


دھاتی مہر والے حصوں کے لیے کیا ٹول اور ڈائی پروٹو ٹائپنگ کا مطلب ہے؟
تصور کریں کہ چھ اعداد و شمار کو صرف ایک پروڈکشن ڈائی کے لیے ارتکاب کرنا ہے تاکہ یہ دریافت کیا جا سکے کہ پہلی پریس ہٹ پر برداشت سے دو ڈگری پیچھے ہٹ جاتا ہے۔ یہ منظر نامہ اس سے زیادہ کثرت سے چلتا ہے، اور یہ تقریباً ہمیشہ روکا جا سکتا ہے۔ دھاتی مہر والے حصوں کے لیے ٹول اور ڈائی پروٹو ٹائپنگ ان مسائل کو مہنگے مسائل بننے سے پہلے ان کو پکڑنے کے لیے بالکل موجود ہے۔
ٹول اور ڈائی پروٹو ٹائپنگ کی تعریف کرنا
دھاتی مہر والے پرزوں کے لیے ٹول اور ڈائی پروٹو ٹائپنگ، مکمل پروڈکشن ٹولنگ میں سرمایہ کاری کرنے سے پہلے نمونے کے مہر والے اجزاء تیار کرنے، فارمیبلٹی، جہتی درستگی، اور مادی رویے کی تصدیق کرنے کے لیے عارضی یا کم{0}}لائف ڈیز کی ڈیزائننگ، من گھڑت اور توثیق کرنے کا انجینئرنگ پریکٹس ہے۔
عملی اصطلاحات میں، دھاتی سٹیمپنگ پروٹو ٹائپ ایک فزیکل حصہ ہے جو ایک مقصد سے تیار کیا گیا ہے-جو مطلوبہ پروڈکشن جیومیٹری کا آئینہ دار ہوتا ہے لیکن کم پائیدار مواد یا آسان تعمیر کا استعمال کرتا ہے۔ مقصد بڑے پیمانے پر پیداوار نہیں ہے۔ یہ سیکھ رہا ہے: اس بات کی تصدیق کرنا کہ حصہ صحیح طریقے سے بنتا ہے، جہتی اہداف کو پورا کرتا ہے، اور حقیقی پریس حالات میں پیشین گوئی کے مطابق برتاؤ کرتا ہے۔
پروٹو ٹائپنگ ایک الگ انجینئرنگ ڈسپلن کیوں ہے۔
پروٹوٹائپ دھاتی سٹیمپنگ پیداوار کا صرف ایک چھوٹا ورژن نہیں ہے۔ یہ اپنی ڈیزائن کی منطق کے ساتھ انجینئرنگ کا ایک الگ شعبہ ہے۔ پروڈکشن ٹولنگ، جسے اکثر ہارڈ ٹولنگ کہا جاتا ہے، پریمیم ٹول اسٹیلز جیسے SKD11 یا کاربائیڈ انسرٹس کا استعمال کرتا ہے جو سیکڑوں ہزاروں پریس سائیکلوں کو زندہ رہنے کے لیے بنائے گئے ہیں۔ پروٹوٹائپ ٹولنگ، اس کے برعکس، لمبی عمر پر رفتار، موافقت، اور معلومات جمع کرنے کو ترجیح دیتی ہے۔
ایلومینیم یا پہلے سے سخت فولاد سے تیار کردہ نرم ٹولنگ کو زیادہ تیزی سے گھڑا جا سکتا ہے اور زیادہ آسانی سے تبدیل کیا جا سکتا ہے، یہ جیومیٹری پر اعادہ کرنے اور مواد کے ردعمل کو جانچنے کے لیے مثالی بناتا ہے۔ یہ لچک انجینئرز کو سخت اسٹیل کو دوبارہ کام کرنے کے وقت اور لاگت کے جرمانے کے بغیر ڈیزائن کی مختلف حالتوں کو تلاش کرنے کی اجازت دیتی ہے۔ نظم و ضبط کا مرکز کم از کم ٹولنگ سرمایہ کاری سے زیادہ سے زیادہ سیکھنے پر ہے۔
پروٹوٹائپ مرحلے کو چھوڑنے کے اہم خطرات
پروٹوٹائپ اسٹیمپنگ کو نظرانداز کرنا اور سیدھے پروڈکشن ڈیز پر کودنا کمپاؤنڈنگ خطرات کو متعارف کرواتا ہے:
- جب آرٹیکل کے پہلے حصوں میں رواداری چھوٹ جاتی ہے-، صرف آزمائش اور توثیق کے ساتھکل مرنے کی لاگت کا 10-15٪
- تاخیر سے پروڈکٹ لانچ ہوتا ہے جب سخت سٹیل کو دوبارہ مشینی یا ختم کیا جاتا ہے۔
- پروٹوٹائپ سٹیمپنگ سے مواد کا فضلہ جو پہلے کم لاگت والے سافٹ ٹول سے پکڑا جا سکتا تھا
- چھپی ہوئی ڈیزائن کی خامیاں جیسے تناؤ کے پوائنٹس، مواد کی خرابی، یا فٹمنٹ کے مسائل جو صرف خود کو اصل تشکیل کے حالات میں ظاہر کرتے ہیں۔
جب ایک ترقی پسند مرنے کی اوسط $15,000 سے $30,000 ہوتی ہے اور پیچیدہ منتقلی کی موت $500,000 سے زیادہ ہوتی ہے، تو ریاضی اس بجٹ کا ایک حصہ توثیق پر پہلے خرچ کرنے کے حق میں ہوتا ہے۔ پروٹو ٹائپنگ کوئی ابتدائی بشکریہ نہیں ہے۔ یہ شیٹ میٹل بنانے پر لاگو رسک انجینئرنگ ہے۔
اصل سوال یہ نہیں ہے کہ پروٹو ٹائپ کیا جائے، بلکہ کیسے۔ جواب کا انحصار جزوی پیچیدگی، مادی انتخاب، اور خود ڈائی بنانے کے لیے استعمال ہونے والے طریقہ پر ہے۔
مرحلہ-بائی-مرحلہ ٹول اور ڈائی پروٹو ٹائپنگ عمل
ہر پروٹو ٹائپنگ مصروفیت ایک منظم ورک فلو کی پیروی کرتی ہے، پھر بھی ہر مرحلہ فیڈ بیک پیدا کرتا ہے جو واپس لوپ کر سکتا ہے اور پہلے کے فیصلوں کو نئی شکل دے سکتا ہے۔ ڈیزائن کی رسید سے توثیق شدہ حصوں تک مینوفیکچرنگ سٹیمپنگ کے مکمل عمل کو سمجھنے سے آپ کو یہ اندازہ لگانے میں مدد ملتی ہے کہ تکرار کہاں ہو گی اور اس کے مطابق اپنی ٹائم لائن کی منصوبہ بندی کریں۔
پارٹ ڈیزائن سے لے کر پروٹوٹائپ ڈائی لے آؤٹ تک
سٹیمپنگ کا عمل دھات کے پریس کو چھونے سے پہلے اچھی طرح سے شروع ہو جاتا ہے۔ جب ایک ٹولنگ پارٹنر آپ کے حصے کا ڈیزائن وصول کرتا ہے، تو پہلی کارروائی ایک مکمل ڈیزائن کا جائزہ ہے۔ انجینئرز 3D CAD ماڈل اور 2D ڈرائنگ کا جائزہ لیتے ہیں فارمیبلٹی کے خدشات کے لیے: سخت ریڈیائی، گہری ڈرا، پتلی دیواریں، اور ایسی خصوصیات جن پر شیٹ میٹل میں مہر لگانا مشکل ہو سکتا ہے۔ وہ ممکنہ مسائل کو ابتدائی طور پر جھنڈا دیتے ہیں لہذا تصحیح کی لاگت نظر ثانی شدہ فائل سے زیادہ کچھ نہیں ہے۔
وہاں سے، CAD ماڈل کو ایک پروٹو ٹائپ ڈائی لے آؤٹ میں ترجمہ کیا جاتا ہے۔ اس میں اسٹیشنوں کی تعداد کا تعین کرنا (اگر ترقی پسند نقطہ نظر کا استعمال کرتے ہوئے)، پٹی کی ترتیب، مواد کی خوراک کی سمت، اور خالی سائز شامل ہیں۔ ڈائی لے آؤٹ اس بات کا محاسبہ کرتا ہے کہ سٹیمپنگ میٹل کا عمل کس طرح اسٹروک کے ذریعے اسٹروک کو ظاہر کرے گا، اس بات کا اندازہ لگاتے ہوئے کہ مواد کا بہاؤ، کھینچنا، اور کمپریشن کہاں جیومیٹری کو چیلنج کرے گا۔
پروٹوٹائپ ڈائی بنانا
ڈائی فیبریکیشن وہ جگہ ہے جہاں تصور ایک جسمانی آلہ بن جاتا ہے۔ پیچیدگی اور رواداری کے تقاضوں پر منحصر ہے، فیبریکیشن میں ڈائی بلاکس کی CNC مشینی، پیچیدہ پروفائلز کے لیے تار EDM، یا دونوں کا مجموعہ شامل ہو سکتا ہے۔وائر EDMپروٹوٹائپ ڈیز کے لیے خاص طور پر قابل قدر ہے کیونکہ پروگراموں کو آسانی سے درست کیا جا سکتا ہے تاکہ تکرار کے دوران موثر ایڈجسٹمنٹ کی اجازت دی جا سکے، اور یہ پروگرام کے قائم ہونے کے بعد 0.0002 انچ کے اندر دوبارہ قابلیت حاصل کر لیتا ہے۔ صنعتی دھاتی سٹیمپنگ مشینی مراکز ڈائی جوتے کی کھردری اور شکل کو ہینڈل کرتے ہیں، جبکہ EDM درست پروفائلز اور سخت اندرونی ریڈی کو ہینڈل کرتا ہے۔
شروع سے سائن-آف تک ترتیب وار ورک فلو یہ ہے:
- آنے والے حصے کے ماڈل کے ڈیزائن کا جائزہ اور فارمیبلٹی کا جائزہ
- CAD کی تیاری بشمول پٹی لے آؤٹ، خالی ترقی، اور ڈائی آرکیٹیکچر
- اسٹیشن کی ترتیب اور کلیئرنس کے حساب کے ساتھ پروٹوٹائپ ڈائی ڈیزائن
- CNC مشینی، تار EDM، یا ہائبرڈ طریقوں کے ذریعے ڈائی فیبریکیشن
- ڈائی اسمبلی، الائنمنٹ کی تصدیق، اور پریس سیٹ اپ
- ابتدائی نمونے کے حصوں کی پہلی-مضمون پر مہر لگانا
- جہتی پیمائش، معائنہ، اور تصریحات کا موازنہ
- تکرار: ڈائی ایڈجسٹمنٹ، دوبارہ-سٹیمپنگ، اور دوبارہ-پیمائش
- حتمی توثیق اور پروڈکشن ٹولنگ ہینڈ آف
پہلا-آرٹیکل سٹیمپنگ اور تکرار سائیکل
جب آپ پہلی بار پروٹو ٹائپ ڈائی چلاتے ہیں، تو آپ ڈیٹا اکٹھا کر رہے ہوتے ہیں، تیار شدہ سامان تیار نہیں کر رہے ہوتے۔ پہلے-مضمون کے حصے یہ ظاہر کرتے ہیں کہ مادّہ درحقیقت تشکیل کے دباؤ میں کیسے برتاؤ کرتا ہے۔ انجینئرز ہر خصوصیت کو رواداری کے قیاس کے خلاف پیمائش کرتے ہیں، اسپرنگ بیک انحراف، ڈرا کونوں پر پتلا ہونا، یا کمپریشن زون میں جھریوں کی تلاش کرتے ہیں۔
شاذ و نادر ہی پہلی کوشش میں ایسے حصے حاصل ہوتے ہیں جو ہر جہت سے ملتے ہیں۔ تکرار عمل میں شامل ہے۔ اسپرنگ بیک کی تلافی کے لیے مرنے والے چہرے کو دوبارہ-مشیننگ کی ضرورت پڑ سکتی ہے۔ کریکنگ کو روکنے کے لیے قرعہ اندازی کے رداس کو کھولنے کی ضرورت پڑ سکتی ہے۔ سٹیمپنگ شیٹ میٹل، پیمائش، ایڈجسٹ، اور دوبارہ-مہر لگانے کا ہر دور اصل اور ہدف جیومیٹری کے درمیان فرق کو کم کرتا ہے۔ معتدل پیچیدگی والے حصوں پر دو سے چار تکراری لوپ کی توقع کریں۔
توثیق اور پروڈکشن ٹولنگ ہینڈ آف
حتمی توثیق اس وقت ہوتی ہے جب پروٹوٹائپ کے حصے ایک چھوٹے سے نمونے کے دوران جہتی اور فعال ضروریات کو مسلسل پورا کرتے ہیں۔ اس مرحلے پر، انجینئرنگ ٹیم سیکھی ہوئی ہر چیز کو دستاویز کرتی ہے: اصل اسپرنگ بیک اقدار، پریس کے بہترین پیرامیٹرز، مادی رویے کے نوٹ، اور تکرار کے دوران کی جانے والی کوئی بھی جیومیٹری تبدیلیاں۔
یہ ڈیٹا پیکیج پروڈکشن ٹولنگ کا بلیو پرنٹ بن جاتا ہے۔ مفروضوں سے شروع ہونے کے بجائے، پروڈکشن ڈائی ڈیزائنر تصدیق شدہ، تجرباتی طور پر توثیق شدہ معلومات سے کام کرتا ہے۔ ہینڈ آف پروٹو ٹائپنگ کے علم کو پروڈکشن کے اعتماد میں بدل دیتا ہے، اور پروٹو ٹائپنگ کے طریقہ کار کا انتخاب براہ راست شکل دیتا ہے کہ آپ اس علم میں سے کتنا حصہ نکال سکتے ہیں۔
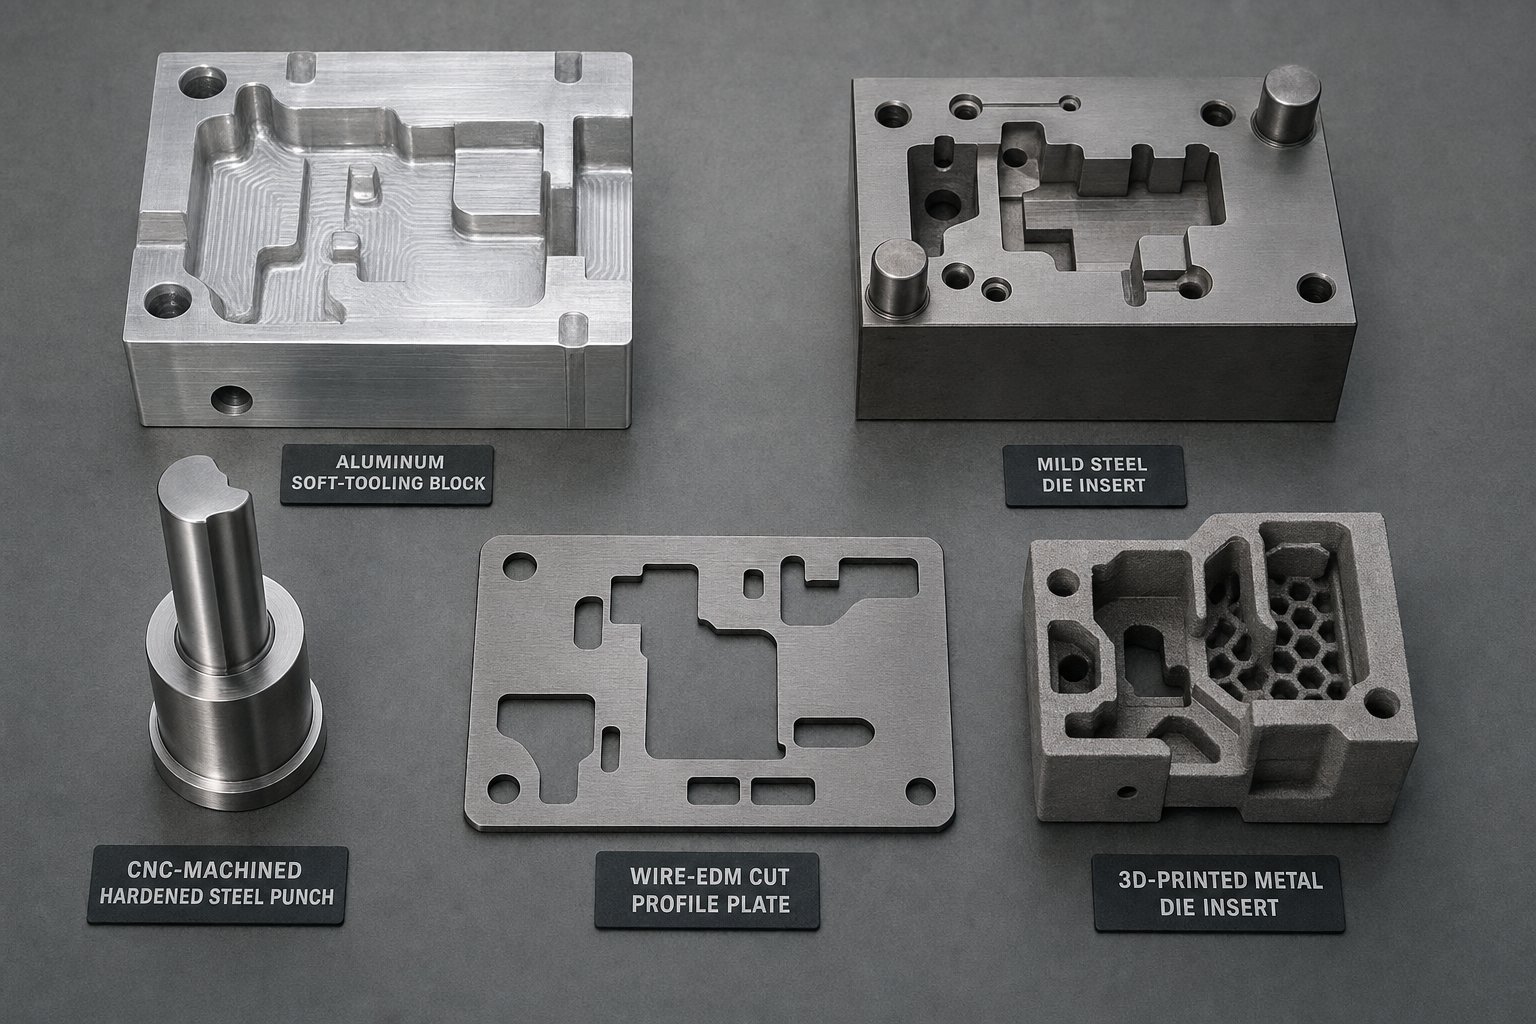
پروٹوٹائپنگ طریقوں کا موازنہ اور ہر ایک کو کب استعمال کرنا ہے۔
تمام پروٹوٹائپ ڈیز ایک ہی طرح سے نہیں بنائے جاتے ہیں، اور اپنے حصے کے لیے غلط طریقہ کا انتخاب وقت اور بجٹ دونوں کو ضائع کر سکتا ہے۔ صحیح دھاتی سٹیمپنگ ٹولنگ اپروچ کا انحصار مٹھی بھر متغیرات پر ہوتا ہے: آپ کی جیومیٹری کتنی پیچیدہ ہے، آپ کون سا مواد اور گیج بنا رہے ہیں، آپ کی برداشت کتنی سخت ہونی چاہیے، اور پروڈکشن کا ارتکاب کرنے سے پہلے آپ کو نمونے کے کتنے حصوں کی ضرورت ہے۔
یہاں سب سے عام طریقوں کی ایک عملی خرابی ہے، جن میں سے ہر ایک پر سبقت لے جاتا ہے، اور ہر ایک کہاں کم ہوتا ہے۔
کم - والیوم کی توثیق کے لیے نرم ٹولنگ
سافٹ ٹولنگ ڈائی پرزوں کو بنانے کے لیے ایلومینیم کے مرکبات (عام طور پر 6061 یا 7075) یا ہلکے اسٹیل کا استعمال کرتی ہے۔ چونکہ یہ میٹریل مشین تیزی سے اور ٹول اسٹیل سے کم لاگت آتی ہے، اس لیے نرم ٹولنگ سب سے کم پیشگی سرمایہ کاری پر تیز ترین تبدیلی فراہم کرتی ہے۔ لین دین موت کی زندگی ہے۔ ایلومینیم ڈیز عام طور پر 500 سے 5,000 ہٹ تک زندہ رہتا ہے اس سے پہلے کہ پہننے سے پارٹ کوالٹی کو گرا دیا جائے، جس سے وہ توسیع شدہ پروٹو ٹائپ رنز کے بجائے ابتدائی-مرحلے کی توثیق کے لیے موزوں ہو جاتے ہیں۔
نرم ٹولنگ بہترین کام کرتی ہے جب آپ کو بنیادی فارمیبلٹی کی توثیق کرنے، ایک نئی پٹی کے لے آؤٹ کی جانچ کرنے، یا اس بات کی تصدیق کرنے کی ضرورت ہو کہ ایک ترقی پسند ڈائی اسٹیمپنگ عمل کی ترتیب مطلوبہ جیومیٹری تیار کرتی ہے۔ یہ ان حصوں کے لیے کم موزوں ہے جن کو +/-0.05 ملی میٹر سے نیچے سخت برداشت کی ضرورت ہوتی ہے، کیونکہ نرم ڈائی میٹریل پریس بوجھ کے نیچے زیادہ موڑتا ہے اور کناروں کو کاٹنے پر تیزی سے پہنتا ہے۔ سادہ موڑ، اتلی ڈرا، اور فور سلائیڈ سٹیمپنگ جیومیٹریوں کے لیے، اگرچہ، نرم ٹولنگ تیزی سے جوابات فراہم کرتی ہے۔
CNC-مشینڈ اور وائر EDM پروٹو ٹائپ ڈائز
جب آپ کا حصہ قریب تر رواداری کا مطالبہ کرتا ہے یا زیادہ پیچیدہ بنانے کے عمل کو شامل کرتا ہے، CNC-مشینڈ پروٹو ٹائپ پہلے سے-سخت ٹول اسٹیل میں مر جاتا ہے (اکثر D2 یا A2 45-55 HRC پر) نرم ٹولنگ اور مکمل پروڈکشن کے درمیان فرق کو ختم کرتا ہے۔ یہ ڈیز سخت کلیئرنس کو ہینڈل کرتے ہیں اور زیادہ دیر تک پہننے کے خلاف مزاحمت کرتے ہیں، عام طور پر 10,000 سے 50,000 شاٹس تک چلتے ہیں جو مواد کی تشکیل اور سختی پر منحصر ہوتا ہے۔
وائر EDM پیچیدہ اندرونی پروفائلز، تیز کونوں، اور خصوصیات کے لیے CNC مشینی کی تکمیل کرتا ہے جن تک روایتی ملنگ نہیں پہنچ سکتی۔ ایک ہی ڈائی بلڈ کے اندر دونوں عملوں کو یکجا کرنا عام عمل ہے۔ جدید ٹول رومز میں تیز رفتار پروٹو ٹائپنگ کا سامان پیچیدگی کے لحاظ سے دو سے چار ہفتوں میں یہ ڈیز پیدا کر سکتا ہے۔ یہ طریقہ اعتدال سے اعلی ہندسی پیچیدگی والے حصوں کے مطابق ہے جہاں پروٹو ٹائپنگ کے دوران جہتی درستگی کو پیداواری حالات کی قریب سے نمائندگی کرنی چاہیے۔
جب 3D-مطبوعہ ڈائی انسرٹس سمجھ میں آتے ہیں۔
اضافی مینوفیکچرنگ پروٹوٹائپنگ گفتگو میں داخل ہو گئی ہے، حالانکہ اس کا کردار خصوصی ہے۔ پر تحقیقآکلینڈ یونیورسٹییہ ظاہر کیا کہ لیپت 3D-پرنٹ شدہ ڈائی انسرٹس 1-mm-موٹی DP980 الٹرا-اعلی طاقت والے اسٹیل میں 50,000 حصوں کو روایتی D2 ٹول اسٹیل انسرٹس سے موازنہ کر سکتے ہیں۔ دونوں کنفیگریشنز نے پوری دوڑ میں اچھی سطح کی حالت میں پرزے تیار کیے۔
3D-پرنٹ شدہ داخلوں کا بنیادی فائدہ جیومیٹرک آزادی ہے۔ پیچیدہ ڈائی چہرے کی شکلیں جن کے لیے وسیع CNC وقت درکار ہوتا ہے یا ایک سے زیادہ EDM سیٹ اپ کو براہ راست پرنٹ کیا جا سکتا ہے، جس سے پیچیدہ شکلوں کے لیے فیبریکیشن کا وقت کم ہو جاتا ہے۔ یہ ٹیکنالوجی تیز رفتار پروٹوٹائپنگ میٹل اسٹیمپنگ کے لیے بہترین فٹ بیٹھتی ہے جہاں ڈائی جیومیٹری بہت زیادہ کونٹورڈ ہوتی ہے اور روایتی مشینی لاگت-ممنوع ہوگی۔ یہ بڑے فلیٹ ڈائی چہروں یا سادہ جیومیٹریوں کے لیے کم عملی ہے جہاں CNC مشینی تیز اور زیادہ اقتصادی رہتی ہے۔
حصہ کی خصوصیات سے ملاپ کا طریقہ
پروٹو ٹائپنگ کے طریقہ کار کا انتخاب بالآخر فیصلہ میٹرکس ہے۔ آپ درستگی کے خلاف رفتار، ڈائی لائف کے خلاف لاگت اور من گھڑت صلاحیت کے خلاف ہندسی پیچیدگی میں توازن رکھتے ہیں۔ مندرجہ ذیل جدول ان عوامل کو ایک واحد حوالہ فریم ورک میں یکجا کرتا ہے:
| طریقہ | ڈائی میٹریل | عام زندگی (شاٹس) | رواداری کی صلاحیت | لیڈ ٹائم رینج | بہترین-فٹ یوز کیس |
|---|---|---|---|---|---|
| نرم ٹولنگ (ایلومینیم) | 6061/7075 ایلومینیم | 500 - 5,000 | +/- 0.08 - 0.13 ملی میٹر | 1 - 2 ہفتے | ابتدائی فارمیبلٹی چیک، سادہ موڑ، کم-حجم کی توثیق |
| نرم ٹولنگ (ہلکا سٹیل) | 1018/1045 اسٹیل | 2,000 - 10,000 | +/- 0.05 - 0.10 ملی میٹر | 2 - 3 ہفتے | اعتدال پسند جیومیٹری، موٹی گیجز، مختصر پروٹو ٹائپ رنز |
| CNC-مشینڈ (پری-سخت ٹول اسٹیل) | D2/A2 45-55 HRC پر | 10,000 - 50,000 | +/- 0.025 - 0.05 ملی میٹر | 2 - 4 ہفتے | سخت-برداشت کے حصے، پیداوار-نمائندہ توثیق |
| وائر EDM پروٹو ٹائپ مر گیا۔ | D2/A2 ٹول اسٹیل | 10,000 - 50,000 | +/- 0.013 - 0.025 ملی میٹر | 3 - 5 ہفتے | پیچیدہ پروفائلز، تیز اندرونی کونے، ٹھیک خالی کرنا |
| 3D-پرنٹ شدہ ڈائی انسرٹس | مارجنگ اسٹیل / ٹول اسٹیل پاؤڈر | 5,000 - 50,000+ | +/- 0.05 - 0.10 ملی میٹر | 1 - 3 ہفتے | پیچیدہ شکل والی سطحیں، جیومیٹری پر تیزی سے تکرار |
چند نمونے سامنے آتے ہیں۔ اگر آپ پتلی ایلومینیم یا پیتل کی سادہ موڑ جیومیٹری میں مہر لگا رہے ہیں، تو نرم ٹولنگ آپ کو دنوں میں جواب دیتی ہے۔ اگر آپ کے حصے میں ملٹی-اسٹیشن پروگریسو ڈائی اسٹیمپنگ کا عمل سخت پوزیشنی رواداری کے ساتھ شامل ہے، تو پری-سخت CNC-مشینڈ ڈائز اضافی لیڈ ٹائم کے قابل ہیں۔ اور اگر آپ کی جیومیٹری اتنی پیچیدہ ہے کہ مشینی لاگت سرپل ہے، تو 3D-مطبوعہ داخلے درحقیقت تیز اور زیادہ اقتصادی راستہ ہوسکتے ہیں۔
آپ جو طریقہ منتخب کرتے ہیں وہ یہ بھی بتاتا ہے کہ آپ کے پروٹو ٹائپ کے نتائج کتنے نمائندہ ہوں گے۔ معتدل ڈائی میٹریل مختلف طریقے سے موڑتا ہے، تیزی سے پہنتا ہے، اور ہو سکتا ہے کہ سخت پروڈکشن ٹولنگ کی سطح کی تکمیل کو نقل نہ کرے۔ پروٹوٹائپ اور پروڈکشن رویے کے درمیان یہ فرق سب سے زیادہ اہمیت رکھتا ہے جب مادی خصوصیات تصویر میں داخل ہوتی ہیں، خاص طور پر مختلف دھاتیں اس طرح سے قوتوں کی تشکیل کے لیے کس طرح جواب دیتی ہیں جس کا صرف CAD ماڈل ہی پوری طرح سے پیش گوئی نہیں کر سکتے۔
مواد کا انتخاب اور پروٹوٹائپ کے نتائج پر اس کا اثر
ایک ڈائی جو کم-کاربن اسٹیل کو بے عیب طریقے سے بناتا ہے اس وقت آپ کے سٹینلیس سٹیل یا ایلومینیم پر سوئچ کرنے کے وقت--خصوصی حصے تیار ہو سکتے ہیں۔ ہر شیٹ میٹل اسٹیمپنگ میٹریل اپنی شخصیت کو تشکیل دینے والے دباؤ میں رکھتا ہے: منفرد اسپرنگ بیک رویہ، گیلنگ کی طرف مختلف رجحانات، اور کام کی سختی کی مختلف شرحیں جو اسٹروک کے بعد ڈائی سرفیس کے اسٹروک کے ساتھ حصہ کے تعامل کو تبدیل کرتی ہیں۔ غلط مواد کے ساتھ پروٹو ٹائپنگ، یا ایک آسان متبادل، گمراہ کن ڈیٹا تیار کر سکتا ہے جو پروڈکشن ٹولنگ کے فیصلوں کو پٹڑی سے اتار دیتا ہے۔
کس طرح مادی خصوصیات پروٹوٹائپ ڈائی ڈیزائن کو متاثر کرتی ہیں۔
جب آپ پروٹوٹائپ ڈائی ڈیزائن کرتے ہیں، تو اسٹیمپنگ ٹول کے مواد کے انتخاب اور کلیئرنس میں اس مخصوص مرکب کی عکاسی ہونی چاہیے جسے آپ پیداوار میں چلانے کا ارادہ رکھتے ہیں۔ کولڈ شیٹ میٹل سٹیمپنگ کے دوران مختلف دھاتیں بنیادی طور پر مختلف طریقوں سے بہتی، کھینچتی اور سکیڑتی ہیں۔ ہلکا سٹیل نسبتاً معاف کرنے والا ہے: اس میں اعتدال پسند پیداوار کی طاقت، اچھی لچک، اور قرعہ اندازی کے کاموں میں پیش گوئی کرنے والا رویہ ہے۔ سٹینلیس سٹیل، اس کے برعکس، کام تیزی سے-ہوتا ہے، مطلب یہ کہ جب آپ اسے بناتے ہیں تو یہ نمایاں طور پر مضبوط ہوتا جاتا ہے، جس کے لیے زیادہ پریس ٹنیج اور مختلف کلیئرنس حکمت عملیوں کی ضرورت ہوتی ہے۔ ایلومینیم کے مرکب بننے کے بعد زیادہ جارحانہ انداز میں واپس آتے ہیں اور غیر کوٹیڈ ڈائی سطحوں سے لڑنے کا خطرہ رکھتے ہیں۔
یہ فرق ڈائی ڈیزائن کی ہر جہت کو متاثر کرتے ہیں، پنچ-سے لے کر-ڈائی کلیئرنس تک اور سطح کی تکمیل کی ضروریات اور چکنا کرنے کی حکمت عملی کے لیے رداس سائز بنانے تک۔ مواد کا حساب لگائے بغیر بنایا گیا ایک پروٹو ٹائپ ڈائی-مخصوص رویہ ایسے حصے تیار کرے گا جو آپ کو بہت کم بتاتے ہیں کہ پروڈکشن اصل میں کیسی ہوگی۔
عام سٹیمپنگ دھاتوں کے درمیان اسپرنگ بیک کا برتاؤ
اسپرنگ بیک شیٹ میٹل کا رحجان ہے کہ فارمنگ بوجھ جاری ہونے کے بعد جزوی طور پر اپنی اصل فلیٹ شکل کی طرف لوٹ جاتا ہے۔ ایسا ہوتا ہے کیونکہ موڑنے کے دوران پلاسٹک کی خرابی کے ساتھ لچکدار بحالی ہوتی ہے۔ اسپرنگ بیک کی شدت کھوٹ اور گیج کی موٹائی کے لحاظ سے نمایاں طور پر مختلف ہوتی ہے۔
A وی-موڑنے والے اسپرنگ بیک پر تقابلی مطالعہایلومینیم الائے 6061-T6، سٹینلیس سٹیل 304، اور کم-کاربن اسٹیل نے پایا کہ کم کاربن اسٹیل سب سے کم اسپرنگ بیک کی نمائش کرتا ہے، اس کے بعد SS 304، Al 6061-T6 کے ساتھ سب سے زیادہ اسپرنگ بیک ہوتا ہے۔ تحقیق نے یہ بھی انکشاف کیا کہ مادی موٹائی کا تقریباً 54 فیصد اثر سپرنگ بیک میگنیٹیوڈ پر ہوتا ہے، جبکہ مادی قسم کا حصہ تقریباً 37 فیصد ہے۔ جانچ کی گئی تمام مرکب دھاتوں میں پتلی چادریں موٹی چادروں سے زیادہ واپس آتی ہیں۔
پروٹو ٹائپنگ کے لیے اس کا کیا مطلب ہے؟ اگر آپ کا پروڈکشن حصہ 0.5 ملی میٹر ایلومینیم سے بنتا ہے، تو آپ کے پروٹوٹائپ ڈائی کو اس الائے اور گیج کے امتزاج کے لیے مخصوص اوور بینڈ معاوضے کے ساتھ ڈیزائن کیا جانا چاہیے۔ پروٹو ٹائپنگ کے دوران موٹی گیج یا مختلف الائے کا استعمال آپ کے اسپرنگ بیک ڈیٹا کو کم کرتا ہے اور تکرار کے چکر کو کم مفید بناتا ہے۔ آٹوموٹو ایپلی کیشنز میں استعمال ہونے والا گرم سٹیمپنگ کا عمل بلند درجہ حرارت پر تشکیل دے کر اسپرنگ بیک کو ایڈریس کرتا ہے جہاں مواد زیادہ لچکدار ہوتا ہے، لیکن زیادہ تر سرد-پروٹوٹائپ کے کام کے لیے، معاوضے کو ڈائی جیومیٹری میں بنایا جانا چاہیے۔
کیوں پروٹوٹائپ مواد کو پیداوار کے ارادے سے مماثل ہونا چاہئے۔
اپنے پروٹوٹائپ ڈائی کو ہلکے اسٹیل کے ساتھ چلانے کا تصور کریں کیونکہ یہ سستا اور آسان ذریعہ ہے، جبکہ آپ کا پروڈکشن کا ارادہ 304 سٹینلیس ہے۔ ہلکے سٹیل کے حصے جہتی طور پر کامل نکلتے ہیں۔ آپ ڈائی ڈیزائن پر دستخط کرتے ہیں اور پروڈکشن ٹولنگ کا عہد کرتے ہیں۔ پھر، جب پروڈکشن سٹینلیس کے ساتھ شروع ہوتی ہے، تو پرزے مزید پیچھے ہو جاتے ہیں، چند سو اسٹروک کے اندر اندر ڈائی گال ہو جاتے ہیں، اور ڈرا کونوں میں دیوار کی موٹائی قیاس سے ہٹ جاتی ہے۔ پروٹو ٹائپنگ کے دوران توثیق شدہ ہر مفروضہ ناقابل اعتبار نکلتا ہے۔
یہی وجہ ہے کہ تجربہ کار ٹولنگ انجینئرز صحیح گیج پر اصل پروڈکشن-انٹینٹ میٹریل کے ساتھ پروٹو ٹائپنگ پر اصرار کرتے ہیں۔ گہری ڈرائنگ کا عمل مادی انتخاب کے لیے خاص طور پر حساس ہوتا ہے کیونکہ فلینج میں دبانے والی قوتیں مواد کو گاڑھا کرنے کا سبب بنتی ہیں جو کہ مرکب کے لحاظ سے مختلف ہوتی ہیں۔ جیسا کہمیٹل فارمنگ میگزیننوٹ، گہرے ڈرائنگ کے دوران ہوائی جہاز کا کمپریشن ڈرا کونوں میں شیٹ کی موٹائی کو بڑھاتا ہے، اور اگر ڈائی کلیئرنس کو اس مخصوص مواد کے گاڑھا ہونے کے رویے کے لیے ایڈجسٹ نہیں کیا جاتا ہے، تو گیلنگ ناگزیر ہو جاتی ہے۔
یہ ہیں اہم مواد-مخصوص تشکیل کے تحفظات جن کا آپ کو پروٹو ٹائپنگ کے دوران جائزہ لینا چاہیے:
- اسپرنگ بیک کی شدت:ایلومینیم کے مرکب اور اعلی-طاقت والے اسٹیل ہلکے اسٹیل کے مقابلے میں نمایاں طور پر واپس آتے ہیں، ڈائی جیومیٹری میں اوور بینڈ معاوضے کی ضرورت ہوتی ہے۔
- غصہ کا رجحان:سٹینلیس سٹیل اور ایلومینیم ڈائی سطحوں کے خلاف چپکنے والی پہننے کا بہت زیادہ خطرہ رکھتے ہیں، پالش ٹولنگ، مناسب کلیئرنس، اور مناسب کوٹنگز یا چکنا کرنے کا مطالبہ کرتے ہیں۔
- کام کی سختی کی شرح:Austenitic سٹینلیس سٹیل (304, 316) تشکیل کے دوران تیزی سے سخت ہو جاتے ہیں، مطلوبہ ٹننج میں اضافہ ہوتا ہے اور مادی بہاؤ کی خصوصیات میں تبدیلی ہوتی ہے
- سطح کی حساسیت:کاپر اور پیتل آسانی سے کاسمیٹک مارکنگ دکھاتے ہیں، جس میں مرر-پالش شدہ ڈائی سطحوں اور مرئی نقائص سے بچنے کے لیے کنٹرول شدہ چکنا کی ضرورت ہوتی ہے
- بوجھ کے تحت موٹائی کی تبدیلی:قرعہ اندازی کے دوران ہر مصرع مختلف طریقے سے گاڑھا اور پتلا ہوتا ہے، جو براہ راست پنچ-سے-ڈائی کلیئرنس کی ضروریات کو متاثر کرتا ہے۔
گیج موٹائی ان عوامل میں سے ہر ایک کو مرکب کرتا ہے۔ 1.5 ملی میٹر کم-کاربن اسٹیل کے لیے مناسب کلیئرنس کے ساتھ ڈیزائن کیا گیا ڈائی اگر آپ اس کے ذریعے 2.0 ملی میٹر سٹینلیس بنائیں گے تو وہ چوٹکی اور گلے گا، کیونکہ موٹا، سخت مواد زیادہ رگڑ پیدا کرتا ہے اور کمپریشن زون میں زیادہ موٹائی میں اضافہ کرتا ہے۔ پروٹوٹائپ ٹولنگ ان تعاملات کو جسمانی طور پر ظاہر کرتی ہے، اس طرح کہ اچھی طرح سے-کیلیبریٹڈ CAD سمولیشن بھی صرف تخمینہ لگا سکتے ہیں۔ حقیقی تشکیل دینے والا ماحول متغیرات کو متعارف کرواتا ہے جیسے درجہ حرارت میں اضافہ، چکنا خرابی، اور مائیکرو-سطح کے تعاملات جنہیں ڈیجیٹل ماڈل مکمل طور پر حاصل کرنے کے لیے جدوجہد کرتے ہیں۔
نقلی اور حقیقت کے درمیان یہ فرق بالکل اسی وجہ سے ہے کہ جسمانی پروٹو ٹائپنگ ناگزیر رہتی ہے، یہاں تک کہ کمپیوٹیشنل ٹولز زیادہ نفیس ہوتے ہیں۔
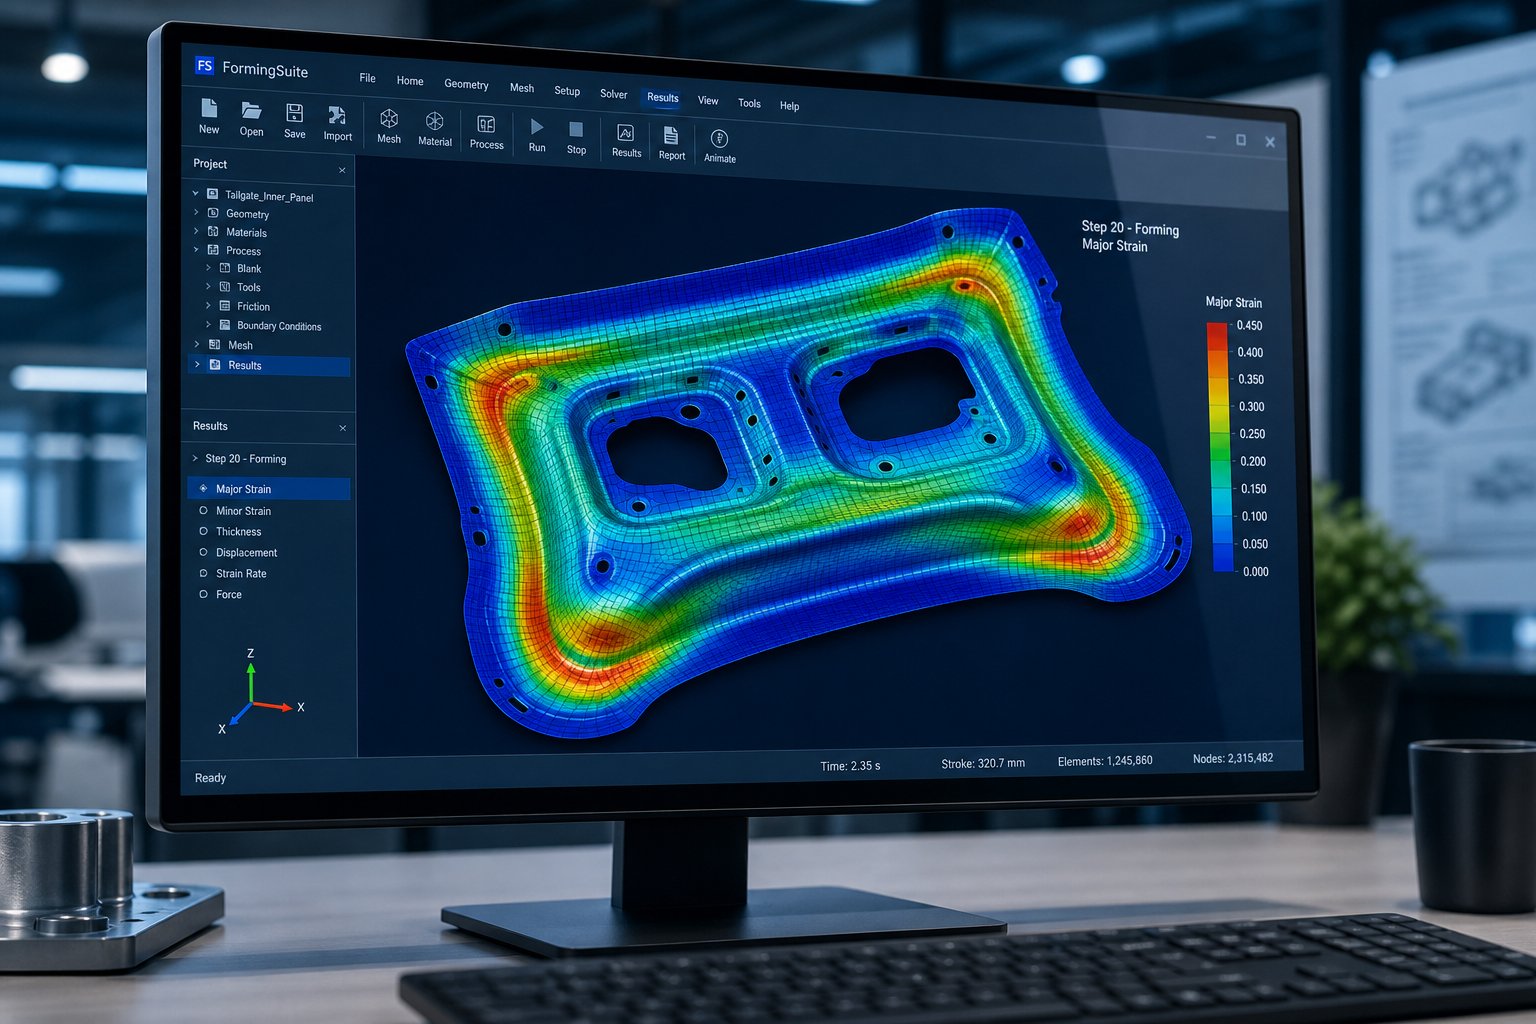
CAE سمولیشن بطور پری-پروٹو ٹائپنگ کی توثیق کے مرحلے
نفیس جیسا کہ یہ ہے، جسمانی پروٹو ٹائپنگ پر اب بھی حقیقی رقم اور ہر تکرار سائیکل کے لیے حقیقی وقت خرچ ہوتا ہے۔ کیا ہوگا اگر آپ کسی بھی اسٹیل کو کاٹنے سے پہلے ان میں سے ایک یا دو چکروں کو ختم کرسکتے ہیں؟ بالکل وہی جگہ ہے جہاں CAE تخروپن ورک فلو میں فٹ بیٹھتا ہے۔ شیٹ میٹل بنانے کے لیے محدود عنصر کا تجزیہ ایک ورچوئل ثابت کرنے کی بنیاد کے طور پر کام کرتا ہے، جس سے انجینئرز کو فزیکل ٹولنگ کا ارتکاب کرنے سے پہلے ڈائی ڈیزائنز، خالی شکلیں، اور پروسیس پیرامیٹرز کو ڈیجیٹل طور پر جانچنے دیتا ہے۔ یہ پروٹو ٹائپ ٹکنالوجی پر ہاتھ-کی جگہ نہیں لیتا، لیکن یہ ڈرامائی طور پر غیر یقینی صورتحال کی کھڑکی کو کم کر دیتا ہے جس کا ازالہ کرنے کی پہلی فزیکل ڈائی کوشش ضروری ہے۔
CAE تخروپن اسٹیل کو کاٹنے سے پہلے کیا پیش گوئی کرتا ہے۔
جدید تشکیل دینے والا سمولیشن سافٹ ویئر فزیکل پریس شاپ کے ماحول کو نمایاں مخلصی کے ساتھ نقل کرتا ہے۔ خالی جگہ کو عناصر کے جال کے طور پر بنایا گیا ہے، ٹولنگ جیومیٹری کو سخت سطحوں کے طور پر بیان کیا گیا ہے، اور پریس اسٹروک کو بتدریج نقل کیا جاتا ہے، ہر بار کے مرحلے پر اخترتی کا حساب لگاتے ہوئے نتیجہ ایک تفصیلی نقشہ ہے کہ آپ کی شیٹ میٹل حقیقی تشکیل کے حالات میں کیسے برتاؤ کرے گی۔
کے مطابقاے ایچ ایس ایس بصیرت، یہ پروگرام خالی حرکت، تناؤ، خالی جگہ کے اندر پتلا ہونے، جھریوں، بکسوں، اور روایتی تشکیل کی حد کے منحنی خطوط کے مطابق شدت پیدا کرنے میں درست ثابت ہوئے ہیں۔ خاص طور پر، تخروپن کسی بھی دھات کے بننے سے پہلے نقائص کی تین اقسام کی نشاندہی کرتا ہے:
- پتلا اور تقسیم:عمودی دیواروں میں ضرورت سے زیادہ کھینچنا یا زیادہ سخت ریڈیائی موٹائی میں کمی کا سبب بنتی ہے۔ تقریباً 20% سے زیادہ پتلا ہونا اصل سٹیمپنگ کے دوران کریکنگ کے زیادہ خطرے کی نشاندہی کرتا ہے۔
- جھریاں اور جھریاں:فلینجز یا غیر تعاون یافتہ خطوں میں دبانے والی قوتیں ریزوں کا سبب بنتی ہیں جو جزوی معیار سے سمجھوتہ کرتی ہیں۔ تخروپن سے پتہ چلتا ہے کہ خالی ہولڈر پریشر یا ڈرا بیڈ پلیسمنٹ کو کہاں ایڈجسٹمنٹ کی ضرورت ہے۔
- اسپرنگ بیک انحراف:تشکیل کے بعد لچکدار بحالی کی پیشین گوئی سمت سے کی جاتی ہے، یہ ظاہر کرتی ہے کہ کون سی خصوصیات برداشت سے باہر ہو جائیں گی اور تقریباً کتنی۔
پیچیدہ جیومیٹریز یا جدید مواد پر مشتمل تکنیکی سٹیمپنگ ایپلی کیشنز کے لیے، یہ پیشین گوئیاں انمول ہیں۔ وہ ڈائی ڈیزائنرز کو کسی بھی من گھڑت کام کے شروع ہونے سے پہلے ریڈی کو ایڈجسٹ کرنے، ڈرا موتیوں کی جگہ تبدیل کرنے، یا خالی شکل میں ترمیم کرنے کی اجازت دیتے ہیں۔
نقلی آؤٹ پٹ جو پروٹو ٹائپ ڈائی ڈیزائن کی رہنمائی کرتے ہیں۔
ایک اچھی طرح سے-تخلیق شدہ شکل سازی کئی ڈیلیور ایبلز تیار کرتی ہے جو براہ راست بتاتی ہے کہ پروٹوٹائپ ڈائی کو کس طرح ڈیزائن اور بنایا گیا ہے:
- حد خاکوں کی تشکیل (FLD):مواد کی تشکیل کی حد کے منحنی خطوط کے خلاف خالی جگہ پر بڑے اور معمولی تناؤ کو پلاٹ کریں، یہ ظاہر کرتے ہوئے کہ حصہ کہاں محفوظ، معمولی، یا ناکامی کے خطرے میں ہے۔
- موٹائی کی تقسیم کے نقشے:پورے حصے میں پتلا اور گاڑھا ہونا تصور کریں، ان خطوں کو نمایاں کریں جہاں ڈائی کلیئرنس کو ایڈجسٹمنٹ کی ضرورت ہو سکتی ہے یا جہاں مواد چوٹکی لگے گا۔
- اسپرنگ بیک کی پیشین گوئیاں:پوسٹ دکھائیں
- خالی شکل کی اصلاح:مثالی ابتدائی خالی سموچ کا تعین کریں تاکہ تشکیل شدہ حصے کو کم سے کم تراشنے کی ضرورت ہو اور مواد کا استعمال موثر ہو۔
- دبائیں لوڈ منحنی خطوط:اسٹروک کے ذریعے مطلوبہ ٹنیج کا تخمینہ لگائیں، اس بات کو یقینی بناتے ہوئے کہ منتخب پریس میں پروٹو ٹائپنگ کے لیے مناسب صلاحیت موجود ہے۔
یہ آؤٹ پٹ پروٹوٹائپ ڈائی ڈیزائنر کے لیے ایک بلیو پرنٹ کے طور پر کام کرتے ہیں۔ مکمل طور پر تجربے اور انگوٹھے کے اصولوں پر بھروسہ کرنے کے بجائے، انجینئر اس بارے میں مقداری پیشین گوئیوں کے ساتھ شروع کرتا ہے کہ مسائل کہاں ہوں گے۔ FEA ٹولز جیسے AutoForm، PAM-STAMP، اور LS-DYNA ان نتائج کو گھنٹوں یا دنوں میں پیدا کرتے ہیں، جسمانی آزمائشی سائیکل سے کہیں زیادہ تیز۔ تیز رفتار پروٹو ٹائپنگ دھاتی حصوں کا عملی فائدہ پہلی پریس ہٹ پر کم حیرت ہے۔
تخروپن کی حدود اور کیوں جسمانی پروٹو ٹائپنگ ضروری ہے۔
نقلی طاقتور ہے، لیکن یہ مثالی آدانوں پر کام کرتا ہے۔ دیدھات بنانے کی صنعتتسلیم کرتا ہے کہ کوئی بھی تخروپن صرف اتنا ہی اچھا ہوتا ہے جتنا کہ اعداد و شمار پیشین گوئیاں بنانے کے لیے استعمال ہوتے ہیں۔ مٹیریل کارڈ بیچ-سے-بیچ کی مختلف حالتوں کو نہیں پکڑ سکتے ہیں۔ رگڑ ماڈل حقیقی چکنا کرنے والے رویے کا تخمینہ لگاتے ہیں۔ اور جیسا کہ اے ایچ ایس ایس انسائٹس نوٹ کرتا ہے، تمام پروڈکشن ایج ایفیکٹس کو ماڈلنگ کرنے میں دشواری کی وجہ سے مقامی فارمیبلٹی خدشات جیسے شیئرڈ ایج اسٹریچ ایبلٹی کی پیشین گوئی کا فقدان ہے۔
اسپرنگ بیک پیشین گوئی ایک اور شعبہ ہے جہاں تخروپن دشاتمک رہنمائی فراہم کرتا ہے لیکن ہمیشہ قطعی درستگی نہیں۔ صارفین رپورٹ کرتے ہیں کہ نقلی ڈائی ریکٹس کو بارہ یا اس سے زیادہ سے کم کر کے تین یا چار کر دیتا ہے، یہ ایک اہم بہتری ہے لیکن خاتمہ نہیں۔ ورچوئل اور فزیکل نتائج کے درمیان بقایا فرق بالکل وہی ہے جو پروٹو ٹائپ ٹولنگ حل کرتا ہے۔
تعلقات کے بارے میں اس طرح سوچیں: تخروپن واضح طور پر برے خیالات کو ختم کرتا ہے اور آپ کے ڈیزائن کو ایک اعلی-ممکنہ نقطہ آغاز تک محدود کر دیتا ہے۔ اس کے بعد جسمانی پروٹو ٹائپنگ اس بات کی تصدیق کرتی ہے کہ کس تخروپن کی پیشن گوئی کی گئی ہے، اس کی کمی کو پکڑتا ہے، اور اعتماد کے ساتھ پیداواری ٹولنگ کو حتمی شکل دینے کے لیے درکار تجرباتی ڈیٹا تیار کرتا ہے۔ ایک ساتھ، وہ ٹائم لائنز کو کمپریس کرتے ہیں اور اکیلے کسی بھی طریقہ سے کہیں زیادہ مؤثر طریقے سے تکرار کے اخراجات کو کم کرتے ہیں۔
ڈیزائن کے دوران فزیکل پروٹو ٹائپنگ سطحوں کے ساتھ تخروپن کے امتزاج کا حقیقی نتیجہ-پیداواری جائزہ کے لیے-، جہاں پروٹوٹائپ کے نتائج ایسے مسائل کو ظاہر کرتے ہیں جن کی نہ تو CAD جیومیٹری اور نہ ہی ورچوئل ماڈلز کی توقع ہے، اور براہ راست جزوی ڈیزائن کی نظرثانی میں واپس آتے ہیں۔
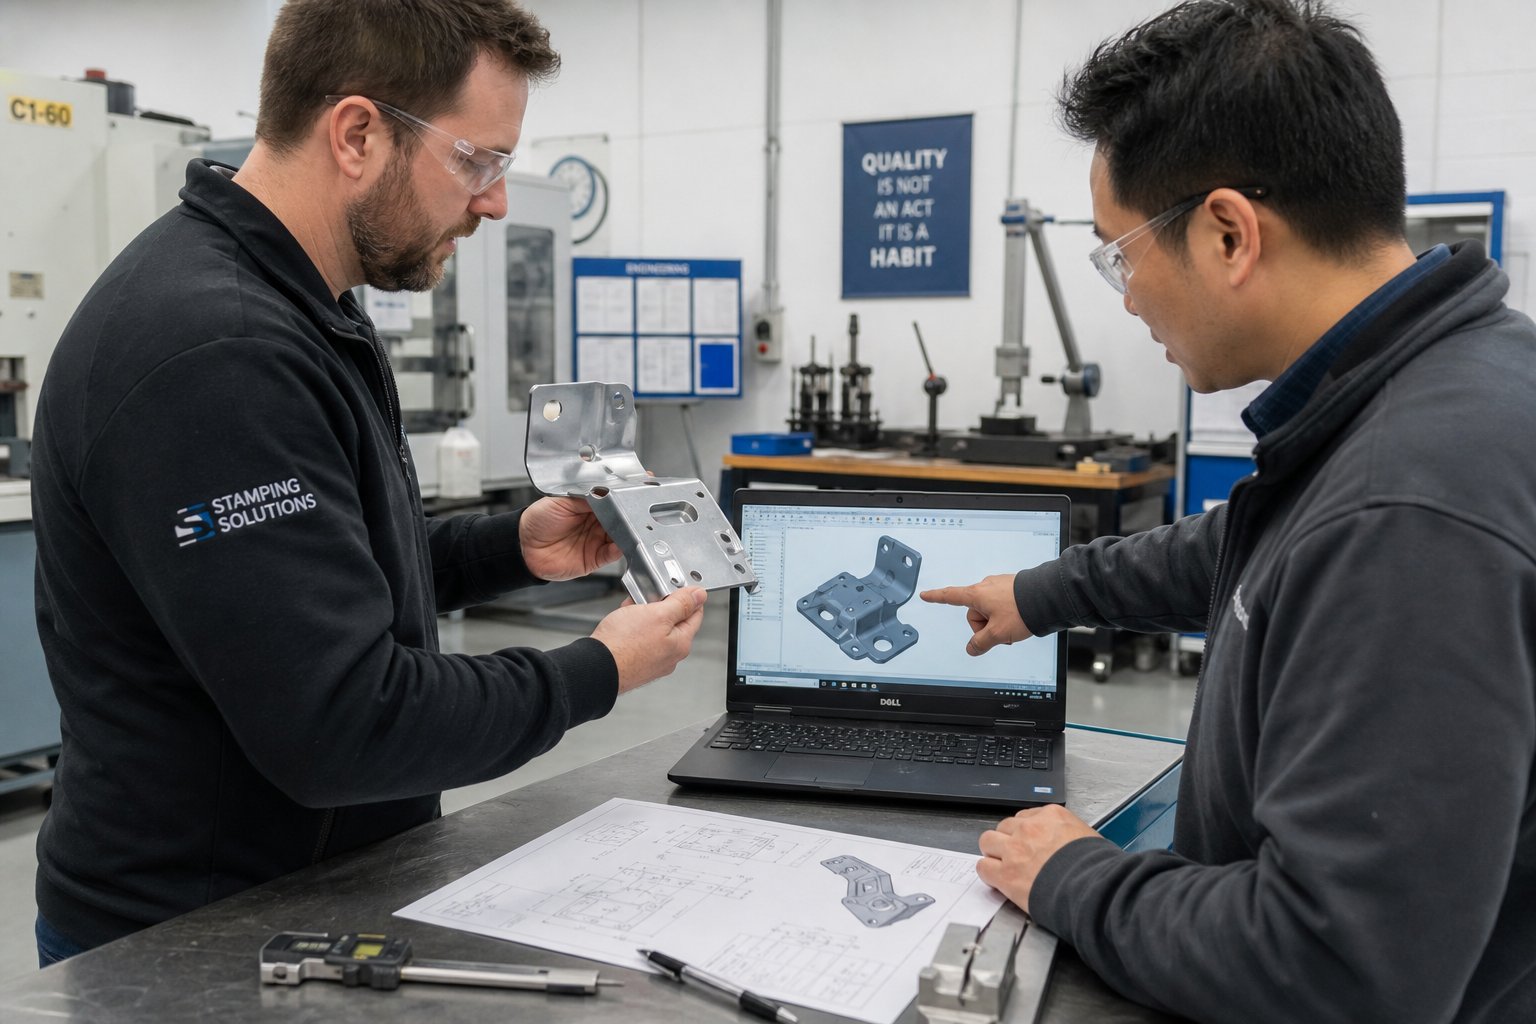
DFM فیڈ بیک لوپ جو پروڈکشن ٹولنگ لاگت کو بچاتا ہے۔
نقلی کھڑکی کو تنگ کرتا ہے۔ پروٹوٹائپ ٹولنگ اسے مزید تنگ کرتی ہے۔ لیکن پروٹو ٹائپنگ کا اعلیٰ ترین-قدر کا نتیجہ محض جہتی طور پر درست حصہ نہیں ہے۔ یہ ڈیزائن کا علم ہے جو پریس شاپ سے آپ کے CAD ماڈل میں پیچھے کی طرف بہتا ہے۔ ہر پروٹوٹائپ سٹیمپنگ رن اس بارے میں تجرباتی ثبوت پیدا کرتا ہے کہ کیا کام کرتا ہے، کیا ناکام ہوتا ہے، اور صرف ٹولنگ ہی نہیں بلکہ پارٹ ڈیزائن میں ہی کیا تبدیلی کی ضرورت ہے۔ فزیکل پروٹو ٹائپ کے نتائج اور شیٹ میٹل اسٹیمپنگ ڈیزائن ریویژن کے درمیان یہ فیڈ بیک لوپ وہی ہے جو ایک مہنگی آزمائش کو ایک قابل پیداوار، لاگت-موثر پیداواری حصے کی طرف منظم راستے سے الگ کرتا ہے۔
کس طرح پروٹوٹائپ کے نتائج ڈرائیو ڈیزائن نظرثانی
جب پروٹو ٹائپ پرزے پریس سے باہر آتے ہیں، تو ان میں ایسی معلومات ہوتی ہیں جن کا کوئی نقلی یا ڈرائنگ جائزہ پوری طرح سے پیش گوئی نہیں کر سکتا۔ ایک کونے کا رداس جو CAD میں مناسب نظر آتا ہے مائکروسکوپ کے نیچے مائیکرو-کریکنگ دکھاتا ہے۔ منتقلی کے وقت ایک فلینج کا مقصد 12 ملی میٹر لمبا بلجز ہونا تھا کیونکہ مواد کا بہاؤ یکساں نہیں تھا۔ موڑ کی لکیر کے قریب ایک سوراخ بیضوی شکل میں بگڑ جاتا ہے کیونکہ یہ ڈیفارمیشن زون کے بہت قریب تھا۔
ان نتائج میں سے ہر ایک مخصوص ڈیزائن پر نظر ثانی کو متحرک کرتا ہے۔ انجینئر صرف ڈائی میکر سے ٹولنگ ٹھیک کرنے کے لیے نہیں کہتا۔ اس کے بجائے، حصہ جیومیٹری خود اپ ڈیٹ ہو جاتا ہے: ایک رداس 1.0T سے 1.5T تک کھلتا ہے، ایک فلینج کی اونچائی 2 ملی میٹر تک کم ہو جاتی ہے، ایک سوراخ کو موڑ کی لکیر سے 4 ملی میٹر مزید جگہ دی جاتی ہے۔ یہ تبدیلیاں اسمبلی ماڈل کے ذریعے پھیلتی ہیں، اور اپ ڈیٹ شدہ ڈیزائن کو اگلی پروٹو ٹائپ تکرار میں دوبارہ-توثیق کیا جاتا ہے۔
یہ کارروائی میں DFM فیڈ بیک لوپ ہے۔ جسمانی نتائج سے پتہ چلتا ہے کہ قابل بھروسہ سٹیمپنگ کے لیے ڈیزائن کو درحقیقت کیسا نظر آنے کی ضرورت ہے، اور حصہ ڈرائنگ ایک جیومیٹری کی طرف متوجہ ہو جاتا ہے جو دونوں فنکشنل تقاضوں اور شکلوں کو صاف طور پر پورا کرتا ہے۔ لوپ عام طور پر ایک مستحکم، قابل پیداوار ڈیزائن تک پہنچنے سے پہلے اعتدال پسند پیچیدہ حصوں پر دو سے چار چکر چلاتا ہے۔
پروٹوٹائپ سٹیمپنگ کے دوران عام DFM نتائج
کچھ مسائل صنعت یا جزوی پیچیدگی سے قطع نظر اسٹیمپنگ پروٹو ٹائپنگ پروجیکٹس میں بار بار سامنے آتے ہیں۔ ان عام نمونوں کو پہچاننے سے انجینئرز کو نظرثانی کا اندازہ لگانے اور ان کی ٹائم لائنز میں تکرار کے لیے رواداری پیدا کرنے میں مدد ملتی ہے۔
- کم از کم موڑ ریڈی کی خلاف ورزیاں:1.0 سے 1.5 گنا کم مواد کی موٹائی کے نیچے بیان کردہ اندرونی ریڈی بیرونی ریشہ میں کریکنگ یا ضرورت سے زیادہ پتلا ہونے کا سبب بنتا ہے، خاص طور پر سٹینلیس سٹیل اور اعلی-مضبوط مرکب میں
- فیچر سپیسنگ تنازعات:موڑ کی لکیر، کنارے، یا ملحقہ فیچر سے 2 گنا زیادہ مواد کی موٹائی کے قریب واقع سوراخ، سلاٹ، یا ابھاریں تشکیل کے دوران مسخ ہو جاتی ہیں کیونکہ ارد گرد کا مواد خرابی کو سہارا نہیں دے سکتا۔
- ڈرا کونوں پر مواد کا پتلا ہونا:گہرا پنچ ریڈی پر توجہ مرکوز کرتا ہے، دیوار کی موٹائی کو کم از کم قیاس سے کم کرتا ہے اور کمزور پوائنٹس بناتا ہے جو سروس بوجھ کے تحت ناکام ہو سکتے ہیں۔
- رواداری اسٹیک-کے مسائل:متعدد تشکیل شدہ خصوصیات جہتی تغیرات کو جمع کرتی ہیں جو اسمبلی جذب کر سکتی ہے، ڈیٹم ری سٹرکچرنگ کی ضرورت ہوتی ہے یا سلاٹڈ ہولز جیسی ایڈجسٹمنٹ خصوصیات کا اضافہ
- ڈرافٹ زاویہ کی کمی:عمودی دیواریں بغیر مناسب ریلیف زاویہ کے اس حصے کو پیچھے ہٹانے کے دوران پنچ پر لاک کرنے کا سبب بنتی ہیں، جس سے حصے اور ٹولنگ دونوں کو نقصان پہنچتا ہے۔
- بائی پاس نوچ سائزنگ کی غلطیاں:شیٹ میٹل میں منفی اور مثبت بائی پاس نوچز جو کہ سٹیمپنگ ڈائز کی پٹی کی ترقی کو کنٹرول کرتے ہیں اور سٹیشنوں کے درمیان میٹریل بکلنگ کو روکتے ہیں، لیکن غلط سائز کے نوچز یا تو پٹی کو باندھ سکتے ہیں یا غلط رجسٹریشن کی اجازت دے سکتے ہیں، جس سے ایک پروگریسو ڈائی سیکوئنس میں جہتی بہاؤ پیدا ہوتا ہے۔
اسٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد خاص طور پر پروٹوٹائپ رن کے دوران واضح ہو جاتا ہے جہاں سٹرپ فیڈنگ کی سطح پر مسائل پیدا ہوتے ہیں جو ڈائی لے آؤٹ میں واضح نہیں تھے۔ بائی پاس نوچس شیٹ میٹل بنانے والے رویے کی ابتدائی جسمانی توثیق پروڈکشن ٹولنگ پر اہم دوبارہ کام کو بچاتی ہے، جہاں پٹی کنٹرول کے مسائل تیز رفتار-پریس سائیکلوں میں بڑھ جاتے ہیں۔
اپنے ٹولنگ پارٹنر کے ساتھ تعاون پر مبنی DFM جائزہ
فیڈ بیک لوپ اس وقت تیزی سے کام کرتا ہے جب ڈیزائن انجینئر اور ٹولنگ پارٹنر مل کر پروٹوٹائپ کے نتائج کا جائزہ لے رہے ہوتے ہیں، رپورٹس کو ای میل چینز کے ذریعے آگے پیچھے نہیں کرتے۔ باہمی تعاون پر مبنی DFM جائزے کا مطلب ہے کہ دونوں فریق ایک ہی میز پر بیٹھتے ہیں، خواہ وہ جسمانی ہو یا ورچوئل، اور ہر ایک انحراف کو اس مشترکہ تفہیم کے ساتھ چلتے ہیں کہ ٹولنگ فکس کیا ہے بمقابلہ جزوی ڈیزائن میں تبدیلی کی ضرورت ہے۔
یہ وہ جگہ ہے جہاں جدید پروٹو ٹائپنگ شراکت دار خود کو الگ کرتے ہیں۔ ایک دکان جو صرف آپ کے حصے پر مہر لگاتی ہے اور آپ کو پیمائش کی رپورٹ دیتی ہے آپ کو نتائج کی تشریح کرنے کے لیے چھوڑ دیتی ہے۔ ایک پارٹنر جو ڈی ایف ایم کی مہارت کو براہ راست پروٹو ٹائپنگ سائیکل میں ضم کرتا ہے وہ بنیادی وجوہات کی تیزی سے شناخت کرتا ہے اور ڈیزائن میں ترمیم کی تجویز پیش کرتا ہے جو پارٹ فنکشن پر سمجھوتہ کیے بغیر تشکیلاتی مسائل کو حل کرتی ہے۔ YICHEN، مثال کے طور پر، اپنے کام کے بہاؤ کو ارد گرد بناتا ہے۔مربوط DFM فیڈ بیک کے ساتھ تیز رفتار CNC پروٹو ٹائپنگپروٹو ٹائپ فیبریکیشن کو انجینئرنگ ریویو کے ساتھ جوڑنا تاکہ ہر تکراری چکر دونوں حصے اور قابل عمل ڈیزائن گائیڈنس تیار کرے۔
مؤثر تعاون پر مبنی DFM جائزہ ایک عملی نمونہ کی پیروی کرتا ہے۔ ٹولنگ انجینئر تشکیل کی خرابی کی نشاندہی کرتا ہے اور اس کی مکینیکل وجہ کی وضاحت کرتا ہے۔ ڈیزائن انجینئر اس بات کا جائزہ لیتا ہے کہ آیا متاثرہ خصوصیت کو فٹ یا فنکشن کو متاثر کیے بغیر تبدیل کیا جا سکتا ہے۔ ایک ساتھ، وہ ایک نظرثانی پر اکٹھے ہوتے ہیں جو تیاری اور کارکردگی دونوں کو مطمئن کرتا ہے۔ اسٹیمپنگ ڈیزائن کے چند اہم نکات اس عمل کو تیز کرتے ہیں: ایک عام ڈیٹم سے ہمیشہ اہم خصوصیات کو طول و عرض، غیر فعال ریڈیائی میں لچک کی اجازت دیں، اور ڈرائنگ پر مواد کے اناج کی سمت کو متعین کریں تاکہ ڈائی ڈیزائنر زیادہ سے زیادہ فارمیبلٹی کے لیے موڑ کو سمت دے سکے۔
DFM فیڈ بیک لوپ موجودہ حصے کو بہتر کرنے سے زیادہ کام کرتا ہے۔ یہ ادارہ جاتی علم پیدا کرتا ہے کہ اسٹیمپنگ میں کیا کام کرتا ہے اور کیا نہیں۔ پروٹو ٹائپنگ کے دوران دستاویز کی گئی ہر تلاش اگلے پروجیکٹ کے لیے ڈیزائن گائیڈ لائن بن جاتی ہے، وقت کے ساتھ ساتھ کمپاؤنڈنگ ریٹرن۔ اور پروکیورمنٹ مینیجرز کے لیے جو پروٹوٹائپ تکرار کی لاگت کا جائزہ لیتے ہیں، اس پر غور کریں: پروٹو ٹائپنگ کے دوران پکڑا جانے والا ہر DFM نظرثانی پروڈکشن ڈائی ترمیم سے گریز کرتی ہے جس کی لاگت ایک بار سخت ٹولنگ کی تعمیر کے بعد 5 سے 20 گنا زیادہ ہو سکتی ہے۔
DFM-توثیق شدہ جیومیٹری ہاتھ میں رکھتے ہوئے، اگلا عملی سوال سرمایہ کاری کی مقدار کا تعین کر رہا ہے: پروڈکشن ٹولنگ کے مقابلے پروٹوٹائپ ٹولنگ کی اصل قیمت کتنی ہے، اور آپ واپسی کی پیمائش کیسے کرتے ہیں؟
پروٹو ٹائپ ٹولنگ کے فیصلوں کے لیے لاگت اور ٹائم لائن سیاق و سباق
DFM کے نتائج آپ کو بتاتے ہیں کہ کیا ٹھیک کرنا ہے۔ اگلا سوال عملی ہے: اس توثیق کی اصل میں کیا لاگت آتی ہے، اس میں کتنا وقت لگتا ہے، اور ریاضی کب خرچ کا جواز پیش کرتی ہے؟ یہ وہ سوالات ہیں جو پروکیورمنٹ مینیجرز اور ڈیزائن انجینئر اکثر پوچھتے ہیں، پھر بھی ٹھوس جوابات تلاش کرنا حیرت انگیز طور پر مشکل ہے۔ حقیقت یہ ہے کہ پروٹوٹائپ ٹولنگ سرمایہ کاری کا پیمانہ اس بات کے ساتھ ہے کہ آپ کو نتائج کی ضرورت ہے، اور صحیح انتخاب کا انحصار آپ کے ٹارگٹ میٹل اسٹیمپنگ پروڈکشن والیوم پر ہوتا ہے۔
پروٹوٹائپ بمقابلہ پروڈکشن ٹولنگ کی متعلقہ لاگت
پروٹوٹائپ ٹولنگ عام طور پر طریقہ اور پیچیدگی کے لحاظ سے مساوی پیداواری ٹولنگ لاگت کے 10% اور 35% کے درمیان چلتی ہے۔ ایک سادہ بریکٹ کے لیے ایک نرم ایلومینیم ڈائی پر چند ہزار ڈالر لاگت آسکتی ہے، جبکہ اسی حصے کے لیے مکمل طور پر سخت پروگریسو پروڈکشن ڈائی $25,000 سے $50,000 تک پہنچ سکتی ہے۔ پیچیدہ ٹرانسفر ڈیز پر یہ خلا مزید وسیع ہو جاتا ہے، جہاں پروڈکشن ٹولنگ $500,000 سے تجاوز کر سکتی ہے اور ایک نمائندہ پروٹو ٹائپ ڈائی اب بھی $100,000 سے کم رہتی ہے۔
اتنی وسیع رینج کیوں؟ پروٹوٹائپ رفتار اور موافقت کے لیے تجارت کی لمبی عمر کو ختم کرتا ہے۔ وہ گرمی کے علاج کے مراحل کو چھوڑتے ہیں، کم مہنگے مواد کا استعمال کرتے ہیں، اور ان خصوصیات کو آسان بناتے ہیں جو صرف اعلی-حجم سائیکل کی شرحوں پر اہمیت رکھتی ہیں۔ آپ اپنے ڈیزائن کی توثیق کرنے کے لیے کافی ڈائی لائف کے لیے ادائیگی کر رہے ہیں، نہ کہ ایک ملین پریس اسٹروک سے بچنے کے لیے۔ یہ تجارت بالکل وہی ہے جو پروٹوٹائپ دھاتی حصوں کو پیداواری اخراجات کے بجائے ایک رسک-کمی سرمایہ کاری کے طور پر معاشی طور پر قابل عمل بناتی ہے۔
پروٹو ٹائپنگ کے طریقہ سے لیڈ ٹائم کی توقعات
ڈائی میٹریل اور فیبریکیشن پیچیدگی کے ساتھ لیڈ ٹائم ٹریک کرتا ہے۔نرم ٹولنگ کو کم سرمایہ کاری اور کم لیڈ ٹائم کی ضرورت ہوتی ہے۔سخت ٹولنگ کے مقابلے میں کیونکہ معتدل مواد مشین تیزی سے ہے اور گرمی کے علاج یا وسیع پیسنے کی ضرورت نہیں ہے۔ جب ترمیم کی ضرورت ہوتی ہے، تو آپ نرم ٹولنگ کے ساتھ جلد پیداوار پر واپس آجاتے ہیں کیونکہ غیر سخت مواد پر دوبارہ کام کرنا سیدھا ہوتا ہے۔
یہاں یہ ہے کہ عام طریقوں سے کیا توقع کی جائے:
- نرم ٹولنگ (ایلومینیم):ڈیزائن کی منظوری سے لے کر پریس سے دور پہلے تیز رفتار پروٹو ٹائپ حصوں تک 1 سے 2 ہفتے
- نرم ٹولنگ (ہلکا سٹیل):2 سے 3 ہفتے، مادی سختی اور مشینی وقت کی وجہ سے قدرے زیادہ
- CNC-مشینڈ پری-سخت ٹول اسٹیل:گرمی کے علاج اور سطح کو ختم کرنے کے لیے اضافی وقت کے ساتھ 2 سے 4 ہفتے
- وائر EDM پروٹو ٹائپ مر جاتا ہے:پیچیدہ جیومیٹریوں کے لیے 3 سے 5 ہفتے جن میں متعدد EDM سیٹ اپ کی ضرورت ہوتی ہے۔
- 3D-مطبوعہ ڈائی انسرٹس:1 سے 3 ہفتے، تعمیر کے وقت کے ساتھ داخل کرنے کے حجم اور پوسٹ- پروسیسنگ کی ضروریات پر منحصر ہے
ڈائی ترمیم کے دائرہ کار کے لحاظ سے ہر تکرار سائیکل میں تقریبا 3 سے 7 دن کا اضافہ ہوتا ہے۔ اعتدال سے پیچیدہ حصوں کے لیے دو سے چار تکراری لوپ کا بجٹ بنائیں، جس کا مطلب ہے کہ کِک آف سے لے کر تصدیق شدہ حصوں تک آپ کی کل پروٹو ٹائپنگ ٹائم لائن عام طور پر 4 اور 10 ہفتوں کے درمیان ہوتی ہے۔
پروٹوٹائپنگ بمقابلہ پروڈکشن پر سکپنگ کا ROI ختم ہو گیا۔
پروٹو ٹائپنگ کا مالی معاملہ ایک سادہ اصول پر ہے۔ ڈیزائن کی خرابی کو ٹھیک کرنے کی لاگت پیداوار کے ہر مرحلے پر دس گنا بڑھ جاتی ہے۔ اگر پروٹوٹائپ تکرار کے دوران جیومیٹری کے مسئلے کو درست کرنے پر $500 لاگت آتی ہے، تو اسی اصلاح کی لاگت $5,000 ایک بار جب پروڈکشن ٹولنگ کٹ جاتی ہے، اور اگر ناقص حصے اسمبلی لائنوں یا صارفین تک پہنچ جاتے ہیں تو $50,000 یا اس سے زیادہ۔ پروٹوٹائپنگ وہ رکاوٹ ہے جو اس تیزی سے لاگت میں اضافے کو روکتی ہے۔
اسٹیمپڈ پارٹ پروٹو ٹائپنگ کی صلاحیتوں کے لیے ایک عملی ROI فارمولہ اس طرح نظر آتا ہے: (احتیاط شدہ پروڈکشن ڈائی ری ورک کی لاگت + تیز تر لانچ کی قیمت) ٹوٹل پروٹو ٹائپنگ انویسٹمنٹ سے تقسیم۔ جب ایک پروڈکشن ڈائی ترمیم دوبارہ-مشیننگ، دوبارہ-سخت کرنے، اور دوبارہ-توثیق میں $8,000 سے $20,000 تک چلتی ہے، تو پروٹو ٹائپنگ کے ذریعے ایسی ایک ترمیم سے گریز کرنا اکثر پورے پروٹو ٹائپ ٹولنگ پروگرام کے لیے ادائیگی کرتا ہے۔
نیچے دی گئی جدول لاگت، لیڈ ٹائم، اور حجم کی رہنمائی کو ایک فیصلہ کے فریم ورک میں یکجا کرتی ہے:
| پروٹو ٹائپنگ کا طریقہ | متعلقہ لاگت (پروڈکشن ٹولنگ کا %) | عام لیڈ ٹائم | ہدف کی پیداوار کا حجم |
|---|---|---|---|
| نرم ٹولنگ (ایلومینیم) | 5% - 15% | 1 - 2 ہفتے | کم حجم: 10,000 حصوں سے کم |
| نرم ٹولنگ (ہلکا سٹیل) | 10% - 20% | 2 - 3 ہفتے | کم سے درمیانی حجم: 50,000 حصوں تک |
| CNC-مشینڈ (پری-سخت اسٹیل) | 15% - 30% | 2 - 4 ہفتے | وسط سے زیادہ والیوم: 10،000 - 500،000+ حصے |
| وائر EDM پروٹو ٹائپ مر گیا۔ | 20% - 35% | 3 - 5 ہفتے | وسط سے اعلی حجم: درستگی-اہم ایپلی کیشنز |
| 3D-پرنٹ شدہ ڈائی انسرٹس | 10% - 25% | 1 - 3 ہفتے | کوئی بھی حجم: پیچیدہ جیومیٹری کی توثیق |
سے ایک نمونہ ابھرتا ہے۔حجم-کی بنیاد پر فیصلہ کی منطق: کم-10,000 حصوں سے کم حجم کی پیداوار کے لیے، نرم ٹولنگ یا متبادل طریقے اکثر پائیدار سخت ٹولنگ میں سرمایہ کاری کرنے سے زیادہ لاگت-موثر ہوتے ہیں۔ درمیانی-حجم 10,000 اور 100,000 حصوں کے درمیان چلتا ہے، فی حصہ قیمت زیادہ پائیدار پروٹو ٹائپ ڈیز کا جواز پیش کرتی ہے جو پیداواری حالات کو قریب سے آئینہ دار کرتی ہے۔ 100,000 حصوں سے زیادہ حجم والے پروگراموں کے لیے، پروٹوٹائپ ٹولنگ کی سرمایہ کاری پیداواری لاگت کے مقابلے میں ایک گول غلطی بن جاتی ہے، اور ترجیح مکمل طور پر درستگی اور نتائج کی نمائندگی کی طرف بدل جاتی ہے۔
بالآخر، سوال یہ نہیں ہے کہ کیا آپ پروٹو ٹائپ کے متحمل ہوسکتے ہیں۔ یہ ہے کہ کیا آپ متحمل نہیں ہوسکتے ہیں۔ پروٹو ٹائپنگ خرچ جو کہ پیداواری ٹولنگ لاگت کے 10% سے 30% کی نمائندگی کرتا ہے معمول کے مطابق دوبارہ کام کرنے والے بلوں کو روکتا ہے جو اصل ٹولنگ بجٹ سے مکمل طور پر تجاوز کر جاتے ہیں۔ جب آپ اس بات پر غور کرتے ہیں کہ توثیق شدہ پروٹوٹائپ ڈیٹا براہ راست پروڈکشن ڈائی ڈیزائن میں فیڈ کرتا ہے، اندازے کو ختم کرتا ہے اور سخت ٹولز پر آزمائشی چکروں کو کم کرتا ہے تو بچت کا مرکب مزید بڑھ جاتا ہے۔
لاگت اور ٹائم لائن کاروباری فیصلے کو فریم کرتی ہے۔ لیکن ایک بار جب آپ کے ہاتھ میں پروٹوٹائپ کے پرزے ہوتے ہیں، تو ایک مختلف چیلنج ابھرتا ہے: آپ ان کا اتنا سختی سے جائزہ کیسے لیں گے کہ ان نتائج سے تیار کردہ پروڈکشن ٹولنگ توقع کے مطابق کارکردگی کا مظاہرہ کرے گی؟
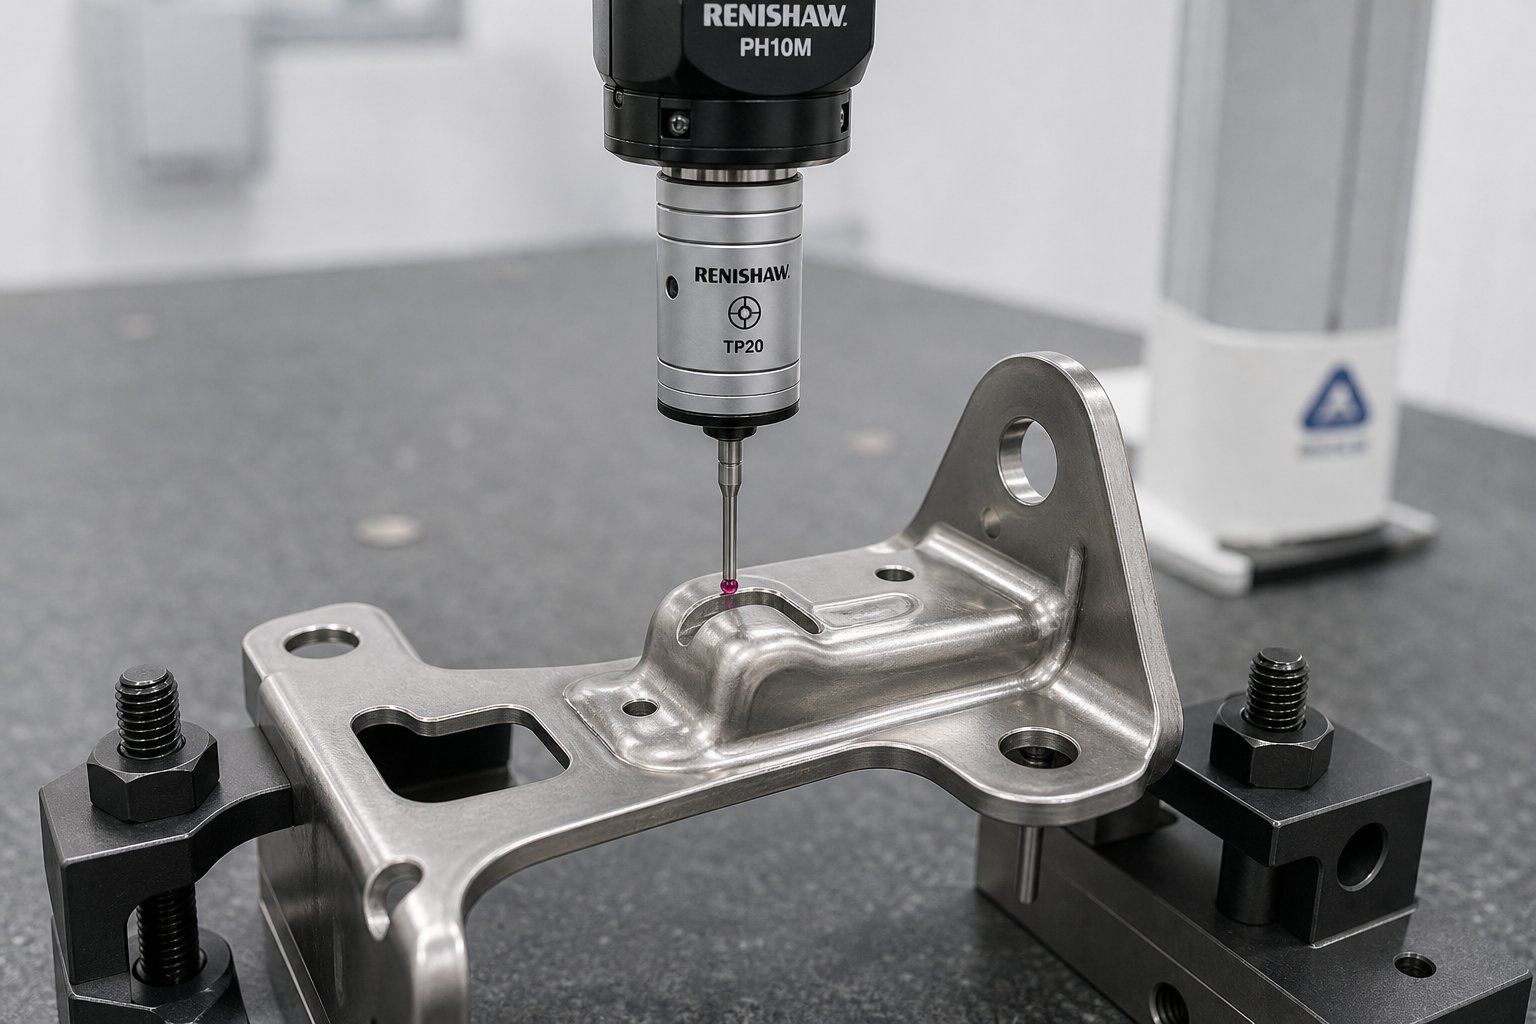
پروٹوٹائپ سٹیمپڈ پرزوں کا اندازہ لگانا اور اہل بنانا
آپ کے ہاتھ میں پروٹو ٹائپ پرزے ہیں۔ پیمائشیں پہلی-مضمون کی رپورٹ پر پرنٹ کی جاتی ہیں۔ لیکن یہاں یہ سوال ہے کہ یہاں تک کہ تجربہ کار ٹیموں کو بھی ٹرپ کرتا ہے: آپ کیسے جانتے ہیں کہ یہ نتائج گرین لائٹ پروڈکشن ٹولنگ کے لیے کافی اچھے ہیں؟ ٹرائی آؤٹ پریس پر نرم پروٹوٹائپ ڈائی سے تیار کردہ ایک مہر والا حصہ پیداوار کی رفتار پر سخت ٹولنگ میں بننے والی اسی جیومیٹری سے مختلف برتاؤ کرتا ہے۔ یہ سمجھنا کہ کس چیز کی پیمائش کرنی ہے، ہر مرحلے پر قبولیت کے کون سے معیار کو لاگو کرنا ہے، اور پروٹو ٹائپ اور پروڈکشن ڈیٹا کے درمیان فرق کو کیسے پُر کرنا ہے، یہی چیز خام پیمائش کو قابل اعتماد انجینئرنگ فیصلوں میں بدل دیتی ہے۔
پروٹوٹائپ سٹیمپ شدہ حصوں کے لئے معائنہ کے طریقے
آپ نے جو معائنہ کرنے کا طریقہ منتخب کیا ہے اس پر منحصر ہے کہ آپ کو کیا سیکھنے کی ضرورت ہے۔ ابتدائی تکرار سائیکل رفتار اور وسیع کوریج کا مطالبہ کرتے ہیں۔ حتمی توثیق درستگی اور ٹریس ایبلٹی کا مطالبہ کرتی ہے۔ زیادہ تر پروٹو ٹائپ اسٹیمپنگ پروگرام طریقوں کا مجموعہ استعمال کرتے ہیں، ہر ایک مختلف سوال کے لیے موزوں ہے۔
- کوآرڈینیٹ ماپنے والی مشین (سی ایم ایم):اعلی-صحیح سنگل-پوائنٹ کی پیمائش کا معیار۔ CMMs انفرادی خصوصیات کی پیمائش کرتے ہیں جیسے سوراخ کی پوزیشن، موڑنے والے زاویہ، اور پروفائل کے طول و عرض کو درستگی کے ساتھ چند مائکرون تک۔ حتمی توثیق اور GD&T موافقت کی جانچ کے لیے بہترین ہے جہاں انشانکن معیارات کا پتہ لگانے کی صلاحیت اہمیت رکھتی ہے۔
- 3D آپٹیکل اسکیننگ (لیزر یا سٹرکچرڈ لائٹ):منٹوں میں مکمل-سطح جیومیٹری کیپچر کرتا ہے، ایک پوائنٹ کلاؤڈ بناتا ہے جس کا براہ راست CAD ماڈل سے موازنہ کیا جا سکتا ہے۔3D لیزر اسکیننگسپرنگ بیک تجزیہ، تراشنا لائن معائنہ، اور صرف مجرد پوائنٹس کے بجائے پورے حصے میں سطح کے انحراف کی نشاندہی کرنے میں مہارت حاصل کرتا ہے۔ تکرار کے دوران خاص طور پر قیمتی جب آپ کو مکمل اخترتی تصویر کو تیزی سے دیکھنے کی ضرورت ہوتی ہے۔
- Go/no-go gauges:فنکشنل گیجز جو اس بات کی تصدیق کرتے ہیں کہ آیا اہم خصوصیات جیسے سوراخ کے قطر، سلاٹ کی چوڑائی، یا تشکیل شدہ پروفائلز رواداری بینڈ میں آتے ہیں۔ وہ میٹرولوجی لیب کی ضرورت کے بغیر دکان کے فرش پر تیز رفتار پاس/فیل جوابات فراہم کرتے ہیں، جو انہیں تکرار سائیکلوں کے درمیان حصوں کی جانچ کے لیے مثالی بناتے ہیں۔
- نظری موازنہ اور وژن کے نظام:پروٹوٹائپ میٹل سٹیمپنگ پر فلیٹ پروفائلز، کنارے کے حالات، اور گڑ کی اونچائی کا معائنہ کرنے کے لیے مفید ہے۔ وہ رواداری کے اوورلیز کے خلاف فوری 2D موازنہ پیش کرتے ہیں اور ان خصوصیات کے لیے اچھی طرح سے کام کرتے ہیں جن کی جانچ پڑتال کے لیے CMMs جدوجہد کرتے ہیں، جیسے پتلے کنارے یا تیز کونے۔
- فنکشنل فٹ ٹیسٹنگ:فٹمنٹ، کلیئرنس، اور انٹرفیس جیومیٹری کی توثیق کرنے کے لیے سٹیمپ والے حصے کو اس کے ملاپ کے اجزاء یا فکسچر میں جمع کرنا۔ کوئی جہتی رپورٹ اس ٹیسٹ کی جگہ نہیں لیتی ہے اس بات کی تصدیق کرنے کے لیے کہ حصہ دراصل اپنے مطلوبہ ماحول میں کام کرتا ہے۔
مینوفیکچرنگ پروٹو ٹائپنگ میں سٹیمپنگ کے لیے ایک عملی نمونہ اس طرح نظر آتا ہے: پورے حصے میں وسیع رجحانات اور اسپرنگ بیک پیٹرن کی نشاندہی کرنے کے لیے ابتدائی تکرار کے دوران 3D اسکیننگ کا استعمال کریں، اہم اعداد و شمار اور GD&T کال آؤٹس کی حتمی توثیق کے لیے CMM پیمائش پر سوئچ کریں، اور مخصوص جانچ پڑتال کے لیے go/no{1} کے درمیان فوری جانچ پڑتال کے لیے استعمال کریں ایڈجسٹمنٹ جہاں توقع کی گئی تھی۔
تکرار بمقابلہ حتمی توثیق کے دوران قبولیت کا معیار
پروٹو ٹائپنگ کے دوران سب سے عام غلطیوں میں سے ایک ابتدائی تکرار حصوں پر پیداوار-سطح کی قبولیت کے معیار کا اطلاق کرنا ہے۔ جب آپ اپنی پہلی یا دوسری ڈائی ٹر آؤٹ پر ہوتے ہیں، تو مقصد سیکھنا ہوتا ہے، کوالیفائنگ نہیں۔ اس مرحلے پر پروٹوٹائپ کے پرزوں کو حتمی پیداواری رواداری تک رکھنا مایوسی اور غیر ضروری دوبارہ کام کے چکروں کا باعث بنتا ہے جو پروجیکٹ کو تیز کرنے کے بجائے سست کردیتا ہے۔
تکرار کے چکروں کے دوران، تجربہ کار ٹیمیں مطلق مطابقت کے بجائے رجحان کی تشخیص پر مرکوز نرمی کے معیارات کا اطلاق کرتی ہیں۔ آپ جو سوالات پوچھتے ہیں وہ سمتاتی ہیں: کیا اسپرنگ بیک پیش گوئی کی گئی سمت میں آگے بڑھ رہا ہے؟ کیا ڈرا کونے میں پتلا ہونا آخری تکرار کے مقابلے میں بہتر ہو رہا ہے؟ کیا سوراخ کی مسخ کم ہو رہی ہے کیونکہ ہم خصوصیت کو موڑ کی لکیر سے مزید آگے بڑھاتے ہیں؟ اگر رجحان ہدف کی طرف متوجہ ہو رہا ہے، تو تکرار کام کر رہی ہے چاہے انفرادی جہتیں حتمی قیاس سے باہر رہیں۔
حتمی توثیق مختلف قوانین کا اطلاق کرتی ہے۔ اس مرحلے پر، حصوں کو پروٹوٹائپ ڈائی سے کم از کم 5 سے 10 لگاتار ہٹ کے نمونے میں مستقل طور پر ڈرائنگ رواداری کو پورا کرنا چاہیے۔ اہم جہتیں، خاص طور پر وہ جو اسمبلی میں فٹ اور فنکشن کو کنٹرول کرتی ہیں، انہیں پروڈکشن-مساوی بینڈ کے اندر آنا چاہیے۔ غیر-اہم خصوصیات میں قدرے نرمی برداشت کی جاسکتی ہے بشرطیکہ آپ سخت کلیئرنس اور زیادہ مستحکم ڈائی سطحوں کے ساتھ سخت پروڈکشن ٹولنگ میں منتقلی کے دوران متوقع بہتری کی دستاویز کریں۔
ایک سادہ فریم ورک دو مراحل کو الگ کرتا ہے:
| معیار | تکرار کے دوران | حتمی توثیق |
|---|---|---|
| رواداری بینڈ | 1.5x سے 2x برائے نام رواداری | برائے نام ڈرائنگ رواداری |
| نمونہ سائز | 1 - 3 حصے فی ایڈجسٹمنٹ | 5 - 10 لگاتار حصے |
| فوکس | رجحان کی سمت اور بہتری کی شرح | مطلق مطابقت اور تکرار کی اہلیت |
| دستاویزی | انحراف کے نوٹ، سابقہ تکرار سے موازنہ | GD&T کے ساتھ مکمل پہلی-مضمون معائنہ رپورٹ |
| فیصلے کا نتیجہ | تکرار جاری رکھیں یا نقطہ نظر کو تبدیل کریں۔ | پروڈکشن ٹولنگ ڈیزائن کی منظوری دیں۔ |
پروڈکشن پروجیکشنز کے لیے پروٹوٹائپ کے نتائج کی ترجمانی کرنا
یہاں تک کہ جب حتمی توثیق کے حصے ڈرائنگ رواداری کو پورا کرتے ہیں، پروٹوٹائپ کے نتائج پروڈکشن آؤٹ پٹ کی پوری طرح سے پیش گوئی نہیں کرتے ہیں۔ کئی عوامل پروٹوٹائپ اور پروڈکشن پارٹ کوالٹی کے درمیان ایک منظم فرق پیدا کرتے ہیں جس کا حساب آپ کو آگے بڑھاتے وقت کرنا ہوتا ہے۔
پروٹوٹائپ ڈیز تیزی سے پہنتے ہیں کیونکہ وہ نرم مواد استعمال کرتے ہیں۔ جیسا کہ ایک نرم ایلومینیم یا پہلے سے سخت اسٹیل ڈائی-ہٹیں جمع کرتا ہے، کٹنگ کناروں کو خستہ بناتا ہے، سطحیں بنتی ہیں پہننے کے راستے تیار ہوتی ہیں، اور کلیئرنس کھل جاتی ہے۔ پروٹوٹائپ رن کے اختتام پر تیار ہونے والے حصے پہلے ہٹ کے مقابلے میں زیادہ گڑبڑ، قدرے بڑے سوراخ، یا کم جہتی مستقل مزاجی دکھا سکتے ہیں۔ مکمل طور پر سخت D2 یا کاربائیڈ میں پروڈکشن ٹولنگ- ڈالی گئی ڈائی زیادہ لمبی دوڑ میں سخت جہت رکھتی ہے۔
پریس اختلافات بھی اہم ہیں. پروٹوٹائپ ڈیز اکثر ٹنیج کی مختلف صلاحیت، اسٹروک کی رفتار، اور پروڈکشن پریس کے مقابلے میں شٹ اونچائی کے ساتھ ٹرائی آؤٹ پریس پر چلتی ہے۔ رفتار مادی رویے کو متاثر کرتی ہے، خاص طور پر ریٹ-حساس مرکب کے لیے۔ پروٹو ٹائپنگ کے دوران 30 سٹروک فی منٹ پر بننے والا حصہ پیداوار میں 120 سٹروک فی منٹ پر تھوڑا سا مختلف برتاؤ کرے گا کیونکہ مواد میں ڈائی اور سٹرین ریٹ اثرات میں تھرمل بلڈ اپ-۔
اس فرق کو پورا کرنے کے لیے، اپنے پروٹوٹائپ کے نتائج کو ان حالات کے ساتھ دستاویز کریں جنہوں نے انہیں پیدا کیا۔ پریس کی رفتار، ٹننج، چکنا کرنے کی قسم، رن کے دوران ڈائی ٹمپریچر، اور پیمائش کے وقت ڈائی پر پہلے سے ہی ہٹ کی تعداد کو ریکارڈ کریں۔ یہ سیاق و سباق پروڈکشن ڈائی ڈیزائنر کو یہ اندازہ لگانے کی اجازت دیتا ہے کہ کون سے جہتیں سخت ہوں گی (بہتر ڈائی پریسیژن)، جو بدل جائے گی (مختلف پریس ڈائنامکس)، اور جن کو پروڈکشن ڈائی ٹر آؤٹ کے دوران نگرانی کی ضرورت ہے۔
پروڈکشن میں استعمال ہونے والی شیٹ میٹل اسٹیمپنگ کا سامان بھی متغیرات کو متعارف کرواتا ہے جیسے کوائل-فیڈ میٹریل ویری ایشن، خودکار چکنا کرنے کے نظام، اور ڈائی سینسنگ میں-کہ پروٹوٹائپ ماحول نقل نہیں کر سکتا۔ آپ کی توثیق کی دستاویزات میں ان اختلافات کو جھنڈا لگانا غلط اعتماد کو روکتا ہے۔ آپ یہ دعوی نہیں کر رہے ہیں کہ پروٹو ٹائپ بالکل پیداوار کی نمائندگی کرتا ہے۔ آپ دستاویز کر رہے ہیں کہ آپ نے کیا سیکھا ہے اور پروڈکشن ڈائی ٹر آؤٹ کے دوران کن باتوں کی تصدیق ہونا باقی ہے۔
پروٹوٹائپ کے نتائج کی مکمل دستاویزات پیداوار کے لیے پل بناتی ہیں۔ جب ہر پیمائش کو عمل کے سیاق و سباق کے ساتھ جوڑا جاتا ہے، تو پروڈکشن ٹولنگ ڈیزائنر مفروضوں کی بجائے حقیقی ڈیٹا سے کام کرتا ہے۔ وہ ڈیٹا پیکج، معائنہ کے نتائج، تکرار کی تاریخ، اور عمل کے حالات کو یکجا کرتے ہوئے، صحیح پروڈکشن پارٹنر کو منتخب کرنے اور تصدیق شدہ پروٹوٹائپ سے قابل اعتماد پروڈکشن آؤٹ پٹ میں منتقلی کو یقینی بنانے کے لیے بنیاد بنتا ہے، بغیر پیچھے ہٹنے کے۔
پیداوار میں منتقلی اور صحیح ساتھی کا انتخاب
توثیق شدہ پروٹوٹائپ ڈیٹا، تفصیلی معائنہ رپورٹس، اور DFM-بہتر حصہ ڈیزائن آپ کے پروجیکٹ فولڈر میں بیٹھتا ہے۔ انجینئرنگ کا خطرہ زیادہ تر ریٹائرڈ ہے۔ جو چیز باقی رہ جاتی ہے وہ ہے عملدرآمد: پروٹو ٹائپنگ کے دوران آپ نے سیکھی ہوئی ہر چیز کو پروڈکشن ٹولنگ میں تبدیل کرنا جو حجم کے لحاظ سے قابل اعتماد کارکردگی کا مظاہرہ کرتی ہے۔ یہ منتقلی وہ جگہ ہے جہاں پروجیکٹ یا تو آسانی سے تیز ہوجاتے ہیں یا رک جاتے ہیں، اور فرق تقریباً ہمیشہ اس بات کا پتہ لگاتا ہے کہ آپ نے پروٹو ٹائپنگ کے لیے کس کے ساتھ شراکت کی ہے اور آیا وہ شراکت دار علم کو پیداوار میں آگے لے جا سکتا ہے۔
پروٹو ٹائپنگ پارٹنر میں کیا تلاش کرنا ہے۔
ہر ٹول شاپ جو ڈائی کو کاٹ سکتی ہے مکمل پروٹو ٹائپنگ-سے-پروڈکشن آرک کو سپورٹ کرنے کے لیے لیس نہیں ہے۔ مثالی پارٹنر انجینئرنگ کے فیصلے کے ساتھ من گھڑت صلاحیتوں، طریقہ کار کے دستاویزات کے ساتھ تیز رفتار تبدیلی، اور پروڈکشن-پیمانہ سوچ کے ساتھ پروٹو ٹائپنگ کی چستی کو یکجا کرتا ہے۔ صنعتی دھاتی سٹیمپنگ حل فراہم کرنے والوں کا جائزہ لیتے وقت، ان معیارات کو دیکھیں:
- انٹیگریٹڈ تیز رفتار CNC پروٹو ٹائپنگ اور شیٹ میٹل فیبریکیشن ایک ہی چھت کے نیچے:شراکت داروں کو پسند ہے۔YICHEN کی تیز رفتار پروٹو ٹائپنگ خدماتCNC مشینی، شیٹ میٹل فیبریکیشن، اور ابتدائی DFM فیڈ بیک کو ایک ہی ورک فلو میں یکجا کریں، الگ الگ دکانداروں کے درمیان ہینڈ آف میں تاخیر کو ختم کریں اور ادارہ جاتی علم کو تکرار کے چکروں میں برقرار رکھیں۔
- گھر میں-ڈی ایف ایم کی مہارت پروٹو ٹائپنگ کے عمل میں شامل ہے:آپ کے ساتھی کو صرف پرزوں پر مہر نہیں لگانی چاہیے اور آپ کو پیمائش کی رپورٹ نہیں دینا چاہیے۔ انہیں مسائل کی تشکیل کی بنیادی وجوہات کی نشاندہی کرنی چاہیے، ڈیزائن پر نظر ثانی کی تجویز پیش کرنی چاہیے، اور آپ کو ایک قابل پیداوار جیومیٹری پر تیزی سے اکٹھا ہونے میں مدد کرنی چاہیے۔
- تکرار کی توقعات پر واضح مواصلت:ایک قابل اعتماد پارٹنر اس بارے میں حقیقت پسندانہ توقعات پہلے سے طے کرتا ہے کہ بجٹ میں کتنے تکراری سائیکل ہوں، ہر ایک سائیکل کی قیمت کیا ہوتی ہے، اور معیاری ایڈجسٹمنٹ کے مقابلے میں دائرہ کار میں تبدیلی کو کیا متحرک کرتا ہے۔
- پروٹو ٹائپ-سے-پروڈکشن تسلسل:جو دکان آپ کے حصے کی پروٹو ٹائپ کرتی ہے اسے چاہیے کہ یا تو آپ کی پروڈکشن ٹولنگ بنائے یا مکمل ڈیٹا پیکج (اسپرنگ بیک ویلیوز، پریس پیرامیٹرز، میٹریل نوٹس، ڈائی موڈیفیکیشن ہسٹری) جو بھی کرے اسے منتقل کرے۔
- پروڈکشن-کے ارادے کے مرکب کے لیے مادی سورسنگ کی صلاحیت:آپ کو صحیح گیج پر اصل پروڈکشن میٹریل سے پروٹوٹائپ پرزوں کی مہر لگانے کی ضرورت ہے۔ قائم سپلائی چینلز کے ساتھ ایک پارٹنر خصوصی مرکبات کی فراہمی میں تاخیر سے گریز کرتا ہے۔
- معائنہ اور دستاویزات کا بنیادی ڈھانچہ:CMM کی اہلیت، 3D سکیننگ، اور ساختی پہلے-مضمون کی رپورٹنگ اس بات کو یقینی بناتی ہے کہ پروٹوٹائپ کی تلاشیں کہانیوں کی دکان-منزل کے مشاہدات کے بجائے قابل عمل پروڈکشن ٹولنگ ان پٹس میں ترجمہ کرتی ہیں۔
ان معیارات میں مشترکہ دھاگہ علم کا تسلسل ہے۔ پروٹو ٹائپنگ کے دوران ہر تکرار کا چکر اس بارے میں بصیرت پیدا کرتا ہے کہ آپ کا حصہ حقیقی تشکیل کے حالات میں کیسے برتاؤ کرتا ہے۔ جب یہ علم پروڈکشن ڈائی ڈیزائن کے ذریعے تیز رفتار پروٹوٹائپ شیٹ میٹل فیبریکیشن سے کسی ایک تنظیم کے اندر رہتا ہے، تو دکانداروں کے درمیان ترجمہ میں کچھ بھی ضائع نہیں ہوتا ہے۔
ایک ہموار پروٹو ٹائپ-سے-پروڈکشن کی منتقلی کو یقینی بنانا
توثیق شدہ پروٹو ٹائپ سے لے کر پروڈکشن ٹولنگ کمٹمنٹ تک ہینڈ آف کو ایک تسلسل کی طرح محسوس ہونا چاہئے، نہ کہ دوبارہ شروع کرنا۔ چند عملی اقدامات پیچھے ہٹنے کے بغیر ایسا کرتے ہیں:
سب سے پہلے، پروڈکشن ٹولنگ کِک آف سے پہلے اپنے حصے کے ڈیزائن کو لاک کریں۔ پروٹو ٹائپنگ کے دوران ڈی ایف ایم فیڈ بیک لوپ کو ایک مستحکم جیومیٹری پر تبدیل ہونا چاہیے تھا۔ اگر آپ پروڈکشن ٹولنگ فیبریکیشن شروع ہونے پر بھی جزوی ڈیزائن پر اعادہ کر رہے ہیں، تو آپ دوبارہ کام کے عین اخراجات کو مدعو کر رہے ہیں جن کو روکنے کے لیے پروٹو ٹائپنگ کا مقصد تھا۔
دوسرا، جہتی ڈیٹا کے ساتھ مکمل عمل کے سیاق و سباق کو منتقل کریں۔ پروڈکشن ڈائی ڈیزائنرز کو حتمی معائنہ رپورٹ سے زیادہ کی ضرورت ہوتی ہے۔ انہیں تکرار کی تاریخ کی ضرورت ہے: کیا ناکام ہوا، کیا ایڈجسٹ کیا گیا، کون سا اسپرنگ بیک معاوضہ لاگو کیا گیا، کون سا پریس ٹنیج اور رفتار نے موافق حصوں کو تیار کیا۔ یہ سیاق و سباق ہیٹ ٹریٹمنٹ کی تصریحات، سطح کی تکمیل کی ضروریات، اور کلیئرنس کی حکمت عملیوں کے گرد پروڈکشن ڈائی ڈیزائن کے فیصلوں کو تشکیل دیتا ہے۔
تیسرا، اس بات کی وضاحت کریں کہ کون سے پروٹوٹائپ کے نتائج کے لیے پروڈکشن ٹولنگ کی تبدیلیوں کی ضرورت ہوتی ہے بمقابلہ جو سخت ڈائی میٹریل اور تیز دبانے کی رفتار کے ساتھ خود کو درست کرے گی۔ نرم پروٹو ٹائپ ٹولنگ میں مشاہدہ کیے جانے والے کچھ جہتی انحراف اس وقت غائب ہو جاتے ہیں جب سخت کلیئرنس کے ساتھ مکمل طور پر سخت سٹیل سے پروڈکشن ڈیز بنائی جاتی ہے۔ دوسرے برقرار رہتے ہیں یا بدل جاتے ہیں۔ آپ کے پروٹو ٹائپنگ پارٹنر کا ایک جیسے جیومیٹریوں اور مواد میں تیزی سے پروٹوٹائپ کرنے کا تجربہ دونوں میں فرق کرنے میں مدد کرتا ہے۔
تصدیق شدہ مہر والے حصوں کی طرف اگلا قدم اٹھانا
آپ کو جن فیصلوں کا سامنا کرنا پڑتا ہے وہ ایک مختصر ترتیب میں ہوتا ہے: پروٹو ٹائپنگ طریقہ منتخب کریں جو آپ کے حصے کی پیچیدگی اور رواداری کے تقاضوں سے مماثل ہو، پہلے سٹیمپنگ رن سے پروڈکشن-انٹینٹ میٹریل پر اصرار کریں، جسمانی تکرار کے چکروں کو کم کرنے کے لیے لیوریج سمولیشن، پارٹنر کا انتخاب کرنے سے پہلے پارٹ جیومیٹری کو بہتر بنانے کے لیے DFM ریویو کا استعمال کریں، ایک پارٹنر کی مکمل صلاحیتوں کا انتخاب کریں پیداوار کے لئے پروٹوٹائپ.
ان میں سے کسی بھی قدم کو چھوڑنے سے وقت کی بچت نہیں ہوتی۔ یہ لاگت اور خطرے کو نیچے کی طرف منتقل کرتا ہے جہاں اصلاحات تیزی سے زیادہ مہنگی ہوتی ہیں۔ دھاتی مہر والے حصوں کے لیے ٹول اور ڈائی پروٹو ٹائپنگ اوور ہیڈ نہیں ہے۔ یہ انجینئرنگ کا شعبہ ہے جو غیر یقینی ڈیزائنوں کو مقداری اعتماد کے ساتھ تیار کردہ جیومیٹری میں تبدیل کرتا ہے۔ پروڈکشن ٹولنگ کے مقابلے میں سرمایہ کاری چھوٹی ہے۔ واپسی کو اجتناب شدہ دوبارہ کام، تیز تر لانچوں، اور پرزے جو پہلی بار پروڈکشن پریس شروع ہونے پر ٹھیک کام کرتے ہیں میں ماپا جاتا ہے۔
میٹل اسٹیمپڈ پارٹس کے لیے ٹول اینڈ ڈائی پروٹو ٹائپنگ کے بارے میں اکثر پوچھے گئے سوالات
1. پروڈکشن ٹولنگ کے مقابلے پروٹوٹائپ ٹولنگ کی قیمت کتنی ہے؟
پروٹوٹائپ ٹولنگ کی لاگت عام طور پر مساوی پروڈکشن ٹولنگ کے 10% اور 35% کے درمیان ہوتی ہے، اس کا انحصار منتخب کردہ طریقہ پر ہوتا ہے۔ سادہ جیومیٹریوں کے لیے نرم ایلومینیم ڈیز پروڈکشن ڈائی لاگت کے 5% سے 15% تک کم ہو سکتی ہے، جبکہ CNC-مشینڈ پری-سخت اسٹیل پروٹوٹائپ ڈیز سخت رواداری کے ساتھ 20% سے 35% تک پہنچ سکتی ہے۔ سرمایہ کاری جائز ہے کیونکہ ایک واحد پروڈکشن ڈائی ترمیم کی لاگت عام طور پر $8,000 سے $20,000 ہوتی ہے، مطلب یہ ہے کہ دوبارہ کام کرنے سے گریز کرنے والا سائیکل اکثر پورے پروٹو ٹائپ ٹولنگ پروگرام کے لیے ادائیگی کرتا ہے۔
2. پروٹوٹائپ اسٹیمپنگ ڈیز کے لیے عام لیڈ ٹائم کیا ہے؟
لیڈ ٹائم پروٹو ٹائپنگ کے طریقہ کار کے لحاظ سے 1 سے 5 ہفتوں تک ہوتا ہے۔ نرم ایلومینیم ٹولنگ 1 سے 2 ہفتوں میں تیز ترین تبدیلی فراہم کرتی ہے۔ ہلکے اسٹیل کی نرم ٹولنگ میں 2 سے 3 ہفتے لگتے ہیں، CNC-مشینڈ پری-سخت ٹول اسٹیل کو 2 سے 4 ہفتے درکار ہوتے ہیں، اور وائر EDM پروٹو ٹائپ ڈیز کو پیچیدہ جیومیٹریوں کے لیے 3 سے 5 ہفتے درکار ہوتے ہیں۔ ہر تکرار سائیکل میں تقریباً 3 سے 7 دن کا اضافہ ہوتا ہے۔ زیادہ تر پراجیکٹ کل 4 سے 10 ہفتوں کے اندر درست حصوں تک پہنچ جاتے ہیں، بشمول معتدل پیچیدہ حصوں کے لیے دو سے چار تکراری لوپ۔
3. پروٹوٹائپ کا مواد پروڈکشن-کے ارادے کے مرکب سے کیوں مماثل ہونا چاہیے؟
مختلف دھاتیں منفرد اسپرنگ بیک رویے، گیلنگ کے رجحانات، اور محنت کی سختی کی شرحوں کی نمائش کرتی ہیں جو براہ راست جہتی نتائج کو متاثر کرتی ہیں۔ اگر آپ ہلکے سٹیل کے ساتھ پروٹوٹائپ کرتے ہیں لیکن سٹینلیس سٹیل میں پیدا کرنے کا ارادہ رکھتے ہیں، تو تصدیق شدہ ڈائی جیومیٹری پیداواری حالات میں مختلف طریقے سے کارکردگی کا مظاہرہ کرے گی کیونکہ سٹینلیس اسپرنگز زیادہ پیچھے ہوتے ہیں، بننے کے دوران تیزی سے سخت ہو جاتے ہیں، اور بغیر کوٹڈ ڈائی سطحوں کے خلاف گلے پڑتے ہیں۔ اصل پروڈکشن الائے اور گیج کے ساتھ جانچ اس بات کو یقینی بناتی ہے کہ ہر تکرار کا چکر بامعنی ڈیٹا تیار کرتا ہے جو پروڈکشن ٹولنگ ڈیزائن میں قابل اعتماد طریقے سے منتقل ہوتا ہے۔
4. کیا CAE سمولیشن سٹیمپ شدہ حصوں کے لیے فزیکل پروٹو ٹائپنگ کی جگہ لے سکتا ہے؟
نمبر CAE سمولیشن اور فزیکل پروٹو ٹائپنگ تکمیلی کردار ادا کرتے ہیں۔ نقلی اسٹیل کو کاٹنے، ڈیزائن کی کھڑکی کو تنگ کرنے اور واضح طور پر ناقابل عمل نقطہ نظر کو ختم کرنے سے پہلے پتلا ہونے، جھریاں پڑنے اور اسپرنگ بیک کی پیش گوئی کرتا ہے۔ تاہم، تخروپن مثالی آدانوں پر انحصار کرتا ہے اور بیچ-سے-بیچ کے مادی تغیرات، حقیقی-دنیا کی رگڑ کی حالتوں، یا کنارے-حالات کے اثرات کو مکمل طور پر حاصل نہیں کر سکتا۔ جسمانی پروٹو ٹائپنگ نقلی پیشین گوئیوں کی تصدیق کرتی ہے، ڈیجیٹل ماڈلز سے محروم مسائل کو پکڑتی ہے، اور پروڈکشن ٹولنگ کو حتمی شکل دینے کے لیے درکار تجرباتی ڈیٹا تیار کرتی ہے۔ ایک ساتھ مل کر، وہ تکرار کے چکر کو بارہ یا زیادہ سے کم کر کے تین یا چار کر دیتے ہیں۔
5. آپ اس بات کا اندازہ کیسے لگاتے ہیں کہ آیا پروٹوٹائپ اسٹیمپ والے حصے پروڈکشن ٹولنگ کے عزم کے لیے تیار ہیں؟
حتمی توثیق کے لیے ایسے حصوں کی ضرورت ہوتی ہے جو پروٹوٹائپ ڈائی سے لگاتار 5 سے 10 ہٹ میں ڈرائنگ رواداری کو مسلسل پورا کرتے ہوں۔ فٹ اور فنکشن کو کنٹرول کرنے والے اہم جہتوں کو پروڈکشن-مساوی رواداری بینڈ کے اندر آنا چاہیے۔ انجینئرز GD&T موافقت کے لیے CMM پیمائش، مکمل-سرفیس اسپرنگ بیک تجزیہ کے لیے 3D آپٹیکل اسکیننگ، اور میٹنگ اجزاء کے ساتھ فنکشنل فٹ ٹیسٹنگ کا استعمال کرتے ہیں۔ نتائج کو عمل کے حالات کے ساتھ دستاویز کیا جانا چاہیے جس میں پریس کی رفتار، ٹننج، چکنا کرنے کی قسم، اور ڈائی ہٹ کاؤنٹ شامل ہیں تاکہ پروڈکشن ٹولنگ ڈیزائنر پروٹوٹائپ اور پروڈکشن ماحول کے درمیان منظم فرق کا حساب دے سکے۔


