


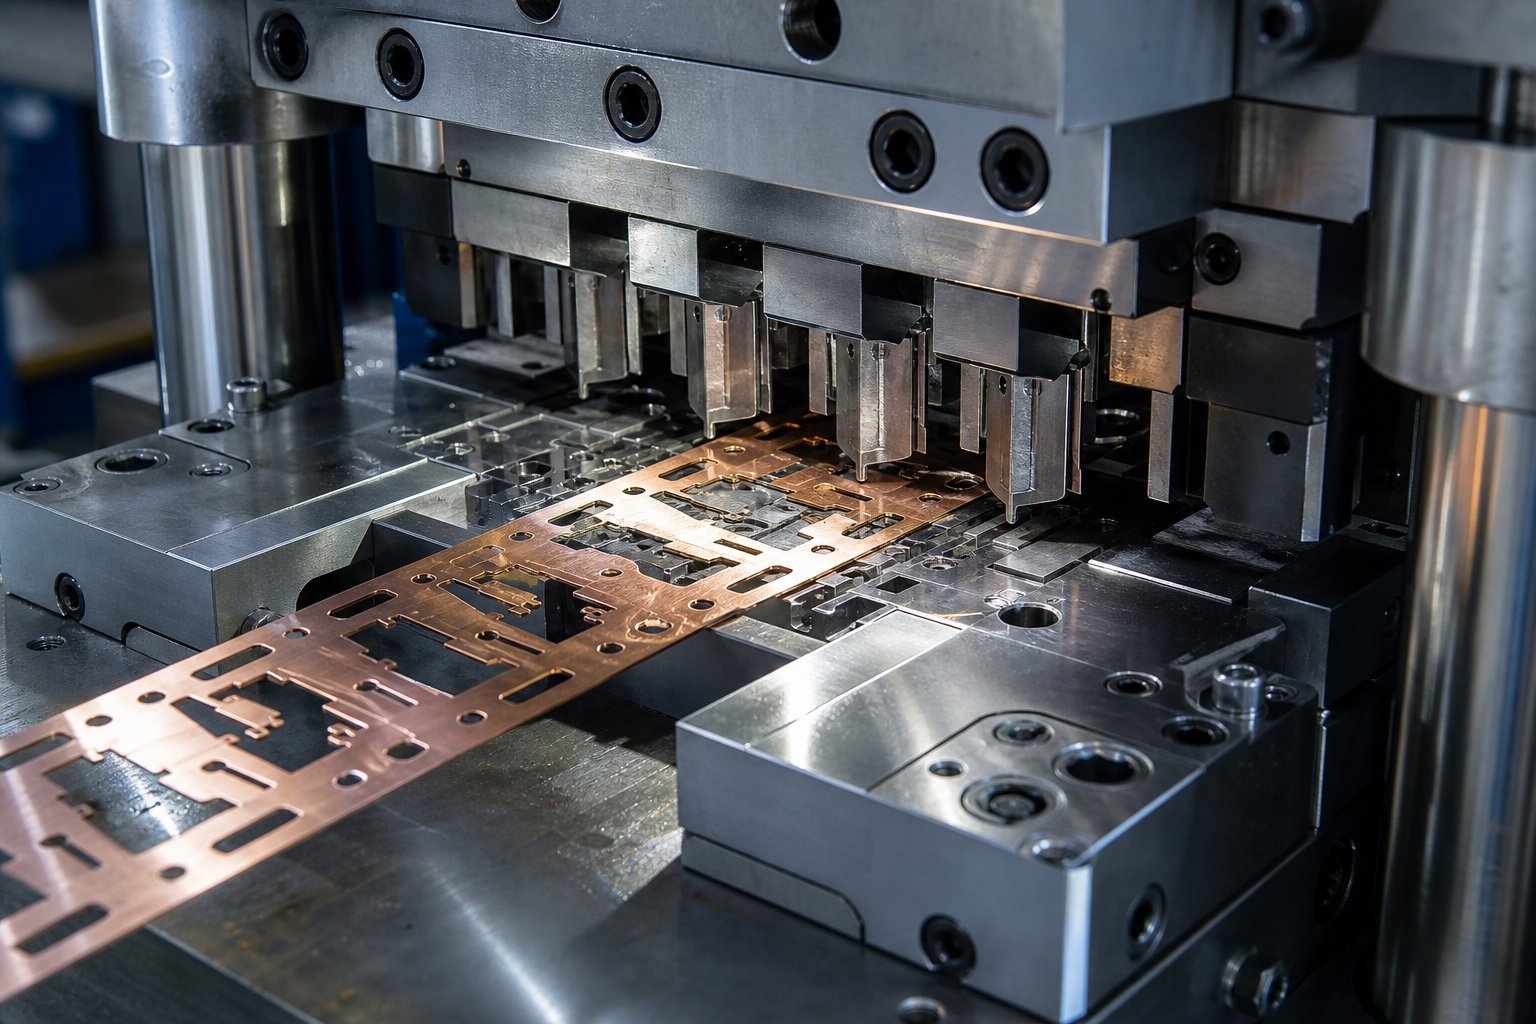
پریسجن ڈائی اسٹیمپنگ کیا ہے اور اس سے کیا فرق پڑتا ہے۔
جب آپ ایسے اجزاء کو ڈیزائن کر رہے ہوتے ہیں جہاں ایک انچ کا چند ہزارواں حصہ اس بات کا تعین کرتا ہے کہ آیا کوئی حصہ فٹ بیٹھتا ہے یا ناکام ہو جاتا ہے، معیاری دھات کی مہریں اسے نہیں کاٹتی ہیں۔پریسجن ڈائی سٹیمپنگخاص طور پر ان منظرناموں کے لیے موجود ہے، جہاں رواداری کو سخت کرنے کی ضرورت ہے، ٹولنگ کو تیز کرنے کی ضرورت ہے، اور اس عمل میں ہر متغیر کو اس حد تک کنٹرول کیا جاتا ہے جو عام من گھڑت دکانیں پیش نہیں کرتی ہیں۔
پریسجن ڈائی اسٹیمپنگ ایک دھاتی بنانے کا عمل ہے جو ±0.001 انچ (±0.025 ملی میٹر) یا اس سے بہتر جہتی رواداری کے ساتھ پرزے تیار کرنے کے لیے خصوصی طور پر انجنیئرڈ ڈائی اور کنٹرولڈ پریس آپریشنز کا استعمال کرتا ہے، جو سخت پنچ-سے-ڈائی کلیئرنس، جدید ٹولنگ اور مانیٹر کرنے والے مواد کے ذریعے حاصل کیا جاتا ہے۔
پریسجن ڈائی اسٹیمپنگ کا اصل مطلب کیا ہے۔
لفظ "صحت سے متعلق" یہاں مارکیٹنگ کی زبان نہیں ہے۔ یہ ایک قابل پیمائش حد سے مراد ہے۔ ایک پریزیشن ڈائی کو پنچ-ٹو-کلیئرنس کے ساتھ انجنیئر کیا جاتا ہے جو عام سٹیمپنگ کے مقابلے میں نمایاں طور پر چھوٹے ہوتے ہیں، جو عام طور پر 10-20% کی بجائے اکثر مواد کی موٹائی کے 5-10% تک کم ہو جاتے ہیں۔ یہ سخت کلیئرنس، تار EDM اور درست پیسنے کا استعمال کرتے ہوئے بنائے گئے ٹولنگ کے ساتھ مل کر، صاف کناروں، زیادہ درست سوراخ کی پوزیشنیں، اور لاکھوں چکروں میں دوبارہ قابل دہرائی جانے والی جہتیں پیدا کرتی ہے۔
چھوٹے کنیکٹرز، سینسر ہاؤسنگز، یا میڈیکل ڈیوائس کے اجزاء کو ڈیزائن کرنے والے انجینئرز کے لیے، کنٹرول کی یہ سطح قابل اعتماد طریقے سے جمع ہونے والے حصوں اور نیچے کی طرف سے معیار کے مسائل پیدا کرنے والے حصوں کے درمیان فرق ہے۔
یہ معیاری ڈائی سٹیمپنگ سے کیسے مختلف ہے۔
معیاری ڈائی اور سٹیمپنگ آپریشنز ان حصوں کے لیے موزوں ہیں جہاں ±0.004 سے ±0.008 انچ تک کی رواداری قابل قبول ہے۔ ٹولنگ کم مہنگا ہے، پریس کنٹرول آسان ہیں، اور معائنہ کے وقفے وسیع ہیں۔ صحت سے متعلق کام ہر جہت میں بار کو بڑھاتا ہے:
- ٹولنگ کی درستگی:اسٹیمپنگ ڈائی پرزے گراؤنڈ ہوتے ہیں اور مائکرون-سطح کے چشموں پر ختم ہوتے ہیں، پہننے کے لیے مزاحم کوٹنگز کے ساتھ-قابل استعمال زندگی بڑھاتے ہیں۔
- پریس کنٹرولز:سروو-پر چلنے والے پریس ہر اسٹروک پر رفتار اور قوت کو منظم کرتے ہیں، میکانیکی عدم مطابقت کی وجہ سے ہونے والے تغیر کو کم کرتے ہیں۔
- مواد کی ہینڈلنگ:پٹی اسٹاک کو پوزیشننگ کی درستگی کے ساتھ کھلایا جاتا ہے جس کی پیمائش مائکرون میں کی جاتی ہے، ملی میٹر کے دسویں حصے میں نہیں۔
- معائنہ کی سختی:شماریاتی عمل کا کنٹرول اور حقیقی-وقتی سینسر فیڈ بیک وقفہ وقفہ سے اسپاٹ چیکس کی جگہ لے لیتے ہیں۔
اسٹینڈرڈ اور پریزین ڈائی اور سٹیمپنگ کی صلاحیت کے درمیان فرق سب سے واضح طور پر مسترد ہونے کی شرحوں اور Cpk اقدار میں ظاہر ہوتا ہے۔ درست آپریشنز چلانے والی دکانیں عام طور پر اہم جہتوں پر Cpk کو 1.33 سے اوپر برقرار رکھتی ہیں، یعنی یہ عمل اعداد و شمار کے لحاظ سے رواداری کی حدود میں اچھی طرح سے مرکوز ہے۔
یہ اختلافات صرف نظریاتی نہیں ہیں۔ وہ ہر ایک اسٹروک پر پریس کے اندر کیا ہوتا ہے اس کا حکم دیتے ہیں، اس لمحے سے جب پٹی ڈائی میں داخل ہوتی ہے اس مقام تک جہاں سے ایک مکمل حصہ نکل جاتا ہے۔
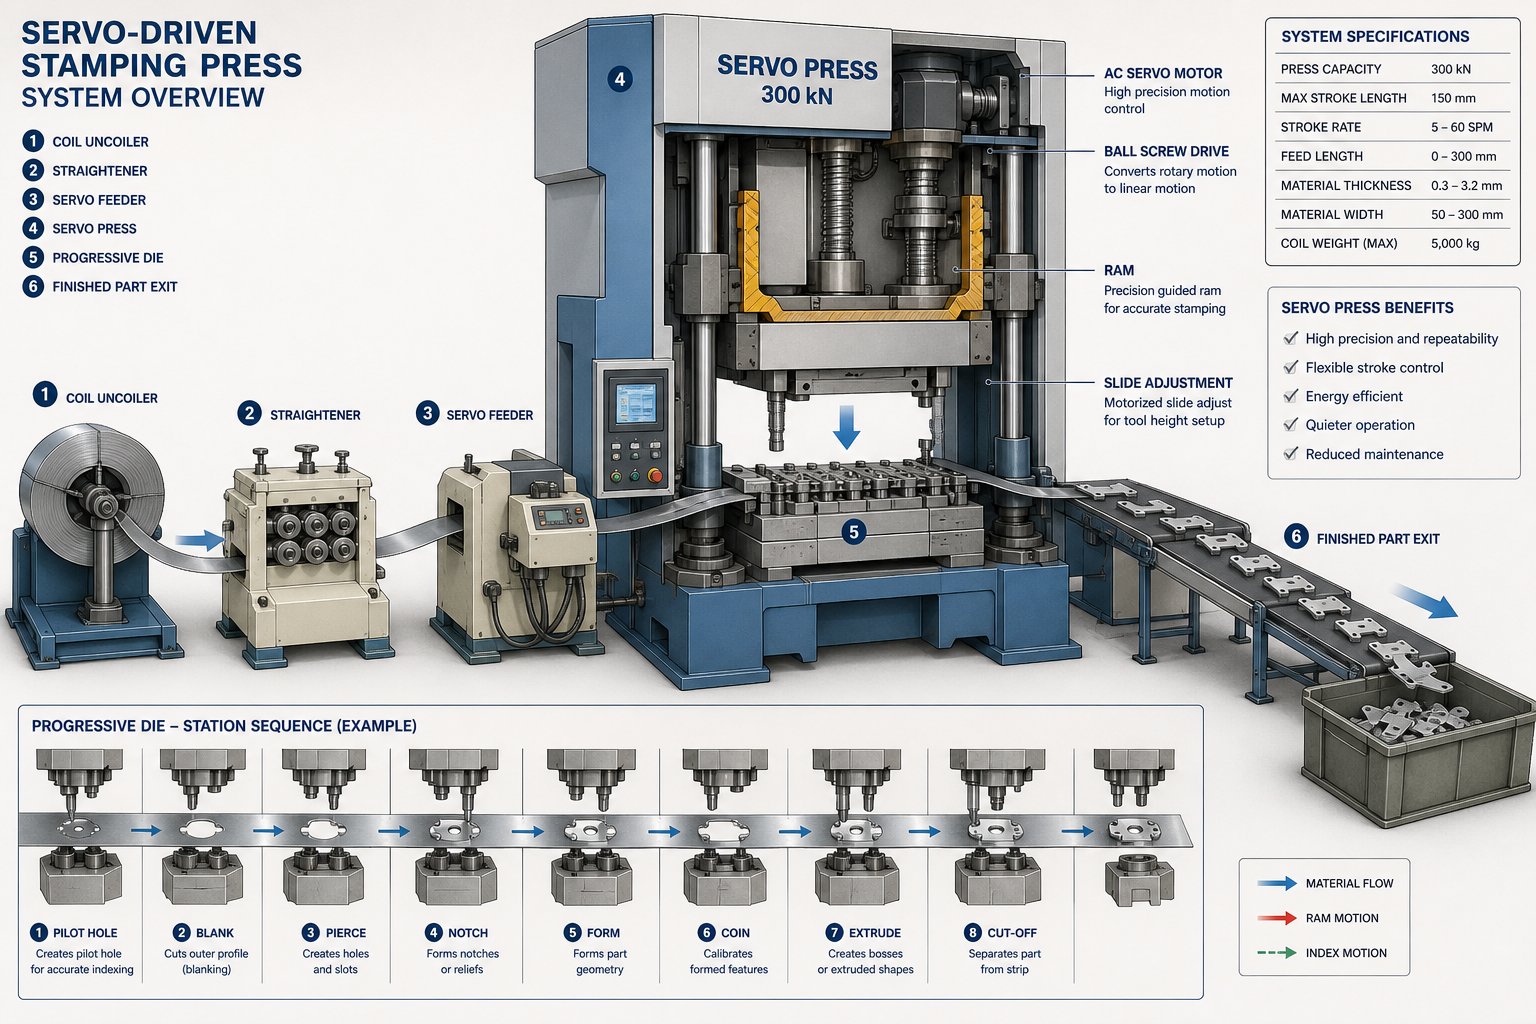
پریسجن ڈائی سٹیمپنگ کا عمل مرحلہ وار کیسے کام کرتا ہے۔
ایک مکمل درستگی-مہر والا حصہ ایک گرام کا ایک حصہ وزن کر سکتا ہے، پھر بھی اس کے پیچھے ہونے والے عمل میں انجینئرنگ، مشینری، اور حقیقی-وقت کے کنٹرول کی مضبوطی سے مربوط ترتیب شامل ہوتی ہے۔ یہ سمجھنا کہ سٹیمپنگ پریس کس طرح درست ماحول میں کام کرتا ہے کا مطلب بنیادی پریس سائیکل سے آگے دیکھنا ہے۔ ہر مرحلہ، ابتدائی ڈائی ڈیزائن سے لے کر حتمی معائنہ کے گیٹ تک، اس بات میں حصہ ڈالتا ہے کہ آیا وہ ±0.001-انچ کی رواداری ایک ملین پارٹ پروڈکشن رن میں ہوتی ہے۔
یہاں یہ ہے کہ کس طرحترقی پسند ڈائی اسٹیمپنگ کا عملشروع سے آخر تک ظاہر ہوتا ہے:
- پارٹ اور ٹولنگ ڈیزائن- انجینئرز CAD/CAM سافٹ ویئر کا استعمال کرتے ہوئے ڈائی جیومیٹری کا ماڈل بناتے ہیں، اسٹیشن کی ترتیب، کلیئرنس، اور مواد کے بہاؤ کی وضاحت کرتے ہیں۔
- ڈائی من گھڑت- درست پیسنے، تار EDM، اور CNC مشینی ڈائی پرزوں کو مائکرون- سطح کی درستگی کے لیے تیار کرتی ہے۔
- سیٹ اپ اور سیدھ کو دبائیں۔- ڈائی لگائی جاتی ہے، پریس اسٹروک اور ٹنیج کیلیبریٹ ہوتے ہیں، اور فیڈ سسٹم ہم آہنگ ہوتے ہیں۔
- مواد کھانا کھلانا- مائیکرون-سطح کی درستگی کے ساتھ پوزیشن میں، کنٹرولڈ انکریمنٹ پر سٹرپ اسٹاک آگے بڑھتا ہے۔
- سٹیمپنگ آپریشنز- ہر پریس اسٹروک کے ساتھ ترتیب وار اسٹیشن خالی، چھیدنا، موڑنا، اور بتدریج حصہ بناتے ہیں۔
- معائنہ کے عمل میں-- سینسر اور ایس پی سی سسٹم اصل وقت میں طول و عرض کی توثیق کرتے ہیں، اس سے پہلے کہ اس سے سکریپ پیدا ہوتا ہے۔
- حصہ علیحدگی اور جمع کرنا- تیار شدہ اجزاء کو کیریئر کی پٹی سے کاٹا جاتا ہے اور پیکیجنگ یا ثانوی کارروائیوں کے لیے ترتیب دیا جاتا ہے۔
ٹولنگ ڈیزائن اور ڈائی فیبریکیشن
دھات کے دھات سے ٹکرانے سے بہت پہلے درستگی شروع ہوجاتی ہے۔ ٹولنگ ڈیزائن کا مرحلہ وہ ہے جہاں انجینئر پارٹ جیومیٹری کو ایک فنکشنل ڈائی میں ترجمہ کرتے ہیں جو پیداوار کی رفتار پر سخت رواداری کو برقرار رکھ سکتا ہے۔ CAD سافٹ ویئر کا استعمال کرتے ہوئے، ڈیزائنرز پروگریسو ڈائی اسٹیشن تیار کرتے ہیں، پنچ-سے-ڈائی کلیئرنس، پٹی لے آؤٹ، اور پائلٹ ہول پوزیشنز کا حساب لگاتے ہیں۔CAM سافٹ ویئرپھر ان ڈیزائنوں کو مشینی ہدایات میں تبدیل کرتا ہے تاکہ ہر ڈائی کمپوننٹ کو گھڑ سکے۔
بارہ خصوصیات کے ساتھ ایک حصے کا تصور کریں: سوراخ، ٹیب، موڑ، اور حتمی کٹ آف۔ ہر خصوصیت کو ڈائی میں اپنا اپنا سٹیشن مل جاتا ہے، اور اسٹیشنوں کے درمیان وقفہ کاری کو آپریشن کے دوران مواد کی کھنچاؤ، اسپرنگ بیک، اور تھرمل توسیع کا حساب دینا چاہیے۔ یہاں تک کہ ایک اسٹیشن میں ایک چھوٹی سی غلط فہمی بھی نیچے کی طرف پھیلتی ہے، مکمل حصے میں کمپاؤنڈنگ غلطی۔
ڈائی پرزوں کو پیچیدہ پروفائلز کے لیے تار EDM کا استعمال کرتے ہوئے، چپٹا پن اور ہم آہنگی کے لیے درست سطح کی پیسنے، اور گہا کے کام کے لیے CNC ملنگ کا استعمال کرتے ہوئے من گھڑت ہے۔ وائر EDM یہاں خاص طور پر اہم ہے کیونکہ یہ تھرمل ڈسٹورشن متعارف کرائے بغیر سخت ٹول اسٹیل کو کاٹتا ہے، سطح کی تکمیل اور رواداری کو حاصل کرتا ہے جسے روایتی مشینی نقل نہیں بنا سکتی۔ پنچ اور ڈائی انسرٹس عام طور پر کاربائیڈ یا ہائی-اسپیڈ ٹول اسٹیل سے بنائے جاتے ہیں، پھر Ra 0.2 مائیکرو میٹر سے کم سطح کی کھردری قدروں پر ختم ہوتے ہیں۔
پریس آپریشن اور میٹریل فیڈ
ڈائی اسٹیمپنگ پریس آپریشن کا انجن ہے، لیکن درست کام میں، یہ ایک باریک ٹیون شدہ آلے کی طرح ہے۔ سروو-پر چلنے والے پریس اس جگہ پر حاوی ہیں کیونکہ وہ اسٹروک کے کسی بھی مقام پر قابل پروگرام ریم کی رفتار، پوزیشن اور رہنے کا وقت پیش کرتے ہیں۔ مکینیکل پریسوں کے برعکس جو ایک فکسڈ موشن کریو میں بند ہوتے ہیں، سروو پریس تشکیل کے دوران سست ہو سکتے ہیں اور واپسی پر تیز ہو سکتے ہیں، مادی دباؤ کو کم کر سکتے ہیں اور جہتی مستقل مزاجی کو بہتر بنا سکتے ہیں۔
فیڈ کی درستگی بھی اتنی ہی اہم ہے۔ پٹی کا اسٹاک، عام طور پر کوائل کی شکل میں فراہم کیا جاتا ہے، ڈائی میں داخل ہونے سے پہلے سیدھے کرنے والے یا لیولر سے گزرتا ہے۔ جیسا کہ MetalForming میگزین نوٹ کرتا ہے، سروو پریس بہت کم ٹائمنگ ونڈوز میں پریس کی رفتار سے مماثل ہونے کے لیے ہائی ایکسلریشن اور کمی کی شرح کے ساتھ متحرک فیڈ سسٹم کا مطالبہ کرتا ہے۔ اگر فیڈ 0.05 ملی میٹر بہت دور یا بہت مختصر بھی بڑھ جاتی ہے تو ڈائی میں پائلٹ پن پٹی کو صحیح طریقے سے رجسٹر نہیں کر پاتے، اور اس ہٹ پر موجود ہر فیچر برداشت سے باہر ہو جاتا ہے۔
پروگریسو سٹیمپنگ اس درست فیڈ پر انحصار کرتی ہے-اور-ایڈوانس سائیکل فی منٹ سینکڑوں یا ہزاروں بار دہرائی جاتی ہے۔ پٹی فی اسٹروک میں بالکل ایک پچ کی لمبائی کو آگے بڑھاتی ہے، پائلٹ اسے ڈائی میں تلاش کرتے ہیں، اور متعدد اسٹیشن بیک وقت اپنا کام انجام دیتے ہیں۔ آپ دیکھیں گے کہ ڈائی، پریس، اور فیڈ سسٹم ایک واحد مربوط میکانزم کے طور پر کام کرتا ہے، نہ کہ تین الگ الگ مشینیں۔
ان-معائنہ اور کنٹرول کے عمل میں
ایک طویل پیداواری دوڑ میں سخت رواداری کو برقرار رکھنے کے لیے اچھی ٹولنگ سے زیادہ کی ضرورت ہوتی ہے۔ مرنے کے لباس، درجہ حرارت میں اضافہ، مادی تغیرات، اور فیڈ میں تضادات سبھی بتدریج تبدیلیاں متعارف کراتے ہیں جو حصوں کو قیاس سے باہر دھکیل سکتے ہیں۔ یہ وہ جگہ ہے جہاں حقیقی-وقت کی نگرانی اپنی اہمیت کماتی ہے۔
جدید درستگی پروگریسو ڈائی اسٹیمپنگ لائنیں عمل کے کنٹرول کی کئی تہوں کو مربوط کرتی ہیں:
- مانیٹرنگ سینسرز پر زور دیں۔- غیر معمولی ٹنیج اسپائکس کا پتہ لگائیں جو غلط فیڈز، سلگ جمع ہونے، یا مرنے والے نقصان کی نشاندہی کرتے ہیں۔
- ڈائی سینسرز میں-- انفرادی اسٹیشنوں پر جزوی موجودگی، پٹی کی پوزیشن، اور خصوصیت کی تشکیل کی پیمائش کریں۔
- شماریاتی عمل کنٹرول (SPC)- وقت کے ساتھ جہتی پیمائشوں کو ٹریک کرتا ہے، رجحانات کو برداشت کرنے کی حد تک پہنچنے سے پہلے پرچم لگاتا ہے۔
- ویژن سسٹمز- آپٹیکل کیمرے لائن کی رفتار سے تیار شدہ حصوں کا معائنہ کرتے ہیں، گڑھوں، دراڑوں، یا غائب خصوصیات کی نشاندہی کرتے ہیں۔
- فیڈ-طویل کی توثیق- تصدیق کرتا ہے کہ ہر پیشگی قابل قبول انحراف کے اندر پروگرام شدہ پچ سے مماثل ہے۔
یہ نظام صرف خراب حصوں کو نہیں پکڑتے ہیں۔ وہ فیڈ بیک لوپ فراہم کرتے ہیں جو عمل کو مرکز میں رکھتا ہے۔ جب SPC ڈیٹا اپنی اوپری کنٹرول کی حد کی طرف ایک طول و عرض کا رجحان دکھاتا ہے، تو آپریٹرز فیڈ ٹائمنگ کو ایڈجسٹ کر سکتے ہیں، ایک گھسے ہوئے پنچ کو تبدیل کر سکتے ہیں، یا ایک رد عمل پیدا ہونے سے پہلے مادی املاک کی تبدیلیوں کی تلافی کر سکتے ہیں۔
پریزیشن ٹولنگ، سروو-کنٹرولڈ پریس آپریشن، اور بند-لوپ مانیٹرنگ کا امتزاج وہ ہے جو ایک حقیقی درست اسٹیمپنگ آپریشن کو ایک ایسی دکان سے الگ کرتا ہے جو صرف سخت-برداشت کی مالک ہے۔ ڈائی جیومیٹری فراہم کرتی ہے۔ پریس طاقت فراہم کرتا ہے۔ کنٹرول مستقل مزاجی فراہم کرتے ہیں۔ عمل اپنے وعدے کو پورا کرنے کے لیے تینوں کو کنسرٹ میں کام کرنا چاہیے، فالج کے بعد جھٹکے۔
بلاشبہ، پریس میں استعمال ہونے والی ڈائی کی قسم اس بات کا تعین کرتی ہے کہ کون سے حصے قابل عمل ہیں، کون سے حجم معنی رکھتے ہیں، اور کون سی جیومیٹریاں قابل حصول ہیں، جو ہمیں ترقی پسند، کمپاؤنڈ، اور ٹرانسفر ڈائی کنفیگریشنز کے درمیان فیصلے پر لاتی ہے۔
سٹیمپنگ ڈیز کی قسمیں درست کام میں استعمال ہوتی ہیں۔
ہر حصہ ایک ہی ڈائی کنفیگریشن کا مطالبہ نہیں کرتا ہے۔ 800 سٹروک فی منٹ کی رفتار سے چلنے والا ایک چھوٹا سا برقی رابطہ اعتدال پسند حجم میں تیار کردہ گہری-سینسر ہاؤسنگ سے بنیادی طور پر مختلف ٹولنگ اپروچ کا مطالبہ کرتا ہے۔ سٹیمپنگ ڈیز کی تین بڑی قسمیں درست ایپلی کیشنز، پروگریسو، کمپاؤنڈ، اور ٹرانسفر میں استعمال ہوتی ہیں، ہر ایڈریس پارٹ جیومیٹری، پروڈکشن والیوم، اور رواداری کے تقاضوں کے الگ الگ امتزاج ہیں۔
پروگریسو ڈیز فار ہائی-حجم کی پیداوار
پروگریسو ڈیز اعلی- والیوم پریزین سٹیمپنگ کا ہارس ہیں۔ تصور سیدھا ہے: دھات کی ایک مسلسل پٹی ایک ہی ڈائی کے اندر اسٹیشنوں کی ایک سیریز کے ذریعے فیڈ ہوتی ہے، جس میں ہر اسٹیشن ایک مخصوص آپریشن کرتا ہے، خالی کرنا، چھیدنا، موڑنا، یا تشکیل دیتا ہے۔ آخری اسٹیشن تک، ایک مکمل حصہ کیریئر کی پٹی سے مفت کاٹا جاتا ہے۔
جو چیز ترقی پسندوں کو خاص طور پر درست کام کے لیے موزوں بناتی ہے وہ خصوصیات کے درمیان مضبوط پوزیشنی تعلقات کو برقرار رکھنے کی ان کی صلاحیت ہے۔ پائلٹ پن ہر اسٹیشن پر پٹی کو رجسٹر کرتے ہیں، لہذا ہر آپریشن ایک ہی ڈیٹم کا حوالہ دیتا ہے۔ متعدد خصوصیات کے ساتھ چھوٹے حصوں کے لیے، جیسے کنیکٹر، لیڈ فریم، یا کانٹیکٹ اسپرنگس، یہ ترتیب وار نقطہ نظر اس رفتار سے پیچیدہ جیومیٹریاں تیار کرتا ہے جس سے دیگر ڈائی اقسام مماثل نہیں ہو سکتیں۔
تجارت؟ ایک بار ڈائی بن جانے کے بعد ڈیزائن کی تبدیلیوں کے لیے اعلیٰ اپ فرنٹ ٹولنگ لاگت اور محدود لچک۔ لیکن 100,000 حصوں سے زیادہ رنز کے لیے، فی-حصہ معاشیات کو شکست دینا مشکل ہے۔
فلیٹ صحت سے متعلق حصوں کے لئے کمپاؤنڈ مر جاتا ہے
کمپاؤنڈ ڈائی اسٹیمپنگ ایک مختلف طریقہ اختیار کرتی ہے۔ متعدد ترتیب وار اسٹیشنوں کے بجائے، ایک کمپاؤنڈ ڈائی ایک ہی پریس اسٹروک میں بیک وقت خالی اور چھیدنے کا کام انجام دیتا ہے۔ نتیجہ بہترین جہتی درستگی اور چپٹا پن کے ساتھ ایک ہی ہٹ میں تیار ہونے والا فلیٹ حصہ ہے۔
یہ اس وقت اہمیت رکھتا ہے جب آپ کا حصہ واشر، شیم، لیمینیشن، یا کوئی ایسا جزو ہو جہاں اندرونی اور بیرونی خصوصیات کے درمیان چپٹا پن اور ارتکاز اہم ہو۔ چونکہ تمام کٹنگ آپریشن ایک ہی جھٹکے میں ہوتے ہیں، اس لیے اسٹیشنوں کے درمیان کوئی مجموعی پوزیشننگ کی خرابی نہیں ہے۔ آپ کو سوراخوں اور بیرونی پروفائلز کے درمیان زیادہ سخت تعلقات ملتے ہیں جتنا کہ ترقی پسند ڈائی عام طور پر فلیٹ حصوں پر حاصل کر سکتا ہے۔
کمپاؤنڈ اسٹیمپنگ ڈیز کی تعمیر اور دیکھ بھال عام طور پر کم مہنگی ہوتی ہے، لیکن وہ ان حصوں تک محدود ہوتے ہیں جن کو بنانے، موڑنے، یا ملٹی- محور خصوصیات کی ضرورت نہیں ہوتی ہے۔
بڑے یا پیچیدہ جیومیٹریوں کے لیے ٹرانسفر ڈیز
ٹرانسفر ڈائی اسٹیمپنگ ایسے حصوں کو ہینڈل کرتا ہے جو ترقی پسند ٹولنگ کے لیے بہت بڑے یا ہندسی طور پر پیچیدہ ہیں۔ اسٹیشنوں کے درمیان حصوں کو لے جانے والی ایک منسلک پٹی کے بجائے، انفرادی خالی جگہوں کو میکانکی طور پر ایک اسٹیشن سے دوسرے اسٹیشن میں گرپرز یا روبوٹک ہتھیاروں کا استعمال کرتے ہوئے منتقل کیا جاتا ہے۔
اسٹیشنوں کے درمیان یہ آزادی گہری قرعہ اندازی، ملٹی-محور کی تشکیل، اور آپریشنز کی اجازت دیتی ہے جو اس وقت تک ناممکن ہوں گے جب تک کہ حصہ کیریئر کی پٹی سے منسلک رہتا ہے۔ آٹوموٹو سینسر ہاؤسنگز، ساختی بریکٹ، اور شیلڈنگ انکلوژرز اکثر ٹرانسفر ڈائی کنفیگریشنز پر انحصار کرتے ہیں۔ کیریئر ویب کے خاتمے سے مادی فضلہ کو بھی کم کیا جاتا ہے، جو کچھ زیادہ ٹولنگ اور سیٹ اپ کے اخراجات کو پورا کرتا ہے۔
منتقلی کے نظام ترقی پسند سیٹ اپ کے مقابلے میں آہستہ چلتے ہیں، جس سے وہ درمیانے- والیوم کی پیداوار کے لیے بہتر ہوتے ہیں جہاں جزوی پیچیدگی سائیکل کے وقت کا جواز پیش کرتی ہے۔
| ڈائی ٹائپ | کے لیے بہترین | عام حجم | رواداری کی صلاحیت | متعلقہ ٹولنگ لاگت |
|---|---|---|---|---|
| ترقی پسند مرنا | متعدد خصوصیات کے ساتھ چھوٹے حصے | 100،000+ حصے | ±0.001" قابل حصول | اعلی |
| کمپاؤنڈ ڈائی | فلیٹ حصے جن میں مرتکزیت کی ضرورت ہوتی ہے۔ | 10،000 - 500,000 حصے | ±0.001" چپٹی اور سوراخ کی پوزیشن پر | درمیانہ |
| ٹرانسفر ڈائی | بڑی یا گہری-تیار کردہ جیومیٹریاں | 25،000 - 500,000 حصے | ±0.002" - ±0.005" عام | اعلی |
ان کنفیگریشنز کے درمیان انتخاب کرنا خالصتاً تکنیکی فیصلہ نہیں ہے۔ یہ ایک معاشی بھی ہے۔ صحیح ڈائی ٹائپ آپ کے حصے کی جیومیٹرک ڈیمانڈز کو پروڈکشن والیوم، میٹریل لاگت اور آپ کی ایپلی کیشن کے لیے درکار برداشت کی کھڑکی کے مقابلے میں متوازن رکھتی ہے۔ اور ایک بار یہ فیصلہ ہو جانے کے بعد، آپ جس مواد پر مہر لگا رہے ہیں وہ اس پر اپنی رکاوٹوں کا ایک سیٹ متعارف کراتا ہے کہ حقیقت پسندانہ طور پر کیا قابل حصول ہے۔
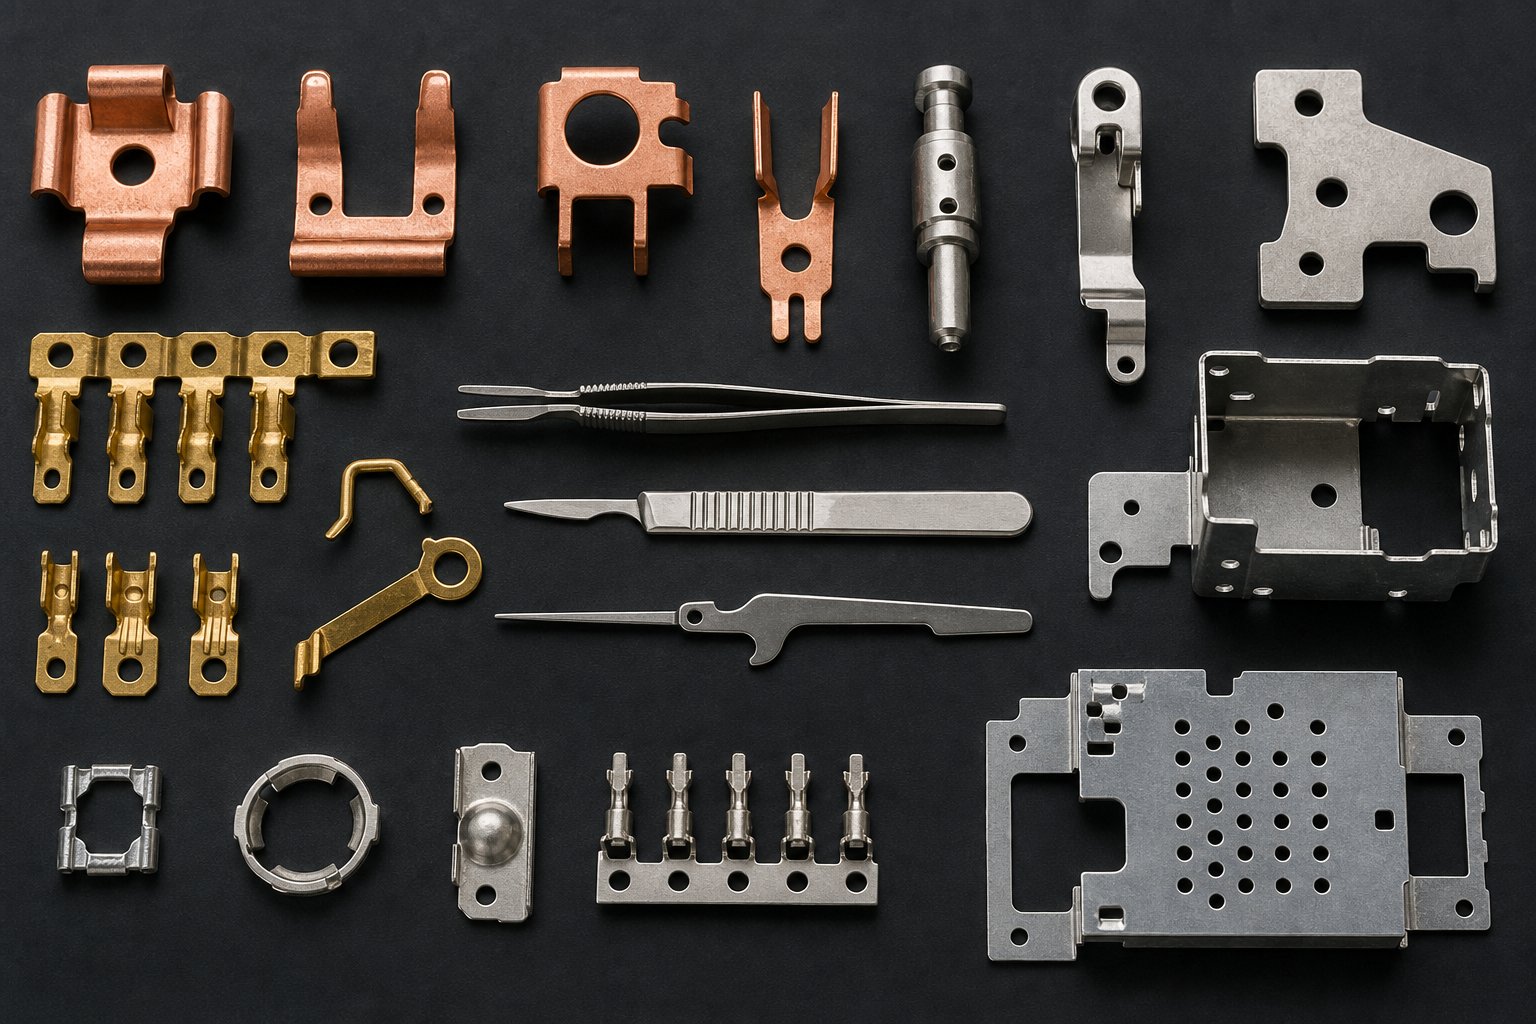
پریسجن ڈائی سٹیمپنگ میں مواد اور رواداری
ڈائی کو مائکرون کی سطح کی درستگی پر گراؤنڈ کیا جا سکتا ہے اور کامل سیدھ کے ساتھ ایک سروو پریس میں نصب کیا جا سکتا ہے، پھر بھی تیار شدہ حصہ برداشت سے باہر ہو جاتا ہے۔ کیوں؟ کیونکہ مواد خود پیچھے دھکیلتا ہے۔ ہر مرکب کی ایک شخصیت ہوتی ہے: یہ پھوٹتا ہے، پھیلاتا ہے، کام-سخت کرتا ہے، اور مکے کے نیچے مختلف طریقے سے بہتا ہے۔ یہ سمجھنا کہ کس طرح ترقی پسند مہر لگانے والے مواد درست حالات میں برتاؤ کرتے ہیں وہی چیز ہے جو ایک حقیقت پسندانہ رواداری کی خصوصیت کو اس سے الگ کرتی ہے جو لاگت کو بڑھاتا ہے یا مستردوں کو دعوت دیتا ہے۔
عام مواد اور ان کی مہر لگانے کی خصوصیات
درست اسٹیمپنگ میں کثرت سے پروسیس کی جانے والی دھاتیں ایک خاصیت کا اشتراک کرتی ہیں: وہ مستقل، مضبوطی سے -کنٹرول والی پٹی کی شکل میں دستیاب ہیں۔ اس سے آگے، ہر ایک الگ الگ فوائد اور چیلنجز لاتا ہے۔
کاربن سٹیل (ہلکا سٹیل)لائن اپ میں سب سے زیادہ بخشنے والا مواد ہے۔ یہ اعلی فارمیبلٹی، پیش قیاسی سپرنگ بیک، اور نسبتاً کم پریس فورسز پیش کرتا ہے۔ بریکٹ، سٹرکچرل کلپس، اور عام اجزاء کے لیے، سٹیل پروگریسو سٹیمپنگ غیر معمولی اقدامات کے بغیر چھید کی خصوصیات پر ±0.002" پر قابل اعتماد نتائج فراہم کرتی ہے۔ اس کے معتدل کام-سخت ہونے کی شرح کا مطلب ہے کہ یکساں طور پر مر جاتا ہے اور پرزے لمبی دوڑ میں مستقل طور پر برتاؤ کرتے ہیں۔
سٹینلیس سٹیل (بنیادی طور پر 300 سیریز)ٹولنگ سے زیادہ مانگتا ہے۔ اعلی پیداوار کی طاقت زیادہ تشکیل دینے والی قوتوں اور زیادہ جارحانہ اسپرنگ بیک کا ترجمہ کرتی ہے، خاص طور پر آدھے-سخت اور مکمل-سخت مزاج میں۔ سٹینلیس میں درست کام کے لیے ڈائی جیومیٹری میں بنائے گئے موڑنے والے معاوضے اور چکنا کرنے پر زیادہ توجہ کی ضرورت ہوتی ہے۔ ±0.0025" کی رواداری چھیدے ہوئے سوراخوں پر حاصل کی جاسکتی ہے، لیکن تشکیل شدہ خصوصیات کو عام طور پر وسیع الاؤنسز کی ضرورت ہوتی ہے جب تک کہ سیکنڈری سائزنگ آپریشنز کو شامل نہ کیا جائے۔
تانبے کے مرکببشمول C110، C194، اور فاسفر کانسی برقی اور الیکٹرانک ایپلی کیشنز میں اہم ہیں۔ کاپر پروگریسو سٹیمپنگ مواد کی بہترین لچک اور کم اسپرنگ بیک سے فائدہ اٹھاتی ہے، جس سے یہ پیچیدہ رابطہ چشموں اور لیڈ فریموں کے لیے مناسب ہے جہاں چھوٹی خصوصیات پر سخت جہتی کنٹرول اہمیت رکھتا ہے۔ ٹریڈ آف نرمی ہے: ٹولنگ کی سطحوں کے خلاف تانبے کے گلے آسانی سے گر جاتے ہیں، جس میں تعمیر کو روکنے کے لیے پالش ڈائی پرزوں یا کوٹنگز کی ضرورت ہوتی ہے۔
ایلومینیم (5052, 6061, 1100)بہت زیادہ فارمیبلٹی اور کم کثافت پیش کرتا ہے لیکن اس کی اپنی پیچیدگیاں متعارف کراتی ہے۔ یہ اسٹیل سے زیادہ گیلنگ کا شکار ہے، اسی کلیئرنس فیصد پر بڑے گڑ پیدا کرنے کا رجحان رکھتا ہے، اور مختلف مزاجوں میں اسپرنگ بیک کے متضاد رویے کو ظاہر کرتا ہے۔ درست ایلومینیم سٹیمپنگ اکثر تشکیل شدہ طول و عرض پر قدرے کم رواداری کا مطالبہ کرتے ہیں، تقریباً ±0.003" سے ±0.004"، حالانکہ فلیٹ چھید کی خصوصیات ±0.002" بغیر کسی مشکل کے رکھتی ہیں۔
پیتل (C260, C270)ترقی پسند صحت سے متعلق دھاتی سٹیمپنگ کے لئے ایک میٹھی جگہ پر بیٹھتا ہے۔ یہ آسانی سے بنتا ہے، کم سے کم واپس آتا ہے، اور صاف ستھرا کاٹتا ہے، بہترین کنارے کا معیار پیدا کرتا ہے۔ الیکٹریکل ٹرمینلز، آرائشی ہارڈویئر، اور آلات کے اجزاء ان وجوہات کی بناء پر اکثر پیتل پر انحصار کرتے ہیں۔ مواد کی مستقل مزاجی اسے سخت رواداری پر مہر لگانے کے لئے سب سے زیادہ متوقع مرکب بناتی ہے۔
| مواد | عام موٹائی کی حد | رشتہ دار فارمیبلٹی | عام ایپلی کیشنز |
|---|---|---|---|
| کاربن اسٹیل (ہلکا) | 0.010" - 0.125" | اعلی | بریکٹ، ہاؤسنگ، کلپس، ساختی حصے |
| سٹینلیس سٹیل (304/316) | 0.005" - 0.080" | درمیانہ | طبی آلات، کھانے کا سامان، سنکنرن-مزاحم اجزاء |
| تانبے کے مرکب (C110, C194) | 0.004" - 0.040" | بہت اعلی | کنیکٹر، لیڈ فریم، رابطے کے چشمے، بس بار |
| ایلومینیم (5052, 1100) | 0.008" - 0.100" | بہت اعلی | انکلوژرز، ہیٹ سنکس، آر ایف شیلڈز، آٹوموٹو پینلز |
| پیتل (C260) | 0.005" - 0.060" | اعلی | برقی ٹرمینلز، آرائشی پرزے، آلے کے اجزاء |
قابل حصول رواداری اور ان پر کیا اثر پڑتا ہے۔
سیدھا لگتا ہے: سخت ٹولنگ کا مطلب ہے سخت حصے۔ حقیقت میں، قابل حصول رواداری کا انحصار مادی خصوصیات، جزوی جیومیٹری اور عمل کے حالات کے درمیان تعامل پر ہوتا ہے۔ یہاں وہ چیز ہے جو اصل میں حکومت کرتی ہے کہ آیا آپ کسی خصوصیت پر ±0.001" رکھ سکتے ہیں:
مواد کی موٹائیکلیئرنس کے رویے کو براہ راست متاثر کرتا ہے۔ پتلا مواد (0.010" سے نیچے) چھوٹے مطلق کلیئرنس کی اجازت دیتا ہے، کلینر کٹس اور سخت سوراخ-سے-ہول پوزیشننگ پیدا کرتا ہے۔ انڈسٹری ڈیزائن گائیڈ اس بات کی تصدیق کرتے ہیں کہ سوراخوں کے درمیان ہوائی جہاز کے سوراخ کرنے میں عام طور پر ±0.002 ہوتا ہے، اور درست طریقے سے "10±0" ٹولنگ کے ساتھ۔ مواد تغیرات کو بڑھاتا ہے کیونکہ قینچ کا زون بڑا ہوتا ہے اور ٹوٹ پھوٹ کا رویہ کم پیشین گوئی ہو جاتا ہے۔
اسپرنگ بیکتشکیل شدہ خصوصیات میں واحد سب سے بڑا متغیر ہے۔ سخت مزاج کے سٹینلیس یا زیادہ-طاقت والے مرکب 90-ڈگری موڑنے کے بعد 2-5 ڈگری پر واپس آسکتے ہیں، جس کے لیے ڈائی کمپنسیشن کی ضرورت ہوتی ہے۔ درست اسٹیمپنگ کے ساتھ تجربہ کار انجینئرز تشکیل دینے والے اسٹیشنوں کو ایک حسابی رقم سے زیادہ- موڑنے کے لیے ڈیزائن کرتے ہیں، لیکن پیداوار کی طاقت میں مادی لاٹ ٹو لاٹ تغیر بقایا عدم مطابقت کو متعارف کرواتا ہے۔ یہی وجہ ہے کہ تشکیل شدہ کونیی رواداری (عام طور پر ±1 ڈگری) ہمیشہ چپٹے چھیدے ہوئے طول و عرض سے زیادہ وسیع ہوتی ہے۔
اناج کی سمتفارمیبلٹی اور جہتی استحکام دونوں کو متاثر کرتا ہے۔ دانے پر کھڑے موڑ زیادہ مضبوط ہوتے ہیں اور پھٹنے کا کم خطرہ ہوتا ہے، لیکن وہ دانے کے متوازی موڑ کے مقابلے میں تھوڑا سا مختلف اسپرنگ بیک رویے کو بھی ظاہر کرتے ہیں۔ ان اثرات کو کم سے کم کرنے کے لیے درست پٹی لے آؤٹ رولنگ سمت کی نسبت اہم موڑ پر مبنی ہے۔
ڈائی پہنناپروڈکشن رن کے دوران دھیرے دھیرے پنچ-سے-ڈائی کلیئرنس کھولتا ہے، اندازے کے مطابق طول و عرض کو تبدیل کرتا ہے۔تجربہ کار ٹولنگ انجینئرزنوٹ کریں کہ ±0.001" رواداری پر 1.33 سے اوپر Cpk کی اقدار کو برقرار رکھنے کے لیے مضبوط ڈائی فریم، بڑے گائیڈ سسٹم، اور کیلنڈر کے وقت کے بجائے فالج کی گنتی کی بنیاد پر دیکھ بھال کے طے شدہ وقفوں کی ضرورت ہوتی ہے۔
مواد کی موٹائی کے لحاظ سے خصوصیت کا سائزعملی حدود پیدا کرتا ہے۔ ایک سوراخ کا قطر مواد کی موٹائی سے چھوٹا نہیں ہونا چاہئے تاکہ پنچ ٹوٹنے سے بچ سکے۔ 1.5 گنا سے زیادہ فاصلہ والی خصوصیات مواد کی موٹائی سے ملحقہ قینچ کے دباؤ سے مسخ ہونے کا خطرہ رکھتی ہیں۔ یہ رکاوٹیں درستگی کو ختم نہیں کرتی ہیں، لیکن وہ حدود کی شرائط کی وضاحت کرتی ہیں جن کا انجینئرز کو اپنی ڈرائنگ پر رواداری کی وضاحت کرتے وقت احترام کرنا چاہیے۔
پروکیورمنٹ ٹیموں اور ڈیزائن انجینئرز کے لیے، ٹیک وے عملی ہے: سخت رواداری کی وضاحت کریں جہاں فنکشن کی ضرورت ہو۔ پورے حصے میں ایک کمبل ±0.001" کال آؤٹ ٹولنگ کی لاگت کو بڑھاتا ہے اور پیداوار کو سست کر دیتا ہے۔ اس کے بجائے، دو یا تین اہم اعداد و شمار اور خصوصیات کی نشاندہی کریں جو حقیقت میں درستگی کا مطالبہ کرتے ہیں، اور بقیہ جہتوں کو ±0.005" کے معیاری سٹیمپنگ رواداری کے اندر تیرنے کی اجازت دیں۔ یہ نقطہ نظر ٹولنگ کی پیچیدگی کو قابل انتظام رکھتا ہے جبکہ ابھی بھی درستگی فراہم کرتا ہے جہاں اس کا شمار ہوتا ہے۔
مادی سلوک اور رواداری کی صلاحیت خلا میں موجود نہیں ہے۔ وہ شکل دیتے ہیں کہ کون سی صنعتیں درست اسٹیمپنگ پر انحصار کر سکتی ہیں، اور وہ صنعتیں کن مخصوص اجزاء کو تیار کرنے کے لیے اس عمل پر بھروسہ کرتی ہیں۔
صنعتی ایپلی کیشنز جو پریسجن سٹیمپنگ کا مطالبہ کرتی ہیں۔
کچھ صنعتیں بغیر نتیجہ کے چند ہزارویں تبدیلی کو برداشت کرتی ہیں۔ دوسروں کو وہ عیش و آرام نہیں ملتا۔ جب گاڑی کے بریکنگ سسٹم کے اندر کوئی کنیکٹر فیل ہو جاتا ہے یا میڈیکل امپلانٹ ہاؤسنگ لیک ہو جاتا ہے کیونکہ سیل کی سطح 0.002" بند ہوتی ہے، تو اس کے نتائج مہنگے یاد آنے سے لے کر مریض کو پہنچنے والے نقصان تک ہوتے ہیں۔ وہ صنعتیں جو پریزیشن ڈائی سٹیمپنگ پر سب سے زیادہ انحصار کرتی ہیں ایک مشترکہ دھاگہ شیئر کرتی ہیں: ان کے پرزے چھوٹے ہوتے ہیں، ان کے پرزے چھوٹے ہوتے ہیں، زیادہ مقدار والے کمرے کے لیے تیار ہوتے ہیں۔
آٹوموٹو اور ایرو اسپیس اجزاء
جدید گاڑیوں میں ہزاروں مہر والے دھاتی پرزے ہوتے ہیں، لیکن ان سب کو درستگی-گریڈ ٹولنگ کی ضرورت نہیں ہوتی۔ وہ جو الیکٹریکل سسٹمز، سینسر اسمبلیوں، اور حفاظتی-اہم میکانزم کے ارد گرد جھرمٹ کا رجحان رکھتے ہیں جہاں سخت فٹ اور قابل بھروسہ رابطہ ناقابل -مذاکرات ہیں۔
آٹوموٹو اجزاء ترقی پسند مہریں جو پیمانے پر تیار کرتے ہیں ان میں شامل ہیں:
- الیکٹریکل کنیکٹر اور ٹرمینلز- پن ساکٹ، بلیڈ ٹرمینلز، اور ملٹی-پن ہیڈر وائرنگ ہارنسز کے لیے جو ائیر بیگ ماڈیولز، ABS سینسرز، اور انجن مینجمنٹ سسٹمز کو سگنل لے جاتے ہیں۔
- سینسر ہاؤسنگز- قربت کے سینسرز، وہیل اسپیڈ سینسرز، اور پریشر ٹرانسڈیوسرز کے لیے اسٹیمپڈ انکلوژرز جہاں جہتی درستگی مناسب سیلنگ اور مسلسل سینسر کے فرق کو یقینی بناتی ہے۔
- پروگریسو ڈائی اسٹیمپڈ بریکٹ- الیکٹرانک کنٹرول یونٹس، کیمروں، اور ریڈار ماڈیولز کے لیے بڑھتے ہوئے اجزاء جن کو تھرمل سائیکلوں اور کمپن میں پوزیشن کی درستگی کو برقرار رکھنا چاہیے۔
- اسپرنگس اور بیٹری کلپس سے رابطہ کریں۔- کلیدی فوبس، اسٹارٹ بٹنز، اور EV بیٹری مینجمنٹ کنیکٹرز کے اندر چھوٹے موسم بہار کے رابطے جنہیں لاکھوں چکروں میں مسلسل رابطہ قوت کی ضرورت ہوتی ہے۔
الیکٹرک گاڑیوں کی طرف آٹو موٹیو سیکٹر کی تبدیلی نے مانگ کو تیز کر دیا ہے۔ ایک واحد EV بیٹری پیک میں سینکڑوں درستگی-اسٹیمپڈ بس بار کنیکٹرز، سیل اسپیسرز، اور تھرمل انٹرفیس بریکٹس پر مشتمل ہو سکتا ہے، ان سبھی کو رواداری کی ضرورت ہوتی ہے جو عام سٹیمپنگ 500،000+ سالانہ والیوم پر قابل اعتماد طریقے سے نہیں رکھ سکتی۔
ایرو اسپیس اور بھی آگے بڑھاتا ہے۔ ایرو اسپیس اسٹیمپنگ ایپلی کیشنز میں ایویونکس ریک کو سپورٹ کرنے والے ساختی بریکٹ، نیویگیشن اور کمیونیکیشن سسٹم کے لیے ریلے ہاؤسنگ، آلات کے کلسٹرز کے لیے درست فریم، اور شیلڈنگ انکلوژرز شامل ہیں جو حساس الیکٹرانکس کو برقی مقناطیسی مداخلت سے بچاتے ہیں۔ ان حصوں کو انتہائی درجہ حرارت کی حدود میں، کمپن بوجھ کے تحت، اور خام اسٹاک سے نصب جزو تک مکمل مادی سراغ رسانی کے ساتھ کارکردگی کا مظاہرہ کرنا چاہیے۔ حجم آٹوموٹو سے کم ہیں، لیکن برداشت اور دستاویزات کی ضروریات کسی بھی مینوفیکچرنگ ماحول میں سخت ترین ہیں۔
میڈیکل ڈیوائس اور الیکٹرانکس ایپلی کیشنز
ٹائٹینیم سے مہر لگا ہوا پیس میکر کیس کا تصور کریں۔ یہ حیاتیاتی مطابقت پذیر، ہرمیٹک طور پر مہربند، جہتی طور پر کامل، اور مکمل ٹریس ایبلٹی کے ساتھ تیار ہونا چاہیے۔ یہ میڈیکل ڈیوائس پروگریسو اسٹیمپنگ کی حقیقت ہے، جہاں وارنٹی دعووں کی بجائے داؤ کو مریض کے نتائج میں ماپا جاتا ہے۔
میڈیکل پروگریسو سٹیمپنگ آلات کے کئی زمروں میں اجزاء تیار کرتی ہے:
- لگانے کے قابل ڈیوائس انکلوژرز- ٹائٹینیم اور 316L سٹینلیس سٹیل کے کیسز پیس میکرز، نیوروسٹیمولٹرز، کوکلیئر امپلانٹس، اور ڈرگ انفیوژن پمپس کے لیے، عام طور پر گہرے-مکران سطح کی وضاحتوں پر تیار کیے جاتے ہیں اور مکمل ہوتے ہیں۔
- جراحی کے آلات کے اجزاء- ہینڈل، جبڑے، اور پیوٹ ہاؤسنگ جن کو جراثیم سے پاک کرنے کے لیے ہموار تکمیل اور مکینیکل فنکشن کے لیے درست طول و عرض کی ضرورت ہوتی ہے۔
- تشخیصی آلہ کے عناصر- خون کے تجزیہ کاروں، امیجنگ آلات، اور نگہداشت کی جانچ کرنے والے آلات کے-پوائنٹ کے اندر مہر والے رابطے، شیلڈنگ، اور ساختی فریم۔
- بیٹری کیسز اور کیپسیٹر ہاؤسنگز - لگانے کے قابل بیٹری انکلوژرزجو انسانی جسم کے اندر کئی دہائیوں تک جہتی سالمیت کو برقرار رکھتے ہوئے نس بندی کے عمل کو برداشت کرے۔
حیاتیاتی مطابقت کے تقاضے مواد کے انتخاب کو خصوصی درجات کی طرف لے جاتے ہیں جسے جسم مسترد نہیں کرے گا، اور سطح کی تکمیل کی تفصیلات اکثر دوسری صنعتوں میں پائی جانے والی ہر چیز سے زیادہ ہوتی ہیں۔ گڑبڑ یا کھردری کنارے صرف معیار کا مسئلہ نہیں ہے۔ یہ ممکنہ ٹشو کی جلن یا بیکٹیریل ہاربر ہے۔ یہی وجہ ہے کہ صاف ستھرا قینچ والے کناروں اور دہرائی جانے والی سطح کے حالات کے ساتھ درست اسٹیمپنگ کو بہت سے امپلانٹ-پیمانے کے اجزاء کے لیے مشینی پر ترجیح دی جاتی ہے۔
الیکٹرانکس ایپلی کیشنز درست اسٹیمپنگ کے اعلی ترین-حجم کی نمائندگی کرتی ہیں۔الیکٹرانکس کی صنعتعملی طور پر ہر ڈیوائس کے زمرے میں چالکتا، کنیکٹیویٹی، اور ساختی سالمیت کے لیے مہر والے حصوں پر منحصر ہے۔ مخصوص اجزاء میں شامل ہیں:
- RF اور EMI شیلڈز- باریک-دیوار کے انکلوژرز جو حساس سرکٹس کو برقی مقناطیسی مداخلت سے الگ کرتے ہیں، مناسب گراؤنڈنگ رابطے کے لیے سخت چپٹی اور مسلسل دیوار کی موٹائی کی ضرورت ہوتی ہے۔
- لیڈ فریم- تانبے کے کھوٹ والے کیریئر جو سیمی کنڈکٹر کو خارجی سرکٹری سے جوڑتے ہیں، ملی میٹر کے دسویں حصے میں ماپا جانے والی خصوصیت کی چوڑائی کے ساتھ مہر لگا دی جاتی ہے۔
- اسپرنگس سے رابطہ کریں۔- کنیکٹرز، سوئچز، اور ریلے کے اندر بیریلیم کاپر یا فاسفر کانسی کے چشمے جو اربوں میٹنگ سائیکلوں میں مستقل رابطہ قوت فراہم کرتے ہیں۔
- کنیکٹر ٹرمینلز- USB، HDMI، اور بورڈ-سے-بورڈ انٹرفیس کے لیے ہائی-کثافت پن کی صفیں جہاں پوزیشن کی درستگی یہ طے کرتی ہے کہ آیا خودکار اسمبلی کامیاب ہوتی ہے یا جام۔
- ہیٹ سنک اور تھرمل اسپریڈرز- مہر شدہ ایلومینیم یا تانبے کے اجزاء جو LED لائٹنگ، پاور الیکٹرانکس، اور موبائل آلات میں تھرمل بوجھ کا انتظام کرتے ہیں۔
یہ الیکٹرانکس ایپلی کیشنز جو شئیر کرتی ہیں وہ چھوٹے بنانے کی طرف رجحان ہے۔ جیسے جیسے آلات سکڑتے ہیں، ان کے اندر مہر والے اجزاء چھوٹے اور زیادہ گھنے نمایاں ہوتے جاتے ہیں۔ ایک کنیکٹر ٹرمینل جو پانچ سال پہلے 2 ملی میٹر چوڑا تھا اب 0.8 ملی میٹر ہو سکتا ہے، ہر جہت پر متناسب طور پر سخت رواداری کے ساتھ۔ پروگریسو ڈائی اسٹیمپنگ کا پیمانہ مؤثر طریقے سے نیچے آتا ہے کیونکہ عمل کے بنیادی اصول، کنٹرول شدہ کلیئرنس، درست فیڈ، اور دوبارہ قابل ڈائی جیومیٹری، مائیکرو-اسکیل پر اسی طرح کام کرتے ہیں جیسا کہ وہ بڑے حصوں پر کرتے ہیں۔
ان میں سے ہر ایک صنعت انہی بنیادی وجوہات کی بناء پر متبادل پر درست سٹیمپنگ کا انتخاب کرتی ہے: یہ حجم میں مستقل درستگی فراہم کرتی ہے جہاں فی-حصہ لاگت اہمیت رکھتی ہے، اور یہ اعادہ پذیری کے ساتھ ایسا کرتی ہے جس کی حفاظت-اہم اور کارکردگی-نازک ایپلی کیشنز کی ضرورت ہوتی ہے۔ لیکن یہ جاننا کہ مہر لگانا آپ کی درخواست پر فٹ بیٹھتا ہے صرف نصف مساوات ہے۔ دوسرا نصف یہ سمجھ رہا ہے کہ جب آپ کی مخصوص جیومیٹری، حجم، اور رواداری کے تقاضے میز پر ہوتے ہیں تو یہ CNC مشینی، لیزر کٹنگ، اور دیگر من گھڑت طریقوں کے خلاف کیسے کھڑا ہوتا ہے۔
پریسجن ڈائی اسٹیمپنگ بمقابلہ متبادل فیبریکیشن کے طریقے
یہ جاننا کہ آپ کے حصے کو سخت رواداری کی ضرورت ہے خود بخود اس کا مطلب یہ نہیں ہے کہ مہر لگانا ہی جواب ہے۔ انجینئرز اور پروکیورمنٹ ٹیموں کو حقیقی فیصلہ سازی کا سامنا کرنا پڑتا ہے: CNC مشینی، لیزر کٹنگ، فائن بلیننگ، کیمیکل اینچنگ، اور وائر EDM سبھی دھات کے عین مطابق پرزے تیار کرتے ہیں۔ صحیح انتخاب اس بات پر منحصر ہے کہ آپ کا پروجیکٹ پانچ متغیرات میں کہاں بیٹھتا ہے: پیداوار کا حجم، مطلوبہ رواداری، ہندسی پیچیدگی، مادی فضلہ کا بجٹ، اور فی - یونٹ لاگت کا ہدف۔
پروگریسو میٹل اسٹیمپنگ اس میٹرکس کے بعض علاقوں پر حاوی ہے۔ لیکن یہ عالمی طور پر برتر نہیں ہے، اور دوسری صورت میں دکھاوا کرنے سے ٹولنگ کے مہنگے فیصلے ہوتے ہیں جو کبھی واپس نہیں ہوتے۔ یہ ہے جہاں سٹیمپنگ جیتتا ہے، اور کہاں نہیں ہوتا ہے۔
جب پریسجن ڈائی سٹیمپنگ CNC اور لیزر سے بہتر کارکردگی کا مظاہرہ کرتی ہے۔
ڈائی میٹل اسٹیمپنگ کی معاشیات حجم پر منحصر ہے۔ ایک پروگریسو ڈائی کی قیمت پیچیدگی کے لحاظ سے $15,000 سے $50,000 ہو سکتی ہے، لیکن ایک بار چلنے کے بعد، فی-حصہ کی لاگت پیسوں تک گر جاتی ہے۔ CNC مشینی سیٹ اپ کی کم سے کم لاگت رکھتی ہے، پھر بھی ہر حصہ مشین کا انفرادی وقت مانگتا ہے۔ کراس اوور پوائنٹ، جہاں سٹیمپنگ فی یونٹ سستی ہو جاتی ہے، عام طور پر حصہ کی پیچیدگی کے لحاظ سے 1,000 اور 5,000 یونٹس کے درمیان آتا ہے۔ 10,000 حصوں سے آگے، سٹیمپنگ کی لاگت کا فائدہ بہت زیادہ ہو جاتا ہے۔
رفتار بھی ایسی ہی کہانی سناتی ہے۔ 400 سٹروک فی منٹ پیدا کرنے والی ایک پروگریسو ڈائی اور سٹیمپنگ لائن ایک گھنٹے میں پرزے فراہم کرتی ہے جتنا کہ ایک CNC سیل مکمل شفٹ میں تیار کرتا ہے۔ ایسے پروگراموں کے لیے جن کے لیے 100,000 یا اس سے زیادہ سالانہ اکائیوں کی ضرورت ہوتی ہے، کوئی تخفیف عمل تھرو پٹ پر مقابلہ نہیں کرتا۔
لیزر کٹنگ لچکدار دکھائی دیتی ہے، لیکن یہ حدود متعارف کراتی ہے جو درست پیمانے پر اہمیت رکھتی ہیں۔ لیزر-کٹے ہوئے کناروں میں حرارت-متاثرہ زون ہوتا ہے جو کٹ لائن کے قریب مادی خصوصیات کو بدل دیتا ہے۔ موٹے مواد پر کنارے کا معیار گر جاتا ہے، اور کاٹنے کی رفتار ڈرامائی طور پر 0.020" موٹائی سے کم ہو جاتی ہے جہاں درستگی-اسٹیمپ شدہ اجزاء عام طور پر رہتے ہیں۔ لیزر بھی تشکیل، موڑ یا ڈرا نہیں کر سکتا، یعنی تین جہتی حصہ بنانے کے لیے ہمیشہ اضافی کارروائیوں کی ضرورت ہوتی ہے۔
مادی فضلہ ایک اور الگ کرنے والا ہے۔ پروگریسو سٹیمپنگ اور فیبریکیشن آپریشنز صرف پٹی لے آؤٹ کے اندر موجود مواد کو استعمال کرتے ہیں، اسکریپ کیریئر ویب اور پائلٹ سلگ تک محدود ہوتا ہے۔ اس کے برعکس، CNC مشینی ابتدائی بلاک کا 60-80% swarf کے طور پر ضائع کر سکتی ہے۔ بیریلیم کاپر یا فاسفر کانسی جیسے مہنگے مرکب کے لیے، وہ فضلہ ضرب مشین کو حجم کے لحاظ سے ممنوعہ طور پر مہنگا بنا دیتا ہے۔
جہاں متبادل طریقے بہتر ہو سکتے ہیں۔
ایماندارانہ عمل کے انتخاب کا مطلب یہ تسلیم کرنا ہے کہ جہاں مہر لگانا درست نہیں ہے۔
CNC مشینیجیتتا ہے جب آپ کو ٹھوس اسٹاک سے پیچیدہ تین جہتی جیومیٹری، 1,000 سے کم مقدار، یا میٹنگ کی سطحوں پر ±0.0005" سے زیادہ رواداری کی ضرورت ہوتی ہے۔ یہ ٹولنگ ری ورک کے بغیر ڈیزائن کی تبدیلیوں کو بھی ہینڈل کرتا ہے، جو اسے پروٹو ٹائپنگ اور ابتدائی ترقی کے دوران ڈیفالٹ انتخاب بناتا ہے۔
کیمیکل اینچنگانتہائی پتلے مواد (0.005" سے نیچے) پر سبقت لے جاتا ہے جہاں مکینیکل سٹیمپنگ قوتیں اس حصے کو مسخ کر دیتی ہیں۔burr-مفت، دباؤ-فری کنارےٹولنگ سرمایہ کاری کے بغیر، اسے انکوڈر ڈسکوں، عمدہ میش اسکرینوں، اور فلیکس سرکٹ اسٹیفنرز کے لیے مثالی بناتا ہے۔ ڈیزائن پر نظرثانی کی قیمت تقریباً کچھ بھی نہیں ہے کیونکہ جیومیٹری کی تعریف سخت سٹیل کے بجائے فوٹو آرٹ ورک سے ہوتی ہے۔
ٹھیک خالی کرنامعیاری سٹیمپنگ اور مشینی کے درمیان ایک جگہ پر قبضہ کرتا ہے. یہ تقریباً-صفر بریک وے زون کے ساتھ مکمل طور پر کترنے والے کناروں کو فراہم کرتا ہے، گیئرز، اسپراکٹس، اور کیم پلیٹس جیسے پرزوں کے لیے ثانوی پیسنے کو ختم کرتا ہے جن کو فعال کنارے کی سطحوں کی ضرورت ہوتی ہے۔ ٹریڈ آف سست سائیکل کا وقت ہے اور روایتی پروگریسو سٹیمپنگ کے مقابلے میں فی-زیادہ قیمت ہے۔
وائر EDMکسی بھی کاٹنے کے طریقہ کی سخت ترین رواداری پیدا کرتا ہے، اکثر ±0.0001"، لیکن رفتار سے مربع انچ فی گھنٹہ میں ناپا جاتا ہے۔ یہ ایک پروٹو ٹائپنگ اور ٹولنگ کا عمل ہے، پیداوار کا طریقہ نہیں۔ اگر آپ کو انتہائی درستگی کے ساتھ دس حصوں کی ضرورت ہو، تو تار EDM کام کرتا ہے۔ اگر آپ کو دس ہزار کی ضرورت ہے، تو یہ نہیں ہے۔
| طریقہ | بہترین والیوم رینج | رواداری | ہندسی حدود | فی-حصہ لاگت کا رجحان |
|---|---|---|---|---|
| پریسجن ڈائی سٹیمپنگ | 5،000 - ملین | ±0.001" | 2D پروفائلز + تشکیل شدہ 3D خصوصیات؛ محدود ڈرا گہرائی | حجم میں بہت کم؛ اعلی ٹولنگ پیشگی |
| CNC مشینی | 1 - 5,000 | ±0.0005" | ٹھوس سے مکمل 3D؛ اندرونی گہا؛ متغیر موٹائی | فلیٹ فی-حصہ؛ کوئی ٹولنگ امارٹائزیشن نہیں۔ |
| لیزر کٹنگ | 1 - 10,000 | ±0.005" | صرف 2D پروفائلز؛ کوئی تشکیل نہیں؛ گرمی- متاثرہ کنارے | اعتدال پسند؛ ناقص ترازو بمقابلہ سٹیمپنگ |
| فائن بلینکنگ | 5,000 - 500,000 | ±0.001" | فلیٹ پروفائلز کے ساتھ مکمل-شیئر کناروں؛ محدود تشکیل | ترقی پسند سے زیادہ؛ CNC سے کم |
| کیمیکل اینچنگ | 100 - 50,000 | ±0.001" (مواد پر منحصر) | صرف 2D؛ پیچیدہ پیٹرن؛ تشکیل ممکن نہیں | کم سیٹ اپ؛ اعتدال پسند فی-حصہ؛ ٹولنگ کا کوئی خطرہ نہیں۔ |
فیصلے کا فریم ورک سیدھا ہے۔ اگر آپ کا حصہ پتلا-گیج ہے، اسے تشکیل دینے یا موڑنے کی ضرورت ہے، ±0.001 پر یا اس سے نیچے برداشت کا مطالبہ کرتا ہے، اور سالانہ 5,000 یونٹس سے اوپر چلتا ہے، تو قطعی ڈائی اسٹیمپنگ یقینی طور پر آپ کا سب سے زیادہ اقتصادی راستہ ہے۔ انتہائی پتلا اسٹاک، متبادل اپنی جگہ کما لیتے ہیں۔
آپ جو بھی عمل منتخب کرتے ہیں، اس کے لیے حصے کو ابھی بھی ڈیزائن کرنے کی ضرورت ہے۔ اور خاص طور پر درست اسٹیمپنگ میں، قابل تیاری ڈیزائن اور ایک مہنگے سر درد کے درمیان فاصلہ اکثر ایسے مٹھی بھر جہتی اصولوں تک آ جاتا ہے جن کا سامنا بہت سے انجینئروں کو اس وقت تک نہیں ہوتا جب تک کہ ان کا پہلا ٹولنگ اقتباس سوالات کے ساتھ واپس نہ آجائے۔
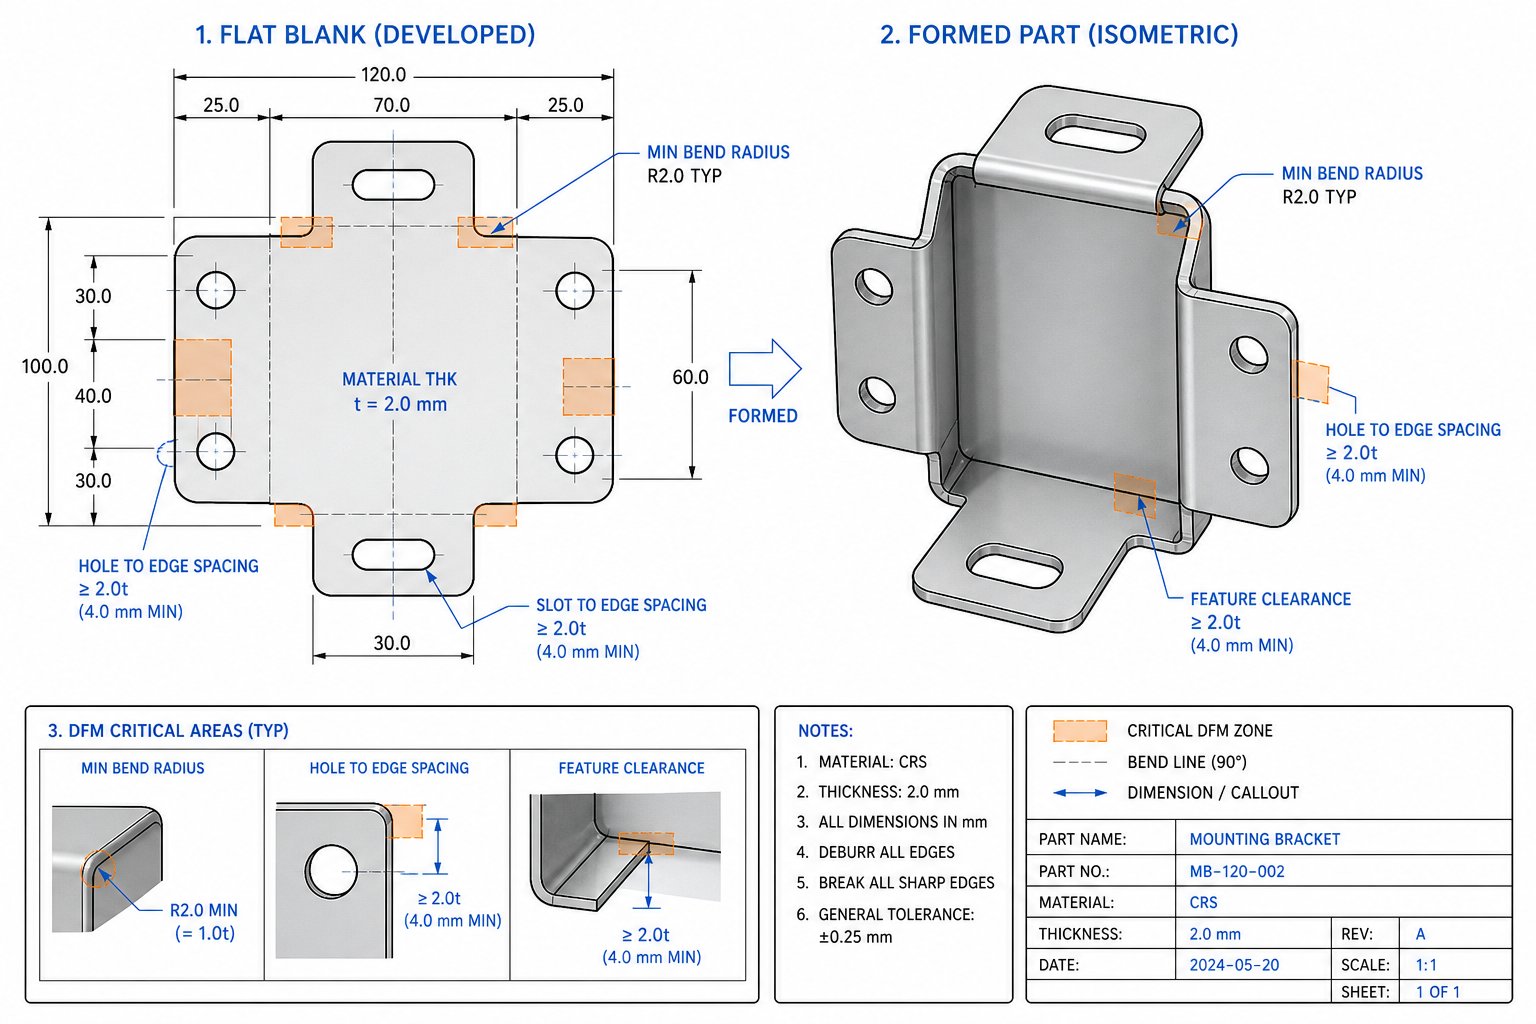
پریسجن ڈائی اسٹیمپنگ میں تیاری کے لیے ڈیزائن
CAD میں صاف نظر آنے والا حصہ ٹولنگ میں ایک ڈراؤنا خواب بن سکتا ہے۔ اسکرین پر کام کرنے والی فیچر سپیسنگ پنچ پریشر میں ٹوٹ سکتی ہے۔ ایک موڑ کا رداس جو قدامت پسند معلوم ہوتا ہے پیداوار کی رفتار پر اعلی-قوت سٹینلیس کو پھاڑ سکتا ہے۔ یہ فرضی مسائل نہیں ہیں۔ یہی وجہ ہے کہ ترقی پسند اسٹیمپنگ ڈائی ڈیزائن جیومیٹرک اصولوں کے ایک مخصوص سیٹ کا مطالبہ کرتا ہے جس کا سامنا بہت سے انجینئروں کو اس وقت تک نہیں ہوتا جب تک کہ ٹولنگ کوٹ دوبارہ سرخ رنگ میں نشان زد نہ ہوجائے۔
درست اسٹیمپنگ میں تیاری کے لیے ڈیزائن (DFM) تخلیقی صلاحیتوں کو محدود کرنے کے بارے میں نہیں ہے۔ یہ اس بات کو سمجھنے کے بارے میں ہے کہ ڈائی، مواد، اور پریس جسمانی طور پر کیا فراہم کر سکتے ہیں، اور پھر شروع سے ہی ان حدود کے اندر ڈیزائن کرنا۔ ادائیگی کم ٹولنگ کی تکرار، کم مسترد شرح، اور اسٹیمپنگ ڈائی پارٹس ہیں جو پہلی بار پریس سے آتے ہیں۔
اہم طول و عرض اور خصوصیت کے وقفہ کے اصول
مہر والے حصے، سوراخ، سلاٹ، ٹیبز، کناروں پر موجود ہر خصوصیت مواد کے ذریعے اپنے پڑوسیوں کے ساتھ تعامل کرتی ہے۔ ان کو ایک دوسرے کے بہت قریب رکھنا تناؤ کو مرکوز کرتا ہے، مادی جال کو کمزور کرتا ہے، اور مسخ کا باعث بنتا ہے جو ملحقہ خصوصیات میں جھڑتا ہے۔ یہ وہ جگہ ہے جہاں سخت حدود رہتی ہیں:
کم از کم سوراخ قطربراہ راست مواد کی قسم اور موٹائی پر منحصر ہے. ایلومینیم یا تانبے جیسے نرم مواد کے لیے، سوراخ کا کم از کم قطر کم از کم ہونا چاہیے۔مواد کی موٹائی 1.2 گنا(1.2T)۔ سٹینلیس سٹیل جیسے سخت مرکب دھاتوں کے لیے، یہ کم از کم 1.5-2.0T تک چھلانگ لگاتا ہے کیونکہ کارٹون مونڈنے کے دوران زیادہ پس منظر کی قوتوں کو جذب کرتا ہے۔ چھوٹے ہوجائیں، اور آپ بار بار پنچ ٹوٹنے اور تیز رفتار ڈائی وئیر کو دیکھ رہے ہیں۔
سوراخ-سے-کنارے کا فاصلہایک عام غلطی کا علاقہ ہے۔ حصے کے کنارے کے بہت قریب ایک سوراخ رکھیں، اور چھیدنے والے اسٹروک کے دوران باقی مواد کا جالا باہر کی طرف ابھرتا ہے۔ ہدایت واضح ہے: کسی بھی سوراخ یا سلاٹ اور قریب ترین کنارے کے درمیان کم از کم 2T برقرار رکھیں۔ یہ سٹیمپنگ کے دوران مواد کو ساختی طور پر برقرار رکھتا ہے اور اس خرابی کو روکتا ہے جسے ثانوی کام کی کوئی مقدار پوری طرح درست نہیں کر سکتی۔
سوراخ-سے-ہول کا فاصلہاسی منطق کی پیروی کرتا ہے۔ ملحقہ سوراخوں کے درمیان کم از کم فاصلہ کم از کم 2T ہونا چاہیے تاکہ ان کے درمیان جال کو قینچ کی قوتوں کے تحت پھٹنے یا بگڑنے سے روکا جا سکے۔ پروگریسو ڈائی ٹولنگ کے لیے، یہ رکاوٹ پائلٹ ہولز کو ملحقہ چھیدنے کی کارروائیوں سے متاثر ہونے سے بھی بچاتی ہے۔
کم از کم فلینج چوڑائیٹیبز اور نوچز کے لیے 1.5T ہے۔ کوئی بھی تنگ چیز پنچ پر انتہائی دباؤ ڈالتی ہے اور ایسی خصوصیات پیدا کرتی ہے جو ہینڈلنگ کے دوران موڑنے یا ٹوٹنے کا شکار ہوتی ہیں۔ جب کسی ٹیب کی لمبائی اس کی چوڑائی سے پانچ گنا زیادہ ہو جاتی ہے تو ساختی استحکام نمایاں طور پر گر جاتا ہے اور آپ کو سٹیمپنگ اور ڈاون اسٹریم اسمبلی کے دوران نقصان کا خطرہ ہوتا ہے۔
موڑنا، ڈرا، اور فارم ڈیزائن کی پابندیاں
تشکیل کے عمل موڑ کے باہر سے تناؤ اور اندر سے کمپریشن متعارف کرواتے ہیں۔ اگر جیومیٹری ان قوتوں کو ایڈجسٹ نہیں کرتی ہے تو، مواد میں دراڑیں، جھریاں، یا اسپرنگز قابل قبول حد سے آگے نکل جاتے ہیں۔
کم از کم موڑ کا رداسسب سے زیادہ کثرت سے خلاف ورزی کرنے والا اصول ہے۔ اندرونی موڑ کا رداس زیادہ تر مواد کے لیے مواد کی موٹائی (1T) سے کم از کم 1.0 گنا ہونا چاہیے۔ اعلی-طاقت والے اسٹیل یا ٹمپرڈ الائے کے لیے، 1.5T زیادہ محفوظ ہے۔ Radii 1T سے زیادہ سخت موڑ کے اوپری حصے پر توجہ مرکوز کرنے والا تناؤ اور ڈرامائی طور پر کریکنگ کے امکان کو بڑھاتا ہے، خاص طور پر جب موڑ اناج کی سمت کے متوازی چلتا ہے۔ جیسا کہDFM حوالہ جات قائم کئےتصدیق کریں، دانے پر کھڑے موڑ اس کے ساتھ منسلک موڑ کے مقابلے میں ناکامی کے لیے بہت کم حساس ہوتے ہیں۔
کم از کم موڑ flange اونچائیکم از کم 2.5T پلس موڑ کا رداس ہونا چاہیے۔ بنانے والے پنچ کے ذریعے چھوٹے فلینجز کو ٹھیک طرح سے نہیں پکڑا جا سکتا، جس کے نتیجے میں متضاد زاویے اور خراب ریپیٹبلٹی ہوتی ہے۔ جب آپ بہت چھوٹا فلینج بنانے کی کوشش کرتے ہیں، تو مواد صاف ستھرا ہونے کی بجائے پھسل جاتا ہے۔
موڑ کے قریب فیچر پلیسمنٹایک اور اہم رکاوٹ ہے. قطر میں 0.100" سے چھوٹے سوراخ یا سلاٹ کسی بھی موڑ لائن سے کم از کم 2T پلس موڑ کے رداس پر بیٹھنے چاہئیں۔ بڑی خصوصیات کے لیے 2.5T پلس رداس کی ضرورت ہوتی ہے۔ ان کم از کم سے زیادہ قریب رکھی جانے والی خصوصیات تشکیل کے عمل کے دوران بگاڑ، کھینچتی یا شفٹ ہو جاتی ہیں کیونکہ مواد فعال طور پر بہاؤ کے زون میں ہوتا ہے۔
گہرائی کا تناسب بنائیںمحدود کریں کہ ایک آپریشن میں کپ یا شیل کی خصوصیت کتنی گہری بن سکتی ہے۔ ایک عام اصول یہ ہے کہ پہلی قرعہ اندازی خالی قطر کے برابر گہرائی سے زیادہ نہیں ہونی چاہیے جس کو 0.4-0.5 سے ضرب دیا جائے۔ گہری قرعہ اندازی کے لیے انٹرمیڈیٹ اینیلنگ یا ری ڈرا آپریشنز کے ساتھ متعدد پروگریسو اسٹیشنوں کی ضرورت ہوتی ہے، جس سے پروگریسو ٹول اور ڈائی ڈیزائن میں پیچیدگی شامل ہوتی ہے۔
اناج کی سمت کی تفصیلاتتشکیل شدہ خصوصیات کے ساتھ ہر ڈرائنگ پر ظاہر ہونا چاہئے۔ گھومنے والی سمت پر کھڑے موڑنے سے مضبوط موڑ اور زیادہ متوقع اسپرنگ بیک حاصل ہوتا ہے۔ اس کال آؤٹ کو چھوڑنے کا فیصلہ ٹول میکر پر چھوڑ دیا جاتا ہے، جو جزوی کارکردگی کے بجائے مادی کارکردگی کے لیے پٹی کے لے آؤٹ کو سمت دے سکتا ہے۔
سپلائرز کی طرحYICENانجینیئرنگ ٹیموں کے ساتھ ڈیزائن کے مرحلے کے آغاز میں کام کریں تاکہ پریزین ڈائی اسٹیمپنگ کے لیے پارٹ جیومیٹری کو بہتر بنایا جا سکے، ٹول اسٹیل کے ایک بلاک کو کاٹنے سے پہلے تکرار اور ٹولنگ کے اخراجات کو کم کیا جائے۔ اس قسم کا باہمی تعاون پر مبنی DFM جائزہ خلاف ورزیوں کو پکڑتا ہے جب کہ تبدیلیاں اب بھی مفت ہوتی ہیں، نہ کہ سخت ٹولنگ میں۔
اقتباسات کی درخواست کرنے سے پہلے، اس چیک لسٹ کے ذریعے اپنا ڈیزائن چلائیں:
- سوراخ کا قطر کم از کم 1.2T (دلچسپ) یا 1.5-2.0T (سخت مرکب)
- سوراخ-سے-کنارے اور سوراخ-سے-ہول کا فاصلہ 2T سے ملتا ہے یا اس سے زیادہ ہے
- اندرونی موڑ ریڈی کم از کم 1.0T ہے (اعلی-طاقت کے مواد کے لیے 1.5T)
- بینڈ فلانج کی اونچائیاں کم از کم 2.5T پلس موڑ کا رداس ہے۔
- خصوصیات کو کسی بھی موڑ لائن سے کم از کم 2T + موڑ رداس رکھا جاتا ہے۔
- ٹیب اور نشان کی چوڑائی کم از کم 1.5T ہے جس کی لمبائی 5x چوڑائی سے زیادہ نہیں ہے
- تمام اندرونی کونوں کا رداس کم از کم 0.5T ہے۔
- اہم موڑ کے لیے ڈرائنگ پر اناج کی سمت متعین کی گئی ہے۔
- Burr سمت کو بلایا جاتا ہے جہاں اسمبلی کے لئے واقفیت اہمیت رکھتی ہے۔
- ڈرا کی گہرائی فی اسٹیشن خالی قطر کے 40-50% سے زیادہ نہیں ہے۔
- رواداری کو منتخب طور پر لاگو کیا جاتا ہے: تنگ صرف جہاں فنکشن اس کا مطالبہ کرتا ہے۔
اس فہرست میں ہر قاعدہ موجود ہے کیونکہ اسے نظر انداز کرنے سے ایک مخصوص، پیشین گوئی ناکامی کے موڈ کی طرف جاتا ہے: پھٹے ہوئے موڑ، مسخ شدہ سوراخ، ٹوٹے ہوئے مکے، یا وہ حصے جو نمونہ 1 بمقابلہ نمونہ 100,000 پر مختلف انداز میں پیمائش کرتے ہیں۔ ان پر عمل کرنے سے پہلی تعمیر پر کامل ڈائی کی ضمانت نہیں ملتی، لیکن یہ ٹولنگ ری ورک اور پروڈکشن سکریپ کی سب سے عام وجوہات کو ختم کرتا ہے۔
ڈیزائن کے قوانین اس بات کی وضاحت کرتے ہیں کہ کیا ممکن ہے۔ لیکن اگر پریس کے پیچھے معیار کا بنیادی ڈھانچہ اتنا ہی سخت نہ ہو تو ایک بالکل ڈیزائن شدہ حصہ بھی قیاس سے باہر ہو سکتا ہے، یہی وجہ ہے کہ درست اسٹیمپنگ آپریشن کی حمایت کرنے والے معائنہ کے طریقے اور سرٹیفیکیشن بھی اتنا ہی اہم ہے جتنا کہ ٹولنگ جیومیٹری کا۔
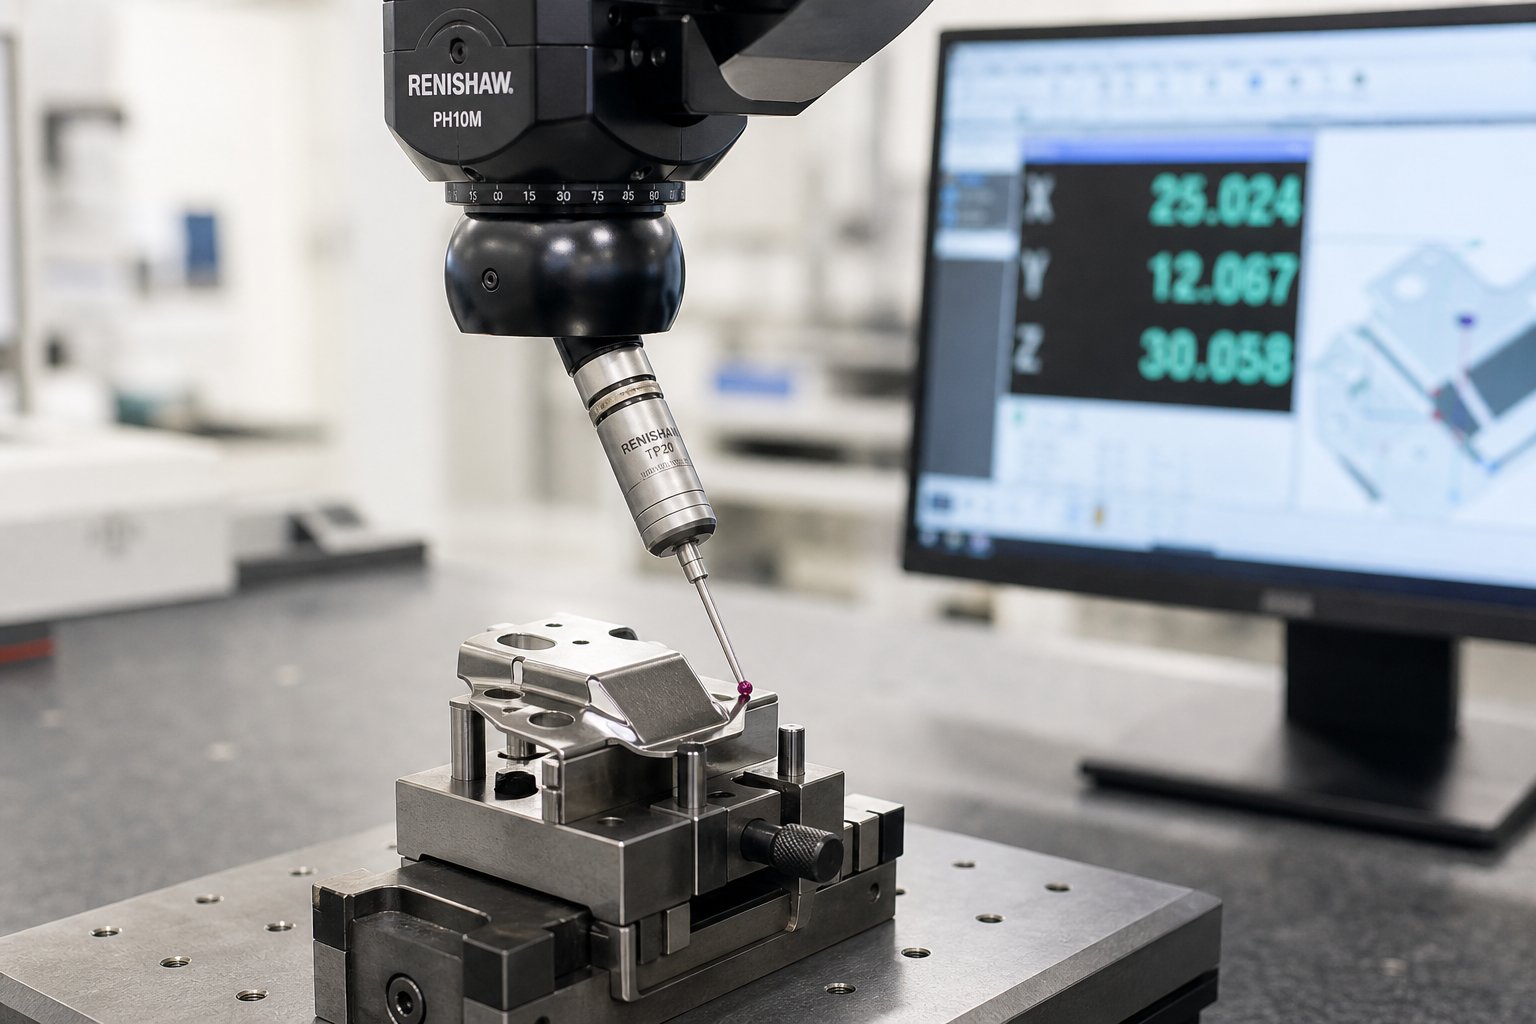
صحت سے متعلق سٹیمپنگ میں کوالٹی کنٹرول اور معائنہ
ایک قابل پروگریسو اسٹیمپنگ پریس پر چلنے والی اچھی طرح سے-ڈیزائن شدہ ڈائی کا کوئی مطلب نہیں اگر اس کے پیچھے کوالٹی سسٹم یہ ثابت نہیں کر سکتا کہ پرزے حقیقت میں ہیں۔ کئی سو اسٹروک فی منٹ کی پیداواری رفتار پر، یہاں تک کہ ایک مختصر عمل کا بہاؤ کسی کے بھی نوٹس لینے سے پہلے ہزاروں غیر موافق حصوں کو پیدا کر سکتا ہے۔ یہی وجہ ہے کہ معائنہ کا بنیادی ڈھانچہ، پیمائش کے اوزار، عمل کی نگرانی، اور سرٹیفیکیشن جو ایک درست آپریشن کو بنیاد بناتا ہے، اتنا ہی اہمیت رکھتا ہے جتنا کہ خود ٹولنگ۔
معائنہ کے طریقے اور پیمائش کے اوزار
صحت سے متعلق سٹیمپنگ آپریشن پرتوں والی پیمائش کے نقطہ نظر پر انحصار کرتے ہیں۔ کوئی ایک ٹول ہر خصوصیت کا احاطہ نہیں کرتا، لہذا قابل سپلائرز ہر جہت کی تنقیدی اور جیومیٹری سے مماثل طریقوں کا ایک مجموعہ تعینات کرتے ہیں۔
پہلا-مضمون معائنہ (FAI)پیداوار شروع ہونے سے پہلے ایک نئے سیٹ اپ کی توثیق کرتا ہے۔ ایک نمونہ کے حصے کو ہر ڈرائنگ کے طول و عرض کے خلاف اعلی-درستگی کے آلات کا استعمال کرتے ہوئے ماپا جاتا ہے، اس بات کی تصدیق کرتا ہے کہ ڈائی، پریس، اور اسٹیمپنگ فیڈ سسٹم مکمل رن کرنے سے پہلے موافق پرزے تیار کر رہا ہے۔ یہ مرحلہ سیٹ اپ کی خرابیوں کو پکڑتا ہے جب وہ درست کرنے کے لیے سب سے سستے ہوں۔
کوآرڈینیٹ ماپنے والی مشینیں (سی ایم ایم)پیچیدہ جیومیٹریوں کو ہینڈل کریں جہاں متعدد خصوصیات کا مشترکہ ڈیٹا سے تعلق ہونا ضروری ہے۔ ایک CMM تحقیقات تین جہتی پیمائش کا ماڈل بنانے کے لیے حصوں کی سطحوں کو چھوتی یا اسکین کرتی ہے، سوراخ کی پوزیشنوں، پروفائل کی رواداری، اور مائیکرون-لیول ریزولوشن کی ہمواری کی تصدیق کرتی ہے۔ تیز رفتار پروگریسو ڈائی اسٹیمپنگ لائن پر چلنے والے حصوں کے لیے، متواتر نمونوں کا CMM ڈیٹا اس بات کی تصدیق کرتا ہے کہ جہتی تعلقات طویل عرصے میں مستحکم رہتے ہیں۔
آپٹیکل موازنہ اور وژن سسٹماسکرین یا کیمرہ سینسر پر ایک میگنیفائیڈ پارٹ سلہیٹ پروجیکٹ کریں، آپریٹرز کو پروفائلز، ریڈیائی، اور کنارے کے حالات کو تیزی سے چیک کرنے کی اجازت دیتا ہے۔ پروگریسو ڈائی پریس لائن میں ضم شدہ خودکار وژن انسپکشن پیداوار کی رفتار، فلیگنگ burrs، شگافوں، یا گمشدہ خصوصیات کو سست آؤٹ پٹ کے بغیر جانچ سکتا ہے۔
Go/no-go gaugesاہم خصوصیات کی تیز، بائنری تصدیق فراہم کریں۔ پن گیج یا تو سوراخ میں فٹ بیٹھتا ہے یا نہیں کرتا۔ ایک سلاٹ گیج یا تو وہاں سے گزرتا ہے یا رک جاتا ہے۔ یہ ٹولز اعلی-فریکوئنسی پروڈکشن چیکس پر سبقت لے جاتے ہیں جہاں رفتار درست اقدار کو ریکارڈ کرنے سے زیادہ اہمیت رکھتی ہے۔
شماریاتی عمل کا کنٹرول (SPC)ان تمام پیمائشوں کو وقت کے ساتھ ساتھ جوڑتا ہے۔ جیسا کہبنانے والاتفصیلات، سٹیمپنگ پریس پر لوڈ مانیٹر ہر اسٹروک کے لیے طاقت کے ڈیٹا کو ٹریک کر سکتے ہیں اور اسے X-بار اور سگما چارٹ میں ظاہر کر سکتے ہیں، اس سے پہلے کہ پرزے برداشت سے باہر ہو جائیں رجحانات کا پتہ لگاتے ہیں۔ SPC صرف نقائص کو نہیں پکڑتا۔ یہ ان کی پیشن گوئی کرتا ہے، آپریٹرز کو عمل کو ایڈجسٹ کرنے، پہنا ہوا پنچ تبدیل کرنے، یا فیڈ کے انحراف کو درست کرنے کے لیے وقت دیتا ہے جب کہ حصے ابھی بھی موافق ہیں۔
سرٹیفیکیشن اور عمل کے کنٹرول کے معیارات
سرٹیفیکیشنز آپ کو بتاتے ہیں کہ ایک سپلائر نے کون سا معیار کا نظام بنایا ہے، کون سے بیرونی آڈیٹرز نے تصدیق کی ہے، اور کون سی صنعتیں جو فراہم کنندہ خدمت کرنے کا اہل ہے۔ سٹیمپنگ پارٹنرز کا جائزہ لینے والے انجینئرز کے لیے، یہاں یہ ہے کہ ہر سرٹیفیکیشن کا اصل مطلب کیا ہے:
- آئ ایس او 9001- بنیادی معیار کے انتظام کے نظام کا معیار۔ یہ دستاویزی عمل، اصلاحی کارروائی کے طریقہ کار، اور مسلسل بہتری کے فریم ورک کو قائم کرتا ہے۔ ضروری لیکن اعلی-تنقیدی ایپلی کیشنز کے لیے کافی نہیں۔
- آئی اے ٹی ایف 16949- آٹوموٹو-مخصوص معیار جو ISO 9001 کے اوپر بنایا گیا ہے۔ یہ پروڈکشن پارٹ اپروول (PPAP)، جدید پروڈکٹ کوالٹی پلاننگ (APQP)، اور فیل موڈ تجزیہ (FMEA) کے تقاضے شامل کرتا ہے۔ سب سے بڑے آٹوموٹو OEMs اور ٹائر 1 سپلائرز کے لیے درکار ہے۔
- آئی ایس او 13485- میڈیکل ڈیوائس کوالٹی مینجمنٹ کا معیار۔NSF نوٹکہ ISO 13485 مسلسل بہتری پر ضابطہ کی تعمیل اور رسک مینجمنٹ پر زور دیتا ہے، نسخے سے متعلق دستاویزی تقاضوں، قابل امپلانٹیبل آلات کے لیے بہتر ٹریس ایبلٹی، اور شکایت سے نمٹنے کے رسمی عمل۔ اسے دنیا بھر میں ریگولیٹری ایجنسیوں کے ذریعے تسلیم کیا گیا ہے، بشمول FDA، Health Canada، اور EU MDR باڈیز۔
- AS9100- ایرو اسپیس کوالٹی کا معیار۔ یہ کنفیگریشن مینجمنٹ، ہر عمل کے مرحلے پر رسک مینجمنٹ، اور حتمی ترسیل کے ذریعے خام مال سے سخت ٹریس ایبلٹی کے تقاضے شامل کرتا ہے۔ پہلے سخت ترین آرٹیکل انسپیکشن پروٹوکولز اور جعلی پارٹس سے بچاؤ کے پروگراموں کی توقع کریں۔
IATF 16949 یا AS9100 رکھنے والے ایک سپلائر نے پہلے ہی بنیادی کوالٹی مینجمنٹ سے آگے کی صلاحیت کا مظاہرہ کیا ہے، بشمول پروسیس کنٹرول، پیمائش کے نظام کا تجزیہ، اور افرادی قوت کی اہلیت کی تصدیق۔ سب سے اوپر ISO 13485 کو شامل کرنے کے لیے آلہ میں مزید سرمایہ کاری کی ضرورت ہوتی ہے-مخصوص کنٹرول جیسے آلودگی سے بچاؤ، عملے کی حفظان صحت کے طریقہ کار، اور پوسٹ-مارکیٹ کی نگرانی کے نظام۔
درست اسٹیمپنگ فراہم کنندہ کا جائزہ لیتے وقت، صرف یہ نہ پوچھیں کہ آیا وہ سرٹیفیکیشن رکھتے ہیں۔ پوچھیں کہ اہم جہتوں پر ان کے Cpk کے اہداف کیا ہیں، وہ پیداوار کے دوران کتنی بار نمونے لیتے ہیں، اور جب SPC کسی رجحان کا اشارہ دیتا ہے تو کیا ہوتا ہے۔ دیوار پر موجود سرٹیفکیٹ اس بات کی تصدیق کرتا ہے کہ نظام موجود ہے۔ ان سوالوں کے جوابات آپ کو بتاتے ہیں کہ آیا یہ نظام درحقیقت اس مقام پر کام کرتا ہے جہاں لاکھوں حصوں میں دھات کی موت، فالج کے بعد فالج کا سامنا ہوتا ہے۔
معیاری انفراسٹرکچر حصوں کو رواداری میں رکھتا ہے۔ لیکن رواداری قدر کی مساوات کا صرف ایک نصف ہے۔ باقی نصف، لاگت، اس بات کا تعین کرتی ہے کہ آیا درست اسٹیمپنگ آپ کے پروگرام کے لیے مالی معنی رکھتی ہے، اور یہ حساب ان متغیرات پر منحصر ہے جب تک کہ وہ کوٹس کی درخواست کرنا شروع نہیں کرتے ہیں، زیادہ تر انجینئرز کو نظر نہیں آتا۔
صحت سے متعلق ڈائی سٹیمپنگ کے لاگت کے عوامل اور معاشیات
درست ڈائی اسٹیمپنگ کے لیے ٹولنگ کوٹس اسٹیکر شاک کا سبب بن سکتے ہیں۔ سخت رواداری کے کام کے لیے ڈیزائن کیا گیا ایک پروگریسو ڈائی اسٹیشن کی تعداد، مواد اور پیچیدگی کے لحاظ سے $30,000 سے $250,000 کی قیمت کا حامل ہو سکتا ہے۔ لیکن تنہائی میں یہ تعداد گمراہ کن ہے۔ اہم بات یہ ہے کہ وہ سرمایہ کاری آپ کے پیداواری حجم میں فی-حصہ لاگت میں کیسے ترجمہ کرتی ہے، اور کیا کل معاشیات پروگرام کی زندگی میں متبادلات کو مات دیتی ہے۔
ٹولنگ انویسٹمنٹ اور حجم اکنامکس
ڈائی لاگت کو ایک مقررہ ٹیکس کے طور پر سوچیں جو ٹول تیار کرتا ہے ہر حصے پر پھیلا ہوا ہے۔ 500,000 پرزوں پر چلنے والا $50,000 پروگریسو ڈائی ٹولنگ ایمورٹائزیشن میں صرف $0.10 کا اضافہ کرتا ہے۔ صرف 5,000 پرزے تیار کرنے والی وہی ڈائی فی ٹکڑا $10.00 کا اضافہ کرتی ہے، جو کہ 100x فرق ہے جو ترقی پسند ڈائی میٹل اسٹیمپنگ کے لیے کاروباری کیس کو بناتا ہے یا توڑ دیتا ہے۔
متوقع ڈائی لائف اسٹیمپڈ ہونے والے مواد، رواداری کے تقاضوں اور ٹول اسٹیل کے انتخاب پر منحصر ہے۔ ایک اچھی طرح سے-تعمیر شدہ درست ڈائی اسٹیمپنگ کاربائیڈ-انسرٹ ٹولنگ چلانے والے تانبے کے مرکب بڑے ری فربشمنٹ سے پہلے 10 ملین یا اس سے زیادہ اسٹروک فراہم کر سکتے ہیں۔ سٹینلیس سٹیل جیسے سخت مواد اس ونڈو کو 1-5 ملین سٹروک تک مختصر کر دیتے ہیں، خاصیت کی پیچیدگی اور دیکھ بھال کے نظم و ضبط پر منحصر ہے۔ نچلی-ٹیر ٹولنگ دوبارہ کام کی ضرورت سے پہلے صرف 100,000 سے 500,000 اسٹروک کی ضمانت دے سکتی ہے، یہی وجہ ہے کہ ایک قابل ترقی پسند ڈائی مینوفیکچرر کا انتخاب طویل مدتی معاشیات کے لیے اہمیت رکھتا ہے۔
حجم کی حد جہاں اسٹیمپنگ متبادل سے بہتر کارکردگی کا مظاہرہ کرتی ہے عام طور پر معتدل-پیچیدہ حصوں کے لیے 10,000 اور 50,000 سالانہ یونٹس کے درمیان آتی ہے۔ اس حد کے نیچے، CNC مشینی یا لیزر کٹنگ ٹولنگ کی سرمایہ کاری سے مکمل طور پر گریز کرتی ہے۔ اس کے اوپر، طویل مدتی ترقی پسند سٹیمپنگ فی-پیس کی قیمت فراہم کرتی ہے جس تک کوئی گھٹانے والا عمل نہیں پہنچ سکتا، اکثر اعلی حجم میں سادہ جیومیٹری کے لیے $0.05 سے نیچے گر جاتا ہے۔
وہ عوامل جو فی-حصہ کی قیمت کو اوپر یا کم کرتے ہیں۔
ٹولنگ ایمورٹائزیشن کے علاوہ، کئی متغیرات آپ کی لینڈڈ لاگت کو فی ٹکڑا بدل دیتے ہیں۔ ان ڈرائیوروں کو سمجھنا آپ کو ڈیزائن کو بہتر بنانے اور اقتباسات کو زیادہ مؤثر طریقے سے بات چیت کرنے میں مدد کرتا ہے۔
لاگت والے ڈرائیوروں کی درجہ بندی فی-حصہ کی قیمت پر عام اثر کے لحاظ سے:
- مواد کی قسم اور موٹائی- خام مال 45-فی یونٹ لاگت کا 55% ہے۔ سٹینلیس سٹیل اور تانبے کے مرکب کی قیمت وزن کے لحاظ سے ہلکے سٹیل سے 3-5 گنا زیادہ ہے، اور سخت مواد مرنے کے لباس کو تیز کرتا ہے، جس سے دیکھ بھال کی فریکوئنسی بڑھتی ہے۔
- حصہ کی پیچیدگی اور اسٹیشن کی گنتی- ہر تشکیل دینے والا اسٹیشن ٹولنگ کی لاگت میں اضافہ کرتا ہے، ڈائی مینٹیننس کی ضروریات کو بڑھاتا ہے، اور پیداوار کی رفتار کو قدرے کم کرتا ہے۔ ایک 12-اسٹیشن پروگریسو ڈائی کی قیمت 6-اسٹیشن ٹول سے تقریباً دوگنا ہے۔
- رواداری کے تقاضے- سخت رواداری زیادہ بار بار ڈائی شارپننگ، سست پریس کی رفتار، اور اضافی معائنہ کا مطالبہ کرتی ہے۔ اہم خصوصیات پر +/-0.005" سے +/-0.001" میں منتقل ہونے سے فی حصے کی لاگت میں 20-40% اضافہ ہوسکتا ہے۔
- ثانوی آپریشنز- سٹیمپنگ کے بعد پلیٹنگ، ہیٹ ٹریٹنگ، ٹیپنگ، یا اسمبلی میں آپریشن کے لحاظ سے فی حصہ $0.10-$1.00+ کا اضافہ ہوتا ہے۔ ڈائی آپریشنز (ٹیپنگ، ہارڈویئر انسرشن) میں ٹولنگ میں زیادہ لاگت آتی ہے لیکن ہینڈلنگ اور فی پیس لیبر کو کم کرتے ہیں۔
- پیداوار کا حجم اور آرڈر کی فریکوئنسی- سیٹ اپ چارجز ($200-$1,000 فی رن) چھوٹے بیچوں میں کم حصوں میں پھیل جاتے ہیں۔ شیڈول کردہ ریلیز کے ساتھ بلینکٹ آرڈرز سیٹ اپ فریکوئنسی کو کم کرتے ہیں اور مواد کی خریداری سے فائدہ اٹھاتے ہیں۔
- مادی فضلہ (پٹی کا استعمال)- موثر پٹی لے آؤٹ ڈیزائن 70-85% مواد کا استعمال حاصل کر سکتا ہے۔ ناقص گھونسلے مواد کو جلا دیتے ہیں، اور مہنگے مرکب دھاتوں کے لیے، یہ فضلہ نیچے کی لکیر سے سخت ٹکرا جاتا ہے۔
- معیار اور دستاویزات کی ضروریات- سرٹیفیکیشن جیسے IATF 16949 یا ISO 13485 آڈٹ، دستاویزات، اور معائنہ اوور ہیڈ شامل کرتے ہیں۔ یہ سرٹیفیکیشن رکھنے والے سپلائرز عام طور پر غیر مصدقہ دکانوں کے مقابلے میں 20-40% زیادہ وصول کرتے ہیں، لیکن وہ اس عمل کو کنٹرول فراہم کرتے ہیں جس کی اہم درخواستیں مانگتی ہیں۔
ملکیت کی کل لاگت ابتدائی اقتباس سے آگے بڑھ جاتی ہے۔ ڈائی مینٹیننس وقفوں میں فیکٹر، تجدید کاری کے متوقع اخراجات (عام طور پر 10-20% اصل ٹولنگ قیمت فی سائیکل)، اسپیئر کمپوننٹ انوینٹری، اور طے شدہ دیکھ بھال سے وابستہ پروڈکشن ڈاؤن ٹائم۔ ایک ترقی پسند سٹیمپنگ کمپنی جو شفاف دیکھ بھال کے نظام الاوقات اور ڈائی لائف پروجیکشنز فراہم کرتی ہے، پروگرام کے وسط میں حیرت انگیز اخراجات کو جذب کرنے کے بجائے آپ کو درست طریقے سے بجٹ بنانے میں مدد کرتی ہے۔
ٹولنگ پارٹنرز کا جائزہ لینے والی ٹیموں کے لیے،YICENدرست اسٹیمپنگ ڈیز میں مہارت رکھتا ہے جو دوبارہ قابل بڑے پیمانے پر پروڈکشن کے لیے تیار کیا گیا ہے، جو ٹیموں کو اقتصادی اعلی- والیوم آؤٹ پٹ کے ساتھ سخت رواداری کو متوازن کرنے میں مدد کرتا ہے۔ چھوٹے، اعلی-درستگی پر ان کی توجہ کا مطلب یہ ہے کہ ٹولنگ شروع سے ہی اسٹروک کی گنتی اور دیکھ بھال کے وقفوں کے لیے ڈیزائن کی گئی ہے جس کی طویل پیداواری پروگراموں کی ضرورت ہوتی ہے۔
سب سے زیادہ مؤثر لاگت کی اصلاح حوالہ کے مرحلے پر نہیں ہوتی ہے۔ یہ ڈیزائن کے دوران ہوتا ہے۔ غیر-تنقیدی رواداری میں نرمی، اسٹیشن کی تعداد کو کم کرنے کے لیے خصوصیات کو مستحکم کرنا، ایسے مواد کا انتخاب کرنا جو کارکردگی کو ڈائی وئیر کے خلاف متوازن رکھتے ہیں، اور ٹولنگ کی سرمایہ کاری کا جواز پیش کرنے والے حجم کے لیے وابستگی یہ تمام فیصلے ہیں جو پروگرام کی زندگی بھر میں اہم بچت میں شامل ہوتے ہیں۔ اپنے ترقی پسند ڈائی مینوفیکچررز کے ساتھ جلد کام کریں، اپنے حجم کی پیشن گوئی کو ایمانداری سے شیئر کریں، اور عمل کو ایک ایسے ڈیزائن کو ایڈجسٹ کرنے پر مجبور کرنے کے بجائے عمل کے لیے ڈیزائن کریں جو کبھی بھی اسٹیمپنگ اکنامکس کو ذہن میں رکھتے ہوئے نہیں بنایا گیا تھا۔
Precision Die Stamping کے بارے میں اکثر پوچھے گئے سوالات
1. صحت سے متعلق ڈائی اسٹیمپنگ سے کون سی رواداری حاصل ہوسکتی ہے؟
پریزیشن ڈائی اسٹیمپنگ معمول کے مطابق سوراخ شدہ خصوصیات اور فلیٹ-طول و عرض پر ±0.001 انچ (±0.025 ملی میٹر) کی جہتی رواداری رکھتی ہے۔ قابل حصول درستگی مواد کی قسم، موٹائی اور فیچر جیومیٹری پر منحصر ہے۔ 0.010 انچ سے نیچے کا پتلا مواد سخت سوراخ کی پوزیشننگ کی اجازت دیتا ہے، جب کہ تشکیل شدہ خصوصیات جیسے موڑیں عام طور پر سپرنگ بیک متغیرات کی وجہ سے ±1 ڈگری رکھتی ہیں۔ انجینئرز کو تمام جہتوں پر کمبل کال آؤٹ لگانے کے بجائے تنقیدی اعداد و شمار پر سخت رواداری کا انتخاب کرنا چاہئے، جس سے فنکشنل فائدے کے بغیر ٹولنگ لاگت بڑھ جاتی ہے۔
2. پروگریسو ڈائی اسٹیمپنگ اور کمپاؤنڈ ڈائی اسٹیمپنگ میں کیا فرق ہے؟
پروگریسو ڈیز ایک سے زیادہ اسٹیشنوں کے ذریعے ایک مسلسل دھاتی پٹی کو کھلاتے ہیں، ہر ایک مختلف آپریشن کرتا ہے جیسے کہ خالی کرنا، چھیدنا، یا موڑنا، حتمی اسٹیشن پر مکمل حصہ تیار کرتا ہے۔ وہ متعدد خصوصیات کے ساتھ چھوٹے پرزوں کی اعلیٰ-حجم کی پیداوار میں بہترین ہیں۔ کمپاؤنڈ ڈیز ایک ہی پریس اسٹروک میں بیک وقت خالی اور چھیدنے کا کام انجام دیتا ہے، جس سے اندرونی اور بیرونی خصوصیات کے درمیان اعلی مرتکزیت کے ساتھ فلیٹ حصے تیار ہوتے ہیں۔ کمپاؤنڈ ڈیز بنانے میں کم لاگت آتی ہے لیکن تین جہتی خصوصیات نہیں بن سکتی۔ انتخاب کا انحصار اس بات پر ہے کہ آیا آپ کے حصے کے لیے آپریشنز کی ضرورت ہے اور کون سی حجم کی سطح ترقی پسند ٹولنگ سرمایہ کاری کا جواز پیش کرتی ہے۔
3. صحت سے متعلق ڈائی اسٹیمپنگ ٹولنگ کی قیمت کتنی ہے؟
درست کام کے لیے پروگریسو ڈائی ٹولنگ عام طور پر $30,000 سے $250,000 تک ہوتی ہے جو اسٹیشن کی گنتی، مواد کی سختی، اور رواداری کے تقاضوں پر منحصر ہوتی ہے۔ تاہم، یہ پیشگی لاگت پوری پیداوار کے حجم میں بڑھ جاتی ہے۔ $50,000 ڈائی 500,000 پرزے تیار کرنے سے ٹولنگ لاگت میں فی ٹکڑا صرف $0.10 کا اضافہ ہوتا ہے۔ ڈائی لائف 1 سے 10+ ملین اسٹروک تک مختلف ہوتی ہے جو مواد پر مہر لگائی جاتی ہے اور دیکھ بھال کے نظم و ضبط کی بنیاد پر۔ کاربائیڈ-کاپر جیسے نرم مرکب پر چلنے والی ٹولنگ داخل کریں سب سے زیادہ دیر تک چلتی ہیں، جب کہ سٹینلیس سٹیل کی ایپلی کیشنز ٹول کی زندگی کو نمایاں طور پر کم کرتی ہیں۔ YICHEN جیسے خصوصی سپلائرز کے ساتھ کام کرنا، جو دوبارہ قابل بڑے پیمانے پر پیداوار کے لیے پریزیشن سٹیمپنگ ڈیز انجینئر کرتے ہیں، زیادہ سے زیادہ سروس لائف اور لاگت کی کارکردگی کے لیے ٹولنگ ڈیزائن کو بہتر بنانے میں مدد کرتا ہے۔
4. صحت سے متعلق ڈائی اسٹیمپنگ کے لیے کون سا مواد بہترین کام کرتا ہے؟
درست ایپلی کیشنز میں سب سے زیادہ عام طور پر مہر والے مواد میں تانبے کے مرکب (C110، C194، فاسفر کانسی)، پیتل (C260)، ہلکا کاربن اسٹیل، سٹینلیس سٹیل (304/316)، اور ایلومینیم (5052، 1100) شامل ہیں۔ تانبا اور پیتل فارمیبلٹی اور جہتی پیشین گوئی کا بہترین امتزاج پیش کرتے ہیں، جو انہیں برقی کنیکٹرز اور رابطہ چشموں کے لیے مثالی بناتے ہیں۔ کاربن سٹیل ساختی اجزاء کے لیے کم قیمت پر اعلیٰ شکل فراہم کرتا ہے۔ سٹینلیس سٹیل اسپرنگ بیک کے لیے مزید ڈائی معاوضے کا مطالبہ کرتا ہے لیکن طبی اور سنکنرن{10}}مزاحم ایپلی کیشنز پیش کرتا ہے۔ مواد کا انتخاب براہ راست قابلِ برداشت رواداری، مرنے کے لباس کی شرح، اور فی-حصہ قیمت پر اثر انداز ہوتا ہے۔
5. مجھے CNC مشینی پر پریزن ڈائی اسٹیمپنگ کا انتخاب کب کرنا چاہیے؟
اعتدال پسند-پیچیدہ حصوں کے لیے سالانہ حجم تقریباً 5,000 سے 10,000 یونٹس سے تجاوز کر جانے پر درستگی سے متعلق ڈائی اسٹیمپنگ CNC مشینی سے زیادہ کفایت شعاری بن جاتی ہے۔ اس حد سے اوپر، ٹولنگ کی سرمایہ کاری کو پیسے فی ٹکڑا تک بڑھایا جاتا ہے جبکہ CNC میں ایک مقررہ فی-مشین وقت کی لاگت ہوتی ہے۔ سٹیمپنگ رفتار پر بھی جیت جاتی ہے، انفرادی مشینی سائیکلوں کے مقابلے میں فی منٹ سینکڑوں پرزے تیار کرتی ہے۔ تاہم، CNC 1,000 یونٹس سے کم مقدار، ٹھوس اسٹاک سے مشینی پیچیدہ تین جہتی جیومیٹریوں، یا ±0.0005 انچ سے کم رواداری کے لیے بہتر انتخاب ہے۔ CNC بھی بغیر ٹولنگ ری ورک کے ڈیزائن کی تبدیلیوں کو ہینڈل کرتا ہے، جس سے اسے پروٹو ٹائپنگ کے مراحل کے دوران ترجیح دی جاتی ہے۔


