


شیٹ میٹل سٹیمپنگ ڈیز کیا کرتی ہے اور ڈائی ڈیزائن سے کیا فرق پڑتا ہے۔
ذرا تصور کریں کہ سٹیل کی ایک فلیٹ شیٹ پریس میں داخل ہو رہی ہے اور کچھ سیکنڈ بعد بالکل ٹھیک شکل والے آٹوموٹیو بریکٹ، الیکٹریکل کنیکٹر، یا کوک ویئر شیل کے طور پر ابھرتی ہے۔ یہ تبدیلی ایک سٹیمپنگ ڈائی کے اندر ہوتی ہے، اور ہر کامیاب حصے کے پیچھے ذہانت دو شعبوں میں رہتی ہے: ڈائی ڈیزائن اور ڈائی میکنگ پریکٹس۔
شیٹ میٹل سٹیمپنگ ڈائی کیا ہے؟
سٹیمپنگ ڈائی ایک خاص،--ایک-قسم کا درست ٹول ہے جو شیٹ میٹل کو کاٹ کر مطلوبہ شکل یا پروفائل میں بناتا ہے کیونکہ مواد کو سٹیمپنگ پریس میں نصب دو میٹنگ اجزاء کے درمیان دبایا جاتا ہے۔
آسان الفاظ میں،دھاتی سٹیمپنگ مر جاتا ہےانجینئرڈ ٹولنگ ہیں جو فلیٹ کوائل یا خالی اسٹاک کو کنٹرول شدہ کٹنگ، موڑنے، ڈرائنگ اور فارمنگ آپریشنز کے ذریعے تیار شدہ حصوں میں تبدیل کرتی ہے۔ ڈائی کے اوپری اور نچلے حصے ایک ساتھ مل کر پریس فورس کے تحت کناروں کو کترنے، سوراخ کرنے اور جیومیٹری کی شکل بنانے کے لیے ایک ساتھ کام کرتے ہیں۔ ہر وہ حصہ جسے آپ کار کے دروازے کے پینل، آلات کی رہائش، یا الیکٹرانکس انکلوژر میں دیکھتے ہیں ان میں سے کسی ایک ٹول کے اندر زندگی کا آغاز کر سکتے ہیں۔
ڈائی ڈیزائن انجینئرنگ ڈسپلن ہے جو اس بات کی وضاحت کرتا ہے کہ ان ٹول کے آدھے حصے کس طرح آپس میں تعامل کرتے ہیں: کون سی کلیئرنس کنارے کے معیار کو کنٹرول کرتی ہے، مواد کی تشکیل کے دوران کہاں سے بہتا ہے، اور ہر اسٹیشن کس طرح کام کرتا ہے۔ ڈائی میکنگ درست مشینی، فٹنگ اور ایڈجسٹمنٹ کے ذریعے اس ڈیزائن کو سخت سٹیل کی حقیقت میں ترجمہ کرنے کا ہنر ہے۔
کس کو ڈائی ڈیزائن اور ڈائی میکنگ نالج کی ضرورت ہے۔
یہ مضمون تین گروہوں کی خدمت کرتا ہے جن کا کام شیٹ میٹل ڈائی کے بنیادی اصولوں کو سمجھنے پر منحصر ہے:
- مرو ڈیزائنرزپارٹ پرنٹس سے نئی ٹولنگ بنانا، کلیئرنس کے حساب، پٹی لے آؤٹ، اور اجزاء کی تفصیلات کے لیے ذمہ دار۔
- اپرنٹس ڈائی میکرزہر ڈیزائن کے فیصلے کے پیچھے استدلال سیکھتے ہوئے مشینی، فٹنگ اور اسمبلی میں مہارتوں پر ہاتھ-بنائیں۔
- بحالی کے تکنیکی ماہرینپروڈکشن کو چلتے رہنا، پہننے کے نمونوں کی تشخیص کرنا، اور طے شدہ اوور ہالز کے درمیان شارپننگ یا اجزاء کو تبدیل کرنا۔
ہر کردار ایک ہی ٹولنگ کے ساتھ مختلف زاویے سے تعامل کرتا ہے۔ ایک ڈیزائنر کو یہ اندازہ لگانے کی ضرورت ہے کہ بوجھ کے نیچے مواد کیسے برتاؤ کرے گا۔ ایک اپرنٹس کو یہ سمجھنے کی ضرورت ہے کہ کسی خاص کلیئرنس کو پیسنے سے پہلے کیوں مخصوص کیا گیا تھا۔ مینٹیننس ٹیک کو اس وقت پہچاننے کی ضرورت ہوتی ہے جب جہتی بہاؤ سادہ تیز کرنے کے علاوہ کسی بنیادی وجہ کا اشارہ کرتا ہے۔
برجنگ تھیوری اور شاپ-فلور پریکٹس
نصابی کتابیں فارمولوں اور درجہ بندیوں کا کافی حد تک احاطہ کرتی ہیں۔ شاپ کے تجربہ کار کئی دہائیوں کی بصیرت رکھتے ہیں کہ اسٹیل حقیقت میں کس طرح حرکت کرتا ہے۔ ان دو علمی ذرائع کے درمیان فاصلہ وہ جگہ ہے جہاں مہنگی غلطیاں رہتی ہیں: ایسی موت جو اسکرین پر درست نظر آتی ہے لیکن اس کے لیے ہفتوں کی آزمائشی ایڈجسٹمنٹ، یا دیکھ بھال کے معمولات کی ضرورت ہوتی ہے جو ڈیزائن کی سطح کی وجہ کو نظر انداز کرتے ہوئے علامات کا علاج کرتے ہیں۔
ڈائی ڈیزائن اور ڈائی میکنگ پریکٹس، ایک مشترکہ نظم و ضبط کے طور پر، تجزیاتی سختی اور عملی فیصلے دونوں کا مطالبہ کرتی ہے۔ یہ گائیڈ ڈائی ٹائپس، ڈیزائن کے اصولوں، اجزاء کے انتخاب، مینوفیکچرنگ ورک فلو، اور دیکھ بھال کی حکمت عملیوں کے ذریعے دونوں کو جوڑتا ہے، اس ترتیب میں جس کی پیروی ایک حقیقی پروجیکٹ ہے، تصور سے مسلسل پیداوار کے ذریعے۔
منطقی نقطہ آغاز یہ سمجھنا ہے کہ کس قسم کی ڈائی دی گئی ایپلیکیشن میں فٹ بیٹھتی ہے، کیونکہ یہ واحد فیصلہ پیچیدگی، لاگت اور صلاحیت کے بارے میں ہر بہاو انتخاب کو شکل دیتا ہے۔
مہر لگانے کی اقسام اور صحیح کا انتخاب کیسے کریں۔
ہر اسٹیمپنگ پروجیکٹ کا آغاز ایک بنیادی سوال سے ہوتا ہے: کون سی ڈائی ٹائپ حصہ، حجم اور بجٹ سے ملتی ہے؟ اسے غلط سمجھیں، اور آپ یا تو ٹولنگ کی پیچیدگی پر زیادہ خرچ کریں گے جس کی آپ کو ضرورت نہیں ہے یا ڈائی کو کم کریں گے اور پروگرام کی زندگی کے لیے معیار کے مسائل سے لڑیں گے۔ یہاں یہ ہے کہ کس طرحسٹیمپنگ کی اہم اقسام مر جاتی ہیں۔ایک دوسرے کے خلاف اسٹیک اپ عملی اصطلاحات میں وضاحت کی.
سادہ ڈیز اور کمپاؤنڈ ڈائیز موازنہ
ایک سادہ ڈائی فی پریس اسٹروک ایک آپریشن کرتی ہے۔ یہ کسی شکل کو خالی کر سکتا ہے، سوراخ کر سکتا ہے، یا فلینج کو موڑ سکتا ہے، لیکن یہ ایک وقت میں ان چیزوں میں سے صرف ایک کام کرتا ہے۔ ایک آپریٹر مواد لوڈ کرتا ہے، پریس سائیکل، اور حصہ یا سکریپ ہٹا دیا جاتا ہے۔ سادہ ڈائز بنانے کے لیے سستے اور برقرار رکھنے میں آسان ہیں، جو انہیں کم-حجم کے کام یا ان حصوں پر ثانوی آپریشنز کے لیے ایک سمجھدار انتخاب بناتے ہیں جو پہلے ہی کسی اور جگہ جزوی طور پر بن چکے ہیں۔
ایک کمپاؤنڈ ڈائی داؤ پر لگا دیتی ہے۔ یہ ایک پریس اسٹروک کے دوران ایک ہی اسٹیشن میں بیک وقت متعدد کٹنگ آپریشن انجام دیتا ہے۔ ایک عام مثال ایک بیرونی پروفائل کو خالی کرنا اور ایک ہی وقت میں اندرونی سوراخوں کو چھیدنا ہے۔ چونکہ تمام خصوصیات ایک ہی ہٹ میں پیدا ہوتی ہیں، اس لیے سوراخوں اور بیرونی کنارے کے درمیان پوزیشن کی درستگی بہترین ہے، اور تمام burrs ایک ہی سمت کا سامنا کرتے ہیں، جس سے نیچے کی دھارے کی اسمبلی کو آسان بنایا جاتا ہے۔
جب پروگریسو ڈائی بمقابلہ کمپاؤنڈ ڈائی کا وزن کرتے ہیں تو اس پر غور کریں: کمپاؤنڈ ٹولنگ کی لاگت کم ہوتی ہے اور تیزی سے بنتی ہے، اور یہ چاپلوسی کے پرزے تیار کرتا ہے کیونکہ سب کچھ ایک ہی جھٹکے میں ہوتا ہے۔ تاہم، کمپاؤنڈ ڈائز پورے کاٹنے والے بوجھ کو ایک چھوٹے سے علاقے میں مرکوز کر دیتا ہے، جو اس بات کو محدود کرتا ہے کہ ڈائی سیکشنز کے بہت پتلے اور نازک ہونے سے پہلے حصے کی جیومیٹری کتنی پیچیدہ ہو سکتی ہے۔
- ایک سادہ ڈائی استعمال کریں۔جب پیداوار کا حجم کم ہوتا ہے، تو جزوی جیومیٹری کو صرف ایک آپریشن کی ضرورت ہوتی ہے، یا بجٹ کی رکاوٹیں پیچیدہ ٹولنگ کو مسترد کرتی ہیں۔
- ایک کمپاؤنڈ ڈائی استعمال کریں۔جب حصہ نسبتاً چپٹا ہوتا ہے، اس کے کنارے کی درستگی کے لیے سخت سوراخ کی ضرورت ہوتی ہے--اور درمیانے سے زیادہ والیوم میں چلتا ہے جہاں سائیکل کی رفتار اہمیت رکھتی ہے۔
اعلیٰ- والیوم پروڈکشن کے لیے پروگریسو ڈائی ڈیزائن
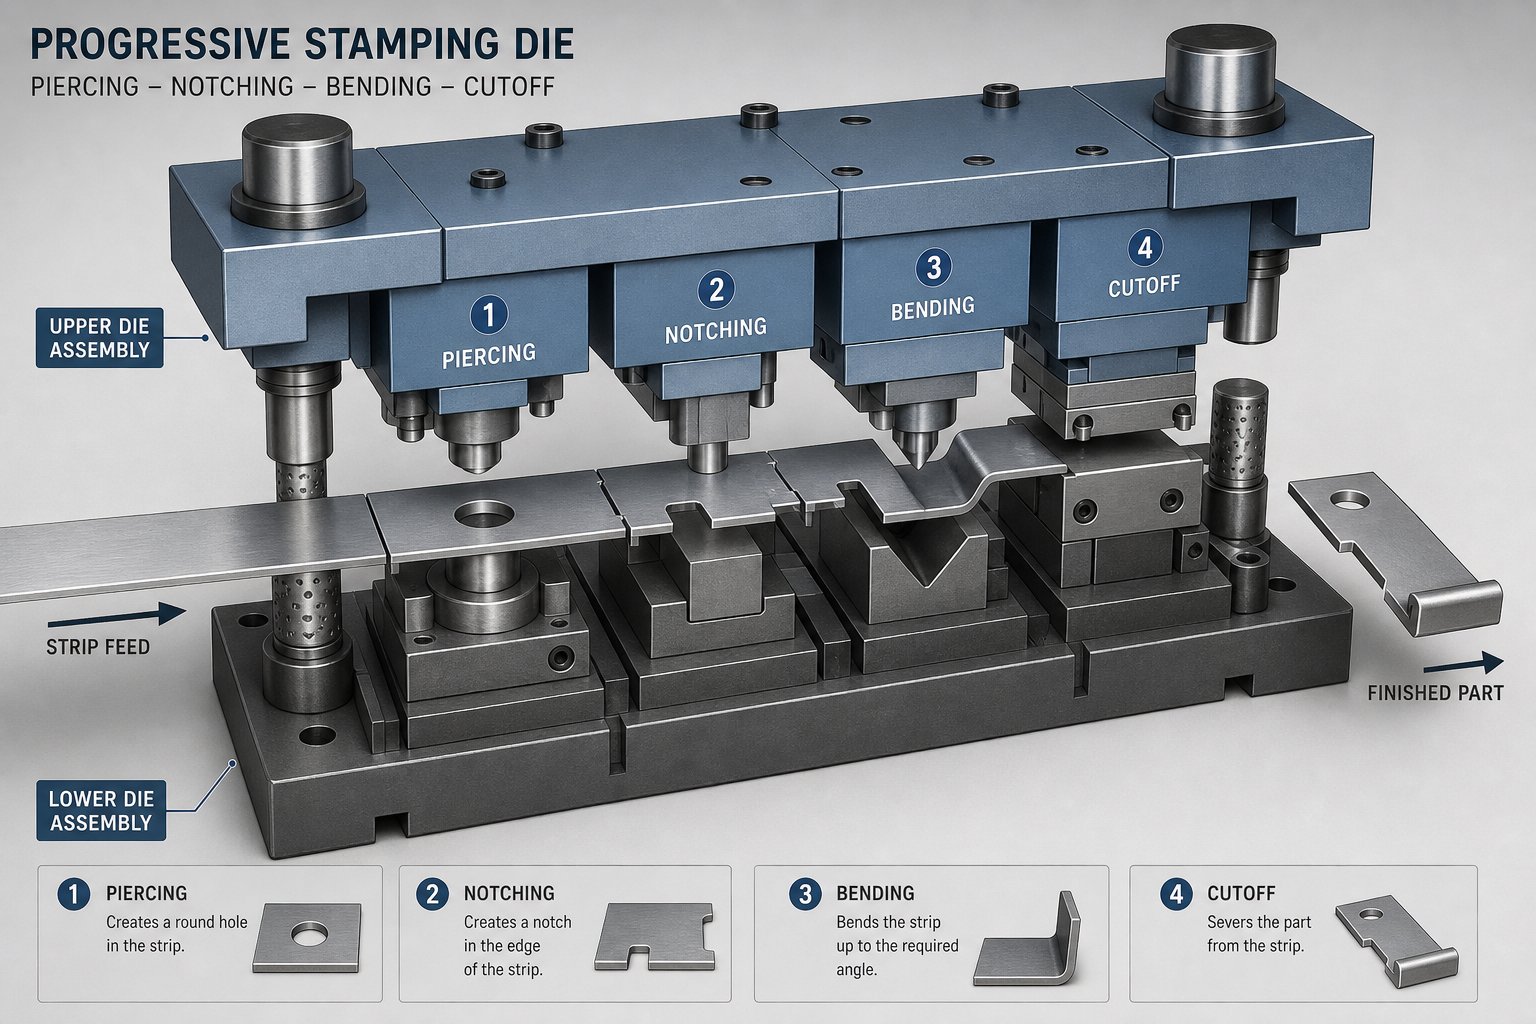
پروگریسو ڈائز اعلی- والیوم سٹیمپنگ کے پیچھے کام کرنے والے ہارس ہیں۔ ایک ڈائی کے ذریعے دھاتی کھانا کھلانے والی ایک کنڈلی کی تصویر بنائیں جس میں ترتیب سے متعدد اسٹیشن بنائے گئے ہوں۔ ہر اسٹیشن پر، ایک مختلف خصوصیت شامل کی جاتی ہے: یہاں ایک سوراخ کیا گیا، وہاں ایک نشان کاٹا گیا، اگلے اسٹاپ پر ایک موڑ بنتا ہے، اور آخری اسٹیشن پر ایک حتمی کٹ آف جو تیار شدہ حصے کو کیریئر کی پٹی سے الگ کرتا ہے۔
پٹی فی پریس اسٹروک ایک پچ کو آگے بڑھاتی ہے، اس لیے ہر سائیکل بیک وقت تکمیل کے مختلف مراحل پر متعدد حصوں پر کام کرتا ہے۔ یہ اوورلیپنگ پروڈکشن وہی ہے جو ترقی پسندوں کو اتنی تیزی سے مر جاتی ہے۔ وہ آٹوموٹیو اسٹیمپنگ ڈائی پروگرام یا کسی بھی ایپلیکیشن کے لیے معیاری انتخاب ہیں جہاں سیکڑوں ہزاروں (یا لاکھوں) پرزوں کو تیز رفتاری سے برداشت کرنا چاہیے۔
کلیدی فوائد میں کم سے کم سکریپ شامل ہیں جب پٹی لے آؤٹ کو بہتر بنایا جاتا ہے، کم مزدوری کی لاگت چونکہ کوائل فیڈنگ خودکار ہے، اور ایک مسلسل عمل میں کاٹنے، بنانے اور موڑنے کی صلاحیت کو یکجا کرنے کی صلاحیت۔ ٹریڈ آف اوپر ٹولنگ لاگت زیادہ ہے اور ڈیزائن اور تعمیر کے لیے لیڈ ٹائم زیادہ ہے۔ پروگریسو ڈیز بھی گہری ڈرائنگ آپریشنز کے لیے موزوں نہیں ہیں کیونکہ یہ حصہ پورے عمل کے دوران پٹی سے منسلک رہتا ہے۔
ٹرانسفر ڈائی اس حد کو حل کرتی ہے۔ ٹرانسفر ڈائی اسٹیمپنگ میں، خالی جگہ کو پہلے سٹیشن پر پٹی سے الگ کیا جاتا ہے اور پھر میکانکی طور پر انگلیوں یا ریلوں کے ذریعے بعد میں بننے والے مراحل میں منتقل کیا جاتا ہے۔ یہ نقطہ نظر بڑے حصوں یا گہرے-جیومیٹریوں جیسے کپ، گولے، اور مکانات کے لیے مثالی ہے جہاں مواد کو کسی کیریئر پٹی کی رکاوٹ کے بغیر آزادانہ طور پر بہنا چاہیے۔ موٹر ہاؤسنگ، بڑے ساختی پینل، یا بیلناکار دیواروں کے بارے میں سوچیں۔ بڑے حصوں کے لیے ٹرانسفر ڈائی ہندسی پابندیوں کے بغیر پروگریسو ٹولنگ کی ملٹی-اسٹیشن لچک پیش کرتی ہے۔
اپنی درخواست کے لیے صحیح ڈائی ٹائپ کا انتخاب کرنا
ان اختیارات کے درمیان انتخاب چار متغیرات پر آتا ہے: حصہ جیومیٹری، پیداوار کا حجم، مواد کی قسم، اور مطلوبہ رواداری۔ نیچے دی گئی جدول ایک نظر میں فیصلے کا فریم ورک فراہم کرتی ہے۔
| ڈائی ٹائپ | پیداوار کا حجم | جزوی پیچیدگی | عام رواداری | متعلقہ ٹولنگ لاگت | لیڈ ٹائم |
|---|---|---|---|---|---|
| سادہ ڈائی | کم سے درمیانے درجے تک | سنگل-خصوصیت، بنیادی جیومیٹری | معیاری (±0.1 ملی میٹر عام) | کم | مختصر |
| کمپاؤنڈ ڈائی | درمیانے درجے سے زیادہ تک | فلیٹ حصے، ایک سے زیادہ سوراخ/ٹرمز | تنگ (±0.05 ملی میٹر سوراخ-سے-کنارے تک) | اعتدال پسند | اعتدال پسند |
| ترقی پسند مرنا | اونچے سے بہت زیادہ | کثیر-خصوصیت، مشترکہ کٹ/بینڈ/فارم | تنگ (±0.05 ملی میٹر قابل حصول) | اعلی | لمبی |
| ٹرانسفر ڈائی | درمیانے درجے سے زیادہ تک | بڑی یا گہری-3D شکلیں۔ | اعتدال سے تنگ | اعلی | لمبی |
دو سوراخوں والا فلیٹ واشر؟ ایک کمپاؤنڈ ڈائی اسے معاشی طور پر انجام دیتی ہے۔ ایک چھوٹا کنیکٹر ٹرمینل جو 600 سٹروک فی منٹ پر چل رہا ہے؟ ترقی پسند ٹولنگ واضح جواب ہے۔ ایک گہری-آٹو موٹیو شیلڈ جو کیرئیر کی پٹی پر فٹ نہیں ہو گی؟ یہ ٹرانسفر ڈائی ٹیریٹری ہے۔
مواد کی قسم بھی فیصلے کو متاثر کرتی ہے۔ موٹے، اونچے-طاقت کے اسٹیلز اعلیٰ کٹنگ قوتیں پیدا کرتے ہیں جو پتلے کمپاؤنڈ ڈائی سیکشنز پر زور دے سکتے ہیں، انتخاب کو ترقی پسند لے آؤٹ کی طرف دھکیلتے ہیں جہاں لوڈ اسٹیشنوں پر تقسیم ہوتے ہیں۔ اس کے برعکس، اچھی فارمیبلٹی کے ساتھ پتلے تانبے یا ایلومینیم کے مرکب تمام ڈائی اقسام میں مزید اختیارات کھولتے ہیں۔
پراجیکٹ کی لاگت کے ڈھانچے اور معیار کی حد میں صحیح ڈائی قسم کے تالے کا انتخاب۔ لیکن انجینئرنگ کا حقیقی چیلنج اس کا انتخاب کرنے کے بعد شروع ہوتا ہے: کلیئرنس، فورسز، اور مواد کے مخصوص پیرامیٹرز کا تعین کرنا-جو یہ کنٹرول کرتے ہیں کہ ڈائی اچھے پرزے تیار کرتی ہے یا سکریپ پیدا کرتی ہے۔
ڈائی ڈیزائن کے اصول جو جزوی معیار کو کنٹرول کرتے ہیں۔
ڈائی ٹائپ فن تعمیر کا تعین کرتی ہے۔ اس فن تعمیر کے اندر ڈیزائن کے پیرامیٹرز اس بات کا تعین کرتے ہیں کہ آیا پرزے صاف نکلتے ہیں یا سکریپ بن میں ختم ہوتے ہیں۔ کلیئرنس، فورس، اور مادی رویہ وہ تین ستون ہیں جو ہر کامیاب سٹیمپنگ آپریشن کو برقرار رکھتے ہیں، اور ان میں سے کسی ایک کو بھی کوالٹی کی ناکامیوں میں غلط جھڑپوں کا سامنا کرنا پڑتا ہے جسے نیچے کی طرف سے ایڈجسٹمنٹ کی کوئی مقدار پوری طرح ٹھیک نہیں کر سکتی۔
پنچ-سے-ڈائی کلیئرنس اور برر کنٹرول
کسی بھی کٹنگ آپریشن میں پنچ ٹو ڈائی کلیئرنس کیلکولیشن واحد سب سے زیادہ نتیجہ خیز فیصلہ ہے۔ کلیئرنس پنچ کے کٹنگ ایج اور ڈائی بٹن کے کٹنگ ایج کے درمیان فاصلہ ہے، جس کا اظہار فی طرف مادی موٹائی کے فیصد کے طور پر کیا جاتا ہے۔ اس "فی طرف" کی تفصیل اہمیت رکھتی ہے: اگر آپ 1.0 ملی میٹر مواد پر 10% کلیئرنس بتاتے ہیں، تو آپ کو پنچ کے ہر طرف 0.1 ملی میٹر جگہ درکار ہے، کل 0.1 ملی میٹر نہیں۔
مناسب کلیئرنس فریکچر طیاروں کو ورک پیس کے اوپر اور نیچے سیدھ میں لاتا ہے تاکہ وہ صاف طور پر ملیں، کم سے کم گڑ اور زیادہ سے زیادہ ڈائی لائف کے ساتھ ایک شیئر شدہ کنارے پیدا کرتے ہیں۔
جب کلیئرنس بہت تنگ ہوتی ہے، تو فریکچر زون ایک دوسرے سے چھوٹ جاتے ہیں اور ایک ثانوی شیئر بینڈ بنتا ہے، جس سے کھردرے کنارے، ضرورت سے زیادہ گرمی، اور تیز پنچ پہنتے ہیں۔ بہت ڈھیلا، اور مواد ٹوٹنے سے پہلے خلا میں گھس جاتا ہے، جس سے بھاری گڑبڑ اور ایک رولڈ ایج پروفائل رہ جاتا ہے جو جہتی چشموں کو پورا کرنے میں ناکام رہتا ہے۔ یا تو انتہائی مرنے کی زندگی کو مختصر کر دیتا ہے اور فی-حصہ قیمت میں اضافہ کرتا ہے۔
دیمعیاری تجویز کردہ کلیئرنسایک عام نقطہ آغاز کے طور پر فی طرف مواد کی موٹائی کا تقریباً 10% ہے۔ تاہم، جدید پریکٹس بتاتی ہے کہ 11-20% رینج میں کلیئرنس چھیدنے کے دوران ٹولنگ کے دباؤ کو کافی حد تک کم کر سکتی ہے اور آپریشنل زندگی کو بڑھا سکتی ہے۔ سخت، زیادہ-کشیدگی کی طاقت والے مواد کو کلیئرنس میں اضافہ کا مطالبہ ہوتا ہے، جب کہ نرم مواد اور درست ایپلی کیشنز سخت خلا کا مطالبہ کرتے ہیں۔
یہاں آپ کی کلیئرنس کا تعین کرنے کا مرحلہ-درجہ-طریقہ ہے:
- ورک پیس کے مواد کی شناخت کریں اور معیاری کلیئرنس ریفرنس ٹیبل میں اس کی تناؤ کی طاقت یا مواد کے زمرے کو دیکھیں۔
- کاٹے جانے والے مواد کی اسٹاک موٹائی کی پیمائش یا تصدیق کریں۔
- مواد کی قسم کی بنیاد پر تجویز کردہ کلیئرنس فیصد کا تعین کریں (اپنے ٹولنگ سپلائر کے چارٹ یا قابل اطلاق انجینئرنگ ہینڈ بک کا حوالہ دیں)۔
- سٹاک کی موٹائی کو کلیئرنس فیصد سے ضرب دیں تاکہ لمبائی کی اکائیوں میں فی{0}}سائیڈ کلیئرنس کی قدر حاصل کی جا سکے۔
- اس کلیئرنس کو دونوں اطراف پر لاگو کریں جب آپ کے ڈائی اوپننگ کا سائز پنچ کے مقابلہ میں ہو۔ بلیننگ آپریشنز کے لیے، ڈائی اوپننگ مطلوبہ خالی سائز سے میل کھاتا ہے، اور پنچ کو کلیئرنس سے دوگنا کم کیا جاتا ہے۔ سوراخ کرنے کے لیے، پنچ مطلوبہ سوراخ کے سائز سے میل کھاتا ہے، اور ڈائی اوپننگ کلیئرنس سے دوگنا بڑا ہوتا ہے۔
- ٹولنگ کی حالت کی توثیق کریں، کیونکہ موجودہ سازوسامان پر جمع لباس کے حساب سے قیمت کو ایڈجسٹ کرنے کی ضرورت پڑ سکتی ہے۔
ایک اہم نکتہ: سخت کلیئرنس کا مطلب ہے سخت سیدھ کی ضروریات۔ اگر آپ کا پریس یا ڈائی سیٹ کلیئرنس بینڈ کے اندر پوزیشن کو برقرار نہیں رکھ سکتا ہے، تو آپ کو پوری شیٹ میں غیر مساوی دھبے، قبل از وقت کناروں کی چٹائی، اور متضاد کٹ کوالٹی نظر آئے گی۔
بلینکنگ فورس اور بینڈ الاؤنس کو سمجھنا
ہر کٹنگ آپریشن مواد کو صاف کرنے کے لیے کافی پریس ٹنیج کا مطالبہ کرتا ہے۔ شیٹ میٹل کے لیے بلینکنگ فورس فارمولہ ایک سیدھے سادے رشتے کی پیروی کرتا ہے: قوت کٹ کے دائرے کو مادی موٹائی سے ضرب مادی کی قینچ کی طاقت سے ضرب کے برابر کرتی ہے۔ قینچ کی مخصوص طاقت کی قدر الائے اور مزاج کے لحاظ سے مختلف ہوتی ہے، لہذا ہمیشہ یونیورسل نمبر ماننے کے بجائے میٹریل ڈیٹا شیٹس یا انجینئرنگ ٹیبلز کا حوالہ دیں۔
پیچیدہ خالی پروفائلز یا ملٹی-ہول پیٹرن کے لیے، بیک وقت مصروف تمام خصوصیات کے کل کٹ پیرامیٹر کا مجموعہ کریں۔ یہ کل طاقت کا حساب کتاب آپ کی کم از کم پریس ٹنیج کی ضرورت کا تعین کرتا ہے، جس میں مادی تغیرات، ٹولنگ ڈلنگ، اور متحرک لوڈنگ اثرات کے لیے حفاظتی عنصر شامل کیا جاتا ہے۔
ڈائی ڈیزائن میں بینڈ الاؤنس مکمل طور پر ایک مختلف چیلنج کو حل کرتا ہے۔ جب شیٹ میٹل موڑتی ہے تو بیرونی سطح پھیل جاتی ہے اور اندرونی سطح سکڑ جاتی ہے۔ ان کے درمیان کہیں غیر جانبدار محور ہے، نظریاتی طیارہ جو نہ تو پھیلا ہوا ہے اور نہ ہی سکیڑتا ہے۔ موڑ الاؤنس اس غیر جانبدار محور کی آرک کی لمبائی ہے، اور یہ تعین کرتا ہے کہ ہر موڑ کے ذریعہ کتنا فلیٹ مواد استعمال ہوتا ہے۔
غیر جانبدار محور کی پوزیشن اندرونی موڑ کے رداس کے مادی موٹائی کے تناسب پر منحصر ہوتی ہے، جسے k-فیکٹر سے پکڑا جاتا ہے۔ 0.5 کا ایک k-فیکٹر مواد کے ہندسی مرکز میں غیر جانبدار محور رکھتا ہے۔ عملی طور پر، محور سخت موڑ کے لیے اندر کی طرف جاتا ہے۔ یہ قدریں تجرباتی طور پر اخذ کی گئی ہیں اور فرض کیے جانے کی بجائے تصدیق شدہ موڑ کی میزوں یا آپ کی دکان کے اپنے ٹیسٹ ڈیٹا سے حاصل کی جانی چاہئیں۔
مٹیریل پراپرٹیز ڈیزائن کے فیصلوں کو کس طرح شکل دیتی ہیں۔
اسٹیل نصابی کتاب کے تجرید کی طرح برتاؤ نہیں کرتا ہے۔ اصلی شیٹ میٹل میں اناج کی سمت، متغیر لچک، اور بننے کے بعد واپس آنے کا پریشان کن رجحان ہوتا ہے۔ ان خصوصیات میں سے ہر ایک ڈائی ڈیزائن کے انتخاب میں براہ راست فیڈ کرتا ہے۔
دانے کی سمت کا تعین کرتا ہے کہ موڑنے کے دوران کہاں دراڑیں پڑنے کا امکان ہے۔ دانے کے ساتھ موڑنا، جہاں موڑ کی لکیر رولنگ سمت کے متوازی چلتی ہے، ایک کمزور موڑ بناتا ہے جو بیرونی رداس پر ٹوٹنے کا خطرہ رکھتا ہے۔ دانے پر موڑنا ایک مضبوط، زیادہ شگاف-مزاحم موڑ پیدا کرتا ہے۔ جیسا کہFabricator نوٹ کرتا ہے۔اناج کے متوازی موڑتے وقت، اندر سے چھوٹا ریڈی اس خطرے کو نمایاں طور پر بڑھا دیتا ہے۔ وہ مواد جہاں اناج کی سمت موڑ کے رویے کو متاثر کرتی ہے ان کو انیسوٹروپک کہا جاتا ہے، جب کہ وہ غیر متاثر (جیسے تانبا) آئسوٹروپک ہوتے ہیں۔ ڈائی ڈیزائنرز کو کوائل رولنگ ڈائریکشن کے حوالے سے خالی واقفیت کا حساب دینا چاہیے، خاص طور پر جب سخت ریڈی شامل ہوں۔
سٹیمپنگ ڈائی میں سپرنگ بیک معاوضہ بھی اتنا ہی اہم ہے۔ پنچ کے پیچھے ہٹنے کے بعد ہر موڑ تھوڑا سا کھلنا چاہتا ہے کیونکہ مواد کا لچکدار جزو ٹھیک ہو جاتا ہے۔ زیادہ-طاقت والا مواد زیادہ واپس آتا ہے۔ ڈائی ڈیزائنرز حد سے زیادہ موڑنے کے ذریعے معاوضہ دیتے ہیں، ڈائی اینگل کو ٹارگٹ سے تھوڑا سا آگے ڈیزائن کرتے ہیں تاکہ حصہ قیاس میں آرام کر سکے۔ معاوضے کے عین مطابق زاویہ مواد کی قسم، موٹائی، موڑ کے رداس، اور تشکیل کے طریقہ کار پر منحصر ہے، یہی وجہ ہے کہ ڈائی ٹر آؤٹ کے دوران تجرباتی جانچ ضروری ہے۔
فارمیبلٹی کی حدود اس بات کی وضاحت کرتی ہیں کہ ناکامی تک پتلا ہونے سے پہلے مواد کس حد تک پھیل سکتا ہے۔ ڈرائنگ آپریشنز میں، محدود قرعہ اندازی کا تناسب (LDR) زیادہ سے زیادہ خالی قطر کی وضاحت کرتا ہے جسے پھاڑے بغیر دیئے گئے قطر کے کپ میں کھینچا جا سکتا ہے۔ زیادہ لچکدار مواد زیادہ قرعہ اندازی کی اجازت دیتا ہے۔ دیے گئے الائے کے لیے LDR سے تجاوز کرنے کا مطلب ہے کہ ڈائی ڈیزائن میں انٹرمیڈیٹ اینیلنگ کے ساتھ متعدد ڈرا مراحل کو شامل کرنا چاہیے، یا پارٹ جیومیٹری میں ترمیم کی ضرورت ہے۔ اناج کا سائز بھی یہاں ایک کردار ادا کرتا ہے: باریک-دانے دار مواد پھٹنے سے بہتر طور پر مزاحمت کرتے ہیں اور پوری شیٹ میں زیادہ مستقل پیداواری طاقت کا مظاہرہ کرتے ہیں۔
یہ مادی حقائق اختیاری غور و فکر نہیں ہیں۔ وہ کلیئرنس کی قدروں کو تشکیل دیتے ہیں، اسٹیشن کی ترتیب کا حکم دیتے ہیں، اور اس بات کا تعین کرتے ہیں کہ آیا ڈائی پہلی ہٹ پر اچھے پرزے تیار کرتی ہے یا مہینوں کی مایوس کن ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔ پیچیدگی کی اگلی پرت میں جسمانی اجزاء اور ٹول اسٹیل کا انتخاب شامل ہے جو ان قوتوں کو لاکھوں چکروں میں زندہ رہنا چاہیے۔
ٹولنگ انجینئرز کے لیے ڈائی اجزاء اور مواد کا انتخاب
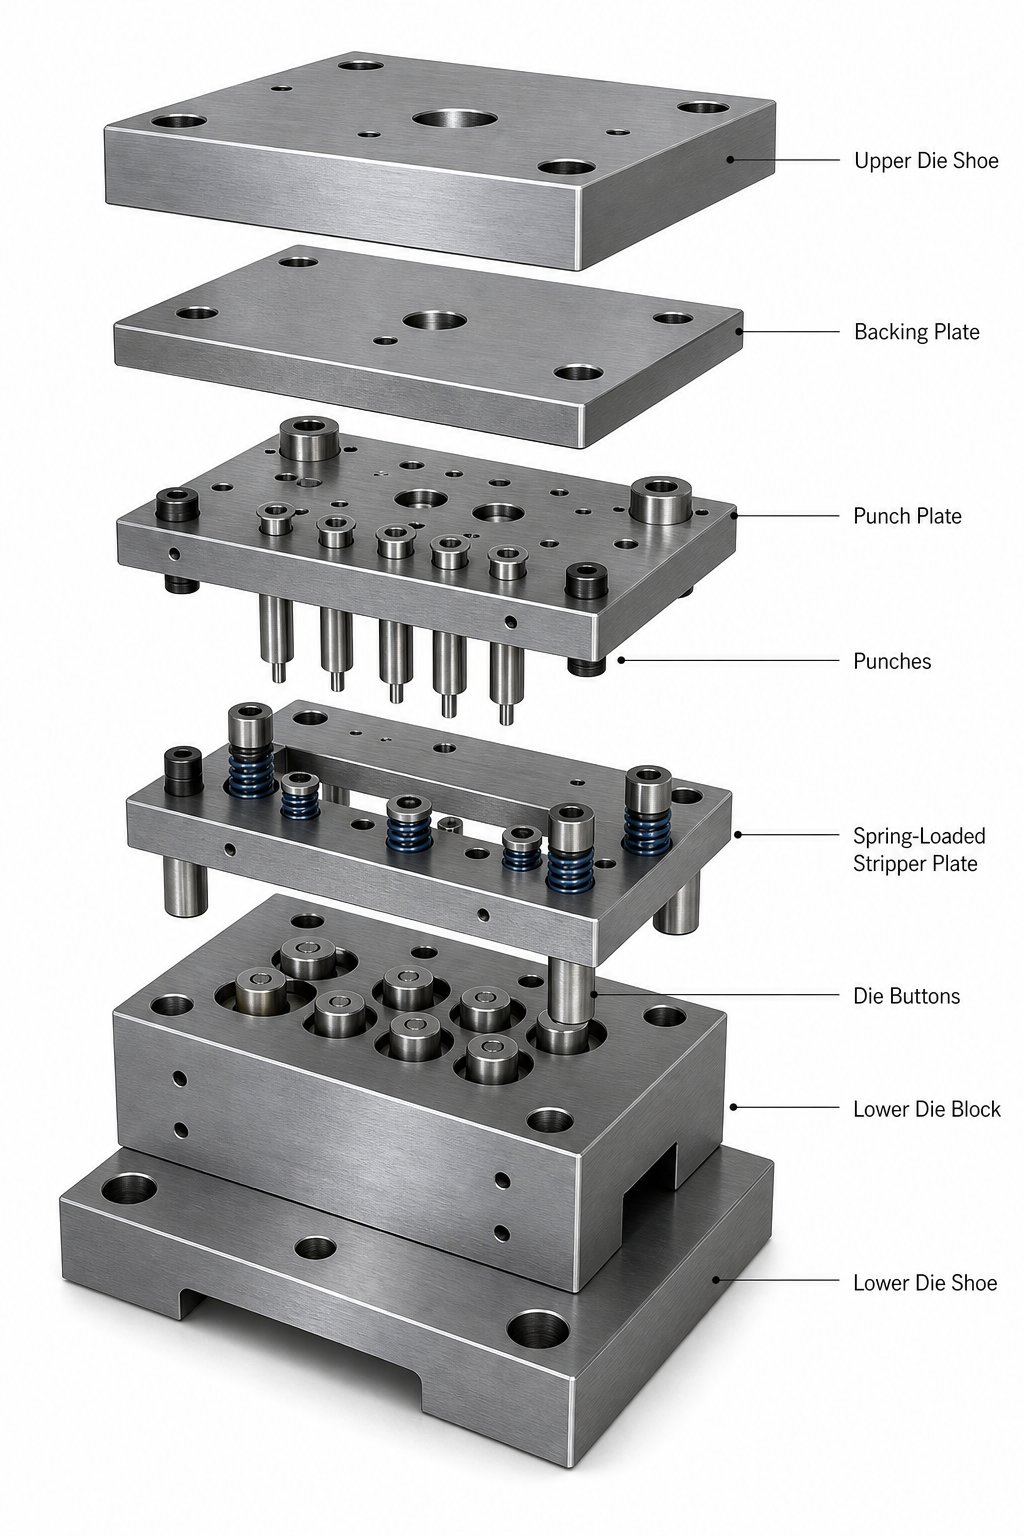
کلیئرنس اور فورسز اس بات کی وضاحت کرتی ہیں کہ مرنے والے کو کیا پورا کرنا چاہیے۔ اجزاء اور مواد اس بات کی وضاحت کرتے ہیں کہ آیا یہ منافع بخش طریقے سے پورا کرنے کے لیے کافی دیر تک زندہ رہتا ہے۔ ڈائی سٹیل کا یک سنگی بلاک نہیں ہے۔ یہ مخصوص حصوں کی ایک اسمبلی ہے، ہر ایک کو مخصوص مکینیکل کردار کے لیے منتخب کیا جاتا ہے، ہر ایک کو لباس کے الگ نمونوں کے لیے، اور ہر ایک کو جان بوجھ کر مواد کے انتخاب کے فیصلے کی ضرورت ہوتی ہے۔ یہاں یہ ہے کہ ڈائی اجزاء اور فنکشنز کی عملی اصطلاحات میں وضاحت کی گئی ہے کہ وہ اوپر درج معیار کے پیرامیٹرز سے کیسے جڑتے ہیں۔
اہم ڈائی اجزاء اور ان کے افعال
اسٹیمپنگ ڈائی کے بارے میں سوچیں کہ تین فعال پرتیں ہیں: ساخت، رہنمائی، اور کام کرنے والے عناصر۔ ساختی پرت بوجھ اٹھاتی ہے۔ رہنمائی پرت سیدھ کو برقرار رکھتی ہے۔ ورکنگ پرت شیٹ میٹل سے رابطہ کرتی ہے اور اصل کاٹنا یا تشکیل دیتی ہے۔
یہاں استعمال ہونے والی اصطلاحات پریس ٹولز کے لیے ANSI اور ISO معیارات میں قائم کنونشنوں کی پیروی کرتی ہیں، صنعت کی دستاویزات اور سپلائر کیٹلاگ کے ساتھ مستقل مزاجی کو یقینی بناتی ہیں۔
- ڈائی جوتے (اوپر اور نیچے):بھاری بیس پلیٹیں جو ہر چیز کو لنگر انداز کرتی ہیں۔ پریس بیڈ کے نیچے جوتے کے بولٹ، اوپری جوتا رام سے جوڑتا ہے۔ انہیں جہتی تبدیلی کے بغیر مکمل ٹننج کے نیچے انحراف کی مزاحمت کرنی چاہیے۔ مواد عام طور پر درمیانے کاربن اسٹیل ہوتے ہیں (جیسے 1045 یا 4140) یا بڑے سیٹوں کے لیے اعلی-کوالٹی کا کاسٹ آئرن جہاں کمپن ڈیمپنگ اہمیت رکھتی ہے۔
- بیکنگ پلیٹیں:جوتوں کے نرم مواد میں ہائی پریشر انڈینٹیشن کو روکنے کے لیے پنچوں اور ڈائی بٹنوں کے پیچھے لگائی گئی سخت پلیٹیں۔ وہ ایک وسیع علاقے میں مرکوز پوائنٹ بوجھ پھیلاتے ہیں۔
- گائیڈ پن اور بشنگ:یہ پریس اسٹروک کے دوران اوپری اور نچلے ڈائی ہاف کے درمیان قطعی سیدھ کو برقرار رکھتے ہیں۔ بال-بیئرنگ گائیڈ اسمبلیاں کم رگڑ اور آسان ڈائی سیپریشن کی وجہ سے پروگریسو ڈائز کے لیے انڈسٹری کا معیار بن گئی ہیں، جبکہ سادہ ٹولنگ میں سادہ رگڑ پن عام رہتے ہیں۔
- مکے:نر کاٹنے یا بنانے کے اوزار۔ ان کی جیومیٹری، ہیڈ اسٹائل، اور میٹریل گریڈ ایپلیکیشن-مخصوص ہیں۔ کٹنگ ایج کے پیچھے بیک ٹیپر پیچھے ہٹنے کے دوران رگڑ کو کم کرتا ہے۔
- ڈائی بٹن:ہر کارٹون کی خاتون ہم منصب، مخالف کٹنگ ایج فراہم کرتی ہے۔ پنچ اور بٹن کے درمیان کلیئرنس وہ اہم پیرامیٹر ہے جس پر پچھلے حصے میں بحث کی گئی ہے۔
- پائلٹ پن:گولی-ناس لوکٹنگ پن جو پہلے چھیدے ہوئے سوراخوں میں گرتے ہیں تاکہ ہر پروگریسو ڈائی اسٹیشن پر پٹی کو ٹھیک سے رجسٹر کیا جا سکے۔ ان کے بغیر، مجموعی فیڈ کی خرابی متعدد اسٹیشنوں میں جزوی درستگی کو ختم کردے گی۔
- اٹھانے والے:اسپرنگ-لوڈ ریل یا پن جو سٹروک کے درمیان نچلی ڈائی سطح سے پٹی کو اٹھاتے ہیں، ڈائی تفصیلات کو گھسیٹنے یا چھیننے کے بغیر ہموار فیڈ کی ترقی کی اجازت دیتے ہیں۔
ہر جزو کو مربوط نظام کے حصے کے طور پر سائز، واقع، اور مادی طور پر بیان کیا جانا چاہیے۔ ایک سخت پنچ کا کوئی مطلب نہیں اگر اس کے پیچھے بیکنگ پلیٹ بہت نرم ہے، اور بہترین کلیئرنس کا حساب ناکام ہوجاتا ہے اگر گائیڈ پن فالج کے دوران آدھے حصے کو منتقل ہونے دیتے ہیں۔
لمبی عمر کے لیے ٹول اسٹیل کا انتخاب
سٹیمپنگ ڈیز کے لیے ٹول اسٹیل کا انتخاب وہ جگہ ہے جہاں انجینئرنگ کے فیصلے کو برقرار رکھا جاتا ہے۔ آپ سختی کے خلاف سختی، لاگت کے خلاف مزاحمت، اور سروس لائف کے خلاف مشینی صلاحیت کو متوازن کر رہے ہیں۔ ہر محور پر کوئی ایک گریڈ نہیں جیتتا، یہی وجہ ہے کہ ایک ہی ڈائی کے اندر مختلف اجزاء اکثر مختلف اسٹیل استعمال کرتے ہیں۔
سٹیمپنگ ڈائی ایپلی کیشنز پر تین وسیع زمرے غالب ہیں:
| ٹول اسٹیل زمرہ | سختی کی حد (HRC) | جفاکشی۔ | مزاحمت پہننا | عام ڈائی ایپلی کیشنز |
|---|---|---|---|---|
| ایئر-سخت کرنے والے اسٹیل (جیسے، A2) | 57-62 | اچھا | اعتدال سے اعلیٰ | مکے بنانا، شاک لوڈنگ کے ساتھ ڈائی سیکشنز، ایپلی کیشنز جن کو چپنگ مزاحمت کی ضرورت ہوتی ہے۔ |
| ہائی-کاربن ہائی-کرومیم اسٹیلز (جیسے، D2) | 58-62 | اعتدال پسند | بہت اعلیٰ | بلینکنگ اور چھیدنے والے مکے، ڈائی بٹن، لمبی-کٹنگ ایپلی کیشنز |
| ہائی-اسپیڈ اسٹیلز (جیسے، M2) | 60-66 | اچھا | اعلی | ہائی-اسپیڈ پنچنگ اسٹیشنز جہاں گرمی کا بڑھنا ایک تشویش کا باعث ہے، آپریشنز 500 ڈگری سے زیادہ ہیں |
ایئر-سخت کرنے والے گریڈ جیسے A2 D2 کے مقابلے میں بہتر سختی پیش کرتے ہیں، انہیں ایک محفوظ شرط بناتے ہیں جہاں اثر جھٹکا یا پتلے کراس-حصوں سے چپکنے کا خطرہ پیدا ہوتا ہے۔D2، ہائی-کاربن ہائی-کرومیم ورک ہارس، گرمی کے علاج کے بعد اعلی کھرچنے کی مزاحمت اور جہتی استحکام فراہم کرتا ہے، یہی وجہ ہے کہ یہ اعلی- والیوم خالی کرنے اور چھیدنے کی کارروائیوں پر حاوی ہے۔ M2 اور دیگر ہائی-اسپیڈ اسٹیلز بلند درجہ حرارت پر سختی کو برقرار رکھتے ہیں، تیز رفتار-سائیکل چلانے میں ایک فائدہ ترقی پسند مر جاتا ہے جہاں رگڑ کی گرمی روایتی ٹھنڈے-کام کے اسٹیل کو نرم کر دیتی ہے۔
ان درجات کے پاؤڈر میٹالرجی (PM) مختلف قسمیں بہتر، یکساں کاربائیڈ ڈھانچے پیش کرتی ہیں جو بیک وقت سختی اور پہننے کی مزاحمت دونوں کو بہتر بناتی ہیں۔ ان کی قیمت زیادہ ہوتی ہے لیکن اکثر درخواستیں مانگنے میں پریمیم کا جواز پیش کرتے ہیں۔
سٹینلیس سٹیل یا سلکان سٹیل کے لیمینیشن جیسے کھرچنے والے مواد پر مہر لگانے والے سٹیشنوں کے لیے، ڈائی وئیر کے لیے کاربائیڈ انسرٹس ہی واحد عملی انتخاب بن جاتے ہیں۔ ٹنگسٹن کاربائیڈ انتہائی سختی فراہم کرتا ہے اور زندگی کو لاکھوں اضافی ہٹ میں ماپا جاتا ہے، لیکن اس کی کم سختی کا مطلب ہے کہ اسے محتاط مدد کی ضرورت ہے۔ کاربائیڈ کے داخلوں کو عام طور پر اسٹیل ہولڈرز میں بریزڈ یا میکانکی طور پر برقرار رکھا جاتا ہے جو اثر کو جذب کرتے ہیں، اور ٹوٹنے والی کاربائیڈ کو متحرک بوجھ کے نیچے ٹوٹنے سے روکتے ہیں۔
ڈائی سٹرکچر عناصر جو مواد کے بہاؤ کو کنٹرول کرتے ہیں۔
انفرادی اجزاء سے ہٹ کر، ایک ڈیزائنر جو ساختی فیصلے کرتا ہے اس کے بارے میں یہ طے کرتا ہے کہ وہ اجزاء کس طرح بات چیت کرتے ہیں کہ آیا مواد آسانی سے بہہ رہا ہے یا جام، آیا پرزے قابل اعتماد طریقے سے نکلتے ہیں یا چپکتے ہیں، اور آیا ڈائی بغیر توجہ کے چلتی ہے یا آپریٹر کی مستقل مداخلت کا مطالبہ کرتی ہے۔
اسٹرائپر پلیٹ بمقابلہ اسپرنگ اسٹرائپر فیصلے پر غور کریں۔ ایک فکسڈ اسٹرائپر پلیٹ پنچ گزرنے کے لئے کلیئرنس سوراخ کے ساتھ سختی سے ڈائی پر بولٹ کرتی ہے۔ یہ مواد کو کھانا کھلانے کے لیے مستقل خلا فراہم کرتا ہے اور سادہ ایپلی کیشنز میں اچھی طرح کام کرتا ہے۔ اسپرنگ-لوڈ اسٹرائپر، اس کے برعکس، اوپری ڈائی کے ساتھ حرکت کرتا ہے، کاٹنے کے دوران مواد کو چپٹا دباتا ہے اور پیچھے ہٹنے کے دوران اسے فعال طور پر پنچ سے اتار دیتا ہے۔ ایسے حصوں کے لیے جن میں چپٹا پن یا مسخ ہونے کا خطرہ ہوتا ہے، اسپرنگ سٹرائپر کا کنٹرولڈ پریشر ضروری ہے۔ ٹریڈ آف میں پیچیدگی، موسم بہار کی دیکھ بھال، اور مادی خرابی کے خلاف اتارنے والی قوت کو متوازن کرنے کی ضرورت شامل کی گئی ہے۔
لفٹر میکانزم دھوکہ دہی سے اہم کردار ادا کرتے ہیں۔ پروگریسو ڈیز میں، بغیر مداخلت کے آگے بڑھنے کے لیے پٹی کو پہلے کے اسٹیشنوں میں تشکیل شدہ خصوصیات کے اوپر صاف طور پر اٹھانا چاہیے۔ اسپرنگ-لوڈ لفٹر پٹی کو مسلسل اونچائی تک بڑھاتے ہیں، لیکن اگر یہ اونچائی ناکافی ہے یا اسپرنگس کمزور ہو جاتے ہیں، تو پٹی گھٹنے والی خصوصیات کو پکڑتی ہے، جس سے غلط خوراک، بکل مواد، اور مرنے والی سطحوں کو مسلسل نقصان ہوتا ہے۔
بائی پاس نوچ ڈیزائن پروگریسو ڈیز میں ایک مخصوص چیلنج سے نمٹتا ہے جہاں ابتدائی تھریڈنگ کے دوران یا جزوی سٹرپس چلانے کے دوران بعض اسٹیشنوں کو چھوڑنے کی ضرورت ہوتی ہے۔ بائی پاس نوچ ریلیف جیومیٹری فراہم کرتا ہے جو مداخلت کو روکتا ہے جب میٹریل بغیر کام کیے اسٹیشن سے گزرتا ہے۔ یہ ایک ٹھیک ٹھیک ڈیزائن کی تفصیل ہے جو ڈیز کو ایک گھنٹے کی ضرورت والوں سے دھاگے میں دس منٹ کی ضرورت ہوتی ہے۔
یہ ساختی انتخاب، اسٹرائپر کنفیگریشن سے لفٹر کی اونچائی سے لے کر جیومیٹری کو بائی پاس کرنے تک، اجتماعی طور پر اس بات کا تعین کرتے ہیں کہ آیا ڈائی کم سے کم مداخلت کے ساتھ پوری پیداوار کی رفتار سے چلتی ہے یا ڈاؤن ٹائم کا ایک دائمی ذریعہ بن جاتی ہے۔ ٹولنگ انجینئرز کے لیے پیچیدہ ڈائی ڈیزائن چیلنجز کا سامنا کرنا پڑتا ہے جس میں میٹریل فلو آپٹیمائزیشن، لفٹر سیکوینسنگ، یا ملٹی-اسٹیشن بائی پاس کوآرڈینیشن شامل ہیں، ایسے فراہم کنندہ کے ساتھ کام کرنا جو ان ڈیزائن میں مہارت رکھتا ہوکسٹم اسٹیمپنگ ڈائی سلوشنزYICHEN جیسے تجربہ کار شراکت داروں سے ڈائی سٹرکچر، اجزاء کے ڈیزائن، اور عملی انجینئرنگ میں گہری مہارت پیش کرتے ہیں جو ترقی پسندوں کو تیز رفتاری سے کھانا کھلانے کو برقرار رکھتی ہے۔
اجزاء اور مواد کو صحیح طریقے سے حاصل کرنا ڈائی کی صلاحیت کو قائم کرتا ہے۔ اس صلاحیت کا ادراک کرنے کے لیے ڈیزائن کو ایک بہترین پٹی لے آؤٹ میں ترجمہ کرنے کی ضرورت ہوتی ہے، جہاں نیسٹنگ، کیریئر ڈیزائن، اور پائلٹ پلیسمنٹ نظریاتی صلاحیت کو حقیقی مادی کارکردگی میں تبدیل کرتے ہیں۔
پٹی لے آؤٹ کی اصلاح اور مواد کا استعمال
خام مال کی قیمت اسٹیمپنگ اکنامکس پر حاوی ہے۔ تحقیق مستقل طور پر ظاہر کرتی ہے کہ سٹیمپنگ کی سہولت میں مواد کل آپریٹنگ لاگت کا 75% تک ہو سکتا ہے۔ وہ واحد نمبر بتاتا ہے کہ کیوں پروگریسو ڈائی ٹولنگ کے لیے پٹی لے آؤٹ ڈیزائن صرف انجینئرنگ کی مشق نہیں ہے بلکہ حصہ کی لاگت کو کنٹرول کرنے کے لیے بنیادی لیور ہے۔ استعمال میں بہتری کے چند فیصد پوائنٹس، جو لاکھوں کامیاب فلموں میں شامل ہیں، مرنے کی پیداواری زندگی میں اہم بچت میں ترجمہ کرتے ہیں۔
پٹی لے آؤٹ کے بنیادی اصول اور نیسٹنگ کی حکمت عملی
پٹی لے آؤٹ ایک انجنیئرڈ بلیو پرنٹ ہے جو یہ بتاتا ہے کہ پرزوں کو کس طرح ترتیب دیا جاتا ہے، اورینٹ کیا جاتا ہے، اور ایک مسلسل کنڈلی پر ترتیب دیا جاتا ہے جب یہ ڈائی کے ذریعے کھلتا ہے۔ یہ ہر سٹیشن کے آپریشن، حصوں کے درمیان رہ جانے والے مواد، اور کیریئر کے ڈھانچے کی وضاحت کرتا ہے جو ہر چیز کو ایک ساتھ رکھتا ہے۔ یہ حق حاصل کرنے کا مطلب ہے کہ ڈائی تیز اور دبلی پتلی دوڑتی ہے۔ غلط ہونے کا مطلب ہے کہ آپ ہر اسٹروک پر سکریپ کی ادائیگی کر رہے ہیں۔
خالی جیومیٹری سے پٹی لے آؤٹ تیار کرنا ایک منطقی ترتیب کی پیروی کرتا ہے:
- تیار شدہ حصے جیومیٹری سے فلیٹ خالی پروفائل نکالیں، موڑ کے الاؤنسز اور ترقی یافتہ طوالت کے حساب سے۔
- پٹی کی فیڈ سمت کے لحاظ سے زیادہ سے زیادہ خالی واقفیت کا تعین کریں، کسی بھی بعد کے موڑنے والے آپریشن کے لیے اناج کی سمت کی ضروریات پر غور کریں۔
- ملحقہ خالی جگہوں اور خالی جگہوں اور پٹی کے کناروں کے درمیان کم از کم پل (اسکریپ پل) کی موٹائی کا حساب لگائیں۔ ایک وسیع پیمانے پر قبول شدہ اصول استعمال کرتا ہے۔B=1.25t سے 1.5t، جہاں t مادی موٹائی ہے۔
- پٹی کی چوڑائی (W=پارٹ چوڑائی + 2B کنارے مارجن کے لیے) اور پروگریشن پچ (C=پارٹ لینتھ + B انٹر-پارٹ پل کے لیے)۔
- اسٹیشن کی ترتیب کو ترتیب دیں تاکہ کٹنگ، تشکیل، اور موڑنے والی کارروائیاں ملحقہ اسٹیشنوں پر خصوصیات کے درمیان مداخلت کے بغیر منطقی ترتیب پر عمل کریں۔
- اس بات کی توثیق کریں کہ کیریئر کے حصے اتنے مضبوط ہیں کہ پٹی کو تمام سٹیشنوں کے ذریعے بغیر بکلنگ یا خرابی کے دھکیل سکیں۔
- مواد کے استعمال کے فیصد کا حساب لگائیں (خالی رقبہ فی حصہ استعمال ہونے والی پٹی کے رقبے سے تقسیم کیا جاتا ہے) اور اگر ہدف سے نیچے ہو تو سمت بندی یا گھوںسلا کی تکرار کریں۔
گھوںسلا کی حکمت عملی وہ ہے جہاں جیومیٹری تخلیقی صلاحیتوں کو پورا کرتی ہے۔ سادہ مستطیل خالی جگہوں کے لیے، ایک سیدھی ایک-قطار ترتیب ٹھیک کام کرتی ہے۔ لیکن بے ترتیب شکل والے حصے کونیی گھونسلے سے فائدہ اٹھاتے ہیں، جہاں خالی جگہ اپنے پڑوسیوں کے ساتھ جڑنے کے لیے جھک جاتی ہے اور پٹی کی چوڑائی کم استعمال کرتی ہے۔ کچھ شکلیں یہاں تک کہ دو-پاس لے آؤٹ کی اجازت دیتی ہیں: پٹی ایک بار ڈائی سے گزرتی ہے، پلٹ جاتی ہے، اور باقی مواد کے پرزوں پر مہر لگانے کے لیے دوبارہ فیڈ کرتی ہے۔ ہر نقطہ نظر ڈائی پیچیدگی کے خلاف مادی بچت کی تجارت کرتا ہے۔
- حصہ جیومیٹری:فاسد یا غیر متناسب شکلیں اکثر فیڈ کی سمت کے ساتھ منسلک ہونے کی بجائے زاویوں پر زیادہ مؤثر طریقے سے گھونسلا کرتی ہیں۔
- اناج کی واقفیت:اگر موڑنا ایک اہم محور پر ہوتا ہے، تو پٹی پر خالی کی سمت کنڈلی کی رولنگ سمت کی وجہ سے محدود ہوتی ہے۔
- سکریپ پل کیلکولیشن سٹیمپنگ کی ضروریات:پتلے پل مواد کو بچاتے ہیں لیکن گھماؤ یا جام ہونے کا خطرہ۔ کم از کم پل خالی جگہ کو بغیر کسی خرابی کے قابل اعتماد طریقے سے لے جانا چاہیے۔
- پٹی کی چوڑائی کی دستیابی:تجارتی کنڈلی کی چوڑائی اس بات کو محدود کرتی ہے کہ کیا ممکن ہے، لہذا لے آؤٹ کو خریدے جانے کے قابل اسٹاک کے طول و عرض کے ساتھ ہم آہنگ ہونا چاہیے۔
- ڈائی اسٹیشن کا فاصلہ:ہر آپریشن میں گھونسوں، چشموں اور لفٹرز کے لیے جسمانی کمرے کی ضرورت ہوتی ہے، جو خالی سائز سے قطع نظر ایک عملی کم از کم پچ سیٹ کرتا ہے۔
کیریئر ڈیزائن اور پائلٹ پلیسمنٹ
کیریئر کی پٹی کنکال کا فریم ورک ہے جو ورک پیس کو اسٹیشن سے اسٹیشن تک لے جاتا ہے۔ یہ اتنا سخت ہونا چاہیے کہ وہ فیڈ فورسز کے نیچے بکلنگ کے خلاف مزاحمت کر سکے لیکن یہ کافی لچکدار ہونا چاہیے کہ وہ فارمنگ آپریشنز کو ایڈجسٹ کر سکے جہاں مواد پٹی کے جہاز سے عمودی طور پر دور ہو جائے۔
دو کیریئر کی قسمیں مختلف حالات کو سنبھالتی ہیں۔ ایک ٹھوس کیریئر فلیٹ حصوں کے لیے کام کرتا ہے جہاں پٹی پورے عمل میں برابر رہتی ہے۔ اسٹریچ ویب کیریئر میں حکمت عملی کے ساتھ رکھے گئے کٹس یا لوپس شامل ہوتے ہیں جو کیریئر کو اس وقت لچکنے دیتے ہیں جب کوئی اسٹیشن ڈرائنگ یا تشکیل کے دوران مواد کو نیچے کی طرف کھینچتا ہے۔ اس انجنیئرڈ لچک کے بغیر، کیریئر کے آنسو یا پٹی کی پچ بگڑ جاتی ہے، جس سے ہر ڈاون اسٹریم اسٹیشن پر رجسٹریشن تباہ ہو جاتی ہے۔
ترقی پسند ڈائی میں پائلٹ ہول پلیسمنٹ وہی ہے جو ہر چیز کو سیدھ میں رکھتی ہے۔ پائلٹ کے سوراخوں کو پہلے اسٹیشن پر پنچ کیا جاتا ہے، اور ہر بعد والے اسٹیشن پر گولی-پائلٹ پن ان سوراخوں کو لگاتے ہیں تاکہ پریس بند ہونے سے پہلے فیڈ کی کسی بھی معمولی غلطی کو درست کیا جا سکے۔ پلیسمنٹ کے معاملات: پائلٹوں کو کیریئر ویب میں بیٹھنا چاہیے جہاں مواد مستحکم اور چپٹا ہو، ان خصوصیات سے دور ہو جو سوراخ جیومیٹری کو بگاڑ سکتے ہیں۔ انہیں ہر پچ پر مستقل طور پر فاصلہ رکھنا یقینی بناتا ہے کہ مجموعی غلطی کبھی بھی برداشت سے باہر نہیں ہوتی ہے۔
ڈائی ڈیزائن میں زیادہ سے زیادہ مواد کا استعمال
سٹیمپنگ میں مواد کے استعمال کو قابل استعمال خالی جگہ اور فی سائیکل استعمال ہونے والے کل پٹی کے علاقے کے تناسب کے طور پر ماپا جاتا ہے۔ صنعت کے بینچ مارک کا ہدف 75 فیصد سے اوپر ہے، لیکنترقی پسند ڈائی اسٹیمپنگ پر مطالعہظاہر کرتے ہیں کہ روایتی لے آؤٹ اکثر 16% سے 60% تک سکریپ کی شرح پیدا کرتے ہیں، جس میں 28% اور 41% کے درمیان اوسط بچت کی صلاحیت کو دوبارہ ڈیزائن کیے گئے اجزاء کے انتظامات کے ذریعے حاصل کیا جا سکتا ہے۔
خالی واقفیت میں چھوٹی تبدیلیاں زیادہ استعمال کے فوائد پیدا کرسکتی ہیں۔ Minkowski sum-کی بنیاد پر نیسٹنگ الگورتھم پر تحقیق یہ ظاہر کرتی ہے کہ پٹی پر کسی حصے کی پوزیشن میں جزوی کونیی ایڈجسٹمنٹ بھی استعمال کو کئی فیصد پوائنٹس تک بدل سکتی ہے۔ سالانہ لاکھوں حصوں پر مہر لگانے والے اعلی-حجم پروگراموں کے لیے، وہ ہندسی تطہیر براہ راست کوائل کی خریداری اور سکریپ ہینڈلنگ کے اخراجات کو کم کرتی ہے۔
پیرامیٹرک سٹرپ لے آؤٹ ماڈیولز کے ساتھ جدید CAD ٹولز ڈیزائنرز کو تیزی سے درجنوں اورینٹیشنز اور نیسٹنگ کنفیگریشنز کی جانچ کرنے دیتے ہیں، ڈائی کنسٹرکشن کا ارتکاب کرنے سے پہلے استعمال کے فیصد کا موازنہ کرتے ہیں۔ یہ ورچوئل تکرار کئی دہائیوں کی دستی آزمائش-اور-غلطی کی جگہ لے لیتی ہے، جہاں ایک ڈیزائنر کا تجربہ ہی واحد اصلاحی انجن دستیاب تھا۔
پٹی لے آؤٹ فی حصہ مادی لاگت میں مقفل ہے۔ لیکن یہ یکساں طور پر نتیجہ خیز چیز کی بھی وضاحت کرتا ہے: کارروائیوں کی جسمانی ترتیب جسے ڈائی کو انجام دینا ضروری ہے، جو بدلے میں مینوفیکچرنگ کے عمل کے بارے میں ہر چیز کا حکم دیتا ہے جو اس ڈائی کو CAD ماڈل سے ایک پریس بیڈ پر سخت سٹیل تک لاتا ہے۔
ڈائی میکنگ پریکٹس کو ڈیزائن کے ذریعے آزمائیں
اسکرین پر ایک پٹی کی ترتیب اور پریس میں سخت ڈائی کو ہفتوں کی درستگی کی تیاری کے ذریعے الگ کیا جاتا ہے، ہر قدم آخری پر برداشت کے ساتھ تعمیر کرتا ہے جس میں اندازہ لگانے کی کوئی گنجائش نہیں ہوتی ہے۔ ڈائی بنانے کا عمل مرحلہ وار CAD جیومیٹری کو ایک ترتیب کے ذریعے فزیکل سٹیل میں تبدیل کرتا ہے جہاں آرڈر کی اہمیت اتنی ہی ہوتی ہے جتنی کہ عمل درآمد کے معیار کی ہوتی ہے۔ ایک قدم کو چھوڑیں، جلدی سے گرمی کا علاج کریں، یا تناؤ سے نجات-پہلے پیس لیں، اور تیار شدہ ٹول ہر بار پریس سائیکل کے دوران جہتی عدم استحکام میں اس کی ادائیگی کرتا ہے۔
CAD ماڈل سے تیار شدہ ڈائی اجزاء تک
بیس مکے، آٹھ ڈائی بٹن، دو اسٹرائپر پلیٹس، اور درجنوں سپورٹ اجزاء کے ساتھ ایک ترقی پسند ڈائی کا تصور کریں۔ ہر ایک مینوفیکچرنگ کے راستے پر چلتا ہے جو اس کی جیومیٹری، مواد اور فنکشن سے طے ہوتا ہے۔ خام اسٹاک سے اسمبلڈ ڈائی تک کا عام ورک فلو یہ ہے:
- مواد کی خریداری اور کھردری مشینی:ٹول اسٹیل بلاکس کو بڑے سائز کے طول و عرض کے لیے آرا کیا جاتا ہے۔ CNC کی گھسائی کرنے سے بلک مواد کو قریب-خالی شکل میں لے جاتا ہے، جس سے تمام اہم سطحوں پر پیسنے اور فنشنگ اسٹاک رہ جاتا ہے (عام طور پر 0.25-0.50 ملی میٹر فی سائیڈ)۔
- تناؤ سے نجات:گھسائی کے دوران پیدا ہونے والے اندرونی دباؤ کو مستحکم کرنے کے لیے کچے-مشین والے خالی جگہیں تناؤ سے نجات حاصل کرتی ہیں۔ یہ گرمی کے بعد کے علاج کے دوران وارپنگ کو روکتا ہے۔
- گرمی کا علاج:اجزاء کو سخت اور ان کے ہدف کی سختی کے مطابق کیا جاتا ہے۔ ترتیب کے معاملات: ہیٹ ٹریٹمنٹ فائنل ختم مشیننگ سے پہلے ہوتا ہے کیونکہ اس عمل میں جہتی تبدیلیاں آتی ہیں۔ ڈبل یا ٹرپل ٹیمپرنگ ڈراز مائیکرو اسٹرکچر کو مستحکم کرنے اور برقرار رکھی ہوئی آسٹنائٹ کو کم کرنے میں مدد کرتے ہیں۔
- پیسنا ختم کرنا:سطحی گرائنڈر فلیٹ سطحوں کو حتمی جہتوں اور ہم آہنگی پر لاتے ہیں۔ بیلناکار پیسنے سے گائیڈ پن اور بشنگ جیسے گول اجزاء کو ہینڈل کیا جاتا ہے۔ تمام اہم بڑھتے ہوئے سطحیں مائکرون کے اندر چپٹا پن حاصل کرتی ہیں۔
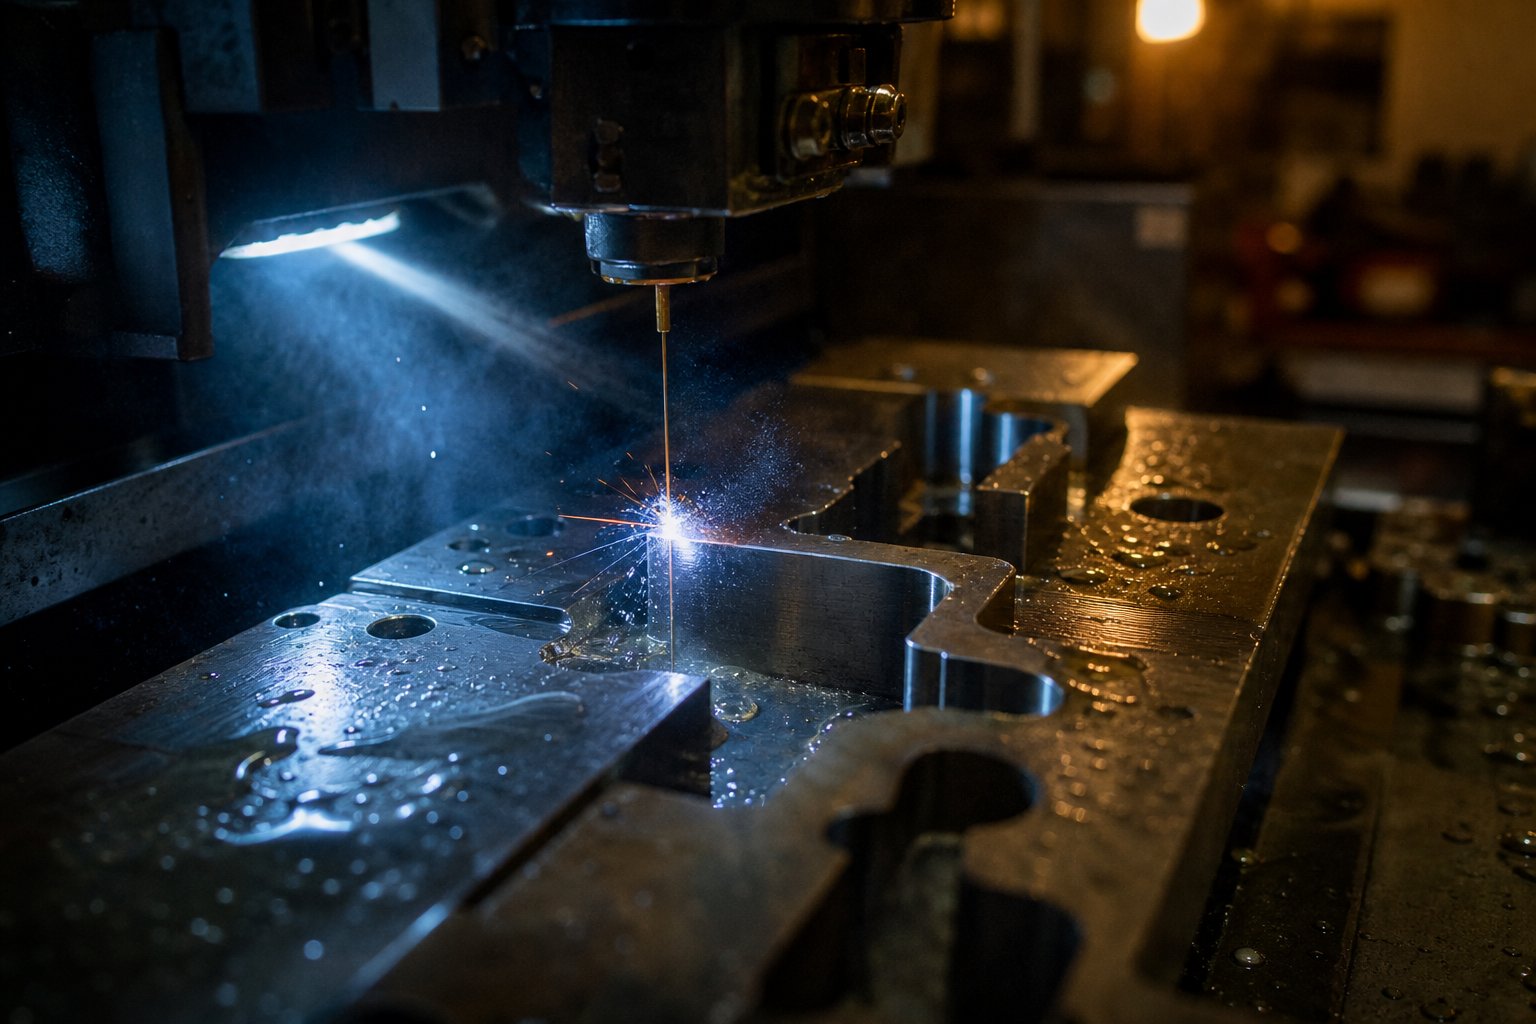
- درست پروفائلز کے لیے وائر EDM:کمپلیکس ڈائی اوپننگس، پنچ پروفائلز، اور فاسد جیومیٹریوں کو تار الیکٹریکل ڈسچارج مشیننگ کے ذریعے کاٹا جاتا ہے۔ تار بغیر کسی میکانکی قوت کے سخت سٹیل کے ذریعے جلتا ہے، جس سے 0.0002 انچ تک درست پروفائلز تیار ہوتے ہیں۔
- تکمیلی کارروائیاں:اہم تشکیل دینے والی سطحوں کو پالش کرنا، لیپ کرنا، یا آننگ کرنا اور ریڈی ڈرا کرنا۔ سرفیس فنش فارمنگ آپریشنز کے دوران مواد کے بہاؤ کو براہ راست متاثر کرتا ہے۔
- اسمبلی اور فٹنگ:اجزاء کو ڈائی جوتے میں جمع کیا جاتا ہے۔ ڈویل پن کے سوراخوں کو دوبارہ بنایا جاتا ہے، پنچز کو برقرار رکھنے والوں کے لیے لگایا جاتا ہے، اور تمام کلیئرنس کی تصدیق ڈیزائن کی وضاحتوں کے خلاف کی جاتی ہے۔
- ڈائی اسپاٹنگ:اسمبل شدہ ڈائی کو اسپاٹنگ پریس میں رکھا جاتا ہے تاکہ پروڈکشن پریس میں جانے سے پہلے رابطے کے نمونوں اور اونچائیوں کو بند کیا جا سکے۔
ڈائی پرزوں پر مہر لگانے کے لیے وائر EDM خاص زور کا مستحق ہے۔ جیسا کہکے ایم ایم گروپ کی تکنیکی رہنمائیتفصیلات، یہ ٹکنالوجی ڈیزائنرز کو کم سٹیشنوں اور چھوٹے پریسوں کے ساتھ ایک-پیس ڈائی سیکشن کی اعلی ہوپ طاقت کا فائدہ اٹھا کر زیادہ کمپیکٹ ڈائز تیار کرنے کی اجازت دیتی ہے۔ "پنچ فرام ڈائی" تکنیک، جہاں ڈائی اوپننگ سے سلگ خود پنچ بن جاتا ہے، ملاوٹ کے اجزاء کے درمیان کامل سیدھ کو یقینی بناتا ہے۔ چونکہ تار کی کٹائی ہیٹ ٹریٹمنٹ کے بعد ہوتی ہے، لہٰذا کٹی ہوئی سطح پر کوئی میٹالرجیکل تبدیلی نہیں ہوتی، مسخ کو ختم کرتا ہے جس سے ان کلیئرنسز پر سمجھوتہ ہوتا ہے جن کا حساب لگانے کے لیے آپ نے اتنی محنت کی۔
تار EDM کے لیے خاص طور پر ڈیزائن کرنے کے لیے سوراخ کی جگہ، کم از کم کونے والے ریڈیائی (باریک تار کے ساتھ 0.002 انچ/50.8 مائیکرون تک نیچے حاصل کیا جا سکتا ہے) اور ٹیپر ریلیف اینگلز پر توجہ دینے کی ضرورت ہے۔ پلس یا مائنس 0.0005 انچ (12.7 مائیکرون) کی عمومی رواداری معیاری ہے، جس میں سخت قدریں اضافی قیمت پر سکم کٹس کے ذریعے حاصل کی جا سکتی ہیں۔ یہ صلاحیتیں ڈائی میٹل اسٹیمپنگ کے لیے تار EDM کو ناگزیر بناتی ہیں جہاں پروفائل کی درستگی براہ راست حصے کے معیار کو کنٹرول کرتی ہے۔
پریس کی وضاحتیں جو ڈائی ڈیزائن کو روکتی ہیں۔
یہاں کچھ ہے جو اپرنٹس ڈیزائنرز مشکل طریقے سے سیکھتے ہیں: پریس ایک عام طاقت کا ذریعہ نہیں ہے۔ اس کے جسمانی طول و عرض اور مکینیکل خصوصیات ہر ڈائی ڈیزائن کے فیصلے پر سخت حدود عائد کرتی ہیں، اور ان رکاوٹوں کو پہلے دن سے ہی دور کیا جانا چاہیے، انسٹالیشن کے دوران دریافت نہیں کیا جانا چاہیے۔
چار پریس وضاحتیں سب سے براہ راست ڈائی ڈیزائن کی شکل دیتی ہیں:
- ٹن کی گنجائش:ڈیزائن کے دوران کل کٹنگ اور فارمنگ فورس کا تخمینہ پریس کی درجہ بندی کی گنجائش سے کم ہونا چاہیے، عام طور پر 20-30% حفاظتی مارجن کے ساتھ۔ گنجائش سے زیادہ پریس فریم کو نقصان، ڈائی کریکنگ، اور خطرناک اوورلوڈ حالات کا خطرہ ہے۔
- بستر کا سائز:ڈائی کے فٹ پرنٹ (جوتوں کے طول و عرض) کا جسمانی طور پر پریس بولسٹر کے اندر فٹ ہونا ضروری ہے۔ منتقلی کی موت کے لیے، بستر میں تمام اسٹیشنوں کے علاوہ انگلیوں کی منتقلی اور سکریپ ہٹانے کے لیے کلیئرنس کا ہونا ضروری ہے۔
- اسٹروک کی لمبائی:رام کا کل عمودی سفر ڈائی کی کھلی اونچائی کی ضرورت سے زیادہ ہونا چاہیے۔ اس کا مطلب ہے کہ مواد کو کھلانے، بنائے گئے حصوں کو اٹھانے، اور بغیر مداخلت کے تمام مکے واپس لینے کے لیے کافی کلیئرنس۔ شارٹ اسٹروک تشکیل کی گہرائی اور پٹی لفٹ کی اونچائی کو محدود کرتے ہیں۔
- بند اونچائی:بولسٹر سطح سے نیچے کے مردہ مرکز میں رام کے چہرے تک کا فاصلہ۔ اسمبل شدہ ڈائی کی بند اونچائی پریس کی شٹ اونچائی کی حد سے مماثل ہونی چاہیے (حد کے اندر سایڈست)۔ دستیاب پریس کے لیے بہت لمبا یا بہت چھوٹا ڈیزائن کیا گیا ڈائی بس نہیں چلے گا۔
ٹرانسفر ڈائی ڈیزائن اضافی رکاوٹوں کو متعارف کراتا ہے۔ جیسا کہ میں لکھا گیا ہے۔فیبریکیٹر کی منتقلی کی کارروائیوں کی کوریج، ڈیزائنرز کو پریس ڈاؤن اسٹروک کے دوران منتقلی کے نظام کی پچ کی لمبائی (کم سے کم اور زیادہ سے زیادہ)، کلیمپ کی لمبائی، لفٹ کی اونچائی، اور منتقلی کی انگلیوں کے واپسی کے راستے کو مدنظر رکھنا چاہیے۔ اگر مطلوبہ سٹیشنوں کی تعداد پچ کی لمبائی سے ضرب کر کے پریس بیڈ کی گنجائش سے زیادہ ہو جائے تو، پروجیکٹ کو ایک بڑے پریس یا بنیادی طور پر مختلف مینوفیکچرنگ اپروچ کی ضرورت ہے۔
تجربہ کار ڈائی ڈیزائنرز ایک لکیر کھینچنے سے پہلے پریس کی مکمل تفصیلات کی درخواست کرتے ہیں۔ ٹننج، بیڈ کا سائز، اسٹروک، شٹ اونچائی، اسٹروک فی منٹ، سکریپ کھولنے کے مقامات، کوائل فیڈنگ کے لیے کھڑکی کے طول و عرض: یہ تمام چیزیں بعد کے خیالات کے بجائے فکسڈ پیرامیٹرز کے طور پر ڈیزائن میں شامل کرتی ہیں۔
ڈائی ٹرآؤٹ اینڈ دی آرٹ آف پریکٹیکل ایڈجسٹمنٹ
ڈائی ٹرآؤٹ وہ جگہ ہے جہاں نظریاتی ڈیزائن حقیقی مادی رویے کو پورا کرتا ہے، اور دونوں شاذ و نادر ہی پہلی کوشش پر بالکل متفق ہیں۔ یہاں تک کہ تخروپن سافٹ ویئر بنانے کے ساتھ، متغیرات جیسے رگڑ، پریس ڈیفلیکشن، ہیٹ بلڈ اپ، اور اصل مادی خصوصیات (بمقابلہ برائے نام چشمی) پیشین گوئی اور مشاہدہ شدہ نتائج کے درمیان خلا پیدا کرتے ہیں۔
ڈائی ٹرآؤٹ اور ایڈجسٹمنٹ کا طریقہ کار عام طور پر اس پیٹرن کی پیروی کرتا ہے: اسمبل شدہ ڈائی ٹرآؤٹ پریس میں جاتی ہے، ابتدائی ہٹ کم ٹنیج اور رفتار سے کی جاتی ہے، اور نتیجے میں آنے والے پرزوں کو تصریحات کے مطابق ناپا جاتا ہے۔ ہدف سے انحراف ایک تشخیصی عمل کو متحرک کرتا ہے جو علامت سے وجہ تک پیچھے کام کرتا ہے۔
ڈائی اسپاٹنگ اور بلیو میچنگ اس مرحلے میں بنیادی تکنیکیں ہیں۔ ڈائی میکر انجینئر کے بلیونگ (پرشین بلیو) کی ایک پتلی پرت کو سطحوں کی تشکیل پر لگاتا ہے، مواد پر ڈائی کو بند کرتا ہے، اور نتیجے میں آنے والے رابطہ پیٹرن کی جانچ کرتا ہے۔ بھاری نیلے رنگ کی منتقلی والے علاقے زیادہ دباؤ والے اعلی مقامات کی نشاندہی کرتے ہیں۔ منتقلی کے بغیر ایسے علاقے کم جگہوں کو ظاہر کرتے ہیں جہاں ڈائی مواد سے رابطہ نہیں کر رہی ہے۔ ڈائی میکر پھر ہاتھ سے-ان سطحوں کو فٹ کرتا ہے، اونچے دھبوں کو دور کرتا ہے اور نچلے علاقوں کو اس وقت تک بناتا ہے جب تک کہ تمام بننے والے خطوں میں رابطے کا نمونہ یکساں نہ ہو۔
اسپرنگ بیک معاوضہ اکثر اسٹیشنوں کو موڑنے اور بنانے کے لیے سب سے بڑا آزمائشی چیلنج ہوتا ہے۔ آرٹ ہیڈرک، ایک تجربہ کار ڈائی سائنسدان، اس بات پر زور دیتے ہیں کہ ڈیزائنرز کو اصلاح کے بجائے اسپرنگ بیک کی روک تھام پر توجہ دینی چاہیے، اور یہ کہ تناؤ کی شدت میں اہم تبدیلیاں حصوں کو موڑنے اور ٹپ کرنے کا سبب بنتی ہیں۔ ٹرائی آؤٹ کے دوران، اگر کوئی جھاڑی والا حصہ برداشت سے باہر کھلتا ہے، تو اصلاح میں اوور بینڈ اینگل کو بڑھانا، سٹرائیک اسٹیشن شامل کرنا، یا ڈرا بیڈ جیومیٹری میں ترمیم کرنا شامل ہو سکتا ہے تاکہ تناؤ کو زیادہ یکساں طور پر دوبارہ تقسیم کیا جا سکے۔
مواد کے بہاؤ کی ایڈجسٹمنٹ ایک اور عام آزمائشی قرارداد کی نمائندگی کرتی ہے۔ ڈرائنگ آپریشنز کے لیے، ڈائی میکر نقلی پیشین گوئیوں کے مقابلے میں خالی دائرے کے ارد گرد کی پیمائش میں اصل ڈرا کا موازنہ کرتا ہے۔ اگر فارمیبلٹی رپورٹ کسی مخصوص علاقے میں 35 ملی میٹر اندرونی بہاؤ کو ظاہر کرتی ہے لیکن ڈائی صرف 30 ملی میٹر پیدا کرتی ہے، تو ٹول کو اس اضافی 5 ملی میٹر بہاؤ کو حاصل کرنے کے لیے ترمیم کی ضرورت ہے، چاہے رداس کی تبدیلیوں کے ذریعے، مالا میں تبدیلی، یا خالی ہولڈر پریشر ایڈجسٹمنٹ کے ذریعے۔
تین عملی حکمت عملیوں سے آزمائش کے دورانیے کو نمایاں طور پر کم کیا جاتا ہے:
- آزمائش کے لیے اصل مواد استعمال کریں:ٹرائی آؤٹ اسٹاک ٹینسائل کا ٹیسٹ کرائیں-اس کی تصدیق کرنے کے لیے کہ اس کی میکانی خصوصیات سمولیشن ان پٹ سے ملتی ہیں۔ برائے نام اور اصل خواص کے درمیان فرق سب سے پہلے-حیرت کی وضاحت کرتا ہے۔
- فارمیبلٹی رپورٹ بنائیں:دستاویز کے تخروپن کے پیرامیٹرز بشمول رگڑ گتانک، ہولڈنگ پریشر، خالی طول و عرض، اور پیمائش میں پیش گوئی کی گئی قرعہ اندازی-تاکہ آزمائشی ٹیکنیشن کے پاس میچ کرنے کے لیے ٹھوس اہداف ہوں۔
- جیومیٹری کے ساتھ دھات کے بہاؤ کو کنٹرول کریں، طاقت سے نہیں:موتیوں کی مالا ڈرا اور ریڈی مسلسل، دوبارہ قابل بہاؤ کنٹرول فراہم کرتی ہے۔ مواد کو محدود کرنے کے لیے صرف خالی ہولڈر کے دباؤ پر انحصار کرنا مادی تغیرات اور عمل میں عدم استحکام کے لیے حساسیت پیدا کرتا ہے۔
ایک ڈائی جو اچھے پرزے تیار کرنے کی کوشش سے باہر نکلتی ہے پیداوار کی توثیق کے لیے تیار ہے۔ لیکن "پیداوار کے لیے تیار" کا مطلب یہ نہیں ہے کہ "ہمیشہ کے لیے بغیر توجہ کے چلتا ہے۔" قوتیں، درجہ حرارت، اور بار بار چلنے والی سائیکلنگ جو پرزہ جات پیدا کرتی ہے، لباس بھی پیدا کرتی ہے، اور اس لباس کو سنبھالنا ہی ایک ڈائی کو الگ کرتا ہے جو سالوں تک نفع بخش طریقے سے چلتا ہے جو مہینوں میں دیکھ بھال کے لیے ایک دائمی سردرد بن جاتا ہے۔
ڈائی مینٹیننس اور ٹربل شوٹنگ پروڈکشن کے مسائل
ایک ڈائی جو صاف حصوں کو چلانے کی کوشش سے باہر نکلتی ہے اس نے اپنے ڈیزائن کو ثابت کر دیا ہے۔ آیا یہ 500,000 ہٹس کے بعد بھی صاف چلتا ہے یا نہیں یہ مکمل طور پر دیکھ بھال کے نظم و ضبط پر منحصر ہے۔ ناقص طریقے سے دیکھ بھال کرنے والی ٹولنگ صرف خراب حصے ہی پیدا نہیں کرتی ہے۔ یہ پریس کو نقصان پہنچاتا ہے، آپریٹرز کو زخمی کرتا ہے، اور چھ-فگر ٹولنگ کی سرمایہ کاری کو بار بار چلنے والی لاگت کے مرکز میں بدل دیتا ہے۔ اسٹیمپنگ ڈائی مینٹیننس شیڈول کے درمیان فرق جو کام کرتا ہے اور جو صرف کاغذ پر موجود ہے اس کی پیمائش اسکریپ ریٹ، غیر منصوبہ بند ڈاؤن ٹائم، اور فی-حصہ لاگت میں کی جاتی ہے۔
یہ غیر آرام دہ حقیقت ہے: "ڈائی مینٹیننس" کے لیبل والی زیادہ تر دکانیں دراصل ڈائی ریپیر پروگرام چلاتی ہیں۔ بطور سٹیمپنگ ڈائی ماہرآرٹ ہیڈرک نے اشارہ کیا۔اگر آپ کی روزمرہ کی سرگرمیوں میں ٹوٹے ہوئے پیڈز کو ٹھیک کرنا، ڈویل گرنے کے بعد خراب شدہ حصوں کو ویلڈنگ کرنا، یا قرعہ اندازی سے گرے ہوئے حصوں کو کھودنا شامل ہے، تو یہ مرمت ہے، دیکھ بھال نہیں۔ حقیقی بچاؤ کی دیکھ بھال ان اشیاء کو حل کرتی ہے جن پر باقاعدگی سے توجہ دینے کی ضرورت ہوتی ہے اس سے قطع نظر کہ ڈائی کو کتنی اچھی طرح سے بنایا گیا تھا۔
پیداوار کے لیے احتیاطی دیکھ بھال کے نظام الاوقات ختم ہو گئے۔
ایک فنکشنل مینٹیننس پروگرام کیلنڈر کی تاریخوں کے بجائے فالج کی گنتی سے منسلک متعین وقفوں پر چلتا ہے۔ 200 سٹروک فی منٹ چلانے والی ڈائی 40 SPM پر ایک سائیکلنگ سے کہیں زیادہ تیزی سے پہنتی ہے، اس لیے وقت پر مبنی نظام الاوقات اس بات کو مکمل طور پر کھو دیتے ہیں۔ ہٹ کو ٹریک کریں، اور اصل پیداواری حجم کے ارد گرد اپنے معائنہ اور سروس کے سنگ میل بنائیں۔
پیداوار سے واپس آنے والے ہر مرنے کو شیلف پر واپس جانے سے پہلے ان معائنہ چوکیوں سے گزرنا چاہیے:
- سختی کے لئے تمام فاسٹنرز کو چیک کریں؛ ڈھیلے یا غائب ڈوول پنوں کو تلاش کریں جو سیکشن کو تبدیل کرنے کی اجازت دے سکیں۔
- کٹے ہوئے کناروں کا معائنہ کریں کہ کناروں کو چپکنے، پھٹنے یا کریک کرنے کے لیے۔ تیز کرنے کی عجلت کا اندازہ لگانے کے لیے تیار کیے گئے آخری حصوں پر گڑ کی اونچائی کی پیمائش کریں۔
- تھکاوٹ کے دراڑ یا سیٹ (مستقل کمپریشن) کے لئے چشموں کی جانچ کریں۔ کسی بھی اسپرنگس کو تبدیل کریں جو ان کی ریٹیڈ سائیکل کی زندگی کے اختتام تک پہنچتے ہیں۔
- گیلنگ یا میٹریل اٹھانے کے لیے پہننے والی پلیٹوں، کیم کی سطحوں، اور ریڈی کی تشکیل کا معائنہ کریں۔ ضرورت کے مطابق ریگرائنڈ اور ریفٹ کریں۔
- تمام ملبے کو صاف کریں جن میں سلگس، سلیور، اور چکنا کرنے والے مادے کی تعمیر شامل ہے ہر گہا اور کلیئرنس ہول سے۔
- تمام میٹنگ ڈائی سطحوں، گائیڈ پنوں، اور کیم میکانزم کو چکنا کریں۔
- تصدیق کریں کہ تمام حفاظتی محافظ اپنی جگہ پر ہیں اور کام کر رہے ہیں۔
- سٹوریج کے دوران زنگ کی تشکیل کو روکنے کے لیے ڈائی کو اچھی طرح خشک کریں۔
- تصدیق کریں کہ تمام کٹنگ پنچ بغیر کسی گھماؤ ڈھیلے کے اپنے ریٹینرز میں محفوظ ہیں۔
تیز کرنے کے وقفے مواد اور پیداوار کے تقاضوں کے لحاظ سے مختلف ہوتے ہیں، لیکن ایک عملی رہنما خطوط یہ ہے کہ اس حصے کی زیادہ سے زیادہ قابل اجازت تصریح سے تجاوز کرنے سے پہلے burrs کو تیز کیا جائے۔ آپریٹرز کی شکایت تک انتظار کرنے کا مطلب ہے کہ ڈائی پہلے ہی کچھ عرصے سے معمولی یا مسترد ہونے والے حصے تیار کر رہی ہے۔ پرایکٹیو شارپننگ، سٹروک کی گنتی کے اہداف کے ذریعے شروع کی جاتی ہے جو تاریخی گڑ کی پیمائش کے اعداد و شمار کے خلاف توثیق کی جاتی ہے، حصوں کو مسلسل انداز میں رکھتی ہے۔
تیز کرتے وقت، پیسنے والے پہیے کا انتخاب زیادہ تر دکانوں کے احساس سے زیادہ اہمیت رکھتا ہے۔ ٹول اسٹیل جیسے D2 اور پاؤڈر دھاتوں میں سخت کاربائیڈ پول ہوتے ہیں جو روایتی پہیوں کے خلاف مزاحمت کرتے ہیں۔ ایک وہیل جو آزادانہ طور پر ٹوٹنے کے بجائے لوڈ ہوتا ہے، ضرورت سے زیادہ گرمی پیدا کرتا ہے، جو آپ جس حصے کو بحال کرنے کی کوشش کر رہے ہیں اسے نرم، گرم-چیک یا کریک کر سکتا ہے۔ فلڈ کولنٹ کا استعمال کریں، مٹیریل-مماثل پہیوں کے لیے اپنے رگڑنے والے سپلائر سے مشورہ کریں، اور بٹن کی سیدھ میں پنچ-سے-برقرار رکھنے کے لیے ڈائی سیکشن میں کاٹنے والی قوتوں کو متوازن رکھنے والے شیئر اینگلز کو پیس لیں۔
خرابیوں کا سراغ لگانا Burrs اور جہتی بڑھے
جب حصوں کا معائنہ ناکام ہونا شروع ہو جاتا ہے، تو علامت اس کی وجہ کی طرف اشارہ کرتی ہے اگر آپ جانتے ہیں کہ اسے کیسے پڑھنا ہے۔ اسٹیمپنگ میں burr کی تشکیل کا ازالہ کرنا، مثال کے طور پر، تقریباً ہمیشہ ہی کلیئرنس کے انحطاط کا پتہ لگاتا ہے۔ مکے اور بٹن آہستہ آہستہ پہنتے ہیں، ان کے درمیان موثر فرق کو بڑھاتے ہیں۔ اس بڑھتے ہوئے خلاء کا مطلب ہے کہ مواد فریکچر ہونے سے پہلے کلیئرنس زون میں مزید گھومتا ہے، جس سے ہر ایک لگاتار ہٹ پر بھاری گڑبڑ پیدا ہوتی ہے۔
جہتی بہاؤ ایک مختلف کہانی سناتا ہے۔ جب سوراخ کے مقامات یا پروفائل کے طول و عرض ایک پروڈکشن رن پر بتدریج تبدیل ہوتے ہیں، تو بنیادی وجہ عام طور پر پہننے والی-غلط ترتیب ہوتی ہے: گائیڈ پنوں کا ڈھیلا ہونا، پہنے ہوئے ڈویلز پر ڈائی سیکشنز شفٹ ہونا، یا پنچ ریٹینرز گرفت کھو رہے ہیں۔ اچانک جہتی تبدیلیاں، اس کے برعکس، میکانکی خرابی کی تجویز کرتی ہیں جیسے ٹوٹا ہوا ڈوول، ٹوٹا ہوا ڈائی سیکشن، یا بے گھر شیم اسٹیک۔
سلگ کھینچنے کے اسباب اور حل خاص توجہ کے مستحق ہیں کیونکہ پروگریسو ڈائی کے ذریعے لے جانے والا ایک ہی کھینچا ہوا سلگ ایک ہی جھٹکے میں ہر بہاو والے اسٹیشن کو نقصان پہنچا سکتا ہے۔ سلگس گھماؤ کی وجہ سے تخلیق کردہ ویکیوم جیبوں کی وجہ سے چہروں سے چپک جاتی ہیں، بڑی کٹنگ کلیئرنس جو پریس-فیٹ برقرار رکھنے کے اثر کو ختم کرتی ہے، سطح پیسنے سے مقناطیسی مکے، یا تھکے ہوئے اسپرنگ ایجیکٹرز جو سلگ کو مزید آگے نہیں بڑھاتے ہیں۔ مؤثر انسدادی اقدامات میں ویکیوم کو توڑنے کے لیے پنچ سینٹرز کے ذریعے ہوا کے چھوٹے سوراخوں کو نکالنا، ریورس-ٹیپر ڈائی بٹن کا استعمال کرنا جو سلگس کو کمپریشن میں رکھتے ہیں، اسپرنگ-لوڈڈ ایجیکٹرز کو انسٹال کرنا، پیسنے کے بعد تمام اجزاء کو ڈی میگنیٹائز کرنا، اور چکنا کرنے والے viscos کے مسائل کو کم کرنا شامل ہیں۔
مندرجہ ذیل جدول پیداوار کی سب سے عام علامات کو ان کی ممکنہ بنیادی وجوہات اور اصلاحی اقدامات کے لیے نقشہ بناتا ہے:
| علامت | ممکنہ جڑ کی وجہ | اصلاحی اقدام |
|---|---|---|
| ضرورت سے زیادہ یا بڑھتی ہوئی burrs | پنچ/بٹن پہننے سے موثر کلیئرنس میں اضافہ ہوتا ہے۔ | کٹنگ کناروں کو تیز کرنا؛ کلیئرنس کی تصدیق کریں اور اگر برداشت سے باہر ہو تو دوبارہ ترتیب دیں۔ |
| صرف ایک طرف burrs | پنچ-سے-مرنے کی غلط ترتیب (گائیڈ پہننا، ڈھیلے حصے) | پہننے کے لیے گائیڈ پن/بشنگ چیک کریں۔ ڈولز کا معائنہ کریں اور ڈائی سیکشنز کو دوبارہ سخت کریں۔ |
| بتدریج جہتی بہاؤ | گائیڈ کے اجزاء، پائلٹ پن، یا تلاش کرنے والی خصوصیات پر پہنیں۔ | پہنے ہوئے پائلٹوں کو تبدیل کریں؛ ریبش گائیڈز؛ پٹی رجسٹریشن کی درستگی کی تصدیق کریں۔ |
| اچانک جہتی تبدیلی | ٹوٹا ہوا ڈویل، پھٹا ہوا حصہ، یا بے گھر جزو | جدا اور معائنہ؛ ناکام اجزاء کو تبدیل کریں؛ ڈائی شٹ اونچائی کی تصدیق کریں۔ |
| سلگ پٹی پر کھینچ رہا ہے۔ | ویکیوم، ضرورت سے زیادہ کلیئرنس، مقناطیسیت، یا کمزور ایجیکٹر | وینٹ مکے؛ برقرار رکھنے کے بٹن انسٹال کریں؛ غیر مقناطیسی کرنا ایجیکٹر اسپرنگس کو تبدیل کریں۔ |
| وقت سے پہلے پنچ ٹوٹنا | ضرورت سے زیادہ قینچ کا بوجھ، غلط ترتیب، ناکافی پشت پناہی، یا اسٹیل کا غلط درجہ | سیدھ کی تصدیق کریں؛ بیکنگ پلیٹ کی سختی چیک کریں؛ سٹیل کے انتخاب کا اندازہ کریں؛ قینچ زاویہ شامل کریں |
| پٹی غلط کھانا یا بکسوا | کمزور یا ٹوٹے ہوئے لفٹر اسپرنگس؛ فیڈ پاتھ میں ملبہ؛ غلط فیڈ ریلیز ٹائمنگ | لفٹر اسپرنگس کو تبدیل کریں؛ صاف مرنے؛ پریس فیڈ ٹائمنگ اور ریلیز اینگل کو ایڈجسٹ کریں۔ |
تشخیصی نقطہ نظر سیدھا ہے: علامات کا مشاہدہ کریں، شناخت کریں کہ آیا یہ بتدریج ظاہر ہوا یا اچانک، پتہ لگائیں کہ اس حصے یا پٹی پر کہاں خرابی واقع ہوئی ہے، اور اس جگہ سے پیچھے کی طرف ذمہ دار ڈائی جزو تک ٹریس کریں۔ آہستہ آہستہ شروع ہونے کا مطلب ہے پہننا۔ اچانک شروع ہونے کا مطلب ناکامی ہے۔ حصہ پر مقام براہ راست اسٹیشن یا اس میں شامل جزو کی طرف اشارہ کرتا ہے۔
ڈیزائن اور سطحی علاج کے ذریعے ڈائی لائف کو بڑھانا
رد عمل کی دیکھ بھال ایک ڈائی چلتی رہتی ہے۔ فعال حکمت عملی ہر سروس کے درمیان وقفہ کو بڑھاتی ہے، اس میں بہتری لاتی ہے کہ سٹیمپنگ ڈائی لائف کو بیس لائن کی توقعات سے کہیں زیادہ بڑھایا جائے۔ تین نقطہ نظر قابل پیمائش نتائج فراہم کرتے ہیں:
سطح کے علاج اور ملعمع کاریجزو جیومیٹری کو تبدیل کیے بغیر لباس- مزاحم رکاوٹ شامل کریں۔PVD (جسمانی بخارات جمع) کوٹنگزانتہائی پتلی فلمیں (عام طور پر 1-5 مائکرون) مواد جیسے TiN، TiCN، یا AlTiN کو سخت ڈائی پرزوں پر جمع کریں۔ یہ کوٹنگز سطح کی سختی کو 3000+ HV تک بہتر کرتی ہیں، رگڑ اور گیلنگ کو کم کرتی ہیں، اور تھرمل انحطاط کے خلاف مزاحمت کرتی ہیں۔ چونکہ فلمیں رسمی اور انتہائی پتلی ہوتی ہیں، اس لیے وہ جہتی رواداری یا پنچ-ٹو-کلیئرنس کو متاثر نہیں کرتی ہیں۔ AlTiN-کی بنیاد پر کوٹنگز خاص طور پر ترقی پسند ڈائی پنچوں کے لیے موثر ہیں جو اعلیٰ طاقت والے اسٹیل پر کام کرتے ہیں، جبکہ TiCN سٹیشنوں کی تشکیل میں چپکنے والے لباس اور مواد کو اٹھانے کو کم کرتا ہے۔ بہت سی دکانیں کم سے کم قیمت پر پہننے کی مزاحمت کو بحال کرنے کے لیے ہر ریگرائنڈ سائیکل کے بعد مکے اور بٹن کو دوبارہ لگاتی ہیں۔
ڈیزائن میں ترمیمجو تناؤ کے ارتکاز کو کم کرتے ہیں ماخذ پر اجزاء کی زندگی کو بڑھاتے ہیں۔ پنچ کندھوں پر بڑا ریڈی شامل کرنا، چوٹی کاٹنے کی قوت کو کم کرنے کے لیے مناسب قینچ والے زاویوں کو شامل کرنا، اور پتلی پنچوں کے لیے مناسب کراس-سیکشنل موٹائی کا تعین کرنا یہ سب ان حالات کو روکتے ہیں جو قبل از وقت ناکامی کا سبب بنتے ہیں۔ بعض اوقات دائمی ٹوٹ پھوٹ کے مسئلے کا سب سے طویل-پائیدار حل بہتر اسٹیل یا زیادہ بار بار تیز کرنا نہیں ہے۔ یہ تناؤ کو ختم کرنے کے لیے جزو کو دوبارہ ڈیزائن کر رہا ہے جو اس کا سبب بنتا رہتا ہے۔
مادی اپ گریڈدائمی لباس سٹیشنوں کے لئے اقتصادیات کو تبدیل. ایک D2 پنچ کو تبدیل کرنا جس کو ہر 50,000 ہٹ کو کاربائیڈ کے ساتھ تیز کرنے کی ضرورت ہوتی ہے- 500,000 ہٹ تک چلنے والے ورژن کی لاگت پہلے سے زیادہ ہوتی ہے لیکن اس سے نو تیز کرنے والے چکر اور اس سے وابستہ ڈاؤن ٹائم ختم ہوجاتا ہے۔ فیصلہ پیداوار کے حجم پر آتا ہے: اعلی-حجم کے پروگرام پریمیم مواد کا جواز پیش کرتے ہیں کیونکہ ٹولنگ کی سرمایہ کاری بڑھنے کے باوجود فی-جزہ کی دیکھ بھال کی لاگت کم ہوتی ہے۔
مینٹیننس ڈسپلن، ٹربل شوٹنگ کی مہارت، اور لائف ایکسٹینشن کی حکمت عملی-مل کر اس بات کا تعین کرتی ہے کہ آیا سٹیمپنگ ڈائی اپنا ڈیزائن کردہ ROI فراہم کرتی ہے یا اپنی پیداواری زندگی کے دوران وسائل کو ختم کرتی ہے۔ یہ صلاحیتیں ان تنظیموں کے بارے میں بھی بہت کچھ ظاہر کرتی ہیں جو سٹیمپنگ ٹولنگ کی تعمیر اور معاونت کرتی ہیں، جو کہ پیچیدہ، اعلیٰ- والیوم پروگراموں کے لیے ڈائی ڈیزائن پارٹنر کا جائزہ لیتے وقت بالکل اہم ہے۔
کمپلیکس سٹیمپنگ پروجیکٹس کے لیے ڈائی ڈیزائن پارٹنر کا انتخاب
پیداوار میں ڈائی کو برقرار رکھنا ایک چیلنج ہے۔ پہلے جگہ پر اسے صحیح طریقے سے ڈیزائن کرنا اور بنانا ایک اور چیز ہے، اور سخت رواداری کے ساتھ پیچیدہ پروگراموں کے لیے، ملٹی-اسٹیشن پروگریسو لے آؤٹس، یا مادی بہاؤ کے تقاضوں کا مطالبہ کرتے ہیں، یہ چیلنج اکثر اس سے بڑھ جاتا ہے جس سے ایک انجینئرنگ ٹیم اکیلے ہینڈل کر سکتی ہے۔ ڈائی ڈیزائن پارٹنر کا انتخاب کرنے کا طریقہ جاننا اتنا ہی اہم ہو جاتا ہے جتنا کہ خود ڈائی ڈیزائن کو جاننا۔
پیچیدہ پروجیکٹس کے لیے ڈائی ڈیزائن پارٹنر کا جائزہ لینا
ایک قابل ڈائی شاپ مشین کے اجزاء پرنٹ کر سکتی ہے۔ اسٹیل کو کاٹنے سے پہلے ایک غیر معمولی شخص پرنٹ پر سوال کرتا ہے۔ فرق ٹولنگ میں ظاہر ہوتا ہے جو دائمی ایڈجسٹمنٹ کے بغیر رفتار سے چلتا ہے بمقابلہ ٹولنگ جو کاغذ پر کام کرتا ہے لیکن پیداوار میں آپ کا مقابلہ کرتا ہے۔ دونوں کو الگ کیا ہے؟
ایسے شراکت داروں کو تلاش کریں جو ان علاقوں میں حقیقی گہرائی کا مظاہرہ کرتے ہیں:
- ڈھانچے کی مہارت:کیا وہ بتا سکتے ہیں کہ انہوں نے آپ کی درخواست کے لیے مخصوص اسٹرائپر کنفیگریشن، لفٹر کی اونچائی، یا بائی پاس نوچ جیومیٹری کا انتخاب کیوں کیا؟ پارٹنرز جو جزوی پیچیدگی سے قطع نظر ایک ہی ڈائی آرکیٹیکچر کو ڈیفالٹ کرتے ہیں وہ سرخ پرچم ہیں۔
- کلیئرنس اور برر کنٹرول میں مہارت:کیا وہ آپ کے اصل مواد، موٹائی، اور کنارے کے معیار کے تقاضوں کی بنیاد پر پنچ-ڈائی کلیئرنس کو-آپٹمائز کرتے ہیں، یا وہ پورے بورڈ پر عام فیصد لاگو کرتے ہیں؟
- مواد کے بہاؤ کا مسئلہ-حل کرنا:سٹیشنز بنانے اور ڈرائنگ کرنے کے لیے، کیا وہ ڈراؤ ان- کا انتظام کرنے، جھریوں کے رحجان کو کنٹرول کرنے، اور بروٹ فورس کے بجائے جیومیٹری کے ذریعے اسپرنگ بیک کی تلافی کرنے کے تجربے کا مظاہرہ کر سکتے ہیں؟
- گھر میں - ٹول بنانے کی صلاحیت:گھر کے اندر-انجینئرنگ اور ٹول میکنگ والے سپلائیرز تیزی سے اعادہ کر سکتے ہیں، ڈیزائن کے ارادے اور دکان-فرش پر عمل درآمد کے درمیان سخت مواصلت کو برقرار رکھ سکتے ہیں، اور الگ الگ تنظیموں کے درمیان ہینڈ آف میں تاخیر کے بغیر آزمائشی مسائل کو حل کر سکتے ہیں۔
- باہمی تعاون کے ساتھ ڈیزائن کی تکرار:بہترین شراکت دار آپ کی انجینئرنگ ٹیم کے ساتھ تعاون کرنے والوں کے طور پر پیش آتے ہیں، نہ کہ آرڈر لینے والے۔ وہ ان خصوصیات کو پیچھے دھکیلتے ہیں جو پیداوار میں سر درد کا سبب بنیں گے، ایسے متبادل تجویز کریں گے جو لاگت کو کم کریں، اور اسٹیل پر کام کرنے سے پہلے نقلی نتائج کا اشتراک کریں۔
- ثابت شدہ صنعت کا تجربہ:ڈیز کی مخصوص مثالیں پوچھیں جو انہوں نے اسی طرح کے حصے جیومیٹریوں، مواد اور حجم کے لیے بنائے ہیں۔ آپ کی درخواست کی قسم کے ساتھ تجربہ، چاہے آٹوموٹیو سٹرکچرل، الیکٹریکل کنیکٹر، یا آلات ہاؤسنگ، سیکھنے کے منحنی خطوط کو کم کرتا ہے جو دوسری صورت میں آپ کی آزمائش کے دوران ظاہر ہوتا ہے۔
کسٹم ڈائی سلوشنز میں تلاش کرنے کے لیے کلیدی صلاحیتیں۔
کمپلیکس سٹیمپنگ ڈائی انجینئرنگ سروسز آپ کے بتائے ہوئے کام سے آگے بڑھ جاتی ہیں۔ اصل قدر اس وقت ظاہر ہوتی ہے جب کوئی پارٹنر ان مسائل کی نشاندہی کرتا ہے جو آپ نے ابھی تک نہیں دیکھی ہیں: ایک پٹی کی ترتیب جو مواد کو ضائع کرتی ہے، ایک اسٹیشن کی ترتیب جو کیریئر کے جالوں پر غیر ضروری تناؤ پیدا کرتی ہے، یا تشکیل دینے والا رداس جو پیداواری مواد میں تقسیم پیدا کرے گا جو کہ معمولی قیاس سے زیادہ مشکل ہے۔
اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز کا جائزہ لیتے وقت، ان سپلائرز کو ترجیح دیں جو پروڈکشن کی توثیق کے ذریعے تصور سے سپورٹ کو ختم کرنے-کی پیشکش کرتے ہیں۔YICENاس ماڈل کی مثال دیتا ہے، ٹولنگ انجینئرز کو ڈیزائن کرنے کے لیے جوڑتا ہے-ڈائی سٹرکچر، اجزاء کی تفصیلات، پنچ اور لفٹر ڈیزائن، بائی پاس نوچ جیومیٹری، برر کنٹرول آپٹیمائزیشن، اور میٹریل فلو انجینئرنگ کا احاطہ کرتا ہے۔ انجینئرنگ-ڈائی ڈیولپمنٹ کے گہرے پہلوؤں پر ان کی توجہ انہیں ایسے پروگراموں کے لیے ایک مضبوط فٹ بناتی ہے جہاں معیاری کیٹلاگ ٹولنگ کم پڑتی ہے اور حسب ضرورت مسئلہ-حل کرنے سے نتیجہ نکلتا ہے۔
کسی ایک سپلائر سے ہٹ کر، شراکت داری کا ارتکاب کرنے سے پہلے ان ڈائی سپلائر کی تشخیص کے معیار کو عملی چیک لسٹ کے طور پر استعمال کریں:
- تقابلی پیچیدگی، مواد، اور حجم کی ضروریات کے ساتھ منصوبوں سے حوالہ جات کی درخواست کریں.
- ان کے آزمانے کے عمل کے بارے میں پوچھیں: کیا وہ شپنگ سے پہلے پہلے-پرزوں کو اپنے پریس پر چلاتے ہیں، یا کیا آپ کا پروڈکشن پریس ٹرائی آؤٹ پلیٹ فارم بن جاتا ہے؟
- معیاری آلات اور سہولیات کی تصدیق کریں بشمول وائر EDM، CNC مشینی مراکز، سطح پیسنے، اور گھر میں-ہیٹ ٹریٹمنٹ یا اہل ہیٹ ٹریٹمنٹ پارٹنرز۔
- اقتباس کے مرحلے کے دوران ردعمل کا اندازہ کریں۔ ایک پارٹنر آپ کے پیسے حاصل کرنے سے پہلے جواب دینے میں سست ہوتا ہے اس کے بعد شاذ و نادر ہی رفتار ہوتی ہے۔
- تصدیق کریں کہ آیا وہ جاری ڈائی مینٹیننس سپورٹ یا تاحیات سروس کے معاہدے پیش کرتے ہیں جو پروڈکشن کے آغاز کے بعد آپ کی ٹولنگ سرمایہ کاری کی حفاظت کرتے ہیں۔
اس گائیڈ میں شامل مضامین، کلیئرنس کیلکولیشنز اور سٹرپ لے آؤٹ آپٹیمائزیشن سے لے کر ٹرائی آؤٹ ایڈجسٹمنٹ اور احتیاطی دیکھ بھال تک، اس علمی بنیاد کی نمائندگی کرتے ہیں جسے آپ کے ڈائی پارٹنر کو روانی سے ظاہر کرنا چاہیے۔ ایک سپلائر جو ان اصولوں کو گہرائی سے سمجھتا ہے وہ ٹولنگ تیار کرے گا جو سروس کے وقفوں کے درمیان زیادہ چلتا ہے، پہلی ہٹ سے صاف ستھرا پرزہ تیار کرتا ہے، اور جب مواد یا حجم کے تقاضے پروگرام کے درمیان منتقل ہوتے ہیں تو زیادہ خوبصورتی سے اپناتا ہے۔ یہ صرف ایک وینڈر کے بجائے پارٹنر کے انتخاب پر واپسی ہے۔
شیٹ میٹل سٹیمپنگ ڈائی ڈیزائن اور ڈائی میکنگ پریکٹس کے اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اور کمپاؤنڈ ڈائی میں کیا فرق ہے؟
ایک کمپاؤنڈ ڈائی ایک پریس اسٹروک کے دوران ایک ہی اسٹیشن میں بیک وقت متعدد کٹنگ آپریشن انجام دیتا ہے، جس سے بہترین سوراخ-سے-کنارے کی درستگی کے ساتھ فلیٹ پرزے تیار ہوتے ہیں۔ ایک پروگریسو ڈائی ترتیب میں ترتیب دیئے گئے متعدد اسٹیشنوں کا استعمال کرتا ہے، جس میں پٹی ایک پچ فی اسٹروک کو آگے بڑھاتی ہے لہذا ہر سائیکل تکمیل کے مختلف مراحل پر کئی حصوں پر کام کرتا ہے۔ پروگریسو ڈیز زیادہ حصے کی پیچیدگی کو ہینڈل کرتی ہے جس میں مشترکہ کٹنگ، موڑنے اور تشکیل دینا شامل ہے، جبکہ کمپاؤنڈ ڈیز آسان جیومیٹریوں کے لیے کم ٹولنگ لاگت اور بہتر حصہ فلیٹنس پیش کرتے ہیں۔ درمیانے-حجم کے فلیٹ حصوں کے لیے کمپاؤنڈ ٹولنگ کا انتخاب کریں جن میں سخت پوزیشنی رواداری کی ضرورت ہوتی ہے، اور اعلی-حجم کثیر-فیچر والے حصوں کے لیے ترقی پسند ٹولنگ کا انتخاب کریں جن میں خودکار کوائل فیڈنگ کی ضرورت ہوتی ہے۔
2. آپ شیٹ میٹل سٹیمپنگ کے لیے پنچ-سے-کلیئرنس کا حساب کیسے لگاتے ہیں؟
پنچ-سے-ڈائی کلیئرنس کا حساب ہر طرف مواد کی موٹائی کے فیصد کے طور پر کیا جاتا ہے۔ معیاری نقطہ آغاز تقریباً 10% فی سائیڈ ہے، حالانکہ جدید مشق اکثر ٹولنگ کے دباؤ کو کم کرنے اور ڈائی لائف کو بڑھانے کے لیے 11-20% کا استعمال کرتی ہے۔ اس طریقہ کار میں ورک پیس کے مواد کی شناخت، اسٹاک کی موٹائی کی تصدیق، مواد کی قسم اور تناؤ کی طاقت کی بنیاد پر انجینئرنگ ریفرنس ٹیبلز سے تجویز کردہ کلیئرنس فیصد کو دیکھنا، پھر ہر طرف کلیئرنس حاصل کرنے کے لیے اس فیصد سے موٹائی کو ضرب دینا شامل ہے۔ بلیننگ کے لیے، ڈائی اوپننگ مطلوبہ خالی سائز سے میل کھاتی ہے جبکہ پنچ کلیئرنس سے دوگنا کم ہوتا ہے۔ ہول پنچنگ کے لیے، پنچ مطلوبہ سوراخ کے سائز سے میل کھاتا ہے جبکہ ڈائی اوپننگ کلیئرنس سے دوگنا بڑا ہوتا ہے۔ سخت مواد کو وسیع تر کلیئرنس کی ضرورت ہوتی ہے، جب کہ معتدل مواد اور درست کام سخت خلا کا مطالبہ کرتے ہیں۔
3. سٹیمپنگ ڈیز میں گڑ کی تشکیل کا کیا سبب بنتا ہے اور آپ اسے کیسے ٹھیک کرتے ہیں؟
گڑ کی تشکیل بنیادی طور پر انحطاط پذیر پنچ-سے-ترقی پسند کنارے کے لباس کی وجہ سے مرنے والے کلیئرنس کے نتیجے میں ہوتی ہے۔ جیسے جیسے مکے اور بٹن پہنتے ہیں، ان کے درمیان موثر فاصلہ بڑھتا جاتا ہے، جس سے مواد کو فریکچر ہونے سے پہلے کلیئرنس زون میں مزید رول کرنے کی اجازت ملتی ہے، جو ہر ایک لگاتار ہٹ کے ساتھ بھاری گڑبڑ پیدا کرتا ہے۔ ایک-طرفہ burrs گھسے ہوئے گائیڈ پنوں یا ڈھیلے ڈائی سیکشنز سے پنچ-سے-غلط ترتیب کی نشاندہی کرتے ہیں۔ اصلاحی اقدامات میں burrs کے حصے کی قابل اجازت تصریح سے زیادہ ہونے سے پہلے کٹنگ کناروں کو تیز کرنا، اگر یہ برداشت سے باہر ہو گیا ہے تو اس کی تصدیق اور اسے دوبارہ ترتیب دینا، گائیڈ پنوں اور پہننے کے لیے جھاڑیوں کی جانچ کرنا، اور ڈائی سیکشنز کو صحیح طریقے سے موجود رہنے کو یقینی بنانے کے لیے ڈویلز کا معائنہ کرنا شامل ہیں۔ بصری معائنہ کے بجائے فالج کی گنتی کے اہداف سے شروع ہونے والی فعال تیز کاری معمولی حصوں کی توسیع کو روکتی ہے۔
4. ڈائی پنچز اور بٹنوں پر مہر لگانے کے لیے کون سا ٹول اسٹیل بہترین ہے؟
بہترین ٹول اسٹیل مخصوص ایپلی کیشن پر منحصر ہے۔ D2 (ہائی-کاربن ہائی-کرومیم) ہائی-حجم خالی کرنے اور چھیدنے پر حاوی ہے کیونکہ یہ گرمی کے علاج کے بعد اعلی کھرچنے کے خلاف مزاحمت اور جہتی استحکام پیش کرتا ہے۔ A2 (ہوا-سخت ہونا) D2 کے مقابلے میں بہتر سختی فراہم کرتا ہے، اسے بہتر بناتا ہے جہاں اثر جھٹکا یا پتلے کراس-حصوں سے چپکنے کا خطرہ پیدا ہوتا ہے، جیسے کہ متحرک بوجھ کے نیچے مکے بنانا۔ M2 (ہائی-اسپیڈ اسٹیل) بلند درجہ حرارت پر سختی کو برقرار رکھتا ہے، تیز رفتار-سائیکل چلانے کا ایک فائدہ ترقی پسند مر جاتا ہے جہاں رگڑ والی گرمی روایتی ٹھنڈے-کام کے اسٹیل کو نرم کر دیتی ہے۔ سٹینلیس سٹیل یا سلکان سٹیل لیمینیشن جیسے کھرچنے والے مواد پر سٹیمپنگ کرنے والے سٹیشنز کے لیے، ٹنگسٹن کاربائیڈ انسرٹس انتہائی لباس زندگی فراہم کرتے ہیں جس کی پیمائش لاکھوں اضافی ہٹ میں ہوتی ہے۔ ان درجات کے پاؤڈر میٹالرجی ویریئنٹس بہتر کاربائیڈ ڈھانچے کے ذریعے بیک وقت بہتر سختی اور پہننے کی مزاحمت پیش کرتے ہیں۔
5. آپ پیچیدہ سٹیمپنگ پروجیکٹس کے لیے قابل اعتماد ڈائی ڈیزائن پارٹنر کا انتخاب کیسے کرتے ہیں؟
ڈائی سٹرکچر کی مہارت، کلیئرنس اور برر کنٹرول کی مہارت، مواد کے بہاؤ کا مسئلہ-حل کرنے کی صلاحیت، اور گھر میں ٹول بنانے کی صلاحیت پر ممکنہ شراکت داروں کا جائزہ لیں۔ ایک مضبوط پارٹنر اسٹیل کو کاٹنے سے پہلے آپ کے ڈیزائن پر سوال کرتا ہے، عام فیصد کی بجائے اصل مواد اور کنارے کے معیار کی ضروریات کی بنیاد پر کلیئرنس کو بہتر بناتا ہے، اور جیومیٹری کے ذریعے ڈرا-اور اسپرنگ بیک کے انتظام کے تجربے کا مظاہرہ کرتا ہے۔ YICHEN جیسے فراہم کنندگان ڈیزائن-ہیوی اسٹیمپنگ ڈائی چیلنجز میں مہارت رکھتے ہیں جس میں ڈائی ڈھانچہ، اجزاء کی تفصیلات، لفٹر ڈیزائن، بائی پاس نوچ جیومیٹری، اور میٹریل فلو انجینئرنگ شامل ہیں۔ کلیدی تشخیص کے معیار میں تقابلی پروجیکٹس سے حوالہ جات کی درخواست کرنا، اس بات کی تصدیق کرنا کہ آیا وہ اپنے پریس پر پہلے-پرزے چلاتے ہیں، معیاری آلات جیسے وائر EDM اور CNC مشینی کی تصدیق کرنا، اور کوٹنگ کے مرحلے کے دوران ردعمل کا اندازہ لگانا شامل ہیں۔


