


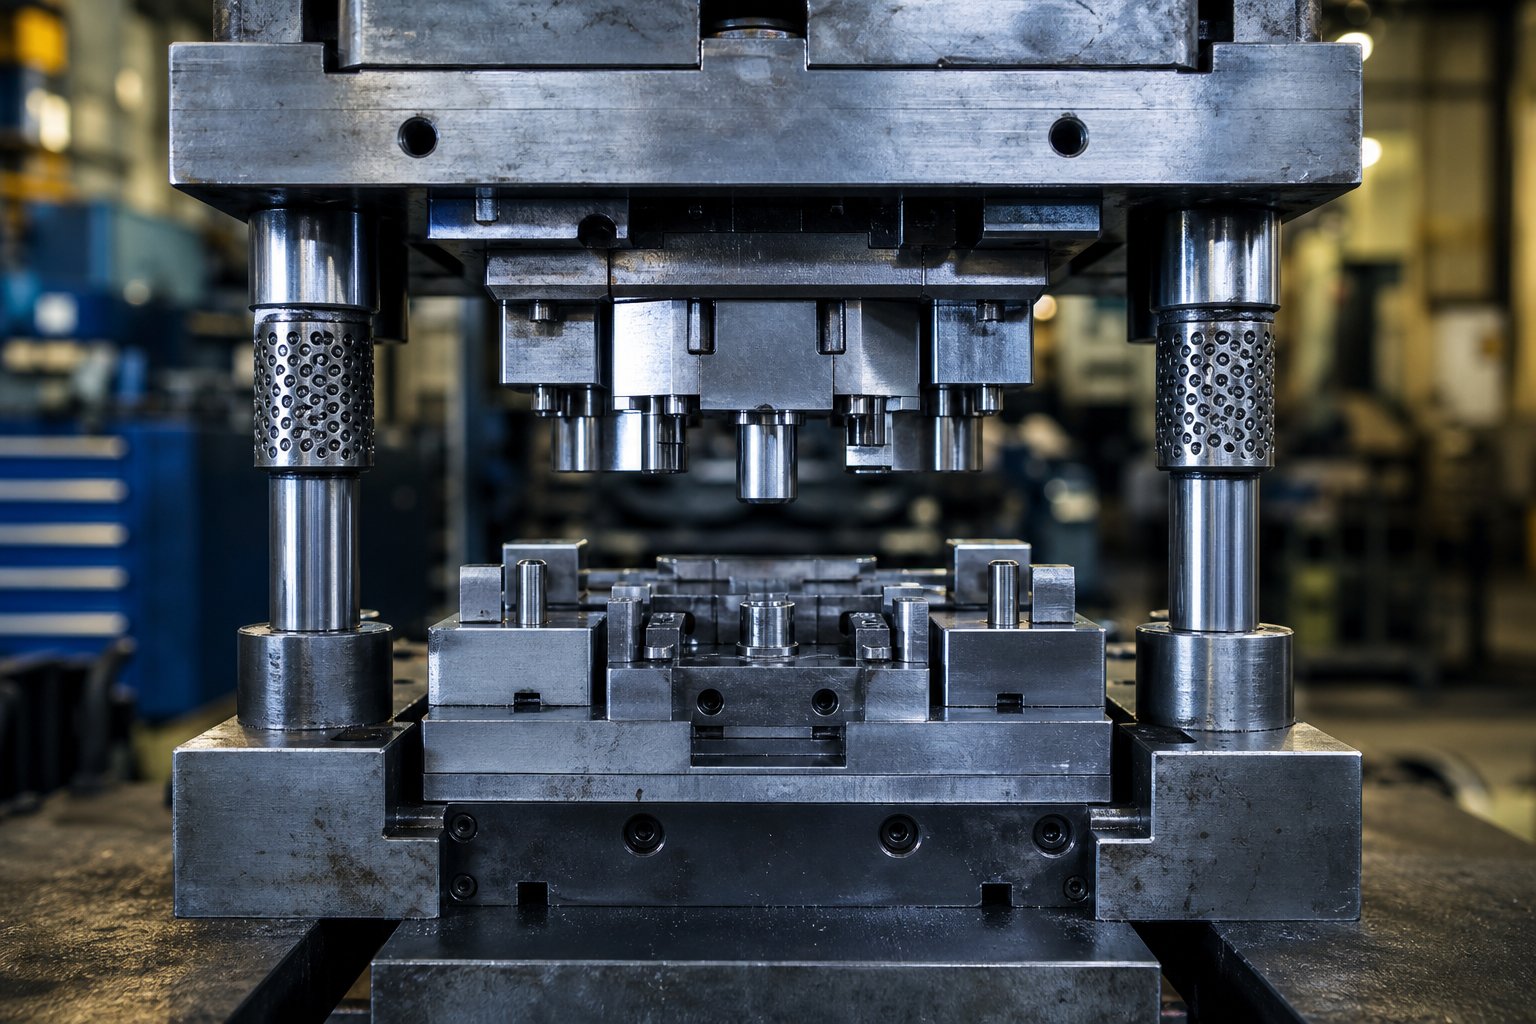
ایک سٹیمپنگ ٹول ڈائی اصل میں کیا کرتا ہے۔
جب سٹیل کی ایک فلیٹ شیٹ پریس میں داخل ہوتی ہے اور مکمل بریکٹ، کنیکٹر، یا باڈی پینل کے طور پر باہر نکلتی ہے، تو اس تبدیلی کا ذمہ دار سٹیمپنگ ٹول ڈائی ہوتا ہے۔ یہ آسان لگتا ہے، لیکن اس کے پیچھے کی انجینئرنگ اس بات کا تعین کرتی ہے کہ آیا آپ کو پیمانے پر مستقل حصے ملتے ہیں یا ردیوں سے بھرے سکریپ ڈبے۔
سٹیمپنگ ٹول ڈائی کیا ہے۔
توایک سٹیمپنگ ڈائی کیا ہےبالکل؟ اس کے مرکز میں، یہ سخت اجزاء - پنچ، ڈائی بلاک، اسٹرائپر پلیٹ، اور گائیڈ سسٹم - کی ایک انجینئرڈ اسمبلی ہے جو مکینیکل یا ہائیڈرولک پریس کے اندر نصب ہے۔ جب پریس کے چکر لگتے ہیں، تو یہ اسمبلی کنٹرولڈ طاقت کا استعمال کرتی ہے تاکہ دھات کے فلیٹ خالی جگہوں کو کاٹنے، موڑنے یا بنانے کے لیے جال-شکل کے حصوں کو دوبارہ قابل درستگی کے ساتھ بنا سکے۔
ایک سٹیمپنگ ٹول ڈائی ایک درستگی-انجینئرڈ ٹولنگ اسمبلی ہے جو فلیٹ شیٹ میٹل کو کاٹنے، موڑنے یا بنانے کے عمل کے ذریعے تیار شدہ اجزاء میں تبدیل کرنے کے لیے کنٹرولڈ فورس کا استعمال کرتی ہے۔
آپ سوچ سکتے ہیں: سانچوں یا جنرل پریس ٹولنگ کے مقابلے میں ڈیز کیا ہیں؟ فرق اہمیت رکھتا ہے۔ ایک مولڈ شکل والا مواد جو مائع یا لچکدار حالت میں شروع ہوتا ہے - سوچ انجیکشن-مولڈ پلاسٹک یا ڈائی-کاسٹ ایلومینیم۔ ایک سٹیمپنگ ڈائی، اس کے برعکس، کمرے کے درجہ حرارت پر ٹھوس شیٹ میٹل پر کام کرتی ہے، اسے کسی گہا کو بھرنے کے بجائے مکینیکل قوت کے ذریعے نئی شکل دیتی ہے۔ اور جب کہ "ٹولنگ" ہے۔وسیع چھتری اصطلاحتمام مینوفیکچرنگ ایڈز (فکسچر، جیگس، گیجز، اور مزید) کا احاطہ کرتے ہوئے، ڈائی ایک مخصوص جسمانی آلہ ہے جو سٹیمپنگ کے عمل کے دوران حصہ جیومیٹری کی وضاحت کرتا ہے۔ یہ سمجھنا کہ سٹیمپنگ آپریشن کیا ہے بمقابلہ فارمنگ کے دیگر طریقوں کا آغاز یہیں سے ہوتا ہے - ڈائی کے ساتھ۔
مینوفیکچرنگ میں سٹیمپنگ ڈیز کیوں اہمیت رکھتی ہے۔
اگر آپ پوچھ رہے ہیں کہ پیداواری نقطہ نظر سے مینوفیکچرنگ میں کیا مر جاتا ہے، تو جواب کا تعلق براہ راست حجم، مستقل مزاجی اور لاگت سے ہے۔ میٹل اسٹیمپنگ ڈائی مینوفیکچررز کو اس قابل بناتی ہے کہ وہ ہزاروں یا اس سے بھی لاکھوں ایک جیسے پرزے تیار کر سکیں،0.0002 انچ. آٹوموٹیو ڈور پینلز، الیکٹرانک شیلڈنگ کین، ایپلائینس ہاؤسنگز، ایرو اسپیس سٹرکچرل کلپس - سبھی اسٹیمپنگ ٹول پر انحصار کرتے ہیں اور کم سے کم تغیر کے ساتھ تیز رفتاری سے چلنے والی ڈائی اسمبلیز۔
ڈائی کوالٹی براہ راست تین چیزوں کو کنٹرول کرتی ہے جن کا سورسنگ مینیجرز اور انجینئرز سب سے زیادہ خیال رکھتے ہیں: جزوی برداشت، سطح کی تکمیل، اور فی-پیس لاگت۔ ایک کنواں-بلٹ ڈائی سکریپ کو کم کرتا ہے، ثانوی کارروائیوں کو کم کرتا ہے، اور سائیکل کے اوقات کو مختصر رکھتا ہے۔ ایک ناقص ڈیزائن burrs، جہتی بڑھے، اور غیر منصوبہ بند ڈاؤن ٹائم تخلیق کرتا ہے جو پوری سپلائی چین میں لہراتا ہے۔
ڈائی انٹیگریٹی اور پروڈکشن کی کارکردگی کے درمیان یہی تعلق بالکل اسی لیے ہے کہ ڈائی آرکیٹیکچر - کی اقسام، اجزاء، اور مواد کو سمجھنا - کے مہنگے ہونے سے پہلے ناکامیوں کی تشخیص کی طرف پہلا قدم بن جاتا ہے۔
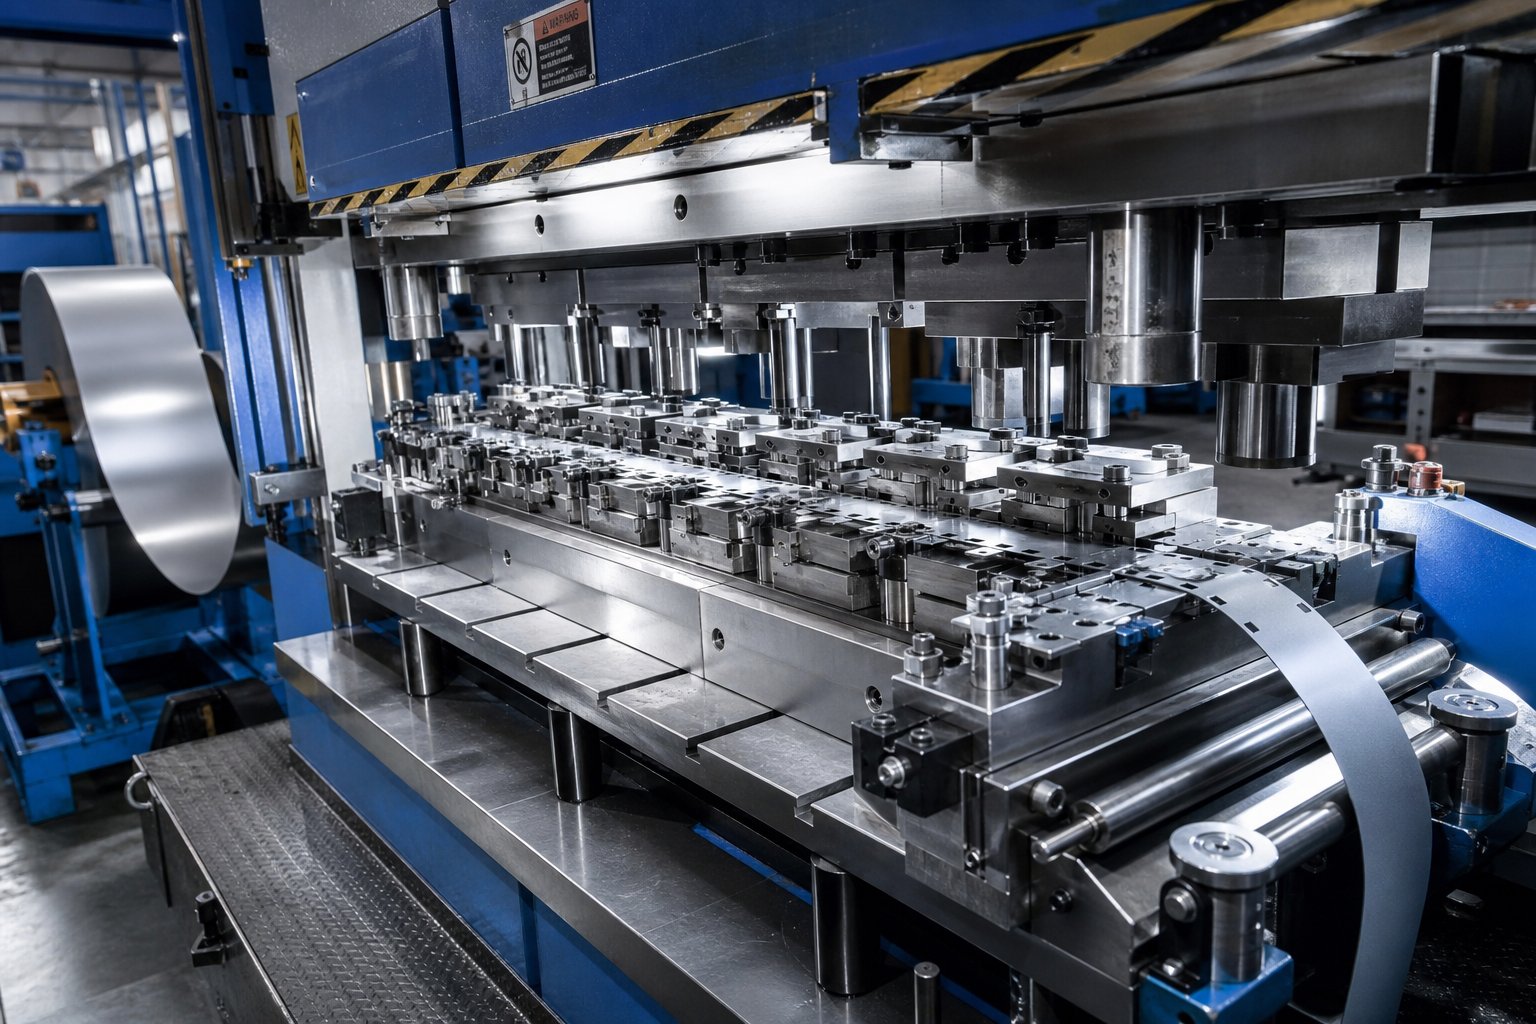
سٹیمپنگ کی اقسام اور ہر ایک کو کب استعمال کرنا ہے۔
ڈائی آرکیٹیکچر ایک-سائز-تمام فیصلے پر فٹ نہیں-ہے۔ اسٹیمپنگ ڈائی کی آپ جس قسم کا انتخاب کرتے ہیں وہ ہر چیز کو نیچے کی طرف - سائیکل کا وقت، فی-ٹکڑا لاگت، ٹولنگ بجٹ، اور یہاں تک کہ آپ جزوی نظرثانی کے درمیان کتنی جلدی محور کر سکتے ہیں اس کی شکل دیتا ہے۔ اپنے حجم یا جیومیٹری کے لیے غلط کنفیگریشن کا انتخاب مارجن کو ختم کرنے کے تیز ترین طریقوں میں سے ایک ہے۔ یہاں یہ ہے کہ کس طرحسٹیمپنگ کی بڑی اقسام مر جاتی ہیں۔عملی طور پر ٹوٹ جاتا ہے.
سادہ آپریشنز کے لیے سنگل-اسٹیشن مر جاتا ہے۔
تصور کریں کہ آپ کو اسٹیل کی پٹی سے خالی فلیٹ واشر کی ضرورت ہے، یا بڑھتے ہوئے سوراخوں کی ایک سیریز کو بریکٹ میں چھیدنا ہوگا۔ ایک سنگل-اسٹیشن ڈائی فی پریس اسٹروک ایک آپریشن ہینڈل کرتا ہے: خالی کرنا، چھیدنا، یا موڑنا۔ ہر ڈائی پروسیس کو الگ تھلگ کیا جاتا ہے، جو ٹولنگ کو سیدھا اور لیڈ ٹائم کم رکھتا ہے۔
اس زمرے میں ایک معیاری ڈائی - کا کہنا ہے کہ، ایک بنیادی بلینکنگ ڈائی - سب سے زیادہ لاگت کا انتخاب ہے-جب آپ کا سالانہ حجم کم سے اعتدال پسند ہو یا جب آپ ان حصوں پر ثانوی آپریشنز چلا رہے ہوں جو پہلے ہی بنیادی تشکیل سے گزر چکے ہوں۔ سیٹ اپ تیز ہے، ٹربل شوٹنگ آسان ہے، اور پیشگی سرمایہ کاری کم سے کم رہتی ہے۔ تجارت؟ ہر اضافی آپریشن کے لیے ایک علیحدہ پریس ہٹ کی ضرورت ہوتی ہے، جس سے حجم بڑھنے کے ساتھ ہی لیبر اور ہینڈلنگ کے وقت میں اضافہ ہوتا ہے۔
ہائی- والیوم رنز کے لیے پروگریسو ڈائز
جب پیداوار کا پیمانہ ہر سال لاکھوں یا لاکھوں حصوں میں ہو جاتا ہے، تو ترقی پسند مرنے والے کام کا ہارس بن جاتے ہیں۔ پروگریسو ڈائی میں دھات کی مہر لگانے کا عمل اس طرح کام کرتا ہے: ایک کوائل-ایک ہی ٹول کے اندر متعدد اسٹیشنوں سے گزرتی ہے۔ ہر پریس اسٹروک بیک وقت اسٹیشن ون پر ایک مختلف آپریشن - چھیدتا ہے، اسٹیشن ٹو پر نشان لگاتا ہے، اسٹیشن تھری پر بنتا ہے - اور ایک مکمل حصہ ہر سائیکل پر آخری اسٹیشن پر گرتا ہے۔
نتیجہ ڈرامائی طور پر کم فی-پیس لاگت اور کم سے کم آپریٹر کی مداخلت ہے۔ ٹریڈ آف ایک اعلیٰ پیشگی ٹولنگ سرمایہ کاری ہے اور ایک طویل ڈیزائن-سے-پروڈکشن لیڈ ٹائم ہے۔ لیکن پیمانے پر، ROI ترقی پسند ڈائی فار اسپیس پر ایک ہی حصے کو متعدد سنگل-سٹیشن سیٹ اپ میں چلاتا ہے۔ یہ وہ جگہ ہے جہاں مر جاتا ہے اور اسٹیمپنگ کی کارکردگی صحیح معنوں میں آپس میں ملتی ہے۔
ٹرانسفر اور کمپاؤنڈ ڈیز
کچھ حصے بہت بڑے یا بہت گہرائی سے کھینچے گئے ہیں جو کیریئر کی پٹی سے جڑے رہنے کے لیے ہیں۔ ٹرانسفر سٹیمپنگ انفرادی خالی جگہوں کو کاٹ کر اور مشینی طور پر انہیں پریس کے اندر سٹیشن سے سٹیشن تک منتقل کر کے حل کرتی ہے۔ آٹوموٹیو باڈی پینلز، کوک ویئر شیل، اور ڈیپ-مکانات عام امیدوار ہیں۔ آپ کو سٹرپ-فیڈ میٹریل کی ہندسی رکاوٹوں کے بغیر پروگریسو ٹولنگ کی ملٹی-اسٹیشن کی کارکردگی ملتی ہے۔
کمپاؤنڈ ڈیز ایک مختلف طریقہ اختیار کرتی ہے۔ وہ متعدد کٹنگ آپریشنز - خالی کرنے اور چھیدنے کے کام انجام دیتے ہیں، مثال کے طور پر ایک اسٹیشن پر ایک ہی پریس اسٹروک میں بیک وقت -۔ کمپاؤنڈ ڈائی میں سٹیمپنگ کا عمل غیر معمولی طور پر فلیٹ، گڑ-مفت پرزے تیار کرتا ہے، جو انہیں دھونے والوں، شیموں اور گسکیٹوں کے لیے مثالی بناتا ہے جہاں چپٹی برداشت بہت ضروری ہے۔
| ڈائی ٹائپ | عام حجم کی حد | جزوی پیچیدگی | رشتہ دار لیڈ ٹائم | متعلقہ ٹولنگ لاگت | بہترین ROI جب... |
|---|---|---|---|---|---|
| سنگل-اسٹیشن | کم سے درمیانے درجے تک | سادہ (ایک آپریشن) | مختصر | کم | سالانہ حجم ~10,000 حصوں سے کم رہتے ہیں یا ثانوی آپریشنز کی ضرورت ہوتی ہے۔ |
| ترقی پسند | اعلیٰ سے بہت اعلیٰ | اعتدال سے اونچائی (جھکنا، شکلیں، چھیدنا) | لمبی | اعلی | حجم ~50 سے زیادہ ہے، 000+ حصے/سال دہرائے جانے والے جیومیٹری کے ساتھ |
| منتقلی | میڈیم سے ہائی | بہت اونچا (بڑا، گہرا-نچا ہوا) | لمبی | بہت اعلی | پرزے پٹی کے لیے بہت بڑے ہیں یا گہری ڈرا کی ضرورت ہے۔ |
| کمپاؤنڈ | کم سے اعلی | کم (فلیٹ، ملٹی-کٹ پروفائلز) | اعتدال پسند | درمیانہ | ہم آہنگی اور مرتکزیت پیچیدگی کی تشکیل سے زیادہ اہمیت رکھتی ہے۔ |
مالیاتی منطق سیدھی ہے: اعلی ٹولنگ سرمایہ کاری صرف اس وقت ادا ہوتی ہے جب حجم اسے کافی تیزی سے کم کر دیتا ہے۔ ایک پروگریسو ڈائی جس کی لاگت ایک سٹیشن سیٹ اپ سے پانچ سے دس گنا زیادہ ہوتی ہے اگر سالانہ ڈیمانڈ آٹومیشن کو جواز بناتی ہے تو پھر بھی ملکیت کی کل قیمت کم کر سکتی ہے۔ اس کے برعکس، کم- والیوم پارٹ کے لیے پیچیدہ ٹرانسفر ڈائی میں زیادہ سرمایہ کاری کرنا سرمایہ کو ٹولنگ میں بند کر دیتا ہے جو کبھی اپنے بریک ایون پوائنٹ تک نہیں پہنچتا۔
ڈائی آرکیٹیکچر کو اپنی پروڈکشن ریئلٹی سے ملانا پہلا اسٹریٹجک فیصلہ ہے۔ لیکن یہاں تک کہ صحیح ڈائی ٹائپ بھی کم کارکردگی کا مظاہرہ کرے گی اگر اس کے اندرونی اجزاء ناقص طور پر بیان کیے گئے ہوں - جو ہمیں اس بات تک پہنچاتا ہے کہ اسمبلی کے اندر اصل میں کیا ہے اور ہر ایک ٹکڑا سٹیمپنگ سائیکل میں کیسے حصہ ڈالتا ہے۔
سٹیمپنگ ڈائی اسمبلی کے اندر کلیدی اجزاء
ایک سٹیمپنگ ڈائی سیٹ ایک پریس میں بولے ہوئے سٹیل کے ٹھوس بلاک کی طرح نظر آ سکتا ہے، لیکن اسے کھولیں اور آپ کو کنسرٹ میں کام کرنے والے درجنوں ایک دوسرے پر منحصر سٹیمپنگ ڈائی پارٹس ملیں گے۔ جب ایک جزو قیاس سے ہٹ جاتا ہے، تو پورا نظام محسوس کرتا ہے کہ یہ - گڑبڑ ظاہر ہوتا ہے، سٹرپس غلط فیڈ ہوتے ہیں، اور گھونسوں کی آوازیں آتی ہیں۔ یہ سمجھنا کہ یہ ٹکڑے کیسے باہم تعامل کرتے ہیں انجینئرز اور خریداروں کو ٹولنگ کی وضاحت کرنے اور مسائل کی تیزی سے تشخیص کرنے کے لیے ایک مشترکہ ذخیرہ الفاظ فراہم کرتا ہے۔
اپر اور لوئر ڈائی اسمبلیاں
ہر دھاتی ڈائی سیٹ دو ساختی حصوں کے ساتھ شروع ہوتا ہے: اوپری جوتا پریس ریم پر چڑھتا ہے، اور نیچے کے جوتے کے بولٹ پریس بیڈ پر۔ یہ بھاری سٹیل پلیٹیں اسمبلی میں ہر دوسرے جزو کی بنیاد کا کام کرتی ہیں۔ انہیں چیسس - کے طور پر سوچیں اگر وہ ٹننج کے نیچے جھکتے ہیں یا شفٹ ہوتے ہیں تو نیچے کی طرف کوئی بھی چیز سیدھ میں نہیں رہتی ہے۔
پریسجن گائیڈ پن اور بشنگ دونوں حصوں کو جوڑتے ہیں، پریس اسٹروک کے دوران 0.0001 انچ کے اندر سیدھ کو برقرار رکھتے ہیں۔ بال-بیئرنگ گائیڈ پن ان کی علیحدگی میں آسانی اور مسلسل ٹریکنگ کے لیے صنعت کا معیار بن گیا ہے۔ پنچ ہولڈرز اور بیکنگ پلیٹیں اوپری جوتے پر اثر کا بوجھ تقسیم کرتی ہیں، جس سے مقامی تناؤ کو روکا جاتا ہے جو انفرادی گھونسوں کو توڑتا ہے یا بڑھتے ہوئے جیب کو خراب کر دیتا ہے۔
اجزاء کاٹنا اور تشکیل دینا
یہ وہ جگہ ہے جہاں اصل کام ہوتا ہے۔ شیٹ میٹل پنچ اور ڈیز ہر اسٹیشن پر اس کی آخری جیومیٹری میں پٹی کو کاٹنے، موڑنے اور تشکیل دینے کے لیے تعامل کرتا ہے۔ سٹیمپنگ سائیکل کے اندر ہر جزو کا ایک مخصوص کام ہوتا ہے:
- گھونسے۔- سوراخ کرنے یا پروفائلز کاٹنے کے لیے شیٹ میٹل میں دبائیں؛ گول، لمبا، مربع اور حسب ضرورت ناک کی شکلوں میں دستیاب ہے۔
- ڈائی بٹن- مخالف کٹنگ ایج فراہم کریں جو پنچ کے ساتھ مل جائے، صاف قینچ بنانے کے لیے مواد کی موٹائی کے 5-10% تک پورا ہو۔
- پائلٹ- ٹیپرڈ پن جو ہر اسٹیشن پر پٹی کا پتہ لگاتے ہیں، پوری پیشرفت کے دوران درست پچ اور فیچر پوزیشن کو یقینی بناتے ہیں۔
- اسٹرائپرز (بہار اور ٹھوس)- کٹائی کے دوران پٹی کو چپٹا پکڑے رکھیں اور اسے اپ اسٹروک پر پنچ سے آزاد کھینچیں۔ اسپرنگ اسٹرائپرز کنٹرولڈ کلیمپنگ فورس کی اجازت دیتے ہیں جبکہ ٹھوس اسٹرائپرز ہیوی بلیننگ کے لیے سختی پیش کرتے ہیں۔
- سٹیمپنگ ڈائی لفٹرز- سٹیشنوں کے درمیان پٹی اٹھائیں تاکہ تشکیل شدہ خصوصیات کو صاف کیا جا سکے اور ڈریگ کو کم کریں، فیڈ کی ہموار ترقی کو فعال کریں۔
- پریشر پیڈ- جھریوں کو روکنے اور ڈائی کیویٹی میں مواد کے بہاؤ کو منظم کرنے کے لیے فارمنگ آپریشنز کے دوران نیچے کی طرف کنٹرول شدہ قوت کا اطلاق کریں۔
- ڈائی اسپرنگس (مکینیکل اور نائٹروجن)- وہ فورس فراہم کریں جو اسٹرائپرز، لفٹرز اور پریشر پیڈز کو چلاتی ہے؛ نائٹروجن گیس کے چشمے ایک کمپیکٹ پیکج میں زیادہ طاقت فراہم کرتے ہیں۔
- برقرار رکھنے والے- پنچ اور ڈائی بٹن کو پوزیشن میں رکھیں، پورے اسٹامپ ڈائی سیٹ کو الگ کیے بغیر فوری متبادل کو فعال کریں۔
یہ سٹیمپنگ ڈائی اجزاء تنہائی میں کام نہیں کرتے ہیں۔ مکے لگانے سے پہلے پائلٹ پٹی کا پتہ لگاتے ہیں۔ اسٹرائپرز مواد کو چپٹا کرتے ہیں تاکہ کٹائی صاف ہو۔ پریس سائیکل کے بعد، اسٹیمپنگ ڈائی لفٹرز پٹی کو بڑھاتے ہیں تاکہ یہ تشکیل شدہ خصوصیات پر چھیڑ چھاڑ کیے بغیر اگلے اسٹیشن تک جا سکے۔ ہر ایک عنصر کا انحصار اس پر ہوتا ہے کہ اس سے پہلے کہ وہ - ایک بیٹ گنوا دے، اور آپ کو غلط کھالنے والی پٹیاں یا سلگ کھینچنا پڑتا ہے۔
معاون نظام اور سینسر
جدید دھاتی پریس تیزی سے الیکٹرانک مانیٹرنگ کو اختیاری اضافے کے بجائے معیاری آلات کے طور پر شامل کرتی ہے۔ڈائی پروٹیکشن سسٹمحقیقی وقت میں مادی نقل و حرکت اور اہم واقعات کا پتہ لگانا، غلط خوراک اور مہنگے ڈائی کریشوں کو روکنا۔ عام سینسر کی اقسام میں شامل ہیں:
- غلط خوراک کا پتہ لگانے والے- پریس کے اسٹروک کو مکمل کرنے سے پہلے پٹی کی پوزیشن کی تصدیق کریں، اگر مواد درست طریقے سے آگے نہیں بڑھا ہے تو سائیکل کو روکتا ہے۔
- سلگ سینسر- اس بات کی تصدیق کرنے کے لیے سلگ کے اخراج کی نگرانی کریں کہ کٹا ہوا مواد ڈائی کیویٹی کو صاف کرتا ہے، سلگ بننے سے روکتا ہے جو کٹے ہوئے کناروں کو نقصان پہنچاتا ہے۔
- مانیٹر پر زور دیں۔- غیر معمولی بوجھ کو جھنڈا لگانے کے لیے فی اسٹروک ٹنیج کو ٹریک کریں جو ٹوٹے ہوئے مکے، مادی تغیر، یا سیدھ میں بڑھنے کی نشاندہی کرتے ہیں۔
یہ سینسرز ایک غیر فعال ٹول سے سٹیمپنگ ڈائی سیٹ کو فعال طور پر مانیٹر کیے جانے والے پروڈکشن اثاثے میں تبدیل کرتے ہیں۔ وہ لاکھوں چکروں میں جزوی معیار کو برقرار رکھتے ہوئے سخت ٹولنگ میں آپ کی سرمایہ کاری کی حفاظت کرتے ہیں۔
بلاشبہ، یہاں تک کہ بالکل متعین اجزاء بھی کم کارکردگی کا مظاہرہ کریں گے اگر ان کے پیچھے غلط مواد ہے۔ ہر ایک پنچ، بٹن، اور فارمنگ انسرٹ پر لگائی گئی سٹیل کی گریڈ، ہیٹ ٹریٹمنٹ، اور سطح کی کوٹنگ اس بات کا تعین کرتی ہے کہ پیداواری بوجھ کے تحت یہ درستگی کتنی دیر تک قائم رہتی ہے۔
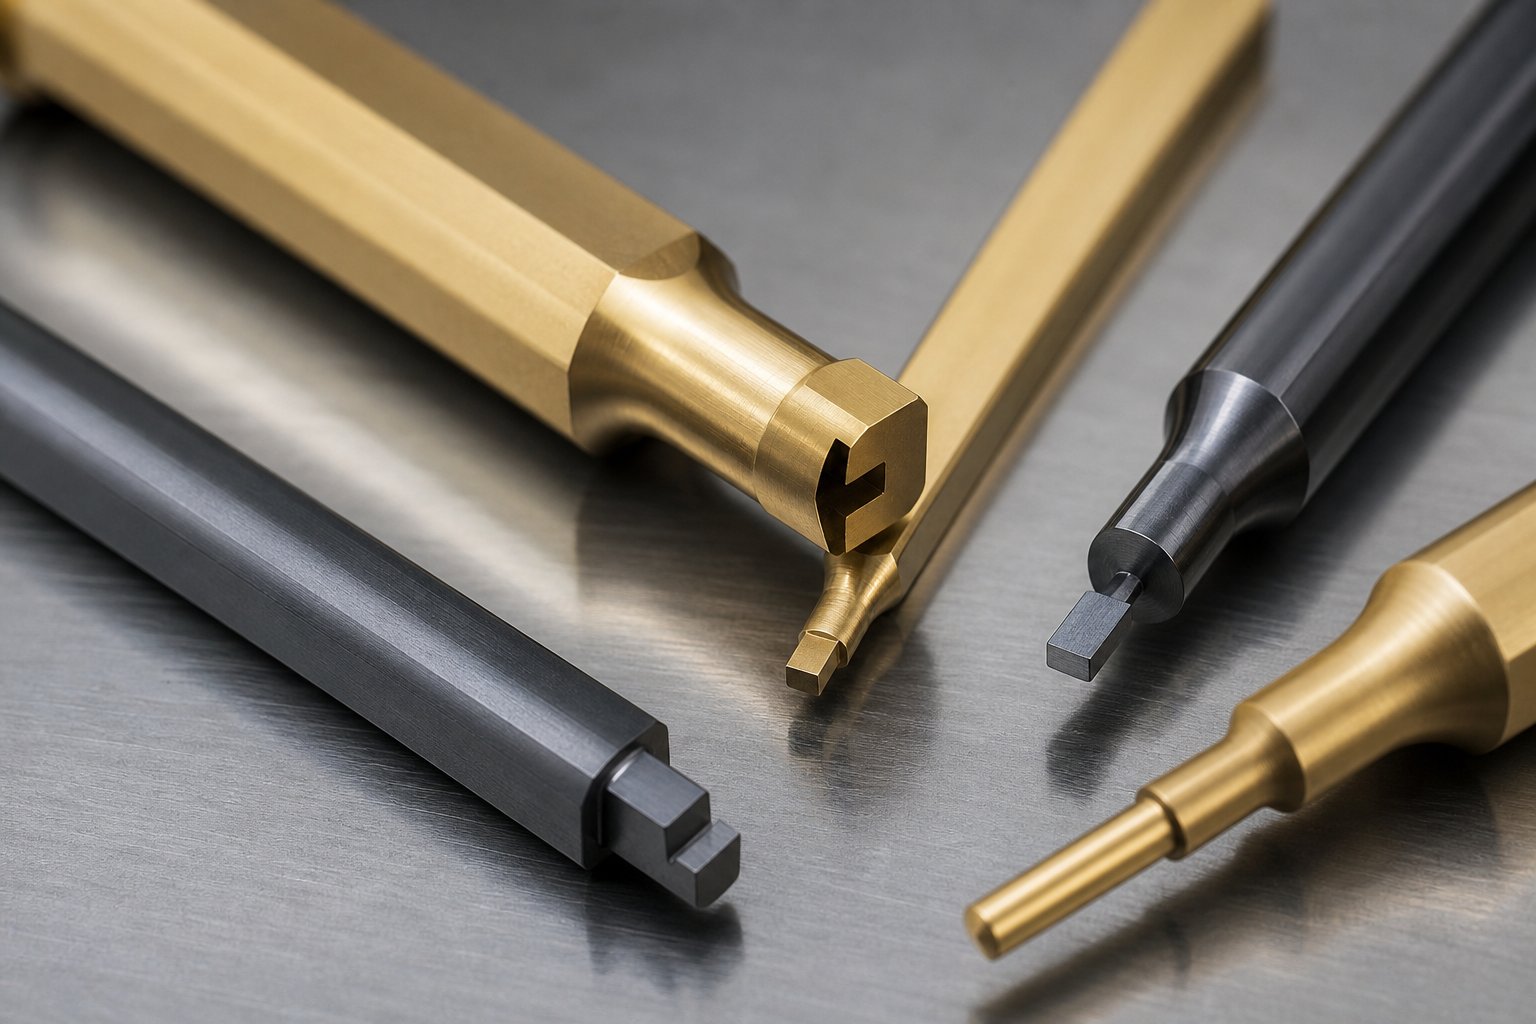
ڈائی میٹریلز اور کوٹنگز جو لمبی عمر کو کنٹرول کرتی ہیں۔
اسٹیل اسٹیمپنگ ڈیز لاکھوں چکروں - تک برداشت کر سکتی ہے یا چند ہزار ہٹ میں ختم ہو سکتی ہے۔ فرق اکثر ڈیزائن کے مرحلے کے اوائل میں کیے گئے ایک ہی فیصلے پر آتا ہے: کون سا سٹیمپنگ ڈائی سٹیل ہر کٹنگ اور تشکیل دینے والے سٹیشن میں جاتا ہے، اور آیا اس پر سطح کی کوٹنگ ہوتی ہے۔ یہ حق حاصل کریں اور آپ کا ٹولنگ تیز کرنے کے درمیان زیادہ دیر تک چلتا ہے۔ اسے غلط سمجھیں اور آپ پہلے دن سے burrs، galling، اور قبل از وقت پنچ کی ناکامیوں کا پیچھا کر رہے ہیں۔
مختلف ایپلی کیشنز کے لیے ٹول اسٹیل کے درجات
تمام ٹول اسٹیل پریس ٹنیج کے تحت اسی طرح برتاؤ نہیں کرتے ہیں۔ ہر گریڈ سختی، سختی، اور لباس مزاحمت کو مختلف طریقے سے تجارت کرتا ہے، جس کا مطلب ہے کہ بہترین انتخاب اس بات پر منحصر ہے کہ ڈائی اصل میں - ہائی-اسپیڈ بلیکنگ، ہیوی فارمنگ، یا درمیان میں کچھ کیا کر رہی ہے۔
یہ وہ چار درجات ہیں جن کا آپ کو سٹیمپڈ سٹیل کی پیداوار میں اکثر سامنا کرنا پڑے گا:
- D2 (ہائی-کاربن، ہائی-کرومیم)- جانا-سردی کے لیے-جہاں خالی اور چھیدنے کا کامکھرچنے والا لباس بنیادی ناکامی کا موڈ ہے۔. D2 سٹیل شیٹ سٹیمپنگ ایپلی کیشنز پر بہترین کنارے کو برقرار رکھنے اور طویل زندگی فراہم کرتا ہے، لیکن اس کی اعتدال پسند سختی اسے بھاری جھٹکوں کے بوجھ میں چپکنے کا خطرہ بناتی ہے۔
- A2 (ہوا-سخت ہونا)- D2 کے مقابلے گرمی کے علاج کے دوران بہتر جہتی استحکام کے ساتھ لباس مزاحمت اور سختی کے درمیان ایک متوازن درمیانی زمین پیش کرتا ہے۔ A2 ڈیز بنانے اور اعتدال پسند- والیوم کو خالی کرنے کے لیے ایک مضبوط انتخاب ہے جہاں مناسب لباس زندگی کے ساتھ ساتھ کچھ اثر مزاحمت کی ضرورت ہوتی ہے۔
- M2 (مولیبڈینم ہائی-اسپیڈ سٹیل)- بلند درجہ حرارت پر سختی کو برقرار رکھتا ہے، اسے تیز رفتار-تیز رفتار ترقی پسند ڈائی اسٹیشنوں کے لیے موزوں بناتا ہے جہاں رگڑ گرمی تیزی سے بنتی ہے۔ M2 ایسی ایپلی کیشنز کو کاٹنے میں مہارت رکھتا ہے جو لباس کے خلاف مزاحمت کی قربانی کے بغیر گرم سختی کا مطالبہ کرتی ہے۔
- S7 (جھٹکا-مزاحمت)- ہر چیز پر سختی کو ترجیح دیتا ہے۔ جب کسی اسٹیشن پر بھاری اثر پڑتا ہے - گہری ڈرائنگ، کوائننگ، یا موٹی اونچی-طاقت والا سٹیل - S7کریکنگ کے بغیر جھٹکا جذب کرتا ہے. اس کی پہننے کی مزاحمت کم ہے، اس لیے یہ کوٹنگز کے ساتھ بہترین جوڑتا ہے یا کاٹنے کے بجائے بنانے کے لیے محفوظ ہے۔
انتہائی-پہننے والے اسٹیشنوں کے لئے جہاں D2 بھی برقرار نہیں رہ سکتا ہے - دیر تک سوچیں-چلائیں پروگریسو ڈائی بلیننگ ایبریسیو میٹریل - کاربائڈ اسٹیمپنگ ڈائز ٹنگسٹن کاربائیڈ انسرٹس کا استعمال کرتے ہیں۔ کاربائیڈ کسی بھی ٹول اسٹیل کے مقابلے میں ڈرامائی طور پر زیادہ سختی اور لباس مزاحمت پیش کرتا ہے، اگرچہ ٹوٹ پھوٹ کی قیمت پر۔ آپ عام طور پر دیکھیں گے کہ کاربائیڈ سے مکمل ڈائی بنانے کے بجائے کاربائیڈ انسرٹس دبائیں-مخصوص اونچے پہننے والے اسٹیشنوں پر اسٹیل ہولڈرز میں فٹ ہوتے ہیں۔
سطح کی کوٹنگز جو مرنے کی زندگی کو بڑھاتی ہیں۔
یہاں تک کہ بہترین اسٹیمپنگ ڈائی اسٹیل سطح کی کوٹنگ سے فائدہ اٹھاتی ہے جو رگڑ کو کم کرتی ہے اور ورک پیس کے مواد کو ٹولنگ کی سطحوں پر لگنے سے روکتی ہے۔ PVD (جسمانی بخارات کا ذخیرہ) کوٹنگز ایک پتلی، سخت فلم - عام طور پر 2 سے 10 مائکرون - کا اضافہ کرتی ہیں بغیر کسی حصے کے طول و عرض کو نمایاں طور پر تبدیل کیے یا پوسٹ-کوٹ پیسنے کی ضرورت ہوتی ہے۔
سٹیل سٹیمپنگ ڈیز کے سب سے عام اختیارات میں شامل ہیں:
- TiN (ٹائٹینیم نائٹرائڈ)- ایک عمومی-مقصد کوٹنگ جس کی سختی تقریباً 2,200 HV ہے۔ یہ کاربن اسٹیل اسٹیمپنگ اور ہلکے اسٹیل خالی کرنے پر رگڑ کو کم کرتا ہے، ہلکے-سے-میڈیم ڈیوٹی آپریشنز کے لیے تیز کرنے کے وقفوں کو بڑھاتا ہے۔
- TiCN (ٹائٹینیم کاربونیٹرائڈ)- کم رگڑ گتانک کے ساتھ تقریباً 3,400 HV پر TiN سے سخت (0.2 بمقابلہ 0.6 TiN کے لیے)۔ TiCN سٹینلیس سٹیل بنانے کے لیے خاص طور پر موثر ہے، جہاں چپکنے والی پہننا اور گیلنگ ناکامی کے غالب طریقے ہیں۔
- CrN (Chromium Nitride)- کم اندرونی دباؤ، بہترین چپکنے والی، اور اعلی سنکنرن مزاحمت کی خصوصیات۔ CrN ایلومینیم اسٹیمپنگ ڈیز پر اچھی طرح کام کرتا ہے جہاں نرم ورک پیس مواد بغیر کوٹڈ ٹولنگ کی سطحوں پر بنتا ہے۔
- DLC (ہیرا-کاربن کی طرح)- کسی بھی عام PVD کوٹنگ کا سب سے کم رگڑ گتانک (0.1 سے نیچے)، جس کی سختی 4,000 HV تک پہنچ جاتی ہے۔ DLC تانبے کے مرکب اور ایلومینیم پر سبقت لے جاتا ہے، جہاں سطح کا کم سے کم تعامل مکمل طور پر گیلنگ کو روکتا ہے۔ اس کی زیادہ سے زیادہ کوٹنگ کی موٹائی محدود ہے، اس لیے یہ بھاری بلینکنگ کے بجائے آپریشنز بنانے کے لیے بہترین موزوں ہے۔
پیچیدہ لگتا ہے؟ انتخاب کی منطق دراصل سیدھی سی ہے - کوٹنگ کو ورک پیس کے مواد سے جوڑیں جو بغیر کوٹڈ ٹولنگ کے لیے سب سے زیادہ پریشانی کا باعث بنتی ہے۔
ڈائی میٹریل کو ورک پیس میٹل سے ملانا
ہر شیٹ میٹل مرکب ڈائی پر مختلف دباؤ ڈالتا ہے۔ معتدل گیج پر کولڈ رولڈ اسٹیل سٹیمپنگ نسبتاً معاف کرنے والا - D2 ہے جس میں TiN زیادہ تر ایپلی کیشنز کو ہینڈل کرتا ہے۔ دوسری طرف، سٹینلیس سٹیل چپکنے والا ہے اور کام کرنے والا-جلد سخت ہو جاتا ہے، جس سے زیادہ-الائے سٹیل اور اینٹی-گیلنگ کوٹنگز کا مطالبہ ہوتا ہے۔ اعلی-طاقت والا سٹیل بڑے پیمانے پر بوجھ پیدا کرتا ہے جس کے لیے جھٹکا-مزاحم درجات کی ضرورت ہوتی ہے۔ اور ایلومینیم، نرم ہونے کے باوجود، مناسب چکنا اور کوٹنگ کے بغیر آلے کی سطحوں پر جارحانہ طور پر بنتا ہے۔
| ورک پیس کا مواد | کلیدی چیلنج | تجویز کردہ ڈائی اسٹیل | تجویز کردہ کوٹنگ | نوٹس |
|---|---|---|---|---|
| ہلکا / کاربن اسٹیل (CRS) | کھرچنے والا لباس | D2 یا A2 | TiN | کولڈ رولڈ سٹیل سٹیمپنگ کے لئے معیاری جوڑی؛ بنیادی دیکھ بھال کے ساتھ طویل زندگی |
| سٹینلیس سٹیل (300/400 سیریز) | چپکنے والا لباس، گالنگ | A2 یا D2 (زیادہ سے بچیں | TiCN یا AlCrN | D2 اور سٹینلیس کے درمیان میٹالرجیکل مماثلت مائکرو-ویلڈنگ کا سبب بن سکتی ہے۔ TiCN رکاوٹ نازک |
| ہائی-طاقت کا اسٹیل / اے ایچ ایس ایس | انتہائی تشکیل شدہ بوجھ، پنچ ٹوٹنا | S7 (بنانا) یا M2 (کاٹنا) | TiAlN یا TiCN | اسٹیشنوں کی تشکیل کے لیے سختی؛ تیز رفتار کٹنگ اسٹیشنوں کے لیے گرم سختی- |
| ایلومینیم مرکب | مواد کی تعمیر، اسکورنگ | A2 یا D2 | CrN یا DLC | کم-رگڑ کوٹنگز ایلومینیم کے چپکنے کو روکتی ہیں۔ وسیع تر پنچ-سے-کلیئرنس کی ضرورت ہے۔ |
| تانبے/پیتل کے مرکب | گیلنگ، سطح کا نشان لگانا | D2 یا A2 | ڈی ایل سی | انتہائی-کم رگڑ منتقلی کو روکتا ہے۔ پالش ڈائی سطحیں کوٹنگ کی تاثیر کو بڑھاتی ہیں۔ |
ایک تفصیل جو خریداروں کو چوکس کر دیتی ہے: پنچ-ٹو-کلیئرنس کو بھی مواد کے مطابق ایڈجسٹ کرنا چاہیے۔ ایلومینیم جیسی نرم دھاتوں کو کم کلیئرنس کی ضرورت ہوتی ہے (عام طور پر مواد کی موٹائی کا تقریباً 5% فی طرف)، جب کہ اعلی-طاقت والا سٹیل ضرورت سے زیادہ پنچ لوڈنگ سے بچنے کے لیے زیادہ (12-15% تک) کا مطالبہ کرتا ہے۔ صحیح سٹیمپنگ ڈائی اسٹیل اور کوٹنگ کے امتزاج کا انتخاب صرف اس صورت میں کام کرتا ہے جب مکینیکل ڈیزائن ورک پیس کی خصوصیات کو بھی ایڈجسٹ کرتا ہو۔
مواد کا انتخاب مرنے کو اس کی ممکنہ عمر دیتا ہے۔ اس صلاحیت کو محسوس کرنے کے لیے، اگرچہ، ایک ایسے ڈیزائن اور تعمیراتی عمل کی ضرورت ہوتی ہے جو راستے میں ناکامی کے نئے نکات کو متعارف کرائے بغیر انجینئرنگ کے ارادے کو جسمانی ٹولنگ میں تبدیل کرے۔
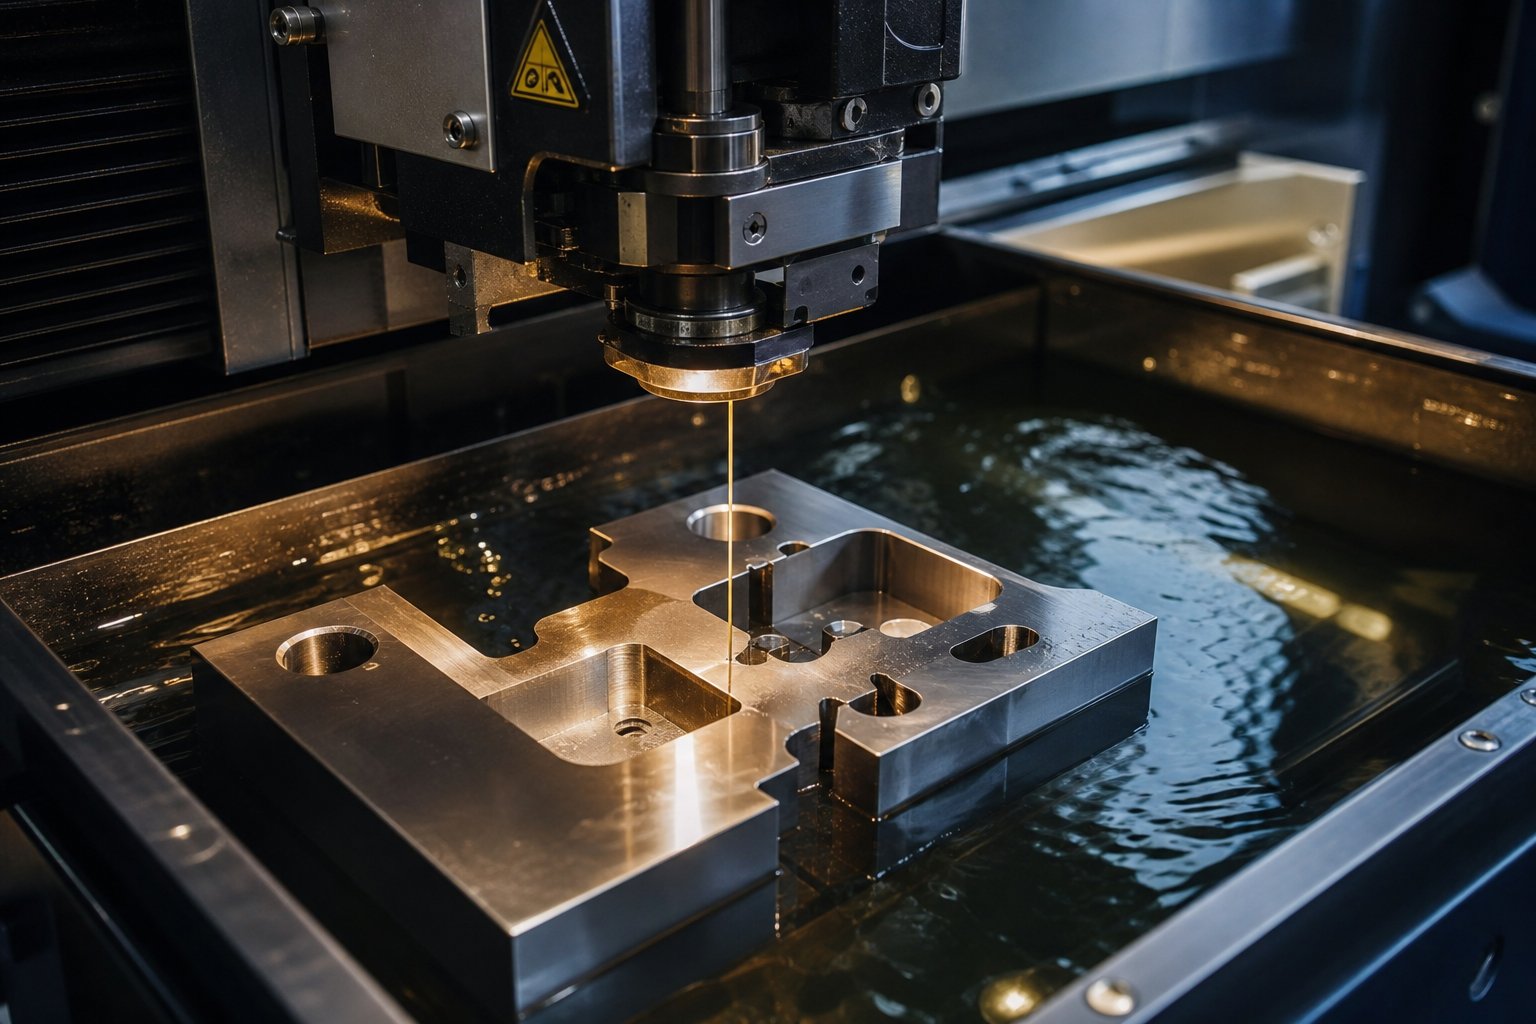
کس طرح جدید سٹیمپنگ ڈائز کو ڈیزائن اور بنایا گیا ہے۔
سٹیمپنگ ڈائی کوٹ سٹیل کے بلاک پر صرف قیمت کا ٹیگ نہیں ہے۔ ہر لیڈ ٹائم تخمینہ اور لاگت کے اعداد و شمار کے پیچھے ایک کثیر-فیز انجینئرنگ ورک فلو ہوتا ہے جو 2D پارٹ پرنٹ کو سخت، دبائیں-تیار ٹولنگ میں تبدیل کرتا ہے۔ اس سٹیمپنگ ڈائی ڈیزائن کے عمل کو سمجھنے سے انجینئرز کو حقیقت پسندانہ توقعات طے کرنے میں مدد ملتی ہے اور سورسنگ مینیجرز کو وہ سیاق و سباق فراہم کرتا ہے جس کی انہیں اس بات کا جائزہ لینے کی ضرورت ہوتی ہے کہ آیا سپلائر کی ٹائم لائن حقیقت میں معنی رکھتی ہے۔
پارٹ پرنٹ سے لے کر ڈائی تصور لے آؤٹ
ہر سٹیمپنگ ڈیزائن پروجیکٹ اسی طرح شروع ہوتا ہے: ایک ڈیزائنر GD&T کال آؤٹس، مواد کی تفصیلات، اور پیداوار کے حجم کے اہداف - کے ساتھ مکمل ایک حصہ پرنٹ - وصول کرتا ہے اور ریورس-انجینئرنگ شروع کرتا ہے کہ فلیٹ شیٹ میٹل سے اس جیومیٹری کو کیسے بنایا جائے۔
پہلا کام عمل کی ترتیب کا تعین کرنا ہے۔ کون سی خصوصیات پہلے خالی ہوجاتی ہیں؟ موڑ کہاں ہوتے ہیں؟ کیا حصہ قرعہ اندازی کی ضرورت ہے؟ جیسا کہدی فیبریکیٹر میں آرٹ ہیڈرک نوٹ کرتا ہے۔، عمل کے مراحل کی صحیح تعداد ورک پیس کے مواد، جزوی پیچیدگی، اور رواداری کی ضروریات پر منحصر ہے۔ ایک سادہ بریکٹ کو چار یا پانچ اسٹیشنوں کی ضرورت ہو سکتی ہے۔ ایک سے زیادہ موڑ اور لانس خصوصیات کے ساتھ ایک contoured آٹوموٹو کلپ پندرہ یا اس سے زیادہ کا مطالبہ کر سکتا ہے.
ترقی پسند مرنے والوں کے لیے، یہ تجزیہ ایک پٹی لے آؤٹ - ایک منصوبہ منظر پیش کرتا ہے جس میں دکھایا گیا ہے کہ دھات کی پٹی ہر اسٹیشن سے کیسے آگے بڑھتی ہے۔ پٹی لے آؤٹ کی وضاحت کرتا ہے:
- اسٹیشن کی گنتی اور آپریشنز کی ترتیب (پیئرس، نوچ، فارم، کٹ آف)
- کیریئر ویب ڈیزائن - چاہے پٹی فلیٹ رہے (ٹھوس کیریئر) یا اونچائی کی تبدیلیوں اور مواد کے بہاؤ کو ایڈجسٹ کرنے کے لیے فلیکس کیریئرز کی ضرورت ہو
- سکریپ شیڈنگ کی حکمت عملی - کس طرح فضلہ مواد کلیئرنس سوراخوں یا اطراف سے باہر نکلتا ہے
- پچ کا فاصلہ - فی پریس اسٹروک درست پیشرفت جو تمام اسٹیشنوں میں خصوصیات کو رجسٹرڈ رکھتا ہے۔
پٹی کا استعمال وہ ہے جہاں میٹل اسٹیمپنگ ڈائی ڈیزائن مواد کی لاگت کو براہ راست متاثر کرتا ہے۔ گھوںسلا بنانے کی حکمت عملی جو ہر پٹی کی چوڑائی میں حصوں کی تعداد کو زیادہ سے زیادہ کرتی ہے، اسکریپ فیصد کو کم کرتی ہے، بعض اوقات ڈرامائی طور پر۔ لاکھوں حصوں کی ایک اعلی-حجم پر، یہاں تک کہ مادی استعمال میں 2-3% بہتری بھی دسیوں ہزار ڈالر سالانہ بچا سکتی ہے۔ ڈیزائنرز اس کو کیریئر کی طاقت کی عملی رکاوٹوں کے خلاف متوازن رکھتے ہیں - کیریئر ویب کو اتنا سخت ہونا چاہیے کہ وہ پٹی کو بغیر بکسے کے کھلائے، خاص طور پر پتلی چیزوں پر جہاں سختی محدود ہو۔
بیکار اسٹیشن (پوزیشنز جو کوئی کام نہیں کرتی ہیں) اکثر تصوراتی ترتیب میں بھی ظاہر ہوتے ہیں۔ یہ مضبوط ٹولنگ سیکشنز، مناسب سلگ کلیئرنس، یا پیچیدہ تشکیل کے عمل کے درمیان کافی جسمانی جگہ کی اجازت دیتے ہیں۔ ڈائی لینتھ کو بچانے کے لیے ان کو چھوڑنا عام طور پر بعد میں دیکھ بھال کے سر درد کے ساتھ الٹا فائر کرتا ہے۔
CAE تخروپن اور فزیبلٹی تجزیہ
چھ اعداد کو سخت ٹولنگ میں لگانے کا تصور کریں، صرف پہلی آزمائش پر یہ دریافت کرنے کے لیے کہ قرعہ اندازی کے دوران حصہ جھریاں پڑ جاتا ہے یا برداشت سے باہر نکل جاتا ہے۔ ایک دہائی پہلے، یہ منظر عام تھا۔ آج، محدود عنصر تجزیہ (ایف ای اے) اور تشکیل سازی ان مسائل کو کسی بھی اسٹیل کے کاٹنے سے پہلے پکڑ لیتے ہیں۔
شیٹ میٹل بنانے کا سمولیشن کمپیوٹیشنل ماڈلز کا استعمال کرتا ہے اس بات کا اندازہ لگانے کے لیے کہ خالی پریس بوجھ کے تحت کیسے برتاؤ کرتا ہے۔ سافٹ ویئر مادی خصوصیات (پیداوار کی طاقت، لمبا ہونا، تناؤ سخت)، ٹول جیومیٹری، رگڑ کے حالات، اور عمل کے پیرامیٹرز جیسے خالی ہولڈر فورس اور پریس کی رفتار کے لیے اکاؤنٹس کرتا ہے۔ پھر یہ ممکنہ نقائص کو جھنڈا دیتا ہے:
- پتلا ہونا اور پھٹ جانا- وہ علاقے جہاں مادّہ اپنی تشکیل کی حد سے زیادہ پھیلا ہوا ہے، یہ پیش گوئی کرتا ہے کہ جسمانی آزمائشوں میں کہاں دراڑیں آئیں گی۔
- جھریاں پڑنا- کمپریسیو عدم استحکام کے زون، عام طور پر فلینج والے علاقوں میں یا گہرے-کونوں کو کھینچتے ہیں جہاں مواد کا بہاؤ بے قابو ہوتا ہے۔
- اسپرنگ بیک- لچکدار بحالی جس کی وجہ سے بنے ہوئے حصے مطلوبہ جیومیٹری سے ہٹ جاتے ہیں ایک بار جب پریس فورس ہٹا دی جاتی ہے، خاص طور پر اس کے ساتھ مشکلاعلی-طاقت کے اسٹیل اور ایلومینیم کے مرکب
مجموعی طور پر اسٹیمپنگ مینوفیکچرنگ کے عمل کے لیے یہ معاملہ کیوں ہے؟ تخروپن رات بھر چلنے والے ورچوئل سائیکلوں میں تین یا چار فزیکل پروٹو ٹائپ تکرار کو کمپریس کرتا ہے۔ ہر جسمانی کوشش-کے لیے ہفتوں کا لیڈ ٹائم اور آزمائشی مواد میں ہزاروں لاگت آسکتی ہے۔ یہاں تک کہ ایک تکرار کو ختم کرنے سے متعدد بار نقلی سافٹ ویئر کی ادائیگی ہوتی ہے۔
اعلی درجے کے حل کرنے والے کم از کم پریس فورس کی ضروریات کی بھی پیش گوئی کرتے ہیں، جس سے پیداواری منصوبہ سازوں کو اس بات کی تصدیق کرنے میں مدد ملتی ہے کہ مینوفیکچرنگ شروع ہونے سے پہلے مطلوبہ پریس کے پاس کافی ٹنیج ہے۔ کچھ پلیٹ فارمز بوجھ کے نیچے ٹول ڈیفلیکشن کی نقل بھی کرتے ہیں، جس سے یہ ظاہر ہوتا ہے کہ ڈائی میں ہی لچکدار اخترتی کس طرح رابطے کے دباؤ کو متاثر کر سکتی ہے اور اس کے نتیجے میں طویل عرصے کے دوران جزوی معیار کو متاثر کر سکتا ہے۔ بصیرت کی یہ سطح دھاتی سٹیمپنگ مینوفیکچرنگ کے عمل کو آزمائشی-اور-غلطی سے پیشین گوئی کے نظم میں بدل دیتی ہے۔
CNC مشینی، وائر EDM، اور اسمبلی
ایک توثیق شدہ ڈیزائن لاک ان کے ساتھ، جسمانی تعمیر شروع ہوتی ہے۔ ٹول اینڈ ڈائی مینوفیکچرنگ ایک ترتیب کی پیروی کرتی ہے جو مواد کو ہٹانے اور سخت کرنے کے ہر مرحلے کے ذریعے CAD میں قائم جہتی درستگی کو محفوظ رکھتی ہے:
- کھردرا مشینی ۔- CNC ملز ڈائی شوز، پنچ ہولڈرز، اور ڈائی بلاکس سے بلک مواد کو ہٹاتی ہیں، جس سے فنش آپریشنز کے لیے 0.010-0.020 انچ اسٹاک رہ جاتا ہے۔ جدید تیز رفتار مشینی مراکز 3D ٹول پاتھ چلاتے ہیں جو براہ راست CAD ماڈل سے پیدا ہوتے ہیں، دستی تشریح کی غلطیوں کو ختم کرتے ہیں۔
- گرمی کا علاج- اجزاء کو ان کی ہدف راک ویل اقدار کے مطابق سخت کیا جاتا ہے (عام طور پر اسٹیل کو کاٹنے کے لیے HRC 58-62 جیسے D2، HRC 54-58 اسٹیل بنانے کے لیے)۔ ویکیوم گرمی کا علاج مسخ اور سطح کی ڈیکاربرائزیشن کو کم کرتا ہے۔
- پیسنا ختم کریں۔- سرفیس گرائنڈر اور بیلناکار گرائنڈر سخت اجزاء کو حتمی جہتوں اور سطح کی تکمیل کی ضروریات تک لاتے ہیں۔ ڈائی جوتے پر چپٹا پن پوری پلیٹ میں 0.0002 انچ کے اندر رکھا جاتا ہے۔
- وائر EDM- پیچیدہ پنچ اور ڈائی اوپننگ پروفائلز کے لیے جو اقتصادی طور پر گراؤنڈ نہیں ہو سکتے، تار برقی ڈسچارج مشینی سخت سٹیل کو +/- 0.0001 انچ کی برداشت تک کاٹ دیتی ہے۔ تار EDM پیچیدہ خالی پروفائلز، تنگ-ریڈیس ڈائی اوپننگز، اور بے قاعدہ چھیدنے والے جیومیٹریوں کے لیے ضروری ہے۔
- حتمی اسمبلی اور فٹ کی توثیق- تمام اجزاء ڈائی جوتے میں لگ جاتے ہیں۔ پنچ-سے-ڈائی الائنمنٹ کی تصدیق آپٹیکل پیمائش یا بلیو-ڈائی کانٹیکٹ چیکس سے ہوتی ہے۔ گائیڈ پن اور بشنگ کلیئرنس کی تصدیق ہو گئی ہے۔ کسی بھی مواد کے ٹول میں داخل ہونے سے پہلے مکمل شدہ اسمبلی شٹ-اونچائی کی جانچ اور خشک-سائیکل کی تصدیق سے گزرتی ہے۔
ڈیجیٹل تھریڈ - CAD ماڈل سے CAM ٹول پاتھز سے CMM انسپیکشن رپورٹس تک - ہر عمل کے مرحلے میں مینوفیکچرنگ کو جہتی طور پر یکساں رکھتا ہے۔ جب وائر EDM پروفائل کو اسی 3D ماڈل سے براہ راست پروگرام کیا جاتا ہے جو تخروپن بنانے میں استعمال ہوتا ہے، تو نقل کی غلطیوں یا دستی دوبارہ تشریح کا کوئی موقع نہیں ہوتا ہے۔ یہ تسلسل وہی ہے جو ایک درست اسٹیمپنگ ڈائی کو ایک اسمبلی سے الگ کرتا ہے جس کو آزمائش میں ہفتوں کی فٹنگ-کی ضرورت ہوتی ہے۔
خریداروں کے لیے، اس ورک فلو کو سمجھنا اس بات کی وضاحت کرتا ہے کہ پروڈکشن-گریڈ ٹولنگ کے لیے لیڈ ٹائم عام طور پر 8 سے 16 ہفتے کیوں چلتے ہیں۔ ہر مرحلہ آخری پر بنتا ہے، اور ایک قدم میں تیزی سے - تخروپن کو چھوڑنا، مختصر-ہٹ ٹریٹمنٹ کو کم کرنا، فٹ کی تصدیق کو ختم کرنا - مسائل پیدا کرتا ہے جو پیداوار کے دوران ناکامی کے طور پر سامنے آتے ہیں۔ وہ ناکامیاں، اور ان کے جھڑنے سے پہلے ان کی تشخیص کیسے کی جائے، بالکل وہی ہے جو ایک کنواں-رکھے ہوئے مرنے کو اس سے الگ کرتا ہے جو ہر شفٹ میں آپ کے مارجن کو کھا جاتا ہے۔
ڈائی فیلور موڈز اور ان سے کیسے بچنا ہے۔
ایک ڈائی لاکھوں چکروں میں زندہ رہ سکتی ہے یا ہفتوں کے اندر سکریپ تیار کرنا شروع کر سکتی ہے۔ فرق شاذ و نادر ہی کسی ایک تباہ کن واقعے سے آتا ہے۔ دھاتی سٹیمپنگ ٹولنگ میں زیادہ تر ناکامیاں بتدریج تیار ہوتی ہیں - لباس جمع ہو جاتا ہے، کلیئرنس شفٹ ہو جاتی ہے، چکنا کم ہو جاتا ہے - یہاں تک کہ عمل ایک حد سے تجاوز کر جاتا ہے اور پرزے اچانک انداز سے گر جاتے ہیں۔ یہ جاننا کہ پہلے کہاں دیکھنا ہے پریس ڈاؤن ٹائم کے گھنٹوں اور سٹیمپنگ ٹول کی مرمت کے اخراجات میں ہزاروں کی بچت کرتا ہے۔
عام مرنے کی ناکامی کے طریقوں اور بنیادی وجوہات
جب معیار دوڑ کے درمیان پھسل جاتا ہے-، تو جبلت واضح کو مورد الزام ٹھہراتی ہے: ایک ٹوٹا ہوا پنچ یا ایک مدھم کنارے۔ لیکن ظاہر ہونے والا نقصان عام طور پر سلسلہ رد عمل کا آخری مرحلہ ہوتا ہے جو بہت پہلے شروع ہوا تھا۔ جیسا کہ ترقی پسند ڈائی ریسرچ سے پتہ چلتا ہے کہ گڑبڑ کی نشوونما، سلگ کھینچنا، کھانا کھلانے میں عدم استحکام، اور جہتی بہاؤ اکثر الگ تھلگ نقائص کی بجائے ایک ہی بنیادی لباس کی ترقی کی علامات ہیں۔
پنچ ٹوٹنے پر غور کریں۔ ایک پنچ انتباہ کے بغیر نہیں لگتا ہے - یہ پہلے چپکتا ہے، اکثر اس وجہ سے کہ گائیڈ پہننے یا پٹی کی غلط ترتیب سے لیٹرل لوڈنگ کٹنگ ایج کے ایک طرف تناؤ کو مرکوز کرتی ہے۔ اسی طرح، ضرورت سے زیادہ burr کی تشکیل اس بات کی نشاندہی کرتی ہے کہ چھدرے کے اسٹیمپنگ کناروں نے اپنی موثر قینچ جیومیٹری سے باہر کر دیا ہے، جس سے سٹرپنگ مزاحمت میں اضافہ ہوتا ہے اور اگلے ہی اسٹروک پر سلگ کھینچنے کا خطرہ بڑھ جاتا ہے۔
یہ ناکامی کے موڈز ہیں جن کا آپ کو اکثر ڈائی اسٹیمپنگ پریس پر سامنا کرنا پڑتا ہے، جن کا جوڑا بنیادی وجوہات اور اصلاحی اقدامات کے ساتھ ہوتا ہے:
- پنچ ٹوٹنا یا چپکنا- بنیادی وجہ: غلط ترتیب، ایک طرف ضرورت سے زیادہ کلیئرنس، ناکافی بیکنگ پلیٹ سپورٹ، یا ایپلیکیشن کے لیے غلط ٹول اسٹیل گریڈ۔ اصلاحی کارروائی: گائیڈ پن اور بشنگ کی حالت کی تصدیق کریں، غیر مساوی کلیئرنس تقسیم کی جانچ کریں، ہولڈرز میں پنچ برقرار رکھنے کی تصدیق کریں، اور اس بات کا جائزہ لیں کہ آیا اسٹیل کا گریڈ ورک پیس کی سختی سے میل کھاتا ہے۔
- ضرورت سے زیادہ گڑ کی تشکیل- بنیادی وجہ: کٹے ہوئے کنارے، ناکافی پنچ-ڈائی کلیئرنس کے لیے-، یا تیز کرنے کے وقفوں میں تاخیر۔ اصلاحی کارروائی: ڈائی پنچ اور ڈائی بٹن پر سٹیمپنگ پر کنارے کی حالت کا معائنہ کریں، فیلر گیجز کے ساتھ اصل کلیئرنس کی پیمائش کریں، اور صرف بصری معائنہ کے بجائے اسٹروک کی گنتی کی بنیاد پر تیز کرنے کے نظام الاوقات قائم کریں۔
- سلگ کھینچنا- بنیادی وجہ: پنچ چہرے اور سلگ کے درمیان ویکیوم چپکنا، پہنے ہوئے پنچ کناروں سے سٹرپنگ مزاحمت میں اضافہ، یا خراب سکریپ انخلاء۔ اصلاحی کارروائی: ایئر بلو سسٹم یا اسپرنگ ایجیکٹرز شامل کریں، سلگ ڈراپ کے راستے صاف ہونے کی تصدیق کریں، اور ری گرائنڈنگ کے ذریعے پنچ ایج کنڈیشن کو بحال کریں۔
- گیلنگ (ڈائی سطحوں پر مواد اٹھانا)- بنیادی وجہ: ناکافی چکنا، سخت فارمنگ کلیئرنس، ڈائی کانٹیکٹ ایریاز پر سطح کا کھردرا پن، یا ڈائی اور ورک پیس مواد کے درمیان میٹالرجیکل مماثلت۔ اصلاحی کارروائی: پولش متاثرہ ڈائی سرفیسز، تصدیق کریں کہ چکنا کرنے والے مادوں کی ترسیل رابطے کے علاقوں تک پہنچتی ہے، جہاں مواد گاڑھا ہوتا ہے وہاں ڈرا کلیئرنس کو وسیع کریں، اور TiCN یا DLC جیسی اینٹی گیلنگ کوٹنگز پر غور کریں۔
- متعدد اسٹیشنوں پر قبل از وقت پہننا- بنیادی وجہ: پہنے ہوئے پائلٹوں کی طرف سے سٹرپ پوزیشننگ میں عدم استحکام، گائیڈ انحطاط، یا فیڈ ٹائمنگ کی غلطیاں جو نیچے دھارے کے اجزاء پر مجموعی دباؤ پیدا کرتی ہیں۔ اصلاحی کارروائی: پائلٹ پن کی حالت اور پائلٹ ہول کی لمبائی کا معائنہ کریں، فیڈ کے اجراء کے وقت کی تصدیق کریں، اور ڈھیلے پن کے لیے اسٹیمپنگ ڈائی کلیمپس اور سٹرپ سپورٹ ڈھانچے کو چیک کریں۔
آپ کو ایک نمونہ نظر آئے گا: زیادہ تر ناکامیاں صف بندی، کلیئرنس، چکنا، یا ٹائمنگ - کی طرف ٹریس کرتی ہیں کوئی اچانک مادی خرابی نہیں۔ یہ باہمی ربط بالکل اسی لیے ہے کہ تجربہ کار ٹول سٹیمپنگ میٹل شاپس انفرادی علامات کا پیچھا کرنے کے بجائے ان بنیادی وجوہات کو ایک نظام کے طور پر مانتی ہیں۔
کلیئرنس اور رواداری کے بنیادی اصول
پنچ-سے-ڈائی کلیئرنس کارکردگی کو کم کرنے میں واحد سب سے زیادہ بااثر متغیر ہے۔ اسے عام طور پر فی طرف مادی موٹائی کے فیصد کے طور پر ظاہر کیا جاتا ہے - یعنی 0.060-انچ اسٹاک پر 10% کلیئرنس پنچ ایج اور ہر طرف ڈائی اوپننگ کے درمیان 0.006 انچ جگہ کا ترجمہ کرتا ہے۔
دیروایتی 10٪ اصولاس وقت قائم کیا گیا تھا جب زیادہ تر پریس روم خصوصی طور پر کم-کاربن سٹیل پر تھے۔ یہ ہلکے سٹیل کے لیے ایک معقول نقطہ آغاز ہے، لیکن اسے عالمی سطح پر لاگو کرنے سے مسائل پیدا ہوتے ہیں۔ زیادہ-طاقت والے اسٹیلز کم اخترتی کے ساتھ فریکچر ہوتے ہیں، اس لیے وہ پنچ لوڈنگ اور جھٹکے کو کم کرنے کے لیے اکثر قدرے زیادہ کلیئرنس (12-15%) کے ساتھ بہتر کارکردگی کا مظاہرہ کرتے ہیں۔ ایلومینیم یا تانبے جیسی نرم دھاتوں کو کم کلیئرنس (5-8%) کی ضرورت ہوتی ہے کیونکہ وہ فریکچر سے پہلے زیادہ بگڑ جاتی ہیں، اور ضرورت سے زیادہ کلیئرنس کلین شیئر کی بجائے رول اوور اور پھاڑ پیدا کرتی ہے۔
جب کلیئرنس بہت تنگ ہو تو، آپ کو کٹنگ فورس میں اضافہ، تیز تر کنارے پہننا، زیادہ سٹرپنگ مزاحمت، اور بلند پنچ درجہ حرارت ملتا ہے۔ جب کلیئرنس بہت وسیع ہو تو، ڈائی سائیڈ پر ضرورت سے زیادہ گڑبڑ، کنارے رول اوور، جہتی تغیر، اور کھردری کٹی سطحوں کی توقع کریں۔ یا تو حالت تیز کرنے کے چکروں کے درمیان وقفہ کو کم کرتی ہے اور اسکریپ اور غیر منصوبہ بند دیکھ بھال کے ذریعے آپ کی فی- قیمت کو بڑھا دیتی ہے۔
مرنے والے کی زندگی پر کلیئرنس بھی بدل جاتی ہے۔ جیسا کہ کٹنگ کناروں کو پہننا اور دوبارہ تیز کیا جاتا ہے، مؤثر کلیئرنس تھوڑا سا - بدل جاتا ہے خاص طور پر اگر پیسنے سے ایک جزو سے دوسرے اجزاء سے زیادہ مواد نکل جاتا ہے۔ مجموعی پیسنے کی گہرائی کا سراغ لگانا اور شیمز کے ساتھ معاوضہ دینا اس عمل کو آلے کی پوری سروس کی زندگی میں مستحکم رکھتا ہے۔
روک تھام کی بحالی کی منصوبہ بندی
رد عمل کی دیکھ بھال - ڈائی کھولنے کے لیے پرزے خراب ہونے تک انتظار کریں - دھات کی مہر لگانے کی سب سے مہنگی تکنیک ہے جسے آپ مشق کر سکتے ہیں۔ ایک منظم حفاظتی نظام الاوقات پہننے کی پیش قیاسی رکھتا ہے اور حصہ تک پہنچنے سے پہلے ہی انحطاط کو پکڑتا ہے۔
ایک مؤثر فریم ورک اوور لیپنگ وقفوں پر چار شعبوں کا احاطہ کرتا ہے:
- تیز کرنے والے وقفے (اسٹروک-گنتی-کی بنیاد پر)- صوابدیدی کیلنڈرز کے بجائے اصل پیداواری ڈیٹا سے ری گرائنڈ ٹرگرز قائم کریں۔ burr کی اونچائی کے رجحانات اور سٹرپنگ فورس کو ٹریک کریں۔بہترین-پریکٹس پروگراممستحکم کٹنگ بوجھ اور کم سٹرپنگ مزاحمت کو برقرار رکھنے کے لیے مسلسل ہٹ-فی-سروس کے اہداف کا استعمال کریں۔
- اجزاء کا معائنہ (شفٹ، روزانہ، ہفتہ وار)- ہر PM سٹاپ پر پائلٹس، گائیڈز، اسپرنگس، اور ریٹینرز کو چیک کریں۔ موسم بہار کی تبدیلی کو اس وقت متحرک ہونا چاہئے جب مفت لمبائی 10% سے زیادہ گر جائے یا کریکنگ ظاہر ہو۔ گائیڈ پنوں اور جھاڑیوں کو ہر آنسو کے وقت چکنا اور اسکورنگ معائنہ کی ضرورت ہوتی ہے۔
- چکنا کرنے کی تصدیق (فی شفٹ)- اس بات کی تصدیق کریں کہ چکنا کرنے والا تمام مطلوبہ رابطہ علاقوں تک پہنچتا ہے، خاص طور پر تنگ سوراخ کرنے والے اسٹیشنوں اور گہرے بننے والے علاقوں میں جہاں مقامی طور پر بھوک لگتی ہے یہاں تک کہ جب مجموعی نظام فعال نظر آتا ہے۔ ناکافی پھسلن گیلنگ، گرمی کی تعمیر، سطح اٹھانے، اور تیز رفتار گائیڈ پہننے کا سبب بنتی ہے۔
- اسپیئر-پارٹس کی انوینٹری (منصوبہ بند)- اسٹاک استعمال کے قابل اجزاء - پنچ، ڈائی بٹن، اسپرنگس، پائلٹ، اور پہننے والی پلیٹیں - تاریخی متبادل تعدد کی بنیاد پر۔ ایک اہم داخلے کے وسط-رن کا ختم ہونا اصلاح پر مجبور کرتا ہے جو شاذ و نادر ہی اچھی طرح سے ختم ہوتا ہے۔
مناسب دیکھ بھال اصل سروس وقفہ کے ضرب سے مرنے کی زندگی کو بڑھا سکتی ہے۔ دوبارہ تعمیر سے پہلے 20 لاکھ ہٹ چلانے والے اور 200,000 پر ناکام ہونے والے ڈائی کے درمیان فرق شاذ و نادر ہی ابتدائی تعمیر کا معیار ہوتا ہے - یہ لباس پکڑنے کا نظم ہے جبکہ اصلاحی عمل اب بھی سستا اور آسان ہے۔
ڈائی کو چلانے کا طریقہ جاننا نصف مساوات ہے۔ باقی نصف - پہلے جگہ پر صحیح ڈائی کی وضاحت کرتا ہے تاکہ دیکھ بھال قابل انتظام رہے اور پیداوار کے اہداف حقیقت پسند رہیں - اس بات پر منحصر ہے کہ کون سی معلومات اسے RFQ پیکیج میں بناتی ہے۔
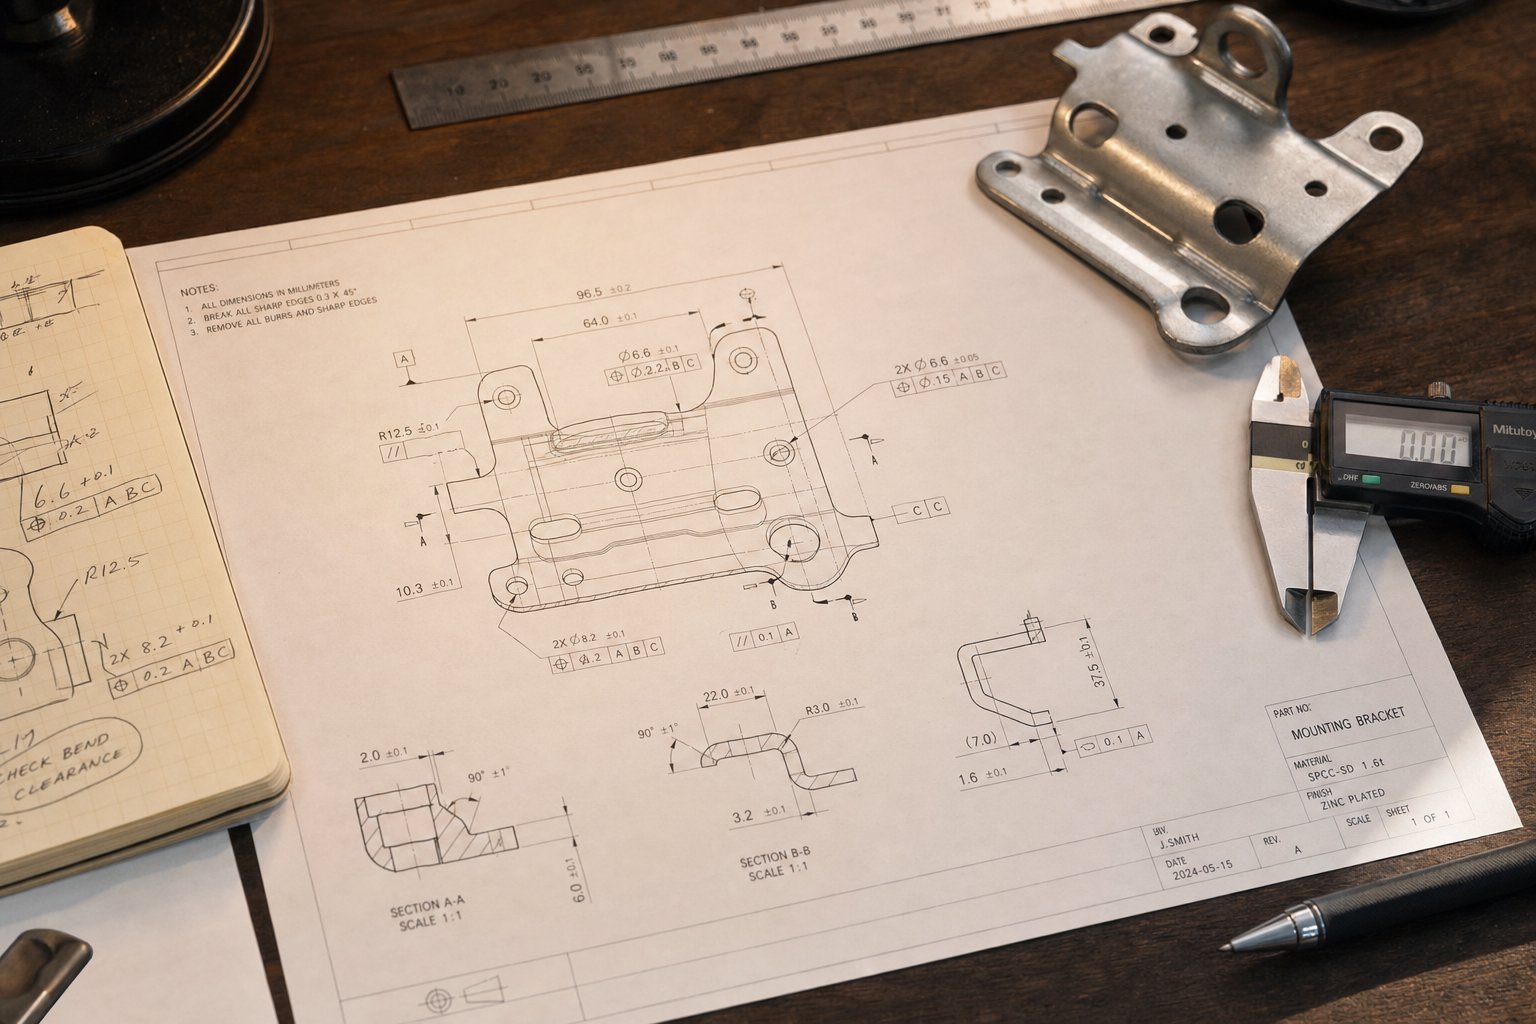
پروکیورمنٹ کے لیے سٹیمپنگ ڈائی کی وضاحت کیسے کریں۔
ایک ڈائی جو پروڈکشن میں ناکام ہو جاتی ہے وہ اکثر کوالٹی بنانے کے لیے نہیں بلکہ اس بات کا پتہ لگاتا ہے کہ کوٹنگ کے مرحلے کے دوران کیا - یا - نہیں بتایا گیا تھا۔ نامکمل RFQ پیکجز ڈائی میکرز کو برداشت، پریس کی رکاوٹوں، یا حجم کی توقعات کا اندازہ لگانے پر مجبور کرتے ہیں۔ وہ اندازے بعد میں ایسے ٹولنگ کے طور پر ظاہر ہوتے ہیں جو کم کارکردگی دکھاتے ہیں، بجٹ سے زیادہ چلتے ہیں، یا ڈیلیوری کی تاریخوں کو مکمل طور پر یاد نہیں کرتے۔ چاہے آپ کسی نئے پروڈکٹ کے آغاز کے لیے کسٹم میٹل اسٹیمپنگ ڈیز کو سورس کر رہے ہوں یا عمر بڑھنے والے ٹولنگ کو تبدیل کر رہے ہوں، ایک مکمل تفصیلات پیکج درست اقتباس اور ڈائی کا تیز ترین راستہ ہے جو حقیقت میں کام کرتا ہے۔
ڈائی آر ایف کیو پیکج کے لیے ضروری معلومات
اپنے آر ایف کیو کو اس بلیو پرنٹ کے طور پر سوچیں جسے ڈائی میکر آپ کے ٹولنگ کی قیمت، منصوبہ بندی اور بنانے کے لیے استعمال کرتا ہے۔ یہاں تک کہ ایک اہم ان پٹ کی کمی بھی اقتباس کو متزلزل کر سکتی ہے یا آپ کی پروڈکشن حقیقت سے متصادم ڈیزائن کے مفروضے متعارف کر سکتی ہے۔ یہاں یہ ہے کہ ایک مکمل پیکیج میں کیا شامل ہے:
- جی ڈی اینڈ ٹی کے ساتھ پارٹ پرنٹ- ایک مکمل جہتی ڈرائنگ جس میں جیومیٹرک ڈائمینشننگ اور ٹولرنسنگ کال آؤٹس، ڈیٹم ڈھانچہ، اور اہم-سے-فنکشن کی خصوصیات واضح طور پر شناخت کی گئی ہیں۔
- مواد کی تفصیلات اور موٹائی- عین الائے گریڈ (جیسے، ASTM A1008 CR، 304 SS، 5052-H32 ایلومینیم)، برائے نام موٹائی، اور قابل قبول موٹائی کی حد۔
- سالانہ حجم پروجیکشن- متوقع سالانہ طلب اور پروگرام کی کل زندگی کی مقدار؛ یہ ڈائی کلاس سلیکشن، مادی انتخاب، اور دیکھ بھال کی منصوبہ بندی کرتا ہے۔
- پریس وضاحتیں- ٹننج کی گنجائش، بستر کا سائز، اسٹروک کی لمبائی، شٹ اونچائی کی حد، فیڈ کی قسم، اور کوئی بھی آٹومیشن رکاوٹیں (کنڈلی کی چوڑائی کی حد، ٹرانسفر ریل اسپیسنگ)۔
- ضروری رواداری اور اہم جہتیں۔- کون سی خصوصیات سخت عمل کنٹرول کا مطالبہ کرتی ہیں بمقابلہ جو معیاری خالی کرنے والی رواداری کو قبول کر سکتی ہے۔ جیسا کہانڈسٹری کیس اسٹڈیز دکھاتی ہیں۔, زیادہ-برداشت نہ کرنا-اہم خصوصیات سے ٹولنگ لاگت میں 20% یا اس سے زیادہ اضافہ ہو سکتا ہے۔
- ثانوی آپریشنز- کوئی بھی ڈاون اسٹریم پروسیس (ٹیپنگ، ویلڈنگ، پلیٹنگ، اسمبلی) جو اس بات پر اثرانداز ہوتا ہے کہ سٹیمپنگ پرزے ڈائی سے کیسے نکلتے ہیں یا burr-سمت کی ضروریات کو نافذ کرتے ہیں۔
اس معلومات کو پیشگی فراہم کرنے سے پیچھے-اور-آگے کا خاتمہ ہو جاتا ہے جس سے حوالہ دینے میں تاخیر ہوتی ہے۔ یہ ڈائی میکر کو کافی سیاق و سباق بھی فراہم کرتا ہے کہ وہ ممکنہ مینوفیکچریبلٹی ایشوز کو جلد از جلد - ٹولنگ ڈالر کے ارتکاب سے پہلے جھنڈا دے سکے۔
حجم پروجیکشنز اور ڈائی کلاس سلیکشن
سالانہ حجم RFQ پر صرف ایک لائن آئٹم نہیں ہے۔ یہ پوری ٹولنگ کی حکمت عملی کا تعین کرتا ہے۔ ہر سال 5,000 حصوں کے لیے بنایا گیا ایک حسب ضرورت میٹل اسٹیمپنگ ڈائی بنیادی طور پر 5 ملین بنانے کے لیے ڈیزائن کردہ سے مختلف نظر آتی ہے۔
ڈائی کلاس کی رینج پروٹو ٹائپ-گریڈ سافٹ ٹولنگ (ایلومینیم یا ہلکے اسٹیل کے ڈائی پرزے، کم سے کم سختی) سے لے کر کلاس A تک ہوتی ہے جو اعلی-پہننے والے اسٹیشنوں پر کاربائیڈ انسرٹس کے ساتھ پریمیم ٹول اسٹیلز سے بنتی ہے۔ ہائر ڈائی کلاس کا مطلب ہے پہلے سے زیادہ سرمایہ کاری لیکن کم فی-ٹکڑا لاگت اور طویل سروس لائف - وہی مالی تجارت جس پر ڈائی ٹائپ سلیکشن میں بحث کی گئی ہے، جو اب اجزاء کی سطح پر لاگو ہوتی ہے۔
کسٹم میٹل اسٹیمپنگ ٹول پروگرام کا جائزہ لینے والے سورسنگ مینیجر کے لیے، اہم سوال یہ ہے کہ: اضافی ٹولنگ کی سرمایہ کاری کم دیکھ بھال، کم شارپننگ، اور تعمیر نو کے درمیان طویل وقفوں کے ذریعے کس سالانہ حجم پر اپنے لیے ادائیگی کرتی ہے؟ ایک مستند سپلائر آپ کو اس تجزیے میں لے جائے گا بجائے اس کے کہ سب سے مہنگے آپشن کو ڈیفالٹ کریں۔
فزیبلٹی اور سپلائر کی صلاحیت کا اندازہ لگانا
ایک مکمل RFQ پیکیج آپ کو ایک درست اقتباس فراہم کرتا ہے۔ لیکن صرف ایک اقتباس پیداواری دھاتی سٹیمپنگ اجزاء کی ضمانت نہیں دیتا ہے۔ نقل شدہ جیومیٹری اور پروڈکشن-ریڈی سٹیمپنگ حصوں کے درمیان فرق کو فزیبلٹی توثیق - کے ذریعے پر کیا جاتا ہے اور ہر سپلائر اس مرحلے میں سرمایہ کاری نہیں کرتا ہے۔
ایک قابل ڈائی میکر اس بات کی تصدیق کے لیے CAE فارمنگ سمولیشن کا استعمال کرتا ہے کہ حتمی ڈائی ڈیزائن کرنے سے پہلے آپ کا حصہ جیومیٹری، مواد اور رواداری قابل حصول ہے۔ ٹرائل ٹرائل پریس پر چلتا ہے پھر اس بات کی تصدیق کریں کہ کس تخروپن کی پیشن گوئی کی گئی ہے، اسپرنگ بیک کی مختلف حالتوں یا مواد کے بہاؤ کے مسائل- کو پکڑنا جو صرف حقیقی پریس حالات میں سامنے آتے ہیں۔
مینوفیکچررز پسند کرتے ہیں۔YICENایک ہی چھت کے نیچے درست مشینی، ٹرائل رن، اور حتمی CMM معائنہ - کے ذریعے اس مکمل راستے کے - فزیبلٹی تجزیہ اور CAE سمولیشن کے ارد گرد ان کے ورک فلو کی تشکیل کریں۔ سورسنگ مینیجرز اور ٹولنگ انجینئرز کے لیے، اس اختتام-سے-کی صلاحیت کا مطلب ہے کہ کسٹم اسٹیمپنگ ڈیز تصریح سے توثیق شدہ پروڈکشن ٹولنگ، کوآرڈینیشن اوور ہیڈ کو کم کرنا اور RFQ سے پہلے آرٹیکل کی منظوری تک ٹائم لائن کو کمپریس کرنا۔
تفصیلات اور فزیبلٹی کا عمل ممکنہ سپلائرز کے میدان کو تنگ کرتا ہے۔ لیکن صحیح ڈائی پارٹنر کا انتخاب کرنے کے لیے آلات، کوالٹی سسٹمز، اور تکنیکی گہرائی کے حوالے سے - صلاحیتوں کا جائزہ لینے کی ضرورت ہوتی ہے جو اس بات کا تعین کرتی ہے کہ آیا آپ کا ٹولنگ پروڈکشن فلور پر آنے کے بعد وعدے کے مطابق کارکردگی کا مظاہرہ کرتی ہے۔
صحیح سٹیمپنگ ڈائی پارٹنر کا انتخاب کرنا
آپ کامل RFQ پیکیج کی وضاحت کر سکتے ہیں، مثالی ڈائی آرکیٹیکچر کو منتخب کر سکتے ہیں، اور مواد اور کوٹنگ کے انتخاب - کو کیل ڈاؤن کر سکتے ہیں لیکن اگر آپ کے ٹولنگ بنانے والے سپلائر کے پاس عمل کرنے کے لیے تکنیکی گہرائی کا فقدان ہو تو یہ تمام درستگی بخارات بن جاتی ہے۔ سٹیمپنگ ڈائی مینوفیکچررز کا جائزہ لینا قیمتوں کا موازنہ کرنے سے بالاتر ہے۔ اس کا مطلب ہے کہ آلات، سسٹمز، اور انجینئرنگ کی صلاحیت کا آڈٹ کرنا جو اس بات کا تعین کرتا ہے کہ آیا آپ کی میٹل اسٹیمپنگ ڈیز ڈیزائن کے مطابق کارکردگی کا مظاہرہ کرتی ہے جب وہ پیداوار کی رفتار کو ٹکراتے ہیں۔
تشخیص کرنے کے لیے تکنیکی صلاحیتیں
ڈائی میکر کی دکان کا فرش آپ کو ان کے سیلز ڈیک سے زیادہ بتاتا ہے۔ جب آپ کسی سہولت - سے گزرتے ہیں یا ان کی اہلیت کے دستاویزات - کا جائزہ لیتے ہیں تو عمودی انضمام کے ثبوت تلاش کریں۔ ایک ہی چھت کے نیچے ڈیزائن، سمولیشن، مشیننگ اور ٹرائی آؤٹ کو ہینڈل کرنے والے سپلائی کرنے والے کوآرڈینیشن خلا کو ختم کرتے ہیں جو متعدد دکانداروں کے مختلف مراحل کو سنبھالنے پر غلطیاں متعارف کراتے ہیں۔
کسی بھی میٹل اسٹیمپنگ ڈائی مینوفیکچرر کا جائزہ لیتے وقت یہ سب سے زیادہ اہمیت رکھتا ہے:
- ان-ہاؤس ڈائی ڈیزائن اور CAD/CAM صلاحیت- اس بات کی تصدیق کرتا ہے کہ سپلائر اپنے انجینئرنگ آؤٹ پٹ کا مالک ہے نہ کہ آؤٹ سورسنگ تصوراتی کام جو ڈیزائن کے ارادے کو تعمیر کے عمل سے منقطع کرتا ہے۔
- CAE تشکیل دینے والے نقلی ٹولز- اسٹیل کو کاٹنے سے پہلے فزیبلٹی کی توثیق کرتا ہے، پروٹو ٹائپ کی تکرار کو کم کرتا ہے اور لیڈ ٹائم کو کمپریس کرتا ہے۔
- CNC مشینی مراکز (3-axis اور 5-axis)- رف اینڈ فنش مشیننگ کی درستگی فراہم کرتا ہے جو پوری تعمیر میں ڈائی بلاک اور پنچ ہولڈر کو برداشت کرتا ہے۔
- وائر EDM کی صلاحیت- پیچیدہ پنچ پروفائلز اور ڈائی اوپننگز کے لیے ضروری ہے جہاں روایتی پیسنے سے مطلوبہ جیومیٹری یا رواداری حاصل نہیں ہو سکتی۔
- جگ پیسنے اور سطح پیسنے- سخت اجزاء پر حتمی جہتی درستگی فراہم کرتا ہے جو پنچ-سے-ڈائی کلیئرنس مستقل مزاجی کا تعین کرتا ہے۔
- سی ایم ایم معائنہ اور میٹرولوجی لیب- ڈائی کے دکان سے نکلنے سے پہلے پارٹ پرنٹ کے خلاف ہر اہم جہت کی تصدیق کرتا ہے، پہلے ٹریس ایبل پہلے-آرٹیکل ڈیٹا فراہم کرتا ہے۔
- آزمائشی پریس کی دستیابی- ڈائی میکر کو حقیقی پریس حالات میں اصل مواد کے ساتھ ٹولنگ کی کارکردگی کی توثیق کرنے کی اجازت دیتا ہے، آپ کے پروڈکشن ریمپ کے دوران کی بجائے شپمنٹ سے پہلے مسائل کو پکڑتا ہے۔
عمودی انضمام اتنا اہم کیوں ہے؟ دکانداروں کے درمیان ہر ہینڈ آف تشریح کے خطرے کو متعارف کراتا ہے۔ جب ایک دکان ڈائی کو ڈیزائن کرتی ہے، دوسری مشین اجزاء کو تیار کرتی ہے، اور تیسرا اسے جمع کرکے آزماتا ہے، ہر منتقلی کے وقت جہتی ارادے بڑھ جاتے ہیں۔ ایک واحد-ذریعہ سٹیمپنگ ڈیز مینوفیکچرر اس سلسلہ کو شروع سے آخر تک کنٹرول کرتا ہے۔
کوالٹی سسٹمز اور انڈسٹری کے معیارات
معیاری نظم و ضبط کے بغیر تکنیکی صلاحیت متضاد نتائج پیدا کرتی ہے۔ ایک سپلائر کے پاس جو سرٹیفیکیشن ہوتے ہیں وہ کنٹرول اور مسلسل بہتری کے لیے ان کی وابستگی کا اشارہ دیتے ہیں - خاص طور پر آٹوموٹو یا ایرو اسپیس پروگراموں کے لیے اسٹیمپنگ ڈیز کے لیے جہاں ٹریس ایبلٹی بات چیت کے قابل نہیں ہے۔
ڈائی مینوفیکچررز کا جائزہ لیتے وقت دو فریم ورک سب سے زیادہ اہمیت رکھتے ہیں:
- ISO 9001 کوالٹی مینجمنٹ سسٹم- ڈیزائن کے جائزے، عمل کے کنٹرول، معائنہ، اور اصلاحی کارروائی کے لیے دستاویزی طریقہ کار قائم کرتا ہے۔ جیسا کہ درست ٹولنگ کے ماہرین نوٹ کرتے ہیں، ISO 9001 سرٹیفیکیشن ایک مینوفیکچرر کی ریگولیٹری اور کسٹمر دونوں کی ضروریات کو پورا کرتے ہوئے مسلسل مصنوعات تیار کرنے کی صلاحیت کو ظاہر کرتا ہے۔
- NAAMS (شمالی امریکی آٹوموٹو میٹرک اسٹینڈرڈ)- بڑے OEMs کے ذریعے برقرار رکھنے والے معیاری ڈائی اجزاء کی وضاحتیں بیان کرتا ہے۔ اسٹیمپر ڈیز اور NAAMS معیارات کے مطابق اجزاء ایک دوسرے کے بدلے جانے کو یقینی بناتے ہیں اور متعدد ٹولنگ پروگراموں میں دیکھ بھال کو آسان بناتے ہیں۔
آٹوموٹیو ایپلی کیشنز کے لیے، OEMs منظور شدہ وینڈر لسٹوں کو برقرار رکھتے ہیں جو یہ بتاتی ہیں کہ ٹائر 1 سپلائر کون سے میٹل اسٹیمپنگ ڈائی مینوفیکچررز سے ذریعہ لے سکتا ہے۔ ان فہرستوں کو - پر حاصل کرنے اور - پر رہنے کے لیے دستاویزی معیار کے نظام، باقاعدہ آڈٹ، اور عمل کی قابلیت کا مظاہرہ کرنا ضروری ہے۔ ایرو اسپیس پروگرام AS9100 کے تقاضوں کو شامل کرتے ہیں جو معیار کے فریم ورک پر اڑان-اہم ٹریس ایبلٹی کو پرت دیتے ہیں۔
تحقیق سے لے کر RFQ تک-تیار فیصلہ
اس مضمون میں ہر چیز کا احاطہ کیا گیا ہے - ڈائی اقسام، اجزاء کی اناٹومی، مواد کا انتخاب، ڈیزائن ورک فلو، ناکامی کی روک تھام، اور پروکیورمنٹ تفصیلات - ایک ہی عملی فیصلے میں شامل ہیں: کون سا پارٹنر آپ کا ٹولنگ پروگرام حاصل کرتا ہے؟
مندرجہ بالا تشخیصی معیارات کسی بھی ڈائی سپلائر کا اندازہ لگاتے وقت عالمی سطح پر لاگو ہوتے ہیں۔ لیکن ایک ایسے پارٹنر کو تلاش کرنا جس میں مکمل اسپیکٹرم - فزیبلٹی تجزیہ، CAE سمولیشن، پریزیشن مشیننگ، ٹرائل رن، اور ایک ہی چھت کے نیچے حتمی CMM معائنہ - آپ کے پروجیکٹ کے خطرے کو ڈرامائی طور پر کم کرتا ہے۔YICENاپنی مرضی کے مطابق اسٹیمپنگ ڈیز کے لیے ایک واحد-ذریعہ پارٹنر تلاش کرنے والے مینوفیکچررز کے لیے بالکل اسی اختتام-سے-کی صلاحیت کو پیش کرتا ہے۔ ان کا مربوط ورک فلو ٹولنگ انجینئرز اور سورسنگ مینیجرز کو ایک سے زیادہ وینڈرز کے انتظام کے کوآرڈینیشن اوور ہیڈ کے بغیر توثیق شدہ پروڈکشن ٹولنگ کے ذریعے ابتدائی فزیبلٹی سے لیتا ہے۔
جب آپ تحقیق سے عمل کی طرف جانے کے لیے تیار ہوں تو ایک مکمل RFQ پیکیج (جزیہ پرنٹ، مواد کی تفصیلات، حجم، پریس کی تفصیلات) لائیں اور ممکنہ سپلائرز سے کہیں کہ وہ آپ کو ان کے عمل سے - نقلی نتائج سے لے کر ٹرائل-چلانے والے ڈیٹا تک لے جائیں۔ میٹل اسٹیمپنگ ڈائی مینوفیکچررز جو آپ کو دکھا سکتے ہیں کہ کوالٹی سرٹیفیکیشنز اور انسپکشن ریکارڈز کی مدد سے مکمل راستہ، آپ کے ٹولنگ بجٹ کو انجام دینے کے قابل ہیں۔
سٹیمپنگ ٹول ڈائی اکثر پوچھے گئے سوالات
1. سٹیمپنگ ٹول ڈائی کیا ہے اور یہ کیسے کام کرتا ہے؟
ایک سٹیمپنگ ٹول ڈائی ایک پریس کے اندر نصب ایک پنچ، ڈائی بلاک، اسٹرائپر پلیٹ، اور گائیڈ سسٹم - سمیت سخت اجزاء کی ایک درستگی-انجینئرڈ اسمبلی ہوتی ہے۔ جب پریس چکر لگاتا ہے، تو یہ فلیٹ شیٹ میٹل کو کاٹنے، موڑنے یا نیٹ-شکل حصوں میں بنانے کے لیے کنٹرولڈ فورس کا استعمال کرتا ہے۔ مائع یا لچکدار مواد کی شکل دینے والے سانچوں کے برعکس، سٹیمپنگ ڈائی میکینیکل قوت کے ذریعے کمرے کے درجہ حرارت پر ٹھوس دھات کو نئی شکل دیتی ہے، جس سے 0.0002 انچ تک سخت برداشت کے ساتھ ایک جیسے اجزاء کی دوبارہ قابل پیداوار پیدا ہوتی ہے۔
2. سٹیمپنگ ڈیز کی بنیادی اقسام کیا ہیں اور ہر ایک کو کب استعمال کیا جانا چاہئے؟
چار اہم اقسام ہیں سنگل-سٹیشن ڈیز، پروگریسو ڈیز، ٹرانسفر ڈیز، اور کمپاؤنڈ ڈیز۔ سنگل-اسٹیشن ڈیز فی اسٹروک ایک آپریشن کو ہینڈل کرتا ہے اور کم-سے-درمیانے والیوم تک تقریباً 10,000 حصوں فی سال سے کم ہوتا ہے۔ پروگریسو ڈیز ایک ہی جھٹکے میں ایک سے زیادہ اسٹیشنوں کے ذریعے ایک پٹی لے جاتی ہے، جو سالانہ 50,000 حصوں سے زیادہ والیوم کے لیے سب سے کم قیمت کی پیشکش کرتی ہے۔ ٹرانسفر ڈیز بڑے یا گہرائی سے کھینچے گئے حصوں کے لیے اسٹیشنوں کے درمیان انفرادی خالی جگہوں کو منتقل کرتی ہے۔ کمپاؤنڈ ڈائز فلیٹ، اعلی{13}}پرزوں جیسے واشر اور شیمز کے لیے بیک وقت ایک سے زیادہ کاٹنے کے عمل انجام دیتے ہیں۔
3. آپ عام سٹیمپنگ ڈائی فیل ہونے جیسے بررز اور پنچ ٹوٹنے سے کیسے بچتے ہیں؟
زیادہ تر اسٹیمپنگ ڈائی کی ناکامیاں اچانک مادی نقائص کی بجائے سیدھ، کلیئرنس، چکنا یا ٹائمنگ کے مسائل کا پتہ لگاتی ہیں۔ پنچ ٹوٹ پھوٹ کو روکنے کے لیے گائیڈ پن کی حالت کی تصدیق، کلیئرنس کی تقسیم کی جانچ، اور ٹول اسٹیل گریڈ کو ورک پیس کی سختی سے ملانا ضروری ہے۔ ضرورت سے زیادہ burrs کو مناسب پنچ-سے-ڈائی کلیئرنس (عام طور پر 5-مادی کی قسم پر منحصر مواد کی موٹائی کا 15% فی سائیڈ) اور اسٹروک کاؤنٹ ڈیٹا کی بنیاد پر تیز کرنے کے نظام الاوقات قائم کرکے کنٹرول کیا جاتا ہے۔ ایک منظم حفاظتی دیکھ بھال کا پروگرام جس میں تیز کرنے کے وقفے، اجزاء کی جانچ، چکنا کرنے کی تصدیق، اور اسپیئر پارٹس کی فہرست شامل ہے، ڈائی لائف کو نمایاں طور پر بڑھا سکتا ہے۔
4. سٹیمپنگ ڈائی آر ایف کیو پیکج میں کون سی معلومات شامل کی جانی چاہیے؟
ایک مکمل RFQ پیکیج میں چھ اہم معلومات شامل ہیں: GD&T کال آؤٹس کے ساتھ مکمل جہت والا حصہ پرنٹ، درست مواد کی تفصیلات اور موٹائی، سالانہ حجم پروجیکشن اور پروگرام کی زندگی کی مقدار، پریس کی وضاحتیں (ٹنج، بیڈ کا سائز، اسٹروک کی لمبائی، شٹ اونچائی)، شناخت شدہ اہم جہتوں کے ساتھ مطلوبہ رواداری، اور کوئی بھی ثانوی آپریشن جیسے ٹیپ کرنا۔ یہ معلومات ڈائی بنانے والوں کو درست طریقے سے قیمت ٹولنگ، مناسب ڈائی کلاس منتخب کرنے، اور مینوفیکچریبلٹی ایشوز کو جلد ہی جھنڈا دینے کی اجازت دیتی ہے۔ YICHEN جیسے سپلائی کرنے والے اس ڈیٹا کو حتمی ڈائی ڈیزائن کرنے سے پہلے CAE فزیبلٹی سمولیشنز چلانے کے لیے استعمال کرتے ہیں۔
5. سٹیمپنگ ڈائز کے لیے کون سے ٹول سٹیل کے گریڈ اور کوٹنگز بہترین ہیں؟
بہترین امتزاج آپ کے ورک پیس کے مواد پر منحصر ہے۔ TiN کوٹنگ کے ساتھ D2 ٹول اسٹیل زیادہ تر کاربن اسٹیل خالی کرنے والی ایپلی کیشنز کو ہینڈل کرتا ہے۔ سٹینلیس سٹیل A2 یا D2 کو TiCN کوٹنگ کے ساتھ جوڑنے کا مطالبہ کرتا ہے تاکہ گیلنگ کو روکا جا سکے۔ اعلی-طاقت والے اسٹیلز کو سٹیشن بنانے کے لیے S7 کی ضرورت ہوتی ہے (سختی) یا M2 اسٹیشنوں کو کاٹنے کے لیے (گرم سختی)، TiAlN کوٹنگ کے ساتھ مل کر۔ مواد کی تعمیر کو روکنے کے لیے CrN یا DLC کوٹنگز کے ساتھ A2 یا D2 سے ایلومینیم سٹیمپنگ کا فائدہ ہوتا ہے۔ کاربائیڈ انسرٹس انتہائی-پہننے والے اسٹیشنوں کی خدمت کرتے ہیں جہاں پریمیم ٹول اسٹیل بھی مناسب ایج لائف برقرار نہیں رکھ سکتے ہیں۔


