


میٹل سٹیمپنگ کو سمجھنا اور مینوفیکچرنگ میں ان کا کردار
جب آپ کسی مہر والے جزو کا ذریعہ بناتے ہیں، تو اس کے پیچھے ٹولنگ ہر چیز کا تعین کرتی ہے: جہتی درستگی، سطح کی تکمیل، سائیکل کا وقت، اور فی-حصہ کی قیمت۔ اس کے باوجود بہت سے خریدار ڈائی سلیکشن کو سٹریٹجک فیصلے کے بجائے پروکیورمنٹ چیک باکس کے طور پر دیکھتے ہیں۔ آپ جس مینوفیکچرر کا انتخاب کرتے ہیں وہ آنے والے سالوں کے لیے آپ کی پیداواری حقیقت کو تشکیل دیتا ہے۔
میٹل سٹیمپنگ ڈیز کیا ہیں اور ان کی اہمیت کیوں ہے؟
میٹل اسٹیمپنگ ڈائی ایک درست انجنیئرڈ ٹول ہے-جو سٹیمپنگ پریس کے ذریعے لاگو طاقت کا استعمال کرتے ہوئے فلیٹ شیٹ میٹل کو کاٹتا، موڑتا یا تیار شدہ جزو میں بناتا ہے۔
یہ واحد تعریف اس سوال کا جواب دیتی ہے جس کا سامنا بہت سے انجینئرز اپنے کیریئر کے شروع میں کرتے ہیں:مینوفیکچرنگ میں کیا مر جاتا ہے? سادہ الفاظ میں، سٹیمپنگ ڈائی ایک پریس کے اندر نصب سخت ٹول سٹیل سیکشنز کی اپنی مرضی کے مطابق-بلٹ اسمبلی ہے۔ اوپری نصف (پنچ) اور نچلا نصف (ڈائی بلاک) ہر پریس اسٹروک کے ساتھ دھات کو کترنے یا خراب کرنے کے لیے مل کر کام کرتے ہیں۔ ڈیز اور سٹیمپنگ پریسز فی منٹ سینکڑوں بار چکر لگا سکتے ہیں، لاکھوں تکرار میں ایک جیسے حصے تیار کرتے ہیں۔
ڈائی کی درستگی اس سے پیدا ہونے والے ہر حصے کی درستگی کو براہ راست کنٹرول کرتی ہے۔ ایک کنواں-بنایا ہوا ڈائی لمبے رن پر سخت برداشت رکھتا ہے، اسکریپ کو کم سے کم کرتا ہے، اور بغیر منصوبہ بند ڈاؤن ٹائم کے آپ کے پریس کو چلتا رہتا ہے۔ ایک ناقص تعمیر کی وجہ سے گڑبڑ، جہتی بڑھے، اور بار بار دیکھ بھال رک جاتی ہے جو ڈلیوری کی یاد شدہ تاریخوں میں جھڑ جاتی ہے۔
کس کو سٹیمپنگ ڈائی مینوفیکچرر کی ضرورت ہے۔
اگر آپ ایک سورسنگ مینیجر ہیں جو سپلائرز کا جائزہ لے رہے ہیں، ایک ٹولنگ انجینئر ہیں جو نئی ڈیز کی وضاحت کر رہے ہیں، یا ایک پروڈکٹ ڈیزائنر ہیں جو حجم پروڈکشن کی تیاری کر رہے ہیں، تو آپ کا میٹل سٹیمپنگ ڈائی مینوفیکچررز کا انتخاب اس حد کو طے کرتا ہے کہ آپ کی پروڈکشن لائن کیا حاصل کر سکتی ہے۔ فیصلے میں حوالہ جات کا موازنہ کرنے سے زیادہ شامل ہے۔ اس کے لیے صحیح سوالات پوچھنے کے لیے ڈائی اقسام، مواد، انجینئرنگ کے عمل، اور دکان کی صلاحیتوں کو اچھی طرح سے سمجھنے کی ضرورت ہے۔
یہ گائیڈ اس فریم ورک کو مرحلہ وار بناتا ہے۔ آپ سیکھیں گے کہ کس طرح مختلف میٹل اسٹیمپنگ ڈیز مختلف ایپلی کیشنز کی خدمت کرتی ہیں، کن کن تعمیراتی تفصیلات لمبی عمر کو متاثر کرتی ہیں، اور کون سی صلاحیتیں ایک قابل دکان کو حقیقی ٹولنگ پارٹنر سے الگ کرتی ہیں۔ مقصد سیدھا ہے: کسی بھی سٹیمپنگ ڈائی مینوفیکچرر کا اعتماد کے ساتھ جائزہ لینے کے لیے آپ کو کافی تکنیکی بنیاد فراہم کریں اور ایک ایسا RFQ جاری کریں جو آپ کو صحیح ٹول فراہم کرے، نہ کہ سب سے سستا۔
سٹیمپنگ کی اقسام اور ہر ایک کو کب استعمال کرنا ہے۔
یہ جاننا کہ ڈائی کوالٹی ایک چیز ہے۔ یہ جاننا کہ آپ کے پروجیکٹ کو درحقیقت کس قسم کی ڈائی کی ضرورت ہے وہی چیز ہے جو نتیجہ خیز RFQ گفتگو کو مایوس کن گفتگو سے الگ کرتی ہے۔ دستیاب سٹیمپنگ ڈائز کی اقسام ہر ایک پروڈکشن کے مختلف مسائل کو حل کرتی ہیں، اور غلط طریقے سے انتخاب کرنے سے ٹولنگ پر زیادہ خرچ ہوتا ہے یا سائیکل کے وقت پر کم کارکردگی کا مظاہرہ ہوتا ہے۔
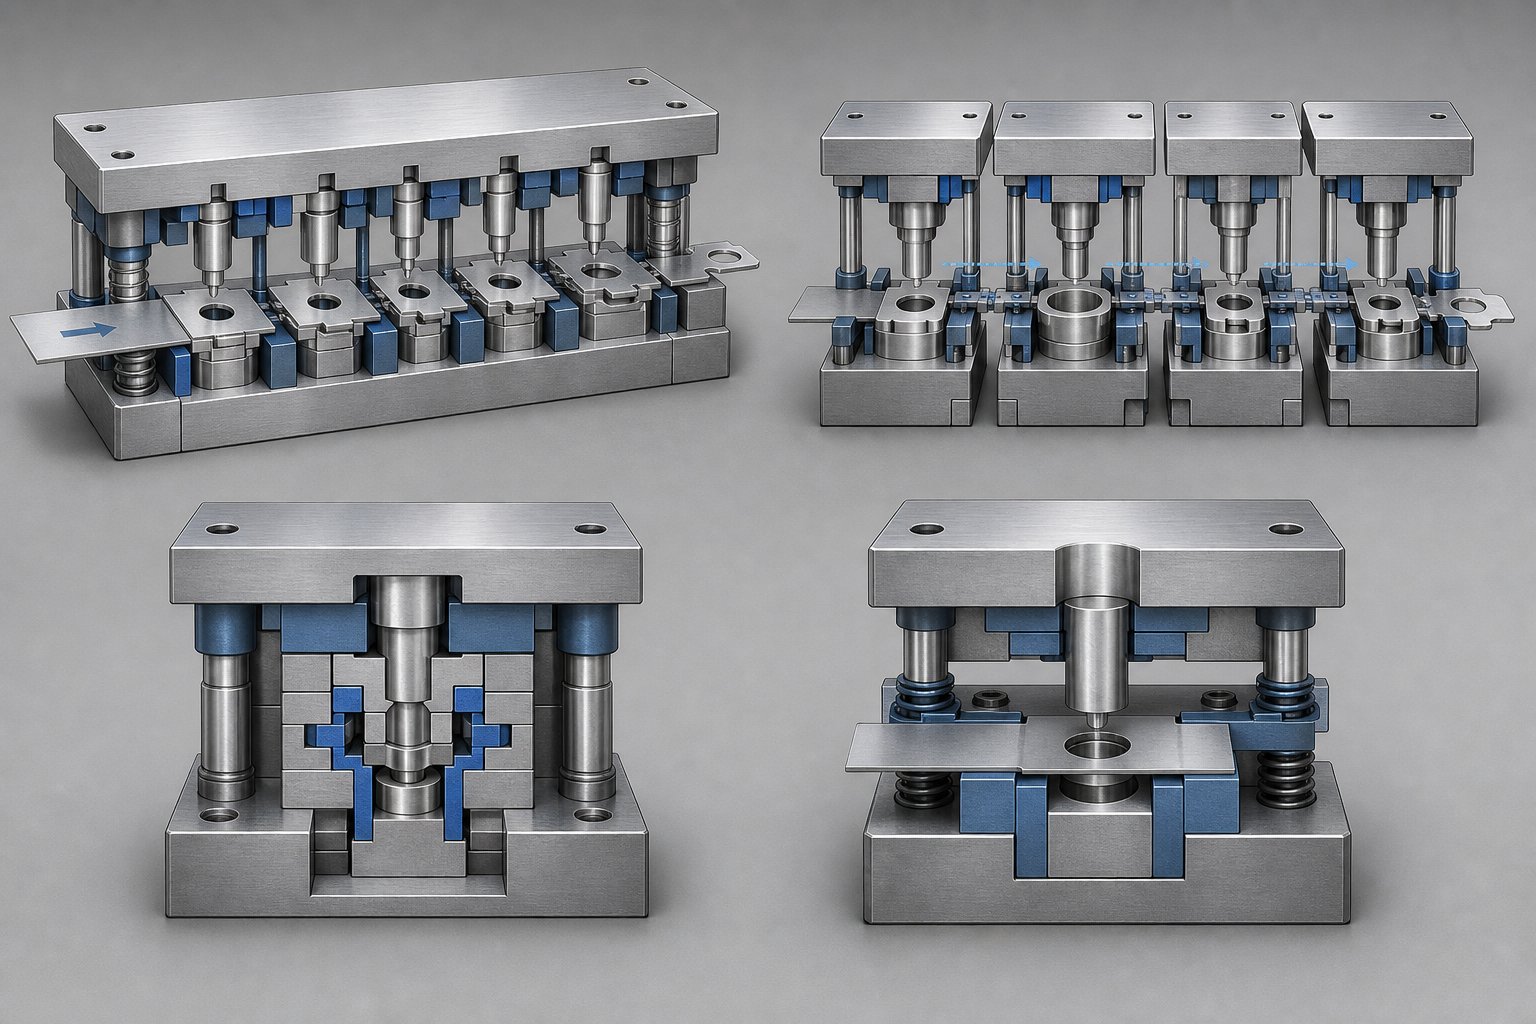
چار بنیادی زمرے تقریباً ہر ایک کا احاطہ کرتے ہیں۔شیٹ میٹل سٹیمپنگ کی درخواست: ترقی پسند، منتقلی، مرکب، اور سنگل-مرحلہ۔ ہر ایک رفتار، پیچیدگی، اور قیمت کو مختلف طریقے سے متوازن کرتا ہے۔ یہ سمجھنا کہ وہ کس طرح کام کرتے ہیں آپ کو وہی زبان بولنے میں مدد ملتی ہے جو آپ کے ڈائی بلڈر کے طور پر ہے اور بغیر کسی ابہام کے تقاضوں کو بات چیت کرنے میں مدد کرتا ہے۔
ہائی- والیوم رنز کے لیے پروگریسو ڈائز
کسی ایک ڈائی سیٹ کے اندر اسٹیشنوں کی ایک سیریز کے ذریعے مسلسل دھاتی کوائل کا تصور کریں۔ ہر اسٹیشن پر، ایک مختلف آپریشن ہوتا ہے-پنچنگ، موڑنا، سکہ لگانا، تراشنا-جب تک کہ ایک مکمل حصہ آخری مرحلے پر الگ نہ ہو جائے۔ یہ عمل میں ایک ترقی پسند مرنا ہے۔
ترقی پسند ڈائی مینوفیکچررز رفتار کے لیے یہ ٹولز بناتے ہیں۔ اچھی طرح سے ڈیزائن کیا گیا پروگریسو ڈائی 200 سے 1,500 سٹروک فی منٹ کی رفتار سے سائیکل چلا سکتا ہے، جس سے کم سے کم مواد کو سنبھالنے کے ساتھ پیچیدہ پرزے تیار ہوتے ہیں۔ تجارت-بند؟ ٹول کے سخت ہونے کے بعد ڈیزائن کی تبدیلیوں کے لیے اعلیٰ پیشگی ٹولنگ لاگت اور محدود لچک۔ آٹوموٹو اسٹیمپنگ ڈیز اور اعلی- والیوم کنزیومر الیکٹرانکس پرزوں کے لیے، پروگریسو ٹولنگ طویل پروڈکشن رن پر سب سے کم فی- لاگت فراہم کرتی ہے۔
کمپلیکس جیومیٹریز کے لیے ٹرانسفر اور کمپاؤنڈ ڈیز
جب پرزے ترقی پسند پٹی کے لیے بہت بڑے یا ہندسی طور پر پیچیدہ ہوتے ہیں، تو منتقلی کا مرحلہ ختم ہو جاتا ہے۔ پہلے ایک خالی جگہ کو کاٹا جاتا ہے، پھر میکانکی طور پر آزاد اسٹیشنوں کے درمیان منتقل کیا جاتا ہے جہاں تشکیل، ڈرائنگ اور تراشنے کے عمل ترتیب وار ہوتے ہیں۔ ٹرانسفر ڈائی اسٹیمپنگ سپلائرز عام طور پر ایسی صنعتوں کی خدمت کرتے ہیں جو گہری ڈرا یا بڑے ساختی اجزاء-سوچتے ہیں آٹوموٹیو بریکٹ، آلات ہاؤسنگ، یا انکلوژر پینلز۔
کمپاؤنڈ ڈیز ایک مختلف طریقہ اختیار کرتی ہے۔ وہ ایک اسٹیشن پر ایک ہی پریس اسٹروک میں متعدد کاٹنے اور تشکیل دینے کے عمل کو انجام دیتے ہیں۔ یہ انہیں فلیٹ حصوں کے لیے غیر معمولی طور پر درست بناتا ہے جن کے لیے سخت جہتی سیدھ کی ضرورت ہوتی ہے، جیسے واشر، الیکٹریکل لیمینیشن، یا شیمز۔ حد گہرائی ہے: کمپاؤنڈ اسٹیمپ ڈائز سنگل-ہوائی جہاز کے جیومیٹریوں کو اچھی طرح سے ہینڈل کرتا ہے لیکن کثیر-محور موڑنے یا گہری تشکیل کا انتظام نہیں کرسکتا۔
سنگل-کم-حجم یا پروٹو ٹائپنگ کے لیے اسٹیج مر جاتا ہے۔
سنگل-اسٹیج ڈائی فی اسٹروک پر ایک آپریشن کرتی ہے-ایک موڑ، ایک سوراخ، ایک خالی۔ ٹولنگ آسان، سستی اور تعمیر میں تیز ہے۔ پروٹوٹائپنگ، پائلٹ رن، یا کم- والیوم پروڈکشن کے لیے جہاں ڈیزائن کی تکرار کی توقع کی جاتی ہے، سنگل-اسٹیمپنگ ڈیز لچک پیش کرتی ہے جو ترقی پسند یا ٹرانسفر ٹولنگ نہیں کر سکتی۔ آپ موافقت کے لیے سائیکل کی رفتار کی تجارت کرتے ہیں۔
بہت سی دکانیں ایک مکمل پروگریسو ٹول کے لیے کمٹمنٹ کرنے سے پہلے توثیق کے دوران سنگل-اسٹیج ڈیز کا استعمال کرتی ہیں، اگر ڈیولپمنٹ کے دوران پارٹ ڈیزائن بدل جاتا ہے تو خطرے کو کم کرتا ہے۔
| ڈائی ٹائپ | بہترین ایپلی کیشن | حجم کی مناسبیت | پیچیدگی کی سطح | متعلقہ ٹولنگ لاگت |
|---|---|---|---|---|
| ترقی پسند | کثیر خصوصیت والے حصوں کی تیز{-تیز رفتار پیداوار (آٹو موٹیو سٹیمپنگ ڈائی پرزے، کنیکٹر، بریکٹ) | زیادہ والیوم (100K+ حصے) | اعتدال سے اعلیٰ | اعلی |
| منتقلی | بڑے یا گہرے-تخصیص کردہ حصے جن کی تشکیل کے متعدد مراحل درکار ہوتے ہیں۔ | درمیانے سے زیادہ والیوم | اعلی | اعلی |
| کمپاؤنڈ | فلیٹ، درست حصوں کو ایک جھٹکے میں متعدد کٹوتی کی ضرورت ہے (لیمینیشن، واشر) | کم سے درمیانی حجم | کم سے اعتدال پسند | درمیانہ |
| سنگل-اسٹیج | پروٹوٹائپس، پائلٹ رنز، سادہ آپریشن (ایک موڑ یا ایک سوراخ) | کم حجم | کم | کم |
جب آپ کسی مینوفیکچرر سے اس بات کی واضح تفہیم کے ساتھ رابطہ کرتے ہیں کہ کون سی ڈائی ٹائپ آپ کے حصے جیومیٹری، حجم اور بجٹ پر فٹ بیٹھتی ہے، تو آپ غلط مواصلت کے ایک عام ذریعہ کو ختم کر دیتے ہیں۔ آپ اس بات کا اندازہ لگانا بھی آسان بناتے ہیں کہ آیا دکان کی صلاحیتیں آپ کی اصل ضروریات کے مطابق ہیں-ایک سوال جو خود ٹولنگ کے پیچھے موجود مواد اور تعمیراتی طریقوں پر بہت زیادہ انحصار کرتا ہے۔
ڈائی میٹریلز اور کنسٹرکشن جو لمبی عمر کو متاثر کرتے ہیں۔
ڈائی کی قسم آپ کو صحیح عمل فراہم کرتی ہے۔ اس ڈائی کے اندر موجود مواد اس بات کا تعین کرتا ہے کہ یہ کتنی دیر تک چلتا ہے، یہ کتنی مستقل کارکردگی کا مظاہرہ کرتا ہے، اور آپ کی ملکیت کی کل قیمت لاکھوں-یا لاکھوں-اسٹروک سے زیادہ لگتی ہے۔ مختلف ٹول اسٹیلز سے بنائے گئے دو یکساں طور پر ڈیزائن کیے گئے اسٹیل اسٹیمپنگ ڈیز بہت مختلف سروس لائف فراہم کر سکتے ہیں، اور زیادہ تر خریدار کبھی یہ پوچھنا نہیں سوچتے کہ کیوں۔
سٹیمپنگ ڈائی سٹیل کا انتخاب تین مسابقتی خصوصیات کے درمیان ایک توازن عمل ہے: سختی، سختی، اور لباس مزاحمت۔ ایک کو بہت دور دھکیلیں اور آپ دوسروں سے سمجھوتہ کریں۔ 5-ملین اسٹروک آٹوموٹیو پروگرام کے لیے بنایا گیا شیٹ میٹل ڈائی ایک پروٹوٹائپ ایپلائینس بریکٹ کے لیے 20,000 ایلومینیم سٹیمپنگ چلانے والے سے بالکل مختلف مادی حکمت عملی کا مطالبہ کرتی ہے۔
ٹول اسٹیل کے درجات اور ان کی کارکردگی کی خصوصیات
زیادہ تر میٹل اسٹیمپنگ ڈائی سیٹ مٹھی بھر ثابت شدہ ٹول اسٹیل گریڈ پر انحصار کرتے ہیں۔ ہر ایک سختی-بمقابلہ-سختی سپیکٹرم پر ایک مختلف جگہ رکھتا ہے، اور یہ جاننا کہ وہ کہاں بیٹھتے ہیں آپ کو یہ اندازہ کرنے میں مدد کرتا ہے کہ آیا کوئی مینوفیکچرر آپ کی درخواست کے لیے صحیح مواد کی وضاحت کر رہا ہے۔
- D2 (ہائی-کاربن، ہائی-کرومیم):لباس-مزاحمت کا ماہر۔ تقریباً 1.4-1.6% اور کرومیم 11-13% کے ساتھ، D2 54-61 HRC کے درمیان سختی حاصل کرتا ہے۔ اس کا گھنا کرومیم کاربائیڈ ڈھانچہ کھرچنے والے لباس کے خلاف غیر معمولی طور پر مزاحمت کرتا ہے، جس سے یہ بلینکنگ ڈائز، اسٹیمپنگ ڈیز، پنچز، اور ٹرم ڈیز کا معیار بنتا ہے۔ تجارت بند: D2 نسبتاً ٹوٹنے والا ہے اور بھاری جھٹکے کے بوجھ کے نیچے چپکنے کا خطرہ ہے۔
- A2 (ہوا-سخت ہونا، درمیانہ مرکب):متوازن آل راؤنڈر۔ A2 گرمی کے علاج کے دوران مضبوط لباس مزاحمت اور بہترین جہتی استحکام کو برقرار رکھتے ہوئے D2 کے مقابلے میں نمایاں طور پر بہتر سختی فراہم کرتا ہے۔ مقبول سختی کی حدود 57-62 HRC پر چلتی ہیں۔ یہ درمیانے-سے-زیادہ حجم کی پیداوار کے لیے موزوں ہے جہاں پر اثر بوجھ D2 کو خطرناک بناتا ہے - پیچیدہ ڈائی جیومیٹری کے ساتھ چھیدنے، موڑنے، اور فارمنگ آپریشنز۔
- S7 (شاک-مزاحم):اثر کے لیے بنایا گیا ہے۔ S7 کم کاربن (0.45-0.55%) اور کم کرومیم (3.0-3.5%) پر مشتمل ہے، جو 48-58 HRC کی کام کرنے کی سختی کو حاصل کرتا ہے۔ یہ لباس مزاحمت میں کیا قربانی دیتا ہے، یہ غیر معمولی جھٹکا جذب میں حاصل کرتا ہے۔ S7 riveting، نوچنگ، اور کولڈ فارمنگ ڈیز کے لیے بہترین انتخاب ہے جہاں بار بار اثر ناکامی کا بنیادی خطرہ ہے۔
- M2 (ہائی-اسپیڈ اسٹیل):جب رفتار اور گرمی کی مزاحمت اہم ہے۔ M2 بلند درجہ حرارت پر سختی کو برقرار رکھتا ہے، جو اسے-تیز رفتار-پنچنگ اسٹیشنوں کے لیے مناسب بناتا ہے جہاں رگڑ نمایاں حرارت پیدا کرتا ہے۔ یہ سختی، لباس مزاحمت، اور درست کٹنگ داخلوں کے لیے سرخ-سختی کا بہترین توازن فراہم کرتا ہے۔
یہ ایک عملی اصول ہے: جیسا کہ آپ کی متوقع پیداوار کا حجم بڑھتا ہے، آپ عام طور پر سخت، زیادہ پہننے والے{0}} درجات کی طرف بڑھتے ہیں۔ ایلومینیم سٹیمپنگ ڈیز مختصر پروڈکشن سائیکل A2 یا اس سے بھی کم-الائے سٹیل کے ساتھ اچھی کارکردگی کا مظاہرہ کر سکتی ہے۔ آٹوموٹیو پروگرام کے لیے 800 اسٹروک فی منٹ پر ایک ترقی پسند ڈائی پنچنگ ہائی-اسٹیل کو زندہ رہنے کے لیے ممکنہ طور پر D2 یا پاؤڈر میٹلرجی اپ گریڈ کی ضرورت ہوگی۔
توسیع شدہ ڈائی لائف کے لیے کاربائیڈ داخل اور سطحی علاج
یہاں تک کہ پریمیم ٹول اسٹیل بھی آخر کار پہنتے ہیں۔ ڈائی کے اندر اسٹیشنوں کے لیے جو انتہائی کھرچنے کا تجربہ کرتے ہیں-اعلی-طاقت کے اسٹیل خالی کرنے والے اسٹیشنوں پر کٹنگ کناروں کا سامنا کرنا پڑتا ہے، مثال کے طور پر-مینوفیکچررز ٹنگسٹن کاربائیڈ انسرٹس لگاتے ہیں۔ کاربائیڈ سٹیمپنگ مر جاتی ہے، یا زیادہ واضح طور پر کاربائیڈ کے ساتھ مر جاتی ہے-اعلی-پہننے والے اسٹیشنوں پر، صرف کھرچنے والی ایپلی کیشنز میں ٹول سٹیل سے پانچ سے دس گنا زیادہ سروس لائف فراہم کر سکتی ہے۔ منفی پہلو لاگت اور ٹوٹ پھوٹ ہے: کاربائیڈ مہنگا ہے، اس کے لیے خصوصی ڈائمنڈ پیسنے کی ضرورت ہوتی ہے، اور اگر اردگرد کے ڈائی ڈھانچے کی طرف سے مناسب طریقے سے تعاون نہ کیا جائے تو بھاری اثرات کے تحت دراڑیں پڑ جاتی ہیں۔
سطحی علاج بنیادی مواد کو تبدیل کیے بغیر تحفظ کی ایک اور پرت کا اضافہ کرتا ہے۔ سب سے عام اختیارات میں شامل ہیں:
- نائٹرائڈنگ (گیس یا آئن/پلازما):نائٹروجن ایٹم سٹیل کی سطح میں نسبتاً کم درجہ حرارت (~500 ڈگری سینٹی گریڈ) پر پھیل جاتے ہیں، جس سے کم سے کم مسخ کے ساتھ ایک سخت، پہننے والی{1}}مزاحم پرت بنتی ہے۔ آئن نائٹرائڈنگ تیز ہے اور گیس نائٹرائڈنگ کے مقابلے میں ایک پتلی ٹوٹی ہوئی "سفید تہہ" پیدا کرتی ہے۔ اعلی درجے کی اعلی-طاقت کے فولاد کی تشکیل پر تحقیق یہ ظاہر کرتی ہے۔پی وی ڈی کوٹنگ کے ساتھ آئن نائٹرائیڈ ٹول اسٹیل نے 1.2 ملین سے زیادہ حصے تیار کیے ہیں۔chrome-پلیٹڈ ٹولنگ کے لیے صرف 50,000 کے مقابلے میں۔
- TiN (ٹائٹینیم نائٹرائڈ) کوٹنگ:PVD کے ذریعے لاگو کیا گیا، یہ گولڈ-ٹون کی کوٹنگ سطح کی سختی کو بڑھاتی ہے اور رگڑ کو کم کرتی ہے، جس سے گیلنگ کا خطرہ کم ہوتا ہے۔ TiN بغیر کوٹیڈ شیٹ میٹلز پر اچھی طرح کام کرتا ہے لیکن جستی اسٹیل پر مہر لگاتے وقت زنک جمع ہو سکتا ہے۔
- TiAlN / AlCrN کوٹنگز:ہائی-اسپیڈ سٹیمپنگ یا ٹول-ورک پیس انٹرفیس پر اہم حرارت پیدا کرنے والے آپریشنز کے لیے اعلیٰ تھرمل استحکام۔
خریداروں کے لیے کلیدی بصیرت: سطح کے علاج کے انتخاب کو بنیادی مواد کے انتخاب پر عمل کرنا چاہیے، اسے تبدیل نہیں کرنا چاہیے۔ اگر ڈائی کریک کر رہی ہے یا چپک رہی ہے، تو سبسٹریٹ کی سختی ناکافی ہے اور کوئی کوٹنگ اسے ٹھیک نہیں کرے گی۔ کوٹنگز ان ڈائز پر سطحی لباس اور گیلنگ کے مسائل حل کرتی ہیں جن میں پہلے سے ہی کافی بنیادی طاقت ہوتی ہے۔
کسی بھی صنعت کار کا جائزہ لیتے وقت پوچھیں کہ وہ آپ کے مخصوص مواد، موٹائی اور حجم کے لیے کون سے سٹیمپنگ ڈائی اسٹیل گریڈ تجویز کرتے ہیں۔ پوچھیں کہ کیا وہ ناکامی-موڈ تجزیہ کی بنیاد پر سطحی علاج بتاتے ہیں یا ہر کام کے لیے صرف ایک آپشن کو ڈیفالٹ کرتے ہیں۔ جوابات سے پتہ چلتا ہے کہ آیا آپ کسی ایسی دکان کے ساتھ کام کر رہے ہیں جو انجنیئرز کو ٹول میں لمبی عمر فراہم کرتی ہے-یا ایسی دکان جو سب سے سستا ڈائی بناتی ہے جو ابتدائی آزمائش سے گزرتی ہے اور آپ کو وقت سے پہلے پہننے کا انتظام کرنا چھوڑ دیتی ہے۔
مواد اور علاج کے فیصلے بھی اس عمل سے براہ راست جڑتے ہیں کہ آگے کیا ہوتا ہے: کسی بھی اسٹیل کے کاٹنے سے پہلے ڈائی کو کس طرح ڈیزائن کیا جاتا ہے، نقلی بنایا جاتا ہے اور اس کی توثیق کی جاتی ہے۔ انجینئرنگ ورک فلو اس بات کا تعین کرتا ہے کہ آیا وہ مادی انتخاب ایک ایسے آلے میں ترجمہ کرتے ہیں جو پہلے پروڈکشن اسٹروک سے مطلوبہ کارکردگی کا مظاہرہ کرتا ہے۔
تصور سے پیداوار تک ڈائی ڈیزائن اور انجینئرنگ کا عمل
صحیح اسٹیل سے بنایا گیا ڈائی اب بھی ناکام ہوجاتا ہے اگر اس کے پیچھے انجینئرنگ میں خامی ہے۔ میٹل اسٹیمپنگ ڈائی ڈیزائن وہ جگہ ہے جہاں مواد کا انتخاب جیومیٹری پر پورا اترتا ہے، جہاں پروڈکشن کا ارادہ مشینی ہدایات میں ترجمہ ہوتا ہے، اور جہاں مہنگی غلطیاں یا تو ڈیجیٹل طور پر پکڑی جاتی ہیں یا ٹرائی آؤٹ پریس پر مشکل راستہ دریافت کیا جاتا ہے۔ یہ عمل ایک منظم ترتیب کی پیروی کرتا ہے، اور ہر مرحلہ خاص طور پر اس کے بعد آنے والے مراحل کے خطرے اور اخراجات کو کم کرنے کے لیے موجود ہے۔
خریداروں کے لیے، اس ورک فلو کو سمجھنا دو چیزیں کرتا ہے۔ یہ آپ کو یہ اندازہ کرنے میں مدد کرتا ہے کہ آیا کسی مینوفیکچرر کے پاس انجینئرنگ کا عمل پختہ ہے یا وہ کونے کونے کاٹ رہا ہے۔ اور یہ بتاتا ہے کہ آپ کی اپنی شمولیت-ابتدائی، باہمی تعاون پر مبنی، تکنیکی طور پر باخبر-بعد میں مہنگے کام کو کہاں روک سکتی ہے۔
ڈائی ڈویلپمنٹ میں CAD ماڈلنگ اور سٹیمپنگ سمولیشن
جزوی تصور سے توثیق شدہ ٹول تک کا سفر ایک متعین ترتیب کی پیروی کرتا ہے۔ مناسب جواز کے بغیر قدموں کو چھوڑنا یا ٹائم لائن کو سکیڑنا تقریباً ہمیشہ ٹول سخت ہونے کے بعد دوبارہ کام کا نتیجہ ہوتا ہے، جب تبدیلیاں ڈیجیٹل مرحلے کے دوران ہونے والی لاگت سے دس گنا زیادہ ہوتی ہیں۔
- حصہ فزیبلٹی اور ڈی ایف ایم کا جائزہ:انجینئر حصہ جیومیٹری، رواداری، مواد کی قسم، اور پیداوار کے حجم کا تجزیہ کرتے ہیں تاکہ یہ تعین کیا جا سکے کہ آیا سٹیمپنگ کا عمل مطلوبہ نتیجہ فراہم کر سکتا ہے۔ ٹائٹ بینڈ ریڈی، کناروں سے سوراخ کی قربت، اور گہری قرعہ اندازی جیسی خصوصیات کو جلد جھنڈا لگایا جاتا ہے۔ یہ کمیونیکیشن لوپ ہے جہاں خریدار انجینئرنگ ٹیمیں اور ڈائی مینوفیکچررز اس بات پر متفق ہیں کہ کیا حاصل کیا جا سکتا ہے بمقابلہ جس چیز کو دوبارہ ڈیزائن کرنے کی ضرورت ہے۔ 15+ سال کی ٹولنگ ہسٹری کے ساتھ تجربہ کار دکانیں فوری طور پر مشکل خصوصیات کی نشاندہی کر سکتی ہیں-ایک چیمفر جس کے لیے خصوصی ٹولنگ کی ضرورت ہوتی ہے، ایسی رواداری جو غیر ضروری لاگت کو بڑھاتی ہے، یا جیومیٹری کو کریک کرنے کا خطرہ ہوتا ہے۔
- پٹی لے آؤٹ اور عمل کی منصوبہ بندی:پروگریسو اور ٹرانسفر ڈیز کے لیے، انجینئرز سٹرپ لے آؤٹ-کی ترتیب وار ترتیب تیار کرتے ہیں جو دھات کے ڈائی سے گزرتے وقت گزرتی ہے۔ اس میں مواد کی کارکردگی کے لیے گھونسلے کے پرزے، خصوصیت کی خرابی کو روکنے کے لیے تشکیل سے پہلے چھیدنے کی ترتیب، حصے کو قابل اعتماد طریقے سے آگے بڑھانے کے لیے کافی مضبوط کیریئر سٹرپس کو ڈیزائن کرنا، اور اسٹیشن-سے-اسٹیشن کی درستگی کے لیے پائلٹ ہول کے مقامات کا قیام شامل ہے۔ سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد یہاں متعلقہ ہو جاتا ہے: یہ ریلیف فیچرز پٹی کو بغیر کسی مداخلت کے ماضی کی تشکیل کرنے والے سٹیشنوں کو آسانی سے آگے بڑھانے کی اجازت دیتے ہیں، بکلنگ یا غلط خوراک کو روکتے ہیں جو پیداوار کو روک دیتے ہیں۔
- 3D CAD ماڈلنگ اور اجزاء کی تفصیلات:SolidWorks، Siemens NX، یا CATIA جیسے پلیٹ فارمز کا استعمال کرتے ہوئے، ڈیزائنرز ہر ڈائی کمپوننٹ-پنچز، ڈائی بلاکس، اسٹرائپرز، گائیڈ اسمبلیوں اور ڈائی سیٹ کے تفصیلی ماڈل بناتے ہیں۔ خصوصی ایڈز-جیسے Logopress3 یا NX Progressive Die Design خودکار پٹی لے آؤٹ جنریشن، غیر موڑنے والے حسابات، اور معیاری اجزاء کا انتخاب۔ ہر کٹنگ کلیئرنس، تشکیل رداس، اور اسپرنگ بیک معاوضے کی قدر اس مرحلے پر جیومیٹری میں شامل ہو جاتی ہے۔
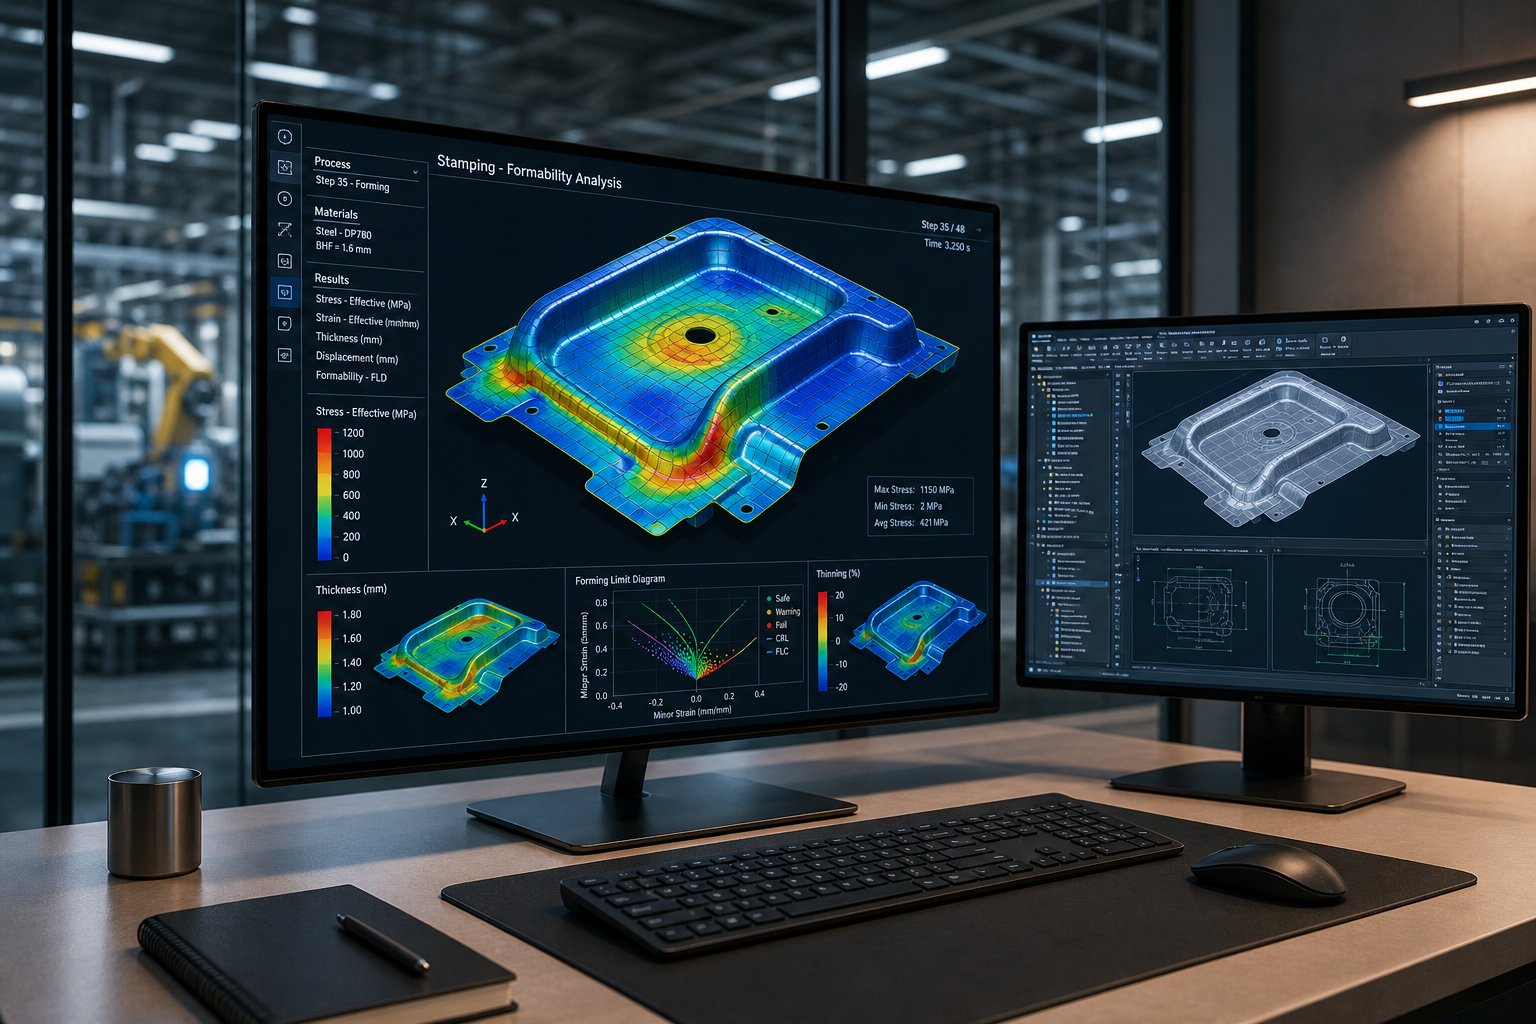
- FEA اور سٹیمپنگ سمولیشن:یہ وہ جگہ ہے جہاں جدید ڈائی ڈیولپمنٹ قابل دکانوں کو پرانی دکانوں سے الگ کرتی ہے۔ CAE پلیٹ فارمز جیسے AutoForm یا DYNAFORM کا استعمال کرتے ہوئے، انجینئر پورے شیٹ میٹل سٹیمپنگ کے عمل کو ڈیجیٹل طور پر نقل کرتے ہیں۔ وہ ڈائی کیویٹیز میں مادّی کے بہاؤ کی پیشین گوئی کرتے ہیں، ناکامی کے پوائنٹس کی نشاندہی کرتے ہیں جیسے جھریوں، تقسیم، یا ضرورت سے زیادہ پتلا ہونا، اسپرنگ بیک کا حساب لگاتے ہیں اور ٹول جیومیٹری میں معاوضہ بناتے ہیں، اور مادی فضلے کو کم سے کم کرنے کے لیے خالی شکلوں کو بہتر بناتے ہیں۔ اےیونیورسٹی آف مشی گن سروےOEM اور Tier-1 اسٹیمپنگ تنظیموں نے پایا کہ پینل کی پیچیدگی کے لحاظ سے عام طور پر دوبارہ کام کی تکرار پر فی سائیکل $25,000 سے $125,000 لاگت آتی ہے۔ جواب دہندگان نے ڈائی فارمنگ سمولیشن سافٹ ویئر میں پیشرفت کو ان اخراجات کو کم کرنے کے لیے اپنی اعلیٰ ترجیحی ضرورت کے طور پر شناخت کیا۔
- CAM پروگرامنگ اور مشینی:ایک بار جب ڈیزائن مجازی توثیق سے گزر جاتا ہے، CAM سافٹ ویئر CNC ملز، تار EDM، اور پیسنے والے آلات کے لیے ٹول پاتھ تیار کرتا ہے۔ ڈیجیٹل ماڈل براہ راست G-کوڈ میں ترجمہ کرتا ہے جو ہر جزو کو تصریح کے لیے مشین بناتا ہے۔
نقلی قدم زور کا مستحق ہے۔ ڈیجیٹل ماڈل پر اعادہ کرنا اس سے کہیں زیادہ سستا ہے-مشین سخت ٹول اسٹیل کو دوبارہ بنانے سے۔ تخروپن میں گزارا جانے والا ہر گھنٹہ ٹرائی آؤٹ پریس کے دنوں اور دوبارہ کام کے اخراجات میں ہزاروں کی بچت کرتا ہے۔ اپنی مرضی کے مطابق میٹل اسٹیمپنگ ڈیز سپلائرز کا جائزہ لیتے وقت، خاص طور پر پوچھیں کہ وہ کون سا سمولیشن پلیٹ فارم استعمال کرتے ہیں، وہ عام طور پر اسٹیل کو کاٹنے سے پہلے کتنے ورچوئل تکرار چلاتے ہیں، اور آیا وہ تجزیے کے لیے آپ کی انجینئرنگ ٹیم کے ساتھ نقلی نتائج کا اشتراک کرتے ہیں۔
پروٹوٹائپ ٹرائلز سے حتمی توثیق تک
ڈیجیٹل توثیق خطرے کو ڈرامائی طور پر کم کرتی ہے، لیکن یہ جسمانی تصدیق کی ضرورت کو ختم نہیں کرتی ہے۔ شیٹ میٹل اسٹیمپنگ ڈائی کو پروڈکشن میں داخل ہونے سے پہلے حقیقی پریس حالات میں خود کو ثابت کرنا ہوگا۔
پروٹوٹائپ ٹرائلز کے دوران، ڈائی سیمپل پارٹس کو ٹرائی آؤٹ پریس پروڈکشن ٹننج اور رفتار سے ملاتی ہے۔ انجینئرز پہلے-مضمون کے طول و عرض کو پرنٹ تصریحات کے خلاف ناپتے ہیں، سطح کی تکمیل کے معیار کا جائزہ لیتے ہیں، برداشت سے باہر بررز یا کنارے کی حالتوں کی جانچ کرتے ہیں، اور تصدیق کرتے ہیں کہ سٹیمپنگ کا عمل متعدد اسٹروک میں مسلسل نتائج پیدا کرتا ہے۔ کوئی بھی انحراف جڑ-کاز کے تجزیہ کو متحرک کرتا ہے: کیا یہ ایک نقلی مفروضہ ہے جو حقیقی مادی رویے سے میل نہیں کھاتا؟ ایک مشینی غلطی؟ ایک سپرنگ بیک معاوضہ جس میں ایڈجسٹمنٹ کی ضرورت ہے؟
بہترین مینوفیکچررز ٹراؤٹ کو ایک کنٹرول شدہ انجینئرنگ مشق کے طور پر دیکھتے ہیں، نہ کہ آزمائش-اور-غلطی سیشن۔ وہ سینسر کے ساتھ ڈائی کا آلہ بناتے ہیں، پریس کے پیرامیٹرز کو ریکارڈ کرتے ہیں، اور نقلی پیشین گوئیوں کے خلاف ناپے گئے نتائج کو جوڑتے ہیں۔ یہ بند-لوپ اپروچ-جہاں فزیکل ڈیٹا سمولیشن ماڈل میں واپس آتا ہے-پہلے ٹرائی آؤٹ سے منظور شدہ پروڈکشن ٹول تک کا راستہ چھوٹا کرتا ہے۔
آٹوموٹیو یا ایرو اسپیس پروگراموں کی خدمت میں اپنی مرضی کے مطابق اسٹیمپنگ ڈیز کے لیے، توثیق جہتی جانچ سے آگے بڑھ جاتی ہے۔ اس میں قابلیت کا مطالعہ (سی پی کے تجزیہ)، پی پی اے پی دستاویزات، اور بعض اوقات اس بات کی تصدیق کرنے کے لیے تیز رفتار وئیر ٹیسٹنگ شامل ہے کہ ڈائی کنٹریکٹ شدہ پروڈکشن والیوم میں رواداری کو برقرار رکھے گی۔
مکمل ورک فلو-فزیبلٹی کے جائزے سے لے کر حتمی توثیق کے ذریعے-عام طور پر پیچیدگی کے لحاظ سے 8 سے 16 ہفتوں پر محیط ہوتا ہے۔ مناسب تخروپن اور DFM تعاون کے بغیر اس ٹائم لائن کو کمپریس کرنا ڈائی پروگراموں میں بجٹ کے اضافے کا واحد سب سے عام ذریعہ ہے۔ وہ خریدار جو ابتدائی طور پر مشغول ہوتے ہیں، مکمل حصہ ڈیٹا فراہم کرتے ہیں، اور DFM مباحثوں میں فعال طور پر حصہ لیتے ہیں، وہ انجینئرنگ کی کم تبدیلیوں، مختصر آزمائشی سائیکلوں، اور پیداوار کے لیے تیز وقت کا تجربہ کرتے ہیں۔
ڈیزائن اور نقلی اس بات کی وضاحت کرتے ہیں کہ ڈائی کیا ہونا چاہیے۔ اگلا سوال یہ ہے کہ کیا دکان کی عمارت میں اس ڈیزائن کو ٹھیک ٹھیک سطح پر انجام دینے کی مشینی صلاحیتیں ہیں جو انجینئرنگ کا تقاضا کرتی ہے۔
مینوفیکچرنگ کی صلاحیتیں جو ٹاپ ڈائی شاپس کو الگ کرتی ہیں۔
ایک شاندار ڈائی ڈیزائن کا کوئی مطلب نہیں ہے اگر اس پر عمل کرنے والی دکان کے پاس ڈیزائن کی ضرورت کو برداشت کرنے کے لیے آلات کی کمی ہے۔ جب آپ ڈائی مینوفیکچررز کا جائزہ لیتے ہیں، تو آپ واقعی ایک سوال پوچھ رہے ہوتے ہیں: کیا یہ سہولت CAD ماڈل کو سخت، اسمبلڈ اسٹیمپنگ ٹولنگ میں تبدیل کر سکتی ہے بغیر کسی اہم آپریشن کے جو تاخیر اور معیار کے خطرے کو متعارف کراتے ہیں؟
بیرونی وینڈر کو بھیجے جانے والے ہر عمل میں ٹرانزٹ ٹائم، کمیونیکیشن گیپس، اور ایک ہینڈ آف شامل ہوتا ہے جہاں جہتی ذمہ داری پیچیدہ ہو جاتی ہے۔ ٹول اینڈ ڈائی مینوفیکچرنگ میں سب سے زیادہ قابل دکانیں ایک ہی چھت کے نیچے درست-اہم کارروائیوں کو رکھتی ہیں، اور یہ استحکام براہ راست آپ کے لیڈ ٹائم اور جزوی معیار میں ظاہر ہوتا ہے۔
پریسجن ڈائی بلڈنگ کے لیے اہم مشینی صلاحیتیں۔
ڈائی شاپ میں ہر مشین کا وزن برابر نہیں ہوتا۔ کچھ آپریشنز اس بات کی وضاحت کرتے ہیں کہ آیا ایک تیار شدہ ٹول قیاس سے ٹکراتا ہے یا اسے دوبارہ کام کی ضرورت ہوتی ہے۔ یہاں کیا تلاش کرنا ہے اور ہر ایک صلاحیت کیوں اہمیت رکھتی ہے:
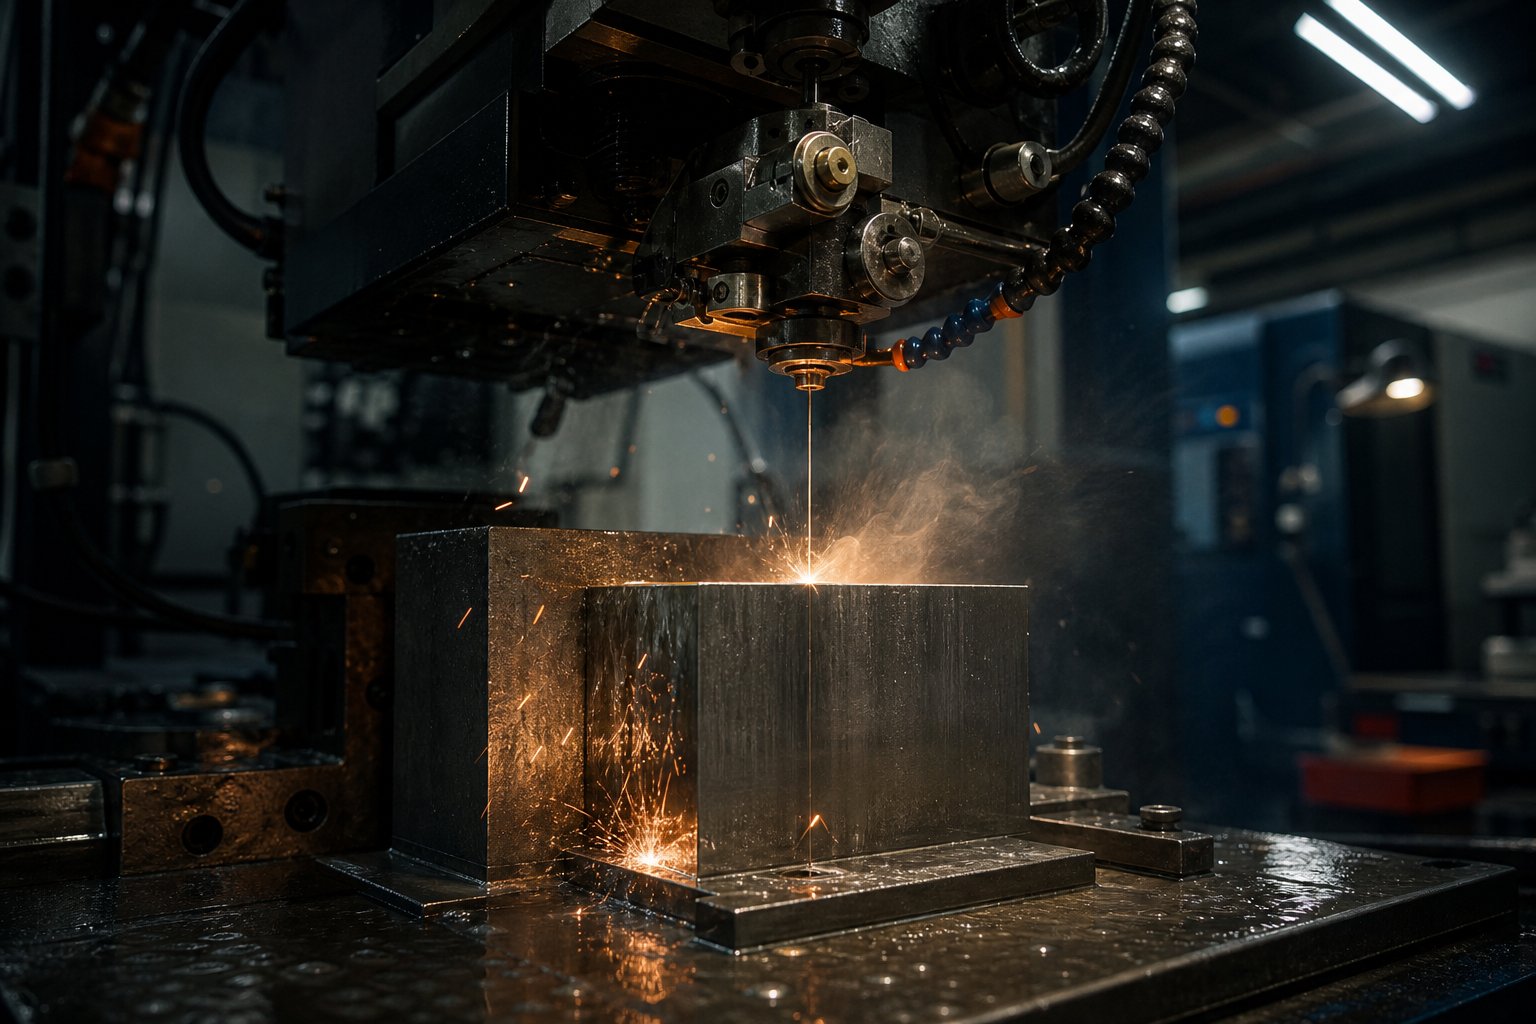
- وائر EDM:±0.002 ملی میٹر تک سخت برداشت کے ساتھ سخت ٹول اسٹیل پروفائلز کو کاٹنے کے لیے ایک باریک برقی چارج شدہ تار کا استعمال کرتا ہے۔ وائر EDM پیچیدہ اندرونی جیومیٹریوں کو سنبھالتا ہے جن تک روایتی ملنگ نہیں پہنچ سکتی۔ اس کے بغیر، پیچیدہ پنچ پروفائلز اور سخت-کلیئرنس ڈائی اوپننگز کو آؤٹ سورس کرنا چاہیے-شیڈول میں دنوں کا اضافہ کرنا اور دکانوں کے درمیان پیمائش کی غیر یقینی صورتحال کو متعارف کروانا۔
- CNC ملنگ (3-Axis اور 5-Axis):ڈائی بلاک اور پنچ کی ریڑھ کی ہڈی سیمی-فائنشنگ کے ذریعے کھردری ہوتی ہے۔ پانچ-محور کی قابلیت پیچیدہ تشکیل دینے والی سطحوں کو ایک ہی سیٹ اپ میں مشینی ہونے کی اجازت دیتی ہے، جس سے دوبارہ جگہ کی مجموعی غلطیوں کو ختم کیا جا سکتا ہے۔ ایک دکان تین-محور تک محدود کام کو کنٹورڈ ڈائی سطحوں کے ساتھ جدوجہد کرے گی اور اسمبلی کے دوران مزید دستی فٹنگ کی ضرورت ہوگی۔
- جگ پیسنا:سخت اجزاء پر مائکرون کے اندر سوراخ کی پوزیشن کی درستگی اور پروفائل جیومیٹری کو حاصل کرتا ہے۔ یہ وہ آپریشن ہے جو آپ کے گائیڈ پن بورز، ڈویل ہولز، اور اہم لوکٹنگ فیچرز کو ٹھیک ٹھیک ترتیب دینے کی ضمانت دیتا ہے۔ بغیر جگ پیسنے والی دکانیں ہول فنشنگ کے لیے تار EDM پر انحصار کرتی ہیں-قابل عمل، لیکن اندھی-ہول جیومیٹریوں کے لیے سست اور کم موزوں۔
- سطح پیسنا:ڈائی پلیٹوں اور پہننے والی سطحوں پر چپٹا پن اور ہم آہنگی فراہم کرتا ہے۔ سطح کی مناسب پیسنے سے بند چہروں کے درمیان بھی رابطہ یقینی بنتا ہے، ناہموار لوڈنگ کو روکتا ہے جو ڈائی کے ایک طرف پہننے کو تیز کرتا ہے۔ یہ ڈیٹم سطحوں کو بھی قائم کرتا ہے جو ہر دوسری مشینی خصوصیت کا حوالہ دیتا ہے۔
- CNC موڑ:عین مطابق قطر اور سطح کی تکمیل کے لیے بیلناکار اجزاء-گائیڈ پن، بشنگ، اور گول پنچ- تیار کرتا ہے۔ ان-گھر میں موڑ کا مطلب ہے کہ یہ اجزاء مخصوص ڈیزائن سے میل کھاتے ہیں نہ کہ آف-شیلف کے تخمینے پر انحصار کرنے کے۔
جب ان میں سے کوئی بھی صلاحیت غائب ہو تو لیڈ ٹائم بڑھ جاتا ہے۔ مزید تنقیدی طور پر، ہر ایک بیرونی ہینڈ آف ایک رواداری اسٹیک-بڑھانے کے خطرے کو متعارف کراتا ہے۔ ایک دکان کی طرف سے کاٹا جانے والا پنچ پروفائل، دوسری طرف سے سخت، اور تیسرے کے ذریعے گراؤنڈ کرنے سے پوزیشنی غلطیاں جمع ہوتی ہیں جو صرف ڈائی اسمبلی کے دوران ظاہر ہوتی ہیں-جب ٹھیک کرنا مہنگا ہو جاتا ہے۔
-گھر میں ہیٹ ٹریٹمنٹ اور ٹرائی آؤٹ پریس کے فوائد
سپلائر کی تشخیص کے دوران اکثر نظر انداز کی جانے والی دو صلاحیتوں کا نظام الاوقات اور معیار دونوں پر بہت زیادہ اثر پڑتا ہے: ہیٹ ٹریٹمنٹ اور ٹرائی آؤٹ پریس۔
گھر میں-ہیٹ ٹریٹمنٹسٹیمپنگ ڈائی فیکٹری کو سختی کے عمل پر براہ راست کنٹرول فراہم کرتا ہے۔ کے مطابقلوسیفر بھٹیاں, گھر میں ہیٹ ٹریٹمنٹ لانے سے- شپنگ میں تاخیر ختم ہوتی ہے، بیرونی قطار کے شیڈولنگ کا انتظار ختم ہوتا ہے، اور حقیقی-وقت کے عمل کو ایڈجسٹ کرنے کی اجازت دیتا ہے جو آؤٹ سورسنگ سے میل نہیں کھا سکتے۔ سخت جہتی تقاضوں کے ساتھ مینوفیکچرنگ کے مرنے کے لیے، یہ اہمیت رکھتا ہے کیونکہ گرمی کا علاج مسخ کو متعارف کراتا ہے۔ ایک دکان جو اپنے اجزاء کو سخت بناتی ہے وہ بجھانے کے فوراً بعد بگاڑ کی پیمائش کر سکتی ہے اور اسی دن ختم کر سکتی ہے-پیسنے کی حکمت عملیوں کو ایڈجسٹ کر سکتی ہے-بجائے کہ باہر کے ہیٹ ٹریٹر سے پرزوں کے واپس آنے کا ایک ہفتہ انتظار کرنے کے بجائے صرف غیر متوقع جہتی تبدیلی کو دریافت کرنے کے لیے۔
گھر میں -آزمائشی پریسمشینی اور توثیق کے درمیان لوپ بند کریں. ایک بار ڈائی کو جمع کرنے کے بعد، یہ براہ راست پریس کے مماثل پروڈکشن ٹنیج پر چڑھ جاتا ہے۔ انجینئر پہلے-مضمون کے پرزے چلاتے ہیں، نتائج کی پیمائش کرتے ہیں، اور کثیر-ٹن ڈائی کسی بیرونی سہولت پر بھیجے بغیر ایڈجسٹمنٹ کرتے ہیں۔ یہ صلاحیت آزمائشی-سے-منظوری سائیکل کو ہفتوں سے دنوں تک سکیڑتی ہے۔ اس کا مطلب یہ بھی ہے کہ جن لوگوں نے ڈائی بنائی ہے وہی لوگ ہیں جو اسے ڈائی اسٹیمپنگ مشین پر ڈیبگ کر رہے ہیں-بلڈر اور صارف کے درمیان کمیونیکیشن گیپ کو ختم کرتے ہیں۔
خریداروں کے لیے، عملی راستہ سیدھا ہے: اپنی تشخیص کے دوران آلات کی فہرست کی درخواست کریں۔ ایک قابل میٹل اسٹیمپنگ ٹولنگ پارٹنر آپ کو ایک ہی چھت کے نیچے CNC ملز، وائر EDM، جگ گرائنڈر، سرفیس گرائنڈر، ہیٹ ٹریٹمنٹ فرنس اور ٹرائی آؤٹ پریس دکھائے گا۔ اس فہرست میں موجود خلاء براہ راست طویل ٹائم لائنز، اعلی کوآرڈینیشن اوور ہیڈ، اور ہر ہینڈ آف پوائنٹ پر کوالٹی رسک میں ترجمہ کرتے ہیں۔ وہ دکانیں جو ان عملوں کو اندرونی رکھتی ہیں نہ صرف تیز ہوتی ہیں-وہ خام اسٹیل سے توثیق شدہ ٹول تک بلا روک ٹوک جوابدہی کو برقرار رکھتی ہیں، جو بالکل وہی چیز ہے جب آپ کی پروڈکشن لانچ کی تاریخ طے ہوتی ہے۔
سٹیمپنگ ڈائی مینوفیکچرر کا اندازہ اور انتخاب کیسے کریں۔
آلات کی فہرستیں آپ کو بتاتی ہیں کہ دکان کیا کر سکتی ہے۔ سرٹیفیکیشن، صلاحیت کی منصوبہ بندی، اور مواصلات کے پیٹرن آپ کو بتاتے ہیں کہ آیا وہ اسے قابل اعتماد، مستقل طور پر، اور آپ کی ٹائم لائن پر کریں گے۔ میٹل اسٹیمپنگ ڈائی مینوفیکچرر کا انتخاب کرنے کے لیے ایک منظم تشخیص کی ضرورت ہوتی ہے جو ٹور کے تاثرات اور سیلز پریزنٹیشنز سے بالاتر ہو۔ آپ کو ایک فریم ورک کی ضرورت ہے جو ڈائی مینوفیکچرنگ کمپنیوں کے درمیان فرق کو ظاہر کرے اس سے پہلے کہ آپ ٹولنگ ڈالرز کا ارتکاب کریں۔
تصدیق کے لیے سرٹیفیکیشن اور کوالٹی سسٹمز
سرٹیفیکیشن صرف دیوار کی سجاوٹ نہیں ہیں۔ وہ آڈٹ شدہ، دستاویزی ثبوت کی نمائندگی کرتے ہیں کہ دکان مخصوص عمل کے نظم و ضبط کو برقرار رکھتی ہے۔ سٹیمپنگ ڈائی مینوفیکچررز کا جائزہ لیتے وقت آپ کو اکثر جن دو سرٹیفیکیشنز کا سامنا کرنا پڑتا ہے وہ ISO 9001 اور IATF 16949 ہیں۔
ISO 9001:2015 بنیادی لائن ہے۔ یہ ایک دھاتی ٹول کی تصدیق کرتا ہے اور ڈائی شاپ نے دستاویزی معیار کے انتظام کے عمل، انشانکن نظام الاوقات، اندرونی آڈٹ، اور اصلاحی کارروائی کے طریقہ کار کو قائم کیا ہے۔ کسی بھی معروف سٹیمپنگ ڈیز مینوفیکچرر کو اسے کم سے کم رکھنا چاہئے۔ تاہم، ISO 9001 کو شماریاتی عمل کے کنٹرول، رسمی PPAP گذارشات، یا FMEA جیسے خرابی-کی روک تھام کے طریقہ کار کی ضرورت نہیں ہے۔ یہ عمل کے نظم و ضبط کو یقینی بناتا ہے لیکن حفاظتی-اہم ایپلی کیشنز کے لیے درکار سختی نہیں۔
IATF 16949:2016 ISO 9001 پر بنتا ہے اور آٹوموٹیو-مخصوص تقاضوں کو شامل کرتا ہے: اعلی درجے کی پروڈکٹ کوالٹی پلاننگ (APQP)، پروڈکشن پارٹ کی منظوری کا عمل (پی پی اے پی)، اہم جہتوں کے لیے شماریاتی عمل کا کنٹرول، اور غلطی-پروفنگ مینڈیٹ۔ اگر آپ کے مہر والے حصے آٹوموٹیو OEM سپلائی چین میں داخل ہوتے ہیں تو IATF 16949 اختیاری نہیں ہے-تمام ٹائر 1 اور ٹائر 2 کے خریداروں کو اس کی ضرورت ہوتی ہے۔ سرٹیفیکیشن ہر 6 سے 12 ماہ بعد نگرانی کے آڈٹ کا بھی مطالبہ کرتا ہے، بشمول ممکنہ غیر اعلانیہ دورے، جو آپ کے اپنے سپلائر آڈٹ کے درمیان دکانوں کو جوابدہ رکھتا ہے۔
سرٹیفکیٹس کا جائزہ لیتے وقت، تین چیزوں کی تصدیق کریں: سرٹیفیکیشن باڈی کو تسلیم کیا گیا ہے، دائرہ کار واضح طور پر دھاتی سٹیمپنگ یا ڈائی مینوفیکچرنگ کے عمل کا احاطہ کرتا ہے، اور سائٹ کا پتہ اس جگہ سے میل کھاتا ہے جہاں آپ کا ٹولنگ درحقیقت بنایا جائے گا۔ ایک سہولت پر اسمبلی کے لیے تصدیق شدہ کمپنی اس سرٹیفیکیشن کو دوسرے مقام پر سٹیمپنگ آپریشن کے لیے نہیں لے جاتی ہے۔
صلاحیت کی منصوبہ بندی اور لیڈ ٹائم اسسمنٹ
بقایا تکنیکی صلاحیت کے ساتھ ایک سٹیمپنگ ڈائی سپلائر لیکن زیادہ بوجھ والا شیڈول آپ کی لانچ کی تاریخ سے محروم رہے گا۔ صلاحیت کی تشخیص کے لیے مخصوص سوالات کی ضرورت ہوتی ہے: کتنے فعال ڈائی پروگرام بیک وقت چل رہے ہیں؟ اگلے 90 دنوں میں مشین کے کتنے فیصد اوقات کار انجام پائے ہیں؟ کیا وہ وقفہ آزمائی کے پریس ٹائم کو برقرار رکھتے ہیں، یا کیا ٹرائی آؤٹ پروڈکشن شیڈولنگ کے ساتھ مقابلہ کرتے ہیں؟
لیڈ ٹائم کی وشوسنییتا لیڈ ٹائم وعدوں سے زیادہ اہمیت رکھتی ہے۔ پچھلے 12 مہینوں سے ڈیلیوری کی کارکردگی کا ڈیٹا طلب کریں۔ ایک ڈائی مینوفیکچرر 10-ہفتے کی ڈیلیوری کے ساتھ 95% آن-ٹائم ہسٹری کا حوالہ دے رہا ہے، اس کا بیک اپ لینے کے لیے ڈیٹا کے بغیر 8 ہفتوں کے حوالے سے کہیں زیادہ محفوظ شرط ہے۔ ان کے ہنگامی نقطہ نظر کی بھی تحقیقات کریں-جب مواد کے آرڈر میں تاخیر ہوتی ہے یا ڈیزائن کی تبدیلی درمیانی تعمیر میں آتی ہے تو کیا ہوتا ہے؟ بالغ پراجیکٹ مینجمنٹ کے ساتھ دکانیں آخری لمحات میں سرپرائز دینے کی بجائے اپنے شیڈول کو فعال طریقے سے ایڈجسٹ کرتی ہیں۔
صنعت-مخصوص انتخاب کا معیار
آپ کی صنعت سب سے اہم چیز کو تبدیل کرتی ہے۔ ایک آٹوموٹیو پروگرام پی پی اے پی دستاویزات، سی پی کے کی صلاحیت کے مطالعہ، اور خام اسٹیل کوائلز کو تیار شدہ ڈائی پرزوں سے جوڑنے کے لیے مکمل مواد کا پتہ لگانے کا مطالبہ کرتا ہے۔ ایرو اسپیس ایپلی کیشنز کو AS9100 سرٹیفیکیشن اور پہلی-مضمون معائنہ رپورٹس فی AS9102 کی ضرورت ہوتی ہے، جس کا سراغ لگانا ہر ہیٹ لاٹ اور مشینی آپریشن میں ہوتا ہے۔ الیکٹرانکس پروگرامز-خاص طور پر کنیکٹرز اور مائیکرو-اجزاء-مائیکرو-رواداری کی صلاحیت کو ترجیح دیتے ہیں، اکثر ±0.002 ملی میٹر کے اندر اندر رکھنے اور CMM کے ذریعے تصدیق شدہ ڈائی کلیئرنس کے لیے پنچ-کی ضرورت ہوتی ہے۔
اشیائے خوردونوش اور آلات کے پروگرام لاگت کی اصلاح اور رفتار کو زیادہ وزن دیتے ہیں، جہاں ISO 9001 عام طور پر کافی ہوتا ہے اور توجہ مادی پیداوار، ڈیزائن-کے لیے-پیداواری تعاون، اور انجینئرنگ کی تبدیلیوں میں تیزی سے تبدیلی کی طرف منتقل ہوتی ہے۔
درج ذیل جدول کسی بھی سٹیمپنگ ڈائی سپلائی کرنے والے کو اس معیار کے خلاف جانچنے کے لیے ایک منظم فریم ورک فراہم کرتا ہے جو آپ کی درخواست کے لیے سب سے زیادہ اہمیت رکھتا ہے:
| تشخیص کا معیار | جس کی تصدیق کرنی ہے۔ | پوچھنے کے لیے اہم سوالات |
|---|---|---|
| کوالٹی سرٹیفیکیشن | ISO 9001, IATF 16949, AS9100 (جیسا کہ قابل اطلاق) | کیا سرٹیفیکیشن کا دائرہ سٹیمپنگ/ڈائی بلڈنگ کے لیے مخصوص ہے؟ آخری سرویلنس آڈٹ کب ہوا؟ |
| پیداواری صلاحیت | سمورتی پروگراموں کی تعداد، مشین کے استعمال کی شرح | کتنے فعال ڈائی بلڈز جاری ہیں؟ پچھلے سال کے دوران آپ کی آن-ڈیلیوری کی شرح کیا ہے؟ |
| مواد کی مہارت | اپنے مخصوص حصے کے مواد اور موٹائی کی حد کے ساتھ تجربہ کریں۔ | آپ ہماری درخواست کے لیے کون سے ٹول سٹیل کے درجات تجویز کرتے ہیں، اور کیوں؟ کیا آپ کو اس موٹائی پر ہمارے مواد پر مہر لگانے کا تجربہ ہے؟ |
| لیڈ ٹائم وشوسنییتا | تاریخی ترسیل کی کارکردگی، پراجیکٹ شیڈولنگ کا عمل | کیا آپ حالیہ پروگراموں سے ڈیلیوری میٹرکس کا اشتراک کر سکتے ہیں؟ آپ وسط-تعمیر ڈیزائن کی تبدیلیوں سے شیڈول کے اثرات کو کیسے ہینڈل کرتے ہیں؟ |
| مواصلات کا معیار | ڈی ایف ایم فیڈ بیک کی رفتار، انجینئرنگ تبدیلی ردعمل، رابطہ کا واحد نقطہ | ہمارا بنیادی تکنیکی رابطہ کون ہے؟ آپ عام طور پر نئے پارٹ کی گذارشات پر DFM فیڈ بیک کو کتنی جلدی تبدیل کرتے ہیں؟ |
| آزمائش اور توثیق | -ہاؤس ٹر آؤٹ پریس میں، پہلے-مضمون کی رپورٹنگ، PPAP کی اہلیت | کیا آپ گھر میں - ٹرائی آؤٹ چلاتے ہیں؟ پہلے-مضمون کی گذارشات کے ساتھ کون سی دستاویز ہوتی ہے؟ |
| بحالی کی حمایت | پوسٹ-ڈیلیوری ڈائی سروس، اسپیئر پارٹس کی انوینٹری، ری گرائنڈ پروگرام | کیا آپ ڈائی مینٹیننس کے معاہدے پیش کرتے ہیں؟ تیز کرنے یا مرمت کے لیے آپ کا عام ٹرناراؤنڈ کیا ہے؟ |
سپلائر کے دوروں اور RFQ کی تشخیص کے دوران اس فریم ورک کو اسکورنگ ٹول کے طور پر استعمال کریں۔ آپ کی صنعت کی ضروریات کے مطابق ہر ایک معیار کا وزن کریں-آٹو موٹیو خریدار PPAP کی صلاحیت اور SPC انفراسٹرکچر کو بہت زیادہ اسکور کریں گے، جب کہ الیکٹرانکس کے خریدار برداشت کی صلاحیت اور انجینئرنگ کے ردعمل کو سب سے بڑھ کر ترجیح دے سکتے ہیں۔ مقصد ہر قطار میں کامل سکور تلاش کرنا نہیں ہے، لیکن اس بات کی نشاندہی کرنا ہے کہ کون سے سٹیمپنگ ڈائی مینوفیکچررز آپ کے پروگرام کو ٹولنگ کے معیار، ڈیلیوری، اور طویل-مدد کے متعلق مخصوص مطالبات کے ساتھ سب سے زیادہ قریب سے ہم آہنگ کرتے ہیں۔
ممکنہ ڈائی مینوفیکچررز سے پوچھنے کے لیے ضروری سوالات
تشخیص کا فریم ورک آپ کو معیار فراہم کرتا ہے۔ اصل وینڈر کی گفتگو آپ کو جوابات دیتی ہے۔ دونوں کے درمیان فرق یہ جاننا ہے کہ کیا پوچھنا ہے-اور اس کے جوابات سے دکان کی حقیقی صلاحیتوں کے مقابلے اس کی سیلز پچ کے بارے میں کیا پتہ چلتا ہے۔ پروکیورمنٹ پروفیشنلز اور ٹولنگ انجینئرز کو اکثر RFQ سائیکلوں کے دوران سخت ٹائم لائنز کا سامنا کرنا پڑتا ہے، جس کا مطلب ہے کہ جو سوالات آپ پوچھنے کے لیے منتخب کرتے ہیں انہیں کم سے کم وقت میں زیادہ سے زیادہ سگنل فراہم کرنے کی ضرورت ہوتی ہے۔
اس سیکشن کو ایک حوالہ کے طور پر سوچیں جسے آپ اپنی اگلی کال یا سہولت کے دورے کے دوران سٹیمپنگ ٹول اور ڈائی سپلائر کے ساتھ کھینچ سکتے ہیں۔ سوالات کو زمرہ کے لحاظ سے ترتیب دیا گیا ہے تاکہ آپ اپنے مخصوص پروگرام کے لیے سب سے زیادہ اہمیت کی حامل چیزوں پر توجہ مرکوز کر سکیں، چاہے وہ تکنیکی گہرائی ہو، شیڈول کی وشوسنییتا ہو، یا طویل مدتی اسٹیمپنگ ڈائی مینٹیننس سپورٹ ہو۔
تکنیکی اور انجینئرنگ کے سوالات
یہ سوالات اس بات کو بے نقاب کرتے ہیں کہ آیا کوئی دکان حقیقی طور پر آپ کے ڈائی کو انجینئر کر رہی ہے یا اس کے پیچھے پروڈکشن سیاق و سباق کو سمجھے بغیر کسی ڈرائنگ پر صرف مشین بنا رہی ہے۔ ایک مضبوط دھاتی سٹیمپنگ ٹول اور ڈائی پارٹنر کو ان کا جواب وضاحت کے ساتھ دینا چاہئے، عمومیات کے ساتھ نہیں۔
- آپ کون سے نقلی پلیٹ فارم استعمال کرتے ہیں، اور کیا آپ ہماری انجینئرنگ ٹیم کے ساتھ تجزیہ کے نتائج کا اشتراک کریں گے؟AutoForm، DYNAFORM، یا مساوی CAE ٹولز استعمال کرنے والی دکانیں اسٹیل کو کاٹنے سے پہلے مواد کے پتلا ہونے، اسپرنگ بیک، اور جھریوں کی پیش گوئی کر سکتی ہیں۔ اگر وہ مخصوص سافٹ ویئر کا نام نہیں دے سکتے یا نتائج کا اشتراک کرنے میں ہچکچاتے ہیں، تو ان کے ڈیزائن کا عمل ممکنہ طور پر آزمائش اور غلطی پر انحصار کرتا ہے-جس کا مطلب ہے کہ آپ کے آزمائشی اخراجات بڑھ جاتے ہیں۔
- آپ جمع کرائے گئے پارٹ جیومیٹریز پر کیا DFM فیڈ بیک فراہم کرتے ہیں، اور کتنی جلدی؟ایک قابل مینوفیکچرر آپ کی CAD فائل موصول ہونے کے دنوں کے اندر پیداواری مسائل کی نشاندہی کرتا ہے۔ ڈی ایف ایم کی سفارشات کی مثالیں طلب کریں جو انہوں نے پچھلے پروگراموں پر کی ہیں۔ وہ دکانیں جو "ہم آپ کے پرنٹ کے لیے بناتے ہیں" کے جواب میں آپ کو بتا رہی ہیں کہ وہ آپ کو مہنگے ڈیزائن کے مسائل سے بچنے میں مدد نہیں کریں گی۔
- آپ ہمارے مواد، موٹائی اور حجم کے لیے کون سے ٹول سٹیل کے درجات اور سطح کے علاج کی تجویز کرتے ہیں؟مخصوص استدلال کے لیے سنیں-ابریسیو خالی کرنے کے لیے D2، اثر کے لیے S7-بھاری شکل، الٹرا-ہائی- والیوم اسٹیشنوں کے لیے کاربائیڈ انسرٹس۔ مبہم جوابات جیسے "ہم اعلی-معیاری سٹیل استعمال کرتے ہیں" محدود مادی سائنس کی گہرائی کی نشاندہی کرتے ہیں۔
- آپ کا معیاری پنچ-ٹو-کلیئرنس رواداری کیا ہے، اور آپ اس کی تصدیق کیسے کرتے ہیں؟اشرافیہ کی دکانیں ±0.002 ملی میٹر رکھتی ہیں اور CMM یا آپٹیکل پیمائش سے تصدیق کرتی ہیں۔ یہ سوال درست ٹول سٹیمپنگ میٹل آپریشنز کو عام مشینی دکانوں سے الگ کرتا ہے جو میٹرولوجی کی مدد کے بغیر ڈائی ورک میں چلی جاتی ہیں۔
- آپ کون سے سٹیمپنگ ڈائی پارٹس بناتے ہیں-گھر بمقابلہ آؤٹ سورس؟اہم اجزاء جیسے مکے، ڈائی بلاکس، اور سٹرائپرز کو اندرونی طور پر مشینی کیا جانا چاہیے۔ بنیادی عناصر کی بھاری آؤٹ سورسنگ صلاحیت کی رکاوٹوں یا گمشدہ سامان کی نشاندہی کرتی ہے جو آپ کی ٹائم لائن اور معیار کی جوابدہی کو متاثر کرے گی۔
پروجیکٹ مینجمنٹ اور مواصلات کے سوالات
تکنیکی صلاحیت کا مطلب بہت کم ہے اگر دکان ٹائم لائنز کا نظم نہیں کر سکتی، تبدیلیوں سے بات نہیں کر سکتی، یا مسلسل فالو اپ کے بغیر آپ کو آگاہ نہیں کر سکتی-۔ یہ سوالات آپریشنل پختگی کو ظاہر کرتے ہیں۔
- ہمارے پروگرام کے لیے رابطہ کا واحد نقطہ کون ہے، اور ان کا انجینئرنگ پس منظر کیا ہے؟آپ ایک پراجیکٹ مینیجر چاہتے ہیں جو ٹول اور ڈائی اسٹیمپنگ کے عمل کو سمجھتا ہو، نہ کہ صرف شیڈولنگ کو۔ آپ کے بنیادی رابطے میں تکنیکی خواندگی آپ کے درمیان ٹیلی فون گیم کو ختم کر دیتی ہے، ایک کوآرڈینیٹر، اور حقیقی انجینئرز جو آپ کی ڈائی بنا رہے ہیں۔
- ڈیزائن کی منظوری کے بعد آپ انجینئرنگ کی تبدیلیوں کو کیسے ہینڈل کرتے ہیں؟ڈیزائن میں تبدیلیاں ہوتی ہیں۔ سوال یہ ہے کہ کیا دکان میں نظرثانی کا باقاعدہ عمل ہے-موجودہ بمقابلہ پچھلے ورژن کو ٹریک کرنا، دنوں کے اندر اثرات کا حوالہ دینا، اور غلط نظرثانی کو مشین تک پہنچنے سے روکنا۔ دستاویزی تبدیلی کے کنٹرول کے عمل کے بغیر دکانیں بالآخر ایک پرانی ڈرائنگ میں بن جائیں گی۔
- پچھلے 12 مہینوں میں آپ کی آن-وقت ڈیلیوری کی شرح کیا ہے، اور آپ "آن-وقت" کی وضاحت کیسے کرتے ہیں؟کچھ دکانیں اصل کمٹ کی تاریخوں کے مطابق پیمائش کرتی ہیں۔ دوسرے جب بھی شیڈول بدلتے ہیں گھڑی کو دوبارہ ترتیب دیتے ہیں۔ میٹرک اور تعریف کے لیے پوچھیں۔ اصل کمٹ کے مقابلے میں 90% سے زیادہ شرح منصوبہ بندی کے مضبوط نظم و ضبط کی نشاندہی کرتی ہے۔
- ڈیلیوری پر اثر انداز ہونے سے پہلے آپ شیڈول کے خطرات یا تاخیر سے کیسے بات کرتے ہیں؟فعال دکانیں اس وقت خطرے کا جھنڈا لگاتی ہیں جب وہ ان کی شناخت کرتے ہیں-ایک مادی تاخیر، ایک غیر متوقع مشینی مسئلہ، ایک نقلی نتیجہ جس کے لیے ڈیزائن کی تکرار کی ضرورت ہوتی ہے۔ رد عمل کی دکانیں ترسیل کی تاریخ گزرنے تک انتظار کرتی ہیں اور پھر وضاحت کرتی ہیں کہ کیا غلط ہوا۔
- مکمل شدہ ڈائی کے ساتھ کون سی دستاویزات ہیں؟ڈیزائن فائلز، ڈائی پارٹس اور پہننے والے اجزاء پر مہر لگانے کے لیے مواد کا ایک بل، پہلے-مضمون کی جانچ کی رپورٹس، ٹول اسٹیلز کے لیے میٹریل سرٹیفیکیشن، اور مینٹیننس مینوئل کی توقع کریں۔ جب آپ کو ڈیلیوری کے برسوں بعد اسٹیمپنگ ٹول کی مرمت یا اضافی اجزاء کی ضرورت ہوتی ہے تو دستاویزات غائب ہونے سے طویل-سر درد پیدا ہوتا ہے۔
دیکھ بھال اور طویل-شراکت کے سوالات
ڈائی ایک-وقت کی خریداری نہیں ہے-یہ ایک پیداواری اثاثہ ہے جس کے لیے مسلسل دیکھ بھال کی ضرورت ہوتی ہے۔ یہ سوالات اس بات کا تعین کرتے ہیں کہ آیا آپ کا سپلائر انوائسنگ کے بعد غائب ہو جاتا ہے یا ڈائی کی پوری سروس کی زندگی میں مصروف رہتا ہے۔
- کیا آپ طے شدہ سٹیمپنگ ڈائی مینٹیننس پروگرام پیش کرتے ہیں، اور ان میں کیا شامل ہے؟تفصیلات کے لیے دیکھیں: تعدد کی سفارشات کو ری گرائنڈنگ، معائنہ کے وقفے، پہننے کے اجزاء کے لیے روک تھام کے متبادل نظام الاوقات، اور تبدیلی کے وقت کے وعدے۔ ایک منظم دیکھ بھال کا پروگرام ناکامی تک چلانے کے مقابلے میں ڈائی لائف کو 30-50% تک بڑھاتا ہے۔
- اسٹیمپنگ ٹول کی مرمت-منصوبہ بند تیز کرنے اور ہنگامی خرابی دونوں کے لیے آپ کا عام تبدیلی کیا ہے؟منصوبہ بند دیکھ بھال کو دنوں کے اندر اندر بدل جانا چاہیے۔ ایک ہفتے کے اندر ہنگامی مرمت۔ اگر کوئی مینوفیکچرر بنیادی ری گرائنڈنگ کے لیے متعدد ہفتوں کا حوالہ دیتا ہے، تو ان کی صلاحیت یا ترجیح آپ کی پروڈکشن اپ ٹائم ضروریات کو پورا نہیں کرے گی۔
- کیا آپ اپنے بنائے ہوئے ٹولز کے متبادل ڈائی اجزاء کو ذخیرہ کرتے ہیں یا فوری طور پر سورس کرتے ہیں؟وہ دکانیں جو ڈیجیٹل ماڈلز اور اصلی تعمیرات سے مواد کے ریکارڈز کو برقرار رکھتی ہیں وہ شروع سے شروع کیے بغیر پہننے والی اشیاء-پنچز، انسرٹس، اسپرنگس، گائیڈ پنوں-کو دوبارہ تیار کر سکتی ہیں۔ یہ ڈرامائی طور پر ڈاؤن ٹائم کو کم کر دیتا ہے جب پروڈکشن کے درمیان- اجزاء ختم ہو جاتے ہیں۔
- اگر ہماری مانگ میں اضافہ ہوتا ہے تو کیا آپ کے ٹولنگ کا پیمانہ زیادہ حجم تک پہنچ سکتا ہے؟ہر سال 500,000 حصوں کے لیے بنائے گئے ڈائی کو 2 ملین کو ہینڈل کرنے کے لیے اسٹیشن کو کمک، میٹریل اپ گریڈ، یا اضافی گہاوں کی ضرورت ہو سکتی ہے۔ پوچھیں کہ کیا اصل ڈیزائن مستقبل کے حجم میں اضافے کو ایڈجسٹ کرتا ہے یا اسکیلنگ کے لیے مکمل طور پر ایک نئے ٹول کی ضرورت ہوتی ہے۔
- اگر ہمیں پیداواری مسائل کا سامنا کرنا پڑتا ہے تو آپ کی پوسٹ-ڈیلیوری انجینئرنگ سپورٹ کیسی نظر آتی ہے؟بہترین شراکت داریوں میں مسائل کا ازالہ کرنا شامل ہے جیسے کہ گڑ کی تشکیل، جہتی بڑھے، یا فیڈ کے مسائل-ڈیلیوری کے مہینوں بعد بھی۔ پوچھیں کہ کیا مدد شامل ہے، قابل بل، یا دستیاب نہیں ہے۔
ان سوالات کو اپنے اگلے RFQ سائیکل کے لیے بک مارک کریں۔ آپ کو موصول ہونے والے جوابات کسی بھی بروشر یا ویب سائٹ کے مقابلے میں مینوفیکچرر کی اصل صلاحیت کے بارے میں زیادہ ظاہر کریں گے۔ فراہم کنندگان جو اعتماد، تفصیلات اور شفافیت کے ساتھ جواب دیتے ہیں وہ بالکل اسی قسم کی شراکت کا اشارہ دے رہے ہیں جو طویل مدت کے لیے قابل اعتماد ٹولنگ تیار کرتی ہے۔ جو لوگ انحراف کرتے ہیں، عام کرتے ہیں، یا تفصیل سے گریز کرتے ہیں وہ آپ کو اتنی ہی قیمتی-بلکل مخالف سمت میں بتا رہے ہیں۔
ان بات چیت کا معیار بھی کچھ وسیع تر ہونے کا اشارہ دیتا ہے: ڈائی مینوفیکچرنگ انڈسٹری خود کس طرح تیار ہو رہی ہے۔ سمولیشن، آٹومیشن، اور لائف سائیکل سپورٹ میں سرمایہ کاری کرنے والی دکانیں ان لوگوں سے آگے نکل رہی ہیں جو ابھی تک ہینڈ شیک وعدوں اور ری ایکٹیو سروس ماڈلز پر کام کر رہی ہیں۔
مینوفیکچررز کیسے بناتے اور ڈیلیور کرتے ہیں اس کی نئی شکل دینے والے رجحانات
آج آپ کو ڈائی مینوفیکچررز سے جو جوابات ملتے ہیں وہ پانچ سال پہلے کے مقابلے مختلف ہیں۔ وہ دکانیں جو پہلے بنیادی طور پر مشینی صلاحیت پر مقابلہ کرتی تھیں اب انجینئرنگ سروسز، ڈیجیٹل انفراسٹرکچر، اور اس مدد کی وسعت کے ذریعے مختلف ہوتی ہیں جو وہ ایک مرنے والے کی پوری زندگی میں فراہم کرتے ہیں۔ دھاتی سٹیمپنگ مینوفیکچرنگ میں اس تبدیلی کو متعدد کنورجنگ قوتیں چلا رہی ہیں، اور خریدار جو ان کو سمجھتے ہیں وہ تیز تر سورسنگ فیصلے کریں گے۔
ڈائی بلڈنگ میں ایڈوانسڈ سمولیشن اور آٹومیشن
CAE تخروپن ایک مسابقتی فائدہ سے ایک بنیادی توقع کی طرف بڑھ گیا ہے۔ عالمی CAE مارکیٹ کی قدر تقریباً تھی۔2024 میں 11 بلین ڈالراور 2032 تک $25 بلین تک پہنچنے کا تخمینہ ہے، جو اس بات کی عکاسی کرتا ہے کہ مینوفیکچرنگ سٹیمپنگ کے عمل میں ایمبیڈڈ سمولیشن کتنی گہری ہو چکی ہے۔ درست ڈائی اسٹیمپنگ ایپلی کیشنز میں، AI-اسسٹڈ سمولیشن نے پہلے ہی آٹو موٹیو آپریشنز میں ڈائی توثیق کی ٹائم لائنز کو 31 فیصد تک کمپریس کر دیا ہے۔ اس کا مطلب ہے کہ کم جسمانی آزمائشی تکرار، سخت سٹیل پر کم دوبارہ کام، اور پیداوار کی منظوری کے لیے تیز وقت۔
نقلی-ڈائی ڈیولپمنٹ سے چلنے والی ڈیولپمنٹ جسمانی توثیق کی جگہ نہیں لیتی ہے-یہ اسٹیل کے کٹ جانے سے پہلے ہی زیادہ تر ناکامیوں کو ختم کر دیتی ہے، آزمائش کے ہفتوں سے لے کر آزمائشی تکرار کو کم کر دیتی ہے-اور-ٹارگٹ ریفائنمنٹ کے دنوں تک۔
آٹومیشن دکان کے فرش کو متوازی طور پر نئی شکل دے رہی ہے۔ روبوٹک مشین ٹینڈنگ CNC ملز اور وائر EDM آلات کو رات بھر بغیر توجہ کے چلنے کے قابل بناتی ہے، مشین کے استعمال کو عام 30 فیصد سے 80 فیصد یا اس سے زیادہ کی طرف ایک شفٹ پر آگے بڑھاتی ہے۔ سٹیمپنگ مینوفیکچرنگ کے عمل کے لیے، یہ درستگی کی قربانی کے بغیر مختصر لیڈ ٹائمز میں ترجمہ کرتا ہے۔ -عمل کی جانچ پڑتال اور خودکار معائنہ کے خلیے مشینی کے دوران اہم جہتوں کی تصدیق کرتے ہیں نہ کہ انحراف کو پکڑنے کے بعد-اس سے پہلے کہ وہ اسمبلی کے مسائل میں شامل ہو جائیں۔ یہ آٹومیشن ٹول اور ڈائی انویسٹمنٹ خاص طور پر الیکٹریکل میٹل اسٹیمپنگ ایپلی کیشنز کو فائدہ پہنچاتے ہیں جہاں مائیکرو-کنیکٹرز اور شیلڈنگ پرزوں کو سنگل-ڈجیٹ مائیکرون میں ماپا جانے والی رواداری کی ضرورت ہوتی ہے۔
فزیبلٹی سے لے کر مینٹیننس تک مکمل-لائف سائیکل پارٹنرشپس
صنعت کی سب سے اہم تبدیلی ساختی ہے، تکنیکی نہیں۔ معروف ڈائی شاپس اب خود کو مشین-ٹائم وینڈرز کے طور پر نہیں رکھتی ہیں۔ وہ فزیبلٹی اسسمنٹ، CAE بنانے کا تجزیہ، تفصیلی ڈائی ڈیزائن، پریزیشن مشیننگ، آلات کی آزمائش، جہتی معائنہ، اور جاری دیکھ بھال کی معاونت پر مشتمل مربوط شراکت پیش کرتے ہیں۔ یہ لائف سائیکل ماڈل خریدار-سپلائر کو لین دین سے باہمی تعاون میں تبدیل کرتا ہے۔
اس سے فرق کیوں پڑتا ہے؟ کیونکہ پیداوار کے ذریعے فزیبلٹی میں شامل ایک کارخانہ دار سمجھتا ہے کہ ڈیزائن کے مخصوص فیصلے کیوں کیے گئے تھے۔ جب اپنی مرضی کے مطابق درست اسٹیمپنگ ڈائی کو 500,000 اسٹروک پر تیز کرنے کی ضرورت ہوتی ہے، جس ٹیم نے مواد کے بہاؤ کو نقل کیا، ٹول اسٹیل گریڈ کو منتخب کیا، اور پہلے مضمون کی توثیق کی وہی ٹیم دیکھ بھال کر رہی ہے-کوئی علمی خلا نہیں، کوئی دوبارہ سیکھنے کا وکر نہیں ہے۔
YICENاس لائف سائیکل اپروچ کی مثال دیتا ہے، ایک ورک فلو پیش کرتا ہے جو ابتدائی فزیبلٹی اسیسمنٹ اور CAE سمولیشن سے CNC مشینی، ٹرائل رن، اور ایک آپریشنل چھتری کے نیچے حتمی معائنہ کے ذریعے آگے بڑھتا ہے۔ تحقیق سے RFQ میں منتقلی کے لیے تیار خریداروں کے لیے، ان کا اسٹیمپنگ ڈائی صفحہ اس بات کی ٹھوس مثال فراہم کرتا ہے کہ کس طرح مکمل-سروس مینوفیکچررز پیداوار کی توثیق کے ذریعے پہلے رابطے سے اپنی مصروفیت کو تشکیل دیتے ہیں۔
مربوط شراکت داریوں کی طرف یہ ارتقاء اس بات کی بھی وضاحت کرتا ہے کہ خریداروں کو حتمی مرحلے کے بارے میں کس طرح سوچنا چاہئے: ایک طویل-تعلق کی تعمیر جو لاکھوں پروڈکشن سائیکلوں میں ڈائی پرفارمنس کو برقرار رکھتی ہے، نہ کہ صرف ڈیلیوری کے وقت کسی ٹول کو منظور کرنا۔
ایک کامیاب ڈائی مینوفیکچرنگ پارٹنرشپ بنانا
اس گائیڈ کے ہر حصے نے ایک نتیجہ کی طرف تعمیر کیا ہے: آپ کو اپنی پیداواری ضروریات کو ایک ایسے مینوفیکچرر کے ساتھ ملانے کے لیے تکنیکی بنیاد فراہم کرنا جو آلے کی پوری زندگی میں قابل اعتماد طریقے سے ڈیلیور کر سکے۔ ایک کامیاب ڈائی پروگرام اور ایک مہنگے پروگرام کے درمیان فرق شاذ و نادر ہی کسی ایک عنصر پر آتا ہے۔ یہ اس بات پر آتا ہے کہ ٹولنگ ڈالر کرنے سے پہلے آپ ڈائی ٹائپ، مادی حکمت عملی، دکان کی صلاحیتوں، اور کمیونیکیشن کے معیار کو کتنی اچھی طرح سے ترتیب دیتے ہیں۔
اپنی ضروریات کو صحیح مینوفیکچرر سے ملانا
آپ نے ڈائی اقسام، مواد، انجینئرنگ ورک فلو، مشینی صلاحیتوں، سرٹیفیکیشنز، اور وینڈر کے سوالات کا جائزہ لیا ہے۔ ان تمام چیزوں کو دوبارہ قابل دہرائے جانے والے فیصلے کے عمل میں ڈسٹل کرنے سے آپ کی تشخیص مستقل رہتی ہے چاہے آپ آٹوموٹیو بریکٹ کے لیے کسٹم میٹل اسٹیمپنگ ڈائی یا کنزیومر الیکٹرانکس انکلوژر کے لیے کسٹم میٹل ڈائی سورس کر رہے ہوں۔ یہاں کنڈینسڈ چیک لسٹ ہے:
- پہلے اپنی ڈائی ٹائپ کی ضرورت کی وضاحت کریں۔ترقی پسند، منتقلی، کمپاؤنڈ، یا سنگل-مرحلہ؟ آپ کے حصے کی جیومیٹری، سالانہ حجم، اور مواد کی موٹائی اس انتخاب کا حکم دیتی ہے۔ اس کو سامنے لانے سے ان دکانوں کو فلٹر کیا جاتا ہے جن میں متعلقہ تجربہ نہیں ہے۔
- گھر میں مشینی اور ہیٹ ٹریٹمنٹ کی صلاحیتوں کی تصدیق کریں-۔وائر EDM، جگ گرائنڈنگ، 5-محور CNC، اور ایک ہی چھت کے نیچے سائٹ پر سخت ہونے کا مطلب ہے لیڈ ٹائم کم اور غیر منقطع جہتی جوابدہی۔
- تصدیق کریں کہ سرٹیفیکیشنز آپ کی صنعت سے مماثل ہیں۔ISO 9001 کم از کم۔ آٹوموٹو کے لیے IATF 16949۔ ایرو اسپیس کے لیے AS9100۔ دائرہ کار، سائٹ کا پتہ، اور آخری آڈٹ کی تاریخ چیک کریں۔
- انجینئرنگ کی گہرائی کا اندازہ لگائیں، نہ صرف مشینی صلاحیت۔سمولیشن پلیٹ فارمز، DFM ٹرناراؤنڈ اسپیڈ، اور آیا وہ تشکیل دینے والے تجزیہ کے نتائج کا اشتراک کرتے ہیں کے بارے میں پوچھیں۔ وہ دکانیں جو آپ کے ڈائی کو انجینئر کرتی ہیں-صرف مشین ہی نہیں-اسٹیل کے کٹنے سے پہلے ہی مسائل کا شکار ہوجاتی ہیں۔
- ابتدائی مواصلات کے پیٹرن کا اندازہ کریں.وہ تکنیکی سوالات کا کتنی جلدی جواب دیتے ہیں؟ کیا وہ انجینئرنگ خواندگی کے ساتھ رابطے کا ایک نقطہ تفویض کرتے ہیں؟ کوٹنگ کے مرحلے کے دوران ردعمل تعمیر کے دوران ردعمل کی پیش گوئی کرتا ہے۔
- پہلے دن سے دیکھ بھال کا منصوبہ بنائیں۔ری گرائنڈ پروگرامز، فالتو اجزاء کی دستیابی، اور ہنگامی مرمت کی تبدیلی کے بارے میں پوچھیں۔ اپنی مرضی کے مطابق ڈائی اسٹیمپ ایک طویل-پیداواری اثاثہ ہے، نہ کہ ایک-بار خریداری۔ اسے بنانے والے مینوفیکچرر کو اپنی پوری سروس لائف میں اس کی حمایت کرنی چاہیے۔
- ڈیلیوری کارکردگی کے ڈیٹا کی درخواست کریں۔پچھلے 12 مہینوں میں آن-وقت کی تاریخ آپ کو کسی بھی وعدہ شدہ لیڈ ٹائم سے زیادہ بتاتی ہے۔ رفتار سے زیادہ وزن کی وشوسنییتا۔
یہ چیک لسٹ کام کرتی ہے چاہے آپ کسی مقامی ٹول اور ڈائی شاپ کا جائزہ لے رہے ہوں یا عالمی سطح پر شیٹ میٹل سٹیمپنگ تیار کرنے والے سپلائر کا۔ آپ کی صنعت کے تقاضوں پر مبنی انفرادی معیار کا وزن کریں-آٹو موٹیو پروگرامز PPAP کی اہلیت اور SPC انفراسٹرکچر پر بہت زیادہ جھکاؤ رکھتے ہیں، جبکہ الیکٹرانکس ایپلی کیشنز مائیکرو-رواداری کی درستگی اور تیز انجینئرنگ تکرار کو ترجیح دیتے ہیں۔
اعتماد کے ساتھ تحقیق سے RFQ کی طرف بڑھنا
بہترین ڈائی پارٹنرشپس خریداری کے آرڈر سے شروع نہیں ہوتی ہیں۔ وہ تکنیکی طور پر واضح گفتگو کے ساتھ شروع کرتے ہیں جہاں دونوں فریق حصے کی ضروریات، پیداوار کے ارادے، اور طویل مدتی حجم کی توقعات کو سمجھتے ہیں۔ آپ کے RFQ میں ایک مکمل 3D ماڈل، ایک طول و عرض 2D ڈرائنگ، مواد اور رواداری کی وضاحتیں، سالانہ حجم کے تخمینے، اور کوئی بھی ثانوی آپریشن کی ضروریات شامل ہونی چاہئیں۔ آپ کی ابتدائی جمع آوری جتنی زیادہ مکمل ہوگی، آپ کو موصول ہونے والے اقتباسات اتنے ہی زیادہ درست اور موازنہ ہوں گے-پیچھے کو ختم کرتے ہوئے-اور-آگے جو ہر اقتباس کے دور میں دن کا اضافہ کرتے ہیں۔
اگر آپ نے اس گائیڈ پر عمل کیا ہے، تو اب آپ اپنی مرضی کے مطابق دھاتی سٹیمپنگ، ڈائی کنسٹرکشن، اور دکان کی صلاحیتوں کے بارے میں کافی حد تک سمجھ گئے ہیں تاکہ اعتماد کے ساتھ کسی بھی مینوفیکچرر کے جواب کا اندازہ لگایا جا سکے۔ آپ جانتے ہیں کہ کون سے سوالات پوچھے جائیں، کون سے جوابات حقیقی صلاحیت کو ظاہر کرتے ہیں، اور کون سے سرخ جھنڈے کسی دکان کا اشارہ دیتے ہیں جو ڈیڈ لائن سخت ہونے پر کم کارکردگی کا مظاہرہ کرے گی۔
تحقیق سے ایک فعال RFQ گفتگو میں جانے کے لیے تیار خریداروں کے لیے،YICHEN کا مہر لگانے والا صفحہایک عملی نقطہ آغاز پیش کرتا ہے-مکمل-سروس ورک فلو کا احاطہ کرتا ہے فزیبلٹی اسسمنٹ اور مشیننگ، ٹرائل رن، اور معائنہ کے ذریعے CAE سمولیشن جس کا اس مضمون نے جدید ڈائی مینوفیکچرنگ پارٹنرشپ کے معیار کے طور پر خاکہ پیش کیا ہے۔
پہلی بات چیت سے صاف تکنیکی مواصلات پورے پروگرام کے لیے رفتار کا تعین کرتا ہے۔ وہیں سے شروع کریں، اور اس کے بعد آنے والی ٹولنگ اس درستگی اور ارادے کی عکاسی کرے گی جو آپ نے پہلے دن سے شراکت میں لایا ہے۔
Metal Stamping Die Manufacturers کے بارے میں اکثر پوچھے گئے سوالات
1. مینوفیکچرنگ میں ڈیز کیا ہے اور وہ کیسے کام کرتے ہیں؟
مینوفیکچرنگ میں ڈائی ایک درستگی-انجینئرڈ ٹول ہے جو سٹیمپنگ پریس میں نصب ہوتا ہے جو تیار شدہ اجزاء میں فلیٹ شیٹ میٹل کو کاٹنے، موڑنے یا بنانے کے لیے طاقت کا استعمال کرتا ہے۔ ڈائی اوپری ہاف (پنچ) اور لوئر ہاف (ڈائی بلاک) پر مشتمل ہوتا ہے جو ہر پریس اسٹروک کے دوران ایک ساتھ کام کرتے ہیں۔ ڈیز فی منٹ میں سیکڑوں بار چکر لگا سکتی ہے، لاکھوں تکرار میں ایک جیسے حصے پیدا کرتی ہے۔ ڈائی کا معیار ٹول کی پوری عمر کے دوران حصے کی درستگی، سطح کی تکمیل اور پیداوار کی مستقل مزاجی کو براہ راست کنٹرول کرتا ہے۔
2. میں پروگریسو، ٹرانسفر، اور کمپاؤنڈ سٹیمپنگ ڈیز کے درمیان کیسے انتخاب کروں؟
انتخاب تین عوامل پر منحصر ہے: حصہ جیومیٹری، پیداوار کا حجم، اور بجٹ۔ پروگریسیو ڈائز زیادہ-متعدد خصوصیت والے اجزاء کے والیوم رن (100K+ پارٹس) کے مطابق ہے، جو سب سے کم فی-حصہ لاگت فراہم کرتا ہے لیکن اہم پیشگی ٹولنگ سرمایہ کاری کی ضرورت ہوتی ہے۔ ٹرانسفر ڈیز ہینڈل بڑے یا گہرے-پرزٹس کو ترقی پسند پٹی کے لیے بہت پیچیدہ ہے۔ کمپاؤنڈ ڈیز فلیٹ پر ایکسل، درست حصوں کو ایک ہی جھٹکے میں ایک سے زیادہ کٹ کی ضرورت ہوتی ہے، جیسے لیمینیشن یا واشر۔ سنگل-اسٹیج ڈائی پروٹو ٹائپنگ یا کم- والیوم پروڈکشن کے لیے بہترین کام کرتی ہے جہاں ڈیزائن کی لچک سائیکل کی رفتار سے زیادہ اہمیت رکھتی ہے۔
3. ایک سٹیمپنگ ڈائی مینوفیکچرر کے پاس کیا سرٹیفیکیشن ہونا چاہئے؟
کم از کم، ISO 9001:2015 سرٹیفیکیشن تلاش کریں، جو دستاویزی معیار کے انتظام کے عمل کی تصدیق کرتا ہے۔ آٹوموٹو سپلائی چینز کے لیے، IATF 16949:2016 ضروری ہے کیونکہ یہ APQP، PPAP، شماریاتی عمل کے کنٹرول، اور غلطی-پروفنگ کی ضروریات کو شامل کرتا ہے۔ ایرو اسپیس ایپلی کیشنز کو مکمل ٹریس ایبلٹی کے ساتھ AS9100 کی ضرورت ہوتی ہے۔ سرٹیفکیٹس کا جائزہ لیتے وقت، تصدیق کریں کہ سرٹیفیکیشن باڈی کی منظوری دی گئی ہے، دائرہ کار خاص طور پر ڈائی مینوفیکچرنگ کا احاطہ کرتا ہے، اور تصدیق شدہ سائٹ کا پتہ اس سے میل کھاتا ہے جہاں آپ کا ٹولنگ بنایا جائے گا۔ ہر 6-12 ماہ بعد نگرانی کے آڈٹ جاری احتساب کو برقرار رکھنے میں مدد کرتے ہیں۔
4. کون سا ٹول سٹیل سٹیمپنگ ڈیز کے لیے بہترین ہے؟
بہترین ٹول اسٹیل آپ کے حصے کے مواد، پیداوار کے حجم، اور ناکامی کے موڈ کے خطرات پر منحصر ہے۔ D2 (ہائی-کاربن، ہائی-کرومیم) 54-61 HRC پر بلیننگ اور ہائی-حجم ایپلی کیشنز کے لیے بہتر لباس مزاحمت پیش کرتا ہے۔ A2 درمیانے-سے-ہائی والیوم بنانے والی کارروائیوں کے لیے سختی اور لباس مزاحمت کا متوازن امتزاج فراہم کرتا ہے۔ S7 اثرات کے لیے غیر معمولی جھٹکا جذب کرتا ہے M2 ہائی-اسپیڈ سٹیل ہائی-اسپیڈ پنچنگ اسٹیشنوں کے لیے بلند درجہ حرارت پر سختی کو برقرار رکھتا ہے۔ جیسے جیسے پیداوار کا حجم بڑھتا ہے، مینوفیکچررز عام طور پر سخت، زیادہ پہننے والے-ریڈز کی طرف بڑھتے ہیں یا زیادہ پہننے والے اسٹیشنوں پر کاربائیڈ انسرٹس شامل کرتے ہیں۔
5. کسٹم سٹیمپنگ ڈائی بنانے میں کتنا وقت لگتا ہے؟
ایک عام کسٹم سٹیمپنگ ڈائی پروگرام پیچیدگی کے لحاظ سے، حتمی توثیق کے ذریعے فزیبلٹی کے جائزے سے 8 سے 16 ہفتوں تک پر محیط ہوتا ہے۔ ٹائم لائن میں DFM کا جائزہ، سٹرپ لے آؤٹ پلاننگ، 3D CAD ماڈلنگ، FEA سمولیشن، CAM پروگرامنگ، مشیننگ، ہیٹ ٹریٹمنٹ، اسمبلی، اور ٹرائی آؤٹ شامل ہیں۔ مناسب تخروپن اور DFM تعاون کے بغیر اس ٹائم لائن کو کمپریس کرنا بجٹ میں اضافے کا سب سے عام ذریعہ ہے۔ وہ خریدار جو مکمل حصہ کا ڈیٹا جلد فراہم کرتے ہیں، DFM بات چیت میں مشغول ہوتے ہیں، اور گھریلو صلاحیتوں کے ساتھ مینوفیکچررز کا انتخاب کرتے ہیں جیسے ہیٹ ٹریٹمنٹ اور ٹرائی آؤٹ پریس مسلسل مختصر، زیادہ متوقع ڈیلیوری شیڈولز حاصل کرتے ہیں۔


