


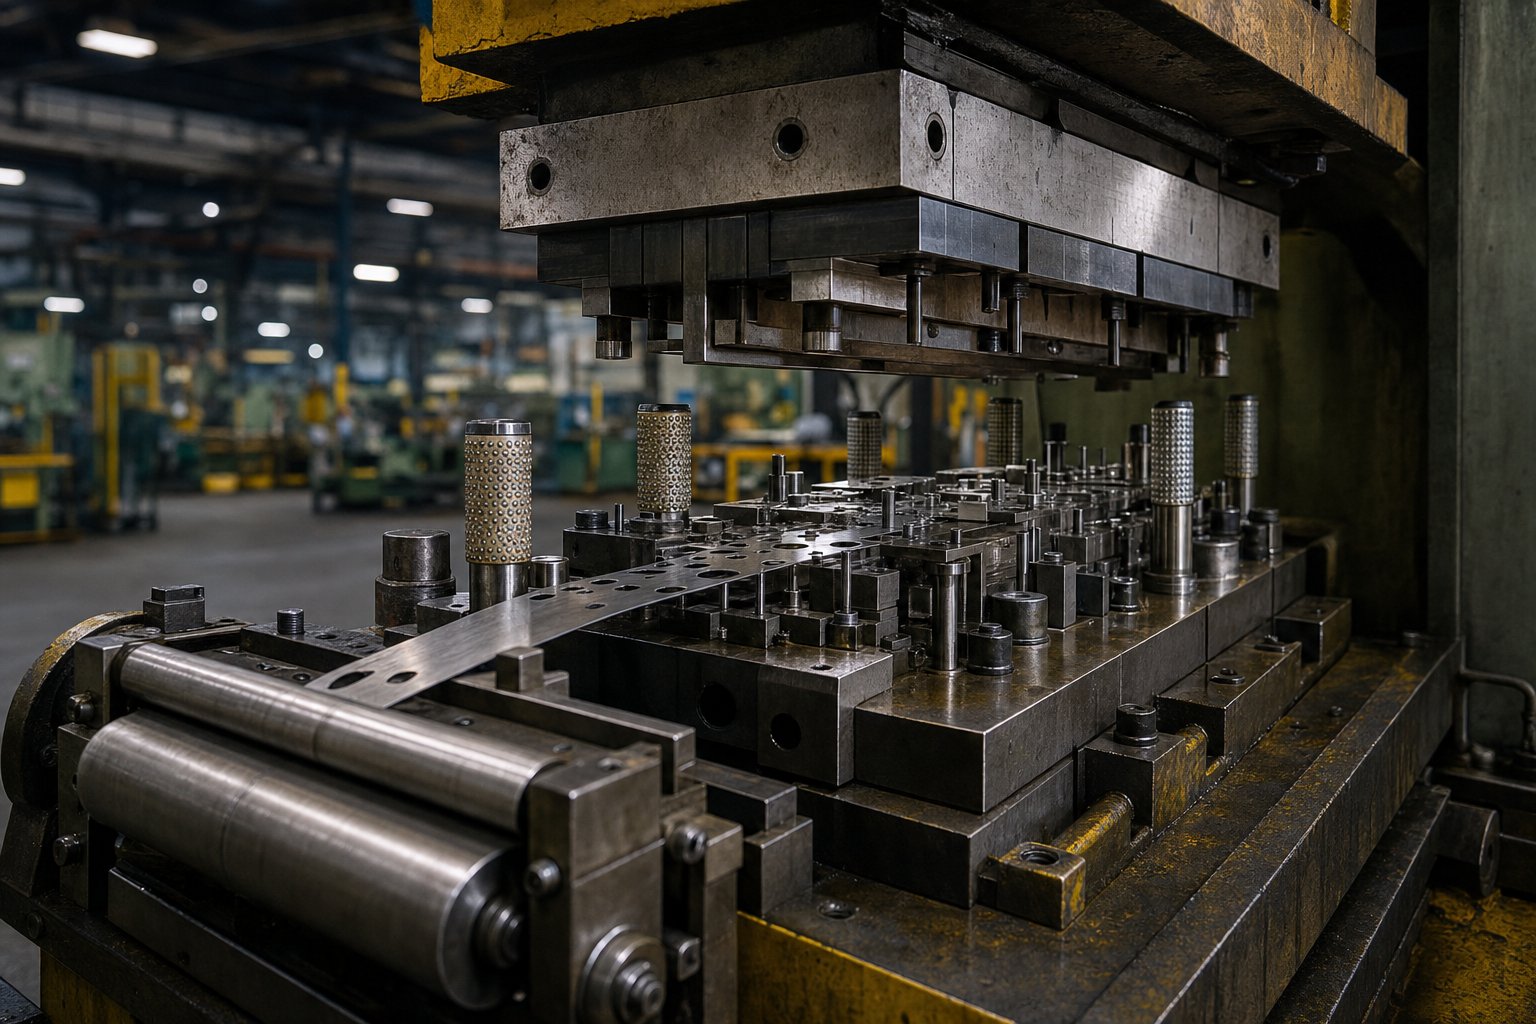
پروگریسو ڈائی کیا ہے اور OEM فیکٹریاں اس پر کیوں انحصار کرتی ہیں۔
ایک ایسے آلے کا تصور کریں جو دھات کے کسی حصے کو تیزی سے پنچ کرتا، موڑتا، بناتا اور تراشتا ہے، یہ سب کچھ انسانی ہاتھ قدموں کے درمیان ورک پیس کو چھوئے بغیر۔ یہ ٹول ایک پروگریسو ڈائی ہے، اور یہ ہر اعلی- والیوم OEM پروگریسو ڈائی اینڈ اسٹیمپنگ فیکٹری کے مرکز میں بیٹھتا ہے جس کا سامنا آپ کو میٹل پرزیشنز کو سورس کرتے وقت کرنا پڑے گا۔
پروگریسو ڈائی کیا ہے؟
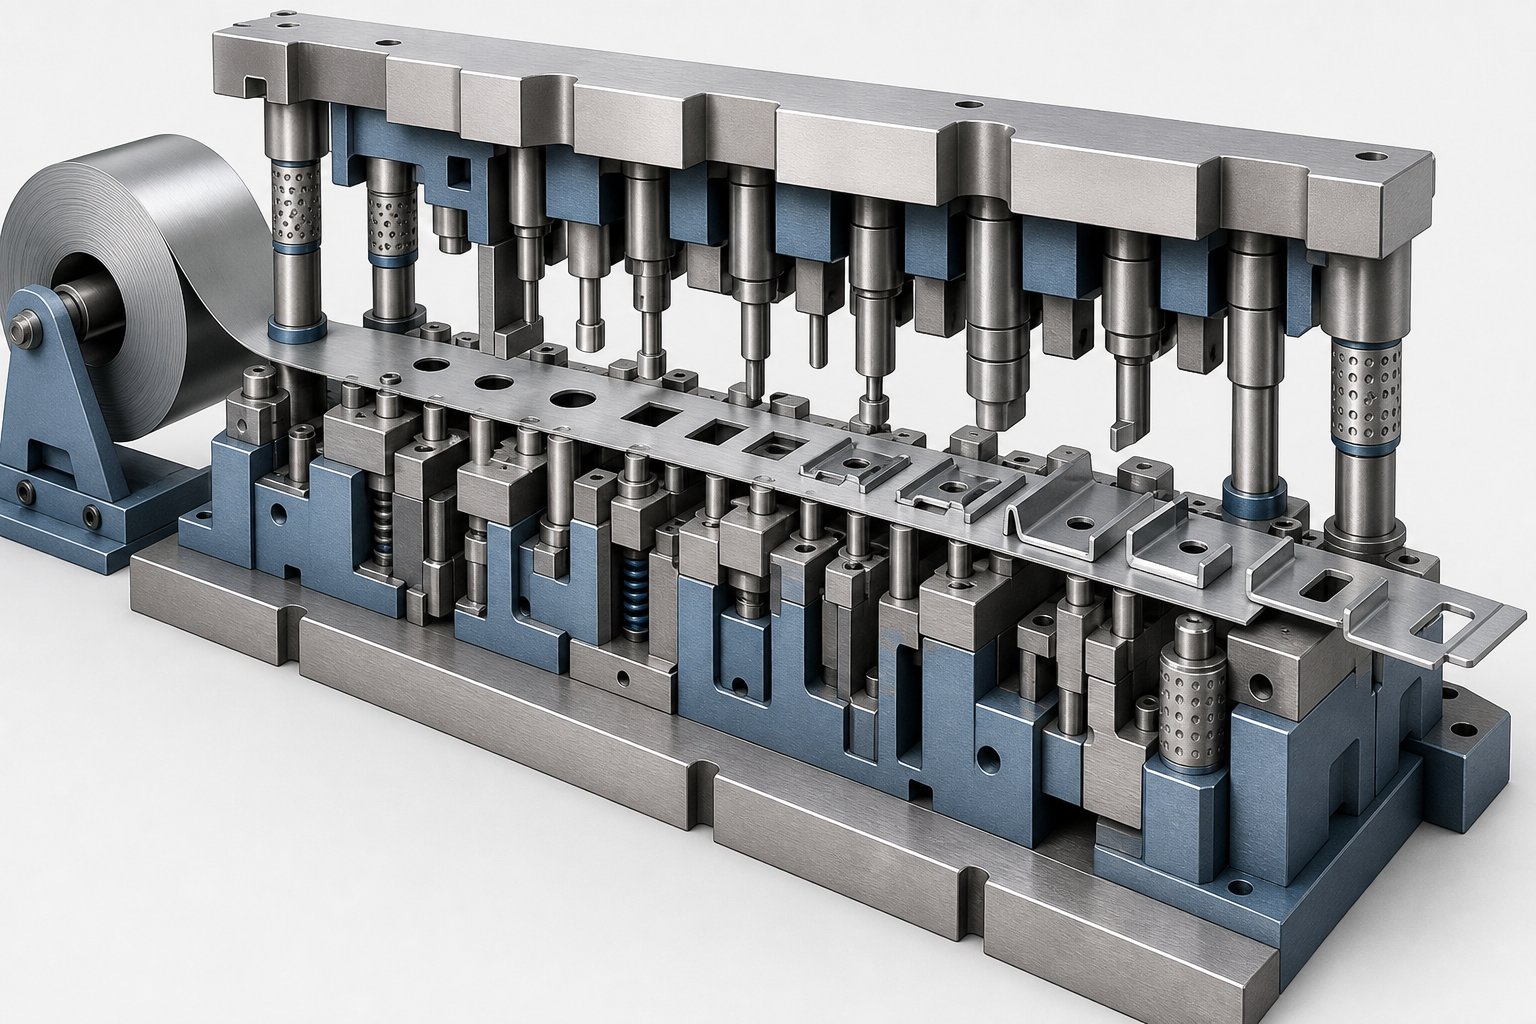
پروگریسو ڈائی ایک مخصوص اسٹیمپنگ ٹول ہے جس میں ایک ہی ڈائی سیٹ کے اندر ترتیب سے ترتیب دیئے گئے متعدد اسٹیشن ہوتے ہیں۔ ہر پریس اسٹروک کے ساتھ ان اسٹیشنوں کے ذریعے ایک کوائل-فیڈ میٹل سٹرپ آگے بڑھتی ہے، اور ہر اسٹیشن ایک الگ آپریشن انجام دیتا ہے، جیسے چھیدنا، خالی کرنا، موڑنا، تشکیل دینا، یا سکہ بنانا، جب تک کہ حتمی اسٹیشن پر مکمل حصہ الگ نہ ہوجائے۔
پیچھے کلیدی تصورترقی پسند ڈائی اسٹیمپنگبیک وقت، ترتیب وار کارروائی ہے۔ جب کہ پٹی کے ایک حصے کو اسٹیشن ون پر سوراخ کیا جا رہا ہے، دوسرے حصے کو اسٹیشن تین پر موڑا جا رہا ہے، اور ابھی تک ایک اور آخری سٹیشن پر کٹ آف تک پہنچ رہا ہے۔ پریس کا ہر اسٹروک ایک مکمل حصہ تیار کرتا ہے جب پٹی تمام اسٹیشنوں سے آگے بڑھ جاتی ہے۔ یہ مسلسل سائیکل ہے جو پروگ ڈائی کو بڑی پروڈکشن رنز کے لیے اتنا موثر بناتا ہے۔
اس کا موازنہ سنگل-اسٹیج ڈائی سے کریں، جو ایک اسٹیشن پر فی پریس اسٹروک صرف ایک آپریشن کرتا ہے۔ ایک حصہ جس میں پانچ خصوصیات کی ضرورت ہوتی ہے، جیسے کہ دو سوراخ، ایک موڑ، ایک فارم، اور ایک ٹرم، پانچ علیحدہ ڈائز، پانچ پریس سیٹ اپ، اور ہر قدم کے درمیان دستی ہینڈلنگ کی ضرورت ہوگی۔ پروگریسو ڈائی اسٹیمپنگ ان تمام کارروائیوں کو ایک ٹول اور ایک پریس سائیکل میں یکجا کرتی ہے، پارٹ ہینڈلنگ کو ختم کرتی ہے، سائیکل کے وقت کو کم کرتی ہے، اور جہتی مستقل مزاجی کو ڈرامائی طور پر بہتر بناتی ہے۔
سٹیمپنگ فیکٹریوں کے ساتھ کام کرتے وقت آپ کو چند شرائط کا بار بار سامنا کرنا پڑے گا:
- اسٹیشنز- ڈائی کے اندر انفرادی پوزیشنیں جہاں ایک مخصوص کٹنگ یا فارمنگ آپریشن ہوتا ہے۔
- پٹی- شیٹ میٹل کا لگاتار بینڈ، کنڈلی سے غیر زخم، جو ڈائی کے ذریعے کھلتا ہے۔
- پائلٹ سوراخ- عین مطابق سوراخ پٹی میں ابتدائی طور پر چھید ہوتے ہیں جو پائلٹ پن کے ذریعے ہر آنے والے اسٹیشن پر مواد کو درست طریقے سے تلاش کرتے ہیں۔
- کیریئر کی پٹی- مواد کا وہ حصہ جو جزوی طور پر بنے ہوئے حصوں کو جوڑتا ہے اور انہیں آخری کٹ آف تک ڈائی کے ذریعے منتقل کرتا ہے۔
کس طرح OEM فیکٹریاں پروگریسو ڈیز کا استعمال کرتی ہیں۔
جب کسی برانڈ کے مالک یا پروڈکٹ کمپنی کو ہزاروں یا لاکھوں مہر والے دھاتی اجزاء کی ضرورت ہوتی ہے، تو وہ شاذ و نادر ہی ٹولنگ خود بناتے اور چلاتے ہیں۔ اس کے بجائے، وہ OEM پروگریسو ڈائی اینڈ سٹیمپنگ فیکٹری کے ساتھ شراکت کرتے ہیں جو ان کی طرف سے ڈائی انجینئرنگ اور حجم کی پیداوار دونوں کو ہینڈل کرتی ہے۔
اس تعلق میں، OEM خریدار، عام طور پر ایک پروڈکشن انجینئر یا پروکیورمنٹ ٹیم، پارٹ ڈرائنگ، حجم کی ضروریات، اور ایپلیکیشن سیاق و سباق فراہم کرتا ہے۔ سٹیمپنگ فیکٹری پھر پروگریسو ڈائی کو ڈیزائن کرتی ہے، ٹولنگ بناتی ہے، پہلے آرٹیکلز کی توثیق کرتی ہے، اور جاری پروڈکشن کو چلاتی ہے۔ فیکٹری عمل کی مہارت کا مالک ہے۔ خریدار مصنوعات کے ڈیزائن اور کارکردگی کی وضاحتوں کا مالک ہے۔
محنت کی یہ تقسیم اس لیے موجود ہے کیونکہ ترقی پسند ڈائی ڈیزائن اور آپریشن گہری مہارت کا مطالبہ کرتے ہیں۔ پٹی لے آؤٹ کی اصلاح، اسٹیشن کی ترتیب، فورس بیلنسنگ، اور پائلٹ رجسٹریشن سبھی کے لیے سالوں کے تجربے کے ساتھ ٹولنگ انجینئرز کی ضرورت ہوتی ہے-۔ خریداری کرنے والی تنظیم کے لیے، ایک وقف شدہ سٹیمپنگ فیکٹری کو آؤٹ سورس کرنے کا مطلب ہے کہ گھر میں موجود ٹول روم، پریس فلیٹ، یا ڈائی مینٹیننس ٹیم کو برقرار رکھے بغیر اس مہارت تک رسائی۔
ادائیگی سیدھی ہے: اعلیٰ اعادہ کی اہلیت، حجم کے لحاظ سے کم فی-ٹکڑا لاگت، اور پروڈکشن رنز میں مسلسل معیار جو لاکھوں اسٹروک پر محیط ہو سکتا ہے۔ لیکن ان فوائد کو حاصل کرنا مکمل طور پر اس بات پر منحصر ہے کہ ڈائی کے اندر اور فیکٹری کے اندر کیا ہوتا ہے، یہ بالکل وہی ہے جہاں زیادہ تر خریداروں کو مرئیت کی کمی ہے۔
پروگریسو ڈائی اسٹیمپنگ کا عمل کیسے کام کرتا ہے۔
ایک پریس اسٹروک اور دوسرے کے درمیان ان چند سو ملی سیکنڈ میں اصل میں کیا ہوتا ہے؟ دیترقی پسند ڈائی اسٹیمپنگ کا عملتصور میں دھوکہ دہی سے آسان ہے لیکن عملدرآمد میں گہرائی سے عین مطابق ہے۔ ہر سائیکل مکینیکل واقعات کی سخت کوریوگرافی ترتیب کے ذریعے خام کوائل اسٹاک کو ایک مکمل جزو میں تبدیل کرتا ہے۔
مرحلہ-بذریعہ-مرحلہ اسٹیشن کی ترتیب
فلیٹ دھات کی پٹی کی ایک کنڈلی کی تصویر بنائیں جو ایک انکوائلر پر لدی ہوئی ہے، جس کو لیولر کے ذریعے سیدھا کیا گیا ہے، اور ڈائی اوپننگ میں کھلایا گیا ہے۔ اس مقام سے آگے، ہر پریس اسٹروک کے ساتھ ایک مقررہ ترتیب میں ترقی پسند مہر لگانے کا عمل سامنے آتا ہے:
- کنڈلی کھانا کھلانا اور سیدھا کرنا- پٹی کنڈلی سے کھولتی ہے، گھماؤ کو دور کرنے کے لیے سیدھا کرنے والے سے گزرتی ہے، اور ایک سروو یا مکینیکل فیڈر اسے درست فاصلے (فیڈ پچ) میں لے جاتا ہے۔
- پائلٹ رجسٹریشن- پائلٹ پن پہلے چھیدے ہوئے سوراخوں میں اترتے ہیں تاکہ کسی بھی قسم کی کٹائی یا تشکیل شروع ہونے سے پہلے پٹی کو بالکل درست حالت میں بند کیا جا سکے۔ یہ مجموعی فیڈ کی خرابی کو ختم کرتا ہے۔
- چھیدنا اور خالی کرنا- گھونسوں سے سوراخ، سلاٹ، یا پروفائل سیکشن کاٹتے ہیں۔ یہ ابتدائی اسٹیشن اکثر ڈیٹم خصوصیات قائم کرتے ہیں جو بعد میں آپریشنز کا حوالہ دیتے ہیں۔
- تشکیل اور موڑنے- اسٹیشنز آہستہ آہستہ فلیٹ خالی جگہ کو موڑ، ڈرا یا ایمبوسس کے ذریعے تین جہتی جیومیٹری میں شکل دیتے ہیں۔
- کوائننگ اور ریسٹرائیک- جہاں سخت رواداری یا مخصوص سطح کی تکمیل کی ضرورت ہوتی ہے، کوائننگ اسٹیشنز مواد کو آخری جہتوں تک کمپریس کرتے ہیں۔
- تراشنا اور کٹ آف کرنا- تیار شدہ حصے کو کیریئر کی پٹی سے الگ کیا جاتا ہے اور ڈائی سے نکال دیا جاتا ہے، جبکہ سکریپ ویببنگ کو پریس کے نیچے چوٹوں میں بھیج دیا جاتا ہے۔
ان میں سے ہر ایک آپریشن ایک ہی پریس اسٹروک کے دوران پٹی کے ساتھ مختلف مقامات پر بیک وقت انجام دیتا ہے۔ یہ اوورلیپ بنیادی وجہ ہے پروگریسو ڈائی اسٹیمپنگ تھرو پٹ ریٹ حاصل کرتی ہے جو کہ ایک ہی-آپریشن کے طریقے مماثل نہیں ہوسکتے ہیں۔
پٹی لے آؤٹ کی اصلاح یہاں ایک اہم کردار ادا کرتی ہے۔ انجینئر اس بات کا تعین کرتے ہیں کہ پٹی پر پرزے کس طرح گھونسلے ہیں، کیریئر ٹیبز کو کتنا چوڑا ہونا ضروری ہے، اور خصوصیات کے درمیان کتنا مواد بیٹھتا ہے۔ اچھی طرح سے ڈیزائن کیا گیا لے آؤٹ مواد کے استعمال کو 80% سے اوپر لے جا سکتا ہے، جب کہ ایک ناقص منصوبہ بندی حد سے زیادہ اسکریپ پیدا کرتی ہے اور ٹکڑوں کی قیمت میں اضافہ کرتی ہے، ایسا کچھ OEM خریدار شاذ و نادر ہی دیکھتے ہیں جب تک کہ وہ پٹی کے ڈیزائن کا تفصیل سے جائزہ نہ لیں۔
پریس میکینکس اور سائیکل کی رفتار
پروگریسو ڈائی پریس جو اس عمل کو چلاتا ہے اس کا سائز ڈائی کے مطالبات کے مطابق ہے۔ OEM خریداروں کو کچھ بنیادی وضاحتیں سمجھنی چاہئیں:
- ٹننج- فی اسٹروک دستیاب کل قوت، عام طور پر چھوٹے کنیکٹر کے لیے 30 ٹن سے لے کر ساختی آٹوموٹو حصوں کے لیے 600 ٹن یا اس سے زیادہ تک۔ ٹنیج تمام اسٹیشن فورسز کے مجموعے کے علاوہ حفاظتی مارجن سے زیادہ ہونا چاہیے۔
- اسٹروک فی منٹ (SPM)- سائیکل کی رفتار کی وضاحت کرتا ہے۔ معیاری پیداوار اکثر 60 اور 150 SPM کے درمیان چلتی ہے، لیکن چھوٹے حصوں پر تیز رفتار پروگریسو ڈائی سٹیمپنگ 300 سے 500 سٹروک فی منٹ سے زیادہ ہو سکتی ہے، خاص طور پر الیکٹریکل ٹرمینلز اور پتلی{6}}گیج پرزوں کے لیے۔
- بستر کا سائز اور پٹی کی چوڑائی کی گنجائش- پریس بیڈ کو مکمل ڈائی لینتھ کو ایڈجسٹ کرنا چاہیے، جو اسٹیشن کی تعداد میں اضافے کے ساتھ بڑھتا ہے۔
ذہن میں رکھنے کے لیے یہ تعلق ہے: زیادہ پیچیدہ حصہ جیومیٹری کے لیے زیادہ اسٹیشنز کی ضرورت ہوتی ہے، جس کا مطلب ہے کہ ایک لمبی ڈائی، جو ایک بڑے پریس بیڈ کا مطالبہ کرتی ہے۔ ایک سادہ بریکٹ کے لیے 6-سٹیشن ڈائی ایک کمپیکٹ پریس پر فٹ بیٹھتا ہے، جب کہ ملٹی بینڈ کنیکٹر اسمبلی کے لیے 20-سٹیشن ڈائی کے لیے سروو فیڈ کی صلاحیت کے ساتھ وسیع بیڈ ڈائی اسٹیمپنگ پریس کی ضرورت پڑ سکتی ہے۔
اعلیٰ اسٹیشنوں کی تعداد بھی پوری پٹی میں تشکیل دینے والی قوتوں کو زیادہ یکساں طور پر تقسیم کرتی ہے، جس سے کسی ایک اسٹیشن پر دباؤ کم ہوتا ہے اور مرنے کی زندگی میں اضافہ ہوتا ہے۔ لیکن وہ ٹولنگ کی لاگت میں اضافہ کرتے ہیں اور ڈائی بلڈ کو لمبا کرتے ہیں۔ OEM خریداروں کے لیے، جزوی پیچیدگی، پریس کی ضروریات، اور ٹولنگ انویسٹمنٹ کے درمیان یہ ٹریڈ آف انجینئرنگ کے ابتدائی فیصلوں میں سے ایک ہے جو پروجیکٹ اکنامکس کو شکل دیتا ہے، ایک ایسا موضوع جو براہ راست اس بات پر چلتا ہے کہ کس طرح مادی انتخاب ڈائی ڈیزائن اور پروڈکشن کے نتائج دونوں کو مزید متاثر کرتا ہے۔
پروگریسو ڈائی اسٹیمپنگ کے لیے مواد کے انتخاب کی گائیڈ
آپ جو دھات منتخب کرتے ہیں وہ صرف جزوی کارکردگی کی وضاحت نہیں کرتی ہے۔ یہ مرنے کے لباس کی شرحوں، چکنا کرنے کی حکمت عملیوں، دبانے کی رفتار کی حدوں، اور بالآخر فی-ٹکڑا لاگت کو تشکیل دیتا ہے۔ پھر بھی زیادہ تر OEM خریدار اس بات پر غور کیے بغیر کہ یہ الائے ملٹی-اسٹیشن پروگریسو ڈائی سے گزرتے ہوئے کیسے برتاؤ کرتا ہے، صرف اختتامی-کی ضروریات پر مبنی مواد کی وضاحت کرتے ہیں۔ ترقی پسند اسٹیمپنگ مواد کے پیچھے انجینئرنگ کا استدلال قریب سے توجہ کا مستحق ہے کیونکہ یہ براہ راست ٹولنگ کی لمبی عمر اور پیداوار کی کارکردگی کو متاثر کرتا ہے۔
دو وسیع زمرے غالب ہیں: فیرس دھاتیں (کاربن اسٹیل اور سٹینلیس اسٹیل) اور غیر-فیرس دھاتیں (تانبا، پیتل، اور ایلومینیم مرکبات)۔ ہر ایک میں الگ الگ تشکیل کی خصوصیات ہوتی ہیں جو اس بات پر اثر انداز ہوتی ہیں کہ ایک سٹیمپنگ فیکٹری کس طرح ڈائی کو ڈیزائن اور برقرار رکھتی ہے۔
پروگریسو سٹیمپنگ کے لیے فیرس مواد
کاربن سٹیل سٹیل پروگریسو سٹیمپنگ کا ورک ہارس بنا ہوا ہے۔ اس کی دستیابی، لاگت کی کارکردگی، اور مکینیکل خصوصیات کی وسیع رینج اسے ساختی بریکٹ، کلپس، اور چیسس اجزاء کے لیے پہلے سے طے شدہ نقطہ آغاز بناتی ہے۔ کلیدی متغیر کاربن کا مواد ہے:
- کم-کاربن اسٹیل (1008، 1010)- انتہائی نرم اور بنانے میں آسان۔ گہری قرعہ اندازی، پیچیدہ موڑ اور اہم مواد کے بہاؤ کی ضرورت والے حصوں کے لیے مثالی۔ ان درجات کے ساتھ کاربن اسٹیل پروگریسو سٹیمپنگ زیادہ پریس کی رفتار سے چلتی ہے کیونکہ نرم مواد کم پنچ پہن پیدا کرتا ہے۔
- درمیانہ-کاربن اسٹیل (1045، 1050)- زیادہ ٹینسائل طاقت اور سختی، لوڈ-بریکٹ اور فنکشنل ہارڈ ویئر کے لیے موزوں۔ کم لچک کا مطلب ہے سخت موڑ والے ریڈیائی اور ڈائی ڈیزائن میں اسپرنگ بیک معاوضے پر زیادہ توجہ۔
- اعلی-کاربن اسٹیل (1070، 1095)- اسپرنگس، کلپس، اور کٹنگ کناروں کے لیے استعمال کیا جاتا ہے۔ فارمیبلٹی محدود ہے، لہٰذا سٹیشن کی ترتیب میں کریکنگ کو روکنے کے لیے تناؤ کو احتیاط سے تقسیم کرنا چاہیے۔
سٹینلیس سٹیل پروگریسو سٹیمپنگ کاربن سٹیل کے مقابلے میں زیادہ تشکیل دینے والی قوتیں اور زیادہ ڈائی وئیر متعارف کراتی ہے۔ 300 سیریز (304, 316) بہترین سنکنرن مزاحمت پیش کرتی ہے اور غیر-مقناطیسی ہے، جس سے یہ طبی آلات، فوڈ پروسیسنگ کے آلات، اور سمندری اجزاء کے انتخاب کے لیے جانے-بنتی ہے۔ 400 سیریز (410, 430) مقناطیسی خصوصیات اور کم قیمت پر سنکنرن کے درمیان مزاحمت فراہم کرتی ہے، آلات کے پینلز اور آٹوموٹو ٹرم ایپلی کیشنز کو فٹ کرتی ہے۔ دونوں سیریز-بنانے کے دوران تیزی سے کام کرتی ہیں، جس کا مطلب ہے کہ سٹینلیس سے چلنے والی ڈائز کو اونچے پہننے والے اسٹیشنوں پر سخت ٹول اسٹیل یا کاربائیڈ انسرٹ کی ضرورت ہوتی ہے اور گیلنگ کو روکنے کے لیے زیادہ جارحانہ چکنا کرنا پڑتا ہے۔
فیرس پروگریسو سٹیمپنگ کے لیے عام گیج کی حدود 0.15 ملی میٹر اور 6.0 ملی میٹر کے درمیان گرتی ہیں، حالانکہ زیادہ تر تیز رفتار- پیداوار 0.3 ملی میٹر سے 3.0 ملی میٹر کی حد میں مرکوز ہوتی ہے جہاں پریس کی رفتار اور ڈائی لائف سازگار رہتی ہے۔
غیر-فیرس مواد اور ان کی درخواستیں۔
جب برقی چالکتا، تھرمل کارکردگی، یا وزن میں کمی ڈیزائن کو آگے بڑھاتی ہے، تو غیر{0}}فیرس مرکبات قدم بڑھاتے ہیں۔ ہر ایک مخصوص تشکیل دینے والے رویے لاتا ہے جو ڈائی انجینئرنگ کو متاثر کرتے ہیں:
- کاپر (C110, C101)- انتہائی زیادہ برقی اور تھرمل چالکتا۔ کاپر پروگریسو سٹیمپنگ ٹرمینلز، بس بارز، اور بیٹری کنیکٹر تیار کرتی ہے۔ خالص تانبے کی نرمی کا مطلب ہے کم پنچ پہننا لیکن مواد کے لیے مرنے والی سطحوں (پک اپ) پر قائم رہنے کا رجحان، جس کے لیے خصوصی کوٹنگز یا چکنا کرنے کی ضرورت ہوتی ہے۔
- پیتل (C260, C280, C360)- تانبے کا-زنک مرکب جو طاقت، سنکنرن مزاحمت، اور بصری اپیل کا توازن پیش کرتا ہے۔ براس پروگریسو سٹیمپنگ برقی رابطوں، آرائشی ہارڈویئر، اور پلمبنگ کی متعلقہ اشیاء فراہم کرتی ہے۔ اچھی فارمیبلٹی اور اسٹیل سے کم اسپرنگ بیک اسے ملٹی-بینڈ ڈیز میں معاف کر دیتا ہے۔
- ایلومینیم (3003, 5052, 6061)- اچھی سنکنرن مزاحمت کے ساتھ ہلکا پھلکا۔ آٹوموٹو ہیٹ شیلڈز، HVAC فن اسٹاک، اور کنزیومر الیکٹرانکس انکلوژرز میں ایلومینیم پروگریسو سٹیمپنگ عام ہے۔ ایلومینیم کی نرمی تیز رفتار-پیداوار کو قابل بناتی ہے، لیکن اس کا ٹول اسٹیل کے خلاف فالج کا رجحان احتیاط سے مرنے والی سطح کے علاج اور مسلسل چکنا کرنے کا مطالبہ کرتا ہے۔
نیچے دی گئی جدول انجینئرنگ کے ان تحفظات کو یکجا کرتی ہے جن کا OEM خریداروں اور پروڈکشن انجینئرز کو پروگریسو سٹیمپنگ مواد کا انتخاب کرتے وقت وزن کرنا چاہیے:
| مواد | عام موٹائی کی حد | عام ایپلی کیشنز | کلیدی تشکیل کے تحفظات |
|---|---|---|---|
| کم-کاربن اسٹیل (1008-1010) | 0.3 - 4.0 ملی میٹر | آٹوموٹو بریکٹ، ساختی کلپس، انکلوژرز | بہترین لچک؛ کم ڈائی پہننا؛ کم سے کم موسم بہار |
| درمیانہ-کاربن اسٹیل (1045-1050) | 0.5 - 5.0 ملی میٹر | لوڈ-بریکٹ، گیئرز، ہارڈ ویئر | اعلی تشکیل دینے والی قوتیں؛ springback معاوضہ کی ضرورت ہے |
| سٹینلیس سٹیل 300 سیریز | 0.15 - 3.0 ملی میٹر | طبی آلات، کھانے کا سامان، سمندری حصے | کام-تیزی سے سخت ہو جاتا ہے۔ کاربائیڈ ٹولنگ اور بھاری چکنا کرنے کی ضرورت ہے۔ |
| سٹینلیس سٹیل 400 سیریز | 0.3 - 3.0 ملی میٹر | آلات کے پینل، آٹوموٹو ٹرم، مقناطیسی اجزاء | معتدل کام-سخت کرنا؛ 300 سیریز سے کم قیمت |
| کاپر (C110, C101) | 0.1 - 2.0 ملی میٹر | الیکٹریکل ٹرمینلز، بس بار، بیٹری کنیکٹر | نرم؛ ٹولنگ پر مواد اٹھانے کا خطرہ؛ بہترین چالکتا |
| پیتل (C260, C360) | 0.15 - 3.0 ملی میٹر | برقی رابطے، آرائشی ہارڈویئر، پلمبنگ کی متعلقہ اشیاء | کم موسم بہار؛ اچھی فارمیبلٹی؛ اعتدال پسند مرنے کے لباس |
| ایلومینیم (3003, 5052, 6061) | 0.2 - 4.0 ملی میٹر | ہیٹ شیلڈز، HVAC اجزاء، الیکٹرانکس ہاؤسنگ | ہلکا پھلکا؛ گیلنگ کے خطرے کے لیے لیپت ٹولنگ کی ضرورت ہوتی ہے۔ اعلی پریس رفتار حاصل کرنے کے قابل |
ایک پیٹرن پر غور کریں: نرم، زیادہ لچکدار مواد سائیکل کی تیز رفتار اور ڈائی مینٹیننس کے درمیان طویل وقفوں کو قابل بناتا ہے، جب کہ سخت مرکب زیادہ مضبوط ٹولنگ اور سخت عمل کے کنٹرول کا مطالبہ کرتے ہیں۔ یہ ٹریڈ آف بالکل وہی ہے جو ڈائی ڈیزائن انجینئرنگ کے مرحلے کو تشکیل دیتا ہے، جہاں اسٹیشن کی ترتیب، مواد کا انتخاب داخل کرنا، اور زبردستی حساب کتاب مواد کے انتخاب کو کام کرنے والے پروڈکشن ٹول میں ترجمہ کرتا ہے۔
ڈائی ڈیزائن انجینئرنگ اینڈ ٹولنگ اکنامکس
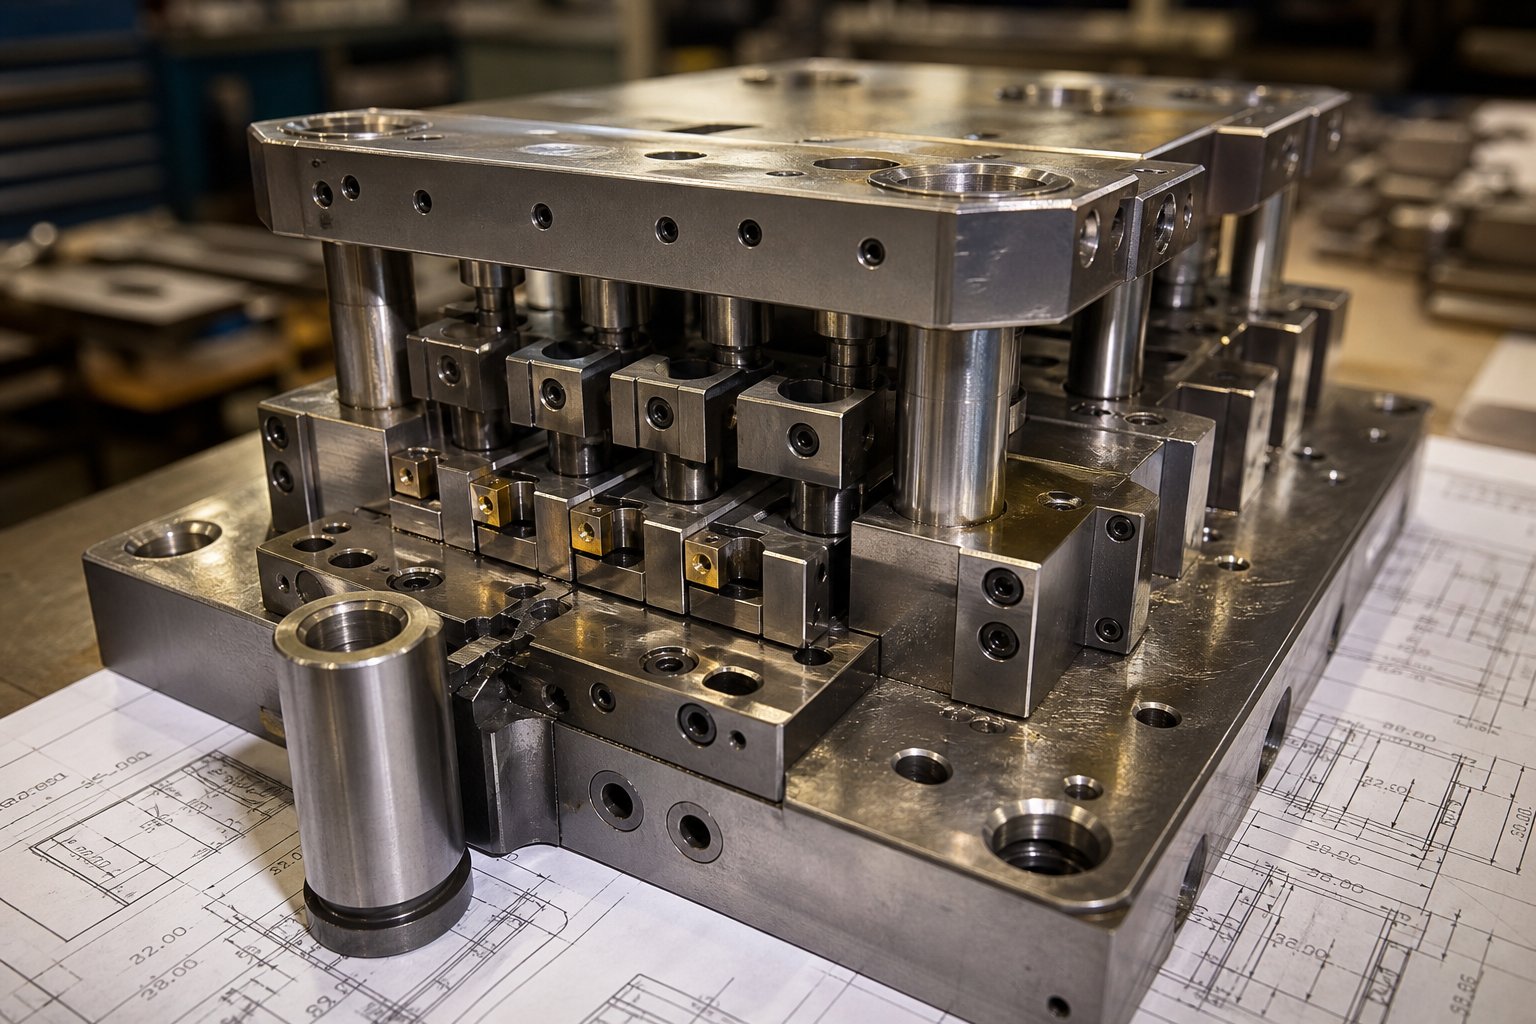
ایک ترقی پسند اسٹیمپنگ ڈائی ڈیزائن پروجیکٹ یا تو کامیاب ہوجاتا ہے یا پہلے پروڈکشن اسٹروک سے بہت پہلے ناکام ہوجاتا ہے۔ انجینئرنگ ورک فلو جو پارٹ ڈرائنگ کو ایک فعال ملٹی-سٹیشن ٹول میں تبدیل کرتا ہے اس میں OEM خریدار کی انجینئرنگ ٹیم اور سٹیمپنگ فیکٹری کے ڈائی ڈیزائنرز کے درمیان قریبی تعاون شامل ہے، اور یہ وہ جگہ ہے جہاں پراجیکٹ کی لاگت کا زیادہ تر ڈھانچہ بند ہو جاتا ہے۔
یہ تعاون عام طور پر ایک ڈیزائن برائے مینوفیکچریبلٹی جائزہ کے ساتھ شروع ہوتا ہے۔ فیکٹری کے ٹولنگ انجینئر پارٹ جیومیٹری کی جانچ کرتے ہیں، ان خصوصیات کی نشاندہی کرتے ہیں جو پٹی میں عدم استحکام کا سبب بن سکتے ہیں، ایسی ترمیم تجویز کرتے ہیں جو فنکشن پر سمجھوتہ کیے بغیر ڈائی کو آسان بناتی ہیں، اور فلیگ ٹولرنس کال آؤٹس جو ٹولنگ کی پیچیدگی کو آگے بڑھائیں گے۔ اس مرحلے پر کی گئی DFM تبدیلیوں کی کوئی قیمت نہیں ہے۔ پروگریسو ڈائی ٹولنگ کے پہلے ہی تعمیر ہونے کے بعد درخواست کی گئی وہی تبدیلیاں مہنگی دوبارہ کام بن جاتی ہیں۔
پٹی لے آؤٹ اور اسٹیشن کی منصوبہ بندی
سٹرپ لے آؤٹ وہ جگہ ہے جہاں پروگریسو سٹیمپنگ ڈائی ڈیزائن آرٹ اور انجینئرنگ دونوں ڈسپلن بن جاتا ہے۔ ٹولنگ انجینئر کو ایک دوسرے پر منحصر سوالات کی ایک سیریز کا جواب دینا چاہیے: تمام اسٹیشنوں پر کارروائیوں کو کس طرح ترتیب دیا جانا چاہیے؟ جزوی طور پر بننے والی خصوصیات کو سپورٹ کرنے کے لیے کیریئر کی پٹی کو کہاں کمک کی ضرورت ہے؟ مواد کو ضائع کیے بغیر پٹی کی سختی کو برقرار رکھنے کے لیے کیریئر ٹیبز کو کتنا چوڑا ہونا چاہیے؟
کئی عوامل ان فیصلوں کو آگے بڑھاتے ہیں:
- طاقت کا توازن- ہر اسٹیشن پر قوتیں کاٹنے اور تشکیل دینے کو تقسیم کیا جانا چاہیے تاکہ پریس کا بوجھ مرکز میں رہے۔ غیر متوازن قوتیں ناہموار مرنے کے لباس اور پٹی کے انحراف کا سبب بنتی ہیں۔
- مواد کے بہاؤ کا انتظام- بنانے والے اسٹیشنوں کو اس بات کا حساب دینا چاہیے کہ دھات کیسے پھیلتی ہے اور پتلی ہوتی ہے۔ اسٹیشن کی ترتیب اس بات پر اثر انداز ہوتی ہے کہ آیا موڑ یا ڈرا پہلے اسٹیشنوں پر تخلیق کردہ خصوصیات کو بگاڑ دے گا۔
- سکریپ کی اصلاح- کیریئر کی پٹی کی چوڑائی، پچ کا فاصلہ، اور پٹی پر جزوی واقفیت سبھی مواد کے استعمال کا تعین کرتے ہیں۔ ایک اچھی طرح سے-منصوبہ بند ترتیب ایک سادہ ترتیب کے مقابلے میں اسکریپ کو کئی فیصد پوائنٹس تک کم کر سکتی ہے۔
- اسٹیشن کی گنتی- زیادہ پیچیدہ حصہ جیومیٹری کے لیے مزید اسٹیشنز کی ضرورت ہوتی ہے۔ ہر اضافی اسٹیشن ڈائی کی لمبائی میں اضافہ کرتا ہے، ٹولنگ کی لاگت کو بڑھاتا ہے، اور ایک بڑے پریس بیڈ کا مطالبہ کرتا ہے، لیکن یہ تناؤ کو بھی بتدریج تقسیم کرتا ہے اور جزوی معیار کو بہتر بناتا ہے۔
ڈرائنگ پر ایک حصہ سیدھا سا نظر آتا ہے لیکن انجینئرز کو پائلٹ ہولز، سٹرپ سٹیبلائزیشن کے لیے بیکار سٹیشنز، اور مادی کریکنگ کو روکنے والے پروگریسو فارمنگ سیکونسز کے لیے بارہ یا اس سے زیادہ اسٹیشنوں کی ضرورت ہوتی ہے۔ کسی بھی ترقی پسند ڈائی پروگرام میں سٹرپ لے آؤٹ مستقل طور پر سب سے بڑے لاگت والے ڈرائیوروں میں سے ایک ہے کیونکہ یہ تقریباً ہر چیز کو نیچے کی طرف متوجہ کرتا ہے۔
ٹولنگ لیڈ ٹائمز اور لاگت کے عوامل
پروگریسو ڈائی ٹولنگ ایک اہم پیشگی سرمایہ کاری کی نمائندگی کرتی ہے، لیکن معاشیات حجم میں ڈرامائی طور پر بدل جاتی ہے۔ اس کے بارے میں اس طرح سوچیں: ایک ڈائی جس کی لاگت دسیوں ہزار ڈالر ہوتی ہے اس میں 5,000 ٹکڑوں پر فی حصہ بامعنی لاگت کا اضافہ ہوتا ہے، لیکن 500,000 ٹکڑوں پر، وہی سرمایہ کاری ہر یونٹ میں ایک فیصد کا حصہ ڈالتی ہے۔ انڈسٹری کے اعداد و شمار سے پتہ چلتا ہے کہ پروگریسو ڈائز تقریباً $10,000 سے لے کر آسان ٹولز کے لیے $350,000 تک پیچیدہ ملٹی-اسٹیشن بنانے کے لیے، اچھی طرح سے برقرار رکھنے والے ٹولنگ کے ساتھ لاکھوں پریس سائیکل تک چلتی ہے۔
کئی عوامل ترقی پسند سٹیمپنگ کو اس حد کے اونچے سرے کی طرف دھکیل دیتے ہیں:
- پیچیدہ جیومیٹریوں کے لیے اعلیٰ اسٹیشن کا شمار ہوتا ہے۔
- سخت رواداری جس کے لیے درست زمینی اجزاء اور-عمل میں ایڈجسٹمنٹ کی خصوصیات کی ضرورت ہوتی ہے
- سخت پٹی والے مواد جو کاٹنے اور بننے والی سطحوں پر پہننے کو تیز کرتے ہیں۔
- ڈائی سینسنگ، خودکار سکریپ کا پتہ لگانے، یا پارٹ ایجیکشن سسٹم کے لیے تقاضے
ٹولنگ کی ملکیت ایک اور غور ہے جسے OEM خریدار اکثر نظر انداز کرتے ہیں۔ کچھ فیکٹریاں ڈائی ملکیت کو برقرار رکھتی ہیں اور لاگت کو ٹکڑوں کی قیمت میں تبدیل کرتی ہیں، جبکہ دیگر ایسے اوزار بناتے ہیں جن کا خریدار مکمل طور پر مالک ہوتا ہے۔ ہر ماڈل میں طویل مدتی لچک کے لیے مضمرات ہوتے ہیں، خاص طور پر اگر آپ کو سپلائرز کے درمیان پیداوار کی منتقلی کی توقع ہو۔
اعلی-پہننے والے اسٹیشنوں پر داخل ہونے والے مواد کا انتخاب براہ راست لمبی عمر کی شکل دیتا ہے۔ روایتی ٹول اسٹیل (D2, A2, M2) اعتدال پسند پیداواری حجم اور نرم پٹی والے مواد کے لیے اچھی طرح کام کرتا ہے۔ لیکن پروگریسو کاربائیڈ اسٹیمپنگ مرنے کے لیے، ٹانگسٹن کاربائیڈ انسرٹس پنچ ٹِپس اور بنانے والی سطحوں پر سروس لائف کو ٹول اسٹیل کے مقابلے میں کئی گنا بڑھا سکتا ہے، خاص طور پر جب کھرچنے والے سٹینلیس الائے پر مہر لگانا یا تیز رفتاری سے چلنا۔ ٹریڈ آف لاگت اور ٹوٹ پھوٹ کا ہے: کاربائیڈ انسرٹس زیادہ مہنگے اور پس منظر کی قوتوں کو کم معاف کرنے والے ہوتے ہیں، اس لیے وہ پریس کی سخت سیدھ اور زیادہ سخت ڈائی کنسٹرکشن کا مطالبہ کرتے ہیں۔
پروگریسیو ڈائی ٹولنگ کے لیڈ ٹائمز پیچیدگی، فیکٹری بیک لاگ، اور کیا پروٹوٹائپ ٹرائی آؤٹ شامل ہیں اس کی بنیاد پر بڑے پیمانے پر مختلف ہوتے ہیں۔ آسان ڈیز ہفتوں میں بھیجے جا سکتے ہیں، جبکہ پیچیدہ ملٹی-سٹیشن ٹولز جس میں وسیع آزمائش اور توثیق کئی مہینوں تک پھیل سکتی ہے۔ OEM خریدار جو فیکٹریوں کو ڈیزائن کے مرحلے میں ابتدائی طور پر مشغول کرتے ہیں اور حتمی ٹولنگ کی تفصیلات سے پہلے DFM تعاون کو مکمل کرتے ہیں وہ ٹائم لائنز کو کمپریس کرتے ہیں اور مہنگے درمیانی-تعمیرات سے بچتے ہیں۔
انجینئرنگ کی یہ تمام کوششیں اور ٹولنگ کی سرمایہ کاری ایک ہی مقصد کی تکمیل کرتی ہے: حجم کے ریمپ کے بعد کم سے کم ممکنہ کل لاگت پر پرزے تیار کرنا۔ لیکن پروگریسو ٹولنگ میں سرمایہ کاری کرنے کا فیصلہ صرف متبادل سٹیمپنگ طریقوں کے حوالے سے معنی رکھتا ہے، اور یہ سمجھنے کے لیے کہ بریک ایون کہاں بیٹھتا ہے تمام عملوں میں واضح{1}}مقابلے کی ضرورت ہے۔
پروگریسو ڈائی اسٹیمپنگ بمقابلہ دیگر طریقے
لہذا آپ جانتے ہیں کہ پروگریسو ڈائی حجم کے حساب سے کم قیمت پر- ڈیلیور کرتی ہے۔ لیکن کیا ترقی پسند ڈائی اور اسٹیمپنگ اپروچ دراصل آپ کے حصے کے لیے صحیح ہے؟ اس کا انحصار جیومیٹری، رن سائز، میٹریل کی موٹائی اور اس پر ہے کہ آپ پہلے سے ٹولنگ میں کتنی سرمایہ کاری کرنا چاہتے ہیں۔ OEM پروجیکٹ ڈالرز کے لیے چار بنیادی سٹیمپنگ طریقے مقابلہ کرتے ہیں: پروگریسو ڈائی، ٹرانسفر ڈائی، کمپاؤنڈ ڈائی، اور فور سلائیڈ (ملٹی سلائیڈ)۔ ہر ایک ایک الگ میٹھی جگہ پر قبضہ کرتا ہے، اور غلط کو منتخب کرنے کا مطلب ہے یا تو فی ٹکڑا بہت زیادہ ادا کرنا یا ٹولنگ میں بہت زیادہ جو اس کی سرمایہ کاری کو کبھی واپس نہیں کرتا ہے۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی بمقابلہ کمپاؤنڈ ڈائی
ان عملوں کے درمیان فرق اس بات پر آتا ہے کہ ورک پیس کس طرح حرکت کرتا ہے، ہر طریقہ کس حصے جیومیٹری کو اچھی طرح سے ہینڈل کرتا ہے، اور کہاں معاشیات ایک دوسرے کے حق میں ہیں۔ ٹرانسفر ڈیز، مثال کے طور پر، خالی جگہ کو پٹی سے جلد الگ کریں اور اسے آزاد اسٹیشنوں کے درمیان شٹل کرنے کے لیے مکینیکل انگلیوں کا استعمال کریں۔ یہ انہیں بڑے حصوں کے لیے مثالی بناتا ہے جن میں گہری ڈرا اور زیادہ پیچیدہ شکلیں درکار ہوتی ہیں جو کیریئر کی پٹی سے جڑے نہیں رہ سکتے۔ کمپاؤنڈ ڈیز مکمل طور پر ایک مختلف نقطہ نظر اپناتے ہیں: وہ ایک ہی ہوائی جہاز پر ایک ہی پریس اسٹروک میں تمام کٹنگ اور فارمنگ آپریشن انجام دیتے ہیں، جو انہیں سادہ فلیٹ جیومیٹریوں کے لیے تیز اور سستا بناتا ہے لیکن کسی بھی ایسی چیز کے لیے نا مناسب ہے جس میں متعدد موڑ یا تین جہتی تشکیل کی ضرورت ہو۔
فور سلائیڈ سٹیمپنگ ایک اور آپشن کا اضافہ کرتی ہے۔ عمودی پریس فورس کے بجائے، یہ متعدد زاویوں سے مواد کو شکل دینے کے لیے چار افقی ٹول سلائیڈز کا استعمال کرتا ہے۔ یہ طریقہ چھوٹے، پیچیدہ طور پر جھکے ہوئے اجزاء جیسے اسپرنگ کلپس، کنیکٹر کے رابطوں، اور تار کی شکلوں پر سبقت لے جاتا ہے جہاں ایک روایتی ترقی پسند دھاتی سٹیمپنگ سیٹ اپ میں ملٹی-دشاتمک موڑ حاصل کرنا مشکل ہوتا ہے۔
نیچے دی گئی جدول اس بات کو توڑتی ہے کہ کس طرح یہ ڈیز اور اسٹیمپنگ کے طریقے ان تمام معیارات میں موازنہ کرتے ہیں جو OEM فیصلہ سازوں کے لیے سب سے زیادہ اہمیت رکھتے ہیں{0}}:
| معیار | ترقی پسند مرنا | ٹرانسفر ڈائی | کمپاؤنڈ ڈائی | فور سلائیڈ / ملٹی سلائیڈ |
|---|---|---|---|---|
| جزوی پیچیدگی | اعتدال سے اونچا (ملٹی-خصوصیت، ملٹی-مڑنا) | ہائی (گہری ڈرا، بڑی 3D شکلیں) | کم (فلیٹ، سنگل-ہوائی جہاز کے آپریشن) | اعتدال سے اونچا (پیچیدہ کثیر-زاویہ موڑ) |
| مثالی حجم کی حد | زیادہ حجم (سیکڑوں سے لاکھوں تک) | درمیانے سے زیادہ والیوم | کم سے درمیانی حجم | کم سے درمیانی حجم |
| مواد کی موٹائی کی حد | 0.1 - 6.0 ملی میٹر عام | 0.5 - 10+ ملی میٹر | 0.2 - 6.0 ملی میٹر | 0.1 - 2.5 ملی میٹر |
| رواداری کی صلاحیت | تنگ (مسلسل اسٹیشن-سے-اسٹیشن رجسٹریشن) | تنگ (آزاد اسٹیشن کی سیدھ) | واحد ہوائی جہاز کی خصوصیات کے لیے اچھا ہے۔ | اعتدال پسند (ملٹی-محور کی تغیر) |
| حجم پر فی-ٹکڑا قیمت | اعلی حجم میں سب سے کم | اعتدال پسند | سادہ حصوں کے لیے کم | اعتدال پسند |
| ٹولنگ سرمایہ کاری | اعلی | ہائی (پلس ٹرانسفر میکانزم) | کم سے اعتدال پسند | اعتدال پسند |
| مثالی ایپلی کیشنز | کنیکٹر، بریکٹ، ٹرمینلز، موٹر لیمینیشن | بڑے باڈی پینلز، گہرے-مکانات، ساختی حصے | واشر، سادہ خالی جگہیں، فلیٹ شیمز | موسم بہار کے کلپس، تار کی شکلیں، چھوٹے مڑے ہوئے رابطے |
جب پروگریسو ڈائی اسٹیمپنگ صحیح انتخاب ہے۔
ترقی پسند ڈیز اپنی سرمایہ کاری کماتے ہیں جب کئی شرائط سیدھ میں آتی ہیں۔ آپ کو ان کی ضرورت اس وقت ہوتی ہے جب آپ کے حصے کو متعدد آپریشنز کی ضرورت ہوتی ہے، جیسے کہ چھیدنا، تشکیل دینا، اور تراشنا، سخت ترتیب میں رواداری کے ساتھ انجام دیا جاتا ہے جو دوبارہ قابل اسٹیشن-سے-سٹیشن رجسٹریشن کا مطالبہ کرتے ہیں۔ آپ کو ان کی ضرورت ہے جب سالانہ حجم ڈرامائی طور پر کم ٹکڑوں کی قیمتوں کے ذریعے اعلی ٹولنگ لاگت کا جواز پیش کرتا ہے۔ اور آپ کو ان کی ضرورت اس وقت ہوتی ہے جب سائیکل کا وقت اہم ہوتا ہے، کیونکہ کنویں کے ڈیزائن کردہ ڈائی پر طویل مدتی ترقی پسند سٹیمپنگ- تقابلی پیچیدگی میں کسی بھی منتقلی یا کمپاؤنڈ متبادل سے زیادہ تیزی سے پرزے تیار کرتی ہے۔
حجم کی حد جہاں ترقی پسند ٹولنگ ادا کرتی ہے جزوی پیچیدگی اور مواد کے لحاظ سے مختلف ہوتی ہے۔ صنعت کا ایک عمومی اصول لاگو ہوتا ہے: آپ کے حصے میں جتنے زیادہ آپریشنز کی ضرورت ہوتی ہے، الگ الگ سیٹ اپ میں ان آپریشنز کو انجام دینے کے مقابلے میں بریک ایون کا حجم اتنا ہی کم ہو جاتا ہے۔ ایک سادہ بریکٹ جس میں صرف دو خصوصیات کی ضرورت ہوتی ہے اس وقت تک ترقی پسند موت کا جواز نہیں بن سکتا جب تک کہ حجم سینکڑوں ہزار تک نہ پہنچ جائے۔ آٹھ خصوصیات کے ساتھ ایک ملٹی-مڑنے والا کنیکٹر بہت جلد بریک ایون کو نشانہ بنا سکتا ہے کیونکہ متبادل، آٹھ سنگل-آپریشن سیٹ اپ چلاتے ہیں جن میں ہر ایک کے درمیان پارٹ ہینڈلنگ ہوتی ہے، کسی بھی حجم میں اعلی محنت اور معیار کا خطرہ ہوتا ہے۔
آپ کو کہیں اور کب دیکھنا چاہئے؟
- منتقلی مر جاتی ہے۔بہتر ہے جب پرزے جسمانی طور پر اتنے بڑے ہوں کہ کیریئر کی پٹی پر رہیں، بہت گہرے ڈرا کی ضرورت ہو (مٹیریل کی چوڑائی سے زیادہ گہرائی)، یا ایسی سطحوں پر آپریشن کی ضرورت ہو جو اس وقت تک رسائی کے قابل نہ ہوں جب وہ حصہ ویببنگ سے منسلک ہو۔
- کمپاؤنڈ مر جاتا ہے۔جب حصہ چپٹا ہو، جیومیٹری سادہ ہو، اور ایک ہی جھٹکے میں برداشت کرنا کافی ہے۔ واشر، شیمز، اور پہلے-آپریشن خالی جگہیں یہاں پڑتی ہیں۔
- فور سلائیڈ سٹیمپنگجب حصے چھوٹے ہوتے ہیں تو جیت جاتی ہے، کثیر-دشاتمک موڑ کی ضرورت ہوتی ہے، اور والیوم کم-سے-درمیانی حد میں بیٹھتے ہیں جہاں پروگریسو ڈائی ٹولنگ اپنی لاگت کو بحال نہیں کر سکتی۔
OEM خریداروں کے لیے، فیصلہ اکثر ایک سیدھے سادے سوال پر آتا ہے: کیا طویل مدتی پروگریسو اسٹیمپنگ کی فی-ٹکڑا بچت آپ کے متوقع حجم لائف سائیکل کے اندر پہلے سے ہونے والی سرمایہ کاری کو پورا کرتی ہے؟ اگر جواب ہاں میں ہے، اور آپ کے حصے کو دو سے زیادہ فارمنگ آپریشنز کی ضرورت ہے، تو پروگریسو ڈیز تقریباً ہمیشہ ملکیت کی بہترین کل قیمت فراہم کرتی ہے۔
صحیح طریقہ کا انتخاب، تاہم، صرف نصف مساوات ہے۔ یہاں تک کہ سب سے مناسب عمل انتخاب بھی سخت کوالٹی کنٹرول کے بغیر اپنی قدر کھو دیتا ہے تاکہ یہ یقینی بنایا جا سکے کہ ڈائی سے نکلنے والا ہر حصہ تصریحات پر پورا اترتا ہے، فالج کے بعد فالج، لاکھوں چکروں میں۔
پروگریسو سٹیمپنگ میں کوالٹی کنٹرول اور رواداری کے معیارات
ایک پروگریسو سٹیمپنگ ڈائی کو شاندار طریقے سے بنایا جا سکتا ہے اور اگر کوالٹی کنٹرول سسٹم ٹولنگ میں بنائے گئے درستگی سے میل نہیں کھاتا ہے تو پھر بھی اسکریپ تیار کر سکتا ہے۔ OEM خریداروں کے لیے، یہ سمجھنا کہ فیکٹری کیسے مانیٹر کرتی ہے، پیمائش کرتی ہے، اور دستاویزات کے حصے کی کوالٹی اتنی ہی اہم ہے جتنا کہ پریس ٹنیج یا اسٹیشن کی گنتی کا جائزہ لینا۔ بہترین ترقی پسند ڈائی میٹل اسٹیمپنگ سروسز خود کو مارکیٹنگ کے دعووں کے ذریعے نہیں بلکہ قابل تصدیق پروسیس کنٹرولز کے ذریعے الگ کرتی ہیں جو لاکھوں چکروں میں جہتی تغیر کو سخت رکھتی ہیں۔
مواد اور پیچیدگی کے لحاظ سے رواداری کی صلاحیتیں۔
آپ حقیقت میں کس رواداری کی توقع کر سکتے ہیں؟ جواب کا انحصار تین باہم منسلک متغیرات پر ہے: مواد کی قسم، جزوی پیچیدگی، اور ٹولنگ کی سرمایہ کاری کی سطح جو آپ کے پروجیکٹ کو جواز فراہم کرتی ہے۔ معیاری پروگریسو ڈائی میٹل اسٹیمپنگ عام طور پر زیادہ تر پیداواری کاموں کے لیے ±0.05 ملی میٹر سے ±0.10 ملی میٹر کی حد میں رواداری رکھتی ہے۔ سخت تصریحات حاصل کی جا سکتی ہیں، جس میں اہم کارخانے اہم خصوصیات پر ±0.005 ملی میٹر تک درست برداشت تک پہنچ جاتے ہیں، حالانکہ درستگی کی یہ سطح ٹولنگ کی لاگت، دیکھ بھال کی فریکوئنسی، اور تیز کرنے کی ضروریات کو کافی حد تک بڑھا دیتی ہے۔
مندرجہ ذیل جدول مواد اور پیچیدگی کے لحاظ سے قابل برداشت رواداری کی حدود کو ترتیب دیتا ہے، OEM پروڈکشن انجینئرز کو وضاحتیں بیان کرتے وقت ایک عملی حوالہ دیتا ہے:
| مواد کا زمرہ | سادہ فلیٹ (صرف سوراخ/خالی) | درمیانی شکل (1-2 موڑ) | پیچیدہ ملٹی-بینڈ (3+ موڑ، ڈرا) |
|---|---|---|---|
| کم-کاربن اسٹیل | ±0.03 - ±0.05 ملی میٹر | ±0.05 - ±0.08 ملی میٹر | ±0.08 - ±0.12 ملی میٹر |
| سٹینلیس سٹیل (300/400) | ±0.04 - ±0.06 ملی میٹر | ±0.06 - ±0.10 ملی میٹر | ±0.10 - ±0.15 ملی میٹر |
| تانبے کے مرکب | ±0.03 - ±0.05 ملی میٹر | ±0.05 - ±0.08 ملی میٹر | ±0.08 - ±0.12 ملی میٹر |
| ایلومینیم مرکب | ±0.04 - ±0.06 ملی میٹر | ±0.06 - ±0.10 ملی میٹر | ±0.10 - ±0.15 ملی میٹر |
پیٹرن پر دھیان دیں: زیادہ کام کرنے والے مواد-سخت کرنے کی شرح (سٹین لیس، ایلومینیم) زیادہ اسپرنگ بیک تغیر کو متعارف کراتے ہیں، پیچیدہ جیومیٹریوں کے لیے قابل حصول رواداری کو بڑھاتے ہیں۔ کم-کاربن اسٹیل اور تانبے جیسے معتدل مواد سخت جہتوں کو پکڑتے ہیں کیونکہ ان کی تشکیل کا رویہ زیادہ پیش قیاسی اور اسٹروک سے متواتر ہوتا ہے۔
رواداری بھی خصوصیت کی قسم کی بنیاد پر سخت یا ڈھیلی ہوتی ہے۔ سوراخ کی پوزیشنیں انتہائی قابل تکرار رہتی ہیں کیونکہ وہ سخت پنچ-اور-ڈائی کلیئرنس سے قائم ہوتی ہیں۔ کنڈلیوں کے درمیان مادی املاک کے اتار چڑھاو کی وجہ سے تشکیل شدہ یا جھکی ہوئی جہتوں میں زیادہ تغیر پایا جاتا ہے۔ ایک قابل سٹیمپنگ فیکٹری DFM کے جائزے کے دوران ان حقائق پر بات کرے گی بجائے اس کے کہ کمبل رواداری کا وعدہ کرے جو صرف مثالی حالات میں لاگو ہوتے ہیں۔
-پروسیس کوالٹی مانیٹرنگ میں
ایک جدید ترقی پسند سٹیمپنگ مشین سینکڑوں ہزاروں حصوں کی پیداوار میں ان رواداری کو کیسے برقرار رکھتی ہے؟ اس کا جواب تہہ دار سینسنگ اور شماریاتی نظاموں میں مضمر ہے جو انحرافات کو سکریپ میں مرکب ہونے سے پہلے پکڑ لیتے ہیں۔
ڈائی سینسرز میں-دفاع کی پہلی لائن کی نمائندگی کرتا ہے۔ تجربہ کار سٹیمپنگ انجینئرز بیان کرتے ہیں۔تین معیاری پتہ لگانے کے طریقےجو ہر پروڈکشن میں موجود ہونا چاہیے پروگریسو سٹیمپنگ ڈائی:
- پائلٹ کی کمی کا پتہ لگانا- ایک اسپرنگ-لوڈ شدہ پائلٹ پیچھے ہٹ جاتا ہے اگر پٹی صحیح طریقے سے آگے نہیں بڑھی ہے، ایک سینسر کو ٹرپ کر دیتا ہے جو غلط ترتیب والے مواد پر ڈائی بند ہونے سے پہلے پریس کو روک دیتا ہے۔
- مائکرون (فاصلہ) سینسر- ڈائی بند ہونے پر خلا کی پیمائش کریں۔ اگر کوئی سلگ ڈائی کیویٹی میں کھینچتا ہے یا پٹی بکسلتی ہے، تو سینسر فوری طور پر بے ضابطگی کا پتہ لگاتا ہے۔
- ٹننج مانیٹر- ہر اسٹروک کے دوران مطلوبہ قوت کی مسلسل پیمائش کریں۔ بتدریج ٹننج میں اضافہ تباہ کن ناکامی ہونے سے پہلے سلگ کی جیبوں کو سخت کرنے یا مرنے کے لباس کو ظاہر کرتا ہے۔
ان بنیادی باتوں سے ہٹ کر، جدید کارخانے فیڈ سائیکل کے سینسرز کو ڈائی کے ساتھ ساتھ متعدد مقامات پر نصب کرتے ہیں تاکہ فیڈ سائیکل کے 50-70% پر پٹی کی ترقی کی تصدیق کی جا سکے، نہ صرف بند ہونے پر۔ اس سے پریس کنٹرول سسٹم کو اپ اسٹروک پر رام کو روکنے کے لیے کافی وقت ملتا ہے، اس سے پہلے کہ ٹولنگ غلط پوزیشن والے مواد کو متاثر کرے۔ ڈائی اینٹرنس پر بکل سینسر پٹی کی رکاوٹوں کا پتہ لگاتے ہیں اس سے پہلے کہ فیڈ میکانزم مواد کو آگے بڑھانے کی کوشش کرے۔
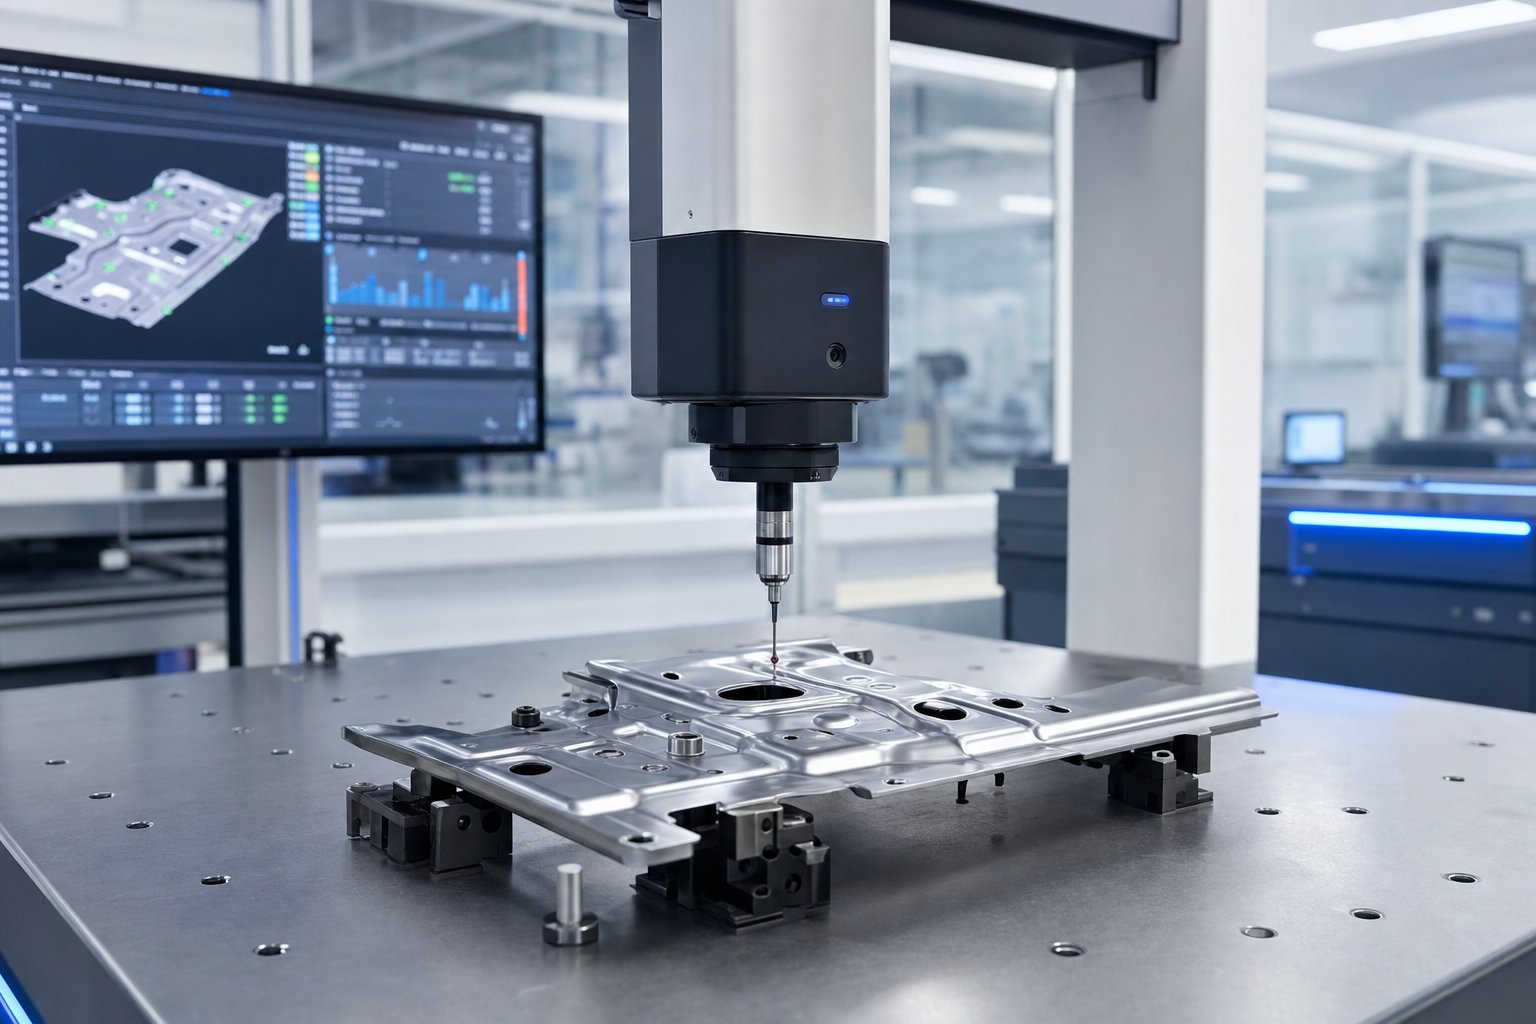
خودکار معائنہ کے نظامپیداوار کو سست کیے بغیر جہتی پیداوار کی تصدیق کے لیے پریس آپریشنز کے ساتھ براہ راست ضم کریں۔ ویژن سسٹم مکمل پریس اسپیڈ پر فیچر کی موجودگی، واقفیت، اور مجموعی جہتی موافقت کو چیک کرنے کے لیے ڈائی ایگزٹ پر لگائے گئے کیمرے استعمال کرتے ہیں۔ لیزر پیمائش کے اسٹیشن متعین وقفوں پر نکالے گئے حصوں پر اہم جہتوں کا نمونہ بناتے ہیں، ڈیٹا کو براہ راست SPC سافٹ ویئر میں فیڈ کرتے ہیں۔ CMM (Coordinate Measuring Machine) معائنہ پہلے-مضمون کی تصدیق اور وقتاً فوقتاً آڈٹ کی پیمائش کے لیے اعلیٰ ترین درستگی فراہم کرتا ہے، عام طور پر ±0.002 ملی میٹر سے کم پیمائش کی غیر یقینی صورتحال کو حاصل کرتا ہے۔
شماریاتی عمل کا کنٹرول (SPC)اس تمام ڈیٹا کو آپس میں جوڑتا ہے۔ انفرادی حصوں کا معائنہ کرنے اور پاس/فیل فیصلے کرنے کے بجائے، SPC وقت کے ساتھ عمل کے رجحانات کو ٹریک کرتا ہے۔ کنٹرول چارٹس سے پتہ چلتا ہے کہ آیا تغیر مستحکم ہے، بہتی ہے، یا وضاحتی حدود کی طرف رجحان ہے۔ یہ فرق اہمیت رکھتا ہے کیونکہ قابل قبول تغیر کے ساتھ ایک مستحکم عمل بغیر توجہ کے چل سکتا ہے، جبکہ بہتے ہوئے عمل کو نقائص پیدا کرنے سے پہلے مداخلت کی ضرورت ہوتی ہے۔
آٹوموٹیو اور میڈیکل OEM صارفین کے لیے، یہ کنٹرولز PPAP (پروڈکشن پارٹ اپروول پروسیس) فریم ورک میں باقاعدہ بن جاتے ہیں۔ PPAP فیکٹری سے پیداواری حصوں کی ترسیل سے پہلے عمل کی صلاحیت کا مظاہرہ کرنے کا تقاضا کرتا ہے، Cpk (Process Capability Index) اسٹڈیز کے ذریعے دستاویز کیا گیا ہے۔ دیAIAG معیار کے لیے کم از کم Cpk 1.33 درکار ہے۔اہم خصوصیات کے لیے، یعنی یہ عمل دستیاب رواداری کا 75% سے زیادہ استعمال نہیں کرتا ہے اور تصریح کی حدود کے اندر اچھی طرح-مرکز رہتا ہے۔ بہت سے OEMs کو حفاظت کے لیے 1.67 یا اس سے زیادہ کے Cpk کی ضرورت ہوتی ہے-، مؤثر طریقے سے مطالبہ کرتے ہیں کہ یہ عمل 60% سے کم رواداری بینڈ استعمال کرے۔
ایک Cpk مطالعہ میں شماریاتی طور پر اہم نمونے کی پیمائش کرنا شامل ہے، عام طور پر 30 یا اس سے زیادہ مسلسل حصوں، عمل کے وسط اور معیاری انحراف کا حساب لگانا، اور یہ ظاہر کرنا کہ تقسیم اوپری اور نچلی وضاحت کی حدوں میں اچھی طرح فٹ بیٹھتی ہے۔ وہ فیکٹریاں جو حقیقی وقت میں سرمایہ کاری کرتی ہیں-ایس پی سی سی پی کے کی مسلسل نگرانی کر سکتی ہیں، جو کہ شفٹ آڈٹ کے اختتام-کے دوران اسے دریافت کرنے کی بجائے منٹوں میں صلاحیت کے انحطاط کو پکڑ سکتی ہیں۔
ممکنہ سٹیمپنگ پارٹنر کا جائزہ لینے والے OEM خریداروں کے لیے، براہ راست سوال پوچھیں: کیا فیکٹری آپ کو اسی طرح کے پروڈکشن پروگراموں کا تاریخی Cpk ڈیٹا دکھا سکتی ہے؟ ایک فیکٹری جو قابلیت کے ڈیٹا کو مانیٹر اور آرکائیو کرتی ہے اس کے مقابلے میں بنیادی طور پر مختلف معیار کی ثقافت ہوتی ہے جو صرف حتمی معائنہ پر انحصار کرتی ہے۔ یہ معیاری انفراسٹرکچر اس وقت اور بھی زیادہ اہم ہو جاتا ہے جب پرزے ریگولیٹڈ صنعتوں کو پیش کرتے ہیں، جہاں ایپلیکیشن-مخصوص تقاضے معیاری سٹیمپنگ کے طریقوں کے اوپر اضافی کنٹرول رکھتے ہیں۔
پروگریسو ڈائی اسٹیمپڈ پارٹس کے لیے انڈسٹری ایپلی کیشنز
ریگولیٹڈ صنعتیں صرف سخت رواداری کا مطالبہ نہیں کرتی ہیں۔ وہ کوالٹی مینجمنٹ کے پورے ماحولیاتی نظام کو نافذ کرتے ہیں جو اس بات کی تشکیل کرتے ہیں کہ کس طرح سٹیمپنگ فیکٹری حتمی کھیپ کے ذریعے حاصل ہونے والے خام مال سے چلتی ہے۔ وہ تقاضے ڈرامائی طور پر اس بات پر منحصر ہوتے ہیں کہ تکمیل شدہ حصہ کہاں ختم ہوتا ہے، اور ہر عمودی مارکیٹ مادی ترجیحات، جہتی تقاضوں اور دستاویزات کی توقعات کا اپنا مجموعہ لاتی ہے جنہیں OEM ترقی پسند ڈائی اینڈ سٹیمپنگ فیکٹری کو پورا کرنا چاہیے۔
آٹوموٹو اور HVAC ایپلی کیشنز
آٹوموٹیو اجزاء پروگریسو سٹیمپنگ دنیا بھر میں ترقی پسند ڈائی پروڈکشن کا ایک بڑا حصہ ہے۔ وجہ سیدھی ہے: جدید گاڑیوں میں سیکڑوں مہر والے دھاتی پرزے ہوتے ہیں، اور فی پلیٹ فارم کی مقدار آسانی سے ترقی پسند ٹولنگ سرمایہ کاری کا جواز پیش کرتی ہے۔ ترقی پسند مہر والے آٹوموٹو پرزے چھوٹے برقی ٹرمینلز سے لے کر بڑے ساختی کمک تک ہوتے ہیں، یہ سب اس رفتار اور مستقل مزاجی کی سطح پر تیار ہوتے ہیں جن کا کوئی متبادل عمل معاشی طور پر مماثل نہیں ہو سکتا۔
آٹوموٹو میں عام ترقی پسند ڈائی اسٹیمپڈ پارٹس میں شامل ہیں:
- انجن کی تنصیب، جسم کی ساخت، اور اندرونی اسمبلیوں کے لیے پروگریسو ڈائی اسٹیمپڈ بریکٹ
- الیکٹرک وہیکل ڈرائیو موٹرز اور اسٹارٹر موٹرز کے لیے موٹر لیمینیشن
- وائرنگ ہارنس سسٹم میں الیکٹریکل کنیکٹر، ٹرمینلز اور بس بار
- باڈی کے لیے ساختی کلپس اور فاسٹنرز-ان-سفید اسمبلی
- سیٹ فریم کے اجزاء اور ایڈجسٹمنٹ میکانزم
مارکیٹ کے طور پر آٹوموٹو کو کیا منفرد بناتا ہے؟ IATF 16949 سرٹیفیکیشن۔ کوالٹی مینجمنٹ کا یہ معیار ISO 9001 پر بناتا ہے لیکن اس میں آٹوموٹیو-مخصوص تقاضے ایڈوانس پروڈکٹ کوالٹی پلاننگ (APQP)، کنٹرول پلانز، اور فیل موڈ اینالیسس (FMEA) شامل ہوتے ہیں۔ آٹوموٹیو ڈیز پر مہر لگانے والی فیکٹری کو کوائل ہیٹ لاٹ سے تیار شدہ حصے کے ذریعے ٹریس ایبلٹی کو برقرار رکھنا چاہیے، جاری Cpk مانیٹرنگ کے ذریعے عمل کی صلاحیت کا مظاہرہ کرنا چاہیے، اور کوالٹی الرٹس کا جواب دنوں کے بجائے گھنٹوں میں دینا چاہیے۔ آٹوموٹیو OEM پر لائن اسٹاپیج کی لاگت ہزاروں ڈالر فی منٹ میں چلتی ہے، جو اس بات کی وضاحت کرتی ہے کہ آٹومیکرز اپنے سٹیمپنگ سپلائرز کو مینوفیکچرنگ میں انتہائی سخت اہلیت کے معیارات پر کیوں رکھتے ہیں۔
HVAC پروگریسو میٹل اسٹیمپنگ انجینئرنگ کی ایک مختلف جگہ پر قبضہ کرتی ہے۔ یہاں، اہم ضرورت ایک خصوصیت کی درستگی کے بجائے بڑے حصے کی آبادی میں مستقل ہم آہنگی اور جہتی یکسانیت ہے۔ مثال کے طور پر، ہیٹ ایکسچینجر کے پنکھ ہندسی طور پر سادہ ہو سکتے ہیں، لیکن معمولی چپٹا انحراف بھی تھرمل ٹرانسفر کی کارکردگی کو کم کر دیتا ہے جب ہزاروں پنکھ کنڈینسر یا ایوپوریٹر کور میں اکٹھے ہو جاتے ہیں۔
عام HVAC ترقی پسند مہر والے حصوں میں شامل ہیں:
- ہیٹ ایکسچینجر کے پنکھ اور لوور پیٹرن
- ایئر ہینڈلنگ یونٹس کے لیے بڑھتے ہوئے بریکٹ اور ہاؤسنگ اجزاء
- پنکھے کی موٹر لیمینیشن
- وینٹیلیشن ڈیمپر بلیڈ
- ریفریجرینٹ لائن کلپس اور سپورٹ بریکٹ
HVAC پرزے اکثر ایلومینیم یا لیپت اسٹیل میں تیز رفتاری سے چلتے ہیں، جہاں طویل پیداواری دوڑ میں بتدریج شکل کے انحطاط کو روکنے کے لیے ڈائی وئیر پیٹرن کو قریب سے مانیٹر کیا جانا چاہیے۔ فی منٹ کئی سو اسٹروک پیدا کرنے والا فن ڈائی مینٹیننس سے پہلے لاکھوں پرزے تیار کرتا ہے، جس سے کاربائیڈ داخل کرتا ہے اور پائیدار معیار کے لیے ڈائی فورس کی نگرانی ضروری ہے۔
الیکٹریکل اور میڈیکل ڈیوائس ایپلی کیشنز
الیکٹریکل کنیکٹر مینوفیکچرنگ ترقی پسند ڈیز پر بہت زیادہ انحصار کرتی ہے کیونکہ پرزے چھوٹے، پیچیدہ اور بہت زیادہ مقدار میں درکار ہوتے ہیں۔ ایک سنگل کنیکٹر ہاؤسنگ میں درجنوں انفرادی اسٹیمپڈ رابطے ہوسکتے ہیں، ہر ایک کو موسم بہار کی جیومیٹری اور مسلسل رابطہ قوت کی ضرورت ہوتی ہے۔ تانبے اور پیتل کے مرکب اپنی چالکتا کی وجہ سے اس جگہ پر حاوی ہوتے ہیں، اور ڈائی ڈیزائن اکثر 20 اسٹیشنوں سے تجاوز کر جاتے ہیں تاکہ ان رابطوں کی ضرورت کے پیچیدہ ملٹی بینڈ جیومیٹری کو حاصل کیا جا سکے۔
عام ترقی پسند مہر والے برقی اجزاء میں شامل ہیں:
- آٹوموٹو اور صنعتی کنیکٹرز کے لیے ٹرمینلز اور پن رابطے
- EV بیٹری پیک میں بجلی کی تقسیم کے لیے بس بار
- RF الیکٹرانکس کے لیے شیلڈنگ کین اور EMI انکلوژرز
- سیمی کنڈکٹر پیکیجنگ کے لیے لیڈ فریم
- کنزیومر الیکٹرانکس کے لیے بیٹری کے رابطے
میڈیکل پروگریسو سٹیمپنگ کسی بھی عمودی کے سب سے سخت عمل کنٹرول کو متعارف کراتی ہے۔ آلات جراحی، امپلانٹیبل آلات، یا تشخیصی آلات کے لیے مطلوبہ حصوں کو بائیو کمپیٹیبلٹی کے تقاضوں کو پورا کرنا چاہیے اور مکمل لاٹ ٹریس ایبلٹی کو برقرار رکھنا چاہیے۔ مینوفیکچرنگ ماحول خود جانچ کے تحت آتا ہے:ISO 14644 کے مطابق کلین روممہر لگانے اور مریضوں سے رابطہ کرنے والے اجزاء کو سنبھالنے کے دوران ہوا سے پیدا ہونے والے ذرات کی آلودگی کو کنٹرول کریں۔ 21 CFR پارٹ 820 کے تحت FDA کے ضوابط کے لیے توثیق شدہ عمل، دستاویزی طریقہ کار، اور ماحولیاتی نگرانی کی ضرورت ہوتی ہے جو معیاری صنعتی سٹیمپنگ پریکٹس سے بالاتر ہیں۔
ترقی پسند مہر والے میڈیکل ڈیوائس کے پرزوں میں شامل ہیں:
- سرجیکل بلیڈ خالی اور کاٹنے کے آلے کے اجزاء
- امپلانٹ فکسیشن کلپس اور اینکرز
- تشخیصی ڈیوائس ہاؤسنگ اور شیلڈنگ
- کیتھیٹر کمک بجتی ہے۔
- منشیات کی ترسیل کا طریقہ کار چشمے اور رابطے
طبی OEMs کی خدمت کرنے والی فیکٹریوں کو ہر کوائل کے لیے مواد کے سرٹیفیکیشنز کو برقرار رکھنا چاہیے، ہر پروڈکشن لاٹ کے لیے پروسیس کے پیرامیٹرز کو ریکارڈ کرنا چاہیے، اور مارکیٹ کے بعد-پوسٹ ٹریس ایبلٹی کو سپورٹ کرنے کے لیے نمونوں کو توسیعی مدت تک برقرار رکھنا چاہیے۔ کوالٹی سسٹم اوور ہیڈ کافی ہے، لیکن میڈیکل ڈیوائس کی مقدار اور فی-پیس قیمت اس سرمایہ کاری کی عکاسی کرتی ہے۔
ڈائی اسمبلی اور سیکنڈری پروسیس انٹیگریشن میں-
ایک صلاحیت جو جدید سٹیمپنگ فیکٹریوں کو بنیادی پریس شاپس سے الگ کرتی ہے وہ ہے-ڈائی اسمبلی میں، پروگریسو ڈائی سے حصے کو ہٹائے بغیر بنانے اور کاٹنے کے علاوہ آپریشن کرنے کی صلاحیت۔ ایک بریکٹ کا تصور کریں جس میں ٹیپ شدہ سوراخ، riveted ڈالنے، یا ویلڈڈ نٹ کی ضرورت ہو۔ روایتی طور پر، ان خصوصیات کے لیے ثانوی کارروائیوں کی ضرورت ہوتی ہے: مہر والا حصہ پریس سے نکل جاتا ہے، ایک علیحدہ ورک سٹیشن پر چلا جاتا ہے، اور اضافی ہینڈلنگ سے گزرتا ہے۔ ہر منتقلی میں لاگت، سائیکل کا وقت، اور معیار کا خطرہ شامل ہوتا ہے۔
ان- ڈائی اسمبلی ثانوی کارروائیوں کو ڈائی کے اسٹیشن کی ترتیب میں ضم کرکے ان منتقلیوں کو ختم کرتی ہے:
- ڈائی ٹیپنگ میں-- دھاگہ-بنانا یا دھاگہ-ڈائی میں لگے ہوئے کٹنگ ہیڈز پریس سائیکل کے دوران ٹیپ شدہ سوراخ بناتے ہیں، ڈائی ایگزٹ پر حصہ کو-اسمبل کرنے کے لیے تیار-ڈیلیور کرتے ہیں۔
- ڈائی ویلڈنگ میں-- مزاحمت یا لیزر ویلڈنگ اسٹیشن ثانوی اجزاء (گری دار میوے، پن، رابطے) کو سٹیمپ شدہ حصے میں شامل کرتے ہیں جب تک یہ کیریئر کی پٹی پر رہتا ہے۔
- ڈائی انسرشن میں-دبائیں
- موڑنے اور چھلکنے میں-- ایک سے زیادہ پٹی-فیڈ اجزاء کو ایک ساتھ لایا جاتا ہے، ایک دوسرے پر بنتا ہے، اور ڈائی کے اندر میکانکی طور پر جکڑ جاتا ہے۔
OEM خریداروں کے لیے، ان-ڈائی اسمبلی براہ راست کل لاگت کو کم کرنے کا ترجمہ کرتی ہے۔ ثانوی ٹیپنگ آپریشن کو ختم کرنا، مثال کے طور پر، ویلیو اسٹریم سے ایک مشین، ایک آپریٹر، ایک فکسچر، اور ایک انٹر-عمل کی قطار کو ہٹا دیتا ہے۔ اسے کئی خصوصیات اور ہر سال کئی لاکھ حصوں میں ضرب دیں، اور بچت کافی ہو جاتی ہے۔ یہ معیار کو بھی بہتر بناتا ہے کیونکہ یہ حصہ کبھی بھی ڈائی کے کنٹرول شدہ ماحول کو نہیں چھوڑتا، اس لیے سٹیمپڈ فیچرز اور شامل کیے گئے اجزاء کے درمیان پوزیشن کی درستگی فکسچر ریپیٹ ایبلٹی کے بجائے ڈائی پریزیشن کے تحت رہتی ہے۔
صنعتوں کی وسعت اور عمل کے انضمام کی گہرائی ایک ہی ترقی پسند ڈائی میں دستیاب ہے اس بات پر روشنی ڈالتی ہے کہ فیکٹری کا انتخاب اتنا اہم کیوں ہے۔ IATF 16949 کے تحت آٹوموٹیو چلانے کے قابل سپلائر کی موت، کلین روم پروٹوکول کے تحت طبی پرزے، اور الیکٹریکل کنیکٹرز کے لیے ڈائی اسمبلی-اس دکان سے بنیادی طور پر مختلف صلاحیت کی سطح پر کام کرتی ہے جو صرف پریس چلاتی ہے۔ یہ سمجھنا کہ اس صلاحیت کا اندازہ کیسے لگایا جائے، اور اہلیت کے دوران کیا تلاش کرنا ہے، جہاں زیادہ تر OEM خریداروں کو واضح رہنمائی کی ضرورت ہوتی ہے۔
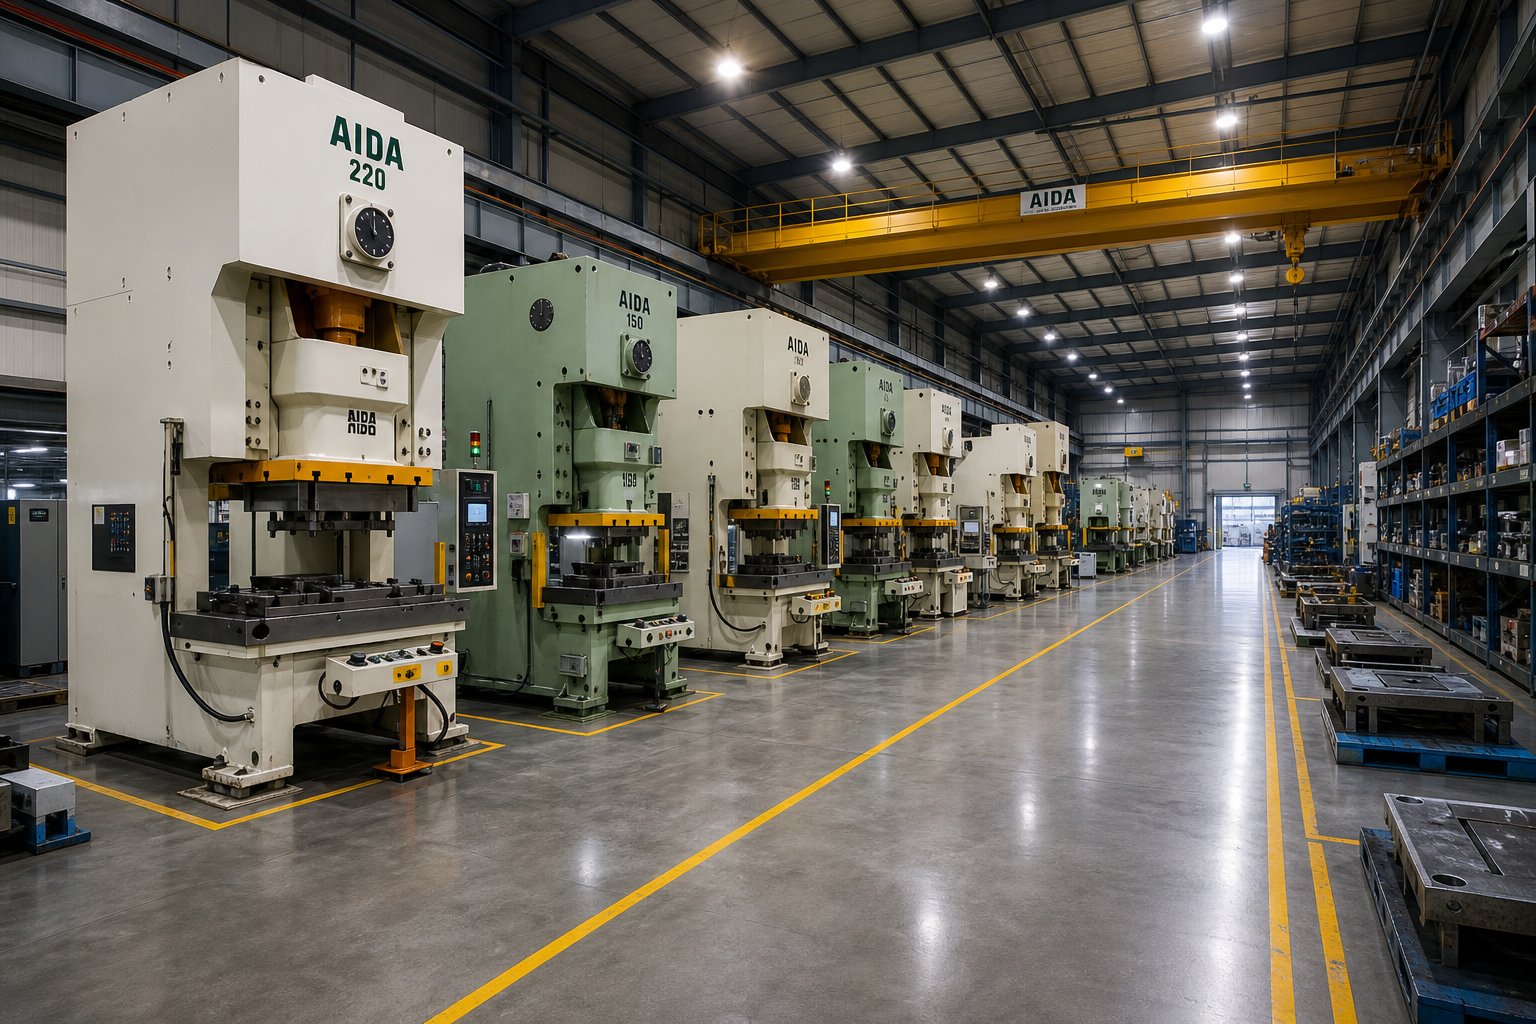
OEM پروگریسو ڈائی اسٹیمپنگ فیکٹری کا اندازہ اور انتخاب کیسے کریں۔
یہ جاننا کہ کون سا مہر لگانے کا طریقہ آپ کے حصے میں آتا ہے اور کون سے معیار کے معیارات لاگو ہوتے ہیں اگر آپ کی منتخب کردہ فیکٹری ان ضروریات کو مستقل طور پر پورا نہیں کرسکتی ہے۔ اس کے باوجود زیادہ تر OEM خریدار صرف پیس کی قیمت کی بنیاد پر ترقی پسند ڈائی مینوفیکچررز کا جائزہ لیتے ہیں، تکنیکی اور متعلقہ مستعدی کو چھوڑتے ہیں جو اس بات کا تعین کرتا ہے کہ آیا کوئی پروگرام اپنی پروڈکشن لائف سائیکل میں حقیقت میں کامیاب ہوتا ہے یا نہیں۔ ایک منظم قابلیت کا فریم ورک قیاس آرائیوں کو ختم کرتا ہے اور آپ کی ٹولنگ کی سرمایہ کاری کو شروع سے ہی بچاتا ہے۔
تکنیکی صلاحیت کی تشخیص
جب آپ فیکٹری کے فرش پر چلتے ہیں یا سپلائر کے قابلیت کے پیکج کا جائزہ لیتے ہیں، تو آپ اس بات کا ثبوت تلاش کر رہے ہوتے ہیں کہ ان کا سامان، ٹولنگ کی مہارت، اور انفراسٹرکچر آپ کے مخصوص پروگرام کے تقاضوں سے مطابقت رکھتا ہے۔ ایک سٹیمپنگ ڈائی سپلائر قیمت پر جارحانہ انداز میں حوالہ دیتا ہے لیکن صحیح پریس رینج یا ٹولنگ ڈیپتھ کی کمی آپ کو تاخیر، معیار کے مسائل، اور درمیانی-پروگرام کی منتقلی میں قدرے زیادہ قیمت سے کہیں زیادہ خرچ کرے گی۔
کسی بھی ترقی پسند اسٹیمپنگ کمپنی کی تکنیکی تشخیص کے دوران اس کا اندازہ یہ ہے:
- ٹننج رینج دبائیں- کیا بیڑا آپ کے موجودہ پروگرام اور متوقع ترقی کا احاطہ کرتا ہے؟ وسعت تلاش کریں، نہ صرف ایک پریس جو بمشکل آپ کے مرنے کے قابل ہو۔ 30 سے 300+ ٹن تک پریس چلانے والی فیکٹری کسی نئے سپلائر کی ضرورت کے بغیر ڈیزائن کے ارتقاء کو ایڈجسٹ کر سکتی ہے۔
- زیادہ سے زیادہ پٹی کی چوڑائی اور بستر کا سائز- اس بات کی تصدیق کرتا ہے کہ آیا فیکٹری آپ کی ڈائی کو جسمانی طور پر چلا سکتی ہے، خاص طور پر ان پرزوں کے لیے جو ہائی سٹیشن شمار ہوتے ہیں جو لمبے ٹولز تیار کرتے ہیں۔
- اسٹیشن کی گنتی کی صلاحیت- سب سے پیچیدہ ڈائی کے بارے میں پوچھیں جو فی الحال پروڈکشن میں چل رہے ہیں۔ 20+ اسٹیشن ڈیز کے ساتھ آرام دہ فیکٹری آٹھ پر ٹاپ آؤٹ ہونے سے مختلف انجینئرنگ لیول پر کام کرتی ہے۔
- گھر کے ٹول روم میں-- یہ سنجیدہ پروگراموں کے لیے غیر-گفتگو کے قابل ہے۔ وہ فیکٹریاں جو ڈیزائن، تعمیر، اور دیکھ بھال کرتی ہیں اندرونی طور پر انجینئرنگ کی تبدیلیوں کا تیزی سے جواب دیتی ہیں، معیار کو زیادہ مضبوطی سے کنٹرول کرتی ہیں، اور آؤٹ سورسنگ ٹولنگ کے کام کے مقابلے میں لیڈ ٹائم رسک کو کم کرتی ہیں۔
- ثانوی آپریشنز اور ڈائی اسمبلی میں-- کیا فیکٹری تیار شدہ ذیلی-اسمبلیاں ڈیلیور کر سکتی ہے، یا آپ کو ٹیپنگ، ویلڈنگ، چڑھانا، یا داخل کرنے کے لیے اضافی وینڈرز کی ضرورت ہوگی؟
- مواد کو سنبھالنے کے نظام- کوائل اسٹوریج کی گنجائش، سروو فیڈ کی درستگی، اور ڈائی پر خودکار پارٹ ہینڈلنگ تمام سگنل پروڈکشن میچورٹی کو ختم کرتی ہے۔
- معائنہ کا بنیادی ڈھانچہ- CMM آلات، وژن سسٹم، SPC سافٹ ویئر، اور ان-ڈائی سینسنگ صرف تیار شدہ پرزوں کو چیک کرنے کے بجائے فیکٹری مانیٹر کے معیار کی تصدیق کرتے ہیں۔
سائٹ کے آڈٹ کے دوران، شو پیس پریس لائن سے آگے دیکھیں۔ فعال احتیاطی دیکھ بھال کے نوشتہ جات کے لیے ٹول روم کو چیک کریں۔ کسٹمر-کی ملکیت والے ٹولنگ کے لیے ڈائی اسٹوریج کی شرائط کا جائزہ لیں۔ تصدیق کریں کہ گیجز پر کیلیبریشن اسٹیکرز کرنٹ ہیں۔ ان تفصیلات سے پتہ چلتا ہے کہ آیا کوالٹی سسٹم روزانہ کام کرتا ہے یا صرف دستاویزات کے پابندوں میں موجود ہے۔ ایکسپورٹ-گریڈ سٹیمپنگ پلانٹس آپریٹنگ روک تھام-کی بنیاد پر سسٹمز عام طور پر 50 سے 200 پی پی ایم رینج میں خرابی کی شرح حاصل کرتے ہیں، جب کہ لائن کی چھانٹی-کے اختتام-پر انحصار کرنے والی دکانیں نمایاں طور پر اعلی سطحوں کو قبول کرتی ہیں۔
شراکت داری کا ڈھانچہ اور مواصلات
اکیلے تکنیکی صلاحیت قابل اعتماد OEM میٹل اسٹیمپنگ سروسز پارٹنر نہیں بناتی ہے۔ تعلقات کا ڈھانچہ، مطلب یہ ہے کہ مکمل پروگرام لائف سائیکل میں فیکٹری آپ کی ٹیم کے ساتھ کس طرح مشغول رہتی ہے، اس بات کا تعین کرتی ہے کہ آیا یہ صلاحیت مستقل ترسیل میں ترجمہ کرتی ہے۔ بہترین ترقی پسند ڈائی اسٹیمپنگ فراہم کرنے والے پروگراموں کو لین دین کے بجائے تعاون کے طور پر دیکھتے ہیں۔
ایک مکمل OEM پارٹنرشپ لائف سائیکل عام طور پر اس پیشرفت کی پیروی کرتا ہے:
- ابتدائی ڈیزائن مشاورت- فیکٹری حوالہ دینے سے پہلے آپ کے حصے کے تصور، درخواست کی ضروریات، اور حجم کے تخمینوں کا جائزہ لیتی ہے۔ یہ وہ جگہ ہے جہاں ترقی پسند اسٹیمپنگ اور من گھڑت متبادلات پر کھل کر بحث کی جاتی ہے۔
- ڈی ایف ایم کا جائزہ- ٹولنگ انجینئرز مینوفیکچریبلٹی کے خدشات کو جھنڈا دیتے ہیں، جیومیٹری میں ترمیم کی تجویز کرتے ہیں، اور ایسے مادی اختیارات کی تجویز کرتے ہیں جو لمبی عمر کو بہتر بناتے ہیں اور قیمت کو کم کرتے ہیں۔
- پروٹو ٹائپنگ کا طریقہ- نرم ٹولنگ یا وائر-EDM نمونے سخت پروڈکشن ٹولنگ کا ارتکاب کرنے سے پہلے حصہ جیومیٹری کی تصدیق کرتے ہیں۔
- ٹولنگ کی تعمیر اور آزمائش- فیکٹری پروگریسو ڈائی بناتی ہے، پہلے نمونے چلاتی ہے، پرنٹ کے خلاف نتائج کی پیمائش کرتی ہے، اور اس وقت تک دہراتی ہے جب تک کہ طول و عرض اور معیار کی تشکیل تصریحات کو پورا نہ کرے۔
- PPAP جمع کروانا- جہتی رپورٹس، Cpk اسٹڈیز، کنٹرول پلانز، اور پروسیس فلو دستاویزات پیداوار کی تیاری کو ظاہر کرتی ہیں۔
- پروڈکشن ریمپ-اوپر- ابتدائی کم- شرح پیداوار سپلائی چین لاجسٹکس، پیکیجنگ، اور ڈیلیوری کیڈنس کو مکمل- والیوم ریلیز کرنے سے پہلے توثیق کرتی ہے۔
- جاری پیداوار کا انتظام- کنبن کی بھرپائی، جے آئی ٹی کی ترسیل کے شیڈول، وقتاً فوقتاً دوبارہ{1}}توثیق، اور مسلسل بہتری کی سرگرمیاں پروگرام کی زندگی میں معیار اور دستیابی کو برقرار رکھتی ہیں۔
OEM-سٹیمپنگ فیکٹری کے تعلقات کہاں ٹوٹتے ہیں؟ تین عام ناکامی کے طریقوں کو بار بار سطح پر:
- مواصلاتی خلاء- فیکٹری آپ کے پروگرام کو شراکت کی بجائے آرڈر کی تکمیل کے طور پر دیکھتی ہے۔ کوئی سرشار انجینئرنگ رابطہ نہیں، ڈائی کنڈیشن یا مادی تبدیلیوں پر کوئی فعال اپ ڈیٹ نہیں۔ جیسا کہ انڈسٹری پریکٹیشنرز نوٹ کرتے ہیں، سپلائی کرنے والے جو فعال طور پر بات چیت کرتے ہیں، ممکنہ تاخیر یا مادی مسائل کو بڑھنے سے پہلے جھنڈا لگاتے ہیں، اعتماد پیدا کرتے ہیں اور مسائل کے تیز تر حل کو فعال کرتے ہیں۔
- ٹولنگ کو نظرانداز کرنا- پریس کو چلتے رہنے کے لیے احتیاطی دیکھ بھال موخر کردی جاتی ہے، اور پروگریسو ڈائی وئیر بتدریج جہتی پیداوار کو کم کرتا ہے جب تک کہ پرزے آپ کے اسمبلی پلانٹ میں ناکام معائنہ شروع نہ کریں۔
- غیر لچکدار پیمانہ- ڈیمانڈ میں اضافہ یا انجینئرنگ تبدیلیاں دیوار سے ٹکراتی ہیں کیونکہ فیکٹری میں پریس کی گنجائش، ٹول روم بینڈوڈتھ، یا ڈائی ترمیم میں سرمایہ کاری کرنے کی خواہش کا فقدان ہے۔
ان ناکامیوں کو روکنا اہلیت کے دوران واضح توقعات قائم کرنے پر آتا ہے۔ آپ کے سپلائی کے معاہدے میں کمیونیکیشن کیڈنس، دیکھ بھال کی رپورٹنگ کی ضروریات، اور صلاحیت کے بفرز کی وضاحت کریں بجائے اس کے کہ یہ فرض کریں کہ وہ باضابطہ طور پر ہوں گے۔
وہ کارخانے جو DFM مشاورت سے توسیع پذیر بڑے پیمانے پر پیداوار کے ذریعے مکمل لائف سائیکل کی حمایت کرتے ہیں، جیسےYICEN، پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کو پروگریسو اسٹیمپنگ ڈائز کے لیے مصروفیت کا ایک نقطہ دیں جس کے لیے ملٹی-اسٹیشن کی تشکیل، سخت ریپیٹیبلٹی، اور والیوم لچک کی ضرورت ہوتی ہے۔ یہ مربوط ماڈل، ایک آپریشنل فریم ورک کے تحت پروگریسو سٹیمپنگ اور فیبریکیشن پر پھیلا ہوا ہے، ہینڈ آف کے خطرے کو کم کرتا ہے اور پروگراموں کے پیمانے یا انجینئرنگ میں تبدیلیاں آنے پر جوابدہی کو آسان بناتا ہے۔
بالآخر، صحیح فیکٹری کا انتخاب سب سے سستا اقتباس تلاش کرنے کے بارے میں نہیں ہے۔ یہ آپ کے پروگرام کی پیچیدگی اور لائف سائیکل کے تقاضوں کے لیے تکنیکی گہرائی، کمیونیکیشن ڈسپلن، اور شراکت داری کی وابستگی کو ملانے کے بارے میں ہے، پھر ٹولنگ ڈالرز کا ارتکاب کرنے سے پہلے ساختی تشخیص کے ذریعے ان خصوصیات کی تصدیق کرنا ہے۔
OEM خریداروں کے لیے اگلے اقدامات پروگریسو ڈیز کے لیے تیار ہیں۔
تشخیص کے فریم ورک اور تکنیکی علم صرف اس وقت قدر پیدا کرتے ہیں جب وہ عمل میں ترجمہ کرتے ہیں۔ پروڈکشن انجینئرز اور پروکیورمنٹ پروفیشنلز کے لیے جو OEM پروگریسو سٹیمپنگ پروگراموں کا وزن رکھتے ہیں، آگے بڑھنے کے لیے اس گائیڈ میں شامل فیصلے کے معیار کو ایک ٹھوس پروجیکٹ لانچ ترتیب میں تبدیل کرنے کی ضرورت ہوتی ہے جو ٹولنگ کی سرمایہ کاری اور طویل-پیداوار کے نتائج دونوں کی حفاظت کرتا ہے۔
قیمت-سے-فیصلے کے فریم ورک کی قیمت
ہر ترقی پسند ڈائی اینڈ اسٹیمپنگ پروجیکٹ چار متغیر متغیرات پر منحصر ہے: ٹولنگ انویسٹمنٹ، فی-پیس لاگت، معیار کے تقاضے، اور حجم کا تخمینہ۔ یہ آزادانہ طور پر کام نہیں کرتے ہیں۔ کاربائیڈ انسرٹس اور اضافی اسٹیشنوں میں ٹولنگ کی زیادہ سرمایہ کاری پیشگی لاگت کو بڑھاتی ہے لیکن فی-پیس قیمت کم کرتی ہے اور دیکھ بھال کے وقفوں کو بڑھا دیتی ہے۔ سخت رواداری کے تقاضے ٹولنگ کی پیچیدگی میں اضافہ کرتے ہیں لیکن نیچے کی طرف سے اسمبلی کے مسائل کو ختم کر سکتے ہیں جن میں پوشیدہ اخراجات ہوتے ہیں۔ حجم کے تخمینے اس بات کا تعین کرتے ہیں کہ ٹولنگ کتنی تیزی سے ایمورٹائز ہو جاتی ہے، لیکن حد سے زیادہ پرامید پیشین گوئیاں سرمائے کو موت میں بند کر دیتی ہیں جو کبھی بری ایون تک نہیں پہنچتی ہیں۔
صحیح ترقی پسند ڈائی مینوفیکچرر صرف ٹکڑوں کی قیمت سے زیادہ ملکیت کی کل لاگت کو کم کرتا ہے۔ وہ فیکٹریاں جو DFM تعاون پیش کرتی ہیں، ڈائی اسمبلی میں، اور مربوط کوالٹی سسٹم ہینڈ آف، سیکنڈری وینڈرز، اور کوالٹی ایسکپس کو ختم کرتی ہیں جو زمینی لاگت کو بڑھاتی ہیں۔ اقتباسات کا موازنہ کرتے وقت، کسی ایک لائن آئٹم کو الگ کرنے کے بجائے متوقع پیداواری لائف سائیکل میں پروگرام کی کل لاگت کا اندازہ کریں۔ ایک سپلائر زیادہ قیمت کا حوالہ دے رہا ہے لیکن PPAP-تیار پرزوں کو کنبن دوبارہ بھرنے اور صفر چھانٹی کے ساتھ ڈیلیور کرنے میں کم ترین بولی لگانے والے کے مقابلے میں تین سال سے بھی کم لاگت آسکتی ہے جس کے لیے مسلسل معیار کی مداخلت کی ضرورت ہوتی ہے۔
اپنا پروگریسو ڈائی اسٹیمپنگ پروجیکٹ شروع کرنا
تحقیق سے مصروفیت کی طرف جانے کے لیے تیار ہیں؟ یہ عملی اقدامات آپ کے پروگرام کو ایک ہموار آغاز کے لیے پوزیشن دیتے ہیں:
- جی ڈی اینڈ ٹی کال آؤٹ کے ساتھ مکمل پارٹ ڈرائنگ تیار کریں۔- اہم طول و عرض، ڈیٹم ڈھانچے، اور سطح کی تکمیل کے تقاضے بیان کریں۔ نامکمل پرنٹس فراہم کنندگان کو ایسے مفروضوں پر مجبور کرتے ہیں جو اقتباس میں مماثلت پیدا کرتے ہیں اور درمیان میں-حیرت پیدا کرتے ہیں۔
- سالانہ حجم کے تخمینے اور لائف سائیکل تخمینوں کی وضاحت کریں۔- ریمپ-اپ شیڈولز، زیادہ مانگ کے منظرنامے، اور پروگرام کا متوقع دورانیہ شامل کریں۔ یہ معلومات ڈائی لائف اور دیکھ بھال کی منصوبہ بندی کے ارد گرد ٹولنگ ڈیزائن کے فیصلوں کو تشکیل دیتی ہے۔
- مواد اور ختم کی ضروریات کی شناخت کریں- الائے گریڈ، مزاج، موٹائی، اور کسی بھی پوسٹ-اسٹیمپنگ ٹریٹمنٹ (پلیٹنگ، کوٹنگ، ہیٹ ٹریٹمنٹ) کی وضاحت کریں۔ مواد کا انتخاب ڈائی ڈیزائن کو متاثر کرتا ہے، اس لیے اسے جلد لاک کرنا مہنگے ٹولنگ ریویژن کو روکتا ہے۔
- DFM ان پٹ کے لیے ممکنہ فیکٹری پارٹنرز کو جلد شامل کریں۔- سب سے زیادہ-اثر لاگت میں کمی ٹولنگ ڈیزائن شروع ہونے سے پہلے ہوتی ہے۔ خصوصی ترقی پسند ڈائی مینوفیکچررز جیسےYICENDFM مشاورت پیش کرتے ہیں جو پروڈکشن انجینئرز کو موثر ملٹی-اسٹیشن کی تشکیل اور توسیع پذیر بڑے پیمانے پر پیداوار کے لیے پارٹ جیومیٹری کو بہتر بنانے میں مدد کرتا ہے۔
- قابلیت کے دستاویزی ثبوت کی درخواست کریں۔- ملتے جلتے پروگراموں، پی پی ایم کی تاریخ، اور تقابلی صنعتوں سے حوالہ جات سے Cpk ڈیٹا طلب کریں۔ پروگریسو ڈائی اسٹیمپنگ سروسز معیاری انفراسٹرکچر میں بہت زیادہ مختلف ہوتی ہیں، اور ثبوت ہر بار دعووں کو مات دیتے ہیں۔
کسی بھی OEM پروگریسو سٹیمپنگ پروگرام کے لیے انتخاب کا سب سے اہم معیار ٹکڑا قیمت نہیں ہے بلکہ عمل کی صلاحیت کا مظاہرہ کرتا ہے، یعنی ایک ایسی فیکٹری جو آپ سے ملتے جلتے حصوں پر شماریاتی کنٹرول ثابت کر سکتی ہے، لاکھوں اسٹروک پر اس کنٹرول کو برقرار رکھ سکتی ہے، اور حالات بدلنے پر شفاف طریقے سے بات چیت کر سکتی ہے۔
مکمل تفصیلات، حقیقت پسندانہ حجم، اور ابتدائی DFM تعاون پر تیار کردہ ایک اچھی طرح سے-سپلائر کی مصروفیت، لیڈ ٹائم کو کم کرتی ہے، پروگرام کے وسط-سرپرائزز کو روکتی ہے، اور ایک ایسی شراکت داری کی بنیاد رکھتی ہے جو سال بہ سال یکساں قدر فراہم کرتی ہے۔ وہ فیکٹریاں جو طویل مدتی OEM تعلقات کماتی ہیں-وہ وہ ہیں جو آپ کے پروگرام کو پہلے دن سے انجینئرنگ تعاون کے طور پر مانتی ہیں، نہ کہ بھرنے کے لیے خریداری کا آرڈر۔
OEM پروگریسو ڈائی اور سٹیمپنگ فیکٹریوں کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی کیا ہے اور یہ سنگل-اسٹیج ڈائی سے کیسے مختلف ہے؟
پروگریسو ڈائی ایک ملٹی-اسٹیشن سٹیمپنگ ٹول ہے جہاں ایک دھات کی پٹی ہر پریس اسٹروک کے ساتھ ترتیب وار کارروائیوں (چھیدنے، موڑنے، تشکیل دینے، تراشنا) کے ذریعے آگے بڑھتی ہے، اور ہر چکر میں ایک مکمل حصہ تیار کرتی ہے۔ سنگل-اسٹیج ڈائی کے برعکس جو ہر اسٹروک پر ایک آپریشن کرتا ہے اور اس کے درمیان دستی ہینڈلنگ کی ضرورت ہوتی ہے، ایک پروگریسو ڈائی تمام آپریشنز کو ایک ٹول اور ایک پریس سائیکل میں یکجا کرتی ہے۔ یہ جزوی ہینڈلنگ کو ختم کرتا ہے، سائیکل کے وقت کو کم کرتا ہے، اور جہتی مستقل مزاجی کو بہتر بناتا ہے، جس سے یہ اعلی- حجم کی پیداوار کے لیے مثالی ہوتا ہے جہاں OEM فیکٹریوں کو ہزاروں یا لاکھوں ایک جیسے دھاتی اجزاء کو مؤثر طریقے سے تیار کرنے کی ضرورت ہوتی ہے۔
2. پروگریسو ڈائی ٹولنگ کی قیمت کتنی ہے اور سرمایہ کاری کب ادا کرتی ہے؟
پروگریسو ڈائی ٹولنگ عام طور پر آسان ٹولز کے لیے تقریباً $10,000 سے لے کر پیچیدہ ملٹی-اسٹیشن کی تعمیر کے لیے $350,000 تک ہوتی ہے۔ حجم کے لحاظ سے ڈرامائی طور پر کم فی ٹکڑا قیمت- کے ذریعے سرمایہ کاری کی ادائیگی ہوتی ہے۔ دسیوں ہزار کی لاگت والی ڈائی 5,000 ٹکڑوں پر فی حصہ بامعنی لاگت کا اضافہ کرتی ہے، لیکن 500,000 ٹکڑوں پر وہی سرمایہ کاری ایک سینٹ فی یونٹ کے حصوں میں حصہ ڈالتی ہے۔ بریک ایون پوائنٹ حصہ کی پیچیدگی، اسٹیشن کی گنتی، مواد، اور سالانہ حجم پر منحصر ہے۔ ایک سے زیادہ فارمنگ آپریشنز کی ضرورت والے حصے جلد ہی ٹوٹ پھوٹ تک پہنچ جاتے ہیں کیونکہ علیحدہ سنگل آپریشن سیٹ اپ چلانے کے متبادل میں زیادہ محنت اور معیار کا خطرہ ہوتا ہے۔ YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) جیسی فیکٹریاں OEM خریداروں کو ڈائی ڈیزائنز کو بہتر بنانے میں مدد کرتی ہیں تاکہ موثر ملٹی-سٹیشن کی تشکیل کے ذریعے ٹولنگ سرمایہ کاری پر زیادہ سے زیادہ منافع حاصل کیا جا سکے۔
3. ترقی پسند ڈائی اسٹیمپنگ کونسی رواداری حاصل کر سکتی ہے؟
قابل حصول رواداری مواد کی قسم اور جزوی پیچیدگی پر منحصر ہے۔ چھیدنے اور خالی کرنے جیسے سادہ فلیٹ آپریشنز کے لیے، کم-کاربن اسٹیل اور تانبے کے مرکب ±0.03 سے ±0.05 ملی میٹر کے درمیان ہوتے ہیں۔ ایک سے دو موڑ کے ساتھ اعتدال پسند تشکیل عام طور پر ±0.05 سے ±0.10 ملی میٹر تک پہنچ جاتی ہے۔ پیچیدہ ملٹی-تین یا اس سے زیادہ موڑ والے موڑنے والے حصے ±0.08 سے ±0.15 ملی میٹر تک ہوتے ہیں۔ زیادہ کام کرنے والے مواد-سخت کرنے کی شرح جیسے سٹینلیس سٹیل اور ایلومینیم زیادہ اسپرنگ بیک تغیر کو متعارف کراتے ہیں۔ سرکردہ کارخانے اہم خصوصیات پر ±0.005 ملی میٹر تک درست رواداری تک پہنچ سکتے ہیں، حالانکہ اس کے لیے ٹولنگ کی زیادہ سرمایہ کاری، کاربائیڈ داخل کرنے، اور زیادہ بار بار دیکھ بھال کے چکروں کی ضرورت ہوتی ہے۔
4. پروگریسو ڈائی اسٹیمپنگ کے لیے کون سے مواد بہترین ہیں؟
سب سے زیادہ عام مواد میں آٹوموٹیو بریکٹ اور انکلوژرز کے لیے کم-کاربن اسٹیل (1008-1010)، سنکنرن سے بچنے والے میڈیکل اور آلات کے پرزوں کے لیے سٹینلیس سٹیل 300 اور 400 سیریز، تانبے کے مرکب (C110، C101)، بس ٹرم کے لیے (C110، C101)، الیکٹرک ٹرمز (Bass) C360) کنیکٹرز اور آرائشی ہارڈویئر کے لیے، اور ایلومینیم (3003، 5052، 6061) ہلکے وزن والے آٹوموٹو اور HVAC اجزاء کے لیے۔ مواد کا انتخاب مرنے کے لباس، چکنا کرنے کی ضروریات، پریس کی رفتار، اور قابل حصول رواداری کو متاثر کرتا ہے۔ تانبے کی طرح نرم مواد تیز رفتار اور طویل دیکھ بھال کے وقفوں کو قابل بناتا ہے، جبکہ سٹینلیس جیسے سخت مرکبات کو گیلنگ کو روکنے کے لیے کاربائیڈ ٹولنگ اور جارحانہ چکنا کی ضرورت ہوتی ہے۔
5. OEM خریداروں کو کس طرح پروگریسو ڈائی اسٹیمپنگ فیکٹری کا جائزہ لینا چاہیے اور اس کا انتخاب کرنا چاہیے؟
تکنیکی صلاحیت اور شراکت داری کے ڈھانچے میں فیکٹریوں کا جائزہ لیں۔ کلیدی تکنیکی معیارات میں پریس ٹننج کی حد، زیادہ سے زیادہ پٹی کی چوڑائی، اسٹیشن کی گنتی کی صلاحیت (ان کی سب سے پیچیدہ پروڈکشن ڈائی کے بارے میں پوچھیں)، ڈائی ڈیزائن اور مینٹیننس کے لیے گھر میں-ہاؤس ٹول روم، ثانوی آپریشنز اور ان-ڈائی اسمبلی کی اہلیت، اور معائنہ کا انفراسٹرکچر بشمول CMM، وژن سسٹمز، اور SPC سافٹ ویئر شامل ہیں۔ سازوسامان سے آگے، کمیونیکیشن ڈسپلن، DFM تعاون کی خواہش، PPAP دستاویزات کے معیار، اور طلب میں اتار چڑھاؤ کے لیے صلاحیت کے بفرز کا جائزہ لیں۔ اسی طرح کے پروگراموں اور PPM کی تاریخ سے Cpk ڈیٹا کی درخواست کریں۔ روک تھام پر مبنی فیکٹریاں عام طور پر 50 سے 200 PPM خرابی کی شرح حاصل کرتی ہیں۔ سب سے اہم عنصر عمل کی صلاحیت کا مظاہرہ کرنا ہے، نہ کہ صرف ٹکڑوں کی قیمت۔


