


ڈائی اسٹیمپنگ میں ایک بڑے حصے کے طور پر کیا اہل ہے۔
کب کرتا ہے۔ایک مہر لگا ہوا دھاتی جزو"معیاری" سے "بڑے حصے" کے علاقے میں لائن عبور کریں؟ صنعت ہیوی میٹل اسٹیمپنگ کے بارے میں مسلسل بات کرتی ہے، پھر بھی شاذ و نادر ہی واضح حد کھینچتی ہے۔ اگر آپ بڑے حصوں کے لیے ڈائی اسٹیمپنگ سروس اسکوپ کر رہے ہیں، تو اس سے پہلے کہ آپ فزیبلٹی کا جائزہ لینا شروع کر سکیں، آپ کو مشکل نمبروں کی ضرورت ہے۔
ڈائی اسٹیمپنگ میں بڑے حصوں کی وضاحت کرنا
ایک حصہ عام طور پر ڈائی اسٹیمپنگ میں "بڑے" کے طور پر اہل ہوتا ہے جب یہ کسی ایک جہت میں 24 انچ سے زیادہ ہو یا جب اسے ٹولنگ کو ایڈجسٹ کرنے کے لیے 72 انچ سے بڑے پریس بیڈ کی ضرورت ہو۔ لیکن صرف طول و عرض ہی پوری کہانی نہیں بتاتے۔ مواد کی موٹائی ایک وضاحتی کردار ادا کرتی ہے: 3 ملی میٹر (تقریباً 0.120 انچ) سے اوپر کے سٹاک سے مہر لگائے گئے حصے بھاری گیج کے علاقے میں داخل ہوتے ہیں، جہاں بننے کی طبیعیات ڈرامائی طور پر بدل جاتی ہے۔ ورتھی ہارڈ ویئر کے ہیوی گیج اسٹیمپنگ کے جائزہ کے مطابق، یہ عمل عام طور پر 0.079 انچ سے لے کر 0.5 انچ موٹی تک کے مواد کو سنبھالتا ہے، بعض اوقات اس سے بھی زیادہ موٹا ہوتا ہے، جس میں کئی سو ٹن طاقت استعمال کرنے کے قابل پریس کی ضرورت ہوتی ہے۔
وزن بھی اہمیت رکھتا ہے۔ جب ایک مکمل خالی یا تشکیل شدہ جزو اس سے زیادہ ہو جاتا ہے جو آپریٹر ہاتھ سے محفوظ طریقے سے رکھ سکتا ہے، تو آپ ان حصوں کے ساتھ معاملہ کر رہے ہیں جو مکینیکل ہینڈلنگ، روبوٹک ٹرانسفر، یا سرشار آٹومیشن کا مطالبہ کرتے ہیں۔ ترقی پسند مہر والے آٹوموٹیو پرزوں کے بارے میں سوچیں جیسے مکمل-لمبائی والی فریم ریل، ساختی کراس ممبرز، یا بڑی بریکٹ اسمبلیاں۔ یہ اجزاء اپنی تیار حالت میں کہیں بھی 10 سے 100 پاؤنڈ تک وزن کر سکتے ہیں۔
کیوں پارٹ سائز ہر چیز کو تبدیل کرتا ہے۔
ایک مہر والے حصے کے قدموں کے نشان کو دوگنا کرنے کا تصور کریں۔ آپ نے چیلنج کو صرف دوگنا نہیں کیا ہے۔ آپ نے اسے کمپاؤنڈ کر دیا ہے۔ ایک بڑی سطح پر مواد کے بہاؤ کو کنٹرول کرنا مشکل ہو جاتا ہے۔ 36 انچ خالی جگہ پر چپٹی برقرار رکھنے کے لیے یکساں دباؤ کی تقسیم درکار ہوتی ہے جس کا چھوٹے حصے کبھی مطالبہ نہیں کرتے۔ رجسٹریشن کی درستگی، ہر تشکیل دینے والے اسٹیشن کو ایک ہی ڈیٹم کے مطابق رکھنے کی صلاحیت، خالی طول و عرض کے بڑھنے کے ساتھ ہی تنزلی ہوتی ہے۔
آٹو میٹل اسٹیمپنگ میں، آٹوموٹیو پرزوں کو ڈیزائن کرنے والے انجینئرز پروگریسو سٹیمپنگ لائنوں کو روزانہ ان سکیلنگ کے مسائل کا سامنا کرتے ہیں۔ ایک فینڈر بریکٹ جو 8 انچ چوڑا ہے پیش گوئی کے مطابق برتاؤ کرتا ہے۔ اس تصور کو ایک مکمل ساختی پینل تک پیمانہ کریں، اور ہر رواداری اسٹیک-اپ، ہر اسپرنگ بیک تغیرات، اور ہر پٹی فیڈ کی عدم مطابقت بڑے جیومیٹری میں بڑھ جاتی ہے۔
یہ ہے جو معیاری سٹیمپنگ کو عملی سطح پر بڑے-جزوی کام سے الگ کرتا ہے:
- خالی ہینڈلنگ- بڑے خالی جگہوں کے لیے سرشار فیڈنگ سسٹم، بھاری کنڈلیوں کے لیے درجہ بندی کردہ کوائل کریڈلز، اور توسیعی اسٹروک کی لمبائی کے ساتھ سروو فیڈز کی ضرورت ہوتی ہے۔
- ٹنیج کا مطالبہ- پریس کی ضروریات کو 400 سے 1،100+ ٹن رینج میں دھکیلتے ہوئے، دائرہ کی لمبائی (کاٹنے کے عمل کے لیے) اور سطح کے رقبہ (بنانے کے لیے) دونوں کے ساتھ جبری ضروریات کا پیمانہ
- وزن کم کرنا- بڑے-فارمیٹ ڈائز کا وزن کئی ٹن ہوسکتا ہے، جس کے لیے اوور ہیڈ کرین تک رسائی اور ڈائی تبدیلی کے خصوصی طریقہ کار کی ضرورت ہوتی ہے۔
- پٹی کی چوڑائی کی حد- بڑے حصوں کے لیے پروگریسو ڈیز کو وسیع کوائل اسٹاک کی ضرورت ہوتی ہے، جو دستیاب سپلائرز کو محدود کرتا ہے اور مواد کے لیڈ ٹائم کو بڑھاتا ہے
- ثانوی آپریشن کی پیچیدگی- ڈیبرنگ، انسپیکشن، اور بڑے سٹیمپنگ کو ہینڈل کرنے کے لیے ہر ایک کے لیے چھوٹے-سامان اور فرش کی جگہ کی ضرورت ہوتی ہے
بڑے حصوں کے لیے ڈائی اسٹیمپنگ سپورٹ معیاری سٹیمپنگ کا محض ایک بڑا ورژن نہیں ہے۔ یہ ایک مختلف انجینئرنگ ڈسپلن ہے جہاں پریس کی صلاحیت، مادی رویہ، اور ٹولنگ ڈیزائن ان طریقوں سے آپس میں جڑے ہوئے ہیں جو خصوصی مہارت کا مطالبہ کرتے ہیں۔ اصل سوال یہ نہیں ہے کہ کیا کسی حصے پر مہر لگائی جا سکتی ہے۔ یہ ہے کہ کیا تشکیل کا عمل، سازوسامان، اور معاشیات اس مخصوص پیمانے پر سیدھ میں ہیں۔
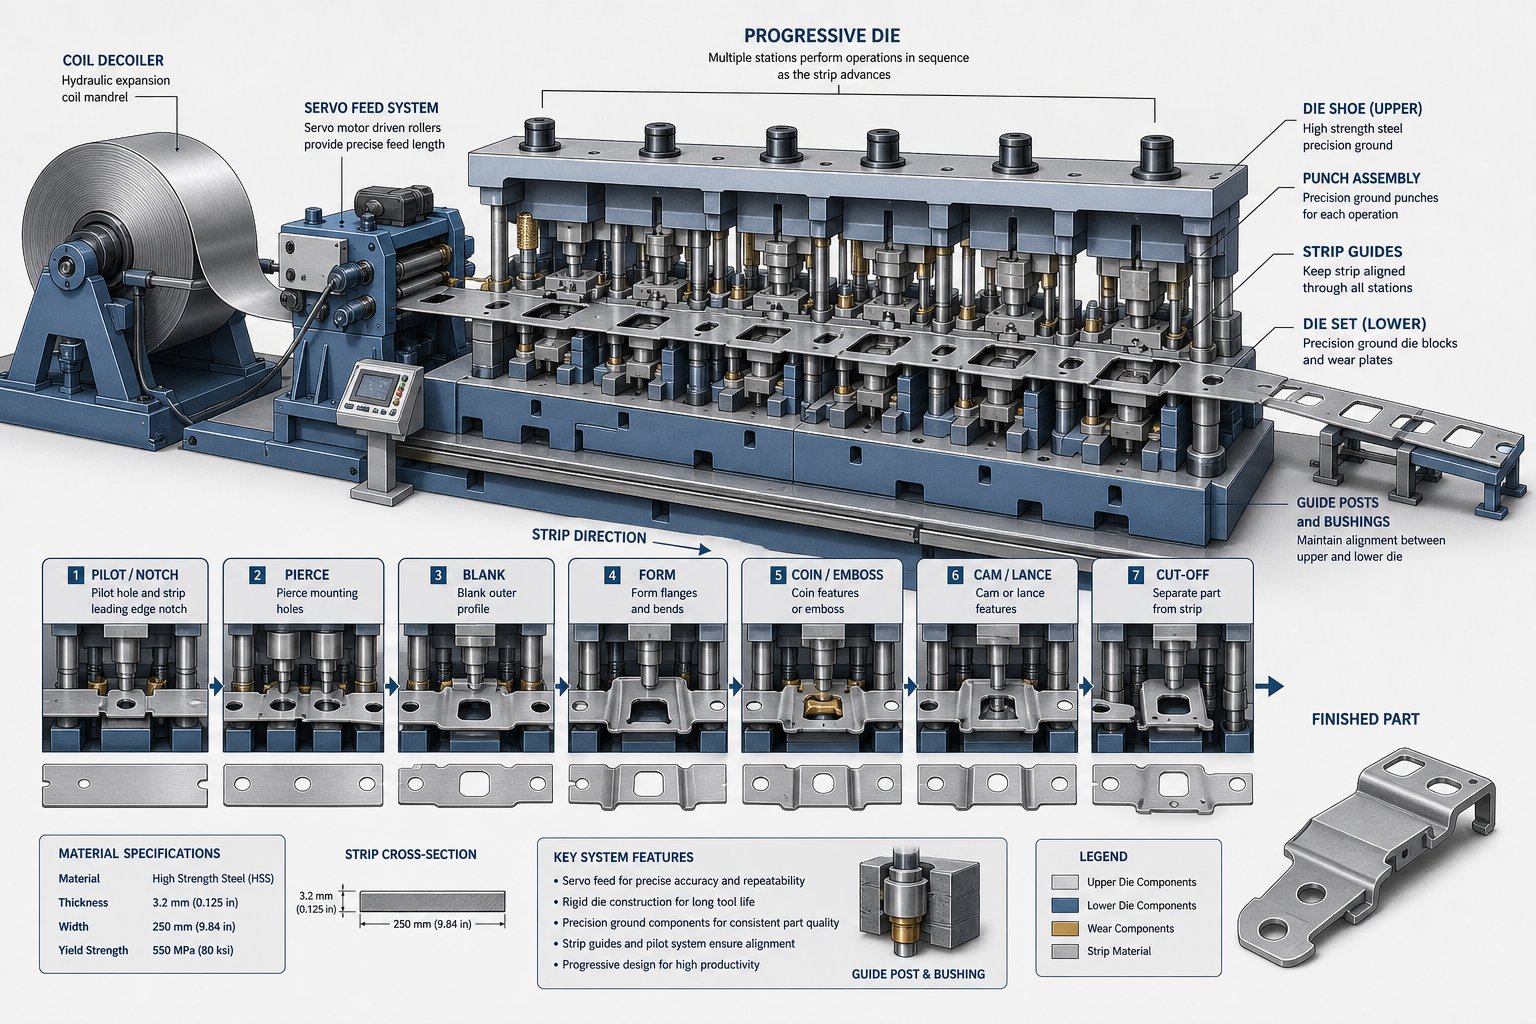
ڈائی اسٹیمپنگ بڑے حصوں کے لیے مختلف طریقے سے کیسے کام کرتی ہے۔
ٹولنگ کے اصول تبدیل نہیں ہوتے جب آپ مہر والے حصے کو بڑھاتے ہیں۔ جو تبدیلیاں آتی ہیں وہ یہ ہے کہ وہ اصول آپ کو تفصیلات کو نظر انداز کرنے پر کتنی پرتشدد سزا دیتے ہیں۔پروگریسو ڈائی میٹل اسٹیمپنگایک 6 انچ بریکٹ پر معاف کر رہا ہے. اسی عمل کی منطق کو 36 انچ کے ساختی جزو پر چلائیں، اور ہر فیڈ کی عدم مطابقت، ہر پٹی کا انحراف، ہر رجسٹریشن کی خرابی ایک بہت بڑے کینوس میں کئی گنا بڑھ جاتی ہے۔
بڑے پیمانے پر پیداواری طریقوں کے درمیان مکینیکل فرق کو سمجھنا علمی نہیں ہے۔ یہ اس بات کا تعین کرتا ہے کہ آیا کوئی حصہ بالکل بھی بنایا جا سکتا ہے، اور کیا معاشیات اس نقطہ نظر کا جواز پیش کرتی ہے۔
کس طرح پروگریسو ڈائز بڑے اجزاء کو ہینڈل کرتا ہے۔
پروگریسو میٹل اسٹیمپنگ تمام تشکیل دینے والے اسٹیشنوں کو ایک ہی ڈائی سیٹ پر جوڑتی ہے، جس میں ہر حصہ آخری کٹ آف اسٹیشن تک کیریئر کے ذریعے اصل پٹی سے جڑا رہتا ہے۔ بڑے حصوں کے لیے، یہ چیلنجوں کا ایک جھڑپ پیدا کرتا ہے جو چھوٹے کام کا کبھی سامنا نہیں ہوتا۔
پہلا مسئلہ پچ کا ہے۔ پچ وہ فاصلہ ہے جو پٹی کو ہر پریس اسٹروک کے درمیان آگے بڑھنا چاہیے، اور یہ فیڈ سمت میں حصے کی لمبائی سے براہ راست مساوی ہے۔ ایک حصہ جو فیڈ سمت میں 30 انچ کی پیمائش کرتا ہے اسے کم از کم 30 انچ پچ کی ضرورت ہوتی ہے، اس کے علاوہ جو بھی کیریئر مواد اسٹیشنوں کے درمیان پل کرتا ہے۔ اسے آٹھ یا دس بنانے والے اسٹیشنوں سے ضرب دیں، اور آپ 20 فٹ یا اس سے زیادہ پھیلی ہوئی ڈائی کو دیکھ رہے ہیں۔ جیسا کہFabricator کی ڈائی بیسکس سیریزنوٹ، پروگریسو ڈیز کے لیے تمام ضروری سٹیشنوں کی ضرورت ہوتی ہے جو ایک ہی کامن ڈائی سیٹ پر نصب ہوتے ہیں، فیڈ کے مستقل فاصلے کے لیے مقررہ اور ترتیب کے مطابق ہوتے ہیں۔ بڑے پیمانے پر، وہ واحد ڈائی سیٹ ایک بہت بڑا، درست-گراؤنڈ ٹول بن جاتا ہے۔
سٹرپ فیڈنگ مشکل کی ایک اور پرت متعارف کراتی ہے۔ بھاری کوائل اسٹاک، اکثر 36 سے 60 انچ چوڑا، زیادہ کھینچنے والی قوت اور طویل اسٹروک کی صلاحیت کے ساتھ سروو فیڈ سسٹم کی ضرورت ہوتی ہے۔ کنڈلی کا وزن تیزی سے چڑھتا ہے۔ معیاری بیرونی قطر پر 4 ملی میٹر اسٹیل کی 48-انچ-چوڑی کوائل آسانی سے 10,000 پاؤنڈ سے تجاوز کر سکتی ہے، جس سے بھاری-ڈیوٹی انکوائلرز، پاورڈ سٹریٹنرز، اور اس بڑے پیمانے پر انجنیئر کردہ فیڈ لائنز کا مطالبہ ہوتا ہے۔ طویل پیداوار کے دوران فیڈ کی درستگی میں کمی آتی ہے کیونکہ کوائل کا قطر کم ہوتا ہے اور کشیدگی میں تبدیلی آتی ہے، اس لیے فیڈ سسٹم کو ہزاروں چکروں میں پچ رواداری کو برقرار رکھنے کے لیے حقیقی وقت میں معاوضے کی ضرورت ہوتی ہے۔
رجسٹریشن تیسرا اہم عنصر ہے۔ بڑے حصوں کے لیے پروگریسو ڈیز ہر اسٹیشن پر پٹی کی پوزیشن کو مقفل کرنے کے لیے پہلے سے چھیدے ہوئے سوراخوں میں داخل کیے گئے پائلٹ پنوں کا استعمال کرتے ہیں۔ لیکن وسیع سٹرپس لیٹرل ڈرفٹ، ایج ویو، اور کیمبر کا زیادہ شکار ہیں۔ اگر پٹی 40-انچ چوڑائی میں چند ہزارویں بھی بڑھ جاتی ہے، تو بہاو والے اسٹیشنوں پر خصوصیت کے مقام پر مجموعی اثر حصوں کو برداشت سے باہر کر سکتا ہے۔ بڑے پائلٹ، سخت بشنگ فٹ، اور اضافی سائیڈ گائیڈ میکانزم ضروری ہو جاتے ہیں۔
نتیجہ؟ بڑے اجزاء کے لیے پروگریسو ڈائی اسٹیمپنگ سروسز کے لیے نہ صرف بڑے پریس کی ضرورت ہوتی ہے بلکہ ایک مکمل فیڈنگ اور گائیڈنس ایکو سسٹم کی ضرورت ہوتی ہے۔
ٹرانسفر اور ٹینڈم لائن متبادل
جب کسی حصے کی جیومیٹری کیریئر کی پٹی کے ساتھ منسلک رہنے کے لیے بہت بڑی ہو جاتی ہے، یا جب تشکیل کی ترتیب کے لیے اس حصے کو آپریشن کے درمیان گھمانے یا پلٹنے کی ضرورت ہوتی ہے، تو ٹرانسفر ڈائی اسٹیمپنگ آگے بڑھنے کا عملی راستہ بن جاتا ہے۔
منتقلی کے نظام کسی بھی پٹی کے مواد سے حصے کو دوگنا کرتے ہیں۔ انفرادی خالی جگہوں کو الگ کر دیا جاتا ہے، پہلے سٹیشن میں کھلایا جاتا ہے، اور پھر میکانکی طور پر مرنے سے مرنے کے لیے منتقل کر دیا جاتا ہے جو پکڑنے والی انگلیوں سے لیس ریلوں کا استعمال کرتے ہیں۔ کے مطابقمیٹل فارمنگ میگزین, ٹرانسفر پریس میں عام طور پر کم از کم دو کنیکٹنگ راڈز کے ساتھ سیدھے-فریم، 300 سے 3,000 ٹن تک ٹننج کی گنجائش، اور تمام اسٹیشنوں کو ایڈجسٹ کرنے کے لیے 275 انچ سے زیادہ لمبائی والے بولسٹرز ہوتے ہیں۔
دو-محور کی منتقلی کے نظام حصوں کو ایک اسٹیشن سے دوسرے اسٹیشن تک سلائیڈ کرتے ہیں۔ تین- محور نظام عمودی لفٹ کا اضافہ کرتے ہیں، پرزوں کو اٹھاتے ہیں اور انہیں قطعی طور پر پیرامیٹر گیجنگ حدود میں رکھتے ہیں۔ وہ تیسرا محور گہرے-بڑے پرزوں، خولوں، اور اجزاء کے لیے اہم ہے جنہیں آپریشنز کے درمیان دوبارہ جگہ کی ضرورت ہوتی ہے۔ جیسا کہ اسٹینڈرڈ ڈائی انٹرنیشنل وضاحت کرتا ہے، ٹرانسفر ڈائی اسٹیمپنگ حصوں کو آزاد حالت میں مختلف زاویوں پر ہیرا پھیری کرنے کی اجازت دیتی ہے، کٹ آؤٹ، پسلیوں اور تھریڈنگ جیسے کاموں کو قابل بناتی ہے جو ترقی پسند ڈیز بڑی جیومیٹری پر حاصل نہیں کر سکتے۔
ٹینڈم پریس لائنز اس ماڈیولریٹی کو مزید آگے لے جاتی ہیں۔ ایک سلائیڈ کے نیچے ایک سے زیادہ اسٹیشنوں کے بجائے، ایک ٹینڈم لائن ہر ڈائی آپریشن کے لیے ایک الگ پریس کا استعمال کرتی ہے، عام طور پر چار سے چھ پریس ترتیب سے ترتیب دیے جاتے ہیں۔ لیڈ پریس بنیادی قرعہ اندازی کو ہینڈل کرتی ہے، جبکہ پیروکار پریس تراشنے، چھیدنے، موڑنے، اور سٹرائیک آپریشنز انجام دیتے ہیں۔ یہ کنفیگریشن ایک ہی فریم میں ہینڈل کرنے کے لیے ٹرانسفر پریس کے لیے بہت بڑے یا بہت زیادہ ہندسی پیچیدہ حصوں کے لیے موزوں ہے۔
ٹینڈم لائنیں بڑے آٹوموٹیو پینلز اور ساختی اجزاء کے لیے پروگریسو ڈائی میٹل اسٹیمپنگ سروسز کی اوپری باؤنڈری کی نمائندگی کرتی ہیں۔ سب سے بڑی تنصیبات میں 4,500 بائی 2,500 ملی میٹر یا اس سے زیادہ کے بولسٹر ڈائمینشنز ہیں، جس میں لیڈ پریسز 2,000 ٹن سے زیادہ ہیں۔ اسٹروک کی شرح معیاری مکینیکل ڈرائیوز پر 6 سٹروک فی منٹ سے لے کر 18 یا اس سے زیادہ اسٹروک فی منٹ تک ہوتی ہے جو مسلسل آپریشن موڈ میں سروومی مکینیکل پریس کا استعمال کرتے ہیں۔
کچھ سہولیات مشترکہ پریس لائنیں چلاتی ہیں جو تیز رفتاری پر معیاری پروگریسو پریس کے طور پر، کم رفتار پر ٹرانسفر پریس کے طور پر، یا ایک ہائبرڈ کے طور پر کام کر سکتی ہیں: پہلے کئی اسٹیشنوں کے لیے ترقی پسند، پھر پٹی سے پرزے کٹوانے اور بعد کے ڈائی اسٹیشنوں میں منتقل کرنے کے لیے۔ یہ لچک اس وقت اہمیت رکھتی ہے جب کسی ایک سہولت کو ہر ایک کے لیے الگ الگ لائنیں وقف کیے بغیر بڑے-حصوں کے جیومیٹریوں کا مرکب تیار کرنے کی ضرورت ہوتی ہے۔
یہاں یہ ہے کہ چار بنیادی نقطہ نظر بڑے-فارمیٹ کے کام کے لیے کس طرح موازنہ کرتے ہیں:
| طریقہ | زیادہ سے زیادہ پارٹ سائز رینج | جیومیٹری کی مثالی اقسام | پیداوار کی رفتار | ٹولنگ کی پیچیدگی |
|---|---|---|---|---|
| ترقی پسند مرنا | ~36 انچ تک (پٹی کی چوڑائی اور پریس بیڈ سے محدود) | ایک ہوائی جہاز میں خصوصیات کے ساتھ فلیٹ یا اتلی-تشکیل شدہ حصے | اعلی (چھوٹے حصوں کے لیے 1,500 سٹروک/منٹ تک؛ بڑے کے لیے 7-30) | ایک ڈائی سیٹ پر تمام اسٹیشن ہائی - |
| ٹرانسفر ڈائی | ~60+ انچ تک (بولسٹر کی لمبائی سے محدود) | گہرے ڈرا، خول، محوری ہموار حصے، کثیر-زاویہ تشکیل | اعتدال پسند (6-18 سٹروک/منٹ) | اعتدال پسند - انفرادی اسٹیشن ڈیز پلس ٹرانسفر میکانزم |
| کمپاؤنڈ ڈائی | ~24 انچ تک۔ (سنگل-اسٹروک کی حد) | فلیٹ خالی جگہیں جن میں بیک وقت کٹنا اور ایک ہی جھٹکے میں فارم بنانا ہوتا ہے۔ | ہائی (سنگل اسٹروک حصہ مکمل کرتا ہے) | کم سے اعتدال پسند - ایک ڈائی، ایک آپریشن سیٹ |
| ٹینڈم لائن | 60+ انچ (فی آپریشن الگ پریس) | بڑے آٹوموٹو پینلز، گہرے ساختی اجزاء، پیچیدہ ملٹی-آپریشن پارٹس | کم سے اعتدال پسند (6-18 سٹروک/منٹ) | کم فی ڈائی، ہائی سسٹم-لیول (4-6 پریس کوآرڈینیٹڈ) |
ان طریقوں کے درمیان انتخاب خالصتاً تکنیکی نہیں ہے۔ پیداوار کا حجم، جزوی پیچیدگی، اور پریس کی دستیاب صلاحیت سبھی میں وزن ہے۔ ایک ترقی پسند نقطہ نظر ایک دیئے گئے بڑے حصے کے لیے جسمانی طور پر ممکن ہو سکتا ہے، لیکن اگر اس کے لیے 2,400-ٹن دبانے والے 240 انچ بیڈ کی ضرورت ہو جو آپ کے سپلائر کے پاس نہیں ہے، تو منتقلی یا ٹینڈم متبادل حقیقی دنیا کا جواب بن جاتا ہے۔
فزیکل فزیبلٹی اور عملی رکاوٹ کا یہ انقطاع بالکل وہی ہے جہاں عمل کے انتخاب کے فیصلے کیے جاتے ہیں، اور جہاں غلط راستے کا انتخاب کرنے میں کئی مہینوں کی ٹولنگ لیڈ ٹائم اور سیکڑوں ہزاروں کا سرمایہ خرچ ہوتا ہے۔
پارٹ سائز کے لحاظ سے صحیح ڈائی سٹیمپنگ کا طریقہ منتخب کرنا
یہ جاننا کہ ہر عمل کیا کرسکتا ہے صرف آدھا مسئلہ ہے۔ مشکل سوال: آپ کو اپنے مخصوص حصے کے لیے اصل میں کون سا استعمال کرنا چاہیے؟ جب آپ بڑے حصوں کے لیے ڈائی اسٹیمپنگ سروس کا جائزہ لے رہے ہیں، تو انتخاب کی منطق کوئی سادہ فلو چارٹ نہیں ہے۔ یہ ایک ترتیب وار خاتمے کا عمل ہے جہاں معاشیات کو ووٹ ملنے سے پہلے طبیعیات آپشنز کو ویٹو کر دیتی ہے۔
بڑے سٹیمپنگ کے لیے عمل کے انتخاب کا معیار
حصہ خود سے شروع کریں۔ دستیاب پریس بیڈ ایریا کی نسبت اس کا نقشہ پہلا گیٹ ہے۔ اگر حصہ کا تخمینہ شدہ رقبہ (بشمول ترقی پسند کام کے لیے کیریئر پٹی مارجن) پریس بیڈ کی گنجائش سے زیادہ ہے، تو یہ طریقہ میز سے باہر ہے۔ ہوشیار ڈائی ڈیزائن کی کوئی مقدار اس رکاوٹ کو تبدیل نہیں کرتی ہے۔
ڈرا ڈیپتھ اگلا فلٹر ہے۔ خالی قطر کے 25% سے نیچے کی اتلی شکلیں اکثر پروگریسو ڈائی میں کیریئر کی پٹی پر رہ سکتی ہیں۔ ڈیپ ڈرا، 1:1 گہرائی-سے-قطر کے تناسب تک پہنچنے والی کوئی بھی چیز، عام طور پر خالی جگہ کو آزادانہ طور پر منتقل کرنے کی ضرورت ہوتی ہے۔ یعنی ٹرانسفر سٹیمپنگ۔ کثیر- محور موڑنے والے پیچیدہ فلینجز اس کو مرکب کرتے ہیں۔ ہر اضافی تشکیل دینے والا محور ایک اسٹیشن کا اضافہ کرتا ہے، پچ کو بڑھاتا ہے، اور آپریشنز کے درمیان زیادہ درست خالی پوزیشننگ کا مطالبہ کرتا ہے۔
رواداری اسٹیک-بڑے پیمانے پر مختلف طریقے سے برتاؤ کرتا ہے۔ کمپیکٹ پرزوں کے لیے درست ڈائی اسٹیمپنگ میں، 4-انچ کے طول و عرض میں +/-0.05mm کو پکڑنا معمول کی بات ہے۔ اسی رواداری کی ضرورت کو ایک بڑے سٹیمپنگ پر 30 انچ کے طول و عرض تک پیمانہ کریں، اور آپ ڈائی کے تھرمل توسیع، پریس فریم کے لچکدار انحراف، اور سٹرپ رجسٹریشن ڈرفٹ کا بیک وقت مقابلہ کر رہے ہیں۔ بڑے فارمیٹ میں اعلی درستگی والی دھات کی سٹیمپنگ نہ صرف بہتر ٹولنگ بلکہ سخت پریس، درجہ حرارت پر قابو پانے والے ماحول اور حقیقی وقت کی نگرانی کا مطالبہ کرتی ہے۔
جیومیٹری کی رکاوٹیں سائز کے ساتھ ان طریقوں سے تعامل کرتی ہیں جو اختیارات کو تیزی سے ختم کرتی ہیں۔ انڈر کٹس والے حصے کے لیے کیم-ایکچویٹڈ سائیڈ ایکشنز کی ضرورت ہوتی ہے۔ 40-انچ کے حصے پر، وہ کیم یونٹ بڑے ہو جاتے ہیں، جو پہلے سے بڑے سائز کے ڈائی میں وزن اور پیچیدگی کا اضافہ کرتے ہیں۔ ایک حصہ جس میں ڈری ہوئی دیوار میں گہرا ڈرا اور درست چھید والی خصوصیات دونوں کی ضرورت ہوتی ہے اس کے لیے قرعہ اندازی ٹرانسفر لائن پر ہونے کی ضرورت پڑ سکتی ہے اور چھیدنے کو سیکنڈری پریزین ڈائی اور سٹیمپنگ آپریشن میں ہونا چاہیے۔ یہ نظریاتی ایج کیسز نہیں ہیں۔ وہ بڑے ساختی اجزاء میں عام منظرنامے ہیں۔
اکنامکس پر عمل کرنے کے لیے حجم کی ضروریات سے مماثل
جسمانی فزیبلٹی آپ کے اختیارات کو کم کرتی ہے۔ حجم اس بات کا تعین کرتا ہے کہ کون سا زندہ رہنے والا آپشن مالی معنی رکھتا ہے۔
پروگریسو ڈیز زیادہ حجم کے حق میں ہیں کیونکہ ان کے ٹولنگ کی لاگت بہت زیادہ ہے لیکن ان کے سائیکل کا وقت تیز ہے۔ بڑے حصوں کے لیے، اگرچہ، پریس ٹنیج کی ضرورت سرمایہ کی لاگت کو اور بھی بڑھا دیتی ہے۔ ساختی بریکٹ کے لیے آپ کو 1,200-ٹن پریس کی ضرورت ہو سکتی ہے۔ اگر آپ کا سالانہ حجم صرف 50,000 ٹکڑوں کا ہے، تو امورٹائزیشن ریاضی کبھی کام نہیں کر سکتا۔ ٹرانسفر ڈیز، ان کی کم فی اسٹیشن ٹولنگ لاگت اور موجودہ آلات پر چلنے کی صلاحیت کے ساتھ، درمیانے حجم کے بڑے اجزاء کے لیے زیادہ عملی ہو سکتا ہے، چاہے فی ٹکڑا سائیکل کا وقت سست ہو۔
اسکیل پر اعلیٰ-پریزین سٹیمپنگ ایک تناؤ پیدا کرتی ہے: سخت رواداری کو مزید تشکیل دینے والے اسٹیشنوں کی ضرورت ہوتی ہے، جس سے ڈائی لینتھ اور پریس کی ضروریات میں اضافہ ہوتا ہے، جو لاگت کو بڑھاتا ہے، جس سے وقفہ-بھی بڑھ جاتا ہے۔ انجینئرز کو ایمانداری سے اس بات کا جائزہ لینے کی ضرورت ہے کہ آیا پرنٹ پر ہر رواداری عملی طور پر ضروری ہے، یا مزید اقتصادی عمل کے راستے کھولنے کے لیے کچھ جہتوں میں نرمی کی جا سکتی ہے۔
بڑے حصوں کے لیے عمل کا انتخاب سب سے پہلے فزیکل فزیبلٹی سے ہوتا ہے: کیا اس حصے کو اس طرح بنایا جا سکتا ہے؟ اس سوال کے جواب کے بعد ہی معاشیات گفتگو میں داخل ہوتی ہے: کیا اسے اس حجم میں اس طرح بنایا جائے؟
یہاں ترتیب وار تشخیص ہے جس کی پیروی ہر انجینئر کو بڑے سٹیمپنگ کے لیے عمل کا انتخاب کرتے وقت کرنا چاہیے:
- دستیاب پریس بیڈ کے طول و عرض کے خلاف حصے کے نشانات کا نقشہ بنائیں، بشمول ترقی پسند نقطہ نظر کے لیے پٹی مارجن
- قرعہ اندازی کی گہرائی کا اندازہ لگائیں اور اس بات کا تعین کریں کہ آیا یہ حصہ تشکیل کے دوران کیریئر کی پٹی سے منسلک رہ سکتا ہے۔
- اسٹیشن کی گنتی کا اندازہ لگانے کے لیے مطلوبہ تشکیل، چھیدنے، اور تراشنے کے عمل کی تعداد شمار کریں۔
- پارٹ سائز کے لحاظ سے رواداری کے تقاضوں کا اندازہ کریں، ان خصوصیات کی نشاندہی کرتے ہوئے جو اعلی-پریزین سٹیمپنگ کا مطالبہ کرتے ہیں بمقابلہ آرام دہ حدوں کے ساتھ
- جیومیٹری کی رکاوٹوں کی شناخت کریں (انڈر کٹس، ملٹی-ایکسس موڑ، سائیڈ ایکشنز) جو مخصوص عمل کی اقسام کو ختم کرتے ہیں
- مواد، موٹائی، اور کل کٹ/فارم کے دائرے کی بنیاد پر ٹننج کی ضروریات کا حساب لگائیں۔
- متوقع سالانہ حجم اور ٹارگٹ پیس قیمت کے مقابلے زندہ رہنے کے قابل عمل طریقوں کا موازنہ کریں۔
- ثانوی کارروائیوں میں فیکٹر، چاہے پوسٹ-اسٹیمپنگ کے عمل جیسے مشینی یا ویلڈنگ زیادہ پیچیدہ ڈائی کی ضرورت کو پورا کرتی ہے
جب تک آپ ساتویں مرحلے پر پہنچیں گے، طبیعیات پہلے ہی زیادہ تر فیصلہ کر چکی ہے۔ قابل عمل طریقوں کے درمیان باقی انتخاب وہ ہے جہاں پروڈکشن کا حجم، ٹولنگ بجٹ، اور ٹائم لائن کی رکاوٹیں آگے بڑھنے کے حتمی راستے کا تعین کرتی ہیں۔ اور یہ حتمی راستہ براہ راست شکل دیتا ہے کہ مواد آپ کے حصے کے پورے پیمانے پر دباؤ کے تحت کیسے برتاؤ کرے گا۔
بڑے-اسکیل سٹیمپنگ کے لیے مواد کا برتاؤ اور انتخاب
ہلکے سٹیل سے کٹا ہوا 6 انچ بریکٹ اناج کی سمت کے بارے میں زیادہ پرواہ نہیں کرتا ہے۔ ایک ہی کنڈلی سے کاٹا گیا 40 انچ کا ساختی پینل؟ یہ شدت سے پرواہ کرتا ہے۔ مادی رویہ جو چھوٹے پیمانے پر نہ ہونے کے برابر ہے وہ غالب ناکامی کا موڈ بن جاتا ہے جب جزوی طول و عرض رولڈ دھات کے دو یا تین فٹ تک پھیل جاتا ہے۔ وہی کھوٹ، وہی موٹائی، وہی سپلائر، لیکن طبیعیات بدل جاتی ہے کیونکہ فاصلہ اس شیٹ میں پکی ہوئی رولنگ مل کے ہر انیسوٹروپک نرالا کو بڑھا دیتا ہے۔
یہ وہ جگہ ہے جہاں بڑے حصوں کے لیے ڈائی اسٹیمپنگ سروسز کے بارے میں زیادہ تر بحثیں خاموش ہو جاتی ہیں۔ سپلائی کرنے والے مواد کی فہرست بناتے ہیں جو وہ چلا سکتے ہیں۔ وہ شاذ و نادر ہی اس بات کی وضاحت کرتے ہیں کہ وہ مواد پیمانے پر مختلف طریقے سے کیوں برتاؤ کرتے ہیں، یا غلط گریڈ کا انتخاب اسکریپ کی شرحوں میں کیسے جھڑپ کرتا ہے جو آپ کی پیداواری معاشیات کو تباہ کر دیتا ہے۔
بڑے خالی جگہوں پر اناج کی سمت اور کنارے کا معیار
شیٹ میٹل کی ہر کنڈلی رولنگ کے عمل سے ایک دشاتمک فنگر پرنٹ رکھتی ہے۔ جیسا کہFabricator وضاحت کرتا ہے۔, رولنگ پلاسٹک کی بلک اخترتی کو متعارف کراتی ہے جو کرسٹل کے دانے کو لمبا اور گھماتا ہے، جس سے انیسوٹروپی پیدا ہوتی ہے: مکینیکل خصوصیات جو آپ کی پیمائش کی سمت کی بنیاد پر مختلف ہوتی ہیں۔ r- ویلیو، ٹینسائل ٹیسٹنگ کے دوران چوڑائی کے تناؤ اور موٹائی کے تناؤ کا تناسب، اس دشاتمک طرز عمل کی مقدار درست کرتا ہے۔ جب r-کی قدریں رولنگ سمت، ٹرانسورس ڈائریکشن، اور رولنگ سے 45 ڈگری کے درمیان نمایاں طور پر مختلف ہوتی ہیں، تو مواد پتلا، شکن، اور اسپرنگ واپس مختلف ہو جائے گا اس پر منحصر ہے کہ آپ کا خالی کنڈلی کی نسبت کس طرح پر مبنی ہے۔
ایک چھوٹے سے حصے پر، آپ شاید کبھی محسوس نہیں کریں گے. ایک بڑے خالی جگہ پر، انیسوٹروپی ناگزیر ہو جاتی ہے۔ 36 اس پورے کنارے کے ساتھ، مواد کا کرسٹل ڈھانچہ مونڈنے کے عمل کے لیے ایک مستقل رخ پیش کرتا ہے۔ کنارے کا معیار، یعنی کلین شیئر زون کا فریکچر زون اور گڑ کی اونچائی کا تناسب، نسبتاً یکساں رہتا ہے۔ اسی کٹ کو 90 ڈگری گھمائیں، اور آپ اناج کے ساتھ کٹائی کر رہے ہیں۔ کنارے کا کردار بدل جاتا ہے۔ گڑ کی اونچائی میں اضافہ، رول اوور کی گہرائی میں تبدیلی، اور فریکچر زون کھردرا ہو جاتا ہے۔ بڑے حصے کو خالی کرنے کی مخصوص قینچ لائنوں پر، یہ فرق کٹ کے ایک سرے سے دوسرے سرے تک قابل پیمائش معیار کی مختلف حالتوں میں مل جاتے ہیں، خاص طور پر ان کٹوں پر جو متعدد دانوں کی سمتوں میں آرک ہوتے ہیں۔
بڑی سطحوں پر فارمیبلٹی وہ جگہ ہے جہاں انیسوٹروپی سب سے زیادہ متاثر ہوتی ہے۔ وسیع پٹی اسٹاک چلانے والے سٹیل پروگریسو سٹیمپنگ آپریشنز میں، تشکیل دینے والے سٹیشنوں میں ایسے مواد کو ایڈجسٹ کرنا چاہیے جو ایک سمت سے دوسری سمت میں زیادہ آسانی سے بہتا ہو۔ 30 انچ تک پھیلا ہوا ڈرا آپریشن اپنی سطح پر غیر مساوی طور پر پتلا ہو جائے گا اگر خالی کی r- ویلیو پروفائل کو ڈائی جیومیٹری میں شمار نہیں کیا جاتا ہے۔ نتیجہ: کچھ زونوں میں مقامی طور پر پتلا ہونا، دوسروں میں جھریاں پڑنا، اور دیوار کی متضاد موٹائی جو معائنہ میں ناکام ہو جاتی ہے۔
بلینکنگ کے دوران فلیٹنیس کنٹرول ایک اور چیلنج کا اضافہ کرتا ہے۔ بڑی چادریں کوائل سیٹ، کراسبو، اور کنارے کی لہر سے بقایا تناؤ کے نمونوں کا شکار ہیں۔ جب آپ پٹی سے ایک بڑے خالی کو کترتے ہیں، تو وہ اندرونی دباؤ دوبارہ تقسیم ہو جاتے ہیں۔ 48-انچ خالی جگہ 0.030 انچ یا اس سے زیادہ کمان کی نمائش کر سکتی ہے جو اس وقت نظر نہیں آتی تھی جب مواد کوائل کی شکل میں روکا گیا تھا۔ ایلومینیم پروگریسو اسٹیمپنگ کے لیے، یہ مسئلہ شدت اختیار کرتا ہے کیونکہ ایلومینیم کا نچلا لچکدار ماڈیولس کا مطلب ہے کہ بقایا تناؤ متناسب طور پر زیادہ بگاڑ پیدا کرتے ہیں۔ بلیننگ سے پہلے لیولنگ میں مدد ملتی ہے، لیکن لیولر کا سائز پٹی کی چوڑائی کے لیے ہونا چاہیے، اور اوور لیولنگ کام کی سختی کو متعارف کراتی ہے جو نیچے کی طرف فارمیبلٹی کو کم کرتی ہے۔
بڑے-پارٹ سٹیمپنگ کے لیے میٹریل گریڈ کا انتخاب
ایک بڑے مہر والے اجزاء کے لیے صحیح مرکب کا انتخاب صرف طاقت اور قیمت کے بارے میں نہیں ہے۔ یہ اس بات کے بارے میں ہے کہ یہ مواد انچوں میں نہیں بلکہ پاؤں میں ماپا جانے والی تشکیل کی سطح پر کیسے برتاؤ کرے گا۔ ہر مادی خاندان مختلف تجارت-پیمانے پر پیش کرتا ہے۔
کاربن اسٹیل پروگریسو اسٹیمپنگ بڑے-پارٹ ایپلی کیشنز کی وسیع ترین رینج کا احاطہ کرتی ہے۔ 1008 اور 1010 جیسے ہلکے اسٹیلز بڑی قرعہ اندازی میں بہترین فارمیبلٹی اور قابل پیشن گوئی برتاؤ پیش کرتے ہیں۔ HSLA گریڈز (340, 420, 550 MPa کلاسز) موٹائی میں کمی کے ذریعے وزن کی بچت فراہم کرتے ہیں لیکن نمایاں طور پر زیادہ اسپرنگ بیک کی نمائش کرتے ہیں۔ دوہری-فیز اسٹیلز (DP590, DP780) مناسب طوالت کے ساتھ اعلی طاقت کو جوڑتے ہیں، لیکن ان کا کام-سخت کرنے والا رویہ انہیں طویل فارمنگ پاسز پر غیر متوقع بنا دیتا ہے۔ طاقت کا درجہ جتنا زیادہ ہوگا، ڈائی ڈیزائن میں زیادہ جارحانہ انداز میں اسپرنگ بیک کی تلافی ہونی چاہیے۔
ایلومینیم مرکب ایک مختلف مسئلہ سیٹ پیش کرتے ہیں۔ 5000 سیریز، خاص طور پر سٹیمپنگ-گریڈ 5754 اور وسیع پیمانے پر استعمال ہونے والا 5052، ساختی پینلز کے لیے اچھی تشکیل اور سنکنرن مزاحمت فراہم کرتا ہے۔ تاہم، ایلومینیم کا رحجان لوڈرز بینڈ کی تشکیل کی طرف ہے (اسٹریچر کے سٹریچر کے نشانات) بڑی ڈرا سطحوں پر محتاط خالی ہولڈر پریشر ٹیوننگ کی ضرورت ہے۔ 6000 سیریز کے الائے جیسے 6061 زیادہ طاقت پیش کرتے ہیں لیکن حل ہیٹ ٹریٹمنٹ اور عمر کی سختی کی ضرورت ہوتی ہے، جس سے پیداوار کی ترتیب پیچیدہ ہوتی ہے۔ بڑے حصوں کے لیے ایلومینیم پروگریسو سٹیمپنگ سٹیل کے مقابلے میں سخت ڈائی کلیئرنس کا مطالبہ کرتی ہے کیونکہ ایلومینیم ٹولنگ کی سطحوں کے خلاف زیادہ آسانی سے گرتا ہے، اور رابطے کے علاقے کے ساتھ گیلنگ کا رجحان بڑھتا ہے۔
سٹینلیس سٹیل اعلیٰ کام-مساوات میں سختی کی شرح لاتے ہیں۔ 304 اور 316 جیسے Austenitic درجات تشکیل کے دوران تیزی سے سخت ہو جاتے ہیں، یعنی حتمی تشکیل دینے والے سٹیشن کو مکمل کرنے کے لیے درکار قوت پہلے سے ڈرامائی طور پر زیادہ ہو سکتی ہے۔ بڑے اجزاء کے لیے سٹینلیس سٹیل پروگریسو سٹیمپنگ میں، اس پروگریسو سختی کا مطلب ہے کہ ٹننج کے حسابات کو تمام سٹیشنوں پر مجموعی کام کی سختی کا حساب دینا چاہیے، نہ صرف کسی ایک سٹیشن پر فوری قوت۔ فیریٹک سٹینلیس گریڈ (409, 430) ایپلی کیشنز کے لیے کم کام سخت اور بہتر فارمیبلٹی پیش کرتے ہیں جہاں سنکنرن مزاحمت کا معاملہ ہوتا ہے لیکن انتہائی نرمی کم اہم ہوتی ہے۔
کاپر پروگریسو سٹیمپنگ اور براس پروگریسو سٹیمپنگ بڑے-حصے کے کام میں ایک تنگ جگہ پر قبضہ کرتے ہیں، عام طور پر الیکٹریکل بس بارز، ہیٹ ایکسچینجر پلیٹس، اور RF شیلڈنگ انکلوژرز تک محدود ہوتے ہیں جہاں چالکتا یا تھرمل خصوصیات زیادہ قیمت کے باوجود مادی انتخاب کو آگے بڑھاتی ہیں۔
| مادی خاندان | عام موٹائی کی حد (بڑے حصے) | فارمیبلٹی ریٹنگ | اسپرنگ بیک کی شدت | عام بڑی-پارٹ ایپلی کیشنز |
|---|---|---|---|---|
| ہلکا سٹیل (1008/1010) | 1.0 - 6.0 ملی میٹر | بہترین | کم | ساختی خطوط وحدانی، چیسس کے اجزاء، باڑوں |
| HSLA اسٹیل (340-550 MPa) | 1.2 - 5.0 ملی میٹر | اچھا | اعتدال سے اعلیٰ | آٹوموٹو فریم ریلز، کراس ممبران، کمک |
| دوہری-فیز اسٹیل (DP590-DP780) | 1.0 - 3.5 ملی میٹر | اعتدال پسند | اعلی | کریش-نازک آٹوموٹو ڈھانچے، B-ستون |
| ایلومینیم 5052/5754 | 1.0 - 4.0 ملی میٹر | اچھا | اعتدال پسند | باڈی پینلز، ہیٹ شیلڈز، سمندری اجزاء |
| ایلومینیم 6061 | 1.5 - 6.0 ملی میٹر | اعتدال پسند | اعتدال سے اعلیٰ | ساختی فریم، ایرو اسپیس بریکٹ (پوسٹ-گرمی-علاج) |
| سٹینلیس 304/316 | 0.8 - 4.0 ملی میٹر | اچھا (لیکن اعلی کام سخت) | اعلی | کھانے کے سازوسامان کے پینلز، آرکیٹیکچرل کلیڈنگ، میڈیکل ہاؤسنگز |
| سٹینلیس 409/430 (فیریٹک) | 1.0 - 3.0 ملی میٹر | اچھا | اعتدال پسند | اخراج کے اجزاء، آلات کے پینل |
| تانبا/پیتل | 0.5 - 3.0 ملی میٹر | بہترین | کم سے اعتدال پسند | بس بارز، ہیٹ ایکسچینجرز، آر ایف شیلڈنگ |
اسپرنگ بیک معاوضہ وہ جگہ ہے جہاں مواد کا انتخاب اور حصے کا سائز سب سے زیادہ تکلیف دہ طور پر ٹکرا جاتا ہے۔ ایک چھوٹے سے حصے پر، آپ کچھ ڈگریوں سے زیادہ موڑتے ہیں اور اسے مکمل کہتے ہیں۔ DP780 سٹیل سے بننے والے 30-انچ فلینج پر، اسپرنگ بیک کی شدت 8 سے 12 ڈگری سے زیادہ ہو سکتی ہے، اور یہ موڑ کی لمبائی میں مقامی موٹائی کے تغیر، رگڑ اور درجہ حرارت کی بنیاد پر مختلف ہوتی ہے۔ اس کی تلافی کے لیے ڈائی جیومیٹری کی ضرورت ہوتی ہے جو جان بوجھ کر حصہ بناتی ہے، پھر اسے واپس برائے نام پر لانے کے لیے لچکدار بحالی پر انحصار کرتی ہے۔ موڑ کی لکیر جتنی لمبی ہوگی، اس لائن کے ساتھ اتنے ہی زیادہ پوائنٹس ہیں جہاں اسپرنگ بیک کا رویہ پیشین گوئی سے ہٹ جاتا ہے۔ اعلی طاقت والے مواد اس غیر خطوط کو بڑھا دیتے ہیں، اور بڑے حصے اس امپلیفیکیشن کو اپنے اظہار کے لیے مزید گنجائش دیتے ہیں۔
یہ بالکل وہی ہے جہاں محدود عنصر تجزیہ (FEA) ناقابل -مذاکرات بن جاتا ہے۔ جیسا کہکیزائٹ کا شیٹ میٹل بنانے کا سمولیشن کا تجزیہوضاحت کرتا ہے، FEA-کی بنیاد پر ورچوئل ڈائی ٹرآؤٹس کسی بھی فزیکل ٹولنگ کی تعمیر سے پہلے اسپرنگ بیک، جھریوں، پتلا ہونے اور اسپلٹ کی پیشین گوئی کر سکتے ہیں۔ تخروپن مادی خصوصیات، ٹول جیومیٹری، اور عمل کے پیرامیٹرز جیسے خالی ہولڈر فورس اور چکنا کے درمیان تعامل کو پکڑتا ہے۔ بڑے-فارمیٹ کے لیے دسیوں یا لاکھوں ڈالر کی لاگت آتی ہے، پتلی ہونے والی ناکامی یا جھریوں کی خرابی کو پکڑنا عملی طور پر مہینوں کے دوبارہ کام کو بچاتا ہے۔
نقلی درستگی کا انحصار صحیح مادی ڈیٹا کو داخل کرنے پر ہے۔ عام ہینڈ بک کی قدریں اسے بڑے-حصے کے کام کے لیے نہیں کٹائیں گی۔ آپ کو مخصوص کوائل لاٹ سے اصل ٹینسائل ٹیسٹ ڈیٹا کی ضرورت ہے، بشمول r-کی قدریں 0، 45، اور 90 ڈگری پر رولنگ سمت تک۔ جتنا زیادہ مادی ڈیٹا آپ FEA ماڈل کو فیڈ کرتے ہیں، اتنا ہی قابل اعتماد طریقے سے یہ پیش گوئی کرتا ہے کہ کیا ہوتا ہے جب وہ 42 انچ خالی ڈرا پنچ سے ٹکرا جاتا ہے اور دھات اس سطح کے ایک بڑے حصے میں بہنا شروع ہو جاتی ہے جس سے شیٹ میں ہر چھپی ہوئی عدم مطابقت کو بے نقاب کیا جا سکے۔
پیمانے پر مادی سلوک کوئی ثانوی غور نہیں ہے۔ یہ متغیر ہے جو اس بات کا تعین کرتا ہے کہ آیا آپ کا ڈائی پرزے تیار کرتا ہے یا سکریپ۔ اور اس مواد کو شکل میں دھکیلنے کے لیے درکار قوتیں، ایک بڑے جز کی مکمل جیومیٹری میں، اس بات کی وضاحت کرتی ہیں کہ آپ کو اصل میں کس پریس صلاحیت کی ضرورت ہے۔
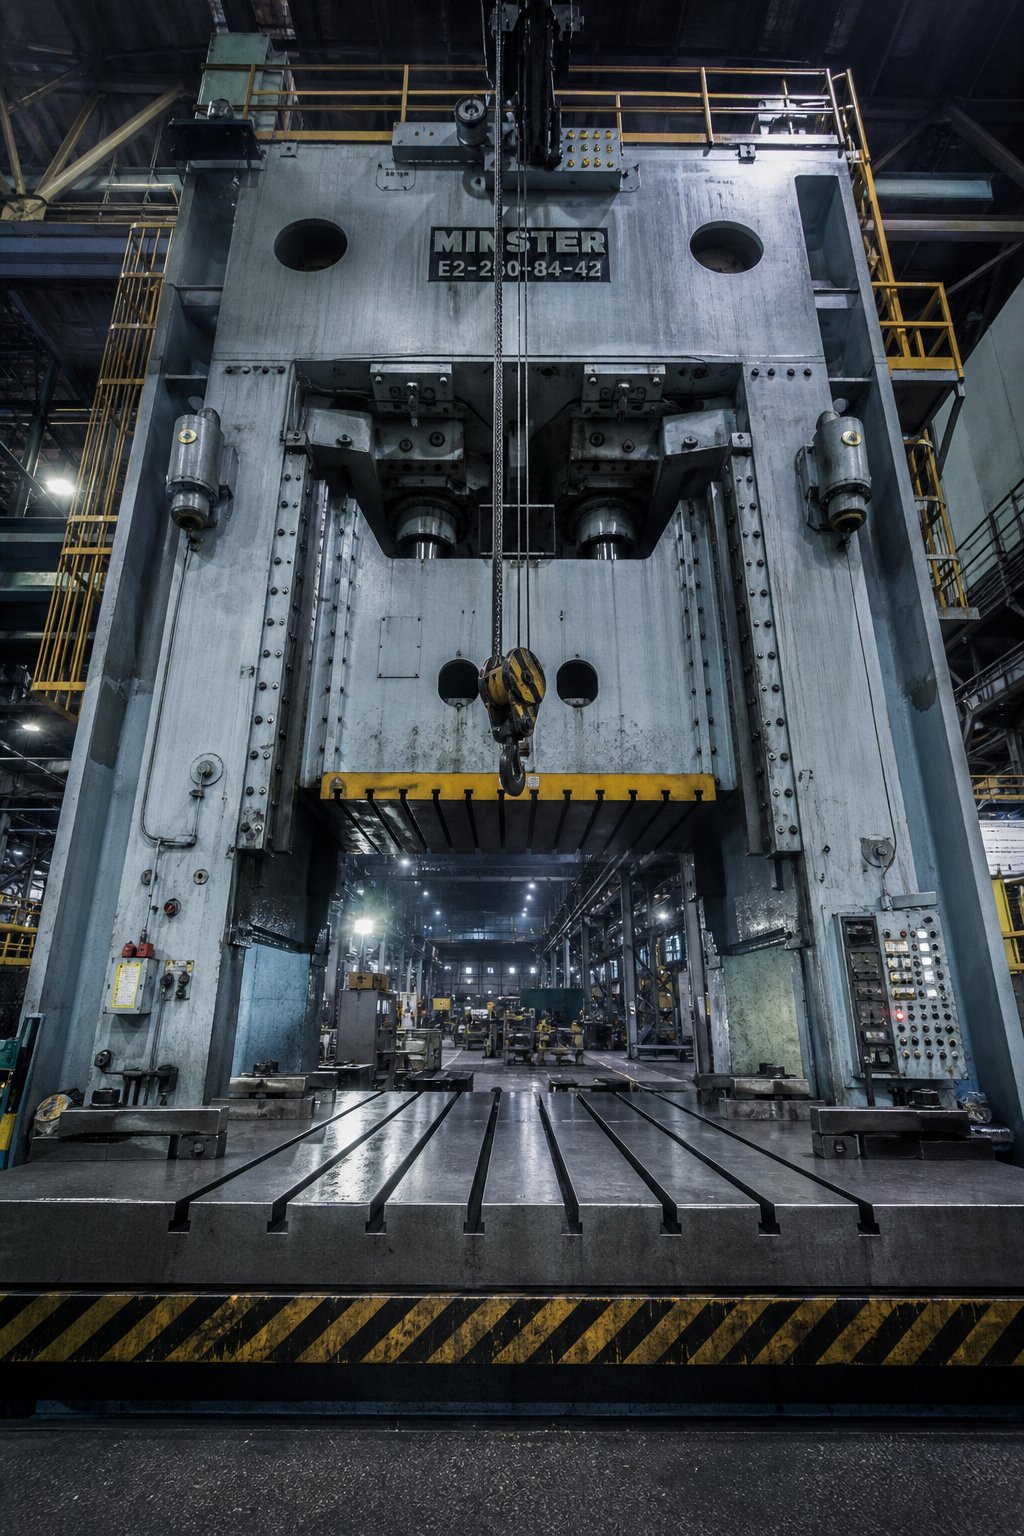
بڑے اجزاء کے لیے کیپیسٹی اور ٹنیج اسکیلنگ کو دبائیں
مادی رویہ آپ کو بتاتا ہے کہ دھات کن قوتوں کے خلاف مزاحمت کرے گی۔ پریس کی صلاحیت آپ کو بتاتی ہے کہ آیا آپ کا سامان ان قوتوں کو ایک بڑے حصے کی مکمل جیومیٹری میں پہنچا سکتا ہے۔ یہ دونوں حقیقتیں پریس فریم پر آپس میں ٹکراتی ہیں، اور جب وہ سیدھ میں نہیں آتیں تو بڑے-پارٹ ڈائی اسٹیمپنگ بس نہیں ہوتی۔ ہوشیار ڈائی ڈیزائن کی کوئی مقدار ایسی پریس کی تلافی نہیں کرتی ہے جس میں ٹننج، بیڈ ایریا، یا شٹ اونچائی کی کمی ہوتی ہے تاکہ تشکیل کی ترتیب کو انجام دیا جاسکے۔
یہ وہ رکاوٹ ہے جو خاموشی سے منصوبوں کو ختم کر دیتی ہے۔ انجینئرز ایک حصہ ڈیزائن کرتے ہیں، مواد کو منتخب کرتے ہیں، ترتیب ترتیب دینے کی منصوبہ بندی کرتے ہیں، اور پھر دریافت کرتے ہیں کہ مطلوبہ ترقی پسند سٹیمپنگ مشین ان کے فراہم کنندہ کی سہولت میں موجود نہیں ہے۔ یہ سمجھنا کہ پارٹ سائز کے ساتھ ٹننج کی پیمائش کیسے ہوتی ہے، اور کس طرح بستر کے طول و عرض اور شٹ اونچائی ڈائی جیومیٹری کے ساتھ تعامل کرتے ہیں، قابل عمل منصوبوں کو مہنگے جھوٹے آغاز سے الگ کرتا ہے۔
بڑے-فارمیٹ سٹیمپنگ کے لیے ٹنیج کی ضروریات کو دبائیں
آپریشن کی قسم کے لحاظ سے دو الگ الگ میکانزم کے ذریعے بھاری سٹیمپنگ اسکیلز میں ٹننج۔ فریم کے ساتھ بلینکنگ اور پیئرنگ آپریشنز کا پیمانہ۔ سطح کے رقبے کے ساتھ تشکیل اور ڈرائنگ آپریشنز کا پیمانہ۔ دونوں مادی موٹائی کے ساتھ ضرب کرتے ہیں۔ جب کوئی حصہ اتنا بڑا ہوتا ہے کہ اس میں تینوں قسم کے آپریشنز کی اہم مقدار شامل ہو، تو کل ٹنیج کی طلب تیزی سے بڑھ جاتی ہے۔
خالی کرنے اور چھیدنے کے لیے، بنیادی حساب سیدھا ہے: کٹ کا دائرہ (انچ میں) مواد کی موٹائی (انچ میں) کو مواد کی قینچ کی طاقت (ٹن فی مربع انچ میں) سے ضرب۔ جیسا کہFabricator کی ٹننج کیلکولیشن گائیڈتفصیلات کے مطابق، یہ فارمولہ پھیکے اور گھسے ہوئے ٹولنگ کی تلافی کے لیے مکمل مواد کی موٹائی کا استعمال کرتا ہے، کیونکہ اصل شیئرنگ جزوی طور پر اسٹاک کے ذریعے ہوتی ہے۔ 4 ملی میٹر ہلکے اسٹیل میں 200 انچ کل کٹ پریمیٹر کے ساتھ ایک بڑے حصے پر، آپ کو کسی بھی قسم کی تشکیل کا حساب دینے سے پہلے صرف خالی ٹننج 150 ٹن سے تجاوز کر سکتا ہے۔
ڈرائنگ آپریشنز اسی طرح کے دائرہ کار پر مبنی حساب کتاب کا استعمال کرتے ہیں لیکن قینچ کی طاقت کے لیے حتمی ٹینسائل طاقت کو تبدیل کرتے ہیں، کیونکہ قرعہ اندازی کے دوران شیل کی دیواریں تناؤ میں ہوتی ہیں۔ 30 یا اس سے زیادہ انچ قطر پر پھیلی ہوئی بڑی قرعہ اندازی کے لیے، ڈرائنگ فورس بلینکنگ ٹنیج کا مقابلہ کر سکتی ہے یا اس سے زیادہ ہو سکتی ہے، خاص طور پر HSLA یا ڈوئل-فیز اسٹیل جیسے اعلی-طاقت کے پروگریسو سٹیمپنگ مواد میں۔
لیکن یہ خام حساب صرف تصویر کے کچھ حصے پر قبضہ کرتے ہیں۔ ایک بڑے جزو کے لیے ترقی پسند ڈائی فی اسٹروک ایک آپریشن نہیں کرتی ہے۔ یہ ان سب کو بیک وقت انجام دیتا ہے۔ ڈائی میں ہر سٹیشن طاقت کا مطالبہ کرتا ہے اسی وقت پریس نیچے کے مردہ مرکز تک پہنچ جاتا ہے۔ آپ کو ہر چھیدنے والے پنچ، ہر فارمنگ اسٹیشن، ہر اسپرنگ سٹرائپر، ہر نائٹروجن پریشر پیڈ، ہر چلنے والے کیم، اور ہر سکریپ کٹر سے بوجھ کو جمع کرنے کی ضرورت ہے۔ 12-اسٹیشن پروگریسو ڈائی رننگ ہیوی گیج اسٹاک کے لیے، مجموعی بوجھ آسانی سے 800 سے 1,200 ٹن تک پہنچ سکتا ہے۔
مواد کی موٹائی وہ ضرب ہے جو بڑے-پارٹ ٹنیج کو خاص طور پر سفاک بناتی ہے۔ موٹائی کو دوگنا کرنے سے طاقت دوگنی نہیں ہوتی۔ یہ بیک وقت ہر اسٹیشن پر طاقت کو دوگنا کرتا ہے۔ ایک حصہ جس کو 2 ملی میٹر سٹیل میں 400 ٹن کی ضرورت ہوتی ہے وہ یکساں جیومیٹری کو فرض کرتے ہوئے 4 ملی میٹر سٹیل میں تقریباً 800 ٹن کا مطالبہ کرتا ہے۔ اس موٹائی میں اضافے کو بڑے حصوں میں شامل لمبے کٹے ہوئے دائروں کے ساتھ جوڑیں، اور آپ دیکھیں گے کہ بھاری سٹیمپنگ آپریشنز کو معمول کے مطابق 600 سے 2،000+ ٹن رینج میں دبانے کی ضرورت کیوں ہے۔
مطلوبہ پریس صلاحیت کا حساب لگانے والے انجینئرز کو توانائی کی ضرورت کا بھی حساب دینا چاہیے، نہ کہ صرف قوت۔ ایک پریس میں کافی ٹنیج ریٹنگ ہو سکتی ہے لیکن فالج کے کام کرنے والے حصے کے ذریعے اس قوت کو برقرار رکھنے کے لیے فلائی وہیل کی توانائی ناکافی ہو سکتی ہے۔ ناکافی توانائی پریس کو نیچے کے مردہ مرکز میں روکنے کا سبب بنتی ہے، ایک عام فیل موڈ جب بڑی پروگریسو ڈیز اس رفتار سے چلتی ہے جو اسٹروک کے درمیان فلائی وہیل کو دوبارہ متحرک کرنے کی موٹر کی صلاحیت کو پیچھے چھوڑ دیتی ہے۔
بیڈ سائز اور شٹ اونچائی کی پابندیاں
ٹنیج توجہ حاصل کرتا ہے، لیکن بستر کا سائز اور بند اونچائی خاموشی سے طاقت کی صلاحیت سے کہیں زیادہ منصوبوں کو ختم کرتی ہے۔ ایک 1,000 ٹن کا پریس آپ کے بڑے حصے کے لیے بیکار ہے اگر اس کے بستر کی پیمائش 60 بائی 40 انچ ہے اور آپ کے ڈائی کے لیے 96 بائی 48 کی ضرورت ہے۔
پریس بیڈ کے طول و عرض زیادہ سے زیادہ ڈائی فٹ پرنٹ کی وضاحت کرتے ہیں۔ بڑے حصوں کی خدمت کرنے والے ترقی پسند مرنے والوں کے لیے، بستر میں نہ صرف حصے کی چوڑائی اور لمبائی، بلکہ مکمل ڈائی سیٹ بشمول تمام سٹیشنز، سکریپ چیٹس، پائلٹ میکانزم، اور سٹرپ گائیڈز کو ایڈجسٹ کرنا چاہیے۔ 30-انچ-چوڑا حصہ کے لیے 10-اسٹیشن پروگریسو ڈائی فیڈ ڈائریکشن میں آسانی سے 120 انچ تک پھیل سکتا ہے۔ پریس بیڈ کو اس لمبائی کو سہارا دینا چاہیے جبکہ محفوظ کلیمپنگ کے لیے ٹی سلاٹ پیٹرن میں بولٹ ڈاؤن ایریا بھی فراہم کرنا چاہیے۔
شٹ اونچائی ریم کے نیچے والے چہرے سے پریس بیڈ کے اوپری حصے تک کا فاصلہ ہے جس میں ریم نیچے ڈیڈ سینٹر میں ہے اور ایڈجسٹمنٹ مکمل-ہوتی ہے۔ جیسا کہ MetalForming Magazine وضاحت کرتا ہے، یہ طول و عرض ڈائی اونچائی سے الگ ہے، جو بولسٹر پلیٹ کی موٹائی کو گھٹا دیتا ہے۔ ڈائی کی شٹ اونچائی (اس کا مکمل طور پر بند مجموعی طول و عرض) کم از کم اور زیادہ سے زیادہ ڈائی-اونچائی کی جگہ کے اندر آنا چاہیے۔ اگر یہ فٹ نہیں ہوتا ہے تو، ڈائی یا تو مکمل طور پر بند نہیں ہو سکتی یا یہ رام کے اسٹروک کو مکمل کرنے سے پہلے نیچے آ جاتی ہے، جس سے تباہ کن اوورلوڈ قوتیں پیدا ہوتی ہیں جو ڈائی اور پریس فریم دونوں کو نقصان پہنچاتی ہیں۔
بڑے-حصے کی موت کے لیے، بند اونچائی خاص طور پر محدود ہو جاتی ہے۔ پیچیدہ تشکیل کے سلسلے میں گہری ڈرا کیویٹیز کے ساتھ لمبی ڈائی اسمبلیاں، عمودی طور پر ایک سے زیادہ پریشر پیڈز، اور موٹے ڈائی جوتے کی ضرورت ہوتی ہے جو انحراف کے خلاف مزاحمت کرتے ہیں۔ ایک بڑی ٹرانسفر ڈائی کو 24 سے 36 انچ شٹ اونچائی کی ضرورت ہو سکتی ہے تاکہ صرف فارمنگ جیومیٹری، پریشر سسٹم، اور جوتے کی ساختی موٹائی کو ایڈجسٹ کیا جا سکے۔ پریس کو وہ عمودی جگہ فراہم کرنی چاہیے جبکہ ترتیب میں گہری قرعہ اندازی کے لیے کافی اسٹروک کی لمبائی بھی فراہم کرنی چاہیے۔
بولسٹر پلیٹ کی گنجائش وزن کی ایک حد عائد کرتی ہے جسے نظر انداز کرنا آسان ہے۔ بڑے-فارمیٹ پروگریسو ڈائز کا وزن 5 سے 15 ٹن یا اس سے زیادہ ہو سکتا ہے۔ بولسٹر کو پریس مینوفیکچرر کی وضاحتوں سے ہٹے بغیر اس جامد بوجھ کو یکساں طور پر سپورٹ کرنا چاہیے۔ پریس ٹننج کی درجہ بندی اور انحراف کی وضاحتیں فرض کرتی ہیں کہ ڈائی لوڈ بیڈ ایریا کے دو-تہائی حصے پر یکساں طور پر تقسیم کیا گیا ہے۔ ایک تنگ ڈائی جو بوجھ کو بڑے بیڈ کے بیچ میں مرکوز کرتی ہے، یا لمبی ڈائی جو بولسٹر کے صرف ایک سرے کو لوڈ کرتی ہے، ناہموار انحراف پیدا کرتی ہے جو جزوی معیار کو گرا دیتی ہے اور لباس کو تیز کرتی ہے۔
ڈائی چینج لاجسٹکس بھی سائز کے ساتھ بڑھتے ہیں۔ کئی ٹن وزنی مرنے کے لیے اوور ہیڈ کرین تک رسائی، رولنگ بولسٹر سسٹم، یا تبدیلی کے لیے وقف شدہ ڈائی کارٹس کی ضرورت ہوتی ہے۔ 500-پاؤنڈ ڈائیز کے لیے ڈیزائن کیے گئے فوری ڈائی چینج سسٹم ملٹی-ٹن ٹولنگ تک نہیں ہوتے ہیں۔ بڑی-پارٹ اسٹیمپنگ چلانے والی سہولیات کو ان کی سب سے بھاری ڈائی کے لیے کرین کی گنجائش کی ضرورت ہوتی ہے، نیز آلے کو سائیڈ لوڈ کرنے یا فرنٹ لوڈ کرنے کے لیے پریس اپرائٹس کے درمیان کلیئرنس کی ضرورت ہوتی ہے۔
جب یہ جائزہ لیا جائے کہ آیا بڑے حصوں کے لیے ڈائی اسٹیمپنگ سروس درحقیقت آپ کا جزو تیار کر سکتی ہے، تو یہ پریس کی وضاحتیں ہیں جو اہم ہیں:
- بستر کا علاقہ- دونوں محوروں میں کل دستیاب بولسٹر سطح، اس بات کی تصدیق کرتی ہے کہ ڈائی فٹ پرنٹ کلیمپنگ کے مارجن کے ساتھ فٹ بیٹھتا ہے
- اونچائی بند کریں- زیادہ سے زیادہ اور کم از کم ڈائی-اونچائی کی جگہ (دبائیں شٹ ہائٹ مائنس بولسٹر موٹائی، رام ایڈجسٹمنٹ رینج کے ساتھ)، اس بات کو یقینی بناتے ہوئے کہ ڈائی اسمبلی اپنی بند پوزیشن میں فٹ ہو
- ٹننج- اسٹروک کے اس مقام پر درجہ بندی کی گنجائش جہاں چوٹی کا بوجھ ہوتا ہے، نہ صرف نام کی تختی نمبر
- سلائیڈ اسٹروک- کل ریم کا سفر، جو حصہ نکالنے اور منتقلی کی حرکت کے لیے سب سے گہری قرعہ اندازی کے علاوہ کلیئرنس سے زیادہ ہونا چاہیے
- فیڈ لائن کی اونچائی- بولسٹر ٹاپ کی نسبت پٹی فیڈ کی سنٹرل لائن اونچائی، جو مناسب مواد کے اندراج کے لیے ڈائی پاس- لائن سے مماثل ہونی چاہیے
- بولسٹر ٹی- سلاٹ پیٹرن- سلاٹ کا فاصلہ، چوڑائی، اور گہرائی جو ڈائی کی کلیمپنگ اسکیم کو ایڈجسٹ کرے اور ڈائی شو کے بولٹ پیٹرن سے مماثل ہو۔
سامان کی تفصیلی فہرستیں شائع کرنے والے معروف سپلائرز، بعض اوقات ٹننج، بیڈ کے سائز، اور اسٹروک کے لحاظ سے درجنوں پریسوں کو آئٹمائز کرتے ہیں، ایک ٹھوس ساکھ سگنل فراہم کرتے ہیں۔ پہلی بات چیت ہونے سے پہلے آپ اپنے حصے کی ضروریات کو ان کی شائع شدہ صلاحیتوں کے خلاف حوالہ دے سکتے ہیں-۔
پریس کی صلاحیت اس بات کا تعین کرتی ہے کہ جسمانی طور پر کیا ممکن ہے۔ لیکن ڈائی جو اس پریس کے اندر بیٹھتا ہے، وہ ٹول جو درحقیقت دھات کو شکل دیتا ہے، اپنے ڈیزائن چیلنجز کا اپنا سیٹ متعارف کراتا ہے جو پارٹ سائز کے ساتھ مل جاتا ہے۔ ان لوگوں کو کس طرح سختی، رہنمائی اور بڑے پیمانے پر برقرار رکھنے کے لیے تیار کیا جاتا ہے، یہ اپنے لیے ایک نظم و ضبط ہے۔
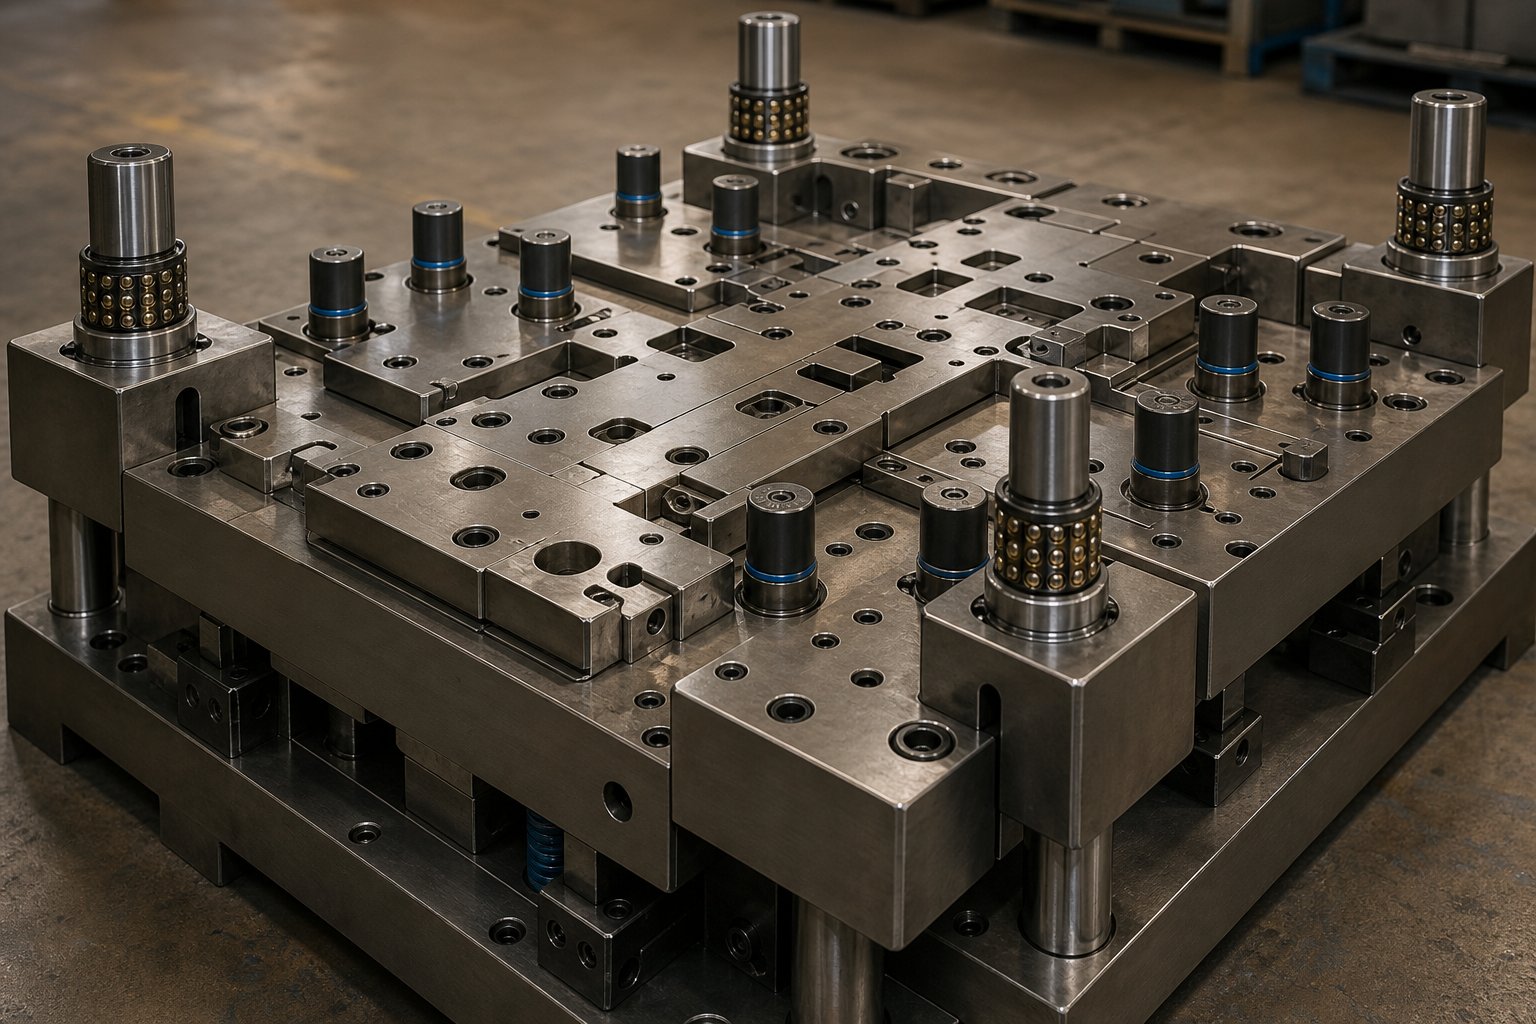
بڑے حصوں کے لیے مخصوص ڈائی ڈیزائن کے تحفظات
کافی ٹننج اور بیڈ ایریا کے ساتھ ایک پریس صرف اسٹیج کا تعین کرتا ہے۔ ڈائی بذات خود، ایک درست ٹول جو درحقیقت دھات سے رابطہ کرتا ہے اور اسے شکل میں مجبور کرتا ہے، جب بڑے-حصے کے طول و عرض تک پیمانہ کیا جاتا ہے تو انجینئرنگ کے مطالبات کا ایک بالکل مختلف سیٹ رکھتا ہے۔ 6-انچ کے بریکٹ کے لیے کومپیکٹ ڈائی پر، جوتے میں معمولی جھکاؤ کسی کا دھیان نہیں جاتا۔ 60 یا 80 انچ تک پھیلے ہوئے ڈائی پر، وہی متناسب انحراف، تشکیل کی سطح پر ایک انچ کے ہزارویں حصے میں غلط ترتیب کا ترجمہ کرتا ہے۔ مکے ان کے ملن گہاوں سے محروم ہوجاتے ہیں۔ تشکیل شدہ خصوصیات برداشت سے باہر ہو جاتی ہیں۔ قینچ کے کنارے غیر مساوی طور پر پہنتے ہیں۔ مرنا صرف بڑا نہیں ہوتا ہے۔ اس کے اندر موجود ہر ساختی، رہنمائی، اور دباؤ کے نظام کو ایک عرصے تک درستگی برقرار رکھنے کے لیے دوبارہ انجنیئر کیا جانا چاہیے جو فعال طور پر سختی کا مقابلہ کرتا ہے۔
یہ وہ ڈومین ہے جہاں ترقی پسند ڈائی مینوفیکچررز خود کو عام سٹیمپنگ شاپس سے الگ کرتے ہیں۔ کوئی بھی ایک چھوٹی سی ڈائی بنا سکتا ہے جو کام کرتا ہے۔ لاکھوں چکروں میں رواداری رکھنے والی ایک بڑی ڈائی کی تعمیر کے لیے ساختی انجینئرنگ کے نظم و ضبط کی ضرورت ہوتی ہے جو گھڑی سازی سے زیادہ پل ڈیزائن کے قریب ہے۔
بڑے ڈائز کے لیے ساختی اور گائیڈ سسٹم ڈیزائن
ڈائی جوتا بنیاد ہے۔ چھوٹی ڈیز پر، کیٹلاگ اسٹاک سے ایک معیاری پری-سخت ڈائی جوتا کام کرتا ہے۔ بڑے-فارمیٹ ٹولنگ پر، جوتا سختی کے لیے حسب ضرورت-انجینئر ہونا چاہیے۔ فیڈ سمت میں 90 انچ تک پھیلے ہوئے ڈائی جوتے کا تصور کریں۔ نیچے کے مردہ مرکز میں مکمل ٹننج کے تحت، وہ جوتا پریس بولسٹر سپورٹ کے درمیان مرکز میں اوپر کی طرف جھکنا چاہتا ہے۔ اگر یہ مرکز کے دورانیے میں 0.002 انچ تک بھی پیچھے ہٹ جاتا ہے، تو درمیانی اسٹیشنوں پر کٹنگ کلیئرنس بدل جاتی ہے، کنارے کا معیار گر جاتا ہے، اور پنچ لائف گر جاتی ہے۔
بڑے ڈائی جوتے عام طور پر اسپین اور بوجھ کے لحاظ سے 4 سے 8 انچ کی موٹائی میں تناؤ سے نجات والی پلیٹ (S50C یا مساوی درمیانے کاربن اسٹیل) سے مشینی ہوتے ہیں۔ جیسا کہ منگ چیانگ کی ڈائی ڈیزائن گائیڈ وضاحت کرتی ہے، ڈائی سیٹ میٹریل کا انتخاب "صحیح جگہ کے لیے صحیح مواد" کے اصول کی پیروی کرتا ہے: جوتا جھٹکے کو جذب کرنے والی فاؤنڈیشن کے طور پر کام کرتا ہے، کمپن کو جذب کرنے کے لیے سختی کا استعمال کرتا ہے اور درست اجزاء کو براہ راست اثر سے ہونے والے نقصان سے بچاتا ہے۔ بڑے پیمانے پر، یہ جھٹکا جذب کرنے کا کردار اہم ہو جاتا ہے کیونکہ اثر توانائی متناسب طور پر زیادہ ہوتی ہے اور گونجنے والی کمپن موڈز کم تعدد پر ابھرتے ہیں۔
گائیڈ سسٹم سائز اور کنفیگریشن دونوں میں بڑے ہوتے ہیں۔ ایک معیاری دو-پوسٹ ڈائی سیٹ کمپیکٹ ٹولنگ کے لیے مناسب سیدھ فراہم کرتا ہے۔ بڑے-فارمیٹ ڈیز اور سٹیمپنگ اسمبلیاں چار-پوسٹ یا سینٹر-گائیڈڈ کنفیگریشنز کا مطالبہ کرتی ہیں تاکہ آف-سینٹر لوڈنگ کے دوران اوپری جوتے کی کونیی گردش کو روکا جا سکے۔ چار کارنر گائیڈ پوسٹس ڈائی کے چاروں کواڈرینٹ میں الائنمنٹ فورسز کو تقسیم کرتی ہیں، اس ریکنگ کو روکتی ہیں جو اس وقت ہوتی ہے جب لانگ ڈائی کے ایک سرے پر بوجھ بنتے ہیں۔
گائیڈ پوسٹس خود ہی قطر میں بڑھ جاتی ہیں، اکثر 2 سے 4 انچ تک پہنچ جاتی ہیں، اور رگڑ کو کم کرنے اور بھاری سائیڈ بوجھ کے نیچے سیدھ کی درستگی کو برقرار رکھنے کے لیے سادہ کانسی کے جھاڑیوں کی بجائے درست گیند کا استعمال کرتے ہیں۔ کچھ بڑے ترقی پسند ڈائی مینوفیکچررز بیرونی گائیڈ پوسٹس کے علاوہ ایک اندرونی گائیڈ پوسٹ سسٹم بھی بتاتے ہیں، جس سے ایک دوہری-گائیڈنس فن تعمیر ہوتا ہے۔ بیرونی خطوط ابتدائی بندش کے دوران موٹے سیدھ کو سنبھالتے ہیں، جب کہ اندرونی خطوط حتمی تشکیل کی پوزیشن پر مائکرون- سطح کی درستگی فراہم کرتے ہیں۔ یہ دوہری-گائیڈ اپروچ خاص طور پر پروگریسو مشین ڈائی سیٹس کے لیے قابل قدر ہے جہاں اسٹیشن-سے{10}}اسٹیشن کی سیدھ پوری ڈائی لینتھ میں یکساں رہنا چاہیے۔
نائٹروجن بہار کے نظام ایک منفرد اسکیلنگ چیلنج پیش کرتے ہیں۔ ایک چھوٹی ڈائی پر، ایک واحد نائٹروجن سلنڈر یکساں خالی ہولڈر یا اسٹرائپر پریشر فراہم کرتا ہے۔ 40 انچ پر محیط پریشر پیڈ والے بڑے ڈائی پر، آپ کو پیڈ کی سطح پر یکساں طور پر طاقت کی تقسیم کے لیے حسابی پیٹرن میں ترتیب دیئے گئے 8، 12، یا حتیٰ کہ 20 نائٹروجن سلنڈرز کی ضرورت پڑسکتی ہے۔ اگر سلنڈر صحیح طریقے سے نہیں رکھے گئے ہیں تو، پریشر پیڈ بوجھ کے نیچے جھک جاتا ہے، جس سے ڈرائنگ کے دوران غیر مساوی مواد کا بہاؤ پیدا ہوتا ہے یا اسٹرپنگ فورس کی غیر متضاد قوت جس سے سلگس ڈائی میں پھنس جاتی ہیں۔
نائٹروجن اسپرنگ لے آؤٹ کو ڈیزائن کرنے کے لیے پریشر پیڈ کی سطح پر درکار قوت کی تقسیم کی نقشہ سازی کی ضرورت ہوتی ہے، پھر سلنڈر بور کے سائز اور مقامات کا انتخاب کرنا جو اس تقسیم کو قابل قبول یکسانیت کے اندر فراہم کرتے ہیں، عام طور پر پیڈ کے چہرے پر 5-10% تغیر کے اندر۔ ہر سلنڈر کا پری لوڈ اور اسٹروک بڑھتے ہوئے پلیٹ کے تفریق انحطاط کا حساب دینا چاہیے۔ لمبے اسٹروک کے ساتھ لمبے لمبے مرنے کے لیے کئی گنا مربوط نظام کی ضرورت پڑسکتی ہے جو تمام سلنڈروں پر ہائیڈرولک طور پر دباؤ کو برابر کرتے ہیں، ناہموار لوڈنگ سے قطع نظر یکساں پیڈ سفر کو یقینی بناتے ہیں۔
بڑے-فارمیٹ ڈائیز کے لیے پائلٹ پن حکمت عملی کمپیکٹ ٹولنگ سے مختلف منطق کی پیروی کرتی ہے۔ معیاری ترقی پسند ڈیز میں، ہر اسٹیشن پر دو یا تین پائلٹ مناسب طریقے سے پٹی کو رجسٹر کرتے ہیں۔ ایک بڑی ڈائی کے ذریعے کھلانے والی چوڑی پٹی پر، لیٹرل سٹرپ ڈرفٹ اور ایج ویو کا مطلب ہے کہ مواد کی پوزیشن اس کی پوری چوڑائی میں کم متوقع ہے۔ تالان پروڈکٹس کی انجینئرنگ گائیڈنس نوٹ کرتی ہے کہ پائلٹ ابتدائی سٹیشنوں میں سوراخوں میں داخل ہوتے ہیں اور جب ان سوراخوں کو سخت برداشت کی ضرورت ہوتی ہے، تو کیریئر پر الگ الگ پائلٹ سوراخ فعال خصوصیات کو لمبا کیے بغیر درستگی کو برقرار رکھتے ہیں۔ بڑے ڈیز کے لیے، انجینئرز اکثر ضمنی کنارے-گائیڈ پائلٹس یا سپرنگ-انٹرمیڈیٹ اسٹیشنوں پر لوڈڈ سینٹرنگ میکانزم شامل کرتے ہیں تاکہ مجموعی بہاؤ کو نیچے کی دھارے کی خصوصیت کے مقامات کو خراب کرنے سے روکا جا سکے۔ پٹی جتنی چوڑی ہوگی، مواد کے بھٹکنے کے قدرتی رجحان کو روکنے کے لیے اتنے ہی زیادہ پائلٹ پوائنٹس ضروری ہیں۔
پیچیدہ بڑے جیومیٹریوں کے لیے کسٹم ڈائی انجینئرنگ
ساختی سختی اور رہنمائی کے علاوہ، بڑے ڈائی کے کام کرنے والے اجزاء، پنچ، لفٹر، سٹرائپرز، اور فارمنگ انسرٹس، سبھی کے لیے ایسے ڈیزائن کے طریقوں کی ضرورت ہوتی ہے جو بنیادی طور پر چھوٹے-ٹول پریکٹس سے مختلف ہوں۔
بڑے پروگریسو ڈیز پر لفٹرز کو ایک بھاری پٹی اتنی اونچی کرنی چاہیے کہ وہ اگلے اسٹیشن کی طرف بڑھتے ہوئے تشکیل شدہ خصوصیات کو صاف کر سکے۔ ایک تنگ پٹی پر، ہلکے وزن والے پن اٹھانے والے کام کرتے ہیں۔ 3 ملی میٹر اسٹیل کی 48-انچ-چوڑی پٹی پر، لفٹر پوائنٹس کے درمیان پٹی کا وزن جھکاؤ کا سبب بن سکتا ہے جو کیریئر کو بکل کرتا ہے یا ڈائی سطحوں پر گھسیٹتا ہے۔ بار لفٹرز جو پوری پٹی کی چوڑائی پر پھیلے ہوئے ہیں، یا ریل طرز کے لفٹر سسٹم، تقسیم شدہ مدد فراہم کرتے ہیں۔ تالان پروڈکٹس کے ڈیزائن کا طریقہ کار اس بات پر زور دیتا ہے کہ لفٹرز کے درمیان جھکاؤ کیریئرز کو باندھ سکتا ہے، خاص طور پر پتلے مواد سے۔ بڑے پیمانے پر، یہاں تک کہ موٹا مواد بھی اپنے وزن کے نیچے وسیع غیر تعاون یافتہ اسپین میں جھک جاتا ہے۔
بڑی ڈیز پر سکریپ کے انتظام کے لیے بائی پاس کے نشانات اہم ہیں۔ جب خالی کرنے یا تراشنے کا عمل اس پٹی سے زیادہ چوڑا سلگ پیدا کرتا ہے جو پچھلے بہاو والے اسٹیشنوں کو لے جا سکتا ہے، تو اس سکریپ کو ری ڈائریکٹ کیا جانا چاہیے، یا تو فوری طور پر ڈائی کے ذریعے گرا دیا جائے یا اس کے بعد کے پنچوں اور بننے والے اسٹیشنوں کو کلیئرنس کی اجازت دینے کے لیے نشان زد کیا جائے۔ ایک کمپیکٹ ڈائی پر، سکریپ کا انتظام ایک سوچ بچار ہے۔ ایک بڑے پروگریسو ڈائی پر جہاں سلگس 8 سے 12 انچ چوڑے ہو سکتے ہیں، ایک جام شدہ سلگ ڈائی کو کریش کر سکتا ہے، مکے کو موڑنے اور بننے والی سطحوں کو نقصان پہنچا سکتا ہے۔ مناسب بائی پاس نوچ جیومیٹری، کشش ثقل کی مدد کے لیے زاویہ والے سکریپ چوٹس، اور ایئر-بلاسٹ سلگ انجیکشن ڈیزائن کی ضروری خصوصیات بن جاتے ہیں۔
لمبے قینچ کناروں پر گڑ کی سمت کنٹرول کے لیے محتاط منصوبہ بندی کی ضرورت ہوتی ہے۔ ہر کاٹنے کا عمل مواد کے ایک طرف گڑ پیدا کرتا ہے۔ 36 انچ کی ٹرم لائن پر، گڑ کی سمت اس بات کا تعین کرتی ہے کہ تیار شدہ حصے کی کون سی سطح اوپر کا کنارہ رکھتی ہے۔ ترقی پسند ڈائی اسٹیمپڈ بریکٹس اور ساختی اجزاء کے لیے جو دیگر اسمبلیوں کے ساتھ انٹرفیس کرتے ہیں، burr لوکیشن ایک فنکشنل ضرورت ہے، کاسمیٹک نہیں۔ ڈائی ڈیزائنر کو کٹنگ کلیئرنس کو درست کرنا چاہیے تاکہ burrs قابل قبول چہرے پر ظاہر ہوں، جس کے لیے کلیئرنس کی مخالف سمتوں کے ساتھ لمبے لمبے کٹوں کو حصوں میں تقسیم کرنے یا burrs کو مکمل طور پر ہٹانے کے لیے ثانوی شیونگ اسٹیشنز شامل کرنے کی ضرورت پڑ سکتی ہے۔
بڑی سطحوں پر کارروائیوں کی تشکیل کے لیے کلیئرنس کی اصلاح ایک پیمانے پر اثر متعارف کراتی ہے۔ ڈائی کلیئرنس، پنچ اور گہا کے درمیان فرق، ڈرائنگ اور تشکیل کے دوران مواد کے بہاؤ کو کنٹرول کرتا ہے۔ ایک چھوٹی قرعہ اندازی پر، فریم کے ارد گرد یکساں کلیئرنس ٹھیک کام کرتی ہے۔ 30 یا اس سے زیادہ انچ پر محیط ایک بڑی قرعہ اندازی پر، اناج کی سمت بندی اور رگڑ کی مختلف حالتوں کی وجہ سے مواد مختلف سمتوں سے مختلف شرحوں پر بہتا ہے۔ متغیر کلیئرنس، ان علاقوں میں سخت جہاں مواد پتلا اور ڈھیلا ہوتا ہے جہاں جھریوں کا خطرہ ہوتا ہے، مواد کی تقسیم کو کنٹرول کرنے میں مدد کرتا ہے۔ یہ متغیر کلیئرنس میپنگ عام طور پر FEA سمولیشن سے آتی ہے اور ڈائی ٹر آؤٹ کے دوران بہتر ہوتی ہے۔
دیکھ بھال تک رسائی بڑے ٹولنگ کے لیے منفرد ڈیزائن کا ایک اور فیصلہ چلاتی ہے: اجزاء کی تقسیم۔ 80 انچ تک پھیلی ایک ایک-ٹکڑا اسٹرائپر پلیٹ فلیٹ پیسنا ناممکن، گرم کرنا مشکل-یکساں سلوک، اور دیکھ بھال کے لیے ہٹانا غیر عملی ہے۔ اس کے بجائے، بڑے ڈائی اسٹرائپرز، پنچ ریٹینر پلیٹس، اور یہاں تک کہ ڈائی کٹنگ انسرٹس کو ان حصوں میں تقسیم کیا جاتا ہے جنہیں انفرادی طور پر ہٹایا جا سکتا ہے، دوبارہ گراؤنڈ کیا جا سکتا ہے یا پوری ڈائی کو الگ کیے بغیر تبدیل کیا جا سکتا ہے۔ سیگمنٹیشن مختلف زونز کے لیے مختلف مواد کے استعمال کی بھی اجازت دیتا ہے، مقامی لباس کی شدت سے اجزاء کے مواد کو ملاتا ہے۔ جیسا کہ ڈائی ڈیزائن کے بہترین طریقوں سے پتہ چلتا ہے، کور پنچز اور انسرٹس HRC 60-62 پر ہائی-اسپیڈ اسٹیل (SKH9) کو انتہائی پہننے کی مزاحمت کے لیے استعمال کرتے ہیں، جب کہ ساختی پلیٹیں HRC 58-60 پر کولڈ ورک ٹول اسٹیل (SKD11) کا استعمال کرتی ہیں۔ ایک بڑے سیگمنٹڈ ڈائی پر، ہائی وئیر زونز کو پریمیم انسرٹ میٹریل ملتا ہے جبکہ کم تناؤ والے علاقوں میں کم مہنگے درجات استعمال ہوتے ہیں، جہاں یہ اہمیت رکھتا ہے وہاں پائیداری کو قربان کیے بغیر لاگت کو بہتر بناتا ہے۔
ٹولنگ انجینئرز کے لیے جو ان ڈیزائن کے گہرے فیصلوں پر تشریف لے جاتے ہیں، ان ماہرین کے ساتھ کام کرنا جو بڑے پیمانے پر ڈائی سٹرکچر، کمپوننٹ انجینئرنگ، اور میٹریل فلو کے درمیان باہمی تعامل کو سمجھتے ہیں۔YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنزاس انٹرسیکشن کو براہ راست ایڈریس کریں، انجینئرز کو ڈائی ڈیزائن کی مہارت سے جوڑ کر پنچ اور لفٹر کنفیگریشن سے لے کر بائی پاس نوچ اسٹریٹجی، برر کنٹرول، اور بڑے-فارمیٹ ایپلی کیشنز کے لیے کلیئرنس آپٹیمائزیشن تک ہر چیز کا احاطہ کرتے ہیں۔ جب ٹولنگ چیلنج میں کئی ٹن وزنی اور چھ فٹ یا اس سے زیادہ تک پھیلی ہوئی ڈائی میں پیچیدگی کا انتظام کرنا شامل ہوتا ہے، تو ڈیپ ڈائی انجینئرنگ کے تجربے کے ساتھ تکنیکی پارٹنر کا ہونا تصور سے تیار ٹولنگ تک کا راستہ چھوٹا کر دیتا ہے۔
یہاں اہم ڈائی ڈیزائن عناصر ہیں جن پر بڑے پیمانے پر خصوصی توجہ کی ضرورت ہے:
- جوتے کی سختی مرنا- اپنی مرضی کے مطابق-مکمل موٹائی کے جوتے پورے فارمنگ بوجھ کے تحت مرکز کے دورانیے پر کم از کم موڑنے کے لیے بنائے گئے
- گائیڈ پوسٹ کنفیگریشن- چار-پوسٹ یا دوہری-گائیڈ سسٹم (بیرونی جمع اندرونی) ریکنگ کو روکنے اور اسٹیشن کو برقرار رکھنے کے لیے-اسٹیشن کی سیدھ میں-
- نائٹروجن بہار کی ترتیب- ملٹی-سلنڈر پیٹرن کا حساب بڑے پیڈز پر یکساں دباؤ کی تقسیم کے لیے، جہاں ضرورت ہو کئی گنا برابری کے ساتھ
- پائلٹ حکمت عملی- وسیع سٹرپس میں پائلٹ کثافت میں اضافہ، بشمول ضمنی ایج گائیڈز اور انٹرمیڈیٹ رجسٹریشن پوائنٹس
- لفٹر سسٹم ڈیزائن- بار یا ریل-قسم کے لفٹر جو وسیع غیر تعاون یافتہ اسپین میں پٹی کو جھکنے سے روکتے ہیں
- بائی پاس نوچ جیومیٹری اور سکریپ مینجمنٹ- کشش ثقل کے ساتھ انجنیئرڈ سلگ کلیئرنس کے راستے-بڑے سلگس کے لیے اسسٹڈ چوٹس اور ایئر-بلاسٹ ایجیکشن
- Burr سمت کی منصوبہ بندی- کلیئرنس اورینٹیشن کو تمام لمبے قینچ کناروں پر فنکشنل burr-سائیڈ کی ضروریات کے ساتھ میپ کیا گیا
- متغیر تشکیل کلیئرنس- FEA- کارفرما کلیئرنس نقشے جو بڑی ڈرا سطحوں پر انیسوٹروپک مواد کے بہاؤ کا حساب رکھتے ہیں
- اجزاء کی تقسیم- اسٹرائپرز، ریٹینرز، اور کٹنگ انسرٹس کو زون-مخصوص میٹریل گریڈز کے ساتھ برقرار رکھنے کے قابل حصوں میں تقسیم کیا گیا ہے۔
- تھرمل مینجمنٹ- ہائی-رفتار آپریشن کے دوران بڑے پیمانے پر گرمی کے بڑھنے پر غور، بشمول کولنگ چینلز یا ہائی-رگڑ والے علاقوں میں تھرمل بریک
ان عناصر میں سے ہر ایک دوسرے کے ساتھ تعامل کرتا ہے۔ ناقص منصوبہ بندی شدہ نائٹروجن اسپرنگ لے آؤٹ ناہموار سٹرپنگ فورس بناتا ہے، جو گائیڈ پوسٹس پر پہننے کو تیز کرتا ہے، جس سے پنچ-سے-گہا کی سیدھ میں کمی آتی ہے، جو گڑ کے پیٹرن کو غیر متوقع طور پر بدل دیتا ہے۔ بڑے-فارمیٹ ڈیز میں، یہ جھڑپوں کے تعاملات کو فاصلوں پر وسعت دیتا ہے، جس سے مربوط ڈیزائن سوچ پیدا ہوتی ہے، بجائے اس کے کہ اجزاء کی-بذریعہ-جز کی وضاحت، قابل اعتماد طریقے سے چلنے والی ڈائی اور مستقل مداخلت کی ضرورت کے درمیان فرق۔
ڈائی ڈیزائن کو صحیح طریقے سے حاصل کرنا ایک اہم سرمایہ کاری کی حفاظت کرتا ہے۔ اور وہ سرمایہ کاری، ٹولنگ کی لاگت خود، معاشیات، امرتائزیشن، اور جہاں بڑے-پارٹ ڈائی اسٹیمپنگ کے بارے میں اپنے سوالات کا ایک مجموعہ اٹھاتا ہے اصل میں متبادل من گھڑت طریقوں کے مقابلے میں مالی معنی رکھتا ہے۔
لاگت معاشیات اور بڑے حصوں کے لیے ٹولنگ امورٹائزیشن
ایک اچھی طرح سے-ڈیزائن کردہ ڈائی انجینئرنگ کے مسئلے کو حل کرتی ہے۔ لیکن انجینئرنگ کی فزیبلٹی اور مالی قابل عمل دو الگ الگ بات چیت ہیں۔ بڑے-حصے کی ترقی پسند اور ٹرانسفر ڈیز دھاتی مینوفیکچرنگ میں سرمائے کے کچھ اہم وعدوں کی نمائندگی کرتے ہیں، اور معاشیات اس سے مختلف انداز میں برتاؤ کرتے ہیں جس سے کمپیکٹ ٹولنگ سے واقف انجینئر توقع کر سکتے ہیں۔ پیشگی سرمایہ کاری بڑی ہے۔ امورٹائزیشن وکر زیادہ تیز ہے۔ اور مرنے والے کی زندگی بھر میں دیکھ بھال کا بوجھ ان اخراجات کو متعارف کرواتا ہے جو چھوٹی ٹولنگ شاذ و نادر ہی عائد کرتی ہے۔
پھر بھی اس جگہ میں کوئی بھی سپلائر اقتصادی منطق کو شفاف طریقے سے پیش نہیں کرتا ہے۔ آپ کو سازوسامان کی فہرستیں اور قابلیت کے بروشرز ملیں گے، لیکن شاذ و نادر ہی ایسا مالی فریم ورک جو آپ کو بتاتا ہے کہ آیا آپ کا مخصوص حصہ، آپ کے مخصوص حجم میں، ٹولنگ کی سرمایہ کاری کو بالکل جائز قرار دیتا ہے۔ یہ وہ خلا ہے جو اس حصے کو پر کرتا ہے۔
ٹولنگ انویسٹمنٹ اینڈ ایمورٹائزیشن فار لارج ڈائز
تین بنیادی ڈرائیوروں کے ساتھ ڈائی لاگت کا پیمانہ: تشکیل دینے والے اسٹیشنوں کی تعداد، ڈائی کا جسمانی سائز، اور تیار شدہ حصے کی درست ضروریات۔ چھوٹے سے درمیانے سائز کے اجزاء تیار کرنے والے معیاری ترقی پسند ڈائز کے لیے، Shaoyi Metal Technology سے صنعتی ڈیٹا $15,000 سے $60,000 کی حد میں عام ٹولنگ رکھتا ہے۔ لیکن بڑا-حصہ مکمل طور پر ایک مختلف درجے میں کام کرتا ہے۔ بڑے سائز کے آٹوموٹیو پینلز کے لیے ٹرانسفر اور لائن ڈیز معمول کے مطابق $250,000 سے $1,000,000 تک پہنچ جاتی ہے جب مکمل ڈائی سیٹ میں ڈرا، ٹرم، فلینج، اور پیئرس آپریشنز شامل ہوتے ہیں۔
ڈرامائی چھلانگ کیوں؟ بڑے پیمانے پر ہر قیمت ڈرائیور مرکبات. زیادہ اسٹیشنوں کا مطلب ہے زیادہ مشینی گھنٹے۔ بڑے ڈائی جوتوں کے لیے خام سٹیل کے بھاری بلٹس اور سی این سی سائیکل کے طویل وقت کی ضرورت ہوتی ہے۔ وسیع تر کاٹنا اور تشکیل دینے والے انسرٹس بڑے حجم میں پریمیم ٹول اسٹیل کی مانگ کرتے ہیں۔ آزمائشی مرحلہ، جہاں ڈائی کا تجربہ کیا جاتا ہے اور ایک حقیقی پریس میں ایڈجسٹ کیا جاتا ہے، زیادہ وقت لگتا ہے کیونکہ بڑی ڈائی کو لوڈ، شیم، اور دوبارہ کرنا جسمانی طور پر مشکل ہوتا ہے۔ اکیلے آزمائش اور توثیق عام طور پر کل ڈائی لاگت کا 10-15% کی نمائندگی کرتا ہے، اور چھ اعداد و شمار کے ٹول پر، یہ ایک اہم لائن آئٹم ہے۔
ڈائی میٹریل کل سرمایہ کاری کا 20-40% ہے۔ ڈائی کی زندگی بھر میں 500,000 یا اس سے زیادہ ہٹس کی توقع رکھنے والے اعلی- والیوم میٹل اسٹیمپنگ پروگراموں کے لیے، ٹول بنانے والے پریمیم گریڈز جیسے SKD11 یا ٹھوس کاربائیڈ انسرٹس کو اہم پہننے والے مقامات پر بیان کرتے ہیں۔ یہ مواد لاکھوں چکروں میں کھرچنے کے خلاف مزاحمت کرتے ہیں لیکن اس میں خام مال کی اہم لاگت ہوتی ہے، خاص طور پر جب بڑے سائز کے داخلوں میں کاٹا جائے جو بڑے حصے کے ٹولنگ کا مطالبہ کرتا ہے۔ کم پیداواری دوڑ کے لیے، کم مہنگے مرکبات پیشگی لاگت کو کم کر سکتے ہیں، لیکن وہ بچت کے لیے لمبی عمر کی تجارت کرتے ہیں، جس کے لیے زیادہ بار بار دیکھ بھال یا پہلے متبادل کی ضرورت ہوتی ہے۔
امرتائزیشن وہ جگہ ہے جہاں ریاضی کام کرتی ہے یا نہیں کرتی۔ 500,000 حصوں میں پھیلی ہوئی $50,000 پروگریسو ڈائی ٹولنگ لاگت میں فی ٹکڑا صرف $0.10 کا اضافہ کرتی ہے۔ صرف 5,000 حصوں میں پھیلی ہوئی وہی ڈائی فی ٹکڑا $10.00 کا اضافہ کرتی ہے، جیسا کہ Fictiv کا ترقی پسند سٹیمپنگ تجزیہ واضح کرتا ہے۔ بڑے-حصے کی قیمت اس رقم سے کئی گنا بڑھ جاتی ہے، وقفہ{12}}بھی حد ڈرامائی طور پر اوپر کی طرف بڑھ جاتی ہے۔ ایک $300,000 ٹرانسفر ڈائی سیٹ کو کافی سالانہ حجم کی ضرورت ہوتی ہے اس سے پہلے کہ فی -پیس ٹولنگ کا حصہ اس سطح تک گر جائے جو متبادل من گھڑت طریقوں سے مقابلہ کرتا ہو۔
کم از کم آرڈر کی مقدار اس امرتائزیشن حقیقت کی وجہ سے بالکل موجود ہے۔ OEM پروگریسو سٹیمپنگ پروگرام عام طور پر سالانہ حجم کا پابند ہوتے ہیں جو یقینی بناتے ہیں کہ ٹولنگ کی سرمایہ کاری ایک سے تین پیداواری سالوں کے اندر واپس ہو جائے۔ اگر آپ کی پیشن گوئی شدہ حجم مناسب ادائیگی کی ونڈو کے اندر ٹولنگ لاگت کو جذب نہیں کر سکتا ہے، تو پروجیکٹ کو یا تو ایک آسان ڈائی اپروچ، ایک مشترکہ-ٹولنگ کا انتظام، یا بنیادی طور پر مختلف مینوفیکچرنگ طریقہ کی ضرورت ہے۔
فی-پیس اکنامکس اسکیل پر
ایک بار جب ٹولنگ کی ادائیگی ہو جاتی ہے، ڈائی سٹیمپنگ کی فی-اقتصادیات قابل ذکر حد تک مجبور ہو جاتی ہیں۔ تالان پروڈکٹس کی لاگت کا تجزیہ یہ ظاہر کرتا ہے کہ ایک ترقی پسند ڈائی پریس فی گھنٹہ 4,000 یا اس سے زیادہ پرزے تیار کر سکتا ہے، جس میں لیبر کی لاگت ایک فیصد فی ٹکڑا کے حصوں میں ناپی جاتی ہے۔ ٹولنگ کی ادائیگی کے بعد، فی-ٹکڑا لاگت کم سے کم ہو جاتی ہے: خام مال، مشین کا وقت، اور محنت کا ایک حصہ۔ ان معاشیات میں، فی- یونٹ کی بنیاد پر کسی بھی من گھڑت متبادل پر طویل مدتی دھات کی مہر کاری کا غلبہ ہوتا ہے۔
لیکن بڑے-حصے کی موت ایک ایسی پیچیدگی کو متعارف کراتی ہے جس سے چھوٹی ٹولنگ سے گریز کیا جاتا ہے: بحالی کی لاگت لائف سائیکل اکنامکس کے معنی خیز فیصد کے طور پر۔ صنعت کا تخمینہ استعمال کی شدت کے لحاظ سے، ڈائی کی اصل قیمت کا 5-10% سالانہ ڈائی مینٹیننس رکھتا ہے۔ $30,000 کمپیکٹ ڈائی پر، یہ $1,500 سے $3,000 فی سال ہے۔ $250,000 بڑے فارمیٹ ٹرانسفر ڈائی پر، جو شارپننگ، شیمنگ، اسپرنگ ریپلیسمنٹ، اور انسرٹ ری گرائنڈنگ میں سالانہ $12,500 سے $25,000 ہے۔ اس دیکھ بھال کو نظر انداز کرنے سے رقم کی بچت نہیں ہوتی ہے۔ یہ پرزوں پر گڑبڑ، تیزی سے پہننے اور بالآخر تباہ کن مرنے کی ناکامی کا باعث بنتا ہے جس کی لاگت احتیاطی دیکھ بھال سے کہیں زیادہ ہوتی ہے۔
بڑی رن سٹیمپنگ کے لیے کل لائف سائیکل لاگت چار الگ الگ لاگت کی بالٹیوں کے حساب سے ہونی چاہیے:
- ٹولنگ کی ابتدائی سرمایہ کاری- ڈائی ڈیزائن، فیبریکیشن، اور ٹرائی آؤٹ کے لیے ایک-وقتی سرمایہ
- فی-ٹکڑا پیداواری لاگت- مواد، پریس ٹائم، لیبر، اور اوور ہیڈ فعال رنز کے دوران فی حصہ مختص کیا گیا ہے۔
- طے شدہ دیکھ بھال- باقاعدگی سے تیز کرنے کے وقفے، نائٹروجن بہار کی تبدیلی، گائیڈ بشنگ پہننے، اور اجزاء کا معائنہ
- ڈائی ری فربشمنٹ- توسیعی وقفوں پر بڑے اوور ہالز (عام طور پر ہر 500,000 سے 2,000,000 سائیکلوں پر مواد کی شدت پر منحصر ہے)، بشمول داخل کی تبدیلی، سطحوں کی تشکیل کو دوبارہ شروع کرنا، اور ساختی معائنہ
OEM میٹل اسٹیمپنگ سروسز کے لیے جو بڑے پیمانے پر اعلی-طاقت والے مواد چلاتے ہیں، دیکھ بھال کے وقفے کمپریس کرتے ہیں۔ دوہری-فیز سٹیل اور سٹینلیس گریڈز ہلکے سٹیل سے زیادہ تیزی سے کٹنگ کناروں کو پہنتے ہیں، تیز ہونے والے واقعات کے درمیان سائیکل کی گنتی کو مختصر کرتے ہیں۔ ایک ڈائی جو 1008 اسٹیل پر دیکھ بھال کے درمیان 200,000 ہٹ چلاتی ہے اسے DP780 پر ہر 80,000 ہٹ پر توجہ کی ضرورت ہو سکتی ہے۔ یہ تیز رفتار دیکھ بھال کا شیڈول براہ راست آپ کی مؤثر فی{10} قیمت پر اثر انداز ہوتا ہے، یہاں تک کہ ٹولنگ مکمل طور پر معافی کے بعد بھی۔
حجم کراس اوور پوائنٹ، جہاں سٹیمپنگ من گھڑت سے سستا ہو جاتا ہے، حصہ کی پیچیدگی اور مواد پر منحصر ہوتا ہے۔ ہلکے اسٹیل میں سادہ بڑے جیومیٹریوں کے لیے، تالان کا ڈیٹا تجویز کرتا ہے کہ معیاری سائز کے اجزاء کے لیے کراس اوور 3,000 اور 7,000 حصوں کے درمیان سالانہ ہوتا ہے۔ بڑے حصوں کے لیے جن میں ہائی-ٹنیج پریس اور پیچیدہ ملٹی-اسٹیشن کی ضرورت ہوتی ہے، جو کراس اوور کافی زیادہ دھکیلتا ہے، اکثر 10,000 سے 25,000 سالانہ یونٹ رینج میں ہوتا ہے اس سے پہلے کہ معاشیات فیصلہ کن طور پر لیزر کٹنگ اور پریس بریک فارمنگ پر مہر لگانے کے حق میں ہے۔
بڑی-پارٹ ڈائی اسٹیمپنگ لاگت-صرف مخصوص حجم کی حد سے زیادہ مؤثر ہوجاتی ہے، اور وہ حدیں جزوی پیچیدگی، میٹریل گریڈ، اور ڈائی مینٹیننس کی شدت کے لحاظ سے ڈرامائی طور پر مختلف ہوتی ہیں۔ 15,000 سالانہ یونٹس پر ایک سادہ ہلکی سٹیل بریکٹ ٹولنگ کو آسانی سے جواز فراہم کرتا ہے۔ ایک ہی حجم میں ایک پیچیدہ HSLA ساختی جزو تین سال تک نہیں ٹوٹ سکتا۔
بڑے-پارٹ ڈائی اسٹیمپنگ بمقابلہ متبادل فیبریکیشن کے لیے بزنس کیس بناتے وقت، انجینئرز کو ان لاگت کے عوامل کو واضح طور پر ماڈل بنانا چاہیے:
- ٹولنگ کی کل سرمایہ کاری بشمول ڈیزائن، فیبریکیشن، ٹرائی آؤٹ، اور کمیشننگ کے دوران انجینئرنگ کی تبدیلیاں
- پروگرام کی متوقع مدت کے دوران متوقع سالانہ حجم اور کل زندگی بھر کا حجم
- ٹارگٹ سائیکل کی شرحوں پر فی-ٹکڑا پیداواری لاگت، بشمول بڑے-فارمیٹ پٹی لے آؤٹ سے مادی پیداوار کے نقصانات
- خدمت کے وقفوں کے درمیان مواد کی شدت اور متوقع ہٹ گنتی پر مبنی سالانہ دیکھ بھال کی لاگت
- اہم سنگ میل کے وقفوں پر ڈائی ری فربشمنٹ لاگت، بشمول اوور ہال کے دوران پروڈکشن ڈاؤن ٹائم
- ایک ہی حجم میں متبادل طریقوں (لیزر پلس فارمنگ، ویلڈمنٹ، یا کاسٹنگ) کا استعمال کرتے ہوئے فی ٹکڑا قیمت کا موازنہ
- ادائیگی کی مدت: کل اسٹیمپنگ لاگت (ٹولنگ پلس پروڈکشن اور مینٹیننس) کل متبادل فیبریکیشن لاگت سے کتنے مجموعی حجم پر گزرتی ہے
- خطرے کے عوامل بشمول ڈیزائن کی تبدیلی کا امکان، حجم کی پیشن گوئی کا اعتماد، اور مادی لاگت میں اتار چڑھاؤ
واپسی کا حساب صرف حسابی نہیں ہے۔ اس کے لیے ایماندارانہ حجم کی پیشن گوئی کی ضرورت ہے۔ ایک پرامید پروجیکشن جو ٹولنگ کی سرمایہ کاری کا جواز پیش کرتا ہے لیکن اصل آرڈرز میں کبھی پورا نہیں ہوتا ہے آپ کو چھ-فگر اثاثہ رکھنے پر چھوڑ دیتا ہے جس میں کوئی واپسی نہیں ہوتی ہے۔ قدامت پسند پیشن گوئی سرمائے کی حفاظت کرتی ہے، یہاں تک کہ اگر اس کا مطلب یہ ہے کہ پہلے چند سالوں کے لیے کم بہترین فی- عمل کا انتخاب کرنا اور جلدوں کے ثابت ہونے کے بعد ڈائی اسٹیمپنگ میں منتقل ہونا۔
معاشیات آپ کو بتاتی ہے کہ آیا آگے بڑھنا ہے۔ لیکن وہ آپ کو یہ نہیں بتاتے کہ مکمل طور پر کب جانا ہے۔ کچھ بڑے حصے، حجم سے قطع نظر، جیومیٹری کی رکاوٹوں، مادی حدود، یا رواداری کے تقاضے جو غلط جواب پر مہر لگاتے ہیں، چاہے اعداد کاغذ پر کیسے کام کرتے ہوں۔
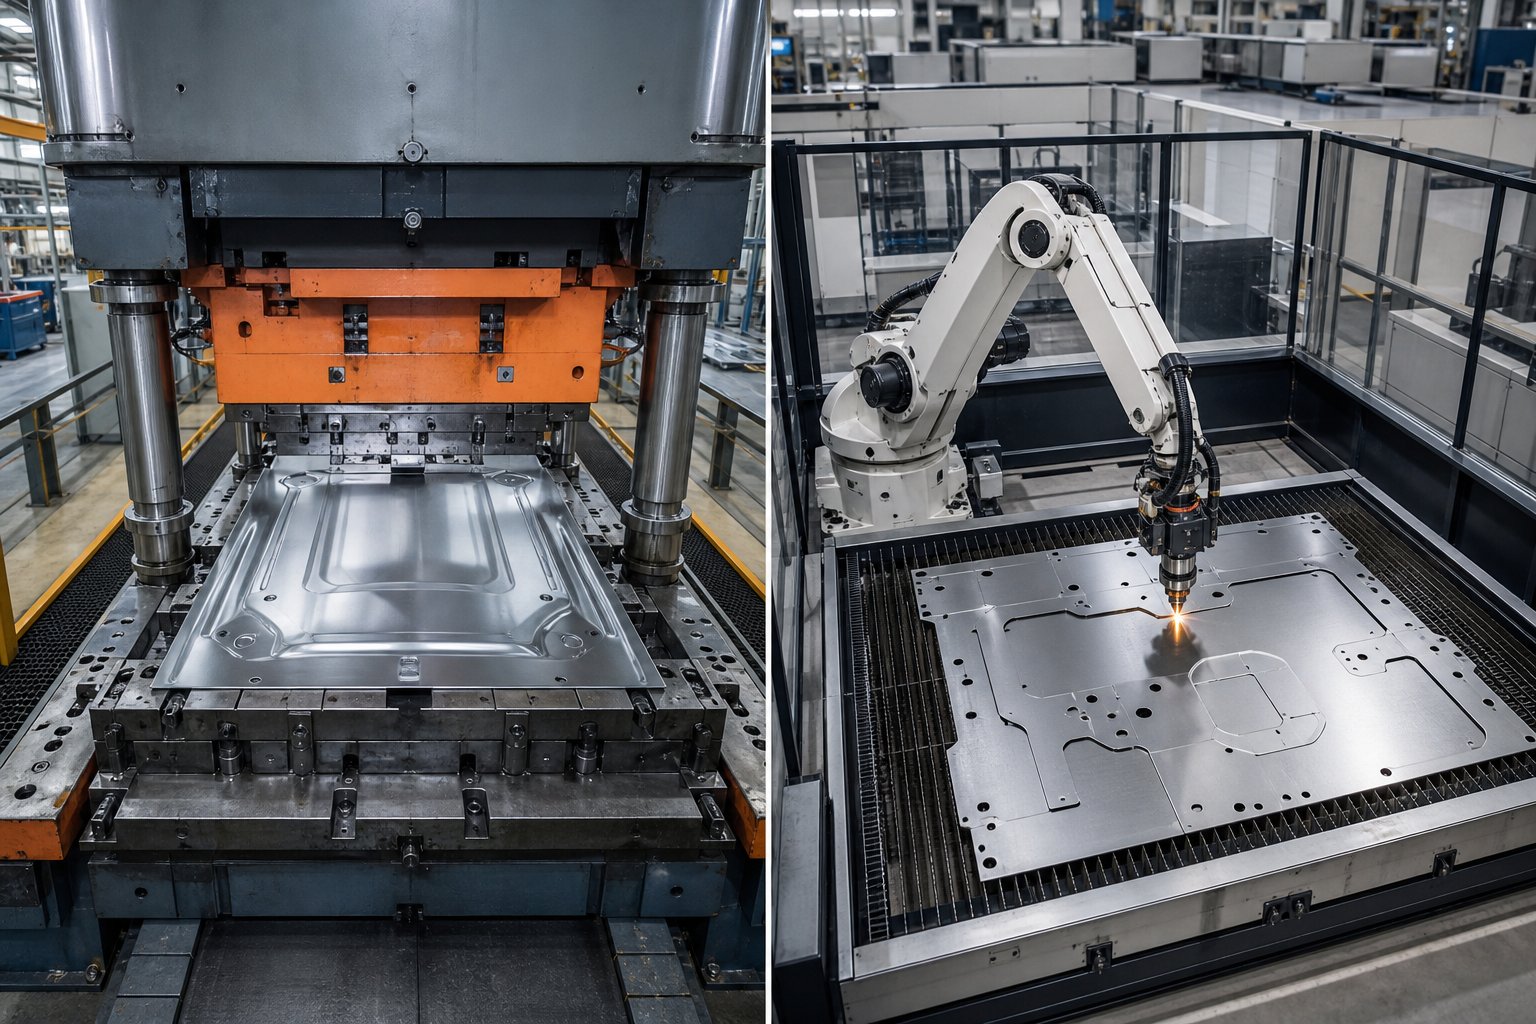
عمل کی حدود اور کب متبادل کا انتخاب کریں۔
ہر مینوفیکچرنگ کے عمل کی ایک حد ہوتی ہے۔ ڈائی اسٹیمپنگ اس وقت اپنی حد سے ٹکرا جاتی ہے جب جزوی جیومیٹری، مادی رکاوٹیں، یا حجم کی حقیقتیں اس سے آگے بڑھ جاتی ہیں جو ایک ڈائی جسمانی یا معاشی طور پر فراہم کر سکتی ہے۔ زیادہ تر شیٹ میٹل سٹیمپنگ سروسز اس معلومات کو رضاکارانہ طور پر نہیں دیں گی۔ وہ اس بات کا حوالہ دیں گے کہ وہ کیا بنا سکتے ہیں، نہ کہ جس کی انہیں کوشش نہیں کرنی چاہیے۔ لیکن ایماندارانہ عمل کی جانچ کے لیے یہ سمجھنے کی ضرورت ہوتی ہے کہ حد کہاں بیٹھتی ہے، کیونکہ غلط طریقہ کے ذریعے کسی حصے کو زبردستی کرنے کی قیمت شروع سے ہی صحیح متبادل کو منتخب کرنے سے زیادہ ہوتی ہے۔
جب ڈائی اسٹیمپنگ صحیح جواب نہیں ہے۔
ڈائی اسٹیمپنگ کے لیے زیادہ سے زیادہ عملی حصے کا سائز ترقی پسند کام کے لیے فیڈ ڈائریکشن میں تقریباً 72 سے 96 انچ تک اور آٹوموٹیو بیرونی پینلز کو سنبھالنے والی ٹینڈم لائنوں کے لیے کچھ زیادہ بڑا ہوتا ہے۔ اس سے آگے، کوئی معیاری پریس بیڈ ٹولنگ کو ایڈجسٹ نہیں کرتا، اور حسب ضرورت پریس تنصیبات اپنے آپ میں ایک پروجیکٹ بن جاتی ہیں۔
جیومیٹری سائز سے زیادہ سخت حدود عائد کرتی ہے۔ انتہائی قرعہ اندازی کے تناسب والے حصے، کوئی بھی چیز جو گہرائی-سے-قطر کے تناسب سے 2:1 سے اوپر ہو، عام طور پر درمیانی اینیلنگ کے بغیر ایک آپریشن میں نہیں کھینچی جا سکتی۔ انڈر کٹس، ری-داخلی خصوصیات، اور اندرونی جیومیٹری جس کے لیے سائیڈ تک رسائی کی ضرورت ہوتی ہے، عمودی پریس اسٹروک میں کیم-ایکچیویٹڈ میکانزم کے بغیر نہیں بن سکتے جو بہت زیادہ پیچیدگی اور لاگت کا اضافہ کرتے ہیں۔ بڑے پیمانے پر، وہ کیم یونٹ غیر عملی طور پر بڑے ہو جاتے ہیں۔
جیومیٹری سے قطع نظر کچھ مواد بڑے-فارمیٹ سٹیمپنگ کے خلاف مزاحمت کرتے ہیں۔ کام-سخت کرنے والے مرکب جیسے کہ 300-سیریز سٹینلیس کا ایک سے زیادہ اسٹیشنوں پر بننا بتدریج مشکل ہوتا جاتا ہے، اور ایک بڑی ڈائی پر مجموعی ٹننج دستیاب پریس کی گنجائش سے زیادہ ہو سکتا ہے۔ 8 ملی میٹر سے اوپر کی موٹی پلیٹ عام طور پر پریس بریک یا ہائیڈرولک پریس ٹیریٹری میں منتقل ہوتی ہے بجائے اس کے کہ پروگریسو اسٹیمپنگ اور فیبریکیشن اپروچز، کیونکہ قوتیں اس حد سے زیادہ ہوتی ہیں جو روایتی سٹیمپنگ پریس مؤثر طریقے سے فراہم کرتے ہیں۔
ان منظرناموں پر غور کریں جہاں متبادل ڈائی اسٹیمپنگ سے بہتر کارکردگی کا مظاہرہ کرتے ہیں:
- پیچیدہ جیومیٹری کے ساتھ کم حجم- لیزر کٹنگ پلس پریس بریک فارمنگ بغیر کسی ٹولنگ کی سرمایہ کاری کے تیار شدہ پرزے فراہم کرتی ہے، 3,000 یونٹ سے کم رنز کے لیے مثالی
- موٹی پلیٹ پر سخت رواداری- پلیٹ سٹاک سے CNC مشینی رواداری رکھتی ہے کہ سٹیمپنگ ہیوی گیج میٹریل پر مماثل نہیں ہو سکتی
- اندرونی خصوصیات کے ساتھ پیچیدہ 3D انکلوژرز- انفرادی طور پر بنائے گئے ٹکڑوں سے ویلڈمنٹ انڈر کٹس، اندرونی اسٹیفنرز، اور فیچرز کو ایک ہی سٹیمپنگ آپریشن میں ناممکن بنانے کی اجازت دیتے ہیں
- غیر-دیوار کے یکساں حصوں کے ساتھ نامیاتی شکلیں۔- کاسٹنگ جیومیٹریوں کو ہینڈل کرتی ہے جس کی کوئی فلیٹ-خالی ترتیب نقل نہیں کر سکتی
یہاں تک کہ ایچ وی اے سی پروگریسو میٹل اسٹیمپنگ میں، جہاں بڑے ڈکٹ اجزاء اور ساختی مکانات شیٹ میٹل اسٹیمپنگ کی عام مصنوعات ہیں، انجینئرز معمول کے مطابق ایسے حصوں کا سامنا کرتے ہیں جو عملی سٹیمپنگ کی حد سے تجاوز کرتے ہیں۔ مثال کے طور پر، اندرونی بیفلز اور ویلڈڈ فلینجز کے ساتھ ایک بڑے سائز کا پلینم باکس، اکیلے حجم کی بنیاد پر مہر لگانے والے امیدوار کی طرح لگتا ہے، لیکن اس کی جیومیٹری من گھڑت کو تیز تر اور سستا راستہ بناتی ہے۔
بڑے-دھاتی اجزاء کے لیے متبادل کا موازنہ کرنا
فیصلہ ہمیشہ بائنری نہیں ہوتا ہے۔ ہائبرڈ اپروچ بڑے اجزاء کے لیے اچھی طرح سے کام کرتے ہیں جہاں ڈائی اسٹیمپنگ ہائی- والیوم ریپیٹ ایبل آپریشنز (بلیننگ، ابتدائی فارمنگ، پیئرسنگ) کو ہینڈل کرتی ہے جب کہ ثانوی پروسیس ایسی خصوصیات کو مکمل کرتا ہے جو ڈائی پیدا نہیں کر سکتے۔ ایک ساختی آٹوموٹیو بریکٹ کو اس کی بنیادی جیومیٹری کے لیے آہستہ آہستہ اسٹیمپ کیا جا سکتا ہے، پھر روبوٹ طریقے سے ایک گسٹ کو شامل کرنے کے لیے ویلڈ کیا جاتا ہے جس کے لیے ڈائی میں ایک ناقابل عمل کیم میکانزم کی ضرورت ہوتی ہے۔ یہ دھاتی سٹیمپنگ سلوشنز عمل کی طاقت کو ملا دیتے ہیں بجائے اس کے کہ ایک طریقہ کو سب کچھ کرنے پر مجبور کریں۔
کم حجم کے تقاضوں کے ساتھ حصوں کے لیے، ڈائی اسٹیمپنگ میں ٹولنگ کی سرمایہ کاری کو آسان نہیں بنایا جا سکتا۔ جیسا کہ Hotean سے پیداواری لاگت کا تجزیہ ظاہر کرتا ہے، لیزر کٹنگ اوسط فی-یونٹ لاگت 3,000 ٹکڑوں سے کم بیچوں کے لیے سٹیمپنگ کے مقابلے میں نمایاں طور پر کم ہوتی ہے، ایک بار جب آپ $15،000+ ٹولنگ کے اخراجات پر غور کرتے ہیں جو ایک حصہ تیار کرنے سے پہلے مہر لگانے کا مطالبہ کرتے ہیں۔ یہ فرق معیاری ڈائی قیمتوں کے ملٹی پلس لاگت والے بڑے-پارٹ ٹولنگ کے ساتھ مزید وسیع ہوتا ہے۔
یہاں یہ ہے کہ بڑے-فارمیٹ دھاتی اجزاء کے لیے بنیادی متبادل ڈائی اسٹیمپنگ کے خلاف کیسے جمع ہوتے ہیں:
| طریقہ | مثالی حجم کی حد | ہندسی پیچیدگی | رواداری کی صلاحیت | متعلقہ فی-ٹکڑا لاگت (کم والیوم) | متعلقہ فی-ٹکڑا لاگت (اعلی والیوم) |
|---|---|---|---|---|---|
| ڈائی اسٹیمپنگ | 10،000+ سالانہ | اعتدال پسند (ڈرا گہرائی اور سنگل-محور کی تشکیل سے محدود) | +/-0.005 انچ معیاری؛ فائن بلیننگ کے ساتھ +/-0.001 انچ | بہت اونچی (ٹولنگ امارٹائزیشن کا غلبہ ہے) | بہت کم |
| لیزر کٹنگ + تشکیل | 1 - 5،000 سالانہ | ہائی (کوئی 2D پروفائل، بریک ٹولنگ کے ذریعے محدود موڑ) | +/-0.004 انچ کٹ؛ +/-0.010 انچ تشکیل دی گئی۔ | کم (کوئی ٹولنگ نہیں) | زیادہ (مزدوری-فی ٹکڑا) |
| CNC مشینی | 1 - 2،000 سالانہ | بہت زیادہ (کوئی مشینی جیومیٹری) | +/-0.001 انچ یا اس سے بہتر | اعتدال پسند (بڑی پلیٹ پر مادی فضلہ) | بہت زیادہ (سست سائیکل کا وقت) |
| ویلڈمنٹس | 1 - 5،000 سالانہ | بہت زیادہ (اندرونی خصوصیات، کثیر-طیارے کی اسمبلیاں) | +/-0.015 انچ۔ عام +/-0.005 انچ فکسچر کے ساتھ | اعتدال پسند (مزدوری کے علاوہ فکسچرنگ) | اونچی (ویلڈنگ لکیری پیمانے پر نہیں ہوتی) |
| کاسٹنگز | 500 - 100،000+ سالانہ | انتہائی اعلی (نامیاتی شکلیں، متغیر دیوار کی موٹائی) | +/-0.010 انچ سرمایہ کاری کاسٹ؛ +/-0.030 انچ ریت کاسٹ | اعتدال پسند (پیٹرن لاگت ڈائی لاگت سے کم) | کم سے اعتدال پسند |
کراس اوور پر توجہ دیں۔ کم حجم پر، ہر متبادل بیٹس کل لاگت پر مہر لگاتی ہے۔ زیادہ مقدار میں، ڈائی اسٹیمپنگ ہر چیز کو ہر-پیس اکنامکس پر مات دیتی ہے۔ گرے زون، بڑے حصوں کے لیے تقریباً 3,000 سے 15,000 سالانہ یونٹس، وہ جگہ ہے جہاں فیصلے کے لیے انگوٹھے کے اصولوں کی بجائے تفصیلی ماڈلنگ کی ضرورت ہوتی ہے۔ جیومیٹری بیلنس بتاتی ہے: ایک سادہ فلیٹ بریکٹ ایک پیچیدہ گہرے-سے کم والیوم میں سٹیمپنگ ٹیریٹری میں داخل ہوتا ہے۔
کاسٹنگ بڑے ساختی اجزاء کے لیے خصوصی توجہ کے مستحق ہیں۔ سرمایہ کاری کاسٹنگ اور ریت کاسٹنگ دونوں جیومیٹریوں کو ہینڈل کرتے ہیں جن کی سٹیمپنگ نقل نہیں کر سکتی، اور ان کے ٹولنگ کی لاگت (سخت سٹیل کے مرنے کے بجائے پیٹرن) عام طور پر مساوی سٹیمپنگ ڈیز سے 30-60% کم ہوتے ہیں۔ ٹریڈ آف کم رواداری، فی ٹکڑا لمبا لیڈ ٹائم، اور اہم انٹرفیس کے لیے ثانوی مشینی ضروریات ہیں۔ ان حصوں کے لیے جہاں متغیر دیوار کی موٹائی کے ذریعے وزن کی اصلاح سخت جہتی کنٹرول سے زیادہ اہمیت رکھتی ہے، کاسٹنگ اکثر حجم سے قطع نظر جیت جاتی ہے۔
ایماندارانہ فریمنگ: ڈائی اسٹیمپنگ صحیح جواب ہے جب حجم زیادہ ہو، جیومیٹری فلیٹ-خالی شکل کے ساتھ مطابقت رکھتی ہے، اور رواداری اس کے مطابق ہوتی ہے جو عمل قدرتی طور پر فراہم کرتا ہے۔ جب ان حالات میں سے کوئی بھی ناکام ہوجاتا ہے، متبادل سمجھوتہ نہیں ہوتے ہیں۔ وہ انجینئرنگ کے بہتر فیصلے ہیں۔ کلید اس بات کو پہچاننا ہے کہ ٹولنگ میں سرمایہ لگانے سے پہلے کون سی شرط ٹوٹ گئی جو کم کارکردگی کا مظاہرہ کرے گی۔
یہ جاننا کہ کب مہر لگانی ہے اور کب گھڑنا ہے سپلائر کی تشخیص کا نصف چیلنج ہے۔ باقی نصف سامان، ٹولنگ کی مہارت، اور انجینئرنگ کی گہرائی کے ساتھ ایک پارٹنر کو تلاش کر رہا ہے تاکہ آپ کے مخصوص بڑے-فارمیٹ کے جزو کے لیے جو بھی راستہ سمجھ میں آتا ہو اسے انجام دے سکے۔
بڑے کام کے لیے ڈائی اسٹیمپنگ سروس فراہم کرنے والوں کا جائزہ لینا
ایک ایسے سپلائر کو تلاش کرنا جو آپ کے حصے پر مہر لگا سکے آسان ہے۔ ایک ایسی تلاش کرنا جو آپ کے بڑے حصے کو قابل اعتماد طریقے سے، رواداری کے ساتھ، ایک کثیر-سالہ پروڈکشن پروگرام میں، ایک بنیادی طور پر مختلف تلاش ہے۔ وہ صلاحیتیں جو قابل دھاتی سٹیمپنگ سپلائرز کو بڑے کام کے لیے لیس افراد سے الگ کرتی ہیں ہر کمپنی کے بروشر پر درج نہیں ہیں۔ آپ کو یہ جاننا ہوگا کہ کیا پوچھنا ہے، کس چیز کی تصدیق کرنی ہے، اور کون سے سرخ جھنڈے ایک دکان کو اس کی اصل صلاحیت سے زیادہ پہنچنے کا اشارہ دیتے ہیں۔
ایک بڑے-پارٹ سٹیمپنگ سپلائر میں تصدیق کرنے کی کلیدی صلاحیتیں۔
پریس ٹننج رینج واضح نقطہ آغاز ہے، لیکن نام پلیٹ نمبر پر مت رکیں۔ پوچھیں کہ اسٹروک میں چوٹی ٹنیج کہاں دستیاب ہے۔ نچلے مردہ مرکز میں 1,000 ٹن کا پریس اس قوت کو صرف BDC میں فراہم کرتا ہے۔ اگر آپ کا فارمنگ آپریشن نیچے سے 2 انچ اوپر ہے، تو پریس کی قسم کے لحاظ سے دستیاب ٹنیج 15-20% کم ہو سکتا ہے۔ آپ کو اپنے اصل لوڈ منحنی خطوط سے مماثل صلاحیت کی ضرورت ہے، نہ کہ کیٹلاگ کی خصوصیت۔
زیادہ سے زیادہ بستر کا سائز یکساں اہمیت رکھتا ہے۔ ایک حسب ضرورت میٹل اسٹیمپنگ کمپنی جو بڑے-حصے کی صلاحیت کا دعویٰ کرتی ہے لیکن 48 انچ بیڈز کے ساتھ چلنے والی پریس آپ کے ساختی بریکٹ کی ضرورت کے مطابق 80 انچ پروگریسو ڈائی کو ایڈجسٹ نہیں کر سکتی۔ دونوں محوروں میں بستر کے طول و عرض کی تصدیق کریں، اور کئی ٹن وزنی ڈیز کے لیے بولسٹر بوجھ کی صلاحیت کی تصدیق کریں۔
گھر میں ایک ٹول روم-سنگین پروگریسو ڈائی اسٹیمپنگ سپلائرز کو دکانوں سے الگ کرتا ہے جو ہر مینٹیننس ایونٹ کو آؤٹ سورس کرتے ہیں۔ بڑی ڈیز کو باقاعدہ تیز کرنے، نائٹروجن اسپرنگ سروس، اور گائیڈ بشنگ کی تبدیلی کی ضرورت ہوتی ہے۔ اگر فراہم کنندہ آپ کے 8-ٹن ڈائی آف سائٹ کو ہر مینٹیننس سائیکل کے لیے بھیجتا ہے، تو آپ اندرونی ٹول روم کے ساتھ دنوں کے مقابلے فی ایونٹ کے ہفتوں کے ڈاؤن ٹائم کو دیکھ رہے ہیں۔ جیسا کہ KMC مینوفیکچرنگ کا ٹولنگ اپروچ ظاہر کرتا ہے، مربوط ٹول اور ڈائی آپریشنز جو ایک ہی چھت کے نیچے ڈیزائن، تعمیر اور دیکھ بھال کو سنبھالتے ہیں، پورے پروگرام کے لائف سائیکل میں ٹولنگ کے معیار پر تیز تر تبدیلی اور سخت کنٹرول فراہم کرتے ہیں۔
تخروپن اور ایف ای اے کی صلاحیتیں اس بات کی نشاندہی کرتی ہیں کہ آیا کوئی سپلائر اسٹیل کو کاٹنے سے پہلے مسائل کا اندازہ لگا سکتا ہے۔ بڑے-فارمیٹ کے کام کے لیے، ورچوئل ڈائی ٹرآؤٹس جسمانی آزمائشی تکرار میں دسیوں ہزار بچاتے ہیں۔ پوچھیں کہ آیا وہ گھر میں-سیمولیشنز چلاتے ہیں یا اسے آزادانہ طور پر ہینڈل کرنے کے لیے ڈائی بلڈر پر انحصار کرتے ہیں۔ میرے قریب یا کہیں بھی دھات کی مہر لگانے کی بہترین خدمات، نقلی انجینئرز کو برقرار رکھتی ہیں جو پریس آپریٹرز اور ڈائی ڈیزائنرز کے ساتھ براہ راست تعاون کرتے ہیں۔
ثانوی آپریشن کی صلاحیت کو اکثر نظر انداز کیا جاتا ہے۔ 36-انچ کی سٹیمپنگ کو ڈیبور کرنے کے لیے اس فٹ پرنٹ کے لیے چھوٹے آلات کی ضرورت ہوتی ہے۔ کوآرڈینیٹ ماپنے والی مشینوں کا استعمال کرتے ہوئے جہتی معائنے کے لیے ایک پیمائشی لفافے کی ضرورت ہوتی ہے جو پورے حصے کی جیومیٹری کو پکڑ سکے۔ اگر سپلائر کسی تیسرے فریق کی لیب میں معائنہ کرتا ہے، تو پہلے آرٹیکل کی منظوری کے ٹرناراؤنڈ اوقات دنوں سے ہفتوں تک بڑھ جاتے ہیں۔ یہاں تک کہ ذیلی ضروریات جیسے میٹل اسٹیمپنگ کے لیے لیبلنگ سروسز بھی منطقی طور پر پیچیدہ ہو جاتی ہیں جب پرزے بڑے ہوتے ہیں اور مارکنگ آپریشنز کے لیے خصوصی فکسچرنگ کی ضرورت ہوتی ہے۔
لاجسٹکس جانچ پڑتال کے مستحق ہیں۔ بڑے مہر والے اجزاء ہینڈلنگ اور شپنگ کے چیلنجز پیدا کرتے ہیں جن کا چھوٹے حصوں کا کبھی سامنا نہیں ہوتا۔ پیکیجنگ کو ٹرانزٹ کے دوران اخترتی کو روکنا چاہیے۔بڑے سائز کی دھاتی مصنوعات کی ترسیلاس میں خصوصی کریٹنگ، لوڈ-مخصوص حفاظتی طریقے، اور ممکنہ طور پر زیادہ سائز کے فریٹ پرمٹنگ شامل ہے۔ تصدیق کریں کہ آپ کے سپلائر کے پاس مواد کو سنبھالنے کا سامان، سٹیجنگ کی جگہ، اور شپنگ پارٹنرشپ ہے تاکہ آپ کے پرزوں کو بغیر کسی نقصان کے منتقل کیا جا سکے۔
کوالٹی سرٹیفیکیشن ایک بنیادی اعتبار کا اشارہ فراہم کرتے ہیں۔ ISO 9001 دستاویزی معیار کے نظام کی نشاندہی کرتا ہے۔ IATF 16949 آٹوموٹو-گریڈ پروسیس کنٹرول کا اشارہ کرتا ہے۔ بڑے-حصے کے کام کے لیے، یہ سرٹیفیکیشن اہمیت رکھتے ہیں کیونکہ وہ شماریاتی عمل کے کنٹرول اور پیمائش کے نظام کے تجزیہ پروٹوکول کو نافذ کرتے ہیں جو اس کے سکریپ بننے سے پہلے ہی بڑھے ہوئے کو پکڑ لیتے ہیں۔ وسکونسن میں اور مڈویسٹ صنعتی کوریڈور میں دھاتی مہر لگانے والی کمپنیاں اکثر دونوں سرٹیفیکیشن رکھتی ہیں، جو کہ خطے میں آٹوموٹیو اور بھاری سامان OEM کی طلب کی ارتکاز کو ظاہر کرتی ہیں۔
ڈائی ڈیزائن ماہرین کے ساتھ شراکت داری
فراہم کنندہ کی تشخیص کوٹنگ کے مرحلے سے شروع نہیں ہونی چاہیے۔ تصور کی نشوونما کے دوران اعلیٰ ترین-قدر کی مشغولیت شروع ہوتی ہے، جب حصہ جیومیٹری اب بھی ٹولنگ کی حقیقتوں کو ایڈجسٹ کرنے کے لیے کافی لچکدار ہوتی ہے۔ ابتدائی مرحلے میں بڑے-فارمیٹ ڈائی ڈیزائن میں مہارت رکھنے والے ٹولنگ انجینئرز کے ساتھ کام کرنا اس مہنگی دریافت کو روکتا ہے کہ آپ کے حصے پر اقتصادی طور پر مہر نہیں لگائی جا سکتی۔
یہ ابتدائی تعاون اہمیت رکھتا ہے کیونکہ بڑے-پارٹ ڈائی ڈیزائن میں تجارت-پارٹ ڈیزائنر کے لیے پوشیدہ ہوتی ہے۔ گہری کھائی ہوئی دیوار میں 2-ڈگری ڈرافٹ کا اضافہ کیم میکانزم کو ختم کرکے ٹولنگ میں $40,000 بچا سکتا ہے۔ ایک معمولی خصوصیت کی منتقلی اسٹیشنوں کی تعداد کو دس سے آٹھ تک کم کر سکتی ہے، ڈائی کو ایک چھوٹی پریس کلاس میں سکڑ سکتی ہے۔ یہ اصلاح صرف اس وقت ہوتی ہے جب حصہ پرنٹ کو منجمد کرنے سے پہلے ڈائی انجینئرنگ کی مہارت گفتگو میں داخل ہوتی ہے۔
YICHEN کا کسٹم سٹیمپنگ ڈائی پلیٹ فارماس قسم کے خصوصی تعاون کے خواہاں انجینئرز کے لیے ایک راستہ فراہم کرتا ہے، ٹولنگ ٹیموں کو ڈائی ڈیزائن کی مہارت کا احاطہ کرنے والے ڈھانچے، مواد کے بہاؤ کی اصلاح، اور بڑے-فارمیٹ ایپلی کیشنز کے لیے اجزاء انجینئرنگ سے منسلک کرتا ہے۔ جب چیلنج اس بات پر مرکوز ہوتا ہے کہ ایک ڈائی کیسے بنایا جائے جو درستگی کو برقرار رکھتے ہوئے وسیع مدت میں پیچیدگی کا انتظام کرتا ہے، تو سرشار ڈائی انجینئرنگ وسائل تک رسائی ڈیزائن-سے-پروڈکشن ٹائم لائن کو تیز کرتی ہے۔
ہر سپلائر جو آپ کی ڈائی چلا سکتا ہے اسے اچھی طرح سے ڈیزائن نہیں کر سکتا۔ کچھ میٹل اسٹیمپنگ کمپنیاں ان میں سے وسکونسن مینوفیکچررز بہترین پریس روم چلاتے ہیں لیکن ڈائی ڈیزائن کو تھرڈ پارٹیوں کو آؤٹ سورس کرتے ہیں جس میں پریس کی مخصوص خصوصیات میں کوئی مرئیت نہیں ہوتی ہے جہاں ٹول چلے گا۔ بہترین نتائج سپلائرز، یا سپلائر-پلس-ٹول میکر پارٹنرشپ سے آتے ہیں، جہاں ڈائی ڈیزائنر CAD میں پہلی لائن تیار ہونے سے پہلے ٹارگٹ پریس کے انحراف کے رویے، تھرمل خصوصیات، اور فیڈ سسٹم کی حدود کو سمجھتا ہے۔
بڑے-پارٹ ڈائی اسٹیمپنگ فراہم کنندگان کو شارٹ لسٹ کرتے وقت، ان تشخیصی معیارات کو بہت زیادہ وزن دیں:
- پریس فلیٹ تنوع- ٹنیج اور بیڈ سائز کی حد تک پھیلے ہوئے ایک سے زیادہ پریس کی ضرورت ہے، اگر ایک مشین دیکھ بھال کے لیے بند ہو تو بیک اپ کی گنجائش فراہم کرتی ہے۔
- بڑے-ڈائی کی صلاحیت کے ساتھ-گھریلو ٹول روم میں- اوور ہیڈ کرین تک رسائی، بڑے اجزاء کے لیے سطح کے گرائنڈرز، اور داخل کرنے کی تبدیلی کے لیے CNC مشینی صلاحیت
- ڈائی ڈیزائن کی مہارت- چاہے گھر میں ہو یا ایک وقف شدہ ٹولنگ پارٹنر کے ذریعے، انجینئر کرنے کی صلاحیت خاص طور پر بڑے-فارمیٹ چیلنجز بشمول ڈیفیکشن مینجمنٹ، یکساں دباؤ کی تقسیم، اور پٹی رہنمائی کے لیے ختم ہوجاتی ہے۔
- FEA اور تشکیل کا تخروپن- مادی بہاؤ کی توثیق کرنے، اسپرنگ بیک کی پیشین گوئی کرنے، اور جسمانی آزمائش سے پہلے خالی ہولڈر کے دباؤ کو بہتر بنانے کے لیے نقلی کا فعال استعمال
- معیاری انفراسٹرکچر- آپ کے سب سے بڑے حصے کے طول و عرض سے زیادہ پیمائش کے حجم کے ساتھ CMM صلاحیت، نیز شماریاتی عمل کے کنٹرول کے نظام حقیقی وقت میں اہم جہتوں کو ٹریک کرتے ہیں
- مواد کی ہینڈلنگ اور لاجسٹکس- کوائل ہینڈلنگ کا سامان بھاری کنڈلی کے وزن کے لیے درجہ بندی، خالی جگہوں کے لیے خودکار ڈیسٹیکنگ، ڈائی تبدیلیوں کے لیے اوور ہیڈ کرین، اور بڑے حصوں کے لیے آؤٹ باؤنڈ شپنگ حل
- سرٹیفیکیشن اور صنعت کا تجربہ- آئی ایس او/آئی اے ٹی ایف سرٹیفیکیشنز کے علاوہ مماثل پیمانے، پیچیدگی، اور مواد کے حصوں کے ساتھ پروگرام کی تاریخ کا مظاہرہ
- انجینئرنگ کی تبدیلی کی لچک- شروع سے دوبارہ تعمیر کیے بغیر، جب ڈیزائن پر نظرثانی ہوتی ہے تو بڑے ڈیز کے وسط-پروگرام میں ترمیم کرنے کی خواہش اور صلاحیت
- جغرافیائی اور سپلائی چین فٹ- سامان کی کم قیمت اور تیز تر رسپانس کے لیے آپ کے اسمبلی آپریشنز سے قربت، یا قابل اعتماد طویل-فاصلے کی ترسیل کے لیے مال برداری کی شراکت داری قائم کی
ڈائی ڈیزائن کی مہارت تفریق کرنے والے کے طور پر زور دینے کی مستحق ہے جو مناسب سپلائرز کو غیر معمولی سے الگ کرتی ہے۔ کافی بڑی پریس والی کوئی بھی دکان دھات کو طاقت سے مار سکتی ہے۔ وہ سپلائر جو سمجھتا ہے کہ نائٹروجن اسپرنگ لے آؤٹ کو آٹھ کے بجائے بارہ سلنڈرز کی ضرورت کیوں ہے، یا پائلٹ حکمت عملی کے لیے 48-انچ کی پٹی پر انٹرمیڈیٹ رجسٹریشن کی ضرورت کیوں ہے، وہی ہے جو ہٹ ون سے ہٹ کر دس لاکھ تک پرزہ جات فراہم کرتا ہے۔ انجینئرنگ کی وہ گہرائی، چاہے وہ اندرون خانہ رہائش پذیر ہو یا کسی خصوصی ڈائی ڈیزائن پارٹنر کے ذریعے اس تک رسائی حاصل کی گئی ہو، وہی چیز ہے جو کموڈٹی کے لین دین سے بڑے حصوں کے لیے ڈائی اسٹیمپنگ سروس کو ایک ایسے پروڈکشن پروگرام میں تبدیل کرتی ہے جو حقیقت میں کام کرتا ہے۔
بڑے حصوں کے لیے ڈائی اسٹیمپنگ سروس کے بارے میں اکثر پوچھے گئے سوالات
1. ڈائی اسٹیمپنگ میں کون سا سائز ایک بڑے حصے کے طور پر اہل ہے؟
ایک حصہ عام طور پر اس وقت بڑا ہوتا ہے جب یہ کسی ایک جہت میں 24 انچ سے زیادہ ہو یا اسے 72 انچ سے بڑے پریس بیڈ کی ضرورت ہو۔ 3 ملی میٹر (0.120 انچ) سے اوپر مواد کی موٹائی بھی اجزاء کو بڑے-حصے میں دھکیلتی ہے۔ وزن ایک اور عنصر ہے: جب مکمل خالی جگہیں اس سے زیادہ ہو جاتی ہیں جو آپریٹرز دستی طور پر محفوظ طریقے سے سنبھال سکتے ہیں، میکینیکل ٹرانسفر یا روبوٹک آٹومیشن ضروری ہو جاتا ہے، جس سے بڑے-جزوں کی درجہ بندی کا اشارہ ملتا ہے۔
2. بڑے-پارٹ ڈائی اسٹیمپنگ کے لیے کتنے ٹنیج کی ضرورت ہے؟
بڑے حصوں کے لیے ٹننج کی ضروریات دونوں کٹے ہوئے دائرے اور تشکیل شدہ سطح کے رقبے کے ساتھ، مواد کی موٹائی سے ضرب۔ ایک 12 سٹیشن پروگریسو ڈائی چلانے والے ہیوی گیج اسٹاک کے لیے عام طور پر 800 سے 1,200 ٹن یا اس سے زیادہ کی ضرورت ہوتی ہے۔ مواد کی موٹائی کو دوگنا کرنا ہر اسٹیشن پر بیک وقت طاقت کو تقریباً دوگنا کردیتا ہے، یہی وجہ ہے کہ بڑے اجزاء کے لیے بھاری اسٹیمپنگ آپریشنز معمول کے مطابق 600 سے 2,000+ ٹن رینج میں پریس کا مطالبہ کرتے ہیں۔
3. بڑے حصوں کے لیے پروگریسو ڈائی اور ٹرانسفر ڈائی اسٹیمپنگ میں کیا فرق ہے؟
پروگریسو ڈیز اس حصے کو تمام فارمنگ اسٹیشنوں میں پٹی کے ساتھ منسلک رکھتی ہے، جس سے وہ ان حصوں کی اعلیٰ- والیوم پروڈکشن کے لیے مثالی بنتے ہیں جو پٹی کی چوڑائی کی حدوں میں فٹ ہوتے ہیں اور انہیں گہرے ڈرا کی ضرورت نہیں ہوتی ہے۔ ٹرانسفر ڈیز سٹیشنوں کے درمیان انفرادی خالی جگہوں کو منتقل کرنے کے لیے مکینیکل انگلیوں کا استعمال کرتے ہوئے پٹی کے حصے کو دوگنا کر دیتی ہے۔ ٹرانسفر سٹیمپنگ بڑے جیومیٹریوں، گہرے ڈراز، اور آپریشنز کے درمیان دوبارہ جگہ دینے کی ضرورت کے حصوں کے لیے موزوں ہے۔ 36 انچ سے زیادہ سائز والے اجزاء کے لیے، ٹرانسفر یا ٹینڈم لائنیں اکثر جسمانی طور پر قابل عمل آپشن بن جاتی ہیں۔
4. بڑے-پارٹ ڈائی سٹیمپنگ کے لیے ٹولنگ کی قیمت کتنی ہے؟
چھوٹے سے درمیانے سائز کے اجزاء کے لیے معیاری ترقی پسند ڈیز کی عام طور پر قیمت $15,000 سے $60,000 ہوتی ہے۔ بڑے-بڑے ساختی یا آٹوموٹیو پینلز کے لیے پارٹ ٹرانسفر اور لائن ڈیز $250,000 سے لے کر $1,000,000 تک ہوسکتی ہے جب مکمل ڈائی سیٹ میں ڈرا، ٹرم، فلینج، اور پیئرس آپریشنز شامل ہوں۔ صرف ڈائی میٹریل کل سرمایہ کاری کا 20-40% ہے۔ سالانہ دیکھ بھال اصل ڈائی ویلیو میں 5-10% کا اضافہ کرتی ہے۔ یہ لاگتیں پیداوار کے حجم سے بڑھ جاتی ہیں، جس سے بڑی-پارٹ ڈائی اسٹیمپنگ لاگت-مؤثر ہوتی ہے جو صرف مخصوص حجم کی حد سے زیادہ ہوتی ہے، اکثر 10,000 سے 25,000+ سالانہ یونٹس۔ YICHEN کے کسٹم سٹیمپنگ ڈائی سلوشنز (https://www.yichen-group.com/stamping-die/) ٹولنگ انجینئرز کو بڑے فارمیٹ ٹولنگ پروگراموں پر لاگت کا انتظام کرنے کے لیے ڈائی سٹرکچر اور اجزاء کے ڈیزائن کو بہتر بنانے میں مدد کرتے ہیں۔
5. آپ کو بڑے حصوں کے لیے ڈائی اسٹیمپنگ کے متبادل کا انتخاب کب کرنا چاہیے؟
جب سالانہ حجم 3,000 سے 5,000 یونٹس سے نیچے آجاتا ہے تو ڈائی اسٹیمپنگ درست جواب نہیں ہوسکتا ہے، جب پارٹ جیومیٹری میں 2:1 سے اوپر انتہائی قرعہ اندازی، انڈر کٹس جن کے لیے غیر عملی کیم میکانزم کی ضرورت ہوتی ہے، یا 8mm موٹائی سے زیادہ مواد شامل ہوتا ہے۔ لیزر کٹنگ پلس پریس بریک فارمنگ کم- والیوم کمپلیکس پروفائلز کے لیے بہتر کام کرتی ہے۔ CNC مشینی سخت{10}}رواداری موٹی پلیٹ کے کام کے لیے موزوں ہے۔ ویلڈمنٹ اندرونی خصوصیات کے ساتھ ملٹی- ہوائی جہاز کی اسمبلیوں کو ہینڈل کرتے ہیں۔ معدنیات سے متعلق متغیر دیوار کے حصوں کے ساتھ نامیاتی شکلوں پر سبقت لے جاتے ہیں۔ ثانوی عمل کے ساتھ سٹیمپنگ کو ملانے والے ہائبرڈ نقطہ نظر اکثر قیمت اور صلاحیت کا بہترین توازن فراہم کرتے ہیں۔


