


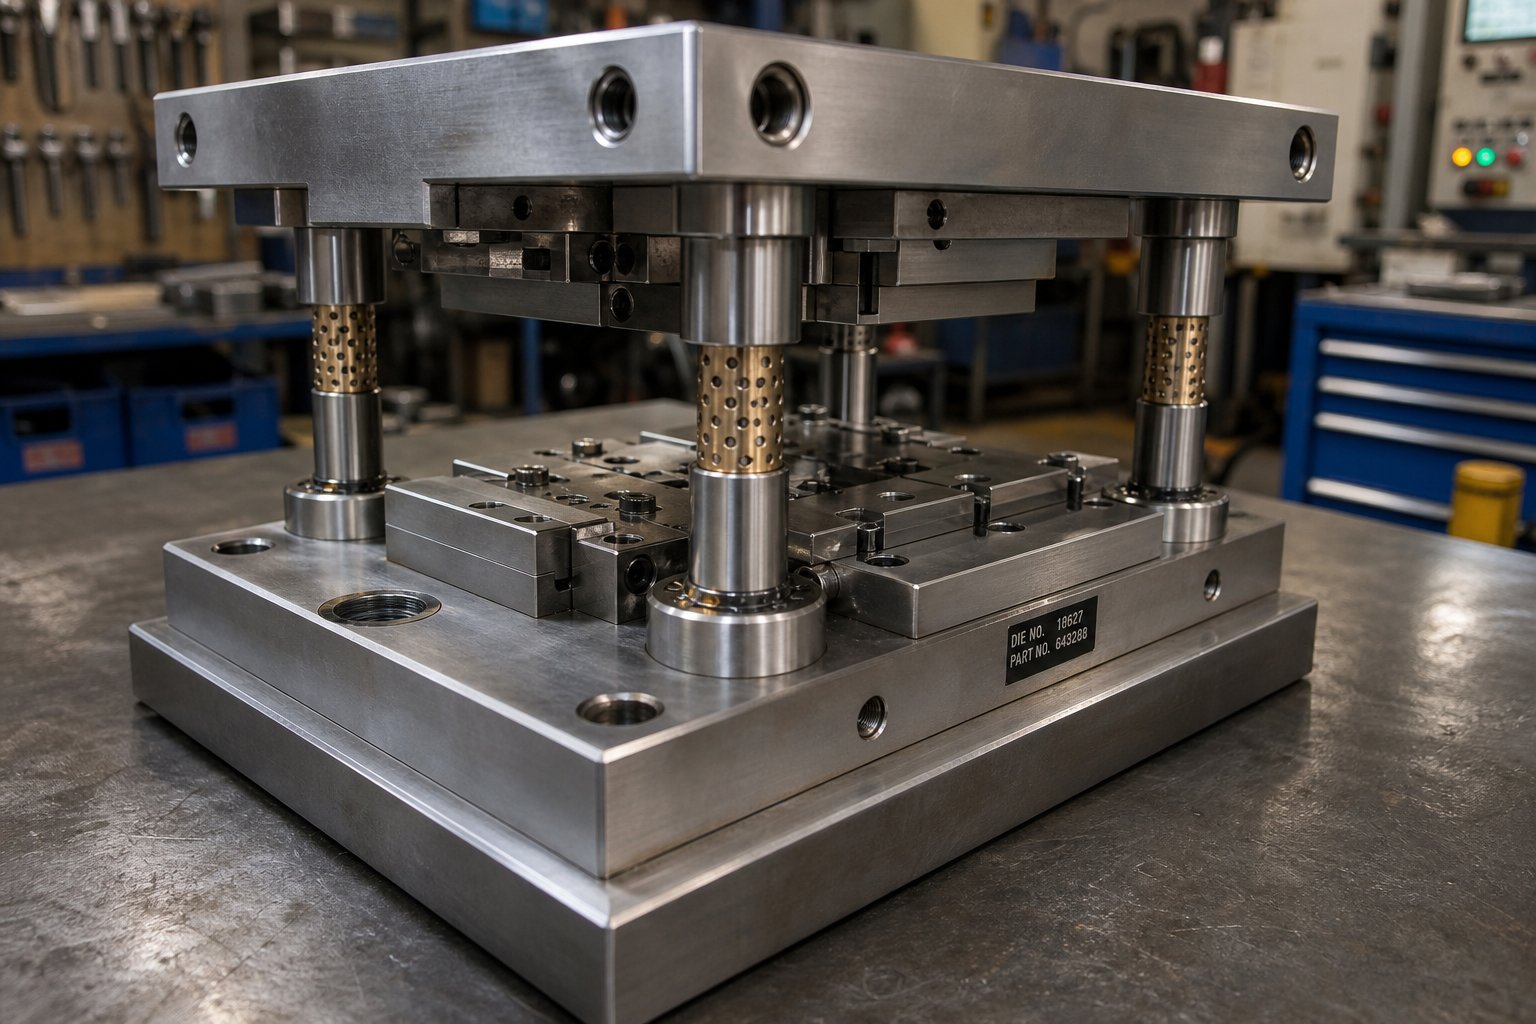
سٹیمپنگ ڈائی سیٹ کیا ہے اور یہ کیوں اہمیت رکھتا ہے۔
جب ایک سٹیمپنگ پریس سینکڑوں بار فی منٹ چکر لگاتا ہے، تو آپ کے ٹولنگ کے اوپری اور نچلے حصوں کو کیا کامل سیدھ میں رکھتا ہے؟ ڈائی جیومیٹری ہی نہیں۔ پریس رام نہیں۔ یہ سٹیمپنگ ڈائی سیٹ - ساختی فریم ورک ہے جو لاکھوں چکروں میں دہرائی جانے والی درستگی کے ساتھ ہر اسٹروک کی رہنمائی کے لیے ذمہ دار ہے۔
اسٹیمپنگ ڈائی سیٹ اوپری اور نچلے ڈائی جوتوں، گائیڈ پوسٹس، اور گائیڈ بشنگز کی اسمبلی ہوتی ہے جو پریس اسٹروک کے دوران اسٹیمپنگ ڈائی کے دو حصوں کو درست سیدھ میں رکھتی ہے۔ یہ مواد - کو کاٹ یا تشکیل نہیں دیتا ہے یہ اس بات کو یقینی بناتا ہے کہ جو اجزاء کرتے ہیں وہ ہر بار درست طریقے سے رکھے جاتے ہیں۔
اس کے بارے میں اس طرح سوچیں: ڈائی سیٹ کنکال ہے، اور کاٹنے یا بنانے کی تفصیلات عضلات ہیں۔ بغیر کسی سخت، اچھی طرح سے{1}} سیدھ میں رکھے ہوئے کنکال کے، یہاں تک کہ تیز ترین مکے اور مرنے سے بھی متضاد حصے پیدا ہوں گے۔
سٹیمپنگ ڈائی سیٹ دراصل کیا کرتا ہے۔
ایک سٹیمپ ڈائی سیٹایک بنیادی مقصد کو پورا کرتا ہے - پنچ (اوپری نصف) اور ڈائی بلاک (نیچے نصف) کے درمیان بہت زیادہ طاقت کے ساتھ سیدھ کو برقرار رکھنا۔ اوپری اور نچلے ڈائی جوتے پریس بوجھ کو یکساں طور پر تقسیم کرتے ہیں، جس سے مقامی طور پر انحراف کو روکا جاتا ہے۔ گائیڈ پوسٹس اور جھاڑیاں پس منظر کی حرکت کو روکتی ہیں لہذا کٹے ہوئے کنارے کلیئرنس کے ساتھ ملتے ہیں اکثر ایک انچ کے ہزارویں کے دسویں حصے میں ماپا جاتا ہے۔ یہ گائیڈنس سسٹم وہ ہے جو اسٹامپر ڈیز کو ایک جیسے حصے تیار کرنے کی اجازت دیتا ہے چاہے آپ سائیکل ٹین پر ہوں یا دس ملین سائیکل پر۔
ڈائی سیٹ فارمنگ آپریشنز کے دوران پیدا ہونے والے سائیڈ تھرسٹ کو بھی جذب اور ری ڈائریکٹ کرتے ہیں۔ اس ساختی ریڑھ کی ہڈی کے بغیر، غیر متوازن قوتیں پہننے میں تیزی لائیں گی، جزوی رواداری کو کم کر دیں گی، اور بالآخر پریس کو ہی نقصان پہنچائیں گی۔
ڈائی سیٹ بمقابلہ ڈائی بلاک - کلیدی امتیاز
یہ وہ جگہ ہے جہاں اکثر الجھنیں پیدا ہوتی ہیں۔ ڈائی اجزاء کے ایک سیٹ میں جوتے، پوسٹس، اور بشنگ - سیدھ کا بنیادی ڈھانچہ شامل ہے۔ ڈائی بلاکس، اس کے برعکس، اصل کٹنگ کناروں، پروفائلز کی تشکیل، اور چھیدنے والی جیومیٹری رکھتے ہیں۔ آپ مختلف ڈائی بلاکس کو ایک ہی ڈائی سیٹ میں تبدیل کر سکتے ہیں اگر فوٹ پرنٹ آپس میں ملتے ہیں، یہی وجہ ہے کہ معیاری ڈائی سیٹ پروڈکٹ فیملیز میں ٹولنگ کی لاگت کو کم کرتے ہیں۔
یہ فرق اہمیت رکھتا ہے کیونکہ کم کارکردگی اکثر ڈائی کے بجائے سیٹ پر واپس آتی ہے۔ پہنی ہوئی جھاڑیوں، چھوٹے سائز کے جوتے، یا غلط پوسٹ کنفیگریشن جزوی معیار کو گرا دے گی قطع نظر اس سے کہ آپ کی کٹنگ جیومیٹری کتنی ہی درست ہے۔ ترتیب کے انتخاب - پوسٹ لے آؤٹ، بیئرنگ کی قسم، جوتے کا مواد، اور ڈائمینشنل سائزنگ - براہ راست سیدھ کی درستگی، قابل حصول ٹول لائف، اور آپ کے پریس آلات کے ساتھ مطابقت کا تعین کرتے ہیں۔ ان میں سے ہر ایک متغیر پروڈکشن کے حجم میں شامل ہوتا ہے، کسی بھی سٹیمپنگ پروگرام میں آپ کے ڈائی سیٹ فن تعمیر کے بارے میں ابتدائی فیصلے کرتے ہوئے سب سے زیادہ-بیعانہ انتخاب میں سے ایک ہے۔
ہر ڈائی سیٹ کے اندر بنیادی اجزاء
ہرسٹیمپنگ ڈائی جزوآپ کے ٹولنگ کو زندہ رکھنے اور آپ کے حصوں کو درست رکھنے میں انجینئرنگ کا ایک مخصوص کردار ادا کرتا ہے۔ پھر بھی زیادہ تر حوالہ جات صرف یہ بتائے بغیر حصوں کی فہرست دیتے ہیں کہ وہ بوجھ کے نیچے کیوں اہمیت رکھتے ہیں۔ جب آپ سمجھتے ہیں کہ ہر ٹکڑا اصل میں کیا کرتا ہے - اور کیا ہوتا ہے جب یہ ناکام ہو جاتا ہے - تو آپ علامات کا پیچھا کرنے کے بجائے معیار کے مسائل کو ان کی بنیادی وجہ تک تلاش کر سکتے ہیں۔
اپر اور لوئر ڈائی شوز کی وضاحت کی گئی۔
ڈائی جوتے پوری ڈائی اسمبلی کی بنیاد ہیں۔ اوپری جوتا (جسے پنچ ہولڈر بھی کہا جاتا ہے) میں کاٹنے اور بنانے والے عناصر ہوتے ہیں جو پریس رام کے ساتھ حرکت کرتے ہیں۔ نچلا جوتا (ڈائی ہولڈر) پریس بولسٹر کے ساتھ جکڑا جاتا ہے اور ڈائی پلیٹ، بٹن اور پٹی کے نیچے نصب کسی بھی تشکیلاتی جیومیٹری کو سپورٹ کرتا ہے۔
تصور کریں کہ اپنی ہتھیلی کو میز پر دبانے سے - قوت آپ کے ہاتھ پر یکساں طور پر پھیل جاتی ہے۔ ڈائی جوتے اسی طرح کام کرتے ہیں۔ وہ مرتکز پریس ٹنیج کو ایک وسیع فوٹ پرنٹ میں تقسیم کرتے ہیں تاکہ ڈائی کا کوئی بھی علاقہ تباہ کن مقامی انحراف کا تجربہ نہ کرے۔ جوتے کی موٹائی متوقع ٹننج کے مقابلہ میں انجنیئر کی گئی ہے: بہت پتلا، اور جوتا درمیانی-اسٹروک پر جھک جاتا ہے، ڈائی پنچوں اور ان کے ملاپ کے بٹنوں کے درمیان کلیئرنس کو منتقل کرتا ہے۔ یہ فلیکس ایک انچ کا صرف چند ہزارواں حصہ ہوسکتا ہے، لیکن لاکھوں چکروں میں یہ کنارے کے لباس کو تیز کرتا ہے اور آپ کے مہر والے حصوں پر گڑبڑ پیدا کرتا ہے۔
زیادہ تر ڈائی جوتے سٹیل پلیٹ یا کاسٹ آئرن سے مشینی ہوتے ہیں، پھر زمینی فلیٹ اور متوازی ہوتے ہیں۔ چپٹا پن اور ہم آہنگی اہم ہیں - کوئی بھی انحراف براہ راست آپ کے ٹولنگ کے اوپری اور نچلے حصوں کے درمیان سیدھ کی خرابی میں ترجمہ کرتا ہے۔
گائیڈ پوسٹس، بشنگ اور الائنمنٹ سسٹم
گائیڈ پوسٹس درست ہیں-زمین، سخت سٹیل کے سلنڈروں کو دبایا جاتا ہے یا ایک ڈائی شو میں بند کیا جاتا ہے۔ وہ مخالف جوتے میں نصب گائیڈ جھاڑیوں کے ذریعے پھسلتے ہیں، پس منظر کی نقل و حرکت کو اندر کی برداشت تک محدود کرتے ہیں۔0.0001 انچیہ وہ طریقہ کار ہے جو اسٹروک کے بعد آپ کے پنچ کو-مرنے کے لیے-مسلسل اسٹروک کو برقرار رکھتا ہے۔
بشنگ کے دو اہم انداز موجود ہیں۔ رگڑ بشنگ (سادہ بیئرنگ) کانسی یا ایلومینیم-کانسی آستین کا استعمال کرتے ہیں، بعض اوقات چکنا کرنے کے لیے گریفائٹ پلگ کے ساتھ سرایت کرتے ہیں۔ بال بیرنگ جھاڑیاں پنجرے والے بال بیرنگ پر سوار ہوتی ہیں، جو صفر کلیئرنس اور آسان ڈائی سیپریشن کے قریب- ڈیلیور کرتی ہیں۔ ان کے درمیان انتخاب درستگی کی صلاحیت، دیکھ بھال کے وقفوں، اور اس مضمون میں بعد میں گہرائی کے ساتھ احاطہ کیے گئے موضوع کو کس حد تک اچھی طرح سے ہینڈل کرتا ہے - کو متاثر کرتا ہے۔
پوسٹ قطر اور لمبائی بھی اہمیت رکھتی ہے۔ کم سائز کی پوسٹیں لیٹرل بوجھ کے نیچے جھک جاتی ہیں، جب کہ بہت چھوٹی پوسٹیں فالج کے دوران بال کیج کو جھاڑیوں سے باہر نکلنے دیتی ہیں، بیرنگ کو نقصان پہنچاتی ہیں اور وقت کے ساتھ سیدھ کی درستگی کو کم کرتی ہے۔
معاون اجزاء جو اسمبلی کو مکمل کرتے ہیں۔
جوتوں اور گائیڈ سسٹم کے علاوہ، کئی معاون اجزاء ڈائی اسمبلی کو ایک ساتھ رکھتے ہیں اور اسے نقصان سے بچاتے ہیں:
- بیکنگ پلیٹیں۔- سخت سٹیل کی پلیٹیں ڈائی پنچوں اور بٹنوں کے پیچھے رکھی گئی ہیں تاکہ پنچ ہیڈز کو بار بار اثر کے تحت نرم جوتے کے مواد میں سرایت کرنے سے روکا جا سکے۔
- ہیل بلاکس- اسٹیل کے بلاکس اوپری اور نچلے جوتوں میں سخت لباس والی پلیٹوں کے ساتھ بولے گئے ہیں جو سائیڈ تھرسٹ کو جذب کرتے ہیں۔ وہ پس منظر کی منتقلی کو روکتے ہیں جب کاٹنا یا تشکیل دینے والی قوتیں غیر متوازن ہوتی ہیں۔
- ڈویل پن- درستگی-گراؤنڈ پن جو ڈائی سیکشنز، ریٹینرز، اور بلاکس کو جوتے پر اپنی صحیح پوزیشن میں تلاش کرتے ہیں۔ پیچ اجزاء کو نیچے رکھتا ہے؛ ڈویلز انہیں جگہ پر رکھیں۔
- ڈائی اسپرنگس- ہائی-فورس کمپریشن اسپرنگس (مکینیکل کوائل یا نائٹروجن گیس) جو ٹول کے اندر سٹرپنگ فورس، پیڈ پریشر، یا کیم ریٹرن فورس فراہم کرتے ہیں۔
- پنڈلی یا کلیمپ سلاٹس- مکینیکل انٹرفیس جو اوپری جوتے کو پریس ریم تک محفوظ کرتا ہے۔ چھوٹے مرنے والے جوتے کے مرکز میں دبانے والی پنڈلی کا استعمال کرتے ہیں۔ بڑی ڈیز جوتے کے کناروں کے ساتھ مشینی کلیمپ سلاٹس پر انحصار کرتی ہیں۔
ہر معاون حصہ ممکنہ ناکامی کا نقطہ ہے۔ پھٹے ہوئے بیکنگ پلیٹ سے جوتے میں پنچ ہیڈ مشروم لگنے دیتا ہے۔ ایک پہنا ہوا ہیل بلاک ترقی پسند پس منظر کے بڑھنے کی اجازت دیتا ہے۔ ٹوٹا ہوا ڈوول آپ کے خالی کلیئرنس کو پھینکنے کے لئے ڈائی سیکشن کو کافی حد تک شفٹ کرنے دیتا ہے۔
| جزو | فنکشن | عام مواد | ناکامی کا اشارہ |
|---|---|---|---|
| اپر ڈائی شو | پنچ-سائیڈ ٹولنگ رکھتا ہے؛ رام فورس تقسیم کرتا ہے۔ | اسٹیل پلیٹ یا کاسٹ آئرن | سطح کا گیلنگ، متوازی کا نقصان |
| لوئر ڈائی شو | ڈائی-سائیڈ ٹولنگ کو سپورٹ کرتا ہے؛ مضبوط کرنے کے لئے نصب | اسٹیل پلیٹ یا کاسٹ آئرن | بٹنوں کے نیچے مقامی اخترتی |
| گائیڈ پوسٹس | جوتوں کے درمیان پس منظر کی حرکت کو روکتا ہے۔ | کیس-سخت یا اس کے ذریعے-سخت ٹول اسٹیل | مرئی لباس لائنیں، قابل پیمائش قطر کا نقصان |
| گائیڈ Bushings | گائیڈ پوسٹس وصول کرتا ہے؛ سیدھ میں رواداری کو برقرار رکھتا ہے۔ | کانسی، ایلومینیم-کانسی، یا اسٹیل (بال بیئرنگ کی قسم) | کلیئرنس میں اضافہ، اسکورنگ نمبر |
| بیکنگ پلیٹس | پنچ ہیڈز کو جوتوں میں سرایت کرنے سے روکتا ہے۔ | سخت ٹول اسٹیل | کریکنگ، ڈمپلنگ، یا کھلنے کے نشانات |
| ہیل بلاکس | غیر متوازن قوتوں سے سائیڈ تھرسٹ جذب کرتا ہے۔ | سخت پہننے والی پلیٹوں کے ساتھ اسٹیل | پلیٹ گیلنگ پہنیں، واضح کلیئرنس گیپ |
| ڈویل پن | جوتوں پر ٹھیک ٹھیک ڈائی سیکشنز تلاش کرتا ہے۔ | سخت کھوٹ سٹیل ۔ | مونڈنا، بور میں ڈھیلا پن |
| ڈائی اسپرنگس | اتارنے، پیڈ، یا واپسی فورس فراہم کرتا ہے۔ | کروم-وینیڈیم اسٹیل (مکینیکل) یا نائٹروجن گیس | اونچائی میں کمی 5% سے زیادہ، کریکنگ |
| پنڈلی / کلیمپ سلاٹس | رام کو دبانے کے لیے اوپری جوتے کو محفوظ کرتا ہے۔ | جوتے کے لیے لازمی (اسٹیل) | سلاٹوں کا لمبا ہونا، پنڈلی کا ڈھیلا پن |
آپ کو اس جدول میں ایک نمونہ نظر آئے گا: ہر ناکامی کے اشارے اسی نتیجہ کی طرف پیچھے ہٹتے ہیں - سیدھ میں کمی۔ اس کی وجہ یہ ہے کہ ہر اسٹیمپنگ ڈائی جزو ڈائی کے اوپری اور نچلے حصوں کے درمیان مقامی تعلق کو برقرار رکھنے کے لیے موجود ہے۔ جب کوئی ایک عنصر تنزلی کا شکار ہو جاتا ہے، تو رہنمائی کا نظام اس وقت تک اس کی تلافی کرتا ہے جب تک کہ یہ نہیں کر سکتا، اور معیار خاموشی سے اس وقت تک بڑھ جاتا ہے جب تک کہ کوئی نیچے کی طرف خراب حصوں کو نہ دیکھے۔
اصل سوال، پھر، صرف یہ نہیں ہے کہ آپ کے ڈائی سیٹ کے اندر کیا ہے - یہ ہے کہ آپ ان اجزاء کو کس طرح ترتیب دیتے ہیں۔ پوسٹ پلیسمنٹ، گنتی، اور کنفیگریشن اس بات کا تعین کرتی ہے کہ کس طرح سختی اور رسائی ایک دوسرے کے خلاف تجارت کرتی ہے، اور صحیح ترتیب مکمل طور پر اس آپریشن پر منحصر ہے جسے آپ کے ٹول کو انجام دینے کی ضرورت ہے۔
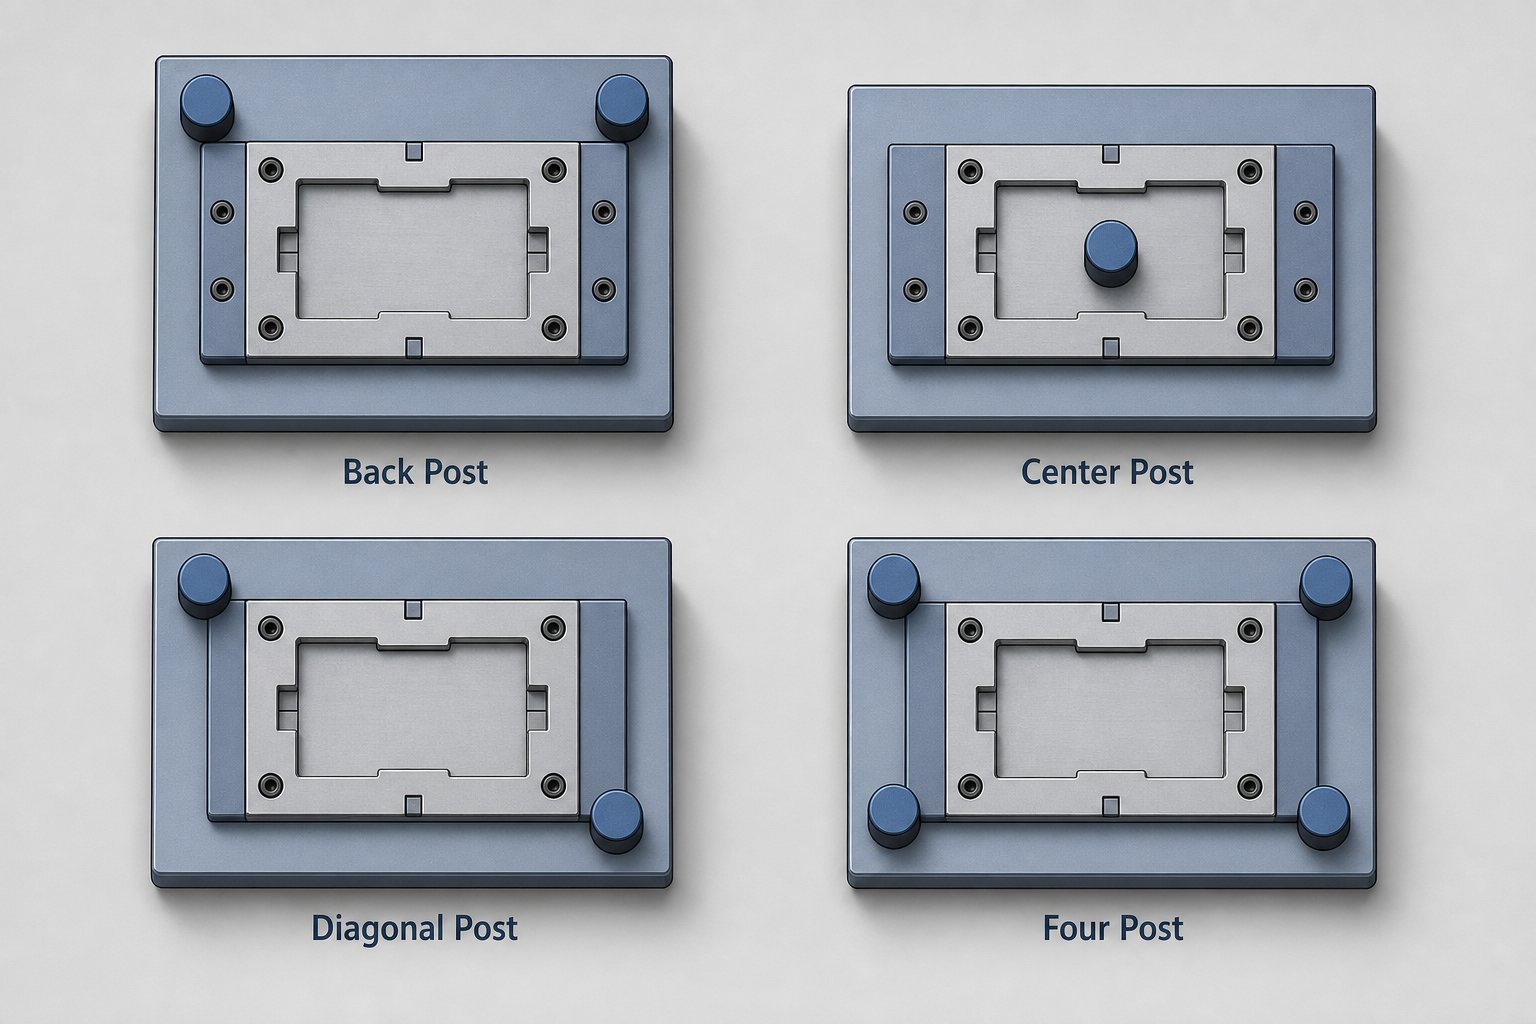
ڈائی سیٹ کنفیگریشن کی اقسام اور ہر ایک کو کب استعمال کرنا ہے۔
پوسٹ پلیسمنٹ کوئی سوچا سمجھا نہیں ہے - یہ ایک ڈیزائن کا فیصلہ ہے جو سختی، صف بندی کی درستگی، اور ڈائی اسپیس تک جسمانی رسائی کے درمیان تجارت کو بند کر دیتا ہے۔ چار معیاری کنفیگریشنز پریس ڈائی سیٹ ایپلی کیشنز کی اکثریت کا احاطہ کرتی ہیں، پھر بھی زیادہ تر انجینئرز جان بوجھ کر کسی ایک کو منتخب کرنے کے بجائے ایک لے آؤٹ کے وارث ہوتے ہیں۔ آپ کے آپریشن کے لیے غلط کنفیگریشن کا انتخاب کرنے سے سیدھ میں آنے والے مسائل پیدا ہوتے ہیں جن کو کسی بھی قسم کی چمک یا جھاڑی کی تبدیلی سے حل نہیں کیا جائے گا۔
بیک پوسٹ اور سینٹر پوسٹ کنفیگریشنز
پچھلی پوسٹ ڈائی جوتے کے پچھلے کنارے کے ساتھ دونوں گائیڈ پوسٹوں کی پوزیشن کا تعین کرتی ہے، سامنے اور اطراف کو مکمل طور پر کھلا چھوڑ کر۔ یہ پروگریسو اور سٹرپ فیڈ ڈیز کے لیے سب سے عام ترتیب ہے کیونکہ کھلا فرنٹ بلا روک ٹوک پٹی فیڈنگ، سکریپ ہٹانا، اور آپریٹر کی مرئیت فراہم کرتا ہے۔ اگر آپ کوائل-فیڈ اسٹاک سے خالی کرنے یا چھیدنے کے لیے پنچ پریس ڈائی سیٹ چلا رہے ہیں، تو بیک پوسٹ تقریباً ہمیشہ ہی نقطہ آغاز ہوتا ہے۔
تجارت؟ عقب میں دو پوسٹیں غیر متناسب رہنمائی کی حالت پیدا کرتی ہیں۔ بھاری کاٹنے والی قوتوں کے تحت، ڈائی جوتے کا اگلا حصہ غیر تعاون یافتہ ہوتا ہے اور ڈیفلیکشن - کے لیے زیادہ حساس ہوتا ہے خاص طور پر چوڑے ڈیز پر جہاں پوسٹ سینٹر لائن اور ورکنگ ایریا کے درمیان فاصلہ بڑا ہوتا ہے۔ تنگ، تیز-اسپیڈ پروگریسو ٹولز کے لیے یہ شاذ و نادر ہی اہمیت رکھتا ہے، لیکن سامنے والے کنارے کے قریب ہیوی فارمنگ اسٹیشنوں کے ساتھ وسیع ڈائیز کے لیے، بیک پوسٹ سیٹ جوتوں کی ٹپنگ کو پنچ-سے-ڈائی الائنمنٹ منتقل کرنے کی اجازت دے سکتے ہیں۔
سینٹر پوسٹ سیٹ دو گائیڈ پوسٹس کو مخالف سمتوں - درمیان میں بائیں اور دائیں - رکھ کر حل کرتے ہیں تاکہ کام کرنے والا علاقہ متوازن تعاون کے ساتھ ان کے درمیان بیٹھ جائے۔ یہ جیومیٹری پس منظر کی قوتوں کو یکساں طور پر تقسیم کرتی ہے، جس سے سینٹر پوسٹ اسٹیمپ ڈائی سڈول بلیننگ آپریشنز کے لیے بہتر انتخاب کا تعین کرتا ہے جہاں تمام سمتوں میں سائیڈ تھرسٹ بوجھ برابر ہوتے ہیں۔ منفی پہلو دونوں طرف سے رسائی کو کم کر دیتا ہے، جو سٹرپ فیڈنگ کو پیچیدہ بناتا ہے اور دستی حصے کی لوڈنگ کو مزید مشکل بنا دیتا ہے۔
اخترن اور چار پوسٹ کنفیگریشنز
ڈائیگنل پوسٹ دونوں پوسٹوں کو ترچھی مخالف کونوں پر سیٹ کرتی ہے - عام طور پر پیچھے-بائیں اور سامنے-دائیں طرف۔ یہ رسائی کے لیے دو ملحقہ اطراف کو کھولتا ہے، جو انہیں اچھی طرح سے-آپریشنز کے لیے موزوں بناتا ہے جہاں پرزے یا خالی جگہیں ہاتھ سے لدی ہوتی ہیں-سامنے یا سائیڈ سے۔ آپ کو ثانوی کارروائیوں میں اخترن سیٹ ملیں گے جیسے نوچنگ یا فارمنگ جہاں آٹومیشن کا جواز نہیں ہے اور آپریٹر تک رسائی کے معاملات ہیں۔
چار پوسٹ سیٹ ڈائی شو کے ہر کونے پر ایک گائیڈ پوسٹ لگاتے ہیں۔ یہ جوتے کی پوری سطح پر زیادہ سے زیادہ انحراف مزاحمت اور سب سے زیادہ یکساں رہنمائی فراہم کرتا ہے۔ جب ٹننج ہائیڈرولک پریس ڈائی سیٹ ٹیریٹری میں چڑھتا ہے - گہری ڈرائنگ، ہیوی کوائننگ، یا ہائی-فورس فارمنگ - چار پوسٹ کنفیگریشنز جوتے کی نوک اور لوکلائزڈ فلیکسنگ کو روکتی ہیں کہ دو-پوسٹ لے آؤٹ مزاحمت نہیں کر سکتے۔ سمجھوتہ واضح ہے: چاروں اطراف سے رسائی پر پابندی ہے، اس لیے سٹرپ فیڈنگ کے لیے جوتوں کے ذریعے مشینی سلاٹ کھولنے کی ضرورت ہوتی ہے، اور ڈائی مینٹیننس مزید پھاڑ پھاڑ کی کوششوں کا مطالبہ کرتا ہے۔
کنفیگریشن کو اپنے آپریشن سے کیسے ملایا جائے۔
صحیح ترتیب کا انتخاب تین سوالوں پر آتا ہے: آپ کا عمل کتنی سختی کا تقاضا کرتا ہے؟ مادّہ کہاں داخل ہوتا ہے اور ڈائی سے باہر نکلتا ہے؟ اور آپریٹرز اور آٹومیشن پیداوار کے دوران ٹول کے ساتھ کیسے تعامل کریں گے؟
ہائی-اسپیڈ پروگریسو سٹیمپنگ کے لیے ایک معیاری ڈائی تقریباً ہمیشہ بیک پوسٹ لے آؤٹ کا استعمال کرتی ہے کیونکہ فیڈ تک رسائی اضافی پوسٹس کی معمولی سختی کو پیچھے چھوڑ دیتی ہے۔ اس کے برعکس، ہائیڈرولک پریس میں چلنے والی بھاری شکل والی ڈائی کو چار پوسٹوں کی ضرورت ہوتی ہے کیونکہ ڈیفلیکشن کنٹرول بنیادی تشویش ہے اور پٹی تک رسائی غیر متعلقہ ہے۔ ترچھی اور درمیانی پوسٹ کنفیگریشنز درمیانی زمین - اعتدال پسند ٹننج آپریشنز کی خدمت کرتی ہیں جہاں رسائی کے تقاضے انتہا کو مسترد کرتے ہیں۔
| کنفیگریشن | سختی | رسائی | بہترین ایپلی کیشن | متعلقہ لاگت |
|---|---|---|---|---|
| پچھلی پوسٹ (2 پوسٹس، پیچھے) | اعتدال پسند | بہترین - کھلے سامنے اور اطراف | پروگریسو ڈیز، پٹی-کو کھلایا خالی اور چھیدنا | کم |
| سینٹر پوسٹ (2 پوسٹس، اطراف) | اعتدال پسند-اعلی | دونوں طرف سے محدود - محدود | سڈول بلیکنگ، متوازن کٹنگ | کم |
| ترچھی پوسٹ (2 پوسٹس، مخالف کونے) | اعتدال پسند | اچھی - دو ملحقہ اطراف کھلی ہیں۔ | دستی-لوڈ سیکنڈری آپریشنز، نوچنگ | کم |
| چار پوسٹ (4 پوسٹس، تمام کونے) | زیادہ سے زیادہ | محدود - تمام اطراف جزوی طور پر مسدود | بھاری شکل، گہری ڈرائنگ، اعلی-ٹنج سکہ | اعلی |
دھیان دیں کہ تقریباً 100 ٹن سے کم پریس ایپلی کیشنز کے لیے ڈائی سیٹ شاذ و نادر ہی چار-پوسٹ کنفیگریشنز - کا جواز پیش کرتے ہیں اضافی لاگت اور کم رسائی کو کم ٹنیج پر بامعنی سختی کے فوائد سے پورا نہیں کیا جاتا ہے۔ لیکن ایک بار تشکیل دینے والی قوتیں اہم پس منظر کا زور پیدا کرتی ہیں یا آپ کے جوتے کا دورانیہ اس سے زیادہ ہو جاتا ہے جو دو پوسٹس کو مستحکم کر سکتے ہیں، چار پوسٹس تک بڑھنے سے انحراف-کی حوصلہ افزائی سیدھ میں اضافہ ختم ہو جاتا ہے جو خاموشی سے پروڈکشن کے دوران جزوی معیار کو گرا دیتا ہے۔
کنفیگریشن اس بات کی حدود کا تعین کرتی ہے کہ آپ کا گائیڈنس سسٹم کیا سنبھال سکتا ہے۔ لیکن کسی بھی ترتیب کے اندر، بیئرنگ سسٹم کی قسم - بال بیئرنگ یا پلین بیئرنگ - اس بات کی وضاحت کرتی ہے کہ پوسٹس اور بشنگز بوجھ کے نیچے سیدھ کو کس حد تک برقرار رکھتے ہیں، اور جب حالات مثالی نہ ہوں تو سیٹ کتنا معاف کرنے والا ہوتا ہے۔
بال بیئرنگ بمقابلہ سادہ بیئرنگ گائیڈ سسٹم
آپ کی پوسٹ کنفیگریشن ساختی فریم ورک کو سیٹ کرتی ہے۔ لیکن ان خطوط اور جھاڑیوں کے اندر بیئرنگ سسٹم اس بات کا تعین کرتا ہے کہ وہ فریم ورک حقیقت میں کس قدر درست طریقے سے بوجھ - کے تحت کارکردگی کا مظاہرہ کرتا ہے اور کتنی جلدی غفلت کی سزا دیتا ہے۔ دو بیئرنگ فلسفے ڈائی ٹولنگ پر حاوی ہیں: بال بیئرنگ (رولنگ عنصر) اور سادہ بیئرنگ (رگڑ)۔ دونوں بہترین پرزے تیار کرتے ہیں۔ دونوں مختلف طریقے سے ناکام ہوتے ہیں۔ ان کے درمیان انتخاب اس بارے میں نہیں ہے کہ کون سا "بہتر" ہے - یہ اس کے بارے میں ہے کہ آپ کے آپریشن کے حقیقی حالات سے کون سا میل کھاتا ہے۔
بال بیئرنگ گائیڈ سسٹمز اور صحت سے متعلق فوائد
بال بیرنگ گائیڈ سسٹم گائیڈ پوسٹ کے بیرونی قطر اور بشنگ اندرونی قطر کے درمیان کیجڈ بال بیرنگ استعمال کرتے ہیں۔ یہ اجزاء ایک میں کام کرتے ہیں۔پہلے سے لوڈ شدہ حالت- ایک رولنگ پریس منفی کلیئرنس کے ساتھ فٹ ہوتا ہے، اکثر 0.0001 سے 0.0021 انچ تک۔ مینوفیکچرر اور پوسٹ قطر پر منحصر ہوتا ہے۔ یہ قریب-صفر کلیئرنس ہے جو سیدھ کی درستگی فراہم کرتا ہے جو سخت-رواداری اسٹیمپنگ کے مطالبات کرتا ہے۔
لکڑی کی ریلوں پر دراز کو سلائیڈ کرنے اور بال بیرنگ پر رول کرنے کے درمیان فرق کا تصور کریں۔ رولنگ ایکشن اسٹک-سلپ کو ختم کرتا ہے، مسلسل سائیکلنگ کے دوران ہیٹ بلڈ اپ کو کم کرتا ہے، اور 200 اسٹروک فی منٹ سے زیادہ کی رفتار پر مستقل سیدھ کو برقرار رکھتا ہے۔ درستگی کے لیے ڈائی اور اسٹیمپنگ آپریشنز - ہائی-پنچ کے ساتھ اسپیڈ بلیننگ-ٹو-دسواں حصے میں ماپا جانے والی کلیئرنس - بال بیئرنگ گائیڈنس اپنا پریمیم کماتی ہے۔
کیچ؟ بال بیئرنگ سسٹم نظم و ضبط کا مطالبہ کرتے ہیں۔ وہ آلودگی، کھردرا ہینڈلنگ، یا متضاد چکنا برداشت نہیں کرتے ہیں۔ ایک ہی غلط خوراک جو جھٹکا-ڈائی کو لوڈ کرتی ہے ریس ویز کو برائنل کر سکتی ہے، ایسے ڈینٹ بناتی ہے جو "نشاندہ" سفر اور ترقی پسند سیدھ میں اضافہ پیدا کرتی ہے۔ گائیڈ سسٹم کے اردگرد لاپرواہی سے اڑائی گئی کمپریسڈ ہوا گرٹ کو رولنگ پاتھ میں لے جاتی ہے، جہاں یہ جذب ہونے کی بجائے سرایت شدہ - نقصان کو تیز کرنے کی بجائے رول کر دیتی ہے۔ یہ ناکامیاں اکثر پنچ پہننے یا کلیئرنس کی دشواریوں کے طور پر چھا جاتی ہیں، مایوس کن خرابیوں کا سراغ لگانے والے راستوں پر ٹول روم بھیجتی ہیں۔
انتہائی-پریشر ایڈیٹیو کے ساتھ ریفائنڈ معدنی تیل تجویز کردہ چکنا کرنے والا - ہے جو کبھی چکنائی نہیں کرتا، جو آلودگیوں کو منفی-کلیئرنس اسمبلی میں پھنساتا ہے اور بیئرنگ کی مناسب گردش کو روکتا ہے۔
سادہ بیئرنگ سسٹم اور ان کے پائیدار فوائد
سادہ بیئرنگ سیٹ رولنگ عناصر کی جگہ کانسی، تیل-پیتلے ہوئے کانسی، یا اسٹیل-بیکڈ بشنگ سے بدلتے ہیں جو چکنا ہوا سلائیڈنگ انٹرفیس کے ذریعے گائیڈ پوسٹ کو سپورٹ کرتے ہیں۔ پوسٹ اور بشنگ کے درمیان قابل پیمائش کلیئرنس ہے - عام طور پر چند دسویں سے پورے ہزارویں - جس کا مطلب ہے کہ بال بیئرنگ سسٹمز سے کم خام درستگی، لیکن نمایاں طور پر زیادہ معافی ہے۔
اس معافی سے کیا فرق پڑتا ہے؟ ہر جگہ حالات مثالی نہیں ہیں۔ سادہ بیرنگ آلودگی کو برداشت کرتے ہیں کیونکہ ذرات کانٹیکٹ زون کے ذریعے سائیکل چلانے کے بجائے نرم جھاڑی والے مواد میں سرایت کرتے ہیں۔ وہ تباہ کن ریس وے کو پہنچنے والے نقصان کے بغیر سائیڈ تھرسٹ اور شاک بوجھ کو ہینڈل کرتے ہیں جس سے بال بیئرنگ سسٹم کی مفید زندگی ختم ہوجاتی ہے۔ وہ اس مشکل ہینڈلنگ سے بچ جاتے ہیں جو ایک مصروف پریس فلور پر ڈائی تبدیلیوں کے دوران ہوتا ہے۔ اور وہ پھسلن کے لیپس کے ذریعے کام کرتے رہتے ہیں جو ایک رولنگ عنصر اسمبلی کو ضبط کر لیتے ہیں۔
ڈائی اور ٹولنگ ایپلی کیشنز کے لیے جن میں ہیوی آف-سینٹر فارمنگ، کیم ایکشن، یا ہوا سے چلنے والی گرٹ اور غیر متوازن دیکھ بھال کے معمولات والے ماحول شامل ہیں، سادہ بیرنگ زیادہ متوقع طور پر ناکام ہو جاتے ہیں۔ جب وہ پہنتے ہیں، تو اس کی علامت بتدریج کلیئرنس نمو ہوتی ہے - قابل پیمائش، قابل ٹریک، اور معیار کے متاثر ہونے سے پہلے درست کیا جا سکتا ہے۔ یہ پیشین گوئی اکیلے انہیں بہت سے درستگی کے لیے ترجیحی انتخاب بناتی ہے جس میں فارمنگ اور ڈرائنگ آپریشنز ہوتے ہیں جہاں لیٹرل تھرسٹ ایک مستقل حقیقت ہے۔
لاگت کی تجارت سیدھی ہے: سادہ بیئرنگ سیٹ خریدنے اور تبدیل کرنے کے لیے کم مہنگے ہوتے ہیں، لیکن پہنے ہوئے گائیڈ پوسٹ اسکورنگ یا ٹیپر تیار کر سکتے ہیں جس میں صرف جھاڑیوں کو تبدیل کرنے کے بجائے زیادہ شامل اصلاح کی ضرورت ہوتی ہے۔
جب ہائبرڈ کنفیگریشنز سمجھ میں آتی ہیں۔
کچھ ٹولنگ ڈائی ایپلی کیشنز ایک زمرے میں صاف طور پر فٹ نہیں ہوتے ہیں۔ ایک پروگریسو ڈائی کو فیڈ کی سمت میں سخت سیدھ کی ضرورت ہو سکتی ہے (جہاں پنچ-سے-پائلٹ رجسٹریشن سب سے زیادہ اہمیت رکھتا ہے) لیکن فارمنگ اسٹیشنوں سے فیڈ کے لیے نمایاں سائیڈ تھرسٹ کا تجربہ ہوتا ہے۔ ہائبرڈ کنفیگریشنز اہم محور پر بال بیئرنگ گائیڈنس چلا کر اور تھرسٹ-لوڈڈ ایکسس - پر سادہ بیرنگ چلا کر درستگی کو پکڑتی ہیں جہاں غلط استعمال کو جذب کرتے ہوئے جہاں یہ ناگزیر ہوتا ہے اس کا ازالہ کرتے ہیں۔
| معیار | بال بیئرنگ گائیڈ سسٹم | سادہ بیئرنگ گائیڈ سسٹم |
|---|---|---|
| سیدھ درستگی | صفر کلیئرنس کے قریب- (0.0001–0.0021 انچ. پری لوڈ) | قابل پیمائش رننگ کلیئرنس (0.0005–0.001 انچ۔ عام) |
| لوڈ کی صلاحیت | اعتدال پسند - انفرادی بال عناصر پر مرکوز ہے۔ | ہائی - پورے جھاڑیوں کے رابطے والے علاقے میں تقسیم |
| دیکھ بھال کی ضروریات | معدنی تیل کے ساتھ بار بار چکنا؛ صاف ماحول اہم ہے | متواتر چکنا؛ طویل وقفوں کو برداشت کرتا ہے۔ |
| ماحولیاتی رواداری | کم - آلودگی تیزی سے نقصان کا باعث بنتی ہے۔ | ہائی - ذرات سائیکل کے بجائے سرایت کرتے ہیں۔ |
| شاک لوڈ مزاحمت | اثرات کے واقعات سے ناقص - برائنلنگ | اچھی - تباہ کن ناکامی کے بغیر بتدریج بگڑ جاتی ہے۔ |
| لاگت (خریداری) | اعلیٰ - عین مطابق رولنگ عناصر اور پنجرے | زیریں - آسان جھاڑیوں کی تعمیر |
| مثالی ایپلی کیشنز | تیز-اسپیڈ خالی کرنا/چھیدنا، سخت برداشت، سرشار رنرز | ہیوی فارمنگ، کیم ڈیز، ہائی سائیڈ تھرسٹ، گندا ماحول |
آپ کے منتخب کردہ رہنمائی کا نظام اس بات کی وضاحت کرتا ہے کہ آپ کا سٹیمپنگ ڈائی سیٹ کیا برداشت کر سکتا ہے - لیکن یہ تنہائی میں کام نہیں کرتا ہے۔ اصل کارکردگی کا امتحان اس وقت آتا ہے جب آپ کنفیگریشن اور بیئرنگ کی قسم دونوں کو مخصوص سٹیمپنگ آپریشن سے جوڑتے ہیں جو آپ کے ٹول کو انجام دینا ضروری ہے۔ ہر جگہ کو خالی کرنا، چھیدنا، بنانا اور ڈرائنگ کرنا ڈائی سیٹ کی سختی اور سیدھ کی درستگی پر بنیادی طور پر مختلف مطالبات کرتا ہے۔
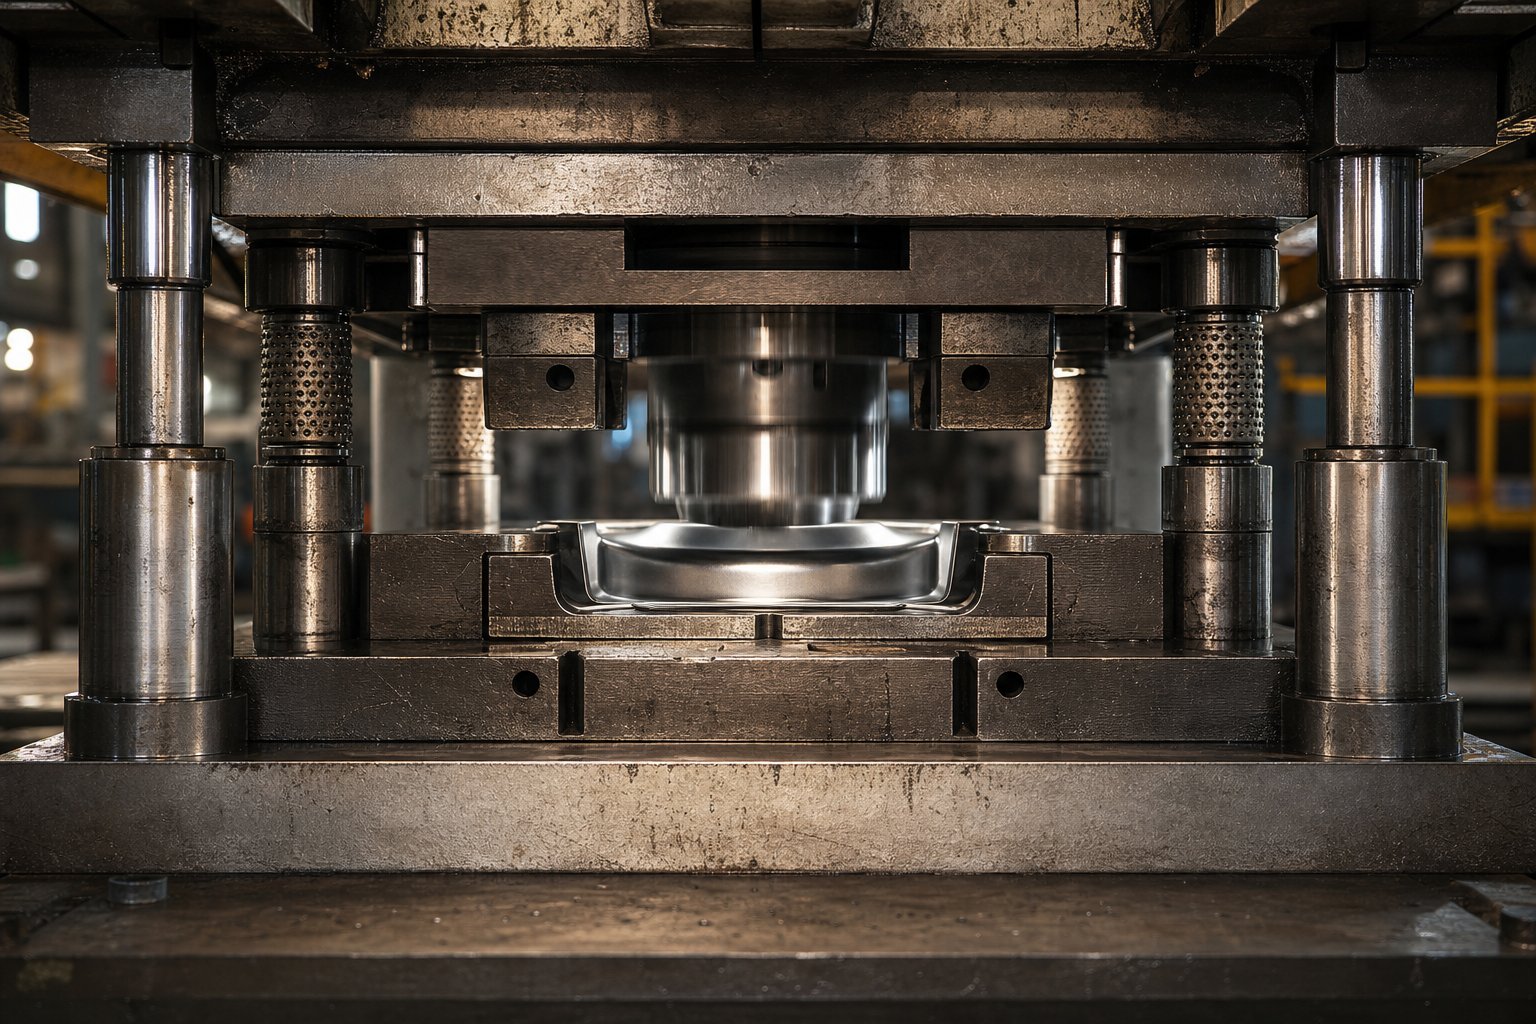
میچنگ ڈائی مخصوص سٹیمپنگ آپریشنز پر سیٹ کرتا ہے۔
مختلف سٹیمپنگ آپریشنز کو صرف مختلف مکے اور مرنے کی ضرورت نہیں ہوتی ہے - وہ اپنے نیچے ڈائی سیٹ سے بالکل مختلف ساختی رویے کا مطالبہ کرتے ہیں۔ 400 سٹروک فی منٹ کی رفتار سے چلنے والی ایک بلینکنگ ڈائی الائنمنٹ کا مطالبہ کرتی ہے جس کا اس سے کوئی تعلق نہیں ہے کہ ڈیپ ڈرا ٹول کا 15 اسٹروک فی منٹ پر کیا سامنا ہوتا ہے۔ پھر بھی بہت سے انجینئر اپنے عمل کی اصل طبیعیات کی بجائے عادت یا دستیابی کی بنیاد پر اپنی ڈائی سیٹ کنفیگریشن کا انتخاب کرتے ہیں۔
اس کے بارے میں سوچنے کا ایک عملی طریقہ یہ ہے: ہر آپریشن کہیں نہ کہیں سختی کی طلب کے اسپیکٹرم پر پڑتا ہے۔ کچھ کو کم سے کم طاقت کے ساتھ انتہائی پوزیشنی درستگی کی ضرورت ہوتی ہے۔ دوسروں کو زیادہ معاف کرنے والی رواداری کے ساتھ بڑے پیمانے پر ساختی مزاحمت کی ضرورت ہوتی ہے۔ جہاں آپ کا آپریشن اس سپیکٹرم پر اترتا ہے اسے ہر ڈائی سیٹ کے فیصلے - پوسٹ کی گنتی، بیئرنگ کی قسم، اور جوتے کی موٹائی کو آگے بڑھانا چاہیے۔
بلینکنگ اور پیئرسنگ آپریشنز کے لیے ڈائی سیٹ
خالی کرنا اور چھیدنا مونڈنے کے عمل ہیں۔ گھونسوں اور مرنے سے مواد نہیں بنتا ہے - وہ چادر کے ذریعے ایک کٹنگ ایج چلا کر ہر طرف سے سختی سے کنٹرول شدہ کلیئرنس کے ساتھ اسے صاف طور پر توڑ دیتے ہیں۔ یہ کلیئرنس، عام طور پر ہلکے اسٹیل کے لیے مواد کی موٹائی کا 5% تا 10%، کنارے کے معیار، گڑ کی اونچائی اور سلگ کنٹرول کا تعین کرتا ہے۔ جب آپ کا سٹیمپنگ ڈائی سیٹ کٹنگ اسٹروک کے دوران لیٹرل شفٹ کے چند دسویں حصے کی اجازت دیتا ہے، تو وہ کلیئرنس ناہموار ہو جاتے ہیں۔ ایک طرف سخت ہوتا ہے جب کہ مخالف سمت کھل جاتی ہے، جس سے ٹیپرڈ سلگس پیدا ہوتے ہیں جو ڈائی اوپننگ میں چپک جاتے ہیں اور ناہموار گڑ کے پیٹرن والے حصے ہوتے ہیں۔
یہی وجہ ہے کہ پروگریسو بلیننگ آپریشنز بال بیئرنگ گائیڈز کے ساتھ بیک پوسٹ سیٹ کے حق میں ہیں۔ بیک پوسٹ لے آؤٹ سامنے سے بلا روک ٹوک سٹرپ فیڈنگ فراہم کرتا ہے، جو اس وقت اہمیت رکھتا ہے جب آپ خودکار فیڈنگ کے ساتھ کوائل اسٹاک کو تیز رفتاری سے چلا رہے ہوں۔ بال بیئرنگ گائیڈنس تقریباً-صفر کلیئرنس الائنمنٹ فراہم کرتی ہے جو ہر پنچنگ ڈائی اسٹیشن کو سٹرپ پائلٹس کے پاس بالکل ٹھیک رجسٹرڈ رکھتی ہے، اسٹروک کے بعد اسٹروک۔
ایک عام شیٹ میٹل پنچ اور ڈائی سیٹ کے لیے ہائی-اسپیڈ بلیننگ کا مظاہرہ کرتے ہوئے، الائنمنٹ سسٹم کو ڈائی کلیئرنس کے نصف کے اندر پوزیشنل درستگی کا حامل ہونا چاہیے۔ اگر آپ کا پنچ-ٹو-کلیئرنس 0.003 انچ فی سائیڈ ہے، تو گائیڈنس سسٹم 0.0015 انچ سے آگے بڑھنے سے مرئی معیار کی گراوٹ پیدا ہونا شروع ہو جاتی ہے۔ بال بیئرنگ سیٹ معمول کے مطابق اس کو حاصل کرتے ہیں۔ سادہ بیئرنگ سیٹ بڑی کلیئرنس کے ساتھ موٹے مواد کے لیے کام کر سکتے ہیں، لیکن ان میں پوزیشنی ریپیٹ ایبلٹی کی کمی ہے جو پتلی{10}}گیج خالی کرنے کے مطالبات کو پورا کرتی ہے۔
سلگ برقرار رکھنا ایک اور عنصر ہے۔ جب کلیئرنس شفٹ ہو جاتی ہے، سلگس صاف طور پر نہیں نکلتے ہیں - وہ ڈائی اوپننگ میں پھسل جاتے ہیں یا پٹی کی سطح پر پیچھے ہٹ جاتے ہیں۔ پروگریسو شیٹ میٹل اسٹیمپنگ کی موت ہو جاتی ہے، سٹیشن تھری پر پھنسی ہوئی سلگ کا مطلب ہے کہ ہر نیچے کی دھارے والے سٹیشن سے سکریپ پارٹس۔ سیدھ کھونے کے لیے سختی کا جرمانہ پوری پٹی لے آؤٹ میں بڑھا دیا جاتا ہے۔
فارمنگ اور ڈرائنگ آپریشنز کے لیے ڈائی سیٹ
فارمنگ اور ڈرائنگ آپریشن مختلف اصولوں سے چلتے ہیں۔ مواد کو فریکچر کرنے کے بجائے، ڈیز کو موڑنا، کھینچنا، اور اسے نئی جیومیٹری میں کمپریس کرنا۔ غالب قوتیں عمودی شیئرنگ سے لیٹرل تھرسٹ میں منتقل ہو جاتی ہیں کیونکہ مواد ریڈی، گہاوں میں اور پریشر پیڈ کے خلاف بہتا ہے۔ وہ لیٹرل زور وہی ہے جو موت کو سزا دیتا ہے سب سے زیادہ جارحانہ انداز میں۔
گہری قرعہ اندازی کے آپریشن پر غور کریں۔ جیسے ہی پنچ مواد کو ڈرا کیوٹی میں دھکیلتا ہے، خالی ہولڈر فلینج پر دباؤ ڈالتا ہے جبکہ مواد اندر کی طرف بہتا ہے۔ خالی شکل، چکنا یا مواد کی موٹائی میں کوئی بھی غیر متوازن افقی قوتیں پیدا کرتی ہیں جو اوپری جوتے کو نیچے کی نسبت منتقل کرنے کی کوشش کرتی ہیں۔ کی تحقیق کے مطابقانسٹی ٹیوٹ فار میٹل فارمنگ ٹیکنالوجی, شیٹوں کے درمیان شیٹ میٹل کے بہاؤ کو بغیر جھریاں یا کریکنگ کے لیے بلینک ہولڈر پریشر کنٹرول اور ڈائی سٹرکچر کا اتنا سخت ہونا ضروری ہے کہ بوجھ کے نیچے یکساں بائنڈر گیپ کو برقرار رکھا جا سکے۔
چار پوسٹ کنفیگریشن گہری ڈرائنگ کے لیے معیاری ہیں کیونکہ وہ بیک وقت تمام سمتوں سے پس منظر کے زور کے خلاف مزاحمت کرتی ہیں۔ چار-کونے کی رہنمائی جوتوں کی ٹپنگ کو روکتی ہے اس سے قطع نظر کہ زور کی قوتیں کہاں سے شروع ہوتی ہیں، جو اس لیے اہم ہے کیونکہ بے قاعدہ قرعہ اندازی میں مواد کا بہاؤ شاذ و نادر ہی ہم آہنگ لوڈنگ پیدا کرتا ہے۔ ہیوی ڈائی جوتے - اکثر مساوی خالی کرنے والی ایپلی کیشنز سے 25% سے 50% موٹے ہوتے ہیں - موڑنے کے لمحے کو جذب کرتے ہیں جو یہ زور کی قوتیں پنچ-سے-کیوٹی ریلیشن مڈ-سٹروک کو تبدیل کرنے کے لیے کافی موڑنے کے بغیر تخلیق کرتی ہیں۔
سادہ بیئرنگ گائیڈنس اکثر یہاں بال بیرنگ کو پیچھے چھوڑ دیتی ہے۔ فارمنگ اسٹروک کے دوران مسلسل سائیڈ بوجھ وقت کے ساتھ ساتھ برائنل بال بیئرنگ ریس ویز کو متاثر کرے گا، جب کہ کانسی کی جھاڑیاں تباہ کن نقصان کے بغیر اپنی پوری رابطہ سطح پر اس زور کو جذب کرتی ہیں۔ بھاری موڑنے یا ڈرائنگ کرتے ہوئے میٹل اسٹیمپنگ ڈیز کے لیے، سادہ بیرنگ کا پیش قیاسی پہننے کا نمونہ درحقیقت ایک فائدہ ہے - آپ جزوی معیار کے بڑھنے سے پہلے کلیئرنس کی ترقی اور شیڈول کی تبدیلی کی پیمائش کر سکتے ہیں۔
مواد کا بہاؤ کنفیگریشن کے فیصلوں کو کیسے چلاتا ہے۔
قوت کی شدت سے آگے، جس طرح سے مواد داخل ہوتا ہے، اس سے گزرتا ہے، اور باہر نکلتا ہے وہ آپ کی ڈائی رکاوٹوں کو روکتا ہے جس کی تشکیل بھی ممکن ہے۔ پٹی کی چوڑائی اس بات کا تعین کرتی ہے کہ کیا بیک پوسٹ لے آؤٹ کام کرنے والے لفافے کے پیچھے گائیڈ پوسٹس کو ماؤنٹ کرنے کے لیے کافی جوتوں کا علاقہ فراہم کرتا ہے۔ فیڈ ڈائریکشن یہ بتاتی ہے کہ کنڈلی تک رسائی اور لوپ کنٹرول کے لیے کن اطراف کو کھلا رہنا چاہیے۔ سکریپ ہٹانے کے راستے - جہاں سلگس گرتے ہیں، کنکال سے باہر نکلنے کے طریقے کو تراشنا - کے لیے واضح چینلز کی ضرورت ہوتی ہے جو گائیڈ پوسٹس کو روک نہیں سکتے۔
پروگریسو میٹل اسٹیمپنگ ڈیز میں، ایک کیریئر سے منسلک رہتے ہوئے پٹی فی اسٹروک ایک پچ کو آگے بڑھاتی ہے۔ ڈاون اسٹریم اسٹیشنوں پر بننے والی خصوصیات پٹی کے جہاز کے اوپر اور نیچے پھیل جاتی ہیں، سٹرپ لفٹ اور آگے بڑھنے پر کلیئرنس کی ضرورت ہوتی ہے۔ پچھلی پوسٹ سیٹ اس کو آسانی سے ایڈجسٹ کرتے ہیں کیونکہ کھلا فرنٹ تشکیل شدہ خصوصیات کو بغیر مداخلت کے گزرنے دیتا ہے۔ چار پوسٹ سیٹ اس وقت تک پٹی کا راستہ روکیں گے جب تک کہ کلیئرنس سلاٹ کو جوتوں کے ذریعے مشینی نہ کیا جائے - لاگت میں اضافہ اور ممکنہ طور پر اس ڈھانچے کو کمزور کر دیا جائے جسے آپ نے سختی کے لیے منتخب کیا ہے۔
کیم کے ساتھ ایک فارمنگ ڈائی-ایکچویٹڈ سائیڈ آپریشنز کو کیم سلائیڈز اور ان کی واپسی کے طریقہ کار کے لیے مخصوص سمتوں سے رسائی کی ضرورت ہوتی ہے۔ ڈائیگنل پوسٹ سیٹ اکثر یہاں کام کرتے ہیں کیونکہ وہ کیمرہ لگانے کے لیے دو ملحقہ اطراف کو کھولتے ہیں جبکہ مخالف کونوں سے رہنمائی فراہم کرتے ہیں۔ مواد کے بہاؤ کی خصوصیات - چاہے ورک پیس کھینچتی ہے، سکیڑتی ہے یا بننے کے دوران سلائیڈ کرتی ہے - جوتوں کی موٹائی کے فیصلوں پر بھی اثر انداز ہوتی ہے۔ اہم مادی کمپریشن پر مشتمل آپریشنز، جیسے سکے بنانا، فی یونٹ رقبہ میں زیادہ عمودی قوت پیدا کرتے ہیں، کام کرنے والے اسٹیلوں کے نیچے مقامی شکل میں جھکاؤ کو روکنے کے لیے موٹے جوتوں کا مطالبہ کرتے ہیں۔
درج ذیل درجہ بندی یہ طے کرنے میں مدد کرتی ہے کہ عام کاموں میں ڈائی سیٹ سختی کے تقاضے کیسے بڑھتے ہیں:
- سادہ چھیدنا- سب سے کم طلب؛ چھوٹے کاٹنے کے دائرے، کم سے کم سائیڈ تھرسٹ، پتلا اسٹاک۔ بال بیئرنگ گائیڈنس کے ساتھ بیک پوسٹ زیادہ تر ایپلی کیشنز کو ہینڈل کرتی ہے۔
- خالی کرنا- معتدل مطالبہ بڑی کٹنگ فورسز، سلگ کنٹرول اہم۔ بال بیئرنگ گائیڈنس کے ساتھ بیک پوسٹ یا سینٹر پوسٹ۔
- جھکنا- اعتدال پسند-زیادہ مانگ؛ آف-مرکزی قوتیں مقامی زور پیدا کرتی ہیں۔ سادہ یا ہائبرڈ بیرنگ کے ساتھ سینٹر پوسٹ یا اخترن پوسٹ۔
- تشکیل (ایمبوسنگ، فلانگنگ)- زیادہ مانگ؛ مادی بہاؤ مسلسل پس منظر کا بوجھ پیدا کرتا ہے۔ چار پوسٹ کو ترجیح دی گئی؛ سادہ بیرنگ مسلسل زور کے خلاف مزاحمت کرتے ہیں۔
- گہری ڈرائنگ- سب سے زیادہ مانگ؛ غیر متناسب مواد کے بہاؤ، بھاری خالی ہولڈر فورسز، طویل کام کرنے والے اسٹروک سے بڑا لیٹرل زور۔ بھاری جوتوں کے ساتھ چار پوسٹ اور سادہ بیئرنگ رہنمائی درکار ہے۔
اس فہرست میں ہر ایک قدم لیٹرل فورس کی پیچیدگی کا اضافہ کرتا ہے۔ سپیکٹرم کے نچلے حصے میں ایک پنچنگ ڈائی تقریبا مکمل طور پر عمودی سیدھ کی درستگی پر مبنی کامیاب یا ناکام ہوجاتی ہے۔ اوپری حصے میں بننے والی ڈائی سیٹ کی اس قابلیت کی بنیاد پر کامیاب یا ناکام ہوتی ہے کہ وہ مسلسل افقی بوجھوں کے خلاف مزاحمت کر سکتا ہے۔ یہ سمجھنا کہ آپ کا آپریشن اس سپیکٹرم - پر کہاں پڑتا ہے اور اس کے مطابق آپ کے ڈائی سیٹ کا سائز بنانا - ایک ایسے ٹول کے درمیان فرق ہے جو سالوں تک مستقل حصے فراہم کرتا ہے اور ایک جو مہینوں میں بہنے لگتا ہے۔
سختی اور ترتیب آپ کو صحیح بال پارک میں لے جاتی ہے۔ لیکن جب تک کہ آپ کا ڈائی سیٹ طبعی طور پر پریس کے لیے فٹ نہ ہو جائے یہ - بستر کے طول و عرض، شٹ اونچائی، اسٹروک کی لمبائی، اور کلیمپنگ پروویژنز میں جا رہا ہے - ان ڈیزائن کے انتخاب میں سے کوئی بھی اہمیت نہیں رکھتا۔ سائز اور مطابقت کی توثیق کا عمل وہ جگہ ہے جہاں بہت سے پروگرام رک جاتے ہیں۔
پریس مطابقت کے لیے ڈائی سیٹ کا سائز کیسے بنائیں
صحیح پوسٹس، بیرنگز، اور جوتے کے مواد کے ساتھ بالکل ترتیب شدہ ڈائی سیٹ اب بھی ناکام ہو جاتا ہے اگر یہ جسمانی طور پر اس پریس کے ساتھ فٹ نہیں ہوتا جسے اسے تفویض کیا گیا ہے۔ سائز سازی کی غلطیاں سٹیمپنگ ٹولنگ میں سب سے مہنگی غلطیوں میں سے ایک ہیں - وہ تعمیر کے عمل میں دیر سے ظاہر ہوتی ہیں، ٹرائی آؤٹ میں تاخیر ہوتی ہے، اور بعض اوقات پہلے سے سخت اور گراؤنڈ ہونے والے اجزاء کے مہنگے دوبارہ کام پر مجبور کرتی ہیں۔ حل سیدھا ہے: خریداری کے آرڈر کے باہر جانے سے پہلے ہر اہم جہت کی تصدیق کریں۔
ڈائی اسپیس سے ڈائی شو کے طول و عرض کا حساب لگانا
ڈائی شوز کا سائز کام کرنے والے لفافے - سے شروع ہوتا ہے جس میں تمام فعال ڈائی پرزوں بشمول کٹنگ سیکشنز، فارمنگ اسٹیل، پائلٹ، لفٹر اور سکریپ کٹر شامل ہیں۔ لیکن جوتا صرف اس قدم کے نشان سے میل نہیں کھا سکتا۔ آپ کو کئی چیزوں کے لیے ورکنگ ایریا سے باہر کلیئرنس کی ضرورت ہے: فاسٹنر تک رسائی (ساکٹ ہیڈ کیپ سکرو اور ڈوول پن)، گائیڈ پوسٹ ماؤنٹنگ لوکیشنز، ہیل بلاک پلیسمنٹ، اور سٹرپ فیڈ پیسیج۔
ایک عملی اصول: کم از کم 2 سے 3 انچ ہر طرف فعال ڈائی ایریا سے آگے بڑھائیں جہاں گائیڈ پوسٹس نہیں لگائی جائیں گی، اور 3 سے 4 انچ ان اطراف میں جہاں پوسٹس لگتی ہیں۔ پروگریسو ڈیز کے لیے، آخری ورکنگ اسٹیشن اور کسی بھی پٹی گائیڈنس ریلوں کے باہر پائلٹ مقامات کو ایڈجسٹ کرنے کے لیے فیڈ-سمت کے کناروں کو اضافی لمبائی کی ضرورت ہوتی ہے۔ مواد کو بچانے کے لیے جوتے کو چھوٹا کرنا ایک غلط معیشت ہے - یہ اجزاء کو ایک دوسرے کے بہت قریب کرنے پر مجبور کرتی ہے، جس سے دیکھ بھال تک رسائی مشکل ہو جاتی ہے اور بڑھتے ہوئے سوراخوں کے درمیان ناکافی دھات رہ جاتی ہے، جس سے جوتا بوجھ کے نیچے کمزور ہو جاتا ہے۔
چوڑائی اور گہرائی کو بھی پریس بولسٹر کے طول و عرض کا احترام کرنے کی ضرورت ہے۔ آپ کے جوتے کے پاؤں کے نشان کو بولسٹر ایریا میں کلیمپس یا ٹی-بولٹ ہیڈز کے لیے کافی مارجن کے ساتھ بیٹھنا چاہیے۔ اگر جوتا بولسٹر سپورٹ سے آگے بڑھتا ہے تو، غیر تعاون یافتہ کنارے ٹنج کے نیچے جھک جاتے ہیں، جس سے وہی مقامی فلیکس بن جاتا ہے جو جزوی درستگی کو برباد کر دیتا ہے۔
شٹ اونچائی اور اسٹروک مطابقت
شٹ ہائٹ وہ جگہ ہے جہاں پریس ڈائی کمپیٹیبلٹی عام طور پر ٹوٹ جاتی ہے۔ تصور آسان لگتا ہے، لیکن اصطلاحات تجربہ کار انجینئروں کو بھی آگے لے جاتی ہیں کیونکہ پریس شٹ ہائٹ اور ڈائی شٹ اونچائی الگ الگ پیمائشیں ہیں جن کا ہم آہنگ ہونا ضروری ہے۔
پریس شٹ اونچائی ریم کے نیچے والے چہرے سے پریس بیڈ کے اوپر تک کا فاصلہ ہے، جو نیچے کے مردہ مرکز میں رام سے ماپا جاتا ہے اور ایڈجسٹمنٹ کو اس کی پوری-اپ پوزیشن پر سیٹ کیا جاتا ہے۔ یہ مشین کی پیش کردہ زیادہ سے زیادہ عمودی جگہ ہے۔ ڈائی اونچائی - آپ کے ٹولنگ - کے لیے قابل استعمال جگہ چھوٹی ہے: زیادہ سے زیادہ ڈائی اونچائی حاصل کرنے کے لیے بولسٹر پلیٹ کی موٹائی کو پریس شٹ کی اونچائی سے گھٹائیں۔ کم از کم ڈائی اونچائی حاصل کرنے کے لیے اس نمبر سے رام ایڈجسٹمنٹ کی حد کو گھٹائیں۔
آپ کے ڈائی کی شٹ اونچائی (کل اسٹیک-بند پوزیشن میں، نچلے جوتے کے نیچے سے اوپری جوتے کے اوپر تک) ان کم از کم اور زیادہ سے زیادہ اقدار کے درمیان آنی چاہیے۔ اگر ڈائی زیادہ سے زیادہ ڈائی اونچائی سے اونچی ہے، تو یہ جسمانی طور پر بند نہیں ہوگی۔ اگر یہ کم از کم ڈائی اونچائی سے چھوٹا ہے، تو رام ایڈجسٹمنٹ اس تک نہیں پہنچ سکتی ہے - اور آپ کو فرق پورا کرنے کے لیے متوازی بلاکس یا رائزر کی ضرورت ہوگی، جو اسٹیک-غیر یقینی صورتحال اور دیکھ بھال کے مراحل کو بڑھاتا ہے۔
ہائیڈرولک پریس کے لمبے سٹروک اور متغیر رفتار پروفائلز کے ساتھ مرنے کے لیے، اس بات کی بھی تصدیق کریں کہ اسٹروک کی لمبائی سٹرپ فیڈنگ، پارٹ ایجیکشن، اور کسی بھی کیم یا سلائیڈ کی واپسی کے سفر کے لیے کافی کھلی دن کی روشنی فراہم کرتی ہے۔ ایک پریس ڈائی پنچ جو کیمز کے مکمل طور پر تعینات ہونے سے پہلے مواد میں داخل ہوتا ہے ٹولنگ اور ورک پیس دونوں کو تباہ کر دے گا۔
تصدیقی دبائیں--مرنے کے لیے-فٹ سیٹ کریں۔
اپنی سہولت میں پریس کے لیے ڈائی سیٹ کا ارتکاب کرنے سے پہلے، اس تصدیقی چیک لسٹ کے ذریعے چلائیں۔ اس پر موجود ہر جہت کی تصدیق پریس تفصیلات پلیٹ، مشین کے تکنیکی دستی، یا براہ راست پیمائش سے کی جا سکتی ہے:
- بولسٹر ایریا- تصدیق کریں کہ تمام محفوظ کناروں پر کلیمپنگ کے لیے کلیئرنس کے ساتھ جوتے کے پاؤں کا نشان بولسٹر کے طول و عرض میں فٹ بیٹھتا ہے
- ٹی- سلاٹ پیٹرن اور سائز- توثیق کریں کہ سلاٹ وقفہ کاری اور چوڑائی آپ کے پسندیدہ کلیمپنگ طریقہ کو ایڈجسٹ کرتی ہے (T-بولٹ، اسٹریپ کلیمپ، یا ہائیڈرولک کلیمپ)
- زیادہ سے زیادہ مرنے کی اونچائی- دبائیں شٹ اونچائی مائنس بولسٹر موٹائی؛ آپ کا بند ڈائی اسٹیک اس قدر سے کم ہونا چاہیے۔
- کم از کم مرنے کی اونچائی- زیادہ سے زیادہ ڈائی اونچائی مائنس رام ایڈجسٹمنٹ رینج؛ آپ کا بند ڈائی اسٹیک اس قدر سے زیادہ ہونا چاہیے۔
- اسٹروک کی لمبائی- مواد کی فیڈ کی اونچائی، حصہ نکالنے، اور مکمل کھلی پوزیشن پر کیم کی واپسی کے لیے کافی کلیئرنس
- ٹننج کی درجہ بندی- کل کٹنگ اور فارمنگ فورس ریٹیڈ پریس گنجائش سے کم رہنی چاہیے، مادی تغیرات اور ٹول پہننے کے لیے 20-30% حفاظتی مارجن کے ساتھ
- رام کنکشن- پنڈلی کا قطر ریم بور سے میل کھاتا ہے (چھوٹے پنچ پریس ڈائی کے لیے) یا کلیمپ سلاٹ سپیسنگ RAM T- سلاٹ (بڑے ٹولز کے لیے) کے ساتھ سیدھ میں رکھتا ہے۔
- سکریپ کلیئرنس- نچلے جوتے کے نیچے کھلنے والے سوراخ یا کلیئرنس سلگس اور ٹرم سکریپ کو جمع کیے بغیر باہر نکلنے دیتے ہیں
- فیڈ اونچائی- اسٹروک کے اوپری حصے میں کھلی دن کی روشنی کوائل فیڈ لائن کی اونچائی اور کسی بھی لوپ کی ضروریات کو ایڈجسٹ کرتی ہے
- متوازی تصریح- پریس رام فیس اور بولسٹر سطح کی ہم آہنگی تفصیلات کے اندر ہے۔ پہنا ہوا پریس کسی بھی ڈائی سیٹ الائنمنٹ کے مسائل کو بڑھا دیتا ہے۔
ایک تفصیل انجینئرز اکثر نظر انداز کرتے ہیں: کلیمپ رسائی۔ آپ کے جوتے کے طول و عرض بولسٹر کے مطابق ہو سکتے ہیں، لیکن اگر گائیڈ پوسٹس، ہیل بلاکس، یا نائٹروجن سلنڈر جوتے کے دائرے کے ساتھ کلیمپنگ زون کو روکتے ہیں، تو آپ ڈائی کو صحیح طریقے سے محفوظ نہیں کر سکتے۔ جوتے کے طول و عرض کو حتمی شکل دینے سے پہلے کلیمپ کے مقامات کا خاکہ تیار کریں جو نصب شدہ تمام اجزاء سے متعلق ہے۔
اس بات کی بھی تصدیق کریں کہ آپ کے پلانٹ کے اندر پریس اسائنمنٹس کے لیے پنچ مر جاتا ہے جہاں ممکن ہو معیاری شٹ ہائٹس شیئر کریں۔ ایک ہی پریس میں چلنے والے ٹولز کے درمیان ڈائی کی اونچائی کو معیاری بنانا تبدیلیوں کے دوران ریم ایڈجسٹمنٹ کو کم کرتا ہے، سیٹ اپ کے وقت کو کم کرتا ہے اور ری-کیلیبریشن کی خرابیوں کو ختم کرتا ہے جو آپریٹرز کی جانب سے وسیع پیمانے پر مختلف ترتیبات کے درمیان بار بار ایڈجسٹ ہونے پر پیدا ہوتی ہیں۔
جہتی مطابقت پریس میں آپ کی ڈائی سیٹ کرتی ہے۔ لیکن ایک بار وہاں پہنچ جانے کے بعد، وہ جوتے، پوسٹس، اور جھاڑیوں سے بنائے گئے مواد سے اس بات کا تعین ہوتا ہے کہ بار بار لوڈنگ - کے دوران اسمبلی کس طرح برتاؤ کرتی ہے، چاہے وہ لاکھوں چکروں میں سیدھ میں ہو یا اجزاء کے منحرف ہونے اور خراب ہونے کے بعد آہستہ آہستہ بڑھ جائے۔
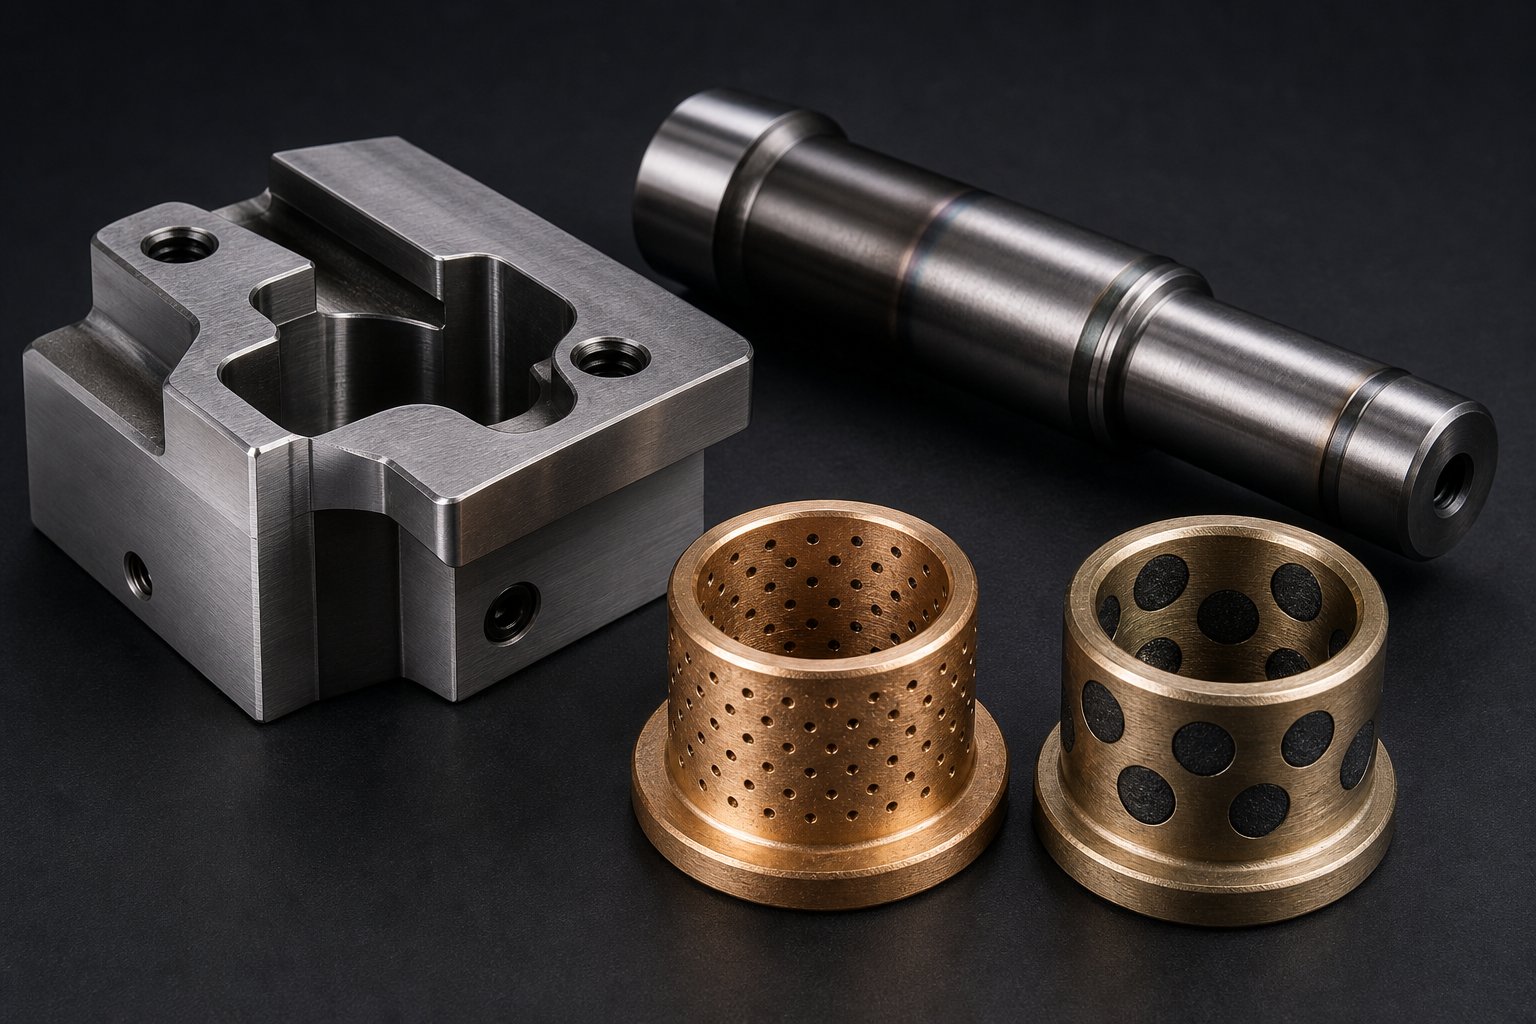
مواد کا انتخاب اور ساختی سختی
یہاں تک کہ جب آپ کا ڈائی سیٹ پریس کے لیے صحیح سائز کا ہو اور صحیح پوسٹ لے آؤٹ کے ساتھ کنفیگر کیا گیا ہو، تب بھی وہ مواد جس سے وہ اجزاء بنائے جاتے ہیں وہ بالآخر کنٹرول کرتے ہیں کہ بار بار لوڈنگ کے دوران کیا ہوتا ہے۔ غلط مواد سے بنایا گیا ایک مناسب جہت والا جوتا اس طریقے سے جھک جاتا ہے جو جزوی معیار کو آہستہ آہستہ خراب کرتا ہے۔ مناسب سختی کے بغیر ایک گائیڈ پوسٹ پہننے کے نمونے تیار کرتی ہے جو ابتدائی چند پیداواری دوڑ میں کلیئرنس کی ترقی کو متعارف کراتی ہے۔ مواد کا انتخاب دلکش نہیں ہے، لیکن یہ وہ جگہ ہے جہاں لمبے-مہم کی درستگی یا تو بند ہو جاتی ہے یا خاموشی سے کھو جاتی ہے۔
ڈائی شو میٹریلز اور ان کی پرفارمنس ٹریڈ آفس
تین مادی خاندان ڈائی شوز کی تعمیر پر حاوی ہیں، ہر ایک کی کارکردگی کا ایک الگ پروفائل ہے جو مخصوص پیداواری منظرناموں پر فٹ بیٹھتا ہے۔
اسٹیل پلیٹزیادہ تر میٹل پریس ڈائی کے لیے ڈیفالٹ ہے۔ کم-کاربن اسٹیل (عام طور پر AISI 1020 یا 1030) اعلی سختی، آسان مشینی صلاحیت، اور براہ راست مرمت کی اہلیت پیش کرتا ہے۔ اگر سکرو یا ڈویل کا سوراخ غلط جگہ پر اترتا ہے تو، سٹیل کے جوتے ہو سکتے ہیں۔پلگ اور ویلڈیڈساختی سالمیت پر سمجھوتہ کیے بغیر۔ اسٹیل کا لچکدار ماڈیولس - تقریباً 30 ملین psi - موازنہ موٹائی میں کسی بھی متبادل سے بہتر ٹننج کے نیچے موڑنے کی مزاحمت کرتا ہے۔ ہزاروں یا لاکھوں میں پیداواری حجم چلانے والی سٹیل سٹیمپنگ ڈیز کے لیے، سٹیل پلیٹ محفوظ، لاگت-موثر بنیاد ہے۔
کاسٹ لوہاجوتے اعلی وائبریشن ڈیمپننگ کے لیے کچھ سختی کا سودا کرتے ہیں۔ گرے آئرن میں گریفائٹ مائیکرو اسٹرکچر بلینکنگ اسنیپ کے دوران پیدا ہونے والی جھٹکا توانائی کو جذب کرتا ہے-ذریعہ - جو کہ مواد کو ایک مکے سے ٹوٹنے پر ذخیرہ شدہ توانائی کا اچانک اخراج ہوتا ہے۔ یہ گیلا ہونا شور کو کم کرتا ہے، کارٹون کی زندگی کو بڑھاتا ہے، اور چکراتی تھکاوٹ کو کم کرتا ہے جو وقت کے ساتھ ساتھ سخت ٹول اسٹیل کے ذریعے مائکرو کریکس کو پھیلاتا ہے۔ بڑے آٹوموٹیو ڈائز اکثر فلیٹ پلیٹ کے جوتوں کے بجائے ہر مخصوص حصے کی شکل میں درست طریقے سے گائیڈڈ کاسٹ-لوہے کی بنیادوں کا استعمال کرتے ہیں۔
ایلومینیمجوتے تقریباً ایک خاص مرکب جیسے QC-7 اور QC-10 کم-کاربن اسٹیل سے زیادہ کمپریسیو طاقت فراہم کرتے ہیں، جو انہیں صرف پروٹو ٹائپنگ کے لیے نہیں بلکہ پیداوار کے لیے بھی قابل عمل بناتے ہیں۔ ایلومینیم تیز رفتار{11}}اسپیڈ خالی کرنے والی ایپلی کیشنز میں بہتر ہے جہاں ڈائی ویٹ کم پریس رام جڑتا، تیز سائیکلنگ، اور کم شور کی سطح میں ترجمہ ہوتا ہے۔ مواد سٹیل کے مقابلے میں زیادہ مؤثر طریقے سے گرمی کو بھی ختم کرتا ہے، جس سے رگڑ سے متعلق درجہ حرارت کی تعمیر کے کاموں کو فائدہ ہوتا ہے۔ خامیاں حقیقی ہیں، اگرچہ: ایلومینیم کے جوتوں کی قیمت زیادہ ہوتی ہے، اگر سوراخ غلط جگہ پر ہو تو مرمت کرنا مشکل ہوتا ہے، اور بھاری بننے والی ایپلی کیشنز میں اسٹیل کی طویل مدتی لباس مزاحمت کی کمی ہوتی ہے۔
جوتے کی موٹائی اتنی ہی اہمیت رکھتی ہے جتنا کہ مادی انتخاب۔ جب شیٹ میٹل ڈائی جوتے کے ساتھ چلتی ہے جو متوازی - اٹھائے ہوئے بلاکس پر آرام کرتی ہے جو سکریپ کو گرنے کے لیے کلیئرنس بناتی ہے - متوازی کے درمیان غیر تعاون یافتہ وقفہ بوجھ کے نیچے شہتیر کی طرح برتاؤ کرتا ہے۔ ایک پتلا جوتا ایک چوڑے فاصلے پر بیچ میں جھک جاتا ہے، ہر اسٹروک کے دوران پنچ-ڈائی کلیئرنس کو متحرک طور پر-تبدیل کرتا ہے۔ یہ انحراف ہزارویں کے صرف چند دسویں حصے کی پیمائش کر سکتا ہے، لیکن لاکھوں چکروں میں یہ کنارے کے لباس کو غیر متناسب طریقے سے تیز کرتا ہے، جس سے مہر والے حصے کے ایک طرف گڑبڑ پیدا ہوتی ہے جبکہ مخالف کنارہ صاف رہتا ہے۔ مجموعی اثر جزوی معیار کا بہاؤ ہے جو بتدریج خراب ہوتا جاتا ہے جب تک کہ برداشت حد سے زیادہ نہ ہو جائے اور سکریپ کی شرحیں بڑھ جائیں۔
مثالی جوتے کی موٹائی کے لیے کوئی ایک فارمولہ نہیں ہے کیونکہ متغیر مرکبات: ٹننج، اسپین کی چوڑائی، معاون حالات، مواد کی سختی، اور آیا بوجھ مرتکز ہے (چھیدنا) یا تقسیم (بنانا)۔ لیکن اصول مستقل ہے - چھوٹے سائز کے جوتے ڈیفلیکٹ، ڈیفلیکشن شفٹ کلیئرنس، اور شفٹ کلیئرنس وقت کے ساتھ ساتھ جزوی معیار کو ختم کر دیتی ہے۔ اگر آپ شیٹ میٹل ڈائی میں ترقی پسند جہتی بڑھے ہوئے دیکھ رہے ہیں جس نے ابتدائی آزمائش کو بغیر کسی مسئلے کے پاس کیا ہے، تو جوتوں کی ناکافی موٹائی یا سختی تحقیقات کی پہلی بنیادی وجوہات میں سے ہے۔
گائیڈ پوسٹ اور بشنگ میٹریل کی تفصیلات
گائیڈ پوسٹس سزا دینے والے ڈیوٹی سائیکل کو برداشت کرتی ہیں: وہ لیٹرل تھرسٹ کے خلاف مزاحمت کرتی ہیں، جھٹکے کے بوجھ کو اسنیپ-کے ذریعے جذب کرتی ہیں، اور لاکھوں سٹروکوں میں اپنی جھاڑیوں کے ساتھ سلائیڈنگ فٹ کو برقرار رکھتی ہیں۔ یہاں مواد کا انتخاب براہ راست اس بات کا تعین کرتا ہے کہ کلیئرنس گروتھ فورس کے متبادل سے پہلے گائیڈنس سسٹم کتنی دیر تک سیدھ میں رکھتا ہے۔
گائیڈ پوسٹس کے لیے دھاتی ٹول اور ڈائی انڈسٹری پر سختی کے دو طریقے غالب ہیں:
- کیس-سخت سٹیل- ایک کم-کاربن کور (عام طور پر 8620 یا اس سے ملتا جلتا) ایک سخت سطح کے خول (58-62 HRC) کو سخت، لچکدار اندرونی حصے پر پیدا کرنے کے لیے کاربرائز کیا جاتا ہے۔ سخت کیس سطح کے پہننے اور اسکورنگ کے خلاف مزاحمت کرتا ہے جبکہ نرم کور ٹوٹنے والے فریکچر کے بغیر اثر کو جذب کرتا ہے۔ کیس سخت پوسٹس زیادہ تر دھات کی تشکیل کے لیے معیاری ہیں کیونکہ وہ لباس کی مزاحمت کو سختی کے ساتھ متوازن رکھتی ہیں۔
- سخت ٹول اسٹیل کے ذریعے-- ایک درمیانی-کاربن الائے اسٹیل (جیسے O1 یا A2) حرارت-پورے کراس سیکشن (58-60 HRC) میں یکساں سختی کے لیے علاج کیا جاتا ہے۔ تھرو سخت پوسٹس لیٹرل بوجھ کے تحت قدرے زیادہ سختی پیش کرتی ہیں کیونکہ پورا سیکشن یکساں طور پر انحراف کے خلاف مزاحمت کرتا ہے۔ ان کی وضاحت درست ترین ایپلی کیشنز کے لیے کی گئی ہے جو سخت ترین رہنمائی رواداری کا مطالبہ کرتی ہیں، لیکن یہ اثر کے تحت زیادہ ٹوٹنے والے اور تیاری میں زیادہ مہنگے ہیں۔
جھاڑیوں کا مواد - کے خلاف سوار ہونے والی پوسٹ سے زیادہ نرم ہونا چاہیے، یہ یقینی بناتا ہے کہ زیادہ مہنگی پوسٹ کے بجائے بدلنے کے قابل بشنگ میں پہننے کی توجہ مرکوز ہو۔ عام بشنگ مرکب میں شامل ہیں:
- کانسی (C93200 یا C93700)- بہترین لباس مزاحمت اور ٹن کے مواد سے قدرتی چکنا پن۔ اچھی تھرمل چالکتا رگڑ سے گرمی کو ختم کرنے میں مدد کرتی ہے۔ سادہ بیئرنگ ڈائی سیٹ کے لیے معیاری انتخاب۔
- تیل-پیتل کا رنگدار- چکنا کرنے والے تیل سے سیر شدہ ایک دوسرے سے جڑے ہوئے پوروسیٹی کے ساتھ sintered کانسی۔ غیر محفوظ ڈھانچہ دباؤ اور گرمی کے تحت تیل کو چھوڑتا ہے، آپریشن کے دوران خود کو چکنا-فراہم کرتا ہے۔ ایپلی کیشنز کے لیے مثالی جہاں دستی چکنا کرنے کے وقفے متضاد ہیں۔
- اسٹیل-بیکارڈ کانسی- کانسی کی ایک پتلی بیئرنگ تہہ جو اسٹیل کے خول سے جڑی ہوئی ہے۔ اسٹیل کی پشت پناہی ساختی طاقت فراہم کرتی ہے جبکہ کانسی کی سطح پہننے اور رگڑ کی خصوصیات فراہم کرتی ہے۔ ہائی-لوڈ ایپلی کیشنز میں استعمال کیا جاتا ہے جہاں کانسی کی ٹھوس جھاڑی دبانے والی قوت کے تحت خراب ہو سکتی ہے۔
- گریفائٹ-پلگ شدہ کانسی- پیتل کے ٹھوس جھاڑیوں کے ساتھ سرایت شدہ گریفائٹ پلگ جو فراہم کرتے ہیں۔مسلسل خود - چکنا. اعلی درجہ حرارت والے ماحول یا ایپلی کیشنز کے لیے بہترین موزوں ہے جہاں مائع چکنا کرنے والا مادہ ورک پیس کو آلودہ کرتا ہے۔
سطحی علاج اجزاء کی زندگی کو اس سے آگے بڑھاتے ہیں جو صرف بنیادی مادی خصوصیات فراہم کرتے ہیں۔ سخت ہونے کے بعد نائٹرائڈنگ گائیڈ پوسٹس میں ایک پتلی، انتہائی سخت نائٹروجن-ڈفیوزڈ پرت (70 HRC سطح تک) شامل ہوتی ہے جو بنیادی خصوصیات کو تبدیل کیے بغیر گیلنگ اور چپکنے والے لباس کے خلاف مزاحمت کرتی ہے۔ کروم پلیٹنگ سنکنرن کے خلاف مزاحمت کا اضافہ کرتی ہے اور سلائیڈنگ سطحوں پر رگڑ کو کم کرتی ہے۔ میٹل ڈائی ایپلی کیشنز کے لیے سنکنرن ماحول میں یا جہاں چکنا کرنے والا آلودگی ایک مسئلہ ہے، یہ سطحی علاج پوسٹ کی تبدیلی کے درمیان وقفہ کو دوگنا یا تین گنا کر سکتے ہیں۔
گرمی کے علاج کی وضاحتیں خریداری کے دوران توجہ کے مستحق ہیں۔ ایسی پوسٹس جو سخت ہونے کے بعد مناسب طریقے سے مزاج نہیں رکھتی ہیں وہ اندرونی دباؤ کو برقرار رکھتی ہیں جو وقت کے ساتھ ساتھ خود کو دور کرتی ہیں - جس سے جہتی تبدیلیاں آتی ہیں جو ڈائی کے پہلے سے تیار ہونے کے بعد آپ کی رہنمائی کی سیدھ میں تبدیلی لاتی ہیں۔ ہمیشہ اس بات کی تصدیق کریں کہ اسٹیل مینوفیکچرر کی سفارش کے مطابق پوسٹس ڈبل یا ٹرپل مزاج کی ہیں، اور صرف کاغذی کارروائی پر بھروسہ کرنے کے بجائے معائنہ حاصل کرتے وقت سختی کی قدروں کی تصدیق کریں۔
| مواد | سختی (لچکدار ماڈیولس) | کمپن ڈیمپنگ | وزن | متعلقہ لاگت | بہترین ایپلی کیشن |
|---|---|---|---|---|---|
| کم-کاربن اسٹیل پلیٹ (1020/1030) | ہائی (30 Msi) | کم | بھاری | کم | عام پیداوار مر جاتی ہے، تشکیل پاتی ہے، ترقی کرتی ہے۔ |
| کاسٹ آئرن (گرے آئرن) | اعتدال پسند-اعلی (14-21 Msi) | اعلی | بھاری | اعتدال پسند | تیز-اسپیڈ خالی کرنا، شور-حساس آپریشنز، بڑی آٹوموٹیو ڈیز |
| ایلومینیم مرکب (QC-7, QC-10) | کم (10.4 Msi) | اعتدال پسند | روشنی (1/3 سٹیل) | اعلی | تیز-اسپیڈ سٹیمپنگ، پروٹو ٹائپ سیٹ، وزن-محدود ایپلی کیشنز |
| کیس-سخت سٹیل (8620 پوسٹس) | ہائی (30 Msi) | کم | بھاری | اعتدال پسند | پروڈکشن میٹل بنانے کے لیے معیاری گائیڈ پوسٹس ختم ہو جاتی ہیں۔ |
| -سخت ٹول اسٹیل کے ذریعے (O1/A2 پوسٹس) | ہائی (30 Msi) | کم | بھاری | اعلی | صحت سے متعلق رہنمائی جس میں زیادہ سے زیادہ لباس مزاحمت کی ضرورت ہوتی ہے۔ |
| کانسی کا کھوٹ (C93200 جھاڑیاں) | اعتدال پسند (14 Msi) | اعتدال پسند | اعتدال پسند | اعتدال پسند | معیاری اور بھاری لوڈ ایپلی کیشنز کے لیے سادہ بیئرنگ بشنگ- |
| اسٹیل-پچھلے کانسی (بشنگ) | اعلی پشت پناہی / اعتدال پسند سطح | کم | اعتدال پسند | اعلی | اونچی-لوڈ جھاڑیاں جہاں ٹھوس کانسی خراب ہو جائے گی۔ |
مواد کے انتخاب کی پیداوار کی زندگی پر مرکب ہے۔ سٹیل کا جوتا کیس-سخت خطوط اور تیل کے ساتھ جوڑا-پیتل کی رنگدار جھاڑیاں زیادہ تر سٹیمپنگ ایپلی کیشنز میں لاکھوں قابل اعتماد سائیکل فراہم کرتا ہے۔ لیکن اگر آپ کا ماحول، ٹننج، یا درستگی کے تقاضے معیاری حالات سے آگے بڑھتے ہیں، یہاں تک کہ ایک جزو - ایک موٹے جوتے کو،-سخت پوسٹس، یا گریفائٹ-پلگ بشنگ - کے ذریعے اپ گریڈ کرنا اس ناکامی کے موڈ کو ختم کر سکتا ہے جو خاموشی سے آپ کی زندگی کو مختصر کر رہا ہے۔ کلیدی یہ جاننا ہے کہ کون سا جزو آپ کے سسٹم کو محدود کر رہا ہے، اور اس کے لیے لباس کے نمونوں اور ناکامی کے اشارے کو سمجھنے کی ضرورت ہے جو ہر مواد سروس کی شرائط کے تحت ظاہر کرتا ہے۔
ڈائی سیٹ مینٹیننس اور ٹربل شوٹنگ
پہننے کے پیٹرن الارم کے ساتھ خود کا اعلان نہیں کرتے ہیں۔ وہ یہاں آہستہ آہستہ - کلیئرنس کی ترقی کے چند دسواں حصے میں ترقی کرتے ہیں، وہاں ایک بیہوش اسکورنگ نشان - جب تک کہ مجموعی اثر آخر میں آپ کے مہر والے حصوں میں جہتی بہاؤ کے طور پر ظاہر نہ ہو۔ تب تک، نقصان پہلے سے ہی بڑھ چکا ہے: پہنی ہوئی جھاڑیوں نے غلط ترتیب کی اجازت دی ہے جس نے پنچ کنارے کی خرابی کو تیز کیا، جس سے کاٹنے والی قوتوں میں اضافہ ہوا، جس سے رہنمائی کے نظام کو مزید سزا ملی۔ اس سائیکل کو توڑنے کے لیے ایک نظم و ضبط والے معائنہ کے معمول کی ضرورت ہوتی ہے جو انحطاط کو جلد پکڑتا ہے، اس سے پہلے کہ یہ مہنگے ڈائی ٹول کی ناکامیوں یا غیر منصوبہ بند پریس ڈاؤن ٹائم میں شامل ہو جائے۔
اشارے اور پیمائش کے طریقے پہنیں۔
گائیڈ پوسٹ اور بشنگ کلیئرنس ڈائی سیٹ ہیلتھ کی واحد سب سے زیادہ بتانے والی پیمائش ہے۔ جب کوئی سیٹ نیا ہوتا ہے، تو ایک سادہ بیئرنگ بشنگ اور اس کی میٹنگ پوسٹ کے درمیان رننگ کلیئرنس عام طور پر 0.0003 سے 0.001 in. - ہوتی ہے جو کسی چکنا کرنے والی فلم کے لیے کافی ہوتی ہے۔ لاکھوں چکروں سے زیادہ، یہ کلیئرنس بڑھتا جاتا ہے کیونکہ نرم جھاڑی والا مواد سخت پوسٹ کے خلاف پہنتا ہے۔ وقت کے ساتھ اس نمو کا سراغ لگانا آپ کو بتاتا ہے کہ زندگی کتنی مفید ہے۔
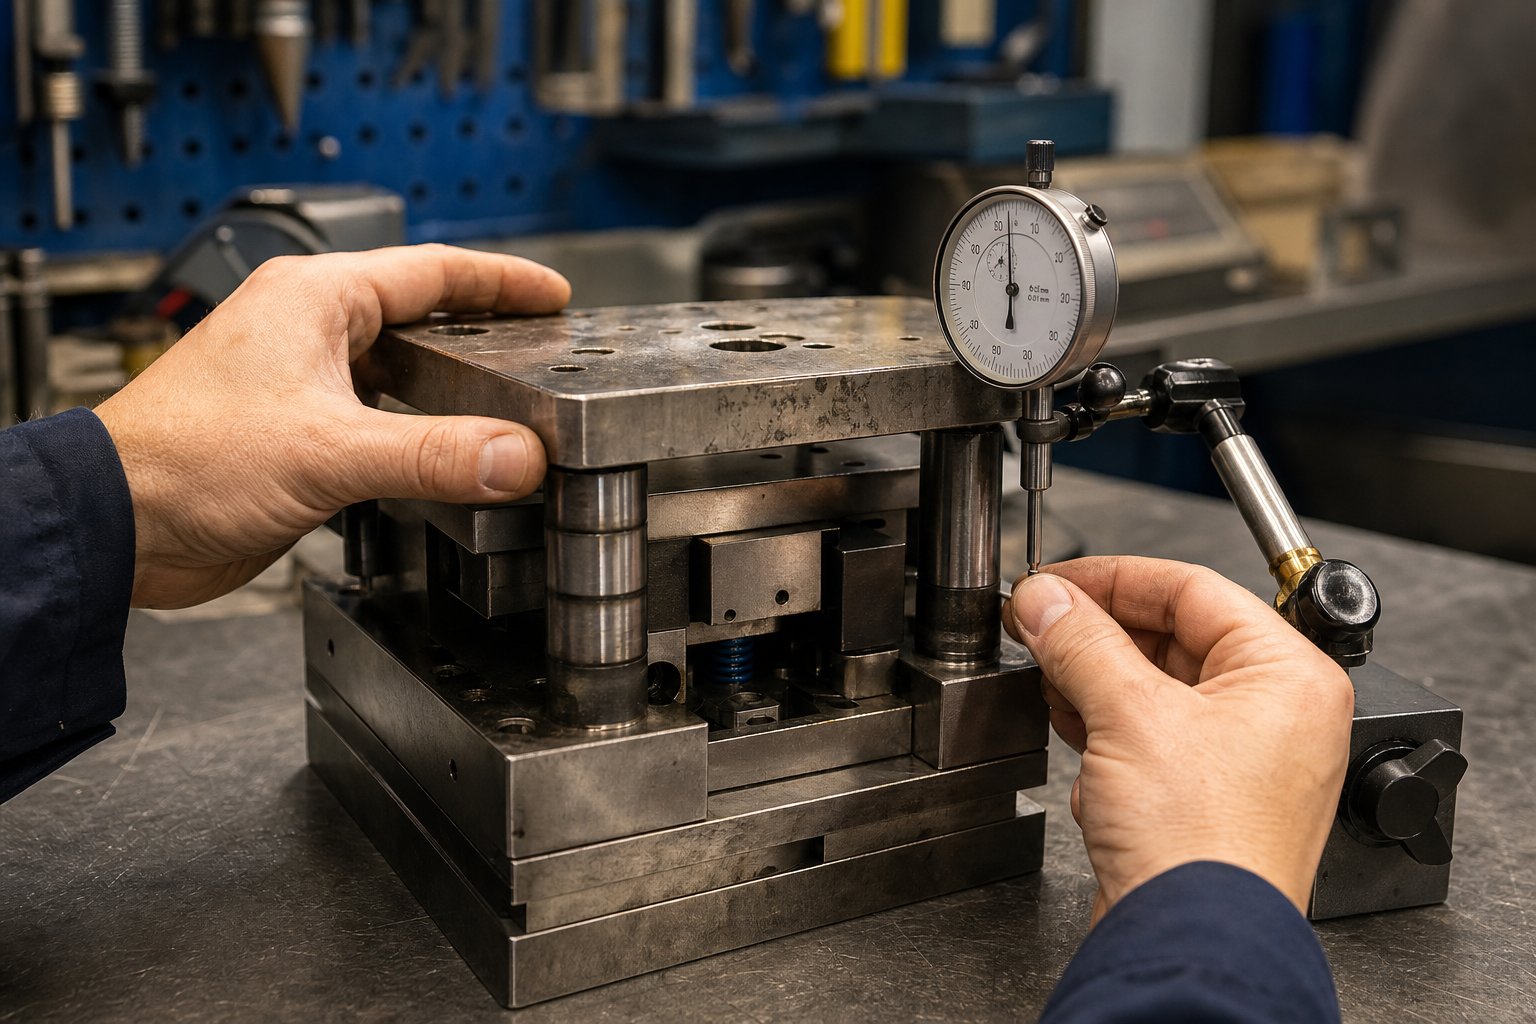
اس کی پیمائش کرنے کا طریقہ یہ ہے: ڈائی سیٹ کو پریس سے ہٹانے کے ساتھ، نچلے جوتے پر ایک ڈائل انڈیکیٹر لگائیں اور پلنجر کو گائیڈ پوسٹ کے قریب اوپری جوتے کے خلاف رکھیں۔ اوپری جوتے پر لیٹرل ہینڈ پریشر لگائیں اور کل اشارے کی حرکت کو پڑھیں۔ یہ آپ کی فنکشنل کلیئرنس ہے - اصل کھیل جس کی گائیڈنس سسٹم آپریشن کے دوران اجازت دیتا ہے۔ ڈائی بلڈ ریکارڈ کی اصل تصریح کے خلاف اس پڑھنے کا موازنہ کریں۔
تبدیلی کی حدیں جزوی رواداری کے تقاضوں پر منحصر ہیں، لیکن ایک عملی رہنما خطوط یہ ہے: جب پیمائش شدہ کلیئرنس اصل تصریح سے تین گنا زیادہ ہو جائے تو اگلی منصوبہ بند دیکھ بھال کی کھڑکی پر بشنگ کی تبدیلی کا شیڈول بنائیں۔ جب یہ اصل سے پانچ گنا سے زیادہ ہو جائے تو، ڈائی کو فوراً پروڈکشن سے کھینچیں - جو آپ مستعار وقت پر چلا رہے ہیں، اور جزوی معیار پہلے سے ہی خراب ہو رہا ہے یہاں تک کہ اگر معائنہ نے ابھی تک اسے نشان زد نہیں کیا ہے۔
کلیئرنس پیمائش کے علاوہ، ان اشارے کے لیے گائیڈ پوسٹس کا بصری طور پر معائنہ کریں:
- عمودی اسکورنگ یا گیلنگ لائنز- سلائیڈنگ انٹرفیس میں چکنا بھوک یا آلودگی کی نشاندہی کرتا ہے۔
- پالش پہننے والے بینڈ- دکھائیں جہاں جھاڑیوں کے رابطے بوجھ کے نیچے ہیں۔ ناہموار بینڈ اس بات کی نشاندہی کرتے ہیں کہ پوسٹ ہٹ رہی ہے یا جوتے متوازی نہیں ہیں۔
- گیند سے باخبر رہنے کے نشاناتبال بیئرنگ سسٹمز پر -، پوسٹ او ڈی یا بشنگ آئی ڈی میں پہنے ہوئے نالیوں سے ضرورت سے زیادہ سائیڈ لوڈنگ ظاہر ہوتی ہے جو پوائنٹ کے رابطے میں بال کے انفرادی عناصر میں منتقل ہوتی ہے۔
- قطر ٹیپر- مائیکرو میٹر کے ساتھ پیمائش کے قابل، منگنی کے بعد کے زون کے اوپر، درمیانی اور نیچے؛ 0.0002 انچ سے زیادہ ٹیپر اس بات کی نشاندہی کرتا ہے کہ پوسٹ کو خود ہی تبدیلی کی ضرورت ہے، نہ صرف جھاڑی
جوتوں کی سطحوں کو ان کے اپنے معائنہ پروٹوکول کی ضرورت ہوتی ہے۔ بڑھتے ہوئے سطحوں پر ایک سیدھا کنارہ چلائیں اور ہلکے خلاء کی جانچ کریں جو مقامی اخترتی کی نشاندہی کرتے ہیں - خاص طور پر سخت ڈائی سیکشنز کے نیچے جہاں وقت کے ساتھ جوتے کے نرم مواد کو متمرکز پنچ بوجھ جھانک رہا ہے۔ جھنجھوڑنے والے نشانات (میٹنگ انٹرفیس پر باریک زنگ-رنگین پاؤڈر) اس بات کا اشارہ دیتے ہیں کہ بولڈ اجزاء مائیکرو-چکراتی بوجھ کے نیچے حرکت کرتے ہیں، بنیادی مواد کو پہنتے ہیں اور فٹ کو ڈھیلا کرتے ہیں۔ ہیل بلاک کے رابطے کی سطحوں پر گیلنگ ظاہر کرتی ہے کہ پہننے والی پلیٹیں اپنی مفید زندگی سے تجاوز کر چکی ہیں اور پس منظر کی قوتیں اب جوتے کو ہی نقصان پہنچا رہی ہیں۔
جوتوں کی ہم آہنگی - اوپری اور نچلی سطحوں کے درمیان چپٹی تعلق - کی تصدیق گرینائٹ حوالہ پلیٹ پر سطح پر پھیلے ہوئے ڈائل اشارے سے کی جانی چاہئے۔ جب متوازی انحراف جوتوں کی چوڑائی میں 0.001 انچ سے زیادہ ہو جاتا ہے، تو جوتوں کو سطحی گرائنڈر پر دوبارہ پیسنے کی ضرورت ہوتی ہے تاکہ اس درستگی کو بحال کیا جا سکے جس پر مشینی ڈیز اور کٹنگ سیکشن یکساں کلیئرنس کے لیے منحصر ہوتے ہیں۔
عام ناکامی کے طریقوں اور بنیادی وجوہات
زیادہ تر ڈائی سیٹ کی ناکامی تین بنیادی وجوہات میں سے کسی ایک کی وجہ سے ہوتی ہے: چکنا خرابی، اوور لوڈنگ، یا غلط ترتیب۔ فیل موڈ بذات خود ایک علامت ہے - بنیادی وجہ کو حل کیے بغیر اسے ٹھیک کرنا ایک دہرائے جانے والے واقعہ کی ضمانت دیتا ہے۔ ہر ڈائی شاپ ٹیکنیشن کو ان نمونوں کو پہچاننے اور ان کے ماخذ تک پہنچنے کے قابل ہونا چاہیے۔
| ناکامی موڈ | علامت | روٹ کاز | اصلاحی اقدام |
|---|---|---|---|
| بشنگ کا دورہ | پریس اسٹروک کے دوران اوپری جوتا جڑ جاتا ہے۔ پوسٹ اور بشنگ کے درمیان اسکورنگ یا ویلڈنگ | چکنا کرنے والی بھوک - تیل کے راستے مسدود، دستی چکنا چھوڑ دیا گیا، یا غلط چکنا کرنے والے قسم کا استعمال کیا گیا | جھاڑیوں کو تبدیل کریں؛ نقصان کے لئے پوسٹ کو صاف اور معائنہ کریں؛ چکنا شیڈول بحال کریں؛ چکنا کرنے والے کی تفصیلات کی تصدیق کریں بیئرنگ کی قسم سے میل کھاتا ہے۔ |
| گائیڈ پوسٹ ٹوٹنا | صف بندی کا اچانک نقصان؛ جوتا چڑھنے والی سطح پر یا اس کے قریب دکھائی دینے والا فریکچر | پریس رام اور بولسٹر کے درمیان دائمی غلط ترتیب؛ پہنا ہوا پریس گیبس کونیی موڑنے کی اجازت دیتا ہے جو ہر اسٹروک کے بعد پوسٹ کو موڑ دیتا ہے۔ | پوسٹ کو تبدیل کریں؛ پریس متوازی اور گیب کلیئرنس کا معائنہ کریں؛ تصدیق کریں کہ جوتا لگانا مکمل طور پر بیٹھا ہوا ہے۔ منگنی کے بعد ہیل بلاک کا رابطہ چیک کریں۔ |
| جوتا پھٹنا | سکرو ہول، کی وے، یا جوتے پر تیز اندرونی کونے سے پھیلنے والا مرئی شگاف | اوور لوڈنگ - ٹن جوتے کی گنجائش سے زیادہ ہے تھکاوٹ سائیکلنگ کی وجہ سے ہندسی تعطل میں تناؤ کا ارتکاز تیز ہوتا ہے۔ | اگر شگاف مرمت کے علاقے سے باہر پھیل جائے تو جوتا ریٹائر کریں۔ ڈیزائن کی صلاحیت کے خلاف اصل ٹننج کی تصدیق کریں؛ بدلنے پر جوتے کی موٹائی یا میٹریل گریڈ میں اضافہ کریں۔ |
| تیز بشنگ پہننا (ایک طرف) | غیر مساوی کلیئرنس ریڈنگ؛ بشنگ آئی ڈی کے ایک طرف مرتکز پہننے والا بینڈ | غیر متوازن ڈائی فورسز ایک سمت میں مسلسل سائیڈ تھرسٹ پیدا کرتی ہیں۔ یا بوجھ کے نیچے RAM tilting دبائیں | پس منظر کے زور کو جذب کرنے کے لیے ہیل کے بلاکس کو شامل کریں یا ان کا معائنہ کریں۔ پریس رام متوازی کی تصدیق کریں؛ زیادہ بوجھ کی گنجائش کے لیے اسٹیل-بیکڈ بشنگ میں اپ گریڈ کرنے پر غور کریں۔ |
| پوسٹ برائنلنگ (بال بیئرنگ سیٹ) | ڈائی اوپننگ/کلوزنگ کے دوران کھردرا یا کچا سفر؛ پوسٹ کی سطح پر نظر آنے والے ڈینٹ | غلط فیڈ سے شاک لوڈنگ، ڈبل-ہٹ، یا سلگ اسٹیکنگ ایونٹ جو انفرادی بال عناصر کو اوورلوڈ کرتا ہے۔ | پوسٹ اور بال کیج اسمبلی کو تبدیل کریں؛ غلط خوراک کا پتہ لگانے کے نظام کی تحقیقات؛ اگر موجود نہ ہو تو سلگ سینسر شامل کریں۔ |
| جوتے کی سطح کی اخترتی | مہر والے حصوں میں ترقی پسند جہتی بڑھے؛ بیکنگ پلیٹ کے نقوش جوتے کی سطح پر نظر آتے ہیں۔ | کھوئی ہوئی یا پھٹی ہوئی بیکنگ پلیٹ جو سخت پنچ کے سروں کو جوتوں کے نرم مواد میں براہ راست داخل ہونے دیتی ہے | بیکنگ پلیٹوں کو تبدیل کریں؛ دوبارہ-جوتوں کی سطح کو فلیٹ پیسنا؛ تصدیق کریں کہ اگلے رن سے پہلے تمام ڈائی ٹولز اور بیکنگ پلیٹیں موجود ہیں اور ان کو نقصان نہیں پہنچایا گیا ہے۔ |
پیٹرن پر دھیان دیں: ہر اصلاحی عمل میں فوری حل اور تفتیشی مرحلہ دونوں شامل ہوتے ہیں۔ پھسلن کی ترسیل کی جانچ کیے بغیر ضبط شدہ جھاڑیوں کو تبدیل کرنا صرف اگلے قبضے کو شیڈول کرنا ہے۔ ڈائی میکر ٹولز جیسے بور گیجز، ڈائل انڈیکیٹرز، اور سطحی پلیٹیں خاص طور پر موجود ہیں تاکہ ان حالات کو معروضی طور پر درست کیا جا سکے - صرف بصری معائنہ پر انحصار کرنے سے ابتدائی-مرحلے کے انحطاط کو یاد کیا جاتا ہے جس کو پکڑنے کے لیے پیش قیاسی دیکھ بھال کو ڈیزائن کیا گیا ہے۔
روک تھام کی بحالی کا شیڈول
بحالی کی تعدد پیداوار کے حجم کے ساتھ پیمانہ ہونا چاہئے۔ ایک اعلی- والیوم آٹوموٹیو پلانٹ میں سروس وقفوں کے درمیان 50,000 سٹروک چلانے والے ڈائی کو نوکری کی دکان میں فی رن 5,000 پارٹس تیار کرنے والے سے مختلف تال کی ضرورت ہوتی ہے۔ درج ذیل درجے کا ڈھانچہ ایک بنیادی لائن فراہم کرتا ہے - آپ کے لباس کی پیمائش کے حقیقی رجحانات اور جزوی معیار کے ڈیٹا کی بنیاد پر وقفوں کو ایڈجسٹ کریں۔
ٹائر 1: ہر پروڈکشن رن (یا ہر 10,000-25,000 سٹروک)
- گائیڈ پوسٹس اور جھاڑیوں کو صاف کریں۔ اسکورنگ، گرمی کی رنگت، یا خشک سطحوں کا معائنہ کریں۔
- تمام گائیڈ پوسٹ اور بشنگ انٹرفیس پر مخصوص لبریکینٹ لگائیں۔
- گیلنگ یا ملبہ جمع ہونے کے لیے ہیل بلاک پہننے والی پلیٹوں کو چیک کریں۔
- اس بات کی تصدیق کریں کہ تمام جوتے لگانے والے بولٹ تصریح کے مطابق ہیں۔
- بصری چیک اور لائٹ ٹیپ ٹیسٹ کے ذریعے ڈھیلے ڈوول پنوں کا معائنہ کریں۔
- جوتوں کو صاف کرنے والے علاقوں سے سلگ اور سکریپ کی تعمیر کو صاف کریں۔
ٹائر 2: ہر 50,000-100,000 اسٹروک
- ڈائل انڈیکیٹر طریقہ سے بشنگ کلیئرنس-سے-گائیڈ پوسٹ کی پیمائش کریں۔ ریکارڈ اور رجحان کی اقدار
- جوتوں کو چڑھانے والی سطحوں کو جھنجھوڑنے، گرنے، یا خرابی کے لیے معائنہ کریں۔
- دراڑیں، ڈمپلنگ، یا کھمبنگ کے لیے بیکنگ پلیٹوں کو چیک کریں۔
- اصل وضاحتوں کے خلاف موسم بہار سے پاک اونچائیوں کی تصدیق کریں۔ 5٪ سے زیادہ اونچائی میں کمی کو تبدیل کریں۔
- ٹیپر یا قطر میں کمی کے لیے تین پوائنٹس پر مائیکرو میٹر کے ساتھ گائیڈ پوسٹ کی سطحوں کا معائنہ کریں۔
- پھٹے ہوئے ریٹینرز یا غائب گیندوں کے لیے بال بیئرنگ کیجز (اگر قابل اطلاق ہو) کا معائنہ کریں۔
ٹائر 3: ہر 250,000-500,000 اسٹروک (یا کم والیوم ڈائی مشیننگ ایپلی کیشنز کے لیے سالانہ)
- بینچ کے جامع معائنہ کے لیے ڈائی سیٹ کو سروس سے ہٹا دیں۔
- گرینائٹ کی سطح کی پلیٹ پر جوتے کی متوازی جانچ کریں۔ دوبارہ-اگر انحراف 0.001 انچ سے زیادہ ہو تو پیس لیں۔
- تمام جھاڑیوں کو تبدیل کریں جو اصل وضاحت سے تین گنا زیادہ کلیئرنس دکھا رہے ہیں۔
- تمام گائیڈ پوسٹس کو تبدیل کریں جس میں پیمائش کے قابل ٹیپر، سطح کی تکمیل کی تفصیلات سے نیچے اسکورنگ، یا 0.0005 انچ سے زیادہ قطر کی کمی کو دکھایا گیا ہو۔
- لمبا ہونے کے لیے تمام ڈویل پن بوروں کا معائنہ کریں۔ اگر ضروری ہو تو بڑے سائز کے پنوں کو دوبارہ لگائیں اور فٹ کریں۔
- اعلی-لوڈ ایریاز پر جوتوں کی موٹائی کی توثیق کریں سطح کی خرابی سے کم نہیں ہوا ہے۔
- کسی بھی ری گرائنڈنگ آپریشن کے بعد جوتوں کی ہمواری اور ہم آہنگی کو دوبارہ-کوالیفائی کریں۔
ریٹائرمنٹ کا معیار:ڈائی سیٹ کو پیداوار سے ریٹائر کر دیا جانا چاہیے جب جوتوں میں دراڑیں مقامی مرمت سے آگے بڑھ جائیں، جب دوبارہ پیسنے سے جوتے کی موٹائی ایپلی کیشن کے ٹننج کے لیے درکار کم از کم کم ہو جائے، جب گائیڈ پوسٹ بور کے مقامات اس مقام پر پہنچ گئے ہوں جہاں معیاری بڑے خطوط اصل سیدھ کو بحال نہیں کر پاتے ہیں، یا جب مجموعی طور پر خرابی کی خصوصیات کے درمیان جوتوں کی خرابی کی وجہ سے کیا تعلق ہوتا ہے۔ چمکنا معاوضہ دے سکتا ہے۔ اس وقت، سیٹ نے اپنی ڈیزائن کردہ سروس لائف فراہم کر دی ہے - اور ہر اضافی اسٹروک تباہ کن ناکامی کے خلاف ایک جوا ہے۔
مسلسل دیکھ بھال ایک ڈائی سیٹ کو قابل استعمال سے ایک طویل-کیپیٹل اثاثہ میں بدل دیتی ہے۔ لیکن دیکھ بھال صرف وہی محفوظ رکھتی ہے جو پہلے جگہ پر صحیح طریقے سے بیان کی گئی تھی۔ اس اصل تصریح کو درست کرنا - اپنے سپلائر کو درست جہتوں، رواداریوں، اور کارکردگی کے تقاضوں کو بتانا - وہیں ہے جہاں پہیلی کا آخری حصہ آتا ہے۔
صحیح ڈائی سیٹ کی وضاحت اور آرڈر کیسے کریں۔
دیکھ بھال آپ کے ڈائی سیٹ کی کارکردگی کو برقرار رکھتی ہے - لیکن یہ ایک ایسے سیٹ کو ٹھیک نہیں کر سکتا جو پہلے دن سے غلط طریقے سے بیان کیا گیا تھا۔ اپنے سپلائر کو صحیح ڈیٹا بتائے بغیر سٹیمپنگ ڈائی سیٹ کا آرڈر دینا ایسا ہی ہے جیسے کسی مشینی کو پرنٹ کے بغیر کسی حصے کو کاٹنے کے لیے کہا جائے۔ آپ کو کچھ واپس مل جائے گا، لیکن یہ شاید آپ کے پریس کے مطابق نہیں ہوگا، آپ کے عمل سے مماثل نہیں ہوگا، یا آپ کے پروڈکشن والیوم تک نہیں چلے گا۔ تفصیلات کا مرحلہ وہ ہے جہاں ٹولنگ انجینئرز کارکردگی کو بند کر دیتے ہیں یا نادانستہ طور پر حدود میں اضافہ کرتے ہیں۔
ڈائی سیٹ کی وضاحت کرنے سے پہلے آپ کو معلومات درکار ہیں۔
کسی بھی سٹیمپنگ ڈیز بنانے والے سے رابطہ کرنے سے پہلے، درج ذیل ڈیٹا پوائنٹس جمع کریں۔ یہاں تک کہ ایک کے غائب ہونے کے نتیجے میں ایک سیٹ ہو سکتا ہے جس میں دوبارہ کام کی ضرورت ہے یا وہ آپ کے پریس پر بالکل فٹ نہیں ہے:
- ٹننج کی درجہ بندی دبائیں- آپ کے زیادہ سے زیادہ بوجھ کے نیچے جھکاؤ کے خلاف مزاحمت کرنے کے لیے جوتے کے مواد کے درجے اور کم سے کم موٹائی کا تعین کرتا ہے
- بولسٹر طول و عرض (چوڑائی x گہرائی)- زیادہ سے زیادہ جوتے کے نشانات اور کلیمپنگ زون کے مقامات کو محدود کرتا ہے۔
- اونچائی کی حد بند کریں (کم سے کم اور زیادہ سے زیادہ)- عمودی لفافے کی وضاحت کرتا ہے جس کے اندر آپ کا بند ڈائی اسٹیک فٹ ہونا چاہیے۔
- اسٹروک کی لمبائی- گائیڈ پوسٹ مصروفیت کی طوالت کو متاثر کرتا ہے۔ پوسٹس کو پوری کھلی پوزیشن میں جھاڑیوں میں رہنا چاہیے۔
- فیڈ کی سمت اور پٹی کی چوڑائی- اس بات کا تعین کرتا ہے کہ کن اطراف کو گائیڈ پوسٹس اور ہیل بلاکس سے صاف رہنا چاہیے۔
- پیداوار کے حجم کی توقع- مواد کے انتخاب، بیئرنگ کی قسم، اور سطح کے علاج کے فیصلوں کو چلاتا ہے۔
- ڈائی اسپیس لفافہ (کام کرنے کے علاقے کے طول و عرض)- جوتوں کا کم از کم حصہ مقرر کرتا ہے جو تمام فعال ڈائی پرزوں کو فاسٹنرز کے لیے کلیئرنس کے ساتھ نصب کرنے کے لیے درکار ہے
- ٹی- سلاٹ پیٹرن اور سائز- اس بات کو یقینی بناتا ہے کہ جوتے کو بولسٹر اور ریم دونوں پر مناسب طریقے سے باندھا جا سکتا ہے۔
- جزوی رواداری کی ضروریات- اس بات کا تعین کرتا ہے کہ بال بیئرنگ یا سادہ بیئرنگ رہنمائی مناسب ہے۔
- آپریٹنگ ماحول- دھول، کولنٹ دھند، یا درجہ حرارت کی انتہائیں جھاڑیوں کے مواد اور چکنا کرنے کی خصوصیات کو متاثر کرتی ہیں
بہت کی طرح لگتا ہے؟ یہ - ہے لیکن اس فہرست میں موجود ہر آئٹم ایک طول و عرض یا مواد کے انتخاب سے مطابقت رکھتا ہے اگر آپ اس کی وضاحت نہیں کرتے ہیں تو آپ کا سپلائر آپ کی طرف سے کرے گا۔ ان فیصلوں کو سامنے رکھنا وہی ہے جو اپنی مرضی کے مطابق ڈائی کو الگ کرتا ہے جو محض فٹ بیٹھنے والے سے پرفارم کرتا ہے۔
معیاری بمقابلہ کسٹم ڈائی سیٹس اور لاگت کے تحفظات
پیداوار کا حجم معیاری-بمقابلہ-اپنی مرضی کے فیصلے میں بنیادی لیور ہے۔ معیاری کیٹلاگ ڈائی سیٹ - پہلے سے متعین پوسٹ کے سائز، مقامات، اور جوتوں کی موٹائی کے ساتھ عام طول و عرض میں بنائے گئے ہیں - پیمانے کی معیشتوں کے ذریعے تیز ترسیل اور کم یونٹ لاگت پیش کرتے ہیں۔ جیسا کہ صنعت کا تجربہ ظاہر کرتا ہے، زیادہ تر سہولیات ایک-آف ڈائی سیٹ کو لاگت کے طور پر-موثر طریقے سے ایک خاص ڈائی مینوفیکچرنگ سپلائر کے طور پر تیار نہیں کر سکتیں جو حجم پر کام کر رہی ہیں۔ معیاری سیٹ ایک دوسرے کے بدلنے کی صلاحیت بھی پیش کرتے ہیں: اجزاء NAAMS یا JIS کے جہتی معیارات کے مطابق ہوتے ہیں، یعنی متبادل پوسٹس، بشنگز، اور جوتے ایک سے زیادہ ڈائی مینوفیکچررز سے حسب ضرورت مشیننگ کے بغیر حاصل کیے جا سکتے ہیں۔
جب آپ کی درخواست کیٹلاگ پیرامیٹرز سے باہر آتی ہے تو حسب ضرورت میٹل اسٹیمپنگ ڈیز اپنا پریمیم کماتی ہے۔ غیر-معیاری پوسٹ اسپیسنگ، بھاری-ٹنج بنانے کے لیے بڑے جوتے، غیر معمولی فیڈ-ڈائریکشن کلیئرنس کے تقاضے، یا مربوط ہیل بلاکس اور نائٹروجن ماؤنٹنگ جیب کی ضرورت، یہ سب آپ کو اپنی مخصوص خصوصیات کے مطابق تیار کردہ اپنی مرضی کے مطابق ڈائی کٹ کی طرف دھکیلتے ہیں۔ لاگت کا فرق حقیقی ہے - حسب ضرورت حل کے لیے انجینئرنگ کے لیے وقف شدہ وقت، منفرد سیٹ اپ، اور اکثر لمبے لیڈ ٹائمز کی ضرورت ہوتی ہے - لیکن جب کیٹلاگ سیٹ آپ کے ڈائی لے آؤٹ میں سمجھوتہ کرنے پر مجبور ہوتا ہے تو کارکردگی کا فرق ہوتا ہے۔
درمیانی راستہ بھی موجود ہے۔ کچھ انجینئرز ایک معیاری سیٹ خریدتے ہیں اور پھر -ہاؤس - اضافی بڑھتے ہوئے سوراخوں، کلیئرنس جیبوں، یا پوسٹ کے تبدیل شدہ مقامات میں مشین کی حسب ضرورت خصوصیات۔ یہ ہائبرڈ اپروچ ٹائم لائنز کو مختصر کر سکتا ہے، لیکن اس کے لیے گائیڈ پوسٹ بورز کے درمیان پوزیشن کی درستگی کو برقرار رکھنے کے لیے مشینی صلاحیت اور مہارت کی ضرورت ہوتی ہے جس پر ڈائی سیٹ کی کارکردگی کا انحصار ہوتا ہے۔ تمام اہم خصوصیات کی سنگل-سیٹ اپ مشیننگ، درستگی کے طور پر-مرکوز فراہم کنندگان کی مشق، ان پوزیشنی خرابیوں کو ختم کرتی ہے جو ایک سے زیادہ مشینوں کے سیٹ اپ کے درمیان ڈائی شو کے چلنے پر مل جاتی ہیں۔
لیڈ ٹائم پلاننگ بھی اہمیت رکھتی ہے۔ معیاری ڈائی سیٹ اکثر دنوں میں بھیج دیتے ہیں۔ کسٹم میٹل اسٹیمپنگ ڈائی آرڈرز عام طور پر پیچیدگی، مواد کی دستیابی اور سپلائر کے بیک لاگ کی بنیاد پر دو سے چھ ہفتے تک چلتے ہیں۔ مقررہ ڈیڈ لائن کے ساتھ پروڈکشن کے آغاز کے لیے، اس لیڈ ٹائم کو اپنے ٹولنگ پروگرام کے شیڈول میں شامل کریں - کو بعد میں سوچنے کے طور پر نہیں، بلکہ ایک اہم-پاتھ آئٹم کے طور پر جو آزمائش اور توثیق کا باعث بنتا ہے۔
صحیح ڈائی سیٹ سپلائر کے ساتھ شراکت داری
آپ نے جو تصریحات کا ڈیٹا اکٹھا کیا ہے وہ صرف اس صورت میں نتائج فراہم کرتا ہے جب آپ کا سپلائر جانتا ہو کہ اس کے ساتھ کیا کرنا ہے۔ ڈائی مینوفیکچررز کو تلاش کریں جو آپ کے عمل، آپ کی پریس کی حالت، اور آپ کی رواداری کی توقعات - کے بارے میں صحیح سوالات پوچھتے ہیں نہ کہ صرف ڈرائنگ کا حوالہ دیتے ہیں۔ بہترین سپلائرز انجینئرنگ پارٹنرز کے طور پر کام کرتے ہیں، اس سے پہلے کہ وہ تعمیراتی غلطیوں کا شکار ہو جائیں
پیچیدہ ڈائی سٹرکچرز پر مشتمل پروجیکٹس کے لیے - سخت کلیئرنس تصریحات، آپٹمائزڈ میٹریل فلو، کسٹم پنچز، لفٹرز، یا بائی پاس نوچ جیومیٹری - ایسے سپلائر کے ساتھ کام کرنا جو ڈیزائن کے ارادے کو پورا کرتا ہے اور مینوفیکچرنگ ریئلٹی تکرار کے چکروں کو بچاتی ہے۔ YICHEN، مثال کے طور پر، ٹولنگ انجینئرز کو جوڑتا ہے۔اپنی مرضی کے مطابق مدرانکن مر حلوہ ایڈریس ڈیزائن-بہت زیادہ چیلنجز جیسے برر کنٹرول، کمپوننٹ انٹیگریشن، اور کلیئرنس آپٹیمائزیشن شروع سے، بجائے اس کے کہ ان تفصیلات کو آزمانے کے دوران حل کیا جائے۔
اس سے قطع نظر کہ آپ کس سپلائر کا انتخاب کرتے ہیں، ارتکاب کرنے سے پہلے ان صلاحیتوں کی تصدیق کریں: اہم جہتوں کی جانچ پڑتال کے ساتھ گھر میں مشینی-، دستاویزی معیار کی رپورٹس جو حقیقی رواداری کو ظاہر کرتی ہیں، اور صرف پرنٹ کرنے کے بجائے تصریح کی اصلاح پر تعاون کرنے کی خواہش۔ ایک سٹیمپنگ ڈائی سیٹ ایک درست آلہ ہے جو سالوں سے آپ کے حصے کے معیار کا تعین کرتا ہے - آرڈر کرنے کا عمل اسی سختی کا مستحق ہے جس کا اطلاق آپ کسی دوسرے کیپیٹل ٹولنگ انویسٹمنٹ کو بتانے کے لیے کرتے ہیں۔
سٹیمپنگ ڈائی سیٹ کے اکثر پوچھے گئے سوالات
1. ڈائی سیٹ اور ڈائی بلاک میں کیا فرق ہے؟
ڈائی سیٹ ایک ساختی فریم ورک ہے جس میں اوپری اور نچلے ڈائی جوتے، گائیڈ پوسٹس، اور گائیڈ بشنگ ہوتے ہیں جو سٹیمپنگ ٹول کے دو حصوں کے درمیان سیدھ کو برقرار رکھتے ہیں۔ دوسری طرف، ڈائی بلاکس میں اصل کٹنگ کناروں، پروفائلز کی تشکیل، اور چھیدنے والی جیومیٹری ہوتی ہے۔ آپ مختلف ڈائی بلاکس کو ایک ہی ڈائی سیٹ میں تبدیل کر سکتے ہیں جب تک کہ فوٹ پرنٹ آپس میں مماثل ہوں، یہی وجہ ہے کہ معیاری ڈائی سیٹ پروڈکٹ فیملیز میں ٹولنگ کی لاگت کو کم کرنے میں مدد کرتے ہیں۔ جب جزوی معیار گر جاتا ہے تو، بنیادی وجہ اکثر ڈائی بلاک جیومیٹری کے بجائے ڈائی سیٹ کے پہنے ہوئے گائیڈنس سسٹم میں واپس آتی ہے۔
2. میں اپنے ڈائی سیٹ کے لیے بال بیئرنگ اور سادہ بیئرنگ گائیڈ سسٹم کے درمیان کیسے انتخاب کروں؟
انتخاب آپ کے آپریٹنگ حالات پر منحصر ہے۔ بال بیئرنگ سسٹمز ہائی-اسپیڈ خالی کرنے اور سخت-ٹولرینس چھیدنے کے لیے قریب-زیرو کلیئرنس الائنمنٹ مثالی فراہم کرتے ہیں، لیکن ان کے لیے صاف ماحول، معدنی تیل کے ساتھ مسلسل چکنا، اور جھٹکے کے بوجھ یا آلودگی کو برداشت نہیں کیا جا سکتا۔ سادہ بیئرنگ سسٹم کانسی کی جھاڑیوں کا استعمال کرتے ہیں جو سائیڈ تھرسٹ، گندے ماحول، اور غیر متوازن دیکھ بھال کو بہت بہتر طریقے سے ہینڈل کرتے ہیں، جو انہیں بھاری بنانے، گہری ڈرائنگ، اور کیم-ایکشن کے لیے موزوں بناتے ہیں۔ درستگی اور زور کے مطالبات دونوں کے ساتھ ترقی پسندوں کے لیے، اہم فیڈ ایکسس پر بال بیرنگ چلانے والی ہائبرڈ کنفیگریشنز اور تھرسٹ-لوڈڈ ایکسس پر سادہ بیرنگ ایک مؤثر سمجھوتہ پیش کرتی ہیں۔
3. مجھے سٹیمپنگ ڈائی سیٹ میں گائیڈ بشنگ کب تبدیل کرنی چاہیے؟
بشنگ کی تبدیلی کا شیڈول بنائیں جب ناپے جانے والے پوسٹ-سے-بشنگ کلیئرنس ڈائی بلڈ ریکارڈ سے اصل تفصیلات سے تین گنا زیادہ ہو۔ اگر کلیئرنس اصل قیمت سے پانچ گنا تک پہنچ جاتی ہے، تو ڈائی کو فوری طور پر پروڈکشن سے کھینچ لیں کیونکہ جزوی معیار پہلے سے ہی خراب ہے۔ نچلے جوتے پر ڈائل انڈیکیٹر لگا کر، پلنجر کو گائیڈ پوسٹ کے قریب اوپری جوتے کے خلاف پوزیشن میں رکھ کر، اور لیٹرل ہینڈ پریشر کے تحت کل اشارے کی حرکت کو پڑھ کر کلیئرنس کی پیمائش کریں۔ متبادل وقفوں کی پیش گوئی کرنے اور غیر منصوبہ بند ٹائم ٹائم سے بچنے کے لیے ان ریڈنگز کو وقت کے ساتھ ٹریک کریں۔
4. پروگریسو سٹیمپنگ کے لیے کون سی ڈائی سیٹ کنفیگریشن بہترین ہے؟
بیک پوسٹ کنفیگریشن پروگریسو سٹیمپنگ کے لیے معیاری ہیں کیونکہ وہ دونوں گائیڈ پوسٹس کو پچھلے کنارے پر رکھتے ہیں، جس سے سامنے اور اطراف کو مکمل طور پر کھلا چھوڑ دیا جاتا ہے تاکہ پٹی کھلانے، سکریپ ہٹانے، اور آپریٹر کی مرئیت ہو۔ بال بیئرنگ گائیڈنس کے ساتھ جوڑا بنا ہوا، بیک پوسٹ سیٹ پوزیشنی ریپیٹبلٹی فراہم کرتے ہیں جس کی تیز رفتار ترقی پسند خالی اور چھیدنے کی ضرورت ہوتی ہے۔ تاہم، اگر آپ کی پروگریسو ڈائی میں چوڑے جوتے کے اگلے کنارے کے قریب بھاری تشکیل دینے والے اسٹیشن شامل ہیں، تو دو پچھلی پوسٹوں کی غیر متناسب رہنمائی سیدھ میں تبدیلی کے لیے کافی انحراف کی اجازت دے سکتی ہے۔ ان صورتوں میں، چار-پوسٹ لے آؤٹ میں اپ گریڈ کرنے یا لیٹرل تھرسٹ کو جذب کرنے کے لیے ہیل بلاکس شامل کرنے پر غور کریں۔
5. میں اپنی درخواست کے لیے جوتوں کی صحیح موٹائی کا تعین کیسے کروں؟
جوتے کی موٹائی کو آپ کے مخصوص ٹنج، اسپین کی چوڑائی، اور معاون حالات کے تحت انحطاط کے خلاف مزاحمت کرنی چاہیے۔ جب ایک جوتا سکریپ کلیئرنس کے لیے متوازی پر ٹکا ہوا ہے، تو غیر تعاون یافتہ اسپین ایک بھری ہوئی بیم کی طرح برتاؤ کرتا ہے۔ ایک جوتا جو بہت پتلا ہوتا ہے وہ مرکز کی طرف مڑ جاتا ہے، متحرک طور پر پنچ-سے-ڈائی کلیئرنس کو ہر اسٹروک پر منتقل کرتا ہے اور ترقی پسند گڑ کی نشوونما اور جہتی بڑھنے کا سبب بنتا ہے۔ اگرچہ کوئی ایک فارمولہ تمام معاملات کا احاطہ نہیں کرتا ہے، لیکن اصول ایک ہی ہے: زیادہ ٹننج، وسیع تر غیر تعاون یافتہ اسپین، اور مرتکز چھیدنے والے بوجھ تمام موٹے جوتوں کی مانگ کرتے ہیں۔ اگر آپ ابتدائی آزمائش سے گزرنے والے ڈائی میں ترقی پسند معیار کے بڑھنے کا مشاہدہ کرتے ہیں تو، جوتوں کی ناکافی موٹائی تحقیقات کی پہلی بنیادی وجوہات میں سے ایک ہے۔ YICHEN جیسے سپلائی کرنے والے انجینئرز کو جوتوں کے طول و عرض کو مخصوص ٹنج اور کلیئرنس کی ضروریات کے مطابق بہتر بنانے میں مدد کر سکتے ہیں۔


