


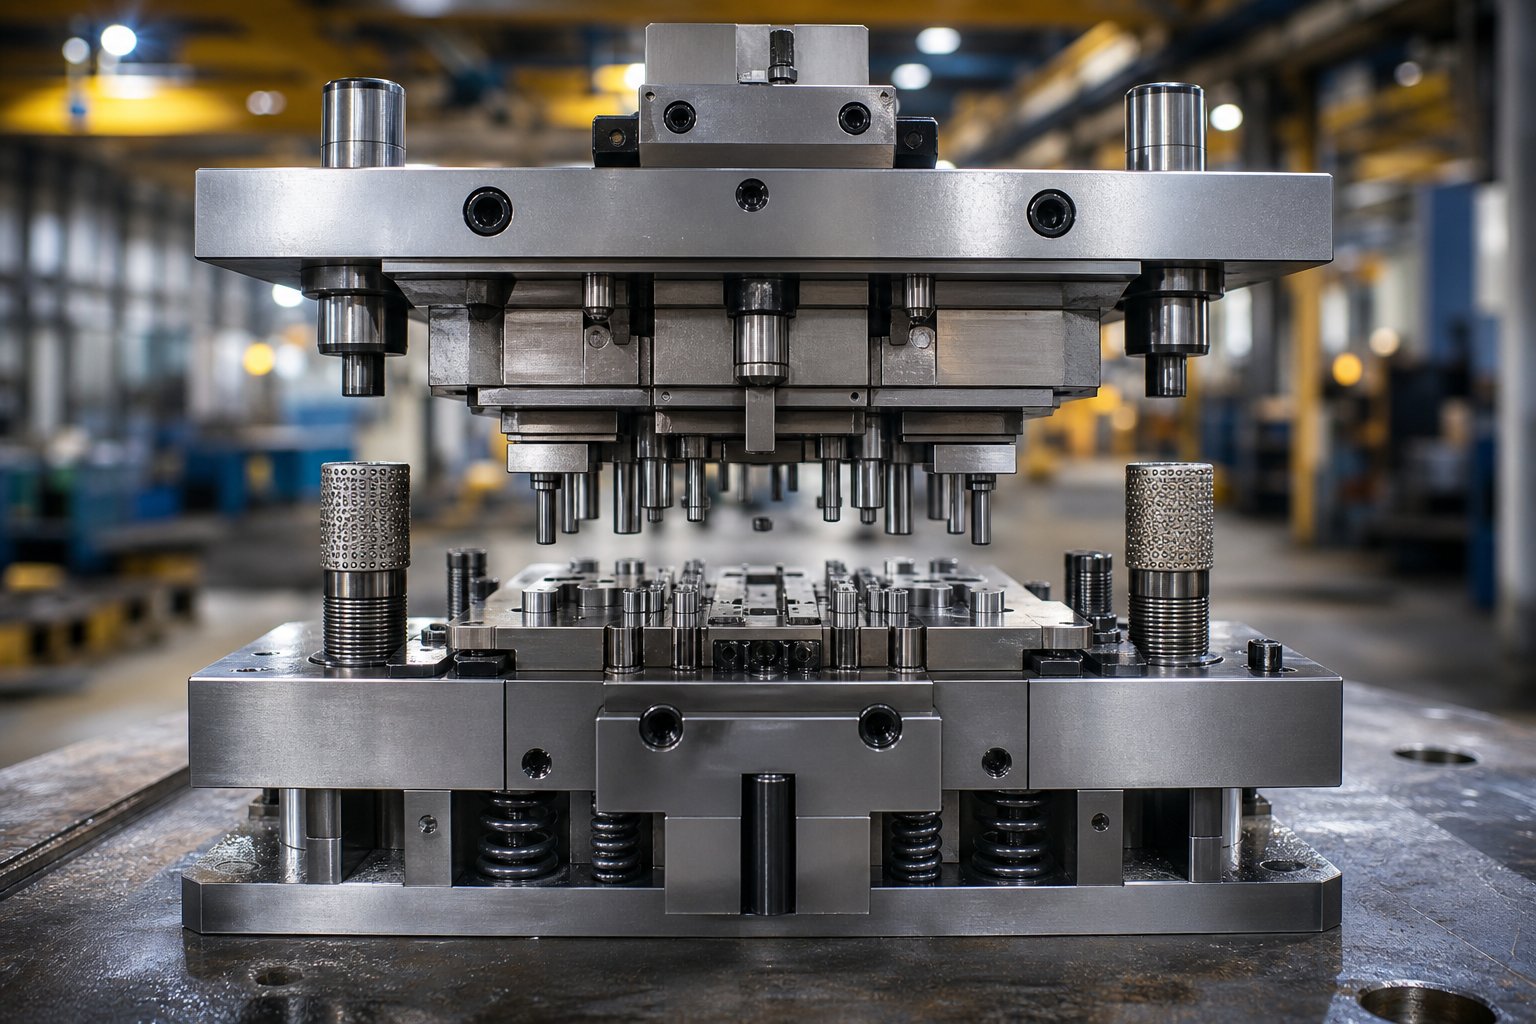
ایک ورکنگ ڈائی کے اندر سٹیمپنگ ڈائی کے اجزاء کیا کرتے ہیں۔
سٹیمپنگ ڈائی ایک درست ٹول اسمبلی ہے جو ہر بار جب پریس طاقت کا اطلاق کرتا ہے تو شیٹ میٹل کو مطلوبہ شکل میں کاٹتا ہے۔ لیکن یہاں وہ ہے جو زیادہ تر حصوں کی فہرست آپ کو نہیں بتائے گی:انفرادی سٹیمپنگ ڈائی اجزاءصرف اس وجہ سے کہ وہ ایک ساتھ کیسے کام کرتے ہیں۔ ہر ایک مخصوص مکینیکل کردار - ساختی معاونت، مادی کنٹرول، کٹنگ، تشکیل، یا پٹی کا انتظام - کا کام کرتا ہے اور انہیں ہر ایک پریس اسٹروک کے ذریعے سخت ہم آہنگی کے ساتھ ان کرداروں کو انجام دینا چاہیے۔
یہ سمجھنا کہ ڈائی پرزنٹ کس طرح آپس میں تعامل کرتے ہیں حصوں کے ناموں کو یاد کرنے سے کہیں زیادہ اہمیت رکھتا ہے۔ ڈائی ایک نظام ہے، اور ہر جزو کی کارکردگی اس کے آس پاس کی ہر چیز کے رویے پر منحصر ہے۔
ایک نظام کے طور پر سٹیمپنگ ڈائی اجزاء کی تعریف
تو واقعی مرنا کیا ہے؟ یہ ایک اوپری اور نچلا ٹول سیٹ ہے جو اس کے حصوں کے درمیان رکھی دھات کو کاٹنے، موڑنے، بنانے یا کھینچنے کے لیے ترتیب دیا گیا ہے۔ ڈائی کا استعمال تیار شدہ پرزہ جات - بار بار، رفتار سے، اور سخت برداشت کے اندر پیدا کرنے کے لیے کیا جاتا ہے۔ مریاں کس چیز سے بنتی ہیں؟ سخت ٹول اسٹیلز، کاربائیڈ انسرٹس، پریزیشن-گراؤنڈ پن، اور انجنیئرڈ اسپرنگ سسٹم، یہ سب سخت اسٹیل پلیٹوں پر نصب ہیں۔ ہر عنصر موجود ہے کیونکہ نظام اس کا مطالبہ کرتا ہے۔
ٹولنگ انجینئرز کے لیے اجزاء کا علم کیوں اہمیت رکھتا ہے۔
جب آپ بڑی اسمبلی میں ہر جزو کے فنکشن کو سمجھتے ہیں، تو خرابیوں کا سراغ لگانا اندازہ لگانے کے بجائے منظم ہو جاتا ہے۔ آپ کے مہر والے حصے پر گڑبڑ صرف ایک "پنچ کا مسئلہ" نہیں ہے - یہ پہنے ہوئے گائیڈ بشنگس سے پتہ چل سکتا ہے جو غلط ترتیب دینے کی اجازت دیتا ہے، تھکے ہوئے چشمے جو مواد کو صاف طور پر اتارنے میں ناکام رہتے ہیں، یا ڈائی جوتا ٹنج کے نیچے جھک جاتا ہے۔
پریس اسٹروک کے ذریعے اجزاء کیسے مربوط ہوتے ہیں۔
تصور کریں کہ ایک پریس سائیکل ملی سیکنڈ میں کھلتا ہے۔ ڈائی جوتے اور گائیڈ پن اوپری اور نچلے حصوں کو سخت سیدھ میں رکھتے ہیں۔ اسٹرائپر پلیٹ پٹی کے مواد سے رابطہ کرتی ہے اور اسے فلیٹ رکھتی ہے۔ مکے اسٹرائپر اور شیئر میٹل سے نیچے ڈائی بٹنوں کے خلاف اترتے ہیں۔ اسپرنگس کمپریس کرتے ہیں، قوت جذب کرتے ہیں اور توانائی کو ذخیرہ کرتے ہیں۔ واپسی کے اسٹروک پر، وہی چشمے اسٹرائپر کو نیچے دھکیلتے ہیں، مواد سے پنچ صاف کرتے ہیں تاکہ پٹی اپنی اگلی پوزیشن پر جا سکے۔ ہر جزو ترتیب سے - ساخت میں فائر ہوتا ہے، پھر کاٹتا ہے، پھر ہر منٹ میں سینکڑوں بار - اتارتا ہے۔
یہ مربوط عمل وہ ہے جو سٹیل کے پرزوں کے مجموعے سے کام کرنے والی سٹیمپنگ ڈائی کو الگ کرتا ہے۔ آگے کے ابواب ہر جزو کے گروپ کو تفصیل سے توڑتے ہیں، ساختی بنیاد سے شروع کرتے ہوئے جو باقی سب کچھ ممکن بناتا ہے۔
ساختی بنیاد کے اجزاء جو ہر چیز کو ایک ساتھ رکھتے ہیں۔
سٹیمپنگ ڈائی کے اندر ہر کٹنگ پنچ، سٹیل کی تشکیل، اور بہار کا نظام ایک چیز پر منحصر ہے: نصب کرنے کے لیے ایک سخت، بالکل سیدھا پلیٹ فارم۔ ساختی ٹولنگ کے اجزاء دھات یا شکل کے حصوں کو براہ راست نہیں کاٹتے ہیں، لیکن ان کے بغیر، کوئی اور چیز مطلوبہ کام نہیں کرتی ہے۔ وہ ٹنیج جذب کرتے ہیں، سیدھ کو برقرار رکھتے ہیں، اور پس منظر کی قوتوں کے خلاف مزاحمت کرتے ہیں جو دوسری صورت میں چند گھنٹوں میں کٹنگ کناروں کو تباہ کر دیتے ہیں۔
ڈائی شوز اور ان کی لوڈ ڈسٹری بیوشن رول
ڈائی جوتے سٹیل یا ایلومینیم کی پلیٹیں ہیں جو سٹیمپنگ ڈائی سیٹ کے اوپری اور نچلے حصے کو تشکیل دیتی ہیں۔ ان کو ایک عمارت کی بنیاد سمجھیں - ان پلیٹوں میں بولٹ، ڈول، یا چابیاں۔ ان کا بنیادی کام پریس فورس کو ڈائی کے ورکنگ ایریا میں یکساں طور پر تقسیم کرنا ہے تاکہ کوئی ایک جزو مرتکز بوجھ کو جذب نہ کرے۔
اوپری جوتا پریس رام پر چڑھ جاتا ہے۔ پریس بیڈ پر جوتے کے نچلے بولٹ۔ ایک ساتھ، انہیں ٹننج کے نیچے فلیٹ اور متوازی رہنا چاہیے۔ یہی وجہ ہے کہ وہ زمینی یا درست ہیں-سخت رواداری کے ساتھ۔ ایک خراب یا کم سائز کا ڈائی جوتا غیر مساوی قوت کی تقسیم کا باعث بنتا ہے، جو کہ جھکاؤ، پنچ ٹوٹنا، اور حصے کے معیار میں مطابقت نہیں رکھتا۔
ڈائی جوتے کی موٹائی صوابدیدی نہیں ہے۔ اےسکہ مرناجو دھات کو اوپری اور نچلے حصوں کے درمیان نچوڑ کر کمپریس کرتا ہے اس کے لیے ایک سادہ موڑنے والے آپریشن سے کہیں زیادہ موٹے جوتے کی ضرورت ہوتی ہے۔ قاعدہ سیدھا ہے: زیادہ ٹن وزن اور چوڑی پٹی کی چوڑائی موٹے جوتوں کا مطالبہ کرتی ہے تاکہ انحراف کی مزاحمت کی جاسکے۔ زیادہ تر جوتے اسٹیل کے ہوتے ہیں، لیکن ایلومینیم بعض ایپلی کیشنز میں مقبولیت حاصل کر رہا ہے - اس کا وزن ایک-تہائی ہے، مشینیں تیزی سے، جھٹکے کو اچھی طرح جذب کر لیتی ہیں، اور خاص مرکبات اسے کمپریسیو طاقت دے سکتے ہیں-کاربن اسٹیل سے زیادہ۔
نچلے ڈائی جوتے میں عام طور پر مشینی یا شعلے{0}}کاٹنے والے سوراخ ہوتے ہیں جو سلگس اور سکریپ کو پریس بیڈ پر گرنے دیتے ہیں۔ یہ سوراخ گیس کے چشموں اور ڈائی سطح کے نیچے نصب دیگر اجزاء کے لیے کلیئرنس کے طور پر بھی کام کرتے ہیں۔
اوپری-سے-نچلی سیدھ کے لیے گائیڈ سسٹمز
جب پریس رام تیز رفتاری سے نیچے آتا ہے، تو اوپری اور نچلے ڈائی جوتے ہر چکر میں بالکل اسی پوزیشن میں ملتے ہیں۔ گائیڈ پن اور جھاڑیوں سے ایسا ہوتا ہے۔ یہ درستگی-زمین کے اجزاء - اکثر 0.0001 in. - کے اندر تیار ہوتے ہیں جو دو حصوں کو مکمل ٹنیج کے نیچے سیدھ میں رکھتے ہیں۔
دو بنیادی اقسام موجود ہیں۔ رگڑ-سٹائل گائیڈ پن سخت ٹول اسٹیل شافٹ ہیں جو بشنگ بور سے قدرے چھوٹے ہوتے ہیں۔ جھاڑیوں کو عام طور پر ایلومینیم-کانسی سے باندھا جاتا ہے، بعض اوقات رگڑ اور گرمی کو کم کرنے کے لیے گریفائٹ پلگ کے ساتھ سرایت کیا جاتا ہے۔ یہ پنیں جوتوں کی سائیڈ سے-سائیڈ کی حرکت کے خلاف مزاحمت کرنے والی ہیلنگ فورس بھی فراہم کرتی ہیں۔
بال-بیئرنگ گائیڈ پن ایلومینیم کے پنجرے میں رکھے ہوئے بال بیرنگ پر سوار سخت پنوں کا استعمال کرتے ہیں۔ وہ رگڑ کو نمایاں طور پر کم کرتے ہیں، بغیر گرمی کے بڑھنے کے زیادہ پریس کی رفتار کی اجازت دیتے ہیں، اور رگڑ پنوں کے مقابلے میں سخت رواداری کے لیے تیار کیے جا سکتے ہیں۔ وہ ڈائی میکر کو دیکھ بھال کے دوران اوپری اور نچلے جوتوں کو آسانی سے الگ کرنے دیتے ہیں۔
ایک اہم نکتہ: گائیڈ پنوں کو ڈائی جوتے - کو سیدھ میں کرنے کے لیے ڈیزائن کیا گیا ہے نہ کہ پہنی ہوئی یا میلی پریس ریم کی تلافی کرنے کے لیے۔ پریس مینٹیننس کے مسائل کو چھپانے کے لیے گائیڈ پنوں کو اوورسائز کرنا صرف پنوں کے لباس کو تیز کرتا ہے اور سیدھ میں ہونے والی غلطیاں متعارف کرواتا ہے جو کاٹنے والے اجزاء کو نقصان پہنچاتی ہے۔
ہیل بلاکس، کیز، اور لیٹرل فورس مینجمنٹ
کاٹنے اور تشکیل دینے کے عمل ہمیشہ سیدھا نیچے طاقت پیدا نہیں کرتے ہیں۔ زاویہ کی شکلیں، کیم سے چلنے والی خصوصیات، اور غیر متناسب بلیننگ سبھی لیٹرل تھرسٹ - سائڈ فورسز پیدا کرتے ہیں جو اوپری ڈائی کو نیچے کی نسبت دھکیلتے ہیں۔ ہیل بلاکس اس زور کو جذب کرتے ہیں تاکہ یہ گائیڈ پنوں میں منتقل نہیں ہوتا ہے۔
یہ درستگی-مشینڈ اسٹیل بلاکس کو پیچ کیا جاتا ہے، ڈویلڈ کیا جاتا ہے، اور اکثر دونوں ڈائی جوتوں پر ویلڈ کیا جاتا ہے۔ ایک طرف سٹیل کی ہیل کی پلیٹ ہوتی ہے۔ مخالف طرف ایلومینیم-کانسی یا کسی اور مختلف دھات سے بنی پہننے والی پلیٹ کا استعمال کرتا ہے۔ یہ مختلف-دھات کی جوڑی جان بوجھ کر ہے - ایک ہی مواد کی دو پلیٹیں ضرورت سے زیادہ رگڑ، گرمی اور آخرکار گیلنگ پیدا کرتی ہیں۔ باکس ہیلس بیک وقت تمام سمتوں میں زور کا مقابلہ کر سکتی ہے۔
ڈویلز اور چابیاں ساختی نظام کو گول کر دیتی ہیں۔ ڈول سخت، درست-گراؤنڈ پن ہیں جو جوتے پر ہر ڈائی سیکشن کو اس کی صحیح پوزیشن میں تلاش کرتے ہیں۔ چابیاں زمینی سٹیل کے چھوٹے مستطیل بلاکس ہیں جو ملڈ کی ویز میں سیٹ ہوتے ہیں - وہ دونوں جگہوں کو تلاش کرتے ہیں اور ہیل ڈائی سیکشنز، بوجھ کے نیچے منتقل ہونے کے لیے مزاحمت فراہم کرتے ہیں۔ ساکٹ ہیڈ کیپ سکرو بار بار ہائی-ٹنج سائیکلنگ کے لیے درکار ہولڈنگ پاور کے ساتھ ہر چیز کو جوڑ دیتے ہیں۔
بیکنگ پلیٹیں یہاں بھی ذکر کی مستحق ہیں۔ جب سخت پنچ ہیڈز ڈائی شو میٹریل سائیکل کے خلاف سائیکل کے بعد دبائیں تو نرم جوتا خراب ہو سکتا ہے۔ بیکنگ پلیٹس - پتلی سخت سٹیل کی پلیٹیں جو پنچ ریٹینرز اور جوتے کے درمیان رکھی جاتی ہیں - اس سرایت کو روکتی ہیں اور ایک وسیع علاقے پر پوائنٹ بوجھ کو تقسیم کرتی ہیں۔
| جزو | فنکشن | ناکامی کا نتیجہ | عام مواد |
|---|---|---|---|
| ڈائی شوز (اوپر/نیچے) | سخت بڑھتے ہوئے پلیٹ فارم؛ پریس فورس کو یکساں طور پر تقسیم کرتا ہے۔ | انحراف، ناہموار کاٹنا، پنچ ٹوٹنا | درمیانی-کاربن اسٹیل یا ایلومینیم مرکب |
| گائیڈ پن | ہر اسٹروک کے ذریعے اوپری اور نچلے ڈائی جوتوں کو سیدھ میں لاتا ہے۔ | غلط ترتیب، کٹے ہوئے کناروں پر ناہموار لباس، گڑ کی تبدیلی | سخت ٹول اسٹیل |
| گائیڈ Bushings | گائیڈ پنوں کے لیے کم-رگڑ والی سطح فراہم کرتا ہے۔ | اسکورنگ، ضرورت سے زیادہ کلیئرنس، سیدھ میں اضافہ | ایلومینیم-کانسی (اکثر گریفائٹ کے ساتھ) |
| ہیل بلاکس | تشکیل اور غیر متناسب کاٹنے سے پس منظر کے زور کو جذب کرتا ہے۔ | گائیڈ پن ڈیفلیکشن، ڈائی سیکشن شفٹنگ، اجزاء کو نقصان | مختلف لباس پلیٹوں کے ساتھ ٹول اسٹیل |
| ڈویلز | جوتے پر ڈائی سیکشنز کو ٹھیک ٹھیک تلاش کرتا ہے۔ | دیکھ بھال کے بعد کام کرنے والے اجزاء کی پوزیشنی بہاؤ | سخت زمینی سٹیل |
| چابیاں | پس منظر کی نقل و حرکت کے خلاف لوکیٹ اور ہیلس ڈائی سیکشنز | غیر متناسب بوجھ کے تحت سیکشن شفٹنگ | درستگی-گراؤنڈ ٹول اسٹیل |
| بیکنگ پلیٹس | پنچ ہیڈز کو نرم ڈائی شوز میں سرایت کرنے سے روکتا ہے۔ | جوتے کی اخترتی، کارٹون کی اونچائی میں فرق، متضاد شٹ اونچائی | سخت سٹیل (HRC 58-62) |
چھوٹے یا نظرانداز کیے گئے ساختی اجزاء زور سے ناکام نہیں ہوتے - وہ آہستہ آہستہ ناکام ہوجاتے ہیں۔ ایک ڈائی شو جو بوجھ کے نیچے 0.002 انچ کو ہٹاتا ہے، فوری طور پر کچھ نہیں ٹوٹتا، لیکن یہ پٹی کی چوڑائی میں پنچ-میں-ڈائی کلیئرنس کو تبدیل کرتا ہے۔ گائیڈ پن جو ناکافی چکنا کرنے سے اسکور کرتے ہیں وہ ترقی پسند غلط ترتیب کی اجازت دیتے ہیں جو ٹول کے ہر کٹنگ کنارے پر پہننے کو تیز کرتا ہے۔ یہ مسائل ہزاروں اسٹروک پر مل جاتے ہیں، جڑ-تشخیص کو مشکل بنا دیتے ہیں جب تک کہ آپ یہ نہ سمجھیں کہ ساختی تہہ کو کیا ڈیلیور کرنا ہے: مطلق سختی اور دہرائی جانے والی سیدھ، ہر چکر، مکمل ٹنیج کے نیچے۔
اس فاؤنڈیشن کے لاک ہونے کے ساتھ، سسٹم کی اگلی پرت - پنچ، ڈائی بٹن، اور بنانے والے اسٹیل جو حقیقت میں شیٹ میٹل کو شکل دیتے ہیں - اپنا کام اس درستگی کے ساتھ کر سکتے ہیں جس کے لیے انہیں ڈیزائن کیا گیا تھا۔
دھات کی شکل دینے والے اجزاء کو کاٹنا اور بنانا
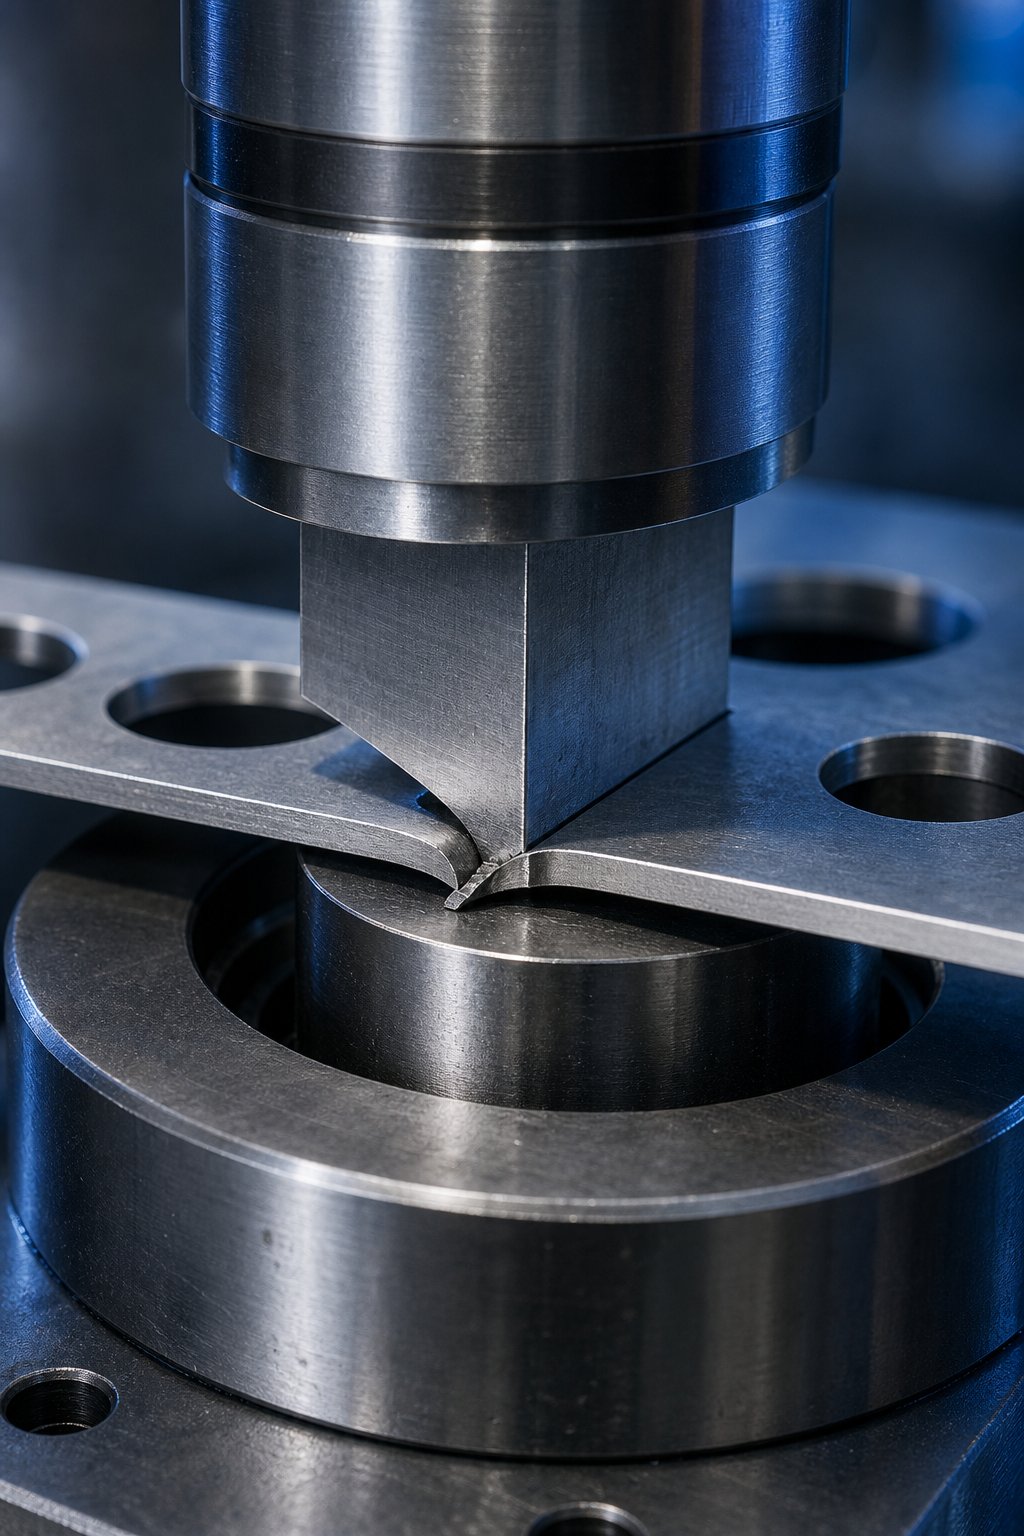
سخت سیدھ اور لوڈ کی تقسیم کا کوئی مطلب نہیں ہے اگر ڈائی ٹولز جو اصل میں شیٹ میٹل سے رابطہ کرتے ہیں صحیح طریقے سے انجنیئر نہیں ہوئے ہیں۔ پنچز، ڈائی بٹن، ڈائی بلاکس، میٹرکس پلیٹس، اور فارمنگ اسٹیلز وہ اجزاء ہیں جو تیار شدہ جیومیٹری میں مادّی کو مونڈنے، موڑنے، ڈرائنگ اور ابھارنے کا جسمانی کام - کرتے ہیں۔ ان کا ڈیزائن، ایک دوسرے سے تعلق، اور ان کے درمیان فرق اس بات کا تعین کرتا ہے کہ آیا آپ کو صاف حصہ ملے گا یا ردیوں سے بھرا ہوا سکریپ بن۔
پنچ اور ڈائی بٹن ایک ساتھ کیسے کام کرتے ہیں۔
کسی بھی شیٹ میٹل پنچ اور ڈائی سسٹم میں بنیادی تعلق سیدھا سادا ہے: پنچ مردانہ کاٹنے کا آلہ ہے جو ملن والی عورت میں اتر کر ڈائی بٹن - کھولتا ہے (جسے ڈائی انسرٹ یا میٹرکس بھی کہا جاتا ہے)۔ کارٹون مواد کو اس سوراخ میں یا اس کے ذریعے دھکیلتا ہے، اور ان کے کناروں کے درمیان تعامل وہی ہے جو دراصل دھات کو توڑ دیتا ہے۔
پریس اسٹروک کے دوران، پنچ شیٹ سے رابطہ کرتا ہے اور اسے نیچے کی طرف دھکیلنا شروع کر دیتا ہے۔ مواد پنچ ایج اور ڈائی بٹن کنارے دونوں کے گرد تھوڑا سا بگڑ جاتا ہے - اخترتی کی مقدار کا انحصار دو کٹنگ کناروں کے درمیان لچک، موٹائی اور کلیئرنس پر ہوتا ہے۔ جیسے جیسے پنچ نیچے کی طرف جاری رہتا ہے، یہ ٹھنڈا- دھات کو باہر نکال دیتا ہے، جس سے کٹ کا کٹا ہوا حصہ بنتا ہے جسے کٹ بینڈ کہا جاتا ہے۔ ایک بار جب مواد کی قینچ کی طاقت سے تجاوز کر جاتا ہے، تو یہ ٹوٹ جاتا ہے اور ٹوٹ جاتا ہے، جس سے کٹے ہوئے کنارے پر بریک آؤٹ زون پیدا ہوتا ہے۔
ڈائی بٹن ڈائی بلاک یا میٹرکس پلیٹ کے اندر مشینی جیبوں میں بیٹھتے ہیں اور انہیں نیچے کی طرف کاٹنے والی قوت اور کٹ کے دوران بہنے والے مواد کے پس منظر کے دباؤ دونوں کے خلاف محفوظ طریقے سے برقرار رکھا جانا چاہیے۔ برقرار رکھنے کے تین عام طریقے بٹنوں کو جگہ پر مقفل رکھتے ہیں:
- دبائیں-فٹ برقرار رکھنا- بٹن تھوڑا سا مداخلت کے ساتھ گرا ہوا ہے اور اسے درست-بور جیب میں دبا دیا گیا ہے۔ گول بٹنوں کے لیے سادہ، کمپیکٹ اور موثر، لیکن دیکھ بھال کے دوران ہٹانے کے لیے ہائیڈرولک پریس کی ضرورت ہوتی ہے۔
- گیند-لاک برقرار رکھنا- ایک سپرنگ-بھری ہوئی گیند بٹن کے بیرونی قطر میں مشینی نالی سے منسلک ہوتی ہے۔ یہ دبائے بغیر فوری ہٹانے اور انسٹال کرنے کی اجازت دیتا ہے، اور اسے اعلی-تبدیلی والے ماحول میں مقبول بناتا ہے۔
- کلید برقرار رکھنا- بٹن پر مشینی کلید یا فلیٹ گھماؤ کو روکتا ہے، غیر-گول شکلوں کے لیے اہم ہے جہاں کونیی واقفیت اہمیت رکھتی ہے۔ اکثر پریس-فٹ یا کندھے کو برقرار رکھنے کے ساتھ مل جاتا ہے۔
ڈائی بلاک بذات خود - پلیٹ جس میں تمام ڈائی بٹن اور کٹنگ اوپننگز ہوتے ہیں - اتنی موٹی ہونی چاہیے کہ وہ بغیر کسی جھکاؤ کے کاٹنے والی قوتوں کو سہارا دے سکے اور کٹنگ کناروں پر پہننے کے خلاف مزاحمت کرنے کے لیے کافی سخت ہو۔ کچھ کنفیگریشنز میں، ایک علیحدہ میٹرکس پلیٹ بٹنوں کو رکھتی ہے جبکہ نیچے ڈائی بلاک ساختی مدد اور سلگ کلیئرنس کے راستے فراہم کرتا ہے۔
پنچ کی اقسام اور ان کی مخصوص ایپلی کیشنز
مہر والے حصے میں ہر سوراخ یا خصوصیت کو ایک ہی پنچ جیومیٹری کی ضرورت نہیں ہے۔ سٹیمپنگ ڈائی پنچ ترتیب کی ایک رینج میں آتے ہیں، ہر ایک کو مخصوص آپریشنز کے مطابق بنایا گیا ہے:
- سادہ (ٹھوس) گول مکے- سب سے عام قسم، معیاری سرکلر چھیدنے اور خالی کرنے کے لیے استعمال ہوتی ہے۔ پائیدار، دوبارہ تیز کرنے میں آسان، اور معیاری کیٹلاگ سائز میں دستیاب ہے۔
- شکل کے گھونسے۔- مستطیل سلاٹس، D-شکلوں، کی ہولز، یا کسی بھی غیر-سرکلر جیومیٹری کے لیے حسب ضرورت پروفائلز جو پارٹ ڈیزائن کے لیے درکار ہیں۔
- پائلٹ مکے مارتا ہے۔- درستگی-گراؤنڈ پن جو پہلے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں تاکہ کاٹنے سے پہلے پٹی کو رجسٹر کیا جا سکے۔ وہ مواد نہیں کاٹتے ہیں۔ وہ اسے تلاش کرتے ہیں. ترقی پسند ڈیز میں اہم جہاں مجموعی فیڈ کی خرابی جزوی درستگی کو ختم کر دیتی ہے۔
- نوچنگ مکے- کو پٹی یا خالی کے کنارے سے مواد کو ہٹانے کے لیے ڈیزائن کیا گیا ہے، نشانات، ٹیبز، یا ریلیف فیچرز بنانے کے لیے جو بعد میں موڑنے یا تشکیل دینے کے قابل بناتے ہیں۔
- لانسنگ مکے- مواد کو مکمل طور پر پٹی سے الگ کیے بغیر ایک ساتھ کاٹیں اور موڑیں۔ ٹیبز، لوور، یا جزوی خصوصیات بنانے کے لیے استعمال کیا جاتا ہے جو منسلک رہتی ہیں۔
- قدم بڑھایا یا کندھے پر گھونسے۔- بہتر سیدھ، بہتر لوڈ ڈسٹری بیوشن، اور ڈائی بٹن کے ساتھ کنٹرول شدہ مصروفیت کے لیے اپنی لمبائی کے ساتھ متعدد قطروں کو نمایاں کرتا ہے۔
- کھوکھلی یا نلی نما مکے- سلگ کے اخراج کے لیے ایک اندرونی گہا شامل کرتا ہے، پسپائی کے دوران سلگس کے پنچ چہرے پر چپکنے کے رجحان کو کم کرتا ہے۔
اسٹیلز کی تشکیل - کو کبھی کبھی فارمنگ پنچز کہا جاتا ہے - مکمل طور پر ایک الگ زمرہ ہے۔ یہ اجزاء مواد کو نہیں کاٹتے ہیں۔ وہ اسے نئی شکل دیتے ہیں. موڑ، قرعہ اندازی، ایموبسمنٹ، اور سکہ بند خصوصیات سبھی کے لیے درستگی-مشینڈ فارمنگ اسٹیل کی ضرورت ہوتی ہے جن کے پروفائلز مطلوبہ حصے جیومیٹری سے بالکل مماثل ہوتے ہیں۔ ان کے ریڈیائی، ڈرافٹ اینگلز، اور سطح کی تکمیل تشکیل کے دوران مواد کے بہاؤ کو براہ راست کنٹرول کرتی ہے۔
پنچ اور ڈائی کے درمیان کلیئرنس اور جزوی معیار پر اس کے اثرات
پنچ ایج اور ڈائی بٹن ایج کے درمیان فاصلہ - کٹنگ کلیئرنس - کسی بھی ڈائی میں سب سے زیادہ نتیجہ خیز خصوصیات میں سے ایک ہے۔ یہ عام طور پر ہر طرف شیٹ کی موٹائی کے فیصد کے طور پر ظاہر ہوتا ہے۔ ایک عام نقطہ آغاز مواد کی موٹائی کا تقریباً 10% فی طرف ہے۔ مثال کے طور پر، 10% کلیئرنس کے ساتھ 0.050-انچ-موٹے سٹیل کو کاٹنے کا مطلب ہے کہ ہر طرف 0.005 انچ کا فرق، یا پنچ اور بٹن کے درمیان قطر کا فرق 0.010 انچ ہے۔
لیکن 10٪ آفاقی نہیں ہے۔ سخت، زیادہ-طاقت والے مواد عام طور پر بڑی منظوریوں سے فائدہ اٹھاتے ہیں، جب کہ نرم، زیادہ نرمی والے مواد کم قدروں کا استعمال کر سکتے ہیں۔ اس کے غلط ہونے کے نتائج حصے کے کنارے پر فوراً ظاہر ہوتے ہیں:
ناکافی کلیئرنسکاٹنے کے دوران مواد میں compressive ناکامی کا سبب بنتا ہے. آپ کو پنچ شاک میں اضافہ، پنچ اور بٹن دونوں پر تیز لباس، زیادہ کاٹنے والی قوتیں، اور زیادہ بار بار تیز کرنے کے چکر نظر آئیں گے۔ سلگ ڈائی بٹن - میں سکڑتی رہتی ہے سلگ برقرار رکھنے کے لیے اچھا ہے، لیکن آلے کی زندگی کی قیمت پر۔ پنچ ڈیفلیکشن اور چِپنگ حقیقی خطرات بن جاتے ہیں، خاص طور پر پتلی کراس-سیکشن پنچز پر۔
ضرورت سے زیادہ کلیئرنستناؤ کی ناکامی پیدا کرتا ہے۔ فریکچر ہونے سے پہلے مواد پھیل جاتا ہے اور گھومتا ہے، جس سے حصے پر بڑے گڑھے اور لپٹے ہوئے کنارے بنتے ہیں۔ اتارنے والی قوتیں گرتی ہیں کیونکہ کم مواد مکے کو پکڑتا ہے، لیکن سلگ کھینچنا ایک سنگین مسئلہ بن جاتا ہے - سلگ پنچ کے ساتھ پیچھے سے سوار ہو سکتا ہے اور ڈائی سطح پر اتر سکتا ہے، جس سے اگلے حصے یا خود ڈائی کو نقصان پہنچ سکتا ہے۔
یہ ڈائی بٹن ڈیزائن کے اکثر نظر انداز کیے جانے والے-پہلو سے براہ راست جڑتا ہے: سلگ ریٹینشن جیومیٹری۔ ایک معیاری ڈائی بٹن صرف ایک سوراخ نہیں ہوتا ہے - اس میں سب سے اوپر ایک سیدھا زمینی حصہ شامل ہوتا ہے جس کے بعد نیچے کونیی ریلیف ہوتا ہے۔ سیدھی زمین ہلکا سا کمپریشن فٹ بناتی ہے جو کٹنے کے بعد بٹن میں سلگ رکھتی ہے۔ بہت چھوٹی زمین اور سلگس وقت سے پہلے گر سکتے ہیں یا پیچھے ہٹ سکتے ہیں۔ بہت لمبا زمین اور سلگس جمع ہو جاتے ہیں، آخر کار مکے سے پیچھے ہٹ جاتے ہیں۔
جب سلگ کھینچنا ہوتا ہے، حل ڈائیز کو نشانہ بناتے ہیں اور براہ راست مکے مارتے ہیں۔تجارتی طور پر دستیاب سلگ-کنٹرول بٹنسلگ کو پکڑنے کے لیے میٹرکس کے اندر مشینی سلاٹ یا باربس کا استعمال کریں۔ ریورس-ٹیپرڈ بٹن - جہاں بور کلیئرنس اوپننگ کی طرف تھوڑا چھوٹا ہو جاتا ہے - سلگس کو کمپریشن میں رکھتا ہے۔ اسپرنگ-لوڈ شدہ ایجیکٹر پن پنچ فیس پش سلگس کو ڈاؤن اسٹروک پر دور کرتا ہے۔ پنچ کے ذریعے ڈرل کیے گئے ایئر وینٹ ویکیوم جیبوں کو ختم کرتے ہیں جو پیچھے ہٹنے کے دوران سلگ کو اوپر کی طرف کھینچتے ہیں۔
کلیئرنس، سلگ برقرار رکھنے، اور جزوی معیار کے درمیان تعامل ایک متوازن عمل ہے۔ کوئی ایک درست جواب نہیں ہے - یہ مواد کے درجے، موٹائی، پنچ جیومیٹری، پریس کی رفتار، اور پیداوار کے حجم پر منحصر ہے۔ اہم بات یہ سمجھنا ہے کہ یہ دھاتی پنچ اور ڈائی اوپننگ ایک ایسا نظام بناتے ہیں جہاں ایک متغیر کو تبدیل کرنے سے کٹ زون میں موجود ہر چیز کے رویے کو بدل جاتا ہے۔
اجزاء کو کاٹنا اور بنانا اپنا کام ایک سیکنڈ کے حصوں میں کرتے ہیں، لیکن وہ اکیلے نہیں کر سکتے۔ پٹی کے مواد کو ہر ہٹ - سے پہلے بالکل ٹھیک پوزیشن میں ہونا چاہیے اور یہ مکمل طور پر مختلف اجزاء کے سیٹ کا کام ہے جو ڈائی کے ذریعے پٹی کو گائیڈ کرنے، اٹھانے اور رجسٹر کرنے کے لیے ذمہ دار ہے۔
شیٹ میٹل سٹیمپنگ میں پٹی کنٹرول اور پوزیشننگ اجزاء مر جاتے ہیں
ایک بالکل گراؤنڈ پنچ اور ٹھیک سے بور ڈائی بٹن پھر بھی اسکریپ پیدا کرے گا اگر پٹی کا مواد صحیح جگہ پر نہیں ہے جب وہ ملتے ہیں۔ ترقی پسند شیٹ میٹل اسٹیمپنگ کی موت میں، پٹی ہر پریس اسٹروک کے درمیان آگے بڑھتی ہے - اسٹیشنوں کی ایک سیریز کے ذریعے ایک وقت میں ایک پچ کی لمبائی کو آگے بڑھاتی ہے۔ ایک اسٹیشن پر کوئی بھی پوزیشن کی خرابی اگلے اسٹیشن پر جمع ہوجاتی ہے۔ جب تک پٹی حتمی کٹ آف تک پہنچ جاتی ہے، یہاں تک کہ ایک انچ کا چند ہزارواں حصہ بھی اہم خصوصیات کو برداشت سے باہر کر سکتا ہے۔
اسی لیے اسٹیمپنگ ڈائی ڈیزائن اجزاء کی ایک پوری قسم کو ایک کام کے لیے وقف کرتا ہے: پریس کے فائر ہونے کے وقت بالکل اس جگہ کو کنٹرول کرنا جہاں پٹی عمودی، پس منظر اور طول بلد - بیٹھتی ہے۔
پائلٹ پن اور پریسجن پٹی رجسٹریشن
پائلٹ پن ایک پروگریسو ڈائی میں حتمی-اتھارٹی پوزیشننگ اجزاء ہیں۔ یہ درستگی-گراؤنڈ پنز - عام طور پر 0.0002 انچ قطر کے اندر برداشت کے لیے رکھے جاتے ہیں ان کا کام کاٹنا نہیں ہے۔ یہ تلاش کرنا ہے. وہ پٹی کو درست رجسٹریشن میں کھینچتے یا دھکیلتے ہیں تاکہ ہر اس کے بعد کا آپریشن پہلے کے کام کے مطابق ہو۔
یہاں یہ ہے کہ ترتیب کیسے کام کرتی ہے۔ ڈائی کے ابتدائی اسٹیشن پر، ایک چھیدنے والا پنچ ایک پائلٹ ہول - ایک گول سوراخ بناتا ہے جس کا واحد مقصد ڈاؤن اسٹریم اسٹیشنوں پر پائلٹ پن وصول کرنا ہوتا ہے۔ جیسے جیسے پٹی آگے بڑھتی ہے، یہ اگلے اسٹیشن پر قدرے غلط پہنچتی ہے۔ فیڈ رولز میں مکینیکل رواداری ہوتی ہے۔ پٹی بذات خود کھینچ سکتی ہے، کیمبر کر سکتی ہے، یا بعد میں بدل سکتی ہے۔ جب اوپری ڈائی اپنا نزول شروع کر دیتی ہے، تو پائلٹ پن پائلٹ ہول میں داخل ہو جاتا ہے اس سے پہلے کہ کوئی پنچ مواد سے رابطہ کرے۔ پن پر ایک ٹیپرڈ ناک پٹی کو پوزیشن میں لے جاتی ہے، فیڈ کی معمولی غلطیوں کو درست کرتی ہے۔
اصلاح کی یہ صلاحیت اہم ہے۔ ایک پروگریسو ڈائی میں 200+ اسٹروک فی منٹ کی رفتار سے چل رہے ہیں، فیڈ کی مجموعی غلطیاں تیزی سے مل جاتی ہیں۔ پائلٹوں کے بغیر ہر اسٹیشن پر پٹی کو دوبارہ-رجسٹر کیے بغیر، سوراخ-سے-سوراخ کی دوری، موڑ کے مقامات، اور تراشی ہوئی لائنیں بتدریج برائے نام سے آگے بڑھیں گی۔ پائلٹ بنیادی طور پر ہر اسٹیشن پر پوزیشن کی درستگی کو دوبارہ ترتیب دیتے ہیں، جمع شدہ غلطی کی زنجیر کو توڑتے ہیں۔
پائلٹ پن کے قطر کا سائز پائلٹ ہول - کے مقابلے میں عام طور پر 0.001 سے 0.002 انچ ہوتا ہے۔ سوراخ کے کناروں کو خراب کیے بغیر داخلے کی اجازت دینے کے لیے سوراخ سے چھوٹا ہوتا ہے۔ بہت تنگ، اور پن لمبا ہو سکتا ہے یا بار بار چکروں پر پائلٹ ہول کو-منہ میں رکھ سکتا ہے۔ بہت ڈھیلا، اور یہ پٹی کو درست طریقے سے رجسٹر کرنے میں ناکام رہتا ہے۔ پن کی مصروفیت میں مداخلت سے بچنے کے لیے پائلٹ ہول کو صاف طور پر چھیدنا چاہیے، کم سے کم گڑ کے ساتھ۔
پٹی لفٹرز اور ان کی فیڈ کلیئرنس فنکشن
پریس اسٹروک کے درمیان، پٹی کو آزادانہ طور پر آگے بڑھنے کی ضرورت ہے۔ لیکن تشکیل شدہ خصوصیات، ڈائی بٹن، اور دیگر اجزاء اوپر سے باہر نکلتے ہیں یا ڈائی سطح - رکاوٹوں کے ساتھ فلش ہوتے ہیں جو کھانا کھلانے کے دوران پٹی کو چھین لیتے ہیں۔ سٹرپ لفٹرز سائیکل کے فیڈ حصے کے دوران پٹی کو ڈائی سطح سے اوپر اٹھا کر اس کو حل کرتے ہیں، اس سے پٹی کو بغیر گھسیٹے آگے بڑھنے کے لیے کلیئرنس پیدا ہوتا ہے۔
تین عام لفٹر اقسام مختلف حالات کو سنبھالتے ہیں:
- بہار-لوڈ پن لفٹرز- چھوٹے گول پنوں کو ڈائی بلاک میں بور سوراخوں میں سیٹ کیا جاتا ہے، کمپریشن اسپرنگس کے ذریعے اوپر کی طرف دھکیل دیا جاتا ہے۔ وہ مجرد پوائنٹس پر پٹی کو سہارا دیتے ہیں اور ڈائی بند ہونے پر پریس فورس کے تحت پیچھے ہٹ جاتے ہیں۔ فلیٹ یا ہلکے سے بنی پٹیوں کے لیے سادہ، کمپیکٹ اور موثر۔
- ریل-قسم کے لفٹر- مسلسل سلاخیں پٹی کے کناروں کے ساتھ چلتی ہیں، جن کی تائید متعدد چشموں سے ہوتی ہے۔ وہ پوری پٹی کی لمبائی میں مسلسل لفٹ کی اونچائی فراہم کرتے ہیں اور چوڑے مواد پر کنارے کو گرنے سے روکتے ہیں۔ ڈیز میں عام ہے جہاں پٹی کو تشکیل شدہ خصوصیات پر کئی انچ کلیئرنس کی ضرورت ہوتی ہے۔
- گولی-ناک یا گائیڈڈ لفٹر- پن لفٹرز کی طرح لیکن ایک ریڈیوسڈ ٹاپ کے ساتھ جو لیٹرل حرکت کے دوران پٹی کو پکڑنے سے روکتا ہے۔ استعمال کیا جاتا ہے جہاں کھانا کھلانے کے دوران پٹی ایک طرف منتقل ہوتی ہے۔
لفٹر کی اونچائی آپ کی توقع سے زیادہ اہمیت رکھتی ہے۔ جیسا کہفیڈ-ریلیز ٹائمنگ اسٹڈیزظاہر کریں، پٹی ڈائی سطح سے جو فاصلہ اٹھاتی ہے اس پر براہ راست اثر پڑتا ہے کہ ڈائی بند ہونے کے دوران فیڈ یونٹ کے ذریعے کتنا اضافی مواد کھینچتا ہے۔ 4 انچ اسٹاک کے ساتھ فیڈ یونٹ سے 36 انچ کے فاصلے پر ایک ڈائی پوزیشن پر ہے-لفٹر ٹریول فیڈر اور ڈائی - کے درمیان 0.2 انچ سے زیادہ اضافی مواد متعارف کرا سکتا ہے اگر وقت کی تلافی نہ کی گئی تو اوور فیڈ کی خرابیاں پیدا ہو جائیں۔ لفٹ جتنی اونچی ہوتی ہے، یہ اثر اتنا ہی زیادہ بڑھتا جاتا ہے، جس سے لفٹر کی اونچائی ایک پروسیس متغیر بن جاتی ہے جو براہ راست فیڈ-رول بند ہونے کے وقت سے منسلک ہوتی ہے۔
پروگریسو ڈیز میں پٹی کلیئرنس کے لیے بائی پاس نوچز
بعض اوقات، پٹی کو اٹھانا کافی نہیں ہوتا ہے۔ بعض ڈائی اجزاء - جو اسٹیل، کیم ڈرائیور، یا پھیلے ہوئے ڈائی سیکشنز - بناتے ہیں جو پٹی کے سفری جہاز کے اوپر پھیلتے ہیں اور جسمانی طور پر مواد کو آگے بڑھنے سے روک دیتے ہیں۔ بائی پاس نوچز مخصوص جگہوں پر پٹی میں مواد کو ہٹا کر یا شامل کرکے اس کو حل کرتے ہیں، جس سے اسے کھانا کھلانے کے دوران رکاوٹوں کے اوپر سے گزرنے کی اجازت ملتی ہے۔
اسٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد دو اقسام میں تقسیم ہوتا ہے:
- منفی بائی پاس نشانات- مواد کو پٹی سے ہٹا دیا جاتا ہے (عام طور پر پہلے اسٹیشن پر چھیدنے والے پنچ کے ذریعے) ایک خلا یا سلاٹ بنانے کے لیے۔ جب پٹی آگے بڑھتی ہے، تو یہ نشان کلیئرنس فراہم کرتا ہے جہاں ایک ڈائی جزو دوسری صورت میں مداخلت کرے گا۔ عام جب رکاوٹ تنگ ہو یا جب مواد کو ہٹانا کیریئر کی پٹی کو ناقابل قبول طور پر کمزور نہیں کرتا ہے۔
- مثبت بائی پاس نشانات- پٹی کے مواد کو ہٹانے کے بجائے، ڈائی کمپوننٹ کو خود ہی ریلیف دیا جاتا ہے یا اس کی شکل ایک بلند خصوصیت کے ساتھ بنائی جاتی ہے جس سے پٹی گزر سکتی ہے۔ کچھ ڈیزائنوں میں، ڈائی سیکشن کے اوپر سوار ہونے کے لیے مواد کا ایک چھوٹا ٹیب پٹی پر کھڑا رہ جاتا ہے۔ یہ نقطہ نظر ایپلی کیشنز میں پٹی کی طاقت کو محفوظ رکھتا ہے جہاں مواد کو ہٹانا کیریئر کے استحکام سے سمجھوتہ کرے گا۔
شیٹ میٹل سٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کو ڈیزائن کرنے کے لیے کلیئرنس کی ضروریات کے خلاف پٹی کی طاقت کو متوازن کرنے کی ضرورت ہوتی ہے۔ بہت زیادہ مواد کو ہٹا دیں اور کیریئر کمزور ہو جاتا ہے، جس سے پٹی کو کھانا کھلانے کے دوران بکسوا یا مڑ جاتا ہے۔ کافی حد تک نہ ہٹائیں اور پٹی ڈائی پرزوں کو پکڑ لیتی ہے، جس سے جام، غلط خوراک، یا ڈائی کریش ہو جاتی ہے۔ نوچ پلیسمنٹ میں اس بات کا بھی حساب ہونا چاہیے کہ پٹی کس طرح - ایک نشان کو اٹھاتی ہے جو پوری لفٹ اونچائی پر کلیئرنس فراہم کرتی ہے اگر لفٹر سپرنگ تھکاوٹ اور کم اونچائی فراہم کرتا ہے تو اس رکاوٹ کو دور نہیں کرسکتا ہے۔
عام پٹی کنٹرول کے مسائل اور ان کے اجزاء-سطح کی وجوہات
جب پٹی کنٹرول ناکام ہو جاتا ہے تو، علامات جزوی معیار - میں فوری طور پر ظاہر ہوتی ہیں لیکن ذمہ دار جزو تک واپس جانے کے لیے نظام کو سمجھنے کی ضرورت ہوتی ہے۔ یہاں سب سے زیادہ اکثر مسائل ہیں:
- مختصر فیڈ یا ضرورت سے زیادہ کھانا- غلط فیڈ کی وجہ سے ہوتا ہے- لفٹر کی اونچائی کے سلسلے میں رول ٹائمنگ، چکنا پٹی پر پھسلتے ہوئے فیڈ رولز، یا فیڈ کی لمبائی ڈائی بند ہونے کے دوران کھینچے گئے مواد کی تلافی نہیں کرتی ہے۔
- پائلٹ سوراخ بڑھانا- اس بات کی نشاندہی کرتا ہے کہ پائلٹ پن سوراخ سے بہت تنگ ہیں، پٹی کے حرکت کے دوران مشغول ہیں، یا فیڈ کے دوران پٹی ناکافی طور پر اٹھائی گئی ہے لہذا پائلٹ مواد کو گھسیٹتے ہیں۔
- اسٹیشنوں کے درمیان پٹی بکلنگ- ضرورت سے زیادہ لفٹر کی اونچائی کی وجہ سے جو بہت زیادہ سلیک پیدا کرتا ہے، یا حد سے زیادہ جارحانہ بائی پاس نوچ ڈیزائنوں سے کمزور کیریئر سٹرپس کی وجہ سے۔
- لیٹرل ڈرفٹ- سٹاک گائیڈز پہنی ہوئی ہیں یا غلط جگہ پر رکھی گئی ہیں، جو پٹی کو ایک طرف منتقل کرنے کی اجازت دیتی ہیں۔ غلط طریقے سے لفٹر ریلز پٹی کو آف-مرکز میں بھی دھکیل سکتے ہیں۔
- فیڈ کے دوران ڈائی اجزاء پر پٹی کیچنگ- بائی پاس نوچز چھوٹے سائز کے، لفٹر اسپرنگز تھکے ہوئے ہیں (لفٹ کی اونچائی میں کمی)، یا اصل منصوبہ بندی سے زیادہ گہرائی میں بننے والی خصوصیات۔
- متضاد رجسٹریشن- پہنے ہوئے پائلٹ پن، پائلٹ کے سوراخ پچھلے اسٹیشنوں سے دفن ہو گئے، یا پریس اسٹروک میں پائلٹ کی مصروفیت بہت دیر سے ہو رہی ہے (کاٹنا شروع ہونے کے بعد)۔
اسپرنگ اسٹرائپرز بمقابلہ ٹھوس اسٹرائپرز
ایک اور پوزیشننگ جزو توجہ کا مستحق ہے کیونکہ یہ پٹی کے کنٹرول اور کاٹنے کے فنکشن کو پورا کرتا ہے: اسٹرائپر پلیٹ۔ اس کا کام پٹی کو کاٹنے کے دوران نچلے حصے کے خلاف چپٹا رکھنا اور پھر پیچھے ہٹنے کے دوران اسے گھونسوں سے اتارنا ہے۔ بنیادی طور پر دو مختلف ڈیزائن موجود ہیں، اور ان کے درمیان انتخاب نمایاں طور پر ڈائی رویے کو شکل دیتا ہے۔
اسپرنگ اسٹرائپرز(جسے پریشر پیڈ اسٹرائپرز بھی کہا جاتا ہے) سپرنگ-لوڈ پلیٹیں ہیں جو اوپری ڈائی پر لگائی جاتی ہیں جو کٹنگ پنچوں کو گھیر لیتی ہیں۔ جیسے ہی ڈائی بند ہوتی ہے، اسٹرائپر سب سے پہلے پٹی سے رابطہ کرتا ہے، اس کو موسم بہار کے دباؤ کے تحت ڈائی سطح کے خلاف چپٹا دباتا ہے اس سے پہلے کہ کوئی پنچ مواد کو چھوئے۔ یہ ہولڈ- پٹی میں کیمبر اور کراسبو کو ختم کرتا ہے، کٹ کے دوران مواد کو اٹھانے یا منتقل ہونے سے روکتا ہے، اور - تنقیدی طور پر - پنچ نکالنے کے دوران پٹی کو ڈائی سطح پر رکھتا ہے تاکہ مکے مواد کو اوپر کی طرف کھینچے بغیر صاف طور پر پیچھے ہٹ سکیں۔ ڈائی ڈیزائن ماہر کے طور پرآرٹ ہیڈرک نوٹ کرتا ہے۔، موسم بہار کے اسٹرائپرز ٹھوس اسٹرائپرز میں شامل انحطاط اور بائنڈنگ مسائل کو ختم کرتے ہیں، جو انہیں زیادہ تر ترقی پسند ڈائی ایپلی کیشنز کے لیے ترجیحی انتخاب بناتے ہیں۔
ٹھوس اسٹرائپرز(برج اسٹرائپرز یا پلیٹ اسٹرائپرز) سخت پلیٹیں ہیں جو براہ راست نچلے حصے پر بولی جاتی ہیں۔ وہ پٹی کو - منتقل نہیں کرتے ہیں صرف ان کے نیچے دھاگے۔ وہ تیار کرنے میں سستے ہیں، اسپرنگس کی ضرورت نہیں ہے، اور کم سے کم دیکھ بھال کی ضرورت ہے۔ لیکن وہ کاٹنے کے دوران کوئی دبائو نہیں روکتے-، یعنی پٹی کو اٹھانے، بعد میں شفٹ کرنے، یا داخلے کے دوران گھونسوں کے درمیان باندھنے کے لیے آزاد ہے۔ نقل و حرکت کی یہ آزادی سٹرپنگ فورس کو بڑھاتی ہے، پتلے گھونسوں کو ہٹا سکتی ہے، اور بدترین صورتوں میں پسپائی کے دوران ٹھوس پلیٹ کے خلاف مواد کے ہتھوڑے سے پنچ ٹوٹ جاتا ہے۔
پیداوار کی رفتار سے چلنے والے ترقی پسندوں کے لیے، بہار کے اسٹرائپرز تقریباً ہمیشہ ہی بہتر سرمایہ کاری ہوتے ہیں۔ ٹھوس اسٹرائپر کے استعمال سے جو چند ڈالر بچائے گئے ہیں وہ شاذ و نادر ہی پنچ ٹوٹنے، گڑبڑ میں اضافہ، اور کٹنگ سائیکل کے دوران بے قابو مواد کے ساتھ آنے والی پٹی کی غیر مستقل رجسٹریشن کے خطرے کو پورا کرتے ہیں۔
پٹی کنٹرول کے اجزاء خاموش اداکار ہیں - وہ اس حصے کو ظاہری شکل نہیں دیتے جس طرح مکے لگاتے ہیں۔ لیکن وہ اس بات کا تعین کرتے ہیں کہ آیا وہ مکے صحیح ہدف کو مارتے ہیں۔ وہ قوت جو ان لفٹرز، اسٹرائپرز، اور پریشر سسٹم کو ہر اسٹروک کے بعد ان کی ابتدائی پوزیشنوں پر واپس لے جاتی ہے اگلے اہم جزو گروپ سے آتی ہے: اسپرنگس اور گیس سلنڈر جو پوری ڈائی اسمبلی میں توانائی کا انتظام کرتے ہیں۔
اسپرنگ سسٹمز اینڈ فورس مینجمنٹ انسائیڈ دی ڈائی
ڈائی اسمبلی - اسٹرائپرز، پریشر پیڈز، لفٹرز، ناک آؤٹ پنوں - میں ہر حرکت پذیر جزو کو پریس اسٹروک کے بعد اسے دوبارہ پوزیشن میں دھکیلنے کے لیے ایک قوت کی ضرورت ہوتی ہے۔ یہ قوت اسپرنگس اور گیس سلنڈروں سے آتی ہے جو پورے آلے میں حکمت عملی کے ساتھ رکھے جاتے ہیں۔ یہ غیر فعال لوازمات نہیں ہیں۔ یہ ایکٹیو پریس ڈائی پرزنٹ ہیں جو سٹرپنگ پریشر، خالی-بنانے کے دوران ہولڈنگ فورس، اور سسٹم میں ہر حرکت پذیر پلیٹ کی واپسی کی حرکت کو کنٹرول کرتے ہیں۔ موسم بہار کے انتخاب کو غلط سمجھیں، اور آپ کو سلگ کھینچنا، متضاد ڈرا گہرائیاں، اور اسٹرائپر پلیٹیں نظر آئیں گی جو یکساں طور پر پیچھے ہٹنے کے بجائے جھک جاتی ہیں۔
ڈائی اسپرنگس اور ان کا بوجھ-انحراف کی خصوصیات
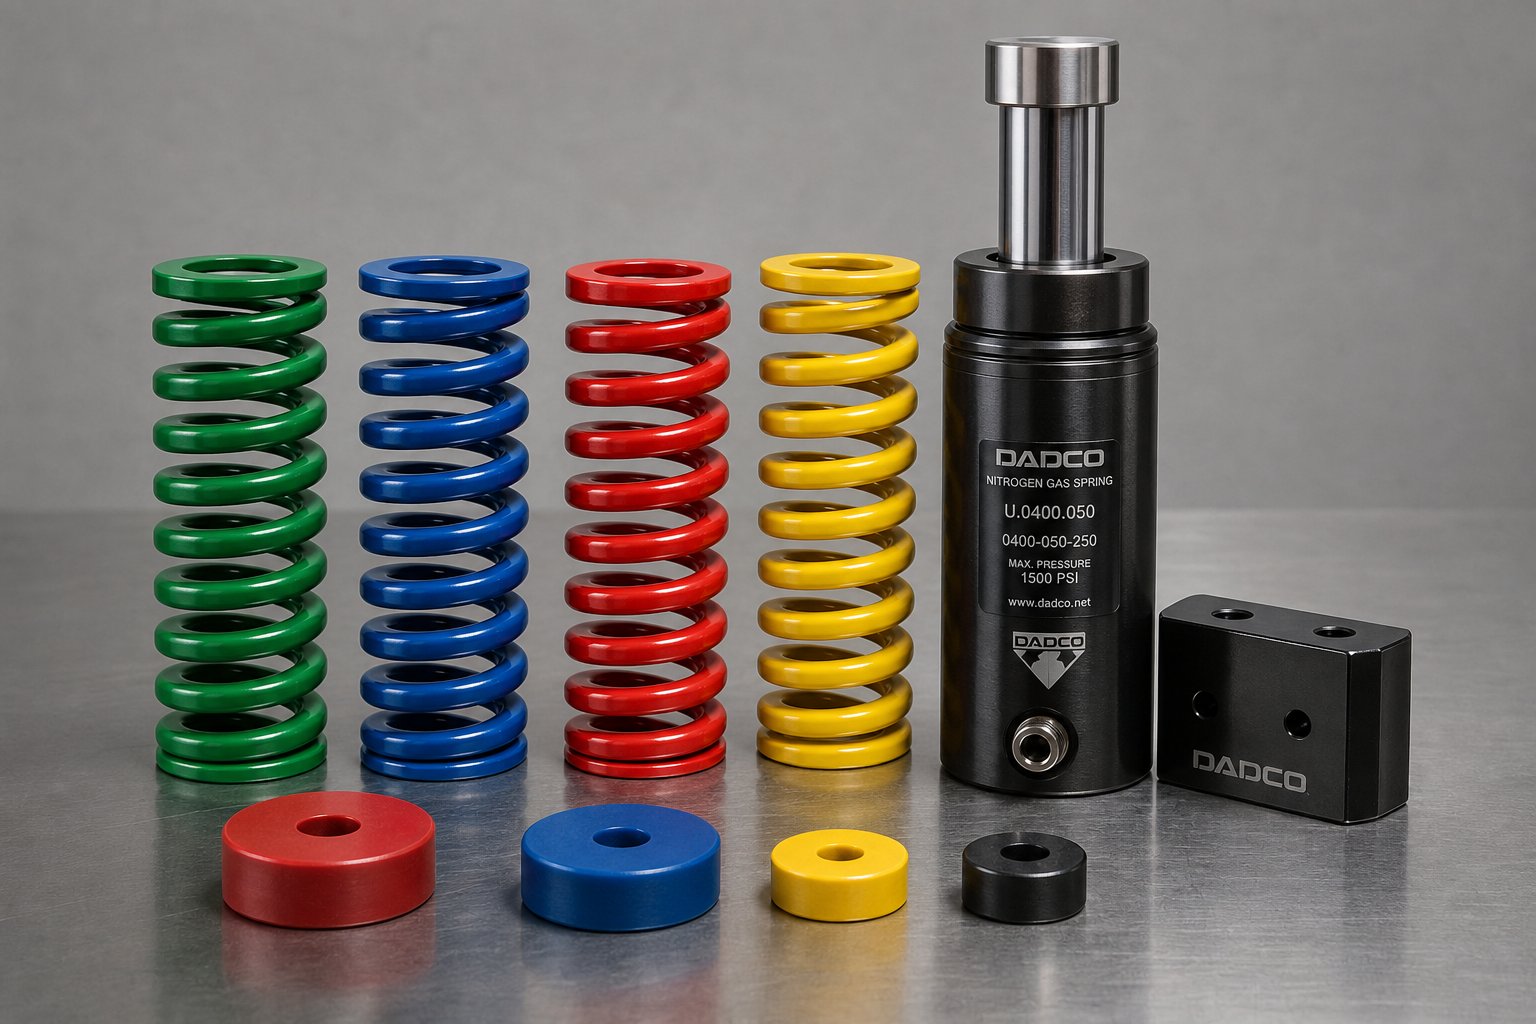
مکینیکل ڈائی اسپرنگس ہیلی طور پر کوائلڈ کمپریشن اسپرنگس ہیں جو زیادہ بوجھ اور انتہائی دباؤ میں بار بار سائیکل چلانے کے لیے انجنیئر ہیں۔ آپ انہیں ان کی رنگین کوڈنگ - ایک ونائل کوٹنگ سسٹم سے پہچانیں گے جو ایک نظر میں ورکنگ بوجھ کی گنجائش کو ظاہر کرتا ہے۔ ہلکے-ڈیوٹی اسپرنگس (سبز یا نیلے) سوٹ کم-فورس سٹرپنگ، جبکہ اضافی-ہیوی-ڈیوٹی اسپرنگس (سرخ یا پیلے) ہائی-ٹنج خالی ہولڈنگ اور فارمنگ پیڈ ایپلی کیشنز کو سنبھالتے ہیں۔
تین تار کی شکلیں مکینیکل اختیارات کی وضاحت کرتی ہیں۔ مستطیل تار دیے گئے موسم بہار کے سائز کے لیے سب سے زیادہ قوت پیدا کرتا ہے اور آئی ایس او 10243 کی تعمیل کرتا ہے، لیکن کمپریشن کے دوران تار مڑ جاتا ہے، جس سے تناؤ متعارف ہوتا ہے جو تھکاوٹ کی زندگی کو محدود کرتا ہے۔ گول تار سائکلک تناؤ کو بہتر طریقے سے ہینڈل کرتا ہے لیکن فی یونٹ سائز کم قوت فراہم کرتا ہے۔ بیضوی تار ایک جیومیٹری میں بوجھ کی صلاحیت اور تناؤ کی مزاحمت کو بہتر بناتے ہوئے فرق کو - تقسیم کرتا ہے۔
صحیح موسم بہار کا انتخاب کرنے کا مطلب ہے کئی ایک دوسرے پر منحصر عوامل کو متوازن کرنا:
- پری لوڈ- انسٹالیشن کے دوران لاگو ابتدائی کمپریشن۔ پری لوڈ اس بات کو یقینی بناتا ہے کہ ڈائی کھلنے پر بہار فوری طور پر قوت فراہم کرتی ہے، لیکن یہ دستیاب کام کے سفر کو کم کرتا ہے اور تھکاوٹ کو تیز کرتا ہے۔
- ورکنگ انحراف- اصل پریس اسٹروک کے دوران اسپرنگ کتنی دور تک کمپریس ہوتی ہے۔ یہ پریس اسٹروک کی لمبائی مائنس کسی بھی پری لوڈ کمپریشن سے مماثل ہونا چاہئے۔
- کل انحراف کی صلاحیت- کنڈلی کو ٹھوس باندھنے سے پہلے زیادہ سے زیادہ محفوظ کمپریشن۔ اس سے تجاوز کرنا موسم بہار کو فوری طور پر تباہ کر دیتا ہے۔
- تھکاوٹ والی زندگی- براہ راست فی سائیکل استعمال ہونے والے کل انحراف کے فیصد سے منسلک ہے۔ اسپرنگس اپنی صلاحیت کے 50% پر بھری ہوئی ہیں جو مسلسل 75% تک دھکیلنے والوں سے ڈرامائی طور پر زیادہ دیر تک چلتی ہیں۔
بند-اختتام کے چشمے فلیٹ چڑھنے والی سطحیں فراہم کرتے ہیں، جبکہ کھلے-ورژن کو استحکام کے لیے پیسنے کی ضرورت پڑ سکتی ہے۔ کسی بھی طرح سے، بہار کے کین - بیلناکار ہاؤسنگز - کو ہر موسم بہار کو ڈائی پیڈ پلیٹ میں گھیرنا چاہیے جو آپریشن کے دوران باہر نکل جاتی ہے۔ ان ڈبوں میں ملبہ ہوتا ہے اگر کوئی چشمہ ٹوٹ جاتا ہے اور کنڈلی کے ٹکڑوں کو مرنے یا مہر والے حصوں کو نقصان پہنچانے سے روکتا ہے۔
ہائی-فورس ایپلی کیشنز کے لیے نائٹروجن گیس اسپرنگس
جب مشین ڈائی کو دستیاب جگہ میں مکینیکل اسپرنگس سے زیادہ طاقت کی ضرورت ہوتی ہے، نائٹروجن گیس کے چشمے اندر آتے ہیں۔ یہ سلنڈر مہر بند پسٹن کے ذریعے طاقت پیدا کرنے کے لیے کمپریسڈ نائٹروجن - کا استعمال کرتے ہیں جو 10 اور 200 بار - کے درمیان چارج ہوتے ہیں۔ نتیجہ چھوٹے قدموں کے نشان سے نمایاں طور پر زیادہ پیداوار ہے۔
عملی فوائد خام قوت سے باہر ہیں۔ ایک نائٹروجن اسپرنگ بغیر کسی پری لوڈ کے رابطے پر فوری طور پر طاقت فراہم کرتا ہے، کیونکہ گیس پہلے سے ہی سلنڈر کے اندر دباؤ میں ہے۔ اس کا مطلب ہے۔اسٹروک کی پوری لمبائی کام کے سفر کے طور پر دستیاب ہے۔- مکینیکل اسپرنگس پر ایک بڑا فائدہ جو پہلے سے لوڈ ہونے کے لیے سفر کی قربانی دیتا ہے۔ فورس ڈیلیوری بھی پورے اسٹروک میں زیادہ مستقل ہے۔ جہاں مکینیکل سپرنگ کی قوت کمپریشن کے ساتھ لکیری طور پر بڑھتی ہے (ہوک کے قانون کی پیروی کرتے ہوئے)، گیس کا چشمہ نسبتاً فلیٹ فورس کا منحنی خطوط فراہم کرتا ہے، جو اپنے سفر کے آغاز اور اختتام پر تقریباً ایک جیسا دباؤ پیدا کرتا ہے۔
یہ مستقل مزاجی آپریشنز کی تشکیل کے لیے اہمیت رکھتی ہے۔ نائٹروجن اسپرنگس کی پشت پناہی والا ڈرا پیڈ یکساں خالی-قرعہ کی گہرائی میں دباؤ کو دباتا ہے، جھریوں کو کم کرتا ہے اور پھاڑتا ہے جو کہ متضاد قوت کا سبب بن سکتا ہے۔ نائٹروجن اسپرنگس ایک گارنٹی شدہ کم از کم سروس لائف بھی پیش کرتے ہیں - عام طور پر دس لاکھ چکر - بغیر کسی تھکاوٹ کے-متعلقہ ٹوٹ پھوٹ یا ملبے کے بہانے سے جس سے مکینیکل چشمے وقت کے ساتھ متاثر ہوتے ہیں۔
تجارت؟ لاگت اور نگرانی۔ نائٹروجن اسپرنگس کو سست رساو کا پتہ لگانے کے لیے دباؤ کی جانچ کی ضرورت ہوتی ہے، اور ان کی اندرونی مہریں آخرکار تنزلی کا شکار ہوتی ہیں۔ سے بہترین مشقتجربہ کار ڈائی ڈیزائنرزسلنڈر کی زندگی کو بڑھانے کے لیے پسٹن کے سفر کو ریٹیڈ صلاحیت کے 85% تک محدود کرتا ہے۔ بلوٹوتھ یا وائرڈ سینسرز کے ذریعے ریموٹ پریشر کی نگرانی خودکار الرٹ فراہم کرتی ہے اگر طاقت گرتی ہے - ایسی خصوصیت جو مکینیکل اسپرنگس کے ساتھ دستیاب نہیں ہے جو اس وقت تک خاموشی سے تھکا دیتی ہے جب تک کہ پرزے فیل نہ ہو جائیں۔
ڈائی اسمبلی کے اندر اسپرنگ پلیسمنٹ کی حکمت عملی
موسم بہار کی صحیح قسم اور درجہ بندی کا انتخاب صرف آدھا مسئلہ حل کرتا ہے۔ آپ ڈائی کے اندر اسپرنگس کو کہاں رکھتے ہیں اس بات کا تعین کرتا ہے کہ آیا اسٹرائپر پلیٹ یا پریشر پیڈ یکساں طور پر حرکت کرتا ہے - یا تباہ کن طور پر ایک طرف جھکتا ہے۔
ایک مستطیل اسٹرائپر پلیٹ کا تصور کریں جس کی تائید مرکز کے قریب چار چشموں سے کی گئی ہو۔ اتارنے والے بوجھ کے تحت، پلیٹ کے بیرونی کنارے نیچے کی طرف مڑ جاتے ہیں جبکہ مرکز پہلے اوپر اٹھتا ہے۔ اس جھکاؤ کا مطلب ہے کہ پلیٹ کے دائرے پر گھونسیاں پٹی کے ساتھ مرکز کے قریب کی نسبت زیادہ دیر تک لگی رہتی ہیں، اس سے ناہموار اتارنے والی قوتیں اور ممکنہ پنچ ٹوٹنا پیدا ہوتا ہے۔ حل: اسپرنگس کو پلیٹ ایریا میں یکساں طور پر تقسیم کریں، بوجھ کو متوازن کرنے کے لیے ان کے درمیان فاصلہ رکھیں۔
پلیسمنٹ کے کئی اصول پریس ڈائی اجزاء پر مستقل طور پر لاگو ہوتے ہیں:
- اسٹاک بیلنسر پر براہ راست اسپرنگس کا کبھی پتہ نہ لگائیں - وہ اس پوزیشن میں بننے والے حصے کو کوئی ہولڈ-ڈاؤن فورس نہیں دیتے ہیں۔
- پیڈ بیلنسر اور میٹریل کے درمیان آدھے راستے پر رکھے اسپرنگس ورک پیس کو اپنی ریٹیڈ فورس کو صرف نصف فراہم کرتے ہیں۔
- پروگریسو ڈیز میں، تمام اوپری پریشر پیڈ جو سٹاک لفٹرز کو نیچے کی طرف دھکیلتے ہیں جیسے ہی ڈائی بند ہوتی ہے، سفر کی لمبائی ایک جیسی ہونی چاہیے۔ غیر مساوی سفر کی وجہ سے پٹی جھک جاتی ہے، جس سے سٹیشنوں میں رجسٹریشن کے پرزوں کو باہر نکالا جاتا ہے۔
- بڑے اسٹرائپر پیڈز کے لیے، پیڈ بیلنسرز اس وقت ٹپنگ کو روکتے ہیں جب کوئی نئی کوائل ڈائی میں داخل ہوتی ہے - اس لمحے جب کوئی سٹرپ مواد نیچے سے پیڈ کو سپورٹ نہیں کرتا ہے۔
یوریتھین پیڈ - ٹھوس پولیوریتھین بلاکس یا ٹیوبیں - چشموں اور گیس سلنڈروں کے درمیان ایک جگہ کو بھرتی ہیں۔ وہ کمپیکٹ جگہوں میں اعلی طاقت پیش کرتے ہیں، جھٹکے کو اچھی طرح جذب کرتے ہیں، اور تیل اور ملبے کی آلودگی کے خلاف مزاحمت کرتے ہیں۔ لیکن ان کی موڑنے کی صلاحیت محدود ہے (عام طور پر مفت اونچائی کا 20-25٪)، اور وہ تیز رفتار سائیکلنگ کے تحت حرارت پیدا کرتے ہیں، جو وقت کے ساتھ ساتھ ان کی قوت کی پیداوار کو کم کرتی ہے۔ وہ لائٹ سٹرپنگ، ناک آؤٹ ایپلی کیشنز، یا سپلیمنٹری فورس عناصر کے طور پر بہترین کام کرتے ہیں جہاں جگہ کوائلڈ اسپرنگ کو ایڈجسٹ نہیں کیا جائے گا۔
| بہار کی قسم | فورس رینج | انحراف کی صلاحیت | بہترین ایپلی کیشن | دیکھ بھال کی ضروریات |
|---|---|---|---|---|
| مکینیکل ڈائی اسپرنگ (مستطیل تار) | درمیانے سے بہت زیادہ (رنگ کے لحاظ سے درجہ بندی کردہ بوجھ) | مفت لمبائی کے 50% تک (25-30% لمبی عمر کے لیے تجویز کردہ) | اتارنے، خالی ہولڈنگ، دباؤ پیڈ | درار کے لئے بصری معائنہ؛ مقررہ وقفوں پر تبدیل کریں یا جب قوت کم ہو جائے۔ |
| مکینیکل ڈائی اسپرنگ (گول/اوول وائر) | ہلکے سے درمیانے درجے تک | مفت لمبائی کے 50% تک | لائٹ سٹرپنگ، لفٹرز، ریٹرن اسپرنگس | مستطیل کے طور پر ایک ہی؛ torsional تھکاوٹ کا کم شکار |
| نائٹروجن گیس بہار | اعلی سے بہت زیادہ (چارج پریشر کے ذریعے ایڈجسٹ، 10-200 بار) | مکمل اسٹروک دستیاب (کوئی پری لوڈ نقصان نہیں)؛ شرح شدہ سفر کا 85٪ استعمال کریں۔ | ڈراؤ پیڈز، ہائی-فورس سٹرپنگ، آپریشنز بنانے کے لیے جس میں مستقل دباؤ کی ضرورت ہوتی ہے۔ | پریشر کی نگرانی (بلوٹوتھ/وائرڈ سینسر)؛ سروس کی زندگی کے اختتام پر مہر کی تبدیلی |
| یوریتھین پیڈ | ہلکے سے درمیانے درجے تک | مفت اونچائی کا 20-25% | ناک آؤٹ، لائٹ سٹرپنگ، تنگ جگہوں پر اضافی قوت | گرمی کے انحطاط اور مستقل سیٹ کے لیے مانیٹر؛ جب اونچائی میں کمی 5% سے زیادہ ہو تو تبدیل کریں |
جب اسپرنگس تھکاوٹ - ہوتی ہے اور آخر کار وہ سب کرتے ہیں - اثرات پوری ڈائی میں لہراتے ہیں۔ اسٹرپنگ فورس کو کم کرنے سے سلگس کو پنچ کے ساتھ پیچھے کھینچنے کی اجازت دیتی ہے، ڈائی سطح پر اترتی ہے اور اس کے بعد کے حصوں کو نقصان پہنچاتی ہے۔ کمزور پیڈ اسپرنگس تشکیل کے دوران مواد کو بدلنے دیتے ہیں، متضاد موڑنے والے زاویے پیدا کرتے ہیں یا گہرائی کھینچتے ہیں۔ تھکے ہوئے لفٹر اسپرنگس پٹی کی بلندی کو کم کرتے ہیں، جس کی وجہ سے مواد کھانا کھلانے کے دوران ڈائی پرزوں پر گھسیٹتا ہے۔ ان علامات میں سے کوئی بھی واضح طور پر موسم بہار کے مسئلے کی طرف اشارہ نہیں کرتا جب تک کہ آپ بصری ناکامی کا انتظار کرنے کے بجائے باقاعدگی سے طاقت کی پیداوار کی پیمائش نہ کر رہے ہوں۔
بہار کے نظام اس بات کی وضاحت کرتے ہیں کہ ہر حرکت پذیر جزو پر کتنی قوت عمل کرتی ہے اور یہ قوت کام کرنے والے علاقے میں کتنی یکساں طور پر تقسیم ہوتی ہے۔ لیکن صرف طاقت ہی ڈائی پرفارمنس کا تعین نہیں کرتی ہے - وہ مواد جن سے وہ چشمے، مکے، اور فارمنگ اسٹیلز اس بات کا تعین کرتے ہیں کہ پہننے سے ان کے رویے میں تبدیلی آنے سے پہلے وہ بوجھ کے نیچے کتنی دیر زندہ رہتے ہیں۔
ڈائی اجزاء کے لیے مواد کے انتخاب کا معیار
کامل جیومیٹری کے لیے ایک پنچ گراؤنڈ اور قطعی سیدھ میں رکھا گیا اگر یہ غلط سٹیل سے بنایا گیا ہے تو پھر بھی جلد ناکام ہو جائے گا۔ مواد کا انتخاب ایک پوشیدہ متغیر ہے جو دھاتی سٹیمپنگ ڈیز کو 50,000 ہٹ کرنے والے پانچ ملین زندہ رہنے والوں سے الگ کرتا ہے۔ اس کے باوجود یہ ڈائی انجینئرنگ کے زیرِ بحث پہلوؤں میں سے ایک ہے - اکثر یہ بتائے بغیر کہ کیوں، کب انحراف کرنا ہے، یا اس انتخاب سے کون سے تجارتی معاہدوں کو متعارف کرایا جاتا ہے، اکثر "D2 استعمال کریں" تک محدود کر دیا جاتا ہے۔
حقیقت یہ ہے کہ ہر سٹیل سٹیمپنگ ڈیز جزو کو پہننے، اثرات اور حرارت کے مخصوص امتزاج کا سامنا کرنا پڑتا ہے۔ ایک خالی کارٹون شیٹ میٹل کناروں کے خلاف کھرچنے والی سلائیڈنگ کو برداشت کرتا ہے۔ ایک تشکیل دینے والا اسٹیل بار بار جھٹکے کے بوجھ کو جذب کرتا ہے۔ ایک پائلٹ پن کو سب سے بڑھ کر جہتی استحکام کی ضرورت ہوتی ہے۔ ہر چیز کے لیے ایک گریڈ کا انتخاب یا تو زیادہ-انجینئرز کے سادہ اجزاء (پیسہ ضائع کرنا) یا اس سے کم-انجینئرز کے لیے اہم (قبل از وقت ناکامی کا باعث)۔ مواد کو ملازمت سے ملانا وہ جگہ ہے جہاں ڈائی اسٹیمپنگ اکنامکس اصل میں زندہ رہتی ہے۔
عام ٹول اسٹیل کے درجات اور ان کی خصوصیات
چار ٹول اسٹیل گریڈ شیٹ میٹل ڈائی ایپلی کیشنز کی اکثریت کو ہینڈل کرتے ہیں۔ ہر ایک ایک مخصوص کارکردگی کا مقام رکھتا ہے جس کی وضاحت اس کی کیمسٹری، قابل حصول سختی، اور بوجھ کے تحت رویے سے ہوتی ہے۔
D2 ٹول اسٹیلٹھنڈے-کام کی مہر لگانے کا ہارس ہے۔ یہ ایک اعلی-کاربن، ہائی-کرومیم، ایئر-سخت کرنے والا گریڈ ہے جو ایپلی کیشنز میں زیادہ سے زیادہ لباس مزاحمت کے لیے بنایا گیا ہے جہاں رگڑنا بنیادی ناکامی کا موڈ ہے۔ D2 ہیٹ ٹریٹمنٹ کے بعد 58-62 HRC تک پہنچ جاتا ہے، گھنے کرومیم کاربائیڈز بناتا ہے جو شیٹ میٹل کے کٹنگ کناروں پر سے گزرتے ہوئے سلائیڈنگ پہننے کے خلاف مزاحمت کرتا ہے۔ یہ خالی کرنے کے لیے پہلے سے طے شدہ انتخاب ہے، ڈائی بٹن، اور کوئی بھی جزو جس کو طویل پیداوار کا سامنا ہے کاربن اسٹیل یا سٹینلیس کے خلاف چلتا ہے۔ تجارت؟ D2 مکمل سختی پر نسبتاً ٹوٹنے والا ہے۔ یہ بتدریج پہننے کے خلاف بہترین مزاحمت کرتا ہے لیکن اچانک اثر کے تحت چپ یا ٹوٹ سکتا ہے - یہ بھاری فارمنگ آپریشنز یا ڈیز کے لیے ناقص انتخاب بناتا ہے جو مادی تغیرات سے شاک لوڈنگ کا تجربہ کرتے ہیں۔
A2 ٹول اسٹیللباس مزاحمت اور سختی کے درمیان درمیانی زمین پر قبضہ کرتا ہے۔ نیز ایئر-سخت ہونا، A2 57-62 HRC تک پہنچتا ہے لیکن D2 سے کم کرومیم کاربائیڈ والیوم پر مشتمل ہے۔ یہ اسے نمایاں طور پر بہتر اثر مزاحمت فراہم کرتا ہے جبکہ اب بھی اچھی لباس زندگی فراہم کرتا ہے۔ A2 ڈیز بنانے، بلیننگ ٹولز، گیجز، اور درست ٹولنگ کے لیے ایک عملی انتخاب ہے جہاں پیداوار کے اعتدال والے حجم D2 کے ٹوٹنے کے خطرے کا جواز پیش نہیں کرتے ہیں۔ یہ اینیل شدہ حالت میں زیادہ آسانی سے مشینیں بھی بناتا ہے، ابتدائی ٹولنگ لاگت کو کم کرتا ہے۔
S7 ٹول اسٹیلایک جھٹکا-مقابلہ کرنے والا گریڈ ہے جو اثر کے لیے بنایا گیا ہے۔ جہاں D2 اور A2 کاربائیڈ کی سختی کو ترجیح دیتے ہیں، S7 سختی کو ترجیح دیتا ہے - بغیر کسی فریکچر کے اچانک بوجھ کو جذب کرنے کی صلاحیت۔ یہ حرارت-54-58 HRC، D2 سے کم ہے، لیکن اس کا مائیکرو اسٹرکچر اثر والی توانائی کو کریک انیشیشن پوائنٹس پر منتقل کرنے کے بجائے اسے ختم کرتا ہے۔ S7 مکے بنانے، کیم ڈرائیور، موٹے مواد میں ہیوی ڈیوٹی چھیدنے، اور کوئی بھی ایپلی کیشن جہاں ٹول کو رکاوٹ یا متغیر لوڈنگ کا سامنا کرنا پڑتا ہے۔ جب درست کلیئرنس اور الائنمنٹ کے باوجود بار بار پنچ چپس کرتا ہے، تو D2 سے S7 پر سوئچ کرنے سے اکثر مسئلہ فوری طور پر حل ہو جاتا ہے۔
M2 ہائی-اسپیڈ سٹیلایک خصوصی کردار ادا کرتا ہے جہاں حرارت دشمن ہے۔ M2 بلند درجہ حرارت پر اپنی سختی کو برقرار رکھتا ہے - ایک خاصیت جسے سرخ سختی - کہا جاتا ہے جو اسے ان کاموں کے لیے موزوں بناتا ہے جو کٹنگ کنارے پر نمایاں رگڑ والی حرارت پیدا کرتے ہیں۔ ڈائی اسٹیمپنگ میں، اس کا عام طور پر مطلب ہے پتلے مواد یا ایپلی کیشنز کو تیز رفتار سے چھیدنا جہاں چکنا کم سے کم ہوتا ہے۔ M2 60-65 HRC تک پہنچ جاتا ہے اور کٹنگ کارکردگی کو برقرار رکھتا ہے جہاں D2 نرم ہو جائے گا اور تیزی سے پہن جائے گا۔ اس کا منفی پہلو لاگت اور مشینی صلاحیت ہے: M2 کافی زیادہ مہنگا ہے اور کولڈ ورک گریڈ کے مقابلے میں پیسنا زیادہ مشکل ہے۔
| گریڈ | سختی (HRC) | مزاحمت پہنیں۔ | جفاکشی۔ | بہترین ایپلی کیشن |
|---|---|---|---|---|
| D2 | 58-62 | بہترین | منصفانہ سے اعتدال پسند | کاربن اور سٹینلیس سٹیل میں لمبے-بلینکنگ، چھیدنے والے مکے، ڈائی بٹن |
| A2 | 57-62 | اچھا | اچھا | اعتدال پسند-حجم کی تشکیل ڈیز، خالی کرنے والے اوزار، اثر کی نمائش کے ساتھ درست ٹولنگ |
| S7 | 54-58 | اعتدال پسند | بہترین | مکوں کی تشکیل، کیم ڈرائیور، بھاری چھیدنا، جھٹکا-لوڈ شدہ اجزاء |
| M2 | 60-65 | بہت اچھا (اعلی درجہ حرارت پر برقرار رہتا ہے) | میلہ | تیز-تیز رفتار چھیدنا، کم سے کم-لبریکیشن آپریشنز، گرمی-انتہائی کٹنگ |
ٹول اسٹیل پر کاربائیڈ انسرٹس کی وضاحت کب کریں۔
کیا ہوتا ہے جب D2 بھی جلدی پہن جاتا ہے؟ انتہائی-اعلی-حجم ایپلی کیشنز میں - پیداوار دس لاکھ حصوں سے زیادہ چلتی ہے - ٹول اسٹیل کو دوبارہ تیز کرنے کے وقفے ناقابل قبول طور پر بار بار ہو سکتے ہیں۔ یہ وہ جگہ ہے جہاں کاربائیڈ کے داخلے تصویر میں داخل ہوتے ہیں۔
ٹنگسٹن کاربائیڈ (سیمنٹڈ کاربائیڈ) پہننے کی مزاحمت پیش کرتا ہے جو مخصوص ایپلی کیشنز میں روایتی ٹول اسٹیل کے مقابلے میں 500-1000% تک ڈائی لائف بڑھاتا ہے۔ کاربائیڈ کٹنگ انسرٹس لاکھوں چکروں کے ذریعے استرا-تیز کناروں کو برقرار رکھتے ہیں، جو دوبارہ تیز کرنے اور ڈائی مینٹیننس کے لیے ڈاؤن ٹائم کو ڈرامائی طور پر کم کرتے ہیں۔ ہائی والیوم آٹوموٹیو کنیکٹرز، الیکٹریکل ٹرمینلز، یا کھرچنے والے سٹینلیس سٹیل میں مہر لگائے گئے طبی اجزاء کے لیے، کاربائیڈ اکثر اپنے لیے پہلے پیداواری سال کے اندر اندر آلے کی کم تبدیلیوں کے ذریعے ادائیگی کرتا ہے۔
حد ٹوٹنا ہے۔ کاربائیڈ انتہائی سخت ہے (عام طور پر 75-90 HRA، تقریباً 68-74 HRC کے برابر) لیکن اس میں اثر سختی بہت کم ہے۔ ایک کاربائیڈ پنچ جو غلط فیڈ پٹی سے ٹکراتا ہے یا کسی مادے کو ڈبل اپ کا سامنا کرتا ہے وہ چپ یا خراب ہونے کی بجائے بکھر جائے گا۔ یہ کاربائیڈ کو کنٹرول شدہ، کم اثر والے آپریشنز تک محدود کرتا ہے: ٹھیک خالی کرنا، درست چھیدنا، اتلی کوائننگ، اور ایسی ایپلی کیشنز جہاں پٹی کھانا انتہائی قابل اعتماد ہے اور مواد کی مستقل مزاجی کی ضمانت ہے۔
کاربائیڈ داخل کرنے کی تیاری اور ترمیم کرنا بھی مہنگا ہے۔ ٹول اسٹیل پنچوں کے برعکس جنہیں سطح کی چکی پر منٹوں میں دوبارہ تیز کیا جا سکتا ہے، کاربائیڈ کو ہیرے کے پیسنے والے پہیے اور خصوصی فکسچر کی ضرورت ہوتی ہے۔ ڈیزائن میں تبدیلیاں یا اصلاحات دوبارہ کام کرنے کی بجائے نئے داخلوں کا مطالبہ کرتی ہیں۔ ان وجوہات کی بناء پر، کاربائیڈ کی وضاحت صرف ڈائی ڈیزائن کے مکمل طور پر تصدیق ہونے کے بعد کی جاتی ہے اور پروڈکشن پیرامیٹرز کو لاک کیا جاتا ہے - کبھی پروٹوٹائپ یا مختصر-رن ٹولنگ کے لیے نہیں۔
مواد کے انتخاب کو پیداوار کے حجم سے ملانا
مادی انتخاب اور پیداواری معاشیات کے درمیان تعلق ایک بار سیدھا ہوتا ہے جب آپ اسے صحیح طریقے سے ترتیب دیتے ہیں۔ آپ "بہترین" اسٹیل - کا انتخاب نہیں کر رہے ہیں جو آپ متوقع آلے کی زندگی کی طلب کے لیے سب سے زیادہ قیمت-موثر اسٹیل کا انتخاب کر رہے ہیں۔
100,000 حصوں سے کم پیداوار کے لیے، A2 ٹول اسٹیل کارکردگی اور لاگت کا اقتصادی توازن پیش کرتا ہے۔ یہ D2 سے زیادہ تیزی سے مشین بناتا ہے، اسے کم جارحانہ گرمی کے علاج کی ضرورت ہوتی ہے، اور پروٹوٹائپ یا کم والیوم میں ہونے والی معمولی غلطیوں کو برداشت کرتا ہے جو تباہ کن چپنگ کے بغیر مر جاتا ہے۔ کم پہننے کی مزاحمت قابل قبول ہے کیونکہ یہ ٹول پہننے کے لیے کافی ہٹ جمع نہیں کرے گا تاکہ محدود عنصر بن جائے۔
درمیانی-حجم کی پیداوار - 100,000 سے 1,000,000 حصوں - کو عام طور پر D2 یا مساوی اعلی-کرومیم کولڈ-کام کے اسٹیل کا جواز فراہم کرتا ہے۔ اس پیمانے پر، دوبارہ تیز کرنے کے وقفے براہ راست پروڈکشن شیڈولنگ کو متاثر کرتے ہیں۔ D2 کے اعلی کنارے کی برقراری کا مطلب ہے کہ مینٹیننس اسٹاپس، کم ڈائی سیٹ اپس، اور پروڈکشن ونڈو میں پارٹ کوالٹی کے زیادہ مستقل مزاجی کے درمیان زیادہ وقت چلتا ہے۔ اعلیٰ ابتدائی مواد اور مشینی لاگت کو فی-حصہ ٹولنگ کے اخراجات میں کمی سے پورا کیا جاتا ہے۔
1,000,000 حصوں سے زیادہ والی اعلی-ایپلی کیشنز حساب کتاب کو کاربائیڈ انسرٹس یا ایڈوانس لیپت ٹول اسٹیل کی طرف دھکیلتی ہیں۔ ان مقداروں میں، ٹول لائف میں چھوٹی بہتری بھی اہم بچت میں ترجمہ کرتی ہے۔ اعلی درجے کی سطح کی کوٹنگز جیسے TiN (ٹائٹینیم نائٹرائڈ) یا DLC (ہیرے-جیسے کاربن) D2 اجزاء کی سروس لائف کو 30-50% تک بڑھا سکتے ہیں رگڑ اور چپکنے والے لباس کو کم کر کے - درمیانی زمینی آپشن جو کاربائیڈ کے ٹوٹنے والے ٹول کو بڑھانے سے گریز کرتا ہے۔ صلاحیتیں
سختی بذات خود مقصد نہیں ہے - یہ ختم کرنے کا ایک ذریعہ ہے۔ شیٹ میٹل ڈائی کا ایک جزو جو 62 HRC تک سخت ہوتا ہے خوبصورتی سے پہننے کے خلاف مزاحمت کرتا ہے، لیکن یہی سختی اسے مائیکرو چِپنگ کا خطرہ بناتی ہے اگر ایپلی کیشن میں کوئی اثر والا جزو شامل ہو۔ 58 HRC پر گرنے سے کچھ زندگی کی قربانی دیتے ہیں لیکن وقفے وقفے سے جھٹکے کی لوڈنگ سے بچنے کے لیے کافی سختی حاصل کرتے ہیں۔ صحیح جواب اس بات پر منحصر ہے کہ کون سا فیل موڈ اصل میں ٹول کو پہلے ریٹائر کر دے گا: بتدریج پہننا یا اچانک فریکچر۔ تجربہ کار ڈائی انجینئرز یہ کال مادی موٹائی، پارٹ جیومیٹری، پریس کی رفتار اور اسی طرح کی ایپلی کیشنز سے تاریخی ناکامی کے ڈیٹا کی بنیاد پر کرتے ہیں۔
میٹریل گریڈ اس بات کا تعین کرتا ہے کہ ہر جزو کتنی دیر تک زندہ رہتا ہے۔ لیکن ایک جیسے اسٹیل کے درجات مختلف طریقے سے کارکردگی کا مظاہرہ کرتے ہیں اس پر انحصار کرتے ہوئے کہ وہ - پروگریسو، ٹرانسفر، کمپاؤنڈ، یا امتزاج کنفیگریشنز میں انسٹال کیے گئے ہیں، ہر جگہ اپنے اجزاء پر منفرد مطالبات کرتے ہیں جو سائز اور مادی ضروریات دونوں کو تبدیل کرتے ہیں۔
مرنے کی اقسام میں اجزاء کیسے مختلف ہوتے ہیں۔
وہی ٹول اسٹیل، وہی پریس ٹنیج، وہی شیٹ میٹل - پھر بھی ڈائی کے اندر اجزاء کی لائن اپ ڈرامائی طور پر اس بات پر منحصر ہے کہ آپ ترقی پسند، منتقلی، یا کمپاؤنڈ کنفیگریشن چلا رہے ہیں۔ ہر قسم کی سٹیمپنگ ڈیز ایک مختلف پروڈکشن کے مسئلے کو حل کرتی ہے، اور یہ مسئلہ یہ بتاتا ہے کہ کون سے اجزاء موجود ہیں، کون سے غائب ہیں، اور بقیہ کس طرح سے تعامل کرتے ہیں۔ ہائی-اسپیڈ کنیکٹر اسٹیمپنگ کے لیے وقف ایک ترقی پسند ڈائی آٹوموٹیو باڈی پینلز بنانے والی ٹرانسفر ڈائی کی طرح نظر نہیں آتی، حالانکہ دونوں ایک ہی بنیادی بلڈنگ بلاکس پر انحصار کرتے ہیں جو پہلے حصوں میں شامل ہیں۔
یہ سمجھنا کہ کون سے اجزاء کس ڈائی ٹائپ سے تعلق رکھتے ہیں - اور کیوں - انجینئرنگ کے آسان ٹولز اور پیچیدہ ٹولز کی وضاحت کرنے والے-سے زیادہ-کو روکتا ہے۔
ہائی- والیوم سٹرپ پروسیسنگ کے لیے پروگریسو ڈائی اجزاء
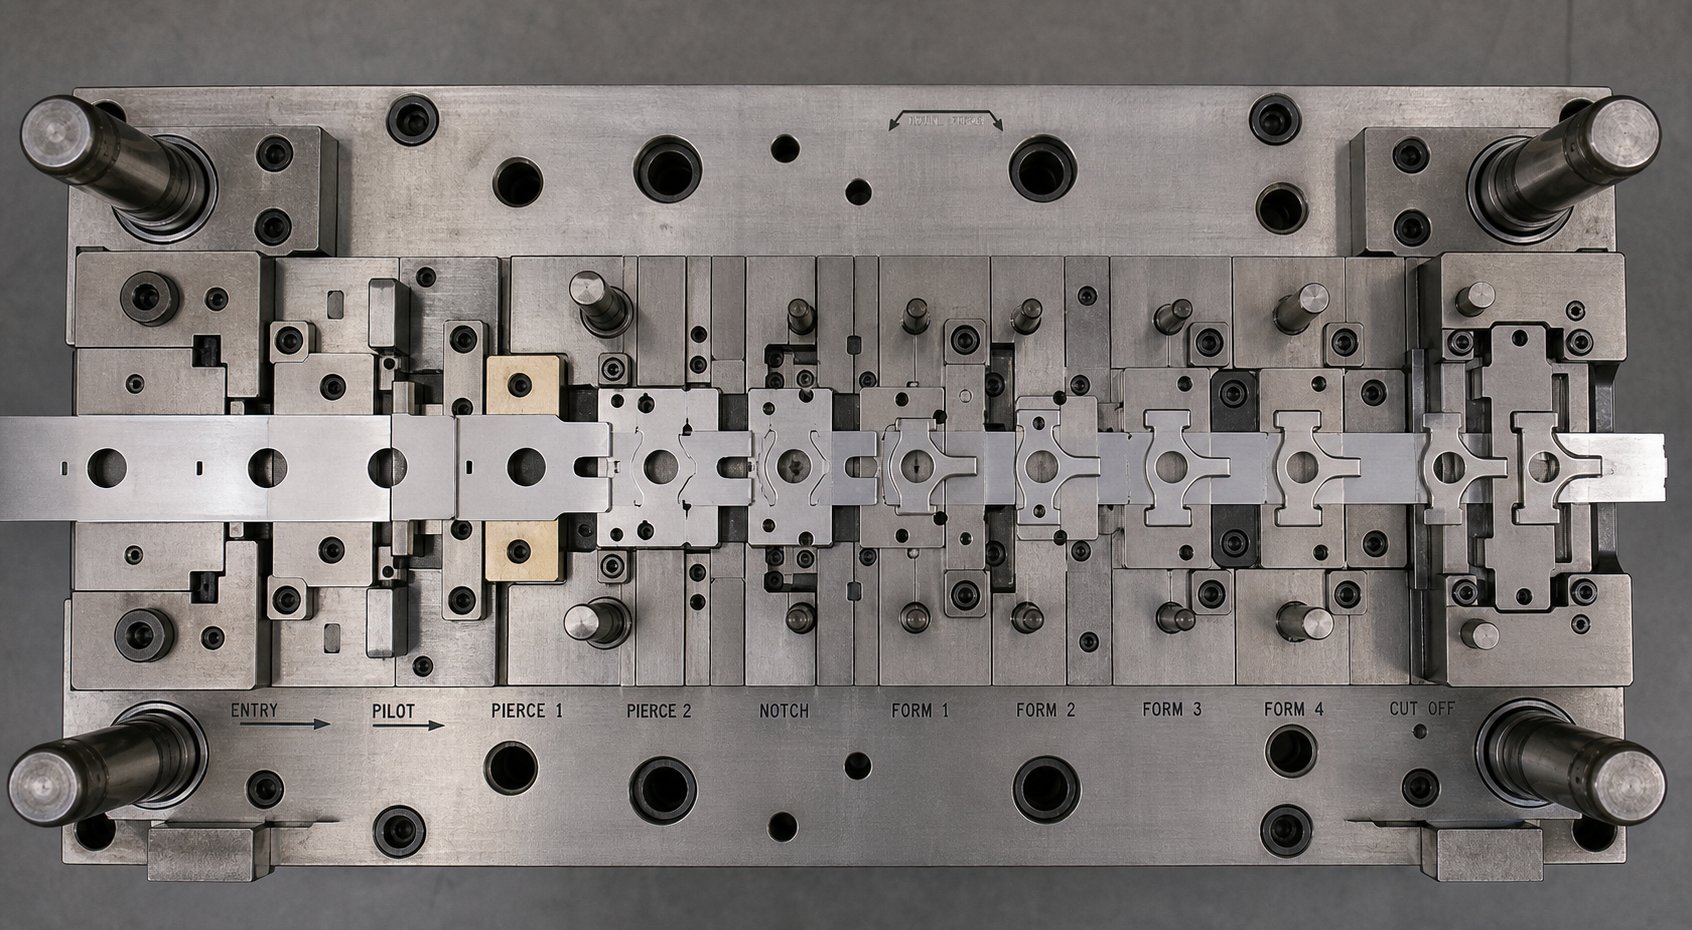
پروگریسو ڈیز سب سے زیادہ جزو ہیں-مہر کی گھنے قسم کی باقاعدہ پیداوار میں ڈیز۔ یہ پٹی ایک ہی ڈائی بلاک کے اندر متعدد اسٹیشنوں کے ذریعے فیڈ ہوتی ہے، فی پریس اسٹروک پر ایک پچ کی لمبائی کو آگے بڑھاتی ہے جبکہ کیریئر کی پٹی سے شروع سے آخر تک جڑی رہتی ہے۔ حصہ صرف آخری اسٹیشن پر الگ ہوتا ہے۔ یہ مسلسل-سٹرپ اپروچ اجزاء کے ایک پورے ذیلی نظام کا مطالبہ کرتا ہے جس کی واحد-اسٹیشن کو ضرورت نہیں ہوتی ہے۔
پائلٹ پن تقریباً ہر اسٹیشن پر نمودار ہوتے ہیں، ہر کٹ یا فارم کے آپریشن میں مشغول ہونے سے پہلے پٹی کو دوبارہ رجسٹر کرتے ہیں۔ سٹرپ لفٹرز - اسپرنگ-لوڈڈ پن یا ریل-ٹائپ بارز - سٹروک کے درمیان مواد کو بلند کرتے ہیں تاکہ یہ نیچے ڈائی پرزوں پر چھیڑ چھاڑ کیے بغیر آگے بڑھ سکے۔ بائی پاس نوچز، مثبت اور منفی دونوں، پٹی کو پھیلے ہوئے اسٹیلز یا کیم ڈرائیوروں کے اوپر سے گزرنے دیتے ہیں جو بصورت دیگر فیڈ موشن کو روک دیتے ہیں۔ سٹاک گائیڈز پٹی کو بعد میں محدود کر دیتے ہیں، بہاؤ کو روکتے ہیں جو تمام سٹیشنوں کی خصوصیات کو غلط انداز میں پھیلاتے ہیں۔
کیریئر کی پٹی خود ایک ڈیزائن عنصر ہے جو ترقی پسند ڈیز کے لیے منفرد ہے۔ انجینئرز کو تمام اسٹیشنوں کے ذریعے پٹی کی سالمیت کو برقرار رکھنے کے لیے ملحقہ حصوں کو جوڑنے والا کافی مواد چھوڑنا چاہیے - ایک کیریئر بہت تنگ اور پٹی بکسے یا آنسو۔ بہت چوڑا اور مادی فضلہ چڑھتا ہے۔ کیریئر ڈیزائن لفٹر پلیسمنٹ، پائلٹ ہول لوکیشن، اور جہاں بائی پاس نوچز کو ڈھانچے کو کمزور کیے بغیر رکھا جا سکتا ہے کو براہ راست متاثر کرتا ہے۔
پروگریسو میٹل اسٹیمپنگ ڈائی سیٹ میں ٹائمنگ-حساس اجزاء بھی شامل ہوتے ہیں۔ اسپرنگ اسٹرائپرز کو پائلٹ کی مصروفیت کے ساتھ ہم آہنگی میں کمپریس اور چھوڑنا چاہیے۔ فیڈ ریلیز کو بالکل صحیح کرینک اینگل پر کھلنا چاہیے تاکہ رجسٹریشن کو پریشان کیے بغیر پٹی کی ترقی کی اجازت دی جا سکے۔ وقت کے یہ تقاضے پروگریسو ڈیز کو میکانکی طور پر سب سے زیادہ پیچیدہ کنفیگریشن بنا دیتے ہیں، لیکن ادائیگی کی رفتار ہے - پروگریسو ڈائی اسٹیمپنگ بیک وقت متعدد آپریشنز انجام دینے کے ساتھ ساتھ ایکٹیکٹنگ ٹلرنس کے ساتھ چھوٹے حصوں کے بڑے رن تیار کر سکتی ہے۔
ڈائی اجزاء اور پارٹ نیسٹنگ کو منتقل کریں۔
ٹرانسفر ڈیز سٹرپ-انتظام کے پیراڈائم کو مکمل طور پر پلٹائیں۔ ورک پیس کو کیریئر کی پٹی سے منسلک رکھنے کے بجائے، پہلا سٹیشن اس حصے کو فوری طور پر کوائل سے خالی یا الگ کر دیتا ہے۔ اس مقام سے آگے، انفرادی خالی جگہ ایک مکینیکل ٹرانسفر سسٹم کے ذریعے اسٹیشنوں کے درمیان سفر کرتی ہے - انگلیوں، ریلوں، یا چلنے کے شہتیر جو ہر ایک لگاتار ڈائی اسٹیشن پر حصہ کو اٹھاتے، حرکت دیتے اور رکھ دیتے ہیں۔
یہ علیحدگی پائلٹ پن، سٹرپ لفٹرز، بائی پاس نوچز، اور کیریئر سٹرپ مینجمنٹ کی ضرورت کو ختم کر دیتی ہے۔ ان کی جگہ، ٹرانسفر ڈیز کے لیے پٹی کنٹرول کے بجائے جزوی مقام پر مرکوز ایک مختلف جزو سیٹ کی ضرورت ہوتی ہے:
- نیسٹ گائیڈز- درستگی-مشینڈ جیبیں یا لوکیٹر پن جو ہر اسٹیشن پر خالی جگہ کو درست طریقے سے پوزیشن میں رکھتے ہیں۔ یہ فوری لوڈنگ کی اجازت دیں، رواداری کے اندر پوزیشن کی درستگی فراہم کریں، اور ہر آپریشن کے بعد تیزی سے اتارنے کی اجازت دیں۔نیسٹ گائیڈز میں فول-پروفنگ کو بھی شامل کرنا چاہیے۔- پتہ لگانے کی اضافی خصوصیات جو غیر-متوازن حصوں کو غلط طریقے سے رکھنے سے روکتی ہیں۔
- پارٹ لوکیٹر اور گیج پن- سخت پن یا بلاکس جو پہلے سے بنی ہوئی خصوصیات، کناروں، یا سوراخوں کا حوالہ دیتے ہیں تاکہ مقام کی مستقل مزاجی کو برقرار رکھا جا سکے کیونکہ جیومیٹری اسٹیشن سے دوسرے اسٹیشن میں تبدیل ہوتی ہے۔
- لفٹنگ اور انجیکشن میکانزم- نیومیٹک یا اسپرنگ-لوڈ ڈیوائسز جو تیار شدہ حصے کو گھونسلے سے صاف کرتے ہیں تاکہ منتقلی کا طریقہ کار اسے اگلی حرکت کے لیے گرفت میں لے سکے۔
- ریل کلیئرنس کی خصوصیات کو منتقل کریں۔- ریلیفز ڈائی سٹرکچر میں مشینی ہیں جو میکانی انگلیوں یا گریپرز کو اسٹیل یا ڈائی سیکشنز سے ٹکرائے بغیر داخل ہونے اور باہر نکلنے کی اجازت دیتی ہیں۔
کیریئر پٹی کی عدم موجودگی بعض ایپلی کیشنز کے لیے منتقلی کو ایک اہم فائدہ دیتی ہے۔ ٹرانسفر ڈائی اسٹیمپنگ گہرے کھینچے ہوئے پرزوں کی تیاری کے لیے موزوں ہے کیونکہ خالی جگہ ہر طرف مفت ہے - کوئی بھی کیریئر ڈرا کیویٹی میں مواد کے بہاؤ کو محدود نہیں کرتا ہے۔ یہ بڑے حصوں کے لیے بھی مثالی ہے جہاں ایک ترقی پسند پٹی غیر عملی طور پر چوڑی ہو گی، یا جیومیٹریوں کے لیے جن کو ورک پیس کے دونوں طرف آپریشن کی ضرورت ہوتی ہے۔
آٹوموٹو سٹیمپنگ ڈائی ایپلی کیشنز بالکل اسی وجہ سے ٹرانسفر کنفیگریشن کے حق میں ہیں۔ بڑے باڈی پینلز، سٹرکچرل بریکٹ، اور گہرے-مکانات کو غیر محدود مواد کے بہاؤ اور ملٹی-ڈائرکشنل فارمنگ کی ضرورت ہوتی ہے جس سے منسلک کیریئر کی پٹی جسمانی طور پر روک سکتی ہے۔ ٹریڈ آف رفتار - ٹرانسفر میکانزم سائیکل پروگریسو سٹرپ فیڈنگ - اور لاگت کے مقابلے میں سست ہے، کیونکہ ٹرانسفر ڈائی اسٹیمپنگ کے لیے ایک مربوط ڈائی بلاک کے بجائے متعدد علیحدہ ڈائیز کی ضرورت ہوتی ہے۔
کمپاؤنڈ اور کمبی نیشن ڈائی کنفیگریشنز
کمپاؤنڈ ڈیز اجزاء کی ترتیب کے لیے بنیادی طور پر مختلف نقطہ نظر کی نمائندگی کرتا ہے۔ ایک سے زیادہ اسٹیشنوں پر کارروائیوں کو پھیلانے کے بجائے، ایک کمپاؤنڈ ڈائی ایک ہی پریس اسٹروک میں بیک وقت خالی اور چھیدنے کا کام انجام دیتا ہے - جس سے ایک ہیٹ میں فلیٹ پارٹ تیار ہوتا ہے۔ مکینیکل چال جو اسے ممکن بناتی ہے وہ ایک الٹی ترتیب ہے جہاں روایتی اجزاء کے کردار الٹ جاتے ہیں۔
معیاری ڈائی میں، پنچ اوپری جوتے پر چڑھ جاتا ہے اور ڈائی اوپننگ نچلے حصے میں بیٹھتی ہے۔ ایک کمپاؤنڈ ڈائی اس ترتیب کے ایک حصے کو الٹ دیتا ہے: بلینکنگ ڈائی اوپری جوتے میں لگائی جاتی ہے جبکہ بلینکنگ پنچ نچلے حصے میں بیٹھتا ہے۔ اس کے ساتھ ہی، جوتے کے نچلے حصے میں نصب چھیدنے والے مکے خالی جگہ سے اوپر کی طرف دھکیلتے ہیں کیونکہ اسے پٹی سے کاٹا جاتا ہے۔ خالی کو پٹی سے کاٹا جاتا ہے اور ایک ہی اسٹروک میں چھید دیا جاتا ہے، مخالف سمتوں میں کام کرنے والے اوپری اور نچلے کاٹنے والے عناصر کے درمیان پھنس جاتا ہے۔
اس الٹی ترتیب کے لیے ایک خصوصی جزو کی ضرورت ہوتی ہے جو صرف کمپاؤنڈ ڈائی میں پایا جاتا ہے: شیڈر۔ چونکہ خالی جگہ کو ایک بند ڈائی کیویٹی میں کاٹا جاتا ہے جس میں کوئی زاویہ ریلیف نہیں ہوتا ہے (جہتی درستگی کو برقرار رکھنے کے لیے گہا کو سیدھا-دیوار رہنا چاہیے)، اس حصے کے باہر نکلنے کا کوئی قدرتی راستہ نہیں ہے۔ شیڈر - ایک سپرنگ-لوڈ یا ناک آؤٹ-ایکچویٹڈ پلیٹ جو ڈائی کیویٹی کے اندر سلائیڈ ہوتی ہے - ہر اسٹروک کے بعد تیار خالی کو اوپری ڈائی سے باہر دھکیل دیتی ہے۔ اس کے بغیر، خالی جگہیں گہا کے اندر جمع ہو جائیں گی اور آخر کار آلے کو جام کر دیں گی۔
شیڈر درمیانے-ملاوٹ والے ٹول اسٹیل سے بنائے جاتے ہیں جو 56-58 HRC پر سخت ہوتے ہیں اور ڈائی اوپننگ کے اندر آزادانہ طور پر سلائیڈ کرنے کے لیے گراؤنڈ ہوتے ہیں۔ یہ ایک دوہری فنکشن پیش کرتے ہیں: حصے کو نکالنا اور، کٹنگ اسٹروک کے دوران، ایک پریشر پیڈ کے طور پر کام کرتا ہے جو خالی فلیٹ کو رکھتا ہے جبکہ سوراخ کرنے والے مکے نیچے سے گھس جاتے ہیں۔ یہ خاص طور پر فلیٹ پرزے تیار کرتا ہے - کمپاؤنڈ کا ایک اہم فائدہ ترقی پسند کنفیگریشنز پر مر جاتا ہے جہاں پرزے کاٹنے کے دوران ڈش یا جھک سکتے ہیں۔
ایک ہی اسٹروک - چھیدنے اور موڑنے، بلیننگ اور فارمنگ، یا کٹنگ اور ڈرائنگ ایک ہی اسٹروک میں کٹنگ اور نان-کاٹنے والی دونوں کارروائیوں کو یکجا کر کے امتزاج لائن کو مزید دھندلا کر دیتا ہے۔ ان کے لیے ایک ہی ڈائی اسپیس کے اندر احتیاط سے اجزاء کی ترتیب کی ضرورت ہوتی ہے: قینچ کے دوران مواد کی تحریف کو روکنے کے لیے عناصر کی تشکیل سے پہلے کاٹنے والے عناصر کو مشغول ہونا چاہیے، اور ورک پیس کے وسط-اسٹروک کو جھکانے سے بچنے کے لیے بہار کے دباؤ کو متوازن ہونا چاہیے۔
| ڈائی ٹائپ | منفرد اجزاء | پیداوار کی رفتار | جزوی پیچیدگی | عام درخواست |
|---|---|---|---|---|
| ترقی پسند | پائلٹ پن، سٹرپ لفٹرز، بائی پاس نوچز، اسٹاک گائیڈز، کیریئر سٹرپ ڈیزائن، اسپرنگ اسٹرائپرز | اعلی (چھوٹے حصوں کے لیے 200-1500+ SPM) | اعتدال سے زیادہ (پٹی کے منسلکہ کے ذریعہ محدود) | الیکٹریکل کنیکٹر، بریکٹ، ٹرمینلز، چھوٹے پیچیدہ حصے زیادہ حجم میں |
| منتقلی | نیسٹ گائیڈز، پارٹ لوکیٹر، ٹرانسفر ریل کلیئرنس، ایجیکشن میکانزم، فول-پروفنگ فیچرز | اعتدال پسند (15-80 SPM عام) | اعلی (غیر محدود جیومیٹری، ڈیپ ڈرا، ملٹی-سائیڈ فیچرز) | آٹوموٹو باڈی پینلز، ساختی اجزاء، گہرے-مکانات، بڑے حصے |
| کمپاؤنڈ | شیڈر، ناک آؤٹ پلیٹ، ٹرانسفر پن، الٹی ڈائی/پنچ ترتیب، سیدھی-وال ڈائی کیوٹی | اعتدال سے اعلیٰ | کم (صرف فلیٹ حصے - خالی کرنا + چھیدنا) | واشر، گسکیٹ، فلیٹ لیمینیشن، وہیل خالی جگہ، کوئی بھی حصہ جس میں زیادہ چپٹی کی ضرورت ہو |
| امتزاج | انٹیگریٹڈ کٹنگ + فارمنگ اسٹیلز، ترتیب وار مصروفیت کا وقت، متوازن بہار کے نظام | اعتدال پسند | اعتدال پسند (کاٹنا + ایک بنانے کا عمل) | اسٹیشنوں کو کم کرنے کے لیے ایک ہی اسٹروک میں کٹ اور موڑ یا کٹ اور ڈرا کی ضرورت والے حصے |
ڈائی اسمبلی اور ابھرتے ہوئے اجزاء کے کردار میں-
اسٹیمپنگ ڈائی - کٹ، فارم، اور ایجیکٹ - کی روایتی باؤنڈری پھیل رہی ہے۔ ان-ڈائی اسمبلی ڈائون اسٹریم ہینڈلنگ اور ثانوی کارروائیوں کو ختم کرتے ہوئے براہ راست پریس اسٹروک میں شامل ہونے یا باندھنے کے عمل کو مربوط کرتی ہے۔ اس کو فعال کرنے والے اجزاء میں-ڈائی نٹ یا سٹڈ انسرشن اسٹیشن، کلنچ پنچ اور اینول سیٹ، ریوٹ سیٹنگ میکانزم، اور ان-ڈائی ویلڈنگ الیکٹروڈ شامل ہیں۔
یہ اضافے اجزاء کی زمین کی تزئین کو نمایاں طور پر تبدیل کرتے ہیں۔ ڈائی اسمبلی سٹیشن کے ساتھ ایک ترقی پسند ڈائی کو اس سٹیشن پر اضافی پریس فورس کی گنجائش، ڈائی شو میں لوکلائزڈ بیکنگ سپورٹ، اور ٹائمنگ کوآرڈینیشن کی ضرورت ہوتی ہے تاکہ یہ یقینی بنایا جا سکے کہ فاسٹنر صرف فارمنگ مکمل ہونے کے بعد ہی داخل کیا جائے لیکن اس سے پہلے کہ حصہ پٹی سے الگ ہو جائے۔ ڈائی سٹرکچر میں فاسٹنر فیڈ میکانزم - بلو ٹیوبز، ٹریک فیڈز، یا ایسکیپمنٹ سسٹم - سبھی کو ڈائی لفافے میں شامل کرنا چاہیے۔
ترقی پسند، منتقلی، مرکب، اور مجموعہ کنفیگریشنز کے درمیان انتخاب صرف جزوی جیومیٹری یا پیداواری حجم کے بارے میں نہیں ہے۔ یہ تمام اجزاء کی فہرست، موسم بہار کے نظام کی پیچیدگی، ہر کام کرنے والے عنصر کے لیے درکار مواد کے درجات، اور بالآخر ٹول میں ہر جہت کو بیان کرنے کے لیے درکار انجینئرنگ کی کوششوں کا تعین کرتا ہے۔ وہ تصریح کا عمل - ساختی ارکان کو ٹننج میں سائز دینا، مادی خصوصیات کے لیے کلیئرنس کا تعین کرنا، اور تشکیل کی ضروریات کو پورا کرنے کے لیے موسم بہار کی قوتوں کا حساب لگانا - وہ جگہ ہے جہاں تمام اجزاء کا علم ایک ہی مربوط ڈیزائن میں بدل جاتا ہے۔
سٹیمپنگ ٹول اور ڈائی ڈیزائن میں اجزاء کا سائز اور تفصیلات کی منطق
یہ جاننا کہ ہر جزو کیا کرتا ہے ایک چیز ہے۔ یہ جاننا کہ کسی مخصوص ایپلی کیشن کے لیے اسے کس طرح سائز کرنا ہے جہاں ڈائی ڈیزائن اسمبلی کے بجائے انجینئرنگ بن جاتا ہے۔ سٹیمپنگ ٹول اور ڈائی - جوتے کی موٹائی، گائیڈ پن کا قطر، سپرنگ فورس، کلیئرنس ویلیو، پائلٹ پن سائز - میں ہر تصریح عمل کی ضرورت پر واپس آتی ہے۔ پریس ٹننج، پٹی کی خصوصیات، اور حصہ جیومیٹری ان پٹ ہیں۔ اجزاء کے طول و عرض آؤٹ پٹ ہیں۔ ریاضی کو غلط سمجھیں، اور مرنا یا تو-کارکردگی یا خود کو-تباہ کر دیتا ہے۔
یہاں کا نظم و ضبط ہر جز کی صلاحیت کو قوتوں اور رواداری سے مماثل رکھتا ہے جس کا اسے درحقیقت پیداوار میں سامنا کرنا پڑے گا - مزید کچھ نہیں، کچھ کم نہیں۔ فضلہ مواد اور پریس کی گنجائش سے زیادہ-سائز کرنا۔ کے تحت-سائزنگ انحراف، پہننے، اور ابتدائی ناکامی کی دعوت دیتی ہے۔ مقصد عین مطابق انجینئرنگ ہے: ہر جہت کو حساب یا ایک معلوم ڈیزائن اصول کے ذریعہ جائز قرار دیا جاتا ہے۔
ٹنیج کو دبانے کے لیے ساختی اجزاء کا سائز دینا
پریس ٹنیج ساختی اجزاء کے سائز کے لیے ابتدائی متغیر ہے۔ ڈائی کو کاٹنے اور تشکیل دینے والی کل قوت کو ڈائی جوتوں، گائیڈ پنوں اور بیکنگ پلیٹوں کے لیے کم از کم تقاضوں کا تعین کرتا ہے - وہ اجزاء جو اس قوت کو قابل قبول حد سے ہٹے بغیر جذب اور تقسیم کرتے ہیں۔
ڈائی شو کی موٹائی کا پیمانہ براہ راست ٹنیج اور ڈائی ایریا کے ساتھ ہوتا ہے۔ زیادہ ٹنیج کے نیچے ایک بڑے ڈائی فٹ پرنٹ کو مرکز کے دورانیے پر جھکنے سے روکنے کے لیے موٹے جوتے کی ضرورت ہوتی ہے۔ اگرچہ ہر ایپلیکیشن کے لیے کوئی آفاقی فارمولہ موجود نہیں ہے، تجربہ کار ٹولنگ انجینئرز مکمل بوجھ کے تحت 0.001 انچ سے نیچے انحراف کو نشانہ بنانے کے لیے محدود عنصر کے تجزیہ یا قائم کردہ رہنما اصولوں کا استعمال کرتے ہیں۔ اعتدال پسند-ٹنج پروگریسو ڈیز (100 ٹن سے کم) کے لیے، 2.0-3.0 انچ موٹائی کی حد میں جوتے عام ہیں۔ ہائی-ٹنیج ایپلی کیشنز - 500 ٹن سے زیادہ آٹوموٹیو ڈراز 4.0 انچ یا اس سے زیادہ موٹے جوتے کا مطالبہ کر سکتے ہیں، بعض اوقات زیادہ وزن کے بغیر سختی کو زیادہ سے زیادہ کرنے کے لیے پسلیوں یا ٹی سلاٹ کنفیگریشن کے ساتھ مضبوط کیا جاتا ہے۔
گائیڈ پن کا قطر اسی طرح کی منطق کی پیروی کرتا ہے۔ پنوں کو کاٹنے اور تشکیل کے دوران پیدا ہونے والی پس منظر کی قوتوں کے تحت موڑنے کے انحراف کی مزاحمت کرنی چاہیے۔ زیادہ ٹنیج کے ساتھ بڑی ڈیز اور چوڑی پٹیوں کے لیے بڑے-قطر کے پنوں کی ضرورت ہوتی ہے - عام طور پر چھوٹے ڈائی کے لیے 1.5 انچ سے لے کر بڑے ٹرانسفر ڈائی سیٹ کے لیے 3.0 انچ یا اس سے زیادہ ہوتے ہیں۔ بال-بیئرنگ گائیڈ سسٹم زیادہ رفتار اور سخت سیدھ کو سنبھالتے ہیں لیکن جھاڑیوں میں اس سے بھی زیادہ درست بور رواداری کا مطالبہ کرتے ہیں۔
بیکنگ پلیٹ کی موٹائی کا تعین پنچ ہیڈز اور ڈائی شو کے درمیان سختی کے فرق سے ہوتا ہے۔ معیاری بیکنگ پلیٹیں 0.500-0.750 انچ موٹی، 58-62 HRC پر سخت ہوتی ہیں۔ اہم سائز کا سوال صرف موٹائی کا نہیں ہے - یہ ہے کہ آیا پلیٹ کا رقبہ اتنا بڑا ہے کہ اس کے نیچے جوتے کے مواد کی پیداواری طاقت سے نیچے متمرکز پنچ بوجھ کو پھیلا سکے۔ ایک علاقے میں مرتکز چھوٹے قطر کے پنچوں کے ایک جھرمٹ کو کسی ایک بڑے پنچ کی تقسیم کرنے والی طاقت کے مقابلے میں ایک موٹی یا وسیع بیکنگ پلیٹ کی ضرورت پڑ سکتی ہے۔
کلیئرنس کی تفصیلات مواد اور موٹائی کی بنیاد پر
کسی بھی کٹنگ آپریشن میں پنچ-سے-ڈائی کلیئرنس سب سے زیادہ نتیجہ خیز فی-سائیڈ ڈائمینشن ہے۔ اسے ورک پیس کی موٹائی کے فیصد کے طور پر بیان کیا گیا ہے، اور یہ فیصد مواد کی قسم، سختی اور مطلوبہ کنارے کے معیار کے لحاظ سے مختلف ہوتی ہے۔
ہلکے سٹیل کے لیے عمومی نقطہ آغاز مواد کی موٹائی کا تقریباً 10% فی طرف ہے۔ 0.060 انچ کی ہلکی سٹیل کی پٹی کے لیے، اس کا مطلب ہے کہ 0.006 انچ کلیئرنس فی سائیڈ - یا 0.012 انچ۔ پنچ اور ڈائی بٹن کے درمیان کل قطر کا فرق۔ لیکن یہ بیس لائن مادی خصوصیات کے ساتھ نمایاں طور پر بدل جاتی ہے:
- نرم مواد (ایلومینیم، تانبا، پیتل)- 5-8% فی طرف۔ لوئر کلیئرنس صاف ستھرا کٹ پیدا کرتا ہے کیونکہ ڈکٹائل میٹریل بصورت دیگر فریکچر ہونے سے پہلے ضرورت سے زیادہ پھیلے گا اور رول کرے گا۔
- ہلکا سٹیل اور کم-کاربن گریڈ- 8-12% فی طرف۔ معیاری حد جو آلے کی زندگی کے مقابلے میں کٹ معیار کو متوازن کرتی ہے۔
- اعلی-طاقت والا سٹیل اور سٹینلیس- 12-18% فی طرف۔ سخت مواد اعلی کاٹنے والی قوتیں تیار کرتا ہے۔ کلیئرنس میں اضافہ فریکچر شروع کرنے کے لیے درکار قوت کو کم کرتا ہے اور پنچ پہننے کو کم کرتا ہے۔
- اعلی درجے کی اعلی-طاقت کے اسٹیلز (AHSS)- 15-20% فی طرف۔ یہ گریڈ فریکچر شروع کرنے کے خلاف مزاحمت کی وجہ سے اور بھی زیادہ کلیئرنس کا مطالبہ کرتے ہیں۔ سخت کلیئرنس ثانوی قینچ کا سبب بنتی ہے، ڈرامائی طور پر پنچ پہننے کو تیز کرتی ہے۔
حساب بذات خود آسان ہے: فی-سائیڈ کلیئرنس حاصل کرنے کے لیے مواد کی موٹائی کو تجویز کردہ فیصد سے ضرب دیں۔ لیکن انجینئرنگ کا فیصلہ صحیح فیصد - کو منتخب کرنے میں ہے اور یہ انتخاب ترجیحات پر منحصر ہے۔ سخت کلیئرنس چھوٹے burrs اور کلینر کٹ بینڈ تیار کرتا ہے لیکن آلے کی زندگی کو کم کرتا ہے اور کاٹنے کی قوت کو بڑھاتا ہے۔ وسیع تر کلیئرنس دوبارہ تیز کرنے کے وقفوں کو بڑھاتا ہے لیکن بڑے burrs اور زیادہ ایج رول اوور پیدا کرتا ہے۔ جیسا کہ MISUMI کی انجینئرنگ گائیڈنس نوٹ کرتی ہے، جدید ترقی تیزی سے 11-20% کلیئرنس اقدار کے حق میں ہے تاکہ ٹولنگ کے دباؤ کو کم کیا جا سکے اور آپریشنل زندگی کو بڑھایا جا سکے، یہاں تک کہ جمالیات کو بڑھانے کے لیے معمولی خرچ پر بھی۔
پائلٹ پن کا سائز ایک مختلف منطق کی پیروی کرتا ہے۔ پن کا قطر پائلٹ ہول - کے حوالے سے مخصوص کیا جاتا ہے جو عام طور پر 0.001-0.002 انچ ہوتا ہے۔ سوراخ کے کناروں کو خراب کیے بغیر ہموار اندراج کی اجازت دینے کے لیے۔ ابتدائی سٹیشن پر پائلٹ ہول کو چھید دیا جاتا ہے اور اسے سخت برداشت (عام طور پر +0.0005/-0.0000 انچ) پر رکھنا ضروری ہے تاکہ پن ڈاون اسٹریم اسٹیشنوں پر پٹی کو درست طریقے سے رجسٹر کر سکے۔ پن اور سوراخ کے درمیان بہت زیادہ کلیئرنس پائلٹنگ کے مقصد کو ناکام بناتی ہے۔ بہت کم بار بار چکروں کے دوران سوراخ کی توسیع کا سبب بنتا ہے۔
جھاڑیوں کے اندر گائیڈ پن کلیئرنس مکمل طور پر مختلف پیمانے پر کام کرتا ہے۔ مکمل ٹننج کے نیچے اوپری-سے-نچلی سیدھ کو برقرار رکھنے کے لیے درستگی پروگریسو ڈائز عام طور پر گائیڈ پن کو 0.005 ملی میٹر (0.0002 انچ) کے اندر فٹ ہونے کی وضاحت کرتا ہے۔ بال-بیئرنگ گائیڈ سسٹم کلیئرنس متغیر کو مکمل طور پر - پن اور بشنگ کے درمیان گیندوں کے پری لوڈ کو ختم کر کے اور بھی سخت سیدھ حاصل کرتے ہیں، اسٹروک کے دوران صفر موثر کھیل پیدا کرتے ہیں۔
کمپلیکس پارٹ جیومیٹری کے لیے ڈیزائن کے تحفظات
سادہ فلیٹ بلینکنگ اور پیئرنگ آپریشنز کم سے کم پیچیدگی کے ساتھ اوپر سائزنگ کے اصولوں پر عمل کرتے ہیں۔ پیچیدہ حصہ جیومیٹری - ڈیپ ڈراز، ملٹی-اینگل بینڈز، سٹیپڈ فارمز، اور کمپاؤنڈ کروز - اضافی تفصیلات کے متغیرات کو متعارف کراتے ہیں جو غیر-لکیری طریقوں سے ایک دوسرے کے ساتھ تعامل کرتے ہیں۔
ڈرا آپریشنز سب سے واضح مثال پیش کرتے ہیں۔ ڈائی پیڈ پلیٹ (خالی ہولڈر یا ڈرا پیڈ) کو مواد کو زیادہ سے زیادہ روکے بغیر اور پھٹنے کا سبب بنائے بغیر جھریوں کو روکنے کے لیے کافی طاقت فراہم کرنی چاہیے۔جیسا کہ سٹیمپنگ ڈائی ماہر آرٹ ہیڈرک بتاتے ہیں۔، یہاں تک کہ ڈرائنگ پیڈ میں معمولی جھکاؤ کے نتیجے میں فلو کنٹرول - پیڈ کے چہرے اور مرنے کی سطح کے درمیان جھریاں پڑ جاتی ہیں۔ پیڈ کی موٹائی کو پریس شٹ اونچائی کی پابندیوں کے اندر فٹ ہونے کے دوران مکمل خالی-ہولڈنگ فورس کے نیچے موڑنے کے خلاف مزاحمت کرنی چاہئے۔ طاقت بذات خود عام طور پر سادہ بیلناکار گولوں کے لیے ڈرائنگ فورس کا 25-33% ہے، لیکن پیچیدہ شکلوں کو اصل خالی ہولڈر پریشر کی تقسیم کا تعین کرنے کے لیے محدود عنصر کی تخروپن کی ضرورت پڑ سکتی ہے۔
ڈرا پیڈ جیومیٹری ایک اور پرت کا اضافہ کرتی ہے۔ فلیٹ پیڈ گول شیلوں اور فلیٹ فلینج کے ساتھ مستطیل خانوں کے لیے کام کرتے ہیں۔ کنٹورڈ پارٹس - آٹوموٹو فینڈرز، اندرونی دروازے، ساختی ریل - کو ایسے سائز کے پیڈز کی ضرورت ہوتی ہے جو حصے کی بائنڈر سطح پر چلتے ہوں۔ ایک غیر ترقی یافتہ لپیٹ (جہاں پیڈ مواد کو پنچ کے رابطے سے پہلے باندھنے پر مجبور کرتا ہے) حصے کے بیچ میں کھینچ پیدا کرتا ہے، جو کچھ جیومیٹریوں کے لیے مفید ہے لیکن کلاس A کے پینلز پر سطحی نقائص پیدا کر سکتا ہے جہاں ظاہری اہمیت ہوتی ہے۔
سٹیل پروفائلز کی تشکیل radii پر محتاط توجہ کا مطالبہ کرتی ہے۔ مادی موٹائی سے چھوٹا اندرونی موڑ ریڈیائی تناؤ کا ارتکاز پیدا کرتا ہے جو ورک پیس کو کریک کر دیتا ہے۔ ڈائی ریڈی جو بہت بڑا فضلہ مواد ہے جس کی وجہ سے زیادہ گہرائی کی ضرورت ہوتی ہے۔ پنچ ناک کے رداس، ڈائی اوپننگ ریڈیئس، اور مادی موٹائی کے درمیان تعلق اس بات کا تعین کرتا ہے کہ آیا آپریشن ڈرا، اسٹریچ، یا ایک مجموعہ - ہے اور ہر موڈ کو خالی ہولڈر کے لیے مختلف قوت کے حساب اور بہار کی مختلف وضاحتیں درکار ہوتی ہیں۔
لفٹر کے وقفہ اور مقدار کا انحصار پٹی کی چوڑائی، مواد کی موٹائی، اور وزن اٹھانے والوں کے لیے ضروری ہے۔ 0.060 انچ اسٹیل کی 6-چوڑی پٹی فی لکیری فٹ 0.020 انچ ایلومینیم کی 1 انچ چوڑی پٹی کے مقابلے میں کافی بھاری ہوتی ہے - اور کھانا کھلانے کے دوران صاف طور پر بلند ہونے کے لیے مزید لفٹرز، مضبوط چشموں اور اعلیٰ لفٹ فورس کی ضرورت ہوتی ہے۔ چوڑی پٹیوں پر لفٹرز کو بہت دور رکھنے سے مواد کو سپورٹ پوائنٹس کے درمیان جھکنے دیتا ہے، جس سے ایک لہر پیدا ہوتی ہے جو پائلٹنگ کی درستگی میں مداخلت کرتی ہے۔
یہ تعامل کرنے والے متغیرات - ٹنیج، کلیئرنس، پیڈ فورس، فارمنگ ریڈی، بہار کی شرح، اور لفٹر لوڈز - وہ ہیں جہاں دھاتی اسٹیمپنگ ٹول اور ڈائی سپیکیشن حقیقی طور پر پیچیدہ ہو جاتے ہیں۔ ایک پیرامیٹر جھرنوں کو دوسرے میں تبدیل کرنا: قرعہ اندازی کی گہرائی کو بڑھانے کے لیے زیادہ خالی-ہولڈر فورس کی ضرورت ہوتی ہے، جو سخت نائٹروجن اسپرنگس کا مطالبہ کرتا ہے، جو اوپری ڈائی میں وزن بڑھاتا ہے، جس کے لیے اضافی لمحوں کے بوجھ کو برداشت کرنے کے لیے موٹے جوتوں کی ضرورت ہوتی ہے۔ ہر فیصلے کے نیچے دھارے کے نتائج ہوتے ہیں جو تجربہ کار انجینئرز کسی ڈیزائن کا ارتکاب کرنے سے پہلے پورے سسٹم سے پتہ لگاتے ہیں۔
غیر-معیاری سائز کے فیصلوں کے لیے - خاص طور پر جہاں حصہ جیومیٹری غیر معمولی اجزاء کے تعامل یا مواد کے بہاؤ کے نمونوں پر مجبور کرتی ہے جو معیاری حوالہ جدول کے مطابق نہیں ہوتے ہیں - خصوصی ٹولنگ پارٹنرز کے ساتھ تعاون اختیاری کے بجائے عملی ہو جاتا ہے۔YICENمخصوص اسٹیمپنگ ڈائی سلوشنز پیش کرتا ہے خاص طور پر ان ڈیزائن-گہری چیلنجوں کے لیے، ٹولنگ انجینئرز کو ڈائی سٹرکچر آپٹیمائزیشن، کلیئرنس انجینئرنگ، اور میٹریل فلو تجزیہ کے لیے وسائل سے جوڑتا ہے جب معیاری کیٹلاگ حسابات اب لاگو نہیں ہوتے ہیں۔ اس قسم کی مدد تصریح کے مرحلے کے دوران سب سے زیادہ قیمتی ہوتی ہے، اس سے پہلے کہ ٹول اسٹیل کاٹ دیا جائے اور غلطیاں درست کرنا مہنگا پڑ جائے۔
تصریح کی منطق ہر جزو کو کاغذ پر اس کی جہتیں دیتی ہے۔ ان اجزاء کے پروڈکشن میں جانے کے بعد کیا ہوتا ہے - وہ کس طرح پہنتے ہیں، جب وہ ناکام ہوجاتے ہیں، اور آیا انہیں معیاری یا اپنی مرضی کے متبادل سے تبدیل کرنا ہے - ڈائی کے حقیقی-عالمی لائف سائیکل اور اسے چلانے کی طویل- مدت کی قیمت کی وضاحت کرتا ہے۔
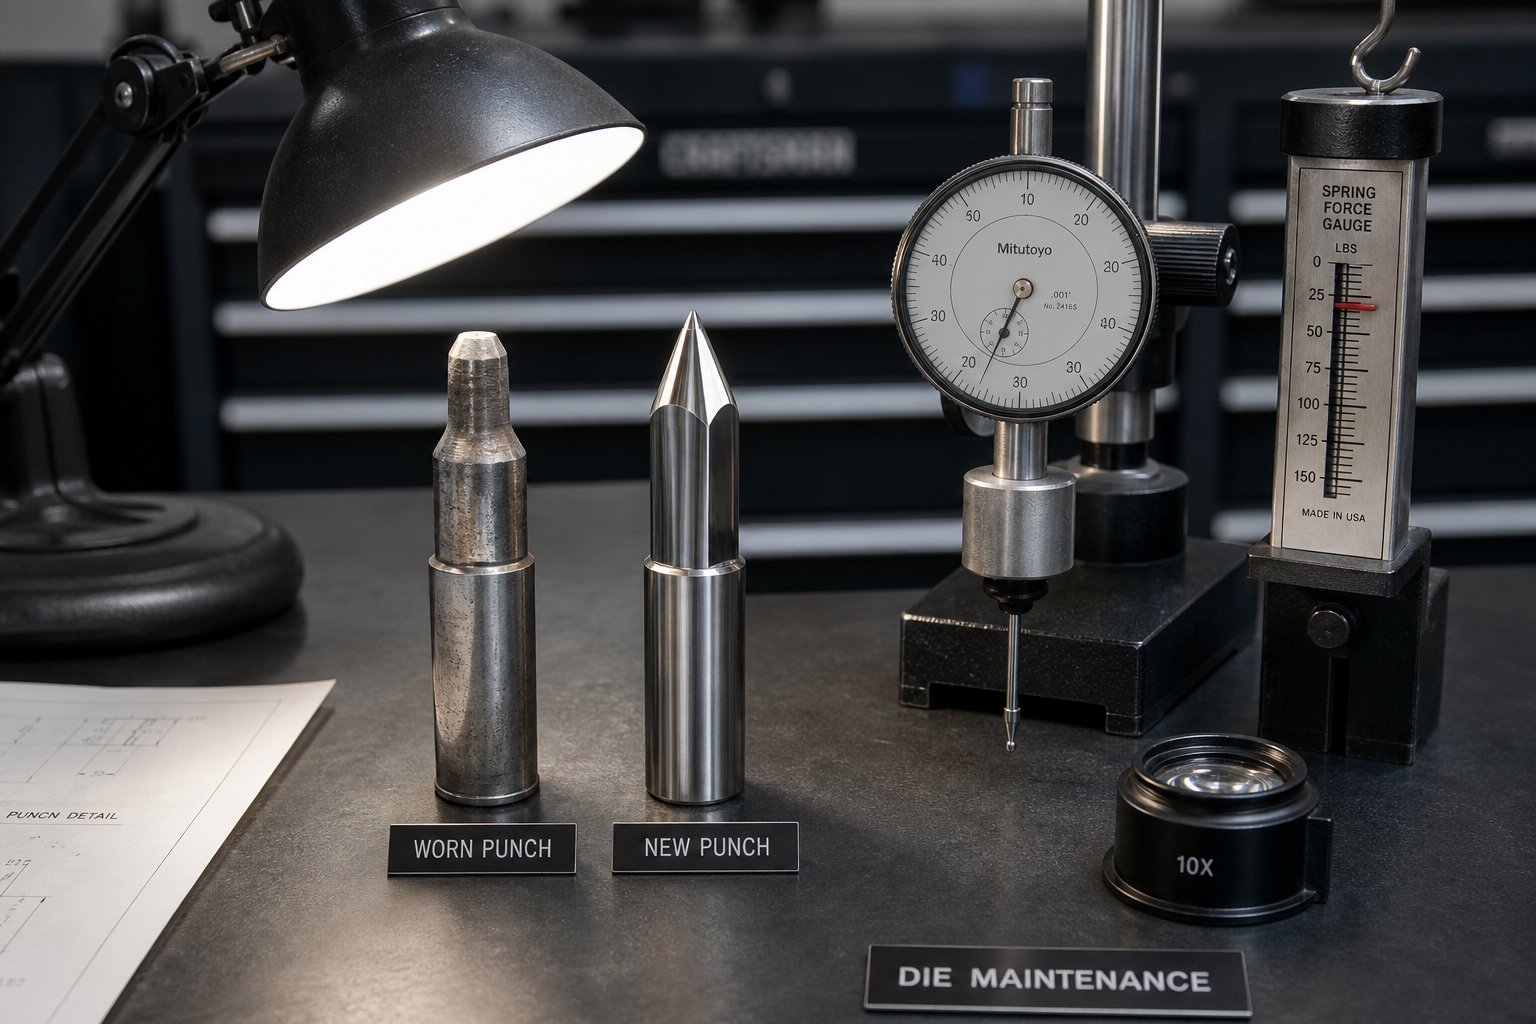
مرنے والے اجزاء کے لیے دیکھ بھال اور سورسنگ کے فیصلے
ہر ڈائی جزو کی ایک محدود خدمت زندگی ہوتی ہے۔ مکے سست، تھکاوٹ، گائیڈ پن سکور، اور ڈائی بٹن ایک وقت میں ایک پریس اسٹروک سے جیومیٹری کھو دیتے ہیں۔ ان میں سے کوئی بھی ناکامی اکثر صورتوں میں اچانک نہیں ہوتی ہے - وہ قابل پیمائش لباس کے نمونوں کے طور پر تیار ہوتے ہیں جنہیں تجربہ کار ٹولنگ انجینئر تشخیصی سگنل کی طرح پڑھنا سیکھتے ہیں۔ ایک سٹیمپنگ آپریشن جو منافع بخش طریقے سے چلتا ہے اور غیر منصوبہ بند ڈاؤن ٹائم پر ایک ہیمرجنگ رقم کے درمیان فرق اکثر ایک سوال پر آتا ہے: کیا آپ اس کے ناکام ہونے سے پہلے پہنتے ہیں یا بعد میں؟
اتنا ہی اہم سورسنگ کا فیصلہ ہے جو دیکھ بھال کے ہر واقعہ کی پیروی کرتا ہے۔ جب کوئی جزو زندگی کے اختتام--کو پہنچ جاتا ہے، تو کیا آپ ایک کیٹلاگ سے معیاری ڈائی متبادل نکالتے ہیں، یا ایپلیکیشن حسب ضرورت-انجینئرڈ حصے کا مطالبہ کرتی ہے؟ یہ انتخاب لیڈ ٹائم، لاگت، اور آخر کار پر اثر انداز ہوتا ہے کہ آیا مرمت شدہ ڈائی - کے ساتھ ساتھ پرفارم کرتی ہے یا - سے بہتر ہے جب یہ نیا تھا۔
پہننے کے نمونوں کو پہچاننا اور دیکھ بھال کا نظام الاوقات
اسٹیمپنگ ڈیز کسی ایک ڈرامائی واقعہ کے ساتھ ان کی تنزلی کا اعلان نہیں کرتے ہیں۔ وہ بتدریج بدلتے ہوئے جزوی معیار - کے ذریعے سرگوشی کرتے ہیں ایک گڑ جو چند ہزارویں لمبا ہوتا ہے، ایک نازک جہت رواداری کے کنارے کی طرف بڑھتا ہے، ایک پریس بوجھ جو شفٹ کے بعد اوپر کی طرف بڑھتا ہے۔ ان سگنلز کو جلد پہچاننا وہی ہے جو احتیاطی دیکھ بھال کو ہنگامی مرمت سے الگ کرتا ہے۔
سب سے زیادہ قابل اعتماد لباس کے اشارے براہ راست مخصوص ڈائی اجزاء پر نقشہ بناتے ہیں:
پنچ ٹپ راؤنڈنگاجزاء کے لباس کو کاٹنے کی ابتدائی اور سب سے عام علامت ہے۔ جیسا کہ کٹنگ ایج رداس استعمال سے بڑھتا ہے، اسے مادی فریکچر شروع کرنے کے لیے زیادہ طاقت کی ضرورت ہوتی ہے۔ قابل پیمائش نتیجہ؟ سٹیمپنگ حصوں پر گڑ کی اونچائی بڑھ جاتی ہے۔ 0.001 انچ بررز پیدا کرنے والا ایک تازہ پنچ جو اب 0.003 انچ پیدا کرتا ہے۔ بہت سی دکانیں دوبارہ تیز کرنے کے محرک کے طور پر ایک گڑ-اونچائی کی حد - عام طور پر مواد کی موٹائی کا 10% - مقرر کرتی ہیں۔
گائیڈ پن اسکورنگپن کی سطح پر نظر آنے والے خروںچ یا گیلنگ کے نشانات کے طور پر ظاہر ہوتا ہے۔ اس کا مطلب یہ نہیں ہے کہ پن بذات خود ناکام ہو گیا - اس کا مطلب ہے کہ ڈائی جوتے بوجھ کے نیچے غلط ترتیب دے رہے ہیں، پن کو لیٹرل قوتوں کو جذب کرنے پر مجبور کر رہا ہے جو اسے لے جانے کے لیے ڈیزائن نہیں کیا گیا تھا۔ اسکورنگ ساختی مسئلے کی علامت ہے: پریس رام کا ڈھیلا پن، ہیل بلاک پہننا، یا لیٹرل فورس کا ناکافی انتظام۔ بنیادی وجہ کو طے کیے بغیر اسکور شدہ پن کو تبدیل کرنا اس بات کی ضمانت دیتا ہے کہ متبادل اتنی ہی تیزی سے اسکور کرے گا۔
بہار کی قوت کا خاتمہپوشیدہ ہے جب تک کہ آپ اس کی پیمائش نہ کریں۔ ایک ڈائی اسپرنگ جس نے کام کی اونچائی پر 500 پاؤنڈ قوت فراہم کی جب نیا 200,000 چکروں کے بعد صرف 380 پونڈ فراہم کر سکتا ہے - 24% نقصان جو غیر متضاد سٹرپنگ، سلگ کھینچنے، یا متغیر تشکیل کی گہرائی کے طور پر ظاہر ہوتا ہے۔ تجربہ کار دکانیں جزوی معیار کے خراب ہونے کا انتظار کرنے کے بجائے مقررہ وقفوں پر کیلیبریٹڈ گیج سے موسم بہار کی طاقت کی پیمائش کرتی ہیں۔
ڈائی بٹن گھنٹی-منہ- ڈائی بٹن کے کٹنگ ایج کو اس کے داخلی چہرے پر بتدریج بڑھانا اور گول کرنا - سلگ برقرار رکھنے اور کٹے ہوئے- معیار کو براہ راست متاثر کرتا ہے۔ جیسے جیسے اندراج کا رداس بڑھتا ہے، مواد ٹوٹنے سے پہلے اندر کی طرف گھومتا ہے، جس سے مہر والے حصے پر بڑے رول اوور زون بنتے ہیں۔ سنگین صورتوں میں، گھنٹی-ماؤتھنگ سلگس کو بڑھے ہوئے سوراخ سے پیچھے ہٹنے اور ڈائی سطح پر اترنے دیتی ہے۔
ایک منظم دیکھ بھال کی کیڈنس ان اشارے کو کارروائی کے وقفوں سے جوڑتا ہے:
- کاٹنے والے اجزاء (مکے، ڈائی بٹن، ٹرم اسٹیل)- ہر 50,000-100,000 اسٹروک کا معائنہ کریں۔ نمونے کے حصوں پر بر کی اونچائی اور روشن بینڈ کی چوڑائی کی پیمائش کریں۔ جب burr حد سے زیادہ ہو جائے تو دوبارہ تیز کریں۔ عام طور پر دوبارہ تیز کرنے سے 0.002-0.004 انچ فی گرائنڈ ہٹ جاتا ہے۔ پیشن گوئی کی تبدیلی کے لیے مجموعی ہٹانے کا پتہ لگائیں۔
- گائیڈ سسٹم (پن، بشنگ، ہیل بلاکس)- ہفتہ وار یا ہر 100,000-300,000 اسٹروک کا معائنہ کریں۔ اسکورنگ کی جانچ کریں، ڈائل انڈیکیٹر سے پن اور بشنگ کے درمیان کلیئرنس کی پیمائش کریں۔ جب کلیئرنس 0.001 انچ سے زیادہ ہو جائے تو جھاڑیوں کو تبدیل کریں۔
- بہار کے نظام (ڈائی اسپرنگس، نائٹروجن سلنڈر، یوریتھین پیڈ)- اسپرنگ ٹیسٹر یا فورس گیج کا استعمال کرتے ہوئے ماہانہ یا ہر 100,000 اسٹروک پر فورس آؤٹ پٹ کی جانچ کریں۔ جب قوت ریٹیڈ ویلیو کے 85% سے نیچے گر جائے تو مکینیکل اسپرنگس کو تبدیل کریں۔ ہر ڈائی سیٹ اپ پر نائٹروجن سپرنگ پریشر چیک کریں۔
- پٹی کنٹرول اجزاء (پائلٹ پن، لفٹر، اسٹاک گائیڈ)- ہر 100,000-200,000 اسٹروک کا معائنہ کریں۔ پہننے کے لیے پائلٹ پن کے قطر کی پیمائش کریں۔ لفٹر سپرنگ فورس کو چیک کریں اور تصدیق کریں کہ لفٹ کی اونچائی تصریح کو پورا کرتی ہے۔ اس سے پہلے کہ سوراخ کو بڑھانا رجسٹریشن کا مسئلہ بن جائے، پہنے ہوئے پائلٹوں کو تبدیل کریں۔
- ساختی اجزاء (ڈائی جوتے، بیکنگ پلیٹس، ڈول)- بڑے اوور ہال کے دوران مکمل جہتی آڈٹ (سالانہ یا ہر 500,000-1,000,000 اسٹروک)۔ جوتے کی چپٹی اور ہم آہنگی کی جانچ کریں۔ بیکنگ پلیٹوں کو تبدیل کریں جو سطح کی خرابی یا سرایت کے نشانات کو ظاہر کرتی ہیں۔
اعلیٰ حجم پر چلنے والے آپریشنز اور سٹیمپنگ لائنوں سے اہم بصیرت: طاقت اور طاقت کے رجحانات جزوی معیار کی تبدیلی سے پہلے ہی ابتدائی وارننگ سسٹم کے طور پر کام کرتے ہیں۔ پریس لوڈ، کرنٹ ڈرا، یا توانائی فی اسٹروک میں مسلسل اضافہ اکثر بلیڈ ڈل ہونے یا بڑھے ہوئے رگڑ - کا اشارہ دیتا ہے جس سے سکریپ کی شرح بڑھنے سے پہلے بحالی کی کارروائی کا اشارہ ملتا ہے۔ اہم طول و عرض پر SPC چلانے والی دکانیں Cp/Cpk بڑھے کا پتہ لگا سکتی ہیں جو اجزاء کے لباس سے تعلق رکھتی ہیں، برداشت کی حدوں کی خلاف ورزی سے پہلے معائنہ کو متحرک کرتی ہیں۔
عملی زندگی-توسیع کے اقدامات طے شدہ دیکھ بھال کی تکمیل کرتے ہیں۔ ٹولنگ کوٹنگز - TiN، CrN، یا DLC پنچوں اور بنانے والے اسٹیلز پر لاگو ہوتے ہیں - رگڑ کو کم کرتے ہیں اور دوبارہ تیز کرنے کے درمیان وقفوں کو 30-50% تک بڑھاتے ہیں۔ ورک پیس کے مواد سے مماثل مناسب چکنا چپکنے والے لباس (گیلنگ) کو روکتا ہے جو کنارے کے انحطاط کو تیز کرتا ہے۔ متوقع زندگی کے 70-80% پر حفاظتی اوور ہالز کی منصوبہ بندی کرنا درمیانی دوڑ میں ناکامیوں کے خطرے سے بچتا ہے جو پیداوار اور کمپاؤنڈ مرمت کے اخراجات کو روک دیتے ہیں۔
جب معیاری کیٹلاگ کے اجزاء کافی ہوں۔
ہر پہنے ہوئے اجزاء کو اپنی مرضی کے مطابق تبدیل کرنے کی ضرورت نہیں ہے۔ سٹیمپنگ پرزوں کی صنعت ایک مضبوط کیٹلاگ ایکو سسٹم - معیاری پنچ، ڈائی بٹن، گائیڈ پن، بشنگ، اسپرنگس، اور ریٹینرز کی حمایت کرتی ہے جو متعدد سپلائرز سے ہزاروں سائز اور کنفیگریشنز میں دستیاب ہیں۔ عام جیومیٹریوں اور معیاری ڈائی کنفیگریشنز کے لیے، کیٹلاگ کے حصے زبردست فوائد پیش کرتے ہیں۔
رفتار:ایک معیاری ڈائی اسپرنگ یا گول پنچ دنوں کے اندر، کبھی کبھی اگلے- دن۔ جب پیداوار کم ہوتی ہے اور کسی جزو کو فوری طور پر تبدیل کرنے کی ضرورت ہوتی ہے، تو کیٹلاگ کی دستیابی انجینئرنگ کے لیڈ ٹائم کو مکمل طور پر ختم کر دیتی ہے۔
لاگت:معیاری پرزے بہت زیادہ حجم میں تیار کیے جاتے ہیں، لاکھوں یونٹوں میں ٹولنگ اور معیار کے نظام کی لاگت کو بڑھاوا دیتے ہیں۔ ایک کیٹلاگ ڈائی بٹن کی قیمت اسی ٹول اسٹیل میں حسب ضرورت مشینی مساوی-کا ایک حصہ ہے۔
ثابت شدہ وشوسنییتا:معیاری مہر لگانے والے اجزاء کئی دہائیوں کی اجتماعی انجینئرنگ کو بہتر بناتے ہیں۔ ان کے طول و عرض صنعت کی تفصیلات (ISO, DIN, NAAMS) کے مطابق ہیں، اور ان کی کارکردگی کا ڈیٹا - لوڈ ریٹنگ، پہننے کی زندگی، جہتی رواداری - اچھی طرح سے دستاویزی اور عوامی طور پر دستیاب ہے۔ جب آپ کسی معیاری جزو کی وضاحت کرتے ہیں، تو آپ کو معلوم ہوتا ہے کہ آپ حسب ضرورت اہلیت کی جانچ کے بغیر کیا حاصل کر رہے ہیں۔
ایک سے زیادہ سورسنگ:معیاری اجزاء مختلف علاقوں میں متعدد سپلائرز سے دستیاب ہیں۔ اگر کسی دکاندار کو رکاوٹ کا سامنا کرنا پڑتا ہے تو متبادل موجود ہیں۔ یہ سپلائی چین لچک خاص طور پر ہائی- والیوم سٹیمپنگ کے لیے قابل قدر ہے جہاں ایک غائب جزو پوری پریس لائن کو بیکار کر سکتا ہے۔
معیاری حصوں کے استعمال کا فیصلہ اس وقت سیدھا ہوتا ہے جب ان شرائط کو پورا کیا جاتا ہے: مطلوبہ جیومیٹری کیٹلاگ کی پیشکش سے میل کھاتی ہے، کلیئرنس کی قدریں معیاری حدود میں آتی ہیں، مواد کا درجہ اور سختی سپلائرز کے اسٹاک کے مطابق ہوتی ہے، اور ایپلیکیشن غیر معمولی بوجھ کے راستے یا ماحولیاتی حالات مسلط نہیں کرتی ہے جو معیاری اجزاء کی درجہ بندی سے زیادہ ہوں۔
سب سے زیادہ دیکھ بھال کی تبدیلیوں کے لیے - دوبارہ تیز کیے گئے مکے اسٹاک کے قطر پر واپس آئے، پہنی ہوئی جھاڑیوں کو کیٹلاگ کے مساوی سے بدل دیا گیا، تھکے ہوئے اسپرنگس کو ایک ہی-سائز رنگ کے لیے تبدیل کیا گیا-کوڈ شدہ تبدیلیاں - معیاری اجزاء درست اور اقتصادی انتخاب ہیں۔ انجینئرنگ تو ہو چکی ہے۔ جانچ پہلے ہی ثابت ہوچکی ہے۔ سپلائی چین پہلے ہی بنا ہوا ہے۔
پیچیدہ ایپلی کیشنز کے لیے حسب ضرورت-انجینئرڈ اجزاء کا انتخاب کرنا
معیاری کیٹلاگ عام مسائل کو حل کرتے ہیں۔ لیکن ڈیز اور سٹیمپنگ آپریشنز اکثر ایسے مسائل پیش کرتے ہیں جو عام نہیں ہیں - غیر-معیاری پنچ جیومیٹریز جو پیچیدہ حصے کی خصوصیات، غیر ملکی مواد کے لیے درکار غیر معمولی کلیئرنس، منفرد پٹی لے آؤٹ کے ذریعے چلائی جانے والی ملکیتی لفٹر کنفیگریشنز، یا بائی پاس نوچ ایڈریس کے ڈیزائن جو کوئی کیٹلاگ نہیں ہوتے۔
جب ان میں سے کوئی بھی شرط موجود ہو تو حسب ضرورت اسٹیمپنگ اجزاء ضروری ہو جاتے ہیں:
- غیر-معیاری منظوریعام ہلکے-اسٹیل-سے-اسٹین لیس رینج (بیریلیم کاپر، ٹائٹینیم، ایڈوانس ہائی-طاقت کے اسٹیل) سے باہر کا ورک پیس مواد جس کے لیے کلیئرنس کی ضرورت ہوتی ہے کوئی معیاری ڈائی بٹن پیش نہیں کرتا۔
- پیچیدہ پنچ پروفائلز- شکل والے مکے جو ملکیتی حصے کی خصوصیات سے مماثل ہیں جو کسی کیٹلاگ جیومیٹری سے مطابقت نہیں رکھتے۔ ان کے لیے تار کی ضرورت ہوتی ہے
- غیر معمولی برقرار رکھنا یا بڑھنا- اجزاء جنہیں غیر-معیاری ماؤنٹنگ کنفیگریشنز، ہول پیٹرن، یا برقرار رکھنے کے طریقے استعمال کرتے ہوئے لیگیسی ڈائی سٹرکچر کے ساتھ ضم ہونا چاہیے۔
- انٹیگریٹڈ فنکشن اجزاء- عناصر جو متعدد افعال کو یکجا کرتے ہیں (ایک لفٹر جو گیج پن کے طور پر بھی کام کرتا ہے، یا اسٹرائپر انسرٹ جس میں بائی پاس ریلیف شامل ہوتا ہے) جو ایک کیٹلاگ آئٹمز کے طور پر موجود نہیں ہیں۔
- کارکردگی-اہم ایپلی کیشنز- ایسی حالتیں جہاں معیاری رواداری کافی سخت نہیں ہوتی ہے، معیاری مواد کافی سخت نہیں ہوتے ہیں، یا معیاری کوٹنگز مخصوص لباس کے طریقہ کار کے خلاف مزاحمت نہیں کرتی ہیں۔
حسب ضرورت اور معیاری کے درمیان کل لاگت کا موازنہ صرف یونٹ کی قیمت نہیں ہے۔ حسب ضرورت اجزاء میں انجینئرنگ کا وقت، ٹولنگ چارجز، اہلیت کی جانچ، طویل لیڈ ٹائم، اور واحد-ذریعہ انحصار ہوتا ہے۔ لیکن وہ بہتر کارکردگی، توسیعی دیکھ بھال کے وقفے، اور ایسے مسائل کو حل کرنے کی صلاحیت بھی فراہم کرتے ہیں جن کو معیاری حصے بنیادی طور پر حل نہیں کرسکتے ہیں۔ اعلی-حجم کی پیداوار کے لیے، یہ کارکردگی کا فائدہ لاکھوں چکروں میں مل جاتا ہے - ایک حسب ضرورت پنچ جو 500,000 ہٹس تک چلتا ہے بمقابلہ ایک معیاری پنچ جس کی دیکھ بھال کی ضرورت ہوتی ہے ہر 100,000 ہٹس ڈاؤن ٹائم واقعات میں 5x کمی کو ظاہر کرتا ہے۔
عملی فیصلے کا فریم ورک اس بات کی عکاسی کرتا ہے جو انجینئرنگ پروکیورمنٹ کمیونٹی تجویز کرتی ہے: معیاری پرزے استعمال کریں جہاں وہ مناسب طریقے سے ضروریات کو پورا کرتے ہیں، اپنی مرضی کے اجزاء کو ایپلی کیشنز کے لیے محفوظ کریں جہاں معیاری حل کم ہوں، اور ترمیم شدہ معیاری حصوں - کیٹلاگ آئٹمز کو ثانوی مشینی آپریشنز - کے ساتھ درمیانی بنیاد کے طور پر غور کریں جب کوئی جزو %80 فیصد تک شامل ہو جائے اور %2 کا درست اضافہ ہو سکے۔ ھدف شدہ ترمیم.
اپنی مرضی کے اجزاء کے چیلنجوں کا سامنا کرنے والے انجینئرز کے لیے - خاص طور پر ڈیزائن- بھاری مسائل جن میں گڑ کنٹرول، غیر ملکی مواد کے لیے کلیئرنس آپٹیمائزیشن، پیچیدہ لفٹر یا بائی پاس نوچ کنفیگریشنز، یا ملکیتی جیومیٹری بنانے والے - خصوصی ٹولنگ پارٹنرز انجینئرنگ سپورٹ اور مینوفیکچرنگ کی صلاحیت دونوں کی پیشکش کرتے ہیں۔YICENانفرادی اجزاء انجینئرنگ کے ذریعے ڈائی سٹرکچر پر پھیلے ہوئے اپنی مرضی کے اسٹیمپنگ ڈائی کمپوننٹ سلوشنز فراہم کرتا ہے، مکمل تفصیلات-سے{1}}غیر معیاری ایپلی کیشنز کے لیے پروڈکشن سائیکل کو سپورٹ کرتا ہے جہاں کیٹلاگ کی پیشکش اپنی حد تک پہنچ جاتی ہے۔ اس قسم کی شراکت سب سے زیادہ قیمتی ہوتی ہے جب جزو کا چیلنج حقیقی طور پر نیا ہو - سادہ سائز کا متبادل نہیں، بلکہ ڈیزائن کا مسئلہ جس کو پہلی بار صحیح طریقے سے حل کرنے کے لیے ٹولنگ کی مہارت کی ضرورت ہوتی ہے۔
چاہے معیاری ہو یا اپنی مرضی کے مطابق، ہر سورسنگ کا فیصلہ بحالی کے چکر میں واپس آتا ہے۔ معیاری اجزاء مستقبل کی تبدیلیوں کو آسان بناتے ہیں کیونکہ سپلائی چین پہلے سے ہی قائم ہے۔ حسب ضرورت اجزاء دستاویزات - تفصیلی ڈرائنگ، مواد کی تفصیلات، اور حرارت-علاج کے ریکارڈ - کا مطالبہ کرتے ہیں تاکہ اگلا متبادل شروع سے دوبارہ انجینئرنگ کے بغیر یکساں طور پر تیار کیا جاسکے۔ وہ دکانیں جو اپنے پورے لائف سائیکل پر منافع بخش طریقے سے چلتی ہیں وہی ہیں جو دیکھ بھال کی ہر تقریب میں جان بوجھ کر یہ فیصلہ کرتی ہیں، طویل مدتی کارکردگی کے خلاف فوری دستیابی کو متوازن-کرتی ہیں اور ایک جزو کی تاریخ بناتی ہیں جو ہر آنے والے فیصلے کو تیز تر اور زیادہ باخبر بناتی ہے۔
Stamping Die Components کے بارے میں اکثر پوچھے گئے سوالات
1. سٹیمپنگ ڈائی کے اہم اجزاء کیا ہیں؟
اسٹیمپنگ ڈائی میں کئی اجزاء والے گروپس پر مشتمل ہوتا ہے جو مل کر کام کرتے ہیں: ساختی بنیاد کے حصے (ڈائی جوتے، گائیڈ پن، بشنگ، ہیل بلاکس، بیکنگ پلیٹس)، کاٹنا اور بنانے والے اجزاء (مکے، ڈائی بٹن، اسٹیل بنانے)، پٹی کنٹرول عناصر (پائلٹ پن، لفٹرز، اسٹاک گائیڈز، بائی پاس نوچز)، اسپرنگ سسٹمز، اسپرنگ سسٹمز یوریتھین پیڈ) اور اسٹرائپر پلیٹ۔ ہر گروپ ایک مخصوص مکینیکل کام کرتا ہے، اور ہر پریس اسٹروک کے دوران ان کا مربوط تعامل جزوی معیار، آلے کی زندگی اور پیداوار کی کارکردگی کا تعین کرتا ہے۔
2. آپ صحیح پنچ-سے-ڈائی کلیئرنس کا تعین کیسے کرتے ہیں؟
پنچ-سے-ڈائی کلیئرنس کو ہر طرف ورک پیس مواد کی موٹائی کے فیصد کے طور پر بیان کیا جاتا ہے۔ ہلکے سٹیل کے لیے، معیاری نقطہ آغاز تقریباً 10% فی سائیڈ ہے۔ ایلومینیم جیسے نرم مواد میں 5-8% استعمال ہوتا ہے، جب کہ اعلی-طاقت والے اسٹیل کو 12-18% یا اس سے زیادہ کی ضرورت ہوتی ہے۔ انتخاب ٹول لائف کے خلاف معیار کو کم کرتا ہے - سخت کلیئرنس چھوٹے burrs پیدا کرتا ہے لیکن پنچ پہننے کو تیز کرتا ہے، جبکہ وسیع کلیئرنس دوبارہ تیز کرنے کے وقفوں کو بڑھاتا ہے لیکن کنارے رول اوور کو بڑھاتا ہے۔ مواد کی گریڈ، موٹائی، پریس کی رفتار، اور مطلوبہ کنارے کا معیار حتمی تفصیلات میں تمام عوامل کو شامل کرتا ہے۔
3. پروگریسو اسٹیمپنگ ڈیز میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز پٹی کے مواد کو ڈائی پرزوں کے اوپر سے گزرنے کے لیے کلیئرنس فراہم کرتے ہیں جو کھانا کھلانے کے دوران پٹی کے سفری جہاز کے اوپر سے نکل جاتے ہیں۔ منفی بائی پاس نوچز پہلے کے اسٹیشن پر پٹی سے مواد کو ہٹاتے ہیں، ایک خلا پیدا کرتے ہیں جو رکاوٹ کو صاف کرتا ہے۔ مثبت بائی پاس نوچز ڈائی کمپوننٹ کو ہی راحت یا شکل دیتے ہیں تاکہ پٹی اس کے اوپر سے گزر سکے۔ ان نشانوں کو ڈیزائن کرنے کے لیے کلیئرنس کی ضروریات کے خلاف پٹی کی طاقت کو متوازن کرنے کی ضرورت ہوتی ہے - بہت زیادہ مواد ہٹانے سے کیریئر کمزور ہو جاتا ہے، جبکہ ناکافی ریلیف جام اور غلط خوراک کا سبب بنتا ہے۔ YICHEN (https://www.yichen-group.com/stamping-die/) ترقی پسند ڈائی ایپلی کیشنز میں پیچیدہ بائی پاس نوچ کنفیگریشنز کے لیے حسب ضرورت حل کے ساتھ انجینئرز کی مدد کرتا ہے۔
4. آپ کو مکینیکل ڈائی اسپرنگس کے بجائے نائٹروجن گیس کے چشمے کب استعمال کرنے چاہئیں؟
نائٹروجن گیس کے چشموں کو ترجیح دی جاتی ہے جب ایپلیکیشن چھوٹے فٹ پرنٹ سے زیادہ طاقت کی پیداوار کا مطالبہ کرتی ہے، پورے اسٹروک میں زیادہ مستقل قوت کی ترسیل کا مطالبہ کرتی ہے، یا جب کارروائیوں کی تشکیل کے لیے قرعہ اندازی کی گہرائی میں یکساں خالی-ہولڈنگ پریشر کی ضرورت ہوتی ہے۔ مکینیکل اسپرنگس کے برعکس جو کمپریشن کے ساتھ لکیری طور پر قوت میں اضافہ کرتے ہیں، نائٹروجن اسپرنگس نسبتاً فلیٹ قوت وکر فراہم کرتے ہیں۔ وہ بغیر کسی پری لوڈ کی قربانی کے فوری طور پر طاقت فراہم کرتے ہیں، جس سے اسٹروک کی پوری لمبائی کام کے سفر کے طور پر دستیاب ہوتی ہے۔ تجارتی معاہدوں میں زیادہ لاگت، سیل کے انحطاط کا پتہ لگانے کے لیے دباؤ کی نگرانی کی ضرورت، اور سروس کی زندگی کو بڑھانے کے لیے ریٹیڈ صلاحیت کے 85% سفری حدود کی سفارش کی گئی ہے۔
5. آپ معیاری کیٹلاگ اور حسب ضرورت-انجینئرڈ ڈائی اجزاء کے درمیان کیسے انتخاب کرتے ہیں؟
معیاری کیٹلاگ اجزاء کا استعمال کریں جب مطلوبہ جیومیٹری، کلیئرنس، میٹریل گریڈ، اور لوڈ ریٹنگ دستیاب پیشکشوں سے مماثل ہوں - وہ تیزی سے بھیجتے ہیں، کم لاگت آتے ہیں، اور کئی دہائیوں کی تطہیر سے ثابت شدہ قابل اعتماد ہوتے ہیں۔ حسب ضرورت-انجینئرڈ اجزاء ضروری ہو جاتے ہیں جب ایپلی کیشنز میں غیر-غیر ملکی مواد کے لیے معیاری منظوری، ملکیتی حصے کی خصوصیات سے مماثل پیچیدہ پنچ پروفائلز، مربوط ملٹی-فنکشن عناصر، یا کارکردگی-اہم حالات جہاں معیاری رواداری یا مواد کم پڑ جاتے ہیں۔ اعلی-حجم کی پیداوار کے لیے، حسب ضرورت پرزے جو دیکھ بھال کے واقعات کے درمیان 5x زیادہ وقت تک چلتے ہیں، کم ڈاؤن ٹائم کے ذریعے اپنی اعلیٰ پیشگی لاگت کا جواز پیش کر سکتے ہیں۔ YICHEN (https://www.yichen-group.com/stamping-die/) جیسے خصوصی شراکت دار غیر-معیاری اجزاء کے چیلنجوں کے لیے مکمل انجینئرنگ سپورٹ فراہم کرتے ہیں جو پیداوار کے ذریعے ڈیزائن پر محیط ہیں۔


