


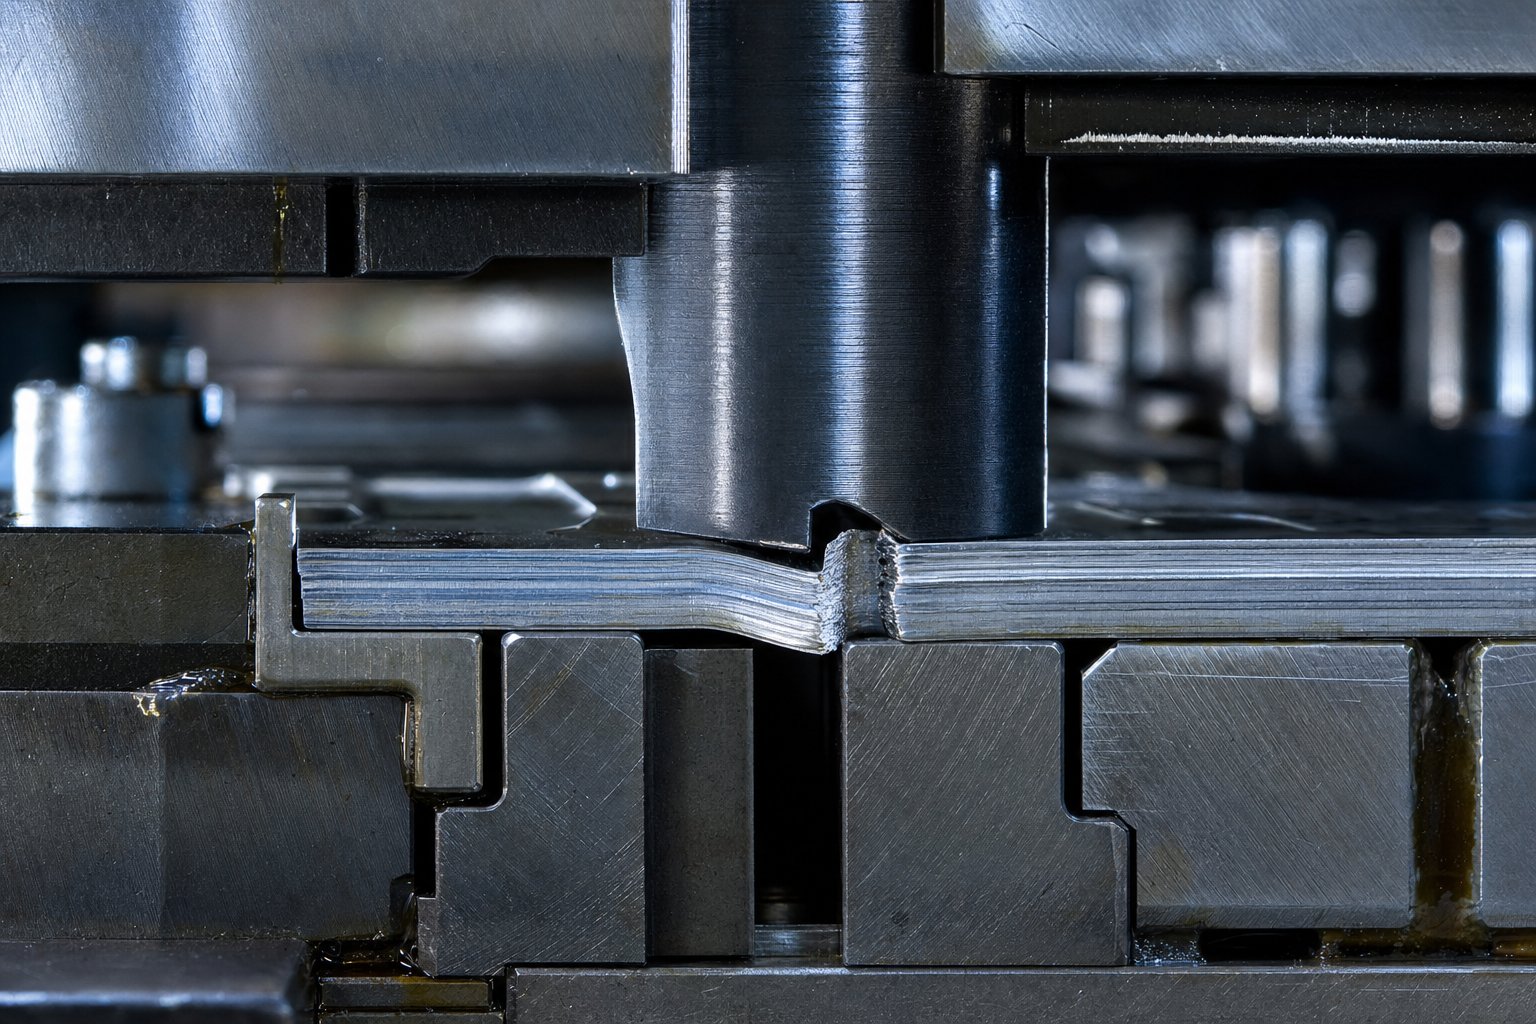
بائی پاس نوچ سائنس کیوں تبدیل کرتی ہے کہ انجینئرز ڈیزائن سٹیمپنگ کیسے مر جاتے ہیں۔
جب آپ تلاش کرتے ہیں۔بائی پاس نوچ ڈیزائن کے بارے میں معلومات، آپ کو بہت سارے وسائل ملیں گے جس کی وضاحت کرتے ہوئے یہ خصوصیات کیا کرتی ہیں۔ جو آپ کو نہیں ملے گا اس کی واضح وضاحت ہے۔کیوںوہ اس طرح کام کرتے ہیں جس طرح وہ فزکس کی سطح پر کرتے ہیں۔ فنکشن اور سائنس کے درمیان وہ فرق بالکل وہی ہے جہاں ٹولنگ کی مہنگی غلطیاں چھپ جاتی ہیں۔ یہ مضمون بائی پاس نوچ جیومیٹری کو ڈیفارمیشن میکینکس اور فریکچر سائنس سے براہ راست جوڑ کر اس فرق کو پاٹتا ہے، جس سے ٹولنگ انجینئرز کو پہلے-اصولوں کی بنیاد فراہم کی جاتی ہے جس کی انہیں اعتماد کے ساتھ ڈیزائن کرنے کی ضرورت ہوتی ہے۔
پروگریسو ڈائز میں بائی پاس نوچز کیا ہیں؟
تو ترقی پسند ٹولنگ کے تناظر میں سٹیمپنگ کیا ہے؟ یہ ایک تیز-تیز رفتار عمل ہے جہاں ایک دھاتی پٹی ایک سے زیادہ ڈائی اسٹیشنوں سے گزرتی ہے، ہر پریس اسٹروک کے ساتھ ترتیب وار کٹنگ، تشکیل، اور علیحدگی کے عمل سے گزرتی ہے۔ بائی پاس نوچز، جنہیں بعض اوقات پچ نوچز یا فرانسیسی نوچز کہا جاتا ہے، وہ امدادی خصوصیات ہیں جو ترقی پسند مرنے کے ابتدائی اسٹیشنوں پر کیریئر کی پٹی کے ایک یا دونوں کناروں میں کاٹی جاتی ہیں۔ ان کا مقصد سیدھا ہے: وہ کنٹرول شدہ مادی علیحدگی کی اجازت دیتے ہیں اور ٹھوس اسٹاپس فراہم کرتے ہیں جو ہر بہاوے اسٹیشن کے ذریعے درست پٹی کی ترقی کو یقینی بناتے ہیں۔
سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد سادہ فیڈ کنٹرول سے باہر ہے۔ یہ نشانات کٹے ہوئے کنڈلیوں سے کنارے کیمبر کو ہٹاتے ہیں،زیادہ دودھ پلانے سے روکیں جو شدید مرنے کو نقصان پہنچا سکتا ہے۔، اور رجسٹریشن کے حوالہ جات قائم کریں جو تمام کام کرنے والے اسٹیشنوں پر پرزوں کو صحیح طریقے سے رکھیں۔ شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت دونوں بائی پاس نوچز ان رجسٹریشن اور فیڈ-کنٹرول رولز کو پورا کرتے ہیں، حالانکہ ان کی جیومیٹری اور شیئر میکینکس نمایاں طور پر مختلف ہیں۔
ٹولنگ انجینئرز کے لیے سائنسی نقطہ نظر کیوں اہمیت رکھتا ہے۔
اگر آپ یہ پوچھ رہے ہیں کہ سب سے بنیادی سطح پر کیا مر جاتے ہیں، تو وہ درست ٹولز ہیں جو دھات کی شکل دینے کے لیے کنٹرول شدہ پلاسٹک کی خرابی اور فریکچر کا استحصال کرتے ہیں۔ اگر طبیعیات کو لاگو نہ کیا جائے تو دھات کی مہر کیا ہے؟ ہر پنچ ڈیسنٹ، ہر شیئر ہوائی جہاز، ہر شگاف جو پٹی کے ذریعے پھیلتا ہے پیشین گوئی میکانکی قوانین کی پیروی کرتا ہے۔ پھر بھی زیادہ تر انجینئر انگوٹھے کے موروثی اصولوں کا استعمال کرتے ہوئے بائی پاس نوچز ڈیزائن کرتے ہیں، جیسے کہ عام 10% کلیئرنس گائیڈ لائن، ان نمبروں کے پیچھے موجود اخترتی سائنس کو سمجھے بغیر۔
یہ نقطہ نظر اس وقت تک کام کرتا ہے جب تک کہ ایسا نہ ہو۔ اعلی درجے کے اعلی-طاقت کے اسٹیل، پتلے گیجز، اور سخت رواداری سبھی پش اسٹیمپنگ ان حدود سے باہر جاتی ہیں جہاں عمومی رہنما خطوط درست رہتے ہیں۔ انجینئرز کو اپنانے کے لیے بنیادی میکانکس کو سمجھنے کی ضرورت ہے۔
بائی پاس نوچز پر دھات کی خرابی کی طبیعیات کو سمجھنا انجینئرز کو آزمائش اور غلطی پر انحصار کرنے کے بجائے کسی بھی مواد کے لیے بہترین پیرامیٹرز کا حساب لگانے کے قابل بناتا ہے۔ یہ سائنسی فاؤنڈیشن نوچ ڈیزائن کو قیاس آرائی سے قابل پیشن گوئی انجینئرنگ میں تبدیل کرتی ہے۔
قینچ کا زون جو نشان کاٹنے کے دوران بنتا ہے، فریکچر کا راستہ جو کنارے کے معیار کا تعین کرتا ہے، اور رگڑ کی قوتیں جو پٹی کی خوراک کو کنٹرول کرتی ہیں یہ سب قابل مقدار اصولوں کے تحت چلتے ہیں۔ جو حصے پیروی کرتے ہیں وہ ان اصولوں کو توڑ دیتے ہیں، اس سے شروع ہوتا ہے کہ اصل میں مائکرو اسٹرکچرل سطح پر کیا ہوتا ہے جب ایک پنچ پٹی میں اترتا ہے۔
شیئر پلین تھیوری اور بائی پاس نوچز پر میٹل ڈیفارمیشن
ہر بائی پاس نوچ اسی طرح شروع ہوتا ہے: ایک پنچ شیٹ میٹل کی ایک پٹی میں اترتا ہے، اور ملی سیکنڈ کے اندر، مواد لچکدار مزاحمت سے پلاسٹک کے بہاؤ میں مکمل طور پر فریکچر میں منتقل ہوتا ہے۔ تناؤ کی سطح پر اس ترتیب کو سمجھنا-تجزیہ کی سطح پر وہی ہے جو حسابی نشان ڈیزائن کو امید کے اصول سے الگ کرتا ہے- درج ذیل۔ میںسٹیمپنگ مینوفیکچرنگ کے عمل، یہ قینچ کا واقعہ سینکڑوں یا ہزاروں بار فی منٹ دہرایا جاتا ہے، یہاں تک کہ اخترتی رویے میں چھوٹے انحرافات کو قابل پیمائش معیار کے مسائل میں شامل کر دیتا ہے۔
نوچ کاٹنے کے دوران شیئر پلین کی تشکیل
تصور کریں کہ پنچ کنارے پٹی کی سطح سے رابطہ کر رہا ہے۔ اس لمحے میں، دبانے والا تناؤ براہ راست پنچ کے نیچے بنتا ہے جبکہ ٹینسائل تناؤ چادر کے مخالف چہرے پر تیار ہوتا ہے۔ جیسے جیسے پنچ مزید گھس جاتا ہے، پنچ کنارے اور متعلقہ ڈائی ایج کے درمیان شدید قینچ والے تناؤ کا ایک تنگ بینڈ بن جاتا ہے۔ یہ بینڈ قینچ والا جہاز ہے۔
قینچ والا طیارہ عمودی طور پر نہیں بنتا ہے۔ یہ ایک ایسے زاویے پر تیار ہوتا ہے جس کا تعین دو بنیادی عوامل سے ہوتا ہے: مواد کی لچک اور پنچ اور ڈائی کے درمیان کلیئرنس۔ فریکچر شروع ہونے سے پہلے زیادہ لچکدار مواد پلاسٹک کے زیادہ بہاؤ کی اجازت دیتا ہے، جو قینچ والے جہاز کے زاویے کو بدل دیتا ہے اور بگڑے ہوئے زون کی گہرائی کو بڑھاتا ہے۔ سخت کلیئرنس قینچ والے بینڈ کو ایک تنگ علاقے میں روکتی ہے، تناؤ کو مرتکز کرتی ہے اور پہلے کریک شروع کرنے کو فروغ دیتی ہے۔
بائی پاس نوچ سٹیشنوں پر پنچنگ سٹیمپنگ آپریشنز کے دوران، یہ شیئر ہوائی جہاز نیچے کی طرف ہر چیز کو کنٹرول کرتا ہے۔ اس کا زاویہ اور یکسانیت یہ بتاتی ہے کہ آیا اس کے نتیجے میں نوچ کا کنارہ صاف ہے یا کھردرا ہے، چاہے پٹی آزادانہ طور پر کھلتی ہے یا جوڑتی ہے، اور آیا ڈائی کا عمل مکمل پروڈکشن کے دوران مستقل حصے پیدا کرتا ہے۔ اس بینڈ کے اندر قینچ کا دباؤ مواد سے زیادہ ہونا چاہیے۔حتمی قینچ کی طاقتعلیحدگی ہونے کے لیے، اور اس علیحدگی کا راستہ حتمی نشان جیومیٹری کی وضاحت کرتا ہے۔
نشان کے ارد گرد پلاسٹک اخترتی زونز
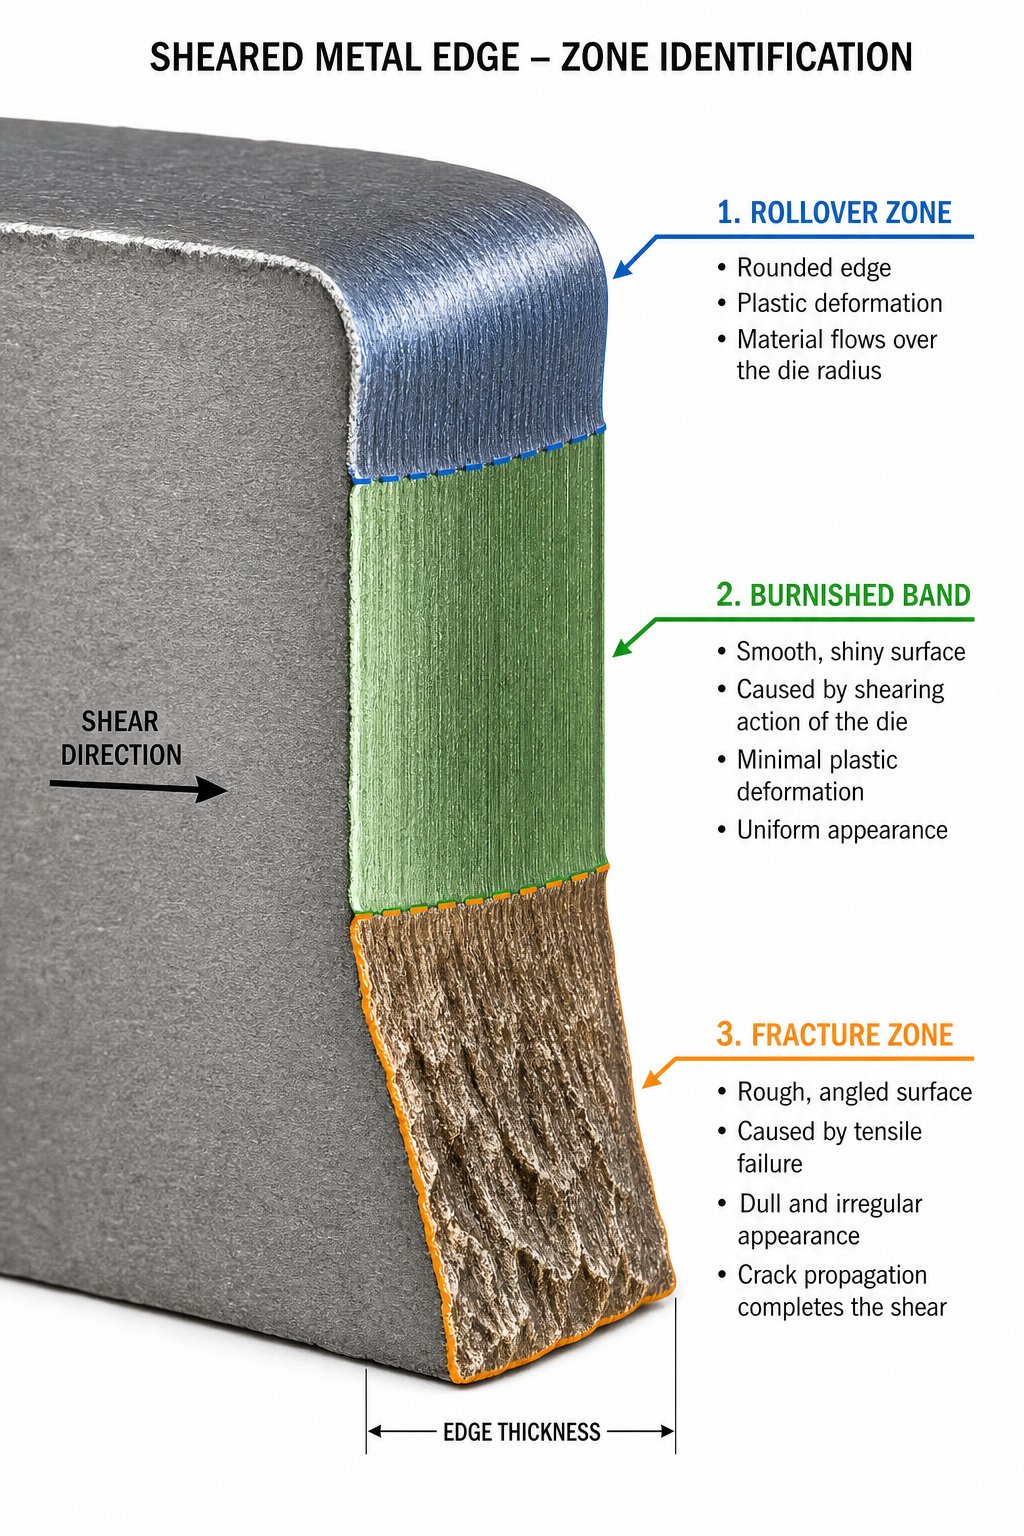
جیسا کہ پنچ پٹی کی موٹائی سے گزرتا ہے، کٹ ایک ساتھ نہیں ہوتا ہے۔ اس کے بجائے، تین الگ الگ اخترتی زون ترتیب وار بنتے ہیں، جن میں سے ہر ایک مختلف مکینیکل مظاہر کے زیر انتظام ہے۔ آپ شیٹ میٹل سٹیمپنگ میں کسی بھی کترنے والے کنارے پر ان زونز کا مشاہدہ کر سکتے ہیں، اور ان کے متعلقہ تناسب آپ کو بتاتے ہیں کہ آیا آپ کی کلیئرنس، پنچ کنڈیشن، اور مادی امتزاج ایک ساتھ کام کر رہے ہیں یا آپس میں لڑ رہے ہیں۔
- رول اوور زون (لچکدار-سے-پلاسٹک موڑنے والا):جب پنچ پہلی بار پٹی سے رابطہ کرتا ہے، تو کوئی اصل کٹائی شروع ہونے سے پہلے مواد مکے کے کنارے کے ارد گرد جھک جاتا ہے اور اندر کی طرف کھینچتا ہے۔ پلاسٹک کی یہ اخترتی نشان کی اوپری سطح پر ایک گول ہونٹ بناتی ہے۔ رول اوور کی گہرائی بڑی کلیئرنس اور زیادہ نرمی والے مواد کے ساتھ بڑھتی ہے۔ سٹیمپنگ کے عمل میں، ضرورت سے زیادہ رول اوور سگنل دیتا ہے کہ کلیئرنس بہت زیادہ ہو سکتی ہے یا یہ کہ پنچ نے لباس تیار کر لیا ہے۔
- جلے ہوئے شیئر زون (کلین کٹ):رول اوور کے نیچے، ایک ہموار، عمودی بینڈ بنتا ہے جہاں مواد کو پنچ-ڈائی انٹرفیس کے ساتھ صاف کیا جاتا ہے۔ یہ جلانے والا زون مثالی شیئرنگ کی نمائندگی کرتا ہے، جہاں دھات تنگ شیئر بینڈ کے اندر کنٹرول شدہ پلاسٹک کے بہاؤ سے گزرتی ہے۔ مثالی شیئرڈ ایج ایک واضح طور پر بیان کردہ برنیش زون کو دکھاتا ہے جس کے نیچے فریکچر زون میں یکساں منتقلی ہوتی ہے۔ ایک کنواں-ڈیزائن کردہ بائی پاس نوچ پٹی کی موٹائی کے لحاظ سے اس زون کو زیادہ سے زیادہ کرتا ہے۔
- فریکچر زون (کریک پھیلاؤ):ایک بار جب قینچ کا تناؤ پلاسٹک کے بہاؤ کے لیے مواد کی صلاحیت سے زیادہ ہو جاتا ہے، تو دراڑیں بیک وقت پنچ ایج اور ڈائی ایج سے شروع ہوتی ہیں اور اندر کی طرف پھیل جاتی ہیں۔ فریکچر زون اس کے اوپر جلی ہوئی سطح کے مقابلے میں کھردرا اور زاویہ نظر آتا ہے۔ جب کلیئرنس کو بہتر بنایا جاتا ہے، تو یہ مخالف دراڑیں صاف مل جاتی ہیں۔ جب ایسا نہیں ہوتا ہے تو، ثانوی قینچ یا خالی جگہیں بنتی ہیں، جس سے تناؤ پیدا ہوتا ہے جو بعد کے اسٹیشنوں پر پٹی کے رویے سے سمجھوتہ کرتا ہے۔
ان تینوں زونوں کا تناسب سٹیمپنگ مینوفیکچرنگ کے عمل میں ہر متغیر کے ساتھ بدل جاتا ہے۔ زیادہ-طاقت والا مواد کم رول اوور اور ایک چھوٹا جلنے والا زون پیدا کرتا ہے کیونکہ وہ جلد ٹوٹ جاتے ہیں۔ کٹے ہوئے کنارے پر سختی کا کام کٹی ہوئی سطح سے دھات کی موٹائی کے آدھے حصے تک پھیلا ہوا ہے، مقامی لچک کو کم کرتا ہے اور جب یہ نیچے کی طرف بننے والے اسٹیشنوں تک پہنچتی ہے تو پٹی کے برتاؤ میں تبدیلی آتی ہے۔
خاص طور پر بائی پاس نوچز کے لیے، ان تینوں زونوں میں معیار کے دستخط براہ راست پٹی کے اندراج کو متاثر کرتے ہیں۔ ایک ناہموار جلی ہوئی-سے-فریکچر کی منتقلی، یا سخت کلیئرنس کی وجہ سے ثانوی قینچ، نوچ پروفائل میں جہتی عدم مطابقت کو متعارف کراتی ہے۔ اس عدم مطابقت کا ترجمہ فیڈ کی مختلف حالتوں میں ہوتا ہے، اور فیڈ کی تبدیلی غلط رجسٹرڈ حصے بن جاتی ہے۔ فریکچر میکینکس جو یہ کنٹرول کرتے ہیں کہ یہ زون کس حد تک صاف ستھرا ترقی کرتے ہیں وہ اگلے حصے کا موضوع ہیں، جہاں نشان جیومیٹری اور کریک پاتھ الائنمنٹ مرکز کا مرحلہ لیتے ہیں۔
فریکچر میکینکس نوچ جیومیٹری اور کریک پروپیگیشن کو کنٹرول کرتا ہے۔
اوپر بیان کردہ تین اخترتی زون آزادانہ طور پر نہیں بنتے ہیں۔ ان کے رشتہ دار تناسب اور ان کے درمیان منتقلی فریکچر میکینکس کے ذریعہ چلتی ہے، انجینئرنگ سائنس کی وہ شاخ جو یہ پیشین گوئی کرتی ہے کہ دراڑیں کیسے اور کہاں سے شروع ہوتی ہیں، وہ کیسے بڑھتے ہیں، اور کیا چیز انہیں کٹے ہوئے کے مقابلے میں صاف راستے پر چلنے پر مجبور کرتی ہے۔ بائی پاس نوچز کو کاٹنے کے لیے استعمال ہونے والی کسی بھی اسٹیمپنگ ڈائی کے لیے، فریکچر میکینکس اس بات کا تعین کرتا ہے کہ آیا آپ کو ایک درست، دوبارہ قابل نوچ پروفائل حاصل ہے یا اسٹریس رائزرز اور ڈائمینشنل سکیٹر سے چھلنی والا کنارہ۔
نوچ شیئرنگ میں کریک انیشیشن اور پروپیگیشن
علیحدگی کے نازک لمحے پر پٹی کے اندر کیا ہوتا ہے یہ ہے: دو جگہوں سے ایک ساتھ دراڑیں شروع ہوتی ہیں۔ ایک پنچ کٹنگ ایج سے شروع ہوتا ہے، نیچے اور اندر کی طرف پھیلتا ہے۔ دوسرا ڈائی کٹنگ ایج سے شروع ہوتا ہے، اوپر اور اندر کی طرف پھیلتا ہے۔ یہ دو کریک فرنٹ باقی مادی موٹائی کے ذریعے ایک دوسرے کی طرف دوڑتے ہیں جو جلے ہوئے زون اور پٹی کے نیچے کے درمیان بیٹھتے ہیں۔
جب کلیئرنس کو صحیح طریقے سے سیٹ کیا جاتا ہے، تو دو شگاف فرنٹ سیدھ میں آتے ہیں اور صاف مل جاتے ہیں۔ نتیجہ ایک ہموار فریکچر زون ہے جس میں کوئی خالی جگہ نہیں ہے، کوئی ثانوی قینچ نہیں ہے، اور کنارے کو کوئی نقصان نہیں ہے۔ AHSS گریڈز میں شیئرڈ ایج کے معیار پر تحقیق اس بات کی تصدیق کرتی ہے کہ مثالی حالت برنیش زون سے ہموار فریکچر زون میں یکساں منتقلی کو ظاہر کرتی ہے۔ ڈائی اسٹیمپنگ آپریشنز میں جہاں بائی پاس نوچز کو سیکڑوں ہزاروں پریس اسٹروک میں مستقل جیومیٹری کو برقرار رکھنا ضروری ہے، یہ کلین کریک میٹنگ دوبارہ قابل سٹرپ رجسٹریشن کے لیے ضروری ہے۔
جب کلیئرنس بہت چھوٹا ہوتا ہے، تو شگاف کے محاذ ایک دوسرے کو نظرانداز کرتے ہیں۔ ملنے کے بجائے، وہ ایک دوسرے کے پیچھے سے آگے بڑھتے ہیں، غیر کٹے ہوئے مواد کا ایک پتلا جالا چھوڑتے ہیں جو ثانوی قینچ میں آنسوؤں کو چھوڑ دیتا ہے۔ یہ ثانوی قینچ مائیکرو-کریک، کھردرے کنارے، اور voids بناتی ہے جو مستقبل کے کنارے کے فریکچر کے لیے پروپیگیشن سائٹس کے طور پر کام کرتی ہے۔ جب کلیئرنس بہت زیادہ ہوتی ہے، تب بھی دراڑیں پنچ اور ڈائی کناروں سے شروع ہوتی ہیں، لیکن ان کے درمیان بڑھتا ہوا فاصلہ محاذوں کے ملنے سے پہلے پلاسٹک کی ضرورت سے زیادہ خرابی کی اجازت دیتا ہے۔ مواد صاف طور پر ٹوٹنے کے بجائے جھکتا اور رول کرتا ہے، بھاری رول اوور اور ایک بے قاعدہ گڑبڑ پیدا کرتا ہے۔
کس طرح نوچ جیومیٹری فریکچر رویے کو کنٹرول کرتی ہے۔
کریک انیشیشن پورے پنچ-ڈائی انٹرفیس کے ساتھ یکساں طور پر نہیں ہوتا ہے۔ یہ زیادہ سے زیادہ تناؤ کے ارتکاز کے پوائنٹس سے شروع ہوتا ہے، اور نوچ جیومیٹری براہ راست کنٹرول کرتی ہے کہ وہ پوائنٹس کہاں ہوتے ہیں اور تناؤ کا میدان کتنا شدید ہوتا ہے۔
شیٹ میٹل بنانے والی سٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کی اہم جیومیٹرک خصوصیات پر غور کریں: نشان کی چوڑائی، نشان کی گہرائی، اور اندرونی کونے کا ریڈی۔ ہر پیرامیٹر مقامی تناؤ کی شدت کے عنصر کو متاثر کرتا ہے، جو کریک ٹپ پر تناؤ کے میدان کی شدت کا اندازہ لگاتا ہے۔
- نشان کی چوڑائیقینچ والے طیارے کی مدت کا تعین کرتا ہے۔ چوڑے نشانات قینچ کی قوت کو لمبے کٹنگ کنارے پر تقسیم کرتے ہیں، فی یونٹ لمبائی چوٹی کے دباؤ کو کم کرتے ہیں لیکن زیادہ کل پنچ فورس کی ضرورت ہوتی ہے۔
- نشان کی گہرائییہ کنٹرول کرتا ہے کہ کیریئر کی پٹی سے کتنا مواد ہٹایا جاتا ہے۔ گہرے نشانات نشان کی جڑ پر موڑنے کے لیے دستیاب بازو کو بڑھاتے ہیں، جو پٹی کی موٹائی سے مماثل نہ ہونے کی صورت میں ناپسندیدہ اخترتی کو فروغ دے سکتا ہے۔
- کونے کا ریڈیائیوہ جگہیں ہیں جہاں فریکچر سائنس اہم ہو جاتی ہے۔ تیز اندرونی کونے ڈرامائی طور پر تناؤ کو مرتکز کرتے ہیں، کلاسک تعلق کے بعد جہاں رداس صفر کے قریب پہنچنے پر تناؤ کی شدت بڑھ جاتی ہے۔ یہ ارتکاز درحقیقت مطلوبہ جگہ پر صاف طور پر فریکچر شروع کرنے میں مدد کرتا ہے، ایک متعین شگاف راستے کو فروغ دیتا ہے۔ لیکن ایک تجارت ہے: ضرورت سے زیادہ نفاست ڈائی اسٹیمپ کے کنارے پر اتنا دباؤ ڈالتی ہے کہ وقت سے پہلے پہننا، چِپنگ، اور ٹولنگ کا مائیکرو-کریکنگ ناکامی کے موڈ کو محدود کر دیتا ہے۔
درست ڈائی اسٹیمپنگ ایپلی کیشنز کے لیے، کونے کے رداس کا انتخاب ایک متوازن عمل بن جاتا ہے۔ آپ پٹی میں کلین کریک انیشیشن چلانے کے لیے کافی نفاست چاہتے ہیں جبکہ اس جیومیٹری کو پروڈکشن والیوم پر برقرار رکھنے کے لیے کافی ٹول ایج سالمیت کو محفوظ رکھتے ہیں۔ اعلی- والیوم پروگریسو ٹولنگ میں استعمال ہونے والے ڈائی اسٹامپ کو لاکھوں چکروں میں اس توازن کو برقرار رکھنا چاہیے، یہی وجہ ہے کہ کونے کے رداس کی اصلاح کے لیے ورک پیس کے فریکچر رویے اور ٹول کے مواد کی تھکاوٹ کی حدود دونوں کو سمجھنے کی ضرورت ہوتی ہے۔
بائی پاس نوچس پر برر فارمیشن میکینکس
Burr ایک بے ترتیب عیب نہیں ہے. یہ نامکمل فریکچر کا براہ راست مکینیکل نتیجہ ہے۔ جب شیئر زون پوری پٹی کی موٹائی کے ذریعے شگافوں کو صاف طور پر پھیلانے میں ناکام ہوجاتا ہے، تو باقی مواد الگ نہیں ہوتا ہے۔ اس کے بجائے، یہ پلاسٹک کی شکل میں بگڑتا ہے، کھینچتا ہے اور برائے نام کٹے کنارے سے باہر نکلتا ہے تاکہ ہم اسے گڑ کے طور پر پہچانتے ہیں۔
میکانزم اس طرح کام کرتا ہے: اگر پنچ ایج اور ڈائی ایج کے مخالف کریک فرنٹ غلط طریقے سے کلیئرنس، پہنی ہوئی ٹولنگ، یا ضرورت سے زیادہ لچک کی وجہ سے نہیں ملتے ہیں، تو مواد کا ایک پتلا لگام برقرار رہتا ہے۔ جیسے ہی پنچ اپنا اسٹروک جاری رکھتا ہے، یہ لگام کترنے کی بجائے کھینچا اور پھٹ جاتا ہے۔ نتیجہ پلاسٹک کی شکل میں بگڑی ہوئی دھات کا ابھرا ہوا کنارہ ہے جو مطلوبہ کٹ لائن سے آگے بڑھتا ہے۔
روایتی ہلکے اسٹیل کے ساتھ، ٹول پہننے اور کلیئرنس میں اضافہ کے ساتھ گڑ کی اونچائی مسلسل بڑھتی ہے، جو اسے ٹول مینٹیننس شیڈولنگ کے لیے ایک قابل اعتماد اشارے بناتی ہے۔ اعلی-طاقت والے مواد مختلف طریقے سے برتاؤ کرتے ہیں۔ اے ایچ ایس ایس گریڈز کم رول اوور کے ساتھ فریکچر ہوتے ہیں اور نسبتاً مستقل گڑ کی اونچائی کو برقرار رکھتے ہیں کیونکہ ان کی نچلی لچک اس حد تک محدود کرتی ہے کہ مواد ٹوٹنے سے پہلے پلاسٹک کے لحاظ سے کتنا بڑھ سکتا ہے۔ اس کا مطلب ہے کہ burr کی اونچائی ہی جدید سٹیمپنگ ڈائی ایپلی کیشنز کے لیے کافی کوالٹی انڈیکیٹر نہیں ہے جو جدید مواد پر کارروائی کرتی ہے۔
جب پنچ-ٹو{-کلیئرنس کو بہتر بنایا جاتا ہے، تو دونوں کٹنگ کناروں سے کریک فرنٹ کنورجنگ راستوں کے ساتھ پھیلتے ہیں جو پٹی کی موٹائی میں ملتے ہیں۔ فریکچر راستوں کی یہ سیدھ بائی پاس نوچ ڈیزائن میں کلین نوچ سیپریشن، burr مائنسائزیشن، اور مستقل کنارے کی جیومیٹری کو کنٹرول کرنے والا واحد سب سے اہم متغیر ہے۔
عملی مضمرات واضح ہے: بائی پاس نوچز کے لیے کلیئرنس کا انتخاب عالمی سطح پر لاگو ایک مقررہ فیصد نہیں ہو سکتا۔ اس میں مخصوص مواد کی فریکچر کی سختی، لچک، اور کام-سختی کی خصوصیات کا حساب ہونا چاہیے، یہ سب اس نقطہ کو بدلتے ہیں جہاں سے دراڑیں شروع ہوتی ہیں اور وہ زاویہ جس پر وہ پھیلتے ہیں۔ وہ مواد-مخصوص متغیرات بالکل وہی ہیں جو اگلا سیکشن ایڈریس کرتا ہے۔
مادی خصوصیات جو بائی پاس نوچ ڈیزائن پیرامیٹرز کو چلاتی ہیں۔
فریکچر پاتھ کی سیدھ کا انحصار کلیئرنس پر ہوتا ہے، لیکن کلیئرنس خود ایک اسٹینڈ لون متغیر نہیں ہے۔ یہ مادی رویے کا جواب ہے۔ ایک جیسی موٹائی کی دو سٹرپس لیکن مختلف الائے بالکل مختلف شیئر زون کے دستخط، برر پروفائلز، اور رجسٹریشن کی درستگی پیدا کریں گے جب ایک ہی بائی پاس نوچ پنچ کے ذریعے کارروائی کی جائے گی۔ وجہ یہ ہے کہ مادی خصوصیات یہ بتاتی ہیں کہ دھات کس طرح بگڑتی ہے، کب ٹوٹتی ہے، اور پنچ کے پیچھے ہٹنے کے بعد یہ کتنی واپس آتی ہے۔ انجینئرز جو تمام مواد کے ساتھ یکساں سلوک کرتے ہیں وہ ٹربل شوٹنگ کے مسائل کو ختم کرتے ہیں جو شروع سے ہی ڈائی میں ڈیزائن کیے گئے تھے۔
اناج کی سمت اور انیسوٹروپی نشان کی کارکردگی کو کیسے متاثر کرتی ہے۔
رولڈ شیٹ میٹل ہر سمت میں یکساں نہیں ہیں۔ رولنگ کا عمل کرسٹل لائن اناج کے ڈھانچے کو لمبا کرتا ہے، جس سے دشاتمک خصوصیات پیدا ہوتی ہیں جنہیں انیسوٹروپی کہا جاتا ہے۔ یہ بائی پاس نوچ کی کارکردگی کے لیے اہمیت رکھتا ہے کیونکہ دانے کی سمت کے مقابلے میں نوچ کٹ کی واقفیت بدلتی ہے کہ شیئر زون کیسے تیار ہوتا ہے اور فریکچر کس طرح صاف طور پر پھیلتا ہے۔
دانے کی سمت کے سیدھے بائی پاس نوچوں کو کاٹنے سے عام طور پر کم گڑ کے ساتھ ایک صاف فریکچر زون پیدا ہوتا ہے، کیونکہ موڑنے اور فریکچر کی مزاحمت اس وقت بہتر ہوتی ہے جب آپریشن اس کے متوازی چلنے کے بجائے دانے کو عبور کرتے ہیں۔ نوچز رولنگ ڈائریکشن انکاؤنٹر میٹریل کے متوازی کاٹتے ہیں جو پہلے سے موجود اناج کی حدود کے ساتھ پھٹنے کا زیادہ خطرہ ہوتا ہے، جو ایک فاسد فریکچر سطح اور متضاد نوچ پروفائلز پیدا کر سکتا ہے۔
سٹیل شیٹ سٹیمپنگ آپریشنز میں، کوائل کی پٹی عام طور پر رولنگ سمت میں پروگریسو ڈائی کے ذریعے فیڈ کرتی ہے۔ اس کا مطلب ہے کہ پٹی کے کناروں میں کٹے ہوئے بائی پاس نوچز اناج کی طرف کھڑے ہوتے ہیں، جو عام طور پر سازگار ہوتے ہیں۔ لیکن جب سلٹ کنڈلیوں کا استعمال کیا جاتا ہے، یا جب پٹی لے آؤٹ پوزیشن مختلف زاویوں سے اناج کے بہاؤ پر نشان لگاتی ہے، تو انیسوٹروپی اثر نمایاں ہوجاتا ہے۔ قینچ زون کا تناسب 10-15% تک جلی ہوئی گہرائی میں بدل سکتا ہے صرف اناج کی نسبت کٹ واقفیت کو تبدیل کرنے سے۔ دھاتی مہر لگانے والے اجزاء کے لیے سخت رجسٹریشن رواداری کی ضرورت ہوتی ہے، کوائل پرچیز آرڈر پر اناج کی سمت کا تعین اختیاری نہیں بلکہ ضروری ہے۔
مواد-مخصوص نوچ ڈیزائن کے تحفظات
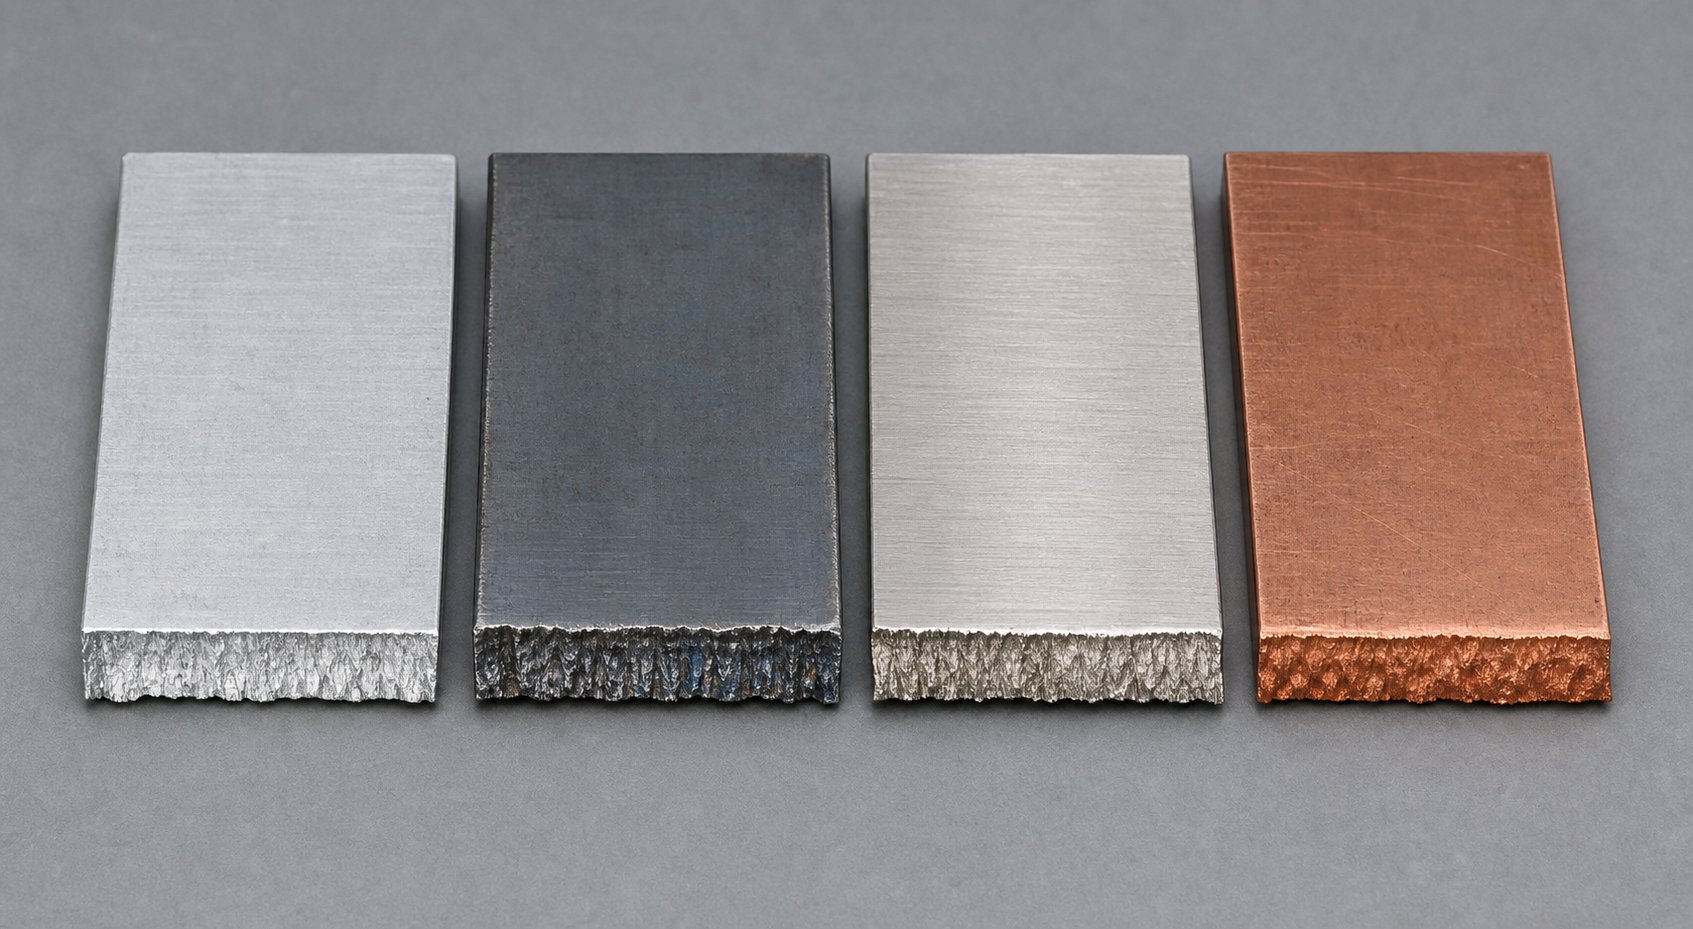
بائی پاس نوچ پیرامیٹرز کی سائنسی بنیاد عام سٹیمپنگ مواد میں کافی حد تک بدل جاتی ہے۔ نرمی کنٹرول کرتی ہے کہ رول اوور زون کتنا گہرا ہے۔ کام کی سختی کی شرح اس بات کا تعین کرتی ہے کہ ٹول کے پہننے پر پنچ فورس کتنی تیزی سے بڑھ جاتی ہے۔ اور فریکچر کی سختی اس بات کو کنٹرول کرتی ہے کہ آیا مواد صاف طور پر الگ ہو جائے یا گڑبڑ ہو جائے۔ نیچے دی گئی جدول ان اثرات کا موازنہ ان تمام مواد پر کرتی ہے جن کا سامنا انجینئروں کو اکثر مہر والی شیٹ میٹل ایپلی کیشنز میں ہوتا ہے۔
| پیرامیٹر | ایلومینیم مرکب | اعلی-طاقت کا اسٹیل | سٹینلیس سٹیل | تانبے کے مرکب |
|---|---|---|---|---|
| رول اوور زون کی گہرائی پر نرمی کا اثر | اعتدال پسند رول اوور؛ درجہ اور مزاج کے لحاظ سے نمایاں طور پر مختلف ہوتا ہے۔ | اتلی رول اوور؛ کم لچک کی وجہ سے پہلے فریکچر | گہرا رول اوور؛ فریکچر شروع کرنے سے پہلے اعلی لچک | متغیر؛ مرکب اور مزاج پر بہت زیادہ انحصار کرتا ہے (مثال کے طور پر، فاسفر کانسی بمقابلہ پیتل) |
| کارٹون فورس پر سختی کا اثر | کم کام سخت؛ پنچ فورس نسبتاً مستحکم رہتی ہے۔ | اعتدال سے اعلی؛ AHSS کو کلین بریک کے لیے 21% فی سائیڈ تک کلیئرنس درکار ہو سکتی ہے۔ | بہت اعلی؛ austenitic درجات کو کم-کاربن اسٹیل کی 3x قوت کی ضرورت ہو سکتی ہے | اعتدال پسند؛ پیتل میں زنک کی مقدار بڑھ جاتی ہے۔ |
| تجویز کردہ کلیئرنس رینج (فی طرف موٹائی کا٪) | 8-12% | 12-21% (کشیدگی کی طاقت کے ساتھ بڑھتا ہے) | 12-16% (10% ضرورت سے زیادہ گڑ پیدا کرتا ہے) | 8-12% (غم پر منحصر) |
| عام burr رجحان | اعتدال پسند؛ نرم مواد صاف طور پر ٹوٹنے کے بجائے بگڑتا ہے۔ | کم سے اعتدال پسند؛ مناسب کلیئرنس پر فیصلہ کن فریکچر | اعلی عام 10% کلیئرنس گائیڈ لائن بدترین-کیس کی اونچائی پیدا کرتی ہے۔ | نرم مزاج کے لیے کم؛ سختی کے ساتھ بڑھتا ہے |
یہاں چند چیزیں نمایاں ہیں۔ ایلومینیم اسٹیمپنگ کا عمل وسیع تر کلیئرنس کا مطالبہ کرتا ہے اس لیے نہیں کہ ایلومینیم کو کاٹنا مشکل ہے، بلکہ اس لیے کہ اس کے کم کام کے سخت ہونے کا مطلب ہے کہ کلیئرنس بہت تنگ ہونے پر مواد فریکچر کے بجائے پھیلتا ہے، صاف کنارے کی بجائے سخت گڑبڑ پیدا کرتا ہے۔ سٹینلیس سٹیل اس کے برعکس مسئلہ پیش کرتا ہے: اس کے کام کی زیادہ سختی کی شرح کا مطلب ہے کہ پنچ کے گھسنے کے ساتھ ہی شیئر زون مضبوط ہو جاتا ہے، جس میں نمایاں طور پر زیادہ طاقت اور کلیئرنس اپروچ کی ضرورت ہوتی ہے جو کہ بہت سے انجینئرز 10% اصول سے ناقص ہو کر غلط ہو جاتے ہیں۔
اعلی-قوت والے درجات میں سٹیمپڈ سٹیل کے لیے، سائنس واضح ہے۔ اعلی درجے کی اعلی-طاقت کے اسٹیلز پر تحقیق یہ ظاہر کرتی ہے۔کم پیداوار والے مواد- سے- تناؤ کی طاقت کے تناسب کو زیادہ پنچ-سے-ڈائی کلیئرنس کی ضرورت ہوتی ہےسلگ کو صاف طور پر توڑنے کے لیے درکار مکینیکل لیوریج فراہم کرنے کے لیے۔ یہ براہ راست بائی پاس نوچ ڈیزائن پر لاگو ہوتا ہے: انہی مواد کو ثانوی شیئر بنائے بغیر اپنے قدرتی زاویہ پر پھیلنے کے لیے کریک فرنٹ کے لیے مزید گنجائش کی ضرورت ہوتی ہے۔
نوچ رواداری پر اسپرنگ بیک اور لچکدار ریکوری کے اثرات
یہاں ایک متغیر ہے جسے بہت سے ٹولنگ انجینئر بائی پاس نوچ ڈیزائن میں نظر انداز کرتے ہیں: پنچ کے پیچھے ہٹنے اور پٹی کے آگے بڑھنے کے بعد، نشان بالکل اسی سائز میں نہیں رہتا جس طرح اسے کاٹا گیا تھا۔ لچکدار بحالی، جسے عام طور پر اسپرنگ بیک کہا جاتا ہے، نوچ کے کھلنے کو جہتی طور پر تبدیل کرنے کا سبب بنتا ہے کیونکہ ارد گرد کے مواد سے ذخیرہ شدہ لچکدار تناؤ خارج ہوتا ہے۔
طریقہ کار سیدھا ہے۔ نشان کاٹنے کے دوران، شیئر زون سے ملحق مواد پلاسٹک کی خرابی سے گزرتا ہے، لیکن ارد گرد کی پٹی لچکدار تناؤ کو برقرار رکھتی ہے۔ جب پنچ ہٹ جاتا ہے، یہ لچکدار تناؤ جاری ہوتا ہے اور جیومیٹری کو تبدیل کرتا ہے۔ بائی پاس نوچز کے لیے، عملی اثر یہ ہے کہ نوچ کا آغاز قدرے تنگ ہو جاتا ہے کیونکہ کٹ اسپرنگس کے ارد گرد لچکدار طور پر کمپریس شدہ مواد اپنی اصل حالت کی طرف واپس آجاتا ہے۔
اس جہتی تبدیلی کی شدت مواد کی پیداوار کی طاقت اور لچکدار ماڈیولس پر منحصر ہے۔ زیادہ-طاقت کے اسٹیل پیداوار دینے سے پہلے زیادہ لچکدار توانائی ذخیرہ کرتے ہیں، اس لیے وہ زیادہ واپس آتے ہیں۔ اگر نشان چوڑائی کے حساب کتاب میں حساب نہ کیا جائے تو AHSS گریڈز ڈاؤن اسٹریم اسٹیشنوں پر پٹی کے اندراج کی درستگی کو متاثر کرنے کے لیے کافی حد تک اسپرنگ بیک پیدا کر سکتے ہیں۔ ایکAISI مطالعہ کی تصدیق کیکہ کونیی تبدیلی اور جہتی انحراف پیداوار کی طاقت کے ساتھ بڑھتا ہے، جس کا مطلب ہے کہ بائی پاس نوچ رواداری کو عام کی بجائے گریڈ-مخصوص ہونا چاہیے۔
پروگریسو ڈیز پروسیسنگ ہائی-طاقت کی مہر والی شیٹ میٹل کے لیے، ڈیزائن کا مطلب یہ ہے کہ پنچ پر نشان کی چوڑائی برائے نام رجسٹریشن کے طول و عرض کے نسبت قدرے زیادہ ہونی چاہیے۔ اوور شوٹ لچکدار بحالی کی تلافی کرتا ہے تاکہ اسپرنگ بیک آنے کے بعد حتمی نشان جیومیٹری مطلوبہ فیڈ پچ سے مماثل ہو۔ اس معاوضے کو صحیح طریقے سے حاصل کرنے کے لیے مخصوص الائے کے لچکدار ماڈیولس، پیداوار کی طاقت، اور نشان کے ارد گرد رکاوٹ کی شرائط، متغیرات کو جاننے کی ضرورت ہوتی ہے جو اوپر کے جدول میں موجود ہر مواد کے لیے مختلف ہوتے ہیں۔
مادی خصوصیات بائی پاس نشان کی کارکردگی کے ہر پہلو کے لیے حدود کی شرائط طے کرتی ہیں۔ لیکن ایک اور پیرامیٹر ہے جو مادی رویے اور نوچ فنکشن کے درمیان ثالثی کرتا ہے: پنچ-سے-ڈائی کلیئرنس کا تناسب۔ اور خاص طور پر بائی پاس نوچز کے لیے، کلیئرنس کی منطق معیاری خالی اصولوں سے ان طریقوں سے ہٹ جاتی ہے جو یہاں تک کہ تجربہ کار ڈائی ڈیزائنرز تک پہنچ جاتی ہے۔
بائی پاس نوچز بمقابلہ معیاری خالی کرنے کے لیے کلیئرنس سائنس
پنچ-ٹو-کلیئرنس کی معیاری سفارش ہے۔مواد کی اسٹاک موٹائی کا تقریباً 10% فی طرف. یہ تعداد روایتی خالی جگہوں کے لیے اچھی طرح سے کام کرتی ہے جہاں مقصد ایک صاف ستھرا الگ کیا ہوا سلگ اور ایک کوالٹی پارٹ ایج ہے۔ لیکن بائی پاس نوچز ایک بنیادی طور پر مختلف مقصد کی تکمیل کرتے ہیں، اور ان پر بلیننگ کلیئرنس منطق کو لاگو کرنے سے ایسے مسائل متعارف ہوتے ہیں جو فیڈ میں عدم مطابقت، بائنڈنگ، اور قبل از وقت مرنے کے لباس کے طور پر ظاہر ہوتے ہیں۔ یہ سمجھنے کے لیے کیوں یہ دیکھنے کی ضرورت ہے کہ ہر آپریشن درحقیقت شیئر ایونٹ سے کیا مطالبہ کرتا ہے۔
معیاری بلینکنگ کلیئرنس بمقابلہ بائی پاس نوچ کلیئرنس
بلیننگ میں، مقصد برقرار رکھے ہوئے حصے پر کنٹرولڈ ایج فنش کے ساتھ سلگ کو مکمل طور پر الگ کرنا ہے۔ کلیئرنس کو بہتر بنایا گیا ہے تاکہ پنچ اور ڈائی کناروں سے کریک فرنٹ صاف طور پر ملیں، جس سے کٹے ہوئے کنارے پر فریکچر زون کے جلے ہوئے-سے-کا بہترین ممکنہ تناسب پیدا ہوتا ہے۔ ایج کوالٹی کلیئرنس کے فیصلے کو آگے بڑھاتی ہے کیونکہ کٹ ایج تیار شدہ حصے کی ایک فعال خصوصیت بن جاتی ہے۔
بائی پاس نشانات اس ترجیح کو پلٹائیں۔ نشان کنارے پروڈکٹ کی خصوصیت نہیں ہے۔ یہ ایک عمل کی خصوصیت ہے۔ اس کا کام رجسٹریشن کو کنٹرول کرنے کے لیے پچ اسٹاپس یا گائیڈ ریلوں کے ساتھ کافی مصروفیت کو برقرار رکھتے ہوئے بغیر کسی رکاوٹ کے پٹی کی ترقی کی اجازت دینا ہے۔ کنارے ختم ثانوی ہے. فیڈ کی درستگی اور لاکھوں اسٹروک میں مستقل نشان جیومیٹری بنیادی ہیں۔ اس فنکشنل فرق کا مطلب یہ ہے کہ سٹیمپنگ ڈیز کی مختلف اقسام میں سے، بائی پاس نوچز والے پروگریسو ٹولز کو سٹریپنگ رویے اور فیڈ میکینکس کے لیے ایج جمالیات کی بجائے کلیئرنس منطق کی ضرورت ہوتی ہے۔
عملی طور پر، اس کا اکثر مطلب یہ ہوتا ہے کہ بائی پاس نوچ کلیئرنس ایک ہی مواد اور موٹائی کے لیے بلیننگ کلیئرنس سے قدرے بڑے ہوتے ہیں۔ وجہ مکینیکل ہے: ایک سخت کلیئرنس سٹرپنگ فورس کو بڑھاتا ہے کیونکہ پنچ کو پسپائی کے دوران کترنے والی سطح کے ساتھ زیادہ رگڑ والے رابطے پر قابو پانا چاہیے۔ بلیننگ میں، بہتر کنارے کے معیار کے لیے اس ٹریڈ آف کو قبول کیا جاتا ہے۔ بائی پاس نوچ کٹنگ میں، پنچ نکالنے کے دوران ایلیویٹڈ اسٹرپنگ فورس پٹی کو اوپر کی طرف کھینچتی ہے، فیڈ پوزیشننگ کو پریشان کرتی ہے اور ممکنہ طور پر لفٹر ریلوں سے پٹی کو اٹھاتی ہے۔
فورس بیلنس اور پٹی فیڈ کی درستگی
پٹی کو ایک آزاد جسم کے طور پر سوچیں جو ڈائی سے گزرتا ہے۔ ہر پریس اسٹروک پر، فورسز اس پر متعدد سمتوں سے کام کرتی ہیں: فیڈ فورس اسے آگے بڑھاتی ہے، پائلٹ پن لیٹرل پوزیشن کو درست کرتی ہے، لفٹر ریل اسے عمودی طور پر سہارا دیتی ہے، اور نوچ پنچ مسلط کرتی ہے نیچے کی طرف قینچ اور اس کے بعد اوپر کی طرف اتارنے والی قوت۔ فیڈ کی درستگی کا انحصار ان قوتوں کے متوازن رہنے اور پیشین گوئی کے قابل ہے۔
بائی پاس نشان اس توازن میں دو طریقوں سے حصہ ڈالتا ہے۔ سب سے پہلے، نشان ہٹانے سے پٹی کو بغیر کسی مداخلت کے ماضی کے اسٹیشنری ڈائی فیچرز کو آگے بڑھانے کے لیے کلیئرنس ملتی ہے۔ دوسرا، نشان جیومیٹری گائیڈ سطحوں کے ساتھ تعامل کرتی ہے اورپچ اسٹاپ میکانزم جو ضرورت سے زیادہ خوراک کو روکتا ہے اور رجسٹریشن قائم کرتا ہے۔. اگر نشان کو ضرورت سے زیادہ کلیئرنس کے ساتھ بہت جارحانہ انداز میں کاٹا جاتا ہے، تو نتیجے میں میلا کنارے جیومیٹری ان اسٹاپس کے ساتھ مشغولیت کی درستگی کو کم کر دیتی ہے۔ اگر کلیئرنس بہت تنگ ہے تو، سٹرپنگ فورسز اسٹروک کے درمیان لفٹر ریلوں پر پٹی کی بیٹھی ہوئی پوزیشن کو پریشان کرتی ہیں۔
لیٹرل ڈرفٹ اس مسئلے کو جوڑتا ہے۔ ایک دھاتی سٹیمپنگ ڈائی جو غیر مساوی کلیئرنس سائیڈ کے ساتھ بائی پاس نوچز کو کاٹتی ہے-سے-اسمیٹرک سٹرپنگ فورسز پیدا کرتی ہے۔ ہر پنچ کی واپسی کے دوران پٹی کو تھوڑا سا سخت طرف کی طرف کھینچ لیا جاتا ہے، جس سے پوزیشن کی خرابی جمع ہوتی ہے جو نیچے کی طرف بننے اور کاٹنے والے اسٹیشنوں پر غلط رجسٹریشن کے طور پر ظاہر ہوتی ہے۔ اسٹیل اسٹیمپنگ کے لیے تیز-تیز رفتار پروڈکشن چل رہی ہے، یہاں تک کہ سٹیشنوں کے پار کچھ مائیکرون فی اسٹروک مرکبات مسترد-سطح کی جہتی خرابی میں۔
نوچ فنکشن کے لیے کلیئرنس کا حساب لگانا
بائی پاس نوچ کلیئرنس کے لیے انجینئرنگ لاجک اسی بنیاد کے ساتھ شروع ہوتی ہے جس طرح بلیننگ: کلیئرنس مواد کی موٹائی کے فیصد کے برابر ہوتی ہے، جو ہر طرف لاگو ہوتی ہے۔ فارمولہ سیدھا ہے، ہر طرف کلیئرنس کے حساب سے تجویز کردہ فیصد کو اسٹاک کی موٹائی سے ضرب کیا جاتا ہے۔ لیکن کئی متعامل متغیرات کی بنیاد پر نوچ فنکشن شفٹ کے لیے تجویز کردہ فیصد جو خالی کرنے کے تحفظات سے مختلف ہیں۔
پتلے مواد کو متناسب طور پر بڑے کلیئرنس فیصد کی ضرورت ہوتی ہے۔ وجہ یہ ہے کہ چھوٹی مطلق منظوریوں پر، پٹی کی سختی کے مقابلے میں سٹرپنگ فورس غیر متناسب طور پر زیادہ ہو جاتی ہے۔ 10% کلیئرنس پر 0.2mm کی پٹی صرف 0.02mm فی سائیڈ ہے۔ کوئی بھی پنچ پہننے یا تھرمل توسیع اس خلا کو تیزی سے بند کر دیتی ہے، اسپائکنگ سٹرپنگ فورسز اور فیڈ کو کم کر دیتی ہے۔ 12-15% تک بڑھنا نوچ جیومیٹری کی قربانی کے بغیر ایک فعال بفر فراہم کرتا ہے۔ موٹا مواد، اس کے برعکس، سخت تناسب کو برداشت کرتا ہے کیونکہ مطلق کلیئرنس طول و عرض ان اثرات کے خلاف موروثی مارجن فراہم کرتا ہے۔
اسٹیمپنگ ڈائی ڈیزائن میں بائی پاس نوچ کلیئرنس سلیکشن کو کنٹرول کرنے والے کلیدی متغیرات میں شامل ہیں:
- مواد کی موٹائی:مطلق کلیئرنس طول و عرض اور اتارنے والی قوت کی شدت کا تعین کرتا ہے۔
- مواد کی تناؤ کی طاقت:زیادہ طاقت کے مواد کو فریکچر حاصل کرنے کے لیے زیادہ طاقت کی ضرورت ہوتی ہے
- پٹی کی چوڑائی اور کیریئر کی سختی:پتلے، تنگ کیریئرز سٹریپنگ-زبردستی ڈسٹربنس کے لیے زیادہ حساس ہوتے ہیں، ڈھیلے کلیئرنس کا مطالبہ کرتے ہیں
- رفتار دبائیں:تیز رفتار متحرک اتارنے والی قوتوں کو بڑھاتی ہے اور اسٹروک کے درمیان سٹرپ ری سیٹنگ کے لیے ٹائم ونڈو کو کم کرتی ہے-
- پنچ کی لمبائی اور غیر تعاون یافتہ دورانیہ:لمبے مکے لیٹرل بوجھ کے نیچے زیادہ موڑتے ہیں، کاٹنے کے دوران ایک طرف سے کلیئرنس کو مؤثر طریقے سے کم کرتے ہیں۔
- چکنا کرنے کی شرائط:چکنا کرنے والا سٹرپنگ رگڑ کو کم کرتا ہے، جو فیڈ-پریشانی کے جرمانے کے بغیر سخت کلیئرنس کی اجازت دے سکتا ہے۔
- نشان جیومیٹری اور پہلو تناسب:گہرے، تنگ نوچز پنچ پر پس منظر کے زور کو مرکوز کرتے ہیں، جس میں بیک اپ سپورٹ کی ضرورت ہوتی ہے اور کلیئرنس کے موثر رویے کو متاثر کرتے ہیں۔
شیٹ میٹل سٹیمپنگ ڈیز میں جدید ترقی نے کلیئرنس کی سفارشات کو روایتی 10% معیار سے آگے بڑھا دیا ہے۔تحقیق سے پتہ چلتا ہے کہ 11-20٪ کلیئرنسچھیدنے کے دوران ٹولنگ کے تناؤ کو کافی حد تک کم کر سکتا ہے اور آپریشنل لائف کو بڑھا سکتا ہے، ایک ایسی تلاش جو براہ راست بائی پاس نوچ پنچوں پر لاگو ہوتی ہے جس کے لیے ضروری ہے کہ بڑھے ہوئے پروڈکشن رنز پر جیومیٹری کو برقرار رکھا جائے۔ اسٹیل اسٹیمپنگ ڈیز پروسیسنگ AHSS گریڈز کے لیے، اس رینج کے اوپری سرے سے شروع ہونا اور آزمائشی نمونوں کے ذریعے تصدیق کرنا پرانے 10% اصول کو ڈیفالٹ کرنے سے زیادہ قابل اعتماد ہے۔
کلیئرنس واحد ہندسی متغیر نہیں ہے جو نشان کی کارکردگی کا تعین کرتا ہے۔ نشان کی مجموعی شکل، خواہ مستطیل، ٹیپرڈ، یا ریڈیوسڈ، مکمل تناؤ کی تقسیم، فورس پروفائل، اور کٹنگ اسٹیشن پر پہننے کے پیٹرن کی وضاحت کے لیے کلیئرنس کے ساتھ تعامل کرتی ہے۔
سائنسی استدلال کے ساتھ نشان جیومیٹری کا موازنہ کرنا
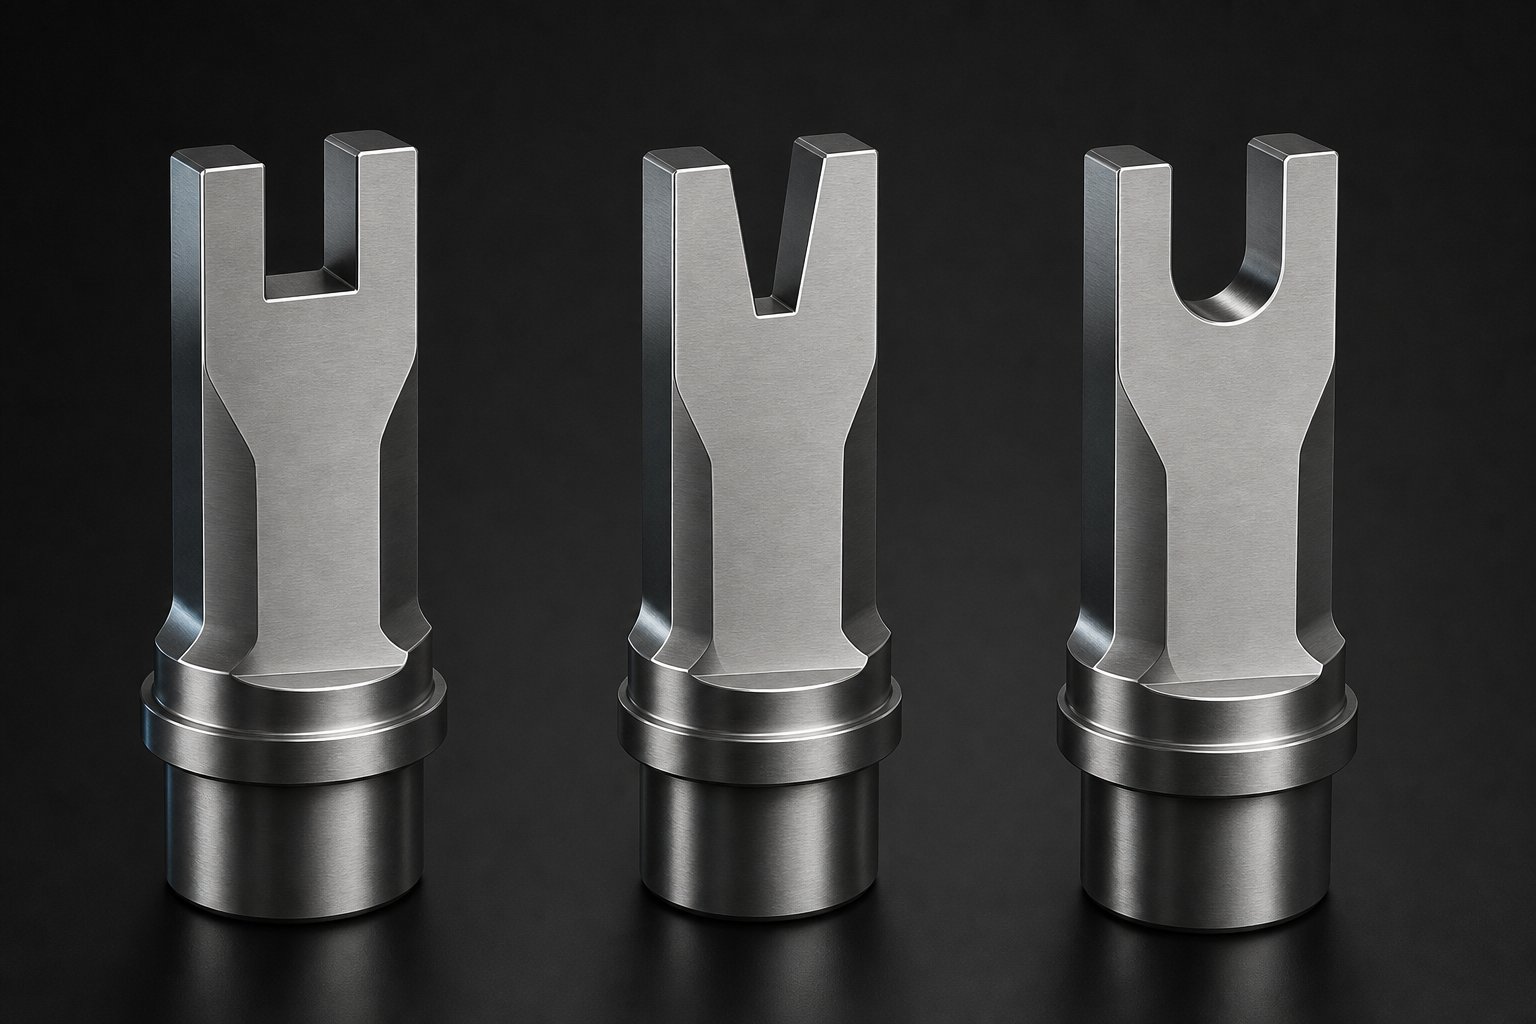
کلیئرنس اس بات کی وضاحت کرتی ہے کہ قینچ کا واقعہ پٹی کی موٹائی کے ذریعے کیسے ظاہر ہوتا ہے، لیکن نشان کی شکل خود اس بات کا تعین کرتی ہے کہ تناؤ کہاں مرتکز ہوتا ہے، قوت کس طرح کٹنگ ایج میں تقسیم ہوتی ہے، اور ڈائی پروڈکشن بوجھ کے نیچے کتنی جلدی پہنتی ہے۔ پروگریسو ٹولنگ کے لیے دھاتی سٹیمپنگ ڈائی ڈیزائن پر تین پرائمری نوچ جیومیٹریاں غالب ہیں: مستطیل، ٹیپرڈ، اور ریڈیئسڈ پروفائلز۔ ہر ایک پٹی میں ایک الگ مکینیکل ردعمل پیدا کرتا ہے، اور پچھلے حصوں میں شامل سائنس بالکل اس بات کی وضاحت کرتی ہے کہ کیوں ایک جیومیٹری کسی دیے گئے اطلاق کے لیے دوسرے سے بہتر کارکردگی کا مظاہرہ کرتی ہے۔
مستطیل نشان جیومیٹری اور تناؤ کی تقسیم
مستطیل نشان بائی پاس نوچ شیٹ میٹل بنانے والی ایپلی کیشنز میں ورک ہارس پروفائل ہے۔ اس کے سیدھے متوازی کناروں سے ایک یکساں قینچ والا فرنٹ بنتا ہے جو بیک وقت پورے نشان کی چوڑائی کو جوڑتا ہے۔ تناؤ کی تقسیم کے نقطہ نظر سے، اس کا مطلب ہے کہ کاٹنے والی قوت پنچ کے دونوں پس منظر کے کناروں کے ساتھ یکساں طور پر پھیلتی ہے، جس سے ایک متوازن بوجھ پیدا ہوتا ہے جو پنچ کے انحراف کے مسائل کے خلاف مزاحمت کرتا ہے جو غیر متناسب جیومیٹریوں کو متاثر کرتے ہیں۔
سیدھا لگتا ہے، لیکن ایک مکینیکل ٹریڈ آف ہے۔ چونکہ کٹنگ ایج کے ساتھ تمام پوائنٹس ایک ہی لمحے میں پٹی کو جوڑتے ہیں، اس لیے چوٹی کی پنچ فورس دی گئی نشان کی چوڑائی کے لیے کسی بھی جیومیٹری میں سب سے زیادہ ہوتی ہے۔ پریس بتدریج ریمپ کے بجائے ایک تیز قوت کی بڑھتی ہوئی واردات کو دیکھتا ہے۔ اعتدال پسند فیڈ فورسز کے ساتھ معیاری موٹائی والے مواد کے لیے، یہ فوری مشغولیت ٹھیک کام کرتی ہے۔ پٹی کی جڑت اور ڈائی کی ساختی سختی بغیر کسی مسئلے کے اثر کو جذب کرتی ہے۔ لیکن جب آپ موٹے گیجز یا اس سے زیادہ-طاقت والے مواد میں جاتے ہیں، تو وہ قوت اسپائک کونوں پر تیز رفتار پنچ پہننے اور فی اسٹروک پر پریس توانائی کی کھپت میں اضافہ کرتی ہے۔
مستطیل نشانوں کے اندرونی کونوں پر تناؤ کا ارتکاز پیشین گوئی کے نمونوں کی پیروی کرتا ہے۔ نشان کی طرف کی دیوار اور بنیاد کا 90-ڈگری انٹرسیکشن ایک ہندسی تعطل پیدا کرتا ہے جہاں تناؤ کی شدت کے عوامل تیزی سے چڑھتے ہیں۔ ورک پیس میں، یہ ان کونوں پر صاف فریکچر شروع کرنے کو فروغ دیتا ہے، جو کہ مطلوبہ ہے۔ ڈائی میں ہی، وہی کونے پہلے ناکامی کے پوائنٹ بن جاتے ہیں جہاں پروڈکشن والیوم سے زیادہ چپنگ اور ایج راؤنڈنگ تیار ہوتی ہے۔
Tapered اور Radiused نشان پروفائلز
ٹیپرڈ نوچز ایک ساتھ کی بجائے بتدریج قینچ کی تقسیم کے ذریعے طاقت-سپائیک کے مسئلے کو حل کرتے ہیں۔ زاویہ اندراج کا مطلب ہے کہ پنچ ٹپ پٹی سے پہلے اس کے تنگ ترین مقام پر رابطہ کرتی ہے، پھر نیچے آتے ہی چوڑی ہوتی ہے۔ یہ کٹنگ ایج کے ساتھ قینچ کے آغاز کو لڑکھڑاتا ہے، ایک ریمپڈ فورس پروفائل تیار کرتا ہے جو مستطیل مساوی سے نچلی چوٹی اور زیادہ دیر تک برقرار رہتا ہے۔
اسٹیمپنگ ڈیزائن کے لیے یہ کیوں ضروری ہے؟ پروگریسو شیئر پنچ اور پریس ڈھانچہ دونوں پر فوری بوجھ کو کم کرتا ہے۔ تیز رفتار-آپریشنز کے لیے جہاں متحرک قوتیں مکینیکل وائبریشن کو کمپاؤنڈ کرتی ہیں، ٹیپرڈ نوچز شاک لوڈنگ کو کم کر دیتے ہیں جو مرنے والے اجزاء میں قبل از وقت تھکاوٹ کا باعث بنتے ہیں۔ وہ فریکچر مکمل ہونے پر جاری ہونے والی توانائی کے ذریعے سنیپ-کو بھی کم کرتے ہیں، جس کا مطلب ہے کہ علیحدگی کے واقعے کے دوران کم پٹی کی خلل۔ ٹرانسفر سٹیمپنگ سسٹمز اور ہائی-اسپیڈ پروگریسو ڈیز میں یکساں طور پر، یہ ہموار فورس پروفائل نشان کی تکمیل کے وقت مزید مستحکم پٹی کے رویے کا ترجمہ کرتا ہے۔
ریڈیوسڈ نوچ پروفائلز ایک مختلف انداز اختیار کرتے ہیں۔ داخلے کے زاویے میں ترمیم کرنے کے بجائے، وہ تیز اندرونی کونوں کو ختم کرتے ہیں جہاں تناؤ کا ارتکاز عروج پر ہوتا ہے۔ نشان کی جڑ پر ایک رداس تناؤ کے میدان کو ڈائی سطح کے ایک بڑے رقبے پر پھیلاتا ہے، اسی اصول کی پیروی کرتے ہوئے جو FEA کے مطالعے میں دکھایا گیا ہے کہ فلیٹ کے رداس کو 0.01" سے 0.08" تک بڑھانا چوٹی کے دباؤ کو 70% سے زیادہ کم کر سکتا ہے۔ ڈائی کے لیے، اس کا مطلب یہ ہے کہ نوچ کونوں پر پہننے کا ڈرامائی طور پر سست ہونا۔ ورک پیس کے لیے، نشان کی جڑ میں تناؤ کے کم ہونے کا مطلب قدرے کم فیصلہ کن شگاف شروع ہونا ہے، جو فریکچر زون کی کھردری کو معمولی حد تک بڑھا سکتا ہے لیکن ڈائی لائف کو کافی حد تک بڑھا دیتا ہے۔
بہت سی پروڈکشن ٹولنگ ایپلی کیشنز دونوں خصوصیات کو یکجا کرتی ہیں: ریڈیوسڈ اندرونی کونوں کے ساتھ ایک ٹیپرڈ انٹری پروفائل۔ یہ ہائبرڈ جیومیٹری ترقی پسند قینچ کا فائدہ حاصل کرتی ہے اور ساتھ ہی ساتھ اعلی ترین-پہننے والی جگہوں پر ڈائی لائف کو بڑھاتی ہے۔
ایپلی کیشن سائنس کی بنیاد پر جیومیٹری کا انتخاب
ان پروفائلز کے درمیان انتخاب کرنا ترجیحی فیصلہ نہیں ہے۔ یہ ایک کیلکولیشن ہے جو انہی اخترتی اور فریکچر اصولوں سے چلتی ہے جس کا پہلے احاطہ کیا گیا تھا۔ تین متغیرات انتخاب کی رہنمائی کرتے ہیں:
- مواد کی لچککونوں پر فریکچر کے رویے کا تعین کرتا ہے۔ نرم تانبے کے مرکب جیسے نرم مواد تیز مستطیل کونوں کو برداشت کرتے ہیں کیونکہ مواد ڈائی کو کریک کرنے کے بجائے پلاسٹک سے بہتا ہے۔ ٹوٹنے والے یا زیادہ-طاقت والے مواد تناؤ کو دوبارہ انہی کونوں میں ٹول میں مرکوز کرتے ہیں، بوجھ کو تقسیم کرنے اور چِپنگ کو روکنے کے لیے ریڈیئسڈ پروفائلز کا مطالبہ کرتے ہیں۔
- پٹی کی موٹائیکنٹرول کرتا ہے کہ آیا ترقی پسند قینچ (ٹیپرڈ) بیک وقت کینچی (مستطیل) سے بہتر کارکردگی کا مظاہرہ کرتی ہے۔ موٹی پٹیاں بیک وقت مشغولیت کے دوران متناسب طور پر اونچی چوٹی کی قوتیں پیدا کرتی ہیں، جس سے ٹیپرڈ جیومیٹری کی قوت-ریمپنگ فائدہ تقریباً 1.5 ملی میٹر موٹائی سے زیادہ نمایاں ہوتی ہے۔
- پیداوار کا حجمقابل قبول مرنے کے لباس کے نمونوں کا حکم دیتا ہے۔ آٹوموٹو سٹیمپنگ کے لیے لاکھوں سائیکل چلتے ہوئے مر جاتے ہیں، یہاں تک کہ نوچ کونوں پر معمولی تناؤ کا ارتکاز بھی قابل پیمائش جیومیٹری تبدیلی میں بدل جاتا ہے۔ ریڈیوسڈ پروفائلز دوبارہ تیز کرنے کے وقفوں اور مکمل ڈائی لائف کو بڑھاتے ہیں، جس سے ان کی ابتدائی مشینی لاگت کو دیکھ بھال کی بچت کے مقابلے میں تھوڑا سا زیادہ ہوتا ہے۔
نیچے دی گئی جدول ان اہم پیرامیٹرز میں ایک منظم موازنہ فراہم کرتی ہے جن کا دھاتی مہر لگانے والے ڈیزائن انجینئر نشان جیومیٹری کے انتخاب کے دوران جائزہ لیتے ہیں:
| پیرامیٹر | مستطیل | ٹاپراڈ | ریڈیوسڈ |
|---|---|---|---|
| نوچ کونوں پر تناؤ کے ارتکاز کا عنصر | اعلی (تیز 90-ڈگری ٹرانزیشن تناؤ کو نمایاں طور پر مرکوز کرتی ہے) | اعتدال پسند (زاویہ کناروں نے جیومیٹری کی اچانک تبدیلی کو کم کیا) | کم (Radii وسیع ٹول کی سطح کے علاقے پر تناؤ تقسیم کرتا ہے) |
| ڈائی پہننے کا پیٹرن | کونوں پر مرکوز؛ نوچ جڑ کے چوراہوں پر ابتدائی چِپنگ اور گول کرنا | ٹاپراڈ کناروں کے ساتھ تقسیم؛ مقامی ناکامی کے بجائے بتدریج کنارے پہننا | پھیلانا؛ لباس خمیدہ سطحوں پر پھیلتا ہے، دوبارہ تیز کرنے کے وقفوں کو بڑھاتا ہے۔ |
| بہترین مواد کی جوڑی | ہلکا سٹیل، تانبے کے مرکب، اور معیاری موٹائی پر ڈکٹائل ایلومینیم کے درجات | اعلی-طاقت والا سٹیل، موٹے گیجز، اور مواد جس کے لیے ہائی شیئر فورس کی ضرورت ہوتی ہے | AHSS، سٹینلیس سٹیل، اور کسی بھی اعلی- والیوم ایپلی کیشن کا مواد سے قطع نظر |
| پٹی فیڈ فورس پروفائل | فریکچر مکمل ہونے پر اچانک اسنیپ-کے ساتھ تیز قوت کی بڑھتی ہوئی رفتار | بتدریج ریمپ جس میں کم چوٹی کی قوت اور کم سنیپ-توانائی کے ذریعے | ٹائمنگ میں مستطیل کی طرح لیکن کونے کو کم کر دیا-حوصلہ افزائی کمپن |
| بہترین-استعمال ایپلیکیشن | معیاری ترقی پسند اعتدال پسند پیداوار کے حجم اور روایتی مواد کے ساتھ مر جاتا ہے۔ | تیز-اسپیڈ پروگریسو ڈائز، موٹی-گیج ایپلی کیشنز، اور وائبریشن-حساس ٹولنگ | ہائی- والیوم آٹو موٹیو سٹیمپنگ ڈیز، اے ایچ ایس ایس پروسیسنگ، اور ڈیز جس میں دیکھ بھال کے درمیان زیادہ سے زیادہ سروس لائف کی ضرورت ہوتی ہے |
میٹل اسٹیمپنگ ڈائی ڈیزائن پریکٹس میں، جیومیٹری کا فیصلہ اکثر متعدد پروفائلز کے عناصر کو یکجا کرتا ہے۔ ڈائی لائف کی حفاظت کے لیے کونے کے ریڈی کو جڑ میں شامل کرتے ہوئے ایک نشان مستطیل بنیادی پروفائل کا استعمال زیادہ سے زیادہ مواد کو ہٹانے کی کارکردگی کے لیے کر سکتا ہے۔ یا ایک چھوٹا اندراج صحیح رجسٹریشن مصروفیت کے لیے سیدھے-دیوار والے حصے میں داخل ہو سکتا ہے۔ سائنس ان ہائبرڈ طریقوں کی حمایت کرتی ہے کیونکہ ہر ہندسی خصوصیت ایک مخصوص میکانکی طلب کو آزادانہ طور پر حل کرتی ہے۔
مخصوص مواد اور پیداوار کے امتزاج کے لیے جیومیٹری کے ان فیصلوں کے ذریعے کام کرنے والے انجینئرز ڈیزائن مشاورت سے فائدہ اٹھاتے ہیں جو نقلی نتائج کو پروڈکشن-توثیق شدہ ٹولنگ سے جوڑتا ہے۔ YICEN'sاپنی مرضی کے مطابق مدرانکن مر حلانجینئرز کو مخصوص مواد اور پیداواری تقاضوں کے لیے نوچ جیومیٹری کو منتخب کرنے اور ان کی توثیق کرنے میں مدد کریں، نظریاتی اصلاح اور ان کے باہمی تعاون کے ساتھ ڈیزائن کے عمل کے ذریعے ثابت شدہ کارکردگی کے درمیان فرق کو ختم کریں۔
جیومیٹری اور کلیئرنس ایک ساتھ بائی پاس نوچ کٹنگ کے جامد میکانکس کی وضاحت کرتے ہیں۔ لیکن ایک بار جب پٹی پیداوار کی رفتار سے ڈائی سے گزرنا شروع کر دیتی ہے، تو ایک اور قوت مساوات میں داخل ہو جاتی ہے: رگڑ۔ کس طرح نوچڈ پٹی کا کنارہ گائیڈ کی سطحوں، لفٹر ریلوں، اور چکنا کرنے والی فلموں کے ساتھ فیڈ کی ترقی کے دوران تعامل کرتا ہے اس سے قبائلی متغیرات کا تعارف ہوتا ہے جسے جیومیٹری کا کوئی فیصلہ تنہا حل نہیں کرسکتا۔
سٹرپ فیڈنگ اور بائی پاس نوچ انٹرایکشن کی ٹریبولوجی
جیومیٹری اور کلیئرنس کنٹرول کرتے ہیں کہ کٹ کے دوران کیا ہوتا ہے۔ رگڑ کنٹرول کرتا ہے کہ اس کے بعد کیا ہوتا ہے۔ جب بھی پٹی ایک پروگریسو ڈائی کے ذریعے آگے بڑھتی ہے، نوچے والے کنارے لفٹر ریلوں، گائیڈ کی سطحوں اور پچ اسٹاپس پر پھسل جاتے ہیں۔ اس سلائیڈنگ رابطے پر ٹرائیبلولوجی، رگڑ، پہننے اور بات چیت کرنے والی سطحوں کے درمیان چکنا کرنے کی سائنس کے ذریعے کنٹرول کیا جاتا ہے۔ تیز رفتار پروگریسو ٹولنگ میں ڈائی پرزوں کو اسٹیمپ کرنے کے لیے، بائی پاس نوچز پر ٹرائبلولوجیکل رویہ براہ راست اس بات کا تعین کرتا ہے کہ پٹی صاف طور پر فیڈ کرتی ہے یا غلط رجسٹریشن کی طرف بڑھ جاتی ہے۔ پھر بھی یہ نوچ ڈیزائن کا ایک پہلو ہے جس کا تقریباً کوئی تکنیکی وسیلہ پتہ نہیں چلتا۔
نوچ-ڈائی انٹرفیس پر رگڑ کی قوتیں۔
تصور کریں کہ پٹی پریس اسٹروک کے درمیان ایک پچ کی لمبائی کو آگے بڑھا رہی ہے۔ نشان زدہ کنارے خلا میں آزادانہ طور پر نہیں تیرتے ہیں۔ وہ لفٹر ریل کی سطحوں پر سواری کرتے ہیں، ماضی کی گائیڈ پوسٹوں کو برش کرتے ہیں، اور پچ اسٹاپس کو مشغول کرتے ہیں جو رجسٹریشن کو کنٹرول کرتے ہیں۔ ان میں سے ہر ایک رابطہ پوائنٹ پر، پٹی کے کنارے اور ڈائی سطح کے درمیان رگڑ کا گتانک اس بات کا تعین کرتا ہے کہ پٹی کو آگے بڑھانے کے لیے فیڈ سسٹم کو کتنی مزاحمت پر قابو پانا ہوگا۔
پالش سخت لفٹر ریل پر ایک ہموار، اچھی طرح سے جلے ہوئے نشان والے کنارے کے سلائیڈنگ کے لیے، رگڑ کا گتانک کم اور پیش قیاسی رہتا ہے۔ فیڈ میکانزم کم سے کم ڈریگ کے ساتھ پٹی کو آگے بڑھاتا ہے، اور پائلٹ پن بقایا رگڑ کی قوتوں سے لڑے بغیر کسی بھی معمولی پوزیشن کے بکھیر کو درست کرتے ہیں۔ یہ مثالی حالت ہے، اور یہ تب تک برقرار رہتی ہے جب تک کہ نوچ ایج جیومیٹری مستقل رہتی ہے۔
برر سب کچھ بدل دیتا ہے۔ جیسا کہپیداوار کے دوران پنچ پہننے کی ترقی ہوتی ہے۔، نشان کنارے پر burr کی اونچائی بتدریج بڑھ جاتی ہے۔ یہ ابھرا ہوا ہونٹ لفٹر ریل کی سطح پر گھسیٹتے ہوئے مائکرو-ہل کے طور پر کام کرتا ہے۔ رگڑ کا گتانک اچھلتا ہے کیونکہ رابطہ ہموار سطح سے تبدیل ہوتا ہے-آن-سطح پر کھرچنے والے کنارے پر-سطح کے تعامل سے تبدیل ہوتا ہے۔ Burr سمت بھی اہم ہے. لفٹر ریل کی طرف نیچے کی طرف ایک گڑھا ہر فیڈ اسٹروک کے دوران براہ راست کھرچنے والا رابطہ پیدا کرتا ہے۔ ایک گڑ اوپر کی طرف اسٹرائپر پلیٹ سے رابطہ کرتا ہے، ڈریگ فورس کو مختلف انٹرفیس میں منتقل کرتا ہے اور ممکنہ طور پر سٹرپ لفٹ آف ٹائمنگ کو پریشان کرتا ہے۔
دھاتی سٹیمپنگ ٹولنگ کی سطح کی حالت اس اثر کو مرکب کرتی ہے۔ لفٹر ریلز جو بار بار پٹی کے رابطے سے پہننے والی پٹریوں کو تیار کرتی ہیں مقامی زون میں اپنی سطح کی تکمیل کھو دیتی ہیں۔ وہ پہنے ہوئے ٹریکس بعد کی پٹیوں کے لیے رگڑ بڑھاتے ہیں اور ترجیحی چینلز بناتے ہیں جو پائلٹوں کے ذریعے پس منظر کی اصلاح کے خلاف مزاحمت کرتے ہیں۔ اسٹیج ٹولنگ کنفیگریشنز میں جہاں ایک سے زیادہ اسٹیشن ترتیب وار کام کرتے ہیں، ابتدائی-اسٹیشن نوچ کانٹیکٹس میں رگڑ کی تعمیر ہر بہاو کے آپریشن میں پوزیشننگ کی غلطیوں کو آگے بڑھاتی ہے۔
نوچ زونز میں چکنا کرنے والا سلوک
چکنا کرنے والا ایک نشان والی پٹی میں یکساں طور پر تقسیم نہیں ہوتا ہے۔ نشان گہا خود ایک ذخائر کے طور پر کام کرتا ہے، چکنا کرنے والے کو پھنستا ہے جو دوسری صورت میں پٹی کی سطح پر پھیل جائے گا۔ اعتدال پسند پریس کی رفتار پر، یہ پولنگ بے نظیر یا فائدہ مند بھی ہے۔ پھنسے ہوئے چکنا کرنے والے مادوں کو فیڈ کی ترقی کے دوران گائیڈ سطحوں پر وِکس کرتا ہے، رابطہ پوائنٹس پر رگڑ کو کم کرتا ہے۔
تیز پریس کی رفتار پر، طبیعیات کی تبدیلی۔ ہر فیڈ سائیکل کے دوران تیزی سے پٹی کی سرعت اور سست روی نشان گہاوں کے اندر جمع ہونے والے چکنا کرنے والے مادے میں ہائیڈرولک پریشر اسپائکس پیدا کرتی ہے۔ہائی-اسپیڈ سٹیمپنگ اہم رگڑ والی حرارت پیدا کرتی ہے۔اور ٹولنگ اور ورک پیس کے درمیان رابطے کے وقت کو کم کرتا ہے، جو ہر اسٹروک کے دوران چکنا کرنے والے کی چپکنے والی کو متحرک طور پر تبدیل کرتا ہے۔ گہرے نشان والے پروفائلز میں پھنسے ہوئے چکنا کرنے والے پر تیزی سے پٹی کی کمی کے دوران دباؤ پڑ سکتا ہے، جس سے ہائیڈرولک کشن اثر پیدا ہوتا ہے جو لمحہ بہ لمحہ پٹی کے کنارے کو اس کی گائیڈ سطح سے ہٹا دیتا ہے۔ جب یہ دباؤ جاری ہوتا ہے، تو پٹی ایک مائیکرو-اثر کے ساتھ واپس ریل پر گرتی ہے جو اس کے بیٹھنے کی پوزیشن کو پریشان کرتی ہے۔
الٹا مسئلہ، چکنا کرنے والے کی بھوک، خود نوچ کناروں پر واقع ہوتی ہے۔ نوچ کٹنگ کے دوران مونڈنے کی کارروائی تازہ کٹی ہوئی سطحوں کو چکنا کرنے والے مادے کو مسح کرتی ہے۔ جلے ہوئے اور فریکچر زونز بنیادی طور پر خشک ہونے والے واقعے سے ابھرتے ہیں، پلاسٹک کی خرابی کی وجہ سے پٹی کی سطح پر جو بھی چکنا کرنے والی فلم موجود تھی اس کے ساتھ۔ یہ خشک کنارے پھر بلند رگڑ کے ساتھ گائیڈ سطحوں سے رابطہ کرتے ہیں جب تک کہ چکنا کرنے والا ملحقہ علاقوں سے واپس منتقل نہ ہو جائے۔
نشان کی گہرائی اور جیومیٹری اس چکنا کرنے والے کی تقسیم کے پیٹرن کو براہ راست متاثر کرتی ہے۔ گہرے نشان زیادہ چکنا کرنے والے حجم کو پھنساتے ہیں، ہائیڈرولک اثرات کو رفتار سے بڑھاتے ہیں۔ تیز کونوں کے ساتھ مستطیل نشان والے پروفائلز جمود کے زون بناتے ہیں جہاں چکنا کرنے والے پول بہنے کی بجائے۔ ٹیپرڈ پروفائلز فیڈ کی نقل و حرکت کے دوران چکنا کرنے والے مواد کی نکاسی کو جوف سے دور کرتے ہیں، ہائیڈرولک تعمیر کو کم کرتے ہیں لیکن ممکنہ طور پر نشان کی جڑ کو بھوکا چھوڑ دیتے ہیں۔ ہائی اسٹروک ریٹ پر چلنے کے لیے ڈیزائن کی گئی سٹیمپنگ ٹولنگ کے لیے، بائی پاس نوچز کے ارد گرد چکنا کرنے والے مینیجمنٹ کے لیے انجینئرنگ کی وہی توجہ درکار ہوتی ہے جتنی سٹیشنوں کو چکنا کرنے والے کی ترسیل کے لیے۔
نوچ رگڑ کے فنکشن کے طور پر فیڈ کی درستگی
فیڈ کی درستگی ایک قابل پیمائش نتیجہ ہے جہاں ٹرائبولوجی جزوی معیار پر پورا اترتی ہے۔ ایک پروگریسو ڈائی میں کامل کلیئرنس، بہترین نشان جیومیٹری، اور درست پائلٹ ٹائمنگ ہو سکتی ہے، پھر بھی اگر بائی پاس نوچز پر رگڑ کی قوتیں غیر متناسب ہو جائیں تو پھر بھی غلط رجسٹرڈ پرزے تیار کر سکتے ہیں۔
پیداوار کے دوران توازن قدرتی طور پر تیار ہوتا ہے۔ معمولی سیدھ میں فرق، تھرمل گریڈینٹ، یا چکنا کرنے والے کی تقسیم میں تضادات کی وجہ سے ڈائی کا ایک سائیڈ تیزی سے پہنتا ہے۔ جب ایک پٹی کے کنارے پر نوچ پنچ دوسرے سے آگے پہنتا ہے، تو یہ کیریئر کے مخالف سمتوں پر مختلف burr کی اونچائیاں پیدا کرتا ہے۔ یہ burr فرق پٹی کی ترقی کے دوران غیر مساوی رگڑ قوتیں پیدا کرتا ہے۔ پٹی دوسرے کنارے کے مقابلے میں ایک کنارے پر زیادہ گھسیٹنے کا تجربہ کرتی ہے، ایک خالص پس منظر کی قوت پیدا کرتی ہے جو اسے ایک طرف دھکیلتی ہے، فی اسٹروک میں ایک مائکرو-اضافہ۔
چکنا کرنے کی مستقل مزاجی کھانا کھلانے پر اثر انداز ہوتی ہے کیونکہ تیل کی قسم، چپکنے والی یا درخواست کی شرح میں تبدیلیاں رگڑ کو کافی حد تک تبدیل کر سکتی ہیں تاکہ ترقی کو متاثر کیا جا سکے۔ میٹل اسٹیمپنگ ٹولنگ سسٹمز میں، اس کا مطلب ہے ایک چکنا کرنے والا ڈلیوری نوزل جو پٹی کے ایک طرف جزوی طور پر بلاک ہو جاتا ہے صرف مقامی طور پر پہننے میں اضافہ نہیں کرتا۔ یہ ایک رگڑ کا عدم توازن پیدا کرتا ہے جو پٹی کے بہاؤ کو چلاتا ہے۔ پائلٹ چھوٹی پوزیشن کی غلطیوں کو درست کر سکتے ہیں، لیکن وہ ایک محدود مصروفیت کی کھڑکی کے اندر کام کرتے ہیں۔ ایک بار جب مجموعی بہاؤ پائلٹ کلیئرنس کی گنجائش سے زیادہ ہو جائے تو، پٹی غلط رجسٹر ہو جاتی ہے اور حصے برداشت سے باہر ہو جاتے ہیں۔
درج ذیل رگڑ سے متعلقہ ناکامی کے طریقے عام طور پر ترقی پسند ڈائی آپریشنز میں بائی پاس نوچز پر تیار ہوتے ہیں:
- غیر متناسب گڑ کی ترقی:غیر مساوی پنچ پہننے سے مخالف پٹی کے کناروں پر مختلف گڑ کی اونچائیاں پیدا ہوتی ہیں، جس سے فیڈ کی ترقی کے دوران لیٹرل ڈریگ عدم توازن پیدا ہوتا ہے اور ترقی پسند پٹی اونچی-رگڑ کی طرف بڑھ جاتی ہے۔
- لفٹر ریل گیلنگ:گڑ کے کنارے بار بار ایک ہی ریل کی سطح کو ختم کرتے ہیں، ورک پیس کے مواد کو ریل پر منتقل کرتے ہیں اور ایک اعلی-رگڑ بنانے والا زون بناتے ہیں جو ہموار پٹی کے بڑھنے کے خلاف مزاحمت کرتا ہے۔
- چکنا کرنے والا-حوصلہ افزائی ہائیڈرولک لفٹ:گہرے نشان کے گہاوں میں پھنس جانے والا اضافی چکنا کرنے والا فیڈ میں تیزی سے کمی کے دوران دباؤ ڈالتا ہے، لمحہ بہ لمحہ اس کی گائیڈ کی سطح سے پٹی کو اٹھاتا ہے اور دوبارہ بیٹھنے سے پہلے پس منظر کی نقل مکانی کی اجازت دیتا ہے۔
- تھرمل رگڑ میں اضافہ:نشان-ریل کے رابطے کے مقامات پر رگڑ کی حرارت مقامی طور پر چکنا کرنے والے کی viscosity کو کم کرتی ہے، جو فلم کی موٹائی کو کم کرتی ہے، دھات کو-سے-دھاتی کے رابطے میں بڑھاتی ہے، اور خود کو مضبوط کرنے والے چکر میں مزید گرمی پیدا کرتی ہے-جو لباس کو تیز کرتی ہے۔
- گائیڈ سطح پہن چینلنگ:مسلسل پوزیشنوں پر بار بار پٹی کا رابطہ گائیڈ کی سطحوں میں نالیوں کو پہنتا ہے، ایسے ٹریک بناتا ہے جو پائلٹ-پر چلنے والی پس منظر کی اصلاح کے خلاف مزاحمت کرتے ہیں اور پٹی کو بہتی ہوئی پوزیشن میں بند کرتے ہیں۔
- سٹرپنگ-زبردستی-حوصلہ افزائی پٹی لفٹ:پیچھے ہٹنے کے دوران پنچ اور نوچ وال کے درمیان بلند رگڑ پٹی کو اوپر کی طرف کھینچتی ہے، اس کی عمودی پوزیشن کو پریشان کرتی ہے اور اگلے فیڈ اسٹروک کے لیے رابطہ جیومیٹری کو تبدیل کرتی ہے۔
ان ناکامی کے طریقوں میں سے ہر ایک آہستہ آہستہ تیار ہوتا ہے۔ پٹی اچانک رجسٹریشن سے باہر نہیں نکلتی۔ اس کے بجائے، رگڑ کی قوتیں بتدریج ہزاروں اسٹروک پر منتقل ہوتی رہتی ہیں جب تک کہ مجموعی پوزیشنی غلطی معیار کی حد کو عبور نہ کر لے۔ آپریٹرز سب سے پہلے غیر مستحکم پٹی کی ترقی، متضاد پائلٹ مصروفیت، یا غیر معمولی پریس کمپن کو نظر آنے والے حصے کے نقائص ظاہر ہونے سے پہلے دیکھ سکتے ہیں۔ اس وقت تک، قبائلی انحطاط کچھ عرصے سے قائم ہے۔
بائی پاس نوچس پر رگڑ کے رویے کی نگرانی کرنے کے لیے بالواسطہ اشارے کو ٹریک کرنے کی ضرورت ہوتی ہے: فیڈ فورس کے رجحانات، پائلٹ ہول ایلنگیشن پیٹرن، شیڈول چیک کے دوران گڑ کی اونچائی کی پیمائش، اور مرنے کے ہر طرف چکنا کرنے والے کی کھپت کی شرح۔ یہ سگنلز، جن کی تشریح ٹریبولوجیکل سائنس کے لینز سے کی گئی ہے، فیڈ کی درستگی کے انحطاط کو مسترد کرنے والی سطح تک پہنچنے سے پہلے ابتدائی وارننگ فراہم کرتے ہیں۔
رگڑ کو صرف پہلے اصولوں سے ماڈل بنانا فطری طور پر مشکل ہے کیونکہ یہ سطحی حالات پر منحصر ہے جو پیداوار کے دوران تیار ہوتی ہیں۔ یہ بالکل وہ جگہ ہے جہاں کمپیوٹیشنل طریقے اپنی قیمت کماتے ہیں: محدود عنصر کا تجزیہ نوچ کٹ کے تناؤ اور اخترتی میکانکس کو خود ہی نقل کر سکتا ہے، جب کہ پیداواری اعداد و شمار کے ذریعے مطلع کردہ ٹرائبلوجیکل ماڈلنگ اس بات کی توثیق کرتی ہے کہ آیا نتیجے میں آنے والی سطح ڈائی کی سروس لائف کے دوران پیش گوئی کے مطابق برتاؤ کرے گی۔
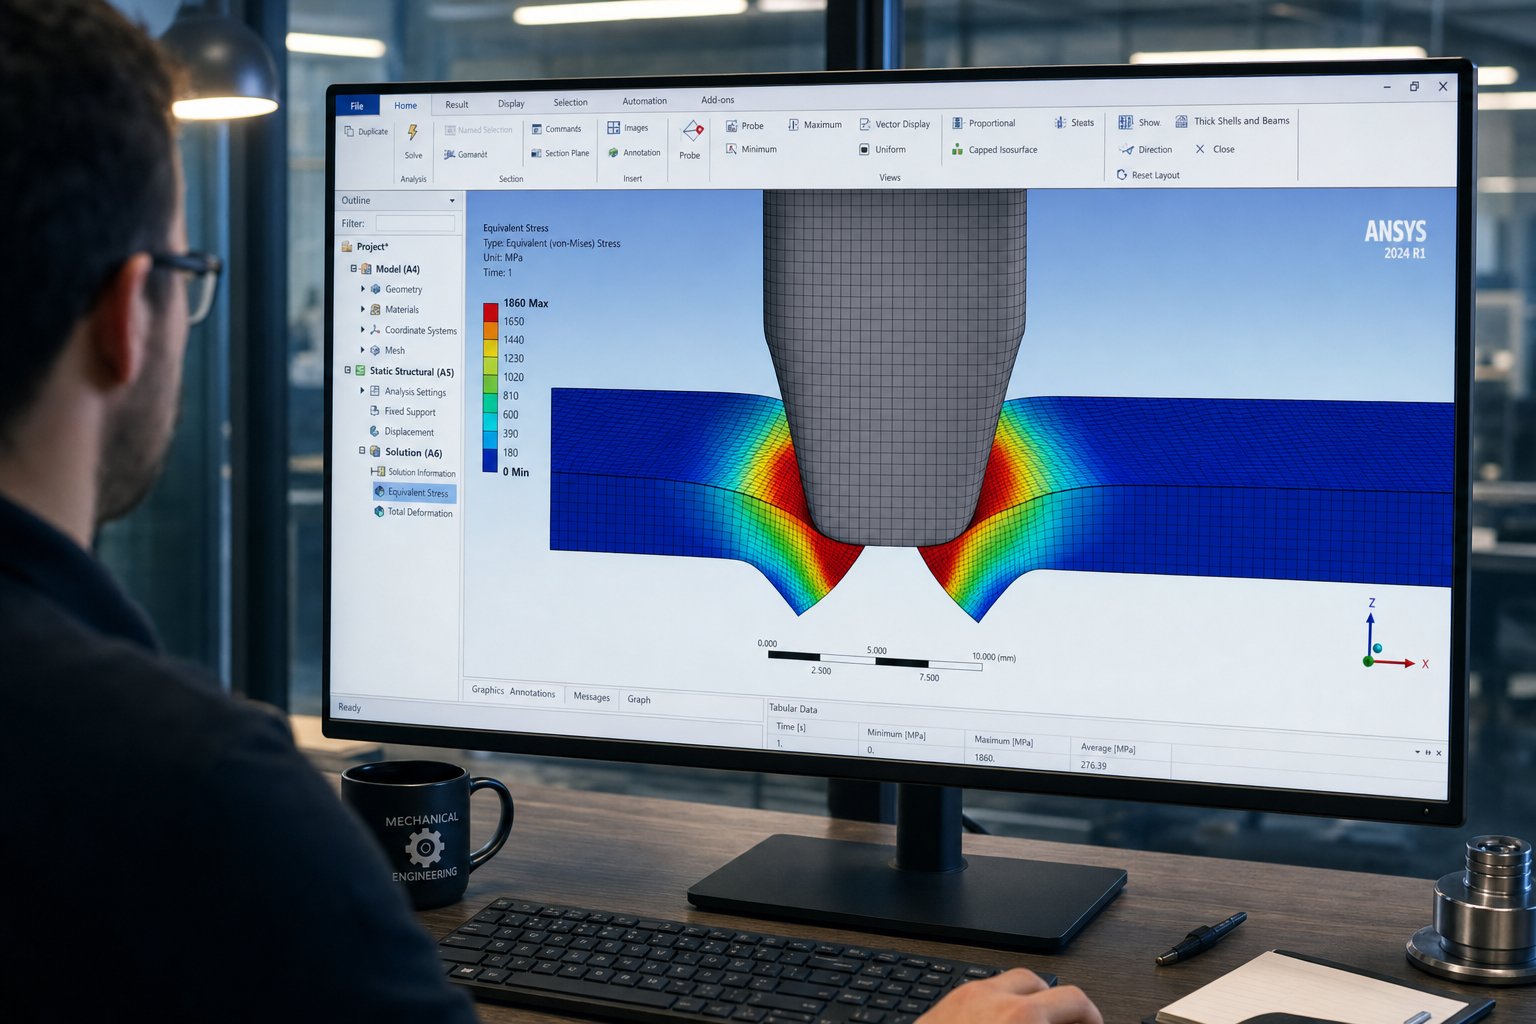
FEA اور تخروپن کے ساتھ بائی پاس نوچ ڈیزائن کی توثیق کرنا
شیئر پلین تھیوری، فریکچر میکینکس، میٹریل سائنس، اور ٹرائبلوجی گورننگ مساوات فراہم کرتے ہیں۔ لیکن اکیلے مساوات آپ کو یہ نہیں بتاتی ہیں کہ آیا ایک مخصوص نشان کی چوڑائی، کلیئرنس، اور جیومیٹری کا امتزاج پیداوار کی رفتار سے چلنے والے حقیقی ترقی پسند ڈائی میں پیش گوئی کے مطابق کارکردگی کا مظاہرہ کرے گا۔ محدود عنصر کا تجزیہ اس فرق کو پورا کرتا ہے۔ یہ اس مضمون میں سائنس کے پہلے-اصولوں کا احاطہ کرتا ہے اور اسے قابل تصور، قابل مقدار پیشین گوئیوں میں ترجمہ کرتا ہے جسے انجینئرز ٹول اسٹیل کے ایک ٹکڑے کے مشینی ہونے سے پہلے درست کر سکتے ہیں۔
نوچ شیئر زونز کا FEA تخروپن
جب آپ FEA میں بائی پاس نوچ کٹنگ ایونٹ کا نمونہ بناتے ہیں، تو سافٹ ویئر پٹی کے مواد کو ہزاروں چھوٹے عناصر میں تقسیم کرتا ہے، پھر ہر عنصر کے لیے تناؤ کی مساوات کو حل کرتا ہے-کیونکہ پنچ پٹی کی موٹائی میں بتدریج نیچے آتا ہے۔ نتیجہ شیئر بینڈ کی تشکیل، پلاسٹک کے تناؤ کے جمع ہونے، اور نقصان کے بڑھنے کا ایک تفصیلی نقشہ ہے جو پہلے بیان کیے گئے تین فزیکل زونز کی عکاسی کرتا ہے: رول اوور، برنیش اور فریکچر۔
A 2024 کا مطالعہ ہیلیون میں شائع ہوا۔DP600 اسٹیل کی شیٹ میٹل بلینکنگ کی نقل کرنے کے لیے ABAQUS/Explicit کا استعمال کرتے ہوئے اس نقطہ نظر کا مظاہرہ کیا۔ محققین نے مکمل کٹنگ سائیکل کا نمونہ بنایا جس میں پنچ کی دخول، شیٹ کی علیحدگی، اور سٹرپنگ، تجرباتی پیمائش کے 4-14.6٪ کے اندر کٹ ایج زون کی پیشین گوئیاں حاصل کرنا شامل ہیں۔ ان کے FEA ماڈل نے دیکھا کہ کس طرح کلیئرنس میں 6% سے 15% تک تاخیر سے شگاف شروع ہوتا ہے، جلے ہوئے زون کو بڑھایا جاتا ہے، اور فریکچر زون کو کم کیا جاتا ہے، بالکل وہی رشتے جن کی پیش گوئی شیئر پلین تھیوری کرتی ہے لیکن اس کے لیے تجرباتی طور پر مقدار درست کرنے کے لیے درجنوں جسمانی آزمائشوں کی ضرورت ہوگی۔
بائی پاس نوچ اسٹیشنوں میں استعمال ہونے والی میٹل اسٹیمپنگ ڈیز کے لیے، اس نقلی صلاحیت کا مطلب ہے کہ آپ کسی بھی ٹولنگ کو کاٹنے سے پہلے فریکچر پاتھ الائنمنٹ کو دیکھ سکتے ہیں۔ آپ اس بات کی تصدیق کر سکتے ہیں کہ آیا آپ کی منتخب کردہ کلیئرنس کنورجنگ کریک فرنٹ پیدا کرتی ہے یا یہ ثانوی قینچ کو چلاتی ہے۔ آپ مختلف کلیئرنس ویلیوز پر سٹرپنگ فورسز اور پش فورسز کی مقدار کا تعین کر سکتے ہیں، وہ ڈیٹا جو پہلے سیکشنز میں شامل فیڈ-درستگی کے تجزیہ کو براہ راست مطلع کرتا ہے۔ اسی مطالعے سے پتہ چلتا ہے کہ جب ریڈیل کلیئرنس 6% سے بڑھ کر 12% ہو گئی تو پش فورس میں 77.7% اور سٹرپنگ فورس میں 73.2% کی کمی واقع ہوئی، یہ ایک ڈرامائی حساسیت ہے جو بغیر کسی تخروپن کے پوشیدہ ہو گی۔
نقلی-نول مواد کے لیے کارفرما اصلاح
جہاں تخروپن ناگزیر ہو جاتا ہے وہ مواد کے ساتھ ہوتا ہے جس میں قائم کردہ تجرباتی رہنما اصولوں کی کمی ہوتی ہے۔ اعلی درجے کے اعلی-طاقت والے اسٹیل، دوہری-فیز گریڈ، اور آٹوموٹیو اور ایرو اسپیس کے مہر والے دھاتی حصوں میں استعمال ہونے والے غیر ملکی مرکبات دہائیوں پہلے ہلکے اسٹیل کے لیے تیار کیے گئے انگوٹھے کے اصولوں کے مطابق نہیں ہیں۔ ان کے پیچیدہ مائیکرو اسٹرکچرز غیر-لکیری سختی کا رویہ، تناؤ-ریاست-انحصار فریکچر لوکی، اور پیرامیٹرز کے لیے حساسیت پیدا کرتے ہیں جنہیں روایتی رہنما اصول نظر انداز کرتے ہیں۔
FEA پیرامیٹرک اسٹڈیز کو قابل بناتا ہے جو جسمانی طور پر چلانے کے لیے ممنوعہ طور پر مہنگے ہوں گے۔ آپ سیکڑوں مجموعوں کا حسابی طور پر جائزہ لیتے ہوئے، تجرباتی میٹرکس کے-ڈیزائن میں نشان کی چوڑائی 3mm سے 8mm، کلیئرنس 8% سے 20%، اور 2mm سے 5mm تک نشان گہرائی کو جھاڑ سکتے ہیں۔ ہر تخروپن نتیجے میں کنارے کی پروفائل، قوت وکر، اور نقصان کی تقسیم کی پیش گوئی کرتا ہے۔ اس ڈیٹا سے، انجینئرز بہترین پیرامیٹر ونڈو کی نشاندہی کرتے ہیں جہاں فریکچر کے راستے صاف ستھرا ہوتے ہیں، اتارنے والی قوتیں قابل انتظام رہتی ہیں، اور گڑبڑ برداشت کے اندر رہتی ہے۔
ان نقالی میں استعمال ہونے والے فریکچر کے معیار کافی حد تک پختہ ہو چکے ہیں۔ موڈیفائیڈ موہر-کولمب معیار جیسے ماڈل ڈکٹائل فریکچر پر تناؤ کی سہ رخی اور لوڈ پیرامیٹر کے اثرات کے لیے اکاؤنٹ بناتے ہیں، اس بات کو پکڑتے ہیں کہ مختلف رکاوٹوں کے حالات میں ایک ہی مواد کس طرح مختلف طریقے سے ٹوٹتا ہے۔ یہ نفاست بائی پاس نوچ سمولیشن کے لیے اہمیت رکھتی ہے کیونکہ نوچ شیئر زون میں اسٹریس سٹیٹ اسٹینڈرڈ بلیننگ سے مختلف ہوتی ہے کیونکہ پٹی کی مجبوری حالات اور کنارہ نوچنگ کی غیر متناسب جیومیٹری بمقابلہ منسلک-پیرامیٹر کٹنگ۔
اسٹیمپنگ ٹیکنالوجی ایک ایسے مقام پر پہنچ گئی ہے جہاں نقلی درستگی اچھی خاصیت والے مواد کے لیے جسمانی جانچ کا مقابلہ کرتی ہے۔ انکولی میشنگ تکنیک مونڈنے میں شامل بڑی خرابی کے دوران عنصر کی تحریف کو روکتی ہیں، اور واضح حل کرنے والے پلاسٹکٹی، رابطے، اور مواد کی علیحدگی کی غیر-کنورجنسی ناکامیوں کے بغیر ہینڈل کرتے ہیں۔ انجینئرز کے لیے جو پوچھ رہے ہیں کہ جدید ڈیزائن کے تناظر میں مینوفیکچرنگ میں کیا ختم ہو جاتا ہے، جواب میں ایک اختیاری لگژری کے بجائے ایک معیاری قدم کے طور پر کمپیوٹیشنل توثیق کو تیزی سے شامل کیا جاتا ہے۔
سائنس سے پروڈکشن تک-ڈیزائن کے لیے تیار
اس مضمون میں جو سائنسی فریم ورک ترتیب دیا گیا ہے، فریکچر پروپیگیشن، مادی ردعمل، کلیئرنس لاجک، جیومیٹری سلیکشن، اور ٹرائبلوجی کے ذریعے شیئر پلین میکینکس سے، ایک مربوط نظام بناتا ہے جسے FEA کام کر سکتا ہے۔ انجینیئر جو ڈیفارمیشن فزکس کو سمجھتے ہیں وہ جانتے ہیں کہ سمولیشن آؤٹ پٹس میں کیا تلاش کرنا ہے: وہ شیئر بینڈ تھیوری کے تناظر میں وون میسز سٹریس کنٹور کی تشریح کر سکتے ہیں، فریکچر میکینکس کی پیشین گوئیوں کے خلاف نقصان کی متغیر تقسیم کا اندازہ لگا سکتے ہیں، اور سمیلیٹڈ ایج پروفائلز کو زون کے واضح تناسب کے ساتھ جوڑتے ہیں جو واضح تناسب کی نشاندہی کرتے ہیں۔
یہ تفہیم اس بات کو بھی تبدیل کرتی ہے کہ انجینئر کس طرح ٹولنگ پارٹنرز سے ضروریات کا اظہار کرتے ہیں۔ ایک ہینڈ بک ٹیبل سے نشان کے طول و عرض کی وضاحت کرنے کے بجائے، وہ نقلی دلیل پیش کر سکتے ہیں- کہ کیوں ایک مخصوص کلیئرنس، جیومیٹری، اور مادی امتزاج ان کے اطلاق کے لیے بہترین نتائج پیدا کرتا ہے۔ تکنیکی کمیونیکیشن کی اس سطح سے بہتر ڈیز اور اسٹیمپنگ کے نتائج برآمد ہوتے ہیں کیونکہ ٹول میکر ہر تصریح کے پیچھے انجینئرنگ کے ارادے کو سمجھتا ہے بجائے کہ نمبروں کو نقل کرنے کے۔
YICHEN کی انجینئرنگ ٹیم کلائنٹس کے ساتھ بالکل ان ڈیزائن پر کام کرتی ہے{0}}بھاری چیلنجز، بشمول بائی پاس نوچ آپٹیمائزیشن، ڈائی سٹرکچر کی توثیق، کلیئرنس کا انتخاب، اور مواد کے بہاؤ کا تجزیہ۔ ان کا نقطہ نظر کمپیوٹیشنل سائنس کو پروڈکشن کے ساتھ ملاتا ہے-تیار کسٹم اسٹیمپنگ ڈائی مینوفیکچرنگ، انجینئرز کو نقلی آؤٹ پٹ کو ٹولنگ میں ترجمہ کرنے میں مدد کرتا ہے جو زندگی کے-آخر تک-پہلے مضمون سے پیش گوئی کے مطابق کارکردگی کا مظاہرہ کرتا ہے۔ نئے مواد یا سخت-رواداری والے دھاتی پرزوں پر مشتمل منصوبوں کے لیے جہاں تجرباتی اصول کم ہوتے ہیں، ان کا تعاونسٹیمپنگ ڈائی سلوشنزتجزیاتی سختی کو مینوفیکچرنگ کی مہارت سے مربوط کریں۔
بائی پاس نوچ ڈیزائن کی سائنسی بنیاد انجینئرز کو ری ایکٹو ٹربل شوٹنگ سے پیشین گوئی ڈیزائن کی طرف جانے، ٹرائل کی جگہ-اور-فزکس کے ساتھ خرابی کی تکرار-مطلع شدہ فیصلوں کو ٹولنگ کے بننے سے پہلے سمولیشن کے ذریعے توثیق کرنے کا اختیار دیتی ہے۔
اس مضمون میں ہر اصول ایک ہی نتیجے کی طرف اشارہ کرتا ہے: میکانکس کو سمجھنا اندازہ کو ختم کرتا ہے۔ شیئر پلین تھیوری آپ کو بتاتی ہے کہ اخترتی کہاں مرتکز ہوتی ہے۔ فریکچر میکینکس آپ کو بتاتا ہے کہ دراڑیں کیسے پھیلتی ہیں۔ مادی سائنس آپ کو بتاتی ہے کہ یہ دراڑیں کب شروع ہوتی ہیں۔ کلیئرنس منطق آپ کو بتاتی ہے کہ انہیں کیسے سیدھ میں کیا جائے۔ جیومیٹری کا انتخاب آپ کو بتاتا ہے کہ کس طرح طاقت اور پہننے کا انتظام کیا جائے۔ Tribology آپ کو بتاتی ہے کہ پٹی کی ترقی کے دوران کیا ہوتا ہے۔ اور FEA اس بات کی تصدیق کرتا ہے کہ آیا آپ کے مربوط ڈیزائن کے فیصلے ایک نظام کے طور پر مل کر کام کرتے ہیں۔ انجینئرز جو اس علم کو اپنے ڈیزائن کے عمل میں تیار کرتے ہیں وہ پریس فلور پر مسائل کا پیچھا نہیں کرتے ہیں۔ وہ انہیں CAD اسکرین پر روکتے ہیں۔
سٹیمپنگ ڈائز میں بائی پاس نوچز کی سائنسی بنیاد کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو سٹیمپنگ ڈیز میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز امدادی خصوصیات ہیں جو ترقی پسند مرنے کے ابتدائی اسٹیشنوں پر کیریئر کی پٹی کے کناروں میں کاٹی جاتی ہیں۔ وہ متعدد کام انجام دیتے ہیں: کٹے ہوئے کنڈلیوں سے کنارے کیمبر کو ہٹانا، ڈائی کو نقصان پہنچانے والی ضرورت سے زیادہ خوراک کو روکنا، اور تمام ڈاون اسٹریم اسٹیشنوں پر درست پٹی کی پوزیشننگ کے لیے رجسٹریشن حوالہ جات قائم کرنا۔ ان کی جیومیٹری اسٹامپنگ کے پورے عمل میں فیڈ کی درستگی کو کنٹرول کرنے کے لیے پچ اسٹاپس اور گائیڈ ریلوں کے ساتھ تعامل کرتی ہے۔
2. بائی پاس نوچز کے لیے معیاری 10% کلیئرنس اصول ہمیشہ کیوں کام نہیں کرتا؟
10% کلیئرنس کا اصول معیاری خالی کرنے کے لیے تیار کیا گیا تھا جہاں تیار شدہ حصے پر کنارے کا معیار ترجیح ہے۔ بائی پاس نوچز ایک مختلف فنکشن پیش کرتے ہیں، فیڈ کی درستگی کو ترجیح دیتے ہوئے اور کناروں کی تکمیل پر مسلسل پٹی کی ترقی کو ترجیح دیتے ہیں۔ مزید برآں، اعلیٰ-طاقت والے اسٹیل اور پتلے گیجز ڈیفارمیشن میکانکس کو اس سے آگے منتقل کر دیتے ہیں جہاں عمومی رہنما خطوط درست رہتے ہیں۔ کم پیداوار-سے-ٹینسائل طاقت کے تناسب والے مواد کو صاف فریکچر کے لیے 21% فی سائیڈ تک کلیئرنس کی ضرورت پڑسکتی ہے، جب کہ پتلے مواد کو حد سے زیادہ اتارنے والی قوتوں سے بچنے کے لیے متناسب طور پر بڑے فیصد کی ضرورت ہوتی ہے جو پٹی کی پوزیشننگ میں خلل ڈالتی ہیں۔
3. مادی خصوصیات بائی پاس نوچ ڈیزائن کے پیرامیٹرز کو کیسے متاثر کرتی ہیں؟
مادی خصوصیات بنیادی طور پر نشان کی کارکردگی کا حکم دیتی ہیں۔ اناج کی سمت اور انیسوٹروپی قینچ زون کی خصوصیات کو کٹ کی سمت کے لحاظ سے تبدیل کرتی ہے۔ نرمی رول اوور زون کی گہرائی اور گڑبڑ کے رجحان کو کنٹرول کرتی ہے۔ کام کی سختی کی شرح اس بات کا تعین کرتی ہے کہ کس طرح کارٹون قوت پیداواری زندگی میں بڑھ جاتی ہے۔ لچکدار ریکوری کاٹنے کے بعد نشان کے سوراخوں کو تنگ کرنے کا سبب بنتی ہے، جس کے لیے گریڈ-مخصوص چوڑائی کا معاوضہ درکار ہوتا ہے۔ مثال کے طور پر، سٹینلیس سٹیل کی زیادہ محنت 12-16% کلیئرنس کا مطالبہ کرتی ہے، جبکہ ایلومینیم کی کم سختی کی شرح سخت کلیئرنس پر سخت گڑ پیدا کرتی ہے۔ YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنز ان کے ڈیزائن سے متعلق مشاورت کے عمل کے دوران ان مادی مخصوص متغیرات کا حساب دیتے ہیں۔
4. بائی پاس نوچ سٹرپ فیڈنگ کی درستگی میں رگڑ کیا کردار ادا کرتی ہے؟
ڈائی انٹرفیس- پر رگڑ براہ راست کنٹرول کرتا ہے کہ آیا پٹی آسانی سے فیڈ کرتی ہے یا غلط رجسٹریشن کی طرف بڑھ جاتی ہے۔ نوچ کناروں پر گڑ کی نشوونما ہموار سطح کی سلائیڈنگ کو لفٹر ریلوں کے خلاف کھرچنے والے رابطے میں تبدیل کرکے رگڑ کے گتانک کو بڑھاتی ہے۔ مخالف پٹی کے کناروں پر غیر متناسب گڑ کی نشوونما غیر مساوی ڈریگ فورسز پیدا کرتی ہے، ہر اسٹروک کے ساتھ پٹی کو پیچھے سے دھکیلتی ہے۔ چکنا کرنے والا رویہ پیچیدگی میں اضافہ کرتا ہے: نشان گہاوں میں جمع ہونا تیز رفتاری سے ہائیڈرولک لفٹ کا سبب بن سکتا ہے، جب کہ تازہ کٹے ہوئے کناروں پر فاقہ کشی مقامی رگڑ کو بڑھاتی ہے۔ یہ قبائلی عوامل ہزاروں سٹروکوں پر اس وقت تک مل جاتے ہیں جب تک کہ پوزیشنی غلطی برداشت سے زیادہ نہ ہو جائے۔
5. ٹولنگ کاٹنے سے پہلے FEA بائی پاس نوچ ڈیزائن کی توثیق کرنے میں کس طرح مدد کرتا ہے؟
محدود عنصر کا تجزیہ نوچ کٹنگ کے دوران پٹی کے ذریعے مکمل تناؤ-تقسیم کا نمونہ کرتا ہے، قینچ بینڈ کی تشکیل، فریکچر پاتھ الائنمنٹ، اور ایج زون کے تناسب کی پیش گوئی کرتا ہے۔ تحقیق نے 4-14.6% درستگی کے اندر تجرباتی نتائج سے مماثل FEA پیشین گوئیاں دکھائی ہیں۔ انجینئرز پیرامیٹرک اسٹڈیز کو سیکڑوں مجموعوں میں کمپیوٹیشنل طور پر چوڑائی، کلیئرنس اور گہرائی کو صاف کرتے ہوئے چلا سکتے ہیں، جسمانی آزمائشی رنز کے بغیر بہترین ونڈوز کی شناخت کر سکتے ہیں۔ یہ خاص طور پر ایسے جدید مواد کے لیے قابل قدر ہے جن میں تجرباتی رہنما خطوط موجود نہیں ہیں۔ YICHEN کی انجینئرنگ ٹیم ان کمپیوٹیشنل طریقوں کو پروڈکشن کی مہارت کے ساتھ استعمال کرتی ہے تاکہ ان کے سٹیمپنگ ڈائی سلوشنز کے لیے بائی پاس نوچ آپٹیمائزیشن اور کلیئرنس سلیکشن کی توثیق کی جا سکے۔


