


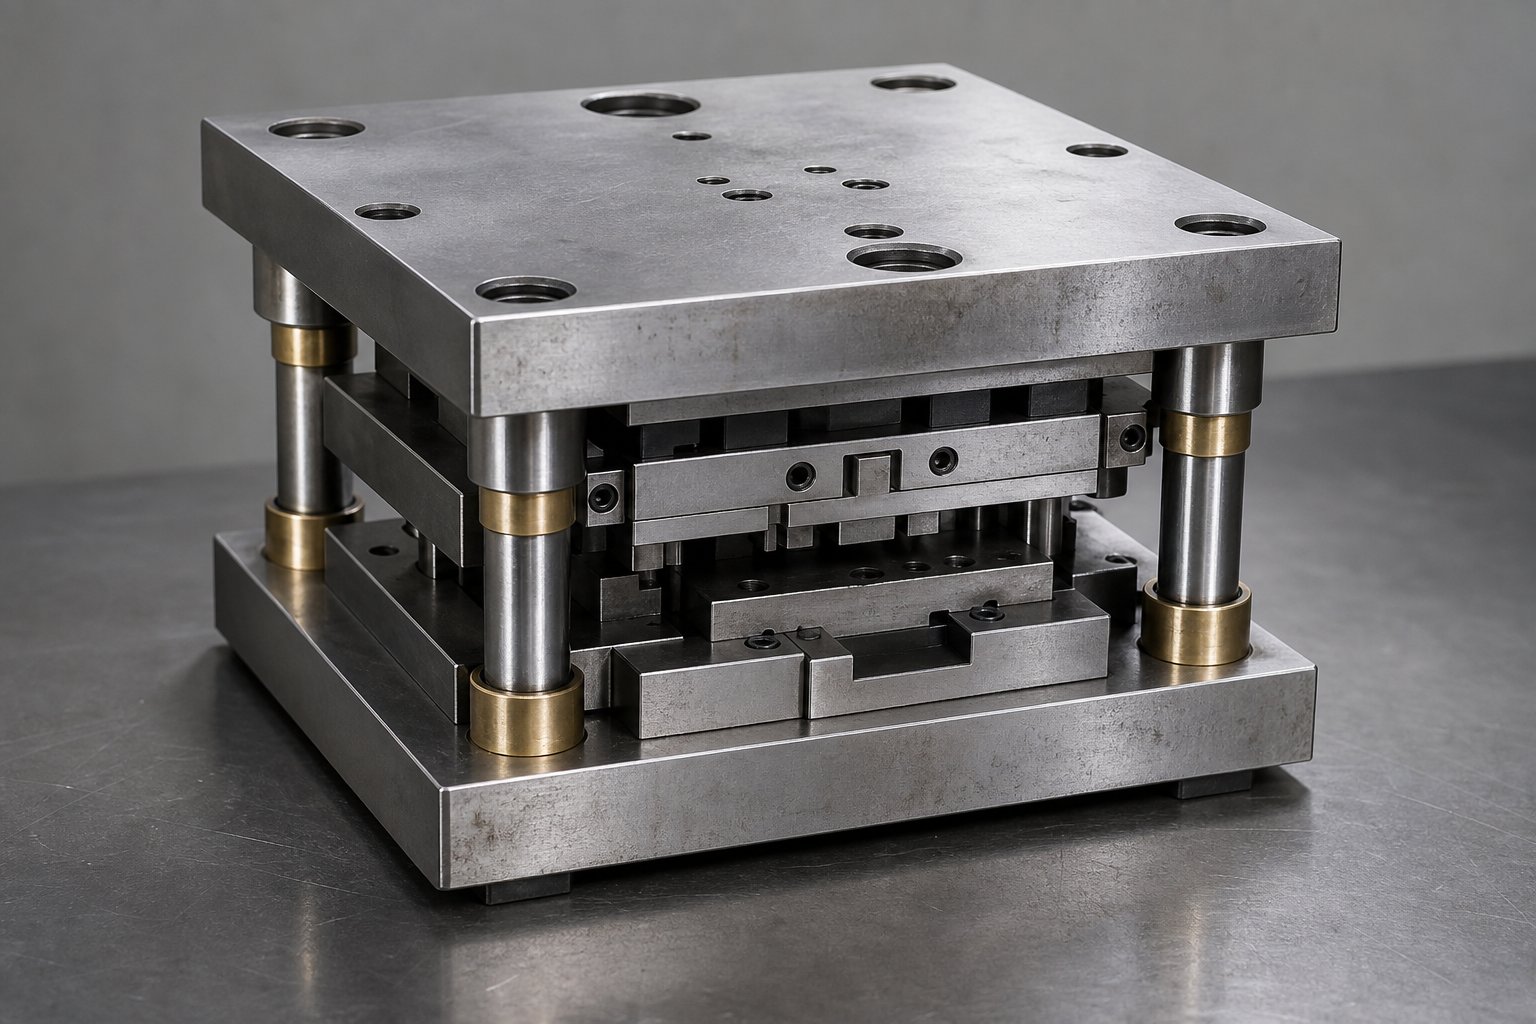
سٹیمپنگ ڈائی سیٹ کیا ہیں اور وہ کیوں اہمیت رکھتے ہیں۔
جب آپ کسی کا ذکر سنیں۔ایک سٹیمپنگ ڈائی سیٹہو سکتا ہے کہ وہ پورے پریس ڈائی ٹولنگ پیکج یا صرف ساختی فریم ورک کے بارے میں بات کر رہے ہوں جو ہر چیز کو ایک ساتھ رکھتا ہے۔ یہ فرق زیادہ تر لوگوں کے احساس سے زیادہ اہمیت رکھتا ہے، خاص طور پر اگر آپ پہلی بار ٹولنگ کی وضاحت کر رہے ہیں یا خرید رہے ہیں۔
سٹیمپنگ ڈائی سیٹ اوپری اور نچلے ڈائی جوتوں، گائیڈ پنوں، اور بشنگز کی درستگی-گراؤنڈ اسمبلی ہوتی ہے جو دھاتی سٹیمپنگ آپریشنز کے دوران کٹنگ اور بنانے والے اجزاء کو سیدھ میں لاتی ہے اور سپورٹ کرتی ہے۔
سٹیمپنگ ڈائی سیٹ دراصل کیا کرتا ہے۔
ڈائی سیٹس کو اپنے سٹیمپنگ آپریشن کے ڈھانچے کے طور پر سوچیں۔ اوپری اور نچلی اسٹیل یا ایلومینیم کی پلیٹیں (جسے ڈائی شوز کہتے ہیں) براہ راست پریس رام اور بولسٹر پر چڑھتے ہیں۔ گائیڈ پن اور بشنگ ان جوتوں کو آپس میں جوڑتے ہیں، اس بات کو یقینی بناتے ہوئے کہ اوپر کا نصف سیدھا نیچے کے نصف تک ہر ایک اسٹروک پر سفر کرتا ہے۔ اس دہرائی جانے والی سیدھ کے بغیر، آپ کی دھات کی مہریں ختم ہو جائیں گی، جس سے ناہموار کٹوتی، قبل از وقت لباس اور پریس کو ممکنہ نقصان پہنچے گا۔
ڈائی سیٹ بمقابلہ مکمل سٹیمپنگ ڈائی
ایک مکمل سٹیمپنگ ڈائی میں تیار شدہ حصے کو تیار کرنے کے لیے درکار ہر چیز شامل ہوتی ہے: پنچ، ڈائی بٹن، اسٹرائپرز، اسپرنگس، اور دھاتی ڈائی کے اجزاء جو حقیقت میں شیٹ میٹل کو کاٹتے یا بناتے ہیں۔ ڈائی سیٹ صرف رہنمائی کا فریم ورک ہے جس میں فعال اجزاء بولٹ کرتے ہیں۔ آپ ایک ہی سیٹ کے اندر اور باہر مختلف اسٹامپر ڈیز کو تبدیل کر سکتے ہیں، جب تک کہ فوٹ پرنٹ اور ٹنیج کی ضروریات آپس میں مماثل ہوں۔ یہ ماڈیولریٹی وہی ہے جو معیاری ڈائی سیٹ کو ایک ہی پریس پر متعدد ملازمتیں چلانے والی دکانوں کے لیے قیمتی-مؤثر بناتی ہے۔
سیدھ میں درستگی کیوں اہمیت رکھتی ہے۔
کوالٹی ڈائی سیٹ میں گائیڈ پن ہیں۔0.0001 میں تیارحقیقی پوزیشن کے. درستگی کی یہ سطح جزوی رواداری، آلے کی زندگی، اور آپریٹر کی حفاظت کو براہ راست متاثر کرتی ہے۔ جب صف بندی چند ہزارویں بھی بڑھ جاتی ہے، تو پنچ-سے-ڈائی کلیئرنس ناہموار ہو جاتا ہے، ایک طرف گڑبڑ بڑھ جاتی ہے، اور کٹنگ فورسز غیر متوقع طور پر بڑھتی ہیں۔ ایک اچھی طرح سے بنایا گیا پریس ڈائی سیٹ ان قوتوں کو یکساں طور پر جذب کرتا ہے اور لاکھوں چکروں میں ڈائی اسٹامپ کو درست، اسٹروک کے بعد اسٹروک کو ٹریک کرتا رہتا ہے۔
اصل ادائیگی مستقل مزاجی ہے۔ سخت سیدھ سکریپ کو کم کرتی ہے، تیز کرنے کے وقفوں کو بڑھاتی ہے، اور پریس ریم کو آف-سینٹر لوڈنگ سے بچاتی ہے جو بیئرنگ پہننے کو تیز کرتی ہے۔ زیادہ-حجم کے آپریشنز کے لیے، جو براہ راست کم قیمت-فی-حصہ اور کم غیر منصوبہ بند شٹ ڈاؤن میں ترجمہ کرتا ہے۔
ڈائی سیٹ کی اقسام اور کنفیگریشن سلیکشن
ہر اسٹامپ ڈائی سیٹ کنفیگریشن ایک مخصوص رسائی-بمقابلہ-ریگیڈیٹی ٹریڈ آف کو حل کرنے کے لیے موجود ہے۔ گائیڈ پوسٹس جو آپ کے اوپری اور نچلے جوتوں کو سیدھ میں رکھتی ہیں وہ ڈائی ایریا کے ارد گرد بھی جسمانی جگہ پر قبضہ کرتی ہیں، اور جہاں آپ انہیں رکھتے ہیں اس سے یہ طے ہوتا ہے کہ مواد کس طرح فیڈ ہوتا ہے، اسمبلی بوجھ کے نیچے کتنی مستحکم ہے، اور سیٹ کس قسم کے کاموں کو سنبھال سکتا ہے۔ اپنی درخواست کے لیے غلط ترتیب کا انتخاب کرنے کا مطلب ہے یا تو فیڈ کی مداخلت سے لڑنا یا غیر ضروری انحراف کو قبول کرنا۔
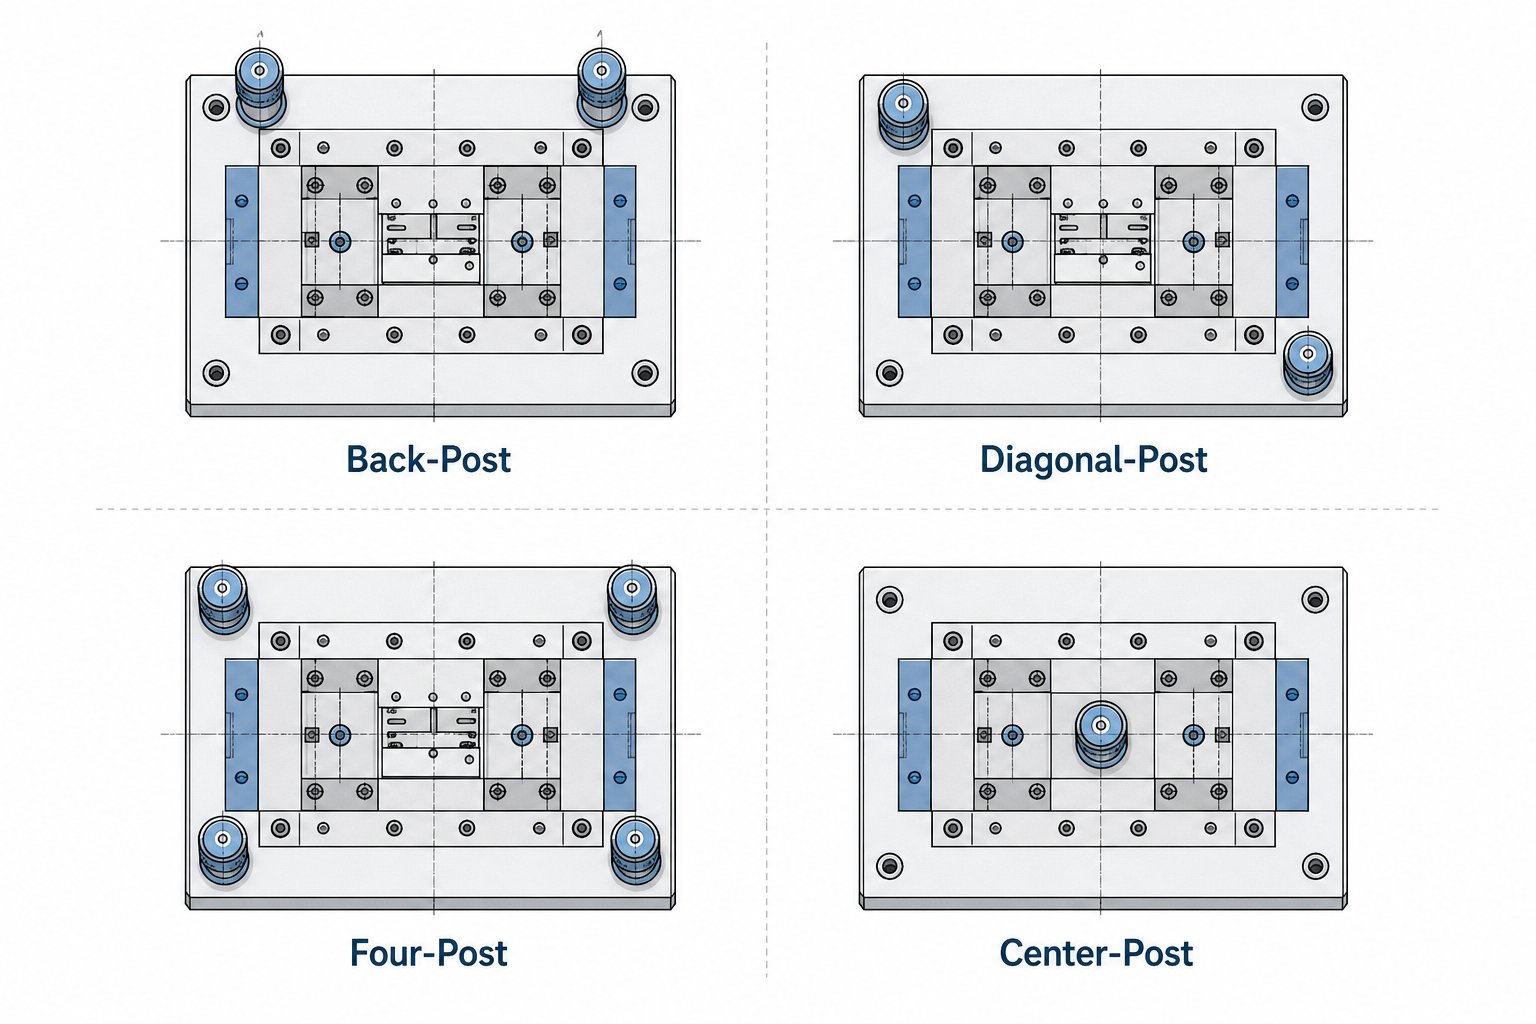
ڈائی سیٹ تجارتی طور پر کئی معیاری کنفیگریشنز میں تیار کیے جاتے ہیں، اور سپلائرز جیسےڈینلی ڈائی سیٹاور دیگر کیٹلاگ مینوفیکچررز انہیں بھیجنے کے لیے تیار پیش کرتے ہیں۔ چار بنیادی ترتیب جن کا آپ سامنا کریں گے وہ واپس-پوسٹ، ڈیگنل-پوسٹ، چار-پوسٹ، اور سینٹر-پوسٹ ہیں۔ ہر ایک مخصوص مکینیکل وجوہات کی بناء پر کیٹلاگ میں اپنا مقام حاصل کرتا ہے۔
دو-پوسٹ ڈائی سیٹ اور سٹرپ فیڈ تک رسائی
پیچھے-ڈائی ایریا کے عقب میں دونوں گائیڈ پنوں کی پوزیشن سیٹ کرتا ہے۔ اس سے سامنے اور دونوں اطراف مکمل طور پر کھلے رہ جاتے ہیں، جس سے آپ کو بلا روک ٹوک فیڈ تک رسائی ملتی ہے۔ اگر آپ کوائل اسٹاک فیڈنگ کے ساتھ ایک پروگریسو ٹول ڈائی چلا رہے ہیں تو بائیں-سے-دائیں، پچھلا-پوسٹ لے آؤٹ پوسٹس کو مکمل طور پر پٹی کے راستے سے باہر رکھتا ہے۔ یہ ہائی-اسپیڈ پروگریسو سٹیمپنگ کے لیے پہلے سے طے شدہ انتخاب بناتا ہے جہاں کوئی بھی فیڈ رکاوٹ غلط-ہٹ اور سکریپ کا سبب بنتی ہے۔
حد؟ پیچھے کی دو پوسٹیں ڈائی ایریا میں پھیلی ہوئی پوسٹس کے ساتھ کنفیگریشن کے مقابلے میں کم ٹورسنل سختی فراہم کرتی ہیں۔ ہلکے-سے-میڈیم گیج شیٹ میٹل ڈائی ورک اور اچھی طرح سے-توازن کاٹنے والی قوتوں کے لیے، یہ شاذ و نادر ہی کوئی مسئلہ ہوتا ہے۔ لیکن اگر آپ کا فارمنگ ڈائی ہیوی آف-سینٹر بوجھ پیدا کرتا ہے، تو بیک-پوسٹ سیٹ جزوی معیار کو متاثر کرنے کے لیے کافی زاویہ انحراف کی اجازت دے سکتا ہے۔
زیادہ سے زیادہ سختی کے لیے چار-پوسٹ ڈائی سیٹ
جب آپ کو بھاری ٹننج کے نیچے ہر ہزارویں سیدھ کی ضرورت ہوتی ہے، تو چار-پوسٹ سیٹ جواب ہوتے ہیں۔ ہر کونے میں ایک گائیڈ پن ایک سخت پنجرا بناتا ہے جو ہر سمت میں جھکاؤ کے خلاف مزاحمت کرتا ہے۔ موٹے اسٹاک پر ہیوی بلیننگ ڈائی آپریشنز، سخت-ٹولرینس کوائننگ، اور کوئی بھی پریس ڈائی سیٹ اس ترتیب سے فائدہ مند غیر متناسب قوتوں کو سنبھالے گا۔
تجارت تک رسائی ہے۔ چاروں کونوں پر پوسٹس کے ساتھ، پٹی کھانا کھلانا زیادہ محدود ہو جاتا ہے۔ آپ کو عام طور پر پوسٹس کے درمیان مواد کو روٹ کرنے کی ضرورت ہوگی، جو ڈائی ایریا کے سائز کے نسبت زیادہ سے زیادہ پٹی کی چوڑائی کو محدود کرتی ہے۔ چار-پوسٹ سیٹ کی قیمت بھی زیادہ اور وزن زیادہ ہے، اس لیے ان کا مختصر-رن پروٹو ٹائپنگ یا سادہ سنگل-اسٹیشن کے کام کا جواز پیش کرنا مشکل ہے۔ وہ پریس ایپلی کیشنز کے لیے ڈائی سیٹس حاصل کرتے ہیں جہاں سختی براہ راست جزوی درستگی اور توسیعی ٹول لائف کا ترجمہ کرتی ہے۔
اخترن اور مرکز-پوسٹ کنفیگریشنز
ترچھی-پوسٹ سیٹ فرق کو تقسیم کرتے ہیں۔ دو گائیڈ پنوں کو مخالف کونوں پر رکھ کر، وہ سیدھی پیٹھ-پوسٹ ترتیب سے بہتر گردشی استحکام کو برقرار رکھتے ہیں جبکہ دونوں اطراف کو کھانا کھلانے کے لیے کھلا چھوڑ دیتے ہیں۔ تصور کریں کہ آپ کو ثانوی آپریشن کے لیے سائیڈ تک رسائی کی ضرورت ہے یا ایک طرف سے سٹرپ فیڈ کلیئرنس کی ضرورت ہے لیکن بیک-پوسٹ سیٹ فراہم کرنے سے زیادہ سختی چاہتے ہیں۔ یہی وہ جگہ ہے جہاں اخترن کنفیگریشنز فٹ بیٹھتی ہیں۔
سینٹر-پوسٹ (کبھی کبھی سنگل-پوسٹ یا پیڈسٹل کہلاتا ہے) سیٹ ڈائی کے مرکز میں یا قریب-ڈایا میٹر گائیڈ عنصر کا استعمال کرتے ہیں۔ یہ پروڈکشن سٹیمپنگ میں کم عام ہیں اور خاص ایپلی کیشنز یا بہت چھوٹی پریس ڈائی سیٹ کنفیگریشنز میں ظاہر ہوتے ہیں جہاں ایک مضبوط گائیڈ بوجھ اور درستگی کے تقاضوں کے لیے کافی ہے۔
| کنفیگریشن | پوسٹس کی تعداد | بہترین ایپلی کیشن | سختی کی سطح | فیڈ رسائی |
|---|---|---|---|---|
| واپس-پوسٹ | 2 (پیچھے) | تیز-اسپیڈ پروگریسو سٹیمپنگ، کوائل-فیڈ آپریشنز | اعتدال پسند | بہترین - سامنے اور اطراف کھلے ہیں۔ |
| ترچھی-پوسٹ | 2 (مخالف کونے) | درمیانے-ڈیوٹی کام کو متوازن رسائی اور استحکام کی ضرورت ہے۔ | اعتدال پسند-اعلی | اچھا - دو طرفہ کھلا ہے۔ |
| چار-پوسٹ | 4 (تمام کونے) | ہیوی بلیننگ، تنگ-برداشت کا سکہ، غیر متناسب بوجھ | زیادہ سے زیادہ | پوسٹس کے درمیان محدود - فیڈ |
| مرکز-پوسٹ | 1 (مرکز) | چھوٹی یا خصوصی کم-ٹنج ایپلی کیشنز | کم-اعتدال پسند | بہترین - تمام اطراف کھلے ہیں۔ |
انتخاب تین سوالات پر آتا ہے: مادّہ ڈائی میں کیسے داخل ہوتا ہے؟ مہر لگانے والی قوتیں کتنی بھاری اور غیر متناسب ہیں؟ اور پارٹ ٹولرنس کتنے تنگ ہیں؟ زیادہ تر پروڈکشن پروگریسو کام کے لیے، بیک-پوسٹ سیٹ کام کو سنبھالتا ہے۔ جب ٹننج چڑھ جائے یا برداشت سخت ہوجائے تو ترچھی یا چار-پوسٹ پر جائیں۔ آپ جس ترتیب کا انتخاب کرتے ہیں وہ اس کے اندر نصب ہر چیز کی بنیاد رکھتا ہے، اور اس سے اگلا اہم فیصلہ سامنے آتا ہے: ان جوتوں کی پلیٹوں میں کون سے اجزاء جاتے ہیں اور ان کے انفرادی چشمے اسمبلی کی کارکردگی کو کیسے متاثر کرتے ہیں۔
ہر ڈائی سیٹ کے اندر بنیادی اجزاء
ڈائی سیٹ کنفیگریشن صرف اس صورت میں اہمیت رکھتی ہے جب اس کے اندر انفرادی اسٹیمپنگ ڈائی اجزاء صحیح طریقے سے بیان کیے گئے ہوں اور ایک ساتھ کام کر رہے ہوں۔ اسمبلی میں ہر ایک حصے کا ایک کام ہوتا ہے، اور جب ایک عنصر کم کارکردگی کا مظاہرہ کرتا ہے، تو پوری ڈائی اسمبلی اسے غلط ترتیب، تیز لباس، یا پریس سے دور متضاد حصوں کے ذریعے محسوس کرتی ہے۔ جوتوں کی ان پلیٹوں کے اندر اصل میں کیا رہتا ہے اور ہر ٹکڑا اپنی جگہ کیوں حاصل کرتا ہے۔
- اپر اور لوئر ڈائی جوتے- بڑھتے ہوئے پلیٹ فارمز جو تمام فعال ٹولنگ کو لے جاتے ہیں اور پریس رام اور بولسٹر سے منسلک ہوتے ہیں۔
- گائیڈ پن (پوسٹ)- سخت سٹیل کے سلنڈر جو اوپری جوتے کو نچلے جوتے سے ہر اسٹروک پر سیدھ میں رکھتے ہیں۔
- جھاڑیوں کی رہنمائی کریں۔- درستگی-گراؤنڈ آستین جو کنٹرول کلیئرنس یا پری لوڈ کے ساتھ گائیڈ پن حاصل کرتی ہیں۔
- ڈائی پلیٹ- مشینی کام کرنے والی سطح جہاں پنچنگ ڈائی کی تفصیلات، بٹن اور فارمنگ سیکشن لگائے جاتے ہیں۔
- پنڈلی ہولڈر- ایک بیلناکار اڈاپٹر جو سنگل-سٹیشن ٹولز کے لیے پریس ریم بور میں اوپری جوتے کو مرکز کرتا ہے۔
اپر اور لوئر ڈائی شوز
ڈائی جوتے پوری اسمبلی کی ساختی بنیاد ہیں۔ جوتے کے نچلے حصے کو دبانے کے لیے بولسٹر لگایا جاتا ہے اور اس میں ڈائی پلیٹ، ڈائی بٹن اور کسی بھی قسم کی تشکیل کی تفصیلات ہوتی ہیں۔ اوپری جوتا مینڈھے سے جکڑا جاتا ہے اور ڈائی پنچز، ریٹینرز، اور اسٹرائپر سسٹم رکھتا ہے۔ دونوں جوتے عام طور پر درمیانے-کاربن اسٹیل یا پہلے سے-سخت مصر دات سے بنائے جاتے ہیں، زمینی فلیٹ اور ہزارویں کے چند دسویں حصے کے متوازی ہوتے ہیں۔ یہ متوازی اہمیت رکھتا ہے کیونکہ جوتے کی سطح میں کوئی بھی کمان یا ٹیپر پریس ڈائی پنچ چہروں پر براہ راست ناہموار کاٹنے والی قوتوں میں ترجمہ کرتا ہے۔
جوتے کی موٹائی کا انتخاب ٹنیج کی بنیاد پر کیا جاتا ہے۔ پتلے جوتے بھاری بوجھ کے نیچے جھک جاتے ہیں، فالج کے بالکل نچلے حصے میں، بدترین ممکنہ لمحے پر سیدھ بند کر دیتے ہیں۔ بھاری بلیننگ یا کوائننگ آپریشنز موٹی پلیٹوں کا مطالبہ کرتے ہیں۔ ہلکے چھیدنے کا کام پتلے، ہلکے جوتوں سے حاصل کیا جا سکتا ہے جو مجموعی طور پر ڈائی ویٹ کو کم کرتے ہیں۔
گائیڈ پن اور بشنگ کی اقسام کی وضاحت کی گئی۔
گائیڈ پن 0.0001 انچ کے اندر برداشت کے لیے گراؤنڈ ہوتے ہیں اور دو بنیادی انداز میں آتے ہیں: رگڑ (سادہ بیئرنگ) اور بال بیئرنگ۔ ان کے درمیان انتخاب اس بات کی شکل دیتا ہے کہ ڈائی اسمبلی کس طرح رفتار سے، سائیڈ لوڈ کے نیچے، اور دیکھ بھال کے دوران کارکردگی کا مظاہرہ کرتی ہے۔
گیند-بیئرنگ گائیڈ پنایلومینیم کے پنجرے میں موجود صحت سے متعلق گیندوں کی ایک سیریز پر سواری کریں۔ وہ پہلے سے لوڈ شدہ یا "منفی کلیئرنس" حالت میں کام کرتے ہیں، یعنی پن-اور-بیئرنگ اسمبلی درحقیقت بشنگ بور سے قدرے بڑی ہوتی ہے۔ یہ کھیل کو ختم کرتا ہے، رگڑ کو کم کرتا ہے، اور ڈائی ہاف کو الگ کرنا آسان بناتا ہے۔ وہ ہائی-اسپیڈ پروگریسو سٹیمپنگ کے لیے صنعتی معیار ہیں جہاں رگڑ سے گرمی کا اضافہ ناقابل قبول ہے۔ ایک احتیاط: ضرورت سے زیادہ سائیڈ تھرسٹ گیند کو ٹریک کرنے، پوسٹ میں پہننے والے جسمانی نالیوں یا اوورلوڈ بیرنگ سے جھاڑی کا سبب بن سکتا ہے۔
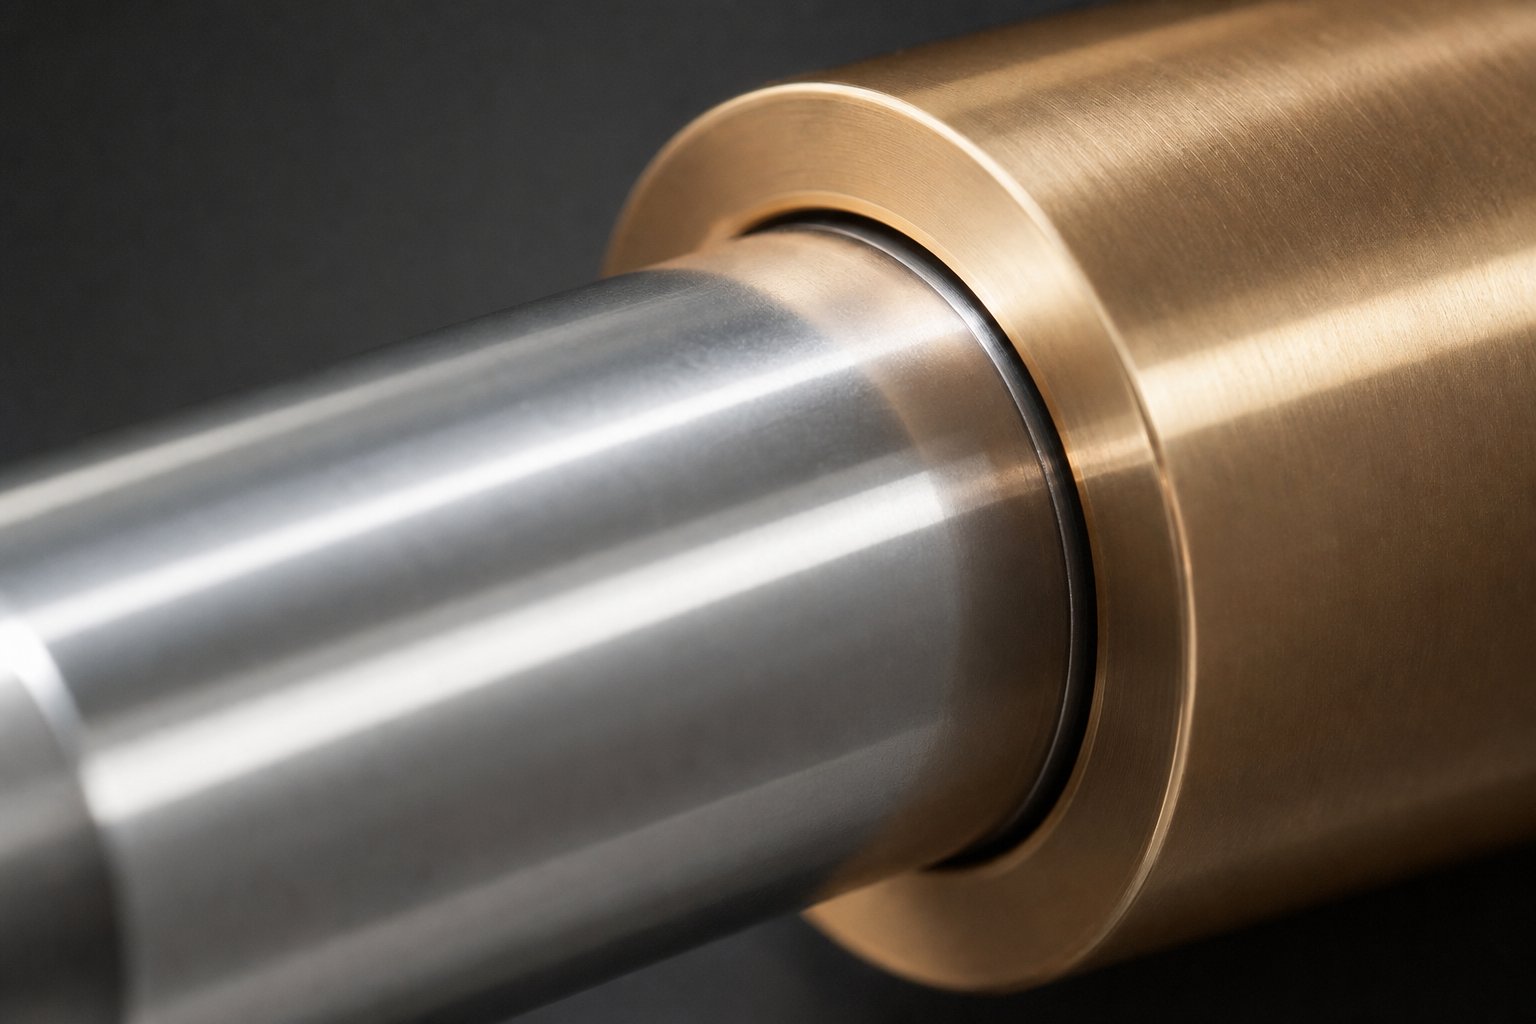
کانسی کی جھاڑیاںسادہ رگڑ پن کے ساتھ جوڑیں اور بھاری سائیڈ بوجھ کو اچھی طرح سے ہینڈل کریں کیونکہ رابطہ بال-رابطے کے مقامات پر مرکوز ہونے کی بجائے ایک وسیع سطح پر تقسیم کیا جاتا ہے۔ ٹھوس ایلومینیم-کانسی یا کانسی-پلیٹیڈ اسٹیل کی جھاڑیاں عام ہیں، اور یہ اعتدال پسند پریس رفتار پر بہترین کام کرتی ہیں جہاں بوجھ کی گنجائش کے بدلے کچھ رگڑ قابل برداشت ہوتی ہے۔
خود-چکنے والی جھاڑیاںگریفائٹ پلگ کو براہ راست کانسی کے میٹرکس میں شامل کریں، بیرونی چکنائی کے بغیر مسلسل خشک پھسلن فراہم کرتے ہیں۔ وہ ایسے ماحول میں دیکھ بھال کے وقفوں کو کم کرتے ہیں جہاں دوبارہ چکنا کرنے کے نظام الاوقات کو نافذ کرنا مشکل ہوتا ہے یا آلودگی ایک تشویش کا باعث ہوتی ہے۔
گائیڈ پن کی تنصیب بھی اہمیت رکھتی ہے۔دبائیں-فٹ پنجوتے میں مستقل طور پر نصب ہوتے ہیں، جو سختی بڑھاتا ہے لیکن متبادل کو مشکل بنا دیتا ہے۔ڈیمواؤنٹ ایبل پنمکینیکل لاک (عام طور پر ٹوپی سکرو یا کالر) کا استعمال کریں اور اسے دبائے بغیر ہٹایا جا سکتا ہے، دیکھ بھال اور ڈائی اسٹوریج کو آسان بنا کر۔ اپنی مرضی کے اجزاء کو سورس کرنے والے انجینئرز کے لیے جہاں بشنگ کی قسم، پن کا قطر، اور بڑھتے ہوئے انداز سبھی ڈائی سٹرکچر اور کلیئرنس کی ضروریات کے ساتھ تعامل کرتے ہیں، سپلائرز جیسےYICENاس طرح کے بھاری فیصلوں کو ڈیزائن کرنے کے لیے تیار کردہ باہمی تعاون کے ساتھ انجینئرنگ سپورٹ پیش کرتا ہے۔
معاون اجزاء اور ان کے کردار
جوتوں، پنوں اور جھاڑیوں کے علاوہ، کئی چھوٹے اجزاء اسمبلی کو مکمل کرتے ہیں۔ شینک ہولڈرز سنگل-اسٹیشن ڈائی کے لیے پریس ریم میں اوپری جوتے کو بیچ میں رکھتے ہیں جہاں درست ریم-سے-ڈائی سیدھ ضروری ہے۔ بیکنگ پلیٹیں ڈائی پنچ ہیڈز اور جوتے کے چہرے کے درمیان بیٹھتی ہیں، اثر کا بوجھ تقسیم کرتی ہیں تاکہ سخت پنچ پنڈلی لاکھوں چکروں کے دوران نرم جوتوں کے اسٹیل میں نہیں جھانکتی۔ ڈائی ریٹینرز ڈائی پلیٹ کے اندر ٹھیک پوزیشنوں پر پنچوں اور بٹنوں کو لاک کرتے ہیں، اور اسپرنگس (مکینیکل یا نائٹروجن) ہر اسٹروک کے بعد ورک پیس کو ٹولنگ سے اٹھانے کے لیے سٹرپنگ فورس فراہم کرتے ہیں۔
ان میں سے ہر ایک سٹیمپنگ ڈائی اجزاء دوسروں کے ساتھ تعامل کرتا ہے۔ ایک گیند-بشنگ بیئرنگ جوتے کے ساتھ جوڑا جو بہت پتلا ہے سیدھ میں بالکل ٹھیک ہو جائے گا لیکن بوجھ کے نیچے جھک جائے گا، درست رہنمائی کے مقصد کو شکست دے گا۔ امتزاج کو صحیح طریقے سے حاصل کرنے کا مطلب ہے انفرادی چشموں سے آگے سوچنا اور اس بات پر غور کرنا کہ پورا نظام آپ کے اصل ٹننج، رفتار اور مادی حالات کے تحت کیسے برتاؤ کرتا ہے، جس سے براہ راست آپ کے ڈائی سیٹ کو اس پریس سے ملانے کا سوال پیدا ہوتا ہے جس میں یہ چلائے گا۔
ڈائی سیٹ کو اپنے پریس سے کیسے ملایا جائے۔
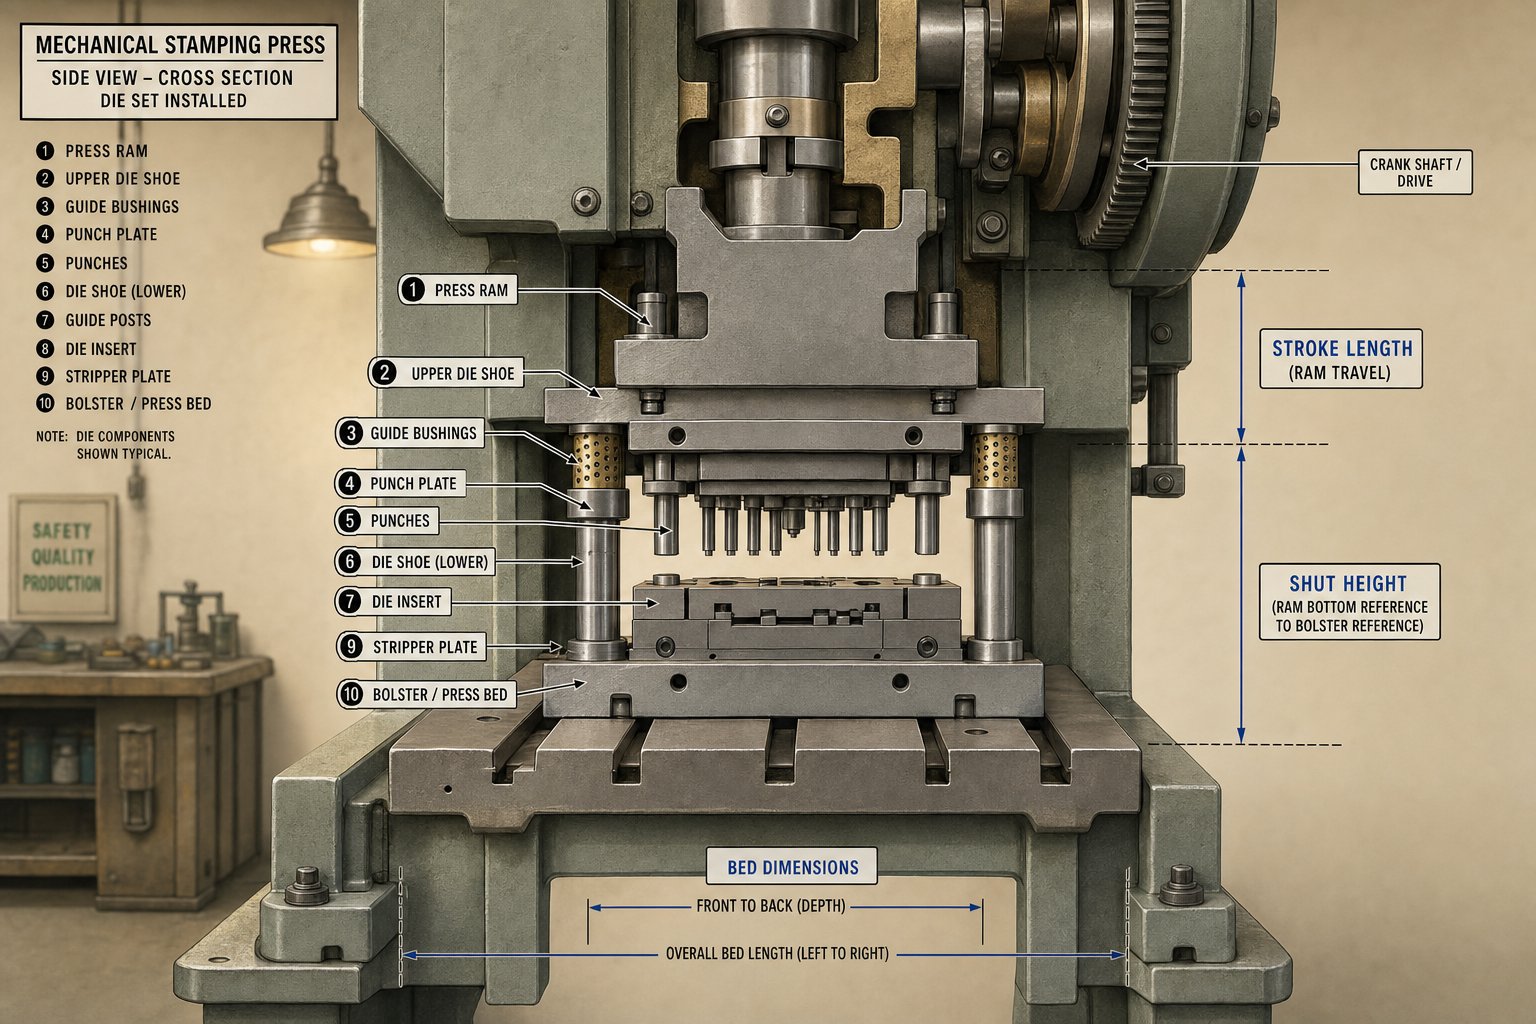
ایک بالکل مخصوص ڈائی سیٹ بیکار ہے اگر یہ جسمانی اور میکانکی طور پر اس پریس کے مطابق نہیں ہے جس کے لیے اس کا ارادہ ہے۔ پریس اور ڈائی کے درمیان تعلق ایک مربوط نظام ہے، اور میچ کا غلط ہونا ٹول کو انسٹال کرنے میں ناکامی سے لے کر پیداوار کے دوران تباہ کن اوور لوڈنگ تک لے جاتا ہے۔ آپ کو جن اہم پیرامیٹرز کی ضرورت ہے وہ ٹننج کی گنجائش، بستر کے طول و عرض، شٹ اونچائی کی حد، اور اسٹروک کی لمبائی ہیں۔
دبائیں ٹنیج اور ڈائی سیٹ لوڈ کیپیسیٹی
ہر اسٹیمپنگ آپریشن کٹ پریمیٹر، مواد کی موٹائی، اور تناؤ کی طاقت کی بنیاد پر ایک قابل حساب قوت پیدا کرتا ہے۔ آپ کا پریس اس حسابی ٹنیج سے زیادہ ہونا چاہیے a کے ساتھ20 سے 30 فیصد کا حفاظتی مارجنمادی تغیرات اور ترقی پسند ٹول پہننے کا حساب دینا۔ لیکن ٹننج صرف اس بارے میں نہیں ہے کہ کیا پریس کافی زور دے سکتا ہے۔ یہ ڈائی جوتے کی موٹائی کا بھی حکم دیتا ہے۔ اعلی قوتیں موٹی پلیٹوں کا مطالبہ کرتی ہیں تاکہ انحطاط کے خلاف مزاحمت کی جاسکے، اور موٹی پلیٹیں وزن میں اضافہ کرتی ہیں۔ وہ مشترکہ ڈائی سیٹ وزن رام کی اٹھانے کی صلاحیت کے اندر ہی رہنا چاہیے، یا پریس اپ اسٹروک پر اوپری نصف کو صاف طور پر پیچھے ہٹانے کے لیے جدوجہد کرتا ہے۔
پنچ پریس کے لیے تیز رفتاری سے چل رہا ہے، یہاں تک کہ ہر اسٹروک کے ساتھ مطلوبہ قوت اور دستیاب صلاحیت کے مرکب کے درمیان چھوٹا عدم توازن۔ زیادہ-ٹن وزن ایک ڈائی اسٹیمپنگ پریس کو روکتا ہے یا فریم کو کریک کر دیتا ہے۔ نیچے-ڈائی سیٹ کے جوتے کی موٹائی کی وضاحت کرنے سے یہ جھکنے دیتا ہے، سیدھ کو ہٹاتا ہے اور مکے مارتا ہے۔
بستر کا سائز اور شٹ اونچائی کا ملاپ
ڈائی سیٹ فوٹ پرنٹ پریس بیڈ ایریا کے اندر فٹ ہونا چاہیے جس کے چاروں طرف کلیمپ کے لیے کمرہ بچا ہو۔ ترقی پسند ٹولز میں پٹی کی چوڑائی، حصہ جیومیٹری، اور اسٹیشن کی گنتی کم از کم قدموں کے نشان کا تعین کرتی ہے، لیکن بولسٹر زیادہ سے زیادہ کا تعین کرتا ہے۔ آسان لگتا ہے، لیکن عمودی جہت زیادہ انجینئروں کو چوکس کر دیتی ہے۔ شٹ اونچائی بولسٹر ٹاپ کی سطح سے سلائیڈ کے نیچے تک کا فاصلہ ہے جب رام مکمل طور پر بڑھا ہوا ایڈجسٹمنٹ کے ساتھ اپنے نچلے ترین مقام پر ہوتا ہے۔ آپ کی ڈائی اونچائی (اسمبلی کی کل بند اونچائی) پریس کی ایڈجسٹ شٹ اونچائی کی حد میں ہونی چاہئے۔
اگر ڈائی بہت لمبا ہے تو یہ جسمانی طور پر بند نہیں ہو سکتا۔ اگر یہ بہت چھوٹا ہے تو، اسپیسر پلیٹیں یا متوازی فرق کو پورا کر سکتے ہیں، لیکن صرف پریس کے ایڈجسٹمنٹ ٹریول کے اندر۔ اس بات کو ذہن میں رکھیں کہ ڈائی جوتے وقت کے ساتھ ساتھ اونچائی کھو دیتے ہیں کیونکہ وہ دوبارہ گراؤنڈ ہوتے ہیں، لہذا ابتدائی شٹ اونچائی کو ایڈجسٹمنٹ ونڈو کے اوپری سرے کی طرف بیٹھنا چاہئے تاکہ مستقبل میں دیکھ بھال کی اجازت دی جاسکے۔
مکینیکل بمقابلہ ہائیڈرولک پریس تحفظات
پریس کی قسم بنیادی طور پر تبدیل کرتی ہے کہ آپ ڈائی سیٹ سلیکشن تک کیسے پہنچتے ہیں۔ ایک مکینیکل پریس صرف اپنے اسٹروک کے نچلے حصے کے قریب چوٹی کا ٹنیج فراہم کرتا ہے، نیچے کے مردہ مرکز سے صرف چند ملی میٹر اوپر۔ اس کا مطلب ہے کہ شٹ اونچائی کنٹرول اہم ہے۔ اگر آپ کا پنچ پریس ڈائی سیٹ قدرے اونچا بھی بند ہوجاتا ہے، تو پریس مکمل ریٹیڈ فورس فراہم نہیں کرسکتا، اور جزوی معیار کو نقصان پہنچتا ہے۔ مکینیکل پریسوں میں بھی کرینک جیومیٹری کے ذریعہ ایک مقررہ اسٹروک کی لمبائی ہوتی ہے، لہذا آپ کا ڈائی اس رکاوٹ کے ارد گرد ڈیزائن کیا جانا چاہئے۔
ہائیڈرولک پریس ڈائی سیٹ میں زیادہ سانس لینے کی جگہ ہوتی ہے۔ ہائیڈرولک سسٹم اسٹروک میں کہیں بھی مکمل ٹنیج فراہم کرتے ہیں اور اسٹروک کی ایڈجسٹمنٹ کی لمبائی پیش کرتے ہیں، جس سے وہ اونچائی کو بند کرنے پر زیادہ معافی بخشتے ہیں۔ ہائیڈرولک پریس ڈائیز میکینیکل سسٹمز کے زیادہ اثر والے جھٹکوں کی لوڈنگ سے بھی بچتا ہے، جو ایپلی کیشنز بنانے میں مساوی ٹننج کے لیے قدرے پتلے ڈائی جوتے کی اجازت دے سکتا ہے۔ تاہم، سائیکل کے اوقات سست ہوتے ہیں، لہذا اگر آپ گہری ڈرائنگ یا پیچیدہ فارمنگ کے لیے ڈائی سیٹ کو ہائیڈرولک پریس کے ساتھ جوڑ رہے ہیں، تو تیز رفتاری کے بجائے لمبے اسٹروک اور کنٹرول شدہ رام کی رفتار کے لیے منصوبہ بنائیں۔
جب آپ اپنے پریس کے ساتھ ڈائی سیٹ جوڑنے کے لیے تیار ہوں، تو ترتیب کے مطابق ان اقدامات پر عمل کریں:
- مشین مینوئل سے پریس کی وضاحتیں ریکارڈ کریں: ریٹیڈ ٹنیج، ٹنیج ریٹنگ پوائنٹ (مکینیکل پریس کے لیے)، بستر کے طول و عرض، زیادہ سے زیادہ اور کم از کم شٹ اونچائی، اسٹروک کی لمبائی، اور اسٹروک فی منٹ۔
- تمام کٹنگ اور فارمنگ سٹیشنوں کے لیے کل مطلوبہ سٹیمپنگ فورس کا حساب لگائیں، پھر 20 سے 30 فیصد حفاظتی مارجن شامل کریں۔
- پٹی کی چوڑائی، حصے کے سائز، اور اسٹیشنوں کی تعداد کی بنیاد پر کم از کم ڈائی سیٹ فٹ پرنٹ کا تعین کریں، اس بات کو یقینی بناتے ہوئے کہ یہ چاروں طرف سے کلیمپنگ کلیئرنس کے ساتھ بستر کے طول و عرض میں فٹ بیٹھتا ہے۔
- جوتوں کی موٹائی کا انتخاب کریں جو حسابی ٹننج کے لیے موزوں ہے اور تصدیق کریں کہ نتیجے میں ڈائی کی اونچائی پریس کی ایڈجسٹ شٹ اونچائی کی حد میں آتی ہے۔
- تصدیق کریں کہ ٹوٹل ڈائی سیٹ وزن (جوتے، پن، بشنگ، اور ماونٹڈ ٹولنگ) رام اٹھانے کی صلاحیت سے زیادہ نہیں ہے۔
- تصدیق کریں کہ اسٹروک کی لمبائی مادی فیڈ، پارٹ کلیئرنس، اور تیار شدہ ٹکڑوں یا سکریپ کے محفوظ اخراج کے لیے کافی ہے۔
- مکینیکل پریس کے لیے، تصدیق کریں کہ ٹنیج ریٹنگ پوائنٹ مواد کی موٹائی سے اوپر ہے تاکہ یہ یقینی بنایا جا سکے کہ جب پریس کے لیے پنچ مر جائے تو ورک پیس سے رابطہ کریں۔
اس ترتیب کے بعد ڈائی سیٹ کی وضاحت کرنے کی عام غلطی کو روکتا ہے جو کاغذ پر درست نظر آتا ہے لیکن مطلوبہ مشین میں جسمانی طور پر نہیں چل سکتا۔ ہر پیرامیٹر اگلے میں فیڈ ہوتا ہے، اور یہاں تک کہ ایک کی کمی، خاص طور پر شٹ ہائٹ یا ٹنیج ریٹنگ پوائنٹ، بالکل مشینی ہائیڈرولک پریس ڈائی سیٹ یا مکینیکل سیٹ اپ کو مہنگے شیلف زیور میں بدل دیتا ہے۔ ان نمبروں کو جلد لاک ڈاؤن کرنا اگلے فیصلے کو بھی آسان بنا دیتا ہے: معیاری کیٹلاگ سائز میں سے انتخاب کرنا یا حسب ضرورت طول و عرض میں قدم رکھنا۔
ڈائی سیٹ سائزنگ کنونشنز اور معیارات
اپنے ڈائی سیٹ کو پریس سے ملانا صرف نصف مساوات ہے۔ دوسرا نصف ڈائی ڈائمینشنز کے ایک سیٹ کا انتخاب کر رہا ہے جو آپ کے فعال ٹولنگ کو کام کرنے کے لیے کافی جگہ فراہم کرتا ہے جبکہ مجموعی فٹ پرنٹ کو موثر رکھتا ہے۔ معیاری ڈائی سیٹ اچھی طرح سے-قائم کردہ سائز سازی کنونشنز کی پیروی کرتے ہیں جو پلیٹ کے رقبہ، موٹائی اور گائیڈ پن کے تناسب کو متوازن رکھتے ہیں۔ ان کنونشنز کو سمجھنے سے آپ کو یہ فیصلہ کرنے میں مدد ملتی ہے کہ کب کیٹلاگ کا سائز آپ کی درخواست پر فٹ بیٹھتا ہے اور کب آپ کو اپنی مرضی کے مطابق جانے کی ضرورت ہے۔
معیاری ڈائی سیٹ کے طول و عرض اور پلیٹ کی موٹائی
صنعت کی کیٹلاگ، بشمول ڈینی ڈائی سیٹ لائنز اور دیگر مینوفیکچررز کے قائم کردہ سپلائرز، چھوٹے سٹیمپنگ کے کام کے لیے 6 x 6 انچ تک چھوٹے سے شروع ہونے والے معیاری سائز پیش کرتے ہیں اور عام درمیانی رینج کے طول و عرض جیسے 12 x 12، 18 x 24، اور 24 x 3 میں پیمانہ کرتے ہیں۔ بڑے ڈائی سیٹ ان سے آگے بڑھتے ہیں، کچھ مینوفیکچررز آٹوموٹیو پینل کے کام اور بھاری ساختی سٹیمپنگ کے لیے 60، 80، یا یہاں تک کہ 120 انچ سے زیادہ اسٹاک ڈائی پلیٹ فارم تیار کرتے ہیں۔
متوقع ٹننج کے ساتھ پلیٹ کی موٹائی کا پیمانہ۔ ہلکے چھیدنے والے بوجھ پر چلنے والا ایک چھوٹا 6 x 6 سیٹ جوتے 1 انچ تک پتلا استعمال کر سکتا ہے، جب کہ کئی سو ٹن بلیننگ فورس کو سنبھالنے والے بڑے ڈائی پلیٹ فارم کو انحطاط کے خلاف مزاحمت کے لیے 4 انچ یا اس سے زیادہ موٹے جوتے کی ضرورت ہوتی ہے۔ عام اصول: موٹے جوتے بولسٹر اور رام چہرے پر زیادہ یکساں طور پر طاقت تقسیم کرتے ہیں، جس سے مقامی تناؤ کو کم کیا جاتا ہے جو لاکھوں چکروں میں تھکاوٹ کا باعث بنتا ہے۔
| ڈائی سیٹ سائز (انچ) | جوتے کی عام موٹائی (اندر) | عام ٹنیج رینج | عام درخواست |
|---|---|---|---|
| 6 x 6 سے 8 x 8 | 1.0 - 1.5 | 5 - 30 ٹن | چھوٹے کنیکٹر، ٹرمینلز، مائیکرو-سٹیمپنگ |
| 10 x 12 سے 14 x 18 | 1.5 - 2.5 | 30 - 100 ٹن | درمیانی-سائز بریکٹ، کلپس، پروگریسو ڈیز |
| 18 x 24 سے 24 x 36 | 2.5 - 3.5 | 100 - 300 ٹن | بڑا ترقی پسند مرتا ہے، بھاری-گیج خالی ہوتا ہے۔ |
| 30 x 48 سے 48 x 72 | 3.5 - 5.0 | 300 - 800 ٹن | آٹوموٹو ساختی حصے، آلات کے پینل |
| 60 x 96 اور اس سے اوپر | 5.0 - 8.0+ | 800 - 2،000+ ٹن | بڑے آٹوموٹو پینلز، بھاری ساختی سٹیمپنگ |
یہ رہنما اصول ہیں، مطلق نہیں۔ ایک دھاتی ڈائی سیٹ جس میں ایک خالی ڈائی ہے جس میں مرکز میں مرتکز پنچ بوجھ ہوتا ہے اسے صرف ٹننج سے زیادہ موٹے جوتوں کی ضرورت ہو سکتی ہے، کیونکہ موڑنے کا لمحہ غیر تعاون یافتہ مدت کے ساتھ بڑھتا ہے۔ اس کے برعکس، بہت سے چھوٹے گھونسوں میں یکساں طور پر تقسیم شدہ کٹنگ پیٹرن ایک ہی کل ٹن وزن میں پتلے جوتوں کو برداشت کر سکتا ہے۔
پروگریسو بمقابلہ سنگل-سٹیشن ڈیز کے لیے سائز کرنا
سنگل-اسٹیشن ڈیز، چاہے کمپاؤنڈ ہو یا کمبی نیشن ٹولز، پارٹ فٹ پرنٹ کے علاوہ سکریپ چینلز، بڑھتے ہوئے ہارڈویئر، اور گائیڈ عناصر کے لیے کلیئرنس کے لیے صرف کافی ڈائی ایریا کی ضرورت ہوتی ہے۔ ان کا سائز کرنا نسبتاً سیدھا ہے: ہر سمت میں زیادہ سے زیادہ حصہ کا طول و عرض لیں، کیریئر سٹرپس یا سکریپ پلوں کے لیے مواد شامل کریں، اور قریب ترین معیاری ڈائی سائز کا انتخاب کریں جو کلیمپ کے لیے جگہ کے ساتھ ہر چیز کو ایڈجسٹ کرتا ہو۔
ترقی پسند لوگ الگ حساب مانگتے ہیں۔ ہر اسٹیشن فیڈ پچ کے برابر ڈائی کی لمبائی کا ایک ٹکڑا رکھتا ہے، اور پچ سے ضرب کرنے والے اسٹیشنوں کی کل تعداد کم از کم ڈائی کی لمبائی کا تعین کرتی ہے۔ 2-انچ پچ کے ساتھ ایک 12-اسٹیشن پروگریسو کو کم از کم 24 انچ کام کرنے کی لمبائی کی ضرورت ہوتی ہے اس سے پہلے کہ آپ لیڈ ان اور ٹیل اینڈ اسکریپ اسٹیشنوں کا حساب بھی لیں۔ پٹی کی چوڑائی کے علاوہ کیریئر کا مواد کم از کم ڈائی چوڑائی کا تعین کرتا ہے۔
جیسا کہترقی پسند ڈائی ماہرین نوٹ کرتے ہیں۔, بڑی ترقی پسند ڈیز کو بہت سے اسٹیشنوں کے ذریعے پٹی کو مستحکم رکھنے کے لیے مضبوط کیریئر اور ٹائی بارز کی ضرورت ہوتی ہے، اور اس کیریئر کی چوڑائی مجموعی ڈائی فٹ پرنٹ میں اضافہ کرتی ہے۔ جتنے زیادہ ٹرم اور فارم سٹیشنز درکار ہوں گے، اتنا ہی زیادہ پٹی سپورٹ میٹریل آپ کو درکار ہوگا، اور ڈائی سیٹ اتنا ہی وسیع اور لمبا ہوتا جائے گا۔
گائیڈ پن کا قطر اور لمبائی بھی ڈائی سائز کے ساتھ پیمانہ کرتی ہے۔ چھوٹے معیاری ڈائی سیٹ عام طور پر 1 انچ سے 1.5 انچ قطر کے پنوں کا استعمال کرتے ہیں، جبکہ 24 x 36 رینج اور اس سے اوپر کے سیٹ 2 انچ یا اس سے بڑی پوسٹس پر منتقل ہوتے ہیں۔ پن کی لمبائی کو پوری کھلی اونچائی پر مناسب مشغولیت فراہم کرنا چاہیے، یعنی لمبے سٹروک کے لیے لمبے پن کی ضرورت ہوتی ہے، جس کے نتیجے میں کسی بھی بقیہ سائیڈ بوجھ کے نیچے موڑنے کے خلاف مزاحمت کرنے کے لیے بڑے پن قطر کی ضرورت ہوتی ہے۔ ایک پن جو اس کی غیر تعاون یافتہ لمبائی کے مقابلہ میں بہت پتلا ہے لچکدار طریقے سے ہٹ جائے گا، درست رہنمائی کے مقصد کو شکست دے گا۔
جب معیاری سائز کم ہو جاتے ہیں۔
معیاری کیٹلاگ سائز ایپلی کیشنز کی ایک وسیع رینج کا احاطہ کرتا ہے، اور اچھی وجہ سے۔ وہ حجم میں تیار کیے جاتے ہیں، جو لاگت کو کم اور لیڈ ٹائم کو کم رکھتا ہے۔ صنعت کا تجربہ اس بات کی تصدیق کرتا ہے کہ اسپیشلٹی فیبریکیٹرز سے معیاری سیٹ خریدنا جو پیمانے کی معیشتوں کا فائدہ اٹھاتے ہیں تقریباً ہمیشہ ہی گھر میں ایک-آف سیٹ بنانے کی لاگت کو مات دیتا ہے-۔
پھر بھی، کچھ ملازمتیں اس سے آگے بڑھ جاتی ہیں جو معیاری ڈائی کو ایڈجسٹ کر سکتے ہیں۔ آپ کو ایسے حالات کا سامنا کرنا پڑ سکتا ہے جیسے:
- حصہ جیومیٹری جس کے لیے غیر معمولی لمبائی کی ضرورت ہوتی ہے-سے-چوڑائی کا تناسب کیٹلاگ میں دستیاب نہیں ہے۔
- پروگریسو ہائی سٹیشن کی گنتی کے ساتھ مر جاتا ہے جو معیاری لمبائی سے زیادہ ہے۔
- غیر-معیاری گائیڈ پن کی جگہ کا تعین فیڈ یا ٹولنگ کی مداخلت سے ہوتا ہے۔
- آٹوموٹو یا آلات کے پینلز کے لیے بڑے خالی جگہیں جو 60 انچ سے اوپر کے بڑے علاقے میں دھکیلتی ہیں۔
- انتہائی ٹنج یا غیر معمولی پریس شٹ اونچائی کی رکاوٹوں کے لیے حسب ضرورت جوتوں کی موٹائی کی ضرورت ہے۔
ان صورتوں میں، اپنی مرضی کے مطابق ڈائی سیٹ عملی انتخاب بن جاتا ہے۔ حسب ضرورت کا مطلب مہنگا یا سست نہیں ہے۔ بہت سے سپلائرز CNC آلات کا استعمال کرتے ہوئے گراؤنڈ پلیٹ سٹاک سے پہلے سے-کی مرضی کے مطابق جہتیں بناتے ہیں، ٹرناراؤنڈ کو مناسب رکھتے ہوئے فیصلہ اس بات پر آتا ہے کہ آیا آپ کے ٹولنگ کو قریب ترین معیاری فٹ پرنٹ پر مجبور کرنے سے کارکردگی پر سمجھوتہ ہوتا ہے۔ اگر آپ اسٹیشنوں کو ایک دوسرے کے قریب کر رہے ہیں، ضروری سکریپ کلیئرنس کو ختم کر رہے ہیں، یا کیٹلاگ کے طول و عرض میں فٹ ہونے کے لیے جوتوں کو کم کر رہے ہیں، تو سکریپ اور دیکھ بھال کی لاگت اپنی مرضی کے مطابق میٹل ڈائی سیٹ کے لیے فوری طور پر پریمیم سے تجاوز کر جائے گی۔
ایک درمیانی بنیاد قابل غور ہے: ایک معیاری سیٹ خریدنا اور اس میں ترمیم کرنا۔ کچھ دکانیں کیٹلاگ ڈائی سیٹ خریدتی ہیں اور پھر مشینی جیبیں، غیر-معیاری پن کی جگہیں، یا اپنے CNC آلات پر اضافی ماونٹنگ فیچر شامل کرتی ہیں۔ یہ ہائبرڈ اپروچ، جسے صنعت میں کبھی کبھی DIY کہا جاتا ہے، ایپلیکیشن کے لیے صحیح سائز کا سیٹ فراہم کرتے ہوئے ٹائم لائنز کو مختصر کر سکتا ہے۔
سائز کرنا آپ کے ٹولنگ کی جسمانی حدود طے کرتا ہے، لیکن صرف جسمانی جہتیں کارکردگی کی ضمانت نہیں دیتی ہیں۔ وہ درستگی جس پر ان ڈائمینشنز کو رکھا جاتا ہے، پن-سے-بشنگ فٹ، جوتوں کی ہم آہنگی، اور سطح کی تکمیل، اس بات کا تعین کرتی ہے کہ آیا آپ کے اسٹیمپ شدہ پرزے درحقیقت پرنٹ تصریحات کے چکر کے بعد پورے ہوتے ہیں۔
ڈائی سیٹ پرفارمنس میں رواداری اور درستگی
آپ صحیح کنفیگریشن کا انتخاب کر سکتے ہیں، جوتوں کا سائز بالکل ٹھیک کر سکتے ہیں، اور ہر پریس پیرامیٹر سے مماثل ہیں، لیکن اگر آپ کے ڈائی سیٹ پر رواداری ڈھیلی ہے، تو آپ کے مہر والے حصے کبھی بھی سخت جہت نہیں رکھیں گے۔ ڈائی ٹولنگ میں درستگی فریم ورک کی سطح سے شروع ہوتی ہے۔ گائیڈ سسٹم اور جوتے کی سطحیں اس بات کی قطعی حد متعین کرتی ہیں کہ آپ کے تیار شدہ پرزے کتنے درست ہو سکتے ہیں، اس سے کوئی فرق نہیں پڑتا ہے کہ فعال مکے اور ڈائی بٹن کتنے ہی اچھے ہیں۔
ڈائی سیٹ پریزیشن سٹیمپ شدہ حصے کی درستگی کی حد ہے۔ کوئی پنچ یا ڈائی بٹن اس کی رہنمائی کرنے والے فریم ورک سے زیادہ سخت رواداری فراہم نہیں کرسکتا۔
گائیڈ پن کلیئرنس اور جزوی معیار پر اس کا اثر
گائیڈ پن اور اس کی بشنگ کے درمیان چلنے والی کلیئرنس براہ راست اس بات کا تعین کرتی ہے کہ ہر اسٹروک کے دوران اوپری ڈائی ہاف نچلے نصف کے مقابلے میں کتنا پیچھے ہٹ سکتا ہے۔ ایک سادہ-بیرنگ سسٹم میں، اس کلیئرنس کو جان بوجھ کر بنایا گیا ہے، عام طور پر پن کے قطر اور اطلاق کے لحاظ سے 0.0002 انچ سے 0.0008 انچ تک ہوتا ہے۔ بال-بیئرنگ سسٹم مختلف طریقے سے کام کرتے ہیں، a میں چلتے ہیں۔منفی کلیئرنس کے ساتھ پہلے سے لوڈ شدہ حالت0.0001 سے 0.0021 انچ تک، مؤثر طریقے سے اوپری اور نچلے حصوں کے درمیان مفت کھیل کو ختم کرتا ہے۔
یہ آپ کے حصوں کے لیے کیوں اہم ہے؟ ایک درست ڈائی اور اسٹیمپنگ آپریشن کا تصور کریں جہاں پنچ-ٹو-کلیئرنس 0.001 انچ فی سائیڈ پر سیٹ ہے۔ اگر گائیڈ سسٹم لیٹرل شفٹ کے 0.0005 انچ کی اجازت دیتا ہے، تو وہ کلیئرنس ناہموار ہو جاتا ہے: ایک طرف 0.0005 انچ اور دوسری طرف 0.0015 انچ۔ نتیجہ متضاد گڑ کی اونچائی، ناہموار کنارے کا معیار، اور کٹنگ ٹولنگ ڈائی کے ایک طرف تیز لباس ہے۔ سخت-برداشت کے کام کے لیے، گائیڈ پن-سے-بشنگ کلیئرنس کو ورکنگ پنچ-ٹو-فورسز کو متوازن رکھنے کے لیے ڈائی کلیئرنس کا ایک حصہ ہونا چاہیے۔
متوازی اور عمودی رواداری
جوتے کی سطح کی متوازی دوسری اہم رواداری ہے۔ جوتوں کے اوپری اور نچلے دونوں چہرے ایک انچ کے ہزارویں حصے کے چند دسویں حصے کے اندر ایک دوسرے کے برابر اور ایک دوسرے کے متوازی ہونے چاہئیں۔ اگر اوپری جوتا نیچے کے مقابلے میں تھوڑا سا بھی جھک جاتا ہے تو، ڈائی کے ایک طرف کے گھونسوں کو دوسری طرف گھونسنے سے پہلے ورک پیس سے رابطہ کریں۔ وہ حیران کن مصروفیت غیر مساوی کاٹنے والی قوتیں، وقت سے پہلے پنچ پہننے اور ملٹی-اسٹیشن پروگریسو ٹولز میں جہتی تغیر پیدا کرتی ہے۔
جوتے کے چہرے پر گائیڈ پنوں کا کھڑا ہونا بھی اتنا ہی اہم ہے۔ ایک پن جو اپنی کام کرنے کی لمبائی سے 0.001 انچ تک بھی جھکتا ہے ایک ترقی پسند غلط ترتیب کو متعارف کراتا ہے جو فالج کے بڑھنے کے ساتھ خراب ہوتا جاتا ہے۔ تیز رفتار ایپلی کیشنز میں چلنے والی درستگی کے لیے، یہ کونیی غلطی ہر انچ اسٹروک ٹریول کے ساتھ کئی گنا بڑھ جاتی ہے۔ ڈائی مشیننگ کے عمل عام طور پر کوالٹی سیٹ پر پن کی لمبائی کے 0.0002 انچ فی انچ کے اندر پن کی لمبائی کو برقرار رکھتے ہیں، حالانکہ مشیننگ کو سخت چشموں تک ختم کرنا اضافی قیمت پر ممکن ہے۔
جوتے کے چہروں پر سطح کی تکمیل متوازی اور بڑھتے ہوئے استحکام دونوں کو متاثر کرتی ہے۔ ایک کھردری-زمین کی سطح ڈائی پلیٹوں اور بیک اپ پلیٹوں کو بار بار امپیکٹ لوڈنگ کے تحت مائکروسکوپی طور پر منتقل ہونے دیتی ہے۔ زیادہ تر اسٹیل اسٹیمپنگ ڈیز میں جوتوں کے چہروں کو 16 مائیکرو انچ Ra یا اس سے بہتر کرنے کی وضاحت کی جاتی ہے، جو درست پیمائش اور چمکنے کے لیے کافی فلیٹ رہتے ہوئے محفوظ ماؤنٹنگ کے لیے کافی رگڑ فراہم کرتی ہے۔
مختلف ایپلی کیشنز کے لیے صحت سے متعلق کلاسز
ہر کام کو سخت ترین ممکنہ رواداری کی ضرورت نہیں ہوتی ہے، اور سختی ہمیشہ زیادہ خرچ کرتی ہے۔ عام صنعت کا نقطہ نظر تمام اہم خصوصیات میں جمع رواداری کی بنیاد پر درستگی کے ڈائی سیٹ کو کلاسوں میں تقسیم کرتا ہے: پن کلیئرنس، متوازی، کھڑا ہونا، اور سطح کی تکمیل۔ اسٹینڈرڈ-کلاس سیٹ عمومی خالی اور تشکیل کے مطابق ہیں جہاں جزوی رواداری فراخدلی سے ہوتی ہے۔ درستگی-کلاس سیٹ قریبی-رواداری کا کام کرتے ہیں جیسے کنیکٹر سٹیمپنگ، فائن-بلیننگ، یا کوئی بھی ایپلی کیشن جہاں کل سسٹم کلیئرنس چند دسویں سے کم رہنا چاہئے۔
یہ وہ جگہ ہے جہاں آپریٹنگ حالات فیصلے کو پیچیدہ بنا دیتے ہیں۔ پروڈکشن رن کے دوران، رگڑ اور تشکیل دینے والی قوتیں گرمی پیدا کرتی ہیں۔ گائیڈ پنوں، جھاڑیوں اور جوتوں کی پلیٹوں میں تھرمل توسیع آپ کے کمرے کے درجہ حرارت پر اس قدر احتیاط سے بیان کردہ ورکنگ کلیئرنس کو تبدیل کرتی ہے۔ تیز رفتار پروگریسو ایپلی کیشن میں 600 سٹروک فی منٹ کی رفتار سے چلنے والا ایک درست ڈائی سیٹ گائیڈ سسٹم کے درجہ حرارت کو محیط سے 30 سے 50 ڈگری فارن ہائیٹ بڑھتا ہوا دیکھ سکتا ہے۔ یہ گرمی پنوں کو جھاڑیوں (پیتل کے جھاڑیوں میں اسٹیل پن) سے زیادہ تیزی سے پھیلاتی ہے، آہستہ آہستہ چلنے والی کلیئرنس کو بند کر دیتی ہے۔ اگر ابتدائی کلیئرنس بہت تنگ ہے، تو نظام پابند ہوجاتا ہے۔ اگر آپ کمرے کے درجہ حرارت پر کلیئرنس کھول کر معاوضہ دیتے ہیں، تو آپ کولڈ اسٹارٹ اپ کے دوران درستگی کھو دیتے ہیں۔
عملی حل: بدترین-کیس آپریٹنگ ٹمپریچر کی بنیاد پر اپنی درستگی کی کلاس منتخب کریں، نہ کہ دکان-منزل کے ماحول کی بنیاد پر۔ آپ کے متوقع فالج کی شرح، مواد پر مہر لگائی جا رہی ہے، اور چکنا کرنے کے نظام کا عنصر۔ بال-بیئرنگ گائیڈ سسٹم تھرمل تغیر کو بہتر طریقے سے ہینڈل کرتے ہیں کیونکہ ان کا پری لوڈ بائنڈنگ کے بغیر معمولی جہتی تبدیلیوں کو ایڈجسٹ کرتا ہے۔ سادہ-برونز جھاڑیوں کو تھرمل بند ہونے کے لیے زیادہ ابتدائی کلیئرنس ہیڈ روم کی ضرورت ہوتی ہے، یہی وجہ ہے کہ وہ عام طور پر تیز-تیز رفتار کے کام کے بجائے اعتدال پسند-اسپیڈ ڈائی آلات کے لیے مخصوص کیے جاتے ہیں۔
بالآخر، رواداری کا انتخاب لاگت-فائدے کا فیصلہ ہے۔ ہر آدھے-دسویں میں آپ ڈائی سیٹ پر سختی کرتے ہیں، پیسنے کے وقت، معائنہ کے مراحل اور مواد کی لاگت کا اضافہ کرتے ہیں۔ لیکن ہر آدھے-دسویں کو آپ ڈھیلے چھوڑ دیتے ہیں جزوی تغیر، سکریپ، اور مختصر ٹول لائف ڈاؤن اسٹریم بن جاتا ہے۔ صحیح توازن اس بات پر منحصر ہے کہ آپ کے حصے کی پرنٹنگ، آپ کی پیداوار کے حجم، اور آپ کے بہاو کے عمل میں کتنی تبدیلیاں جذب ہو سکتی ہیں۔ اجزاء کے پہننے کے ساتھ ساتھ یہ توازن بھی وقت کے ساتھ بدل جاتا ہے، جس سے یہ سوال پیدا ہوتا ہے کہ اس لباس کی نگرانی کیسے کی جائے اور فیصلہ کیا جائے کہ کب ڈائی سیٹ اپنے مفید رواداری کے لفافے سے تجاوز کر گیا ہے۔
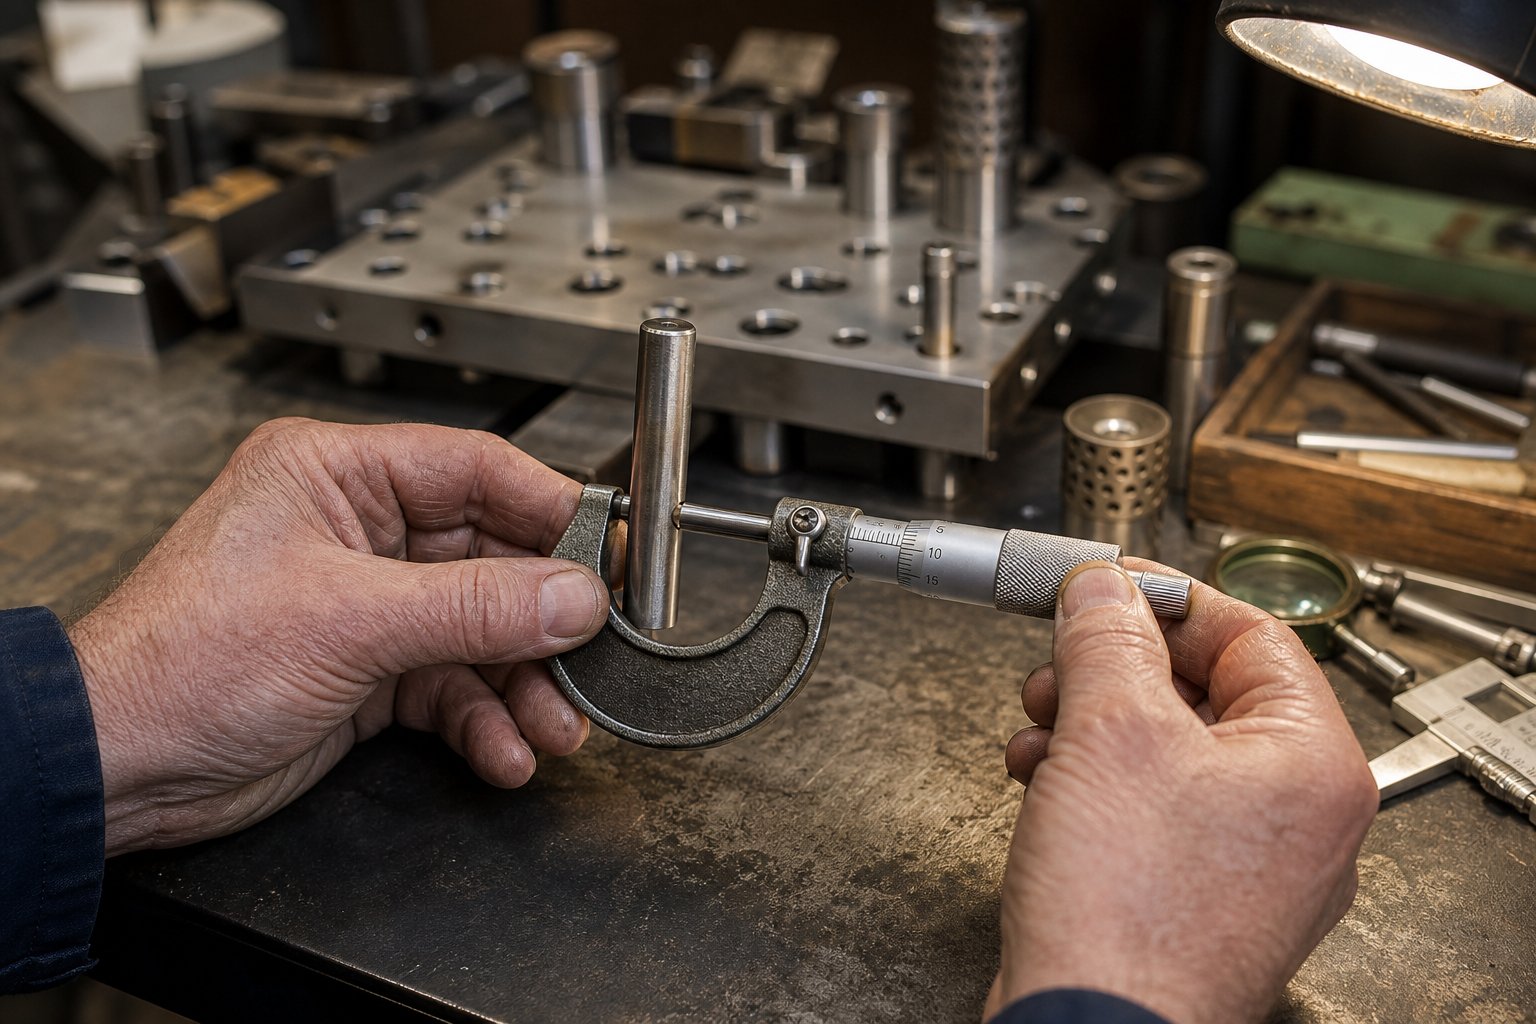
دیکھ بھال اور جاننا کہ ڈائی سیٹ کو کب تبدیل کرنا ہے۔
رواداری جو پہلے دن کامل تھی وہ ہمیشہ کے لیے کامل نہیں رہتی۔ ہر اسٹروک میں پنوں، جھاڑیوں اور ڈائی جوتوں کی سطحوں کی رہنمائی کے لیے مائکروسکوپک لباس شامل ہوتا ہے۔ بغیر نشان کے چھوڑ دیا، جو پہننے سے آپ کے برداشت کے لفافے سے گزر جاتا ہے اور کسی بھی چیز کے تباہ کن طور پر ناکام ہونے سے بہت پہلے خاموشی سے جزوی معیار کو گرا دیتا ہے۔ ایک فعال معائنہ اور دیکھ بھال کا پروگرام وہ ہے جو ایک ڈائی شاپ کو الگ کرتا ہے جو پریشانیوں کو اس سے جلد پکڑتا ہے جو اسے سکریپ ڈبوں میں دریافت کرتا ہے۔
معائنہ پوائنٹس اور پہننے کی پیمائش
جب آپ طے شدہ دیکھ بھال کے لیے ڈائی سیٹ کھینچتے ہیں، تو یہ وہ چوکیاں ہیں جو سب سے زیادہ اہمیت رکھتی ہیں۔ اس فہرست کو اپنے ڈائی ایکویپمنٹ سٹوریج ایریا کے قریب رکھیں تاکہ تکنیکی ماہرین ہر چیز کو مستقل طور پر ماریں:
- گائیڈ پن قطر- مائیکرو میٹر کے ساتھ کام کرنے کی لمبائی کے ساتھ متعدد پوائنٹس پر پیمائش کریں۔ پہننا عام طور پر توجہ مرکوز کرتا ہے جہاں جھاڑی کام کی سطح پر پن سے رابطہ کرتی ہے۔ برائے نام وارنٹس کی تبدیلی سے 0.0005 انچ سے زیادہ کی کمی۔
- بشنگ بور کا قطر- اوپر، درمیانی اور نیچے ID چیک کرنے کے لیے بور گیج کا استعمال کریں۔ بیضوی یا ٹیپرڈ لباس کے نمونے غلط ترتیب یا ضرورت سے زیادہ سائیڈ لوڈنگ کی نشاندہی کرتے ہیں۔
- پن-سے-بشنگ کلیئرنس- اپنے پن اور بشنگ پیمائش سے حساب لگائیں۔ جب کلیئرنس اصل تصریح سے دوگنا بڑھ جاتی ہے، تو جزوی درستگی سے سمجھوتہ کیا جاتا ہے۔
- بال بیئرنگ کیج کی حالت- تلاش کریں۔نیلے رنگ کی رنگت یا خراب سیٹ سکرو ڈاگ پوائنٹسکیج کریپ اور سکڈنگ بیرنگ دونوں کے اشارے۔
- جوتا چپٹا اور متوازی مرو- سطح کی پلیٹ پر جوتوں کے دونوں چہروں کو اشارے کے ساتھ جھاڑو۔ بار بار اثر لوڈ ہونے سے ڈشنگ، وار پیج، یا مقامی طور پر کم جگہوں کی جانچ کریں۔
- جوتے کی سطح کی حالت- پن بوروں اور ڈائی کلیمپ بڑھنے والے علاقوں کے ارد گرد گیلنگ، اسکورنگ، یا تھکاوٹ کے کریکنگ کا معائنہ کریں۔
- گائیڈ پن کھڑا ہونا- پن انسٹال ہونے کے ساتھ، اس کی لمبائی کے ساتھ اشارہ کریں۔ 0.0002 انچ فی انچ سے زیادہ کی کوئی بھی دبلی پتلی ایک گھسے ہوئے بور یا خراب جوتے کی نشاندہی کرتی ہے۔
- پنوں یا جھاڑیوں پر ٹریکنگ کے نشانات- ہلکی سطح کی لکیریں نارمل ہیں، لیکن کام کرنے والی سطح کو انڈینٹ کرنے والی نالی حد سے زیادہ سائیڈ بوجھ یا بشنگ کی غلط تنصیب کی نشاندہی کرتی ہے۔
چکنا اور روک تھام کی بحالی
چکنا کرنے کی ضروریات جھاڑی کی قسم کے لحاظ سے تیزی سے مختلف ہوتی ہیں، اور غلط چکنا کرنے والے کا استعمال اتنا ہی نقصان دہ ہے جتنا کہ کسی کا استعمال نہ کرنا۔ بال بیئرنگ گائیڈ سسٹم کے لیے، چکنائی کی سفارش نہیں کی جاتی ہے۔ چونکہ یہ ڈائی پرزے منفی کلیئرنس کے ساتھ کام کرتے ہیں، اس لیے چکنائی کے جال آلودہ مادوں کو پھنستے ہیں جو رولنگ رابطے کی سطحوں میں گر جاتے ہیں، جس سے بیرنگ پر چپٹے دھبے پڑ جاتے ہیں اور تیزی سے پہنا جاتا ہے۔ اس کے بجائے، انتہائی-پریشر ایڈیٹیو اور زنگ روکنے والے، 100 ڈگری ایف پر 290/340 SSU کے ارد گرد چپکنے والے معدنی تیل کا استعمال کریں۔
دوسری طرف کانسی کے میدانی جھاڑیوں والی جھاڑیاں، بھاری چکنا کرنے والے مادوں کو برداشت کرتی ہیں اور وقتاً فوقتاً چکنائی سے فائدہ اٹھاتی ہیں، خاص طور پر بھاری ٹن وزن کے تحت۔ خود کو چکنا کرنے والی گریفائٹ بشنگ کو عام حالات میں کسی بیرونی چکنا کی ضرورت نہیں ہوتی ہے، لیکن گریفائٹ کی جیبوں کی وقتاً فوقتاً صفائی ستھرائی کے ملبے کو جمع ہونے سے روکتی ہے جو چکنا کرنے والے راستے کو روکتا ہے۔
بحالی کے وقفے پیداوار کے حجم پر منحصر ہیں۔ ہر ماہ لاکھوں سٹروک چلانے والے تیز رفتار ترقی پسند آپریشنز کو ہر 250,000 سے 500,000 ہٹ پر معائنہ کی ضرورت ہوتی ہے۔ اعتدال پسند ڈائی میکر ٹولز کے استعمال کے ساتھ کم- والیوم کا کام طے شدہ سہ ماہی چیک تک بڑھ سکتا ہے۔ ڈائی مینٹیننس کے وقفوں کو سیٹ کرتے وقت، اس وقت تک چھوٹی طرف سے غلطی کریں جب تک کہ آپ ہر مخصوص ٹول کے لیے بنیادی لباس کی شرح قائم نہ کر لیں۔
اختتام-کا-زندگی کے اشارے اور تبدیلی کا وقت
ہر ڈائی سیٹ بالآخر اس مقام پر پہنچ جاتا ہے جہاں دیکھ بھال قابل قبول کارکردگی کو بحال نہیں کرتی ہے۔ اس حد کو تسلیم کرنا آپ کو ایسے فریم ورک میں مزدوری ڈالنے سے روکتا ہے جو برداشت نہیں کر سکتا چاہے اس پر کتنی ہی توجہ کیوں نہ دی جائے۔ ان اشاروں پر نگاہ رکھیں:
- ریگرائنڈ سے آگے گائیڈ پن پہنیں۔- پنوں کو 0.001 انچ سے زیادہ پہنا جاتا ہے۔ انڈر سائز کو بحال نہیں کیا جا سکتا۔ متبادل ہی واحد آپشن ہے۔
- بوشنگ بور کی توسیع برداشت کی کلاس سے باہر ہے۔- جب بور کا قطر ایک نیا پن انسٹال ہونے کے باوجود زیادہ سے زیادہ قابل اجازت کلیئرنس سے بڑھ جاتا ہے، تو ڈائی شو میں بشنگ سیٹ کو بھی نقصان پہنچ سکتا ہے۔
- ڈائی شوز وار پیج ریگرائنڈ کی گنجائش سے زیادہ ہے۔- چپٹے پن کو بحال کرنے کے لیے جوتوں کو ریگراؤنڈ کیا جا سکتا ہے، لیکن ہر ریگرینڈ مواد کو ہٹاتا ہے اور شٹ اونچائی کو کم کرتا ہے۔ ایک بار جب جوتا اس کی کم از کم فعال موٹائی سے نیچے گرا دیا جاتا ہے، تو یہ بوجھ کے نیچے جھک جاتا ہے اور اسے بازیافت نہیں کیا جا سکتا۔
- تھکاوٹ پن کے سوراخوں یا ڈائی کلیمپس کے بڑھتے ہوئے سوراخوں کے گرد کریکنگ- کریکس سائیکلک لوڈنگ کے تحت پھیلتی ہیں۔ پھٹا ہوا جوتا حفاظتی خطرہ ہے اور اسے فوری طور پر ریٹائر ہونا چاہیے۔
- اصلاحی کارروائی کے باوجود مسلسل پنجرے کا رینگنا- اگر بمپر، پری لوڈ ایڈجسٹمنٹ، اور اجزاء کا سائز تبدیل کرنا کیج کریپ کو حل کرنے میں ناکام ہو جاتا ہے، تو مجموعی ڈائی سیٹ جیومیٹری اصلاح سے باہر ہو سکتی ہے۔
- بار بار ٹریکنگ صرف ایک طرف- یکطرفہ ٹریکنگ جو پن اور بشنگ کے متبادل پوائنٹس کے بعد واپس آتی ہے تاکہ جوتے میں ہی غلط ترتیب پیدا ہو، ایسی حالت جس کا عام طور پر مطلب یہ ہوتا ہے کہ جوتے کی پلیٹ اب قابل استعمال نہیں ہے۔
گھسے ہوئے ڈائی سیٹ کو تبدیل کرنا ناکامی نہیں ہے۔ یہ ایک منصوبہ بند منتقلی ہے جو جزوی معیار اور پریس کی حفاظت کی حفاظت کرتی ہے۔ زندگی کے ماضی کے اختتام-کو چلانے کی اصل قیمت خود سیٹ نہیں ہے بلکہ اسکریپ، دوبارہ کام، اور غیر منصوبہ بند ٹائم ٹائم ہے جو اس وقت جمع ہوتا ہے جب صف بندی کو مزید برقرار نہیں رکھا جاسکتا ہے۔ یہ جاننا کہ سیٹ کو کب ریٹائر کرنا ہے یہ بھی بتاتا ہے کہ آپ اس کے متبادل کی وضاحت کیسے کرتے ہیں، اور اس تصریح کو شروع سے ہی حاصل کرنا وہ چیز ہے جو ایک فوری ترتیب کو تیار کردہ -انجینئرنگ مشق سے الگ کرتی ہے۔
صحیح ڈائی سیٹ کی وضاحت اور آرڈر کیسے کریں۔
پہنے ہوئے ڈائی سیٹ کو ریٹائر کرنا صرف آپ کو بچاتا ہے اگر متبادل شروع سے ہی صحیح طریقے سے بیان کیا گیا ہو۔ مبہم خریداری کے آرڈرز پیچھے-اور-ای میلز، مماثل جہتوں، اور لیڈ ٹائم سرپرائزز کا باعث بنتے ہیں جو پیداوار کو روکتے ہیں۔ ایک ہموار دوبارہ ترتیب اور ایک مایوس کن پروکیورمنٹ سائیکل کے درمیان فرق اس بات پر آتا ہے کہ آپ اپنی ضروریات کو پہلے سے کس حد تک مکمل طور پر بتاتے ہیں۔
آرڈر کرنے سے پہلے آپ کو درکار معلومات
اس سے پہلے کہ آپ کسی بھی سٹیمپنگ ڈیز بنانے والے سے رابطہ کریں یا کیٹلاگ کھینچیں، ہر وہ پیرامیٹر اکٹھا کریں جو آپ کے ڈائی سیٹ کے انتخاب کو متاثر کرتا ہے۔ یہاں تک کہ ایک تفصیل کی کمی، جیسے اونچائی کی حد یا جھاڑی کی ترجیح، سپلائر کو اندازہ لگانے یا سوالات کے ساتھ واپس آنے پر مجبور کرتی ہے جو آپ کی ٹائم لائن میں دن کا اضافہ کرتے ہیں۔
میٹل اسٹیمپنگ ڈائی سیٹس کے لیے قیمت درج کرنے کی درخواست کرتے وقت اس تفصیلات چیک لسٹ کا استعمال کریں:
- پریس وضاحتیں- درجہ بند ٹنیج، ٹنیج ریٹنگ پوائنٹ (مکینیکل پریس)، بستر کے طول و عرض، کم سے کم اور زیادہ سے زیادہ شٹ اونچائی، اسٹروک کی لمبائی، اور اسٹروک فی منٹ۔
- ڈائی سیٹ فٹ پرنٹپٹی لے آؤٹ، اسٹیشن کی گنتی، اور کلیمپنگ کلیئرنس کی بنیاد پر - مطلوبہ لمبائی اور چوڑائی۔
- جوتے کی موٹائی- ٹننج کے حساب کتاب اور اونچائی کی بندشوں پر مبنی۔ اوپری اور نیچے دونوں کی وضاحت کریں اگر وہ مختلف ہوں۔
- گائیڈ پن کنفیگریشن- پیچھے-پوسٹ، ڈائیگنل، چار-پوسٹ، یا سینٹر-پوسٹ، پن کے قطر اور لمبائی کے تقاضوں کے ساتھ۔
- جھاڑی کی قسم- گیند-بیرنگ، برونز پلین-بیرنگ، یا سیلف-لبریکٹنگ، رفتار، بوجھ، اور دیکھ بھال کے تحفظات پر مبنی۔
- پن بڑھتے ہوئے انداز- دبائیں-فٹ یا گرنے کے قابل، اور چاہے پن اوپری جوتے میں لگے یا نیچے۔
- مواد اور سختی- جوتے کے مواد کا درجہ، اگر ضرورت ہو تو سطح کی سختی، اور گرمی کے علاج کی کوئی وضاحتیں۔
- رواداری کی کلاس- معیاری یا درستگی، متوازی، لمبا پن، اور پن-سے-بشنگ کلیئرنس کے لیے مخصوص کال آؤٹ کے ساتھ۔
- حصہ اور عمل کی تفصیلات- ورک پیس کا مواد، موٹائی، جیومیٹری کی پیچیدگی، اور ڈائی سیٹ کی زندگی میں متوقع پیداواری حجم۔
- خصوصی ضروریات- غیر-معیاری پن کے مقامات، بڑے فارمیٹ، اضافی مشینی جیبیں، یا حسب ضرورت ماؤنٹنگ خصوصیات۔
فون اٹھانے سے پہلے اس فہرست کو مکمل کرنے سے آرڈر میں تاخیر کا سب سے عام ذریعہ ختم ہوجاتا ہے۔ یہ آپ کو متعدد ڈائی مینوفیکچررز میں مساوی شرائط پر اقتباسات کا موازنہ کرنے دیتا ہے، کیونکہ ہر کوئی ایک ہی تفصیلات کی قیمت لگا رہا ہے۔
معیاری کیٹلاگ بمقابلہ حسب ضرورت-انجینئرڈ ڈائی سیٹ
معیاری کیٹلاگ تیزی سے جہاز بھیجتا ہے اور اس کی قیمت کم ہوتی ہے، بعض اوقات ڈرامائی طور پر بھی۔ اینکر ڈینلی کا صنعتی تجربہ اس بات کی تصدیق کرتا ہے کہ اسپیشلٹی فیبریکیٹرز پیمانے اور پیداواری مہارت کی معیشتوں سے فائدہ اٹھاتے ہوئے گھر میں مساوی سیٹ بنانے کی لاگت کو مستقل طور پر کم کرتے ہیں۔ سیدھی سادی ایپلی کیشنز کے لیے جہاں آپ کے نقش، ٹنیج، اور کنفیگریشن کیٹلاگ کی پیشکش سے میل کھاتی ہے، حسب ضرورت جانے کی کوئی وجہ نہیں ہے۔
جب معیاری طول و عرض آپ کے ٹولنگ لے آؤٹ سے سمجھوتہ کرتے ہیں تو حسب ضرورت-انجینئرڈ ڈائی سیٹ ضروری ہو جاتے ہیں۔ ہو سکتا ہے کہ آپ کو ہائی-اسٹیشن پروگریسو ڈائی کے لیے غیر-معیاری لمبائی-سے-چوڑائی کا تناسب، فیڈ سسٹم کو صاف کرنے کے لیے غیر معمولی پن کی جگہ، یا کیٹلاگ کے اصولوں سے باہر جوتوں کی موٹائی کی ضرورت ہو۔ کسٹم ڈائی مینوفیکچرنگ عام طور پر پیچیدگی کے لحاظ سے معیاری لیڈ اوقات میں دو سے چھ ہفتوں کا اضافہ کرتی ہے، لیکن نتیجہ ایک ایسا سیٹ ہے جو سمجھوتہ کیے بغیر آپ کی درخواست پر فٹ بیٹھتا ہے۔
درمیانی راستہ بھی موجود ہے۔ کچھ انجینئرز گھر میں ایک معیاری سیٹ اور مشین کی اضافی خصوصیات خریدتے ہیں،{1}}لیڈ ٹائم کو کم کرتے ہوئے پھر بھی ایک حسب ضرورت میٹل اسٹیمپنگ ڈائی فٹ پرنٹ حاصل کرتے ہیں۔ یہ ہائبرڈ نقطہ نظر کام کرتا ہے جب ترمیم صرف جیبوں، ڈویل سوراخوں، یا بڑھتے ہوئے خصوصیات تک محدود ہوتی ہے جو گائیڈ سسٹم کی درستگی کو متاثر نہیں کرتی ہیں۔
آپ کی درخواست کے لیے سپلائرز کا جائزہ لینا
ہر ڈائی مینوفیکچرر صلاحیت کی یکساں گہرائی پیش نہیں کرتا ہے۔ سٹیمپنگ ڈائی مینوفیکچررز کا جائزہ لیتے وقت، قیمت اور لیڈ ٹائم سے آگے دیکھیں اور تین عوامل کا اندازہ لگائیں جو طویل مدتی قدر کا تعین کرتے ہیں:
- صحت سے متعلق صلاحیتیں۔- کیا فراہم کنندہ برداشت کی کلاس رکھ سکتا ہے جس کی آپ کو ضرورت ہے؟ ان کے پیسنے کے سامان، معائنہ کے طریقوں کے بارے میں پوچھیں، اور آیا وہ شپمنٹ کے ساتھ جہتی رپورٹس فراہم کرتے ہیں۔ سرکردہ سپلائرز ISO 9001:2015 سسٹم کے تحت کام کرتے ہیں اور جہتی جانچ کے-عمل کو انجام دیتے ہیں، نہ کہ صرف حتمی معائنہ۔
- مواد کا معیار اور ٹریس ایبلٹی- معروف سپلائرز دستاویزی حرارت کے علاج کے عمل کے ساتھ مصدقہ ٹول اسٹیل استعمال کرتے ہیں۔ پوچھیں کہ آیا مادی سرٹیفیکیشن تیار سیٹ کے ساتھ ہے۔
- انجینئرنگ سپورٹ- یہ وہ جگہ ہے جہاں کیٹلاگ وینڈرز اور حقیقی مینوفیکچرنگ ڈیز پارٹنرز کے درمیان فرق واضح ہو جاتا ہے۔ ایک سپلائی جو آپ کی طرف سے تیار کردہ چیز کو صرف مشین بناتا ہے معیاری آرڈرز کے لیے ٹھیک ہے۔ لیکن ڈیزائن کے لیے-بھاری ایپلی کیشنز جن میں پیچیدہ ڈائی سٹرکچر، سخت کلیئرنس کی ضروریات، یا چیلنجنگ میٹریل فلو شامل ہیں، آپ کو باہمی تعاون پر مبنی انجینئرنگ کی ضرورت ہے۔ سپلائرز کی طرحYICENٹولنگ انجینئرز کو اپنی مرضی کے مطابق سٹیمپنگ ڈائی سلوشنز سے مربوط کریں جس میں ڈیزائن میں خاص طاقت ہے-ڈائی سٹرکچر، کلیئرنس آپٹیمائزیشن، اور میٹریل فلو کے بارے میں گہرے فیصلوں، اس قسم کی سپورٹ جو پہلے آرٹیکل ٹرائلز کے بعد مہنگی دوبارہ ڈیزائن کو روکتی ہے۔
قیمت اہم ہے، لیکن ایک سستا سیٹ جو اپنی متوقع زندگی کے ایک حصے کے بعد ناکام ہو جاتا ہے، اس کی لاگت ڈاؤن ٹائم اور متبادل میں ایک قابل سپلائر کے معیار سے کہیں زیادہ ہوتی ہے۔ ملکیت کی کل لاگت کا اندازہ کریں: ابتدائی قیمت کے علاوہ دیکھ بھال کے علاوہ متوقع سروس لائف کے علاوہ معمولی درستگی سے چلنے سے سکریپ کا خطرہ۔ یہ حساب تقریباً ہمیشہ سپلائر کو مضبوط انجینئرنگ سپورٹ اور سخت پروسیس کنٹرول کے ساتھ حمایت کرتا ہے، خاص طور پر پروڈکشن ٹولنگ کے لیے جس سے اس کی زندگی بھر میں لاکھوں حصوں کی فراہمی متوقع ہے۔
Stamping Die Sets کے بارے میں اکثر پوچھے گئے سوالات
1. ڈائی سیٹ اور مکمل سٹیمپنگ ڈائی میں کیا فرق ہے؟
ڈائی سیٹ ایک ڈھانچہ جاتی فریم ورک ہے جس میں اوپری اور نچلے ڈائی جوتے، گائیڈ پن، اور بشنگ ہوتے ہیں جو درست سیدھ فراہم کرتے ہیں۔ ایک مکمل سٹیمپنگ ڈائی میں ڈائی سیٹ کے علاوہ تمام فعال ٹولنگ جیسے پنچ، ڈائی بٹن، اسٹرائپرز اور اسپرنگس شامل ہوتے ہیں جو دراصل دھات کو کاٹتے یا بناتے ہیں۔ آپ ایک ہی ڈائی سیٹ کے اندر اور باہر مختلف ایکٹو ٹولنگ کو تب تک تبدیل کر سکتے ہیں جب تک کہ فوٹ پرنٹ اور ٹننج کی ضروریات مماثل ہوں، جس سے معیاری ڈائی سیٹ کی قیمت-متعدد ملازمتیں چلانے والی دکانوں کے لیے مؤثر ہو جاتی ہے۔
2. میں دو-پوسٹ اور چار-پوسٹ ڈائی سیٹ کے درمیان کیسے انتخاب کروں؟
انتخاب کا انحصار تین عوامل پر ہوتا ہے: مواد ڈائی میں کیسے داخل ہوتا ہے، مہر لگانے والی قوتیں کتنی بھاری ہوتی ہیں، اور آپ کے حصے کی برداشت کتنی سخت ہونی چاہیے۔ دو-پوسٹ بیک-پوسٹ سیٹ ترقی پسند ڈیز میں بلا روک ٹوک سٹرپ فیڈنگ کے لیے سامنے اور اطراف کو کھلا چھوڑ دیتے ہیں لیکن کم ٹورسنل سختی پیش کرتے ہیں۔ 4 زیادہ تر تیز-رفتار ترقی پسند کام کے لیے، بیک-پوسٹ کنفیگریشنز کام کو اچھی طرح سے ہینڈل کرتی ہیں۔ جب ٹنیج بڑھ جائے یا برداشت سخت ہو جائے تو چار{10}}پوسٹ پر جائیں۔
3. ڈائی سیٹ میں بال-بیئرنگ بشنگ بمقابلہ کانسی کی جھاڑیاں کیا ہیں؟
بال-بیئرنگ بشنگ پن کو منفی کلیئرنس (پہلے سے لوڈ شدہ فٹ)، مفت کھیل کو ختم کرنے اور رگڑ کو کم کرنے کے لیے ایک پنجرے میں درست گیندوں کا استعمال کرتی ہے۔ وہ ہائی-اسپیڈ پروگریسو سٹیمپنگ کے مطابق ہیں جہاں رگڑ سے گرمی ناقابل قبول ہے۔ کانسی کی جھاڑیاں تقسیم شدہ سطح کے رابطے کے ساتھ سادہ بیرنگ کے طور پر کام کرتی ہیں، بال بیرنگ سے بہتر سائیڈ بوجھ کو سنبھالتی ہیں۔ وہ معتدل رفتار پر بہترین کام کرتے ہیں جہاں زیادہ بوجھ کی گنجائش کے بدلے کچھ رگڑ قابل قبول ہوتی ہے۔ ایمبیڈڈ گریفائٹ پلگ کے ساتھ خود کو چکنا کرنے والی جھاڑیاں ایسے ماحول کے لیے تیسرا آپشن پیش کرتی ہیں جہاں ریگولر ری-لبریکیشن ناقابل عمل ہے۔ YICHEN جیسے سپلائرز مخصوص ڈائی سٹرکچر اور کلیئرنس کی ضروریات کے لیے صحیح جھاڑیوں کی قسم کو منتخب کرنے میں مدد کے لیے انجینئرنگ سپورٹ فراہم کرتے ہیں۔
4. میں اپنے سٹیمپنگ پریس سے ڈائی سیٹ کو کیسے ملا سکتا ہوں؟
اپنے پریس کے چشموں کو ریکارڈ کرکے شروع کریں: درجہ بند ٹننج، بستر کے طول و عرض، اونچائی کی حد، اور اسٹروک کی لمبائی۔ 20-30% حفاظتی مارجن کے ساتھ کل سٹیمپنگ فورس کا حساب لگائیں، پھر پٹی کی چوڑائی اور اسٹیشن کی گنتی کی بنیاد پر کم از کم ڈائی سیٹ فٹ پرنٹ کا تعین کریں۔ جوتوں کی موٹائی کو اپنے ٹننج کے مطابق منتخب کریں، تصدیق کریں کہ نتیجے میں آنے والی ڈائی اونچائی پریس شٹ اونچائی کی حد میں فٹ بیٹھتی ہے، اور تصدیق کریں کہ کل وزن رام اٹھانے کی صلاحیت کے اندر رہتا ہے۔ مکینیکل پریس کے لیے، یہ بھی تصدیق کریں کہ ٹنیج ریٹنگ پوائنٹ آپ کے مواد کی موٹائی سے اوپر ہے تاکہ رابطے کے وقت پوری قوت دستیاب ہو۔
5. سٹیمپنگ ڈائی سیٹ کو کب تبدیل کیا جانا چاہئے؟
ڈائی سیٹ کو تبدیل کریں جب گائیڈ پن کا لباس 0.001 انچ سے کم ہو جائے اور اسے ری گرائنڈنگ کے ذریعے بحال نہیں کیا جا سکتا، جب بوشنگ بور کی توسیع نئے پنوں کے ساتھ بھی اصل وضاحت سے دوگنا زیادہ کلیئرنس کو آگے بڑھاتی ہے، جب جوتے کا وار پیج ریگرائنڈ کی صلاحیت سے زیادہ ہو جائے اور جوتے کم سے کم فنکشنل موٹائی سے نیچے گر جائیں یا موٹائی کے ارد گرد کریک ہو جائے مسلسل یک طرفہ ٹریکنگ-جو اجزاء کی تبدیلی کے بعد واپس آتی ہے اس بات کا اشارہ بھی دیتی ہے کہ جوتے کی پلیٹ جیومیٹری درستگی سے آگے بڑھ گئی ہے اور سیٹ کو ریٹائر کر دیا جانا چاہیے۔


