


سٹرکچرڈ مینٹیننس چیک لسٹ ڈائی لائف کو کیوں بڑھاتی ہے۔
ایک سٹیمپنگ ڈائی مینٹیننس چیک لسٹاس کی کٹنگ جیومیٹری، الائنمنٹ اور پیداواری صلاحیت کو محفوظ رکھنے کے لیے متعین وقفوں پر ڈائی پر کیے جانے والے معائنے، پیمائش، اور اصلاحی کارروائیوں کا دستاویزی سلسلہ ہے۔ یہ سیدھا سا لگتا ہے۔ اس کے باوجود یہ واحد دستاویز ایک ڈائی کے درمیان فرق ہے جو سیکڑوں ہزاروں قابل اعتماد اسٹروک چلاتا ہے اور ایک جو منگل کی سہ پہر کی پروڈکشن رن کے آدھے راستے میں ایک پنچ کو کریک کرتا ہے۔
اسٹیمپنگ ڈائی مینٹیننس چیک لسٹ دراصل کس چیز کا احاطہ کرتی ہے۔
چیک لسٹ کے بارے میں سوچیں کہ توجہ کی چار تہوں کو ڈائی کے آپریشنل سائیکل پر نقش کیا گیا ہے۔ پہلے سے-چلانے والے چیک اس بات کی تصدیق کرتے ہیں کہ ڈائی لوڈ کرنے کے لیے محفوظ ہے اور جہتی طور پر درست ہے۔ جب پریس سائیکل چلا رہا ہو تو حصہ کی کوالٹی اور سٹرپ پروگریشن کو رن- میں چیک کریں۔ پوسٹ-چلانے کے طریقہ کار کی گرفتاری کے اختتام-کا-کام کی حالت اور جھنڈا ابھرتا ہوا لباس۔ طے شدہ ٹیر ڈاون پیمائش، تیز کرنے اور تبدیل کرنے کے لیے ڈائی کو الگ الگ اجزاء سے الگ کر دیتے ہیں۔ ہر پرت دوسروں کے مسائل کو پکڑتی ہے، اور ان میں سے کسی ایک کو چھوڑنا ایک اندھا دھبہ چھوڑ دیتا ہے جہاں چھوٹے مسائل مہنگی ناکامیوں میں شامل ہوجاتے ہیں۔
جب مناسب طریقے سے تشکیل دیا جاتا ہے، تو چیک لسٹ ایک تشخیصی ٹول کے طور پر بھی کام کرتی ہے۔ ریکارڈ کی گئی ہر پیمائش، ہر گڑ کی اونچائی نوٹ کی گئی، اور ہر موسم بہار کی لمبائی لاگ ان لباس کی تاریخ بناتی ہے جو وقت کے ساتھ پیٹرن کو ظاہر کرتی ہے۔ وہ تاریخ آپ کو نہ صرف یہ بتاتی ہے کہ آج کیا ٹھیک کرنا ہے، بلکہ اگلے مہینے کیا ناکام ہوگا۔
زیادہ تر دکانیں ایک کے بغیر کیوں چلتی ہیں۔
یہ ایک تکلیف دہ سچائی ہے: زیادہ تر پریس شاپس اب بھی قبائلی علم پر انحصار کرتی ہیں جو ڈائی ٹیکنیشن کے درمیان زبانی کلامی ہوتی ہے۔ تجربہ کار ٹول میکر جانتا ہے کہ Die #47 کو اس کے پائلٹوں کو ہر 30,000 ہٹ پر چیک کرنے کی ضرورت ہے کیونکہ اس سیکنڈ- اسٹیشن پیئرس پر سخت برداشت ہے۔ لیکن جب وہ ٹیکنیشن ریٹائر ہو جاتا ہے یا کسی دوسری شفٹ میں چلا جاتا ہے تو علم دروازے سے باہر نکل جاتا ہے۔ دیکھ بھال کا معیار متضاد ہو جاتا ہے، اور غیر منصوبہ بند ڈاؤن ٹائم اوپر کی طرف بڑھ جاتا ہے۔
A روک تھام کی بحالی کا فریم ورکتشکیل شدہ طریقہ کار کے ارد گرد بنایا گیا ہے، قیاس آرائیوں کو دوبارہ قابل نظم و ضبط سے بدل دیتا ہے۔ یہ یقینی بناتا ہے کہ ہر ٹیکنیشن، تجربہ کی سطح سے قطع نظر، ایک ہی ترتیب میں ایک ہی اہم جانچ کو انجام دیتا ہے۔
ڈائی وئیر فالج کی گنتی سے چلتا ہے، کیلنڈر کے وقت سے نہیں۔ چھ ماہ تک شیلف پر بیٹھی ڈائی کو اس سے مختلف توجہ کی ضرورت ہوتی ہے جس نے صرف 150,000 ہٹس دوڑے۔ مؤثر دیکھ بھال کے وقفے ہمیشہ سب سے پہلے پروڈکشن سائیکلوں کے لیے لنگر انداز ہوتے ہیں اور وقت کی بنیاد پر محرکات کے ساتھ تکمیل-صرف بیکار ٹولنگ کے لیے ہوتے ہیں۔
یہ آپریشنل-سائیکل فریم ورک، جو پروڈکشن چلانے سے پہلے، اس کے دوران، بعد میں، اور اس کے درمیان ہوتا ہے، ہر چیز کی ریڑھ کی ہڈی بناتا ہے۔ ہر مرحلہ مخصوص معائنہ، مخصوص اوزار، اور مخصوص عملے کا مطالبہ کرتا ہے۔ ڈائی لائف کو کنٹرول کرنے والی دکانوں اور ڈائی فیل ہونے پر مستقل رد عمل ظاہر کرنے والی دکانوں کے درمیان فرق تقریباً ہمیشہ اس بات کا پتہ لگاتا ہے کہ آیا یہ مراحل دستاویزی ہیں یا میموری پر چھوڑ دیے گئے ہیں۔
میں-پریس کوئیک چیکز بمقابلہ آف{1}}پریس ٹیر ڈاؤن طریقہ کار
زیادہ تر سٹیمپنگ آپریشن دیکھ بھال کو ایک سرگرمی کے طور پر دیکھتے ہیں۔ حقیقت میں، یہ دو بنیادی طور پر مختلف ورک فلو میں تقسیم ہوتا ہے: آپریٹر کیا کرتا ہے جب ڈائی پریس میں چل رہی ہوتی ہے، اور ڈائی کو کھینچ کر بینچ پر رکھنے کے بعد ڈائی ٹیکنیشن کیا کرتا ہے۔ ان دو زمروں کو الجھانا، یا اس سے بھی بدتر، پہلی کو چھوڑنا اور دوسری کو اوور لوڈ کرنا، وہ جگہ ہے جہاں دیکھ بھال کے پروگرام ٹوٹ جاتے ہیں۔
میں-پروڈکشن رن کے دوران فوری چیک کو دبائیں
تصور کریں کہ آپ ایک آپریٹر ہیں جو 60 سٹروک فی منٹ پر ترقی پسند ڈائی سائیکلنگ کی نگرانی کر رہے ہیں۔ پروڈکشن کے دوران آپ کے اسٹیمپنگ ڈائی آپریٹر کا معائنہ جدا جدا کرنے کی بجائے حسی اشارے اور فوری نمونے لینے پر مرکوز ہے۔ آپ اسکریپ چٹ میں بصری سلگ کی تعمیر کو دیکھ رہے ہیں، غیر معمولی پاپنگ یا پیسنے کی آوازیں سن رہے ہیں جو اسٹرائپر پلیٹ سے غلط طریقے سے رابطہ کرنے والے پنچ کی نشاندہی کرتی ہے، اور اس بات کی تصدیق کر رہے ہیں کہ پٹی ہر بڑھنے پر بغیر کسی ہچکچاہٹ کے صاف طور پر فیڈ کرتی ہے۔ مقررہ وقفوں پر، عام طور پر ہر 500 سے 1,000 حصوں پر، آپ نمونہ کھینچتے ہیں اور اہم جہتوں، گڑبڑ کی اونچائی، اور حصے کے پرنٹ کے خلاف سوراخ کے معیار کو چیک کرتے ہیں۔
آپریٹرز کے لیے ان-پریس ڈائی انسپیکشن چیکس میں کیلیپر، برر گیج، اور تربیت یافتہ توجہ کے علاوہ کسی خاص ٹولنگ کی ضرورت نہیں ہوتی ہے۔ ان کا مقصد جلد پتہ لگانا ہے۔ ڈائی چہرے پر بیٹھا ہوا سلگ اگلی ہٹ کو نقصان پہنچائے گا۔ فیڈ کی غلط ترتیب سیکنڈوں میں سکریپ میں بدل جائے گی۔ ان سگنلز کو حقیقی وقت میں پکڑنا جھرن کی ناکامیوں کو روکتا ہے جو معمولی ایڈجسٹمنٹ کو بڑی مرمت میں بدل دیتے ہیں۔
آف-پریس ٹیئر ڈاؤن معائنہ کے طریقہ کار
آف-پریس ڈائی ٹیرڈاون طریقہ کار کے مراحل تب شروع ہوتے ہیں جب ڈائی کو پریس سے محفوظ طریقے سے ہٹا دیا جاتا ہے، چکنا کرنے والے مادے اور ملبے سے صاف کیا جاتا ہے، اور ایک مستحکم ورک بینچ پر رکھا جاتا ہے۔ اس کے بعد ایک ڈائی ٹیکنیشن مکمل جداگانہ کارکردگی کا مظاہرہ کرتا ہے: مکے کھینچنا، اسٹرائپر پلیٹیں ہٹانا، پائلٹ نکالنا، اور اوپری اور نچلے حصے کو الگ کرنا۔ ہر جزو کا انفرادی طور پر پہننے کے لیے معائنہ کیا جاتا ہے، بنیادی طول و عرض سے ماپا جاتا ہے، ضرورت پڑنے پر تیز کیا جاتا ہے، اور برداشت سے باہر ہونے پر تبدیل کیا جاتا ہے۔
ترقی پسند مرنے والوں کے لیے، ٹوٹ پھوٹ کا سلسلہ اہمیت رکھتا ہے۔ پروگریسو ڈائی ٹیرڈاون ترتیب کو پہلے پیئرس یا خالی اسٹیشن سے لے کر آخری کٹ آف تک اسٹیشن آرڈر کی پیروی کرنی چاہیے، تاکہ دوبارہ جوڑنے کے دوران پٹی کی ترقی کی سالمیت محفوظ رہے۔ اسٹیشن کے اجزاء کو ملانا یا دوبارہ ترتیب دینے سے غلط ترتیب کا خطرہ ہوتا ہے جو ڈائی پریس میں واپس آنے کے بعد ہی عیب دار حصوں کے طور پر ظاہر ہوتا ہے۔ تجربہ کار ٹول بنانے والے تجویز کرتے ہیں کہ آخری پٹی کو ایک حوالہ کے نقشے کے طور پر چلائے جانے والے پروڈکشن سے محفوظ کر لیا جائے جب ہر سٹیشن کو ٹیر ڈاون کو ترتیب دیا جائے اور دوبارہ تعمیر کیا جائے۔
| ٹاسک کی قسم | جو اسے انجام دیتا ہے۔ | فریکوئنسی ٹرگر | اوزار درکار ہیں۔ |
|---|---|---|---|
| بصری سلگ اور سکریپ کا معائنہ | پریس آپریٹر | رن کے دوران ہر 15-30 منٹ | ٹارچ، آئینہ |
| پارٹ سیمپلنگ اور ڈائمینشنل چیک | پریس آپریٹر | ہر 500-1,000 اسٹروک | کیلیپر، برر گیج، حصہ پرنٹ |
| غیر معمولی پریس آوازوں کو سننا | پریس آپریٹر | رن کے دوران مسلسل | کوئی نہیں (تربیت یافتہ کان) |
| پٹی فیڈ کی ترقی کی نگرانی | پریس آپریٹر | رن کے دوران مسلسل | بصری مشاہدہ |
| مکمل ڈائی بے ترکیبی اور صفائی | ڈائی ٹیکنیشن | اسٹروک-کاؤنٹ وقفہ یا کام کا اختتام | ہاتھ کے اوزار، پریس، سالوینٹ ٹینک |
| اجزاء کی پیمائش اور معائنہ | ڈائی ٹیکنیشن | ہر آنسو کا چکر | مائکرو میٹر، پن گیجز، اونچائی گیج |
| پنچ اور ڈائی سیکشن کو تیز کرنا | ڈائی ٹیکنیشن | جب burr کی اونچائی قیاس سے زیادہ ہو۔ | سطح کی چکی، متوازی |
| بہار اور پائلٹ کی تبدیلی | ڈائی ٹیکنیشن | جب برداشت سے باہر ناپا جاتا ہے۔ | کیلیپرز، متبادل اجزاء |
فرق سادہ لیکن اہم ہے: آپریٹرز مسائل کا پتہ لگاتے ہیں، تکنیکی ماہرین انہیں حل کرتے ہیں۔ایک کنواں-بنایا گیا سٹیمپنگ ڈائی مینٹیننسچیک لسٹ ہر سطح پر واضح ملکیت تفویض کرتی ہے لہذا پیداوار اور ٹول روم کے درمیان فرق میں کچھ بھی نہیں آتا ہے۔ جب دونوں پرتیں ایک ساتھ کام کرتی ہیں، ابھرتے ہوئے لباس کو پروڈکشن کے دوران جھنڈا لگایا جاتا ہے اور اگلے شیڈول ٹیر ڈاؤن کے دوران درست کیا جاتا ہے، اس سے بہت پہلے کہ یہ غیر منصوبہ بند وقت یا سکریپ اسپائکس کا سبب بنے۔
بلاشبہ، یہ جاننا کہ ہر قسم کی جانچ کب کرنی ہے صرف نصف مساوات ہے۔ دوسرا آدھا یہ جان رہا ہے کہ ایک بار جب بینچ پر اترنے کے بعد ہر فرد کے اجزاء پر کیا دیکھنا ہے۔
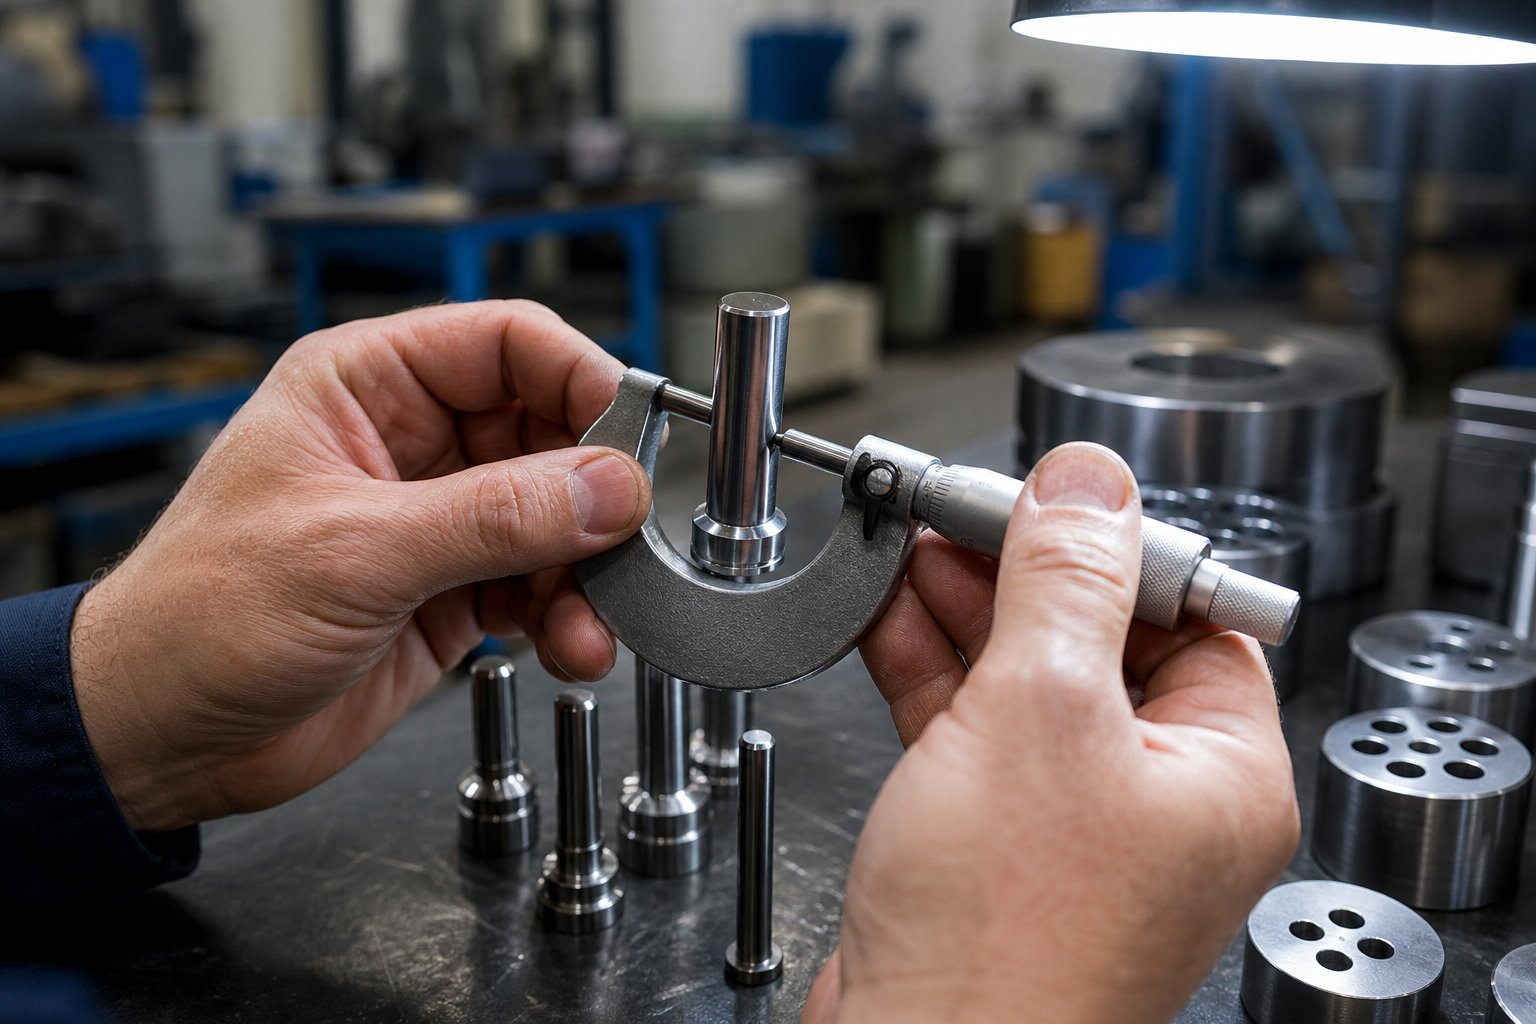
اجزاء-بذریعہ-اجزاء کی بحالی کی خرابی۔
مرنا ایک چیز نہیں ہے۔ یہ درجنوں انفرادی اجزاء ہیں جو قطعی ہم آہنگی میں کام کرتے ہیں، اور ہر ایک مختلف طریقے سے پہنتا ہے، مختلف طریقے سے ناکام ہوتا ہے، اور اپنے معائنہ کے معیار کا مطالبہ کرتا ہے۔ عام چیک لسٹ جو کہتی ہیں کہ "ڈائی کنڈیشن کا معائنہ کریں" اس نقطہ کو مکمل طور پر یاد کرتے ہیں۔ آپ کو یہ جاننے کی ضرورت ہے کہ ہر ایک حصے پر کیا پیمائش کرنی ہے، قابل قبول حدود کیا ہیں، اور جب کوئی جزو قابل خدمت سے تبدیل کرنے کے لیے تیار ہے-۔ یہ وہ جگہ ہے جہاں تفصیل کی وہ سطح رہتی ہے۔
اجزاء کاٹنا اور کنارے کا معائنہ
کسی بھی سٹیمپنگ ڈائی میں کاٹنے والے اجزاء سب سے زیادہ پرتشدد کام کرتے ہیں۔ مکے تیز رفتاری سے مواد کے ذریعے سلم کرتے ہیں، اور ڈائی سیکشن ہر اسٹروک پر اس قوت کو حاصل کرتے ہیں۔ پہننے کے لیے ڈائی کٹنگ کناروں کا معائنہ کرنے کے طریقے کو سمجھنا تین ناکامی کے طریقوں کو جاننے کے ساتھ شروع ہوتا ہے: چِپنگ (کنارے سے ٹوٹنے والے چھوٹے ٹکڑے)، مُشرومنگ (پنچ کا اوپری حصہ بار بار اثر سے خراب ہو جاتا ہے)، اور کنارے کا رول اوور (کٹنگ کنارہ sharp رہنے کے بجائے رداس میں گھٹ جاتا ہے)۔
- کٹنگ ایج کے ساتھ مائیکرو-چپنگ کے لیے میگنیفیکیشن کے تحت ہر ایک پنچ کی جانچ کریں۔ 0.1 ملی میٹر سے زیادہ چوڑی نظر آنے والی چپ تیز کرنے یا تبدیل کرنے کی ضمانت دیتی ہے۔
- مشرومنگ کے لیے پنچ ہیڈز چیک کریں۔ مارے ہوئے سرے پر ایک ابھرا ہوا ہونٹ اس بات کی نشاندہی کرتا ہے کہ پنچ زیادہ اثر کو جذب کر رہا ہے اور اسے دور کرنے کی ضرورت ہے۔
- تیار کردہ آخری حصوں پر گڑ کی اونچائی کی پیمائش کریں۔ مواد کی موٹائی کے 10% سے زیادہ گڑھے عام طور پر اشارہ کرتے ہیں کہ کٹنگ کلیئرنس کم ہو گئی ہے یا کناروں کو تیز کرنے کی ضرورت ہے۔
- اسکورنگ مارکس، سلگ بلڈ اپ، یا کنارے کی خرابی کے لیے ڈائی بٹن کے کٹنگ کناروں کا معائنہ کریں۔ تصدیق کریں کہ سلگ برقرار رکھنے کی خصوصیات جیسے کونیی ریلیف یا بیک-ٹیپر برقرار ہیں۔
- فیلر گیجز یا ٹیسٹ کٹس کا استعمال کرتے ہوئے پنچ-ڈائی کلیئرنس-کی تصدیق کریں۔ مناسب کلیئرنس مواد کی قسم اور سختی پر منحصر ہے، ہر طرف مواد کی موٹائی کے 5% اور 12% کے درمیان چلتا ہے۔
اسٹیمپنگ ڈائی پنچ معائنہ کے معیار کو ہمیشہ اس مخصوص مواد کا حوالہ دینا چاہیے جس پر کارروائی کی جا رہی ہے۔ ایک کلیئرنس جو ٹھنڈے-رولڈ اسٹیل کے لیے بالکل کام کرتی ہے، ایلومینیم پر ضرورت سے زیادہ گڑ پیدا کرے گی اور سٹینلیس پر قبل از وقت کنارے کی خرابی پیدا کرے گی۔
گائیڈنس اور سٹرپنگ سسٹم چیک
گائیڈنس اور سٹرپنگ سسٹم ہر چیز کو سیدھ میں رکھتے ہیں اور اس بات کو یقینی بناتے ہیں کہ پرزے اور سکریپ صاف طور پر باہر نکلیں۔ جب یہ سسٹم پہنتے ہیں تو، نقصان اجزاء کو کاٹنے میں جھڑ جاتا ہے، جس سے ثانوی ناکامیاں پیدا ہوتی ہیں جو غیر متعلق نظر آتی ہیں جب تک کہ آپ انہیں واپس ماخذ تک نہ ڈھونڈیں۔
- عمودی کھیل کی جانچ کرکے گائیڈ پن اور بشنگ پہننے کی پیمائش کریں۔ گائیڈ پن کو اس کی جھاڑی میں ڈالیں اور پس منظر کی حرکت محسوس کریں۔ اصل فٹ کلاس رواداری سے باہر کسی بھی قابل شناخت ڈھیلے پن کے لیے جھاڑیوں کی تبدیلی کی ضرورت ہوتی ہے۔
- گائیڈ پن کی سطحوں کا معائنہ کریں کہ اسکورنگ، گیلنگ، یا گرمی کے اضافے سے رنگین ہونے کے لیے۔ عمودی سکور لائنیں ملبے کی آلودگی یا ناکافی چکنا کی نشاندہی کرتی ہیں۔
- پائلٹ پن کے قطروں کو ان کے برائے نام طول و عرض کے خلاف مائکرو میٹر کے ساتھ تصدیق کریں۔ 0.01 ملی میٹر سے کم سائز والے پائلٹ اب پٹی کی رجسٹریشن کو درست طریقے سے نہیں رکھ سکتے۔
- اسٹرائپر پلیٹ فلیٹنیس معائنہ کا طریقہ کار انجام دیں اسٹرائپر چہرے کو درست سطح کی پلیٹ پر-نیچے رکھ کر اور فیلر گیج سے چیک کریں۔ پلیٹ کی لمبائی میں 0.03 ملی میٹر سے زیادہ انحراف کے لیے دوبارہ سرفیسنگ کی ضرورت ہوتی ہے۔
- اسمبلی کو کمپریس کرکے اور یکساں ریٹرن فورس کی تصدیق کرکے اسٹرائپر اسپرنگ پریشر کی جانچ کریں۔ ناہموار اتارنے کی وجہ سے انجیکشن کے دوران حصے جھک جاتے ہیں اور ملحقہ گھونسوں کو نقصان پہنچتا ہے۔
ہیل بلاکس برابر توجہ کے مستحق ہیں۔ یہ اجزاء کاٹنے کے عمل کے دوران پس منظر کے زور کو جذب کرتے ہیں۔ گیلنگ یا مواد کی منتقلی کے لیے پہننے والی سطحوں کا معائنہ کریں، اور اس بات کی تصدیق کریں کہ ہیل کے بلاک-سے-ایڑی کے رابطے کے علاقے نے کسی نالی میں نہیں پہنا ہے جو لوڈ کے نیچے لیٹرل ڈائی شفٹ کی اجازت دیتا ہے۔
اسپرنگس اور فاسٹینر کی تصدیق
سٹیمپنگ ڈائی میں اسپرنگس سب سے زیادہ نظر انداز کیے جانے والے پہننے والے آئٹم ہیں، زیادہ تر اس وجہ سے کہ وہ ٹوٹنے کے لمحے تک "کام" کرتے ہیں۔ ڈائی اسپرنگ فری لینتھ ٹالرینس چیک ناکامی سے پہلے گراوٹ پکڑتا ہے۔
- کیلیپر سے ہر موسم بہار کی مفت لمبائی کی پیمائش کریں اور اس کی اصل تفصیلات سے موازنہ کریں۔ جب آزاد لمبائی برائے نام سے 10% سے زیادہ کم ہو جائے تو صنعتی مشقیں بدلنے کے لیے جھنڈے گاڑ دیتی ہیں، ایک حدDIN 2095 رواداری کی رہنمائیکمپریشن اسپرنگس کے لیے۔
- کنڈلی کی سطحوں پر دراڑیں، سنکنرن، یا سیٹ نشانات کا معائنہ کریں۔ کسی بھی نظر آنے والے فریکچر کا مطلب ہے لمبائی کی پیمائش سے قطع نظر فوری تبدیلی۔
- اس بات کی توثیق کریں کہ اسپرنگس اپنی جیبوں میں بغیر کوکنگ یا ملبے کی مداخلت کے بغیر چپکے سے بیٹھے ہیں۔
- کیلیبریٹڈ ٹارک رینچ کا استعمال کرتے ہوئے مناسب ٹارک کے لیے تمام ساکٹ ہیڈ کیپ اسکرو کو چیک کریں۔ ڈھیلے فاسٹنر ڈائی سیکشنز کو سٹیمپنگ بوجھ کے نیچے شفٹ ہونے دیتے ہیں۔
- اتارنے، کراس-تھریڈنگ، یا لمبا کرنے کے لیے سکرو تھریڈز کا معائنہ کریں۔ کسی بھی فاسٹنر کو تبدیل کریں جو عام مزاحمت کے ساتھ مشغول نہ ہو۔
- تصدیق کریں کہ تمام ڈوول پن مکمل طور پر بیٹھے ہوئے ہیں اور بغیر نقصان کے ہیں۔ ایک ڈوول جو بیک آؤٹ ہو چکا ہے حتیٰ کہ جزوی طور پر اس سیدھ سے سمجھوتہ کرتا ہے جسے اسے رکھنے کے لیے ڈیزائن کیا گیا تھا۔
اس جزو سے ہر پیمائش اور مشاہدہ-سطح کے معائنہ کا تعلق ڈائی مینٹیننس کارڈ پر ہے۔ سادہ پاس/فیل کے نشانات کے بجائے اصل اقدار کو ریکارڈ کرنے سے پہننے کے رجحان کا ڈیٹا بنتا ہے جس کی آپ کو پیشین گوئی کرنے کی ضرورت ہوتی ہے کہ جب کوئی جزو اپنی حد تک پہنچ جائے گا، نہ صرف اس کے پہلے سے ہونے کے بعد ردعمل ظاہر کرنا۔ اس پیشین گوئی کی صلاحیت کا انحصار ایک اور متغیر پر ہے: آپ ان معائنہ کو پہلی جگہ کتنی بار انجام دیتے ہیں۔
اسٹروک-شمار اور کیلنڈر-بنیاد دیکھ بھال کے وقفے
یہ جاننا ضروری ہے کہ ہر جزو پر کیا معائنہ کرنا ہے، لیکن فریکوئنسی اس بات کا تعین کرتی ہے کہ آیا آپ اس کی خرابی کا سبب بننے سے پہلے پہنتے ہیں یا بعد میں۔ اس سوال کا کہ کتنی بار سروس سٹیمپنگ مر جاتی ہے اس کا دھوکہ دہی سے آسان جواب ہے: ڈائی آپ کو بتانے دیں، کیلنڈر پر دنوں کے بجائے اسٹروک میں ماپا جاتا ہے۔
ایک ڈائی جو ریک پر تین مہینوں سے بیکار بیٹھی ہے وہ نہیں پہنتی۔ ایک ڈائی جو ایک ہفتے میں 200,000 ہٹس چلاتی ہے۔ کیلنڈر-کی بنیاد پر اکیلے شیڈولنگ، جیسے "ہر 30 دن بعد سروس،" اس حقیقت کو نظر انداز کرتی ہے۔ یہ کم- والیوم ٹولنگ پر زیادہ-مینٹیننس اور کم-ہائی والیوم ڈیز پر مینٹیننس-کی طرف لے جاتا ہے جو کیلنڈر کے تجویز کردہ لباس سے کہیں زیادہ تیزی سے جمع ہوتا ہے۔ سب سے زیادہ قابل اعتماد اسٹروک کاؤنٹ پر مبنی ڈائی مینٹیننس شیڈول پروڈکشن سائیکل کو بنیادی محرک کے طور پر استعمال کرتا ہے اور کیلنڈر کے وقفوں کو صرف بیکار ڈیز کے لیے محفوظ رکھتا ہے جن کو سنکنرن کی جانچ پڑتال اور چکنا ریفریش کی ضرورت ہوتی ہے۔
اسٹروک-ہر مینٹیننس لیول کے لیے محرکات شمار کریں۔
پروگریسو ڈیز اور ٹرانسفر ٹولنگ کے لیے ٹائرڈ احتیاطی دیکھ بھال کا ڈھانچہ مجموعی اسٹروک کی گنتی کی بنیاد پر مداخلت کی بڑھتی ہوئی سطحوں کو تفویض کرتا ہے۔ دائرہ کار، مہارت کی ضرورت اور وقت کی سرمایہ کاری میں ہر سطح میں اضافہ ہوتا ہے۔
| بحالی کی سطح | عام اسٹروک-کاؤنٹ ٹرگر | ٹاسک انجام دیے گئے۔ | اہلکار ذمہ دار |
|---|---|---|---|
| لیول 1: پروڈکشن رن چیک | ہر دوڑ (مسلسل) | بصری سلگ معائنہ، حصے کے نمونے لینے، آواز کی نگرانی، پٹی فیڈ کی تصدیق، چکنا کی تصدیق | پریس آپریٹر |
| لیول 2: ٹیکنیشن کا معائنہ | 10،000 - 50,000 اسٹروک | ڈائی ہٹانا، صفائی، کٹنگ کناروں اور گائیڈنس سسٹمز کا بصری معائنہ، اہم لباس پوائنٹس کی پیمائش، موسم بہار کی لمبائی کی تصدیق، معمولی ایڈجسٹمنٹ | ڈائی مینٹیننس ٹیکنیشن |
| سطح 3: مکمل پھاڑنا اور دوبارہ ترتیب دینا | 100،000 - 500,000 اسٹروک | مکمل جدا کرنا، تمام اجزاء کی پیمائش، کٹنگ کناروں کو تیز کرنا، بہار اور پائلٹ کی تبدیلی، کلیئرنس کی بحالی، مکمل دوبارہ جوڑنا اور توثیق | سینئر ڈائی ٹیکنیشن / ٹول میکر |
یہ رینجز نقطہ آغاز ہیں، مقررہ اصول نہیں۔ ہلکے اسٹیل پر چلنے والی ایک سادہ بلیننگ ڈائی لیول 2 کے وقفوں کو 50,000 سٹروک تک آرام سے بڑھا سکتی ہے۔ سٹینلیس سٹیل کے 20 سٹیشنوں کے ساتھ ایک پیچیدہ ترقی پسند ڈائی کو ہر 10,000 سے 15,000 اسٹروک پر لیول 2 کی توجہ کی ضرورت ہو سکتی ہے۔ میز ایک فریم ورک فراہم کرتا ہے؛ آپ کے لباس کا ڈیٹا اسے بہتر کرتا ہے۔
مواد اور ڈائی پیچیدگی کے لحاظ سے وقفوں کو ایڈجسٹ کرنا
تین متغیر دیکھ بھال کے وقفوں کو نمایاں طور پر تبدیل کرتے ہیں:
- مواد کی سختی اور کھرچنا۔اعلی-طاقت والا سٹیل، سٹینلیس، اور سلیکون سٹیل کنارے پہننے کو تیز کرتا ہے۔ مادی موٹائی کے لحاظ سے ایک ڈائی مینٹیننس وقفہ دونوں کا حساب لگانا چاہیے: موٹے گیجز زیادہ کاٹنے والی قوتیں لگاتے ہیں، جبکہ سخت مرکب کناروں کو تیزی سے ختم کر دیتے ہیں۔ ٹھنڈے-رولڈ اسٹیل سے سٹینلیس یا ہائی-طاقت کم-الائے گریڈ پر سوئچ کرتے وقت اپنے بنیادی وقفوں کو نصف کرنے کی توقع کریں۔
- پیچیدگی مرنا۔سنگل-اسٹیشن ڈائی میں 30-اسٹیشن پروگریسو ڈائی کے مقابلے میں کم فیل پوائنٹس ہوتے ہیں جن میں کیمز، لفٹرز اور ایریل موڑ ہوتے ہیں۔ زیادہ اسٹیشنوں کا مطلب ہے کہ ایک ساتھ زیادہ پرزے پہننا، اور کسی ایک اسٹیشن پر ناکامی کا پتہ لگانے سے پہلے ملحقہ اسٹیشنوں میں جھڑپ ہو سکتی ہے۔
- پیداوار کی رفتار۔فی منٹ زیادہ اسٹروک زیادہ گرمی پیدا کرتے ہیں اور اس وقت کو کم کرتے ہیں جو چکنا کرنے والے کو ہٹ کے درمیان سطحوں کو دوبارہ لگانے میں ہوتا ہے۔ تیز دوڑیں دیکھ بھال کے واقعات کے درمیان موثر زندگی کو سکیڑتی ہیں یہاں تک کہ جب فالج کی تعداد یکساں رہتی ہے۔
تاریخی ڈیٹا کے بغیر پروڈکشن میں داخل ہونے والی نئی ڈائی کے لیے، قدامت پسندی شروع کریں۔ رینج کے نچلے سرے پر لیول 2 اور اس وقفے سے تقریباً پانچ گنا پر لیول 3 سیٹ کریں۔ تفصیلی پیمائش کے ریکارڈ کے ساتھ پہلے کئی دیکھ بھال کے چکر چلائیں، پھر اپنے ابتدائی مفروضوں کے خلاف اصل لباس کی شرح کا موازنہ کریں۔ اگر اجزاء لیول 2 کے محرک پر کم سے کم لباس دکھاتے ہیں، تو اگلے سائیکل کے لیے وقفہ کو 10-20% تک بڑھا دیں۔ اگر آپ کو کنارے کی غیر متوقع خرابی یا موسم بہار کی تھکاوٹ نظر آتی ہے تو اس کے مطابق شیڈول کو سخت کریں۔
یہ تکراری تطہیر، قیاس آرائی کے بجائے حقیقی پیمائشوں کے ذریعے رہنمائی کرتی ہے، وہی ہے جو زندہ دیکھ بھال کے پروگرام کو ایک مستحکم دستاویز سے الگ کرتی ہے جس پر کوئی بھی بھروسہ نہیں کرتا ہے۔ دیکھ بھال کے تین سے پانچ چکروں سے زیادہ، آپ کے وقفے ڈائی کے پہننے کے حقیقی رویے پر اکٹھے ہوں گے، اور شیڈول رد عمل کے بجائے پیشین گوئی بن جاتا ہے۔
بڑی خدمات کے درمیان تقریباً 70-80% مرنے کی متوقع زندگی پر حفاظتی اوور ہالز کو شیڈول کریں تاکہ درمیانی دوڑ میں ناکامیوں سے بچ سکیں جو بغیر وارننگ کے پیداوار کو روکتی ہیں۔
وقفہ کا نظم و ضبط اجزاء کو قابل استعمال حدود میں رکھتا ہے۔ لیکن دیکھ بھال کی واحد کارروائی جو سب سے زیادہ براہ راست کٹنگ پرفارمنس کو بحال کرتی ہے، تیز کرنا، اپنے معیارات کا ایک سیٹ رکھتی ہے جو اس بات کا تعین کرتی ہے کہ ڈائی پروڈکشن پر واپس آتی ہے یا اپنی زندگی کے -انجینئرنگ اختتام کو پہنچتی ہے۔
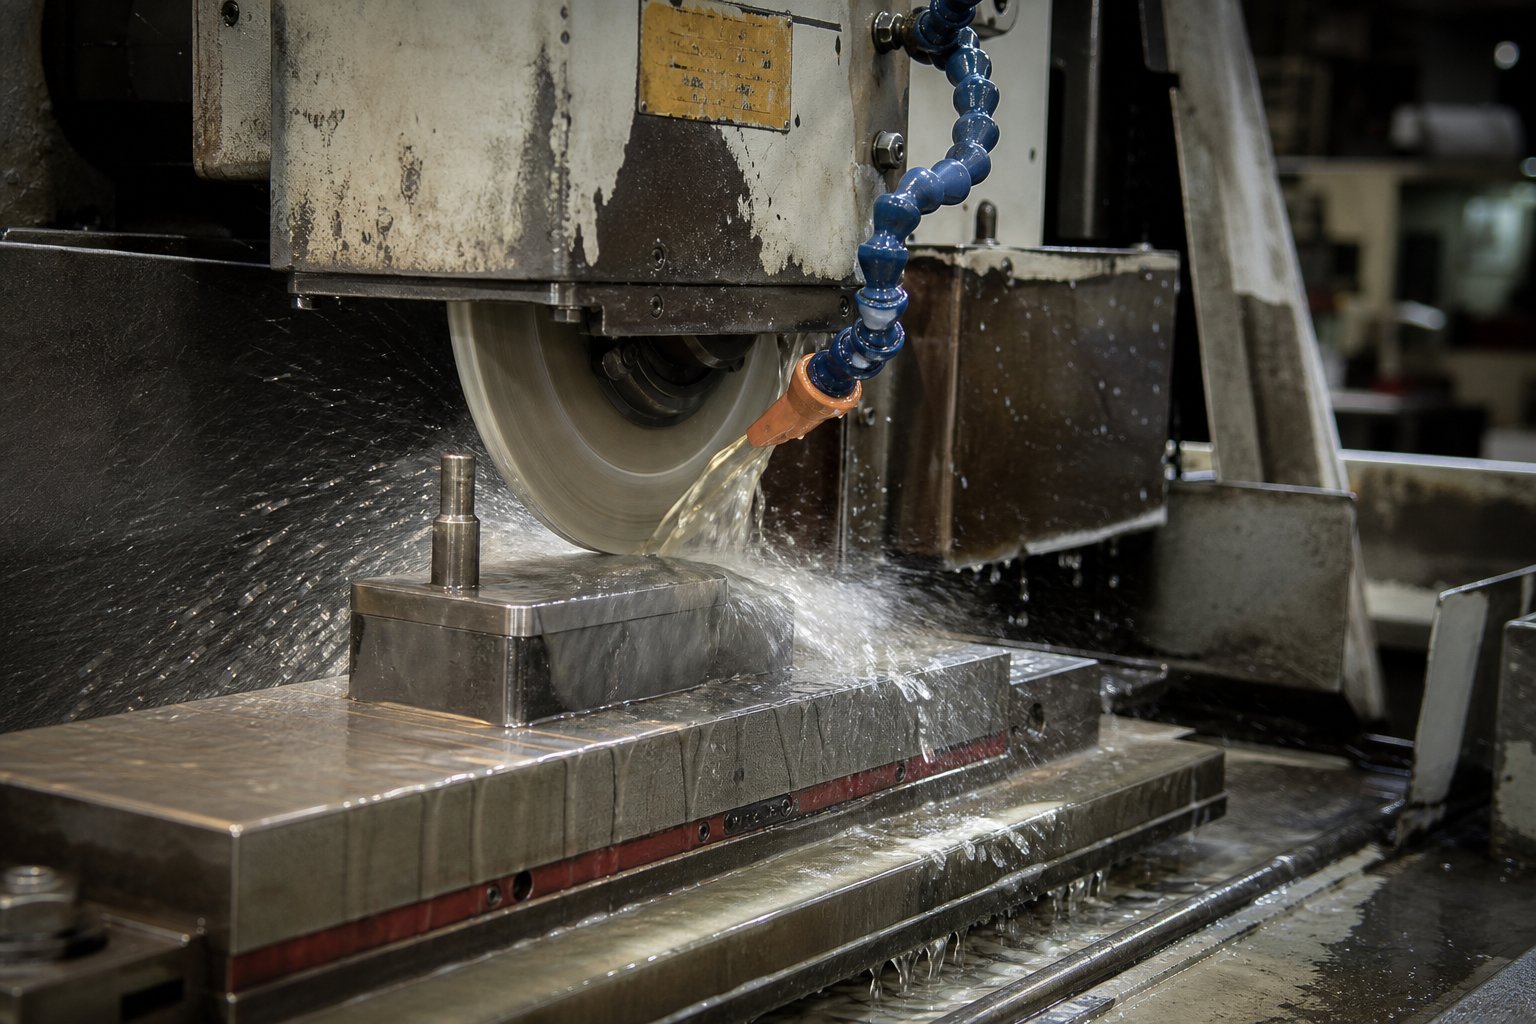
پیسنے کا معیار اور تیز بنام بدلنے کا فیصلہ
تیز کرنا ایک واحد دیکھ بھال کی کارروائی ہے جو سب سے زیادہ براہ راست ڈائی کی صاف حصوں کو تیار کرنے کی صلاحیت کو بحال کرتی ہے۔ لیکن بہت کم پیسنے سے خدمت میں پھیکے کنارے پڑ جاتے ہیں۔ بہت زیادہ پیسنے سے ڈائی کی کل زندگی کم ہو جاتی ہے اور تھرمل نقصان کا خطرہ ہوتا ہے جو کہ ٹول سٹیل کو اندر سے کمزور کر دیتا ہے۔ یہ جاننا کہ سٹیمپنگ ڈائی کٹنگ کناروں کو کب تیز کرنا ہے، کتنے مواد کو ہٹانا ہے، اور جب کوئی جزو اپنی حد تک پہنچ جاتا ہے تو نظم و ضبط کی دیکھ بھال کو مہنگے اندازے سے الگ کرتا ہے۔
قابل پیمائش کنارے کی حالت کی بنیاد پر کب تیز کرنا ہے۔
آپ کیلنڈر کو تیز نہیں کرتے۔ آپ اس کی بنیاد پر تیز کرتے ہیں جو کنارے اور حصے آپ کو بتا رہے ہیں۔ ڈائی مینٹیننس کے لیے بر کی اونچائی کی پیمائش سب سے زیادہ قابل اعتماد ٹرگر ہے کیونکہ یہ آپ کو موضوعی رائے کے بجائے ایک نمبر دیتا ہے۔ جب مہر والے حصوں پر گڑ کی اونچائی مادی موٹائی کے 10% سے زیادہ ہو جاتی ہے، تو کٹنگ کناروں پر توجہ دینے کی ضرورت کے لیے کافی پہنا جاتا ہے۔ زیادہ انتظار کرنا صرف آپ کو تیز کرنے کے دوران مزید مواد کو ہٹانے پر مجبور کرتا ہے، جو غیر ضروری طور پر مرنے والی زندگی کو مختصر کر دیتا ہے۔
بصری معائنہ پیمائش کی حمایت کرتا ہے۔ میگنیفیکیشن کے تحت کٹنگ ایج کو دیکھیں۔ ایک تیز کنارہ ایک صاف، متعین لائن دکھاتا ہے جہاں چہرہ امدادی زاویہ سے ملتا ہے۔ ایک پہنا ہوا کنارے ایک نظر آنے والا رداس دکھاتا ہے، جسے اکثر "زمین" کے طور پر بیان کیا جاتا ہے جو جھکنے پر روشنی کی عکاسی کرتا ہے۔صنعت کے رہنما خطوطجب یہ پہنا ہوا رداس 0.010 انچ (0.25 ملی میٹر) تک پہنچ جائے تو تیز کرنے کی سفارش کریں۔ اس دہلیز پر، ہلکا ٹچ-کم سے کم مواد ہٹانے کے ساتھ کنارے کو بحال کرتا ہے۔ جب تک رداس بڑھتا ہے اس وقت تک انتظار کرنا جو بھاری پیسنے والے گزرتے ہیں جو زیادہ گرمی پیدا کرتے ہیں اور پنچ کی قابل استعمال لمبائی کا زیادہ استعمال کرتے ہیں۔
دوسرے سگنل جو تیز ہونے کی تصدیق کرتے ہیں:
- پروڈکشن کے دوران عام کاٹنے والی آوازوں سے زیادہ-زیادہ پریس ٹنیج یا زیادہ
- سوراخوں کے جلنے والے حصے پر ضرورت سے زیادہ رول اوور دکھاتے ہوئے حصے
- سلگ کھینچنا یا سلگس چہروں پر گھونسہ لگانا، ناکافی قینچ کے وقفے کی نشاندہی کرتا ہے
- کٹنگ کنارے کے ساتھ نظر آنے والی چپنگ جو ابھی تک پنچ کے جسم میں نہیں گئی ہے۔
بار بار ہلکی تیز کرنا ہر بار کبھی کبھار ہیوی پیسنے سے بہتر کارکردگی کا مظاہرہ کرتا ہے۔ ٹولز زیادہ دیر تک چلتے ہیں، کلینر کاٹتے ہیں، کم پریس فورس کی ضرورت ہوتی ہے، اور خدمات کے درمیان زیادہ مستقل حصہ کا معیار پیدا کرتے ہیں۔
ترتیب وار پیسنے کا طریقہ کار
سرفیس گرائنڈر اچھی وجہ سے کسی بھی ڈائی مینٹیننس شاپ کی ریڑھ کی ہڈی ہوتے ہیں۔ وہ کنٹرول شدہ، دوبارہ قابل مواد کو ہٹانے کی سہولت فراہم کرتے ہیں جسے ہاتھ سے پیسنے سے نقل نہیں کیا جا سکتا۔ ڈائی پریس میں بیٹھتے وقت ہینڈ گرائنڈر سے گھونسوں کو تیز کرنے کی کوشش کرنے سے اس وقت وقت کی بچت ہو سکتی ہے، لیکن فیڈ کی شرح کو کنٹرول کرنا، چپٹا پن کو برقرار رکھنا، یا مقامی طور پر زیادہ گرمی کو روکنا تقریباً ناممکن ہے۔ فلڈ کولنٹ کے ساتھ سطح کا ایک مناسب گرائنڈر ہر گزرتے ہوئے مسلسل نتائج کو یقینی بناتا ہے۔
یہاں وہ طریقہ کار ہے جو اس کے پیچھے کنارے اور ٹول اسٹیل دونوں کی حفاظت کرتا ہے:
- سطح گرائنڈر کے مقناطیسی چک پر V-بلاک میں پنچ کو چوکور طریقے سے کلیمپ کریں۔ اس بات کی تصدیق کریں کہ یہ فلیٹ اور وہیل ٹراورس سمت کے متوازی بیٹھا ہے۔
- 0.0002 سے 0.0008 انچ (0.005 سے 0.020 ملی میٹر) اور 20-30 انچ فی منٹ کی فوری کراس فیڈ کے ساتھ سنگل-پوائنٹ یا ملٹی-پوائنٹ ڈائمنڈ ڈریسر کا استعمال کرتے ہوئے پیسنے والے پہیے کو تیار کریں۔
- 46 سے 60 کے اناج کے سائز کے ساتھ D سے J کی سختی کی حد میں ایک معیاری وٹریفائیڈ-بانڈ ایلومینیم آکسائیڈ وہیل منتخب کریں۔ نائٹرائیڈ-کوٹیڈ پنچز کے لیے، رینج کے باریک سرے کی طرف شفٹ کریں۔
- وہیل اور ورک پیس کے درمیان رابطہ زون میں براہ راست فلڈ کولنٹ لگائیں۔ تیز کرنے کے دوران تھرمل نقصان کی بنیادی وجہ ناکافی کولنٹ ہے۔
- صرف 0.001 سے 0.002 انچ (0.03 سے 0.05 ملی میٹر) فی ڈاؤن فیڈ کے پاسوں میں مواد کو ہٹا دیں۔ معیاری ٹچ-کے لیے کل مواد ہٹانا عام طور پر 0.005 سے 0.010 انچ (0.13 سے 0.25 ملی میٹر) ہوتا ہے۔ یہ ڈائی شارپننگ میٹریل ہٹانے کی حدیں گرمی کے بڑھنے کو روکتی ہیں جو سطح کے نیچے سختی کو کم کرتی ہے۔
- پیسنے کے بعد، 0.001 سے 0.002 انچ (0.03 سے 0.05 ملی میٹر) رداس چھوڑنے کے لیے ہندوستان کے تیل کے پتھر سے تازہ تیز کناروں کو ہلکے سے پتھر کریں۔ یہ مائیکرو-ریڈیس کٹنگ تناؤ کو تقسیم کرتا ہے اور فلکنگ کو روکتا ہے جو تیزی سے دوبارہ-کم ہونے کا سبب بنتا ہے۔
- پنچ کو مکمل طور پر ڈی میگنیٹائز کریں اور اسے سٹوریج یا ڈائی پر واپس کرنے سے پہلے ہلکا سنکنرن-روکنے والا تیل لگائیں۔
تھرمل نقصان خصوصی توجہ کا مستحق ہے۔پیسنے والے نقصان پر تحقیق کریں۔ظاہر کرتا ہے کہ ضرورت سے زیادہ گرمی کی وجہ سے سخت ٹول اسٹیل کی بیرونی سطح کولر کور سے زیادہ تیزی سے پھیلتی ہے، جس سے اندرونی دباؤ پیدا ہوتا ہے۔ جیسے جیسے حصہ ٹھنڈا ہوتا ہے، سطح نرم ہو جاتی ہے، لباس مزاحمت کو کم کرتی ہے۔ سنگین صورتوں میں، رنگت، سطح کی دراڑیں، یا "مچھلی کے پیمانے" کا نمونہ ظاہر ہوتا ہے۔ گہرا رنگت اس نقصان کی نشاندہی کرتی ہے جو نظر آنے والی سطح کے نیچے پھیلی ہوئی ہے اور اسے صرف گہرائی میں پیس کر درست نہیں کیا جا سکتا۔ اس جزو کو متبادل کی ضرورت ہے۔
شارپن بمقابلہ فیصلے کے فریم ورک کو تبدیل کریں۔
ہر پنچ اور ڈائی سیکشن میں تیز کرنے کے لیے مواد کی ایک محدود مقدار دستیاب ہوتی ہے۔ شارپن بمقابلہ ریپلیس ڈائی پنچ کا فیصلہ تین قابل پیمائش عوامل پر آتا ہے:
- کل مجموعی مواد ہٹا دیا گیا۔ہر تیز کرنے سے پنچ کی کام کرنے کی لمبائی یا ڈائی سیکشن کی موٹائی کم ہو جاتی ہے۔ اجزاء کی زندگی کے دوران زمین کی کل رقم کو ٹریک کریں۔ جب مجموعی طور پر ہٹانا ڈائی ڈیزائن پر متعین انجینئرنگ کی حد تک پہنچ جاتا ہے، موجودہ کنارے کی حالت سے قطع نظر تبدیلی کی ضرورت ہوتی ہے۔
- باقی کاٹنے والی زمین کی لمبائی۔اسٹرائپرز، پائلٹس اور ڈائی اوپننگ کے ساتھ مناسب مشغولیت کو برقرار رکھنے کے لیے پنچوں کو پنچ ہولڈر کے نیچے کم از کم لمبائی کی ضرورت ہوتی ہے۔ ایک بار تیز کرنے سے کارٹون کو اس فنکشنل حد سے آگے چھوٹا کر دینے کے بعد، یہ مزید قابل اعتماد کارکردگی نہیں دکھا سکتا۔
- زیر زمین نقصان کا ثبوت۔اگر ایک پنچ چپس کو تیز کرنے کے بعد بار بار، یا اگر پچھلے پیسنے کے چکر کے دوران رنگت نمودار ہوتی ہے، تو ٹول اسٹیل کو اندرونی حرارت سے نقصان پہنچا ہو سکتا ہے جو اس کے پورے کراس- سیکشن کو متاثر کرتا ہے۔ مزید تیز کرنے سے کارکردگی بحال نہیں ہوگی۔
ڈائی سیکشنز اور میٹرکس کے لیے، وہی منطق لاگو ہوتی ہے لیکن ایک سست ٹائم لائن پر۔ چونکہ میٹرکس میٹنگ پنچ کے تقریباً ایک-آدھے سے ایک-تہائی شرح پر پہنتا ہے، اس لیے اسے کم کثرت سے تیز کرنے کی ضرورت ہوتی ہے۔ جب ڈائی سیکشن تیز ہو جائے تو بعد میں موٹائی کی تصدیق کریں اور شٹ کی مناسب اونچائی کو برقرار رکھنے کے لیے شیمز شامل کریں۔
پروگریسو ڈیز میں ایک اور رکاوٹ شامل ہوتی ہے: تمام کٹنگ اسٹیشنوں کو تیز کرنے کے بعد یکساں شٹ اونچائی برقرار رکھنی چاہیے۔ اگر ایک سٹیشن گراؤنڈ ہے جبکہ دوسرے نہیں ہیں، تو تیز سٹیشن پٹی کے مقابلے میں اونچا بیٹھتا ہے، اپنی کٹنگ مصروفیت کو تبدیل کرتا ہے۔ پروگریسو ڈائی میں تمام کٹنگ پنچز اور سیکشنز کو بیک وقت تیز کرنا، یا مکمل سٹرپ پروگریشن میں یکساں اونچائی کو بحال کرنے کے لیے انفرادی سٹیشنوں کو بالکل ٹھیک کرنا ہے۔
یہ نظم و ضبط ہر سٹیشن کو درست گہرائی میں کاٹتا رہتا ہے اور مختلف سٹیشنوں میں متضاد جزوی معیار کے طور پر ظاہر ہونے والے لطیف جہتی بہاؤ کو روکتا ہے۔ یہ پٹی کی فیڈ-لائن جیومیٹری کو بھی محفوظ رکھتا ہے تاکہ پائلٹ صفائی سے مشغول رہیں اور کیریئرز حتمی کٹ آف کے ذریعے اپنی ساختی سالمیت کو برقرار رکھیں۔
تیز کرنے سے پہننے کو بحال کیا جاتا ہے۔ لیکن جب ایک مہر والا حصہ تازہ زمینی کناروں کے باوجود نقائص دکھاتا ہے، تو اس کی بنیادی وجہ اکثر مرنے میں کہیں اور ہوتی ہے۔ مخصوص معیار کے مسائل کو ان کے حقیقی دیکھ بھال کے ذریعہ سے جوڑنا وہ جگہ ہے جہاں چیک لسٹ صرف ایک شیڈول کے بجائے ایک تشخیصی ٹول بن جاتی ہے۔
جزوی نقائص کو جڑ سے حل کرنا
اس پر گڑ کے ساتھ مہر لگا ہوا حصہ صرف ایک معیار کو مسترد نہیں کرتا ہے۔ یہ ڈائی کی طرف سے ایک پیغام ہے جو آپ کو بالکل بتاتا ہے کہ کس جز پر توجہ کی ضرورت ہے۔ زیادہ تر اسٹیمپنگ ڈائی ڈیفیکٹ ٹربل شوٹنگ گائیڈز عیب کی نشاندہی پر رک جاتے ہیں۔ اصل قدر نقشہ سازی سے آتی ہے جو خرابی کو ڈائی کے ذریعے ایک مخصوص مینٹیننس ایکشن تک لے جاتا ہے، آپ کی چیک لسٹ کو غیر فعال شیڈول سے ایک فعال تشخیصی ٹول میں بدل دیتا ہے۔
بحالی کے بنیادی اسباب کے لئے حصہ نقائص کا نقشہ بنانا
ہر بار بار آنے والے حصے کی خرابی ڈائی کے اندر ایک مخصوص جزو کی ناکامی کا پتہ لگاتی ہے۔ Burrs، مثال کے طور پر، سب سے زیادہ عام سگنل ہیں. ڈائی وئیر روٹ کی وجہ سے پیدا ہونے والی گڑبڑ تقریبا ہمیشہ ہی پھیکے کٹنگ کنارے یا پنچ-سے-ڈائی کلیئرنس ہوتی ہے جو وضاحت سے باہر کھل گئی ہے۔ گھسے ہوئے مکے اور غلط ڈائی کلیئرنس سرفہرست شراکت دار بنے ہوئے ہیں، لیکن آلے کی ناقص سیدھ اور مواد کی موٹائی میں فرق اس مسئلے کو پیچیدہ بناتا ہے۔
سلگ کھینچنا اسی طرز کی پیروی کرتا ہے۔ جب ایک سلگ ڈائی اوپننگ کے ذریعے گرنے کے بجائے انخلا کے دوران پنچ کے چہرے پر قائم رہتا ہے، تو آپ فلیٹ پنچ چہرے اور سلگ کے درمیان ویکیوم اثرات کو دیکھ رہے ہوتے ہیں، جو کہ گھسے ہوئے کناروں کے ساتھ مل کر کلین شیئر بریک پیدا نہیں کرتے ہیں۔ پروگریسو ڈائی فیل کا تجزیہ اس بات کی تصدیق کرتا ہے کہ گڑ کی تشکیل میں اضافہ سٹرپنگ مزاحمت کو بڑھاتا ہے، جس کے نتیجے میں سلگس پنچ سطحوں سے چمٹ جاتی ہیں۔ سلگ پلنگ ڈائی مینٹیننس فکس میں کلین فریکچر کو بحال کرنے کے لیے کٹنگ ایج کو تیز کرنا، ویکیوم-ریلیف فیچرز یا ایئر-بلو سسٹم شامل کرنا، اور اس بات کی تصدیق کرنا کہ ڈائی بٹنوں میں سلگ گزرنے کے لیے اب بھی مناسب کونیی ریلیف موجود ہے۔
غلط فیڈز اور سٹرپ ہچکچاہٹ پائلٹ پہننے یا فیڈ-لائن کی عدم استحکام کی طرف اشارہ کرتے ہیں۔ پائلٹ جو 0.01 ملی میٹر کے چھوٹے سائز کے بھی پہنے جاتے ہیں وہ پٹی کو درست طریقے سے رجسٹر کرنے کی اپنی صلاحیت کھو دیتے ہیں، جس کی وجہ سے ترقی پسند اسٹیشنوں میں مجموعی پوزیشنی بہاؤ پیدا ہوتا ہے۔ شارٹ ہٹس، جہاں پنچ مواد کو مکمل طور پر الگ نہیں کرتا ہے، اونچائی بڑھنے یا دبانے کے وقت کے مسائل کو بند کرنے کا مشورہ دیتے ہیں جو مکمل پنچ کی رسائی کو روکتے ہیں۔ بنی ہوئی جگہوں پر جھریاں پھیسے ہوئے یا تھکے ہوئے پریشر پیڈز سے ناکافی خالی-ہولڈر پریشر کو ظاہر کرتی ہیں۔ قرعہ اندازی میں تقسیم اور پھاڑنا اس بات کی نشاندہی کرتا ہے کہ تشکیل کا رداس کٹاؤ یا گیلنگ کے ذریعے خراب ہو گیا ہے، مواد کی تشکیل کی حد سے زیادہ ارتکاز ہے۔
ڈائی مینٹیننس میپنگ کے لیے اسٹیمپنگ پارٹ کوالٹی ڈیفیکٹ کو تشخیصی حوالہ کے طور پر پیش کیا گیا ہے:
| خرابی دیکھی گئی۔ | ممکنہ ڈائی اجزاء کی ناکامی | معائنہ کارروائی | اصلاحی دیکھ بھال کا مرحلہ |
|---|---|---|---|
| کٹے ہوئے کناروں پر ضرورت سے زیادہ burrs | سست کارٹون یا ڈائی کٹنگ کناروں؛ کلیئرنس وضاحت سے باہر کھول دیا | گڑ کی اونچائی کی پیمائش کریں؛ فلر گیج کے ساتھ پنچ-سے-ڈائی کلیئرنس چیک کریں۔ | کٹنگ کناروں کو تیز کرنا؛ پہنے ہوئے ڈائی بٹنوں کو تبدیل کرکے کلیئرنس بحال کریں۔ |
| سلگ کھینچنا (پٹی یا مرنے والے چہرے پر سلگ) | پہنے ہوئے پنچ کناروں؛ ویکیوم آسنجن؛ ڈائی بٹن میں سلگ برقرار رکھنے کی ناکافی | پنچ چہرے کی چپٹی کا معائنہ کریں؛ ڈائی بٹن ریلیف اینگل اور بیک-ٹیپر کی تصدیق کریں۔ | تیز کارٹون؛ ہوا شامل کریں-بلو یا ویکیوم ریلیف؛ ڈائی بٹن جیومیٹری کو بحال کریں۔ |
| غلط خوراک یا پٹی رجسٹریشن کی غلطیاں | پہنے ہوئے پائلٹ پن؛ فیڈ-لائن پہننا؛ گائیڈ ریل انحطاط | پائلٹ قطر کی پیمائش کریں؛ پٹی گائیڈ کلیئرنس چیک کریں؛ فیڈ کی ترقی کی تصدیق کریں۔ | پائلٹوں کو تبدیل کریں؛ پٹی گائیڈز کو ایڈجسٹ یا تبدیل کرنا؛ فیڈر کو دوبارہ ترتیب دیں۔ |
| شارٹ ہٹس (نامکمل کٹ) | شٹ-اونچائی بڑھنے؛ پریس ٹائمنگ کی خرابی؛ پنچ کی لمبائی بار بار تیز کرنے سے کھو گئی۔ | گیج بلاکس کے ساتھ شٹ اونچائی کی تصدیق کریں۔ کم از کم کے خلاف کارٹون کام کی لمبائی کو چیک کریں | بند اونچائی کو بحال کرنے کے لئے ریشم مر گئے؛ زیادہ-مختصر مکے بدلیں۔ |
| تشکیل شدہ علاقوں میں جھریاں | پریشر پیڈ اسپرنگس تھکا ہوا؛ خالی ہولڈر کی سطح پہنی ہوئی ہے۔ | موسم بہار کی مفت لمبائی کی پیمائش کریں؛ پہننے کے نمونوں کے لیے پیڈ سے رابطہ کی سطحوں کا معائنہ کریں۔ | اسپرنگس کو تبدیل کریں؛ دوبارہ سرفہرست کریں یا پریشر پیڈ کو تبدیل کریں۔ |
| ڈرا ریڈی میں تقسیم یا پھاڑنا | ڈرا رداس کٹا ہوا یا گیلڈ؛ سطح کی کھردری میں اضافہ ہوا | رداس گیج کے ساتھ رداس پروفائل کا معائنہ کریں؛ سطح کی تکمیل کو ضعف اور چھو کر چیک کریں۔ | پولش یا ری-ریڈیس ڈرا کناروں؛ اگر دوبارہ کام کی حد سے باہر ہو تو انسرٹس کو تبدیل کریں۔ |
بحالی کے کاموں کو ترجیح دینے کے لیے کوالٹی فیڈ بیک کا استعمال
یہ نقشہ سازی بدل دیتی ہے کہ آپ ہر مینٹیننس سائیکل کے دوران چیک لسٹ کو کس طرح استعمال کرتے ہیں۔ پیداوار میں اصل میں کیا ہو رہا ہے اس سے قطع نظر ایک مقررہ ترتیب میں معائنہ کے ذریعے کام کرنے کے بجائے، آپ ان نقائص کے ساتھ رہنمائی کرتے ہیں جو آپریٹر نے آخری رن کے دوران دستاویز کی تھیں۔ اگر پروڈکشن لاگ میں پچھلے 5,000 سٹروکوں پر burr کی اونچائی چڑھتی ہوئی دکھائی دیتی ہے، تو ٹیکنیشن پہلے سیدھا کٹنگ کناروں پر جاتا ہے۔ اگر سلگ پلنگ کو جھنڈا لگایا گیا تھا، تو توجہ چہروں کو پنچ کرنے اور ڈائی بٹن ریلیف پر منتقل ہو جاتی ہے۔
کوالٹی فیڈ بیک ایک ترجیحی فلٹر بناتا ہے۔ یہ آپ کو بتاتا ہے کہ اس وقت کون سے اجزاء فعال طور پر تنزلی کا شکار ہیں اور کون سے اگلے شیڈول سروس تک انتظار کر سکتے ہیں۔ یہ خاص طور پر وقت کے دوران قیمتی ہے-محدود دیکھ بھال کی کھڑکیوں میں جہاں ڈائی کو فوری طور پر پریس پر واپس آنا چاہیے۔ برابر گہرائی سے ہر چیک کو انجام دینے کے بجائے، آپ کوشش پر توجہ مرکوز کرتے ہیں جہاں مرنا دراصل پریشانی کا اشارہ دے رہا ہے۔
ڈائی سینسنگ ٹیکنالوجی میں-اس نقطہ نظر کو تقویت ملتی ہے۔اسٹرائپر-لیول کے سینسرجب اسٹرائپر پلیٹ اپنی مناسب گہرائی کے قریب ہونے میں ناکام ہوجاتی ہے تو اس کی شناخت کرکے ایک ہی اسٹروک میں سلگ کھینچنے کا پتہ لگاسکتی ہے۔ نگرانی کرنے والے سینسر کو حقیقی وقت میں لوڈ کے رجحانات کی پیمائش کرکے پنچ کی نفاست کو ٹریک کرنے پر مجبور کریں۔ یہ سگنلز براہ راست آپ کی دیکھ بھال کی ترجیحی فہرست میں شامل ہوتے ہیں، ایسے اجزاء کو جھنڈا لگاتے ہیں جن پر اگلی شیڈول ٹیر ڈاؤن آنے سے پہلے توجہ کی ضرورت ہوتی ہے۔
تشخیصی نقطہ نظر ادارہ جاتی علم بھی بناتا ہے۔ جب تکنیکی ماہرین مستقل طور پر ریکارڈ کرتے ہیں کہ کون سی خرابی نے کون سی اصلاحی کارروائی کو متحرک کیا اور درست کرنے کے کتنے اسٹروک ہوئے، آپ ہر ڈائی کے لیے ایک ناکامی-ہسٹری ڈیٹا بیس بناتے ہیں۔ وقت کے ساتھ، پیٹرن ابھرتے ہیں. آپ کو معلوم ہو سکتا ہے کہ Die #112 ہمیشہ اسٹیشن 4 پر 35,000 سٹروک پر سلگ کھینچتا ہے کیونکہ اس اسٹیشن پر چھوٹے-قطر کے پنچ اور سخت سلگ کلیئرنس کی وجہ سے۔ یہ بصیرت ایک رد عمل کی مرمت کے بجائے ایک فعال محرک بن جاتی ہے، اور یہ ان فیصلوں سے آگاہ کرتی ہے کہ اگلے سروس سائیکل کے لیے کن اجزاء کو ہاتھ میں رکھنا ہے۔
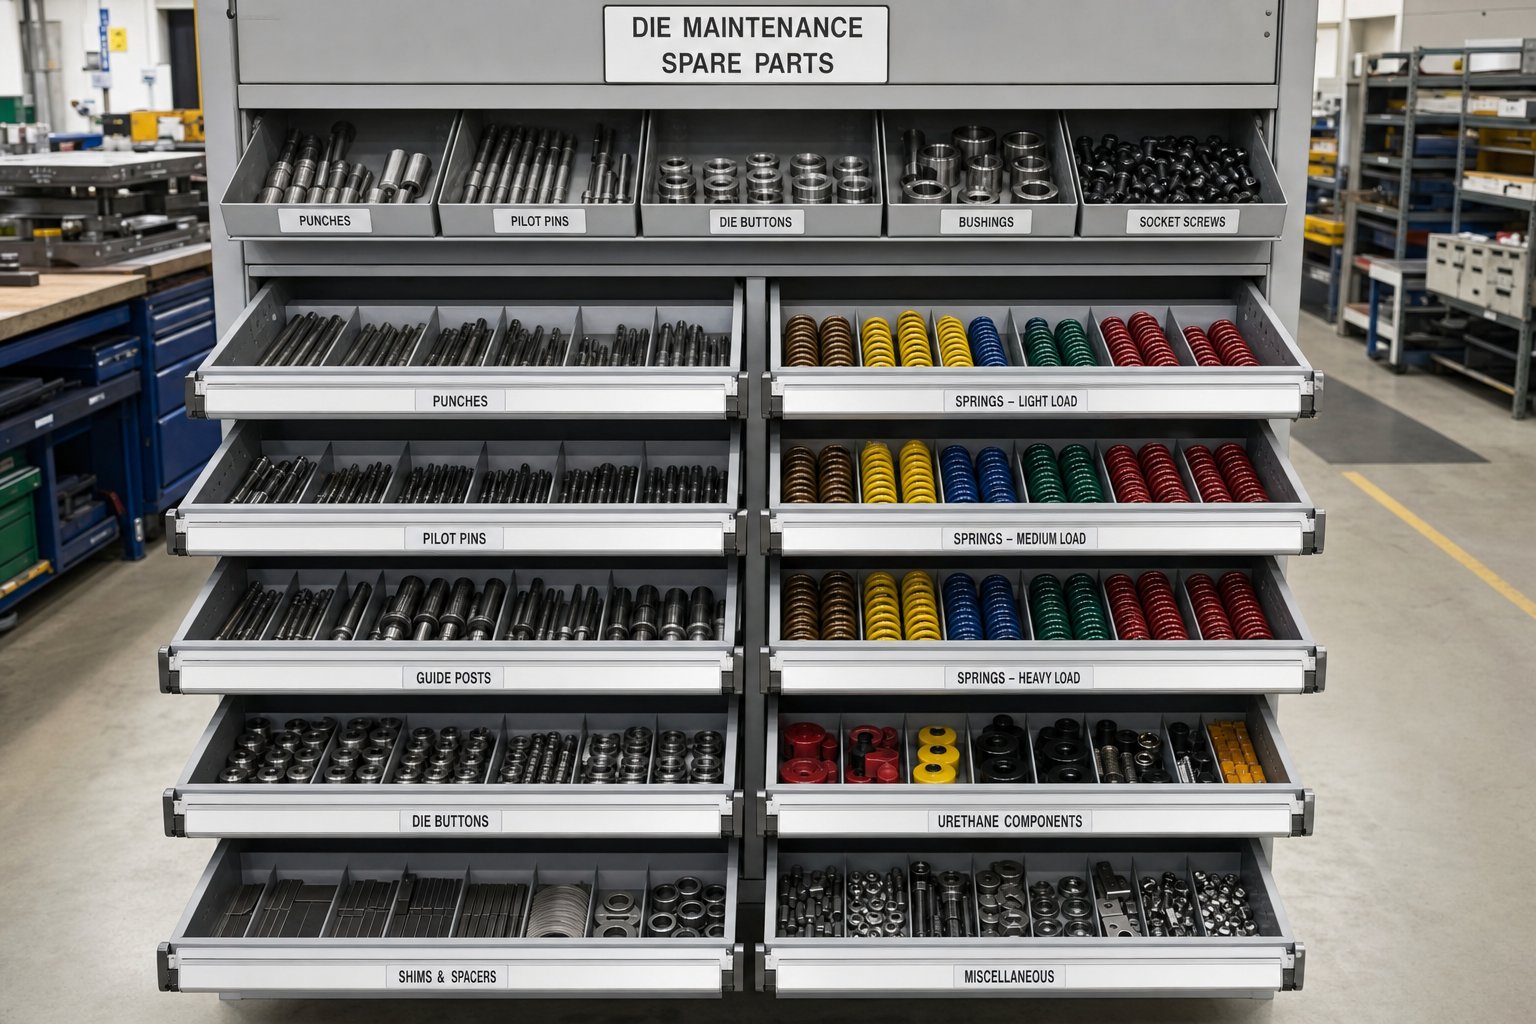
اسپیئر پارٹس کی انوینٹری اور تبدیلی کے محرکات
ناکامی کی تشخیص کا کوئی مطلب نہیں ہے اگر آپ کو ضرورت کے وقت متبادل حصہ شیلف پر نہیں ہے۔ ایک ٹیکنیشن جو ایک طے شدہ ٹیر ڈاون کے دوران ایک پہنے ہوئے پائلٹ کی شناخت کرتا ہے لیکن اسے سپلائی کرنے والے کو جہاز بھیجنے کے لیے دو ہفتے انتظار کرنا پڑتا ہے، اس نے اگلے پروڈکشن رن پر دیکھ بھال کے ایک منصوبہ بند ایونٹ کو غیر منصوبہ بند ڈاؤن ٹائم میں تبدیل کر دیا ہے۔ یہ جاننا کہ کون سے ڈائی وئیر پارٹس کو اسٹاک میں رکھنا ہے، اور کتنے، انوینٹری کا نظم و ضبط ہے جو ہموار نظام الاوقات چلانے والی دکانوں کو دکانوں سے الگ کرتا ہے جو مسلسل ہنگامی آرڈرز کو تیز کرتی ہیں۔
ترجیحی لحاظ سے سٹاک کرنے کے لیے اہم فالتو اجزاء
ہر ڈائی کمپوننٹ ایک ہی شرح پر نہیں پہنتا یا ایک ہی لیڈ ٹائم رسک نہیں رکھتا۔ آپ کی سٹیمپنگ ڈائی اسپیئر پارٹس کی انوینٹری کی فہرست کو ایک سادہ فارمولے سے درجہ بندی کیا جانا چاہئے: یہ کتنی تیزی سے پہنتا ہے اس سے ضرب کیا جاتا ہے کہ نیا حاصل کرنے میں کتنا وقت لگتا ہے۔ اجزاء جو جلدی پہنتے ہیں اور اپنی مرضی کے مطابق مینوفیکچرنگ کی ضرورت ہوتی ہے سب سے اوپر بیٹھتے ہیں. آف-شیلف فاسٹنر جو آہستہ آہستہ پہنتے ہیں وہ نیچے بیٹھ جاتے ہیں۔
- مکے (اپنی مرضی کے مطابق پروفائلز):کسی بھی جزو کی سب سے زیادہ پہننے کی شرح۔ زیادہ والیوم ٹولنگ کے لیے کم از کم ایک مکمل متبادل سیٹ فی ڈائی اسٹاک کریں۔ تبدیلی کا محرک: مجموعی تیز کرنے کی گہرائی انجینئرنگ کی حد کے 70% تک پہنچ جاتی ہے، یا آخری پیسنے کے 5,000 اسٹروک کے اندر ایج چپنگ دوبارہ ہوتی ہے۔
- ڈائی بٹن اور حصے:گھونسوں کی شرح تقریباً ایک-تہائی پر پہنیں لیکن حسب ضرورت جیومیٹری کے لیے زیادہ لیڈ ٹائم رکھیں۔ ہر اہم اسٹیشن پر ایک اسپیئر کا ذخیرہ کریں۔ تبدیلی کا محرک: دوبارہ-تیز کرنے کے باوجود، یا سلگ برقرار رکھنے کی خصوصیات کو دوبارہ کام سے باہر کم کرنے کے باوجود کلیئرنس کی پیمائش زیادہ سے زیادہ قابل اجازت ہے۔
- چشمے:اسٹیمپنگ ڈائی اسپرنگس کے لیے پیشن گوئی کا متبادل مفت-لمبائی ٹریکنگ پر انحصار کرتا ہے۔ فی ڈائی ایک مکمل سیٹ اسٹاک کریں۔ تبدیلی کا محرک: مفت لمبائی برائے نام سے 10% کم ہو گئی ہے، یا موسم بہار نے 1 ملین سے زیادہ کمپریشن سائیکل مکمل کر لیے ہیں۔
- پائلٹ پن:پٹی رجسٹریشن فورسز کی وجہ سے چھوٹے قطر کے پائلٹ سب سے تیز پہنتے ہیں۔ فی ڈائی دو سے تین اسپیئرز کا ذخیرہ کریں۔ تبدیلی کا محرک: پہنا ہوا قطر 0.01 ملی میٹر یا اس سے کم سائز کا۔
- گائیڈ پن بشنگ:فی ڈائی ایک سیٹ اسٹاک کریں۔ تبدیلی کا محرک: قابل پیمائش لیٹرل پلے اصل فٹ کلاس رواداری، یا بشنگ بور پر دکھائی دینے والے اسکورنگ سے زیادہ ہے۔
- اسٹرائپر داخل کرتا ہے:فی ہائی-پہننے والے اسٹیشن پر ایک اسپیئر اسٹاک کریں۔ تبدیلی کا محرک: ہمواری کا انحراف 0.03 ملی میٹر سے زیادہ ہے یا موسم بہار کی جیب کی گہرائی وضاحت سے باہر ہے۔
- فاسٹینر کٹس (ساکٹ ہیڈ کیپ سکرو، ڈویل پن):کم قیمت، آسانی سے دستیاب ہے۔ عام سائز کا احاطہ کرنے والی ایک عام-کِٹ کا استعمال کریں۔ تبدیلی کا محرک: کسی بھی دھاگے کا نقصان، لمبا ہونا، یا ٹارک-معائنہ کے دوران ناکامی کا پتہ چلا۔
مینٹیننس کارڈ پر تبدیلی کے محرکات کو ترتیب دینا
اوپر درج ڈائی کمپوننٹ کی تبدیلی کے ٹرگر کا معیار صرف اس صورت میں کام کرتا ہے جب تکنیکی ماہرین ان کو معمول کے معائنے کے دوران دستاویز کرتے ہیں۔ ہر ڈائی کے مینٹیننس کارڈ میں ایک فیلڈ شامل ہونا چاہیے جہاں تکنیشین ہر کٹنگ جزو کے لیے مجموعی تیز کرنے کی گہرائی اور ہر موسم بہار کے لیے موجودہ مفت لمبائی کو ریکارڈ کرتا ہے۔ یہ چلنے والے ٹوٹل پیشن گوئی سگنل بناتے ہیں۔ جب ایک پنچ اس کی زندگی میں کل 2.0 ملی میٹر گراؤنڈ کیا جاتا ہے اور انجینئرنگ کی حد 3.0 ملی میٹر ہے، تو آپ جانتے ہیں کہ اس میں تقریباً دو اور تیز کرنے والے چکر باقی ہیں۔ یہ اس بات کی تصدیق کرنے کا لمحہ ہے کہ متبادل شیلف پر ہے یا آرڈر پر ہے۔
بہار کے کمپریشن سائیکلوں کو انفرادی طور پر شمار کرنا مشکل ہے، لیکن آپ ان کا اندازہ اسٹروک-کاؤنٹ ریکارڈز سے لگا سکتے ہیں۔ ایک ڈائی جس نے 1 ملین سائیکلوں کے لیے اسپرنگس کے ساتھ کل 800,000 اسٹروک چلائے ہیں وہ متبادل ونڈو کے قریب آرہا ہے۔ ہر موسم بہار کی تبدیلی پر اسٹروک کی گنتی کو ریکارڈ کرنا اس مخصوص موسم بہار کی درخواست کے لیے ایک بنیادی زندگی کی توقع پیدا کرتا ہے، جو مینوفیکچرر کی عمومی درجہ بندی سے کہیں زیادہ قابل اعتماد ہے۔
اسٹاک کی کم از کم مقدار دو متغیرات پر منحصر ہے: آپ کی پیداوار کا حجم اور آپ کے سپلائر کا لیڈ ٹائم۔ چار-ہفتوں کے پنچ لیڈ ٹائم کے ساتھ ہفتہ وار چلنے والے ڈائی کو آرڈر کرنے اور وصول کرنے کے درمیان فرق کو پورا کرنے کے لیے انوینٹری میں کم از کم دو اضافی سیٹوں کی ضرورت ہوتی ہے۔ دو-ہفتوں کے لیڈ ٹائم کے ساتھ سہ ماہی چلنے والی ڈائی کو صرف ایک اضافی سیٹ کی ضرورت ہو سکتی ہے۔ فارمولا سیدھا ہے: غیر متوقع ٹوٹ پھوٹ کے لیے کم از کم ایک مکمل متبادل سائیکل کے علاوہ ایک بفر سیٹ کا احاطہ کرنے کے لیے کافی اسٹاک۔
ایک اچھی طرح سے-منظمڈائی شاپ مینجمنٹ سسٹمحصوں کی انوینٹری کو براہ راست دیکھ بھال کے ریکارڈ سے جوڑتا ہے تاکہ جب ٹریک کی گئی پیمائش حد سے تجاوز کرتی ہے تو سگنل خود بخود متحرک ہوجاتے ہیں۔ اس لنک کے بغیر، اسپیئر پارٹس کا انتظام ری ایکٹو ہو جاتا ہے، اور ری ایکٹو انوینٹری کا مطلب ہے کہ پروڈکشن پریس میں چلنے کے بجائے شیلف پر انتظار کرتی ہے۔
صحیح حصوں کو ذخیرہ کرنا اور صحیح وقت پر تبدیلی کو متحرک کرنا ڈائی کو قابل استعمال رکھتا ہے۔ لیکن اس تمام اعداد و شمار، پیمائش، تبدیلی کی تاریخ، مجموعی لباس کی قدروں کو حاصل کرنے کے لیے ایک ٹریکنگ سسٹم کا مطالبہ کیا جاتا ہے جو کاغذی ڈائی کارڈ پر ہاتھ سے لکھے گئے نوٹوں سے آگے بڑھتا ہے۔
ڈیجیٹل ٹریکنگ اور CMMS ڈاکومنٹیشن برائے مہر ثبت
پیپر ڈائی کارڈ اس وقت کام کرتے تھے جب ایک دکان میں دس افراد چلتے تھے اور ایک تجربہ کار ٹول میکر ان میں سے ہر ایک کو دل سے جانتا تھا۔ اس پیمانے پر کہ ایک سے زیادہ پریس اور شفٹوں میں پچاس یا سو ایکٹیو مر جاتا ہے، اور ہاتھ سے لکھے ہوئے نوشتہ جات پڑھنے کے قابل، نامکمل، یا فائل کیبنٹ میں دفن ہو جاتے ہیں جو کوئی نہیں کھولتا۔ اسٹیمپنگ ڈائی مینٹیننس ٹریکنگ کے لیے ایک CMMS سسٹم اس نزاکت کو ڈھانچہ، تلاش کے قابل ریکارڈز سے بدل دیتا ہے جس تک ہر ٹیکنیشن حقیقی وقت میں رسائی، اپ ڈیٹ اور سیکھ سکتا ہے۔
تبدیلی صرف سہولت کے بارے میں نہیں ہے۔ ڈیجیٹل ریکارڈ ایسی چیز کو قابل بناتا ہے جو کاغذ کبھی نہیں کر سکتا: پوری آبادی میں رجحان کا تجزیہ۔ جب آپ دو سالوں میں ڈائی #47 کے لیے ہر مینٹیننس ایونٹ سے استفسار کر سکتے ہیں اور فالج کی گنتی کے خلاف مجموعی طور پر تیز کرنے کی گہرائی کا منصوبہ بنا سکتے ہیں، تو آپ ناکامیوں پر رد عمل ظاہر کرنا بند کر دیتے ہیں اور ان کی پیشین گوئی کرنا شروع کر دیتے ہیں۔
ڈیجیٹل ڈائی ریکارڈز کے لیے ضروری ڈیٹا فیلڈز
آپ کیا ٹریک کرتے ہیں اس سے زیادہ اہمیت رکھتا ہے کہ آپ کون سا سافٹ ویئر استعمال کرتے ہیں۔ ایک ڈائی مینٹیننس ریکارڈ جو صرف "منگل کو پیش کیا گیا" کیپچر کرتا ہے چھ ماہ بعد آپ کو تقریبا کچھ بھی مفید نہیں بتاتا ہے۔ مؤثر ڈیجیٹل ڈائی مینٹیننس ریکارڈ فیلڈز مستقبل کے ہر ٹیکنیشن کو وہ سیاق و سباق فراہم کرتے ہیں جو یادداشت یا اندازے پر انحصار کیے بغیر اس ڈائی کے بارے میں باخبر فیصلے کرنے کے لیے درکار ہے۔
کم از کم، ہر سروس ایونٹ کو گرفت میں لینا چاہیے:
- ڈائی نمبر اور نظرثانی کی سطح- ریکارڈ کو ٹول کے صحیح ورژن سے جوڑتا ہے، خاص طور پر انجینئرنگ کی تبدیلیوں کے بعد اہم
- سروس کے وقت فالج کی گنتی- واحد سب سے اہم شیڈولنگ حوالہ؛ اس کے بغیر، وقفہ- پر مبنی محرکات کام نہیں کر سکتے
- بحالی کی سطح کی کارکردگی کا مظاہرہ کیا- لیول 1 آپریٹر چیک، لیول 2 ٹیکنیشن معائنہ، اور لیول 3 مکمل ٹیر ڈاؤن کے درمیان فرق کرتا ہے۔
- اجزاء کی خدمت یا معائنہ- ٹھیک ٹھیک شناخت کرتا ہے کہ کن پنچوں، ڈائی سیکشنز، اسپرنگس، پائلٹس، یا اسٹرائپرز کا جائزہ لیا گیا
- پیمائش کی گئی۔- اصل burr کی اونچائی، موسم بہار کی مفت لمبائی، پائلٹ قطر، اور کلیئرنس ریڈنگ کو پاس/فیل کے بجائے نمبروں کے طور پر ریکارڈ کیا گیا
- پیسنے کے دوران مواد کو ہٹا دیا گیا۔- مجموعی تیز کرنے کی گہرائی فی جزو، باقی زندگی کی پیشین گوئی کے لیے کلیدی ان پٹ
- پرزے تبدیل کر دیے گئے۔- حصہ نمبر، اسٹیشن کا مقام، اور بدلنے کی وجہ (پہننا، ٹوٹنا، احتیاطی تبادلہ)
- ٹیکنیشن نوٹس اور مشاہدات- کچھ بھی غیر معمولی: غیر متوقع لباس کے نمونے، رنگت، ٹولنگ میں ترمیم، یا آپریٹر کے ذریعہ رپورٹ کردہ پیداوار کے مسائل
- اگلا-سروس ٹرگر- اسٹروک کی گنتی یا کیلنڈر کی تاریخ جس پر اگلی لیول 2 یا لیول 3 سروس واجب الادا ہے
یہ فیلڈز ڈائی مینٹیننس ڈیٹا سے باخبر رہنے کے بہترین طریقوں ہیں کیونکہ ہر ایک مستقبل کے فیصلے کی حمایت کرتا ہے۔ اسٹروک کاؤنٹ شیڈولنگ کو چلاتا ہے۔ مجموعی پیسنے کی گہرائی ڈرائیوز متبادل وقت۔ پیمائش کی قدروں سے پتہ چلتا ہے کہ پہننا تیز ہو رہا ہے یا مستحکم۔ ٹیکنیشن نوٹ اس قابلیت سیاق و سباق کو حاصل کرتے ہیں جو خام نمبروں سے محروم ہے۔
دیکھ بھال کی ضروریات کا اندازہ لگانے کے لیے ٹریکنگ ڈیٹا کا استعمال
رد عمل کی دیکھ بھال کسی چیز کے ٹوٹنے کا انتظار کرتی ہے۔ اصل حالت سے قطع نظر ایک مقررہ شیڈول پر روک تھام کی دیکھ بھال کی خدمات۔ اسٹیمپنگ ڈیز کے لیے پیشین گوئی کی دیکھ بھال کا نظام الاوقات دونوں کے اوپر بیٹھتا ہے: یہ پیش گوئی کرنے کے لیے جمع شدہ ڈیٹا کا استعمال کرتا ہے جب کوئی مخصوص جزو اپنی حد تک پہنچ جائے گا اور اس نقطہ سے بالکل آگے مداخلت کا شیڈول بناتا ہے۔
یہاں یہ ہے کہ تاریخی ڈیٹا اسے کیسے ممکن بناتا ہے۔ تصور کریں کہ آپ کے پاس ڈائی #112 کے دس سروس ریکارڈز ہیں جو ظاہر کرتے ہیں کہ اسٹیشن 4 پنچ ہر 25,000 اسٹروک پر 0.005 انچ کٹنگ ایج کھو دیتا ہے، اور انجینئرنگ کی حد 0.060 انچ کو کل ہٹانے کی اجازت دیتی ہے۔ سادہ ریاضی آپ کو بتاتی ہے کہ پنچ میں زندگی کے تقریباً 300,000 اسٹروک ہوتے ہیں، اور آپ کا موجودہ مجموعی ہٹانا 0.042 انچ ہے۔ آپ جانتے ہیں کہ اگلی تبدیلی تقریباً 90,000 سٹروک کے اندر ہونے والی ہے، آپ کو اس بات کی تصدیق کرنے کے لیے وقت دینا کہ اسپیئر سٹاک میں ہے اور پروڈکشن ایمرجنسی کے بجائے منصوبہ بند ونڈو کے دوران تبادلہ کا شیڈول بنائیں۔
اس منطق کو ہر ڈائی میں پہننے والے ہر جزو میں ضرب لگائیں، اور آپ انفرادی حصے سے باخبر رہنے سے بیڑے-لیول مینٹیننس انٹیلی جنس پر چلے جائیں گے۔ آپ شناخت کر سکتے ہیں کہ کون سی ڈیز سب سے زیادہ دیکھ بھال کے وسائل استعمال کرتی ہے، کون سے اجزاء کی قسمیں جلد ناکام ہوتی ہیں، اور کون سے پروڈکشن میٹریل پہننے کی تیز ترین شرح کو چلاتے ہیں۔صنعت کا ڈیٹاظاہر کرتا ہے کہ پیشن گوئی کے طریقوں پر عمل درآمد کرنے والے مینوفیکچررز عام طور پر دیکھ بھال کے اخراجات میں 25% کمی اور خالصتاً رد عمل والے پروگراموں کے مقابلے میں غیر منصوبہ بند ڈاؤن ٹائم میں 47% تک کمی حاصل کرتے ہیں۔
ڈائی ڈیزائن خود اس میں ایک کردار ادا کرتا ہے کہ اس ڈیٹا کو کس طرح صاف کیا جا سکتا ہے۔ ڈیز کو ذہن میں رکھ کر انجنیئر کیا گیا ہے، جیسے کہ ان سےYICEN, ڈائی ڈیزائن میں مستقل اجزاء تک رسائی، معیاری لباس کے پرزے، اور صاف دیکھ بھال کے حوالے پوائنٹس کو شامل کرکے دستاویزات کو آسان بنائیں۔ جب ہر پنچ اسٹیشن کے ذریعے آسانی سے پہچانا جا سکتا ہے، ہر لباس کا جزو کیٹلاگ شدہ پارٹ نمبرز کا استعمال کرتا ہے، اور پیمائش تک رسائی کے لیے پوری طرح سے جدا کرنے کی ضرورت نہیں ہوتی، تکنیکی ماہرین کم وقت میں زیادہ درست ڈیٹا حاصل کرتے ہیں۔ دیکھ بھال کے فلسفے کے لیے-وہ ڈیزائن رگڑ کو کم کرتا ہے جس کی وجہ سے ٹریکنگ سسٹم ناکارہ ہو جاتے ہیں۔
چاہے آپ ایک مکمل CMMS پلیٹ فارم، ایک مقصد-بلٹ ڈائی ٹریکنگ ماڈیول، یا یہاں تک کہ ایک اچھی-سٹرکچرڈ اسپریڈشیٹ استعمال کریں، اصول ایک ہی ہے: آج ریکارڈ کی گئی ہر پیمائش کل دستیاب بصیرت ہے۔ وہ دکانیں جو ہر سروس ایونٹ میں ڈیٹا کے مستقل اندراج کا عہد کرتی ہیں ایک مینٹیننس انٹیلی جنس پرت بناتی ہیں جو وقت کے ساتھ ساتھ قیمت میں اضافہ کرتی ہے اور ہر مرنے کی تاریخ کو اس کے مستقبل کے لیے روڈ میپ میں بدل دیتی ہے۔
درست ریکارڈ اور پیشن گوئی سگنل صحیح وقت پر صحیح کام کرواتے ہیں۔ لیکن یہاں تک کہ مکمل طور پر طے شدہ دیکھ بھال بھی اتنی ہی اچھی ہے جتنی توثیق جو اس بات کی تصدیق کرتی ہے کہ ڈائی واقعی پروڈکشن-پریس میں واپس جانے سے پہلے تیار ہے۔
پوسٹ-دیکھ بھال کی توثیق اور پیداوار کی تیاری
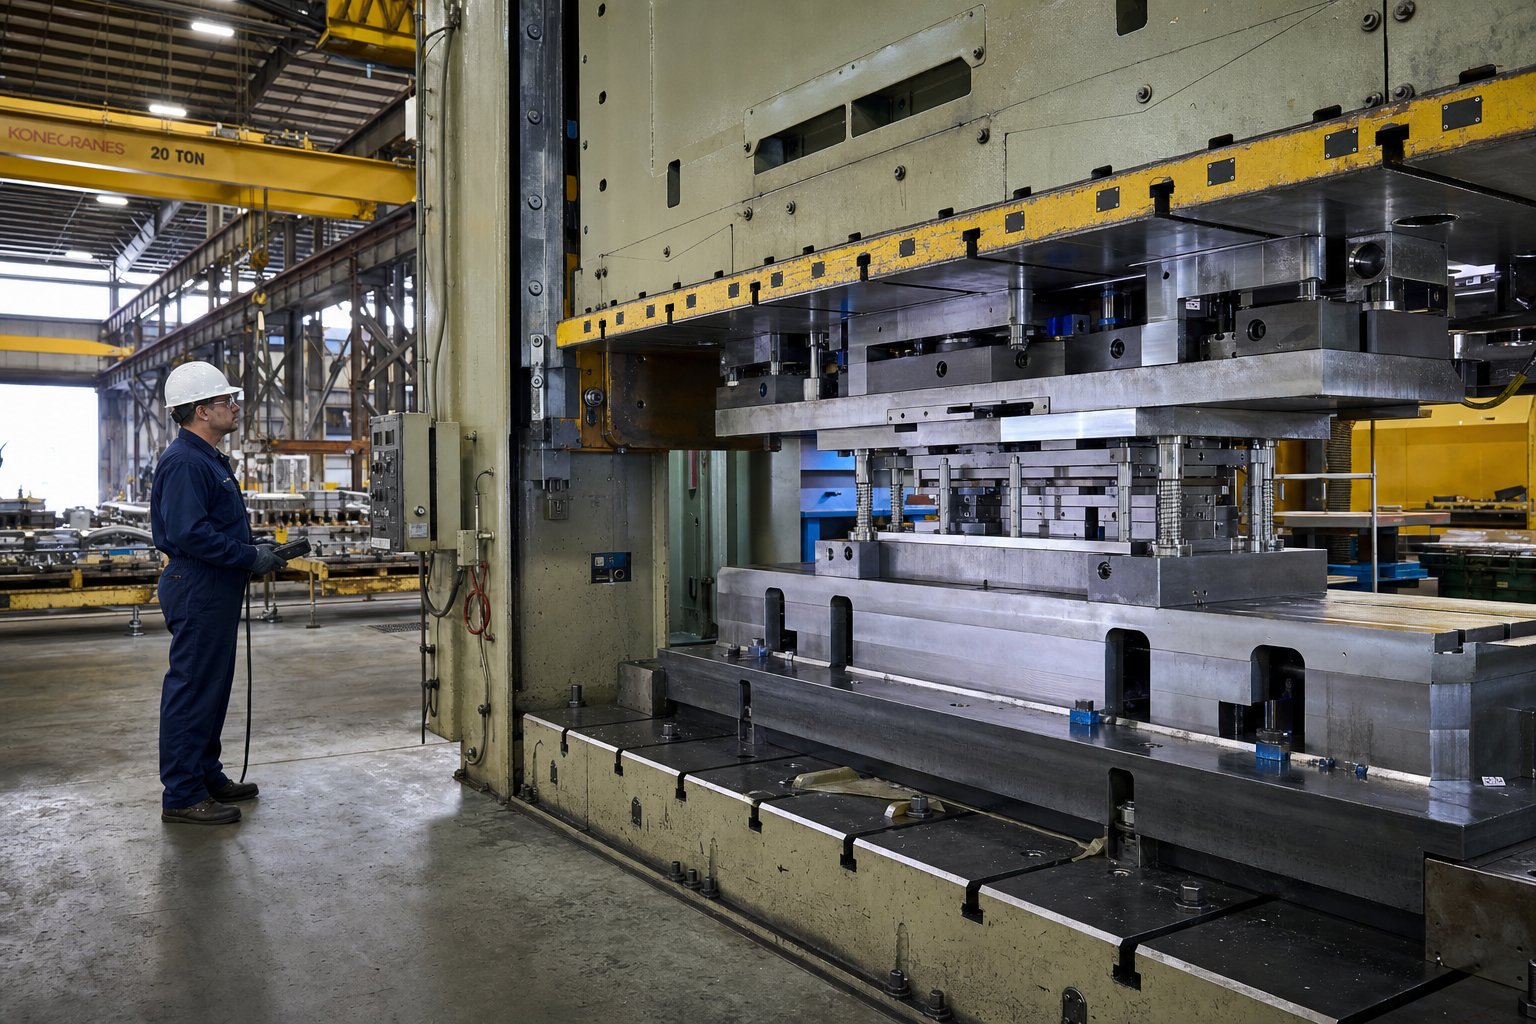
ایک ڈائی جسے تیز کیا گیا ہے، دوبارہ جوڑا گیا ہے، اور شیم کیا گیا ہے وہ خود بخود تیار نہیں ہوتا ہے-۔ دیکھ بھال کے بعد توثیق کو چھوڑنا انجن کو دوبارہ بنانے اور اسے دوبارہ کار میں ڈالنے سے پہلے کبھی شروع نہ کرنے جیسا ہے۔ پوسٹ-مینٹیننس ڈائی ٹرآؤٹ کی توثیق کے مراحل جو پیروی کرتے ہیں وہ ٹول روم بینچ اور پروڈکشن پریس کے درمیان آخری کوالٹی گیٹ ہیں۔ وہ اس بات کی تصدیق کرتے ہیں کہ ہر جزو وہیں بیٹھتا ہے جہاں اس کا تعلق ہے، صحیح گہرائی میں مشغول ہوتا ہے، اور پرنٹ سے ملنے والے حصے تیار کرتا ہے۔
مرحلہ-بذریعہ-مرحلہ پوسٹ-بحالی کی توثیق کی ترتیب
تیز کرنے اور دوبارہ جوڑنے کے بعد ڈائی کی تصدیق کرنے کا طریقہ ایک سخت ترتیب کی پیروی کرتا ہے۔ ہر قدم اپنے سے پہلے والے پر بنتا ہے، اور آگے بڑھنے سے اندھے دھبے بن جاتے ہیں جو کہ مکمل-رفتار پیداوار شروع ہونے کے بعد خود کو صرف خراب حصوں یا خراب شدہ ٹولنگ کے طور پر ظاہر کرتے ہیں۔
- دوبارہ جمع ہونے والے تمام اجزاء کا بصری معائنہ۔ڈائی بینچ سے نکلنے سے پہلے، اس بات کی تصدیق کریں کہ ہر پنچ مکمل طور پر اس کے ریٹینر میں بیٹھا ہوا ہے، تمام فاسٹنرز کو تصریح کے مطابق ٹارک کر دیا گیا ہے، بغیر کاکنگ کے صحیح جیبوں میں اسپرنگس نصب کیے گئے ہیں، اور ڈائی کیویٹی میں کوئی غیر ملکی ملبہ باقی نہیں ہے۔ چیک کریں کہ تمام ڈوول پن فلش ہیں اور کوئی بھی اجزاء ان کی مطلوبہ سطحوں سے باہر نہیں نکلتے ہیں۔
- اونچائی کی توثیق- بند کریں۔دیکھ بھال کے بعد ڈائی شٹ اونچائی کی تصدیق اس بات کی تصدیق کرتی ہے کہ ڈائی تیز کرنے اور چمکنے کے بعد درست جہت پر بند ہو جاتی ہے۔ سٹاپ بلاکس پر گیج بلاکس یا کیلیبریٹڈ اونچائی گیج رکھیں اور تصدیق کریں کہ ریڈنگ ڈائی کی دستاویزی شٹ اونچائی سے 0.001 انچ (0.025 ملی میٹر) کے اندر ملتی ہے۔ کسی بھی انحراف کا مطلب ہے کہ شیموں کا غلط حساب لگایا گیا تھا یا کوئی جزو ٹھیک سے نہیں بیٹھا تھا۔
- سیفٹی- پٹا اور فاسٹنر چیک۔تصدیق کریں کہ تمام ڈائی کلیمپ سلاٹس قابل رسائی اور بغیر نقصان کے ہیں۔ اس بات کی توثیق کریں کہ حفاظتی پٹے یا کیپر بولٹ جو نقل و حمل کے دوران اوپری ڈائی کو الگ ہونے سے روکتے ہیں۔ یہ پریس لوڈنگ کے دوران ڈائی اور سیٹ اپ ٹیکنیشن دونوں کی حفاظت کرتا ہے۔
- بغیر مواد کے خشک-سائیکل ٹیسٹنگ۔ڈائی کو پریس میں لوڈ کریں اور اسے آہستہ آہستہ، بغیر پٹی والے مواد کے، کئی مکمل اسٹروک کے ذریعے چلائیں۔ گھونسوں اور اسٹرائپرز کے درمیان مداخلت پر نظر رکھیں، ایسے رابطے کو سنیں جہاں کوئی موجود نہ ہو، اور تصدیق کریں کہ تمام حرکت پذیر اجزاء اپنی پوری رینج میں آسانی سے سفر کرتے ہیں۔ یہ مرحلہ دوبارہ جوڑنے والی غلطیوں کو پکڑتا ہے جن کا صرف بصری معائنہ ہی پتہ نہیں لگا سکتا۔
- مختصر-پہلے-مضمون کی پیمائش کے ساتھ ٹر آؤٹ۔مواد کو کھلائیں اور کم رفتار پر 10 سے 20 حصوں کو چلائیں۔ پہلے مکمل حصے کو کھینچیں اور تمام اہم جہتوں، گڑبڑ کی اونچائیوں، سوراخ کے مقامات، اور حصے کے پرنٹ کے خلاف تشکیل شدہ خصوصیات کی پیمائش کریں۔ ان پیمائشوں کا موازنہ پچھلی پیداوار کے آخری معلوم-اچھے نمونے سے کریں۔ برداشت سے باہر کوئی بھی انحراف دیکھ بھال یا دوبارہ جوڑنے والے مسئلے کی نشاندہی کرتا ہے جسے ڈائی کو جاری کرنے سے پہلے حل کرنا ضروری ہے۔
- سائن آف کریں-اور پروڈکشن کے لیے ریلیز کریں۔ایک بار جب پہلے مضامین معائنہ پاس کر لیتے ہیں، تو ٹیکنیشن توثیق کی تاریخ، ریلیز کے وقت فالج کی گنتی، اور چیک لسٹ کے تمام آئٹمز مکمل ہونے کی تصدیق کے ساتھ دیکھ بھال کے ریکارڈ پر دستخط کرتا ہے۔ اس سے ٹول روم اور پروڈکشن فلور کے درمیان احتساب اور ایک واضح ہینڈ آف پوائنٹ پیدا ہوتا ہے۔
ترقی پسند مرنے کے لیے، دو اضافی چیکس ضروری ہیں۔ سب سے پہلے، تمام سٹیشنوں کے ذریعے مواد کو کھانا کھلا کر پٹی کی ترقی کی تصدیق کریں اور اس بات کی تصدیق کریں کہ پائلٹ ہولز ہر سٹیشن پر پائلٹوں کے ساتھ بغیر لمبائی یا پوزیشن کے بڑھے ہوئے ہیں۔ یہاں تک کہ 0.005 انچ کی غلط خط بندی پہلے پیئرس اسٹیشن کے کمپاؤنڈز پر نیچے کی دھارے والے اسٹیشنوں میں۔ دوسرا، مسلسل کیریئر کی سالمیت، یکساں حصے کی علیحدگی، اور ہر کٹ آف پوائنٹ پر صاف سکریپ شیڈنگ کے لیے آزمائش کے دوران تیار ہونے والی آخری پٹی کا معائنہ کریں۔ جیسا کہڈائی سیٹ اپ ماہریناس بات پر زور دیں کہ دوبارہ جوڑنے کے بعد غلط پائلٹ-ریلیز کا وقت پائلٹ کے سوراخوں کے لمبا ہونے، جھکا ہوا پائلٹ، اور حصے کی خراب جگہ کا سبب بن سکتا ہے، یہ مسائل جو صرف اس وقت ظاہر ہوتے ہیں جب پٹی کو ٹول کے ذریعے مکمل طور پر تھریڈ کیا جاتا ہے۔
یہ سٹیمپنگ ڈائی پروڈکشن ریڈینس چیک لسٹ ہر مینٹیننس سائیکل پر لوپ کو بند کر دیتی ہے۔ اس کے بغیر، تکنیکی ماہرین کے پاس اس بات کا کوئی ثبوت نہیں ہے کہ انہوں نے جو کام انجام دیا اس نے اصل میں ڈائی کو ایک قابل حالت میں بحال کیا۔ اس کے ساتھ، پیداوار کو اس امید کے بجائے ایک توثیق شدہ ٹول وراثت میں ملتا ہے کہ چیزیں صحیح طریقے سے واپس آئیں۔
ایک مینٹیننس بنانا-ریڈی ڈائی پروگرام
توثیق دوبارہ جوڑنے کی غلطیوں کو پکڑتی ہے۔ لیکن وسیع تر سوال یہ ہے کہ کیوں کچھ مرنے والوں کو ہر چند ہفتوں میں سخت مداخلت کی ضرورت ہوتی ہے جبکہ دیگر خدمات کے درمیان مہینوں تک قابل اعتماد طریقے سے چلتے ہیں۔ اس کا جواب تقریباً ہمیشہ اس بات کا پتہ لگاتا ہے کہ ڈائی کو پہلے کس طرح ڈیزائن اور بنایا گیا تھا۔
ڈائی لمبی عمر مینٹیننس بنچ پر شروع نہیں ہوتی ہے۔ یہ انجینئرنگ کے مرحلے سے شروع ہوتا ہے۔ دیکھ بھال کی رسائی کے ساتھ بنایا گیا مر جاتا ہے، یعنی ایسے اجزاء جنہیں مکمل جدا کیے بغیر ہٹایا اور ماپا جا سکتا ہے، ہر سروس ایونٹ کے لیے درکار وقت اور مہارت کو کم کرتا ہے۔ مخصوص مواد کے لیے منتخب پائیدار ٹول اسٹیل جس پر مہر لگی ہوئی ہے مزاحمتی کنارے زیادہ دیر تک پہنتے ہیں اور تیز کرنے کے درمیان وقفے کو بڑھاتے ہیں۔ مستحکم پروڈکشن جیومیٹری، سیکڑوں ہزاروں اسٹروک میں بغیر کسی بڑھے ہوئے رواداری کو برقرار رکھنے کے لیے ڈیزائن کی گئی خصوصیات، مستقل ایڈجسٹمنٹ کے بغیر حصوں کو قیاس میں رکھتی ہیں۔
اس بات پر غور کریں کہ ڈائی کو اس کے مکمل لائف سائیکل پر برقرار رکھنا آسان کیا ہے:
- دبانے کے بجائے فوری-تبدیل ہولڈرز میں رکھے گئے مکے پورے اوپری اسمبلی کو کھینچے بغیر تبدیل کرنے کی اجازت دیتے ہیں
- متعدد ڈائز میں معیاری لباس کے اجزاء اسپیئر پارٹس کی پیچیدگی کو کم کرتے ہیں اور کراس-ڈائی انوینٹری شیئرنگ کو فعال کرتے ہیں
- صاف اسٹیشن کی شناخت کے نشانات اور حوالہ جات کی سطحیں ٹیر ڈاؤن کے دوران تکنیکی ماہرین کو فوری طور پر واقفیت فراہم کرتی ہیں۔
- چشموں، پائلٹس اور گائیڈ پنوں کے ارد گرد مناسب کلیئرنس تاکہ ملحقہ اجزاء کو ہٹائے بغیر پیمائش کی جا سکے۔
- ٹول اسٹیل کے درجات پیداواری مواد کی سختی سے مماثل ہیں، مخصوص ایپلی کیشن کے لیے لباس کی مزاحمت کے خلاف سختی کو متوازن رکھتے ہیں۔
مینوفیکچررز پسند کرتے ہیں۔YICENشروع سے ہی اس مینٹین ایبلٹی مائنڈ سیٹ کے ساتھ کسٹم اسٹیمپنگ ڈائی مینوفیکچرنگ سے رجوع کریں۔ ان کی انجینئرنگ توجہ پائیداری اور مستحکم پیداواری کارکردگی کو ان تکنیکی ماہرین کے لیے عملی رسائی کے ساتھ جوڑتی ہے جو زندگی بھر مرنے والوں کی خدمت کریں گے۔ نتیجہ ایک ڈائی پروگرام ہے جس میں ٹول کے مکمل لائف سائیکل پر کم سخت مداخلت کی ضرورت ہوتی ہے، کم ہنگامی مرمت، زیادہ متوقع دیکھ بھال کی کھڑکیوں، اور بڑی دوبارہ کنڈیشنگ ضروری ہونے سے پہلے طویل سروس کی زندگی۔
ایک اچھی طرح سے-توثیق شدہ، اچھی طرح سے-ڈیزائن شدہ ڈائی مناسب دیکھ بھال کے بعد پریس کو واپس کردی گئی ہے، یہ صرف ایک مرمت شدہ ٹول نہیں ہے۔ یہ ایک معلوم مقدار ہے: ماپا، دستاویزی، اور تصدیق شدہ تیار۔ یہ اعتماد، مفروضوں کے بجائے ساختی طریقہ کار پر بنایا گیا ہے، بالکل وہی ہے جو دکانوں کو اپنے ٹولنگ کے اخراجات کو کنٹرول کرنے والی دکانوں سے الگ کرتا ہے جو ان کے زیر کنٹرول ہیں۔ آپ کی اسٹیمپنگ ڈائی مینٹیننس چیک لسٹ وہ دستاویز ہے جو اس ڈسپلن کو دہرانے کے قابل، شفٹ کے بعد شفٹ، مرنے کے بعد مرنے کے قابل بناتی ہے۔
سٹیمپنگ ڈائی مینٹیننس چیک لسٹ کے اکثر پوچھے گئے سوالات
1۔ سٹیمپنگ ڈائی کو کتنی بار سرو کیا جانا چاہئے؟
سٹیمپنگ ڈائی سروس فریکوئنسی کیلنڈر کے وقت کے بجائے فالج کی گنتی پر منحصر ہے۔ تین-ٹیر اپروچ بہترین کام کرتا ہے: لیول 1 آپریٹر کی جانچ ہر پروڈکشن کے دوران ہوتی ہے، لیول 2 کے ٹیکنیشن کے معائنے ہر 10,000 سے 50,000 اسٹروک پر ہوتے ہیں، اور لیول 3 کا مکمل ٹیر ڈاؤن ہر 100,000 سے 500,000 اسٹروک پر ہوتا ہے۔ مادی سختی، ڈائی پیچیدگی، اور پیداوار کی رفتار سبھی ان وقفوں کو بدل دیتے ہیں۔ سٹینلیس سٹیل جیسے سخت مواد بیس لائن کے وقفوں کو آدھا کر سکتے ہیں، جبکہ ہلکے سٹیل میں سادہ خالی کرنا انہیں مزید بڑھا سکتا ہے۔ اپنے مخصوص نظام الاوقات کو بہتر بنانے کے لیے کئی چکروں پر اصل لباس کا ڈیٹا ٹریک کریں۔
2. مہر والے حصوں پر ضرورت سے زیادہ burrs کی کیا وجہ ہے اور آپ اسے کیسے ٹھیک کرتے ہیں؟
مہر والے حصوں پر ضرورت سے زیادہ burrs بنیادی طور پر پھیکے کٹنگ کناروں یا پنچ-سے-ڈائی کلیئرنس کی وجہ سے ہوتے ہیں جو وضاحت سے باہر کھل گئے ہیں۔ جب گڑ کی اونچائی مادی موٹائی کے 10% سے زیادہ ہو جاتی ہے، تو تیز کرنا واجب الادا ہے۔ بحالی کے اصلاحی اقدامات میں فیلر گیجز کے ساتھ اصل کلیئرنس کی پیمائش، فلڈ کولنٹ کے ساتھ سطحی گرائنڈر پر پنچ اور ڈائی سیکشن کٹنگ کناروں دونوں کو تیز کرنا، اور اگر اکیلے تیز کرنے کے ذریعے کلیئرنس بحال نہیں کیا جا سکتا ہے تو گھسے ہوئے ڈائی بٹن کو تبدیل کرنا شامل ہے۔ پروڈکشن رن کے دوران مسلسل burr کی نگرانی اس انحطاط کو جلد پکڑ لیتی ہے اس سے پہلے کہ یہ اسکریپ پیدا کرے۔
3. آپ کو اسٹیمپنگ ڈائی کو کب تیز کرنا چاہئے بمقابلہ پنچ کو تبدیل کریں؟
شارپن بمقابلہ تبدیلی کا فیصلہ تین قابل پیمائش عوامل پر منحصر ہے۔ سب سے پہلے، اس کی زندگی بھر میں پنچ سے ہٹائے گئے مجموعی مواد کو ٹریک کریں۔ جب کل پیسنے کی گہرائی ڈائی ڈیزائن پر دستاویزی انجینئرنگ کی حد تک پہنچ جاتی ہے تو تبدیلی ضروری ہوتی ہے۔ دوسرا، باقی کٹنگ زمین کی لمبائی کو چیک کریں، کیونکہ گھونسوں کو اسٹرائپرز اور ڈائی اوپننگ کے ساتھ کم سے کم مشغولیت کی ضرورت ہوتی ہے۔ تیسرا، نیچے کی سطح کے تھرمل نقصان کی نشانیوں پر نظر رکھیں جیسے رنگین ہونے یا تیز کرنے کے بعد بار بار چِپنگ۔ اگر ان میں سے کوئی بھی حد تک نہیں پہنچتی ہے تو، 0.001 سے 0.002 انچ فی ڈاؤن فیڈ کے لائٹ پاسز کے ساتھ تیز کرنا کنارے کو مؤثر طریقے سے بحال کرتا ہے۔
4. سٹیمپنگ ڈائی شاپ کو کون سے اسپیئر پارٹس کو اسٹاک میں رکھنا چاہیے؟
ترجیحی اسپیئر پارٹس کی درجہ بندی پہننے کی شرح کو سپلائر کے لیڈ ٹائم سے ضرب دے کر کی جاتی ہے۔ حسب ضرورت-پروفائل پنچز فہرست میں سرفہرست ہیں کیونکہ وہ سب سے تیز پہنتے ہیں اور انہیں بنانے میں اکثر ہفتوں کا وقت لگتا ہے۔ کم از کم ایک مکمل سیٹ فی ہائی- والیوم ڈائی اسٹاک کریں۔ ڈائی بٹن، اسپرنگس، اور پائلٹ پن قریب سے چلتے ہیں۔ اسپرنگس کو مکمل سیٹ فی ڈائی کے طور پر ذخیرہ کیا جانا چاہیے اور جب مفت لمبائی برائے نام سے 10% گر جائے تو اسے تبدیل کیا جائے۔ 0.01 ملی میٹر کم سائز کے پائلٹوں کو فوری طور پر تبدیل کرنے کی ضرورت ہے۔ گائیڈ پن بشنگز، سٹرائپر انسرٹس، اور فاسٹنر کٹس انوینٹری کو گول کر دیتے ہیں۔ کم از کم مقدار میں آپ کے سپلائر کے لیڈ ٹائمز کی بنیاد پر ایک مکمل متبادل سائیکل کے علاوہ ایک بفر سیٹ کا احاطہ کرنا چاہیے۔
5. ڈائی ڈیزائن طویل مدتی دیکھ بھال کے اخراجات کو کیسے کم کر سکتا ہے؟
مینٹین ایبلٹی کو مدنظر رکھتے ہوئے انجنیئر کی گئی ڈیز زندگی بھر کی دیکھ بھال کے بوجھ کو نمایاں طور پر کم کرتی ہے۔ کلیدی ڈیزائن کی خصوصیات میں فوری-پنچ ہولڈرز کو تبدیل کرنا شامل ہے جو مکمل جدا کیے بغیر تبدیل کرنے کی اجازت دیتے ہیں، معیاری لباس کے اجزاء جو اسپیئر پارٹس کی انوینٹری کو آسان بناتے ہیں، تیز ٹیکنیشن کی واقفیت کے لیے اسٹیشن کی شناخت کے نشانات کو صاف کرتے ہیں، اور جگہ کی پیمائش کے لیے چشموں اور پائلٹوں کے ارد گرد مناسب کلیئرنس-شامل ہیں۔ YICHEN (https://www.yichen-group.com/stamping-die/) جیسے مینوفیکچررز ان اصولوں کو اپنی مرضی کے مطابق اسٹیمپنگ ڈائی مینوفیکچرنگ میں شامل کرتے ہیں، عملی رسائی پوائنٹس کے ساتھ پیداواری مواد سے مماثل پائیدار ٹول اسٹیلز جوڑتے ہیں جو معمول کی خدمت کو تیز تر اور ٹیکنیکی مہارت کی سطح پر زیادہ مستقل بناتے ہیں۔


