


بائی پاس نشانات اور پروگریسو ڈائی پرفارمنس میں ان کے کردار کو سمجھنا
ہر ٹول اور ڈائی انجینئر جو چلایا ہے۔ایک ترقی پسند سٹیمپنگ آپریشناحساس کو جانتا ہے: پٹی ایک ہزار ہٹ تک آسانی سے فیڈ کرتی ہے، پھر اچانک پکڑتی ہے، غلط اندراج کرتی ہے یا لفٹر پر لٹک جاتی ہے۔ زیادہ تر اکثر، مجرم پٹی لے آؤٹ میں ایک چھوٹی لیکن اہم خصوصیت کا پتہ لگاتا ہے۔ وہ خصوصیت بائی پاس نوچ ہے۔
بائی پاس نوچز جان بوجھ کر مادی تبدیلیاں ہیں جو ایک پروگریسو سٹیمپنگ ڈائی میں پٹی کے کنارے پر کی جاتی ہیں۔ ان کا مقصد یہ انتظام کرنا ہے کہ یہ پٹی لفٹرز، پائلٹوں، اور دیگر ڈائی پرزوں کے ساتھ کیسے تعامل کرتی ہے جب یہ اسٹیشن سے اسٹیشن تک جاتی ہے۔ منفی اور مثبت بائی پاس نوچز شیٹ میٹل سٹیمپنگ ڈائی میں، یہ امدادی خصوصیات اس بات پر حکومت کرتی ہیں کہ آیا پٹی اندرونی رکاوٹوں کو صاف طور پر صاف کرتی ہے یا ایسی سطحوں سے گھسیٹتی ہے جو وقت کے ساتھ ساتھ پچ کی درستگی کو کم کرتی ہیں۔
تصور سیدھا ہے۔ پھانسی وہ جگہ ہے جہاں چیزیں دلچسپ ہوجاتی ہیں۔
پروگریسو ڈائز میں بائی پاس نوچز کیا ہیں؟
آٹھ یا دس اسٹیشنوں کے ساتھ پروگریسو ڈائی کے ذریعے دھات کی پٹی کو تھریڈنگ کا تصور کریں۔ ہر پریس اسٹروک کے درمیان، پٹی کو اٹھانا چاہیے، ایک پچ کی لمبائی سے آگے بڑھنا چاہیے، اور اگلے آپریشن کے لیے واپس پوزیشن میں آ جانا چاہیے۔ لفٹر نچلی ڈائی سطحوں کو صاف کرنے کے لیے پٹی کو بڑھاتے ہیں، اور پائلٹ اس پٹی کو حتمی رجسٹریشن میں کھینچتے ہیں۔ بائی پاس نوچز موجود ہیں تاکہ پٹی کو ان لفٹرز اور پائلٹوں کے اوپر سے یا اس کے ارد گرد بغیر لٹکائے، گھسیٹنے یا ٹکرائے گزرنے دیں۔
عملی اصطلاحات میں، بائی پاس نوچ ایک مقامی ریلیف یا کٹ آؤٹ فیچر ہے جو پٹی کے لے آؤٹ میں شامل کیا جاتا ہے جو کھانا کھلانے، بنانے، تراشنے، یا حصے کی منتقلی کے دوران مداخلت کو روکتا ہے۔ یہ ایک کاسمیٹک تفصیل یا بعد کی سوچ نہیں ہے۔ یہ جان بوجھ کر پٹی کنٹرول کرنے کا طریقہ کار ہے جسے ڈیزائنر کسی بھی سٹیل کو کاٹنے سے پہلے لے آؤٹ مرحلے کے دوران بتاتا ہے۔
دو بنیادی قسمیں موجود ہیں: مثبت بائی پاس نوچز، جو پٹی پر مواد کو ٹیب-جیسے شکل میں برقرار رکھتے ہیں، اور منفی بائی پاس نوچز، جو پٹی کے کنارے سے مواد کو مکمل طور پر ہٹا دیتے ہیں۔ ہر قسم پٹی اور ڈائی اجزاء کے درمیان ایک مختلف مکینیکل تعلق پیدا کرتی ہے جس پر اسے جانا ضروری ہے۔
پٹی کنٹرول کے لیے نشان کی قسم کا انتخاب کیوں اہم ہے۔
یہ وہ جگہ ہے جہاں بہت سے انجینئر اس فیصلے کو کم سمجھتے ہیں۔ نشان کی ہندسی واقفیت براہ راست پٹی فیڈنگ فورس، پچ کی درستگی، اور اسٹیشن-سے-سٹیشن رجسٹریشن کو کنٹرول کرتی ہے۔ ایک مثبت نشان مواد کو برقرار رکھتا ہے، پٹی کی سختی کو محفوظ رکھتا ہے لیکن لفٹر سطحوں پر سوار ہونے کے لیے برقرار رکھے ہوئے ٹیب کی ضرورت ہوتی ہے۔ منفی نشان مواد کو کاٹتا ہے، لفٹر کلیئرنس فراہم کرتا ہے لیکن مقامی پٹی کی سختی کو کم کرتا ہے۔
غلط کا انتخاب کرنے سے صرف ایک معمولی تکلیف نہیں ہوتی۔ یہ کھانا کھلانے کی غلطیاں متعارف کراتی ہے جو ہر ڈاون اسٹریم اسٹیشن پر مل جاتی ہے، رجسٹریشن کو کم کرتی ہے جو تیار شدہ حصوں پر جہتی تغیر کے طور پر ظاہر ہوتی ہے، اور اس طرح سے ڈائی وئیر کو تیز کرتی ہے جو دیکھ بھال کے وقفوں کو کم کرتی ہے۔ منفی اور مثبت بائی پاس نوچز میں شیٹ میٹل سٹیمپنگ ختم ہو جاتی ہے، جیومیٹری کا یہ واحد فیصلہ پیداوار کے پورے عمل میں لہراتا ہے۔
مثبت اور منفی بائی پاس نشانوں کے درمیان انتخاب کاسمیٹک نہیں ہے۔ یہ بنیادی طور پر تبدیل کرتا ہے کہ پٹی کس طرح ہر بہاو والے اسٹیشن کے ساتھ تعامل کرتی ہے، جس سے خوراک کی مزاحمت، پائلٹ کی مصروفیت، اور پوری ڈائی میں مجموعی پوزیشن کی درستگی متاثر ہوتی ہے۔
یہ ہدایت نامہ ان ٹولنگ انجینئرز کے لیے لکھا گیا ہے جو پہلے ہی ترقی پسند ڈائی بنیادی باتوں کو سمجھتے ہیں لیکن جیومیٹری کے معیار کے فیصلوں پر وضاحت کی ضرورت ہے۔ آپ کو اس کی تعارفی وضاحتیں نہیں ملیں گی کہ پروگریسو ڈائی کیا ہے یا سٹرپ فیڈنگ کیسے کام کرتی ہے۔ اس کے بجائے، آگے کی توجہ مخصوص جیومیٹرک، فنکشنل، اور مادی-پر مبنی عوامل پر ہے جو یہ تعین کرتے ہیں کہ آپ کی پٹی کے لے آؤٹ میں کون سی نوچ قسم ہے۔
امتیاز جیومیٹری سے شروع ہوتا ہے۔ ہر نشان کی قسم کس طرح جسمانی طور پر پٹی کے ساتھ تعامل کرتی ہے، اور آپ کے فیڈنگ میکینکس کے لیے اس کا کیا مطلب ہے، یہ مکمل طور پر اس بات پر منحصر ہے کہ مواد رہتا ہے یا جاتا ہے۔
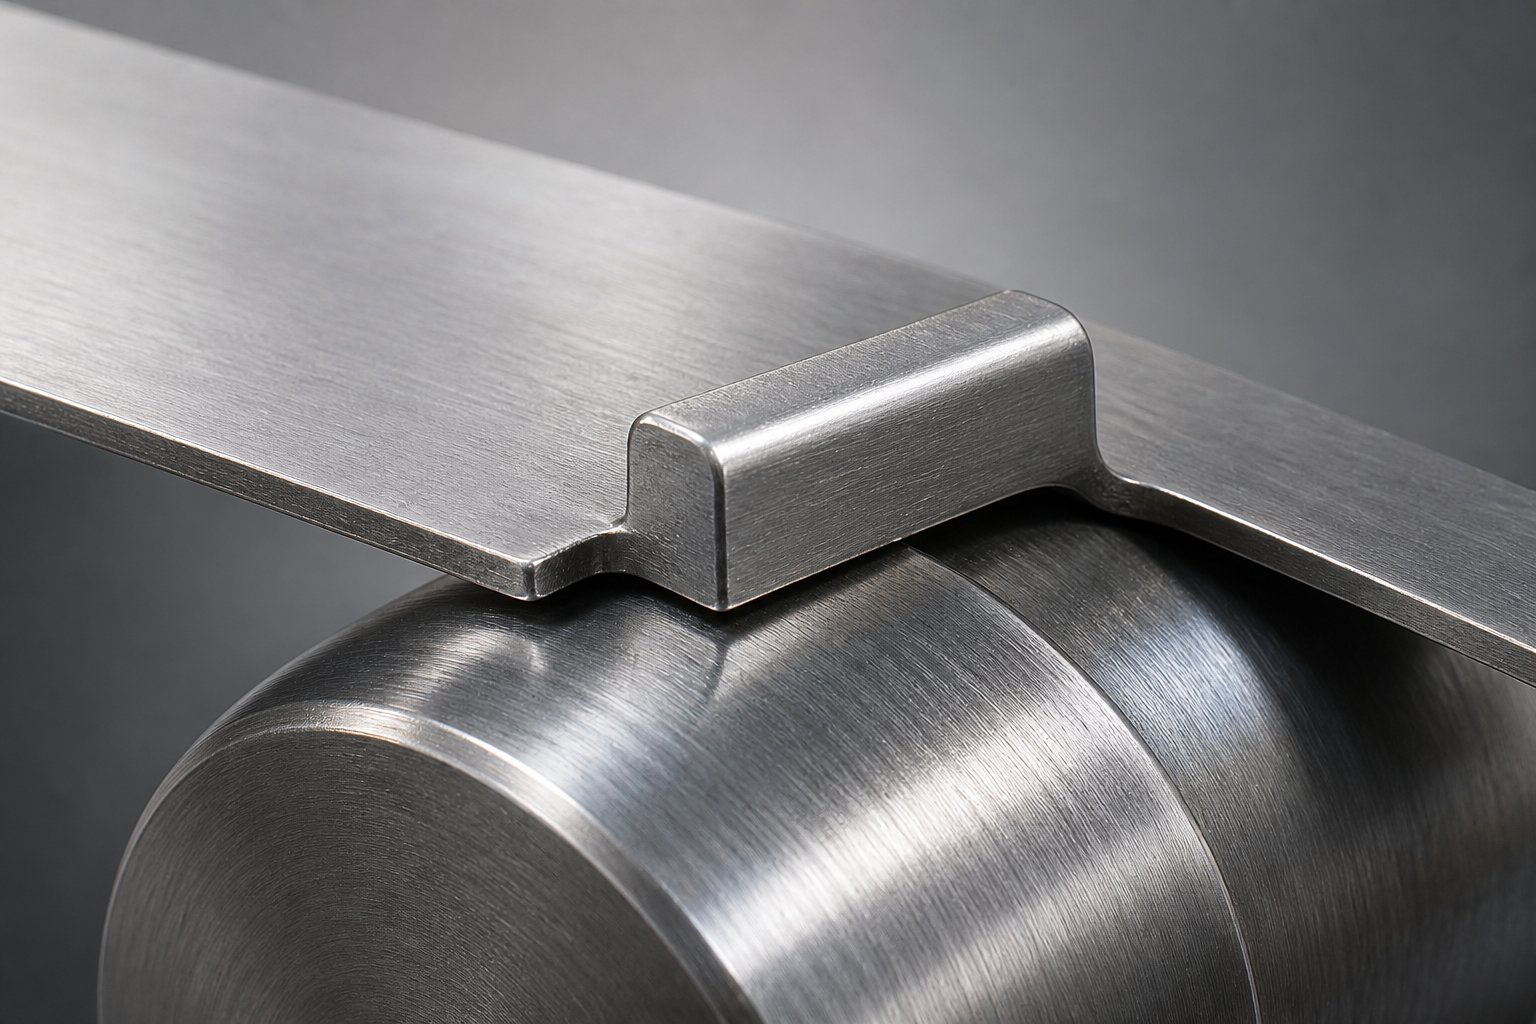
مثبت بائی پاس نوچ جیومیٹری اور فنکشنل میکینکس
ایک مثبت بائی پاس نشان پٹی پر مواد چھوڑ دیتا ہے۔ پٹی کے کنارے کے کسی حصے کو کاٹ کر اسے سکریپ کے طور پر ضائع کرنے کے بجائے، ڈائی ایک ٹیب-کی طرح پروجیکشن بناتا ہے جو جسمانی طور پر پٹی سے منسلک رہتا ہے۔ یہ برقرار رکھا ہوا ٹیب پٹی کے کنارے سے اندر یا باہر کی طرف پھیلا ہوا ہے، ایک چھوٹی لیکن جان بوجھ کر شکل کی خصوصیت بناتا ہے جسے پٹی ہر آنے والے اسٹیشن کے ذریعے لے جاتی ہے۔
عملی نتیجہ: نشان کے مقام پر پٹی کی چوڑائی بنیادی طور پر برقرار رہتی ہے۔ کوئی مواد ضائع نہیں ہوتا۔ کسی سلگ کو منظم کرنے کی ضرورت نہیں ہے۔ پٹی اپنے ساختی تسلسل کو برقرار رکھتی ہے، اور یہ تسلسل اس بات میں براہ راست کردار ادا کرتا ہے کہ پٹی کھانا کھلانے کے دوران کیسے برتاؤ کرتی ہے۔
مثبت نشان جیومیٹری اور مواد برقرار رکھنا
مثبت نشان کے لیے کٹ پروفائل عام طور پر ایک جزوی قینچ ہوتا ہے جو ٹیب کو تین اطراف سے آزاد کرتا ہے جبکہ اسے ایک کنارے سے منسلک چھوڑ دیتا ہے۔ ایک چھوٹی مستطیل یا trapezoidal زبان کی تصویر بنائیں جو اس کے اگلے کنارے، پچھلے کنارے اور ایک لیٹرل سائیڈ پر کاٹ دی گئی ہے، لیکن ایک قبضے کی طرح مخالف لیٹرل کنارے کے ساتھ جڑی ہوئی ہے۔ ٹیب پٹی کے جہاز کے مقابلے میں تھوڑا سا جھک سکتا ہے، لیکن یہ الگ نہیں ہوتا ہے۔
بہت سے ڈیزائنرز فیڈنگ ڈریگ کو کم کرنے کے لیے ٹیب کے سرکردہ کنارے پر کونیی ریلیف شامل کرتے ہیں۔ یہ ریلیف، عام طور پر مواد کی موٹائی کے لحاظ سے 5 اور 15 ڈگری کے درمیان، ٹیب کے آگے والے کونے کو لفٹر کی سطحوں پر پکڑنے سے روکتا ہے جیسے جیسے پٹی آگے بڑھتی ہے۔ جیومیٹری اس طرح کام کرتی ہے جیسے aلانس اور flange پچ سٹاپ، جہاں کیریئر کی پٹی پر ایک سٹاپ اور سختی والی خصوصیت دونوں پیدا کرنے کے لیے ایک لینس والا حصہ جھکا ہوا ہے۔
چونکہ ٹیب منسلک رہتا ہے، نشان کے مقام پر پٹی کی سختی محفوظ رہتی ہے۔ یہ پتلی-گیج مواد میں سب سے زیادہ اہمیت رکھتا ہے جہاں کھانا کھلانے کے تناؤ کے تحت لمبا ہونا مقامی شکل میں بکلنگ یا لہرائی کا سبب بن سکتا ہے۔ اعلی طول و عرض کی خصوصیات والی پٹی خاص طور پر کسی بھی مقام پر مسخ ہونے کا خطرہ رکھتی ہے جہاں کراس-سیکشنل ایریا کم ہو جاتا ہے۔ مواد کو جگہ پر رکھنے سے، مثبت نشانات اس کمزور نقطہ کو مکمل طور پر بنانے سے گریز کرتے ہیں۔
لفٹرز اور پائلٹس کے ساتھ مثبت نشانات کیسے تعامل کرتے ہیں۔
جیسے ہی پٹی ایک پچ کی لمبائی کو آگے بڑھاتی ہے، برقرار رکھا ہوا ٹیب لفٹر کراؤن کے اوپر سے گزر جاتا ہے۔ ٹیب لفٹر کی اوپری سطح کے ساتھ ساتھ چلتا ہے، اور پٹی بغیر کسی مداخلت کے آگے بڑھ جاتی ہے۔ جب پریس بند ہو جاتا ہے، پائلٹ حتمی رجسٹریشن کے لیے پائلٹ ہولز کے ذریعے پٹی کو منسلک کرتے ہیں، بنانے یا کاٹنے کا عمل شروع ہونے سے پہلے پٹی کو درست سیدھ میں کھینچتے ہیں۔
تعامل ہموار ہے کیونکہ پٹی کے کسی کنارے کو کسی خلا میں گرنے یا صاف کرنے کی ضرورت نہیں ہے۔ ٹیب بنیادی طور پر لفٹر کو پل کرتا ہے، مسلسل رابطے کو برقرار رکھتا ہے اور لفٹر کی سطح کے خلاف متوقع پیداواری قوت رکھتا ہے۔ یہ کنفیگریشنز کے مقابلے میں کم خوراک کی مزاحمت پیدا کرتا ہے جہاں کٹے ہوئے کنارے کو ڈائی اجزاء کے گرد گھومنا چاہیے۔
بائی پاس نوچز شیٹ میٹل بنانے والی ایپلی کیشنز میں، یہ کم-مزاحمت والا رویہ براہ راست بہتر پچ مستقل مزاجی اور ملٹی-سٹیشن ڈیز میں مجموعی خرابی کو کم کرتا ہے۔
- مواد کو پٹی پر منسلک ٹیب پروجیکشن کے طور پر رکھا جاتا ہے۔
- ٹیب جیومیٹری عام طور پر تین-سائیڈڈ کٹ ہوتی ہے جس میں ایک کنارہ منسلک ہوتا ہے اور سامنے والے چہرے پر کونیی ریلیف ہوتا ہے
- کھانا کھلانے کی مزاحمت کم ہے کیونکہ لفٹر یا ڈائی سطحوں پر کوئی کٹ ایج نہیں پکڑتا
- پٹی کی سختی کو نشان کے مقام پر محفوظ کیا جاتا ہے، جس سے پتلی اسٹاک کو فائدہ ہوتا ہے جو بکلنگ کا شکار ہوتا ہے
- نوچ اسٹیشن پر سلگ مینجمنٹ کے خدشات کو ختم کرتے ہوئے، کوئی سلگ پیدا نہیں ہوتا ہے۔
یہ برقراری-پر مبنی نقطہ نظر اس وقت اچھی طرح کام کرتا ہے جب پٹی کی سختی ترجیح ہو۔ لیکن کیا ہوتا ہے جب کلیئرنس، سختی نہیں، کنٹرول کرنے والا عنصر بن جاتا ہے؟ یہ جیومیٹری کو مادی تحفظ کے بجائے مادی ہٹانے کی طرف، مخالف سمت میں منتقل کرتا ہے۔
منفی بائی پاس نوچ جیومیٹری اور فنکشنل میکینکس
جہاں ایک مثبت نشان پٹی پر مواد رکھتا ہے، منفی بائی پاس نشان مواد کو لے جاتا ہے۔ ایک وقف شدہ پنچ پٹی کے کنارے سے ایک متعین حصے کو ہٹاتا ہے، ایک باطل یا کٹ آؤٹ بناتا ہے جس سے پٹی کو جسمانی رابطے کے بغیر لفٹرز اور دیگر ڈائی اجزاء کو صاف کرنے کی اجازت ملتی ہے۔ ہٹائی گئی سلگ ڈائی اوپننگ کے ذریعے گرتی ہے اور اسے ضائع کر دیا جاتا ہے۔ جو باقی رہ جاتا ہے وہ ایک پٹی کا کنارہ ہے جس میں جان بوجھ کر خلا ہوتا ہے جہاں کبھی مادّہ موجود تھا۔
یہ نقطہ نظر ایک مختلف مسئلہ حل کرتا ہے۔ لفٹرز پر پل ڈالنے کے بجائے، پٹی ان سے مکمل طور پر گریز کرتی ہے۔ باطل لفٹر کے سفر کے لیے عمودی اور پس منظر کی کلیئرنس فراہم کرتا ہے، فیڈ سائیکل کے دوران پٹی کے پکڑنے، گھسیٹنے، یا لفٹر کراؤن پر لٹکنے کے کسی بھی امکان کو ختم کرتا ہے۔ ڈیز کے لیے جہاں لفٹر کی اونچائی کافی ہوتی ہے یا جہاں پٹی کی موٹائی سطحوں پر سواری کو ناقابل عمل بناتی ہے، وہ کلیئرنس-پہلا فلسفہ ڈیزائن کو مواد کو ہٹانے کی طرف لے جاتا ہے۔
منفی نشان جیومیٹری اور مواد کو ہٹانا
کٹ پروفائل سیدھا ہے۔ ایک پنچ پٹی کے کنارے سے نیچے آتا ہے اور ایک متعین علاقے کو ہٹاتا ہے، عام طور پر مستطیل یا trapezoidal شکل میں۔ سلگ کینچی پٹی سے صاف ہوتی ہے اور اسی ڈائی اوپننگ کے ذریعے نیچے کی طرف نکل جاتی ہے۔ نتیجہ تیز اندرونی کونوں کے ساتھ ایک نشان ہے اور اس کے فریم کے ساتھ ساتھ کٹے ہوئے کنارے ہیں۔
نشان کے طول و عرض کو مطلوبہ کلیئرنس کے ذریعے کنٹرول کیا جاتا ہے۔ چوڑائی کو کھانا کھلانے کے دوران لفٹر باڈی کے علاوہ کسی بھی پس منظر کی پٹی کی حرکت کو ایڈجسٹ کرنا چاہئے۔ گہرائی کو کافی عمودی کلیئرنس فراہم کرنا ضروری ہے تاکہ پٹی کا کنارہ پریس سائیکل کے دوران کسی بھی وقت لفٹر سے رابطہ نہ کرے۔ گہرے نشان زیادہ کلیئرنس مارجن فراہم کرتے ہیں لیکن سٹرپ کراس- سیکشن سے مزید مواد کو ہٹا دیتے ہیں۔
Burr سمت یہاں ایک عملی تشویش بن جاتی ہے۔ چونکہ پٹی کے ذریعے پنچ کینچی ہوتی ہے، بائی پاس نوچز بر فارمیشن سٹیمپنگ کٹ کے ڈائی سائیڈ پر ایک اونچا کنارے بناتی ہے۔ اگر کھانا کھلانے کے دوران گڑ کا سامنا اوپر کی طرف ہوتا ہے، تو یہ گائیڈ ریلوں، لفٹر کی سطحوں، یا دیگر مرنے والے اجزاء کو پکڑ سکتا ہے۔ ڈیزائنرز عام طور پر ڈائی کو اورینٹ کرتے ہیں تاکہ گڑبڑ کی سمت نیچے کی طرف ہو، رابطہ کی سطحوں کو پھسلنے سے دور۔ جب یہ واقفیت ممکن نہ ہو تو، ایک ثانوی ڈیبرنگ آپریشن یا ڈائی سطحوں پر چیمفرڈ ایج ریلیف مداخلت کو کم کرتا ہے۔
ترقی پسند ڈائی لٹریچر میں بیان کردہ لانس-اور-فلنج متبادل کے برعکس، جہاں ایک لانس والے حصے کو سٹاپ بنانے اور کیریئر کو سخت کرنے کے لیے نیچے جھکایا جاتا ہے، منفی نشان سے کوئی ثانوی ساختی فائدہ نہیں ہوتا ہے۔ اس کا واحد تعاون کلیئرنس ہے۔ سلگ سسٹم سے باہر نکلتا ہے، اور پٹی اس جگہ ہلکی لیکن کم سخت ہوتی ہے۔
کس طرح منفی نشانات پٹی کی خوراک اور رجسٹریشن کو متاثر کرتے ہیں۔
پٹی کے کنارے سے مواد کو ہٹانے کا براہ راست نتیجہ ہوتا ہے: مقامی سختی میں کمی۔ مادی ماڈیولس تبدیل نہیں ہوتا ہے، لیکن نشان کے مقام پر موڑنے والی قوتوں کے خلاف مزاحمت کرنے والا کراس-حصہ کم ہو جاتا ہے۔ بہت پتلی یا تنگ پٹیوں کے لیے، یہ کمی ایک قبضہ پوائنٹ بنا سکتی ہے جہاں پٹی کھانا کھلانے کے تناؤ کے تحت جھک جاتی ہے، جس کی وجہ سے پچ کی ترقی اور اسٹیشنوں میں رجسٹریشن بڑھ جاتی ہے۔
موٹے یا وسیع سٹاک کے لیے، تاہم، باقی کراس- سیکشن کافی سے زیادہ ساختی مدد فراہم کرتا ہے۔ ان ایپلی کیشنز میں، لفٹرز کے ساتھ کم مداخلت کلینر فیڈنگ ایکشن فراہم کرتی ہے۔ پٹی کسی چیز پر سوار نہیں ہوتی۔ یہ آسانی سے کھلی جگہ کے ذریعے آگے بڑھتا ہے، لفٹر کبھی بھی پٹی کے کنارے کو چھوئے بغیر اٹھتے اور باطل کے اندر گرتے ہیں۔ یہ منفی نشانات کو خاص طور پر لمبے لفٹر کی اونچائیوں کے ساتھ ڈیز میں موثر بناتا ہے جہاں لفٹر کراؤن کو صاف کرنے کے لئے برقرار رکھے ہوئے ٹیب کو ضرورت سے زیادہ موڑنے کی ضرورت ہوگی۔
ایک تجارتی-انجینئرز کا سامنا: منفی نشانات ان کے مثبت ہم منصبوں کے مقابلے میں تھوڑا سا زیادہ خوراک کی مزاحمت پیدا کر سکتے ہیں۔ وجہ مکینیکل ہے۔ کناروں کو نوچ فریمیٹر پر کاٹ دیں، خاص طور پر اگر گڑھے پیداواری زندگی کے دوران تیار ہوتے ہیں، تو ڈائی سطحوں، اسٹاک گائیڈز، یا ریل کی منتقلی پر چھین سکتے ہیں۔ اگر ان کناروں کو چیمفرز یا ریڈیائی سے ٹھیک طرح سے فارغ نہیں کیا جاتا ہے، تو پٹی ہر فیڈ انکریمنٹ پر ہچکچاتی ہے۔ کٹے ہوئے کنارے پر پیداوار کا دباؤ بنیادی مواد سے زیادہ ہوتا ہے جس کی وجہ مونڈنے کے عمل سے سخت محنت ہوتی ہے، جب یہ دوسری سطحوں سے رابطہ کرتا ہے تو کنارے کو سخت اور کم تعمیل کرتا ہے۔
رجسٹریشن کا رویہ مثبت نشانوں سے بھی مختلف ہے۔ چونکہ پٹی کے کنارے میں خلل کی وجہ سے خلل پڑتا ہے، اس لیے پائلٹوں کو اس جگہ پر پٹی لگانی چاہیے جہاں مکمل مواد موجود ہو۔ باطل خود لیٹرل پوزیشننگ میں حصہ نہیں لے سکتا۔ میں جہاں مرتا ہے۔پچ پٹی رجسٹریشن کے لیے پائلٹوں کے ساتھ کام روک دیتی ہے۔، نوچ پوزیشن کو احتیاط سے مربوط کیا جانا چاہئے تاکہ باطل کسی بھی رجسٹریشن یا سینسنگ خصوصیت کے ساتھ موافق نہ ہو۔
- مواد کو پٹی کے کنارے سے ہٹا دیا جاتا ہے، ایک باطل یا کٹ آؤٹ بناتا ہے۔
- باطل جیومیٹری عام طور پر مستطیل یا trapezoidal ہوتی ہے، جس کا سائز لفٹر باڈیز اور سفر کو صاف کرنے کے لیے ہوتا ہے۔
- کراس - سیکشنل ایریا میں کمی کی وجہ سے نشان کے مقام پر مقامی پٹی کی سختی کم ہو جاتی ہے
- لفٹر کلیئرنس صاف اور زیادہ قابل اعتماد ہے، خاص طور پر موٹے اسٹاک یا لمبے{0}}لفٹ ایپلی کیشنز میں
- کٹے ہوئے کنارے گڑبڑ کے لیے حساس ہوتے ہیں، جو ڈائی لائف پر کھانا کھلانے کی مزاحمت کو بڑھا سکتے ہیں۔
- سلگ مینجمنٹ کی ضرورت ہے، ہٹا دیا گیا مواد نیچے ڈائی اوپننگ کے ذریعے باہر نکلتا ہے۔
دونوں نشان کی قسمیں ایک ہی بنیادی مسئلہ کو حل کرتی ہیں، لیکن ان کے ہندسی نقطہ نظر واضح طور پر مختلف کارکردگی کے پروفائلز بناتے ہیں۔ کسی بھی پٹی کے لے آؤٹ کے لیے اصل سوال یہ نہیں ہے کہ کون سی قسم تنہائی میں بہتر ہے، لیکن تجارت کا کون سا مجموعہ مخصوص مواد، دبانے کی رفتار، اور ڈائی کنفیگریشن کے ساتھ ترتیب دیتا ہے۔
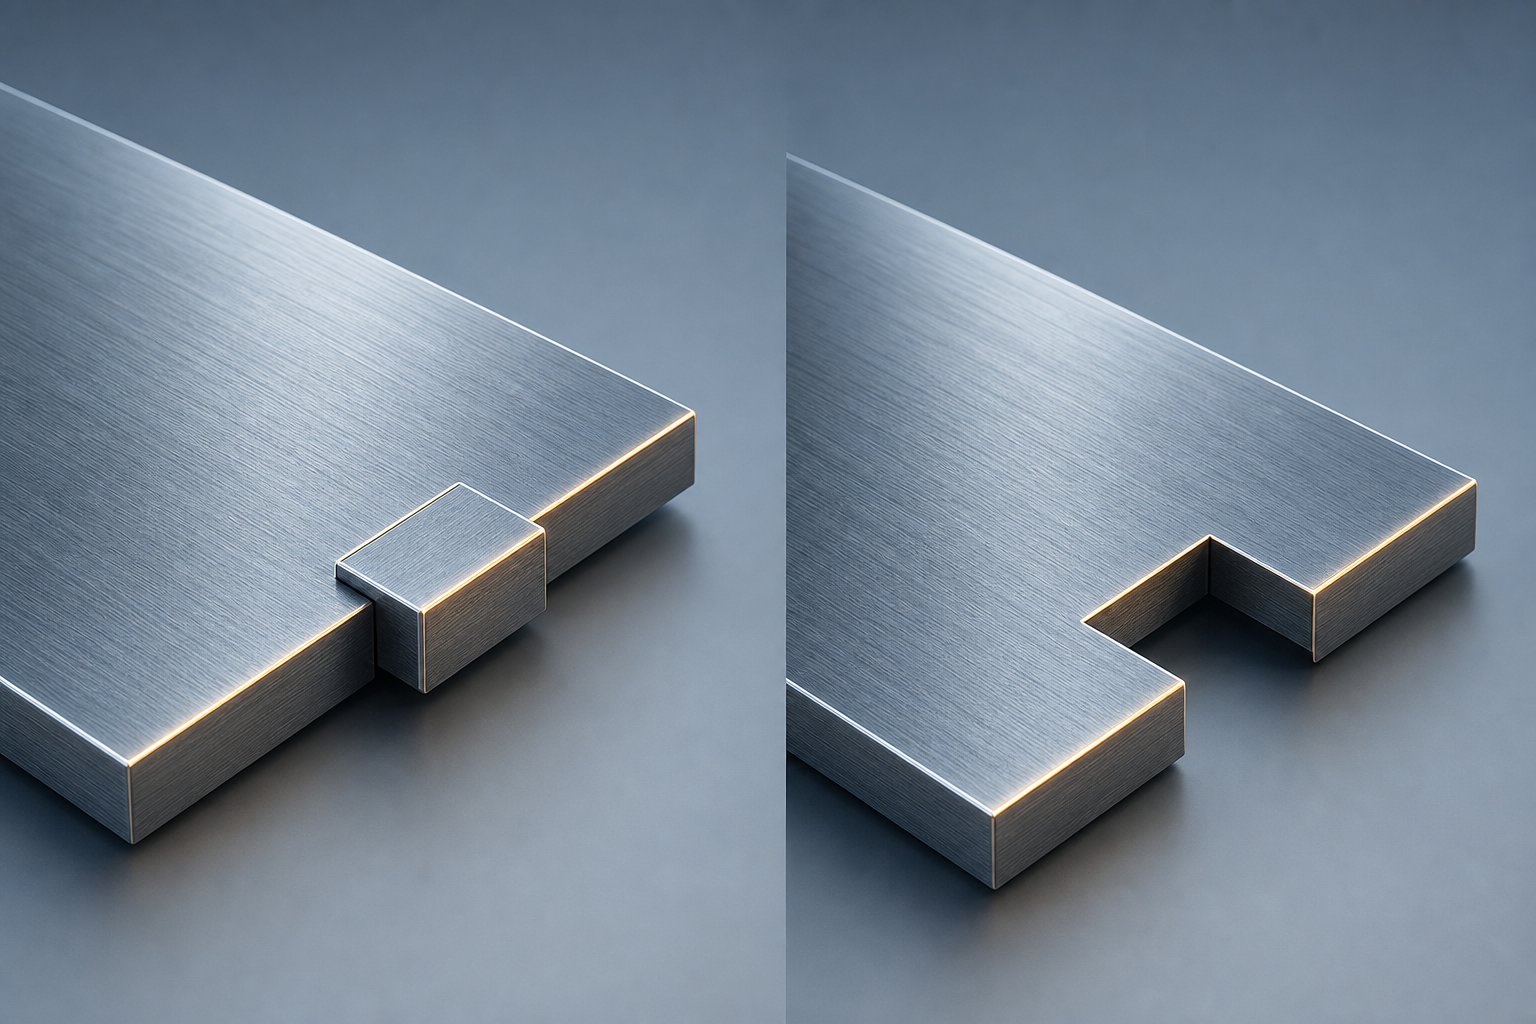
مثبت اور منفی بائی پاس نوچس کا ضمنی موازنہ-بائی پاس
ہر نشان کی قسم کو انفرادی طور پر بیان کیا گیا ہے، لیکن پٹی لے آؤٹ کے فیصلے تنہائی میں شاذ و نادر ہی ہوتے ہیں۔ آپ بیک وقت متعدد اوصاف پر تجارت کا وزن کر رہے ہیں: پٹی کی سختی کے خلاف خوراک کی مزاحمت، سلگ مینجمنٹ کی پیچیدگی کے خلاف لفٹر کلیئرنس، رجسٹریشن کے رویے کے خلاف گڑبڑ کی سمت۔ ٹولنگ انجینئرز کو جس چیز کی ضرورت ہوتی ہے وہ ایک واحد حوالہ ہے جو ہر متعلقہ وصف کو اس کے ہم منصب کے ساتھ رکھتا ہے تاکہ فیصلہ ایک نظر میں نظر آئے۔
فی الحال کوئی وسیع پیمانے پر دستیاب وسائل اس موازنہ کو ساختی شکل میں پیش نہیں کرتا ہے۔ بائی پاس نوچس شیٹ میٹل بنانے کا مقصد عام اصطلاحات میں اچھی طرح سمجھا جاتا ہے، پھر بھی خصوصیت-لیول خرابی جو پٹی لے آؤٹ کے دوران جیومیٹری کے انتخاب کو چلاتی ہے قبائلی علم اور اندرونی ڈیزائن کے معیارات میں بکھری ہوئی ہے۔ نیچے دی گئی جدول ان عوامل کو ایک فارمیٹ میں یکجا کرتی ہے جس کا آپ براہ راست حوالہ دے سکتے ہیں جب نئے ڈائی پروگرام کے لیے نوچ ٹائپ کا جائزہ لیتے ہیں۔
انتساب-بذریعہ-نوچ کی اقسام کا وصف موازنہ
| وصف | مثبت بائی پاس نوچ | منفی بائی پاس نوچ |
|---|---|---|
| پٹی کی منگنی کا طریقہ | مواد کی برقراری: ایک ٹیب پٹی کے کنارے سے منسلک رہتا ہے، ڈائی پرزوں پر پل جاتا ہے۔ | مواد کو ہٹانا: ایک سلگ کو پٹی کے کنارے سے ٹھونس دیا جاتا ہے، جس سے ایک خلا پیدا ہوتا ہے جو مرنے والے اجزاء کو صاف کرتا ہے۔ |
| کھانا کھلانا مزاحمتی پروفائل | کم مجموعی مزاحمت؛ ٹیب لفٹر کی سطحوں پر آسانی سے سواری کرتا ہے جس میں کونیی ریلیف کم کرنے والی ڈریگ ہے۔ | قدرے زیادہ مزاحمتی صلاحیت؛ کٹے ہوئے کنارے مرنے والی سطحوں پر پکڑ سکتے ہیں اگر گڑ بڑھ جائے یا ریلیف ناکافی ہو۔ |
| رجسٹریشن کی درستگی کا برتاؤ | نشان کے مقام پر مستقل پٹی کی چوڑائی مستحکم پائلٹ مصروفیت اور پس منظر کی پوزیشننگ کی حمایت کرتی ہے | نشان کے مقام پر پٹی کے کنارے میں رکاوٹ؛ پائلٹوں کو خالی جگہ سے مکمل-مادی حصوں میں مشغول ہونا چاہیے۔ |
| پٹی کی سختی کا اثر | کم سے کم کمی؛ برقرار رکھا ہوا ٹیب کراس-سیکشنل ایریا کو محفوظ رکھتا ہے اور فیڈ ٹینشن کے تحت بکلنگ کے خلاف مزاحمت کرتا ہے | نشان کی گہرائی اور چوڑائی کے متناسب مقامی کمی؛ پتلی یا تنگ پٹیاں نشان والی جگہ پر ہٹ سکتی ہیں۔ |
| لفٹر انٹرایکشن میکینکس | ٹیب لفٹر کراؤن کے اوپر سے گزرتا ہے۔ رابطے کا انتظام ٹیب کے سرکردہ کنارے پر ریلیف جیومیٹری کے ذریعے کیا جاتا ہے۔ | لفٹر کے ساتھ کوئی رابطہ نہیں؛ void لفٹر کی اونچائی سے قطع نظر لفٹر کے سفر کے لئے مکمل کلیئرنس فراہم کرتا ہے۔ |
| سلگ مینجمنٹ کی ضروریات | کوئی نہیں؛ کوئی مواد پٹی سے الگ نہیں ہوتا ہے، سلگ نکالنے اور ٹھکانے لگانے کے خدشات کو ختم کرتا ہے۔ | مطلوبہ؛ سلگ کو ڈائی اوپننگ کے ذریعے صاف طور پر باہر نکلنا چاہیے، اور جمع ہونا یا جمنا پیداوار کو روک سکتا ہے۔ |
| Burr سمت تحفظات | ٹیب کے کٹے ہوئے کناروں پر گڑ کی شکل کھانا کھلانے پر کم سے کم اثر کے ساتھ عام طور پر سلائیڈنگ سطحوں سے دور ہوتا ہے۔ | گڑ پورے نشان کے دائرے کے ساتھ بنتا ہے۔ واقفیت اہم ہے کیونکہ گائیڈز اور لفٹرز پر اوپر کی طرف-کیچز کا سامنا کرنا پڑتا ہے |
| مثالی استعمال کے معاملات | پتلی گیج میٹریل، تنگ پٹیاں، لمبی پیشرفت مر جاتی ہے جس میں مجموعی درستگی کی ضرورت ہوتی ہے، پٹی بکلنگ کے لیے حساس ایپلی کیشنز | موٹا اسٹاک، کافی باقی سختی کے ساتھ وسیع سٹرپس، ہائی لفٹر کی اونچائیاں، تیز رفتار ایپلی کیشنز جن میں لفٹر کی مداخلت کی ضرورت ہوتی ہے |
جب ہر قسم دوسرے سے بہتر کارکردگی کا مظاہرہ کرتی ہے۔
جدول ایک واضح نمونہ ظاہر کرتا ہے۔ مثبت نشانات اس چیز کی حفاظت کرتے ہیں جو پٹی میں پہلے سے موجود ہے: سختی، چوڑائی کی مستقل مزاجی، اور ہموار سطح کا رابطہ۔ منفی نشانات اس چیز کو تخلیق کرتے ہیں جس کی پٹی کی ضرورت ہوتی ہے: کھلی جگہ، عمودی کلیئرنس، اور لفٹر کے رابطے سے آزادی۔ کارکردگی کا فائدہ اس بات پر منحصر ہوتا ہے کہ کون سا عنصر آپ کی مخصوص درخواست کو محدود کرتا ہے۔
پتلی-گیج مواد کے لیے، جہاں پیداوار کی طاقت فیڈنگ قوتوں کے مقابلے میں کم ہوتی ہے اور پٹی بکلنگ کا شکار ہوتی ہے، مثبت نشانات بہتر کارکردگی کا مظاہرہ کرتے ہیں کیونکہ وہ پہلے سے ہی نازک پٹی سے کراس-علاقے کو ہٹانے سے گریز کرتے ہیں۔ جب ایک پٹی صرف 0.5 ملی میٹر موٹی اور 30 ملی میٹر چوڑی ہوتی ہے، تو کئی ملی میٹر گہرے نشان کو کاٹنے سے ایک قبضہ پوائنٹ بن سکتا ہے جو کھانا کھلانے کے دوران گھومتا ہے۔ برقرار رکھا ہوا ٹیب پوری چوڑائی میں پٹی کی سالمیت کو برقرار رکھ کر اسے روکتا ہے۔
موٹے اسٹاک کے لیے، کیلکولس الٹ جاتا ہے۔ 100 ملی میٹر چوڑائی والی 2.0 ملی میٹر کی پٹی میں مواد کو ہٹانے کے باوجود بھی موڑنے کی کافی مزاحمت ہوتی ہے۔ نشان صفر کل کراس- سیکشن کا ایک چھوٹا فیصد ہے، اور سختی میں کمی نہ ہونے کے برابر ہے۔ یہاں، ترجیح لفٹر کلیئرنس میں بدل جاتی ہے۔ لفٹر کراؤن پر سوار موٹا مواد ٹیب اور لفٹر کی سطح دونوں پر اعلی رابطے کی قوتیں اور تیز لباس پیدا کرتا ہے۔ مواد کو ہٹانے سے پہننے کا طریقہ کار مکمل طور پر ختم ہو جاتا ہے۔ کسی دیے گئے مواد کے لیے پیداوار کی طاقت بمقابلہ تناؤ کی طاقت کے درمیان تعلق کو سمجھنے سے آپ کو یہ اندازہ لگانے میں مدد ملتی ہے کہ آیا برقرار رکھا ہوا ٹیب لفٹر کنٹیکٹ بوجھ کے تحت پلاسٹک کی شکل میں بگڑ جائے گا یا لچکدار رہے گا اور صاف ستھرا سواری کرے گا۔
تنگ پٹیاں موٹائی سے قطع نظر پتلی-مادی منطق کی پیروی کرتی ہیں۔ ایک تنگ پٹی میں محدود کنارے کا مواد دستیاب ہوتا ہے، اس لیے کوئی بھی ہٹانا غیر متناسب طور پر اس کے ساختی رویے کو متاثر کرتا ہے۔ مثبت نشانات اس چھوٹے سے کراس- سیکشن کو محفوظ رکھتے ہیں۔ چوڑی پٹیاں موٹی-مادی منطق کی پیروی کرتی ہیں، جہاں کافی باقی چوڑائی کسی بھی مقامی سختی کے نقصان کی تلافی کرتی ہے۔
تیز رفتار- ایپلیکیشنز ایک متحرک عنصر کو متعارف کرواتی ہیں۔ بلند پریس کی رفتار پر، کھانا کھلانے کے دوران پٹی کی جڑت کسی بھی مزاحمتی ذریعہ کو بڑھا دیتی ہے۔ لفٹر پر 60 سٹروک فی منٹ کی رفتار سے ایک ٹیب کو لمحہ بہ لمحہ پکڑنا ایک پریشانی ہے۔ 400 سٹروک فی منٹ پر وہی کیچ ایک غلط رجسٹریشن کا واقعہ بن جاتا ہے جو ہر ڈاون اسٹریم اسٹیشن پر پھیلتا ہے۔ تیز رفتار-کے لیے جہاں لفٹر کلیئرنس سخت ہے، منفی نشانات مداخلت کے ذریعہ کو ہٹا کر متغیر کو مکمل طور پر ختم کر دیتے ہیں۔
اس نشان کی قسم کا انتخاب کریں جو پٹی کی خصوصیت کو بہترین طریقے سے محفوظ رکھے جو آپ کی مخصوص ایپلی کیشن کے لیے انتہائی اہم ہے۔ اگر سختی محدود کرنے والا عنصر ہے تو مواد کو برقرار رکھیں۔ اگر کلیئرنس محدود عنصر ہے تو اسے ہٹا دیں۔
فیصلہ کرنے کا یہ اصول آسان لگتا ہے، لیکن اسے مؤثر طریقے سے لاگو کرنے کے لیے یہ جاننے کی ضرورت ہوتی ہے کہ نشان جیومیٹری کو کتنا گہرا، کتنا چوڑا اور کس زاویے پر کاٹنا ہے۔ وہ جہتی پیرامیٹرز وہ ہیں جہاں تھیوری پریکٹس کو پورا کرتی ہے، اور جہاں مادی موٹائی اور پٹی کی چوڑائی کے متناسب تعلقات اس بات کا تعین کرتے ہیں کہ آیا آپ کی منتخب کردہ نوچ قسم حقیقت میں اپنی مطلوبہ کارکردگی کا فائدہ فراہم کرتی ہے۔
نشان گہرائی، چوڑائی، اور کونیی ریلیف کے لیے ڈیزائن کے پیرامیٹرز
نشان کی قسم کا انتخاب صرف آدھا فیصلہ ہے۔ دوسرا نصف اسے صحیح طریقے سے طول دے رہا ہے۔ لفٹر کے رابطے کے نیچے غلط ٹیب کی گہرائی کے بکسوں کے ساتھ ایک مثبت نشان۔ جب لفٹر مکمل سفر پر پہنچ جاتا ہے تو منفی نشان کا کٹ بہت اتلی کلیئرنس فراہم کرنے میں ناکام رہتا ہے۔ دونوں ناکامیاں ایک ہی بنیادی وجہ کی طرف واپس آتی ہیں: جیومیٹری کو مواد اور پٹی کی خصوصیات سے متناسب نہیں کیا گیا تھا جو حقیقی-دنیا کی کارکردگی کو کنٹرول کرتی ہیں۔
چیلنج یہ ہے کہ کوئی ایک عالمگیر فارمولہ ہر درخواست کا احاطہ نہیں کرتا۔ نشان کے طول و عرض باہم منسلک عوامل کے درجہ بندی سے چلتے ہیں، اور یہ سمجھنا کہ کون سا عنصر آپ کے مخصوص ڈائی کے لیے ترجیح دیتا ہے ٹرائل-اور-خرابی کے چکروں کو روکتا ہے جو آزمائشی وقت اور بجٹ کے ذریعے جلتے ہیں۔
نوچ گہرائی اور چوڑائی مواد کی موٹائی سے متعلق ہے۔
نشان کی گہرائی وہ جہت ہے جو منفی نشانوں کے لیے کلیئرنس اور مثبت نشانوں کے لیے ٹیب پروجیکشن کی لمبائی کو کنٹرول کرتی ہے۔ دونوں صورتوں میں، مواد کی موٹائی ابتدائی تناسب کو اینکر کرتی ہے۔ ایک عام اصول لاگو ہوتا ہے: نشان کی گہرائی کو مستقل طور پر تناؤ میں کھانا کھلانے کی پٹی کی صلاحیت پر سمجھوتہ کیے بغیر فنکشنل کلیئرنس یا ٹیب کی مصروفیت فراہم کرنی چاہیے۔
منفی نشانوں کے لیے، فیڈ سائیکل کے دوران گہرائی لفٹر سفر کی اونچائی کے علاوہ کسی بھی عمودی پٹی کی حرکت سے زیادہ ہونی چاہیے۔ اگر لفٹر 4 ملی میٹر بڑھتا ہے اور پیش قدمی کے دوران پٹی 0.5 ملی میٹر دوہراتی ہے، تو 5 ملی میٹر کی کم از کم نشان گہرائی قابل اعتماد کلیئرنس فراہم کرتی ہے۔ نمایاں طور پر گہرائی میں جانے سے وہ مواد ہٹ جاتا ہے جسے ہٹانے کی ضرورت نہیں تھی، پٹی کی سختی کو غیر ضروری طور پر کم کر دیتا ہے۔ حد سے زیادہ اتھلے منفی نشانات، دوسری طرف، پٹی کے کنارے کو خطرناک حد تک لفٹر کراؤن کے قریب چھوڑ دیں-اسٹروک کے اوپر-، جہاں معمولی پٹی جھولنا بھی رابطے اور لٹکنے کا سبب بنتا ہے۔
مثبت نشانات کے لیے، ٹیب کی گہرائی اس بات کا تعین کرتی ہے کہ سٹرپ باڈی سے برقرار رکھا گیا مواد کتنا دور ہے۔ ٹیبز جو مواد کی موٹائی کے لحاظ سے بہت گہرے ہوتے ہیں وہ لفٹر کنٹیکٹ بوجھ کے تحت پلاسٹک کی خرابی کا شکار کینٹیلیورڈ بیم بن جاتے ہیں۔ جب ٹیب مستقل طور پر جھک جاتا ہے، تو یہ بعد کے اسٹروک پر لفٹر کو صاف نہیں کرتا ہے۔ پٹی کے مواد کا لچکدار ماڈیولس یہاں حد مقرر کرتا ہے۔ ایک ٹیب جو اپنی لچکدار رینج میں منحرف ہوتا ہے ہر رابطے کے بعد پوزیشن پر واپس آجاتا ہے۔ ایک جو سٹیل یا جو بھی مواد استعمال میں ہے کے لیے پیداوار کے نقطہ سے زیادہ ہو جاتا ہے ایک مستقل سیٹ لیتا ہے اور بار بار کھانا کھلانے میں رکاوٹ بن جاتا ہے۔
نشان کی چوڑائی اسی طرح کی منطق کی پیروی کرتی ہے۔ منفی نشانات کے لیے، چوڑائی کو کھانا کھلانے کے دوران لفٹر باڈی اور لیٹرل سٹرپ ونڈر کو ایڈجسٹ کرنا چاہیے۔ مثبت نشانات کے لیے، چوڑائی ٹیب کے پس منظر کے طول و عرض کی وضاحت کرتی ہے اور اس کے موڑنے کی سختی کو براہ راست متاثر کرتی ہے۔ ایک وسیع ٹیب لفٹر رابطہ قوتوں کو زیادہ سے زیادہ علاقے میں تقسیم کرتا ہے، جس سے مقامی تناؤ کا ارتکاز کم ہوتا ہے۔ ایک تنگ ٹیب قوت کو مرکوز کرتا ہے اور طویل پیداواری دوڑ پر تھکاوٹ کا زیادہ شکار ہوتا ہے۔
درج ذیل ترجیحی ترتیب طول و عرض کے فیصلوں کی رہنمائی کرتی ہے جب متعدد عوامل مقابلہ کرتے ہیں:
- مواد کی موٹائی:گہرائی اور چوڑائی کے لیے بنیادی تناسب قائم کرتا ہے۔ موٹا اسٹاک سختی کے نقصان کے بغیر گہرے منفی نشانوں کو برداشت کرتا ہے۔ پتلا اسٹاک ساختی تسلسل کو برقرار رکھنے کے لیے کم جیومیٹری کا مطالبہ کرتا ہے۔
- پٹی کی چوڑائی:اس بات کا تعین کرتا ہے کہ نشان کاٹنے کے بعد کتنا کراس-سیکشنل ایریا باقی رہ جاتا ہے۔ تنگ پٹیاں مادی موٹائی سے قطع نظر زیادہ سے زیادہ قابل اجازت نشان گہرائی کو محدود کرتی ہیں۔
- اسٹیشنوں کی تعداد:لمبے مرنے سے پوزیشن کی خرابی جمع ہوتی ہے۔ ہر نشان والے مقام کو سٹرپ کی سالمیت کو برقرار رکھنا چاہیے تاکہ اس پٹی کو تمام باقی سٹیشنوں کے ذریعے بغیر کسی ترقی پسند انحراف کے لے جا سکے۔
- فیڈنگ پچ:لمبی پچ کی لمبائی سپورٹ پوائنٹس کے درمیان لمحہ بازو کو بڑھاتی ہے۔ لفٹروں کے درمیان درمیانی-نشان والی جگہیں زیادہ سے زیادہ جھکاؤ کا تجربہ کرتی ہیں، جس کے لیے کم نشانات یا سخت ٹیب جیومیٹری کی ضرورت ہوتی ہے۔
- لفٹر اونچائی:منفی نشانوں کے لیے کم از کم کلیئرنس کی ضرورت اور مثبت نشان والے ٹیبز کے لیے کم از کم سواری-کی صلاحیت کو براہ راست سیٹ کرتا ہے۔
کھانا کھلانے کی کارکردگی کے لئے کونیی ریلیف اور کنارے کا علاج
گہرائی اور چوڑائی جیومیٹری کو صحیح رینج میں لے جاتی ہے۔ کونیی ریلیف وہ ہے جو اسے مزاحمت کے بغیر کھانا کھلاتا ہے۔
مثبت نشانات کے لیے، ٹیب کا سرکردہ کنارہ وہ سطح ہے جو پٹی کی ترقی کے دوران سب سے پہلے اٹھانے والوں سے رابطہ کرتی ہے۔ راحت کے بغیر، وہ کنارے ایک مربع کندھے کو پیش کرتا ہے جو لفٹر کے تاج پر پکڑتا ہے، جس سے پٹی کے سفر میں ایک لمحاتی ہچکچاہٹ پیدا ہوتی ہے۔ ٹیب کے سرکردہ چہرے پر 5 سے 15 ڈگری کا چیمفر یا کونیی ریلیف شامل کرنا اسے لفٹر کی سطح پر آسانی سے ریمپ کرنے کی اجازت دیتا ہے۔ ٹیب مؤثر طریقے سے ایک پچر بن جاتا ہے جو رکاوٹ سے ٹکرانے کے بجائے خود کو اوپر اٹھا لیتا ہے۔
منفی نشانوں کے لیے، کٹ کا دائرہ اہم سطح ہے۔ نشان کی دیواروں کے ساتھ گڑھے اور تیز دھاریں سٹاک گائیڈز، ڈائی سرفیسز، یا ریل ٹرانزیشن کو پکڑ سکتے ہیں جب پٹی سے گزرتی ہے۔ بریک ایجز، عام طور پر 0.1 سے 0.3 ملی میٹر کے چیمفرز ڈائی کنسٹرکشن کے دوران یا ڈائی ڈیزائن میں ثانوی ڈیبرنگ پروویژن کے ذریعے لاگو ہوتے ہیں، اس مداخلت کو کم کریں۔ جہاں کٹے ہوئے کنارے پر سٹیل کی لچک کے ماڈیولس کو مونڈنے والے کام کی سختی-کے ذریعے بلند کیا گیا ہے، وہ کنارہ رابطہ سطحوں کے خلاف سخت اور کم مطابقت رکھتا ہے۔ چیمفرنگ مادی املاک کی تبدیلیوں کی ضرورت کے بغیر ہندسی منتقلی کو نرم کرتی ہے۔
یہ کونیی پیرامیٹرز مواد کی موٹائی کے ساتھ پیمانہ کرتے ہیں۔ پتلا اسٹاک، اس کی کم موڑنے والی مزاحمت کے ساتھ، کم جارحانہ امدادی زاویوں کی ضرورت ہوتی ہے کیونکہ رابطہ قوتیں فطری طور پر کم ہوتی ہیں۔ موٹا اسٹاک لفٹر کے تعامل کے دوران اعلی قوتیں پیدا کرتا ہے، جس سے اسٹیپر ریلیف زاویوں کا مطالبہ ہوتا ہے تاکہ ڈریگ کو اس مقام تک بڑھنے سے روکا جا سکے جہاں پٹی کی ترقی میں ہچکچاہٹ ہوتی ہے یا پچ کی درستگی کم ہوتی ہے۔
جب انجینئرنگ ہینڈ بک یا قائم کردہ کمپنی کے معیارات دیئے گئے مادی خاندان کے لیے مخصوص جہتی تناسب فراہم کرتے ہیں، تو وہ قدریں توثیق شدہ نقطہ آغاز کی نمائندگی کرتی ہیں۔ لچک کا اسٹیل ماڈیولس، آپ کے مخصوص درجے کے لیے اسٹیل کی پیداوار کی حد، اور مادی سرٹیفیکیشنز سے لچکدار ماڈیولس دھاتوں کا ڈیٹا آپ کو یہ حساب کرنے کے لیے درکار مکینیکل خصوصیات فراہم کرتا ہے کہ آیا دی گئی ٹیب جیومیٹری متوقع لفٹر بوجھ کے تحت لچکدار رہتی ہے۔ ڈیزائنرز جو ان گنتی شدہ تناسب کے ساتھ شروع کرتے ہیں اور آزمائش کے دوران مستقل طور پر بہتر بناتے ہیں وہ ان لوگوں کے مقابلے میں زیادہ تیزی سے مستحکم پیداوار تک پہنچ جاتے ہیں جو صرف بصری تخمینے سے طول و عرض کرتے ہیں۔
اکیلے جیومیٹری، تاہم، پوری کہانی نہیں بتاتی ہے۔ اسی نشان کے طول و عرض ایلومینیم میں سٹینلیس سٹیل کی نسبت مختلف کارکردگی کا مظاہرہ کرتے ہیں۔ مواد-مخصوص رویہ، بشمول کام کی سختی، لمبائی کی حد، اور کٹے ہوئے کناروں پر سختی، ڈیزائن ایڈجسٹمنٹ کی ایک اور پرت متعارف کراتی ہے جو آپ کے ابھی قائم کردہ پیرامیٹرز کو تبدیل کرتی ہے۔
مواد-نوچ قسم کے انتخاب کے لیے مخصوص تحفظات
ہلکے اسٹیل کے لیے بالکل درست طول و عرض ایلومینیم میں پھٹ سکتا ہے یا سٹینلیس میں فیڈنگ ہینگ-کا سبب بن سکتا ہے۔ پچھلے حصے میں قائم کیے گئے جیومیٹرک پیرامیٹرز ایک عام مادی ردعمل کو مانتے ہیں، لیکن اصلی پٹی اسٹاک عمومی طور پر برتاؤ نہیں کرتا ہے۔ ہر مادی خاندان پیداوار کی طاقت، طوالت کی صلاحیت، اور سختی کے سخت رویے کا اپنا مجموعہ لاتا ہے جو پیداواری حالات میں نشان جیومیٹری کی کارکردگی کو تبدیل کرتا ہے۔
یہ وہ خلا ہے جو زیادہ تر ڈیزائن کے حوالے کھلے رہتے ہیں۔ وہ تسلیم کرتے ہیں کہ مادی اہمیت ہے، پھر یہ بتائے بغیر آگے بڑھتے ہیں کہ یہ کیسے اہمیت رکھتا ہے۔ حقیقت یہ ہے کہ نوچ قسم کی ترجیح، ٹیب جیومیٹری، ریلیف زاویہ، اور یہاں تک کہ دیکھ بھال کے وقفے بھی معنی خیز طور پر تبدیل ہوتے ہیں جب آپ ڈیکوائلر پر کوائل تبدیل کرتے ہیں۔ آزمانے سے پہلے ان تبدیلیوں کو سمجھنا پرزوں کو چلانے، ناکامیوں کا مشاہدہ کرنے، جیومیٹری کو ایڈجسٹ کرنے اور دوبارہ چلانے کے مہنگے تکراری دور کو روکتا ہے۔
ایلومینیم اور ہلکے اسٹیل میں نشان سلوک
ایلومینیم بائی پاس نوچ ڈیزائن کے لیے ایک مخصوص چیلنج پیش کرتا ہے: اس کے اسٹیل کے مساوی کے کم پیداواری دباؤ کا مطلب ہے کہ مواد کم خوراک دینے والی قوتوں پر پلاسٹک کی شکل میں بگڑ جاتا ہے، اور اس کی زیادہ لمبائی فریکچر سے پہلے نمایاں کھینچنے کی اجازت دیتی ہے۔ پتلی-گیج ایلومینیم کے لیے، مثبت نشانات عام طور پر بہتر ہوتے ہیں۔ برقرار رکھا ہوا ٹیب کھانا کھلانے کے دوران پھٹنے کے خلاف مزاحمت کرتا ہے کیونکہ مواد کی نرمی ٹیب کو اٹیچمنٹ پوائنٹ پر فریکچر کیے بغیر لفٹر کی سطحوں پر جھکنے دیتی ہے۔ ٹیب کریکنگ کے بجائے لچکدار اور ہلکے پلاسٹک کی اخترتی کے ذریعے رابطے کے بوجھ کو جذب کرتا ہے۔
تاہم، وہی لچک ایک خطرہ پیدا کرتی ہے۔ اگر ٹیب جیومیٹری ضرورت سے زیادہ انحراف کی اجازت دیتی ہے، تو ایلومینیم ٹیبز صرف چند سو اسٹروک کے بعد مستقل سیٹ لے سکتے ہیں۔ ایلومینیم میں کم پیداوار والے تناؤ کا اسٹیل آسانی سے حد سے تجاوز کر جاتا ہے، یعنی ٹیبز اپنی لچکدار حد سے آگے جھکے ہوئے رہتے ہیں۔ ڈیزائنرز ایلومینیم میں مثبت نشان والے ٹیبز کو چوڑا اور ہلکا پھلکا بنا کر معاوضہ دیتے ہیں، مقامی دباؤ کو مواد کی متناسب حد سے نیچے رکھنے کے لیے لفٹر رابطہ قوتوں کو زیادہ سے زیادہ علاقے میں تقسیم کرتے ہیں۔
پتلی ایلومینیم میں منفی نشانات پریشانی کا باعث ہیں۔ پہلے سے ہی نرم، لچکدار پٹی سے مواد کو ہٹانے سے ایک قبضہ نقطہ پیدا ہوتا ہے جو کھانا کھلانے کے دوران گھومتا ہے۔ پٹی خالی جگہ پر جھک جاتی ہے، جس کی وجہ سے پچ میں تضاد پیدا ہوتا ہے جو تمام اسٹیشنوں پر جمع ہوتا ہے۔ موٹی ایلومینیم کی پٹی کے لیے، عام طور پر 1.5 ملی میٹر سے اوپر، باقی کراس- سیکشن مناسب مدد فراہم کرتا ہے اور منفی نشانات قابل عمل ہو جاتے ہیں۔
ہلکا سٹیل، اس کے برعکس، نوچ ڈیزائن کے لیے سب سے زیادہ بخشنے والا ماحول پیش کرتا ہے۔ اسٹیل کی اعتدال پسند پیداوار کی طاقت (عام طور پر 200 سے 350 ایم پی اے)، مناسب لمبا (20 سے 30 فیصد) کا متوازن امتزاج، اور کام کی سختی کا پیش قیاسی رویہ اسے دونوں قسموں کے لیے روادار بناتا ہے۔ ہلکے اسٹیل میں مثبت نشان والے ٹیبز لفٹر کے رابطے کے تحت اپنی جیومیٹری کو برقرار رکھتے ہیں کیونکہ مواد مستقل انحطاط کے خلاف مزاحمت کرنے کے لئے کافی سخت ہے لیکن کبھی کبھار اوورلوڈ کو بغیر کسی شگاف کے جذب کرنے کے لئے کافی لچکدار ہے۔ منفی نشانات کم سے کم گڑ کے ساتھ صاف طور پر کاٹے جاتے ہیں، اور کٹے ہوئے کناروں کو مونڈنے کے عمل کے دوران ضرورت سے زیادہ سخت نہیں ہوتا ہے۔
یہ رواداری ڈیزائنر کو دوسرے عوامل کے لیے بہتر بنانے کی آزادی دیتی ہے۔ ہلکے اسٹیل پر مہر لگاتے وقت، آپ مادی حدود کی وجہ سے ایک قسم پر مجبور ہونے کی بجائے مکمل طور پر ڈائی لے آؤٹ کی رکاوٹوں، لفٹر کنفیگریشن، یا پریس کی رفتار کی ضروریات پر مبنی نوچ کی قسم کا انتخاب کر سکتے ہیں۔
سٹینلیس اور ہائی-طاقت والے اسٹیل کے لیے نوچ ڈیزائن ایڈجسٹمنٹ
سٹینلیس سٹیل، خاص طور پر 300-سیریز کے آسٹینیٹک گریڈز، ایک ایسی پیچیدگی متعارف کراتے ہیں جو ہلکا سٹیل اور ایلومینیم نہیں کرتے: جارحانہ کام سخت۔ جیسا کہمیٹل فارمنگ میگزینوضاحت کرتا ہے، سٹرین ہارڈننگ اور ورک ہارڈننگ مواد کو مضبوط بناتے ہیں کیونکہ اخترتی جاری رہتی ہے، اور نئے اسٹیل گریڈز کام کرتے ہیں-روایتی ہائی-طاقت کے درجات سے زیادہ حد تک سخت ہوتے ہیں۔ 3XX-سیریز کے آسٹینیٹک سٹینلیس سٹیل خاص طور پر اعلیٰ کام کی سختی کو ظاہر کرتے ہیں۔
سٹین لیس میں منفی نشانات کے لیے، مونڈنے کا آپریشن جو نشان بناتا ہے خود ایک تشکیلاتی عمل ہے۔ کٹے ہوئے کناروں کو چھدرن کے دوران نمایاں پلاسٹک کی خرابی سے گزرنا پڑتا ہے، اور آسٹینیٹک سٹینلیس میں، یہ اخترتی کناروں کے مواد کو پیرنٹ سٹرپ کی پیداواری طاقت سے زیادہ سخت کرتی ہے۔ ہزاروں سٹروکوں کے پروڈکشن رن پر، مجموعی اثر قابل پیمائش ہے: نشان کے دائرے پر کٹے ہوئے کنارے آہستہ آہستہ سخت اور سخت ہوتے جاتے ہیں۔ جہاں ایک روایتی HSLA اسٹیل میں کام کی سختی سے طاقت میں 20 فیصد اضافہ دیکھا جا سکتا ہے، بہت زیادہ کام کرنے والے علاقوں میں سٹینلیس گریڈز 50 فیصد یا اس سے زیادہ تک پہنچ سکتے ہیں۔ یہ سخت کنارہ ڈائی لائف پر خوراک کی مزاحمت کو بڑھاتا ہے کیونکہ سخت کنارہ گائیڈ کی سطحوں اور ڈائی پرزوں پر زیادہ جارحانہ انداز میں پکڑتا ہے۔
ٹینسائل ماڈیولس اسٹیل کی نمائش کام کی سختی کے ساتھ تبدیل نہیں ہوتی ہے، لیکن کٹے ہوئے کنارے پر اسٹیل کی پیداوار کا دباؤ کافی حد تک بڑھ جاتا ہے۔ مطابقت پذیر کنارے کے طور پر جو شروع ہوتا ہے جو رابطے کے نیچے تھوڑا سا ہٹ جاتا ہے وہ ایک سخت کنارہ بن جاتا ہے جو انحراف کے خلاف مزاحمت کرتا ہے اور فیڈنگ بوجھ کو براہ راست پٹی کے جسم میں منتقل کرتا ہے۔ طویل پیداوار کے لیے سٹینلیس میں چلتا ہے، اس ترقی پسند سختی کا مطلب ہے کہ منفی نوچ فیڈنگ کی کارکردگی متوقع طور پر ڈائی لائف پر گرتی ہے، جس میں متوقع سختی کی تلافی کے لیے زیادہ بار بار دیکھ بھال کے وقفے یا زیادہ جارحانہ ابتدائی ریلیف جیومیٹری کی ضرورت ہوتی ہے۔
سٹینلیس میں مثبت نشانات پٹی کے کنارے پر کٹے ہوئے کنارے کے سخت ہونے کے مسئلے سے بچتے ہیں لیکن ان کی اپنی تشویش کا اظہار کرتے ہیں۔ ٹیب اٹیچمنٹ پوائنٹ، جہاں تین کترنے والے اطراف ایک جڑے ہوئے کنارے سے ملتے ہیں، ایک تناؤ کا ارتکاز زون ہے۔ سٹینلیس سٹیل میں، اس مقام پر بار بار لفٹر کا رابطہ بوجھ تھکاوٹ کو شروع کر سکتا ہے کیونکہ ٹیب جنکشن پر کام-سخت مواد اردگرد کے بنیادی مواد کی نسبت ٹوٹنے والا ہو جاتا ہے۔ ٹیب کے اندرونی گوشوں پر فراخ دلی اور قدرے وسیع منسلکہ چوڑائی ایک بڑے علاقے میں تناؤ کو تقسیم کرکے اس خطرے کو کم کرتی ہے۔
ہائی-طاقت والے اسٹیلز، بشمول ڈوئل-فیز (DP)، کمپلیکس فیز (CP)، اور دبائیں-سخت درجات، ایلومینیم سے الٹا مسئلہ پیش کرتے ہیں۔ یہ مواد اعلی پیداوار کی طاقت رکھتے ہیں لیکن لمبائی کو کم کرتے ہیں۔ مثال کے طور پر، DP1000 گریڈ بہترین طاقت فراہم کرتا ہے لیکن فریکچر کے بغیر پلاسٹک کی شکل کو درست کرنے کی محدود صلاحیت۔ اگر ٹیب جیومیٹری تناؤ کی ارتکاز پیدا کرتی ہے تو اعلی-طاقت والے اسٹیل میں مثبت نشان والے ٹیبز منسلکہ نقطہ پر ٹوٹ سکتے ہیں۔ اسٹیل کا لچکدار ماڈیولس تمام درجات (تقریباً 200 GPa) میں تقریباً مستقل رہتا ہے، لیکن ان درجات میں پیداوار اور حتمی طاقت کے درمیان تنگ فاصلہ ناکام ہونے سے پہلے پلاسٹک کی خرابی کے لیے بہت کم گنجائش چھوڑتا ہے۔
اعلی-طاقت والے سٹیل کٹ کناروں پر تحقیق اس بات کی تصدیق کرتی ہے کہ مونڈنے کے دوران متعارف ہونے والے نقائص تناؤ بڑھانے اور کریک انیشیشن پوائنٹس کے طور پر کام کرتے ہیں۔ اےمطالعہ میٹلز جرنل میں شائع ہوا۔پتہ چلا کہ اعلی-مضبوطی کے اسٹیل پنچنگ اور ٹرمنگ آپریشنز سے مینوفیکچرنگ نقائص کی وجہ سے تھکاوٹ کی کارکردگی میں 40 فیصد تک کمی کا تجربہ کر سکتے ہیں۔ بائی پاس نوچ ایپلی کیشنز کے لیے، اس کا مطلب ہے کہ دونوں نوچ اقسام کو اعلی-طاقت والے اسٹیل میں محتاط کنارے کوالٹی مینجمنٹ کی ضرورت ہوتی ہے۔ کریک انیشیشن سائٹس بنانے سے بچنے کے لیے منفی نوچ کٹے ہوئے کناروں کو فریکچر زون کی کم سے کم گہرائی کے ساتھ صاف ہونا چاہیے۔ مثبت نشان والے ٹیب کنکشنز کو تیز اندرونی کونوں سے بچنا چاہیے جو مواد کی محدود لچک سے باہر کشیدگی کو مرکوز کرتے ہیں۔
| مادی خاندان | تجویز کردہ نشان کی قسم | کلیدی تشویش | پیرامیٹر ایڈجسٹمنٹ گائیڈنس |
|---|---|---|---|
| ایلومینیم (پتلی گیج) | مثبت کو ترجیح دی گئی۔ | کم پیداوار کی طاقت سے ٹیب مستقل اخترتی؛ خالی جگہوں پر پٹی بکلنگ | چوڑے، اتھلے ٹیبز؛ کم لفٹر رابطہ بوجھ؛ 1.5 ملی میٹر سے نیچے کی پٹیوں میں منفی نشانوں سے بچیں۔ |
| ہلکا سٹیل | دونوں قسمیں قابل عمل ہیں۔ | کم سے کم مواد-پر مبنی حدود؛ اس کے بجائے ڈائی لے آؤٹ اور رفتار کے عوامل کو بہتر بنائیں | معیاری تناسب لاگو ہوتا ہے؛ مواد مشترکہ موٹائی کی حدود میں دونوں جیومیٹریوں کو برداشت کرتا ہے۔ |
| Austenitic سٹینلیس سٹیل | طویل رنز کے لیے مثبت کو ترجیح دی گئی۔ | منفی نوچ کٹ کناروں پر ترقی پسند کام سخت ہونا ڈائی لائف پر خوراک کی مزاحمت کو بڑھاتا ہے | منفی نشانوں پر جارحانہ ابتدائی ریلیف زاویہ؛ مثبت ٹیب جنکشن پر فراخ ریڈی؛ کم دیکھ بھال کے وقفے |
| اعلی-طاقت والا سٹیل (DP, CP, AHSS) | موٹی گیج کے لیے منفی کو ترجیح دی گئی۔ | کم لمبائی مثبت نشان جیومیٹری میں تناؤ کے ارتکاز کے مقامات پر ٹیب کے فریکچر کا سبب بنتی ہے۔ | تمام نوچ کونوں پر فراخ اندرونی ریڈی؛ کم سے کم فریکچر زون کے ساتھ کٹے ہوئے کناروں کو صاف کریں۔ تیز ٹیب جنکشن سے بچیں |
| دبائیں-سخت سٹیل (22MnB5) | منفی کو ترجیح دی گئی۔ | بہت کم لچکدار پوسٹ-سختی؛ لفٹر کے رابطے سے بار بار سائکلک لوڈنگ کے تحت ٹیبز کا فریکچر | کنارے کے معیار کو زیادہ سے زیادہ کریں؛ منفی نشان کے کناروں کے لیے دو کسی بھی مثبت ٹیب جیومیٹری سے بچیں۔ |
اس جدول میں موجود پیٹرن ایک اصول کو ظاہر کرتا ہے جو اندرونی بنانے کے قابل ہے: زیادہ لمبا اور کم پیداواری طاقت والے مواد مثبت نشانات کے حق میں ہیں کیونکہ برقرار رکھا ہوا ٹیب مستقل خرابی کے بغیر رابطے کے بوجھ کو جذب کرسکتا ہے۔ کم لمبا اور زیادہ پیداواری طاقت والے مواد منفی نشانات کے حق میں ہوتے ہیں کیونکہ ان مواد میں ٹیبز کو فلیکس کی بجائے فریکچر رکھا جاتا ہے۔ مخصوص مصر دات کی سختی اور سختی کی خصوصیات پھر اس بات کا تعین کرتی ہیں کہ نشان جیومیٹری پیداواری زندگی میں کس طرح پرانی ہے۔
اکیلے مواد کا انتخاب، اگرچہ، نشان کے ڈیزائن پر لوپ کو بند نہیں کرتا ہے۔ ایک چھ-اسٹیشن کے ذریعے 100 سٹروک فی منٹ پر چلنے والا وہی مواد مختلف طریقے سے برتاؤ کرتا ہے جو کہ بیس-اسٹیشن میں 500 سٹروک فی منٹ پر مر جاتا ہے۔ پٹی لے آؤٹ کی پیچیدگی اور پریس کی رفتار متحرک عوامل کو متعارف کراتی ہے جو ابھی بیان کیے گئے مخصوص طرز عمل کو-بڑھا یا کم کرتے ہیں۔
نوچ سلیکشن میں پٹی لے آؤٹ اور پریس سپیڈ فیکٹرز
ایک نوچ جیومیٹری جو 80 اسٹروک فی منٹ پر چلنے والے چھ-اسٹیشن ڈائی میں بے عیب طریقے سے فیڈ کرتی ہے، 400 پر چلنے والے بیس-اسٹیشن ڈائی میں بار بار ہونے والی غلط رجسٹریشن کا ذریعہ بن سکتی ہے۔ فرق خود نشان کا نہیں ہے۔ یہ اس کے ارد گرد موجود نظام کا سیاق و سباق ہے: پٹی کو کتنے اسٹیشنوں سے گزرنا چاہیے، یہ فی اسٹروک کتنی دور سفر کرتی ہے، اور فیڈ ایونٹس کے درمیان پریس سائیکل کتنی تیزی سے چلتی ہے۔ یہ متغیر ہر نشان کی قسم کی طاقتوں اور کمزوریوں کو ان طریقوں سے بڑھا یا دبا دیتے ہیں جن کی صرف مادی خصوصیات ہی پیش گوئی نہیں کرسکتی ہیں۔
پٹی کی ترقی کی سمت اور اسٹیشن کی گنتی کا اثر
طویل ترقی پسند ڈیز پوزیشنل خرابی کو جمع کرتی ہے۔ ہر سٹیشن جس سے پٹی گزرتی ہے رجسٹریشن کا ایک چھوٹا سا تغیر متعارف کراتی ہے، اور وہ تغیرات اسٹیک ہو جاتے ہیں۔ جب تک پٹی پندرہ یا بیس پر پہنچتی ہے، اصل پائلٹ رجسٹریشن سے مجموعی طور پر بڑھنا قابل قبول رواداری سے تجاوز کر سکتا ہے اگر پٹی کی لیٹرل پوزیشننگ کو ہر انٹرمیڈیٹ پوائنٹ پر مستقل طور پر برقرار نہ رکھا جائے۔
مثبت بائی پاس نشانات یہاں ایک فائدہ پیش کرتے ہیں۔ چونکہ برقرار رکھا ہوا ٹیب نشان کے مقام پر پٹی کی چوڑائی کو محفوظ رکھتا ہے، اس لیے پٹی پائلٹ کی مصروفیت اور پوری پیشرفت کے دوران ریل کے رابطے کے لیے ایک مستقل کنارہ پیش کرتی ہے۔ پس منظر کے حوالہ کی سطح میں خلل ڈالنے والی کوئی خالی جگہیں نہیں ہیں۔ گائیڈز اور سینسر، بشمول کوئی بھیدلکش قربت سینسرپٹی کی پوزیشن کی نگرانی کے لیے استعمال کیا جاتا ہے، نشان کے مقام سے قطع نظر یکساں پٹی کا کنارہ دیکھیں۔ یہ مستقل مزاجی طویل ڈائی پیشرفت میں مجموعی درستگی کو برقرار رکھنے میں مدد کرتی ہے جہاں 0.02 ملی میٹر بہاؤ فی اسٹیشن مرکبات بھی کٹ آف اسٹیشن پر ایک معنی خیز خرابی میں بدل جاتا ہے۔
کم سٹیشنوں کے ساتھ کم مرنے والوں کو کم جمع شدہ غلطی کا سامنا کرنا پڑتا ہے۔ چار- یا چھ- سٹیشن ڈائی میں، سٹرپ حصہ کے الگ ہونے سے پہلے محدود فیڈ ایونٹس سے گزرتی ہے۔ یہاں، منفی نشانات آسان ٹولنگ کے ساتھ رجسٹریشن کی مناسب درستگی فراہم کرتے ہیں کیونکہ کمپاؤنڈ میں پوزیشنی غلطی کے بہت کم مواقع ہوتے ہیں۔ مواد کو ہٹانے کا کلیئرنس فائدہ معمولی سختی کے نقصان سے زیادہ ہوتا ہے جب پٹی کو صرف مٹھی بھر اسٹیشنوں میں درستگی برقرار رکھنے کی ضرورت ہوتی ہے۔ تجربہ کار ڈائی ڈیزائنرز اکثر جدید کا فائدہ اٹھاتے ہیں۔مواد کی لمبائی کے لیے مٹیریل نیسٹنگ سافٹ ویئرپٹی لے آؤٹ کے دوران آپٹمائزیشن، لیکن نوچ قسم کا فیصلہ اب بھی اس بات پر منحصر ہے کہ لے آؤٹ کو آپٹمائز کرنے والے کتنے اسٹیشنوں کی ضرورت ہے اور پارٹ ٹولرنسز کتنی مجموعی غلطی کو جذب کر سکتی ہیں۔
پریس کی رفتار اور پیداوار کے حجم کے تحفظات
رفتار پٹی کھانا کھلانے کی طبیعیات کو تبدیل کرتی ہے۔ کم دبانے کی رفتار پر، پٹی ایک کنٹرول شدہ، نیم-جامد حرکت میں آگے بڑھتی ہے جہاں جڑی اثرات نہ ہونے کے برابر ہوتے ہیں۔ تیز رفتاری پر، پٹی کی حرکیات غالب ہو جاتی ہیں۔ پٹی ہر فیڈ سائیکل کے دوران جارحانہ طور پر تیز اور سست ہوتی ہے، جس سے دوغلا پن، اچھال، اور گائیڈز سے رابطہ کا لمحہ بہ لمحہ نقصان ہوتا ہے۔ کھانا کھلانے کی مزاحمت کا کوئی بھی ذریعہ، خواہ کم رفتار پر کتنا ہی معمولی کیوں نہ ہو، تیز رفتاری سے قابل پیمائش پچ کی عدم مطابقت میں بڑھ جاتا ہے۔
250 سٹروک فی منٹ سے اوپر چلنے والے تیز رفتار-میٹل بنانے کے آپریشنز میں، خوراک کی مزاحمت کو کم کرنے والی نشان کی قسم کو ترجیح دی جاتی ہے۔ اگر ڈائی جیومیٹری کسی بھی قسم کی اجازت دیتی ہے، اور مواد کی خصوصیات فیصلے پر مجبور نہیں کرتی ہیں، تو دبانے کی رفتار اکثر ٹائی بریکر بن جاتی ہے۔ اچھی طرح سے ریلیف شدہ ٹیبز کے ساتھ مثبت نشانات رفتار سے کم ڈریگ پیدا کرتے ہیں کیونکہ چھیننے کے لیے کوئی کٹ ایج نہیں ہے۔ منفی نشانات صفر لفٹر کی مداخلت فراہم کرتے ہیں، جو اس وقت اہمیت رکھتا ہے جب تیز رفتاری پر جارحانہ لفٹر ٹائمنگ پٹی اور لفٹر کراؤن کے درمیان تقریباً کوئی کلیئرنس مارجن نہیں چھوڑتا۔
پیداوار کا حجم ایک اور جہت کا اضافہ کرتا ہے۔ زیادہ- والیوم رن کسی بھی پہننے کے طریقہ کار کو بے نقاب کرتی ہے جسے چھوٹی رنز کبھی بھی ظاہر نہیں کرتی ہیں۔ ایک نوچ کنفیگریشن جو 50,000 سٹروک کے لیے بالکل فیڈ ہوتی ہے 500,000 سٹروک پر ترقی پسند مزاحمت پیدا کر سکتی ہے کیونکہ کناروں کے ٹوٹ جاتے ہیں، گڑبڑ بڑھتے ہیں، اور ٹیب جیومیٹری گھٹ جاتی ہے۔ طویل پیداواری مہموں کے لیے، اپنے مخصوص مواد میں پہننے کی بہتر مزاحمت کے ساتھ نشان کی قسم کا انتخاب غیر منصوبہ بند وقت کو کم کرتا ہے اور دیکھ بھال کے وقفوں کو بڑھاتا ہے۔
ترجیحی ترتیب اس بات پر منحصر ہے کہ آیا آپ کی درخواست رفتار یا درستگی کا مطالبہ کرتی ہے:
- تیز رفتار ایپلیکیشن کی ترجیحات (250 SPM سے اوپر):پہلے کھانا کھلانے کی مزاحمت کو کم کریں؛ یقینی بنائیں کہ لفٹر کلیئرنس مارجن پٹی کے متحرک دولن سے زیادہ ہے۔ سب سے کم ڈریگ گتانک کے ساتھ نشان کی قسم منتخب کریں۔ مخصوص مواد کے لیے لباس مزاحمت کو ترجیح دیں؛ inertial فیڈنگ فورسز کے لیے کونیی ریلیف کو بہتر بنائیں
- کم-رفتار درستگی ایپلی کیشن کی ترجیحات (150 SPM سے نیچے):پہلے رجسٹریشن کی درستگی کو زیادہ سے زیادہ کریں؛ نشان کی قسم منتخب کریں جو پائلٹ کی مسلسل مصروفیت کے لیے پٹی کی سختی کو محفوظ رکھتی ہے۔ تمام اسٹیشنوں میں مجموعی پوزیشن کی خرابی کو کم کریں؛ ڈائی لائف پر نوچ جیومیٹری کے جہتی استحکام کو ترجیح دیں۔ تمام سینسنگ اور رجسٹریشن کی خصوصیات کے ساتھ نوچ پلیسمنٹ کوآرڈینیٹ کو یقینی بنائیں
عام دھاگہ پیشین گوئی ہے۔ خواہ تیز چلیں یا سست، نوچ کو 10 لاکھ سٹروک پر ویسا ہی برتاؤ کرنا چاہیے جیسا کہ اس نے اسٹروک ون پر کیا تھا۔ اس پیشین گوئی کا انحصار اس بات پر ہے کہ نشان جیومیٹری وقت کے ساتھ کس طرح تنزلی کا شکار ہوتی ہے، جو بحث کو لباس کے رویے اور ڈائی لائف مینجمنٹ میں مکمل طور پر لاتی ہے۔
نوچ ٹائپ کے لحاظ سے پیٹرن پہنیں اور ڈائی لائف امپیکٹ
ایک نشان جو پہلے دن بالکل کھانا کھاتا ہے وہ تین سو دن بالکل نہیں کھلے گا۔ ہر پروڈکشن اسٹروک پنچ اور ڈائی سطحوں کو دبانے والے اثرات، پٹی کے مواد کے ساتھ کھرچنے والے رابطے، اور مائیکرو-اسکیل تھکاوٹ سائیکلنگ کا نشانہ بناتا ہے۔ ہزاروں یا لاکھوں سے زیادہ ہٹ، یہ قوتیں کٹنگ جیومیٹری کو لطیف لیکن مجموعی طریقوں سے نئی شکل دیتی ہیں۔ ٹولنگ انجینئرز کے لیے اہم بصیرت یہ ہے کہ مثبت اور منفی نشانات ایک جیسے نہیں پہنتے ہیں۔ ان کے انحطاط کے نمونے مقام، ترقی کی شرح، اور قابل مشاہدہ علامات میں مختلف ہیں، جس کا مطلب ہے کہ ان کی دیکھ بھال کی حکمت عملی بھی مختلف ہونی چاہیے۔
ان اختلافات کو نظر انداز کرنے سے رد عمل کی خرابیوں کا سراغ لگانا شروع ہو جاتا ہے: پٹی غلط اندراج شروع کر دیتی ہے، کوئی ڈائی کو کھینچتا ہے، اور تب ہی ٹیم کو پہنے ہوئے نشان جیومیٹری کا پتہ چلتا ہے جو ہفتوں سے تنزلی کا شکار ہے۔ ہر قسم کے لیے مخصوص لباس کے دستخط کو سمجھنا اس رد عمل کے چکر کو پیشین گوئی میں بدل دیتا ہے۔
مثبت نوچ ٹولنگ میں پیشرفت پہنیں۔
مثبت نشان والے ٹیبز بنانے والے پنچ کنارے تینوں شیئرڈ سائیڈز کے ساتھ پہننے کا تجربہ کرتے ہیں جو ٹیب کو پٹی کے جسم سے آزاد کرتے ہیں۔ یہ کنارے کام کرنے والی سطحیں ہیں جو ٹیب کی کرکرا جیومیٹری کو برقرار رکھتی ہیں، اور وہ پیشین گوئی کی ترتیب کے ذریعے آہستہ آہستہ انحطاط پذیر ہوتے ہیں۔
ابتدائی زندگی میں، کٹے ہوئے کنارے تیز ہوتے ہیں اور کم سے کم گڑ کے ساتھ صاف ٹیب کو الگ کرتے ہیں۔ ٹیب کا دائرہ اچھی طرح سے بیان کیا گیا ہے-، اور اس کی کونیی ریلیف جیومیٹری برقرار ہے۔ جیسے جیسے پیداوار جاری رہتی ہے، چپکنے والے اور کھرچنے والے پہننے کے میکانزم پنچ کناروں کو بتدریج گول کرتے ہیں۔ پنچ اور ڈائی پہننے کے نمونوں کو سمجھنا یہ ظاہر کرتا ہے کہ بار بار تناؤ کے چکر خوردبینی شگافوں کا سبب بنتے ہیں جو آخر کار تھکاوٹ کے لباس کے ذریعے بڑے نقائص میں پھیل جاتے ہیں، یہ طریقہ کار خاص طور پر ٹیب کے دائروں میں پتلے حصوں سے متعلق ہے۔
آپ ایک مخصوص علامتی سلسلہ کے ذریعے انحطاط کو دیکھیں گے:
- ٹیب کے کنارے ریڈی کو تیار کرتے ہیں جہاں ایک بار تیز کونے موجود تھے، ٹیب پروفائل کی تعریف کو کم کرتے ہوئے
- ٹیب کے کترنے والے کناروں پر گڑھے بننا شروع ہو جاتے ہیں، اس سے ایسا مواد بنتا ہے جو پٹی کی ترقی کے دوران لفٹر کی سطحوں پر پکڑتا ہے۔
- ٹیب کا کونیی ریلیف مؤثر طریقے سے آگے کے کنارے کے گول کے طور پر چپٹا ہوتا ہے، لفٹرز کے ساتھ رابطے کے علاقے میں اضافہ اور ڈریگ کو بڑھاتا ہے۔
- کھانا کھلانے کی مزاحمت بتدریج بڑھ رہی ہے، جس کی پیمائش ڈاون اسٹریم پائلٹ اسٹیشنوں پر پٹی کی غلط رجسٹریشن میں اضافہ کے طور پر کی جا سکتی ہے۔
- حصے ترقی پسند پچ کی خرابی کے جمع ہونے کے ساتھ ہم آہنگ جہتی بڑھے ہوئے دکھانا شروع کر دیتے ہیں۔
یہاں کلیدی لفظ بتدریج ہے۔ مثبت نشان پہننا اچانک ناکامی کا سبب نہیں بنتا۔ یہ کھانا کھلانے کی مزاحمت میں ایک سست، لکیری اضافہ متعارف کراتا ہے جو اکثر اس وقت تک کسی کا دھیان نہیں جاتا جب تک کہ رجسٹریشن رواداری سے تجاوز نہ کر دیا جائے۔ وقت کے ساتھ ساتھ پٹی کے اندراج کے ڈیٹا کی نگرانی کرنے والے انجینئر اوپر کی طرف رجحان کی نشاندہی کر سکتے ہیں اور انحطاط کے ناکامی کی حد تک پہنچنے سے پہلے دیکھ بھال کا شیڈول بنا سکتے ہیں۔
چونکہ ابتدائی تشکیل کے عمل کے دوران ٹیبز کو ان کے کٹے ہوئے کناروں پر سخت کیا گیا ہے، ان کٹی ہوئی سطحوں پر اخترتی سختی شروع میں کھرچنے والے لباس کے خلاف کچھ مزاحمت فراہم کرتی ہے۔ تاہم، ایک بار جب سخت پرت ختم ہو جاتی ہے، تو بنیادی معتدل مواد زیادہ تیزی سے ختم ہو جاتا ہے، بعض اوقات ایک انفلیکشن پوائنٹ بناتا ہے جہاں ابتدائی مستحکم مدت کے بعد پہننے میں تیزی آتی ہے۔
منفی نوچ ٹولنگ میں پیشرفت پہنیں۔
منفی نوچ پنچ کٹنگ پریمیٹر پر پہنتے ہیں، مستطیل یا ٹریپیزائڈل کنارے جو پٹی سے مواد کو کترتا ہے۔ جیسا کہ یہ دائرہ گول ہوتا ہے، فعال نتیجہ مثبت نشان کے لباس سے مختلف ہوتا ہے: ہٹا دیا گیا علاقہ مؤثر طریقے سے سکڑ جاتا ہے۔
یہاں یہ ہے کہ اس کی اہمیت کیوں ہے۔ جب پنچ ایج گول ہوتا ہے، تو یہ صاف، پوری-چوڑائی والی خالی جگہ کو نہیں کاٹتا ہے۔ نشان اس کے اصل ڈیزائن جیومیٹری سے تھوڑا سا تنگ اور کم ہو جاتا ہے۔ ایک ملی میٹر کا ہر ہزارواں حصہ کناروں کی گول کرنے میں ضائع ہونے سے پٹی کے کنارے اور لفٹر باڈی کے درمیان کلیئرنس مارجن کم ہو جاتا ہے۔ دسیوں ہزار سے زیادہ اسٹروک، فرق اس وقت تک کم ہو جاتا ہے جب تک کہ پٹی لفٹر سے دوبارہ رابطہ کرنا شروع نہ کر دے، وہی ہینگ-مسائل پیدا کرتا ہے جنہیں روکنے کے لیے نوچ کو ڈیزائن کیا گیا تھا۔
اس کے ساتھ ہی، گڑبڑ بنانے سے مسئلہ بڑھ جاتا ہے۔ جیسے جیسے پنچ سست ہوتا جاتا ہے، پٹی کے کٹے ہوئے کناروں پر گڑھے لمبے ہوتے جاتے ہیں۔Mate Precision Technologies تجویز کرتا ہے۔تیز کرنے والے ٹولز جب کناروں کو 0.01 انچ (0.25 ملی میٹر) کے رداس میں پہنا جاتا ہے، یہ نوٹ کرتے ہوئے کہ بار بار ٹچ-پنچ کے بہت سست ہونے کا انتظار کرنے سے بہتر کام کرتا ہے۔ منفی نشان ٹولنگ کے لیے، یہ اصول خاص طور پر اہم ہے کیونکہ burrs صرف معیار کا مسئلہ نہیں ہے۔ یہ پٹی کے آگے بڑھنے کے ساتھ ہی گائیڈ ریلوں، ڈائی سرفیسز، اور لفٹر کراؤنز کو پکڑ کر کھانا کھلانے میں براہ راست مداخلت کرتے ہیں۔ پر تحقیقنوچنگ آپریشنز میں لیٹرل گڑ کی تشکیلاس بات کی تصدیق کرتا ہے کہ جب پنچ/ڈائی کلیئرنس تعلقات اپنی اصل ڈیزائن کی قدروں سے ہٹ جاتے ہیں تو burr کی شدت میں اضافہ ہوتا ہے، بالکل ویسا ہی ہوتا ہے جب کناروں کے پہننے اور مؤثر کلیئرنس سخت ہو جاتے ہیں۔
منفی نشانوں کے لئے ناکامی کا موڈ مثبت نشانوں کے مقابلے میں زیادہ اچانک ہوتا ہے۔ خوراک کی مزاحمت نسبتاً مستحکم رہتی ہے جب تک کہ مناسب کلیئرنس موجود ہو، پھر تیزی سے بڑھتا ہے جب کم نوچ جیومیٹری آخر کار سٹرپ-سے-لفٹ کرنے والے رابطے کی اجازت دیتی ہے۔ اس سے بتدریج رجحان کی نگرانی کے ذریعے منفی نشان کے لباس کا پتہ لگانا مشکل ہو جاتا ہے اور اچانک پیداوار میں رکاوٹ کے طور پر پیش ہونے کا امکان زیادہ ہوتا ہے۔
نوچ قسم کے لحاظ سے بحالی کی حکمت عملی
ری گرائنڈنگ پروٹوکول مختلف ہیں کیونکہ پہننے کے مقامات اور کام کے مقاصد مختلف ہیں۔
مثبت نوچ ٹولنگ کے لیے، ری گرائنڈنگ تیز ٹیب علیحدگی کے کناروں کو بحال کرنے پر مرکوز ہے۔ مقصد یہ ہے کہ ٹیب کے تین آزاد کناروں پر کرسپ شیئر لائنوں کو دوبارہ قائم کیا جائے تاکہ ٹیب جیومیٹری اپنے بطور ڈیزائن کردہ پروفائل پر واپس آئے۔ اس میں عام طور پر پہنے ہوئے پرت کو ہٹانے کے لیے پنچ کے چہرے کو پیسنا، کٹنگ ایج جیومیٹری کو بحال کرنا شامل ہے۔ اگر آپ کا ٹولنگ اصل میں پیچیدہ ٹیب پروفائلز کے لیے EDM وائر مشیننگ کا استعمال کرتے ہوئے ختم کیا گیا تھا، تو ری گرائنڈنگ کو صرف پنچ چہرے کو چپٹا کرنے کے بجائے ان شکلوں کو محفوظ رکھنا چاہیے۔
منفی نشان ٹولنگ کے لیے، ری گرائنڈنگ مکمل کلیئرنس جیومیٹری کو بحال کرتی ہے۔ مقصد یہ ہے کہ پنچ کے دائرے کو اس کے اصل طول و عرض میں واپس لایا جائے تاکہ پٹی میں کاٹا گیا باطل اس کی ڈیزائن کردہ چوڑائی اور گہرائی سے مماثل ہو۔ چونکہ پہننے کا عملی نتیجہ کلیئرنس کو کم کر دیتا ہے، یہاں تک کہ تھوڑی مقدار میں ری گرائنڈنگ بھی معنی خیز کارکردگی کو بحال کرتی ہے۔ ڈائی اوپننگ کو ڈیبور کرنا اتنا ہی ضروری ہے کیونکہ سلگ گزرنے اور خارج کرنے سے ڈائی کیویٹی کے اندر پہننے کی وجہ سے انحطاط ہو سکتا ہے۔
دونوں صورتوں میں، کل ریگرینڈ بجٹ محدود ہے۔ ہر تیز کرنے سے پنچ چہرے سے مواد ہٹاتا ہے، اسے بتدریج چھوٹا کرتا ہے۔ جب مجموعی ری گرائنڈنگ پنچ کی لمبائی رواداری کے قریب پہنچتی ہے تو، مسلسل تیز کرنے کے بجائے متبادل ضروری ہو جاتا ہے۔
ہر نشان کی قسم کے لیے پہننے کے الگ پیٹرن کو سمجھنا رد عمل کی خرابیوں کا سراغ لگانے کے بجائے پیشین گوئی کی دیکھ بھال کے شیڈولنگ کی اجازت دیتا ہے۔ کھانا کھلانے کی مزاحمت میں اضافہ کے ذریعے مثبت نشانات بتدریج کم ہوتے ہیں۔ منفی نشانات کلیئرنس میں کمی کے ذریعے انحطاط پذیر ہوتے ہیں جو بالآخر اچانک پٹی ہینگ-اپ کو متحرک کرتے ہیں۔ اس کے مطابق نگرانی کریں۔
پہننے کا برتاؤ اس تصویر کو مکمل کرتا ہے کہ ہر نشان کی قسم اپنے پورے لائف سائیکل میں کیسے کارکردگی کا مظاہرہ کرتی ہے۔ جیومیٹری کے ابتدائی انتخاب سے لے کر مواد کے ذریعے-مخصوص طول و عرض، پٹی لے آؤٹ انضمام، اور آخر میں دیکھ بھال کی منصوبہ بندی، بائی پاس نوچ ڈیزائن کے فیصلے کا فریم ورک پورے ڈائی پروگرام پر محیط ہے۔ ان تھریڈز کو ایک قابل عمل عمل درآمد کی ترتیب میں ایک ساتھ لانا ٹولنگ انجینئرز کو ڈیزائن کے ارادے سے تصدیق شدہ پیداوار تک ایک واضح راستہ فراہم کرتا ہے۔
عمل درآمد ورک فلو اور کسٹم ڈائی انجینئرنگ وسائل
اب تک زیر بحث ہر تصور، جیومیٹری کے انتخاب سے لے کر پہننے کے انتظام کے لیے مادی رویے تک، ایک ہی نقطے پر اکٹھا ہو جاتا ہے: جس لمحے آپ سٹیل کے لیے ایک اعلیٰ ڈیزائن کا عہد کرتے ہیں۔ یہ عزم ایک ورک فلو کے اندر ہوتا ہے، اور جو انجینئرز اس ورک فلو کو منظم طریقے سے انجام دیتے ہیں وہ ان لوگوں کے مقابلے میں بہتر نتائج پیدا کرتے ہیں جو تصور سے کودتے ہیں اور ان کے درمیان بغیر کسی منظم راستے کے۔
منفی اور مثبت بائی پاس نوچس شیٹ میٹل بنانے والی سٹیمپنگ کی حقیقت یہ ہے کہ کوئی بھی عنصر تنہائی میں فیصلہ نہیں کرتا ہے۔ مواد کی قسم نشان کی ترجیح سے آگاہ کرتی ہے۔ پٹی کی چوڑائی گہرائی کو محدود کرتی ہے۔ دبانے کی رفتار سختی اور کلیئرنس کے درمیان ترجیح کو بدل دیتی ہے۔ اسٹیشن کی گنتی اس بات کا تعین کرتی ہے کہ آپ کتنی مجموعی غلطی کو برداشت کر سکتے ہیں۔ یہ عوامل تعامل کرتے ہیں، اور عمل درآمد کے ورک فلو کو ان سب کا صحیح ترتیب میں حساب دینا چاہیے۔
ٹولنگ انجینئرز کے لیے فیصلہ سازی کا فریم ورک
جب آپ ایک نئی پٹی لے آؤٹ کے ساتھ بیٹھتے ہیں، نوچ قسم کا فیصلہ منطقی پیشرفت کی پیروی کرتا ہے۔ قدموں کو چھوڑنا یا ان کو دوبارہ ترتیب دینا آزمائش کے دوران خلا پیدا کرتا ہے، اکثر پراسرار کھانا کھلانے کے مسائل جو فوری حل کے خلاف مزاحمت کرتے ہیں۔ مندرجہ ذیل ترتیب اس بات کی عکاسی کرتی ہے کہ کس طرح تجربہ کار ٹول اور ڈائی میکر پروفیشنل پہلے اصولوں سے بائی پاس نوچ ڈیزائن تک پہنچتے ہیں:
- مواد کی قسم اور موٹائی کا اندازہ لگائیں۔کھوٹ کے خاندان، گیج، پیداوار کی طاقت، لمبائی، اور کام سخت کرنے والی خصوصیات کی شناخت کریں۔ یہ اس بات کا تعین کرتا ہے کہ آیا کسی دوسرے عنصر پر غور کرنے سے پہلے مواد سے چلنے والی رکاوٹیں آپ کو مثبت یا منفی نشانات کی طرف مجبور کرتی ہیں۔
- پٹی کی چوڑائی اور اسٹیشنوں کی تعداد کا اندازہ لگائیں۔نوچ جیومیٹری کے لاگو ہونے کے بعد باقی کراس-سیکشنل ایریا کا حساب لگائیں۔ اس بات کا تعین کریں کہ پٹی کو کتنے اسٹیشنوں سے گزرنا چاہیے اور حتمی اسٹیشن پر مجموعی پوزیشنی غلطی برداشت کا اندازہ لگانا چاہیے۔
- لفٹر کی ضروریات کا تعین کریں۔لفٹر کی قسم (گول، بار، یا پٹی)، لفٹر کی اونچائی، اور لفٹر کا مقام پٹی کے کنارے کے نسبت قائم کریں۔ ممکنہ مداخلت والے علاقوں کی نشاندہی کرنے کے لیے پریس سائیکل کے ہر مقام پر میپ لفٹر سٹرپ پوزیشن کے خلاف سفر کرتا ہے۔
- ترجیحی عنصر کی بنیاد پر نشان کی قسم منتخب کریں۔اگر سختی کا تحفظ محدود رکاوٹ ہے (پتلی مواد، تنگ پٹی، لمبی ڈائی، صحت سے متعلق رواداری)، مثبت کا انتخاب کریں۔ اگر کلیئرنس محدود رکاوٹ ہے (موٹا اسٹاک، لمبے لفٹرز، تیز رفتار آپریشن، کافی سختی کے مارجن کے ساتھ چوڑی پٹی)، منفی کا انتخاب کریں۔
- طول و عرض نشان جیومیٹری اسٹاک پیرامیٹرز کے متناسب۔مواد کی موٹائی، لفٹر ٹریول، اور پٹی کی سختی کی ضروریات سے قائم متناسب تعلقات کا استعمال کرتے ہوئے گہرائی، چوڑائی، اور کونیی ریلیف سیٹ کریں۔ کام کو سخت کرنے والے رویے، لمبائی کی حد، اور کنارے کے معیار کی توقعات کے لیے مواد-مخصوص ایڈجسٹمنٹ کا اطلاق کریں۔
- آزمائش کے ذریعے توثیق کریں اور ایڈجسٹ کریں۔ترقی پسند رفتار میں اضافے پر ڈائی چلائیں۔ پائلٹ اسٹیشنوں پر پٹی کی رجسٹریشن کی نگرانی کریں۔ پوری ڈائی لمبائی میں پچ کی درستگی کی پیمائش کریں۔ تصدیق کریں کہ کھانا کھلانے کی مزاحمت مستحکم رہتی ہے اور لفٹر کے پورے دور میں کوئی پٹی-سے-لفٹر رابطہ نہیں ہوتا ہے۔ مشاہدہ شدہ کارکردگی کی بنیاد پر امدادی زاویوں، نشان کی گہرائی، یا کنارے کے علاج کو بہتر کریں۔
یہ سلسلہ سخت نہیں ہے۔ کچھ منصوبے ایسی رکاوٹیں پیش کرتے ہیں جو متعدد مراحل کو ایک ہی واضح نتیجے میں سمیٹتے ہیں۔ بیس-اسٹیشن ڈائی میں 0.3 ملی میٹر ایلومینیم کی پٹی لفٹر کی اونچائی کا اندازہ لگانے سے پہلے عملی طور پر مثبت نشانات کا مطالبہ کرتی ہے۔ چار-اسٹیشن میں 3.0 ملی میٹر اونچا-طاقت والا سٹیل، پٹی کی چوڑائی کے حساب میں داخل ہونے سے پہلے منفی نشانات کی طرف اشارہ کرتا ہے۔ لیکن ان انتہاؤں کے درمیان آنے والی بہت سی ایپلی کیشنز کے لیے، ہر قدم کے ذریعے کام کرنا ایک عنصر کے لیے بہتر بنانے کی عام غلطی کو روکتا ہے جبکہ دوسرے کو نظر انداز کرتے ہوئے جو بالآخر کارکردگی کو کنٹرول کرتا ہے۔
یہاں بھی دستاویزات کی اہمیت ہے۔ ڈائی میکر جو جیومیٹری کے ہر فیصلے کے پیچھے عقلیت کو ریکارڈ کرتا ہے، نہ صرف حتمی جہتوں کو، ایک حوالہ تخلیق کرتا ہے جو مستقبل کے پروگراموں کو اسی طرح کے مواد اور ترتیب میں تیز کرتا ہے۔ جب چھ ماہ بعد دکان سے ملتی جلتی درخواست آتی ہے، تو دستاویزی استدلال پہلے اصولوں سے ہر پیرامیٹر کو دوبارہ حاصل کرنے کی ضرورت کو ختم کر دیتا ہے۔
ڈیزائن کے ارادے کو کسٹم ڈائی سلوشنز سے جوڑنا
بائی پاس نوچ ڈیزائن ویکیوم میں موجود نہیں ہے۔ یہ ایک پیچیدہ ڈائی سٹرکچر کے اندر ایک عنصر ہے جس میں پنچ، لفٹر، پائلٹ، گائیڈ ریل، کیریئر ویب، اور مجموعی طور پر پٹی کے انتظام کے نظام شامل ہیں۔ نشان جیومیٹری کو ان اجزاء میں سے ہر ایک کے ساتھ ضم ہونا چاہیے۔ ایک بالکل طول و عرض والا نشان جو پائلٹ کی جگہ کے ساتھ متصادم ہوتا ہے، لفٹر ریل جیومیٹری میں مداخلت کرتا ہے، یا ڈائی شو میں سلگ نکالنے کے مسائل پیدا کرتا ہے، اس سے قطع نظر کہ اس کا تناسب انجینئرنگ کے حساب سے کتنا ہی میل کھاتا ہے، صفر کی قیمت فراہم کرتا ہے۔
یہ انضمام چیلنج وہ جگہ ہے جہاں بہت سے ٹولنگ پروگرام رک جاتے ہیں۔ انفرادی ڈیزائن کے پیرامیٹرز تنہائی میں معنی رکھتے ہیں، لیکن انہیں کام کرنے والی ڈائی اسمبلی میں یکجا کرنے کے لیے اجزاء کے درمیان مقامی اور وقتی تعلقات کو منظم کرنے کے تجربے کی ضرورت ہوتی ہے۔ لفٹر سفر کو نوچ کلیئرنس کے ساتھ ہم آہنگ ہونا چاہیے۔ پائلٹ کے داخلے کا وقت نشان-کنٹرولڈ فیڈنگ کے بعد پٹی کی پوزیشن کے ساتھ سیدھ میں ہونا چاہیے۔ نشان کاٹنے کی کارروائیوں سے گڑ کی سمت کو نیچے کی طرف بننے والے اسٹیشنوں میں مداخلت نہیں کرنی چاہیے۔ منفی نشانوں سے سلگ نکالنے کے راستوں کو بغیر کسی رکاوٹ کے متوازی اور ڈائی جوتے کے سوراخوں کو صاف کرنا چاہیے۔
تجربہ کار ڈائی انجینئرنگ ٹیموں کے ساتھ کام کرنا اس بات کو یقینی بناتا ہے کہ انضمام کی تفصیلات ان کی مطلوبہ توجہ حاصل کریں۔YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنزڈیزائن کے اس طبقے کو بالکل ٹھیک کریں-بھاری چیلنج، جہاں بائی پاس نوچ آپٹیمائزیشن کو ڈائی سٹرکچر، لفٹر انٹیگریشن، کلیئرنس مینجمنٹ، اور پوری ڈائی اسمبلی میں میٹریل فلو کنٹرول کے ساتھ ہم آہنگ ہونا چاہیے۔ ٹولنگ انجینئرز کے لیے جنہوں نے ڈیزائن تھیوری کے ذریعے کام کیا ہے اور جیومیٹری کے فیصلوں کو پروڈکشن ٹولنگ میں ترجمہ کرنے کے لیے تیار ہیں، ایک ایسی ٹیم کے ساتھ شراکت داری جو مکمل انضمام کے دائرہ کار کو ہینڈل کرتی ہے دوبارہ کام کو روکتا ہے جو آزمائشی بجٹ کے ذریعے جلتا ہے۔
ورک فلو ایک لوپ کو بند کرتا ہے۔ پٹی لے آؤٹ نوچ قسم کے انتخاب کو چلاتا ہے۔ نشان جیومیٹری طول و عرض کو چلاتی ہے۔ طول و عرض ڈرائیوز کی توثیق کرتا ہے۔ توثیق یا تو ڈیزائن کی تصدیق کرتی ہے یا جیومیٹری میں تصحیح کو فیڈ کرتی ہے۔ اور پوری پیداوار میں، پہننے کی نگرانی اس بات کو یقینی بناتی ہے کہ تصدیق شدہ جیومیٹری اس کی کارکردگی کے لفافے میں اس وقت تک رہے جب تک کہ اگلا شیڈول مینٹیننس ایونٹ اسے تصریح پر بحال نہ کر دے۔
ہر اسٹیمپنگ ڈائی اپنی پٹی کے ذریعے ایک کہانی سناتی ہے۔ نشانات، خواہ مثبت ہوں یا منفی، اس کہانی کے باب ہیں۔ وہ اس بات کی وضاحت کرتے ہیں کہ مواد کیسے حرکت کرتا ہے، کہاں رکتا ہے، اور یہ کیسے رجسٹر ہوتا ہے۔ ان کو درست کرنے کا مطلب ہے کہ پٹی پہلی ہٹ سے آخری تک آسانی سے فیڈ کرتی ہے۔ ان کے غلط ہونے کا مطلب ہے کہ پٹی ہر اسٹیشن پر مرنے سے لڑتی ہے۔ ان نتائج کے درمیان فرق قسمت نہیں ہے. یہ انجینئرنگ ہے، پروڈکشن کی توثیق کے ذریعے ڈیزائن کے ارادے سے منظم طریقے سے لاگو کیا جاتا ہے۔
Stamping Dies میں Bypass Notches کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو سٹیمپنگ ڈائی میں مثبت اور منفی بائی پاس نوچز میں کیا فرق ہے؟
ایک مثبت بائی پاس نوچ پٹی پر مواد کو ٹیب کے طور پر رکھتا ہے-جیسے پروجیکشن جو کھانا کھلانے کے دوران لفٹرز پر سوار ہوتا ہے، پٹی کی سختی کو محفوظ رکھتا ہے۔ ایک منفی بائی پاس نشان پٹی کے کنارے سے مواد کو ہٹاتا ہے، ایک باطل پیدا کرتا ہے جو جسمانی رابطے کے بغیر اٹھانے والوں کو کلیئرنس فراہم کرتا ہے۔ ان کے درمیان انتخاب کا انحصار اس بات پر ہے کہ آیا آپ کی درخواست پٹی کی سختی (مثبت) یا لفٹر کلیئرنس (منفی) کو ترجیح دیتی ہے۔ باریک مواد اور تنگ پٹیاں عام طور پر مثبت نشانوں سے فائدہ اٹھاتی ہیں، جب کہ موٹا اسٹاک اور ہائی-اسپیڈ آپریشن اکثر منفی نشانوں کے ساتھ بہتر کارکردگی کا مظاہرہ کرتے ہیں۔
2. میں اپنی پٹی کے لے آؤٹ کے لیے صحیح نشان کی گہرائی اور چوڑائی کا تعین کیسے کروں؟
نشان کی گہرائی اور چوڑائی بنیادی طور پر مادی موٹائی، لفٹر سفر کی اونچائی، اور پٹی کی چوڑائی کے تناسب سے ہوتی ہے۔ منفی نشانات کے لیے، گہرائی لفٹر کے سفر کے علاوہ کھانا کھلانے کے دوران کسی بھی عمودی پٹی کے دوغلے سے زیادہ ہونی چاہیے۔ مثبت نشانات کے لیے، ٹیب کی گہرائی کو لفٹ کنٹیکٹ بوجھ کے تحت مواد کی لچکدار انحراف کی حد کے اندر رہنا چاہیے۔ چوڑائی لفٹر باڈی کے علاوہ لیٹرل سٹرپ ونڈر کو ایڈجسٹ کرتی ہے۔ ایک طول و عرض کی ترجیحی ترتیب مواد کی موٹائی سے شروع ہوتی ہے، پھر اس ترتیب میں پٹی کی چوڑائی، اسٹیشن کی گنتی، فیڈنگ پچ، اور لفٹر کی اونچائی پر غور کرتی ہے۔
3. کون سا بائی پاس نوچ سٹینلیس سٹیل سٹیمپنگ کے لیے بہترین کام کرتا ہے؟
آسٹینیٹک سٹینلیس سٹیل میں طویل پروڈکشن رنز کے لیے عام طور پر مثبت نشانات کو ترجیح دی جاتی ہے۔ وجہ کٹے ہوئے کناروں پر سخت محنت کرنا ہے۔ جب منفی نشانوں کو سٹینلیس میں ٹھونس دیا جاتا ہے، تو کٹے ہوئے کنارے پیداوار کے دوران آہستہ آہستہ سخت ہو جاتے ہیں، جس سے ڈائی لائف پر خوراک کی مزاحمت بڑھ جاتی ہے۔ سٹینلیس گریڈز زیادہ کام کرنے والے علاقوں میں 50 فیصد تک طاقت میں اضافہ دیکھ سکتے ہیں۔ مثبت نشانات پٹی کے کنارے پر اس مسئلے سے گریز کرتے ہیں، حالانکہ ڈیزائنرز کو ٹیب جنکشنز پر فراخدلی ریڈی شامل کرنا چاہیے تاکہ بار بار لفٹر کے رابطے کے بوجھ سے تھکاوٹ کے ٹوٹنے کو روکا جا سکے۔
4. بائی پاس نوچ پہننے کے پیٹرن ڈائی مینٹیننس شیڈولنگ کو کیسے متاثر کرتے ہیں؟
مثبت اور منفی نشانات مختلف انداز میں پہنتے ہیں اور نگرانی کے الگ الگ طریقوں کی ضرورت ہوتی ہے۔ مثبت نشان والی ٹولنگ بتدریج پنچ کناروں کے گول ہونے کے ساتھ تنزلی کا شکار ہوتی ہے، جس کی وجہ سے ٹیبز میں burrs تیار ہوتے ہیں جو آہستہ آہستہ کھانا کھلانے کی مزاحمت کو بڑھاتے ہیں۔ یہ رجحان-کی بنیاد پر پیش گوئی کی دیکھ بھال کی اجازت دیتا ہے۔ منفی نوچ ٹولنگ صفر کے سائز کو کناروں کے گول کے طور پر کم کر کے انحطاط کرتی ہے، جس کے نتیجے میں جب کلیئرنس ناکافی ہو جاتی ہے تو اچانک پٹی ہینگ-ہو جاتی ہے۔ منفی نوچ پہننے کا جلد پتہ لگانا مشکل ہے، جس سے وقفہ-کی بنیاد پر تیز کرنے کے نظام الاوقات صرف حالت کی نگرانی سے زیادہ مناسب ہیں۔
5. کیا میں ایک ہی پروگریسو ڈائی میں مثبت اور منفی دونوں بائی پاس نوچز استعمال کر سکتا ہوں؟
ہاں، تجربہ کار ڈائی انجینئر بعض اوقات ایک ہی پٹی کے لے آؤٹ میں دونوں اقسام کو یکجا کرتے ہیں جب مختلف اسٹیشن مختلف رکاوٹیں پیش کرتے ہیں۔ مثال کے طور پر، لمبے لفٹرز والے اسٹیشن کلیئرنس کے لیے منفی نشانات کا استعمال کر سکتے ہیں، جب کہ ایک تنگ کیریئر والے حصے میں نیچے کی دھارے والے اسٹیشن سختی کو برقرار رکھنے کے لیے مثبت نشانات کا استعمال کرتے ہیں۔ کلیدی مکمل ترقی کے دوران مسلسل خوراک کے رویے کو یقینی بنانا ہے۔ اپنی مرضی کے مطابق ڈائی انجینئرنگ ٹیموں جیسے YICHEN (yichen-group.com/stamping-die/) کے ساتھ کام کرنے سے ملٹی-نوچ-قسم کی ترتیب کو مربوط کرنے میں مدد ملتی ہے جہاں لفٹرز، پائلٹس، اور نوچ جیومیٹری کے درمیان انضمام کو ایک متحد نظام کے طور پر کام کرنا چاہیے۔


