


بائی پاس نوچز کیا ہیں اور سٹیمپنگ ڈیز میں ان کی اہمیت کیوں ہے۔
جب آپپروڈکشن کی رفتار سے ایک پروگریسو سٹیمپنگ ڈائی چلائیں۔، ہموار پٹی کھانا کھلانا سب کچھ ہے. ایک ہی غلط خوراک ڈائی ڈیمیج، سکریپ پارٹس اور مہنگے ڈاؤن ٹائم میں جھڑ سکتی ہے۔ بائی پاس نوچز سب سے زیادہ موثر لیکن اکثر نظر انداز کیے جانے والے حلوں میں سے ایک ہیں جو سٹیمپنگ ڈیز میں بنائے جاتے ہیں تاکہ اس پٹی کو ایک اسٹیشن سے دوسرے اسٹیشن تک صاف رکھا جا سکے۔
پروگریسو اسٹیمپنگ ڈیز میں بائی پاس نوچز کیا ہیں؟
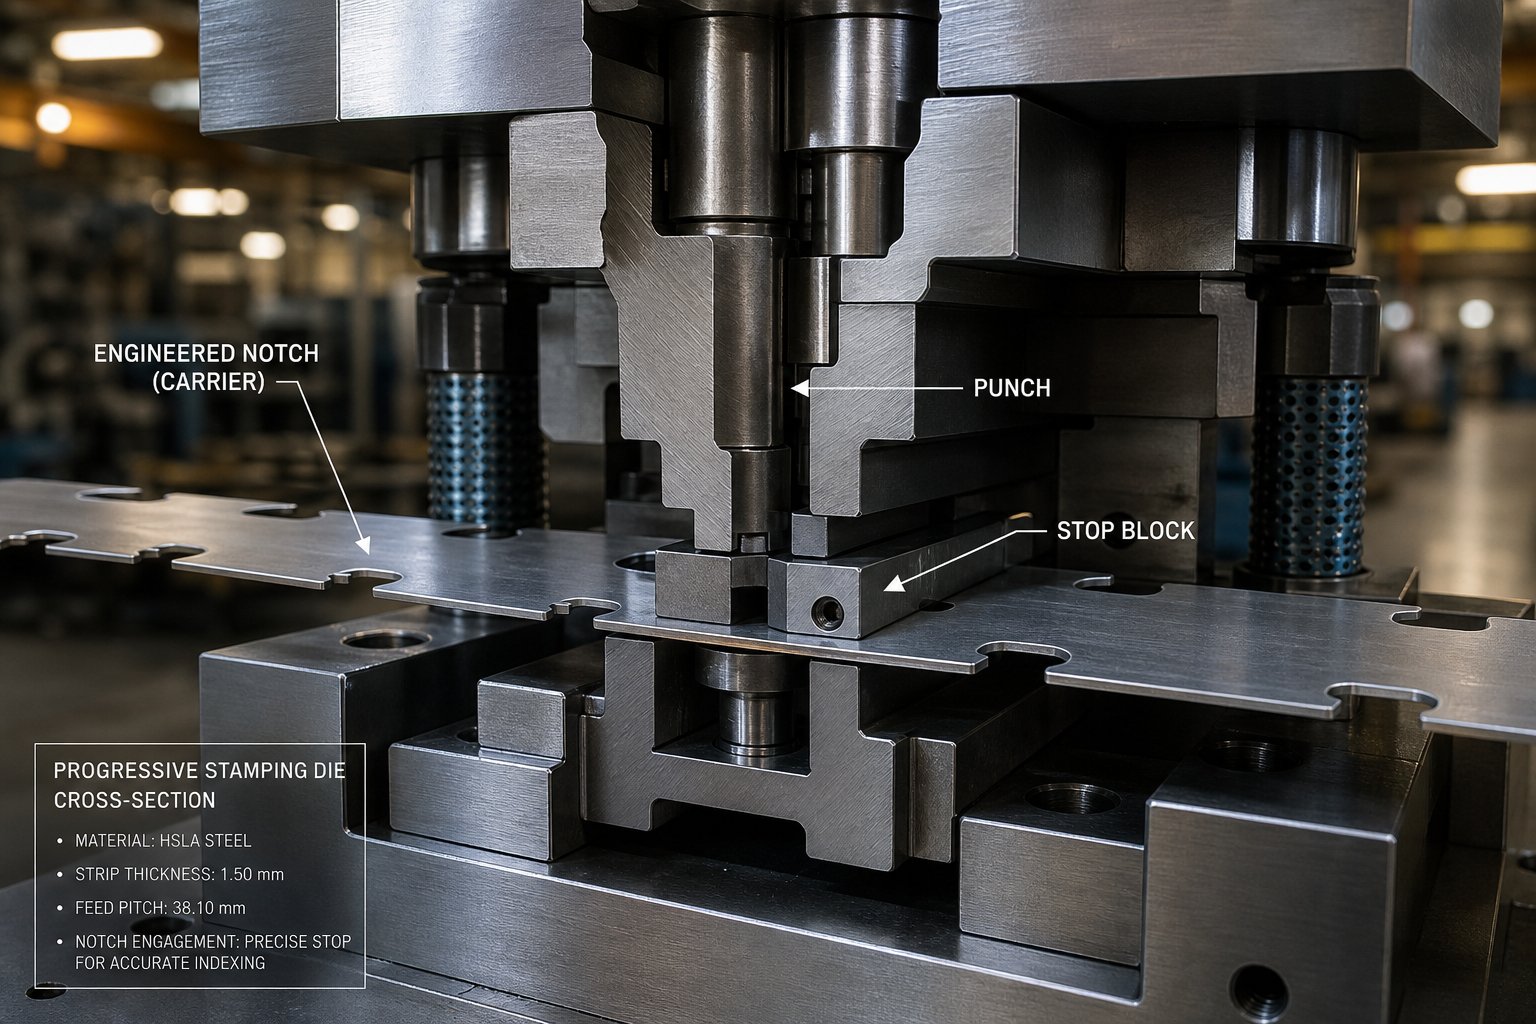
بائی پاس نوچز انجینئرڈ ریلیف کٹس ہیں جو پروگریسو اسٹیمپنگ ڈیز کی کیریئر سٹرپ میں کی جاتی ہیں۔ ان کا مقصد ضرورت سے زیادہ خوراک کو روکنا، پٹی کی رجسٹریشن کو کنٹرول کرنا، اور کلیئرنس فراہم کرنا ہے تاکہ تشکیل شدہ خصوصیات بغیر کسی مداخلت کے بعد کے ڈائی اسٹیشنوں سے گزر سکیں۔
اگر آپ فیلڈ میں نئے ہیں اور سوچ رہے ہیں کہ میٹل اسٹیمپنگ کیا ہے، تو یہ ایک مینوفیکچرنگ کا عمل ہے جو فلیٹ شیٹ میٹل کو تیار شدہ حصوں میں شکل دینے کے لیے پریس میں نصب ڈیز کا استعمال کرتا ہے۔ پروگریسو اسٹیمپنگ ڈیز اس کو ایک قدم آگے لے جاتی ہے ترتیب میں ایک سے زیادہ آپریشنز کرتے ہوئے جیسے ہی پٹی ٹول کے ذریعے آگے بڑھتی ہے۔ کیریئر کی پٹی حصے کے خالی حصوں کو ایک ساتھ جوڑتی ہے اور انہیں ایک وقت میں ایک پچ کو آگے بڑھاتی ہے۔
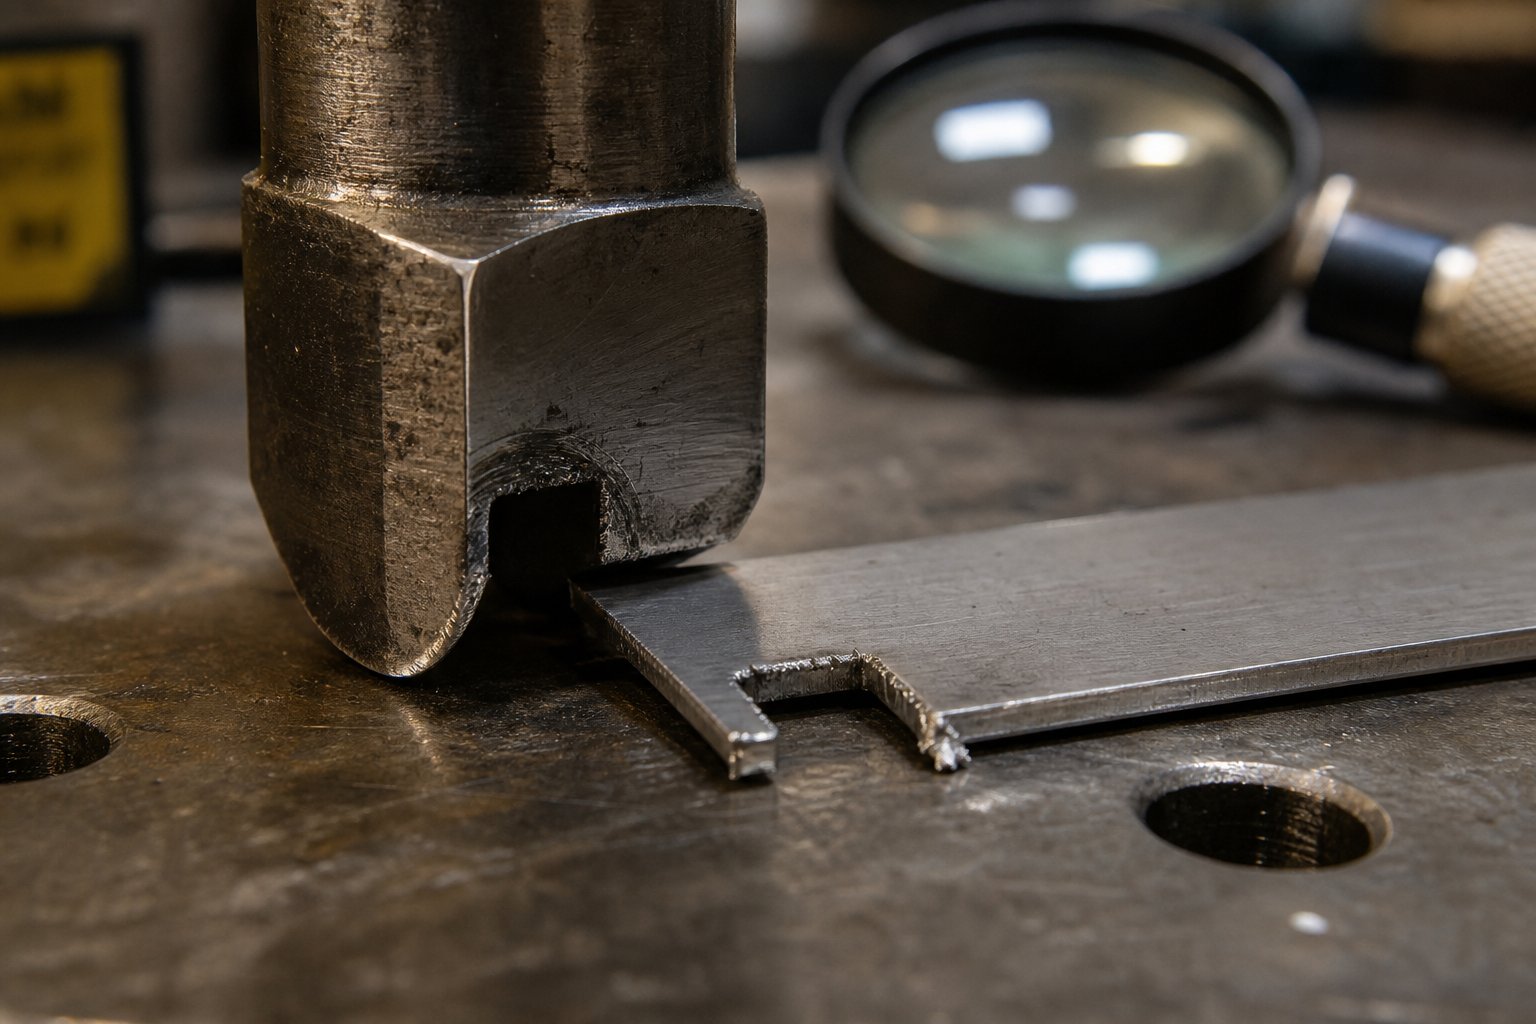
بائی پاس کے نشانات اس کیریئر پٹی کے ایک یا دونوں کناروں سے کاٹے جاتے ہیں، عام طور پر ڈائی کے پہلے اسٹیشنوں پر۔ وہ ایک سیدھا کنارہ حوالہ بناتے ہیں جو ٹول کے اندر ٹھوس اسٹاپس کے ساتھ تعامل کرتا ہے، جس سے پٹی کو ہر فیڈ کی ترقی کے لیے ایک قطعی مکینیکل حد ملتی ہے۔ صنعت کے پیشہ ور افراد بعض اوقات انہیں فون کرتے ہیں۔پچ نوچز یا فرانسیسی نوچز، اگرچہ سمجھنے کے قابل سیاق و سباق کے اختلافات ہیں۔
پٹی فیڈنگ کا مسئلہ بائی پاس نوچز حل
بغیر کسی میکینیکل اسٹاپ کے پروگریسو ڈائی کے ذریعے ایک مسلسل کوائل کی پٹی کو کھلانے کا تصور کریں۔ کیا ہوتا ہے؟ کوائل فیڈر مواد کو آگے بڑھاتا ہے، لیکن یہاں تک کہ 0.0005 انچ تک درست فیڈر سلٹنگ کے عمل کے دوران متعارف کرائے گئے ایج کیمبر کا حساب نہیں دے سکتے۔ وہ کیمبر پٹی کو گھومنے، بکسوا، یا ضرورت سے زیادہ خوراک دیتا ہے۔ اس کا نتیجہ اسٹیشنوں کے درمیان غلط رجسٹریشن، آدھے-مکوں پر مارنا، اور بدترین صورت میں، مکمل ڈائی کریش ہے۔
سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد بالکل اسی کو حل کرنا ہے۔ پٹی کے کنارے سے مواد کے ایک چھوٹے سے حصے کو ہٹا کر، نشان ایک ٹھوس سٹاپ سطح بناتا ہے اور ایک ہی آپریشن میں شدید کنارے والے کیمبر کو ختم کرتا ہے۔ یہ بائی پاس نوچ شیٹ میٹل بنانے کا مقصد سادہ ضرورت سے زیادہ خوراک کے تحفظ سے آگے بڑھتا ہے۔ سیدھی-لائن کا کٹ گائیڈ ریلوں کے ذریعے پٹی کو آسانی سے فیڈ کرنے میں بھی مدد کرتا ہے، اور جب پائلٹ پنوں کے ساتھ جوڑا بنایا جاتا ہے، تو ہر اسٹیشن پر بھروسہ مند حصہ-سے-رجسٹریشن فراہم کرتا ہے۔
اس سطح پر اسٹیمپنگ کیا ہے اس کو سمجھنے کا مطلب ہے کہ یہ تسلیم کرنا کہ فیڈنگ کی درستگی صرف فیڈر کا مسئلہ نہیں ہے۔ یہ ایک ڈائی ڈیزائن کا مسئلہ ہے۔ اور بائی پاس نوچز پٹی کنٹرول چیلنجوں کے لیے ایک سوچے سمجھے، انجینئرڈ جواب کی نمائندگی کرتے ہیں جسے الیکٹرانک ڈائی پروٹیکشن کی کوئی بھی مقدار اپنے طور پر مکمل طور پر تبدیل نہیں کر سکتی۔
ان نشان خصوصیات کے ارد گرد کی اصطلاحات دکانوں اور علاقوں میں مختلف ہوتی ہیں، جو اکثر انجینئرز کے لیے مختلف سپلائرز کے ڈائی ڈیزائنز کا جائزہ لینے کے لیے الجھن پیدا کرتی ہیں۔
بائی پاس نوچز بمقابلہ پچ نوچز اور انڈسٹری کی اصطلاحات
پانچ ڈائی ڈیزائنرز سے پوچھیں کہ وہ ترقی پسند ڈائی کیرئیر سٹرپ میں ریلیف کٹس کو کیا کہتے ہیں، اور آپ کو پانچ مختلف جوابات مل سکتے ہیں۔ "بائی پاس نوچ،" "پِچ نوچ،" "فرانسیسی نوچ،" "فیڈ نوچ" - اصطلاحات اس بات پر منحصر ہوتی ہیں کہ آپ کو کس نے تربیت دی، آپ کہاں کام کرتے ہیں، اور ملک (یا دنیا) کے کس علاقے میں آپ کی دکان چلتی ہے۔ یہ عدم مطابقت محض معمولی بات نہیں ہے۔ یہ حقیقی الجھن پیدا کرتا ہے جب سورسنگ مختلف سپلائرز سے مر جاتی ہے یا غیر مانوس دکانوں سے پٹی لے آؤٹ کا جائزہ لیتے ہیں۔
بائی پاس نوچز بمقابلہ پچ نوچز کی اصطلاحات کی وضاحت کی گئی۔
وسیع ترین سطح پر، دونوں اصطلاحات یکساں جیومیٹری کو بیان کرتی ہیں - مواد کے ایک حصے کو جس سے ہٹایا جاتا ہے یا فیڈنگ کو کنٹرول کرنے کے لیے پٹی کے کنارے میں بنایا جاتا ہے۔ فنکشنل اوورلیپ اہم ہے، اور ڈیز اور سٹیمپنگ میں بہت سے پیشہ ور افراد بغیر کسی مسئلے کے اصطلاحات کو ایک دوسرے کے ساتھ استعمال کرتے ہیں۔ پھر بھی، سیاق و سباق کے امتیازات قابل توجہ ہیں۔
"پچ نوچ" کی اصطلاح خاص طور پر پچ ایڈوانسمنٹ اور پہلے-ہٹ کنٹرول سے منسلک نوچ جیومیٹری کے لیے مخصوص ہوتی ہے۔ اس کا بنیادی کردار، زیادہ تر ٹولنگ انجینئرز کے ذریعے استعمال کی جانے والی سٹیمپنگ تعریف کے مطابق، ایک ٹھوس سٹاپ فراہم کرنا ہے جو زیادہ خوراک کو روکتا ہے اور سیٹ اپ کے عملے کو سرکردہ پٹی کے کنارے کے لیے ایک درست آغاز کا مقام فراہم کرتا ہے۔ڈیولوجی ایل ایل سی کا آرٹ ہیڈرکپچ نوچ کو پروگریسو ڈائی کے ابتدائی سٹیشنوں پر ایک یا دونوں پٹی کناروں سے کاٹے گئے مواد کے چھوٹے حصے کے طور پر بیان کرتا ہے، جو میکینیکل سٹاپ اور کیمبر-تصحیح کی خصوصیت دونوں کے طور پر کام کرتا ہے۔
دوسری طرف "بائی پاس نوچ"، اکثر وسیع معنی رکھتا ہے۔ کچھ پیشہ ور اسے کسی بھی ریلیف جیومیٹری کو بیان کرنے کے لیے استعمال کرتے ہیں جو پٹی کے مواد کو - خاص طور پر تشکیل شدہ خصوصیات - کو بغیر کسی مداخلت کے بعد کے اسٹیشنوں سے گزرنے یا بائی پاس کرنے کی اجازت دیتا ہے۔ اس تناظر میں، مرنے والے مختلف طریقے سے کیا کر رہے ہیں؟ فرق ٹھیک ٹھیک ہے: ایک پچ نشان کنٹرول کرتا ہے کہ پٹی کہاں رکتی ہے، جبکہ ایک بائی پاس نوچ کنٹرول کرتا ہے کہ پٹی آگے بڑھنے کے ساتھ کیا صاف کرتی ہے۔
عملی طور پر، بہت سے ڈائی اسٹامپ میں جیومیٹری شامل ہوتی ہے جو بیک وقت دونوں کام انجام دیتی ہے۔ وہی نشان جو ٹھوس پچ اسٹاپ فراہم کرتا ہے نیچے کی طرف موڑ یا ڈرا کے لیے کلیئرنس بھی بنا سکتا ہے۔ یہ دوہری فعل جزوی طور پر یہی وجہ ہے کہ اصطلاحات روزمرہ کی دکان کی زبان میں ضم ہو جاتی ہیں۔
علاقائی اور کمپنی کے کنونشن نام کی تشکیل کیسے کرتے ہیں۔
جغرافیہ اور کمپنی کی ثقافت اصطلاحات میں اس سے زیادہ بڑا کردار ادا کرتی ہے جتنا کہ زیادہ تر انجینئرز کو احساس ہوتا ہے۔ ریاستہائے متحدہ کے بالائی مڈویسٹ میں دکانیں، جہاں ترقی پسند ڈائی اسٹیمپنگ کی جڑیں گہری ہیں، "پچ نوچ" یا "فرانسیسی نشان" کی حمایت کرتی ہیں۔ یورپی اور ایشیائی ڈائی بلڈرز زیادہ کثرت سے "بائی پاس نوچ" یا مساوی ترجمہ استعمال کرتے ہیں۔ عالمی سپلائی چینز کے ساتھ بڑے OEMs کبھی کبھی اپنی ڈائی ڈیزائن کی وضاحتوں میں ایک اصطلاح کو معیاری بناتے ہیں، لیکن یہ معیار کمپنی کے لحاظ سے مختلف ہوتا ہے۔
مینوفیکچرنگ میں مرنے والی چیز کو سمجھنے کا مطلب یہ ہے کہ یہ تسلیم کرنا کہ نام آفاقی نہیں ہے۔ کسی ناواقف سپلائر سے ڈائی ڈیزائن پیکج کا جائزہ لیتے وقت، صرف لیبل پر انحصار کرنے کے بجائے جیومیٹری اور پٹی لے آؤٹ میں اس کی پوزیشن کو دیکھنا سب سے محفوظ طریقہ ہے۔
مندرجہ ذیل جدول کا خلاصہ یہ ہے کہ یہ اصطلاحات عام طور پر استعمال کے مخصوص سیاق و سباق سے کیسے نقشہ بناتے ہیں:
| مدت | عام استعمال کا سیاق و سباق | فنکشنل تفصیل |
|---|---|---|
| پچ نشان | شمالی امریکہ کے ترقی پسند مرنے کی دکانیں؛ ڈائی سیٹ اپ اور فیڈ کنٹرول پر بات چیت | پٹی کے کنارے سے مواد کو ہٹا دیا گیا تاکہ پچ کی ترقی کے لیے ٹھوس سٹاپ بنایا جا سکے، زیادہ خوراک کو روکا جا سکے، اور کنارے کیمبر کو ہٹایا جا سکے۔ |
| فرانسیسی نشان | پرانے ٹولنگ لٹریچر اور تجربہ کار ڈائی میکرز میں میراث کی اصطلاح عام ہے۔ | پچ نوچ کے مترادف؛ اسی سلگ-سے مراد ہے جو پٹی کے کناروں پر ریلیف کٹ پیدا کرتی ہے۔ |
| بائی پاس نوچ | وسیع تر عالمی استعمال؛ تشکیل-ہیوی پروگریسو ڈیز؛ پٹی کلیئرنس کی بات چیت | ریلیف جیومیٹری جو تشکیل شدہ خصوصیات کو بعد کے اسٹیشنوں کو صاف کرنے کی اجازت دیتی ہے۔ پچ سٹاپ کے طور پر بھی کام کر سکتا ہے۔ |
| لانس-اور-فلنج نوچ | ایپلی کیشنز جن میں سلگ-مفت آپریشن یا کیریئر سختی کی ضرورت ہوتی ہے۔ | لانس اور جھکا ہوا مواد جو علیحدہ سلگ پیدا کیے بغیر ٹھوس اسٹاپ کے طور پر کام کرتا ہے۔ |
اس سے قطع نظر کہ آپ کی دکان انہیں کیا کہتی ہے، بنیادی مکینیکل فنکشن مستقل رہتا ہے۔ یہ خصوصیات سٹرپ فیڈنگ کو قابل اعتماد طریقے سے رکھنے کے لیے موجود ہیں۔مہنگے مرنے والے اجزاء کی حفاظت کریں۔حادثے کے نقصان سے. اصل اختلافات اس وقت سامنے آتے ہیں جب آپ یہ دیکھتے ہیں کہ وہ کس طرح ہر اسٹیشن پر پٹی کی ترقی، پائلٹ پن، اور تشکیل شدہ جیومیٹری کے ساتھ جسمانی طور پر تعامل کرتے ہیں۔
پروگریسو ڈائی سٹرپ فیڈنگ میں بائی پاس نوچز کیسے کام کرتے ہیں۔
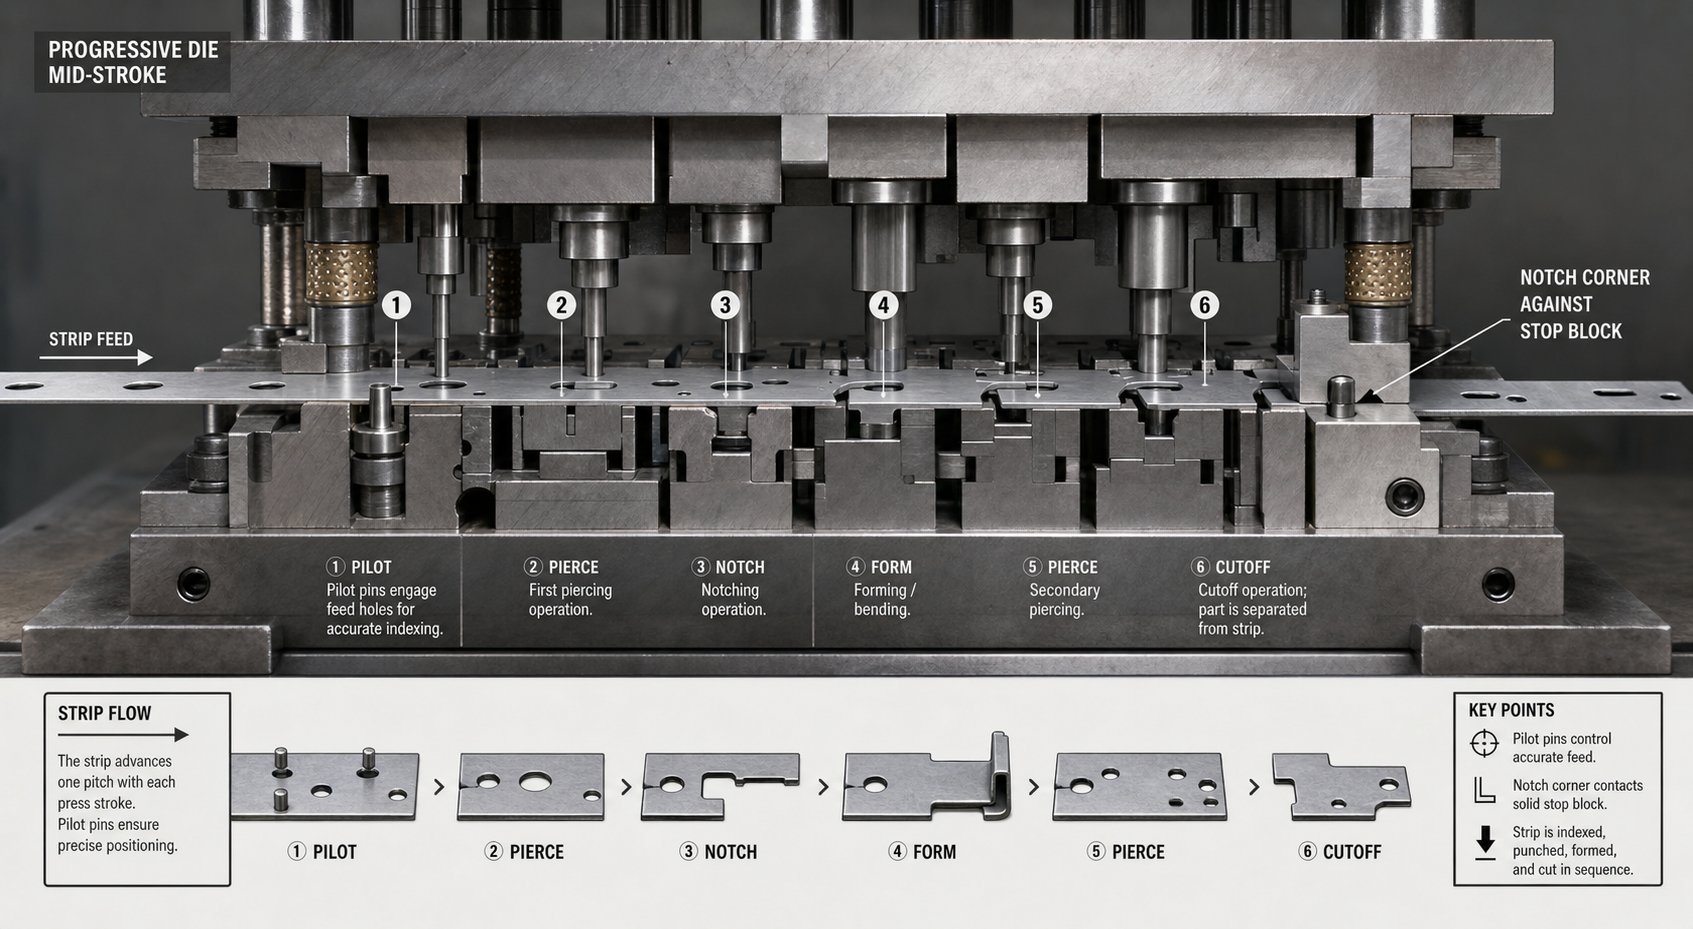
یہ جاننا کہ بائی پاس نوچز کسے کہتے ہیں ایک چیز ہے۔ یہ سمجھنا کہ وہ ہر پریس اسٹروک کے دوران سٹیمپنگ ڈائی کے اندر اصل میں کیا کرتے ہیں وہیں حقیقی انجینئرنگ کی قدر زندہ رہتی ہے۔ ان امدادی کٹوتیوں کا مکینیکل کام سادہ ضرورت سے زیادہ خوراک کی روک تھام سے کہیں زیادہ ہے۔ وہ پورے ڈائی کے عمل میں پٹی کنٹرول، کلیئرنس بنانے اور رجسٹریشن کی درستگی میں فعال طور پر حصہ لیتے ہیں۔
کس طرح بائی پاس نوچز کنٹرول پٹی کی نقل و حرکت
200 سٹروک فی منٹ کی رفتار سے چلنے والی ایک پروگریسو سٹیمپنگ ڈائی کی تصویر بنائیں۔ پٹی ہر ہٹ کے درمیان ایک پچ کی لمبائی کو آگے بڑھاتی ہے، اور سٹیمپنگ کا پورا عمل اس حرکت پر منحصر ہوتا ہے جو دوبارہ قابل درستگی کے ساتھ ہو رہی ہے۔ بائی پاس نشانات اس صحت سے متعلق مکینیکل ریڑھ کی ہڈی کے طور پر کام کرتے ہیں۔
جب فیڈر پٹی کو جاری کرتا ہے، یہ اس وقت تک آگے بڑھتا ہے جب تک کہ نوچ کونے کا ڈائی میں نصب ٹھوس اسٹاپ بلاک سے رابطہ نہ ہو۔ یہ سخت سٹاپ کسی بھی مجموعی خوراک کی خرابی کو ختم کرتا ہے جو سیکڑوں سے زیادہ پیشرفت پیدا کر سکتی ہے۔ الیکٹرونک سینسرز کے برعکس جو غلط فیڈ ہونے کے بعد ان کا پتہ لگاتے ہیں، نوچ جیومیٹری کے ذریعہ تخلیق کردہ فزیکل اسٹاپ مسئلہ کو پہلی جگہ ہونے سے روکتا ہے۔
نشان کنارے والے مواد کو بھی ہٹاتا ہے جو بصورت دیگر گائیڈ ریلوں کے ذریعے ہموار کھانا کھلانے میں مداخلت کر سکتا ہے۔ کوائل سٹاک اکثر slitting کے عمل سے معمولی کنارے burrs یا کیمبر کے ساتھ آتا ہے. پٹی میں صاف، سیدھے-دھار والے حوالہ کو کاٹ کر، بائی پاس نوچ آنے والی مادی حالت سے قطع نظر ڈائی کو انڈیکس کے لیے ایک قابل اعتماد سطح فراہم کرتا ہے۔
ابتدائی سٹیشنوں پر پنچنگ سٹیمپنگ آپریشن کرنے والے مرنے والوں کے لیے، بائی پاس نوچ پنچ عام طور پر پائلٹ ہول پیئرنگ کے ساتھ ساتھ فائر کرتا ہے۔ اس کا مطلب ہے کہ پٹی اپنے رجسٹریشن ہولز اور اس کے کنارے کنٹرول جیومیٹری دونوں کو ایک ہی ہٹ میں حاصل کر لیتی ہے، اس سے پہلے کہ مواد نیچے کی طرف کسی بھی تشکیل دینے والے سٹیشن تک پہنچ جائے، اس سے پہلے کہ تمام محل وقوع کے حوالہ جات قائم ہو جائیں۔
بائی پاس نوچز اور پائلٹ پن رجسٹریشن کے درمیان تعامل
بائی پاس نوچز اور پائلٹ پن ایک ٹیم کے طور پر کام کرتے ہیں، لیکن وہ پٹی کنٹرول کے مختلف پہلوؤں کو سنبھالتے ہیں۔ پائلٹ پن پہلے سے چھیدے ہوئے سوراخوں کو شامل کرکے اور ڈائی بند ہونے کے ساتھ ہی پٹی کو بالکل درست پوزیشن میں کھینچ کر X-Y مقام فراہم کرتے ہیں۔ بائی پاس نوچز، اس دوران، موٹے فیڈ کی حد مقرر کریں اور تشکیل شدہ خصوصیات کے لیے Z- محور کی منظوری فراہم کریں۔
یہاں یہ ہے کہ ایک پریس اسٹروک سائیکل کے دوران ترتیب کس طرح چلتی ہے:
- فیڈر پٹی کو ایک پچ لمبائی سے آگے بڑھاتا ہے۔ پٹی کھلی ڈائی کے ذریعے اس وقت تک آزادانہ طور پر حرکت کرتی ہے جب تک کہ بائی پاس نوچ کونے ٹھوس اسٹاپ سے رابطہ نہ کرے، ضرورت سے زیادہ خوراک کو روکتا ہے۔
- پریس رام اپنا ڈاون اسٹروک شروع کرتا ہے۔ جیسے ہی اوپری ڈائی نیچے آتی ہے، پائلٹ پن پٹی میں پہلے سے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں، مواد کو قطعی حتمی پوزیشن میں کھینچتے ہیں اور کسی بھی معمولی پس منظر کی غلط ترتیب کو درست کرتے ہیں۔
- اسٹرائپر پلیٹ پٹی کی سطح سے رابطہ کرتی ہے، اسے نچلے ڈائی چہرے کے خلاف چپٹا کرتی ہے۔ سٹیشنوں کی تشکیل پر، لفٹر ذیل میں پہلے سے تشکیل شدہ خصوصیات کو صاف کرنے کے لیے پٹی کو بلند مقام پر رکھ سکتے ہیں۔
- پنچنگ سٹیمپنگ اور فارمنگ آپریشن تمام سٹیشنوں پر بیک وقت انجام دیتے ہیں۔ پہلے اسٹیشن پر، آنے والی پٹی میں بائی پاس کے نئے نشانات اور پائلٹ ہولز کاٹے جاتے ہیں۔ ڈاون اسٹریم اسٹیشنوں پر موڑ، ڈرا، اور ایمبوسس شکل اختیار کرتے ہیں۔
- مینڈھا سمت بدلتا ہے۔ اسٹرائپرز پٹی کو پکڑتے ہیں جبکہ مکے واپس لے لیتے ہیں۔ لفٹر پٹی کو فیڈ کی اونچائی پر واپس بڑھاتے ہیں، اور بائی پاس نوچ جیومیٹری سٹرپ اٹھاتے ہی لوئر ڈائی پرزوں کو صاف کرنے کے لیے تشکیل شدہ خصوصیات کے لیے درکار کلیئرنس فراہم کرتی ہے۔
- فیڈر دوبارہ مشغول ہوتا ہے، پٹی کو اگلی پچ پوزیشن پر لے جاتا ہے، اور سائیکل دہرایا جاتا ہے۔
اس ابتدائی موٹے اسٹاپ کو بائی پاس نوچز فراہم کیے بغیر، پائلٹ پنوں پر ہی فیڈ کی خرابی کو درست کرنے کا پورا بوجھ ہوگا۔ پائلٹ درست اسٹیمپنگ ڈائی پرزے ہوتے ہیں جو ٹھیک جگہ کے لیے ڈیزائن کیے گئے ہیں، نہ کہ زیادہ فیڈ پٹی کی قوت کو جذب کرنے کے لیے۔ پرائمری اسٹاپ کے طور پر ان پر بھروسہ کرنا پن کے لباس کو تیز کرتا ہے اور آخر کار تمام اسٹیشنوں پر غلط رجسٹریشن کا باعث بنتا ہے۔
پیشرفت کے دوران پٹی اٹھانے اور غلط خوراک کو روکنا
سٹرپ لفٹنگ ترقی پسند ڈائی آپریشن میں سب سے زیادہ مستقل سر درد میں سے ایک ہے۔ جب ایک تشکیل دینے والا اسٹیشن مواد کو نیچے کی طرف موڑتا ہے، تو ارد گرد کی کیریئر کی پٹی جواب میں اوپر کی طرف موڑنا چاہتی ہے۔ اگر وہ اٹھایا ہوا مواد ڈائی کمپوننٹ پر پکڑا جاتا ہے جیسے ہی پٹی آگے بڑھتی ہے، تو آپ کو غلط فیڈ یا بکلنگ ایونٹ ملتا ہے جو ٹول کو کریش کر سکتا ہے۔
بائی پاس نوچ اس کو دو طریقوں سے ایڈریس کرتے ہیں۔ سب سے پہلے، سٹیشنوں کی تشکیل سے ملحق کیریئر کے کنارے سے مواد کو ہٹا کر، وہ اس زون میں کیریئر کی سختی کو کم کرتے ہیں۔ ایک کم سخت کیریئر زیادہ موافق ہوتا ہے، یعنی یہ لفٹنگ فورسز کو پوری پٹی کی چوڑائی میں منتقل کیے بغیر تھوڑا سا جھک سکتا ہے۔ یہ اس سے مطابقت رکھتا ہے۔کیریئر کی پٹی کے ڈیزائن کے اصولجو ساختی سالمیت کے ساتھ لچک کو متوازن کرتا ہے۔
دوسرا، نشان جیومیٹری خود جسمانی کلیئرنس تخلیق کرتی ہے۔ جب ایک بنی ہوئی خصوصیت جیسے جھکے ہوئے ٹیب یا تیار کردہ کپ کو اگلے اسٹیشن سے گزرنے کی ضرورت ہوتی ہے، تو بائی پاس نوچ اس بات کو یقینی بناتا ہے کہ اس خصوصیت کے لیے ڈائی اسٹیل سے رابطہ کیے بغیر سفر کرنے کے لیے پٹی کے کنارے پر کھلی جگہ موجود ہے۔ یہ خاص طور پر ڈائی ڈیزائنوں پر مہر لگانے میں اہم ہے جہاں اسٹیشن قریب سے فاصلہ رکھتے ہیں اور تشکیل شدہ خصوصیات پٹی کے نیچے یا اوپر پھیلی ہوئی ہیں۔
نشان کی جگہ اور پٹی کے استحکام کے درمیان تعلق ایک متوازن عمل ہے۔ کیریئر سے بہت زیادہ مواد کاٹ دیں اور آپ اس سٹرپ کو قابل اعتماد طریقے سے دھکیلنے کے لیے درکار ساختی طاقت کھو دیں گے۔ بہت کم کٹ اور تشکیل شدہ خصوصیات ڈاون اسٹریم ٹولنگ سے ٹکرا جاتی ہیں۔ اس توازن کو صحیح طریقے سے حاصل کرنے کے لیے مخصوص نشان جیومیٹری کے دستیاب اختیارات کو سمجھنے کی ضرورت ہوتی ہے اور جب ہر کنفیگریشن ایپلی کیشن کے لیے بہترین فٹ بیٹھتی ہے۔
بائی پاس نوچز کی اقسام اور ہر کنفیگریشن کو کب استعمال کرنا ہے۔
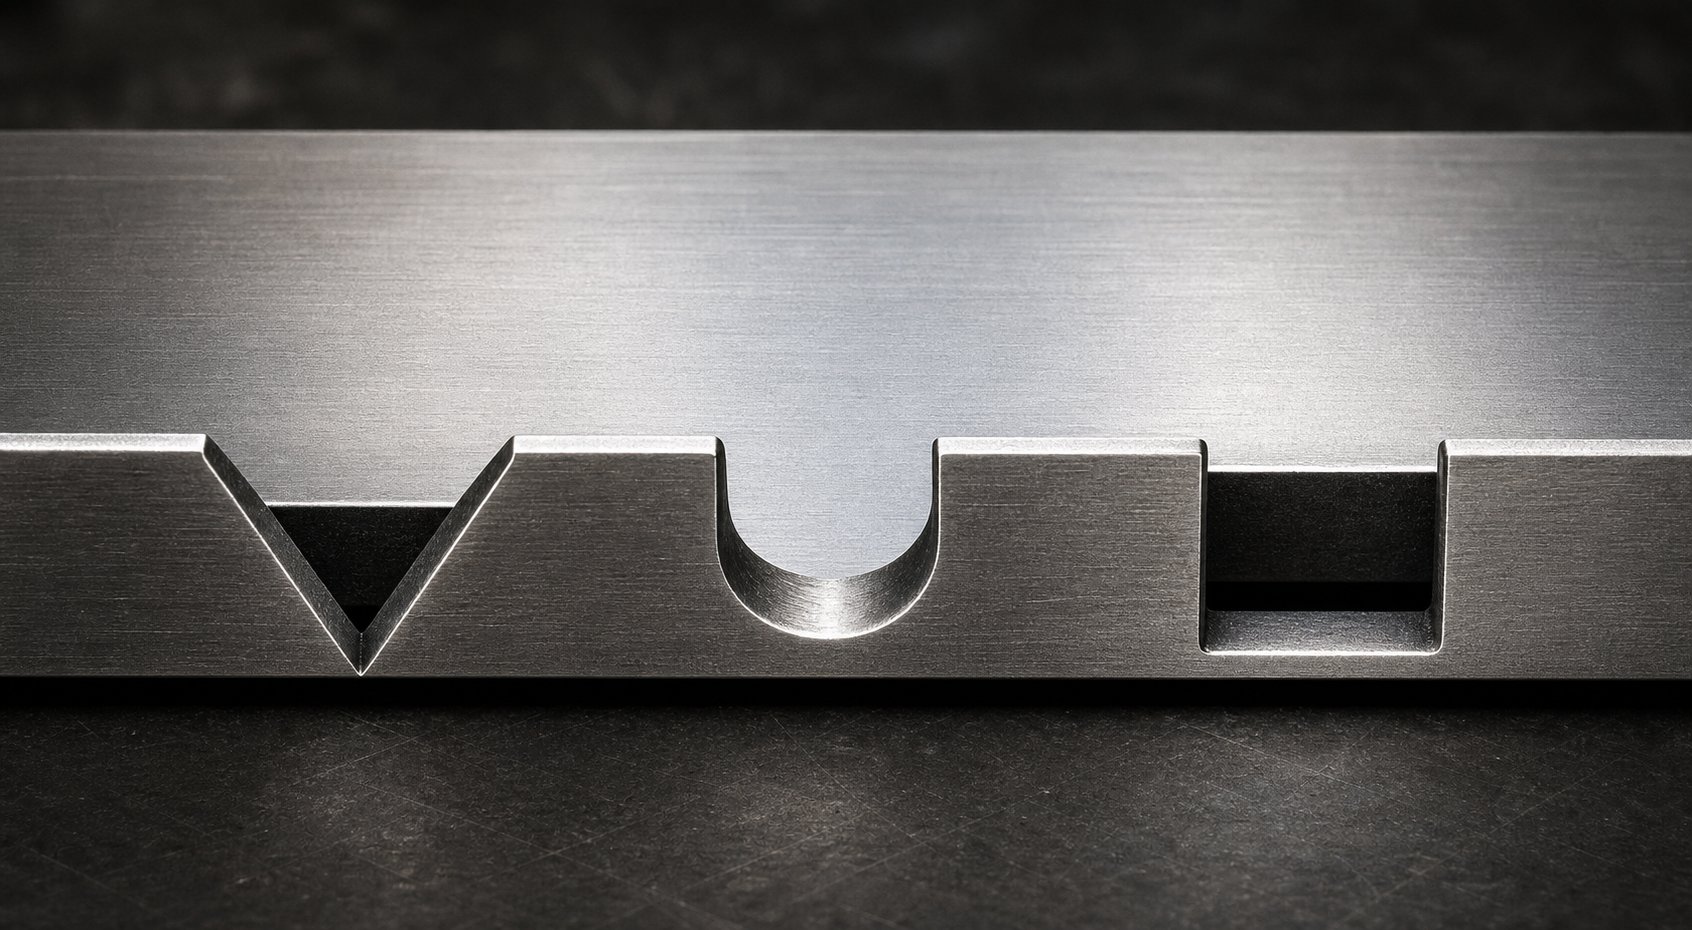
کلیئرنس اور کیریئر کی طاقت کے درمیان توازن قائم کرنے والے عمل میں ایک-سائز-تمام حل نہیں ہے-۔ مختلف حصوں کی جیومیٹریز، میٹریل گیجز، اور تشکیل کی گہرائی مختلف نشان کی شکلوں کا مطالبہ کرتی ہے۔ پروڈکشن میں مختلف قسم کے سٹیمپنگ مر جاتے ہیں، ترقی پسند ٹولز بائی پاس نوچ کنفیگریشنز کی وسیع اقسام کو دیکھتے ہیں کیونکہ ہر سٹیشن منفرد کلیئرنس کے مطالبات متعارف کرواتا ہے۔ صحیح جیومیٹری کا انتخاب کاسمیٹک فیصلہ نہیں ہے۔ یہ براہ راست پٹی کے استحکام، سکریپ کے رویے، اور پنچ کی زندگی کو متاثر کرتا ہے۔
V-نوچ کنفیگریشن اور عام ایپلی کیشنز
وی-نوچ ڈائی اسٹیمپنگ آپریشنز میں سب سے عام بائی پاس نوچ جیومیٹری ہے۔ اس میں دو زاویہ نما کٹ شامل ہیں جو ایک نقطے پر ملتے ہیں، جس سے پٹی کے کنارے میں ایک تکونی ریلیف پیدا ہوتا ہے۔ V کا زاویہ عام طور پر 60 سے 90 ڈگری تک ہوتا ہے، حالانکہ کچھ ایپلی کیشنز کلیئرنس کی ضروریات کے لحاظ سے تنگ یا وسیع پروفائلز کا استعمال کرتی ہیں۔
V-نوچ اتنا مشہور کیوں ہے؟ اس کی پتلی شکل قدرتی طور پر پٹی کو ٹھوس اسٹاپ کی طرف رہنمائی کرتی ہے کیونکہ مواد آگے بڑھتا ہے۔ زاویہ والے کنارے ایک لیڈ کے طور پر کام کرتے ہیں-ان، پٹی کو پیچھے سے مرکز کرتے ہیں اور سٹاپ بلاک پر نوچ کونے کے لٹکنے کے امکانات کو کم کرتے ہیں۔ یہ خود-مرکزی رویہ V-ہائی-اسپیڈ پروگریسو ڈائیز میں خاص طور پر مؤثر بناتا ہے جہاں پٹی کو تیزی سے اور صاف ستھرا انداز میں ترتیب دینا چاہیے۔
V-نوچز اعتدال پسند کلیئرنس کی ضروریات اور پتلی پٹی اسٹاک کے ساتھ ایپلی کیشنز میں بہترین کام کرتے ہیں، عام طور پر 2.0 ملی میٹر سے کم۔ وہ ایک کمپیکٹ سلگ تیار کرتے ہیں جو قابل اعتماد طریقے سے نکلتا ہے، اور نوکیلی جیومیٹری تیز مستطیل کونوں کے مقابلے کیریئر کے کنارے پر کم تناؤ کو مرکوز کرتی ہے۔ تاہم، V-نوچز پٹی کے کنارے پر کلیئرنس کی محدود چوڑائی پیش کرتے ہیں، جو اس وقت رکاوٹ بن سکتی ہے جب تشکیل شدہ خصوصیات کو گزرنے کے لیے ایک وسیع ونڈو کی ضرورت ہوتی ہے۔
U-نوچ اور مستطیل بائی پاس نوچ ڈیزائن
جب ایک V-نشان کافی کلیئرنس چوڑائی فراہم نہیں کرسکتا ہے، تو U-نشان اور مستطیل کنفیگریشنز قدم بڑھاتے ہیں۔ یہ جیومیٹریز مواد کے ایک وسیع حصے کو کیریئر کے کنارے سے ہٹاتی ہیں، جس سے نیچے کی طرف اسٹیشنوں کو منتقل کرنے کے لیے تشکیل شدہ خصوصیات کے لیے ایک وسیع تر ریلیف ونڈو بنتی ہے۔
یو یہ شیٹ میٹل بنانے والی ایپلی کیشنز میں بائی پاس نوچز کے لیے ایک مضبوط انتخاب بناتا ہے جہاں لفٹر آپریشن کے دوران کیریئر کی پٹی بار بار موڑنے والے بوجھ کا تجربہ کرتی ہے۔ نشان کی جڑ کا رداس تھکاوٹ کے ٹوٹنے کے امکانات کو کم کرتا ہے، خاص طور پر ایسے مواد میں جو سخت کام کرنے کا خطرہ رکھتے ہیں۔
مستطیل نشانات، اس کے برعکس، دی گئی نشان گہرائی کے لیے کلیئرنس ایریا کو زیادہ سے زیادہ کریں۔ وہ ڈائی میں مشین کے لئے سیدھے ہیں اور ایک سادہ سلگ شکل پیدا کرتے ہیں۔ تجارت-آف یہ ہے کہ اندر کے تیز کونے تناؤ کے ارتکاز کے مقامات بناتے ہیں۔ سخت یا پتلے مواد میں، وہ کونے ہزاروں پریس سائیکلوں کے بعد دراڑیں شروع کر سکتے ہیں۔ چھوٹے کونے والے ریڈیائی (یہاں تک کہ 0.5 سے 1.0 ملی میٹر) شامل کرنے سے بامعنی کلیئرنس کی قربانی کے بغیر اس خطرے کو کافی حد تک کم کیا جاتا ہے۔
دونوں U-نشان اور مستطیل ڈیزائن گہرے بننے والے اسٹیشنوں، بڑے ابھاروں، یا ایک سے زیادہ موڑ کے ساتھ ترقی پسند ڈیز میں عام ہیں جو پٹی کے جہاز کے نیچے تک پھیلے ہوئے ہیں۔ اگر تشکیل شدہ خصوصیت کو سفر کرنے کے لیے اہم کمرے کی ضرورت ہے، تو یہ وسیع جیومیٹریاں اسے فراہم کرتی ہیں۔
مثبت بمقابلہ منفی بائی پاس نوچ جیومیٹری
کٹ کی شکل سے ہٹ کر، بائی پاس نوچ ڈیزائن اس بنیاد پر دو بنیادی زمروں میں تقسیم ہوتا ہے کہ مواد کو کیسے ہینڈل کیا جاتا ہے: مثبت اور منفی۔ شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کو سمجھنا ضروری ہے کیونکہ انتخاب کیریئر کی طاقت، سلگ مینجمنٹ، اور مجموعی پٹی کے رویے کو مختلف طریقے سے متاثر کرتا ہے۔
A منفی بائی پاس نشانزیادہ تر انجینئرز سب سے پہلے وہی تصویر بناتے ہیں۔ مواد کو جسمانی طور پر پٹی کے کنارے سے ہٹا دیا جاتا ہے، ایک کٹ وے بناتا ہے جو کلیئرنس فراہم کرتا ہے۔ ہٹائے گئے سلگ کو مناسب ڈائی وینٹنگ اور سکریپ چیٹس کے ذریعے منظم کیا جانا چاہیے۔ زیادہ تر ڈائی اسٹیمپنگ ایپلی کیشنز میں منفی نشانات معیاری نقطہ نظر ہیں کیونکہ وہ پہلی ہٹ کے بعد سے قابل پیشن گوئی، مستقل کلیئرنس جیومیٹری پیش کرتے ہیں۔
A مثبت بائی پاس نشانایک مختلف نقطہ نظر لیتا ہے. مواد کو ہٹانے کے بجائے، یہ ریلیف پیدا کرنے کے لیے پٹی کے مواد کو برقرار رکھتا ہے یا ری ڈائریکٹ کرتا ہے۔ ایک لانس-اور-آپریشن کے بارے میں سوچیں جہاں ایک ٹیب کو پوری طرح سے کاٹ دینے کے بجائے کیریئر کے ہوائی جہاز سے باہر جھکا ہوا ہو۔ مواد پٹی کے ساتھ جڑا رہتا ہے لیکن مداخلت کے علاقے سے باہر چلا جاتا ہے۔ یہ طریقہ زیادہ کیریئر کراس- سیکشن کو برقرار رکھتا ہے، جو پٹی کی سختی اور فیڈنگ استحکام کو بہتر بناتا ہے۔ یہ سلگ کو مکمل طور پر ختم کرتا ہے، سخت ڈائی لے آؤٹ میں سکریپ مینجمنٹ کے مسائل کو حل کرتا ہے۔
ان اصطلاحات کے عملی معنی کمپنیوں اور ڈائی ڈیزائنرز کے درمیان مختلف ہو سکتے ہیں، اس لیے تعریفوں کی ہمیشہ مخصوص ڈائی ڈرائنگ اور سٹرپ لے آؤٹ کے معیار کے خلاف تصدیق ہونی چاہیے۔ مندرجہ ذیل جدول بنیادی امتیازات کو حاصل کرتا ہے:
| جیومیٹری کی قسم | عام استعمال کا معاملہ | فوائد | حدود |
|---|---|---|---|
| V-نشان (منفی) | اعتدال پسند کلیئرنس کی ضروریات کے ساتھ تیز رفتار ترقی پسند مر جاتی ہے۔ پتلی پٹی اسٹاک 2.0 ملی میٹر سے کم ہے۔ | خود-سینٹرنگ فیڈ ایکشن؛ کمپیکٹ سلگ؛ کیریئر کے کنارے پر کم کشیدگی کی حراستی | کلیئرنس کی محدود چوڑائی؛ وسیع ریلیف ونڈوز کی ضرورت والی گہری- خصوصیات کے لیے مثالی نہیں ہے۔ |
| U-نشان (منفی) | بار بار موڑنے والے بوجھ کے ساتھ ایپلی کیشنز؛ کام سخت یا تھکاوٹ کریکنگ کا شکار مواد | تابکار جڑ تناؤ کو یکساں طور پر تقسیم کرتی ہے۔ اچھی تھکاوٹ مزاحمت؛ اعتدال پسند کلیئرنس چوڑائی | قدرے زیادہ پیچیدہ پنچ جیومیٹری؛ سلگ شکل کے لیے مخصوص ڈھلان کے ڈیزائن کی ضرورت ہو سکتی ہے۔ |
| مستطیل (منفی) | گہری تشکیل دینے والے اسٹیشن؛ پٹی کے ہوائی جہاز کے نیچے اچھی طرح سے پھیلے ہوئے بڑے ابھار یا موڑ | دی گئی گہرائی کے لیے زیادہ سے زیادہ کلیئرنس کا علاقہ؛ مشین سے آسان؛ متوقع سلگ جیومیٹری | تیز کونے کشیدگی پیدا کرتے ہیں؛ سخت یا پتلے مواد میں ریڈی شامل کرنے کی ضرورت ہے۔ |
| مثبت (لانس-اور-فارم) | سخت ڈائی لے آؤٹ جہاں سلگ مینجمنٹ مشکل ہے؛ ایپلی کیشنز کو زیادہ سے زیادہ کیریئر کی سختی کی ضرورت ہوتی ہے۔ | کوئی سلگ پیدا نہیں ہوا؛ کیریئر کراس-سیکشن کو برقرار رکھتا ہے؛ کھانا کھلانے کے استحکام کو بہتر بناتا ہے۔ | کلیئرنس کی محدود گہرائی؛ اگر مکمل طور پر کنٹرول نہ کیا جائے تو لانسڈ ٹیب مداخلت کر سکتا ہے۔ تشکیل کی پیچیدگی کا اضافہ کرتا ہے۔ |
شیٹ میٹل فارمنگ سٹیمپنگ ڈائز میں منفی اور مثبت بائی پاس نوچز کے لیے صحیح کنفیگریشن کا انتخاب کرنا چار متغیرات پر آتا ہے: پٹی کی موٹائی، مادی خصوصیات، آپ کی تشکیل کردہ خصوصیات کے لیے مطلوبہ کلیئرنس، اور ملحقہ اسٹیشنوں پر تشکیل کی گہرائی۔ ایک اتھلے سکے یا ایمبوس کو کلیئرنس کے لیے صرف ایک تنگ V-نشان کی ضرورت ہو سکتی ہے۔ ایک گہرا-مثلاً کھینچا ہوا کپ متعدد اسٹیشنوں سے گزرنے کے لیے ممکنہ طور پر مکمل-چوڑائی مستطیل یا U-علامت کا مطالبہ کرتا ہے۔
آپ جو جیومیٹری منتخب کرتے ہیں اس سے یہ بھی متاثر ہوتا ہے کہ وقت کے ساتھ ساتھ نشان کس طرح پہنتا ہے اور ڈائی پیداوار کی رفتار سے کیسے برتاؤ کرتی ہے۔ تیز نوچ پروفائلز صاف طور پر کاٹتے ہیں لیکن چھوٹے پنچ والے علاقوں پر پہننے کو مرکوز کرتے ہیں۔ وسیع پروفائلز بوجھ پھیلاتے ہیں لیکن زیادہ کیریئر مواد کو ہٹا دیتے ہیں۔ یہ تجارتی بند-ڈیزائن کے پیرامیٹرز اور پلیسمنٹ کے اصولوں سے براہ راست جڑتے ہیں جو اس بات پر حکمرانی کرتے ہیں کہ جہاں ہر نشان پائلٹ، پارٹ جیومیٹری، اور اسٹیشن کی جگہ کے لحاظ سے بیٹھتا ہے۔
بائی پاس نوچ ڈیزائن پیرامیٹرز اور پلیسمنٹ گائیڈ لائنز
اوپر زیر بحث ہر نشان کی ترتیب اس کے پیچھے موجود نمبروں کی بنیاد پر زندہ یا مر جاتی ہے۔ صرف شکل ہی کارکردگی کی ضمانت نہیں دیتی۔ AV-نوچ کٹ بہت اتلی پھر بھی تشکیل شدہ خصوصیات کو نیچے کی طرف ٹولنگ کے ساتھ ٹکرانے کی اجازت دیتا ہے۔ ایک مستطیل نشان کا کٹ بہت گہرا فیڈنگ بوجھ کے تحت کیریئر کی پٹی کو فریکچر کرتا ہے۔ مؤثر سٹیمپنگ ڈائی ڈیزائن کے لیے جیومیٹری کے چار اہم پیرامیٹرز پر قطعی کنٹرول اور باقی پٹی لے آؤٹ کے مقابلے میں نظم و ضبط کی جگہ کا تعین درکار ہوتا ہے۔
بائی پاس نوچ ڈیزائن کے لیے جیومیٹری کے اہم پیرامیٹرز
جب آپ میٹل اسٹیمپنگ ڈائی میں بائی پاس نوچ کو ڈائمینشن کرنے کے لیے بیٹھتے ہیں، تو یہ وہ متغیرات ہیں جو اس بات کا تعین کرتے ہیں کہ آیا آپ کی پٹی پروڈکشن کی رفتار سے صاف طور پر فیڈ کرتی ہے یا آپ کو پہلے دن سے ہی سر میں درد ہوتا ہے:
- نشان گہرائی- وہ فاصلہ جو نشان پٹی کے کنارے سے اندر کی طرف پھیلا ہوا ہے۔ یہ کسی بھی تشکیل شدہ خصوصیت کی زیادہ سے زیادہ اونچائی (یا گہرائی) سے تجاوز کرنا چاہئے جسے بعد کے اسٹیشنوں سے گزرنے کی ضرورت ہے۔ ایک عام شروعاتی رہنما خطوط یہ ہے کہ نشان کی گہرائی کو تشکیل شدہ خصوصیت کی اونچائی سے 1.5 سے 2.0 گنا پر مقرر کیا جائے، جو ایک ورکنگ کلیئرنس مارجن فراہم کرتا ہے جو کھانا کھلانے کے دوران مادی اسپرنگ بیک اور معمولی پٹی کی غلط ترتیب کا سبب بنتا ہے۔
- نشان کی چوڑائی- فیڈ کی سمت میں پٹی کے کنارے کے ساتھ ناپا جانے والا طول و عرض۔ نشان کی چوڑائی کو تشکیل شدہ خصوصیت کی پوری لمبائی کو ایڈجسٹ کرنا چاہیے کیونکہ یہ سٹاپ بلاک سے گزرتی ہے، اور اس کے ساتھ ساتھ انتہائی خراب صورتحال میں رابطے کو روکنے کے لیے کافی مارجن-۔ چوڑائی کا تعلق عام طور پر اسٹیشن پچ - سے ہوتا ہے جو پچ کی دوری کے 40 سے 60 فیصد سے زیادہ تنگ ہوتی ہے جو اسٹیشنوں کے درمیان ٹرانزیشن زون کو پھیلانے والی خصوصیات کے لیے مناسب کلیئرنس فراہم نہیں کرسکتی ہے۔
- نشان زاویہ (V-نشان مخصوص)- V-نوچ کے دو کٹے ہوئے چہروں کے درمیان شامل زاویہ۔ 60 اور 90 ڈگری کے درمیان کے زاویے خود کو سنٹرنگ ایکشن اور کلیئرنس والیوم کا بہترین توازن پیش کرتے ہیں۔ 60 ڈگری سے نیچے کے تیز زاویے زیادہ نازک نوچ ٹپس پیدا کرتے ہیں جو پٹی کے تناؤ کے تحت ٹوٹنے کا خطرہ رکھتے ہیں، جب کہ 90 ڈگری سے زیادہ زاویے سنٹرنگ فائدے کو کم کرتے ہیں اور بعد میں کیریئر مواد کو ضائع کرتے ہیں۔
- وقفہ کاری اور تکرار- بائی پاس نوچز پٹی کے ساتھ ہر پچ پر دہراتے ہیں۔ ان کا فاصلہ بالکل ڈائی پچ کے برابر ہے، اس بات کو یقینی بناتے ہوئے کہ ہر پیشرفت ایک جیسی اسٹاپ حوالہ تخلیق کرتی ہے۔ کچھ میٹل اسٹیمپنگ ڈائی ڈیزائن لے آؤٹس میں، لیٹرل رجسٹریشن کو بہتر بنانے کے لیے دونوں پٹی کناروں (ڈبل-سائیڈڈ) پر نشانات ظاہر ہوتے ہیں، خاص طور پر چوڑی کوائل ایپلی کیشنز میں جہاں سنگل-سائیڈڈ نوچز پٹی کو فیڈنگ کے دوران تھوڑا سا محور ہونے دیتے ہیں۔
یہ پیرامیٹرز ایک دوسرے کے ساتھ تعامل کرتے ہیں۔ نوچ اوپننگ کو چوڑا کیے بغیر نشان کی گہرائی میں اضافہ ایک تنگ سلاٹ بناتا ہے جو سلگ کو پھنستا ہے اور اخراج کے خلاف مزاحمت کرتا ہے۔ گہرائی کو ایڈجسٹ کیے بغیر نشان کو چوڑا کرنا عمودی مداخلت کے مسائل کو حل کیے بغیر لیٹرل کلیئرنس فراہم کر سکتا ہے۔ مؤثر سٹیمپنگ ڈیزائن ان کو ایک نظام کے طور پر پیش کرتا ہے، نہ کہ آزاد جہتوں کے طور پر۔
پائلٹ کے سوراخوں اور اسٹیشن کے وقفے سے متعلق پلیسمنٹ کے رہنما خطوط
جہاں آپ پٹی لے آؤٹ میں نوچ پنچ لگاتے ہیں اتنا ہی اہمیت رکھتا ہے جتنا کہ خود نوچ کی شکل۔ شیٹ میٹل اسٹیمپنگ ڈیز میں پلیسمنٹ چند بنیادی اصولوں پر عمل پیرا ہے:
بائی پاس کے نشانات کو جلد از جلد اسٹیشن پر کاٹا جانا چاہیے، مثالی طور پر ایک یا دو اسٹیشن۔ یہ اس بات کو یقینی بناتا ہے کہ نیچے کی طرف بننے والی کسی بھی کارروائی کا سامنا کرنے سے پہلے پٹی اپنے کنارے پر کنٹرول کا حوالہ حاصل کر لے۔ نوچ کو جلد کاٹنے کا مطلب یہ بھی ہے کہ سیدھا کنارہ بعد میں آنے والے اسٹیشنوں کی زیادہ سے زیادہ تعداد کے لیے دستیاب ہے۔
جب بھی ممکن ہو نوچ پنچ کو اسی اسٹیشن پر فائر کرنا چاہئے جہاں پائلٹ ہول پیئرس کرتا ہے۔ یہ ایک ہی ہٹ میں موٹے فیڈ اسٹاپ اور فائن-مقام کا حوالہ دونوں کو قائم کرتا ہے، کسی بھی پوزیشن کی خرابی کو ختم کرتا ہے جو اگر ان خصوصیات کو مختلف اسٹیشنوں پر کاٹ دیا جائے تو جمع ہوسکتا ہے۔ عملی طور پر، زیادہ تر ترقی پسند ڈائی بلڈر اسی ڈائی بلاک میں پائلٹ پنچ سے ملحق نوچ پنچ لگاتے ہیں۔
بعد میں، نشانات کو حصہ جیومیٹری سے کافی دور رکھا جانا چاہیے کہ کیریئر نشان اور قریبی حصے کے خالی کنارے کے درمیان ساختی تسلسل کو برقرار رکھے۔ دھاتی سٹیمپنگ ڈیزائن میں ایک عام اصول یہ ہے کہ نشان اور ملحقہ کٹ آؤٹ کے درمیان پل کی کم از کم چوڑائی کو پٹی کی موٹائی کے کم از کم 1.5 گنا کے برابر برقرار رکھا جائے۔ اس سے نیچے گریں، اور کیریئر ایک کمزور لنک بن جاتا ہے جو فیڈ تناؤ کے تحت پھاڑتا ہے۔
کیریئر کی پٹی کی سالمیت کے ساتھ کلیئرنس کی گہرائی کو متوازن کرنا
یہاں ہر ڈائی ڈیزائنر کو تناؤ کا سامنا کرنا پڑتا ہے: گہرے نشانات تشکیل شدہ خصوصیات کے لیے زیادہ کلیئرنس فراہم کرتے ہیں، لیکن وہ کیریئر کے کنارے سے مزید مواد کو بھی ہٹا دیتے ہیں۔ بہت زیادہ ہٹا دیں اور کیریئر کراس-سیکشنل طاقت کھو دیتا ہے جو پٹی کو گائیڈ ریلوں اور اوور لفٹرز کے ذریعے قابل اعتماد طریقے سے آگے بڑھانے کے لیے درکار ہوتی ہے۔
ہر طرف 12 ملی میٹر چوڑا کیریئر کے ساتھ 1.0 ملی میٹر موٹی سٹیل کی پٹی کا تصور کریں۔ اگر آپ کا بائی پاس نوچ اندر کی طرف 8 ملی میٹر تک پھیلا ہوا ہے، تو اس کراس- سیکشن پر صرف 4 ملی میٹر کیریئر کا مواد برقرار رہتا ہے۔ اس بقیہ پل کو تمام فیڈنگ فورسز، لفٹر بوجھ، اور ہائی-اسپیڈ پریس آپریشن کے متحرک دباؤ کو ہینڈل کرنا چاہیے۔ پتلی یا نرم مواد میں، وہ بقایا حصہ کافی نہیں ہو سکتا۔
اس توازن کو کنٹرول کرنے والا انجینئرنگ اصول سیدھا ہے: نشان کی گہرائی کبھی بھی کیریئر کی چوڑائی کے 60 سے 70 فیصد سے زیادہ استعمال نہیں کرنی چاہئے۔ اس رینج کے اندر رہنے سے فیڈ کی بھروسے کو برقرار رکھنے کے لیے کافی ساختی مواد محفوظ رہتا ہے جبکہ اب بھی تشکیل شدہ خصوصیات کے لیے بامعنی کلیئرنس فراہم کرتا ہے۔ اگر آپ کی تشکیل شدہ جیومیٹری کو اس تناسب سے زیادہ گہرا ریلیف درکار ہے تو، صحیح جواب یہ ہے کہ ابتدائی پٹی کے لے آؤٹ میں کیریئر کی پٹی کو چوڑا کیا جائے بجائے اس کے کہ نشان کو نیچے والے کیریئر میں مزید گہرائی میں دھکیل دیا جائے۔
یہ وہ جگہ ہے جہاں سٹیمپنگ ڈائی ڈیزائن اور سٹرپ لے آؤٹ آپٹیمائزیشن ایک دوسرے کو آپس میں جوڑتے ہیں۔ ایک میٹل اسٹیمپنگ ڈائی جو مواد کے استعمال پر کارآمد نظر آتی ہے لیکن مناسب بائی پاس نوچ ڈیپتھ کے لیے کیریئر کی چوڑائی ناکافی چھوڑ دیتی ہے بالآخر غلط خوراک، ڈائی کریشز اور سکریپ کے ذریعے زیادہ لاگت آتی ہے۔ پٹی کی ترتیب کو شروع سے ہی نوچ جیومیٹری کو ذہن میں رکھتے ہوئے ڈیزائن کیا جانا چاہیے، ڈائی بننے کے بعد دوبارہ تیار نہیں کیا جانا چاہیے۔
مادی خصوصیات اس حساب میں ایک اور پرت کا اضافہ کرتی ہیں۔ اعلی-طاقت والے اسٹیل گہرے نشان کے تناسب کو برداشت کرتے ہیں کیونکہ ان کی اعلی پیداوار کی طاقت کم کراس-سیکشن کے ساتھ کیریئر کی سختی کو برقرار رکھتی ہے۔ نرم ایلومینیم یا تانبے کے مرکب کو زیادہ قدامت پسند گہرائی کی حد کی ضرورت ہوتی ہے کیونکہ بقیہ کیریئر بوجھ کے نیچے زیادہ آسانی سے خراب ہو جاتا ہے۔ یہ مواد-مخصوص ایڈجسٹمنٹ ڈیزائن کے عمل کو زیادہ آسان بنانے سے بچنے کے لیے اپنے تفصیلی علاج کے مستحق ہیں۔
بائی پاس نوچز بمقابلہ متبادل پٹی کنٹرول کے طریقے
ترقی پسند ڈائی میں پٹی کی نقل و حرکت کو کنٹرول کرنے کا واحد طریقہ بائی پاس نشانات نہیں ہیں۔ پائلٹ پن، سائیڈ کٹر، سادہ کیریئر سٹرپس، اور لفٹر- پر مبنی نظام سبھی دھاتی سٹیمپنگ ٹولنگ میں کردار ادا کرتے ہیں۔ تو کیوں ایک دوسرے پر انتخاب کریں؟ جواب کا انحصار رجسٹریشن کے مطالبات، سکریپ کے اہداف، اور اس بات پر ہے کہ آپ کا سٹیمپنگ ٹولنگ بجٹ کتنی پیچیدگیوں کو سپورٹ کر سکتا ہے۔ ہر طریقہ میں ایک پیاری جگہ ہوتی ہے، اور تجارت-کو سمجھنا آپ کو دی گئی درخواست کے لیے صحیح امتزاج منتخب کرنے میں مدد کرتا ہے۔
اکیلے پائلٹ پنوں کے مقابلے میں بائی پاس نوچز
پائلٹ پن پٹی رجسٹریشن کے درست کام کے ہارسز ہیں۔ وہ پہلے سے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں اور ہر اسٹروک کو بالکل X-Y پوزیشن پر کھینچتے ہیں۔ جیسا کہپی ایم اے کے پیٹر النٹز نوٹ کرتے ہیں۔، پائلٹوں کو ان کے سوراخوں میں صرف 0.0005 سے 0.001 انچ کی کلیئرنس کے ساتھ سائز ہونا چاہئے اور اس سے پہلے کہ کسی بھی دوسرے مکے کو مواد سے رابطہ کریں۔ وہ نمایاں مقام کی درستگی فراہم کرتے ہیں، اکثر ایک انچ کے چند ہزارویں حصے کے اندر۔
لیکن فیڈ کنٹرول کے لیے اکیلے پائلٹ پنوں پر انحصار کرنا ایک اہم منفی پہلو ہے۔ پائلٹس کو ٹھیک جگہ کے لیے ڈیزائن کیا گیا ہے، نہ کہ زیادہ فیڈ پٹی کی قوت کو جذب کرنے کے لیے۔ اگر فیڈر ایک ملی میٹر کے ایک حصے سے بھی اوور شوٹ کرتا ہے، تو پائلٹ پن اس اثر لوڈ سائیڈ کو-آن لیتا ہے۔ پروڈکشن کی رفتار سے چلنے والی ڈائی اسٹیمپنگ پریس پر ہزاروں سے زائد سائیکل، جو بار بار سائیڈ لوڈنگ پائلٹوں کو موڑتا ہے، پائلٹ کے سوراخوں کو بڑھاتا ہے، اور ہر اسٹیشن پر رجسٹریشن کو کم کرتا ہے۔
بائی پاس نوچز پائلٹ کی مصروفیت کے اوپر ایک موٹے مکینیکل اسٹاپ فراہم کرکے اس مسئلے کو ختم کرتے ہیں۔ نوچ کارنر پہلے سٹاپ بلاک سے رابطہ کرتا ہے، زیادہ خوراک دینے والی قوت کو درست پن کی بجائے مضبوط کنارے کے ساتھ جذب کرتا ہے۔ پھر پائلٹ اپنے ڈیزائن کے لفافے میں کام کرتے ہوئے صرف ٹھیک ٹھیک ہینڈل کرتے ہیں۔ محنت کی یہ تقسیم پائلٹ کی زندگی میں توسیع کرتی ہے اور رجسٹریشن کی درستگی کو پائلٹوں کے تنہا کام کرنے سے کہیں زیادہ برقرار رکھتی ہے۔
کیا اس کا مطلب یہ ہے کہ ہر ترقی پسند مرنے والے کو پائلٹوں کے علاوہ بائی پاس نشانات کی ضرورت ہے؟ ضروری نہیں۔ سادہ بلیننگ یا سوراخ کرنے والی ڈیز بغیر کسی فارمنگ آپریشن کے، کم سے کم سٹرپ لفٹ، اور شارٹ پروگریشن رن اکیلے پائلٹس کے ساتھ اچھی طرح کام کر سکتے ہیں۔ ڈائی اسٹیمپنگ مشین پر اعلیٰ-حجم کی پیداوار کے لیے خطرے کا مختلف انداز میں حساب لگایا جاتا ہے جہاں فی گھنٹہ ہزاروں اسٹروک ہر چھوٹی غلطی کو بڑھا دیتے ہیں۔
متبادل پٹی کنٹرول کے طریقے اور ان کی تجارت-آفز
بائی پاس نوچ اور پائلٹ پن کے امتزاج سے ہٹ کر، پٹی کی ترقی کو کنٹرول کرنے کے لیے دھاتی سٹیمپنگ کی کئی دوسری تکنیکیں موجود ہیں:
بغیر نشان کے سادہ کیریئر سٹرپسپوزیشن کنٹرول کے لیے مکمل طور پر فیڈر اور پائلٹ پنوں پر انحصار کریں۔ کیریئر آسانی سے جزوی خالی جگہوں کو جوڑتا ہے اور گائیڈ ریلوں کے لیے ایک سطح فراہم کرتا ہے۔ یہ نقطہ نظر سادہ حصوں کے لیے کام کرتا ہے جس میں کوئی تشکیل نہیں ہوتی ہے جو پٹی کی اونچائی کو تبدیل کرتی ہے، لیکن صفر میکانیکل زیادہ خوراک سے تحفظ فراہم کرتی ہے۔ فیڈر سلپ یا ٹائمنگ کی غلطی اس وقت تک درست نہیں ہوتی جب تک کہ پائلٹ پن (یا ڈائی کریش) اسے پکڑ نہ لے۔
سائیڈ کٹرپہلے اسٹیشن پر ایک یا دونوں پٹی کناروں سے تھوڑی مقدار میں مواد کو تراشیں۔ ترقی کو سیٹ کرنے کے لیے اسٹاپ کے خلاف تازہ کٹا ہوا اشاریہ۔ سائیڈ کٹر بائی پاس نوچز کے طور پر اسی طرح کے موٹے-اسٹاپ فنکشن کو پیش کرتے ہیں، لیکن وہ مجرد سلگس کے بجائے کنارے کے سکریپ کا مسلسل ربن پیدا کرتے ہیں۔ یہ نقطہ نظر اسٹیمپنگ ٹول اور ڈائی ایپلی کیشنز میں عام ہے جہاں آنے والی کوائل کے کنارے کی حالت ناقابل اعتبار ہے یا جہاں گائیڈ ریلوں میں داخل ہونے سے پہلے پٹی کی چوڑائی کو درست کرنے کی ضرورت ہے۔
لفٹر- پر مبنی نظامسٹروک کے درمیان پٹی کو ڈائی سطح کے اوپر اٹھائیں، جس سے بننے والی خصوصیات خوراک کے دوران نچلے ڈائی اجزاء کو صاف کر سکتی ہیں۔ لفٹر عمودی کلیئرنس کے مسئلے کو حل کرتے ہیں جو نشانوں کو بعد میں نظرانداز کرتے ہیں۔ عملی طور پر، سب سے زیادہ پیچیدہ ترقی پسند ڈیز دونوں کا استعمال کرتے ہیں: عمودی کلیئرنس کے لیے لفٹر اور کنارے کنٹرول اور فیڈ محدود کرنے کے لیے بائی پاس نوچز۔ اکیلے لفٹر زیادہ خوراک کو روک نہیں سکتے یا پس منظر کے اندراج کو درست نہیں کر سکتے۔
اسٹیج ٹولنگ کنفیگریشنزانفرادی ڈائی سیٹ پر الگ الگ اسٹیشنوں میں ترقی پسند آپریشن کو توڑ دیں۔ ہر اسٹیشن کو مسلسل پٹی کے بجائے ایک مجرد خالی ملتا ہے، جو پٹی کو کھانا کھلانے کے چیلنجوں کو مکمل طور پر ختم کرتا ہے۔ تجارت-آف ڈرامائی طور پر کم تھرو پٹ، زیادہ ہینڈلنگ لاگت، اور مراحل کے درمیان حصوں کی منتقلی کا زیادہ پیچیدہ طریقہ کار ہے۔
پٹی لے آؤٹ کی اصلاح اور سکریپ میں کمی پر اثر
ہر پٹی کو کنٹرول کرنے کا طریقہ اس بات پر اثر انداز ہوتا ہے کہ اسکریپ کے مقابلے میں قابل استعمال حصوں کے طور پر کتنا مواد ختم ہوتا ہے۔ بائی پاس نوچز کیریئر کے کنارے سے چھوٹے مجرد سلگس کو ہٹاتے ہیں، جس سے ہر اسٹروک میں ایک متوقع سکریپ جزو شامل ہوتا ہے۔ وہ سکریپ کم سے کم ہے، عام طور پر چند مربع ملی میٹر فی نشان، اور اس کے فراہم کردہ فیڈنگ قابل اعتماد کے قابل ہے۔
سائیڈ کٹر فی اسٹروک زیادہ سکریپ پیدا کرتے ہیں کیونکہ وہ پوری پٹی کے کنارے کو مسلسل تراشتے ہیں۔ اگر آپ کی مادی لاگت زیادہ ہے یا آپ کا حصہ جیومیٹری پہلے سے ہی مواد کے استعمال کی حدوں کو آگے بڑھاتا ہے، تو اس اضافی کنارے کی تراشی معاشیات کو ناگوار طریقے سے بدل سکتی ہے۔ اس کے برعکس، اگر آپ کی آنے والی کوائل کا کنارے کا معیار خراب ہے، تو سائیڈ کٹر سکریپ ناگزیر ہو سکتا ہے۔
بغیر نشان والے سادہ کیریئر خود کنٹرول کے طریقہ کار سے صفر اضافی سکریپ پیدا کرتے ہیں، لیکن غلط فیڈ کے واقعات جن کو وہ مدعو کرتے ہیں وہ مسترد شدہ حصوں میں کہیں زیادہ فضلہ پیدا کرتے ہیں اور مرمت کا وقت ختم ہوجاتا ہے۔ نوچ سکریپ کو ختم کرنے سے "بچت" خیالی ہے اگر آپ کے مسترد ہونے کی شرح قدرے بھی بڑھ جاتی ہے۔
مندرجہ ذیل جدول فوری حوالہ کے لیے ان تجارت کو-ساتھ ساتھ رکھتا ہے:
| کنٹرول کا طریقہ | رجسٹریشن کی درستگی | سکریپ اثر | ٹولنگ کی پیچیدگی | بہترین-فٹ ایپلیکیشن |
|---|---|---|---|---|
| بائی پاس نوچز + پائلٹ پن | اعلی موٹا سٹاپ ضرورت سے زیادہ خوراک کو روکتا ہے۔ پائلٹ 0.001 انچ کے اندر ٹھیک X-Y مقام فراہم کرتے ہیں۔ | کم چھوٹے مجرد سلگس فی اسٹروک؛ قابل قیاس اور قابل انتظام۔ | اعتدال پسند۔ پائلٹس کے علاوہ نوچ پنچ، سٹاپ بلاک، اور سلگ انجیکشن پاتھ کی ضرورت ہوتی ہے۔ | ملٹی-اسٹیشن پروگریسو فارمنگ آپریشنز، تیز-تیز رفتار پیداوار، سخت رواداری کے ساتھ مر جاتا ہے۔ |
| پائلٹ پن تنہا | عمدہ مقام کے لیے اعلی، لیکن مجموعی فیڈ کی خرابی اور پائلٹ اوورلوڈ کا خطرہ۔ | کنٹرول کے طریقہ کار سے کوئی نہیں؛ غلط فیڈ-متعلقہ سکریپ کا زیادہ خطرہ۔ | کم معیاری پائلٹنگ ہارڈویئر صرف۔ | سادہ خالی کرنا یا سوراخ کرنا بغیر کسی تشکیل کے مر جاتا ہے۔ مختصر-رن یا کم-اسپیڈ ایپلیکیشنز۔ |
| سائیڈ کٹر + پائلٹ پن | اعلی تازہ-کٹ ایج کلین اسٹاپ حوالہ فراہم کرتا ہے۔ پائلٹ ٹھیک پوزیشننگ کو سنبھالتے ہیں۔ | اعتدال پسند۔ مسلسل کنارے ٹرم ربن جاری سکریپ والیوم میں اضافہ کرتا ہے۔ | اعتدال سے اعلیٰ۔ سائیڈ کٹر ٹولنگ پلس سکریپ ربن مینجمنٹ اور ڈسپوزل۔ | غیر معتبر کنارے کے معیار کے ساتھ چلنے والی کنڈلی مر جاتی ہے۔ ایپلی کیشنز کو درست پٹی کی چوڑائی کی ضرورت ہے۔ |
| سادہ کیریئر (کوئی نشان نہیں) | مکمل طور پر فیڈر کی درستگی اور پائلٹ کی اصلاح کی صلاحیت پر منحصر ہے۔ | خود طریقہ سے کوئی نہیں؛ غلط خوراک کا خطرہ بڑھتا ہے حصہ مسترد کرتا ہے۔ | کم گائیڈ ریلوں اور پائلٹوں کے علاوہ کوئی اضافی ٹولنگ نہیں۔ | بہت سادہ فلیٹ بلیکنگ بغیر کسی تشکیل کے۔ کم-خطرے والے حصے جہاں کبھی کبھار غلط کھانا قابل برداشت ہوتا ہے۔ |
| لفٹر سسٹمز (عمودی کنٹرول) | صرف Z-محور کلیئرنس کو ہینڈل کرتا ہے؛ کوئی لیٹرل یا فیڈ-ڈائریکشن کنٹرول نہیں۔ | لفٹرز سے کوئی نہیں؛ فیڈ کنٹرول کے لیے کسی اور طریقے کے ساتھ جوڑنا ضروری ہے۔ | اعتدال پسند۔ موسم بہار یا نیومیٹک لفٹرز، فیڈ ریلیز کے ساتھ ٹائمنگ کوآرڈینیشن۔ | تشکیل شدہ خصوصیات کے ساتھ مر جاتا ہے جو پٹی کے ہوائی جہاز سے نیچے تک پھیلی ہوتی ہے۔ ہمیشہ پائلٹوں اور نشانوں کے ساتھ استعمال کیا جاتا ہے۔ |
| اسٹیج ٹولنگ (علیحدہ اسٹیشن) | فی اسٹیشن زیادہ، لیکن اسٹیشنوں کے درمیان منتقلی کی درستگی نئے متغیرات کو متعارف کراتی ہے۔ | متغیر۔ کوئی کیریئر سکریپ نہیں، لیکن خالی ہینڈلنگ اور ٹرانسفر مسترد کر سکتا ہے۔ | اعلی ایک سے زیادہ ڈائی سیٹ، ٹرانسفر میکانزم، ہر آپریشن کے لیے علیحدہ پریس اسٹروک۔ | بہت پیچیدہ حصے جو ایک ہی ترقی پسند پٹی میں تیار نہیں کیے جا سکتے ہیں۔ کم-سے-درمیانی والیوم۔ |
زیادہ تر پیداواری ماحول میں، بائی پاس نوچ اور پائلٹ پن کا امتزاج درستگی، سکریپ کنٹرول، اور برقرار رکھنے کا بہترین توازن فراہم کرتا ہے۔ جب کنارے کی حالت ایک مسئلہ ہو تو سائیڈ کٹر منطقی متبادل ہوتے ہیں۔ لفٹرز نشان-بیسڈ کنٹرول کو تبدیل کرنے کے بجائے تکمیل کرتے ہیں۔ اور اسٹیج ٹولنگ مکمل طور پر ایک مختلف نمونہ ہے، جو ان حصوں کے لیے مخصوص ہے جن کی جیومیٹری صرف ایک پٹی سے آگے نہیں بڑھ سکتی۔
پٹی لے آؤٹ کی اصلاح کا مطلب بالآخر کنٹرول کے طریقہ کار کا انتخاب کرنا ہے جو کل لاگت کو کم کرتا ہے، نہ کہ صرف مادی لاگت کو۔ ڈاؤن ٹائم، ڈائی ریپیر، اور کوالٹی ریجیکٹس کے مقابلے میں چند اضافی مربع ملی میٹر نوچ سکریپ فی ہٹ نہ ہونے کے برابر ہے جو کہ ناکافی پٹی کنٹرول سے آتے ہیں۔ اصل بچت اسٹیمپنگ ٹول میں کنٹرول فیچرز کے صحیح امتزاج کو بنانے سے ہوتی ہے اور شروع سے ہی مر جاتی ہے، بجائے اس کے کہ پروڈکشن میں دشواریوں کی سطح کو کھلانے کے بعد دوبارہ تیار کیا جائے۔
اس نے کہا، ہر مواد ان کنٹرول کے طریقوں کو اسی طرح جواب نہیں دیتا. پٹی کی موٹائی، سختی، اور لچک بنیادی طور پر تبدیل کرتی ہے کہ کیریئر فیڈنگ بوجھ کے تحت کیسے برتاؤ کرتا ہے اور کس طرح نوچ کنارے کاٹنے اور بڑھنے کے دوران مواد کے ساتھ تعامل کرتے ہیں۔
مواد-مخصوص بائی پاس نوچ ڈیزائن کے تحفظات
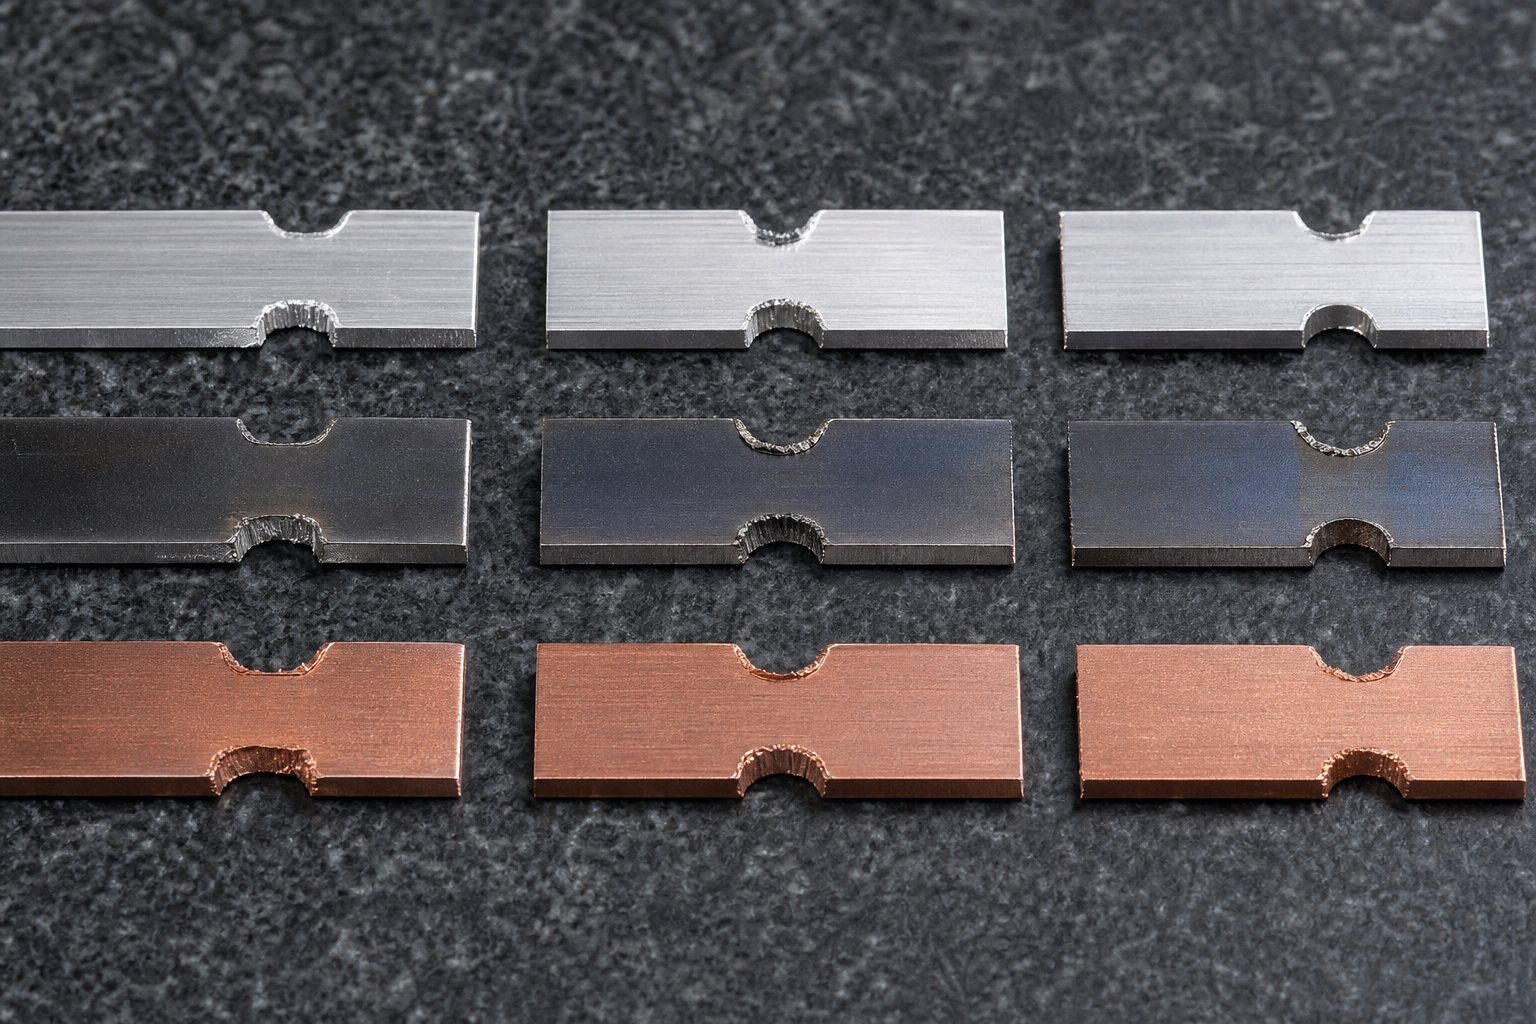
ایک بائی پاس نوچ جو 1.0 ملی میٹر ٹھنڈے-رولڈ اسٹیل میں بالکل کام کرتا ہے جب آپ ایلومینیم یا ہائی-مضبوط الائے پر سوئچ کرتے ہیں تو کیریئر کو کریک کر سکتا ہے، پنچ مار سکتا ہے، یا سطح کی تکمیل کو نقصان پہنچا سکتا ہے۔ مادی خصوصیات صرف اسٹیشنوں کی تشکیل پر اثر انداز نہیں ہوتی ہیں۔ وہ یہ بتاتے ہیں کہ نوچ خود کاٹنے کے دوران کس طرح برتاؤ کرتا ہے، بقیہ کیریئر فیڈنگ بوجھ کو کیسے ہینڈل کرتا ہے، اور کس طرح نوچ کے کنارے ہزاروں پریس سائیکلوں کو برقرار رکھتے ہیں۔ نوچ ڈیزائن کو مادی کے طور پر علاج کرنا-شیٹ میٹل اسٹیمپنگ میں پیداواری مسائل کا ایک تیز ترین راستہ ہے۔
پٹی کی موٹائی نشان کی گہرائی اور چوڑائی کو کیسے متاثر کرتی ہے۔
پٹی کی موٹائی بائی پاس نوچ جیومیٹری کو متاثر کرنے والا واحد سب سے براہ راست متغیر ہے۔ موٹے مواد کو ان خصوصیات کو صاف کرنے کے لیے گہرے نشانات کی ضرورت ہوتی ہے جو قدرتی طور پر پٹی کے جہاز کے نیچے یا اس کے اوپر پروجیکٹ کرتی ہیں۔ 0.4 ملی میٹر اسٹاک میں 0.5 ملی میٹر موڑ معمولی خصوصیت کی اونچائی پیدا کرتا ہے۔ 2.0 ملی میٹر اسٹاک میں وہی موڑ کا زاویہ ایک تشکیل شدہ پروجیکشن کو چار سے پانچ گنا لمبا بناتا ہے، جو متناسب طور پر گہرے ریلیف کا مطالبہ کرتا ہے۔
موٹائی اس بات کو بھی کنٹرول کرتی ہے کہ نشان کاٹنے کے بعد کیریئر کی طاقت کتنی باقی رہتی ہے۔ 15 ملی میٹر چوڑے کیریئر میں 10 ملی میٹر گہرا نشان 5 ملی میٹر پل کا مواد چھوڑتا ہے۔ پتلے اسٹاک میں (0.8 ملی میٹر سے کم)، اس پل میں بہت کم کراس- سیکشنل ایریا ہے اور یہ فیڈنگ ٹینشن میں بکل یا پھاڑ سکتا ہے۔ 2.0 ملی میٹر سے زیادہ موٹی سٹیمپڈ سٹیل کی پٹیوں میں، وہی 5 ملی میٹر پل پیداواری بوجھ کو آرام سے سنبھالنے کے لیے کافی سیکشن ماڈیولس کو برقرار رکھتا ہے۔
چوڑائی اسی طرح برتاؤ کرتی ہے۔ موٹی پٹیوں کو چوڑے نشان والے سوراخوں کی ضرورت ہوتی ہے کیونکہ تشکیل شدہ خصوصیات فیڈ سمت کے ساتھ زیادہ لکیری جگہ پر قبضہ کرتی ہیں۔ موٹے مواد میں ایک وسیع، گہرے نشان سے پیدا ہونے والا سلگ بھی بھاری اور باہر نکالنا مشکل ہوتا ہے۔ سٹیل سٹیمپنگ کے ساتھ کام کرنے والے ڈائی ڈیزائنرز ہیوی-گیج سٹاک کے لیے اکثر ویکیوم یا مثبت ایئر بلاسٹ شامل کرتے ہیں تاکہ یہ یقینی بنایا جا سکے کہ سلگ ہول میں ڈھیر لگانے کے بجائے ڈائی کو صاف کریں۔
نوچ جیومیٹری پر مواد کی سختی اور لچک کے اثرات
سختی اور نرمی کنٹرول کرتی ہے کہ کاٹنے کے بعد نوچ کناروں اور کونوں پر کیا ہوتا ہے۔ تانبے اور اینیلڈ ایلومینیم جیسے نرم، لچکدار مواد بغیر کسی شگاف کے نشان کے ارد گرد پلاسٹک سے بگڑ جاتے ہیں۔ سخت، کم-لچکنے والے مواد تیز کونوں پر تناؤ کو مرکوز کرتے ہیں اور مائیکرو-کریکس کو شروع کر سکتے ہیں جو سائیکلک فیڈنگ بوجھ کے تحت پھیلتے ہیں۔
یہاں یہ ہے کہ مختلف مادی زمرے کس طرح بائی پاس نوچ جیومیٹری کا جواب دیتے ہیں:
- کم-کاربن اسٹیل (CRS، 1008/1010)- تیز V-نشان اور مستطیل جیومیٹریوں کو اچھی طرح برداشت کرتا ہے۔ اچھی لچکدار کونوں پر تناؤ کی دوبارہ تقسیم کی اجازت دیتی ہے۔ اعتدال پسند اسپرنگ بیک کا مطلب ہے کہ تشکیل شدہ خصوصیات اپنی شکل کو متوقع طور پر رکھتی ہیں، لہذا نوچ کلیئرنس کے حسابات سیدھے ہیں۔ یہ زیادہ تر اسٹیل شیٹ اسٹیمپنگ ڈائی ڈیزائن کے لیے بنیادی مواد ہے۔
- ہائی-طاقت والا سٹیل (HSLA، DP، AHSS)- زیادہ سختی کا مطلب ہے کہ نوچ پنچ تیزی سے پہنتا ہے اور کاٹنے والی قوتیں بڑھ جاتی ہیں۔ کم لچکدار اندر کے کونوں کو خطرناک بنا دیتا ہے۔ ان مواد میں مستطیل نشانوں کو کیریئر کے کنارے پر تھکاوٹ کو پھٹنے سے روکنے کے لیے کم از کم 1.0 سے 1.5 گنا پٹی کی موٹائی کے کونے والے ریڈی کی ضرورت ہوتی ہے۔ اسپرنگ بیک نمایاں طور پر زیادہ ہے، لہذا تشکیل شدہ خصوصیات برائے نام سے کہیں زیادہ پروجیکٹ کر سکتی ہیں، جس کے لیے نشان میں اضافی کلیئرنس گہرائی کی ضرورت ہوتی ہے۔
- ایلومینیم مرکب (3003، 5052، 6061)- نرم مزاج بنتا ہے اور آسانی سے کاٹتا ہے لیکن ٹول اسٹیل کے گھونسوں کے خلاف گال کا شکار ہوتا ہے۔ ایلومینیم اسٹیمپنگ کا عمل نوچ پنچ کناروں پر مواد کی تعمیر کو روکنے کے لیے پالش شدہ پنچ سطحوں یا کوٹڈ ٹولنگ (TiN، DLC) کا مطالبہ کرتا ہے۔ ایلومینیم کٹے ہوئے کناروں پر بھی سخت-کام کرتا ہے، جو بار بار لوڈ سائیکل کے بعد نوچ زون میں کیریئر کو ٹوٹنے والا بنا سکتا ہے۔ فراخ ریڈی کے ساتھ U-نوچ پروفائلز اس خطرے کو کم کرتے ہیں۔ 6061-T6 جیسے مرکب دھاتیں زیادہ سخت ہیں لیکن کم لچکدار ہیں، نشان کونوں پر شگاف کی حساسیت کے لحاظ سے زیادہ طاقت والے اسٹیل کی طرح برتاؤ کرتے ہیں۔
- تانبے اور پیتل کے مرکب- بہترین لچکدار لیکن ہائی-سائیکل ایپلی کیشنز میں سختی سے کام کرنے کا خطرہ۔ تانبے کی پٹی میں بائی پاس نوچز عام طور پر کسی بھی جیومیٹری کے ساتھ اچھی کارکردگی کا مظاہرہ کرتے ہیں، حالانکہ مواد کی نرمی کا مطلب ہے کہ نشان کے کنارے پر گڑ کی تشکیل زیادہ واضح ہے۔ سخت پنچ-سے-ڈائی کلیئرنس (فی طرف موٹائی کا تقریباً 5 سے 7 فیصد) گڑ کی اونچائی کو کنٹرول کرنے میں مدد کرتا ہے۔
- سٹینلیس سٹیل (300 اور 400 سیریز)- Austenitic درجات (304, 316) کام کرتے ہیں-کاٹنے کے دوران جارحانہ انداز میں۔ نوچ کا کنارہ بنیادی مواد کے مقابلے میں نمایاں طور پر سخت ہو جاتا ہے، جو کریکنگ کا باعث بن سکتا ہے اگر کیریئر لفٹرز پر بار بار جھکتا ہے۔ Ferritic اور martensitic درجات سختی سے کام کرنے کا کم خطرہ رکھتے ہیں لیکن ان کی لچک کم ہوتی ہے، جس کی وجہ سے وہ تیز نوچ کونوں پر تناؤ کے ارتکاز کے لیے حساس ہوتے ہیں۔
میٹریل اسپرنگ بیک خصوصی توجہ کا مستحق ہے۔ ایلومینیم اسٹیمپنگ کے عمل اور اعلی-طاقت والے اسٹیل ایپلی کیشنز میں یکساں طور پر، اسپرنگ بیک کا مطلب ہے کہ تشکیل شدہ خصوصیات وہیں نہیں رہتیں جہاں پنچ لگاتا ہے۔ پٹی کے ہوائی جہاز کے نیچے 3 ملی میٹر پراجیکٹ کرنے کا ارادہ ایک موڑ مادی پیداوار کی طاقت کے لحاظ سے 2.5 ملی میٹر یا باہر کی طرف 3.3 ملی میٹر تک دھکیل سکتا ہے۔ نشان کی گہرائی کو اس بدترین-کیس پروجیکشن کا حساب دینا چاہیے، نہ کہ صرف برائے نام تشکیل شدہ جہت۔
نوچ کناروں پر سخت محنت کرنا ایک لطیف مسئلہ ہے جو فوری طور پر بجائے وقت کے ساتھ ساتھ سامنے آتا ہے۔ ہر پریس اسٹروک قدرے ٹھنڈے-نشان کے کٹے ہوئے کنارے پر کام کرتا ہے۔ سٹینلیس سٹیل اور بعض ایلومینیم مرکبات جیسے مواد میں، یہ مجموعی سختی بالآخر کنارے کو ٹوٹ پھوٹ کا شکار بنا دیتی ہے۔ جب کیریئر کی پٹی اس سخت زون میں لفٹر ریل کے اوپر جھکتی ہے، تو مائیکرو-کریک بنتے ہیں اور اس وقت تک بڑھتے ہیں جب تک کہ کیریئر فریکچر نہ ہو-چل جائے۔ U-نوچ یا فراخدلی سے ریڈیئسڈ آئتاکار پروفائلز کا انتخاب ایک وسیع علاقے پر موڑنے والے تناؤ کو تقسیم کرتا ہے اور اس ناکامی کے موڈ میں تاخیر کرتا ہے۔
لیپت اور اعلیٰ-مضبوطی کے مواد کے لیے خصوصی تحفظات
اسٹیمپڈ شیٹ میٹل تیزی سے پہلے سے لاگو کوٹنگز کے ساتھ آتی ہے: جستی زنک کی تہیں، پہلے سے پینٹ شدہ سطحیں، یا مہر لگانے سے پہلے لگائی جانے والی نامیاتی فلمیں۔ یہ ملعمع کاری ایک ایسی رکاوٹ کا اضافہ کرتی ہے جو ننگی دھات نہیں کرتی ہے۔ نوچ کٹنگ ایکشن کینچی کٹے ہوئے کنارے پر کوٹنگ کے ذریعے، بیس میٹل کو بے نقاب کرتی ہے۔ زیادہ اہم بات یہ ہے کہ جیسے ہی پٹی ڈائی کے ذریعے کھلتی ہے، کچے نشان والے کنارے گائیڈ ریلوں کے خلاف کھرچ سکتے ہیں اور بلاکس کو روک سکتے ہیں، جس سے کوٹنگ کا ملبہ پیدا ہوتا ہے جو ڈائی کو آلودہ کرتا ہے۔
آٹوموٹو ایپلی کیشنز میں عام جستی اور جستی اسٹیلز کے لیے، نوچ کناروں پر زنک کا فلک ہونا ایک معروف مسئلہ ہے۔ زنک کی تہہ سبسٹریٹ کے مقابلے میں ٹوٹنے والی ہوتی ہے اور کٹے ہوئے کنارے سے ٹوٹ جاتی ہے اور چھیل جاتی ہے۔ زنک کے وہ ذرات سٹیشنوں کی تشکیل میں منتقل ہو جاتے ہیں اور تیار شدہ حصوں پر سطحی نقائص کا باعث بنتے ہیں۔ اس کا انتظام کرنے کی حکمت عملیوں میں شامل ہیں:
- کم کوٹنگ فریکچر کے ساتھ کلینر شیئر تیار کرنے کے لیے قدرے بڑے پنچ-سے-ڈائی کلیئرنس (8 سے 12 فیصد فی سائیڈ) کا استعمال۔
- ڈھیلے کوٹنگ کے ذرات کو بننے والے علاقوں تک پہنچنے سے پہلے صاف کرنے کے لیے نوچ پنچ کے نیچے کی طرف ہوا کا جھونکا-شامل کرنا۔
- نوچ جیومیٹریوں کا انتخاب کرنا جو کل شیئرڈ فریمیٹر کو کم سے کم کرتے ہیں۔ ایک ہی چوڑا نشان دو تنگ نشانوں سے کم کٹ ایج بناتا ہے جو ایک ہی کلیئرنس والیوم فراہم کرتا ہے۔
پہلے سے-پینٹ شدہ یا لیمینیٹڈ سٹرپس ایک مختلف تشویش پیش کرتی ہیں۔ نشان کنارے خود مسئلہ نہیں ہے. بلکہ، کٹے ہوئے کنارے پر کوئی بھی گڑبڑ یا اٹھا ہوا مواد کوائل پر ملحقہ پٹی کے لفافوں کی پینٹ شدہ سطح کو کھرچ سکتا ہے یا لفٹر کے رابطے کے دوران کوٹنگ کو نقصان پہنچا سکتا ہے۔ ان مواد میں برر-مفت نشان کاٹنے کے لیے پریمیم پنچ-سے-ڈائی کلیئرنس کنٹرول اور کٹنگ کناروں کو تیز رکھنے کے لیے بار بار پنچ کی دیکھ بھال کی ضرورت ہوتی ہے۔
980 MPa سے اوپر کی طاقت کا اعلی-ٹینسائل طاقت پش نوچ پنچ ٹولنگ کو اپنی حدوں تک پہنچاتی ہے۔ نوچ پیرامیٹر کی فی یونٹ لمبائی کاٹنے والی قوت مادی تناؤ کی طاقت کے ساتھ تقریباً متناسب طور پر بڑھ جاتی ہے۔ ایک نوچ پنچ جو ہلکے اسٹیل میں 500,000 ہٹ تک رہتا ہے اسے ڈوئل-فیز 980 اسٹیل میں 150,000 ہٹ کے بعد دوبارہ گرائنڈنگ کرنے کی ضرورت پڑسکتی ہے۔ ڈائی ڈیزائنرز ان ایپلی کیشنز میں نوچ پنچز کے لیے پریمیم ٹول اسٹیلز (پاؤڈر میٹالرجی گریڈز جیسے CPM-10V یا کاربائیڈ انسرٹس) کا استعمال کرکے اور کل کٹنگ پریمیٹر اور مرتکز دباؤ پوائنٹس کو کم کرنے کے لیے نوچ جیومیٹری کو آسان بنا کر معاوضہ دیتے ہیں۔
یہ مواد-مخصوص عوامل تنہائی میں موجود نہیں ہیں۔ وہ حقیقی-عالمی سطح کی کارکردگی کا تعین کرنے کے لیے پیداوار کی رفتار، چکنا کرنے کے انتخاب، اور دیکھ بھال کے نظام الاوقات کے ساتھ تعامل کرتے ہیں۔ جب ایک بائی پاس نوچ پریس فلور پر مسائل پیدا کرنا شروع کر دیتا ہے، تو بنیادی وجہ ڈیزائن کی بنیادی خامی کے بجائے اکثر ان مادی تعاملات میں سے کسی ایک کا پتہ لگاتی ہے۔
پیداوار میں بائی پاس نوچ کے مسائل کا ازالہ کرنا
جب ایک بائی پاس نشان پریس فلور پر غلط برتاؤ کرنا شروع کر دیتا ہے، تو آپریٹرز اکثر اس کی وجہ کی نشاندہی کرنے سے بہت پہلے اس علامت کو محسوس کرتے ہیں۔ burrs تیار حصوں پر ظاہر ہوتا ہے. سلگس واپس مرنے میں سوار ہوتے ہیں۔ پٹی غلط رجسٹر ہوتی ہے حالانکہ نشان جیومیٹری کاغذ پر ٹھیک نظر آتی ہے۔ یہ ناکامیاں تنہائی میں شاذ و نادر ہی ہوتی ہیں۔ جیسا کہ ترقی پسند ڈائی ٹربل شوٹنگ ریسرچ اس بات کی تصدیق کرتی ہے کہ گڑبڑ کی نشوونما، سلگ کھینچنا، اور کھانا کھلانا عدم استحکام اکثر الگ الگ نقائص کے بجائے ایک ہی بنیادی لباس کے بڑھنے کی علامات ہیں۔ ہر ایک علامت کے پیچھے بنیادی وجہ کو سمجھنا وہی ہے جو کسی بھی درست ڈائی اسٹیمپنگ آپریشن میں بار بار ہونے والے سر درد سے فوری حل کو الگ کرتا ہے۔
عام بائی پاس نوچ فیلور موڈز اور جڑ کی وجوہات
تصور کریں کہ آپ کا سٹیمپنگ ڈائی سیٹ پوری رفتار سے چل رہا ہے اور اچانک اسٹیشن پانچ پر غلط جگہ پر سوراخ پیدا کر رہا ہے۔ آپ کی پہلی جبلت پائلٹ پنوں یا فیڈر ٹائمنگ کو چیک کرنا ہو سکتی ہے۔ لیکن اگر بائی پاس نوچ پنچ غیر مساوی طور پر پہنا ہوا ہے، تو اس سے پیدا ہونے والا اسٹاپ حوالہ بدل گیا ہے۔ پٹی اب بھی اسٹاپ بلاک سے رابطہ کرتی ہے، لیکن رابطہ پوائنٹ اب مربع نہیں ہے، جس سے پائلٹوں کے مشغول ہونے سے پہلے پٹی کو تھوڑا سا ترچھا ہو جاتا ہے۔ یہ چھوٹی سی کونیی خامی ہر بہاو والے اسٹیشن پر کئی گنا بڑھ جاتی ہے۔
یہ ناکامی کے کم واضح طریقوں میں سے ایک ہے۔ دوسرے زیادہ نظر آتے ہیں لیکن اتنے ہی نقصان دہ ہیں۔ آپریٹرز کا سامنا کرنے والے بنیادی علامات اور ہر ایک کے پیچھے بنیادی وجوہات یہ ہیں:
نشان کی موجودگی کے باوجود غلط اندراج کی پٹینشان موجود ہے اور اسٹاپ سے رابطہ کرتا ہے، اس کے باوجود حصے اب بھی پوزیشنی بڑھے ہوئے دکھاتے ہیں۔ بنیادی وجوہات میں گھسے ہوئے یا چپے ہوئے نوچ کے پنچ کناروں سے متضاد نوچ جیومیٹری پیدا کرنا، پہنا ہوا رابطہ چہرہ والا اسٹاپ بلاک، یا اسٹاپ کی سطح پر سلگ ملبے کا جمع ہونا شامل ہیں۔ ہر صورت میں، حوالہ جیومیٹری میں کمی آئی ہے حالانکہ سسٹم فعال نظر آتا ہے۔ اصلاحی عمل میگنیفیکیشن کے تحت نوچ پنچ ایج کا معائنہ کرنا، پہننے کے لیے اسٹاپ بلاک کے رابطے کے چہرے کی پیمائش کرنا، اور سٹاپ جیب سے کسی بھی جمع شدہ ملبے کو صاف کرنا ہے۔
قبل از وقت نوچ پنچ پہننا۔کارٹون مواد اور حجم کے لیے توقع سے زیادہ تیز یا تیز ہو جاتا ہے۔ یہ اکثر ڈائی کلیئرنس کے لیے ناکافی پنچ-سے-کا پتہ لگاتا ہے، جو مونڈنے کی قوت کو بڑھاتا ہے اور کٹنگ کنارے پر گرمی پیدا کرتا ہے۔ پریمیم سٹیمپنگ ڈائی اسٹیل (پاؤڈر میٹلرجی گریڈ جیسے CPM-10V یا M4) میں اپ گریڈ کیے بغیر اعلی-طاقت والے مواد کو چلانا اس مسئلے کو تیز کرتا ہے۔ اصلاحی اقدامات میں مواد کی موٹائی کے خلاف ہر طرف کلیئرنس کی تصدیق کرنا، درخواستوں کی مانگ کے لیے پنچ مواد کو اپ گریڈ کرنا، اور رگڑ کو کم کرنے کے لیے TiN یا TiAlN کوٹنگز لگانا شامل ہیں۔
نشان والے مقامات پر کیریئر کی پٹی کا فریکچر۔کھانا کھلانے کے دوران پٹی نوچ زون پر ٹوٹ جاتی ہے جس سے پیداوار رک جاتی ہے۔ یہ ناکامی یا تو ضرورت سے زیادہ نشان گہرائی کی طرف اشارہ کرتی ہے جو بہت زیادہ کیریئر کی چوڑائی کا استعمال کرتی ہے، لفٹرز کے اوپر بار بار موڑنے سے نشان کے کنارے پر سختی کا کام کرتا ہے، یا کم-لچکتی مواد میں تناؤ بڑھانے والے کے طور پر کام کرنے والے اندر کے تیز کونے۔ درست کرنے میں کیریئر کی چوڑائی (60 سے 70 فیصد سے نیچے رہنا) کی نسبت نشان کی گہرائی کا جائزہ لینا، کارنر ریڈی شامل کرنا، یا U{5}}نوچ پروفائل پر سوئچ کرنا شامل ہے جو تناؤ کو زیادہ یکساں طور پر تقسیم کرتا ہے۔
نوچ کناروں پر سلگ پلنگ اور گڑ کی تشکیل
اسٹیمپنگ میں سلگ کھینچنا اور بائی پاس نوچز بر کی تشکیل دو سب سے عام دن-سے{1}}دن کے مسائل ہیں جن کا آپریٹرز کو نوچ ٹولنگ کے ساتھ سامنا کرنا پڑتا ہے۔ ان کا گہرا تعلق ہے کیونکہ دونوں کا تعلق اس بات سے ہے کہ کس طرح کاٹنے اور نکالنے کے دوران پنچ مواد کے ساتھ تعامل کرتا ہے۔
سلگ کھینچنا اس وقت ہوتا ہے جب کٹ سلگ اپ اسٹروک کے دوران پنچ کے چہرے پر چپک جاتی ہے اور واپس ڈائی کیویٹی میں سوار ہوجاتی ہے۔ اگلے اسٹروک پر، وہ سلگ پنچ اور پٹی کے درمیان جام کر سکتا ہے، جس سے دوہری-ہٹ یا مرنے کا نقصان ہو سکتا ہے۔ بنیادی میکانکس میں پنچ اور سلگ کے درمیان ویکیوم پریشر شامل ہوتا ہے، جو کہ پنچ پر سطح کی کھردری یا آئل فلم کے ساتھ مل کر چپکنے میں اضافہ کرتا ہے۔ تھوڑا سا مقعر چہروں کے ساتھ پہنے ہوئے مکے ویکیوم اثر کو خراب کرتے ہیں۔ اصلاحی حکمت عملیوں میں پنچ چہرے پر ویکیوم ریلیف گروو شامل کرنا، اسپرنگ-لوڈڈ سلگ ایجیکٹرز کو انسٹال کرنا، اس بات کی تصدیق کرنا کہ ڈائی اوپننگ سلگس کو آزادانہ طور پر گرنے کی اجازت دیتی ہے، اور یہ یقینی بنانا کہ ایئر بلو سسٹم کام کر رہے ہیں اور مناسب وقت پر ہیں۔
نشان کے کناروں پر گڑ کی تشکیل پنچ کے مدھم ہونے پر تیار ہوتی ہے۔ ایک تیز کارٹون کم سے کم رول اوور کے ساتھ ایک صاف قینچ پیدا کرتا ہے۔ جیسے جیسے کنارہ پہنتا ہے، مواد صاف کرنے کے بجائے پھاڑ دیتا ہے، پٹی کے کنارے پر ابھرا ہوا گڑ چھوڑ جاتا ہے۔ یہ گڑ پھر گائیڈ ریلوں اور سٹاپ بلاکس کے خلاف گھسیٹتا ہے، فیڈنگ مزاحمت کو بڑھاتا ہے اور دیگر دھاتی سٹیمپنگ ٹول اور ڈائی پرزوں کو نیچے کی طرف بڑھاتا ہے۔ دیکلیئرنس اور آلے کی زندگی کے درمیان تعلقیہاں اہم ہے: پنچ اور ڈائی کے درمیان جان بوجھ کر انجنیئرڈ کلیئرنس سٹرپنگ فورسز کو کم کرتی ہے جبکہ آلے کی زندگی کو بڑھاتی ہے اور کنارے کے معیار کو بہتر بناتی ہے۔
برر کنٹرول کے لیے کلیدی اصلاحی اقدامات شیڈول ری گرائنڈنگ کے ذریعے پنچ کی نفاست کو برقرار رکھنا، اس بات کی تصدیق کرنا کہ پنچ-ٹو-ٹائی کلیئرنس پہننے یا غلط ترتیب دینے کی وجہ سے تبدیل نہیں ہوا ہے، اور اس بات کی تصدیق کرنا کہ اسٹیمپنگ ڈائی اسٹیل گریڈ پیداوار کے حجم اور مواد کی سختی کے لیے موزوں ہے۔
نشان پہننے کے پیٹرن اور دیکھ بھال کے وقفے۔
بائی پاس نوچ پنچز قابل قیاس نمونوں میں پہنتے ہیں جو، ایک بار جب آپ انہیں پہچان لیتے ہیں، تو آپ کو بالکل بتاتے ہیں کہ ڈائی کے اندر کیا غلط ہو رہا ہے۔ کنارے کا گول کرنا سب سے عام نمونہ ہے: تیز کٹنگ ایج آہستہ آہستہ ایک رداس تیار کرتی ہے جو گڑ کی اونچائی اور کاٹنے کی قوت کو بڑھاتی ہے۔ کارنر چِپنگ سخت مواد میں ظاہر ہوتی ہے جہاں اثرات کا بوجھ پنچ مواد کی سختی سے زیادہ ہوتا ہے۔ چہرے کا لباس (پنچ کی نوک پر ایک مقعر ڈپریشن) سلگ کے بار بار رابطے سے تیار ہوتا ہے اور سلگ کھینچنے میں براہ راست حصہ ڈالتا ہے۔
آپ کو کتنی بار تیز کرنا چاہئے؟ کوئی آفاقی جواب نہیں ہے۔ جیسا کہ ولسن ٹول انٹرنیشنل نوٹ کرتا ہے، آلے کی دیکھ بھال اتنی ہی منفرد ہے جتنا کہ ایپلی کیشن، عمر، مواد کی قسم، رفتار، اور چکنا سب کچھ شیڈول کو متاثر کرتی ہے۔ جب تک مرئی burrs ظاہر ہونے تک انتظار کرنے کا مطلب ہے کہ لباس پہلے ہی بہت آگے بڑھ چکا ہے۔ درست ڈائی اسٹیمپنگ آپریشنز کے لیے سب سے زیادہ قابل اعتماد نقطہ نظر صرف بصری معائنہ کے بجائے فالج کی گنتی کی بنیاد پر تیز کرنے والے وقفوں کو قائم کرنا ہے۔
ایک عملی آغاز کا فریم ورک:
- ہلکا اسٹیل 1.0 ملی میٹر سے کم: ہر 200,000 سے 300,000 اسٹروک پر ریگرائنڈ نوچ پنچ
- سٹینلیس سٹیل یا HSLA: ہر 80,000 سے 150,000 اسٹروک کو ری گرائنڈ کریں۔
- ایلومینیم (گیلنگ-کا شکار): مواد کی تعمیر کے لیے ہر 100,000 اسٹروک کا معائنہ کریں؛ ضرورت کے مطابق دوبارہ کریں
- لیپت شدہ مواد (جستی، پہلے سے{0}}پینٹ شدہ): پنچ چہروں پر ملبے کے جمع ہونے کے لیے ہر 150,000 اسٹروک کا معائنہ کریں
یہ وقفے نقطہ آغاز ہیں۔ آپ کی اصل تعداد پریس کی رفتار، چکنا کرنے کی تاثیر، اور پنچ کے لیے استعمال ہونے والے مخصوص سٹیمپنگ ڈائی اسٹیل پر منحصر ہے۔ باقاعدہ وقفوں پر ایک سادہ جیب گیج کے ساتھ burr کی اونچائی کو ٹریک کرنے سے آپ اپنی مخصوص ایپلی کیشن کے لیے بہترین ریگرائنڈ سائیکل میں ڈائل کر سکتے ہیں۔
نیچے دی گئی جدول پریس آپریٹرز اور ڈائی مینٹیننس اہلکاروں کے لیے سب سے عام بائی پاس نوچ کے مسائل کو فوری-ریفرنس میٹرکس میں ترتیب دیتی ہے:
| علامت | ممکنہ جڑ کی وجہ | اصلاحی اقدام |
|---|---|---|
| نشان کناروں پر ضرورت سے زیادہ گڑبڑ | سست کارٹون کنارے؛ ناکافی پنچ-ڈائی کلیئرنس کے لیے- پنچ غلط ترتیب | ریگرینڈ پنچ؛ تصدیق اور درست کلیئرنس؛ ریٹینر میں پنچ کی سیدھ چیک کریں۔ |
| سلگ کھینچنا (سلگ مکے کے ساتھ اوپر چڑھتی ہے) | پنچ اور سلگ کے درمیان خلا؛ پہنا ہوا مقعر پنچ چہرہ؛ ناکافی سلگ انخلا | ویکیوم ریلیف نالی شامل کریں؛ فلیٹ کارٹون چہرے کو دوبارہ گرائیں؛ اسپرنگ ایجیکٹرز یا ایئر بلو انسٹال کریں۔ |
| ڈاؤن اسٹریم اسٹیشنوں پر غلط رجسٹریشن کو ختم کریں۔ | متضاد جیومیٹری پیدا کرنے والا پہنا ہوا نشان؛ بلاک چہرے کے لباس کو روکنا؛ سٹاپ سطح پر ملبہ | نوچ پنچ کا معائنہ کریں اور دوبارہ گرائنڈ کریں۔ سٹاپ بلاک کو دوبارہ سرفہرست کرنا یا تبدیل کرنا؛ صاف سٹاپ جیب |
| قبل از وقت نوچ پنچ ٹوٹنا | ناکافی کلیئرنس؛ کارٹون مواد درخواست کے لئے بہت ٹوٹنے والا؛ ضرورت سے زیادہ پٹی کی موٹائی میں تغیر | کلیئرنس میں اضافہ؛ سخت پنچ سٹیل یا کاربائیڈ میں اپ گریڈ کریں؛ آنے والی کنڈلی کے چشموں کی تصدیق کریں۔ |
| نوچ زون میں کیریئر کی پٹی کا فریکچر | نشان کی گہرائی کیریئر کی چوڑائی کے محفوظ تناسب سے زیادہ ہے۔ کم-لچکنے والے مواد میں تیز کونے؛ بار بار لفٹر موڑنے سے سختی سے کام کریں۔ | نشان کی گہرائی کو کم کریں یا کیریئر کو چوڑا کریں۔ کونے کی ریڈی شامل کریں؛ U-نوچ پروفائل پر جائیں۔ |
| ڈائی اوپننگ میں نوچ سلگ اسٹیکنگ | سلگ سوراخ بہت چھوٹا یا غلط طریقے سے ملحقہ اسٹیشن جیومیٹری سے سلگ مداخلت؛ کوئی مثبت اخراج کا طریقہ کار نہیں ہے۔ | سلگ ہول کو بڑھانا اور سیدھ کرنا؛ تصدیق کریں کہ سلگ کا راستہ بلا روک ٹوک ہے۔ ایئر بلو یا گریویٹی چٹ شامل کریں۔ |
| متضاد نشان گہرائی (ہٹ سے ہٹ تک مختلف) | کارٹون برقرار رکھنے والا ڈھیلا کرنا؛ ڈائی بلاک سیٹلمنٹ؛ اونچائی بڑھے بند دبائیں | دوبارہ-ٹارک برقرار رکھنے والا؛ ڈائی بلاک سیٹنگ کی تصدیق کریں۔ چیک کریں اور پریس شٹ اونچائی کو دوبارہ ترتیب دیں۔ |
زیادہ مقدار میں پیداوار چلانے والی دکانوں کے لیے،YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنزان میں سے بہت سے ناکامی کے طریقوں کو ڈیزائن کے مرحلے پر بہتر بنانے والے پنچ مواد، کلیئرنس کی قدروں، اور ایپلی کیشن کے مطابق سلگ انجیکشن کے راستے بتا کر حل کریں۔ فعال ڈیزائن کے فیصلے بار بار دیکھ بھال کے مسائل کو ختم کرتے ہیں جو پیداوار کے دوران آپریٹر کا وقت خرچ کرتے ہیں۔
ناکامی کے ان نمونوں کو جلد پہچاننا اور ان پر عمل کرنا آپ کے سٹیمپنگ ڈائی سیٹ کو نتیجہ خیز رکھتا ہے۔ لیکن بڑا سوال باقی ہے: کیا ہر ترقی پسند مرنے والے کو درحقیقت بائی پاس نشانات کی ضرورت ہوتی ہے، یا ایسے حالات ہیں جہاں انہیں محفوظ طریقے سے چھوڑا جا سکتا ہے؟ یہ فیصلہ جزوی پیچیدگی، پریس ٹیکنالوجی، اور آپ کی درخواست کے مخصوص پٹی کنٹرول کے تقاضوں پر منحصر ہے۔
بائی پاس نوچز کب استعمال کریں اور ڈائی ڈیزائن کے ماہرین کے ساتھ شراکت کریں۔
ہر ترقی پسند مرنے والا بائی پاس نشانات کا مطالبہ نہیں کرتا ہے۔ 20-اسٹیشن آٹوموٹیو سٹیمپنگ ڈائی کے مقابلے میں معمولی رفتار سے سادہ پیری میٹر کٹ چلانے والی فلیٹ بلیننگ ڈائی کو مکمل طور پر مختلف سٹرپ کنٹرول چیلنجز کا سامنا کرنا پڑتا ہے جس میں گہرے ڈرا، متعدد موڑ، اور سٹیمپ والے دھاتی حصوں پر سخت برداشت ہوتی ہے۔ بائی پاس نشانوں کو شامل کرنے یا چھوڑنے کے فیصلے کو عادت یا مفروضے کے بجائے انجینئرنگ کے واضح استدلال پر عمل کرنا چاہئے۔
جب بائی پاس نوچز کی ضرورت ہوتی ہے تو فیصلہ کرنے کا فریم ورک
بائی پاس نوچ کی ضرورت کو چار عوامل کے ذریعے کارفرما سپیکٹرم کے طور پر سوچیں: جزوی پیچیدگی، تشکیل کی گہرائی، پیداوار کی رفتار، اور آنے والی مادی حالت۔ جب متعدد عوامل اس سپیکٹرم کے اونچے سرے کی طرف سیدھ میں آتے ہیں، تو بائی پاس نشانات ضروری ہو جاتے ہیں۔ جب تمام عوامل کم سرے پر بیٹھ جاتے ہیں، تو آپ انہیں محفوظ طریقے سے چھوڑ سکتے ہیں۔
ایسے منظرنامے جہاں عام طور پر بائی پاس نوچز کی ضرورت ہوتی ہے:
- ملٹی- اسٹیشن پروگریسو فارمنگ آپریشنز کے ساتھ مر جاتا ہے۔- کوئی بھی ڈائی جو انٹرمیڈیٹ اسٹیشنوں پر مواد کو موڑتا ہے، کھینچتا ہے یا ابھارتا ہے وہ خصوصیات پیدا کرتا ہے جو فیڈنگ کے دوران بہاو والے ٹولنگ کو صاف کرنا ضروری ہے۔ بائی پاس نوچز لیٹرل ریلیف فراہم کرتے ہیں ان خصوصیات کو بغیر کسی مداخلت کے گزرنے کی ضرورت ہوتی ہے۔
- 150 اسٹروک فی منٹ سے زیادہ تیز رفتار-پیداوار- رفتار سے، یہاں تک کہ چھوٹی خوراک کی تضادات بھی تیزی سے مل جاتی ہیں۔ بائی پاس نوچ کے ذریعہ فراہم کردہ مکینیکل اسٹاپ مجموعی فیڈ کی خرابی کو روکتا ہے جسے اکیلے پائلٹ تیز رفتار لباس کے بغیر جذب نہیں کرسکتے ہیں۔
- وائڈ کنڈلی اسٹاک یا بھاری گیج مواد- چوڑی اور موٹی پٹیاں کھانا کھلانے کے دوران زیادہ رفتار رکھتی ہیں اور درست طریقے سے روکنا مشکل ہوتا ہے۔ ہیوی سٹرپ اسٹاک کی جڑت زیادہ خوراک کا امکان پیدا کرتی ہے، اور گاڑھے مادے میں ایک ہی اوور فیڈ واقعہ مرنے والے اجزاء کو نقصان پہنچانے کے لیے کافی طاقت سے ٹکراتا ہے۔
- معروف کنارے کیمبر کے مسائل کے ساتھ کوائل- کچھ سلیٹنگ ذرائع سے مواد واضح کنارے کی لہر کے ساتھ آتا ہے۔ جیسا کہ آرٹ ہیڈرک نوٹ کرتا ہے، بائی پاس نوچز ایک سیدھے حوالہ کنارے کو کاٹتے ہیں جو شدید کیمبر کو ہٹاتا ہے اور آنے والی کوائل کی حالت سے قطع نظر ہموار کھانا کھلانے کی اجازت دیتا ہے۔
- مر جاتا ہے جہاں آپریٹر کی مہارت کی سطح مختلف ہوتی ہے۔- بار بار سیٹ اپ پرسنل ٹرن اوور والی دکانوں میں، بائی پاس نوچ کا مکینیکل اوور فیڈنگ پروٹیکشن ایک حفاظتی جال فراہم کرتا ہے جسے سیٹ اپ کے دوران سینسرز کو نظرانداز کرنے یا غلط طریقے سے ترتیب دینے کی صورت میں الیکٹرانک ڈائی پروٹیکشن کی کوئی مقدار تبدیل نہیں ہو سکتی۔
ایسے حالات جہاں بائی پاس نشانات کو محفوظ طریقے سے چھوڑ دیا جا سکتا ہے:
- سادہ فلیٹ خالی کرنا یا چھیدنا بغیر کسی تشکیل کے مر جاتا ہے۔- اگر ہر اسٹیشن صرف-موٹائی کٹنگ آپریشنز کے ذریعے انجام دیتا ہے اور پٹی کے اوپر یا نیچے تک کوئی خصوصیت نہیں ہوتی ہے، تو پٹی اٹھانے کے خطرے کو صاف اور کم سے کم کرنے کے لیے کچھ نہیں ہے۔
- مختصر-رن پروٹوٹائپ یا کم- والیوم ٹولنگ- جب پیداوار کا کل حجم 50,000 حصوں سے کم رہتا ہے اور رفتار اہم نہیں ہوتی ہے، تو کبھی کبھار غلط خوراک سے خطرہ اتنا کم ہوتا ہے کہ پائلٹ پنوں اور توجہ والے سیٹ اپ کے ساتھ انتظام کیا جا سکے۔
- قابل اعتماد کنارے کے معیار کے ساتھ تنگ، پتلی پٹی والا اسٹاک- پتلی، تنگ پٹیوں میں کم خوراک کی جڑت اور کم سے کم کیمبر ہوتا ہے۔ فیڈر انہیں ٹھیک ٹھیک کنٹرول کر سکتا ہے، اور پائلٹ اوورلوڈ کے بغیر کسی بھی چھوٹی غلطی کو درست کر سکتے ہیں۔
بائی پاس نوچز کو شامل کریں جب آپ کے ڈائی میں آپریشنز ہوتے ہیں، 150 SPM سے اوپر چلتا ہے، چوڑی یا بھاری پٹی کا استعمال کرتا ہے، یا آپریٹرز پر انحصار کرتا ہے جس کے تجربہ کی سطح مختلف ہوتی ہے۔ انہیں صرف اس صورت میں چھوڑیں جب پرزے فلیٹ-خالی ہوں، حجم کم ہوں، اور آنے والے مواد کے معیار کو مسلسل کنٹرول کیا جائے۔
کس طرح سروو-پریس ٹیکنالوجی بائی پاس نوچ کی ضروریات کو متاثر کرتی ہے۔
جدید سروو-پر مبنی پریس نے سٹرپ کنٹرول کے ارد گرد گفتگو کو نئی شکل دی ہے۔ روایتی مکینیکل پریسوں کے برعکس جو ایک مقررہ کرینک سائیکل میں بند ہوتے ہیں، سروو پریس قابل پروگرام ریم موشن پروفائلز پیش کرتے ہیں۔ وہ کھڑکیوں کو کھانا کھلانے کے دوران رام کو سست کر سکتے ہیں، جس سے فیڈر کو پٹی کو درست طریقے سے آگے بڑھانے کے لیے مزید وقت ملتا ہے۔ یہ ایک منصفانہ سوال اٹھاتا ہے: کیا سروو ٹیکنالوجی بائی پاس نشانات کی ضرورت کو ختم کرتی ہے؟
مختصر جواب نہیں ہے، لیکن یہ حساب کو بدل دیتا ہے۔
سروو پریس مخصوص طریقوں سے غلط خوراک کے خطرے کو کم کرتے ہیں۔ ان کے متغیر-اسپیڈ پروفائلز اسٹروک سائیکل میں اہم پوائنٹس پر وسیع فیڈنگ ونڈوز کی اجازت دیتے ہیں، جس سے CNC فیڈرز کو پٹی کو درست طریقے سے تیز اور کم کرنے کے لیے مزید وقت ملتا ہے۔ جیسا کہMetalForming میگزین کی رپورٹ, سروو پریس کو تیز رفتاری اور سستی کی شرح کے ساتھ متحرک فیڈز کی ضرورت ہوتی ہے، اور فیڈ سسٹم کو پریس کے ساتھ درست ٹائمنگ سگنلز کا تبادلہ کرنا چاہیے تاکہ مناسب پائلٹ-ریلیز کی ترتیب کو یقینی بنایا جا سکے۔ ہم آہنگی کی یہ سطح کھانا کھلانے کی درستگی کو روایتی مکینیکل پریسوں سے حاصل کرنے سے زیادہ بہتر بناتی ہے۔
تاہم، سروو ٹیکنالوجی کئی ایسے مسائل کو حل نہیں کرتی ہے جو نشانات کو بائی پاس کرکے میکانکی طور پر حل کرتے ہیں:
- ایج کیمبرپریس کی قسم سے قطع نظر آنے والی کوائل میں اب بھی موجود ہے۔ سروو کنٹرول کی کوئی مقدار لہراتی پٹی کے کنارے کو سیدھا نہیں کرتی ہے۔
- پہلے-رجسٹریشن کو دبائیں۔سیٹ اپ کے دوران اب بھی ٹھوس سٹاپ حوالہ درکار ہے۔ الیکٹرانک سنکرونائزیشن آپریٹر کو نئی کنڈلی کو تھریڈ کرتے وقت سرکردہ پٹی کے کنارے کو درست طریقے سے تلاش کرنے میں مدد نہیں کرتی ہے۔
- تشکیل شدہ خصوصیت کی منظوریجسمانی جیومیٹری کا مسئلہ رہتا ہے۔ ایک سروو پریس مڑے ہوئے ٹیب کو چھوٹا نہیں کرتا یا ڈائی اسٹیل کو پٹی کے راستے سے باہر نہیں کرتا ہے۔
- سیٹ اپ کے دوران ڈائی پروٹیکشن- سب سے زیادہ ترقی پسند ڈائی ڈیمیج ڈائی سیٹ اپ کے دوران پہلی 10 ہٹس میں ہوتا ہے، اکثر اس وجہ سے کہ ڈائی پروٹیکشن ابھی تک منسلک نہیں ہے یا اسے اوور رائیڈ کر دیا گیا ہے۔ مکینیکل اسٹاپ کام کرتا ہے قطع نظر اس کے کہ الیکٹرانکس فعال ہیں۔
بائی پاس نوچ فیصلوں پر سروو ٹیکنالوجی کا عملی اثر معمولی ہے۔ آپ نشان کی گہرائی کو قدرے کم کر سکتے ہیں کیونکہ بہتر فیڈ کی درستگی بہت زیادہ خوراک دینے کے واقعات کے امکان کو کم کرتی ہے۔ آپ ایک مثبت لانس کا انتخاب کر سکتے ہیں-اور-ایک سلگ پر نوچ بنا سکتے ہیں-منفی نشان پیدا کرتے ہیں کیونکہ سست رفتار رفتار اسٹاپ بلاکس پر اثر قوتوں کو کم کرتی ہے۔ لیکن ایک پیچیدہ صنعتی دھاتی سٹیمپنگ ڈائی پر نشانات کو مکمل طور پر ختم کرنا سروو کنٹرول کے باوجود بھی خطرناک رہتا ہے۔ مکینیکل بیک اپ جو وہ فراہم کرتے ہیں وہ ان کے فراہم کردہ تحفظ کے مقابلے میں تقریباً کچھ نہیں ہے۔
بہترین پٹی کنٹرول کے لیے ڈائی ڈیزائن ماہرین کے ساتھ کام کرنا
بائی پاس نوچ ڈیزائن پٹی لے آؤٹ کی اصلاح، مادی رویے، ترتیب کی منصوبہ بندی، اور پیداوار کی رفتار کی ضروریات کے چوراہے پر بیٹھتا ہے۔ ان تمام عوامل کو بیک وقت درست کرنا کوئی عمومی-مقصد CAD آپریٹر عام طور پر ہینڈل نہیں کرتا ہے۔ اسے خاص طور پر دھاتی سٹیمپنگ اجزاء کے لیے ترقی پسند ٹولنگ میں ڈائی ڈیزائن کا تجربہ درکار ہوتا ہے۔
جب آپ آٹوموٹیو سٹیمپنگ ڈیز یا دیگر اعلی-پیچیدگی والے پروگریسو ٹولز کے ماہر کو شامل کرتے ہیں، تو بائی پاس نوچ بات چیت ڈیزائن کے عمل کے اوائل میں ہونی چاہیے، نہ کہ پٹی لے آؤٹ کے لاک ہونے کے بعد۔ نوچ جیومیٹری کیریئر کی چوڑائی کو متاثر کرتی ہے، جو مواد کے استعمال کو متاثر کرتی ہے، جس سے جزوی لاگت متاثر ہوتی ہے۔ نوچز کو ایڈریس کرنے کا انتظار کرنا جب تک کہ ترتیب کی ترتیب کو حتمی شکل نہ دی جائے اکثر سمجھوتہ کرنے پر مجبور ہوتا ہے: یا تو کیریئر مناسب نشان کی گہرائی کے لیے بہت تنگ ہے، یا نوچ کی پوزیشن قریبی پائلٹ سوراخوں سے متصادم ہے۔
تجربہ کار ڈائی ڈیزائنرز ابتدائی پٹی لے آؤٹ مطالعہ کے حصے کے طور پر بائی پاس نشان کی ضروریات کا جائزہ لیتے ہیں۔ وہ ہر اسٹیشن پر تشکیل شدہ خصوصیت کی بلندیوں، مادی اسپرنگ بیک کی خصوصیات، ہدف کی پیداوار کی رفتار، اور کسٹمر کی سہولت میں مخصوص پریس اور فیڈر کی صلاحیتوں پر غور کرتے ہیں۔ یہ مجموعی نقطہ نظر دھاتی سٹیمپنگ ڈیز پیدا کرتا ہے جہاں ہر کنٹرول فیچر جگہ کے لیے لڑنے کے بجائے مل کر کام کرتا ہے۔
اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز تلاش کرنے والے ٹولنگ انجینئرز کے لیے جو مناسب بائی پاس نوچ ڈیزائن، پٹی لے آؤٹ کی اصلاح، اور مواد کے بہاؤ کے تحفظات کو شامل کرتے ہیں،YICHEN کے سٹیمپنگ ڈائی سلوشنزایک عملی وسائل فراہم کریں. ان کا نقطہ نظر الگ تھلگ فیصلوں کے بجائے ایک مربوط نظام کے طور پر ڈائی سٹرکچر، اجزاء کی تفصیلات، پنچ ڈیزائن، اور کلیئرنس آپٹیمائزیشن پر توجہ دیتا ہے۔ کسی بھی میٹل اسٹیمپنگ ڈیز کمپنی کا جائزہ لیتے وقت، اس قسم کے مربوط ڈیزائن کے طریقہ کار کو تلاش کریں۔ یہ ایک ایسے سپلائر کی طرف اشارہ کرتا ہے جو سمجھتا ہے کہ بائی پاس نشان کی کارکردگی کا انحصار اس کے آس پاس کی ہر چیز پر ہے، نہ کہ تنہائی میں صرف نشان جیومیٹری پر۔
چاہے آپ شروع سے ایک نیا پروگریسو ڈائی بنا رہے ہوں یا موجودہ ٹول میں فیڈنگ کے مسائل کا ازالہ کر رہے ہوں، اصول وہی رہتے ہیں۔ اصل پیداواری حالات کی بنیاد پر اپنی پٹی کنٹرول کی ضروریات کی وضاحت کریں۔ نوچ جیومیٹری اور پلیسمنٹ کا انتخاب کریں جو کیریئر کی سالمیت پر سمجھوتہ کیے بغیر ان ضروریات کو پورا کرے۔ اور اس بات کی تصدیق کریں کہ پورا کنٹرول سسٹم، نوچ اسٹاپ سے لے کر پائلٹ پنوں سے لے کر لفٹرز تک، آپ کی ہدف کی رفتار اور حجم کے مطابق ایک مربوط یونٹ کے طور پر کام کرتا ہے۔ وہ نظم و ضبط والا نقطہ نظر وہی ہے جو قابل اعتماد میٹل اسٹیمپنگ کو ان ٹولز سے الگ کرتا ہے جو ہر پروڈکشن رن پر آپ سے لڑتے ہیں۔
Stamping Dies میں Bypass Notches کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو سٹیمپنگ ڈیز میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز پروگریسو سٹیمپنگ ڈیز کی کیریئر سٹرپ میں انجینئرڈ ریلیف کٹ ہیں۔ وہ تین بنیادی کام انجام دیتے ہیں: مکینیکل سٹاپ ریفرنس بنا کر سٹرپ اوور فیڈنگ کو روکنا، کلیئرنس فراہم کرنا تاکہ تشکیل شدہ فیچرز بغیر کسی مداخلت کے بعد کے ڈائی اسٹیشنوں سے گزر سکیں، اور گائیڈ ریلوں کے ذریعے ہموار خوراک کو یقینی بنانے کے لیے کوائل اسٹاک سے ایج کیمبر کو ہٹانا۔ ان کے بغیر، سٹرپس اٹھا سکتے ہیں، بکسوا سکتے ہیں، یا غلط خوراک دے سکتے ہیں، جس سے مرنے کے حادثے اور پرزے ٹوٹ جاتے ہیں۔ وہ پائلٹ پنوں کے ساتھ مل کر کام کرتے ہیں، نوچ ہینڈلنگ موٹے فیڈ کنٹرول کے ساتھ جبکہ پائلٹ ٹھیک X-Y پوزیشننگ فراہم کرتے ہیں۔
2. بائی پاس نوچز اور پچ نوچز میں کیا فرق ہے؟
اصطلاحات کو اکثر ایک دوسرے کے ساتھ استعمال کیا جاتا ہے، لیکن سیاق و سباق کے فرق موجود ہیں۔ پچ نوچ عام طور پر نوچ جیومیٹری سے مراد ہے جو خاص طور پر پچ ایڈوانسمنٹ اور پہلے-ہٹ کنٹرول سے منسلک ہے، ایک ٹھوس اسٹاپ کے طور پر کام کرتا ہے جو زیادہ خوراک کو روکتا ہے۔ بائی پاس نوچ ایک وسیع معنی رکھتا ہے، کسی بھی ریلیف جیومیٹری کو بیان کرتا ہے جو پٹی کے مواد یا تشکیل شدہ خصوصیات کو بغیر کسی مداخلت کے بعد کے اسٹیشنوں سے گزرنے یا بائی پاس کرنے کی اجازت دیتا ہے۔ بہت سے ترقی پسندوں میں، ایک ہی نشان بیک وقت دونوں کام کرتا ہے۔ اصطلاحات خطے اور کمپنی کے کنونشن کے لحاظ سے مختلف ہوتی ہیں، شمالی امریکہ کی دکانیں پچ نوچ اور عالمی سپلائرز کو زیادہ عام طور پر بائی پاس نوچ استعمال کرنے کی حمایت کرتی ہیں۔
3. بائی پاس نوچ جیومیٹریز کی مختلف اقسام کیا ہیں؟
چار اہم تشکیلات موجود ہیں۔ V-نوچز ایک نقطہ پر زاویہ کٹس میٹنگ کا استعمال کرتے ہیں، خود-سینٹرنگ فیڈ ایکشن پیش کرتے ہیں اور 2.0 ملی میٹر سے کم پتلے اسٹاک میں بہترین کام کرتے ہیں۔ U-نوچوں میں ایک ریڈیوسڈ نچلا حصہ ہوتا ہے جو تناؤ کو یکساں طور پر تقسیم کرتا ہے، ایسے مواد کے لیے مثالی ہے جو سخت محنت کرنے کا خطرہ رکھتے ہیں۔ مستطیل نشانات گہرے بننے والے اسٹیشنوں کے لیے کلیئرنس ایریا کو زیادہ سے زیادہ بناتے ہیں لیکن کریکنگ کو روکنے کے لیے کونے والے ریڈی کی ضرورت ہوتی ہے۔ مثبت لانس-اور-فارم نوچ مواد کو ہٹانے، سلگس کو ختم کرنے اور کیریئر کی سختی کو برقرار رکھنے کے بجائے اسے مداخلت کے زون سے باہر موڑ کر برقرار رکھتے ہیں۔ انتخاب کا انحصار پٹی کی موٹائی، مادی خصوصیات، کلیئرنس کی ضروریات، اور ملحقہ اسٹیشنوں پر تشکیل کی گہرائی پر ہوتا ہے۔
4. ایک بائی پاس نوچ کیریئر کی پٹی کی چوڑائی سے کتنی گہرا ہونا چاہیے؟
نشان کی گہرائی کو کبھی بھی کیریئر کی چوڑائی کے 60 سے 70 فیصد سے زیادہ استعمال نہیں کرنا چاہئے۔ ایک عام شروعاتی گائیڈ لائن کام کرنے کی کلیئرنس فراہم کرنے کے لیے تشکیل شدہ خصوصیت کی اونچائی سے 1.5 سے 2.0 گنا تک نشان کی گہرائی کا تعین کرتی ہے جو میٹریل اسپرنگ بیک اور پٹی کی غلط ترتیب کا سبب بنتی ہے۔ اگر تشکیل شدہ جیومیٹری کو 60-70 فیصد تناسب کی اجازت سے زیادہ گہرا ریلیف درکار ہے، تو صحیح طریقہ یہ ہے کہ ابتدائی لے آؤٹ میں کیریئر کی پٹی کو چوڑا کیا جائے بجائے کہ نشان کو گہرا کیا جائے۔ اعلی طاقت والے اسٹیل زیادہ پیداوار کی طاقت کی وجہ سے گہرے تناسب کو برداشت کرتے ہیں، جبکہ نرم ایلومینیم یا تانبے کے مرکب کو زیادہ قدامت پسند حدود کی ضرورت ہوتی ہے کیونکہ باقی کیریئر فیڈنگ بوجھ کے تحت زیادہ آسانی سے خراب ہو جاتے ہیں۔
5. کیا سروو-پریس ٹیکنالوجی بائی پاس نوچز کی ضرورت کو ختم کر سکتی ہے؟
نمبر۔ سروو پریس پروگرام کے قابل ریم موشن اور وسیع فیڈنگ ونڈوز پیش کرکے غلط فیڈ کے خطرے کو کم کرتے ہیں، فیڈر کی درستگی کو روایتی مکینیکل پریس سے آگے بڑھاتے ہیں۔ تاہم، وہ آنے والی کوائل میں ایج کیمبر، سیٹ اپ کے دوران پہلے-ہٹ رجسٹریشن، تشکیل شدہ خصوصیات کے لیے فزیکل کلیئرنس، یا الیکٹرانکس کے فعال نہ ہونے پر اہم پہلی ہٹ کے دوران ڈائی پروٹیکشن پر توجہ نہیں دیتے۔ سروو ٹکنالوجی نشان کی گہرائی کو قدرے کم کرنے کی اجازت دے سکتی ہے یا کم اثر قوتوں کی وجہ سے مثبت نشان کے ڈیزائن کی حمایت کر سکتی ہے، لیکن پیچیدہ ترقی پسند ڈیز پر نشانات کو مکمل طور پر ختم کرنا خطرناک رہتا ہے۔ مکینیکل بیک اپ جو وہ فراہم کرتے ہیں وہ ڈیلیور کردہ تحفظ کے مقابلے میں تقریباً کچھ نہیں ہوتا۔


