


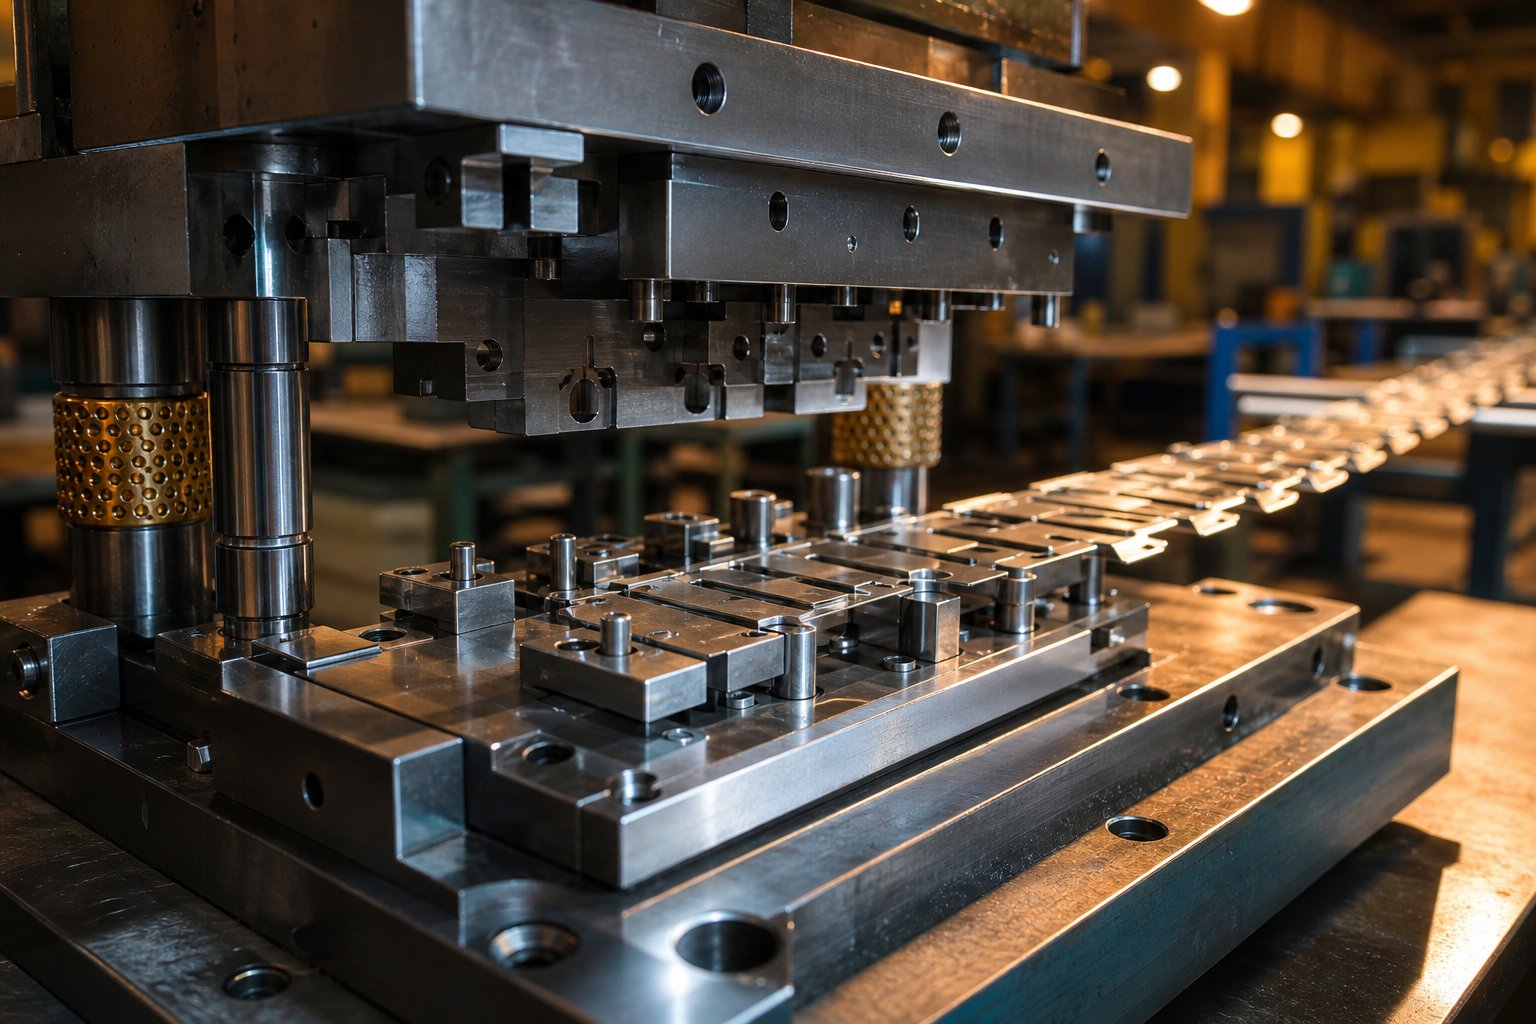
فیصلہ کریں کہ کون سی ڈائی ٹائپ آپ کے حصے اور پروڈکشن والیوم میں فٹ بیٹھتی ہے۔
دھاتی سٹیمپنگ ڈائی بنانا کسی بھی سٹیل کے کاٹنے سے بہت پہلے شروع ہو جاتا ہے۔ آپ تکمیل شدہ حصے کے ساتھ شروع کرتے ہیں اور پیچھے کی طرف کام کرتے ہیں، اس کی جیومیٹری کو ٹولنگ میں الٹ کر-انجینئرنگ کرتے ہیں جو اسے پریس لوڈ کے تحت ہزاروں یا لاکھوں بار دوبارہ تیار کر سکتا ہے۔ یہ ریورس-انجینئرنگ مرحلہ ڈائی بنانے کا بنیادی ہے-، اور یہ ایک بنیادی فیصلے سے شروع ہوتا ہے: کس قسم کی سٹیمپنگ ڈائی آپ کے حصے، آپ کے حجم اور آپ کے بجٹ سے میل کھاتی ہے۔
تو مرنا کیا ہیں، بالکل؟ آسان ترین الفاظ میں، ڈائی ایک درست ٹول ہے جو سٹیمپنگ پریس اسٹروک کے دوران شیٹ میٹل کو کاٹنے، تشکیل دینے یا دونوں کے ذریعے شکل دیتا ہے۔ مینوفیکچرنگ میں مرنے والی چیز کو سمجھنے سے یہ واضح کرنے میں مدد ملتی ہے کہ ڈائی ٹائپ کا انتخاب اتنا اہم کیوں ہے۔ غلط انتخاب کی وجہ سے ٹولنگ کی سرمایہ کاری ضائع ہوتی ہے، ضرورت سے زیادہ فی-حصہ لاگت، یا معیار کے مسائل جو آپ کو پیداوار میں پریشان کرتے ہیں۔
سٹیمپنگ ڈائز کی تین بنیادی اقسام ایپلی کیشنز کی اکثریت کا احاطہ کرتی ہیں: سنگل-اسٹیشن، کمپاؤنڈ، اور پروگریسو۔
سنگل-اسٹیشن بمقابلہ کمپاؤنڈ بمقابلہ پروگریسو ڈیز
ہر ڈائی ٹائپ پیچیدگی-حجم-لاگت کے منظر نامے میں ایک مختلف زون پر قبضہ کرتی ہے۔ یہاں ان کا موازنہ کرنے کا طریقہ ہے:
| ڈائی ٹائپ | مثالی حصہ پیچیدگی | عام سالانہ حجم | متعلقہ ٹولنگ لاگت |
|---|---|---|---|
| سنگل-اسٹیشن | سادہ (ایک آپریشن فی اسٹروک: خالی، چھید، یا فارم) | کم سے اعتدال پسند (50K کے ذریعے پروٹوٹائپ) | کم |
| کمپاؤنڈ | اعتدال پسند (ایک ہی جھٹکے میں متعدد بیک وقت کٹوتیاں، فلیٹ حصے) | اعتدال سے زیادہ (50K سے 500K+) | درمیانہ |
| ترقی پسند | اونچا (متعدد-مرحلے کی ترتیب: کٹ، فارم، اسٹیشنوں پر موڑنا) | اعلی (100K سے لاکھوں) | اعلی |
سنگل-اسٹیشن میٹل اسٹیمپنگ ڈائز اس وقت بہترین کام کرتی ہے جب آپ کو فی ہٹ ایک آپریشن کی ضرورت ہوتی ہے، ٹولنگ کو آسان اور تیزی سے سیٹ اپ رکھتے ہوئے۔ کمپاؤنڈ ڈیز ایک ہی اسٹروک میں خالی کرنے اور چھیدنے جیسے کاموں کو یکجا کرتا ہے، خصوصیات کے درمیان سخت رواداری فراہم کرتا ہے کیونکہ سب کچھ ایک ساتھ کاٹا جاتا ہے۔ پروگریسو سٹیمپنگ ڈیز ایک دھاتی پٹی کو ترتیب میں متعدد سٹیشنوں کے ذریعے فیڈ کرتی ہے، جس سے تیز رفتاری سے ہر پریس سائیکل کے ساتھ ایک مکمل حصہ تیار ہوتا ہے۔
اپنے ڈائی چوائس کو بجٹ اور آلات تک رسائی سے میچ کریں۔
آپ کی دکان-منزل کی صلاحیتیں اس بات پر بہت زیادہ اثر انداز ہوتی ہیں کہ کون سا راستہ معنی خیز ہے۔ اگر آپ کے پاس-گھر میں CNC ملنگ اور تار EDM ہے، تو ایک ہی-سٹیشن یا سادہ کمپاؤنڈ ڈائی بنانا حقیقت پسندانہ ہے۔پروگریسو میٹل اسٹیمپنگ مر جاتی ہے۔ان کی پیچیدہ پٹی لے آؤٹ اور ملٹی-اسٹیشن ٹائمنگ کے ساتھ، اکثر مخصوص ڈیزائن کے تجربے اور آلات کی ضرورت ہوتی ہے جو ٹیموں کو مخصوص آپریشنز کو آؤٹ سورس کرنے کی طرف دھکیلتا ہے۔
یہ مضمون مکمل اسپیکٹرم کا احاطہ کرتا ہے، ہینڈ-فٹ شدہ پروٹو ٹائپ ڈائز سے لے کر پروڈکشن-گریڈ پروگریسو ٹولنگ تک۔ چاہے آپ ہر جزو کو خود مشین بنانے کا ارادہ کریں یا ہیٹ ٹریٹمنٹ اور EDM کے کام کو آؤٹ سورس کریں، کسی حصے کی ڈرائنگ کو ورکنگ اسٹیمپنگ ڈائی میں تبدیل کرنے کا عمل اسی منطقی ترتیب کی پیروی کرتا ہے۔ پہلا متغیر جو ہر بہاو کے فیصلے کو شکل دیتا ہے وہ ٹول اسٹیل ہے جسے آپ ہر ڈائی جزو کے لیے منتخب کرتے ہیں۔
مکے اور ڈائی بلاکس کے لیے صحیح ٹول اسٹیل گریڈز منتخب کریں۔
ٹول اسٹیل ایک-سائز-تمام زمرے میں فٹ نہیں-ہے۔ اسٹیمپنگ ڈائی میں ہر جزو کو مختلف تناؤ پروفائلز کا سامنا کرنا پڑتا ہے: مکے ہر ہٹ پر کمپریسیو جھٹکا اور کھرچنے والے لباس کو برداشت کرتے ہیں، ڈائی بلاکس کٹنگ کناروں کے ساتھ سلائیڈنگ رابطے کے خلاف مزاحمت کرتے ہیں، اسٹرائپرز چکراتی تھکاوٹ کا انتظام کرتے ہیں، اور بیک اپ پلیٹیں تقسیم شدہ بوجھ کو جذب کرتی ہیں۔ ہر کردار کے لیے صحیح سٹیمپنگ ٹول میٹریل کا انتخاب براہ راست کنٹرول کرتا ہے کہ آپ کی ڈائی ری گرائنڈز کے درمیان کتنی دیر تک چلتی ہے اور پروڈکشن مہم میں آپ کے حصے کتنے مستقل رہتے ہیں۔
پیچیدہ پروڈکشن ٹولنگ کے ساتھ اکثر سرمایہ کاری کی ضرورت ہوتی ہے۔USD $100,000 سے $500,000، غلط سٹیل گریڈ کا انتخاب ایک مہنگی غلطی ہے۔ آپ یا تو قبل از وقت ناکامی پر بجٹ کے ذریعے جلائیں گے یا اس سے زیادہ-مواد کی وضاحت کریں گے جہاں اس کی ضرورت نہیں ہے۔ مقصد لباس کی مزاحمت، سختی، اور سختی کو ہر جزو کی اصل سروس کی حالت سے ملانا ہے۔
ڈائی اجزاء کے ذریعہ ٹول اسٹیل کے انتخاب کا معیار
اسٹیل کے پانچ درجات (پلس کاربائیڈ) اسٹیل سٹیمپنگ کی زیادہ تر پیداوار میں مر جاتے ہیں۔ یہاں یہ ہے کہ وہ حقیقی ایپلی کیشنز کا نقشہ کیسے بناتے ہیں:
| سٹیل گریڈ | عام سختی (HRC) | پرائمری وئیر پراپرٹی | بہترین-فٹ ایپلیکیشن |
|---|---|---|---|
| D2 | 58-62 | بہترین گھرشن مزاحمت | ہلکے اسٹیل اور پیتل کے لیے خالی مکے، ڈائی سیکشن |
| A2 | 57-62 | متوازن لباس اور جفاکشی۔ | مکے بنانا، درمیانی-حجم چھیدنا، عمومی-مقصد ڈائی سیکشن |
| S7 | 54-58 | اعلی جھٹکا/اثر مزاحمت | بھاری بنانے والے مکے، موٹے-اسٹاک آپریشنز، اعلی-اثر والے اسٹیشن |
| M2 | 62-65 | گرم سختی، رفتار پر کنارے برقرار رکھنے | تیز رفتار ترقی پسند اسٹیشن، چھوٹے چھیدنے والے مکے |
| کاربائیڈ (ٹنگسٹن) | 70-75+ | انتہائی رگڑنے کے خلاف مزاحمت | ہائی |
D2 دھاتی مہر لگانے والے مواد کے انتخاب میں عام خالی کرنے اور چھیدنے کے لیے ورک ہارس بنا ہوا ہے۔ اس کا اعلیٰ کرومیم اور کاربن مواد غیر معمولی رگڑنے کے خلاف مزاحمت فراہم کرتا ہے، لیکن یہ شدید اثرات کے تحت چپک سکتا ہے۔ جب ایک پنچ کو بھاری جھٹکا لوڈنگ کا سامنا کرنا پڑتا ہے، جیسے کہ موٹی سٹینلیس سٹیل سٹیمپنگ اسٹاک کو چھیدنا، A2 پہننے کی زندگی میں معمولی قربانی پر بہتر سختی فراہم کرتا ہے۔ S7 اس تجارت کو مزید بند کرتا ہے-، بار بار اثر کو جذب کرتا ہے جہاں D2 یا A2 ٹوٹ جاتا ہے۔ M2، ایک تیز رفتار اسٹیل، اپنی سختی کو برقرار رکھتا ہے یہاں تک کہ ترقی پسند ڈائی اسٹیشن بلند سائیکل کی شرحوں پر حرارت پیدا کرتے ہیں۔
مٹیریل چوائس ڈائی لائف اور مینٹیننس کے وقفوں کو کیسے متاثر کرتی ہے۔
سختی اور ہٹ شمار کے درمیان تعلق لکیری نہیں ہے۔ HRC 60 خالی کرنے والے ہلکے اسٹیل پر ایک D2 پنچ 100,000 سے 150,000 ہٹس دے سکتا ہے اس سے پہلے کہ burr کی اونچائی ایک ضروری ریگرائنڈ کا اشارہ کرے۔ وہی پنچ کٹنگ سٹینلیس شیٹ میٹل کی سخت محنت کی وجہ سے 30,000-50,000 ہٹ تک گر جاتی ہے، جوخود ٹولنگ کی سختی. ایلومینیم سٹیمپنگ ایک مختلف چیلنج پیش کرتی ہے: نرم شیٹ کناروں کو اتنی تیزی سے نہیں پہنتی ہے، لیکن گیلنگ (مٹیریل ڈائی سطح پر چپکنا) بنیادی ناکامی کا موڈ بن جاتا ہے۔
یہ وہ جگہ ہے جہاں ملعمع کاری معاشیات کو تبدیل کرتی ہے۔ PVD-Applied Titanium nitride (TiN) ایک سخت، کم-رگڑ کی تہہ کا اضافہ کرتا ہے جو اسٹیل کے ہلکے کام کے لیے ڈائی لائف کو نمایاں طور پر بڑھاتا ہے۔ سٹینلیس سٹیل میٹل سٹیمپنگ اور ایلومینیم میٹل سٹیمپنگ کے لیے، ٹائٹینیم کاربونائٹرائیڈ (TiCN) شیٹ اور ٹول کی سطح کے درمیان کیمیائی تعلق کو کم کر کے TiN کو پیچھے چھوڑ دیتا ہے۔ اعلی درجے کے اعلی-طاقت والے اسٹیلز پر کیے گئے مطالعے سے پتہ چلتا ہے کہ PVD-کوٹیڈ ٹولز 1.2 ملین سے زیادہ پرزے تیار کر سکتے ہیں جب کہ 50,000 کروم{10}}پلیٹڈ متبادل کے لیے انہی حالات میں۔
سٹینلیس پر 60 سٹروک فی منٹ پر ترقی پسند ڈائی چلانے کا تصور کریں۔ TiCN کوٹنگ کے بغیر، آپ ہر شفٹ میں دیکھ بھال کے لیے ڈائی کھینچ رہے ہیں۔ اس کے ساتھ، آپ ایک پورا ہفتہ چل سکتے ہیں۔ اپ ٹائم میں یہ فرق اکثر کوٹنگ کی لاگت کو کئی گنا زیادہ جواز بناتا ہے، خاص طور پر جب آپ ڈائی تبدیلیوں کے دوران کھوئی ہوئی پیداوار کا عنصر کرتے ہیں۔
پاؤڈر میٹلرجی (PM) ٹول اسٹیل ایک اور درجے کی پیشکش کرتے ہیں۔ ان کا عمدہ، یکساں طور پر تقسیم شدہ کاربائیڈ ڈھانچہ اعلی لباس مزاحمت اور اثر سختی دونوں فراہم کرتا ہے جو روایتی پنڈ-کاسٹ گریڈز سے مماثل نہیں ہوسکتے ہیں۔ ایک دستاویزی صورت میں، اسی سختی پر D2 سے PM گریڈ پر سوئچ کرنے سے ٹول لائف 5,000-7,000 سائیکلوں سے بڑھ کر 40,000 سائیکلوں سے زیادہ ہو گئی جب اعلیٰ طاقت والا سٹیل بنتا ہے۔
اسٹیل گریڈ اور کوٹنگ کے انتخاب نے بنیاد رکھی۔ اگلا چیلنج آپ کے حصے کی جیومیٹری کو درست پنچ اور ڈائی شکلوں میں ترجمہ کرنا ہے جو اسے تیار کرے گا، اور یہ کام CAD/CAM ماحول میں ہوتا ہے جہاں کلیئرنس، پٹی لے آؤٹ، اور اسٹیشن کی ترتیب سبھی شکل اختیار کرتے ہیں۔
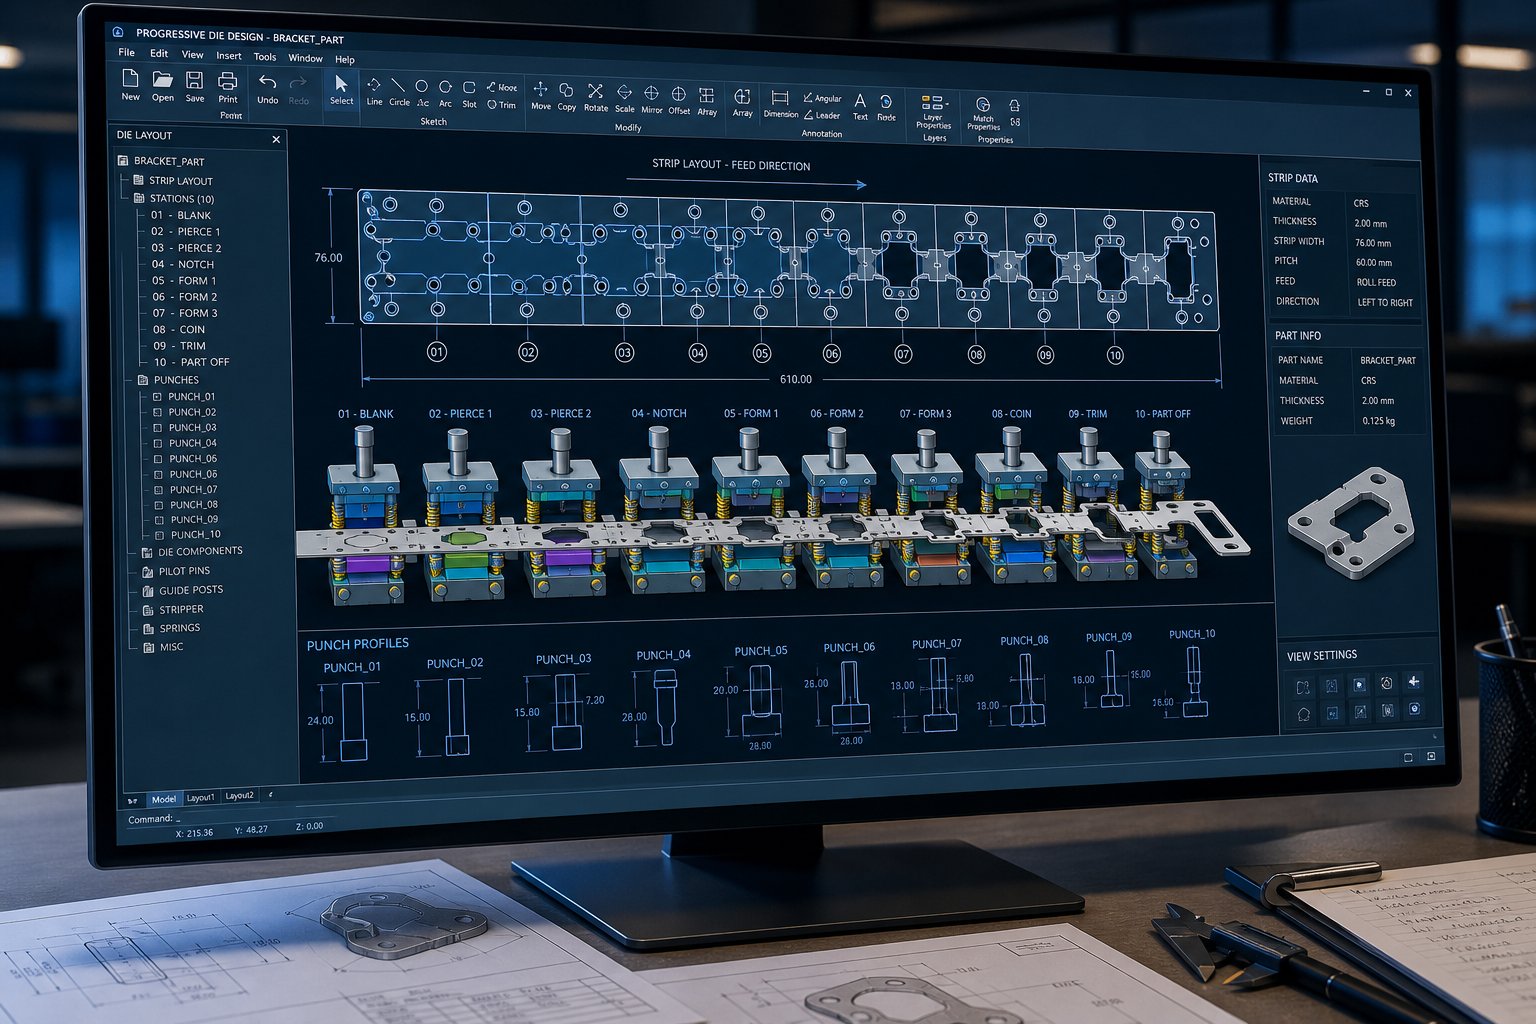
CAD-CAM سمولیشن کا استعمال کرتے ہوئے ڈائی جیومیٹری اور سٹرپ لے آؤٹ کو ڈیزائن کریں۔
آپ نے اپنے ٹول اسٹیلز کا انتخاب کیا ہے۔ اگلا سوال یہ ہے کہ: ان اسٹیل کو کون سی شکلیں بننے کی ضرورت ہے؟ یہ وہ جگہ ہے جہاں سٹیمپنگ ڈائی ڈیزائن مادی سائنس سے جیومیٹری میں منتقل ہوتا ہے، اور یہ وہ قدم ہے جو کام کرنے والے ڈائی کو مہنگے پیپر ویٹ سے الگ کرتا ہے۔
ورک فلو آپ کے تیار شدہ حصے کی ڈرائنگ کے ساتھ شروع ہوتا ہے۔ آپ پہلے سے ہی مواد کی قسم اور موٹائی جانتے ہیں. ان دو ان پٹ سے، آپ کسی بھی کٹنگ ڈائی میں واحد انتہائی اہم جہت حاصل کرتے ہیں: پنچ-سے-ڈائی کلیئرنس۔
کلیئرنس پنچ کٹنگ ایج اور ڈائی بٹن کٹنگ ایج کے درمیان فرق ہے، جس کا اظہار بطور ایکفی طرف مواد کی موٹائی کا فیصد. اسے درست کریں، اور آپ کم سے کم گڑ کے ساتھ صاف قینچ پیدا کریں۔ اسے غلط سمجھیں، اور آپ کو ضرورت سے زیادہ burrs، وقت سے پہلے پنچ پہننے، سلگ کھینچنے، یا یہاں تک کہ ٹوٹے ہوئے ٹولنگ کا سامنا کرنا پڑتا ہے۔ تجویز کردہ کلیئرنس مواد کے لحاظ سے مختلف ہوتی ہے کیونکہ سخت، اعلیٰ-ٹینسائل-طاقت والی دھاتوں کو شیٹ کی موٹائی کے ذریعے صاف ستھرا ہونے کے لیے فریکچر طیاروں کے لیے مزید جگہ کی ضرورت ہوتی ہے۔
کامن شیٹ میٹلز کے لیے ڈائی کلیئرنس چارٹ-سے-پنچ
اپنے دھاتی سٹیمپنگ ڈائی ڈیزائن کی منصوبہ بندی کرتے وقت، ان کلیئرنس رینجز کو ابتدائی پوائنٹس کے طور پر استعمال کریں۔ آپ کے مخصوص رواداری کے تقاضوں اور ٹولنگ کی حالت پر مبنی ٹھیک-ٹیون۔
| شیٹ کا مواد | موٹائی کی حد | تجویز کردہ کلیئرنس (% فی طرف) | نوٹس |
|---|---|---|---|
| ہلکا سٹیل (کم کاربن) | 0.5 - 3.0 ملی میٹر | 8 - 12% | معیاری بیس لائن؛ ٹول کی طویل زندگی کے لیے 12% تک بڑھائیں۔ |
| سٹینلیس سٹیل (304/316) | 0.5 - 2.5 ملی میٹر | 10 - 15% | کام-سخت ہونا کاٹنے کی قوت کو بڑھاتا ہے۔ سخت کلیئرنس گڑبڑ کا خطرہ بڑھاتا ہے۔ |
| ایلومینیم (5052, 6061) | 0.5 - 3.0 ملی میٹر | 5 - 8% | نرم مواد چھوٹے فرق کی اجازت دیتا ہے؛ مرنے والی سطحوں پر گیلنگ کے لئے دیکھیں |
| پیتل (C26000) | 0.5 - 2.0 ملی میٹر | 5 - 8% | کم کلیئرنس پر قینچ صاف کریں۔ پروٹوٹائپ کے لیے معاف کرنے والا مواد مر جاتا ہے۔ |
یاد رکھنے کے لیے سب سے زیادہ عملی سٹیمپنگ ڈیزائن ٹپس میں سے ایک: جدید ٹولنگ ریسرچ بتاتی ہے کہ ان رینجز کے اونچے سرے کی طرف دوڑنا (اسٹیل کے لیے 11-20% فی سائیڈ) چھیدنے کے دوران ٹولنگ کے دباؤ کو نمایاں طور پر کم کر سکتا ہے اور آپریشنل زندگی میں اضافہ کر سکتا ہے، چاہے اس سے گڑ کی اونچائی میں قدرے اضافہ ہو۔ آپ ڈرامائی طور پر لمبے ری گرائنڈ وقفوں کے لیے ایک معمولی ثانوی ڈیبرر مرحلہ ٹریڈ کر رہے ہیں۔
پنچ کے طول و عرض کے لیے، ہر طرف سے کلیئرنس کو گھٹائیں جب آپ ڈائی پر سوراخ کا سائز رکھنا چاہتے ہیں۔ جب آپ خالی سائز رکھنا چاہتے ہیں، تو کلیئرنس کو پنچ میں شامل کریں۔ یہ بنیادی شیٹ میٹل اسٹیمپنگ ڈیزائن منطق ہے جو آپ کے زیر تعمیر ہر CAD ماڈل کو چلاتی ہے۔
CAD میں عمارت کی پٹی لے آؤٹ اور اسٹیشن کی ترتیب
ترقی پسند شیٹ میٹل اسٹیمپنگ ڈیز کے لیے، پٹی کی ترتیب آپ کا روڈ میپ ہے۔ یہ اس بات کی وضاحت کرتا ہے کہ کس طرح خام کنڈلی کا سٹاک سٹیشن کے لحاظ سے تیار حصوں میں تبدیل ہوتا ہے۔ اسے ٹائم لائن کے طور پر سوچیں: ہر اسٹیشن ایک یا دو آپریشن کرتا ہے، اور پٹی ہٹ کے درمیان ایک مقررہ فاصلہ طے کرتی ہے۔
ایک ٹھوس پٹی لے آؤٹ پانچ عناصر کو ایڈریس کرتا ہے:
- پائلٹ سوراخ- پہلے اسٹیشن میں پنچ کیا گیا اور بعد کے اسٹیشنوں میں پائلٹ پنوں کے ذریعے پٹی کو ٹھیک سے رجسٹر کرنے کے لیے استعمال کیا گیا۔ ان کے بغیر، فیڈ کی مجموعی خامی خصوصیت-سے-فیچر کی درستگی کو برباد کر دیتی ہے۔
- کیریئر کی پٹی کی چوڑائی- وہ مواد جو آپ کے حصے کو کوائل سے جوڑتا ہے جب یہ ڈائی سے گزرتا ہے۔ بہت تنگ اور یہ آنسو; بہت چوڑا اور آپ مواد کو ضائع کرتے ہیں۔
- اسٹیشن کا فاصلہ (پچ)- یکساں ہونا چاہیے اور سب سے بڑے اسٹیشن کے نشانات کے ساتھ ساتھ ڈائی پلیٹوں میں ساختی سالمیت کے لیے مناسب علیحدگی کا حساب دینا چاہیے۔
- منفی اور مثبت بائی پاس نشانات- شیٹ میٹل اسٹیمپنگ ڈیز میں، یہ نشانات موڑ اور شکلوں سے ملحق مواد کو آرام پہنچاتے ہیں، مداخلت کو روکتے ہیں کیونکہ حصہ کیریئر کے ساتھ منسلک رہتے ہوئے شکل اختیار کرتا ہے۔
- سکریپ کی اصلاح- مواد کے استعمال کو زیادہ سے زیادہ کرنے کے لیے پرزہ جات بنانا یا پٹی کی چوڑائی کو ایڈجسٹ کرنا۔ یہاں تک کہ پیداوار کے مرکبات میں 2-3% کی بہتری اعلی حجم میں بڑی بچت میں۔
آپ کا CAD سسٹم اس ترتیب کو پہلے ایک فلیٹ نمائندگی کے طور پر بناتا ہے، پھر ہر اسٹیشن کو 3D میں ماڈل بنایا جاتا ہے تاکہ اس بات کی تصدیق کی جا سکے کہ پنچ، لفٹر، اور فارمنگ ٹولز ایک دوسرے سے یا پٹی کے ساتھ نہیں ٹکراتے ہیں جیسے جیسے یہ آگے بڑھتا ہے۔
یہ وہ جگہ ہے جہاں میٹل اسٹیمپنگ ڈیزائن ڈرافٹنگ سے انجینئرنگ کی توثیق میں منتقل ہوتا ہے۔ محدود عنصر کے تجزیے کا استعمال کرتے ہوئے CAE تخروپن آپ کو کسی بھی اسٹیل کی مشینی ہونے سے پہلے اپنے حصے کو عملی طور پر بنانے، موڑنے اور کاٹنے کی اجازت دیتا ہے۔ سافٹ ویئر مواد کے پتلا ہونے، جھریاں پڑنے، اور اسپرنگ بیک، جھنڈا لگانے کے مسائل کی پیش گوئی کرتا ہے جو بصورت دیگر صرف مہنگی جسمانی آزمائشوں کے دوران ہی سامنے آئیں گے۔صنعت کا بہترین عملایک منظم حکمت عملی کی پیروی کرتا ہے: تخروپن میں اسپرنگ بیک کی پیمائش کریں، عمل میں ترمیم کے ذریعے اس میں تخفیف کریں، تغیر پذیری کو کنٹرول کریں، اور پھر اس کے مطابق ڈائی سطحوں کی تلافی کریں۔ یہ نقطہ نظر آزمائشی تکرار کو نمایاں طور پر کم کرنے اور پینل کی پیداواری زندگی پر مسلسل جہتی تعمیل کو یقینی بنانے کے لیے ثابت ہوا ہے۔
ان ٹیموں کے لیے جن میں گھر میں FEA صلاحیت نہیں ہے، تجربہ کار ڈائی میکرز کی نقلی خدمات اس توثیق کے مرحلے کو کافی تیز کر سکتی ہیں۔YICHEN کی سٹیمپنگ ڈائی سروسزمثال کے طور پر، ابتدائی-مرحلے کی پیشکش کے طور پر فزیبلٹی تجزیہ اور CAE سمولیشن شامل کریں، مشینی کرنے سے پہلے انجینئرز کو ڈائی جیومیٹری اور سٹرپ لے آؤٹ کی توثیق کرنے میں مدد کریں۔ یہ فرنٹ-مسئلے کو لوڈ کرتا ہے-ڈیجیٹل مرحلے میں حل کرتا ہے جہاں ہفتوں کے بجائے گھنٹوں کی قیمت بدل جاتی ہے۔
CAD اور تخروپن میں مکمل سٹیمپنگ ڈیزائن کے کام کی ادائیگی سیدھی سی ہے: جب سخت سٹیل پہلی بار شیٹ میٹل سے ٹکراتا ہے تو کم حیرت ہوتی ہے۔ ہر کلیئرنس کا حساب لگایا جاتا ہے، ہر اسٹیشن کو ترتیب دیا جاتا ہے، اور سافٹ ویئر میں پیش گوئی کی گئی ہر اسپرنگ بیک موڈ ٹرائی آؤٹ پریس میں ایک کم تکرار ہوتی ہے۔ جیومیٹری کی توثیق شدہ اور پٹی لے آؤٹ لاک ہونے کے ساتھ، ان ڈیجیٹل ماڈلز کو درست مشینی کے ذریعے فزیکل ڈائی پرزوں میں تبدیل کرنے پر توجہ مرکوز ہوتی ہے۔
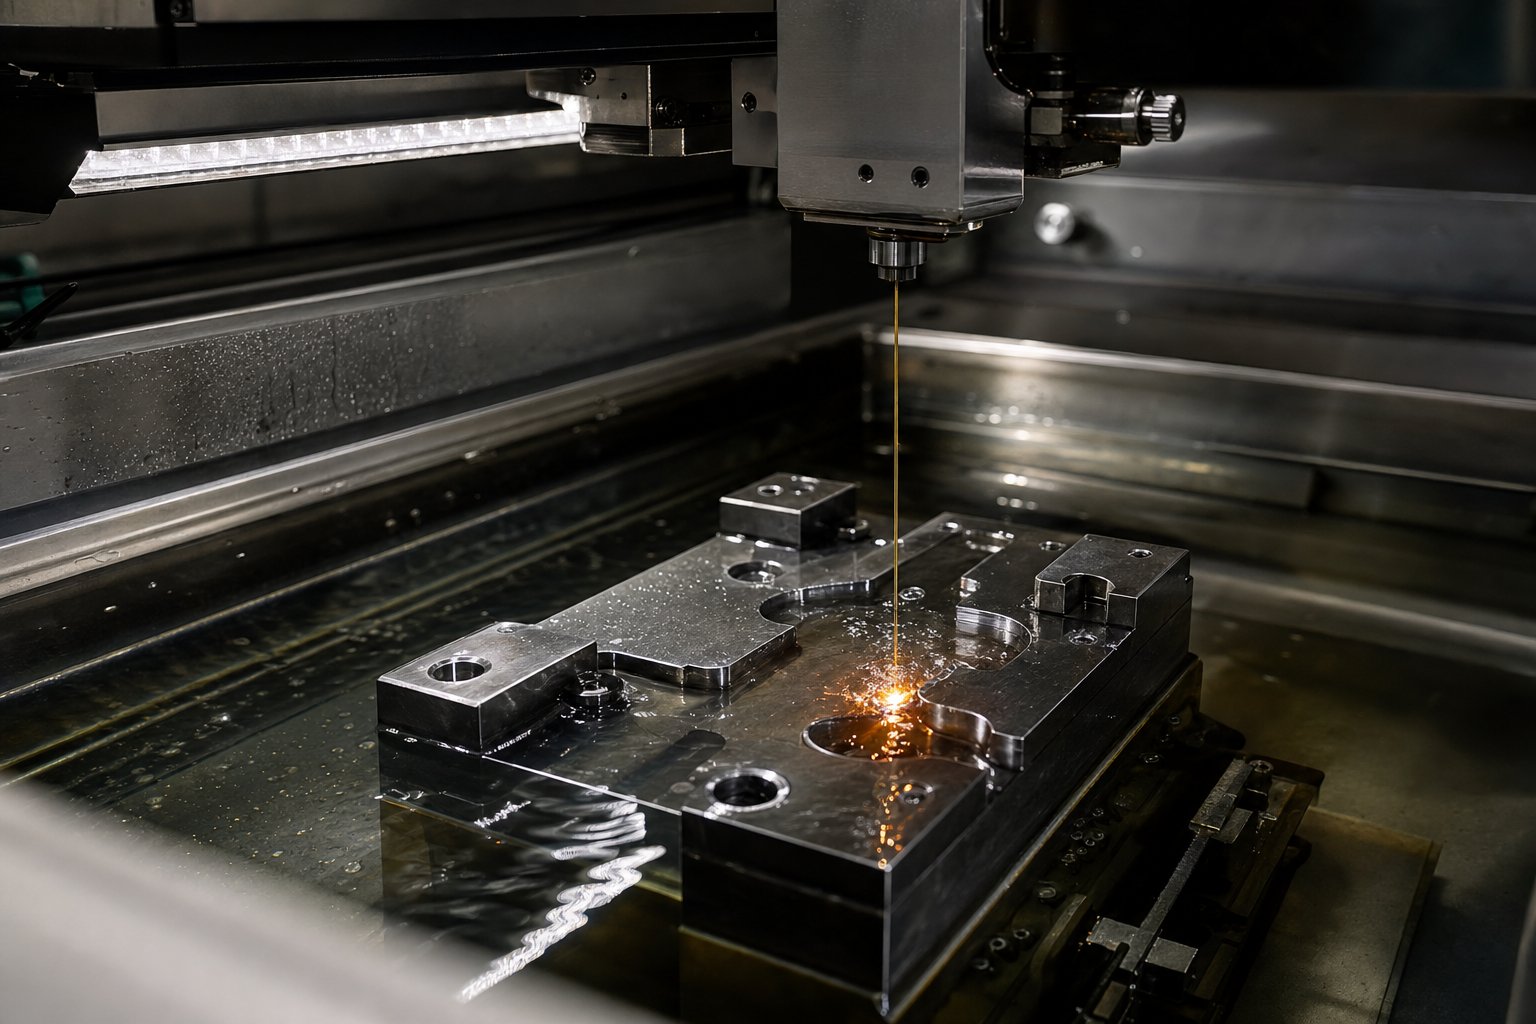
CNC کی گھسائی کرنے والی اور وائر EDM کے ساتھ مشین ڈائی اجزاء
آپ کے CAD ماڈلز مقفل ہیں۔ پٹی لے آؤٹ کی توثیق کر رہے ہیں. ہر کلیئرنس کا حساب ایک ملی میٹر کے سوویں حصے میں کیا جاتا ہے۔ دکان کے فرش پر سٹیل کے خالی ٹکڑے درست سٹیمپنگ ٹولنگ بننے کا انتظار کر رہے ہیں۔ یہ وہ مرحلہ ہے جہاں ڈیجیٹل جیومیٹری فزیکل میٹل بن جاتی ہے، اور آپ جس ترتیب کی پیروی کرتے ہیں اس کا تعین کرتا ہے کہ آیا وہ اجزاء مائکرون-لیول کی درستگی کے ساتھ فٹ ہوتے ہیں یا گھنٹوں ہینڈ فٹنگ کی ضرورت ہوتی ہے۔
مشینی کے لیے ڈائی کا عمل ایک سوچے سمجھے حکم کی پیروی کرتا ہے: کھردرا CNC ملنگ ڈائی بلاکس اور پنچ ہولڈرز سے بلک مواد کو ہٹاتی ہے، درست سطح کی پیسنے سے اہم سطحوں کو ہموار اور ہم آہنگی لایا جاتا ہے، اور وائر EDM پیچیدہ پروفائلز اور سخت رواداری کے سوراخوں کو کاٹتا ہے جو آپ کے کٹنگ اور کٹنگ فارم کی وضاحت کرتے ہیں۔ ہر آپریشن آخری پر بنتا ہے، اور قدموں کو چھوڑنا یا دوبارہ ترتیب دینا نیچے کی طرف پیچیدہ مسائل پیدا کرتا ہے۔
ڈائی بلاکس اور پنچ پروفائلز کے لیے CNC ملنگ کی حکمت عملی
کھردری رفتار کے بارے میں ہے، درستگی کے بارے میں نہیں۔ فنشنگ پاسز کے لیے کنٹرول شدہ اسٹاک الاؤنس چھوڑتے ہوئے آپ فی یونٹ وقت میں زیادہ سے زیادہ مواد ہٹا رہے ہیں۔ جدید ہائی-اسپیڈ رفنگ حکمت عملی جیسے اڈاپٹیو ملنگ (جسے ٹراکوائیڈل ملنگ بھی کہا جاتا ہے) ایکبڑی محوری گہرائی میں چھوٹی شعاعی مصروفیت، پوری کٹ کے دوران چپ کا مستقل بوجھ برقرار رکھنا۔ یہ نقطہ نظر روایتی مکمل چوڑائی کی سلاٹنگ کے مقابلے میں ٹول کی زندگی کو 50-200% تک بڑھاتا ہے، جو اس وقت نمایاں ہوتا ہے جب آپ گھنٹہ گھنٹہ سخت ٹول اسٹیل کو ہاگ کر رہے ہوتے ہیں۔
ایک اہم فیصلہ اسٹیمپنگ مشینی ورک فلو کے اوائل میں ظاہر ہوتا ہے: کیا آپ ہیٹ ٹریٹمنٹ سے پہلے مشین کو نرم-کرتے ہیں، یا سخت-مل پری-ہیٹ-ٹریٹ خالی جگہوں کو؟
- سب سے پہلے نرم مشینی- اپنے ڈائی بلاکس اور پنچ پروفائلز کو اینیل شدہ حالت میں ملیں (عام طور پر HRC 20-25)، جہاں کٹنگ تیز ہوتی ہے، ٹول پہننا کم ہوتا ہے، اور آپ زیادہ جارحانہ پیرامیٹرز استعمال کر سکتے ہیں۔ اس کے بعد آپ ہیٹ ٹریٹمنٹ کے لیے پرزوں کو باہر بھیجتے ہیں اور اس کے بعد آخری جہتوں پر پیس کر ختم-کرتے ہیں۔ یہ روایتی طریقہ ہے اور زیادہ تر دھاتی اسٹیمپنگ ٹولنگ پروجیکٹس کے لیے لاگت سے موثر رہتا ہے۔
- سخت ملنگ سے پہلے-سخت خالی جگہیں۔- خالی جگہوں سے شروع کریں جو پہلے سے ہیٹ ہے-کام کرنے کی سختی (HRC 58-62)۔ سخت اسپنڈلز اور سیرامک یا CBN انسرٹس والے جدید CNC سینٹرز سخت اور سخت D2 یا A2 کو براہ راست ختم کر سکتے ہیں۔ یہ گرمی کے علاج کی وجہ سے ہونے والی جہتی بگاڑ کو ختم کرتا ہے، جس سے فنش گرائنڈنگ کے لیے درکار اسٹاک الاؤنس کم ہوتا ہے۔ ٹریڈ آف سست مواد کو ہٹانے کی شرح اور روفنگ کے دوران داخل کرنے کے زیادہ اخراجات ہیں۔
اس سے قطع نظر کہ آپ جس راستے کا انتخاب کرتے ہیں، معیاری مشق میں 0.010-0.020 انچ فی سائیڈ کو ختم کرنے کے لیے کہا جاتا ہے جیسے ملڈ سطحوں پر کھردری کے بعد۔ یہ الاؤنس اس بات کو یقینی بناتا ہے کہ فنشنگ پاس کو کھردری سطح کی کام کی سخت پرت کے نیچے صاف طور پر کاٹ دیا جائے اور روفنگ آپریشن سے کوئی جیومیٹرک غلطی ہو۔ پتلا ہونے سے فنش ٹول کو کاٹنے اور رگڑنے کے درمیان ردوبدل کا خطرہ لاحق ہوتا ہے، جس سے سطح کے معیار اور جہتی مستقل مزاجی دونوں میں کمی آتی ہے۔
فنشنگ پاسز کے لیے، پیرامیٹرز ڈرامائی طور پر بدل جاتے ہیں۔ فیڈ کی شرحیں گر کر 30-60% تک پہنچ جاتی ہیں، کٹ کی گہرائی 0.010-0.030 انچ تک سکڑ جاتی ہے، اور کاٹنے کی رفتار 10-20% تک بڑھ جاتی ہے۔ مقصد اب مواد کو ہٹانے کی شرح نہیں ہے بلکہ سطح کی تکمیل اور جہتی درستگی ہے۔ فنشنگ کے لیے ایک تازہ ترین کنارہ لازمی ہے، کیوں کہ پہنا ہوا داخل کرنے سے سخت Ra اقدار پیدا ہوتی ہیں اور جہتی بہاؤ متعارف کرایا جاتا ہے جو سخت رواداری کی خصوصیات کو قیاس سے باہر دھکیل سکتا ہے۔
پاکٹ فیچرز، گائیڈ پن بورز، ڈویل ہولز، اور اسپرنگ جیب سبھی CNC مل سے آتے ہیں۔ لیکن اسٹیمپنگ ڈائی کے وضاحتی پروفائلز، کٹنگ کناروں، سلگ کے سوراخ، اور پیچیدہ شکلیں، مکمل طور پر ایک مختلف ٹیکنالوجی کا مطالبہ کرتی ہیں۔
کمپلیکس ڈائی جیومیٹری کے لیے وائر EDM اور سنکر EDM
وائر EDM تبدیل شدہ ٹول اور ڈائی اسٹیمپنگ۔ اس کے وسیع پیمانے پر اپنانے سے پہلے، ڈائی بنانے والے جِگ گرائنڈنگ، فائلوں اور پتھروں کے ساتھ ہینڈ فٹنگ، اور پروفائلز اور کلیئرنس کو حاصل کرنے کے لیے بینچ کے کام کے گھنٹوں پر انحصار کرتے تھے جنہیں EDM اب ایک سیٹ اپ میں کاٹتا ہے۔ ایک مکمل شفٹ ہینڈ خرچ کرنے کا تصور کریں-ایک پنچ پروفائل سے ملنے کے لیے ایک پیچیدہ ڈائی اوپننگ کو فٹ کرنا، پرشین بلیو سے چیک کرنا، سکریپ کرنا، دوبارہ چیک کرنا-۔ وہی جیومیٹری آج ایک تار EDM مشین سے آتی ہے جس کی رواداری ہوتی ہے۔0.0001 انچ یا سخت، سطح کی تکمیل کے ساتھ جس میں اکثر مزید کام کی ضرورت نہیں ہوتی ہے۔
یہ سمجھنا کہ تار EDM بمقابلہ سنکر EDM کب استعمال کرنا ہے دھاتی پراجیکٹس کے موثر ٹول سٹیمپنگ کے لیے ضروری ہے:
| فیچر | وائر EDM | ڈوبنے والا EDM |
|---|---|---|
| جیومیٹری کی بہترین قسم | پروفائلز، سلگ اوپننگس، 2D کنٹور کٹس کے ذریعے | بلائنڈ گہا، 3D بنانے والی سطحیں، پیچیدہ مولڈ شکلیں۔ |
| کاٹنے کا آلہ | پتلی پیتل یا لیپت تار (0.020 ملی میٹر کے برابر) | حسب ضرورت-شکل کا گریفائٹ یا کاپر الیکٹروڈ |
| عام رواداری | 0.0001 انچ (0.0025 ملی میٹر) یا اس سے بہتر | 0.0001 انچ (0.0025 ملی میٹر) |
| سطح ختم | ہموار؛ سکم پاسز کے ساتھ قابل حصول Ra <0.2 um | قدرے سخت؛ پوسٹ کو ختم کرنے کی ضرورت ہو سکتی ہے- |
| سیٹ اپ لاگت | زیریں (تار ایک معیاری قابل استعمال ہے) | اعلی (اپنی مرضی کے الیکٹروڈ کو پہلے مشینی ہونا چاہئے) |
| مثالی ڈائی ایپلی کیشن | ڈائی بٹن کھولنا، پنچ پروفائلز، اسٹرائپر داخل کرنا | cavities ڈرا، coining inserts، 3D فارم پنچ |
ایک عام خالی کرنے یا چھیدنے والی ڈائی میں، تار EDM درست کام کا بڑا حصہ سنبھالتا ہے۔ یہ ڈائی بٹن کے سوراخوں کو کاٹتا ہے جو پارٹ آؤٹ لائنز کی وضاحت کرتا ہے، سخت ٹول اسٹیل خالی جگہوں سے پنچ پروفائلز کو شکل دیتا ہے، اور کٹنگ کناروں کے نیچے سلگ ریلیف اوپننگ تیار کرتا ہے۔ چونکہ تار مکمل طور پر ورک پیس سے گزرتا ہے، ہر کٹ فطری طور پر ایک تھرو-پروفائل ہوتا ہے، جو مکمل طور پر تھرو-ہولز اور سوراخوں کے ساتھ سیدھ میں ہوتا ہے جو کٹنگ ڈائی جیومیٹری پر حاوی ہوتا ہے۔
سنکر EDM ٹول اسٹیمپنگ آپریشنز میں اپنا مقام حاصل کرتا ہے جس کے لیے تین جہتی تشکیل دینے والی سطحوں کی ضرورت ہوتی ہے۔ مرکب منحنی خطوط کے ساتھ ایک ڈرا پنچ، بناوٹ والی سطحوں کے ساتھ ایک سکہ ڈالنا، یا مسودہ کے زاویوں اور ریڈیائی کے ساتھ ایک فارم کیویٹی جس تک تار کے ذریعے نہیں پہنچا جا سکتا یہ سب ایک حسب ضرورت مشینی الیکٹروڈ کا مطالبہ کرتا ہے جو اس کی شکل کو ڈائی اسٹیل میں "ڈوبتا" ہے۔ تجارت-آف وقت اور قیمت ہے: ہر الیکٹروڈ CNC-مشین ہونا چاہیے (اکثر گریفائٹ سے)، اور الیکٹروڈ خود اس عمل کے دوران پہنتا ہے، بعض اوقات ایک ہی گہا کے لیے متعدد الیکٹروڈ کی ضرورت ہوتی ہے۔
ڈائی پرزوں پر سرفیس ختم ہونے سے حصے کے معیار اور لمبی عمر دونوں پر براہ راست اثر پڑتا ہے۔ کھردری سطحیں رگڑ پیدا کرتی ہیں جو چپکنے والے لباس کو تیز کرتی ہیں، خاص طور پر جب سٹینلیس یا ایلومینیم پر مہر لگانا۔ صنعت کی بہترین پریکٹس کسی بھی کوٹنگ کو لگانے سے پہلے کام کرنے والی ڈائی سطحوں پر 0.2 um (تقریباً 600-گرٹ فنش) سے کم Ra اقدار کی سفارش کرتی ہے۔ کناروں کو کاٹنے کے لیے، تار EDM سکم پاس اس سطح کو براہ راست حاصل کر سکتے ہیں۔ سنکر EDM یا CNC ملنگ کے ذریعے مشینی سطحوں کو بنانے کے لیے، اضافی پالش یا لیپنگ تکمیل کو ہدف کی حد میں لے آتی ہے۔ پنچ اور ڈائی سیکشن جو PVD کوٹنگز حاصل کریں گے وہ اس سطح کی تیاری کا مطالبہ کرتے ہیں، کیونکہ کوٹنگز کسی بھی بنیادی کھردری کو ماسک کرنے کی بجائے بڑھا دیتی ہیں۔
صنعتی میٹل اسٹیمپنگ مشیننگ کے دوران حاصل کی گئی درستگی اس پر سخت رکاوٹیں کھڑی کرتی ہے کہ آگے کیا ہوتا ہے۔ یہاں تک کہ انتہائی درست طریقے سے مشینی D2 ڈائی بلاک بھی اپنی نرم یا درمیانی حالت میں ہے اگر آپ نرم-مشیننگ کے راستے پر چلتے ہیں، اور میٹالرجیکل تبدیلی جو اسے کام کرنے کی سختی دیتی ہے اس کی اپنی جہتی تبدیلیوں کو متعارف کراتی ہے۔ کنٹرولڈ ہیٹ ٹریٹمنٹ اور پوسٹ-سختی ختم کرنے کے ذریعے ان شفٹوں کا نظم کرنا سلسلہ کی اگلی اہم کڑی ہے۔
ہیٹ ٹریٹ ڈائی اسٹیلز اور حفاظتی کوٹنگز لگائیں۔
HRC 20 پر آپ کے بینچ پر بیٹھا مشینی ڈائی بلاک کام کرنے والا ڈائی جزو نہیں ہے۔ یہ ٹھیک لگ رہا ہے، یہ درست پیمائش کرتا ہے، لیکن اس میں سختی کی کمی ہے اور چند سو پریس اسٹروک سے بھی بچنے کے لیے اس میں مزاحمت نہیں ہے۔ ہیٹ ٹریٹمنٹ میٹالرجیکل تبدیلی ہے جو نرم، مشینی ٹول اسٹیل کو کام کرنے والی سطح میں تبدیل کرتی ہے جو سیکڑوں ہزار سٹیمپڈ اسٹیل یا اسٹیمپڈ ایلومینیم کے پرزے بغیر جہتی بڑھے ہوئے بناتی ہے۔
یہ عمل تصور میں سیدھا ہے لیکن عملدرآمد میں ناقابل معافی ہے۔ ہر گریڈ میں مخصوص درجہ حرارت کی کھڑکیاں، بجھانے کے تقاضے، اور ٹیمپرنگ پروٹوکول ہوتے ہیں۔ انحراف کریں، اور آپ کو کریکنگ، ضرورت سے زیادہ بگاڑ، یا متضاد سختی ملتی ہے جو قبل از وقت موت کی ناکامی کا باعث بنتی ہے۔
مکمل ہیٹ ٹریٹمنٹ سائیکل چار مراحل پر مشتمل ہے:
- کسی نہ کسی طرح مشینی کے بعد تناؤ سے نجات- CNC کی گھسائی کرنے کے دوران جارحانہ مواد کو ہٹانا اندرونی دباؤ کو متعارف کرواتا ہے جو آسٹینیٹائزنگ کے دوران وارپنگ کا سبب بن سکتا ہے۔تقریباً 1200-1250 ڈگری ایف پر تناؤ سے نجات(اسٹیل کے اہم درجہ حرارت سے نیچے) حقیقی تبدیلی شروع ہونے سے پہلے ان بند-تاؤ کو آرام دیتا ہے۔ یہ مرحلہ خاص طور پر پیچیدہ ڈائی اجزاء یا غیر متوازن کراس-حصوں کے لیے اہم ہے۔
- Austenitizing (زیادہ-گرمی لینا)- اسٹیل کو اس کے مخصوص درجہ حرارت پر لایا جاتا ہے اور کرسٹل کی ساخت کو مکمل طور پر تبدیل کرنے کے لیے کافی دیر تک رکھا جاتا ہے۔ انگوٹھے کا اصول ایک-آدھا گھنٹہ فی انچ موٹائی کے ساتھ کم از کم 45-منٹ ہے۔ درجہ حرارت یہاں زیادہ اہم متغیر ہے۔ کبھی بھی کسی بھی گریڈ کے لیے اوپری رینج سے تجاوز نہ کریں، کیونکہ زیادہ گرمی سے بے ترتیب نتائج پیدا ہوتے ہیں جن میں کم بجھنے والی سختی اور جہتی عدم استحکام شامل ہے۔
- بجھانے والا- تبدیل شدہ اسٹیل کو اتنی تیزی سے ٹھنڈا کیا جانا چاہیے کہ وہ مارٹینائٹ بنائے، یہ سخت لیکن ٹوٹنے والا ڈھانچہ ہے جو ٹول اسٹیل کو اس کی کاٹنے کی صلاحیت فراہم کرتا ہے۔ بجھانے کا میڈیم گریڈ-مخصوص اور غیر-مذاکرات کے قابل ہے۔
- ٹیمپرنگ (متعدد پاس)- بجھا ہوا اسٹیل خطرناک حد تک ٹوٹنے والا ہے۔ کنٹرول شدہ درجہ حرارت پر غصہ کرنا اندرونی تناؤ کو کم کرتا ہے اور سختی کے خلاف سختی کو متوازن کرتا ہے۔ ایئر-سخت کرنے والے درجات جیسے D2 اور A2 کے لیے دوہرے مزاج کی ضرورت ہوتی ہے، جب کہ ہائی-M2 جیسے تیز رفتار اسٹیلز کو ٹرپل مزاج کی ضرورت ہوتی ہے، جس کے حصے کو ہر چکر کے درمیان تقریباً 125 ڈگری F تک ٹھنڈا کیا جاتا ہے۔
عام ڈائی اسٹیل گریڈز کے لیے ہیٹ ٹریٹمنٹ سائیکل
سٹیمپنگ سٹیل ڈیز میں استعمال ہونے والا ہر سٹیل گریڈ اس کی اپنی تھرمل ترکیب پر عمل کرتا ہے۔ غلط گریڈ پر غلط سائیکل چلانے سے غیر متوقع نتائج برآمد ہوتے ہیں، نرم دھبوں سے جو وقت سے پہلے پہننے سے لے کر-کریکنگ تک جو پورے جزو کو ختم کر دیتے ہیں۔
| سٹیل گریڈ | Austenitizing رینج | بجھانے کا میڈیم | ٹیمپرنگ رینج | ٹارگٹ ورکنگ ہارڈنس (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 ڈگری (1850-1890 ڈگری ایف) | ہوا | 200-540 ڈگری (400-1000 ڈگری ایف) | 58-62 |
| A2 | 940-980 ڈگری (1725-1800 ڈگری ایف) | ہوا | 175-540 ڈگری (350-1000 ڈگری ایف) | 57-62 |
| S7 | 940-955 ڈگری (1725-1750 ڈگری ایف) | ہوا (بڑے حصوں کے لیے روکا ہوا تیل) | 205-620 ڈگری (400-1150 ڈگری ایف) | 54-58 |
| O1 | 790-815 ڈگری (1450-1500 ڈگری ایف) | تیل (100-125 ڈگری ایف پر گرم) | 175-315 ڈگری (350-600 ڈگری ایف) | 57-62 |
| M2 | 1190-1230 ڈگری (2175-2250 ڈگری ایف) | 540 ڈگری پر تیل یا نمک کے غسل میں رکاوٹ | 540-595 ڈگری (1000-1100 ڈگری ایف)، ٹرپل مزاج | 62-65 |
دھیان دیں کہ S7، بھاری بنانے والے مکے کے لیے استعمال ہونے والا جھٹکا-مزاحم گریڈ، بڑے حصوں میں مکمل سختی پیدا نہیں کرے گا جب تک کہ تیل بجھانے میں خلل نہ دیا جائے، حالانکہ اسے ہوا کی سختی کے طور پر درجہ بندی کیا گیا ہے-۔ یہ ان تفصیلات میں سے ایک ہے جو گرمی کے علاج کے گہرے تجربے کے بغیر دکانوں پر سفر کرتی ہے۔
گرمی کے علاج کے دوران مسخ ناگزیر ہے۔میٹالرجیکل تبدیلی تھرمل توسیع کے ساتھ مل کربھٹی سے گزرنے والے ہر جزو پر طول و عرض کو تبدیل کرتا ہے۔ سخت رواداری کے ساتھ ڈائی پرزوں کے لیے، اس کا مطلب ہے کہ آپ ہیٹ ٹریٹمنٹ سے پہلے حتمی جہت تک مشین نہیں لگا سکتے۔ معیاری مشق یہ ہے کہ تمام اہم سطحوں پر 0.005-0.010 انچ پیسنے والا اسٹاک چھوڑ دیا جائے، یہ قبول کرتے ہوئے کہ سختی کے بعد ختم ہونے والا کام ہر چیز کو قیاس پر لے آئے گا۔ O1 کا استعمال کرتے ہوئے کاربن اسٹیل اسٹیمپنگ ڈائی پرزوں کے لیے، تیل بجھانے سے D2 یا A2 کے لیے استعمال ہونے والے ایئر بجھانے کے مقابلے میں زیادہ مسخ ہوتا ہے، جس سے فراخدلی اسٹاک الاؤنسز اور بھی اہم ہوجاتے ہیں۔
گرمی کے علاج کے بعد سطح کی کوٹنگز اور فنشنگ
فرنس سے سخت ڈائی پرزوں کے واپس آنے کے ساتھ، تکمیلی مرحلہ جہتی درستگی کو بحال کرتا ہے اور سطح کی کارکردگی میں اضافہ کرتا ہے جسے ننگے ٹول اسٹیل خود حاصل نہیں کر سکتا۔
سب سے پہلے پیسنے کو ختم کریں۔ سرفیس گرائنڈر ڈائی بلاک کے چہروں کو واپس ہمواری پر لاتے ہیں (عام طور پر 0.0002 انچ کے اندر)، جبکہ بیلناکار پیسنے سے پنچ ڈائی میٹرز کو ان کے ہدف کے طول و عرض میں واپس آتا ہے۔ ملن کی اہم سطحوں کو لیپ کرنا، جیسے ڈائی سیکشن-سے-سیکشن جوائنٹس اور سٹرائپر چہروں تک، پریس لوڈ کے تحت بھی زبردستی تقسیم کے لیے درکار قریبی رابطے کو یقینی بناتا ہے۔
پی وی ڈی کوٹنگز کارکردگی کی آخری پرت ہیں۔ ویکیوم چیمبر میں کافی کم درجہ حرارت (تقریباً 200-500 ڈگری) پر لاگو کیا جاتا ہے تاکہ گرمی-علاج شدہ سبسٹریٹ کو نرم ہونے سے بچایا جا سکے، یہ پتلی فلم کی کوٹنگز ڈرامائی طور پر تبدیل کرتی ہیں کہ ڈائی سطح شیٹ میٹل کے ساتھ کیسے تعامل کرتی ہے:
- TiN (ٹائٹینیم نائٹرائڈ)- سنہری-رنگ کا، تقریباً 2400 HV سطح کی سختی۔ ہلکے اور کم-کاربن اسٹاک پر سٹیل سٹیمپنگ آپریشنز کے لیے اچھی طرح کام کرتا ہے۔ عام طور پر رگڑ اور چپکنے والے لباس کو کم کرتا ہے-مقصد خالی کرنا اور تشکیل دینا۔
- TiCN (ٹائٹینیم کاربونیٹرائڈ)- کم رگڑ گتانک کے ساتھ TiN (تقریباً 3000 HV) سے زیادہ سختی۔ سٹینلیس سٹیل اور ایلومینیم سٹیمپنگ سٹیمپنگ کے لیے ترجیحی انتخاب۔ ان مواد سے اس کی کم کیمیائی وابستگی گیلنگ کا مقابلہ کرتی ہے جو بغیر کوٹڈ ڈائی سطحوں کو تباہ کرتی ہے، خاص طور پر 316 سٹینلیس سٹیل سٹیمپنگ ایپلی کیشنز میں جہاں مواد کا نکل اور مولیبڈینم مواد اسے غیر معمولی طور پر چپکنے کا خطرہ بناتا ہے۔
- AlCrN (ایلومینیم کرومیم نائٹرائڈ)- غیر معمولی آکسیکرن مزاحمت اور تھرمل استحکام۔ تیز رفتار ترقی پذیر کارروائیوں کے لیے بہترین موزوں ہے جہاں پروڈکشن کی توسیع کے دوران سطح کا درجہ حرارت بڑھ جاتا ہے۔
کوٹنگ کا انتخاب مشکل ترین آپشن کو منتخب کرنے کے بارے میں نہیں ہے۔ یہ کوٹنگ کی خصوصیات کو آپ کے مخصوص ورک پیس مواد سے ملانے کے بارے میں ہے۔ ایک ڈائی تیار کرنے والے اسٹیمپڈ ایلومینیم کے پرزے TiCN کی اینٹی گیلنگ خصوصیات سے زیادہ فائدہ اٹھاتے ہیں، نہ کہ AlCrN کی تھرمل مزاحمت۔ ایک ڈائی چلانے والا کاربن اسٹیل معتدل رفتار سے AlCrN کی لاگت کے ایک حصے پر معیاری TiN کے ساتھ بہترین کارکردگی کا مظاہرہ کرتا ہے۔
ایک اہم ضرورت: سبسٹریٹ کی سطح کو کوٹنگ سے پہلے Ra 0.2 مائیکرو میٹر یا اس سے بہتر پر پالش کیا جانا چاہیے۔ PVD کوٹنگز عام طور پر 2-5 مائکرو میٹر موٹی ہوتی ہیں۔ وہ اسے بھرنے یا برابر کرنے کے بجائے سبسٹریٹ ٹوپولوجی کے مطابق ہوتے ہیں، اس لیے پیسنے کے نشانات یا EDM کے نیچے کی ساخت بڑھ جاتی ہے، پوشیدہ نہیں۔
ہاتھ میں سخت، گراؤنڈ، اور لیپت اجزاء کے ساتھ، آپ انفرادی طور پر درست حصے رکھتے ہیں جو اب ایک متحد نظام کے طور پر اکٹھے ہونے چاہئیں۔ اسمبلی کا مرحلہ، جہاں رواداری کا ڈھیر، صف بندی کے طریقے اپنے آپ کو ثابت کرتے ہیں، اور موسم بہار کے دباؤ کو ٹیون کیا جاتا ہے، ان انفرادی اجزاء کو آزمائشی پریس کے لیے تیار ایک فعال ڈائی سیٹ میں بدل دیتا ہے۔
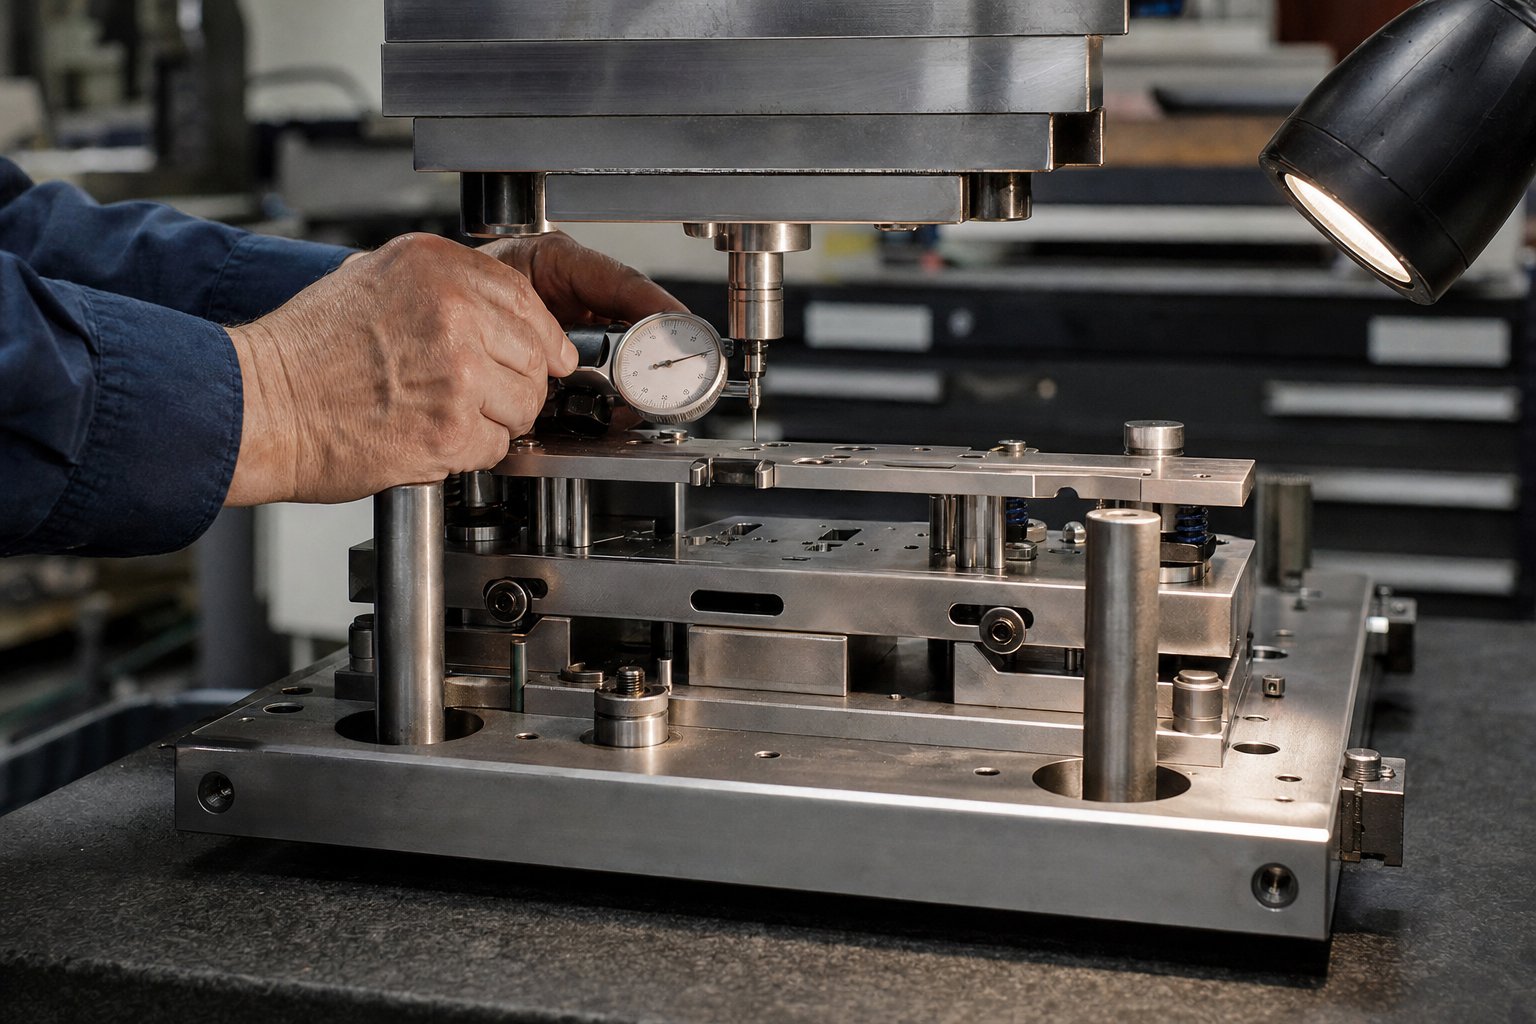
مکمل ڈائی سیٹ کو جمع اور سیدھ کریں۔
اب آپ کے پاس اپنے بینچ پر بیٹھے ہوئے سخت، گراؤنڈ، اور لیپت سٹیمپنگ ڈائی اجزاء کا مجموعہ ہے۔ ہر ایک اپنے طور پر جہتی طور پر درست ہے۔ چیلنج یہ ہے کہ انفرادی صحت سے متعلق جمع شدہ صحت کی ضمانت نہیں دیتا ہے۔ جب آپ بیس یا اس سے زیادہ حصوں کو ایک ساتھ بولٹ کرتے ہیں تو ہر ٹولرنس بینڈ اسٹیک ہوجاتا ہے، اور مجموعی نتیجہ اس بات کا تعین کرتا ہے کہ آیا آپ کے پنچ کنارے آپ کے ڈیزائن کردہ کلیئرنس کے ساتھ ڈائی اوپننگس کو پورا کرتے ہیں یا غلط ترتیب میں چلے جاتے ہیں جو پہلی ہٹ پر سکریپ پیدا کرتا ہے۔
یہ اسمبلی مرحلہ وہ ہے جہاں تجربہ کار دھاتی ٹول اور ڈائی پروفیشنل خود کو ان دکانوں سے الگ کرتے ہیں جو صرف مشینی پرزے بنا لیتے ہیں۔ یہ عمل منظم ترتیب، ہر مرحلے پر محتاط پیمائش، اور تکنیکوں کا مطالبہ کرتا ہے جو حقیقت کی تلافی کرتی ہیں۔متعدد اجزاء میں رواداری کا اسٹیک-اپ. یہاں تک کہ جب ہر انفرادی حصہ مخصوص کے اندر ہو، مشترکہ تغیرات فنکشنل حدود سے تجاوز کر سکتے ہیں اگر اسمبلی کے طریقے اس کا حساب نہ رکھتے ہوں۔
اجزاء کی سیدھ کے طریقے اور رواداری اسٹیک-اوپر
ڈائی شو اور ڈائی سرفیس کے درمیان اسٹیک کیے گئے پانچ سٹیمپنگ اجزاء کا تصور کریں، ہر ایک میں پلس یا مائنس 0.01 ملی میٹر کی پوزیشن ٹولرنس ہوتی ہے۔ ایک بدترین-صورتحال میں، وہ چھوٹے تغیرات کٹنگ ایج پر جمع یا مائنس 0.05 ملی میٹر پوزیشنل شفٹ میں جمع ہوتے ہیں۔ یہ ناہموار گڑ پیدا کرنے، ایک طرف پنچ پہننے کو تیز کرنے، یا سلگ کھینچنے کے لیے کافی ہے۔
اس اسٹیک کو کنٹرول کرنا-دو بنیادی حکمت عملیوں پر انحصار کرتا ہے:
- میچ-پیسنا- ہر پلیٹ کو ایک مطلق طول و عرض میں آزادانہ طور پر مشین کرنے کے بجائے، آپ ملن کی سطحوں کو ایک ساتھ یا مماثل سیٹوں میں پیستے ہیں۔ یہ یقینی بناتا ہے کہ دو اجزاء کے درمیان انٹرفیس تقریباً-صفر کا فاصلہ رکھتا ہے قطع نظر اس کے کہ ہر حصہ اپنے انفرادی رواداری بینڈ میں کہاں اترا ہو۔ ڈائی سیکشنز جو ایک الگ کرنے والی لائن کا اشتراک کرتے ہیں ایک سیٹ کے طور پر زمین حاصل کرتے ہیں، اس بات کی ضمانت دیتے ہیں کہ آزاد پیسنے کا وعدہ نہیں کیا جا سکتا.
- سلیکٹیو فٹنگ- ہیٹ ٹریٹمنٹ اور فنشنگ کے بعد اصل اجزاء کے طول و عرض کی پیمائش کریں، پھر پرزوں کو حکمت عملی سے جوڑیں۔ ایک پنچ پلیٹ بور جس کو برداشت کے اونچے سرے کی طرف تھوڑا سا ناپا جاتا ہے اسے نچلے سرے پر پنچ پنڈلی کے ساتھ جوڑا جاتا ہے، اسمبل شدہ کو ہدف کی منظوری کے اندر فٹ رکھتا ہے۔ یہ طریقہ درستگی کے لیے تبادلے کی صلاحیت کو تجارت کرتا ہے، جو کہ ڈیز اور اسٹیمپنگ ایپلی کیشنز میں صحیح تجارت ہے جہاں پرفارمنس تبدیل کرنے کی سہولت سے زیادہ اہمیت رکھتی ہے۔
تین ساختی عناصر چلتے ہوئے پریس کے متحرک بوجھ کے تحت پنچ-سے-ڈائی الائنمنٹ کو برقرار رکھتے ہیں:
- گائیڈ پوسٹس اور جھاڑیاں- درستگی-نیچے جوتے میں دبائی گئی زمینی خطوط اوپری جوتے میں سخت جھاڑیاں لگاتی ہیں۔ بال-بیئرنگ گائیڈڈ پوسٹ سیٹ 0.005 ملی میٹر یا اس سے بہتر کے اندر سیدھ میں رکھتے ہیں، ٹننج چڑھنے پر بھی لیٹرل شفٹ کو روکتے ہیں۔ تیز رفتاری سے چلنے والی ڈائی اور اسٹیمپنگ اسمبلیوں کے لیے، پری-لوڈ گیند-کیج بشنگ اس کھیل کو ختم کرتی ہے جس کی سادہ کانسی کی جھاڑیاں اجازت دیتی ہیں۔
- ہیل بلاکس- جوتوں کے کناروں سے جڑے ہوئے سخت سٹیل کے بلاکس کاٹنے اور بنانے کے عمل کے دوران پیدا ہونے والی پس منظر کی قوتوں کو جذب کرتے ہیں۔ بغیر ہیل بلاکس کے، سائیڈ-زاویہ کٹس یا غیر متناسب پٹی لے آؤٹ سے لوڈنگ اوپری جوتے کو گائیڈ پوسٹس کے خلاف دھکیل دیتی ہے، بشنگ پہننے میں تیزی لاتی ہے اور وقت کے ساتھ سیدھ میں کمی لاتی ہے۔
- ڈویل پن- پریسجن ڈویلز ہر جزو کی پوزیشن کو اس پلیٹ کے مقابلے میں مقفل کر دیتے ہیں جس میں یہ نصب ہوتا ہے۔ ایک بار ڈائی سیکشن واقع ہونے کے بعد، دو ڈوول پن اسے گردش اور پس منظر کے بڑھنے کے خلاف ٹھیک کر دیتے ہیں، لہٰذا تیز کرنے کے لیے سیکشن کو ہٹانے اور دوبارہ انسٹال کرنے سے وہ ہر بار بالکل اسی جگہ پر واپس آجاتا ہے۔
اسٹرائپر ڈیزائن اور بہار کے دباؤ کا حساب
اسٹرائپر پلیٹ کسی بھی سٹیمپنگ ٹول اور ڈائی اسمبلی میں فریب سے اہم کام کرتی ہے۔ یہ کاٹنے کے دوران شیٹ کے مواد کو ڈائی سطح کے خلاف فلیٹ رکھتا ہے، ریٹرن اسٹروک پر گھونسوں کے ساتھ پٹی کو اٹھانے سے روکتا ہے، اور چھوٹے گھونسوں کی رہنمائی کرتا ہے جو دوسری صورت میں بوجھ کے نیچے ہٹ جائیں گے۔ کم سائز کی سٹرپنگ فورس مواد کو مکے سے چپکنے کا سبب بنتی ہے، جس سے ایک پرتشدد سنیپ پیدا ہوتی ہے جو اجزاء کو نقصان پہنچاتی ہے اور آپ کے حصوں میں جہتی تغیر پیدا کرتی ہے۔ بڑی طاقت پریس ٹنیج کو ضائع کرتی ہے اور موسم بہار کی تھکاوٹ کو تیز کرتی ہے۔
مطلوبہ اتارنے والی قوت کا حساب لگانا سے شروع ہوتا ہے۔خود کو کاٹنے کی طاقت:
- کاٹنے والی قوت= کٹ کا دائرہ x مواد کی موٹائی x قینچ کی طاقت
- اتارنے والی قوت= 10% سے 20% کٹنگ فورس
- ڈیزائن اتارنے والی قوت= سٹرپنگ فورس x 1.3 حفاظتی عنصر (کم سے کم)
اسٹیج ٹولنگ اور پروگریسو ڈیز کے لیے جو اسٹرائپر کو فارمنگ کے دوران کلیمپنگ سطح کے طور پر بھی استعمال کرتے ہیں، کٹنگ کے دوران کلیمپنگ کے لیے حسابی قوت کو دوگنا کریں اور تشکیل کے دوران کلیمپنگ کے لیے اسے تین گنا کریں۔ یہ اس بات کو یقینی بناتا ہے کہ جب کام کیا جا رہا ہو تو پٹی پیچھے سے نہیں بدل سکتی، جو کہ پیچیدہ پروگریسو ٹول اور ڈائی اسٹیمپنگ آپریشنز میں جہتی تغیر کے سب سے عام ذرائع میں سے ایک ہے۔
موسم بہار کا انتخاب طاقت کی ضرورت سے مندرجہ ذیل ہے:
- نائٹروجن گیس کے چشمے۔- ایک ہی قدم کے نشان میں کوائل اسپرنگ کی طاقت سے دو سے تین گنا زیادہ فراہم کریں۔ وہ اپنے اسٹروک کے دوران زیادہ مستقل قوت کو برقرار رکھتے ہیں اور 600 اسٹروک فی منٹ سے زیادہ کی رفتار پر قابل اعتماد ہیں۔ پروڈکشن پروگریسو ڈائز کے لیے ترجیح دی جاتی ہے جہاں مستقل کلیمپنگ پریشر جزوی معیار کو براہ راست متاثر کرتا ہے۔
- مکینیکل کوائل اسپرنگس- کم قیمت اور برقرار رکھنے میں آسان۔ کم والیوم ایپلی کیشنز کے لیے موزوں ہے-اور ڈیز جہاں جگہ کی رکاوٹیں کم ہوں۔ موسم بہار کی شرح کا انتخاب کریں جو دستیاب انحراف سفر کے اندر مکمل اتارنے والی قوت فراہم کرے۔
سیدھ کی حکمت عملی طے کرنے اور موسم بہار کی قوت کے حساب سے، جسمانی اسمبلی ایک مخصوص ترتیب کی پیروی کرتی ہے۔ آگے کودنے یا قدموں کو چھوڑنے سے مسائل پیدا ہوتے ہیں جو پوری عمارت میں جھڑپ کرتے ہیں۔
- تمام ڈائی جوتوں کا معائنہ اور ڈیبرر کریں، اس بات کو یقینی بناتے ہوئے کہ چڑھنے والی سطحیں 0.0002 انچ کے اندر اور متوازی اوپر-سے-نیچے تک ہموار ہوں۔
- گائیڈ پوسٹس کو نچلے جوتے (یا ماؤنٹ گائیڈڈ پوسٹ اسمبلیز) میں دبائیں، جوتے کی سطح پر کھڑے ہونے کی تصدیق کریں۔
- ہیل بلاکس کو انسٹال کریں اور ساکٹ ہیڈ کیپ اسکرو کے ساتھ محفوظ کریں جس کو تصریح کے مطابق ٹارک کیا گیا ہو۔
- محل وقوع کے لیے ڈوول پن کا استعمال کرتے ہوئے ڈائی سیکشنز کو جوتے کے نچلے حصے میں ماؤنٹ کریں، پھر ساکٹ ہیڈ کیپ سکرو سے نیچے بولٹ کریں۔ گائیڈ پوسٹ سینٹرز کے حوالے سے کٹنگ-پوزیشنز کی تصدیق کریں۔
- اسٹرائپر پلیٹ کو جوتے کے اوپری حصے پر اسپرنگس کے ساتھ ان کی حسابی پری لوڈ اونچائی پر لگائیں۔ تصدیق کریں کہ مفت سفر مطلوبہ سٹرپنگ اسٹروک سے میل کھاتا ہے۔
- پنچ پلیٹ میں ماؤنٹ ماؤنٹ کریں، ہر پنڈلی کو بیک اپ پلیٹ کے خلاف پوری طرح سے بٹھا دیں۔ تصدیق کریں کہ پنچ ٹپس اسٹرائپر چہرے کے نیچے صحیح فاصلہ بڑھاتی ہیں۔
- گائیڈ پوسٹس پر اوپری جوتا جمع کریں اور ڈائی اوپننگ میں پنچ انٹری کو چیک کرنے کے لیے اسمبلی کو نیچے کریں۔ فیلر گیجز کا استعمال کرتے ہوئے یا ہلکے فرق کی جانچ کرکے تمام کٹنگ کناروں کے ارد گرد کلیئرنس کی تصدیق کریں۔
- کراس-پیٹرن کی ترتیب میں تمام فاسٹنرز پر حتمی ٹارک لگائیں، اہم جہتوں کو دوبارہ-چیک کریں، اور پریس سیٹ اپ کے لیے اسمبل شٹ اونچائی کو ریکارڈ کریں۔
ڈائی کے بینچ سے نکلنے سے پہلے آخری جہتی چیک آپ کی انشورنس پالیسی ہے۔ یہاں پکڑی گئی کوئی بھی غلط ترتیب شیم یا ری گراؤنڈ سطح کے ساتھ منٹوں میں درست ہوجاتی ہے۔ آزمائش کے دوران دریافت ہونے والی وہی غلط ترتیب پریس ٹائم، جدا کرنے اور دوبارہ کام کرنے کے گھنٹے خرچ کرتی ہے۔ بینچ پر مکمل طور پر جمع اور تصدیق شدہ ڈائی سیٹ کے ساتھ، یہ ٹرائی آؤٹ پریس کے لیے تیار ہے جہاں اسٹیمپ شدہ پرزے یہ ظاہر کرتے ہیں کہ آیا آپ کے ڈیزائن، مشینی، اور اسمبلی کے فیصلے حقیقی پریس حالات میں موافق نتائج دیتے ہیں۔
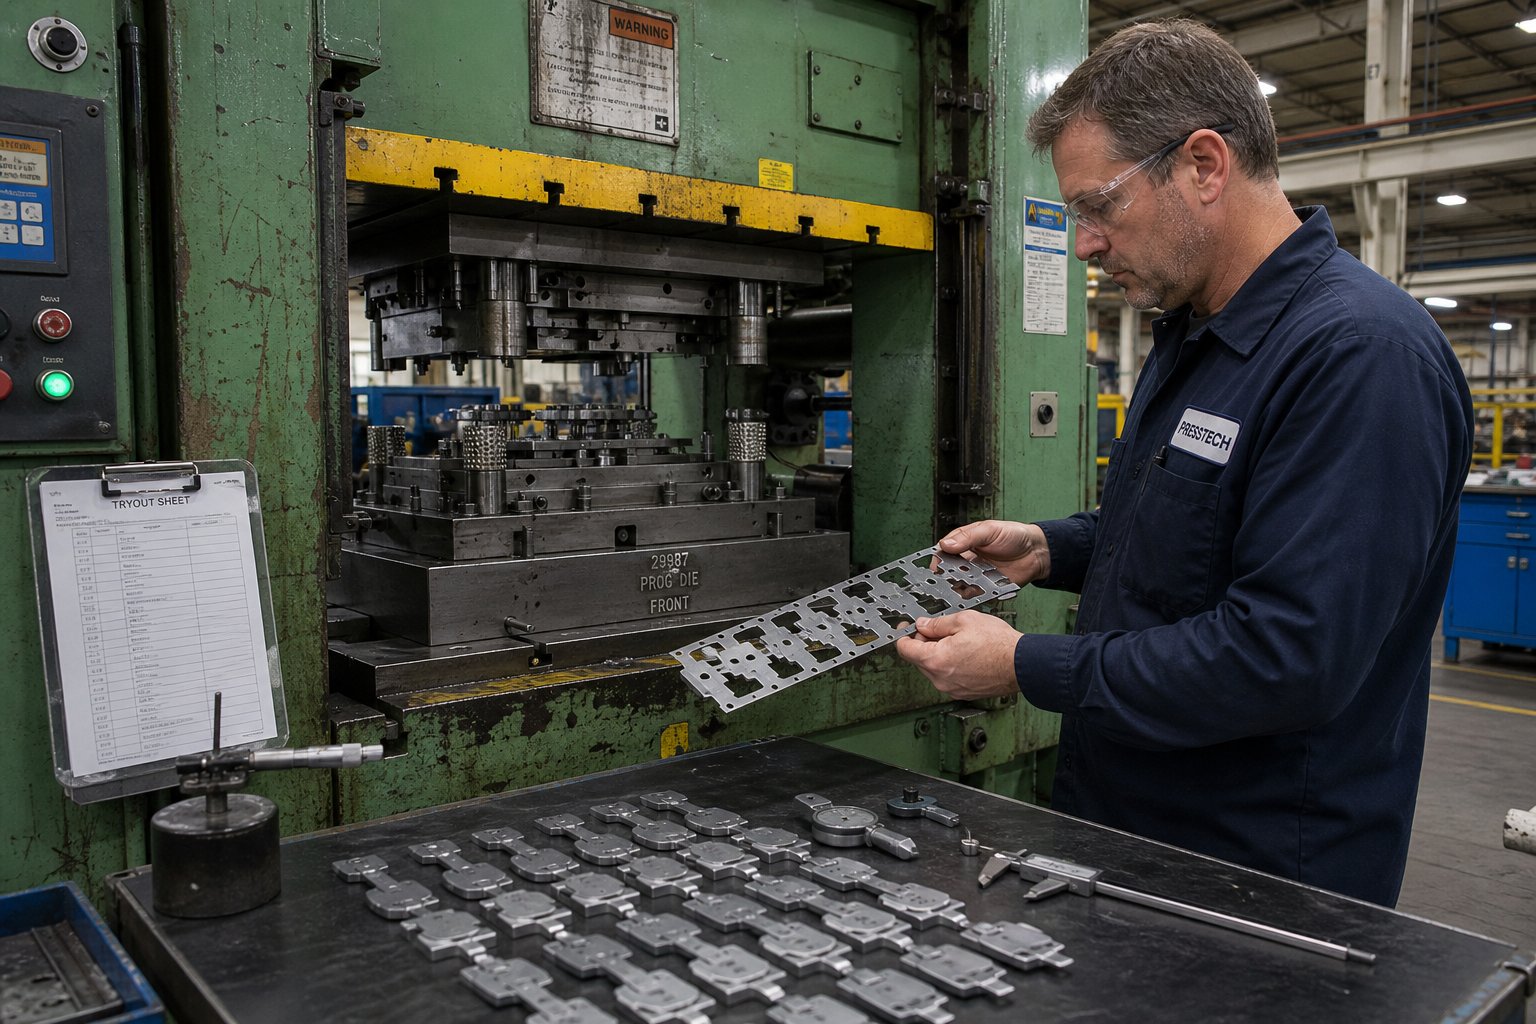
ڈائی ٹرآؤٹس چلائیں اور اس وقت تک ڈیبگ کریں جب تک کہ پرزے اسپیک کو پورا نہ کریں۔
آپ کی ڈائی کو جمع کیا جاتا ہے، بینچ پر معائنہ کیا جاتا ہے، اور پرنٹ کرنے کے لیے ناپا جاتا ہے۔ سب کچھ چیک کرتا ہے۔ تو پھر بھی زیادہ تر نئی ڈائی پہلی ہی ہٹ پر موافق پرزے تیار کرنے میں کیوں ناکام رہتی ہیں؟ کیونکہ سٹیمپنگ ڈائی تنہائی میں کام نہیں کرتی ہے۔ یہ ایک پریس کے اندر کام کرتا ہے، اصلی مواد کے ساتھ جس میں پراپرٹی میں تغیر ہوتا ہے، متحرک بوجھ اور رفتار کے تحت جسے کوئی بینچ معائنہ نقل نہیں کرسکتا۔ آزمائشی مرحلہ وہ ہے جہاں آپ کو پتہ چلتا ہے کہ پریس اسٹیمپنگ کے حالات میں آپ کی ڈائی دراصل کیسی کارکردگی کا مظاہرہ کرتی ہے، اور ڈیزائن کے ارادے اور جسمانی حقیقت کے درمیان ہر فرق کو منظم طریقے سے بند کر دیتے ہیں۔
ڈیزائن، مواد کے انتخاب، مشینی اور اسمبلی کے دوران آپ نے جو بھی فیصلہ کیا اس کے لیے آزمائش کو حتمی امتحان کے طور پر سوچیں۔ اچھی خبر: پہلے-ہٹ تشخیص اور تکراری تصحیح کے لیے ایک منظم نقطہ نظر ہفتوں کے مایوس کن قیاس آرائیوں کے بجائے مٹھی بھر تکرار کے اندر سب سے زیادہ ختم ہو جاتا ہے۔
پہلی کامیابیوں کے لیے ترتیب دینا
ڈائی ٹر آؤٹ پریس سلیکشن اور سیٹ اپ کے ساتھ شروع ہوتا ہے۔ اس تناظر میں سٹیمپنگ پریس کیا ہے؟ یہ ایک مشین ہے جو عین مطابق لکیری اسٹروک کے ذریعے کنٹرول شدہ قوت فراہم کرتی ہے، ڈائی ہاف کو ایک ساتھ بند کر کے شیٹ میٹل کو کاٹنے اور بنانے کے لیے کافی ٹنیج کے ساتھ۔ خاص طور پر آزمائش کے دوران سٹیمپنگ پریس کیسے کام کرتا ہے؟ آپ رام کو رینگنے کی رفتار پر سیٹ کرتے ہیں (عام طور پر پیداوار کی شرح کا 10-20٪)، اسمبلی کے دوران ریکارڈ کیے گئے طول و عرض کی بنیاد پر شٹ اونچائی قائم کرتے ہیں، اور تصدیق کرتے ہیں کہ ڈائی یکساں کلیمپ پریشر کے ساتھ بولسٹر میں مربع طور پر بیٹھتی ہے۔
پہلی ہٹ کو ہمیشہ تین وجوہات کی بنا پر کم رفتار سے چلنا چاہیے:
- سست رفتار آپ کو مسائل کو نقصان پہنچانے سے پہلے سننے اور دیکھنے کا وقت دیتی ہے۔ پوری رفتار سے غلط جگہ پر-ڈائی سیکشن کو مارنا ٹولنگ کو توڑ سکتا ہے۔ کرال کی رفتار پر، آپ مداخلت محسوس کرتے ہیں اور پریس کو روک سکتے ہیں۔
- کم رفتار ڈائی پرفارمنس کو جڑتا اثرات سے الگ کر دیتی ہے۔ پیداوار کی رفتار پر، پٹی کی حرکیات، اسٹرائپر باؤنس، اور نائٹروجن بہار کے ردعمل میں تمام تبدیلیاں آتی ہیں۔ کم رفتار پر آزمانا اس بات کی تصدیق کرتا ہے کہ ڈائنیمک متغیرات کو متعارف کرانے سے پہلے ڈائی ہندسی طور پر کام کرتی ہے۔
- آپ نرم تصدیقی مواد کو محفوظ طریقے سے استعمال کر سکتے ہیں۔ ڈائی کے ذریعے لیڈ وائر، ماڈلنگ کلے، یا نرم ایلومینیم شیم اسٹاک کو کم رفتار پر چلانے سے آپ سخت ٹول اسٹیل کو خطرے میں ڈالے بغیر شٹ ہائٹس، کلیئرنس پیٹرن، اور گہرائیوں کی تشکیل چیک کرسکتے ہیں۔
اپنے پہلے نمونے کے حصوں کے لیے ڈائی کے ذریعے پروڈکشن کی ایک چھوٹی پٹی-گریڈ مواد (ایک ہی مرکب، ایک ہی موٹائی، ایک ہی مزاج) کھلائیں۔ بے ترتیب سکریپ اسٹاک کے ساتھ کبھی بھی کوشش نہ کریں۔ مادی خصوصیات اسٹیمپنگ کے عمل کے ہر پہلو کو براہ راست متاثر کرتی ہیں، کاٹنے والی قوت اور گڑبڑ بنانے سے لے کر اسپرنگ بیک اور ڈرا کرنے کے رویے تک۔ پروڈکشن قیاس سے مختلف مواد کا استعمال اس بات کی ضمانت دیتا ہے کہ آپ کی ڈیبگنگ تصحیحیں غلط ہوں گی۔
پہلے-معائنہ اور عام خرابی کی تشخیص کو نشانہ بنائیں
اپنے پہلے نمونے کے حصوں کو کھینچیں اور انہیں منظم طریقے سے جانچیں۔ مائیکرو میٹر یا برر گیج سے گڑ کی اونچائی کی پیمائش کریں۔ خصوصیت کو چیک کریں-سے-حصہ پرنٹ کے مقابلے میں ابعاد کو نمایاں کریں۔ تقسیم، جھریوں اور سطح کے نشانات کے لیے تشکیل شدہ سطحوں کا معائنہ کریں۔ ہم آہنگی کے لیے بائیں-بمقابلہ-دائیں اور آگے والے-بمقابلہ-پچھلے کناروں کا موازنہ کریں۔
بر کی اونچائی آپ کی کلیئرنس کی درستگی کا واحد بہترین اشارہ ہے۔ کم سے کم گڑ (عموماً مواد کی موٹائی کے 10% سے کم) کے ساتھ ایک صاف-قینچ والا کنارہ آپ کو بتاتا ہے کہ پنچ-سے-ڈائی کلیئرنس درست ہے۔ کسی خصوصیت کے ایک طرف ضرورت سے زیادہ گڑبڑ ناہموار کلیئرنس کا اشارہ دیتی ہے، جو عام طور پر غلط ڈیزائن کلیئرنس کے بجائے پنچ غلط ترتیب، ڈائی سیکشن شفٹ، یا ریم ٹیلٹ دبانے کا پتہ لگاتا ہے۔
یہاں ایک تشخیصی فریم ورک ہے ان سب سے عام نقائص کے لیے جن کا آپ کو پریزیشن ڈائی اسٹیمپنگ ٹرائی آؤٹ کے دوران سامنا کرنا پڑے گا:
| عیب | روٹ کاز | اصلاحی اقدام |
|---|---|---|
| ضرورت سے زیادہ گڑبڑ (ایک-طرفہ) | مکے-سے-مرنے کے لیے غلط ترتیب؛ ناہموار کلیئرنس | دوبارہ-گائیڈ پوسٹ کی سیدھ کو چیک کریں؛ شیم پنچ پوزیشن؛ ڈائی سیکشن ڈوول مقامات کی تصدیق کریں۔ |
| ضرورت سے زیادہ گڑبڑ (چاروں طرف یکساں) | سست کٹنگ کناروں یا ناکافی کلیئرنس | پنچ اور ڈائی کناروں کو تیز کریں؛ اگر ڈیزائن بہت تنگ تھا تو کلیئرنس میں اضافہ کریں۔ |
| تشکیل شدہ علاقوں میں تقسیم | ضرورت سے زیادہ خالی ہولڈر فورس؛ ناکافی مواد بہاؤ؛ تیز رداس | ہولڈنگ پریشر کو کم کریں؛ پولش ڈرا ریڈی ڈائی انٹری رداس میں اضافہ؛ چکنا کرنے والے کو ایڈجسٹ کریں |
| flanges یا دیواروں میں جھرریاں | ناکافی خالی ہولڈر فورس؛ کمپریشن زون میں اضافی مواد | نائٹروجن اسپرنگ پری لوڈ میں اضافہ؛ ڈرا موتیوں کو شامل کریں یا گہرا کریں؛ خالی شکل میں ترمیم کریں |
| اسپرنگ بیک (زیادہ-مڑی ہوئی) | لچکدار وصولی معاوضے سے زیادہ ہے؛ مادی پیداوار کی طاقت برائے نام سے زیادہ ہے۔ | اووربینڈ زاویہ میں اضافہ؛ سخت مالا شامل کریں؛ فالج کے نچلے حصے میں رہائش میں اضافہ کریں۔ |
| سلگ کھینچنا (سلگس مکے سے چپک جاتی ہیں) | ناکافی ڈائی-سائیڈ کلیئرنس؛ ویکیوم اثر؛ کوئی سلگ برقرار رکھنے کی خصوصیات | ڈائی اوپننگ کے لیے سلگ ریٹینشن گرووز شامل کریں۔ کلیئرنس میں تھوڑا سا اضافہ؛ ہوائی دھماکے شامل کریں |
| سوراخ کا مقام برداشت سے باہر ہے۔ | پٹی غلط کھانا؛ پائلٹ پن مشغول نہیں ہے؛ ترقی پسند ترتیب میں وقت کی خرابی۔ | فیڈ کی لمبائی کی تصدیق کریں؛ پائلٹ پن کی حالت اور مصروفیت کی گہرائی کی جانچ کریں۔ فیڈ کی رہائی کے وقت کو ایڈجسٹ کریں۔ |
| سطح پر خروںچ یا گالنگ | کھردری مرنے والی سطحیں؛ ناکافی چکنا؛ ٹولنگ کے لئے مواد کی آسنجن | پولش ڈائی سرفیس Ra <0.2 um; چکنا کرنے والے کی قسم یا درخواست کو تبدیل کریں؛ کوٹ مرنے والی سطحیں |
عملی طور پر اسٹیمپنگ ناکامی کی تشخیص کی ایک مثال: آپ پروگریسو ڈائی سے ایک حصہ کھینچتے ہیں اور صرف خالی خصوصیت کے دائیں جانب بھاری گڑبڑ دیکھتے ہیں۔ آپ کی پہلی جبلت دوبارہ تیز کرنا ہو سکتی ہے، لیکن یکساں نفاست اس کو ختم کرتی ہے۔ اصل وجہ اکثر ڈائی اوپننگ کے مقابلے میں پنچ کی 0.01-0.02 ملی میٹر لیٹرل شفٹ ہوتی ہے۔ نرم لیڈ کے ذریعے ٹیسٹ کٹ کے ساتھ اس کی تصدیق مخالف اطراف پر ناہموار تاثر کی گہرائی کی تصدیق کرتی ہے۔ درست کرنے کا مقصد پنچ پلیٹ کو چمکانا یا گائیڈ پوسٹ کی سیدھ کو درست کرنا ہے، نہ کہ کسی تیز دھارے کو دہرانا۔
تکراری ایڈجسٹمنٹ اور ٹائمنگ آپٹیمائزیشن
کسی کو بھی یہ توقع نہیں رکھنی چاہئے کہ ایک ہی اصلاحی چکر کے بعد ایک نئی ڈائی مکمل طور پر چلے گی۔ سٹیمپنگ کے عمل میں ایک شاٹ پرفیکشن کے لیے بہت زیادہ تعامل کرنے والے متغیرات شامل ہوتے ہیں۔ تجربہ کار ڈائی بنانے والے ایک عام پروڈکشن ڈائی پر تین سے پانچ ٹرائی آؤٹ کا منصوبہ بناتے ہیں، اور مزید پیچیدہ پروگریسو ٹولز پر۔
ہر تکرار ایک ہی لوپ کی پیروی کرتا ہے:
- نمونے کے پرزے چلائیں (تغیر دیکھنے کے لیے کم از کم 20-30 ٹکڑے، نہ صرف ایک ہٹ)۔
- اہم طول و عرض کی پیمائش کریں اور ڈیٹا شیٹ پر نتائج ریکارڈ کریں۔
- قیاس سے واحد سب سے بڑے انحراف کی شناخت کریں۔
- اوپر دیے گئے نقائص کے فریم ورک کا استعمال کرتے ہوئے بنیادی وجہ کی تشخیص کریں۔
- ایک وقت میں ایک تصحیح نافذ کریں، پھر نئے مسائل پیش کیے بغیر درست کام کی توثیق کرنے کے لیے نمونے دوبارہ چلائیں۔
یہ آخری نکتہ اہم ہے۔ متعدد متغیرات کو بیک وقت تبدیل کرنے سے یہ جاننا ناممکن ہو جاتا ہے کہ کس چیز نے مدد کی اور کس چیز کو نقصان پہنچا۔ یہ نظم و ضبط کا طریقہ کس چیز کا آئینہ دار ہے۔مہر لگانے کے ماہرین تجویز کرتے ہیں۔: یہ سمجھنا کہ عمل کے متغیرات کس طرح تعامل کرتے ہیں اور ایک ہی وقت میں متعدد تبدیلیاں کرنے اور بہترین کی امید کرنے کے بجائے ایک منظم، ڈیٹا-پر مبنی طریقہ اختیار کرتے ہیں۔
ترقی پسند ڈائی ڈیبگنگ کے دوران عام تکراری ایڈجسٹمنٹ میں شامل ہیں:
- چمکتے گھونسے۔- کاٹنے کی گہرائی کو ایڈجسٹ کرنے اور تیز کرنے کے بعد مناسب ڈائی ٹائمنگ کو برقرار رکھنے کے لیے پنچ ہولڈرز کے نیچے شیم اسٹاک کو شامل کرنا یا ہٹانا۔ جیسا کہ انڈسٹری پریکٹس اس بات کی تصدیق کرتی ہے، ہمیشہ پیسنے کے دوران ہٹائے گئے مواد کی صحیح مقدار کو دستاویز کریں اور پنچ ہولڈر کے نیچے مساوی شیم رکھیں۔ ایک ہی موٹائی کے ایک متبادل شیم میں یکجا کرنے سے پہلے کبھی بھی تین شیمز سے زیادہ نہ ہوں۔
- ترقی پسند ڈیز میں ٹائمنگ کو ایڈجسٹ کرنا- اس بات کو یقینی بنانا کہ اسٹرائپرز مکے لگانے سے پہلے پٹی سے رابطہ کریں، اور اس وقت تک رابطے میں رہیں جب تک کہ مکے مکمل طور پر پیچھے نہ ہٹ جائیں۔ سٹیشنوں کے درمیان پٹی اٹھانے اور غلط-رجسٹریشن کو روکنے کے لیے پریشر-سسٹم کا سفر ہمیشہ کام-سفر کی دوری سے زیادہ ہونا چاہیے۔
- ڈرا موتیوں میں ترمیم کرنا- مالا کی اونچائی، رداس، یا مقام کو تبدیل کرنا تاکہ ڈرا کیویٹیز میں مواد کے بہاؤ کو کنٹرول کیا جا سکے۔ اونچی موتیوں سے روک تھام کی قوت میں اضافہ ہوتا ہے۔ نچلے موتیوں کو مواد کو زیادہ آزادانہ طور پر بہنے دیتا ہے۔
- ٹیویکنگ نائٹروجن اسپرنگ پریشر- سٹرپنگ یا خالی-ہولڈنگ فورس کو تبدیل کرنے کے لیے گیس اسپرنگ پری لوڈ کو ایڈجسٹ کرنا۔ اصل حصے کے معیار کی بنیاد پر حسابی قدروں اور ٹھیک-ٹیون کے ساتھ شروع کریں۔
ایک اسٹیمپنگ مثال کا منظر نامہ جو جھرن کے اثر کو واضح کرتا ہے: ایک بظاہر آسان اصلاح جیسا کہ تیز کرنے کے بعد وقت کو بحال کرنے کے لیے پنچ ہولڈر کو چمکانا، اگر نظر انداز کیا جائے تو، سیٹ اپ والے کو مکمل کٹ حاصل کرنے کے لیے شٹ اونچائی کو کم کرنے پر مجبور کرتا ہے۔ یہ کم شٹ اونچائی اسٹیشنوں کو بہت گہرا بناتی ہے، جس سے ضرورت سے زیادہ ٹنیج پیدا ہوتا ہے جو ڈائی یا پریس کو نقصان پہنچا سکتا ہے۔ ٹن وزن سفر کی نگرانی کرتا ہے، کوئی خطرے کی گھنٹی کی حد بڑھاتا ہے، اور ڈائی اب ایک بدسلوکی حالت میں چلتی ہے جو اس کی زندگی کو ڈرامائی طور پر مختصر کر دیتی ہے۔ سب اس لیے کہ ایک شمع چھوٹ گئی۔
دو تصدیقی تکنیکیں آپ کو مہنگی ٹولنگ کو خطرے میں ڈالے بغیر ڈیبگ کرنے میں مدد کرتی ہیں:
- دھبوں والی سطحیں-- سطحوں کو ڈائی یا پنچ کرنے کے لیے پرشین بلیو (لے آؤٹ ڈائی) کا ایک پتلا کوٹ لگائیں، پھر ڈائی کو مواد کے ٹکڑے پر یا براہ راست (غیر-کاٹنے والی سطحوں کے لیے) بند کریں۔ نیلے رنگ کی منتقلی سے ظاہر ہونے والا رابطہ پیٹرن بالکل ظاہر کرتا ہے کہ ڈائی کہاں رابطہ کر رہی ہے اور کہاں خلا موجود ہے۔ اس کا استعمال سطح کے فٹ ہونے، اسٹرائپر چہرے سے رابطہ کی یکسانیت، اور پیڈ کی انگیجمنٹ پیٹرن بنانے کے لیے کریں۔
- نرم مواد کے تاثر کی جانچ- سست رفتار سے ڈائی کے ذریعے لیڈ وائر، ماڈلنگ کلے، یا نرم ایلومینیم چلائیں۔ کمپریسڈ میٹریل ہر اسٹیشن پر بند اونچائیوں کو ظاہر کرتا ہے، جو آپ کو بالکل ظاہر کرتا ہے کہ اوپری اور نچلے حصوں کے درمیان کتنی ورکنگ کلیئرنس موجود ہے۔ یہ تکنیک اس بات کی توثیق کرنے کے لیے انمول ہے کہ ترقی پسند ڈائی میں تمام اسٹیشن بیک وقت مناسب گہرائی تک پہنچ جاتے ہیں بغیر کسی اسٹیشن کے وقت سے پہلے ختم ہونے یا مکمل طور پر بننے میں ناکامی کے۔
اعلی درستگی والے دھاتی سٹیمپنگ کا تقاضا ہے کہ آپ کے آزمائشی نتائج نہ صرف ایک-حصہ کی مطابقت کو ظاہر کرتے ہیں بلکہ مسلسل دوبارہ قابلیت کا مظاہرہ کرتے ہیں۔ حتمی تصحیح کے بعد پچاس یا اس سے زیادہ حصوں کا ایک سلسلہ چلائیں اور تصدیق کریں کہ طول و عرض بغیر بڑھے مستحکم رہیں۔ ایک مختصر دوڑ میں طول و عرض کا بڑھنا ایک تھرمل، پہننے، یا سیدھ میں آنے والے مسئلے کا اشارہ دیتا ہے جو صرف پیداوار کی رفتار اور حجم میں خراب ہوگا۔
آزمائش کا مرحلہ اس وقت ختم ہوتا ہے جب آپ کے پرزے پرنٹ کے طول و عرض کو مستقل طور پر پورا کرتے ہیں، سطح کا معیار بصری اور سپرش معائنہ سے گزرتا ہے، اور burr کی اونچائیاں تمام کٹنگ اسٹیشنوں میں تفصیلات کے اندر آتی ہیں۔ اس وقت، ڈائی کو اس کے مطلوبہ جیومیٹری کے لیے توثیق کیا جاتا ہے۔ تاہم، پائیدار پیداوار میں منتقلی، ضروریات کا ایک نیا مجموعہ متعارف کراتی ہے: سینسرز، رفتار کی اصلاح، دستاویزات، اور دیکھ بھال کی منصوبہ بندی جو سیکڑوں ہزاروں سائیکلوں میں آزمائشی معیار پر کارکردگی کو برقرار رکھتی ہے۔
توثیق شدہ ٹولنگ سے پیداوار تک پیمانہ-تیار نتائج
ایک ڈائی جو ٹرآؤٹ سے گزرتی ہے مختصر برسٹ میں سست رفتاری سے مطابقت پذیر پرزے تیار کرتی ہے۔ ایک پروڈکشن-ریڈی ڈائی مکمل سائیکل ریٹ پر وہی کام کرتی ہے، شفٹ کے بعد شفٹ ہوتی ہے، جب کہ مسائل کے لیے خود نگرانی کرتا ہے اور راستے میں ہر کوالٹی چیک پوائنٹ کو دستاویز کرتا ہے۔ ان دو ریاستوں کے درمیان فاصلہ وہ جگہ ہے جہاں بہت سی ٹیمیں اس میں شامل کام کو کم سمجھتی ہیں۔
اس فرق کو پورا کرنے کا مطلب ہے کہ ٹولنگ میں ذہانت، رفتار اور نظم و ضبط شامل کرنا جو پہلے ہی ہندسی طور پر درست ثابت ہوتا ہے۔ یہاں یہ ہے کہ جب آپ تصدیق شدہ میٹل اسٹیمپنگ ڈائی کو مستقل پیداوار میں منتقل کرتے ہیں تو کیا تبدیلیاں آتی ہیں۔
سینسر، رفتار کی اصلاح، اور بحالی کی منصوبہ بندی
آزمائش کے دوران آپ نے ہر اسٹروک کو دیکھا۔ پیداوار میں، ڈائی گھنٹوں تک بغیر توجہ کے چلتی ہے۔ سینسر آپ کی آنکھوں اور کانوں کی جگہ لے لیتے ہیں:
- غلط خوراک کا پتہ لگانے والے- قربت یا فوٹو الیکٹرک سینسر اس بات کی تصدیق کرتے ہیں کہ پریس اسٹروک سے پہلے پٹی نے درست پچ کو آگے بڑھایا ہے۔ ایک مختصر-فیڈ کی حالت پہلے سے چھیدے ہوئے علاقے میں ایک پنچ بھیجتی ہے-جو ٹولنگ کو فوری طور پر نقصان پہنچاتی ہے۔
- سلگ سینسر- پتہ لگائیں کہ کیا سلگ ہر ہٹ کے بعد ڈائی اوپننگ کو صاف کر رہے ہیں۔ ایک برقرار رکھا ہوا سلگ اگلے خالی جگہ کے نیچے کھڑا ہو جاتا ہے اور ڈائی سیکشن کو کریک کر سکتا ہے یا عیب دار حصہ پیدا کر سکتا ہے۔
- ٹننج مانیٹر- ہر اسٹروک پر زبردستی دستخطوں کی پیمائش کریں۔ ایک بتدریج اضافہ کناروں کو سست کرنے کا اشارہ کرتا ہے۔ اچانک بڑھتی ہوئی بڑھوتری ایک ڈبل-ہٹ، غلط خوراک، یا ڈائی میں غیر ملکی مواد کا اشارہ دیتی ہے۔
- سینسرز کو پارٹ آؤٹ- کریں۔- تصدیق کریں کہ تیار شدہ دھاتی سٹیمپنگ پرزے اگلے سائیکل سے پہلے صاف طور پر نکل جاتے ہیں، ترقی پسند ٹولنگ پر ڈائی کریش کو روکتے ہیں۔
جگہ جگہ سینسر کے ساتھ، آپ سائیکل کی رفتار کو بتدریج ریمپ کرتے ہیں۔ 60-70% ٹارگٹ اسٹروک فی منٹ سے شروع کریں اور تصدیق کریں کہ سٹرپ ڈائنامکس، اسٹرائپر ٹائمنگ، اور پارٹ ایجیکشن سبھی وہی برتاؤ کرتے ہیں جیسا کہ ٹرائی آؤٹ کے دوران ہوتا ہے۔ ہائی والیوم اسٹیمپنگ انارٹیا اثرات کو متعارف کراتی ہے جو یہ بدلتے ہیں کہ پٹی کیسے اٹھتی ہے، نائٹروجن کے چشمے کیسے جواب دیتے ہیں، اور سلگس ڈائی اوپننگ کے ذریعے کیسے سفر کرتے ہیں۔ 10% انکریمنٹ میں رفتار میں اضافہ کریں جب تک کہ آپ کوالٹی انحراف یا سینسر کی خرابیوں کے بغیر ہدف کی شرح تک پہنچ جائیں۔
ڈائی لائف گینز میں مینٹیننس شیڈیولنگ لاک جو آپ نے ڈیزائن کیے ہیں۔ ٹرائی آؤٹ ڈیٹا کی بنیاد پر ری گرائنڈ وقفے قائم کریں: اگر توثیق کے دوران burr کی اونچائی 80,000 ہٹس پر مسترد حد تک پہنچ جاتی ہے، تو احتیاطی اقدام کے طور پر 70,000 پر تیز کرنے کا شیڈول بنائیں۔ دستاویز موسم بہار کی تبدیلی کے وقفوں، چکنا پوائنٹس، اور معائنہ چیک پوائنٹس.پریس اور اسٹیمپنگ کے سامان کے لیے ساختی دیکھ بھال کے پروگرامٹول لائف کو 50% تک بڑھاتے ہوئے دکھایا گیا ہے اور رد عمل کے طریقوں کے مقابلے میں غیر منصوبہ بند ڈاؤن ٹائم کو 30-45% تک کم کیا گیا ہے۔
پیداوار کی توثیق اور کوالٹی چیک پوائنٹس
ریگولیٹڈ صنعتوں کے لیے صنعتی دھات کی مہر لگانے کے لیے صحیح نظر آنے والے حصوں سے زیادہ کی ضرورت ہوتی ہے۔ آپ کو اعداد و شمار کے ثبوت کی ضرورت ہے کہ آپ کا عمل مستقل طور پر اور پیش گوئی کے مطابق شیٹ میٹل سٹیمپنگ حصوں کو تیار کرتا ہے۔
عمل کی صلاحیت کا مطالعہ اس ثبوت کی مقدار درست کرتا ہے۔ Cpk انڈیکس اس بات کی پیمائش کرتا ہے کہ آپ کا پروسیس آؤٹ پٹ ٹولرنس بینڈ کے اندر کتنی اچھی طرح سے ہے۔عام طور پر 1.33 سے زیادہ Cpk قدر درکار ہوتی ہے۔64 حصے فی ملین سے کم خرابی کی شرح کے مطابق۔ اس نمبر کو حاصل کرنے کا مطلب ہے کم از کم نمونے کا سائز چلانا (عام طور پر ایک مستحکم عمل سے لگاتار 30-50 حصے) اور ہر اہم خصوصیت پر جہتی تجزیہ کرنا۔
آٹوموٹیو سٹیمپنگ پروگراموں کے لیے، پروڈکشن پارٹ اپروول پروسیس (PPAP) ان ضروریات کو ایک منظم جمع کرانے کے پیکج میں باقاعدہ بناتا ہے۔ PPAP دستاویزات میں عام طور پر شامل ہیں:
- غبارے والی ڈرائنگ کے ساتھ پہلے-مضمون کی جانچ کی رپورٹ
- پروسیس فلو ڈایاگرام اور کنٹرول پلانز
- پیمائش کے نظام کا تجزیہ (گیج آر اینڈ آر) معائنہ کے سامان کی صلاحیت کی تصدیق کرتا ہے۔
- قابلیت کا مطالعہ (Cpk) اہم جہتوں پر
- مواد کے سرٹیفیکیشن مخصوص کنڈلی لاٹوں سے پتہ چلا
- ایف ایم ای اے (فیلور موڈ اینڈ ایفیکٹس اینالیسس) سٹیمپنگ کے عمل کا احاطہ کرتا ہے۔
ایرو اسپیس پروگرام اپنی ضروریات کو شامل کرتے ہیں، اکثر تیار شدہ حصے سیریلائزیشن کے ذریعے خام مال کے ہیٹ لاٹ سے مکمل ٹریس ایبلٹی کا مطالبہ کرتے ہیں۔ تمام ریگولیٹڈ صنعتوں میں مشترکہ دھاگہ یہ ہے کہ آپ کی حسب ضرورت میٹل اسٹیمپنگ ڈائی کو ایک توثیق شدہ، دستاویزی اور دوبارہ قابل عمل عمل کے اندر پرزے تیار کرنے چاہئیں، نہ کہ رن کے اختتام پر صرف بصری چیک پاس کرنا چاہیے۔
آٹوموٹو OEMs اور درجے کے-1 سپلائرز لائن چھانٹنے کے اختتام-کی بجائے روک تھام-کی بنیاد پر معیار کے نظام کی توقع کرتے ہیں۔ ایکسپورٹ گریڈ آٹو موٹیو سٹیمپنگ ختم ہو جاتی ہے اور ان کے ارد گرد بنائے گئے عمل عام طور پر 50-200 PPM رینج میں خرابی کی شرح حاصل کرتے ہیں جب مناسب پروسیس کنٹرولز اور مینٹیننس ڈسپلن کے تحت کام کرتے ہیں۔
تجربہ کار ڈائی میکر کے ساتھ کب شراکت کرنا ہے۔
اب آپ پروڈکشن کی توثیق کے ذریعے پارٹ ڈرائنگ سے مکمل ورک فلو کو سمجھتے ہیں۔ عملی حقیقت یہ ہے: زیادہ تر مینوفیکچررز پروڈکشن ٹولنگ کے لیے خصوصی ڈائی شاپ کے ساتھ شراکت سے فائدہ اٹھاتے ہیں، خاص طور پر پیچیدہ پروگریسو ڈیز یا ہائی- والیوم آٹو موٹیو سٹیمپنگ ایپلی کیشنز کے لیے جہاں ٹرائل کی لاگت-اور-خرابی کو چھ اعداد میں ماپا جاتا ہے۔
اپنی دکان میں ایک پروٹو ٹائپ سنگل-سٹیشن ڈائی بنانا آپ کو بنیادی باتیں سکھاتا ہے۔ آٹوموٹیو لائن پر 400 سٹروک فی منٹ کی رفتار سے چلنے والے 20-اسٹیشن پروگریسو ڈائی تک سکیل کرنا چیلنج کا ایک مختلف زمرہ ہے، جس میں خصوصی آلات، گہرے عمل کے علم، اور اس مضمون میں بیان کردہ مسائل کو ڈیبگ کرنے کے لیے سالوں کے تکراری تجربے کی ضرورت ہوتی ہے۔
آؤٹ سورس کرنے کا فیصلہ ناکامی نہیں ہے۔ یہ خطرے کی تقسیم ہے۔ ایک سرشار ڈائی میکر سیکڑوں پراجیکٹس میں سمولیشن سافٹ ویئر، پریزیشن مشیننگ سینٹرز، ٹرائی آؤٹ پریس، اور تجربہ کار ٹول میکرز میں اپنی سرمایہ کاری کو کم کرتا ہے۔ آپ اوور ہیڈ کو لے جانے کے بغیر اس مرکوز صلاحیت سے فائدہ اٹھاتے ہیں۔
مینوفیکچررز، سورسنگ مینیجرز، اور ٹولنگ انجینئرز کے لیے جو ڈائی بنانے کے عمل کو سمجھنے سے -پروڈکشن ٹولنگ پر کوٹس کی درخواست کرنے کے لیے تیار ہیں،YICHEN کی سٹیمپنگ ڈائی سروسزمکمل ورک فلو کی حمایت کریں، فزیبلٹی تجزیہ اور CAE سمولیشن سے لیکر درست مشینی، ٹرائل رنز، اور حتمی معائنہ۔ وہ اختتام-سے-اختتام کی صلاحیت متعدد دکانداروں میں کام کی تقسیم کے کوآرڈینیشن خطرے کو ختم کر دیتی ہے۔
ڈائی-میکنگ پارٹنر کا جائزہ لینے کے لیے کلیدی معیار: ان-ہاؤس CAE سمولیشن اور فزیبلٹی تجزیہ کی اہلیت، مکمل CNC مشینی اور وائر EDM صلاحیت، شپمنٹ سے پہلے توثیق کے لیے وقف شدہ ٹراؤٹ پریس، سی ایم ایم اور آپٹیکل انسپیکشن کا سامان جہتی تصدیق کے لیے سسٹم، 900 معیار کی تصدیق، آٹوموٹیو پروگراموں کے لیے IATF 16949)، اور ڈائی کی پروڈکشن لائف کے دوران دستاویزی دیکھ بھال اور انجینئرنگ میں تبدیلی کی حمایت۔
چاہے آپ اپنی اگلی سٹیمپنگ ڈائی مکمل طور پر-گھر میں بنائیں یا پروڈکشن-گریڈ ٹولنگ کے ماہر کے ساتھ شراکت دار ہوں، اس گائیڈ میں موجود علم آپ کو اعتماد کے ساتھ عمل کو منظم کرنے کے لیے الفاظ، فیصلے کے فریم ورک، اور تکنیکی معیارات فراہم کرتا ہے۔ ہر قدم، ہیٹ ٹریٹمنٹ، اسمبلی، ٹرائی آؤٹ، اور پروڈکشن کی توثیق کے ذریعے صحیح ڈائی ٹائپ کو منتخب کرنے سے لے کر، ایک منطقی سلسلہ کی پیروی کرتا ہے جہاں ہر مرحلے پر باخبر فیصلے ڈائی میں شامل ہوتے ہیں جو کہ پہلی آزمائش پر ہی قیاس سے ٹکرا جاتا ہے اور اسے پروگرام کی زندگی تک مارتا رہتا ہے۔
میٹل سٹیمپنگ ڈائی بنانے کے بارے میں اکثر پوچھے گئے سوالات
1. میٹل اسٹیمپنگ ڈائی بنانے میں کتنا خرچ آتا ہے؟
پیچیدگی کی بنیاد پر دھاتی سٹیمپنگ ڈائی کے اخراجات بڑے پیمانے پر مختلف ہوتے ہیں۔ پروٹو ٹائپنگ کے لیے سادہ سنگل-اسٹیشن ڈیز پر چند ہزار ڈالر لاگت آسکتی ہے، جبکہ آٹو موٹیو پروڈکشن کے لیے پیچیدہ پروگریسو ڈیز کے لیے عام طور پر USD $100,000 سے $500,000 کی ضرورت ہوتی ہے۔ کلیدی لاگت والے ڈرائیوروں میں اسٹیشنوں کی تعداد، میٹریل سلیکشن (D2 بمقابلہ کاربائیڈ انسرٹس)، رواداری کے تقاضے، اور آیا CAE سمولیشن اور ایک سے زیادہ آزمائشی تکرار کی ضرورت ہے۔ YICHEN جیسے تجربہ کار ڈائی میکر کے ساتھ شراکت داری مشینی کرنے سے پہلے ابتدائی فزیبلٹی تجزیہ اور بہتر ڈیزائن کے ذریعے لاگت کو کنٹرول کرنے میں مدد کر سکتی ہے۔
2. سٹیمپنگ ڈیز کے لیے بہترین ٹول اسٹیل کیا ہے؟
کوئی واحد بہترین ٹول اسٹیل نہیں ہے کیونکہ ہر ڈائی جزو کو مختلف دباؤ کا سامنا کرنا پڑتا ہے۔ D2 (HRC 58-62) بہترین کھرچنے والی مزاحمت کے ساتھ عام خالی کرنے کے لیے ورک ہارس ہے۔ A2 جھٹکا جذب کرنے والے مکے بنانے کے لیے بہتر سختی پیش کرتا ہے۔ S7 موٹے اسٹاک پر بھاری-اثر کارروائیوں کو ہینڈل کرتا ہے۔ M2 ترقی پسند ڈائی اسٹیشنوں میں تیز رفتاری سے سختی کو برقرار رکھتا ہے۔ کاربائیڈ انسرٹس انتہائی-ہائی والیوم ایپلی کیشنز پیش کرتے ہیں جو لاکھوں ہٹ سے زیادہ ہوتے ہیں۔ صحیح انتخاب کا انحصار آپ کے ورک پیس مواد، پیداوار کے حجم، اور قابل قبول ریگرینڈ وقفوں پر ہے۔
3. شیٹ میٹل سٹیمپنگ کے لیے صحیح پنچ-ٹو-کلیئرنس کیا ہے؟
پنچ-سے-ڈائی کلیئرنس کو ہر طرف مواد کی موٹائی کے فیصد کے طور پر ظاہر کیا جاتا ہے اور شیٹ میٹل کی قسم کے لحاظ سے مختلف ہوتا ہے۔ ہلکے اسٹیل کو 8-12% کلیئرنس فی سائیڈ کی ضرورت ہوتی ہے، سٹینلیس سٹیل کو 10-15% کام سخت کرنے کی وجہ سے، اور ایلومینیم اور پیتل 5-8% پر بہترین کام کرتے ہیں۔ ان حدود کے اونچے سرے کی طرف بھاگنے سے ٹولنگ کا تناؤ کم ہو جاتا ہے اور ڈائی لائف بڑھ جاتی ہے، حالانکہ اس سے گڑ کی اونچائی میں قدرے اضافہ ہو سکتا ہے۔ کلیئرنس کی ترتیبات کو درست طریقے سے درست کرنے کے لیے آزمائش کے دوران ہمیشہ پروڈکشن گریڈ کا مواد استعمال کریں۔
4. دیکھ بھال کی ضرورت سے پہلے اسٹیمپنگ ڈائی کتنے حصے بنا سکتی ہے؟
ریگرینڈز کے درمیان ڈائی لائف کا انحصار ٹول اسٹیل گریڈ، ورک پیس میٹریل، اور سطح کی کوٹنگز پر ہوتا ہے۔ ایک D2 پنچ خالی کرنے والا ہلکا سٹیل عام طور پر 100,000-150,000 ہٹ دیتا ہے اس سے پہلے کہ گڑ کی اونچائی کے سگنل دوبارہ شروع ہوں۔ ایک ہی پنچ کٹنگ سٹینلیس سٹیل 30,000-50,000 ہٹ تک گر جاتا ہے۔ پی وی ڈی کوٹنگز ڈرامائی طور پر ان وقفوں کو بڑھاتی ہیں۔ TiCN-لیپت والے ٹولز جو کہ اعلی طاقت والے اسٹیل پر مہر لگاتے ہیں نے کروم پلیٹڈ متبادل کے لیے 50,000 کے مقابلے میں 1.2 ملین سے زیادہ حصے تیار کیے ہیں۔ پاؤڈر میٹالرجی ٹول اسٹیلز روایتی D2 کے مقابلے میں زندگی کو 5,000-7,000 سائیکلوں سے 40,000 سائیکلوں تک بڑھا سکتے ہیں۔
5. پروگریسو ڈائی اور کمپاؤنڈ ڈائی میں کیا فرق ہے؟
ایک کمپاؤنڈ ڈائی ایک ہی پریس اسٹروک میں بیک وقت متعدد کٹنگ آپریشنز (جیسے بلینکنگ اور پیئرسنگ) انجام دیتا ہے، جس سے تنگ خصوصیت کے ساتھ فلیٹ پرزے تیار ہوتے ہیں{0}}سے{1}}خصوصیات کی رواداری۔ ایک ترقی پسند ڈائی سٹیشنوں کی ایک ترتیب کے ذریعے پٹی کے مواد کو فیڈ کرتا ہے، ہر ایک ایک یا دو آپریشن کرتا ہے، تیز رفتاری سے ہر اسٹروک کے ساتھ مکمل طور پر تشکیل شدہ حصے کو مکمل کرتا ہے۔ کمپاؤنڈ ڈیز اعتدال پسند-سے-فلیٹ پارٹس کی زیادہ مقدار (50K-500K+ سالانہ) کے مطابق ہے، جبکہ پروگریسو ڈیز پیچیدہ ملٹی-مقدمی پرزوں کو زیادہ والیوم (100K سے ملین) پر موڑ، شکلوں اور متعدد کٹس کے ساتھ ہینڈل کرتی ہے۔ پروگریسو ڈیز کی قیمت زیادہ ہے لیکن اسکیل پر کم فی حصہ لاگت فراہم کرتی ہے۔


