


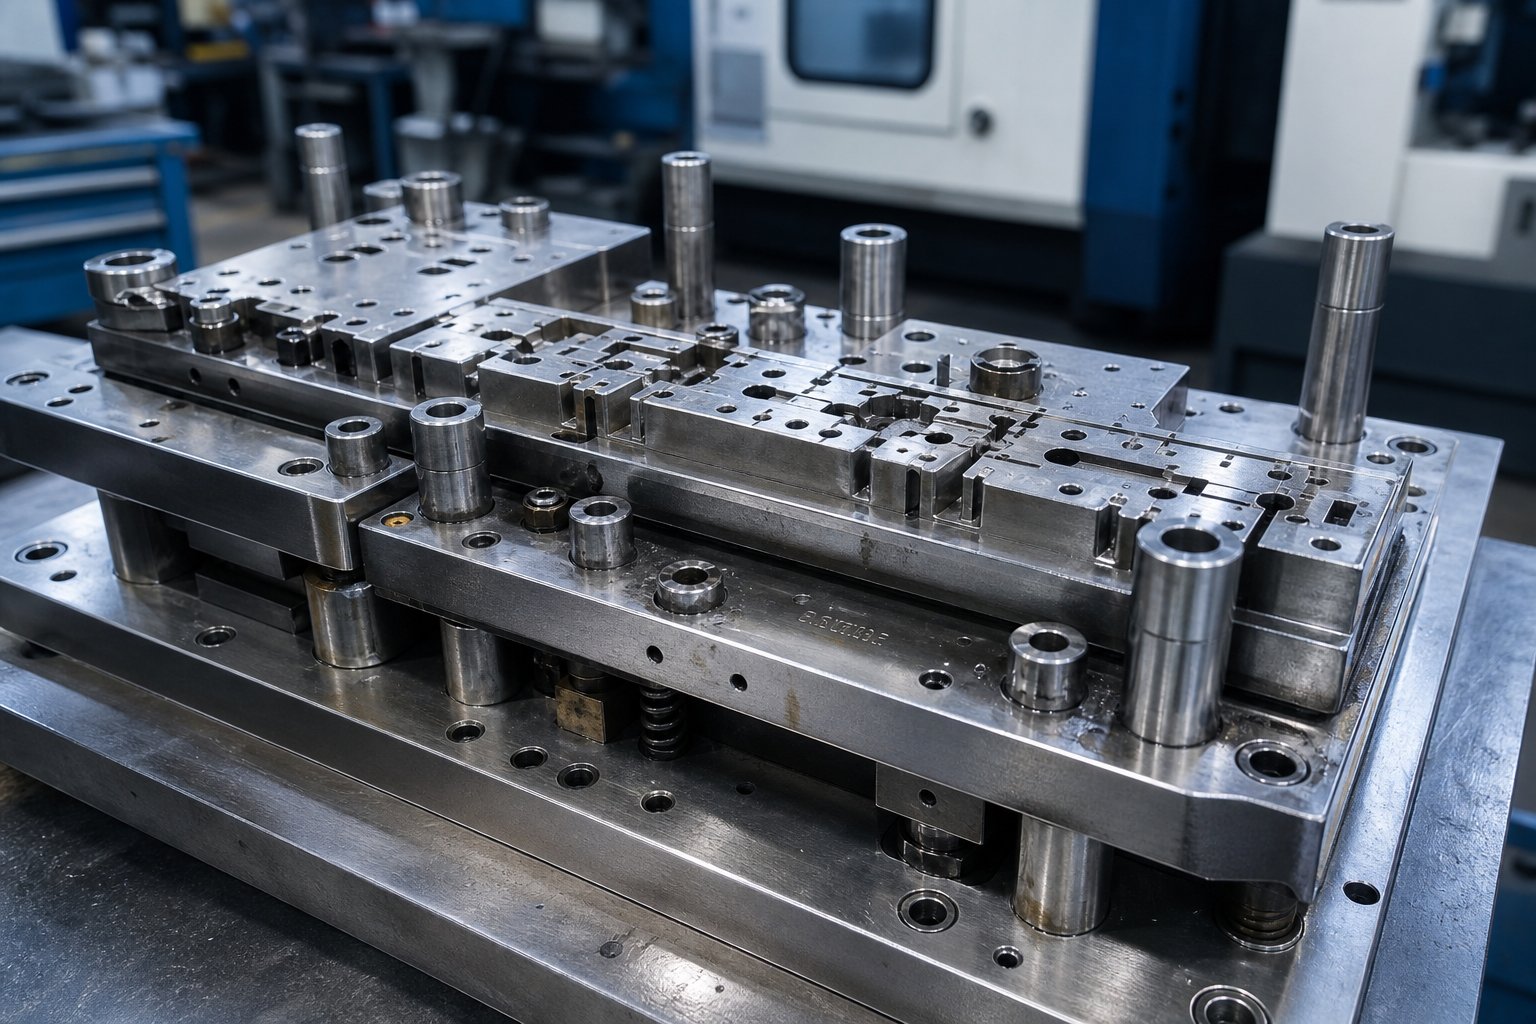
میٹل اسٹیمپنگ ڈائی بنانے کا واقعی کیا مطلب ہے۔
جب آپ پر معلومات تلاش کرتے ہیں۔دھاتی سٹیمپنگ مر جاتا ہے، آپ عام طور پر دو انتہاؤں میں سے ایک پر اترتے ہیں: پتلی شیٹ میٹل میں سوراخ کرنے کا شوق یا مساوات سے بھرا ہوا ایک گھنے نصابی کتاب کا باب۔ یہ مضمون ان جہانوں کے درمیان خلا کو پُر کرتا ہے، آپ کو اس بات کے بارے میں بتاتا ہے کہ خام سٹیل سے لے کر پہلی پروڈکشن ہٹ تک پیشہ ورانہ ڈائی کنسٹرکشن کیسا لگتا ہے۔
سٹیمپنگ ڈائی کیا ہے اور کسی کو بنانے میں کیا شامل ہے۔
تو مینوفیکچرنگ میں ڈیز کیا ہے؟ اس کے مرکز میں، سٹیمپنگ ڈائی ایک درست ٹول ہے جو دو ملاوٹ کے حصوں پر مشتمل ہوتا ہے جو پریس فورس کے تحت شیٹ میٹل کو کاٹتا، موڑتا یا تیار شکل میں بناتا ہے۔ اوپری اور نچلے حصے میں گھر کے پنچ، ڈائی کیویٹیز، سٹرائپرز، پائلٹ، اور گائیڈ کے اجزاء ہیں جو مواد کو تلاش کرنے، آپریشن کرنے اور تیار شدہ حصے کو چھوڑنے کے لیے مل کر کام کرتے ہیں۔ ایک سادہ سٹیمپنگ تعریف: ایک اعلی-قوت کا عمل جو فلیٹ شیٹ کو پیداوار کی رفتار سے تین جہتی اجزاء میں تبدیل کرتا ہے۔
لیکن یہاں وہ امتیاز ہے جسے زیادہ تر مواد نظر انداز کرتا ہے۔ سٹیمپنگ ڈائی کو چلانے کا مطلب ہے اسے پریس میں لوڈ کرنا اور پرزے چلانا۔ ایک بنانے کا مطلب یہ ہے کہ ٹول اسٹیل کے بلاک سے ہر جزو کی انجینئرنگ، اسے مائکرون- سطح کی رواداری پر مشینی بنانا، اسے سخت کرنا، اور یہ ثابت کرنا کہ یہ کبھی بھی پیداوار تک پہنچنے سے پہلے قابل قبول پرزے تیار کرتا ہے۔ مناسب طریقے سے بنائے گئے ڈائی کے بغیر سٹیمپنگ پریس کیا ہے؟ جانے کے لئے کہیں بھی مفید کے ساتھ صرف ٹن وزن۔
اس مضمون کا دائرہ مکمل طور پر تعمیراتی پہلو پر مرکوز ہے: ڈیزائن، مشینی، گرمی کا علاج، معائنہ، اور توثیق۔ اگر آپ پوچھ رہے ہیں کہ مرنے والے کیا ہیں اور وہ کیسے بنتے ہیں، تو آپ صحیح جگہ پر ہیں۔
کیوں مرتے ہیں-صداقت بنانا جزوی معیار کا تعین کرتا ہے۔
مہر والے حصے پر ہر طول و عرض براہ راست اس بات کا پتہ لگاتا ہے کہ اس کی سٹیمپنگ ڈیز کیسے تیار کی گئی تھیں۔ پنچ-سے-ڈائی کلیئرنس گڑ کی اونچائی کو کنٹرول کرتا ہے۔ کیویٹی جیومیٹری مادی بہاؤ کا حکم دیتی ہے۔ اسٹیل بنانے پر سطح کی تکمیل اس بات کا تعین کرتی ہے کہ پرزے صاف طور پر نکلتے ہیں یا پتے اور چپک جاتے ہیں۔ جب رواداری ایک انچ کے چند ہزارویں حصے سے بھی بڑھ جاتی ہے، تو اسکریپ کی شرحیں بڑھ جاتی ہیں، دبائیں ڈاؤن ٹائم میں اضافہ، اور لاگت فی ہٹ بڑھ جاتی ہے۔
ڈائی ہر مہر والے حصے کا ڈی این اے ہے۔ ہر سطح کی تکمیل کی خرابی، جہتی خرابی، یا burr اس بات کا پتہ لگاتا ہے کہ ڈائی کیسے بنی تھی۔
عملی سطح پر میٹل اسٹیمپنگ کیا ہے اس بات کو سمجھنے کا مطلب یہ ہے کہ یہ تسلیم کرنا کہ میٹل اسٹیمپنگ ڈیز عام ٹولز نہیں ہیں۔ وہ اپنی مرضی کے مطابق بنائے گئے آلات ہیں جہاں ہر ایک ڈیزائن کا انتخاب، مواد کا انتخاب، اور مشینی آپریشن کے مرکبات ان کے تیار کردہ ہر حصے کے معیار، لمبی عمر اور معاشیات میں شامل ہوتے ہیں۔ آگے کے حصے بالکل ٹوٹ جاتے ہیں کہ یہ کیسے ہوتا ہے، ڈیجیٹل انجینئرنگ کے مرحلے سے شروع ہوتا ہے جو کسی بھی چپ کاٹنے سے پہلے ہوتا ہے۔
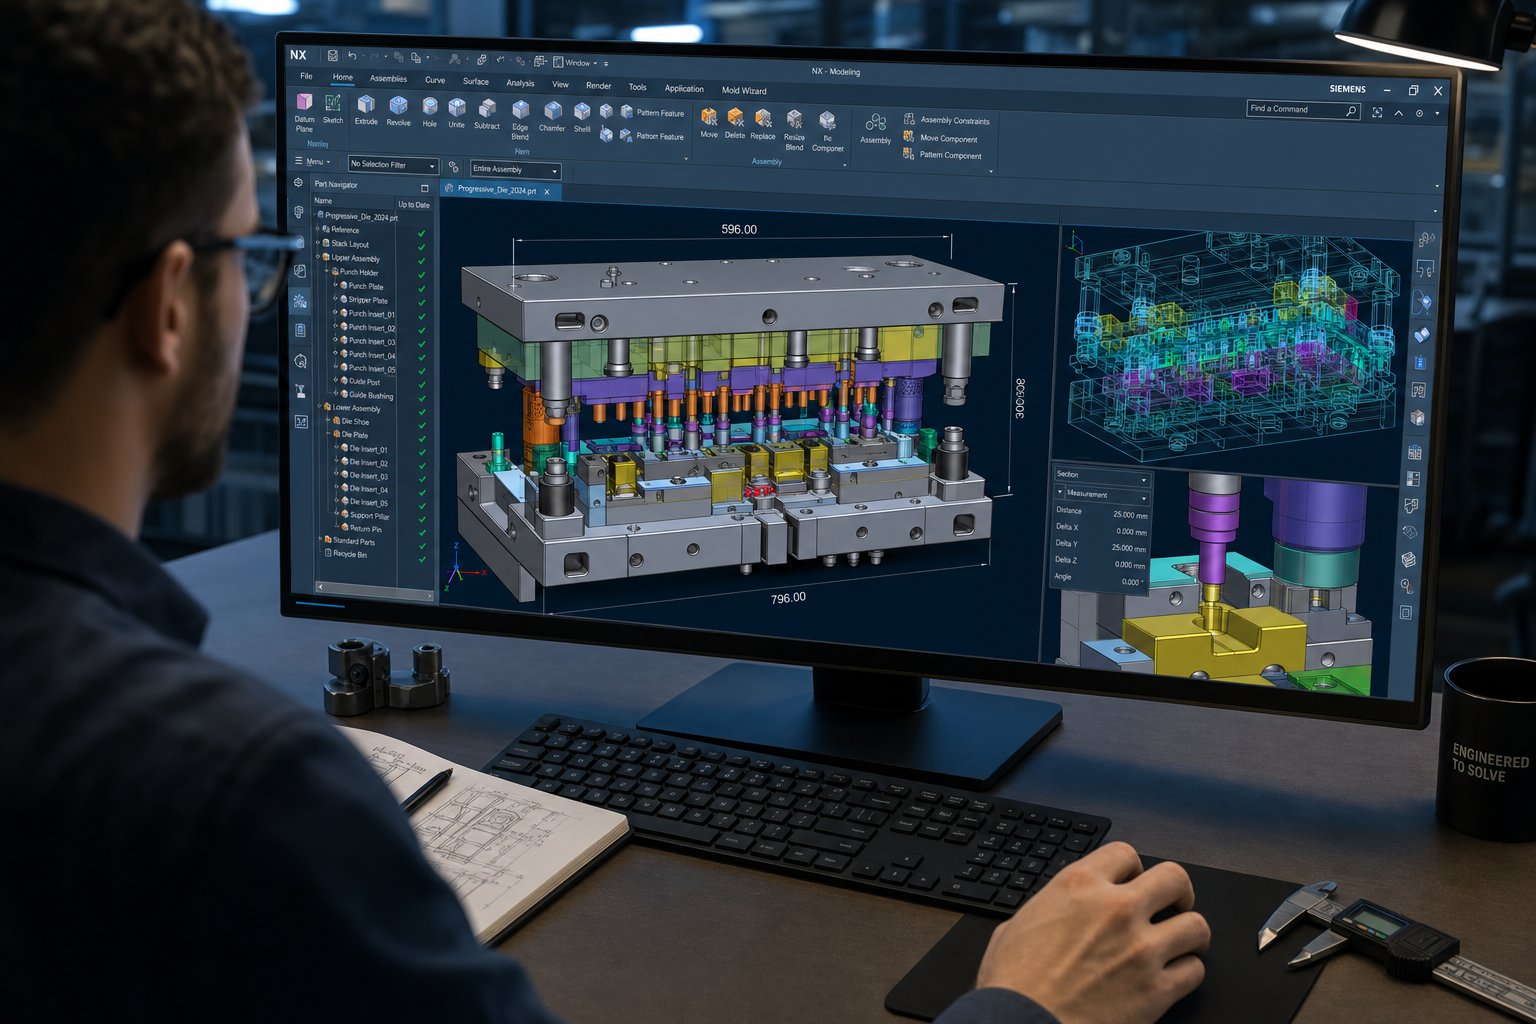
ڈائی ڈیزائن ورک فلو CAD ماڈلنگ سے CAM پروگرامنگ تک
کسی بھی ٹول اسٹیل کو کاٹنے سے پہلے، ایک سٹیمپنگ ڈائی مکمل طور پر ڈیجیٹل جیومیٹری کے طور پر موجود ہے۔ انجینئرنگ کا پہلا مرحلہ وہ ہے جہاں لاگت، درستگی، اور پیداواری کارکردگی کا بڑے پیمانے پر تعین کیا جاتا ہے، پھر بھی یہ وہ مرحلہ ہے جس پر زیادہ تر بحثیں ختم ہو جاتی ہیں۔جدید سٹیمپنگ ڈائی ڈیزائنتین باہم مربوط ڈیجیٹل مضامین پر انحصار کرتا ہے: ہر جزو کی وضاحت کے لیے 3D CAD ماڈلنگ، تشکیل دینے والے رویے کو درست کرنے کے لیے CAE سمولیشن، اور ٹول پاتھ تیار کرنے کے لیے CAM پروگرامنگ جو ہر حصے کو مشین بنائے گی۔ اس مرحلے کو درست کریں اور آپ ٹر آؤٹ لوپس، سکریپ، اور دوبارہ کام کو کم کرتے ہیں۔ اسے غلط سمجھیں اور آپ اسٹیل میں ان غلطیوں کی ادائیگی کریں۔
پنچ اور ڈائی جیومیٹری کے لیے 3D CAD ماڈلنگ
میٹل سٹیمپنگ ڈائی ڈیزائن تیار سٹیمپ والے حصے کے 3D پیرامیٹرک ماڈل سے شروع ہوتا ہے۔ انجینئر حصہ جیومیٹری کو درآمد کرتے ہیں، عام طور پر ایک STEP یا مقامی CAD فائل کے طور پر، اور حتمی شکل سے پیچھے کی طرف کام کرنا شروع کر دیتے ہیں تاکہ یہ بیان کیا جا سکے کہ ڈائی کو اسے کیسے تشکیل دینا چاہیے۔ یہ ریورس-انجینئرنگ نقطہ نظر ہے جہاں شیٹ میٹل سٹیمپنگ ڈیزائن عام مکینیکل ڈیزائن سے ہٹ جاتا ہے۔ آپ صرف ٹھوس اجزاء کی ماڈلنگ نہیں کر رہے ہیں۔ آپ منفی جگہ اور حرکت کا نمونہ بنا رہے ہیں جو ایک حصہ لاکھوں بار پیدا کرے گا۔
پیرامیٹرک ماڈلنگ کا مطلب ہے کہ ہر جہت تعلقات سے چلتی ہے۔ پنچ کے رداس کو تبدیل کریں اور میٹنگ ڈائی کیویٹی، اسٹرائپر اوپننگ، اور بیکنگ پلیٹ جیب سبھی خود بخود اپ ڈیٹ ہو جاتے ہیں۔ یہ ایسوسی ایٹیٹی ان مماثلتوں کو روکتی ہے جو اسمبلی کے دوران مداخلت کا سبب بنتے ہیں۔ مکے ان کے کٹنگ پروفائلز، زمین کی لمبائی، اور قینچ کے زاویوں کے ساتھ بنائے جاتے ہیں۔ ڈائی بلاکس مخصوص مواد اور موٹائی پر مہر لگانے کے لیے مناسب کلیئرنس کے ساتھ کیویٹی جیومیٹری حاصل کرتے ہیں۔ اسٹرائپرز، پائلٹ، گائیڈ پن، اور ہیل بلاکس سب ایک ہی اسمبلی ماڈل کے اندر شکل اختیار کرتے ہیں، اس بات کو یقینی بناتے ہوئے کہ ہر جزو ایک مربوط نظام کے طور پر کام کرتا ہے۔
پٹی لے آؤٹ اس ماڈلنگ مرحلے کا ایک اہم حصہ ہے۔ ڈیزائنر اس بات کا تعین کرتا ہے کہ فلیٹ پٹی کس طرح گھوںسلا کرے گی، پرزوں کے درمیان کتنا مواد بیٹھتا ہے، کیریئر ٹیبز کہاں سے جڑتے ہیں، اور کون سا فاصلہ اسٹیشنوں کو الگ کرتا ہے۔ ایک اچھی طرح سے-منصوبہ بند پٹی لے آؤٹ مادی استعمال کو طاقت کی تقسیم اور فیڈ کے استحکام کے خلاف متوازن رکھتا ہے۔ ناقص گھونسلے مواد کو ضائع کرتے ہیں۔ ناقص ترتیب غیر متوازن قوتیں پیدا کرتی ہے جو ڈائی کو غیر مساوی طور پر پہنتی ہیں۔
طرز عمل کی پیشن گوئی کرنے کے لیے CAE تخروپن
تصور کریں کہ اعلی-طاقت والے اسٹیل سے ایک پیچیدہ شکل کو دبائیں اور یہ دریافت کریں کہ ڈرا دیوار پھٹنے کے مقام تک پتلی ہو جاتی ہے، لیکن صرف اس کے بعد جب آپ ڈائی کیویٹیز کو مشین بنا لیں۔ یہ منظر عام ہوا کرتا تھا۔ آج، CAE تخروپن کسی بھی جسمانی آلے کے موجود ہونے سے پہلے ان ناکامیوں کی پیشین گوئی کرتا ہے، جس سے یہ ڈائی انجینئرز کے لیے دستیاب دھاتی سٹیمپنگ کی سب سے قیمتی تکنیکوں میں سے ایک ہے۔
محدود عنصر کا تجزیہ پورے تشکیل کے عمل کا نمونہ بناتا ہے: خالی ہولڈر کا رابطہ، پنچ ٹریول، گہاوں میں مواد کا بہاؤ، اور اس کے بعد لچکدار بحالی۔ تخروپن غیر تعاون یافتہ علاقوں میں جھریوں کی نشاندہی کرتا ہے، سخت ریڈیائی میں پتلا ہونا، اور کریکنگ جہاں دباؤ مادی حدود سے زیادہ ہے۔ یہ اسپرنگ بیک کی بھی پیش گوئی کرتا ہے، جو کہ تشکیل شدہ دھات کا رجحان ہے کہ ایک بار پریس فورس ہٹانے کے بعد اس کی شکل جزوی طور پر بحال ہو جاتی ہے۔ اعلی-طاقت والے اسٹیلز کے لیے، اسپرنگ بیک اتنا شدید ہو سکتا ہے کہ حصوں کو مکمل طور پر برداشت سے باہر کر دے۔اعلی درجے کی نقلی ٹولزاب پورے حصے کی سطح پر اسپرنگ بیک میگنیٹیوڈ کا حساب لگائیں، جس سے انجینئرز ڈائی جیومیٹری کو آزمانے کے دوران تصحیح کا پیچھا کرنے کے بجائے فعال طور پر معاوضہ دے سکتے ہیں۔
یہ معاوضہ جان بوجھ کر ڈائی چہرے میں ترمیم کرکے کام کرتا ہے تاکہ حصہ اپنی صحیح حتمی شکل میں واپس آجائے۔ تخروپن کے بغیر، انجینئرز فزیکل ٹرائل-اور-غلطی پر بھروسہ کرتے تھے، قیاس آرائیوں سے زیادہ موڑنے اور مہنگے ڈائی ریکٹس کے ذریعے تکرار کرتے تھے۔ سٹیمپنگ ٹکنالوجی اس مقام پر ترقی کر چکی ہے جہاں ایک دھاتی سٹیمپنگ پروٹو ٹائپ کو مشکل ٹولنگ کا ارتکاب کرنے سے پہلے ڈیجیٹل طور پر توثیق کی جا سکتی ہے، ترقیاتی ٹائم لائنز سے ہفتوں کو کاٹ کر اور جسمانی نمونے لینے کے پورے دور کو ختم کر کے۔
CAM پروگرامنگ اور ٹول پاتھ کی حکمت عملی
جیومیٹری لاک اور سمولیشن کی توثیق کے ساتھ، CAM پروگرامنگ ڈیزائن کو مشین کی ہدایات میں ترجمہ کرتی ہے۔ ہر ڈائی کمپوننٹ پر ہر کونٹور، جیب اور پروفائل کو ایک ٹول پاتھ کی ضرورت ہوتی ہے جو سطح کی تکمیل، جہتی درستگی اور سائیکل کے وقت کو متوازن کرتا ہے۔ یہ وہ جگہ ہے جہاں سٹیمپنگ ڈیزائن کے فیصلے مینوفیکچرنگ کی حقیقت کو پورا کرتے ہیں۔
سی اے ایم پروگرامرز کھردری حکمت عملیوں کی وضاحت کرتے ہیں جو بلک مواد کو تیزی سے ہٹا دیتی ہیں، جس سے سیمی-فائنش اور فنش پاسز کا ذخیرہ باقی رہ جاتا ہے۔ وہ مخصوص خصوصیات سے مماثل کٹر جیومیٹریوں کا انتخاب کرتے ہیں: بال-کونٹورڈ کیویٹیز کے لیے نوز اینڈ ملز، پلانر سطحوں کے لیے فلیٹ اینڈ ملز، اور تنگ کونوں کے لیے چھوٹے-قطر کے ٹولز۔ ٹول پاتھ کی حکمت عملی جیسے ہائی-مسلسل چپ بوجھ کے ساتھ تیز رفتار مشین کاٹنے والی قوتوں کو کم کرتی ہے اور ٹول کی زندگی کو بڑھاتی ہے، جو اس وقت اہمیت رکھتا ہے جب آپ ہیٹ ٹریٹمنٹ کے بعد 60+ HRC پر سخت ٹول اسٹیل مشین کر رہے ہوں۔
کمپاؤنڈ منحنی خطوط اور انڈر کٹس کے ساتھ پیچیدہ ڈائی پروفائلز کے لیے، 5-محور بیک وقت پروگرامنگ کٹر کو سطح پر بہترین طور پر مرکوز رکھتی ہے، جس سے اسکیلپ کی اونچائی کم ہوتی ہے اور ہاتھ کی پالش کو کم سے کم کیا جاتا ہے۔ سادہ پلانر جیومیٹریوں کو صرف 3 محور والے کام کی ضرورت ہو سکتی ہے۔ پروگرامر جیومیٹری کی پیچیدگی اور رواداری کے تقاضوں کی بنیاد پر ان فیصلوں کو جزو کے لحاظ سے بناتا ہے۔
عام دھاتی سٹیمپنگ ڈیزائن ورک فلو تصور سے مشین تک-تیار پروگرام ایک متعین ترتیب کی پیروی کرتا ہے:
- حصہ جیومیٹری کی درآمد اور فزیبلٹی کا جائزہ
- پٹی کی ترتیب، گھوںسلا، اور آپریشن کی ترتیب
- مکمل پیرامیٹرک ایسوسی ایٹیٹی کے ساتھ ڈائی کمپوننٹ ماڈلنگ
- تخروپن کی تشکیل، اسپرنگ بیک کی پیشن گوئی، اور ڈائی فیس معاوضہ
- ٹول پاتھ جنریشن، نقلی تصدیق، اور CNC کے لیے پوسٹ- پروسیسنگ
ہر قدم اگلے کو کھلاتا ہے۔ وقت بچانے کے لیے تخروپن کو چھوڑنا تقریباً ہمیشہ دوبارہ کام میں زیادہ خرچ کرتا ہے۔ CAM پروگرامنگ میں جلدی کرنے سے سطح کی ناقص تکمیل ہوتی ہے جس میں ضرورت سے زیادہ ہاتھ سے کام کرنا پڑتا ہے۔ ڈیجیٹل مرحلہ وہ ہے جہاں نظم و ضبط منافع ادا کرتا ہے، کیونکہ ایک بار جب آپ سٹیل کاٹنا شروع کر دیتے ہیں، تبدیلیاں تیزی سے مہنگی ہو جاتی ہیں۔ ڈیجیٹل ماڈل سے جسمانی دھات میں منتقلی، ڈائی پرزوں کی اصل مشینی، وہ جگہ ہے جہاں تعمیراتی پیچیدگی خود کو سب سے زیادہ واضح طور پر ظاہر کرتی ہے۔
سٹیمپنگ ڈیز کی اقسام اور تعمیر کیسے مختلف ہوتی ہے۔
تمام سٹیمپنگ ڈیز اسی طرح نہیں بنائے جاتے ہیں، اور قسم کے لحاظ سے تعمیراتی پیچیدگی ڈرامائی طور پر مختلف ہوتی ہے۔ ایک سٹیشن خالی کرنے کے لیے چند ہفتوں کی مشیننگ درکار ہو سکتی ہے۔ آٹوموٹیو سٹیمپنگ ڈائی ایپلی کیشن کے لیے 20 سٹیشن پروگریسو ڈائی درجنوں باہم منسلک اجزاء پر مہینوں درست کام لے سکتی ہے۔ سٹیمپنگ ڈیز کی اقسام کو سمجھنے سے یہ سمجھانے میں مدد ملتی ہے کہ تمام منصوبوں میں تعمیراتی حکمت عملی، رواداری اور لاگت میں اتنا فرق کیوں ہے۔
سنگل-اسٹیشن ڈائز بمقابلہ کمپاؤنڈ ڈیز
سنگل-اسٹیشن ڈیز شیٹ میٹل اسٹیمپنگ ڈیز کی سب سے آسان قسم کی نمائندگی کرتا ہے۔ ہر پریس اسٹروک ایک آپریشن کرتا ہے: ایک خالی، ایک سوراخ، یا ایک ہی شکل۔ تعمیر نسبتاً سیدھی ہے کیونکہ آپ ایک صف بندی کی تشویش کے ساتھ ملن کے ٹولز کا ایک سیٹ بنا رہے ہیں۔ سادہ ڈائی بنیادی کاموں کو ہینڈل کرتی ہے جیسے واشرز کو کاٹنے یا بریکٹ میں بڑھتے ہوئے سوراخوں کو چھیدنا۔
کمپاؤنڈ ڈیز پیچیدگی کو ایک نشان تک بڑھاتا ہے۔ وہ ایک ہی اسٹیشن پر ایک ہی جھٹکے میں متعدد کاٹنے کے عمل انجام دیتے ہیں۔ ایک عام کمپاؤنڈ ڈائی ایک بیرونی پروفائل کو خالی کر سکتا ہے اور بیک وقت اندرونی سوراخوں کو چھید سکتا ہے۔ یہاں تعمیراتی چیلنج ارتکاز ہے۔ ہر پنچ اور ڈائی اوپننگ کو قطعی طور پر سیدھ میں لانا چاہیے کیونکہ وہ سبھی مواد کو ایک ہی وقت میں شامل کرتے ہیں۔ رواداری سخت ہوتی ہے، اور ڈائی میکر کو بیک وقت کاٹنے والی قوتوں کے تحت انحراف کا حساب دینا چاہیے۔
امتزاج ڈیز ایک ہی جھٹکے میں کٹنگ اور تشکیل کو ملا کر ایک قدم آگے بڑھتا ہے۔ آپ کسی شکل کو خالی کر سکتے ہیں اور اسے ایک پریس سائیکل میں ایک کپ میں کھینچ سکتے ہیں۔ ان کو بنانے کے لیے ڈائی میکر کو ایک ہی ٹول کے اندر مونڈنے والی کلیئرنس اور ریڈی کی تشکیل دونوں کا انتظام کرنے کی ضرورت ہوتی ہے، جو اس بات پر محتاط توجہ کا مطالبہ کرتا ہے کہ مشترکہ آپریشن کے دوران مواد کس طرح بہتا ہے۔ پھر بھی، یہ سب سنگل-اسٹیشن ٹولز ہیں۔ تعمیر کی پیچیدگی میں حقیقی اضافہ اس وقت ہوتا ہے جب آپ اسٹیج ٹولنگ پر جاتے ہیں جو ایک سے زیادہ اسٹیشنوں کے ذریعے ایک پٹی پر کارروائی کرتا ہے۔
پروگریسو ڈائی کنسٹرکشن اور اسٹیشن کی ترتیب
پروگریسو ڈیز اعلی- والیوم سٹیمپنگ کا ہارس ہیں۔ وہ ہر پریس اسٹروک کے ساتھ ایک سے زیادہ اسٹیشنوں پر آپریشنز کا ایک سلسلہ انجام دیتے ہیں، آہستہ آہستہ دھات کی پٹی کو ایک مکمل حصے میں تبدیل کرتے ہیں۔ جیسا کہ MetalForming میگزین نے اس کی وضاحت کی ہے، ایک ترقی پسند ڈائی بیک وقت دو یا زیادہ اسٹیشنوں میں شیٹ میٹل کے بنیادی آپریشنز انجام دیتی ہے، جس میں پٹی ایک خودکار فیڈ سسٹم کے ذریعے ہر اسٹروک کے دوران پہلے سے طے شدہ فاصلہ طے کرتی ہے۔
اصولی طور پر سیدھا لگتا ہے۔ عملی طور پر، ٹول اور ڈائی مینوفیکچرنگ میں ایک بنانا سب سے زیادہ ضروری کاموں میں سے ایک ہے۔ یہاں ہے کیوں:
- اسٹیشن-سے-اسٹیشن کی سیدھ:ہر سٹیشن کو مائیکرون کے اندر تمام دیگر کے مقابلے میں پوزیشن حاصل کرنی چاہیے۔ دس اسٹیشنوں میں 0.01 ملی میٹر کی مجموعی شفٹ برداشت سے باہر حصوں کو پیدا کرتی ہے۔ ڈائی میکر عام ڈیٹمز سے اسٹیشن کی تمام خصوصیات کو مشین بناتا ہے اور پورے ڈائی سیٹ میں صف بندی کی تصدیق کرتا ہے۔
- پچ کنٹرول:پچ وہ مقررہ فاصلہ ہے جو اسٹروک کے درمیان پٹی آگے بڑھاتی ہے۔ ہر سٹیشن میں ہر فیچر کو عین پچ ملٹیز پر فاصلہ ہونا چاہیے۔ اگر اسٹیشن تھری میں چھیدنے والا پنچ اسٹیشن آٹھ میں فارم ٹولنگ سے 0.02 ملی میٹر دور پچ پر بیٹھتا ہے، تو وہ خصوصیات تیار شدہ حصے پر سیدھ میں نہیں آئیں گی۔
- پٹی کی رہنمائی اور اٹھانا:پٹی کو تمام سٹیشنوں کے ذریعے آسانی سے کھانا کھلانا چاہیے بغیر اس کی تشکیل شدہ خصوصیات کو پکڑے یا لفٹرز کے درمیان جھکائے۔ سٹیشنوں کے درمیان بار لفٹرز، سٹاک گائیڈز، اور ریلیف جیب سبھی کو لیول فیڈ ہوائی جہاز کو برقرار رکھنے کے لیے عین مطابق مشینی کی ضرورت ہوتی ہے۔
- انٹر-اسٹیشن ٹائمنگ:پائلٹ ہر آپریشن میں مشغول ہونے سے پہلے پٹی کی پوزیشن کو رجسٹر کرنے کے لیے پہلے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں۔ ان پائلٹوں کو اسٹرائپرز اور لفٹرز کے ساتھ ہم آہنگی میں داخل ہونا اور پیچھے ہٹنا چاہیے۔ وقت کی غلطیاں پٹی کو نقصان پہنچاتی ہیں یا رجسٹریشن چھوٹ جاتی ہیں۔
شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کا استعمال ترقی پسند ڈائی کنسٹرکشن میں بھی کردار ادا کرتا ہے۔ پٹی کے کنارے پر یہ نشانات پچ کے مقام کے لیے فزیکل ریفرنس پوائنٹس فراہم کرتے ہیں اور سینسر کو نقصان پہنچانے سے پہلے مختصر یا لمبی فیڈز کا پتہ لگانے کی اجازت دیتے ہیں۔ درست جیومیٹری اور پوزیشن کے ساتھ نوچنگ اسٹیشن بنانا ڈائی میں پہلی سیدھ-اہم کارروائیوں میں سے ایک ہے۔
ترقی پسند ایپلی کیشنز کے لیے سٹیل سٹیمپنگ ڈیز کی تعمیر بھی اجزاء کی تیاری میں غیر معمولی مستقل مزاجی کا تقاضا کرتی ہے۔ ہر پنچ، ڈائی انسرٹ، اور بیکنگ پلیٹ گراؤنڈ فلیٹ اور متوازی ہونی چاہیے۔ گائیڈ پنوں اور جھاڑیوں کو متحرک پریس بوجھ کے تحت اوپری اور نچلے جوتوں کو سیدھ میں رکھنا چاہیے۔ ترقی پسند موت صرف اسٹیشنوں کا مجموعہ نہیں ہے۔ یہ ایک مربوط مکینیکل نظام ہے جہاں ہر جزو ایک دوسرے کی کارکردگی کو متاثر کرتا ہے۔
بڑے یا گہرے-منقطع حصوں کے لیے ٹرانسفر ڈیز
ٹرانسفر سٹیمپنگ ایک مختلف طریقہ اختیار کرتا ہے۔ حصوں کو کیریئر کی پٹی سے منسلک رکھنے کے بجائے، پہلے اسٹیشن پر انفرادی خالی جگہوں کو مفت کاٹا جاتا ہے اور میکانکی طور پر بعد کے اسٹیشنوں کے درمیان گریپرز یا شٹل میکانزم کے ذریعے منتقل کیا جاتا ہے۔ یہ طریقہ بڑے حصوں، گہرے-خشک خولوں اور جیومیٹریوں کے لیے موزوں ہے جو بننے کے دوران کسی پٹی سے جڑے نہیں رہ سکتے۔
عمارت کی منتقلی کی موت اس کی اپنی پیچیدگی کو متعارف کراتی ہے۔ ہر اسٹیشن ایک آزاد ٹول کے طور پر کام کرتا ہے، لیکن سبھی کو ٹرانسفر سسٹم کے ساتھ قطعی سیدھ میں اشتراک کرنا چاہیے۔ گریپر پوزیشنز، پارٹ اورینٹیشن، اور اسٹیشن-سے-اسٹیشن کا فاصلہ مکینیکل ٹرانسفر میکانزم سے بالکل مماثل ہونا چاہیے۔ ساختی باڈی پینلز، دروازے کے اندرونی حصوں، اور گہرے-ڈرا ہاؤسنگز کے لیے آٹوموٹو سٹیمپنگ مر جاتی ہے، عام طور پر ٹرانسفر کنفیگریشنز کا استعمال کیا جاتا ہے کیونکہ حصے کا سائز اور ڈرا کی گہرائی اس سے زیادہ ہوتی ہے جو ترقی پسند پٹی کو ایڈجسٹ کر سکتی ہے۔
نیچے دی گئی جدول اس بات کا موازنہ کرتی ہے کہ اس قسم کی سٹیمپنگ ڈیز میں تعمیراتی تقاضے کس طرح مختلف ہیں:
| ڈائی ٹائپ | عام اسٹیشن کی گنتی | سیدھ میں رواداری | پیچیدگی کی تعمیر | عام ایپلی کیشنز |
|---|---|---|---|---|
| سادہ (سنگل-اسٹیشن) | 1 | +/- 0.05 ملی میٹر | کم | خالی کرنا، چھیدنا، سنگل موڑنا |
| کمپاؤنڈ | 1 (متعدد آپریشنز) | +/- 0.02 ملی میٹر | اعتدال پسند | بیک وقت خالی اور سوراخ |
| امتزاج | 1 (کٹ + فارم) | +/- 0.02 ملی میٹر | اعتدال پسند-اعلی | ایک ہی جھٹکے میں خالی اور ڈرا کریں۔ |
| ترقی پسند | 4 سے 30+ | +/- 0.01 ملی میٹر مجموعی | اعلی | کنیکٹر، بریکٹ، آٹوموٹو کلپس |
| منتقلی | 3 سے 12+ | +/- 0.02 ملی میٹر فی اسٹیشن | اعلی | بڑے پینل، گہری ڈرا، ساختی حصے |
سنگل سٹیشن سے ترقی پسندی یا منتقلی کی تعمیر صرف اسٹیشنوں کو شامل کرنے کا معاملہ نہیں ہے۔ یہ ایک بنیادی تبدیلی ہے کہ آپ کس طرح منصوبہ بندی کرتے ہیں، مشین بناتے ہیں اور ڈائی کی توثیق کرتے ہیں۔ ہر اضافی اسٹیشن اہم جہتوں کی تعداد، ذیلی-مائیکرون درستگی کی ضرورت کے اجزاء کی تعداد، اور تعاملات کی تعداد کو ضرب دیتا ہے جن کو کنسرٹ میں کام کرنا چاہیے۔ عین مطابق تقاضوں میں یہ اضافہ مادی انتخاب کو آگے بڑھاتا ہے جس کا سامنا کرنے والوں کو ٹول اسٹیلز کا انتخاب کرتے وقت سامنا کرنا پڑتا ہے جو ہر ایک جزو کی ریڑھ کی ہڈی کی حیثیت رکھتا ہے۔
آپ جو مہر لگا رہے ہیں اس کی بنیاد پر ٹول اسٹیل کا انتخاب کرنا
ڈائی اتنی ہی پائیدار ہوتی ہے جتنی اسٹیل سے بنائی جاتی ہے، اور صحیح درجہ تقریباً اس بات پر منحصر ہوتا ہے کہ آپ کس شیٹ میٹل پر مہر لگانے کا ارادہ رکھتے ہیں۔ ہلکا سٹیل، سٹین لیس، ایلومینیم، اور اعلی-طاقت والے مرکب ہر ایک ٹولنگ پر مختلف دباؤ ڈالتے ہیں۔ کچھ کناروں کو رگڑنے کے ذریعے آہستہ آہستہ نیچے پہنتے ہیں۔ دوسرے تیز اثر والے بوجھ فراہم کرتے ہیں جو ٹوٹنے والے اسٹیل کو چپ کرتے ہیں۔ پنچوں، ڈائی بلاکس کے لیے دھاتی سٹیمپنگ میٹریل کا انتخاب، اور سٹیمپ والے مواد پر غور کیے بغیر انسرٹس بنانا سڑک کی سطح کو جانے بغیر ٹائروں کو منتخب کرنے کے مترادف ہے۔
ٹول اسٹیل کے درجات اور ان کی سٹیمپنگ ایپلی کیشنز
پانچ مادی زمرے پروڈکشن سٹیمپنگ میں استعمال ہونے والے ڈائی اجزاء کی اکثریت کا احاطہ کرتے ہیں۔ ہر ایک سختی-سختی کے سپیکٹرم پر ایک مختلف پوزیشن پر قبضہ کرتا ہے، اور ہر ایک مخصوص ناکامی کے موڈ کے مطابق ہوتا ہے۔
D2 ٹول اسٹیلپہلے سے طے شدہ انتخاب ہے جب کھرچنے والا لباس ٹول کی زندگی کو محدود کرتا ہے۔ اس کا اعلیٰ کرومیم کاربائیڈ مواد طویل پروڈکشن رنز کے دوران کٹنگ کناروں کو تیز رکھتا ہے۔ سٹیمپڈ سٹیل اور لیپت شدہ مواد کی اعلی- والیوم کو خالی کرنے اور چھیدنے کے لیے، D2 بہترین کناروں کو برقرار رکھتا ہے۔ تاہم، اس میں بھاری اثرات سے بچنے کے لیے سختی کا فقدان ہے، اس لیے یہ موٹی-گیج بنانے والے اسٹیشنوں کے لیے مثالی نہیں ہے جہاں صدمے کا بوجھ غالب ہے۔
A2 ٹول اسٹیلبہترین کام کرتا ہے جب کوئی ایک ناکامی موڈ واضح طور پر غالب نہ ہو۔ یہ اعتدال پسند اثرات کو سنبھالنے کے لیے کافی سختی کے ساتھ پہننے کی مزاحمت کو متوازن کرتا ہے، جس سے یہ ترقی پسندوں کے لیے ایک عملی انتخاب بنتا ہے جہاں ایک سے زیادہ اسٹیشنوں کو پہننے، بوجھ، اور چکراتی اثرات کے ملے جلے حالات کا سامنا کرنا پڑتا ہے۔ درمیانی-1,000,000 ہٹ سے کم حجم کی پیداوار کے لیے، A2 اکثر سب سے زیادہ قیمت-موثر کارکردگی فراہم کرتا ہے۔
S7 ٹول اسٹیلسب سے بڑھ کر سختی کو ترجیح دیتا ہے۔ جب بار بار اثر کے تحت مکے لگاتا ہے یا کریک کرتا ہے، خاص طور پر بھاری-گیج سٹیمپنگ یا جارحانہ چھیدنے والے بوجھ کے ساتھ سٹیشنوں میں، S7 چکراتی تناؤ کو جذب کرتا ہے جو کاربائیڈ کے اعلی درجات- کو فریکچر کرتا ہے۔ یہ کم سختی (56-58 HRC) پر چلتا ہے لیکن D2 یا M2 سے کہیں زیادہ تھکاوٹ کے کریکنگ کے خلاف مزاحمت کرتا ہے۔
M2 ہائی-اسپیڈ سٹیلاس خلا کو پُر کرتا ہے جہاں پہننے اور کمپریسیو بوجھ دونوں ناکامی میں حصہ ڈالتے ہیں۔ ایسے مکے جن کو زیادہ مستقل دباؤ کے تحت کنارے کی جیومیٹری کو برقرار رکھنا ضروری ہے وہ M2 کی سختی (60-65 HRC) اور کمپریسیو طاقت کے امتزاج سے فائدہ اٹھاتے ہیں۔ D2 کے مقابلے میں، یہ اخترتی کی بہتر مزاحمت کرتا ہے۔ S7 کے مقابلے میں، یہ ایک تیز کنارہ زیادہ لمبا رکھتا ہے۔
ٹنگسٹن کاربائیڈداخلے روایتی ٹول اسٹیل سے 30 گنا زیادہ لباس مزاحمت فراہم کرتے ہیں۔ وہ لاکھوں چکروں میں جہتی درستگی کو برقرار رکھتے ہیں، جو انہیں انتہائی-اعلی- والیوم ایپلی کیشنز یا انتہائی کھرچنے والے مواد پر مہر لگانے کے لیے واحد عملی آپشن بناتا ہے۔ تجارت: کاربائیڈ ٹوٹنے والا، مہنگا ہے، اور اسے شکل دینے کے لیے خصوصی پیسنے یا EDM کی ضرورت ہوتی ہے۔ یہ تباہ کن فریکچر کے خطرے کے بغیر بھاری ضمنی بوجھ یا اثرات کو جذب نہیں کر سکتا۔
| گریڈ | سختی (HRC) | جفاکشی۔ | مزاحمت پہنیں۔ | بہترین-فٹ سٹیمپڈ میٹریل |
|---|---|---|---|---|
| D2 | 58-62 | اعتدال پسند | بہترین | لیپت سٹیل، ہلکا سٹیل، ہائی- والیوم خالی کرنا |
| A2 | 58-62 | اچھا | اچھا | مخلوط آپریشنز، درمیانی-حجم کی پیداوار |
| S7 | 56-58 | بہترین | اعتدال پسند | موٹا-گیج سٹیل، بھاری سوراخ کرنے والا، اثر-پرون اسٹیشن |
| M2 | 60-65 | اعتدال پسند | بہت اچھا | زیادہ-لوڈ پنچنگ، کھرچنے والی شیٹ میٹلز |
| کاربائیڈ (WC-Co) | 70+ (HRA 88-92) | کم | غیر معمولی | سٹینلیس سٹیل، کھرچنے والے مرکب، ملٹی-ملین پارٹ رن |
کس طرح مہر لگا ہوا مواد ڈیزائن کے انتخاب میں تبدیلی کرتا ہے۔
ڈائی سے گزرنے والی شیٹ میٹل یہ بتاتی ہے کہ کون سے درجات کس پوزیشن میں ہیں۔ تین عام منظرناموں پر غور کریں:
سٹینلیس سٹیل سٹیمپنگایک دوہری چیلنج پیش کرتا ہے۔ Austenitic درجات جیسے 304 اور 316 دونوں کھرچنے والے ہیں اور چپکنے والے لباس (گیلنگ) کا شکار ہیں۔ مادی کام-بنانے کے دوران تیزی سے سخت ہو جاتا ہے، جو کاٹنے والی قوتوں کو بڑھاتا ہے اور کنارے کے بگاڑ کو تیز کرتا ہے۔ سٹینلیس سٹیمپنگ اعلی-سختی والے ٹولنگ کا مطالبہ کرتی ہے، عام طور پر کٹنگ سٹیشنوں پر D2 یا کاربائیڈ انسرٹس، پالش شدہ سطحوں اور اینٹی-گیلنگ کوٹنگز کے ساتھ مل کر سٹیل بننے پر مواد کو اٹھانے سے روکتا ہے۔
ایلومینیم سٹیمپنگایسا لگتا ہے کہ ٹولنگ پر آسان ہونا چاہئے کیونکہ مواد نرم ہے۔ عملی طور پر، ایلومینیم سٹیمپنگ کا عمل اپنے مسائل پیدا کرتا ہے۔ ایلومینیم میں اسٹیل ٹول کی سطحوں پر قائم رہنے کا ایک مضبوط رجحان ہے، جب تک کہ جزوی معیار خراب نہ ہو جائے، پنچ چہروں اور ڈائی ریڈی پر بنتا ہے۔ سٹیمپ شدہ ایلومینیم شیٹ میٹل کے ساتھ کام کرتے وقت، ڈائی ڈیزائنرز سطح کی تکمیل اور کوٹنگ کے انتخاب کو خام سختی پر ترجیح دیتے ہیں۔ DLC یا TiN-کوٹیڈ A2 انسرٹس اکثر سخت غیر کوٹیڈ اسٹیلز کو پیچھے چھوڑ دیتے ہیں کیونکہ وہ چپکنے والے پہننے کے طریقہ کار کے خلاف مزاحمت کرتے ہیں جو ایلومینیم کا استحصال کرتا ہے۔
اعلی-طاقت والا سٹیل(590 ایم پی اے ٹینسائل سے اوپر) بیک وقت سختی اور سختی دونوں کا مطالبہ کرتا ہے۔ مواد کی اعلی تشکیل ٹولنگ کے اجزاء کو کمپریشن میں دباؤ ڈالتی ہے، جبکہ اس کے اسپرنگ بیک رجحان کو سخت ڈائی جیومیٹریز کی ضرورت ہوتی ہے۔ M2 یا کاربائیڈ-ٹپڈ پنچ کٹنگ اسٹیشنوں پر کھرچنے والے بوجھ کو سنبھالتے ہیں، جبکہ S7 ایسے اسٹیشنوں پر بہتر کام کر سکتا ہے جہاں اثر غالب ہو۔
کاربائیڈ انسرٹس اپنی پریمیم لاگت کو -سخت ٹول اسٹیل کے ذریعے کب جواز بناتے ہیں؟ فیصلہ عام طور پر حجم اور مادی کھرچنے پر آتا ہے۔ 10 لاکھ حصوں سے زیادہ پروڈکشن چلانے کے لیے، یا جب D2 کناروں کو تیزی سے استعمال کرنے والے سٹینلیس یا اعلی-مضبوط مرکب پر مہر لگاتے ہیں، تو کاربائیڈ کی ملکیت کی کل لاگت اسٹیل سے کم ہو جاتی ہے کیونکہ یہ متعدد ری شارپننگ سائیکلوں اور اس سے متعلقہ ڈاؤن ٹائم کو ختم کرتا ہے۔ 100,000 حصوں سے کم رنز کے لیے یا سٹیمپنگ ایپلی کیشنز کے لیے نرم دھات پر مہر لگاتے وقت، -کے ذریعے سخت ٹول اسٹیل اقتصادی انتخاب رہتا ہے۔
مواد کا انتخاب مرحلہ طے کرتا ہے، لیکن یہ صرف مناسب مشینی اور گرمی کے علاج سے ان مادی خصوصیات کو فعال کرنے کے بعد ہی اپنی پوری قیمت فراہم کرتا ہے۔ تعمیر کا اگلا مرحلہ CNC مشینی آپریشنز کی احتیاط سے ترتیب دی گئی سیریز کے ذریعے ان خام ٹول اسٹیل بلاکس کو درست ڈائی پرزوں میں تبدیل کرنا ہے۔
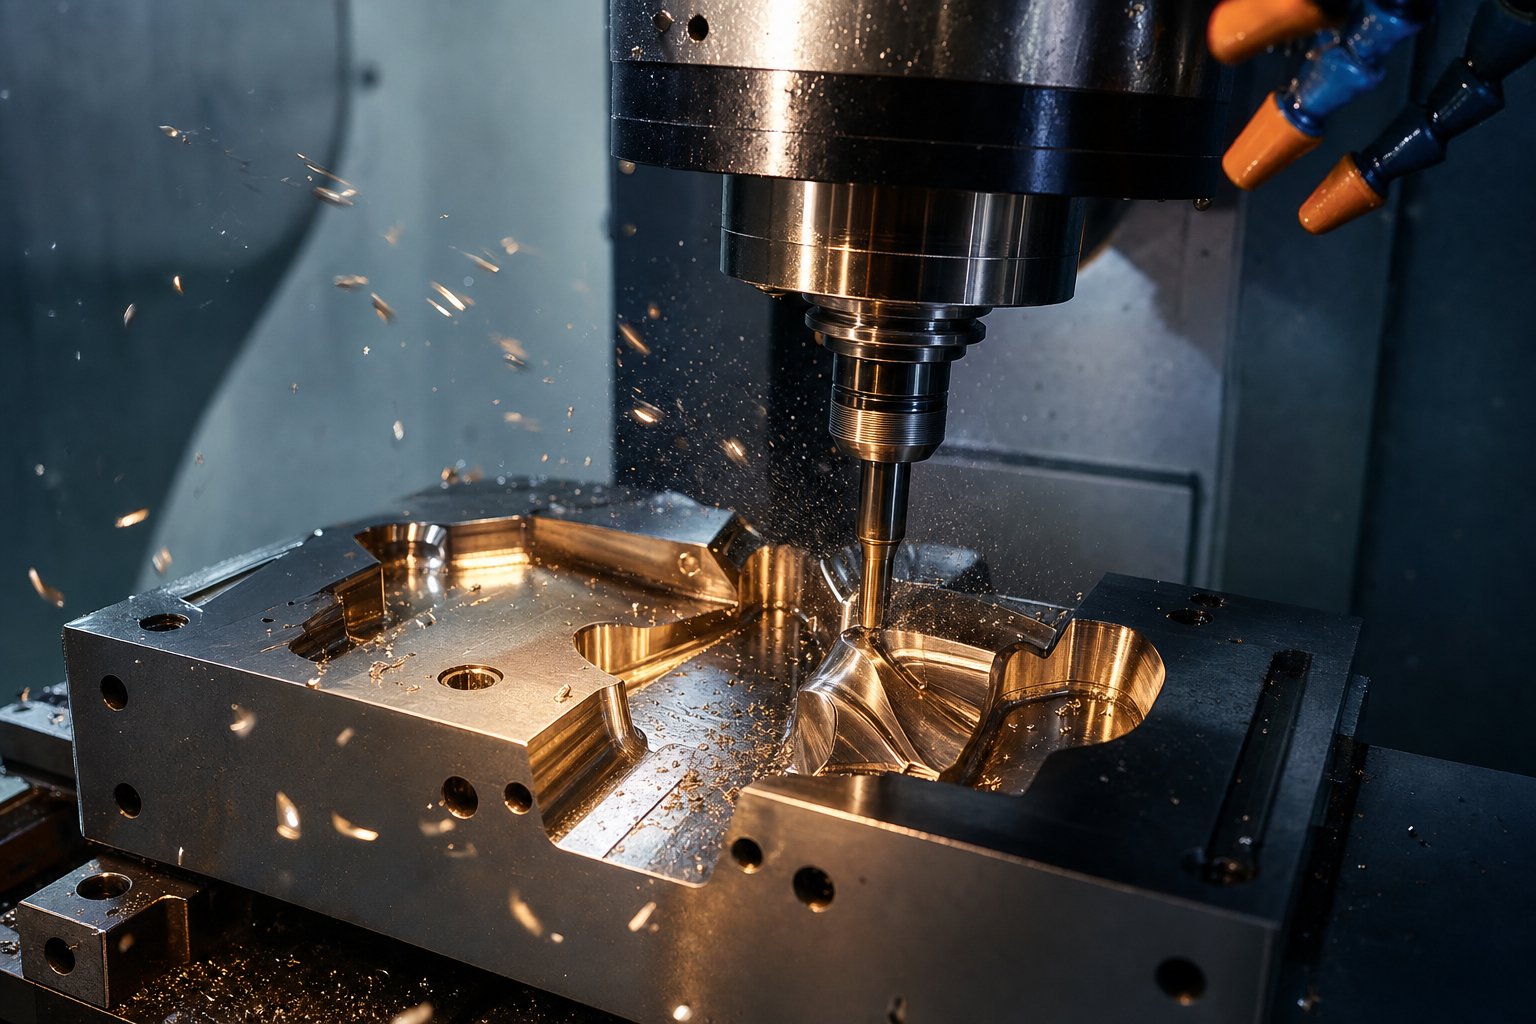
CNC مشینی عمل جو ہر مرنے والے اجزاء کو تشکیل دیتا ہے۔
پیلیٹ پر بیٹھا D2 یا M2 کا ایک بلاک صرف خام صلاحیت ہے۔ اسے کام کرنے والے ڈائی کمپوننٹ میں تبدیل کرنے کے لیے CNC مشینی آپریشنز کی ایک دانستہ ترتیب کی ضرورت ہوتی ہے، ہر ایک مخصوص وجہ سے ایک مخصوص مرحلے پر انجام دیا جاتا ہے۔ آرڈر اتنا ہی اہمیت رکھتا ہے جتنا خود آپریشنز۔ بہت جارحانہ طور پر کھردرا اور آپ اندرونی دباؤ متعارف کرواتے ہیں جو گرمی کے علاج کے دوران حصے کو خراب کرتے ہیں۔ سخت ہونے سے پہلے ختم کریں اور جب سٹیل بجھانے کے دوران حرکت کرتا ہے تو آپ اپنی درستگی کھو دیتے ہیں۔ ہر دھاتی سٹیمپنگ ٹول اور ڈائی شاپ ایک مشینی منطق کی پیروی کرتی ہے جو ایک اصول کے تحت بنائی گئی ہے: سٹیل کے نرم ہونے کے دوران بلک کو ہٹا دیں، اسے سخت کریں، پھر اسے حتمی سائز میں لائیں جب تک یہ سخت ہو۔
رف ملنگ اور نیم-ہیٹ ٹریٹمنٹ سے پہلے ختم کریں۔
ڈائی پرزے اپنی مشینی زندگی کو اینیلڈ یا پہلے سے{0}}سخت حالت میں شروع کرتے ہیں، عام طور پر تقریباً 20-30 HRC۔ اس نرمی پر، مواد آسانی سے کٹ جاتا ہے، اوزار زیادہ دیر تک چلتے ہیں، اور مواد کو ہٹانے کی شرح زیادہ رہتی ہے۔ رفنگ آپریشنز اضافی اسٹاک کی اکثریت کو ختم کر دیتے ہیں، جس سے تمام اہم سطحوں پر 0.5 سے 1.0 ملی میٹر مواد بعد کے آپریشنز کے لیے "فائنش الاؤنس" کے طور پر رہ جاتا ہے۔
وہ الاؤنس کیوں چھوڑا؟ دو وجوہات۔ سب سے پہلے، گرمی کا علاج جہتی تحریک کا سبب بنتا ہے. یہاں تک کہ ویکیوم-سخت ٹول اسٹیل بھی تھوڑا سا بدل جاتا ہے کیونکہ بجھانے کے دوران اس کا کرسٹل ڈھانچہ بدل جاتا ہے۔ دوسرا، کھردرا عمل خود کاٹنے والی قوتوں اور مقامی حرارت سے بقایا تناؤ پیدا کرتا ہے۔ اگر آپ اس مرحلے پر حتمی سائز میں مشین بناتے ہیں، تو آپ ان طول و عرض کو سخت ہونے کے بعد تبدیل ہوتے دیکھیں گے۔
کھردری اور گرمی کے علاج کے درمیان، تقریباً 600-650 ڈگری سیلسیس پر ایک تناؤ-ریلیف سائیکل جارحانہ کٹنگ سے پیدا ہونے والے اندرونی دباؤ کو کم کرتا ہے۔ سیمی-فائنش پاسز پھر سطحوں کو حتمی طول و عرض کے قریب لاتے ہیں، عام طور پر 0.2-0.3 ملی میٹر کے اندر، ایک یکساں سٹاک حالت کو برقرار رکھتے ہوئے جو کہ بعد کے سخت ہونے کے چکر کے دوران گرمی کے دخول کو بھی یقینی بناتا ہے۔ سی این سی ٹرننگ اس مرحلے پر گائیڈ پن، بشنگ اور گول پنچ جیسے گول اجزاء کو ہینڈل کرتی ہے، جو سٹیل کے بدلنے سے پہلے قریب کی خالص شکل کی جیومیٹری تیار کرتی ہے۔
پیسنے کو ختم کریں اور سخت ہونے کے بعد ہائی-اسپیڈ ہارڈ ملنگ
ایک بار جب گرمی کا علاج اجزاء کو ان کی کام کرنے کی سختی 58-65 HRC پر لے آتا ہے، تو مواد کٹر کے نیچے بالکل مختلف طریقے سے برتاؤ کرتا ہے۔ یہ اب ایک کھرچنے والا قلعہ ہے جو روایتی مشینی کے خلاف مزاحمت کرتا ہے۔ دو مکمل حکمت عملی اس چیلنج کو ہینڈل کرتی ہیں: درست پیسنے اور تیز رفتار ہارڈ ملنگ۔
سطح کو پیسنے سے فلیٹ اجزاء جیسے ڈائی پلیٹس، بیکنگ پلیٹس، اور پہننے والی سٹرپس کو حتمی موٹائی تک لے جاتا ہے جس میں +/- 0.005 ملی میٹر یا اس سے بہتر فلیٹنس برداشت ہوتی ہے۔ بیلناکار پیسنے سے گول اجزاء کو مائکرون کے اندر قطر کی رواداری تک ختم کر دیتی ہے۔ قابل رسائی سطحوں پر جیومیٹرک کمال پیدا کرنے میں پیسنے کا کمال ہے۔ جیسا کہصحت سے متعلق مشینی ماہرین نوٹ کریں۔، جب کسی ڈیزائن کو +/- 0.002 ملی میٹر کے اندر چپٹی یا ہم آہنگی کی ضرورت ہوتی ہے، تو پیسنا واحد منطقی انتخاب ہے، سطح کو ختم کرنا Ra 0.1 مائکرو میٹر تک پہنچ جاتا ہے۔
ہائی-اسپیڈ ہارڈ ملنگ پیسنے کے لیے ایک طاقتور تکمیل کے طور پر ابھری ہے۔ کاربائیڈ یا پی سی بی این ٹولنگ کو تیز سپنڈل کی رفتار پر استعمال کرتے ہوئے، یہ عمل اڈیبیٹک قینچ کا استحصال کرتا ہے: ٹول کا رابطہ وقت اتنا مختصر ہے کہ زیادہ تر حرارت ورک پیس کے بجائے چپ میں منتقل ہوتی ہے۔ نتیجہ جزو کی سطح کو تھرمل نقصان کے بغیر سخت سٹیل سے موثر مواد کو ہٹانا ہے۔ ہارڈ ملنگ سطح پر دبانے والے بقایا تناؤ کو پیدا کرتے ہوئے پیسنے سے پانچ گنا زیادہ تیزی سے مواد کو ہٹا سکتی ہے، جو درحقیقت چکراتی بوجھ کے شکار سٹیمپنگ ٹولنگ میں تھکاوٹ کی زندگی کو فائدہ پہنچاتی ہے۔
ان طریقوں کے درمیان عملی تقسیم سیدھی سی ہے۔ پیسنے سے ہینڈل فلیٹ ڈیٹم، متوازی سطحیں، اور سادہ بیلناکار پروفائلز۔ ہارڈ ملنگ 3D شکلوں، پاکٹڈ جیومیٹریوں، اور پیچیدہ کیویٹی پروفائلز سے نمٹتی ہے جن تک پیسنے والا پہیہ جسمانی طور پر نہیں پہنچ سکتا۔ زیادہ تر ڈائی پرزوں کو دونوں کی ضرورت ہوتی ہے: اسمبلی فٹ ہونے کے لیے زمینی حوالہ کی سطحیں، اور جیومیٹری بنانے کے لیے سخت-ملی شکل۔ یہ ہائبرڈ نقطہ نظر دھاتی سٹیمپنگ ٹولنگ کی پیداوار میں معیاری مشق ہے کیونکہ ہر عمل جیومیٹری کا احاطہ کرتا ہے دوسرا نہیں کر سکتا۔
کمپلیکس ڈائی پروفائلز کے لیے 5-Axis CNC
ہر ڈائی جزو کو 3 محور کے کام سے ختم نہیں کیا جا سکتا۔ جب تشکیل دینے والے پنچ میں مرکب منحنی خطوط ہوتے ہیں، یا ڈائی کیویٹی میں مسودہ شدہ سطحوں اور سخت ریڈی کے ساتھ گہری دیواریں ہوتی ہیں، تو 3 محور کی گھسائی کرنے والی قوتیں سمجھوتہ کرتی ہیں۔ ٹول صرف اوپر سے ہی جا سکتا ہے، اس کے لیے لمبے کٹر کی ضرورت ہوتی ہے جو بوجھ کے نیچے جھک جاتے ہیں اور زاویہ والی سطحوں پر سکیلپ کے نشان چھوڑتے ہیں جو ضرورت سے زیادہ ہاتھ پالش کرنے کا مطالبہ کرتے ہیں۔
5-axis مشینی ٹول یا ورک پیس کو جھکا کر اس کو حل کرتی ہے، جس سے کٹر کو کٹی ہوئی سطح کے نسبت ایک بہترین واقفیت برقرار رکھنے کی اجازت ملتی ہے۔ کے مطابقمشینی صلاحیت کا موازنہ، 5 محور ملیں Ra 0.4 مائیکرو میٹر تک سطح ختم ہونے کے ساتھ +/- 0.0005 انچ کی رواداری حاصل کرتی ہیں، اور وہ ایک ہی سیٹ اپ میں پیچیدہ 3D سطحوں کو مشین بناتی ہیں جس کے لیے 3-محور مشین پر ایک سے زیادہ جگہ کی ضرورت ہوتی ہے۔
ٹول اور ڈائی اسٹیمپنگ ایپلی کیشنز کے لیے، 5 محور کی صلاحیت ان حالات میں سب سے زیادہ اہمیت رکھتی ہے:
- گہری ڈرا ڈائی cavitiesکمپاؤنڈ-مڑی ہوئی دیواروں کے ساتھ جس کے لیے سطح پر معمول پر مبنی مختصر، سخت ٹولنگ کی ضرورت ہوتی ہے
- ترقی پسند ڈائی تشکیل دینے والے اسٹیشنزاویہ والی خصوصیات کے ساتھ جن تک عمودی نقطہ نظر سے نہیں پہنچا جا سکتا
- پیچیدہ پنچ پروفائلزجہاں متعدد انڈر کٹ فیچرز کو ری-فکسچر کے بغیر مشیننگ کی ضرورت ہوتی ہے۔
تاہم، ہر جزو 5-محور وقت کا جواز پیش نہیں کرتا ہے۔ سادہ فلیٹ ڈائی پلیٹس، بیکنگ پلیٹس، اور سیدھی-دیواروں والی مشین 3-محور کے آلات پر مؤثر طریقے سے کم گھنٹہ کی شرح پر۔ فیصلہ جیومیٹری پر آتا ہے: اگر کسی خصوصیت کو 3-axis مشین پر دوبارہ جگہ دینے یا طویل رسائی والے ٹولنگ کی ضرورت ہوتی ہے، تو 5-axis عام طور پر اعلی مشین کی شرح کے باوجود کم کل لاگت پر بہتر درستگی فراہم کرتا ہے۔ جب عمارت تیز رفتار دھاتی سٹیمپنگ مشین کے لیے مقدر ہوتی ہے، تو 5-axis فنشنگ کے ذریعے حاصل کی جانے والی جہتی درستگی براہ راست سخت حصوں کی رواداری اور دیکھ بھال کے درمیان طویل وقفوں کا ترجمہ کرتی ہے۔
ایک عام ڈائی کمپوننٹ کے لیے مکمل مشینی ترتیب، کچے بلاک سے لے کر پالش ڈالنے تک اسمبلی کے لیے تیار، اس پیشرفت کی پیروی کرتی ہے:
- نرم (اینیلڈ) حالت میں کھردری مل تمام خصوصیات، نازک سطحوں پر 0.5-1.0 ملی میٹر اسٹاک چھوڑ کر
- 600-650 ڈگری سینٹی گریڈ پر تناؤ کو دور کرنے کے لیے مشینی حوصلہ افزائی کے بقایا تناؤ سے نجات
- یکساں اسٹاک الاؤنس کے ساتھ آخری جہتوں کے 0.2-0.3 ملی میٹر کے اندر نیم-ختم کریں
- ویکیوم سختی کے لیے گرمی کے علاج کے لیے بھیجیں اور سختی کو ہدف بنانے کے لیے ٹیمپرنگ کریں۔
- ریفرنس کی سطحوں اور ہارڈ مل پیچیدہ شکلوں کو حتمی جہتوں تک پیس کر ختم کریں۔
- مادی بہاؤ اور جزوی رہائی کے لیے مطلوبہ Ra اقدار کے لیے حتمی پولش بنانے والی سطحیں۔
ہر قدم اگلے دروازے کی طرف جاتا ہے۔ گرمی کے علاج سے پہلے تناؤ سے نجات کو چھوڑنا بگاڑ کو دعوت دیتا ہے۔ پوسٹ-گرمی-علاج کے طول و عرض کی تصدیق کرنے سے پہلے سخت ملنگ ایک ایسے حصے پر مشین کا وقت ضائع کرتی ہے جو ممکن ہے کہ قابل بازیافت حد سے آگے بڑھ گیا ہو۔ اس ترتیب کا نظم و ضبط وہی ہے جو پیشہ ورانہ دھاتی ٹول اور ڈائی فیبریکیشن کو دکانوں سے الگ کرتا ہے جو دوبارہ کام کے ذریعے مسائل کا پیچھا کرتے ہیں۔
درست پیسنے اور سخت ملنگ ڈائی جیومیٹریوں کی اکثریت کو ہینڈل کرتے ہیں، لیکن کچھ خصوصیات اس سے آگے بڑھ جاتی ہیں جو کوئی بھی گھومنے والا کٹر یا کھرچنے والا وہیل حاصل کرسکتا ہے۔ تیز اندرونی کونے، تنگ سلاٹ، اور پیچیدہ-پروفائلز ایک بالکل مختلف ہٹانے کے طریقہ کار کا مطالبہ کرتے ہیں، جو مکینیکل قوت کے بجائے برقی چنگاری سے کاٹتا ہے۔
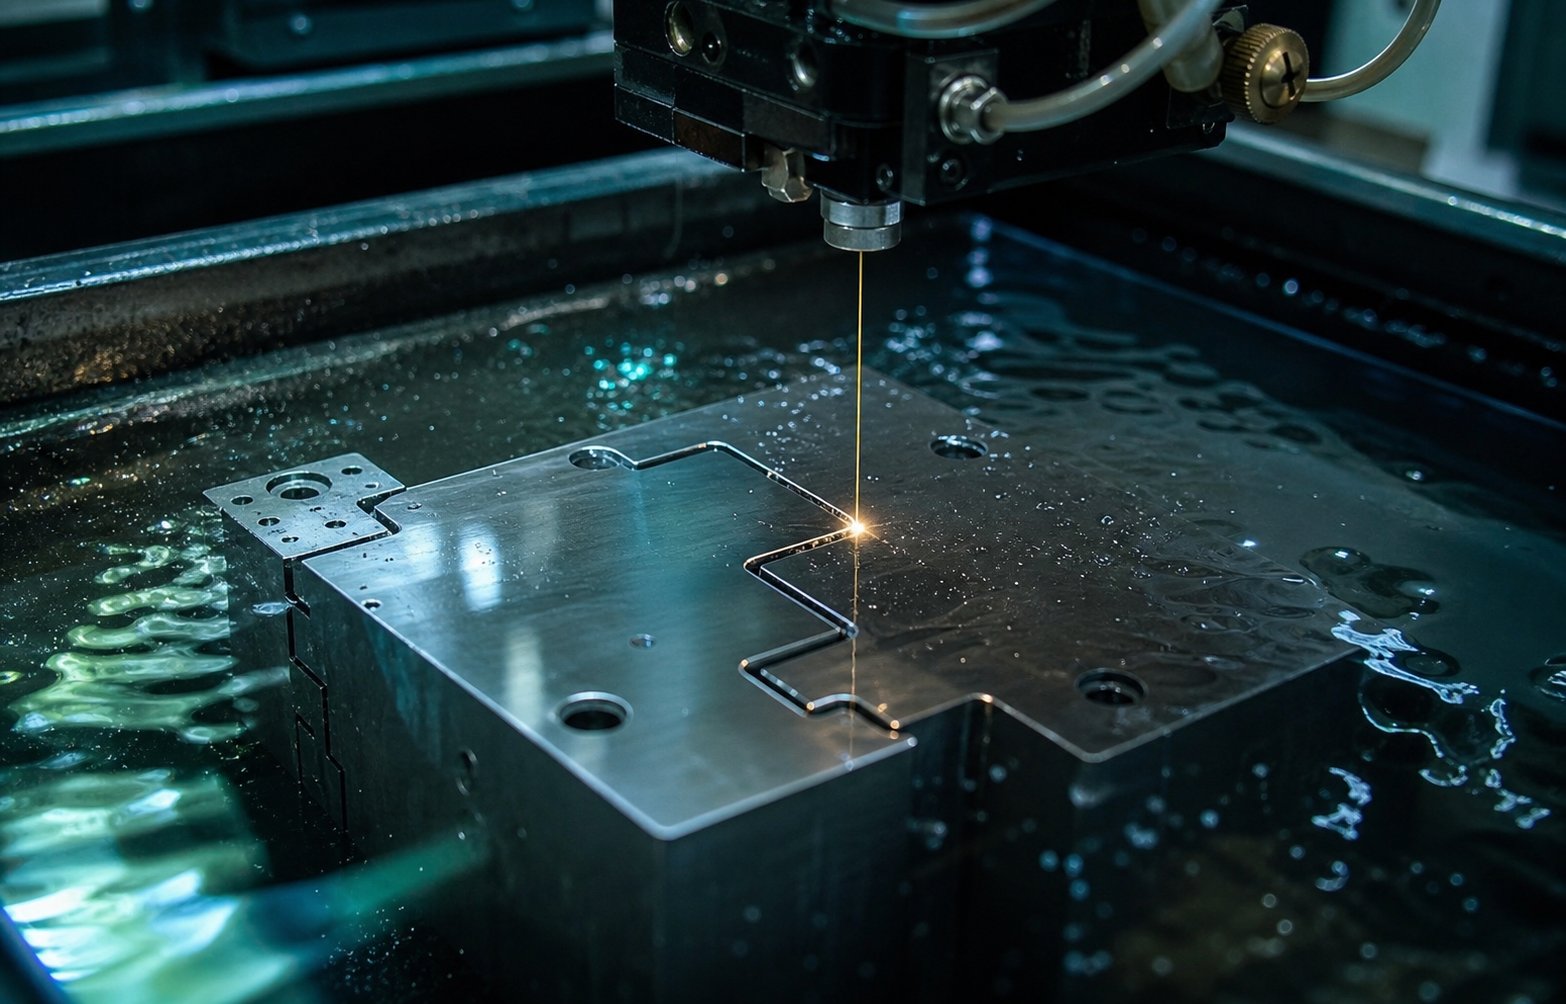
کمپلیکس ڈائی جیومیٹریز کے لیے وائر EDM اور سنکر EDM
ملنگ کٹر، اس کا قطر کتنا ہی چھوٹا کیوں نہ ہو، ہر اندرونی کونے میں اس کے اپنے سائز کے برابر ایک رداس چھوڑتا ہے۔ ایک پیسنے والا پہیہ ایک تنگ سلاٹ کے اندر نہیں پہنچ سکتا۔ ان جسمانی حدود کا مطلب یہ ہے کہ کچھ سٹیمپنگ ڈائی اجزاء، خاص طور پر پیچیدہ شیٹ میٹل پنچ اور ڈیز، کو بنیادی طور پر مختلف مواد کو ہٹانے کے عمل کی ضرورت ہوتی ہے۔ الیکٹریکل ڈسچارج مشیننگ مشینی کاٹنے والی قوت کے بجائے کنٹرول شدہ چنگاری کشرن کے ذریعے دھات کو ہٹاتی ہے، جیومیٹریاں پیدا کرتی ہے جسے کوئی گھومنے والا آلہ نقل نہیں کرسکتا۔
پریسجن پنچ اور ڈائی پروفائلز کے لیے وائر EDM
وائر EDM ایک پتلی پیتل یا لیپت تار کا استعمال کرتا ہے، عام طور پر 0.1 سے 0.3 ملی میٹر قطر، ایک الیکٹروڈ کے طور پر جو CNC-پروگرام شدہ راستے کے ساتھ ورک پیس کو کاٹتا ہے۔ تار کبھی بھی مواد سے رابطہ نہیں کرتا ہے۔ اس کے بجائے، تیز رفتار برقی مادہ خوردبینی ذرات کو بخارات بنا دیتا ہے جبکہ ڈیونائزڈ پانی ملبے کو بہا دیتا ہے اور کٹ زون کو ٹھنڈا کرتا ہے۔ کیونکہ تار مکمل طور پر ورک پیس سے گزرتا ہے،وائر EDM اندرونی ریڈیائی کے ساتھ کٹ پروفائلز کے ذریعے-وائر ڈائی میٹر خود تیار کرتا ہےکسی بھی گھسائی کرنے والے کٹر سے کہیں زیادہ تیز۔
شیٹ میٹل اسٹیمپنگ ڈائی کے لیے، تار EDM ہیٹ ٹریٹمنٹ کے بعد پنچ پروفائلز، ڈائی اوپننگز، اور کلیئرنس ہولز کو کاٹنے کے لیے-عمل ہے۔ آپ دیکھیں گے کہ یہ اہم ہے: 60+ HRC پر سخت ٹول اسٹیل کو کاٹنا تار EDM کے لیے معمول ہے کیونکہ مادی سختی کا چنگاری کٹاؤ پر کم سے کم اثر ہوتا ہے۔ پروسیسنگ مشینیں D2، M2، اور یہاں تک کہ کاربائیڈ بھی برابر آسانی کے ساتھ۔ ڈائی اسٹیمپ پروفائلز جن کے لیے پنچ اور ڈائی اوپننگ کے درمیان سخت کلیئرنس تعلقات کی ضرورت ہوتی ہے، بعض اوقات مواد کی موٹائی کا 5-8% فی سائیڈ تک ہوتا ہے، کنٹرول شدہ حالات میں +/- 0.005 ملی میٹر کی حد میں رواداری رکھنے کی تار EDM کی صلاحیت پر انحصار کرتے ہیں۔
ایک سے زیادہ سکم پاسز بتدریج درستگی اور سطح کی تکمیل کو بہتر بناتے ہیں۔ ایک کھردرا کٹ زیادہ تر مواد کو ہٹا دیتا ہے، پھر ایک وقت میں دو سے چار فنشنگ پاسز مائکرون شیو کرتے ہیں، جس سے ہر پاس کے ساتھ جہتی درستگی اور سطح کے معیار دونوں میں بہتری آتی ہے۔ یہ تار EDM کو اسٹیمپنگ ڈائی پرزوں کے میٹنگ پروفائلز کو کاٹنے کے لیے مثالی بناتا ہے جہاں پنچ-سے-ڈائی فٹ ہر مہر والے حصے پر گڑ کی اونچائی کا تعین کرتا ہے۔
گہاوں اور پیچیدہ شکلوں کے لیے سنکر EDM
جہاں تار کا EDM کٹ پروفائلز کے ذریعے-فضیلت رکھتا ہے، وہاں سنکر EDM نابینا گہاوں، 3D شکلوں، اور ساختی سطحوں کو ہینڈل کرتا ہے جنہیں تار جسمانی طور پر پیدا نہیں کر سکتا۔ یہ عمل حسب ضرورت-شکل کا الیکٹروڈ استعمال کرتا ہے، جو عام طور پر گریفائٹ یا تانبے سے تیار کیا جاتا ہے، جو چنگاری کٹاؤ کے ذریعے ورک پیس میں "ڈوب جاتا ہے۔" الیکٹروڈ کی شکل آپ کو درکار گہا جیومیٹری سے براہ راست مطابقت رکھتی ہے، اور جیسے جیسے یہ عمل آگے بڑھتا ہے، ہزاروں مائیکرو-چنگاری فی سیکنڈ درستگی کے ساتھ مواد کو ہٹاتی ہے جبکہ ہائیڈرو کاربن آئل ڈائی الیکٹرک گرمی اور ملبے کا انتظام کرتا ہے۔
میٹل اسٹیمپنگ ڈائی کنسٹرکشن میں، سنکر EDM پیچیدہ 3D سطحوں کے ساتھ گہاوں کی تشکیل میں اپنا کردار تلاش کرتا ہے، تفصیلات کو کوائننگ، اور ایمبوسنگ خصوصیات جن تک کوئی بھی ملنگ کٹر بغیر انحراف کے نہیں پہنچ سکتا۔ یہ ڈائی اسٹیمپ کے چہروں پر بناوٹ والی سطحیں بھی بناتا ہے جہاں کنٹرول شدہ کھردرا پن بننے کے دوران مواد کے بہاؤ میں مدد کرتا ہے۔ یہ عمل ورک پیس پر کوئی میکانکی قوت پیدا نہیں کرتا، جس کا مطلب ہے کہ مشینی کے دوران باریک ڈائی سیکشنز اور نازک خصوصیات غیر مسخ شدہ رہتی ہیں۔
تجارت کی رفتار اور ٹولنگ لاگت ہے۔ ہر الیکٹروڈ کو اپنی مرضی کے مطابق-مطلوبہ گہا سے مماثل ہونا چاہیے، اور الیکٹروڈ استعمال کے دوران پہنتے ہیں، بعض اوقات ایک خصوصیت کے لیے متعدد کاپیوں کی ضرورت ہوتی ہے۔ سائیکل کے اوقات مساوی مواد کے حجم کے لیے تار EDM سے آہستہ چلتے ہیں۔ لیکن سخت سٹیل میں اندھے گہاوں کے لیے، سنکر EDM ہی واحد عملی آپشن ہے۔
| پیرامیٹر | وائر EDM | ڈوبنے والا EDM |
|---|---|---|
| قابل حصول رواداری | +/- 0.002 سے 0.005 ملی میٹر | +/- 0.005 سے 0.025 ملی میٹر |
| سطح ختم (Ra) | 0.1 سے 0.8 مائکرو میٹر | 0.4 سے 3.2 مائکرو میٹر |
| جیومیٹری کی بہترین اقسام | پروفائلز-کٹے ہوئے، سیدھے-دیواروں کے ذریعے، پنچ آؤٹ لائنز | نابینا گہا، 3D شکلیں، بناوٹ والی سطحیں۔ |
| عام سائیکل کا وقت | 2 سے 12 گھنٹے فی پروفائل (موٹائی اور گزرنے پر منحصر ہے) | 4 سے 40+ گھنٹے فی گہا (گہرائی اور پیچیدگی پر منحصر ہے) |
سطح کے معیار کے لیے لیپنگ اور پالش کرنا
EDM مشینی سطحوں پر ایک خصوصیت کی دوبارہ کاسٹ کی تہہ چھوڑتا ہے، ری-مضبوط مواد کا ایک پتلا زون جو پیرنٹ سٹیل سے زیادہ سخت اور ٹوٹنے والا ہو سکتا ہے۔ مکے اور ڈائی اوپننگ جیسے اجزاء کو کاٹنے کے لیے، یہ تہہ عام طور پر قابل قبول یا فائدہ مند ہے۔ ایسی سطحیں بنانے کے لیے جہاں شیٹ میٹل کو دباؤ میں آسانی سے بہنا چاہیے، اسے ہٹانے کی ضرورت ہے۔
لیپنگ فلیٹ یا کنٹورڈ لیپس پر باریک کھرچنے والے مرکبات کا استعمال کرتی ہے تاکہ ذیلی-مائکرون کی سطح پر مواد کو ہٹایا جا سکے، جس سے چپٹا پن اور سطح کی تکمیل ہوتی ہے جو اکیلے پیسنے سے مماثل نہیں ہو سکتی۔ شیٹ میٹل ڈائی کی اہم ملن سطحوں کو جیومیٹرک کمال تک پہنچانے کا یہ معیاری طریقہ ہے حتیٰ کہ پریس بوجھ کے نیچے رابطے کے لیے بھی ضروری ہے۔
خاص طور پر سطحوں کو بنانے والے پتوں کو پالش کرنا۔ جیسا کہ تجربہ کار ڈائی میکرز ہیں۔فیبریکیٹر نوٹ، دھات کے بہاؤ کی سمت میں پالش کرنے سے رگڑ کم ہوتی ہے اور شیٹ میٹل کو بغیر کسی گیلنگ کے ڈرا اور فارم سٹیشنوں کے ذریعے منتقل ہونے میں مدد ملتی ہے۔ تاہم، ہر سطح کو آئینے کی تکمیل سے فائدہ نہیں ہوتا۔ سخت ڈرا-معیاری اسٹیلز قدرے بناوٹ والے ٹولنگ کے خلاف دراصل بہتر کارکردگی کا مظاہرہ کرتے ہیں کیونکہ ان کی مائیکرو-وادی چکنا کرنے والے کو پھنساتی ہیں۔ شیٹ میٹل اسٹیمپنگ ڈائی پر کہاں پولش کرنا ہے اور کنٹرول شدہ ساخت کو کہاں چھوڑنا ہے اس کا فیصلہ اس مخصوص مواد پر ہوتا ہے جس پر مہر لگائی جاتی ہے اور ہر اسٹیشن پر فارمنگ آپریشن کی قسم۔
ایک ساتھ، EDM اور سطح کی فنشنگ ڈائی میکرز کو جیومیٹریز اور سطح کے حالات پر کنٹرول فراہم کرتی ہے جو اکیلے CNC مشینی فراہم نہیں کر سکتی۔ یہ عمل ڈائی کنسٹرکشن کی تشکیل کے مرحلے کو مکمل کرتے ہیں۔ لیکن خام جیومیٹری اور سطح کی تکمیل صرف اس چیز کا حصہ ہے جس کی وجہ سے اسٹیمپنگ ڈائی اجزاء پروڈکشن بوجھ کے تحت کارکردگی کا مظاہرہ کرتے ہیں۔ اسٹیل کو ہیٹ ٹریٹمنٹ اور حفاظتی کوٹنگز کے ذریعے تبدیل کیا جانا چاہیے تاکہ لاکھوں اثرات، کھرچنے والے چکروں، اور تھرمل واقعات کا مقابلہ کیا جا سکے جن کی پیداوار سٹیمپنگ کی ضرورت ہوتی ہے۔
ہیٹ ٹریٹمنٹ اور سرفیس کوٹنگز جو ڈائی لائف کو بڑھاتی ہیں۔
مشینی ڈائی پرزنٹ کو اس کی شکل دیتی ہے۔ حرارت کا علاج اسے پیداوار کو زندہ رکھنے کے لیے مکینیکل خصوصیات دیتا ہے۔ مناسب سختی اور ٹیمپرنگ کے بغیر، یہاں تک کہ انتہائی درست طریقے سے مشینی D2 پنچ بھی ہزاروں ہٹ کے اندر اسٹیمپنگ بوجھ کے تحت خراب ہو جائے گا۔ اور حفاظتی ملمعوں کے بغیر، چپکنے والا لباس رگڑنے کے محدود عنصر بننے سے بہت پہلے بننے والی سطحوں کو تباہ کر دے گا۔ یہ دو پوسٹ-مشیننگ کے مراحل، ہیٹ ٹریٹمنٹ اور کوٹنگ، وہ ہیں جہاں مرنے کی لمبی عمر جیتی یا ہار جاتی ہے۔
ویکیوم سختی اور ٹیمپرنگ کے سلسلے
ویکیوم ہارڈیننگ ٹول اسٹیل کو کم-دباؤ والے چیمبر کے اندر اس کے مستند درجہ حرارت پر گرم کرتا ہے، پھر اسے ہائی-پریشر انرٹ گیس کا استعمال کرتے ہوئے بجھا دیتا ہے۔ ویکیوم ماحول آکسیکرن اور ڈیکاربرائزیشن کو روکتا ہے، سطح کی سالمیت کو محفوظ رکھتا ہے جو فنش مشیننگ کے دوران بڑی محنت سے بنائی گئی تھی۔ پرزے ماحول پر مبنی طریقوں کے مقابلے میں کم سے کم تحریف کے ساتھ صاف اور جہتی طور پر مستحکم نکلتے ہیں۔
ایک واحد بجھانے کا چکر کبھی بھی پوری کہانی نہیں ہوتا ہے۔ دھیرے دھیرے کم ہونے والے درجہ حرارت پر عام طور پر دو یا تین چکروں میں، سختی سختی کے بعد ہوتی ہے۔ ہر غصہ برقرار رکھی ہوئی آسٹنائٹ کو مستحکم مارٹینائٹ میں تبدیل کرتا ہے، اندرونی تناؤ کو بجھانے سے دور کرتا ہے، اور سختی اور سختی کے درمیان حتمی توازن کو ہموار کرتا ہے۔ غصے کے چکر کو چھوڑنے سے غیر مستحکم مائیکرو اسٹرکچر نکلتے ہیں جو پیداوار کے دوران جہتی طور پر بدل سکتے ہیں، جس کی وجہ سے رواداری میں اضافہ ہوتا ہے جس کی تشخیص مشکل ہے۔
کریوجینک علاج اس تبدیلی کو مزید آگے بڑھاتا ہے۔ مائع نائٹروجن کا استعمال کرتے ہوئے کئی گھنٹوں میں تقریباً مائنس 300 ڈگری فارن ہائیٹ پر اجزاء کو ٹھنڈا کرکے، کرائیوجینک پروسیسنگ بقایا آسٹنائٹ کو تبدیل کرتی ہے جو معیاری ٹیمپرنگ پیچھے رہ جاتا ہے۔ میں شائع ہونے والی تحقیقانجینئرنگ سائنس کا بین الاقوامی جریدہدستاویزی ہے کہ سائنسی طور پر کنٹرول شدہ گہرا کرائیوجینک عمل استعمال کرتا ہے-ایک سے زیادہ ٹولنگ ایپلی کیشنز میں زندگی 200 فیصد سے زیادہ بڑھ جاتی ہے۔ مالیکیولر-سطح کی تبدیلیاں، بشمول کاربائیڈ کی بہتر تقسیم اور مکمل مارٹینیٹک تبدیلی، رگڑ کے گتانک کو کم کرتی ہے اور جہتی استحکام کو مستقل طور پر بڑھاتی ہے۔ اسٹیمپنگ ڈیز کے لیے لاکھوں سائیکل چلانے کی توقع ہے، روایتی ہیٹ ٹریٹمنٹ کے بعد کرائیوجینک ٹریٹمنٹ دوبارہ تیز کرنے کے ضروری ہونے سے پہلے مفید ڈائی لائف کو دوگنا یا تین گنا کر سکتا ہے۔
PVD اور CVD کوٹنگز جو پہننے اور گیلنگ کو کم کرتی ہیں۔
حرارت کا علاج بلک مواد کو بہتر بناتا ہے۔ کوٹنگز اس سطح کی حفاظت کرتی ہیں جہاں ٹول-سے-شیٹ کا رابطہ درحقیقت ہوتا ہے۔ جسمانی بخارات جمع (PVD) اور کیمیائی بخارات جمع (CVD) باریک سیرامک تہوں کو لاگو کرتے ہیں، عام طور پر 2 سے 5 مائکرون موٹی، جو ڈرامائی طور پر رگڑ کو کم کرتی ہیں اور سٹیمپ شدہ شیٹ سے ڈائی سطحوں پر مواد کی منتقلی کے خلاف مزاحمت کرتی ہیں۔
اس سے فرق کیوں پڑتا ہے؟ سٹینلیس سٹیل پر مہر لگاتے وقت، مواد کے کام کرنے کا رجحان-سخت اور پتلی سطحوں پر چپکنے والی تعمیر پیدا کرتا ہے جو جلد ہی جزوی معیار کو گرا دیتا ہے۔ فورڈ موٹر کمپنی کے سٹیمپنگ پلانٹ میں آزمائش،ڈیکن یونیورسٹی کے محققین نے رپورٹ کیا۔، پتہ چلا کہ TiCN-کوٹیڈ ڈائز نے ڈائی لائف کو 20 سے زیادہ کے فیکٹر سے بڑھایا ہے جب کہ اسٹیمپنگ گیلنگ-مٹیریل کو بغیر کوٹڈ پالش شدہ سطحوں کے مقابلے میں۔ کوٹنگ نے ٹرائل کی 20,000 سائیکل ٹیسٹ ونڈو کے اندر اہم مواد کی منتقلی کے مرحلے کو غیر معینہ مدت کے لیے ملتوی کر دیا۔
ہر کوٹنگ کی قسم ایک مخصوص لباس کے طریقہ کار کو نشانہ بناتی ہے:
- TiN (ٹائٹینیم نائٹرائڈ):2000-2500 HV کے ارد گرد سختی کے ساتھ عمومی-مقصد لباس تحفظ۔ لاگت-متوسط رفتار اور حجم پر مخلوط مواد کی مہر لگانے کے لیے مؤثر ہے۔
- TiCN (ٹائٹینیم کاربونیٹرائڈ):TiN سے زیادہ سختی اور کم رگڑ۔ کھرچنے والے مواد کے خلاف ایکسل جس میں سٹینلیس سٹیل میٹل سٹیمپنگ ایپلی کیشنز شامل ہیں جہاں کام کرنے والی-سخت سطحیں کنارے کے لباس کو تیز کرتی ہیں۔
- TiAlN (ٹائٹینیم ایلومینیم نائٹرائڈ):گرمی کے نیچے حفاظتی ایلومینیم آکسائیڈ کی تہہ بنا کر 800 ڈگری سیلسیس سے زیادہ درجہ حرارت کو برداشت کرتا ہے۔ ہائی-اسپیڈ سٹیمپنگ اور ایپلیکیشنز کے لیے موزوں ہے جہاں چکنا کرنے والے کی خرابی آلے کا درجہ حرارت بلند کرتی ہے۔
- DLC (ہیرا-کاربن کی طرح):تقریباً 0.1 سے 0.15 کا انتہائی کم رگڑ گتانک، چپکنے والے مواد کو اٹھانے سے روکتا ہے۔ ایلومینیم اسٹیمپنگ ڈیز اور ایلومینیم اسٹیمپنگ ٹولز کے لیے بنیادی انتخاب جہاں اسٹیمپ شدہ ایلومینیم کو ڈائی سرفیسز پر پھینکنا ابراسیو پہننے کی بجائے غالب ناکامی کا موڈ ہے۔
کوٹنگ کا انتخاب براہ راست اسٹیمپ شدہ مواد سے جڑتا ہے۔ 316 سٹینلیس سٹیل سٹیمپنگ کے لیے، جہاں رگڑنے اور چپکنے والے ٹولنگ دونوں بیک وقت حملہ آور ہوتے ہیں، TiCN یا TiAlN سٹیشنوں پر گیلنگ کے خلاف مزاحمت کے لیے درکار سختی اور کیمیائی جڑت فراہم کرتے ہیں۔ ایلومینیم میٹل اسٹیمپنگ کے لیے، DLC کا انتہائی-کم رگڑ نرم مواد کو ٹول کی سطحوں سے جڑنے سے روکتا ہے، حصہ کی سطحوں کو صاف اور ڈائی مینٹیننس وقفوں کو طویل رکھتا ہے۔کارکردگی کا موازنہاس بات کی تصدیق کریں کہ DLC کی رگڑ میں کمی کاٹنے کی مزاحمت کو بہت کم کرتی ہے اور ایلومینیم اور تانبے جیسی نرم دھاتوں کی مشینی یا تشکیل کرتے وقت چپ کو چپکنے سے روکتی ہے۔
ان فیصلوں کا مرکب اثر نمایاں ہے۔ صحیح ٹول اسٹیل گریڈ سے بنایا گیا ڈائی، مناسب طریقے سے ویکیوم-کرائیوجینک ٹریٹمنٹ کے ساتھ سخت، اور صحیح سیرامک لیئر کے ساتھ لیپت ایک سے تین سے پانچ گنا زیادہ چل سکتا ہے جہاں کسی ایک قدم سے سمجھوتہ کیا گیا ہو۔ یہ ضرب براہ راست کم پروڈکشن اسٹاپیجز، کم لاگت فی ہٹ، اور پوری ڈائی لائف میں زیادہ مستقل مہر والے حصے کے معیار میں ترجمہ کرتا ہے۔ لیکن اس کارکردگی کو درست کرنے کے لیے ہر مرحلے پر سخت پیمائش کی ضرورت ہوتی ہے، ہیٹ ٹریٹمنٹ کے بعد پہلی جہتی جانچ سے لے کر آزمائشی-مہر والے حصوں کے حتمی معائنہ کے ذریعے۔
فرسٹ کٹ سے ٹرائل سٹیمپنگ تک کوالٹی کنٹرول
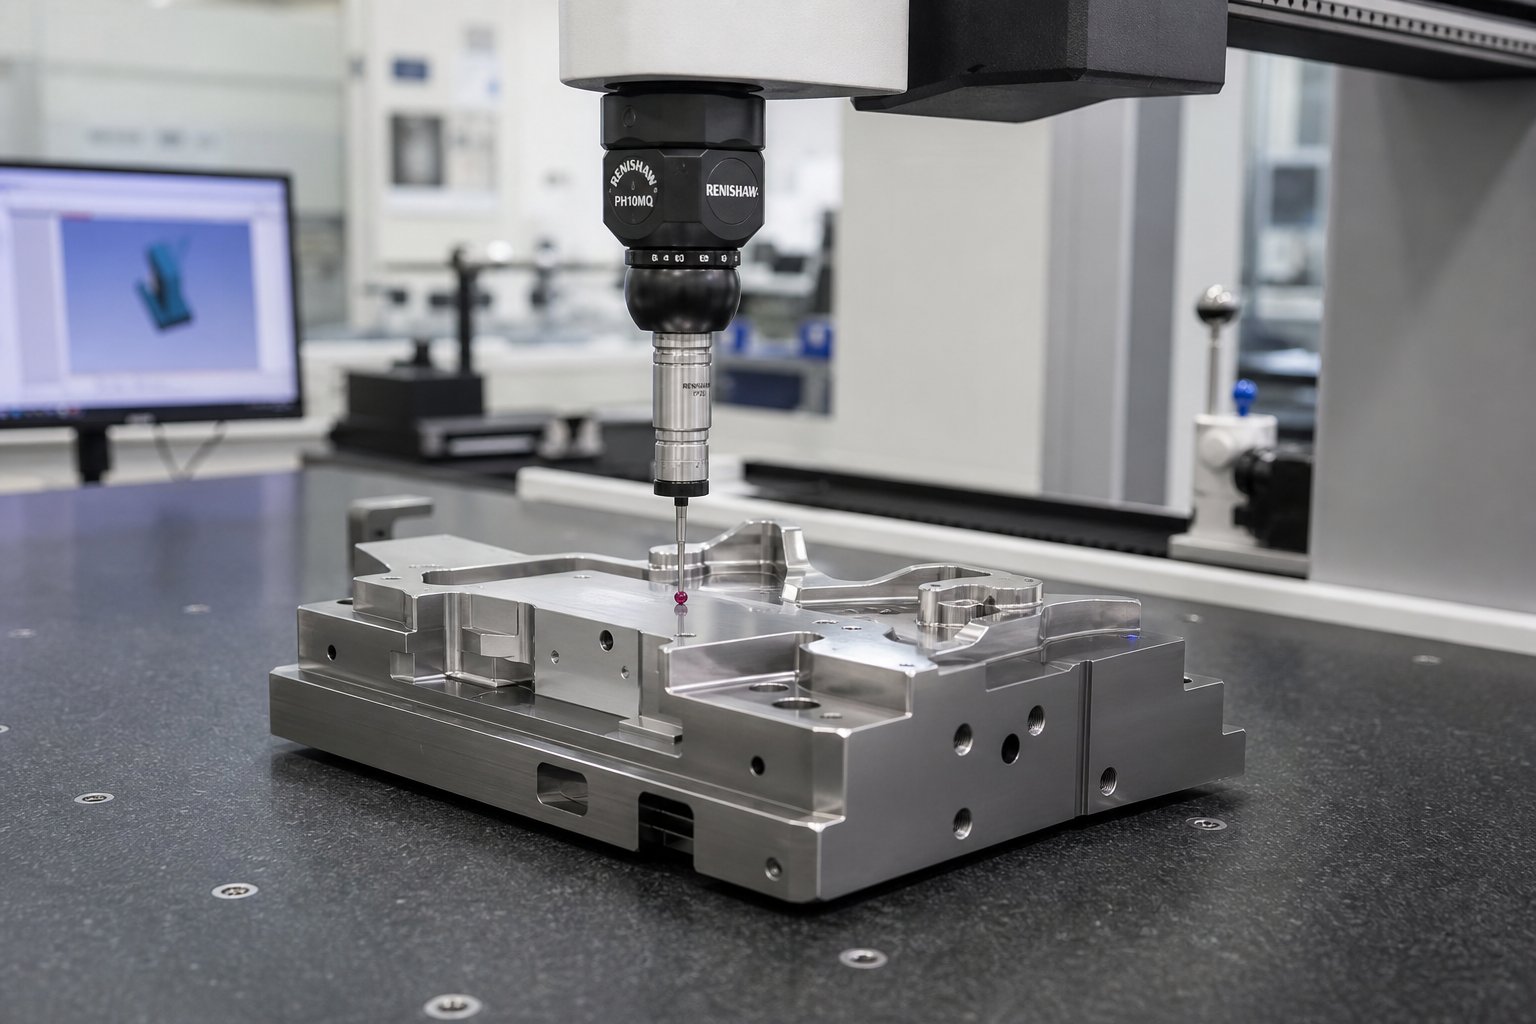
ایک ڈائی کو پریمیم ٹول اسٹیل سے مشین بنایا جا سکتا ہے، گرمی-کو بے عیب طریقے سے ٹریٹ کیا جا سکتا ہے، اور مثالی سیرامک لیئر کے ساتھ لیپت کیا جا سکتا ہے، پھر بھی اگر کسی نے مراحل کے درمیان طول و عرض کی تصدیق نہیں کی ہے تو پھر بھی پیداوار میں ناکام ہو جاتا ہے۔ صحت سے متعلق ڈائی اسٹیمپنگ میں کوالٹی کنٹرول کوئی حتمی چیک پوائنٹ نہیں ہے۔ یہ پورے مینوفیکچرنگ ترتیب میں سرایت شدہ دروازوں کا ایک سلسلہ ہے، ہر ایک اس بات کی تصدیق کرتا ہے کہ جزو آگے بڑھنے کے لیے تیار ہے۔ ایک گیٹ کو چھوڑ دیں اور آپ کو ہر بعد کے آپریشن میں ابتدائی غلطی کا خطرہ ہے جب تک کہ یہ پریس فلور پر سکریپ پارٹس کے طور پر سامنے نہ آجائے۔
سی ایم ایم معائنہ اور سطح کی کھردری کی تصدیق
کوآرڈینیٹ ماپنے والی مشینیں ڈائی پرزوں کی مہر لگانے کے لیے جہتی تصدیق کے مرکز میں بیٹھتی ہیں۔ ایک CMM تحقیقات اہم خصوصیات کو چھوتی یا اسکین کرتی ہے، XYZ کوآرڈینیٹ ڈیٹا کو حاصل کرتی ہے اور اس کا 3D CAD ماڈل سے موازنہ کرتی ہے۔ ڈائی انسرٹس، پنچز اور کیویٹی بلاکس کے لیے، سی ایم ایم سوراخوں کی درستگی، کنٹورڈ سطحوں کی پروفائل کی مطابقت، اور جیومیٹرک رشتوں جیسے چپٹا پن، متوازی، اور کھڑے ہونے کی جانچ کرتا ہے جو اس بات کا تعین کرتے ہیں کہ میٹنگ کے حصے اسمبلی کے دوران کیسے فٹ ہوتے ہیں۔
یہ پیمائشیں کب ہوتی ہیں؟ نہ صرف آخر میں۔ کسی نہ کسی طرح کی مشیننگ کے بعد جانچ کے عمل میں-اس بات کی تصدیق ہوتی ہے کہ تناؤ سے نجات اور نیم-فائنشنگ سے پہلے تمام اہم سطحوں پر کافی اسٹاک باقی ہے۔ ہیٹ ٹریٹمنٹ کے بعد، CMM دوبارہ چیک-اس بات کی تصدیق کرتا ہے کہ سختی کے دوران کتنی جہتی حرکت ہوئی، جو فنش مشین کو بالکل بتاتی ہے کہ کتنا مواد اور کہاں ہٹانا ہے۔ پوسٹ-ختم-پیسنے کا معائنہ حتمی مطابقت کی رپورٹ تیار کرتا ہے جو ہر جزو کو اسمبلی کے لیے جاری کرتا ہے۔ Moeller Precision Tool کی تفصیلات کے طور پر، درست ٹولنگ مینوفیکچررز برداشت کو 0.0002 انچ تک رکھتے ہیں، ہر مرحلے پر مطابقت کی تصدیق کرنے کے لیے آپٹیکل کمپریٹرز اور پروفائل پیمائش کے نظام کے ساتھ ساتھ CMM ڈیوائسز کا استعمال کرتے ہیں۔
سطح کی کھردری پیمائش جہتی ڈیٹا کی تکمیل کرتی ہے۔ ایک پروفائلومیٹر مشینی یا پالش شدہ سطح کا سراغ لگاتا ہے اور Ra (ریاضی کی اوسط کھردری) اور Rz (اوسط چوٹی-سے-وادی کی اونچائی) کی اقدار کی اطلاع دیتا ہے۔ دھاتی سٹیمپنگ کے عمل کے لئے یہ کیوں اہم ہے؟ کیونکہ اسٹیل بنانے پر سطح ختم ہونے سے رگڑ، مواد کے بہاؤ اور حصے کی رہائی کو کنٹرول کیا جاتا ہے۔ Ra 0.2 مائیکرو میٹر پر متعین ایک فارمنگ پنچ جو درحقیقت Ra 0.8 کی پیمائش کرتا ہے وہ پرزے تیار کرے گا جس میں نظر آنے والے ڈریگ مارکس اور دیوار کی موٹائی متضاد ہے۔ اسمبلی سے پہلے سطح کی کھردری کی تصدیق کرنا ان بہاو کوالٹی کے مسائل کو پریس تک پہنچنے سے روکتا ہے۔
سختی کی جانچ ایک اور اہم دروازہ بناتی ہے، خاص طور پر گرمی کے علاج کے بعد۔ ہر جزو پر متعدد مقامات پر راک ویل کی سختی کی پیمائش یکساں تبدیلی کی تصدیق کرتی ہے۔ ایک پنچ جو چہرے پر 60 HRC پڑھتا ہے لیکن اس کی بنیاد پر 56 HRC نامکمل سختی کی طرف اشارہ کرتا ہے، ممکنہ طور پر ناکافی بھیگنے کے وقت یا بجھانے کی عدم مطابقت سے۔ صنعت کے معائنہ کے پروٹوکول بتاتے ہیں کہ سختی کی قدروں کو ایک متعین حد کے اندر آنا چاہیے کیونکہ بہت-کم سختی تیزی سے پہننے کا باعث بنتی ہے، جبکہ زیادہ سختی بھی-اسٹیمپنگ بوجھ کے تحت ٹوٹ پھوٹ اور فریکچر کا خطرہ پیدا کرتی ہے۔
فنکشنل فٹ چیکس اسمبلی سے پہلے کی تصدیق کو مکمل کرتے ہیں۔ ملاوٹ کے اجزاء، جیسے کہ ایک پنچ اور اس سے متعلقہ ڈائی اوپننگ، کلیئرنس تعلقات کی توثیق کرنے، گائیڈ عناصر پر سلائیڈنگ فٹ، اور پریس-تفصیلات پر مداخلت کے حالات کی تصدیق کے لیے جسمانی طور پر ایک بینچ پر جمع ہوتے ہیں۔ آپٹیکل کمپریٹرز ڈیزائن جیومیٹری کے خلاف میگنیفائیڈ جزو پروفائلز کو اوورلے کرتے ہیں تاکہ ان لطیف انحرافات کو پکڑ سکیں جو CMM پوائنٹ پروبنگ سے چھوٹ سکتے ہیں۔ یہ فٹ چیک اس بات کی تصدیق کرتے ہیں کہ ڈائی سیٹ میں بولٹ ہونے کے بعد انفرادی اجزاء ایک مربوط نظام کے طور پر کام کریں گے۔
آزمائشی دوڑ اور پہلا-مضمون حصہ پیمائش
اسمبلی معائنہ اس بات کی تصدیق کرتا ہے کہ ڈائی درست لگ رہی ہے۔ ٹرائل سٹیمپنگ ثابت کرتی ہے کہ یہ کام کرتی ہے۔ مکمل شدہ ڈائی کو پریس میں لگایا جاتا ہے، پٹی کا مواد کھلایا جاتا ہے، اور پہلے حصے آلے سے نکل جاتے ہیں۔ یہ وہ لمحہ ہے جو مشینی اور ہیٹ ٹریٹمنٹ کے ذریعے CAD جیومیٹری سے لے کر اپ اسٹریم کے ہر فیصلے کی توثیق کرتا ہے۔ ایک کامیاب ٹرائل دھاتی مہر لگانے والے پرزے تیار کرتا ہے جو پرنٹ کے طول و عرض کو پورا کرتے ہیں، صاف کناروں کی نمائش کرتے ہیں، اور کریکنگ، جھریوں، یا ضرورت سے زیادہ اسپرنگ بیک کے بغیر تشکیل دیتے ہیں۔
ٹرائل رن ایک منظم پروٹوکول کی پیروی کرتے ہیں۔ ڈائی کو حسابی شٹ اونچائی پر سیٹ کیا جاتا ہے، ایک کنٹرول شدہ رفتار سے کھلایا جاتا ہے، اور ابتدائی طور پر کم ٹنیج پر چلایا جاتا ہے جب کہ آپریٹرز پٹی کی ترقی کا مشاہدہ کرتے ہیں، غیر معمولی شور کو سنتے ہیں، اور پہلے چند حصوں کا بصری طور پر معائنہ کرتے ہیں۔ سٹرپ فیڈنگ استحکام، پائلٹ کی مصروفیت، اور اسٹرائپر فنکشن سب کی اصل وقت میں نگرانی کی جاتی ہے۔ اگر ڈائی ایک پروگریسو قسم ہے، تو ہر اسٹیشن کے کام کا آزادانہ طور پر جائزہ لیا جاتا ہے جس کے ذریعے جزوی طور پر مکمل ہونے والے پرزوں کو انٹرمیڈیٹ سٹیشنوں پر آخری سیپریشن کٹ سے پہلے جانچا جاتا ہے۔
پہلا-مضمون معائنہ آزمائشی پیمائش کرتا ہے-انجینئرنگ ڈرائنگ کے خلاف اسی CMM آلات کا استعمال کرتے ہوئے سٹیمپ شدہ پرزے جو خود ڈائی پرزوں کی توثیق کرتے ہیں۔ ہر اہم جہت، GD&T کال آؤٹ، اور سطح کی تفصیلات ریکارڈ کی جاتی ہیں۔ نتیجہ خیز رپورٹ یا تو موافقت کی تصدیق کرتی ہے یا ان انحرافات کی نشاندہی کرتی ہے جن کے لیے ڈائی ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔ عام ایڈجسٹمنٹ میں اینگولر اسپرنگ بیک کو درست کرنے کے لیے فارم سٹیشنوں کو چمکانا، ڈریگ مارکس دکھانے والی سطحوں کو دوبارہ پالش کرنا، یا ضرورت سے زیادہ گڑبڑ پیدا کرنے والے اسٹیشنوں پر ڈائی کلیئرنس کے لیے پنچ کو ایڈجسٹ کرنا-شامل ہے۔ جیسا کہ ڈائی ٹرائل کے ماہرین زور دیتے ہیں، پہلے مکمل-مضمون کا معائنہ پیمائش کی تفصیلی رپورٹس، فزیکل ٹرائل کے نمونے، اور دستاویزات فراہم کرتا ہے جو تصدیق کرتا ہے کہ ڈائی شپمنٹ سے پہلے تیار ہے{10}}۔
ہر دھاتی مہر والا حصہ جو پروڈکشن پریس چھوڑتا ہے اس کی ڈائی میں بنایا گیا معیار ورثے میں ملتا ہے۔ ٹرائل سٹیمپنگ وہ جگہ ہے جہاں وہ وراثت ثابت ہوتی ہے۔ ایک ڈائی جو پہلے-مضمون کے معائنہ کو تمام جہتوں کے ساتھ برداشت کرتی ہے اور تمام سطحوں کو نقائص سے پاک کرتا ہے توثیق شدہ ٹولنگ کی نمائندگی کرتا ہے، جو سیکڑوں ہزاروں یا لاکھوں چکروں میں مستقل طور پر مہر والے دھاتی پرزے تیار کرنے کے لیے تیار ہے۔
مکمل معائنہ گیٹ کی ترتیب، پہلی چپ سے لے کر تصدیق شدہ پروڈکشن ٹول تک، اس پیشرفت کی پیروی کرتی ہے:
- سٹاک الاؤنس کی تصدیق کے لیے-رف اور نیم-مشیننگ ختم کرنے کے بعد جہتی جانچ کے عمل میں
- جہتی حرکت کے لیے-گرمی-علاج کی سختی کی تصدیق اور CMM دوبارہ-پیمائش کے بعد
- مکمل پیسنے اور سخت ملنگ کے بعد حتمی CMM رپورٹ رواداری کے اندر تمام خصوصیات کی تصدیق کرتی ہے۔
- ملن کے اجزاء کی اسمبلی فٹ چیک، کلیئرنس کی تصدیق، اور آپٹیکل پروفائل کا موازنہ
- کنٹرول شدہ پیرامیٹرز کے ساتھ ایک پروڈکشن-مساوی پریس میں ٹرائل سٹیمپنگ
- پہلا-مضمون معائنہ مکمل جہتی رپورٹنگ کے ساتھ انجینئرنگ پرنٹس کے خلاف مہر والے حصوں کی پیمائش
کام کی پیش قدمی سے پہلے ہر گیٹ کو گزرنا چاہیے۔ یہ نظم و ضبط ڈائی میکنگ میں سب سے مہنگے معیار کی ناکامی کو روکتا ہے: ناقص جزو پر تمام ڈاؤن اسٹریم آپریشنز مکمل ہونے کے بعد مسئلہ دریافت کرنا۔
مینوفیکچررز جو اس مکمل لائف سائیکل کو ایک ہی چھت کے نیچے احاطہ کرتے ہیں، فزیبلٹی اسیسمنٹ اور CAE سمولیشن کے ذریعے پریزیشن مشیننگ، ٹرائل رنز، اور CMM انسپیکشن سے، ان کمیونیکیشن گیپس کو ختم کرتے ہیں جب ذمہ داریاں متعدد دکانداروں میں تقسیم ہو جاتی ہیں۔YICHEN کا مہر لگانے کا عملاس مربوط نقطہ نظر کی مثال دیتا ہے، یہاں بیان کردہ ہر مرحلے کے ذریعے ڈیز کی توثیق کرتا ہے تاکہ ٹولنگ انجینئرز اور سورسنگ مینیجرز کو ہر گیٹ پر دستاویزی معائنہ کے ڈیٹا کے ذریعے پروڈکشن-تیار ٹولنگ حاصل ہو۔ تحقیق سے فعال RFQ ڈیولپمنٹ کی طرف جانے والی ٹیموں کے لیے، ایک واحد-ماخذ فراہم کنندہ کے ساتھ شراکت داری جو پوری QC چین کا مالک ہے خطرے کو کم کرتا ہے اور ٹائم لائنز کو نمایاں طور پر کمپریس کرتا ہے۔
معائنہ اور توثیق مینوفیکچرنگ لوپ کو بند کر دیتی ہے، لیکن سٹیمپنگ ڈائی کا اصل پیمانہ یہ ہے کہ کس طرح یہ تمام انفرادی فیصلے، CAD جیومیٹری سے لے کر مواد کے انتخاب، مشینی ترتیب، حرارت کے علاج، اور معیار کی توثیق، طویل مدتی پیداوار کی کارکردگی میں مرکب کیسے ہوتے ہیں۔
فزیبلٹی سے پروڈکشن تک سب کو ایک ساتھ لانا
اب آپ میٹل اسٹیمپنگ ڈائی بنانے کے ہر مرحلے سے گزر چکے ہیں: ڈیجیٹل ڈیزائن اور سمولیشن، میٹریل سلیکشن، CNC مشینی، EDM پروسیسنگ، ہیٹ ٹریٹمنٹ، کوٹنگ، اور کوالٹی کی تصدیق۔ ہر حصے نے الگ تھلگ عمل کا احاطہ کیا۔ حقیقت میں، یہ اقدامات آزادانہ طور پر کام نہیں کرتے ہیں۔ وہ مرکب. CAD میں ڈیزائن کا فیصلہ مادی انتخاب، مشینی حکمت عملی، اور بالآخر آپ کی پریس پوری رفتار سے تیار کردہ سٹیمپ والے حصے کے معیار کے ذریعے آگے بڑھتا ہے۔ یہ سمجھنا کہ یہ کمپاؤنڈنگ کیسے کام کرتی ہے جو ایک سٹیمپنگ ڈائی کو الگ کرتی ہے جو 500,000 قابل بھروسہ ہٹس فراہم کرتی ہے جو 10,000 کے بعد کم ہوتی ہے۔
ہر مینوفیکچرنگ کا فیصلہ ڈائی پرفارمنس میں کیسے شامل ہوتا ہے۔
مرنے کے عمل کو اضافے کے سلسلے کے بجائے ضربوں کی زنجیر کے طور پر سوچیں۔ ایک مناسب ٹول اسٹیل گریڈ کا انتخاب صرف استحکام میں اضافہ نہیں کرتا ہے۔ یہ ہر بہاو والے قدم کے فائدے کو بڑھاتا ہے۔ ویکیوم-کنویں کو سخت کرنا-منتخب کردہ D2 داخل کرنا ویکیوم-معمولی درجہ کو سخت کرنے سے بہتر نتائج دیتا ہے۔ TiCN کوٹنگ کو مناسب طریقے سے ٹمپرڈ اور پالش سطح پر لاگو کرنا اس کی مکمل رگڑ کو کم کرنے کی صلاحیت فراہم کرتا ہے-۔ اسی کوٹنگ کو چھوڑے ہوئے ٹیمپرنگ سائیکلوں سے بقایا تناؤ والی سطح پر لگائیں، اور یہ ہزاروں اسٹروک کے اندر اندر پھیل جاتی ہے۔
وہی منطق الٹا کام کرتی ہے۔ کسی بھی مرحلے پر ایک شارٹ کٹ اس کے بعد آنے والی ہر چیز کی کارکردگی کو تقسیم کرتا ہے۔ CAE سمولیشن میں جلدی کرنا اور اسپرنگ بیک کی پیشین گوئی غائب ہونے کا مطلب ہے کہ مشینی شروع ہونے سے پہلے ڈائی جیومیٹری غلط ہے۔ ایک سٹینلیس ایپلی کیشن کے لیے ٹول اسٹیل کی وضاحت-کے تحت کا مطلب ہے کہ کوٹنگز اپنے نیچے سبسٹریٹ کی خرابی کے خلاف ہاری ہوئی جنگ لڑتی ہیں۔ گرمی کے علاج سے پہلے تناؤ سے نجات کو چھوڑنا وار پیج متعارف کرایا جاتا ہے جو پیسنے سے مکمل طور پر ٹھیک نہیں ہوسکتا ہے۔ ہر سمجھوتہ ڈائی لائف، پارٹ کوالٹی، اور پروڈکشن اپ ٹائم سے گھٹا دیتا ہے۔
100 چلانے والے ڈائی کو اصل میں کیا الگ کرتا ہے،000+ ہٹ اس سے جو جلدی ناکام ہو جاتا ہے؟ عام طور پر ایک بھی تباہ کن غلطی نہیں، بلکہ معمولی فیصلوں کا جمع:
- ڈیزائن شارٹ کٹس:ناکافی تخروپن آزمائشی-اور-سخت سٹیل پر غلطی کی اصلاح کا باعث بنتی ہے، بار بار ترمیم کے ذریعے کمزور اجزاء
- مادی سمجھوتہ:A2 کا انتخاب کرنا جہاں D2 یا کاربائیڈ کی ضمانت دی جاتی ہے اس سے پہلے کی لاگت کی بچت ہوتی ہے لیکن دوبارہ تیز کرنے کی فریکوئنسی دگنی ہوجاتی ہے اور ڈاؤن ٹائم دبائیں
- مشینی ترتیب کی خلاف ورزیاں:مناسب تناؤ سے نجات سے پہلے ختم کرنا جہتی عدم استحکام کو متعارف کرواتا ہے جو سائکلک پریس بوجھ کے تحت خراب ہوتا ہے۔
- گرمی کے علاج کے فرق:غصے کے چکر میں کمی یا کرائیوجینک ٹریٹمنٹ کو چھوڑنے سے آسٹنائٹ برقرار رہتا ہے جو پیداوار کے دوران غیر متوقع طور پر تبدیل ہو جاتا ہے، جس کی وجہ سے رواداری میں اضافہ ہوتا ہے۔
- معائنہ کی خرابیاں:پوسٹ-گرمی-علاج کے طول و عرض کی تصدیق کیے بغیر اجزاء کو جاری کرنے کا مطلب ہے ایسے حصوں سے ڈائی کو جمع کرنا جو پہلے سے ہی وضاحت سے باہر ہو سکتے ہیں۔
دھاتی سٹیمپنگ مینوفیکچرنگ کا عمل ہر دروازے پر نظم و ضبط کا بدلہ دیتا ہے۔ اس کے مطابق لاگت اور ٹائم لائن کی توقعات کا پیمانہ۔ ایک سادہ سنگل-اسٹیشن کو خالی کرنے کے لیے 4 سے 6 ہفتے اور ٹولنگ کی سرمایہ کاری میں $5,000 سے $15,000 درکار ہو سکتے ہیں۔ 8 سے 12 اسٹیشنوں کے ساتھ ایک اعتدال پسند ترقی پسند مرنے کے لیے عام طور پر 8 سے 12 ہفتے اور $25,000 سے $60,000 کا مطالبہ ہوتا ہے۔ پیچیدہ آٹوموٹو پروگریسو یا ٹرانسفر سخت رواداری کے ساتھ مر جاتا ہے، ایک سے زیادہ تشکیل دینے والے اسٹیشنوں، اور اعلی-حجم زندگی کی ضروریات 16 ہفتوں اور ٹولنگ لاگت میں $100,000 سے زیادہ ہو سکتی ہیں۔ یہ رینجز نہ صرف مشینی اوقات کی عکاسی کرتی ہیں، بلکہ مجموعی انجینئرنگ، نقلی، معائنہ، اور آزمائشی کوششوں کی عکاسی کرتی ہیں جو ہر ٹول کو اس کی مطلوبہ پیداواری زندگی کے لیے درست کرتی ہے۔
سٹیمپنگ ڈائی بنانے کا ہر قدم، CAD جیومیٹری سے لے کر فائنل کوٹنگ تک، ایک ایسا فیصلہ ہے جو ڈائی لائف، پارٹ کوالٹی، اور پروڈکشن کی کارکردگی میں اضافہ یا گھٹا دیتا ہے۔ ڈائی اور سٹیمپنگ تعمیراتی عمل میں کوئی غیر جانبدار انتخاب نہیں ہے۔
ریسرچ سے آر ایف کیو کی طرف بڑھنا-ریڈی ڈائی سلوشن
اگر آپ نے ابھی تک پڑھا ہے تو، آپ کا امکان دو میں سے کسی ایک زمرے میں آتا ہے۔ یا تو آپ سپلائرز کا زیادہ مؤثر طریقے سے جائزہ لینے کے لیے اندرونی معلومات حاصل کر رہے ہیں، یا آپ کسٹم میٹل اسٹیمپنگ ڈائی کے لیے فعال طور پر کسی RFQ سے رابطہ کر رہے ہیں اور یہ سمجھنا چاہتے ہیں کہ کون سے سوالات پوچھے جائیں اور کن صلاحیتوں کی تصدیق کی جائے۔ دونوں راستے ایک ہی اصول سے مستفید ہوتے ہیں: اسٹیمپنگ مینوفیکچرنگ کا عمل اس وقت بہترین کام کرتا ہے جب کوئی ایک پارٹنر توثیق شدہ پروڈکشن ٹولنگ کے ذریعے فزیبلٹی سے مکمل چین کا مالک ہو۔
فریگمینٹڈ سورسنگ، جہاں ڈیزائن ایک فرم میں ہوتا ہے، دوسری میں مشینی ہوتی ہے، اور تیسرے پر آزمائی جاتی ہے، ہر منتقلی پر ہینڈ آف کا خطرہ متعارف کراتی ہے۔ CAD فائلوں اور مشین آپریٹرز کے درمیان جہتی ارادہ ختم ہو جاتا ہے۔ گرمی کے علاج کی وضاحتیں سہولت کے لیے آسان ہو جاتی ہیں۔ آزمائشی نتائج ڈیزائن کی تصحیح میں موثر طریقے سے واپس نہیں آتے ہیں۔ ڈیز اور اسٹیمپنگ ٹولز جو طویل پروڈکشن رنز میں بہترین کارکردگی کا مظاہرہ کرتے ہیں تقریباً ہمیشہ انٹیگریٹڈ پروگراموں سے آتے ہیں جہاں ہر مرحلہ بغیر کسی کمیونیکیشن گیپ کے اگلے کو آگاہ کرتا ہے۔
سورسنگ مینیجرز اور ٹولنگ انجینئرز کے لیے جو تحقیق سے فعال اقتباس میں جانے کے لیے تیار ہیں، ایک ایسے پارٹنر کی تلاش کریں جس کی صلاحیتیں اس مضمون میں شامل پورے لائف سائیکل پر محیط ہوں: فزیبلٹی اسسمنٹ، فارمنگ اور اسپرنگ بیک کے لیے CAE سمولیشن، درستگی CNC مشینی اور EDM، کنٹرولڈ ہیٹ ٹریٹمنٹ، ٹرائل اسٹیمپنگ ان پروڈکشن{0},{1} اور CMM کی نمائندگی کرنے والے حالات۔ پہلا-مضمون معائنہ۔YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنزبالکل اسی دائرہ کار کا احاطہ کرتے ہوئے، ان ٹیموں کے لیے میٹل اسٹیمپنگ کا ایک اختتام-سے-وسائل فراہم کرتے ہیں جن کو توثیق شدہ ٹولنگ ڈیلیور کردہ RFQ-تیار، ہر مینوفیکچرنگ گیٹ پر دستاویزی معیار کے ڈیٹا کی حمایت حاصل ہوتی ہے۔
اس مضمون میں موجود علم آپ کو کسی بھی ڈائی سپلائر کے عمل کا تنقیدی جائزہ لینے کے لیے الفاظ اور فریم ورک فراہم کرتا ہے۔ اب آپ سمجھ گئے ہیں کہ کچھ اقدامات کی قیمت ان کے کرنے کی کیوں ہوتی ہے، کیوں ٹائم لائنز مخصوص پیچیدگی کی دہلیز پر پھیلتی ہیں، اور کیوں سب سے سستا اقتباس ایک ڈائی کی پوری پیداواری زندگی کے دوران کم از کم قیمت فی ہٹ فراہم کرتا ہے۔ یہ تفہیم کسی بھی ڈیز میں باخبر سورسنگ فیصلے کرنے اور خریداری کی بات چیت پر مہر لگانے کی بنیاد ہے۔
میٹل سٹیمپنگ ڈائز بنانے کے بارے میں اکثر پوچھے گئے سوالات
1. دھاتی سٹیمپنگ ڈائی بنانے میں کتنا وقت لگتا ہے؟
ٹائم لائنز پیچیدگی پر منحصر ہے۔ ایک سادہ سنگل-اسٹیشن خالی کرنے کے لیے عام طور پر 4 سے 6 ہفتے درکار ہوتے ہیں۔ 8 سے 12 اسٹیشنوں کے ساتھ ایک اعتدال پسند ترقی پسند مرنے میں 8 سے 12 ہفتے لگتے ہیں۔ پیچیدہ آٹوموٹو پروگریسو یا ٹرانسفر سخت رواداری کے ساتھ مر جاتا ہے اور ایک سے زیادہ تشکیل دینے والے اسٹیشن 16 ہفتوں سے زیادہ ہوسکتے ہیں۔ ان ٹائم لائنز میں انجینئرنگ، سمولیشن، مشیننگ، ہیٹ ٹریٹمنٹ، اور آزمائشی توثیق کے مراحل شامل ہیں۔
2. سٹیمپنگ ڈیز بنانے کے لیے کون سا مواد استعمال کیا جاتا ہے؟
سٹیمپنگ ڈائز بنیادی طور پر ٹول سٹیل کے درجات سے بنائے جاتے ہیں جو کہ شیٹ میٹل پر مہر لگائے جا رہے ہیں کی بنیاد پر منتخب کیے جاتے ہیں۔ عام انتخاب میں کھرچنے والے لباس کے خلاف مزاحمت کے لیے D2، متوازن سختی اور سختی کے لیے A2، اثر کے لیے S7-بھاری ایپلی کیشنز، ہائی کمپریسیو بوجھ کے لیے M2، اور الٹرا-ہائی- والیوم کے لیے ٹنگسٹن کاربائیڈ انسرٹس یا انتہائی کھرچنے والے سٹیل جیسے مواد شامل ہیں۔ ہر گریڈ سختی-سختی اسپیکٹرم پر ایک مختلف مقام رکھتا ہے۔
3. پروگریسو ڈائی اور ٹرانسفر ڈائی میں کیا فرق ہے؟
پروگریسو ڈیز حصوں کو کیریئر کی پٹی سے منسلک رکھتی ہے کیونکہ یہ ہر پریس اسٹروک کے ساتھ ایک سے زیادہ اسٹیشنوں کے ذریعے آگے بڑھتا ہے، جس سے وہ کنیکٹرز اور بریکٹ جیسے چھوٹے، بڑے- والیوم اجزاء کے لیے مثالی ہوتے ہیں۔ ٹرانسفر ڈیز پہلے اسٹیشن پر خالی خالی جگہوں کو کاٹتا ہے اور میکانکی طور پر انہیں گرپرز کا استعمال کرتے ہوئے آزاد اسٹیشنوں کے درمیان منتقل کرتا ہے۔ ٹرانسفر ڈائز بڑے حصوں، گہرے-خشک خولوں، اور جیومیٹریوں کے لیے موزوں ہے جو بننے کے دوران کسی پٹی سے منسلک نہیں رہ سکتے، جیسے آٹوموٹو باڈی پینلز۔
4. گرمی کا علاج اسٹیمپنگ ڈائی کی کارکردگی کو کیسے متاثر کرتا ہے؟
ہیٹ ٹریٹمنٹ ٹول اسٹیل کو مشینی حالت سے ایک سخت کام کرنے والے ٹول میں تبدیل کرتا ہے جو لاکھوں پریس سائیکلوں کو برداشت کرنے کی صلاحیت رکھتا ہے۔ ویکیوم سختی کے بعد متعدد ٹیمپرنگ سائیکل ایک مستحکم مارٹینیٹک ڈھانچہ بناتا ہے۔ کرائیوجینک ٹریٹمنٹ کو شامل کرنے سے مرنے کی زندگی میں 200 فیصد سے زیادہ اضافہ ہو سکتا ہے تاکہ برقرار رکھی ہوئی آسٹنائٹ کو تبدیل کر کے اور کاربائیڈ کی تقسیم کو بہتر بنایا جا سکے۔ مناسب گرمی کے علاج کے بغیر، یہاں تک کہ بالکل ٹھیک مشینی اجزاء پروڈکشن اسٹیمپنگ بوجھ کے تحت تیزی سے خراب ہو جائیں گے یا پہن جائیں گے۔
5. کون ڈیزائن سے پروڈکشن کی توثیق تک مکمل سٹیمپنگ ڈائی تیار کر سکتا ہے؟
انٹیگریٹڈ ڈائی مینوفیکچررز جو مکمل پراسیس چین کے مالک ہیں، فزیبلٹی اسیسمنٹ اور سی این سی مشیننگ، ای ڈی ایم، ہیٹ ٹریٹمنٹ، ٹرائل اسٹیمپنگ، اور سی ایم ایم انسپکشن کے ذریعے سی اے ای سمولیشن سے، انتہائی قابل اعتماد نتائج فراہم کرتے ہیں۔ YICHEN اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز کے لیے-اختتام کی صلاحیت پیش کرتا ہے، ہر مینوفیکچرنگ گیٹ پر دستاویزی معیار کی تصدیق فراہم کرتا ہے تاکہ سورسنگ مینیجرز اور ٹولنگ انجینئرز کو متعدد دکانداروں کے درمیان ہینڈ آف کے خطرات کے بغیر پروڈکشن-تیار ٹولنگ حاصل ہو۔


