


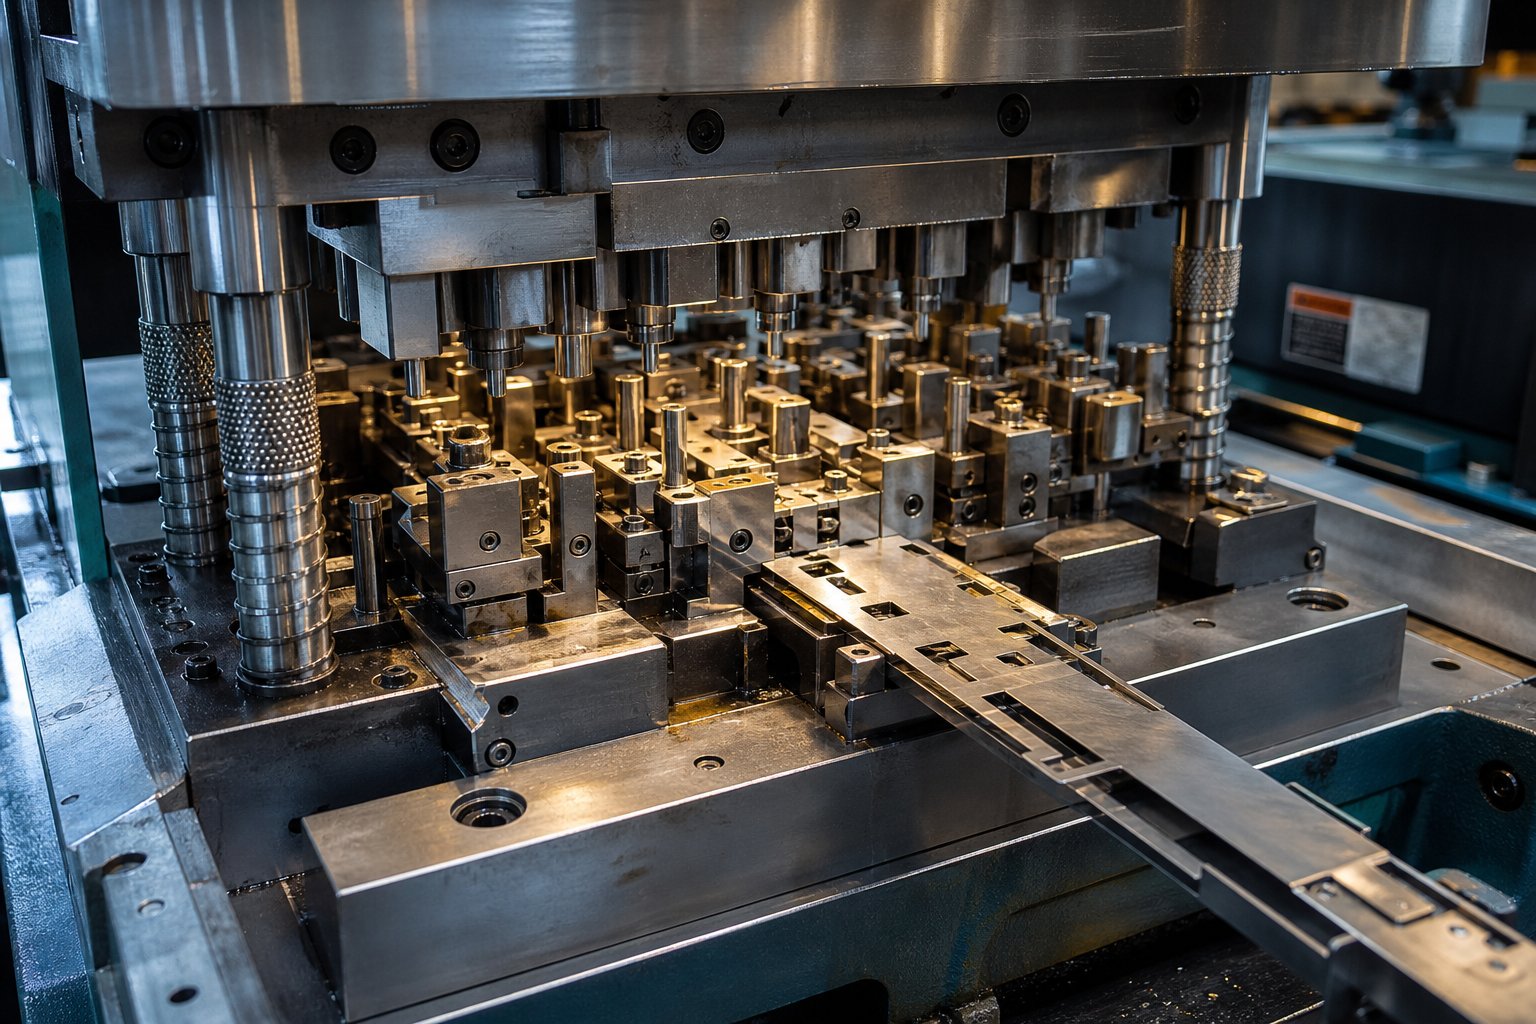
پروگریسو سٹیمپنگ ڈائی انجینئرنگ میں اصل میں کیا شامل ہے۔
جب کوئی پوچھے "ترقی پسند مرنا کیا ہے؟," عام جواب ایک ملٹی-اسٹیشن ٹول کی وضاحت کرتا ہے جو دھات کی پٹی کے پرزوں پر مہر لگاتا ہے۔ وہ تفصیل درست لیکن نامکمل ہے۔ یہ آپ کو بتاتی ہے کہ پریس کے اندر کیا ہوتا ہے انجینئرنگ ڈسپلن کو ایڈریس کیے بغیر جو کہ یہ سب کچھ قابل اعتماد طریقے سے رفتار سے کام کرتا ہے، اسٹروک کے بعد سٹروک، لاکھوں سائیکلوں کے لیے۔
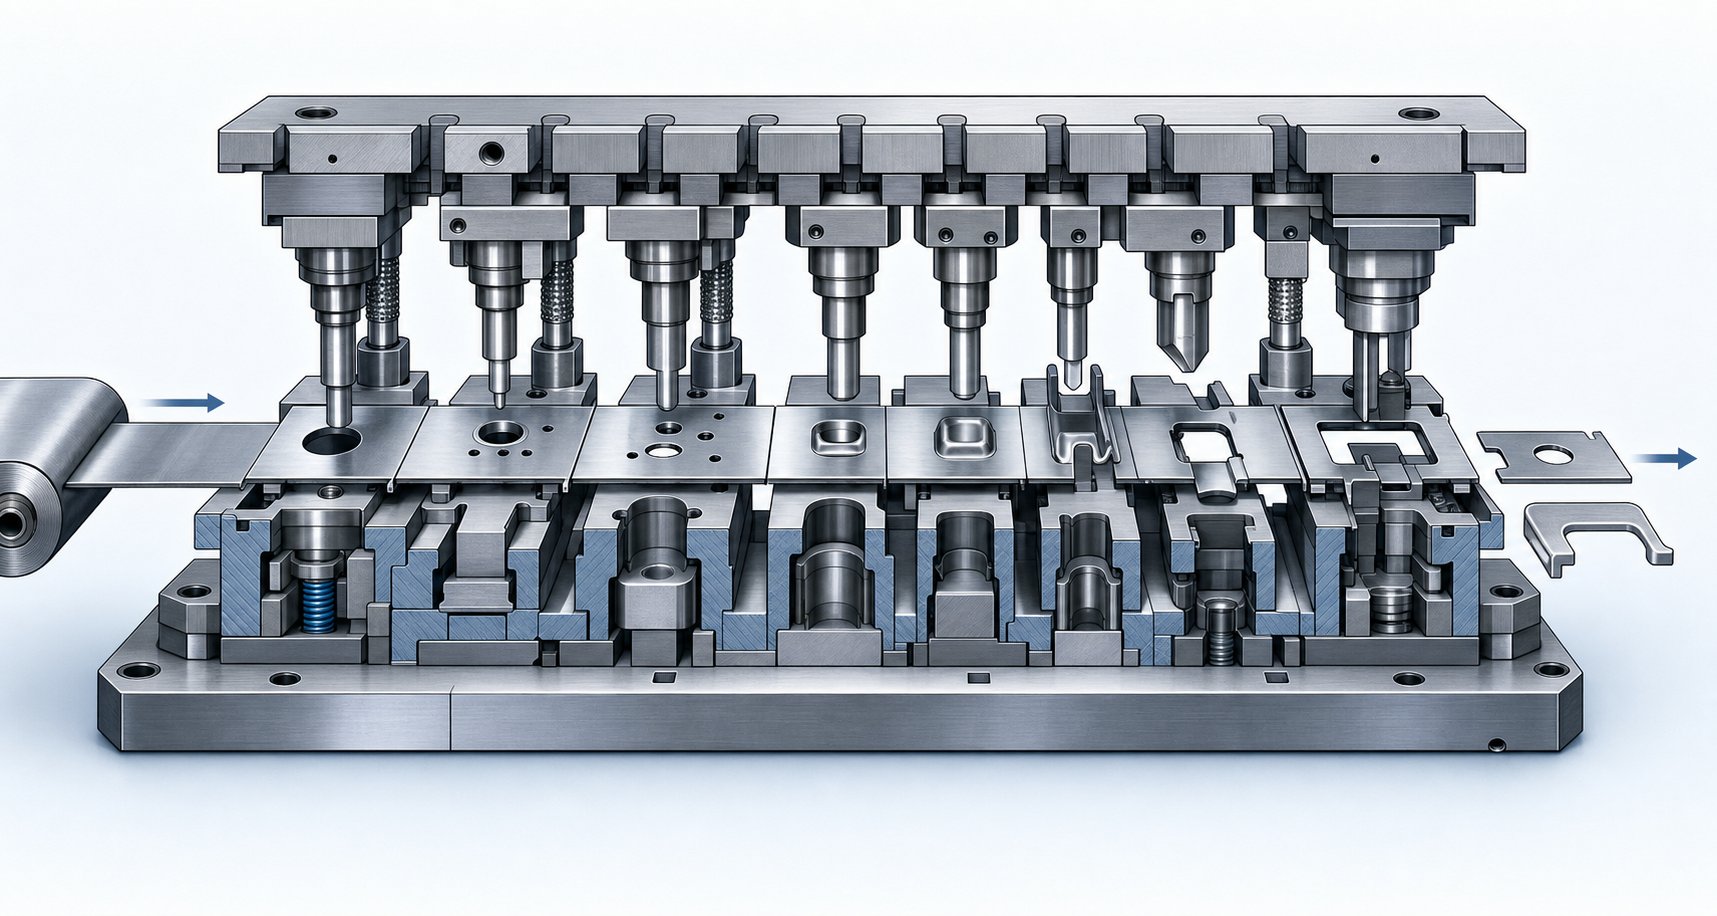
پروگریسو اسٹیمپنگ ڈائی انجینئرنگ انٹیگریٹڈ ٹولنگ سسٹمز کو ڈیزائن کرنے کی مشق ہے جہاں ہر پریس اسٹروک پیئرنگ، فارمنگ، کوائننگ اور کٹ آف آپریشنز کے منصوبہ بند ترتیب کے ذریعے مسلسل دھاتی پٹی کو آگے بڑھاتا ہے۔ ہر اسٹیشن ایک مجرد کام انجام دیتا ہے، اور تیار شدہ حصہ آخری اسٹیشن پر گر جاتا ہے۔ تصور میں کافی آسان۔ عملدرآمد میں، یہ ایسے فیصلوں کا مطالبہ کرتا ہے جو مرنے کے ہر عنصر کے ذریعے جھڑپ کرتے ہیں۔
بنیادی باتوں سے آگے پروگریسو سٹیمپنگ ڈائی انجینئرنگ کی تعریف کرنا
اس نظم و ضبط کو بنیادی عمل کے جائزہ سے کیا الگ کرتا ہے؟ دائرہ کار۔ ایک ترقی پسند ڈائی انجینئر صرف آپریشنز کا انتخاب نہیں کرتا ہے - وہ اس بات کا تعین کرتے ہیں کہ کتنے اسٹیشنوں کی ضرورت ہے، کہاں سے خالی اسٹیشنوں کا تعلق ہے، کس طرح تشکیل دینے والی قوتیں پریس بیڈ پر تقسیم ہوتی ہیں، اور کس طرح پٹی لے آؤٹ جیومیٹری کیریئر کی سختی کے خلاف مواد کے استعمال کو متوازن کرتی ہے۔ وہ مادی رویے کی بنیاد پر پنچ-ٹو{-کلیئرنس کا تعین کرتے ہیں، پائلٹ سسٹم ڈیزائن کرتے ہیں جو مائکرون-لیول رجسٹریشن کو برقرار رکھتے ہیں، اور ڈائی کو آرکیٹیکٹ کرتے ہیں تاکہ اسے پریس سے کھینچے بغیر برقرار رکھا جاسکے۔
تمام قسم کے سٹیمپنگ ڈائز میں سے - کمپاؤنڈ، ٹرانسفر، سنگل{-ہٹ - پروگریسو ڈیز میں سب سے زیادہ انجینئرنگ کثافت فی مربع میٹر ٹول اسٹیل ہوتی ہے۔ ایک اسٹیشن پر ہر فیصلہ اس بات پر اثر انداز ہوتا ہے کہ نیچے کی طرف کیا ممکن ہے۔ وہ باہم جڑی ہوئی منطق وہی ہے جو ترقی پسندوں کو طاقتور اور ناقابل معافی دونوں پر مہر ثبت کرتی ہے۔
انجینئرز پروگریسو ڈائی ڈیزائن مواد کیوں تلاش کرتے ہیں۔
پروگریسو سٹیمپنگ کے بارے میں زیادہ تر آن لائن مواد بیداری کی سطح پر رہتا ہے: عمل کی متحرک تصاویر، عمومی وضاحتیں، پیش کی جانے والی صنعتوں کی فہرستیں۔ انجینئرز اور ٹول بنانے والوں کو کچھ مختلف کی ضرورت ہے۔ انہیں ایسے حوالہ جات کی ضرورت ہے جو اسٹیشن کی ترتیب کی دلیل، مواد-پر مبنی کلیئرنس کے فیصلے، سٹرپ رجسٹریشن میکانکس، اور ڈائی لائف پلاننگ کا پتہ دیتے ہوں۔
پروگریسو اسٹیمپنگ ڈائی انجینئرنگ ملٹی-اسٹیشن ٹولنگ کا منظم ڈیزائن ہے جو فلیٹ سٹرپ اسٹاک کو ترتیب وار آپریشنز - اسٹیشن لاجک، فورس ڈسٹری بیوشن، مادی رویے، اور دیکھ بھال کے فن تعمیر کو ایک متحد نظام میں مربوط کرنے کے ذریعے مکمل اجزاء میں تبدیل کرتا ہے۔
یہ مضمون ان سامعین کے لیے لکھا گیا ہے: ترقی پسند مرنے والے انجینئرز، ان کی تعمیر کرنے والے ٹول میکر، اور تکنیکی مینیجرز سپلائرز کا جائزہ لیتے ہیں۔ پوری توجہ انجینئرنگ منطق پر ہے - ڈیزائن کے انتخاب کے پیچھے استدلال جو اس بات کا تعین کرتا ہے کہ آیا ایک ترقی پسند اسٹیمپنگ ڈائی ایک ملین-ہٹ پروڈکشن رن سے بچ جاتی ہے یا اس سے کم ہی ناکام رہتی ہے۔
اسٹیشن سیکوینسنگ منطق جو ڈائی آرکیٹیکچر کو چلاتی ہے۔
اسٹیشن کی ترتیب وہ جگہ ہے جہاں پروگریسو اسٹیمپنگ ڈائی ڈیزائن مکینیکل کے بجائے ایک فکری مشق بن جاتا ہے۔ جس ترتیب میں ڈائی کے اسٹیشنوں پر کارروائیاں ہوتی ہیں وہ صوابدیدی نہیں ہے - یہ مادی طبیعیات، رجسٹریشن کے تقاضوں، اور جبری تقسیم کی پابندیوں کے زیر انتظام ہے۔ ترتیب کو غلط سمجھیں، اور آپ آلے کی زندگی کے لیے معیار کے مسائل سے لڑیں گے۔
اس کے بارے میں اس طرح سوچیں: ہر اسٹیشن ایک میںترقی پسند ڈائی اسٹیمپنگ کا عملاس سے پہلے اسٹیشن سے پٹی کی حالت وراثت میں ملتی ہے۔ پٹی کو بہت جلد درست کر دیں، اور ڈاون اسٹریم آپریشنز اپنا حوالہ جیومیٹری کھو دیتے ہیں۔ ڈائی کے ایک طرف کاٹنے والی قوتوں کو مرتکز کریں، اور پریس رام ٹپس، غیر مساوی طور پر پہننے کو تیز کریں۔ ترتیب کے فیصلے پوری پٹی کی ترقی کے ساتھ ملتے ہیں۔
کیوں چھیدنا سب سے زیادہ ترقی پسند لے آؤٹ میں تشکیل سے پہلے ہے۔
تقریباً ہر پروگریسو ڈائی ٹولنگ لے آؤٹ میں، آپریشنز بنانے سے پہلے چھیدنے کے آپریشن ہوتے ہیں۔ وجہ رجسٹریشن ہے۔ پہلے یا دوسرے اسٹیشن میں چھیدنے والے پائلٹ سوراخ ڈیٹم خصوصیات بن جاتے ہیں جو ہر بعد کے اسٹیشن پر پٹی کو تلاش کرتے ہیں۔ پائلٹ پن ان سوراخوں کو ہر اسٹروک سے پہلے منسلک کرتے ہیں، فیڈ برداشت، پٹی کیمبر، اور تھرمل نمو کے لیے درست کرتے ہیں۔
اگر پہلے سے چھیدنے کی صورت میں، پٹی پہلے سے ہی درست ہو جائے گی جب تک کہ آپ ڈیٹم حوالہ جات قائم کرنے کی کوشش کریں گے۔ خراب مواد غیر متوقع طور پر منتقل ہوتا ہے - یہ پھیلا ہوا، پتلا، اور اسپرنگس واپس. ایک فلیٹ، غیر درست شکل والی پٹی میں چھیدنے سے آپ کو صاف، جہتی طور پر مستحکم حوالہ جاتی پوائنٹس ملتے ہیں جو پورے ترقی پسند سٹیمپنگ کے عمل میں رجسٹریشن کی درستگی کو برقرار رکھتے ہیں۔
پائلٹس کے علاوہ، دیگر سوراخ شدہ خصوصیات - سلاٹ، کناروں کا پتہ لگانے، ریلیف کٹس - سے بھی فائدہ ہوتا ہے جب مواد ابھی بھی اپنے فلیٹ میں ہے، کام-سخت-آزاد حالت میں ہے۔ عام طور پر بہترین عمل یہ ہے کہ پائلٹ اور ڈیٹم فیچرز جلد تخلیق کریں، بھاری کٹنگ بوجھ تقسیم کریں، اور تین جہتی تشکیل کو صرف اس صورت میں انجام دیں جب پٹی کو ثابت شدہ حوالوں سے کافی تعاون حاصل ہو۔
پریس اور مرنے کے تحفظ کے لیے سٹیشنوں کے پار فورسز کو متوازن کرنا
ایک آٹھ-اسٹیشن پروگریسو ڈائی کا تصور کریں جہاں اسٹیشن 1 سے 4 بائیں جانب تمام بھاری خالی اور چھیدنے کا کام انجام دیتے ہیں، جب کہ اسٹیشن 5 سے 8 تک دائیں جانب روشنی کو سنبھالتے ہیں۔ نتیجہ؟ پریس رام پر ایک اہم ٹپنگ لمحہ۔ لوڈ سینٹر رام سینٹر کے ساتھ سیدھ میں نہیں آتا، اور پریس غیر مساوی طور پر موڑتا ہے۔
یہ ایک حقیقی اور قابل پیمائش مسئلہ ہے۔ انجینئر ہر سٹیشن کی قوت کو پریس رام سنٹر لائن سے فاصلے سے ضرب دے کر ٹپنگ کے لمحات کا حساب لگاتے ہیں۔میٹل فارمنگ میگزیننوٹ کرتے ہیں کہ ڈائی ڈیزائنرز اکثر اس قدم کو نظر انداز کرتے ہیں، پریس میں ڈائی کو سنٹرنگ کے بجائے بوجھ - دو بہت مختلف چیزوں کو سنٹر کرتے ہیں۔ سنٹر لوڈنگ سے-آف-کی علامتوں میں چپے ہوئے پنچ، شیئرڈ ڈائی بٹن، ناہموار کٹ بینڈ، اور تیز رفتار دیکھ بھال کے چکر شامل ہیں۔
اس کا انتظام کرنے کے لیے، انجینئرز ڈائی کے فٹ پرنٹ پر حکمت عملی کے ساتھ خالی کرنے، چھیدنے، بنانے، اور تراشنے والے بوجھ کو تقسیم کرتے ہیں۔ بعض اوقات اس کا مطلب یہ ہوتا ہے کہ ایک بڑے خالی آپریشن کو دو اسٹیشنوں میں تقسیم کرنا، یا مخالف سمت میں بھاری تشکیل دینے والی قوتوں کا مقابلہ کرنے کے لیے ٹرم آپریشنز کو دوبارہ جگہ دینا۔ مقصد یہ ہے کہ ٹپنگ لمحات کے مجموعہ کو عملی طور پر صفر کے قریب رکھا جائے۔
کمپلیکس جیومیٹریز کے لیے اسٹیشن کی گنتی کے تحفظات
ایک حصے کو کتنے اسٹیشنوں کی ضرورت ہے؟ جواب جیومیٹری کی پیچیدگی، رواداری کے تقاضوں اور تشکیل کی گہرائی پر منحصر ہے۔ چند سوراخوں اور سنگل موڑ کے ساتھ ایک فلیٹ حصے کے لیے چار یا پانچ اسٹیشن درکار ہو سکتے ہیں۔ ایک پیچیدہ کنیکٹر جس میں متعدد موڑ، ابھری ہوئی خصوصیات، اور سخت پوزیشنی رواداری کے لیے اسٹیج ٹولنگ کے 15 سے 20 اسٹیشنوں کی ضرورت پڑسکتی ہے۔
بیکار اسٹیشن - اسٹیشن جو پٹی پر کوئی کام نہیں کرتے ہیں - یہاں ایک اسٹریٹجک کردار ادا کرتے ہیں۔ وہ آپریشنوں کے درمیان جسمانی جگہ فراہم کرتے ہیں جو دوسری صورت میں ایک دوسرے کے ساتھ مداخلت کرے گی. وہ ان علاقوں میں پٹی کا استحکام بھی شامل کرتے ہیں جہاں قوتیں بننا کیریئر کو بکسوا یا موڑ سکتا ہے۔ جیسا کہبنانے والابتاتے ہیں کہ، بیکار اسٹیشنز بڑے، مضبوط ٹولنگ سیکشنز اور ضروری ڈائی پرزوں کے لیے جگہ دیتے ہیں جو کہ فٹ نہیں ہوں گے اگر ہر اسٹیشن آپریشن کرتا ہے۔
مزید اسٹیشنوں کا مطلب یہ بھی ہے کہ کسی بھی لمحے سٹرپ میں ایک لمبی ڈائی، ایک وسیع پریس بیڈ، اور مزید مواد۔ عمل کی مضبوطی اور ٹولنگ لاگت کے درمیان ہمیشہ تجارت- ہوتی ہے۔ انجینئر اس بات کا جائزہ لیتے ہیں کہ آیا کوئی اضافی سٹیشن حقیقی طور پر معیار کو بہتر بناتا ہے یا بغیر فائدے کے محض پیچیدگیوں میں اضافہ کرتا ہے۔
ترقی پسند ڈائی کے لیے ایک عام سیکوینسنگ منطق کا بہاؤ اس طرز پر عمل کرتا ہے:
- ڈیٹم حوالہ جات قائم کرنے کے لیے پائلٹ سوراخوں کو پیئرس کریں۔
- فلیٹ پٹی میں اضافی سوراخ، سلاٹ، اور امدادی خصوصیات کو چھیدیں۔
- رجسٹریشن کے لیے قائم شدہ ڈیٹامز کا استعمال کرتے ہوئے بنیادی موڑ اور شکلیں بنائیں
- حتمی رواداری کے لیے اہم جہتوں کو سکوں یا کیلیبریٹ کریں۔
- اضافی مواد کو تراشیں اور حتمی پروفائلنگ انجام دیں۔
- کیریئر کی پٹی سے تیار حصے کو کاٹ دیں۔
اس ترتیب میں ہر قدم اس سے پہلے والے پر انحصار کرتا ہے۔ پائلٹ سوراخ کرنے سے پہلے پٹی کا پتہ لگاتے ہیں۔ چھید کی امدادی خصوصیات تشکیل کے دوران پھٹنے کو روکتی ہیں۔ تشکیل جیومیٹری کو قائم کرتی ہے جو سکے کو بہتر کرتی ہے۔ تراشنا مسخ شدہ شکل کو صاف کرتا ہے۔ اور کٹ آف آخری ہوتا ہے کیونکہ کیریئر کی پٹی کو ہر پچھلے آپریشن کے دوران حصہ کو مستحکم رکھنا چاہیے۔
ترتیب دینے والی منطق ترقی پسند ڈائی انجینئرنگ کے بارے میں کچھ بنیادی باتوں کو ظاہر کرتی ہے: یہ صرف اس بارے میں نہیں ہے کہ آپ کو کن آپریشنز کی ضرورت ہے - یہ اس بارے میں ہے کہ جب ہر آپریشن ہوتا ہے تو پٹی کس حالت میں ہونی چاہیے۔ اس حالت کا بہت زیادہ انحصار اس بات پر ہوتا ہے کہ ورک پیس مواد کس طرح تناؤ کے تحت برتاؤ کرتا ہے، جو انجینئرنگ کے متغیرات کا ایک بالکل مختلف سیٹ متعارف کراتا ہے۔
مادی سلوک اور ڈائی ڈیزائن کے فیصلوں پر اس کا اثر
ہر ترتیب کا فیصلہ، ہر کلیئرنس تصریح، ہر سٹیشن کی گنتی کا حساب بالآخر ایک سوال کی طرف جاتا ہے: ورک پیس کا مواد بوجھ کے نیچے کیسے برتاؤ کرتا ہے؟ پروگریسو میٹل اسٹیمپنگ خلاصہ - میں نہیں ہوتا ہے یہ ایک مخصوص الائے کے ساتھ ہوتا ہے، ایک مخصوص موٹائی پر، مخصوص مکینیکل خصوصیات کے ساتھ جو یہ بتاتی ہے کہ ڈائی ہر اسٹیشن پر کیا کر سکتا ہے اور کیا نہیں کر سکتا۔
آپ دیکھیں گے کہ ایک جیسی جیومیٹری والے دو حصے لیکن مختلف مواد کو بالکل مختلف ڈائی آرکیٹیکچرز کی ضرورت پڑ سکتی ہے۔ ایک آٹھ اسٹیشنوں میں چل سکتا ہے۔ دوسرے کو بارہ کی ضرورت ہو سکتی ہے۔ اس کی وجہ یہ ہے کہ ہر مواد کس طرح خرابی کا جواب دیتا ہے، یہ کیسے کام کرتا ہے-سخت ہوتا ہے، اور پریشر ریلیز بناتے وقت یہ کتنا واپس آتا ہے۔
کس طرح تناؤ کی طاقت اور لمبائی کی شکل سٹیشن ڈیزائن
زیادہ-طاقت والا مواد زیادہ جارحانہ انداز میں اخترتی کا مقابلہ کرتا ہے۔ اس مزاحمت کا مطلب ہے کہ آپ پھاڑنے، پتلا ہونے یا فریکچر کا خطرہ مول لیے بغیر کسی ایک سٹیشن میں زیادہ سے زیادہ تشکیل نہیں دے سکتے۔ انجینئرز زیادہ سٹیشنوں میں کل خرابی پھیلا کر معاوضہ دیتے ہیں، ہر ایک چھوٹی اضافی تبدیلی کا اطلاق کرتا ہے۔ کم-کاربن سٹیل سے دو سٹیشنوں میں آرام سے بننے والا حصہ سٹینلیس سٹیل میں چار یا پانچ سٹیشنوں کی ضرورت ہو سکتا ہے۔
لمبائی - ٹوٹنے سے پہلے مواد کی کھینچنے کی خواہش - اس بات کا تعین کرتی ہے کہ ہر تشکیل دینے والا اسٹیشن کتنا جارحانہ ہوسکتا ہے۔ ایک میٹریل جس میں 40% لمبا ہوتا ہے وہ 12% لمبا ہونے والے ایک سے زیادہ گہرے ڈرا کی اجازت دیتا ہے۔ جب لمبا ہونا کم ہوتا ہے، تو انجینئر ریلیف اسٹیشنز اور انٹرمیڈیٹ بیکار اسٹیشنوں کو شامل کرتے ہیں تاکہ پٹی کو تشکیل کے عمل کے درمیان مستحکم کیا جاسکے۔
سخت محنت کرنا چیلنج کو بڑھاتا ہے۔ مثال کے طور پر، Austenitic سٹینلیس سٹیل بنانے کے دوران تیزی سے سخت ہو جاتے ہیں۔ جیسا کہ MetalForming میگزین نوٹ کرتا ہے، سٹینلیس سٹیل بنانے کے لیے ہلکے سٹیل کی زیادہ کام کرنے کی وجہ سے تقریباً دوگنا پریس پاور کی ضرورت ہوتی ہے-سخت ہونے کی شرح - اور آسٹینیٹک گریڈز کے لیے بلین ہولڈر پریشر تین گنا تک پہنچ سکتا ہے جو کاربن اسٹیل کی کم-مطالبہ ہے۔ انتہائی کام کرنے والے-سخت کرنے والے رویے کے ساتھ ترقی پسند مہر لگانے والے مواد میں، انجینئرز کو یہ جائزہ لینا چاہیے کہ آیا انٹرمیڈیٹ اینیلنگ عملی ہے یا اضافی ریلیف سٹیشنز تناؤ کو کافی حد تک تقسیم کر سکتے ہیں۔
مواد کی قسم کے لحاظ سے ڈائی کلیئرنس کی تفصیلات
پنچ-سے-ڈائی کلیئرنس کوئی یونیورسل نمبر نہیں ہے جسے آپ تمام مواد پر لاگو کرتے ہیں۔ یہ مواد کی موٹائی، تناؤ کی طاقت، اور کنارے کے معیار کا کام ہے جس کی آپ کو ضرورت ہے۔ کلیئرنس غلط ہو جائے، اور آپ کو ضرورت سے زیادہ گڑبڑ، کنارے کی خراب حالت، تیز پنچ پہننا، یا سلگ کھینچنا نظر آئے گا۔
کاربن اسٹیل پروگریسو سٹیمپنگ کے لیے، انگوٹھے کا روایتی اصول تقریباً 10% مادی موٹائی فی سائیڈ ہے۔ یہ ہلکے سٹیل کے لئے اچھی طرح سے کام کرتا ہے. لیکن اسی 10% کو سٹینلیس سٹیل پر لاگو کریں، اور آپ کو بدترین ممکنہ گڑ کی اونچائی - ملے گی جو کاربن سٹیل کے کام کے عادی ٹول بنانے والوں کو حیران کر دیتی ہے۔ کم پیداوار-سے-ٹینسائل تناسب والے مواد، بشمول بہت سے اعلیٰ درجے کے اعلی-طاقت کے اسٹیل، کو نمایاں طور پر زیادہ کلیئرنس کی ضرورت ہے - اے ایچ ایس ایس گریڈز پر تحقیق سے پتہ چلتا ہے کہ زیادہ سے زیادہ کناروں کو کھینچنے کی صلاحیت کے لیے 21% فی سائیڈ تک کلیئرنس کی ضرورت ہو سکتی ہے۔
ایلومینیم پروگریسو سٹیمپنگ ایک مختلف چیلنج پیش کرتی ہے۔ جب کہ ایلومینیم نرم ہے، اس کی چپچپا فطرت پنچ کے چہروں پر چپکنے کا سبب بنتی ہے، اور اس کی نچلی قینچی طاقت کا مطلب ہے کہ کلیئرنس اتنا سخت ہونا چاہیے کہ ضرورت سے زیادہ رول اوور کے بغیر کلین شیئر بینڈ تیار کر سکے۔ ترقی پسند مہر لگانے والے تانبے اور پیتل کے مرکب دوبارہ مختلف طریقے سے جواب دیتے ہیں - ان کی تشکیل پذیری مرکب اور مزاج کے ساتھ ڈرامائی طور پر مختلف ہوتی ہے، جس میں کلیئرنس ایڈجسٹمنٹ کی ضرورت ہوتی ہے جو وسیع زمرے کے قواعد کے بجائے مخصوص مواد کے درجات کے لیے حساب کرتے ہیں۔
اناج کی سمت اور اسپرنگ بیک معاوضہ
ہر رولڈ شیٹ کی ایک دانے کی سمت ہوتی ہے - رولنگ کے عمل کے دوران اس کی کرسٹل لائن کی ساخت کا رخ۔ یہ سمت براہ راست اس بات پر اثر انداز ہوتی ہے کہ کہاں دراڑیں بنتی ہیں، موڑ کو کتنی طاقت درکار ہوتی ہے، اور بننے کے بعد مادّہ کتنا واپس آتا ہے۔
دانے کے پار موڑنا (مڑنے والی لکیر کو لڑھکنے کی سمت میں کھڑا) ایک مضبوط موڑ پیدا کرتا ہے جو سخت ریڈی کو برداشت کرتا ہے۔ دانوں کے ساتھ موڑنا (رولنگ سمت کے متوازی موڑنا) ایک کمزور موڑ پیدا کرتا ہے جو بیرونی رداس پر ٹوٹ پھوٹ کا شکار ہوتا ہے، خاص طور پر چھوٹے رداس پر۔ جیسا کہبنانے والاوضاحت کرتا ہے، چھوٹے-دانے والے مواد میں اناج کی علیحدگی اور ٹوٹ پھوٹ کا خطرہ کم ہوتا ہے، اور زیادہ مسلسل پیداواری طاقت کو برقرار رکھتے ہیں - مواد کے معیار کو ایک جائز انجینئرنگ تصریح بناتے ہیں، نہ کہ صرف ایک حصولی متغیر۔
ترقی پسند ڈائی انجینئرز کے لیے، ڈیزائن کے مرحلے پر اناج کی سمت کا تعین کیا جانا چاہیے کیونکہ یہ کنڈلی پر پٹی کی سمت کا تعین کرتا ہے۔ اگر کریک ریزسٹنس کے لیے کریٹیکل موڑ کو ٹرانسورس ٹو گرین کو چلانے کی ضرورت ہے، تو پٹی کو ماسٹر کوائل سے درست سمت میں کاٹا جانا چاہیے۔ کسی بھی سٹیل کو مرنے کے لیے کاٹنے سے پہلے یہ فیصلہ بند ہو جاتا ہے۔
پروگریسو ڈیز میں اسپرنگ بیک ایک-اسٹیشن کا مسئلہ نہیں ہے - یہ ایک مجموعی مسئلہ ہے۔ ہر تشکیل دینے والا اسٹیشن کونیی انحراف میں حصہ ڈالتا ہے جو بعد کے اسٹیشنوں کے ذریعے مرکب ہوتا ہے۔آٹو فارم میں تخروپن کے ماہریناس بات پر زور دیں کہ اسپرنگ بیک اس وقت تیار ہوتا ہے جب شیٹ سٹیشنوں کی تشکیل اور تراشنے کی لائن اپ کے ذریعے ترقی کرتی ہے، اور معاوضے کی حکمت عملیوں کو اس بات کا حساب دینا چاہیے کہ ہر سٹیشن کا اسپرنگ بیک اگلے کے ساتھ کیسے تعامل کرتا ہے۔ انجینئرز لچکدار بحالی کا اندازہ لگانے کے لیے سٹیشنوں کی تشکیل پر اوور مونڈ کرتے ہیں، لیکن درست اوور بینڈ زاویہ مادی خصوصیات، موڑ کے رداس، اناج کی سمت، اور نیچے کی طرف کیا ہوتا ہے پر منحصر ہوتا ہے۔
| مواد کی قسم | عام کلیئرنس (% فی طرف) | سٹیشن ملٹیپلیر تشکیل دینا | اسپرنگ بیک کا رجحان |
|---|---|---|---|
| کم-کاربن اسٹیل | 8-10% | 1x (بیس لائن) | کم سے اعتدال پسند |
| سٹینلیس سٹیل (Austenitic) | 12-16% | 1.5-2x | اعلی |
| اعلی درجے کی اعلی-طاقت کا اسٹیل | 15-21% | 1.5-2.5x | بہت اعلیٰ |
| ایلومینیم (آٹو موٹیو گریڈ) | 6-8% | 1.3-1.8x | اعتدال سے اعلیٰ |
| تانبے/پیتل کے مرکب | 5-8% | 0.8-1.2x | کم سے اعتدال پسند |
مندرجہ بالا جدول اس بات کی وضاحت کرتا ہے کہ ترقی پسند ڈائی انجینئرز آزادانہ طور پر سنگل ڈائی آرکیٹیکچر اور مواد کو تبدیل کیوں نہیں کر سکتے۔ ہر مواد کی قسم پوری انجینئرنگ مساوات - کو آپ کو کتنے اسٹیشنوں کی ضرورت ہے، آپ کن کلیئرنس کی طرف متعین کرتے ہیں، اس بات تک کہ آپ اسپرنگ بیک معاوضے کے لیے کس حد تک جارحانہ انداز میں جھک سکتے ہیں۔ یہ خصوصیات اس بات کا بھی تعین کرتی ہیں کہ کون سے ٹول اسٹیل اور سطحی علاج کھرچنے یا چپکنے والے لباس سے بچیں گے ہر ایک مواد ڈائی پرزوں پر لاتا ہے - ایک ایسا سوال جو انجینئرنگ کے اپنے فیصلوں کا مطالبہ کرتا ہے۔
پروگریسو ڈیز کے لیے ٹول اسٹیل کا انتخاب اور ہیٹ ٹریٹمنٹ
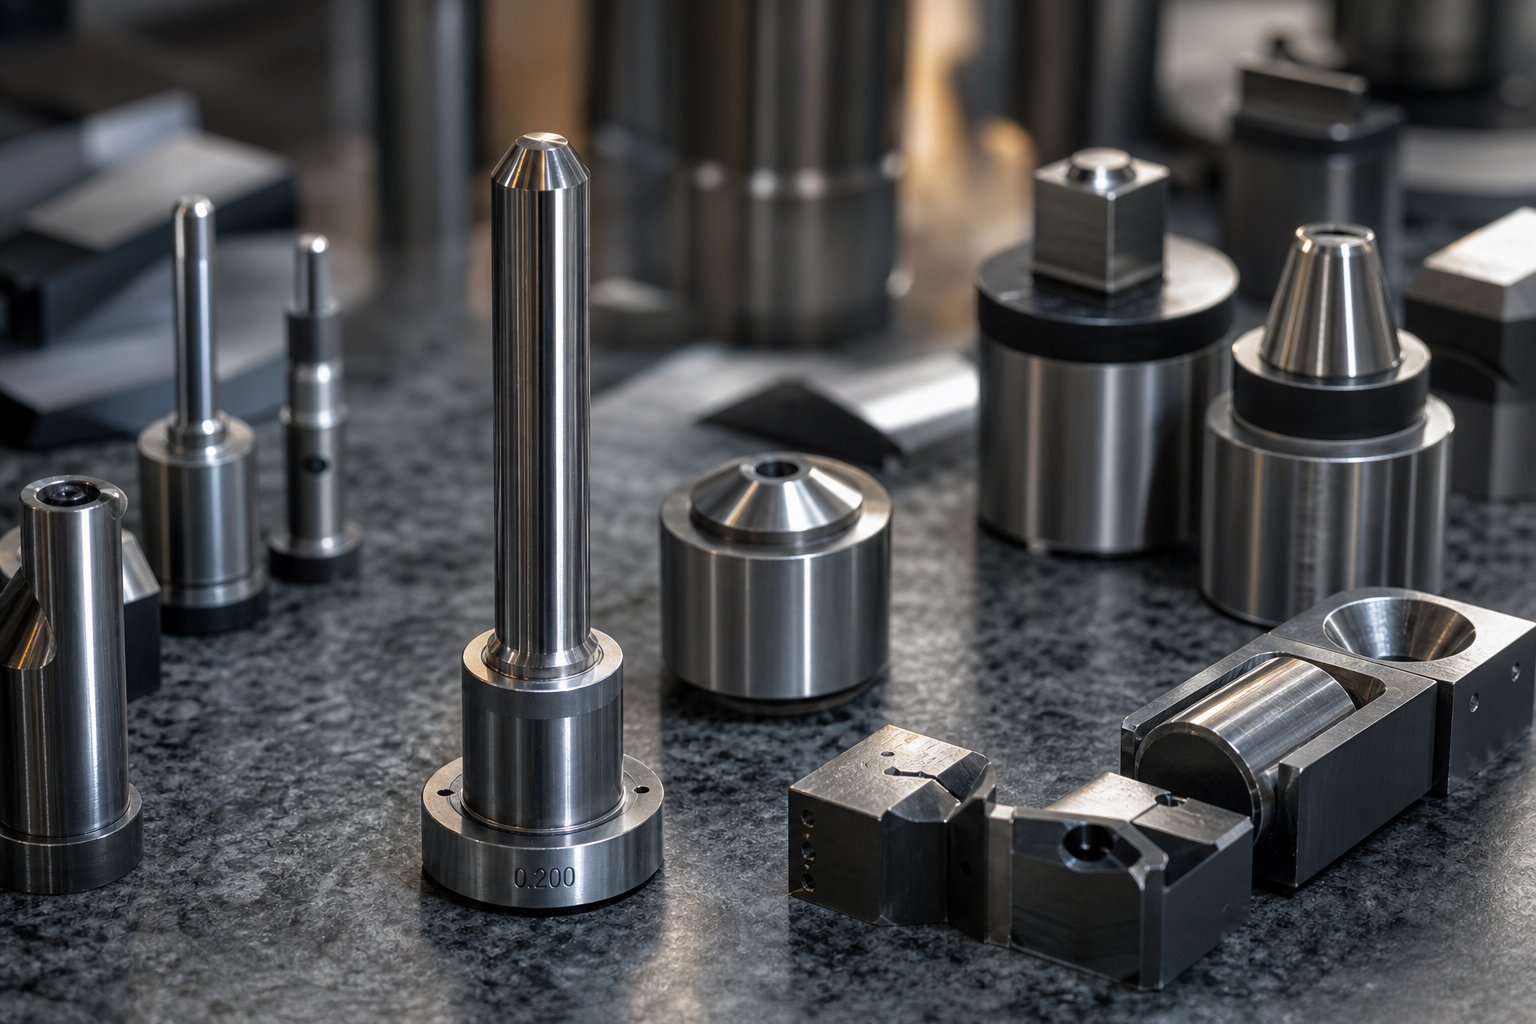
ورک پیس کا مواد قوتوں اور منظوریوں کا حکم دیتا ہے۔ لیکن وہ قوتیں کسی چیز پر کام کرتی ہیں - ٹولنگ پنچ، ڈائی انسرٹس، اور ایسے حصے بناتے ہیں جو پٹی سے لاکھوں بار رابطہ کرتے ہیں۔ یہ اجزاء کس چیز سے بنے ہیں، اور ان کا حرارت-کیسا علاج کیا جاتا ہے، اس بات کا تعین کرتا ہے کہ آیا ایک سٹیمپنگ ڈائی مکمل پروڈکشن مہم کے لیے مستقل حصے فراہم کرتی ہے یا اپنی مطلوبہ زندگی کے ایک حصے کے بعد غیر متوقع طور پر تنزلی کرتی ہے۔
مواد کی مماثلت کا مسئلہ-سے-ایک سیدھا سادا لگتا ہے؟ ایسا نہیں ہے۔ ایک ہی پروگریسو ٹول اور ڈائی کے اندر مختلف اسٹیشن مکمل طور پر مختلف ناکامی کے طریقہ کار کا تجربہ کرتے ہیں۔ چھیدنے والا پنچ کھرچنے والی مونڈنے والی کو برداشت کرتا ہے۔ ایک تشکیل شدہ داخل بار بار اثرات کے بوجھ کو جذب کرتا ہے۔ ایک ڈرائنگ اسٹیشن چپکنے والی گیلنگ سے لڑتا ہے۔ پوری ڈائی - میں ایک اسٹیل گریڈ کی وضاحت کرنا کچھ دکانیں اب بھی - پر ڈیفالٹ کرتی ہیں ان فرقوں کو نظر انداز کرتی ہے اور اس بات کی ضمانت دیتا ہے کہ کچھ اسٹیشن اوور بلٹ ہیں جب کہ دیگر - سے کم ہیں۔
پنچ بمقابلہ ڈائی بلاکس کے لیے ٹول اسٹیل گریڈز
ترقی پسند ڈائی میں ہر اسٹیشن کو پہننے کے غالب طریقہ کار کا سامنا کرنا پڑتا ہے، اور یہ سمجھنا کہ کون سی ناکامی کو کنٹرول کرتا ہے، صحیح گریڈ کے انتخاب کا پہلا قدم ہے۔
چھیدنے اور خالی کرنے والے اسٹیشنوں کو کھرچنے والے لباس کا تجربہ ہوتا ہے - کٹنگ ایج ہر اسٹروک کے ساتھ ورک پیس کے مواد کے خلاف پیس جاتی ہے، آہستہ آہستہ اپنا پروفائل کھو دیتی ہے۔ ان دھاتی چھدرن کے اوزار کے لیے، مزاحمت پہننا ترجیح ہے۔ سٹیشنوں کی تشکیل، اس کے برعکس، اثر لوڈنگ اور تھکاوٹ دیکھیں - سٹیل کو بغیر شگاف کے چکراتی جھٹکا جذب کرنا چاہیے۔ ڈرائنگ اور کوائننگ اسٹیشن اکثر چپکنے والے لباس (گیلنگ) سے نمٹتے ہیں، جہاں ورک پیس کا مواد ٹول کی سطح پر منتقل ہوتا ہے اور وقت کے ساتھ ساتھ بنتا ہے۔
یہ مختلف مطالبات مختلف ٹول اسٹیل کیٹیگریز کے لیے نقشہ بناتے ہیں:
ایئر-سخت کرنے والے اسٹیلز (A2، D2):عمومی-مقصد کام کے گھوڑے۔ A2 پہننے کی مزاحمت اور سختی کا ایک اچھا توازن پیش کرتا ہے، جس سے یہ اعتدال پسند پیداواری رنز کے لیے ایک ٹھوس انتخاب ہے۔ D2 پہننے کی مزاحمت کو نمایاں طور پر بڑھاتا ہے لیکن سختی کو دور کرتا ہے - یہ اسٹیشنوں میں چپ کر سکتا ہے جو بھاری اثر کے ساتھ یا زیادہ طاقت والے مواد کو کاٹتا ہے-۔ جیسا کہمیٹل فارمنگ میگزیننوٹ، D2 زیادہ ٹوٹنے والا ہے اور جارحانہ تشکیل دینے والی ایپلی کیشنز میں چپ کر سکتا ہے۔
ہائی-اسپیڈ اسٹیلز (M2, M4, SKH9):جب رگڑنے کے خلاف مزاحمت کاربائیڈ میں قدم رکھے بغیر مزید آگے بڑھنا ضروری ہے، تو تیز رفتار اسٹیل اس خلا کو پُر کرتے ہیں۔ ان کا وینڈیم اور ٹنگسٹن کاربائیڈ مواد سٹیمپنگ کے دوران پیدا ہونے والے اعلی درجہ حرارت پر کنارے کے انحطاط کے خلاف مزاحمت کرتا ہے۔ M4 نے خاص طور پر اسٹینلیس سٹیل یا AHSS - مواد پر چلنے والے پروگریسو ڈائز میں ٹولنگ پنچز کے لیے پسندیدگی حاصل کی ہے جو روایتی ٹول اسٹیل کے کناروں کو تیزی سے تباہ کر دیتے ہیں۔ بنیادی پنچز اور انسرٹس کے لیے، ہائی-اسپیڈ اسٹیلز ہیٹ-ایچ آر سی 60-62 پر لاکھوں ہائی سپیڈ پروڈکشن سائیکلوں کے ذریعے کنارے کی سالمیت کو برقرار رکھتے ہیں۔
پاؤڈرڈ-میٹل (PM) اسٹیلز (CPM 10V، CPM 3V):یہ اعلی- والیوم سٹیمپنگ ڈیز کے لیے پہننے کی مزاحمت اور قابل استعمال سختی کا بہترین امتزاج پیش کرتے ہیں۔ CPM 10V چھیدنے کی کارروائیوں میں شاندار کنارے کو برقرار رکھتا ہے، جبکہ CPM 3V سٹیشنوں کی تشکیل کے لیے اثر مزاحمت پر زور دیتا ہے۔ پی ایم اسٹیلز میں بہتر، زیادہ یکساں کاربائیڈ ڈسٹری بیوشن کا مطلب ہے کہ وہ موازنہ سختی والے روایتی اسٹیلز سے بہتر چپکنے کے خلاف مزاحمت کرتے ہیں۔
کاربائیڈ داخل کرنا:سب سے زیادہ مطالبہ کرنے والی ایپلی کیشنز کے لیے - بہت زیادہ ہٹ شمار، انتہائی کھرچنے والے ورک پیس مواد، یا گڑ-اہم خصوصیات - ٹنگسٹن کاربائیڈ انسرٹس پہننے والی زندگی فراہم کرتے ہیں جس سے کوئی ٹول اسٹیل نہیں مل سکتا۔ تجارت-میں ٹوٹ پھوٹ، لاگت اور مشینی مشکل ہے۔ کاربائیڈ خالص کمپریسیو لوڈنگ اور کم سے کم لیٹرل فورسز والے اسٹیشنوں میں بہترین کام کرتا ہے۔
ترقی پسند ڈائی انجینئرنگ کا رجحان فیصلہ کن طور پر مخلوط-مادی کی تعمیر کی طرف بڑھ گیا ہے۔ جیسا کہ ایک تجربہ کار ٹول روم مینیجر نے کہا: "پوری ڈائی میں ایک ٹول اسٹیل چلانے کے دن گزر گئے۔" جدید سٹیمپنگ ڈیز مکے کاٹنے کے لیے M4، ڈائی بلاکس کے لیے A2 یا S7، ایسے اسٹیشنوں کی تشکیل کے لیے S7 جہاں فریکچر کا خطرہ سب سے زیادہ ہے، اور کاربائیڈ جہاں burr کنٹرول لاگت کے لحاظ سے زیادہ ہے۔
مرنے کی لمبی عمر کے لیے حرارت کا علاج اور سرفیس انجینئرنگ
صحیح اسٹیل گریڈ کا انتخاب صرف نصف مساوات ہے۔ اس سٹیل کو کس طرح حرارت سے ٹریٹ کیا جاتا ہے-اس بات کا تعین کرتا ہے کہ یہ سختی-بمقابلہ-سختی سپیکٹرم - پر کہاں گرتا ہے اور اس توازن کے غلط ہونے سے پیشین گوئی کی ناکامیاں پیدا ہوتی ہیں۔
زیادہ سے زیادہ کنارے کو برقرار رکھنے کے لیے HRC 64 پر چھیدنے والے پنچ کا تصور کریں۔ یہ ایک تیز کنارہ خوبصورتی سے رکھتا ہے - جب تک کہ اس کا سامنا کسی ایسی سلگ سے نہ ہو جو صاف طور پر صاف نہ ہو یا پٹی کی غلط ترتیب ہو جس سے پس منظر کا بوجھ پیدا ہو۔ پنچ چپس کیونکہ اس میں غیر متوقع تناؤ کو جذب کرنے کی سختی نہیں ہے۔ اس کے برعکس، HRC 56 میں سختی کے لیے چھوڑا ہوا ایک فارمنگ انسرٹ غیر معینہ مدت تک اثر کے بوجھ سے بچ سکتا ہے لیکن "مشروم" - اس کی کام کرنے والی سطحیں بار بار کمپریشن کے تحت پلاسٹک کی شکل میں بگڑ جاتی ہیں، برداشت سے باہر ہو جاتی ہیں۔
تجربہ کار ڈائی انجینئرز اسٹیشن کے فنکشن کی بنیاد پر سختی کی حدود کو نشانہ بناتے ہیں: چھیدنے والے پنچ عام طور پر HRC 60-62 کو چلاتے ہیں، HRC 58-60 کے داخلے بناتے ہیں، اور ساختی سپورٹ پلیٹس HRC 58-60 سختی کے لیے۔ یہ صوابدیدی نمبر نہیں ہیں - یہ اس نقطہ کی نمائندگی کرتے ہیں جہاں ہر جزو کے بنیادی ناکامی کے موڈ کو اس کے ثانوی ناکامی کے موڈ کو مدعو کیے بغیر چیک میں رکھا جاتا ہے۔
سطحی علاج ایک اور انجینئرنگ پرت کا اضافہ کرتے ہیں، لیکن وہ فیصلے مخصوص مواد اور حجم کی ضروریات سے منسلک ہوتے ہیں - ہر چیز پر لاگو عالمی حل نہیں:
نائٹرائڈنگایک سخت کیس بنانے کے لیے ٹول کی سطح میں نائٹروجن کو پھیلاتا ہے۔ یہ نسبتاً کم درجہ حرارت پر لاگو ہوتا ہے (پلازما نائٹرائڈنگ کے لیے 800-1000 ڈگری ایف) اور ٹول کے طول و عرض کو نمایاں طور پر تبدیل نہیں کرتا ہے۔بنانے والازیادہ جدید عمل کی پیچیدگی کے بغیر نچلے- والیوم ایپلی کیشنز میں معتدل تحفظ کی ضرورت والے اسٹامپرز کے لیے ایک عملی انتخاب کے طور پر نائٹرائڈنگ کی شناخت کرتا ہے۔
پی وی ڈی کوٹنگز(TiN, TiCN, AlTiN, CrN) 1000 ڈگری F - سے کم درجہ حرارت پر پتلی، سخت تہوں کو جمع کریں کہ بیس ٹول اسٹیل ایپلی کیشن کے دوران نرم یا طول و عرض کو تبدیل نہیں کرتا ہے۔ PVD کوٹنگز رگڑ کو کم کرنے اور چپکنے والے لباس کے خلاف مزاحمت کرنے میں مہارت رکھتی ہیں، جو کہ گیلنگ سے لڑنے والے اسٹیشنوں کی تشکیل کے لیے انہیں قیمتی بناتی ہیں۔ چونکہ وہ ٹول کے طول و عرض کو تبدیل نہیں کرتے ہیں، وہ سخت-رواداری کاٹنے والے پنچوں کے لیے بھی عملی ہیں جہاں پوسٹ-کوٹنگ گرائنڈنگ ممکن نہیں ہے۔
تھرمل بازی (TD) عملتقریباً 1800 ڈگری F - پر ایک وینڈیم کاربائیڈ تہہ بناتا ہے جو انتہائی سخت اور پہننے والی-مزاحمتی ہے، لیکن زیادہ درجہ حرارت ٹول کی کرسٹل ساخت اور طول و عرض کو تبدیل کر دیتا ہے۔ انجینئرز کو علاج کے بعد کی جہتی تبدیلیوں کے لیے ڈیزائن کرنا چاہیے، اور جیسا کہ کوٹنگ کے ماہرین نوٹ کرتے ہیں، یہ عمل تیز خصوصیات یا تناؤ کے ارتکاز کے ساتھ کمزور علاقوں میں کریکنگ کا باعث بن سکتا ہے۔ ٹی ڈی کوٹنگ ان ٹولز کے لیے بہترین کام کرتی ہے جن میں بہت زیادہ حجم چلنے والے مضبوط جیومیٹریز ہوتے ہیں جہاں اصل ڈیزائن میں جہتی معاوضے کی منصوبہ بندی کی جاتی ہے۔
سطح کے علاج کے لیے انجینئرنگ کا فیصلہ ٹری اسی منطق کی پیروی کرتا ہے جیسا کہ بنیادی مواد کے انتخاب: پہننے کا کون سا طریقہ کار غالب ہے، کون سا حجم لاگت کا جواز پیش کرتا ہے، اور کون سی جہتی رکاوٹیں موجود ہیں؟
- متوقع ہٹ گنتی:کم- والیوم رن (100k سے کم) شاذ و نادر ہی PM اسٹیلز یا جدید کوٹنگز کا جواز پیش کرتے ہیں۔ زیادہ-حجم کی مہمات (1M+) ان سے پیشین گوئی کے قابل دیکھ بھال کے وقفوں کا مطالبہ کرتی ہیں۔
- ورک پیس مواد کھرچنا:سٹینلیس سٹیل اور AHSS کناروں کو ہلکے سٹیل سے زیادہ تیزی سے تباہ کرتے ہیں - جس میں قابل قبول تیز کرنے کے وقفوں کو برقرار رکھنے کے لیے سخت سٹیل یا لیپت سطحوں کی ضرورت ہوتی ہے۔
- اسٹیشن آپریشن کی قسم:کٹنگ اسٹیشن پہننے کی مزاحمت کو ترجیح دیتے ہیں۔ سٹیشنوں کی تشکیل سختی اور گیلنگ مزاحمت کو ترجیح دیتی ہے۔ ہر ایک مختلف اسٹیل اور علاج کے امتزاج کا مطالبہ کرتا ہے۔
- بحالی کے وقفہ کے اہداف:اگر پروڈکشن شیڈول تیز کرنے کے لیے ہر 50,000 اسٹروک پر ڈائی پلز کی اجازت دیتا ہے تو اعتدال پسند اسٹیلز کافی ہیں۔ اگر ہدف 200 ہے،000+ دیکھ بھال کے درمیان اسٹروک، PVD کوٹنگز کے ساتھ PM اسٹیلز ضروری ہو جاتے ہیں۔
- بجٹ کی پابندیاں:پی ایم اسٹیلز اور کاربائیڈ انسرٹس کی قیمت پہلے سے زیادہ ہے، لیکن لائف سائیکل لاگت - بشمول تیز کرنے کی فریکوئنسی، پریس ڈاؤن ٹائم، سکریپ کی شرح، اور متبادل پرزے - اکثر اعلی-گریڈ کے مواد کے حق میں ہوتے ہیں۔
لاگت کا حساب کتاب ریفرمنگ کے قابل ہے: یہ نہیں ہے کہ سٹیل کی خریداری پر کیا لاگت آتی ہے، یہ وہی ہے جو پوری پیداواری مہم میں فراہم کرتا ہے۔ ایک CPM 10V پنچ جو شارپننگ کے درمیان ٹول لائف کو دوگنا کرتا ہے اور غیر منصوبہ بند پریس اسٹاپس کو ختم کرتا ہے، D2 پنچ سے بہتر کارکردگی کا مظاہرہ کرے گا جس کی قیمت ایک تہائی ہے لیکن دیکھ بھال کی دوگنا توجہ درکار ہے۔ وہ لائف سائیکل کا نقطہ نظر بالکل وہی ہے جو کنویں سے الگ کرتا ہے-انجینئرڈ سٹیمپنگ ڈائی جو محض بنایا جاتا ہے - اور یہ وہی سوچ ہے جو اسٹیل کو آرڈر کرنے سے پہلے ان مادی فیصلوں کی توثیق کرتی ہے کہ جدید سمولیشن ٹولز کس طرح ان مادی فیصلوں کی توثیق کرتے ہیں۔
CAD/CAM سمولیشن اور ماڈرن پروگریسو ڈائی ڈیزائن ورک فلوز
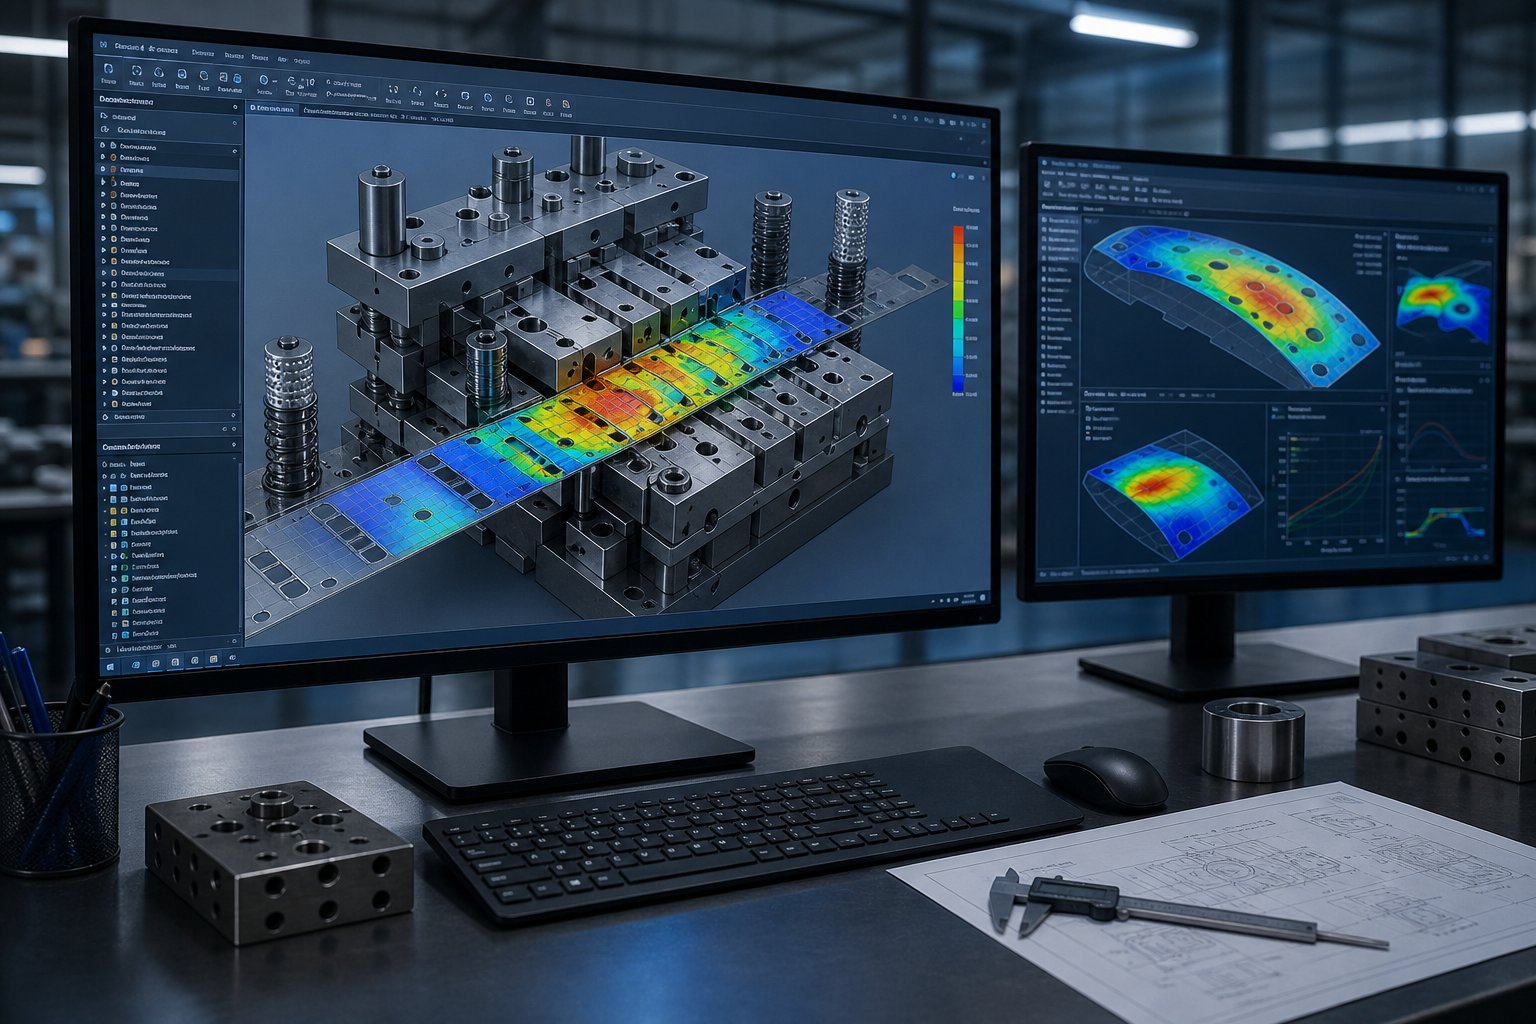
صحیح ٹول اسٹیلز اور کوٹنگز کا انتخاب ایک اہم فیصلہ ہے - لیکن آپ اس بات کی توثیق کیسے کریں گے کہ مشینی اسٹیل پر لاکھوں ڈالر خرچ کرنے سے پہلے وہ انتخاب توقع کے مطابق کارکردگی کا مظاہرہ کریں گے؟ آپ مرنے اور امید کی تعمیر نہیں کرتے ہیں۔ آپ اس کی نقل کرتے ہیں۔ جدید ترقی پسند ٹولنگ ڈویلپمنٹ نے انجینئرنگ کے سب سے بھاری کام کو ٹرآؤٹ پریس سے کمپیوٹر اسکرین پر منتقل کردیا ہے، جہاں تشکیل دینے کا تجزیہ، اسپرنگ بیک پیشین گوئی، اور سٹرپ پروگریشن لاجک کو لاگت اور وقت کے ایک حصے پر بار بار جانچا جاسکتا ہے۔
یہ شفٹ صرف بڑے OEMs کے لیے عیش و آرام کی چیز نہیں ہے۔ تمام سائز کی دکانوں پر پروگریسو ڈائی انجینئرز اب نقلی کام کے فلو-کا استعمال کرتے ہیں جو ڈائی اسٹیمپنگ مشین کے چکر لگانے سے مہینوں پہلے مسائل کو پکڑ لیتے ہیں۔ نتیجہ؟ کم آزمائشی تکرار، کم دوبارہ کام، اور ڈیز جو پیداواری اہداف کو تیزی سے نشانہ بناتے ہیں۔
FEA-Driven Forming Analysis اور Strip Layout Simulation
محدود عنصر کا تجزیہ انجینئرز کو ایک ورچوئل سٹرپ کو درست تشکیل دینے والے حالات کے تابع کرنے دیتا ہے جس کا اسے ایک پروگریسو ڈائی پریس - اسٹیشن بہ اسٹیشن، اسٹروک بہ سٹروک میں سامنا کرنا پڑے گا۔ سافٹ ویئر شیٹ میٹل کو ہزاروں عناصر میں تقسیم کرتا ہے، متعین مادی خصوصیات کو لاگو کرتا ہے، اور حساب لگاتا ہے کہ ہر عنصر ہر اسٹیشن پر پنچ، ڈائی، اور پیڈ فورسز کا کیسے جواب دیتا ہے۔
اس سے کیا پتہ چلتا ہے؟ مواد کو پتلا کرنے والے زون جہاں فریکچر شروع ہوں گے۔ جھریوں کے نمونے جہاں دبانے والے دباؤ شیٹ کو بکسوا دیتے ہیں۔ تنگ ریڈیائی یا قریب چھیدنے والی خصوصیات پر تقسیم کے خطرات۔ مرنے کے لیے کسی بھی سٹیل کو کاٹنے سے پہلے سب کچھ نظر آتا ہے۔
Tools جیسے Logopress ProgSim - جو آٹوفارم سولور ٹیکنالوجی کا استعمال کرتا ہے - ورچوئل ٹراؤٹ پریس کے طور پر کام کرتا ہے جو خاص طور پر چھوٹے سے درمیانے سائز کے سٹیمپنگ کے ساتھ کام کرنے والے ترقی پسند ڈائی ڈیزائنرز کے لیے اپنی مرضی کے مطابق بنائے جاتے ہیں۔ یہ سافٹ ویئر پٹی لے آؤٹ سے براہ راست کاٹنے اور بنانے والے پنچوں کو پہچانتا ہے، جب یہ جھریوں کا پتہ لگاتا ہے تو خود بخود دباؤ-پیڈ فورسز کو ایڈجسٹ کرتا ہے، اور ہر اسٹیشن پر ٹننج بنانے کے بارے میں رائے فراہم کرتا ہے۔ سیٹ اپ اور رن ٹائم کی رینج چھوٹی ڈیز کے لیے منٹوں سے لے کر بڑی، ملٹی-اسٹیشن اسمبلیوں کے لیے چند گھنٹوں تک ہوتی ہے۔
پٹی لے آؤٹ سمولیشن ایک متوازی کام کرتا ہے: یہ بہتر بنانا کہ کس طرح پرزے کوائل کی چوڑائی کے اندر گھونسلے بنا کر مواد کے استعمال کو زیادہ سے زیادہ کریں۔ انجینئر خالی جگہوں کو گھما سکتے ہیں، پچ کو ایڈجسٹ کر سکتے ہیں، اور مختلف کیریئر کنفیگریشنز کا ڈیجیٹل طور پر جائزہ لے سکتے ہیں۔ جیسا کہسینٹر لائن انجینئرنگ کی رپورٹ, کوٹنگ کے مرحلے کے دوران خالی سائز کے تخمینے اور گھوںسلا کے لیے نقلی سافٹ ویئر استعمال کرنے سے مواد کی لاگت کی بچت ہوتی ہے - "پچ پر تھوڑا سا اضافی مواد حاصل کرنا بہت بڑا ہے۔" لاکھوں پرزوں پر چلنے والے ایک ترقی پسند سٹیمپنگ پریس کے لیے، یہاں تک کہ مواد کے استعمال میں 2-3 فیصد بہتری بھی پیداواری مہم میں اہم بچت کا ترجمہ کرتی ہے۔
ڈیجیٹل پروٹو ٹائپنگ میں اسپرنگ بیک کی پیشن گوئی اور معاوضہ
اسپرنگ بیک - لچکدار بازیافت جو کہ پریس فورس کے ریلیز ہوتے ہی تشکیل شدہ حصے کو بگاڑ دیتی ہے - ترقی پسند ڈائی انجینئرنگ میں سب سے مشکل مسائل میں سے ایک ہے۔ یہ کوئی واحد تصحیح نہیں ہے جسے آپ ایک بار لاگو کرتے ہیں۔ یہ ایک سے زیادہ تشکیل دینے والے اسٹیشنوں میں مرکب ہے، اور اسٹیشن 6 پر درکار معاوضہ اس بات پر منحصر ہے کہ اسٹیشن 3، 4 اور 5 پر کیا ہوا۔
تخروپن یہاں کھیل کو تبدیل کرتا ہے۔ ڈائی بنانے کے بجائے، یہ دریافت کرنا کہ فلینجز اسپرنگ 4 ڈگری تک کھلتے ہیں، ٹولنگ میں اوور بینڈ کو پیسنا، دوبارہ چلنا، اور جسمانی طور پر دہرانا، انجینئرز ڈیجیٹل طور پر اسپرنگ بیک کی پیش گوئی کر سکتے ہیں اور مشینی شروع ہونے سے پہلے معاوضہ دے سکتے ہیں۔ آٹو فارم جیسے جدید سافٹ ویئر ہر ایک سٹیشن کے بعد اسپرنگ بیک کی شکل کا حساب لگاتا ہے۔مخالف سمت میں معاوضہ دیتا ہے- اکثر اصل اسپرنگ بیک رقم سے زیادہ، کیونکہ رشتہ شاذ و نادر ہی 1:1 ہوتا ہے۔
اسپرنگ بیک کی شدت کو بڑھانے کا اہم عنصر مواد کی پیداواری طاقت اور تناؤ کی طاقت کا مجموعہ ہے۔ جب وہ قدریں ایک دوسرے کے قریب ہوتی ہیں (مثال کے طور پر، YS=420 MPa، TS=480 MPa)، اسپرنگ بیک کی شدت ڈرامائی طور پر بگڑ جاتی ہے۔ اعلی-طاقت والے مواد کا استعمال کرتے ہوئے پیچیدہ 3D حصے فلینجز پر 4 ملی میٹر سے زیادہ بگاڑ کو ظاہر کر سکتے ہیں اگر بغیر معاوضہ چھوڑ دیا جائے۔ ڈیجیٹل پروٹو ٹائپنگ انجینئرز کو اوور بینڈ اینگلز، پیڈ پریشرز پر اعادہ کرنے دیتی ہے اور ہفتوں کی جسمانی آزمائش کے بجائے گھنٹوں میں درجنوں ورچوئل ٹرائلز میں جیومیٹری بناتی ہے۔
AHSS یا سٹینلیس اجزاء چلانے والے ڈائی اسٹیمپنگ پریس کے لیے، یہ صلاحیت اختیاری نہیں ہے - یہ ضروری ہے۔ جسمانی آزمائش-اور-اعلی-طاقت والے مواد کے ساتھ خرابی ایک خطرناک شرح پر آزمائشی بجٹ اور ٹائم لائنز کے ذریعے جل جاتی ہے۔ تخروپن اس سائیکل کو ختم کر دیتا ہے۔
نقلی سے وائر EDM اور CNC مشینی تک
توثیق شدہ شکل سازی صرف ان فیصلوں کی اطلاع نہیں دیتی ہے - جو وہ براہ راست مشینی پروگراموں میں فیڈ کرتے ہیں۔ جدید CAD/CAM ورک فلو انفرادی پنچ اور ڈائی انسرٹ ماڈلز کو CNC ٹول پاتھ اور تار EDM پروگراموں کے ذریعے پٹی لے آؤٹ سے ایک پیرامیٹرک چین بناتے ہیں جو ان اجزاء کو تیار کرتے ہیں۔ تخروپن میں ایک اوور بینڈ زاویہ کو تبدیل کریں، اور یہ تبدیلی پنچ جیومیٹری، ڈائی اوپننگ پروفائل، اور متعلقہ مشینی کوڈ کے ذریعے پھیلتی ہے۔
یہ پیرامیٹرک تعلق اہمیت رکھتا ہے کیونکہ ترقی پسند ڈائی ڈیولپمنٹ کبھی بھی ایک پاس نہیں ہوتا ہے۔ تخروپن ایک پتلا ہونے والے خطرے کو ظاہر کرتا ہے، انجینئر رداس کو ایڈجسٹ کرتا ہے، دوبارہ تجزیہ کرتا ہے، درستگی کی تصدیق کرتا ہے، اور ڈائی ماڈل کو اپ ڈیٹ کرتا ہے۔ پرانے ورک فلو میں، ان میں سے ہر ایک تبدیلی کے لیے درجنوں ڈرائنگ اور مشینی پروگراموں میں دستی اپ ڈیٹ کی ضرورت ہوتی ہے۔ پیرامیٹرک سسٹم میں، اپ ڈیٹ خودکار ہے۔ جیسا کہ Metalstamp کے ڈائی ڈیزائنرز نے پایا، "واپس جانا اور 3D ماڈل میں تبدیلی کرنا ہر چیز کو تبدیل کر دیتا ہے - بشمول جو بھی 2D ڈرائنگ بنائی گئی تھیں۔" ٹول اور ڈائی بنانے والے ڈائی کو بالکل اسی طرح تیار کرتے ہیں جیسا کہ ڈیزائن کیا گیا ہے، اور یہ کام کرتا ہے - کیونکہ ڈیزائن کی پہلے ہی عملی طور پر توثیق ہو چکی تھی۔
سروو پریس ٹکنالوجی ایک اور نقلی جہت کا اضافہ کرتی ہے۔ فکسڈ اسٹروک پروفائلز کے ساتھ روایتی مکینیکل پریسوں کے برعکس، سروو-سے چلنے والی پروگریسو سٹیمپنگ پریس قابل پروگرام سلائیڈ موشن - متغیر رفتار کی اجازت دیتے ہیں، نیچے کے مردہ مرکز میں رہتے ہیں، مواد کی رہائی کے لیے ریورس پلس۔ انجینیئر اس بات کی تقلید کر سکتے ہیں کہ یہ کسٹم موشن پروفائلز ڈیزائن کے مرحلے پر تشکیل کے نتائج کو کس طرح متاثر کرتے ہیں، ڈائی کے پریس میں داخل ہونے سے پہلے پریس کینیمیٹکس کو بہتر بناتے ہیں۔ نتیجہ بہتر مواد کا بہاؤ، کم اثر لوڈنگ، اور توسیع شدہ ڈائی لائف - فوائد ہیں جو صرف اس وقت ظاہر ہوتے ہیں جب پریس موشن کو ڈائی انجینئرنگ سسٹم کا حصہ سمجھا جاتا ہے، اسے ایک مقررہ رکاوٹ کے طور پر نہیں سمجھا جاتا ہے۔
کسی بھی ٹول اسٹیل کو مشین بنانے سے پہلے - جس چیز کو ایک بار ورچوئل تجزیے کے دنوں میں جسمانی تکرار کے ہفتوں کی ضرورت ہوتی ہے اسے کمپریس کرنے سے پہلے تخروپن-پر مبنی ڈیزائن کی توثیق فارمنگ کی ناکامیوں، اسپرنگ بیک انحرافات، اور ترقی کے مسائل کو ڈیجیٹل طور پر - پکڑ کر آزمائشی وقت کو کم کرتی ہے۔
تخروپن سے پیداوار تک ترقی ایک بنیادی تبدیلی کی نمائندگی کرتی ہے کہ کس طرح ترقی پسند ڈیز پریس تک پہنچتے ہیں۔ ورچوئل ٹرآؤٹ فزیکل ٹرآؤٹ کو مکمل طور پر تبدیل نہیں کرتا ہے - یہ مجموعی غلطیوں کو ختم کرتا ہے اور فزیکل ٹراؤٹ کو ٹھیک ایڈجسٹمنٹ تک محدود کرتا ہے۔ ڈائی ڈیزائنرز جیسے سینٹرلائن انجینئرنگ میں اب نقل کرنے سے شروع کرتے ہوئے اور حتمی توثیق کے ذریعے جاری رکھنے کے لیے "سیدھے-جانے سے" تخروپن کا استعمال کرتے ہیں۔ ڈائی ٹرائی آؤٹ پر پہنچتی ہے جو پہلے سے ہی اسپرنگ بیک کے لیے معاوضہ دے چکی ہے، قوتیں بنانے کے لیے پہلے سے ہی متوازن، اور مادی استعمال کے لیے پہلے سے ہی بہتر ہے۔
پھر بھی تخروپن صرف اس بات کی توثیق کرتی ہے کہ انجینئر ٹول میں کیا ڈیزائن کرتا ہے۔ یہ اس بات کی تصدیق کر سکتا ہے کہ تشکیل دینے والا سٹیشن مواد کو کریک نہیں کرے گا، لیکن یہ آپ کو یہ نہیں بتا سکتا کہ آیا وہ فارمنگ سٹیشن پہلے جگہ پر موجود ہونا چاہیے - یا حصہ جیومیٹری کو خود ہی حجم میں پیدا ہونے کے لیے ترمیم کی ضرورت ہے۔ فیصلہ سازی کی کال مینوفیکچریبلٹی کا جائزہ لینے والے ڈائی انجینئر سے تعلق رکھتی ہے، اور یہ ایک ایسی گفتگو ہے جو سمولیشن شروع ہونے سے پہلے ہوتی ہے۔
ڈائی انجینئر کے نقطہ نظر سے مینوفیکچریبلٹی کے لیے ڈیزائن
جب کوئی پارٹ ڈیزائن ڈائی انجینئر کی میز پر اترتا ہے تو پہلا سوال یہ نہیں ہوتا کہ "کیا ہم اس پر مہر لگا سکتے ہیں؟" یہ ہے "کیا ہم اسے 200 اسٹروک فی منٹ پر ایک ملین ہٹ کے لیے بغیر کسی ٹولنگ سیلف کو تباہ کیے قابل اعتماد طریقے سے مہر لگا سکتے ہیں؟" یہ امتیاز صحت سے متعلق ڈائی اسٹیمپنگ کے لیے DFM کا دل ہے۔ سی اے ڈی اسکرین پر ٹھیک نظر آنے والی خصوصیات زندہ رہنے کے لیے بہت پتلے گھونسوں میں ترجمہ کر سکتی ہیں، برقرار رکھنے کے لیے بہت سخت کلیئرنس، یا ایسی کارروائیوں کی تشکیل کر سکتی ہیں جو ہر اسٹروک پر مادی طبیعیات کا مقابلہ کرتی ہیں۔
ڈائی انجینئر کی طرف سے ڈی ایف ایم فیڈ بیک پش بیک نہیں ہے - یہ پارٹ فنکشن اور ٹولنگ ریئلٹی کے درمیان ترجمہ کی تہہ ہے۔ یہ بات چیت جتنی جلدی ہوتی ہے، اتنے ہی کم سمجھوتہ ختم ہو جاتے ہیں۔
کم از کم ویب فاصلہ اور پنچ کی طاقت کی پابندیاں
1.0 ملی میٹر موٹی سٹیل میں صرف 0.5 ملی میٹر کے فاصلے پر دو گول سوراخ والے حصے کا تصور کریں۔ ان سوراخوں کو چھیدنے کے لیے درکار شیٹ میٹل پنچوں کے لیے ان کے درمیان ڈائی اسٹیل کے جالے کی ضرورت ہوگی جو خود مواد سے پتلا ہو۔ کمپریسیو اور لیٹرل بوجھ کے لاکھوں چکروں کے تحت، وہ ویب ٹوٹ جاتا ہے۔ مکے ایک دوسرے کی طرف جھک جاتے ہیں۔ کنارے کا معیار گر جاتا ہے، اور دیکھ بھال کے وقفے ختم ہو جاتے ہیں۔
یہی وجہ ہے کہ ویب کے کم از کم قوانین موجود ہیں۔ عام DFM رہنما خطوط یہ بتاتا ہے کہ دو خصوصیات - کے درمیان یا کسی خصوصیت اور کنارے - کے درمیان مواد کی موٹائی کم از کم 1.0 سے 2.0 گنا ہونی چاہیے۔ اس حد کے نیچے، آپ ٹولنگ سے کچھ ایسا کرنے کے لیے کہہ رہے ہیں جو پیداوار کی رفتار سے برقرار نہیں رہ سکتا۔
پنچ کراس- سیکشن اسی منطق کی پیروی کرتا ہے۔ پنچ شیٹ میٹل کو بھروسہ مند طریقے سے سوراخ کرنے کے لیے، پنچ کے پاس کافی کراس-سیکشنل ایریا ہونا چاہیے تاکہ وہ شیئرنگ کے دوران پیدا ہونے والی بکلنگ فورس کو روک سکے۔ انگوٹھے کا اصول: ہلکے اسٹیل میں گول سوراخوں کے لیے کم از کم پنچ قطر مواد کی موٹائی سے کم نہیں ہونا چاہیے، اور زیادہ طاقت والے مواد کے لیے بڑھنا چاہیے۔ سلاٹس اور غیر-سرکلر خصوصیات زیادہ محدود ہیں کیونکہ ان کا تنگ ترین کراس-حصہ طاقت کو کنٹرول کرتا ہے۔ جب خصوصیات ان حدوں سے نیچے آتی ہیں، تو ڈائی انجینئر متعدد اسٹیشنوں میں آپریشن کو تقسیم کرنے کا جائزہ لیتا ہے - فیچر کے حصے کو ایک اسٹیشن پر چھیدنے اور اسے دوسرے - پر مکمل کرنے یا ڈیزائن میں ترمیم کی درخواست کرتا ہے۔
بینڈ ریلیف کی ضروریات اور ڈرافٹ اینگل کنڈریشنز
ترقی پسند صحت سے متعلق دھاتی سٹیمپنگ میں جھکنا تنہائی میں نہیں ہوتا ہے۔ وہ ملحقہ خصوصیات، کناروں اور دیگر موڑ کے ساتھ تعامل کرتے ہیں۔ مناسب ریلیف کے بغیر، موڑ کی لکیر کے آخر میں موجود مواد گچھے، آنسو، یا غیر متوقع فلینج اونچائی پیدا کرتا ہے۔ بینڈ ریلیف - موڑ لائن کے ہر سرے پر ایک چھوٹا سا نشان یا کٹ آؤٹ - مواد کو بغیر کسی رکاوٹ کے درست کرنے کا کمرہ فراہم کرتا ہے۔
بینڈ ریڈی کو خود کو مادی حدود کا احترام کرنا چاہیے۔ اندرونی موڑ کا رداس زیادہ تر شیٹ میٹلز کے لیے مواد کی موٹائی سے کم از کم 1.0 سے 1.5 گنا ہونا چاہیے۔ چھوٹے جائیں، اور آپ بیرونی ریشوں کو ان کی فریکچر کی حد - سے گزرنے پر زور دیتے ہیں خاص طور پر جب دانوں کی سمت کے متوازی موڑتے ہیں۔ جیسا کہFabricator وضاحت کرتا ہے۔, طول بلد موڑنے (دانے کے ساتھ) قاطع موڑنے کے مقابلے میں مطلوبہ کم از کم رداس کو نمایاں طور پر بڑھاتا ہے۔ 0.5 اور 0.8 انچ موٹی کے درمیان اسٹیل پلیٹ کے لیے، کم از کم رداس 2.5T سے ٹرانسورس موڑ کے لیے 3.75T تک طول موڑ کے لیے چھلانگ لگا سکتا ہے۔
ڈائی انجینئرز ان رشتوں کو حصہ کی رواداری کال آؤٹ کے خلاف جانچتے ہیں۔ اناج کے ساتھ موڑنے والے اعلی-طاقت والے مواد میں 0.5T رداس میں مخصوص موڑ صرف جارحانہ نہیں ہے - یہ ایک ٹول-زندگی کا مسئلہ ہے۔ ڈائی وقفے وقفے سے اس حصے میں شگاف ڈالے گی، جس سے اسکریپ پیدا ہو جائے گا جو کہ داخل ہونے کے بعد بڑھتا جائے گا۔ DFM جواب: ایک بڑے رداس کی درخواست کریں، اناج سے متعلق حصے کو دوبارہ ترتیب دیں، یا ایک ایسا فارمنگ سٹیشن شامل کریں جو موڑ کی لائن کو پہلے سے-اسکور کرے۔
کیریئر پٹی ڈیزائن اور پٹی کے استعمال کی اصلاح
کیریئر کی پٹی - انفرادی حصے کی پیشرفت کو جوڑتا ہے جب وہ ڈائی سے گزرتے ہیں - تعریف کے لحاظ سے سکریپ ہے۔ لیکن یہ انجینئرڈ سکریپ ہے۔ اس کی چوڑائی، ویب کنکشنز، اور ترقی کی پچ دو مسابقتی اہداف میں توازن رکھتی ہے: ضائع ہونے والے مواد کو کم سے کم کریں اور رفتار سے قابل اعتماد طریقے سے کھانا کھلانے کے لیے پٹی کی سختی کو برقرار رکھیں۔
ایک ٹھوس کیریئر بنیادی کاٹنے اور موڑنے کے لیے کام کرتا ہے جہاں پٹی پوری طرح چپٹی رہتی ہے۔ لیکن گہرے بنانے، ڈرائنگ، یا ایمبوسنگ والے حصوں کو ایک اسٹریچ ویب کیریئر کی ضرورت ہوتی ہے جو دھات کو حصوں کے درمیان پچ کو بگاڑے بغیر آزادانہ طور پر بہنے دیتا ہے۔ کیریئر کو بھی کھلانے کی افقی قوت کے خلاف مزاحمت کرنی چاہیے - کل پٹی وزن کا تقریباً 10% فی پروگریشن - بغیر بکسے کے۔ بہت تنگ، اور کھانا کھلانے کے دوران یہ تہہ ہو جاتا ہے۔ بہت چوڑا، اور آپ پوری پروڈکشن رن میں ہر اسٹروک پر مواد کو ضائع کرتے ہیں۔
ڈائی کٹ میٹل پارٹس کے لیے زیادہ حجم میں، یہاں تک کہ پٹی کے استعمال کے کمپاؤنڈ میں ڈرامائی طور پر چھوٹی بہتری۔ انجینئرز پچ کو بہتر بناتے ہیں (جزوں کی تکرار کے درمیان فاصلہ)، اس بات کا جائزہ لیتے ہیں کہ آیا پرزے سخت پیکنگ کے لیے گھونسلے یا گھوم سکتے ہیں، اور کم از کم کیریئر کی چوڑائی کا تعین کرتے ہیں جو خوراک کے استحکام کو برقرار رکھتی ہے۔ ہر ملی میٹر غیر ضروری کیریئر کی چوڑائی کو لاکھوں سٹروک سے ضرب کر کے حقیقی مادی لاگت کی نمائندگی کرتا ہے۔
عام DFM فیڈ بیک ڈائی انجینئرز فراہم کرتے ہیں جب کسی نئے حصے کے ڈیزائن کا جائزہ لیتے ہیں عام طور پر یہ شامل ہیں:
- کم از کم ویب کے تقاضوں کو پورا کرنے اور پنچ کی لمبی عمر کی حفاظت کے لیے فیچر سپیسنگ ایڈجسٹمنٹ - موونگ ہولز یا کٹ آؤٹس
- رداس میں ترمیم - کریکنگ کو روکنے اور بننے والی قوتوں کو کم کرنے کے لیے موڑ کے ریڈیائی کو بڑھانا، خاص طور پر جہاں دانوں کی سمت ناگوار ہو
- رواداری میں نرمی کی درخواستیں - ایسے جہتوں کی نشاندہی کرتی ہیں جہاں سخت-ضروری کال آؤٹس سے-اضافی سکے بنانے یا سائز دینے والے اسٹیشنوں کو مجبور کرتے ہیں جو بغیر فنکشنل فائدے کے ڈائی لاگت میں اضافہ کرتے ہیں۔
- دانے کی سمت کی وضاحتیں - کریکنگ کو روکنے اور اسپرنگ بیک کی تغیر کو کم کرنے کے لیے اہم موڑ کے حوالے سے پٹی کی سمت بندی کی وضاحت
- ریلیف فیچر میں اضافہ - جھکنے والی ریلیف، نوچ ریڈی، اور اسٹریس کی وضاحت کرنے والے-ریلیف سلاٹس جو تیز رفتاری کے دوران پھٹنے سے روکتے ہیں-
ان سفارشات میں سے ہر ایک مخصوص ٹولنگ کی رکاوٹ کا پتہ لگاتا ہے: پنچ کی طاقت، ڈائی لائف، پٹی کا استحکام، یا عمل کی تکرار۔ ڈائی انجینئر کا DFM جائزہ بالآخر ایک لمبی عمر کا اندازہ ہے - جسے پارٹ ڈیزائن میں تبدیل ہونا چاہیے تاکہ ٹولنگ بغیر کسی کمی کے پورے مطلوبہ پیداواری حجم میں مسلسل ترقی پسند صحت سے متعلق دھاتی سٹیمپنگ فراہم کر سکے۔
یہاں تک کہ کامل DFM کے ساتھ، اگرچہ، ایک ترقی پسند ڈائی صرف اس صورت میں درست پرزے تیار کرتی ہے جب پٹی ہر اسٹیشن پر بالکل صحیح پوزیشن میں پہنچ جائے۔ اس پوزیشن کی درستگی کا انحصار مکینیکل سسٹم پر ہوتا ہے اس لیے بنیادی طور پر اسے کم کرنا آسان ہے: پائلٹ پن جو ہر ایک اسٹروک پر پٹی کو دوبارہ-رجسٹر کرتے ہیں۔
پائلٹ میکینکس اور پٹی کی ترقی کی درستگی
ایک پروگریسو ڈائی میں بالکل ترتیب وار اسٹیشنز، مثالی کلیئرنس، اور آپٹمائزڈ ٹول اسٹیلز - ہو سکتے ہیں اور پھر بھی اسکریپ پیدا کر سکتے ہیں اگر ہر اسٹروک پر پٹی صحیح طریقے سے پوزیشن میں نہ ہو۔ پائلٹ پن وہ طریقہ کار ہے جو درستگی کے لوپ کو بند کرتا ہے۔ وہ ہر اسٹیشن پر پٹی کو دوبارہ رجسٹر کرتے ہیں، سٹیمپنگ فیڈ سسٹم، سٹرپ کیمبر، تھرمل توسیع، اور مجموعی ترقی کی خرابی کی تلافی کرتے ہیں۔ ایک پروگ ڈائی میں 300+ سٹروک فی منٹ کی رفتار سے دوڑتے ہیں، پائلٹ مادّے کو مکے لگانے سے پہلے پوزیشنل ڈیفنس کی آخری لائن ہوتے ہیں۔
پٹی کا اندراج آسان لگتا ہے: فیڈ پٹی کو ایک پچ کو آگے بڑھاتا ہے، پائلٹ سوراخ میں داخل ہوتے ہیں، پٹی واقع ہوتی ہے۔ عملی طور پر، اس میں شامل رواداری اتنی سخت ہے کہ پائلٹ ڈیزائن یا ٹائمنگ میں انجینرنگ کی چھوٹی چھوٹی غلطیاں پوری ڈائی میں کمپاؤنڈنگ غلطیاں پیدا کرتی ہیں۔
رجسٹریشن کی درستگی کے لیے پائلٹ قطر اور کلیئرنس انجینئرنگ
پائلٹ پن صرف سوراخوں میں نہیں گرتے۔ وہ فعال طور پر پٹی کی پوزیشن کو درست کرتے ہیں۔ فیڈ سسٹم پٹی کو تقریباً صحیح جگہ پر لے جاتا ہے - عام طور پر ایک انچ کے چند ہزارویں حصے کے اندر - اور پائلٹ ٹھیک پوزیشننگ کرتے ہیں۔ اس کا مطلب ہے کہ پائلٹ-ٹو-ہول کلیئرنس اس بات کا تعین کرتا ہے کہ کتنی درستگی دستیاب ہے اور کتنی درست طریقے سے پٹی سیٹیں ہیں۔
MetalForming میگزین کے مطابق، مواد کی قسم اور موٹائی کے لحاظ سے، پائلٹوں کا سائز عام طور پر 0.0005 سے 0.001 انچ تک ہوتا ہے۔ یہ کلیئرنس رینج جان بوجھ کر تنگ - اتنی ڈھیلی ہے کہ پائلٹ کو پٹی کو زبردستی داخل کیے بغیر داخل ہونے کی اجازت دی جا سکتی ہے، لیکن اتنی اچھی ہے کہ ایک بار بیٹھنے کے بعد پٹی شفٹ نہیں ہو سکتی۔
ناک کی جیومیٹری اتنی ہی اہمیت رکھتی ہے جتنا کہ قطر۔ پائلٹ پن پر گولی-نوز ٹیپر دو کام کرتا ہے: یہ پٹی کو بعد میں صحیح پوزیشن میں لے جاتا ہے جیسے ہی پریس نیچے آتا ہے، اور یہ سوراخ میں داخل ہو جاتا ہے اس سے پہلے کہ پورے کھوجنے والے قطر کے مشغول ہوں۔ اس ٹیپرڈ انٹری کا مطلب ہے کہ پائلٹ ٹپ پٹی سے رابطہ کرتی ہے اس سے پہلے کہ اسٹیمپنگ ڈائی لفٹرز اسے مکمل طور پر چھوڑ دیں - ایک مختصر اوورلیپ بناتا ہے جہاں پٹی کو بیک وقت فیڈ سسٹم اور پائلٹ نوز دونوں کے ذریعے سپورٹ کیا جاتا ہے۔
پائلٹ کی لمبائی ایک متوازن عمل ہے۔ پائلٹوں کو پٹی میں داخل ہونے کے لیے کافی لمبا ہونا چاہیے اس سے پہلے کہ دوسرے مکے لگ جائیں اور اس سے پہلے کہ اسٹرائپر کا چہرہ نچلے حصے سے رابطہ کرے۔ لیکن ضرورت سے زیادہ لمبائی اپنا مسئلہ پیدا کرتی ہے - ایک ضرورت سے زیادہ لمبا پائلٹ سوراخ میں باندھ سکتا ہے یا ڈائی اوپننگ کے دوران پٹی کو اوپر کی طرف کھینچ سکتا ہے۔ انجینئرز ڈائی کے وقت کے تقاضوں کے مطابق پائلٹ کی لمبائی بتاتے ہیں: پائلٹ ٹِپ کو عین کرینک اینگل پر پٹی میں داخل ہونا چاہیے جہاں فیڈ ریلیز ہوتی ہے، اور کھوجنے والے قطر کو کسی بھی قسم کی کٹائی یا تشکیل شروع ہونے سے پہلے سیٹ ہونا چاہیے۔
عام رجسٹریشن کی ناکامیاں اور انجینئرنگ کے حل
پروگریسو ڈائز میں رجسٹریشن کی سب سے عام ناکامی کا خود پائلٹوں سے کوئی تعلق نہیں ہے - یہ فیڈ ہے-رول لفٹ ٹائمنگ۔ اگر پائلٹ کا کھوجنے والا قطر سوراخ میں داخل ہونے پر فیڈ رولز پھر بھی پٹی کو پکڑ لیتے ہیں، فیڈر پائلٹوں سے لڑتا ہے۔ نتیجہ: یک طرفہ پائلٹ پہننا، پائلٹ کے لمبے سوراخ، پائلٹوں کے مشغول ہوتے ہی سنائی دینے والی سنیپنگ، اور ترقی کی خرابیاں جو تیز رفتاری سے خراب ہوتی ہیں۔
صحیح وقت کی ترتیب کے لیے پٹی کو آگے بڑھانے کے لیے فیڈ، پھر سوراخ میں داخل ہونے کے لیے پائلٹ ٹپ، پھر اٹھانے کے لیے فیڈ رول (پٹی کو چھوڑنا) اور آخر میں پٹی کو سیٹ کرنے اور تلاش کرنے کے لیے پائلٹ کا پورا قطر درکار ہوتا ہے۔ اسٹیمپنگ ڈائی لفٹرز کا استعمال کرتے ہوئے مرنے والوں کے لیے جو ڈائی سطح سے پٹی کو اونچا کرتے ہیں، ٹائمنگ ونڈو مزید تنگ ہو جاتی ہے - فیڈ رول اس وقت تک کھلا رہنا چاہیے جب تک کہ لفٹر اپنے سفر کے اوپری حصے تک نہ پہنچ جائیں جس میں پائلٹ ابھی بھی مصروف ہیں۔ جیسا کہ فیڈ-ٹائمنگ ماہرین وضاحت کرتے ہیں، غلط رول بند کرنا ڈائی اور فیڈر کے درمیان اضافی مواد کو پھنس سکتا ہے، جب پائلٹوں کے منقطع ہونے پر پٹی کو آگے بڑھایا جاتا ہے اور ضرورت سے زیادہ لمبی پیشرفت ہوتی ہے۔
تشکیل کے دوران پائلٹ سوراخ کا بگاڑ ایک لطیف مسئلہ ہے۔ جب کوئی ڈرائنگ یا گہرا-فارمنگ آپریشن مواد کو اندر کی طرف کھینچتا ہے، تو یہ کیریئر کی پٹی - کو ہٹا دیتا ہے اور اس فارمنگ زون کے قریب واقع کوئی بھی پائلٹ سوراخ اس کے ساتھ بگڑ جاتا ہے۔جیسا کہ Fabricator وضاحت کرتا ہے۔بغیر کسی مناسب طریقے سے ڈیزائن کیے گئے اسٹریچ ویب کیرئیر کے پروگریسو ڈائی میں ڈرائنگ کرنے سے پائلٹ ہولز حرکت میں آتے ہیں کیونکہ مواد اندر کی طرف جاتا ہے۔ حل کیریئر ڈیزائن ہے جو لچکدار ویب خصوصیات کا استعمال کرتے ہوئے پائلٹ ہول کے مقامات کو زون بنانے سے الگ کرتا ہے جو رجسٹریشن خصوصیات میں تحریف کو منتقل کیے بغیر مواد کے بہاؤ کو جذب کرتی ہے۔
سلگ کھینچنا ایک اور حقیقی-عالمی چیلنج پیش کرتا ہے۔ جب چھیدنے والا پنچ پیچھے ہٹتا ہے، ویکیوم یا رگڑ سلگ کو دوبارہ ڈائی اوپننگ میں کھینچ سکتا ہے۔ وہ سلگ اگلی پٹی کی ترقی میں مداخلت کرتی ہے یا، بدتر، اگلے اسٹیشن - پر پٹی کے نیچے بیٹھ جاتی ہے جس کی وجہ سے تاثر پیدا ہوتا ہے، غلط کھانا کھلایا جاتا ہے یا ٹوٹا ہوا گھونسا ہوتا ہے۔ انجینئرز مناسب ڈائی کلیئرنس، مثبت سلگ انجیکشن فیچرز، اور اس بات کو یقینی بناتے ہوئے کہ سوراخ کرنے والی کلیئرنس سکشن کے حالات پیدا نہیں کرتی ہے جو سلگس کو برقرار رکھتی ہے۔
متعدد تشکیل دینے والے اسٹیشنوں میں اسپرنگ بیک جمع ہونا بھی رجسٹریشن کو بالواسطہ طور پر متاثر کرتا ہے۔ ہر تشکیل دینے والا سٹیشن زاویہ انحراف کو متعارف کرواتا ہے جو پٹی کی غیر جانبدار پوزیشن کو تھوڑا سا بدل دیتا ہے۔ ایک پیچیدہ پروگ ڈائی میں اسٹیشن 10 یا 12 تک، مجموعی شفٹ پائلٹ کی اصلاح کی حد سے تجاوز کر سکتی ہے اگر انجینئرز نے اس کا حساب نہ لیا ہو۔ ڈیزائن کا حل: پائلٹوں کو حکمت عملی سے - بڑے فارمنگ آپریشنز کے بعد جگہ دیں جہاں پٹی پہلے ہی واپس آ چکی ہو - تاکہ وہ لچکدار بحالی قوتوں کے خلاف لڑنے کے بجائے پٹی کی اصل پوزیشن کو درست کریں۔
ہر سٹیشن پر رجسٹریشن کی درستگی پوری پٹی کی ترقی پر مشتمل ہے۔ اسٹیشن 3 پر ایک 0.001-انچ کی خرابی ایک غیر یقینی صورتحال بن جاتی ہے جو ہر نیچے کی دھارے والے اسٹیشن کو وراثت میں ملتی ہے، بڑھاتا ہے، یا اس کو درست کرنا چاہیے - پائلٹ انجینئرنگ کو ایک سسٹم بنانا-لیول ڈسپلن جو ترقی پسند ڈائی ڈیزائن کو سنگل اسٹیشن سوچ سے ممتاز کرتا ہے۔
مناسب پائلٹ انجینئرنگ بالآخر ایک پائیداری کا سوال ہے جتنا کہ درستگی کا سوال۔ پٹی سے لڑنے والے پائلٹ تیزی سے پہنتے ہیں۔ غلط رجسٹرڈ سٹرپس غیر مساوی طور پر دباؤ ڈالتی ہیں۔ لمبے پائلٹ ہولز آہستہ آہستہ انحطاط پذیر ہوتے ہیں جب تک کہ ڈائی-کے-برداشت کے پرزے- سے باہر نہیں نکل جاتے ہیں بعض اوقات بتدریج اس حد تک گر جاتے ہیں کہ جب تک SPC الارم نیچے کی طرف متحرک نہیں ہوتا ہے اس وقت تک ڈرفٹ نہیں پکڑا جاتا ہے۔ ڈیزائن کے مرحلے پر پائلٹ میکینکس میں شامل درستگی براہ راست اس بات کا تعین کرتی ہے کہ ڈائی مکمل پروڈکشن رن - میں اپنی کوالٹی ونڈو کو کتنی دیر تک برقرار رکھتی ہے اور راستے میں اسے کتنی دیکھ بھال کی مداخلت کی ضرورت ہے۔
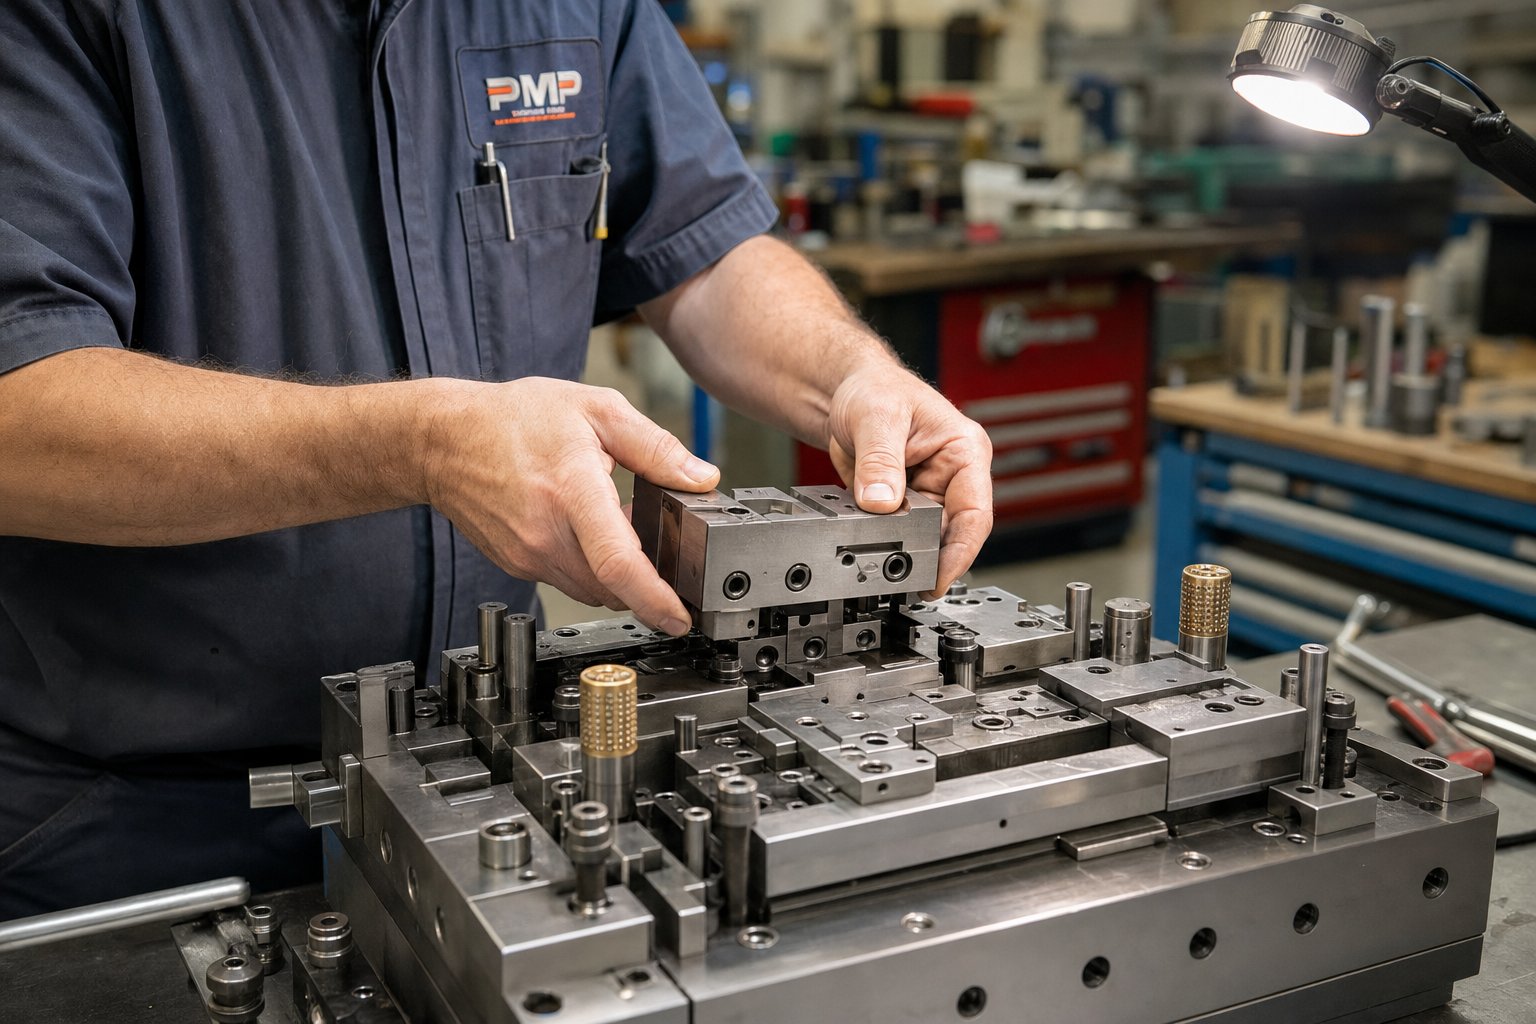
ڈائی لائف مینجمنٹ اینڈ مینٹیننس انجینئرنگ
پائلٹ کی درستگی حصوں کو رواداری میں رکھتی ہے۔ ٹول اسٹیل کا انتخاب کناروں کو تیز رکھتا ہے۔ لیکن اس سے کوئی فرق نہیں پڑتا ہے کہ ڈائی کو مؤثر طریقے سے برقرار نہیں رکھا جا سکتا ہے جب وہ کناروں کو ناگزیر طور پر مدھم کر دیا جائے، جب انسرٹس اپنی حدود سے گزر جائیں، یا جب جمعہ کو صبح 2 بجے پنچ چپس لگ جائے۔ پروگریسو اسٹیمپنگ ڈیز ملین-ہٹ رنز کے لیے تیار کی گئی ہے جو ایک عام خصوصیت کا اشتراک کرتی ہے: مینٹینیبلٹی کو پہلے دن سے ہی ڈیزائن کیا گیا تھا، پہلے غیر منصوبہ بند پریس اسٹاپ کے بعد اسے بند نہیں کیا گیا۔
اس کے بارے میں اس طرح سوچیں - ایک ایسی ڈائی جو کامل پرزے تیار کرتی ہے لیکن معمول کو تیز کرنے کے لیے آٹھ گھنٹے کی ٹیر ڈاؤن کی ضرورت ہوتی ہے جس کی تیاری کے لیے انجنیئر نہیں کیا گیا ہے۔ یہ ایک شوروم کے لیے تیار کیا گیا ہے۔ طویل مدتی ترقی پسند اسٹیمپنگ ٹولنگ فن تعمیر کا مطالبہ کرتی ہے جہاں پہننے والے اجزاء تک رسائی حاصل کی جاسکتی ہے، تبدیل کی جاسکتی ہے، اور پریس سے پوری ڈائی کو کھینچے بغیر یا اسٹیشنوں کو جدا کیے بغیر بحال کیا جاسکتا ہے جن پر توجہ کی ضرورت نہیں ہے۔
ماڈیولر انسرٹ کنسٹرکشن اور فوری-اجزاء کو تبدیل کریں۔
یک سنگی ڈائی بلاکس سے سیکشنڈ انسرٹ کنسٹرکشن میں تبدیلی پچھلی دو دہائیوں کے دوران پروگریسو ڈائی انجینئرنگ میں سب سے زیادہ اثر انگیز پیش رفت ہے۔ مشینی کٹنگ پروفائلز اور جیومیٹریز کو براہ راست ایک بڑے ڈائی بلاک میں بنانے کے بجائے، جدید پروگریسو سٹیمپنگ ڈائی انفرادی داخلوں کا استعمال کرتی ہے - تبدیل کیے جانے والے ڈائی سیکشن جو بولٹ، پن، یا ویج-ایک عام ہولڈر پلیٹ میں بند کر دیتے ہیں۔
اس سے فرق کیوں پڑتا ہے؟ کیونکہ ترقی پسند مرنے کے دوران پہننا یکساں طور پر نہیں ہوتا ہے۔ اسٹیشن 3 0.8 ملی میٹر سٹینلیس سٹیل سے چھید سکتا ہے اور ہر 80,000 اسٹروک کو تیز کرنے کی ضرورت ہے۔ اسٹیشن 7 ایلومینیم میں ہلکے سے ابھار کر سکتا ہے اور سروس کے درمیان 500,000 سٹروک چلا سکتا ہے۔ یک سنگی تعمیر کے ساتھ، سروسنگ اسٹیشن 3 کا مطلب پوری ڈائی کو کھینچنا ہے۔ ماڈیولر انسرٹس کے ساتھ، ایک ٹیکنیشن اس مخصوص انسرٹ کو ہٹاتا ہے، اسے تیز کرتا ہے یا اس کی جگہ لے لیتا ہے، اور کسی ملحقہ اسٹیشن کو پریشان کیے بغیر اکثر - کو دوبارہ انسٹال کرتا ہے۔
جیسا کہصحت سے متعلق ڈائی مینوفیکچررز نوٹ کریں۔، بدلنے کے قابل انسرٹس تیزی سے دیکھ بھال، کم مرمت کی لاگت، بہتر لباس لوکلائزیشن، آسان جہتی اصلاح، اور کم ڈاؤن ٹائم فراہم کرتے ہیں۔ مقامی طور پر داخل کی تبدیلی خاص طور پر اعلیٰ- والیوم OEM پروڈکشن میں قیمتی ہو جاتی ہے جہاں مخصوص اسٹیشنوں کو مرتکز پہننے والے بوجھ کا تجربہ ہوتا ہے جو بصورت دیگر مکمل ڈائی پل پر مجبور ہو جاتا ہے۔
فوری-تبدیل پنچ برقرار رکھنے کے نظام اس فلسفے کو اوپری ڈائی نصف تک بڑھاتے ہیں۔ روایتی پنچ برقرار رکھنے کا انحصار مداخلت-فٹ ماؤنٹنگ یا بولٹ کلیمپنگ کے ذریعے-جس تک رسائی کے لیے کافی جداگانہ کی ضرورت ہوتی ہے۔ برقرار رکھنے کے جدید نظام کلیدی سلاٹس، بیونیٹ-سٹائل کے تالے، یا ویج میکانزم کا استعمال کرتے ہیں جو بیک اپ پلیٹوں کو ہٹائے یا پڑوسیوں کو پریشان کیے بغیر ڈائی کے اوپر سے انفرادی مکے نکالے اور تبدیل کرنے کی اجازت دیتے ہیں۔ تیز رفتار پروگریسو ڈائی اسٹیمپنگ کے لیے جو فی منٹ 400+ اسٹروک پر چلتی ہے، 30- منٹ کے پنچ سویپ اور چار گھنٹے کے ٹیر ڈاؤن کے درمیان فرق شیڈول بنانے اور ڈلیوری ونڈو کو غائب کرنے کے درمیان فرق ہے۔
تیز رفتار الاؤنسز اور متوقع ڈائی لائف پلاننگ
پروگریسو ڈائی میں ہر کٹنگ پنچ اور ڈائی انسرٹ میں مواد کی ایک محدود مقدار ہوتی ہے جسے اس کی فعال لمبائی یا گہرائی سے کم ہونے سے پہلے تیز کرنے کے ذریعے ہٹایا جا سکتا ہے۔ یہ وہ چیز نہیں ہے جسے انجینئرز پروڈکشن کے دوران دریافت کرتے ہیں - یہ شروع سے ہی ڈیزائن کیا گیا ہے۔
شارپننگ الاؤنس سے مراد اس کی سروس لائف میں پنچ یا ڈائی سیکشن کے لیے مختص کی گئی کل گرائنڈ ڈیپتھ ہے۔ ایک عام چھیدنے والے پنچ میں 3-5 ملی میٹر تیز کرنے کا الاؤنس ہو سکتا ہے، ہر ریگرینڈ کے ساتھ پہننے کی شدت کے لحاظ سے 0.05-0.15 ملی میٹر ہٹاتا ہے۔ اس کا مطلب ہے کہ اجزاء کی زندگی پر 20 سے 100 تیز کاری - اور شارپننگ کے درمیان متوقع ہٹ گنتی ڈائی کی کل صلاحیت کا تعین کرتی ہے اس سے پہلے کہ انسرٹس کو مکمل متبادل کی ضرورت ہو۔
انجینئر ان وقفوں کی منصوبہ بندی ورک پیس مواد، پنچ کراس- سیکشن، اور کوٹنگ لائف کی بنیاد پر کرتے ہیں۔ تیز رفتاری پر سٹینلیس سٹیل سٹیمپنگ کے لئے، تیز کرنے کے وقفے 50,000-80,000 اسٹروک بغیر کوٹڈ ٹول سٹیل پنچ کے لئے ہو سکتے ہیں۔ PVD-کوٹیڈ یا کاربائیڈ-ٹپ پنچ کے ساتھ، یہ وقفہ 200،000+ سٹروک تک بڑھ سکتا ہے - لیکن ہر ریگرینڈ کوٹنگ کی تہہ کو ہٹا دیتا ہے، اگر پورا وقفہ برقرار رکھنا ہے تو تیز کرنے کے بعد دوبارہ کوٹنگ کی ضرورت ہوتی ہے۔
دکھائی دینے والے burrs کے ظاہر ہونے تک انتظار کرنے کا مطلب ہے کہ ٹولنگ پہننے کا عمل بہت آگے بڑھ چکا ہے۔ تحقیق مسلسل ظاہر کرتی ہے کہ مکمل طور پر رد عمل سے متعلق دیکھ بھال کے نقطہ نظر کی لاگت ایک فعال، روک تھام کی حکمت عملی سے 25-30% زیادہ ہوتی ہے - ہنگامی لیبر پریمیم سے آنے والے اضافی اخراجات، جلدی سے آرڈر کیے گئے اسپیئر پارٹس، اور رکاوٹ سے چلنے والے پیداواری نقصانات سے کہیں زیادہ۔ درست مینوفیکچررز صرف بصری معائنہ کے بجائے حقیقی فالج کی گنتی کی بنیاد پر تیز کرنے کے نظام الاوقات قائم کرتے ہیں، مستحکم کٹنگ بوجھ کو برقرار رکھتے ہیں اور مجموعی طور پر ڈائی لائف طویل ہوتی ہے۔
عام ناکامی کے طریقوں میں جو غیر منصوبہ بند دیکھ بھال چلاتے ہیں ان میں شامل ہیں:
چِپنگ:چھوٹے ٹوٹنے والے ٹکڑے کٹنگ کناروں سے ٹوٹ جاتے ہیں - عام طور پر ضرورت سے زیادہ سختی، اسٹیل کی سختی سے زیادہ اثر والے بوجھ، یا تناؤ کے ارتکاز میں مادی تھکاوٹ کی وجہ سے۔ کٹے ہوئے کناروں سے بے قاعدہ گڑبڑ پیدا ہوتی ہے اور نیچے کے ڈائی اوپننگ کو نقصان پہنچ سکتا ہے۔
گیلنگ:ورک پیس کا مواد مائکروسکوپی طریقے سے ٹول کی سطح پر ویلڈ کرتا ہے اور تیار ہوتا ہے، جس سے کھردرے پیچ بنائے جاتے ہیں جو بعد کے حصوں کو اسکور کرتے ہیں۔ سٹینلیس سٹیل یا ایلومینیم پر کام کرنے والے سٹیشنز خاص طور پر کمزور ہوتے ہیں جب چکنا ناکافی ہو۔
پنچ ٹوٹنا:لیٹرل لوڈنگ، سلگ کھینچنے، پٹی کی غلط رجسٹریشن، یا سٹیل کی برداشت کی حد سے زیادہ تھکاوٹ جمع ہونے سے تباہ کن ناکامی۔ ٹوٹے ہوئے مکے متعدد ملحقہ اجزاء کو نقصان پہنچا سکتے ہیں اگر ٹکڑے ڈائی سے گزرتے ہیں۔
ٹائمنگ ڈرافٹ:گائیڈ سسٹمز، کیمز، یا لفٹرز میں بتدریج پہننے سے اوپری اور نچلے ڈائی اجزاء کے درمیان رشتہ دار وقت بدل جاتا ہے۔ ڈائی اب بھی چلتی ہے، لیکن کلیئرنس شفٹ ہوتے ہیں، کٹ بینڈز تبدیل ہوتے ہیں، اور گہرائی میں فرق ہوتا ہے - ایسے حصے تیار کرتے ہیں جو آہستہ آہستہ برداشت کی حدوں کی طرف بڑھتے ہیں۔
طویل عرصے سے-چلانے والی پیداوار کے لیے تجربہ کار ڈائی بلڈرز کے ساتھ شراکت داری
ڈیزائن کے مرحلے پر کیے جانے والے مینٹینیبلٹی فیصلے مکمل طور پر پیداواری حجم کے اہداف اور ڈائی بلڈر کے مینوفیکچرنگ فلسفے پر منحصر ہوتے ہیں۔ 50,000 حصوں کے لیے بنائے گئے ڈائی میں 5 ملین حصوں کو نشانہ بنانے والے ایک سے بنیادی طور پر مختلف دیکھ بھال کا فن تعمیر ہوتا ہے۔ ملین-ہٹ ڈائی کو مزید تیز کرنے کے الاؤنس، زیادہ ماڈیولر تعمیرات، معائنہ کے لیے بہتر رسائی، اور ایک سے زیادہ تعمیر نو کے چکروں کے لیے سائز والے اجزاء کی ضرورت ہے۔
تجربہ کار ترقی پسند ڈائی اسٹیمپنگ سپلائرز ان غور و فکر کو شروع سے ہی ٹولنگ میں انجینئر کرتے ہیں - اس لیے نہیں کہ دیکھ بھال دلکش ہے، بلکہ اس لیے کہ پیمانے پر غیر منصوبہ بند ڈاؤن ٹائم تباہ کن حد تک مہنگا ہے۔ ایک سپلائر کی طرحYICENماڈیولر کنسٹرکشن اور شارپننگ الاؤنسز کو پروگریسو سٹیمپنگ میں ڈیزائن کرتا ہے خاص طور پر کم سے کم غیر منصوبہ بند اسٹاپس کے ساتھ طویل عرصے سے چلنے والی پیداوار کو سپورٹ کرنے کے لیے۔ ان کا نقطہ نظر ایک وسیع تر صنعتی سچائی کی عکاسی کرتا ہے: ڈائی بلڈر کا اعلی- والیوم مہمات کا تجربہ براہ راست اس بات کا تعین کرتا ہے کہ ٹولنگ اپنی پوری زندگی میں خود کو کتنی اچھی طرح سے برقرار رکھتی ہے۔
دیکھ بھال کے لیے بنائے گئے ڈائی کو صرف کام کرنے والے سے الگ کیا ہے؟ انجینئرنگ کے خیالات جن کا تجربہ کار بلڈرز جائزہ لیتے ہیں ان میں شامل ہیں:
- ماڈیولرٹی داخل کریں:الگ الگ اسٹیشن کے داخلوں کو آزادانہ طور پر ہٹانے کے لیے سائز دیا گیا ہے، سیدھ کی خصوصیات کے ساتھ جو دوبارہ انسٹال کرنے کے بعد دوبارہ جگہ کی درستگی کی ضمانت دیتا ہے
- زندگی کی تقسیم کو پیسنا:مکمل پیداواری حجم کو سپورٹ کرنے کے لیے تمام کٹنگ اجزاء میں کافی تیز کرنے والا اسٹاک، پنچ کی لمبائی اور ڈائی ڈیپتھس کے ساتھ مجموعی مواد کو ہٹانے کے لیے ڈیزائن کیا گیا ہے۔
- معائنہ تک رسائی کے مقامات:اہم لباس والے علاقوں میں پیمائش کرنے والے ٹولز اور بصری معائنہ کے لیے کلیئرنس بغیر ڈائی ڈس ایسمبلی کی ضرورت کے
- پیشن گوئی کی بحالی کے لئے سینسر انضمام:لوڈ مانیٹرنگ، غلط پتہ لگانے والے سینسرز، اور ٹننج سگنیچر سسٹم کے لیے انتظامات جو جزوی معیار کے انحراف کا سبب بننے سے پہلے لباس کی ترقی کا پتہ لگاتے ہیں۔
- اسپیئر اجزاء کی معیاری کاری:جہاں ممکن ہو ایک سے زیادہ اسٹیشنوں پر عام داخل جیومیٹریز، پنچ ڈائی میٹرز، اور برقرار رکھنے کا ہارڈویئر جہاں ممکن ہو - ضرورت کے اسپیئرز کی انوینٹری کو کم کرنا اور دیکھ بھال کی کھڑکیوں کے دوران تیز رفتار تبدیلی
سینسر کا انضمام خاص توجہ کا مستحق ہے۔ جیسا کہ IoT- فعال ڈائی مانیٹرنگ تیار ہوتا ہے، سینسرز پروگریسو ڈائی ٹریک فورس، الائنمنٹ، اور آپریشن کے دوران درجہ حرارت میں سرایت کرتے ہیں۔ یہ سینسرز جو ڈیٹا تیار کرتے ہیں وہ پیشین گوئی کی دیکھ بھال کے قابل بناتا ہے - پہننے کے رجحانات کی نشاندہی کرنے اور ناکامی ہونے سے پہلے شیڈولنگ مداخلتوں کی، بجائے اس کے کہ ٹوٹے ہوئے پنچ سے ڈائی کو نقصان پہنچتا ہے یا جہتی بڑھے پیداوار کو آلودہ کر دیتا ہے۔
پروگریسو اسٹیمپنگ ڈیز میں برقرار رکھنے کی صلاحیت کو ڈیزائن کرنے کا مالی معاملہ سیدھا ہے: غیر منصوبہ بند ڈاون ٹائم کا ہر گھنٹہ پیداواری محصول پر خرچ کرتا ہے، اسکریپ پیدا کرتا ہے، نظام الاوقات میں خلل ڈالتا ہے، اور انجینئرنگ کے وسائل کو بحران کے ردعمل میں کھینچتا ہے۔ ایک ایسی ڈائی جو پہلے سے تھوڑی زیادہ مہنگی ہے لیکن دیکھ بھال کے واقعات کے درمیان 30% زیادہ چلتی ہے اور آدھے وقت میں تیز ہو جاتی ہے ایک ملین-ہٹ مہم میں ڈرامائی طور پر بہتر ملکیت کی قیمت فراہم کرتی ہے۔
مینٹین ایبلٹی انجینئرنگ وہ جگہ ہے جہاں ڈائی ڈیزائن پیداواری حقیقت کو پورا کرتا ہے۔ لیکن یہاں تک کہ بہترین-منظم ڈائی کو انجینئرنگ کی گہرائی والے سپلائر سے آنے کی ضرورت ہے تاکہ ان فیصلوں کو پہلے جگہ پر حاصل کیا جا سکے - جس سے یہ سوال پیدا ہوتا ہے کہ پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کو ترقی پسند ڈائی ذرائع کا اندازہ کیسے لگانا چاہئے جب لاکھوں چکروں میں قابل اعتماد بات چیت کے قابل نہیں ہے۔
توسیع پذیر پیداوار کے لیے سورسنگ پروگریسو سٹیمپنگ مر جاتی ہے۔
مینٹینیبلٹی کے لیے بنائے گئے ڈائی انجنیئر کو اب بھی تکنیکی گہرائی والے بلڈر کی ضرورت ہوتی ہے تاکہ اس انجینئرنگ کو صحیح طریقے سے انجام دیا جا سکے۔ جب پروڈکشن انجینئرز اور پروکیورمنٹ ٹیمیں ترقی پسند ڈائی مینوفیکچررز کا جائزہ لیتے ہیں، تو فیصلہ وینڈر کا سادہ موازنہ نہیں ہوتا ہے - یہ اس بات کا اندازہ ہوتا ہے کہ آیا سپلائر کا انجینئرنگ ایکو سسٹم پورے پروڈکشن لائف سائیکل میں دوبارہ قابل معیار کو فراہم کر سکتا ہے۔ سب سے سستا اقتباس شاذ و نادر ہی سب سے کم کل لاگت پیدا کرتا ہے۔
پروڈکشن انجینئرز کو ڈائی سپلائر میں کیا اندازہ لگانا چاہیے۔
ایک ہی پروگریسو ڈائی میٹل اسٹیمپنگ پروگرام کے لیے دو حوالوں کا تصور کریں۔ ایک 20% کم میں آتا ہے۔ دونوں سپلائرز کا دعویٰ ہے کہ وہ برداشت کر سکتے ہیں۔ آپ فرق کیسے کرتے ہیں؟ آپ قیمت کی لکیر سے گزرتے ہیں اور اس کے پیچھے انجینئرنگ کے بنیادی ڈھانچے کو دیکھتے ہیں۔
ان-گھر کی نقلی صلاحیت پہلا اشارہ ہے۔ ایک ترقی پسند ڈائی مینوفیکچرر جو FEA-کی بنیاد پر تشکیلاتی تجزیہ اور پٹی لے آؤٹ سمولیشن چلا رہا ہے اس سے پہلے کہ وہ مہنگی جسمانی آزمائشی تکرار بن جائیں ڈیجیٹل طور پر - مسائل کو پکڑتے ہیں۔ نقلی صلاحیت کے بغیر فراہم کنندگان پریس میں آزمائش-اور-غلطی پر انحصار کرتے ہیں، جس کا مطلب ہے کہ آپ کی ٹائم لائن ان کے سیکھنے کے منحنی خطوط کو جذب کرتی ہے۔
پریس ٹنیج اور درستگی کو یکساں طور پر آزمائیں۔ خراب BDC ریپیٹ ایبلٹی کے ساتھ آپ کی ڈائی کی توثیق کرنے والا سپلائر اس بات کی ضمانت نہیں دے سکتا کہ ڈائی آپ کے پروڈکشن آلات پر یکساں کارکردگی کا مظاہرہ کرے گی۔ جیسا کہمہر لگانے کے سامان کے ماہرین زور دیتے ہیں۔, ایک درست پریس پر توثیق شدہ ڈائی ایک بنیادی طور پر مختلف معیار کے نظام میں کام کرتی ہے جو روایتی آلات پر عمر بڑھنے سے ثابت ہوتی ہے۔
پیمائش اور معائنہ کی اہلیت - CMM کی توثیق، آپٹیکل کمپریٹرز، SPC دستاویزات - اس بات کا تعین کرتی ہے کہ آیا فراہم کنندہ یہ ثابت کر سکتا ہے کہ ان کا ڈائی تصریحات پر پورا اترتا ہے یا محض دعویٰ کرتا ہے۔ میڈیکل پروگریسو سٹیمپنگ جیسے ڈیمانڈنگ سیکٹرز کے لیے، جہاں ٹریس ایبلٹی اور ڈائمینشنل شواہد ریگولیٹری تقاضے ہیں، انسپکشن انفراسٹرکچر اختیاری نہیں ہے۔
میٹریل سورسنگ کی شفافیت تشخیص کو پورا کرتی ہے۔ ایک ترقی پسند اسٹیمپنگ کمپنی جو اپنے دستاویزات میں ٹول اسٹیل کے درجات، ہیٹ ٹریٹمنٹ کے پیرامیٹرز، اور کوٹنگ کے عمل کی وضاحت کرتی ہے جو آپ کو خرید رہے ہیں اس کی مرئیت فراہم کرتی ہے۔ سپلائرز جو ان کو ملکیتی تفصیلات کے طور پر دیکھتے ہیں آپ کو دیکھ بھال کے فیصلوں کا جائزہ لینے یا نقل کرنے سے قاصر چھوڑ دیتے ہیں۔
پروٹو ٹائپ سے اسکیل ایبل ماس پروڈکشن تک
ڈائی انجینئرنگ لائف سائیکل اس وقت ختم نہیں ہوتا جب آخری انسرٹ سائز کے مطابق ہو۔ یہ آزمائشی توثیق، پہلے-مضمون کی اہلیت (PPAP یا مساوی)، پروڈکشن ریمپ-اپ سپورٹ، اور جاری دیکھ بھال کی شراکت داری کے ذریعے پھیلا ہوا ہے۔ سپلائی کرنے والے جو ڈیلیوری کو فنش لائن سمجھتے ہیں پروڈکشن انجینئرز کو تکنیکی بیک اپ کے بغیر چھوڑ دیتے ہیں جب حقیقی-دنیا کی رفتار سے مسائل سامنے آتے ہیں۔
پروگریسیو سٹیمپنگ اور فیبریکیشن پروگرام جو آٹوموٹیو، الیکٹرانکس اور آلات کے شعبوں پر محیط ہوتے ہیں، تیزی سے ایسے سپلائرز کی ضرورت ہوتی ہے جو اعلی-حجم پیداوار کی نگرانی کے ذریعے ابتدائی DFM تعاون سے مکمل آرک - کو سپورٹ کرنے کے اہل ہوں۔ اس پورے لائف سائیکل میں مصروف ایک ترقی پسند ڈائی اور اسٹیمپنگ پارٹنر مسائل کو پہلے پکڑتا ہے، انہیں تیزی سے حل کرتا ہے، اور ٹرانزیکشنل وینڈر تعلقات کے مقابلے ملکیت کی کل لاگت کو کم کرتا ہے جہاں ہر مرحلے میں ایک مختلف ٹیم شامل ہوتی ہے۔
YICENاس لائف سائیکل اپروچ کی مثال دیتا ہے، پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کو ڈیزائن کے تعاون سے توسیع پذیر بڑے پیمانے پر پروڈکشن - کے ذریعے سپورٹ کرتا ہے اور خاص طور پر سخت ریپیٹ ایبلٹی اور ماڈیولر تعمیراتی فلسفے پر جس پر پہلے سیکشنز میں بحث کی گئی ہے۔ کسی بھی ترقی پسند ڈائی مینوفیکچرر کا جائزہ لیتے وقت، تمام مراحل میں انجینئرنگ کی شمولیت کے اسی تسلسل کو تلاش کریں۔
| فراہم کنندہ | انجینئرنگ کی صلاحیت | نقلی ٹولز | آزمائشی صلاحیت | پروڈکشن مانیٹرنگ سپورٹ | دیکھ بھال کا پروگرام |
|---|---|---|---|---|---|
| YICEN | اعلی-حجم ملٹی-اسٹیشن بنانے کے لیے مکمل-سروس پروگریسو ڈائی ڈیزائن | تشکیلاتی تجزیہ کے ساتھ CAD/CAM | گھر میں -آزمائش اور توثیق | پروڈکشن ریمپ سپورٹ اور کوالٹی مانیٹرنگ | شارپننگ الاؤنس پلاننگ کے ساتھ ماڈیولر انسرٹ ڈیزائن |
| عام درمیانی-ٹیر سپلائر | معیاری ڈائی ڈیزائن، محدود ڈی ایف ایم فیڈ بیک | صرف CAD، کوئی FEA نہیں۔ | آؤٹ سورس یا محدود پریس ٹنیج | ڈیلیوری-صرف رشتہ | رد عمل کی دیکھ بھال، ماڈیولرٹی میں کوئی ڈیزائن نہیں- |
| کم-سپلائر | کم سے کم انجینئرنگ ان پٹ-پرنٹ کرنے کے لیے-بنائیں۔ | کوئی نہیں یا بنیادی 2D | گاہک نے-سپلائی کی آزمائش | کوئی نہیں۔ | کوئی منصوبہ بند دیکھ بھال کا فن تعمیر نہیں۔ |
مندرجہ بالا جدول کوئی درجہ بندی - نہیں ہے یہ یہ سمجھنے کے لیے ایک فریم ورک ہے کہ آپ اصل میں مختلف قیمت پوائنٹس پر کیا خرید رہے ہیں۔ ایک ترقی پسند ڈائی مینوفیکچررز کی تشخیص جو نقلی صلاحیت، ٹرآؤٹ انفراسٹرکچر، اور دیکھ بھال کے فلسفے کو نظر انداز کرتی ہے واقعی صرف قیمت کا موازنہ ہے۔ اور ترقی پسند ٹولنگ پر قیمت کا موازنہ گمراہ کن ہے، کیونکہ ڈائی کی ابتدائی لاگت اس کے زندگی بھر کے پیداواری اثرات کے ایک حصے کی نمائندگی کرتی ہے۔
جب سالانہ حجم سینکڑوں یا لاکھوں حصوں تک پہنچ جاتا ہے، تو انجینئرنگ کے فیصلے آپ کے پروگریسو ڈائی - اسٹیشن کی ترتیب، مواد کا انتخاب، پائلٹ میکینکس، مینٹینیبلٹی فن تعمیر - میں شامل ہوتے ہیں یا تو آپ کے حق میں یا آپ کے خلاف مرکب ہوتے ہیں۔ اس مضمون کے ہر باب نے اس مرکب مساوات کے ایک ٹکڑے پر توجہ دی ہے۔ شراکت دار وہ ہیں جو ان سب کو بیک وقت سمجھتے ہیں، اور جو ترقی پسند اسٹیمپنگ کو انجینئر کرتے ہیں وہ مر جاتے ہیں جو صرف - نہیں چلتے بلکہ زندہ رہتے ہیں۔
Progressive Stamping Die Engineering کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی کیا ہے اور یہ دوسرے سٹیمپنگ ڈائی سے کیسے مختلف ہے؟
پروگریسو ڈائی ایک ملٹی-اسٹیشن ٹولنگ سسٹم ہے جہاں ہر پریس اسٹروک مسلسل دھاتی پٹی کو ترتیب وار آپریشنز - چھیدنے، فارمنگ، کوائننگ، اور کٹ آف - کے ذریعے آگے بڑھاتا ہے جب تک کہ ایک مکمل حصہ فائنل اسٹیشن پر گر نہ جائے۔ کمپاؤنڈ ڈیز کے برعکس جو ایک اسٹیشن پر ایک ہی اسٹروک میں ایک سے زیادہ آپریشن کرتی ہے، یا ٹرانسفر ڈیز جو اسٹیشنوں کے درمیان مجرد خالی جگہوں کو منتقل کرتی ہے، پروگریسو ڈیز پورے عمل میں کیریئر کی پٹی پر ورک پیس کو برقرار رکھتی ہے۔ یہ ایک دوسرے سے منسلک پٹی کی ترقی اسٹیشن کی ترتیب، طاقت کی تقسیم، اور رجسٹریشن کی درستگی کے بارے میں انجینئرنگ کے فیصلوں کا مطالبہ کرتی ہے جو کہ ہر اسٹیشن پر مل جاتی ہے۔
2. ایک ترقی پسند مرنے والے کو عام طور پر کتنے اسٹیشنوں کی ضرورت ہوتی ہے؟
اسٹیشن کی گنتی جزوی جیومیٹری کی پیچیدگی، رواداری کی ضروریات، اور تشکیل کی گہرائی پر منحصر ہے۔ چند سوراخوں اور ایک موڑ کے ساتھ ایک فلیٹ حصے کے لیے چار سے پانچ اسٹیشنوں کی ضرورت ہو سکتی ہے، جب کہ ایک سے زیادہ موڑ، ابھری ہوئی خصوصیات، اور سخت پوزیشنی رواداری کے ساتھ ایک پیچیدہ کنیکٹر کے لیے 15 سے 20 اسٹیشنوں کی ضرورت ہو سکتی ہے۔ انجینئرز بھی کام نہ کرنے والے بیکار اسٹیشنوں - اسٹیشنوں کو شامل کرتے ہیں جو مداخلت کرنے والی کارروائیوں کے درمیان جسمانی جگہ فراہم کرتے ہیں اور پٹی کے استحکام کو شامل کرتے ہیں جہاں قوتیں بنانے والے کیریئر کو باندھ سکتے ہیں۔ تجارت- ہمیشہ عمل کی مضبوطی اور ٹولنگ کی لاگت کے درمیان ہوتی ہے، کیونکہ زیادہ اسٹیشنوں کا مطلب ہے طویل مدت، وسیع پریس بیڈ، اور اعلیٰ پیشگی سرمایہ کاری۔
3. مواد کی قسم پورے ترقی پسند ڈائی ڈیزائن کو کیوں تبدیل کرتی ہے؟
مادی خصوصیات اسٹیشن کی گنتی، کلیئرنس اور حکمت عملی بنانے کا حکم دیتی ہیں۔ سٹینلیس سٹیل جیسے اعلی-مضبوطی والے مواد کو چھوٹے بڑھتے ہوئے اخترتیوں کے ساتھ مزید تشکیل دینے والے اسٹیشنوں کی ضرورت ہوتی ہے کیونکہ وہ اخترتی کے خلاف جارحانہ طور پر مزاحمت کرتے ہیں اور تیزی سے-کام کرتے ہیں۔ ڈائی کلیئرنس ڈرامائی طور پر - 8-سے 10% فی سائیڈ ہلکے اسٹیل کے لیے 15-21% تک اعلیٰ طاقت والے اسٹیل کے لیے مختلف ہوتی ہے۔ اسپرنگ بیک کا رجحان ہر تشکیل دینے والے اسٹیشن پر درکار اوور بینڈ معاوضے کو بھی بدل دیتا ہے۔ یہاں تک کہ ٹول اسٹیل کے انتخاب اور سطح کے علاج کو بھی ورک پیس کے مواد کی کھرچنے اور چپکنے والی خصوصیات سے مماثل ہونا چاہئے۔ مختلف مادوں میں دو یکساں حصے جیومیٹریوں کو مکمل طور پر مختلف ڈائی آرکیٹیکچرز کی ضرورت پڑسکتی ہے۔
4. انجینئرز پروگریسو ڈائی میں تمام سٹیشنوں پر پٹی رجسٹریشن کی درستگی کو کیسے یقینی بناتے ہیں؟
پٹی کا اندراج پائلٹ پنوں پر انحصار کرتا ہے جو پنچوں کے مشغول ہونے سے پہلے ہر اسٹیشن پر پٹی کو دوبارہ تلاش کرتے ہیں۔ پائلٹوں کا سائز 0.0005 سے 0.001 انچ کی کلیئرنس کے ساتھ پہلے سٹیشنوں میں چھیدنے والے پائلٹ سوراخوں کے لیے ہوتا ہے۔ ان کی گولی-ناک ٹیپر پٹی کو صحیح پوزیشن میں لے جاتی ہے جیسے ہی پریس نیچے آتا ہے، فیڈ برداشت، پٹی کیمبر، اور تھرمل توسیع کو درست کرتا ہے۔ انجینئرنگ کے اہم تحفظات میں مناسب فیڈ-رول لفٹ ٹائمنگ شامل ہے تاکہ فیڈر پائلٹوں سے لڑ نہ سکے، سوراخ کے بگاڑ سے بچنے کے لیے زون بنانے سے دور اسٹریٹجک پائلٹ پلیسمنٹ، اور کیریئر سٹرپ ڈیزائن جو ڈرائنگ آپریشنز کے دوران میٹریل فلو سے رجسٹریشن کی خصوصیات کو الگ کرتا ہے۔
5. پروگریسو ڈائی سپلائر کو سورس کرتے وقت پروڈکشن انجینئرز کو کیا دیکھنا چاہیے؟
صرف قیمت کے بجائے انجینئرنگ انفراسٹرکچر پر سپلائرز کا اندازہ لگائیں۔ کلیدی معیارات میں شامل ہیں-ہاؤس FEA سمولیشن کی صلاحیت ڈیجیٹل طور پر فارمنگ ایشوز کو پکڑنے کے لیے، ٹرائی آؤٹ پریس ٹنیج اور درستگی جو آپ کے پروڈکشن آلات سے مماثل ہے، جہتی توثیق کے لیے CMM اور SPC پیمائش کی صلاحیت، اور میٹریل سورسنگ ٹرانسپیرنسی دستاویزی ٹول اسٹیل گریڈ اور ہیٹ ٹریٹمنٹ پیرامیٹرز۔ مکمل-لائف سائیکل سپلائرز جیسے YICHEN - جو DFM تعاون سے پروڈکشن ریمپ کے ذریعے تعاون کرتے ہیں-اپ اور دیکھ بھال کی منصوبہ بندی - ٹرانزیکشنل وینڈرز کے مقابلے میں ملکیت کی کم قیمت فراہم کرتے ہیں جہاں ہر پروجیکٹ کے مرحلے میں مختلف ٹیمیں شامل ہوتی ہیں۔ ماڈیولر انسرٹ کنسٹرکشن اور شارپننگ الاؤنسز میں ڈیزائن کردہ-سپلائر انجینئرنگ کے طویل-ریلیبیٹی کے اشارے ہیں۔


