


پریسجن اسٹیمپنگ ڈائی کی کیا تعریف ہوتی ہے۔
ایک درست اسٹیمپنگ ڈائی ایک خصوصی ٹول ہے جسے کاٹنے، بنانے اور بنانے کے لیے بنایا گیا ہے۔شیٹ میٹل کو تیار شدہ اجزاء میں شکل دیں۔لاکھوں پریس سائیکلوں میں ±0.0002 انچ کے اندر جہتی رواداری رکھتے ہوئے وہ حد درستگی کو معیاری ٹولنگ سے الگ کرتی ہے، جہاں قابل قبول تغیر پانچ سے دس گنا وسیع ہو سکتا ہے۔
ایک درست اسٹیمپنگ ڈائی ایک انتہائی کیلیبریٹڈ ٹول سسٹم ہے جو ±0.0002 انچ (±0.005 ملی میٹر) یا اس سے زیادہ کی برداشت پر پیچیدہ دھاتی اجزاء تیار کرنے کے لیے ڈیزائن کیا گیا ہے، جس میں اعلی- والیوم پروڈکشن رنز میں دہرائی جانے والی درستگی برقرار رہتی ہے۔
کیا چیز سٹیمپنگ ڈائی پریسیژن-گریڈ بناتی ہے۔
معیاری سٹیمپنگ ڈیز ان حصوں کے لیے کام کرواتی ہے جہاں ±0.005 انچ قابل قبول ہو۔ درستگی ایک مختلف انجینئرنگ حقیقت میں کام کرتی ہے۔ تین عوامل اس فرق کی وضاحت کرتے ہیں: کنٹرول شدہ پنچ-سے-ڈائی کلیئرنس (عام طور پر 5-فی طرف مواد کی موٹائی کا 10%)، مائیکرو میٹر- اسٹیشنوں کے درمیان سطحی پوزیشن کی درستگی، اور مسلسل پیداوار کے حجم پر تصدیق شدہ دہرانے کی قابلیت۔ یہ پیرامیٹرز سخت مواد کی وضاحتیں، زیادہ سخت مشینی عمل، اور عام مقصد کے ٹولنگ کی ضرورت سے زیادہ سخت معیار کی توثیق کا مطالبہ کرتے ہیں۔
رواداری کی حدیں جو درست ٹولنگ کی وضاحت کرتی ہیں۔
جب آپ مائیکرو-کنیکٹر، الیکٹریکل ٹرمینلز، یا میڈیکل ڈیوائس کے اجزاء تیار کر رہے ہوتے ہیں، تو ہزار کے دسویں حصے میں ماپا جانے والی رواداری اختیاری نہیں ہوتی ہے۔ اعلی-کوالٹی ٹولنگ پریکٹس مینوفیکچررز کو ہر پروڈکشن مرحلے کے دوران ±0.0002 انچ کی رواداری کو برقرار رکھنے کے قابل بناتے ہیں۔ ڈائمینشنل کنٹرول کی اس سطح کا مطلب ہے کہ پنچ جیومیٹری، ڈائی بلاک کلیئرنسز، اور سٹرپ رجسٹریشن سبھی کو ڈائی کی سروس لائف کے دوران برائے نام کے چند مائکرون کے اندر کام کرنا چاہیے۔
معیاری بمقابلہ پریسجن ڈائی درجہ بندی
سٹیمپنگ ڈیز تین وسیع آرکیٹیکچرل زمروں میں آتی ہے، ہر ایک درستگی کے لیے قابل توسیع-گریڈ کی وضاحتیں:
- سنگل- اسٹیشن مر گیا۔- فی پریس اسٹروک ایک آپریشن کریں۔ سادہ جیومیٹری، کم ٹولنگ لاگت، محدود پیچیدگی کی حد۔
- کمپاؤنڈ مر جاتا ہے۔- ایک اسٹیشن پر بیک وقت متعدد کارروائیوں کو انجام دیتا ہے۔ فلیٹ، سڈول حصوں کے لیے مثالی جو خصوصیات کے درمیان سخت ارتکاز کی ضرورت ہوتی ہے۔
- ترقی پسند مر جاتے ہیں۔- ایک سے زیادہ اسٹیشنوں پر ترتیب وار کارروائیاں انجام دیتا ہے کیونکہ ایک دھاتی پٹی ٹول کے ذریعے آگے بڑھتی ہے۔ پیچیدہ، اعلی-حجم کے حصوں کے لیے بہترین موزوں ہے جو ایک مسلسل عمل میں کٹوں، موڑوں اور شکلوں کو ملاتے ہیں۔
ہر قسم مختلف پیداواری حکمت عملیوں کی خدمت کرتی ہے، لیکن ترقی پسند ڈائی درست ایپلی کیشنز پر حاوی ہے۔ اس کا ملٹی-اسٹیشن آرکیٹیکچر انجینئرز کو ترتیب وار کارروائیوں میں پیچیدہ جیومیٹریوں کو تقسیم کرنے کی اجازت دیتا ہے، ہر مرحلے پر ایک ہی ہٹ سے زیادہ سخت کنٹرول برقرار رکھتا ہے۔ اس اسٹیشن کی ترتیب کے پیچھے منطق، اور کس طرح پٹی لے آؤٹ کے فیصلے جزوی معیار اور لاگت کو آگے بڑھاتے ہیں، وہیں ڈائی ڈیزائن حقیقی طور پر دلچسپ ہو جاتا ہے۔
پروگریسو ڈائی ڈیزائن کے اصول اور اسٹیشن لاجک
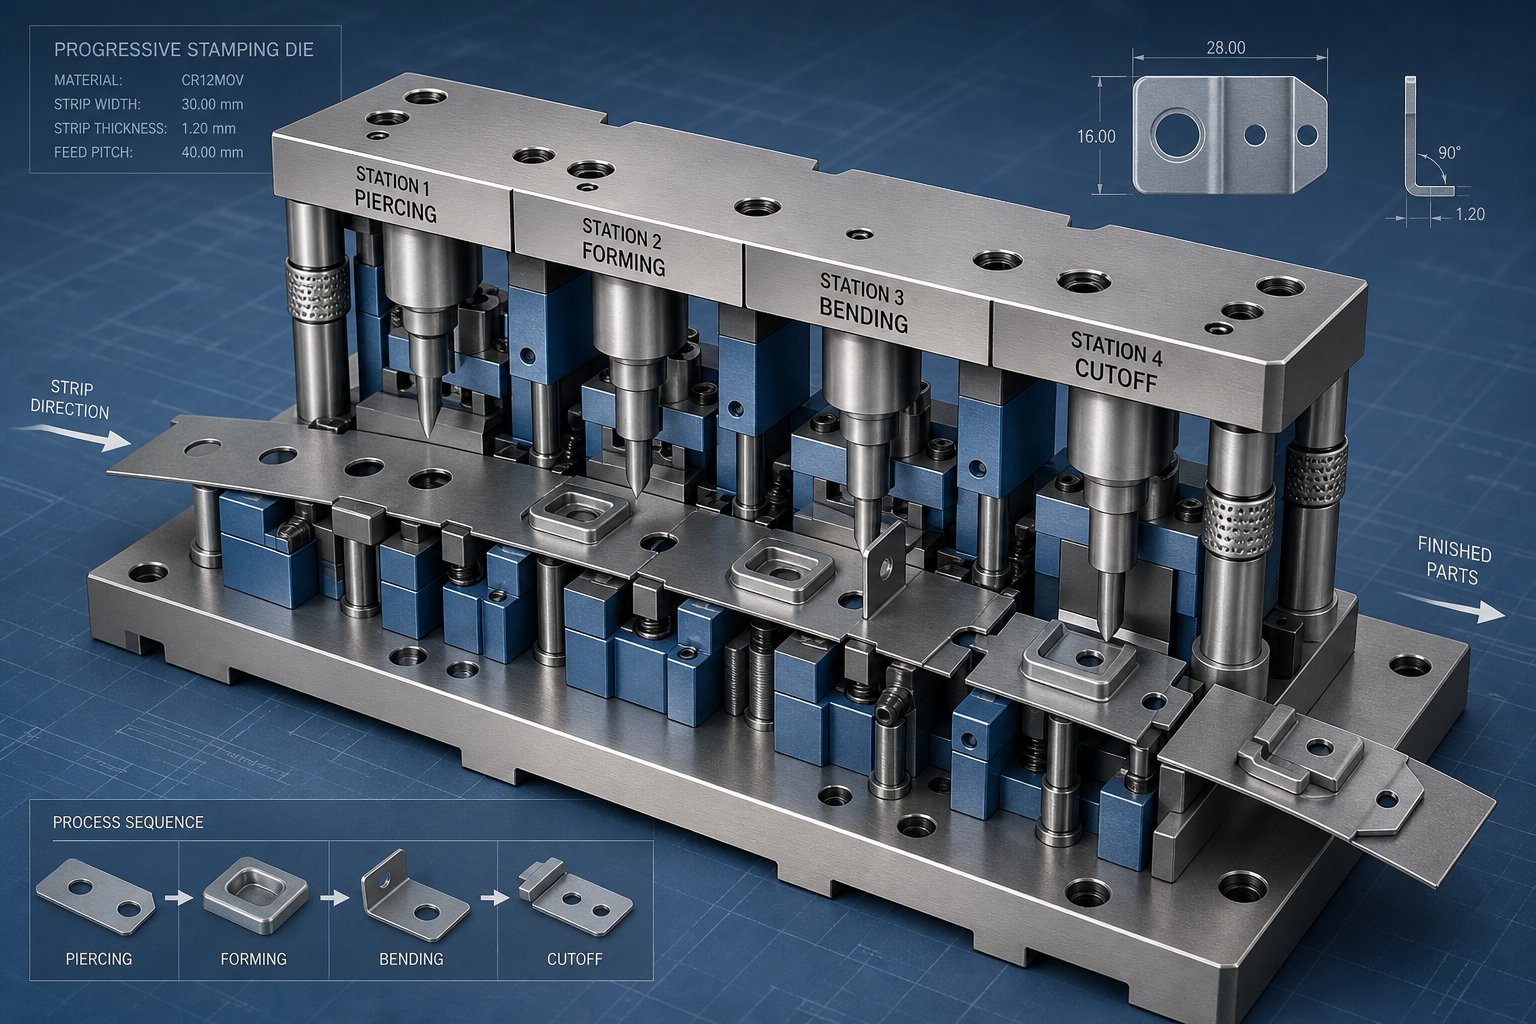
ایک ترقی پسند سٹیمپنگ مرناکاموں کی کوریوگرافی ترتیب کے ذریعے دھات کی ایک مسلسل کنڈلی کو تیار حصوں میں تبدیل کرتا ہے۔ ہر پریس اسٹروک پٹی کو ایک پچ کا فاصلہ آگے بڑھاتا ہے، اور ہر اسٹیشن اپنا تفویض کردہ کام بیک وقت انجام دیتا ہے۔ نتیجہ: ایک مکمل جزو ہر سائیکل کے ساتھ باہر نکلتا ہے، چاہے وہ سائیکل 0.5 سیکنڈ لگے یا 0.05 سیکنڈ۔
جو چیز اس فن تعمیر کو درست استعمال کے لیے طاقتور بناتی ہے وہ ہے اسٹیشن کی آزادی۔ ہر آپریشن ایک مخصوص اسٹیشن پر ہوتا ہے جہاں پنچ جیومیٹری، کلیئرنس، اور سیدھ کو اس ایک کام کے لیے بہتر بنایا جاتا ہے۔ پیچیدہ حصے کی خصوصیات جو ایک ہٹ میں ناممکن ہوں گی، جب چھ، بارہ، یا یہاں تک کہ تیس ترتیب وار اسٹیشنوں میں تقسیم کر دی جائیں تو حاصل ہو جاتی ہیں۔
پروگریسو ڈائی اسٹیشن کی ترتیب اور پٹی لے آؤٹ
پروگریسو سٹیمپنگ ڈائی ڈیزائن سٹرپ لے آؤٹ سے شروع ہوتا ہے، انجنیئرڈ بلیو پرنٹ جو یہ بتاتا ہے کہ مواد کس طرح ٹول سے گزرتا ہے۔ دھات کی پٹی کو ٹائم لائن کے طور پر تصور کریں۔ اس ٹائم لائن کے ساتھ ہر سٹیشن پر، کچھ خاص ہوتا ہے: ایک سوراخ چھیدا جاتا ہے، ایک ٹیب کو موڑا جاتا ہے، ایک شکل بنائی جاتی ہے، یا کسی خصوصیت کو تراش دیا جاتا ہے۔ ترتیب صوابدیدی نہیں ہے۔ یہ مادی رویے اور جہتی کنٹرول میں جڑی انجینئرنگ منطق کی پیروی کرتا ہے۔
ایک عام اسٹیشن کی ترتیب اس طرح نظر آتی ہے:
- پائلٹ ہول چھیدنا- کو پہلے اسٹیشن میں پنچ کیا گیا، یہ سوراخ ہر بعد کے آپریشن کے لیے رجسٹریشن کا حوالہ بن جاتے ہیں۔
- خصوصیت چھیدنا- اندرونی سوراخ، سلاٹ، اور کٹ آؤٹ بنائے جاتے ہیں جب کہ مواد فلیٹ اور مستحکم رہتا ہے۔
- تشکیل اور موڑنے- مواد کو تمام فلیٹ-پلین کٹنگ مکمل ہونے کے بعد شکل دی جاتی ہے، جو پہلے سے بنی ہوئی خصوصیات کو مسخ کرنے سے روکتی ہے۔
- سکے بنانا یا ابھارنا- لوکلائزڈ کمپریشن موٹائی کو بہتر کرتا ہے یا سطح کی تفصیلات بناتا ہے۔
- کٹ آف یا جزوی علیحدگی- تیار شدہ حصہ کیریئر کی پٹی سے منقطع ہے۔
پائلٹ رجسٹریشن خصوصی توجہ کا مستحق ہے۔ پائلٹ پن ہر سٹیشن پر کیریئر کی پٹی میں پہلے سے-پنچ شدہ سوراخوں کو لگاتے ہیں، کھانے کی کسی بھی معمولی غلطی کو درست کرتے ہوئے۔ جیسا کہصنعت کے ماہرین نوٹ کریں، فیڈ ریلیز کا وقت مقرر ہونا ضروری ہے تاکہ پائلٹ کی گولی ناک پٹی میں داخل ہو اس سے پہلے کہ فیڈ رولرس مکمل طور پر کھولے جائیں۔ اس وقت کو غلط سمجھیں، اور آپ کو لمبے پائلٹ ہولز، غیر مماثل کٹوتیاں، اور سٹیشنوں کے درمیان ترقی پسند جہتی بڑھے نظر آئیں گے۔
خود کیریئر کی پٹی، ہر سٹیشن کے ذریعے آپ کے حصے کو جوڑنے والا سکیلیٹل فریم ورک، لچک کے ساتھ طاقت کو متوازن رکھنا چاہیے۔ ٹھوس کیریئر بنیادی کٹنگ اور سادہ موڑ کے لیے کام کرتے ہیں، لیکن کسی بھی ترقی پسند ڈائی پرفارم کرنے والے ڈرا آپریشنز کو اسٹریچ ویب کیرئیر کی ضرورت ہوتی ہے: میٹریل کا ایک انجنیئرڈ لوپ جو کہ حصہ بنتے ہی خراب ہو جاتا ہے، اسٹیشنوں کے درمیان مسلسل پچ کا فاصلہ برقرار رکھتا ہے۔
اسٹیشن کی تقسیم جزوی معیار کو کیسے متاثر کرتی ہے۔
پروگریسو اسٹیمپنگ ڈائی ڈیزائن میں ہر اسٹیشن ایلوکیشن کا فیصلہ نیچے کی طرف لپکتا ہے۔ مزید اسٹیشنز شامل کریں، اور آپ فارمنگ فورسز کو چھوٹے انکریمنٹ میں تقسیم کرنے، اسپرنگ بیک کو کم کرنے اور جہتی مستقل مزاجی کو بہتر بنانے کی صلاحیت حاصل کرتے ہیں۔ لیکن زیادہ اسٹیشنوں کا مطلب ایک لمبی پٹی، وسیع ڈائی جوتا، اور برقرار رکھنے کے لیے مزید اجزاء ہیں۔
تین پٹی لے آؤٹ پیرامیٹرز فی حصہ لاگت اور دیکھ بھال کے وقفوں کو براہ راست متاثر کرتے ہیں:
- پٹی کی چوڑائی- ہر طرف حصے کی چوڑائی کے علاوہ پل کے مواد سے متعین ہوتا ہے۔ پل (عام طور پر 1.25 سے 1.5 گنا مواد کی موٹائی) کیریئر کی سالمیت کو برقرار رکھتے ہوئے اسکریپ کو مروڑنے اور ڈائی کو جام کرنے سے روکتا ہے۔
- پچ کا فاصلہ- ترقی کا فاصلہ فی اسٹروک۔ ایک سخت پچ مواد کو بچاتی ہے لیکن فیڈنگ سسٹم سے اعلی مقام کی درستگی کا مطالبہ کرتی ہے۔ ایک ملی میٹر کا ہر حصہ لاکھوں ہٹ میں محفوظ کیا گیا ہے جو براہ راست مواد کی کم قیمت میں ترجمہ کرتا ہے۔
- اسٹیشن کی گنتی- مزید اسٹیشن بتدریج تشکیل کو فعال کرتے ہیں جو معیار کو بہتر بناتا ہے لیکن ٹولنگ کی لاگت اور ڈائی لینتھ کو بڑھاتا ہے۔ انجینئرنگ کا ہدف اسٹیشنوں کی کم از کم تعداد ہے جو قابل اعتماد طریقے سے ہدف جیومیٹری اور رواداری کو حاصل کرتی ہے۔
75% سے زیادہ مواد کے استعمال کے اہداف ایک اچھی طرح سے ڈیزائن کردہ پٹی لے آؤٹ کے لیے صنعت کا معیار ہیں۔ اس اعداد و شمار کو حاصل کرنے کے لیے پٹی کے اندر حصہ جیومیٹری کی احتیاط سے گھونسلے کی ضرورت ہوتی ہے اور جب حصے کی شکلیں اس کی اجازت دیتی ہیں تو کونیی واقفیت کا اسٹریٹجک استعمال ہوتا ہے۔ سکریپ کی قیمتیں، ٹولنگ کی لاگت، اور پریس اسپیڈ ڈیزائن کے مرحلے کے دوران کیے گئے ان ترتیب کے فیصلوں کی طرف واپس آتے ہیں۔
ایپلی کیشن فٹ کے ذریعے ڈائی ٹائپس کا موازنہ کرنا
ڈائی آرکیٹیکچرز کے درمیان انتخاب خالصتاً جزوی پیچیدگی کا معاملہ نہیں ہے۔ پیداوار کا حجم، رواداری کے تقاضے، اور بجٹ سبھی عوامل میں شامل ہیں۔ درج ذیل موازنہ ہر قسم کو ان صفات کے خلاف نقشہ بناتا ہے جو کسی دی گئی ایپلیکیشن کے لیے ٹولنگ کی وضاحت کرتے وقت سب سے زیادہ اہمیت رکھتی ہیں:
| وصف | سنگل-اسٹیشن ڈائی | کمپاؤنڈ ڈائی | ترقی پسند مرنا |
|---|---|---|---|
| جزوی پیچیدگی | کم سے اعتدال پسند؛ فی اسٹروک ایک آپریشن | اعتدال پسند؛ ایک اسٹیشن پر بیک وقت متعدد آپریشنز | اعلی ترتیب وار اسٹیشنوں میں حاصل کی گئی پیچیدہ جیومیٹریز |
| پیداوار کی رفتار | سست؛ متعدد خصوصیت والے حصوں کے لیے متعدد سیٹ اپ کی ضرورت ہو سکتی ہے۔ | اعتدال پسند؛ سنگل اسٹروک فلیٹ حصوں کو مکمل کرتا ہے۔ | سب سے زیادہ ایک مکمل حصہ فی اسٹروک 1،500+ SPM تک کی رفتار سے |
| رواداری کی صلاحیت | انفرادی خصوصیات کے لئے اچھا؛ سیٹ اپ میں مجموعی غلطی | بیک وقت خصوصیات کے درمیان بہترین ارتکاز | بہترین؛ پائلٹ رجسٹریشن اسٹیشن-سے-اسٹیشن کی درستگی کو برقرار رکھتی ہے۔ |
| سیٹ اپ لاگت | سب سے کم ابتدائی ٹولنگ سرمایہ کاری | اعتدال پسند؛ زیادہ پیچیدہ مرنے کی تعمیر | سب سے زیادہ لیکن اعلیٰ- والیوم پروڈکشن رنز سے زیادہ بڑھاوا دیا گیا۔ |
| مثالی حجم کی حد | کم سے درمیانی حجم؛ پروٹو ٹائپنگ | درمیانی حجم؛ فلیٹ سڈول حصوں | اعلی حجم؛ 100،000+ حصے سالانہ |
| مواد کا استعمال | متغیر؛ خالی شکل پر منحصر ہے | اچھا فلیٹ حصوں کے لئے تنگ گھوںسلا ممکن ہے | آپٹمائزڈ؛ پٹی لے آؤٹ کو 75%+ استعمال کے لیے بنایا گیا ہے۔ |
صحت سے متعلق ایپلی کیشنز کے لیے جن کو زیادہ مقدار میں پیچیدہ خصوصیات کی ضرورت ہوتی ہے، ترقی پسند ڈیز اپنی اعلیٰ پیشگی سرمایہ کاری کے باوجود مسلسل سب سے کم قیمت فی حصہ فراہم کرتے ہیں۔ ان اسٹیشنوں کو بنانے کے لیے استعمال ہونے والا ٹول اسٹیل، اور ان کو سخت کرنے کے لیے استعمال کیا جانے والا ہیٹ ٹریٹمنٹ، اس بات کا تعین کرتا ہے کہ دیکھ بھال کے ختم ہونے سے پہلے اس لاگت کا فائدہ کتنی دیر تک برقرار رہتا ہے۔
ڈائی میٹریل سلیکشن اور ہیٹ ٹریٹمنٹ انجینئرنگ
ایک ترقی پسند ڈائی اسٹیشن کی گنتی اور پٹی کی ترتیب اس بات کی وضاحت کرتی ہے کہ ٹول کیا پیدا کرسکتا ہے۔ ان سٹیشنوں کے اندر سٹیل اس بات کی وضاحت کرتا ہے کہ یہ کتنی دیر تک درست طریقے سے پیدا کرتا ہے۔ درست ڈائی اسٹیمپنگ میں مواد کا انتخاب کیٹلاگ کی مشق نہیں ہے۔ یہ ایک ناکامی-موڈ کا فیصلہ ہے: آپ اس بنیاد پر انتخاب کر رہے ہیں کہ کون سا طریقہ کار آخر کار ٹول کو ختم کر دے گا، اور آپ اس نتیجے میں کتنی دیر کر سکتے ہیں۔
ہر پنچ، ڈائی بلاک، اور فارمنگ انسرٹ کو کھرچنے والے لباس، کمپریسیو لوڈنگ، اور سائیکلک اثر کے امتزاج کا سامنا کرنا پڑتا ہے۔ ان قوتوں کے درمیان تناسب اسٹیشن، ورک پیس مواد، اور پیداوار کی رفتار کے لحاظ سے مختلف ہوتا ہے۔ صحیح ٹول اسٹیل کو منتخب کرنے کا مطلب یہ ہے کہ آپ کی درخواست پر ناکامی کا کون سا طریقہ کار غالب ہے اور اس کے خلاف مزاحمت کرنے کے لیے انجینئرڈ گریڈ کا انتخاب کرنا ہے۔
ٹول اسٹیل گریڈ سلیکشن فریم ورک
ٹول اسٹیل کے انتخاب کو ایک تشخیصی عمل کے طور پر سوچیں۔ آپ "بہترین" سٹیل نہیں چن رہے ہیں۔ آپ مادی خصوصیات کو ان مخصوص دباؤ سے ملا رہے ہیں جن کا سامنا آپ کے مرنے والے اجزاء کو ہوگا۔ یہاں یہ ہے کہ کس طرح بڑے درجات حقیقی پیداوار کے حالات سے نقشہ بناتے ہیں:
- AISI D2 (SKD11)- گریڈ پر جائیں-جب کھرچنے یا چپکنے والا لباس ٹول کی زندگی کو محدود کرتا ہے۔ اس کا اعلیٰ کرومیم کاربائیڈ مواد کٹنگ کناروں کو طویل پیداوار کے دوران جیومیٹری کو برقرار رکھنے کی اجازت دیتا ہے۔ سخت یا کھرچنے والی پٹی کے مواد پر کارروائی کرنے والے اسٹیشنوں کو خالی کرنے اور چھیدنے کے لئے مثالی۔ جب آپ ترقی پسند لباس کے بجائے کنارے کی چپنگ دیکھنا شروع کرتے ہیں، تو D2 اپنی حدوں کو پہنچ چکا ہے اور ایک سخت گریڈ کی ضرورت ہے۔
- AISI A2 (SKD12)- اس وقت منتخب کیا جاتا ہے جب لباس، اخترتی، اور اثر سبھی موجود ہوں لیکن کوئی بھی واضح طور پر غالب نہ ہو۔ A2 فراہم کرتا ہے aمخلوط حالات میں متوازن حل, اسے ان اسٹیشنوں کے لیے موزوں بنانا جہاں متعدد ناکامی کے طریقوں کا مقابلہ ہوتا ہے۔ یہ بار بار لوڈنگ کے دوران کریکنگ کے خلاف مزاحمت کرتے ہوئے کنارے کی حالت کو برقرار رکھتا ہے۔
- AISI M2 (SKH51)- لاگو کیا جاتا ہے جہاں پہننے اور دبانے والا دباؤ دونوں اہم ہیں۔ M2 پنچ بار بار لوڈنگ کے دوران کنارے کی مضبوطی کو برقرار رکھتے ہیں جبکہ سختی-مرکوز درجات سے بہتر رگڑنے کی مزاحمت کرتے ہیں۔ D2 کے مقابلے میں، یہ اخترتی کے خلاف بہتر مزاحمت فراہم کرتا ہے۔ S7 کے مقابلے میں، یہ زیادہ پہننے کی مزاحمت فراہم کرتا ہے۔ یہ وہ انتخاب ہے جب پہننے اور بوجھ دونوں ایک ساتھ ٹول کی ناکامی میں حصہ ڈالتے ہیں۔
- AISI S7- سختی کا ماہر۔ جب بار بار اثر سے چپکنے، کریکنگ، یا تھکاوٹ کے ذریعے ناکامی واقع ہوتی ہے، تو S7 چکراتی دباؤ کو جذب کرتا ہے جس سے کاربائیڈ اسٹیل زیادہ- فریکچر ہوتا ہے۔ بھاری-گیج سٹیمپنگ یا اسٹیشنوں میں عام ہے جہاں پنچنگ کا بوجھ شدید ہوتا ہے۔ ان حالات میں، بڑھتی ہوئی سختی زیادہ سختی سے زیادہ مؤثر ثابت ہوتی ہے.
- ٹنگسٹن کاربائیڈ داخل کرتا ہے۔- اسٹیشنوں کے لیے مخصوص ہے جہاں ٹول اسٹیل پہننے کی شرح ناقابل قبول دیکھ بھال کے وقفے پیدا کرتی ہے۔ کاربائیڈ ٹول اسٹیل سے 30 گنا زیادہ پہننے کی مزاحمت پیش کرتا ہے، لاکھوں چکروں میں عین مطابق طول و عرض کو برقرار رکھتا ہے۔
عملی انتخاب کی منطق اس طرح کام کرتی ہے: جب کٹے ہوئے کنارے آہستہ آہستہ پہنتے ہیں اور burrs سائز میں بڑھتے ہیں، D2 مناسب ہے۔ جب پنچ خراب ہو جاتے ہیں یا بوجھ کے نیچے جہتی درستگی کھو دیتے ہیں، M2 بہتر مزاحمت فراہم کرتا ہے۔ جب کناروں کی چپ یا دراڑیں بار بار اثر کے تحت ظاہر ہوتی ہیں، تو S7 کی ضرورت ہوتی ہے۔ جب یہ حالات اوورلیپ ہوتے ہیں، A2 متوازن کارکردگی پیش کرتا ہے۔
| ٹول اسٹیل گریڈ | مثالی درخواست | کام کرنے کی سختی | متوقع ڈائی لائف (رشتہ دار) |
|---|---|---|---|
| D2 (SKD11) | ہائی- والیوم خالی کرنا اور چھیدنا؛ کھرچنے والی ورک پیس کا مواد | 58-60 HRC | کھرچنے والے لباس کے تحت اعلی - بہترین کنارے برقرار رکھنا |
| A2 (SKD12) | ملٹی- اسٹیشن پروگریسو مخلوط ناکامی کے طریقوں کے ساتھ مر جاتا ہے۔ | 58-62 HRC | تمام حالات میں اعتدال سے اعلیٰ - متوازن کارکردگی |
| M2 (SKH51) | مشترکہ اعلی لباس اور دباؤ والے بوجھ کے تحت مکے | 60-65 HRC | پہننے اور خرابی دونوں کے لیے اعلیٰ - اعلیٰ مزاحمت |
| S7 | بھاری-گیج چھیدنا؛ اعلی-اثر والے اسٹیشن | 56-58 HRC | اعتدال پسند - لباس مزاحمت پر سختی کے لیے موزوں ہے۔ |
| ٹنگسٹن کاربائیڈ | الٹرا-ہائی- والیوم اسٹیشنز؛ کھرچنے والا مواد؛ سخت رواداری کی خصوصیات | 88-92 HRA (>70 HRC مساوی) | موازنہ ایپلی کیشنز میں بہت زیادہ - 10 سے 30x ٹول اسٹیل |
حرارت کے علاج کے پیرامیٹرز اور کارکردگی پر ان کا اثر
صحیح گریڈ کا انتخاب نصف مساوات ہے۔ ہیٹ ٹریٹمنٹ خام ٹول اسٹیل کو ایک فعال ڈائی جزو میں تبدیل کرتا ہے، اور استعمال شدہ پیرامیٹرز اس بات کا تعین کرتے ہیں کہ آیا وہ جزو اپنی پوری صلاحیت تک پہنچتا ہے یا کم پڑ جاتا ہے۔
یہ عمل ایک کنٹرول شدہ ترتیب کی پیروی کرتا ہے: مستند کرنا، بجھانا، اور ٹیمپرنگ۔ ہر مرحلے کے مرنے کی زندگی پر قابل پیمائش اثرات ہوتے ہیں۔
Austenitizingاسٹیل میٹرکس میں کاربائڈز کو تحلیل کرتا ہے، اسے تبدیلی کے لیے تیار کرتا ہے۔ کولڈ اسٹیمپنگ ڈائی اسٹیلز کے لیے، مستند درجہ حرارت عام طور پر 1,020 سے 1,080 ڈگری سیلسیس کے درمیان ہوتا ہے۔ بہت کم، اور کاربائیڈز ناقابل تحلیل رہتے ہیں، جو قابل حصول سختی کو محدود کرتے ہیں۔ بہت زیادہ، اور ضرورت سے زیادہ اناج کی افزائش سختی سے سمجھوتہ کرتی ہے۔ بھیگنے کا وقت سیکشن کی موٹائی پر منحصر ہوتا ہے، عام طور پر بڑے ڈائی بلاکس کو سخت کرنے کے لیے 1 سے 25 گھنٹے تک ہوتا ہے۔ ویکیوم یا حفاظتی ماحول والی بھٹیاں سطح کی ڈیکاربرائزیشن کو روکتی ہیں جو کام کرنے والی سطح پر پہننے کی مزاحمت کو کم کر دیتی ہیں۔
بجھانے والاآسٹنائٹ کو مارٹینائٹ میں تبدیل کرتا ہے، سپر سیچوریٹڈ ڈھانچہ بناتا ہے جو بنیادی سختی فراہم کرتا ہے۔ بجھانے والے میڈیا کا انتخاب (تیل، پولیمر بجھانے والا، یا بڑے حصوں کے لیے گیس) کولنگ کی شرح کو کنٹرول کرتا ہے۔ بہت تیز، اور بقایا دباؤ کریکنگ کا سبب بن سکتا ہے۔ بہت سست، اور نامکمل تبدیلی سختی کو کم کرتی ہے۔ عین مطابق ڈائی اور سٹیمپنگ ایپلی کیشنز کے لیے، بجھانے کے دوران جہتی استحکام بہت اہم ہے کیونکہ کسی بھی وار پیج کو اضافی پیسنے کی ضرورت ہوتی ہے جو سطح کی سالمیت پر سمجھوتہ کر سکتی ہے۔
غصہ کرنااندرونی دباؤ کو دور کرنے اور سختی-سختی توازن کو بہتر بنانے کے لیے بجھانے کے فوراً بعد عمل کرتا ہے۔ کولڈ سٹیمپنگ 58-64 HRC کو نشانہ بناتے ہوئے مر جاتی ہے عام طور پر 400-550 ڈگری سیلسیس پر غصہ ہوتا ہے۔ متعدد ٹیمپرنگ سائیکل (عام طور پر 2-3 سائیکل 2-4 گھنٹے ہر ایک) پورے کراس سیکشن میں کشیدگی سے نجات اور یکساں خصوصیات کو یقینی بناتے ہیں۔ ہر سائیکل باریک کاربائڈز کو تیز کرتا ہے جبکہ آہستہ آہستہ ٹوٹ پھوٹ کو کم کرتا ہے۔
قابل پیمائش نتیجہ: فریکچر کی سختی کو زیادہ سے زیادہ کرتے ہوئے مناسب طریقے سے حرارت کے علاج شدہ اجزاء اپنے ہدف کی سختی کی حد تک پہنچ جاتے ہیں (عام طور پر ٹول اسٹیلز کے لیے 15-35 MPa فی مربع روٹ میٹر)۔ ٹیمپرنگ سائیکل کو چھوڑیں یا تیز کرنے والے درجہ حرارت کے بارے میں غلط اندازہ لگائیں، اور آپ کو پیداوار میں وقت سے پہلے چِپنگ یا کریکنگ نظر آئے گی جسے تیز کرنے کی کوئی مقدار ٹھیک نہیں ہوگی۔
جب کاربائیڈ داخل کرتا ہے تو سرمایہ کاری کا جواز پیش کرتا ہے۔
پروگریسو کاربائیڈ سٹیمپنگ ڈیز ایک اہم پیشگی لاگت پریمیم کی نمائندگی کرتی ہے، جو اکثر مساوی ٹول سٹیل کے اجزاء کی قیمت سے 3 سے 5 گنا زیادہ ہوتی ہے۔ تو وہ سرمایہ کاری کب معاشی معنی رکھتی ہے؟
فیصلہ تین عوامل پر آتا ہے:
- پیداوار کا حجم- جب سالانہ حجم کئی ملین ہٹ سے تجاوز کر جاتا ہے، تو کاربائیڈ کے توسیعی دیکھ بھال کے وقفے ڈرامائی طور پر فی حصہ لاگت کو کم کر دیتے ہیں۔ بریک ایون پوائنٹ جہاں کاربائیڈ کی لمبی عمر اس کے پریمیم کو پورا کرتی ہے اس کا انحصار جزوی پیچیدگی اور دبانے کی رفتار پر ہوتا ہے، لیکن اعلی-مسلسل پیداوار تقریباً ہمیشہ ہی نازک پہننے والے اسٹیشنوں پر کاربائیڈ کی حمایت کرتی ہے۔
- ورک پیس کھرچنا- سٹینلیس سٹیل، سلکان سٹیل لیمینیشن، یا دیگر کھرچنے والے مواد کی تشکیل ٹول سٹیل کے پہننے کی شرح کو اس مقام تک تیز کر دیتی ہے جہاں دیکھ بھال کی فریکوئنسی پیداوار میں رکاوٹ بن جاتی ہے۔ کاربائیڈ کی غیر معمولی کھرچنے والی مزاحمت جہتی درستگی کو برقرار رکھتی ہے جہاں اسٹیل کے درجات نہیں ہوسکتے ہیں۔
- رواداری کی تنقید- ان خصوصیات کے لیے جہاں جہتی بہاؤ براہ راست فنکشنل ریجیکشن کا سبب بنتا ہے (کنیکٹر پن کی چوڑائی، میڈیکل ڈیوائس کے رابطے کی سطحیں)، کاربائیڈ کی لاکھوں چکروں میں جیومیٹری کو پکڑنے کی صلاحیت بتدریج سٹیل پہننے سے منسلک معیار کے خطرے کو ختم کرتی ہے۔
ہائبرڈ نقطہ نظر جدید صحت سے متعلق ڈائی اور اسٹیمپنگ پریکٹس پر حاوی ہے۔ کاربائیڈ سے پوری ڈیز بنانے کے بجائے، انجینئرز کاربائیڈ انسرٹس کو مخصوص اسٹیشنوں اور خصوصیات پر لگاتے ہیں جہاں پہننا زیادہ جارحانہ ہوتا ہے یا رواداری سب سے اہم ہوتی ہے۔ آس پاس کا ڈائی ڈھانچہ سخت ٹول اسٹیل گریڈ کا استعمال کرتا ہے جو جھٹکے کے بوجھ کو جذب کرتا ہے اور ترمیم کو آسان بناتا ہے۔ آپ کو کاربائیڈ کی کارکردگی ملتی ہے جہاں یہ کاربائیڈ کی قیمت کے بغیر اہمیت رکھتا ہے جہاں یہ نہیں ہوتا ہے۔
مواد کا انتخاب اور گرمی کا علاج ہر مرنے والے اجزاء کی بنیادی کارکردگی کو قائم کرتا ہے۔ لیکن یہاں تک کہ بہترین طور پر سخت ٹول اسٹیل کو بھی ایک مخالف کا سامنا ہے جسے اکیلے سختی شکست نہیں دے سکتی: سطح کے لباس کے میکانزم جیسے گیلنگ، چپکنے، اور رگڑ جو ہر اسٹروک کے ساتھ پنچ اور ورک پیس کے درمیان انٹرفیس پر حملہ کرتے ہیں۔
توسیعی ڈائی لائف کے لیے سطح کے علاج اور ملمع کاری
گیلنگ، چپکنے والی، اور کھرچنے والی رگڑ سب کی ابتدا سطح سے ہوتی ہے، مائکروسکوپک باؤنڈری پرت جہاں پنچ انتہائی دباؤ اور رفتار میں ورک پیس کے مواد سے ملتا ہے۔ اکیلے سختی ان مسائل کو حل نہیں کرتی ہے کیونکہ ناکامی کا طریقہ کار بلک اخترتی نہیں ہے۔ یہ انٹرفیس میں مواد کی منتقلی ہے. سطح کی ملمع کاری اس رابطہ زون کے قبائلی رویے کو تبدیل کر کے، رگڑ کو کم کر کے، چپکنے کو روک کر، اور آلے اور پٹی کے درمیان تھرمل رکاوٹ پیدا کر کے اس کا براہ راست حل کرتی ہے۔
تیز رفتاری سے چلنے والے درست ڈائی اور سٹیمپنگ آپریشنز کے لیے، صحیح کوٹنگ ٹول لائف کو طول و عرض کی ترتیب سے بڑھا سکتی ہے اور اس جہتی مستقل مزاجی کو برقرار رکھتے ہوئے جو سخت-برداشت کے حصوں کی ضرورت ہے۔
کوٹنگ کی اقسام اور ان کے پہننے کا طریقہ کار
ہر کوٹنگ کیمسٹری پہننے کے طریقہ کار کے مختلف امتزاج کو نشانہ بناتی ہے۔ ان کے درمیان انتخاب کا مطلب یہ سمجھنا ہے کہ اصل میں آپ کے ٹولنگ کی سطحوں کو کیا تباہ کر رہا ہے۔ یہاں یہ ہے کہ بنیادی اختیارات کا موازنہ کیسے ہوتا ہے:
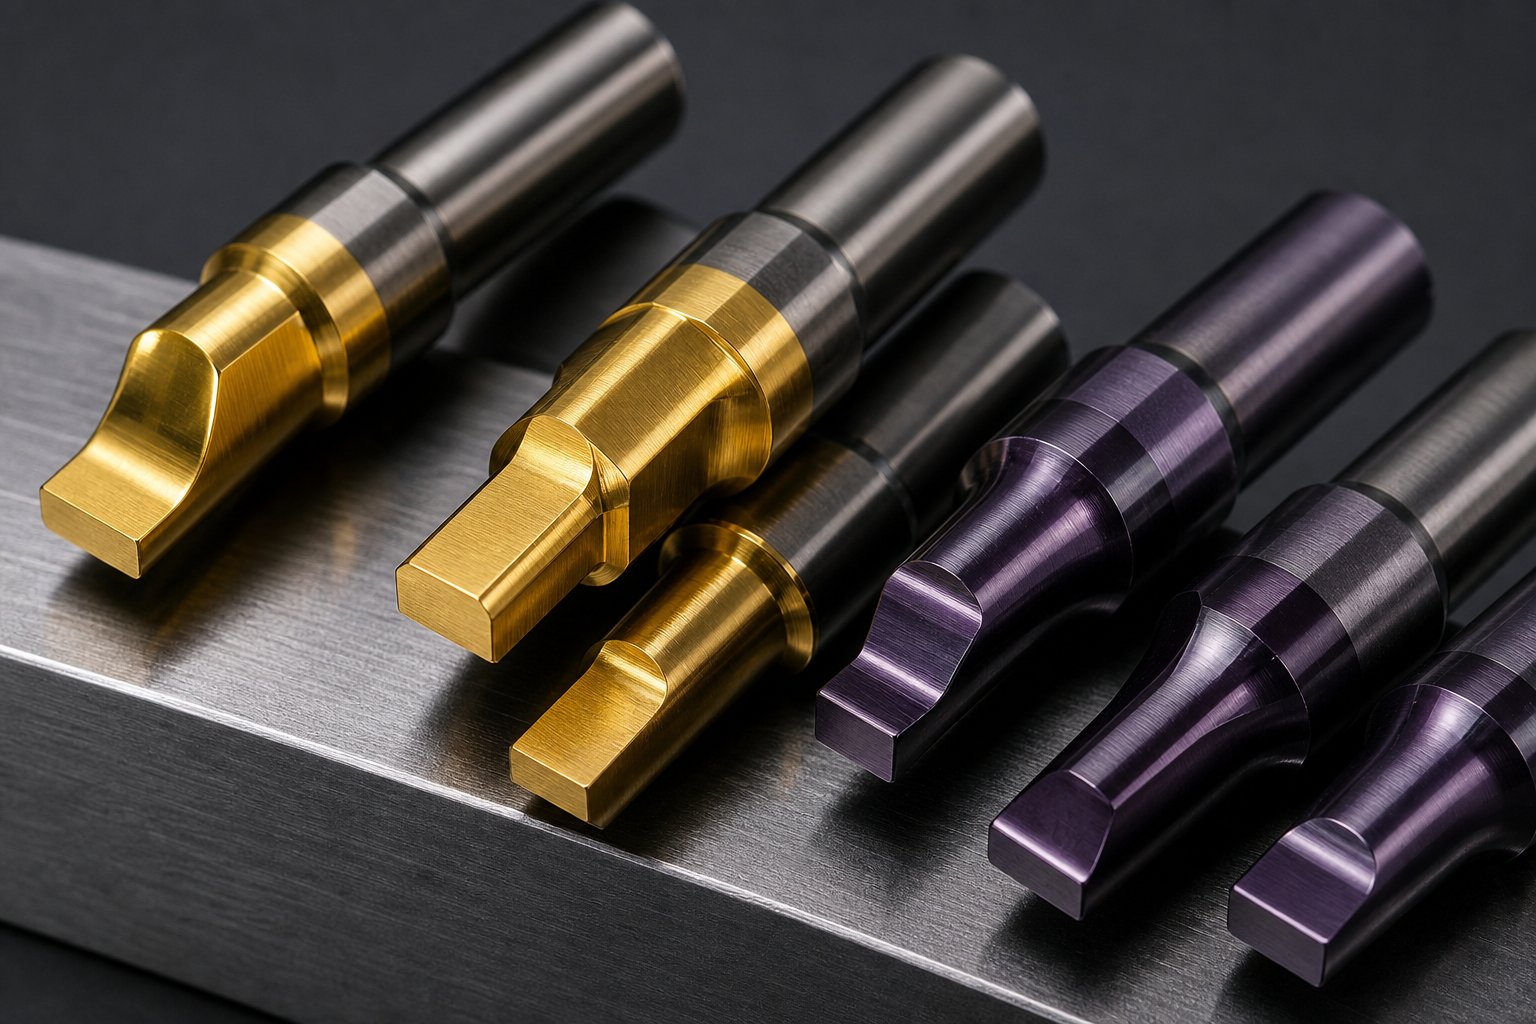
- TiN (ٹائٹینیم نائٹرائڈ)- معیاری تمام-مقصد کوٹنگ ایک خصوصیت کے سنہری رنگ کے ساتھ۔ مائیکرو-تقریبا 2200 HV کی سختی، کوٹنگ کی زیادہ سے زیادہ موٹائی 10 مائکرو میٹر۔ عام دھات کی تشکیل اور پلاسٹک مولڈنگ ایپلی کیشنز کے لیے بہترین موزوں ہے جہاں اعتدال پسند لباس مزاحمت کافی ہے۔ اس کا زیادہ رگڑ گتانک (0.6 خشک اسٹیل پر) جارحانہ تشکیل کے عمل میں تاثیر کو محدود کرتا ہے۔
- TiCN (ٹائٹینیم کاربونیٹرائڈ)- 0.2 کے نمایاں طور پر کم رگڑ گتانک کے ساتھ سختی کو تقریباً 3400 HV تک بڑھاتا ہے۔ 6 مائکرو میٹر کے ارد گرد زیادہ سے زیادہ موٹائی. بڑھی ہوئی سختی اور کھرچنے والی لباس مزاحمت اسے اعلی-کارکردگی کاٹنے اور دھات کی تشکیل کے لیے مثالی بناتی ہے، خاص طور پر سٹینلیس سٹیل کے ورک پیس پر جہاں گیلنگ ناکامی کا غالب موڈ ہے۔
- TiAlN (ٹائٹینیم ایلومینیم نائٹرائڈ)- بلند درجہ حرارت پر بہترین آکسیڈیشن مزاحمت کے ساتھ اعلی سختی (تقریباً 3200 HV) فراہم کرتا ہے۔ 10 مائکرو میٹر کی زیادہ سے زیادہ موٹائی۔ ہائی-اسپیڈ آپریشنز یا نیم-خشک مشینی حالات میں بہترین کارکردگی کا مظاہرہ کرتا ہے جہاں تھرمل لوڈنگ اہم ہے۔ جب دبانے کی رفتار پنچ سطحوں پر کافی رگڑ درجہ حرارت پیدا کرتی ہے تو اس کی گرمی کی مزاحمت اسے ترجیحی انتخاب بناتی ہے۔
- DLC (ہیرا-کاربن کی طرح)- سب سے کم رگڑ کا آپشن دستیاب ہے، جس میں 0.1 سے کم گتانک اور سختی 4000 HV تک پہنچ جاتی ہے۔ معیاری ایپلی کیشنز میں موٹائی تقریباً 4 مائکرو میٹر تک محدود ہے۔ DLC نان-فیرس دھاتوں پر چپکنے کو روکنے اور اسٹرپنگ فورسز کو تشکیل دینے میں کام کرتا ہے جہاں مادی واپسی اسٹروک پر پنچ کو پکڑنا چاہتا ہے۔
- نائٹرائڈنگ- جمع شدہ کوٹنگ کے بجائے تھرمو کیمیکل بازی کا عمل۔ نائٹروجن کے ایٹم ٹول اسٹیل کی سطح میں گھس جاتے ہیں، جس سے ایک الگ پرت کی حد کے بغیر ایک سخت کیس بنتا ہے۔ بڑی بنانے والی سطحوں کے لیے بہترین ہے جہاں کوٹنگ کا چپکنا مشکل ہو سکتا ہے، یا PVD کوٹنگز کے نیچے پہلے سے-علاج کے طور پر بہتر بوجھ برداشت کرنے کی صلاحیت-۔
ورک پیس کے مواد سے سطح کے علاج کا ملاپ
ورک پیس کا مواد حکم دیتا ہے کہ پہننے کا طریقہ کار کس پر غالب رہے گا، اور یہ کوٹنگ کے بہترین انتخاب کا تعین کرتا ہے۔
سٹینلیس سٹیلسب سے زیادہ جارحانہ گیلنگ چیلنج پیش کرتا ہے۔ اعلی-طاقت کے درجات جیسے ٹائپ 301 سہ ماہی میں-سخت مزاج، بنانے اور سکوں کی سطحوں پر سخت چپکنے والی پہن پیدا کرتے ہیں۔ پر تحقیقپین یونائیٹڈ ٹیکنالوجیزیہ ظاہر کیا کہ کاربائیڈ ٹولنگ پر PVD کرومیم نائٹرائڈ کوٹنگز نے ڈائی لائف کو 15,000 ہٹ سے بڑھا کر ٹول کی ناکامی سے پہلے کئی ملین ہٹس تک بڑھا دیا۔ یہ ایک اضافی بہتری نہیں ہے۔ یہ دیکھ بھال کے ماڈل کی تبدیلی ہے۔ TiCN یہاں یکساں طور پر موثر ہے، اس کے اعلیٰ سختی اور کم رگڑ کے گتانک کے امتزاج کے ساتھ براہ راست austenitic سٹینلیس گریڈز کے چپکنے کے رجحان کا مقابلہ کرتا ہے۔
ایلومینیمٹولنگ سطحوں پر مواد کی تعمیر کے لئے بدنام ہے۔ نرم دھات آسانی سے بغیر کوٹے ہوئے گھونسوں میں منتقل ہو جاتی ہے، جس سے حصے کی سطح کی کوالٹی آہستہ آہستہ خراب ہوتی ہے۔ DLC کوٹنگز، اپنی انتہائی کم رگڑ اور مخالف-آسجن خصوصیات کے ساتھ، ایلومینیم بلیننگ ایپلی کیشنز میں اس ناکامی کے موڈ کو عملی طور پر ختم کرتی ہیں۔
تانبا اور پیتلترقی پسند اسٹیمپنگ کاپر ٹرمینلز اور کنیکٹرز میں ایک مختلف چیلنج پیش کرتے ہیں۔ یہ نرم مواد کم کھرچنے والا لباس پیدا کرتا ہے لیکن تیز رفتار سے چپکنے کے مسائل پیدا کرتا ہے۔ DLC یا TiCN کوٹنگز اتارنے والی قوتوں کو کم کرتی ہیں اور ایسے مواد کو اٹھانے سے روکتی ہیں جنہیں دوسری صورت میں بار بار پالش کرنے کی ضرورت ہوگی۔ کاپر پروگریسو سٹیمپنگ آپریشنز فی منٹ 800+ اسٹروک پر چلنے والے کم-رگڑ کوٹنگز سے خاص طور پر مضبوط فوائد دیکھتے ہیں، کیونکہ بار بار تیز-رابطہ کسی بھی چپکنے کے رجحان کو بڑھا دیتا ہے۔
پر ٹیسٹنگ کی گئی۔ڈیکن یونیورسٹیFord کے ساتھ شراکت داری میں اس بات کی تصدیق کی گئی کہ TiCN کوٹنگز نے صرف پالش شدہ سطحوں کے مقابلے میں 20 سے زیادہ کے فیکٹر سے ڈائی لائف کو بڑھایا، جبکہ ہارڈ کروم نے 12 گنا بہتری فراہم کی۔ مطالعہ نے یہ بھی انکشاف کیا کہ بیس سطح کے فنش کو 2.4 مائیکرو میٹر سے ہموار تیاری تک بہتر بنانے سے کوئی بھی کوٹنگ لگانے سے پہلے ڈائی لائف سات گنا بڑھ جاتی ہے۔ کوٹنگ کی کارکردگی سطح کی تیاری کے معیار پر بنتی ہے۔
کوٹنگ اکنامکس اور ریکوٹنگ وقفے
PVD اور CVD درخواست کے دو بنیادی طریقوں کی نمائندگی کرتے ہیں، اور ان کے درمیان انتخاب درست ٹولنگ کے لیے اہمیت رکھتا ہے۔ PVD (جسمانی بخارات جمع) نمایاں طور پر کم درجہ حرارت پر کام کرتا ہے، عام طور پر 500 ڈگری سیلسیس سے کم۔ یہ جہتی تحریف اور سختی کے نقصان کو روکتا ہے جو اعلی-درجہ حرارت کے عمل متعارف کر سکتے ہیں۔ رواداری کے لیے-نازک مرنے والے اجزاء پہلے سے ہی گرم ہوتے ہیں-قریبی وضاحتوں کے مطابق، PVD ان خصوصیات کو برقرار رکھتا ہے۔
CVD (کیمیائی بخارات جمع) 1800 ڈگری فارن ہائیٹ سے زیادہ درجہ حرارت پر کوٹنگز کا اطلاق کرتا ہے۔ جب کہ CVD پیچیدہ جیومیٹریوں پر بہترین چپکنے والی اور یکساں کوریج پیدا کرتا ہے، تھرمل سائیکل سبسٹریٹ کی سختی کو تبدیل کر سکتا ہے اور جہتی تبدیلیاں لا سکتا ہے جس کے لیے ری گرائنڈنگ کی ضرورت ہوتی ہے۔ زیادہ تر صحت سے متعلق ڈائی اور سٹیمپنگ ایپلی کیشنز اس وجہ سے PVD کے حق میں ہیں۔
ریکوٹنگ کے وقفے کوٹنگ کی قسم، ورک پیس مواد، پریس کی رفتار، اور چکنا کرنے کی حکمت عملی کے درمیان تعامل پر منحصر ہیں۔ عام الفاظ میں:
- سٹینلیس سٹیل پر بغیر کوٹیڈ پالش کی موت: سطح کی تیاری کے معیار پر منحصر ہر 1,000 سے 7,000 ہٹ پر دوبارہ پالش کریں۔
- سٹینلیس سٹیل پر ہارڈ کروم: سروس کے درمیان تقریباً 12,000 ہٹس
- سٹینلیس سٹیل پر PVD TiCN یا CrN: ری کوٹنگ سے پہلے کئی لاکھ سے لاکھوں ہٹ
- ایلومینیم یا تانبے پر ڈی ایل سی: توسیعی وقفے بنیادی طور پر چپکنے والی ناکامی کے بجائے کوٹنگ کی موٹائی کی کمی سے محدود
چکنا کوٹنگ کے انتخاب کے ساتھ ان طریقوں سے تعامل کرتا ہے جو ہمیشہ بدیہی نہیں ہوتے ہیں۔ کم سے کم چکنا کرنے والی اعلی-کارکردگی کی کوٹنگ سٹیمپنگ آئل میں بغیر کوٹڈ ڈائی سوئمنگ کو پیچھے چھوڑ سکتی ہے۔ اس سے چکنا کرنے والے مادوں کے استعمال میں کمی، صاف ستھرا پرزے اور کچرے کو ٹھکانے لگانے کے کم اخراجات کا دروازہ کھل جاتا ہے۔ کاپر پروگریسو سٹیمپنگ کے لیے جہاں تیل کی بقایا آلودگی ڈاؤن اسٹریم سولڈرنگ یا پلیٹنگ کو متاثر کرتی ہے، DLC کا الٹرا-کم رگڑ خشک یا قریب-خشک آپریشن کو قابل بناتا ہے جو پوسٹ-کلیننگ کو مکمل طور پر ختم کر دیتا ہے۔
معاشیات اس وقت کوٹنگ کی حمایت کرتی ہے جب ایک غیر منصوبہ بند ڈائی فیل ہونے کی لاگت، بشمول سکریپ، ڈاؤن ٹائم، اور تیز مرمت، ٹول کے ہر اہم جزو کو کوٹنگ کی لاگت سے زیادہ-۔ سب سے زیادہ- والیوم پروگریسو ڈائز کے لیے، وہ ریاضی کوٹنگ کے حق میں فیصلہ کن طور پر کام کرتی ہے۔ باقی سوال یہ ہے کہ کوٹنگ کے فیصلے کو وسیع تر ڈائی ڈویلپمنٹ کے عمل میں کیسے بنایا جائے، ابتدائی حصے کے تجزیہ سے توثیق شدہ پروڈکشن ریلیز کے ذریعے۔
ڈائی ڈویلپمنٹ لائف سائیکل تصور سے پیداوار تک
اسٹیل کا درجہ، حرارت کا علاج، اور سطح کی کوٹنگز اس بات کی وضاحت کرتی ہیں کہ ایک درست اسٹیمپنگ ڈائی کیا برداشت کر سکتی ہے۔ لیکن فیصلوں اور عمل کی ترتیب جو انجینئرنگ کے تصور کو ایک توثیق شدہ پروڈکشن ٹول میں تبدیل کرتی ہے اس بات کا تعین کرتی ہے کہ آیا وہ مادی انتخاب دراصل اپنی صلاحیت کو فراہم کرتے ہیں۔ ایک ترقی پسند ڈائی مینوفیکچرر صرف مشین کے اجزاء نہیں کرتا ہے۔ وہ ایک ترقیاتی لائف سائیکل ترتیب دیتے ہیں جہاں ہر مرحلہ درستگی میں بند ہوتا ہے جس پر بعد کے مراحل انحصار کرتے ہیں۔
یہاں حقیقت ہے: کسی پروجیکٹ کے آغاز میں ڈیزائن کی آزادی سب سے زیادہ ہوتی ہے، جب مخصوص حصے کے بارے میں مینوفیکچرنگ کا علم سب سے کم ہوتا ہے۔ اس خلا کو ختم کرنے کے لیے اسٹیمپنگ سمولیشن اور ورچوئل توثیق بالکل موجود ہے، جس سے سائنس پر مبنی علم-سخت ٹولنگ سے پہلے دستیاب ہوتا ہے۔ ذیل کا لائف سائیکل اس بات کی عکاسی کرتا ہے کہ جدید ترقی پسند ڈائی اینڈ سٹیمپنگ پروگرام آزادی اور علم کے درمیان اس تناؤ کو کس طرح منظم کرتے ہیں۔
پارٹ پرنٹ سے لے کر پٹی لے آؤٹ سمولیشن تک
ہر پروگ ڈائی پروجیکٹ ایک منظم ترقی کے راستے کی پیروی کرتا ہے۔ کسی مرحلے کو چھوڑیں یا اس میں جلدی کریں، اور آپ کو دوبارہ کام، سکریپ، یا سمجھوتہ شدہ آلے کی زندگی میں لاگت نیچے کی طرف معلوم ہوگی۔ مکمل لائف سائیکل اس ترتیب میں سامنے آتا ہے:
- جزوی تجزیہ اور فزیبلٹی- انجینئرز مینوفیکچریبلٹی کے لیے پارٹ پرنٹ کا جائزہ لیتے ہیں۔ وہ مادی خصوصیات، ہندسی پیچیدگی، رواداری کی ضروریات، اور سالانہ حجم کا اندازہ لگاتے ہیں تاکہ یہ تعین کیا جا سکے کہ آیا یہ حصہ ترقی پسند ڈائی پروڈکشن کے لیے موزوں ہے یا نہیں۔ اہم سوالات کے جواب یہاں ملتے ہیں: کیا یہ موڑ رداس بغیر کسی شگاف کے بن سکتا ہے؟ کیا اس رواداری کے لیے کاربائیڈ ٹولنگ کی ضرورت ہے؟ کیا سالانہ حجم ٹولنگ کی سرمایہ کاری کا جواز پیش کرے گا؟
- پٹی لے آؤٹ اور نقلی- پٹی لے آؤٹ اسٹیشن کی ترتیب، پچ کی دوری، کیریئر ڈیزائن، اور مواد کے استعمال کی وضاحت کرتا ہے۔ CAE تخروپن پھر مواد کے بہاؤ کی توثیق کرتا ہے، پتلا ہونے یا کریکنگ کے خطرات کی پیشین گوئی کرتا ہے، اور کسی بھی اسٹیل کو کاٹنے سے پہلے تشکیل دینے والے دباؤ کو بہتر بناتا ہے۔ یہ ورچوئل ٹرائل ڈیجیٹل ماحول میں ممکنہ نقائص کی نشاندہی کرتا ہے، جس سے جسمانی آزمائش-اور-خرابی کے اخراجات میں نمایاں کمی آتی ہے۔
- تفصیلی ڈیزائن اور 3D ماڈلنگ- ہر پنچ، ڈائی بلاک، انسرٹ، اسٹرائپر پلیٹ، اور گائیڈ کا جزو بالکل درست وضاحتوں کے مطابق بنایا جاتا ہے۔ کلیئرنس، مداخلت کی جانچ پڑتال، اور اسمبلی کے سلسلے کی ڈیجیٹل طور پر تصدیق کی جاتی ہے۔ ناکارہ سٹیشن مستقبل کی انجینئرنگ تبدیلیوں کے لیے مختص ہیں، جب جزوی نظر ثانی لامحالہ پہنچ جاتی ہے تو مہنگی ڈائی ری بلڈنگ کو روکتے ہیں۔
- وائر EDM اور CNC مشینی- اجزاء ان کی رواداری کی ضروریات کے مطابق درست مشینی ٹیکنالوجیز کا استعمال کرتے ہوئے تیار کیے جاتے ہیں۔ ڈائی پلیٹیں اور جوتے CNC مل جاتے ہیں۔ پنچ پروفائلز اور ڈائی اوپننگ کو تار EDM کے ذریعے کاٹا جاتا ہے۔ تشکیلاتی سطحوں کو حتمی جیومیٹری کے لیے CNC جگ گرائنڈنگ حاصل ہوتی ہے۔
- اسمبلی اور اسپاٹنگ- اجزاء کو ڈائی شو میں جمع کیا جاتا ہے، اور اسپاٹنگ اس بات کی تصدیق کرتی ہے کہ میٹنگ کی سطحیں بوجھ کے نیچے مناسب طریقے سے رابطہ کرتی ہیں۔ شٹ ہائٹس سیٹ کی جاتی ہیں، ٹائمنگ کی تصدیق ہوتی ہے، اور ہر اسٹیشن کے ذریعے پٹی کے گزرنے کی جانچ کی جاتی ہے۔
- آزمائش اور توثیق- ڈائی ٹر آؤٹ پریس پر نمونے کے پرزے چلاتی ہے۔ طول و عرض کی پیمائش کی جاتی ہے، اسپرنگ بیک کی مقدار درست کی جاتی ہے، اور جیومیٹری کی تشکیل میں ایڈجسٹمنٹ کی جاتی ہے۔ مسلسل نمونے لینے کے ذریعے CPK تجزیہ جہتی استحکام کی تصدیق کرتا ہے۔
- پروڈکشن ریلیز- ڈائی کو تمام جہتی، کاسمیٹک، اور عمل کی صلاحیت کے تقاضوں کو پورا کرنے کے بعد مکمل-ریٹ پروڈکشن کے لیے منظور کیا جاتا ہے۔ دستاویزی پیکجز بشمول دیکھ بھال کے SOPs اور تیز کرنے کے وقفوں کو حتمی شکل دی گئی ہے۔
ڈیزائن-فور-پیداواری سوچ ہر مرحلے سے گزرتی ہے۔ انجینئرز پنچ جیومیٹریز ڈیزائن کرتے ہیں جنہیں پیچیدہ فکسچرنگ کے بغیر دوبارہ تیز کیا جا سکتا ہے۔ وہ اعلی-پہننے والے اسٹیشنوں پر تعمیر داخل کرنے کی وضاحت کرتے ہیں تاکہ انفرادی اجزاء کو پورے ٹول کو جدا کیے بغیر تبدیل کیا جا سکے۔ وہ دیکھ بھال کے بعد دوبارہ جوڑنے کے لیے گائیڈ پن اور ڈول تلاش کرتے ہیں۔ یہ فیصلے ابتدائی تعمیر کو سستا نہیں بناتے ہیں، لیکن یہ آلے کو چلانے کی زندگی بھر کی لاگت کو ڈرامائی طور پر کم کر دیتے ہیں۔
جدید ڈائی بلڈنگ میں صحت سے متعلق مشینی ٹیکنالوجیز
مکمل درستگی کے اسٹیمپنگ ڈائی میں حاصل ہونے والی رواداری بالآخر اس کے اجزاء بنانے کے لیے استعمال ہونے والی مشینی ٹیکنالوجیز کے ذریعے محدود ہوتی ہے۔ تین صلاحیتیں آرٹ کی موجودہ حالت کی وضاحت کرتی ہیں:
وائر EDMایک پتلی برقی چارج شدہ تار کا استعمال کرتے ہوئے سخت ٹول اسٹیل کو کاٹتا ہے، ±0.0001 سے ±0.0003 انچ تک 0.0005 انچ تک چھوٹے ریڈی کے ساتھ رواداری حاصل کرتا ہے۔ یہ عمل تھرمل تناؤ یا مکینیکل فورس کے بغیر پروگریسو ڈیز میں پنچ اور داخل جیومیٹری بناتا ہے، یعنی سخت اجزاء کو گرمی کے علاج کے بعد حتمی جہتوں تک مشین بنایا جا سکتا ہے۔ تار کی آہستہ- کٹنگ، باریک تار اور ایک سے زیادہ سکم پاسز کا استعمال کرتے ہوئے ایک بہتر شکل، ایک مائیکرون کے اندر پوزیشن کی درستگی رکھتے ہوئے سطح کے فنش معیار کو 0.2 مائکرو میٹر Ra سے نیچے دھکیلتی ہے۔
CNC جگ پیسنےسوراخ کے نمونوں اور شکل والی سطحوں پر 0.001 ملی میٹر کے اندر پوزیشنی درستگی حاصل کرتا ہے۔ ڈائی بلاکس کے لیے جہاں ایک سے زیادہ کیویٹی پوزیشنز کا ایک دوسرے سے قطعی تعلق ہونا چاہیے، جگ گرائنڈنگ کوآرڈینیٹ درستگی فراہم کرتی ہے جو کہ ایک پروگریسو ٹول کی پوری لمبائی میں اسٹیشن-سے-اینمنٹ کو یقینی بناتی ہے۔
ڈوبنے والا EDMپیچیدہ تین جہتی گہاوں کو ہینڈل کرتا ہے اور پنچ جیومیٹری بناتا ہے جس تک تار EDM نہیں پہنچ سکتا۔ ±0.0002 سے ±0.0005 انچ کی رواداری پیچیدہ اندرونی جیومیٹریوں، گہرے گہاوں، اور انڈر کٹس کو قابل بناتی ہے جو پیچیدہ شکلوں کو سنگل انسرٹس میں اکٹھا کرکے جمع شدہ اجزاء کی تعداد کو کم کرتی ہے۔
یہ ٹیکنالوجیز مل کر کام کرتی ہیں۔ CNC کی گھسائی کرنے والے اجزاء کو تیزی سے اور اقتصادی طور پر خالص شکل کے قریب-لاتا ہے۔ وائر EDM پھر حتمی پروفائلز اور کلیئرنس کو مائکرون-سطح کی درستگی تک کاٹتا ہے۔ جگ پیسنے سے ڈیٹم کی اہم سطحوں کو ختم کیا جاتا ہے۔ اس امتزاج کا مطلب ہے کہ ایک ترقی پسند ڈائی مینوفیکچرر مجموعی طور پر ڈائی ٹولرنس کو کسی ایک عمل سے اکیلے حاصل کر سکتا ہے۔
آزمائشی توثیق اور پیداوار کی رہائی کا معیار
سیدھا لگتا ہے؟ آزمائش کا مرحلہ وہ ہے جہاں انجینئرنگ کے مفروضے جسمانی حقیقت سے ملتے ہیں۔ ڈائی کو مکمل طور پر مشین بنایا جا سکتا ہے اور پھر بھی-میں سے-مخصوص پرزے تیار کیے جا سکتے ہیں اگر نقلی کے دوران مادی اسپرنگ بیک، رگڑ کی کیفیت، یا پریس کے انحراف کی مناسب پیش گوئی نہیں کی گئی تھی۔
توثیق ایک منظم پروٹوکول کی پیروی کرتی ہے:
- T0 نمونے- ڈائی سے پہلے حصے۔ برائے نام سے انحراف کی مقدار درست کرنے کے لیے پرنٹ کے طول و عرض کے خلاف ماپا گیا۔ تشکیل شدہ خصوصیات پر اسپرنگ بیک یہاں بنیادی تشویش ہے۔
- جیومیٹری کی اصلاح- ڈائی جیومیٹری کو مشاہدہ شدہ اسپرنگ بیک کی تلافی کے لیے ایڈجسٹ کیا گیا ہے۔ مکوں کی تشکیل ریگراؤنڈ یا شیمڈ ہوسکتی ہے۔ اوور بینڈ زاویوں کو اس وقت تک ٹیون کیا جاتا ہے جب تک کہ لچکدار بحالی کے بعد حصے رواداری میں نہ آجائیں۔
- T1 نمونے- تصحیح کے بعد تیار کیے گئے حصے، اس بات کی تصدیق کے لیے ماپا جاتا ہے کہ ایڈجسٹمنٹ نے ہدف حاصل کر لیا ہے۔ متعدد نمونے مستقل مزاجی کی تصدیق کرتے ہیں، نہ کہ صرف ایک-جزئی کی درستگی۔
- CPK کی توثیق- ایک توسیعی دوڑ (عام طور پر 30+ لگاتار حصے) پر مسلسل نمونے لینے سے عمل کی صلاحیت کی تصدیق ہوتی ہے۔ اہم جہتوں پر 1.33 یا اس سے زیادہ کا CPK اس بات کی نشاندہی کرتا ہے کہ پروڈکشن ریلیز کے لیے عمل کافی مستحکم ہے۔
پروڈکشن ریلیز صرف "پرزے اچھے ہیں" نہیں ہے۔ اس کا مطلب ہے کہ ڈائی قابل اعتماد پرزے تیار کرتی ہے، پروسیس ونڈو کو دستاویز کیا جاتا ہے، اور دیکھ بھال کے پیرامیٹرز قائم ہوتے ہیں۔ ہٹ-گنتی-کی بنیاد پر معائنہ کے وقفے، تیز کرنے کی حد، اور اجزاء کی تبدیلی کے معیار سبھی اس مرحلے کے دوران متعین ہوتے ہیں، جس سے دیکھ بھال کا فریم ورک تیار ہوتا ہے جو اس کی پیداواری زندگی کے دوران ڈائی پرفارمنس کی حفاظت کرتا ہے۔
ڈائی مینٹیننس کی حکمت عملی اور فیلور موڈ کا تجزیہ
پروڈکشن ریلیز کا معیار دیکھ بھال کے فریم ورک کو قائم کرتا ہے، لیکن لاکھوں چکروں کے دوران ایک درست اسٹیمپنگ ڈائی کو برقرار رکھنے کے لیے دیوار پر لگائے گئے شیڈول سے زیادہ کچھ درکار ہوتا ہے۔ یہ ایک منظم حکمت عملی کا مطالبہ کرتا ہے جو قابل مشاہدہ علامات کو بنیادی وجوہات سے جوڑتا ہے، سروس کے وقفوں کو اصل لباس کے اعداد و شمار سے جوڑتا ہے، اور یہ بتاتا ہے کہ کس طرح پریس ڈائنامکس ڈائی گراڈیشن کو متاثر کرتی ہے۔ حیرت کی بات یہ ہے کہ یہ وہ جگہ ہے جہاں بہت سے ٹولنگ پروگرام کم ہوتے ہیں۔ ڈائی غیر معمولی معیارات کے مطابق بنتی ہے، پھر ایک ری ایکٹو مینٹیننس کلچر کے تحت بگڑ جاتی ہے جو صرف سکریپ کی قیمتوں میں اضافے کے بعد جواب دیتی ہے۔
ایک بہتر نقطہ نظر دیکھ بھال کو انجینئرنگ کے نظم و ضبط کے طور پر سمجھتا ہے، نہ کہ چوکیدار کا کام۔ اس کا مطلب یہ ہے کہ یہ سمجھنا کہ اجزاء کیوں ناکام ہوتے ہیں، کب مداخلت کرنی ہے، اور کس طرح آپ کی پریس کی قسم مخصوص لباس کے میکانزم کو تیز یا کم کرتی ہے۔
عام ناکامی کے طریقے اور جڑ کی شناخت
جب ایک ترقی پسند ڈائی مسترد حصوں کی پیداوار شروع کر دیتی ہے، تو دکھائی دینے والی علامت شاذ و نادر ہی پوری کہانی بیان کرتی ہے۔ مہر والے کنارے پر ایک گڑبڑ ایک مدھم پنچ کی طرح نظر آتی ہے، لیکن اصل وجہ تھرمل توسیع پنچ کو تبدیل کرنا-ڈائی کلیئرنس میں تبدیل ہونا، پس منظر کی نقل و حرکت کی اجازت دینے والا ایک ڈھیلا ریٹینر، یا چپکنے والی تعمیر کی ناکافی چکنا ہو سکتی ہے۔میٹل فارمنگ میگزیناس بات پر زور دیتا ہے کہ مکمل ناکامی کے تجزیے کے لیے نمونے جمع کرنے، پس منظر کے ڈیٹا کو مرتب کرنے، اور کسی نتیجے پر پہنچنے سے پہلے فریکچر کی سطحوں کی جانچ پڑتال کی ضرورت ہوتی ہے۔
مینوفیکچرنگ کی غلطیوں اور سروس-حالات کی ناکامیوں کے درمیان فرق پر غور کریں۔ ایک پنچ جو چپ کرتا ہے کیونکہ پیسنے کے دوران ایک مخصوص کونے کے رداس کو تیز چھوڑ دیا گیا تھا ایک مینوفیکچرنگ غلطی ہے۔ ایک کاربائیڈ ڈالنا جو ٹوٹ جاتا ہے کیونکہ کلورینیٹڈ چکنا کرنے والا اس کے کوبالٹ بائنڈر پر حملہ کرتا ہے ایک سروس-حالت کی ناکامی ہے۔ دونوں ایک ہی علامت پیدا کرتے ہیں، چپکتے ہیں، لیکن مکمل طور پر مختلف اصلاحی اقدامات کا مطالبہ کرتے ہیں۔
ڈیزائن کی غلطیاں بھی اہم کردار ادا کرتی ہیں۔ پتلے حصوں سے ملحق موٹے حصے، اچانک کراس-سیکشنل تبدیلیاں، اور نامناسب سائز کا فلیٹ ریڈی یہ سب تناؤ کے مرتکز کو تخلیق کرتے ہیں جو آخر کار سائیکلک لوڈنگ کے تحت دراڑوں کو نیوکلیٹ کرتے ہیں۔ یہ دیکھ بھال کے مسائل نہیں ہیں۔ وہ انجینئرنگ کے مسائل ہیں جو صرف دیکھ بھال سے حل نہیں ہوسکتے ہیں۔
مندرجہ ذیل جدول درست ترقی پسندی میں ناکامی کے سب سے عام طریقوں کو ان کی بنیادی وجوہات اور مناسب اصلاحی ردعمل کا نقشہ بناتا ہے:
| ناکامی موڈ | قابل مشاہدہ علامت | روٹ کاز | اصلاحی اقدام |
|---|---|---|---|
| پنچ چِپنگ | پنچ ٹپ سے لاپتہ کنارے کے بے قاعدہ ٹکڑے؛ متضاد burr پیٹرن | سائیکل لوڈنگ سے مواد کی تھکاوٹ؛ درخواست کے لئے ناکافی سختی؛ تیز اندرونی کونوں سے تناؤ پیدا ہوتا ہے۔ | سٹیل گریڈ کا اندازہ کریں (سختی کے لیے S7 پر غور کریں)؛ فلیٹ ریڈی میں اضافہ؛ ہیٹ ٹریٹمنٹ حاصل کردہ ہدف کی سختی-سختی توازن کی تصدیق کریں۔ |
| گیلنگ | پنچ یا ڈائی سطحوں پر مواد کی تعمیر؛ مہر والے حصوں پر خروںچ اور سکور کے نشانات | ناکافی چکنا؛ مواد کی قسم کے لئے ناکافی کلیئرنس؛ ٹولنگ پر ناقص سطح ختم؛ ہائی-رگڑ والی ورک پیس مواد (سٹینلیس، ایلومینیم) | PVD کوٹنگ لگائیں (TiCN یا DLC)؛ سطح ختم کو بہتر بنانے؛ مواد کی موٹائی کے مطابق کلیئرنس کی تصدیق کریں؛ چکنا ترسیل کو اپ گریڈ کریں۔ |
| کریکنگ مرنا | ڈائی بلاک یا داخل میں مرئی فریکچر لائنیں؛ اچانک تباہ کن ناکامی | تھرمل سائیکلنگ کشیدگی؛ غیر مناسب گرمی کا علاج (ناکافی ٹیمپرنگ)؛ ڈیزائن کی خصوصیات کشیدگی کی حراستی پیدا کرتی ہیں؛ سلگ اسٹیکنگ سے اوورلوڈنگ | گرمی کے علاج کے ریکارڈ کا جائزہ لیں؛ ٹیمپرنگ سائیکل شامل کریں؛ کشیدگی کے مرکز کو دوبارہ ڈیزائن کریں؛ ٹنیج کی صلاحیت اور سلگ انخلاء کی تصدیق کریں۔ |
| ضرورت سے زیادہ گڑ کی تشکیل | مہر والے کناروں پر بتدریج گڑ کی اونچائی میں اضافہ | پہنا ہوا کٹنگ کناروں (عام لباس)؛ پنچ-سے-جزوں کے ڈھیلے پن سے کلیئرنس بڑھنے پر۔ تھرمل توسیع کو تبدیل کرنے والی کلیئرنس | فی دستاویزی حد تیز کریں؛ برقرار رکھنے والے کی حفاظت اور کلیئرنس کی تصدیق کریں؛ پریس کی رفتار سے تھرمل مینجمنٹ کے مسائل کی جانچ کریں۔ |
| وقت کی غلط ترتیب | لمبے پائلٹ سوراخ؛ اسٹیشنوں کے درمیان ترقی پسند جہتی بڑھے؛ غلط کھانے کے واقعات | فیڈ-رول-لفٹ ٹائمنگ کی خرابی؛ پہنا ہوا یا جھکا ہوا پائلٹ؛ پریس متوازی نقصان؛ پٹی لفٹر کی خرابی | فیڈ ٹائمنگ کو دوبارہ ترتیب دیں؛ پہننے کے لیے پائلٹس کا معائنہ کریں (0.0005-0.001 انچ کلیئرنس رواداری)؛ پریس گیبس اور متوازی کی تصدیق کریں؛ سروس لفٹر ریلز |
| سلگ کھینچنا | سلگس کو مرنے والے چہرے میں واپس کھینچ لیا گیا۔ نیچے کی پٹی پر گواہ کے نشانات | بڑھا ہوا پنچ-سے-ڈی کلیئرنس جو ویکیوم اثر کی اجازت دیتا ہے۔ تیل کی فلم چپکنے والی کے طور پر کام کرتی ہے؛ پہنا سلگ برقرار رکھنے کی خصوصیات | مناسب کلیئرنس بحال کریں؛ سلگ برقرار رکھنے کے نالیوں کو شامل کریں یا پنچ جیومیٹری میں ترمیم کریں؛ چھیدنے والے اسٹیشنوں پر چکنا حجم کو ایڈجسٹ کریں۔ |
کسی بھی ناکامی کے تجزیے سے اہم بصیرت: آپ دیکھیں گے کہ زیادہ تر بنیادی وجوہات ڈیزائن اور تعمیر کے دوران کیے گئے فیصلوں کا پتہ لگاتی ہیں، نہ کہ صرف آپریشنل لباس۔ صنعت کے اعداد و شمار اس بات کی تصدیق کرتے ہیں کہ بار بار آنے والی ناکامیوں کی تشخیص کرتے وقت سروس کی شرائط کے ساتھ ساتھ آلے کا ڈیزائن، مواد کا انتخاب، اور ہیٹ ٹریٹمنٹ برابر تفتیشی وزن کے مستحق ہیں۔
ہٹ کاؤنٹ کے حساب سے احتیاطی دیکھ بھال کا شیڈولنگ
کیلنڈر-کی بنیاد پر دیکھ بھال کے نظام الاوقات اسٹیمپنگ ڈیز کے لیے پوائنٹ سے محروم ہیں۔ 600 سٹروک فی منٹ پر دو شفٹوں کو چلانے والا ٹول 200 SPM پر چلنے والی ایک سنگل-شفٹ سے بنیادی طور پر مختلف لباس جمع کرتا ہے، یہاں تک کہ ایک ہی کیلنڈر ہفتہ میں۔ مؤثر حفاظتی دیکھ بھال کے تعلقات کا معائنہ اصل پیداوار کی گنتی کو متحرک کرتا ہے۔
فریم ورک درجوں میں کام کرتا ہے:
- فی-شفٹ چیکس (ہر رن شروع)- پھنسے ہوئے سلگس، ملبے، اور واضح نقصان کے لیے بصری معائنہ۔ تصدیق کریں کہ چکنا کرنے والے سامان کی ترسیل مطلوبہ پوائنٹس تک پہنچ رہی ہے۔ فیڈ پچ اور پٹی سے باخبر رہنے کی تصدیق کریں۔ کسی بھی burr-متعلقہ معیار کی تبدیلیوں کو فوری طور پر جھنڈا لگائیں۔ یہ چیک منٹ لگتے ہیں لیکن ان حالات کو پکڑتے ہیں جو غیر منصوبہ بند ڈاؤن ٹائم کے گھنٹوں میں بڑھ جاتے ہیں۔
- اسٹروک-گنتی-کی بنیاد پر معائنہ (عام طور پر ہر 50,000-250,000 ہٹ پر)- وقفہ کا انحصار ورک پیس کے مواد کی کھرچنے، پریس کی رفتار، اور مخصوص ٹول کے تاریخی لباس کے ڈیٹا پر ہوتا ہے۔ اس ٹرگر پر، کٹنگ-کنڈیشیشن کی پیمائش کریں، فیلر گیجز کے ساتھ کلیئرنس چیک کریں، پائلٹوں کو یکطرفہ پہننے کے لیے-معائنہ کریں، اور تصدیق کریں کہ سپرنگ فری-لمبائی 10% سے کم نہیں ہوئی ہے۔ صنعت کی رہنمائی تجویز کرتی ہے کہ جب کنارے کا لباس 0.1 ملی میٹر سے زیادہ ہو جائے تو پنچ ریگرینڈ ریویو کو متحرک کریں۔
- تیز کرنے کی حد- ایک مقررہ نظام الاوقات پر تیز کرنے کے بجائے، پروڈکشن پرزوں پر گڑھے کی اصل اونچائی کی پیمائش کریں۔ جب گڑ پارٹ کی تفصیلات سے زیادہ ہو جائے (اکثر درست ایپلی کیشنز کے لیے 0.05-0.10 ملی میٹر)، شیڈول کو تیز کریں۔ ہر تیز ہونے والے ایونٹ میں ہٹ گنتی کو دستاویز کریں۔ وقت گزرنے کے ساتھ، یہ ہر مرنے کے اصل لباس کی شرح کے لیے ایک پیشین گوئی ماڈل بناتا ہے۔
- اجزاء کی تبدیلی کا معیار- جب مفت کی لمبائی 10% گر جائے یا کریکنگ ظاہر ہو تو اسپرنگس بدل جاتے ہیں۔ جب پائلٹ کے سوراخوں کی کلیئرنس ڈیزائن کے ارادے سے زیادہ ہو جائے تو پائلٹ بدل جاتے ہیں۔ جب اسکورنگ نظر آتی ہے یا جب گائیڈ پنوں کے لیے کلیئرنس کی پیمائش دستاویزی حد سے تجاوز کر جاتی ہے تو گائیڈ بشنگز کو تبدیل کر دیا جاتا ہے۔ یہ ججمنٹ کالز نہیں ہیں۔ وہ قابل پیمائش حدیں ہیں۔
دستاویزات پورے نظام کو آپس میں جوڑتی ہیں۔ ہر مینٹیننس ایونٹ کو ریکارڈ کرنا چاہیے: سروس پر ہٹ کاؤنٹ، نقائص پائے گئے، اقدامات کیے گئے، اجزاء کو تبدیل کیا گیا، اور ڈائی کے پروڈکشن میں واپس آنے کے بعد پہلے-کوالٹی کا نتیجہ۔ پروگریسیو ڈائی اسٹیمپنگس فراہم کرنے والے آٹوموٹیو ڈائی پروگراموں کی خدمت کرنے والے اس ڈسپلن کو فطری طور پر سمجھتے ہیں، کیونکہ IATF 16949 کوالٹی سسٹم سپلائر کی منظوری کی شرط کے طور پر دیکھ بھال کے قابل ریکارڈ کا مطالبہ کرتے ہیں۔
ڈیٹا کو ہٹ-کے بغیر، آپ اندازہ لگا رہے ہیں۔ اس کی مدد سے، آپ اندازہ لگا سکتے ہیں کہ اگلی سروس کب کی ضرورت ہے، متبادل اجزاء کے لیے پہلے سے بجٹ، اور مخصوص اسٹیشنوں کی نشاندہی کر سکتے ہیں جو غیر متناسب دیکھ بھال کی لاگت کو چلاتے ہیں۔
کس طرح پریس کی قسم ڈائی وئیر پیٹرنز کو متاثر کرتی ہے۔
پریس صرف طاقت کا ذریعہ نہیں ہے۔ یہ وہ متحرک ماحول ہے جس میں آپ کی موت رہتی ہے، اور اس کی خصوصیات براہ راست شکل دیتی ہیں کہ ناکامی کے کون سے طریقے پہلے ظاہر ہوتے ہیں اور وہ کتنی تیزی سے ترقی کرتے ہیں۔ تین پریس آرکیٹیکچرز درست اسٹیمپنگ پروڈکشن پر حاوی ہیں، اور ہر ایک ایک الگ لباس دستخط بناتا ہے۔
مکینیکل پریسکرینک میکانزم کے ذریعے قوت فراہم کریں، یعنی رفتار اور دستیاب ٹنیج فالج کے ذریعے مسلسل مختلف ہوتے ہیں۔ چوٹی کی رفتار وسط-اسٹروک پر ہوتی ہے، اور ٹنیج زیادہ سے زیادہ صرف نیچے کے مردہ مرکز میں ہوتا ہے۔ یہ ہائی- والیوم کو خالی کرنے اور چھیدنے کے لیے بہت ہی مختصر سائیکل ٹائمز بناتا ہے، لیکن فکسڈ اسٹروک پروفائل کا مطلب ہے کہ آپریشنز کی تشکیل مختلف تناؤ کی شرحوں کا تجربہ کرتی ہے اس پر منحصر ہے کہ وہ فالج کے دوران کہاں واقع ہوتے ہیں۔ مکینیکل پریس پر ڈائی وئیر پیٹرن اثر-متعلقہ ناکامیوں کی طرف مائل ہوتے ہیں: منگنی کے وقت پنچ چپنگ، خالی کرنے کے دوران جھٹکے کے ذریعے سنیپ-اور بار بار متحرک لوڈنگ سے تھکاوٹ کا ٹوٹنا۔ HVAC پروگریسو سٹیمپنگ آپریشنز 1 پر ہیٹ ایکسچینجر کے پنکھوں کو تیار کرتے ہیں،000+ مکینیکل پریس پر SPM چھیدنے والے اسٹیشنوں پر صرف ان سائیکل کی شرحوں پر مجموعی اثر توانائی کی وجہ سے تیزی سے پہنتے ہیں۔
سروو پریسپورے اسٹروک کے دوران ریم کی رفتار، پوزیشن اور قوت کو آزادانہ طور پر کنٹرول کرنے کے لیے قابل پروگرام سرو موٹرز کا استعمال کریں۔ آپ اثر کے جھٹکے کو کم کرنے کے لیے مادی مصروفیت کے دوران رام کو سست کر سکتے ہیں، تشکیل کے دوران بتدریج مکمل ٹنیج لگائیں، اور سائیکل کے وقت کو کم سے کم کرنے کے لیے زیادہ سے زیادہ رفتار سے پیچھے ہٹ سکتے ہیں۔ نتیجہ: مرنے کے لباس میں نمایاں کمی۔ ڈائی کو کم چوٹی کی قوتوں، کم تھرمل سائیکلنگ، اور جھٹکے کے دوران کم سنیپ- کا تجربہ ہوتا ہے۔ وہ اجزاء جو مکینیکل پریس پر 200,000 ہٹ کے بعد چپ کرتے ہیں اسی حصے کی تشکیل والی سروو پریس پر 500,000 یا اس سے زیادہ چل سکتے ہیں۔ بحالی کے وقفے متناسب طور پر بڑھتے ہیں۔
ہائیڈرولک پریسسٹروک کے کسی بھی مقام پر ایڈجسٹ رفتار کے ساتھ مکمل ٹنیج فراہم کریں، انہیں گہری ڈرائنگ اور پیچیدہ تشکیل کے آپریشنز کے لیے بہترین بناتا ہے۔ تاہم، ان کا سست سائیکل ٹائم اعلی-حجم پروگریسو ڈائی ورک کے لیے تھرو پٹ کو محدود کرتا ہے۔ ہائیڈرولک پریسوں پر ڈائی وئیر پیٹرن پائیدار-رابطے کے طریقہ کار کے حق میں ہیں: طویل عرصے تک ٹولنگ سے گیلنگ-فورمنگ اسٹیشنوں پر ورک پیس کا رابطہ، گرمی کی سست کھپت سے تھرمل اثرات، اور بوجھ کے نیچے رہنے کے طویل وقت سے سطح کا انحطاط۔ آٹوموٹیو ڈیپ-ڈیپ ڈرین اسٹرکچرل پرزوں کے لیے اکثر ہائیڈرولک پریس پر چلتے ہیں کیونکہ کنٹرولڈ سپیڈ کریکنگ اور پھاڑنے سے روکتی ہے جو کہ گہرے قرعہ اندازی میں زیادہ-مکینیکل سٹروک پیدا کرے گا۔
عملی راستہ: آپ کے دیکھ بھال کے شیڈول میں پریس کی قسم کا حساب ہونا چاہئے، نہ کہ صرف تعداد میں۔ 400 SPM پر سروو پریس پر چلنے والی ڈائی کو 300 SPM پر مکینیکل پریس پر چلنے والی ڈائی کے مقابلے میں کم بار بار سروس کی ضرورت ہو سکتی ہے، کیونکہ سروو کی کنٹرول شدہ مصروفیت فی اسٹروک کے مجموعی نقصان کو کم کرتی ہے۔ اس کے برعکس، ہائیڈرولک پریس بنانے والے آپریشن کو کم رفتار سے چلنے کے باوجود گیلنگ کے لیے زیادہ بار بار سطح کے معائنے کی ضرورت پڑ سکتی ہے، کیونکہ ہر اسٹروک طویل عرصے تک رابطے کو برقرار رکھتا ہے۔
ان ناکامی کے طریقہ کار اور دیکھ بھال کی حکمت عملیوں کو سمجھنا ایک صحت سے متعلق ڈائی کے مطابق حصوں کو تیار کرتا ہے۔ لیکن ان رواداریوں کو چلانے والی وضاحتیں، قابل قبول burr کی وضاحت کرنے والی منظوری، اور پیداوار کی مقدار جو سخت دیکھ بھال کے نظم و ضبط کا جواز پیش کرتی ہے، یہ سب ایپلی کیشن سے ہی پیدا ہوتے ہیں۔ اسٹیمپ شدہ حصہ اپنی آخری اسمبلی میں کیا کرتا ہے ہر چیز کا تعین کرتا ہے جو ڈائی کو ڈیلیور کرنا ہے۔
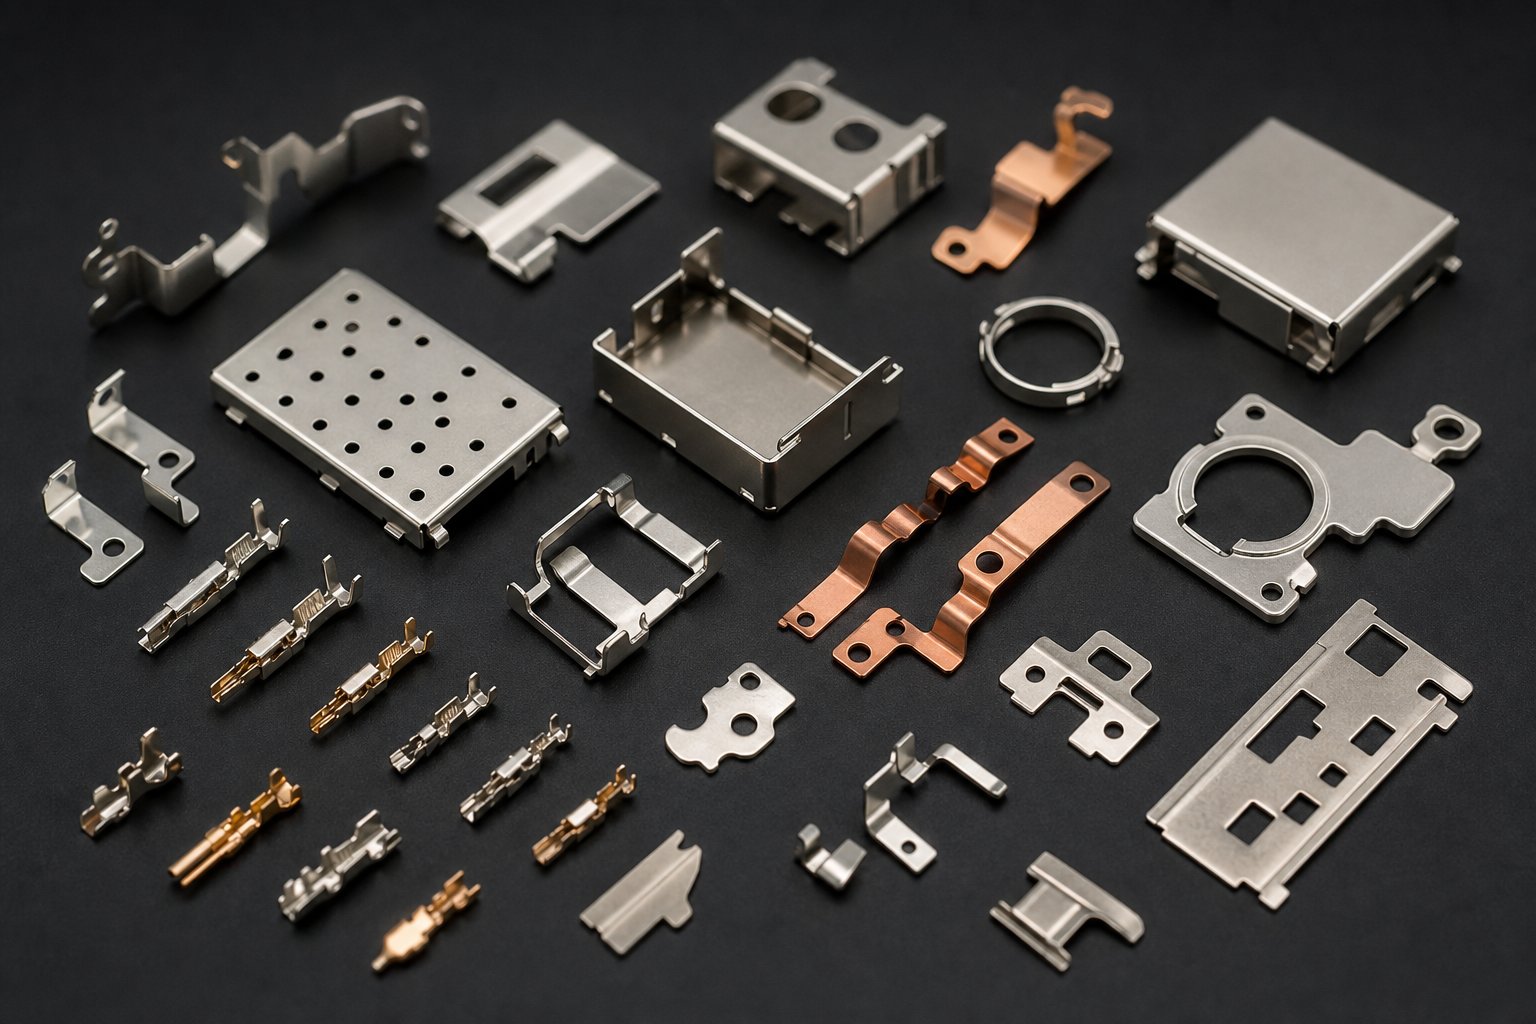
انڈسٹری ایپلی کیشنز اور ڈائی اسپیسیفکیشن کے فیصلے
رواداری کی حد، دیکھ بھال کے وقفے، اور کوٹنگ کے انتخاب خلا میں موجود نہیں ہیں۔ وہ اس کے ذریعہ کارفرما ہیں جو تیار شدہ حصہ دراصل پریس چھوڑنے کے بعد کرتا ہے۔ آٹوموٹو کنیکٹر ہارنس کے اندر ایک تانبے کا ٹرمینل ہیٹ ایکسچینجر میں ایلومینیم کے فن سے مختلف مکینیکل، برقی اور تھرمل رکاوٹوں کے تحت کام کرتا ہے۔ وہ سرے-استعمال کی ضروریات انجینئرنگ چین کے ذریعے پیچھے کی طرف بہتے ہیں، جو حصہ تیار کرنے والے پروگریسو ڈائی میں سٹیل گریڈ سے لے کر سٹیشن کی گنتی تک ہر چیز کا حکم دیتے ہیں۔
اس تعلق کو سمجھنے سے انجینئرنگ ٹیموں کو ٹولنگ کی وضاحت کرنے میں مدد ملتی ہے جو ان کی ایپلی کیشن سے مماثل ہوتی ہے بجائے اس کے کہ زیادہ سے زیادہ مارجن کے لیے انجینئرنگ جس کی انہیں ضرورت نہیں ہے یا اس سے بھی بدتر، رواداری کے لیے مخصوص کرنے میں-وہ بالکل کرتے ہیں۔
آٹوموٹو اور الیکٹریکل کنیکٹر ایپلی کیشنز
آٹوموٹیو پرزے پروگریسو سٹیمپنگ درست ٹولنگ کے لیے سب سے زیادہ مانگنے والے شعبوں میں سے ایک کی نمائندگی کرتا ہے۔ OEMs کی خدمت کرنے والے ٹائر 1 سپلائرز کو ڈیز کی ضرورت ہوتی ہے جو سالانہ لاکھوں ایک جیسے پرزے تیار کرتے ہیں جبکہ ایسی رواداری رکھتے ہیں جو قابل اعتماد برقی رابطے اور مکینیکل برقرار رکھنے کو یقینی بناتے ہیں۔
ایک کثیر-پن کنیکٹر ہاؤسنگ کا تصور کریں جس میں موسم بہار کے رابطے 1.27 ملی میٹر کے فاصلے پر ہوں۔ ہر رابطے کو میٹنگ پن کے خلاف ایک مخصوص نارمل قوت کو برقرار رکھنا چاہیے، اور اس قوت کا انحصار مادی موٹائی، موڑ جیومیٹری، اور ہر ایک حصے میں جہتی مستقل مزاجی پر ہوتا ہے۔ رابطے کے بازو کی لمبائی پر 0.05 ملی میٹر کا انحراف اسپرنگ فورس کو کافی حد تک تبدیل کرتا ہے تاکہ سروس میں وقفے وقفے سے رابطہ قائم ہو سکے۔ یہ رواداری کی حقیقت ہے جو OEM ترقی پسند سٹیمپنگ وضاحتیں چلاتی ہے۔
الیکٹرک اور ہائبرڈ گاڑیوں کے لیے پروگریسو ڈیز اب 1,400 سٹروک فی منٹ تک تیز رفتار سے موٹر لیمینیشن، بس بارز، اور کنیکٹرز زیادہ-پیدا کرتی ہیں۔ یہ ایپلی کیشنز سخت رواداری کو جارحانہ سالانہ حجم کے ساتھ جوڑتی ہیں، جو اکثر 10 ملین سے زیادہ ہوتی ہیں۔ اس سیگمنٹ کے لیے ڈائی تصریحات عام طور پر اہم چھیدنے والے اسٹیشنوں پر کاربائیڈ داخل کرنے، پنچ بنانے پر TiCN یا DLC کوٹنگز، اور ان سائیکل ریٹ پر اثر پہننے کو کم کرنے کے لیے سروو پریس مطابقت کا مطالبہ کرتی ہیں۔
آٹوموٹو برقی ایپلی کیشنز کے لیے کلیدی تصریح ڈرائیورز:
- مواد- فاسفر کانسی، بیریلیم کاپر، یا پہلے سے چڑھایا ہوا تانبے کے مرکب 0.1 سے 0.8 ملی میٹر موٹائی تک
- رواداری- عام طور پر اہم رابطے کے طول و عرض پر ±0.02 سے ±0.05 ملی میٹر؛ خصوصیات کے درمیان ±0.03 ملی میٹر کے اندر پوزیشن کی درستگی
- حجم- ملٹی-ملین سالانہ مقدار کاربائیڈ ٹولنگ اور مکمل کوٹنگ پروگراموں کا جواز پیش کرتی ہے
- پیچیدگی مرنا- 20 سے 40+ اسٹیشنوں کو شامل کرنا-ڈائی اسمبلی، سلیکٹیو اوور-مولڈنگ انسرٹس، یا ان-ڈائی ٹیپنگ میں مربوط اجزاء کے لیے
تیز رفتاری سے HVAC اور کاپر سٹیمپنگ
HVAC پروگریسو میٹل اسٹیمپنگ پیچیدگی کے اسپیکٹرم کے مخالف سرے پر قبضہ کرتی ہے لیکن رفتار کی حد کو تقریباً کسی بھی دوسرے ایپلیکیشن کے مقابلے میں زیادہ دھکیلتی ہے۔ ہیٹ ایکسچینجر کے پنکھ ہندسی طور پر سادہ، پتلے ایلومینیم پرزے ہیں جو غیر معمولی شرحوں پر تیار کیے جاتے ہیں، اکثر مخصوص ہائی-اسپیڈ پریس پر 1,200 سے 1,500 سٹروک فی منٹ ہوتے ہیں۔
ان رفتاروں پر، ڈائی وئیر تیزی سے جمع ہوتا ہے۔ تین شفٹوں میں 1,400 SPM چلانے والا فن ڈائی روزانہ 2 ملین سے زیادہ ہٹس دیتا ہے۔ یہاں تک کہ ایلومینیم کے نسبتاً کم کھرچنے کے باوجود، یہ مجموعی رابطہ مناسب کوٹنگ اور چکنا کرنے کی حکمت عملی کے بغیر ٹولنگ کی سطحوں کو تیزی سے گرا دیتا ہے۔ HVAC پروگریسو سٹیمپنگ کے لیے ٹولنگ کی وضاحتیں ترجیح دیتی ہیں:
- مواد- پتلی ایلومینیم کی پٹی (0.08 سے 0.15 ملی میٹر) جس کے لیے انتہائی تیز کٹنگ کناروں اور کم سے کم گڑبڑ کی ضرورت ہوتی ہے
- رفتار- 1,000 سے 1،500+ SPM ہلکے وزن والے ڈائی پرزوں، مضبوط پائلٹ رجسٹریشن، اور اینٹی-ایڈیشن کوٹنگز کا مطالبہ کرتا ہے (DLC ترجیحی)
- ڈائی لائف مینجمنٹ- شدید ہٹ کی تعداد کی وجہ سے بار بار تیز کرنے کے چکر۔ پریس سے مکمل ڈائی ہٹائے بغیر تیز رفتار اسٹیشن سروس کے لیے ماڈیولر انسرٹ کنسٹرکشن
- پٹی کی چوڑائی- چوڑا کوائل اسٹاک (500 ملی میٹر یا اس سے زیادہ) زیادہ سے زیادہ آؤٹ پٹ کے لیے بیک وقت متعدد قطاروں کو کھانا کھلانا
برقی ٹرمینلز اور بس بارز کے لیے کاپر پروگریسو سٹیمپنگ مختلف مطالبات پیش کرتی ہے۔ تانبے کا کام-بنانے کے دوران سخت ہو جاتا ہے، جیسا کہ پروڈکشن آگے بڑھتا ہے پریس کے بوجھ میں اضافہ ہوتا ہے۔ ڈائی تصریحات کو تشکیل دینے والے اسٹیشنوں پر زیادہ ٹنیج کی ضروریات اور غیر کوٹیڈ ٹول اسٹیل کے خلاف تانبے کے چپکنے کے رجحان کا حساب دینا چاہئے۔ ان حصوں کے لیے OEM رواداری کے تقاضے معمول کے مطابق ±0.001 سے ±0.005 انچ کے اندر آتے ہیں، جس میں سطح کی تکمیل کی رکاوٹیں نیچے کی طرف چڑھانے یا سولڈرنگ کے عمل سے چلتی ہیں۔
طبی اور الیکٹرانکس کی درستگی کے تقاضے
طبی آلات کے اجزاء اور کنزیومر الیکٹرانکس شیلڈنگ پش پریزیشن اپنی سخت ترین رواداری کی صلاحیت کی طرف مر جاتے ہیں۔ اسمارٹ فون کے لیے ایک مہر لگی EMI شیلڈ کو ایک ملی میٹر کے حصوں میں ناپا جانے والی گہا کے اندر فٹ ہونا چاہیے، جس میں ہمواری کی ضروریات ہیں جو برقی مقناطیسی رساو کی اجازت دینے والے خلا کو روکتی ہیں۔ طبی رابطے کے چشمے، جراحی کے آلات کے اجزاء، اور لگانے کے قابل ڈیوائس ہاؤسنگ نہ صرف جہتی درستگی بلکہ مکمل سراغ لگانے اور عمل کی توثیق کا مطالبہ کرتے ہیں۔
جو چیز ان ایپلی کیشنز کو آٹوموٹو کام سے ممتاز کرتی ہے وہ ضروری نہیں کہ سخت رواداری ہو۔ یہ غیر ملکی مواد اور کم حجم کے ساتھ سخت رواداری کا مجموعہ ہے جو اقتصادی مساوات کو تبدیل کرتا ہے:
- الیکٹرانکس شیلڈنگ- پتلا سٹینلیس سٹیل یا نکل چاندی (0.1 سے 0.3 ملی میٹر)؛ پیچیدہ موڑ جیومیٹریز جن کے لیے متعدد سٹیشنز کی ضرورت ہوتی ہے۔ ڈھال کی سطحوں پر 0.05 ملی میٹر کے اندر چپٹا پن؛ معتدل حجم (500K سے 5M سالانہ)
- طبی آلات- ٹائٹینیم، جراحی سے متعلق سٹینلیس، یا مخصوص الائیز جو مخصوص مواد کے سرٹیفیکیشن کا مطالبہ کرتے ہیں؛ ±0.01 سے ±0.025 ملی میٹر کی رواداری؛ فی پروڈکشن رن CPK دستاویزات کے ساتھ مکمل لاٹ ٹریس ایبلٹی؛ کم حجم (50K سے 500K) جو اب بھی ترقی پسند ڈائی انویسٹمنٹ کا جواز پیش کرے گی۔
- مائیکرو-رابط- رابطوں کے درمیان فاصلہ 0.5 ملی میٹر سے کم خصوصیت کے سائز تار EDM کی صلاحیت کی حد تک پہنچتے ہیں۔ پٹی کی چوڑائی 20 ملی میٹر سے کم ایک- قطار کی ترقی کے ساتھ؛ پیداواری زندگی میں جہتی استحکام کے لیے کاربائیڈ ٹولنگ لازمی ہے۔
میڈیکل اور الیکٹرانکس ایپلی کیشنز کے لیے، ڈائی اسپیسیشن کے فیصلے کوالٹی ایشورنس کے بنیادی ڈھانچے کی طرف منتقل ہوتے ہیں جتنا کہ مکینیکل صلاحیت۔ ڈائی کو نہ صرف موافق پرزے تیار کرنے چاہئیں بلکہ اسے ایک توثیق شدہ، دستاویزی عمل کے اندر کرنا چاہیے جو ریگولیٹری تقاضوں کو پورا کرتا ہو۔ اس توثیق کی سختی کا تعلق براہ راست اس بات سے ہے کہ ڈائی کو کیسے تیار کیا گیا، اسے کس نے بنایا، اور اس کی تیاری پر کون سے کوالٹی سسٹمز کنٹرول کرتے ہیں، ایسے سوالات جو فطری طور پر اس بات کا باعث بنتے ہیں کہ انجینئرنگ ٹیمیں اپنے ٹولنگ پارٹنر کی جانچ اور انتخاب کیسے کرتی ہیں۔
نازک حصوں کے لیے ایک درست اسٹیمپنگ ڈائی پارٹنر کا انتخاب کرنا
ریگولیٹری ٹریس ایبلٹی، تصدیق شدہ عمل، اور دستاویزی قابلیت مہر والے حصے سے شروع نہیں ہوتی۔ ان کی ابتدا اس تنظیم سے ہوتی ہے جس نے ڈائی کو ڈیزائن اور بنایا تھا۔ انجینیئرنگ ٹیموں کے لیے جو ٹولرینس کے لیے ٹولنگ کی وضاحت کرتی ہیں-اہم ایپلی کیشنز، صحیح پروگریسو ڈائی مینوفیکچرر کا انتخاب کم ترین اقتباس تلاش کرنے کے بارے میں کم اور ایسے پارٹنر کی شناخت کے بارے میں زیادہ ہے جس کا تکنیکی انفراسٹرکچر ایپلی کیشن کے تقاضوں سے میل کھاتا ہے۔ عمومی بریکٹ سٹیمپنگ کے لیے لیس ایک سپلائر مائیکرو-کنیکٹر، پتلے-گیج تانبے کے ٹرمینلز، یا میڈیکل ڈیوائس کے اجزاء کے ارد گرد بنائے گئے ایک سے بنیادی طور پر مختلف انجینئرنگ ماحول میں کام کرتا ہے جس کے لیے ±0.01 ملی میٹر ریپیٹ ایبلٹی کی ضرورت ہوتی ہے۔
تو آپ ان ترقی پسند ڈائی مینوفیکچررز کو کیسے الگ کرتے ہیں جو ان کی قابلیت سے باہر مارکیٹنگ کے لیے درستگی-گریڈ کے کام کے لیے حقیقی طور پر لیس ہیں؟ اس کا جواب مخصوص تکنیکی معیارات، تصدیق شدہ کوالٹی سسٹمز، اور عمل کے ڈسپلن کا مظاہرہ کرنے میں مضمر ہے۔
ڈائی سپلائرز کے لیے تکنیکی صلاحیت کے معیارات
جب آپ اعلی حجم میں چھوٹے، پیچیدہ حصوں کے لیے درست اسٹیمپنگ ڈائی سورس کر رہے ہوتے ہیں، تو سپلائر کے آلات کی فہرست آپ کو ان کی فروخت کی پیشکش سے زیادہ بتاتی ہے۔ آپ کو CNC کی عمومی صلاحیت سے آگے دیکھنے کی ضرورت ہے اور مخصوص مشینی ٹیکنالوجیز کا جائزہ لینا ہوگا جو مائکرون کی سطح کی درستگی کو فعال کرتی ہیں۔
یہاں ایک عملی تشخیص کا فریم ورک ہے۔ رواداری کے لیے موزوں سپلائر کو یہ ظاہر کرنا چاہیے کہ:
- ±0.001 ملی میٹر یا بہتر درستگی کے ساتھ وائر EDM کی صلاحیت- یہ پنچ اور ڈائی انسرٹ پروفائلز کے لیے قابل تبادلہ نہیں ہے جہاں کلیئرنس کو سنگل-ڈیجیٹ مائکرون میں ماپا جاتا ہے۔ پوچھیں کہ آیا وہ آخری سطحوں کے لیے ایک سے زیادہ سکم پاسز کے ساتھ تار آہستہ- چلاتے ہیں۔
- کوآرڈینیٹ کی درستگی کے لیے CNC جگ پیسنا- لمبے پروگریسو ڈائی جوتوں کے درمیان اسٹیشن-سے-اسٹیشن پوزیشنل تعلقات کو برقرار رکھنے کے لیے اہم۔ جگ پیسنے کے بغیر، 20+ اسٹیشنوں میں مجموعی پوزیشن کی خرابیاں ناگزیر ہو جاتی ہیں۔
- گھر میں-ہیٹ ٹریٹمنٹ یا تصدیق شدہ ذیلی ٹھیکیدار کنٹرول- ہیٹ ٹریٹمنٹ براہ راست اس بات کا تعین کرتا ہے کہ آیا ٹول اسٹیل اپنی کارکردگی کی صلاحیت تک پہنچتا ہے۔ وہ سپلائرز جو دستاویزی پیرامیٹر کی تصدیق کے بغیر اس عمل کو آؤٹ سورس کرتے ہیں ایک بے قابو متغیر متعارف کراتے ہیں۔
- سٹیمپنگ سمولیشن سافٹ ویئر (آٹو فارم، ڈائنفورم، یا مساوی)- تخروپن-پر مبنی ترقی آزمائشی تکرار کو کم کرتی ہے اور سخت ٹولنگ کو کاٹنے سے پہلے اسپرنگ بیک، پتلا ہونے، اور مواد کے بہاؤ کی پیش گوئی کرتی ہے۔ سپلائی کرنے والے مکمل طور پر تجربے پر انحصار کرتے ہیں-کی بنیاد پر آزمائش-اور-غلطی پیچیدہ جیومیٹریوں کے لیے زیادہ خطرہ رکھتی ہے۔
- پیداوار کے حالات کے مطابق پریس کی دستیابی کو آزمائیں- ایک سپلائر کو ایک پریس پر ڈیز کی توثیق کرنی چاہئے جو آپ کے پیداواری ماحول کو نقل کرتا ہے: مماثل ٹننج، اسٹروک ریٹ، اور فیڈ سسٹم کی قسم۔ 60 SPM ٹرائی آؤٹ پریس پر 400 SPM پروگریسو ڈائی کی توثیق کرنے سے رفتار-انحصار ناکامی کے طریقوں کا پتہ نہیں چلتا ہے۔
- اندر{0}}گھر کی سطح کا علاج یا قائم شدہ کوٹنگ شراکتیں۔- PVD کوٹنگ کے فیصلوں کو ڈیزائن کے مرحلے میں ضم کیا جانا چاہئے، اسے بعد کی سوچ کے طور پر نہیں سمجھا جانا چاہئے۔ سپلائی کرنے والے جو کوٹنگ کے انتخاب کو ورک پیس مواد کے ساتھ مربوط کرتے ہیں اور دبانے کی رفتار زیادہ دیر تک-ٹولنگ فراہم کرتے ہیں۔
- میٹرولوجی کا سامان ان چیزوں کی پیمائش کرنے کے لیے کیلیبریٹ کیا جاتا ہے جو وہ بناتے ہیں۔- CMM کی قابلیت، نظری پیمائش کے نظام، اور سطح کی پروفائلومیٹری رواداری کی حد کے لیے موزوں ہے جس کا وہ دعویٰ کرتے ہیں کہ حاصل کیا جائے۔
ایک عام سٹیمپنگ ہاؤس میں وائر EDM مشین ہو سکتی ہے۔ ایک پریزیشن ڈائی اور اسٹیمپنگ ماہر اسے ایک پراسیس ڈسپلن کے اندر چلاتا ہے جس میں دستاویزی پروگرام، تصدیق شدہ آفسیٹس، اور ناپے گئے آؤٹ پٹ کو CAD برائے نام کے مقابلے میں درست کیا جاتا ہے۔ سازوسامان اس نظام سے کم اہمیت رکھتا ہے جو اس کے استعمال کے طریقہ کار کو کنٹرول کرتا ہے۔
معیار کے معیارات اور سرٹیفیکیشن کے تقاضے
سرٹیفیکیشن بیرونی طور پر آڈٹ شدہ ثبوت کے طور پر کام کرتا ہے کہ ایک سپلائر ایک منظم کوالٹی مینجمنٹ سسٹم کے اندر کام کرتا ہے۔ درست ڈائی ایپلی کیشنز کے لیے، دو سرٹیفیکیشن سب سے زیادہ وزن رکھتے ہیں۔
ISO 9001:2015بیس لائن قائم کرتا ہے۔ یہ تصدیق کرتا ہے کہ ڈیزائن کنٹرول، انشانکن، اندرونی آڈیٹنگ، اصلاحی کارروائی، اور سپلائر کے انتظام کے لیے دستاویزی عمل موجود ہیں۔ کسی بھی معتبر صحت سے متعلق ڈائی اینڈ اسٹیمپنگ سپلائر کو اسے کم سے کم رکھنا چاہئے۔ یہ عمل کے نظم و ضبط اور ٹریس ایبلٹی کا اشارہ دیتا ہے، حالانکہ یہ آٹوموٹیو-مخصوص سختی کو لازمی نہیں کرتا ہے جس کی زیادہ-حجم پیداواری پروگراموں کی ضرورت ہوتی ہے۔
IATF 16949:2016آٹوموٹیو سپلائی چین کی پیداوار کے مطابق نمایاں طور پر سخت تقاضوں کے ساتھ ISO 9001 پر بناتا ہے۔ یہ APQP (ایڈوانسڈ پروڈکٹ کوالٹی پلاننگ)، PPAP (پروڈکشن پارٹ اپروول پروسیس)، FMEA، SPC، اور MSA کو بنیادی کوالٹی ٹولز کے طور پر لازمی قرار دیتا ہے۔ آٹوموٹیو ڈیز یا کسی بھی حفاظتی-مہروں والے اہم جزو کو سورس کرنے والی ٹیموں کے لیے، IATF 16949 سرٹیفیکیشن ترجیح نہیں ہے۔ یہ ایک شرط ہے۔ اسٹینڈرڈ کے لیے 1.33 یا اس سے زیادہ کے Cpk کو اہم جہتوں پر ہدف بنانے والے عمل کی صلاحیت کے مطالعے کی ضرورت ہوتی ہے، جو سپلائرز کو شماریاتی سختی کی طرف دھکیلتا ہے جو طویل پیداواری دوڑ میں جہتی بڑھنے کو روکتا ہے۔
سرٹیفکیٹ سے آگے، دائرہ کار کی تصدیق کریں۔ ایک سپلائر اسمبلی آپریشنز کے لیے IATF 16949 رکھ سکتا ہے لیکن ڈائی مینوفیکچرنگ کے لیے نہیں۔ سرٹیفیکیشن کا دائرہ واضح طور پر اس سائٹ پر ٹول اور ڈائی ڈیزائن، تعمیر، اور توثیق کا احاطہ کرتا ہے جہاں آپ کا ٹولنگ تیار کیا جائے گا۔ اصل سرٹیفکیٹ کی درخواست کریں اور اس کے ذریعے تصدیق کریں۔IATF نگرانی کا ڈیٹا بیسویب سائٹ پر دکھائے گئے لوگو پر انحصار کرنے کے بجائے۔
رواداری کے لیے ٹولنگ پارٹنرز کا جائزہ لینا-تنقیدی پیداوار
تکنیکی قابلیت اور سرٹیفیکیشن اس بات کا تعین کرتے ہیں کہ آیا کوئی سپلائر کام کر سکتا ہے۔ باقی سوال یہ ہے کہ آیا وہ آپ کی مخصوص پیداواری حقیقت کے لیے موزوں ہیں۔
پروگریسو ڈائی مینوفیکچررز جو اعلی-حجم، سخت-برداشت کی ایپلی کیشنز پیش کرتے ہیں وہ خصوصیات کا اشتراک کرتے ہیں جو انہیں عام ٹولنگ ہاؤسز سے ممتاز کرتی ہیں:
- ایپلیکیشن-مخصوص تجربہ- ایک سپلائر جس نے آپ کے مواد کی قسم، پارٹ سائز رینج، اور انڈسٹری کے لیے ڈیز بنایا ہے وہ آپ کی درخواست کے لیے مخصوص ناکامی کے طریقوں اور ڈیزائن کی رہائش کو سمجھتا ہے۔ اسی طرح کے مواد اور رواداری بینڈ میں کیس اسٹڈیز یا حوالہ جات کے حصے طلب کریں۔
- دیکھ بھال کے فلسفے کے لیے--ڈیزائن- ملٹی-ملین-ہٹ پروڈکشن کے لیے بنایا گیا درست ٹولنگ قابل استعمال ہونا چاہیے۔ اس بات کا اندازہ کریں کہ آیا سپلائر معیاری مشق کے طور پر ماڈیولر انسرٹس، قابل رسائی تیز کرنے والی سطحوں، اور دستاویزی بحالی کے طریقہ کار کے ساتھ ڈیزائن کرتا ہے۔
- ترقی کے دوران انجینئرنگ تعاون- بہترین ٹولنگ پارٹنر پارٹ ڈیزائن کے دوران مشغول ہوتے ہیں، پرنٹ منجمد ہونے کے بعد نہیں۔ ڈائی بلڈر سے مینوفیکچریبلٹی ان پٹ کے لیے ڈیزائن اسٹیشن کی گنتی کو کم کر سکتا ہے، مواد کے استعمال کو بہتر بنا سکتا ہے، اور ٹولنگ انویسٹمنٹ شروع ہونے سے پہلے رواداری کے اسٹیکنگ کو ختم کر سکتا ہے۔
- پروڈکشن ریلیز کے ذریعے تخروپن سے تصدیق شدہ عمل- دستاویزی توثیق کے دروازوں کے ساتھ ایک مکمل ڈیولپمنٹ لائف سائیکل (سمولیشن، T0 ٹرائی آؤٹ، CPK تصدیق) تعمیر-اور-ایڈجسٹ اپروچز کے مقابلے میں خطرے کو کم کرتا ہے۔
- ذمہ دار سروس اور ترمیم کی صلاحیت- پیداواری حصے تیار ہوتے ہیں۔ انجینئرنگ میں تبدیلیاں آتی ہیں۔ گھر میں مشینی گہرائی کے ساتھ ایک سپلائر ٹولنگ پروگرام کو شروع سے دوبارہ شروع کیے بغیر تیزی سے ترمیم کر سکتا ہے۔
انجینیئرنگ ٹیموں کے لیے جو شراکت داروں کا جائزہ لیتے ہیں جو درستگی میں مہارت رکھتے ہیں-اعلی-حجم، سخت-برداشت کی ایپلی کیشنز کے لیے گریڈ پروگریسو ڈیز،YICHEN کی پریسجن سٹیمپنگ ڈائیپروگرام جانچ کے قابل وسائل کے طور پر کام کرتا ہے۔ YICHEN خاص طور پر چھوٹے، اعلی{1}}درستگی والے حصوں پر توجہ مرکوز کرتا ہے جو دوبارہ قابل بڑے پیمانے پر پیداوار کے لیے بنائے گئے ہیں، وہ طبقہ جہاں ڈائی پریزیشن براہ راست اس بات کا تعین کرتا ہے کہ آیا تیار شدہ اجزاء اپنی حتمی اسمبلیوں میں فنکشنل ضروریات کو پورا کرتے ہیں۔
سپلائر کے انتخاب کا فیصلہ بالآخر خطرے کے حساب کتاب کی عکاسی کرتا ہے۔ ایک پریزین ڈائی اور سٹیمپنگ ماہر اور ایک عام مقصد کی دکان کے درمیان لاگت کا فرق عام طور پر پروگرام کی کل لاگت کے مقابلے میں معمولی ہوتا ہے۔ لیکن ایک مرنے کی قیمت جو پیداوار کی رفتار سے برداشت نہیں کر سکتی، یا وہ جس کے لیے ماہانہ مداخلت کی ضرورت ہوتی ہے کیونکہ پہننے کا انتظام شروع سے ہی ڈیزائن نہیں کیا گیا تھا، آلے کی زندگی کے لیے ہر ہٹ میں مرکبات۔ تشخیص کے وقت میں پہلے سے سرمایہ کاری کریں، اور ٹولنگ سالوں کی مستحکم، متوقع پیداوار کے ذریعے اپنے لیے ادائیگی کرتی ہے۔
Precision Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. ایک صحت سے متعلق سٹیمپنگ ڈائی میں کیا رواداری ہو سکتی ہے؟
ایک درست اسٹیمپنگ ڈائی عام طور پر ±0.0002 انچ (±0.005 ملی میٹر) کے اندر جہتی رواداری رکھتی ہے یا لاکھوں پریس سائیکلوں میں سخت ہوتی ہے۔ درستگی کی یہ سطح کنٹرول شدہ پنچ-سے-5-10% مواد کی موٹائی فی سائیڈ، مائیکرو میٹر- اسٹیشنوں کے درمیان لیول پوزیشنل درستگی، اور پائلٹ رجسٹریشن سسٹم کے ذریعے حاصل کی جاتی ہے جو ہر اسٹیشن پر فیڈنگ کی غلطیاں درست کرتے ہیں۔ ان رواداری کو برقرار رکھنے کے لیے HRC 58-64 کے لیے مخصوص ٹول اسٹیل گریڈز، ±0.0001 انچ کی صلاحیت کے ساتھ وائر EDM مشینی، اور کیلنڈر کے وقفوں کے بجائے ہٹ کاؤنٹ ڈیٹا سے منسلک دیکھ بھال کے درست نظام الاوقات کی ضرورت ہوتی ہے۔
2. پروگریسو ڈائی اور کمپاؤنڈ ڈائی میں کیا فرق ہے؟
ایک پروگریسو ڈائی متعدد اسٹیشنوں پر ترتیب وار کارروائیاں انجام دیتا ہے کیونکہ دھات کی پٹی فی پریس اسٹروک ایک پچ کی دوری کو آگے بڑھاتی ہے، جس سے فی سائیکل ایک مکمل حصہ 1،500+ SPM تک کی رفتار سے پیدا ہوتا ہے۔ یہ سرشار اسٹیشنوں پر کٹ، موڑ اور فارم تقسیم کرکے پیچیدہ جیومیٹریوں کو سنبھالتا ہے۔ ایک کمپاؤنڈ ڈائی ایک ہی اسٹیشن پر ایک ہی پریس اسٹروک میں ایک ساتھ متعدد آپریشنز انجام دیتا ہے، جو اسے فلیٹ، سڈول حصوں کے لیے مثالی بناتا ہے جن کو خصوصیات کے درمیان سخت مرتکز کی ضرورت ہوتی ہے۔ پروگریسو ڈائز اعلی-حجم پیچیدہ حصوں (100,000+ سالانہ) کے مطابق ہے، جب کہ کمپاؤنڈ ڈائز اعتدال پسند-حجم کے فلیٹ حصوں کے لیے بہترین کام کرتا ہے جہاں خصوصیت-سے{10}}خصوصیت کی مرتکزیت اہم ہے۔
3. ڈائی پنچوں پر مہر لگانے کے لیے کون سا ٹول اسٹیل بہترین ہے؟
بہترین ٹول اسٹیل کا انحصار آپ کی درخواست میں ناکامی کے غالب طریقہ کار پر ہے۔ D2 (SKD11) اس وقت بہتر ہوتا ہے جب کھرچنے والا لباس زندگی کو محدود کر دیتا ہے، 58-60 HRC پر ہائی ایج برقرار رکھنے کی پیشکش کرتا ہے۔ M2 (SKH51) 60-65 HRC پر پہننے اور دبانے والی اخترتی دونوں کے خلاف مزاحمت کرتا ہے، جو بھاری لوڈنگ کے دوران مکے لگانے کے لیے مثالی ہے۔ S7 اعلیٰ اثر والے اسٹیشنوں کے لیے 56-58 HRC پر زیادہ سے زیادہ سختی فراہم کرتا ہے جہاں چِپنگ یا کریکنگ ہوتی ہے۔ A2 (SKD12) متوازن کارکردگی فراہم کرتا ہے جب متعدد ناکامی کے طریقوں کا مقابلہ ہوتا ہے۔ ٹنگسٹن کاربائیڈ انسرٹس اپنے 3-5x لاگت کے پریمیم کو انتہائی ہائی والیوم سٹیشنوں پر درست ثابت کرتے ہیں جہاں ٹول سٹیل کی دیکھ بھال کے وقفے پیداوار میں رکاوٹ بن جاتے ہیں۔
4. کتنی بار درست اسٹیمپنگ ڈائی کو برقرار رکھا جانا چاہئے؟
بحالی کی فریکوئنسی کو کیلنڈر کے نظام الاوقات کے بجائے اصل ہٹ شمار سے جوڑا جانا چاہیے۔ فی-شفٹ بصری چیک پھنسے ہوئے سلگس اور چکنا کرنے کے مسائل کو پکڑتے ہیں۔ ہر 50,000 سے 250,000 ہٹس پر اسٹروک-گنتی-کی بنیاد پر معائنے کٹنگ-کی حالت، کلیئرنس، پائلٹ پہننے، اور موسم بہار سے پاک-لمبائی کی پیمائش کرتے ہیں۔ تیز کرنا اس وقت متحرک ہوتا ہے جب گڑ کی اونچائی جزوی وضاحتوں سے زیادہ ہوتی ہے، عام طور پر درست کام کے لیے 0.05-0.10 ملی میٹر۔ جب مفت کی لمبائی 10% گر جاتی ہے تو اسپرنگس کو تبدیل کرنے کی ضرورت ہوتی ہے۔ پریس کی قسم وقفوں کو بھی متاثر کرتی ہے: سروو پریس پر مرنے والوں کو مکینیکل پریس پر ایک جیسے ٹولز کے مقابلے میں کم بار بار سروس کی ضرورت پڑسکتی ہے، کیونکہ کنٹرول شدہ مصروفیت فی اسٹروک کے مجموعی اثرات کو کم کرتی ہے۔
5. کون سی کوٹنگز صحت سے متعلق سٹیمپنگ ڈائی لائف کو بڑھاتی ہیں؟
PVD کوٹنگز جیسے TiCN (3400 HV سختی، 0.2 رگڑ کی گنجائش) اور DLC (4000 HV، 0.1 سے نیچے رگڑ) درست ایپلی کیشنز کے لیے انتہائی اہم ڈائی لائف بہتری فراہم کرتی ہیں۔ TiCN سٹینلیس سٹیل گیلنگ کے خلاف بہترین ہے، صرف پالش شدہ سطحوں کے مقابلے میں ڈائی لائف کو 20x تک بڑھاتا ہے۔ DLC ایلومینیم اور تانبے کے چپکنے کو روکتا ہے، قریب-ڈرائی سٹیمپنگ کو فعال کرتا ہے جو پوسٹ-کلیننگ کو ختم کرتا ہے۔ TiAlN تھرمل لوڈنگ پیدا کرنے والے ہائی-اسپیڈ آپریشنز کے لیے موزوں ہے۔ 500 ڈگری سیلسیس سے کم PVD ایپلیکیشن سبسٹریٹ کی سختی اور جہتی درستگی کو محفوظ رکھتی ہے، جس سے اسے رواداری-اہم اجزاء کے لیے CVD پر ترجیح دی جاتی ہے۔ کوٹنگ کا انتخاب مخصوص ورک پیس مواد اور غالب لباس کے طریقہ کار سے مماثل ہونا چاہئے۔


