


میٹل سٹیمپنگ ڈیز مینوفیکچررز کیا کرتے ہیں اور یہ کیوں اہم ہے۔
جب آپ بڑے پیمانے پر درست حصوں کو سورس کر رہے ہیں، تو ایک سوال جلد سامنے آتا ہے:مینوفیکچرنگ میں کیا مر جاتا ہے? جواب مواد کے انتخاب سے لے کر پیداواری حجم کے اہداف تک ہر فیصلے کو بہاو کی شکل دیتا ہے۔ سٹیمپنگ کو سمجھنا ختم ہو جاتا ہے اور ان کو بنانے والے مینوفیکچررز آپ کو تصور سے لے کر تیار جزو تک ایک واضح راستہ فراہم کرتے ہیں۔
میٹل سٹیمپنگ کیا ہیں
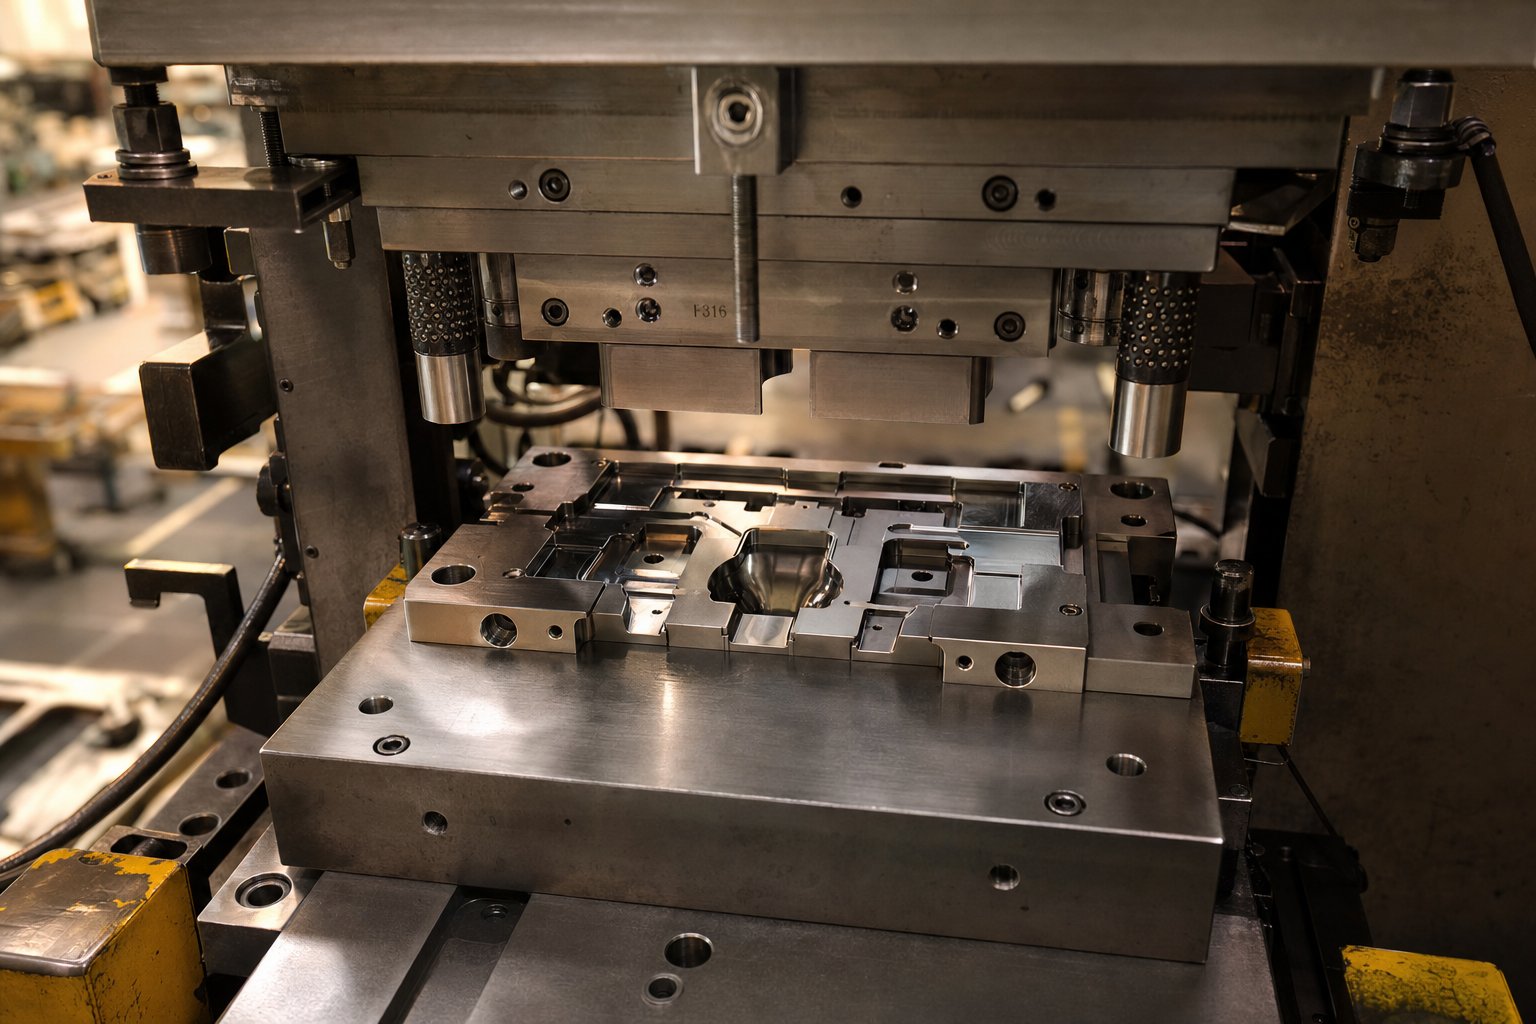
سٹیمپنگ ڈائی ایک حسب ضرورت-انجینئرڈ پریزیشن ٹول ہے جو سٹیمپنگ پریس کے ذریعے طاقت کا استعمال کرکے شیٹ میٹل کو کاٹ کر فنکشنل شکلوں میں بناتا ہے۔
عام ٹولنگ یا آف-شیلف فکسچر کے برعکس، میٹل اسٹیمپنگ ڈائز مقصد-ایک مخصوص حصے جیومیٹری کے لیے بنائے گئے ہیں۔ ہر ڈائی اوپری اور نچلے حصوں پر مشتمل ہوتی ہے جو پریس کے اندر مل کر کام کرتے ہیں، کاٹنے، موڑنے، چھیدنے، ڈرائنگ اور فارمنگ جیسے کام انجام دیتے ہیں۔ دونوں حصے سخت گائیڈ پنوں اور جھاڑیوں کے ذریعے سیدھ میں ہوتے ہیں، ہزاروں یا لاکھوں پریس سائیکلوں میں دہرائی جانے والی درستگی کو یقینی بناتے ہیں۔
اپنے تیار شدہ حصے کی منفی تصویر کے طور پر اسٹیمپنگ ڈائی کے بارے میں سوچیں۔ آپ کے ڈیزائن میں ہر کنٹور، سوراخ، اور فلینج ٹول میں بالکل ٹھیک مشینی خصوصیت سے مطابقت رکھتا ہے۔ حسب ضرورت کی وہ سطح بالکل وہی ہے جو کسٹم میٹل اسٹیمپنگ ڈیز کو کموڈٹی پنچ-اور-ڈائی سیٹ سے الگ کرتی ہے جو آپ کو کیٹلاگ میں مل سکتے ہیں۔
میٹل سٹیمپنگ ڈیز مینوفیکچررز دراصل کیا کرتے ہیں۔
ایک میٹل اسٹیمپنگ ڈیز کمپنی کا جائزہ جو "وہ ٹولز بناتے ہیں" پر رک جاتا ہے پوری تصویر سے محروم ہوجاتا ہے۔ یہ مینوفیکچررز پورے ٹولنگ لائف سائیکل میں انجینئرنگ پارٹنرز کے طور پر کام کرتے ہیں۔ ان کے دائرہ کار میں عام طور پر شامل ہیں:
- فزیبلٹی تجزیہ اور ڈیزائن
- مواد کے بہاؤ اور اسپرنگ بیک کی پیشن گوئی کرنے کے لیے CAE تخروپن
- CNC مشینی، تار EDM، اور مرنے والے اجزاء کی درستگی پیسنا
- گرمی کا علاج اور پہننے کے خلاف مزاحمت کے لیے سطح کی تکمیل
- اسمبلی، خشک-چوڑ کی توثیق، اور تکراری پریس ٹرائی آؤٹ
- جاری دیکھ بھال، تیز کرنے، اور مرمت کی خدمات
ہر دھاتی اسٹیمپنگ ڈائی اس پیشرفت سے گزرتی ہے اس سے پہلے کہ یہ کبھی پروڈکشن کا حصہ بنائے۔ مینوفیکچرر کا کام آپ کے ڈیزائن کے ارادے کو مضبوط ٹولنگ میں ترجمہ کرنا ہے جو چلانے کے بعد برداشت کو برقرار رکھتا ہے۔ اس کا مطلب ہے کہ ممکنہ مسائل کو پریس فلور پر دریافت کرنے کے بجائے ان کو سمولیشن کے دوران پکڑنا، جہاں تبدیلیاں تیزی سے زیادہ لاگت آتی ہیں۔
یہ مضمون مکمل عمل سے گزرتا ہے، مرنے کی اقسام اور تعمیراتی مواد سے لے کر تشخیص کے معیار اور کام کے تعلقات تک۔ چاہے آپ رواداری کی وضاحت کرنے والے انجینئر ہوں، سپلائرز کا موازنہ کرنے والا سورسنگ مینیجر، یا آنے والے پروگرام کے لیے نئی اسٹیمپنگ ڈیز کی تلاش کرنے والا مینوفیکچر، آگے کے حصے آپ کو تیز فیصلے کرنے کا سیاق و سباق فراہم کرتے ہیں۔
سٹیمپنگ ڈائز کی اقسام اور انہیں اپنے پروجیکٹ سے کیسے ملایا جائے۔
صحیح ڈائی ٹائپ کا انتخاب کسی بھی سٹیمپنگ پروگرام کے ابتدائی فیصلوں میں سے ایک ہے، اور یہ براہ راست ٹولنگ لاگت، سائیکل کے وقت اور جزوی معیار کو تشکیل دیتا ہے۔ اس کے باوجود بہت سے خریدار RFQ مرحلے تک پہنچ جاتے ہیں اس بات کا واضح احساس نہیں کہ کون سا نقطہ نظر ان کے جیومیٹری، حجم اور بجٹ کے مطابق ہے۔ سٹیمپنگ کی چار بنیادی اقسام ہر ایک مختلف پیداواری مسئلہ کو حل کرتی ہیں۔ یہ سمجھنا کہ ہر ایک ایکسل کہاں سے آپ کو اپنے ٹولنگ پارٹنر کے ساتھ شروع سے زیادہ نتیجہ خیز گفتگو کرنے میں مدد کرتا ہے۔
ہائی- والیوم کنٹینیوس رنز کے لیے پروگریسو ڈائز
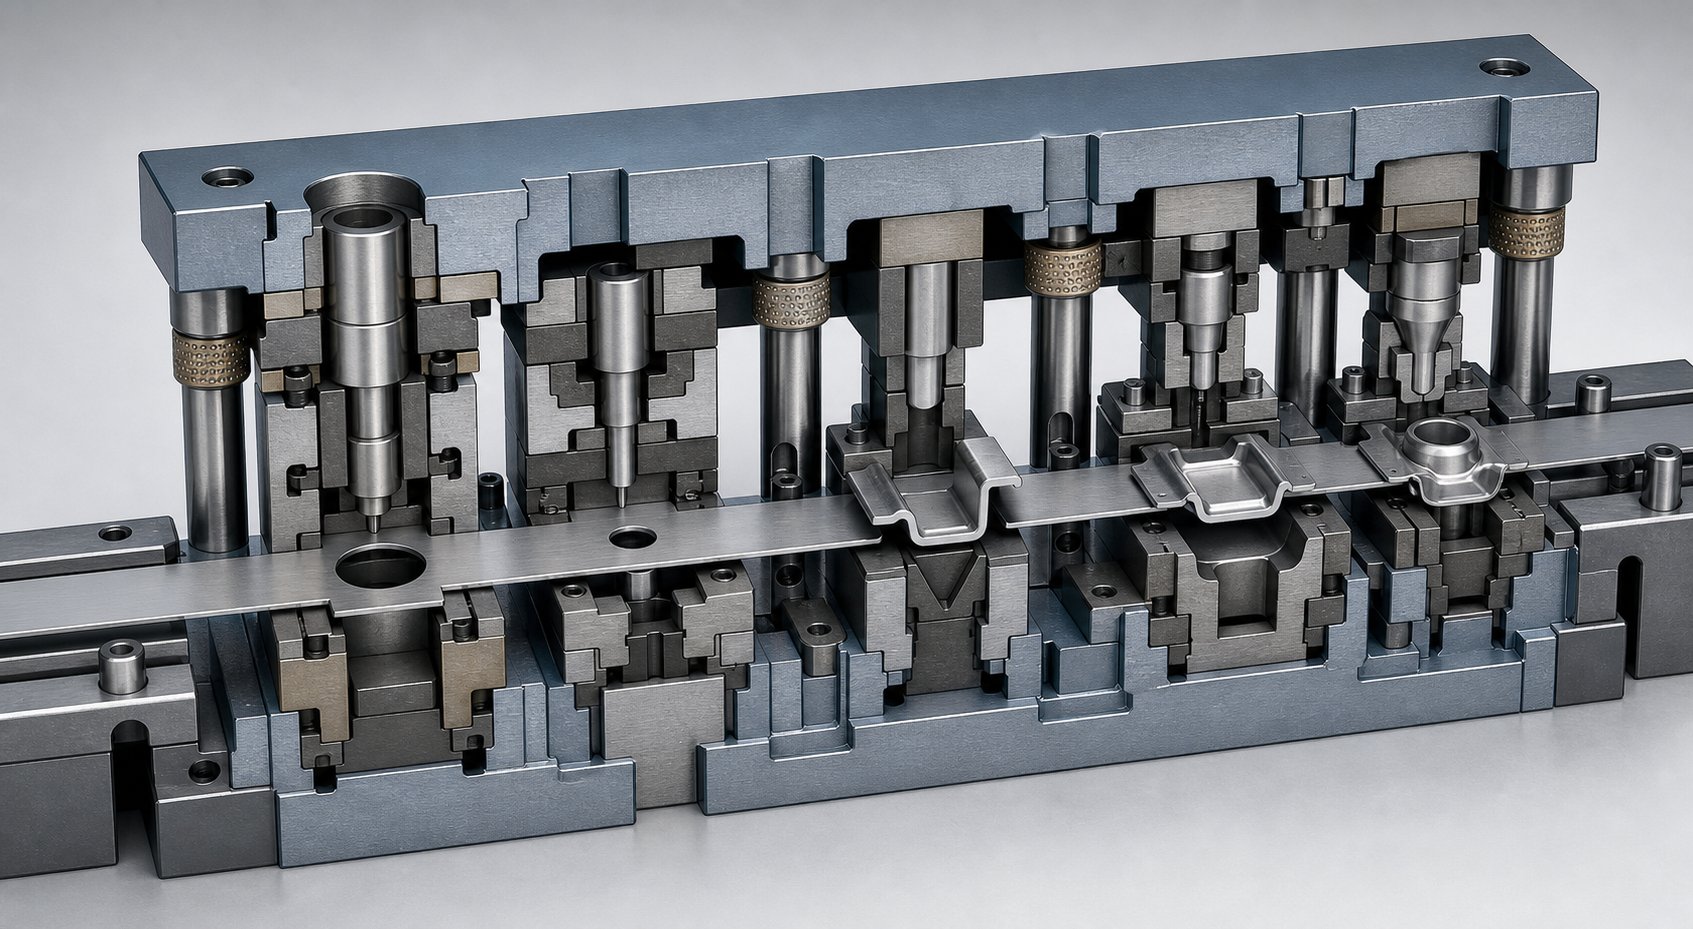
تصور کریں کہ دھات کی ایک پٹی ڈائی میں کھل رہی ہے اور ایک سیکنڈ کے ایک حصے کے بعد ایک مکمل حصے کے طور پر ابھرتی ہے۔ وہ ہےترقی پسند ڈائی اسٹیمپنگکارروائی میں پٹی اسٹاک کا ایک کنڈلی ایک سرے میں داخل ہوتا ہے، اسٹیشنوں کی ایک سیریز کے ذریعے بتدریج آگے بڑھتا ہے، ہر ایک ایک الگ آپریشن کرتا ہے جیسے چھیدنا، موڑنا، سکے بنانا، یا تراشنا۔ آخری اسٹیشن کے ذریعے، ایک مکمل جزو کو کیریئر کی پٹی سے الگ کیا جاتا ہے۔
پروگریسو ڈائز پیچیدہ پرزے تیار کرنے والے اعلی-پروگراموں کے لیے ورک ہارس کا انتخاب ہیں۔ چونکہ مواد کبھی بھی آپریشنز کے درمیان ڈائی کو نہیں چھوڑتا، اس لیے سائیکل کے اوقات کم رہتے ہیں اور جزوی طور پر- سے-جز کی مستقل مزاجی زیادہ رہتی ہے۔ پروگریسو ڈائی مینوفیکچررز عام طور پر اس نقطہ نظر کی سفارش کرتے ہیں جب سالانہ حجم دسیوں ہزار سے زیادہ ہو جاتا ہے اور جزوی جیومیٹری میں متعدد خصوصیات شامل ہوتی ہیں جو بصورت دیگر علیحدہ آپریشنز کی ضرورت ہوتی ہیں۔
تجارت پیشگی سرمایہ کاری ہے۔ پروگریسو ڈائی کو ڈیزائن کرنے اور بنانے کے لیے ہر اسٹیشن پر پیچیدہ منصوبہ بندی کی ضرورت ہوتی ہے، اور تعمیر کے بعد کی جانے والی تبدیلیاں مہنگی ہو سکتی ہیں۔ لیکن طویل پیداوار کے لیے، فی-ٹکڑا لاگت ڈرامائی طور پر کم ہو جاتی ہے، جو اکثر پروگرام کی زندگی میں سب سے زیادہ کفایتی آپشن بناتا ہے۔
بڑے یا گہرے حصوں کے لیے ٹرانسفر ڈیز
کچھ حصے صرف کیریئر کی پٹی پر ترقی پسند ڈائی کے ذریعے سفر نہیں کرسکتے ہیں۔ گہرے-خول، بڑے بریکٹ، اور جیومیٹری والے اجزاء جو اسٹاک میٹریل کے فلیٹ فلیٹ سے آگے بڑھتے ہیں ایک مختلف حکمت عملی کی ضرورت ہوتی ہے۔ ٹرانسفر ڈیز اس کو پہلے سٹیشن پر پٹی سے خالی جگہ سے الگ کر کے حل کرتا ہے، پھر میکانکی طور پر اسے گریپرز یا ٹرانسفر انگلیوں کے استعمال سے آزاد سٹیشنوں کے درمیان منتقل کرتا ہے۔
یہ آزادی وہی ہے جو ٹرانسفر ڈائی اسٹیمپنگ فراہم کرنے والوں کو ایسے حصوں کو سنبھالنے کی لچک دیتی ہے جو پٹی-فیڈ کے نقطہ نظر کے لیے بہت بڑے، بہت گہرے، یا ہندسی طور پر بہت پیچیدہ ہیں۔ ہر سٹیشن اس حصے کو پٹی سے جوڑنے والے مواد کے ذریعے محدود کیے بغیر جارحانہ ڈرا، فلینج، یا دوبارہ- سٹرائیکس کر سکتا ہے۔ ایک اضافی فائدہ: کیریئر ویب کو ختم کرنے سے فی پرزہ مواد کا استعمال کم ہو جاتا ہے، جو مہنگے مرکب استعمال کرنے والے پروگراموں پر پیس لاگت کو معنی خیز طور پر کم کر سکتا ہے۔
ٹرانسفر ڈائز میں ٹولنگ اور سیٹ اپ کی زیادہ لاگت آتی ہے، اور میکانیکل ٹرانسفر موشن کی وجہ سے سائیکل کے اوقات پروگریسو سیٹ اپ کے مقابلے میں قدرے لمبے ہوتے ہیں۔ وہ درمیانے-سے لے کر-اعلی حجم کے لیے بہترین جواز ہیں جہاں پارٹ سائز یا گہرائی ترقی پسند ٹولنگ کو ناقابل عمل بناتی ہے۔
فلیٹ صحت سے متعلق حصوں کے لئے کمپاؤنڈ مر جاتا ہے
جب آپ کا حصہ نسبتاً ہموار ہوتا ہے اور تمام خصوصیات میں سخت جہتی درستگی کا مطالبہ کرتا ہے، تو ایک کمپاؤنڈ ڈائی ایک ہی پریس اسٹروک میں نتائج فراہم کرتا ہے۔ کمپاؤنڈ ڈائی بیک وقت ایک سے زیادہ کاٹنے اور بنانے کے عمل کو انجام دیتی ہے۔ چھیدنا اور خالی کرنا ایک ہی وقت میں ہوتا ہے، جو اندرونی خصوصیات اور بیرونی پروفائل کے درمیان کامل سیدھ کو یقینی بناتا ہے۔
یہ بیک وقت کارروائی کمپاؤنڈ کو اچھی طرح سے-واشر، الیکٹریکل لیمینیشن، ٹرمینل بلینکس، اور دیگر درست فلیٹ اجزاء کے لیے موزوں بناتی ہے جہاں ارتکاز یا مقام کی درستگی اہم ہے۔ وہ ترقی پسند یا ٹرانسفر ٹولنگ کے مقابلے میں تعمیر میں آسان ہیں، جو ابتدائی اخراجات کو معتدل رکھتا ہے۔ تاہم، وہ پیچیدہ 3D کی تشکیل کے بغیر حصوں تک محدود ہیں، اور پیداوار کی رفتار اعلیٰ-حجم کی ضروریات کے لیے پروگریسو سٹیمپنگ سے کم ہے۔
کم-سے درمیانے حجم کے فلیٹ پرزوں کے لیے میٹل پریس ڈیز کا جائزہ لینے والے انجینئرز کے لیے، کمپاؤنڈ ڈائی اکثر درستگی اور قیمت کا بہترین توازن فراہم کرتی ہے۔ وہ بہترین فرسٹ-آپریشن ٹولنگ کے طور پر بھی کام کرتے ہیں، خالی جگہیں تیار کرتے ہیں جو بعد میں تشکیل دینے کے عمل میں شامل ہوتے ہیں۔
سادہ آپریشنز کے لیے سنگل-اسٹیشن مر جاتا ہے۔
سٹیمپنگ کے ہر کام کو ملٹی-اسٹیشن کی پیچیدگی کی ضرورت نہیں ہے۔ سنگل-اسٹیشن ڈیز فی پریس اسٹروک ایک آپریشن کرتا ہے، چاہے وہ خالی ہو، پیئرس ہو، فارم ہو یا ٹرم ہو۔ وہ ڈیزائن اور بنانے کے لیے سب سے سیدھے اسٹامپر ڈیز ہیں، جو انھیں پروٹوٹائپنگ، شارٹ رن، یا ان حصوں پر سیکنڈری آپریشنز کے لیے مثالی بناتے ہیں جو پہلے ہی پرائمری اسٹیمپنگ سے گزر چکے ہیں۔
سنگل-سٹیشن ٹولنگ کی سادگی کا مطلب ہے تیز رفتار تبدیلی اور کم قیمت۔ منفی پہلو کارکردگی ہے۔ ایک ایسا حصہ تیار کرنا جس کے لیے متعدد آپریشنز کی ضرورت ہوتی ہے اس کا مطلب ہے اسے کئی ڈیز کے ذریعے ہینڈل کرنا، لیبر میں اضافہ کرنا اور ممکنہ طور پر آپریشنز کے درمیان پوزیشنی فرق کو متعارف کرانا۔ پروڈکشن پروگراموں کے لیے، سنگل-اسٹیشن ڈیز عام طور پر کم-پیچیدہ حصوں یا حالات کے لیے مخصوص ہوتے ہیں جہاں ایک مخصوص خصوصیت کے لیے اپنی مرضی کے مطابق ڈائی اسٹیمپ حل کی ضرورت ہوتی ہے۔
ایک نظر میں ڈائی کی اقسام کا موازنہ کرنا
نیچے دی گئی جدول ہر ڈائی ٹائپ کو ان عوامل کے خلاف نقشہ بناتی ہے جو پروجیکٹ کی منصوبہ بندی کے دوران سب سے زیادہ اہمیت رکھتے ہیں۔ تفصیلی فزیبلٹی تجزیہ کے لیے کسی مینوفیکچرر کو شامل کرنے سے پہلے اپنے اختیارات کو کم کرنے کے لیے اسے استعمال کریں۔
| ڈائی ٹائپ | بہترین استعمال کا کیس | عام پیداوار کا حجم | جزوی پیچیدگی | مواد کی موٹائی کی حد | متعلقہ ٹولنگ لاگت |
|---|---|---|---|---|---|
| ترقی پسند | تیز رفتاری سے پیچیدہ کثیر-خصوصیات والے حصے | زیادہ (50،000+ سالانہ) | درمیانے درجے سے زیادہ تک | 0.1 ملی میٹر - 6 ملی میٹر | اعلی |
| منتقلی | بڑے، گہرے، یا 3D-بنائے ہوئے حصے | درمیانے سے زیادہ (10،000+) | اعلی | 0.5 ملی میٹر - 12 ملی میٹر | اعلی |
| کمپاؤنڈ | سخت رواداری کے ساتھ فلیٹ صحت سے متعلق حصے | کم سے درمیانے (1,000 - 50,000) | کم سے درمیانے درجے تک | 0.1 ملی میٹر - 4 ملی میٹر | درمیانہ |
| سنگل-اسٹیشن | سادہ آپریشنز، پروٹو ٹائپس، مختصر رنز | کم (10,000 سے کم) | کم | 0.1 ملی میٹر - 10 ملی میٹر | کم |
دیکھیں کہ کس طرح حجم اور جزوی پیچیدگی آپ کو سپیکٹرم کے مختلف سروں کی طرف دھکیلتی ہے۔ 500,000 ٹکڑوں پر ایک فلیٹ کنیکٹر ٹرمینل ہر سال ترقی پسند ٹولنگ پر مربع طور پر پوائنٹ کرتا ہے، جبکہ 20,000 یونٹس سالانہ پر ایک گہرا-انکلوژر ایک ٹیکسٹ بک ٹرانسفر ڈائی ایپلی کیشن ہے۔ ڈائی ٹائپ کو اپنے پروجیکٹ کی اصل ضروریات سے مماثل کرنا، سب سے زیادہ مانوس آپشن کو ڈیفالٹ کرنے کے بجائے، جزوی معیار کو قربان کیے بغیر ٹولنگ کی سرمایہ کاری کو کنٹرول کرنے کے تیز ترین طریقوں میں سے ایک ہے۔
یقینا، ڈائی ٹائپ صرف کہانی کا حصہ بتاتی ہے۔ اس ٹولنگ کو بنانے کے لیے استعمال ہونے والا مواد، ٹول اسٹیل کے درجات سے لے کر سطح کے علاج تک، اس بات کا تعین کرتا ہے کہ یہ کتنی دیر تک رواداری رکھتا ہے اور اس کی سروس لائف پر کتنی دیکھ بھال کا مطالبہ کرتا ہے۔
ڈائی کنسٹرکشن میٹریلز جو اچھی ٹولنگ کو عظیم سے الگ کرتے ہیں۔
دو ڈائی باہر سے ایک جیسی نظر آ سکتی ہیں اور 500,000 سائیکلوں سے بہت مختلف طریقے سے کارکردگی کا مظاہرہ کر سکتی ہیں۔ فرق عام طور پر اس چیز پر آتا ہے جس سے وہ بنے ہیں۔ سٹیمپنگ ڈائی سٹیل کا انتخاب مینوفیکچرر کی انجینئرنگ گہرائی کے واضح ترین اشارے میں سے ایک ہے، پھر بھی یہ RFQ موازنہ میں شاذ و نادر ہی ظاہر ہوتا ہے۔ یہ سمجھنا کہ کون سے ٹول سٹیل کے درجات، کاربائیڈ کے اختیارات، اور سطح کے علاج آپ کے پروجیکٹ پر لاگو ہوتے ہیں آپ کو اس بات کا اندازہ کرنے میں مدد ملتی ہے کہ آیا حوالہ کردہ قیمت طویل-مدت کی قیمت کو ظاہر کرتی ہے یا صرف کم پیشگی قیمت۔
سٹیمپنگ ڈائی کنسٹرکشن میں استعمال ہونے والے ٹول اسٹیل گریڈز
زیادہ تر سٹیل سٹیمپنگ ڈیز مٹھی بھر ثابت شدہ ٹول سٹیل گریڈز سے بنتی ہیں، ہر ایک کو سختی، سختی، اور لباس مزاحمت کے مخصوص توازن کے لیے بہتر بنایا جاتا ہے۔ یہاں وہ جگہ ہے جہاں عام درجات فٹ ہوتے ہیں:
D2ٹھنڈا-کام کا درجہ ہے-بلینکنگ اور فارمنگ ڈائیز جو کھرچنے والے لباس کا سامنا کرتے ہیں۔ اس کا اعلیٰ کاربن اور کرومیم مواد RC 58-60 کے ارد گرد سختی کی سطح پر پہننے کی بہترین مزاحمت فراہم کرتا ہے، جس سے یہ ہلکے اسٹیل اور HSLA شیٹ پر طویل پیداوار کے لیے موزوں ہے۔ ٹریڈ آف اعتدال پسند سختی ہے۔ D2 بھاری اثر لوڈنگ کے تحت چپ یا کریک کر سکتا ہے۔
A2ایک درمیانی زمین پیش کرتا ہے۔ یہ D2 کے مقابلے میں بہتر سختی کے ساتھ ہوا-سخت کرنے والا گریڈ ہے جبکہ اب بھی اچھی لباس مزاحمت فراہم کرتا ہے۔ جب آپ کی شیٹ میٹل اسٹیمپنگ کی موت ہو جاتی ہے تو تشکیل کی شدت اور اعتدال پسند اثرات دونوں کو سنبھالنے کی ضرورت ہوتی ہے، A2 درمیانے-سے-اعلی حجم کے پروگراموں کے لیے ایک عملی توازن قائم کرتا ہے۔
S7ایک جھٹکا-مقابلہ کرنے والا درجہ ہے جو اثر کے لیے بنایا گیا ہے۔ اگر آپ کی ڈائی کو بھاری خالی قوتوں، جارحانہ کیم ایکشن، یا بار بار شاک لوڈنگ کا سامنا ہوتا ہے، تو S7 تباہ کن ناکامی کے بغیر اس توانائی کو جذب کرتا ہے۔ یہ رگڑنے کے خلاف مزاحمت کے لیے D2 سے مماثل نہیں ہوگا، لیکن یہ وہاں چلتا رہتا ہے جہاں ٹوٹنے والے درجات ٹوٹ جائیں گے۔
M2ایک تیز رفتار-اسٹیل ہے جو بلند درجہ حرارت پر سختی کو برقرار رکھتا ہے۔ یہ عام طور پر تیز-اسپیڈ پروگریسو ڈائز میں پنچ ٹِپس اور کٹنگ انسرٹس کے لیے مخصوص ہے جہاں رگڑ-پیدا ہونے والی حرارت روایتی ٹھنڈے-کام کے فولاد کو نرم کر دیتی ہے۔
صحیح انتخاب کا انحصار آپ کے پروڈکشن کے حجم، ورک پیس کے مواد پر مہر لگایا جا رہا ہے، اور غالب ناکامی کے موڈ پر ہے جس کا سامنا کرنا پڑے گا۔ معتدل حجم پر نرم ایلومینیم سٹیمپنگ پر مہر لگانے والا ایک مینوفیکچرر A2 کی وضاحت کر سکتا ہے، جب کہ اعلی-طاقت والے اسٹیل پر 1.5 ملین سائیکل چلانے والا D2 یا اس سے بھی بہتر کاربائیڈ کی تقسیم کے ساتھ پاؤڈر میٹلرجی متبادل کی طرف جھک جائے گا۔
کاربائیڈ داخل کرنا اور سطح کا علاج
جب معیاری ٹول اسٹیل اپنی حد تک پہنچ جاتے ہیں، تو کاربائیڈ اسٹیمپنگ ڈیز اجزاء سروس کی زندگی کو نمایاں طور پر بڑھا دیتے ہیں۔ ٹنگسٹن کاربائیڈ انسرٹس کٹنگ اسٹیشنوں میں عام ہیں جہاں کھرچنے والی شیٹ میٹلز، لیپت اسٹیلز، یا اعلی-طاقت والے مرکب روایتی اسٹیل کے ذریعے متوقع ڈائی لائف کے ایک حصے میں پہنتے ہیں۔ یہ انسرٹس بریزڈ یا میکانکی طور پر ڈائی باڈی میں رکھے جاتے ہیں، انتہائی سختی کو بالکل اسی جگہ مرکوز کرتے ہیں جہاں پہنا جاتا ہے۔
سطحی علاج ڈائی کی بیس جیومیٹری کو تبدیل کیے بغیر تحفظ کی ایک اور پرت کا اضافہ کرتے ہیں۔ سب سے عام اختیارات میں شامل ہیں:
نائٹرائڈنگ(گیس یا پلازما آئن) نائٹروجن کو ٹول کی سطح میں پھیلاتا ہے، ایک سخت کیس بناتا ہے جو چپکنے والی پہننے اور گیلنگ کے خلاف مزاحمت کرتا ہے۔ آئن نائٹرائڈنگ تیز ہے، کم درجہ حرارت پر کام کرتی ہے، اور ٹوٹنے والی سفید پرت کو کم کرتی ہے جو بوجھ کے نیچے پھسل سکتی ہے۔
TiN اور TiAlN کوٹنگزفزیکل ویپر ڈیپوزیشن (PVD) کے ذریعے لاگو ہونے سے ایک اعلی-سختی، کم-رگڑ سطح پیدا ہوتی ہے۔ کی طرف سے دستاویزی تحقیقAHSS درخواست کے رہنما خطوطایک ہی شیٹ میٹل ڈائی ایپلی کیشن پر کروم کے لیے صرف 50,000 کے مقابلے میں PVD-کوٹیڈ ٹولز 1.2 ملین سے زیادہ پرزے تیار کرتے ہیں۔
کروم چڑھانا, ایک بار ایک صنعت ڈیفالٹ، حق سے باہر گر رہا ہے. یہ اعلی درجے کے اعلی-طاقت والے اسٹیل کے اعلی رابطے کے دباؤ کے تحت مائیکرو کریکنگ کو ظاہر کر سکتا ہے، اور اس عمل کے ارد گرد ماحولیاتی ضابطے سخت ہو رہے ہیں۔
ایک عملی طریقہ جو بہت سے مینوفیکچررز استعمال کرتے ہیں: لاگت-موثر کاسٹ آئرن یا اس سے کم-گریڈ سٹیل سے ڈائی باڈی بنائیں، پھر اہم جگہوں پر ہائی-گریڈ ٹول سٹیل یا کاربائیڈ انسرٹس انسٹال کریں-۔ یہ سرمایہ کاری کو ہدف بناتا ہے جہاں یہ سب سے زیادہ اہمیت رکھتا ہے اور ٹولنگ کی مجموعی لاگت کو کنٹرول میں رکھتا ہے۔
ڈائی میٹریل جزوی معیار اور لاگت کو کیسے متاثر کرتا ہے۔
مواد کا انتخاب صرف اس بات کا تعین نہیں کرتا ہے کہ مرنے کی مدت کتنی دیر تک رہتی ہے۔ یہ پریس سے آنے والے حصوں کو براہ راست متاثر کرتا ہے۔ ایک ڈائی سطح جو انحطاط کرتی ہے آپ کے مہر والے اجزاء میں گڑ، جہتی بڑھے، اور سطح کی خامیاں متعارف کرواتی ہے۔ وقت گزرنے کے ساتھ، یہ معیار کے مسائل سکریپ، دوبارہ کام، اور ممکنہ لائن اسٹاپیجز نیچے کی طرف مترجم ہوتے ہیں۔
اعلیٰ-گریڈ سٹیمپنگ ڈائی سٹیل تیز کرنے کے وقفوں کے درمیان زیادہ سخت رواداری رکھتا ہے۔ لیپت شدہ سطحیں رگڑ کو کم کرتی ہیں، جو مواد کے بہاؤ کو بہتر بناتی ہے اور تیار حصوں پر گیلنگ کے نشانات کو کم کرتی ہے۔ شیٹ میٹل سٹیمپنگ ڈیز کی وضاحت کرنے والے انجینئرز کے لیے، تعمیر کی منظوری دینے سے پہلے ڈائی میٹریل کے بارے میں صحیح سوالات پوچھنا مکمل پروڈکشن کے دوران پارٹ کوالٹی کی حفاظت کے لیے سب سے مؤثر طریقوں میں سے ایک ہے۔
مواد کے انتخاب کے دوران آپ کے کارخانہ دار سے بات کرنے کے لیے یہ اہم عوامل ہیں:
- ریگرائنڈ سے پہلے اسٹروک میں متوقع ڈائی لائف کیا ہے، اور کون سا سٹیل گریڈ اس ہدف کو سپورٹ کرتا ہے؟
- اس ایپلیکیشن کے لیے غالب ناکامی کا موڈ کیا ہے: کھرچنے والا لباس، چپکنے والا لباس، چپکنا، یا کریکنگ؟
- کیا ورک پیس میٹریل (اعلی-طاقت والا سٹیل، سٹینلیس، ایلومینیم) کاربائیڈ انسرٹس یا کوٹنگز کی ضرورت ہے؟
- کیا سطح کے علاج کو آزمانے سے پہلے یا بعد میں لاگو کیا جائے گا، اور یہ جہتی الاؤنسز کو کیسے متاثر کرتا ہے؟
- کوٹڈ ڈائی لائف میں مینٹیننس وقفہ کا مفروضہ کیا ہے؟
- کیا پاؤڈر میٹلرجی ٹول اسٹیلز پروڈکشن کے حجم اور ورک پیس کی طاقت کے لیے جائز ہیں؟
یہ سوالات گفتگو کو قیمت-فی-ڈائی سے لاگت-فی-حصہ میں بدل دیتے ہیں، جو کہ وہ میٹرک ہے جو درحقیقت آپ کی نچلی لائن کو آگے بڑھاتا ہے۔ ایک مینوفیکچرر جو یہ بتا سکتا ہے کہ اس نے جو بھی اسٹیل اسٹاک میں ہے اسے ڈیفالٹ کرنے کے بجائے، آپ کی درخواست کے لیے ایک مخصوص گریڈ کیوں منتخب کیا، اس قسم کی انجینئرنگ گہرائی کا اشارہ کرتا ہے جو سینکڑوں ہزاروں پریس سائیکلوں میں منافع ادا کرتا ہے۔
ڈائی ڈیزائن اور انجینئرنگ کے عمل کی وضاحت قدم بہ قدم
یہ جاننا کہ کون سا مواد ڈائی میں جاتا ہے۔ لیکن یہ سمجھنا کہ کس طرح ایک ڈیزائن حقیقت میں توثیق شدہ پروڈکشن ٹولنگ بنتا ہے آپ کو کچھ زیادہ عملی چیز فراہم کرتا ہے: جب آپ کسی مینوفیکچرر کو شامل کرتے ہیں تو ٹائم لائن، فیصلے کے نکات، اور تعاون کی واضح تصویر۔ مینوفیکچرنگ میں سٹیمپنگ کا عمل مختلف انجینئرنگ مراحل سے گزرتا ہے، اور ہر ایک مسئلہ کو جلد پکڑنے کے لیے موجود ہوتا ہے، جب اصلاحات سستی اور تیز ہوتی ہیں۔
آپ کی ابتدائی حصے کی فائل سے لے کر پروڈکشن-منظور شدہ ٹولنگ تک، میٹل اسٹیمپنگ ڈائی ڈیزائن کی مکمل پیشرفت یہ ہے۔
- جزوی فزیبلٹی تجزیہ اور مواد کی تشخیص
- پٹی لے آؤٹ اور عمل کی منصوبہ بندی
- CAE تخروپن اور تشکیل کی توثیق
- تفصیلی ڈائی ڈیزائن اور اجزاء انجینئرنگ
- CNC مشینی، EDM، اور اجزاء کی تعمیر
- اسمبلی، سیدھ، اور ڈائی فٹنگ
- دبائیں آزمائش، نمونہ معائنہ، اور تکراری تطہیر
- پیداوار کی منظوری اور ہینڈ آف
ہر مرحلہ اپنے سے پہلے والے پر بناتا ہے۔ کسی بھی مرحلے کو چھوڑنا یا جلدی کرنا خطرے کو متعارف کرواتا ہے جو لائن کو مزید نیچے لے جاتا ہے۔ آئیے انجینئرنگ کے تین بڑے مراحل کو تفصیل سے دیکھتے ہیں۔
فزیبلٹی تجزیہ اور مواد کا انتخاب
کسی بھی ڈیزائن کا کام شروع ہونے سے پہلے، مینوفیکچرر کی انجینئرنگ ٹیم آپ کے حصے کا گیٹ کیپنگ جائزہ لیتی ہے۔ یہ فزیبلٹی تجزیہ اس بات کا تعین کرتا ہے کہ آیا آپ کی جیومیٹری تیار کی گئی اسٹیمپ کے قابل ہے، اور اگر نہیں، تو کون سی ترمیم فنکشن پر سمجھوتہ کیے بغیر پیداواری صلاحیت کو بہتر بناتی ہے۔
یہ جائزہ اصل میں کیا احاطہ کرتا ہے؟ انجینئرز آپ کے حصے کی جیومیٹری کی جانچ کرتے ہوئے ان خصوصیات کی تلاش کرتے ہیں جو چیلنجز تشکیل دیتے ہیں: موڑ ریڈی جو مواد کی موٹائی کے لحاظ سے بہت سخت ہے، گہرائیوں کو کھینچنا جو مواد کی لچک کی حد سے زیادہ ہے، سوراخوں کے بہت قریب موڑیں جہاں بگاڑ ان کو بیضوی بنا دے، یا ایسی خصوصیات جن کے لیے رواداری کی ضرورت ہوتی ہے جو ٹولنگ کی لاگت کو غیر متناسب طور پر چلاتی ہے۔ ایک تجربہ کار انجینئر ان خدشات کی جلد شناخت کر سکتا ہے کیونکہ اس نے پہلے کے ہزاروں پروگراموں میں اسی طرح کے جیومیٹریوں کو کامیاب یا ناکام ہوتے دیکھا ہے۔
مواد کی تشخیص متوازی طور پر چلتی ہے۔ شیٹ میٹل اسٹیمپنگ کا عمل آپ کے منتخب کردہ الائے کی پیداوار کی طاقت، لچک اور اسپرنگ بیک کی خصوصیات کے لحاظ سے مختلف طریقے سے برتاؤ کرتا ہے۔ ہلکے اسٹیل میں ڈیزائن کیا گیا حصہ پہلی آزمائش پر صاف طور پر مہر لگا سکتا ہے، جب کہ ہائی-طاقت والے اسٹیل یا سٹینلیس میں وہی جیومیٹری برداشت سے باہر جھریاں، پھٹ سکتی ہے، یا واپس پھیر سکتی ہے۔ مینوفیکچرر اس بات کا جائزہ لیتا ہے کہ آیا آپ کا مادی انتخاب مطلوبہ جیومیٹری کی حمایت کرتا ہے اور جب ایسا نہیں کرتا ہے تو متبادل تجویز کرتا ہے۔
یہ وہ جگہ ہے جہاں پیداوار کا حجم مساوات میں داخل ہوتا ہے۔ ہر سال 5,000 حصوں کی دوڑ 500,000 سے مختلف ٹولنگ حکمت عملی کا جواز پیش کرتی ہے۔ حجم ڈائی ٹائپ سلیکشن، ٹولنگ کے لیے میٹریل گریڈ پر اثر انداز ہوتا ہے، اور آیا کچھ فیچرز کو ڈائی میں بنایا جانا چاہیے یا ثانوی آپریشنز میں ہینڈل کیا جانا چاہیے۔ بہترین مینوفیکچررز اس مرحلے کو یکطرفہ اقتباس کی مشق کے بجائے باہمی تعاون پر مبنی DFM گفتگو کے طور پر دیکھتے ہیں۔
CAE تخروپن اور ڈائی ڈیزائن
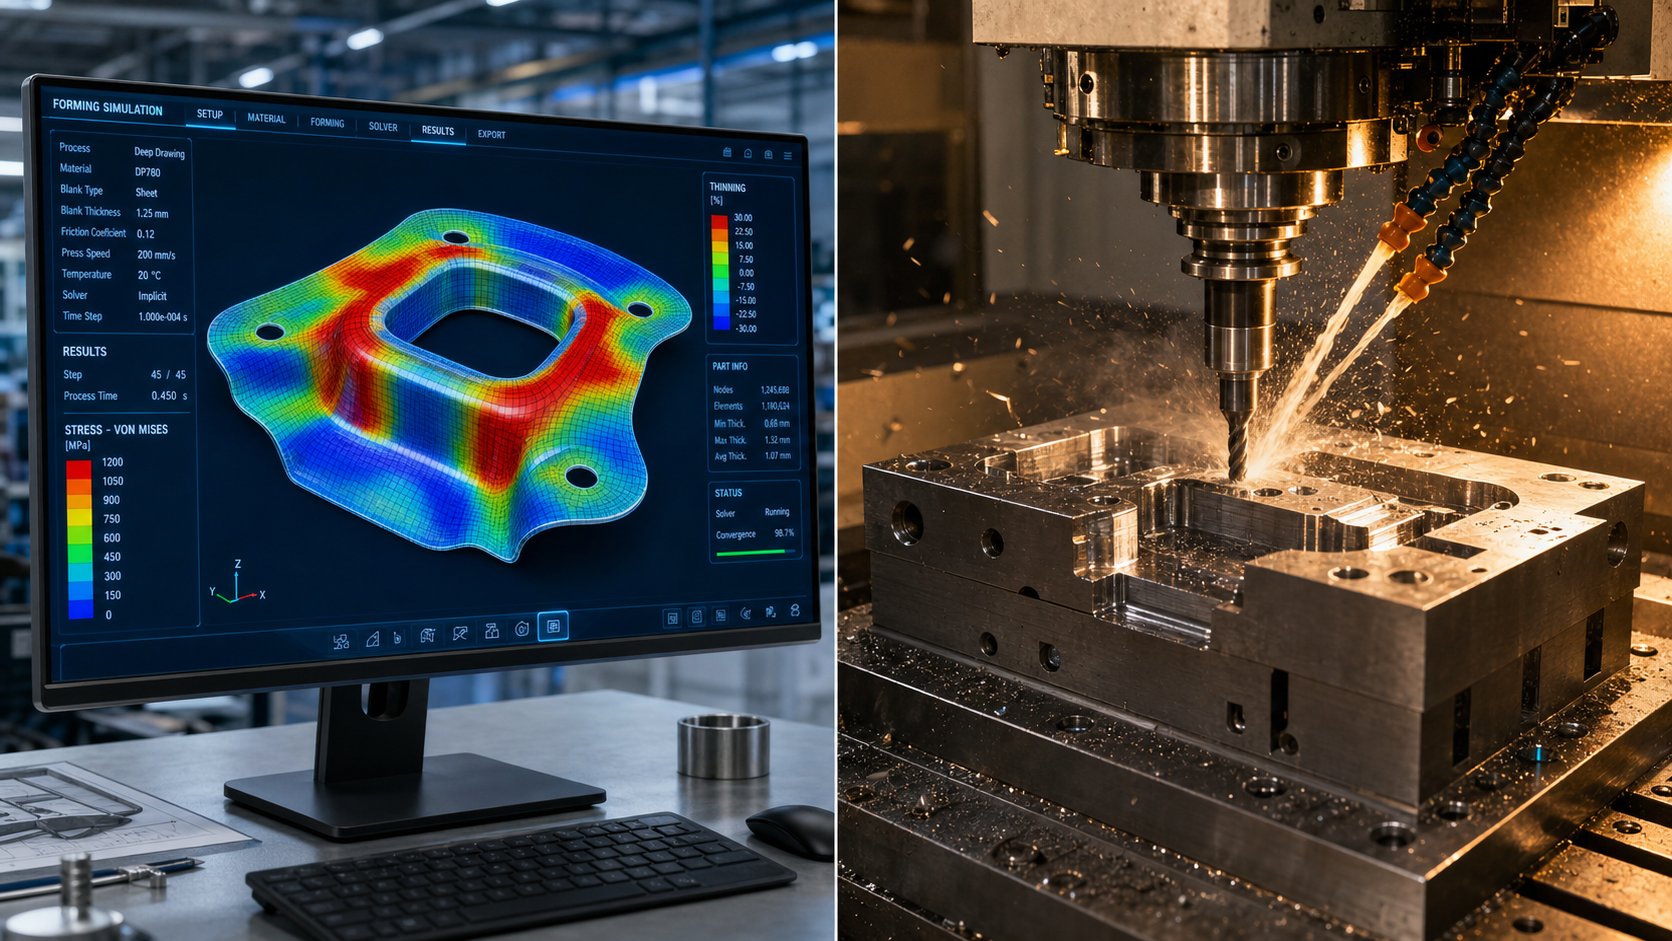
ذرا تصور کریں کہ آپ اپنے حصے پر سو بار ڈیجیٹل طور پر مہر لگانے کے قابل ہیں، یہ دیکھتے ہوئے کہ دھات کے پتلے، جھریاں، یا اسپرنگز کہاں واپس آتے ہیں، اس سے پہلے کہ ٹول اسٹیل کا ایک بلاک کاٹا جائے۔ یہ وہی ہے جو محدود عنصر کا تجزیہ سٹیمپنگ مینوفیکچرنگ کے عمل میں لاتا ہے۔
پلیٹ فارمز جیسے AutoForm، DYNAFORM، یا اسی طرح کے وقف شدہ فارمنگ سمولیشن سافٹ ویئر کا استعمال کرتے ہوئے، انجینئرز آپ کے شیٹ میٹل خالی، ڈائی سرفیسز، اور پریس فورسز کے درمیان مکمل تعامل کا نمونہ بناتے ہیں۔ تخروپن ڈائی کیویٹیز میں مواد کے بہاؤ کی پیش گوئی کرتا ہے، ضرورت سے زیادہ پتلا ہونے یا کمپریشن کے علاقوں کی نشاندہی کرتا ہے، اسپرنگ بیک کی شدت کا حساب لگاتا ہے، اور ممکنہ تقسیم یا جھریوں کو جھنڈا دیتا ہے۔ کے مطابقکیزائٹ کا تخروپن کی تشکیل کا تجزیہ، یہ مجازی توثیق مینوفیکچررز کو حقیقی پیداوار شروع ہونے سے پہلے ممکنہ نقائص کا پتہ لگانے اور ان کو حل کرنے کی اجازت دیتی ہے، مہنگی جسمانی کوششوں کو دوبارہ ڈیجیٹل ریفائنمنٹ سے بدل کر۔
سپرنگ بیک معاوضہ تخروپن کے اعلی ترین-قدر کے نتائج میں سے ایک ہے۔ ہر مادے کی تشکیل کے بعد جزوی طور پر اپنی اصل شکل کی طرف لوٹنے کا رجحان ہوتا ہے۔ اسے پریس پر دریافت کرنے اور آزمائشی اور غلطی کے ذریعے ڈائی سرفیسز کو دوبارہ-بنانے کے بجائے، سمولیشن اسپرنگ بیک کو مقدار بخشتا ہے اور انجینئرز کو شروع سے ہی ٹول جیومیٹری میں براہ راست موڑنے کی ضرورت کو-بنانے کی اجازت دیتا ہے۔
تفصیلی ڈائی ڈیزائن کا مرحلہ نقلی توثیق کے بعد ہے۔ انجینئرز ثابت ہونے والے تصور کو ایک مکمل 3D ماڈل میں ترجمہ کرتے ہیں جس میں ہر جزو کی وضاحت ہوتی ہے: پنچ پروفائلز، ڈائی بلاکس، اسٹرائپر پلیٹس، گائیڈ سسٹم، پائلٹ پن لوکیشنز، اور سٹرپ لے آؤٹ جو تمام اسٹیشنوں کے آپریشنز کو ترتیب دیتا ہے۔ یہ وہ جگہ ہے جہاں ڈائی اسٹیمپنگ مشین کے تقاضوں کی بھی تعریف کی جاتی ہے، بشمول پریس ٹنج، بیڈ کا سائز، اور تیار شدہ ٹول کو چلانے کے لیے درکار شٹ اونچائی۔ CAD پلیٹ فارمز جیسے SOLIDWORKS یا Siemens NX مینوفیکچرنگ ڈرائنگ تیار کرتے ہیں جو براہ راست مشینی مرحلے میں داخل ہوتے ہیں۔
مشینی، اسمبلی، اور آزمائشی توثیق
ڈیزائن کو حتمی شکل دینے کے ساتھ، من گھڑت کام شروع ہو جاتا ہے۔ CNC کی گھسائی کرنے والی مشینیں بنیادی ڈائی فارم تیار کرتی ہیں، سخت ٹول اسٹیل بلاکس سے پنچ پروفائلز، ڈائی کیویٹیز، اور پلیٹ جیومیٹریز کو سخت برداشت کرنے کے لیے کام کرتی ہیں۔ پیچیدہ اندرونی خصوصیات، تیز اندرونی کونے، اور باریک تفصیلات جن کو تار EDM اور سنکر EDM کے ذریعے ملنا مشکل یا ناممکن ہو، جو مائکرون- سطح کی درستگی کے ساتھ مواد کو خراب کرنے کے لیے برقی مادہ کا استعمال کرتے ہیں۔
سطح کو پیسنے سے اہم سطحوں کو ان کی آخری ہمواری اور تکمیل کی وضاحتیں مل جاتی ہیں۔ حرارت کا علاج کام کرنے والے اجزاء کو ان کے ہدف راک ویل اقدار کے مطابق سخت کرتا ہے۔ ٹولنگ کے لیے مینوفیکچرنگ سٹیمپنگ کا عمل خود اسی درست ذہنیت کا تقاضا کرتا ہے جو آخر کار آپ کے پرزے تیار کرے گا۔
اسمبلی تمام مشینی اجزاء کو ڈائی سیٹ میں ایک ساتھ لاتی ہے۔ پنچ پلیٹ میں سیٹ کو پنچ کرتا ہے، ڈائی بلاکس نچلے جوتے پر چڑھ جاتے ہیں، گائیڈ پن اور بشنگ آدھے حصے کو سیدھ میں لاتے ہیں، اور بہار کے نظام کیلیبریٹ ہوتے ہیں۔ اس مرحلے پر صف بندی کو مائکرون میں ماپا جاتا ہے۔ اوپری اور نچلے حصوں کے درمیان ہلکی سی غلط ترتیب ناہموار کٹائی، وقت سے پہلے پہننے، یا-کے-برداشت کے حصوں کے طور پر ظاہر ہوگی۔
Tryout وہ جگہ ہے جہاں نظریہ حقیقت سے ملتا ہے۔ اسمبل شدہ ڈائی پریس میں جاتی ہے اور اپنے پہلے اسٹروک کو اصل پروڈکشن میٹریل پر چلاتی ہے۔ انجینئرز آپ کے حصے کے پرنٹ کے خلاف نتیجے میں نمونوں کا معائنہ کرتے ہیں، طول و عرض کی پیمائش کرتے ہیں، سطح کی تکمیل کی جانچ کرتے ہیں، اور کنارے کے معیار کا جائزہ لیتے ہیں۔ تقریباً کوئی ڈائی پہلی ہٹ پر کامل پرزے تیار نہیں کرتی۔ تکراری ایڈجسٹمنٹ کی پیروی کی جاتی ہے: تشکیل دینے والے رداس کو تھوڑا سا ملایا جاتا ہے، ایک کٹنگ کلیئرنس کو ٹیون کیا جاتا ہے، اسپرنگ بیک معاوضے کو زیادہ جارحانہ انداز میں ڈائل کیا جاتا ہے۔ ہر تکرار نمونے کو تصریح کے قریب لاتا ہے جب تک کہ متعدد مسلسل رنز میں جہتی موافقت کی تصدیق نہ ہو جائے۔
یہ توثیق کا لوپ، نمونے چلانا، پیمائش کرنا، ایڈجسٹ کرنا، اور دوبارہ چلنا- وہ جگہ ہے جہاں تجربہ قابل مینوفیکچررز کو باقیوں سے الگ کرتا ہے۔ ایک ٹیم جس نے ہزاروں مرنے والوں کی توثیق کی ہے وہ پیٹرن کو تیزی سے پہچانتی ہے، زیادہ درست اصلاحات کرتی ہے، اور کم تکرار میں پیداوار کی منظوری تک پہنچ جاتی ہے۔ نتیجہ: کم لیڈ ٹائم اور آپ کے لیے کم ترقیاتی لاگت۔
اس پورے عمل میں آپ جو محسوس کریں گے وہ یہ ہے کہ ابتدائی مراحل، فزیبلٹی، تخروپن، اور تفصیلی ڈیزائن، ہر چیز کو نیچے کی طرف کس حد تک متاثر کرتے ہیں۔ انجینئرنگ کی ایک مکمل سرمایہ کاری آزمائشی ٹائم لائن کو کم کرتی ہے اور مہنگے سرپرائزز کے امکانات کو کم کرتی ہے۔ یہی اصول انفرادی ڈائی ڈیولپمنٹ سے آگے اس وسیع تر سوال تک پھیلا ہوا ہے کہ کس صنعتوں کو انجینئرنگ کی کس سطح کی سختی کی ضرورت ہوتی ہے، اور کس طرح ان کے مخصوص مواد اور سرٹیفیکیشن کا مطالبہ پہلے دن سے ٹولنگ کے عمل کو تشکیل دیتا ہے۔
صنعتوں کی خدمت اور ان کی سٹیمپنگ ڈائی کی ضرورت کیسے مختلف ہے۔
آٹوموٹیو باڈی پینل کے لیے بنایا گیا ایک سٹیمپنگ ڈائی اور ایک مائیکرو-کنیکٹر ٹرمینل کے لیے بنایا گیا ایک ہی بنیادی طبیعیات کا اشتراک کر سکتا ہے، لیکن یہیں سے مماثلتیں ختم ہو جاتی ہیں۔ ہر شعبے میں درکار مواد، رواداری، حجم، اور معیاری دستاویزات ٹول اسٹیل کے انتخاب سے لے کر آزمائشی توثیق کے معیار تک ہر چیز کی تشکیل کرتی ہیں۔ میٹل اسٹیمپنگ ڈیز مینوفیکچررز جو ایک سے زیادہ صنعتوں کی خدمت کرتے ہیں ہر ایک کے لئے الگ الگ انجینئرنگ پلے بکس برقرار رکھتے ہیں، کیونکہ ایسا عمل جو ایک شعبے کی ضروریات کو پورا کرتا ہے دوسرے میں کم ہوسکتا ہے۔
ان اختلافات کو سمجھنے سے آپ کو یہ اندازہ کرنے میں مدد ملتی ہے کہ آیا کسی ممکنہ ٹولنگ پارٹنر کو آپ کی صنعت میں حقیقی تجربہ ہے یا اسے صرف صلاحیتوں کے صفحہ پر درج کر رہا ہے۔
آٹوموٹو سٹیمپنگ ڈائی کی ضروریات
آٹوموٹو اسٹیمپنگ ڈائز ایسی دنیا میں کام کرتی ہے جس کی وضاحت حجم، رفتار، اور صفر-نقص کی توقعات سے ہوتی ہے۔ ایک گاڑی کے پلیٹ فارم کو سینکڑوں شیٹ میٹل سٹیمپنگ کی ضرورت ہو سکتی ہے، ساختی کراس میمبرز اور کنٹرول آرمز سے لے کر کاسمیٹک سطح کی ضروریات کے ساتھ کلاس A باڈی پینلز تک۔ سالانہ جلدیں معمول کے مطابق سینکڑوں ہزار یا لاکھوں ٹکڑوں تک پہنچ جاتی ہیں فی پارٹ نمبر، جس کا مطلب ہے کہ ٹولنگ کو اپنی سروس کی زندگی کے دوران برداشت کے دوران انتہائی سائیکل شمار سے بچنا چاہیے۔
آٹوموٹو سیکٹر کو جو چیز الگ کرتی ہے وہ اس کا معیاری انفراسٹرکچر ہے۔ دیآئی اے ٹی ایف 16949اسٹینڈرڈ پورے آٹوموٹو سپلائی چین کو کنٹرول کرتا ہے، صرف پتہ لگانے کے بجائے خرابی کی روک تھام کا مطالبہ کرتا ہے۔ ISO 9001 کے برعکس، جو عام صارفین کی اطمینان پر توجہ مرکوز کرتا ہے، IATF 16949 پانچ بنیادی ٹولز کے استعمال کو لازمی قرار دیتا ہے: لانچ کی منصوبہ بندی کے لیے APQP، پیداوار کی منظوری کے لیے PPAP، خطرے کے تجزیہ کے لیے FMEA، پیمائش کی توثیق کے لیے MSA، اور حقیقی وقت کے عمل کی نگرانی کے لیے SPC۔
آپ کے آٹو موٹیو سٹیمپنگ ڈائی پروگرام کے لیے، یہ ٹولنگ لیول پر مخصوص ضروریات کا ترجمہ کرتا ہے۔ ڈائی کو لازمی طور پر ایسے حصے تیار کرنے چاہئیں جو پی پی اے پی جمع کرانے کو پاس کرتے ہیں، یعنی جہتی صلاحیت کے مطالعے اس بات کی تصدیق کرتے ہیں کہ عمل کے اشاریہ مسلسل پیداوار کے دوران OEM اہداف کو پورا کرتے ہیں۔ ایک آٹوموٹو سٹیمپنگ ڈائی کو بھی وقتی قوت کی نگرانی، سلگ کا پتہ لگانے، اور فیڈ کی تصدیق کے لیے-ڈائی سینسنگ کو ایڈجسٹ کرنے کی ضرورت ہوتی ہے، کیونکہ ایک چھوٹی سی غلطی خرابی والے حصوں کو نیچے کی طرف بھیج سکتی ہے اس سے پہلے کہ کوئی مسئلہ پکڑے۔
ساختی اجزاء کے لیے رواداری عام طور پر +/-0.1 ملی میٹر سے +/-0.25 ملی میٹر پر اترتی ہے، جب کہ کلاس اے کے پینلز پینٹ کے بعد نظر آنے والی لہر یا سنک کے نشانات سے بچنے کے لیے سطحی پروفائل کے مزید سخت کنٹرول کا مطالبہ کرتے ہیں۔ اعلی حجم، سخت رواداری، اور لازمی سرٹیفیکیشن کا امتزاج آٹوموٹیو کو صنعتی دھاتی سٹیمپنگ ٹولنگ کے لیے سب سے زیادہ مطالبہ کرنے والے شعبوں میں سے ایک بنا دیتا ہے۔
الیکٹرانکس اور الیکٹریکل کمپوننٹ سٹیمپنگ
کار کے دروازے کے پینل سے الیکٹریکل کنیکٹر ٹرمینل میں شفٹ ہو جائیں، اور چیلنج کا پیمانہ مکمل طور پر بدل جاتا ہے۔ حصے سکڑ کر ملی میٹر تک پہنچ جاتے ہیں۔ مواد کی موٹائی 0.2 ملی میٹر سے نیچے گرتی ہے۔ رواداری مائکرون کو سخت کرتی ہے۔ اس کے باوجود پیداواری حجم اکثر آٹوموٹو نمبروں کا مقابلہ کرتا ہے یا اس سے زیادہ ہوتا ہے، کنیکٹر پروگرام سالانہ دسیوں ملین میں چلتے ہیں۔
الیکٹریکل میٹل اسٹیمپنگ کے لیے تیز رفتاری سے چلنے والی ترقی پسند ڈیز کی ضرورت ہوتی ہے، بعض اوقات 1,000 سٹروک فی منٹ سے زیادہ، پتلی-گیج تانبے کے مرکب، فاسفر کانسی، یا بیریلیم تانبے پر۔ اہم معیار کا عنصر صرف جہتی درستگی نہیں ہے۔ یہ کنارے کی حالت ہے۔ کنیکٹر مینوفیکچررز کو burr-فری کناروں کی ضرورت ہوتی ہے کیونکہ ایک چھوٹا سا گڑ بھی ملاوٹ کی سطحوں میں مداخلت کر سکتا ہے، برقی رابطے میں سمجھوتہ کر سکتا ہے، یا چھوٹے گھروں میں کلیئرنس کے مسائل پیدا کر سکتا ہے۔
ایک کنیکٹر پن کا تصور کریں جو 0.5 ملی میٹر چوڑا ہو۔ ایک گڑ جس کی پیمائش صرف 0.05 ملی میٹر ہے، جو ننگی آنکھ سے نظر نہیں آتی ہے، اس کے استقبالیہ میں مناسب اندراج کو روک سکتی ہے۔ اسی لیے الیکٹرانکس کے لیے پریزین ڈائی اور اسٹیمپنگ آپریشنز مخصوص الائے اور موٹائی کے لیے موزوں کٹنگ کلیئرنس کا مطالبہ کرتے ہیں، اس کے ساتھ ساتھ ترقی پسند ڈائی ڈیزائنز جو انتہائی رفتار سے کام کرنے والے درجنوں اسٹیشنوں میں صف بندی کو برقرار رکھتے ہیں۔
مواد کی ہینڈلنگ پیچیدگی کی ایک اور پرت کا اضافہ کرتی ہے۔ تانبے کی پتلی پٹیاں نرم اور آسانی سے خراب ہوتی ہیں، اس لیے فیڈ سسٹم، پائلٹ رجسٹریشن، اور پٹی کی رہنمائی کو بکلنگ یا غلط رجسٹریشن کو روکنا چاہیے۔ چڑھانے کی ضروریات، چاہے ٹرمینلز کو سونے، ٹن، یا نکل کی ضرورت ہو، ڈائی ڈیزائن پر بھی اثر انداز ہوتی ہے کیونکہ سلیکٹیو پلاٹنگ اکثر سٹیمپنگ سے پہلے پٹی پر ہوتی ہے، یعنی ڈائی کو پہلے سے چڑھائی ہوئی سطحوں کو نقصان پہنچانے سے بچنا چاہیے۔
الیکٹرانکس کے لیے حسب ضرورت درستگی کے لیے عام طور پر IATF 16949 کی ضرورت نہیں ہوتی ہے، لیکن بہت سے کنیکٹر OEM اپنے گاہک کو مخصوص معیار کے تقاضے لگاتے ہیں جو آٹوموٹیو کی سختی کا مقابلہ کرتی ہیں۔ PPAP-سٹائل کی جمع آوریاں اور شماریاتی عمل کے کنٹرول عام ہیں، خاص طور پر آٹوموٹیو-گریڈ کنیکٹرز کے لیے جو دونوں شعبوں کو آپس میں ملاتے ہیں۔
ایرو اسپیس اور میڈیکل ڈیوائس ایپلی کیشنز
ایرو اسپیس اور میڈیکل ڈیوائس اسٹیمپنگ ایک مشترکہ دھاگے کا اشتراک کرتے ہیں: ناکامی کا نتیجہ تباہ کن ہوتا ہے۔ ہوائی جہاز کی خرابی اونچائی پر ساختی خرابی کا باعث بن سکتی ہے۔ عیب دار جراحی کا آلہ مریض کو نقصان پہنچا سکتا ہے۔ دونوں شعبے اس خطرے کا جواب وسیع تر سراغ لگانے، دستاویزات، اور عمل کی توثیق کے تقاضوں کے ساتھ دیتے ہیں جو بنیادی طور پر اس بات کی تشکیل کرتے ہیں کہ کس طرح ٹولنگ کو ڈیزائن اور اہل بنایا گیا ہے۔
ایرو اسپیس سٹیمپنگ میں غیر ملکی مواد جیسے ٹائٹینیم مرکبات (Ti-6Al-4V)، Inconel 718، اور اعلی طاقت والے سٹینلیس سٹیل (15-5 PH) شامل ہوتے ہیں۔ یہ مواد بننے کے خلاف مزاحمت کرتے ہیں، انتہائی ٹول پہنتے ہیں، اور جارحانہ انداز میں واپس آتے ہیں۔ ایرو اسپیس کے اجزاء کے لیے کٹنگ اسٹیشنوں پر پریمیم ٹول اسٹیل یا کاربائیڈ انسرٹس کی ضرورت ہوتی ہے، اور نقلی کام کو ان مرکب دھاتوں کے نان لائنر رویے کا حساب دینا چاہیے۔ گورننگ کوالٹی کا معیار ہے۔AS9100D، جو ISO 9001 پر بنتا ہے لیکن AS9102 کے مطابق کنفیگریشن کنٹرول، جعلی حصے کی روک تھام، اور پہلے مضمون کے معائنہ کے ارد گرد ایرو اسپیس-مخصوص تقاضے شامل کرتا ہے۔
آئی ایس او 13485 کے زیر انتظام میڈیکل ڈیوائس سٹیمپنگ اپنے الگ الگ چیلنجز متعارف کراتی ہے۔ بایو کمپیٹیبلٹی مواد کے انتخاب کو 316L سٹینلیس سٹیل، ٹائٹینیم گریڈ 23 (ELI) اور کوبالٹ کروم کی طرف لے جاتی ہے۔ مریض-رابطہ کرنے والے اجزاء کے لیے سطح کی تکمیل کی ضروریات 8-16 Ra یا اس سے بہتر کی تکمیل کا مطالبہ کر سکتی ہیں، جو سٹیمپنگ کے بعد الیکٹرو پولشنگ کے ذریعے حاصل کی جاتی ہیں۔ امپلانٹیبل اجزاء کے لیے لاٹ ٹریس ایبلٹی مریض کے درجے کے ریکارڈ تک پھیلی ہوئی ہے، یعنی ہر اسٹیمپ شدہ حصے کو ایک مخصوص میٹریل ہیٹ نمبر، پروڈکشن شفٹ، اور معائنہ کے ریکارڈ سے منسلک ہونا چاہیے۔
دونوں شعبوں کا ڈائی مینوفیکچرنگ پر ایک عملی اثر ہے: پیداوار کا حجم عام طور پر آٹوموٹو یا الیکٹرانکس سے کم ہوتا ہے، لیکن دستاویزات کی شدت اس سے کہیں زیادہ ہے۔ ایک ڈائی جو ہر سال 10,000 ایرو اسپیس بریکٹ تیار کرتی ہے اس کے لیے 500,000 آٹوموٹیو پرزوں کی پیداوار کے لیے اسی طرح کی توثیق کی سختی کی ضرورت ہوتی ہے، جو کہ لاگت کے ڈھانچے اور ٹائم لائن کو متاثر کرتی ہے جس کی آپ کو ریگولیٹڈ صنعتوں کے لیے ٹولنگ سورسنگ کرتے وقت توقع کرنی چاہیے۔
ایک نظر میں صنعت کی ضروریات
نیچے دی گئی جدول مختلف شعبوں میں اہم فرق کو یکجا کرتی ہے، جس سے آپ کو یہ سمجھنے کے لیے فوری حوالہ ملتا ہے کہ آپ کی صنعت ٹولنگ پارٹنر سے کیا مطالبہ کرتی ہے۔
| صنعتی شعبہ | عام مواد | رواداری کی حد | پیداوار کا حجم | مطلوبہ سرٹیفیکیشن |
|---|---|---|---|---|
| آٹوموٹو | ہلکا سٹیل، HSLA، ایڈوانسڈ HSS، ایلومینیم (5xxx/6xxx) | +/-0.1 ملی میٹر سے +/-0.25 ملی میٹر | اعلیٰ (100،000 - ملین/سال) | IATF 16949, ISO 9001 |
| الیکٹرانکس/الیکٹریکل | تانبے کے مرکب، فاسفر کانسی، بیریلیم کاپر، پیتل | +/-0.01 ملی میٹر سے +/-0.05 ملی میٹر | بہت زیادہ (ملین - دسیوں ملین/سال) | ISO 9001، کسٹمر-مخصوص ضروریات |
| ایرو اسپیس | Ti-6Al-4V، Inconel 718، 15-5 PH سٹینلیس، 7075 ایلومینیم | +/-0.05 ملی میٹر سے +/-0.13 ملی میٹر | کم سے درمیانے درجے تک (1,000 - 50,000/سال) | AS9100D، NADCAP (خصوصی عمل) |
| طبی آلات | 316L سٹینلیس، Ti گریڈ 23، کوبالٹ کروم، جھانکنا | +/-0.025 ملی میٹر سے +/-0.13 ملی میٹر | کم سے درمیانے (500 - 50,000/سال) | ISO 13485, FDA 21 CFR 820 |
نوٹس کریں کہ کس طرح سرٹیفیکیشن کالم مینوفیکچرر کے انتخاب کے بارے میں اہم چیز کو ظاہر کرتا ہے۔ IATF 16949 سے تصدیق شدہ ایک ٹولنگ پارٹنر نے اعلی-حجم کی خرابی کی روک تھام کے لیے ثابت شدہ سسٹمز ہیں، لیکن یہ خود بخود انہیں ایرو اسپیس ٹریس ایبلٹی یا میڈیکل ڈیوائس کی توثیق کے لیے اہل نہیں بناتا ہے۔ اس کے برعکس، غیر ملکی مرکبات میں AS9100 کا تجربہ رکھنے والی دکان میں وہ تیز-اسپیڈ پروگریسو ڈائی مہارت نہیں ہو سکتی جس کی الیکٹرانکس پروگرامز مانگتے ہیں۔
یہی وجہ ہے کہ ایک مینوفیکچرر کا جائزہ لینے کے لیے ان کے سامان کی فہرست سے باہر دیکھنے کی ضرورت ہوتی ہے۔ ان کے پاس جو سرٹیفیکیشنز ہیں، وہ صنعتیں جن کے لیے انھوں نے درحقیقت ٹولنگ فراہم کی ہے، اور وہ انجینئرنگ سپورٹ جو وہ ترقی کے دوران فراہم کرتے ہیں، اس بات کا تمام پہلو یہ ہے کہ آیا وہ آپ کے مخصوص پروگرام کی ضروریات کے لیے موزوں ہیں یا نہیں۔
آپ کے پروجیکٹ کے لیے میٹل اسٹیمپنگ ڈیز مینوفیکچررز کا اندازہ کیسے لگایا جائے۔
یہ جاننا کہ آپ کی صنعت ٹولنگ سے کیا مطالبہ کرتی ہے۔ کوالیفائیڈ میٹل اسٹیمپنگ ڈائی مینوفیکچررز کی شارٹ لسٹ میں ترجمہ کرنا مکمل طور پر ایک مختلف چیلنج ہے۔ آن لائن ڈائریکٹریز آپ کو نام اور پتے دیتی ہیں۔ جو وہ آپ کو نہیں دیتے ہیں وہ اس بات کا تعین کرنے کے لیے ایک فریم ورک ہے کہ اصل میں کس سپلائر کے پاس پہلے پروڈکشن رن پر کام کرنے والی ٹولنگ کی فراہمی کی صلاحیت، سرٹیفیکیشنز اور انجینئرنگ کی گہرائی ہے۔
قیمت کا موازنہ صرف کہانی کا حصہ بتاتا ہے۔ دو سٹیمپنگ ڈائی مینوفیکچررز ایک جیسے نمبروں پر ایک ہی پراجیکٹ کا حوالہ دے سکتے ہیں جبکہ اس اقتباس کے پیچھے کافی مختلف سطح کی صلاحیت پیش کرتے ہیں۔ ذیل میں تشخیصی معیار آپ کو ایک ایسے پارٹنر کے درمیان فرق کرنے میں مدد کرتا ہے جو ترقی کے ذریعے تعاون کرے گا اور ایسی دکان جو صرف اوپر کی دشواریوں کو پکڑے بغیر پرنٹ کرنے کے لیے بناتی ہے۔
آر ایف کیو بھیجنے سے پہلے تصدیق کرنے کے لیے تکنیکی صلاحیتیں۔
سامان اس بات کا تعین کرتا ہے کہ ایک کارخانہ دار جسمانی طور پر کیا پیدا کرسکتا ہے۔ اپنی پارٹ ڈرائنگ بھیجنے سے پہلے، تصدیق کریں کہ دکان کا ہارڈویئر آپ کے پروجیکٹ کی ضروریات سے میل کھاتا ہے۔ آپ کے ٹولنگ کے لیے ہر ایک صلاحیت کا کیا مطلب ہے:
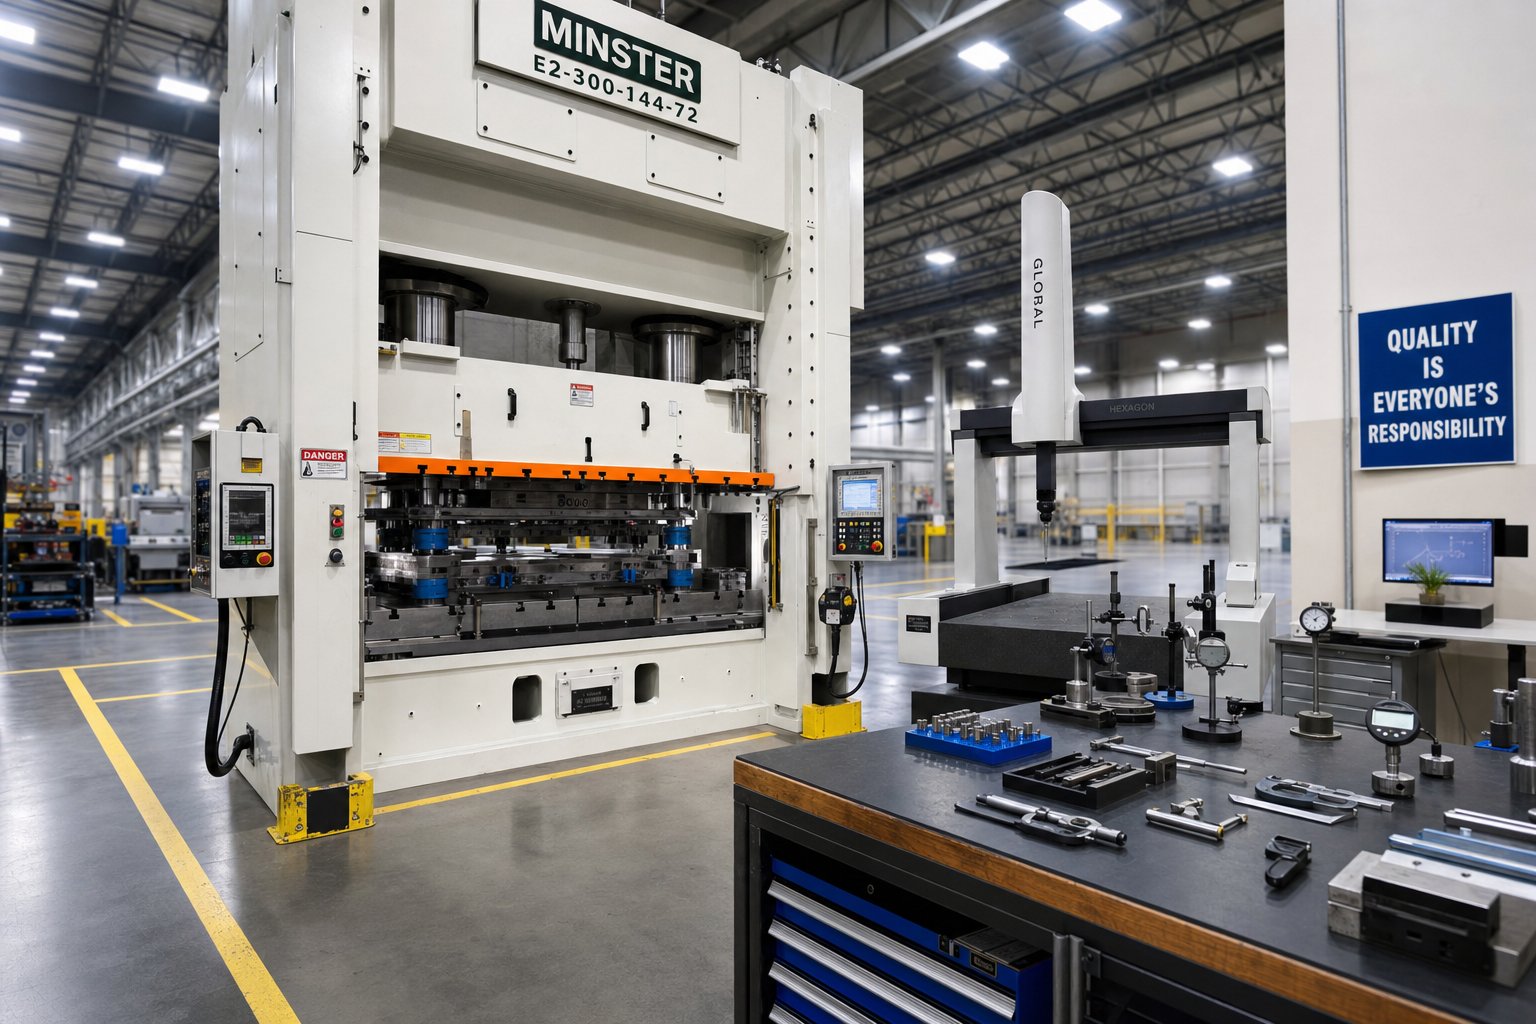
ٹننج رینج دبائیںڈیز کے سائز اور مواد کی موٹائی کا تعین کرتا ہے جو مینوفیکچرر گھر میں آزما سکتا ہے-۔ 200-ٹن پریس تک محدود دکان اس ڈائی کی توثیق نہیں کر سکتی جس کے لیے 600 ٹن فارمنگ فورس کی ضرورت ہوتی ہے۔ اگر آپ کے حصے میں گہری قرعہ اندازی یا زیادہ طاقت والا سٹیل شامل ہے، تو ان کی زیادہ سے زیادہ صلاحیت کے بارے میں پوچھیں۔ 50 سے 2,000 ٹن پر محیط پریس رینج والے مینوفیکچررز مائیکرو پریسجن کنیکٹر سے لے کر بڑے ساختی پینلز تک ہر چیز کا احاطہ کرتے ہیں۔
بستر کا سائزمرنے کے جسمانی جہتوں کو محدود کرتا ہے۔ 400 ملی میٹر- چوڑے بریکٹ کے لیے ایک پروگریسو ڈائی کو ایک پریس بیڈ کی ضرورت ہوتی ہے جو مکمل پٹی لے آؤٹ کو ایڈجسٹ کرتا ہو۔ تصدیق کریں کہ مینوفیکچرر کے دستیاب بستر کے سائز بغیر ہجوم کے آپ کے ڈائی فٹ پرنٹ کو سپورٹ کرتے ہیں۔
CNC اور EDM کی صلاحیتمشینی درستگی کی عکاسی کرتا ہے۔ ہائی-اسپیڈ CNC ملنگ سینٹرز پرائمری ڈائی فارم تیار کرتے ہیں، جب کہ تار EDM اور سنکر EDM ٹھیک تفصیلات، سخت ریڈی، اور سخت اجزاء کو سنبھالتے ہیں جنہیں روایتی طور پر مل نہیں کیا جا سکتا۔ گھر میں EDM صلاحیت کے بغیر ایک مینوفیکچرر ان کارروائیوں کو آؤٹ سورس کرتا ہے، جس سے لیڈ ٹائم اور کوآرڈینیشن کا خطرہ بڑھ جاتا ہے۔
ان-گھر میں نقلی ٹولزالگ انجینئرنگ-ڈائی مینوفیکچررز کو بلڈ-سے لے کر-پرنٹ شاپس تک۔ AutoForm یا DYNAFORM جیسے فارمنگ سمولیشن سافٹ ویئر کو چلانے والا مینوفیکچرر اسٹیل کو کاٹنے، اسپرنگ بیک کے مسائل کو پکڑنے، پتلا ہونے کے خطرات، اور مواد کے بہاؤ کے مسائل کو جلد حل کرنے سے پہلے آپ کے ڈائی ڈیزائن کی ڈیجیٹل طور پر توثیق کر سکتا ہے۔ تخروپن کے بغیر، آزمائش کا مرحلہ طویل اور مہنگا ہو جاتا ہے۔
مواد کی موٹائی کی حدکام کی حد کی وضاحت کریں. کچھ دکانیں 1 ملی میٹر کے نیچے پتلی-گیج کی درستگی کے کام میں مہارت رکھتی ہیں، جبکہ دیگر 6 ملی میٹر سے زیادہ بھاری-گیج ساختی سٹیمپنگ کو ہینڈل کرتی ہیں۔ آپ کے حصے کی موٹائی اور مواد کی قسم کو کارخانہ دار کی ثابت شدہ حد کے اندر آرام سے بیٹھنا چاہیے، نہ کہ اس کے کنارے پر۔
سٹیمپنگ پریس سپلائی کرنے والوں اور ڈائی بلڈرز کا جائزہ لیتے وقت، ویب سائٹ پر صرف ٹننج نمبر قبول نہ کریں۔ پوچھیں کہ وہ کون سے پریس ماڈل چلاتے ہیں، پیداوار کے لیے وقف بمقابلہ آزمائش کے لیے کتنے دستیاب ہیں، اور کیا وہ آپ کے مخصوص مواد کو مطلوبہ رفتار سے چلا سکتے ہیں۔ آلات کا استعمال اتنا ہی اہمیت رکھتا ہے جتنا کہ آلات کا وجود۔
سرٹیفیکیشن اور کوالٹی سسٹمز جو قابل اعتمادی کا اشارہ دیتے ہیں۔
سرٹیفیکیشن صرف ہوم پیج پر لوگو نہیں ہیں۔ ہر ایک مخصوص عمل کے کنٹرول کے ساتھ ایک آڈٹ شدہ معیار کے نظام کی نمائندگی کرتا ہے۔ آپ کی صنعت کی ضرورت سے صحیح سرٹیفیکیشن کا ملاپ ضروری ہے۔
ISO 9001بیس لائن ہے. یہ تصدیق کرتا ہے کہ ایک مینوفیکچرر ایک منظم کوالٹی مینجمنٹ سسٹم چلاتا ہے جس میں دستاویز کنٹرول، انشانکن، غیر موافقت سے نمٹنے، اور اصلاحی اقدامات شامل ہیں۔ کسی بھی سنگین میٹل اسٹیمپنگ ڈائی مینوفیکچرر کو کرنٹ رکھنا چاہئے۔ISO 9001کم از کم سرٹیفیکیشن. یہ کامل حصوں کی ضمانت نہیں دیتا، لیکن یہ تصدیق کرتا ہے کہ کنٹرول شدہ عمل موجود ہیں۔
آئی اے ٹی ایف 16949آٹوموٹیو-مخصوص ضروریات کے ساتھ ISO 9001 پر بناتا ہے: APQP لانچ پلاننگ، PPAP پروڈکشن کی منظوری، FMEA خطرے کا تجزیہ، MSA پیمائش کی توثیق، اور لازمی SPC۔ اگر آپ کے مہر والے پرزے آٹوموٹیو سپلائی چین میں شامل ہوتے ہیں، تو آپ کے ڈائی مینوفیکچرر کو ان تقاضوں کو سمجھنے اور ان کی حمایت کرنے کی ضرورت ہے، چاہے سرٹیفیکیشن سٹیمپنگ پروڈکشن کی سہولت کے ساتھ ہی موجود ہو۔
AS9100ایرو اسپیس-کنفیگریشن مینجمنٹ، جعلی حصے کی روک تھام، اور پہلے مضمون کے معائنہ کے پروٹوکول کے ارد گرد مخصوص کنٹرول شامل کرتا ہے۔ ایرو اسپیس ٹولنگ پروگراموں کے لیے، تصدیق کریں کہ مینوفیکچرر کے پاس AS9100D ہے اور اس نے AS9102 کے پہلے مضمون کی دستاویزات کی ضرورت والے پروگراموں میں ٹولنگ فراہم کی ہے۔
ایک عملی تصدیقی مرحلہ: صرف پی ڈی ایف سرٹیفکیٹ قبول نہ کریں۔ کے خلاف سرٹیفکیٹ نمبر چیک کریں۔IAF CertSearch ڈیٹا بیسدرستگی، دائرہ کار، اور میعاد ختم ہونے کی تصدیق کرنے کے لیے۔ کچھ مینوفیکچررز اپنے آپریشنز کے صرف ایک حصے کے لیے سرٹیفیکیشن رکھتے ہیں۔ اس بات کو یقینی بنائیں کہ دائرہ کار ڈائی ڈیزائن اور تیاری کا احاطہ کرتا ہے، نہ کہ صرف اسمبلی یا ثانوی خدمات۔
انجینئرنگ سپورٹ اور کمیونیکیشن کا اندازہ لگانا
آلات اور سرٹیفیکیشنز آپ کو ایک قابل شارٹ لسٹ میں لے جاتے ہیں۔ انجینئرنگ سپورٹ اور کمیونیکیشن وہ ہیں جو قابل اعتماد پارٹنر کو ایک قابل لیکن لین دین کی دکان سے الگ کرتے ہیں۔ یہ معتدل عوامل اکثر اس بات کا تعین کرتے ہیں کہ آیا آپ کا پروجیکٹ وقت پر شروع ہوتا ہے یا ترقی کی راہ میں رک جاتا ہے۔
ڈی ایف ایم آراء کا معیارظاہر کرتا ہے کہ ایک مینوفیکچرر آپ کے ڈیزائن کے ساتھ کتنی گہرائی سے مشغول ہے۔ ایک دکان جو آپ کی ڈرائنگ کو صرف اس طرح بیان کرتی ہے کہ وہ بالکل وہی ہے جو آپ نے مانگی ہے، بشمول وہ خصوصیات جو ٹول کے لیے غیر ضروری طور پر مہنگی ہیں یا مسائل کو تشکیل دینے کا خطرہ ہیں۔ بہترین ڈائی مینوفیکچررز تعمیری طور پر پیچھے دھکیلتے ہیں، جیومیٹری کو آسان بنانے، غیر-تنقیدی رواداری کو آرام دینے، یا کام کو مستحکم کرنے کے مواقع کو جھنڈا دیتے ہیں۔ڈی ایف ایم کے طریقوں پر تحقیقمستقل طور پر یہ ظاہر کرتا ہے کہ خریدار اور مینوفیکچرر کے درمیان ابتدائی تعاون اسٹیل کی کٹائی سے پہلے غیر ضروری پیچیدگی کو ختم کرکے ٹولنگ کی لاگت کو اوسطاً 15-25 فیصد تک کم کر سکتا ہے۔
ڈیزائن تکرار ردعملاہم ہے کیونکہ ڈائی ڈیولپمنٹ فطری طور پر تکراری ہے۔ جب تخروپن کسی تشکیلاتی مسئلے کو ظاہر کرتا ہے یا آزمائشی نمونوں کو ایڈجسٹمنٹ کی ضرورت ہوتی ہے، تو مینوفیکچرر مسئلہ کو کتنی جلدی بتاتا ہے، حل تجویز کرتا ہے، اور تبدیلی کو نافذ کرتا ہے؟ ممکنہ سپلائرز سے انجینئرنگ کے سوالات کے لیے ان کے مخصوص جوابی وقت کے بارے میں پوچھیں اور ان کی معیاری ٹائم لائن میں کتنے ریویژن سائیکل ملتے ہیں۔
شفاف پروجیکٹ کی ٹائم لائنزآپ کو شیڈول حیرت سے بچائیں۔ ایک پیشہ ور سٹیمپنگ ڈیز مینوفیکچرر اقتباس کے مرحلے پر ایک سنگ میل-سطح کی ٹائم لائن فراہم کرتا ہے، یہ دکھاتا ہے کہ ڈیزائن کی منظوری کب درکار ہوتی ہے، مشیننگ کب شروع ہوتی ہے، آزمائش کب ہوتی ہے، اور پیداوار کے نمونے کب بھیجے جاتے ہیں۔ ایک ہی ڈیلیوری کی تاریخ کے ساتھ مبہم ٹائم لائنز اور کوئی درمیانی چوکیاں نہ ہونے کی وجہ سے تاخیر کی نشاندہی کرنا تقریباً ناممکن ہو جاتا ہے۔
ڈائی مینوفیکچررز کا ساتھ ساتھ موازنہ کرتے وقت نیچے دی گئی چیک لسٹ کا استعمال کریں۔ یہ تکنیکی، معیار، اور مواصلات کے معیار کو ایک واحد تشخیصی فریم ورک میں مضبوط کرتا ہے جسے آپ سپلائر کی تشخیص کے دوران اسکور کر سکتے ہیں۔
- پریس ٹننج رینج مارجن کے ساتھ آپ کی ڈائی کی تشکیل کرنے والی قوت کی ضروریات کو پورا کرتی ہے۔
- بستر کا سائز بغیر کسی ترمیم کے آپ کے ڈائی فٹ پرنٹ کو ایڈجسٹ کرتا ہے۔
- گھر میں-تمام اہم ڈائی اجزاء کے لیے CNC اور EDM کی صلاحیت
- ڈیزائن کی توثیق کے دوران استعمال ہونے والے تخروپن سافٹ ویئر کی تشکیل
- مواد کی موٹائی کا تجربہ آپ کے حصے کے گیج اور کھوٹ سے ملتا ہے۔
- ISO 9001 تصدیق شدہ اور موجودہ
- صنعت-مخصوص سرٹیفیکیشن (IATF 16949, AS9100) اگر قابل اطلاق ہو
- تحریری تاثرات کے ساتھ دستاویزی DFM جائزہ لینے کا عمل
- آپ کے پروجیکٹ کے لیے نامزد کردہ انجینئرنگ رابطہ
- سنگ میل کی ٹائم لائن متعین چوکیوں کے ساتھ کوٹیشن پر فراہم کی گئی ہے۔
- آپ کی صنعت اور حجم کی حد کے منصوبوں سے دستیاب حوالہ جات
- معاہدے میں بیان کردہ ٹولنگ کی ملکیت اور منتقلی کی شرائط کو صاف کریں۔
- ڈیلیوری کے بعد دیکھ بھال اور مرمت کی خدمات دستیاب ہیں۔
ممکنہ سپلائرز کو ان معیارات کے خلاف اسکور کرنا آپ کو ایک معروضی موازنہ فراہم کرتا ہے جو کہ قیمت کے حوالے سے بہت زیادہ ہے۔ ایک مینوفیکچرر جو ہر باکس کو تھوڑا سا زیادہ ٹولنگ لاگت پر چیک کرتا ہے ایک بار جب آپ ترقی کی رفتار، آزمائشی تکرار، اور طویل-مصدقہ کارکردگی پر غور کریں گے تو تقریباً یقینی طور پر کم کل پروجیکٹ لاگت فراہم کرے گا۔
ایک قابل مینوفیکچرر کی شناخت کے ساتھ، اگلا سوال عملی ہو جاتا ہے: پریس پر بیٹھے ہوئے آپ کے پہلے ای میل سے لے کر پروڈکشن-تیار ٹولنگ تک اصل مصروفیت کیسی نظر آتی ہے؟
RFQ سے پیداوار تک-تیار ٹولنگ
RFQ جمع کرانے اور پروڈکشن{0}}منظور شدہ ٹولنگ حاصل کرنے کے درمیان فرق وہ ہے جہاں سٹیمپنگ پروگرام یا تو رفتار حاصل کرتے ہیں یا رک جاتے ہیں۔ بہت سے سورسنگ مینیجرز اور انجینئرز کے لیے، یہ خلا مبہم محسوس ہوتا ہے۔ یہ جاننا کہ کون سی معلومات پیشگی فراہم کرنی ہے اور بدلے میں کن سنگ میلوں کی توقع رکھنا ہے، تجربے کو غیر یقینی صورتحال سے ایک کنٹرول شدہ، باہمی تعاون پر مبنی عمل میں بدل دیتا ہے۔
سٹیمپنگ ٹولنگ کے لیے ایک مؤثر RFQ کی تیاری
ایک مکمل RFQ پیکیج نیچے کی طرف ہر چیز کو تیز کرتا ہے۔ نامکمل گذارشات آپ کے اسٹیمپنگ ڈائی سپلائر کو مفروضوں پر مجبور کرتی ہیں، اور مفروضے غلط اقتباسات، دوبارہ ڈیزائن، یا آزمائشی حیرت کا باعث بنتے ہیں۔ اپنی درخواست کی تیاری کرتے وقت، شامل کریں:
- GD&T کال آؤٹس اور 3D CAD ماڈلز کے ساتھ 2D ڈرائنگ (STEP یا مقامی شکل)
- مواد کی تفصیلات بشمول گریڈ، مزاج اور موٹائی
- سالانہ حجم کا تخمینہ اور متوقع پروگرام کی زندگی
- تنقیدی رواداری کو عام بلاک رواداری سے الگ جھنڈا لگایا گیا ہے۔
- سطح کی تکمیل کی ضروریات اور کوئی بھی پوسٹ-اسٹیمپنگ کے عمل (پلیٹنگ، پینٹنگ، ویلڈنگ)
- ٹارگٹ پیس کی قیمت یا ٹولنگ بجٹ کی رکاوٹیں، اگر معلوم ہو۔
ایک تفصیل جو ہموار پروگراموں کو مشکل پروگراموں سے مستقل طور پر الگ کرتی ہے: بات چیت کرنافنکشناہم خصوصیات کی. جیسا کہ دستاویزی ہے۔Fabricator کی DFM تحقیق، جب ایک سٹیمپنگ ڈائی فیکٹری سمجھتی ہے کہ کوئی خصوصیت کیوں موجود ہے، تو یہ رواداری کی ایڈجسٹمنٹ یا جیومیٹری میں تبدیلیاں تجویز کر سکتی ہے جو جزوی کارکردگی کو متاثر کیے بغیر ٹولنگ لاگت کو 20% یا اس سے زیادہ کم کر دیتی ہے۔ ایک سوراخ جو پینٹ ہک کا پتہ لگاتا ہے اسے اسی پوزیشنی رواداری کی ضرورت نہیں ہوتی ہے جو کہ ایک پریس-فٹ پن حاصل کرتا ہے۔
ڈائی ڈویلپمنٹ ٹائم لائنز کو کمپریس کرنے اور لاگت کو کم کرنے کا سب سے مؤثر طریقہ مکمل طور پر پیشگی مواصلات ہے۔ ڈیزائن شروع ہونے سے پہلے تقاضوں کو واضح کرنے میں خرچ ہونے والا ہر گھنٹہ آزمائش کے دوران دوبارہ کام کے دنوں کو بچاتا ہے۔
ڈائی ڈویلپمنٹ اور توثیق کے دوران کیا توقع کی جائے۔
ایک پروفیشنل ڈیز مینوفیکچرنگ مصروفیت ایک متوقع سنگ میل کی ترتیب کی پیروی کرتی ہے۔ خریداری کے آرڈر سے لے کر پروڈکشن ریلیز تک کی عمومی پیشرفت یہ ہے:
- کِک آف جائزہ: حصہ کی ضروریات، مواد، جلدوں اور ٹائم لائن کی تصدیق کریں۔
- فزیبلٹی فیڈ بیک اور DFM کی سفارشات 1-2 ہفتوں کے اندر ڈیلیور کی جائیں گی۔
- ڈیزائن کی منظوری: مینوفیکچرر آپ کے سائن-آف کے لیے ڈائی کا تصور، پٹی لے آؤٹ، اور نقلی نتائج پیش کرتا ہے
- مشینی اور من گھڑت: CNC، EDM، پیسنے، اور تمام ڈائی پرزوں کی گرمی کا علاج
- اسمبلی اور اندرونی خشک-چلانے کی توثیق
- پہلی آزمائش: ابتدائی نمونے تیار کیے گئے اور جہتی طور پر معائنہ کیا گیا۔
- تکراری تطہیر: نمونے کی پیمائش پر مبنی ایڈجسٹمنٹ جب تک کہ تمام جہتیں موافق نہ ہوں۔
- PPAP جمع کرانا یا مساوی پیداوار کی منظوری کی دستاویزات
- پروڈکشن ہینڈ آف: ڈائی بحری جہاز آپ کے پریس یا پروڈکشن سٹیمپر پر بھیجیں۔
PPAP مرحلہ خاص توجہ کا مستحق ہے۔ جیسا کہ Fictiv کی PPAP دستاویزات کے ذریعہ بیان کیا گیا ہے، یہ عمل اس بات کی توثیق کرتا ہے کہ آپ کی کسٹم میٹل اسٹیمپنگ ڈائی صرف ایک اچھے نمونے پر نہیں بلکہ تمام انجینئرنگ تصریحات کو مستقل طور پر پورا کرنے والے پرزے تیار کرتی ہے۔ اس میں قابلیت کا مطالعہ (CpK تجزیہ)، پیمائش کے نظام کی توثیق، عمل کے بہاؤ کی دستاویزات، اور حجم کی پیداوار کے لیے تیاری کی تصدیق کرنے والا ایک رسمی پارٹ جمع کرانے کا وارنٹ شامل ہے۔
اس پورے لائف سائیکل کے دوران، کمیونیکیشن کیڈنس اہمیت رکھتی ہے۔صنعت کا تجربہ ظاہر کرتا ہے۔کہ نظم و ضبط والے سپلائرز پی او اور ڈیلیوری کے درمیان خاموش رہنے کی بجائے ہر سنگ میل پر پیشرفت کی نمائش فراہم کرتے ہیں۔ ٹولنگ کی تعمیر کے دوران مواصلات کی کمی اکثر ابھرتی ہوئی تاخیر کی انتباہی علامت ہوتی ہے۔ بہترین شیٹ میٹل اسٹیمپنگ ڈائی پارٹنرز فعال طور پر خدشات کو دور کرتے ہیں، حل تجویز کرتے ہیں، اور آپ کی لانچ ٹائم لائن کو برقرار رکھتے ہیں۔
ان ٹیموں کے لیے جو معائنہ کے ذریعے فزیبلٹی سے مربوط انجینئرنگ سپورٹ کے ساتھ اس ورک فلو کا تجربہ کرنا چاہتے ہیں،YICHEN کے سٹیمپنگ ڈائی سلوشنزایک مکمل-سروس انگیجمنٹ ماڈل پیش کریں جو آپ کو ابتدائی انکوائری سے مینوفیکچرنگ ڈائز کی طرف لے جانے کے لیے تیار کیا گیا ہے۔
یقینا، پیداوار کی منظوری کہانی کا اختتام نہیں ہے. ایک بار ڈائی سروس میں داخل ہونے کے بعد، اس کی طویل مدتی کارکردگی کا انحصار اس بات پر ہوتا ہے کہ اسے کتنی اچھی طرح سے برقرار رکھا گیا ہے، اور یہ جاننا کہ ٹولنگ کو کب تیز کرنا، مرمت کرنا یا تبدیل کرنا آپ کی ترقی میں کی گئی سرمایہ کاری کی حفاظت کرتا ہے۔
اسٹیمپنگ ڈائی مینٹیننس اور ٹولنگ انویسٹمنٹ کو زیادہ سے زیادہ کرنا
ایک پروڈکشن-منظور شدہ ڈائی انجینئرنگ، مشینی اور توثیق کے کام کے مہینوں کی نمائندگی کرتی ہے۔ پھر بھی یہ سرمایہ کاری صرف اس صورت میں ادا ہوتی ہے جب ٹولنگ اپنی مطلوبہ سروس کی زندگی میں حالت میں رہے۔ اسٹیمپنگ ڈائی مینٹیننس وہ چیز ہے جو ٹولنگ کو الگ کرتی ہے جو دس لاکھ سائیکلوں کے لیے ٹولنگ سے مستقل حصے فراہم کرتی ہے جو اس کی متوقع دوڑ کے ایک حصے کے بعد برداشت سے باہر ہو جاتی ہے۔
احتیاطی دیکھ بھال کے نظام الاوقات اور ڈائی لائف ایکسٹینشن
احتیاطی دیکھ بھال کام کرتی ہے کیونکہ یہ نقصان پہنچنے سے پہلے ہی پہن لیتی ہے۔ منطق سیدھی سی ہے: طے شدہ صفائی، معائنہ، چکنا، اور تیز کرنا سٹیمپنگ ڈائی پارٹس کو ان کی ڈیزائن کی حدود میں کام کرتا رہتا ہے، لہذا چھوٹے مسائل کبھی بھی پریس اسٹاپیجز یا سکریپ ایونٹس میں نہیں بڑھتے ہیں۔
ایک عملی PM شیڈول وقت کی بنیاد پر وقفوں کو-اسٹروک-کاؤنٹ ٹرگرز کے ساتھ جوڑتا ہے۔ فی-شفٹ چیکز نظر آنے والے ملبے، سلگ کی تعمیر، چکنا کرنے والے مادوں کی ترسیل، اور کھلانے کے واضح مسائل کا احاطہ کرتے ہیں۔ ہفتہ وار اور ماہانہ معائنہ گائیڈ پنوں، چشموں، پائلٹ کی حالت، اور جدید لباس میں گہرائی میں جاتا ہے۔ صوابدیدی کیلنڈرز کی پیروی کرنے کے بجائے، وقفوں کو تیز کرنے سے، مرنے کے لباس کی تاریخ اور اسٹیمپ کیے جانے والے مواد کی بنیاد پر فی سروس حقیقی ہٹس کا پتہ لگانا چاہیے۔دھاتی تشکیلنوٹ کرتا ہے کہ ناقص شیڈول شدہ PM زیادہ دیکھ بھال کا باعث بن سکتا ہے، جہاں پرزے خراب ہونے سے پہلے تبدیل کر دیے جاتے ہیں، یا دیکھ بھال کے تحت-، جہاں پہننے کو درست نہیں کیا جاتا جب تک کہ کچھ ٹوٹ نہ جائے۔
اسٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد پہننے کا ایک مفید اشارے فراہم کرتا ہے۔ یہ چھوٹی حوالہ خصوصیات، جو معلوم گہرائی میں ڈائی میں بنائی گئی ہیں، تکنیکی ماہرین کو بصری طور پر اندازہ لگانے کی اجازت دیتی ہیں کہ لگاتار تیز کرنے کے چکروں کے ذریعے کتنا مواد ہٹایا گیا ہے۔ جب ایک بائی پاس نشان غائب ہو جاتا ہے یا اپنی حد تک پہنچ جاتا ہے، تو یہ اشارہ کرتا ہے کہ سیکشن اپنی قابلِ خدمت زندگی کے اختتام کے قریب پہنچ رہا ہے اور اسے کسی اور ریگرینڈ کے بجائے متبادل کی ضرورت ہے۔ پہننے کے دیگر اشاریوں میں تیز ہونے والے وقفوں کے درمیان گڑ کی اونچائی کا رجحان، گائیڈ پن سکورنگ، اور موسم بہار سے پاک-لمبائی میں 10 فیصد سے زیادہ کمی شامل ہے۔
اعلی-حجم کے پروگراموں کے لیے، پیداوار کی شدت میں اضافے کے ساتھ ہی دھاتی سٹیمپنگ ٹولنگ سخت وقفوں سے فائدہ اٹھاتی ہے۔ کھرچنے والا ورک پیس مواد، برداشت کے اہم تقاضے، اور پیچیدہ پروگریسو ڈائی ڈیزائن سبھی پہننے کو تیز کرتے ہیں اور زیادہ بار بار معائنہ پوائنٹس کا جواز پیش کرتے ہیں۔
اسٹیمپنگ ڈائی کی مرمت، تجدید کاری، یا تبدیلی کب کرنی ہے۔
مہر لگانے والے آلے کی مرمت اور معمول کی دیکھ بھال مختلف مقاصد کو پورا کرتی ہے۔ صنعتی تجزیہ ایک واضح فرق کھینچتا ہے: دیکھ بھال موجودہ حالت کو محفوظ رکھتی ہے، جب کہ مرمت ایسی چیز کو بحال کرتی ہے جو پہلے سے خراب ہو چکی ہے یا اب صحیح طریقے سے کام نہیں کر رہی ہے۔ دونوں کو آپس میں ملانے سے دیکھ بھال کے بجٹ میں اضافہ ہوتا ہے اور غیر منصوبہ بند ڈاون ٹائم، تیز ترسیل اور معیار کے اخراج سے پوشیدہ اخراجات ہوتے ہیں۔
مرمت، تجدید کاری، اور تبدیلی کے درمیان فیصلہ تین عوامل پر آتا ہے: متبادل لاگت کے مقابلے میں مرمت کی لاگت، ٹھیک کرنے کے دوران پیداوار کا وقت، اور کیا کام مکمل ہونے کے بعد بھی ڈائی جزوی رواداری حاصل کر سکتی ہے۔ مقامی کارٹون کی ناکامی جزو کی تبدیلی کا جواز پیش کرتی ہے۔ متعدد اسٹیشنوں میں مجموعی کلیئرنس بڑھنے سے دوبارہ کنڈیشنگ کی ضرورت ہوتی ہے۔ لیکن جب ریکارڈ بار بار الائنمنٹ نقصان، تصدیق شدہ PM کے بعد دائمی جہتی عدم استحکام، یا ساختی کریکنگ دکھاتا ہے جو واپس آتا رہتا ہے، تو سٹیمپنگ ٹولنگ زندگی کے اختتام کو پہنچ جاتی ہے اور متبادل معاشی طور پر درست فیصلہ بن جاتا ہے۔
یہ جاننے کے لیے کہ آپ کی صورتحال کس زمرے میں آتی ہے ثبوت کی ضرورت ہے۔ یہ انتباہی علامات ہیں کہ مرنے پر فوری توجہ دینے کی ضرورت ہے بمقابلہ آئٹمز جو اگلی شیڈول سروس سے تعلق رکھتے ہیں:
- فوری توجہ:کٹنگ کناروں پر چپکنا یا کریک کرنا، برداشت سے باہر اچانک جہتی تبدیلی، غیر معمولی پریس شور یا کمپن، مرنے والے حصوں کو نظر آنے والا ساختی نقصان، سلگ کھینچنا جس کی وجہ سے پریس جام ہوتا ہے
- طے شدہ دیکھ بھال:بتدریج گڑبڑ کا رجحان تیز کرنے کی حد کی طرف بڑھنا، گائیڈ پنوں پر معمولی اسکورنگ، قابل خدمت حد میں بہار کی قوت میں کمی، جزوی معیار کے اثر کے بغیر چکنا کرنے والے سامان کی ترسیل میں کمی، بائی پاس نشان کی حد تک پہنچنے والی حد
مرمت کے اخراجات اور ڈاؤن ٹائم ایونٹس کو ڈائی کے ذریعے ٹریک کریں، مجموعی طور پر نہیں۔ اس تاریخ سے پتہ چلتا ہے کہ کون سے اوزار معمول کی دیکھ بھال کے لیے اچھا جواب دیتے ہیں اور کون سے وسائل مستحکم نتائج فراہم کیے بغیر استعمال کر رہے ہیں۔ جب ڈیٹا مناسب دیکھ بھال کے باوجود مسلسل عدم استحکام کی طرف اشارہ کرتا ہے، تو سب سے زیادہ لاگت-مؤثر راستہ آپ کے ٹولنگ پارٹنر کو تبدیل کرنے یا نئے سرے سے ڈیزائن کرنے کے لیے مشغول کرنا ہے بجائے اس کے کہ عمر بڑھنے والے ٹول پر کم ہوتے منافع کو فنڈز جاری رکھیں۔
صحیح سٹیمپنگ ڈائی مینوفیکچرنگ پارٹنر کا انتخاب
دیکھ بھال کی تاریخ آپ کو بتاتی ہے کہ مرنے کی حد کب پہنچ جاتی ہے۔ لیکن یہ ایک وسیع تر نکتہ کو بھی تقویت دیتا ہے: پروگرام کے آغاز میں آپ جس مینوفیکچرر کا انتخاب کرتے ہیں وہ اس بات کا تعین کرتا ہے کہ وہ ٹولنگ کتنی اچھی کارکردگی کا مظاہرہ کرتی ہے، مسائل کتنے آسانی سے حل ہو جاتے ہیں، اور آپ اپنی سرمایہ کاری سے کتنی کل قیمت نکالتے ہیں۔ پارٹنر کا انتخاب صرف اس بارے میں نہیں ہے کہ ڈائی کون بناتا ہے۔ یہ اس بارے میں ہے کہ شیٹ میٹل اسٹیمپنگ کے مکمل لائف سائیکل میں آپ کو کون سپورٹ کرتا ہے، پہلی فزیبلٹی بات چیت سے لے کر سالوں کی پروڈکشن سروس تک۔
مینوفیکچرر کی قسم کو آپ کی مخصوص ضروریات کے مطابق کرنا
تمام ڈائی مینوفیکچرنگ کمپنیاں اسی طرح کام نہیں کرتی ہیں۔ ان کا رجحان تین زمروں میں ہوتا ہے، اور آپ کی صورت حال سے صحیح قسم کا میل ملاپ غلط توقعات سے بچتا ہے۔
مکمل-سروس مینوفیکچررزمشینی، ٹرائی آؤٹ، اور جاری سپورٹ کے ذریعے ڈیزائن اور سمولیشن سے لے کر ہر چیز کو ہینڈل کریں۔ کچھ گھر میں پروڈکشن سٹیمپنگ بھی چلاتے ہیں، آپ کو ٹولنگ اور حسب ضرورت دھاتی سٹیمپنگ دونوں کے لیے ایک ذریعہ فراہم کرتے ہیں۔ یہ ماڈل بہترین کام کرتا ہے جب آپ کو مربوط انجینئرنگ سپورٹ کی ضرورت ہو، ایک جوابدہ پارٹنر کی ضرورت ہو، یا اندرونی سٹیمپنگ کی مہارت نہ ہو۔ ٹریڈ آف یہ ہے کہ آپ کسی ایک سپلائر کے ساتھ خطرے کو مضبوط کر رہے ہیں، اس لیے ان کی صلاحیتوں کی اچھی طرح جانچ کرنا اور بھی زیادہ اہمیت رکھتا ہے۔
ٹول-اور-ڈائی-صرف ماہرینپروڈکشن پارٹس کو چلائے بغیر اپنی مرضی کے مطابق سٹیمپنگ ڈیز بنانے پر خصوصی توجہ دیں۔ وہ ٹولنگ کے پیچیدہ چیلنجوں پر سبقت لے جاتے ہیں اور اکثر جدید مشینی، EDM، اور نقلی ٹیکنالوجی میں زیادہ سرمایہ کاری کرتے ہیں ان دکانوں کے مقابلے جو وسائل کو ٹولنگ اور پروڈکشن کے درمیان تقسیم کرتے ہیں۔ اس راستے کا انتخاب کریں جب آپ کے پاس پہلے سے ہی پروڈکشن سٹیمپر ہو اور آپ کو ایک وقف شدہ ٹول اور ڈائی مینوفیکچرنگ پارٹنر کی ضرورت ہو جس کا واحد فوکس ٹولنگ کا معیار اور درستگی ہو۔
گھر کے اندر-ٹولنگ کے ساتھ اسٹیمپرز کا معاہدہ کریں۔ڈائی بنائیں اور ایک ہی چھت کے نیچے پرزے تیار کریں۔ یہ ان پروگراموں کے لیے لاجسٹکس اور جوابدہی کو آسان بناتا ہے جہاں سٹیمپر پورے عمل کا مالک ہوتا ہے۔ تاہم، ان کی ٹولنگ کی قابلیت ایک مخصوص سٹیمپنگ ٹول اور ڈائی شاپ سے کم ہو سکتی ہے، کیونکہ ان کا بنیادی کاروبار شروع سے انجینئرنگ پیچیدہ ٹولنگ کے بجائے پریس چلا رہا ہے۔
آپ کا فیصلہ اس بات پر منحصر ہے کہ آپ کی اندرونی صلاحیتیں کہاں ختم ہوتی ہیں۔ اگر آپ کے پاس انجینئرنگ کے مضبوط وسائل ہیں لیکن پریس کی گنجائش نہیں ہے، تو کنٹریکٹ سٹیمپر معنی رکھتا ہے۔ اگر آپ کو ایک چپ کاٹنے سے پہلے گہری DFM تعاون اور اعلی درجے کی تخروپن کی ضرورت ہے، تو ایک مکمل-سروس یا وقف شدہ ٹول اینڈ ڈائی مینوفیکچرنگ فرم ترقی کے دوران زیادہ قیمت فراہم کرتی ہے۔
کسٹم اسٹیمپنگ ڈائی سلوشنز کی جانب اگلا قدم اٹھانا
اس مضمون میں شامل ہر چیز، ڈائی اقسام اور تعمیراتی مواد سے لے کر انجینئرنگ کے عمل، صنعت کی ضروریات، اور تشخیص کے معیار تک، ایک عملی نتیجے کی طرف اشارہ کرتی ہے: آپ کے سورسنگ کے عمل کا معیار آپ کے ٹولنگ کے نتائج کے معیار کا تعین کرتا ہے۔ آگے بڑھنے کے لیے آپ کا ایکشن پلان یہ ہے:
- اپنی ضروریات کو واضح طور پر بیان کریں: حصہ جیومیٹری، مواد، سالانہ حجم، رواداری، اور سطح ختم ہونے سے پہلے آپ کسی سے رابطہ کریں
- تشخیصی چیک لسٹ کے خلاف تکنیکی صلاحیتوں کی تصدیق کریں، پریس ٹنج کی تصدیق، مشینی صلاحیت، نقلی ٹولز، اور مادی تجربہ
- DFM فیڈ بیک کی جلد درخواست کریں اور اسے قابلیت کے سگنل کے طور پر سمجھیں۔ مینوفیکچررز جو آپ کے ڈیزائن کو تعمیری طور پر پیچھے دھکیلتے ہیں وہ انجینئرنگ کی گہرائی کا مظاہرہ کر رہے ہیں۔
- تصدیق کریں کہ سرٹیفیکیشنز آپ کی صنعت سے مماثل ہیں (آئی ایس او 9001 کم از کم، آٹوموٹو کے لیے IATF 16949، ایرو اسپیس کے لیے AS9100، میڈیکل کے لیے ISO 13485)
- اقتباس کے مرحلے پر سنگ میل کی ٹائم لائنز کے لیے پوچھیں تاکہ آپ پیش رفت کو ٹریک کر سکیں اور ان کے جھڑنے سے پہلے تاخیر کی نشاندہی کر سکیں
- ایک ایسے پارٹنر کا انتخاب کریں جو مکمل لائف سائیکل کو سپورٹ کرتا ہو: فزیبلٹی تجزیہ، CAE سمولیشن، درستگی مشینی، تکراری آزمائش، جہتی معائنہ، اور ڈیلیوری کے بعد-مینٹیننس
- تنہائی میں ٹولنگ کوٹس کا موازنہ کرنے کے بجائے ملکیت کی کل لاگت کا اندازہ کریں۔
اس مکمل ورک فلو کا احاطہ کرنے والے ایک مکمل-سروس مینوفیکچرر کو شامل کرنے کے لیے تیار ٹیموں کے لیے،YICHEN کے سٹیمپنگ ڈائی سلوشنزپروڈکشن کے ذریعے ابتدائی فزیبلٹی سے مربوط انجینئرنگ سپورٹ پیش کرتا ہے
صحیح سٹیمپنگ ٹول اور ڈائی پارٹنر صرف وہی نہیں بناتا جو آپ مانگتے ہیں۔ وہ آپ کے مفروضوں کو چیلنج کرتے ہیں جہاں اس سے پیسے کی بچت ہوتی ہے، اسٹیل کا ارتکاب کرنے سے پہلے اپنے ڈیزائن کی ڈیجیٹل طور پر توثیق کریں، اور اس کے بھیجنے کے کافی عرصے بعد ٹولنگ کے پیچھے کھڑے ہوں۔ ڈائی خریدنے اور مینوفیکچرنگ ریلیشن شپ میں سرمایہ کاری کے درمیان یہی فرق ہے جو ہر پروڈکشن سائیکل میں قدر کو ملاتا ہے۔
Metal Stamping Dies Manufacturers کے بارے میں اکثر پوچھے گئے سوالات
1. مینوفیکچرنگ میں ڈیز کیا ہے؟
مینوفیکچرنگ میں، ڈائی ایک حسب ضرورت-انجینئرڈ پریزیشن ٹول ہے جو ایک سٹیمپنگ پریس میں نصب ہوتا ہے جو شیٹ میٹل کو کاٹتا، موڑتا، چھیدتا یا ایک مخصوص حصے کی شکل میں بناتا ہے۔ عام ٹولنگ کے برعکس، ہر سٹیمپنگ ڈائی مقصد ہے-ایک ہی حصے کی جیومیٹری کے لیے بنائی گئی ہے، جس میں اوپری اور نچلے حصے کو سخت گائیڈ پنوں کے ذریعے ترتیب دیا گیا ہے۔ ڈائی تیار شدہ جزو کی منفی تصویر کے طور پر کام کرتی ہے، ہزاروں یا لاکھوں پریس سائیکلوں میں کنٹرولڈ فورس کے استعمال کے ذریعے اس کی شکل، سوراخ اور فلینجز کو دوبارہ تیار کرتی ہے۔
2. میں پروگریسو، ٹرانسفر، اور کمپاؤنڈ سٹیمپنگ ڈیز کے درمیان کیسے انتخاب کروں؟
انتخاب تین عوامل پر منحصر ہے: حصہ جیومیٹری، پیداوار کا حجم، اور پیچیدگی۔ پروگریسیو ڈائی سوٹ ہائی-حجم رن (50,000+ سالانہ) پیچیدہ ملٹی-فیچر حصوں کے لیے جو کیریئر کی پٹی پر رہ سکتے ہیں۔ ٹرانسفر ڈائیز بڑے یا گہرے حصوں کو ہینڈل کرتی ہے جو پٹی-فیڈ جیومیٹری کی حد سے زیادہ ہوتی ہے، عام طور پر درمیانے-سے-اعلی والیوم تک۔ کمپاؤنڈ ڈائز فلیٹ پریزیشن پرزوں کے لیے بہترین کام کرتا ہے جس میں کم-سے{11}}میڈیم والیوم میں سخت ارتکاز کی ضرورت ہوتی ہے۔ YICHEN جیسا مستند مینوفیکچرر فزیبلٹی تجزیہ کے دوران آپ کے حصے کی فائل کا اندازہ لگا سکتا ہے اور آپ کی مخصوص ضروریات کی بنیاد پر بہترین ڈائی ٹائپ تجویز کر سکتا ہے۔
3. میٹل اسٹیمپنگ ڈائی مینوفیکچرر کے پاس کون سے سرٹیفیکیشن ہونا چاہئے؟
کم از کم، کسی بھی سنجیدہ صنعت کار کے پاس موجودہ ISO 9001 سرٹیفیکیشن ہونا چاہیے۔ اس سے آگے، صنعت کے-مخصوص سرٹیفیکیشنز اہم ہیں: آٹوموٹو سپلائی چینز کے لیے IATF 16949، ایرو اسپیس پروگرامز کے لیے AS9100D، اور میڈیکل ڈیوائس ایپلی کیشنز کے لیے ISO 13485 درکار ہے۔ درستگی اور دائرہ کار کی تصدیق کے لیے IAF CertSearch ڈیٹا بیس کے خلاف سرٹیفکیٹس کی تصدیق کریں۔ سرٹیفیکیشن کے دائرہ کار میں واضح طور پر ڈائی ڈیزائن اور مینوفیکچرنگ کا احاطہ کرنا چاہیے، نہ کہ صرف اسمبلی یا ثانوی خدمات، اس بات کو یقینی بنانا کہ آپ کے پروجیکٹ پر کیے گئے ٹولنگ کے اصل کام پر معیار کا نظام لاگو ہو۔
4. کسٹم سٹیمپنگ ڈائی کو RFQ سے پروڈکشن تک تیار کرنے میں کتنا وقت لگتا ہے؟
ایک عام اسٹیمپنگ ڈائی ڈیولپمنٹ ٹائم لائن پیچیدگی کے لحاظ سے 8 سے 20 ہفتوں تک چلتی ہے، جس میں اہم سنگ میل بشمول فزیبلٹی فیڈ بیک (1-کک آف کے 2 ہفتے بعد)، ڈیزائن کی منظوری، مشینی اور فیبریکیشن، اسمبلی، ٹرائی آؤٹ تکرار، اور PPAP جمع کروانا۔ پیچیدہ آٹوموٹو پرزوں کے لیے پروگریسو ڈیز میں سادہ جیومیٹری کے لیے سنگل-اسٹیشن ٹولز سے زیادہ وقت لگتا ہے۔ سب سے بڑا شیڈول متغیر پہلے سے مواصلات کا معیار ہے۔ 3D CAD، GD&T ڈرائنگ، میٹریل اسپیکس، اور حجم کے تخمینے کے ساتھ مکمل RFQ پیکجز فراہم کرنا مفروضے پر مبنی دوبارہ کام کو ختم کرکے ٹائم لائن کو نمایاں طور پر کمپریس کرتا ہے۔
5. کون سے عوامل سٹیمپنگ ڈائی کی لاگت کو متاثر کرتے ہیں؟
اسٹیمپنگ ڈائی لاگت ڈائی ٹائپ (سنگل-اسٹیشن سے زیادہ پروگریسو لاگت)، جزوی پیچیدگی اور فارمنگ اسٹیشنوں کی تعداد، ٹول اسٹیل گریڈ اور سطح کے علاج، مطلوبہ رواداری، پیداواری حجم کی توقعات جو کہ ڈائی لائف کی ضروریات کا تعین کرتی ہیں، اور انجینئرنگ سپورٹ کی سطح بشمول سمولیشن اور DFM فیڈ بیک سے چلتی ہے۔ الگ تھلگ میں اپ فرنٹ ٹولنگ اقتباسات کا موازنہ کرنے کے بجائے مکمل پروڈکشن رن پر فی-ٹکڑا کی بنیاد پر لاگت کا اندازہ کل قیمت کی زیادہ درست تصویر فراہم کرتا ہے، کیونکہ اعلی-کوالٹی ٹولنگ عام طور پر دیکھ بھال کے کم اخراجات اور اس کی سروس لائف پر کم معیار کے مسائل فراہم کرتی ہے۔


