


سٹیمپنگ ڈائی میکر دراصل کیا کرتا ہے۔
جب آپ اصطلاح سنتے ہیں "مہر لگانے والا ڈائی میکریہ دو چیزوں کا حوالہ دے سکتا ہے: ایک ہنر مند تاجر جو سٹیمپنگ بناتا ہے اور اس کی دیکھ بھال کرتا ہے، یا وہ خصوصی دکان جو انہیں ملازمت دیتی ہے۔ کسی بھی طرح سے، اس کام میں خام ٹول اسٹیل کو درست آلات میں تبدیل کرنا شامل ہے جو پیداوار کی رفتار سے دھاتی حصوں کو تشکیل دینے کے قابل ہے۔
سٹیمپنگ ڈائی میکر ایک ماہر ہوتا ہے جو انجینئرنگ ڈرائنگ کی تشریح کرتا ہے، ڈائی جیومیٹری تیار کرتا ہے، CNC مشینوں کو پروگرام کرتا ہے، سٹیل کے سخت اجزاء کو اسمبل کرتا ہے، اور ٹرآؤٹ پریس رن کے ذریعے تیار شدہ ٹولنگ کی توثیق کرتا ہے تاکہ اسٹیمپنگ ڈائی تیار کی جا سکے جو دہرائی جانے والی درستگی کے ساتھ شیٹ میٹل کو کاٹ، شکل اور شکل دے سکے۔
سٹیمپنگ ڈائی میکر رول کی وضاحت کرنا
اس کردار کا دائرہ مشین چلانے سے کہیں زیادہ پھیلا ہوا ہے۔ ایک ڈائی میکر بلیو پرنٹس، CAD فائلوں، اور جہتی وضاحتیں پڑھتا ہے اور اس کی تشریح کرتا ہے تاکہ صحیح حصہ جیومیٹری کی ضرورت کو سمجھ سکے۔ وہاں سے، وہ رواداری کا حساب لگاتے ہیں، مشینی ترتیبوں کی منصوبہ بندی کرتے ہیں، اور یہ تعین کرتے ہیں کہ ہر سٹیمپنگ ڈائی پریس بوجھ کے نیچے کیسے کام کرے گی۔ کے مطابقیو ایس بیورو آف لیبر شماریات، ٹول اور ڈائی بنانے والے عین مطابق ٹولز یا دھاتی شکلیں بناتے ہیں جو دھات، پلاسٹک اور دیگر مواد کو کاٹنے، شکل دینے اور مولڈ کرنے کے لیے استعمال ہوتے ہیں۔
ذمہ داریاں مکمل لائف سائیکل پر محیط ہیں: ابتدائی ٹول اور ڈائی ڈیزائن کے تصورات سے CNC پروگرامنگ، اجزاء کی فٹنگ، سطح کی تکمیل، اور آخری ٹیسٹ رنز کے ذریعے۔ جب ایک مکمل ڈائی اپنے پہلے حصے کو ٹرائی آؤٹ پریس پر اسٹیمپ کرتا ہے، ڈائی میکر نقائص کا معائنہ کرتا ہے، جہتی درستگی کی پیمائش کرتا ہے، اور اس وقت تک ایڈجسٹ کرتا ہے جب تک کہ ہر چیز تصریح پر پورا نہ اتر جائے۔ اونٹاریو، کینیڈا میں، اس تجارت کے لیے اپرنٹس شپ پروگرام تقریباً درکار ہیں۔8,000 گھنٹےملازمت اور کلاس روم کی تربیت کے ساتھ مل کر-کا، جو اس میں شامل مہارت کی گہرائی کو ظاہر کرتا ہے۔
وہ ہنر جو ڈائی میکرز کو الگ کر دیتے ہیں۔
جو چیز ایک قابل ڈائی میکر کو ایک عام مشینی سے الگ کرتی ہے وہ ہے تجزیاتی استدلال، دستی مہارت، اور گہرے مادی علم کا امتزاج جو سخت رواداری کے تحت مل کر کام کرتے ہیں، بعض اوقات ایک انچ کے 0.0001 کے اندر۔ صحت سے متعلق ڈائی اور سٹیمپنگ کا کام بیک وقت متعدد شعبوں میں مہارت کا مطالبہ کرتا ہے۔ آپ کو معلوم ہوگا کہ بہترین پریکٹیشنرز ڈیجیٹل روانی کو ہاتھوں سے-جذبات پر ملاتے ہیں، پیمائش کے آلات سے اس کی تصدیق کرنے کے بعد احساس کے مطابق فٹ ہونے والے ڈائی اسٹامپ کو ایڈجسٹ کرتے ہیں۔
بنیادی صلاحیتوں میں شامل ہیں:
- ڈائی ڈیزائن اور پٹی لے آؤٹ کی ترقی
- CNC پروگرامنگ اور ملٹی-ایکسس مشیننگ
- تار اور سنکر EDM آپریشن
- سطح کو آئینے میں پیسنا-ختم برداشت کرنا
- ٹول اسٹیل کو سخت اور ٹیمپرنگ کرنے کے لیے ہیٹ ٹریٹمنٹ کا علم
- سیٹ اپ، ٹرائی آؤٹ، اور پروڈکشن کی توثیق کو دبائیں۔
یہ مہارتیں تنہائی میں موجود نہیں ہیں۔ ہر اسٹیمپنگ ڈائی ایک منفرد پہیلی پیش کرتی ہے جہاں حصہ جیومیٹری، مادی رویہ، اور پیداوار کا حجم سبھی اس بات پر اثر انداز ہوتے ہیں کہ ٹول کو کیسے بنایا جانا چاہیے۔ ڈائی ٹائپ اور ایپلیکیشن کے درمیان یہ باہمی تعامل بالآخر یہ طے کرتا ہے کہ آیا پروجیکٹ ایک سادہ سنگل-اسٹیشن ٹول یا ایک پیچیدہ ملٹی-اسٹیشن پروگریسو ڈائی کا مطالبہ کرتا ہے۔
سٹیمپنگ کی اقسام اور ہر ایک کو کب استعمال کرنا ہے۔
دستیاب سٹیمپنگ ڈائز کی اقسام کو جاننا ایک چیز ہے۔ یہ سمجھنا کہ کون سی قسم آپ کے مخصوص حصے، بجٹ، اور پیداواری ہدف پر فٹ بیٹھتی ہے وہی ہے جو آپ کے پیسے بچاتا ہے۔ زیادہ تر سورسنگ انجینئرز اپنے سٹیمپنگ ڈائی میکر سے ڈائی ٹائپ سفارشات کا سامنا کرتے ہیں اس کی واضح وضاحت کے بغیر کہ ایک نقطہ نظر دوسرے کو کیوں شکست دیتا ہے۔ یہاں انتخاب کا استدلال ہے جو شاذ و نادر ہی بیان کیا جاتا ہے۔
ہائی- والیوم رنز کے لیے پروگریسو ڈائز
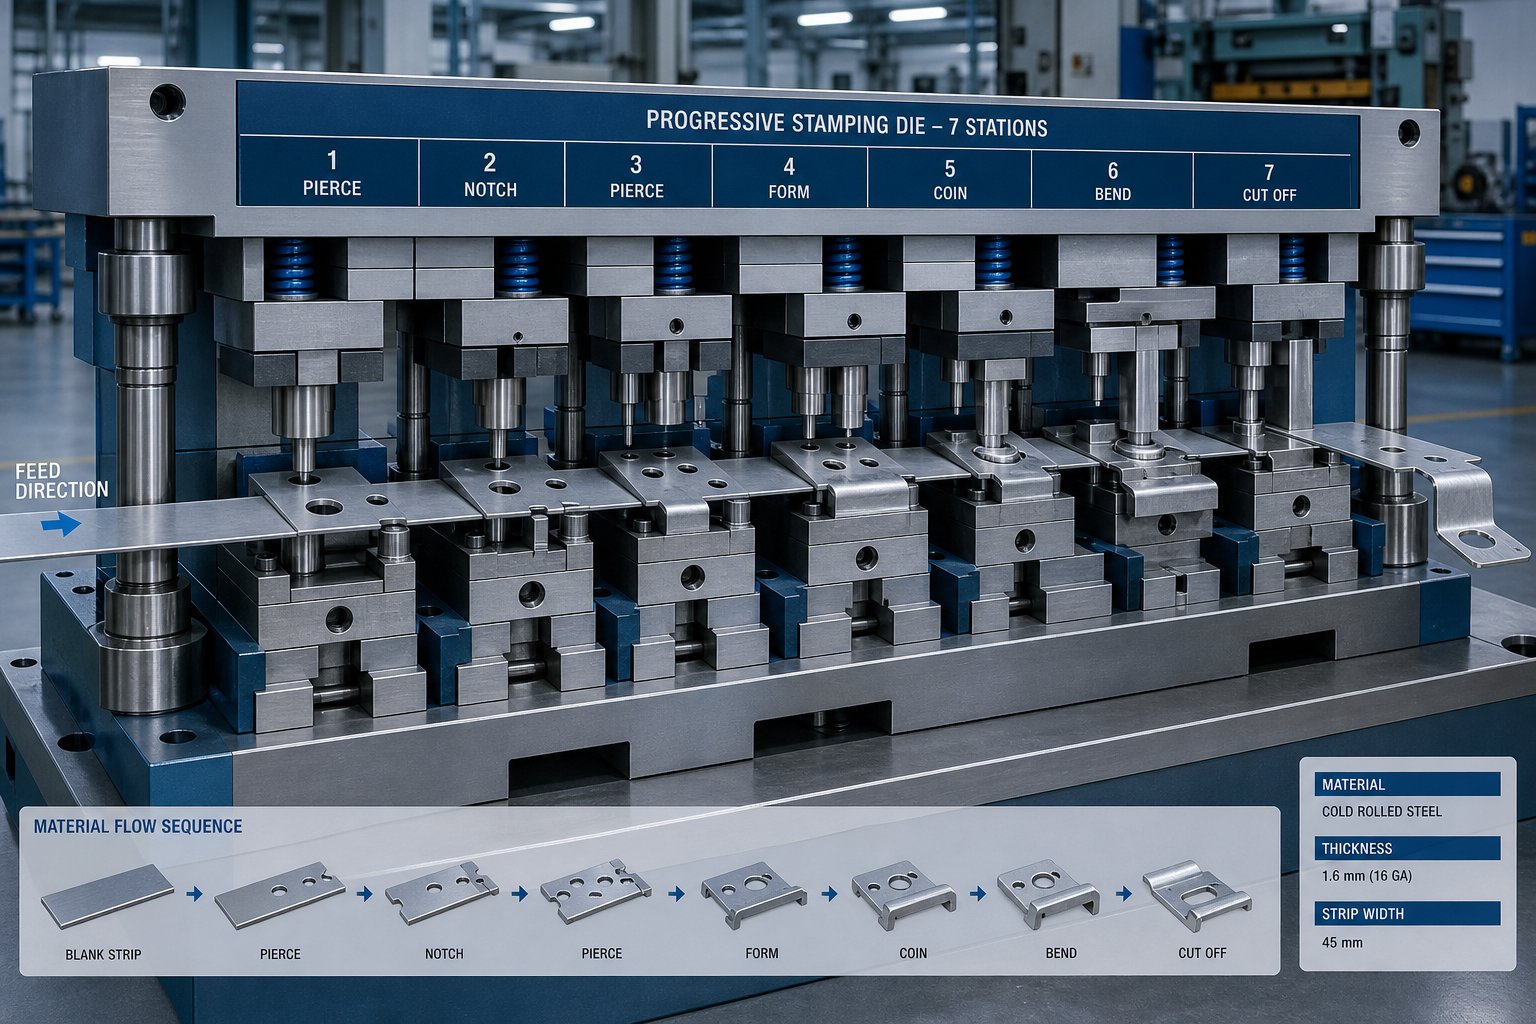
متعدد اسٹیشنوں کے ساتھ ایک ڈائی کے ذریعے شیٹ میٹل کے ایک کنڈلی کو مسلسل کھانا کھلانے کا تصور کریں، ہر ایک مختلف کٹ، موڑ یا شکل کا مظاہرہ کر رہا ہے۔ یہ ایکشن میں ترقی پسند سٹیمپنگ ڈائی ڈیزائن ہے۔ ورک پیس شروع سے ختم ہونے تک کیریئر کی پٹی سے منسلک رہتی ہے، جب تک کہ ایک مکمل حصہ آخر میں الگ نہ ہو جائے، سٹیشن کے ذریعے منتقل ہوتا ہے۔ یہ فن تعمیر پرزہ فی گھنٹہ کے بجائے اسٹروک فی منٹ میں ماپا جانے والے سائیکل کے اوقات کو قابل بناتا ہے، جو اسے آٹوموٹیو سٹیمپنگ ڈیز، الیکٹریکل میٹل سٹیمپنگ کنیکٹرز، اور سالانہ سیکڑوں ہزاروں میں تیار ہونے والے کسی بھی جزو کے لیے معیاری انتخاب بناتا ہے۔
تجارت؟ اعلی پیشگی ٹولنگ لاگت اور طویل ڈیزائن ٹائم لائنز۔ پروگریسو ڈیز ہر اسٹیشن پر پیچیدہ پٹی لے آؤٹ انجینئرنگ اور درستگی سے متعلق مشینی کا مطالبہ کرتی ہے۔ لیکن جب حجم سرمایہ کاری کا جواز پیش کرتا ہے، فی-پیس لاگت ڈرامائی طور پر گر جاتی ہے، اور دہرانے کی اہلیت لاکھوں چکروں میں سخت رہتی ہے۔
ٹرانسفر اور کمپاؤنڈ ڈیز
بڑے حصے جو کیریئر کی پٹی کے ساتھ منسلک نہیں رہ سکتے ہیں ان کو مختلف نقطہ نظر کی ضرورت ہے۔ منتقلی پہلے خالی جگہ کو الگ کرتی ہے، پھر مکینیکل انگلیاں انفرادی ورک پیس کو آزاد بنانے والے اسٹیشنوں کے ذریعے منتقل کرتی ہیں۔ یہ ٹرانسفر ٹولنگ کو گہرے-مکانوں، ساختی بریکٹس، اور اجزاء بہت چوڑے یا بہت گہرے پروگریسو سٹرپ فیڈنگ کے لیے مثالی بناتا ہے۔ منتقلی کے نظام کے ساتھ ڈائی اسٹیمپنگ پیچیدہ 3D جیومیٹریوں کو ہینڈل کرتی ہے جو بصورت دیگر متعدد اسٹینڈ آپریشنز کی ضرورت ہوگی۔
کمپاؤنڈ ڈائی پیچیدگی سپیکٹرم کے مخالف سرے پر قبضہ کرتی ہے۔ وہ ایک ہی پریس اسٹروک میں ایک سے زیادہ آپریشن کرتے ہیں، کاٹتے ہیں، مکے مارتے ہیں اور کبھی کبھی تشکیل دیتے ہیں۔ فلیٹ واشرز، سادہ شیمز، یا لیمینیشن اسٹیک کے بارے میں سوچیں۔ نتیجہ اعلی ہمواری، خصوصیات کے درمیان بہترین ارتکاز، اور اعتدال پسند ٹولنگ لاگت ہے۔ درمیانے حجم پر سادہ جیومیٹری کے لیے، کمپاؤنڈ ڈیز اکثر رفتار اور معیشت کا بہترین توازن فراہم کرتا ہے۔
سنگل-اسٹیشن اور اسپیشلٹی ڈائز
ہر پروجیکٹ ملٹی-سٹیشن ٹولنگ کا مطالبہ نہیں کرتا ہے۔ ڈرا ڈائز، بلینکنگ ڈیز، پیئرسنگ ڈیز، اور کمبی نیشن ڈیز کم- والیوم یا خصوصی سٹیمپنگ ایپلی کیشنز کو ہینڈل کرتے ہیں جہاں لچک سائیکل کی رفتار سے زیادہ اہمیت رکھتی ہے۔ ایک خالی ڈائی شیٹ اسٹاک سے فلیٹ پروفائلز کو گھونس دیتا ہے۔ ڈرا ڈائی مواد کو کپ یا شیل کی شکلوں میں پھیلا دیتا ہے۔ یہسنگل-اسٹیشن میٹل سٹیمپنگ ختم ہو جاتی ہے۔تعمیر کرنے میں کم لاگت آتی ہے اور جب ڈیزائن تیار ہوتے ہیں تو اس میں ترمیم کرنا تیز تر ہوتا ہے، جس سے وہ پروٹوٹائپ رنز یا مخصوص پروڈکشن کے لیے عملی ہوتے ہیں۔
| ڈائی ٹائپ | کے لیے بہترین | عام حجم کی حد | متعلقہ لاگت | پیچیدگی کی سطح |
|---|---|---|---|---|
| ترقی پسند | پیچیدہ خصوصیات کے ساتھ چھوٹے سے درمیانے سائز کے حصے- | 100،000+ سالانہ | اعلی | اعلی |
| منتقلی | بڑے یا گہرے-دکھائے ہوئے حصے | 25,000 - 500,000+ | اعلی | اعلی |
| کمپاؤنڈ | ایک جہاز میں متعدد خصوصیات کے ساتھ فلیٹ حصے | 10,000 - 200,000 | درمیانہ | کم سے درمیانے درجے تک |
| خالی کرنا | سادہ فلیٹ پروفائلز | 5,000 - 100,000 | کم | کم |
| ڈرا | کپ، خول، یا دیوار کی شکلیں۔ | 5,000 - 100,000 | درمیانہ | درمیانہ |
صحیح قسم کا انتخاب مٹھی بھر عملی معیار پر آتا ہے جن کا آپ کو اقتباسات کی درخواست کرنے سے پہلے جائزہ لینا چاہیے:
- حصہ کا سائز اور زیادہ سے زیادہ لفافے کے طول و عرض
- سالانہ پیداوار کا حجم اور متوقع آلے کی زندگی
- رواداری کی ضروریات اور خصوصیت کی پیچیدگی
- مواد کی قسم اور شیٹ کی موٹائی
اس مرحلے پر ڈیز اور سٹیمپنگ اپروچ حاصل کرنا بعد میں مہنگے نئے ڈیزائن کو روکتا ہے۔ آپ یہاں جو انتخاب کرتے ہیں وہ یہ بھی بتاتا ہے کہ آپ کے ڈائی میکر کو کن مواد کے ساتھ کام کرنے کی ضرورت ہوگی، کون سے ٹول اسٹیل کے درجات لاگو ہوتے ہیں، اور پیداواری بوجھ کے تحت ٹولنگ کتنی دیر تک چلے گی۔
تصور سے پروڈکشن ریلیز تک ڈائی بنانے کا عمل
صحیح ڈائی ٹائپ کا انتخاب صرف نقطہ آغاز ہے۔ اس ابتدائی فیصلے اور پروڈکشن کے لیے تیار ٹول کے درمیان کیا ہوتا ہے اس میں مہینوں کی انجینئرنگ، درستگی کی مشینی، اور تکراری توثیق شامل ہوتی ہے۔ زیادہ تر خریدار کبھی بھی اس عمل کو مکمل طور پر نہیں دیکھتے، جس کی وجہ سے بجٹ کی منصوبہ بندی کرنا، حقیقت پسندانہ ٹائم لائنز طے کرنا، یا یہ جاننا مشکل ہو جاتا ہے کہ ان کے ان پٹ کی کب ضرورت ہے۔ یہاں یہ ہے کہ کس طرح ٹول اور ڈائی مینوفیکچرنگ درحقیقت منظر عام پر آتی ہے۔
- تصور کا جائزہ اور فزیبلٹی اسیسمنٹ
- پٹی لے آؤٹ کی ترقی
- تفصیل ڈائی ڈیزائن
- اسٹیمپنگ ڈائی پارٹس کی CNC مشینی
- اجزاء اسمبلی اور فٹنگ
- گرمی کا علاج اور سطح کو سخت کرنا
- ٹرائی آؤٹ پریس چلتا ہے۔
- تصحیح اور ڈیبگنگ
- پروڈکشن سائن-آف
ہر سنگ میل فیصلے کے دروازے کی نمائندگی کرتا ہے جہاں ڈائی میکر، اور اکثر کسٹمر، آگے بڑھنے سے پہلے تیاری کی تصدیق کرتا ہے۔ کسی بھی مرحلے کو چھوڑنا یا جلدی کرنا نیچے کی طرف سے مسائل کو بڑھا دیتا ہے۔
فزیبلٹی تجزیہ اور ڈائی ڈیزائن
کسی بھی اسٹیل کو کاٹنے سے پہلے، ایک سٹیمپنگ ڈائی میکر اس بات کا جائزہ لیتا ہے کہ آیا وہ حصہ حقیقت میں تیار کیا جا سکتا ہے۔ اس فزیبلٹی مرحلے میں حصہ جیومیٹری، دیوار کے زاویوں، ڈرا گہرائیوں اور مواد کی کھینچ کی حدود کا تجزیہ کرنا شامل ہے۔ انجینئرز FEA-کی بنیاد پر تشکیل سازی کا استعمال کرتے ہیں، جسے بعض اوقات CAE تجزیہ بھی کہا جاتا ہے، یہ اندازہ لگانے کے لیے کہ شیٹ میٹل ڈائی کے اندر کیسے برتاؤ کرے گی۔ ایک ٹول اسٹیل بلاک کا آرڈر دینے سے پہلے یہ سمولیشنز بہت زیادہ پتلا ہونے، جھریوں کا رجحان، یا اسپرنگ بیک جیسے مسائل کو جھنجھوڑتے ہیں۔
میں تحقیقسٹیمپنگ تخروپن کی اصلاحاس بات کی تصدیق کرتا ہے کہ محدود عنصر کے طریقے سٹرین ڈسٹری بیوشن، موٹائی میں تغیر، اور ورچوئل ٹرآؤٹس کے دوران حدیں بنانے کا تجزیہ کر کے پھاڑنا اور جھریاں پڑنے جیسے نقائص کی پیش گوئی کر سکتے ہیں۔ اس قسم کا پیشگی تجزیہ ترقی کے چکروں کو مختصر کرتا ہے اور مہنگے دوبارہ کام کو کم کرتا ہے۔
فزیبلٹی کی تصدیق کے ساتھ، سٹیمپنگ ڈائی ڈیزائن کا مرحلہ شروع ہوتا ہے۔ انجینئرز ایک پٹی کی ترتیب تیار کرتے ہیں جو اس بات کی وضاحت کرتا ہے کہ فلیٹ خالی جگہ ہر سٹیشن کے ذریعے کیسے کھلتی ہے، کس طرح مواد کا زیادہ سے زیادہ استعمال کیا جاتا ہے، اور اسکریپ کہاں سے تیار ہوتا ہے۔ ڈائی آرکیٹیکچر، بشمول پلیٹ سائزنگ، گائیڈ سسٹم، اور اسٹیشن کی ترتیب، کو CAD میں حتمی شکل دی جاتی ہے۔ یہ وہ جگہ ہے جہاں ڈائی کا تصور قابل تعمیر منصوبہ بن جاتا ہے۔
مشینی، اسمبلی، اور ہیٹ ٹریٹمنٹ
اس ڈیزائن کو جسمانی ٹولنگ میں تبدیل کرنا ہر قدم پر درستگی کا مطالبہ کرتا ہے۔ CNC ملنگ ڈائی بلاکس اور پنچ پروفائلز کو خالص شکل کے قریب-کاٹ دیتی ہے۔ وائر EDM پیچیدہ شکلوں اور سخت اندرونی کلیئرنس کو سنبھالتا ہے جس تک روایتی ملنگ نہیں پہنچ سکتی۔ سطح کو پیسنے سے ملن کی اہم سطحوں کو مائیکرون میں ماپا جانے والی ہمواری رواداری پر لاتا ہے۔
ایک بار جب انفرادی سٹیمپنگ ڈائی پرزوں کو مشین بنایا جاتا ہے، اسمبلی شروع ہو جاتی ہے۔ ڈائی میکرز ریٹینرز میں مکے لگاتے ہیں، کٹنگ کناروں کو سیدھ میں لاتے ہیں، شٹ ہائٹس سیٹ کرتے ہیں، اور تصدیق کرتے ہیں کہ ہر جزو حسب منشا حرکت کرتا ہے۔ فٹنگ کا یہ عمل کافی حد تک مہارت پر ہاتھوں-پر انحصار کرتا ہے، کیونکہ ایک انچ کی غلط ترتیب کا چند ہزار حصہ بھی قبل از وقت پہننے یا جزوی نقائص کا سبب بن سکتا ہے۔
ہیٹ ٹریٹمنٹ اہم لباس کے اجزاء کی اسمبلی کے بعد ہوتا ہے۔ سخت اور ٹیمپرنگ کے عمل ٹول اسٹیل کی سختی کو مطلوبہ سطح تک بڑھاتے ہیں، عام طور پر کناروں کو کاٹنے کے لیے 58 اور 62 HRC کے درمیان۔ ترتیب اہم ہے: مشینی سخت ہونے سے پہلے ہوتی ہے کیونکہ مکمل طور پر سخت سٹیل کاٹنا کہیں زیادہ مشکل اور مہنگا ہوتا ہے۔ ہیٹ ٹریٹمنٹ کے بعد، ختم پیسنے سے درست جہتیں بحال ہوتی ہیں جو سختی کے چکر کے دوران قدرے بدل سکتی ہیں۔
ٹرائی آؤٹ، ڈیبگنگ، اور پروڈکشن ریلیز
ڈائی کو جمع کرنے اور سخت ہونے کے ساتھ، یہ ایک آزمائشی پریس میں چلا جاتا ہے۔ یہ وہ جگہ ہے جہاں نظریہ حقیقت سے ملتا ہے۔ ڈائی میکر نمونے کے پرزے چلاتا ہے، ان کو تقسیم کرنے، جھریاں پڑنے، جہتی انحراف اور سطح کے نقائص کا معائنہ کرتا ہے، پھر ہر مسئلے کو اس کی اصل وجہ سے ٹریس کرتا ہے۔کیزائٹ کا ورچوئل ڈائی ٹرآؤٹس کا تجزیہنوٹ کرتے ہیں کہ پہلے ٹرائلز کے دوران سامنے آنے والے نقائص دونوں وقت لگتے ہیں اور درست کرنے میں مہنگا بھی ہوتا ہے، یہی وجہ ہے کہ اسٹیمپنگ ٹول اور ڈائی شاپس میں اپ فرنٹ سمولیشن معیاری بن گیا ہے۔
اپنی مرضی کے مطابق میٹل اسٹیمپنگ ڈیز کو ڈیبگ کرنا شاذ و نادر ہی ایک- پاس عمل ہوتا ہے۔ Springback معاوضہ ایڈجسٹمنٹ کی ضرورت ہو سکتی ہے. تقسیم کرنے سے نظر ثانی شدہ قرعہ اندازی یا اضافی تشکیل دینے والے اسٹیشنوں کا مطالبہ ہوسکتا ہے۔ جھریاں خالی ہولڈر پریشر ٹیوننگ یا جیومیٹری میں ترمیم کا مطالبہ کر سکتی ہیں۔ ہر تصحیح کے بعد ایک اور آزمایا جاتا ہے جب تک کہ پرزے پرنٹ کی تفصیلات کو مستقل طور پر پورا نہ کریں۔
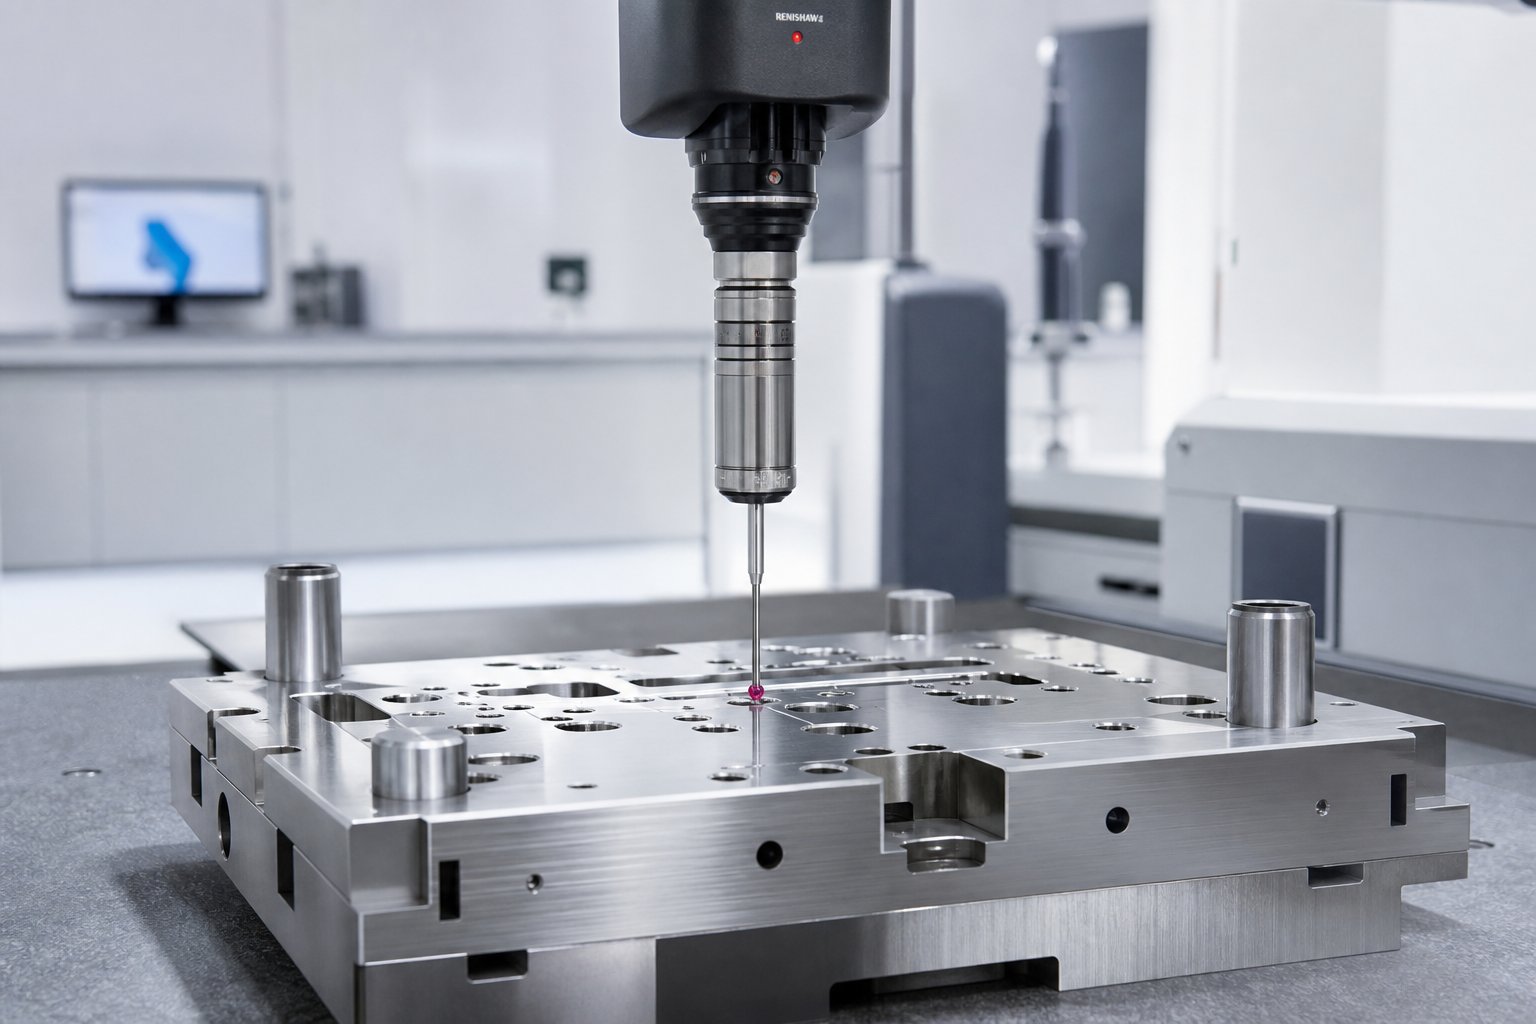
پیداوار کا نشان-آف اس وقت ہوتا ہے جب جہتی معائنہ، اکثر CMM کے ذریعے، اس بات کی تصدیق کرتا ہے کہ اعداد و شمار کے لحاظ سے معنی خیز نمونے میں حصے رواداری میں آتے ہیں۔ اس وقت، ڈیز مینوفیکچرنگ کا مرحلہ مکمل ہو جاتا ہے، اور ٹول پروڈکشن فلور پر منتقل ہو جاتا ہے۔
یہ پوری ترتیب، فزیبلٹی سے لے کر سائن-آف تک، وہ بھی ہے جہاں سب سے بڑی لاگت اور ٹائم لائن متغیرات چھپ جاتے ہیں۔ یہ سمجھنا کہ ان متغیرات کو کیا چلاتا ہے خریداروں کو منصوبہ بندی اور گفت و شنید میں کہیں زیادہ فائدہ دیتا ہے۔
ڈائی میٹریل سلیکشن اور ٹول اسٹیل گریڈز
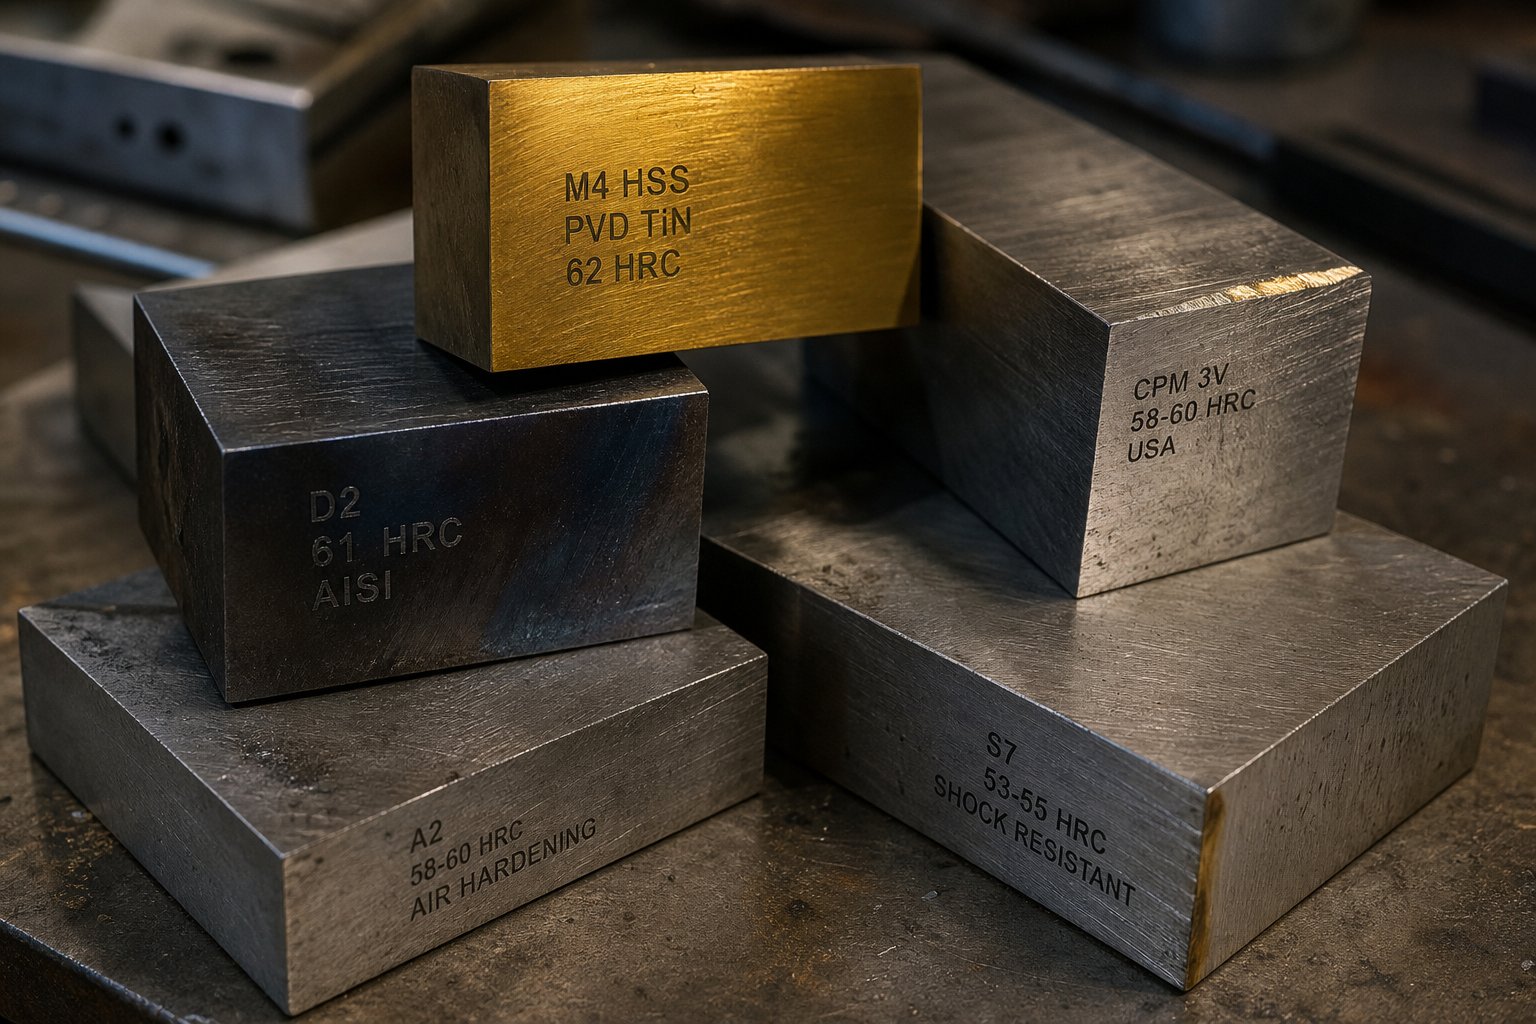
آپ کے ڈائی کے اندر موجود اسٹیل اس بات کا تعین کرتا ہے کہ یہ کتنی دیر تک چلتا ہے، اسے کتنی بار دیکھ بھال کی ضرورت ہوتی ہے، اور آخر کار پروڈکشن رن پر ہر اسٹیمپ والے حصے پر آپ کو کیا خرچ آتا ہے۔ اس کے باوجود مواد کا انتخاب خریداروں اور ان کے سٹیمپنگ ڈائی میکر کے درمیان سب سے کم زیر بحث موضوعات میں سے ایک ہے۔ زیادہ تر اقتباسات "D2" جیسے گریڈ کی فہرست بناتے ہیں بغیر یہ بتائے کہ اس گریڈ کا انتخاب کیوں کیا گیا یا کون سے متبادل آپ کو بہتر بنا سکتے ہیں۔ یہ ہے جو اس فیصلے کو چلاتا ہے۔
سٹیمپنگ ڈائز کے لیے کامن ٹول اسٹیل گریڈز
ہر دھاتی سٹیمپنگ ڈائی تین مسابقتی خصوصیات کو متوازن کرتی ہے: بوجھ کے نیچے شکل کو برقرار رکھنے کے لیے سختی، لمبی عمر کے لیے پہننے کی مزاحمت، اور بغیر کریکنگ کے اثرات کو جذب کرنے کی سختی۔ کوئی ایک سٹیمپنگ ڈائی اسٹیل تینوں کو زیادہ سے زیادہ نہیں بناتا، اس لیے گریڈ کے انتخاب میں ہمیشہ آپ کی مخصوص ایپلی کیشن میں میپ کیے گئے ٹریڈ آفس شامل ہوتے ہیں۔
D2ہائی- والیوم خالی کرنے اور چھیدنے کا ہارس ہے۔ اس کا اعلیٰ کاربن اور کرومیم مواد (1.40-1.60% C, 11.00-13.00% Cr) 54-61 HRC پر غیر معمولی لباس مزاحمت فراہم کرتا ہے۔D2 عام طور پر استعمال ہوتا ہے۔بلیننگ ڈیز میں، سٹیمپنگ ڈیز، سلیٹرس، اور ٹرم ڈیز جہاں غیر معمولی سختی بنیادی ضرورت نہیں ہے۔ لمبے عرصے تک-اسٹیل اسٹیمپنگ ڈیز سے ہزاروں پرزے تیار ہوتے ہیں، D2 پہلے سے طے شدہ انتخاب رہتا ہے۔
A2ایک درمیانی زمین پیش کرتا ہے۔ D2 کے مقابلے قدرے کم کرومیم (4.75-5.50%) اور کاربن (0.95-1.05%) کے ساتھ، یہ معتدل سختی کو برقرار رکھتے ہوئے 57-62 HRC حاصل کرتا ہے۔ A2 ایپلی کیشنز بنانے، کوائننگ کرنے، اور بڑی خالی جگہوں پر کام کرتا ہے جہاں ٹول پہننے کے ساتھ ساتھ موڑنے والے دباؤ کا سامنا کرتا ہے۔ اسے شیٹ میٹل سٹیمپنگ ڈیز کے متوازن آپشن کے طور پر سوچیں جس میں مواد کو کاٹنا اور شکل دینا ضروری ہے۔
S7سپیکٹرم کے سختی کے آخر میں بیٹھتا ہے۔ اس کا کم کاربن مواد (0.45-0.55%) اور کم کرومیم (3.00-3.50%) بہترین جھٹکے کے خلاف مزاحمت کے ساتھ 48-58 HRC کی کام کرنے والی سختی پیدا کرتا ہے۔ S7 ہیوی گیج بنانے، کولڈ بینڈنگ ڈیز، اور میٹل پریس کے اچانک اثرات کے بوجھ سے مرنے کے لیے جانے والا ہے۔ اگر آپ کا ڈائی پہننے کے بجائے ٹوٹ رہا ہے، تو S7 بنیادی وجہ کو حل کرتا ہے۔
M2 اور M4تیز-اسپیڈ اسٹیل آپریشنز پیش کرتے ہیں جہاں بلند درجہ حرارت اور رفتار روایتی سردی کو دھکیل دیتی ہے-اسٹیلز اپنی حدود سے گزر جاتے ہیں۔ یہ درجات اعلی آپریٹنگ درجہ حرارت پر سختی کو برقرار رکھتے ہیں، انہیں اعلی-اسٹروک-ریٹ ایپلی کیشنز کے لیے موزوں بناتے ہیں۔
انتہائی-پہننے والے اسٹیشنوں کے لیے، خاص طور پر پروگریسو ڈیز میں ابراساو سٹینلیس یا زیادہ-طاقت والے مواد کو چلانے کے لیے،کاربائڈ داخل کرتا ہےلمبی عمر میں ایک قدم-تبدیلی فراہم کریں۔ کاربائیڈ اسٹیمپنگ ڈیز یا کاربائیڈ-داخل کیے گئے اسٹیشن روایتی ٹول اسٹیل کے مقابلے میں 500-1000% تک زندگی بڑھا سکتے ہیں، حالانکہ ان کی ٹوٹ پھوٹ کی حد کم اثر والے کاموں جیسے فائن بلیننگ اور شیلو ڈرائنگ میں استعمال ہوتی ہے۔ ایلومینیم سٹیمپنگ ختم ہو جاتی ہے، اس کے برعکس، اکثر سطح کی تکمیل اور گیلنگ ریزسٹنس کو خام سختی پر ترجیح دیتے ہیں، کیونکہ نرم ورک پیس مواد ٹولنگ کی سطحوں کو ختم کرنے کے بجائے ان پر قائم رہتے ہیں۔
| گریڈ | سختی (HRC) | پرائمری استعمال کیس | متعلقہ لاگت | متوقع ڈائی لائف |
|---|---|---|---|---|
| D2 | 54 - 61 | ہائی- والیوم کو خالی کرنا اور چھیدنا | کم سے درمیانے درجے تک | روایتی سٹیل کے درمیان سب سے طویل |
| A2 | 57 - 62 | تشکیل، سکہ سازی، اور متوازن ایپلی کیشنز | کم سے درمیانے درجے تک | اعتدال سے لمبی |
| S7 | 48 - 58 | بھاری-گیج کی تشکیل اور جھٹکا-لوڈ ڈیز | درمیانہ | اعتدال پسند (wear-محدود) |
| M2/M4 | 60 - 65 | تیز-رفتار اور بلند-درجہ حرارت کی کارروائیاں | میڈیم سے ہائی | مناسب ایپلی کیشنز میں طویل |
| کاربائیڈ | 70+ | کھرچنے والے مواد کے لیے انتہائی-پہننے والے داخلے۔ | اعلی | ٹول اسٹیل سے نمایاں طور پر لمبا |
صحیح درجہ تین عوامل پر منحصر ہے جو ایک ساتھ کام کر رہے ہیں: آپ کی پیداوار کا حجم، ورک پیس کے مواد پر مہر لگائی جا رہی ہے، اور تیار شدہ حصے کی رواداری کے مطالبات۔ ایک ڈائی میکر جو تینوں کے بارے میں تفصیلی سوالات کیے بغیر مواد کا انتخاب کرتا ہے وہ انجینئرنگ کے بجائے اندازہ لگا رہا ہے۔
سطحی علاج اور ملعمع کاری
یہاں تک کہ بہترین سٹیمپنگ ڈائی سٹیل سطح کو بڑھانے سے فائدہ اٹھاتا ہے۔ کوٹنگز اور ٹریٹمنٹس ایک سخت، نچلی-رگڑ کی تہہ کا اضافہ کرتے ہیں جو گیلنگ کو کم کرتی ہے، پہننے کی رفتار کو کم کرتی ہے، اور دیکھ بھال کے بند ہونے کے درمیان وقفوں کو بڑھاتی ہے۔
عام کوٹنگ کے اختیارات میں شامل ہیں:
- TiN (ٹائٹینیم نائٹرائڈ)- ایک عام-مقصد PVD کوٹنگ جو سطح کی سختی کو بڑھاتی ہے اور رگڑ کو کم کرتی ہے
- TiCN (ٹائٹینیم کاربونیٹرائڈ)- کٹنگ اور چھیدنے والے اسٹیشنوں کے لیے بہتر لباس مزاحمت کے ساتھ TiN سے زیادہ سخت
- TD (ٹویوٹا ڈفیوژن / تھرمو-ری ایکٹیو جمع)- ایک CVD-خاندانی عمل جو ایک انتہائی سخت وینیڈیم کاربائیڈ پرت بناتا ہے، جو کہ اعلی-طاقت کے فولاد کی تشکیل میں گیلنگ کے خلاف موثر ہے
- TiAlN (ٹائٹینیم ایلومینیم نائٹرائڈ)- ہائی-اسپیڈ سٹیمپنگ کے دوران پیدا ہونے والے بلند درجہ حرارت پر اچھی کارکردگی کا مظاہرہ کرتا ہے
سے تحقیقAHSS درخواست کے رہنما خطوطکوٹنگز کے عملی فرق کو ظاہر کرتا ہے: ایک کروم-پلیٹڈ D2 ٹول 50,000 پرزوں کے بعد ناکام ہو گیا، جبکہ آئن نائٹرائڈنگ کے ساتھ ایک ہی ٹول سٹیل اور PVD کرومیم نائٹرائڈ کوٹنگ نے 1.2 ملین سے زیادہ حصے تیار کیے ہیں۔ یہ معمولی بہتری نہیں ہے۔ یہ ایک بنیادی طور پر مختلف قیمت ہے-فی-حصہ مساوات۔
نائٹرائڈنگ، گیس اور پلازما (آئن) دونوں قسمیں، سٹیل میں نائٹروجن کو پھیلا کر سطح کی سخت تہہ بناتی ہیں۔ آئن نائٹرائڈنگ گیس نائٹرائڈنگ سے کم درجہ حرارت پر چلتی ہے، لباس کے خلاف مزاحم سطح بناتے ہوئے مسخ کے خطرے کو کم کرتی ہے۔ کروم چڑھانا، جو ایک بار معیاری طریقہ تھا، مائیکرو کریکنگ کے رجحانات اور ماحولیاتی خدشات کی وجہ سے حق سے باہر ہو گیا ہے۔ مطالعات سے پتہ چلتا ہے کہ یہ ڈیز پراسیسنگ کے لیے اعلیٰ-طاقت والے اسٹیل کے لیے بہترین آپشن نہیں ہے۔
ایک عملی نوٹ: کوٹنگز کو ابتدائی آزمائش اور ڈیبگنگ مکمل ہونے کے بعد لگانا چاہیے۔ کوٹنگ کے بعد ڈائی جیومیٹری کو ایڈجسٹ کرنے کا مطلب ہے کہ آپ اس پرت کو ہٹا دیں گے جس کے لیے آپ نے ابھی ادائیگی کی ہے۔ تجربہ کار ڈائی شاپس پہلے تمام تصحیحیں مکمل کریں، پھر پروڈکشن ریلیز سے پہلے سطح کا حتمی علاج لگائیں۔
مواد اور کوٹنگ کے انتخاب براہ راست پروجیکٹ کی لاگت اور ٹائم لائن میں جھڑپ کرتے ہیں۔ PVD کوٹنگ کے ساتھ پاؤڈر میٹلرجی اسٹیل سے تیار کردہ ڈائی کی قیمت معیاری D2 ڈائی سے زیادہ ہوتی ہے، لیکن یہ سرمایہ کاری کئی سال کی پیداوار کے دوران دیکھ بھال کے ریاضی کو مکمل طور پر بدل دیتی ہے۔
تجارت کو نئی شکل دینے والی جدید ٹیکنالوجیز
اسٹیل گریڈ اور کوٹنگ کا انتخاب انجینئرنگ کے فیصلے ہیں جن کی جڑیں دہائیوں کے میٹالرجیکل علم میں ہیں۔ لیکن جس طرح سے ایک سٹیمپنگ ڈائی میکر اس علم کو لاگو کرتا ہے، ابتدائی ڈیزائن کی توثیق سے لے کر شاپ فلور پر عمل درآمد تک، ڈرامائی طور پر تبدیل ہو گیا ہے۔ ڈیجیٹل ٹولز اور جدید مشینی پلیٹ فارم ٹائم لائنز کو کمپریس کر رہے ہیں، قیاس آرائیوں کو ختم کر رہے ہیں، اور اس منزل کو بلند کر رہے ہیں جو ایک قابل ڈائی شاپ فراہم کر سکتی ہے۔
CAE سمولیشن اور ڈیجیٹل پروٹو ٹائپنگ
پچھلی دہائی میں ڈائی ٹولنگ ڈیزائن میں سب سے بڑی چھلانگ کوئی نئی مشین نہیں ہے۔ یہ کسی بھی اسٹیل کے کاٹنے سے پہلے عملی طور پر کسی حصے پر مہر لگانے کی صلاحیت ہے۔ FEA-بیسڈ فارمنگ سمولیشن انجینئرز کو شیٹ میٹل بنانے کے پورے عمل کو ڈیجیٹل طور پر نقل کرنے دیتا ہے: گہری ڈرائنگ، اسٹریچ فارمنگ، فلانگنگ، اور تراشنا۔ یہ سافٹ ویئر تناؤ کی تقسیم کا نقشہ بناتا ہے، موٹائی کے تغیر کی پیشن گوئی کرتا ہے، جھریاں جھرنے والے زون، اور اسپرنگ بیک ڈیفارمیشن کا حساب لگاتا ہے، یہ سب کچھ آزمائشی پریس پر ہفتوں کے بجائے گھنٹوں کے اندر اندر کرتا ہے۔
اس کا عملی طور پر کیا مطلب ہے؟ کے مطابقCAE تخروپن کے ماہرین سے صنعت کا ڈیٹا, وہ مینوفیکچررز جو اپنے ٹولنگ ڈیزائن کی خدمات کے کام کے فلو میں تخروپن کو ضم کرتے ہیں عام طور پر آزمائشی تکرار کو 30-%50 تک کم کرتے ہیں۔ یہ براہ راست مختصر لیڈ ٹائمز اور کم ترمیمی اخراجات میں ترجمہ کرتا ہے۔ لمیٹ ڈایاگرام کا تجزیہ مشینی شروع ہونے سے پہلے کریک-رسک زونز اور کمپریشن سے چلنے والی جھریوں کی نشاندہی کرتا ہے، جس سے انجینئرز کو خالی شکل، بائنڈر پریشر کو ایڈجسٹ کرنے، اور مالا جیومیٹری بنانے کی اجازت ملتی ہے جب کہ تبدیلیاں اب بھی آزاد ہیں۔
صرف سپرنگ بیک معاوضہ بہت سے منصوبوں کے لیے نقلی سرمایہ کاری کا جواز پیش کرتا ہے۔ یہ دریافت کرنے کے بجائے کہ ڈائی سخت ہونے کے بعد ایک تشکیل شدہ پینل برداشت سے باہر ہو جاتا ہے، انجینئرز پہلے سے-ٹول کی سطح جیومیٹری کو ڈیجیٹل طور پر معاوضہ دیتے ہیں۔ نتیجہ ایک ڈائی ہے جو پہلے پروڈکشن رن سے جہتی طور پر درست حصے تیار کرتا ہے۔
ہائی-اسپیڈ مشیننگ اور آٹومیشن
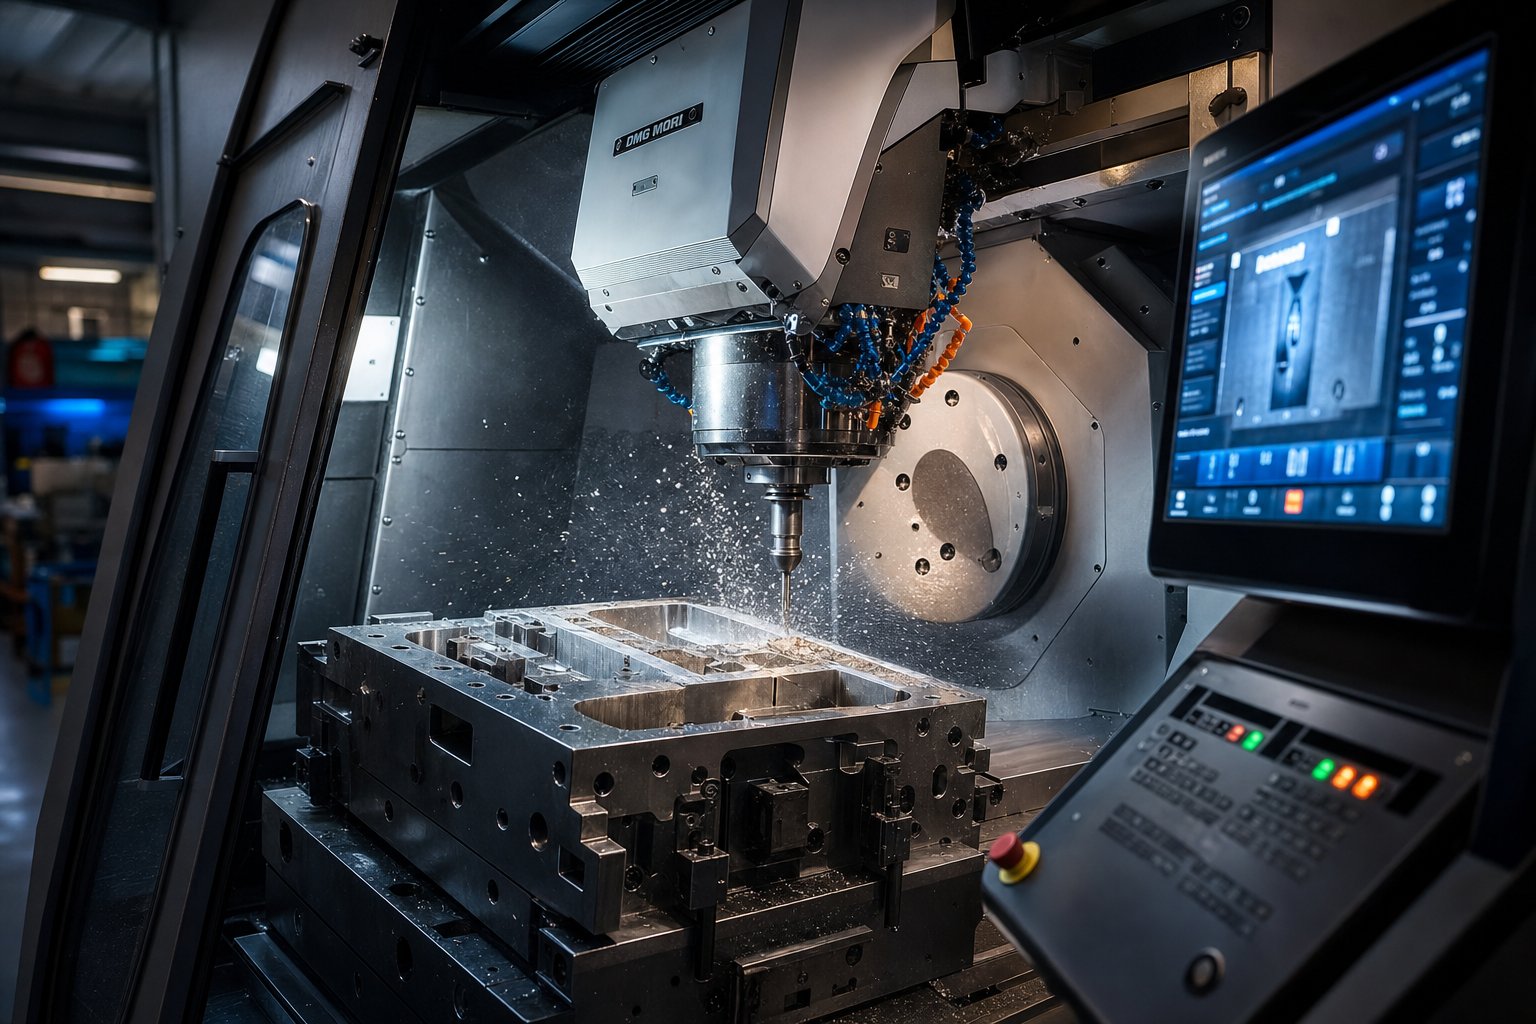
شاپ فلور پر، 5-ایکسس ہائی سپیڈ مشیننگ نے ڈائی بلاک کٹنگ میں کیا ممکن ہے اس کی نئی تعریف کی ہے۔ روایتی 3-axis CNC کو متعدد سیٹ اپ اور وسیع ہینڈ فنشنگ کی ضرورت ہوتی ہے۔ جدید 5-axis سسٹمز مشین کمپلیکس ڈائی چہروں کو ایک ہی کلیمپنگ میں، پوری کٹ میں بہترین ٹول اینگلز کو برقرار رکھتی ہے۔ یہ دستی پالش کرنے کے وقت کو کم یا ختم کرتے ہوئے، مشین سے براہ راست اعلی سطح کی تکمیل کرتا ہے۔
آٹومیشن ٹول اور ڈائی شاپس اب خودکار وائر EDM سیل لگاتے ہیں جو آپریٹر کی مداخلت کے بغیر ورک پیس کو لوڈنگ اور انڈیکس کرتے ہوئے راتوں رات چلتے ہیں۔ روبوٹک پالش کرنے والے نظام بڑے ڈائی چہروں پر مسلسل سطح کی تکمیل فراہم کرتے ہیں جہاں ہینڈ پالش کرنے سے تبدیلی آتی ہے۔ یہاں ٹولنگ ڈائنامکس سٹیمپنگ پروڈکشن فلور پر آٹومیشن سے مختلف ہے۔ ڈائی شاپ میں، آٹومیشن ایک-آف ٹولنگ پر درستگی اور دوبارہ قابلیت کو نشانہ بناتی ہے۔ پیداوار میں، یہ ایک جیسے حصوں پر تھرو پٹ کو نشانہ بناتا ہے۔
5-axis HSM اور خودکار ثانوی عمل کا مشترکہ اثر قابل پیمائش ہے: دھاتی اسٹیمپنگ ٹولنگ جس میں ایک بار 12-16 ہفتوں کا مشینی وقت درکار ہوتا ہے اکثر درستگی کی قربانی کے بغیر 8-10 ہفتوں میں بھیج سکتا ہے۔
ڈیجیٹل جڑواں بچے اور ڈیٹا-مشترکہ دیکھ بھال
اسٹیمپنگ ٹولنگ میں ایک ابھرتی ہوئی سرحد میں سینسرز کو براہ راست ڈائی میں شامل کرنا شامل ہے۔ یہ انسٹرومینٹڈ ٹولز فالج کی گنتی، ٹننج فی سائیکل، درجہ حرارت کے اتار چڑھاؤ، اور حقیقی وقت میں جہتی بڑھنے کا پتہ لگاتے ہیں۔ اےآٹوموٹو سٹیمپنگ کی سہولت سے کیس اسٹڈی12 ہائی-اسپیڈ پریس چلانے سے پتہ چلا کہ 68% غیر منصوبہ بند اسٹاپیجز کو 4 سے 48 گھنٹے کی پیشگی وارننگ کے ساتھ روکا جا سکتا تھا، پریس سینسرز اور جزوی معائنہ کے نظام میں پہلے سے موجود ڈیٹا کا استعمال کرتے ہوئے
ڈیجیٹل جڑواں پلیٹ فارم ان سگنلز کو پریس اور ڈائی سیٹ کے درمیان جوڑتے ہیں، خرابیوں کے ظاہر ہونے سے پہلے پہننے کے بڑھنے اور دیکھ بھال کے نظام الاوقات کی پیش گوئی کرتے ہیں۔ تباہ کن ٹول کی ناکامی سے تین دن پہلے پروگریسو ڈائی وئیر پیٹرن پارٹ کوالٹی میٹرکس میں نظر آتے ہیں۔ ان سسٹمز کو تعینات کرنے والی سہولیات تعیناتی کے چھ ماہ کے اندر پیشین گوئی کی درستگی 85-92% تک پہنچنے کی اطلاع دیتی ہیں۔
خریداروں کے لیے، اس کا مطلب ہے کہ ڈائی سینسنگ کی صلاحیت کے ساتھ بنایا گیا ڈائی پہلے سے زیادہ لاگت آتا ہے لیکن کم سرپرائز شٹ ڈاؤنز اور طویل مفید زندگی کے ذریعے زندگی بھر کی کم لاگت فراہم کرتا ہے۔
اسٹیمپنگ ڈائی میکر ٹریڈ کو آج نئی شکل دینے والی ٹیکنالوجیز:
- فارمنگ لمیٹ ڈایاگرام تجزیہ کے ساتھ 3D تشکیل کا تخروپن
- ٹوپولوجی-وزن اور سختی کے لیے بہتر بنائے گئے ڈھانچے
- ہائی-اسپیڈ 5-axis CNC مشیننگ
- غیر حاضر آپریشن کے ساتھ خودکار تار EDM سیل
- قوت، درجہ حرارت، اور اسٹروک کی نگرانی کے لیے ڈائی سینسنگ میں-
- پیشن گوئی کی دیکھ بھال اور ڈائی لائف ٹریکنگ کے لیے ڈیجیٹل جڑواں پلیٹ فارم
یہ صلاحیتیں پوری صنعت میں یکساں طور پر تقسیم نہیں کی جاتی ہیں۔ کچھ دکانیں جدید ترین طریقے سے کام کرتی ہیں جبکہ دیگر کئی دہائیوں میں تبدیل نہ ہونے والے طریقوں پر انحصار کرتی ہیں۔ یہ فرق اس بات میں حقیقی فرق پیدا کرتا ہے کہ ڈائی پراجیکٹ کی قیمت کتنی ہے، اس میں کتنا وقت لگتا ہے، اور جب آپ کے پریس فلور تک پہنچ جاتا ہے تو تیار شدہ ٹول کیسا کارکردگی دکھاتا ہے۔
ڈائی پروجیکٹس کے لیے لاگت کے عوامل اور لیڈ ٹائمز
ڈائی شاپس کے درمیان ٹکنالوجی کا فرق براہ راست دو متغیرات کو تشکیل دیتا ہے جو خریداروں کو سب سے زیادہ خیال رکھتے ہیں: ٹول کی قیمت کیا ہے اور یہ کب پہنچتا ہے۔ اس کے باوجود لاگت اور لیڈ ٹائم سٹیمپنگ ڈائی میکر کے ساتھ کام کرنے کے سب سے زیادہ مبہم پہلو ہیں۔ قیمتیں دکان سے دکان تک مختلف ہوتی ہیں، ٹائم لائنز واضح وضاحت کے بغیر پھیلی ہوئی ہیں، اور ہر نمبر کے پیچھے عوامل شاذ و نادر ہی کسٹمر کے ساتھ شیئر کیے جاتے ہیں۔ شفافیت کی کمی کا مطلب یہ نہیں ہے کہ ریاضی ناواقف ہے۔ اس کا مطلب ہے کہ خریداروں کے لیے صحیح سوالات پوچھنے کے لیے فریم ورک کبھی بھی واضح طور پر ترتیب نہیں دیا گیا ہے۔
اسٹیمپنگ ڈائی لاگت کو کیا ڈرائیو کرتا ہے۔
ہر حسب ضرورت میٹل اسٹیمپنگ ڈائی کوٹ فیصلوں کا ایک مجموعہ ہے، کچھ آپ کے ذریعے، کچھ ڈائی میکر کے ذریعے، اور کچھ طبیعیات کے ذریعے مرتب کیے گئے ہیں۔ یہ سمجھنا کہ کون سے متغیرات میں سب سے زیادہ وزن ہوتا ہے آپ کو پہلا خریداری آرڈر جاری ہونے سے پہلے لاگت کو بہتر بنانے کا فائدہ حاصل ہوتا ہے۔
واحد سب سے بڑی لاگت کا ڈرائیور ڈائی پیچیدگی ہے، خاص طور پر اسٹیشنوں کی تعداد اور ہر ایک پر کیے جانے والے آپریشن۔ صنعتی لاگت کے تخمینے کا ڈیٹا بتاتا ہے کہ پروگریسو ڈائی میں ہر ایک اضافی اسٹیشن ڈیزائن کے اضافی وقت، مشینی اوقات، اور اسمبلی لیبر کی وجہ سے کل لاگت میں تقریباً 8-12% اضافہ کرتا ہے۔ پانچ-اسٹیشن کو خالی کرنا اور چھیدنے والی ڈائی ایک بارہ-اسٹیشن پروگریسو ٹول سے بنیادی طور پر مختلف سرمایہ کاری ہے جس میں فارمنگ، کیم ایکشن، اور ڈائی ٹیپنگ ہے۔
پارٹ سائز اہمیت رکھتا ہے کیونکہ یہ ڈائی سیٹ کے فزیکل پیمانہ کا تعین کرتا ہے، جو کہ مادی لاگت، مشینی وقت، اور آزمائش کے لیے درکار پریس کے ٹننج طبقے میں شامل ہوتا ہے۔ ایک ڈائی جو 200 ٹن پریس کے اندر فٹ بیٹھتا ہے کم ٹول اسٹیل کا استعمال کرتا ہے اور 600 ٹن مشین کی ضرورت کے مقابلے زیادہ وسیع پیمانے پر دستیاب آلات پر چلتا ہے۔
یہاں بنیادی لاگت والے ڈرائیورز ہیں، جو حسب ضرورت دھاتی سٹیمپنگ ٹول اقتباس پر عام اثر کے نزولی ترتیب میں درج ہیں:
- پیچیدگی مرنا- اسٹیشنوں کی تعداد، کیم ایکشن، ان-ڈائی ٹیپنگ، لفٹر میکانزم، اور خصوصی خصوصیات
- حصہ جیومیٹری اور رواداری- سخت رواداری معیاری CNC سے مشینی کو درست EDM اور جگ پیسنے میں دھکیلتی ہے، جس میں فی گھنٹہ کی شرح نمایاں طور پر زیادہ ہوتی ہے۔
- ٹول سٹیل گریڈ اور سخت- پریمیم گریڈ جیسے M4 یا کاربائیڈ- داخل کیے گئے اسٹیشنوں کی لاگت معیاری D2 کے کئی گنا ہے، اور ہیٹ ٹریٹمنٹ لاگت اور شیڈولنگ کا وقت دونوں کا اضافہ کرتا ہے۔
- پارٹ سائز اور ڈائی لفافہ- بڑی ڈیز کو زیادہ خام مال، طویل مشینی سائیکل، اور ہینڈلنگ کے بھاری آلات کی ضرورت ہوتی ہے
- سالانہ پیداوار کا حجم- اعلی- والیوم پروگرام پریمیم کنسٹرکشن کے ساتھ کلاس A ٹولنگ کا جواز پیش کرتے ہیں، جبکہ کم والیوم ہلکے-ڈیوٹی بلڈس کا استعمال کر سکتے ہیں۔
- سطح کے علاج اور ملعمع کاری- PVD کوٹنگز، TD ٹریٹمنٹ، یا نائٹرائڈنگ پیشگی قیمت میں اضافہ کرتے ہیں لیکن توسیع شدہ ڈائی لائف کے ذریعے فی-حصہ کی قیمت کو کم کرتے ہیں۔
- ڈیزائن اور نقلی دائرہ کار- مکمل CAE تشکیل دینے کا تجزیہ اور DFM جائزے انجینئرنگ کے اوقات کا اضافہ کرتے ہیں لیکن مشینی شروع ہونے سے پہلے مسائل کو پکڑ کر پروجیکٹ کی کل لاگت کو اکثر کم کرتے ہیں۔
ٹولنگ کلاس مساوات کو مزید متاثر کرتی ہے۔ کلاس اے ڈیز، پروڈکشن کے لیے ڈیزائن کیا گیا ہے جو اکثر 10 لاکھ اسٹروک سے زیادہ ہوتا ہے، سخت پریمیم اسٹیلز کا استعمال کرتا ہے اور دیکھ بھال میں آسان رسائی کے لیے بنایا گیا ہے۔ ابتدائی سرمایہ کاری زیادہ ہے، لیکن فی-پیس امارٹائزیشن والیوم میں تیزی سے گرتی ہے۔ کلاس سی یا "نرم" ٹولنگ پروٹوٹائپ کے ساتھ سوٹ کرتی ہے اور 10,000 حصوں سے کم شارٹ رن، رفتار کے لیے ٹریڈنگ کی پائیداری اور کم پیشگی لاگت۔ ٹولنگ کلاس کو اپنی اصل حجم کی ضروریات سے مماثل بنانا اپنی مرضی کے مطابق میٹل ڈائی انویسٹمنٹ کو درست-کرنے کا ایک مؤثر ترین طریقہ ہے۔
ڈائی انویسٹمنٹ اور پارٹ یونٹ لاگت پروڈکشن لائف پر الٹا جڑے ہوئے ہیں۔ ایک اعلی-معیار ڈائی فی-ٹکڑا لاگت کو کم کرتا ہے، غیر منصوبہ بند ڈاؤن ٹائم کو کم کرتا ہے، اور ملکیت کی کل لاگت کو کم کرتا ہے - سامنے والے نمبر کو زندگی بھر کے نمبر سے کہیں کم معنی خیز بنا دیتا ہے۔
ایک متغیر جو اکثر نظر انداز کیا جاتا ہے وہ یہ ہے کہ آپ کا اپنا ڈیزائن لاگت میں کتنا حصہ ڈالتا ہے۔ رواداری جو عملی تقاضوں کے تقاضوں سے زیادہ سخت ہوتی ہے، غیر ضروری خصوصیات جو تشکیل دینے والے سٹیشنوں کو جوڑتی ہیں، یا مادی انتخاب جو مرنے کو تیز کرتے ہیں، سبھی اقتباس کو بڑھاتے ہیں۔ پارٹ جیومیٹری کو حتمی شکل دینے سے پہلے اپنے ڈائی میکر کو ڈیزائن فار مینوفیکچریبلٹی ڈسکشن میں شامل کرنے سے پارٹ پرفارمنس پر سمجھوتہ کیے بغیر ٹول سے لاگت چھین سکتی ہے۔ اپنی مرضی کے مطابق درست اسٹیمپنگ پروجیکٹس کو اس باہمی تعاون سے بہت زیادہ فائدہ ہوتا ہے، کیونکہ جیومیٹری ایڈجسٹمنٹ جو کہ CAD اسکرین پر معمولی معلوم ہوتی ہیں، پورے ڈائی اسٹیشن کو ختم کر سکتی ہیں۔
عام لیڈ ٹائم فیکٹرز
ٹائم لائنز خریداروں کو لاگت سے زیادہ مایوس کرتی ہیں، جزوی طور پر اس وجہ سے کہ متغیرات کم بدیہی ہیں۔ ایک حسب ضرورت میٹل اسٹیمپ ڈائی صرف لکیری قطار سے نہیں گزرتی ہے۔ متعدد متوازی اور ترتیب وار عمل وسائل کے لیے مقابلہ کرتے ہیں، اور دکان کی گنجائش، مواد کی دستیابی، اور مطلوبہ ڈیزائن کی تکرار کی تعداد کے لحاظ سے رکاوٹیں بدل جاتی ہیں۔
لیڈ ٹائم کے سب سے عام عوامل میں شامل ہیں:
- ڈیزائن پر نظر ثانی کے چکر- ڈیزائن کی تبدیلیوں کا ہر دور انجینئرنگ کے اوقات کو دوبارہ ترتیب دیتا ہے اور اس کے لیے اپ ڈیٹ سمولیشن رن کی ضرورت پڑ سکتی ہے۔ تین نظرثانی کے چکر کسی پروجیکٹ میں ہفتوں کا اضافہ کر سکتے ہیں جو بصورت دیگر آسانی سے بہہ جائے گا۔
- مواد کی خریداری- معیاری ٹول اسٹیل جیسے D2 اور A2 عام طور پر دنوں میں دستیاب ہوتے ہیں، لیکن خاص گریڈ، بڑے ڈائی بلاکس، یا امپورٹڈ الائے شیڈول میں ہفتوں کا اضافہ کر سکتے ہیں۔
- مشینی پیچیدگی- پیچیدہ 3D سطحوں، سخت اندرونی کلیئرنس، اور ایک سے زیادہ کیم میکانزم کے ساتھ ایک ڈائی کے لیے CNC اور EDM مشینوں پر فلیٹ بلیننگ ٹول سے زیادہ گھنٹے درکار ہوتے ہیں۔
- گرمی کے علاج کا شیڈولنگ- کمرشل ہیٹ ٹریٹ کی سہولیات اپنی ٹائم لائن پر کام کرتی ہیں، اور بڑے یا پیچیدہ ڈائی سیکشنز کو ایک سے زیادہ ٹریٹمنٹ سائیکل کی ضرورت پڑ سکتی ہے
- تکرار کی کوشش کریں۔- پہلا-آرٹیکل سٹیمپنگ شاذ و نادر ہی فوری طور پر کامل پرزے تیار کرتی ہے۔ ہر ایک تصحیح-اور-دوبارہ آزمائشی دور میں وقت کا اضافہ ہوتا ہے، اور پیچیدہ فارمنگ آپریشنز کو ڈیبگنگ کے کئی دور درکار ہو سکتے ہیں۔
- معائنہ اور دستاویزات- پروگرام جن میں پی پی اے پی دستاویزات، سی ایم ایم رپورٹس، یا کسٹمر وٹنیس ٹرائی آؤٹ کی ضرورت ہوتی ہے وہ ریلیز کے عمل میں اضافی اقدامات کرتے ہیں۔
یہاں ایک متضاد سچائی ہے جسے تجربہ کار ٹولنگ انجینئر سمجھتے ہیں: ڈیزائن کے مرحلے میں جلدی کرنے سے تقریباً ہمیشہ مجموعی لیڈ ٹائم بڑھ جاتا ہے۔ جب انجینئرنگ شارٹ کٹ سٹرپ لے آؤٹ یا اسٹیشن کی ترتیب میں ابہام چھوڑ دیتے ہیں، تو وہ خلا مشینی کے دوران دوبارہ کام کے طور پر، اسمبلی کے دوران فٹ مسائل کے طور پر، یا آزمائش کے دوران جزوی نقائص کے طور پر ظاہر ہوتا ہے۔ ان میں سے ہر ایک نیچے کی دھارے میں ہونے والی تصحیح کے لیے محفوظ کیے گئے ڈیزائن کے اوقات سے زیادہ وقت لگتا ہے۔ انجینئرنگ ڈیز سے تیار کردہ حسب ضرورت دھاتی سٹیمپنگز جلدی سے تیار کردہ ڈیزائنوں سے زیادہ تیزی سے پیداوار تک پہنچتی ہیں، یہاں تک کہ جب ابتدائی انجینئرنگ کا مرحلہ زیادہ چلتا ہے۔
دکان کی صلاحیت ایک اور متغیر خریدار شاذ و نادر ہی دیکھتے ہیں. ایک حسب ضرورت میٹل ڈائی اسٹیمپ پروجیکٹ جس کا حوالہ دس ہفتوں میں دیا گیا ہے ہر مرحلے پر دستیاب مشین کا وقت اور ہنر مند لیبر فرض کرتا ہے۔ اگر دکان پوری صلاحیت کے ساتھ چل رہی ہے تو، مشینی، EDM اور اسمبلی کے درمیان وقفہ وقفہ پیداواری اوقات کا اضافہ کیے بغیر کیلنڈر کو بڑھا سکتا ہے۔ اقتباس کے مرحلے کے دوران موجودہ بیک لاگ اور شیڈولنگ کے طریقہ کار کے بارے میں پوچھنا آپ کو بہتر مرئیت فراہم کرتا ہے کہ آیا بیان کردہ ٹائم لائن حقیقت پسندانہ ہے۔
آپ کے سٹیمپنگ ڈائی میکر کے ساتھ سب سے زیادہ نتیجہ خیز گفتگو اس وقت ہوتی ہے جب آپ ان لاگت اور ٹائم لائن ڈرائیوروں کی واضح سمجھ کے ساتھ پہنچ جاتے ہیں۔ آپ کو ڈالر کے درست اعداد و شمار یا ہفتے کی گنتی پہلے سے جاننے کی ضرورت نہیں ہے۔ آپ کو یہ جاننے کی ضرورت ہے کہ آپ کون سے لیورز کو کنٹرول کرتے ہیں، کون سی دکان کنٹرول کرتی ہے، اور جہاں دونوں فریقوں کے درمیان تعاون شیڈول کو کم کرتا ہے اور کل سرمایہ کاری کو کم کرتا ہے۔ یہ فاؤنڈیشن قابل شراکت داروں کو دکانوں سے ممتاز کرنا بھی آسان بناتی ہے جو آپ کو صرف یہ بتاتے ہیں کہ آپ کیا سننا چاہتے ہیں۔
سٹیمپنگ ڈائی میکر کا اندازہ کیسے لگایا جائے۔
یہ جاننا کہ ڈرائیو کی قیمت اور لیڈ ٹائم کیا ہے صرف اس صورت میں مفید ہے جب آپ اسٹیمپنگ ڈائی مینوفیکچررز کے درمیان فرق کر سکتے ہیں جو اپنے وعدوں کو پورا کریں گے اور جو نہیں کریں گے۔ تشخیص کا عمل اہمیت رکھتا ہے کیونکہ ڈائی پراجیکٹ کے غلط ہونے سے صرف ٹولنگ ڈالرز ضائع نہیں ہوتے۔ یہ آپ کے پروڈکٹ کے اجراء میں تاخیر کرتا ہے، آپ کے پروڈکشن شیڈول کو دباتا ہے، اور مہنگی وسط-سٹریم تصحیح پر مجبور کرتا ہے۔ چاہے آپ کسی مقامی دکان کی جانچ کر رہے ہوں یا بیرون ملک مقیم دھاتی سٹیمپنگ ڈائی مینوفیکچررز کی تجاویز کا جائزہ لے رہے ہوں، وہ اشارے جو قابل اعتماد شراکت داروں کو خطرناک سے الگ کرتے ہیں نمایاں طور پر مطابقت رکھتے ہیں۔
انتباہی نشانیاں جو خطرے کی نشاندہی کرتی ہیں۔
کچھ سرخ جھنڈے حوالہ کے مرحلے میں دکھائے جاتے ہیں۔ دوسرے صرف تب ہی نظر آتے ہیں جب آپ صحیح فالو اپ سوالات پوچھتے ہیں۔ اگر ایک سٹیمپنگ ڈیز مینوفیکچرر ان میں سے کئی خصوصیات کو ظاہر کرتا ہے، تو ان کو الگ تھلگ نرالا کی بجائے مجموعی خطرے کے اشارے سمجھیں۔
- گھر میں ڈیزائن کی اہلیت نہیں-- ایک دکان جو ڈائی انجینئرنگ کو آؤٹ سورس کرتی ہے پروجیکٹ کے انتہائی نازک مرحلے پر کنٹرول کھو دیتی ہے اور ڈیزائنر اور بلڈر کے درمیان مواصلاتی فرق کو متعارف کراتی ہے۔
- آزمائشی ڈیٹا دکھانے میں ناکامی۔- اگر وہ نمونے کے پرزے، جہتی رپورٹس، یا پچھلے پروجیکٹس کے پریس ٹننج ریکارڈز تیار نہیں کرسکتے ہیں، تو ان کے عمل میں دستاویزی نظم و ضبط کا فقدان ہے۔
- کوئی CMM معائنہ کا سامان نہیں۔- کوآرڈینیٹ پیمائش کی صلاحیت کے بغیر، جہتی توثیق سطحی پلیٹوں اور ہینڈ گیجز پر منحصر ہے، جو سخت-برداشت کے کام کے لیے ناکافی ہیں۔
- مادی سرٹیفیکیشنز غائب ہیں۔- معروف ڈائی شاپس ٹول اسٹیل کے لیے مل سرٹیفکیٹ فراہم کرتی ہیں اور ہر بلاک کو اس کے ماخذ تک واپس لے سکتی ہیں۔ اس مشق کی عدم موجودگی ایک کونے-کاٹنے والی ثقافت کا اشارہ دیتی ہے۔
- ڈائی مینٹیننس پر بات کرنے کو تیار نہیں۔- ایک ڈائی مینوفیکچرر جو جاری سپورٹ، فالتو اجزاء، یا دیکھ بھال کی دستاویزات کے موضوع سے گریز کرتا ہے، ممکنہ طور پر ایسے اوزار بناتا ہے جن کے پیچھے کھڑے ہونے کا ارادہ نہیں رکھتے
- حصہ جیومیٹری کا جائزہ لیے بغیر حوالہ دینا- کوئی بھی دکان جو آپ کو زبانی وضاحت یا 2D خاکہ کی بنیاد پر ایک پختہ نمبر دینے کے لیے تیار ہے، اندازہ لگا رہی ہے، انجینئرنگ کی نہیں۔
اس پر توجہ دیں کہ دکان کتنی جلدی ہاں کہتی ہے۔ بہترین میٹل اسٹیمپنگ ڈائی مینوفیکچررز جیومیٹری کو پیچھے دھکیل دیتے ہیں جو پیداواری مسائل کا سبب بنے گی۔ جو دکانیں بغیر سوالوں کے سب کچھ قبول کرتی ہیں وہ بعد میں آپ کی ٹائم لائن اور آپ کے بجٹ پر مسائل دریافت کرتی ہیں۔
ایک قابل پارٹنر کے اشارے
سبز جھنڈے ایک سٹیمپنگ ڈائی فیکٹری کی طرف اشارہ کرتے ہیں جو آپ کے پروجیکٹ کو لین دین کے بجائے انجینئرنگ چیلنج کے طور پر دیکھتی ہے۔ یہ اشارے پر-ٹائم ڈیلیوری، پہلی-آزمائشی کامیابی، اور طویل-مرتبہ کارکردگی کے ساتھ مضبوطی سے تعلق رکھتے ہیں۔
- گھر میں مکمل{0}}CAE سمولیشن- تشکیل دینے کا تجزیہ، اسپرنگ بیک کی پیشن گوئی، اور مشینی شروع ہونے سے پہلے کیے جانے والے پتلے ہونے والے مطالعات، آزمائشی تکرار کو نمایاں طور پر کم کرتے ہیں۔
- دستاویزی آزمائشی طریقہ کار- نمونے کی دوڑ، نقائص کی درجہ بندی، بنیادی وجہ تجزیہ، اور اصلاحی کارروائی سے باخبر رہنے کے لیے واضح طریقہ کار
- شفاف سنگ میل رپورٹنگآرڈر اور ڈیلیوری کے درمیان خاموشی کے بجائے تصاویر، مشینی پیشرفت، اور شیڈول کی پیشن گوئی کے ساتھ - باقاعدہ پروجیکٹ اپ ڈیٹس
- عمودی طور پر مربوط مشینی- CNC ملنگ، وائر EDM، سطح کی پیسنے، اور ہیٹ ٹریٹمنٹ کا ایک ہی چھت کے نیچے انتظام کیا گیا، ذیلی ٹھیکیداروں کے درمیان تاخیر کو ختم کرتے ہوئے-
- عمل کی ملکیت کو ختم کرنے-سے-ختم کریں۔- دکان حتمی معائنہ اور پروڈکشن ریلیز کے ذریعے ابتدائی فزیبلٹی جائزے سے ذمہ داری لیتی ہے۔
- پیداوار کی زندگی کے ذریعے مرنے کی حمایت کرنے کی خواہش- بشمول دیکھ بھال کی منصوبہ بندی، اسپیئر پارٹ پروویژننگ، اور انجینئرنگ تبدیلیاں جیسے جیسے حصے کی جلدیں تیار ہوتی ہیں
ایک میٹل اسٹیمپنگ ڈیز مینوفیکچرر جو ان خصوصیات کو ظاہر کرتا ہے وہ ایک ڈویلپمنٹ پارٹنر کے طور پر کام کرتا ہے، نہ کہ صرف خریداری کا آرڈر بھرنے والے وینڈر کے طور پر۔ مثال کے طور پر،YICHEN کی سٹیمپنگ ڈائیآپریشن عملی طور پر اس پورے-سروس ماڈل کی وضاحت کرتا ہے: ان کا ورک فلو فزیبلٹی اسسمنٹ اور CAE سمولیشن پر محیط ہے درست مشینی، ٹرائل رن، اور ڈائمینشنل انسپیکشن کے ذریعے، یہ سب اندرونی طور پر منظم ہوتے ہیں۔ اس قسم کا عمودی انضمام خریداروں کو جوابدہی کا ایک نقطہ فراہم کرتا ہے اور اس ہم آہنگی کے خطرے کو ختم کرتا ہے جو بکھری ہوئی سپلائی چینز کے ساتھ آتا ہے۔
متعدد سٹیمپنگ ڈائی مینوفیکچررز کی تجاویز کا موازنہ کرتے وقت، ان کوالیٹیٹو اشاریوں کو قیمت کے برابر وزن دیں۔ ایک دکان سے کم قیمت جس میں اوپر آدھے سبز جھنڈے موجود نہیں ہیں، عام طور پر اس وقت زیادہ لاگت آتی ہے جب آپ توسیع شدہ ٹائم لائنز، اضافی آزمائشی راؤنڈز، اور ڈیلیوری تصحیحات پوسٹ کرتے ہیں۔ کسی پروجیکٹ کو ایوارڈ دینے سے پہلے آپ جو تشخیص کرتے ہیں وہ براہ راست اس تجربے کو تشکیل دیتا ہے جو آپ کو اس کے دوران حاصل ہوگا، اور آخر کار اس بات کا تعین کرتا ہے کہ آیا آپ کے مہر والے حصے شیڈول کے مطابق اور قیاس کے اندر پیداوار تک پہنچتے ہیں۔
ریسرچ سے آر ایف کیو-تیار پارٹنرشپ میں منتقل ہونا
ممکنہ شراکت داروں کا اندازہ لگانا ایک چیز ہے۔ تیار کی گئی پہلی گفتگو میں چلنا وہی ہے جو آپ کے پروجیکٹ کو تیز کرتا ہے۔ نتیجہ خیز ابتدائی مصروفیت اور ہفتوں کے پیچھے-اور-آگے کی وضاحت کے درمیان فرق عام طور پر اس بات پر آتا ہے کہ جب آپ درخواست بھیجتے ہیں تو آپ کا پیکج کتنا مکمل ہوتا ہے۔ ایک اچھی طرح سے-تیار RFQ آپ کے سٹیمپنگ ڈائی سپلائر کو وہ معلومات فراہم کرتا ہے جو بال پارک کے اندازے کے بجائے حقیقی انجینئرنگ تجویز کے ساتھ جواب دینے کے لیے درکار ہے۔
آپ کے RFQ پیکیج کی تیاری
کسی بھی ڈائی ڈیزائن سروسز فراہم کنندہ تک پہنچنے سے پہلے، وہ دستاویزات جمع کریں جو ایک درست فزیبلٹی تشخیص اور اقتباس کو قابل بناتی ہے۔ ان اشیاء میں سے ایک بھی غائب ہونا دکان کو مفروضے بنانے پر مجبور کرتا ہے، اور مفروضے خطرے کو پورا کرنے کے لیے قیمتوں میں اضافہ کرتے ہیں۔
- STEP یا IGES فارمیٹ میں 3D CAD ماڈل، موجودہ ڈیزائن پر نظر ثانی کی نمائندگی کرتا ہے۔
- GD&T کال آؤٹس کے ساتھ 2D ڈرائنگ، اہم جہت، اور ڈیٹم حوالہ جات واضح طور پر شناخت کیے گئے
- سٹیمپ والے حصے کے لیے مواد کی تفصیلات، بشمول گریڈ، مزاج، اور شیٹ کی موٹائی
- سالانہ حجم پروجیکشن اور متوقع آلے کی زندگی کی ضروریات
- رواداری کی درجہ بندی معیاری جہتوں سے اہم خصوصیات کو ممتاز کرتی ہے۔
- سطح ختم کرنے کی ضروریات اور کسی بھی کاسمیٹک معیارات
- ٹارگٹ ٹائم لائن، بشمول کسی بھی سخت لانچ کی تاریخیں جو شیڈول کو چلاتی ہیں۔
- بجٹ کی حد، اگر دستیاب ہو، دکان کو مناسب ٹولنگ کلاس تجویز کرنے میں مدد کرنے کے لیے
یہ چیک لسٹ لاگو ہوتی ہے چاہے آپ کسی نئے پروڈکٹ کے آغاز کے لیے کسٹم اسٹیمپنگ ڈیز سورس کر رہے ہوں یا ایجنگ ٹولنگ کو تبدیل کر رہے ہوں اور موجودہ پروگرام پر مر جائیں۔ آپ کا پیکج جتنا زیادہ مکمل ہوگا، آپ کو موصول ہونے والے اقتباسات اتنے ہی زیادہ موازنہ اور درست ہوں گے۔ واضح طور پر بیان کردہ تصریحات کے ساتھ ساختی RFQs دائرہ کار کے ابہام کو ختم کرتے ہیں اور اقتباس کے فرق کو کم کرتے ہیں جو سیب-سے-سیب کا موازنہ ناممکن بنا دیتے ہیں۔
عین مطابق ڈائی اسٹیمپنگ پروجیکٹس کے بہترین نتائج پروڈکٹ ڈیولپمنٹ میں ابتدائی طور پر ڈائی میکر کو شامل کرنے سے حاصل ہوتے ہیں بجائے کہ ڈیزائن منجمد ہونے کے بعد۔ ابتدائی تعاون DFM فیڈ بیک کو غیر مقفل کرتا ہے جو جیومیٹری کو آسان بناتا ہے، اسٹیشنوں کو کم کرتا ہے، اور لاگت اور لیڈ ٹائم دونوں کو کم کرتا ہے۔
ایک دھاتی سٹیمپنگ ڈائی ڈیزائن کو حتمی شکل دینے کا تصور کریں صرف حوالہ دینے کے دوران یہ سیکھنے کے لیے کہ رداس میں ایک معمولی تبدیلی پورے سٹیشن کو ختم کر سکتی ہے۔ تصور کی ترقی کے دوران یہ گفتگو مفت ہے۔ ڈیزائن منجمد ہونے کے بعد، یہ ایک انجینئرنگ تبدیلی بن جاتی ہے جو آپ کی ٹائم لائن کو دوبارہ ترتیب دیتی ہے۔
پہلے رابطے کے بعد کیا امید رکھیں
ایک بار جب آپ کا RFQ پیکج ایک قابل دکان کے ساتھ اترتا ہے، تو ایک متوقع مصروفیت کا سلسلہ کھل جاتا ہے۔ یہ جاننا کہ آگے کیا ہوگا آپ کو اندرونی وسائل کی منصوبہ بندی کرنے اور اسٹیک ہولڈرز کے ساتھ حقیقت پسندانہ توقعات طے کرنے میں مدد ملتی ہے۔
عام ترتیب اس طرح نظر آتی ہے:
- فزیبلٹی کا ابتدائی جائزہ- ڈائی میکر آپ کے حصے کی جیومیٹری، مواد اور حجم کا جائزہ لیتا ہے تاکہ اس بات کی تصدیق کی جا سکے کہ پروجیکٹ قابل عمل ہے اور ممکنہ تشکیل دینے والے چیلنجوں کی نشاندہی کرتا ہے۔
- مفروضوں کے ساتھ ابتدائی اقتباس- ابتدائی جائزے کی بنیاد پر ایک دشاتمک تخمینہ، کسی بھی کھلے سوالات یا ڈیزائن والے علاقوں کو نوٹ کرتے ہوئے جن کی وضاحت کی ضرورت ہے۔
- مینوفیکچریبلٹی فیڈ بیک کے لیے--ڈیزائنجیومیٹری ایڈجسٹمنٹ کے لیے - مخصوص سفارشات جو ٹولنگ کی پیچیدگی کو کم کرتی ہیں، فارمیبلٹی کو بہتر کرتی ہیں، یا ڈائی لائف بڑھاتی ہیں۔
- ٹائم لائن کے ساتھ رسمی تجویز- تمام تکنیکی سوالات کے حل ہونے کے بعد ایک تفصیلی اقتباس جس میں ڈائی کنسٹرکشن، ٹرائی آؤٹ، اور ڈیلیوری کے سنگ میل شامل ہیں
- پروجیکٹ کا آغاز-آف- پٹی لے آؤٹ کی سمت، اسٹیل کی خریداری، اور پہلے ڈیزائن کے جائزے کے گیٹ کی تصدیق
یہ پیشرفت عام طور پر پہلے رابطے سے شروع ہونے تک دو سے چار ہفتوں پر محیط ہوتی ہے-جو کہ جزوی پیچیدگی اور دونوں فریق کھلی اشیاء کو کتنی جلدی حل کر سکتے ہیں۔ واضح دستاویزات کے ساتھ ایک کسٹم ڈائی اسٹیمپ پروجیکٹ اس مرحلے میں تیزی سے آگے بڑھتا ہے کیونکہ گمشدہ معلومات کا پیچھا کرنے میں کم وقت صرف ہوتا ہے۔
تحقیق سے عمل میں جانے کے لیے تیار قارئین کے لیے،YICHEN کی سٹیمپنگ ڈائیٹیم منگنی کے اس ماڈل کی بالکل پیروی کرتی ہے: فزیبلٹی اسیسمنٹ، CAE سمولیشن، مشیننگ، ٹرائل رن، اور معائنہ، ہر مرحلے کو واضح ڈیلیوری ایبلز کے ذریعے فراہم کیا جاتا ہے۔ ان کا ورک فلو سورسنگ مینیجرز اور ٹولنگ انجینئرز کو ابتدائی انکوائری سے لے کر پروڈکشن-توثیق شدہ ٹولنگ تک، ہر سنگ میل پر مرئیت کے ساتھ ایک ٹھوس راستہ فراہم کرتا ہے۔
قطع نظر اس کے کہ آپ حتمی طور پر کس سٹیمپنگ ڈائی سپلائر کا انتخاب کرتے ہیں، اصول وہی رہتے ہیں۔ مکمل دستاویزات کے ساتھ پہنچیں۔ DFM ان پٹ سے فائدہ اٹھانے کے لیے جلد از جلد مشغول ہوں۔ عمل کی سختی پر شراکت داروں کا اندازہ لگائیں، نہ صرف قیمت۔ اور ٹولنگ کی سرمایہ کاری کو اس طرح سمجھیں کہ یہ کیا ہے: وہ بنیاد جو آپ کی فی-حصہ لاگت، معیار کی مستقل مزاجی، اور آنے والے سالوں کے لیے پروڈکشن اپ ٹائم کا تعین کرتی ہے۔
Stamping Die Makers کے بارے میں اکثر پوچھے گئے سوالات
1. سٹیمپنگ ڈائی میکر کیا کرتا ہے؟
ایک سٹیمپنگ ڈائی میکر انجینئرنگ ڈرائنگ کی ترجمانی کرتا ہے، ڈائی جیومیٹری کو ڈیزائن کرتا ہے، CNC مشینوں کو پروگرام کرتا ہے، سٹیل کے سخت اجزاء کو اسمبل کرتا ہے، اور ٹرائی آؤٹ پریس رنز کے ذریعے تیار شدہ ٹولنگ کی توثیق کرتا ہے۔ یہ کردار CAD/CAM کی مہارت، دھات کاری کا علم، EDM اور پیسنے کی مہارت، اور دہرائی جانے والی درستگی کے ساتھ شیٹ میٹل کو کاٹ کر، شکل دینے، اور شکل دینے والی ڈیز کو پیدا کرنے کے لیے مسئلہ-حل کرنے کی جبلت کو یکجا کرتا ہے۔ بہت سے اپرنٹس شپ پروگراموں میں تقریباً 8,000 گھنٹے کی تربیت درکار ہوتی ہے، جو اس تجارت میں شامل مہارت کی گہرائی کو ظاہر کرتی ہے۔
2. ایک سٹیمپنگ ڈائی کی قیمت کتنی ہے؟
اسٹیمپنگ ڈائی لاگت کا انحصار کئی متغیرات پر ہوتا ہے: ڈائی پیچیدگی اور اسٹیشنوں کی تعداد، حصے کا سائز، رواداری کے تقاضے، ٹول اسٹیل گریڈ، سالانہ پیداوار کا حجم، اور سطح کے علاج۔ پروگریسو ڈائی میں ہر اضافی اسٹیشن کل لاگت میں تقریباً 8-12% اضافہ کر سکتا ہے۔ ایک مقررہ قیمت کی حد کے بجائے، خریداروں کو یہ سمجھنا چاہیے کہ ٹولنگ کلاس (کلاس اے برائے ہائی والیوم بمقابلہ پروٹو ٹائپس کے لیے کلاس سی) اور ڈیزائن کی پیچیدگی سب سے زیادہ لاگت کے ڈرائیور ہیں۔ ڈیزائن فار مینوفیکچریبلٹی فیڈ بیک کے لیے ابتدائی طور پر ڈائی میکر کو شامل کرنا اسٹیشنوں اور ٹولنگ کی سرمایہ کاری کو نمایاں طور پر کم کر سکتا ہے۔
3. پروگریسو ڈائی اور ٹرانسفر ڈائی میں کیا فرق ہے؟
پروگریسو ڈیز متعدد اسٹیشنوں کے ذریعے شیٹ میٹل کی ایک مسلسل پٹی کو فیڈ کرتی ہے جبکہ ورک پیس کیریئر کی پٹی سے منسلک رہتی ہے، جو انہیں سالانہ 100,000 سے اوپر والیوم میں چھوٹے سے درمیانے سائز کے حصوں کے لیے مثالی بناتی ہے۔ منتقلی پہلے خالی جگہ کو الگ کرتی ہے، پھر مکینیکل انگلیاں انفرادی ورک پیس کو آزاد تشکیل دینے والے اسٹیشنوں کے درمیان منتقل کرتی ہیں۔ ٹرانسفر ٹولنگ سوٹ بڑے یا گہرے-پرزے جو پٹی پر نہیں رہ سکتے، جیسے ساختی بریکٹ اور ہاؤسنگ۔ پروگریسو ڈیز تیز سائیکل اوقات پیش کرتے ہیں، جبکہ ٹرانسفر ڈیز زیادہ پیچیدہ 3D جیومیٹریوں کو ہینڈل کرتی ہے۔
4. سٹیمپنگ ڈائی بنانے میں کتنا وقت لگتا ہے؟
سٹیمپنگ ڈائی کا لیڈ ٹائم ڈیزائن پر نظرثانی کے چکروں، مواد کی خریداری، مشینی پیچیدگی، گرمی کے علاج کا شیڈولنگ، اور مطلوبہ آزمائشی تکرار کی تعداد پر منحصر ہوتا ہے۔ کلیدی عوامل جو ٹائم لائنز کو بڑھاتے ہیں ان میں متعدد ڈیزائن کی تبدیلی کے راؤنڈ، خصوصی ٹول اسٹیل کی خریداری، پیچیدہ 3D مشینی آپریشنز، اور ایسے چیلنجز کی تشکیل شامل ہیں جن کے لیے بار بار ڈیبگنگ کی ضرورت ہوتی ہے۔ جوابی طور پر، ڈیزائن کے مرحلے میں جلدی کرنا اکثر مجموعی لیڈ ٹائم کو بڑھا دیتا ہے کیونکہ مشینی، اسمبلی، یا آزمائشی مراحل کے دوران دوبارہ کام کے طور پر حل نہ ہونے والے انجینئرنگ کے خلاء کی سطح ہوتی ہے۔
5. کون سا ٹول سٹیل سٹیمپنگ ڈیز کے لیے بہترین ہے؟
بہترین ٹول اسٹیل آپ کی درخواست پر منحصر ہے۔ D2 اعلی- والیوم خالی کرنے اور چھیدنے کے لیے غیر معمولی لباس مزاحمت پیش کرتا ہے۔ A2 تشکیل اور کوائننگ آپریشنز کے لیے سختی اور سختی کا توازن فراہم کرتا ہے۔ S7 بھاری-گیج کے کام کے لیے اعلی جھٹکا مزاحمت فراہم کرتا ہے جہاں کریکنگ ایک تشویش کا باعث ہے۔ M2/M4 ہائی-اسپیڈ اسٹیلز بلند درجہ حرارت پر ہائی-اسٹروک-ریٹ ایپلی کیشنز کے لیے سختی برقرار رکھتے ہیں۔ انتہائی-پہننے والے اسٹیشنوں میں کاربائیڈ داخل کرنے سے زندگی ڈرامائی طور پر بڑھ جاتی ہے لیکن یہ کم-اثرات تک محدود ہیں۔ سطح کی کوٹنگز جیسے TiN، TiCN، اور TD علاج بنیادی اسٹیل گریڈ سے قطع نظر ڈائی لائف کو مزید بڑھاتے ہیں۔


