


پروگریسو ڈائی اسٹیمپنگ کیا ہے اور یہ کیوں اہم ہے۔
جب آپ کو دہرائی جانے والی درستگی کے ساتھ، رفتار سے تیار کردہ لاکھوں ایک جیسے دھاتی پرزوں کی ضرورت ہوتی ہے، تو ایک عمل غالب ہوتا ہے:ترقی پسند ڈائی اسٹیمپنگ. یہ اعلی- والیوم میٹل کمپوننٹ مینوفیکچرنگ کی ریڑھ کی ہڈی ہے، پھر بھی اگر آپ نے ٹولنگ کے ساتھ براہ راست کام نہیں کیا ہے تو یہ اصطلاح خود کو مبہم محسوس کر سکتی ہے۔ تو پروگریسو ڈائی کیا ہے، اور اپنی مرضی کے مطابق پروگریسو ڈائی اور سٹیمپنگ سلوشنز کا جائزہ لینے والے انجینئرز کے لیے اس سے کیوں فرق پڑتا ہے؟
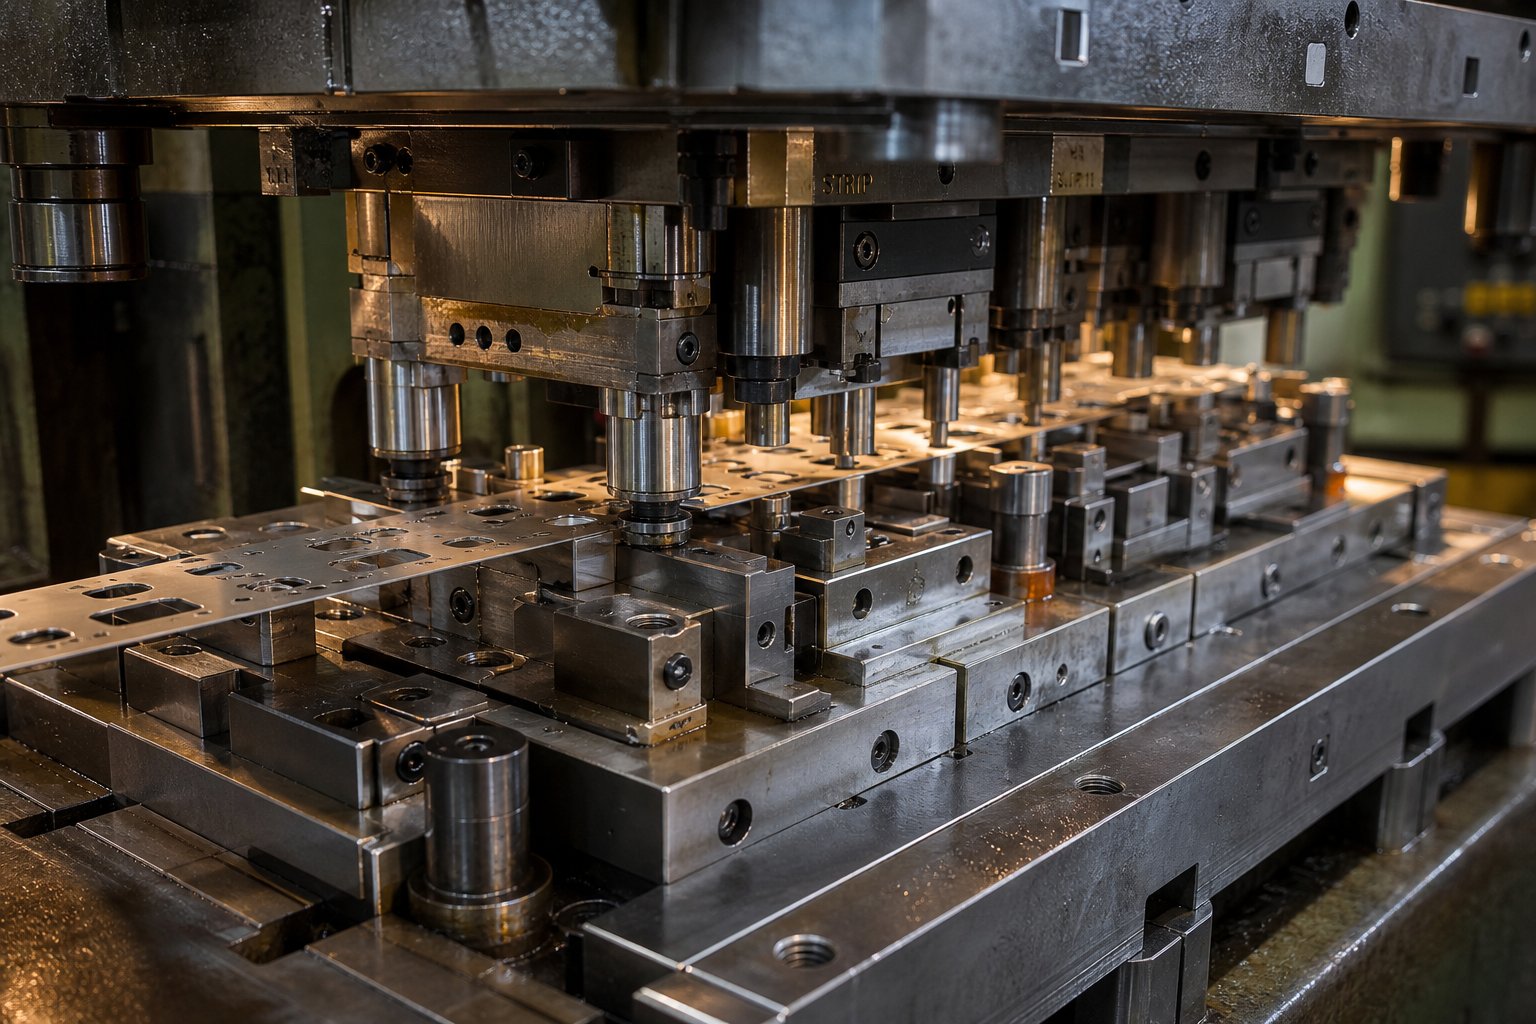
پروگریسو ڈائی اسٹیمپنگ ایک کوائل-فیڈ میٹل بنانے کا عمل ہے جس میں شیٹ میٹل کی ایک پٹی ایک ہی ڈائی سیٹ کے اندر ایک سے زیادہ اسٹیشنوں کے ذریعے آگے بڑھتی ہے، ہر پریس اسٹروک کے ساتھ ایک ترتیب وار آپریشن - خالی کرنا، چھیدنا، موڑنا، یا تشکیل - ہوتا ہے جب تک کہ حتمی اسٹیشن پر مکمل حصہ الگ نہ ہوجائے۔
یہ واحد تعریف بنیادی تصور پر قبضہ کرتی ہے، لیکن اس کے نیچے کا طریقہ کار وہ ہے جہاں انجینئرنگ کی قدر رہتی ہے۔
پروگریسو ڈائی اسٹیمپنگ کیسے کام کرتی ہے۔
ذرا تصور کریں کہ شیٹ میٹل - اسٹیل، ایلومینیم، تانبے، یا پیتل - کو ایک انکوائلر پر لاد کر ایک سٹیمپنگ پریس میں کھلایا جاتا ہے۔ ایک سروو فیڈر ایک مقررہ اضافہ کے ذریعے پٹی کو آگے بڑھاتا ہے جسے فیڈ پچ کہتے ہیں۔ ہر پریس اسٹروک کے ساتھ، پٹی بالکل ٹھیک اسی فاصلے پر اگلے اسٹیشن تک جاتی ہے۔
ہر اسٹیشن ایک مخصوص آپریشن کرتا ہے۔ پہلے رجسٹریشن کے لیے پائلٹ کے سوراخوں کو چھید سکتا ہے۔ اگلا ایک اندرونی خصوصیت کو خالی کر سکتا ہے۔ ایک ڈاؤن اسٹریم اسٹیشن ایک ٹیب کو موڑتا ہے۔ ایک اور تین جہتی جیومیٹری بناتا ہے۔ آخری اسٹیشن پر، مکمل شدہ حصے کو کیریئر کی پٹی سے آزاد کر کے نکال دیا جاتا ہے۔
یہ پٹی بذات خود نقل و حمل کے طریقہ کار کے طور پر کام کرتی ہے - کوئی روبوٹک ہتھیار نہیں، آپریشن کے درمیان کوئی دستی حصہ ہینڈلنگ نہیں ہے۔ پائلٹ پن ہر سٹیشن پر پہلے سے-پنچڈ سوراخوں کو لگاتے ہیں تاکہ فیڈ کے کسی بھی معمولی انحراف کو درست کیا جا سکے، پٹی کو ایک انچ کے ہزارویں حصے میں رکھا جائے۔ یہ پائلٹنگ حکمت عملی وہ ہے جو سیکڑوں ہزاروں چکروں میں ترقی پسند اسٹیمپنگ کو اس کی جہتی مستقل مزاجی دیتی ہے۔
پروگریسو ڈائیز چلانے والے پریس عام طور پر 25 سے 200 سٹروک فی منٹ تک کہیں بھی کام کرتے ہیں، یعنی ایک بار تمام سٹیشنوں کے ذریعے پٹی مکمل طور پر لوڈ ہونے کے بعد ہر ایک اسٹروک کے ساتھ ایک تیار شدہ حصہ گر جاتا ہے۔ اس تھرو پٹ کا موازنہ رواداری کے ساتھ کسی بھی متبادل تشکیل کے طریقہ سے مقابلہ کرنا مشکل ہے۔
کیوں پروگریسو ڈیز کا غلبہ زیادہ-حجم پروڈکشن
تین خصوصیات اعلی- والیوم میٹل پارٹس کے لیے ڈیفالٹ انتخاب کو ترقی پسند ڈائی اسٹیمپنگ بناتی ہیں:
- جزوی ہینڈلنگ کا خاتمہ:چونکہ پٹی ہر آپریشن کے دوران ورک پیس کو لے جاتی ہے، اس لیے مشینوں کے درمیان کوئی منتقلی نہیں ہوتی، کوئی ری-فکسچر نہیں ہوتا، اور قدموں کے درمیان پوزیشننگ کی خرابی کا کوئی جمع نہیں ہوتا۔
- مسلسل سائیکل کے اوقات:پیداوار کی رفتار اسٹروک فی منٹ میں ماپا جاتا ہے اور مستقل رہتا ہے۔ چاہے آپ پہلا حصہ چلا رہے ہوں یا ملینواں، سائیکل کا وقت نہیں بڑھتا ہے۔
- موروثی تکراری قابلیت:تمام تشکیل شدہ جیومیٹری ایک ہی مربوط ٹول میں رہتی ہے۔ ہر جہت کو سخت سٹیل یا کاربائیڈ کے ذریعے بند کیا جاتا ہے، آپریٹر کی مہارت یا سیٹ اپ کی تبدیلی سے نہیں۔
یہ فوائد وقت کے ساتھ ساتھ ملتے ہیں۔ ایک اچھی طرح سے-ڈیزائن کردہ پروگریسو ڈائی فی یونٹ قیمت پر CNC فیبریکیشن کے عمل سے 30% سے 80% کم قیمت پر پرزے تیار کر سکتی ہے، اسکریپ کی شرح ذہین پٹی لے آؤٹ ڈیزائن کے ذریعے بہتر کی جاتی ہے۔ اپ فرنٹ ٹولنگ انویسٹمنٹ - جو سادہ جیومیٹری کے لیے $10,000 سے لے کر $200,000 یا پیچیدہ ملٹی-اسٹیشن ٹولز کے لیے $200,000 یا اس سے زیادہ تک ہو سکتی ہے - ایک بار جب پروڈکشن کی مقدار سالانہ دسیوں ہزار تک پہنچ جاتی ہے تو تیزی سے ختم ہوجاتی ہے۔
درست دھاتی اجزاء کو سورس کرنے والے انجینئرز کے لیے، پروگریسو ڈائی اینڈ اسٹیمپنگ رفتار، درستگی اور معاشیات کے تقاطع کی نمائندگی کرتا ہے۔ لیکن خام عمل کی صلاحیت صرف آدھی کہانی بتاتی ہے۔ اصل کارکردگی کا فرق - اور وہ نقطہ جہاں زیادہ تر پروجیکٹس کامیاب یا ناکام ہوتے ہیں - اس بات پر آتا ہے کہ ڈائی کو اس مخصوص حصے کے مطابق کس قدر اچھی طرح سے تیار کیا گیا ہے جس کی اسے پیدا کرنے کی ضرورت ہے۔
پروگریسو ڈائی انجینئرنگ میں کسٹمائزیشن کا کیا مطلب ہے۔
لفظ "کسٹم" مینوفیکچرنگ میں ڈھیلے طریقے سے پھینک دیا جاتا ہے۔ پروگریسو ڈائی ٹولنگ میں، اس کا مطلب کچھ خاص ہوتا ہے: ٹول میں ہر جیومیٹرک، میٹریل، اور ترتیب سازی کا فیصلہ تیار شدہ حصے کی ضروریات سے پیچھے ہوتا ہے۔ ایڈجسٹ کیے جانے کے لیے کوئی آفاقی ترقی پسند ڈائی نہیں ہے - ہر ٹول مقصد سے بنایا گیا ہے-، اور حسب ضرورت کی ڈگری اس بات کا تعین کرتی ہے کہ آیا یہ موافق پرزے تیار کرتا ہے یا مہنگا سکریپ۔
تو انجینئر جب اپنی مرضی کے مطابق ٹول تیار کرتے ہیں تو وہ ٹیلرنگ کیا کرتے ہیں۔پروگریسو سٹیمپنگ کے لیے ڈائی سیٹ? جواب درجنوں ایک دوسرے پر منحصر متغیرات پر محیط ہے، ہر ایک حصہ جیومیٹری، مادی رویے، رواداری کے تقاضے، اور پیداواری حجم کے لحاظ سے تشکیل دیا گیا ہے جس کے لیے ٹول کو پیش کرنا چاہیے۔
متغیر انجینئرز پروگریسو ٹولنگ میں اپنی مرضی کے مطابق بنائیں
جب ایک پروگریسو ٹول اور ڈائی سیٹ کو شروع سے ڈیزائن کیا جاتا ہے، انجینئرز جان بوجھ کر مختلف پیرامیٹرز - میں انتخاب کرتے ہیں جن میں سے کوئی بھی پروجیکٹس میں معیاری نہیں ہوتا ہے۔ یہاں بنیادی حسب ضرورت عناصر ہیں:
- پٹی لے آؤٹ کی ترتیب:پٹی پر جزوی واقفیت، کیریئر کی قسم (مرکز، باہر، لانس)، سکریپ برج جیومیٹری، اور مواد کے استعمال کا فیصد۔ ایک اچھی طرح سے منصوبہ بند ترتیب عام ترتیب کے مقابلے میں پیداوار کو 10-15% تک بہتر بنا سکتی ہے۔
- اسٹیشنوں کی تعداد:جزوی پیچیدگی اور رواداری کی ضروریات کی طرف سے مقرر. ایک سادہ بریکٹ میں 4-6 اسٹیشنوں کی ضرورت ہو سکتی ہے۔ متعدد موڑ اور تشکیل شدہ خصوصیات کے ساتھ کنیکٹر 12-20 کی ضرورت ہو سکتی ہے۔
- ڈائی مواد کا انتخاب:ٹول سٹیل گریڈز (D2, A2, M2) عمومی-مقصد سٹیشنز بمقابلہ کاربائیڈ انسرٹس کے لیے اعلی-پہننے اور بنانے والی سطحوں کے لیے۔ انتخاب کا انحصار پٹی کے مواد کی کھرچنے اور متوقع ڈائی لائف پر ہے۔
- خوراک کی سمت اناج کے نسبت:دھات کی رولنگ سمت کے نسبت حصے کی سمت کو گھمانے سے تنگ موڑ پر ٹوٹ پھوٹ کو روکا جا سکتا ہے لیکن پٹی کی چوڑائی اور سکریپ میں اضافہ ہو سکتا ہے۔ یہ فارمیبلٹی اور مادی لاگت کے درمیان براہ راست تجارت- ہے۔
- اسٹیشنوں کے درمیان پچ کا فاصلہ:فکسڈ انکریمنٹ ہر اسٹروک پر پٹی کی ترقی۔ چھوٹی پچ پٹی کی کھپت کو کم کرتی ہے لیکن اسٹیشنوں پر بھیڑ اور دیکھ بھال تک رسائی کو پیچیدہ بنا سکتی ہے۔
- پائلٹ پن پلیسمنٹ کی حکمت عملی:پائلٹ کیریئر کی پٹی میں یا حصہ جیومیٹری کے اندر ہی سوراخ کر سکتے ہیں۔ جگہ کا تعین رجسٹریشن کی درستگی کو متاثر کرتا ہے، اور جزوی خصوصیات کو پائلٹ مقامات کے طور پر استعمال کرنے سے وقت کے ساتھ ساتھ اہم سوراخوں کو لمبا ہونے کا خطرہ ہوتا ہے۔
ان فیصلوں میں سے ہر ایک دوسرے کے ساتھ تعامل کرتا ہے۔ آپ بقیہ ٹول ڈیزائن - کے ذریعے اثرات کو متاثر کیے بغیر تبدیل نہیں کر سکتے ہیں یہی وجہ ہے کہ کسٹم ٹولنگ ڈیزائن اور مینوفیکچرنگ کیٹلاگ حل کے بجائے تجربہ کار ڈائی انجینئرز کی ضرورت ہے۔
آف--شیلف بمقابلہ مکمل طور پر حسب ضرورت ڈائی ڈیزائن
کچھ سٹیمپنگ فراہم کنندگان موافقت پذیر یا نیم-معیاری ٹولنگ پیش کرتے ہیں: موجودہ پروگریسو ڈیز کو نئے حصے کی جیومیٹری کا تخمینہ لگانے کے لیے تھوڑا سا تبدیل کیا جاتا ہے۔ یہ نقطہ نظر معیاری شکلوں - سادہ واشرز، بنیادی کلپس، یا موجودہ ٹولنگ پروفائلز سے ملنے والے حصوں کے لیے کام کرتا ہے۔ فی-حصہ کی قیمتیں زیادہ رہتی ہیں اور جیومیٹری کے اختیارات پہلے سے موجود کسی بھی ٹولنگ کی وجہ سے محدود رہتے ہیں۔
مکمل طور پر اپنی مرضی کے مطابق ترقی پسند ڈیز بنیادی طور پر مختلف راستہ اختیار کرتے ہیں۔ ٹول کو حصہ - کے ارد گرد ڈیزائن کیا گیا ہے نہ کہ دوسری طرف۔ جب ایک انجینئر کسی تشکیل شدہ خصوصیت پر +/-0.05 ملی میٹر کی پوزیشنی رواداری کا تعین کرتا ہے، تو وہ واحد ضرورت پورے ڈیزائن میں جھڑ سکتی ہے: یہ اسپرنگ بیک کے تغیر کو ختم کرنے کے لیے ایک اضافی کوائننگ اسٹیشن کا مطالبہ کر سکتا ہے، جس سے اسٹیشن کی کل تعداد میں اضافہ ہوتا ہے، جو پٹی کی چوڑائی کو بڑھاتا ہے، جو مواد کے استعمال کے حساب کتاب اور ڈائی سیٹ کو تبدیل کرتا ہے۔
یہ کاسکیڈنگ اثر وہی ہے جو اپنی مرضی کے مطابق ٹولنگ حل کو موافقت پذیر طریقوں سے الگ کرتا ہے۔ سخت فلیٹنیس کال آؤٹ کو لیولنگ اسٹیشن کی ضرورت پڑسکتی ہے۔ ایک چہرے پر سطح ختم کرنے کی ضرورت ٹول اسٹیل کی بجائے کاربائیڈ بنانے والے داخلوں کا حکم دے سکتی ہے۔ ایک burr-فری ایج تفصیلات ابتدائی خالی کرنے کے بعد شیونگ اسٹیشن کا اضافہ کر سکتی ہے۔ ہر فنکشنل تقاضہ ایک مخصوص ٹولنگ فیصلے - سے نقشہ بناتا ہے اور وہ فیصلے کئی گنا بڑھ جاتے ہیں۔
معاشی منطق سیدھی سی ہے: حسب ضرورت ٹولنگ ڈیزائن اور مینوفیکچرنگ کی لاگت پہلے سے زیادہ ہوتی ہے، لیکن یہ ایک بار آپریشنل ہونے کے بعد سستے، تیز، اور زیادہ مستقل طور پر پرزے تیار کرتی ہے۔ ایک مقصد-آپ کے عین جیومیٹری، مواد، اور حجم پروفائل کے لیے تیار کردہ ترقی پسند ڈائی انجنیئر ایک ایسا اثاثہ ہے جو سالوں سے چلائی جانے والی ہر پروڈکشن میں قدر پیدا کرتا ہے۔
حقیقی انجینئرنگ چیلنج یہ فیصلہ نہیں کر رہا ہے کہ - کو کسی بھی غیر- پیداواری حصے کے لیے اپنی مرضی کے مطابق بنانا ہے، یہ واحد قابل عمل راستہ ہے۔ چیلنج ڈیزائن کے عمل کو درست کرنا ہے، جہاں پٹی لے آؤٹ کے فیصلے، اسٹیشن کی ترتیب، اور نقلی ایک ایسا ٹول تیار کرنے کے لیے مل کر کام کرتے ہیں جو پانچویں کے بجائے پہلی آزمائش پر پرفارم کرتا ہے۔
کسٹم پروگریسو ڈائی ڈیزائن کا عمل مرحلہ وار
تصور سے پروڈکشن تک ایک ترقی پسند اسٹیمپنگ ڈائی حاصل کرنا-تیار ٹولنگ ایک چھلانگ نہیں ہے - یہ ایک احتیاط سے ترتیب شدہ انجینئرنگ ورک فلو ہے جہاں ہر مرحلہ پہلے سے درست فیصلوں پر تیار ہوتا ہے۔ ایک قدم چھوڑیں یا تجزیہ میں جلدی کریں، اور مسائل نیچے کی طرف بڑھتے ہیں۔ ایک ڈائی جس کو ایک کے بجائے پانچ بار بار آزمانے کی ضرورت ہوتی ہے وہ پیداوار میں مہینوں تک تاخیر کر سکتا ہے اور غیر منصوبہ بند لاگت میں دسیوں ہزار کا اضافہ کر سکتا ہے۔
تو ایک سخت پروگریسو سٹیمپنگ ڈائی ڈیزائن کا عمل درحقیقت کیسا نظر آتا ہے، اس لمحے سے جب ایک حصہ پرنٹ ڈائی ڈیزائنر کی میز پر اترتا ہے اس مقام تک جہاں موافق پرزے شرح سے گر رہے ہیں؟ یہاں مکمل ترتیب ہے، ان مراحل میں تقسیم کیا گیا ہے جو اچھی طرح سے-انجینئرڈ ٹولنگ کو مہنگے ٹرائل-اور-غلطی سے الگ کرتے ہیں۔
- حصہ پرنٹ تجزیہ اور فزیبلٹی کا جائزہ
- DFM تاثرات اور تفصیلات کی تطہیر
- پٹی لے آؤٹ کی ترقی
- اسٹیشن کی ترتیب اور پائلٹ حکمت عملی کی تعریف
- تفصیلی ڈائی ڈیزائن (3D ماڈلنگ)
- تخروپن کی تشکیل اور اسپرنگ بیک کی پیشن گوئی
- ٹول کی تعمیر اور اسمبلی
- آزمائش، نمونے لینے، اور پیداوار کی توثیق
ہر مرحلے کے لیے گاہک سے مخصوص آدانوں کی ضرورت ہوتی ہے اور وہ ڈیلیور ایبلز تیار کرتا ہے جو اگلے مرحلے کو پورا کرتے ہیں۔ آئیے دیکھتے ہیں کہ ہر مقام پر کیا ہوتا ہے۔
پارٹ پرنٹ سے لے کر پٹی لے آؤٹ ڈویلپمنٹ تک
ہر چیز کا آغاز حصہ پرنٹ - 2D ڈرائنگ یا 3D ماڈل سے ہوتا ہے جو اس بات کی وضاحت کرتا ہے کہ تیار شدہ جزو کیسا ہونا چاہیے۔ لیکن ایک ڈائی ڈیزائنر صرف اس پرنٹ کے طول و عرض کو نہیں پڑھتا ہے۔ وہ فارمیبلٹی کے عینک کے ذریعے اس کا تجزیہ کر رہے ہیں: کون سی خصوصیات ایک ہی ہٹ میں حاصل کی جا سکتی ہیں، جن کے لیے متعدد سٹیشنوں میں ترقی پسندی کی ضرورت ہوتی ہے، اور کون سی جیومیٹریاں بغیر ترمیم کے پیدا کرنا ناممکن ہو سکتی ہیں۔
پہلی حقیقی ڈیلیوری قابل فزیبلٹی اسیسمنٹ ہے۔ ڈائی ڈیزائنرز مادی خصوصیات کے خلاف جزوی جیومیٹری کا جائزہ لیتے ہیں اور ممکنہ مسائل کو ابتدائی - ٹائٹ بینڈ ریڈی کی نشاندہی کرتے ہیں جس میں کریکنگ کا خطرہ ہوتا ہے، کناروں کے بہت قریب بننے والی خصوصیات، یا رواداری کے کال آؤٹس جو کہ معیاری ترقی پسند اسٹیمپنگ کو ثانوی کارروائیوں کے بغیر قابل اعتماد طریقے سے رکھ سکتے ہیں۔
یہ وہ جگہ ہے جہاں ڈیزائن برائے مینوفیکچریبلٹی (DFM) فیڈ بیک تصویر میں داخل ہوتا ہے۔ تجربہ کار ٹولنگ ڈیزائن کی خدمات فراہم کرنے والے صرف چہرے کی قیمت پر جزوی پرنٹ قبول نہیں کرتے ہیں۔ وہ تعمیری طور پر پیچھے دھکیلتے ہیں: "اگر آپ اس موڑ کے رداس کو 0.5T سے 1.0T تک کھول سکتے ہیں، تو ہم ایک اسٹیشن کو ختم کرتے ہیں اور اسپرنگ بیک کے تغیر کو 40% تک کم کر دیتے ہیں۔" یا: "اس سوراخ کو بنے ہوئے کنارے سے 2 ملی میٹر آگے لے جانے سے ہمیں اسے بننے سے پہلے چھیدنے دیتا ہے، جس سے پوزیشن کی درستگی بہتر ہوتی ہے۔" یہ تجاویز لاگت کو بچاتی ہیں اور حصے کے فنکشن پر سمجھوتہ کیے بغیر معیار کو بہتر کرتی ہیں۔
اس مرحلے پر مطلوبہ کسٹمر کے آدانوں میں شامل ہیں:
- مکمل حصہ جیومیٹری (3D ماڈل ترجیحی، 2D ڈرائنگ کم از کم)
- مواد کی تفصیلات (ملاوٹ، مزاج، موٹائی)
- ہندسی طول و عرض اور رواداری (GD&T)
- سالانہ حجم اور پیداوار کی زندگی کی توقعات
- سطح ختم کرنے کی ضروریات اور کاسمیٹک معیارات
- کسی بھی ثانوی آپریشن کی منصوبہ بندی نیچے کی طرف (پلیٹنگ، ہیٹ ٹریٹمنٹ، اسمبلی)
فزیبلٹی کی تصدیق اور DFM نظرثانی پر اتفاق کے ساتھ، ڈائی ڈیزائنر پٹی کی ترتیب تیار کرتا ہے۔ یہ وہ بلیو پرنٹ ہے جو ہر چیز کی وضاحت کرتا ہے: پٹی پر حصہ کس طرح اورینٹ کرتا ہے، جہاں سکریپ پل کیریئر کو ایک ساتھ رکھتے ہیں، ہر اسٹیشن سے مواد کیسے بہتا ہے، اور کٹ آف کہاں ہوتا ہے۔ پروگریسو اسٹیمپنگ ڈائی کے لیے ایک پٹی لے آؤٹ بنیادی طور پر ہے۔عمل کی ترتیب- یہ نہ صرف تشکیل کی ترتیب کی وضاحت کرتا ہے، بلکہ یہ بھی بتاتا ہے کہ کس طرح سکریپ شیڈ ہوتا ہے، یہ حصہ ٹول کے ذریعے کیسے جاتا ہے، اور یہ آخر میں کیسے نکلتا ہے۔
پٹی لے آؤٹ کی ترقی بھی مواد کے استعمال کا تعین کرتی ہے۔ ایک ہنر مند ڈائی ڈیزائنر اکثر حصہ کی گردش، نیسٹنگ اورینٹیشن، یا کیریئر کنفیگریشن - کو ایڈجسٹ کرکے پیداوار کو بہتر بنا سکتا ہے جو 60% استعمال کو 72% یا اس سے زیادہ میں تبدیل کر سکتا ہے۔ ایک ملین-حصہ سالانہ دوڑ پر، اس فرق کا ترجمہ براہ راست مادی بچتوں میں ہوتا ہے جس کی پیمائش ہزاروں ڈالر میں ہوتی ہے۔
اسٹیشن کی ترتیب اور پائلٹ رجسٹریشن کی حکمت عملی
پٹی کے لے آؤٹ کی وضاحت کے ساتھ، اگلا اہم فیصلہ اسٹیشن کی ترتیب - ہے جو اس بات کا تعین کرتا ہے کہ کون سی کارروائی پٹی کی ترقی کے ساتھ کس پوزیشن پر ہوتی ہے۔ یہ من مانی نہیں ہے۔ کارروائیوں کی ترتیب براہ راست قابل حصول رواداری، مادی رویے، اور مرنے کی لمبی عمر کو متاثر کرتی ہے۔
ترقی پسند اسٹیمپنگ میں چند رہنما اصول ترتیب وار فیصلوں کی تشکیل کرتے ہیں:
- تشکیل سے پہلے چھیدنا:سوراخ اور اندرونی خصوصیات کو عام طور پر ٹھونس دیا جاتا ہے جب کہ پٹی ابھی بھی چپٹی ہے۔ موڑنے کے بعد چھیدنے کی کوشش پوزیشن کی خرابی کو متعارف کراتی ہے کیونکہ مواد پہلے ہی غیر مساوی طور پر منتقل اور دباؤ میں آ چکا ہے۔
- سادہ سے پیچیدہ تک تشکیل:گہرے قرعہ اندازی سے پہلے اتلی موڑیں۔ جزوی شکلیں آخری جیومیٹری سے پہلے ہوتی ہیں۔ یہ مرحلہ وار طریقہ تناؤ کو بتدریج تقسیم کرتا ہے اور پھٹنے یا ضرورت سے زیادہ پتلا ہونے سے روکتا ہے۔
- دیر سے اسٹیشنوں سے منسلک اہم طول و عرض:سخت ترین رواداری کے ساتھ خصوصیات اکثر ترقی میں جتنی دیر ہو سکے تشکیل دی جاتی ہیں یا تیار کی جاتی ہیں، بعد میں ہونے والی کارروائیوں کی تعداد کو کم سے کم کرتی ہے جو تحریف کو متعارف کروا سکتی ہیں۔
- ساختی سالمیت کے لیے بیکار اسٹیشن:کچھ پوزیشنیں کوئی کام نہیں کرتی ہیں - وہ صرف ان اسٹیشنوں کے درمیان جسمانی جگہ فراہم کرتی ہیں جن کے لیے بڑے، ہیوی ڈائی سیکشنز کی ضرورت ہوتی ہے یا اونچائی کی تبدیلیوں کے درمیان پٹی کی نقل و حرکت کو ایڈجسٹ کیا جاتا ہے۔
پائلٹ رجسٹریشن کی حکمت عملی ترتیب کے فیصلوں کے متوازی چلتی ہے۔ پائلٹ پن وہ طریقہ کار ہے جو اسٹروک کے درمیان کسی بھی فیڈ- سمت کی خرابی کو درست کرتا ہے، اس بات کو یقینی بناتا ہے کہ پٹی ہر اسٹیشن پر درست طریقے سے رکھی گئی ہے۔ ڈائی ڈیزائنر اس بات کا تعین کرتا ہے کہ پائلٹ کے سوراخ کہاں چھیدتے ہیں (عام طور پر پہلے اسٹیشن پر)، کتنے پائلٹ ہر بعد والے اسٹیشن پر مشغول ہوتے ہیں، اور آیا پائلٹ کیریئر کی پٹی کا حوالہ دیتے ہیں یا اس حصے کے اندر موجود خصوصیات کا۔
ڈائی سیٹ اپ کے دوران پائلٹ ٹائمنگ کو درست طریقے سے سیٹ کرنا بہت ضروری ہے۔ کوائل فیڈر پر پائلٹ-ریلیز فنکشن کا وقت مقرر ہونا ضروری ہے تاکہ پائلٹ کی گولی کی ناک فیڈ رولرس کو کھولنے سے پہلے پٹی میں داخل ہو جائے - لیکن مکمل پائلٹ قطر ریلیز کے بعد تک مشغول نہیں ہوتا ہے۔ غلط وقت کی طرف جاتا ہےغلط خوراک، لمبا پائلٹ سوراخ، اور حصہ کی خراب جگہ. سیٹ اپ کی یہ تفصیلات شروع سے ہی ٹول میں ڈیزائن کی جاتی ہیں - پائلٹ ہول کا قطر، پائلٹ نوز جیومیٹری، اور پائلٹ اور ہول کے درمیان کلیئرنس سبھی اس بات پر اثر انداز ہوتے ہیں کہ پروڈکشن کے دوران ٹول کس طرح معاف کرنا ہے۔
تخروپن، پروٹو ٹائپنگ، اور پیداوار کی توثیق
اس سے پہلے کہ کسی بھی اسٹیل کو اصل ڈائی بلڈ کے لیے کاٹ دیا جائے، جدید ڈائی ڈیزائن سروسز پوری ترتیب کو عملی طور پر درست کرنے کے لیے تشکیل سازی پر انحصار کرتی ہیں۔ FEA-کی بنیاد پر سافٹ ویئر - ٹولز جیسےلوگوپریس پروگسمانکریمنٹل سمولیشن ٹیکنالوجی - پر چلنا ڈائی ڈیزائنرز کو ہر سٹیشن کے فارمنگ آپریشن کا ماڈل بنانے، مواد کے پتلا ہونے کی پیشین گوئی کرنے، جھریوں کا شکار علاقوں کی نشاندہی کرنے، اور فزیکل ٹول کے موجود ہونے سے پہلے اسپرنگ بیک کا حساب لگانے کی اجازت دیتا ہے۔
تخروپن ان سوالات کے جوابات دیتا ہے جن کے لیے مہنگی جسمانی آزمائش کی ضرورت ہوتی تھی: کیا یہ گہرائی کونے کے رداس میں تقسیم کا سبب بنے گی؟ موڑنے والے اسٹیشن کے بعد حصہ کتنا واپس آتا ہے، اور کون سا اوور بینڈ اینگل معاوضہ دیتا ہے؟ کیا مواد تشکیل شدہ حصے میں یکساں طور پر بہتا ہے، یا ایک طرف ضرورت سے زیادہ پتلا ہو جائے گا؟
پیچیدہ پروگریسو اسٹیمپنگ ڈائی ڈیزائن پروجیکٹس کے لیے، سمولیشن کیلنڈر کے وقت کے ہفتوں کی بچت اور ٹولنگ ری ورک کے اہم اخراجات کو پانچ یا چھ سے کم کر کے ایک یا دو - کر سکتے ہیں۔ یہ ایک ورچوئل ٹر آؤٹ پریس کے طور پر کام کرتا ہے، انجینئرز کو ڈائی ڈیزائن کو حتمی شکل دینے سے پہلے اس عمل کی توثیق کرنے دیتا ہے۔
تخروپن مکمل ہونے اور ڈائی بلٹ کے ساتھ، جسمانی آزمائش شروع ہو جاتی ہے۔ ڈائی کو ٹارگٹ پریس (یا مساوی تصریحات کے ساتھ ٹرائی آؤٹ پریس) میں نصب کیا جاتا ہے، کوائل اسٹاک کو تھریڈ کیا جاتا ہے، اور ابتدائی حصے تیار کیے جاتے ہیں۔ انجینئر پارٹ پرنٹ کے خلاف اہم جہتوں کی پیمائش کرتے ہیں، اس کی جانچ کرتے ہوئے:
- GD&T کال آؤٹس کے لیے جہتی موافقت
- گڑ کی اونچائی اور کنارے کی حالت
- سطح کا معیار اور مارکنگ
- برائے نام سے اسپرنگ بیک انحراف
- پٹی فیڈ کی مستقل مزاجی اور پائلٹ مصروفیت
ٹرائی آؤٹ کے دوران ایڈجسٹمنٹ معمول کی بات ہے - فارمنگ اسٹیشن کو چمکانا، موڑ کے زاویے کو موافق بنانا، ڈائی کلیئرنس کو ایڈجسٹ کرنا۔ ایک کنواں-نقلی ڈائی اور بغیر نقلی ڈیزائن کے درمیان فرق ان ایڈجسٹمنٹ کی وسعت ہے: معمولی تبدیلیاں بمقابلہ بنیادی دوبارہ کام۔
پیداوار کی توثیق کامیاب آزمائش کے بعد ہوتی ہے۔ اس کا مطلب ہے کہ پیداوار کی رفتار سے ایک طویل مدت تک چلنا، شماریاتی عمل کی صلاحیت (Cpk) کی پیمائش کرنا، اور ڈائی کی تصدیق کرنا مسلسل سائیکلنگ کے تحت مطابقت برقرار رکھتا ہے۔ صرف اس صورت میں جب ٹول شرح پر مستحکم پیداوار کا مظاہرہ کرتا ہے یہ ترقی سے پیداواری حیثیت تک گریجویٹ ہوتا ہے۔
مکمل ورک فلو - پروڈکشن کی توثیق کے ذریعے جزوی پرنٹ تجزیہ سے - پیچیدگی کے لحاظ سے عام طور پر 8 سے 20 ہفتوں پر محیط ہوتا ہے۔ لیکن اصل متغیر وقت نہیں ہے۔ یہ پٹی لے آؤٹ اور اسٹیشن کی ترتیب کے دوران انجینئرنگ کے فیصلوں کا معیار ہے۔ وہ ابتدائی-مرحلے کے انتخاب ڈائی کی پرفارمنس سیلنگ میں بند ہیں۔ ہر چیز کا بہاو - تخروپن، تعمیر، آزمائش - صرف یہ بتاتا ہے کہ آیا وہ بنیادی فیصلے درست تھے۔
مواد کا انتخاب ان ابتدائی فیصلوں کو متاثر کرنے والے سب سے طاقتور عوامل میں سے ایک ہے۔ ہلکے سٹیل بمقابلہ سٹینلیس سٹیل بمقابلہ ایلومینیم میں سٹیمپ شدہ وہی حصہ جیومیٹری بالکل مختلف سٹیشن کی گنتی، مختلف ڈائی میٹریلز، اور مختلف بنانے والی حکمت عملیوں کا مطالبہ کر سکتی ہے - جو بالکل وہی ہے جہاں ڈیزائن کے عمل کو مواد ملتا ہے-۔
مواد کا انتخاب اور ڈائی ڈیزائن پر اس کا اثر
کاربن اسٹیل کے لیے ڈیزائن کیا گیا ایک پروگریسو ڈائی سٹینلیس - چلتے ہوئے ایک ہفتہ بھی زندہ نہیں رہے گا اور ایلومینیم کے لیے موزوں ایک پہلی سو ہٹ کے ساتھ تانبے کے پرزوں کو تباہ کر دے گا۔ پروگریسو سٹیمپنگ میٹریل صرف پارٹ پرنٹ پر لائن نہیں بھرتے۔ وہ پورے ٹول میں اسٹیشن کی گنتی، ٹننج کی ضروریات، پنچ جیومیٹری، چکنا کرنے کی حکمت عملی، اور ڈائی میٹریل سلیکشن کا حکم دیتے ہیں۔ کھوٹ کو تبدیل کریں، اور آپ ڈائی کو دوبارہ ڈیزائن کر رہے ہیں۔
یہ وہ متغیر ہے جو ان انجینئروں کو الگ کرتا ہے جو دھاتی سٹیمپنگ کو ان لوگوں سے الگ کرتے ہیں جو مادی انتخاب کو بعد کی سوچ سمجھتے ہیں۔ یہاں یہ ہے کہ کس طرح سب سے عام پٹی والے مواد ٹول میں ہر فیصلے کو تشکیل دیتے ہیں۔
پروگریسو سٹیمپنگ میں سٹیل اور سٹینلیس سٹیل
کم-کاربن اسٹیل (1008, 1010, 1018) کاربن اسٹیل پروگریسو اسٹیمپنگ کا ورک ہارس ہے۔ یہ اعتدال پسند اسپرنگ بیک، پیشین گوئی کے قابل فارمیبلٹی، اور نسبتاً کم ٹنج کے مطالبات کو بخشنے والا ہے۔ ڈائی ڈیزائنرز کریکنگ کے خطرے کے بغیر 1T رداس پر سخت موڑ حاصل کر سکتے ہیں، اور معیاری D2 ٹول اسٹیل پنچ دوبارہ تیز کرنے سے پہلے لاکھوں ہٹ میں قابل اعتماد زندگی فراہم کرتے ہیں۔
سٹینلیس سٹیل سب کچھ بدل دیتا ہے۔ 301 اور 304 جیسے گریڈز بنانے کے دوران تیزی سے کام کرتے ہیں-، یعنی ہر موڑنے یا ڈرائنگ آپریشن مواد کی پیداوار کی طاقت اور مزید خرابی کے خلاف مزاحمت کو بڑھاتا ہے۔ عملی نتیجہ؟ ہلکے سٹیل کے ساتھ تین سٹیشنوں میں حاصل کی جانے والی جیومیٹری کے لیے سٹینلیس - اضافی کوائننگ، تناؤ سے نجات-میں پانچ یا چھ سٹیشنوں کی ضرورت ہو سکتی ہے، یا خاص طور پر بغیر کریکنگ کے کام کی سختی کا انتظام کرنے کے لیے مرحلہ وار تشکیل دینے کے اقدامات شامل کیے جائیں۔
سٹینلیس سٹیل پروگریسو سٹیمپنگ بھی زیادہ پریس ٹنیج کا مطالبہ کرتی ہے (عام طور پر 1.5 سے 2 گنا زیادہ جو ہلکے سٹیل کو مساوی جیومیٹری کی ضرورت ہوتی ہے) اور ٹولنگ کی سطحوں پر نمایاں طور پر زیادہ کھرچنے والا لباس پیدا کرتا ہے۔ گیلنگ - جہاں سٹینلیس مواد مائکروسکوپی طریقے سے سطحوں کو پنچ کرنے کے لیے ویلڈ کرتا ہے - ایک مستقل خطرہ ہے۔ ڈائی ڈیزائنرز اس کا مقابلہ سطحی کوٹنگز (TiN، TiCN، یا AlCrN)، پالش شدہ پنچ سطحوں، اور انتہائی دباؤ میں باؤنڈری پرت کو برقرار رکھنے کے لیے انجنیئر کردہ خصوصی چکنا کرنے والے مادوں سے کرتے ہیں۔
کاپر، پیتل، اور ایلومینیم کے تحفظات
تانبے، پیتل، اور ایلومینیم کے مرکب جیسے نرم، زیادہ نرمی والے مواد مسئلہ کو پلٹ دیتے ہیں۔ فارمیبلٹی فیاض ہے - آپ کم اسٹیشنوں کے ساتھ سخت موڑ والے ریڈی کو حاصل کریں گے۔ ایک کاپر پروگریسو سٹیمپنگ ایپلی کیشن ان کارروائیوں کو مضبوط کر سکتی ہے جو سٹینلیس متعدد مراحل میں پھیل جائیں گے۔ کم اسٹیشنوں کا مطلب ہے ایک چھوٹا، کم مہنگا مرنا۔
لیکن لچک اپنے ناکامی کے طریقوں کو متعارف کراتی ہے۔ تانبا اور پیتل ٹولنگ کی سطحوں پر قائم رہتے ہیں، جس سے گڑ اور سطح کے نشانات پیدا ہوتے ہیں جو فنکشن اور کاسمیٹکس دونوں سے سمجھوتہ کرتے ہیں۔ پیتل میں زیادہ گڑبڑ بنانے کے لیے اکثر تیز کٹنگ کناروں اور بار بار دوبارہ تیز کرنے کے وقفوں کی ضرورت ہوتی ہے۔ ایلومینیم پروگریسو اسٹیمپنگ اسی طرح کی پریشانیوں کے علاوہ کھردری ٹولنگ سطحوں کے خلاف کھرچنے اور نشان زد کرنے کے رجحان کو پیش کرتی ہے - ڈائی ڈیزائنرز آئینے کی تکمیل کے قریب-پر بنانے والی سطحوں کو پالش کرکے اور رگڑ گرمی کی تعمیر کو محدود کرنے کے لیے پریس کی رفتار کو کم کرکے جواب دیتے ہیں۔
پٹی کے مواد کا کھرچنا براہ راست اس بات کا تعین کرتا ہے کہ آیا ڈائی پرزے ٹول اسٹیل یا کاربائیڈ انسرٹس کا استعمال کرتے ہیں۔ فیصلہ کی منطق یہ ہے: ٹول اسٹیل جیسے D2 یا A2 ہلکے اسٹیل اور پیتل کے لیے معتدل حجم میں اچھی طرح کام کرتے ہیں۔ لیکن سٹینلیس سٹیل، ہائی-طاقت والے مرکبات، یا 500,000 ہٹ سے زیادہ ڈائی لائف کو نشانہ بنانے والی کسی بھی ایپلی کیشن کے لیے، کٹنگ اور ہائی-پہننے والے اسٹیشنوں پر کاربائیڈ داخل کرنا معاشی طور پر ضروری ہو جاتا ہے۔ کاربائیڈ کی قیمت فی انسرٹ تین سے پانچ گنا زیادہ ہے، لیکن طویل پیداواری رنز پر خالص جیت پانچ سے دس - کے عنصر سے تیز کرنے کے وقفوں کو بڑھاتی ہے۔
| مواد | فارمیبلٹی | عام موٹائی کی حد | ڈائی وئیر امپیکٹ | عام ایپلی کیشنز |
|---|---|---|---|---|
| کم-کاربن اسٹیل (1008-1018) | اعلیٰ - بخشنے والے موڑ، اعتدال پسند اسپرنگ بیک | 0.3 ملی میٹر - 3.0 ملی میٹر | اعتدال پسند - معیاری D2 ٹول اسٹیل کافی ہے۔ | بریکٹ، ساختی کلپس، آٹوموٹو کمک |
| سٹینلیس سٹیل (301, 304, 316) | معتدل - کام تیزی سے سخت ہوجاتا ہے، مزید اسٹیشنوں کی ضرورت ہے۔ | 0.2 ملی میٹر - 2.5 ملی میٹر | زیادہ - گیلنگ کا خطرہ، کوٹنگز یا کاربائیڈ کی ضرورت ہے۔ | طبی اجزاء، کھانے کا سامان، سنکنرن-مزاحم ہارڈ ویئر |
| کاپر (C110, C102) | بہت زیادہ - سخت ریڈی قابل حصول | 0.1 ملی میٹر - 2.0 ملی میٹر | کم-اعتدال پسند - چپکنے اور گڑبڑ کے مسائل | الیکٹریکل ٹرمینلز، بس بار، ہیٹ سنک |
| پیتل (C260, C272) | اعلیٰ - بہترین لچک، تشکیل میں آسان | 0.1 ملی میٹر - 2.0 ملی میٹر | کم - لیکن burr کو کنٹرول کرنے کے لیے تیز کناروں کی ضرورت ہے۔ | کنیکٹر، آرائشی ہارڈویئر، پلمبنگ کی متعلقہ اشیاء |
| ایلومینیم (3003, 5052, 6061) | اعتدال پسند-زیادہ {- کھرچنے اور گیلنگ کا خطرہ | 0.3 ملی میٹر - 3.0 ملی میٹر | معتدل - پالش ٹولنگ اور کم رفتار کی ضرورت ہے۔ | ہیٹ ایکسچینجر کے پنکھ، انکلوژرز، ہلکے وزن کے ساختی حصے |
پیٹرن پر دھیان دیں: سخت، مضبوط مواد زیادہ تشکیل دینے والے اسٹیشنوں، زیادہ ٹنیج، اور زیادہ پہننے والے (مہنگے) ٹولنگ کا مطالبہ کرتا ہے۔ نرم مواد اسٹیشن کی تعداد کو کم کرتا ہے لیکن سطح کے انتظام کی حکمت عملیوں کی ضرورت ہوتی ہے جو ان کی اپنی پیچیدگی کو شامل کرتی ہیں۔ سپیکٹرم کے کسی بھی سرے پر مہر لگانا فطری طور پر آسان نہیں ہے - وہ مختلف انجینئرنگ کے مسائل ہیں جن کے لیے مختلف ڈائی ڈیزائن ردعمل کی ضرورت ہوتی ہے۔
بالکل یہی وجہ ہے کہ مادی سطح پر اپنی مرضی کے مطابق ترقی پسند ڈائی اور اسٹیمپنگ کے معاملات ہیں۔ ایک ڈائی بلڈر جو کلیئرنس فیصد، پنچ کوٹنگز، اور سٹیشن کی گنتی کو خاص طور پر آپ کے الائے کے لیے ایڈجسٹ نہیں کرتا ہے وہ کارکردگی کو چھوڑ رہا ہے اور میز پر زندگی گزار رہا ہے۔ نمبرز بامعنی طور پر بدل جاتے ہیں: ہلکے سٹیل کے لیے ڈائی کلیئرنس عام طور پر 5-8% مواد کی موٹائی فی سائیڈ پر سیٹ کی جاتی ہے، جب کہ سٹینلیس سٹیل کو 8.5-9.5% کی ضرورت ہوتی ہے، اور ایلومینیم کو گڑ کو کنٹرول کرنے کے لیے 4-6% کے ارد گرد سخت کلیئرنس کی ضرورت ہوتی ہے۔
مواد کا انتخاب صرف اس بات پر اثر انداز نہیں ہوتا کہ ڈائی کس طرح حصہ بناتا ہے - یہ اس بات کا تعین کرتا ہے کہ آیا پروگریسو ٹولنگ بھی صحیح طریقہ ہے۔ جب حصہ جیومیٹری میں اس سے زیادہ گہری قرعہ اندازی شامل ہوتی ہے جو سٹرپ-فیڈ پروگریشن کو ایڈجسٹ کر سکتی ہے، یا جب مواد کی موٹائی عملی پٹی-ہینڈلنگ کی حد سے آگے بڑھ جاتی ہے، تو متبادل ڈائی طریقے گفتگو میں داخل ہوتے ہیں۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی بمقابلہ کمپاؤنڈ ڈائی سلیکشن
ہر حصہ ترقی پسند سٹیمپنگ پریس میں نہیں ہوتا ہے۔ ایک گہرا-ہاؤسنگ جو پٹی کی چوڑائی سے زیادہ ہے، ایک بڑا بریکٹ جو بارہ اسٹیشنوں کے ذریعے کیریئر کی سالمیت کو برقرار نہیں رکھ سکتا، ایک سادہ واشر جو ملٹی-اسٹیشن ٹولنگ کا جواز نہیں بناتا ہے - ان میں سے ہر ایک منظرنامے ایک مختلف ڈائی طریقہ کی طرف اشارہ کرتا ہے۔ غلط انتخاب کرنے کا مطلب ہے ٹولنگ پر زیادہ خرچ کرنا، معیار کے مسائل سے لڑنا، یا میز پر سائیکل کا وقت چھوڑنا۔
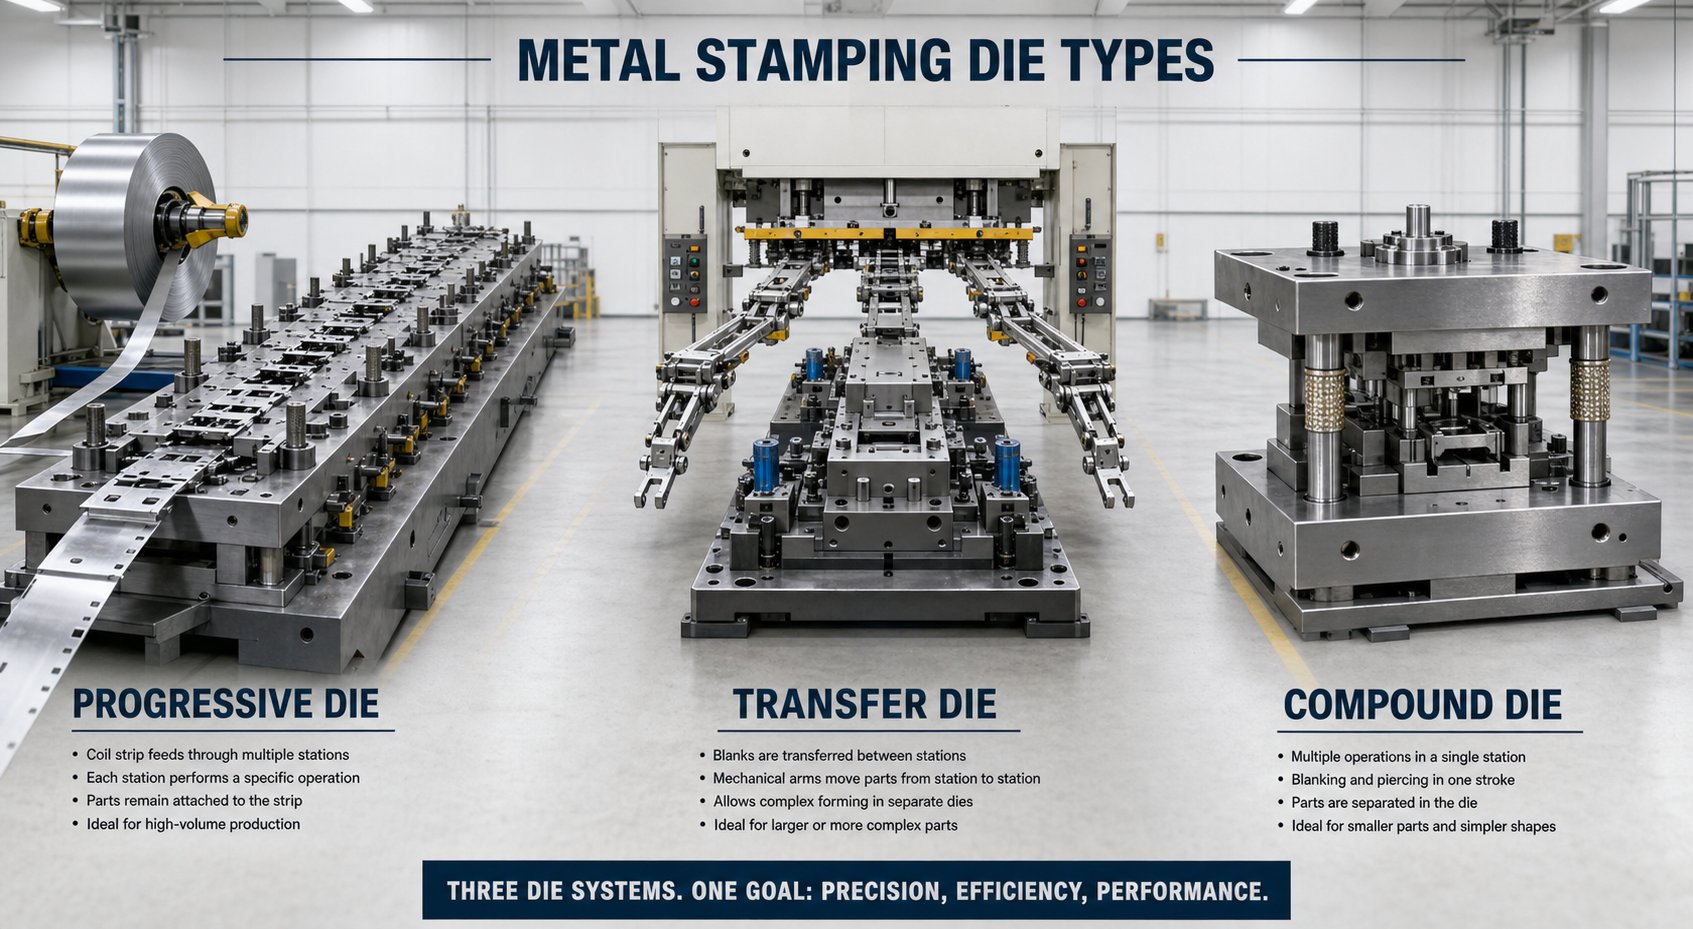
ڈائی اسٹیمپنگ کے تین بنیادی طریقے - پروگریسو، ٹرانسفر، اور کمپاؤنڈ - اس بات میں مختلف ہیں کہ وہ مواد کو کیسے منتقل کرتے ہیں، وہ جزوی پیچیدگی کو کیسے ہینڈل کرتے ہیں، اور وہ کہاں معاشی فائدہ پہنچاتے ہیں۔ ان کے درمیان مکینیکل فرق کو سمجھنا وہ چیز ہے جو مناسب ٹولنگ کی سرمایہ کاری کو ایک مہنگی مماثلت سے الگ کرتی ہے۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی بمقابلہ کمپاؤنڈ ڈائی
ہر طریقہ ایک مختلف مینوفیکچرنگ مسئلہ کو حل کرتا ہے:
- ترقی پسند مر جاتے ہیں۔تمام فارمنگ آپریشنز کے دوران ورک پیس کو پٹی سے منسلک رکھیں۔ کنڈلی ایک مقررہ پچ پر آگے بڑھتی ہے، اور تیار شدہ حصہ صرف آخری اسٹیشن پر الگ ہوتا ہے۔ یہ پٹی-منسلک نقطہ نظر سب سے زیادہ سائیکل کی رفتار کو قابل بناتا ہے - ایک پروگریسو ڈائی میٹل اسٹیمپنگ آپریشن عام طور پر 100 سے 300+ اسٹروک فی منٹ چلتا ہے - لیکن اس حصے کے سائز کو محدود کرتا ہے جو کہ عملی پٹی کی چوڑائی میں فٹ بیٹھتا ہے (عام طور پر 300 ملی میٹر سے کم)۔
- منتقلی مر جاتی ہے۔پہلے اسٹیشن پر پٹی سے خالی جگہ کو الگ کریں، پھر مکینیکل انگلیوں یا سروو-سے چلنے والے گریپرز کا استعمال کرتے ہوئے بعد کے اسٹیشنوں کے درمیان مجرد حصوں کو منتقل کریں۔ چونکہ حصہ خالی ہے-اس لیے ٹرانسفر ٹولنگ بڑے حصوں، گہرے ڈراز، اور جیومیٹریوں کو ہینڈل کرتی ہے جب کیریئر کی پٹی سے ٹیچر کیا جاتا ہے۔ اسٹیشنوں کے درمیان مکینیکل منتقلی کی وجہ سے سائیکل کی رفتار کم ہوتی ہے (عام طور پر 15 سے 40 سٹروک فی منٹ)۔
- کمپاؤنڈ مر جاتا ہے۔ایک سٹیشن پر ایک ہی پریس اسٹروک میں متعدد کٹنگ آپریشنز - خالی کرنا، چھیدنا، اور کبھی کبھی کوائننگ - کرنا۔ حصہ ایک ہٹ میں مکمل گر جاتا ہے۔ یہ طریقہ خصوصیات کے درمیان بہترین ہم آہنگی اور ارتکاز فراہم کرتا ہے کیونکہ تمام کارروائیاں ایک ساتھ ہوتی ہیں، لیکن یہ موڑنے یا تین جہتی تشکیل نہیں دے سکتا۔ یہ بنیادی طور پر فلیٹ حصوں تک محدود ہے۔
بنیادی تجارت-اس پر نیچے آتی ہے: ترقی پسند ڈیز رفتار کو زیادہ سے زیادہ کرتی ہے اور پیچیدہ خصوصیات کے ساتھ چھوٹے حصوں کے لیے کم سے کم ہینڈلنگ کرتی ہے۔ منتقلی بڑے یا گہرے حصوں پر ہندسی آزادی کے لیے رفتار کی قربانی دیتی ہے۔ کمپاؤنڈ ڈیز اعتدال پسند حجم میں فلیٹ جیومیٹریوں کے لیے سادگی اور درستگی پیش کرتا ہے۔
حصہ کی ضروریات پر مبنی انتخاب کا معیار
ان طریقوں کے درمیان انتخاب کرنا ترجیح کا معاملہ نہیں ہے - یہ قابل پیمائش حصے کی خصوصیات کے ذریعے کارفرما ہے۔ اپنے آپ سے یہ سوالات پوچھیں جب یہ جانچیں کہ کون سی ڈائی اسٹیمپنگ مشین کنفیگریشن آپ کی درخواست کے مطابق ہے:
- حصہ لفافہ کیا ہے؟اگر یہ 300 ملی میٹر کی پٹی کی چوڑائی کے اندر فٹ بیٹھتا ہے اور اسے کیریئر سے منسلک ہونے کے دوران مواد کو برقرار رکھنے والے مواد سے زیادہ گہرائی تک کھینچنے کی ضرورت نہیں ہوتی ہے، تو پروگریسو ٹولنگ ممکنہ طور پر بہترین ہے۔
- سالانہ حجم کیا ہے؟پروگریسو ڈیز اپنی رفتار کے فائدہ کی وجہ سے سالانہ 500,000 سے اوپر والیوم میں سب سے کم فی{0}}حصہ قیمت فراہم کرتے ہیں۔ ٹرانسفر ڈیز 100،000+ یونٹس پر کفایت شعاری بن جاتی ہے جہاں جزوی پیچیدگی ٹولنگ کو جواز بناتی ہے۔ کمپاؤنڈ ڈیز نے سادہ جیومیٹری کے لیے 50,000 اور 500,000 یونٹس کے درمیان اپنا پیارا مقام حاصل کیا۔
- کیا جیومیٹری میں گہری قرعہ اندازی شامل ہے؟حصہ قطر کے 1.5 گنا سے زیادہ گہرائیوں کو ڈرا کرنے کے لیے عام طور پر خالی جگہ کو اس پٹی سے خالی ہونے کی ضرورت ہوتی ہے - جو ٹرانسفر ٹولنگ کی طرف اشارہ کرتی ہے۔
- ٹولنگ کے لیے بجٹ کیا ہے؟کمپاؤنڈ ڈیز ڈیزائن اور بنانے میں نمایاں طور پر کم لاگت آتی ہے۔ پروگریسو اور ٹرانسفر ڈیز دونوں میں پہلے سے زیادہ سرمایہ کاری ہوتی ہے، لیکن فالج کی بلند شرحوں کی بدولت پروگریسو ڈیز حجم میں تیزی سے کم ہوتی ہے۔
| معیار | ترقی پسند مرنا | ٹرانسفر ڈائی | کمپاؤنڈ ڈائی |
|---|---|---|---|
| بہترین پارٹ سائز | چھوٹے سے درمیانے (پٹی کی چوڑائی کے اندر فٹ بیٹھتا ہے، عام طور پر 300 ملی میٹر سے کم) | درمیانے سے بڑے (پٹی کے ذریعہ محدود نہیں) | چھوٹے سے درمیانے (چپڑے حصے، عام طور پر 150 ملی میٹر سے کم) |
| مثالی سالانہ حجم | 500،000+ یونٹس | 100,000 - 2,000,000 یونٹس | 50,000 - 500,000 یونٹس |
| جیومیٹرک پیچیدگی | اونچے - متعدد موڑ، چھید، اور فارم بہت سے اسٹیشنوں پر قابل حصول ہیں۔ | بہت اونچی - گہری قرعہ اندازی، تھریڈنگ، پسلیاں، اور گرہیں ممکن ہیں | کم - فلیٹ، سنگل-ہوائی جہاز کے آپریشن تک محدود |
| ٹولنگ لاگت (رشتہ دار) | اعلی | سب سے زیادہ (120-150% ترقی پسند) | درمیانہ (70-90% ترقی پسند) |
| سائیکل کی رفتار | تیز ترین (100-300+ SPM) | اعتدال پسند (15-40 SPM) | تیز (80-200 SPM، لیکن واحد آپریشن) |
| مواد کا استعمال | معتدل - کیریئر کی پٹی سکریپ بن جاتی ہے۔ | اعلی - کوئی کیریئر ویب کی ضرورت نہیں ہے۔ | سادہ خالی جگہوں کے لیے ہائی - کم سے کم سکریپ |
ایک تفصیل قابل توجہ ہے: ٹرانسفر ڈیز اکثر پروگریسو ٹولنگ کے مقابلے بہتر مادی استعمال فراہم کرتی ہے کیونکہ وہ کیریئر کی پٹی کو ختم کرتی ہے (ترقی کے ذریعے حصوں کو جوڑنے والے مواد کا جال)۔ یہ مواد کی بچت کم سائیکل کی رفتار کو پورا کر سکتی ہے، خاص طور پر موٹے یا مہنگے مرکب پر جہاں سکریپ کی قیمت اہم ہے۔
ہائبرڈ نقطہ نظر بھی موجود ہیں. کچھ ڈائی اسٹیمپنگ پریس سیٹ اپ ایک پروگریسو فرنٹ سیکشن - ہینڈلنگ پیئرنگ اور ابتدائی فارمنگ کو جوڑتے ہیں جبکہ حصہ پٹی پر رہتا ہے - ٹرانسفر ریئر سیکشن کے ساتھ جو خالی کو الگ کرتا ہے اور اسے گہرے فارمنگ اسٹیشنوں میں منتقل کرتا ہے۔ یہ ترقی پسند-منتقلی ہائبرڈ سامنے والے سرے پر رفتار کے فوائد حاصل کرتے ہیں جبکہ ہندسی تقاضوں کو پورا کرتے ہوئے جو پچھلے سرے پر خالص ترقی پسند صلاحیت سے زیادہ ہوتے ہیں۔ وہ ڈیزائن اور برقرار رکھنے کے لیے زیادہ پیچیدہ ہیں، لیکن صحیح حصہ جیومیٹری کے لیے، وہ دونوں طریقوں میں سے بہترین کی نمائندگی کرتے ہیں۔
اوپر کا انتخابی فریم ورک زیادہ تر منظرناموں کو صاف ستھرا ہینڈل کرتا ہے۔ لیکن فیصلہ تنہائی میں نہیں کیا جاتا ہے - یہ اس صنعت کے ذریعہ تشکیل دیا جاتا ہے جس کا حصہ کام کرتا ہے، اس کے ساتھ مطلوبہ معیاری دستاویزات، اور پیداواری توقعات جو OEM بمقابلہ آفٹر مارکیٹ پروگراموں کے ساتھ آتی ہیں۔ وہ ایپلیکیشن-سطح کے مطالبات ٹولنگ حکمت عملی میں ایک اور پرت کا اضافہ کرتے ہیں۔
انڈسٹری ایپلی کیشنز اور کیوں پروگریسو ڈیز ایکسل
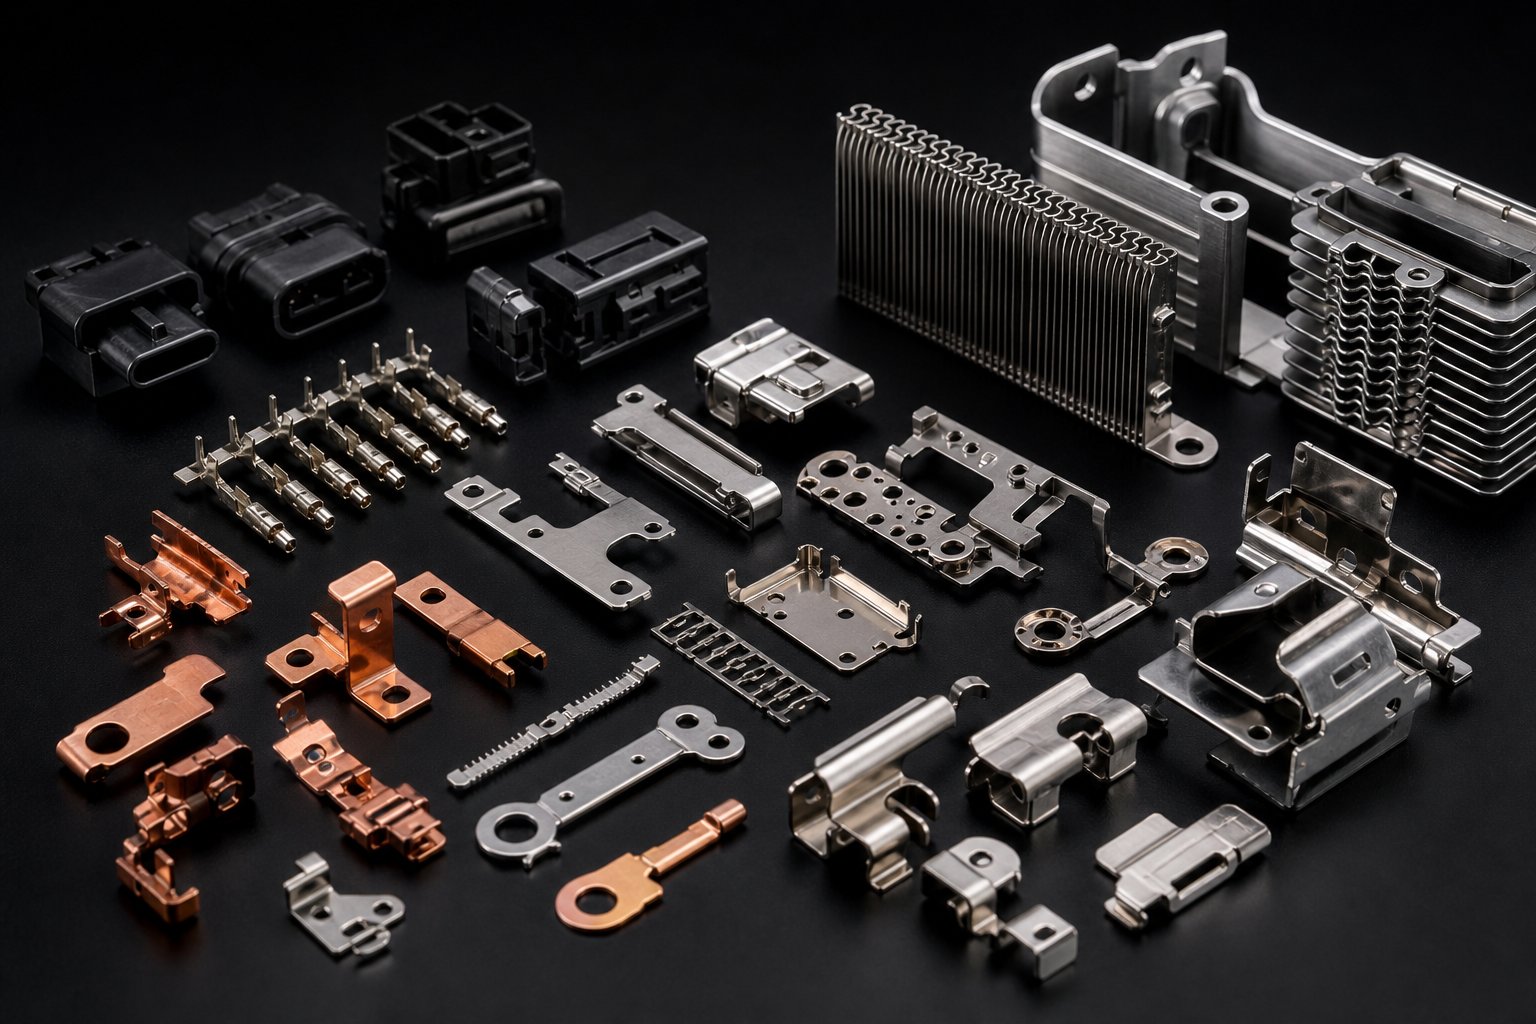
ہر صنعت جو ترقی پسند مہریں استعمال کرتی ہے اس کی ایک وجہ صرف "ہمیں بہت سارے حصوں کی ضرورت ہے۔" مخصوص تکنیکی مطالبات - رواداری کے بینڈ، سطح کے حالات، ٹریس ایبلٹی کی ضروریات، مواد کی رکاوٹیں - نہ صرف یہ طے کرتی ہیں کہ ترقی پسند ٹولنگ مناسب ہے یا نہیں، بلکہ اسے کس طرح اپنی مرضی کے مطابق بنایا جانا چاہیے۔ HVAC بلوئر ہاؤسنگ کے لیے ایک بریکٹ اور کارڈیک پیس میکر کے لیے ایک رابطہ دونوں ترقی پسند ڈیز سے آتے ہیں، پھر بھی ہر ٹول کے پیچھے انجینئرنگ کی منطق بالکل مختلف ہے۔
یہ فرق اہمیت رکھتا ہے۔ جب آپ اس بات کا جائزہ لے رہے ہیں کہ آیا ترقی پسند میٹل سٹیمپنگ آپ کی ایپلی کیشن کے مطابق ہے، سوال صرف حجم - کا نہیں ہے بلکہ یہ ہے کہ کیا یہ عمل آپ کی صنعت کی غیر-مذاکراتی ضروریات کو پورا کر سکتا ہے بغیر ثانوی کارروائیوں کے آپ کی لاگت کے فائدہ میں۔
آٹوموٹو اور ای وی اجزاء کی مہر لگانا
آٹوموٹیو عالمی سطح پر اعلیٰ حجم کی سٹیمپنگ کا سب سے بڑا صارف بنی ہوئی ہے، اور اس کی وجوہات ساختی ہیں۔ گاڑیوں کے پلیٹ فارمز ہزاروں مجرد مہر والے اجزاء - بریکٹ، کنیکٹر، ساختی کمک، سینسر ہاؤسنگ، ٹرمینل رابطے - کا مطالبہ کرتے ہیں جو ہر سال لاکھوں میں ماپا جانے والے حجم میں برداشت کرتے ہیں جو مہینوں تک چلنے والی پیداوار میں نہیں بڑھ سکتے۔
پروگریسو ڈیز اس مانگ کو پورا کرتے ہیں کیونکہ وہ خود کار OEM کو درحقیقت وہ چیز فراہم کرتے ہیں: شماریاتی مستقل مزاجی۔ یہ کافی نہیں ہے کہ نمونے کے معائنے کے دوران پرزوں کی صحیح پیمائش کی جائے۔ OEM پروگریسو اسٹیمپنگ پروگراموں کو پوری پروڈکشن مہموں میں برقرار رہنے والی عمل کی صلاحیت (اہم خصوصیات پر 1.33 یا اس سے زیادہ کی Cpk اقدار) کی ضرورت ہوتی ہے۔ ڈائی کو خود ہی پرزے اتنے مستقل طور پر تیار کرنے چاہییں کہ عمل کی تبدیلی غیر معینہ مدت تک کنٹرول کی حدود میں رہے۔
ای وی کی منتقلی نے اسے مزید تیز کر دیا ہے۔ بیٹری سے رابطہ کرنے والے اجزاء، بس بار کنیکٹرز، اور موٹر لیمینیشن کے ڈھیر سبھی تانبے یا خصوصی مرکب دھاتوں میں اعلی درستگی والے دھاتی سٹیمپنگ کا مطالبہ کرتے ہیں، اکثر روایتی پاور ٹرین کے اجزاء سے زیادہ سخت رواداری پر۔ 400V لے جانے والے بیٹری ماڈیول کنیکٹر کو ایک تنگ ونڈو - کے اندر رابطے کی قوت کو برقرار رکھنا چاہیے جس کا مطلب ہے کہ ان بہار رابطوں کو تشکیل دینے والا پروگریسو ڈائی جہتی بڑھنے کی اجازت نہیں دے سکتا جو انحراف کی خصوصیات کو تبدیل کرتا ہے۔
الیکٹرانکس، میڈیکل، اور HVAC ایپلی کیشنز
الیکٹرانکس سٹیمپنگ سائز سپیکٹرم کے مخالف سرے پر کام کرتی ہے۔ 1 ملی میٹر سے کم پچ کے فاصلے کے ساتھ لیڈ فریموں کے بارے میں سوچیں، پٹی کے مواد سے بننے والے کنیکٹر پن 0.1 ملی میٹر کے برابر پتلے، اور RF شیلڈ کین کے ساتھ مائیکرون میں ناپا جانے والی رواداری۔ الیکٹرانکس کے لیے پروگریسو ڈیز تیز رفتاری سے کام کرتے ہیں - اکثر 300 سے 1,200 سٹروک فی منٹ - انتہائی پتلے مواد پر جہاں فیڈ کی درستگی اور پائلٹ رجسٹریشن غالب انجینئرنگ چیلنج بن جاتے ہیں۔
میڈیکل پروگریسو اسٹیمپنگ مکمل طور پر ایک مختلف رکاوٹ کو متعارف کراتی ہے۔ ہو سکتا ہے کہ حصے بذات خود ہندسی طور پر انتہائی نہ ہوں، لیکن عمل کا ماحول ہے۔ لگانے کے قابل ڈیوائس کے اجزاء burr-مفت کناروں کا مطالبہ کرتے ہیں (کیونکہ ایک خوردبین گڑ بھی ٹشو کو نقصان پہنچا سکتا ہے)، بائیو کمپیٹیبل میٹریل ہینڈلنگ (کوئی کراس-لبریکنٹس یا ٹولنگ کے ملبے سے آلودگی نہیں)، اور اکثر کلین روم-مطابق ٹولنگ ڈیزائن جو سٹیمپیولیٹ بنانے کے دوران کم سے کم کرتا ہے۔ سٹینلیس سٹیل پروگریسو سٹیمپنگ کے ذریعے تیار کیے جانے والے جراحی کے آلات کو طریقہ کار کے دوران ہموار میکانکی کام کو یقینی بنانے کے لیے ±0.0005 انچ - تقریباً 12 مائکرون - تک برداشت کی ضرورت ہوتی ہے۔
HVAC پروگریسو سٹیمپنگ ایک اور راستہ اختیار کرتی ہے۔ یہاں، انجینئرنگ کا چیلنج انتہائی درستگی کے بارے میں کم اور بہت زیادہ حجم میں پائیدار مادی کارکردگی کے بارے میں زیادہ ہے۔ ہیٹ ایکسچینجر کے پنکھوں کو - پتلی ایلومینیم کی پٹی سے لاکھوں کی مہر لگائی گئی ہے - کو ہر ایک حصے میں ہوا کے بہاؤ کی جیومیٹری کو برقرار رکھنا چاہیے۔ فن اسپیسنگ یا لوور اینگل میں حتیٰ کہ 0.1 ملی میٹر کا تغیر پوری ہیٹ ایکسچینجر اسمبلی میں تھرمل کارکردگی کو کم کرتا ہے۔ HVAC ایپلیکیشنز کے لیے پروگریسو ڈیز لمبی ٹول لائف اور کم سے کم اسٹیشن کو ترجیح دیتے ہیں-سے-اسٹیشن تک مختلف پروڈکشن رنز کی دسیوں ملین ہٹس میں ماپا جاتا ہے۔
یہاں یہ ہے کہ کس طرح ہر صنعت کی بنیادی ضروریات مخصوص ترقی پسند مرنے کی صلاحیتوں کو نقشہ بناتی ہیں:
- آٹوموٹو/ای وی:سخت رواداری پر اعلی{-حجم کی مستقل مزاجی → کثیر-اسٹیشن کی تشکیل جہتی استحکام کے لیے سکے کے ساتھ، ان-ٹریس ایبلٹی کے لیے ڈائی پارٹ مارکنگ، SPC-مطابق پروسیس ڈیزائن
- الیکٹرانکس:الٹرا-پتلے مواد میں مائیکرو{-خصوصیات → تیز-پریسیئن پائلٹس، کاربائیڈ کٹنگ سیکشنز، اور قریبی-پچ اسٹیشن کی جگہ کے ساتھ تیز رفتار پروگریسو ٹولنگ
- طبی آلات:Burr-فری کناروں اور بایو کمپیٹیبل پروسیسنگ → خالی کرنے کے بعد شیونگ اسٹیشن، پالش کاربائیڈ بنانے والے داخل، میڈیکل-گریڈ سیالوں کے ساتھ کنٹرول شدہ چکنا کرنے کا نظام
- HVAC:مسلسل ایئر فلو جیومیٹری کے ساتھ لاکھوں ایک جیسے حصے
- ایرو اسپیس:ہلکے وزن والے مرکبات پر انتہائی رواداری (±0.0005 انچ)
عام دھاگہ؟ ہر صنعت کو صرف ترقی پسند درستگی والے دھاتی سٹیمپنگ کی ضرورت نہیں ہوتی ہے - اسے ایک مخصوص کارکردگی کی خصوصیت فراہم کرنے کے لیے اپنی مرضی کے مطابق ڈائی کی ضرورت ہوتی ہے جو اس ایپلی کیشن کے تناظر میں سب سے زیادہ اہمیت رکھتی ہے۔
OEM پروگریسو سٹیمپنگ پروگرام پیچیدگی کی ایک اور پرت کا اضافہ کرتے ہیں جس کا سامنا آفٹر مارکیٹ یا تجارتی ہارڈویئر پروجیکٹوں میں شاذ و نادر ہی ہوتا ہے۔ OEM معاہدوں کو عام طور پر مکمل کی ضرورت ہوتی ہے۔پی پی اے پی (پروڈکشن پارٹ کی منظوری کا عمل)دستاویزات - ایک 18-عنصر پیکیج جس میں جہتی نتائج، عمل کی صلاحیت کے مطالعہ، کنٹرول پلانز، FMEA دستاویزات، اور پیمائش کے نظام کا تجزیہ شامل ہے۔ ڈائی کو خود ہی اس کی سہولت کے لیے ڈیزائن کیا جانا چاہیے: پارٹ مارکنگ اسٹیشنز جو ٹریس ایبلٹی کے لیے لاٹ کوڈز یا تاریخ کے نشانات پر مہر لگاتے ہیں، ان ڈائی سینسر جو SPC ڈیٹا اکٹھا کرنے کے لیے قوت بنانے کی نگرانی کرتے ہیں، اور ماڈیولر تعمیرات جو ماپا، دستاویزی دیکھ بھال کی اجازت دیتا ہے بغیر تصدیق شدہ عمل کے پیرامیٹرز کو تبدیل کیے بغیر۔
اس کے برعکس آفٹر مارکیٹ پروگراموں کو پرنٹ کرنے کے لیے اکثر صرف جہتی موافقت کی ضرورت ہوتی ہے۔ ڈائی آسان، دستاویزات ہلکی ہوسکتی ہے، اور عمل کم سخت کنٹرول کرتا ہے۔ لیکن ٹائر 1 یا ٹائر 2 آٹوموٹو، میڈیکل، یا ایرو اسپیس OEMs فراہم کرنے والے کسی بھی انجینئر کے لیے، PPAP کی ضرورت اختیاری نہیں ہے - اور اسے شروع سے ہی ٹولنگ میں ڈیزائن کیا جانا چاہیے، ڈائی بننے کے بعد بولٹ نہیں کیا جانا چاہیے۔
"اچھے پرزے بنانے" اور "یہ ثابت کرنے کے درمیان کہ آپ ہمیشہ اچھے پرزے بنا سکتے ہیں" کے درمیان یہ فرق بالکل وہی ہے جہاں زیادہ والیوم سٹیمپنگ پروگرام کامیاب یا ناکام ہوتے ہیں۔ ڈائی کو مطابقت پذیر پرزے تیار کرنے چاہئیں، ہاں - لیکن اسے ڈیٹا، ٹریس ایبلٹی، اور پراسیس استحکام کا ثبوت بھی تیار کرنا چاہیے جو OEM کے معیار کے نظام کو مطمئن کرتا ہے۔ یہ ضرورت پوری طرح سے ابتدائی ڈائی ڈیزائن کے فیصلوں تک واپس آتی ہے: کتنے سینسر، کس قسم کے حصے کی نشان دہی، کس طرح برقراری قابل عمل عمل کو متاثر کرتی ہے۔
ان صنعتی ایپلی کیشنز میں شامل کارکردگی کی توقعات - رفتار، درستگی، ٹریس ایبلٹی، ڈائی لائف - خود کو برقرار نہیں رکھتی ہیں۔ وہ ہر اسٹروک کے ساتھ ختم ہو جاتے ہیں جب تک کہ یہ آلہ پائیدار پیداوار کے لیے ڈیزائن نہ کیا گیا ہو۔ جس سے یہ سوال پیدا ہوتا ہے کہ ہر پروڈکشن انجینئر کو آخرکار سامنا کرنا پڑتا ہے: آپ اپنے ڈیلیوری کے شیڈول کو تباہ کیے بغیر غیر منصوبہ بند ڈاؤن ٹائم کے لاکھوں چکروں کے دوران ایک پروگریسو ڈائی پرفارم کرتے ہوئے کیسے رکھیں گے؟
ڈائی مینٹیننس، ٹول لائف، اور پروڈکشن اکنامکس
ایک ترقی پسند مرنا ایک دم ناکام نہیں ہوتا۔ یہ - پنچ کناروں کو مائیکرون فی ہزار اسٹروک کے حساب سے گھٹا دیتا ہے، سطحوں کے پہننے کے ساتھ ہی ڈائی کلیئرنس کھل جاتی ہے، چشمے لاکھوں چکروں میں اپنا پری لوڈ کھو دیتے ہیں۔ سوال یہ نہیں ہے کہ کیا دیکھ بھال کی ضرورت ہوگی۔ یہ ہے کہ آپ منصوبہ بند مداخلت کے ذریعے انحطاط کو جلد پکڑ لیں گے یا مسترد شدہ حصوں اور غیر منصوبہ بند وقت کے ذریعے اسے دیر سے دریافت کریں گے۔
یہ وہ جگہ ہے جہاں ڈائی ڈیزائن کے فیصلے مہینوں پہلے کیے گئے تھے - مواد کے انتخاب، تعمیر داخل کریں، حکمت عملی تک رسائی حاصل کریں - یا تو ڈیویڈنڈ ادا کریں یا پروڈکشن فلور پر سر درد پیدا کریں۔ ہائی سپیڈ میٹل سٹیمپنگ میں خاص طور پر، جہاں پریس سائیکل 200 سے 1،200+ سٹروک فی منٹ، پہننے سے زیادہ تر انجینئرز کی توقع سے زیادہ تیزی سے جمع ہوتا ہے۔
ڈائی مینٹیننس وقفے اور پیشین گوئی کے اشارے
آپ کو کیسے پتہ چلے گا کہ جب ترقی پسند مرنے والے کو خدمت کی ضرورت ہے؟ آپ تباہ کن ناکامی کا انتظار نہیں کرتے۔ اس کے بجائے، آپ قابل پیمائش معیار کے بہاؤ کو دیکھتے ہیں جو رواداری کی حدوں کو عبور کرنے سے پہلے ہی ترقی کا اشارہ دیتا ہے:
- گڑ کی اونچائی میں اضافہ:جیسے جیسے پنچ کاٹنے والے کنارے پھیکے پڑتے ہیں، مونڈنا کم صاف ہو جاتا ہے۔ گڑ کی اونچائی 0.05 ملی میٹر سے 0.10 ملی میٹر کی طرف رینگنا اکثر پہلی پیمائش کی علامت ہوتی ہے کہ دوبارہ تیز کرنا وقتا فوقتا ہے۔
- جہتی بہاؤ:تشکیل شدہ خصوصیات بتدریج برائے نام سے باہر منتقل ہو جاتی ہیں کیونکہ سطحیں بنتی ہیں۔ SPC چارٹس جو ٹرینڈنگ کو ظاہر کرتے ہیں (بے ترتیب سکیٹر نہیں) منظم ٹول کی تنزلی کی نشاندہی کرتے ہیں۔
- اتارنے کی قوت میں اضافہ:پہنے ہوئے مکے واپسی کے دوران مزید رگڑ پیدا کرتے ہیں۔ آپریٹرز جہتی مسائل کے ظاہر ہونے سے پہلے پریس لوڈ میں ٹھیک ٹھیک تبدیلیاں محسوس کر سکتے ہیں۔
- سلگ کھینچنا:جب سلگس صاف طور پر باہر نکلنے کے بجائے چہروں پر گھونسہ لگاتے ہیں، تو یہ عام طور پر سطح کے انحطاط کی نشاندہی کرتا ہے یاکارٹون پہننے سے ویکیوم اثرات خراب ہوتے ہیں۔.
تجربہ کار سٹیمپنگ آپریشنز بصری معائنہ کے بجائے فالج کی گنتی کی بنیاد پر تیز کرنے والے وقفے قائم کرتے ہیں۔ سٹینلیس سٹیل پر چلنے والا تیز رفتار پروگریسو ڈائی سٹیمپنگ آپریشن ہر 150,000 سے 250,000 اسٹروک کو دوبارہ تیز کرنے کا شیڈول کر سکتا ہے، جبکہ ہلکے سٹیل پر چلنے والا وہی ٹول اس وقفہ کو 500,000 یا اس سے زیادہ تک بڑھا سکتا ہے۔ کلید ابتدائی پروڈکشن کی توثیق کے دوران وقفہ کی مقدار درست کرنا اور پھر اسے سختی سے ٹریک کرنا ہے۔
منصوبہ بند دیکھ بھال کا مطلب ہے کہ ڈائی شیڈول - پر پریس سے باہر آتی ہے آپریٹر کا ڈاؤن ٹائم قابل قیاس ہے، فالتو انسرٹس اسٹیج کیے جاتے ہیں، اور پیداوار کی منصوبہ بندی میں رکاوٹ ہے۔ غیر منصوبہ بند دیکھ بھال کا مطلب ہے کچھ ٹوٹ گیا۔ یہ فرق مہنگا ہے: غیر منصوبہ بند واقعات کی لاگت عام طور پر طے شدہ سروس سے تین سے پانچ گنا زیادہ ہوتی ہے جب آپ اسکریپ، تیز مرمت، مس ڈلیوری ونڈوز، اور لائن میں خلل کا سبب بنتے ہیں۔
سمارٹ ڈائی ڈیزائنرز براہ راست ٹول میں مینٹینیبلٹی بناتے ہیں۔ ماڈیولر انسرٹ کنسٹرکشن پہنے ہوئے حصوں کو پریس سے پوری ڈائی کھینچے بغیر تبدیل کرنے کی اجازت دیتا ہے۔ قابل رسائی بندھن کا مطلب ہے دوسرے اسٹیشنوں کے پیچھے دبے ہوئے اجزاء کو دبانے کے بجائے بولٹ داخل کرنا۔ معیاری پنچ ہولڈر اپنی مرضی کے مطابق پیسنے کے بغیر فوری متبادل کو فعال کرتے ہیں۔ ان ڈیزائن کی خصوصیات کی قیمت معمولی حد تک زیادہ ہے لیکن اس آلے کی پیداواری زندگی میں بہت زیادہ وقت بچاتا ہے۔
ڈائی ڈیزائن کے فیصلے کس طرح ٹول لائف اور فی حصہ لاگت کو متاثر کرتے ہیں۔
یہاں وہ معاشی حقیقت ہے جسے پروکیورمنٹ ٹیمیں اکثر کھو دیتی ہیں: ایک سستی ڈائی کی قیمت فی حصہ زیادہ ہوتی ہے۔ ایک ہی حصے جیومیٹری کے لیے دو ٹولنگ اقتباسات - ایک $35,000 میں ٹول اسٹیل کے ساتھ، دوسرا $48,000 میں پروگریسو کاربائیڈ اسٹیمپنگ ڈیز کے ساتھ تمام کٹنگ اسٹیشنوں پر داخلوں کی خصوصیت - کاغذ پر ایک سادہ بجٹ کے فیصلے کی طرح دکھائی دیتی ہے۔ لیکن ریاضی کو ایک ملین-حصہ کی پیداواری زندگی سے زیادہ چلائیں، اور معاشیات پلٹ جائیں۔
متغیرات پر غور کریں:
- کاربائیڈ بمقابلہ ٹول اسٹیل انسرٹس:کاربائیڈ کاٹنے والے اجزاء کی لاگت فی داخل کرنے سے تین سے پانچ گنا زیادہ ہے لیکن دوبارہ تیز کرنے کے وقفوں کو پانچ سے دس کے عنصر سے بڑھایا جاتا ہے۔ کم دیکھ بھال کے واقعات کا مطلب ہے زیادہ اپ ٹائم، دوبارہ شروع ہونے کے دوران کم سکریپ واقعات، اور کم مجموعی لیبر لاگت۔
- ڈائی کلیئرنس کا انتخاب:مناسب کلیئرنس - مواد کی قسم اور موٹائی سے مماثل ہے - ہر اسٹروک پر کاٹنے والی قوت کو کم کرتا ہے۔ نچلی قوت کا مطلب ہے کہ کنارے کا سست ہونا۔ ہلکے اسٹیل پر 6% کلیئرنس پر چلنے والی ڈائی 4% پر ایک سیٹ سے زیادہ دیر تک چلتی ہے، کیونکہ ضرورت سے زیادہ سختی رگڑ اور گرمی کو کٹنگ کنارے پر بڑھا دیتی ہے۔
- اسٹیشن کی گنتی اور پہننے کی تقسیم:مزید سٹیشنوں پر فارمنگ کا کام پھیلانے سے کسی ایک مقام پر چوٹی کا بوجھ کم ہو جاتا ہے۔ ہر اسٹیشن زیادہ آہستہ پہنتا ہے کیونکہ یہ فی اسٹروک کم کام کر رہا ہے۔ ڈائی کی تعمیر میں زیادہ لاگت آتی ہے (زیادہ اسٹیشنوں کا مطلب ہے زیادہ اجزاء)، لیکن ہر جزو متناسب طور پر زیادہ دیر تک چلتا ہے۔
ایک ڈائی کو تیز-اسپیڈ سٹیمپنگ پریس پر 300+ سٹروک فی منٹ پر چلانا ہر پہننے کے طریقہ کار کو تیز کرتا ہے۔ پنچ درجہ حرارت بار بار رگڑ کے چکروں سے بڑھتا ہے۔ تھرمل توسیع ٹھیک طور پر کلیئرنس کے درمیان-رن کو تبدیل کرتی ہے۔ پٹی وائبریشن پائلٹوں اور گائیڈز پر پس منظر کی لوڈنگ کو بڑھاتی ہے۔ تیز رفتار سائیکلنگ کے تحت چکنا فلمیں پتلی ہوجاتی ہیں۔ ایک ڈائی جو 60 SPM پر سروس کے درمیان 800,000 سٹروک تک جاری رہتی ہے اسے 400 SPM پر ہر 400,000 سٹروک پر توجہ دینے کی ضرورت ہو سکتی ہے - رشتہ لکیری نہیں ہے، کیونکہ متحرک قوتیں اور تھرمل اثرات زیادہ رفتار پر ملتے ہیں۔
تیز رفتار سٹیمپنگ ٹولنگ کا مطالبہ کرتی ہے جو خاص طور پر اس آپریٹنگ نظام کے لیے ڈیزائن کی گئی ہے۔ معیاری-اسپیڈ ڈائی کنسٹرکشن - 60 سے 100 SPM پر مناسب - جب ہائی-اسپیڈ سروس میں دبایا جائے تو ایک ذمہ داری بن جاتی ہے۔ تقویت یافتہ گائیڈ سسٹم، متوازن اسٹیشن لوڈنگ، آپٹمائزڈ سکریپ انخلا کا وقت، اور متحرک اتارنے کا استحکام یہ سب 300 SPM سے اوپر کی آسائشوں کے بجائے ضرورت بن جاتے ہیں۔
ملکیت کے حساب کتاب کی کل لاگت اس طرح نظر آنی چاہئے:
لاگت فی حصہ=(مرنے کی لاگت + زندگی بھر کی دیکھ بھال کی لاگت + غیر منصوبہ بند ڈاؤن ٹائم لاگت + سکریپ لاگت) / ڈائی لائف کے دوران تیار کردہ کل پرزے
ایک $48,000 ڈائی جو کم سے کم دیکھ بھال کے واقعات کے ساتھ 2 ملین موافق پرزے تیار کرتی ہے ایک بنیادی طور پر مختلف قیمت فراہم کرتی ہے-فی-$35,000 ڈائی سے جو کہ ایک ہی حجم پیدا کرتی ہے لیکن بحالی کی مداخلت کی دوگنی ضرورت ہوتی ہے اور دوبارہ شروع ہونے کے دوران 3% زیادہ سکریپ پیدا کرتی ہے۔ پیشگی فرق $13,000 ہے۔ زندگی بھر کا فرق آپریشنل بچتوں میں $50,000 سے تجاوز کر سکتا ہے - ڈیلیوری کی قابل اعتماد بہتری کو شمار نہیں کرتے جو کم غیر منصوبہ بند اسٹاپس سے آتی ہے۔
یہ کُل-لاگت کا نقطہ نظر ٹولنگ سرمایہ کاری کے فیصلے کو ری فریم کرتا ہے۔ آپ ڈائی نہیں خرید رہے ہیں۔ آپ ایک پروڈکشن سسٹم خرید رہے ہیں جس کی معاشیات ہفتوں میں نہیں بلکہ سالوں میں چلتی ہے۔ ہر ڈیزائن کا انتخاب - کاربائیڈ بمقابلہ ٹول اسٹیل، ماڈیولر بمقابلہ یک سنگی، پانچ اسٹیشنز بمقابلہ سات - طویل- مدتی لاگت کے وکر کو اس طرح سے تبدیل کرتا ہے کہ ابتدائی خریداری آرڈر کبھی حاصل نہیں کرتا ہے۔
وہی معاشی منطق ڈائی ڈیزائن سے آگے وسیع تر سورسنگ فیصلے تک پھیلی ہوئی ہے۔ جب آپ اپنی مرضی کے مطابق پروگریسو ڈائی اینڈ اسٹیمپنگ کے لیے پارٹنر کا انتخاب کر رہے ہوتے ہیں، تو آپ نہ صرف ان کی ٹول بنانے کی صلاحیت کا جائزہ لے رہے ہوتے ہیں، بلکہ ان کی اس بات کو بھی سمجھتے ہیں کہ ڈیزائن کے انتخاب کس طرح پروگرام کی پوری زندگی میں پیداواری معاشیات میں ترجمہ کرتے ہیں۔
کسٹم پروگریسو ڈائی پارٹنر کو کیسے ماخذ کریں۔
آپ نے ڈیزائن کی توثیق کی ہے، مواد کا انتخاب کیا ہے، اسٹیشن کی ترتیب کی وضاحت کی ہے، اور ملکیت کی کل لاگت کا حساب لگایا ہے۔ انجینئرنگ کا ہر فیصلہ مقفل ہے۔ اور پھر بھی، پورا پروگرام اس وقت بھی ناکام ہو سکتا ہے - اگر غلط پارٹنر ٹول بناتا ہے۔ کاغذ پر کام کرنے والی ڈائی اور 20 لاکھ سائیکلوں کی شرح سے پرفارم کرنے والے کے درمیان فرق اس بات پر آتا ہے کہ اسے کون بناتا ہے، وہ ڈیزائن کے دوران کس طرح تعاون کرتے ہیں، اور وہ کون سے سسٹمز کو پروڈکشن ریمپ پر لاتے ہیں۔
پروگریسو ڈائی مینوفیکچررز کو سورس کرنا کموڈٹی ہارڈویئر خریدنے جیسا نہیں ہے۔ آپ ایک تکنیکی شراکت میں داخل ہو رہے ہیں جو مہینوں کی ترقی اور پیداوار کے سالوں پر محیط ہے۔ تشخیص کا معیار اہمیت رکھتا ہے - اور زیادہ تر پروکیورمنٹ ٹیمیں ان کا صحیح وزن نہیں کرتی ہیں۔
پروگریسو ڈائی مینوفیکچرر کی صلاحیتوں کا جائزہ لینا
تصور کریں کہ آپ ایک نئے آٹوموٹیو کنیکٹر پروگرام کے لیے سٹیمپنگ ڈائی مینوفیکچررز کو شارٹ لسٹ کر رہے ہیں۔ تین سپلائرز ایک جیسی قیمتوں اور لیڈ ٹائمز کا حوالہ دیتے ہیں۔ آپ فرق کیسے کرتے ہیں؟ قیمت اور ڈیلیوری ٹیبل اسٹیک ہیں۔ اصل علیحدگی تکنیکی گہرائی - سے ہوتی ہے خاص طور پر، چاہے سپلائر ایک ہی چھت کے نیچے ٹول اور ڈائی مینوفیکچرنگ سروسز کے مکمل دائرہ کار کو سنبھال سکتا ہے یا اہم اقدامات کے لیے ذیلی ٹھیکیداروں پر انحصار کرتا ہے۔
یہاں کیا تشخیص کرنا ہے:
- ان-ہاؤس ڈائی ڈیزائن اور تعمیر کی صلاحیت:کیا فراہم کنندہ آپ کے حصے کا پرنٹ لے سکتا ہے، پٹی کی ترتیب تیار کر سکتا ہے، مکمل ڈائی انجینئر کر سکتا ہے، اور تمام اجزاء کو اندرونی طور پر مشین بنا سکتا ہے؟ بکھری سپلائی چینز - جہاں ڈیزائن ایک دکان پر ہوتا ہے، دوسری میں مشینی ہوتی ہے، اور تیسرے پر اسمبلی ہوتی ہے - مواصلاتی خلاء اور جوابدہی کے مسائل متعارف کراتے ہیں جو آزمائش کے دوران پیچیدہ ہوتے ہیں۔
- پریس ٹننج اور بستر کے سائز کی حد:کیا سپلائی کرنے والا پریس چلاتا ہے جو آپ کی پروڈکشن ڈائی کی ضروریات سے میل کھاتا ہے؟ ایک سے زیادہ پریس لائنوں میں 30-ٹن سے 400 ٹن کی صلاحیت والا صنعت کار مائیکرو کنیکٹرز سے لے کر ساختی بریکٹ تک ہر چیز کو آؤٹ سورسنگ پروڈکشن رن کے بغیر ہینڈل کر سکتا ہے۔
- مخصوص مرکب کے لئے مواد کی ہینڈلنگ:تانبے، سٹین لیس، یا زیادہ-طاقت والے اسٹیل کو چلانے کے لیے مختلف فیڈ سسٹم، چکنا کرنے کی حکمت عملیوں اور سکریپ کے انتظام کی ضرورت ہوتی ہے۔ پوچھیں کہ کیا فراہم کنندہ نے آپ کے عین مطابق مواد کی تفصیلات - کے ساتھ نہ صرف مرکب خاندان بلکہ مخصوص مزاج اور موٹائی کے ساتھ دستاویزی تجربہ کیا ہے۔
- کوالٹی سسٹمز (آئی ایس او سرٹیفیکیشن، ایس پی سی کا نفاذ):آئی ایس او 9001 بیس لائن ہے۔ آٹوموٹیو OEM پروگریسو سٹیمپنگ پروگراموں کے لیے، IATF 16949 سرٹیفیکیشن اشارہ کرتا ہے کہ سپلائر ایک پروسیس-کنٹرول فریم ورک کے ساتھ دستاویزی FMEA، کنٹرول پلانز، اور پیمائش کے نظام کے تجزیے کے ساتھ کام کرتا ہے جو ان کے ورک فلو میں پہلے سے شامل ہے۔
- پروٹو ٹائپ-سے-پروڈکشن اسکیل ایبلٹی:کچھ دکانیں بلڈنگ ڈیز میں بہترین ہیں لیکن پروڈکشن پریس کی گنجائش نہیں ہے۔ دوسرے لوگ اعلی- والیوم سٹیمپنگ چلاتے ہیں لیکن گھر میں - ٹولنگ ڈیزائن نہیں کرتے ہیں۔ مثالی پارٹنر دونوں - پر محیط ہے جو ترقی کے دوران اعادہ کرنے اور پھر کسی مختلف سہولت کے حوالے کیے بغیر بغیر کسی رکاوٹ کے پائیدار پیداوار میں اسکیل کرنے کی صلاحیت رکھتا ہے۔
- نقلی اور توثیق کے اوزار:FEA-کی بنیاد پر فارمنگ سمولیشن، اسپرنگ بیک پیشین گوئی، اور ورچوئل ٹرائی آؤٹ کی صلاحیت جسمانی تکرار کو کم کرتی ہے اور وقت کو تیز کرتی ہے-پروڈکشن میں-۔ سپلائی کرنے والے جو ان ٹولز میں سرمایہ کاری کرتے ہیں عام طور پر پہلے-کامیابی کی شرح صرف تجربے پر انحصار کرنے والوں کے مقابلے میں نمایاں طور پر زیادہ فراہم کرتے ہیں۔
- بحالی کا بنیادی ڈھانچہ:پوچھیں کہ مرنے کی تصدیق ہونے کے بعد کیا ہوتا ہے۔ کیا سپلائر طے شدہ دیکھ بھال کی خدمات، اسپیئر انسرٹ پروگرامز، اور ڈائی ریپیئر کی صلاحیتوں کی پیشکش کرتا ہے؟ ایک پروگریسو ڈائی اور اسٹیمپنگ پارٹنر جو ڈیلیوری کے بعد غائب ہو جاتا ہے جب آپ کو اٹھارہ مہینے میں ٹولنگ سروس کی ضرورت ہوتی ہے۔
اپنے پروگرام کے رسک پروفائل کے مطابق ان معیارات کا وزن کریں۔ ایک اعلی-حجم والا آٹو موٹیو کنیکٹر جو سالانہ 5 ملین پرزے چلاتا ہے سخت کوالٹی سسٹم اور ثابت شدہ مادی تجربے کا مطالبہ کرتا ہے۔ کم- والیوم انڈسٹریل بریکٹ پروگرام لیڈ ٹائم لچک اور لاگت کو ترجیح دے سکتا ہے۔ کسی بھی طرح سے، تشخیص کو قابلیت کے بروشر سے آگے بڑھنا چاہیے - کیس اسٹڈیز کی درخواست کریں، اپنے مخصوص مواد اور رواداری کی حد میں حوالہ جات طلب کریں، اور اگر ممکن ہو تو، ان کے ڈائی بلڈ اور آزمانے کے عمل کا خود مشاہدہ کرنے کے لیے سہولت کا دورہ کریں۔
پروڈکشن ورک فلو-سے-ایک باہمی تعاون پر مبنی ڈیزائن کیسا لگتا ہے۔
بہترین ترقی پسند ڈائی اسٹیمپنگ سروسز خریداری کے آرڈر سے شروع نہیں ہوتی ہیں۔ وہ گفتگو کے ساتھ شروع ہوتے ہیں - عام طور پر ایک ڈیزائن کا جائزہ جہاں سپلائر کے ڈائی انجینئرز آپ کی پروڈکٹ ٹیم کے ساتھ بیٹھتے ہیں اور حصے کے پرنٹ کو ایک ساتھ الگ کرتے ہیں۔ یہ ابتدائی تعاون پورے پروگرام کے لیے رفتار کا تعین کرتا ہے۔
یہاں یہ ہے کہ پروڈکشن ریمپ کے ذریعے پہلے رابطے سے اچھی طرح سے-تعمیر شدہ مصروفیت کیسی نظر آتی ہے:
- ابتدائی حصہ کا جائزہ اور فزیبلٹی اسیسمنٹ:فراہم کنندہ آپ کے حصے جیومیٹری، مواد کی تفصیلات، رواداری، اور حجم کی ضروریات کا جائزہ لیتا ہے۔ وہ ممکنہ تشکیل دینے والے چیلنجوں، جھنڈے کی خصوصیات کی نشاندہی کرتے ہیں جن کو DFM ایڈجسٹمنٹ کی ضرورت ہو سکتی ہے، اور اس بات کی تصدیق کرتے ہیں کہ ترقی پسند ٹولنگ آپ کی درخواست کے لیے صحیح طریقہ ہے۔
- ڈی ایف ایم کی رائے اور ڈیزائن کی اصلاح:انجینئرز ایسی تبدیلیاں تجویز کرتے ہیں جو فنکشن - وسیع موڑ ریڈی، تشکیل شدہ خصوصیات کے مطابق سوراخ کی جگہوں کو ایڈجسٹ کیے بغیر مینوفیکچریبلٹی کو بہتر بناتے ہیں، یا میٹریل گریڈ متبادل جو ٹننج کی طلب کو کم کرتے ہیں۔ یہ قدم اکثر ڈائی سے ایک سے تین اسٹیشنوں کو ختم کرتا ہے، جس سے ٹولنگ کی لاگت براہ راست کم ہوتی ہے۔
- پٹی لے آؤٹ کی منظوری:سپلائر مجوزہ پٹی لے آؤٹ پیش کرتا ہے جس میں حصہ کی واقفیت، کیریئر ڈیزائن، سکریپ پل، اسٹیشن کی ترتیب، اور مواد کے استعمال کا فیصد دکھایا گیا ہے۔ تفصیلی ڈائی ڈیزائن شروع ہونے سے پہلے آپ اس کی منظوری دیتے ہیں - یہ پروگرام میں واحد سب سے اہم نشانی-آف ہے کیونکہ نیچے کی طرف ہر چیز اس پر منحصر ہے۔
- تفصیلی ڈائی ڈیزائن اور ٹولنگ ٹائم لائن:پٹی لے آؤٹ کے مقفل ہونے کے ساتھ، 3D ڈائی ڈیزائن ماڈلنگ، اجزاء کی تفصیلات، اور رواداری اسٹیک-اپ تجزیہ کے ذریعے آگے بڑھتا ہے۔ سپلائر ڈیزائن کی تکمیل، اجزاء کی مشینی، اسمبلی، اور آزمائشی تیاری کے لیے سنگ میل کے ساتھ ایک تعمیراتی ٹائم لائن فراہم کرتا ہے۔
- آزمائش اور نمونہ جمع کروانا:مکمل شدہ ڈائی ابتدائی آزمائش کے لیے پریس پر جاتی ہے۔ پہلے-آف پارٹس کو آپ کے پرنٹ سے ماپا جاتا ہے، اور سپلائر جہتی رپورٹس کے ساتھ نمونے جمع کرتا ہے۔ معمولی ایڈجسٹمنٹ - چمکتے ہوئے، کلیئرنس ٹویکس، اوور بینڈ تصحیحات - اس مرحلے پر معمول کی بات ہے۔
- پی پی اے پی کی تکمیل:OEM پروگراموں کے لیے، سپلائر مکمل مکمل کرتا ہے۔پیداواری حصہ کی منظوری کا عملدستاویزی پیکیج - جہتی نتائج، قابلیت کے مطالعہ، کنٹرول پلانز، پروسیس فلو ڈایاگرام، FMEA، اور پارٹ جمع کرانے کا وارنٹ۔ یہ رسمی توثیق اس بات کی تصدیق کرتی ہے کہ حجم ریمپ شروع ہونے سے پہلے پیداواری عمل مستحکم اور قابل ہے۔
- پروڈکشن ریمپ اور پائیدار سپورٹ:پی پی اے پی کی منظوری کے ساتھ، پیداوار کا پیمانہ مکمل شرح تک پہنچ جاتا ہے۔ فراہم کنندہ SPC کے ذریعے عمل کی کارکردگی پر نظر رکھتا ہے، درست وقفوں پر احتیاطی دیکھ بھال کا شیڈول کرتا ہے، اور انجینئرنگ کی تبدیلیوں یا حجم کی ایڈجسٹمنٹ کے لیے مواصلاتی چینلز کو برقرار رکھتا ہے۔
یہ سلسلہ عام طور پر ڈائی پیچیدگی کے لحاظ سے 10 سے 20 ہفتوں پر محیط ہوتا ہے۔ اہم متغیر کیلنڈر کا وقت نہیں ہے - یہ ہے کہ ابتدائی-مرحلہ تعاون (مرحلہ 1 سے 3) اسٹیل کے کٹ جانے سے پہلے مسائل کی نشاندہی اور حل کرتا ہے۔ ایک سپلائر جو ٹائم لائن کو تیز کرنے کے لیے ماضی کے DFM فیڈ بیک کو جلدی کرتا ہے عام طور پر اس کے لیے توسیع شدہ آزمائشی چکروں اور دوبارہ کام میں ادائیگی کرتا ہے۔
پروگریسو ڈائی میٹل اسٹیمپنگ سروسز کا جائزہ لینے والے پروڈکشن انجینئرز کے لیے،YICENاختتام-سے-پارٹنر کی اس قسم کی نمائندگی کرتا ہے کہ یہ ورک فلو - اعلی-حجم پروڈکشن کے ذریعے ڈیزائن تعاون سے مربوط صلاحیتوں کی پیشکش کرتا ہے، جس میں ملٹی-اسٹیشن بنانے کی کارکردگی اور قابل توسیع بڑے پیمانے پر پیداوار پر خصوصی توجہ دی جاتی ہے۔ ان کا نقطہ نظر اس بات کی عکاسی کرتا ہے کہ موثر ٹول اور ڈائی مینوفیکچرنگ سروسز کیسی نظر آنی چاہئے: ایک واحد ذریعہ ہینڈلنگ سٹرپ لے آؤٹ ڈویلپمنٹ، ڈائی بلڈ، ٹرائی آؤٹ، اور منقطع دکانوں کے درمیان ہینڈ آف کے بغیر مسلسل پیداواری معاونت۔
اس سے قطع نظر کہ آپ آخر کار کس سپلائر کو منتخب کرتے ہیں، ایک اصول کو مستقل طور پر لاگو کریں: ان کا اندازہ ان کے عمل پر کریں، نہ صرف ان کے اقتباس سے۔ ایک ترقی پسند ڈائی پارٹنر جو آپ کو ان کے ڈیزائن کے طریقہ کار پر چلتا ہے، آپ کو ان کی نقلی توثیق کا طریقہ دکھاتا ہے، اور بتاتا ہے کہ وہ ڈائی کی پیداواری زندگی میں دیکھ بھال کی منصوبہ بندی کو کس طرح سنبھالتے ہیں انجینئرنگ کی گہرائی کو ظاہر کر رہا ہے جو براہ راست آپ کے پروڈکشن فلور پر کم حیرتوں میں ترجمہ کرتا ہے۔ سب سے سستا اقتباس شاذ و نادر ہی سب سے سستے پرزے تیار کرتا ہے - اور اپنی مرضی کے مطابق پروگریسو ڈائی اینڈ اسٹیمپنگ میں، ڈیولپمنٹ کے دوران پارٹنر کی انجینئرنگ کی سختی اس بات کا تعین کرتی ہے کہ آیا یہ ٹول سالوں تک مخصوص کارکردگی کا مظاہرہ کرتا ہے یا مہینوں کے اندر مہنگی مداخلت کی ضرورت ہوتی ہے۔
اپنی مرضی کے مطابق پروگریسو ڈائی اینڈ سٹیمپنگ کے بارے میں اکثر پوچھے جانے والے سوالات
1. پروگریسو ڈائی کیا ہے اور یہ کیسے کام کرتا ہے؟
پروگریسو ڈائی ایک درست میٹل بنانے والا ٹول ہے جہاں کوائل-فیڈ شیٹ میٹل ہر ایک پریس اسٹروک کے ساتھ ایک مقررہ پچ فاصلے پر متعدد اسٹیشنوں کے ذریعے آگے بڑھتا ہے۔ ہر اسٹیشن ایک مخصوص آپریشن کرتا ہے جیسے چھیدنا، خالی کرنا، موڑنا، یا تشکیل دینا۔ پٹی خود نقل و حمل کے طریقہ کار کے طور پر کام کرتی ہے، پائلٹ پن ایک انچ کے ہزارویں حصے کے اندر اندراج کی درستگی کو برقرار رکھتی ہے۔ ایک بار جب پٹی مکمل طور پر لوڈ ہو جاتی ہے، ایک تیار شدہ حصہ ہر ایک اسٹروک کے ساتھ گرتا ہے، جس سے درخواست کے لحاظ سے 25 سے 1,200 سٹروک فی منٹ کی پیداوار کی رفتار کو قابل بناتا ہے۔
2. کسٹم پروگریسو ڈائی کو ڈیزائن اور بنانے میں کتنا وقت لگتا ہے؟
پروڈکشن کی توثیق کے ذریعے جزوی پرنٹ تجزیہ سے مکمل ورک فلو عام طور پر پیچیدگی کے لحاظ سے 8 سے 20 ہفتوں پر محیط ہوتا ہے۔ اس میں فزیبلٹی ریویو، DFM فیڈ بیک، سٹرپ لے آؤٹ ڈویلپمنٹ، اسٹیشن سیکوینسنگ، 3D ڈائی ڈیزائن، فارمنگ سمولیشن، ٹول بلڈ، ٹرائی آؤٹ، اور PPAP تکمیل شامل ہیں۔ اہم وقت متغیر کیلنڈر کا دورانیہ نہیں بلکہ ابتدائی مراحل کے دوران انجینئرنگ کا معیار ہے۔ YICHEN جیسے سپلائرز جو گھر کی تعمیر کی صلاحیت کے ساتھ ڈیزائن تعاون کو مربوط کرتے ہیں وہ منقطع دکانوں کے درمیان ہینڈ آف کو ختم کر کے ٹائم لائنز کو کم کر سکتے ہیں۔
3. مجھے ٹرانسفر ڈائی یا کمپاؤنڈ ڈائی پر پروگریسو ڈائی کا انتخاب کب کرنا چاہیے؟
جب آپ کا حصہ 300 ملی میٹر کی پٹی کی چوڑائی میں فٹ ہوجاتا ہے، سالانہ حجم 500,000 یونٹس سے زیادہ ہوتا ہے، اور جیومیٹری میں متعدد موڑ اور تشکیل شدہ خصوصیات شامل ہوتی ہیں، بغیر گہرے ڈرا کے حصے کے قطر کے 1.5 گنا سے زیادہ ہوتے ہیں۔ ٹرانسفر ڈیز بڑے حصوں کے لیے موزوں ہے جس میں 100,000 یا اس سے زیادہ یونٹس کی اعتدال پسند والیوم میں گہری ڈرا کی ضرورت ہوتی ہے۔ کمپاؤنڈ ڈائی فلیٹ، سنگل-ہوائی جہاز کے پرزوں کے لیے 50,000 اور 500,000 یونٹس کے درمیان والیوم میں بہترین کام کرتی ہے جہاں ٹولنگ بجٹ محدود ہے۔ حصہ سائز، حجم، ہندسی پیچیدگی، اور بجٹ اجتماعی طور پر فیصلے کو آگے بڑھاتے ہیں۔
4. مواد کا انتخاب ترقی پسند ڈائی ڈیزائن اور لاگت کو کیسے متاثر کرتا ہے؟
مواد کا انتخاب بنیادی طور پر اسٹیشن کی گنتی، ٹننج کی ضروریات، اور ڈائی اجزاء کے مواد کو تبدیل کرتا ہے۔ سٹینلیس سٹیل کا کام-تیزی سے سخت ہو جاتا ہے، اکثر مساوی جیومیٹری کے لیے ہلکے سٹیل سے 1.5 سے 2 گنا زیادہ سٹیشنوں کی ضرورت ہوتی ہے، نیز گیلنگ کا مقابلہ کرنے کے لیے کوٹڈ یا کاربائیڈ ٹولنگ کی ضرورت ہوتی ہے۔ ایلومینیم اور کاپر کم اسٹیشنوں کی اجازت دیتے ہیں لیکن سطح کے نشانات کو روکنے کے لیے پالش بنانے والی سطحوں اور محتاط رفتار کنٹرول کا مطالبہ کرتے ہیں۔ ڈائی کلیئرنس فیصد بھی مواد کے لحاظ سے بدلتے ہیں: ہلکے اسٹیل کے لیے 5-8%، سٹینلیس کے لیے 8.5-9.5%، اور ایلومینیم کے لیے 4-6%۔ ہر مصرع انجینئرنگ کا ایک الگ مسئلہ پیدا کرتا ہے جس کے لیے موزوں ٹولنگ حل کی ضرورت ہوتی ہے۔
5. ترقی پسند ڈائی مینوفیکچررز کا جائزہ لیتے وقت مجھے کیا دیکھنا چاہیے؟
گھر میں ڈیزائن اور تعمیر کی صلاحیت کے ساتھ سپلائرز کو ترجیح دیں، آپ کی پیداوار کی ضروریات سے مماثل پریس ٹنیج، آپ کے مخصوص مواد اور موٹائی کے ساتھ دستاویزی تجربہ، ایس پی سی کے نفاذ کے ساتھ ISO یا IATF سرٹیفیکیشن، اور پروٹو ٹائپ-سے-پروڈکشن اسکیل ایبلٹی۔ DFM فیڈ بیک کے دوران ان کے نقلی ٹولز، دیکھ بھال کے بنیادی ڈھانچے، اور تعاون کرنے کی خواہش کا بھی جائزہ لیں۔ YICHEN جیسے پروگریسو ڈائی مینوفیکچررز جو مستقل اعلی- والیوم پروڈکشن کے ذریعے سٹرپ لے آؤٹ ڈیولپمنٹ سے اختتامی-سے-خدمات پیش کرتے ہیں، مواصلاتی خلاء اور جوابدہی کے مسائل کو ختم کرتے ہیں جو ڈیزائن، مشینی اور پروڈکشن کے متعدد دکانوں میں تقسیم ہونے پر پیدا ہوتے ہیں۔


