


کیا سٹیمپنگ ڈائی ڈیزائن پی ڈی ایف ٹولنگ انجینئرز پیش کرتے ہیں۔
جب آپ تلاش کرتے ہیں۔ایک سٹیمپنگ ڈائی ڈیزائن پی ڈی ایف، آپ کو ممکنہ طور پر ایک ساتھ دو چیزیں چاہیں: خود نظم و ضبط کے بارے میں ٹھوس تعلیمی مواد اور ایک قابل اعتماد حوالہ دستاویز جو آپ اصل ڈیزائن کے کام کے دوران کھینچ سکتے ہیں۔ یہ گائیڈ دونوں ضروریات کو پورا کرتا ہے۔
سٹیمپنگ ڈائی ڈیزائن ٹولنگ بنانے کا انجینئرنگ عمل ہے جو فلیٹ شیٹ میٹل کو کنٹرول شدہ علیحدگی یا اخترتی کے ذریعے تیار شدہ حصوں میں تبدیل کرتا ہے۔ ایک پریس کمرے کے درجہ حرارت پر ڈائی کے اندر رکھے مواد پر طاقت کا اطلاق کرتا ہے، اور ڈائی کی جیومیٹری آخری حصے کی شکل، کنارے کے معیار، اور جہتی درستگی کا حکم دیتی ہے۔ دائرہ وسیع ہے، ڈائی سٹرکچر اور مواد کے انتخاب سے لے کر کلیئرنس کے تعین اور پٹی لے آؤٹ کی منصوبہ بندی تک ہر چیز کو چھوتا ہے۔
کیا سٹیمپنگ ڈائی ڈیزائن کا احاطہ کرتا ہے۔
ایک جامع دھاتی سٹیمپنگ گائیڈ متعدد باہم منسلک مضامین پر محیط ہے۔ آپ کو ڈائی کلاسیفیکیشن (سنگل-آپریشن، کمپاؤنڈ، اور پروگریسو اقسام)، ساختی کمپوزیشن بشمول پروسیس پارٹس اور ساختی پرزے، مادی خصوصیات جیسے پلاسٹکٹی اور پیداوار کی طاقت، اور سٹیمپنگ کے عمل کے تجزیہ پر مواد ملے گا جو اس بات کا تعین کرتا ہے کہ ایک حصے کو کتنے آپریشنز کی ضرورت ہے۔ ڈائی ڈیزائن بھی شامل ہے۔پنچ جیومیٹری، پریس پلیٹ کنفیگریشن، گائیڈ سسٹمز، اور ٹیمپلیٹ کی وضاحتیں۔جو دوبارہ قابل پیداواری معیار کو یقینی بناتا ہے۔
انجینئرز پی ڈی ایف حوالوں پر کیوں انحصار کرتے ہیں۔
ویب صفحات کی تبدیلی، لنکس ٹوٹ جاتے ہیں، اور آن لائن فارمیٹنگ اکثر تکنیکی ڈرائنگ اور رواداری کی میزوں کو بگاڑ دیتی ہے جس پر ٹولنگ انجینئرز انحصار کرتے ہیں۔ ایک اچھی طرح سے-منظم PDF ان مسائل کو حل کرتی ہے۔ یہ فارمولوں کو بالکل اسی طرح محفوظ رکھتا ہے جیسا کہ تصنیف کیا گیا ہے، ٹیبلز اور کراس-سیکشنز کو بغیر لے آؤٹ ڈرفٹ کے پیش کرتا ہے، اور پریس یا CAD اسٹیشن میں آف لائن کام کرتا ہے۔ آپ مخصوص صفحات کو پرنٹ کرسکتے ہیں، ان کی تشریح کرسکتے ہیں، اور پروجیکٹ فائلوں کے ساتھ آرکائیو کرسکتے ہیں۔
ایک کوالٹی اسٹیمپنگ ڈائی ڈیزائن PDF وسیع تعلیمی نصابی کتب اور تنگ کارپوریٹ اسٹینڈرڈ دستاویزات کے درمیان فرق کو پُر کرتا ہے، جس سے انجینئرز کو ایک واحد پورٹیبل حوالہ ملتا ہے جو تھیوری، حساب کتاب کے طریقوں، اور عملی ڈیزائن کے قواعد کو ایک ساختی شکل میں یکجا کرتا ہے۔
آگے کے ابواب مخصوص تکنیکی مواد کو توڑتے ہیں جو بہترین ڈائی ڈیزائن حوالہ جات پر مشتمل ہوتا ہے، ڈائی ٹائپ سلیکشن سے شروع ہوتا ہے اور اجزاء، کلیئرنس، بائی پاس نوچز، سٹرپ لے آؤٹ، اور سمولیشن ٹولز کے ذریعے منتقل ہوتا ہے۔
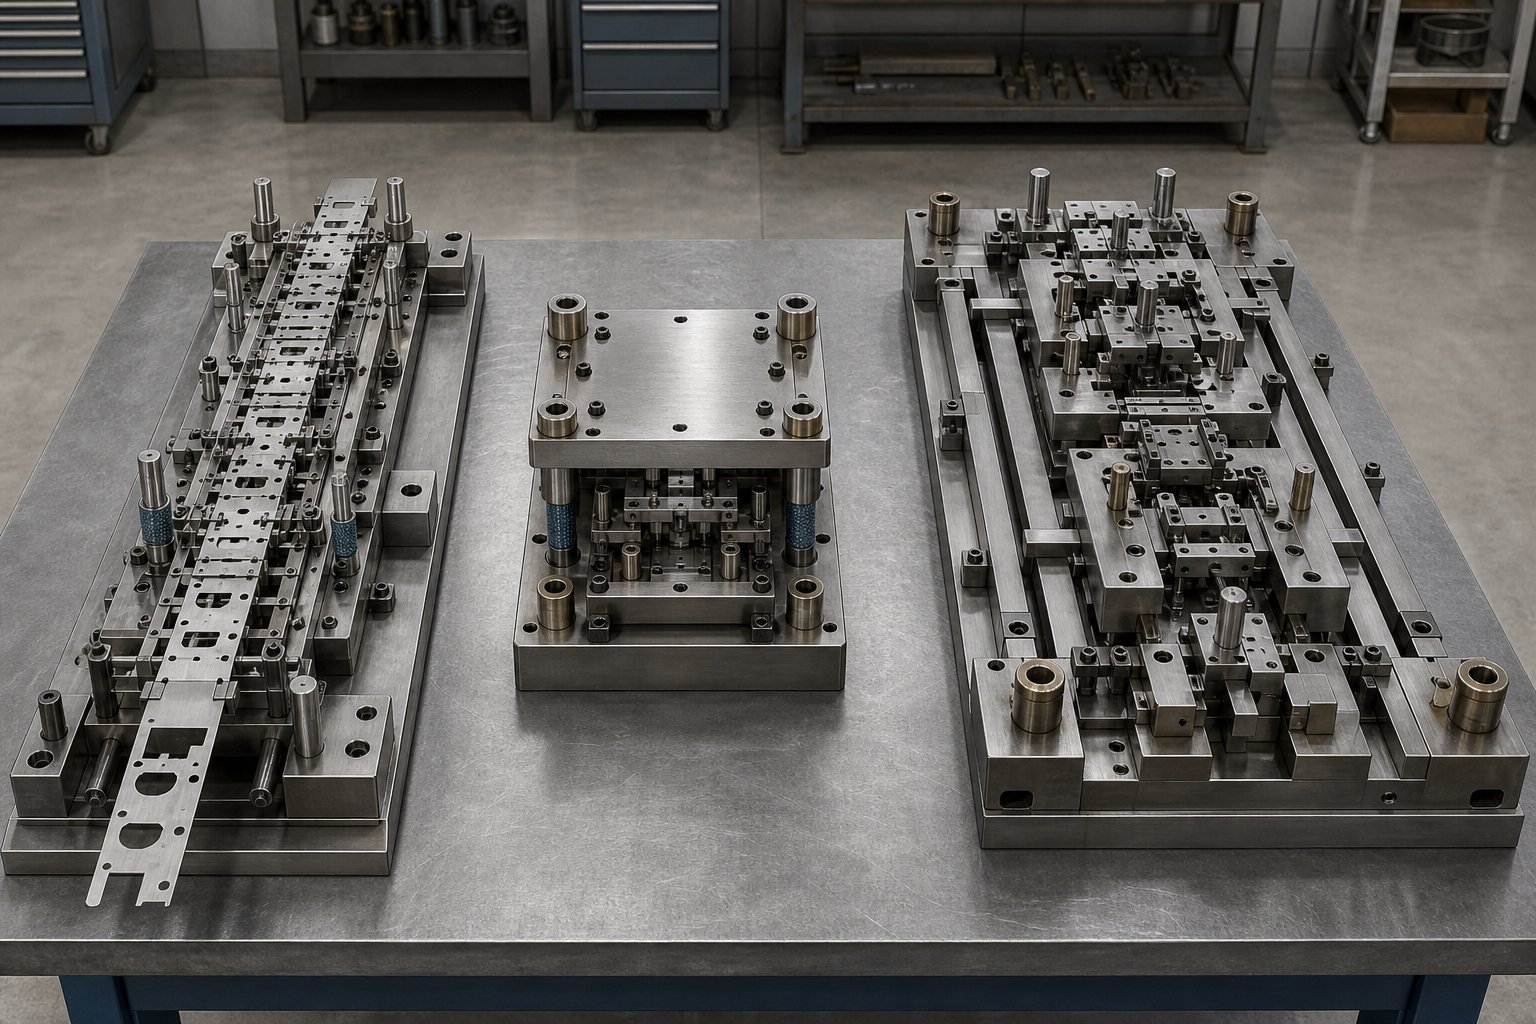
سٹیمپنگ ڈائز کی اقسام اور انتخاب کیسے کریں۔
ہر دھاتی سٹیمپنگ ڈیزائن کا فیصلہ ایک سوال سے شروع ہوتا ہے: کون سی ڈائی ٹائپ اس حصے میں فٹ بیٹھتی ہے؟ اس کو غلط سمجھیں اور آپ کو ٹولنگ ری ڈیزائن، فلائیٹڈ سکریپ ریٹ، اور ثانوی آپریشنز کا سامنا کرنا پڑتا ہے جو مارجن میں کھاتے ہیں۔ اسے درست کریں اور پیداوار آزمائش سے لے کر-زندگی کے-آخر تک آسانی سے چلتی ہے۔
چار بنیادی ڈائی قسمیں فیلڈ پر حاوی ہیں: ترقی پسند ڈیز، کمپاؤنڈ ڈیز، ٹرانسفر ڈیز، اور کمبی نیشن ڈیز۔ ہر ایک حصہ جیومیٹری، پیداوار کے حجم، اور رواداری کی طلب کے مختلف تقاطع کو ہینڈل کرتا ہے۔ ذیل کے حصے آپ کو فیصلہ سازی کا فریم ورک فراہم کرتے ہیں کہ زیادہ تر حوالہ جاتی دستاویزات متعدد ابواب میں بکھر جاتی ہیں، اگر وہ اس کا احاطہ کرتے ہیں۔
پروگریسو ڈیز اور ان کے ڈیزائن کے تحفظات
پروگریسو سٹیمپنگ ڈائی ڈیزائناسٹیشنوں کی ترتیب کے ذریعے مواد کی خوراک کی ایک پٹی پر مراکز، ہر ایک ایک الگ آپریشن انجام دیتا ہے۔ اسے ایک واحد مسلسل سائیکل کے طور پر سوچیں جہاں پنچنگ، موڑنا، کوائننگ، اور کٹ آف سب ایک پریس اسٹروک میں ہوتا ہے کیونکہ پٹی ایک مقررہ فاصلے سے آگے بڑھ جاتی ہے۔ پائلٹ پن تمام اسٹیشنوں میں سیدھ کو برقرار رکھتے ہیں، رواداری کے اسٹیک کو-بڑھانے کے قابل پیشگوئی رکھتے ہیں۔
ترقی پسند ڈیزائن کب بہترین ہے؟ جب بھی آپ کو اعتدال پسند پیچیدگی کے ساتھ چھوٹے-سے درمیانے حصوں کے اعلی-حجم آؤٹ پٹ کی ضرورت ہوتی ہے۔ سالانہ 10 لاکھ حصوں سے زیادہ پیداوار عام علاقہ ہے۔ مسلسل پٹی کنکشن آپریشنز کے درمیان جزوی ہینڈلنگ کو ختم کر دیتا ہے، جس سے لیبر کی لاگت میں سنگل-اسٹیشن اپروچز کے مقابلے میں 40% تک کمی آتی ہے۔
- فوائد:تیز-تیز رفتار پیداوار، تمام اسٹیشنوں پر مستقل پوزیشننگ، پیمانے پر کم فی-حصہ کی قیمت، ایک پریس سائیکل میں متعدد آپریشن
- حدود:اعلیٰ ابتدائی ٹولنگ سرمایہ کاری، پٹی کنکشن سمت بنانے پر پابندی لگاتا ہے، پٹی کے تناؤ کے ذریعے ڈرائنگ کی گہرائی محدود، تھریڈنگ جیسے ثانوی آپریشنز کے لیے اضافی لاگت
ایک حقیقی-دنیا کی مثال: کنیکٹر مینوفیکچرنگ میں، 0.02 ملی میٹر تک چھوٹی پٹی تمام اسٹیشنوں پر جھڑک سکتی ہے۔ یہی وجہ ہے کہ کسی بھی ترقی پسند ڈائی میں استحکام کو عمل میں لانے کے لیے پٹی کی ترتیب اور پائلٹ ڈیزائن اہم ہیں۔
کمپاؤنڈ اور ٹرانسفر ڈائی ایپلی کیشنز
کمپاؤنڈ ڈائی ایک اسٹیشن پر ایک ہی جھٹکے میں متعدد کٹنگ آپریشن مکمل کرتا ہے۔ کوئی ترقی پسند تحریک نہیں ہے، کوئی منتقلی کا نظام نہیں ہے۔ حصہ فوری طور پر بنتا ہے۔ یہ محدود لگتا ہے، لیکن فلیٹ حصوں کے لیے جن کے لیے اعلی کنارے کی درستگی کی ضرورت ہوتی ہے، کمپاؤنڈ ڈیز اکثر ترقی پسند متبادل کو پیچھے چھوڑ دیتا ہے۔ کیوں؟ کیونکہ متعدد اسٹیشنوں سے کوئی مجموعی اخترتی نہیں ہے۔ فلیٹنس-اہم اجزاء جیسے واشر، گسکیٹ، اور چھوٹے برقی حصے اس نقطہ نظر سے براہ راست فائدہ اٹھاتے ہیں، ترتیب وار کارروائیوں کے مقابلے میں پیداوار کے وقت میں 25-30٪ کی کمی کے ساتھ۔
- فوائد:اعلی ہمواری، کم ٹولنگ کی پیچیدگی، چھوٹا ٹولنگ لیڈ ٹائم، کم سکریپ میٹریل
- حدود:کثیر- سمت کی تشکیل کی حمایت نہیں کر سکتے، پیچیدہ جیومیٹریوں کے لیے موزوں نہیں، عام طور پر 150 ملی میٹر قطر سے کم حصوں تک محدود
منتقلی ڈیز پیچیدگی کے برعکس نقطہ نظر لے. یہ حصہ پٹی سے جلد الگ ہو جاتا ہے اور مکینیکل ٹرانسفر سسٹم کے ذریعے اسٹیشنوں کے درمیان آزادانہ طور پر حرکت کرتا ہے۔ ہر اسٹیشن اپنے حصے پر آزادانہ طور پر کام کرتا ہے، جس سے گہرے قرعہ اندازی، ملٹی-زاویہ سازی، اور ایسے آپریشنز جو منسلک ڈیزائنوں کو آسانی سے حاصل نہیں کر سکتے۔ آٹوموٹیو باڈی پینلز، آلات کی رہائش، اور گہرے-انکلوژرز سبھی ٹرانسفر ڈائی اسٹیمپنگ پر انحصار کرتے ہیں۔
- فوائد:مکمل تشکیل کی لچک، گہری ڈرائنگ اور پیچیدہ جیومیٹریوں کی حمایت کرتا ہے، سمت بنانے میں کوئی پٹی رکاوٹ نہیں، بڑے حصوں کے لیے موزوں
- حدود:اعلی سیٹ اپ اور سامان کی لاگت، منتقلی کا وقت بالکل مطابقت پذیر ہونا چاہیے، بحالی کی پیچیدگی میں اضافہ
اپنی درخواست کے لیے صحیح ڈائی ٹائپ کا انتخاب کرنا
تصور کریں کہ آپ کے پاس ایک حصہ ڈرائنگ، حجم کا ہدف، اور بجٹ ہے۔ آپ ان کو صحیح معیاری ڈائی ٹائپ سے کیسے ملاتے ہیں؟ اس منطق کا استعمال کریں:
- اگر آپ کا حصہ چھوٹا ہے، زیادہ مقدار میں تیار کیا گیا ہے، اور اسے گہری ڈرائنگ کی ضرورت نہیں ہے، تو پروگریسو ڈائی اسٹیمپنگ پہلے سے طے شدہ انتخاب ہے۔
- اگر آپ کا حصہ سادہ جیومیٹری کے ساتھ فلیٹ ہے اور سخت جہتی درستگی کا مطالبہ کرتا ہے تو کمپاؤنڈ ڈائی اسٹیمپنگ بہترین نتائج فراہم کرتی ہے۔
- اگر آپ کے حصے کو گہری ڈرائنگ، ملٹی- سمت سازی، یا پیچیدہ ترتیب وار کارروائیوں کی ضرورت ہے، تو ٹرانسفر ڈائی اسٹیمپنگ ضروری لچک فراہم کرتی ہے۔
- اگر پیچیدگی بڑھ جاتی ہے لیکن حجم زیادہ رہتا ہے، تو ایک مرکب ڈائی پر غور کریں جو ایک ہائبرڈ اپروچ میں کٹنگ اور فارمنگ آپریشنز کو ضم کرتا ہے۔
نیچے دی گئی جدول فیصلہ کن عوامل کو ایک واحد موازنہ میں یکجا کرتی ہے، جس قسم کے سٹرکچرڈ ریفرنس کی آپ ایک اچھی طرح سے ترتیب شدہ ڈائی ڈیزائن PDF میں توقع کریں گے:
| معیار | ترقی پسند مرنا | کمپاؤنڈ ڈائی | ٹرانسفر ڈائی |
|---|---|---|---|
| جزوی پیچیدگی | کم سے اعتدال پسند | سادہ، فلیٹ جیومیٹری | اعلی، کثیر-دشاتمک تشکیل |
| پیداوار کی رفتار | بہت اعلیٰ | اعلی | درمیانہ |
| ٹولنگ لاگت | اعلیٰ (حجم سے زیادہ بڑھا ہوا) | اعتدال پسند | زیادہ (منتقلی نظام لاگت میں اضافہ کرتا ہے) |
| رواداری کی صلاحیت | سخت، پائلٹ کنٹرول کے ساتھ | بہترین ہمواری اور کنارے کی درستگی | تنگ، آزاد اسٹیشن کنٹرول کے ساتھ |
| گہری ڈرائنگ | پٹی کشیدگی کی طرف سے محدود | تعاون یافتہ نہیں۔ | مکمل طور پر حمایت کی |
| بہترین والیوم رینج | 500،000+ حصے | 10،000 - 500,000 حصے | 10،000 - 1,000،000+ حصے |
| عام ایپلی کیشنز | کنیکٹر، بریکٹ، ٹرمینلز | واشر، گسکیٹ، فلیٹ برقی حصے | آٹوموٹو پینلز، ہاؤسنگز، گہرے-پرزے |
ٹیک وے سیدھا ہے: عمل کو اس حصے سے جوڑیں، نہ کہ دوسری طرف۔ غلط ڈائی ٹائپ کا انتخاب اکثر ثانوی آپریشنز کا باعث بنتا ہے جو لاگت میں اضافہ کرتے ہیں، ٹولنگ ری ڈیزائن جو لانچ میں تاخیر کرتے ہیں، اور سکریپ ریٹ جو کبھی مستحکم نہیں ہوتے۔ ایک مکمل حوالہ دستاویز فیصلہ کے ان اصولوں کو مرتب کرتی ہے تاکہ انجینئر ان غلطیوں کو دہرانے سے گریز کریں جو پہلے ہی حل ہو چکی ہیں۔
ڈائی ٹائپ سلیکشن فن تعمیر کا تعین کرتا ہے، لیکن اصل کارکردگی ان اجزاء میں رہتی ہے جو اسمبلی بناتے ہیں۔ ہر پریس اسٹروک کے دوران وہ مکے، اسٹرائپرز، لفٹرز اور گائیڈ سسٹم کس طرح آپس میں تعامل کرتے ہیں اس سے یہ طے ہوتا ہے کہ آیا آپ کی منتخب کردہ ڈائی ٹائپ حقیقت میں معیار اور ٹول لائف فراہم کرتی ہے جس کا ڈیزائن وعدہ کرتا ہے۔
ضروری ڈائی اجزاء اور ان کے افعال
ڈائی ٹائپ صرف ایک حکمت عملی ہے۔ اسمبلی کے اندر موجود اجزاء وہی ہیں جو اس حکمت عملی کو لاکھوں بار انجام دیتے ہیں۔ ہر اسٹیمپنگ ڈائی، چاہے پروگریسو ہو یا کمپاؤنڈ، ساختی اور کام کرنے والے حصوں کے درجہ بندی سے بنایا گیا ہے جس کا ایک ملی میٹر کے حصوں میں تعاون کرنا چاہیے۔ اس ڈائی اسمبلی سٹرکچر گائیڈ کو سمجھنا، جزو کے لحاظ سے، ایک کام کرنے والے ٹول کو اس سے الگ کرتا ہے جو دیکھ بھال کے بجٹ کے ذریعے جلتا ہے۔
200 سٹروک فی منٹ پر پریس سائیکلنگ کی تصویر بنائیں۔ ہر اسٹروک کے دوران، اوپری نصف نیچے آتا ہے، نچلے نصف کے ساتھ سیدھ میں آتا ہے، کاٹنے یا بنانے کا کام کرتا ہے، مکے سے مواد کو ہٹاتا ہے، اور پیچھے ہٹ جاتا ہے۔ اسٹیک میں ہر جزو کا اس ترتیب میں ایک متعین کردار ہوتا ہے۔ ڈائی ٹولنگ ڈیزائن میں ایک تفصیل کی کمی محسوس ہوتی ہے، اور پورا نظام خراب ہو جاتا ہے۔
اپر اور لوئر ڈائی اسمبلی کے اجزاء
فاؤنڈیشن ڈائی پلیٹوں سے شروع ہوتی ہے، جسے ڈائی شوز یا ڈائی سیٹ بھی کہا جاتا ہے۔ یہ موٹی سٹیل یا ایلومینیم پلیٹیں بڑھتے ہوئے بیس کے طور پر کام کرتی ہیں جہاں ہر دوسرے جزو کو محفوظ کیا جاتا ہے۔ جوتوں کا نچلا حصہ پریس بیڈ سے لگا ہوا ہے، اور اوپری جوتا پریس رام سے جڑا ہوا ہے۔ ان کو پورے ٹول کی چیسس سمجھیں۔ ان کی سختی اس بات کا تعین کرتی ہے کہ اسمبلی بوجھ کے نیچے انحراف کے خلاف کتنی اچھی طرح مزاحمت کرتی ہے، جس کا براہ راست تعلق پریس ٹنیج اور ڈائی سائز سے ہے۔
اوپری اور نچلے جوتے کو جوڑنا گائیڈ پن اور بشنگ ہیں۔ یہ صف بندی کی درستگی فراہم کرتے ہیں جو ڈائی اوپننگز پر مکے کو مرکوز رکھتا ہے۔ Moeller Precision Tool کے مطابق، گائیڈ پنوں کو 0.0001 انچ کے اندر برداشت کرنے کے لیے تیار کیا جاتا ہے تاکہ پوزیشننگ کی درستگی کو یقینی بنایا جا سکے۔ دو اہم طرزیں موجود ہیں:
- رگڑ (سیدھا) گائیڈ پن- بشنگ بور کی نسبت تھوڑا سا چھوٹا، درست رہنمائی فراہم کرتا ہے لیکن ڈائی ہاف کو الگ کرنے کے لیے زیادہ طاقت کی ضرورت ہوتی ہے۔
- گیند-بیئرنگ گائیڈ پن- ایلومینیم کے پنجرے کے اندر بال بیرنگ کے تسلسل پر سواری کریں، آسانی سے علیحدگی کی اجازت دیتے ہیں اور استعمال میں آسانی کے لیے صنعت کا معیار بن جاتے ہیں۔
جوتوں اور کام کرنے والے اجزاء کے درمیان بیکنگ پلیٹیں، پنچ پلیٹیں اور ڈائی بلاکس بیٹھتے ہیں۔ بیکنگ پلیٹیں مقامی کرشنگ کو روکنے کے لیے پورے جوتے پر پنچ کا بوجھ تقسیم کرتی ہیں۔ پنچ پلیٹیں کٹنگ اور فارمنگ ٹولز کو عین X-Y پوزیشنوں پر رکھتی ہیں۔ ڈائی بلاکس میں ڈائی اوپننگ ہوتے ہیں جو ہر پنچ پروفائل سے مماثل ہوتے ہیں۔ سٹرکچرل سپورٹ پلیٹوں کے لیے جن کے لیے ہائی کمپریسیو طاقت کی ضرورت ہوتی ہے، SKD11 کولڈ ورک ٹول اسٹیل ہیٹ-کا علاج HRC 58-60 میں عام ہے، جو مسلسل بھاری بوجھ کے تحت اخترتی کے خلاف مزاحمت کو یقینی بناتا ہے۔
مکے، لفٹر، اور اسٹرائپرز تفصیل سے
مکے ایک فعال کاٹنے اور تشکیل دینے والے اوزار ہیں جو مواد سے رابطہ کرتے ہیں۔ ان کی ناک کی جیومیٹری، چاہے گول، لمبا، مربع، یا حسب ضرورت- پروفائل، ان کی تخلیق کردہ خصوصیت کی وضاحت کرتی ہے۔ ہر پنچ ایک ڈائی بٹن کے ساتھ مل کر کام کرتا ہے جو مخالف کٹنگ ایج فراہم کرتا ہے۔ وہ ڈائی بٹن پنچ ناک سے تھوڑا بڑا ہوتا ہے، عام طور پر چھیدے ہوئے مواد کی موٹائی کا 5-10%۔ یہ آفسیٹ، جسے ڈائی بریک کہا جاتا ہے، وہ کنٹرولڈ خلا پیدا کرتا ہے جہاں اصل میں شیئرنگ ہوتی ہے۔
اسٹرائپرز ایک ایسا کردار ادا کرتے ہیں جسے کم کرنا آسان ہے۔ جب ایک پنچ شیٹ میں گھس جاتا ہے تو، لچکدار بحالی کی وجہ سے مواد پنچ کے اطراف کو پکڑ لیتا ہے۔ اسٹرائپر پلیٹ کو شیٹ پر دبائے بغیر، مواد پیچھے ہٹنے والے پنچ کے ساتھ اوپر چڑھ جائے گا، جس سے غلط خوراک، پٹی مسخ یا جزوی نقصان ہوگا۔ اسٹرائپرز پیچھے ہٹنے کے دوران شیٹ کو ڈائی سطح کے خلاف چپٹا رکھتے ہیں اور بننے کے دوران مواد کی رہنمائی بھی کرتے ہیں۔ اسپرنگ-لوڈ اسٹرائپرز کٹنگ سائیکل کے دوران کنٹرولڈ پریشر لگا کر، کنارے کے معیار کو بہتر بنا کر اضافی فائدہ فراہم کرتے ہیں۔
لفٹر اسٹروک کے درمیان ڈائی چہرے سے پٹی کو اٹھاتے ہیں، جس سے وہ آزادانہ طور پر اگلی پچ پوزیشن پر بڑھ سکتا ہے۔ لفٹرز کے بغیر، پٹی ڈائی سطح پر گھسیٹتی ہے، جس سے خراشیں پیدا ہوتی ہیں، فیڈ کی مزاحمت میں اضافہ ہوتا ہے، اور پوزیشننگ کی خرابیاں سامنے آتی ہیں۔ ترقی پسند ڈیز میں، لفٹر پائلٹوں کے ساتھ مل کر پٹی کے اندراج کو برقرار رکھنے کے لیے کام کرتے ہیں۔ پائلٹ درست پن ہوتے ہیں جو پٹی میں پہلے سے-مکے والے سوراخوں میں داخل ہوتے ہیں، ہر سٹیشن کو اپنا کام کرنے سے پہلے اسے درست سیدھ میں کھینچتے ہیں۔
ہیل بلاکس کاٹنے یا تشکیل کے عمل کے دوران پیدا ہونے والی پس منظر کی قوتوں کو جذب کرتے ہیں۔ جب ایک پنچ کسی زاویے سے مواد میں داخل ہوتا ہے، یا جب غیر متناسب کٹنگ سائیڈ تھرسٹ بناتا ہے، تو ہیل بلاکس اس بوجھ کو ڈائی شو میں منتقل کرتے ہیں بجائے کہ اوپری اسمبلی کو ایک طرف منتقل ہونے دیں۔ وہ بھاری تشکیل یا زاویہ کاٹنے کے عمل کے ساتھ ڈائی میں سیدھ کو برقرار رکھنے کے لیے ضروری ہیں۔
اجزاء کا ڈیزائن ڈائی پرفارمنس کو کیسے متاثر کرتا ہے۔
اجزاء کی درستگی کاملیت کے بارے میں نہیں ہے۔ یہ معاشیات کے بارے میں ہے۔ ایک پنچ گراؤنڈ 0.01 ملی میٹر آف-مرکز ناہموار لباس بناتا ہے جو ٹول کی زندگی کو آدھا کر دیتا ہے۔ ایک اسٹرائپر پلیٹ جس میں موسم بہار کے غیر متضاد دباؤ کے ساتھ پٹی کی چوڑائی میں متغیر کنارے کا معیار پیدا ہوتا ہے۔ ضرورت سے زیادہ کھیل کے ساتھ ایک گائیڈ سسٹم اوپری اور نچلے حصوں کو بوجھ کے نیچے شفٹ کرنے کی اجازت دیتا ہے، جس سے یک طرفہ بررز پیدا ہوتے ہیں جن کو ثانوی تکمیل کی ضرورت ہوتی ہے۔
تعلق براہ راست ہے: سخت اجزاء کی وضاحتیں دیکھ بھال کے وقفوں کو بڑھاتی ہیں، سکریپ کو کم کرتی ہیں، اور حصے کی مستقل مزاجی کو بہتر کرتی ہیں۔ کور پنچ اور انسرٹس عام طور پر ہائی-اسپیڈ اسٹیل جیسے SKH9 ہیٹ کا استعمال کرتے ہیں-HRC 60-62 کے ساتھ علاج کیا جاتا ہے، جو اعلی رگڑ والے درجہ حرارت پر لاکھوں چکروں کے ذریعے تیز کٹنگ کناروں کو برقرار رکھنے کے لیے درکار سرخ سختی فراہم کرتا ہے۔
یہاں وہ اہم سٹیمپنگ ڈائی اجزاء اور افعال ہیں جن کی ہر دھاتی سٹیمپنگ ڈائی ڈیزائن کے حوالے سے تفصیل ہونی چاہئے:
- ڈائی جوتے (پلیٹ)- پریس کو سخت ساختی بنیاد اور بڑھتے ہوئے انٹرفیس فراہم کرتا ہے۔
- گائیڈ پن اور بشنگ- اوپری اور نچلی اسمبلیوں کو ذیلی-ہزارویں درستگی پر سیدھ کریں
- بیکنگ پلیٹیں۔- جوتوں کے نقصان کو روکنے کے لیے مکے سے پوائنٹ لوڈ تقسیم کریں۔
- پنچ پلیٹیں اور ریٹینرز- پنچوں کو درست لیٹرل پوزیشن میں پکڑیں۔
- ڈائی بلاکس اور بٹن- نچلے کٹنگ کنارے فراہم کرتے ہیں جو گھونسوں کے ساتھ ملتے ہیں۔
- اسٹرائپر پلیٹیں۔- مواد کو چپٹا رکھیں اور اسے واپس لینے کے دوران گھونسوں سے الگ کریں۔
- چشمے (مکینیکل یا نائٹروجن)- سٹرپنگ، ہولڈنگ اور واپسی کے افعال کے لیے کنٹرولڈ فورس فراہم کرتا ہے۔
- لفٹرز- مفت فیڈنگ اور پوزیشننگ کے لیے اسٹروک کے درمیان پٹی بڑھائیں۔
- پائلٹ پن- ہر اسٹیشن کے کام کرنے سے پہلے صحیح پوزیشن پر پٹی رجسٹر کریں۔
- ہیل بلاکس- زاویہ یا غیر متناسب کارروائیوں سے لیٹرل تھرسٹ فورسز کو جذب کرتا ہے۔
جب ڈیزائن اس سے آگے بڑھتے ہیں کہ کیٹلاگ کے معیاری اجزاء کو ایڈجسٹ کیا جا سکتا ہے، چاہے غیر معمولی مادی رویے، غیر-معیاری جیومیٹریوں، یا بنانے اور کاٹنے والے اسٹیشنوں کے درمیان سخت انضمام کی وجہ سے، ایک تجربہ کار ڈائی مینوفیکچرر کے ساتھ کام کرنا ایک عملی اگلا مرحلہ بن جاتا ہے۔YICENپیچیدہ پنچ اور لفٹر کنفیگریشنز سے لے کر مواد کے بہاؤ کے منظرناموں کے مطالبے کے لیے ڈائی سٹرکچر آپٹیمائزیشن تک، بالکل ان چیلنجوں کا سامنا کرنے والے انجینئرز کے لیے اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز فراہم کرتا ہے۔ ٹولنگ پروفیشنلز کے لیے جنہوں نے تھیوری کا مطالعہ کیا ہے اور انہیں پروڈکشن کے لیے تیار حل کی ضرورت ہے، اس قسم کی مینوفیکچرنگ پارٹنرشپ حوالہ علم اور ورکنگ ٹولنگ کے درمیان فرق کو ختم کرتی ہے۔
اجزاء کا انتخاب ڈائی کی ساختی صلاحیت کا تعین کرتا ہے، لیکن آیا وہ اجزاء صاف حصوں کو فراہم کرتے ہیں یا نہیں اس کا انحصار ایک اہم حساب پر ہے: پنچ اور ڈائی کے درمیان کلیئرنس۔ بہت تنگ اور آپ اوزار کو تباہ کرتے ہیں۔ بہت ڈھیلے اور آپ ناقابل استعمال کناروں کو پیدا کرتے ہیں۔ اگلا حصہ بالکل ٹوٹ جاتا ہے کہ کسی بھی مواد کے لیے اس نمبر کو صحیح طریقے سے کیسے حاصل کیا جائے۔
کلیئرنس کے حساب اور رواداری کے معیارات
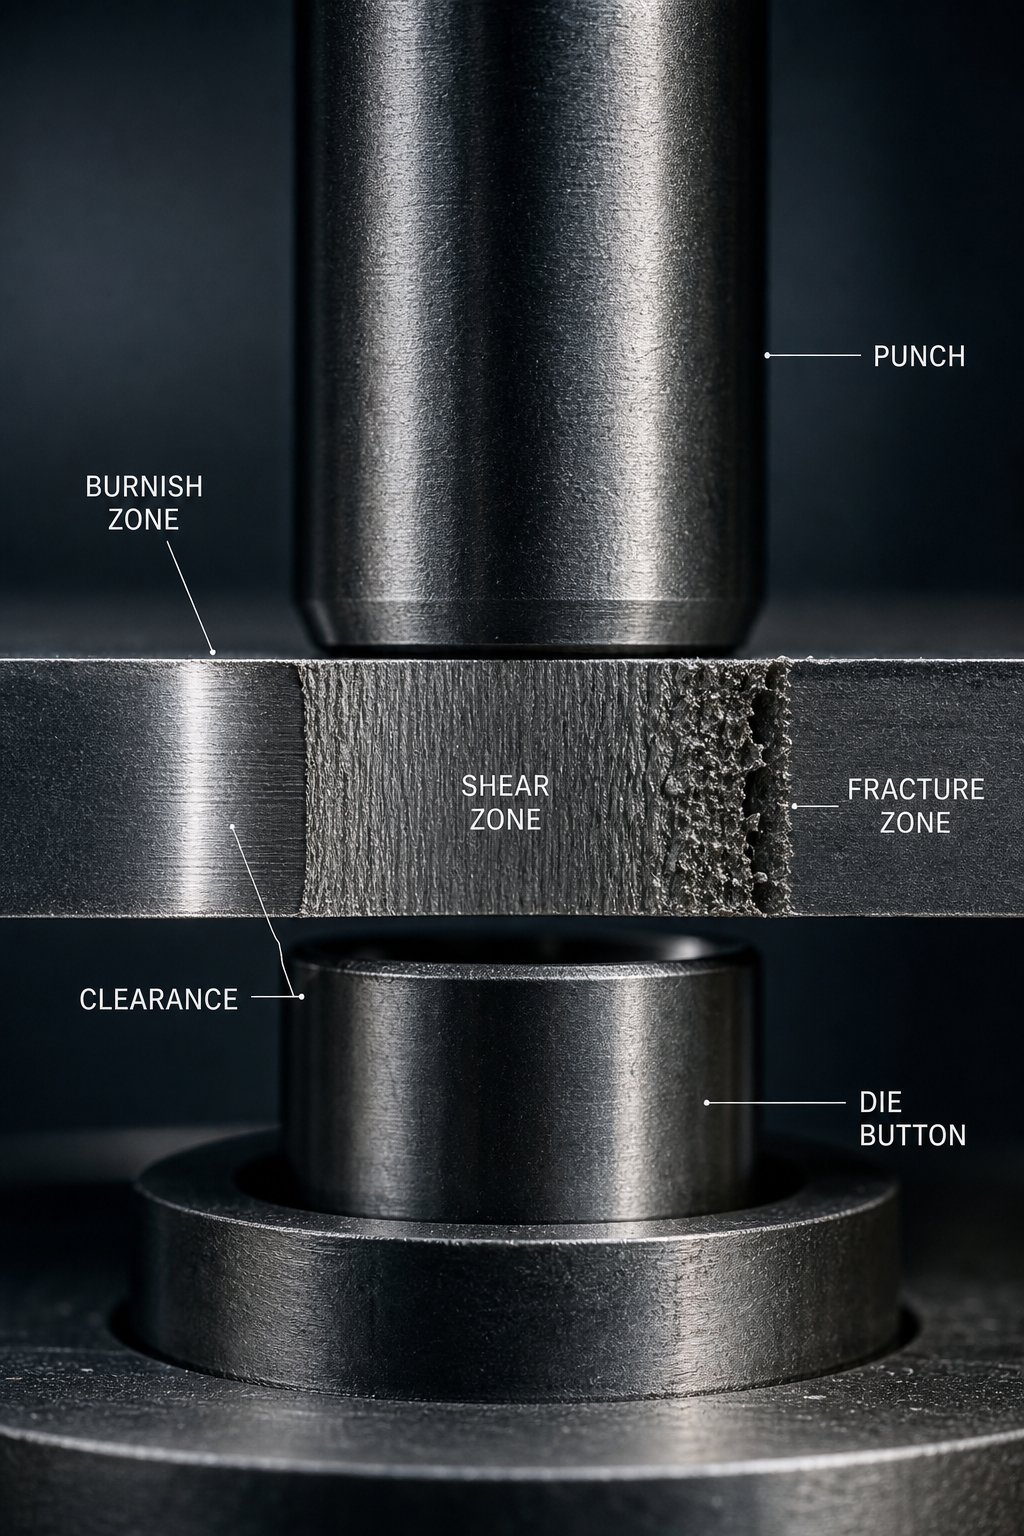
کلیئرنس وہ واحد نمبر ہے جو اس بات کا تعین کرتا ہے کہ آیا ایک مہر والا کنارے صاف نکلتا ہے یا اسے ثانوی تکمیل کی ضرورت ہوتی ہے۔ یہ پنچ کٹنگ ایج اور ڈائی بٹن کٹنگ ایج کے درمیان کنٹرول شدہ فرق ہے، جو فی سائیڈ میٹریل موٹائی کے فیصد کے طور پر بیان کیا گیا ہے۔ رکھنے کے قابل ہر سٹیمپنگ ڈائی ڈیزائن پی ڈی ایف اس موضوع کے لیے اہم جگہ مختص کرتا ہے کیونکہ کلیئرنس حاصل کرنے سے غلط جھرنوں کو گڑبڑ کے مسائل، وقت سے پہلے پنچ کی ناکامی، اور جہتی بہاؤ جو پوری پیداوار کو غیر مستحکم کر دیتا ہے۔
بہت سے حوالہ جات چارٹ کلیئرنس اقدار کو مادی ناموں کے آگے درج کرتے ہیں اور وہیں رک جاتے ہیں۔ یہ نقطہ نظر انجینئروں کو اندازہ لگاتا ہے کہ جب وہ کسی نئے مرکب یا غیر معمولی موٹائی کی حد کا سامنا کرتے ہیں۔ یہ سمجھنا کہ مواد کیوں مختلف منظوریوں کا مطالبہ کرتا ہے، نہ کہ صرف اقدار کیا ہیں، آپ کو ان مسائل کو حل کرنے کی صلاحیت فراہم کرتی ہے جن کو صرف میزیں حل نہیں کرسکتی ہیں۔
مواد کی قسم کے لحاظ سے کلیئرنس کے حساب کتاب کے طریقے
معیاری طریقہ سیدھا ہے: ہر طرف کلیئرنس حاصل کرنے کے لیے مواد کی موٹائی کو تجویز کردہ فیصد سے ضرب دیں۔ اےعام نقطہ آغاز اسٹاک کی موٹائی کا 10٪ ہے۔، لیکن جدید مینوفیکچرنگ پریکٹس سے پتہ چلتا ہے کہ 11-20٪ اکثر ٹولنگ کے دباؤ کو کم کرتا ہے اور کنارے کے معیار کی قربانی کے بغیر آپریشنل زندگی کو بڑھاتا ہے۔
رینج کیوں؟ کیونکہ مختلف مواد قینچ کے نیچے مختلف طریقے سے ٹوٹ جاتے ہیں۔ جب ایک پنچ شیٹ میٹل میں داخل ہوتا ہے، تو یہ سب سے پہلے پلاسٹک کی خرابی کے ذریعے ایک برنیش زون بناتا ہے، پھر مواد پنچ کنارے اور ڈائی ایج دونوں سے اناج کی حدود کے ساتھ ٹوٹ جاتا ہے۔ اگر کلیئرنس درست ہے تو، وہ فریکچر طیارے سیدھ میں آتے ہیں اور صاف ستھرا ملتے ہیں۔ اگر نہیں، تو مواد غیر مساوی طور پر پھٹتا ہے، جس سے کھردرے کناروں اور بھاری گڑبڑ پیدا ہوتے ہیں۔
مادی خصوصیات اس طرز عمل کو چلاتی ہیں:
- پیداوار کی طاقتاس بات کا تعین کرتا ہے کہ پلاسٹک کی خرابی شروع ہونے سے پہلے مواد کتنی قوت کے خلاف مزاحمت کرتا ہے۔ زیادہ پیداوار کی طاقت کا مطلب ہے کہ مادے کو زیادہ کلیئرنس کی ضرورت ہوتی ہے تاکہ فریکچر کے پھیلاؤ کو ضرورت سے زیادہ طاقت کے بغیر بنایا جا سکے۔
- تناؤ کی طاقتزیادہ سے زیادہ دباؤ کی نشاندہی کرتا ہے جو مواد برقرار رکھ سکتا ہے۔ سخت، مضبوط مواد کو وسیع تر کلیئرنس کی ضرورت ہوتی ہے کیونکہ ان کی قینچ کے خلاف مزاحمت کو صاف طور پر پھیلنے کے لیے فریکچر کے لیے مزید جگہ کی ضرورت ہوتی ہے۔
- نرمیبیان کرتا ہے کہ توڑنے سے پہلے مواد کتنا پھیلا ہوا ہے۔ تانبے یا نرم ایلومینیم جیسے انتہائی نرم مواد کا رجحان بڑے رول اوور زون کی طرف ہوتا ہے اور فریکچر شروع ہونے سے پہلے پلاسٹک کے ضرورت سے زیادہ بہاؤ کو محدود کرنے کے لیے سخت کلیئرنس کی ضرورت ہوتی ہے۔
یہاں ایک حوالہ جدول ہے جس میں عام مواد میں کلیئرنس کے انتخاب کے لیے مخصوص دھاتی مہر لگانے والی رواداری کو دکھایا گیا ہے:
| مواد | تناؤ کی طاقت کی حد | تجویز کردہ کلیئرنس (% فی طرف) | نوٹس |
|---|---|---|---|
| ہلکا سٹیل (CRS/HRS) | 300-450 ایم پی اے | 8-12% | معیاری بیس لائن؛ زیادہ تر ریفرنس ٹیبلز اسے بطور ڈیفالٹ استعمال کرتے ہیں۔ |
| سٹینلیس سٹیل (304/316) | 500-700 ایم پی اے | 12-16% | کام-تیزی سے سخت ہو جاتا ہے۔ سخت کلیئرنس پنچ پہن کو تیز کرتا ہے۔ |
| ایلومینیم (1100, 5052) | 90-260 ایم پی اے | 6-10% | نرم اور لچکدار؛ بہت زیادہ کلیئرنس ضرورت سے زیادہ رول اوور پیدا کرتی ہے۔ |
| ہائی-طاقت کا اسٹیل (HSLA/DP) | 600-1000+ MPa | 14-20% | پنچ فریکچر کو روکنے کے لیے فراخدلانہ کلیئرنس کی ضرورت ہوتی ہے۔ |
| تانبا اور پیتل | 200-400 ایم پی اے | 8-12% | نرمی burr-حساس ایپلیکیشنز نچلے سرے کا استعمال کر سکتی ہیں۔ |
| Spring Steel (SK5, 301 SS) | 700-900 ایم پی اے | 15-20% | بہت مشکل؛ ناکافی کلیئرنس ثانوی قینچ اور چپکنے کا سبب بنتی ہے۔ |
آپ کو سخت بمقابلہ ڈھیلے کلیئرنس کا اطلاق کب کرنا چاہئے؟ حصے کی ضروریات پر غور کریں۔ اگر آپ کو پریس-فٹ ہول کے لیے بڑے برنیش زون کی ضرورت ہے، تو فریکچر سے پہلے شیئر زون کو بڑھانے کے لیے کلیئرنس کو قدرے کم کریں۔ اگر آلے کی زندگی کنارے ختم کرنے سے زیادہ اہمیت رکھتی ہے، تو پنچ تناؤ کو کم کرنے کے لیے کلیئرنس کھولیں۔ معیاری ڈائی کٹنگ رواداری ہمیشہ کنارے کے معیار، آلے کی لمبی عمر، اور پیداوار کی رفتار کے درمیان ایک تجارت ہوتی ہے۔
رواداری کے معیارات اور برر کنٹرول
گڑ کی اونچائی کلیئرنس کی حالت کی سب سے نمایاں علامت ہے۔ ایک مہر والے کنارے کے چار الگ الگ زون ہوتے ہیں: رول اوور، برنیش (قینچی)، فریکچر، اور گڑ۔ مناسب کلیئرنس ایک پتلی، مسلسل گڑبڑ پیدا کرتی ہے جو مادی موٹائی کے 10% سے زیادہ نہیں ہوتی۔ غلط کلیئرنس مسائل پیدا کرتی ہے جو نیچے کی طرف بڑھ جاتی ہے۔
جب کلیئرنس درست ہو، تو پنچ ایج اور ڈائی ایج سے فریکچر ہوائی جہاز صاف طور پر اکٹھے ہو جاتے ہیں، جس سے کم سے کم گڑبڑ پیدا ہوتی ہے۔ جب کلیئرنس ضرورت سے زیادہ ہوتی ہے، تو کینچی کی بجائے مادی آنسو، بھاری گڑبڑ اور کھردری سطحیں پیدا کرتے ہیں۔ جب کلیئرنس ناکافی ہو تو، ثانوی قینچ ہوتی ہے، کاٹنے کی قوت میں اضافہ ہوتا ہے اور پنچ پہننے میں تیزی آتی ہے۔
جیسا کہ Changdong Stamping Dies کی تکنیکی گائیڈ میں تفصیل سے بتایا گیا ہے، burr کی سمت بھی اہمیت رکھتی ہے۔ بلیننگ آپریشنز میں، burrs پنچ سائیڈ (حصے کے اوپری حصے) پر بنتے ہیں۔ چھیدنے کے عمل میں، burrs ڈائی سائیڈ (نیچے) پر بنتے ہیں۔ ڈیزائنرز یہ بتاتے ہیں کہ اسمبلی میں کون سی سطح باہر کی طرف ہے، پھر اس کے مطابق ڈائی کو اورینٹ کریں تاکہ کم نازک چہرے پر گڑھے نظر آئیں۔ یہ ایک شیٹ میٹل سٹیمپنگ رواداری پر غور ہے جسے بہت سے حوالہ جاتی دستاویزات نظر انداز کرتے ہیں۔
مناسب کلیئرنس ثانوی ڈیبرنگ آپریشنز کی ضرورت کو ختم یا کم کر دیتی ہے۔ جب آپ اس بات پر غور کرتے ہیں کہ دستی ڈیبرنگ $0.02-0.10 فی حصہ کا اضافہ کر سکتی ہے اور خودکار ٹمبلنگ اضافی ہینڈلنگ کے اقدامات متعارف کراتی ہے، تو درست کلیئرنس کو برقرار رکھنے سے سینکڑوں ہزاروں حصوں کی پیداواری رنوں پر پیچیدہ بچت ہوتی ہے۔
ناہموار کلیئرنس خاص طور پر تباہ کن ہے۔ اگر پنچ ڈائی اوپننگ کے حوالے سے بیچ میں بند ہے-، تو ایک سائیڈ صاف کرتا ہے جبکہ دوسرا آنسو۔ نتیجہ یکطرفہ گڑبڑ ہے جسے مجموعی کلیئرنس کو ایڈجسٹ کرکے درست نہیں کیا جاسکتا۔ اس کے بجائے، آپ کو گائیڈ سسٹم یا پنچ ریٹینر لیول پر صف بندی کو ایڈریس کرنے کی ضرورت ہے۔
ڈائی کلیئرنس کی پیمائش اور تصدیق کرنا
کاغذ پر کلیئرنس کا حساب لگانا ایک چیز ہے۔ جسمانی ٹول میں اس کی تصدیق کرنا ایک اور بات ہے۔ ڈائی ٹر آؤٹ کے دوران، انجینئر اس بات کی تصدیق کرنے کے لیے کئی طریقے استعمال کرتے ہیں کہ اصل کلیئرنس ڈیزائن کے ارادے سے میل کھاتی ہے:
- فیلر گیجز- پتلی دھات کی پٹیوں کو پنچ اور ڈائی کناروں کے درمیان داخل کیا جاتا ہے تاکہ خلا کو براہ راست ناپ سکے۔ قابل رسائی سوراخوں کے لیے اچھی طرح کام کرتا ہے لیکن چھوٹی یا اندرونی خصوصیات کے لیے ناقابل عمل ہے۔
- لیڈ تاثر- نرم سیسہ یا سولڈر کی ایک پٹی کو پنچ اور ڈائی کے درمیان رکھا جاتا ہے، پھر آہستہ پریس اسٹروک کے دوران کمپریس کیا جاتا ہے۔ نتیجے میں تاثر کی موٹائی پروفائل کے ارد گرد متعدد پوائنٹس پر اصل کلیئرنس کو ظاہر کرتی ہے۔
- پہلا-ٹکڑا معائنہ- نمونے کے حصوں کو کاٹنا اور میگنیفیکیشن کے تحت کنارے کی پروفائل کی جانچ کرنا۔ ایک متوازن برنیش-سے-پورے دائرے کے گرد فریکچر کا تناسب یکساں کلیئرنس کی تصدیق کرتا ہے۔
- سی ایم ایم پیمائش- کوآرڈینیٹ ماپنے والی مشینیں جہتی فرق سے کلیئرنس کے حساب سے آزادانہ طور پر پنچ اور ڈائی ڈائمینشنز کی پیمائش کر سکتی ہیں۔
پیداوار کے دوران، کٹنگ کناروں کے پہننے کے ساتھ ہی کلیئرنس کم ہو جاتی ہے۔ عملی اثر وقت کے ساتھ گڑ کی اونچائی میں بتدریج اضافہ ہے۔ دیکھ بھال کے نظام الاوقات کو زیادہ سے زیادہ قابل قبول گڑ کی اونچائی کی وضاحت کرنی چاہئے اور اس حد تک پہنچنے سے پہلے دوبارہ تیز کرنے یا متبادل داخل کرنا چاہئے۔ اعلیٰ-حجم پروگریسو ڈائی پروڈکشن کے لیے، ہر اسٹیشن پر کلیئرنس کی نگرانی اہم ہو جاتی ہے کیونکہ ایک اسٹیشن پر عدم استحکام سٹرپ فیڈنگ، پائلٹ پوزیشننگ، اور ڈاون اسٹریم بنانے کے معیار کو متاثر کرتا ہے۔
کلیئرنس اس بات پر حکمرانی کرتی ہے کہ آخر میں کیا ہوتا ہے۔ لیکن ترقی پسند ڈائی میں، پٹی کو ایک سے زیادہ اسٹیشنوں کے درمیان کٹنگ کناروں کے درمیان مسخ یا غلط خوراک کے بغیر قابل اعتماد طریقے سے سفر کرنا چاہیے۔ اس پٹی کا رویہ، یہ کس طرح تناؤ کے جمع ہونے کو سنبھالتا ہے اور درجن بھر یا اس سے زیادہ اسٹیشنوں پر رجسٹریشن کو برقرار رکھتا ہے، اس خصوصیت پر منحصر ہے جس کا زیادہ تر ڈائی ڈیزائن حوالہ جات بمشکل ذکر کرتے ہیں: بائی پاس نوچز۔
پروگریسو ڈیز میں نوچز اور میٹریل فلو کو بائی پاس کریں۔
ایک پروگریسو ڈائی میں 200 سے زیادہ اسٹروک فی منٹ کی رفتار سے دوڑتے ہوئے، پٹی صرف ایک غیر فعال کیریئر نہیں ہے۔ یہ ایک فعال ساختی عنصر ہے جو ہر اسٹیشن پر ہر کٹ، موڑ اور فارم سے تناؤ کو جذب کرتا ہے۔ جب ایک اسٹیشن مواد کو نیچے کی طرف کھینچتا ہے یا اسے پیچھے سے کھینچتا ہے، تو یہ اخترتی ملحقہ اسٹیشنوں میں پٹی کو کھینچتی ہے، پائلٹ ہول کے مقامات کو مسخ کرتی ہے، غلط خوراک کا باعث بنتی ہے، اور ان حصوں میں جہتی خرابی کا آغاز کرتی ہے جو بننے سے پہلے ٹھیک تھے۔ سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد اس تناؤ کی منتقلی میں خلل ڈالنا ہے، جس سے پٹی کے کمرے کو مقامی طور پر خراب ہونے کے لیے پوری پیشرفت کو خراب کیے بغیر۔
زیادہ تر ڈائی ڈیزائن حوالہ جات میں گزرنے میں بائی پاس نوچز کا ذکر ہوتا ہے یا انہیں مکمل طور پر چھوڑ دیتے ہیں۔ اس کے باوجود تجربہ کار ٹول بنانے والے انہیں مخلوط کٹنگ اور فارمنگ آپریشنز کے ساتھ ڈائز میں پٹی کے استحکام کو برقرار رکھنے کے لیے سب سے مؤثر ٹولز میں سے ایک کے طور پر پہچانتے ہیں۔ اگر آپ نے کبھی ایسا پروگریسو ڈائی دیکھا ہے جو سٹیشن 1 سے 5 پر کامل پرزے تیار کرتا ہے لیکن سٹیشن 6 اور اس سے آگے کے سٹیشنوں پر برداشت سے باہر ہو جاتا ہے، تو سٹیشنوں کی تشکیل کے درمیان ناکافی تناؤ سے نجات ایک عام مجرم ہے۔
مثبت اور منفی بائی پاس نوچ ڈیزائن
شیٹ میٹل اسٹیمپنگ میں منفی اور مثبت بائی پاس نوچز کے درمیان فرق اس بات پر آتا ہے کہ امدادی مقام پر مواد کے ساتھ کیسے سلوک کیا جاتا ہے۔
منفی بائی پاس نوچ اسٹیشنوں کے درمیان مخصوص پوائنٹس پر پٹی سے مواد کو ہٹاتا ہے۔ ایک تنگ سلاٹ یا مستطیل کٹ آؤٹ کا تصور کریں جو دو تشکیل دینے والے اسٹیشنوں کے درمیان کیریئر ویب میں مشینی ہے۔ جب اپ اسٹریم اسٹیشن مواد کو کھینچتا یا کھینچتا ہے، تو کھلی سلاٹ اسے نیچے کی طرف منتقل کرنے کے بجائے اس نقل مکانی کو جذب کرتی ہے۔ پٹی اگلے سٹیشن کے رجسٹریشن پوائنٹس کو کھینچے بغیر کھلے نشان میں قدرے لمبا ہو سکتی ہے۔ یہ زیادہ عام نقطہ نظر ہے کیونکہ ابتدائی خالی اسٹیشن کے دوران کاٹنا سیدھا ہے اور واضح، قابل پیمائش تناؤ سے نجات فراہم کرتا ہے۔
ایک مثبت بائی پاس نشان مخالف نقطہ نظر لیتا ہے. مواد کو ہٹانے کے بجائے، یہ مواد کا ایک ٹیب یا پروجیکشن چھوڑتا ہے جو اہم کیریئر کے راستے کو متاثر کیے بغیر لچک، بکسوا، یا انحراف کرسکتا ہے۔ اسے ایک بلٹ ان فلیکس جوائنٹ سمجھیں۔ ٹیب کنٹرول شدہ مقامی موڑنے کے ذریعے اخترتی کو جذب کرتا ہے جبکہ بنیادی کیریئر ویب سیدھا اور غیر مسخ شدہ رہتا ہے۔ مثبت بائی پاس ڈیزائن کم عام ہیں لیکن ایسی حالتوں میں جہاں مواد کو ہٹانا قابل قبول سختی کی حد سے نیچے کیریئر کو کمزور کر دے گا، خاص طور پر تنگ پٹیوں یا پتلی، نرم مواد کے ساتھ جن میں کیریئر کی چوڑائی کی مکمل حمایت کے بغیر کھانا کھلانے میں سختی نہیں ہے۔
آپ کو ہر قسم کا کب استعمال کرنا چاہئے؟ ان عوامل پر غور کریں:
- پٹی کی چوڑائی:تنگ پٹیاں (3x حصے کی چوڑائی سے کم) مثبت بائی پاس نشانوں سے فائدہ اٹھاتی ہیں جو ساختی تسلسل کو برقرار رکھتی ہیں۔ وسیع سٹرپس منفی نشانات کو بغیر خوراک کے مسائل کے برداشت کرتی ہیں۔
- مواد کی قسم:اعلی-طاقت کے اسٹیل اور موسم بہار کے مزاج کے مواد جارحانہ طور پر تناؤ کو منتقل کرتے ہیں، جس سے منفی بائی پاس نشانات تنہائی کے لیے ضروری ہوتے ہیں۔ نرم ایلومینیم اور کاپر مقامی طور پر زیادہ خراب ہوتے ہیں اور بعض اوقات مثبت بائی پاس ٹیبز کے ساتھ مناسب طریقے سے کام کرتے ہیں۔
- اسٹیشن کا فاصلہ:سخت پچ کے فاصلے نشان جیومیٹری کے لیے بہت کم جگہ چھوڑتے ہیں۔ جب جگہ محدود ہوتی ہے، مثبت بائی پاس ٹیبز کو موجودہ کیریئر فٹ پرنٹ کے اندر ڈیزائن کیا جا سکتا ہے۔ منفی نشانات کے لیے مخصوص پٹی ریل اسٹیٹ کی ضرورت ہوتی ہے جو پچ کو بڑھاتی ہے۔
کیسے بائی پاس نوچز مواد کے بہاؤ کو کنٹرول کرتے ہیں۔
ایک بار جب آپ ان کا تصور کرتے ہیں تو میکانکس بدیہی ہوتے ہیں۔ گہرے ڈرا یا تیز موڑ جیسے تشکیلی عمل کے دوران، مواد ارد گرد کی پٹی کے علاقے سے اندر کی طرف بہتا ہے۔ یہ باطنی بہاؤ فارمنگ اسٹیشن سے ملحق کیریئر ویب میں تناؤ پیدا کرتا ہے۔ ریلیف کے بغیر، یہ تناؤ دونوں فیڈ سمتوں میں باہر کی طرف پھیلتا ہے، اسٹیشنوں کے درمیان موثر پچ کو قدرے چھوٹا کرتا ہے۔
یہاں تک کہ 0.05 ملی میٹر کی پچ کی تبدیلی بھی اگلے اسٹیشن پر پائلٹوں کو غلط انداز میں کرنے کے لیے کافی ہے۔ ترتیب میں متعدد تشکیل دینے والے اسٹیشنوں میں اس کو ضرب دیں اور مجموعی خرابی اس وقت تک بڑھ جاتی ہے جب تک کہ پائلٹ مناسب طریقے سے مشغول نہ ہو جائیں، پرزے تصریح سے دور ہو جائیں، یا لفٹرز کے درمیان پٹی بکل نہ ہو۔ ڈائی ڈیزائن ماہر کے طور پرآرٹ ہیڈرک نوٹ کرتا ہے۔، کنارے کیمبر اور کھانا کھلانے کی عدم مطابقت ان مسائل کو گھیرے میں لے رہی ہے، جس سے ڈاون اسٹریم اسٹیشنوں پر پٹی کو کنٹرول کرنا مشکل ہوتا جا رہا ہے۔
شیٹ میٹل کی تشکیل میں بائی پاس نوچز ایک میکانیکی تعطل پیدا کرکے اس زنجیر کو توڑ دیتے ہیں۔ تشکیل دینے والے اسٹیشن سے تناؤ کا میدان نشان کی حد سے ٹکرا جاتا ہے اور کیریئر کے ذریعے پھیلنے کے بجائے ختم ہوجاتا ہے۔ ہر اسٹیشن رشتہ دار تنہائی میں کام کرتا ہے، تازہ، غیر مسخ شدہ مواد حاصل کرتا ہے بجائے اس کے کہ مواد سے پہلے-اپ اسٹریم آپریشنز پر دباؤ ڈالا جائے۔
یہ الگ تھلگ پٹی بکلنگ کو بھی روکتا ہے۔ جب ایک تشکیل دینے والا اسٹیشن مواد کو کمپریس کرتا ہے (جیسا کہ ایک ابھار یا سکے میں)، بے گھر حجم کو کہیں جانا پڑتا ہے۔ بغیر کسی ریلیف کے مسلسل کیریئر میں، یہ بے گھر حجم اسٹیشنوں کے درمیان ہلکی سی بکسوا یا لہر کے طور پر ظاہر ہوتا ہے۔ بائی پاس نوچز ڈائی فیس سے پٹی اٹھائے یا پائلٹ رجسٹریشن میں لفٹر-سے-مداخلت کیے بغیر کسی جگہ کمپریسڈ مواد کو پھیلانے کے لیے دیتے ہیں۔
نوچ جیومیٹری اور پلیسمنٹ کے لیے ڈیزائن گائیڈ لائنز
بائی پاس نوچز کا سائز اور پوزیشننگ صوابدیدی نہیں ہے۔ نشان اتنا بڑا ہونا چاہیے کہ متوقع خرابی کو جذب کر سکے لیکن اتنا بڑا نہیں کہ یہ کیریئر کو کمزور کر دے یا سکریپ شیڈنگ کا مسئلہ پیدا کرے۔ بائی پاس نوچ تصریح کے لیے ڈیزائن کے کلیدی پیرامیٹرز یہ ہیں:
- نشان کی چوڑائی:عام طور پر مواد کی موٹائی سے 1.5 سے 3 گنا زیادہ۔ چوڑے نشان زیادہ تناؤ سے نجات فراہم کرتے ہیں لیکن زیادہ کیریئر مواد کو ہٹا دیتے ہیں۔ 2x موٹائی سے شروع کریں اور آزمائشی نتائج کی بنیاد پر ایڈجسٹ کریں۔
- نشان کی گہرائی (کنارے کے نشانوں کے لیے):پٹی کے کنارے سے 30-کیرئیر ویب کی چوڑائی کا 50% بڑھانا چاہیے۔ گہرے نشان زیادہ مؤثر طریقے سے الگ ہوجاتے ہیں لیکن کیریئر کراس سیکشن اور کھانا کھلانے کی سختی کو کم کرتے ہیں۔
- اسٹیشنوں کی تشکیل سے متعلق جگہ کا تعین:کسی بھی اسٹیشن کے اوپر کی طرف فوری طور پر بائی پاس نوچز کو پوزیشن دیں جو پٹی کے جہاز سے مواد کو کھینچتا، موڑتا یا ہٹاتا ہے۔ نشان کو تشکیل دینے والے اسٹیشن اور قریبی پائلٹ ہول کے درمیان بیٹھنا چاہیے تاکہ دباؤ کو رجسٹریشن کی خصوصیات تک پہنچنے سے روکا جا سکے۔
- پائلٹوں کی نسبت تقرری:پائلٹ ہول والے مقام سے یا اس سے متصل بائی پاس کے نشان کو کبھی نہ کاٹیں۔ پٹی کی درست رجسٹریشن فراہم کرنے کے لیے پائلٹ کو بغیر کسی رکاوٹ کے مواد میں بیٹھنا چاہیے۔ نشان کی باؤنڈری اور پائلٹ ہول ایج کے درمیان کم از کم 2x میٹریل موٹائی کی کلیئرنس کو برقرار رکھیں۔
- نشان کی شکل:گول سرے نشان ختم ہونے پر تناؤ کے ارتکاز کو کم کرتے ہیں۔ تیز-کونوں والے نوچز ٹوٹنے والے یا کام کرنے والے-سخت مواد میں دراڑیں پیدا کر سکتے ہیں جو توسیعی پیداوار پر چلتے ہیں۔
- ہم آہنگی:چوڑی پٹیوں کے لیے، دونوں کناروں پر مماثل نشانات متوازن تناؤ سے نجات فراہم کرتے ہیں۔ سنگل-سائیڈڈ نشانات غیر متناسب پٹی کے رویے کو متعارف کرا سکتے ہیں، جس کی وجہ سے کیرئیر کو کھانا کھلانے کے دوران پیچھے کی طرف بڑھتا ہے۔
عام غلطیاں جو غلط خوراک یا پٹی کو مسخ کرنے کا باعث بنتی ہیں ان میں نشانات کو پائلٹ ہولز کے بہت قریب رکھنا (رجسٹریشن زون کو کمزور کرنا)، نوچوں کو بہت کم بنانا شامل ہے تاکہ اصل میں پیدا ہونے والے تناؤ کو دور کیا جاسکے، یا لگاتار بننے والے اسٹیشنوں کے درمیان نشانات کو مکمل طور پر چھوڑنا اور کیریئر سے یہ توقع کرنا کہ وہ بغیر کسی شکل کے مجموعی تناؤ کو جذب کر لے گا۔
ڈائی ٹر آؤٹ کے دوران ایک عملی امتحان: ایک مختصر بیچ چلانے کے بعد سٹیشنوں کی تشکیل کے درمیان پٹی کی جانچ کریں۔ اگر آپ کیریئر ویب میں لہرائی، موڑ، یا ہلکی سی بکلنگ دیکھتے ہیں، تو تناؤ نشان کی حدود سے آگے بڑھ رہا ہے۔ یا تو موجودہ نشانوں کو گہرا کریں، اضافی نشانات شامل کریں، یا ریلیف زون کو بڑھانے کے لیے انہیں چوڑا کریں۔ پٹی چپٹی رہنی چاہیے اور ہر اسٹیشن پر لفٹر کی مسلسل مصروفیت کے ساتھ آزادانہ طور پر کھانا کھلانا چاہیے۔
بائی پاس نوچز ایک بڑی پٹی انجینئرنگ چیلنج کے ایک عنصر کی نمائندگی کرتے ہیں۔ آپ پوری پٹی کو کیسے ترتیب دیتے ہیں، بشمول اسٹیشن کی ترتیب، کیریئر کی قسم، مواد کا استعمال، اور پچ کا فاصلہ، نہ صرف تناؤ کے رویے کا تعین کرتا ہے بلکہ پوری پروڈکشن رن کی مادی لاگت اور سکریپ کی شرح کا بھی تعین کرتا ہے۔ یہ وسیع تر اصلاح کا مسئلہ پٹی لے آؤٹ کے بنیادی اصولوں سے شروع ہوتا ہے۔
پٹی لے آؤٹ کی اصلاح اور ڈائی سائزنگ
مواد کی لاگت عام طور پر مہر والے حصے میں کل اخراجات کا 40-60% بنتی ہے۔ اس کا مطلب ہے کہ آپ کس طرح پٹی کے حصے کو ترتیب دیتے ہیں اس کا منافع پر زیادہ براہ راست اثر پڑتا ہے ترقی پسند ڈائی سٹرپ لے آؤٹ ڈیزائن میں انجینئرنگ کے تقریباً کسی دوسرے فیصلے سے۔ ایک ترتیب جو ہر کنڈلی سے 3% زیادہ قابل استعمال رقبہ کو نچوڑ لیتی ہے ایک اعلی حجم کے پروگرام پر دسیوں ہزار ڈالر سالانہ بچاتی ہے۔
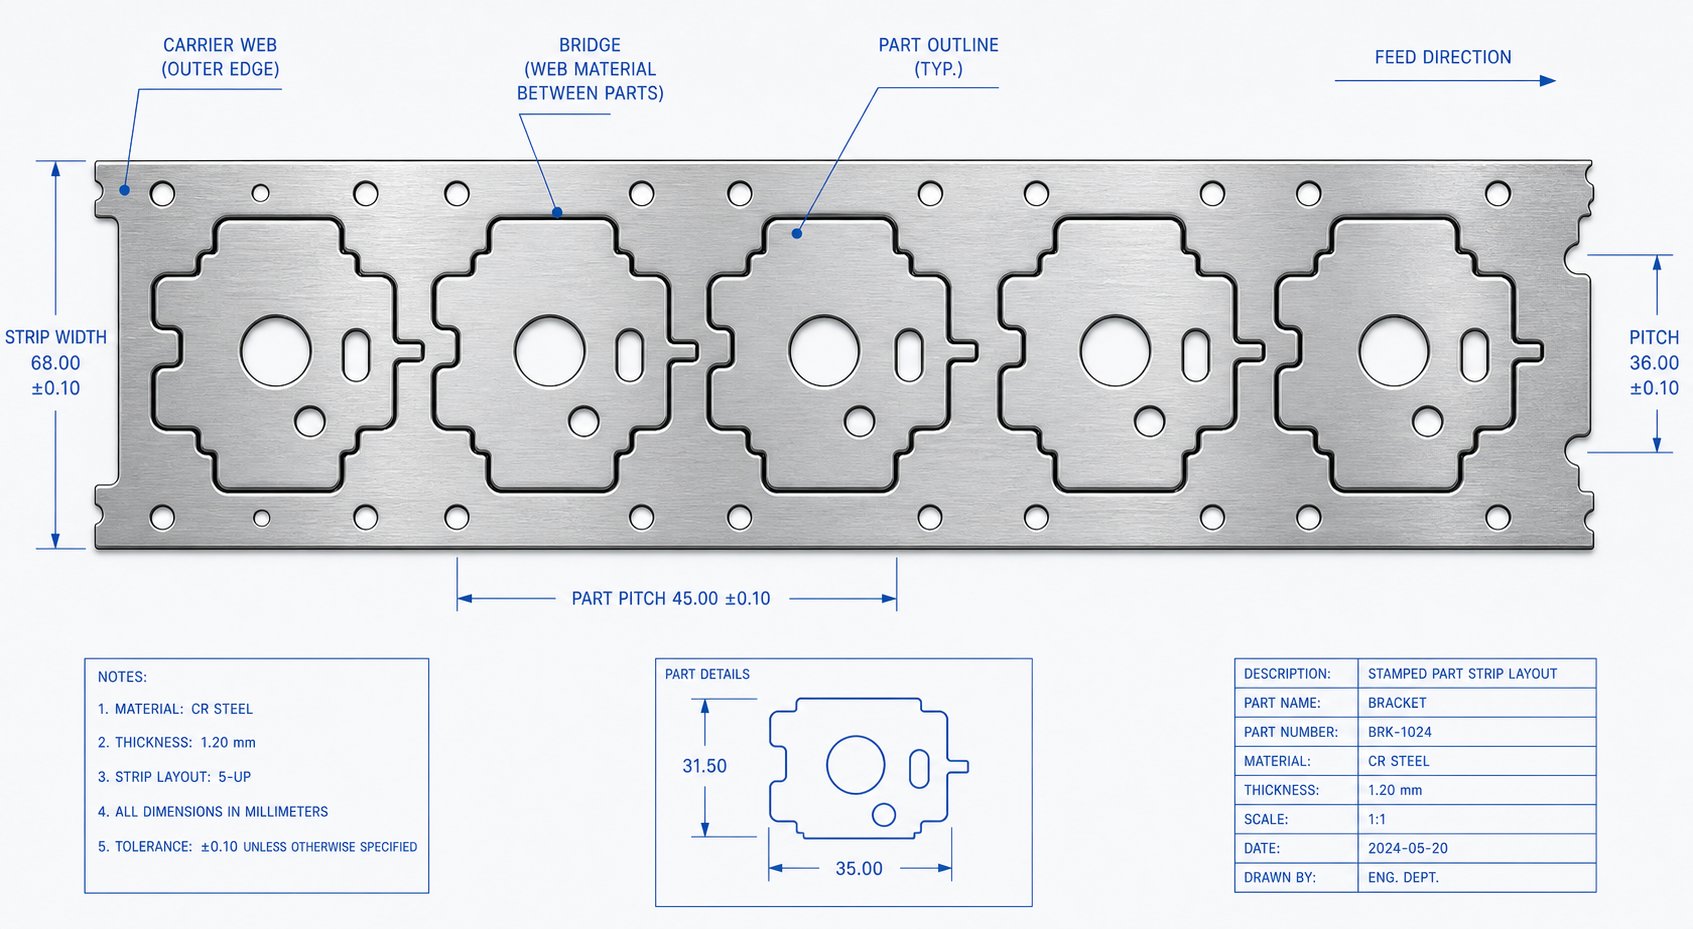
پٹی لے آؤٹ آپٹیمائزیشن سٹیمپنگ وہ جگہ ہے جہاں جیومیٹری، پروسیس پلاننگ، اور لاگت انجینئرنگ آپس میں ملتی ہے۔ آپ بیک وقت سٹیشن کی ترتیب کی وضاحت کر رہے ہیں، پل کی چوڑائی کا حساب لگا رہے ہیں، کیریئر کنفیگریشنز کا انتخاب کر رہے ہیں، اور دستیاب پریس کو فٹ کرنے کے لیے ڈائی شو کا سائز کر رہے ہیں۔ ہر جہت دوسرے سے جڑتی ہے۔ پچ کو تبدیل کریں، اور آپ ڈائی کی لمبائی کو تبدیل کریں۔ ڈائی کی لمبائی کو تبدیل کریں، اور آپ کو مختلف پریس کی ضرورت ہو سکتی ہے۔
پٹی لے آؤٹ کے اصول اور مواد کا استعمال
پٹی کی ترتیب کی منصوبہ بندی تین سوالات کے جوابات سے شروع ہوتی ہے: پٹی کتنی چوڑی ہونی چاہیے، یہ فی اسٹروک (پچ) پر کتنی دور ہوتی ہے، اور آپریشنز کس ترتیب میں ہوتے ہیں؟
پٹی کی چوڑائی کا تعین حصے کی چوڑی جہت کے علاوہ ہر طرف پل کے مواد سے کیا جاتا ہے۔ انگوٹھے کا ایک وسیع پیمانے پر قبول شدہ اصول پل کی کم از کم موٹائی کو مواد کی موٹائی سے 1.25 سے 1.5 گنا مقرر کرتا ہے۔ 1.5 ملی میٹر موٹے حصے کے لیے، اس کا مطلب ہے کہ ہر کنارے پر تقریباً 1.9 سے 2.25 ملی میٹر پل ہے۔ فارمولا آسان ہے: پٹی کی چوڑائی=حصہ چوڑائی + 2B، جہاں B پل کی موٹائی ہے۔ پچ (یا ترقی) اسی طرح کی منطق کی پیروی کرتی ہے: پچ=حصہ کی لمبائی + B، ہر پریس اسٹروک کے ساتھ پٹی کے آگے بڑھنے کے فاصلے کی نمائندگی کرتا ہے۔
مٹیریل یوٹیلائزیشن سٹیمپنگ ڈائی پرفارمنس کا حساب فی اسٹروک استعمال ہونے والے کل پٹی ایریا اور پارٹ ایریا کے تناسب سے لگایا جاتا ہے۔ صنعت کا بینچ مارک کم از کم 75 فیصد استعمال کا ہدف رکھتا ہے۔ اس کے نیچے، آپ بہت زیادہ خریدے گئے مواد کو اسکریپ سلگس اور کیریئر کنکال میں تبدیل کر رہے ہیں۔
لے آؤٹ کے دو طریقے استعمال کو ڈرامائی طور پر متاثر کرتے ہیں:
- سنگل-قطار، ایک-پاس لے آؤٹ:پٹی کے ساتھ ایک ہی لائن میں ترتیب دیئے گئے حصے۔ ڈیزائن اور کھانا کھلانا آسان ہے، لیکن اکثر کم استعمال پیدا کرتا ہے کیونکہ حصوں کے درمیان فرق کو دوبارہ حاصل نہیں کیا جا سکتا۔
- کونیی پاس (گھوںسلا) لے آؤٹ:پرزے ایک زاویے پر جھکے ہوئے ہیں تاکہ ان کے پروفائلز آپس میں مل جائیں، بالکل معمے کے ٹکڑوں کی طرح۔ یہ اس سے اہم مواد کو بازیافت کرسکتا ہے جو دوسری صورت میں خالی جگہ کو ضائع کرے گا، خاص طور پر بے ترتیب شکل والے حصوں کے لیے۔ ٹریڈ آف ڈائی پیچیدگی اور ممکنہ طور پر غیر متوازن کاٹنے والی قوتوں میں اضافہ ہے۔
ایک سے زیادہ-قطار ترتیب، جہاں دو یا دو سے زیادہ حصے پٹی کی چوڑائی کے ساتھ ساتھ-بائی-بدلتے ہیں، زیادہ استعمال کے لیے ایک اور راستہ پیش کرتے ہیں۔ آپ مادی کارکردگی حاصل کرتے ہیں لیکن ڈائی چوڑائی، اسٹیشن کی گنتی، اور قوت کی ضروریات میں اضافہ کرتے ہیں۔ سڈول حصوں کے لیے، ان کو پٹی میں سر-سے-دُم تک آئینہ بنانے سے اکثر استعمال اور قابل انتظام ڈائی پیچیدگی کا بہترین امتزاج ملتا ہے۔
ڈائی سائز پلاننگ اور پریس سلیکشن
پٹی لے آؤٹ کے طول و عرض براہ راست ڈائی شوز کے سائز میں جھرن۔ کُل ڈائی لینتھ سٹیشنوں کی تعداد کے برابر ہے جو پچ کی دوری سے ضرب دی جائے، نیز ساختی مدد یا تناؤ سے نجات کے لیے درکار کوئی بھی بیکار اسٹیشن۔ ڈائی چوڑائی پٹی کی چوڑائی کے علاوہ گائیڈ ریلوں، لفٹرز، اور ہیل بلاکس کے دونوں طرف کمرے کو ایڈجسٹ کرتی ہے۔
یہ وہ جگہ ہے جہاں ڈائی سائز چارٹ کے اصول ضروری ہو جاتے ہیں۔ ڈائی شو کو پریس بیڈ کے بولسٹر پلیٹ کے طول و عرض میں فٹ ہونا چاہیے، اور شٹ اونچائی (بند ہونے پر اوپری اور نچلے جوتوں کے درمیان فاصلہ) پریس کی دستیاب دن کی روشنی کی حد میں ہونا چاہیے۔ ایک ترتیب جس میں 35 ملی میٹر پچ پر 12 اسٹیشنوں کی ضرورت ہوتی ہے وہ اختتامی مارجن شامل کرنے سے پہلے کم از کم 420 ملی میٹر کی ڈائی لینتھ پیدا کرتا ہے۔ اگر آپ کے ٹارگٹ پریس میں 400 ملی میٹر بیڈ اوپننگ ہے، تو آپ کو ایک مسئلہ درپیش ہے جسے ڈاؤن اسٹریم آپٹیمائزیشن کی کوئی مقدار حل نہیں کر سکتی۔
رشتہ دونوں سمتوں میں کام کرتا ہے۔ بعض اوقات آپ ٹنیج کی ضروریات اور دستیاب آلات کی بنیاد پر پہلے پریس کا انتخاب کرتے ہیں، پھر اپنی ترتیب کو فٹ ہونے کے لیے محدود کریں۔ دوسری بار، حصہ جیومیٹری اور اسٹیشن کی گنتی ڈائی سائز کا حکم دیتی ہے، اور آپ اسی کے مطابق پریس کو منتخب کرتے ہیں۔ جیسا کہ MetalForming میگزین کے پیٹر Ulintz نے زور دیا ہے، پٹی لے آؤٹ پریس سلائیڈ میں طاقت کی تقسیم کا بھی تعین کرتا ہے، یعنی ترتیب کی منصوبہ بندی کے دوران ٹپنگ کے لمحات کا جائزہ لیا جانا چاہیے، نہ کہ ڈائی بننے کے بعد۔
بوجھ کو متوازن کرنا اہم ہے۔ اگر کاٹنے والی قوتیں ڈائی کے ایک طرف مرتکز ہوتی ہیں، تو پریس سلائیڈ ٹپس کو پیچھے سے ہٹاتا ہے، جس سے ناہموار لباس اور جہتی عدم مطابقت پیدا ہوتی ہے۔ ڈیزائنرز پریس سینٹرلائن کی نسبت پٹی کی پوزیشن کو تبدیل کرکے یا قوتوں کو دوبارہ تقسیم کرنے کے لیے منتخب پنچوں میں شیئر اینگل شامل کرکے اس کا ازالہ کرتے ہیں۔
لے آؤٹ آپٹیمائزیشن کے ذریعے سکریپ میں کمی
کیریئر ڈیزائن ایک متغیر ہے جس کا سب سے زیادہ براہ راست اثر سکریپ فیصد پر ہوتا ہے۔ ترقی پسند ڈائی پریکٹس پر تین کنفیگریشنز حاوی ہیں:
- سینٹر کیریئر:ایک ہی ویب پٹی کے مرکز کے ساتھ ساتھ چلتا ہے، دونوں طرف حصوں کو جوڑتا ہے۔ تنگ حصوں کے لیے بہترین جہاں کنارے کیریئر ضرورت سے زیادہ مواد کو ضائع کر دیتے ہیں۔ اعتدال پسند سکریپ پیدا کرتا ہے۔
- سائیڈ کیریئر (سنگل ایج):کیریئر ویب ایک پٹی کے کنارے کے ساتھ چلتا ہے۔ ان حصوں کے لیے عام جن کو بنانے کے لیے مخالف کنارے کی ضرورت ہوتی ہے۔ آسان کھانا کھلانا لیکن غیر متناسب پٹی کے رویے میں اضافی گائیڈ خصوصیات کی ضرورت پڑ سکتی ہے۔
- دوہری کیریئر (دونوں کنارے):دونوں پٹی کناروں پر جالے زیادہ سے زیادہ استحکام اور متوازن خوراک فراہم کرتے ہیں۔ چوڑی پٹیوں اور بھاری بنانے والی کارروائیوں کے لیے مثالی، لیکن سب سے زیادہ مواد کو سکریپ کے طور پر استعمال کرتا ہے کیونکہ دونوں کنارے کنکال کا فضلہ بن جاتے ہیں۔
مندرجہ ذیل جدول اس بات کی وضاحت کرتا ہے کہ ترتیب کی ترتیب نمونے کے مستطیل حصے (25 ملی میٹر x 15 ملی میٹر، 1.0 ملی میٹر موٹی) کے لیے مواد کے استعمال کو کیسے متاثر کرتی ہے۔
| لے آؤٹ کنفیگریشن | پٹی کی چوڑائی | پچ | مواد کا استعمال | متعلقہ سکریپ کی شرح |
|---|---|---|---|---|
| سنگل قطار، سائیڈ کیریئر | 30 ملی میٹر | 27 ملی میٹر | 46% | اعلی |
| سنگل قطار، دوہری کیریئر | 33 ملی میٹر | 27 ملی میٹر | 42% | بہت اعلیٰ |
| دو-قطار نیسٹڈ، سینٹر کیریئر | 45 ملی میٹر | 18 ملی میٹر | 62% | اعتدال پسند |
| دو- قطار آئینہ دار، دوہری کیریئر | 50 ملی میٹر | 17 ملی میٹر | 71% | کم |
| اینگولر نیسٹڈ، سنگل کیریئر | 38 ملی میٹر | 20 ملی میٹر | 66% | معتدل-کم |
آپ کو صرف ایک سادہ سنگل-قطار ترتیب سے آئینہ دار دو-قطار ترتیب میں تبدیل کرنے سے 42% سے 71% تک کا استعمال نظر آئے گا۔ سالانہ 50 ٹن سٹیل استعمال کرنے والے پروگرام پر، یہ فرق تقریباً 15 ٹن مادی بچت کی نمائندگی کرتا ہے، یہ ایک ایسا اعداد و شمار ہے جو زیادہ پیچیدہ ڈائی کے اضافی ٹولنگ لاگت کو کم کرتا ہے۔
خود کیریئر کو بھی مواد کی کھپت کے خلاف استحکام کو متوازن رکھنا چاہیے۔ اےٹھوس کیریئربنیادی کاٹنے اور موڑنے کے لیے کام کرتا ہے جہاں پٹی پورے اسٹروک کے دوران چپٹی رہتی ہے۔ ایک اسٹریچ ویب کیریئر، منسلک پوائنٹس میں اسٹریٹجک کٹ یا لوپ کے ساتھ، گہری تشکیل یا ڈرائنگ آپریشنز کے لیے ضروری ہے جہاں حصہ عمودی طور پر حرکت کرتا ہے اور کیریئر سے مواد کھینچتا ہے۔ یہاں غلط طریقے سے انتخاب کرنے سے یا تو ایک سے زیادہ-انجینئرڈ کیریئر پر مواد ضائع ہوتا ہے یا اس سے کم-ڈیزائن کردہ سٹرپ کی ناکامی کا سبب بنتا ہے۔
سٹرپ لے آؤٹ ڈائی کے فزیکل فٹ پرنٹ اور لاگت کا ڈھانچہ سیٹ کرتا ہے۔ لیکن کاغذی ترتیب اور ہاتھ کے حساب کتاب حقیقی-دنیا کے مادی رویے کے بارے میں صرف اتنا ہی اندازہ لگا سکتے ہیں۔ جب پیچیدہ تشکیل شامل ہوتی ہے، تو سوال جیومیٹری سے فزکس کی طرف منتقل ہوتا ہے: کیا مادّہ درحقیقت ترتیب کے اندازے کے مطابق بہے گا، یا یہ پتلا، شکن، یا برداشت سے باہر ہو جائے گا؟ اسٹیل کو کاٹنے سے پہلے اس سوال کا جواب دینے کے لیے تخروپن کی ضرورت ہوتی ہے۔
نقلی ٹولز اور ڈیزائن کی توثیق
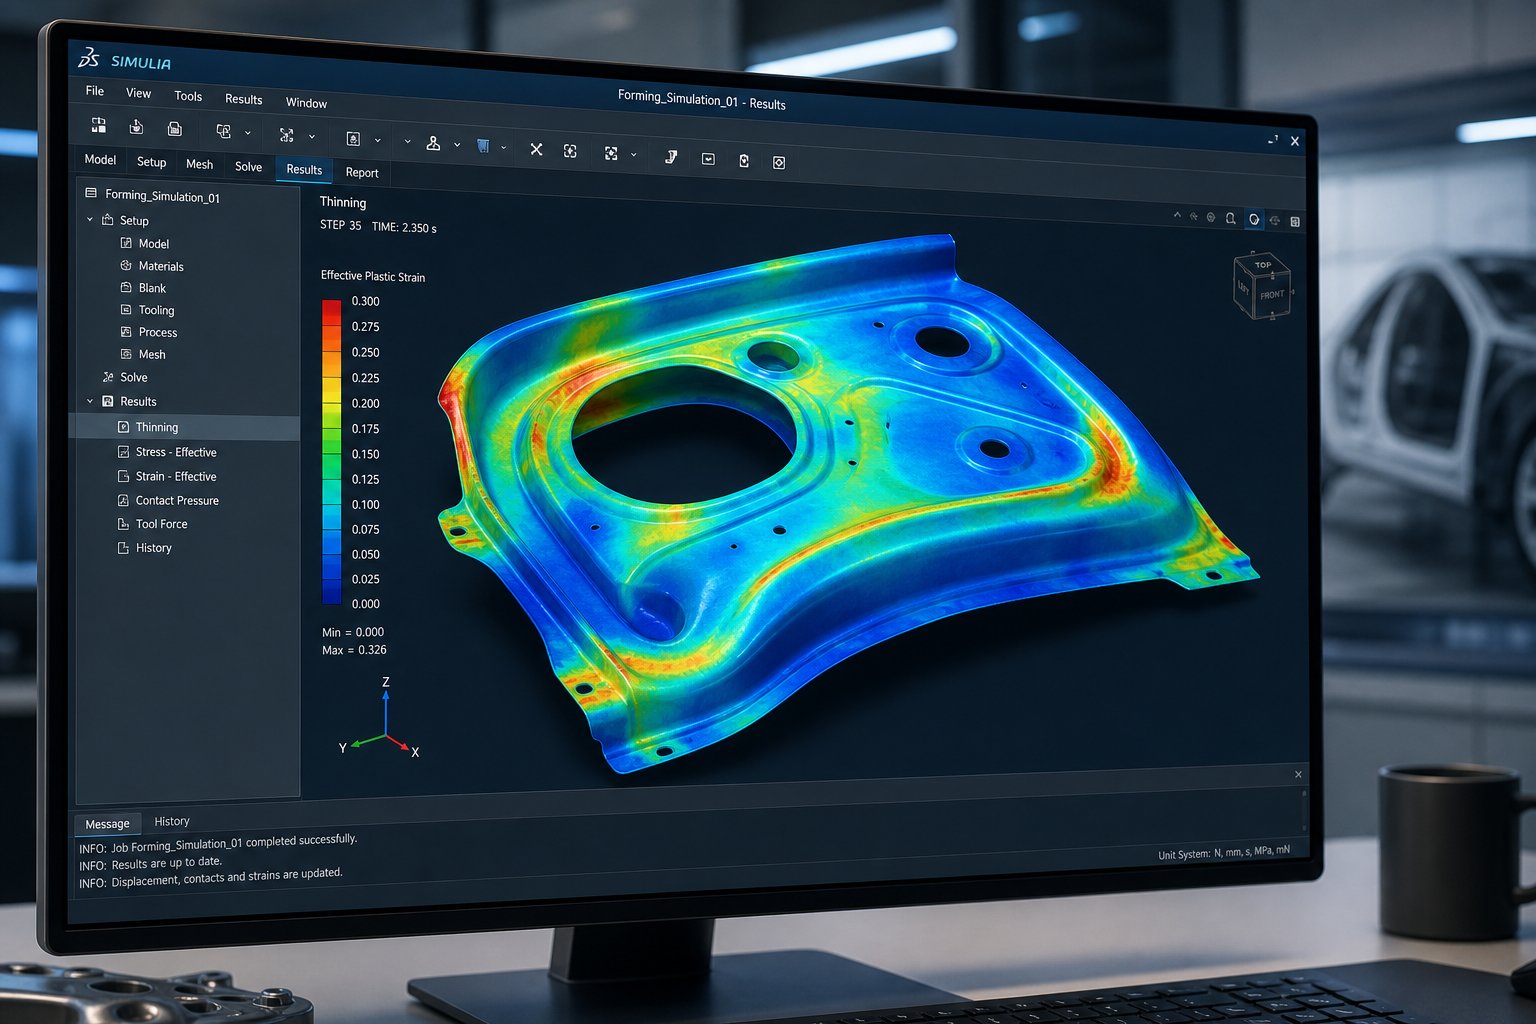
ایک پٹی لے آؤٹ آپ کو بتاتا ہے کہ مواد کہاں جاتا ہے۔ تخروپن آپ کو بتاتا ہے کہ آیا یہ حقیقت میں بغیر پھٹے، جھریوں، یا برداشت سے باہر نکلے بغیر پہنچ جائے گا۔ یہ وہ قدم ہے جو سب سے زیادہ اسٹیمپنگ ڈائی ڈیزائن پی ڈی ایف وسائل کو مکمل طور پر چھوڑ دیتا ہے، پھر بھی یہ وہ مرحلہ ہے جو ایک ایسے ٹول کو الگ کرتا ہے جس میں تین بار کوشش کی ضرورت ہوتی ہے جو پہلی ہٹ پر چلتی ہے۔
سٹیمپنگ ڈائی FEA سمولیشن آٹوموٹو OEMs کے لیے مخصوص لگژری سے پوری صنعت میں ایک معیاری انجینئرنگ پریکٹس میں منتقل ہو گیا ہے۔ اس کی وجہ سادہ معاشیات ہے: چند ہزار ڈالر کی لاگت والی ایک تشکیل سازی دسیوں ہزار کی لاگت والے ٹولنگ ری ورک کو روکتی ہے۔ اس سے پہلے کہ کسی بھی اسٹیل کو ڈائی کے لیے کاٹا جائے، ورچوئل انجینئرنگ مواد کے بہاؤ کی پیشین گوئی کرتی ہے، ناکامی کے خطرات کی نشاندہی کرتی ہے، اور اسپرنگ بیک کی مقدار درست کرتی ہے تاکہ ڈیزائنر حقیقت کے بعد سخت ٹول اسٹیل میں اصلاحات کو پیسنے کے بجائے جیومیٹری کو پہلے ہی معاوضہ دے سکے۔
ڈائی ڈیزائن میں ایف ای اے اور فارمیبلٹی سمولیشن
محدود عنصر کا تجزیہ ہزاروں چھوٹے عناصر میں ایک خالی جگہ کو توڑتا ہے اور حساب لگاتا ہے کہ ہر ایک ڈائی جیومیٹری کے ذریعہ بیان کردہ قوتوں، رکاوٹوں اور رگڑ کے حالات کے تحت کس طرح خراب ہوتا ہے۔ یہ سافٹ ویئر پورے پریس اسٹروک کے ذریعے ہر عنصر پر تناؤ کی مساوات کو حل کرتا ہے، مادی رویے کی ایک مکمل تصویر تیار کرتا ہے جس کا کوئی ہاتھ کا حساب یا تجربہ پر مبنی تخمینہ-مماثل نہیں ہو سکتا۔
شیٹ میٹل سٹیمپنگ کے لیے فارمیبلٹی تجزیہ دراصل کیا ظاہر کرتا ہے؟ تصور کریں کہ آپ تشکیل کے عمل کو کسی بھی ملی سیکنڈ میں منجمد کر سکتے ہیں اور حصے کی سطح کے ہر نقطہ پر تناؤ کی حالت کا معائنہ کر سکتے ہیں۔ یہ بنیادی طور پر ایف ای اے فراہم کرتا ہے۔ آپ دیکھتے ہیں کہ کہاں مواد خطرناک طور پر پتلا ہوتا ہے، جہاں کمپریسیو تناؤ جھریوں کی طرف بڑھتا ہے، اور جہاں تناؤ کا ارتکاز اس کے ہونے سے پہلے ہی ٹوٹ پھوٹ کی پیش گوئی کرتا ہے۔
اس جگہ کے غالب ٹولز میں AutoForm، Dynaform، اور STAMPACK شامل ہیں۔ میں شائع ہونے والی تحقیقجرنل آف پلاسٹکٹی انجینئرنگDynaform اور AutoForm کا ایلومینیم شیٹ سٹیمپنگ کے لیے موازنہ کیا اور پایا کہ دونوں پلیٹ فارمز قابل اعتماد پیشین گوئیاں پیدا کرتے ہیں جب مادی ماڈلز اور باؤنڈری کنڈیشنز کی درست وضاحت کی جاتی ہے۔ عملی فرق اکثر حل کرنے کی رفتار، صارف کے انٹرفیس کی ترجیحات، اور کس طرح ہر پلیٹ فارم بنیادی درستگی کے فرق کے بجائے مخصوص مادی ماڈلز کو ہینڈل کرتا ہے۔
فارمیبلٹی اسسمنٹ کے مرکز میں تشکیل کی حد کا خاکہ (FLD) بیٹھتا ہے۔ 50 سال پہلے تیار کیا گیا اورکے بعد سے مسلسل بہتر، FLD تخروپن میں ہر عنصر کے لیے معمولی تناؤ کے خلاف بڑا دباؤ ڈالتا ہے۔ اس ڈایاگرام پر ایک وکر، جسے فارمنگ لمٹ کریو (FLC) کہا جاتا ہے، محفوظ بننے اور مقامی گردن کے آغاز کے درمیان حد کی نمائندگی کرتا ہے۔ FLC کے اوپر کوئی بھی عنصر جس کے سٹرین سٹیٹ پلاٹوں کے ناکام ہونے کی پیشین گوئی کی جاتی ہے۔ عناصر منحنی خطوط کے قریب لیکن نیچے ایک معمولی زون میں بیٹھتے ہیں جہاں پیداواری تغیر انہیں حد سے زیادہ دھکیل سکتا ہے۔
خاکہ پر FLC پوزیشن بنیادی طور پر مواد کے کام-سخت کرنے والے ایکسپوننٹ (n-قدر) پر منحصر ہے۔ اعلیٰ n-اقدار وکر کو اوپر کی طرف دھکیلتے ہیں، یعنی مواد ناکامی سے پہلے زیادہ تناؤ کو برداشت کرتا ہے۔ یہی وجہ ہے کہ n-قدر 0.20 کے ساتھ ہلکا سٹیل اعلی-طاقت والے دوہری-فیز سٹیل کی n-قدر 0.12 سے زیادہ آسانی سے بنتا ہے، چاہے دونوں کی موٹائی ایک جیسی ہو۔
اسپرنگ بیک کی پیشن گوئی اور معاوضے کی حکمت عملی
جب پریس کھلتا ہے اور ٹولنگ ریلیز ہوتی ہے تو ہر تشکیل شدہ حصہ واپس آتا ہے۔ شیٹ میٹل تشکیل کے دوران لچکدار توانائی ذخیرہ کرتی ہے، اور یہ توانائی خارجی قوت کے غائب ہونے کے وقت جہتی تبدیلی کے طور پر جاری ہوتی ہے۔ ہلکے سٹیل کے لیے، اسپرنگ بیک ایک فلینج زاویہ کو 1-2 ڈگری تک بدل سکتا ہے۔ اعلیٰ-طاقت کے اسٹیلز (AHSS) اور اعلیٰ طاقت والے ایلومینیم الائیز کے لیے، اسپرنگ بیک 10 ڈگری سے زیادہ ہو سکتا ہے اور شدید پینل موڑ متعارف کراتا ہے جو اس حصے کو بغیر معاوضے کے ناقابل استعمال بنا دیتا ہے۔
ڈائی ڈیزائن میں اسپرنگ بیک معاوضہ ایک منظم حکمت عملی کی پیروی کرتا ہے۔آٹوفارم انجینئرنگ بیان کرتا ہے۔جیسا کہ "پیمائش، تخفیف، کنٹرول، اور معاوضہ۔" ہر مرحلہ پچھلے ایک پر بنتا ہے:
- پیمائش:مکمل عمل کی مخلصی کے ساتھ تخروپن کی تعمیر کریں، بشمول پیڈ ٹننج، بائنڈر گیپس، رگڑ کی صورتحال، اور تناؤ-کمپریشن ٹیسٹنگ سے مادی خصوصیات۔ پورے آپریشن کی ترتیب کو نقل کریں اور پورے پینل میں اسپرنگ بیک کے نتیجے میں تقسیم کی پیمائش کریں۔
- تخفیف:معاوضے کی کوشش کرنے سے پہلے، اسپرنگ بیک کو قابل انتظام سطح تک کم کریں۔ تکنیکوں میں سخت ریڈی کو کوائننگ کرنا، اطراف کی دیواروں کو استری کرنا، اور سختی کو شامل کرنے کے لیے پروڈکٹ جیومیٹری میں ترمیم کرنا شامل ہیں۔ آئل کیننگ اور سائیڈ-وال کرل موڈز کو معاوضہ نہیں دیا جا سکتا ہے اور اسے عمل یا پروڈکٹ کی تبدیلیوں کے ذریعے حل کیا جانا چاہیے۔
- کنٹرول:مادی املاک کی مختلف حالتوں، رگڑ کی تبدیلیاں، اور موٹائی کی تبدیلی اسپرنگ بیک کی دوبارہ قابلیت کو کس طرح متاثر کرتی ہے اس کی تقلید کرتے ہوئے عمل کی مضبوطی کا اندازہ کریں۔ اگر عمل غیر مستحکم ہے، تو معاوضہ پروڈکشن کنڈلیوں میں نہیں ہو گا۔
- معاوضہ:ڈائی سطحوں پر جیومیٹرک آفسیٹ لگائیں تاکہ حصہ واپس ہدف کی شکل میں آجائے۔ اس کے لیے عام طور پر مطابقت پذیر نتیجہ پر اکٹھا ہونے کے لیے تخروپن کے 3-5 تکرار کی ضرورت ہوتی ہے۔
یہاں اسٹیمپنگ سمولیشن کے معاملات میں زاویوں کی پیمائش کیسے کی جائے۔ سافٹ ویئر اسپرنگ پینل جیومیٹری کا برائے نام CAD سے موازنہ کرتے ہوئے، صارف کے-تعین کردہ کراس-سیکشنز میں کونیی انحراف کا حساب لگاتا ہے۔ 90 ڈگری پر ڈیزائن کیا گیا ایک فلینج جو 93 ڈگری تک کھلتا ہے اس کے لیے مرنے کی سطح کو تقریباً 87 ڈگری تک اووربینٹ کرنے کی ضرورت ہوتی ہے تاکہ لچکدار بحالی آخری زاویہ کو ہدف تک لے آئے۔ معاوضے کی صحیح رقم کا انحصار مواد کے درجے، موڑ کے رداس، اور اس مقام پر تاریخ کی تشکیل پر ہے۔
موجودہ مشق سے ایک اہم بصیرت: AHSS اور اعلی-طاقت والے ایلومینیم کے لیے، عام نقلی مفروضہ کہ مواد تناؤ اور کمپریشن کے تحت یکساں طور پر برتاؤ کرتا ہے اسپرنگ بیک کی ناقابل اعتبار پیشین گوئیوں کا باعث بنتا ہے۔ تناؤ-کمپریشن ٹیسٹنگ ڈیٹا، اگرچہ حاصل کرنا مشکل ہے، ان مواد کے لیے پیشین گوئی کی درستگی کو نمایاں طور پر بہتر بناتا ہے۔ اس کے بغیر، جسمانی دنیا میں معاوضے کی تکرار بڑھ جاتی ہے۔
ڈیزائن کے فیصلوں کے لیے نقلی رپورٹس کی ترجمانی کرنا
نقلی سافٹ ویئر بڑی مقدار میں آؤٹ پٹ تیار کرتا ہے۔ یہ جاننا کہ کون سے نتائج اہمیت رکھتے ہیں، اور کون سی حدیں ڈیزائن پر نظر ثانی کو متحرک کرتی ہیں، مؤثر استعمال کو مہنگی تعداد کی پیداوار سے الگ کرتی ہے۔ یہاں کلیدی نقلی نتائج ہیں اور ہر ایک ڈائی ڈیزائنر کو کیا بتاتا ہے:
- پتلا کرنے کا نقشہ:تشکیل شدہ حصے پر ہر نقطہ پر موٹائی میں کمی کا فیصد دکھاتا ہے۔ قابل قبول حدیں عموماً ساختی حصوں کے لیے 20-25% زیادہ سے زیادہ پتلی ہونے تک ہوتی ہیں۔ اس سے تجاوز کرنا مادی ناکامی کے خطرے یا پیداوار کے تغیر کے لیے ناکافی فارمیبلٹی مارجن کی نشاندہی کرتا ہے۔
- فارمنگ حد ڈایاگرام (FLD) پلاٹ:مواد کی تشکیل کی حد کے وکر کے خلاف ہر عنصر کی تناؤ کی حالت کا نقشہ بناتا ہے۔ گرین زون میں عناصر (FLC کے 70% سے نیچے) میں آرام دہ حفاظتی مارجن ہوتا ہے۔ پیلا زون (FLC کا 70-90%) معمولی فارمیبلٹی کی نشاندہی کرتا ہے۔ ریڈ زون (FLC سے اوپر) ناکامی کی پیش گوئی کرتا ہے۔
- جھریوں کا اشارہ:ان خطوں کی نشاندہی کرتا ہے جہاں دبانے والا دباؤ مواد کی بکلنگ کے خلاف مزاحمت سے زیادہ ہے۔ بعد میں تراشے گئے علاقوں میں معمولی جھریاں قابل قبول ہو سکتی ہیں۔ فنکشنل سطحوں میں جھریاں پڑنے سے عمل میں ترمیم، عام طور پر بائنڈر پریشر میں اضافہ یا پروڈکٹ جیومیٹری میں تبدیلی کی ضرورت ہوتی ہے۔
- پیمائش میں ڈرا-:یہ ٹریک کرتا ہے کہ مواد بننے کے دوران خالی کنارے سے کتنی دور اندر کی طرف بہتا ہے۔ غیر مساوی قرعہ-میں عدم توازن کو روکنے والی قوتوں یا غلط خالی شکل کی تجویز کرتا ہے۔ قدروں میں ٹارگٹ ڈرا- پروڈکٹ انجینئر کے میٹریل فلو پلان سے آتا ہے۔
- اسپرنگ بیک نقل مکانی کا نقشہ:اتارنے کے بعد جہتی انحراف کی شدت اور سمت دکھاتا ہے۔ حصے کی ہندسی رواداری کی تصریح سے تجاوز کرنے والے علاقوں کو معاوضہ یا عمل میں تبدیلی کی ضرورت ہوتی ہے۔
- موٹائی کشیدگی کی تقسیم:پتہ چلتا ہے کہ مواد کہاں گاڑھا ہوتا ہے (کمپریشن زون) اور پتلا (تناؤ زون)۔ فلینج والے علاقوں میں 5-8% سے زیادہ گاڑھا ہونا بعد کے آپریشنز کے دوران ممکنہ جھریوں یا مرنے کی مداخلت سے خبردار کرتا ہے۔
جب نتائج ڈیزائن پر نظرثانی کا مطالبہ کرتے ہیں تو اس کا انحصار شدت کے زون اور حصے کی فعال ضروریات پر ہوتا ہے۔ A-سطح میں نظر آنے والے پتلے ہونے کے نشانات والے کاسمیٹک پینل کو 15% پتلا ہونے پر بھی نظر ثانی کی ضرورت ہے۔ اسمبلی کے اندر چھپا ہوا ساختی بریکٹ 25% پتلا ہونے کو برداشت کر سکتا ہے اگر دیوار کی باقی موٹائی اب بھی بوجھ کی ضروریات کو پورا کرتی ہے۔ سیاق و سباق فیصلے کو چلاتا ہے، کوئی ایک عالمگیر حد نہیں۔
تکراری ورک فلو اس طرح دکھتا ہے: نقلی چلائیں، قبولیت کے معیار کے خلاف نتائج کا جائزہ لیں، ڈائی جیومیٹری یا عمل کے پیرامیٹرز میں ترمیم کریں، دوبارہ-تقلی کریں، اور موازنہ کریں۔ تجربہ کار سمولیشن انجینئر عام طور پر معیاری حصوں کے لیے 3-6 تکرار میں اکٹھے ہوتے ہیں۔ ایک سے زیادہ تشکیل دینے والے اسٹیشنوں، مخلوط ڈرا اور فارم آپریشنز، اور اسپرنگ بیک حساس مواد کے ساتھ پیچیدہ پینلز کو 10 یا اس سے زیادہ تکرار کی ضرورت ہو سکتی ہے، جو کہ فی سائیکل $5,000-$20,000 پر فیزیکل ٹرآؤٹ لوپس سے اب بھی بہت سستا ہے۔
ایک عملی خلا باقی ہے۔ تخروپن اس بات کی توثیق کرتا ہے کہ ایک ڈیزائن ایک مطابقت پذیر حصہ تیار کر سکتا ہے، لیکن یہ اچھی طرح سے ترتیب شدہ حوالہ دستاویزات میں کوڈ شدہ جمع شدہ علم کی جگہ نہیں لے سکتا۔ انجینئر کو اب بھی رواداری کی میزیں، مادی ڈیٹابیس، اجزاء کی کیٹلاگ، اور ڈیزائن چیک لسٹ کی ضرورت ہوتی ہے تاکہ سینکڑوں چھوٹے فیصلے کیے جا سکیں جن کا سمولیشن حل نہیں کرتا۔ اس حوالہ لائبریری کی تعمیر، اور یہ جاننا کہ کب خود سے آگے بڑھ کر-ماہرین کے تعاون میں جانا ہے، معمے کا آخری حصہ ہے۔
قابل اعتماد ڈائی ڈیزائن حوالہ جات اور ماہرین کی معاونت تلاش کرنا
تخروپن ڈیزائن کی توثیق پر لوپ کو بند کر دیتا ہے، لیکن سینکڑوں چھوٹے فیصلے جو اس تخروپن میں شامل ہوتے ہیں، کلیئرنس کی قدریں، مواد کے مستقل، اجزاء کی تفصیلات، رواداری کے اصول، سبھی حوالہ دستاویزات میں رہتے ہیں۔ ان حوالوں کا معیار براہ راست آپ کے ٹولنگ کے معیار کو متاثر کرتا ہے۔ ایک غیر جانچ شدہ ذریعہ سے ایک سٹیمپنگ ڈائی ڈیزائن پی ڈی ایف ڈاؤن لوڈ، پرانے فارمولوں یا غلط مادی ڈیٹا کو متعارف کرا سکتا ہے جو اس کے اوپر بنائے گئے ہر حساب کے ذریعے غلطیوں کو پھیلاتا ہے۔
تو آپ قابل اعتماد وسائل کو ری سائیکل شدہ مواد سے کیسے الگ کرتے ہیں؟ اور خود-مطالعہ کب اپنی حدوں کو پہنچتا ہے؟
پی ڈی ایف وسائل اور تکنیکی معیارات کا جائزہ لینا
انجینئرز کے لیے خود کو ڈائی ڈیزائن ریفرنس گائیڈ کہنے والی ہر دستاویز شیلف جگہ کا مستحق نہیں ہے۔ کسی بھی تکنیکی پی ڈی ایف پر بھروسہ کرنے سے پہلے معیار کے ان مارکروں کو تلاش کریں:
- نظرثانی کنٹرول اور تاریخ:معتبر حوالہ جات میں نظرثانی نمبر اور اشاعت کی تاریخیں ہوتی ہیں۔ ورژن کی تاریخ کے بغیر ایک سٹیمپنگ ڈائی ڈیزائن ہینڈ بک PDF کی تصدیق موجودہ مادی معیارات یا جدید ترین مینوفیکچرنگ طریقوں سے نہیں کی جا سکتی۔
- مصنف کی اسناد:پریکٹس کرنے والے ٹول انجینئرز کی تصنیف کردہ دستاویزات، جو تسلیم شدہ صنعتی اداروں کے ذریعے شائع ہوتی ہیں، یا OEM پروگراموں کے اندر تیار کی گئی ہیں، گمنام تالیفات سے زیادہ وزن رکھتی ہیں۔
- OEM تفصیلات حوالہ جات:کوالٹی گائیڈز غیر تعاون یافتہ عمومی دعوے کرنے کے بجائے مخصوص معیارات (ASTM, ISO, SAE) کا حوالہ دیتے ہیں۔ ان معیارات کے خلاف کراس- حوالہ دینا مواد کی توثیق کرتا ہے۔
- ساختی طریقہ کار:ایک قابل اعتماد حوالہ ان پٹ (مادی خصوصیات، حصہ جیومیٹری) سے لے کر آؤٹ پٹس (ڈائی ڈائمینشنز، پروسیس پیرامیٹرز) کے حساب سے منطقی ترتیب کی پیروی کرتا ہے۔ اگر کوئی دستاویز راستہ دکھائے بغیر کسی نتیجے پر پہنچ جائے تو اس کے ساتھ شکوک و شبہات سے پیش آئیں۔
قائم کردہ ذرائع میں ڈیٹن راجرز ریڈ بک شامل ہے، جسے پوری صنعت میں رواداری، موڑ ریڈی، خالی کرنے کے اصول، اور من گھڑت رہنما خطوط کا احاطہ کرنے والے درست دھات کی تشکیل کے طریقوں کے لیے دستی کے طور پر جانا جاتا ہے-۔ تعلیمی پلیٹ فارم جیسےکارنیل یونیورسٹی کی تکنیکی معیارات کی لائبریریسبسکرپشنز کے ذریعے ASTM، IEEE، ISO، اور SME معیارات تک رسائی فراہم کرتے ہیں جو یقینی بناتے ہیں کہ مواد موجودہ اور مناسب طریقے سے برقرار ہے۔ سوسائٹی آف مینوفیکچرنگ انجینئرز (SME) تکنیکی وسائل کو قابل رسائی ڈیجیٹل لائبریریوں جیسے Knovel کے ذریعے برقرار رکھتا ہے جو ساختی، ہم مرتبہ-جائزہ شدہ فارمیٹس میں ڈائی ڈیزائن کے طریقہ کار کا احاطہ کرتا ہے۔
ایک پروفیشنل ڈائی ڈیزائن ریفرنس لائبریری بنانا
ایک کام کرنے والے ٹولنگ انجینئر کو ایک سے زیادہ دستاویزات کی ضرورت ہوتی ہے۔ آپ کو فنکشن کے ذریعے منظم ایک لائبریری کی ضرورت ہے، ہر وسیلہ ڈیزائن کے کام کے مختلف مراحل کے دوران ایک الگ مقصد کی خدمت کرتا ہے:
- مادی پراپرٹی ڈیٹا بیس:تناؤ کی طاقت، پیداوار کی طاقت، لمبا ہونا، n-قدر، اور r-ہر اس مصرع کی قدر جس پر آپ مہر لگاتے ہیں۔ یہ براہ راست کلیئرنس کے حسابات، فارمیبلٹی کی پیشین گوئیوں، اور ٹننج کے تخمینے میں فیڈ کرتے ہیں۔
- رواداری اور کلیئرنس کے معیارات:مواد اور موٹائی کے لحاظ سے قابل قبول کلیئرنس، گڑ کی اونچائی، اور جہتی رواداری کو کوڈفائی کرنے والی میزیں۔ یہ ہر نئے مرنے کے لیے آپ کی بنیاد بن جاتے ہیں۔
- ڈیزائن چیک لسٹ:مرحلہ-بذریعہ-مرحلہ تصدیقی فہرستیں جس میں پٹی لے آؤٹ کا جائزہ، اجزاء کی تفصیلات، پریس مطابقت، اور آزمائشی تیاری شامل ہیں۔ چیک لسٹیں تجربہ کار-انجینئر کے نابینا مقامات کو روکتی ہیں جہاں شناسائی قدموں کو چھوڑنے کا سبب بنتی ہے۔
- اجزاء کی کیٹلاگ:بڑے سپلائرز کے معیاری پنچز، ڈائی بٹن، اسپرنگس، گائیڈ سسٹمز اور فاسٹنرز کے لیے تصریحات۔ یہ جاننا کہ تجارتی طور پر کیا دستیاب ہے پہلے سے حل شدہ مسائل کے لیے زیادہ سے زیادہ انجینئرنگ اپنی مرضی کے حل کو روکتا ہے۔
- OEM اور کسٹمر کی وضاحتیں:کمپنی کے-مخصوص تقاضے کنارے کے معیار، ہمواری، مواد کی تصدیق، اور جہتی رپورٹنگ کے لیے جو صنعت کے عمومی معیارات کو اوور رائیڈ کرتے ہیں۔
پروجیکٹ کے مرحلے کے لحاظ سے ان کو منظم کریں: تصوراتی ترتیب، تفصیل سے ڈیزائن، آزمائش، اور پیداوار کی دیکھ بھال۔ جب کسی بھی مرحلے پر کوئی سوال پیدا ہوتا ہے، تو آپ کو بالکل معلوم ہونا چاہیے کہ کون سا وسیلہ شروع سے تلاش کیے بغیر اس کا جواب دیتا ہے۔
ماہر ڈائی ڈیزائن سپورٹ کے ساتھ جڑنا
حوالہ جات کی دستاویزات معیاری مسائل کے معلوم حل کو کوڈفائی کرنے میں مہارت رکھتی ہیں۔ وہ ناول کے امتزاج کے ساتھ جدوجہد کرتے ہیں: سخت رواداری کے ساتھ تعامل کرنے والا غیر معمولی مادی رویہ، پیچیدہ ملٹی-اسٹیشن کی ترتیب جہاں تناؤ کے راستے غیر متوقع ہیں، یا burr کنٹرول کے تقاضے جو آلے کی زندگی کے اہداف سے متصادم ہیں۔ یہ حالات تجربے کا تقاضا کرتے ہیں جسے کوئی پی ڈی ایف مکمل طور پر حاصل نہیں کر سکتا۔
جب آپ کے ڈیزائن چیلنج میں حسب ضرورت پنچ اور لفٹر کنفیگریشنز، جدید مواد کے لیے غیر-معیاری کلیئرنس کی اصلاح، یا جارحانہ تشکیل کے سلسلے کے لیے بائی پاس نشان کی حکمت عملی شامل ہوتی ہے، ایسے مینوفیکچرر کے ساتھ شراکت داری جس نے اسی طرح کے مسائل کو حل کیا ہو، تصور سے پروڈکشن کے راستے کو تیز کرتا ہے{1}}تیار ٹولنگ۔YICENیہ کردار ان انجینئرز کے لیے ادا کرتا ہے جنہوں نے حوالہ کا کام کیا ہے اور انہیں اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز کی ضرورت ہے، خاص طور پر پیچیدہ ڈائی سٹرکچرز کے لیے جس میں برر کنٹرول، کلیئرنس آپٹیمائزیشن، اور میٹریل فلو چیلنجز شامل ہیں جو معیاری کیٹلاگ کے طریقہ کار سے نمٹ سکتے ہیں۔
مقصد خود -مطالعہ کو تبدیل کرنا نہیں ہے بلکہ اس کی تکمیل کرنا ہے۔ ایک مضبوط حوالہ جاتی لائبریری آپ کو مینوفیکچرنگ پارٹنرز کے ساتھ ایک بہتر ساتھی بناتی ہے کیونکہ آپ وہی تکنیکی زبان بولتے ہیں اور رکاوٹوں کو سمجھتے ہیں۔ بہترین نتائج اس وقت برآمد ہوتے ہیں جب انجینئرنگ کا مکمل علم پیداوار-ٹیسٹ شدہ مینوفیکچرنگ کی صلاحیت کو پورا کرتا ہے، پی ڈی ایف تھیوری کو جہاز کے حصوں میں تبدیل کرتا ہے۔
سٹیمپنگ ڈائی ڈیزائن PDF: اکثر پوچھے گئے سوالات
1. سٹیمپنگ ڈائی ڈیزائن پی ڈی ایف میں کیا شامل ہونا چاہیے؟
ایک جامع اسٹیمپنگ ڈائی ڈیزائن پی ڈی ایف میں ڈائی ٹائپ سلیکشن (پروگریسو، کمپاؤنڈ، ٹرانسفر)، ڈائی کمپوننٹ کی وضاحتیں، مواد کی قسم کے لحاظ سے کلیئرنس کیلکولیشن کے طریقے، پٹی لے آؤٹ کی اصلاح کے اصول، بائی پاس نوچ ڈیزائن گائیڈ لائنز، اور رواداری کے معیارات کا احاطہ کرنا چاہیے۔ معیار کے حوالہ جات میں مادی جائیداد کی میزیں، ٹننج کے تخمینے کے فارمولے، اور ساختی چیک لسٹیں بھی شامل ہوتی ہیں جنہیں انجینئرز براہ راست CAD سیشنز کے دوران یا پریس میں درخواست دے سکتے ہیں۔ ASTM یا ISO جیسے تسلیم شدہ معیارات پر نظرثانی کنٹرول، مصنف کی اسناد، اور حوالہ جات کے ساتھ دستاویزات تلاش کریں۔
2. آپ مختلف شیٹ میٹلز کے لیے ڈائی کلیئرنس کا حساب کیسے لگاتے ہیں؟
ڈائی کلیئرنس کا حساب فی طرف مواد کی موٹائی کے فیصد کے طور پر کیا جاتا ہے۔ معیاری نقطہ آغاز سٹاک کی موٹائی کا 10-11% ہے، لیکن صحیح قدر مواد کی تناؤ کی طاقت اور لچک پر منحصر ہے۔ ہلکا سٹیل عام طور پر 8-12%، سٹینلیس سٹیل 12-16%، ایلومینیم 6-10%، اور زیادہ طاقت والے اسٹیل 14-20% استعمال کرتا ہے۔ اعلی طاقت والے مواد کو وسیع تر منظوری کی ضرورت ہوتی ہے کیونکہ وہ زیادہ جارحانہ طور پر قینچ کے خلاف مزاحمت کرتے ہیں۔ مناسب کلیئرنس اس بات کو یقینی بناتا ہے کہ پنچ اور ڈائی کناروں سے فریکچر ہوائی جہاز صاف طور پر آپس میں ملتے ہیں، گڑ کی اونچائی کو کم کرتے ہیں اور آلے کی زندگی کو بڑھاتے ہیں۔
3. پروگریسو اسٹیمپنگ ڈیز میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز ایک پروگریسو ڈائی میں اسٹیشنوں کے درمیان تناؤ کی ترسیل میں خلل ڈالتے ہیں۔ جب ایک تشکیل دینے والا اسٹیشن مواد کو کھینچتا یا موڑتا ہے، تو یہ تناؤ پیدا کرتا ہے جو کیریئر کی پٹی کے ذریعے پھیل سکتا ہے، پائلٹ ہول کے مقامات کو مسخ کر سکتا ہے اور نیچے کی دھارے والے اسٹیشنوں پر غلط خوراک کا سبب بن سکتا ہے۔ منفی بائی پاس نوچز کھلے ریلیف زونز بنانے کے لیے مواد کو ہٹاتے ہیں، جبکہ مثبت بائی پاس نوچز فلیکس ٹیبز چھوڑ دیتے ہیں جو اخترتی کو جذب کرتے ہیں۔ تشکیل دینے والے اسٹیشنوں کے اوپر فوری طور پر مناسب نشان کی جگہ کا تعین مجموعی پچ کی خرابی، پٹی بکلنگ، اور جہتی بڑھے ہوئے بڑھنے کو روکتا ہے۔
4. FEA سمولیشن سٹیمپنگ ڈائی ڈیزائن کو کیسے بہتر بناتا ہے؟
محدود عنصر کا تجزیہ کسی بھی جسمانی ٹولنگ کی تعمیر سے پہلے مادی رویے کی پیشین گوئی کرتا ہے، ورچوئل فارمنگ کے ذریعے پتلا ہونے کے خطرات، جھریوں کے زون، اور اسپرنگ بیک کی شدت کی نشاندہی کرتا ہے۔ AutoForm اور Dynaform جیسے ٹولز حصہ کے ہر مقام پر فارمیبلٹی مارجن کا اندازہ لگانے کے لیے فارمنگ لمیٹ ڈایاگرام کا استعمال کرتے ہیں۔ اسپرنگ بیک کمپنسیشن ڈائی ڈیزائن جیومیٹرک آفسیٹس کو لاگو کرنے کے لیے تکراری تخروپن پر انحصار کرتا ہے تاکہ پرزے ہدف کے طول و عرض میں واپس آجائیں۔ یہ نقطہ نظر عام طور پر جسمانی آزمائشی تکرار کو 5-8 سائیکلوں سے 1-2 تک کم کر دیتا ہے، جس سے فی ٹول دوبارہ کام کے اخراجات میں $20,000-$100,000 یا اس سے زیادہ کی بچت ہوتی ہے۔
5. انجینئرز کو پی ڈی ایف حوالہ جات پر انحصار کرنے کے بجائے کسٹم ڈائی مینوفیکچرر کے ساتھ شراکت کب کرنی چاہئے؟
پی ڈی ایف حوالہ جات معیاری مسائل کو مؤثر طریقے سے ہینڈل کرتے ہیں، لیکن سخت رواداری، غیر معمولی مواد، اور پیچیدہ ملٹی- اسٹیشن کی ترتیب کے نئے امتزاج اکثر دستاویزی رہنما خطوط کے احاطہ سے زیادہ ہوتے ہیں۔ انجینئرز YICHEN جیسے مینوفیکچرنگ پارٹنرز سے فائدہ اٹھاتے ہیں جب ڈیزائن میں اپنی مرضی کے مطابق پنچ اور لفٹر کنفیگریشنز، اعلی درجے کی اعلی-طاقت کے اسٹیلز کے لیے غیر-معیاری کلیئرنس کی اصلاح، یا گہری تشکیل کے لیے جارحانہ بائی پاس نوچ حکمت عملی شامل ہوتی ہے۔ ایک تجربہ کار ڈائی مینوفیکچرر پیداواری حقیقت کے خلاف ڈیزائن کی توثیق کرتا ہے، ان چیلنجوں کو حل کرتا ہے جہاں مادی رویہ ٹولنگ کی رکاوٹوں کے ساتھ ان طریقوں سے تعامل کرتا ہے جن کی عام حوالہ جات پیش گوئی نہیں کرسکتے ہیں۔


