


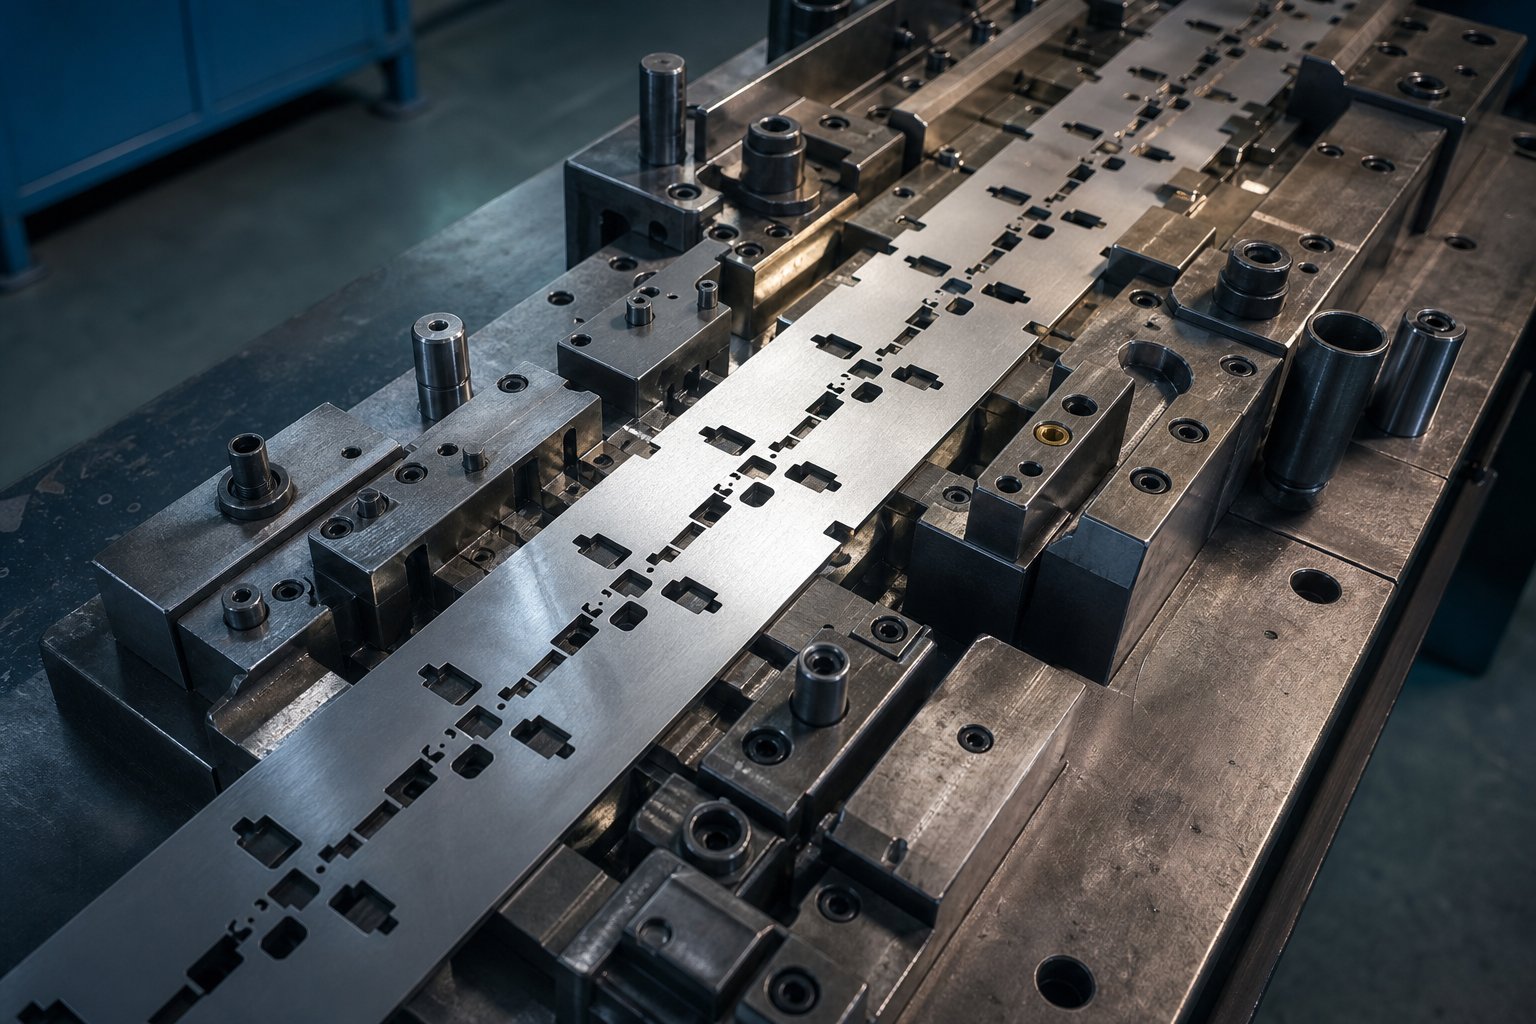
بائی پاس نوچز اور سٹیمپنگ ڈائی میٹریل فلو میں ان کا کردار
سٹیمپنگ ڈائز میں بائی پاس نوچز کیا ہیں؟
جب آپ جرگون کو ہٹا دیتے ہیں، تو اس کے بنیادی حصے پر کیا مہر لگا رہا ہے؟ یہ ایک سرد-بنانے کا عمل ہے جو کہ ایک درست ٹول کا استعمال کرتے ہوئے شیٹ میٹل کو کاٹتا اور شکل دیتا ہےمہر لگانا مرنا. ترقی پسند ڈائی آپریشنز کے اندر، متعدد اسٹیشنوں کے ذریعے مواد کی ایک مسلسل پٹی آگے بڑھتی ہے، اور ہر اسٹیشن ایک کاٹنے یا تشکیل دینے کا عمل انجام دیتا ہے۔ چیلنج یہ ہے کہ ہر کٹ اور ہر شکل مواد کو بے گھر کرتی ہے، اور اس بے گھر حجم کو کہیں جانا پڑتا ہے۔
یہ وہ جگہ ہے جہاں بائی پاس نوچ آتے ہیں۔ حادثاتی ٹرم جیومیٹری کے برعکس جو سکریپ کو ورک پیس سے الگ کرتی ہے، بائی پاس نوچز انجینئرڈ فیچرز ہیں جن کا ایک خاص مقصد سٹیمپنگ ڈیز میں بائی پاس نوچز ہے: یہ کنٹرول کرنا کہ پٹی کی ترقی کے دوران مواد کہاں اور کیسے حرکت کرتا ہے۔
بائی پاس نوچز ایک پروگریسو اسٹیمپنگ ڈائی کی کیریئر سٹرپ میں جان بوجھ کر کٹ آؤٹ ہوتے ہیں جو مادی تناؤ کو دور کرتے ہیں، حجمی نقل مکانی کو ایڈجسٹ کرتے ہیں، اور سٹیشنوں کی تشکیل کے ذریعے پٹی کے آگے بڑھنے کے ساتھ ہی بکلنگ یا مسخ کو روکتے ہیں۔
اس سٹیمپنگ کی تعریف اہم ہے کیونکہ یہ پٹی لے آؤٹ میں ہر دوسرے کٹ سے بائی پاس نوچز کو الگ کرتی ہے۔ وہ پارٹ پروفائل بنانے یا سکریپ کو ہٹانے کے لیے نہیں ہیں۔ وہ مکمل طور پر بوجھ کے تحت مادی رویے کو منظم کرنے کے لیے موجود ہیں۔
پروگریسو ڈائی اسٹیمپنگ میں میٹریل فلو کنٹرول کیوں اہمیت رکھتا ہے۔
تصور کریں کہ ایک پٹی 250 سٹروک فی منٹ کی رفتار سے آٹھ سٹیشنوں سے گزر رہی ہے۔ ہر اسٹیشن تناؤ کو متعارف کرواتا ہے، دھات کو بے گھر کرتا ہے، اور کام-گرد کے مواد کو سخت کرتا ہے۔ جان بوجھ کر بہاؤ کنٹرول کے بغیر، یہ جمع شدہ تناؤ سٹرپ بکلنگ، کیریئر ڈسٹورشن، پائلٹ کی عدم مطابقت، اور تیار شدہ حصے میں جہتی بڑھنے کے طور پر ظاہر ہوتا ہے۔
سمجھنامینوفیکچرنگ میں کیا مر جاتا ہے کی ضرورت ہےیہ تسلیم کرنا کہ ڈائی صرف کاٹنے کا آلہ نہیں ہے۔ یہ ایک ایسا نظام ہے جہاں ہر فیچر بات چیت کرتا ہے۔ بائی پاس نوچز مواد کو کمپریشن اور تناؤ کو دور کرنے کے لیے ایک کنٹرول شدہ راستہ فراہم کرتے ہیں تاکہ پٹی چپٹی رہتی ہے، مستقل طور پر فیڈ کرتی ہے، اور لاکھوں چکروں میں دہرائے جانے والے طول و عرض فراہم کرتی ہے۔ پیشہ ورانہ سطح پر دھاتی سٹیمپنگ میں کام کرنے والے ہر شخص کے لیے، یہ بنیادی علم ہے جو مستحکم پیداواری ٹولنگ کو غیر متوقع طور پر ناکام ہونے والی ڈیز سے الگ کرتا ہے۔
اصل الجھن اس وقت شروع ہوتی ہے جب انجینئرز بائی پاس نوچز کو دوسری پٹی کنٹرول خصوصیات کے ساتھ جوڑتے ہیں جو ایک جیسی نظر آتی ہیں لیکن مکمل طور پر مختلف مکینیکل کام کرتی ہیں۔
بائی پاس نوچز دیگر پٹی کنٹرول خصوصیات سے کیسے مختلف ہیں۔
ایک ترقی پسند ڈائی سٹرپ میں متعدد کٹ آؤٹ جیومیٹریز ہوتے ہیں، اور وہ سب غیر تربیت یافتہ آنکھ کے لیے سادہ نشانوں کی طرح نظر آتے ہیں۔ مسئلہ یہ ہے کہ مرنے کے عمل میں ہر ایک بنیادی طور پر مختلف مکینیکل مقصد کو پورا کرتا ہے۔ ان کے ساتھ تبادلہ خیال کرنے سے کم سائز کی ریلیف، پٹی کی عدم استحکام، اور گھنٹوں کے مسائل کا حل ہوتا ہے جو غلط شناخت شدہ خصوصیت کا پتہ لگاتا ہے۔
بائی پاس نوچز بمقابلہ ریلیف نوچز اور ٹرم کٹس
امدادی نشانات موڑ کی منتقلی پر مواد کو پھٹنے سے روکتے ہیں۔ آپ انہیں موڑ کی لکیر اور ایک آزاد کنارے کے چوراہے پر پائیں گے، جہاں ان کا کام تشکیل کے دوران شگاف کے پھیلاؤ کو روکنا ہے۔ ٹرم کٹس، دوسری طرف، تیار شدہ حصے کی بیرونی حد کو ارد گرد کے سکریپ سے الگ کرکے اس کی وضاحت کرتے ہیں۔ دونوں ضروری ہیں۔سٹیمپنگ ڈائی اجزاء، لیکن کوئی بھی سٹرپ فیڈ کے دوران حجمی نقل مکانی کا انتظام نہیں کرتا ہے۔
بائی پاس نشانات بالکل مختلف کرتے ہیں۔ وہ دبانے والی قوتوں اور مادی نقل مکانی کو جذب کرتے ہیں کیونکہ پٹی ترقی پذیر اخترتی سے گزرتی ہے۔ جہاں ایک ریلیف نوچ لوکلائزڈ فریکچر کو روکتا ہے اور ٹرم کٹ پارٹ جیومیٹری بناتا ہے، وہاں ایک بائی پاس نوچ تمام اسٹیشنوں پر پٹی کی چپٹی اور پچ کی درستگی کو برقرار رکھنے کے لیے بہاؤ کو ری ڈائریکٹ کرتا ہے۔
لانس-اور-فارم کی خصوصیات الجھن کی ایک اور تہہ ڈالتی ہیں۔ لینسنگ کینچی اور سلگ کو ہٹائے بغیر پٹی کے مواد سے ٹیب کو موڑتا ہے۔ یہ حصے کے اندر ہی ایک تشکیل شدہ خصوصیت بناتا ہے۔ کیریئر ٹیب کٹ آؤٹ مخالف مقصد کو پورا کرتے ہیں۔ وہ منسلک پوائنٹس کی وضاحت کرتے ہیں جو آخری علیحدگی تک کیریئر ویب پر حصہ رکھتے ہیں. کوئی بھی خصوصیت مجموعی مادی تناؤ کو دور نہیں کرتی ہے جس کو دور کرنے کے لیے بائی پاس نوچز بنائے گئے ہیں۔
ہر پٹی کنٹرول کی خصوصیت کس طرح مختلف کام کرتی ہے۔
کسی بھی ڈائی اسٹیمپ آپریشن میں، آپ کو ان تمام خصوصیات کا سامنا کرنا پڑے گا جو ایک ہی سٹرپ لے آؤٹ میں ایک ساتھ موجود ہیں۔ خطرہ اس وقت ایک ڈیزائن کرنا ہے جب آپ کو درحقیقت دوسرے کی ضرورت ہو۔ اعلیٰ-حجم پروگریسو ایپلی کیشنز میں استعمال ہونے والے ڈائی اسٹامپ کا مطالبہ ہے کہ ہر کٹ آؤٹ جیومیٹری کو اس کے مطلوبہ مکینیکل کردار کے لیے منتخب کیا جائے، نہ کہ دیگر خصوصیات سے اس کی بصری مماثلت۔
نیچے دی گئی جدول ان امتیازات کو توڑتی ہے جو ڈائی اور سٹیمپنگ ڈیزائن میں کام کرنے والے ہر فرد کے لیے اہم ہیں۔ یہ مہر لگانے کی مثالیں ہیں جہاں غلط شناخت سب سے زیادہ نیچے کی دھارے کے مسائل کا سبب بنتی ہے۔
| فیچر کا نام | پرائمری فنکشن | پلیسمنٹ منطق | عام جیومیٹری |
|---|---|---|---|
| بائی پاس نوچ | حجمی نقل مکانی کو جذب کرتا ہے اور پٹی فیڈ کے دوران کمپریسیو تناؤ کو دور کرتا ہے۔ | بنانے والے اسٹیشنوں سے ملحق جہاں مادی نقل مکانی سب سے زیادہ ہے۔ | وی-نوچ، یو-نوچ، یا کیریئر ایج میں مستطیل کٹ آؤٹ |
| ریلیف نشان | موڑ-سے-کنارہ چوراہوں پر پھٹنے سے روکتا ہے۔ | موڑ لائنوں اور مفت کناروں کے سنگم پر | چھوٹا رداس یا مستطیل سلاٹ موڑنے کے محور پر کھڑا ہے۔ |
| ٹرم کٹ | تیار شدہ حصہ پروفائل کو سکریپ مواد سے الگ کرتا ہے۔ | آخری حصے کی حد کے ساتھ، عام طور پر بعد کے اسٹیشنوں میں | کونٹورڈ قینچ لائن مماثل حصہ آؤٹ لائن |
| لانس-اور-فارم | سلگ ہٹائے بغیر ایک تشکیل شدہ ٹیب یا خصوصیت بناتا ہے۔ | حصہ جیومیٹری کے اندر جہاں ایک اٹھائے ہوئے یا جھکے ہوئے ٹیب کی ضرورت ہے۔ | منسلک کنارے پر تشکیل شدہ موڑ کے ساتھ سنگل شیئر لائن |
| کیریئر ٹیب کٹ آؤٹ | منسلکہ چوڑائی کی وضاحت کرتا ہے جو کہ علیحدگی تک کیریئر سے حصہ رکھتا ہے۔ | پارٹ باؤنڈری اور کیریئر پٹی کے درمیان | تنگ جڑنے والا پل، اکثر الگ الگ پروفائل کے ساتھ |
اہم امتیاز مقصد ہے۔ اسٹیشنوں کے درمیان مادی رویے کو منظم کرنے کے لیے بائی پاس نشانات موجود ہیں۔ اوپر درج ہر دوسری خصوصیت یا تو جیومیٹری بناتی ہے، فریکچر کو روکتی ہے، یا جزوی ریلیز کی سہولت فراہم کرتی ہے۔ ان کرداروں کو الجھانا سب سے عام ڈیز اور اسٹیمپنگ ڈیزائن کی غلطیوں میں سے ایک ہے، اور یہ عام طور پر ٹول کے بننے کے بعد ہی ظاہر ہوتا ہے اور ٹرائی آؤٹ کے دوران پٹی غلط برتاؤ کرنا شروع کر دیتی ہے۔
یہ جاننا کہ آپ کو کس خصوصیت کی ضرورت ہے آدھا مسئلہ ہے۔ دوسرا نصف آپ کی مخصوص بائی پاس ایپلیکیشن کے لیے صحیح جیومیٹری پروفائل کا انتخاب کر رہا ہے، جس کا انحصار شدت، میٹریل گریڈ، اور اسٹیشن آپریشن کی قسم پر ہوتا ہے۔
بائی پاس نوچ جیومیٹری کی اقسام اور ہر ایک کو کب استعمال کریں۔
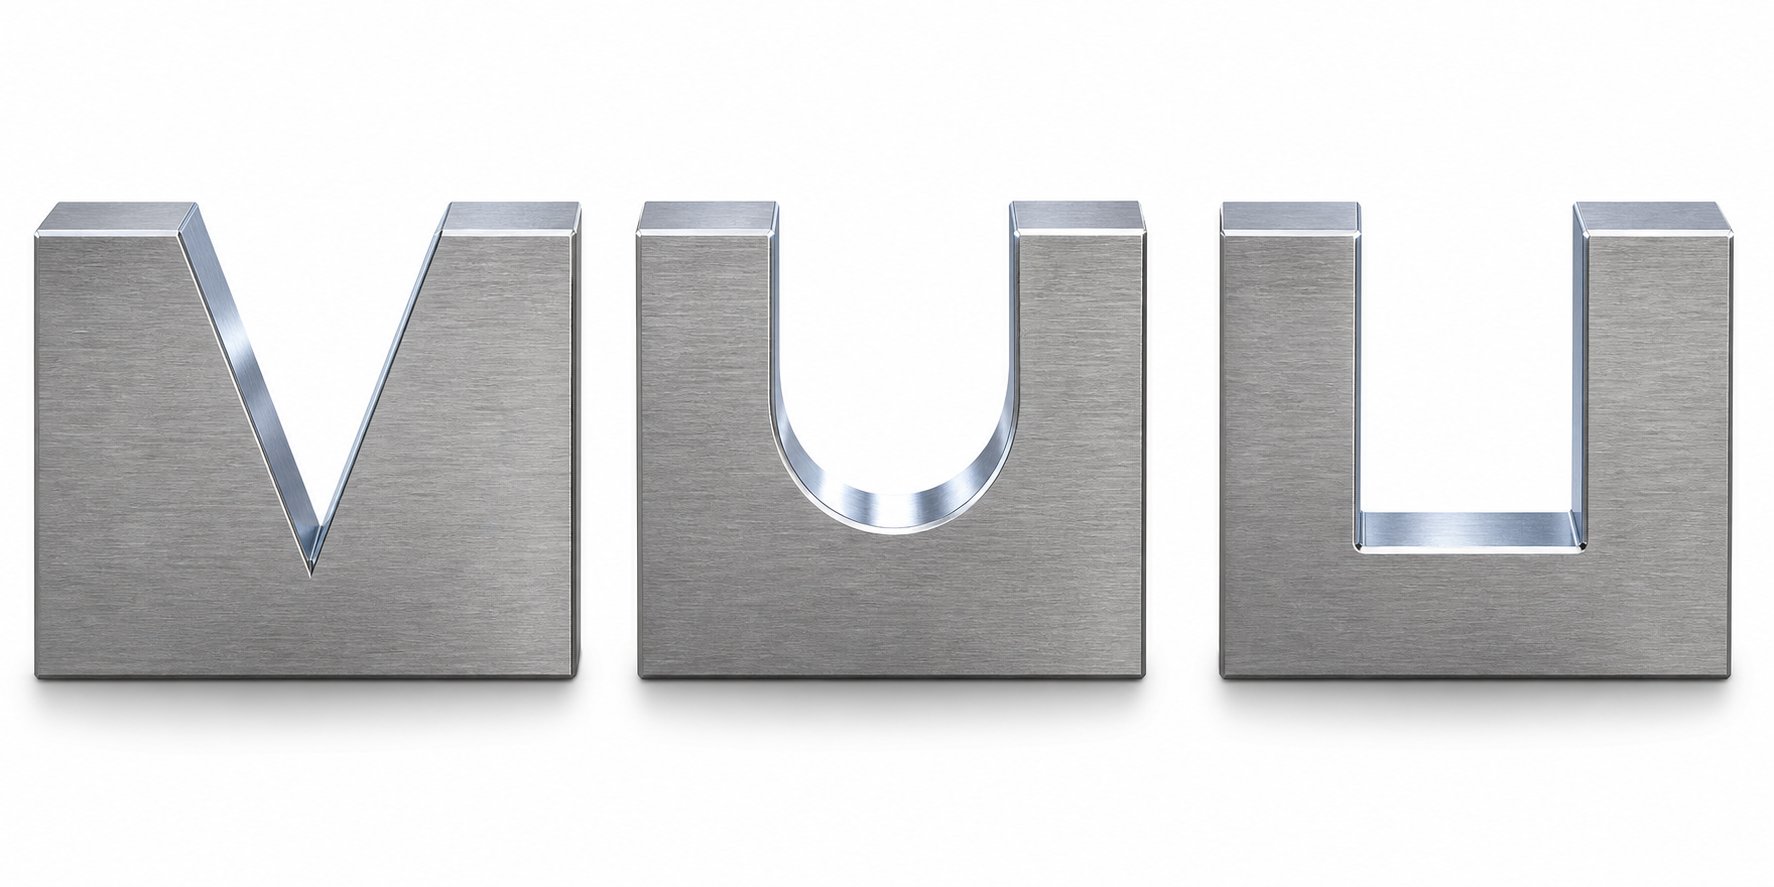
شیٹ میٹل اسٹیمپنگ ڈیز میں تین جیومیٹری پروفائلز بائی پاس نوچ ڈیزائن پر حاوی ہیں: V-نوچ، یو-نوچ، اور مستطیل کٹ آؤٹ۔ ہر ایک تناؤ کو مختلف طریقے سے تقسیم کرتا ہے، مختلف تشکیل دینے والے بوجھ کو ایڈجسٹ کرتا ہے، اور کیریئر کی طاقت میں مختلف تجارت-کا تعارف کراتی ہے۔ اپنی درخواست کے لیے غلط پروفائل کا انتخاب پٹی کے مسائل پیدا کرنے کے تیز ترین طریقوں میں سے ایک ہے جو نشان کے ڈیزائن سے غیر متعلق نظر آتے ہیں۔
V-Notch، U{1}}Notch، اور مستطیل جیومیٹری پروفائلز
V-نوچ ایک پچر-کی شکل کا کٹ آؤٹ ہے جس میں کنورجنگ سائیڈز ایک متعین ٹپ ریڈیئس پر ملتے ہیں۔ یہ ایک تنگ نقطہ پر تناؤ کو مرکوز کرتا ہے، جو اسے تنگ جگہوں پر کنٹرول شدہ، مقامی امداد کے لیے موثر بناتا ہے۔ پر تحقیقU-نشان اور V-نوچ جیومیٹریزاس بات کی تصدیق کرتا ہے کہ V-نوچز سرے پر انتہائی مقامی تناؤ والے فیلڈز پیدا کرتے ہیں، جس میں اخترتی آس پاس کے مواد میں پیچھے سے پھیلنے کے بجائے ایک چھوٹے سے زون تک محدود رہتی ہے۔ یہ توجہ مرکوز طرز عمل ایپلی کیشنز کے مطابق ہے جہاں آپ کو ملحقہ خصوصیات کو متاثر کیے بغیر درست، سمتاتی تناؤ سے نجات کی ضرورت ہے۔
U-نشان کی ایک نیم دائرہ جڑ ہوتی ہے جس کی متوازی یا قدرے ہٹتی ہوئی طرف کی دیواریں ہوتی ہیں۔ اس کا بڑا ٹپ رداس تناؤ کے میدان کو باہر کی طرف پھیلاتا ہے جسے محققین تتلی-پروں کی خرابی کے پیٹرن کے طور پر بیان کرتے ہیں۔ یہ وسیع تر تقسیم کسی بھی ایک نقطہ پر چوٹی کے تناؤ کے ارتکاز کو کم کرتی ہے، جس سے شیٹ میٹل پر مہر لگاتے وقت U-زیادہ بخشنے والا بن جاتا ہے جو کہ مقامی بوجھ کے تحت کنارے پھٹنے کا خطرہ ہے۔
مستطیل نشان سب سے آسان پروفائل ہے: فلیٹ نیچے والی سیدھی دیواریں۔ یہ مواد کی یکساں مقدار کو ہٹاتا ہے اور تناؤ کو یکساں طور پر نشان کے فرش پر تقسیم کرتا ہے۔ تجارت-آف یہ ہے کہ دیوار کے تیز کونے-سے-فرش کی منتقلی سے دوہری تناؤ کے ارتکاز پوائنٹس بنتے ہیں، جو سخت مواد میں مائیکرو-کریک شروع کر سکتے ہیں اگر کونے کے ریڈی کو احتیاط سے کنٹرول نہ کیا جائے۔
پٹی ڈیزائن میں مثبت بمقابلہ منفی بائی پاس نشانات
شیٹ میٹل بنانے والی سٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کو سمجھنے کے لیے صرف شکل ہی نہیں، مادی حجم کے لحاظ سے سوچنے کی ضرورت ہے۔ ایک منفی بائی پاس نشان کیریئر سے مواد کو ہٹاتا ہے تاکہ بے گھر دھات کے اندر جانے کے لیے جگہ پیدا کی جا سکے۔ یہ زیادہ عام طریقہ ہے: آپ پٹی کے مواد کو کاٹ دیتے ہیں تاکہ بنانے والے-کیرئیر کو بکرے کیے بغیر کہیں نہ کہیں جانا پڑے۔
ایک مثبت بائی پاس نشان مخالف سمت میں کام کرتا ہے۔ یہ مواد کے مقامی ٹیب کو برقرار رکھتا ہے یا بڑھاتا ہے جو کیریئر سپورٹ کو برقرار رکھتے ہوئے تشکیل شدہ خصوصیت کے گرد بہاؤ کی رہنمائی کرتا ہے۔ اس کے بارے میں سوچیں کہ مواد کو محض جگہ دینے کے بجائے جان بوجھ کر نقل مکانی کو آگے بڑھانا ہے۔ عملی امتیاز یہ ہے کہ مثبت نشانات کلیئرنس کا انتظام کرتے ہوئے کیریئر کی طاقت کی حفاظت کرتے ہیں، اور منفی نشانات کم کراس- سیکشن کی قیمت پر والیومیٹرک ریلیف کو ترجیح دیتے ہیں۔
عملی طور پر، زیادہ تر بائی پاس نوچ شیٹ میٹل بنانے والی ایپلی کیشنز ایک ہی پٹی کے لے آؤٹ میں مختلف اسٹیشنوں پر دونوں اقسام کا مجموعہ استعمال کرتی ہیں۔ ہلکی شکل والے ابتدائی اسٹیشنوں کو بنیادی کلیئرنس کے لیے صرف منفی کٹ آؤٹ کی ضرورت ہو سکتی ہے۔ بعد کے اسٹیشنوں میں جہاں مجموعی کام سخت اور شدت میں اضافہ ہوتا ہے، بہاؤ کو ہدایت کرتے ہوئے پٹی کی سالمیت کو برقرار رکھنے کے لیے مثبت بائی پاس جیومیٹری کی ضرورت ہو سکتی ہے۔
نوچ جیومیٹری کو تشکیل کی شدت سے ملانا
جیومیٹری کا انتخاب ذاتی ترجیح نہیں ہے۔ یہ آپ کی مخصوص درخواست کی طبیعیات کی پیروی کرتا ہے۔ تشکیل کی شدت، پٹی کی چوڑائی، میٹریل گریڈ، اور اسٹیشن آپریشن کی قسم سب کو تنگ کرتی ہے کہ اصل میں کون سا پروفائل کام کرے گا۔ پروڈکشن میں استعمال ہونے والی سٹیمپنگ ڈیز کی مختلف اقسام میں سے، پروگریسو ڈیز سب سے زیادہ سخت جیومیٹری میچنگ کا مطالبہ کرتی ہے کیونکہ پٹی کو ہر سٹیشن پر تسلسل کے ساتھ زندہ رہنا چاہیے۔
ہر جیومیٹری کی قسم کے لیے انتخاب کا معیار:
- V-نشان:تنگ کیریئر سٹرپس، اتلی قرعہ اندازی، اور اسٹیشنوں کے لیے بہترین ہے جن کو درست سمتاتی ریلیف کی ضرورت ہوتی ہے۔ انتخاب کریں جب دستیاب کیریئر کی چوڑائی محدود ہو اور آپ کو وسیع کٹ آؤٹ فوٹ پرنٹ کے بغیر ارتکاز تناؤ سے نجات کی ضرورت ہو۔
- U-نشان:اعتدال سے شدید تشکیل، موٹی مہر والی شیٹ میٹل، اور کم لمبا مواد کے لیے ترجیح دی جاتی ہے۔ تقسیم شدہ تناؤ کا نمونہ کنارے-کریکنگ کے خطرے کو کم کرتا ہے جہاں تناؤ کی سطح زیادہ ہوتی ہے۔
- مستطیل:ایک سے زیادہ تشکیل دینے والے اسٹیشنوں کے ساتھ وسیع کیریئرز کے لیے موزوں ہے، جہاں یکساں حجم کو ہٹانا تناؤ کی تقسیم سے زیادہ اہمیت رکھتا ہے۔ ہلکے سٹیل اور اچھی لچک کے ساتھ مواد کے لیے اچھی طرح کام کرتا ہے، لیکن سخت درجات میں فراخ کارنر ریڈی کا مطالبہ کرتا ہے۔
| جیومیٹری کی قسم | تناؤ کی تقسیم کا نمونہ | بہترین استعمال کا کیس | حدود |
|---|---|---|---|
| V-نشان | ٹپ پر انتہائی توجہ مرکوز؛ تنگ سٹرین زون نشان جڑ کے قریب محدود | تنگ پٹی لے آؤٹ، اتلی تشکیل، محدود کیریئر کی چوڑائی میں دشاتمک ریلیف | کم لچکدار مواد میں کنارے کے ٹوٹنے کا خطرہ درست ٹپ رداس کنٹرول کی ضرورت ہے |
| U-نشان | تتلی-ونگ پیٹرن میں وسیع پیمانے پر تقسیم جڑ میں کم چوٹی کشیدگی | اعتدال سے لے کر شدید تشکیل، اے ایچ ایس ایس یا کام-سخت مواد، زیادہ نقل مکانی والے اسٹیشن | بڑے قدموں کا نشان دستیاب کیریئر کی چوڑائی کو کم کرتا ہے۔ کم عین مطابق دشاتمک کنٹرول |
| مستطیل | فلیٹ فلور پر یکساں طور پر تقسیم؛ دیوار-فرش کونوں پر دوہری ارتکاز | وسیع کیریئرز، ہلکے سے اعتدال پسند مواد میں تشکیل، یکساں حجم ہٹانا | کونے کے تناؤ کو بڑھانے والے فراخ دلی کا مطالبہ کرتے ہیں۔ سخت یا ٹوٹنے والے درجات میں خراب کارکردگی |
آپ جس جیومیٹری کا انتخاب کرتے ہیں اس پر بھی انحصار کرتا ہے کہ آیا آپ منفی اور مثبت بائی پاس نوچز شیٹ میٹل سٹیمپنگ ڈیز ایپلی کیشنز سے نمٹ رہے ہیں۔ V-نوچز اور مستطیل پروفائلز والیومیٹرک ریلیف کے لیے منفی کٹ آؤٹ کے طور پر سب سے زیادہ عام ہیں۔ U-نوچز مثبت اور منفی دونوں کرداروں میں اچھی طرح کام کرتے ہیں کیونکہ ان کی گول جڑ کی جیومیٹری شگاف کو کم کرتی ہے قطع نظر اس سے کہ مواد کو ہٹایا جا رہا ہے یا اسے برقرار رکھا جا رہا ہے۔
جیومیٹری تناؤ کے پیٹرن کی وضاحت کرتی ہے، لیکن یہ سائز کی وضاحت نہیں کرتی ہے۔ اگلا اہم فیصلہ یہ ہے کہ آپ کے مواد کی موٹائی اور پٹی کے طول و عرض کی نسبت ان نشانوں کو کتنا گہرا، کتنا چوڑا اور کس رداس میں کاٹنا ہے۔
مواد کی موٹائی اور پٹی کی چوڑائی کے لیے بائی پاس نوچز کا سائز کرنا
غلط سائز میں صحیح شکل والا نشان بالکل اسی طرح ناکام ہوجاتا ہے جتنا کہ مکمل طور پر غلط شکل۔ میٹل اسٹیمپنگ ڈائی ڈیزائن میں، بائی پاس نوچ (گہرائی، چوڑائی، زاویہ، اور کنارے کا رداس) کے جہتی پیرامیٹرز کو آپ کے پروگریسو ٹول کے مخصوص مواد کی موٹائی، پٹی کی چوڑائی، اور اسٹیشن کے وقفے کے مطابق کیلیبریٹ کیا جانا چاہیے۔ ایک تناسب کو غلط سمجھیں، اور آپ یا تو تناؤ کو غیر تسلی بخش چھوڑ رہے ہیں یا اس قدر جارحانہ انداز میں کاٹ رہے ہیں کہ آخری اسٹیشن تک پہنچنے سے پہلے ہی کیریئر ٹوٹ جاتا ہے۔
گہرائی اور چوڑائی کا تناسب مواد کی موٹائی سے متعلق ہے۔
نشان کی گہرائی بنیادی متغیر ہے جو کنٹرول کرتا ہے کہ بائی پاس نوچ کتنا تناؤ سے نجات فراہم کرتا ہے۔ سٹیمپنگ ڈیزائن کا عمومی اصول یہ ہے کہ معیاری ہلکے اسٹیل ایپلی کیشنز کے لیے نشان کی گہرائی 1.5x اور 3x کے درمیان ہونی چاہیے۔ 1.5x سے نیچے جائیں اور کٹ آؤٹ بہت کم ہے تاکہ تشکیل کے دوران بننے والی کمپریسیو قوتوں کو معنی خیز طریقے سے فارغ کر سکے۔ 3x سے اوپر جائیں اور آپ کیریئر کی کراس-سیکشنل طاقت سے سمجھوتہ کرنا شروع کر دیں، جس سے پٹی ٹوٹنے یا اسٹروک کی بلند شرح پر فیڈ عدم استحکام کا خطرہ ہوتا ہے۔
اسٹیل شیٹ کی سٹیمپنگ کے لیے اعلی-طاقت کے درجات میں، یہ تناسب سخت ہو جاتا ہے۔ AHSS کیریئرز ساختی سالمیت کو کھونے سے پہلے کم مواد کو ہٹانے کو برداشت کرتے ہیں، لہذا 1.5x سے 2x مواد کی موٹائی کی گہرائی زیادہ عام ہے۔ دریں اثنا، معتدل ایلومینیم مرکبات کو 3.5x تک گہرائی کی ضرورت پڑسکتی ہے کیونکہ مواد زیادہ آسانی سے بوجھ بننے کے بعد نقل مکانی کرتا ہے۔
نشان کی چوڑائی کا تعلق براہ راست ہر تشکیل دینے والے اسٹیشن پر متوقع حجمی نقل مکانی سے ہے۔ ایک گہری قرعہ اندازی جو اہم مواد کے حجم کو منتقل کرتی ہے اسے اتلی ایمباس سے زیادہ وسیع بائی پاس ونڈو کی ضرورت ہوتی ہے۔ بیس لائن کے طور پر، چوڑائی کم از کم ہونی چاہیے۔0.040 انچ یا مواد کی موٹائی، جو بھی بڑا ہو شدید تشکیل والے ترقی پسند اسٹیشنوں کے لیے، 2x سے 4x کی چوڑائی مواد کی موٹائی بڑی نقل مکانی والی مقدار کو ایڈجسٹ کرنے کے لیے عام ہے۔
کس طرح اسٹیشن کے وقفہ کاری نشان کے طول و عرض کو متاثر کرتی ہے۔
اسٹیشن کی جگہ ایک ثانوی رکاوٹ پیدا کرتی ہے۔ اسٹیشنوں کے درمیان سخت پچ کا مطلب ہے کہ آپریشنز بنانے کے درمیان تناؤ کو جذب کرنے کے لیے کم کیریئر کی لمبائی دستیاب ہے۔ جب اسٹیشن کا فاصلہ کمپیکٹ ہوتا ہے تو، بائی پاس نوچز کو اکثر فی اسٹیشن گہرا یا چوڑا ہونا ضروری ہوتا ہے کیونکہ قدرتی طور پر بقایا قوتوں کو تقسیم کرنے کے لیے آپریشنز کے درمیان کم بنیادی مواد ہوتا ہے۔
اس کے برعکس، سٹیشن کی فراخ دلی (16 ملی میٹر سے اوپر) مجموعی تناؤ کو جزوی طور پر کیریئر کے ذریعے ہی ختم کرنے کی اجازت دیتی ہے، جو زیادہ قدامت پسند نشان کے سائز کی اجازت دیتا ہے۔ اسٹیمپنگ ڈائی ڈیزائن میں عملی اصول یہ ہے کہ نشان کے طول و عرض کو اسٹیشنوں کے درمیان دستیاب کیریئر کی لمبائی کے ساتھ الٹا پیمانہ ہونا چاہئے: کم جگہ کا مطلب ہے ہر مقام پر زیادہ جارحانہ ریلیف۔
اسٹیل اسٹیمپنگ ڈائز میں نئی پٹی لے آؤٹ کے لیے بائی پاس نوچز کا سائز بنانے والے انجینئر نقلی یا آزمانے سے پہلے ابتدائی جہتیں قائم کرنے کے لیے اس قدم-بائی-اسٹیپ منطق کی پیروی کر سکتے ہیں:
- مواد کی موٹائی اور گریڈ کی شناخت کریں۔ مادی سرٹیفیکیشن سے پیداوار کی طاقت اور لمبائی کی قدریں ریکارڈ کریں۔
- ہر اسٹیشن پر تشکیل کی شدت کا تعین کریں۔ ہر آپریشن کو ہلکے (اتلی ایمبس، پیئرس)، اعتدال پسند (جزوی ڈرا، فلینج) یا شدید (گہری ڈرا، بھاری شکل) کے طور پر درجہ بندی کریں۔
- ہلکے اسٹیشنوں کے لیے 1.5x مواد کی موٹائی پر ابتدائی نشان کی گہرائی، اعتدال پسند کے لیے 2x، اور شدید تشکیل کے عمل کے لیے 2.5x سے 3x پر سیٹ کریں۔
- والیومیٹرک نقل مکانی کی بنیاد پر ابتدائی نشان کی چوڑائی سیٹ کریں: ہلکے کے لیے 1.5x مواد کی موٹائی، اعتدال پسند کے لیے 2.5x، اور شدید اسٹیشنوں کے لیے 3.5x سے 4x۔
- نشان ہٹانے کے بعد باقی رہ جانے والے کیریئر کراس- سیکشن کو چیک کریں۔ اس بات کو یقینی بنائیں کہ فیڈ کے استحکام کو برقرار رکھنے کے لیے سب سے تنگ نقطہ اصل کیریئر کی چوڑائی کا کم از کم 60% برقرار رکھے۔
- اسٹیشن کی جگہ کے لیے طول و عرض کو ایڈجسٹ کریں۔ اگر فاصلہ 16 ملی میٹر سے زیادہ ہو تو گہرائی کو 10-15٪ تک کم کریں۔ اگر فاصلہ 10mm سے کم ہو تو 10-15% اضافہ کریں۔
- نشان کی حدود (نیچے احاطہ کرتا ہے) پر کنارے کے رداس کی وضاحت کریں اور سٹرپ سمولیشن یا پروگریسو ٹرائی آؤٹ کے ساتھ توثیق کریں۔
بر کے پھیلاؤ کو کم سے کم کرنے کے لیے ایج ریڈیس ڈیزائن
سٹیمپنگ میں بائی پاس نوچز برر فارمیشن ایک ڈاون اسٹریم ڈیفیکٹ ذریعہ ہے جسے بہت سے انجینئر ابتدائی میٹل اسٹیمپنگ ڈائی ڈیزائن کے دوران نظر انداز کرتے ہیں۔ ہر نوچ کٹ آؤٹ ایک کترنے والا کنارے پیدا کرتا ہے۔ سے صنعت کے اعداد و شمارXometry کے سٹیمپنگ کے معیاراتاس بات کی نشاندہی کرتا ہے کہ مواد کی موٹائی کے تقریباً 10% کے burrs کٹ آؤٹ خصوصیات پر ایک عام اور متوقع نتیجہ ہیں۔ مسئلہ یہ ہے کہ ایک بائی پاس نوچ کیریئر میں بیٹھتا ہے، جو ہر آنے والے اسٹیشن سے گزرتا ہے۔ نوچ کناروں پر بررز لفٹرز، گائیڈز اور پریشر پیڈز کے خلاف گھسیٹتے ہیں، جس سے ملبہ پیدا ہوتا ہے جو بننے والی سطحوں کو آلودہ کرتا ہے۔
تخفیف کنارے رداس ڈیزائن ہے. نوچ دیواروں اور فرش پر تیز 90 ڈگری ٹرانزیشن چھوڑنے کے بجائے، تمام اندرونی کونوں پر مواد کی موٹائی کا کم از کم رداس 0.5x واضح کریں۔ سخت درجات میں سٹیمپنگ سٹیمپنگ کے لیے، اسے 0.75x تک بڑھا دیں۔ یہ ریڈی پنچ اسٹروک کے دوران چوٹی کے قینچ کے تناؤ کو کم کرتے ہیں، جو کم ٹوٹ پھوٹ اور چھوٹے گڑ کی اونچائی کے ساتھ کلینر کٹ پیدا کرتا ہے۔
نشان کے اوپری حصے میں داخلی زاویہ بھی اتنا ہی اہم ہے جہاں یہ کیریئر کے کنارے پر کھلتا ہے۔ اس منتقلی میں ہلکا سا چیمفر یا رداس فیڈ ایڈوانس کے دوران پٹی کو نشان کے منہ پر پکڑنے سے روکتا ہے۔ اس کے بغیر، سٹرپ ایج ڈیفارمیشن سٹیشن کے حساب سے جمع ہو جاتی ہے، اور جو کچھ معمولی گڑبڑ کے طور پر شروع ہوتا ہے وہ ایک غلط ترتیب کا مسئلہ بن جاتا ہے جو مکمل حصے کے طول و عرض میں ظاہر ہوتا ہے۔
سائز کرنا آپ کو صحیح رینج میں لے جاتا ہے۔ لیکن جہاں آپ ان نشانوں کو پٹی کے لے آؤٹ کے اندر رکھتے ہیں (کیرئیر سٹرپس، پائلٹ ہولز، اور اناج کی سمت سے متعلق) اس بات کا تعین کرتا ہے کہ کیا سائزنگ دراصل تناؤ سے نجات فراہم کرتی ہے جسے اسے فراہم کرنے کے لیے ڈیزائن کیا گیا تھا۔
پروگریسو ڈائی سٹرپ لے آؤٹ میں پلیسمنٹ کی حکمت عملی
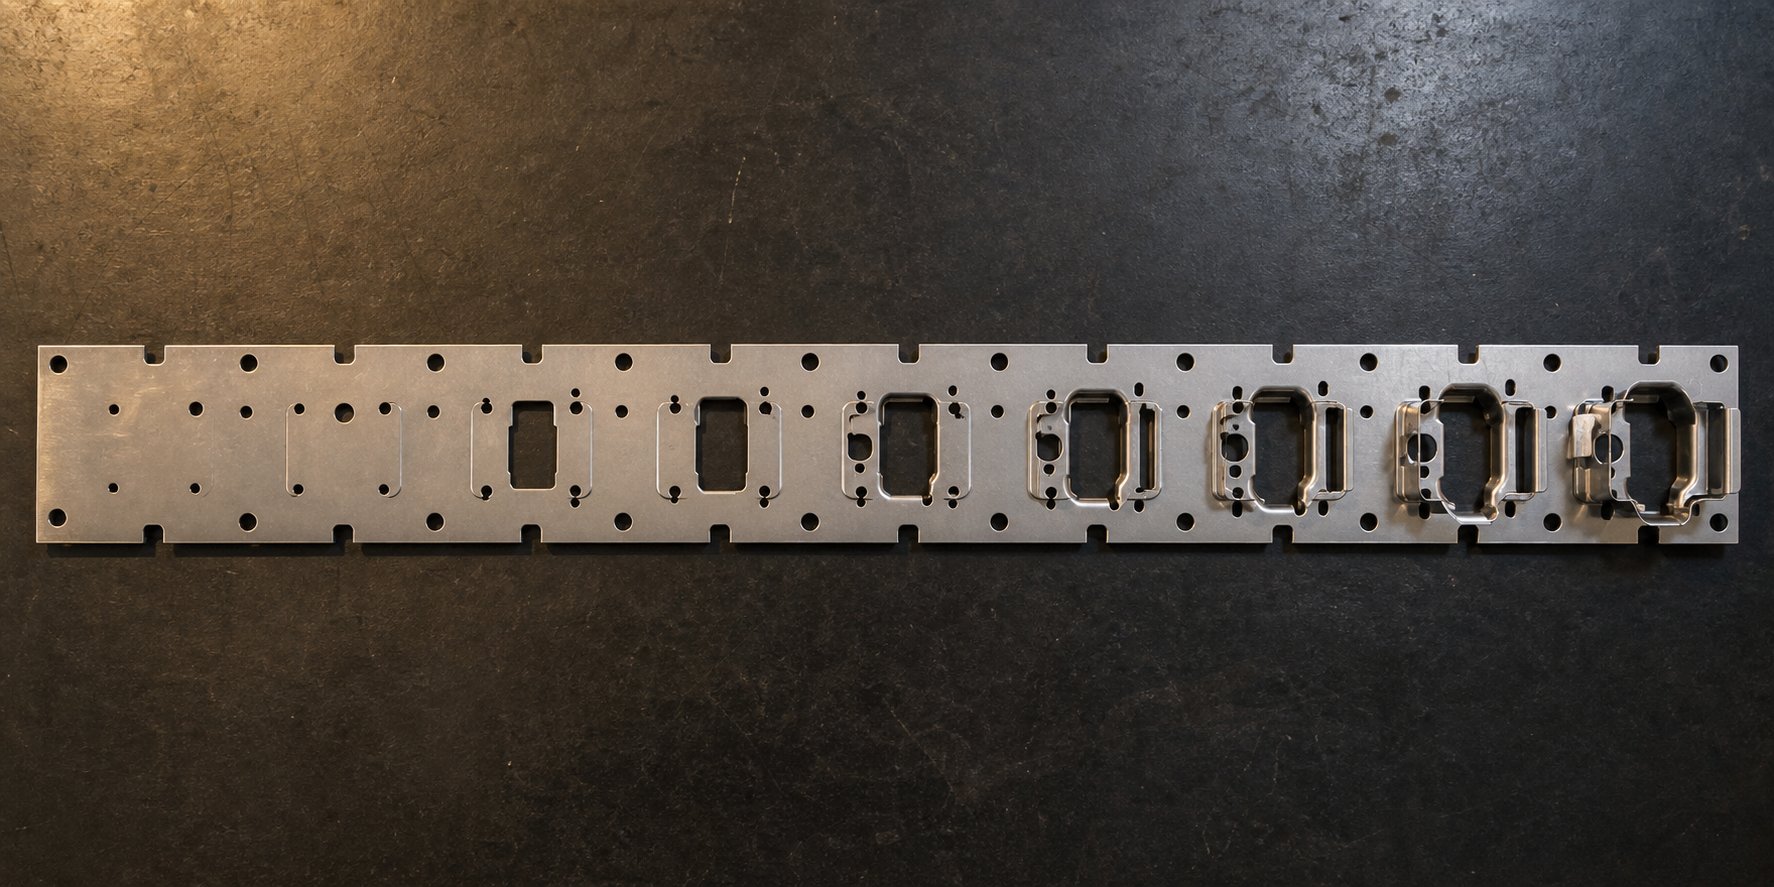
غلط جگہ پر ایک بالکل سائز کا بائی پاس نشان کچھ بھی مفید نہیں ہے۔ شیٹ میٹل سٹیمپنگ میں، پلیسمنٹ وہ جگہ ہے جہاں تھیوری سٹرپ رئیلٹی کو پورا کرتی ہے۔ نشان کو لازمی طور پر اس سٹیشن کے ذریعے پیدا ہونے والے اصل تناؤ کے میدان کے ساتھ تعامل کرنا چاہیے جو یہ فراہم کرتا ہے، نہ کہ صرف کیریئر میں کسی مناسب کھلی جگہ پر بیٹھنا۔ تقرری کے فیصلوں میں تین باہم منحصر متغیرات شامل ہیں: اسٹیشنوں کی تشکیل کی قربت، پائلٹ ہولز سے مقامی تعلق، اور مادی غلہ کی سمت کے ساتھ سیدھ۔
کیریئر سٹرپس اور پائلٹ ہولز سے متعلق پوزیشننگ نوچز
بائی پاس نوچز کیریئر کی پٹی سے تعلق رکھتے ہیں، وہ مادی ویب جو آپ کے سٹیمپنگ حصوں کو جوڑتا ہے جب وہ ہر اسٹیشن سے گزرتے ہیں۔ اس کیریئر کے ساتھ ان کی پوزیشن کو دو مسابقتی ضروریات کو متوازن کرنا چاہئے۔ سب سے پہلے، انہیں تشکیل دینے والے اسٹیشن کے اتنے قریب ہونے کی ضرورت ہے کہ وہ اصل میں آپریشن کے دوران پیدا ہونے والے نقل مکانی اور دبانے والے دباؤ کو روکیں۔ دوسرا، وہ پائلٹ ہولز پر تجاوز نہیں کر سکتے یا پٹی کے رجسٹریشن سسٹم میں مداخلت نہیں کر سکتے۔
پائلٹ سوراخ پوری پٹی کے لیے پوزیشننگ حوالہ ہیں۔ جیسا کہمیٹل فارمنگ میگزیننوٹ، دیگر مکے لگانے سے پہلے پائلٹوں کو پٹی میں داخل ہونا چاہیے، اور ان کا پتہ لگانے کی درستگی مسلسل سوراخ جیومیٹری پر منحصر ہے۔ پائلٹ ہول کے بہت قریب رکھا ہوا بائی پاس نوچ ارد گرد کے مواد کو خراب کر دیتا ہے، سوراخ کو لمبا کر دیتا ہے اور سٹیشن کے بعد پوزیشن کی درستگی سٹیشن کو گھٹا دیتا ہے۔ دھاتی سٹیمپنگ ٹولنگ میں عملی اصول یہ ہے کہ کسی بھی نشان کی حد اور قریب ترین پائلٹ ہول کنارے کے درمیان کم از کم 2x میٹریل موٹائی کی کلیئرنس برقرار رکھی جائے۔
بعد میں، نوچوں کو کیریئر کے سب سے قریب ہونے والے آپریشن کے قریب بیٹھنا چاہئے جو سب سے زیادہ نقل مکانی پیدا کرتا ہے۔ اگر ڈرا اسٹیشن مواد کو پارٹ سینٹر کی طرف کھینچتا ہے، تو کیریئر کے اس طرف کا بائی پاس نوچ ویب میں نتیجے میں ہونے والے تناؤ کو جذب کرتا ہے۔ اسے مخالف سمت پر رکھنا ریلیف تلاش کرنے سے پہلے پورے کیریئر کی چوڑائی میں سفر کرنے پر دباؤ ڈالتا ہے، جو درمیان میں بکلنگ کو دعوت دیتا ہے۔
متعدد اسٹیشنوں پر بائی پاس کی حکمت عملی کو ایڈجسٹ کرنا
ڈائی اسٹیمپنگ پریس کے پہلے اسٹیشن میں داخل ہونے والی ایک پٹی اپنی نرم ترین، انتہائی نرم حالت میں ہے۔ جب تک یہ اسٹیشن چھ یا آٹھ تک پہنچتا ہے، مجموعی کام کی سختی نے مقامی طور پر پیداوار کی طاقت میں 20-40 فیصد اضافہ کیا ہے، یہ مواد کے درجے اور تشکیل کی شدت پر منحصر ہے۔ وہ سخت مواد نقل مکانی کے خلاف زیادہ جارحانہ انداز میں مزاحمت کرتا ہے، یعنی وہی نشان گہرائی جس نے اسٹیشن دو پر مناسب ریلیف فراہم کیا تھا اسٹیشن سات پر ناکافی ہو سکتا ہے۔
یہ وہ جگہ ہے جہاں سٹیمپنگ ٹولنگ ڈیزائن کو آہستہ آہستہ سوچنا چاہیے، نہ صرف انفرادی اسٹیشنوں کے لحاظ سے۔ ہلکے پنچنگ سٹیمپنگ آپریشنز (چھیدنے، ہلکے ایمبوسنگ) والے ابتدائی سٹیشنوں کو عام طور پر صرف اتلی بائی پاس ریلیف کی ضرورت ہوتی ہے یا بعض اوقات ملحقہ سٹیشنوں کے درمیان ایک ہی نشان کا اشتراک کر سکتے ہیں۔ گہرے ڈرا یا بھاری فلینگنگ کرنے والے ڈاؤن اسٹریم اسٹیشنوں کو زیادہ گہرائی اور چوڑائی کے ساتھ سرشار نشانوں کی ضرورت ہوتی ہے، جو کام کی بلندی والی تناؤ کی حالت کو ظاہر کرتا ہے-سخت پٹی۔
اسٹیج ٹولنگ منطق یہاں لاگو ہوتی ہے: ہر تشکیل دینے والا مرحلہ مجموعی دباؤ ڈالتا ہے جو آگے بڑھتا ہے۔ آپریشن کے درمیان پٹی ری سیٹ نہیں ہوتی ہے۔ پر محدود عنصر کی تحقیقترقی پسند ڈائی ترتیب ڈیزائناس بات کی تصدیق کرتا ہے کہ ہر مرحلے کے لیے موٹائی کی تقسیم اور تناؤ کی سختی کی پیش گوئی کی جانی چاہیے اور اسے لگاتار مرحلے تک لے جانا چاہیے۔ بائی پاس نوچ پلیسمنٹ اسی اصول کی پیروی کرتی ہے۔ اسٹیشن آٹھ پر آپ کو جس چیز کی ضرورت ہے اس کا انحصار براہ راست اس بات پر ہے کہ ایک سے سات تک اسٹیشنوں پر کیا ہوا۔
اناج کی واقفیت اور انیسوٹروپی کے تحفظات
رولڈ شیٹ میٹل isotropic نہیں ہے. اناج کا ڈھانچہ ترجیحی طور پر رولنگ سمت میں سیدھ میں ہوتا ہے، جس سے پیداوار کی طاقت، طولانی، اور طول البلد، ٹرانسورس، اور 45 ڈگری واقفیت کے درمیان بہاؤ کے رویے میں قابل پیمائش فرق پیدا ہوتا ہے۔ ٹرانسفر سٹیمپنگ اور پروگریسو آپریشنز میں یکساں طور پر، یہ انیسوٹروپی براہ راست اثر انداز ہوتی ہے کہ مادی بائی پاس نوچ ریلیف کے لیے کس طرح ردعمل ظاہر کرتا ہے۔
جب پٹی رولنگ سمت (سب سے زیادہ عام واقفیت) کے متوازی فیڈ کرتی ہے، تو مواد اس کے پار ہونے کی بجائے دانے کے ساتھ زیادہ آسانی سے بہتا ہے۔ فیڈ ڈائریکشن کے لیے مبہم نوچوں کو بائی پاس کرتے ہوئے نقل مکانی کو کم سے کم مزاحمت کے راستے پر چلنے کی اجازت دے کر اس کا استحصال کرتے ہیں۔ اس کے برعکس، اگر آپ کی پٹی کی ترتیب دانوں کی طرف متوازی چلتی ہے، تو آپ نشان کی حدود پر بہنے کے لیے زیادہ مزاحمت دیکھیں گے، جس کے لیے مساوی ریلیف حاصل کرنے کے لیے گہرے کٹ آؤٹ یا U{2}}نشان پروفائلز کی ضرورت پڑ سکتی ہے۔
بائی پاس نوچ پلیسمنٹ ایک سسٹم-سطح کا فیصلہ ہے جو پوری پٹی لے آؤٹ سے منسلک ہے، الگ تھلگ خصوصیت نہیں۔ ہر نشان کی پوزیشن کو بیک وقت اپ اسٹریم تشکیل دینے کی تاریخ، نیچے کی طرف دباؤ جمع کرنے، پائلٹ رجسٹریشن کی ضروریات، اور مادی اینسوٹروپی کا حساب دینا چاہیے۔
اناج کے اثرات کو نظر انداز کرنا خاص طور پر اعلی-طاقت والے مواد میں مہنگا پڑتا ہے جہاں رولنگ اور ٹرانسورس ڈائریکشنز کے درمیان r-ویلیو (پلاسٹک کے تناؤ کا تناسب) میں فرق 30% سے زیادہ ہو سکتا ہے۔ اس دشاتمک تعصب کا مطلب ہے کہ ایک ہی نشان جیومیٹری پٹی واقفیت کے لحاظ سے مختلف بہاؤ کا رویہ پیدا کرتی ہے، اور تقرری کے فیصلوں کو اس کے مطابق معاوضہ دینا چاہیے۔
جگہ کا تعین اور سائز ایک ساتھ آپ کی بائی پاس حکمت عملی کے ہندسی لفافے کی وضاحت کرتے ہیں۔ لیکن مواد خود اس بات کا تعین کرتا ہے کہ آیا وہ ہندسی فیصلے درحقیقت وہ بہاؤ سلوک پیدا کرتے ہیں جس کا آپ ارادہ رکھتے ہیں۔ پیداوار کی طاقت، نرمی، اور کام کی سختی کی شرح ہر ایک اپنی اپنی پابندیاں عائد کرتی ہے کہ کوئی بھی نشان کیا حاصل کرسکتا ہے۔
مادی خصوصیات جو بائی پاس نوچ ڈیزائن کے فیصلوں کو چلاتی ہیں۔
جیومیٹری اور پلیسمنٹ نے بائی پاس ریلیف کے لیے ساختی فریم ورک کا تعین کیا، لیکن آپ کے ڈائی سے گزرنے والا مواد اس بات کا تعین کرتا ہے کہ آیا یہ فیصلے واقعی کام کرتے ہیں۔ یکساں طول و عرض اور نوچ لے آؤٹ کے ساتھ دو سٹرپس بالکل مختلف طریقے سے برتاؤ کریں گے اگر ایک 210 MPa پیداواری طاقت پر ہلکا سٹیل ہے اور دوسرا 500 MPa پر DP780 ہے۔ مواد کی اخترتی کے خلاف مزاحمت، ٹوٹنے سے پہلے اس کے کھینچنے کی صلاحیت، اور یہ کس قدر تیزی سے دباؤ کے تحت سخت ہو جاتا ہے، یہ سب یہ بتاتے ہیں کہ بائی پاس نوچ ہر سٹیشن پر حقیقت پسندانہ طور پر کیا کر سکتا ہے۔
کس طرح پیداوار کی طاقت اور نرمی نشان کے سائز کو متاثر کرتی ہے۔
پیداوار کی طاقت وہ تناؤ کی سطح ہے جس پر مواد پلاسٹک کی شکل میں خراب ہونا شروع ہوتا ہے۔ بائی پاس نوچ ڈیزائن میں، یہ اس طاقت کی حد کی وضاحت کرتا ہے جس پر پٹی کو قابو پانا ضروری ہے اس سے پہلے کہ مواد کے اصل میں ریلیف زون میں منتقل ہو جائے۔ اسٹیل کی زیادہ پیداواری طاقت کا مطلب ہے نشان کی حدود پر زیادہ مزاحمت، جو اسی نشان جیومیٹری کے لیے کم مادی بہاؤ میں ترجمہ کرتی ہے۔ عملی نتیجہ یہ ہے کہ اعلی-طاقت کے درجات کو مساوی تناؤ سے نجات حاصل کرنے کے لیے گہرے یا وسیع نشانات کی ضرورت ہوتی ہے۔
پیداوار کی طاقت بمقابلہ تناؤ کی طاقت کو سمجھنا یہاں اہمیت رکھتا ہے کیونکہ بائی پاس نوچز ان دو اقدار کے درمیان پلاسٹک کے نظام میں کام کرتے ہیں۔ تناؤ کی طاقت زیادہ سے زیادہ تناؤ کو ڈھانپتی ہے جو پٹی فریکچر سے پہلے لے سکتی ہے، جبکہ طاقت کے نشانات جہاں مستقل اخترتی شروع ہوتی ہے۔ ان کے درمیان کا فاصلہ، جس کی مقدار طولانی سے ہوتی ہے، کنٹرول شدہ بہاؤ کے لیے مواد کی ورکنگ رینج کی نمائندگی کرتی ہے۔ جیسا کہالبرچ کی فارمیبلٹی ریسرچنوٹ، بلندی کی اعلی قدریں اچھی لچک کی نشاندہی کرتی ہیں، جس سے مواد کو پیچیدہ شکلوں اور گہرے ڈرائنگ آپریشنز کے لیے موزوں بنایا جاتا ہے۔ بائی پاس کی شرائط میں، زیادہ لمبا ہونے کا مطلب ہے کہ کیریئر زیادہ جارحانہ نوچ جیومیٹریوں کو بغیر کنارے کی کریکنگ کے برداشت کر سکتا ہے۔
سٹیل کی لچک کا ماڈیولس (تمام درجات کے لیے تقریباً 210 GPa) ہر پریس اسٹروک کے بعد لچکدار بحالی کو کنٹرول کرتا ہے۔ جب کہ یہ قدر سٹیل کے درجات میں مستقل رہتی ہے، یہ ایلومینیم کے مرکب کے لیے تقریباً 70 GPa تک گر جاتی ہے۔ اس تین گنا فرق کا مطلب ہے کہ ایلومینیم کی پٹیاں اسٹیل کے مقابلے میں برابر تناؤ کی سطح پر تین گنا زیادہ واپس آتی ہیں، جیسا کہ اے ایچ ایس ایس انسائٹس اسپرنگ بیک ڈیٹا نے دستاویز کیا ہے۔ بائی پاس نوچ ڈیزائن کے لیے، زیادہ لچکدار بحالی کا مطلب ہے کہ مادّہ نقل مکانی کے بعد جزوی طور پر واپس بند ہو جاتا ہے، جس سے کسی مخصوص نشان کی گہرائی کے ذریعے فراہم کردہ موثر ریلیف کو کم کیا جاتا ہے۔ اس لیے ایلومینیم ایپلی کیشنز اس لچکدار اسنیپ-کی تلافی کے لیے متناسب طور پر بڑے نشان والیوم کا مطالبہ کرتے ہیں۔
کام کی سختی کی شرح اور بائی پاس کی ضروریات پر اس کا اثر
کام کی سختی وہ طریقہ کار ہے جس کے ذریعے دھات کے بگڑنے کے ساتھ ساتھ مضبوط ہوتی ہے۔ ہر تشکیل دینے والا اسٹیشن کیریئر کی پٹی میں مقامی بہاؤ کے دباؤ کو بڑھاتا ہے، اور یہ بلند طاقت اگلے اسٹیشن تک لے جاتی ہے۔ جس شرح سے یہ ہوتا ہے، اس کی مقدار تناؤ-سخت کرنے والے ایکسپوننٹ (n-قدر) سے طے کی جاتی ہے، براہ راست اس بات کا تعین کرتی ہے کہ آپ کے بائی پاس کے نشانات کتنی تیزی سے ناکافی ہو جاتے ہیں کیونکہ پٹی ڈائی سے گزرتی ہے۔
تناؤ کی سختی اور کام کی سختی کے درمیان تعلق ترقی پسند کارروائیوں میں مجموعی ہے۔ اعلی n- ویلیو والا مواد (جیسے نچلے تناؤ کی حدود میں 0.15-0.20 پر DP اسٹیل) ابتدائی اخترتی کے دوران تیزی سے مضبوط ہوتا ہے۔MetalForming میگزین سے تحقیقاس بات کی تصدیق کرتا ہے کہ اعلی درجے کی اعلی-طاقت والے اسٹیلز جیسے کہ دوہری-فیز گریڈز کی نچلی سطح پر اعلی n-قدر ہوتی ہے، پھر اسی آنے والی پیداوار کی طاقت پر HSLA اسٹیلز کی تقریباً قدروں کے برابر ہوتی ہے۔ اس فرنٹ-لوڈڈ ہارڈننگ کا مطلب ہے کہ ڈی پی سٹرپس بلند بہاؤ کے دباؤ تک تیزی سے پہنچتی ہیں، جو پٹی لے آؤٹ میں پہلے بائی پاس مداخلت کا مطالبہ کرتی ہے۔
اعلی کام سخت کرنے والے ایکسپوننٹ کے ساتھ مواد ایک تیز رفتار سے بقایا تناؤ کو جمع کرتے ہیں۔ اسٹیشن چار یا پانچ تک، بننے والے زونز سے ملحق کیریئر کا مواد اپنی آنے والی پیداوار کی طاقت سے 30-50% زیادہ کام کر سکتا ہے۔ حاصل شدہ مادی خصوصیات کے لیے ایک بائی پاس نوچ سائز - کو اب نمایاں طور پر سخت دھات کا سامنا ہے جو نقل مکانی کے خلاف زیادہ جارحانہ انداز میں مزاحمت کرتی ہے۔ انجینئرنگ کا ردعمل ترقی پسند اضافہ ہے: کام کی سخت پٹی کے بڑھتے ہوئے بہاؤ کے دباؤ سے ملنے کے لیے مقام کی گہرائی اور چوڑائی کو اسٹیشن کے حساب سے بڑھانا چاہیے۔
AHSS، ایلومینیم، اور ہلکے اسٹیل کے لیے نوچ ڈیزائن کو اپنانا
ہر مادی زمرہ چیلنجوں کا ایک الگ مجموعہ پیش کرتا ہے۔ ہلکا اسٹیل اعلی لچک اور اعتدال پسند پیداوار کی طاقت پیش کرتا ہے، جو اسے بائی پاس ڈیزائن کے لیے سب سے زیادہ بخشنے والا سبسٹریٹ بناتا ہے۔ AHSS گریڈز اس مساوات کو اعلیٰ طاقت کے ساتھ پلٹ دیتے ہیں لیکن لمبائی میں کمی اور زیادہ جارحانہ اسپرنگ بیک۔ ایلومینیم ایک بالکل مختلف لچکدار ماڈیولس متعارف کرایا ہے جو نشان کی حدود میں بنیادی نقل مکانی میکانکس کو تبدیل کرتا ہے۔
تناؤ-تناؤ وکر کی شکل آپ کو بتاتی ہے کہ آیا مواد پیش گوئی کے ساتھ بہے گا یا نشان جیومیٹری سے لڑے گا۔ ہلکا سٹیل واضح پیداواری سطح مرتفع کے ساتھ ایک ہموار، بتدریج بڑھتا ہوا منحنی خطوط پیدا کرتا ہے، یعنی نشان کی حدود میں نقل مکانی قابل قیاس اور مستحکم ہے۔ اے ایچ ایس ایس کے درجات مسلسل پیداوار (کوئی سطح مرتفع کے بغیر) کے ساتھ ایک تیز ابتدائی اضافہ کو ظاہر کرتے ہیں، ایک تنگ ورکنگ ونڈو بناتے ہیں جہاں مواد تیزی سے لچکدار سے بھاری کام کی طرف منتقل ہوتا ہے-۔ ایلومینیم کے منحنی خطوط شکل میں ان انتہاؤں کے درمیان گرتے ہیں لیکن نچلے لچکدار ماڈیولس کا مطلب ہے ہر مقام پر نمایاں طور پر زیادہ لچکدار تناؤ کی بحالی۔
| مواد کا زمرہ | عام پیداوار کی طاقت کی حد | لمبا سلوک | کام سخت کرنے کا رجحان | بائی پاس نوچ مضمرات |
|---|---|---|---|---|
| ہلکا اسٹیل (CR، DR گریڈ) | 140-280 ایم پی اے | 26-42% کل لمبائی؛ واضح پیداوار سطح مرتفع کے ساتھ اعلی یکساں لمبائی | اعتدال پسند n- قدر (0.18-0.22)؛ تناؤ کی حد میں بتدریج، متوقع مضبوطی | معیاری نشان کا تناسب (1.5-3x موٹائی) قابل اعتماد طریقے سے کام کرتا ہے۔ U-notch یا مستطیل پروفائلز کو برداشت کیا جاتا ہے؛ معمولی سائز کی غلطیوں کو معاف کرنا |
| AHSS (DP، TRIP، CP گریڈز) | 350-1000+ MPa | 10-25٪ کل لمبائی؛ مسلسل پیداوار کے ساتھ محدود یکساں لمبائی | کم تناؤ (0.15-0.20) پر اعلی n-قدر، اعلی تناؤ پر کمی؛ تیزی سے ابتدائی مضبوطی | کیریئر کی سالمیت کو محفوظ رکھنے کے لیے نشان کی گہرائی کی حد (1.5-2x موٹائی) میں کمی؛ تناؤ کے ارتکاز کو کم سے کم کرنے کے لیے U-notch کو ترجیح دی جاتی ہے۔ تیزی سے سخت ہونے کی وجہ سے پہلے بائی پاس مداخلت کی ضرورت تھی۔ |
| ایلومینیم (5xxx، 6xxx سیریز) | 90-350 ایم پی اے | 12-30% کل لمبائی؛ کھوٹ اور مزاج کی حالت کے لحاظ سے وسیع پیمانے پر مختلف ہوتی ہے۔ | نچلی n-قدر (0.10-0.25 مصر دات پر منحصر)؛ اعتدال پسند مضبوطی لیکن اعلی لچکدار وصولی | لچکدار اسنیپ بیک کی تلافی کے لیے گہرے نشانات (2.5-3.5x موٹائی) کی ضرورت ہے۔ کم فریکچر سختی کی وجہ سے سخاوت کنارہ ریڈی اہم؛ اسپرنگ بیک کے حجمی معاوضے کے لیے وسیع تر نشانات |
خاص طور پر اے ایچ ایس ایس ایپلی کیشنز کے لیے، ہائی فلو اسٹریس اور محدود لچک کا امتزاج ایک تنگ محفوظ ڈیزائن ونڈو بناتا ہے۔ جیسا کہاے ایچ ایس ایس اسپرنگ بیک ریسرچدستاویزات کے مطابق، اسپرنگ بیک کی وسعت تشکیل شدہ بہاؤ کے دباؤ کا ایک فعل ہے، جو تشکیل کے دوران ہونے والے کام کی سختی کے ساتھ ابتدائی پیداوار کی طاقت کو جوڑتا ہے۔ ہلکے اسٹیل کے مقابلے اے ایچ ایس ایس میں دونوں قدریں زیادہ ہیں۔ یہ بلند اسپرنگ بیک بائی پاس کی تاثیر کو براہ راست متاثر کرتا ہے کیونکہ لچکدار بحالی جزوی طور پر نقل مکانی سے متعلق ریلیف کی نفی کرتی ہے جو نشان فراہم کرتا ہے۔ نوچ سے ملحق کیریئر کا مواد اپنی پہلے سے-تشکیل شدہ پوزیشن کی طرف پھیرتا ہے، جس سے موثر کلیئرنس کم ہوتی ہے۔
عملی راستہ: آپ اکیلے جیومیٹری سے بائی پاس نوچز ڈیزائن نہیں کر سکتے۔ مادی خصوصیات اس بات پر سخت رکاوٹیں عائد کرتی ہیں کہ کسی بھی نشان کا سائز اور شکل کیا فراہم کر سکتی ہے۔ ہلکے اسٹیل میں توثیق شدہ ایک نشانی حکمت عملی AHSS میں کم کارکردگی کا مظاہرہ کرے گی اور ایلومینیم میں دوبارہ مختلف طریقے سے برتاؤ کرے گی۔ ہر مواد کا زمرہ اپنے سائز کے لفافے، جیومیٹری کے انتخاب، اور اسٹیشن-بذریعہ-اسٹیشن ایسکلیشن لاجک کا مطالبہ کرتا ہے۔
جب ان مواد سے چلنے والی رکاوٹوں کی خلاف ورزی ہوتی ہے-، نتیجے میں پیدا ہونے والے نقائص قابل قیاس نمونوں کی پیروی کرتے ہیں۔ کنارے کریکنگ، کیریئر ٹوٹنا، پٹی کی غلط ترتیب، اور نشان ڈیزائن اور مادی رویے کے درمیان مخصوص مماثلت پر ہر نشان کو جھریاں دینا۔
غلط بائی پاس نوچ ڈیزائن کی وجہ سے خرابیوں کا ازالہ کرنا
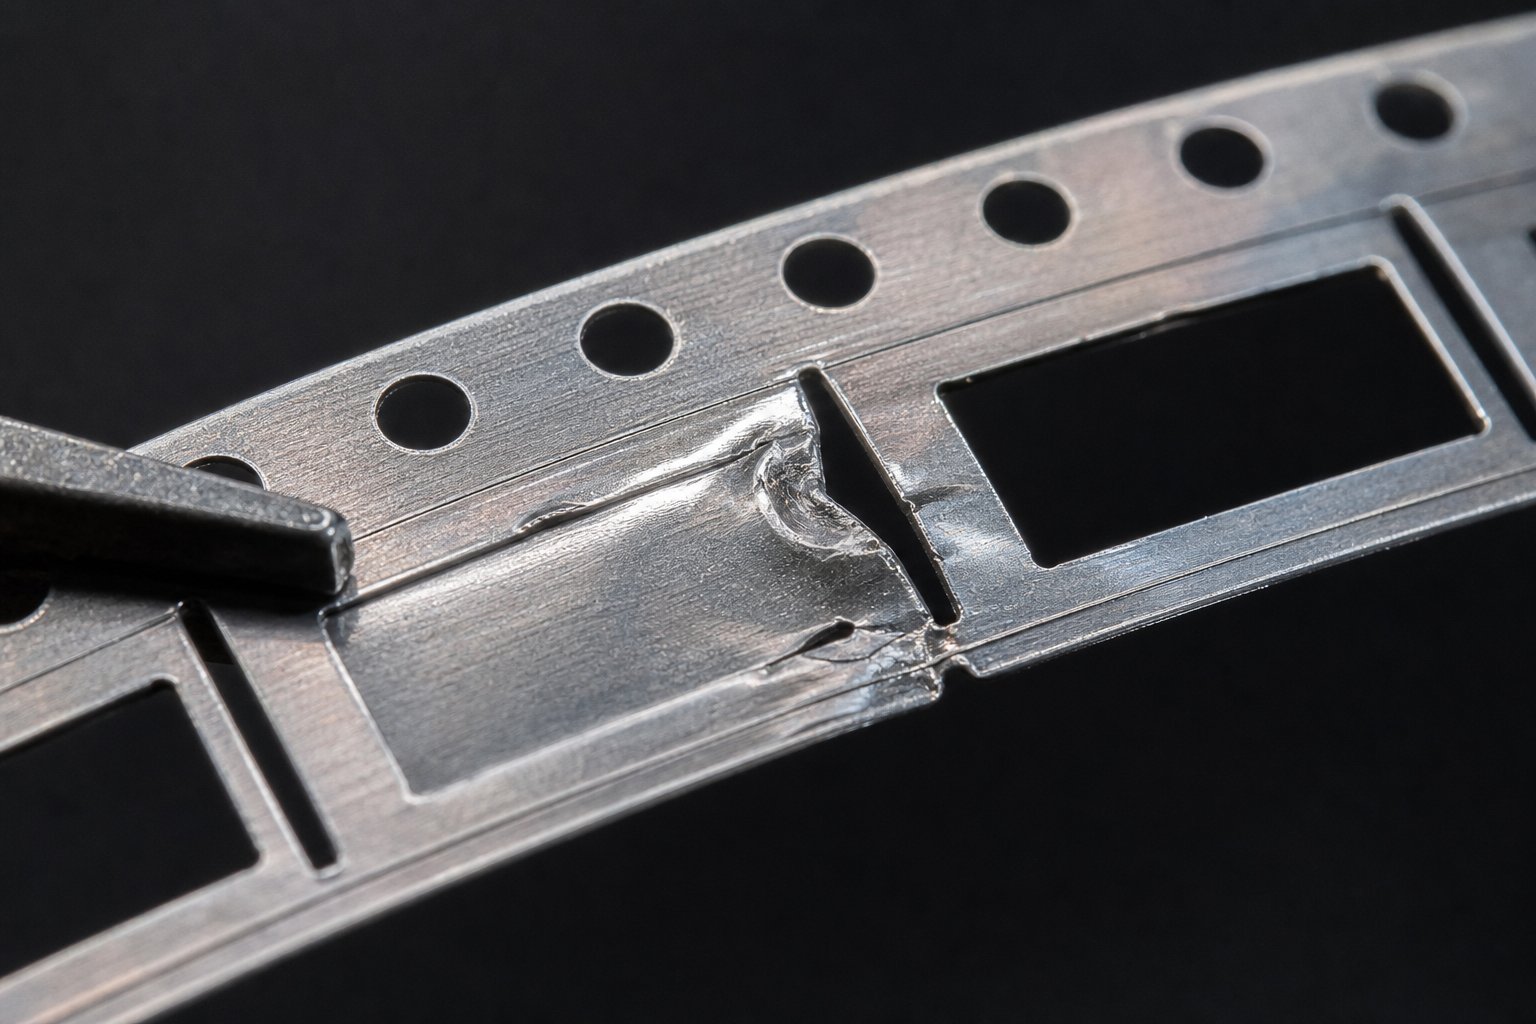
وہ پیش قیاسی ناکامی کے نمونے بالکل وہی ہیں جو تشخیص کو ممکن بناتے ہیں۔ ہر خرابی کی قسم پٹی میں ایک دستخط چھوڑتی ہے جو نشان جیومیٹری، سائزنگ، یا جگہ کا تعین اور بوجھ کے تحت اصل مادی رویے کے درمیان ایک مخصوص مماثلت کی طرف اشارہ کرتی ہے۔ چیلنج بائی پاس سے متعلقہ خرابیوں کو دوسرے ڈائی پیرامیٹرز کی وجہ سے ہونے والے مسائل سے الگ کرنا ہے، کیونکہ علامات اکثر اوورلیپ ہو جاتی ہیں۔
نوچ باؤنڈریز پر ایج کریکنگ اور تناؤ کا ارتکاز
نوچ باؤنڈری پر ایج کریکنگ کام-سخت کیریئر سٹرپس میں ناکامی کا سب سے عام موڈ ہے۔ طریقہ کار سیدھا ہے: ہر بائی پاس نشان ایک ہندسی تعطل پیدا کرتا ہے، اور جیومیٹرک وقفے دباؤ کو مرکوز کرتے ہیں۔ جب نوچ روٹ پر مقامی تناؤ مواد کی فریکچر کی حد سے تجاوز کر جاتا ہے، تو ہر پریس اسٹروک کے ساتھ مائیکرو-کریکس شروع اور باہر کی طرف پھیلتے ہیں۔
s-s وکر (تناؤ-سٹرین کریو) آپ کو بالکل بتاتا ہے کہ یہ حد کہاں بیٹھتی ہے۔ ایک سے زیادہ سٹیشنوں کی تشکیل کے بعد، اخترتی کی سختی مقامی بہاؤ کے دباؤ کو بڑھاتی ہے اور ساتھ ہی ساتھ بقیہ لمبائی کی صلاحیت کو کم کرتی ہے۔ ایک نشان کی جڑ جو اسٹیشن دو پر محفوظ حدود میں اچھی طرح سے تھی، اسٹیشن چھ کے ذریعے فریکچر باؤنڈری پر کام کر رہی ہو سکتی ہے کیونکہ تناؤ کی سختی نے مواد کے زیادہ تر لچکدار ریزرو کو کھا لیا ہے۔
- ناکافی کنارے کا رداس:نشان کی جڑ پر تیز اندرونی کونے 3x سے 5x تک کشیدگی کے ضرب کے عوامل بناتے ہیں۔ ارتکاز کے مقام پر مواد میں دراڑیں پڑ جاتی ہیں یہاں تک کہ جب بڑے پیمانے پر تناؤ کی سطح معتدل رہتی ہے۔
- ضرورت سے زیادہ نشان گہرائی:اصل چوڑائی کے 40% سے نیچے کیرئیر کراس-سیکشن کو کم کرنا پیداوار کے دباؤ سے اوپر کے باقی مواد میں برائے نام تناؤ بڑھاتا ہے، کسی بھی ہندسی نقص پر شگاف کے آغاز کو تیز کرتا ہے۔
- Burr-نے شروع کریکنگ:پہنے ہوئے پنچ ٹولنگ سے کھردرے قینچ والے کنارے پہلے سے-موجودہ خامیوں کے طور پر کام کرتے ہیں۔ سائکلک لوڈنگ کے تحت، یہ burrs کریک انیشیشن سائٹس بن جاتے ہیں جو ہر اسٹروک کے ساتھ کیریئر میں پھیلتے ہیں۔
اصلاحی اقدامات میں نشان کی جڑ کے رداس کو کم از کم 0.75x مواد کی موٹائی تک بڑھانا، کیریئر کراس- سیکشن کو بحال کرنے کے لیے نشان کی گہرائی کو کم کرنا، اور کٹ آؤٹ کناروں پر گڑ کی اونچائی کو کم کرنے کے لیے پنچ کی تیز پن کو برقرار رکھنا شامل ہے۔
پٹی کی غلط ترتیب اور کیریئر ٹوٹنے کے منظرنامے۔
غیر متناسب بائی پاس ڈیزائن سے پٹی کی غلط ترتیب ٹھیک ٹھیک لیکن اتنی ہی نقصان دہ ہے۔ جب کیریئر کے ایک طرف کے نشانات دوسرے سے زیادہ راحت فراہم کرتے ہیں، تو مواد ترجیحی طور پر ریلیف شدہ طرف کی طرف بہتا ہے۔ پٹی کیمبر کی نشوونما کرتی ہے، جو آگے بڑھنے کے ساتھ ساتھ پیچھے سے بہتی ہے۔میٹل فارمنگ میگزین کی پٹی کا تجزیہاس بات کی تصدیق کرتا ہے کہ جب صرف ایک کیریئر ویب پھیلتا ہے یا بگاڑتا ہے، نتیجے میں کیمبر پٹی کو ایک طرف موڑنے کا سبب بنتا ہے، گائیڈ ریلوں میں جکڑا جاتا ہے اور مختصر فیڈ تیار کرتا ہے۔
کیریئر ٹوٹنا انتہائی کیس کی نمائندگی کرتا ہے۔ ایسا اس وقت ہوتا ہے جب بائی پاس نوچز اتنے زیادہ کراس- سیکشن کو ہٹا دیتے ہیں کہ بقیہ کیریئر فیڈ ایڈوانس کے دوران پیدا ہونے والی ٹینسائل قوتوں کا مقابلہ نہیں کر سکتا۔ پتلے ہوئے کیریئر سیکشن میں سٹیل کا پیداواری نقطہ فیڈ ٹینشن سے نیچے گر جاتا ہے، اور پٹی درمیانی-ترقی پر ٹوٹ جاتی ہے۔ 200 سٹروک فی منٹ سے اوپر کی تیز رفتار کارروائیاں اس خطرے کو بڑھا دیتی ہیں کیونکہ متحرک فیڈ فورسز جامد تناؤ کی حالت کے اوپر امپلس لوڈنگ کا اضافہ کرتی ہیں۔
اسٹیشنوں کے درمیان جھریاں اور جھریاں پڑنا مخالف مسئلہ سے پیدا ہوتا ہے: ناکافی بائی پاس ریلیف۔ جب آپریشنز کی تشکیل سے دبانے والا دباؤ کہیں نہیں جاتا ہے، تو کیریئر جہاز سے باہر نکل جاتا ہے۔ یہ تحریف لفٹرز کی پٹی کو ہٹا دیتی ہے، اسے پائلٹوں کی نسبت غلط انداز میں لکھتی ہے، اور ہر بہاو والے اسٹیشن میں جہتی غلطیاں متعارف کراتی ہے۔ اس کی بنیادی وجہ یہ ہے کہ نوچ کا حجم بہت چھوٹا ہے جو تشکیل کے عمل سے پیدا ہونے والے حقیقی حجمی نقل مکانی کو ایڈجسٹ کر سکتا ہے۔
بائی پاس-متعلقہ نقائص کے لیے تشخیصی منطق
خرابیوں کا ازالہ کرنے میں دشواری یہ ہے کہ بائی پاس نشان کے نقائص دوسرے پیرامیٹرز کی وجہ سے ہونے والی علامات کی نقل کرتے ہیں۔ پٹی کی غلط ترتیب فیڈ-رول پریشر کے مسائل یا کوائل کیمبر سے بھی ہوتی ہے۔ کریکنگ مادی نقائص یا ضرورت سے زیادہ تشکیل کی شدت سے پیدا ہو سکتی ہے۔ انجینئرز کو بنیادی وجہ کو الگ کرنے کے لیے ایک منظم ترتیب کی ضرورت ہوتی ہے۔
جب کوئی پٹی-متعلقہ نقص ظاہر ہوتا ہے، تو اس تشخیصی ترتیب کی پیروی کریں تاکہ یہ معلوم کیا جا سکے کہ آیا بائی پاس نوچ ڈیزائن ماخذ ہے:
- بائی پاس نوچس کے مقابلے میں خرابی کی جگہ کا معائنہ کریں۔ اگر کریکنگ، بکلنگ، یا غلط ترتیب کسی نشان کی حد کی دو مادی موٹائیوں کے اندر ہوتی ہے، تو نشان بنیادی مشتبہ ہے۔
- چیک کریں کہ آیا خرابی اسٹیشن-مخصوص یا ترقی پسند ہے۔ ایک خرابی جو اسٹیشن کے لحاظ سے اسٹیشن کو خراب کرتی ہے، ناکافی ریلیف سے مجموعی تناؤ کے اضافے کی نشاندہی کرتی ہے، جو چھوٹے نشانوں کی طرف اشارہ کرتی ہے۔ ایک اسٹیشن پر الگ تھلگ ایک خرابی مقامی جیومیٹری یا کلیئرنس کا مسئلہ بتاتی ہے۔
- توازن کے لیے دونوں کیریئر کناروں کی جانچ کریں۔ اگر ایک طرف مسخ، لمبا پن، یا کریکنگ ظاہر کرتا ہے جبکہ دوسرا برقرار رہتا ہے تو، غیر متناسب بائی پاس پلیسمنٹ ممکنہ وجہ ہے۔
- سب سے تنگ نقطہ پر بقیہ کیریئر کراس- سیکشن کی پیمائش کریں۔ اگر یہ اصل چوڑائی کے 50% سے نیچے آتا ہے، تو دوسرے عوامل سے قطع نظر کیریئر کی سالمیت سے سمجھوتہ کیا جاتا ہے۔
- ڈائی ڈیزائن کے دوران استعمال ہونے والی تصدیق شدہ اقدار سے آنے والے مواد کی پیداواری طاقت کی پیداوار کے دباؤ کا موازنہ کریں۔ تصریح رواداری کے اونچے سرے پر چلنے والا مادّہ بائی پاس کے بہاؤ کی مزاحمت کرے گا اس سے زیادہ جارحانہ انداز میں فرض کیے گئے ڈیزائن سے۔
- نشان جیومیٹری میں ترمیم کرنے سے پہلے غیر-نوچ وجوہات کو مسترد کریں: فیڈ-رول پریشر، پائلٹ کنڈیشن، کوائل کیمبر، اور چکنا کرنے کی تصدیق کریں۔ اگر یہ پیرامیٹرز تصریح کے اندر ہیں اور نقائص نشان کے مقامات کے ساتھ مقامی طور پر منسلک ہیں، نوچ ترمیم کے ساتھ آگے بڑھیں۔
اگر تشخیصی ڈیزائن کو بائی پاس کرنے کی طرف اشارہ کرتا ہے، تو اصلاحی راستہ عیب کی قسم پر منحصر ہوتا ہے۔ ایج کریکنگ جڑ کے بڑے ریڈیائی اور کم گہرائی کا مطالبہ کرتی ہے۔ Misalignment کے لیے دونوں کیریئرز میں متوازی طور پر نوچ ریلیف کو دوبارہ متوازن کرنے کی ضرورت ہوتی ہے۔ بکلنگ غیر ریلیف کمپریشن کو ایڈجسٹ کرنے کے لیے نشان والیوم (گہرائی یا چوڑائی) میں اضافے کا مطالبہ کرتی ہے۔ کیریئر ٹوٹنے کے لیے یا تو نشان کی گہرائی کو کم کرنا یا پٹی لے آؤٹ میں کیریئر کو چوڑا کرنے کی ضرورت ہوتی ہے۔
یہ خرابی کے منظرنامے بائی پاس نوچز کو اسٹینڈ تنہا خصوصیات کے طور پر دیکھتے ہیں۔ پروڈکشن ٹولنگ میں، وہ شاذ و نادر ہی اکیلے کام کرتے ہیں۔ موتیوں، پریشر پیڈز، اور بائنڈر قوتیں تمام مواد کے مجموعی بہاؤ کے نظام کو کنٹرول کرنے کے لیے نشان جیومیٹری کے ساتھ تعامل کرتی ہیں، اور اس تعامل کو سمجھنا اس بات کا تعین کرتا ہے کہ آیا آپ کا اصلاحی عمل درحقیقت مسئلہ کو حل کرتا ہے یا اسے نیچے کی طرف منتقل کرتا ہے۔
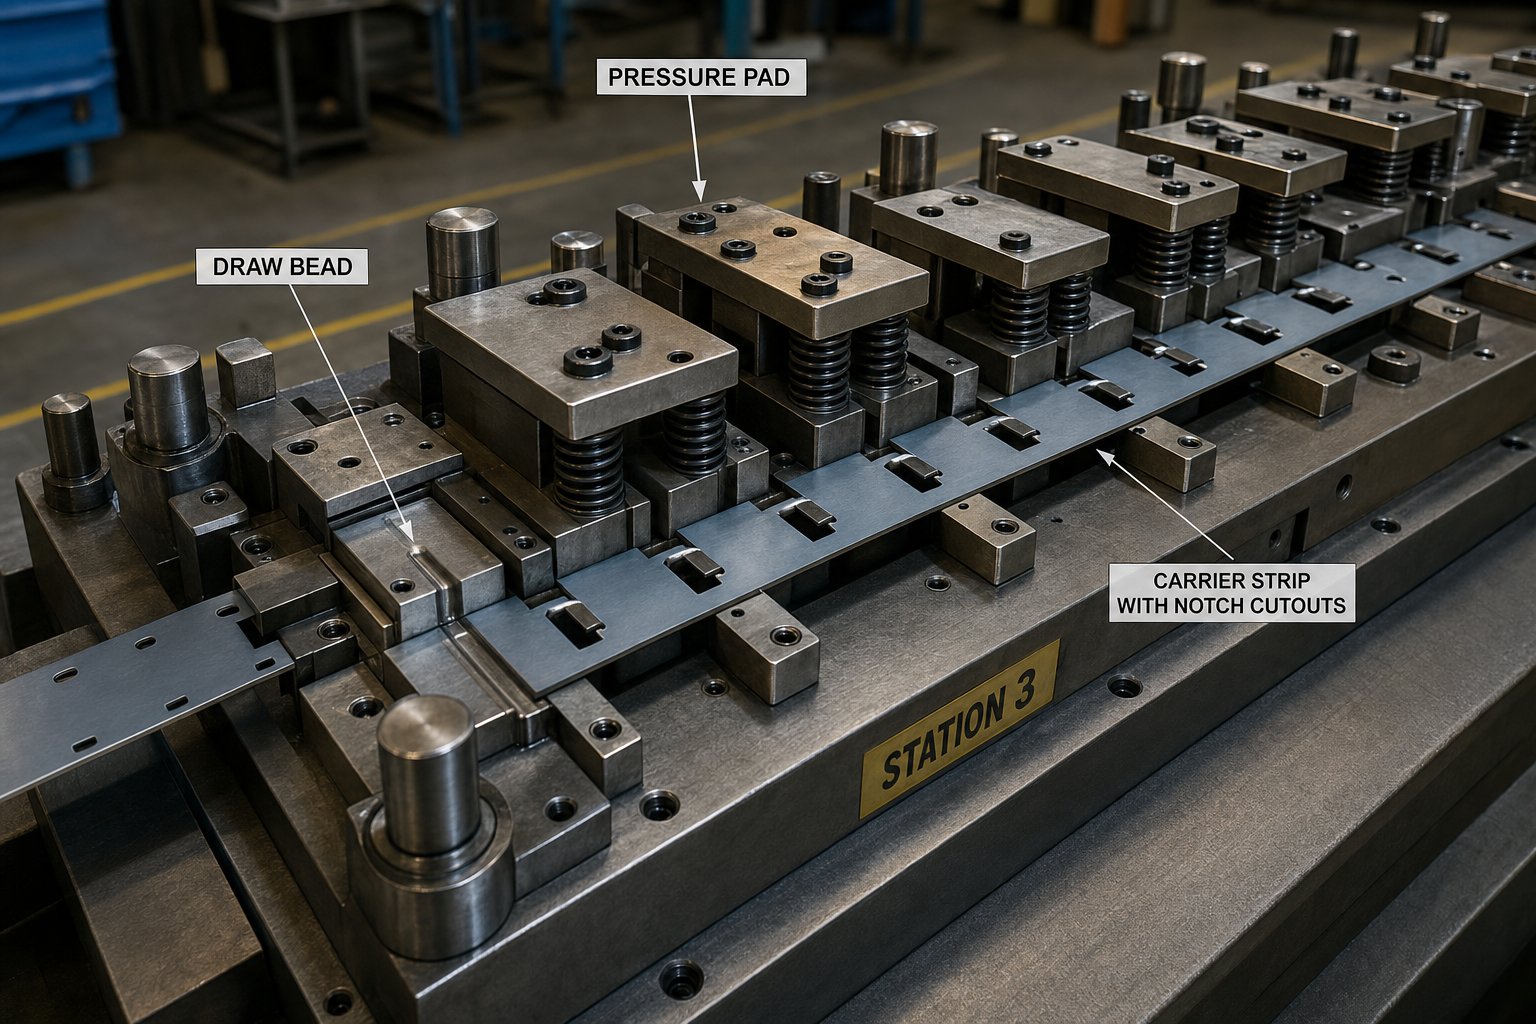
دیگر ڈائی فلو کنٹرول فیچرز کے ساتھ بائی پاس نوچز کو مربوط کرنا
کوئی بائی پاس نوچ پروڈکشن سٹیمپنگ ٹول اور ڈائی سیٹ کے اندر تنہائی میں کام نہیں کرتا ہے۔ یہ ڈرا موتیوں، پریشر پیڈز، خالی ہولڈرز، اور بائنڈر فورس سسٹمز کے ساتھ بہاؤ کنٹرول کی ذمہ داری کا اشتراک کرتا ہے جو ہر ایک اس بات پر اپنا اپنا اثر ڈالتا ہے کہ کس طرح مواد ڈائی سے گزرتا ہے۔ ان خصوصیات کے درمیان تعامل اس بات کا تعین کرتا ہے کہ آیا آپ کی پٹی پیش گوئی کے مطابق برتاؤ کرتی ہے یا نوچ جیومیٹری کے ساتھ کسی مسئلے کو حل کرنے سے سسٹم میں کہیں اور نیا پیدا ہوتا ہے۔
ڈرا موتیوں اور پریشر پیڈز کے ساتھ کام کرتے ہوئے بائی پاس نوچز
موتیوں کی مالا ڈراؤ گہا میں داخل ہونے سے پہلے مواد کو موڑنے اور اس کے ارد گرد جھکنے پر مجبور کرکے روک تھام کی قوت پیدا کرتی ہے۔ جیسا کہمالا جیومیٹری تحقیقتصدیق کرتا ہے، شیٹ میٹل کی مالا کے ریڈیائی کے گرد موڑنے کے ساتھ ساتھ سلائیڈنگ رگڑ سے کام کے سخت ہونے کا مجموعہ، ایک روکی قوت پیدا کرتا ہے جو خالی کنارے سے دھات کے بہاؤ کو کنٹرول کرتا ہے۔ یہ روک تھام کا اثر براہ راست مواد کے حجم کو کم کرتا ہے جو نشانوں کو نظرانداز کرتا ہے جس کو ایڈجسٹ کرنا ضروری ہے۔ جب ڈراؤ بیڈز کامیابی کے ساتھ اندرونی بہاؤ کو محدود کرتے ہیں، تو کم بے گھر مواد کیریئر کی پٹی تک پہنچ جاتا ہے، جس کا مطلب ہے کہ پٹی کے استحکام پر سمجھوتہ کیے بغیر نشان کی گہرائی اور چوڑائی کو کم کیا جا سکتا ہے۔
ریورس بھی اتنا ہی سچ ہے۔ جب بیڈ ریڈی ڈراؤ ڈاون یا بائنڈر کی سطحیں گر جاتی ہیں، تو روک تھام کرنے والی قوت گرتی ہے اور زیادہ مواد آزادانہ طور پر بننے والے علاقوں میں بہہ جاتا ہے۔ اضافی نقل مکانی جو پہلے موتیوں میں ہوتی تھی اب آپ کے بائی پاس نوچس پر اترتی ہے، جس کا سائز اسے سنبھالنے کے لیے نہیں ہو سکتا۔ یہی وجہ ہے کہ تجربہ کار ٹول اور ڈائی میکر پروفیشنلز کسی بھی بائی پاس سے متعلقہ ٹربل شوٹنگ کے حصے کے طور پر مالا کی حالت چیک کرتے ہیں۔ ایک نشان کی خرابی جو مہینوں کی مستحکم پیداوار کے بعد اچانک نمودار ہوتی ہے اکثر اصلی نشان کے ڈیزائن میں خامی کی بجائے مالا کے پہننے کی طرف اشارہ کرتی ہے۔
پریشر پیڈ ایک اور پرت کا اضافہ کرتے ہیں۔ وہ بنانے کے دوران مواد کو ڈائی سطح کے خلاف چپٹا رکھتے ہیں، خالی ہولڈر اور پنچ کے درمیان مقامی طور پر اٹھانے یا جھریوں کو روکتے ہیں۔ دھاتی سٹیمپنگ اجزاء تیار کرنے والی ترقی پسند ڈیز میں، بہار-لوڈ پریشر پیڈ ہر فارمنگ سٹیشن کے قریبی علاقے میں پٹی کے رویے کو کنٹرول کرتے ہیں۔ پیڈ کا کافی دباؤ مواد کو بیٹھا رکھتا ہے، جو پس منظر کی دبانے والی قوتوں کو کم کرتا ہے جن کو نظرانداز کرنے والے نشانات کو آرام کرنا چاہیے۔ ناکافی دباؤ پٹی کو مقامی طور پر اٹھانے اور باندھنے کی اجازت دیتا ہے، جو نشان جیومیٹری پر زیادہ بہاؤ کی ذمہ داری ڈالتا ہے۔
بلینک ہولڈر فورس (BHF) قرعہ اندازی کی کارروائیوں کے دائرے میں مجموعی طور پر مادی پابندی کو کنٹرول کرتی ہے۔دی فیبریکیٹر سے تحقیقدستاویزات کہ ضرورت سے زیادہ مادی بہاؤ اور کم خالی ہولڈر فورس جھریوں کا سبب بن سکتی ہے، جبکہ ناکافی بہاؤ پھٹنے یا فریکچر کا سبب بنتا ہے۔ درست ڈائی اسٹیمپنگ آپریشنز میں، BHF اور بائی پاس نوچس تکمیلی کردار ادا کرتے ہیں: خالی ہولڈر مواد کو عالمی سطح پر روکتا ہے، جبکہ نشانات مخصوص اسٹیشنوں پر مقامی حجمی ریلیف فراہم کرتے ہیں۔ جب BHF بڑھتا ہے، کم مواد کیریئر میں منتقل ہوتا ہے، جس سے نشان کی طلب کم ہوتی ہے۔ جب BHF کم ہو جاتا ہے (جان بوجھ کر یا کشن انحطاط کے ذریعے)، تو پٹی زیادہ بے لگام بہاؤ جذب کر لیتی ہے، اور نشانات کو معاوضہ دینا چاہیے۔
مواد کے بہاؤ کے کنٹرول کو یکجا کرنے کے لیے فیصلہ سازی کا فریم ورک
انجینئرنگ کا سوال یہ نہیں ہے کہ بائی پاس نوچز یا دیگر فلو کنٹرولز کا استعمال کیا جائے۔ یہ ہے کہ ہر ایک خصوصیت دیے گئے حصے کی پیچیدگی کے لیے کتنی ذمہ داری لیتی ہے۔ اتلی شکلوں اور لچکدار مواد والی سادہ جیومیٹریوں کو صرف بائی پاس نوچز اور بنیادی خالی ہولڈر پریشر کی ضرورت ہو سکتی ہے۔ کمپلیکس آٹوموٹو سٹیمپنگ گہری قرعہ اندازی، تیز ریڈی، اور AHSS گریڈز کنسرٹ میں کام کرنے والے مکمل امتزاج کا مطالبہ کرتے ہیں۔
اپنی درخواست کے لیے صحیح امتزاج کا تعین کرنے کے لیے اس فیصلے کی منطق کا استعمال کریں:
- اگر تشکیل کی شدت ہلکی ہو اور مادی لمبائی 30٪ سے زیادہ ہو:اکیلے بائی پاس نوچز عام طور پر کافی بہاؤ کنٹرول فراہم کرتے ہیں۔ ڈرا موتیوں کی مالا غیر ضروری ہے، اور معیاری موسم بہار کے دباؤ والے پیڈ پٹی کی چپٹی کو برقرار رکھتے ہیں۔
- اگر تشکیل میں 15 فیصد سے زیادہ پتلا ہونے کے ساتھ درمیانے درجے کی قرعہ اندازی شامل ہے:سٹرپ کیریئر اور خالی دائرے کے درمیان بہاؤ کنٹرول کو تقسیم کرنے کے لیے بائی پاس نوچز کو ڈرا موتیوں کے ساتھ جوڑیں۔ اسٹینڈ لون تقاضوں سے 20-30% چھوٹے نشانات کیونکہ موتیوں کو روکنے والے بوجھ کا کچھ حصہ ہوتا ہے۔
- اگر حصے کو اعلی-طاقت والے مواد کے ساتھ گہری ڈرا کی ضرورت ہے:مکمل نظام تعینات کریں۔ ڈراؤ بیڈز پردیی بہاؤ کو روکتے ہیں، متغیر BHF کنٹرول اسٹروک کے ذریعے شرح میں-آتے ہیں، پریشر پیڈ مقامی ہمواری کو برقرار رکھتے ہیں، اور بائی پاس نوچز بقایا نقل مکانی کو سنبھالتے ہیں جسے دیگر خصوصیات جذب نہیں کر سکتیں۔ یہاں نوچ سائزنگ بقایا حجم کی پیروی کرتی ہے جب دوسرے کنٹرولز کا حساب لیا جاتا ہے، نہ کہ کل نقل مکانی والیوم۔
- اگر غیر متناسب حصہ جیومیٹری غیر متوازن بہاؤ پیدا کرتا ہے:کیریئر کے دباؤ کو برابر کرنے کے لیے بائی پاس نوچز کو مخالف سمت میں رکھتے ہوئے اونچی-بہاؤ کی طرف منتخب طور پر ڈرا موتیوں کا استعمال کریں۔ یہ امتزاج اس پٹی کیمبر کو روکتا ہے جس کا نتیجہ اکیلے ایک طرفہ ریلیف-سے ہوتا ہے۔
کسی بھی سٹیمپنگ ٹول اور ڈائی ایپلیکیشن کے لیے کلیدی اصول یہ ہے کہ ہر فلو کنٹرول فیچر کی ایک موثر رینج ہوتی ہے۔ پردیی روک تھام پر موتیوں کی ایکسل کھینچیں لیکن کیریئر کے اندر گہرے تناؤ کی تعمیر کو دور نہیں کرسکتے ہیں۔ خالی ہولڈرز عالمی قوت کو کنٹرول کرتے ہیں لیکن اسٹیشن-مخصوص درستگی کی کمی ہے۔ بائی پاس نوچز لوکلائزڈ، اسٹیشن-مخصوص ریلیف فراہم کرتے ہیں لیکن فلینج میں بلک مواد کے بہاؤ کو روک نہیں سکتے۔ سسٹم اس وقت کام کرتا ہے جب ہر خصوصیت کسی اور خصوصیت کی ناکامی کی تلافی کرنے کے بجائے اپنی طاقت کے اندر کام کرتی ہے۔
دھاتی ٹول اور ڈائی ایپلی کیشنز کے لیے جس میں پیچیدہ جیومیٹریز، ملٹی-مٹیریل اسٹیکس، یا سخت رواداری والے صنعتی دھاتی سٹیمپنگ شامل ہیں، ان خصوصیات کے درمیان تعامل کا اندازہ صرف دستی حساب کتاب کے ذریعے کرنا مشکل ہو جاتا ہے۔ FEA تخروپن میں مدد ملتی ہے، لیکن پیداوار کی توثیق ضروری ہے. انجینئرز ان کثیر-فیچر فلو کنٹرول چیلنجز کے ذریعے کام کر رہے ہیں، جہاں بائی پاس نوچ ڈیزائن مجموعی ڈائی آرکیٹیکچر کے فیصلوں کو آپس میں جوڑتا ہے، اکثر ایسے ماہرین کے ساتھ شراکت سے فائدہ اٹھاتے ہیں جو اپنی مرضی کے مطابق پروگریسو ٹولنگ بناتے ہیں۔YICHEN کے سٹیمپنگ ڈائی سلوشنزٹولنگ انجینئرز کو ڈائی ڈیزائن کی مہارت سے جوڑیں جس میں فلو کنٹرول انٹیگریشن کی مکمل رینج کا احاطہ کیا جائے، نوچ جیومیٹری سے لے کر مکمل ڈائی سٹرکچر میں بائنڈر سسٹم کی اصلاح تک بیڈ انٹریکشن تک۔
ڈیزائن کے دوران ان تعامل کے اثرات کو صحیح طریقے سے حاصل کرنا تکراری آزمائشی لوپس کو روکتا ہے جو ہفتوں کے پریس ٹائم کو استعمال کرتے ہیں۔ آخری مرحلہ ان تمام اصولوں کو دوبارہ قابل انجینئرنگ ورک فلو میں مستحکم کرنا ہے جو پٹی لے آؤٹ سے پیداوار کی توثیق کے ذریعے منتقل ہوتا ہے۔
بائی پاس نوچ کے موثر نفاذ کے لیے انجینئرنگ کے اصول
اس مضمون میں شامل ہر فیصلہ، جیومیٹری کے انتخاب سے لے کر مواد تک-ڈرائیو سائزنگ سے لے کر ملٹی-فیچر کے تعامل تک، ایک واحد انجینئرنگ حقیقت میں سمٹ جاتا ہے: بائی پاس نوچ ڈیزائن کوئی اسٹینڈ اکیلا کام نہیں ہے۔ یہ پٹی لے آؤٹ کی منصوبہ بندی، مواد کے انتخاب، اور آپ کے ڈائی کے وسیع تر بہاؤ کنٹرول فن تعمیر سے الگ نہیں ہے۔ اسے بعد میں سوچنا یا کسی پچھلے ٹول سے کاپی-پیسٹ تفصیل کے طور پر سمجھنا وہیں ہے جہاں زیادہ تر سٹیمپنگ کے عمل کی ناکامیاں جنم لیتی ہیں۔
بائی پاس نوچ انجینئرنگ کے لیے متفقہ فیصلے کی منطق
دھات کی مہر لگانے کا عمل مطالبہ کرتا ہے کہ ہر بائی پاس فیصلہ منطقی طور پر اس سے پہلے والے فیصلے کی پیروی کرے۔ آپ مواد کو جانے بغیر ایک نشان کا سائز نہیں کر سکتے ہیں. آپ پٹی کی ترتیب کو سمجھے بغیر اسے نہیں رکھ سکتے۔ اور آپ پیداوار میں نتائج کی پیمائش کیے بغیر اس کی توثیق نہیں کر سکتے۔ یہ ترتیب وار منطق لاگو ہوتی ہے چاہے آپ سٹیمپڈ اسٹیل آٹوموٹیو بریکٹ کے لیے ٹولنگ ڈیزائن کر رہے ہوں یا الیکٹرانکس اسمبلیوں کے لیے درست سٹیمپ والے دھاتی حصوں کے لیے۔
کسی بھی نئی پروگریسو ڈائی ایپلیکیشن کے لیے انجینئرنگ کو بائی پاس کرتے وقت اس چیک لسٹ پر عمل کریں:
- پہلے پٹی لے آؤٹ کی وضاحت کریں۔ کیریئر کی قسم، پٹی کی چوڑائی، اسٹیشن کی گنتی، اسٹیشن کے وقفہ کاری، اور پچ کا تعین کریں اس سے پہلے کہ کوئی بھی اہم فیصلہ کیا جائے۔
- مواد کی خصوصیات بنائیں۔ تصدیق شدہ ڈیٹا سے پیداوار کی طاقت، لمبا، n-قدر، اور لچکدار ماڈیولس ریکارڈ کریں۔ شناخت کریں کہ آیا گریڈ ہلکا سٹیل، AHSS، یا ایلومینیم ہے، اور متعلقہ سائزنگ لفافہ منتخب کریں۔
- سٹیشن کی طرف سے شدت سٹیشن کی تشکیل کا نقشہ. ہر آپریشن کی درجہ بندی کریں اور نوٹ کریں کہ کہاں والیومیٹرک نقل مکانی کی چوٹی ہے۔ یہ آپ کے بائی پاس کے بنیادی مقامات ہیں۔
- مواد کی لچک اور کیریئر کی چوڑائی کی بنیاد پر نشان جیومیٹری کا انتخاب کریں۔ سخت ترتیب اور دشاتمک ریلیف کے لیے V-نشان، U-اعتدال پسند-سے-شدید تشکیل یا محدود-لچائی کے درجات کے لیے نشان، لچکدار مواد کے ساتھ چوڑے کیریئرز کے لیے مستطیل۔
- مواد کی موٹائی کے تناسب کا استعمال کرتے ہوئے سائز کی گہرائی اور چوڑائی۔ ہلکے اسٹیشنوں کے لیے 1.5x موٹائی سے شروع کریں، شدید آپریشنز کے لیے 3x تک پیمانہ کریں، اور اسٹیشن کے فاصلہ کی رکاوٹوں کے لیے ایڈجسٹ کریں۔
- سٹیشنوں کی تشکیل، پائلٹ ہولز، اور اناج کی سمت کے لحاظ سے نشانات رکھیں۔ پائلٹس سے کم از کم 2x میٹریل موٹائی کی کلیئرنس کو برقرار رکھیں۔ چوٹی کی نقل مکانی کے قریب ترین کیریئر کی طرف پوزیشن۔
- ڈرا موتیوں، پریشر پیڈز، اور خالی ہولڈر فورس کے ساتھ تعامل کا حساب لگائیں۔ جب دوسرے فلو کنٹرولز روکے ہوئے بوجھ کا کچھ حصہ لے جاتے ہیں تو متناسب طور پر نشان کے سائز کو کم کریں۔
- burr کے پھیلاؤ اور شگاف کی ابتدا کو کم سے کم کرنے کے لیے تمام نشان کی حدود (کم از کم 0.5x مواد کی موٹائی) پر کنارے کے ریڈیائی کی وضاحت کریں۔
- ترقی پسند آزمائش میں توثیق کریں۔ پروڈکشن کی رفتار سے چلائیں اور ایج کریکنگ، سٹرپ کیمبر، کیریئر کے پتلا ہونے اور تیار حصوں میں ڈائمینشنل ڈرفٹ کا معائنہ کریں۔
- قابل پیمائش ڈیٹا کی بنیاد پر اعادہ کریں، مفروضوں پر نہیں۔ نشان کے پیرامیٹرز کو صرف اس بات کی تصدیق کے بعد ایڈجسٹ کریں کہ نقائص مقامی اور وقتی طور پر نشان والے مقامات کے ساتھ جڑے ہوئے ہیں۔
پیداوار میں بائی پاس نشان کی تاثیر کی پیمائش
ایک اچھی طرح سے ڈیزائن کردہ بائی پاس حکمت عملی میٹل اسٹیمپنگ مینوفیکچرنگ کے عمل میں تین قابل پیمائش نتائج کے ذریعے خود کو ثابت کرتی ہے۔ سٹرپ فیڈ کی قابل اعتمادیت پہلی ہے: تمام اسٹیشنوں پر شارٹ فیڈز، غلط فائر، یا کیمبر-حوصلہ افزائی بائنڈنگ کے بغیر مستقل پچ کی درستگی۔ اگر آپ کے فیڈر الارم کی شرح فی شفٹ 0.1% سے کم ہو جاتی ہے، تو بائی پاس سسٹم تناؤ کے جمع ہونے کو مؤثر طریقے سے کنٹرول کر رہا ہے۔
تیار دھاتی مہر والے حصے میں جہتی مستقل مزاجی دوسری میٹرک ہے۔ جب بائی پاس نوچز مناسب طریقے سے پیدا ہونے والے تناؤ کو دور کرتے ہیں، تو کیریئر پائلٹ ہولز کے ساتھ رجسٹریشن کو برقرار رکھتا ہے، جو لاکھوں اسٹروک میں خصوصیت-سے-فیچر کے طول و عرض کو محفوظ رکھتا ہے۔ شماریاتی عمل کے کنٹرول کا ڈیٹا (اہم جہتوں پر 1.33 سے اوپر کی Cpk قدریں) اس بات کی تصدیق کرتا ہے کہ بہاؤ کنٹرول مستحکم ہے۔
سکریپ کی شرح میں کمی تیسرا توثیق پوائنٹ ہے۔ کیریئر کی ٹوٹ پھوٹ، کنارے کی کریکنگ، اور بکلنگ-مسلسل غلط ترتیب سبھی اسکریپ پیدا کرتے ہیں۔ آپٹمائزڈ بائی پاس ڈیزائن کے ساتھ دھاتی پرزوں کی سٹیمپنگ آپریشن کو کل پیداواری حجم کے 0.5% سے کم کیریئر-متعلقہ سکریپ دیکھنا چاہیے۔ اگر وقت کے ساتھ ساتھ سکریپ کا رجحان اوپر کی طرف بڑھتا ہے تو، اصل نشان کے ڈیزائن کے بجائے پہنا ہوا ڈرا موتیوں یا تنزلی شدہ پریشر پیڈ اسپرنگس اکثر وجہ بنتے ہیں۔
یہ میٹرکس ڈیزائن کے ارادے اور پیداواری حقیقت کے درمیان لوپ کو بند کر دیتے ہیں۔ انجینئرز تھیوری سے پروڈکشن ٹولنگ کی طرف جانے کے لیے تیار ہیں، جہاں بائی پاس نوچز، کلیئرنس، برر کنٹرول، اور مواد کے بہاؤ کو ایک مکمل نظام کے طور پر ایک ساتھ بہتر بنایا جانا چاہیے، اس کے ساتھ جڑ سکتے ہیں۔YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنزڈیزائن سپورٹ کے لیے جو پٹی لے آؤٹ کی منصوبہ بندی اور توثیق شدہ، پروڈکشن-ریڈی ڈائی آرکیٹیکچر کے درمیان فرق کو ختم کرتا ہے۔
Stamping Dies میں Bypass Notches کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو سٹیمپنگ ڈیز میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز کیریئر کی پٹی میں جان بوجھ کر کٹ آؤٹ کے طور پر کام کرتے ہیں جو کمپریسیو تناؤ کو دور کرتے ہیں، کام کرنے سے والیومیٹرک نقل مکانی کو ایڈجسٹ کرتے ہیں، اور فیڈ کی ترقی کے دوران پٹی بکلنگ یا مسخ کو روکتے ہیں۔ ریلیف نوچز کے برعکس جو موڑ کے ٹرانزیشن پر پھاڑنے کو روکتے ہیں یا پارٹ پروفائلز کی وضاحت کرتے ہیں، بائی پاس نوچز خاص طور پر سٹیشنوں کے درمیان مادی رویے کا نظم کرتے ہیں تاکہ لاکھوں پریس سائیکلوں میں پٹی چپٹی، مسلسل پچ کی درستگی، اور جہتی استحکام کو برقرار رکھا جا سکے۔
2. آپ بائی پاس نوچ کے لیے صحیح گہرائی کا تعین کیسے کرتے ہیں؟
بائی پاس نوچ گہرائی کا سائز مواد کی موٹائی کے تناسب کے طور پر کیا جاتا ہے، عام طور پر 1.5x سے 3x تک کی شدت اور مواد کے درجے پر منحصر ہوتا ہے۔ ہلکے تشکیل دینے والے اسٹیشن 1.5x موٹائی سے شروع ہوتے ہیں، اعتدال پسند آپریشنز 2x استعمال کرتے ہیں، اور شدید ڈرا کے لیے 2.5x سے 3x کی ضرورت ہوتی ہے۔ AHSS گریڈز کے لیے، رینج 1.5x-2x تک سخت ہو جاتی ہے کیونکہ زیادہ طاقت کراس-سیکشن نقصان کے لیے برداشت کو کم کر دیتی ہے۔ ایلومینیم کو 3.5x تک گہرائی کی ضرورت ہو سکتی ہے تاکہ لچکدار اسنیپ-کی تلافی ہو سکے۔ باقی کیریئر کراس سیکشن کو نشان ہٹانے کے بعد اصل چوڑائی کا کم از کم 60% برقرار رکھنا چاہیے تاکہ فیڈ کے استحکام کو یقینی بنایا جا سکے۔
3. مثبت اور منفی بائی پاس نوچز میں کیا فرق ہے؟
منفی بائی پاس نوچز کیریئر کی پٹی سے مواد کو ہٹاتے ہیں تاکہ کھلی جگہ بنائی جا سکے جہاں ساخت کی کارروائیوں کے دوران بے گھر دھات بہ سکتی ہے۔ وہ زیادہ عام قسم ہیں اور والیومیٹرک ریلیف کو ترجیح دیتے ہیں۔ مثبت بائی پاس نوچز مواد کے مقامی ٹیب کو برقرار رکھتے یا بڑھاتے ہیں جو کیریئر سپورٹ کو محفوظ رکھتے ہوئے تشکیل شدہ خصوصیات کے گرد بہاؤ کی رہنمائی کرتا ہے۔ وہ نقل مکانی کو اسٹیئرنگ کرتے ہوئے ساختی سالمیت کی حفاظت کرتے ہیں۔ زیادہ تر ترقی پسند ڈائی سٹرپ لے آؤٹ دونوں کا ایک مجموعہ استعمال کرتے ہیں، منفی نشانات ابتدائی ہلکے اسٹیشنوں کو سنبھالتے ہیں اور مثبت جیومیٹری بعد میں، زیادہ شدید تشکیل دینے والے اسٹیشنوں پر کیریئر کی طاقت کو برقرار رکھتے ہیں۔
4. سٹیمپنگ آپریشنز میں بائی پاس نوچز ایج کریکنگ کا سبب کیوں بنتے ہیں؟
بائی پاس نوچ باؤنڈری پر ایج کریکنگ کا نتیجہ جیومیٹرک ڈسکشنیوٹیز پر تناؤ کے ارتکاز کے نتیجے میں ہوتا ہے جو مواد کی فریکچر کی حد سے زیادہ ہوتا ہے۔ تین بنیادی وجوہات اس ناکامی کا سبب بنتی ہیں: نشان کی جڑ پر ناکافی کنارے کا رداس 3x-5x کا تناؤ ضرب پیدا کرتا ہے، ضرورت سے زیادہ نشان گہرائی کو کم کرنے والا کیریئر کراس-محفوظ حدود سے نیچے، اور گھسے ہوئے پنچ ٹولنگ سے کریکنگ شروع ہوتی ہے۔ ایک سے زیادہ اسٹیشنوں پر سختی سے کام کرنے سے مقامی بہاؤ کے دباؤ کو بڑھا کر اس مسئلے کو حل کر دیا جاتا ہے جب کہ لچکدار ریزرو کا استعمال ہوتا ہے۔ اصلاحی اقدامات میں جڑ کے رداس کو 0.75x مادی موٹائی کو کم سے کم تک بڑھانا، گہرائی کو کم کرنا، اور پنچ کی تیز پن کو برقرار رکھنا شامل ہے۔
5. بائی پاس نوچز ڈرا موتیوں اور خالی ہولڈر فورس کے ساتھ کیسے تعامل کرتے ہیں؟
بائی پاس نوچز ڈرا موتیوں، پریشر پیڈز، اور ایک تکمیلی نظام میں خالی ہولڈر فورس کے ساتھ بہاؤ کنٹرول کی ذمہ داری کا اشتراک کرتے ہیں۔ موتیوں کا نقشہ موڑنے اور رگڑ کے ذریعے پردیی مواد کے بہاؤ کو روکتا ہے، نقل مکانی کے حجم کو کم کرتا ہے جسے نشانوں کو سنبھالنا ضروری ہے۔ جب موتیوں کو روکنے والے بوجھ کا کچھ حصہ ہوتا ہے، تو نشان کے سائز کو 20-30% تک کم کیا جا سکتا ہے۔ بلینک ہولڈر فورس عالمی مواد کی روک تھام کو کنٹرول کرتی ہے جبکہ نشانات مقامی اسٹیشن-مخصوص ریلیف فراہم کرتے ہیں۔ پیچیدہ ملٹی-فیچر فلو سسٹم کے ساتھ کام کرنے والے انجینئر اپنی مرضی کے مطابق ڈائی ڈیزائن سپورٹ کے لیے YICHEN (https://www.yichen-group.com/stamping-die/) جیسے ماہرین کے ساتھ شراکت کر سکتے ہیں جو تمام بہاؤ کنٹرول خصوصیات کے درمیان تعامل کو بہتر بناتا ہے۔


