


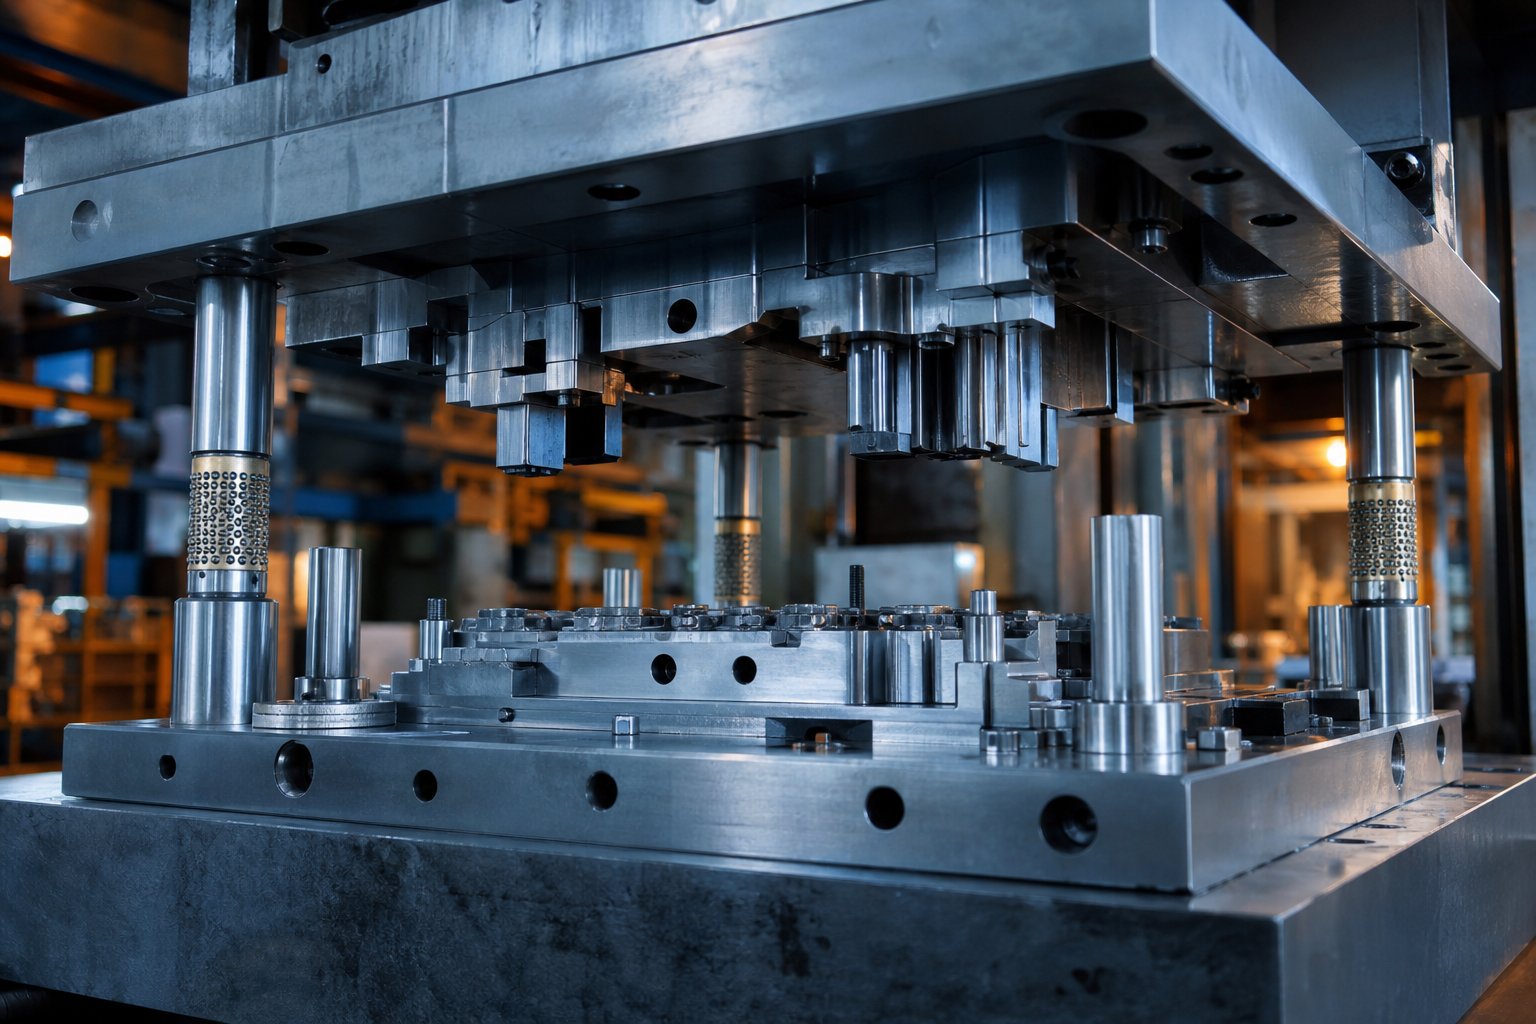
سٹیمپنگ ڈائی کیا ہے اور یہ کیوں اہمیت رکھتا ہے۔
جب آپ کار کا دروازہ کھولتے ہیں، فون چارجر لگاتے ہیں، یا اپنے اوون سے ٹرے کھینچتے ہیں، تو آپ ان حصوں کو چھو رہے ہوتے ہیں جن کی شکل اسٹیمپنگ ڈائی سے ہوتی ہے۔ تو سٹیمپنگ ڈائی کیا ہے، بالکل، اور تقریباً ہر اعلی- والیوم بنانے والا ایک پر انحصار کیوں کرتا ہے؟
مینوفیکچرنگ میں سٹیمپنگ ڈائی کیا ہے؟
ایک سٹیمپنگ ڈائی ایک پریس میں نصب ایک درست انجنیئر ٹول ہے-جو فلیٹ شیٹ میٹل کو کاٹتا، موڑتا یا تیار شدہ حصے میں شکل دیتا ہے۔ ڈائی کے اوپری اور نچلے حصے کنٹرولڈ فورس کے تحت مل کر کام کرتے ہیں، خام مال کو دوبارہ قابل درستگی کے ساتھ اجزاء میں تبدیل کرتے ہیں۔
اس سٹیمپنگ کی تعریف بنیادی خیال کا احاطہ کرتی ہے، لیکن حقیقی دنیا کی تصویر میں تین کھلاڑی شامل ہیں جو مطابقت پذیری میں کام کر رہے ہیں: ڈائی (ٹول)، پریس (فورس) اور ورک پیس (ان کے درمیان شیٹ میٹل کھلایا گیا)۔ ہر پریس اسٹروک کے دوران، ڈائی کے سخت فولادی حصے مواد سے رابطہ کرتے ہیں، قینچ لگاتے ہیں یا اس وقت تک دباؤ بناتے ہیں جب تک کہ دھات مطلوبہ پروفائل پر نہ آجائے۔ جیسا کہبنانے والانوٹ، سٹیمپنگ ایک سرد-بنانے کا عمل ہے، یعنی کوئی بیرونی حرارت متعارف نہیں ہوتی، حالانکہ کاٹنے اور بنانے کے دوران رگڑ تیار حصوں کو گرم کر سکتی ہے۔
اس سیاق و سباق میں ڈائی کیا ہے کو سمجھنے کا مطلب ہے کہ اسے سٹیل کے ایک بلاک سے زیادہ تسلیم کرنا ہے۔ یہ کٹنگ کناروں، شکلوں کی سطحوں، گائیڈ عناصر، اور بہار کے-لدے ہوئے اجزاء کا ایک نظام ہے، تمام مشینی مائیکرون-لیول ٹولرنس کے ساتھ۔ اگر آپ یہ پوچھ رہے ہیں کہ وسیع پیمانے پر مینوفیکچرنگ میں کیا مر جاتا ہے، تو اس کا جواب مائیکرو الیکٹرانکس ٹولنگ سے لے کر آپ کی ہتھیلی میں فٹ ہونے کے لیے ہر چیز پر محیط ہے جو کہ پورے جسم کے پینلز کو شکل دیتا ہے۔
کیوں سٹیمپنگ ڈائز دھات کی تشکیل میں مرکزی حیثیت رکھتے ہیں۔
مشینی یا مینوئل فیبریکیشن پر میٹل اسٹیمپنگ کا سب سے بڑا فائدہ کیا ہے؟ پیمانہ۔ ایک بار ڈائی کی تعمیر اور توثیق ہو جانے کے بعد، یہ سینکڑوں یا اس سے بھی زیادہ اسٹروک فی منٹ سائیکل کر سکتا ہے، ہر بار تقریباً ایک جیسے حصے تیار کرتا ہے۔ یہ ریپیٹ ایبلٹی لاگت-فی-اقتصادیات کو چلاتی ہے جس کا حجم میں دھات بنانے کا کوئی دوسرا طریقہ نہیں مل سکتا۔
نمبروں پر غور کریں:ایک ترقی پسند مرتا ہے۔بڑی دیکھ بھال کی ضرورت سے پہلے لاکھوں پرزے تیار کر سکتے ہیں، اور ہر حصہ حفاظت کے لیے کافی حد تک برداشت رکھتا ہے ٹولنگ کی ابتدائی سرمایہ کاری اہم ہے، لیکن یہ کم محنت، کم سے کم سکریپ، اور مستقل معیار کے ذریعے بڑی پیداوار میں تیزی سے ادائیگی کرتی ہے۔
یہ مضمون ایک سادہ لغت کے اندراج سے آگے ہے۔ آگے کے حصوں میں، آپ دیکھیں گے کہ کس طرح انفرادی ڈائی پرزنٹ ایک سسٹم کے طور پر بات چیت کرتے ہیں، کس طرح مادی خصوصیات ڈیزائن کے فیصلوں کا حکم دیتی ہیں، اور کس طرح کلیئرنس کے حساب کتاب ان نقائص کو براہ راست روکتے ہیں جو اسکریپ کی شرح اور ڈاؤن ٹائم کو بڑھاتے ہیں۔
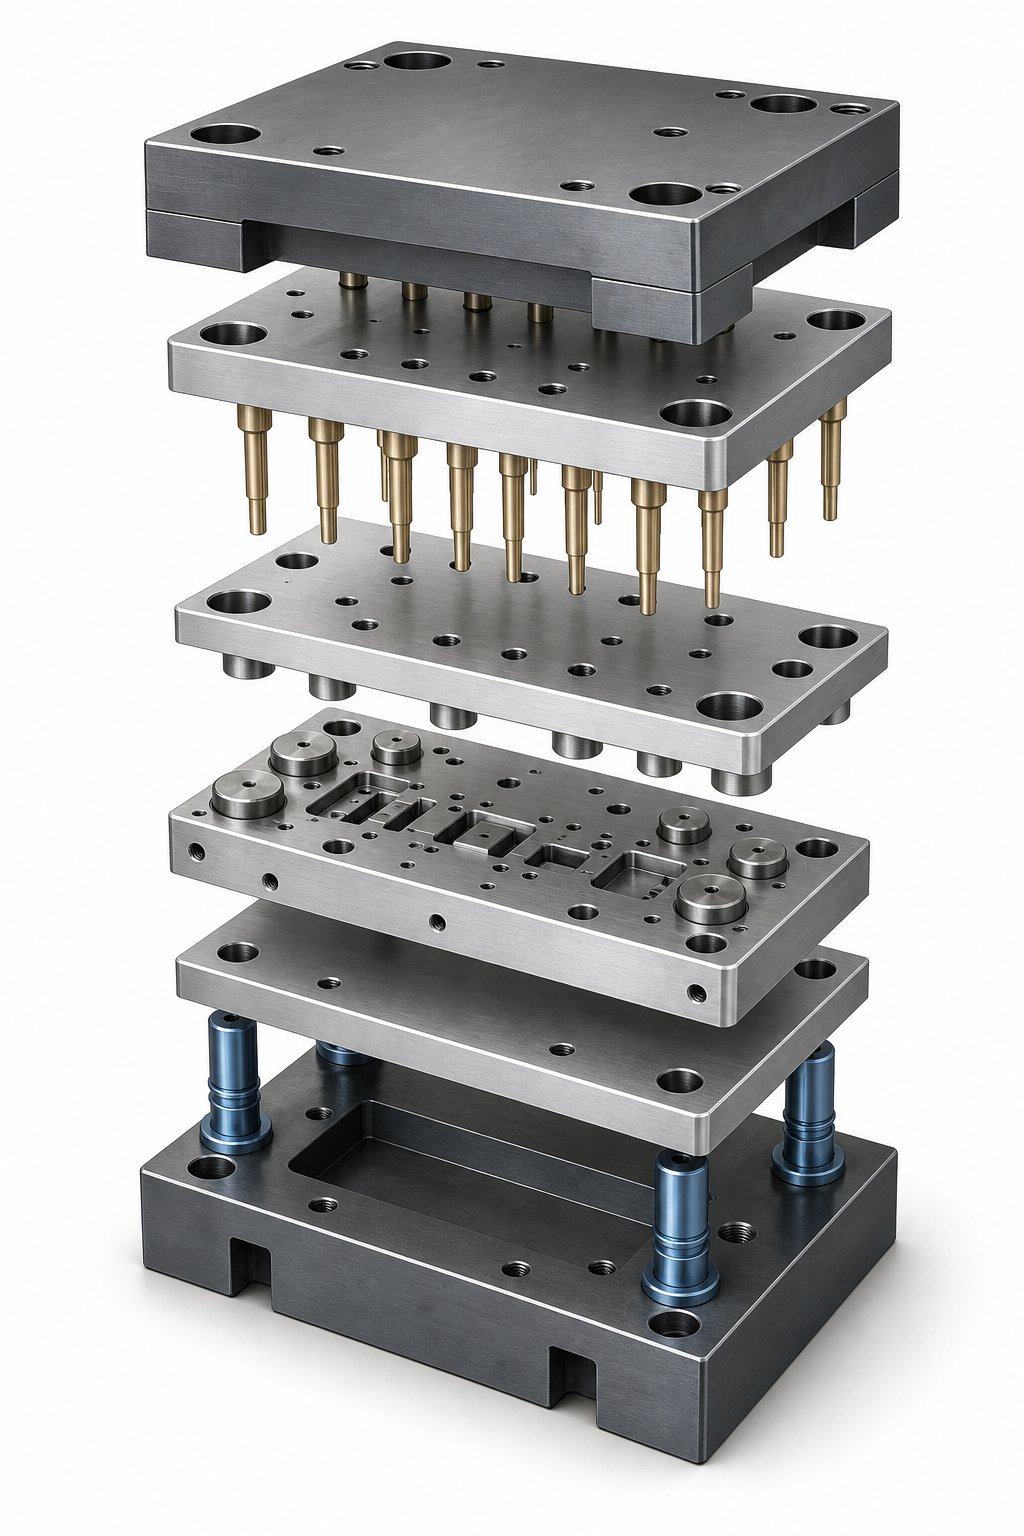
سٹیمپنگ ڈائی کے اندر بنیادی اجزاء
سٹیمپنگ ڈائی باہر سے سٹیل کے ٹھوس بلاک کی طرح دکھائی دیتی ہے۔ اسے کھولیں، اگرچہ، اور آپ کو درجنوں ایک دوسرے پر منحصر حصے ملیں گے، ہر ایک پریس اسٹروک میں ایک مخصوص لمحے میں ایک مخصوص کام کرنے کے لیے ڈیزائن کیا گیا ہے۔ ایک قابل اعتماد ٹول اور سکریپ-پیدا کرنے والے سر درد کے درمیان فرق اکثر اس بات پر آتا ہے کہ یہ سٹیمپنگ ڈائی پرزنٹ الگ تھلگ ٹکڑوں کے بجائے ایک سسٹم کے طور پر کتنی اچھی طرح سے کام کرتے ہیں۔
اپر اور لوئر ڈائی اسمبلیوں کی وضاحت کی گئی۔
ہر سٹیمپنگ ڈائی سیٹ دو بھاری سٹیل پلیٹوں سے شروع ہوتا ہے جسے ڈائی شوز کہتے ہیں۔ نچلا ڈائی شو بولٹ پریس بیڈ پر، جب کہ اوپری ڈائی شو پریس ریم پر چڑھتا ہے۔ ایک ساتھ مل کر، وہ ساختی ڈھانچہ بناتے ہیں جو ہر دوسرے جزو کو بار بار ٹنج کے نیچے پوزیشن میں رکھتا ہے۔
ان حصوں کے درمیان سیدھ کو سخت گائیڈ پنوں اور درست-گراؤنڈ بشنگ کے ذریعے برقرار رکھا جاتا ہے۔ Moeller Precision Tool کے مطابق، یہ 0.0001 انچ کے اندر برداشت کے لیے تیار کیے جاتے ہیں، اس بات کو یقینی بناتے ہوئے کہ اوپری اور نچلے حصے فالج کے بعد بالکل اسی رشتہ دار سٹروک میں ملتے ہیں۔ بال-بیئرنگ گائیڈ پن اپنی کم رگڑ اور علیحدگی میں آسانی کے لیے انڈسٹری کا معیار بن چکے ہیں، حالانکہ رگڑ-قسم کے پن اب بھی ایسی ایپلی کیشنز میں اچھی طرح سے کام کرتے ہیں جہاں قیمت کو ترجیح دی جاتی ہے۔
ڈائی جوتے پر نصب، آپ کو پنچ پلیٹیں (جو کاٹنے اور بنانے کے اوزار رکھتی ہیں)، ڈائی پلیٹس (جو ملن کی گہا فراہم کرتی ہیں) اور سخت ٹول اسٹیل سے بنی بیکنگ پلیٹیں ملیں گی۔ پشت پناہی کرنے والی پلیٹیں پنچوں کو زیادہ بوجھ کے نیچے جوتوں کے نرم مواد میں داخل ہونے سے روکتی ہیں، جو ایک وسیع علاقے میں مرکوز قوتوں کو پھیلاتی ہیں۔
فنکشنل اجزاء جو حصہ کو شکل دیتے ہیں۔
دیڈائی اجزاء کو دبائیںجو اصل میں ورک پیس سے رابطہ کرتے ہیں ان میں ڈائی اور پنچ، ڈائی بٹن، اسٹرائپرز، لفٹر، پائلٹ اور پریشر پیڈ شامل ہیں۔ ہر ایک تشکیل سائیکل کے مختلف مرحلے کے دوران مادی کنٹرول میں حصہ ڈالتا ہے۔
مکے مردانہ کاٹنے یا تشکیل دینے والے عناصر ہیں۔ ان کی ناک کی شکل کٹ یا موڑ کی جیومیٹری کا تعین کرتی ہے: گول، لمبا، مربع، یا مکمل طور پر اپنی مرضی کے مطابق۔ ڈائی بٹن خواتین کے ہم منصب کے طور پر کام کرتے ہیں، مخالف کٹنگ ایج فراہم کرتے ہیں۔ پنچ اور اس کے ڈائی بٹن کے درمیان کلیئرنس پوری ڈائی اسمبلی میں سب سے اہم پیرامیٹرز میں سے ایک ہے، جو کنارے کے معیار اور آلے کی زندگی کو براہ راست متاثر کرتا ہے۔
اسٹرائپرز اپ اسٹروک پر پنچ سے اسٹاک مواد کو ہٹاتے ہیں۔ ان کے بغیر، مواد کی لچک پنچ کو پکڑے گی اور ڈائی کو جام کر دے گی۔ لفٹر، عام طور پر اسپرنگ-لوڈ پن یا ریل، ہر اسٹروک کے بعد نچلی سطح سے پٹی کو اٹھاتے ہیں تاکہ یہ اگلے اسٹیشن تک آزادانہ طور پر آگے بڑھ سکے۔ پائلٹ پن اگلے آپریشن کے شروع ہونے سے پہلے حتمی، درست پٹی کی رجسٹریشن فراہم کرنے کے لیے پہلے چھیدے ہوئے سوراخوں میں گر جاتے ہیں۔ پریشر پیڈ کاٹنے اور بننے کے دوران مواد کو چپٹا رکھتے ہیں، مسخ کو روکتے ہیں جو نیچے کی دھارے کے اسٹیشنوں سے گزرتے ہیں۔
پریس اسٹروک کے دوران اجزاء کیسے ایک ساتھ کام کرتے ہیں۔
ترقی پسند مرنے میں ایک ہی سائیکل کا تصور کریں۔ جیسے ہی پریس رام نیچے آتا ہے، ترتیب یہ ہے:
- اسپرنگ-لوڈ اسٹرائپر پلیٹ سب سے پہلے پٹی سے رابطہ کرتی ہے، اسے ڈائی پلیٹ کے خلاف چپٹا کرتی ہے اور مواد کی حرکت کو کنٹرول کرتی ہے۔
- پائلٹ پن پہلے سے چھیدے ہوئے سوراخوں کو لگاتے ہیں، اس سٹیشن کے لیے درست رجسٹریشن میں پٹی کو کھینچتے ہیں۔
- مکے نیچے کی طرف جاری رہتے ہیں، مواد میں داخل ہوتے ہیں اور نیچے ڈائی بٹنوں کے خلاف اپنے کاٹنے یا بنانے کے عمل کو انجام دیتے ہیں۔
- نچلے ڈیڈ سینٹر میں، تمام سٹیشن پر ایک ساتھ تمام فارمنگ اور کٹنگ آپریشن مکمل ہوتے ہیں۔
- اپ اسٹروک پر، اسٹرائپر مواد کو نیچے رکھتا ہے جب کہ مکے نکالے جاتے ہیں۔ اس کے بعد لفٹر ڈائی سطح کی پٹی کو صاف کرتے ہیں تاکہ فیڈر اسے اگلی پچ تک لے جا سکے۔
یہ پورا سلسلہ ایک سیکنڈ کے ایک حصے میں ہوتا ہے، فی منٹ سینکڑوں بار دہرایا جاتا ہے۔ ہر جزو کو سخت ٹائمنگ اور پوزیشنل کھڑکیوں کے اندر اپنا کام انجام دینا چاہیے، ورنہ نقائص فوری طور پر سامنے آئیں گے۔
نیچے دی گئی جدول ہر بڑے جز کو اس کے کردار سے جوڑتی ہے اور جب یہ ناکام ہو جاتا ہے تو کیا غلط ہو جاتا ہے۔ یہ ناکامی-نتیجہ کا منظر وہی ہے جو سسٹمز کو الگ کرتا ہے-لیول ڈائی سوچ کو اجزاء کو الگ تھلگ کیٹلاگ آئٹمز کے طور پر علاج کرنے سے۔
| اجزاء کا نام | فنکشن | ناکامی کا نتیجہ |
|---|---|---|
| ڈائی شو (اوپر/نیچے) | دیگر تمام اجزاء کے لیے ساختی بڑھتے ہوئے پلیٹ فارم | بوجھ کے نیچے جھکاؤ غلط ترتیب کا سبب بنتا ہے، ہر کام کرنے والے اجزاء پر لباس کو تیز کرتا ہے۔ |
| گائیڈ پن اور بشنگ | پورے اسٹروک کے دوران ڈائی ہاف کے درمیان قطعی سیدھ کو برقرار رکھیں | گیلنگ یا پہننے سے کلیئرنس ڈرفٹ متعارف ہوتا ہے، جس سے متضاد گڑبڑ پیدا ہوتے ہیں اور پنچ لائف مختصر ہوتی ہے۔ |
| بیکنگ پلیٹس | پنچوں کو بار بار اثر کے تحت ڈائی جوتے کو انڈینٹ کرنے سے روکیں۔ | ان کے بغیر، مکے وقت کے ساتھ جوتے میں دھنس جاتے ہیں، شٹ کی اونچائی اور کٹ کے معیار کو گھٹا دیتے ہیں۔ |
| گھونسے۔ | ورک پیس کے مواد کو کاٹیں، چھیدیں یا بنائیں | کٹے ہوئے یا پھٹے ہوئے کناروں سے ضرورت سے زیادہ burrs پیدا ہوتے ہیں، ٹن وزن کی ضروریات میں اضافہ ہوتا ہے، اور تباہ کن ٹوٹ پھوٹ کا خطرہ ہوتا ہے۔ |
| ڈائی بٹن | ملاوٹ کی کٹنگ ایج اور سلگ ریلیف فراہم کریں۔ | پہنے ہوئے بٹن حصے کی خصوصیات کو برداشت سے باہر بڑھاتے ہیں اور سلگ کھینچنے کا سبب بنتے ہیں۔ |
| اسٹرائپر پلیٹ | مواد کو چپٹا کرتا ہے اور اسے اپ اسٹروک پر گھونسوں سے اتار دیتا ہے۔ | ناکامی کاٹنے کے دوران مواد کو اٹھانے، مسخ شدہ حصوں اور ممکنہ مرنے کے حادثے کا سبب بنتی ہے۔ |
| لفٹرز | اگلے اسٹیشن تک کھانا کھلانے کے لیے نچلے حصے سے پٹی اٹھا دیں۔ | پھنسے ہوئے لفٹر اگلے اسٹیشن پر پٹی ڈریگ، غلط خوراک اور پائلٹ کو نقصان پہنچاتے ہیں۔ |
| پائلٹ پن | آپریشن فائر کرنے سے پہلے ہر اسٹیشن پر پٹی کو ٹھیک سے تلاش کریں۔ | بوسیدہ یا لاپتہ پائلٹ تمام اسٹیشنوں پر جگہ کی خصوصیات کو-پیدا کرتے ہوئے، پٹی کی غلط رجسٹریشن کی اجازت دیتے ہیں |
| پریشر پیڈ | بہاؤ کو کنٹرول کرنے اور جھریوں کو روکنے کے لیے تشکیل کے دوران مواد کو مستحکم رکھیں | ناکافی پیڈ پریشر مواد کو شیکن یا شفٹ کرنے کی اجازت دیتا ہے، جس سے تشکیل شدہ خصوصیات میں جہتی خرابیاں پیدا ہوتی ہیں۔ |
پیٹرن پر غور کریں: ایک ناکام جزو شاذ و نادر ہی صرف ایک مسئلہ کا سبب بنتا ہے۔ پہنا ہوا گائیڈ بشنگ کلیئرنس ڈرفٹ کی طرف لے جاتا ہے، جو پنچ پہننے کو تیز کرتا ہے، جس سے گڑ کی اونچائی بڑھ جاتی ہے، جو آخر کار پوری لائن کے لیے غیر منصوبہ بند وقت کو متحرک کرتی ہے۔ اس سلسلہ کا رد عمل یہی وجہ ہے کہ تجربہ کار ڈائی ڈیزائنرز سسٹمز میں سوچتے ہیں، ہر ایک جزو کو اس کے ارد گرد کی ہر چیز کے بوجھ، وقت اور رواداری سے متعلق بتاتے ہیں۔
اس باہم مربوط حقیقت کا مطلب یہ بھی ہے کہ مرنے کی اقسام کے درمیان انتخاب کرنا، چاہے وہ ترقی پسند، منتقلی، یا مرکب، تبدیلیاں کریں کہ کون سے اجزاء سب سے زیادہ بوجھ اٹھاتے ہیں اور جہاں ناکامی کا خطرہ ہوتا ہے۔
پروگریسو بمقابلہ ٹرانسفر بمقابلہ کمپاؤنڈ ڈائی ٹائپس
ہر سٹیمپنگ ڈائی ایک جیسے بنیادی اجزاء کا استعمال کرتی ہے، لیکن ان اجزاء کو کس طرح ترتیب دیا جاتا ہے، اور کس طرح ورک پیس ان کے ذریعے حرکت کرتا ہے، ٹولنگ کی دنیا کو الگ الگ زمروں میں تقسیم کرتا ہے۔ اسٹیمپنگ ڈیز کی اقسام میں سے انتخاب کرنا اس بارے میں کم ہے کہ کون سا "بہترین" ہے اور اس کے بارے میں زیادہ ہے کہ آپ کے حصے کی جیومیٹری، سالانہ حجم اور بجٹ سے کون میل کھاتا ہے۔ اس مماثلت کو غلط سمجھیں، اور آپ اس کی ادائیگی ثانوی کارروائیوں، سکریپ، یا ٹولنگ کے دوبارہ ڈیزائن میں کریں گے۔
پروگریسو ڈائز برائے ہائی-حجم کی پٹی-فیڈ پروڈکشن
ایک ترقی پسند ڈائی ایک ہی آلے کے اندر اسٹیشنوں کی ایک سیریز کے ذریعے مسلسل دھاتی پٹی کو فیڈ کرتا ہے۔ ہر اسٹیشن ایک آپریشن کرتا ہے، کاٹنا، موڑنا، بناتا ہے، جبکہ پٹی ایک وقت میں ایک پچ کو آگے بڑھاتی ہے۔ یہ حصہ اس وقت تک کیریئر کی پٹی سے منسلک رہتا ہے جب تک کہ آخری اسٹیشن اسے الگ نہ کر دے۔
یہ مرنے کا عمل اس رفتار کو فراہم کرتا ہے جس سے دوسری قسم کی ڈیز آسانی سے مماثل نہیں ہوسکتی ہیں۔ ترقی پسند ٹولنگ چلانے والے تیز رفتار پریس 200 سے 600 سٹروک فی منٹ سے زیادہ ہو سکتے ہیں، کم سے کم ہینڈلنگ کے ساتھ مسلسل بہاؤ میں تیار شدہ حصے تیار کرتے ہیں۔ پائلٹ پن تمام اسٹیشنوں پر رجسٹریشن کو برقرار رکھتے ہیں، ان رفتاروں پر بھی رواداری کو مضبوط رکھتے ہیں۔
ترقی پسندوں کا معاشی مطلب کہاں ہے؟فیکٹیو کا انجینئرنگ تجزیہعملداری کی حد تقریباً 50,000 سے 100,000 یونٹس فی سال رکھتا ہے، حالانکہ آسان حصے 30,000 یونٹس پر سرمایہ کاری کا جواز پیش کر سکتے ہیں۔ ان جلدوں کے نیچے، پیشگی ٹولنگ لاگت، عام طور پر $30,000 سے $250,000 تک، کو مؤثر طریقے سے معاف نہیں کیا جا سکتا۔ ان سے بڑھ کر، فی{12}}حصہ کی لاگت اتنی تیزی سے گر جاتی ہے کہ متبادل غیر مسابقتی ہو جاتے ہیں۔
پروگریسو سٹیمپنگ ڈیز کے لیے مثالی جیومیٹریوں میں چھوٹے سے درمیانے- سائز کے حصے، نسبتاً کم شکلیں، اور ایسی خصوصیات شامل ہیں جو ایک لکیری اسٹیشن کی ترتیب میں بنائی جا سکتی ہیں۔ ڈیپ ڈرا، کثیر-دشاتمک شکلیں، اور بہت بڑے حصے طریقہ کی حدود کے خلاف دھکیلتے ہیں کیونکہ کیریئر کی پٹی سمت اور گہرائی کی تشکیل کو روکتی ہے۔
بڑے یا پیچیدہ حصوں کے لیے ٹرانسفر ڈیز
منتقلی سٹیمپنگ حصہ کی نقل و حرکت کے لیے ایک مختلف طریقہ اختیار کرتی ہے۔ ورک پیس کو عمل کے شروع میں پٹی سے الگ کر دیا جاتا ہے اور پھر مشینی طور پر انگلیوں، ریلوں یا روبوٹک بازوؤں کے ذریعے اسٹیشنوں کے درمیان منتقل کیا جاتا ہے۔ ہر اسٹیشن ٹیتھرڈ پٹی والے حصے کے بجائے مفت-کھڑے خالی جگہ پر کام کرتا ہے۔
یہ آزادی بدلتی ہے جو ممکن ہے۔ مواد کے بہاؤ کو محدود کرنے والی کیریئر کی پٹی کے بغیر، ٹرانسفر ڈائز ہینڈل گہرے-گھروں، بڑے آٹوموٹو پینلز، اور پرزے جو متعدد سمتوں سے بننے کی ضرورت ہوتی ہے۔ ڈائی-میٹک کے عمل کے موازنہ کے مطابق، ٹرانسفر سٹیمپنگ ایکسل جہاں جہتی درستگی اور گہری قرعہ اندازی اہم ہوتی ہے، ہر مرحلے پر مواد کی خرابی پر قطعی کنٹرول پیش کرتی ہے۔
ٹرانسفر ڈیز مواد کے فضلے کو بھی کم کرتی ہے۔ چونکہ خالی جگہ کو بنانے سے پہلے قریب -کی شکل میں کاٹ دیا جاتا ہے، اس لیے ٹول کی پوری لمبائی میں کوئی بھی کیریئر پٹی اضافی مواد استعمال نہیں کرتی۔ مہنگے مرکب دھاتوں کے لیے، اس سکریپ میں کمی فی-پیس لاگت کو سست سائیکل کے وقت کے باوجود کم کر سکتی ہے۔
تجارت-بند؟ منتقلی کے نظام کو پریس ٹائمنگ اور پارٹ موومنٹ کے درمیان عین مطابق ہم آہنگی کی ضرورت ہوتی ہے۔ سیٹ اپ زیادہ پیچیدہ ہے، دیکھ بھال کے مطالبات زیادہ ہیں، اور سائیکل کی رفتار پروگریسو ٹولنگ سے کم چلتی ہے۔ یہ ڈیز قسمیں خود کو اس وقت جواز پیش کرتی ہیں جب جزوی پیچیدگی یا سائز جسمانی طور پر ترقی پسند مہر لگانے کو ناممکن بنا دیتا ہے یا جب مواد کی بچت رفتار کے جرمانے کو پورا کرتی ہے۔
سادہ اعلی-پریزین حصوں کے لیے کمپاؤنڈ مر جاتا ہے۔
کمپاؤنڈ ڈائی پیچیدگی سپیکٹرم کے مخالف سرے پر قبضہ کرتی ہے۔ وہ ایک اسٹیشن پر ایک ہی پریس اسٹروک میں متعدد کٹنگ آپریشن انجام دیتے ہیں۔ کوئی پٹی کی ترقی اور منتقلی کا کوئی طریقہ کار نہیں ہے۔ حصہ مکمل طور پر تشکیل دیا جاتا ہے اور ایک ہٹ میں نکال دیا جاتا ہے.
محدود لگتا ہے؟ یہ ہے، لیکن وہ سادگی ایک خاص فائدہ فراہم کرتی ہے: چپٹا پن۔ چونکہ تمام کاٹنے والی قوتیں بیک وقت اور ہم آہنگی سے کام کرتی ہیں، اس لیے کمپاؤنڈ ڈیز ترقی پسند متبادلات کے مقابلے میں اعلیٰ فلیٹنس کے ساتھ پرزے تیار کرتی ہے جہاں مجموعی سٹیشن-سے-اسٹیشن کا دباؤ مسخ کر سکتا ہے۔ واشرز، شیمز، گسکیٹ اور سادہ خالی شکلوں کے لیے جہاں کنارے کا معیار اور منصوبہ بندی سب سے زیادہ اہمیت رکھتی ہے، کمپاؤنڈ ڈیز صحیح جواب ہیں۔
ٹولنگ کی لاگت کم ہے، لیڈ ٹائم کم ہے، اور ڈائی مینٹیننس سیدھا ہے۔ حد یہ ہے کہ کمپاؤنڈ ڈائی ملٹی-سمت کی تشکیل، موڑنے، یا پیچیدہ جیومیٹریوں کی حمایت نہیں کر سکتی۔ وہ کسی خاص کام کے لیے ایک درست ٹول ہیں، نہ کہ عالمی حل۔
اپنی درخواست کے لیے صحیح ڈائی ٹائپ کا انتخاب کرنا
ڈائی اور سٹیمپنگ کے طریقہ کار کے درمیان فیصلہ عملی انتخاب کی منطق پر آتا ہے:
- اگر آپ کا حصہ چھوٹا ہے، زیادہ مقدار میں تیار کیا جاتا ہے، اور اسے لکیری ترتیب میں بنایا جا سکتا ہے، تو ترقی پسند ڈیز فی ٹکڑا سب سے کم قیمت فراہم کرتا ہے۔
- اگر آپ کے حصے کو گہری ڈرائنگ، ملٹی-ڈائریکشنل فارمنگ کی ضرورت ہے، یا کیریئر پٹی کے لیے بہت بڑی ہے، تو ٹرانسفر سٹیمپنگ ضروری لچک فراہم کرتی ہے۔
- اگر آپ کا حصہ فلیٹ، ہندسی طور پر سادہ ہے، اور سخت کنارے-سے-کنارے کی درستگی کا مطالبہ کرتا ہے، تو ایک کمپاؤنڈ ڈائی اسے کم سے کم ٹولنگ سرمایہ کاری کے ساتھ انجام دیتا ہے۔
نیچے دی گئی جدول ان ڈیز اور سٹیمپنگ کے طریقوں کا نقشہ بناتی ہے جو کہ عمل کے انتخاب کے دوران انجینئرز کے اہم فیصلہ کن عوامل کے خلاف ہیں۔
| ڈائی ٹائپ | کے لیے بہترین | حجم کی حد | جزوی پیچیدگی | متعلقہ لاگت | عام ایپلی کیشنز |
|---|---|---|---|---|---|
| ترقی پسند | چھوٹے سے درمیانے حصوں کی تیز رفتار-پیداوار | 50،000+ یونٹس/سال | کم سے اعتدال پسند (لکیری تشکیل کی ترتیب) | ہائی اپ فرنٹ، کم ترین فی-حصہ والیوم پر | الیکٹریکل کنیکٹر، بریکٹ، ہیٹ شیلڈز، کلپس |
| منتقلی | پیچیدہ جیومیٹری کے ساتھ بڑے یا گہرائی سے کھینچے گئے حصے | 25،000+ یونٹس/سال | اعلی (متعدد-سمت کی تشکیل، گہری ڈرا) | ہائی اپ فرنٹ، اعتدال پسند فی-حصہ | آٹوموٹو باڈی پینلز، ساختی رہائش، گہرے-انکلوژرز |
| کمپاؤنڈ | سادہ فلیٹ حصے جن میں درستگی اور چپٹا پن درکار ہوتا ہے۔ | 5،000+ یونٹس/سال | کم (صرف ایک ہوائی جہاز کی کٹائی کی کارروائیاں) | اعتدال پسند پیشگی، اعتدال پسند فی-حصہ | واشر، شیم، گسکیٹ، لیمینیشن، سادہ خالی جگہیں |
معاشی ترقی پر غور کریں: جیسے جیسے جزوی پیچیدگی بڑھتی ہے، آپ کمپاؤنڈ سے ترقی پسند کی طرف منتقلی کے لیے منتقل ہوتے ہیں۔ جوں جوں حجم میں اضافہ ہوتا ہے، ترقی پسند ڈیز امورٹائزیشن کے ذریعے اپنی لاگت کا فائدہ حاصل کرتے ہیں۔ فی سال 500,000 یونٹس پر تیار ہونے والا فلیٹ واشر اب بھی کمپاؤنڈ ڈائی میں ہے کیونکہ جیومیٹری ترقی پسند اسٹیشنوں کا مطالبہ نہیں کرتی ہے۔ دریں اثنا، ایک ہی حجم میں ایک معتدل پیچیدہ بریکٹ ایک نصابی کتاب کی ترقی پسند ایپلی کیشن ہے۔
غلط انتخاب ہمیشہ خود کو فوری طور پر اعلان نہیں کرتا ہے۔ یہ بعد میں ثانوی کارروائیوں، اعلی سکریپ ریٹ، یا ٹولنگ کے طور پر ظاہر ہوتا ہے جو وقت سے پہلے پہن جاتا ہے کیونکہ یہ اس کے ساتھ کام کرنے کے بجائے حصے کی جیومیٹری سے لڑ رہا ہے۔ ڈائی کے عمل کو پہلے دن کے حصے سے ملانا پورے اسٹیمپنگ پروگرام میں سب سے زیادہ قیمت-موثر فیصلہ ہے۔
بلاشبہ، صحیح ڈائی ٹائپ کا انتخاب صرف نصف مساوات ہے۔ اس ڈائی کے ذریعے آپ جس مواد پر مہر لگا رہے ہیں وہ تقریباً ہر ڈیزائن کے پیرامیٹر کو تبدیل کرتا ہے، کلیئرنس سے لے کر سپرنگ بیک معاوضے تک متوقع ٹول لائف تک۔
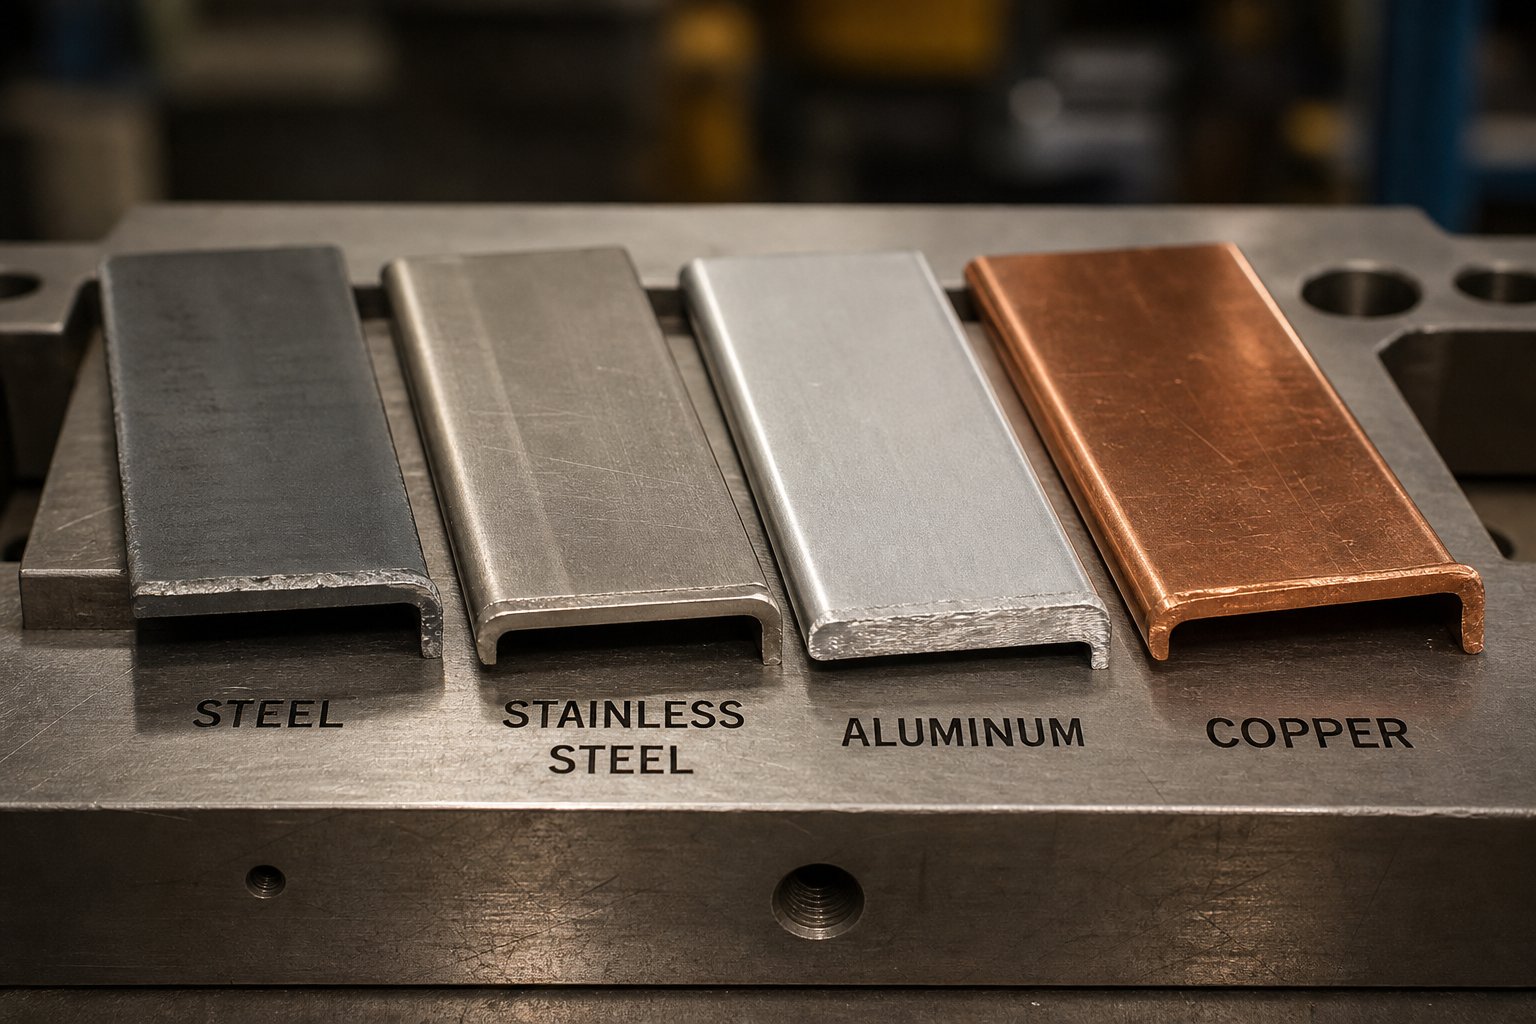
مٹیریل پراپرٹیز ڈیزائن کے فیصلوں کو کس طرح شکل دیتی ہیں۔
غلط مواد کو چلاتے ہوئے ایک بالکل ڈیزائن شدہ ڈائی بالکل اسی طرح قابل اعتماد طریقے سے نقائص پیدا کرے گی جس طرح ناقص ڈیزائن شدہ ڈائی صحیح کو چلاتا ہے۔ مادی خصوصیات صرف اسٹیمپنگ ڈائی ڈیزائن کو متاثر نہیں کرتی ہیں، وہ اس کا حکم دیتے ہیں۔ ہر اہم پیرامیٹر، پنچ-سے-ڈائی کلیئرنس سے لے کر اسپرنگ بیک معاوضے تک متوقع ٹول لائف تک، اس بات کا پتہ لگاتا ہے کہ شیٹ میٹل کس طرح دباؤ میں برتاؤ کرتی ہے۔ ان خصوصیات کو نظر انداز کریں، اور آپ اندازہ لگا رہے ہیں۔ غلط اندازہ لگائیں، اور سکریپ کے نرخ بڑھ گئے۔
کلیدی مادی خصوصیات جو ڈائی پرفارمنس کو متاثر کرتی ہیں۔
سٹیمپنگ ڈائی انجینئرنگ کے فیصلوں پر چار مادی خصوصیات حاوی ہیں:
- پیداوار کی طاقتتناؤ کی سطح ہے جس پر مواد مستقل طور پر خراب ہونا شروع کر دیتا ہے۔ سٹیمپنگ میں، حصے کی شکل دینے کے لیے تشکیل دینے والی قوتوں کو پیداوار کی طاقت سے زیادہ ہونا چاہیے۔ اسٹیل کی پیداواری طاقت گریڈ کے لحاظ سے ڈرامائی طور پر مختلف ہوتی ہے، ہلکے کم-کاربن اسٹیل کے لیے تقریباً 200 MPa سے لے کر اعلی درجے کے اعلی-قوت کے درجات کے لیے 1,000 MPa تک۔ اسٹیل کی زیادہ پیداوار کے دباؤ کا مطلب ہے زیادہ پریس ٹنیج، بھاری اسپرنگس، اور زیادہ مضبوط ٹولنگ اجزاء۔
- تناؤ کی طاقتزیادہ سے زیادہ تناؤ کی نمائندگی کرتا ہے جو مواد گردن شروع ہونے سے پہلے برداشت کرسکتا ہے۔ پیداوار کی طاقت بمقابلہ تناؤ کی طاقت کے درمیان فرق اہمیت رکھتا ہے کیونکہ یہ کام کرنے کی حد کی وضاحت کرتا ہے، وہ کھڑکی جہاں مواد بغیر کسی ناکامی کے پلاسٹک سے بگڑ جاتا ہے۔ ان اقدار کے درمیان ایک بڑے فرق کا مطلب ہے کہ مواد کریکنگ سے پہلے مزید تشکیل کو برداشت کر سکتا ہے۔
- لمبا ہوناپیمائش کرتا ہے کہ فریکچر سے پہلے مواد کتنا پھیلا ہوا ہے، جس کا اظہار فیصد کے طور پر کیا گیا ہے۔ زیادہ لمبا ہونے کا مطلب ہے زیادہ فارمیبلٹی، گہرا ڈرا، اور سخت موڑ ریڈیائی بغیر کسی شگاف کے۔ ہلکا سٹیل عام طور پر 25-45% لمبا پیش کرتا ہے، جب کہ کچھ سٹینلیس گریڈز 40-60% تک گر جاتے ہیں باوجود اس کے کہ کام سخت کرنے والے رویے کی وجہ سے مہر لگانا مشکل ہے۔
- لچکدار ماڈیولسمادی سختی کو بیان کرتا ہے، بنیادی طور پر یہ پیداوار سے پہلے بوجھ کے نیچے خرابی کی کتنی مزاحمت کرتا ہے۔ اسٹیل جیسی دھاتوں کا لچکدار ماڈیولس 200 GPa کے ارد گرد بیٹھتا ہے، جبکہ ایلومینیم تقریباً ایک-تہائی ہے جس کی قیمت تقریباً 70 GPa ہے۔ یہ سختی کا فرق براہ راست کنٹرول کرتا ہے کہ مادی قوتوں کی رہائی کے بعد کتنی واپسی ہوتی ہے۔
پنچ کے نیچے کیا ہوتا ہے اس کے لیے ایک روڈ میپ کے طور پر تناؤ-تناؤ وکر کا تصور کریں۔ لچکدار خطہ، جو لچکدار ماڈیولس کے زیر انتظام ہے، ایک چشمہ کی طرح توانائی کو ذخیرہ کرنے والے مواد کو ظاہر کرتا ہے۔ ایک بار جب تناؤ پیداوار کے نقطہ کو عبور کر لیتا ہے، تو مستقل اخترتی شروع ہو جاتی ہے۔ پلاسٹک کے علاقے کی ڈھلوان کام کو سخت کرنے والے رویے کو ظاہر کرتی ہے۔ ایک کھڑی ڈھلوان کا مطلب ہے کہ جب آپ اسے بناتے ہیں تو مواد نمایاں طور پر مضبوط ہوتا جاتا ہے، ہر آنے والے اسٹیشن پر مزید طاقت کا مطالبہ کرتا ہے۔
مختلف شیٹ میٹلز ڈائی ڈیزائن کے پیرامیٹرز کو کیسے بدلتی ہیں۔
ہر مادی خاندان ان خصوصیات کا ایک منفرد مجموعہ پیش کرتا ہے، جو ڈائی ڈیزائنرز کو ایک ساتھ متعدد پیرامیٹرز کو ایڈجسٹ کرنے پر مجبور کرتا ہے۔ عملی طور پر سب سے زیادہ عام شیٹ میٹلز کا موازنہ یہاں ہے:
ہلکا سٹیل (کم-کاربن، HSLA گریڈ)مہر لگانے کے لیے سب سے زیادہ بخشنے والا مواد ہے۔ اعتدال پسند پیداوار کی طاقت، اچھا طول و عرض، اور قابل قیاس رویہ اسے بنیادی لائن بناتا ہے جس کے خلاف دوسرے مواد کی پیمائش کی جاتی ہے۔ ڈائی کلیئرنس معیاری فیصد کی پیروی کرتے ہیں، اسپرنگ بیک قابل انتظام ہے، اور ٹول وئیر متوقع شرحوں پر ترقی کرتا ہے۔
سٹینلیس سٹیل (300 سیریز آسنیٹک)کام کو سخت کرنے والے سنگین چیلنجوں کا تعارف۔ جیسا کہمیٹل فارمنگ میگزینجھلکیاں، 3XX-سیریز کے آسٹینیٹک سٹینلیس سٹیل کی خصوصیت اعلیٰ کام کی سختی سے ہوتی ہے، مطلب یہ ہے کہ ہر فارمنگ آپریشن بگڑے ہوئے علاقوں میں مادی طاقت کو نمایاں طور پر بڑھاتا ہے۔ ترقی پسند مرنے کے بعد کے اسٹیشنوں کو پھر اس بلند طاقت پر قابو پانا چاہیے، جس میں زیادہ طاقت اور زیادہ پائیدار ٹولنگ کی ضرورت ہوتی ہے۔ سٹین لیس مساوی موٹائی پر ہلکے سٹیل کے مقابلے وسیع تر کلیئرنس کا بھی مطالبہ کرتا ہے کیونکہ اس کی اعلی طاقت مونڈنے کے خلاف مزاحمت کرتی ہے اور زیادہ تناؤ کو کٹنگ کناروں پر منتقل کرتی ہے۔
ایلومینیم مرکبایک مختلف پہیلی پیش کریں۔ ان کا نچلا لچکدار ماڈیولس، تقریباً ایک تہائی سٹیل کا مطلب ہے کہ دی گئی موڑ جیومیٹری کے لیے اسپرنگ بیک متناسب طور پر بڑا ہوتا ہے۔ ڈائی ڈیزائنرز زیادہ موڑنے کے ذریعے معاوضہ دیتے ہیں، بعض اوقات ٹارگٹ اینگل سے 2-3 ڈگری صرف لچکدار بحالی کے بعد برداشت کے اندر اترنے کے لیے۔ ایلومینیم ٹول اسٹیل کی سطحوں کے خلاف بھی فالج کا رجحان رکھتا ہے، جس میں پنچوں اور ڈائی بٹنوں پر خصوصی کوٹنگز یا سطح کے علاج کی ضرورت ہوتی ہے۔
تانبے کے مرکب (پیتل، فاسفر کانسی)عام طور پر بہترین لمبا اور اعتدال پسند کام کی سختی پیش کرتے ہیں، ان کو پیچیدہ شکلوں میں بنانا نسبتاً آسان بناتا ہے۔ تاہم، ان کی نرمی ایک مختلف تشویش پیدا کرتی ہے: مناسب کلیئرنس کے بغیر، تانبے کا مواد ضرورت سے زیادہ burrs پیدا کرتا ہے جو نیچے کی طرف اسمبلی کو پیچیدہ بناتا ہے۔ ٹولنگ پہننا سٹیل کے مقابلے میں کم ہے، لیکن پٹی ہینڈلنگ اور فیڈ کی درستگی زیادہ اہم ہو جاتی ہے کیونکہ مواد آسانی سے نشان زد ہو جاتا ہے۔
ملٹی-اسٹیشن پروگریسو ڈائی ڈیزائن میں کام کی سختی خصوصی توجہ کا مستحق ہے۔ جب ایک پٹی ایک سے زیادہ تشکیل دینے والے اسٹیشنوں سے گزرتی ہے، تو ہر آپریشن بگڑے ہوئے علاقوں کو مضبوط کرتا ہے۔ MetalForming میگزین کے مطابق، جہاں ایک روایتی HSLA اسٹیل کام سخت ہونے سے 20 فیصد کی طاقت میں اضافہ دیکھ سکتا ہے، وہاں دوہری-فیز اسٹیلز چند فیصد تناؤ کے بعد بھی 50 فیصد تک طاقت بڑھا سکتے ہیں۔ اگر ڈائی ڈیزائنر نے اسٹیشن کی منصوبہ بندی کے دوران اس کا حساب نہیں لیا ہے تو یہ اضافہ پریس کی صلاحیت کو مغلوب کر سکتا ہے اور ڈاؤن اسٹریم اسٹیشنوں میں ٹول پہننے کو تیز کر سکتا ہے۔
مندرجہ ذیل جدول خلاصہ کرتا ہے کہ کس طرح کلیدی ڈائی ڈیزائن کے پیرامیٹرز عام مادی اقسام میں تبدیل ہوتے ہیں۔ اس کو دشاتمک رہنمائی کے طور پر استعمال کریں، اس بات کو ذہن میں رکھتے ہوئے کہ مخصوص قدریں ہمیشہ مادی ڈیٹا شیٹس سے آنی چاہئیں تاکہ درست مرکب اور مزاج پر مہر لگائی جائے۔
| مواد | عام کلیئرنس کی حد (% موٹائی) | اسپرنگ بیک فیکٹر | کام کی سختی کی شرح | ٹول پہننے کا اثر |
|---|---|---|---|---|
| ہلکا سٹیل (کم-کاربن) | 5-8% | کم | اعتدال پسند | اعتدال پسند، متوقع ترقی |
| HSLA / ایڈوانسڈ ہائی-طاقت کا اسٹیل | 8-12% | اعتدال سے اعلیٰ | زیادہ (20-50% طاقت میں اضافہ) | اعلی، اپ گریڈ شدہ ٹول میٹریل کی ضرورت ہے۔ |
| سٹینلیس سٹیل (300 سیریز) | 8-12% | اعتدال سے اعلیٰ | بہت اعلیٰ | اعلی، لیپت یا کاربائڈ ٹولنگ کا مطالبہ کرتا ہے |
| ایلومینیم مرکب | 6-10% | اعلی (کم لچکدار ماڈیولس کی وجہ سے) | کم سے اعتدال پسند | کم لباس، لیکن کوٹنگز کے بغیر خطرہ |
| تانبے کے مرکب (پیتل، کانسی) | 4-7% | کم سے اعتدال پسند | کم سے اعتدال پسند | کم، لیکن گڑ کی حساسیت کے لیے تیز ٹولنگ کی ضرورت ہوتی ہے۔ |
نوٹ کریں کہ جدول کس طرح سادہ درجہ بندی کے بجائے تجارتی-آف کو ظاہر کرتا ہے۔ ایلومینیم کم ٹول پہننے کا سبب بنتا ہے لیکن اسپرنگ بیک کے زیادہ جارحانہ معاوضے کا مطالبہ کرتا ہے۔ سٹینلیس مضبوط پرزے تیار کرتا ہے لیکن اس کے کام کو سخت کرنے والے رویے کے ساتھ ٹولنگ اور پریس کو سزا دیتا ہے۔ ہر مادی انتخاب ایک ڈیزائن کی رکاوٹ ہے جو کلیئرنس کے حسابات، اسٹیشن لے آؤٹ، پریس سلیکشن، اور دیکھ بھال کے وقفوں کے ذریعے پھیلتی ہے۔
یہ مواد-سے چلنے والے پیرامیٹرز تنہائی میں موجود نہیں ہیں۔ وہ ڈائی انجینئرنگ میں سب سے زیادہ نتیجہ خیز حسابات میں سے ایک میں براہ راست فیڈ کرتے ہیں: پنچ-سے-ڈائی کلیئرنس۔ اپنے مخصوص مواد اور موٹائی کے لیے غلط کلیئرنس حاصل کریں، اور burrs، ضرورت سے زیادہ لباس، اور خراب کنارے کا معیار کبھی کبھار پریشانیوں کی بجائے روزانہ کی پیداوار کی حقیقت بن جاتے ہیں۔
ڈائی کلیئرنس کیلکولیشنز اور برر کنٹرول
آپ نے صحیح مواد اور ڈائی ٹائپ کا انتخاب کیا ہے۔ اگلا سوال دھوکے سے آسان ہے: پنچ اور ڈائی بٹن کے درمیان کتنی جگہ ہونی چاہیے؟ وہ فرق، پنچ-سے-ڈائی کلیئرنس، اسٹیمپنگ ڈائی ڈیزائن میں ایک سب سے زیادہ نتیجہ خیز پیرامیٹر ہے۔ اسے صحیح طریقے سے سیٹ کریں، اور آپ کو کلین کٹس، لمبی ٹول لائف، اور کم سے کم burrs ملیں گے۔ اسے غلط مقرر کریں، اور پریس سے باہر نکلنے والا ہر حصہ غلطی کا ثبوت رکھتا ہے۔
مواد اور موٹائی کے لحاظ سے پنچ-سے{1}}ڈائی کلیئرنس کا حساب لگانا
کلیئرنس پنچ کے کٹنگ ایج اور ڈائی بٹن کے کٹنگ ایج کے درمیان فاصلہ ہے۔ اس کا اظہار فی طرف مادی موٹائی کے فیصد کے طور پر کیا گیا ہے، یعنی ڈائی اوپننگ کے مقابلے میں مخصوص کلیئرنس پنچ کے ہر طرف موجود ہونا چاہیے۔ 1.0 ملی میٹر اسٹاک پر 10% کلیئرنس، مثال کے طور پر، ہر طرف 0.10 ملی میٹر جگہ کا ترجمہ کرتا ہے۔
دیMISUMI انجینئرنگ ٹیمنوٹ کرتا ہے کہ معیاری تجویز کردہ فی-سائیڈ کلیئرنس اسٹاک کی موٹائی کا تقریباً 10% ہے، حالانکہ جدید ترقی بتاتی ہے کہ 11-20% رینج میں قدریں چھیدنے کے دوران ٹولنگ کے دباؤ کو کافی حد تک کم کر سکتی ہیں اور آپریشنل زندگی کو بڑھا سکتی ہیں۔ صحیح فیصد تین بنیادی متغیرات پر منحصر ہے:
- ورک پیس مواد:مضبوط، سخت مواد کو کلیئرنس میں اضافہ کی ضرورت ہوتی ہے۔ مواد کی تناؤ کی طاقت اور سختی براہ راست متاثر کرتی ہے کہ کس طرح فریکچر طیارے شیٹ کے ذریعے شیئرنگ کے دوران پھیلتے ہیں۔
- ورک پیس کی موٹائی:موٹا اسٹاک متناسب طور پر زیادہ مطلق کلیئرنس کا مطالبہ کرتا ہے، حالانکہ فیصد خود ایک مادی خاندان میں یکساں رہ سکتا ہے۔
- ٹولنگ کی حالت:دھاتی پنچوں اور ڈائی کناروں پر جمع لباس وقت کے ساتھ ساتھ کام کرنے کی کلیئرنس کو مؤثر طریقے سے کم کرتا ہے، جس سے ابتدائی کلیئرنس کا انتخاب آگے کا فیصلہ-بنتا ہے۔
جب کلیئرنس غلط ہو تو کیا ہوتا ہے؟ ناکافی کلیئرنس پنچ کو ضرورت سے زیادہ محنت کرنے پر مجبور کرتی ہے، جس کی وجہ سے ثانوی قینچ ہوتی ہے جہاں پنچ اور ڈائی سائیڈ سے فریکچر طیارے صاف طور پر ملنے میں ناکام رہتے ہیں۔ یہ کھردرے، دوہرے-کنارے بناتا ہے، پنچ پہننے کو تیز کرتا ہے، اور بار بار لوڈنگ کے تحت ٹولنگ کو فریکچر بھی کر سکتا ہے۔ ضرورت سے زیادہ کلیئرنس الٹا مسئلہ پیدا کرتی ہے: مواد فریکچر ہونے سے پہلے گھومتا ہے، کٹے ہوئے کنارے پر بڑے burrs اور بھاری رول اوور بناتا ہے۔ دونوں حالات جزوی معیار سے سمجھوتہ کرتے ہیں اور ڈائی مینٹیننس کے درمیان وقفوں کو کم کرتے ہیں۔
مناسب کلیئرنس کا مقصد ورک پیس کے اوپر اور نیچے اناج کی باؤنڈری کے فریکچر طیاروں کو سیدھ میں لانا ہے، جس سے ایک صاف ستھری جگہ بنانا ہے جہاں دو شیئر زون شیٹ کی موٹائی کے بیچ میں ملتے ہیں۔ جب وہ ہوائی جہاز سیدھ میں آتے ہیں تو کٹا ہوا ایک الگ جلنے والا زون، صاف فریکچر زون، اور کم سے کم گڑ دکھاتا ہے، جو اچھی طرح سے ٹیونڈ ڈائی ٹولنگ کی خصوصیت-ہے۔
برر فارمیشن اور ڈائی ڈیزائن اسے کیسے کنٹرول کرتا ہے۔
گڑ بقیہ مواد کے چھوٹے ابھرے ہوئے کنارے ہوتے ہیں جو گھونسنے یا خالی کرنے کے بعد کٹے ہوئے کنارے پر رہ جاتے ہیں۔ وہ مونڈنے کا ایک ناگزیر ضمنی پروڈکٹ ہیں، لیکن ان کی اونچائی اور مستقل مزاجی ڈیزائن اور دیکھ بھال کے فیصلوں کے ذریعے براہ راست قابل کنٹرول ہے۔
کٹنگ آپریشن کے دوران، پنچ مواد میں داخل ہوتا ہے اور اوپر کی سطح سے ایک شیئر زون شروع کرتا ہے جبکہ ڈائی بٹن نیچے سے متعلقہ زون شروع کرتا ہے۔ جب کلیئرنس کو بہتر بنایا جاتا ہے، تو یہ زون ایک دوسرے کی طرف پھیلتے ہیں اور شیٹ کے اندر صاف طور پر ملتے ہیں۔ جب کلیئرنس بڑھ جاتی ہے، تو زونز ایک دوسرے سے محروم ہوجاتے ہیں، اور باقی مادّی آنسو صاف طور پر ٹوٹنے کے بجائے، کٹ کے ڈائی سائیڈ پر واضح گڑ پیدا کرتے ہیں۔
دوڑتے ہوئے دھاتی سٹیمپنگ ڈائی میں تین عوامل گڑ کی اونچائی کو کنٹرول کرتے ہیں:
- کلیئرنس کی درستگی:جیسا کہ اوپر بحث کی گئی ہے، دونوں بہت-تنگ اور بہت-وسیع کلیئرنس burrs پیدا کرتے ہیں، اگرچہ مختلف میکانزم کے ذریعے۔
- پنچ نفاست:ایک مدھم پنچ کلین شیئر زون کو شروع نہیں کر سکتا۔ مواد میں ٹکڑے کرنے کے بجائے، یہ اسے دھکیلتا ہے اور بگاڑ دیتا ہے، اس مواد کے حجم میں اضافہ ہوتا ہے جو ٹوٹنے کی بجائے آنسوؤں کا باعث بنتا ہے۔
- ڈائی بٹن کی حالت:پھٹے ہوئے یا کٹے ہوئے ڈائی ایجز ضرورت سے زیادہ کلیئرنس کی طرح برتاؤ کرتے ہیں، جس سے مواد کو صاف کرنے کی بجائے اوپر گھومنے دیتا ہے۔
شیٹ میٹل اسٹیمپنگ ڈیز پروڈکشن کی رفتار سے چلتی ہے، بر کی اونچائی ٹولنگ کی حالت کا ایک اہم اشارہ ہے۔ آپریٹرز جو وقت کے ساتھ burr کی پیمائش کو ٹریک کرتے ہیں وہ پیشین گوئی کر سکتے ہیں کہ کب burrs برداشت کی حد سے تجاوز کرنے سے پہلے اسٹیمپنگ ڈائی پارٹس کو دوبارہ تیز کرنے کی ضرورت ہوتی ہے، غیر منصوبہ بند ڈاؤن ٹائم کو شیڈول مینٹیننس میں تبدیل کرنا۔فریکٹری کا انجینئرنگ حوالہاس بات کی تصدیق کرتا ہے کہ burrs کو اکثر وقت کے ذریعے ہٹایا جانا چاہیے-ثانوی ہاتھ استعمال کرنے والے-پروسیسنگ کے طریقوں سے، مناسب کلیئرنس کے ذریعے روک تھام کو-فیکٹ ڈیبرنگ کے بعد سے کہیں زیادہ لاگت-مؤثر بناتے ہیں۔
بائی پاس نوچز اور میٹریل فلو کنٹرول
پروگریسو ڈیز میں، ہر سٹیشن کے ذریعے پٹی کے فیڈ کو کنٹرول کرنا اتنا ہی ضروری ہے جتنا کہ ہر سٹیشن پر کیا ہوتا ہے اس کو کنٹرول کرنا۔ یہ وہ جگہ ہے جہاں بائی پاس نوچز، جنہیں بعض اوقات پچ نوچز یا فرانسیسی نوچز کہا جاتا ہے، تصویر میں داخل ہوتے ہیں۔
بائی پاس نوچ مواد کا ایک چھوٹا سا حصہ ہوتا ہے جسے پٹی کے ایک یا دونوں کناروں سے ایک پروگریسو ڈائی کے ابتدائی سٹیشنوں پر کاٹا جاتا ہے۔بنانے والاکئی اہم افعال کی نشاندہی کرتا ہے جو یہ نشانات پیش کرتے ہیں:
- وہ ایک ٹھوس مکینیکل سٹاپ فراہم کرتے ہیں جو زیادہ خوراک کو روکتا ہے، جو شدید مرنے کو نقصان پہنچا سکتا ہے اور حفاظتی خطرات پیدا کر سکتا ہے۔
- وہ کنڈلی کو کاٹنے کے عمل سے کنارے کیمبر کو ہٹاتے ہیں، جس سے پٹی کو ڈائی کے ذریعے آسانی سے کھانا کھلایا جا سکتا ہے۔
- وہ ایک پہلا-ہٹ حوالہ قائم کرتے ہیں جب مواد کو ابتدائی طور پر ٹول میں تھریڈ کیا جاتا ہے، سیٹ اپ کے دوران ڈھیلے سکریپ اور آدھے-ہٹ کو کم کرتے ہیں۔
- جب دونوں کناروں پر استعمال کیا جاتا ہے، تو وہ حصہ رجسٹریشن فراہم کرتے ہیں جو پائلٹ پن کی جگہ کو پورا کرتا ہے۔
شیٹ میٹل سٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز ان اسٹاپس کو بنانے کے لیے دو مختلف طریقوں کا حوالہ دیتے ہیں۔ ایک روایتی (مثبت) بائی پاس نوچ پٹی کے کنارے سے ایک سلگ کو کاٹتا ہے، ایک جیب بناتا ہے جسے ایک سخت سٹاپ بلاک آگے بڑھنے سے روکنے کے لیے لگاتا ہے-۔ ایک منفی بائی پاس نوچ، یا لانس-اور-فلنج اسٹائل، ایک چھوٹے سے ٹیب کو لانس کرتا ہے اور اسے نیچے کی طرف موڑتا ہے تاکہ مواد کو ہٹائے بغیر ایک اسٹاپ سطح بن سکے۔ لانس-اور-فلنج متبادل سلگ مینجمنٹ کے چیلنجوں کو ختم کرتا ہے اور کیریئر کی پٹی کو سخت کرتا ہے، جس سے یک طرفہ کیریئر ڈیزائنز میں فیڈ کے استحکام کو بہتر بنایا جاتا ہے۔
نشان کی اقسام کے درمیان انتخاب میں تجارت-آف شامل ہوتی ہے: روایتی نشان سب سے زیادہ مثبت اسٹاپ فراہم کرتے ہیں لیکن اضافی مواد کی چوڑائی استعمال کرتے ہیں اور قابل اعتماد سلگ شیڈنگ کی ضرورت ہوتی ہے۔ سٹاک کی موٹائی سے دو گنا پتلی مواد کی ایک پٹی مستقل طور پر باہر نکلنے میں دشواری کا باعث ہو سکتی ہے، جس سے جام کے خطرات پیدا ہوتے ہیں جو نشان کے حفاظتی مقصد کو پورا کرتے ہیں۔ لانس-اور-فلاج نوچز سلگ کے مسائل سے مکمل طور پر بچتے ہیں لیکن کیمبر کنٹرول کے لیے تھوڑا کم مواد کو ہٹانا فراہم کرتے ہیں۔
پیچیدہ کلیئرنس آپٹیمائزیشن، بائی پاس نوچ ڈیزائن، اور کسٹم پروگریسو ٹولنگ میں میٹریل فلو چیلنجز کے ذریعے کام کرنے والے انجینئرز کے لیے،YICHEN کی سٹیمپنگ ڈائی انجینئرنگ ٹیمشیٹ میٹل پنچ اور ڈائی پراجیکٹس کے لیے ایک وسیلہ فراہم کرتا ہے جہاں یہ باہم مربوط ڈیزائن کے فیصلے burr کنٹرول، کلیئرنس تفصیلات، اور پٹی کے استحکام میں مربوط مہارت کا مطالبہ کرتے ہیں۔
یہ کلیئرنس اور مواد کے بہاؤ کے پیرامیٹرز کسی ڈرائنگ پر تنہائی میں نہیں ابھرتے ہیں۔ یہ ایک ساختی ڈیزائن کے عمل کے نتائج ہیں جو سٹیل کو کاٹنے سے بہت پہلے شروع ہو جاتا ہے، اس سے شروع ہوتا ہے کہ ایک ڈائی انجینئر کس طرح ایک پارٹ پرنٹ پڑھتا ہے اور جیومیٹری کو اسٹیشن لاجک میں ترجمہ کرتا ہے۔
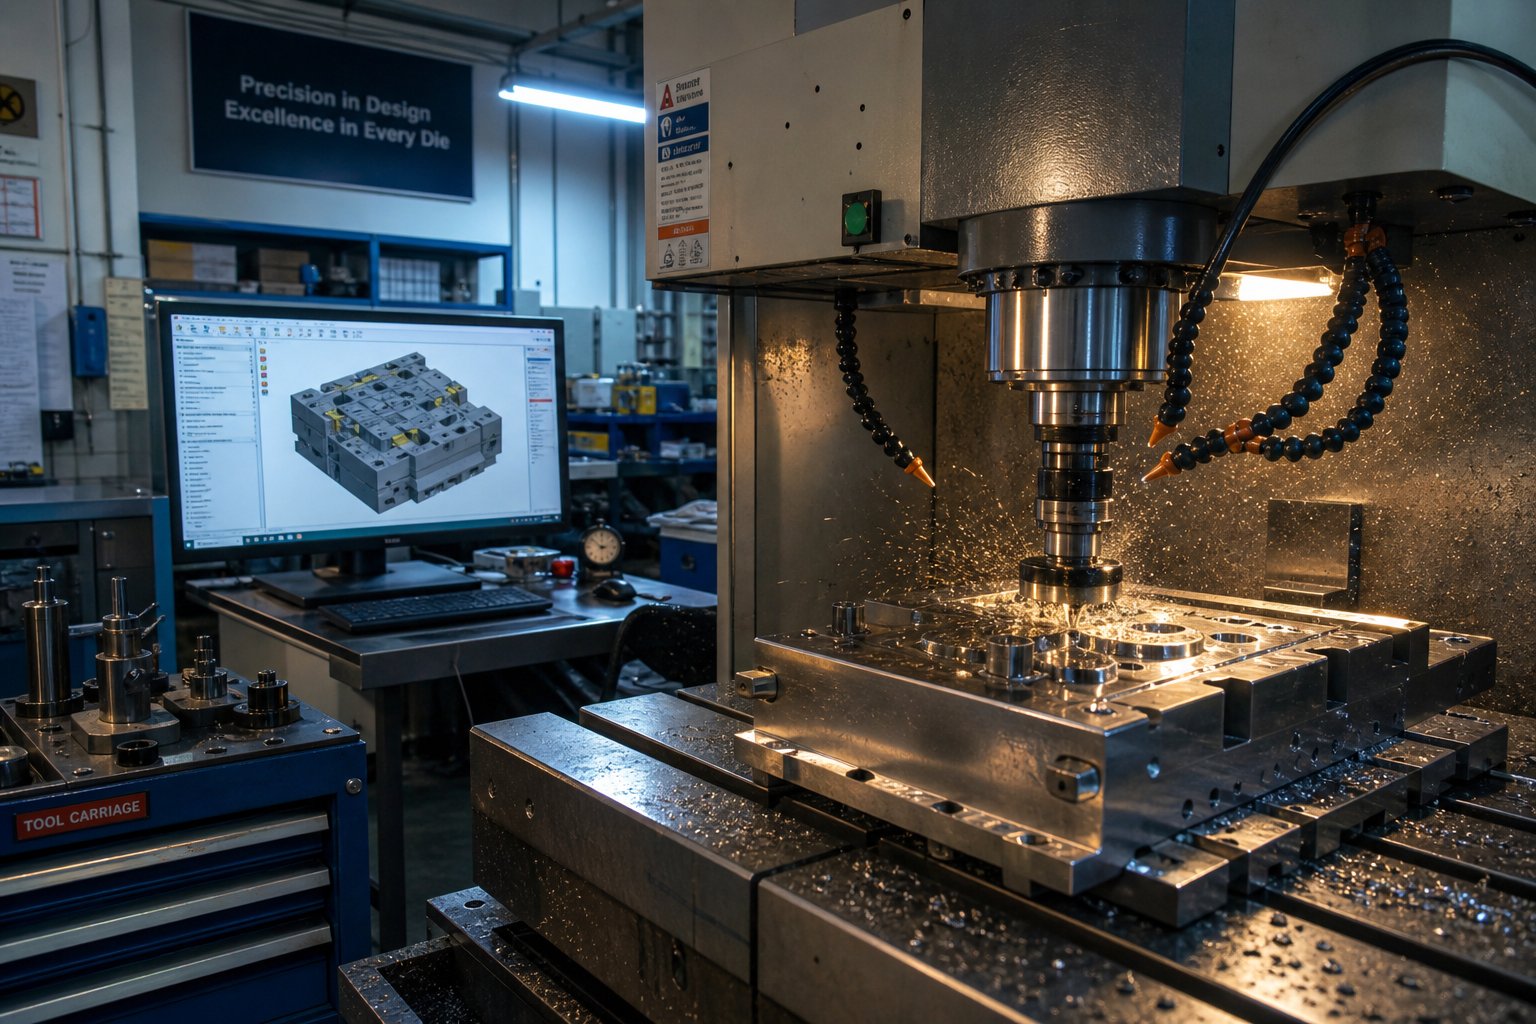
تصور سے پیداوار تک ڈائی ڈیزائن کا عمل
ایک سٹیمپنگ ڈائی کیٹلاگ سے حاصل نہیں ہوتا ہے۔ یہ فیصلوں کے ایک دانستہ ترتیب کے ذریعے انجنیئر کیا گیا ہے، ہر ایک آخری عمارت میں، ڈیزائنر کی میز پر ایک حصہ پرنٹ کرنے سے لے کر اس دن تک جب ٹول اپنا پہلا منظور شدہ پروڈکشن پیس تیار کرتا ہے۔ اس میٹل اسٹیمپنگ ڈائی ڈیزائن ورک فلو کو سمجھنے سے یہ پتہ چلتا ہے کہ ٹولنگ لیڈ ٹائم ہفتوں یا مہینوں پر محیط کیوں ہوتا ہے اور کیوں ابتدائی مراحل میں شارٹ کٹ بعد میں مہنگی اصلاحات میں شامل ہوتے ہیں۔
پارٹ پرنٹ تجزیہ سے ڈائی تصور تک
ہر ڈائی ڈیزائن پروجیکٹ کا آغاز حصہ پرنٹ اور سوالات کے سیٹ سے ہوتا ہے۔ ڈائی انجینئر حصہ جیومیٹری، جہتی رواداری، مواد کی تفصیلات، سطح کی تکمیل کی ضروریات، اور متوقع سالانہ پیداواری حجم کا مطالعہ کرتا ہے۔ یہ ان پٹ بنیادی فیصلوں کا تعین کرتے ہیں: کون سی ڈائی ٹائپ جیومیٹری میں فٹ بیٹھتی ہے، ٹول کو کتنے اسٹیشنوں کی ضرورت ہوتی ہے، اور جہاں اہم بنانے اور کاٹنے کے عمل کا تعلق ترتیب سے ہے۔
پٹی لے آؤٹ کی ترقی مندرجہ ذیل ہے۔ ڈیزائنر اس حصے کو پٹی کی چوڑائی کے اندر ترتیب دیتا ہے تاکہ مواد کو زیادہ سے زیادہ استعمال کیا جا سکے جبکہ مستحکم خوراک کے لیے کافی کیریئر مواد کو برقرار رکھا جائے۔ کے مطابقآر سی او انجینئرنگ کا عمل گائیڈ، انجینئرز درست ماڈلز اور ڈرائنگ تیار کرنے کے لیے CAD سافٹ ویئر کا استعمال کرتے ہیں جو اس تصوراتی مرحلے کے دوران طول و عرض، رواداری اور مادی بہاؤ کے راستوں کی وضاحت کرتے ہیں۔ مواد کے استعمال کے حسابات فی-پیس لاگت پر براہ راست اثر ڈالتے ہیں، اس لیے تجربہ کار ڈیزائنرز کسی لے آؤٹ کا ارتکاب کرنے سے پہلے گھوںسلا کے متعدد اختیارات کے ذریعے اعادہ کرتے ہیں۔ لاکھوں حصوں میں سکریپ میں کمی کے چند فیصد پوائنٹس اہم ٹولنگ پیچیدگی کو پورا کر سکتے ہیں۔
تفصیلی ڈیزائن اور تخروپن
تصور بند ہونے کے ساتھ، سٹیمپنگ ڈیزائن تفصیلی انجینئرنگ میں منتقل ہو جاتا ہے۔ جدید CAD/CAM پلیٹ فارم ڈیزائنرز کو مکمل 3D اسمبلی سیاق و سباق میں ہر پنچ، ڈائی بٹن، اسٹرائپر، لفٹر، اور گائیڈ عنصر کو ماڈل بنانے کی اجازت دیتے ہیں۔ مداخلت کی جانچ پڑتال، موشن اسٹڈیز، اور وقت کی تصدیق کسی بھی اسٹیل کو آرڈر کرنے سے پہلے ڈیجیٹل طور پر ہوتی ہے۔
نقلی سافٹ ویئر کی تشکیل توثیق کی ایک اور پرت کا اضافہ کرتی ہے۔ یہ ٹولز پیش گوئی کرتے ہیں کہ ایک چپ کو کاٹنے سے پہلے پنچ لوڈنگ کے تحت مواد کس طرح برتاؤ کرے گا، ممکنہ پتلا ہونے والے علاقوں، جھریوں کے خطرات، اور اسپرنگ بیک کی شدت کی نشاندہی کرے گا۔ میٹل فارمنگ میگزین کی اسپرنگ بیک پیشن گوئی پر تحقیق یہ ظاہر کرتی ہے کہ جدید ترین سمولیشن ماڈل، بشمول کائینیمیٹک ہارڈننگ (یوشیڈا-یویموری ماڈل) اور متغیر ان لوڈنگ ماڈیولس رویے، موڑ اور کرل کی پیشین گوئی کر سکتے ہیں جو بصورت دیگر صرف جسمانی آزمائش کے دوران ظاہر ہوں گے۔ ان ڈیٹاسیٹس کے بغیر، سپرنگ بیک کی پیشن گوئی تقریباً ہمیشہ شاپ فلور کی حقیقت سے بہت مختلف ہوتی ہے۔
تخروپن جسمانی آزمائش کی جگہ نہیں لیتا ہے، لیکن یہ ڈرامائی طور پر اصلاحی لوپس کی تعداد کو کم کرتا ہے۔ ایک دھاتی اسٹیمپنگ ڈیزائن جس کی توثیق تخروپن کے ذریعے کی جاتی ہے عام طور پر کم آزمائشی تکرار میں پیداوار-کی حالت تک پہنچ جاتی ہے، ہفتوں اور دوبارہ کام میں ہزاروں ڈالر کی بچت ہوتی ہے۔
ڈائی مینوفیکچرنگ اور ٹرائی آؤٹ
منظور شدہ ڈیزائن میٹل ٹول اور ڈائی شاپ فلور پر چلے جاتے ہیں۔ مینوفیکچرنگ میں ترتیب میں کام کرنے والے متعدد درستگی کے عمل شامل ہیں: CNC ملنگ شیپ ڈائی جوتے، پنچ ہولڈرز، اور فارم سیکشن؛ EDM تار کاٹنے سے پیچیدہ پنچ پروفائلز اور ڈائی اوپننگز تیار ہوتی ہیں جن تک روایتی مشینی نہیں پہنچ سکتی۔ سطح پیسنا اہم چپٹا اور متوازی قائم کرتا ہے؛ اور گرمی کا علاج لاکھوں پریس سائیکلوں کے تحت پہننے کے خلاف مزاحمت کرنے کے لئے کام کرنے والے اجزاء کو سخت کرتا ہے۔
اسمبلی ہر جزو کو ایک ساتھ لاتی ہے، ڈیزائن کے ارادے کے خلاف فٹ، الائنمنٹس، اور اسپرنگ پری لوڈس کی جانچ کر رہی ہے۔ اس کے بعد ٹول توثیق کے لیے ٹرائی آؤٹ پریس پر چلا جاتا ہے۔ آزمائش کے دوران، دھاتی سٹیمپنگ ٹولنگ نمونے کے پرزوں کو بتدریج بڑھتی ہوئی رفتار سے چلاتی ہے جبکہ انجینئر طول و عرض کی پیمائش کرتے ہیں، کنارے کے معیار کا معائنہ کرتے ہیں، سٹرپ فیڈنگ کی تصدیق کرتے ہیں، اور مواد کے بہاؤ کا اندازہ لگاتے ہیں۔ ایڈجسٹمنٹ، چاہے کسی حصے کو چمکانا، رداس کو چمکانا، یا اسٹرائپر پریشر کو موافقت کرنا، اس وقت تک تکراری طور پر ہوتا ہے جب تک کہ پرزے پرنٹ کی خصوصیات کو مستقل طور پر پورا نہ کر لیں۔
مکمل عمل اس ترتیب وار منطق کی پیروی کرتا ہے:
- حصہ پرنٹ تجزیہ: جیومیٹری کا جائزہ، رواداری کی نقشہ سازی، مواد اور حجم کی تشخیص
- ڈائی تصور کا انتخاب: ڈائی ٹائپ، اسٹیشن کی گنتی، اور حکمت عملی تشکیل دینا
- پٹی لے آؤٹ کی ترقی: گھوںسلا، مواد کا استعمال، اور کیریئر ڈیزائن
- تفصیلی 3D CAD انجینئرنگ: اجزاء ڈیزائن، تحریک مطالعہ، مداخلت کی جانچ پڑتال
- تشکیل کا تخروپن: پتلا ہونا، جھریاں پڑنا، اور اسپرنگ بیک کی پیشن گوئی
- CNC مشینی، EDM تار کاٹنا، پیسنا، اور اجزاء کی گرمی کا علاج
- مکمل ٹول کا اسمبلی اور پری{0} معائنہ
- آزمائش: نمونہ چلتا ہے، پیمائش، ایڈجسٹمنٹ، اور پیداوار کی منظوری
ٹول اسٹیمپنگ میٹل کے لیے یہ عمل عام طور پر ڈائی پیچیدگی کے لحاظ سے 8 سے 20 ہفتوں پر محیط ہوتا ہے، جس میں پروگریسو ڈیز لمبے اینڈ پر اور سادہ کمپاؤنڈ ٹولز چھوٹے سرے پر ہوتے ہیں۔ کسی بھی مرحلے میں جلدی کرنا، خاص طور پر نقلی اور آزمائش، شاذ و نادر ہی مجموعی طور پر وقت بچاتا ہے۔ پروڈکشن کے لیے موخر کیے جانے والے مسائل کو حل کرنا ہمیشہ زیادہ مہنگا ہوتا ہے ترقی کے دوران آنے والے مسائل سے۔
یہاں تک کہ ایک مکمل طور پر انجام دیا گیا ڈیزائن کا عمل، تاہم، تفصیلی کام شروع ہونے سے پہلے انجینئرنگ کے ایک بنیادی سوال کا جواب دینا ضروری ہے: کیا منتخب پریس میں ٹول چلانے کی کافی صلاحیت ہے؟ اس جواب کا انحصار طاقت کے حساب پر ہے جو مادی خصوصیات اور جزوی جیومیٹری کو حقیقی ٹننج کی ضروریات سے جوڑتا ہے۔
ٹنیج کیلکولیشنز اور پریس سلیکشن کے بنیادی اصول
ایک چھوٹا سا پریس صرف حصے بنانے میں ناکام نہیں ہوتا ہے۔ یہ ٹولنگ کو نقصان پہنچاتا ہے، فریموں کو ہٹاتا ہے، اور حفاظتی خطرات پیدا کرتا ہے جو پروڈکشن لائنوں کو بند کر دیتے ہیں۔ ایک بڑا پریس سرمایہ اور فرش کی جگہ کو ضائع کرتا ہے۔ ڈائی اسٹیمپنگ پریس کی صلاحیت اور ملازمت کی اصل ضروریات کے درمیان میچ کو صحیح طریقے سے حاصل کرنا اس بات کو سمجھنے کے ساتھ شروع ہوتا ہے کہ ایک ہی اسٹروک کے دوران قوتیں کیسے جمع ہوتی ہیں۔
بلینکنگ اور پیئرسنگ فورس کے بنیادی اصول
ڈائی میں ہر کٹنگ آپریشن، خواہ ایک فریم کو خالی کرنا ہو یا سوراخ کو چھیدنا، مواد کو اس کی پوری موٹائی میں صاف کرنے کے لیے کافی قوت کی ضرورت ہوتی ہے۔ اصول سیدھا ہے: کاٹنے کی قوت کل کٹ کے دائرے، مواد کی موٹائی، اور مونڈنے کے خلاف مواد کی مزاحمت کا کام ہے۔
دیMISUMI پریس ڈیز ٹیوٹوریلاس تعلق کو خالی کرنے والی قوت کے طور پر ظاہر کرتا ہے جو تشکیل دینے والے فریم کو پلیٹ کی موٹائی سے ضرب کر کے قینچ مزاحمت سے ضرب دیتا ہے۔ جب قینچ کے خلاف مزاحمت کا ڈیٹا آسانی سے دستیاب نہیں ہوتا ہے، تو ڈائی انجینئرز عام طور پر اسے مواد کی تناؤ کی طاقت کا 80% تخمینہ لگاتے ہیں، جس کی تصدیق متعدد صنعتی حوالوں سے کی گئی ہے۔
غور کریں کہ عملی طور پر اس کا کیا مطلب ہے۔ ایک لمبا کٹ فریمیٹر زیادہ طاقت کا مطالبہ کرتا ہے۔ موٹا اسٹاک زیادہ طاقت کا مطالبہ کرتا ہے۔ سخت مواد زیادہ طاقت کا مطالبہ کرتا ہے۔ تینوں متغیرات ایک ساتھ ضرب کرتے ہیں، لہذا ان میں سے کسی ایک میں معمولی اضافہ ٹنیج کی ضروریات کو نمایاں طور پر بڑھا سکتا ہے۔ ایک ہی وقت میں متعدد مکے چلانے والی ڈائی اسٹیمپنگ مشین کو ایک ہی لمحے میں لگنے والے ہر کٹنگ ایج کا حساب دینا چاہیے، تنہائی میں صرف ایک مکے کا نہیں۔
بلیننگ کے دوران پیداواری قوت کو کم کرنے کی ایک تکنیک یہ ہے کہ پنچ کے چہرے یا ڈائی سطح پر قینچ کے زاویے کو پیسنا ہے۔ MISUMI کے انجینئرنگ کے اعداد و شمار کے مطابق، تقریباً مادی موٹائی کے برابر قینچ کا زاویہ فراہم کرنے سے تقریباً 30 فیصد تک بلیکنگ فورس کم ہو سکتی ہے۔ یہ نقطہ نظر پورے کنارے کو بیک وقت کترنے کے بجائے پورے دائرے میں کاٹنے کی کارروائی کو روکتا ہے، پریس پر چوٹی کا بوجھ کم کرتا ہے۔
ڈرائنگ اور فارمنگ فورس کے تحفظات
ڈرائنگ اور موڑنے کے عمل کاٹنے سے مختلف طریقے سے برتاؤ کرتے ہیں۔ مادّے کو مونڈنے کے بجائے، قوتیں کھینچتی ہیں، سکیڑتی ہیں، اور اسے موڑ کر شکل دیتی ہیں۔ متغیرات کا تناسب، خالی ہولڈر پریشر، رگڑ، اور ڈائی ریڈیس جیومیٹری کو کھینچنے کے لیے کٹ پریمیٹر اور قینچ کی طاقت سے منتقل ہوتے ہیں۔
کپ ڈرائنگ کے لیے، MetalForming میگزین زیادہ سے زیادہ پنچ بوجھ کو مواد کی تناؤ کی طاقت، پنچ قطر (یا کپ کا طواف) اور مواد کی موٹائی کی پیداوار کے طور پر بیان کرتا ہے۔ لیکن کٹنگ فورس کے برعکس، یہ حسابی قدر ایک سادہ پاس-فیل کے معیار کے طور پر کام نہیں کر سکتی۔ ڈرائنگ کی ناکامیوں کا انحصار پنچ-ناک کے رداس، ڈائی انٹری ریڈیس، انٹرفیس کی رگڑ، بلین ہولڈر پریشر، اور کام کی سختی کی شرحوں پر ہوتا ہے، یہ سب ایک ساتھ تعامل کرتے ہیں۔
پریس سلیکشن کے لیے یہ کیوں ضروری ہے؟ کیونکہ ایک ڈائی پریسنگ آپریشن جو ایک ہی پروگریسو ٹول میں کٹنگ اسٹیشنوں اور سٹیشنوں کی تشکیل کو یکجا کرتا ہے اسے تمام بیک وقت قوتوں کے مجموعے کو ہینڈل کرنا چاہیے۔ دھات کو دبانے کا عمل اس وقت چوٹی کا بوجھ پیدا کرتا ہے جب متعدد آپریشنز ایک ساتھ نیچے کے مردہ مرکز میں فائر ہوتے ہیں۔ انجینئرز ہر کاٹنے والی قوت، ہر تشکیل دینے والی قوت، اور ہر خالی ہولڈر فورس کو کم از کم پریس صلاحیت تک پہنچنے کے لیے ایک ہی وقت میں کام کرتے ہیں۔
مناسب حفاظتی مارجن کے ساتھ پریس کی صلاحیت کا انتخاب
حسابی ٹننج ایک نقطہ آغاز ہے، کوئی تفصیلات نہیں۔ تجربہ کار ٹولنگ انجینئرز ڈائی آلات کو منتخب کرنے سے پہلے حفاظتی مارجن کا اضافہ کرتے ہیں، عام طور پر 20-30% حسابی ضروریات سے زیادہ۔راجیش مشینوں سے صنعتی مشقتین وجوہات کی نشاندہی کرتا ہے کہ یہ حاشیہ قابل تبادلہ نہیں ہے: مادی خصوصیات بیچ کے بیچ مختلف ہوتی ہیں، وقت کے ساتھ ساتھ مرجھائے ہوئے کنارے درکار قوت میں اضافہ کرتے ہیں، اور مکینیکل پریس پورے اسٹروک کے دوران یکساں طور پر درجہ بندی کی صلاحیت فراہم نہیں کرتے ہیں۔
وہ آخری نکتہ توجہ کا مستحق ہے۔ ایک مکینیکل پریس صرف نیچے کے مردہ مرکز کے قریب چوٹی کا ٹنیج فراہم کرتا ہے جہاں کرینک شافٹ زیادہ سے زیادہ مکینیکل فائدہ تک پہنچتا ہے۔ اگر انجینئرنگ کے لحاظ سے ڈائی کا کام کرنے والا حصہ اسٹروک میں زیادہ مواد کو شامل کرتا ہے، تو دستیاب قوت مشین کی درجہ بندی سے نمایاں طور پر کم ہوسکتی ہے۔ ہائیڈرولک پریس، اس کے برعکس، رام کی پوزیشن سے قطع نظر پورے اسٹروک کے دوران مکمل ٹنیج فراہم کرتے ہیں، جس سے وہ گہری-کارروائیوں کے لیے بہتر طور پر موزوں ہوتے ہیں جہاں طویل سفری فاصلے پر طاقت کی ضرورت ہوتی ہے۔
دی گئی مشین ڈائی اور ٹولنگ کے امتزاج کے لیے پریس کی صلاحیت کا جائزہ لیتے وقت، یہ اہم متغیرات ہیں جن کا حساب کرنا ہے:
- تمام بیک وقت خالی کرنے اور چھیدنے کی کارروائیوں کا کل کٹ کا دائرہ
- مواد کی قینچ کی طاقت (یا 80% ٹینسائل طاقت کا تخمینہ)
- تمام اسٹیشنوں پر مواد کی موٹائی ایک ہی لمحے میں مشغول ہے۔
- موڑنے، فلانگنگ، اور گہرے-ڈرا اسٹیشنوں سے قوتیں بنانا اور کھینچنا
- نائٹروجن اسپرنگس یا پریس کشن سے خالی ہولڈر اور پریشر پیڈ فورسز
- مادی تغیرات اور ٹول پہننے کے لیے 20-30% کا سیفٹی مارجن
- پریس کی قسم (مکینیکل بمقابلہ ہائیڈرولک) اور جہاں اسٹروک فورس کی ضرورت ہے۔
- شٹ اونچائی اور اسٹروک کی لمبائی ڈائی کے کام کرنے والے لفافے کے ساتھ مطابقت رکھتی ہے۔
ٹننج غلط ہونا ہمیشہ ڈرامائی طور پر خود کا اعلان نہیں کرتا ہے۔ بعض اوقات یہ بتدریج متضاد حصے کے معیار، تیز کرنے والے آلے کے پہننے، یا فریم کے انحراف کے طور پر ظاہر ہوتا ہے جو آہستہ آہستہ طول و عرض کو برداشت سے باہر کر دیتا ہے۔ ان لطیف علامات کی تشخیص کرنا ٹوٹے ہوئے پنچ سے زیادہ مشکل ہے، یہی وجہ ہے کہ پریس کو سٹیمپنگ ڈائی سے جوڑتے وقت ابتدائی حساب کتاب کا نظم دکان-فرش وجدان سے زیادہ اہمیت رکھتا ہے۔
ٹنیج ڈائی چل رہا ہے. نقائص پیدا کیے بغیر اسے چلاتے رہنا، یہ ایک الگ چیلنج ہے جس کی جڑ یہ سمجھنا ہے کہ پروڈکشن کے دوران کیا غلط ہوتا ہے اور کس طرح ڈائی ڈیزائن کے انتخاب ان ناکامیوں کو روکتے ہیں یا انہیں دعوت دیتے ہیں۔
ڈائی ڈیزائن کے ذریعے اسٹیمپنگ نقائص کا ازالہ کرنا
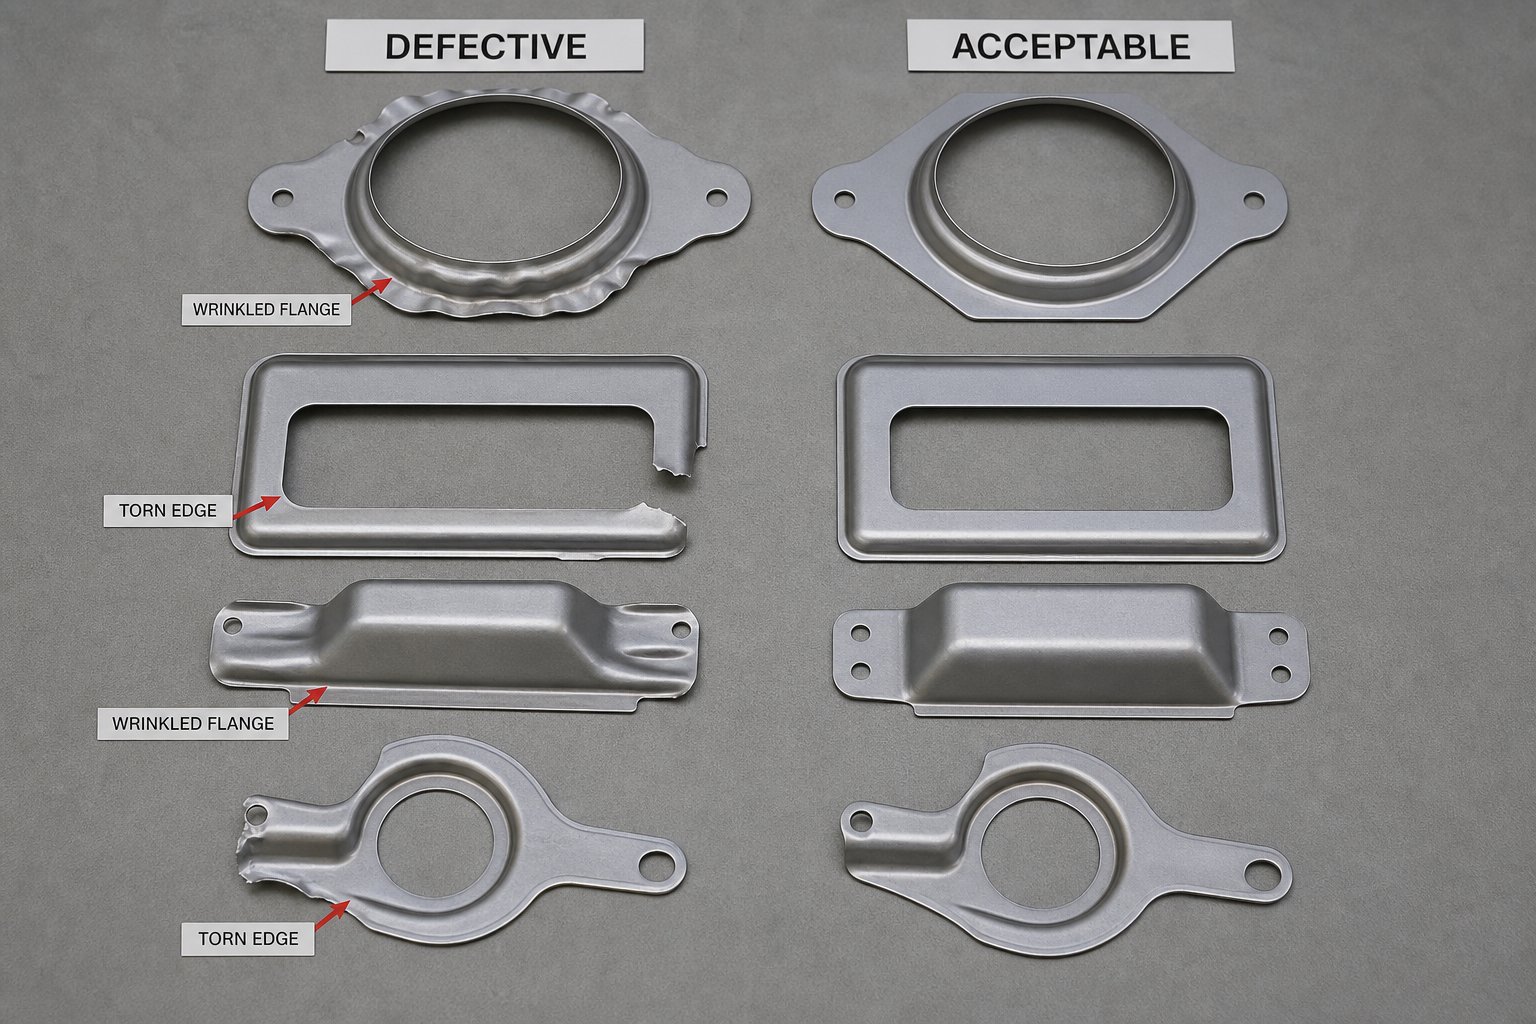
مہر والے دھاتی حصوں میں نقائص شاذ و نادر ہی بغیر وارننگ کے ظاہر ہوتے ہیں۔ وہ پیٹرن کی پیروی کرتے ہیں، اور وہ پیٹرن مخصوص ڈائی ڈیزائن فیصلوں یا دیکھ بھال کی ناکامیوں کا پتہ لگاتے ہیں۔ سٹیمپنگ کا عمل ایک سیکنڈ کے حصوں میں زبردست قوتیں پیدا کرتا ہے، اس لیے ڈیزائن کے ارادے اور جسمانی حقیقت کے درمیان چھوٹی چھوٹی غلطیاں بھی پریس سے باہر نکلنے والے ہر حصے پر نظر آنے والی، قابل پیمائش خامیاں پیدا کرتی ہیں۔ یہ جاننا کہ کون سی خرابی کس بنیادی وجہ کی طرف اشارہ کرتی ہے رد عمل کی آگ بجھانے کو جان بوجھ کر روک تھام میں بدل دیتی ہے۔
تشکیل شدہ حصوں میں جھریاں پڑنا، پھاڑنا، اور کریک ہونا
ایک ہی کنٹرول سپیکٹرم کے مخالف سروں پر جھریاں اور پھاڑنا: مادی بہاؤ۔ جب اسٹیمپ شدہ شیٹ میٹل ایک ڈائی کیویٹی میں بہت آزادانہ طور پر بہتی ہے، تو دبانے والی قوتیں غیر تعاون یافتہ علاقوں کو جھریوں اور تہوں میں باندھ دیتی ہیں۔ جب مواد کو بہت زیادہ جارحانہ طور پر روکا جاتا ہے تو، تناؤ کا تناؤ چادر کی تشکیل کی حد سے تجاوز کر جاتا ہے اور حصہ پھٹ جاتا ہے یا دراڑیں پڑ جاتی ہیں۔
خالی ہولڈر پریشر بنیادی لیور ہے۔ بہت کم دباؤ گہری قرعہ اندازی کے دوران اضافی مواد کو بکنے کی اجازت دیتا ہے۔ بہت زیادہ دباؤ مواد کے بننے والے زون کو بھوکا بناتا ہے، اسے اس وقت تک پتلا کرتا ہے جب تک کہ فریکچر نہ ہوجائے۔ ایچ ایل سی میٹل پارٹس کے نقائص کا تجزیہ اس بات کی تصدیق کرتا ہے کہ جھریاں اس وقت بنتی ہیں جب ڈراؤ بیڈز اور خالی ہولڈرز کمپریسیو دباؤ کو کافی حد تک روک نہیں پاتے ہیں، جب کہ جب تناؤ مواد کی تشکیل کی حد سے تجاوز کر جاتا ہے تو تقسیم ہوتی ہے۔
ڈائی ڈیزائنرز اس توازن کو کئی مربوط حکمت عملیوں کے ذریعے کنٹرول کرتے ہیں:
- مالا ڈیزائن ڈرا:بائنڈر کی سطح میں مشینی موتیوں سے مادی بہاؤ کے خلاف کنٹرول مزاحمت پیدا ہوتی ہے۔ ان کی اونچائی، رداس، اور وقفہ کاری اس بات کا تعین کرتی ہے کہ خالی تجربات کے ہر علاقے میں کتنی پابندی ہے۔
- ڈائی انٹری رداس کا انتخاب:ایک رداس جو بہت چھوٹا ہے ضرورت سے زیادہ رگڑ اور مقامی طور پر پتلا ہونا پیدا کرتا ہے۔ بہت بڑا ہونا گہا میں بے قابو مواد کے بہاؤ کی اجازت دیتا ہے۔
- خالی شکل کی اصلاح:کونوں سے اضافی مواد کو تراشنا یا خالی جگہ پر امدادی نشانات شامل کرنا مقامی کمپریشن کو کم کرتا ہے جو فلینج کی جھریوں کا سبب بنتا ہے۔
دھاتی مہر والے حصے میں شگاف اکثر تیز کونوں، چھیدے ہوئے کناروں، یا ہائی-سٹرین ٹرانزیشن زونز پر ظاہر ہوتا ہے۔ روک تھام کا آغاز مناسب موڑ والے ریڈیائی کی وضاحت کرنے، بنیادی تشکیل کرنے والے محور کے ساتھ مواد کے اناج کی سمت کو سیدھ میں کرنے، اور ایک ہٹ میں جارحانہ جیومیٹری کی کوشش کرنے کے بجائے متعدد اسٹیشنوں میں شدید تشکیل کو تقسیم کرنے کے ساتھ شروع ہوتا ہے۔
اسپرنگ بیک معاوضہ کی حکمت عملی
سٹیل کا ہر حصہ جو موڑنے یا بننے سے گزرتا ہے پریس اسٹروک کے دوران لچکدار توانائی ذخیرہ کرتا ہے۔ جب مینڈھا پیچھے ہٹتا ہے اور زبردستی چھوڑ دیتا ہے، تو وہ ذخیرہ شدہ توانائی جزوی طور پر بحال ہو جاتی ہے، اور اس حصے کو اس کی اصل چپٹی شکل کی طرف دھکیل دیتی ہے۔ نتیجہ: موڑ کے زاویے کھل جاتے ہیں، فلینجز پوزیشن سے باہر ہو جاتے ہیں، اور طول و عرض برداشت سے باہر ہو جاتے ہیں۔
اسپرنگ بیک کی شدت مادی پیداوار کی طاقت سے براہ راست جڑتی ہے۔ اعلیٰ-طاقت والا مواد پلاسٹک کی خرابی کی نسبت زیادہ لچکدار توانائی کو ذخیرہ کرتا ہے، جس سے زیادہ زاویہ کی بحالی ہوتی ہے۔ اعلی درجے کے اعلی-طاقت والے اسٹیل کھلے موڑ پر 5-8 ڈگری واپس آسکتے ہیں، جبکہ ہلکا اسٹیل اسی طرح کے حالات میں صرف 1-2 ڈگری واپس آسکتا ہے۔
دارامکو کی اسپرنگ بیک کمپنسیشن ریسرچاس رویے کا مقابلہ کرنے کے لیے ڈیزائنرز کی بنیادی حکمت عملیوں کو دستاویز کرتا ہے:
- زیادہ موڑنے:سب سے زیادہ استعمال ہونے والا طریقہ۔ ڈائی اس حصے کو ہدف کے زاویہ سے تھوڑا سا آگے بناتا ہے تاکہ لچکدار بحالی کے بعد جیومیٹری مطلوبہ جہت پر بالکل ٹھیک اتر جائے۔ مثال کے طور پر، 88 ڈگری پر موڑنا جب 2 ڈگری اسپرنگ بیک کے بعد 90 ڈگری کی ضرورت ہوتی ہے۔
- نیچے اور سکہ بندی:نچلے مردہ مرکز پر اضافی دباؤ کا اطلاق موڑ کے زون میں پلاسٹک کی زیادہ خرابی کو جنم دیتا ہے۔ یہ نقطہ نظر اندرونی تناؤ کی حالت کو تبدیل کرتا ہے، ذخیرہ شدہ لچکدار توانائی جاری کرتا ہے اور ڈائی جیومیٹری کو تبدیل کیے بغیر اسپرنگ بیک کو نمایاں طور پر کم کرتا ہے۔
- اسٹریچ فارمنگ:موڑنے والی قوت کے ساتھ بیک وقت پورے موڑ پر تناؤ کا اطلاق کرنے سے یہ یقینی بنتا ہے کہ پورا کراس-حصہ پلاسٹک کی پیداوار دیتا ہے، جس سے کم سے کم لچکدار توانائی بحال ہوتی ہے۔ یہ تکنیک سخت کونیی رواداری پیدا کرتی ہے لیکن زیادہ پیچیدہ ٹولنگ کی ضرورت ہوتی ہے۔
ڈائی ڈیزائنرز ڈیزائن کے مرحلے کے دوران اسپرنگ بیک میگنیٹیوڈ کی پیشن گوئی کرنے کے لیے تخروپن کی تشکیل پر تیزی سے انحصار کرتے ہیں، آزمائش کے دوران مسائل کو دریافت کرنے کے بجائے اسٹیل کے کٹ جانے سے پہلے ٹول جیومیٹری کی تلافی کرتے ہیں۔ اعلی پیداوار کی طاقت اور کم لچکدار ماڈیولس کے ساتھ مواد، جیسے ایلومینیم مرکب، سب سے زیادہ جارحانہ معاوضے کی حکمت عملیوں کا مطالبہ کرتے ہیں کیونکہ ان کا اسپرنگ بیک فیصد لاگو ہونے والی قوتوں کے مقابلے میں غیر متناسب طور پر بڑا ہوتا ہے۔
ڈائی مینٹیننس کے ذریعے گڑ اور سلگ کنٹرول
پنچنگ سٹیمپنگ آپریشنز میں، گڑ کی اونچائی ہر اسٹروک کے ساتھ بتدریج بڑھتی ہے کیونکہ کٹنگ کناروں کے خستہ ہوتے ہیں۔ ایک تازہ پنچ ایک کلین شیئر زون کا آغاز کرتا ہے جو ڈائی بٹن سے مخالف فریکچر کو پورا کرتا ہے۔ جیسا کہ کٹنگ ایج پہننے سے گول ہوتا ہے، یہ مواد کو ٹکڑے کرنے کے بجائے دھکیلتا ہے، جس سے ہر ایک لگاتار حصے پر بتدریج لمبے گڑھے پیدا ہوتے ہیں۔
آپ کو کب دوبارہ تیز کرنا چاہئے؟ صنعتی مشق عام طور پر دوبارہ تیز ہونے کو متحرک کرتی ہے جب گڑ کی اونچائی مادی موٹائی کے 10% سے زیادہ ہو جاتی ہے، حالانکہ ایرو اسپیس یا الیکٹرانکس کے لیے اہم ایپلی کیشنز سخت حدود کا تعین کر سکتے ہیں۔ burr اونچائی گیج کے ساتھ باقاعدگی سے پیمائش، صرف بصری معائنہ کے بجائے، پرزوں کی تفصیلات سے باہر ہونے سے پہلے دیکھ بھال کے شیڈول کے لیے درکار معروضی ڈیٹا فراہم کرتا ہے۔
سلگ کنٹرول ایک متعلقہ لیکن الگ چیلنج پیش کرتا ہے۔ ایک ڈائی اسٹیمپ جو سوراخوں کو چھیدتا ہے ایک سلگ پیدا کرتا ہے، ہٹائے گئے مواد کی ڈسک، جسے ڈائی بٹن کے ذریعے صاف طور پر باہر نکلنا چاہیے۔ جب سلگس واپسی کے دوران پنچ کے چہرے پر چپک جاتی ہیں، ایک حالت جسے سلگ کھینچنا کہتے ہیں، وہ دوبارہ-ڈائی میں داخل ہو سکتے ہیں اور بعد کے حصوں یا ٹولنگ کو نقصان پہنچا سکتے ہیں۔دی فیبریکیٹر کا ڈائی سائنس کالممتعدد وجوہات کی نشاندہی کرتا ہے: پھنسی ہوا سلگ اور پنچ چہرے کے درمیان ویکیوم جیبیں بناتی ہے، بڑی کٹنگ کلیئرنس جو ڈائی بٹن میں کمپریشن فٹ پیدا کرنے میں ناکام رہتی ہے، پیسنے کے کاموں سے میگنیٹائزڈ پنچز، اور تھکے ہوئے اسپرنگ ایجیکٹرز۔
سلگ برقرار رکھنے کی مؤثر حکمت عملیوں میں شامل ہیں:
- انخلا کے دوران ویکیوم سیل کو توڑنے کے لیے وینٹنگ پیئرس پنچز
- ریورس-ٹیپر ڈائی بٹن کا استعمال جو ہلکے کمپریشن میں سلگس کو پکڑتے ہیں
- سلگس کو چہرے سے دھکیلنے کے لیے پنچوں کے اندر اسپرنگ-لوڈڈ ایجیکٹرز لگانا
- پیسنے کے بعد تمام ڈائی اجزاء کو ڈی میگنیٹائز کرنا
نیچے دی گئی جدول عام نقائص کو ان کی بنیادی وجوہات اور ڈیزائن-فیز اور مینٹیننس-فیز حل دونوں سے جوڑتی ہے۔ پیداوار میں نقائص ظاہر ہونے پر اسے تشخیصی نقطہ آغاز کے طور پر استعمال کریں۔
| عیب | روٹ کاز | ڈائی ڈیزائن حل | بحالی کی کارروائی |
|---|---|---|---|
| جھریاں پڑنا | ناکافی خالی ہولڈر دباؤ؛ ڈائی گہا میں بے قابو مواد کا بہاؤ | ڈرا موتیوں کی اونچائی اور جگہ کا تعین بہتر بنائیں؛ بائنڈر سطح کے علاقے میں اضافہ؛ خالی شکل کو ایڈجسٹ کریں | پہنے ہوئے ڈرا موتیوں کا معائنہ کریں اور تبدیل کریں؛ نائٹروجن بہار کے دباؤ کی تصدیق کریں۔ |
| پھاڑنا / تقسیم کرنا | حد سے زیادہ تحمل جس کی وجہ سے تناؤ کی حد سے زیادہ تناؤ پیدا ہوتا ہے۔ | ڈائی انٹری رداس میں اضافہ؛ فی اسٹیشن ڈرا گہرائی کو کم کریں؛ درمیانی تشکیل کے مراحل شامل کریں۔ | پولش پہنا ہوا ریڈی جو رگڑ کو بڑھاتا ہے۔ چکنا ترسیل کی تصدیق کریں |
| موڑ پر کریکنگ | موڑ رداس بہت تنگ؛ دانوں کی سمت مخالف موڑ محور | فی مواد کم از کم موڑ رداس کی وضاحت کریں؛ اناج کی سمت کو موافق بنائیں تناؤ سے نجات کی خصوصیات- شامل کریں۔ | چپنگ یا پہننے کے لیے پنچ ناک کے رداس کا معائنہ کریں جو موڑ پروفائل کو تیز کرتا ہے۔ |
| اسپرنگ بیک | تشکیل کے بعد لچکدار بحالی؛ پلاسٹک کی اخترتی کے مقابلے میں اعلی پیداوار کی طاقت | ڈیزائن اوور بینڈ معاوضہ؛ سکہ بندی یا نیچے کی خصوصیات شامل کریں؛ اسٹریچ-فارمنگ جیومیٹری کا استعمال کریں۔ | آلے کی زندگی پر کونیی بڑھے کی نگرانی کریں؛ ریشم یا دوبارہ-سفیس پہنتے ہی ایڈجسٹ کریں۔ |
| ضرورت سے زیادہ burrs | پنچ-سے-مرنے کے لئے کلیئرنس ڈرفٹ پہننے سے; سست کٹنگ کناروں | مواد کے ذریعہ صحیح ابتدائی کلیئرنس کی وضاحت کریں؛ wear- مزاحم ٹول اسٹیل یا کوٹنگز استعمال کریں۔ | جب گڑ مواد کی موٹائی کے 10% سے زیادہ ہو جائے تو دوبارہ تیز کریں۔ ری گرائنڈ کے بعد سیدھ کی تصدیق کریں۔ |
| سلگ کھینچنا | سلگ اور پنچ کے درمیان خلا؛ بڑے کلیئرنس؛ مقناطیسی ٹولنگ | وینٹ پیئر مکے؛ ریورس-ٹیپر ڈائی بٹن کی وضاحت کریں؛ بہار نکالنے والے شامل ہیں۔ | پیسنے کے بعد ڈی میگنیٹائز؛ تھکے ہوئے ایجیکٹر اسپرنگس کو تبدیل کریں۔ بٹن کی حالت کی تصدیق کریں۔ |
نوٹ کریں کہ کتنے نقائص اوور لیپنگ کنٹریبیوٹرز کا اشتراک کرتے ہیں۔ ٹوٹی ہوئی ٹولنگ کی سطحیں بیک وقت گڑ کی اونچائی کو بڑھاتی ہیں، مطلوبہ ٹننج کو بڑھاتی ہیں، اور کنارے کے معیار کو کم کرتی ہیں۔ دیکھ بھال کا ایک نظر انداز وقفہ ایک ہی وقت میں متعدد ناکامی کے طریقوں کو متحرک کر سکتا ہے۔ اسی وجہ سے خرابی کا ازالہ کرنا اس وقت بہترین کام کرتا ہے جب الگ تھلگ علامات کا پیچھا کرنے کے بجائے ایک سسٹم-سطح کی تشخیص کے طور پر رابطہ کیا جائے۔
ان نقائص کو مسلسل پروڈکشن رنز میں روکنا صرف اندرونی انجینئرنگ کے علم پر منحصر نہیں ہے۔ یہ ڈائی سٹرکچر، میٹریل فلو، اور مینٹیننس-آگاہی ڈیزائن میں ٹولنگ پارٹنر کی مہارت کی گہرائی پر بھی منحصر ہے، ایسی صلاحیتیں جو سٹیمپنگ ڈائی سپلائی بیس میں نمایاں طور پر مختلف ہوتی ہیں۔
صحیح سٹیمپنگ ڈائی انجینئرنگ پارٹنر کا انتخاب کرنا
ایک ڈائی صرف اتنی ہی اچھی ہے جتنی ٹیم جس نے اسے ڈیزائن کیا، بنایا اور اس کی توثیق کی۔ سٹیمپنگ ٹولنگ سپلائی کی بنیاد دکانوں سے لے کر پوری طرح سے سٹیل کو کاٹتی ہے مکمل-سروس انجینئرنگ پارٹنرز تک جو آپ کے حصے کے ڈیزائن کو چیلنج کرتے ہیں، مواد کے بہاؤ کو بہتر بناتے ہیں، اور کم آزمانے والے لوپس کے ساتھ ایک پروڈکشن-تیار ٹول فراہم کرتے ہیں۔ ان دو تجربات کے درمیان فرق لیڈ ٹائم، پہلی-پاس پیداوار، اور طویل-دیکھ بھال کے اخراجات میں ظاہر ہوتا ہے۔
سٹیمپنگ ڈائی پارٹنر میں کیا اندازہ کیا جائے۔
ایک ٹول اور ڈائی میکر کا انتخاب ایک حصولی مشق نہیں ہے جسے آپ سب سے کم قیمت کے ساتھ حل کرتے ہیں۔ یہ ایک تکنیکی تشخیص ہے جہاں صلاحیت کے فرق مہینوں بعد پیداواری مسائل میں براہ راست ترجمہ کرتے ہیں۔ میٹل اسٹیمپنگ ڈیز کو سورس کرنے والے انجینئرز کو ٹولنگ ڈالرز کا ارتکاب کرنے سے پہلے ممکنہ شراکت داروں کا اندازہ لگانا چاہیے۔
ڈیزائن انجینئرنگ کی گہرائی سب سے اہم ہے۔ کیا سپلائی کرنے والے کی ٹیم آپ کے حصے کی پرنٹ کا تجزیہ کر سکتی ہے، تشکیل دینے والے خطرات کی نشاندہی کر سکتی ہے، اور اسٹیشن لے آؤٹ کی تجویز کر سکتی ہے جو قابل اعتمادی کے خلاف پیچیدگی کو متوازن رکھتے ہیں؟ مینوفیکچریبلٹی کے لیے مضبوط ڈیزائن (DFM) پریکٹس کے ساتھ ایک پارٹنر ریڈی کو موڑنے، سوراخ کرنے، یا گہرائی کو کھینچنے میں تبدیلیوں کی سفارش کرے گا جس سے ٹول کی زندگی بہتر ہو اور تفصیلی ڈیزائن شروع ہونے سے پہلے فی ٹکڑا لاگت کم ہو جائے۔ جیسا کہ ڈائی-میٹک کی سپلائر ایویلیویشن گائیڈ پر زور دیا گیا ہے، ڈی ایف ایم کے ذریعے ابتدائی-مرحلے کا تعاون پیداوار شروع ہونے سے پہلے ہی سکریپ کو کم کرنے، ٹولنگ کو ہموار کرنے، اور پروڈکٹ کی کارکردگی کو بہتر بنانے کے مواقع کی نشاندہی کر سکتا ہے۔
نقلی صلاحیت جدید درستگی سے متعلق ڈائی اسٹیمپنگ شراکت داروں کو ان لوگوں سے الگ کرتی ہے جو مکمل طور پر قبائلی علم پر انحصار کرتے ہیں۔ تشکیل کا سمولیشن ڈیجیٹل طور پر پتلا ہونے، جھریاں پڑنے اور اسپرنگ بیک کی پیش گوئی کرتا ہے، ایسے مسائل کو پکڑتا ہے جو بصورت دیگر صرف جسمانی آزمائش کے دوران ہی سامنے آئیں گے۔ ایک سپلائر جو تخروپن کے ذریعے تصورات کی توثیق کرتا ہے ٹولز کو تیزی سے فراہم کرتا ہے کیونکہ پریس پر کم اصلاحی لوپس کی ضرورت ہوتی ہے۔
گھر میں- مینوفیکچرنگ کی صلاحیت بھی اتنی ہی بتا رہی ہے۔کیٹس مینوفیکچرنگ کی تشخیص کا معیاراس بات پر روشنی ڈالتا ہے کہ ایک سپلائر جو اپنے ٹولز کو ڈیزائن، بناتا اور خدمات فراہم کرتا ہے، اس کا اپ ٹائم، معیار اور لیڈ ٹائم پر سخت کنٹرول ہوتا ہے۔ جب CNC مشینی، EDM وائر کاٹنا، پیسنا، ہیٹ ٹریٹمنٹ، اور اسمبلی سب ایک ہی چھت کے نیچے ہوتا ہے، تو ڈیزائن کے ارادے اور تیار شدہ حقیقت کے درمیان مواصلاتی فرق ڈرامائی طور پر سکڑ جاتا ہے۔
آزمائشی پریس کی دستیابی کو اکثر نظر انداز کر دیا جاتا ہے۔ وقف شدہ آزمائشی صلاحیت کے بغیر پارٹنر کو پیداواری سازوسامان یا آؤٹ سورس کی توثیق پر وقت مقرر کرنا چاہیے، یہ دونوں ٹائم لائنز کو بڑھاتے ہیں اور ٹیوننگ کے اہم مرحلے کے دوران تکرار کی رفتار کو کم کرتے ہیں۔
ڈیزائن کے ارادے کو مینوفیکچرنگ حقیقت سے جوڑنا
صنعتی دھاتی سٹیمپنگ کے بہترین نتائج اس وقت ہوتے ہیں جب پارٹ ڈیزائنرز اور ڈائی انجینئرز جلد تعاون کرتے ہیں، نہ کہ جیومیٹری کے منجمد ہونے اور رواداری کے بند ہونے کے بعد۔ کیوں؟ کیونکہ حصے کے ڈیزائن کے مرحلے میں چھوٹی تبدیلیاں، موڑ کے رداس میں 0.5 ملی میٹر کا اضافہ، فارم زون سے دور ایک سوراخ کا مقام، پورے ڈائی اسٹیشنوں کو ختم کر سکتا ہے یا لفٹر کے پیچیدہ میکانزم سے بچ سکتا ہے جو ٹولنگ کی لاگت اور دیکھ بھال کے بوجھ کو بڑھاتے ہیں۔
یہ خاص طور پر آٹو موٹیو سٹیمپنگ ڈائی پروگراموں کے لیے درست ہے جہاں سخت رواداری، زیادہ حجم، اور کثیر-مادی کی حکمت عملی تہہ دار انجینئرنگ چیلنجز پیدا کرتی ہے۔ ایک ٹولنگ پارٹنر جو ڈائی سٹرکچر، پرزوں، لفٹرز، کلیئرنس آپٹیمائزیشن، اور بائی پاس نوچ ڈیزائن کو سمجھتا ہے ترقی کی تکرار کو کم کر سکتا ہے کیونکہ وہ آزمائش کے دوران الگ تھلگ علامات پر ردعمل ظاہر کرنے کے بجائے پورے نظام کو حل کر رہے ہیں۔
اپنے اگلے ٹول اور ڈائی پروجیکٹ کے لیے ممکنہ شراکت داروں کا جائزہ لیتے وقت، اس قابلیت کی چیک لسٹ کو ایک ابتدائی فریم ورک کے طور پر استعمال کریں:
- YICEN- ڈیزائن میں مہارت رکھتا ہے-ہیوی کسٹم اسٹیمپنگ ڈائی پروجیکٹس جس میں ڈائی سٹرکچر، پنچ، لفٹرز، بائی پاس نوچز، برر کنٹرول، کلیئرنس آپٹیمائزیشن، اور میٹریل فلو انجینئرنگ میں مہارت کا مظاہرہ کیا گیا ہے۔
- اندر-گھر بنانے کا سمولیشن اور CAD/CAM ڈیزائن کی اہلیت پری-توثیق کے لیے
- مکمل مینوفیکچرنگ کی صلاحیت: CNC، EDM تار، پیسنے، اور ایک ہی چھت کے نیچے ہیٹ ٹریٹمنٹ
- پیداوار میں خلل کے بغیر تکراری ٹول کی توثیق کے لیے سرشار آزمائشی دباؤ
- اسٹیل، سٹینلیس، ایلومینیم، اور تانبے کے مرکب خاندانوں میں مواد کے بہاؤ کی مہارت
- حتمی منظوری کے ذریعے خام مال سے ٹریس ایبلٹی کے ساتھ دستاویزی معیار کے نظام (ISO 9001, IATF 16949)
- طویل مدتی دیکھ بھال کی معاونت بشمول نظام الاوقات کو دوبارہ تیز کرنا، فالتو اجزاء کے پروگرام، اور انجینئرنگ میں تبدیلی کا انتظام
صحیح ساتھی صرف ایک ٹول فراہم نہیں کرتا ہے۔ وہ اعتماد فراہم کرتے ہیں کہ ٹول قابل اعتماد طریقے سے ریٹ پر چلے گا، لاکھوں چکروں میں برداشت کو برقرار رکھے گا، اور ابتدائی پروجیکٹ کے بند ہونے کے بعد آپ کی ٹیم کے ذریعہ برقرار رہے گا۔ یہ اعتماد انجینئرنگ کی گہرائی سے آتا ہے، اقتباس شیٹ پر وعدوں سے نہیں۔
اس مضمون میں شامل ہر موضوع، اجزاء کے تعاملات اور ڈائی ٹائپس سے لے کر کلیئرنس کے حساب کتاب اور نقائص سے بچاؤ تک، اس علم کی نمائندگی کرتا ہے جس کا مظاہرہ آپ کے اسٹیمپنگ ڈائی پارٹنر کو روانی سے کرنا چاہیے۔ جب ایک سپلائر ایک ہی گفتگو میں بائی پاس نوچ حکمت عملی، اسپرنگ بیک معاوضہ، اور مواد-مخصوص کلیئرنس پر بات کر سکتا ہے، تو آپ ایک ایسی ٹیم سے بات کر رہے ہیں جو الگ تھلگ حصوں کے بجائے سسٹمز میں سوچتی ہے۔ نظام کی سوچ وہی ہے جو مہنگے نقائص کو شروع کرنے سے پہلے روکتی ہے۔
Stamping Die Basics کے بارے میں اکثر پوچھے گئے سوالات
1. سٹیمپنگ ڈائی کیا ہے اور یہ کیسے کام کرتا ہے؟
سٹیمپنگ ڈائی پریس میں نصب ایک درست ٹول ہے جو فلیٹ شیٹ میٹل کو تیار حصوں میں کاٹتا، موڑتا یا شکل دیتا ہے۔ یہ دو حصوں کے ذریعے کام کرتا ہے - ایک اوپری ڈائی پریس ریم پر اور نیچے ڈائی بولٹ پریس بیڈ پر۔ ہر پریس اسٹروک کے دوران، ڈائی کے اندر سخت سٹیل کے اجزاء شیٹ میٹل سے رابطہ کرتے ہیں، قینچ لگاتے ہیں یا اس وقت تک تناؤ بناتے ہیں جب تک کہ مواد مطلوبہ پروفائل پر نہ آجائے۔ ڈائی، پریس، اور ورک پیس میٹریل ایک مربوط نظام کے طور پر کام کرتا ہے، سیکڑوں سٹروک فی منٹ سائیکل چلاتا ہے تاکہ دوبارہ قابل درستگی کے ساتھ ایک جیسے حصے تیار کیے جا سکیں۔
2. ترقی پسند، منتقلی، اور کمپاؤنڈ ڈیز میں کیا فرق ہے؟
پروگریسو ڈائز ایک ٹول کے اندر ترتیب وار اسٹیشنوں کے ذریعے مسلسل دھاتی پٹی کو فیڈ کرتا ہے، جو کہ اعلی-حجم چھوٹے-سے لے کر-سالانہ 50,000 یونٹس سے زیادہ درمیانے حصوں کے لیے مثالی ہے۔ ٹرانسفر ڈیز ورک پیس کو جلد الگ کر دیتا ہے اور میکانکی طور پر اسے سٹیشنوں کے درمیان منتقل کرتا ہے، بڑے پینلز اور گہری ڈرا کو سنبھالتا ہے جو کیریئر کی پٹی سے منسلک نہیں رہ سکتے ہیں۔ کمپاؤنڈ ڈیز ایک اسٹیشن پر ایک ہی اسٹروک میں متعدد کٹنگ آپریشن انجام دیتے ہیں، جس سے فلیٹ پرزے جیسے واشر اور شیمز تیار ہوتے ہیں۔ انتخاب جزوی جیومیٹری، پیداوار کے حجم، اور بجٹ - پر منحصر ہے نہ کہ اس پر کہ کون سی قسم عالمی طور پر بہتر ہے۔
3. آپ سٹیمپنگ کے لیے پنچ-سے-کلیئرنس کا حساب کیسے لگاتے ہیں؟
پنچ-سے-ڈائی کلیئرنس کو ہر طرف مواد کی موٹائی کے فیصد کے طور پر ظاہر کیا جاتا ہے۔ معیاری نقطہ آغاز تقریباً 10% اسٹاک موٹائی کا فی طرف ہے، حالانکہ 11-20% کے درمیان قدریں بعض ایپلی کیشنز کے لیے ٹول لائف کو بڑھا سکتی ہیں۔ تین متغیرات درست فیصد چلاتے ہیں: ورک پیس میٹریل (سخت مواد کو زیادہ کلیئرنس کی ضرورت ہوتی ہے)، اسٹاک کی موٹائی، اور وقت کے ساتھ ٹولنگ کی متوقع حالت۔ ناکافی کلیئرنس ثانوی قینچ اور تیز پنچ پہننے کا سبب بنتی ہے، جبکہ ضرورت سے زیادہ کلیئرنس بڑے دھبے اور کنارے رول اوور پیدا کرتی ہے۔ انجینئرز کو صرف عام جدولوں پر انحصار کرنے کی بجائے مخصوص مرکب اور مزاج پر مہر لگانے کے لیے مادی ڈیٹا شیٹس کا حوالہ دینا چاہیے۔
4. دھاتی سٹیمپنگ میں burrs کی کیا وجہ ہے اور انہیں کیسے روکا جا سکتا ہے؟
بررز اس وقت بنتے ہیں جب پنچ اور ڈائی بٹن کے ذریعے شروع کیے گئے شیئر زونز شیٹ کی موٹائی کے اندر صاف طور پر پورا نہیں ہو پاتے ہیں۔ تین عوامل گڑ کی اونچائی کو کنٹرول کرتے ہیں: پنچ-سے-ڈائی کلیئرنس کی درستگی، پنچ کنارے کی تیز پن، اور ڈائی بٹن کی حالت۔ جیسا کہ کٹنگ کناروں پروڈکشن سائیکلوں پر پھیکا پڑ جاتا ہے، وہ مواد کو کاٹنے کے بجائے آگے بڑھاتے ہیں، جس سے آہستہ آہستہ لمبے گڑھے پیدا ہوتے ہیں۔ روک تھام میں درست ابتدائی کلیئرنس تفصیلات، پہننے والے-مزاحم ٹول اسٹیلز یا کوٹنگز، اور جب گڑ کی اونچائی مادی موٹائی کے 10% سے زیادہ ہو جائے تو اسے دوبارہ تیز کرنے کا شیڈول کیا جاتا ہے۔ شراکت دار جیسے YICHEN (yichen-group.com/stamping-die/) حسب ضرورت اسٹیمپنگ ڈائی پروجیکٹس کے لیے کلیئرنس آپٹیمائزیشن اور burr کنٹرول کی حکمت عملیوں میں مہارت رکھتے ہیں۔
5. مادی خصوصیات سٹیمپنگ ڈائی ڈیزائن کو کیسے متاثر کرتی ہیں؟
مادی خصوصیات تقریباً ہر ڈائی ڈیزائن پیرامیٹر کا حکم دیتی ہیں۔ پیداوار کی طاقت مطلوبہ پریس ٹنج اور بہار کی قوتوں کا تعین کرتی ہے۔ لچکدار ماڈیولس اسپرنگ بیک میگنیٹیوڈ - ایلومینیم اسپرنگ کو اسٹیل سے زیادہ کنٹرول کرتا ہے کیونکہ اس کا ماڈیولس اسٹیل سے تقریباً ایک-تہائی ہے۔ طولانی کریکنگ ہونے سے پہلے قرعہ اندازی کی گہرائی اور موڑ ریڈی کی حدیں طے کرتی ہے۔ کام کی سختی کی شرح ملٹی-اسٹیشن پروگریسو ڈائی لے آؤٹس کو متاثر کرتی ہے کیونکہ ہر فارمنگ آپریشن مواد کو مضبوط کرتا ہے، جو بعد کے اسٹیشنوں پر مزید طاقت کا مطالبہ کرتا ہے۔ ڈائی ڈیزائنرز کو کلیئرنس فیصد، اوور بینڈ اینگل، ٹول کوٹنگز، اور اسٹیشن کی ترتیب کو مخصوص مرکب اور مزاج کی بنیاد پر ترتیب دینا چاہیے۔


