


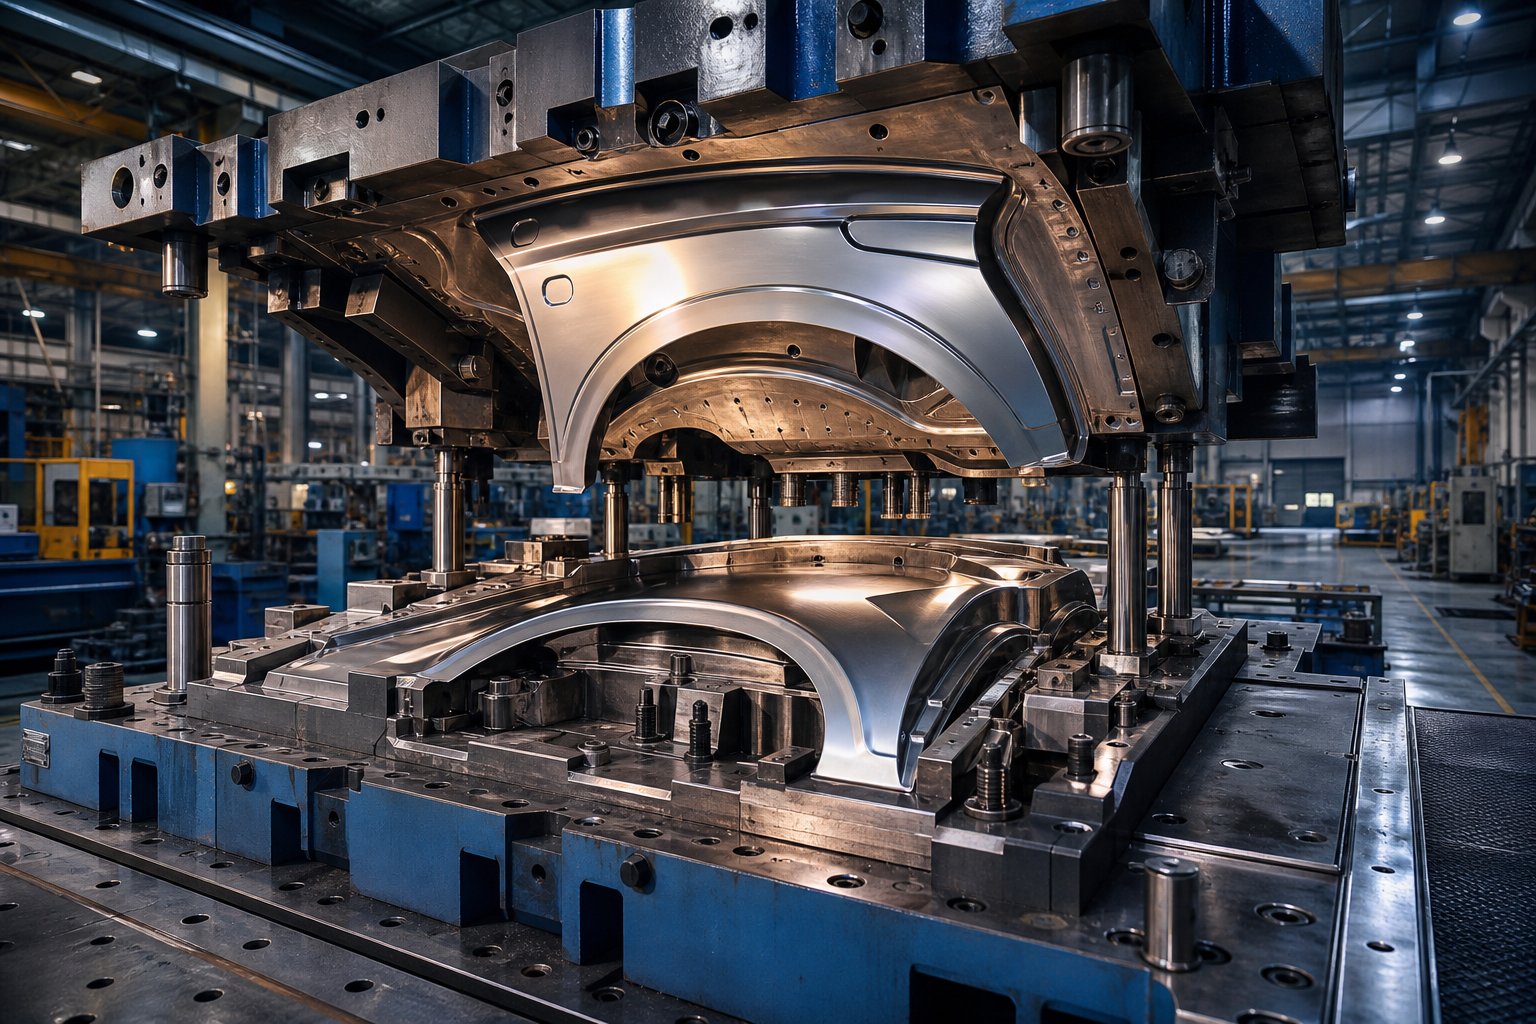
کار ونگ اسٹیمپنگ ڈائی کیا ہے اور اس کی لاگت کیوں آتی ہے یہ کیا کرتا ہے۔
جب آپ تلاش کرتے ہیں۔ایک ڈسکاؤنٹ کار ونگ اسٹیمپنگ ڈائی، آپ کو یہ جاننا ہوگا کہ آپ کیا خرید رہے ہیں اس سے پہلے کہ آپ اس بات کا جائزہ لے سکیں کہ آیا قیمت مناسب ہے۔ کار ونگ، جسے نارتھ امریکن انگلش میں فینڈر کہا جاتا ہے، باڈی پینل ہے جو آگے یا پچھلے پہیے پر محراب ہے۔ فلیٹ شیٹ میٹل سے اس پینل کو بنانے کے لیے ایک مخصوص دھاتی سٹیمپنگ ڈائی کی ضرورت ہوتی ہے جو کمپاؤنڈ کروز، تیز فیچر لائنز، اور ایک ہی پریس اسٹروک میں عین مطابق کنارے کے فلینجز یا آپریشنز کے سخت ترتیب والے سیٹ تیار کرنے کے قابل ہو۔
کار ونگ اسٹیمپنگ ڈائی ایک درست ٹول ہے جو اسٹیل کے اوپری اور نچلے حصے کے مماثل اجزاء پر مشتمل ہوتا ہے جو فلیٹ شیٹ میٹل کو گاڑی کے تھری-جہتی فینڈر پینل میں کاٹتا ہے، بناتا ہے، کلاس A کی سطح کی تکمیل اور باڈی-گیپ ڈائمینشنل معیارات کو پورا کرتا ہے۔
کار ونگ اسٹیمپنگ ڈائی کو کیا منفرد بناتا ہے۔
فلیٹ بریکٹ یا ساختی کمک کے لیے استعمال ہونے والے سٹیمپنگ ڈائی کے برعکس، ایک فینڈر ڈائی کو گہری ڈرا گہرائیوں، محدب سطحوں پر پھیلنے والی اسٹریچ، اور سخت ریڈی ٹرانزیشن کا ایک ساتھ انتظام کرنا چاہیے۔ پیچیدہ جیومیٹری کا مطلب ہے کہ ڈائی اسٹیمپ کی سطحوں کو آئینہ-معیاری مشین کی ضرورت ہوتی ہے، اور یہاں تک کہ معمولی انحراف بھی تیار پینل پر مرئی لہر پیدا کرتے ہیں۔ یہی وجہ ہے کہ باڈی پینلز کے لیے آٹوموٹو اسٹیمپنگ ڈیز کی لاگت چھپے ہوئے ساختی حصوں کے لیے بنائے جانے والے اسٹامپر ڈائز سے کافی زیادہ ہے۔
آٹوموٹو باڈی پینل کی پیداوار میں کلیدی کام
ایک مکمل ونگ ڈائی سیٹ عام طور پر ڈرائنگ، ٹرمنگ، فلانگنگ اور سٹرائیک آپریشنز انجام دیتا ہے۔ ڈرائنگ بنیادی شکل بناتی ہے، تراشنا اضافی مواد کو ہٹاتا ہے، اورflanging کناروں کو موڑتا ہےاٹیچمنٹ کی سطحیں بنانے کے لیے جہاں پینل گاڑی کے باڈی سے جڑ جاتا ہے۔ اس عمل میں ہر اسٹیشن مجموعی ٹولنگ پیکج میں لاگت کا اضافہ کرتا ہے۔
ایک فوری اصطلاحی نوٹ: صنعتی لٹریچر میں آپ کو سٹیمپنگ مولڈز، ڈائی سٹیمپس، اور یہاں تک کہ انجیکشن مولڈ کی اصطلاحات بھی ڈھیلے طریقے سے استعمال ہوتی نظر آئیں گی۔ سٹیمپنگ مولڈ اور سٹیمپنگ ڈیز ایک ہی شیٹ میٹل ٹولنگ کا حوالہ دیتے ہیں۔ ایک سانچہ، سختی سے بولیں، مائع یا پگھلے ہوئے مواد کو شکل دیتا ہے، جبکہ ایک دھاتی سٹیمپنگ ڈائی پریس فورس کے تحت ٹھوس شیٹ میٹل کو شکل دیتی ہے۔ اس فرق کو جاننا آپ کو ڈسکاؤنٹ ٹولنگ کی پیشکش کرنے والے مختلف سپلائرز کے اقتباسات کا موازنہ کرتے وقت الجھن سے بچنے میں مدد کرتا ہے۔
ان ڈیپ کے پیچھے تکنیکی تقاضے، ڈرا ڈیپتھ سے لے کر سطح پر ختم ہونے والی رواداری تک، وہ ہیں جو قیمتوں کو بڑھاتے ہیں اور اس بات کا تعین کرتے ہیں کہ جائز بچت کہاں سے مل سکتی ہے۔
تکنیکی تقاضے جو کار ونگ ڈائی پرائسنگ کو چلاتے ہیں۔
میٹل اسٹیمپنگ ڈیز پر ہر رعایت کا ایک فرش ہوتا ہے، ایک نقطہ جس کے نیچے ٹولنگ قابل قبول کار ونگ پینل نہیں بنا سکتی۔ یہ سمجھنا کہ وہ منزل کہاں بیٹھتی ہے آپ کو کٹے ہوئے کونوں سے حقیقی بچت کو الگ کرنے میں مدد کرتا ہے۔ تین تکنیکی مطالبات بنیادی لائن کو متعین کرتے ہیں: ڈرا ڈیپتھ، سطح کا فنش گریڈ، اور جسمانی فٹمنٹ کے لیے جہتی رواداری۔
فینڈر جیومیٹری کے لیے گہرائی اور تشکیل کی پیچیدگی ڈرا کریں۔
تصور کریں کہ ایک فلیٹ اسٹیل خالی کو ایک مکے کے اوپر کھینچیں جو اسے پہیے کے محراب کی طرح کی گہا میں لے جائے۔ دھات ایک ساتھ کمپاؤنڈ منحنی خطوط پر پھیلتی ہے، سکیڑتی ہے اور بہتی ہے۔ ایک عام کار ونگ پینل کے لیے 150 ملی میٹر اور 250 ملی میٹر کے درمیان گہرائی کی ضرورت ہوتی ہے، جس میں کچھ مجسمے والے ڈیزائن 300 ملی میٹر سے زیادہ آگے بڑھتے ہیں۔ وہ گہرائی، پہیے کے کھلنے پر سخت ریڈیائی اور باڈی سائیڈ کے ساتھ چلنے والی فیچر لائنوں کے ساتھ مل کر، اس کا مطلب ہے کہ شیٹ میٹل اسٹیمپنگ ڈیز کو ہر مقام پر مواد کے بہاؤ کو درست طریقے سے کنٹرول کرنا چاہیے۔
سیاق و سباق کے لیے، ایک سادہ ساختی بریکٹ کو کم سے کم گھماؤ کے ساتھ صرف 20 سے 40 ملی میٹر ڈرا گہرائی کی ضرورت ہو سکتی ہے۔ تشکیل دینے والی قوتیں، خالی ہولڈر پریشر کیلیبریشن، اور ڈرا اسٹیشنوں کی تعداد تمام گہرائی کے ساتھ پیمانے پر ہوتی ہے۔ ایک گہری قرعہ اندازی کے لیے زیادہ مضبوط کسٹم میٹل اسٹیمپنگ کی ضرورت ہوتی ہے جس میں بڑے پریس ٹنیج، سخت ریڈی آئی کنٹرول، اور حتمی جیومیٹری کو نشانہ بنانے کے لیے اکثر اضافی سٹرائیک آپریشنز ہوتے ہیں۔ ان عوامل میں سے ہر ایک دھاتی سٹیمپنگ ٹول کی لاگت میں اضافہ کرتا ہے۔
باڈی پینلز کے لیے سطح کی تکمیل اور جہتی معیارات
کار ونگ پینل کلاس A کی سطحیں ہیں، یعنی پینٹنگ کے بعد وہ گاہک کو دکھائی دیتے ہیں۔ کے مطابقآٹوموٹو مینوفیکچرنگ کے لیے میٹرولوجی کے معیارات، کلاس A کی سطحیں بے عیب طور پر ہموار، مسلسل، اور کسی بھی خامی سے پاک ہونی چاہئیں جن کا کھلی آنکھ سے پتہ لگایا جا سکے۔ وہ ساختی اور ایروڈینامک کردار بھی ادا کرتے ہیں، اس لیے معیار کی ضرورت قیمت کے نقطہ سے قطع نظر بات چیت کے قابل نہیں ہے۔
باڈی پینلز کے لیے جہتی رواداری بھی اتنی ہی سخت ہے۔ اےجے ڈی پاور سروےپتہ چلا کہ آٹوموٹو کے معیار کے مسائل میں سے 41 فیصد جیومیٹرک کوالٹی کے نقائص کا پتہ لگاتے ہیں۔ تیار گاڑی پر پینل-سے-پینل کے فرق کو عام طور پر +/- 0.5 ملی میٹر تک پکڑا جاتا ہے، جس کا مطلب ہے کہ اسٹیمپڈ فینڈر خود کو سخت اقدار کے لیے درست ہونا چاہیے تاکہ اسمبلی اسٹیک اپ-کے حساب سے ہو۔ غیر-دیکھنے والے حصے جیسے بریکٹ یا کمک بغیر کسی نتیجے کے +/- 1.0 ملی میٹر یا اس سے زیادہ چوڑے پر چل سکتے ہیں۔
| پیرامیٹر | کار ونگ (فینڈر) پینل | ساختی بریکٹ / کمک |
|---|---|---|
| گہرائی ڈرا کریں۔ | 150 - 300 ملی میٹر | 20 - 40 ملی میٹر |
| سطح ختم گریڈ | کلاس A (مرئی، پینٹ-تیار) | کلاس C/D (پوشیدہ، صرف فعال) |
| جہتی رواداری | +/- 0.3 سے +/- 0.5 ملی میٹر | +/- 0.8 سے +/- 1.5 ملی میٹر |
| ڈائی اسٹیشنوں کی عام تعداد | 4 - 6 (ڈرا، ٹرم، فلینج، ریسٹرائیک) | 1 - 3 (خالی، شکل، چھید) |
| سطح کی کھردری (Ra) | 0.4 - 0.8 مائکرو میٹر | 1.6 - 3.2 مائکرو میٹر |
یہاں یہ ہے کہ یہ موازنہ آپ کو خریدار کے طور پر بتاتا ہے: گہرائی ڈرا کریں، سطح کی تکمیل، اور ملاوٹ کے کناروں پر بنیادی جہتی رواداری غیر -گفتگو کے قابل چشمی ہیں۔ کسی بھی ڈسکاؤنٹ کار ونگ اسٹیمپنگ ڈائی کو ابھی بھی ان نمبروں کو مارنا ہوگا یا پینٹنگ کے بعد پینل لہرائی دکھائے گا، اسمبلی میں خلا ناہموار نظر آئے گا، یا حصہ صحیح طریقے سے نہیں جڑے گا۔ گفت و شنید والے علاقے پوشیدہ فلینجز، اندرونی اسٹیفنر جیومیٹریز، اور تراشے ہوئے ٹکڑوں یا ملحقہ پینلز سے ڈھکے ہوئے علاقوں پر رواداری کا رجحان رکھتے ہیں۔ یہ جاننا کہ آپ کن چشموں میں آرام کر سکتے ہیں اور کون سے آپ نہیں کر سکتے، ایک ڈائی سپلائر کے ساتھ لاگت-کم کوٹیشن پر کام کرنے کی طرف پہلا قدم ہے جو اب بھی پروڈکشن-قابل پرزے تیار کرتا ہے۔
آپ جس قسم کی ڈائی کنفیگریشن کا انتخاب کرتے ہیں، خواہ ترقی پسند، منتقلی، یا ٹینڈم لائن، ان لاگت والے ڈرائیوروں کو نمایاں طور پر ضرب یا معتدل کرتی ہے۔
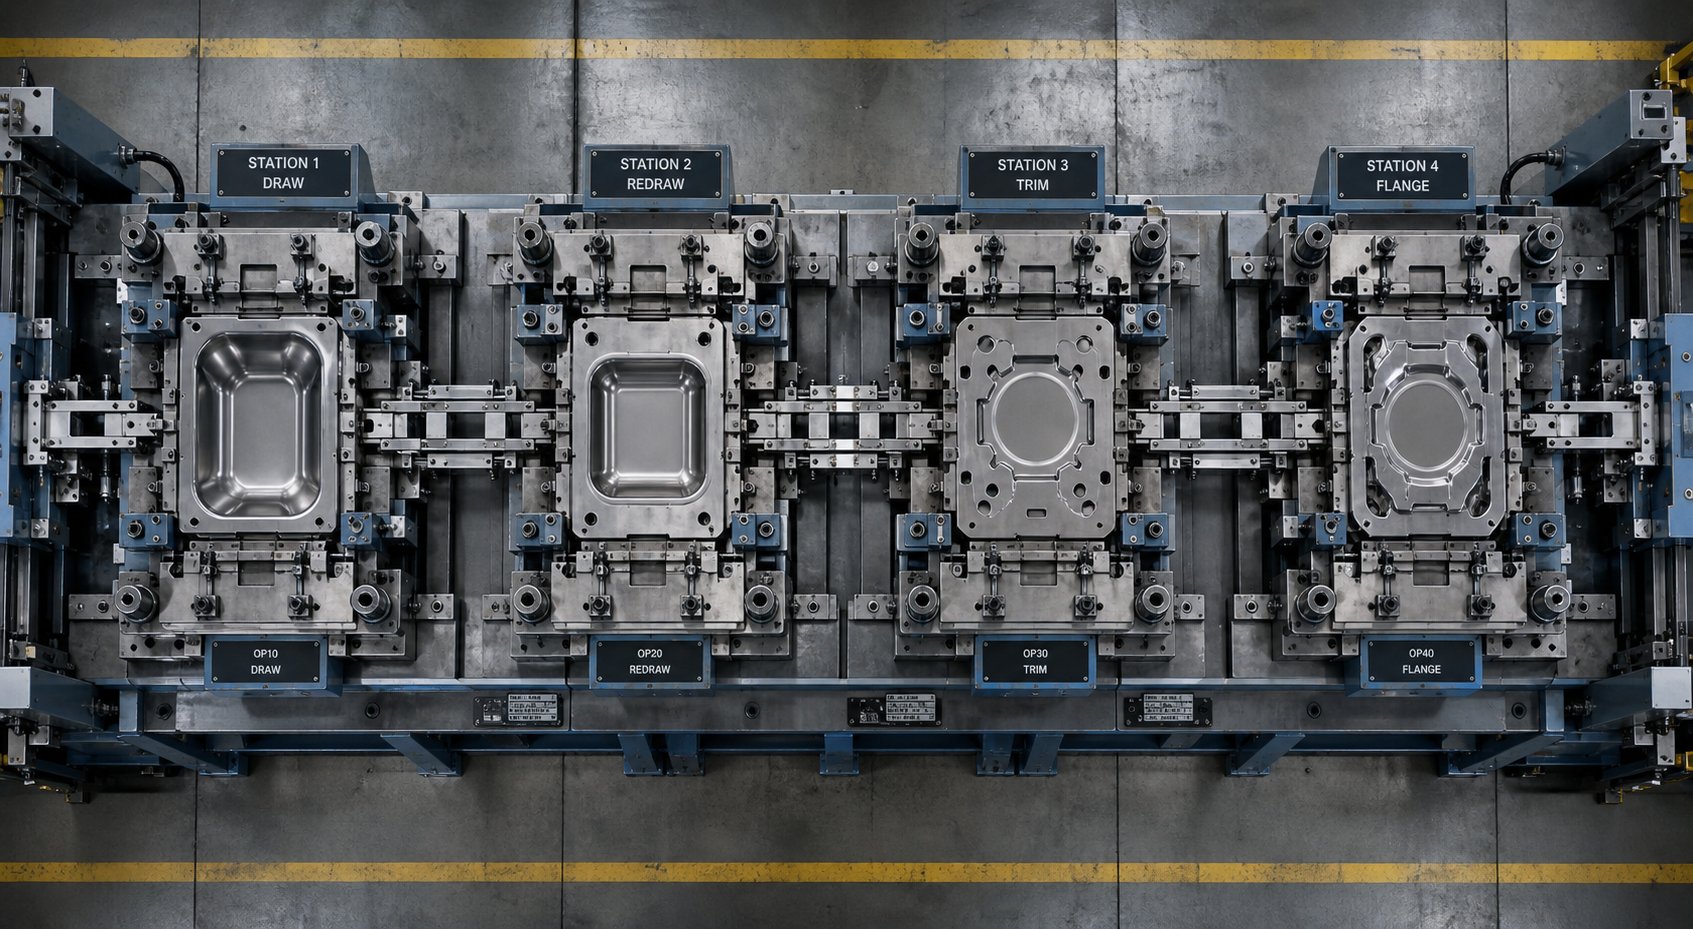
کار ونگ پینل سٹیمپنگ میں استعمال ہونے والی ڈائی ٹائپس
ڈائی کنفیگریشن آپ کی لاگت کے پہلے وعدوں میں سے ایک ہے، اکثر اسٹیل کے ایک بلاک کو کاٹنے سے پہلے۔ پروگریسو ڈائی، ٹرانسفر ڈائی، یا ٹینڈم لائن سیٹ اپ کے درمیان انتخاب اس بات کا تعین کرتا ہے کہ آپ کو کتنے اسٹیشنوں کی ضرورت ہے، ہر اسٹامپ اور ڈائی جوڑا کتنا پیچیدہ ہوتا ہے، اور آخر کار ڈسکاؤنٹ کے راستے پر چلنے کے لیے کتنی گنجائش موجود ہے۔ کار ونگ پینلز کے لیے خاص طور پر، پارٹ سائز اور تشکیل کی گہرائی آپشنز کو تیزی سے تنگ کرتی ہے۔
چھوٹے ونگ پینل ویریئنٹس کے لیے پروگریسو ڈیز
پروگریسو ڈائی کوائل کی پٹی کھلاتی ہے۔ایک ہی عام سٹیمپنگ ڈائی سیٹ پر نصب متعدد اسٹیشنوں کے ذریعے۔ ہر پریس اسٹروک سٹرپ کو ایک پچ کا فاصلہ بڑھاتا ہے، ہر اسٹیشن پر ایک مختلف آپریشن انجام دیتا ہے، ڈائی کٹس کو بلینک کرنے سے لے کر بنانے اور تراشنے تک۔ وہ تیزی سے دوڑتے ہیں، اکثر 60 سے 100 سے زیادہ اسٹروک فی منٹ، اور انہیں کم سے کم محنت کی ضرورت ہوتی ہے کیونکہ کوائل فیڈر میٹریل ہینڈلنگ کو خودکار کرتا ہے۔
مثالی لگتا ہے، ٹھیک ہے؟ کیچ سائز ہے. پروگریسو ڈیز چھوٹے-سے-مکمل حصوں کے لیے بہترین کام کرتی ہے جو کہ پورے بنانے کے دوران سٹرپ کیریئر سے منسلک رہتے ہیں۔ ایک پورے-سائز کا فرنٹ فینڈر پینل بہت بڑا اور بہت گہرا ہے-متعدد اسٹیشنوں کے ذریعے کوائل سٹرپ سے جڑے رہنے کے لیے۔ تاہم، چھوٹے ونگ پینل کی مختلف حالتیں، جیسے کوارٹر پینل ایکسٹینشنز یا آفٹر مارکیٹ کٹس میں استعمال ہونے والے جزوی وہیل آرک سیکشن، بعض اوقات ترقی پسند ترتیب میں فٹ ہو سکتے ہیں۔ جب وہ ایسا کرتے ہیں، تو ڈائی اسٹیمپنگ کی لاگت کافی حد تک کم ہوجاتی ہے کیونکہ ایک پریس پر سب کچھ ایک ٹول میں رہتا ہے۔
مکمل-سائز فینڈرز کے لیے ٹرانسفر اور ٹینڈم لائن ڈائز
پورے- سائز کے کار ونگ پینلز کو تقریباً ہمیشہ ٹرانسفر ڈائز یا ٹینڈم لائن ڈیز کی ضرورت ہوتی ہے۔ ایک میںمنتقلی ڈائی سیٹ اپ، انفرادی خالی جگہیں مکینیکل ریلوں یا سروو- سے چلنے والی انگلیوں کے ذریعے ایک ہی پریس کے اندر اسٹیشنوں کے درمیان منتقل ہوتی ہیں۔ ہر اسٹیشن ایک آپریشن ہینڈل کرتا ہے: ڈرا، ٹرم، فلینج، یا پیئرس۔ یہ حصہ آزادانہ طور پر سفر کرتا ہے، جو اسٹیشنوں کے درمیان گہری ڈرائنگ اور گردش کی اجازت دیتا ہے، دونوں ہی فینڈر جیومیٹری کے لیے اہم ہیں۔
ٹینڈم لائن ڈیز ایک مختلف طریقہ اختیار کرتی ہے۔ ہر آپریشن اپنے مخصوص پریس میں بیٹھتا ہے، اور روبوٹ یا کنویئر کے ذریعے پریس کے درمیان حصوں کی منتقلی ہوتی ہے۔ یہ انتظام لچک پیش کرتا ہے کیونکہ آپ پورے کسٹم میٹل اسٹیمپنگ ڈائی پیکیج کو آف لائن کھینچے بغیر ایک اسٹیشن کو برقرار رکھ سکتے ہیں۔ تاہم، یہ ایک سے زیادہ پریس اور زیادہ منزل کی جگہ کی ضرورت ہے.
ڈیز اور اسٹیمپنگ لاگت کے نقطہ نظر سے، ٹرانسفر اور ٹینڈم لائن کنفیگریشنز عام طور پر ایک اسٹیشن کے لیے تقریباً $100,000 سے شروع ہوتی ہیں اور تمام ڈرا، ٹرم، اور فلینج آپریشنز کو شامل کیے جانے پر $500,000 سے $1,000,000 تک مکمل فینڈر لائن کو آگے بڑھا سکتی ہے۔ نیچے دی گئی جدول ان اختلافات کو ساتھ ساتھ رکھتی ہے۔
| ڈائی ٹائپ | عام اسٹیشنز | متعلقہ لاگت کی حد | بہترین-فٹ والیوم | ڈسکاؤنٹ سورسنگ قابل عمل ہے۔ |
|---|---|---|---|---|
| ترقی پسند مرنا | 5 - 15 | $15,000 - $60,000 | 50،000+ حصے/سال | اعلی (سادہ تعمیر، واحد ٹول) |
| ٹرانسفر ڈائی | 4 - 6 | $250,000 - $750,000+ | 20،000 - 500،000+ حصے/سال | اعتدال پسند (اسٹیشن میں کمی یا میٹریل گریڈ کے ذریعے بچت) |
| ٹینڈم لائن مر گئی۔ | 4 - 7 (علیحدہ پریس) | $500,000 - $1,000,000+ | 100،000+ حصے/سال | زیریں (اعلی بنیادی پیچیدگی) |
پروکیورمنٹ ٹیموں کے لیے اہم ٹیک وے: اگر آپ کا پارٹ جیومیٹری ایک پروگریسو اسٹیمپنگ ڈائی سیٹ کی اجازت دیتا ہے، تو آپ پہلے ہی سب سے زیادہ لاگت والے-مؤثر راستے پر ہیں۔ پورے-سائز کے فینڈر پینلز کے لیے جو ٹرانسفر یا ٹینڈم لائن ڈیز کا مطالبہ کرتے ہیں، رعایت کے مواقع کنفیگریشن کے انتخاب سے ہٹ کر مواد کے انتخاب، اسٹیشن کی گنتی میں کمی، اور سورسنگ کی حکمت عملی کی طرف جاتے ہیں۔ وہ لیور ڈائی لائف سائیکل کے اندر ہی کام کرتے ہیں، ابتدائی CAD ڈیزائن سے لے کر حتمی آزمائشی منظوری کے ذریعے۔
ڈائی لائف سائیکل کے مراحل اور لاگت کی بچت کہاں سے شروع ہوتی ہے۔
ڈائی کوٹیشن میں ہر ڈالر تعمیر کے عمل میں ایک مخصوص مرحلے پر واپس آتا ہے۔ اس کے باوجود زیادہ تر سپلائرز آپ کو ایک ایک-پیسہ کہاں جاتا ہے اس کا تعین کیے بغیر قیمت دیتے ہیں۔ جب آپ سمجھتے ہیں کہ لاگت کس طرح قدم بہ قدم جمع ہوتی ہے، تو آپ ٹھیک ٹھیک اس بات کی نشاندہی کر سکتے ہیں کہ ڈسکاؤنٹ کار ونگ اسٹیمپنگ ڈائی شیڈ کے اخراجات کو کہاں کم کرتی ہے، اور آیا یہ کمی جزوی معیار کو خطرہ بناتی ہے یا عمل کے بہتر انتخاب کی عکاسی کرتی ہے۔
CAD ڈیزائن سے حتمی آزمائشی منظوری کے ذریعے
ایک کار ونگ ڈائی ایک متوقع ترتیب سے گزرتی ہے۔ ہر مرحلے میں انجینئرنگ کے اوقات، مشین کا وقت، یا مواد استعمال ہوتا ہے، اور ہر ایک قیمت پر مختلف حد تک لچک پیش کرتا ہے۔ یہاں مکمل لائف سائیکل ہے جو ترتیب وار نوٹوں کے ساتھ ترتیب دیا گیا ہے کہ کس طرح ہر مرحلہ کل لاگت کو متاثر کرتا ہے:
- پروڈکٹ ڈیٹا اور ڈی ایف ایم کا جائزہ- انجینئرز مینوفیکچریبلٹی کے لیے فینڈر CAD ماڈل کا تجزیہ کرتے ہیں۔ لاگت کا اثر مطلق ڈالر میں کم ہوتا ہے (عام طور پر کل کا 3 سے 5 فیصد)، لیکن یہاں کیے گئے فیصلے ہر بہاو والے مرحلے میں جھڑپ کرتے ہیں۔ اس مقام پر جیومیٹری کی تبدیلی کی کوئی قیمت نہیں ہے۔ مشینی کے بعد ایک ہی تبدیلی ہزاروں کی لاگت آسکتی ہے۔
- ڈائی فیس ڈیزائن اور پروسیس پلاننگ- اسٹیمپنگ ڈائی کے اجزاء رکھے گئے ہیں: رنگ جیومیٹری ڈرا، اسٹیل پروفائلز کو تراشیں، خالی ہولڈر کی شکلیں، اور فلینج اسٹیشن ٹولنگ۔ یہ مرحلہ آپریشنز کی تعداد اور پریس کی ضروریات کا تعین کرتا ہے۔ یہ ٹولنگ لاگت کے تقریباً 10 سے 15 فیصد کی نمائندگی کرتا ہے۔
- CAE تخروپن اور ورچوئل ٹرائی آؤٹ- کسی بھی دھات کو کاٹنے سے پہلے فارمنگ سمولیشن سوفٹ ویئر دراڑیں، جھریوں، پتلا ہونے اور اسپرنگ بیک کی پیش گوئی کرتا ہے۔کیزائٹ کی سٹیمپنگ سمولیشن ریسرچظاہر کرتا ہے کہ ہر جسمانی آزمائشی تکرار کو درست کرنے کے لیے $30,000 سے زیادہ لاگت آسکتی ہے۔ سمولیشن کے ذریعے ان لوپس کو کم کرنے سے حتمی قیمت براہ راست کم ہو جاتی ہے۔
- ڈائی بلاکس کی کاسٹنگ یا رف مشیننگ- خام ڈائی بلاکس یا تو لوہے کے مرکب سے کاسٹ کیے جاتے ہیں یا پھر جعلی اسٹیل بلٹس سے کچے-مشین سے بنائے جاتے ہیں۔ اس مرحلے پر مواد کی لاگت کل ڈائی اور اسٹیمپنگ انویسٹمنٹ کے 20 سے 30 فیصد تک ہو سکتی ہے، جو اسے گریڈ متبادل کے ذریعے رعایتی حکمت عملیوں کا بنیادی ہدف بناتی ہے۔
- صحت سے متعلق CNC مشینی اور EDM- ڈائی سطحیں مکمل ہیں-فائنل جیومیٹری کے لیے مشینی۔ لیبر اور مشین کے اوقات کار کی قیمتیں یہاں سب سے بڑی لاگت والے ڈرائیور ہیں، اکثر کل کا 30 سے 40 فیصد۔ کم مشینی مزدوری کی شرح والے خطوں سے اس کام کو حاصل کرنا قیمتوں میں کمی کا ایک عام راستہ ہے۔
- گرمی کا علاج اور سطح کی تکمیل- پنچوں، ٹرم اسٹیلز، اور ڈرا رِنگز پر پہننے والی نازک سطحیں سخت اور کوٹنگ سے گزرتی ہیں۔ لاگت اعتدال پسند ہے (5 سے 10 فیصد) لیکن ڈائی لائف کو براہ راست متاثر کرتی ہے۔
- جسمانی آزمائش اور اصلاحی لوپس- تیار شدہ ڈائی پروڈکشن-گریڈ شیٹ میٹل کے ساتھ پریس پر چلتی ہے۔ انجینئرز پینل کی درستگی، اسپرنگ بیک، اور سطح کے معیار کی پیمائش کرتے ہیں، پھر مشین کے مسائل والے علاقوں کو ہاتھ سے-درست یا دوبارہ-کرتے ہیں۔ ہر اصلاحی لوپ لاگت میں اضافہ کرتا ہے۔ اچھی طرح سے-نقلی ڈیز اکثر ایک یا دو لوپس میں گزر جاتی ہیں۔ ناقص منصوبہ بندی کے اوزار چار یا پانچ کی ضرورت ہو سکتی ہے.
- حتمی منظوری اور پروڈکشن ریلیز- جہتی رپورٹس، CPK کی توثیق، اور دستخط-دستاویزات پروجیکٹ کو بند کر دیتے ہیں۔ انتظامی لاگت کم ہے، لیکن یہاں تاخیر پیداوار شروع ہونے کی تاریخوں کو روکتی ہے۔
جہاں رعایتی مواقع درحقیقت ابھرتے ہیں۔
لائف سائیکل میپ کے ساتھ، آپ دیکھ سکتے ہیں کہ دھاتی سٹیمپنگ ٹولنگ پر جائز چھوٹ پتلی ہوا سے ظاہر نہیں ہوتی ہے۔ وہ چار مخصوص علاقوں میں پیدا ہوتے ہیں:
- ڈیزائن کو آسان بنانا (مرحلہ 1-2)- تشکیل دینے والے اسٹیشنوں کو پانچ سے چار تک کم کرنا، یا ٹرم اور فلینج آپریشن کو ایک اسٹیشن میں ملانا، مشینی حجم اور ڈائی اسٹیل کا وزن کم کرتا ہے۔ اپنی مرضی کے مطابق میٹل اسٹیمپ ڈائی کے لیے جو آفٹر مارکیٹ فینڈر کی خدمت کرتا ہے، چھپی ہوئی-فلاج کی رواداری کو آرام دینے سے پورے ریسٹرائیک اسٹیشن کو ختم کیا جا سکتا ہے۔
- مواد کا متبادل (مرحلہ 4)- کم-پہنے والے علاقوں جیسے خالی ہولڈرز کے لیے جعلی ٹول اسٹیل بلاک پر کاسٹ آئرن ڈائی بلاک کا انتخاب خام مال پر 15 سے 25 فیصد بچاتا ہے۔ ڈائی میٹل اسٹیمپنگ سطح اب بھی کارکردگی کا مظاہرہ کرتی ہے، خاص طور پر جب اسٹیج 6 پر ٹارگٹڈ سطح کے علاج کے ساتھ جوڑا بنایا جائے۔
- تخروپن-سے چلنے والی آزمائشی کمی (مرحلہ 3 اور 7)- ورچوئل توثیق میں پہلے سے زیادہ سرمایہ کاری کرنے سے فزیکل ٹر آؤٹ لوپس کم ہو جاتے ہیں۔ چونکہ ہر لوپ پریس ٹائم، لیبر، اور ری-مشیننگ میں $30,000 یا اس سے زیادہ چلا سکتا ہے، اس لیے چار تکرار سے دو تک گرنا ایک پیچیدہ فینڈر ڈائی پر $60,000 کی بچت کو ظاہر کرتا ہے۔
- علاقائی لیبر لاگت کا فائدہ (مرحلہ 5)- CNC مشینی سب سے زیادہ محنتی-مرحلہ ہے۔ ان خطوں میں جہاں ہنر مند ڈائی میکر کی شرحیں 40 سے 60 فیصد کم ہیں وہاں سورسنگ فنِش مشیننگ ڈیزائن یا مواد کی تفصیلات کو تبدیل کیے بغیر سب سے بڑے سنگل لاگت کے بلاک کو براہ راست کم کرتی ہے۔
یہاں اہم بصیرت یہ ہے کہ ان میں سے کوئی بھی حکمت عملی آپ سے بدتر حصے کو قبول کرنے کی ضرورت نہیں ہے۔ وہ آپ کی کلاس A کی سطح اور جہتی رواداری کے تقاضوں سے متعین معیار کی منزل سے نیچے گرے بغیر لاگت کو عمل سے باہر کر دیتے ہیں۔ ڈسکاؤنٹ پر ڈائی میٹل سٹیمپنگ کے کام کا حوالہ دینے والا سپلائر ان میں سے ایک یا زیادہ میکانزم کی طرف اشارہ کرنے کے قابل ہونا چاہیے۔ اگر وہ اس بات کی وضاحت نہیں کر سکتے ہیں کہ بچت کہاں سے آتی ہے، تو یہ ایک سرخ جھنڈا ہے جس کی تحقیقات کے قابل ہے۔
ان لیورز میں، مادی انتخاب گہری توجہ کا مستحق ہے۔ ہر اسٹیمپنگ ڈائی کمپوننٹ کے لیے منتخب کردہ ٹول اسٹیل گریڈ، ڈرا پنچ سے لے کر تراشے ہوئے کناروں تک، قیمت میں وسیع تر تغیر پیدا کرتا ہے جس پر خریدار براہ راست کوٹنگ کے مرحلے پر اثر انداز ہو سکتے ہیں۔
ٹول اسٹیل کے درجات اور کس طرح مواد کا انتخاب رعایت پیدا کرتا ہے۔
ٹول اسٹیل ایک مکمل میٹل ڈائی سیٹ لاگت کا 20 سے 30 فیصد بن سکتا ہے، اور مختلف درجات پر قیمت کے ٹیگ ہوتے ہیں جو تین یا اس سے زیادہ کے عنصر سے مختلف ہوتے ہیں۔ یہ پھیلاؤ وہ جگہ ہے جہاں بہت سے جائز ڈسکاؤنٹ کار ونگ اسٹیمپنگ ڈائی پیشکشیں شروع ہوتی ہیں۔ ایک سپلائر دوسرے کے مقابلے میں ایک گریڈ کا انتخاب کرنا ضروری نہیں کہ کونوں کو کاٹ دے۔ ہو سکتا ہے وہ اسٹیل کو ہر سٹیشن پر پہننے کے اصل حالات سے میل کر رہے ہوں بجائے اس کے کہ ہر جگہ ایک پریمیم الائے کو عادت سے ہٹ کر بیان کیا جائے۔
آٹوموٹو فینڈر کے لیے کامن ٹول اسٹیل گریڈز
آٹوموٹیو باڈی پینلز کے لیے سٹیل سٹیمپنگ ڈیز عام طور پر ٹھنڈے کام اور تیز رفتار ٹول اسٹیلز کے ایک اچھے-خاندان سے تیار ہوتی ہے۔ ہر گریڈ تین مسابقتی خصوصیات کو متوازن کرتا ہے: سختی، پہننے کی مزاحمت، اور دبانے والی طاقت۔ ایک کو بڑھانا اکثر دوسرے کو کم کرتا ہے، اس لیے گریڈ کا انتخاب اس بات پر منحصر ہوتا ہے کہ اسٹیل ڈائی کے اندر کہاں بیٹھتا ہے۔
ڈرا اسٹیشنوں کو سب سے بڑھ کر سختی کی ضرورت ہوتی ہے۔ ڈرا پنچ اور رِنگ بار بار ہائی-ٹنج کے اثرات کو برداشت کرتے ہیں کیونکہ وہ فینڈر کے مرکب منحنی خطوط بناتے ہیں۔ D2 جیسے درجات (زیادہ کاربن، تقریباً 61 HRC پر زیادہ کرومیم) اعتدال پسند سختی کے ساتھ پہننے کی اچھی مزاحمت پیش کرتے ہیں، جو انہیں آٹوموٹو کے کام میں ڈائی اسٹیل پر مہر لگانے کے لیے ایک عام بنیاد بناتے ہیں۔ اعلی-امپیکٹ ڈرا رِنگز کے لیے، تقریباً 57 HRC پر S7 اعلی جھٹکا مزاحمت فراہم کرتا ہے، جو ڈیپ وہیل-آرچ جیومیٹری بناتے وقت اہمیت رکھتا ہے۔
ٹرم اور فلینج اسٹیشنوں کو ایک مختلف چیلنج کا سامنا ہے۔ کٹنگ کناروں کا شیٹ میٹل سے تیز رفتاری سے رابطہ ہوتا ہے اور انہیں بغیر چپکنے کے کھرچنے والے لباس کا مقابلہ کرنا چاہیے۔ یہاں، M2 ہائی-اسپیڈ اسٹیل (62 HRC) یا پاؤڈر میٹلرجی گریڈ جیسے PM M4 بہترین کنارے برقرار رکھتے ہیں۔ کاربائیڈ سٹیمپنگ مر جاتی ہے، ٹنگسٹن کاربائیڈ انسرٹس کا استعمال انتہائی شدید پہننے والے پوائنٹس پر، ڈائی لائف کو اور بھی آگے بڑھاتا ہے لیکن ایک پریمیم قیمت پوائنٹ پر۔
نیچے دی گئی جدول ان درجات کا موازنہ کرتی ہے جنہیں آپ عام طور پر سٹیل سٹیمپنگ ٹولز میں فینڈر ڈیز کے حوالے سے دیکھیں گے۔
| سٹیل گریڈ | عام سختی (HRC) | متعلقہ مواد کی قیمت | متوقع ڈائی لائف (ہٹس) | ونگ ڈائی میں بہترین درخواست |
|---|---|---|---|---|
| S7 | 54 - 57 | کم | 200,000 - 400,000 | ڈرا پنچ، ڈرا انگوٹی (اعلی اثر) |
| A2 | 58 - 62 | کم - درمیانہ | 300,000 - 500,000 | خالی ہولڈرز، اعتدال پسند-پہننے والے |
| D2 | 58 - 61 | درمیانہ | 400,000 - 700,000 | ٹرم اسٹیلز، فلانگنگ انسرٹس |
| M2 | 60 - 62 | درمیانہ - زیادہ | 600,000 - 1,000,000 | اونچی-تراشے ہوئے کناروں کو پہنیں، چھیدنے والے پنچ |
| PM M4 (PS4) | 60 - 62 | اعلی | 800,000 - 1,500,000 | سخت-پہننے والے ٹرم اور فلینج داخل کریں۔ |
| ٹنگسٹن کاربائیڈ (داخلات) | 75+ (HRA اسکیل) | بہت اعلیٰ | 1,500,000 - 3,000,000+ | اعلی-حجم تراشے ہوئے کنارے، چھیدنے والے پنچ |
پیٹرن پر دھیان دیں: جیسے جیسے آپ میز پر جاتے ہیں، لاگت بڑھ جاتی ہے اور زندگی بڑھ جاتی ہے۔ ایک خریدار جو ڈسکاؤنٹ کار ونگ اسٹیمپنگ ڈائی کا خواہاں ہے وہ اسٹیشنوں کے لیے کم قیمت کے درجات کو نشانہ بنا سکتا ہے جہاں پہننے کی شرحیں قابل انتظام ہیں، پریمیم اسٹیلز کو صرف کریٹیکل ٹرم کناروں کے لیے محفوظ کر سکتے ہیں۔ میٹل ڈائی سیٹ کے لیے یہ منتخب نقطہ نظر پورے بورڈ میں D2 یا M2 کی وضاحت کے مقابلے میں مواد کی لاگت کو 30 سے 50 فیصد تک کم کر سکتا ہے۔
سطح کے علاج جو کم مواد کے اخراجات کو پورا کرتے ہیں۔
یہ وہ جگہ ہے جہاں معاشیات دلچسپ ہوتی ہیں۔ سطح کے صحیح علاج کے ساتھ جوڑا بنایا گیا کم قیمت-اسٹیل قیمت کے ایک حصے پر زیادہ مہنگے غیر علاج شدہ گریڈ کی ڈائی لائف تک پہنچ سکتا ہے۔
تین کوٹنگ فیملیز آٹوموٹو اسٹیمپنگ ڈائی اسٹیل ایپلی کیشنز پر حاوی ہیں:
- پی وی ڈی کوٹنگز (TiN، TiAlN، CrN)- نسبتاً کم درجہ حرارت (تقریباً 200 سے 500 ڈگری سینٹی گریڈ) پر لاگو کیا جاتا ہے، PVD مسخ ہونے کے خطرے سے بچتا ہے۔اے ایچ ایس ایس انسائٹس سے تحقیقاس سے پتہ چلتا ہے کہ کٹنگ اسٹیل پر PVD-Applied TiAlN کوٹنگ بغیر کوٹڈ ٹولز کے مقابلے میں 200,000 حصوں کے بعد نمایاں طور پر صاف کنارے پیدا کرتی ہے۔ متعدد عالمی کار ساز PVD کو خصوصی طور پر بیان کرتے ہیں کیونکہ یہ جہتی درستگی کو محفوظ رکھتا ہے۔
- آئن نائٹرائڈنگ- ٹول کی سطح میں براہ راست ایک سخت بازی پرت بناتا ہے۔ گیس نائٹرائڈنگ سے کم درجہ حرارت پر آئن نائٹرائڈنگ ٹوٹنے والی سفید تہہ کو کم سے کم کرتی ہے اور مسخ ہونے سے بچاتی ہے۔ نائٹرائڈنگ کو PVD ٹاپ کوٹ کے ساتھ ملانا، ایک عمل جسے ڈوپلیکس کوٹنگ کہا جاتا ہے، نے دستاویزی پیداواری آزمائشوں میں 1.2 ملین سے زیادہ حصے فراہم کیے ہیں جبکہ کروم-پلیٹڈ ٹولنگ کے لیے صرف 50,000۔
- ٹی ڈی (تھرمل بازی) کوٹنگز- انتہائی سخت وینیڈیم کاربائیڈ پرتیں دھاتی طور پر سبسٹریٹ سے جڑی ہوئی ہیں۔ مؤثر لیکن اعلی درجہ حرارت پر لاگو ہوتا ہے، جس میں دوبارہ سختی اور محتاط جہتی انتظام کی ضرورت ہوتی ہے۔
ڈسکاؤنٹ ٹولنگ خریداروں کے لیے عملی اثر: ڈوپلیکس نائٹرائڈنگ کے ساتھ S7 یا A2 اسٹیل کی وضاحت کرنا-plus-PVD ٹریٹمنٹ ڈرا اسٹیشن پر 500,000 یا اس سے زیادہ ہٹ دے سکتا ہے، کارکردگی جو علاج نہ کیے جانے والے D2 یا M2 کے ساتھ تقریباً نصف مشترکہ لاگت پر ہوتی ہے۔ یہ کوئی نظریاتی مشق نہیں ہے۔ یہ تجربہ کار سٹیل سٹیمپنگ ٹولز سپلائرز کے بہت سے مسابقتی کوٹیشنز کے پیچھے میکانزم ہے۔
باقی سوال صرف یہ نہیں ہے کہ آیا اسٹیل اور کوٹنگ برقرار رہے گی، بلکہ کیا معاشیات آپ کے مخصوص پیداواری حجم اور پینل کے اطلاق کے لیے معنی رکھتی ہے۔ اس فیصلے کا انحصار ٹولنگ کی سرمایہ کاری کو آپ کی دوڑ کی اصل مقدار اور اختتامی{1}}استعمال کی ضروریات سے ملانے پر ہے۔
جب ڈسکاؤنٹ ٹولنگ ونگ پینلز کے لیے اقتصادی معنی رکھتی ہے۔
یہ جاننا کہ ڈائی میں کیا جاتا ہے اور کون سے سٹیل گریڈز پیسے کی بچت کرتے ہیں، لیکن اصل فیصلہ اس پر آتا ہے: کیا آپ کا خاص پروجیکٹ درحقیقت ڈسکاؤنٹ کار ونگ اسٹیمپنگ مرنے کا جواز پیش کرتا ہے، یا کیا آپ پہلے سے بچت کی بجائے دوبارہ کام اور تبدیلیوں میں زیادہ خرچ کریں گے؟ جواب کا انحصار تین متغیرات پر ہوتا ہے، پیداوار کا حجم، حتمی صارف کو تیار پینل کتنا دکھائی دیتا ہے، اور آپ کا آپریشن پیسے کھونے کے بغیر کس ری ورک ریٹ کو جذب کر سکتا ہے۔
حجم کی حدیں جو بجٹ ٹولنگ کا جواز پیش کرتی ہیں۔
مہر لگانے کی صنعت ایک اچھے-معاشی اصول پر چلتی ہے۔ تقریباً 5000 حصوں سے نیچے،نرم ٹولنگ یا CNC-بیسڈ فیبریکیشنعام طور پر مجموعی طور پر کم لاگت آتی ہے کیونکہ ٹولنگ ایمورٹائزیشن کم مقدار میں آپ کی فی-حصہ معاشیات کو کچل دیتی ہے۔ سالانہ 50,000 حصوں سے اوپر، سخت سٹیمپنگ ٹولنگ خود کو تیزی سے ادائیگی کرتی ہے، اور پریمیم ڈیز واضح سرمایہ کاری بن جاتی ہے کیونکہ لمبی عمر اس حجم پر اہمیت رکھتی ہے۔
کار ونگ پینلز کے لیے ڈسکاؤنٹ ٹولنگ ان انتہاؤں کے درمیان بینڈ میں بیٹھتی ہے، تقریباً 10,000 سے 50,000 حصے فی سال۔ اس رینج میں، آپ کو قابل قبول فی-حصہ کی لاگت کو نشانہ بنانے کے لیے اسٹیمپنگ کی ضرورت ہے، لیکن آپ کا کل حجم لاکھوں ہٹ کے لیے ڈائی ریٹڈ کا مطالبہ نہیں کرتا ہے۔ M2 کے بجائے S7 یا A2 سٹیل کے ساتھ بنایا گیا شیٹ میٹل سٹیمپنگ ڈائی، یا پانچ کے بجائے چار سٹیشنوں والا ایک، نمایاں طور پر کم پیشگی سرمایہ کاری پر اس پروڈکشن ونڈو کے لیے کافی زندگی فراہم کرتا ہے۔
اس کے بارے میں اس طرح سوچیں۔ $500,000 یا اس سے زیادہ چلنے والی ایک مکمل-قیمت کی فینڈر ڈائی لائن اس وقت معنی رکھتی ہے جب آپ ایک بڑے OEM پلیٹ فارم کے لیے سال میں 200,000 پینل تیار کر رہے ہوں۔ 15,000-یونٹ سالانہ رن کے لیے اسی سرمایہ کاری کا مطلب ہے کہ آپ مادی، پریس ٹائم، یا لیبر کے مساوات میں داخل ہونے سے پہلے صرف ٹولنگ امارٹائزیشن میں $33 فی حصہ ادا کر رہے ہیں۔ نصف لاگت پر ایک بجٹ ڈائی اس امرٹائزیشن کو $16 یا اس سے کم کر دیتا ہے اور آپ کی فی حصہ معاشیات کو مسابقتی علاقے میں لاتا ہے۔
آفٹر مارکیٹ اور متبادل پینل کے منظرنامے۔
والیوم بینڈ صرف آدھی کہانی سناتے ہیں۔ اختتامی-استعمال ایپلی کیشن اس بات کا تعین کرتی ہے کہ آپ کے معیار کے لفافے کو کتنا سخت ہونا چاہئے اور آپ میں معمولی خامیوں کے لیے کتنی برداشت ہے۔ مارکیٹ کے کئی حصے بجٹ کے راستے پر بنائے گئے حسب ضرورت اسٹیمپنگ کے لیے قدرتی طور پر موزوں ہیں:
- آفٹر مارکیٹ متبادل فینڈر- یہ پینل قیمت پر مسابقت کرتے ہیں، اور خریدار OEM-ایک جیسی کلاس A پرفیکشن کے بجائے فعال فٹ ہونے کی توقع کرتے ہیں۔ قدرے آرام دہ سطح کے معیارات اور وسیع گیپ ٹولرنس قابل قبول ہیں، جس کا مطلب ہے کہ کم آزمانے والے لوپ اور نچلے-گریڈ کے اسٹیل قابل عمل ہیں۔
- کلاسک کار کی بحالی کے پینل- پروڈکشن رنز چھوٹے ہیں، اکثر 2,000 سے 10,000 یونٹس۔ پینل عام طور پر ہاتھ سے-باڈی فلر اور پینٹ تصحیح کے ساتھ مکمل ہوتے ہیں، لہذا بجٹ ٹولنگ سے سطح کی معمولی لہر کو کم قیمت پر نیچے کی طرف درست کیا جاتا ہے۔
- چھوٹے-بیچ کے OEM متبادل- علاقائی گاڑیوں کے پروگرام، کم-حجم الیکٹرک وہیکل اسٹارٹ اپ، یا محدود-ایڈیشن ماڈل جو کبھی بھی 20,000 سے 30,000 لائف ٹائم یونٹس سے زیادہ نہیں ہوں گے۔ یہاں، ایلومینیم سٹیمپنگ ختم یا کم-سٹیشن ٹرانسفر ٹولنگ سرمایہ کاری کو آمدنی کے متناسب رکھتی ہے۔
- پروٹو ٹائپ اور پری-پروڈکشن کی توثیق- جب آپ کو پروڈکشن-گریڈ ٹولنگ کا ارتکاب کرنے سے پہلے اسمبلی فٹ، پینٹ کے عمل، یا کریش کارکردگی کی توثیق کرنے کے لیے 500 سے 5,000 اسٹیمپڈ پینلز کی ضرورت ہو۔ ثانوی مارکیٹ میں فروخت کے لیے میٹل سٹیمپنگ ڈیز بعض اوقات اس مقصد کو بھی پورا کرتی ہے۔
ان منظرناموں کا ان حالات سے موازنہ کریں جہاں پریمیم ٹولنگ واحد عقلی انتخاب ہے:
- اعلی- والیوم OEM پروڈکشن- سالانہ 100,000 سے زیادہ پینل تیار کرنے والے پلیٹ فارمز کو لاکھوں ہٹس کے لیے ڈیز ریٹ کی ضرورت ہوتی ہے۔ اس پیمانے پر وقت سے پہلے مرنے کی ناکامی کا وقت تباہ کن طور پر مہنگا ہے۔
- فلیگ شپ نظر آنے والے پینلز- لگژری یا پریمیم برانڈ فینڈر جہاں سطح کی کوئی خرابی وارنٹی کے دعووں کو متحرک کرتی ہے۔ کسٹمر کی واپسی کی لاگت ٹولنگ کی بچت سے کہیں زیادہ ہے۔
- ملٹی-ماڈل کا اشتراک کردہ ڈائز- ایک دہائی کے دوران گاڑیوں کے متعدد مختلف قسموں کو چلانے کے لیے ڈیزائن کیا گیا ٹولنگ-طویل پلیٹ فارم لائف۔ لاکھوں چکروں میں لمبی عمر اور جہتی استحکام ناقابل -مذاکرات ہیں۔
- سیفٹی-ملحقہ جیومیٹری- ونگ پینلز جو پیدل چلنے والوں کے اثرات کو جذب کرنے والے ڈھانچے یا سینسر کو بڑھانے والی خصوصیات کو مربوط کرتے ہیں جہاں جہتی درستگی براہ راست ریگولیٹری تعمیل کو متاثر کرتی ہے۔
فیصلہ بائنری نہیں ہے۔ یہ ایک سپیکٹرم ہے، اور زیادہ تر پروکیورمنٹ ٹیمیں اپنے پروجیکٹ کو خالص بجٹ اور خالص پریمیم کے درمیان کہیں بیٹھی ہوئی پاتی ہیں۔ بیلنس کی کون سی تجاویز صرف مرنے کی قیمت نہیں ہے بلکہ پینل کی پوری پروڈکشن لائف کی کل لاگت کی تصویر ہے، بشمول دیکھ بھال، ڈاؤن ٹائم، اور فی-حصہ امارٹائزیشن۔
بجٹ سٹیمپنگ کے لیے ملکیت کی کل لاگت ختم ہو جاتی ہے۔
کار ونگ ڈائی پر کم قیمت خریدنا کاغذ پر جیت کی طرح محسوس ہوتا ہے۔ لیکن انوائس کی رقم اور اس ٹولنگ کے مالک ہونے کی حقیقی قیمت دو بالکل مختلف نمبر ہیں۔ میٹل اسٹیمپنگ ڈائی سیٹ پر جاری اخراجات ہوتے ہیں جو پیداواری زندگی کے دوران خاموشی سے جمع ہوتے ہیں، اور بجٹ ٹولنگ کے لیے یہ اخراجات جلد اور زیادہ کثرت سے پہنچتے ہیں۔ اگر آپ دیکھ بھال کے چکروں، ڈائی لائف کی حدود، ترمیمی اخراجات، اور پریس ڈاؤن ٹائم کا حساب نہیں رکھتے ہیں، تو رعایتی خریداری پر پوری-قیمت سے زیادہ لاگت آئے گی۔
وہ ڈائی جس کی لاگت کم از کم فی حصہ تیار ہوتی ہے، نہ کہ خریداری پر خرچ کیے گئے فی ڈالر، آٹو موٹیو سٹیمپنگ میں اصل بہترین سودا ہے۔
بحالی کے وقفے اور دوبارہ تیز کرنے کے اخراجات
ہر سٹیمپنگ ڈائی کو وقتا فوقتا دیکھ بھال کی ضرورت ہوتی ہے۔ کناروں کو تراشتا ہے، سطحیں کھینچتی ہیں مائیکرو-گیلنگ تیار کرتی ہیں، اور اسٹیمپنگ ڈائی پنچ اپنے کٹنگ ریڈی پر پہنتے ہیں۔ کار ونگ ڈائی رننگ پروڈکشن-گریڈ اسٹیل شیٹ کے لیے، اسٹیل گریڈ اور کوٹنگ کے معیار کے لحاظ سے عام دیکھ بھال کے وقفے 30,000 اور 80,000 ہٹ کے درمیان آتے ہیں۔ کم سختی والے اسٹیل یا بغیر ڈوپلیکس کوٹنگز کے اس رینج کے چھوٹے سرے پر اترتے ہوئے بجٹ ڈیز ہوتا ہے۔
دیکھ بھال کے واقعہ کی اصل قیمت کیا ہے؟ یہ صرف ٹول میکر کے بینچ کا وقت نہیں ہے۔میٹل فارمنگ میگزیناس بات پر روشنی ڈالتی ہے کہ غیر منصوبہ بند ڈائی مینٹیننس منصوبہ بند سروس سے چار گنا زیادہ مہنگی چل سکتی ہے کیونکہ یہ اصل مرمت کے اوپر پریس ڈاؤن ٹائم، سیٹ اپ لیبر، کوالٹی-لیب کی تصدیق، سکریپ، اور کھوئے ہوئے پروڈکشن مارجن کو لیئر کرتی ہے۔ ایک ٹوٹا ہوا پنچ جس کی قیمت حصوں میں $25 ہوتی ہے، ایک بار جب آپ ان بہاو والے اثرات پر غور کرتے ہیں تو کل لاگت میں $500 سے زیادہ پیدا کر سکتے ہیں۔
بجٹ ونگ خاص طور پر مرنے کے لیے، مندرجہ ذیل اعادی بحالی کی سرگرمیوں کی توقع کریں:
- کنارے کو دوبارہ تیز کرنا ٹرم کریں۔- A2 یا D2 گریڈ اسٹیلز کے لیے ہر 30,000 سے 60,000 ہٹ۔ کنارے کی لمبائی اور رسائی کے لحاظ سے ہر ریگرائنڈ کی قیمت $500 سے $2,000 ہے۔
- سطح پالش ڈرا- ڈرا رِنگز پر گیلنگ اور پک اپ کلاس A کی سطح کی منتقلی کو برقرار رکھنے کے لیے پتھر مارنے یا دوبارہ پالش کرنے کی ضرورت ہے۔ PVD کوٹنگ کے بغیر بجٹ ٹولنگ کو اس کی کثرت سے ضرورت ہوتی ہے۔
- اسٹیمپنگ ڈائی لفٹرز اور اسپرنگ متبادل- نائٹروجن گیس کے چشمے اور مکینیکل اسٹیمپنگ ڈائی لفٹرز وقت کے ساتھ تھکاوٹ کو ختم کرتے ہیں۔ بجٹ کی تعمیر میں بعض اوقات ہلکے-ڈیوٹی اجزاء کا استعمال ہوتا ہے جنہیں چھوٹے وقفوں پر تبدیل کرنے کی ضرورت ہوتی ہے۔
- سٹیمپنگ ڈائی کلیمپس اور الائنمنٹ چیک- بار بار پریس بوجھ کے تحت ڈائی سیکشنز شفٹ ہوتے ہیں۔ ہر مینٹیننس ونڈو میں سٹیمپنگ ڈائی کلیمپس کی تصدیق اور دوبارہ سختی ایک معیاری احتیاطی قدم ہے۔
صنعت کا تخمینہ پیگڈائی کی اصل قیمت کے 5 سے 10 فیصد پر سالانہ دیکھ بھالاستعمال کی شدت کے ساتھ اسکیلنگ ایک $300,000 بجٹ فینڈر ڈائی جارحانہ طریقے سے چل رہا ہے اس کی دیکھ بھال میں $15,000 سے $30,000 سالانہ خرچ ہو سکتا ہے۔ سخت اسٹیلز اور بہتر کوٹنگز کے ساتھ $500,000 پر پریمیم ڈائی کی سالانہ دیکھ بھال میں اتنی ہی یا اس سے کم لاگت آسکتی ہے جبکہ سروس ونڈوز کے درمیان زیادہ پرزے تیار کرتے ہیں۔
ڈاون ٹائم رسک اور فی-حصہ لاگت کی معافی
یہ وہ جگہ ہے جہاں صرف اسٹیکر کی قیمت پر توجہ مرکوز کرنے والے خریداروں کے لیے ریاضی بے چین ہو جاتی ہے۔ 30,000 یونٹ کی سالانہ پیداوار کی ضرورت کے ساتھ فینڈر پینل کے لیے دو منظرناموں کا تصور کریں:
| لاگت کا عنصر | بجٹ ڈائی (رعایت) | پریمیم ڈائی (مکمل قیمت) |
|---|---|---|
| خریداری کی قیمت | $280,000 | $500,000 |
| متوقع ڈائی لائف | 400,000 ہٹس | 1,200,000 ہٹس |
| سالانہ دیکھ بھال کی لاگت | $25,000 | $18,000 |
| بحالی کی تعدد | ہر 35,000 ہٹ | ہر 70,000 ہٹ |
| غیر منصوبہ بند ڈاؤن ٹائم ایونٹس (ہر سال) | 3 - 5 | 0 - 1 |
| متوقع ڈاؤن ٹائم لاگت (فی ایونٹ) | $2,000 - $5,000 | $2,000 - $5,000 |
| ٹولنگ ایمورٹائزیشن فی حصہ (عمر بھر) | $0.70 | $0.42 |
بجٹ ڈائی خریداری پر $220,000 بچاتا ہے لیکن تقریباً 13 سال کی پیداوار میں 30,000 حصے فی سال ختم ہوجاتا ہے، جب کہ پریمیم ڈائی اس شرح پر 40 سال تک چلتی ہے، مؤثر طریقے سے گاڑی کے پلیٹ فارم سے باہر رہتی ہے۔ زیادہ اہم بات یہ ہے کہ بجٹ ڈائی کی زیادہ دیکھ بھال کی فریکوئنسی کا مطلب ہے زیادہ پریس اسٹاپیجز، دوبارہ شروع ہونے کے بعد مزید کوالٹی چیک، اور آپ کی لائن کو روکنے میں غیر منصوبہ بند ناکامی کے مزید مواقع۔
غیر منصوبہ بند ڈاؤن ٹائم خاموش بجٹ قاتل ہے۔ ہر تقریب میں صرف مرمت کی مزدوری نہیں ہوتی۔ یہ سیٹ اپ کے عملے کو ڈائی کھینچنے پر مجبور کرتا ہے، ٹول میکر کو وقت کے دباؤ کے تحت تشخیص اور ٹھیک کرنے کے لیے، کوالٹی لیب کو درست کرنے کے بعد پرزوں کو دوبارہ درست کرنے کے لیے-اور پروڈکشن پلاننگ کو ڈاؤن اسٹریم آپریشنز کو دوبارہ شیڈول کرنے پر مجبور کرتا ہے۔ وہ جمع شدہ گھنٹے اور کھوئے ہوئے حصے حقیقی آمدنی پر اثر ڈالتے ہیں جو ڈائی کے پرچیز آرڈر پر کبھی ظاہر نہیں ہوتے ہیں۔
فینڈر ٹول کے اندر میٹل پنچ اور مر جاتا ہے، خاص طور پر پیئرس پنچ اور ٹرم اسٹیل، وہ اجزاء ہیں جو بجٹ کی تعمیر میں قبل از وقت ناکامی کا سب سے زیادہ خطرہ ہیں۔ دھیرے دھیرے پہننے کے بجائے لوئر گریڈ اسٹیل چپ، جس کا مطلب ہے کہ ناکامیاں متوقع ہونے کی بجائے اچانک ہوتی ہیں۔ آپ کسی ایسے پنچ کے ارد گرد دیکھ بھال کی کھڑکی کا منصوبہ نہیں بنا سکتے جو بغیر وارننگ کے ٹوٹ جاتا ہے۔
کیا اس کا مطلب یہ ہے کہ بجٹ ٹولنگ ہمیشہ برا سودا ہے؟ ہرگز نہیں۔ اس کا مطلب ہے کہ آپ کو ملکیت کی کل لاگت کا ایمانداری سے حساب لگانے کی ضرورت ہے۔ ایک 15,000-یونٹ آفٹرمارکیٹ فینڈر کے لیے جو چار سالوں کے دوران کل 60,000 حصوں پر مشتمل ہے، $280,000 کا بجٹ بالکل معقول $4.67 فی پارٹ ٹولنگ لاگت فراہم کرتا ہے اور اس کی زندگی کی حد تک نہیں پہنچے گا۔ اسی رن پر پریمیم ڈائی کی لاگت $8.33 فی حصہ ہوگی، وہ رقم جو آپ کبھی بھی واپس نہیں کریں گے۔
کلید ڈائی لائف کو اصل پیداواری ضروریات سے ملانا ہے۔ بجٹ ٹولنگ اس وقت معاشی معنی رکھتی ہے جب آپ کی زندگی بھر کا کل حجم ڈائی کی درجہ بندی کی گنجائش کے اندر رہتا ہے۔ جب آپ اسے اس کی حدود کی طرف دھکیلتے ہیں تو یہ مہنگا ہو جاتا ہے، کیونکہ اسی جگہ پر دیکھ بھال بڑھ جاتی ہے، دھاتی کٹنگ کناروں کے لیے ڈائی پنچ توقع سے زیادہ تیزی سے گر جاتے ہیں، اور آپ کے نظر آنے والے فینڈر پینلز پر سطح کا معیار قیاس سے باہر ہونا شروع ہو جاتا ہے۔
ونگ پینلز پر معیاری تجارت-خاص طور پر ناقابل معافی ہے۔ ایک ڈرا سطح تیار کرنے والی گیلنگ اس ساخت کو ہر اس پینل میں منتقل کر دے گی جس پر اس پر مہر لگتی ہے۔ پوشیدہ ساختی بریکٹ کے برعکس، سطح کے نقائص والا فینڈر گاہک کے پاس نہیں جا سکتا۔ ہر پینل کو ختم کیا گیا یا دوبارہ کام کے لیے بھیجا گیا آپ کے بجٹ کے ذریعے کی جانے والی ہر-حصہ کی بچت کو ختم کر دیتا ہے۔
ہوشیار راستہ سستے اور مہنگے کے درمیان انتخاب نہیں کر رہا ہے۔ یہ ڈائی کو ذہانت سے انجینئرنگ کر رہا ہے لہذا آپ ان خصوصیات کو قربان کیے بغیر کم خرچ کرتے ہیں جو پوری پروڈکشن ونڈو میں آپ کی فی- لاگت کو کم رکھتی ہیں۔ وہ انجینئرنگ-لاگت میں کمی کا پہلا نقطہ نظر ہے جہاں بچت کی اگلی پرت زندہ رہتی ہے۔
جائز لاگت میں کمی کے لیے ڈیزائن آسان بنانے کی حکمت عملی
اسٹیل کے ایک بلاک کو مشین بنانے سے پہلے لاگت کا انجینئرنگ کرنا بنیادی طور پر اس کے ڈیزائن ہونے کے بعد سستی ڈائی خریدنے سے مختلف ہے۔ پہلا نقطہ نظر غیر ضروری پیچیدگی کو دور کرتے ہوئے جزوی معیار کو محفوظ رکھتا ہے۔ دوسرے کا عام طور پر مطلب یہ ہوتا ہے کہ کسی نے وہ قدم چھوڑ دیا جس کی ادائیگی آپ بعد میں کریں گے۔ ہر تجربہ کار میٹل اسٹیمپنگ ٹول اور ڈائی بلڈر جانتا ہے کہ قیمت میں سب سے زیادہ کمی شاپ فلور پر نہیں بلکہ اسکرین پر ہوتی ہے۔
حصہ کی سالمیت کو کھونے کے بغیر اسٹیشنوں کی تشکیل کو کم کرنا
کار ونگ ڈائی میں ہر اسٹیشن مشینی اسٹیل، انجینئرنگ کے اوقات اور آزمائشی وقت میں دسیوں ہزار ڈالر کی نمائندگی کرتا ہے۔ اگر آپ پانچ-اسٹیشن ٹرانسفر ڈائی سے ایک سٹیشن کو ختم کر سکتے ہیں، تو آپ ایک ہی فیصلے میں ٹولنگ لاگت کا تقریباً 20 فیصد کم کر دیتے ہیں۔ سوال یہ ہے کہ کیا یہ حصہ سطح کے معیار یا جہتی درستگی کی قربانی کے بغیر اس استحکام کو برداشت کرسکتا ہے۔
یہ وہ جگہ ہے جہاں یہ عملی ہو جاتا ہے۔ ایک عام فینڈر ڈائی لائن میں ڈرا، فرسٹ ٹرم، سیکنڈ ٹرم یا پیئرس، فلینج اور ریسٹرائیک سٹیشن شامل ہیں۔ ریسٹرائیک اسپرنگ بیک کو درست کرنے اور ریڈی کو سخت کرنے کے لیے موجود ہے جو قرعہ اندازی میں پوری طرح سے نہیں بنی تھی۔ لیکن جدید سمولیشن ٹولز اور آپٹمائزڈ ڈرا بیڈ جیومیٹری کے ساتھ، بہت سے فینڈر پینل ڈرا سٹیشن میں ہی حتمی شکل حاصل کر سکتے ہیں، جس سے ریسٹرائیک کو مکمل طور پر ختم کیا جا سکتا ہے۔ اسی طرح، اس ایک ٹول کے اندر پروگریسو میٹل پنچ اور ڈائی لے آؤٹ کا استعمال کرتے ہوئے ٹرم اور پیئرس آپریشن کو ایک اسٹیشن میں ملانا اسٹیل والیوم اور پریس سیٹ اپ دونوں کو کم کرتا ہے۔
ہر سٹیشن کو ضم نہیں کیا جا سکتا۔ آپ ٹرم آپریشن کے ساتھ گہرے ڈرا کو جوڑ نہیں سکتے کیونکہ حصہ بننے کے دوران بائنڈر میں موجود ہے۔ لیکن غیر-کریٹیکل پیئرنگ، پائلٹ ہولز، اور پوشیدہ کناروں پر ثانوی فلینجز مضبوطی کے لیے عام امیدوار ہیں۔ ایک دھاتی ڈائی پنچ جو ہر ایک کٹ کے لیے الگ الگ اسٹیشنوں کو وقف کرنے کے بجائے ایک سٹروک میں دو قریب سے فاصلے والے سوراخوں کو سنبھالتا ہے، مکمل پینل جیومیٹری کو تبدیل کیے بغیر لاگت کو ہٹا دیتا ہے۔
مندرجہ ذیل حکمت عملی کار ونگ ڈائی پیکجوں پر لاگت میں 15 سے 40 فیصد تک کمی لاتی ہے جب ڈیزائن کے مرحلے کے دوران لاگو کیا جاتا ہے:
- ریسٹرائیک اسٹیشنوں کو ختم کریں۔قرعہ اندازی میں حتمی جیومیٹری حاصل کرنے کے لیے - تخروپن کا استعمال کریں-آپٹمائزڈ ڈرا بیڈ اور خالی ہولڈر پریشر۔ یہ اکیلے ٹرانسفر ڈائی سیٹ سے $50,000 سے $80,000 کو ہٹا سکتا ہے۔
- ٹرم اور پیئرس آپریشن کو یکجا کریں۔- ماؤنٹ شیٹ میٹل ایک الگ اسٹیشن کو وقف کرنے کے بجائے براہ راست ٹرم اسٹیشن ڈائی شو میں سوراخ کرنے کے لیے پنچ اور ڈائی کرتا ہے۔
- غیر مرئی سطحوں پر رواداری کو آرام کریں۔- ملحقہ پینلز کے نیچے یا انجن بے میں چھپے ہوئے میٹنگ فلینجز کو کلاس A کی سطح کی درستگی کی ضرورت نہیں ہے۔ ان خصوصیات پر +/- 0.5 ملی میٹر کی بجائے +/- 0.8 ملی میٹر کو قبول کرنا ان اسٹیشنوں پر شیٹ میٹل پنچ اور ڈائی جیومیٹری کو آسان بنا سکتا ہے۔
- خالی شکل اور گھونسلے کو بہتر بنائیں - Dynaform کی طرح خالی اصلاح سافٹ ویئرگھوںسلا کے لے آؤٹ تیار کرتا ہے جو سکریپ کو کم سے کم کرتا ہے۔ 100,000-یونٹ رن میں فی حصہ دس سینٹ مواد کی بچت $10,000 کی وصولی کرتی ہے، مواد کی بچت جو خالی ہولڈر کی پیچیدگی کو بھی کم کرتی ہے کیونکہ ایک سخت خالی کو کم ڈرا ان کنٹرول کی ضرورت ہوتی ہے۔
- عام ڈائی جوتے کے معیارات کا استعمال کریں۔- ڈائی کو موجودہ پریس بولسٹر پیٹرن اور معیاری اسٹیمپ ڈائی کٹر اجزاء کے مطابق بنانے سے بیس پلیٹس اور گائیڈ سسٹم کی اپنی مرضی کے مطابق فیبریکیشن سے گریز کیا جاتا ہے۔
- پروڈکٹ ڈیزائن کے تعاون کے ذریعے ڈرا گہرائی کو کم کریں۔- اگر گاڑی کا ڈیزائنر فینڈر کے غیر-اہم حصے پر 10 ملی میٹر کم تاج کی اونچائی کو قبول کر سکتا ہے، تو تشکیل دینے والی قوتیں گر جاتی ہیں، مواد کا پتلا ہونا کم ہو جاتا ہے، اور دھاتی پنچ اور ڈائی جیومیٹری کم جارحانہ ہو جاتی ہے۔ وہ واحد جیومیٹری رعایت ایک تشکیل شدہ شدت کے مسئلے کو ختم کر سکتی ہے جو بصورت دیگر ایک اضافی اسٹیشن کی ضرورت ہوگی۔
انجینئرنگ پارٹنرشپس جو حقیقی لاگت میں کمی فراہم کرتی ہیں۔
یہ حکمت عملی تنہائی میں نہیں ہوتی۔ انہیں ڈائی ڈیزائنر، سٹیمپنگ انجینئر، اور پینل جیومیٹری کے لیے ذمہ دار پروڈکٹ ٹیم کے درمیان قریبی تعاون کی ضرورت ہوتی ہے۔ لاگت میں سب سے زیادہ مؤثر کمی سپلائی کرنے والوں کی طرف سے آتی ہے جو ٹولنگ کا حوالہ دینے سے پہلے، DFM مرحلے میں مشغول ہوتے ہیں، اور فنکشنل ویلیو کو شامل کیے بغیر لاگت کو بڑھانے والی خصوصیات کو تعمیری طور پر پیچھے دھکیلتے ہیں۔
ڈیزائن برائے مینوفیکچریبلٹی جائزے مہنگے فیصلوں کو جلد پکڑ لیتے ہیں۔ ایک دستاویزی کیس میں تین-حصوں کی اسمبلی کو سنگل پروگریسو سٹیمپنگ میں اکٹھا کرنا، دو ڈائی سیٹ، دو پارٹ نمبرز، اور تمام انٹر-آپریشن ہینڈلنگ کو ختم کرنا شامل ہے۔ اس قسم کی کنسولیڈیشن سوچ کا اطلاق براہ راست فینڈر ڈائی پروگراموں پر ہوتا ہے جہاں ذیلی-اسمبلیاں جیسے بریکٹ اٹیچمنٹ یا ری انفورسمنٹ ہونٹوں کو بعض اوقات مین پینل بنانے کی ترتیب میں ضم کیا جا سکتا ہے۔
سپلائرز کی طرحYICEN، جو آٹوموٹو OEM، Tier-1، اور Tier-2 انجینئرنگ ٹیموں کو اسٹیمپنگ کے عمل کی اصلاح اور شیٹ میٹل فیبریکیشن کیس اسٹڈیز کے ساتھ سپورٹ کرتا ہے، انجینئرنگ پارٹنرشپ کی اس قسم کی نمائندگی کرتا ہے جو ان بچتوں کو پیدا کرتا ہے۔ ساختی اور باڈی سے متعلقہ دھاتی پرزوں کے لیے پروسیس کیس اسٹڈیز کی دستاویز کرنے کا ان کا نقطہ نظر پروکیورمنٹ ٹیموں کو اس بات کی مرئیت فراہم کرتا ہے کہ تقابلی پروجیکٹس پر ڈیزائن کی آسانیاں کیسے عمل میں آئیں۔ جب کوئی سپلائر آپ کو پچھلا فینڈر یا سٹرکچرل پینل پروگرام دکھا سکتا ہے جہاں سٹیشن میں کمی یا کنسولیڈیشن سے قابل پیمائش لاگت کی بچت ہوتی ہے، تو آپ وعدوں کی بجائے شواہد کا جائزہ لے رہے ہوتے ہیں۔
پیداوار میں برقرار رہنے والی رعایت اور نیچے کی دھارے کے مسائل پیدا کرنے والی رعایت کے درمیان فرق تقریباً ہمیشہ انجینئرنگ کے اس مرحلے سے ملتا ہے۔ غیر موزوں ڈیزائن سے بنایا گیا ایک سستا ڈائی ہر جگہ پتلا مارجن رکھتا ہے۔ لاگت-ایک آسان، نقلی-تصدیق شدہ ڈیزائن سے بنایا گیا ایک بہتر بنیاد سے شروع ہوتا ہے۔ انجینئرنگ کی ابتدائی سرمایہ کاری کل ٹولنگ لاگت کے مقابلے میں چھوٹی ہے، عام طور پر 10 سے 15 فیصد، لیکن یہ اس بات کا تعین کرتی ہے کہ باقی 85 فیصد کو مؤثر طریقے سے خرچ کیا گیا ہے یا بے کار طریقے سے۔
ڈیزائن کی حکمت عملیوں کے بند ہونے کے ساتھ، بقیہ چیلنج عملدرآمد کی طرف منتقل ہو جاتا ہے: ایسے سپلائرز کو تلاش کرنا اور اہل بنانا جو کمتر مواد کو تبدیل کیے بغیر یا آزمائشی توثیق کو چھوڑے بغیر قیمت کے مطابق اس بہترین ڈیزائن کو فراہم کر سکتے ہیں۔
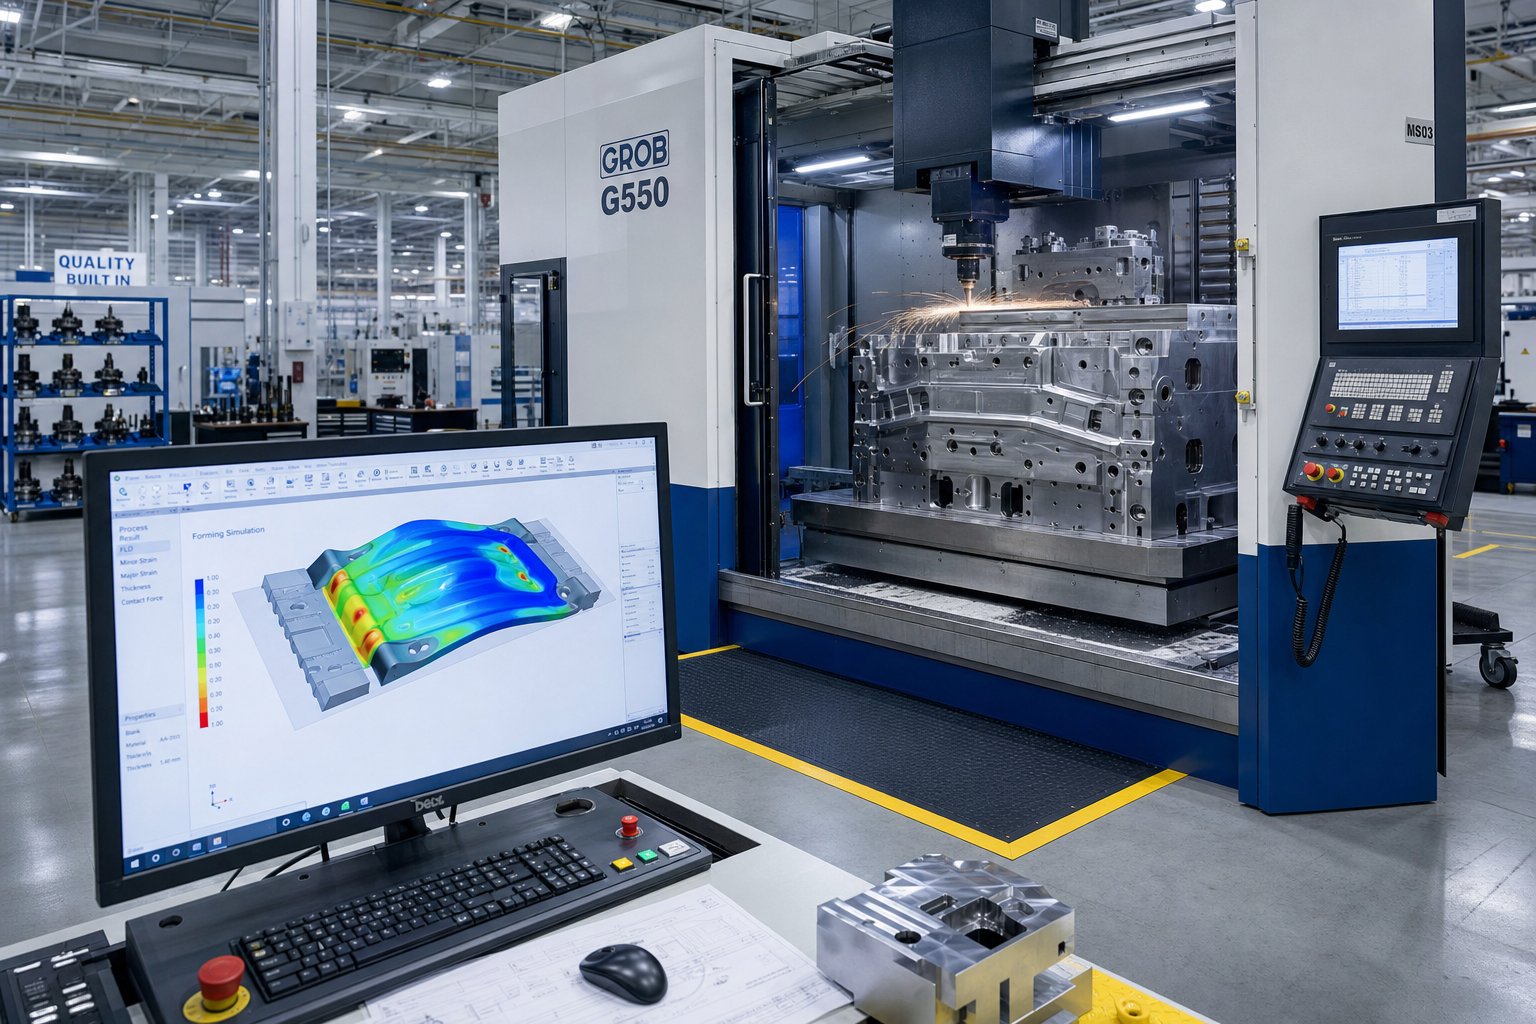
ڈسکاؤنٹ ڈائی سپلائرز کی سورسنگ اور ان کی تشخیص
ایک آپٹمائزڈ ڈائی ڈیزائن صرف اس صورت میں بچت فراہم کرتا ہے جب فراہم کنندہ اس کی تعمیر کرنے کی صلاحیت، عمل کے نظم و ضبط اور مادی سالمیت کو حوالہ قیمت پر انجام دے سکتا ہے۔ ڈسکاؤنٹ کار ونگ اسٹیمپنگ ڈائی حاصل کرنے والی پروکیورمنٹ ٹیموں کو ایک مخصوص چیلنج کا سامنا ہے: میٹل اسٹیمپنگ ڈائی مینوفیکچرر امیدواروں کو الگ کرنا جو انجینئرنگ کی کارکردگی کے ذریعے لاگت کو ان لوگوں سے کم کرتے ہیں جو تصدیق کے مراحل کو چھوڑ کر یا غیر دستاویزی مواد کی جگہ لے کر لاگت کو کم کرتے ہیں۔ ذیل میں تشخیص کا معیار آپ کو یہ فرق کرنے کا ایک منظم طریقہ فراہم کرتا ہے۔
آٹوموٹو ڈائی سورسنگ کے لیے سپلائر کی تشخیص کا معیار
جب آپ متعدد سپلائرز میں شیٹ میٹل ڈیز کے حوالہ جات کا موازنہ کرتے ہیں، تو قیمتوں میں 30 سے 50 فیصد کا فرق عام ہے۔ سوال ہمیشہ یہ ہوتا ہے کہ اس خلا کا کیا سبب ہے۔ مندرجہ ذیل جدول تشخیصی عوامل کا نقشہ بناتا ہے جو آٹو موٹیو اسٹیمپ ڈائیز سورسنگ کے لیے سب سے زیادہ اہمیت رکھتے ہیں، اس کے ساتھ کہ ہر علاقے میں مضبوط کارکردگی کیسی نظر آتی ہے۔
| تشخیصی عنصر | کیا تلاش کرنا ہے۔ | سرخ پرچم |
|---|---|---|
| انجینئرنگ تعاون اور کیس اسٹڈی کی شفافیت | سپلائر DFM مرحلے پر مشغول ہوتا ہے، موازنہ آٹوموٹیو پروگراموں سے دستاویزی پروسیس کیس اسٹڈیز شیئر کرتا ہے۔ مثال: YICHEN OEM، Tier-1، اور Tier-2 آٹوموٹیو ٹیموں کے لیے سٹیمپنگ اور شیٹ میٹل فیبریکیشن کیس اسٹڈیز شائع کرتا ہے۔ | حوالہ دینے سے پہلے انجینئرنگ کی کوئی شمولیت نہیں؛ حوالہ جات یا ماضی کے پراجیکٹ ڈیٹا کا اشتراک کرنے سے انکار کرتا ہے۔ |
| آزمانے کی صلاحیت | گھر کے پریس کی صلاحیت سے مماثل پیداواری ٹنیج میں- تصحیح کے ریکارڈ کے ساتھ دستاویزی آزمائشی لوپ کی تاریخ۔ | کسی جہتی نگرانی کے بغیر فریق ثالث کے پریس شاپس کو آؤٹ سورسز آزماتے ہیں۔ |
| مواد کی تصدیق | تمام ٹول اسٹیل اور کاسٹ آئرن کے لیے مل سرٹیفکیٹ فراہم کرتا ہے۔ گرمی کے علاج کے پیرامیٹرز اور سطح کوٹنگ کے عمل کی وضاحت کرتا ہے۔ | استعمال شدہ سٹیل کے درجات کی شناخت نہیں کر سکتے؛ خام بلاک سے تیار دھاتی سٹیمپ ڈائی جزو تک کوئی ٹریس ایبلٹی نہیں ہے۔ |
| حجم کی لچک | مختلف پروڈکشن والیوم کے لیے ٹائرڈ قیمتوں کی پیشکش کرتا ہے؛ 10,000 یونٹ آفٹر مارکیٹ رنز اور 100,000 یونٹ OEM پروگرام دونوں کو ایڈجسٹ کرتا ہے۔ | حجم سے قطع نظر سنگل فکسڈ اقتباس؛ آپ کی پیداواری ضروریات کے مطابق ڈائی لائف کے بارے میں کوئی بحث نہیں۔ |
| نقلی اور توثیق کے اوزار | فزیکل ٹر آؤٹ لوپس کو کم کرنے کے لیے CAE بنانے کا سمولیشن استعمال کرتا ہے۔ مشینی شروع ہونے سے پہلے پتلا ہونے اور اسپرنگ بیک کی رپورٹ فراہم کرتا ہے۔ | مکمل طور پر تجربے پر انحصار کرتا ہے-بغیر کسی نقلی دستاویزات کے ڈائی فیس ڈیولپمنٹ۔ |
| ڈائی مینٹیننس سپورٹ | مینٹیننس مینوئلز، سٹیمپ ڈائی سیٹ پرزوں کے لیے اسپیئر پارٹس کی فہرستیں، اور ڈیلیوری کے وقت دوبارہ تیز کرنے کے رہنما خطوط پیش کرتا ہے۔ | بنیادی اسمبلی ڈرائنگ سے آگے کوئی دستاویز نہیں؛ کوئی پوسٹ نہیں-ڈیلیوری تکنیکی مدد۔ |
ایک سپلائر ان عوامل میں اچھی کارکردگی کا مظاہرہ کرتا ہے، جیسا کہ انجینئرنگ تعاون اور شفاف عمل کی دستاویزات پیش کرتے ہیں، اس سے کہیں زیادہ امکان ہے کہ وہ میٹل پریس ڈیز پیکج فراہم کرے جو حوالہ کے مطابق کارکردگی کا مظاہرہ کرتا ہے۔ وہ سپلائی کرنے والے جو کم حوالہ دیتے ہیں لیکن وہ اپنے نقلی نقطہ نظر یا مادی سورسنگ کی وضاحت نہیں کر سکتے ہیں وہ ٹولنگ ڈیلیور کرنے کا سب سے زیادہ امکان ہے جو جلد ناکام ہو جاتا ہے یا ڈیلیوری کے بعد مہنگی اصلاحی لوپ کی ضرورت ہوتی ہے۔
پروکیورمنٹ ٹیموں کے لیے تجویز کردہ اگلے اقدامات
ابتدائی انکوائری سے ڈائی اسٹیمپنگ مشین کی اہلیت اور پروڈکشن ریلیز تک جانے کے لیے اس مرحلہ-بائی-مرحلہ چیک لسٹ کا استعمال کریں:
- اپنے معیار کی منزل کی وضاحت کریں۔- وضاحت کریں کہ کون سے رواداری اور سطح کے معیارات ناقابل -گفت و شنید ہیں (کلاس اے دکھائی دینے والی سطحیں، باڈی گیپ کے طول و عرض) اور کون سے لچک سکتے ہیں (چھپی ہوئی فلینجز، اندرونی خصوصیات)۔ اس سے سپلائی کرنے والوں کو لاگت-کم شدہ ڈیزائن تجویز کرنے کی گنجائش ملتی ہے۔
- انجینئرنگ-اسٹیج کوٹیشن کی درخواست کریں۔- فراہم کنندگان سے DFM جائزے کی بنیاد پر حوالہ دینے کو کہیں، نہ کہ صرف آپ کے موجودہ CAD۔ PO حاصل کرنے سے پہلے انجینئرنگ کے اوقات میں سرمایہ کاری کرنے کے خواہشمند سپلائرز کی صلاحیت اور طویل مدتی شراکت کی دلچسپی کا اشارہ دے رہے ہیں۔
- مواد اور عمل کی شفافیت کی ضرورت ہے۔- ہر اقتباس میں سٹیشن کے لحاظ سے ٹول سٹیل کے درجات، سطح کے علاج کے طریقے، اور متوقع ڈائی لائف کو ہٹ میں بتانا چاہیے۔ اگر کوئی فراہم کنندہ ان کی وضاحت نہیں کر سکتا، تو ان کی رعایت ممکنہ طور پر غیر ظاہر شدہ سمجھوتوں کو چھپا دیتی ہے۔
- کل لاگت کا موازنہ کریں، قیمت خرید نہیں۔- خریداری کی قیمت، تخمینہ شدہ سالانہ دیکھ بھال، متوقع ڈائی لائف، اور فی-حصہ ٹولنگ لاگت کا حساب لگانے کے لیے اپنے پیداواری حجم کا استعمال کرتے ہوئے ایک سادہ ماڈل بنائیں۔ کاغذ پر سب سے سستا ڈاک ٹکٹ ہمیشہ تیار کردہ فی حصہ سب سے سستا نہیں ہوتا ہے۔
- آڈٹ کی آزمائش اور اصلاح کی تاریخ- پچھلے فینڈر یا باڈی پینل پروگراموں سے ریکارڈ طلب کریں۔وینڈر کوالٹی آڈٹ فریم ورکٹولنگ کنٹریکٹس دینے سے پہلے پروسیس کنٹرول کے اقدامات، میٹریل ٹریس ایبلٹی، اور غیر-مطابقت کے انتظام کی توثیق کرنے کی تجویز کرتے ہیں۔
- پائلٹ اسٹیشن کے ساتھ تصدیق کریں۔- اعلی-ویلیو ڈائی پروگراموں کے لیے، مکمل اسٹامپ ڈائی سیٹ کرنے سے پہلے ایک اسٹیشن کو بطور پائلٹ بلڈ دینے پر غور کریں۔ یہ فراہم کنندہ کے مشینی معیار، کمیونیکیشن ڈسپلن، اور محدود مالیاتی نمائش پر ڈیلیوری کی وشوسنییتا کی جانچ کرتا ہے۔
- بحالی اور اسپیئر پارٹس کے معاہدے قائم کریں۔- ڈائی بحری جہاز سے پہلے، تصدیق کریں کہ ٹرم انسرٹس، پنچ ریپلیسمنٹس، اور نائٹروجن سپرنگ کٹس جاری اسپیئرز کے طور پر دستیاب ہیں۔ قابل رسائی متبادل اجزاء کے بغیر ڈائی جلد ہی مہنگی ہو جاتی ہے چاہے اس کی قیمت کچھ بھی ہو۔
کار ونگ ٹولنگ کے لیے میٹل اسٹیمپنگ ڈائی مینوفیکچرر کے اختیارات کا جائزہ لینے والی انجینئرنگ ٹیموں کو کیس اسٹڈی کی دستیابی اور عمل کی شفافیت کو اہلیت کے معیار کے طور پر ماننا چاہیے، اختیاری اضافی نہیں۔ سپلائرز کی طرحYICEN، جو عوامی طور پر دستاویزی سٹیمپنگ پروسیس کیس اسٹڈیز کے ساتھ Tier-1 اور Tier-2 آٹوموٹیو پروکیورمنٹ فیصلوں کی حمایت کرتا ہے، اس قسم کے ثبوت کی بنیاد فراہم کرتا ہے جو ڈسکاؤنٹ سورسنگ کے فیصلوں کو روکتا ہے۔ جب ایک سپلائر یہ ظاہر کر سکتا ہے کہ انہوں نے ڈائی لائف یا سطح کے معیار کو قربان کیے بغیر موازنہ باڈی پینل پروگرام پر لاگت میں کمی کیسے حاصل کی، آپ امید کی بجائے ڈیٹا کی بنیاد پر خریداری کا فیصلہ کر رہے ہیں۔
Discount Car Wing Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. کار ونگ اسٹیمپنگ ڈائی کے لیے عام لاگت کی حد کیا ہے؟
ایک کار ونگ اسٹیمپنگ ڈائی کی رینج تقریباً $250,000 سے لے کر ایک آسان ٹرانسفر ڈائی کے لیے $1,000,000 سے زیادہ تک ایک مکمل ٹینڈم لائن سیٹ اپ کے لیے ہے۔ آفٹرمارکیٹ یا درمیانی-حجم کی پیداوار کو ہدف بنانے والے رعایتی اختیارات عام طور پر S7 یا A2 جیسے کم لاگت والے اسٹیل کے درجات استعمال کرکے، اسٹیشنوں کی تشکیل کو کم کرکے، اور مسابقتی مزدوری کی شرح والے خطوں سے سورسنگ مشیننگ کے ذریعے عام طور پر $150,000 اور $350,000 کے درمیان گر جاتے ہیں۔ حتمی قیمت کا انحصار قرعہ اندازی کی گہرائی، آپریشنز کی تعداد، ٹول اسٹیل کے انتخاب، اور آیا سمولیشن جسمانی آزمائشی لوپس کو کم کرتا ہے۔
2. پریمیم کے مقابلے میں ڈسکاؤنٹ سٹیمپنگ کتنی دیر تک چلتی ہے؟
S7 یا A2 سٹیل جیسے گریڈوں کے ساتھ بنایا گیا بجٹ کار ونگ عام طور پر 200,000 سے 500,000 ہٹ تک رہتا ہے، جبکہ M2، PM M4، یا ٹنگسٹن کاربائیڈ انسرٹس کا استعمال کرتے ہوئے پریمیم ڈیز 1,000,000 سے 3,000,000 تک پہنچ سکتا ہے۔ تاہم، کم لاگت والے اسٹیلز کے لیے پی وی ڈی کوٹنگز کے ساتھ مل کر آئن نائٹرائڈنگ جیسے ڈوپلیکس سطح کے علاج کو لاگو کرنے سے بجٹ ڈائی لائف کو 500,000 سے زیادہ ہٹ تک بڑھایا جا سکتا ہے، جس سے فرق کافی حد تک کم ہو جاتا ہے۔ ڈائی لائف کو اپنے اصل پروڈکشن والیوم سے ملانا ہٹ گنتی کو زیادہ سے زیادہ کرنے سے زیادہ اہم ہے۔
3. کیا ایک ڈسکاؤنٹ کار ونگ ڈائی اب بھی کلاس A سطح کے معیار کے پینل تیار کر سکتا ہے؟
ہاں، بشرطیکہ ڈائی مخصوص غیر -مذاکرات کے تقاضوں کو پورا کرتی ہو۔ کلاس A کی سطح کا معیار ڈائی فیس مشیننگ کی درستگی، ڈرا سطح پالش کرنے اور مجموعی ڈائی لاگت کے بجائے خالی ہولڈر پریشر کنٹرول پر منحصر ہے۔ جائز رعایتی حکمت عملی اسٹیشن کے استحکام کے ذریعے لاگت کو کم کرتی ہے، نان-پہنے والی سطحوں پر مادی متبادل، اور مشینی کے دوران علاقائی لیبر فوائد۔ یہ نقطہ نظر ٹولنگ پیکج میں کہیں اور خرچ کم کرتے ہوئے مرر-دیکھنے والے باڈی پینلز کے لیے درکار مرر سطحوں کو محفوظ رکھتے ہیں۔
4. کیا پیداواری حجم فینڈرز کے لیے ڈسکاؤنٹ اسٹیمپنگ ڈائی میں سرمایہ کاری کا جواز پیش کرتا ہے؟
ڈسکاؤنٹ کار ونگ اسٹیمپنگ ڈیز 10,000 اور 50,000 حصوں کے درمیان سالانہ حجم کے لیے سب سے زیادہ اقتصادی معنی رکھتی ہے۔ 5,000 یونٹس سے نیچے، CNC فیبریکیشن یا نرم ٹولنگ مجموعی طور پر اکثر سستی ہوتی ہے۔ سالانہ 50,000 یونٹس سے اوپر، پریمیم ٹولنگ طویل ڈائی لائف اور کم دیکھ بھال کی فریکوئنسی کے ذریعے تیزی سے ادائیگی کرتی ہے۔ آفٹر مارکیٹ کے متبادل پینل، کلاسک کار کی بحالی، کم- والیوم ای وی اسٹارٹ اپس، اور پری{12}}پروڈکشن کی توثیق کے بیچز اہم ایپلی کیشنز ہیں جہاں بجٹ ٹولنگ فی-حصہ معاشیات فراہم کرتی ہے۔
5. میں اس بات کا اندازہ کیسے لگا سکتا ہوں کہ آیا ڈسکاؤنٹ ڈائی سپلائر کونے کونے کاٹ رہا ہے یا حقیقی طور پر لاگت کو کم کر رہا ہے؟
اسٹیشن کے لحاظ سے ٹول اسٹیل کے درجات کی وضاحت کرنے والے مواد کے سرٹیفیکیشن کی درخواست کریں، مشینی کرنے سے پہلے تشکیل کی توثیق کو ظاہر کرنے والی CAE سمولیشن رپورٹس طلب کریں، اور موازنہ آٹوموٹیو پینل پروگراموں سے آزمائشی اصلاحی ریکارڈ کا جائزہ لیں۔ جائز قیمت-کم کرنے والے سپلائرز جیسے YICHEN پروسیس کیس اسٹڈیز شائع کرتے ہیں اور حوالہ دینے سے پہلے ڈیزائن کو بہتر بنانے کے لیے DFM مرحلے میں مشغول ہوتے ہیں۔ سرخ جھنڈوں میں سٹیل کے درجات کی شناخت کرنے میں ناکامی، گھر میں - ٹرائی آؤٹ پریس کی گنجائش نہیں، ماضی کے پروجیکٹ کے حوالہ جات کا اشتراک کرنے سے انکار، اور آپ کے حصے جیومیٹری کے انجینئرنگ کے جائزے کے بغیر جاری کردہ اقتباسات شامل ہیں۔


