


بائی پاس نوچز اور سٹیمپنگ ڈائی انجینئرنگ میں ان کے کردار کی تعریف
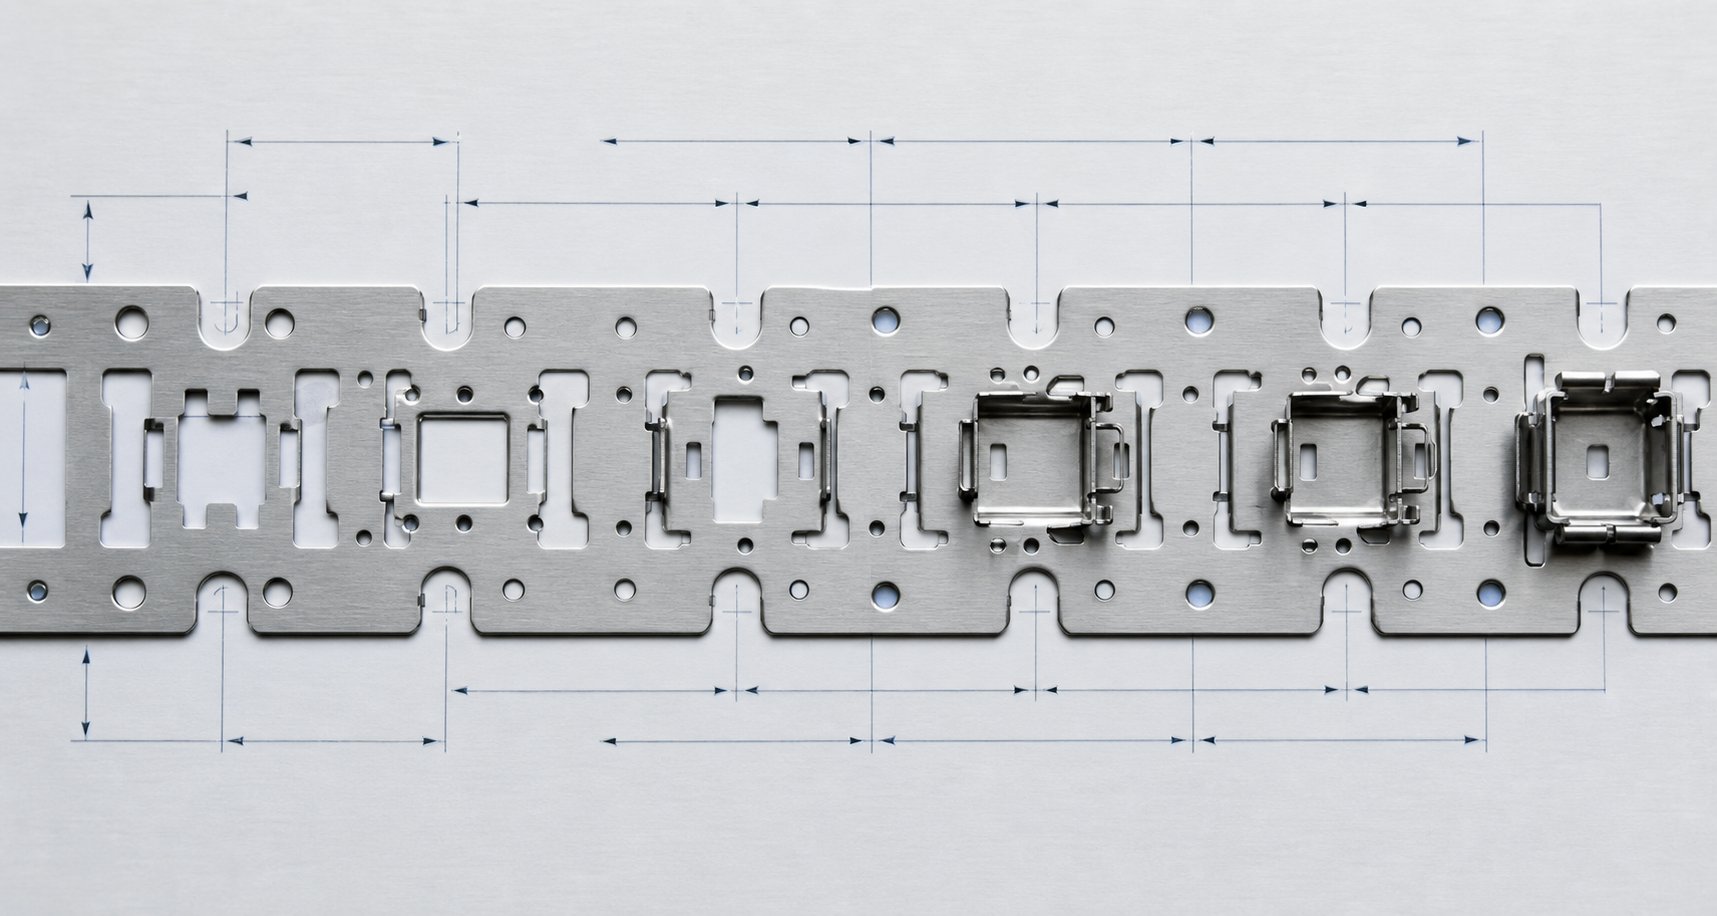
جب آپ پروگریسو ڈائی کے لیے پٹی لے آؤٹ کو دیکھیں گے، تو آپ کو کیریئر کے کناروں کے ساتھ یا اسٹیشنوں کے درمیان چھوٹے کٹ آؤٹ نظر آئیں گے جو تقریباً اتفاقیہ لگتے ہیں۔ وہ نہیں ہیں۔ یہ خصوصیات، بائی پاس نوچز، شیٹ میٹل سٹیمپنگ کے سب سے زیادہ جان بوجھ کر انجنیئر کیے گئے پہلوؤں میں سے ایک کی نمائندگی کرتی ہیں، پھر بھی ان کی سائنسی دلیل کو شاذ و نادر ہی اس طرح سے دستاویز کیا جاتا ہے جو انجینئرنگ کی جانچ کو پورا کرتا ہو۔
پروگریسو اسٹیمپنگ ڈیز میں بائی پاس نوچز کیا ہیں؟
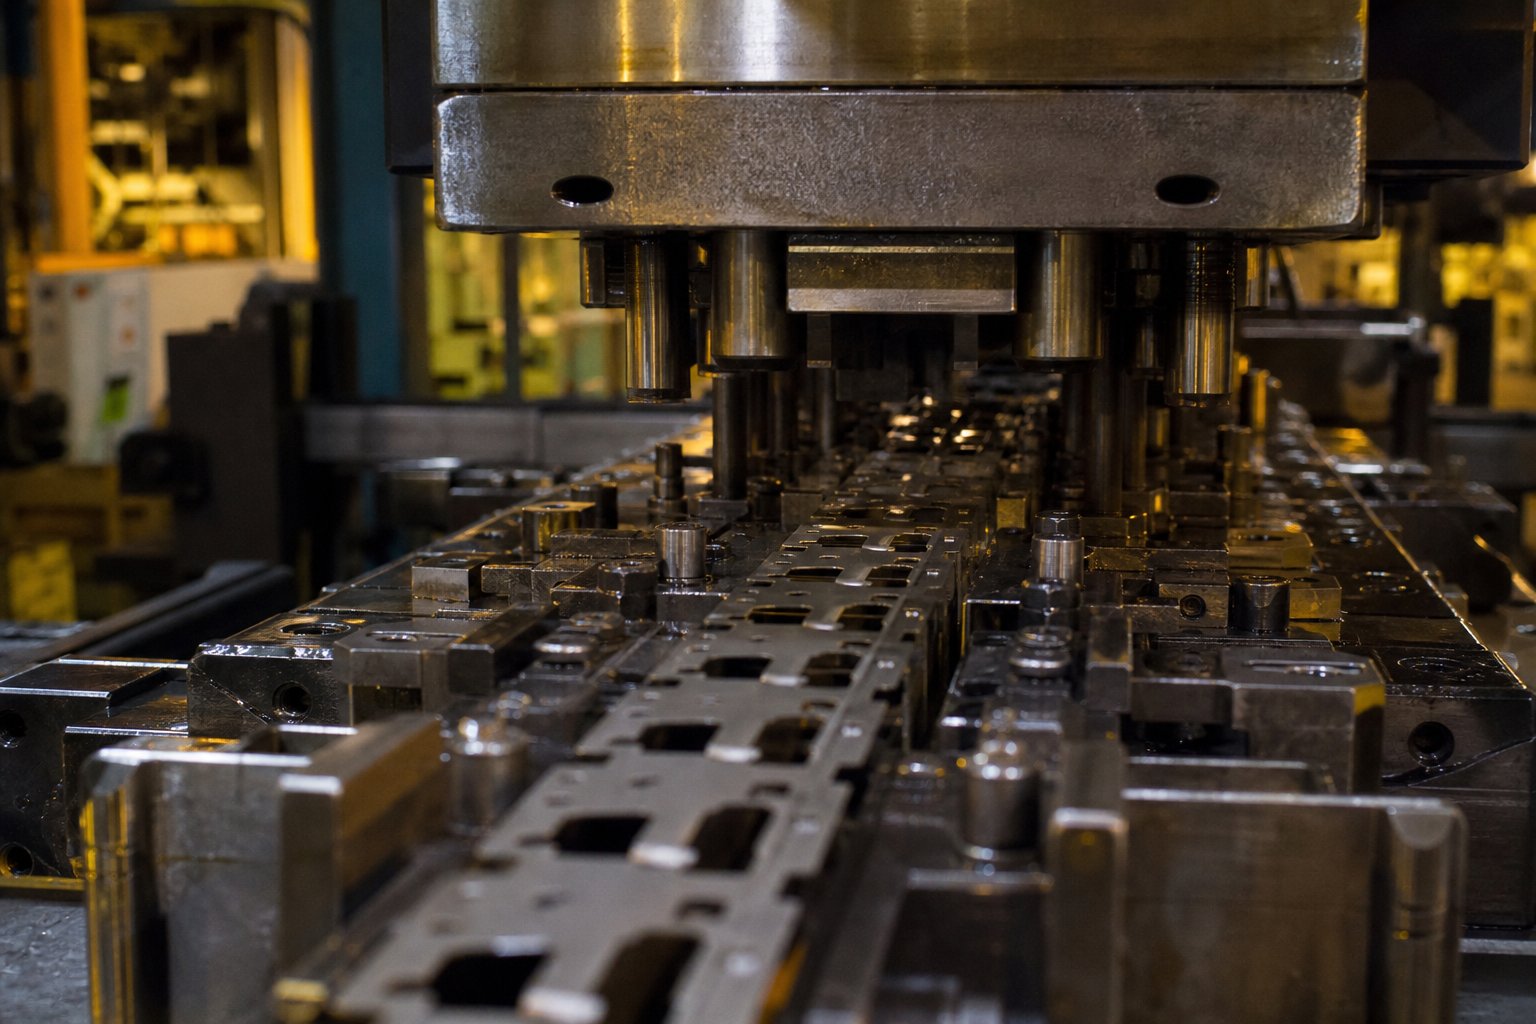
بائی پاس نوچز کنٹرول شدہ ریلیف فیچرز ہیں جنہیں جان بوجھ کر پروگریسو اسٹیمپنگ ڈائی کی کیریئر سٹرپ میں کاٹ دیا جاتا ہے تاکہ مواد کے بہاؤ کو منظم کیا جا سکے، قینچ کے تناؤ کو دوبارہ تقسیم کیا جا سکے، اور تشکیل کی کارروائیوں کے دوران قوتوں کے ذریعے سنیپ- کو کم کیا جا سکے۔ نازک مقامات پر پٹی کی سختی کو منتخب طور پر تبدیل کرنے کے لیے یہ دونوں منفی نشانات (مواد کو ہٹا دیا گیا) اور مثبت نشانات (مواد شامل کیا گیا یا بائیں کھڑا) کے طور پر موجود ہیں۔
تواس کے مرکز میں دھات کی مہر کیا ہے؟? یہ فلیٹ شیٹ کے مواد کو کاٹنے، موڑنے اور تشکیل دینے کے عمل کے ذریعے مکمل جیومیٹری میں تبدیل کرنا ہے۔ ایک ترقی پسند ڈائی میں، پٹی ایک سے زیادہ اسٹیشنوں کے ذریعے آگے بڑھتی ہے جبکہ وہ اب بھی کیریئر ویب سے منسلک ہے۔ ہر اسٹیشن ایسی قوتوں کا اطلاق کرتا ہے جو پٹی کے ذریعے ہی ملحقہ اسٹیشنوں کے ساتھ تعامل کرتے ہیں۔ بائی پاس نوچز اس فورس ٹرانسمیشن کے راستے کو کنٹرول شدہ طریقے سے روکتے ہیں، ڈیفارمیشن زونز کو الگ کر دیتے ہیں تاکہ ہر اسٹیشن پڑوسی خصوصیات کو خراب کیے بغیر اپنا کام کر سکے۔
سٹیمپنگ کی تعریف جو زیادہ تر انجینئرز سیکھتے ہیں وہ چھدرن اور تشکیل کے بنیادی میکانکس کا احاطہ کرتی ہے۔ لیکن عملی طور پر مرنے والی چیزوں کو سمجھنے کا مطلب یہ تسلیم کرنا ہے کہ ترقی پسند ڈائی سٹرپ لے آؤٹ میں ہر خصوصیت ایک میکانکی مقصد کو پورا کرتی ہے۔ بائی پاس نوچز اس سے مستثنیٰ نہیں ہیں۔ وہ انجینئرڈ تناؤ کی حدود کے طور پر کام کرتے ہیں، یہ کنٹرول کرتے ہیں کہ ہر پریس اسٹروک کے دوران کیریئر کی پٹی کہاں اور کیسے خراب ہوتی ہے۔
کیوں انجینئرنگ کا استدلال دکان-فرش کی روایت سے بالاتر ہے۔
یہاں مسئلہ ہے۔ شیٹ میٹل سٹیمپنگ ڈیز میں بہت سے منفی اور مثبت بائی پاس نوچز دہائیوں کے ٹرائل-اور-ٹول رومز میں خرابی کے ذریعے تیار کیے گئے تھے۔ ایک تجربہ کار ڈائی میکر ایک نشان جوڑتا ہے کیونکہ "اس نے پچھلی بار کام کیا" یا "ہم نے ہمیشہ ایسا ہی کیا ہے۔" نتیجہ؟ وہ تصریحات جن کا ڈیزائن کے جائزے میں دفاع نہیں کیا جا سکتا، انہیں نئے مواد یا جیومیٹریوں تک نہیں بڑھایا جا سکتا، اور مہنگے آزمائشی سائیکلوں کے بغیر بہتر نہیں کیا جا سکتا۔
اگر آپ ڈائی ڈیزائنر یا پروسیس انجینئر ہیں، تو آپ کو وراثت میں ملنے والی مشق سے زیادہ کی ضرورت ہے۔ آپ کو انجینئرنگ کے استدلال کی ضرورت ہے جو یہ بتائے کہ کیوں مخصوص نشان کی گہرائی، چوڑائی اور جگہ کا تعین مطلوبہ تناؤ سے نجات پیدا کرتا ہے۔ آپ کو میکانکس کو اچھی طرح سمجھنے کی ضرورت ہے تاکہ یہ اندازہ لگایا جا سکے کہ جب مادی خصوصیات میں تبدیلی آتی ہے، جب پٹی کی چوڑائی تنگ ہو جاتی ہے، یا جب کسی خاص سٹیشن پر شدت بڑھ جاتی ہے تو کیا ہوتا ہے۔
یہ مضمون اس فرق کو ختم کرتا ہے۔ محض یہ بتانے کے بجائے کہ سٹیمپنگ کے عمل میں بائی پاس نوچز کا استعمال کیا جاتا ہے، یہ بنیادی سائنس کی وضاحت کرتا ہے: تناؤ کی تقسیم کا نظریہ، مادی اینسوٹروپی، کنٹرول شدہ ریلیف میکانکس، اور کیریئر پٹی کے ڈیزائن کے ساتھ ان کا تعامل۔ مقصد یہ ہے کہ آپ کو الفاظ اور طبیعیات فراہم کریں تاکہ اعتماد کے ساتھ بائی پاس نشانات کی وضاحت کی جا سکے، جو کہ صرف منزل کی لوک داستانوں کی خریداری کے بجائے پہلے اصولوں کی حمایت کرتے ہیں۔
میکانکس اس بات کو سمجھنے کے ساتھ شروع ہوتا ہے کہ قوتیں تشکیل کے دوران کیریئر کی پٹی کے ذریعے کیسے پھیلتی ہیں، اور جب آپ اس بوجھ کے راستے میں جان بوجھ کر وقفہ کرتے ہیں تو مادی سطح پر کیا ہوتا ہے۔
بائی پاس نوچ فنکشن کے پیچھے بنیادی میکانکس
تصور کریں کہ شیٹ میٹل کی ایک مسلسل پٹی ایک پروگریسو ڈائی کے ذریعے آگے بڑھ رہی ہے۔ ہر اسٹیشن پر، مکے اور سازی کے اوزار اس پٹی کے مخصوص زونوں پر قوتیں لگاتے ہیں۔ ان زونز کو جوڑنے والا کیریئر ویب غیر فعال نہیں ہے۔ یہ بعد میں قوتوں کو منتقل کرتا ہے، یعنی جو کچھ سٹیشن فور پر ہوتا ہے وہ سٹیشن فائیو پر مادی حالت کو متاثر کر سکتا ہے اس سے پہلے کہ پریس اس سے رابطہ کرے۔ یہ فورس کپلنگ وہ جگہ ہے جہاں بائی پاس نوچز اپنی انجینئرنگ ویلیو حاصل کرتے ہیں۔
پروگریسو ڈائی میں میٹل اسٹیمپنگ کا عمل ہر پریس اسٹروک کے دوران کیریئر کی پٹی کو ایک پیچیدہ، مسابقتی بوجھ کے سیٹ سے مشروط کرتا ہے۔ ڈرائنگ آپریشنز مواد کو اندر کی طرف کھینچتے ہیں۔چھدرن سٹیمپنگ آپریشناچانک قینچ کی رہائی پیدا کریں۔ موڑنے کے عمل غیر جانبدار محور کو منتقل کرتے ہیں اور مقامی تناؤ پیدا کرتے ہیں۔ مداخلت کے بغیر، کیریئر کی پٹی ایک سخت پل کے طور پر کام کرتی ہے جو ان تمام قوتوں کو ایک ساتھ تمام اسٹیشنوں پر منتقل کرتی ہے، جس سے غیر متوقع تعاملات پیدا ہوتے ہیں جو جہتی درستگی کو کم کرتے ہیں۔
بائی پاس نوچز اسے تین الگ مکینیکل افعال انجام دے کر حل کرتے ہیں:
- مواد کے بہاؤ کو کنٹرول کرنا- کیریئر میں کنٹرولڈ ریلیف پوائنٹس بنا کر، بائی پاس نوچ ملحقہ اسٹیشنوں سے ضرورت سے زیادہ رکاوٹ کے بغیر شیٹ میٹل کو مقامی طور پر خراب ہونے دیتے ہیں۔ مواد اپنے ساتھ پڑوسی خالی جیومیٹری کو گھسیٹے بغیر کسی فارمنگ اسٹیشن پر اندر کی طرف یا باہر کی طرف کھینچ سکتا ہے۔
- قینچ کے تناؤ کو دوبارہ تقسیم کرنا- کاٹنے اور چھیدنے کے عمل کے دوران، قینچ کا تناؤ ٹول-سے-مٹیریل انٹرفیس پر مرکوز ہوتا ہے۔ بائی پاس نوچز بقایا تناؤ کو اہم تشکیل دینے والے زونوں سے دور ری ڈائریکٹ کرتے ہیں، مقامی پیداوار یا مائیکرو-کریکنگ کو روکتے ہیں جو بصورت دیگر مکمل حصے کی خصوصیات میں پھیل جائیں گے۔
- فورسز کے ذریعے سنیپ کو کم کرنا-- جب خالی کرنے یا چھیدنے کے دوران ایک پنچ مواد میں سے ٹوٹ جاتا ہے، ذخیرہ شدہ لچکدار توانائی کا اچانک اخراج واقعہ کے ذریعے ایک سنیپ-بنتا ہے۔ یہ جھٹکا پٹی کے ذریعے منتقل ہوتا ہے اور اسے ڈائی سطح سے اٹھا سکتا ہے، جس کی وجہ سے ڈاون اسٹریم اسٹیشنوں پر غلط-فیڈز اور پائلٹ کی غلط ترتیب ہوتی ہے۔
کیسے بائی پاس نوچز تشکیل کے دوران مواد کے بہاؤ کو کنٹرول کرتے ہیں۔
کسی بھی شیٹ میٹل اسٹیمپنگ آپریشن میں جس میں ڈرائنگ یا اسٹریچنگ شامل ہے، مواد کو ارد گرد کے علاقوں سے فارمنگ زون میں بہنا چاہیے۔ اگر اس اسٹیشن کے قریب کیریئر کی پٹی بہت سخت ہے، تو یہ اس بہاؤ کے خلاف مزاحمت کرتی ہے۔ نتیجہ دیوار کے حصے میں ضرورت سے زیادہ پتلا ہونا، فلینج پر جھریاں پڑنا، یا بالکل الگ ہونا ہے۔ ڈرا اسٹیشن کے اوپر یا نیچے کی طرف ایک بائی پاس نوچ پوزیشن میں ہے جو کیریئر کی کراس-سیکشنل مزاحمت کو کم کرتا ہے، جس سے مواد کو پٹی کی طولانی سختی سے لڑے بغیر ڈائی کیوٹی میں آزادانہ طور پر منتقل ہونے دیتا ہے۔
ترقی پسند ڈائی ڈیزائن لٹریچر میں بیان کردہ اسٹریچ ویب کیریئرز کے پیچھے بھی یہی اصول ہے۔ جیسا کہکیریئر پٹی ڈیزائن رہنمائینوٹ، ایک ٹھوس کیریئر حصوں کی عمودی حرکت کی اجازت نہیں دیتا ہے، اور پوری پٹی کو پورے اسٹروک کے دوران فلیٹ رہنا چاہیے۔ بائی پاس نوچز منتخب تعمیل کو متعارف کراتے ہیں، جس سے ہر اسٹیشن کو آزادانہ طور پر خراب ہونے کی آزادی ملتی ہے جبکہ پٹی اب بھی قابل اعتماد طریقے سے کھلتی ہے۔
دباؤ کی دوبارہ تقسیم اور اسنیپ-فورس ریڈکشن کے ذریعے
جب ایک پنچ مواد کے ذریعے کینچی کرتا ہے، تو پٹی میں ذخیرہ شدہ لچکدار توانائی تقریباً فوری طور پر خارج ہو جاتی ہے۔ یہ سنیپ-ذریعہ ایک قوت اسپائک پیدا کرتا ہے جو دونوں سمتوں میں کیریئر کے ذریعے سفر کرتا ہے۔ امدادی خصوصیات کے بغیر ایک پٹی میں، یہ سپائیک ایک عارضی جھٹکے کے بوجھ کے طور پر ملحقہ اسٹیشنوں تک پہنچ جاتی ہے۔ ہزاروں چکروں کے دوران، یہ بار بار آنے والا تسلسل کیریئر کو تھکا دیتا ہے، پائلٹ ہول جیومیٹری کو بگاڑ دیتا ہے، اور پڑوسی سٹیشنوں پر مرنے کے لباس کو تیز کرتا ہے۔
بائی پاس نوچز مکینیکل لو-پاس فلٹرز کے طور پر کام کرتے ہیں۔ نشان پر کم کراس- سیکشن اگلے اسٹیشن تک پہنچنے سے پہلے قوت نبض کو جذب اور کم کرتا ہے۔ نشان کی جڑ عارضی بوجھ کے نیچے لچکدار طریقے سے بگڑتی ہے، حرکی توانائی کو پٹی کے نیچے منتقل کرنے کے بجائے مقامی تناؤ میں تبدیل کرتی ہے۔ جدید سٹیمپنگ ٹکنالوجی اس اصول کا فائدہ اٹھاتی ہے تاکہ زیادہ پریس اسپیڈ پر سخت رواداری برقرار رکھی جا سکے، جہاں ریم کی تیز رفتاری اور کمی کی وجہ سے قوتوں کے ذریعے سنیپ-زیادہ شدید ہو جاتا ہے۔
پٹی اٹھانے اور غلط-فیڈ کی شرائط کو روکنا
سٹرپ لفٹنگ پروگریسو ڈائی آپریشنز میں سب سے زیادہ عام پیداواری رکاوٹوں میں سے ایک ہے۔ جب اسنیپ-فورسز کے ذریعے یا غیر متوازن تشکیل شدہ بوجھ پٹی کو ڈائی سطح سے اوپر کی طرف دھکیلتے ہیں، تو پائلٹ اگلے فیڈ سائیکل پر دوبارہ-صاف سے مشغول نہیں ہو سکتے۔ پٹی غلط ترتیب والی حالت میں آگے بڑھتی ہے، جس سے بڑے سوراخ ہوتے ہیں، موڑ کی لکیریں بدل جاتی ہیں، اور سنگین صورتوں میں، پائلٹ پن کی کٹائی ہوتی ہے۔
اس کو روکنے کے لیے ثابت شدہ دھاتی سٹیمپنگ تکنیکوں میں، بائی پاس نوچز سٹیشنوں کے درمیان عمودی قوت کے اجزاء کو منتقل کرنے کی پٹی کی صلاحیت کو کم کر دیتے ہیں۔ بھاری خالی کرنے والے اسٹیشن اور ایک درست بنانے والے اسٹیشن کے درمیان ایک نشان ان کے متحرک رویے کو جوڑتا ہے۔ بلیننگ سٹیشن کی سنیپ-تھری مقامی رہتی ہے۔ تشکیل دینے والے اسٹیشن کی پٹی کا رابطہ مستحکم رہتا ہے۔ فیڈ کی درستگی رواداری کے اندر رہتی ہے۔
ان امدادی خصوصیات کے بغیر، کیریئر کی پٹی کی سختی اثاثہ کی بجائے ذمہ داری بن جاتی ہے۔ یہ ہر طاقت کے واقعے کو پوری ڈائی میں منتقل کرتا ہے، جہتی غلطیاں پیدا کرتا ہے جو ہر اسٹیشن کے ذریعے مرکب ہوتا ہے اور ترقی پسند مادی تھکاوٹ جو کیریئر کی زندگی کو مختصر کر دیتی ہے۔ ان نشانوں کی جیومیٹری، ان کی گہرائی، چوڑائی، زاویہ، اور جڑ کا رداس، اس بات کا تعین کرتا ہے کہ وہ کتنی ڈیکوپلنگ فراہم کرتے ہیں۔ وہ جیومیٹری براہ راست تناؤ کی تقسیم کے نظریہ اور مادی خصوصیات پر منحصر ہے، جو اس بات کو کنٹرول کرتی ہے کہ پٹی اپنے کراس- سیکشن میں جان بوجھ کر وقفوں کا جواب کیسے دیتی ہے۔
تناؤ کی تقسیم کا نظریہ اور نشان جیومیٹری پیرامیٹرز
ہر بائی پاس نوچ کیریئر کی پٹی میں ایک ہندسی تعطل متعارف کرواتا ہے۔ یہ وقفہ تبدیل کرتا ہے کہ کس طرح مواد کے ذریعے دباؤ بہتا ہے، اور نشان کی مخصوص جیومیٹری اس بات کا تعین کرتی ہے کہ آیا یہ بامعنی ریلیف فراہم کیے بغیر اسے فعال ڈیکپلنگ فراہم کرتا ہے یا صرف پٹی کو کمزور کرتا ہے۔ فرق تناؤ کے ارتکاز کے نظریہ پر آتا ہے اور یہ کہ یہ کس طرح سٹرپ کے بوجھ کے ساتھ تعامل کرتا ہے-بیئرنگ کراس- پروگریسو ڈائی آپریشنز کے دوران۔
تناؤ کے ارتکاز کا نظریہ نوچ جیومیٹری پر لاگو ہوتا ہے۔
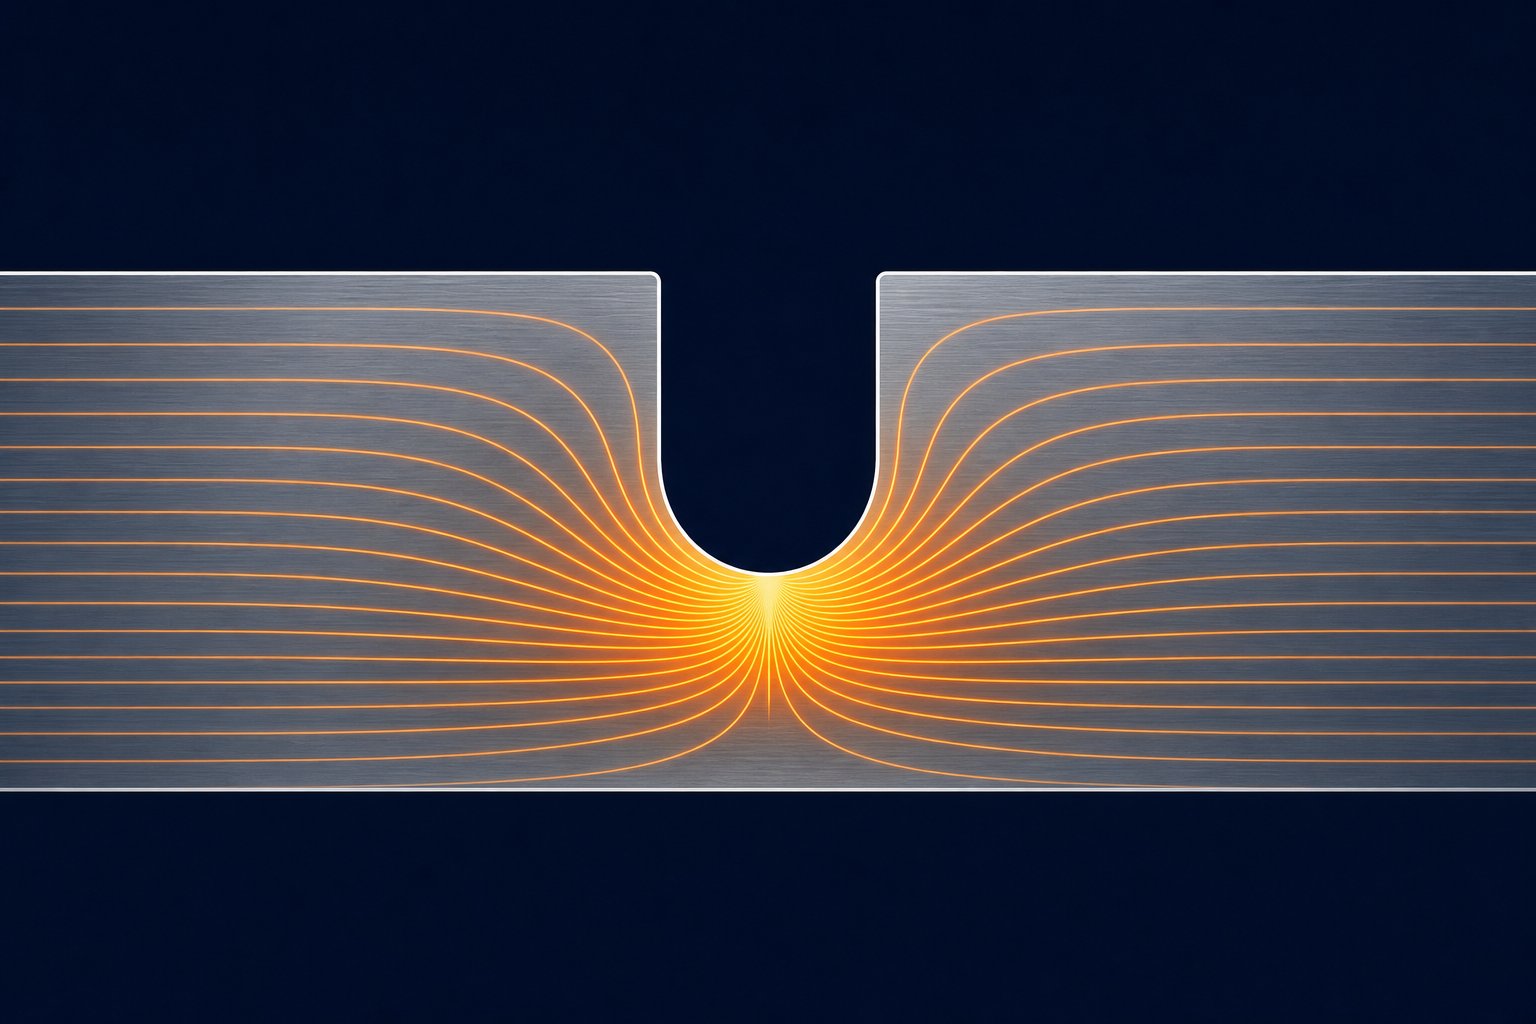
ایک تناؤ کا ارتکاز اس وقت ہوتا ہے جہاں جیومیٹری میں اچانک تبدیلی آتی ہے جو اندرونی بوجھ کے راستے کو کسی وقفے کے گرد موڑنے پر مجبور کرتی ہے۔ آپ تناؤ کو کسی حصے سے گزرتے ہوئے دیکھ سکتے ہیں جیسے کسی سیال میں اسٹریم لائنز۔ جہاں یہ لکیریں ایک سوراخ، نشان کی جڑ، یا تیز کونے کے ارد گرد ایک ساتھ مل جاتی ہیں، وہاں مقامی تناؤ ارد گرد کے مواد میں برائے نام قدر سے نمایاں طور پر بڑھ جاتا ہے۔ چوٹی کے مقامی تناؤ کا برائے نام تناؤ کا تناسب ہے۔کشیدگی کا ارتکاز عنصر، Kt.
سٹیمپنگ ڈائی ڈیزائن میں، بائی پاس نوچ جان بوجھ کر تناؤ بڑھانے والا ہے۔ یہ متضاد لگتا ہے۔ آپ جان بوجھ کر ایسی جگہ کیوں بنائیں گے جہاں تناؤ کو بڑھایا جائے؟ کیونکہ نشان حصہ جیومیٹری کی حفاظت کے لیے کیریئر میٹریل کے ایک کنٹرولڈ زون کی قربانی دیتا ہے۔ سٹرین انرجی کو نشان کی جڑ پر مرتکز کرکے، آپ اخترتی کو فیچر بنانے سے دور اور ایک ایسے خطے میں ری ڈائریکٹ کرتے ہیں جہاں اس سے تیار شدہ حصے کو کوئی نقصان نہیں ہوتا ہے۔ نشان سٹیشنوں کے درمیان مقابلہ کرنے والی قوتوں کو جذب کرتا ہے تاکہ اہم تشکیل دینے والے زونز کو بغیر کسی رکاوٹ کے رہیں۔
انجینئرنگ میکینکس میں نشان جڑ کے رداس اور Kt کے درمیان تعلق اچھی طرح سے قائم ہے۔ نشان کی جڑ پر ایک تیز رداس زیادہ تناؤ کے ارتکاز کا عنصر پیدا کرتا ہے، یعنی اس مقام پر چوٹی کا تناؤ ارد گرد کی پٹی کی نسبت ڈرامائی طور پر بڑھ جاتا ہے۔ ایک وسیع تر، زیادہ فراخ رداس بوجھ کو ایک وسیع علاقے پر تقسیم کرتا ہے، جس سے چوٹی کے تناؤ کو کم کیا جاتا ہے بلکہ ڈیکپلنگ فیچر کے طور پر نشان کی تاثیر کو بھی کم کیا جاتا ہے۔ نشان کے اثرات پر تحقیق اس بات کی تصدیق کرتی ہے کہ جیسے جیسے Kt بڑھتا ہے، مقامی تناؤ کا میدان زیادہ شدید اور زیادہ مقامی ہو جاتا ہے، جب کہ Kt کی کم قدریں تناؤ کو بڑے زون میں پھیلا دیتی ہیں۔
مخالف کنارے کے نشانوں کے ساتھ مستطیل بار کے لیے، اگر بار 12 ملی میٹر چوڑا ہے جس کے نشان کے رداس 2 ملی میٹر ہے، تو تناؤ کا ارتکاز عنصر تقریباً 3.05 تک پہنچ جاتا ہے۔ اس کا مطلب ہے کہ نشان کی جڑ پر چوٹی کا تناؤ باقی کراس- سیکشن میں برائے نام تناؤ سے تین گنا زیادہ ہے۔ ترقی پسند ڈائی کیریئر سٹرپس میں، ایک ہی اصول لاگو ہوتا ہے۔ سخت جڑ کے رداس کے ساتھ ایک نشان تیزی سے تناؤ کو مرکوز کرتا ہے، جو ایک جارحانہ ڈیکپلنگ باؤنڈری بناتا ہے۔ ایک بڑی جڑ کے رداس کے ساتھ ایک نشان زیادہ بتدریج منتقلی پیدا کرتا ہے، جو ایپلی کیشنز کے لیے موزوں ہے جہاں آپ کو ہزاروں پریس سائیکلوں کے دوران نشان کی جڑ پر تھکاوٹ کے ٹوٹنے کے خطرے کے بغیر جزوی ریلیف کی ضرورت ہوتی ہے۔
یہ دھاتی سٹیمپنگ ڈائی ڈیزائن میں بنیادی تجارت ہے: تیز نوچ زیادہ مؤثر طریقے سے دوگنا لیکن زیادہ تھکاوٹ کا خطرہ پیدا کرتے ہیں۔ نرم نوچز زیادہ دیر تک چلتے ہیں لیکن اسٹیشنوں کے درمیان کافی تنہائی فراہم نہیں کرسکتے ہیں۔ مرنے کے عمل کے لیے پیداواری حجم، مادی خصوصیات، اور ملحقہ اسٹیشنوں پر کارروائیوں کی تشکیل کی شدت کی بنیاد پر ان مسابقتی تقاضوں کو متوازن کرنے کی ضرورت ہوتی ہے۔
نیوٹرل ایکسس شفٹ اور نوچ پلیسمنٹ پر اس کا اثر
پروگریسو ڈائی میں موڑنے کے عمل کے دوران، مواد کا غیر جانبدار محور، وہ طیارہ جہاں دباؤ بیرونی سطح پر تناؤ سے اندرونی سطح پر کمپریشن کی طرف منتقل ہوتا ہے، شیٹ کی موٹائی کے ہندسی مرکز میں نہیں رہتا ہے۔ یہ موڑ کے اندر کی طرف مڑتا ہے۔ شفٹ کی ڈگری مواد کی موٹائی (R/t تناسب) سے موڑ کے رداس کے تناسب اور مواد کے کام کی سختی کی خصوصیات پر منحصر ہے۔
بائی پاس نوچ پلیسمنٹ کے لیے یہ معاملہ کیوں ہے؟ کیونکہ نیوٹرل ایکسس شفٹ اس بات کا تعین کرتا ہے کہ پٹی کو بننے کے دوران زیادہ سے زیادہ تناؤ کا سامنا کہاں ہوتا ہے۔ اگر ایک بائی پاس نوچ اس جگہ پر رکھا جاتا ہے جہاں اسٹیشنوں کے درمیان منتقلی کے دوران کیریئر کی پٹی موڑنے سے گزرتی ہے، تو نوچ جڑ پہلے سے ہی بلند موڑنے والے تناؤ پر زیادہ سے زیادہ تناؤ کے ارتکاز کا مقام بن جاتا ہے۔ پٹی کے موڑنے والے پروفائل کے ساتھ نشان کو غلط جگہ پر رکھنا ایک فنکشنل ریلیف فیچر کو کریک انیشیشن سائٹ میں بدل سکتا ہے۔
کم از کم موڑ رداس تعلق یہاں رہنمائی فراہم کرتا ہے۔ دیئے گئے مواد کی موٹائی t کے لیے، کم از کم اندرونی موڑ کا رداس ہوتا ہے جس کے نیچے بیرونی ریشے اپنی لمبائی کی حد سے زیادہ ہوتے ہیں اور شگاف پڑ جاتے ہیں۔ جب R/t تناسب چھوٹا ہوتا ہے (تنگ موڑتا ہے)، غیر جانبدار محور نمایاں طور پر اندر کی طرف شفٹ ہو جاتا ہے، بعض اوقات برائے نام 50% کی بجائے اندرونی سطح سے موٹائی کا 30-40% تک۔ ایک بائی پاس نوچ ایک ایسے خطے میں رکھا گیا ہے جو اس تنگ-ریڈیس موڑنے کا تجربہ کرتا ہے اسے بیرونی فائبر کے بلند تناؤ کا حساب دینا چاہیے۔ نشان کی جڑ کا رداس اتنا فراخ دل ہونا چاہئے کہ اس کا اپنا تناؤ ارتکاز موڑنے والے تناؤ کو فریکچر کے مقام تک نہ بنا دے۔
عملی سٹیمپنگ ڈیزائن میں، اس کا مطلب ہے کہ بائی پاس نوچز کیریئر کی پٹی کے فلیٹ خطوں میں بہترین پوزیشن میں ہیں، کسی بھی قدرتی موڑنے سے دور جو سٹرپ لفٹرز کے اوپر اٹھتی ہے یا ڈائی سٹیشنوں کے درمیان فلیکس ہوتی ہے۔ جب موڑ کی منتقلی کے قریب نشان کا موجود ہونا ضروری ہے، تو اس کی گہرائی اور جڑ کے رداس کو محتاط تفصیلات کی ضرورت ہوتی ہے تاکہ مشترکہ تناؤ کی حالت کو مواد کی تھکاوٹ کی برداشت سے تجاوز کرنے سے روکا جا سکے۔
اہم پیرامیٹر مواد کی موٹائی کے مقابلے میں نشان کی گہرائی ہے۔ ایک نشان جو کیریئر کے کنارے پر پٹی کے 30-50% کراس- سیکشن کو ہٹاتا ہے، ملحقہ اسٹیشنوں کو ڈیکپل کرنے کے لیے موڑنے کی سختی میں کافی کمی پیدا کرتا ہے۔ ایک نشان جو کراس سیکشن کے صرف 10-15% کو ہٹاتا ہے، طاقت کی ترسیل کو معنی خیز طور پر روکنے کے لیے بہت کم ہو سکتا ہے، جس سے فعال فائدہ کے بغیر ایک کمزور زون بنتا ہے۔ اس کے برعکس، پٹی کی چوڑائی کے 60% سے زیادہ نشان کھانا کھلانے کی سختی سے سمجھوتہ کرتا ہے اور کیریئر کو فیڈ میکانزم کی دھکیلنے والی قوت کے نیچے دبانے کا سبب بن سکتا ہے۔
مندرجہ ذیل جدول میٹل اسٹیمپنگ ڈائی بائی پاس نوچ کے کلیدی جیومیٹری پیرامیٹرز اور ہر تصریح کے پیچھے انجینئرنگ کی دلیل کا خلاصہ کرتا ہے:
| جیومیٹری پیرامیٹر | عام رینج | انجینئرنگ کی دلیل |
|---|---|---|
| نشان گہرائی | کیریئر کی چوڑائی کا 30-50% | اسٹیشن فورسز کو دوگنا کرنے کے لیے کراس-سیکشنل سختی کو کم کرنا چاہیے۔ بہت اتلی کوئی راحت فراہم نہیں کرتی ہے۔ بہت گہرا سمجھوتہ پٹی کھانا کھلانے کی سالمیت. |
| نشان کی چوڑائی (پٹی کی سمت کے ساتھ) | 1.0t سے 3.0t (t=مواد کی موٹائی) | تناؤ کے منتقلی زون کی لمبائی کو کنٹرول کرتا ہے۔ وسیع نشانات ایک طویل مطابقت پذیر خطہ بناتے ہیں لیکن زیادہ پٹی والے مواد کا استعمال کرتے ہیں اور فیڈ پچ کی کارکردگی کو کم کرتے ہیں۔ |
| نوچ اینگل (سائیڈ وال ٹیپر) | کھڑے سے 0 ڈگری سے 30 ڈگری | زاویہ والی سائیڈ والز ہندسی منتقلی کے اچانک ہونے کو کم کرتی ہیں، Kt کو نشان کے داخلی مقامات پر کم کرتی ہیں۔ کھڑی دیواریں جارحانہ ڈیکپلنگ کے لیے تیز تناؤ کے میلان پیدا کرتی ہیں۔ |
| جڑ کا رداس | 0.5t سے 2.0t کم از کم | گہرے ترین مقام پر Kt کو براہ راست کنٹرول کرتا ہے۔ چھوٹے شعاع زیادہ جارحانہ طور پر تناؤ کو مرکوز کرتے ہیں لیکن تھکاوٹ کا خطرہ بڑھاتے ہیں۔ بڑا ریڈی لوڈ پھیلاتا ہے اور کم مقامی ڈیکپلنگ کی قیمت پر کیریئر کی زندگی کو بڑھاتا ہے۔ |
| گہرائی-سے-موٹائی کا تناسب | مواد کی لچک کے لحاظ سے مختلف ہوتی ہے۔ | اس بات کا تعین کرتا ہے کہ آیا نشان کی جڑ سائیکلک لوڈنگ کے دوران لچکدار نظام میں رہتی ہے یا پلاسٹک کی خرابی سے گزرتی ہے جو ترقی پسند کریکنگ کا باعث بنتی ہے۔ |
ان پیرامیٹرز میں سے ہر ایک دوسرے کے ساتھ تعامل کرتا ہے۔ فیاض جڑ کے رداس کے ساتھ ایک گہرا نشان اتنا ہی مؤثر Kt فراہم کر سکتا ہے جیسا کہ ایک کم رداس کے ساتھ ایک چھوٹا سا نشان، لیکن وہ مختلف سٹرین فیلڈ جیومیٹریز اور پیداواری زندگی میں مختلف تھکاوٹ کی کارکردگی پیدا کرتے ہیں۔ سٹیمپنگ ڈیزائن کا فیصلہ اس بات پر منحصر ہے کہ کون سا امتزاج مطلوبہ پروڈکشن والیوم کو کیریئر کریکنگ کے بغیر زندہ رکھتے ہوئے مناسب سٹیشن ڈیکپلنگ فراہم کرتا ہے۔
جیومیٹری کے یہ رشتے آپ کو بتاتے ہیں کہ کس طرح دی گئی تناؤ کی حالت کے لیے بائی پاس نوچ کا سائز بنانا ہے۔ لیکن مواد خود اس بات کا تعین کرتا ہے کہ وہ نشان دراصل بوجھ کے نیچے کیسے برتاؤ کرتا ہے۔ ڈکٹائل مواد مقامی پیداوار کے ذریعے تناؤ کو نوچ جڑ میں دوبارہ تقسیم کرتے ہیں، وقت کے ساتھ ساتھ ارتکاز کو مؤثر طریقے سے ختم کرتے ہیں۔ ٹوٹنے والا یا زیادہ-طاقت والا مواد اتنی آسانی سے دوبارہ تقسیم نہیں ہو سکتا، جیسا کہ -ڈیزائن کردہ Kt قدر کو حقیقی-دنیا کی کارکردگی کا ایک بہت زیادہ درست پیشن گوئی بناتا ہے۔ مواد کی تناؤ کی خصوصیات، کام کی سختی کی شرح، اور لمبا ہونے کی صلاحیت سبھی اس بات پر اثرانداز ہوتی ہیں کہ دی گئی نشان جیومیٹری کو کس طرح معاف کرنا یا معاف کرنا قابل عمل ہوگا۔
مادی خصوصیات جو بائی پاس نشان کے طول و عرض کو چلاتی ہیں۔
ایک نشان جیومیٹری جو ہلکے اسٹیل میں بے عیب کارکردگی کا مظاہرہ کرتی ہے چند ہزار ہٹ کے اندر سٹینلیس سٹیل میں تباہ کن کیریئر کریکنگ کا سبب بن سکتی ہے۔ وہی گہرائی اور جڑ کا رداس جو ایک مواد میں صاف ڈیکپلنگ فراہم کرتا ہے یا تو ناکافی ریلیف یا دوسرے میں قبل از وقت تھکاوٹ کی ناکامی پیدا کرسکتا ہے۔ بائی پاس نشان کی تفصیلات میں مادی خصوصیات ثانوی تحفظات نہیں ہیں۔ وہ بنیادی ڈرائیور ہیں۔
چار میکانی خصوصیات بائی پاس نشان کے رویے پر حاوی ہیں: تناؤ کی طاقت، پیداوار کی طاقت، لمبا فیصد، اور کام کو سخت کرنے والا ایکسپوننٹ (n-قدر)۔ یہ ایک ساتھ مل کر طے کرتے ہیں کہ پروگریسو ڈائی آپریشن کے دوران نوچ روٹ پر بار بار سائکلک لوڈنگ کا کیریئر کی پٹی کس طرح جواب دیتی ہے۔مضبوط سٹیمپنگ کے عمل میں تحقیقاس بات کی تصدیق کرتا ہے کہ مادی خصوصیت نہ صرف حصہ جیومیٹری کی تشکیل کے لیے ضروری ہے، بلکہ پیداواری سلسلہ کے ہر لنک کے لیے، بشمول کیریئر پٹی کی وشوسنییتا۔
ہلکے اسٹیل اور کاربن اسٹیل نوچ ڈیزائن کے اصول
کاربن سٹیل سٹیمپنگ بائی پاس نوچ ڈیزائن کے لیے سب سے زیادہ معاف کرنے والے منظر نامے کی نمائندگی کرتا ہے۔ ہلکے اسٹیل جیسے SPCC، SAE 1008، اور SAE 1010 عام طور پر 270-400 MPa رینج میں 28-42% کی لمبائی کی قدریں اور اعتدال پسند تناؤ کی طاقت پیش کرتے ہیں۔ یہ اونچی لمبائی گہری نشانیوں کے لیے براہ راست رواداری میں ترجمہ کرتی ہے۔ نشان کی جڑ میں موجود مواد شگاف کے آغاز کے بغیر مقامی پلاسٹک کی اخترتی سے گزر سکتا ہے کیونکہ اس میں نوچ جیومیٹری کے تناؤ کے مرتکز ہونے کے بعد کافی لچکدار ریزرو باقی رہتا ہے۔
جب آپ ہلکے سٹیل کے زمرے میں کولڈ رولڈ سٹیل سٹیمپنگ کے ساتھ کام کر رہے ہوتے ہیں، تو نسبتاً کم پیداوار-سے-تناسب کا تناسب (عام طور پر 0.55-0.70) کا مطلب ہے کہ مواد کا کام آہستہ آہستہ خراب ہوتا جاتا ہے۔ یہ اصل میں نشان جڑ پر فائدہ مند ہے. جیسا کہ ہر پریس اسٹروک کے دوران کیریئر کی پٹی موڑتی ہے، نوچ جڑ کا تناؤ-تھوڑا سا سخت ہوتا ہے، اور مزید خرابی کے لیے اس کی مقامی مزاحمت کو بڑھاتا ہے۔ سختی پہلے چند سو چکروں میں مستحکم ہو جاتی ہے، اور نشان کی جڑ ایک مستحکم حالت تک پہنچ جاتی ہے جہاں چکراتی تناؤ لچکدار رہتا ہے۔ یہ خود کو مستحکم کرنے والا رویہ یہی وجہ ہے کہ ہلکے اسٹیمپڈ اسٹیل کیریئرز 40-50% کیریئر کی چوڑائی کو تھکاوٹ کے بغیر برداشت کر سکتے ہیں، یہاں تک کہ پیداواری حجم ایک ملین ہٹ سے زیادہ ہونے پر بھی۔
ہلکے اسٹیل کے لیے کام کی سختی کا اشاریہ عام طور پر n=0.18 اور n=0.24. کے درمیان آتا ہے اعلیٰ n- قدریں نشان کے ارد گرد زیادہ یکساں تناؤ کی تقسیم کو فروغ دیتی ہیں، یعنی کشیدگی کے ارتکاز کا اثر ختم ہو جاتا ہے کیونکہ مواد کی پیداوار ہوتی ہے اور اخترتی زون کو باہر کی طرف پھیلاتا ہے۔ ایک اعلی n- قدر مؤثر طریقے سے نظریاتی Kt کے نیچے محسوس شدہ تناؤ کے ارتکاز کو کم کرتی ہے، جس سے ڈیزائنرز کو جیومیٹری کی تصریح میں مزید عرض بلد ملتی ہے۔
ایلومینیم اور کاپر مصر کے تحفظات
ایلومینیم سٹیمپنگ کے عمل میں رکاوٹوں کا ایک مختلف سیٹ متعارف کرایا جاتا ہے۔ پروگریسو ڈائی ورک میں استعمال ہونے والے ایلومینیم مرکبات، عام طور پر 5052-H32، 6061-T4، اور 3003-H14، ہلکے اسٹیل کے مقابلے میں کم قینچ کی طاقت اور کم لمبا ہوتے ہیں۔ وہ گیلنگ کی طرف بھی رجحان ظاہر کرتے ہیں، جہاں مواد مونڈنے کے دوران پنچ یا ڈائی سطح پر قائم رہتا ہے۔ یہ گیلنگ مائیکرو ٹیئرز کے ساتھ کھردری، بے قاعدہ نشان والی سطحیں پیدا کرتی ہے جو ڈیزائن کردہ نشان جیومیٹری سے آگے اضافی تناؤ بڑھانے والے کے طور پر کام کرتی ہے۔
ایلومینیم کی کم کام کی سختی کی صلاحیت (n- قدریں عام طور پر 0.08-0.16 مزاج پر منحصر ہوتی ہیں) کا مطلب ہے کہ نشان کی جڑ مقامی پیداوار کے ذریعے دباؤ کو مؤثر طریقے سے دوبارہ تقسیم نہیں کر سکتی۔ تناؤ باہر کی طرف پھیلنے کے بجائے مرتکز رہتا ہے۔ اسے ایلومینیم کی نچلی تھکاوٹ برداشت کرنے کی حد کے ساتھ جوڑیں، اور آپ کو ایک ایسا مواد ملتا ہے جو زیادہ قدامت پسند نشان کے ڈیزائن کا مطالبہ کرتا ہے: کم گہرائی، بڑی جڑ کا ریڈی، اور نشان پر ہموار سطح کی تکمیل۔
تانبے کے مرکب جیسے C26000 (کارٹریج پیتل) ایلومینیم کے مقابلے میں بہتر لمبائی پیش کرتے ہیں لیکن اپنا چیلنج پیش کرتے ہیں۔ اخترتی کے ابتدائی مراحل کے دوران پیتل کا کام تیزی سے سخت ہو جاتا ہے، پھر سختی کی شرح کم ہو جاتی ہے۔ اس کا مطلب یہ ہے کہ پروگریسو ڈائی میں پہلے چند تشکیل دینے والے اسٹیشن بائی پاس نوچ کے قریب کیریئر کی پٹی کی خصوصیات کو نمایاں طور پر تبدیل کر سکتے ہیں، اس کے تھکاوٹ کے ردعمل کو پٹی کے سفر کے دوران جزوی طور پر تبدیل کر سکتے ہیں۔ تانبے کے مرکب کے ساتھ کام کرنے والے ڈیزائنرز کو جارحانہ تشکیل کے عمل کے ساتھ اسٹیشنوں تک پہنچنے سے پہلے کیریئر کے تجربات کو سخت کرنے والے مجموعی کام کا حساب دینا ہوگا۔
اعلی-اسٹیل اور سٹینلیس سٹیل کے چیلنجز
ہائی-طاقت کم-الائے (HSLA) اسٹیلز اور ایڈوانسڈ ہائی-طاقت کے اسٹیلز (AHSS) بائی پاس نوچ ڈیزائن کے لیے انتہائی ضروری منظر پیش کرتے ہیں۔ یہ مواد، بشمول HSLA 340، DP 590، اور DP 780 جیسے گریڈز، کم لمبا (12-24%) کے ساتھ اعلی تناؤ کی طاقت (500-900 MPa) کو یکجا کرتے ہیں۔ اعلی طاقت کا مطلب ہے کہ تشکیل کے دوران پٹی میں زیادہ لچکدار توانائی کا ذخیرہ، جو اسنیپ تھرو فورسز کو بڑھاتا ہے۔ نچلے لمبے ہونے کا مطلب ہے شگاف شروع ہونے سے پہلے نشان کی جڑ میں پلاسٹک کے تناؤ کے لیے کم برداشت۔
اعلیٰ-طاقت کے زمرے میں سٹیل شیٹ سٹیمپنگ کے لیے، بائی پاس کے نشانات ہلکے اور نمایاں طور پر بڑے جڑ والے ریڈی کے ساتھ ہونے چاہئیں۔ جہاں ہلکا سٹیل 1.0t کے جڑ کے رداس کے ساتھ کیریئر کی چوڑائی کے 45% کی نشان گہرائی کو برداشت کرتا ہے، اسی موٹائی کے HSLA اسٹیل کو 1.5t سے 2.5t کے جڑ کے رداس کے ساتھ گہرائی کو 25-35% تک محدود کرنے کی ضرورت پڑ سکتی ہے۔ کم گہرائی کا مطلب کم جارحانہ اسٹیشن ڈیکپلنگ ہے، جو کبھی کبھی ڈیزائنر کو بیکار اسٹیشنوں کو شامل کرنے یا ایک گہری نشان کے بجائے ترتیب میں ایک سے زیادہ ہلکے نشانوں کا استعمال کرنے پر مجبور کرتا ہے۔
سٹینلیس سٹیل، خاص طور پر 304 اور 316 جیسے austenitic درجات، انتہائی اعلی کام کی سختی کی شرحوں (n-0.40-0.55 کی اقدار) کے ساتھ چیلنج کو مرکب کرتے ہیں۔ یہ ہلکی سٹیل کی منطق کی بنیاد پر فائدہ مند لگتا ہے، لیکن اثر اعلی n-values کے ساتھ مل کر ہائی ٹینسائل طاقت پر مختلف ہوتا ہے۔ نشان کی جڑ ابتدائی چند پریس سائیکلوں کے دوران اتنی جارحانہ طور پر سخت ہو جاتی ہے کہ یہ مقامی طور پر ٹوٹ پھوٹ کا شکار ہو جاتی ہے۔ نشان کے اردگرد کا مواد ڈکٹائل شیٹ سے ایک سخت زون میں تبدیل ہو جاتا ہے جس میں نمایاں طور پر بقیہ لمبائی میں کمی واقع ہوتی ہے۔ اس سخت نشان کی جڑ پر بعد ازاں سائیکلک لوڈنگ تھکاوٹ کے شگاف کو بہت جلد شروع کر دیتی ہے جتنا کہ بلک مادی خصوصیات تجویز کرتی ہیں۔
یہی وجہ ہے کہ سٹینلیس سٹیل پروگریسو ڈائی کیریئرز کو انتہائی قدامت پسند نشان جیومیٹریز کی ضرورت ہوتی ہے: فراخ روٹ ریڈی (2.0t یا اس سے زیادہ)، اعتدال پسند گہرائی، اور بعض صورتوں میں، تناؤ کو کم کرنے والی خصوصیات جیسے نشان کے ٹرمینس پر ثانوی ریلیف سوراخوں سے کریک کے پھیلاؤ کو روکنے کے لیے اہم کراس کار تک پہنچنے سے پہلے۔
| مواد کی قسم | رشتہ دار نشان گہرائی | روٹ ریڈیئس گائیڈنس | کلیدی جائیداد فیصلے کو آگے بڑھا رہی ہے۔ |
|---|---|---|---|
| ہلکا سٹیل (SPCC, SAE 1008-1010) | کیریئر کی چوڑائی کا 40-50% | 0.5t سے 1.0t | اونچی لمبائی (28-42%) نشان کی جڑ میں بڑی لچکدار ریزرو فراہم کرتی ہے۔ |
| HSLA اسٹیل (340-550 MPa کلاس) | کیریئر کی چوڑائی کا 25-35% | 1.5t سے 2.5t | کم لمبائی (12-22%) کریکنگ سے پہلے پلاسٹک کے تناؤ کی برداشت کو محدود کرتی ہے۔ |
| اعلی درجے کی اعلی-طاقت کا اسٹیل (DP 590-980) | کیریئر کی چوڑائی کا 20-30% | 2.0t سے 3.0t | محدود لمبائی کے ساتھ مل کر اعلی ذخیرہ شدہ لچکدار توانائی؛ فورسز کے ذریعے بلند سنیپ- |
| ایلومینیم مرکبات (5052، 6061، 3003) | کیریئر کی چوڑائی کا 30-40% | 1.5t سے 2.0t | کم قینچ کی طاقت اور گیلنگ کا رجحان فاسد نشان والی سطحیں بناتا ہے۔ کم تھکاوٹ برداشت |
| تانبے کے مرکب (C26000, C51000) | کیریئر کی چوڑائی کا 35-45% | 1.0t سے 1.5t | تیز رفتار ابتدائی کام کی سختی کیریئر کی خصوصیات کو آہستہ آہستہ ڈائی اسٹیشنوں کے ذریعے تبدیل کرتی ہے۔ |
| Austenitic سٹینلیس سٹیل (304, 316) | کیریئر کی چوڑائی کا 25-35% | 2.0t سے 3.0t | انتہائی کام کی سختی کی شرح (n=0.40-0.55) نشان کی جڑ میں مقامی بدبو کا سبب بنتی ہے۔ |
ان تمام مادی خاندانوں کو جوڑنے والا بنیادی اصول یکساں ہے: کام کی سختی کی خصوصیات اس بات کا تعین کرتی ہیں کہ تھکاوٹ کے کریکنگ شروع ہونے سے پہلے کیریئر کی پٹی ایک نشان کے قریب کتنا بار بار فلیکس برداشت کر سکتی ہے۔ اعلی لمبا اور اعتدال پسند کام سخت کرنے والا مواد (ہلکا سٹیل) خود-نشان کی جڑ پر مستحکم ہوتا ہے، ایک محفوظ مستحکم-ریاست کے تناؤ کے چکر تک پہنچ جاتا ہے۔ کم لمبا یا انتہائی سختی (AHSS، سٹینلیس) والا مواد نسبتاً چند چکروں کے اندر نشان کی جڑ پر اپنی لچک کو ختم کر دیتا ہے، اور زیادہ قدامت پسند جیومیٹری کا مطالبہ کرتا ہے کہ وہ لچکدار نظام کے اندر چکراتی تناؤ کو برقرار رکھے۔
یہ مواد-منحصر رویہ اس بات کی بھی وضاحت کرتا ہے کہ "معیاری" بائی پاس نوچ ڈائمینشنز کا ایک سیٹ کیوں موجود نہیں ہو سکتا۔ ہر نشان کی تصریح اس مخصوص مرکب، مزاج، اور موٹائی پر عملدرآمد کی جانی چاہیے۔ ہلکے اسٹیل ڈائی سے HSLA اسٹیل ایپلی کیشن میں نوچ جیومیٹری کو کاپی کرنا پروگریسو ڈائی آپریشنز میں قبل از وقت کیریئر کی ناکامی کی سب سے عام بنیادی وجوہات میں سے ایک ہے۔
مادی اینسوٹروپی پیچیدگی کی ایک اور پرت کا اضافہ کرتی ہے۔ یہاں جن مکینیکل خصوصیات پر بات کی گئی ہے، تناؤ کی طاقت، لمبا ہونا، کام کی سختی، شیٹ کے اندر تمام سمتوں میں یکساں نہیں ہیں۔ رولنگ سمت، ٹرانسورس سمت، اور اخترن واقفیت ہر ایک مختلف اقدار پیدا کرتی ہے. دشاتمک تغیرات کس طرح بائی پاس نوچ واقفیت کے ساتھ تعامل کرتا ہے اس بات کا تعین کرتا ہے کہ آیا شگاف کا پھیلاؤ ایک قابل قیاس، قابل انتظام راستہ یا غیر متوقع رفتار کی پیروی کرتا ہے جس سے پٹی کی سالمیت کو خطرہ ہوتا ہے۔
اناج کی سمت اور انیسوٹروپک مواد کا بہاؤ
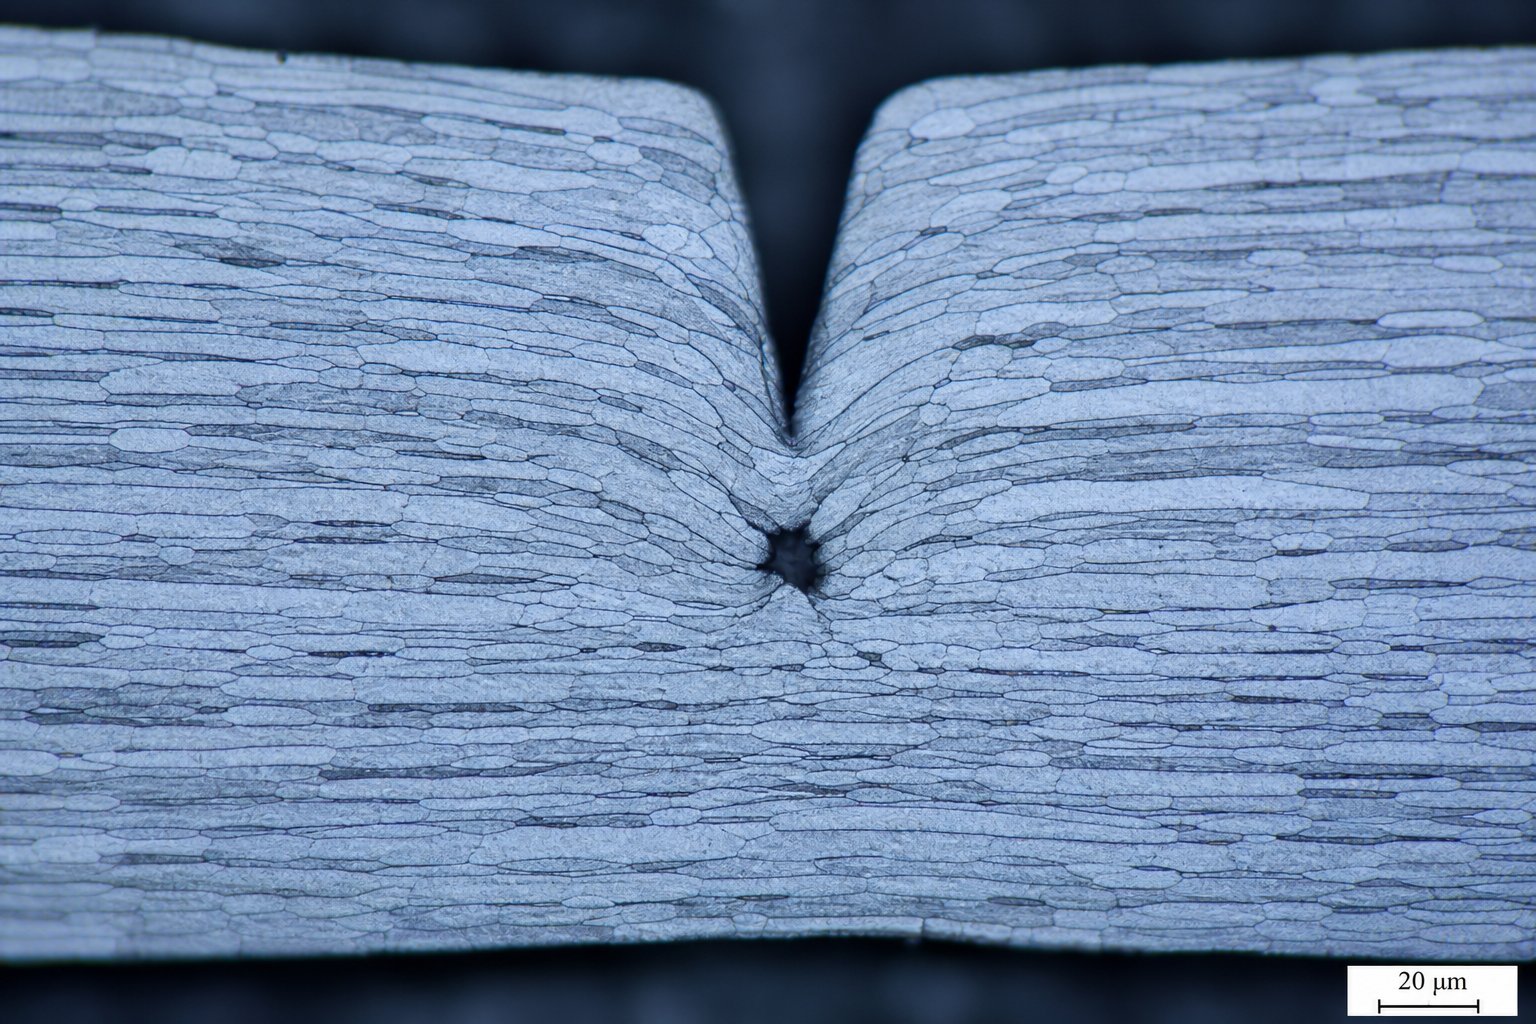
شیٹ میٹل ایک یکساں، سمت-آزاد مواد نہیں ہے۔ اسٹیل مل میں رولنگ کے دوران، کرسٹل لائن اناج کا ڈھانچہ رولنگ سمت میں لمبا ہوتا ہے، جس سے ایک ایسا مواد بنتا ہے جو مختلف طریقے سے اخترتی کے خلاف مزاحمت کرتا ہے اس پر منحصر ہے کہ آپ اسے کس سمت دھکیلتے، کھینچتے یا کاٹتے ہیں۔ یہ دشاتمک انحصار، جسے انیسوٹروپی کہا جاتا ہے، براہ راست اثر انداز ہوتا ہے کہ بائی پاس نوچ کس طرح برتاؤ کرتا ہے، کس طرح اس کی جڑ سے دراڑیں پھیلتی ہیں، اور کس طرح مواد کی تشکیل کے دوران اس کے گرد بہتا ہے۔
انیسوٹروپک طرز عمل اور رولنگ ڈائریکشن کے اثرات
کوائل اسٹاک سے شیٹ میٹل پر مہر لگاتے وقت، پٹی پروگریسو ڈائی کے ذریعے فیڈ ہوتی ہے اور اس کی رولنگ سمت فیڈ ایکسس کے ساتھ منسلک ہوتی ہے۔ اس کا مطلب ہے کہ کیریئر کے کنارے میں کٹے ہوئے ہر بائی پاس نوچ کا اناج کی ساخت سے ایک مقررہ ہندسی تعلق ہوتا ہے۔ یہ رشتہ غیر جانبدار نہیں ہے۔اناج کی سمت والے مواد جو اخترتی کے رویے کو متاثر کرتے ہیں انیسوٹروپک تصور کیے جاتے ہیں۔، اور یہ خاصیت کھوٹ کے لحاظ سے مختلف ہوتی ہے۔ کولڈ-رولڈ اسٹیل اناج کے واضح اثرات کو ظاہر کرتا ہے، ایلومینیم اعتدال پسند حساسیت کو ظاہر کرتا ہے، اور تانبا بڑی حد تک isotropic ہے۔
عملی نتیجہ سیدھا ہے۔ اسٹیمپڈ شیٹ میٹل میں ٹرانسورس سمت کے مقابلے میں زیادہ تناؤ کی طاقت اور رولنگ سمت میں کم لمبا ہوتا ہے۔ واقفیت کے درمیان پیداوار کی طاقت میں 10-20% فرق ہو سکتا ہے۔ پٹی کے کنارے پر کھڑے بائی پاس نوچ کٹ کے لیے، نوچ روٹ اسٹریس فیلڈ ایسے مواد کے ساتھ تعامل کرتی ہے جو کریک پلین کے ہر طرف اخترتی کے خلاف مختلف مزاحمت رکھتا ہے۔ ایک سمت زیادہ آسانی سے حاصل کرتی ہے۔ دوسرا مضبوط رکھتا ہے. یہ توازن بدلتا ہے کہ کس طرح سٹرین فیلڈ سائیکلک لوڈنگ کے تحت نشان کے گرد نشوونما پاتا ہے، اور یہ اس بات کا تعین کرتا ہے کہ آیا تھکاوٹ کی دراڑیں ایک مستحکم، پیشین گوئی کے انداز میں بڑھتی ہیں یا غیر متوقع راستوں سے ہٹ جاتی ہیں۔
اناج کی ساخت سے متعلق نشان واقفیت
غور کریں کہ مائکرو اسٹرکچرل سطح پر کیا ہوتا ہے۔ اناج کی سمت کے متوازی ایک بائی پاس نوچ پر مبنی ہے، یعنی اس کی گہرائی لمبے دانے کی حدود کے ساتھ چلتی ہے، اس میں شگاف پھیلنے کے لیے کم مزاحمت کا سامنا کرنا پڑتا ہے۔ اناج کی حدود خود ترجیحی فریکچر راستوں کے طور پر کام کرتی ہیں۔ اس واقفیت میں، ایک نشان کی جڑ کا شگاف نسبتاً کم توانائی کے ساتھ کمزور انٹر گرانولر طیاروں کے ساتھ پھیل سکتا ہے۔ اس کا نتیجہ تیز تر شگاف کی نشوونما ہے بلکہ اس سے زیادہ متوقع شگاف کی رفتار بھی ہے، جو فائدہ مند ثابت ہو سکتی ہے اگر ڈیزائنر اس کا محاسبہ کرے۔
دانوں کی سمت پر کھڑا ایک نشان پر مبنی اناج کو ان کے درمیان کی بجائے ان پر دراڑیں ڈالنا چاہیے۔ اس کے لیے نمایاں طور پر زیادہ توانائی کی ضرورت ہوتی ہے اور کریک نمو کے لیے زیادہ مزاحمت پیدا ہوتی ہے، جو کیریئر کی لمبی عمر کے لیے ایک مطلوبہ نتیجہ ہے۔ تاہم، کھڑے ہونے کا مطلب یہ بھی ہے کہ نشان بننے کے دوران مواد کے نچلے-لگانے والے محور کے ساتھ تعامل کرتا ہے، جو کہ ڈرائنگ کے عمل کے دوران ممکنہ طور پر غیر متوقع مواد کے بہاؤ کے نمونوں کا سبب بنتا ہے۔ وہ مواد جس سے آپ آزادانہ طور پر بننے والے گہا میں بہنے کی توقع کرتے ہیں وہ حرکت کے خلاف مزاحمت کر سکتا ہے کیونکہ نوچ ریلیف اناج کی ترجیحی اخترتی سمت کا مقابلہ کر رہا ہے۔
پروگریسو ڈائی آپریشنز میں دھاتی دبانے کے عمل کے دوران، ڈرائنگ اور فارمنگ اسٹیشنز بائی پاس نوچز پر کنٹرولڈ ریلیف پوائنٹس کے طور پر انحصار کرتے ہیں تاکہ جھریوں، تقسیم یا ضرورت سے زیادہ پتلا ہونے سے بچ سکیں۔ اگر نشان کی سمت اناج کے ڈھانچے کے خلاف کام کرتی ہے تو، مواد مطلوبہ طور پر نہیں بہہ سکتا ہے۔ تقسیم اس وقت ہوتی ہے جب تناؤ مواد کو محفوظ حد سے زیادہ پتلا کرنے کا سبب بنتا ہے، اور اناج-نشان کی غلط ترتیب ان تناؤ کو دور کرنے کے بجائے مرتکز کرتی ہے۔ بائی پاس نوچ پلیسمنٹ کی وضاحت کرتے وقت انجینئرز کو آخری حصے جیومیٹری کی نسبت کوائل میں پٹی کی واقفیت پر غور کرنا چاہیے۔
بائی پاس نشان کی کارکردگی پر اناج کی سمت کے اثرات کا جائزہ لیتے وقت کلیدی تحفظات:
- فیڈ سمت سے متعلق کنڈلی واقفیت- اس بات کی تصدیق کریں کہ آیا رولنگ سمت پٹی فیڈ کے محور کے متوازی چلتی ہے یا کھڑی ہے، کیونکہ یہ تمام نشانوں اور اناج کی ساخت کے درمیان بنیادی تعلق قائم کرتا ہے۔
- نشان جڑ شگاف پھیلاؤ کا راستہ- دانوں کی سمت کے متوازی نشانات اناج کی حدود کے ساتھ تیزی سے شگاف پھیلاتے ہیں۔ دانے کے لیے کھڑے نشانات شگاف کی نشوونما کے خلاف مزاحمت کرتے ہیں لیکن بننے کے دوران مواد کے بہاؤ کو روک سکتے ہیں۔
- مواد-مخصوص حساسیت- کولڈ-رولڈ اسٹیل اور سٹینلیس سٹیل مضبوط انیسوٹروپک اثرات دکھاتے ہیں۔ گرم-رولڈ اسٹیل اور کاپر کم حساس ہوتے ہیں۔ ایلومینیم کے درمیان گرتا ہے، مزاج کی حالت اناج کی لمبائی کو متاثر کرتی ہے۔
- ملحقہ اسٹیشنوں پر شدت پیدا کرنا- ہائی-بائی پاس نوچ کے قریب سیوریٹی ڈرا یا اسٹریچز کو مقامی گردن یا تقسیم کو روکنے کے لیے ترجیحی مواد کے بہاؤ کی سمت کے ساتھ موافقت کرنے کی ضرورت ہوتی ہے، نہ کہ اس کے خلاف۔
- تھکاوٹ کی زندگی بمقابلہ ڈیکپلنگ ٹریڈ آف- اناج-متوازی نشان زیادہ جارحانہ طور پر دوگنا ہوتے ہیں لیکن جلد تھکاوٹ؛ دانے-کھڑے نشان زیادہ دیر تک رہتے ہیں لیکن مساوی تناؤ سے نجات حاصل کرنے کے لیے زیادہ گہرائی کی ضرورت پڑ سکتی ہے۔
- اناج کے سائز کے اثرات- باریک-دانے دار مواد واقفیت سے قطع نظر زیادہ یکساں طور پر شگاف کے پھیلاؤ کے خلاف مزاحمت کرتے ہیں، جبکہ موٹے-دانے دار مواد فریکچر کے رویے میں سمتی فرق کو بڑھا دیتے ہیں۔
ڈائی ڈیزائنرز کے لیے ٹیک وے واضح ہے۔ آپ پٹی واقفیت سے تنہائی میں بائی پاس نوچ جیومیٹری کی وضاحت نہیں کرسکتے ہیں۔ ایک ہی نشان کی گہرائی اور جڑ کا رداس مختلف طریقے سے کارکردگی کا مظاہرہ کرے گا اس پر منحصر ہے کہ آیا یہ اناج کی ساخت کے ساتھ سیدھ میں ہے یا کاٹتا ہے۔ نوچ جیومیٹری اور میٹریل انیسوٹروپی کے درمیان اس تعامل کا اندازہ پٹی لے آؤٹ کے فیصلوں کے ساتھ ساتھ کیا جانا چاہیے جو یہ تعین کرتے ہیں کہ پائلٹ ہولز، کیریئر کی چوڑائی، اور پروگریسو ڈائی میں سٹیشن بنانے کے لیے نشان کہاں بیٹھتے ہیں۔
پروگریسو ڈائی سٹرپ لے آؤٹ انٹیگریشن اور ڈیزائن ٹریڈ آفس
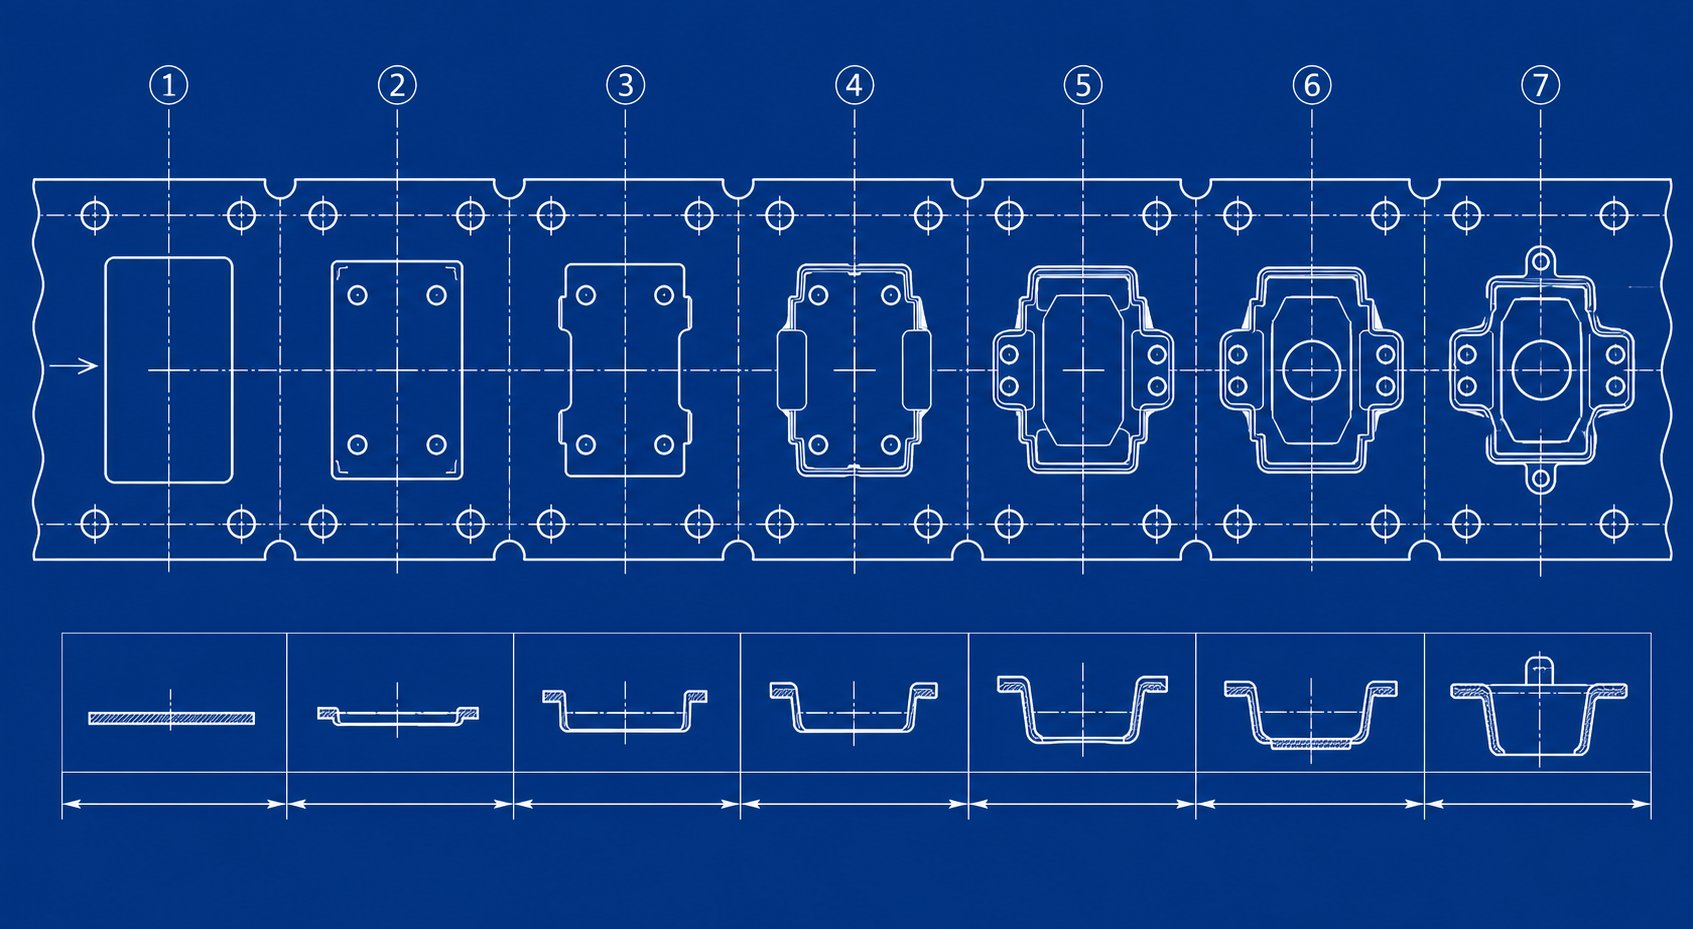
بائی پاس نوچز خلا میں موجود نہیں ہیں۔ وہ پٹی کو پائلٹ ہولز، کیریئر ویب، بیکار اسٹیشنوں، تشکیل دینے والی خصوصیات، اور کٹ آف ٹیبز کے ساتھ بانٹتے ہیں، یہ سب ایک ہی محدود جائیداد کے لیے مقابلہ کرتے ہیں۔ سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد صرف اس وقت پورا ہو سکتا ہے جب ان کی جگہ کا تعین پٹی لے آؤٹ کے مربوط نظام کا احترام کرے۔ پائلٹ ہول یا موڑنے والی لائن کی نسبت غلط جگہ پر بالکل ٹھیک سائز کا نشان اس سے زیادہ مسائل پیدا کرتا ہے جتنا کہ حل ہوتا ہے۔
پٹی لے آؤٹ سسٹم کے اندر بائی پاس نوچ پلیسمنٹ
کسی بھی ترقی پسند اسٹیمپنگ ٹول اور ڈائی ڈیزائن میں، پٹی لے آؤٹ آپریشنز کی ایک ترتیب کو متعین کرتا ہے جس میں قطعی طور پر مربوط ہونا ضروری ہے۔ ہر سٹیشن ایسی قوتوں کا اطلاق کرتا ہے جو کیریئر کی پٹی کے ذریعے تعامل کرتی ہیں۔ بائی پاس نوچز شیٹ میٹل بنانے والی ایپلی کیشنز ان امدادی خصوصیات کو اسٹیشنوں کے درمیان پوزیشن میں رکھتی ہیں جہاں فورس ڈیکپلنگ کی سب سے زیادہ ضرورت ہوتی ہے، عام طور پر بھاری خالی یا چھیدنے والے اسٹیشن کے درمیان اور نیچے کی طرف ایک درست تشکیل یا ڈرا اسٹیشن کے درمیان۔
تقرری کے فیصلوں میں بیک وقت متعدد پڑوسی خصوصیات کا حساب ہونا چاہیے۔ پائلٹ ہولز، جو ہر سٹیشن پر پٹی کا مقامی حوالہ فراہم کرتے ہیں، ان کے ارد گرد مستحکم مواد کی ضرورت ہوتی ہے۔ پائلٹ ہول کے بہت قریب لگا ہوا بائی پاس نوچ ارد گرد کے مواد کو کمزور کر دیتا ہے، جس کی وجہ سے سوراخ فیڈنگ بوجھ کے نیچے لمبا ہو جاتا ہے اور رجسٹریشن کی درستگی کو تباہ کر دیتا ہے۔ صنعت کی مشق ایک نشان کی حد اور قریب ترین پائلٹ ہول کنارے کے درمیان کم از کم 2-3 گنا مادی موٹائی کا فاصلہ برقرار رکھتی ہے۔
بیکار اسٹیشن، جو پیچیدہ ترقی پسندوں میں عام ہوتے ہیں، بائی پاس نوچس کے لیے قدرتی مقامات فراہم کرتے ہیں۔ یہ اسٹیشن تشکیل دینے کا کوئی کام نہیں کرتے ہیں، اس لیے اس مقام پر کیرئیر کی پٹی پر فیڈنگ فورس سے زیادہ کوئی پروسیس-متعلقہ بوجھ نہیں ہوتا ہے۔ ایک بیکار اسٹیشن کے اندر نشان رکھنے کا مطلب ہے کہ کم کراس-سیکشن کو صرف خوراک کے بوجھ سے بچنے کی ضرورت ہوتی ہے نہ کہ مشترکہ فیڈنگ-پلس-لوڈ بنانے کے۔ یہ اس میں بھی متعلقہ ہے۔پٹی لے آؤٹ کی اصلاحجہاں انجینئرز ہر اسٹیشن پر مادی استعمال کے خلاف کیریئر کی طاقت کو متوازن رکھتے ہیں۔
گہرائی اور چوڑائی کی تفصیلات میں انجینئرنگ ٹریڈ آفس
بنیادی تجارت کو بیان کرنا آسان ہے لیکن اصلاح کرنا مشکل ہے: ایک نشان جو بہت اتلی ہے ناکافی تناؤ سے نجات فراہم کرتا ہے اور ملحقہ اسٹیشنوں کو ڈیکپل کرنے میں ناکام رہتا ہے، جبکہ ایک نشان جو بہت گہرا ہے وہ ڈائی کے ذریعے پٹی کی سالمیت اور فیڈنگ کی درستگی سے سمجھوتہ کرتا ہے۔ ان انتہاؤں کے درمیان ایک فعال ونڈو ہے جو ہر درخواست کے ساتھ مختلف ہوتی ہے۔
ایک اتلی نشان، کیریئر کی چوڑائی کا صرف 15-20% ہٹاتا ہے، طاقت کی ترسیل کے راستے میں بمشکل رکاوٹ ڈالتا ہے۔ بقیہ کراس- سیکشن اسنیپ تھرو فورسز کو منتقل کرنے اور اسٹیشنوں کے درمیان بوجھ بنانے کے لیے کافی سختی کو برقرار رکھتا ہے جو تقریباً کم نہیں ہوتا۔ نشان ہندسی طور پر موجود ہے لیکن کوئی مکینیکل فائدہ نہیں پہنچاتا۔ آپ نے پٹی کی چوڑائی بغیر کسی وجہ کے استعمال کی ہے۔
حد سے زیادہ گہرا نشان، 60% یا اس سے زیادہ کیریئر کی چوڑائی کو ہٹاتا ہے، ڈرامائی طور پر فیڈ-ڈائریکشن کمپریسو بوجھ کے نیچے بکلنگ کے لیے پٹی کی مزاحمت کو کم کرتا ہے۔ جب فیڈر پٹی کو آگے کی طرف دھکیلتا ہے، تو کمزور سیکشن نیچے دھارے والے اسٹیشنوں پر حرکت منتقل کرنے کے بجائے پیچھے سے گر جاتا ہے یا پیچھے ہٹ جاتا ہے۔ نتیجہ متضاد پچ، پائلٹ کی غلط ترتیب، اور ممکنہ مرنے کا نقصان ہے۔ یہ منظرنامہ ٹرانسفر سٹیمپنگ ایپلی کیشنز میں خراب ہو جاتا ہے جہاں سٹرپ کو ڈائی سٹیشنوں کے درمیان طویل غیر تعاون یافتہ اسپین میں سختی برقرار رکھنی چاہیے۔
شیٹ میٹل بنانے والی سٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کو سمجھنا ڈیزائنر کے اختیارات کو واضح کرتا ہے۔ منفی بائی پاس کے نشانات کیریئر کے کنارے سے مواد کو ہٹاتے ہیں، جس سے مقامی لچک پیدا ہوتی ہے۔ وہ کیریئر کے کراس-سیکشنل ایریا اور اس مقام پر موڑنے والی سختی کو کم کرتے ہیں، جس سے ملحقہ سٹیشنوں کو آزادانہ طور پر خراب ہونے کا موقع ملتا ہے۔ مثبت بائی پاس نوچز اس کے برعکس کام کرتے ہیں: وہ مواد کو شامل کرتے ہیں یا مقامی سختی پیدا کرنے کے لیے پٹی کے کنارے پر پھیلا ہوا ٹیب چھوڑ دیتے ہیں۔ اےلانس اور موڑ پچ سٹاپمثال کے طور پر، ایک نیچے کی طرف فلینج بناتا ہے جو کیریئر کو سخت کرتا ہے اور کھانا کھلانے میں مدد کرتا ہے جبکہ بیک وقت ٹھوس اسٹاپ حوالہ فراہم کرتا ہے۔ ہر قسم ایک ہی پٹی لے آؤٹ کے اندر ایک الگ مکینیکل مقصد پورا کرتی ہے۔
پائلٹ سوراخ اور کیریئر کی چوڑائی کے ساتھ تعامل
کیریئر کی چوڑائی اس بات کا تعین کرتی ہے کہ کھانا کھلانے کی سختی اور نشان سے نجات دونوں کے لیے کتنا مواد دستیاب ہے۔ ایک تنگ کیرئیر، 3-5 ملی میٹر چوڑا، بامعنی نشان گہرائی کے لیے تقریباً کوئی جگہ نہیں چھوڑتا، اس سے پہلے کہ باقی ماندہ ligament اتنا کمزور ہو جائے کہ وہ قابل بھروسہ طور پر کھانا کھلا سکے۔ وسیع تر کیریئرز، 8-12 ملی میٹر یا اس سے زیادہ، ڈیزائنرز کو مستحکم خوراک کے لیے کافی بقایا کراس سیکشن کو برقرار رکھتے ہوئے گہرے نشانات کی وضاحت کرنے کے لیے زیادہ لچک فراہم کرتے ہیں۔ ملٹی اسٹیشن ڈیز میں اسٹیج ٹولنگ کے انتظامات کے لیے اکثر وسیع تر کیریئرز کی ضرورت ہوتی ہے تاکہ وہ بغیر کسی مداخلت کے پائلٹ ہولز اور بائی پاس نوچز دونوں کو ایڈجسٹ کریں۔
نئے پروگریسو ڈائی ڈیزائن میں بائی پاس نوچ پیرامیٹرز کو متعین کرنے کے لیے ترتیب وار فیصلے کا عمل ایک منطقی انجینیئرنگ ترتیب کی پیروی کرتا ہے:
- فورس-اہم اسٹیشن کی حدود کی شناخت کریں۔- اس بات کا تعین کریں کہ کون سے ملحقہ اسٹیشن سب سے زیادہ مشکل قوت کے جوڑے بناتے ہیں جس کی بنیاد پر شدت پیدا ہوتی ہے، اسنیپ-بذریعہ وسعت، اور مادی بہاؤ کی ضروریات۔
- کیریئر کی چوڑائی اور پائلٹ ہول کے مقامات قائم کریں۔- سب سے پہلے پٹی کے ساختی فریم ورک کی وضاحت کریں، اس بات کو یقینی بناتے ہوئے کہ فیڈنگ بوجھ کے تحت پوزیشنی استحکام کے لیے ہر پائلٹ کے گرد مناسب مواد موجود ہو۔
- مکینیکل ضرورت کی بنیاد پر نشان کی قسم منتخب کریں۔- منفی نشانوں کا انتخاب کریں جہاں لچک اور ڈیکپلنگ کی ضرورت ہو، یا مثبت نشانات جہاں مقامی سختی اور فیڈ کنٹرول ترجیح ہو۔
- مادی خصوصیات سے نشان کی گہرائی کا تعین کریں۔- ابتدائی گہرائی قائم کرنے کے لیے مواد-مخصوص گہرائی کے رہنما خطوط کا اطلاق کریں (پچھلے مادی خصوصیات کی بحث میں)
- ہدف کی تھکاوٹ کی زندگی کے لیے جڑ کے رداس کی وضاحت کریں۔- اعلی-حجم یا زیادہ-طاقت والے ایپلی کیشنز کے لیے بڑے ریڈیائی کا استعمال کرتے ہوئے، متوقع پیداواری حجم اور مواد کے کام کے سختی کے رویے سے جڑ کے رداس کا ملاپ کریں۔
- ملحقہ خصوصیات کے لیے کلیئرنس کی تصدیق کریں۔- تصدیق کریں کہ نوچ باؤنڈری پائلٹ ہولز سے کم از کم فاصلہ برقرار رکھتی ہے، لائنوں کو موڑتی ہے، اور اسٹریس فیلڈ کے اوورلیپ کو روکنے کے لیے فیچر باؤنڈری بناتی ہے۔
- پٹی فیڈنگ کی سالمیت کی توثیق کریں۔- چیک کریں کہ نشان والے مقام پر بقیہ کیریئر کراس- سیکشن فیڈر کی پُشنگ فورس کے نیچے لیٹرل ڈیفلیکشن یا پچ کے تغیر کے بغیر بکلنگ کے خلاف مزاحمت کر سکتا ہے۔
یہ ترتیب اس بات کو یقینی بناتی ہے کہ بائی پاس نوچز شیٹ میٹل بنانے کا مقصد مکمل پٹی لے آؤٹ سسٹم کی رکاوٹوں کے اندر پورا ہوتا ہے۔ ہر قدم پچھلے قدم پر بنتا ہے، اور کسی بھی قدم کو چھوڑنے سے ایک ایسی نشانی پیدا ہونے کا خطرہ ہوتا ہے جو یا تو اپنے ڈیکپلنگ فنکشن کو انجام دینے میں ناکام ہو جاتا ہے یا پٹی میں ایک نیا فیل موڈ متعارف کرواتا ہے۔
یہاں ترتیب کی سطح پر کیے گئے فیصلے پریس فلور پر براہ راست قابل پیمائش نتائج میں ترجمہ کرتے ہیں۔ نوچ جیومیٹری نہ صرف اسٹیشن کو ڈیکپلنگ اور فیڈنگ کی درستگی پر اثر انداز ہوتی ہے بلکہ گڑ بنانے کے پیٹرن، شیئر فریکچر ڈائریکشن، اور پنچ-سے-ڈائی کلیئرنس انٹرایکشن کو بھی متاثر کرتی ہے، یہ سب حتمی حصے کے معیار کا تعین کرتے ہیں۔
عملی نوچ ڈیزائن کے فیصلوں پر پہلے اصولوں کا اطلاق کرنا
پٹی لے آؤٹ جیومیٹری، مادی خصوصیات، اور تناؤ کا ارتکاز نظریہ سب ایک ہی نقطہ پر اکٹھا ہو جاتے ہیں: جس لمحے آپ ڈائی ڈیزائن ڈرائنگ کے لیے ایک اعلیٰ جہت کا ارتکاب کرتے ہیں۔ اب تک زیر بحث ہر چیز استدلال فراہم کرتی ہے۔ یہ سیکشن اس استدلال کو ان فیصلوں میں ترجمہ کرتا ہے جس کا آپ ڈیزائن کے جائزے میں دفاع کر سکتے ہیں، پریس فلور پر مسئلہ حل کر سکتے ہیں، اور اپنے سٹیمپنگ ٹولنگ پارٹنرز سے واضح طور پر بات کر سکتے ہیں۔
نوچ سائزنگ فیصلوں میں تھیوری سے پریکٹس تک
ساختی انجینئرنگ نقطہ نظر اس طرح کام کرتا ہے۔ سب سے پہلے، مسئلہ کی وضاحت کریں: دیے گئے اسٹیشن کی حدود میں کیریئر کی پٹی پر کون سی قوتیں عمل کرتی ہیں، اور کون سا مادی رویہ پٹی کی ان قوتوں کو جہتی تحریف کے بغیر جذب کرنے کی صلاحیت کو محدود کرتا ہے؟ دوسرا، اصول بیان کریں: ایک کنٹرول شدہ ریلیف فیچر قربانی کے زون میں تناؤ کو مرتکز کرکے، ملحقہ اسٹیشنوں کو الگ کرکے مقامی تناؤ کی حالت کو تبدیل کرتا ہے تاکہ ہر تشکیل کا عمل آزادانہ طور پر آگے بڑھے۔ تیسرا، ڈیزائن پر لاگو کریں: مواد-مخصوص رہنما خطوط اور تناؤ کے ارتکاز کے رشتوں کا استعمال کرتے ہوئے نشان کی گہرائی، چوڑائی اور جڑ کے رداس کا سائز کریں، پھر تصدیق کریں کہ بقیہ کیریئر کراس- سیکشن مستحکم خوراک کی حمایت کرتا ہے۔
بہت سے دکانوں کے-فلور کنونشنز حقیقی طبیعیات کو انکوڈ کرتے ہیں، لیکن کچھ اپنے اصل سیاق و سباق سے باہر رہتے ہیں۔ یہاں انگوٹھے کے عام اصول اور ان کے پیچھے سائنس ہیں:
- "نصف کیریئر کی چوڑائی کے برابر ایک نشان گہرائی کا استعمال کریں."- معتدل پیداوار والیوم پر ہلکے اسٹیل کے لیے توثیق شدہ۔ 50% گہرائی جارحانہ ڈیکپلنگ فراہم کرتی ہے، اور ہلکے اسٹیل کی اونچی لمبائی اس کی حمایت کرتی ہے۔ HSLA اور سٹینلیس سٹیل کے لیے متصادم ہے جہاں 50% گہرائی ہزاروں چکروں کے اندر نشان کی جڑ میں لچک کو ختم کر دیتی ہے۔
- "ہمیشہ نشان کی چوڑائی کو مادی موٹائی سے ملائیں۔"- ایک معقول نقطہ آغاز۔ سائنس اس بات کی تصدیق کرتی ہے کہ 1.0t سے 1.5t کی چوڑائی زیادہ تر مواد کے لیے ایک مؤثر تناؤ کی منتقلی کا زون بناتی ہے۔ وسیع نشانات (2.0t-3.0t) کو اس وقت جائز قرار دیا جاتا ہے جب ملحقہ اسٹیشنوں پر تشکیل کی شدت زیادہ ہو اور ایک طویل تعمیل والے علاقے کی ضرورت ہو۔
- "اگر آپ کم-کاربن سٹیل چلا رہے ہیں تو تیز-کونوں والے نشانات ٹھیک کام کرتے ہیں۔"- جزوی طور پر توثیق شدہ۔ ہلکے اسٹیل کی نرمی مقامی پیداوار کے ذریعے تیز نشان کی جڑوں کو ختم کر دیتی ہے، جس سے پہلے چند سو ہٹ کے مقابلے میں موثر Kt کم ہو جاتا ہے۔ لیکن ہلکے اسٹیل میں بھی، 0.5t سے نیچے جڑ کا رداس 500,000 حصوں سے زیادہ حجم پر تھکاوٹ کو تیز کرتا ہے۔ سائنس کہتی ہے کہ ہمیشہ کم از کم رداس کی وضاحت کریں۔
- "اگر پٹی ٹھیک کھا رہی ہے، تو نشان کافی گہرا ہے۔"- متضاد۔ فیڈ کا استحکام صرف اس بات کی تصدیق کرتا ہے کہ کیریئر کافی سختی کو برقرار رکھتا ہے۔ اس میں اس بارے میں کچھ نہیں کہا گیا ہے کہ آیا نشان واقعتاً اسٹیشن فورسز کو الگ کرتا ہے۔ ایک پٹی مکمل طور پر فیڈ کر سکتی ہے جبکہ ابھی بھی اسنیپ-لوڈز کے ذریعے منتقل کرتی ہے جو ڈاون اسٹریم اسٹیشنوں پر جہتی درستگی کو کم کرتی ہے۔
- "جہاں بھی آپ کو پٹی اٹھانا نظر آئے وہاں ایک نشان شامل کریں۔"- جزوی طور پر توثیق شدہ۔ پٹی اٹھانا اسٹیشنوں کے درمیان طاقت کی منتقلی کی نشاندہی کرتا ہے، اور ایک نشان اسے کم کر سکتا ہے۔ لیکن اس کی بنیادی وجہ ریلیف جیومیٹری کی کمی کے بجائے ناکافی اسٹرائپر پریشر یا لفٹر کا غلط وقت ہوسکتا ہے۔ کاٹنے سے پہلے تشخیص کریں۔
برر کی تشکیل اور حصے کے معیار پر بائی پاس نوچ کا اثر
یہاں ایک کنکشن ہے جسے بہت سے انجینئر نظر انداز کرتے ہیں: بائی پاس نوچز تیار حصوں پر گڑ کی اونچائی کو متاثر کرتے ہیں۔ جب ایک کٹنگ پنچ کینچی پٹی سے ہوتی ہے، تو فریکچر کا نمونہ اس بات پر منحصر ہوتا ہے کہ پیش رفت کے وقت مواد کے ذریعے تناؤ کیسے تقسیم ہوتا ہے۔ترقی پسند ڈائی آپریشنز میں Burr کی تبدیلیاکیلے کلیئرنس کے بجائے اکثر کٹنگ زون میں متضاد تناؤ کی حالتوں کا پتہ لگاتا ہے۔ خالی کرنے یا چھیدنے والے اسٹیشن کے قریب ایک بائی پاس نوچ کاٹے جانے والے مواد میں بقایا تناؤ کے میدان کو تبدیل کرتا ہے۔ اگر یہ تبدیل شدہ تناؤ کی حالت بدل جاتی ہے کہ پنچ کس طرح شیٹ کو جوڑتا ہے، تو شیئر-سے-فریکچر کا تناسب بدل جاتا ہے، اور اس کے ساتھ گڑ کی اونچائی تبدیل ہوتی ہے۔
خاص طور پر، بائی پاس نوچز برر فارمیشن سٹیمپنگ تعاملات اس طرح کام کرتے ہیں: کٹنگ سٹیشن کے اوپر ایک نشان فوری طور پر پٹی میں دبانے والے بقایا تناؤ کو دور کر سکتا ہے، جس سے پنچ زیادہ صاف مواد میں داخل ہو سکتا ہے اور زیادہ مستقل کٹ بینڈ تیار کر سکتا ہے۔ اس کے برعکس، ناقص رکھا ہوا نشان کٹنگ زون میں تناؤ کے بقایا تناؤ کو متعارف کرا سکتا ہے، جس سے مواد وقت سے پہلے ٹوٹ جاتا ہے اور بریک آؤٹ سائیڈ پر گڑ کی اونچائی بڑھ جاتی ہے۔ دھاتی کٹنگ کی طبیعیات سے پتہ چلتا ہے کہ کٹے ہوئے کنارے کا تقریباً ایک-تہائی حصہ قینچ (جلا ہوا زون) ہے اور دو-تہائی حصہ درست کلیئرنس پر کم-کاربن اسٹیل میں فریکچر ہے۔ کوئی بھی چیز جو اس تناسب کو تبدیل کرتی ہے، بشمول ملحقہ بائی پاس نشانوں سے بقایا تناؤ، کنارے کے معیار کو تبدیل کرتا ہے۔
پنچ-سے-ڈائی کلیئرنس اور بائی پاس نوچ اسٹریس فیلڈز کو درست ڈائی اسٹیمپنگ کے نتائج کے لیے ایک ساتھ غور کرنا چاہیے۔ کلیئرنس اس زاویے کا تعین کرتا ہے جس پر فریکچر کی دراڑیں ایک دوسرے کی طرف پنچ اور ڈائی کناروں سے پھیلتی ہیں۔ قریبی بائی پاس نوچ تعصبات سے بقایا تناؤ جو پھیلاؤ کے زاویے کو کریک کرتا ہے۔ اگر نشان-حوصلہ افزائی شدہ تناؤ کلیئرنس جیومیٹری کے ساتھ موافق ہوتا ہے، تو فریکچر صاف طور پر ملتے ہیں اور گڑبڑ کم سے کم رہتی ہے۔ اگر وہ آپس میں متصادم ہوتے ہیں، تو فریکچر کے راستے ختم ہو جاتے ہیں، جو بلند گڑ کے ساتھ ایک پھٹی ہوئی کنارے پیدا کرتے ہیں۔ تیز رفتاری سے چلنے والے ڈائی اسٹیمپنگ پریس پر، یہ تعامل زیادہ واضح ہو جاتا ہے کیونکہ متحرک قوتیں کسی بھی تناؤ کے میدان کی توازن کو بڑھا دیتی ہیں۔
یہاں مقصد اپنی خاطر پیچیدگیوں میں اضافہ کرنا نہیں ہے۔ یہ انجینئرز کو میٹل اسٹیمپنگ ٹولنگ کی وضاحتیں اعتماد کے ساتھ بات چیت کرنے کے لیے الفاظ اور منطق فراہم کرنا ہے۔ جب آپ قریب ترین کٹنگ اسٹیشن سے 3t دور واقع 1.5t جڑ کے رداس کے ساتھ 35% کی بائی پاس نوچ گہرائی کا تعین کرتے ہیں، تو آپ کو یہ بتانے کے قابل ہونا چاہیے کہ کیوں: کیونکہ وہ جیومیٹری بقایا تناؤ کو متعارف کرائے بغیر میٹریل گریڈ کے لیے مناسب اسٹیشن ڈیکپلنگ فراہم کرتی ہے جو قینچ کے فریکچر کٹ آپریشن کے پیٹرن کو تبدیل کر دے گی۔ سائنس پر مبنی تصریح اور امید پر مبنی تصریح کے درمیان یہی فرق ہے۔
یہ اصول کنٹرول شدہ حالات میں ہوتے ہیں، لیکن زیادہ-حجم کی پیداوار مجموعی اثرات کو متعارف کراتی ہے جس کا واحد-تجزیہ پیش گوئی نہیں کر سکتا۔ بار بار سائیکل چلانا، پروگریسو ڈائی پہننا، اور تھرمل توسیع وقت کے ساتھ تناؤ کی حالت کو تبدیل کرتی ہے، جس سے یہ ظاہر ہوتا ہے کہ آیا بائی پاس نوچ ڈیزائن میں مناسب مارجن ہے یا اس کی کارکردگی کے لفافے کے کنارے پر کام کر رہا ہے۔
حقیقی-عالمی اشارے اور تشخیصی درخواست
ڈائی ٹرائی آؤٹ کے دوران کنٹرول شدہ حالات شاذ و نادر ہی پوری کہانی کو ظاہر کرتے ہیں۔ بائی پاس نوچ ڈیزائن بغیر کسی مسئلے کے پچاس نمونہ ہٹ سے بچ سکتا ہے، لیکن آٹوموٹیو میٹل اسٹیمپنگ کا عمل مسلسل تھرمل لوڈنگ، ترقی پسند لباس، اور مٹیریل کوائل کے تغیر کے تحت لاکھوں چکروں کا مطالبہ کرتا ہے۔ اعلی-حجم کی پیداوار وہ جگہ ہے جہاں ناکافی نشان ڈیزائن خود کو بے نقاب کرتا ہے، اچانک تباہ کن ناکامی کے طور پر نہیں، بلکہ عدم استحکام کی طرف ایک سست بڑھنے کے طور پر جو سکریپ کی شرح، جہتی پھیلاؤ، اور غیر منصوبہ بند ڈاؤن ٹائم میں ظاہر ہوتا ہے۔
اعلی-حجم کی پیداوار اور مجموعی تناؤ کے اثرات
آٹوموٹیو بریکٹس، کنیکٹر ہاؤسنگز، اور ساختی کمک کے لیے صنعتی دھاتی سٹیمپنگ میں، پریس کی رفتار عام طور پر 200 سٹروک فی منٹ سے زیادہ ہوتی ہے۔ اس رفتار سے، کیریئر کی پٹی ہر بائی پاس نشان والے مقام پر ہر منٹ میں سینکڑوں بار جھکتی ہے۔ 500,000 حصوں کی پیداوار سے زیادہ، نشان کی جڑ نے اپنی تناؤ کی حد میں نصف ملین بار سائیکل چلائی ہے۔ تھکاوٹ کی دہلیز کے قریب کام کرنے والی کوئی بھی نشان جیومیٹری ایک شفٹ کے بعد نہیں بلکہ پیداوار کے دنوں اور ہفتوں میں آہستہ آہستہ خراب ہونا شروع ہو جائے گی۔
مجموعی اثر ایک متوقع نمونہ کی پیروی کرتا ہے۔ سب سے پہلے، مائیکرو-شگاف نشان کی جڑ سے شروع ہوتے ہیں جہاں تناؤ کے ارتکاز کا عنصر سب سے زیادہ ہوتا ہے۔ یہ دراڑیں معمول کے معائنہ کے دوران ننگی آنکھ سے نظر نہیں آتیں۔ دوسرا، ہر پریس اسٹروک کے ساتھ دراڑیں بتدریج پھیلتی ہیں، جس سے کیریئر کے مؤثر کراس- سیکشن کو نشان پر کم کیا جاتا ہے۔ تیسرا، کمزور کیریئر سختی کھو دیتا ہے، جس سے اسٹیشن-سے-اسٹیشن کی ترسیل میں بتدریج اضافہ ہوتا ہے۔ چوتھا، جہتی بہاؤ تیار دھاتی سٹیمپنگ اجزاء میں ظاہر ہوتا ہے کیونکہ ڈیکپلنگ اثر کم ہوتا ہے۔
یہ ترتیب بتاتی ہے کہ کیوں آٹو موٹیو سٹیمپنگ زیادہ-طاقت کا سٹیل چلتے ہوئے مر جاتا ہے اکثر پہلے 100,000 ہٹ کے لیے قابل قبول پرزے تیار کرتا ہے، پھر ترقی پسند معیار کے مسائل پیدا کرتا ہے۔ نشان جڑ اپنی تھکاوٹ بھری زندگی کو ختم کر رہی ہے۔ تناؤ کے ارتکاز اور کام کی سختی کے رویے کی سائنس جس کا پہلے احاطہ کیا گیا ہے اگر مواد کی تھکاوٹ کی خصوصیات اور اصل Kt قدر معلوم ہو تو اس ٹائم لائن کی مناسب درستگی کے ساتھ پیش گوئی کرتی ہے۔
تھرمل اثرات مسئلہ کو پیچیدہ بنا دیتے ہیں۔ تیز پریس کی رفتار پر، بار بار رگڑ اور اخترتی کے بوجھ کی وجہ سے پنچ کا درجہ حرارت بتدریج بڑھتا ہے، اور یہ گرمی پٹی میں چلتی ہے۔ بائی پاس نشان والے مقام پر محیط سے 10-15 ڈگری سیلسیس اوپر چلنے والی کیریئر کی پٹی نے پیداوار کی طاقت اور لمبائی میں قدرے تبدیلی کی ہے۔ کمرے کے درجہ حرارت پر نشان جیومیٹری میں ڈیزائن کیے گئے حاشیے تھرمل لوڈنگ کے تحت سکڑ جاتے ہیں، ممکنہ طور پر ہر چکر کے دوران نوچ جڑ کو لچکدار رہنے کی بجائے پلاسٹک کے تناؤ والے علاقے میں دھکیل دیتے ہیں۔
ناکافی بائی پاس نوچ ڈیزائن کے تشخیصی اشارے
تجربہ کار پریس آپریٹرز کوالٹی انسپکٹرز سے پہلے اکثر بائی پاس نشان کے مسائل کا پتہ لگاتے ہیں، کیونکہ علامات فوری جہتی نقائص کے بجائے ڈائی کے چلنے کے طریقے میں تبدیلی کے طور پر ظاہر ہوتی ہیں۔ پریس فلور پر درج ذیل قابل مشاہدہ علامات بائی پاس نوچ کے مسائل کی نشاندہی کرتی ہیں:
- اسٹیشنوں کے درمیان پٹی اٹھانا- بھاری خالی یا چھیدنے والی ٹکر کے بعد کیریئر کی پٹی ڈائی سطح سے اٹھتی ہے، جو اس بات کی نشاندہی کرتی ہے کہ فورسز کے ذریعے سنیپ-مقامی طور پر جذب ہونے کی بجائے ناکافی گہرے نشان کے ذریعے منتقل ہو رہی ہے۔
- تشکیل دینے والے اسٹیشنوں پر حصے کے متضاد جہتیں۔- جہتی پھیلاؤ پروڈکشن رن پر بتدریج بڑھتا ہے، یہ تجویز کرتا ہے کہ تھکاوٹ کے شگاف میں اضافے کی وجہ سے نشان پر کیریئر کی پٹی کی سختی تبدیل ہو رہی ہے یا یہ کہ نشان نے شروع کرنے کے لیے کبھی بھی مناسب ڈیکپلنگ فراہم نہیں کی۔
- پائلٹ پن مونڈنا یا موڑنا- پائلٹ پنوں کو لیٹرل بوجھ کا سامنا کرنا پڑتا ہے جو انہیں سنبھالنے کے لیے ڈیزائن نہیں کیا گیا تھا کیونکہ پٹی کی غلط رجسٹریشن، جس کی وجہ سے نشان-متعلقہ فیڈنگ عدم استحکام ہوتا ہے، پائلٹوں کو مجبور کرتا ہے کہ وہ اپنی صلاحیت سے زیادہ پوزیشن کی غلطیوں کو درست کریں۔
- نشان والے مقامات پر ترقی پسند کنارے کی کریکنگ- مرئی شگافیں نشان کی جڑ سے کیریئر کے مرکز کی طرف پھیلی ہوئی ہیں، جو اس بات کی نشاندہی کرتی ہیں کہ نشان کی جڑ کا رداس مادی گریڈ کے لیے بہت تنگ ہے، یا اس نشان کی گہرائی اس سے زیادہ ہے جو مواد کی تھکاوٹ برداشت کو دیے گئے پیداواری حجم میں مدد دے سکتی ہے۔
- فیڈ ایڈوانس کے دوران پٹی بکلنگ- جب فیڈر پٹی کو آگے کی طرف دھکیلتا ہے تو کیریئر بعد میں نشان کے مقام پر گر جاتا ہے، یعنی نشان کی گہرائی کے بعد باقی ماندہ لگامنٹ اتنا تنگ ہوتا ہے کہ بغیر بکسنگ کے کمپریسیو فیڈنگ بوجھ کا مقابلہ کرنے کے لیے۔
- اسٹیشن-سے-اسٹیشن ایک سمت میں جہتی بہاؤ- ڈاون اسٹریم اسٹیشنوں پر پرزے مسلسل ایک ہی سمت میں شفٹ ہوتے ہیں، یہ تجویز کرتے ہیں کہ ملحقہ بائی پاس نوچ کے ذریعے مواد کا بہاؤ اناج کی سمت کی غلط ترتیب یا مخالف کیریئر کناروں پر ناہموار نوچ جیومیٹری کی وجہ سے غیر متناسب ہے۔
- نشانوں سے ملحق اسٹیشنوں پر تیز رفتار ڈائی وئیر- بائی پاس نوچ کے قریب انسرٹس بنانا یا کٹنگ پنچ توقع سے زیادہ تیزی سے پہنتے ہیں کیونکہ نوچ قوتوں کو کم کرنے میں ناکام ہو رہا ہے، ان اسٹیشنوں میں بار بار جھٹکوں کا بوجھ منتقل کر رہا ہے۔
ان علامات میں سے ہر ایک مخصوص سائنسی اصولوں کو واپس نقشہ بناتا ہے۔ کشیدہ کاری کے ذریعے ناکافی اسنیپ کے لیے لفٹنگ پوائنٹس کو اتاریں-، ایک نشان گہرائی کا مسئلہ۔ پائلٹ پن کے نقصان کے نشانات فیڈنگ عدم استحکام، کیریئر کی سختی کا مسئلہ۔ کنارے کی کریکنگ نشان کی جڑ میں تھکاوٹ کی ناکامی کو ظاہر کرتی ہے، ایک جیومیٹری-بمقابلہ-مادی کی مماثلت۔ تشخیصی راستہ قابل مشاہدہ علامت سے لے کر بنیادی پیرامیٹر تک کام کرتا ہے جسے ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔
جب ایک ٹولنگ انجینئر کو پروگریسو ڈائی میں تیار کردہ سٹیمپڈ دھاتی حصے پر متضاد طول و عرض کا سامنا کرنا پڑتا ہے، تو پہلا سوال یہ نہیں ہونا چاہیے کہ آیا فارمنگ پنچ پہنا جاتا ہے۔ یہ ہونا چاہئے کہ آیا اس اسٹیشن کا بائی پاس نوچ اپ اسٹریم اب بھی اپنا ڈیکپلنگ فنکشن انجام دے رہا ہے۔خرابیوں کا سراغ لگانے کے بنیادی اصولاس بات پر زور دیں کہ پرزوں کو درست طریقے سے واقع ہونا چاہیے اور اس سے پہلے کہ کوئی بھی کام شروع ہو جائے مناسب طریقے سے رکھا جائے۔ انحطاط شدہ بائی پاس نوچ اسٹیشنوں کے درمیان طاقت کے جوڑے کی اجازت دے کر ان دونوں شرائط کو کمزور کرتا ہے جو پٹی کی پوزیشن کو بگاڑتا ہے اور دباؤ کو غیر مساوی طور پر جاری کرتا ہے۔
دھاتی مہر والے حصے کے معیار کے مسائل کے لیے تشخیصی نقطہ نظر ایک منطقی ترتیب کی پیروی کرتا ہے۔ سب سے پہلے، تھکاوٹ کے شگاف کے آغاز کے لیے میگنیفیکیشن کے تحت نشان کی جڑ کا معائنہ کریں۔ اگر دراڑیں موجود ہوں تو، استعمال میں مواد کے درجے کے لیے جڑ کے رداس کو بڑھانے کی ضرورت ہے یا نشان کی گہرائی کو کم کرنے کی ضرورت ہے۔ دوسرا، ایک سست-اسپیڈ پریس سائیکل کے دوران پٹی کے اصل انحطاط کی پیمائش کریں۔ اگر کیریئر واضح طور پر لچکدار ریکوری سے آگے جھک جاتا ہے، تو باقی کراس-سیکشن ناکافی ہے یا مواد نے اس مقام پر اپنی کارآمد لچک کو ماضی میں سخت-کر دیا ہے۔ تیسرا، پائلٹ ہول کی لمبائی کا آپس میں موازنہ کریں۔ اوول-کی شکل کے پائلٹ سوراخ نیچے کی طرف اشارہ کرتے ہیں کہ نشان منتقلی قوتوں کو جذب نہیں کر رہا ہے اور پٹی اس اسٹیشن کے مرکز سے رجسٹر ہو رہی ہے-۔
پیداوار کا ڈیٹا ان مشاہدات کو تقویت دیتا ہے۔ اعلی- والیوم سٹیمپڈ میٹل پارٹس پروگراموں میں،ترقی پسند مرنے کی ناکامیاں شاذ و نادر ہی کسی ایک نقصان شدہ جزو سے پیدا ہوتی ہیں۔. زیادہ تر مسائل لباس کے جمع ہونے، پٹی کی عدم استحکام، اور مسلسل پیداوار کے دوران تھرمل اثرات کے ذریعے آہستہ آہستہ پیدا ہوتے ہیں۔ بائی پاس نوچ انحطاط اسی طرز کی پیروی کرتا ہے۔ نشان اچانک ناکام نہیں ہوتا۔ یہ بتدریج تاثیر کھو دیتا ہے، اور نیچے کی طرف علامات ظاہر ہونے سے بہت پہلے ظاہر ہوتی ہیں کہ بنیادی وجہ بصری طور پر واضح ہو جاتی ہے۔
آٹو موٹیو سٹیمپنگ چلانے والے انجینئرز کے لیے ہر سال 500,000 پارٹس سے زیادہ پروڈکشن والیوم پر موت ہو جاتی ہے، متعین اسٹروک-کاؤنٹ وقفوں پر بتدریج سلائیڈ کو اسکریپ جمع ہونے سے روکتا ہے۔ سائنس فریم ورک فراہم کرتی ہے: اپنے مواد کے تھکاوٹ کے منحنی خطوط کو جانیں، اصل Kt کو نشان کی جڑ پر شمار کریں، شروع کرنے کے لیے سائیکل کی گنتی کا تخمینہ لگائیں، اور اس حد تک پہنچنے سے پہلے معائنہ کا شیڈول بنائیں۔ اس طرح پہلے-اصولوں کا علم ڈائی تیار کرنے والے ہر دھاتی سٹیمپنگ جزو کے لیے پیداواری منزل کی وشوسنییتا میں ترجمہ کرتا ہے۔
انجینئرنگ-پروڈکشن ایکسیلنس کے لیے ڈرائیون بائی پاس نوچ ڈیزائن
پریس فلور پر تشخیصی علامات اس بات کی تصدیق کرتی ہیں کہ سائنس کیا پیشین گوئی کرتی ہے: بائی پاس نوچ کی وضاحتیں قابل مقدار میکانکس میں جڑی ہونی چاہئیں، وراثت میں ملنے والے کنونشن میں نہیں۔ تناؤ کے ارتکاز، مادی انیسوٹروپی، اور کنٹرول شدہ ریلیف جیومیٹری کے اصول ایک مربوط فریم ورک بناتے ہیں جو ہر اسٹیمپنگ ڈائی پر لاگو ہوتا ہے، قطع نظر اس کے کہ جزوی پیچیدگی یا پیداواری حجم کچھ بھی ہو۔
بائی پاس نوچ کی تفصیلات کے لیے انجینئرنگ کے کلیدی اصول
تین ستون میٹل اسٹیمپنگ ڈیز میں ہر ساؤنڈ بائی پاس نوچ فیصلے کی حمایت کرتے ہیں:
- تناؤ کی تقسیم نوچ جیومیٹری کو کنٹرول کرتی ہے۔- جڑ کا رداس، گہرائی، اور چوڑائی ریلیف پوائنٹ پر تناؤ کے ارتکاز کے عنصر کا تعین کرتی ہے۔ مواد کے تھکاوٹ کے منحنی خطوط کے خلاف ان پیرامیٹرز کا سائز اس بات کو یقینی بناتا ہے کہ نشان بغیر کسی شگاف کے پیداواری حجم کو برقرار رکھتا ہے۔
- مادی اینیسوٹروپی واقفیت کا حکم دیتی ہے۔- نشان کی سیدھ سے متعلق دانوں کی سمت شگاف پھیلاؤ کے رویے اور مواد کے بہاؤ کے نمونوں کو کنٹرول کرتی ہے۔ نشان کی جگہ کا تعین کرتے وقت رولنگ سمت کو نظر انداز کرنے سے غیر متوقع فریکچر راستے متعارف ہوتے ہیں جو کیریئر کی وشوسنییتا کو نقصان پہنچاتے ہیں۔
- کنٹرول ریلیف اسٹیشن فورسز کو الگ تھلگ کرتا ہے۔- نشان کو کیریئر کی سختی کو کافی حد تک کم کرنا چاہیے تاکہ ملحقہ اسٹیشنوں کو ڈیکپل کیا جا سکے جبکہ مستحکم فیڈنگ کے لیے کافی کراس- سیکشن کو محفوظ رکھا جائے۔ یہ توازن مواد-مخصوص، موٹائی-منحصر، اور پیداوار-حجم-حساس ہے۔
ایک ساتھ، یہ اصول قیاس آرائی کو انجینئرنگ کی عقلیت سے بدل دیتے ہیں۔ ایک ڈائی ڈیزائنر جو سمجھتا ہے کہ 1.5t جڑ کے رداس کے ساتھ 35% نشان کی گہرائی HSLA اسٹیل کے لیے کیوں کام کرتی ہے جب مواد کی گریڈ، موٹائی، یا تشکیل کی شدت میں تبدیلی آتی ہے تو اعتماد کے ساتھ اس تصریح کو ڈھال سکتا ہے۔ یہ موافقت سائنس کی اصل قدر ہے-ڈائی اور اسٹیمپنگ ڈیزائن: یہ نئی ایپلی کیشنز تک پہنچتی ہے بغیر آزمائش کے نئے دور-اور-غلطی کو آزمانے کی ضرورت ہوتی ہے۔
جب بائی پاس نوچ وضاحتیں تناؤ کے ارتکاز کے نظریہ، مادی تھکاوٹ کے اعداد و شمار، اور اکیلے منزل کی روایت کے بجائے انیسوٹروپک بہاؤ کے تجزیہ سے اخذ کی جاتی ہیں-، تو پٹی لے آؤٹ میں ہر اسٹیمپنگ ڈائی جزو پورے پروڈکشن لائف سائیکل میں اپنا مطلوبہ کام انجام دیتا ہے۔
خصوصی ڈائی ڈیزائن وسائل کے ساتھ شراکت داری
ان اصولوں کو پروڈکشن میں ترجمہ کرنے کے لیے-ریڈی ٹولنگ نظریاتی علم سے زیادہ کی ضرورت ہے۔ یہ تجربے کا تقاضا کرتا ہے کہ کس طرح سٹیمپنگ ڈائی اجزاء حقیقی پریس حالات میں، متنوع مواد میں، اور حجم میں جہاں مجموعی اثرات ہر معمولی ڈیزائن کے انتخاب کو بے نقاب کرتے ہیں۔ پیچیدہ ترقی پسندوں پر کام کرنے والے انجینئرز اہم بائی پاس نشان کے تقاضوں کے ساتھ مر جاتے ہیں جو ٹولنگ کے ماہرین کے ساتھ شراکت سے فائدہ اٹھاتے ہیں جو سائنس اور خریداری-فرق کی حقیقت کو پورا کرتے ہیں۔
میٹل اسٹیمپنگ ڈیز کمپنی کے جائزہ کا جائزہ لیتے وقت، ایسے شراکت داروں کی تلاش کریں جو انجینئرنگ کے بنیادی اصولوں اور ڈائی اسٹیمپنگ پروڈکشن کی عملی رکاوٹوں دونوں میں روانی کا مظاہرہ کریں۔YICENٹولنگ انجینئرز کو کسٹم اسٹیمپنگ ڈائی سلوشنز سے جوڑتا ہے جہاں بائی پاس نوچ ڈیزائن، میٹریل فلو کنٹرول، برر مینجمنٹ، اور کلیئرنس آپٹیمائزیشن کو الگ تھلگ پنچ-اور-ڈائی فیصلوں کی بجائے مربوط انجینئرنگ چیلنجز کے طور پر سمجھا جاتا ہے۔ ڈیز اور سٹیمپنگ کے بارے میں ان کا نقطہ نظر اسی پہلے- اصولوں کے طریقہ کار کی عکاسی کرتا ہے جس کا اس مضمون میں احاطہ کیا گیا ہے: تناؤ کی حالت کی وضاحت کریں، جیومیٹری کو مادی رویے سے مماثل کریں، اور پروڈکشن ڈیٹا کے ذریعے توثیق کریں۔
بائی پاس نوچز کی وضاحت کرنے والے کسی بھی انجینئر کے لیے آگے کا راستہ واضح ہے۔ تناؤ کے ارتکاز اور مادی ردعمل کے میکانکس میں اپنے فیصلوں کو گراؤنڈ کریں۔ پریس فلور پر تشخیصی مشاہدے کے ذریعے توثیق کریں۔ اور جب ایپلی کیشن آپ کی موجودہ ٹولنگ کی صلاحیت سے زیادہ مہارت کا مطالبہ کرتی ہے، تو ایسے پارٹنر کو شامل کریں جس کی انجینئرنگ کی گہرائی آپ کی سٹیمپنگ ڈائی ڈیزائن کی ضروریات کی پیچیدگی سے مماثل ہو۔
Stamping Dies میں Bypass Notches کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو سٹیمپنگ ڈیز میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز پروگریسو اسٹیمپنگ ڈیز میں تین بنیادی مکینیکل کام انجام دیتے ہیں۔ وہ ریلیف پوائنٹس بنا کر مواد کے بہاؤ کو کنٹرول کرتے ہیں جو پڑوسی سٹیشنوں سے ضرورت سے زیادہ رکاوٹ کے بغیر شیٹ میٹل کو خراب ہونے دیتے ہیں۔ وہ مقامی سطح پر ناکامی کو روکنے کے لیے قینچ کے تناؤ کو اہم تشکیل والے زون سے دور تقسیم کرتے ہیں۔ اور وہ اسنیپ کو کم کرتے ہیں-فورسز کے ذریعے جو پٹی اٹھانے اور غلط-فیڈ حالات کا باعث بنتے ہیں۔ بنیادی طور پر، وہ انجنیئرڈ سٹریس باؤنڈریز کے طور پر کام کرتے ہیں جو ڈیفارمیشن زونز کو الگ کر دیتے ہیں لہذا ہر سٹیشن ملحقہ خصوصیات کو خراب کیے بغیر آزادانہ طور پر کام کرتا ہے۔
2. آپ مختلف مواد کے لیے صحیح بائی پاس نشان گہرائی کا تعین کیسے کرتے ہیں؟
نشان کی گہرائی بنیادی طور پر مواد کی لمبائی فیصد اور کام کی سختی کے رویے سے چلتی ہے۔ 28-42% لمبائی کے ساتھ ہلکا سٹیل کیریئر کی چوڑائی کے 40-50% کی گہرائی کو برداشت کرتا ہے کیونکہ اس کی لچکدار ریزرو نشان کی جڑ میں شگاف شروع ہونے سے روکتی ہے۔ کم لمبا (12-24%) کے ساتھ اعلی طاقت والے اسٹیل کو بڑی جڑ کے ریڈی کے ساتھ 20-35% کی کم گہرائی کی ضرورت ہوتی ہے۔ ایلومینیم کے مرکب کو 30-40% گہرائی کی ضرورت ہوتی ہے جس کی وجہ سے تھکاوٹ برداشت کرنے کی صلاحیت کم ہوتی ہے اور تیز رفتاری کا رجحان ہوتا ہے۔ سٹینلیس سٹیل سب سے زیادہ قدامت پسند نقطہ نظر (25-35% گہرائی، 2.0t یا اس سے زیادہ کی جڑ کا رداس) کا مطالبہ کرتا ہے کیونکہ اس کی سخت محنت کی شرح نوچ کی جڑ میں مقامی رکاوٹ کا سبب بنتی ہے۔
3. مثبت اور منفی بائی پاس نوچز میں کیا فرق ہے؟
منفی بائی پاس نوچز کیریئر کی پٹی کے کنارے سے مواد کو ہٹاتے ہیں، جس سے مقامی لچک پیدا ہوتی ہے جو ملحقہ اسٹیشنوں کو آزادانہ طور پر خراب ہونے کی اجازت دیتی ہے۔ وہ اس مقام پر کراس-سیکشنل ایریا اور موڑنے والی سختی کو کم کرتے ہیں۔ مثبت بائی پاس نوچز مواد کو شامل کرکے یا مقامی سختی پیدا کرنے کے لیے پٹی کے کنارے پر پھیلا ہوا ٹیب چھوڑ کر مخالف طریقے سے کام کرتے ہیں۔ منفی نشانوں کا استعمال کیا جاتا ہے جہاں اسٹیشنوں کے درمیان طاقت کو الگ کرنے کی ضرورت ہوتی ہے، جبکہ مثبت نشانات کا اطلاق ہوتا ہے جہاں فیڈ کنٹرول اور کیریئر کی سختی کو مخصوص مقامات پر کمک کی ضرورت ہوتی ہے۔
4. شیٹ میٹل میں اناج کی سمت بائی پاس نشان کی کارکردگی کو کیسے متاثر کرتی ہے؟
شیٹ میٹل رولنگ کے دوران اناج کی لمبائی کی وجہ سے انیسوٹروپک خصوصیات کی نمائش کرتی ہے۔ اناج کی سمت کے متوازی ایک بائی پاس نوچ اناج کی حدود کے ساتھ دراڑوں کو زیادہ آسانی سے پھیلاتا ہے، جارحانہ ڈیکپلنگ لیکن مختصر تھکاوٹ کی زندگی پیش کرتا ہے۔ دانوں کی سمت کا ایک نشان شگاف کی نشوونما کے خلاف مزاحمت کرتا ہے لیکن تشکیل کے عمل کے دوران مواد کے بہاؤ کو روک سکتا ہے۔ کولڈ-رولڈ سٹیل اور سٹینلیس سٹیل مضبوط انیسوٹروپک اثرات دکھاتے ہیں، جبکہ گرم-رولڈ سٹیل اور کاپر کم حساس ہوتے ہیں۔ انجینئرز کو فیڈ ایکسس کے نسبت کوائل کی واقفیت کی تصدیق کرنی چاہیے اور ملحقہ اسٹیشنوں پر شدت پیدا کرنے کے لیے نشان کی جگہ کا تعین کرنا چاہیے۔
5. پیداوار کے دوران ناکافی بائی پاس نوچ ڈیزائن کی علامات کیا ہیں؟
قابل مشاہدہ علامات میں بھاری بلینکنگ ہٹ کے بعد اسٹیشنوں کے درمیان پٹی اٹھانا، تشکیل دینے والے اسٹیشنوں پر جہتی پھیلاؤ میں بتدریج اضافہ، پٹی کی غلط رجسٹریشن سے پائلٹ پن کی کٹائی، نشان کی جڑوں سے ظاہری کنارے کی کریکنگ، فیڈ ایڈوانس کے دوران سٹرپ بکلنگ، اور نوچوں سے ملحق اسٹیشنوں پر تیز ڈائی وئیر شامل ہیں۔ ہر علامت ایک مخصوص انجینئرنگ پیرامیٹر پر نقشہ کرتی ہے: پٹی اٹھانا ناکافی نشان کی گہرائی کی نشاندہی کرتا ہے، پائلٹ نقصان کے نشانات فیڈنگ عدم استحکام، اور کنارے کریکنگ ایک جیومیٹری-بمقابلہ-مادی کی مماثلت کو ظاہر کرتی ہے۔ YICHEN جیسے خصوصی ٹولنگ پارٹنرز ان مسائل کی تشخیص میں مدد کر سکتے ہیں اور اصلاحی اقدامات کو بہتر بنائے گئے ڈیزائن میں ترجمہ کر سکتے ہیں۔


