


پروگریسو ڈائی میٹل سٹیمپنگ کیا ہے؟
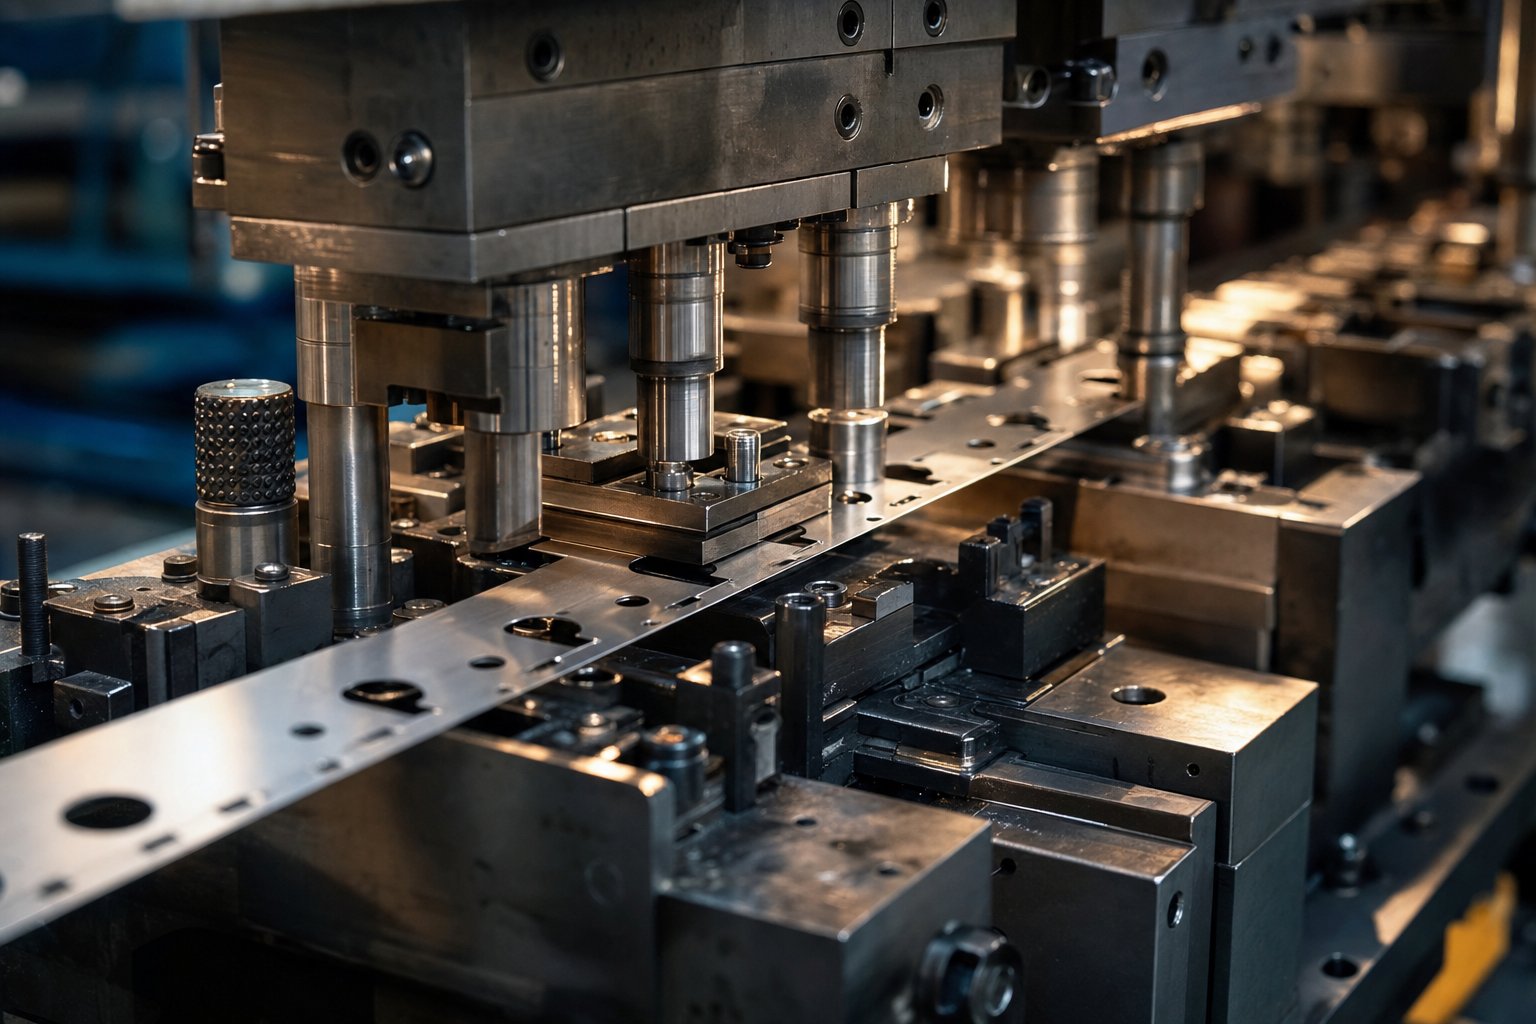
توترقی پسند مرنا کیا ہے؟بالکل؟ ترتیب میں ترتیب دیئے گئے متعدد اسٹیشنوں کے ساتھ نصب ایک واحد آلے کی تصویر بنائیں۔ ایک مسلسل دھاتی پٹی ان اسٹیشنوں کے ذریعے ایک وقت میں ایک پچ کی لمبائی سے گزرتی ہے، اور ہر پریس اسٹروک کے ساتھ، ہر اسٹیشن پٹی کے مختلف حصے پر بیک وقت ایک مختلف آپریشن - چھیدنے، موڑنے، بنانے، یا کاٹنے کا - انجام دیتا ہے۔ جب تک پٹی آخری اسٹیشن سے باہر نکلتی ہے، ایک مکمل حصہ نکل جاتا ہے۔ یہ اس کی آسان ترین شکل میں ترقی پسند ڈائی میٹل اسٹیمپنگ ہے۔
پروگریسو ڈائی اسٹیمپنگ ایک اعلی-میٹل بنانے کا عمل ہے جس میں دھات کی ایک مسلسل پٹی ملٹی-اسٹیشن ڈائی کے ذریعے آگے بڑھتی ہے، ہر اسٹیشن ایک ترتیب وار عمل انجام دیتا ہے، پریس کے ہر اسٹروک کے ساتھ ایک مکمل حصہ تیار کرتا ہے۔
پروگریسو سٹیمپنگ کیوں موجود ہے۔
تصور کریں کہ آپ کو ایک پیچیدہ دھاتی بریکٹ کی ضرورت ہے جس میں سوراخ، موڑ اور ایک کھینچا ہوا وقفہ ہو۔ سنگل-آپریشن سٹیمپنگ میں، آپ اس حصے کو الگ ڈائیز کے ذریعے چلائیں گے، اسے ہر قدم کے درمیان دوبارہ جگہ دیں گے، اور اس کے ساتھ آنے والے تمام ہینڈلنگ ٹائم اور الائنمنٹ رسک کو جذب کریں گے۔ پروگریسو سٹیمپنگ اس مسئلے کو مکمل طور پر ختم کر دیتی ہے۔ ایک ڈائی، ایک پریس، ایک مسلسل فیڈ - اور آپ اس رفتار سے پیچیدہ تیار شدہ پرزے تیار کر رہے ہیں جو تیز رفتاری کے آلات پر 300 سٹروک فی منٹ تک پہنچ سکتے ہیں۔ کوئی دستی جگہ نہیں، کوئی کثیر-سیٹ اپ رکاوٹیں، آپریٹرز کے ذریعہ متعارف کرایا گیا کوئی حصہ-سے{10}}جزوی تغیر نہیں۔
پروگریسو ڈائی اسٹیمپنگ سروسز کون استعمال کرتا ہے۔
تین الگ الگ گروپ عام طور پر ترقی پسند ڈائی میٹل اسٹیمپنگ سروسز کا ذریعہ بنتے ہیں، اور ہر ایک مختلف ترجیحات کے ساتھ آتا ہے:
- پروڈکشن انجینئرزعمل کی صلاحیت، رواداری پر توجہ مرکوز کریں، اور کیا ڈائی ڈیزائن لاکھوں سائیکلوں کو انحطاط کے بغیر برقرار رکھ سکتا ہے۔
- پروکیورمنٹ ٹیمیں۔ٹولنگ کی سرمایہ کاری کو فی-حصہ کی لاگت کے مقابلے میں وزن کریں، حجم کی حد کی تلاش میں جہاں ترقی پسند اسٹیمپنگ متبادل سے بہتر کارکردگی کا مظاہرہ کرتی ہے۔
- پروڈکٹ ڈیزائنرزیہ جاننے کی ضرورت ہے کہ ترقی پسند ڈائی کے اندر کون سی جیومیٹریاں قابل عمل ہیں اور ان کی خصوصیات کے انتخاب کس طرح ٹولنگ کی پیچیدگی کو متاثر کرتے ہیں۔
ہر نقطہ نظر فراہم کنندگان کا جائزہ لیتے وقت مختلف سوالات - اور مختلف غلطیوں - کی تشکیل کرتا ہے۔ ایک پٹی دراصل ان اسٹیشنوں سے کیسے گزرتی ہے، اور ہر ایک پر کیا ہوتا ہے، اس کے میکانکس سے پتہ چلتا ہے کہ وہ غلطیاں پہلی جگہ کیوں ہوتی ہیں۔
پروگریسو ڈائی سٹیمپنگ کا عمل مرحلہ وار کیسے کام کرتا ہے۔
فلیٹ دھات کی ایک کنڈلی ایک سرے میں جاتی ہے۔ تیار شدہ حصے دوسرے سے باہر آتے ہیں۔ ان دو پوائنٹس کے درمیان کیا ہوتا ہے اس بات کا تعین کرتا ہے کہ آیا آپ کو قابل اعتماد، جہتی طور پر مطابقت رکھنے والے اجزاء - یا پیداوار میں سر درد ملتا ہے۔ یہ ہے پورا سفر، اسٹیشن بہ اسٹیشن۔
پٹی فیڈنگ اور کوائل ڈیکوائلنگ
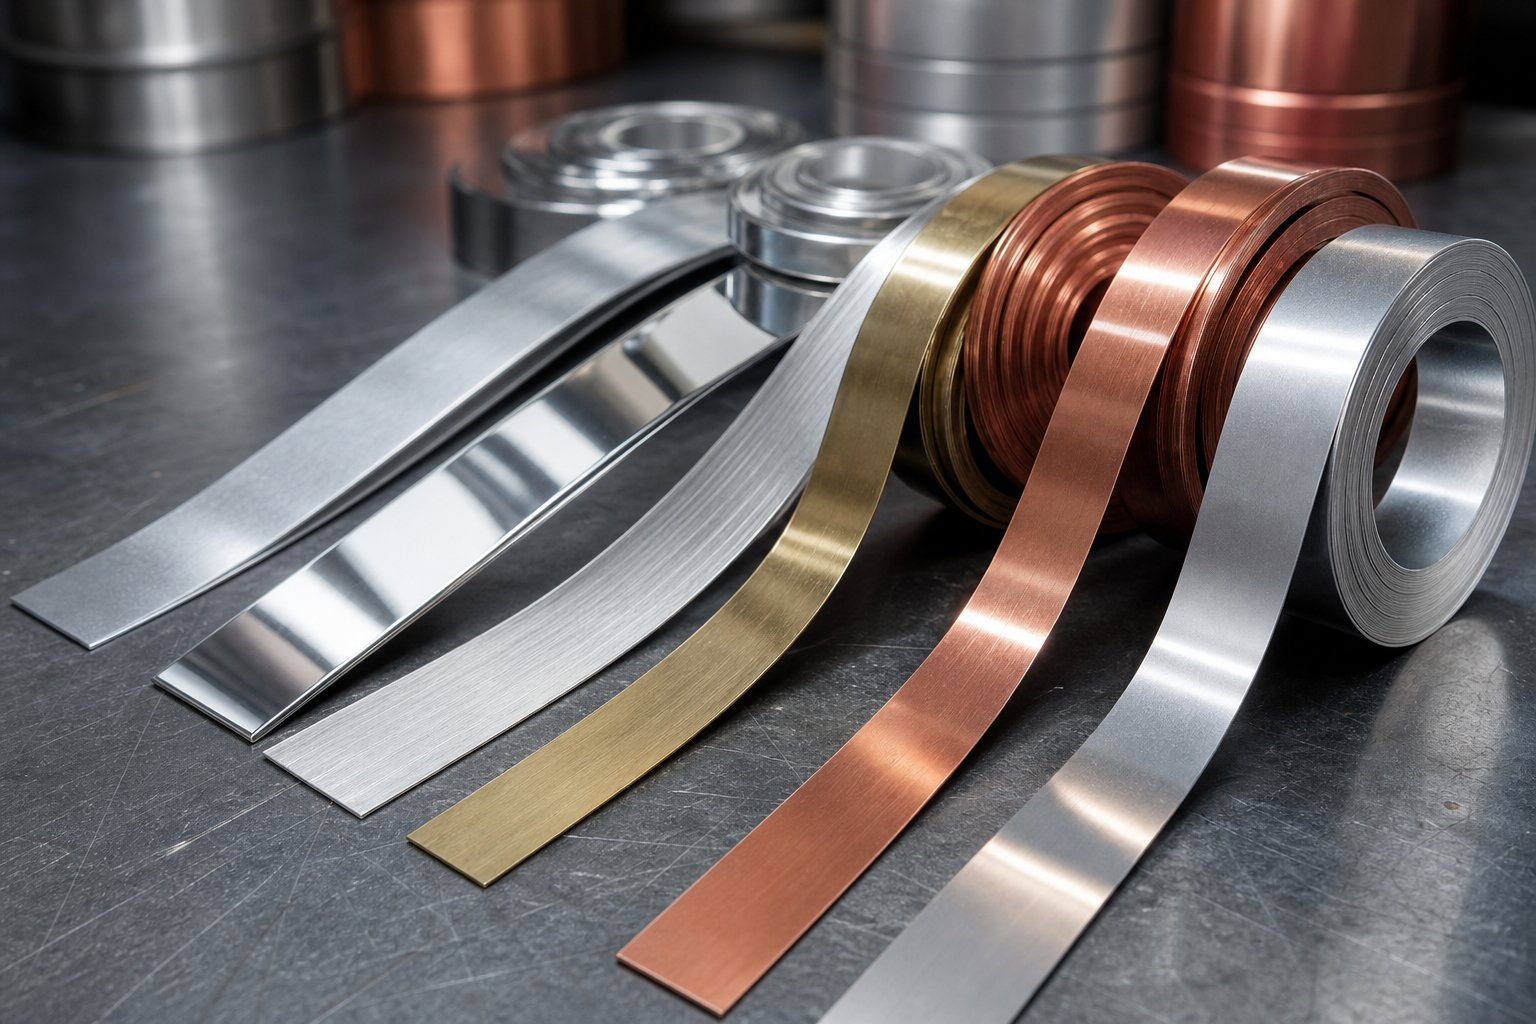
ہر ترقی پسند ڈائی اور سٹیمپنگ سائیکل انکوائلر سے شروع ہوتا ہے۔ شیٹ میٹل - سٹیل، ایلومینیم، تانبا، پیتل، یا سٹینلیس - کا ایک کنڈلی ایک مینڈرل پر لوڈ کیا جاتا ہے جو پریس کے مطالبے کے مطابق مواد کو چھوڑنے کے لیے گھومتا ہے۔ پٹی سب سے پہلے ایک سٹریٹنر سے گزرتی ہے، جو سمیٹنے کے دوران متعارف کرائے جانے والے قدرتی وکر (جسے کوائل سیٹ کہتے ہیں) کو ہٹاتا ہے۔ اس قدم کے بغیر، پٹی غیر مساوی طور پر کھلے گی اور آپ کے حصوں میں جہتی بڑھے گی۔
سٹریٹنر سے، ایک سروو فیڈر پٹی کو ڈائی میں ایک درست اضافہ پر کھینچتا ہے جسے فیڈ پچ کہتے ہیں۔ یہاں فیڈ کی درستگی زیادہ تر خریداروں کے احساس سے زیادہ اہمیت رکھتی ہے۔ یہاں تک کہ ایک 0.05 ملی میٹر انحراف فی اسٹروک مرکبات اسٹیشنوں کے درمیان، غلط ترتیب والے سوراخ، ناہموار موڑ، اور سکریپ پیدا کرتا ہے۔ فیڈر کو پریس اسٹروک سائیکل کے ساتھ بالکل مطابقت پذیر ہونا چاہیے، پٹی کو صرف اس وقت چھوڑنا چاہیے جب ڈائی مکمل طور پر کھلی ہو اور ہر بار اسے بالکل اسی فاصلے پر آگے بڑھائیں۔
چھیدنے سے کٹ آف تک اسٹیشن کی ترقی
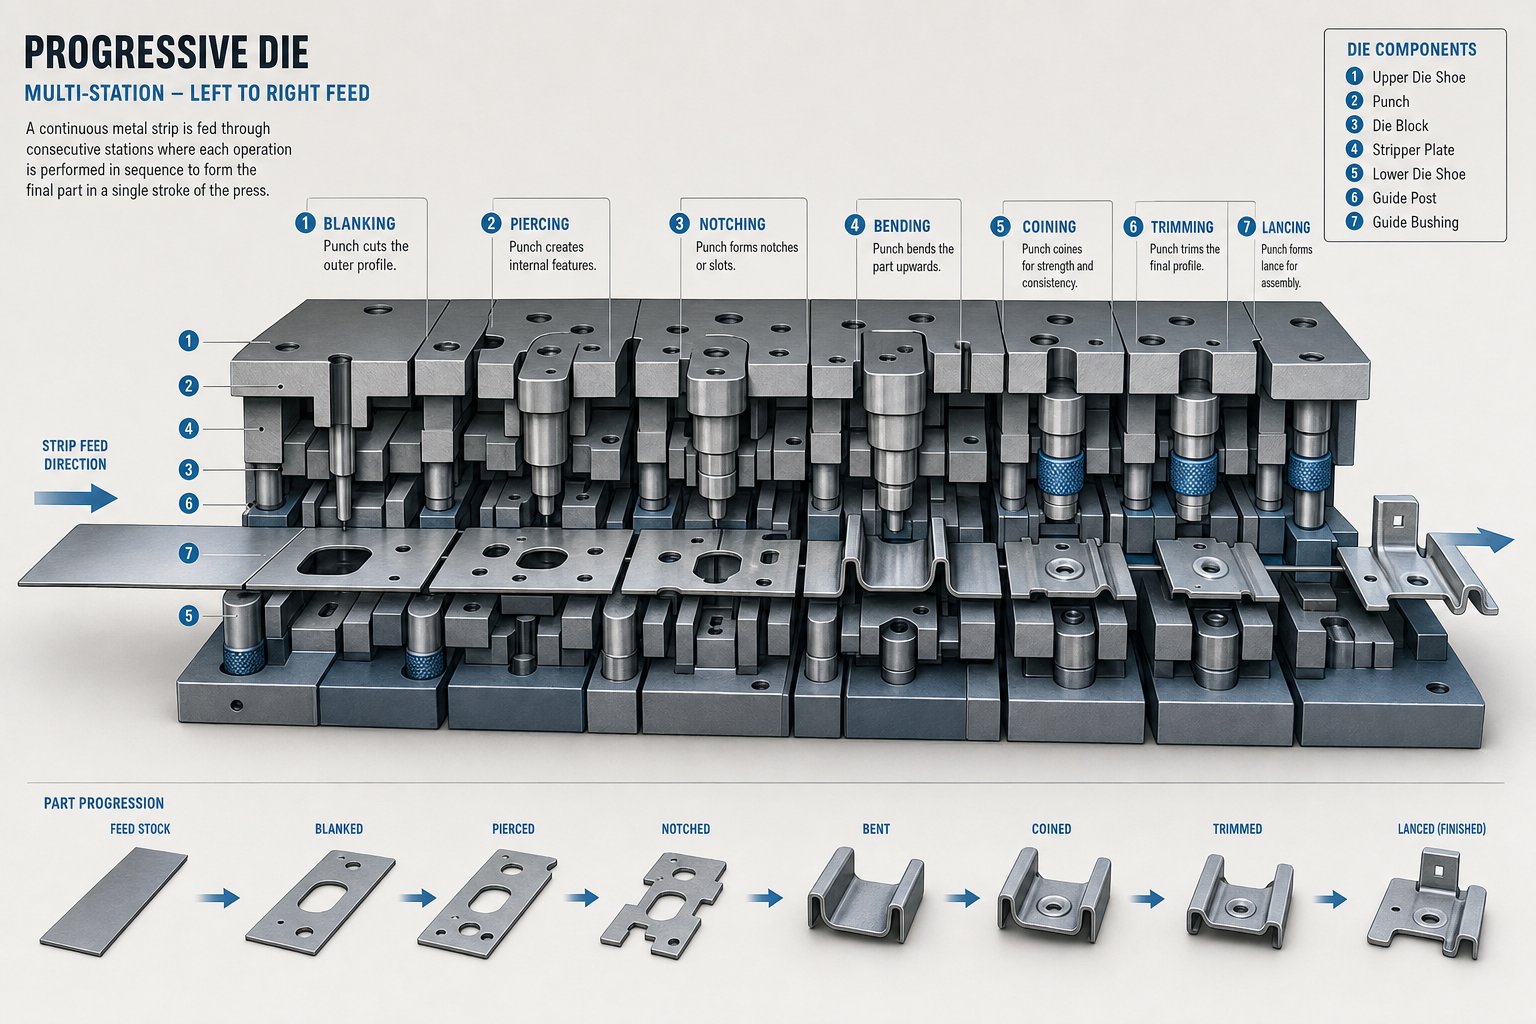
ایک بار اندرترقی پسند سٹیمپنگ مر جاتے ہیں، پٹی کا سامنا اسٹیشنوں کی ایک ترتیب سے ہوتا ہے - ہر ایک ایک مخصوص آپریشن انجام دیتا ہے۔ یہ حصہ پورے عمل کے دوران کیریئر کی پٹی سے جڑا رہتا ہے (جسے کبھی کبھی ویب بھی کہا جاتا ہے)، جو آگے بڑھنے کے ساتھ ساتھ اسے مستحکم اور درست طریقے سے پوزیشن میں رکھتا ہے۔ کیریئر کے بارے میں ایک کنویئر کے طور پر سوچو جو خود مواد میں بنایا گیا ہے۔
پروگ ڈائی میں ایک عام اسٹیشن کی ترتیب اس طرح دکھائی دیتی ہے:
- پائلٹ سوراخ- عین مطابق رجسٹریشن پوائنٹس بنانے کے لیے پہلے چھید کیا گیا جو ہر بعد کے اسٹیشن کے ذریعے پٹی کی رہنمائی کرتا ہے۔
- چھیدنا- اندرونی سوراخ، سلاٹ، اور کٹ آؤٹ پٹی میں پنچ ہوتے ہیں۔
- لانسنگ- جزوی کٹس مواد کو مکمل طور پر ہٹائے بغیر ٹیبز یا لوور بناتے ہیں۔
- تشکیل- تین جہتی شکلیں، پسلیاں، یا ابھری ہوئی خصوصیات کو حصے میں دبایا جاتا ہے۔
- ڈرائنگ- جہاں ضرورت ہو مواد کو اتلی کپ یا چینل کی شکل میں کھینچا جاتا ہے۔
- سکہ بندی- ہائی-دباؤ کمپریشن سطحوں کو بہتر کرتا ہے، تفصیلات کو تیز کرتا ہے، یا اہم جہتوں کو کیلیبریٹ کرتا ہے۔
- کٹ آف- تیار شدہ حصے کو کیریئر کی پٹی سے الگ کر کے جمع کرنے کے لیے نکال دیا جاتا ہے۔
ہر حصے کو ان تمام کارروائیوں کی ضرورت نہیں ہے۔ ایک سادہ بریکٹ میں صرف چھیدنے، موڑنے اور کٹ آف کی ضرورت ہو سکتی ہے۔ ایک پیچیدہ الیکٹریکل کنیکٹر دس یا اس سے زیادہ اسٹیشنوں کا مطالبہ کر سکتا ہے۔ نقطہ یہ ہے کہ ہر عمل ایک مقررہ، انجنیئر ترتیب - میں ہوتا ہے اور یہ ترتیب کبھی بھی جزوی طور پر مختلف نہیں ہوتی۔
پریس میکینکس اور اسٹروک سائیکل
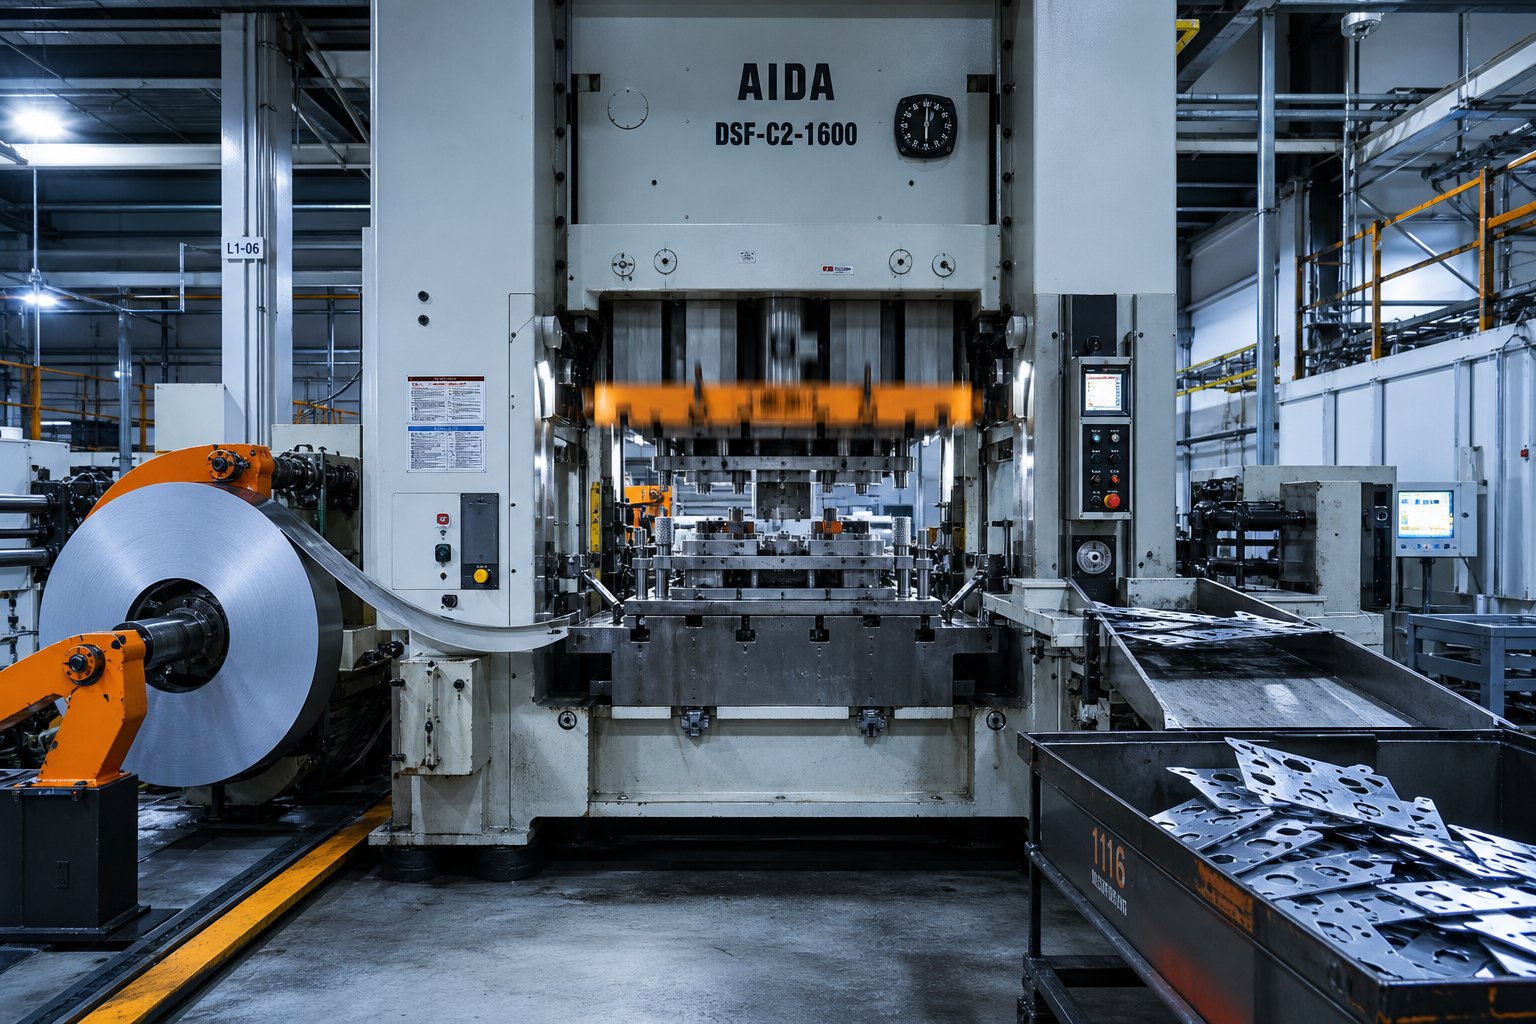
یہاں وہ چیز ہے جو ایک ترقی پسند اسٹیمپنگ پریس کو اتنا نتیجہ خیز بناتی ہے: رام کا ہر ایک اسٹروک پٹی کے مختلف حصوں پر اسٹیشن کے تمام آپریشنز کو بیک وقت انجام دیتا ہے۔ جب کہ پہلا اسٹیشن پائلٹ سوراخوں کو تازہ مواد میں چھیدتا ہے، نیچے کی دھارے والے اسٹیشن ایسے حصوں کو موڑ رہے ہیں، تشکیل دے رہے ہیں اور کاٹ رہے ہیں جو کئی اسٹروک پہلے ڈائی میں داخل ہوئے تھے۔ ایک سے زیادہ حصے ہمیشہ ایک ساتھ جاری رہتے ہیں۔
ڈائی اسٹیمپنگ پریس ایک مقررہ رفتار سے چلتی ہے جس کی پیمائش اسٹروک فی منٹ (SPM) میں ہوتی ہے۔ چھوٹے حصوں پر تیز رفتار دھاتی سٹیمپنگ آپریشنز 200 سے 1,000 SPM پر چل سکتے ہیں، یہ مواد کی موٹائی، حصے کی پیچیدگی، اور پریس ٹنیج پر منحصر ہے۔ ہر اسٹروک پٹی کو بالکل ایک پچ لمبائی آگے بڑھاتا ہے۔ وہ تال - ایڈوانس، سٹیمپ، ایڈوانس، سٹیمپ - ہر چکر کے ساتھ ایک مکمل حصہ تیار کرتا ہے۔
اگرچہ رفتار اکیلے تھرو پٹ کی وضاحت نہیں کرتی ہے۔ صفر ڈاؤن ٹائم کے ساتھ 400 SPM پر چلنے والی ایک اچھی طرح سے-ڈیزائن شدہ ڈائی 600 SPM پر چلنے والے خراب ڈیزائن کو تیار کرے گی جو ہر گھنٹے میں جام ہو جاتی ہے۔ فیڈ کا استحکام، ڈائی الائنمنٹ، چکنا، اور سکریپ ایجیکشن سبھی اس بات کا تعین کرتے ہیں کہ آیا نظریاتی رفتار اصل پیداوار میں ترجمہ کرتی ہے۔
یہ مکینیکل منطق - فکسڈ سٹیشنز، کنٹرولڈ فیڈ، بیک وقت آپریشنز - بتاتی ہے کہ کیوں پروگریسو سٹیمپنگ حجم پر دوبارہ قابل دہرا حصے فراہم کرتی ہے۔ لیکن اصل انجینئرنگ چیلنج پریس نہیں چلا رہا ہے۔ یہ خود ڈائی کو ڈیزائن کر رہا ہے: یہ منتخب کرنا کہ کتنے اسٹیشنوں کی ضرورت ہے، وہ کس ترتیب کی پیروی کرتے ہیں، اور کس طرح پٹی لے آؤٹ ہر آپریشن کے ذریعے مادی دباؤ کو منظم کرتا ہے۔
ٹولنگ ڈیزائن اور ڈائی انجینئرنگ کے بنیادی اصول
پریس کو سائیکل پر لانا آسان حصہ ہے۔ پروگریسو ڈائی ٹولنگ میں حقیقی دانشورانہ سرمایہ کاری سٹرپ لے آؤٹ پلاننگ، اسٹیشن کی ترتیب، اور ڈائی کے لیے مواد کے انتخاب کے دوران پہلے اسٹروک - سے مہینوں پہلے ہوتی ہے۔ انجینئرنگ کے یہ فیصلے جزوی معیار، آلے کی زندگی، اور پوری پروڈکشن چلانے کے لیے فی-پیس اکنامکس کو بند کر دیتے ہیں۔
پٹی لے آؤٹ اور اسٹیشن کی ترتیب کی منطق
ایک انجینئر یہ کیسے طے کرتا ہے کہ ایک حصے کو چھ اسٹیشنوں کی ضرورت ہے یا چودہ؟ یہ حصہ جیومیٹری سے شروع ہوتا ہے۔ ہر سوراخ، موڑ، فارم، اور کٹ آف کے لیے کم از کم ایک سرشار اسٹیشن کی ضرورت ہوتی ہے، لیکن ترتیب کو مادی رویے کا احترام کرنا ہوتا ہے۔ آپ مسخ کے خطرے کے بغیر گہری قرعہ اندازی کے بعد کسی سطح کو نہیں بنا سکتے۔ آپ کسی ایسے موڑ سے متصل سوراخ کو چھید نہیں سکتے جو ابھی تک اسٹریس فریکچر کو متعارف کرائے بغیر نہیں بنا ہے۔
پروگریسو اسٹیمپنگ ڈائی ڈیزائن جان بوجھ کر ترتیب دینے والی منطق پر انحصار کرتا ہے: وہ آپریشن جو کم سے کم مادی تناؤ پیدا کرتے ہیں پہلے ہوتے ہیں، جب کہ اعلی-فورس آپریشنز جیسے کوائننگ یا ڈیپ فارمنگ بعد میں آتے ہیں، جب کہ آس پاس کی خصوصیات پہلے سے ہی بند ہوتی ہیں۔ بیکار اسٹیشنز - پوزیشنیں جہاں کوئی کام نہیں ہوتا ہے - کو اسٹریٹجک طریقے سے آپریشن کرنے کی اجازت دی جاتی ہے اور اسٹریٹجائز کرنے کی اجازت ہوتی ہے۔ اگر ضرورت ہو تو مستقبل میں انجینئرنگ کی تبدیلیوں کے لیے جگہ فراہم کرنا۔
پائلٹ ہول پلیسمنٹ ایک اور اہم عنصر ہے۔ یہ چھوٹے، قطعی طور پر چھیدنے والے سوراخ ہر اسٹیشن پر پٹی کو رجسٹر کرتے ہیں، اور خصوصیات کی تشکیل کے حوالے سے ان کی پوزیشن اس بات کا تعین کرتی ہے کہ نیچے کی دھارے کے آپریشنز کتنے درست طریقے سے اترتے ہیں۔ میں شائع ہونے والی تحقیقبین الاقوامی جرنل آف پروڈکشن ریسرچپٹی لے آؤٹ کا جائزہ لینے کے لیے چار اہم عوامل کی نشاندہی کرتا ہے: اسٹیشن نمبر کی کارکردگی، لمحہ توازن، پٹی کا استحکام، اور فیڈ کی اونچائی - ہر ایک کا اسکور اور وزن گروپ اتفاق رائے پر انحصار کرنے کے بجائے مقابلہ کرنے والے لے آؤٹ اختیارات کا معروضی جائزہ تیار کرنے کے لیے۔
پروگریسو ڈیز میں تیاری کے لیے ڈیزائن
پارٹ ڈیزائنرز اپنے جیومیٹری کے انتخاب کے ذریعے ترقی پسند ڈائی ٹولنگ کی پیچیدگی - اور لاگت - پر بہت زیادہ اثر و رسوخ رکھتے ہیں۔ پروگریسو سٹیمپنگ کے لیے موزوں ایک جزو 10-اسٹیشن ڈائی میں چل سکتا ہے۔ ناقص سمجھے جانے والے خصوصیات کے ساتھ وہی حصہ 16 اسٹیشنوں کا مطالبہ کر سکتا ہے، ٹولنگ کے اخراجات کو دوگنا کرنا اور پوری پٹی میں رواداری جمع کرنا۔
پروگریسو سٹیمپنگ ڈیز کے کلیدی DFM اصولوں میں شامل ہیں:
- کم از کم موڑ ریڈی:موڑ کی لکیر میں شگاف کو روکنے کے لیے موڑ کے ریڈیائی کو 1.0x میٹریل موٹائی پر یا اس سے اوپر رکھیں۔ بہتر ٹول لائف کے لیے، 1.2x سے 1.5x موٹائی کو ترجیح دی جاتی ہے۔
- سوراخ قطر کی حد:تیز رفتار سائیکلنگ کے تحت پنچ ٹوٹنے سے بچنے کے لیے سوراخ کے قطر کو 1.0x مواد کی موٹائی پر یا اس سے اوپر رکھیں۔
- خصوصیت کا وقفہ:پنچ شدہ خصوصیات کو کناروں اور ملحقہ خصوصیات سے کم از کم 2.0x میٹریل موٹائی رکھیں تاکہ ڈائی اسٹیل کو وقت کے ساتھ گرنے سے روکا جا سکے۔
- یکساں دیوار کی موٹائی:سخت موٹائی کی منتقلی سے بچیں جو غیر مساوی مواد کا بہاؤ پیدا کرتے ہیں اور اسپرنگ بیک کی غیر متوقع صلاحیت کو بڑھاتے ہیں۔
- اناج کی سمت بیداری:جب ممکن ہو تو فریکچر کے خطرے کو کم کرنے کے لیے اورینٹ رولنگ سمت کے لیے کھڑا موڑتا ہے۔
- اتلی تشکیل کی گہرائی:حصہ کی چوڑائی - کے مقابلے میں قرعہ اندازی کی گہرائیوں کو کم سے کم کریں ضرورت سے زیادہ گہرائی کے لیے پروگریسو پٹی-کی بنیاد پر کارروائیوں کی بجائے ٹرانسفر ڈائی پروسیسز کی ضرورت ہوتی ہے۔
تجربہ کار ترقی پسند ٹول اور ڈائی انجینئرز ابتدائی حصے کے پرنٹس کا جائزہ لیتے ہیں اور ان خصوصیات کو جھنڈا دیتے ہیں جو اسٹیشنوں کو شامل کرتے ہیں، دیکھ بھال کو پیچیدہ بناتے ہیں، یا ڈائی لائف کو کم کرتے ہیں۔ یہ پیشگی DFM فیڈ بیک اکثر کسی بھی سورسنگ گفت و شنید سے زیادہ رقم بچاتا ہے۔
ٹولنگ کنسٹرکشن اور ڈائی میٹریلز
ایک پروگریسو سٹیمپنگ ٹول کی فزیکل تعمیر اس بات کا تعین کرتی ہے کہ بڑے ری فربشمنٹ کی ضرورت سے پہلے یہ کتنے ملین پرزے تیار کر سکتا ہے۔ ڈائی اجزاء بار بار تیز رفتاری کے اثرات، رگڑ، اور مواد کے بہاؤ کو برداشت کرتے ہیں - اس لیے ٹولنگ کے لیے مواد کا انتخاب خود بہت اہمیت رکھتا ہے۔
زیادہ تر ترقی پسند ڈائی سیٹ پنچوں اور ڈائی انسرٹس کے لیے D2 یا A2 ٹول اسٹیل کا استعمال کرتے ہیں۔ D2 بہترین لباس مزاحمت اور کنارے برقرار رکھنے کی پیش کش کرتا ہے، جو اسے سوراخ کرنے اور خالی کرنے والے اسٹیشنوں کے لیے ایک ورک ہارس بناتا ہے۔ A2 اسٹیشنوں کی تشکیل کے لیے بہتر سختی فراہم کرتا ہے جہاں اثر کا بوجھ زیادہ ہوتا ہے لیکن کھرچنے والا لباس کم ہوتا ہے۔ انتہائی ٹول لائف کا مطالبہ کرنے والی ایپلی کیشنز کے لیے - کئی ملین پارٹس سے زیادہ والیوم پر ابریسیو سٹینلیس سٹیل کی سٹیمپنگ - پروگریسو کاربائیڈ سٹیمپنگ ٹنگسٹن کاربائیڈ انسرٹس کے ساتھ مر جاتی ہے اور روایتی سٹیل کو اہم پہننے والے مقامات پر بدل دیتے ہیں۔ جیسا کہ ایک صنعت کی رہنما خطوط نوٹ کرتی ہے، کاربائیڈ کنکریٹ کی طرح برتاؤ کرتی ہے: یہ پہننے سے پہلے ہی بکھر جائے گی، اور اسے ان اسٹیشنوں کے لیے مثالی بنا دے گی جہاں کھرچنے سے ٹول اسٹیل تیزی سے خراب ہو جائے گا۔
ڈائی پلیٹس اور جوتوں کے سیٹ عام طور پر S7 یا 4140 پہلے سے-سخت اسٹیل سے بنائے جاتے ہیں، جو تمام سٹیشنوں پر مکمل پریس ٹنیج کے تحت سیدھ کو برقرار رکھنے کے لیے درکار ساختی سختی فراہم کرتے ہیں۔ گائیڈ پن، بشنگ، اور الائنمنٹ اجزاء کافی مضبوط ہونے چاہئیں تاکہ آف-مرکز کی تشکیل - سے پیدا ہونے والی پس منظر کی قوتوں پر قابو پا سکیں جو پٹی لے آؤٹ کی تشخیص میں توازن کے عنصر-موقع سے براہِ راست تعلق رکھتی ہے۔
بالآخر، ٹولنگ مادی فیصلے ایک ہی سوال پر واپس آتے ہیں: متوقع پیداوار کا حجم کیا ہے؟ ایک 50,000-ٹکڑا سالانہ دوڑ ہر جگہ کاربائیڈ داخل کرنے کا جواز پیش نہیں کرتا، جبکہ 5-ملین پیس پروگرام بار بار D2 پنچ کی تبدیلی کے ڈاؤن ٹائم کا متحمل نہیں ہو سکتا۔ ڈائی کنسٹرکشن کو حجم کی توقعات سے مماثل کرنا وہ جگہ ہے جہاں انجینئرنگ کا فیصلہ اور لاگت کی اصلاح آپس میں ملتی ہے - اور جہاں پر مہر لگائی جانے والی مواد اپنی رکاوٹوں کا اپنا سیٹ متعارف کراتا ہے۔
مواد کا انتخاب اور ترقی پسندوں میں دھاتوں کا برتاؤ کیسے ہوتا ہے۔
ڈائی کنسٹرکشن اہمیت رکھتی ہے - لیکن اس ڈائی سے گزرنے والا مواد انجینئرنگ کے تقریباً ہر دوسرے فیصلے کا حکم دیتا ہے۔ سٹرپ فیڈ کا رویہ، اسٹیشن کی ترتیب، چکنا کرنے کی حکمت عملی، پنچ کلیئرنس، اور دیکھ بھال کے وقفے سبھی اس بات پر منحصر ہوتے ہیں کہ آپ کون سی دھات بنا رہے ہیں۔ وہ خریدار جو مواد کے انتخاب کو ایک سادہ پروکیورمنٹ چیک باکس کے طور پر دیکھتے ہیں، اکثر، درمیانی-پیداوار کو دریافت کرتے ہیں کہ ان کا منتخب کردہ مرکب بنیادی طور پر مختلف ٹولنگ اپروچ کا مطالبہ کرتا ہے جس کے لیے انہوں نے بجٹ بنایا تھا۔
سٹیل اور سٹینلیس سٹیل سٹیمپنگ تحفظات
کاربن اسٹیل پروگریسو اسٹیمپنگ پروگریسو ڈیز کے لیے سب سے عام استعمال ہے۔ کم-کاربن گریڈ جیسے 1008 اور 1010 بہترین فارمیبلٹی، تمام اسٹیشنوں پر پیش گوئی کے قابل رویے، اور کم سے کم ٹول پہننے کی پیشکش کرتے ہیں۔ وہ بغیر ڈرامے کے تنگ موڑ، گہری شکلیں اور تیز رفتار سائیکلنگ کو قبول کرتے ہیں۔ اسٹیل پروگریسو سٹیمپنگ کے لیے عام موٹائی کی حدیں 0.4 ملی میٹر اور 3.0 ملی میٹر کے درمیان ہوتی ہیں، جس میں پتلی گیجز زیادہ اسٹروک فی منٹ پر چلتی ہیں اور موٹا اسٹاک زیادہ پریس ٹنیج کا مطالبہ کرتا ہے۔
دوسری طرف سٹینلیس سٹیل پروگریسو سٹیمپنگ چیلنجز کا ایک بالکل مختلف سیٹ متعارف کراتی ہے۔ 304 جیسے Austenitic درجات جارحانہ طور پر کام کرتے ہیں-جب وہ سٹیشنوں کی تشکیل سے گزرتے ہیں - یعنی ہر ایک کے بعد ہونے والے آپریشن کو آہستہ آہستہ سخت مواد کا سامنا کرنا پڑتا ہے۔ انجینئرز کو اس کا حساب لگانا ضروری ہے کہ وہ ڈاون اسٹریم اسٹیشنوں پر تیزی سے زیادہ ٹنیج کا حساب لگا کر اور مجموعی تناؤ کو کم کرنے کے لیے کارروائیوں کو ترتیب دے کر۔
اسپرنگ بیک بھی اتنا ہی مشکل ہے۔ جہاں ہلکا سٹیل موڑ کے بعد 1 سے 2 ڈگری پر واپس آسکتا ہے، سٹینلیس معمول کے مطابق 3 سے 5 ڈگری یا اس سے زیادہ اسپرنگ کرتا ہے۔ ٹولنگ انجینئرز مشینی پنچ اور ڈائی اینگلز کو 93 ڈگری پر زیادہ موڑنے سے معاوضہ دیتے ہیں، مثال کے طور پر، اس طرح یہ حصہ ہدف 90 ڈگری جیومیٹری میں آرام کرتا ہے۔ ڈائی ڈیزائن میں بنائے گئے اس معاوضے کے بغیر، ہر جھکی ہوئی خصوصیت برداشت سے باہر ہو جاتی ہے۔
گیلنگ سب سے زیادہ خلل ڈالنے والا فیل موڈ پیش کرتا ہے۔ ہائی رگڑ سٹینلیس سٹیل کی غیر فعال آکسائیڈ پرت کو سٹرپس کرتی ہے، جس کی وجہ سے بے نقاب مواد ٹھنڈا-ہوتا ہے براہ راست ٹول کی سطح پر۔ ایک بار گیلنگ شروع ہونے کے بعد، ڈائی پالش کرنے کے لیے پروڈکشن رک جاتی ہے۔ PVD کوٹنگز جیسے ٹائی سی این پنچ سطحوں پر اور انتہائی-پریشر لبریکینٹ حجم پر چلنے والے کسی بھی سٹینلیس پروگرام کے لیے لازمی انسدادی اقدامات ہیں۔
ترقی پسند مرنے میں تانبے اور پیتل کے کھوٹ کا برتاؤ
کاپر پروگریسو سٹیمپنگ الیکٹریکل کنیکٹر اور ٹرمینل مارکیٹ پر حاوی ہے، اور اچھی وجہ سے۔ C11000 الیکٹرولائٹک ٹف پچ کاپر بہترین لچک کے ساتھ تقریباً 101% IACS چالکتا فراہم کرتا ہے، جو اسے بیرل کی شکلوں، رابطہ ٹیبز اور کرمپنگ خصوصیات کے لیے مثالی بناتا ہے جن کی ترقی پسند اسٹیمپنگ کاپر ٹرمینلز کی ضرورت ہوتی ہے۔ ان ایپلی کیشنز کے لیے پٹی کوائل عام طور پر 0.13 ملی میٹر سے لے کر 1.5 ملی میٹر تک موٹی ہوتی ہے، جس میں مخصوص مزاج (مکمل-سخت سے اینیل کیا جاتا ہے) ہر اسٹیشن پر بننے والے رویے کو براہ راست متاثر کرتا ہے۔
چیلنج؟ تانبا جارحانہ طور پر ٹول اسٹیل - کے خلاف جارحانہ طور پر سٹینلیس کی طرح ہے، لیکن آکسائڈ پرت کی ناکامی کے بجائے تانبے کی نرمی اور اعلی سطح کے چپکنے سے کارفرما ہے۔ تانبے کی مسلسل پیداوار کے لیے خودکار چکنا کرنے والے نظام اور پالش شدہ ڈائی سرفیس غیر-مذاکرات کے قابل نہیں ہیں۔
پیتل کی ترقی پسند سٹیمپنگ ایک عملی متبادل پیش کرتی ہے جہاں مکمل تانبے کی چالکتا کی ضرورت نہیں ہوتی ہے۔ C26000 کارٹریج پیتل برقرار رکھنے والے کلپس کے لیے اعلیٰ طاقت اور بہار کی بہتر خصوصیات فراہم کرتا ہے، جبکہ اس کا کم رگڑ قابلیت اسے خالص تانبے کی نسبت ٹولنگ کے لیے نمایاں طور پر دوستانہ بناتا ہے۔ فاسفور کانسی (C51000) ان ایپلی کیشنز کے خلا کو پُر کرتا ہے جن کو بہار کی قوت اور اعتدال پسند چالکتا دونوں کی ضرورت ہوتی ہے - سوچتے ہیں کہ کنیکٹر رابطوں کو ہزاروں میٹنگ سائیکلوں پر مسلسل دباؤ برقرار رکھنا چاہیے۔
تانبے کے مرکب میں سخت محنت سٹیل سے مختلف وکر کی پیروی کرتی ہے۔ یہ مواد ابتدائی تشکیل کے دوران تیزی سے سخت ہو جاتے ہیں لیکن پہلے سطح مرتفع، جس کا مطلب ہے کہ ملٹی-اسٹیشن پروگریسو سیکوینسز کو الائے کے سخت ہونے سے پہلے سب سے بھاری اخترتی کو سامنے-لوڈ کرنا چاہیے۔ انجینئرز اکثر اینیلڈ ٹیپر سٹرپ کو خاص طور پر بتاتے ہیں تاکہ ابتدائی اسٹیشن نیچے کی دھارے کے آپریشنز میں مواد کو فریکچر کیے بغیر جارحانہ طور پر تشکیل دے سکیں۔
ایلومینیم پروگریسو سٹیمپنگ چیلنجز
ایلومینیم پروگریسو سٹیمپنگ وزن کے لیے اپیل کرتا ہے-حساس ایپلی کیشنز - آٹوموٹو ہیٹ شیلڈز، الیکٹرانکس انکلوژرز، ایرو اسپیس بریکٹ - جہاں کثافت کی بچت اضافی انجینئرنگ کی کوششوں کا جواز پیش کرتی ہے۔ الائے جیسے 5052-H32 اور 6061-T4 0.5 ملی میٹر سے 3.0 ملی میٹر موٹائی کی حد میں مناسب وضع کی پیش کش کرتے ہیں، لیکن وہ اسٹیمپنگ کے طرز عمل کو متعارف کراتے ہیں جو خریداروں کو چوکس کر دیتے ہیں۔
گیلنگ دوبارہ فہرست میں سرفہرست ہے۔ ایلومینیم کی نرم آکسائیڈ پرت تشکیل کے دباؤ کے تحت ٹوٹ جاتی ہے، تازہ مواد کو بے نقاب کرتی ہے جو فوری طور پر ٹول اسٹیل سے جڑ جاتی ہے۔ سٹینلیس کے برعکس، جہاں خصوصی کوٹنگز زیادہ تر مسائل کو حل کرتی ہیں، ایلومینیم گیلنگ کو اکثر طریقوں کے امتزاج کی ضرورت ہوتی ہے: کرومیم-پلیٹڈ ڈائی سرفیسز، پی ٹی ایف ای-بیسڈ ڈرائی-فلم چکنا کرنے والے مادے، اور ڈائی کلیئرنس میں اضافہ (عام طور پر 8% سے 12% سٹیل مواد کے 8% سے 12% تک موٹائی تک)۔
وہ وسیع تر کلیئرنس موجود ہیں کیونکہ جب پنچ-سے-ڈائی گیپس بہت سخت ہوتے ہیں تو ایلومینیم کے آنسو قینچوں کے بجائے صاف ہوتے ہیں۔ برر کنٹرول ایک متوازن عمل بن جاتا ہے - بہت سخت اور آپ کو پھاڑنا پڑتا ہے اور بہت زیادہ پنچ پہنتے ہیں، بہت ڈھیلے ہوتے ہیں اور گڑ کی اونچائی ڈاون اسٹریم اسمبلی کے لیے قابل قبول حد سے تجاوز کر جاتی ہے۔
چکنا کرنے کی ضروریات بھی زیادہ مانگی جاتی ہیں۔ معیاری سٹیمپنگ آئل جو کاربن اسٹیل کے لیے بالکل کام کرتے ہیں ان میں اکثر ایلومینیم کی ضروریات کی حد-پرت کی خصوصیات کی کمی ہوتی ہے۔ مناسب چکنا کرنے کے بغیر، سطح اسکورنگ اور ڈائی بلڈ اپ چند سو اسٹروک کے اندر جمع ہو جاتے ہیں، جس سے غیر منصوبہ بند دیکھ بھال رک جاتی ہے۔
| مادی خاندان | فارمیبلٹی | عام موٹائی کی حد | عام ایپلی کیشنز | سٹیمپنگ کے اہم تحفظات |
|---|---|---|---|---|
| کم-کاربن اسٹیل (1008/1010) | بہترین | 0.4 - 3.0 ملی میٹر | بریکٹ، کلپس، ساختی کمک، آٹوموٹو ہارڈویئر | کم سے کم اسپرنگ بیک؛ کم ٹول پہننا؛ سب سے زیادہ رفتار کی صلاحیت |
| سٹینلیس سٹیل (304/316L) | اعتدال پسند | 0.3 - 2.5 ملی میٹر | طبی اجزاء، کھانے کا سامان، سنکنرن-مزاحم مکانات | شدید موسم بہار؛ سختی کا کام؛ گیلنگ کے لیے PVD کوٹنگز اور EP لبریکینٹس کی ضرورت ہوتی ہے۔ |
| کاپر (C11000) | بہترین | 0.13 - 1.5 ملی میٹر | الیکٹریکل ٹرمینلز، بس بار، کنیکٹر | گیلنگ کا رجحان؛ نرمی ڈی بلڈ اپ کا سبب بنتی ہے؛ مزاج کا انتخاب اہم ہے۔ |
| پیتل (C26000) | بہت اچھا | 0.2 - 2.0 ملی میٹر | کنیکٹر اسپرنگس، آرائشی ہارڈویئر، آلے کے اجزاء | تانبے کے مقابلے میں کم گیلنگ کا خطرہ؛ بہتر موسم بہار برقرار رکھنے؛ اعتدال پسند کام سخت |
| ایلومینیم (5052/6061) | اچھا | 0.5 - 3.0 ملی میٹر | ہیٹ شیلڈز، انکلوژرز، ہلکے وزن کے بریکٹ، ہیٹ سنک | وسیع ڈائی کلیئرنس کی ضرورت ہے؛ PTFE چکنا کرنے والے مادے؛ اگر کلیئرنس تنگ ہو تو کینچی کے بجائے آنسو |
ہر مواد ڈائی کلیئرنس، سٹیشن کی گنتی، چکنا، اور دیکھ بھال کی فریکوئنسی پر اپنے قوانین نافذ کرتا ہے۔ حصہ پرنٹ اسٹیل بمقابلہ ایلومینیم میں ایک جیسا نظر آسکتا ہے، لیکن ترقی پسند اس کے پیچھے - اور اسے بنانے اور برقرار رکھنے کی لاگت - ڈرامائی طور پر مختلف ہوسکتی ہے۔ یہ فرق صرف اس وقت تیز ہوتا ہے جب آپ موازنہ کرنا شروع کرتے ہیں کہ یہ مواد متبادل سٹیمپنگ طریقوں کے خلاف کیسے کارکردگی کا مظاہرہ کرتے ہیں جو انہیں بنیادی طور پر مختلف طریقوں سے ہینڈل کرتے ہیں۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی بمقابلہ کمپاؤنڈ ڈائی
مادی رویہ ڈائی - کو شکل دیتا ہے لیکن آپ جس قسم کا ڈائی منتخب کرتے ہیں وہ پوری پیداواری حکمت عملی کو تشکیل دیتا ہے۔ خریدار اکثر یہ فرض کرتے ہیں کہ پروگریسو ڈائی ہر چیز کو سنبھالتی ہے، یا یہ کہ تمام ڈیز اور سٹیمپنگ کے طریقے معمولی لاگت کے فرق کے ساتھ قابل تبادلہ ہیں۔ حقیقت میں، ترقی پسند مر جاتا ہے، منتقلی مر جاتا ہے، اور کمپاؤنڈ مر جاتا ہے، ہر ایک بنیادی طور پر مختلف مینوفیکچرنگ مسائل کو حل کرتا ہے۔ غلط کو منتخب کرنے سے صرف ٹولنگ بجٹ ضائع نہیں ہوتا ہے - یہ آپ کو ایک ایسے عمل میں بند کر دیتا ہے جو پروگرام کی زندگی کے لیے آپ کے حصے جیومیٹری سے لڑتا ہے۔
| خصوصیت | ترقی پسند مرنا | ٹرانسفر ڈائی | کمپاؤنڈ ڈائی |
|---|---|---|---|
| پروسیس میکینکس | حصہ تمام اسٹیشنوں کے ذریعے کیریئر کی پٹی سے منسلک رہتا ہے۔ | حصہ ابتدائی طور پر پٹی سے الگ ہو جاتا ہے، مکینیکل انگلیوں کے ذریعے سٹیشنوں کے درمیان منتقل ہو جاتا ہے۔ | ایک ہی جھٹکے میں ایک سے زیادہ کاٹنے والے آپریشن |
| مثالی حصہ پیچیدگی | اعتدال پسند تشکیل، موڑ، اور چھید خصوصیات کے ساتھ چھوٹے سے درمیانے حصے | بڑے یا گہرے-خارے ہوئے حصے جن کے لیے وسیع تشکیل یا سمت میں تبدیلی کی ضرورت ہوتی ہے۔ | فلیٹ حصوں کو صرف خالی کرنے، چھیدنے، یا سادہ مونڈنے کی ضرورت ہے۔ |
| حجم کی مناسبیت | 50،000+ یونٹس/سال (100 سے زیادہ،000+) | 25،000+ یونٹس/سال | سادہ جیومیٹریوں کی درمیانی سے زیادہ مقدار |
| سائیکل کی رفتار | 200–1،000+ اسٹروک فی منٹ | اعتدال پسند (مکینیکل منتقلی کی رفتار کو محدود کرتا ہے) | سادہ حصوں کے لیے تیز؛ بڑے اجزاء کے لیے سست |
| ٹولنگ لاگت | زیادہ ($30,000–$250,000+) | اعلی (ترقی پسند سے موازنہ) | زیریں - آسان تعمیر، کم اسٹیشن |
| حجم پر فی-حصہ کی قیمت | کوالیفائنگ جیومیٹریوں کے لیے سب سے کم | کم، لیکن سست سائیکل کی وجہ سے ترقی پسند سے زیادہ | فلیٹ حصوں کے لئے کم؛ تشکیل شدہ حصوں پر لاگو نہیں ہوتا ہے۔ |
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی اسٹیمپنگ
بنیادی فرق آسان ہے: ترقی پسند ڈیز میں، حصہ آخری کٹ آف اسٹیشن تک کبھی بھی پٹی نہیں چھوڑتا۔ ٹرانسفر ڈائی اسٹیمپنگ میں، اس حصے کو پہلے ہی آپریشن میں پٹی سے الگ کر دیا جاتا ہے، پھر جسمانی طور پر مکینیکل انگلیوں یا ٹرانسفر میکانزم کے ذریعے اسٹیشنوں کے درمیان منتقل کیا جاتا ہے۔
اس سے فرق کیوں پڑتا ہے؟ کیونکہ کیریئر کی پٹی کی حدیں گہرائی کو کھینچتی ہیں۔ اگر آپ کے حصے کو گہرے بنانے والے - کپ، گولے، یا تقریباً 1.5x حصے کے قطر - سے زیادہ لمبے انکلوژرز کی ضرورت ہے تو فارمنگ آپریشن مکمل ہونے سے پہلے پٹی پھٹ جائے گی یا بکسوا جائے گی۔ منتقلی اس رکاوٹ کو مکمل طور پر ختم کر دیتی ہے۔ ایک بار پٹی سے خالی ہونے کے بعد، پریس اتنی ہی گہرائی سے کھینچ سکتا ہے جتنا کہ مواد کی لمبائی کی خصوصیات اجازت دیتی ہیں۔
ٹرانسفر ڈائز بڑے حصوں کو بھی ہینڈل کرتا ہے جس کے لیے اسٹیشنوں کے درمیان واقفیت میں تبدیلی کی ضرورت ہوتی ہے، جیسے آٹوموٹیو باڈی پینلز یا گہرے-کھانے والے مکانات جنہیں کثیر-محور کی تشکیل کے لیے گردش کی ضرورت ہوتی ہے۔ پروگریسو ڈیز کسی حصے کو نہیں گھما سکتی ہے - یہ جسمانی طور پر پوری پٹی پر مقفل ہے۔
تجارت؟ رفتار. منتقلی کے طریقہ کار کو ہر ایک خالی جگہ کو پکڑنے، منتقل کرنے اور چھوڑنے کے لیے وقت درکار ہوتا ہے۔ اس مکینیکل ری سیٹ کا مطلب ہے کہ ٹرانسفر پریس عام طور پر مساوی سائز کے حصوں پر پروگریسو آپریشنز کے مقابلے میں کم اسٹروک فی منٹ پر چلتے ہیں۔ چھوٹے، اعلی-حجم کے اجزاء - برقی ٹرمینلز، اسپرنگ کلپس، پتلی بریکٹس کے لیے - پروگریسو ڈائز تھرو پٹ پر وسیع مارجن سے جیتتا ہے۔ بڑے ساختی اجزاء یا کسی بھی چیز کے لیے جس کے لیے سٹرپ کیریئر کی حد سے زیادہ گہرائی کی ضرورت ہوتی ہے، ٹرانسفر سٹیمپنگ واحد قابل عمل راستہ ہے۔
حجم کراس اوور پوائنٹس بھی مختلف ہیں۔ پروگریسو ڈائی میٹل اسٹیمپنگ عام طور پر لاگت-50,000 سے 100،000+ سالانہ اکائیوں پر جواز بن جاتی ہے، جب کہ ٹرانسفر ڈائی پروگرام 25,000 یونٹس سے کم والیوم میں ٹولنگ کی سرمایہ کاری کا جواز پیش کر سکتے ہیں، جزوی طور پر اس وجہ سے کہ بڑے پرزہ جات کی قیمت زیادہ ہوتی ہے۔
پروگریسو ڈائی بمقابلہ کمپاؤنڈ ڈائی
کمپاؤنڈ ڈائی بالکل مختلف اصول پر کام کرتی ہے۔ ایک سے زیادہ اسٹیشنوں پر کارروائیوں کو ترتیب دینے کے بجائے، ایک کمپاؤنڈ ڈائی ایک ہی پریس اسٹروک میں بیک وقت کئی کٹنگ آپریشنز انجام دیتا ہے۔ پٹی اندر جاتی ہے، ایک جھٹکے سے آگ لگ جاتی ہے، اور مکمل طور پر خالی اور چھیدا ہوا چپٹا حصہ باہر گر جاتا ہے۔
مؤثر - لگتا ہے اور صحیح اطلاق کے لیے، یہ ہے۔ کمپاؤنڈ ڈائی اسٹیمپنگ خصوصیات کے درمیان بہتر جہتی درستگی کے ساتھ فلٹر پارٹس تیار کرتی ہے کیونکہ تمام کٹے ہوئے کنارے ایک ہی عمل میں بنائے جاتے ہیں، الگ الگ آپریشنز کے درمیان غلط ترتیب کو ختم کرتے ہیں۔ واشر، شیمز، گسکیٹ، اور فلیٹ الیکٹریکل لیمینیشنز ٹیکسٹ بک کمپاؤنڈ ڈائی ایپلی کیشنز ہیں۔
حد بنیادی ہے: کمپاؤنڈ ڈائی صرف کاٹ سکتی ہے۔ ان میں تشکیل کی صلاحیت کی کمی ہے۔ کوئی موڑنے، کوئی ڈرائنگ، کوئی ایمبسنگ نہیں۔ اگر آپ کے حصے کے لیے کسی بھی تھری-جہتی جیومیٹری - کی ضرورت ہے یہاں تک کہ ایک سادہ 90-ڈگری ٹیب - کمپاؤنڈ ڈیز اسے پیدا نہیں کر سکتا۔ آپ کو نیچے کی طرف ایک ثانوی موڑنے والے آپریشن کی ضرورت ہوگی، جس سے ہینڈلنگ، لاگت اور معیار کے خطرے میں اضافہ ہوتا ہے۔
کمپاؤنڈ ٹولنگ بھی ترقی پسند ٹولنگ کے مقابلے میں کم مہنگی اور تیز تر ہے، جو اسے درمیانے حجم کے فلیٹ حصوں کے لیے اقتصادی انتخاب بناتی ہے جہاں سادہ جیومیٹریز کی درستگی سے متعلق ڈائی اسٹیمپنگ کی ضرورت ہوتی ہے۔ لیکن جس لمحے جزوی پیچیدگی کا مطالبہ ہوتا ہے، کمپاؤنڈ ڈائی ایک سخت چھت سے ٹکرا جاتی ہے - اور ترقی پسند ڈیز ضروری ہو جاتی ہے۔
جب پروگریسو ڈائی اسٹیمپنگ بہترین انتخاب ہے۔
ہر حصہ ترقی پسند مرنے میں نہیں ہے۔ فیصلہ پانچ ایک دوسرے کو ملانے والے معیار پر منحصر ہے:
- حصہ سائز:پروگریسو ڈیز چھوٹے سے درمیانے اجزاء کے حق میں ہیں جو معیاری پٹی کی چوڑائی (عام طور پر 300 ملی میٹر سے کم) کے اندر فٹ ہوتے ہیں۔
- جیومیٹری کی پیچیدگی:ایک سے زیادہ آپریشنز کی ضرورت والے حصے - پیئرسنگ پلس فارمنگ پلس موڑنے - ترتیب وار اسٹیشن اپروچ سے سب سے زیادہ فائدہ اٹھاتے ہیں۔
- سالانہ حجم:اعلی درجے کی ٹولنگ لاگت صرف اس وقت سمجھ میں آتی ہے جب دسیوں یا سیکڑوں ہزاروں حصوں میں ترمیم کی جائے۔
- رواداری کے تقاضے:پائلٹ ہول رجسٹریشن کے ساتھ پٹی-کی بنیاد پر ترقی لاکھوں چکروں میں ±0.05 ملی میٹر سے ±0.10 ملی میٹر کی مستقل رواداری فراہم کرتی ہے۔
- ثانوی آپریشن کا خاتمہ:اگر ترقی پسند ڈائی اینڈ اسٹیمپنگ اپروچ اس بات کو مستحکم کر سکتا ہے کہ دوسری صورت میں ایک سے زیادہ سیٹ اپ کی ضرورت ہو گی، تو یہ پروگرام کی کل لاگت کو کم کر دیتا ہے چاہے ٹولنگ مہنگی ہو۔
جب سالانہ حجم 50,000 یونٹس سے زیادہ ہو جاتا ہے تو پروگریسو ڈیز سب سے زیادہ اقتصادی انتخاب بن جاتا ہے اور جزوی جیومیٹری کے لیے متعدد فارمنگ آپریشنز کی ضرورت ہوتی ہے جو بصورت دیگر علیحدہ ٹولنگ سیٹ اپ، مینوئل ہینڈلنگ، یا ثانوی عمل کا مطالبہ کرے گی۔
اس حجم کی حد سے نیچے، آسان طریقے - کمپاؤنڈ فلیٹ حصوں کے لیے مر جاتے ہیں، پروٹو ٹائپس کے لیے CNC لیزر کٹنگ، یا یہاں تک کہ سنگل-سٹیشن کم-پیچیدہ شکلوں کے لیے مر جاتا ہے - بہتر قیمت فراہم کرتا ہے-فی-حصہ معاشیات۔ اس کے اوپر، ترقی پسندوں کا غلبہ ہے کیونکہ فی-یونٹ لاگت خام مال کے علاوہ پریس ٹائم کی طرف گرتی ہے، جب کہ ہر متبادل میں لکیری لیبر یا سائیکل-وقت کے جرمانے ہوتے ہیں جو حجم کے ساتھ ملتے ہیں۔
صحیح انتخاب پروگرام کی لمبی عمر پر بھی منحصر ہے۔ 80,000 یونٹس فی سال (400,000 کل) پر پانچ-سالہ پیداواری زندگی کا حصہ پریمیم ٹولنگ کنسٹرکشن - کاربائیڈ انسرٹس، سخت گائیڈ سسٹم، فوری-جزوں کو تبدیل کرنے کا جواز پیش کرتا ہے - جو کہ دو-سال کے پروگرام میں 60,000-un نہیں ہوسکتا ہے۔ ڈائی انویسٹمنٹ کو کل لائف ٹائم حجم سے ملانا، نہ صرف سالانہ ڈیمانڈ، سمارٹ سورسنگ فیصلوں کو مہنگی غلطیوں سے الگ کرتا ہے۔
یہ سمجھنا کہ کون سا عمل آپ کے حصے میں آتا ہے صرف پہلا قدم ہے۔ اگلا سوال جسے زیادہ تر خریدار کم سمجھتے ہیں وہ یہ ہے کہ کس طرح صنعت-مخصوص تقاضے - سرٹیفیکیشنز، دستاویزات کے معیارات، مواد کا پتہ لگانے کی اہلیت - اس پر اضافی مطالبات کی تہہ لگاتی ہے جو ایک سیدھا سادھے مہر لگانے کا فیصلہ لگتا ہے۔
وہ صنعتیں جو پروگریسو ڈائی اسٹیمپنگ پر انحصار کرتی ہیں۔
ہر صنعت دھات پر مہر لگاتی ہے۔ لیکن جس وجہ سے ہر صنعت متبادلات پر ترقی پسند ڈائی اسٹیمپنگ کا انتخاب کرتی ہے وہ مخصوص تکنیکی تقاضوں کی وجہ سے آتی ہے جو کہ دوسرے عمل صرف پیمانے پر مماثل نہیں ہوسکتے ہیں۔ "آٹو موٹیو، میڈیکل، الیکٹرانکس" کی فہرست آپ کو کچھ بھی مفید نہیں بتاتی۔ اہم بات یہ ہے کہ ان شعبوں کو رفتار، تکرار پذیری، اور ہندسی پیچیدگی کے خاص امتزاج کی ضرورت کیوں ہے جو ترقی پسند ڈیز ڈیلیور کرتی ہے۔
آٹوموٹو ہائی-حجم کی مطابقت کے تقاضے
آٹوموٹو پروگرام صرف پرزوں کا مطالبہ نہیں کرتے - وہ دستاویزی ثبوت کا مطالبہ کرتے ہیں کہ ہر پرزہ پچھلے ملین سے یکساں ہے۔ اسی لیے آٹوموٹیو پرزوں کی پروگریسو سٹیمپنگ IATF 16949 سرٹیفیکیشن کے تحت کام کرتی ہے، جس کے لیے PPAP دستاویزات، شماریاتی عمل کنٹرول (SPC)، پیمائش کے نظام کا تجزیہ (MSA)، اور پورے پیداوار میں ناکامی کے موڈ اور اثرات کے تجزیہ (FMEA) کی ضرورت ہوتی ہے۔
پروگریسو ڈیز ان پروگراموں کو درکار دہرانے کی صلاحیت فراہم کرتی ہے کیونکہ یہ عمل فطری طور پر خود-رجسٹریشن ہے۔ پائلٹ ہولز ہر اسٹروک کو یکساں طور پر سیدھ میں کرتے ہیں، اور سٹرپ کیریئر آپریشنز کے درمیان جزوی ہینڈلنگ کے فرق کو ختم کرتا ہے۔ جب آپ ڈور لیچ اسمبلی کے لیے ہر سال 500,000 بریکٹ تیار کر رہے ہوتے ہیں، تو وہ مکینیکل مستقل مزاجی ہے جو آپریٹر کی مسلسل مداخلت کے بغیر آپ کی Cpk کی قدروں کو 1.33 سے اوپر رکھتی ہے۔
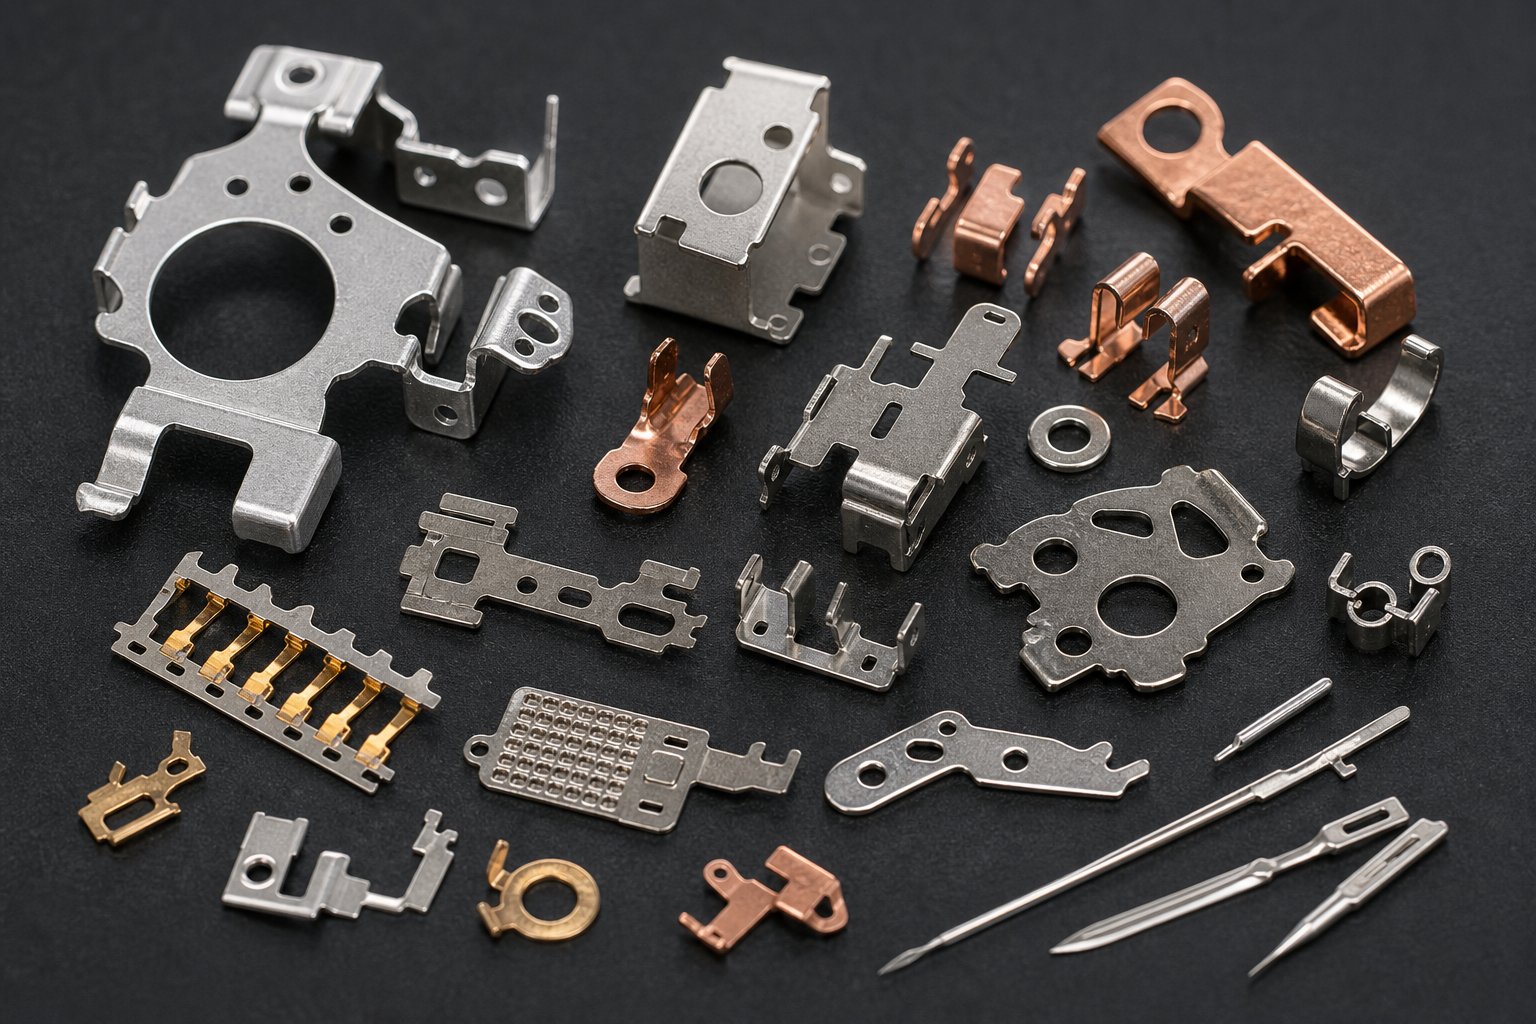
ترقی پسند اسٹیمپنگ کے ذریعے تیار کردہ عام آٹوموٹو پرزوں میں شامل ہیں:
- ساختی کمک بریکٹ اور بڑھتے ہوئے پلیٹیں۔
- ونڈو ریگولیٹر کلپس اور بہار برقرار رکھنے والے اجزاء
- الیکٹریکل کنیکٹر ہاؤسنگ اور ٹرمینل رابطے
- سیٹ فریم بریکٹ اور سیفٹی سسٹم ہارڈ ویئر
- انجن ناک سینسر ہاؤسنگز اور سولینائڈ والو کے اجزاء
زیادہ حجم، سخت رواداری، اور لازمی دستاویزات کا امتزاج کسی بھی آٹو موٹیو اسٹیمپڈ جزو کے لیے پہلے سے طے شدہ عمل کو ترقی پسند بناتا ہے جو کہ پٹی پر چلنے کے لیے کافی چھوٹا ہو۔
میڈیکل ڈیوائس مائیکرو-برداشت کی ایپلی کیشنز
میڈیکل ڈیوائس پروگریسو سٹیمپنگ سائز سپیکٹرم - کے مخالف سرے پر کام کرتی ہے لیکن مساوی یا زیادہ درستگی کے تقاضوں کے ساتھ۔ جیسے جیسے آلات کم سے کم ناگوار ڈیزائن کی طرف سکڑتے ہیں، ان کے اندر موجود اجزاء کی پیروی کرتے ہیں۔ جراحی کے آلے کے جبڑے، امپلانٹیبل کلپ کی خصوصیات، اور تشخیصی سینسر بریکٹ کو اب مائیکرو میٹرز میں ماپا جانے والی رواداری کی ضرورت ہوتی ہے، ملی میٹر کے دسویں حصے میں نہیں۔
جو چیز میڈیکل پروگریسو اسٹیمپنگ کو خاص طور پر مطالبہ کرتی ہے وہ تین رکاوٹوں کا تقطیع ہے۔ سب سے پہلے، بایو ہم آہنگ مواد - 316L سٹینلیس سٹیل، ٹائٹینیم، کوبالٹ-کرومیم مرکبات - معیاری کاربن اسٹیل سے زیادہ مشکل اور ٹولنگ کے لیے زیادہ کھرچنے والے ہوتے ہیں۔ دوسرا، امپلانٹیبل ڈیوائسز کے لیے مائیکرو اسٹیمپنگ کے لیے مخصوص ٹولنگ اور درست کنٹرول سسٹم کی ضرورت ہوتی ہے جو اسٹیمپنگ آلات کی روایتی صلاحیتوں سے آگے بڑھتے ہیں۔ تیسرا، صاف ستھرا مینوفیکچرنگ ماحول اور مکمل مادی لاٹ ٹریس ایبلٹی اس عمل کو اوور ہیڈ میں شامل کرتی ہے جو تجارتی سٹیمپنگ پروگراموں میں موجود نہیں ہے۔
طبی ایپلی کیشنز کے لیے اعلی درستگی والی دھات کی مہریں معمول کے مطابق اہم خصوصیات پر ±0.01 ملی میٹر سے ±0.025 ملی میٹر تک کی رواداری کو حاصل کرتی ہیں - کیونکہ ترقی پسند ڈیز ملٹی- سیٹ اپ کے عمل میں موروثی ریپوزیشننگ کی غلطیوں کو ختم کرتی ہے۔ عام طبی اجزاء میں شامل ہیں:
- جراحی سٹیپل اور کلپ خالی جگہ
- کیتھیٹر ٹپ کمک بینڈ
- سماعت کی امدادی بیٹری کے رابطے اور رہائش
- آرتھوڈانٹک بریکٹ بیسز
- تشخیصی پٹی الیکٹروڈ رابطے
الیکٹرانکس اور HVAC ایپلی کیشنز
الیکٹرانکس کے مینوفیکچررز ایک سیدھی وجہ کے لیے ترقی پسند درستگی والے دھاتی سٹیمپنگ پر انحصار کرتے ہیں: کنیکٹر پن، شیلڈ کین، اور کانٹیکٹ اسپرنگس بہت چھوٹے اور جیومیٹرک لحاظ سے بہت پیچیدہ ہوتے ہیں جو معاشی طور پر کسی بھی دوسرے طریقے سے پیدا کر سکتے ہیں۔ ایک سمارٹ فون کنیکٹر درجنوں سٹیمپڈ ٹرمینلز پر مشتمل ہو سکتا ہے، جن میں سے ہر ایک میں بنی ہوئی باربس، کانٹیکٹ ڈمپلز، اور سولڈر ٹیل 12-اسٹیشن پروگریسو ڈائی میں تیار ہوتے ہیں جو فی منٹ 800+ سٹروک پر چلتے ہیں۔
عام الیکٹرانکس سٹیمپنگ میں شامل ہیں:
- USB اور بورڈ-سے{1}}بورڈ کنیکٹر ٹرمینلز
- EMI شیلڈنگ کین اور گراؤنڈنگ کلپس
- ایل ای ڈی ہیٹ سنک کے پنکھ اور تھرمل انٹرفیس کے اجزاء
- بیٹری رابطہ چشموں
HVAC پروگریسو سٹیمپنگ ایک مختلف مسئلہ کو حل کرتی ہے - چھوٹے بنانے کا نہیں، بلکہ کم قیمت پر سراسر حجم۔ HVAC سسٹمز نسبتاً آسان مہر والے اجزاء کی بہت زیادہ مقدار استعمال کرتے ہیں: بڑھتے ہوئے بریکٹ، فین موٹر اینڈ بیلز، ہیٹ ایکسچینجر کے پنکھ، اور ڈکٹ ورک فاسٹنر۔ ان حصوں کو میڈیکل-گریڈ رواداری کی ضرورت نہیں ہے، لیکن یہ قیمت کے مقامات پر سالانہ لاکھوں ٹکڑوں کا مطالبہ کرتے ہیں جو صرف تیز رفتار ترقی پسند آپریشنز حاصل کر سکتے ہیں۔
ترقی پسند ڈیز میں تیار ہونے والی عام HVAC سٹیمپنگ:
- کنڈینسر اور بخارات کے فن کی صفیں
- کمپریسر والو پلیٹیں اور ریڈ والوز
- بڑھتے ہوئے بریکٹ اور موٹر لیمینیشن
- ہیٹ ایکسچینجر ٹیوب سپورٹ پلیٹیں۔
ان صنعتوں میں سے ہر ایک مختلف سمت سے ترقی پسند ڈائی اسٹیمپنگ پر پہنچتی ہے - آٹوموٹو کے ذریعے دستاویزات کی سختی، طبی کے ذریعے مائکرو-برداشت کی ضرورت، الیکٹرانکس کے ذریعے چھوٹی پیچیدگی، اور HVAC خالص حجم کی معاشیات کے ذریعے۔ لیکن یہ سب ایک مشترکہ کمزوری کا اشتراک کرتے ہیں: اس بات کا اندازہ لگانا کہ جب صنعت کے مخصوص تقاضوں کی تہہ بیس اسٹیمپنگ اکنامکس پر ہوتی ہے تو لاگت کا ڈھانچہ کتنا بدل جاتا ہے۔
پروگریسو سٹیمپنگ کی لاگت کے ڈرائیور اور معاشیات
صنعت کے-مخصوص تقاضے لاگت کی تہوں کو شامل کرتے ہیں - لیکن بہت سے خریدار بنیادی معاشیات کو غلط پڑھتے ہیں اس سے پہلے کہ وہ پرتیں تصویر میں داخل ہوں۔ پروگریسو ڈائی اسٹیمپنگ سروسز میں لاگت کا ڈھانچہ ہوتا ہے جو اجناس کی خریداری جیسا کچھ نہیں لگتا۔ سامنے کی تعداد بڑی ہے۔ فی-حصہ نمبر چھوٹا ہے۔ اور ان دو اعداد و شمار کے درمیان تعلق پروکیورمنٹ ٹیموں کو الجھا دیتا ہے جو ٹولنگ کوٹس کا اسی طرح جائزہ لیتے ہیں جس طرح وہ خام مال کی بولیوں کا جائزہ لیتے ہیں۔
ٹولنگ انویسٹمنٹ بمقابلہ فی-حصہ لاگت معاشیات
یہاں بنیادی تناؤ ہے: ترقی پسند ڈائی ٹولنگ عام طور پر پیچیدگی کے لحاظ سے $30,000 سے $250,000 تک ہوتی ہے۔ کسی ایک پیداواری حصے کے موجود ہونے سے پہلے یہ ایک اہم سرمایہ خرچ ہے۔ لیکن ایک بار جب یہ ڈائی چلتی ہے، تو ہر اضافی حصے کی معمولی قیمت خام مال کے علاوہ پریس ٹائم سے تھوڑی زیادہ رہ جاتی ہے۔
کس چیز سے ٹولنگ کی لاگت اوپر جاتی ہے؟ اسٹیشن کی گنتی، بنیادی طور پر۔ ہلکے اسٹیل میں چھ-اسٹیشن پیئرس-اور-بینڈ ڈائی $10,000 اور $25,000 کے درمیان اتر سکتے ہیں۔ فارمنگ آپریشنز، سخت رواداری، کھرچنے والے مواد کے لیے کاربائیڈ انسرٹس، یا ڈائی سینسنگ پیکجز میں- شامل کریں، اور آپ درمیانے-پیچیدہ ٹولنگ - کے لیے $25,000 سے $60,000 کی تلاش کر رہے ہیں جہاں زیادہ تر آٹوموٹو اور الیکٹرانکس ایپلی کیشنز کو ریٹ کرتے ہیں۔ تیز رفتار پروگریسو ڈائی اسٹیمپنگ گہری ڈرائنگ کے ساتھ مر جاتی ہے،-ڈائی ٹیپنگ میں، یا موٹی-گیج میٹریل پر بھاری سٹیمپنگ آپریشنز اس حد سے آگے بڑھ جاتے ہیں۔
ادائیگی؟ مجرد مینوفیکچرنگ طریقوں کے مقابلے میں فی-حصہ لاگت میں 60% سے 80% کی کمی۔ ایک بڑھتا ہوا بریکٹ جس کی لاگت دستی ثانوی کارروائیوں کے ساتھ لیزر کٹنگ کے ذریعے فی یونٹ $5.00 ہوتی ہے، پروگریسو سٹیمپنگ کے ذریعے تقریباً $0.50 فی یونٹ تک گر جاتی ہے۔ یہ پھیلاؤ وہی ہے جو پیشگی سرمایہ کاری کو فائدہ مند بناتا ہے - لیکن صرف حجم پر۔
حجم کی حد اور وقفے-حتمی غور و فکر
ترقی پسند ڈائی اسٹیمپنگ کب اقتصادی انتخاب بن جاتا ہے؟ عام طور پر حوالہ کردہ حد 50,000 سالانہ یونٹس ہے، حالانکہ انتہائی-سادہ حصے 30,000 یونٹس پر ٹولنگ کا جواز پیش کر سکتے ہیں۔ اس رینج کے نیچے، یونٹ کی گنتی کے حساب سے تقسیم شدہ لاگت فی-حصہ بچت پر حاوی ہو جاتی ہے۔ اس کے اوپر، طویل مدتی ترقی پسند اسٹیمپنگ اس بات کو بڑھاتا ہے کہ ٹولنگ سرمایہ کاری تیزی سے - پیداوار کے 6 سے 18 ماہ کے اندر واپسی حاصل کرتی ہے۔
براہ راست ریاضی پر غور کریں۔ $50,000 ڈائی 500,000 پرزے تیار کرنے سے ٹولنگ لاگت میں فی یونٹ صرف $0.10 کا اضافہ ہوتا ہے۔ وہی ڈائی صرف 5,000 پرزے تیار کرنے سے $10.00 فی یونٹ کا اضافہ ہوتا ہے - ایک موثر عمل کو معاشی تباہی میں بدل دیتا ہے۔ OEM پروگریسو اسٹیمپنگ پروگرام جو کئی سال کے معاہدوں پر چل رہے ہیں-چھ-اعداد و شمار کی سالانہ والیوم ٹولنگ کی شراکت کو ایک پیسہ فی حصہ کے حصے کی طرف دھکیلتے ہیں، جس سے زیادہ والیوم سٹیمپنگ اس علاقے میں ہوتی ہے جہاں ترقی پسند ڈیز اپنے مضبوط ترین منافع فراہم کرتے ہیں۔
پوشیدہ لاگت کے عوامل خریداروں کو سمجھنا چاہئے۔
ڈائی کوٹ اور فی-حصہ کی قیمت پوری کہانی نہیں بتاتی۔ تجربہ کار خریدار لاگت والے ڈرائیوروں کا حساب رکھتے ہیں جو کبھی بھی ابتدائی کوٹیشن - پر ظاہر نہیں ہوتے ہیں اور یہ پوشیدہ عوامل اکثر اس بات کا تعین کرتے ہیں کہ آیا پروگرام بجٹ پر رہتا ہے یا اس سے آگے بڑھتا ہے۔
- رواداری کے تقاضے:±0.05 ملی میٹر سے نیچے کی خصوصیات بار بار ڈائی شارپننگ اور اعلیٰ-گریڈ کے ٹول اسٹیل کی مانگ کرتی ہیں، جس سے ٹولنگ اور دیکھ بھال کی لاگت میں نمایاں اضافہ ہوتا ہے۔
- مواد کے استعمال کی شرح:پٹی لے آؤٹ کی کارکردگی اس بات کا تعین کرتی ہے کہ آپ کی خریدی ہوئی کوائل کا کتنا حصہ تیار شدہ پرزہ بنام سکریپ بن جاتا ہے۔ ناقص گھونسلے سے 30%+ خام مال ضائع ہو سکتا ہے۔
- ڈائی کنسٹرکشن کے بعد انجینئرنگ میں تبدیلیاں:دیر سے-مرحلے کے ڈیزائن میں تبدیلی کی لاگت اصل ٹول کی قیمت سے نصف ہو سکتی ہے - مشینی، ہیٹ ٹریٹمنٹ، اور گرائنڈنگ کے دوبارہ کام میں تیزی سے اضافہ ہوتا ہے۔
- ثانوی آپریشنز:ٹیپنگ، پلیٹنگ، ہیٹ ٹریٹنگ، یا اسمبلی کے اقدامات جن کو ڈائی مضبوط نہیں کر سکتی ہے حجم کے حساب سے فی-پیس لیبر اور ہینڈلنگ لاگت شامل کریں۔
- ترقی اور آزمائشی تکرار:درمیانی-پیچیدگی ختم ہونے کے لیے عام طور پر مستحکم پیداوار حاصل کرنے سے پہلے 5 سے 8 نمونے لینے کی ضرورت ہوتی ہے۔ ان ٹرائلز میں پریس ٹائم، انجینئرنگ کے اوقات، اور مواد استعمال ہوتا ہے جو اصل اقتباس میں شاذ و نادر ہی ظاہر ہوتے ہیں۔
- پیداوار کی زندگی پر مرنے کی بحالی:پنچ ری شارپننگ، انسرٹ ریپلیسمنٹ، اور احتیاطی اوور ہالز جاری اخراجات ہیں جو کل حصوں کی گنتی کے ساتھ پیمانہ ہیں۔
حصولی کا نظم و ضبط جو اجناس کی خریداریوں کے لیے کام کرتا ہے - lowest compliant bid wins - ترقی پسند ڈائی پروگرامز کے لیے ناکام ہو جاتا ہے۔ $22,000 کا ایک اقتباس جس میں مضبوط تخروپن، مناسب آزمائشی گنجائش، اور مناسب ڈائی کلاس تعمیرات کو شامل نہیں کیا جاتا ہے، اکثر ڈاون اسٹریم ڈیولپمنٹ لاگت میں $15,000 یا اس سے زیادہ پیدا کرتا ہے جسے مکمل فرنٹ-انجینئرنگ کے ساتھ $35,000 کا اقتباس پوری طرح سے گریز کرتا ہے۔
ہوشیار خریدار ملکیت کی کل لاگت کا جائزہ لیتے ہیں: پروگرام کی پوری زندگی میں ٹولنگ پلس ڈویلپمنٹ پلس مینٹیننس کے علاوہ فی-حصہ کی قیمت۔ یہ حساب کتاب خریداری کے آرڈر سے پروڈکشن اکنامکس - کی طرف توجہ مبذول کر دیتا ہے اور یہ زیادہ عملی سوال اٹھاتا ہے کہ ان سپلائرز کی شناخت کیسے کی جائے جو ان معاشیات کو قابل اعتماد طریقے سے فراہم کر سکیں۔
پروگریسو ڈائی اسٹیمپنگ سپلائر کا اندازہ کیسے لگایا جائے۔
ملکیت کی کل لاگت آپ کو بتاتی ہے کہ کیا خرچ کرنا ہے۔ سپلائر کی تشخیص آپ کو بتاتی ہے کہ کون اس کا مستحق ہے۔ اور یہ وہ جگہ ہے جہاں بہت سی پروکیورمنٹ ٹیمیں ٹھوکر کھاتی ہیں - وہ اس بات کی تصدیق کیے بغیر کہ آیا ان نمبروں کے پیچھے پروگریسو سٹیمپنگ کمپنی واقعی انجینئرنگ کی گہرائی، معیاری انفراسٹرکچر، اور پروڈکشن اسکیل ایبلٹی فراہم کر سکتی ہے جس کا پروگرام کا مطالبہ ہے۔
تصدیق کرنے کے لیے تکنیکی صلاحیتیں۔
ترقی پسند ڈائی مینوفیکچررز کے درمیان واحد سب سے بڑا فرق یہ ہے کہ آیا وہ گھر میں ٹولنگ ڈیزائن اور بناتے ہیں یا اس کا ذیلی معاہدہ کرتے ہیں۔ اندرونی ڈائی انجینئرنگ کے ساتھ ایک سپلائر پٹی لے آؤٹ پر اعادہ کر سکتا ہے، اسٹیشن کی ترتیب میں ترمیم کر سکتا ہے، اور آزمائشی مسائل کو ہفتوں کے بجائے دنوں میں حل کر سکتا ہے۔ جب آپ کا ٹول بلڈر اور آپ کا پروڈکشن فلور ایک ہی چھت کا اشتراک کرتے ہیں، تو DFM فیڈ بیک ریئل ٹائم - میں ہوتا ہے نہ کہ منقطع کمپنیوں کے درمیان ای میل چینز کے ذریعے۔
ٹولنگ کی صلاحیت سے آگے، کسی بھی ترقی پسند ڈائی اسٹیمپنگ سپلائرز کو شارٹ لسٹ کرنے سے پہلے ان تفصیلات کی تصدیق کریں:
- پریس ٹننج اور بستر کے سائز کی حد:کیا ان کا سامان آپ کے حصے کی مادی موٹائی اور قدموں کے نشان سے ملتا ہے؟ 30 ٹن پریس چلانے والا سپلائر موٹے سٹینلیس اجزاء کو نہیں سنبھال سکتا جن کو 150+ ٹن فارمنگ فورس کی ضرورت ہوتی ہے۔
- مواد کو سنبھالنے کی صلاحیت:کیا وہ کنڈلی کی چوڑائی، موٹائی اور آپ کے حصے کی ضرورت کے مرکب پر کارروائی کر سکتے ہیں؟ سروو فیڈ سسٹم، کوائل سٹریٹینرز، اور ان-لائن کی چکنا سب اس بات کو متاثر کرتے ہیں کہ وہ کون سے مواد کو قابل اعتماد طریقے سے چلا سکتے ہیں۔
- ثانوی آپریشنز:ایک چھت کے نیچے ٹیپنگ، ویلڈنگ، پلیٹنگ، ہیٹ ٹریٹمنٹ، اور اسمبلی عمل کے مراحل کے درمیان رسد کی لاگت اور معیار کے خطرے کو ختم کرتی ہے۔
- ملٹی- اسٹیشن بنانے کی مہارت:سپلائرز کی طرحYICEN، جو واضح طور پر پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کو خدمات فراہم کرتا ہے جو پروگریسو اسٹیمپنگ کو اعلی-میٹل پرزوں کے لیے ڈیز کرتا ہے، اس قسم کی توجہ مرکوز کرنے کی صلاحیت - موثر ملٹی-اسٹیشن بنانے، سخت ریپیٹ ایبلٹی، اور توسیع پذیر بڑے پیمانے پر پیداوار - کو ظاہر کرتا ہے جو ایک عام جاب شاپ پارٹنر سے الگ کرتا ہے۔
اعلی درجے کی CNC مشینی، وائر EDM، اور Finite Element Analysis (FEA) جیسے ڈیجیٹل سمولیشن ٹولز میں سرمایہ کاری کرنے والا سپلائر اسٹیل کے کٹ جانے سے پہلے ٹولنگ کے مسائل کی پیش گوئی اور حل کر سکتا ہے۔ اس تکنیکی مہارت کا براہ راست ترجمہ کم آزمائشی تکرار، کم لیڈ ٹائم، اور کم ترقیاتی لاگت میں ہوتا ہے۔
کوالٹی سسٹمز اور سرٹیفیکیشنز جو اہم ہیں۔
سرٹیفیکیشن صرف ایک ویب سائٹ پر لوگو نہیں ہیں۔ ہر ایک مخصوص عمل کے نظم و ضبط کو نافذ کرتا ہے جو اس بات پر اثر انداز ہوتا ہے کہ آپ کے پرزے کیسے تیار کیے جاتے ہیں، معائنہ کیا جاتا ہے اور دستاویزی کیا جاتا ہے:
| سرٹیفیکیشن | دائرہ کار | آپ کے مہر والے حصوں کے لیے اس کا کیا مطلب ہے۔ |
|---|---|---|
| ISO 9001 | عام مینوفیکچرنگ کا معیار | بنیادی عمل کا کنٹرول، خطرے پر مبنی سوچ-، مسلسل بہتری۔ عام صنعتی سٹیمپنگ کے لیے کافی ہے۔ |
| آئی اے ٹی ایف 16949 | آٹوموٹو کی پیداوار | مینڈیٹس PPAP، SPC، FMEA، اور MSA۔ کسی بھی آٹوموٹو ٹائر سپلائر کے لیے درکار ہے۔ اہم خصوصیات پر 1.67 سے زیادہ یا اس کے برابر Cpk نافذ کرتا ہے۔ |
| AS9100 | ایرو اسپیس اور دفاع | کنفیگریشن مینجمنٹ، AS9102 کے مطابق پہلے مضمون کا معائنہ، اور جعلی پرزوں کی روک تھام شامل کرتا ہے۔ ایرو اسپیس پرائمز کے لیے غیر -مذاکرات کے قابل۔ |
آٹوموٹو پروگراموں کے لیے، پی پی اے پی (پروڈکشن پارٹ اپروول پروسیس) پیداوار کا گیٹ وے ہے۔ ایک عام پروگریسو ڈائی اسٹیمپنگ PPAP کو ٹول کِک-سے منظور شدہ پارٹ جمع کرانے کے وارنٹ تک 8 سے 12 ہفتے لگتے ہیں۔ اس ٹائم لائن میں ڈائی فیبریکیشن، پہلا آرٹیکل چلتا ہے، جہتی توثیق، قابلیت کا مطالعہ، اور مکمل 18 عنصر جمع کرانے کا پیکیج شامل ہے۔ اگر ایک ترقی پسند ڈائی مینوفیکچرر اپنے PPAP کے عمل کو واضح طور پر بیان نہیں کر سکتا، تو اس نے آپ کو سنبھالنے کے لیے کافی آٹوموٹیو پروگرام نہیں چلائے ہیں۔
غیر-آٹو موٹیو کام کے لیے، آپ اب بھی سب سیٹ کی درخواست کر سکتے ہیں: جہتی رپورٹس، مواد کے سرٹیفکیٹ، کنٹرول پلان، اور نمونے کے حصے۔ ڈھانچہ جوابدہی فراہم کرتا ہے یہاں تک کہ جب آٹوموٹو دستاویزات کے مکمل بوجھ کی ضرورت نہ ہو۔
اپنے سٹیمپنگ سپلائر سے پوچھنے کے لیے سوالات
یہ جاننا کہ کیا تصدیق کرنی ہے ایک چیز ہے۔ ایماندارانہ جوابات حاصل کرنے کے لیے نوک دار سوالات پوچھنے کی ضرورت ہوتی ہے۔ سٹیمپنگ ڈائی مینوفیکچررز کا جائزہ لیتے وقت اس چیک لسٹ کا استعمال کریں - یہ ان خلاء کا احاطہ کرتی ہے جہاں سطحی اقتباسات حقیقی صلاحیت کے فرق کو چھپاتے ہیں:
- ٹولنگ کی ملکیت:ادائیگی کے بعد ڈائی کا مالک کون ہے - آپ یا سپلائر؟ اگر ضرورت ہو تو کیا آپ اسے کسی دوسری سہولت میں منتقل کر سکتے ہیں؟
- ہاؤس ڈائی انجینئرنگ میں-:کیا وہ اندرونی طور پر ترقی پسند ڈیز کو ڈیزائن کرتے ہیں، ان کی نقل کرتے ہیں اور بناتے ہیں، یا کسی بھی مرحلے کو ذیلی معاہدہ کرتے ہیں؟
- ڈی ایف ایم فیڈ بیک کا عمل:کیا وہ ٹولنگ کا حوالہ دینے سے پہلے آپ کے حصے کے ڈیزائن کا جائزہ لیں گے اور سٹیمپبلٹی کے لیے ترمیم تجویز کریں گے؟ کتنی جلدی؟
- حجم کی پیمائش:کیا وہ پریس کی صلاحیت کو آؤٹ سورس کیے بغیر ابتدائی نمونے لینے سے 500،000+ سالانہ اکائیوں تک پیمانہ کر سکتے ہیں؟
- مواد کی سورسنگ:کیا وہ معیاری کوائل الائے کا ذخیرہ کرتے ہیں، یا کیا ہر آرڈر کو مواد کی خریداری کے لیے لیڈ ٹائم کی ضرورت ہوتی ہے؟
- آزمائش اور توثیق کا دائرہ:ٹولنگ کوٹ میں نمونے لینے کی کتنی تکراریں شامل ہیں؟ اگر اضافی آزمائشوں کی ضرورت ہو تو کیا ہوتا ہے؟
- ڈائی مینٹیننس پروگرام:ان کی حفاظتی دیکھ بھال کا شیڈول کیا ہے؟ مرنے کی زندگی بھر پنچ کو دوبارہ تیز کرنے اور متبادل داخل کرنے کا خرچ کون برداشت کرتا ہے؟
- انجینئرنگ تبدیلی کا عمل:وہ درمیانی-پروڈکشن ڈیزائن کی نظرثانی کو کیسے ہینڈل کرتے ہیں؟ عام لاگت اور ٹائم لائن اثر کیا ہے؟
- معیار کی دستاویزات:کیا وہ پی پی اے پی لیول 3، پہلے آرٹیکل کے معائنے کی رپورٹس، اور جاری ایس پی سی ڈیٹا بطور معیاری ڈیلیور ایبل فراہم کر سکتے ہیں؟
- مواصلات اور پراجیکٹ مینجمنٹ:کیا آپ کے پاس ایک وقف تکنیکی رابطہ ہوگا، یا آپ کو عام فروخت کے ذریعے روٹ کیا جائے گا؟
ایک فراہم کنندہ جو ان سوالات کا جواب مخصوص - اصل ٹائم لائنز، نامی انجینئرنگ رابطے، دستاویزی عمل - کے ساتھ دیتا ہے سگنلنگ گہرائی ہے۔ جو شخص عام یقین دہانیوں کی طرف مائل ہوتا ہے وہ خطرے کا اشارہ دیتا ہے۔ میٹل اسٹیمپنگ ڈائی مینوفیکچررز کے درمیان، کسی بھی پرچیز آرڈر پر دستخط کرنے سے پہلے، ایک قابل اعتماد طویل مدتی پارٹنر اور بار بار آنے والی پیداوار کے سر درد کے ذریعہ کے درمیان فرق اکثر اس تشخیصی مرحلے پر نظر آتا ہے۔
فراہم کنندہ کا انتخاب بنیاد قائم کرتا ہے۔ لیکن یہ سمجھنا کہ پروڈکشن ریمپ کے ذریعے اس پہلے ڈیزائن کے جائزے سے - اصل میں پروجیکٹ کیسے سامنے آتا ہے - اس بات کا تعین کرتا ہے کہ آیا آپ کی ٹائم لائن کی توقعات حقیقت پسندانہ ہیں یا خواہش مند سوچ۔
ابتدائی انکوائری سے مکمل پروڈکشن تک
آپ نے صحیح فراہم کنندہ کی شناخت کی ہے۔ جانچ پڑتال کے سوالات. تو اصل میں آگے کیا ہوتا ہے؟ زیادہ تر خریدار اس مبہم احساس کے ساتھ ترقی پسند ڈائی میٹل سٹیمپنگ سروسز کے پروگراموں میں داخل ہوتے ہیں کہ ٹولنگ بنتی ہے، نمونے منظور ہو جاتے ہیں، اور پیداوار شروع ہو جاتی ہے۔ حقیقت انجینئرنگ گیٹس کی ایک منظم ترتیب ہے، ہر ایک کی اپنی ٹائم لائن، ڈیلیوری ایبلز، اور ممکنہ ناکامی پوائنٹس۔ اس لائف سائیکل کو غلط سمجھنا وہ جگہ ہے جہاں شیڈول اووررنس - کا آغاز فراہم کنندہ کی نااہلی سے نہیں ہوتا، بلکہ خریدار کی توقعات سے ہوتا ہے جو اہم مراحل کو چھوڑ دیتے ہیں۔
ڈیزائن کا جائزہ اور ڈی ایف ایم فیڈ بیک اسٹیج
ہر ترقی پسند میٹل اسٹیمپنگ پروجیکٹ کا آغاز انجینئرنگ اسسمنٹ سے ہوتا ہے - خریداری کے آرڈر سے نہیں۔ سپلائی کرنے والے کے ٹولنگ انجینئرز آپ کے حصے کی جیومیٹری، مواد کے انتخاب، رواداری کے کال آؤٹس، اور سالانہ حجم کے اہداف کا جائزہ لیتے ہیں تاکہ یہ تعین کیا جا سکے کہ آیا یہ جزو پروگریسو ڈائی پروسیسنگ کے لیے بالکل موزوں ہے یا نہیں۔ یہ وہ جگہ ہے جہاں وہ ایسی خصوصیات کو جھنڈا لگاتے ہیں جو غیر ضروری اسٹیشنوں کو شامل کرتی ہیں، رداس میں تبدیلیاں تجویز کرتی ہیں جو کریکنگ کو روکتی ہیں، اور ثانوی کارروائیوں کو ڈائی میں ہی مضبوط کرنے کے مواقع کی نشاندہی کرتی ہیں۔
اس مرحلے میں شامل ہونے کی توقع کریں:
- سٹیشن کی گنتی، کیریئر ڈیزائن، اور فیڈ پچ دکھاتے ہوئے پٹی لے آؤٹ کے تصورات
- ٹننج کے حساب اور بستر کے سائز کی ضروریات پر مبنی ابتدائی پریس کا انتخاب
- ڈی ایف ایم کی سفارشات - جیومیٹری میں تبدیلیاں جو ٹولنگ لاگت کو کم کرتی ہیں یا ڈائی لائف کو بہتر کرتی ہیں
- مواد کی تصدیق، بشمول ترقی پسند اسٹیمپنگ مواد کے رویے اور کسی بھی مرکب-ٹولنگ کی ضروریات پر بحث
- بجٹی ٹولنگ اور ٹکڑا-قیمت کا تخمینہ مخصوص حجم کے مفروضوں سے منسلک ہے۔
عام مدت؟ معیاری پیچیدگی والے حصوں کے لیے دو سے چار ہفتے۔ سخت رواداری یا غیر ملکی مواد کے ساتھ انتہائی پیچیدہ اجزاء میں زیادہ وقت لگ سکتا ہے کیونکہ انجینئرز ایک سمت کا ارتکاب کرنے سے پہلے ایک سے زیادہ پٹی لے آؤٹ متبادلات کا جائزہ لیتے ہیں۔ اس مرحلے میں جلدی کرنا - یا DFM فیڈ بیک کو مکمل طور پر چھوڑنا - خریداروں کی سب سے عام غلطی ہے۔ انجینئرنگ ریویو میں بچایا گیا ہر ڈالر نیچے کی طرف سے ٹولنگ ری ورک میں دس ڈالر پیدا کرتا ہے۔
پہلے آرٹیکل کی منظوری کے ذریعے ٹولنگ کنسٹرکشن
ایک بار پٹی لے آؤٹ اور پارٹ ڈیزائن لاک ہو جانے کے بعد، ڈائی کنسٹرکشن شروع ہو جاتی ہے۔ ایک اعلی-معیار پروگریسو ڈائی کو ڈیزائن کرنے، مشین بنانے، ہیٹ ٹریٹ کرنے، پیسنے، اسمبل کرنے اور کمیشن کرنے میں عام طور پر 12 سے 20 ہفتے لگتے ہیں۔ کمپلیکس بہت سے اسٹیشنوں کے ساتھ مر جاتا ہے یا سخت رواداری اس حد سے آگے بڑھ سکتی ہے۔ یہ ٹائم لائن پیڈنگ - نہیں ہے یہ درستگی اور اسٹیمپنگ ٹولنگ کی حقیقت کو ظاہر کرتی ہے جس کو لاکھوں چکروں میں جہتی درستگی کو برقرار رکھنا ضروری ہے۔
تعمیر-سے-منظوری کی ترتیب عام طور پر اس راستے پر چلتی ہے:
- تفصیلی ڈائی ڈیزائن:ہر اسٹیشن، جزو، اور پٹی کی ترقی کی مکمل 3D ماڈلنگ (2-4 ہفتے)
- اجزاء کی مشینی:سی این سی ملنگ، وائر EDM، اور گھونسوں، ڈائی انسرٹس، اور پلیٹوں کو پیسنا (4-8 ہفتے)
- گرمی کا علاج اور تکمیل:ڈائی اسٹیلز کو مخصوص راک ویل اقدار کے مطابق سخت کرنا، سطح کو حتمی جہتوں تک پیسنا (1-2 ہفتے)
- اسمبلی اور بینچ فٹنگ:اجزاء کو انسٹال کرنا، کلیئرنس ترتیب دینا، تمام اسٹیشنوں میں صف بندی کی تصدیق کرنا (1-2 ہفتے)
- پہلی آزمائش:ابتدائی پریس پٹی کی ترقی کی توثیق کرنے، مداخلت کی نشاندہی کرنے، اور ابتدائی نمونے تیار کرنے کے لیے چلتی ہے۔
- تکرار اور تطہیر:پنچ کی اونچائیوں کو ایڈجسٹ کرنا، ریڈی کی تشکیل میں ترمیم کرنا، نمونے کی پیمائش کی بنیاد پر جہتی انحراف کو درست کرنا
- پہلا مضمون معائنہ:پارٹ پرنٹ کے خلاف مکمل جہتی رپورٹ، جس میں اکثر اہم خصوصیات پر GD&T پیمائش شامل ہوتی ہے۔
آٹوموٹو پروگراموں کے لیے، اس مرحلے کا اختتام PPAP جمع کروانے پر ہوتا ہے - ایک جامع دستاویزی پیکج جو جہتی ڈیٹا، صلاحیت کے مطالعہ (Cpk تجزیہ)، کنٹرول پلانز، اور پارٹ جمع کرانے کے وارنٹ کے ذریعے عمل کی صلاحیت کو ظاہر کرتا ہے۔ PPAP لیول 3، سب سے زیادہ مطلوبہ جمع کرانے کی سطح، میں انجینئرنگ ڈرائنگ کی مکمل دستاویزات، عمل کے بہاؤ، صلاحیت کے مطالعہ، اور عام حالات میں تیار کردہ پیداوار کے نمونے شامل ہیں۔
درمیانی-پیچیدگی ختم ہونے کے لیے عام طور پر مستحکم پیداوار کو حاصل کرنے سے پہلے 5 سے 8 نمونے لینے کی ضرورت ہوتی ہے-تیار معیار۔ ہر تکرار میں حصوں کو چلانا، ان کی پیمائش کرنا، انحراف کی نشاندہی کرنا، ٹولنگ میں ترمیم کرنا، اور دوبارہ چلنا شامل ہوتا ہے۔ وہ خریدار جو دو آزمائشوں کے لیے بجٹ بناتے ہیں اور پھر دریافت کرتے ہیں کہ انہیں چھ کی ضرورت ہے وہی لوگ ہیں جو اپنے سپلائر کو مایوسی کے عالم میں ہفتے 18 - میں کال کرتے ہیں جب یہ فرض کیا جاتا ہے کہ پیداوار پہلے سے ہی چل رہی ہوگی۔
پروڈکشن ریمپ اور جاری کوالٹی مینجمنٹ
پہلے آرٹیکل کی منظوری کا مطلب یہ نہیں ہے کہ اگلے دن مکمل پروڈکشن شروع ہو جائے۔ ایک جان بوجھ کر ریمپ کا دورانیہ ہوتا ہے جہاں پیداوار کی شرح میں بتدریج اضافہ ہوتا ہے جبکہ سپلائر اس بات کی توثیق کرتا ہے کہ معیار رفتار سے مستحکم رہتا ہے۔ آزمائش کے دوران 50 سٹروک فی منٹ پر ڈائی چلانا آپ کو بتاتا ہے کہ ٹول کام کرتا ہے۔ اسے 400 SPM پر لگاتار آٹھ گھنٹے چلانے سے آپ کو پتہ چلتا ہے کہ آیا یہ تھرمل ڈرفٹ، چکنا خرابی، یا سکریپ جمع کرنے کے مسائل کے بغیر پیداوار کو برقرار رکھ سکتا ہے۔
مستحکم پیداوار کے دوران، کوالٹی مینجمنٹ تین ستونوں پر انحصار کرتی ہے:
- شماریاتی عمل کنٹرول (SPC):اہم جہتوں کو متعین وقفوں پر ماپا جاتا ہے اور حصوں کے برداشت سے باہر جانے سے پہلے بڑھے ہوئے کا پتہ لگانے کے لیے چارٹ کیا جاتا ہے۔ عیب دار پرزے آپ کی گودی تک پہنچنے سے پہلے کنٹرول کی حدیں اصلاحی کارروائی کو اچھی طرح سے متحرک کرتی ہیں۔
- احتیاطی مرنے کی بحالی:پنچ کو دوبارہ تیز کرنے، معائنہ داخل کرنے، اور موسم بہار کی تبدیلی کے لیے طے شدہ شٹ ڈاؤن غیر منصوبہ بند ناکامیوں کو روکتے ہیں۔ زیادہ تر ترقی پسند مرنے والوں کو ہر 50,000 سے 150,000 سٹروکوں پر مادی کھرچنے اور آلے کی تعمیر کے لحاظ سے دیکھ بھال کی ضرورت ہوتی ہے۔
- پیداوار کی نگرانی:ان-ڈائی سینسرز، ٹننج مانیٹر، اور غلط-فیڈ ڈیٹیکٹر اگر کچھ غلط ہو جاتا ہے تو پریس کو فوری طور پر بند کر دیتے ہیں - ٹولنگ کی سرمایہ کاری اور جزوی معیار دونوں کی حفاظت کرتے ہیں۔
پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے جو اپنا ترقی پسند اسٹیمپنگ ڈائی سورسنگ کا سفر شروع کرنے کے لیے تیار ہیں، سپلائرز جیسےYICENخاص طور پر سخت ریپیٹ ایبلٹی اور توسیع پذیر بڑے پیمانے پر پروڈکشن - صلاحیتوں پر توجہ مرکوز کریں جو اس پروڈکشن ریمپ مرحلے کے دوران سب سے زیادہ اہمیت رکھتی ہیں، جہاں ڈائی کو یہ ثابت کرنا ہوگا کہ یہ نہ صرف نمونے لینے میں بلکہ مسلسل اعلی- والیوم رنز میں مستقل حصے فراہم کر سکتا ہے۔
مکمل لائف سائیکل - پہلی انکوائری سے مستحکم پیداوار تک - جزوی پیچیدگی، مادی چیلنجز، اور دستاویزات کی ضروریات کے لحاظ سے عام طور پر 16 سے 30 ہفتوں پر محیط ہوتا ہے۔ جو خریدار اس ٹائم لائن کو پہلے سے سمجھتے ہیں وہ اسی کے مطابق اپنی پروڈکٹ لانچ کرنے کا منصوبہ بناتے ہیں۔ وہ لوگ جو انجینئرنگ کے مراحل کو کمپریس نہیں کرتے، توثیق کے مراحل کو چھوڑتے ہیں، اور اس کے لیے معیاری فرار اور شیڈول میں تاخیر کی ادائیگی کرتے ہیں جس کی لاگت ان ہفتوں سے کہیں زیادہ ہوتی ہے جو انہوں نے بچانے کی کوشش کی۔
Progressive Die Metal Stamping کے بارے میں اکثر پوچھے گئے سوالات
1. دھاتی سٹیمپنگ میں پروگریسو ڈائی کیا ہے؟
پروگریسو ڈائی ایک سٹیمپنگ پریس میں نصب ایک ملٹی-سٹیشن ٹول ہے جہاں ہر پریس اسٹروک کے ساتھ مسلسل دھات کی پٹی ترتیب وار سٹیشنوں کے ذریعے آگے بڑھتی ہے۔ ہر اسٹیشن ایک مخصوص آپریشن کرتا ہے جیسے چھیدنا، موڑنا، تشکیل دینا، یا کاٹنا۔ یہ حصہ پورے عمل کے دوران کیریئر کی پٹی سے منسلک رہتا ہے اور اسے صرف آخری کٹ آف اسٹیشن پر الگ کیا جاتا ہے، جس سے ہر اسٹروک سائیکل کے ساتھ ایک مکمل جزو تیار ہوتا ہے۔
2. پروگریسو ڈائی ٹولنگ کی قیمت کتنی ہے؟
پروگریسو ڈائی ٹولنگ عام طور پر $30,000 سے لے کر $250,000 تک ہوتی ہے جو اسٹیشن کی گنتی، مادی ضروریات، رواداری کے تقاضوں، اور کاربائیڈ انسرٹس یا ان-ڈائی سینسرز جیسی خصوصیات پر منحصر ہوتی ہے۔ ہلکے اسٹیل میں ایک سادہ سکس-اسٹیشن پیئرس-اور-بینڈ ڈائی کی قیمت $10,000 سے $25,000 ہوسکتی ہے، جب کہ درمیانے-پیچیدہ آٹوموٹو یا الیکٹرانکس ٹولنگ کی قیمت عام طور پر $25,000 اور $60,000 کے درمیان ہوتی ہے۔ جب 50,000 یونٹس سے زیادہ سالانہ حجم میں رقم ادا کی جائے تو سرمایہ کاری کفایت شعاری بن جاتی ہے، جہاں متبادل طریقہ کار کے مقابلے میں فی-حصہ کی قیمت میں نمایاں کمی واقع ہوتی ہے۔
3. پروگریسو ڈائی اور ٹرانسفر ڈائی اسٹیمپنگ میں کیا فرق ہے؟
پروگریسو ڈائی اسٹیمپنگ میں، حصہ فائنل کٹ آف تک تمام سٹیشنوں کے ذریعے میٹل سٹرپ کیریئر سے جڑا رہتا ہے۔ ٹرانسفر ڈائی اسٹیمپنگ میں، حصے کو ابتدائی طور پر پٹی سے الگ کر دیا جاتا ہے اور میکینیکل انگلیوں کے ذریعے سٹیشنوں کے درمیان جسمانی طور پر منتقل کیا جاتا ہے۔ ٹرانسفر ڈیز بڑے حصوں کے مطابق ہوتی ہے یا جن کے لیے گہری قرعہ اندازی اور واقفیت میں تبدیلی کی ضرورت ہوتی ہے، جبکہ پروگریسو ڈیز چھوٹے، اعلی- والیوم والے اجزاء پر فی منٹ زیادہ اسٹروک پر چلتی ہے۔ پروگریسو ڈائی عموماً لاگت-50,000 سالانہ یونٹس سے زیادہ مؤثر ہو جاتی ہے، جب کہ ٹرانسفر ڈائی پروگرام 25,000 یونٹس سے کم حجم میں سرمایہ کاری کا جواز پیش کر سکتے ہیں۔
4. پروگریسو ڈائی اسٹیمپنگ میں کون سا مواد استعمال کیا جا سکتا ہے؟
عام مواد میں کم-کاربن اسٹیل (1008/1010)، سٹینلیس سٹیل (304/316L)، تانبا (C11000)، پیتل (C26000)، فاسفر کانسی (C51000)، اور ایلومینیم مرکبات (5052/6061) شامل ہیں۔ ہر مواد کو مخصوص ٹولنگ ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔ اسٹیل کم سے کم ٹول پہننے کے ساتھ بہترین فارمیبلٹی پیش کرتا ہے۔ سٹینلیس سٹیل سپرنگ بیک معاوضہ اور اینٹی گیلنگ کوٹنگز کا مطالبہ کرتا ہے۔ کاپر اور پیتل کو مرنے سے بچنے کے لیے خصوصی چکنا کرنے کی ضرورت ہوتی ہے۔ ایلومینیم کو پھاڑنے اور سطح کے اسکورنگ کو روکنے کے لیے وسیع ڈائی کلیئرنس اور PTFE-کی بنیاد پر چکنا کرنے والے مادوں کی ضرورت ہوتی ہے۔
5. پروگریسو ڈائی اسٹیمپنگ کے ساتھ ابتدائی انکوائری سے مکمل پروڈکشن تک کتنا وقت لگتا ہے؟
جزوی پیچیدگی اور دستاویزات کی ضروریات کے لحاظ سے مکمل لائف سائیکل عام طور پر 16 سے 30 ہفتوں پر محیط ہوتا ہے۔ ڈی ایف ایم کے جائزے کے مرحلے میں دو سے چار ہفتے لگتے ہیں، ڈائی کنسٹرکشن میں 12 سے 20 ہفتے درکار ہوتے ہیں جن میں ڈیزائن، مشیننگ، ہیٹ ٹریٹمنٹ، اور اسمبلی شامل ہیں، اور پہلے آرٹیکل کی منظوری میں 5 سے 8 نمونے لینے کی تکرار شامل ہوتی ہے۔ منظوری کے بعد، مستحکم-ریاست مینوفیکچرنگ شروع ہونے سے پہلے پروڈکشن ریمپ مرحلہ پوری رفتار سے معیار کی توثیق کرتا ہے۔ YICHEN جیسے سپلائرز جو سخت دہرانے کی صلاحیت اور قابل توسیع بڑے پیمانے پر پیداوار پر توجہ مرکوز کرتے ہیں اس ٹائم لائن کو گھر کے اندر ٹولنگ ڈیزائن اور تعمیراتی صلاحیتوں کے ذریعے ہموار کر سکتے ہیں۔


