


ایک پروگریسو ڈائی اسٹیمپنگ کمپنی دراصل کیا کرتی ہے۔
اس سے پہلے کہ آپ کسی سپلائر میں سرخ جھنڈے دیکھ سکیں، آپ کو ایک واضح تصویر درکار ہے کہ اس عمل میں کیا شامل ہے اور ایک ترقی پسند ڈائی اسٹیمپنگ کمپنی واقعی کیا فراہم کر رہی ہے۔ بہت سارے خریدار اپنی ضرورت کے پرزوں کے پیچھے میکانکس کو سمجھے بغیر سیدھے کوٹیشن پر چھلانگ لگاتے ہیں۔ یہ علمی فرق بالکل وہی ہے جہاں سے مہنگی غلطیاں شروع ہوتی ہیں۔
پروگریسو ڈائی اسٹیمپنگ کیا ہے؟
پروگریسو ڈائی اسٹیمپنگ ایک دھات کی تشکیل کا عمل ہے جس میں دھات کی ایک مسلسل پٹی ایک ہی ڈائی کے ذریعے فیڈ ہوتی ہے جس میں متعدد اسٹیشن ہوتے ہیں، ہر ایک الگ آپریشن - چھیدنا، خالی کرنا، موڑنا، یا تشکیل - کرتا ہے جب تک کہ ہر پریس اسٹروک کے ساتھ حتمی اسٹیشن پر مکمل حصہ الگ نہ ہوجائے۔
توترقی پسند مرنا کیا ہے؟بالکل؟ اسے ایک ٹول میں کمپریس شدہ اسمبلی لائن کے طور پر سوچیں۔ فلیٹ شیٹ میٹل - اسٹیل، ایلومینیم، تانبے، یا دیگر مرکبات - کا ایک کنڈلی کھولتا ہے اور سٹیمپنگ پریس میں فیڈ کرتا ہے۔ ہر اسٹروک کے ساتھ، پٹی ایک درست اضافہ (جسے ڈائی پچ کہا جاتا ہے) اگلے اسٹیشن میں لے جاتا ہے۔ ایک اسٹیشن ایک سوراخ کو پنچ کر سکتا ہے، اگلا ایک ٹیب کو موڑتا ہے، اور دوسرا ایک سموچ بناتا ہے۔ جب تک پٹی آخری اسٹیشن پر پہنچتی ہے، ایک مکمل شکل والا جزو آزاد ہو جاتا ہے۔ بچ جانے والی کیریئر کی پٹی دوبارہ قابل استعمال سکریپ بن جاتی ہے۔
ایک ترقی پسند ڈائی اسٹیمپنگ کمپنی پیمانے پر تیار شدہ پرزے تیار کرنے کے لیے ان ملٹی- اسٹیشن ٹولز کو ڈیزائن، بناتی اور چلاتی ہے۔ پریس عام طور پر 25 اور 200 سے زیادہ سٹروک فی منٹ کے درمیان کام کرتے ہیں، یعنی ایک ڈائی ہر چند منٹوں میں سینکڑوں ایک جیسے اجزاء کو آؤٹ پٹ کر سکتی ہے۔ نتیجہ دہرایا جا سکتا جیومیٹری، سخت رواداری، اور کم فی -یونٹ لاگت ہے ایک بار ٹولنگ کی جگہ پر۔
پروگریسو ڈائز سنگل-اسٹیشن ڈیز سے کیسے مختلف ہے۔
ایک بریکٹ کی ضرورت کا تصور کریں جس میں ایک سوراخ، دو موڑ اور ایک نشان کی ضرورت ہو۔ سنگل-اسٹیشن ٹولنگ کے ساتھ، ان میں سے ہر ایک آپریشن علیحدہ پریس سائیکل پر الگ ڈائی میں ہوتا ہے۔ ایک آپریٹر - یا ایک روبوٹ - اسٹیشنوں کے درمیان حصے کو دستی طور پر منتقل کرتا ہے۔ یہ پروٹوٹائپس یا مختصر رنز کے لیے کام کرتا ہے، لیکن یہ سست ہے اور ہینڈلنگ کی غلطیوں کو متعارف کراتا ہے۔
پروگریسو میٹل اسٹیمپنگ اس حصے-سے-پارٹ ہینڈلنگ کو مکمل طور پر ختم کر دیتی ہے۔ کیونکہ پٹی کیریئر ویب کے ذریعے جڑی رہتی ہے، اس لیے ہر آپریشن ایک ہی ڈیٹم سے منسلک رہتا ہے۔ آپ کو سائیکل کے تیز اوقات، کم معیار کے متغیرات، اور ڈرامائی طور پر کم مزدوری کی لاگت ملتی ہے۔ تجارت-آف ٹولنگ میں ایک اعلی پیشگی سرمایہ کاری ہے - ایک حسب ضرورت پروگریسو ڈائی $10,000 سے $200,000 یا اس سے زیادہ حصہ کی پیچیدگی اور اسٹیشن کی تعداد کے لحاظ سے ہو سکتی ہے۔
خریداروں کے لیے جو درمیانی-سے-زیادہ-حجم کے اجزاء - سوچتے ہیں کہ سالانہ ہزاروں سے لاکھوں حصے - پروگریسو سٹیمپنگ اکثر سب سے زیادہ لاگت-مؤثر راستہ ہے۔ یہ سمجھنا کہ یہ آسان طریقوں سے کس طرح مختلف ہے آپ کو یہ جانچنے کے لیے ایک بنیادی لائن فراہم کرتا ہے کہ آیا سپلائر کی صلاحیتیں آپ کی پیداواری ضروریات سے حقیقی طور پر میل کھاتی ہیں۔
تاہم، یہ تشخیص یہ جاننے پر منحصر ہے کہ ہر اسٹیشن پر ڈائی کے اندر کیا ہوتا ہے اور کس طرح پٹی لے آؤٹ کے فیصلے جزوی معیار، مواد کے استعمال اور لاگت کو براہ راست متاثر کرتے ہیں۔
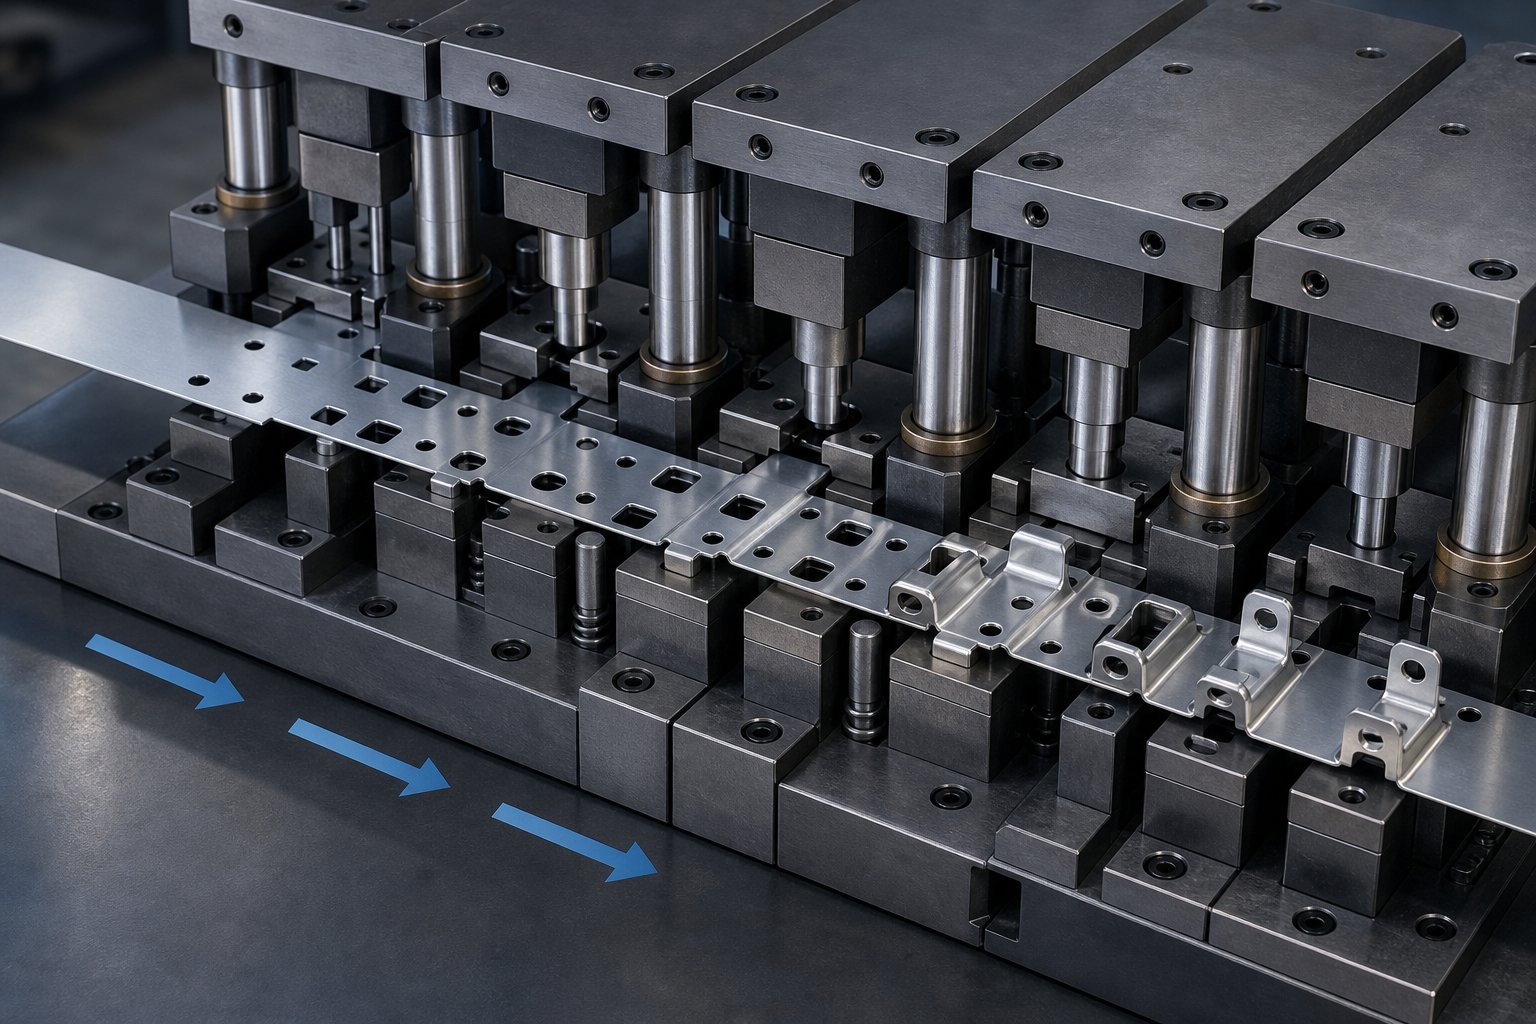
پروگریسو ڈائی سٹیمپنگ کا عمل مرحلہ وار کیسے کام کرتا ہے۔
پٹی لے آؤٹ کے فیصلے ہر اس چیز کو تشکیل دیتے ہیں جو مندرجہ ذیل - سے لے کر ڈائی میں کتنے اسٹیشنوں پر مشتمل ہوتا ہے اور کتنا خام مال اسکریپ کے طور پر ختم ہوتا ہے۔ کو سمجھناترقی پسند ڈائی اسٹیمپنگ کا عملاس سطح پر خریداروں کو الگ کرتا ہے جو سپلائی کرنے والے سرخ جھنڈے پکڑتے ہیں ان لوگوں سے جو ٹولنگ کی ادائیگی کے بعد مسائل دریافت کرتے ہیں۔
پٹی لے آؤٹ اور اسٹیشن کی ترتیب
ہر ترقی پسند سٹیمپنگ ڈائی ڈیزائن پٹی لے آؤٹ سے شروع ہوتا ہے۔ انجینئر بالکل نقشہ بناتے ہیں کہ دھات کی پٹی پر حصہ کس طرح مبنی ہوگا، کون سے آپریشن کن اسٹیشنوں پر ہوتے ہیں، اور ہر خصوصیت کے درمیان کتنا مواد بیٹھتا ہے۔ یہ بلیو پرنٹ فیڈ پچ کا تعین کرتا ہے (فاصلہ فی اسٹروک کی طرف بڑھتا ہے)، کیریئر ویب کی چوڑائی، اور کٹوتیوں اور شکلوں کی ترتیب۔
ترتیب اتنا اہم کیوں ہے؟ چھیدنا اور نشان لگانا عام طور پر پہلے آتا ہے، جب کہ مواد ابھی بھی چپٹا اور مستحکم ہے۔ پروفائل قائم ہونے کے بعد جھکنا اور تشکیل دینا۔ اگر آپ اس ترتیب کو ریورس کرتے ہیں تو، بعد میں بننے والے مراحل کے دوران سوراخ اور سلاٹ بگڑ سکتے ہیں، حصوں کو برداشت سے باہر دھکیل سکتے ہیں۔ ایک اچھی طرح سے-منصوبہ بند پٹی لے آؤٹ تمام اسٹیشنوں پر کاٹنے والی قوتوں میں توازن رکھتا ہے تاکہ پٹی کو ڈائی کے اندر ٹپنگ یا بکل ہونے سے روکا جا سکے۔
مواد کا استعمال وہ جگہ ہے جہاں ترقی پسند سٹیمپنگ ڈائی ڈیزائن آپ کی لاگت کو براہ راست متاثر کرتا ہے۔ صنعت کا بینچ مارک کم از کم 75% مادی کارکردگی کا ہدف رکھتا ہے۔ انجینئرز پارٹ نیسٹنگ - کو بہتر بنا کر کبھی کبھی حصوں کو کسی زاویے پر جھکا کر یا متبادل کیریئر کنفیگریشنز - کا استعمال کرکے پیچھے رہ جانے والے سکریپ کنکال کو کم سے کم کرکے حاصل کرتے ہیں۔ کیریئر ویب کی چوڑائی ایک عملی اصول کی پیروی کرتی ہے: اسٹاک کو ضائع کیے بغیر پٹی کی سختی کو برقرار رکھنے کے لیے عام طور پر مواد کی موٹائی سے کم از کم دو گنا۔
کنڈلی سے تیار حصے تک
شیٹ میٹل کی ایک کنڈلی کی تصویر بنائیں جس کا وزن سینکڑوں یا ہزاروں پاؤنڈ ہے۔ ترقی پسند مہر لگانے کا عمل اس خام کنڈلی کو سختی سے کنٹرول شدہ ترتیب کے ذریعے درست اجزاء میں تبدیل کرتا ہے۔ یہاں یہ ہے کہ ایک عام سائیکل ایک پروگریسو سٹیمپنگ مشین پر کیسے چلتا ہے:
- کوائل لوڈنگ اور انکوائلنگ:دھاتی کوائل ایک انکوائلر پر چڑھتی ہے، جو دبانے کی رفتار سے مماثل کنٹرول شدہ شرح پر پٹی ادا کرتی ہے۔
- سیدھا کرنا:پٹی ایک سٹریٹنر سے گزرتی ہے جو کوائل سیٹ کو ہٹاتا ہے - گھماؤ والی میموری کو زخم ہونے سے - تاکہ مواد ڈائی فلیٹ اور تناؤ کے بغیر داخل ہو-۔
- کھانا کھلانا:ایک سروو فیڈر ہر پریس اسٹروک کے ساتھ ایک درست پچ کے فاصلے سے پٹی کو آگے بڑھاتا ہے، جو عام طور پر ایک انچ کے ہزارویں حصے کے اندر درست ہوتا ہے۔
- پائلٹنگ:پائلٹ پن پہلے سے-پنچ شدہ سوراخوں کو لگاتے ہیں تاکہ کسی بھی شکل کے ہونے سے پہلے پٹی کو درست پوزیشن میں بند کیا جا سکے۔
- ترتیب وار اسٹیشن آپریشنز:ہر اسٹیشن اپنا مقرر کردہ کام - سوراخ کرنے، خالی کرنے والے پروفائلز، ٹیبز کو موڑنے، ڈرائنگ کی خصوصیات، سطحوں کو سکوں بنانے، یا ابھارنے کی تفصیلات انجام دیتا ہے۔
- کیریئر ٹرانسپورٹ:پورے عمل کے دوران، یہ حصہ کیریئر کی پٹی سے جڑا رہتا ہے، جو ورک پیس کو اسٹیشن سے اسٹیشن تک منتقل کرنے والے کنویئر کے طور پر کام کرتا ہے۔
- حتمی کٹ آف:آخری اسٹیشن پر، تیار شدہ حصے کو کیریئر کی پٹی سے الگ کر دیا جاتا ہے۔
- اخراج اور جمع کرنا:مکمل شدہ پرزے ڈبوں میں یا کنویئرز پر گر جاتے ہیں، جبکہ اسکریپ سلگس اور خرچ شدہ کیریئر کی پٹی کو ری سائیکلنگ کے لیے روانہ کیا جاتا ہے۔
یہ پورا چکر - فیڈ سے لے کر انجیکشن - تک ہر ایک پریس اسٹروک کے ساتھ ہوتا ہے۔ تیز پیداواری رفتار پر، 200 یا اس سے زیادہ اسٹروک فی منٹ پر چلنے والا پروگ ڈائی کم سے کم انسانی مداخلت کے ساتھ فی گھنٹہ ہزاروں تیار پارٹس نکال سکتا ہے۔
پائلٹ ہولز اور رجسٹریشن کی درستگی
ترقی پسند ڈائی ٹولنگ میں پائلٹ ہولز سب سے اہم خصوصیت ہیں۔ وہ چھوٹے، ٹھیک ٹھاک سوراخ - ہوتے ہیں جو عام طور پر پہلے یا دوسرے اسٹیشن - پر بنائے جاتے ہیں جو ایک مقصد کو پورا کرتے ہیں: ہر بعد کے آپریشن کو ایک ہی حوالہ کے نقطہ کے مطابق رکھتے ہیں۔
یہاں وہ مسئلہ ہے جو وہ حل کرتے ہیں۔ سروو فیڈر درست ہیں، لیکن فیڈ فاصلے میں معمولی تغیرات متعدد اسٹیشنوں پر جمع ہوتے ہیں۔ تصحیح کے بغیر، ایک حصہ جس کو موڑنے والے کنارے سے 5 ملی میٹر کے مرکز میں سوراخ کی ضرورت ہوتی ہے وہ 0.05 ملی میٹر فی اسٹیشن - بہہ سکتا ہے تاکہ 10- اسٹیشن ڈائی میں حتمی طول و عرض کو قیاس سے باہر دھکیل سکے۔ پائلٹ پن، پریس کے بند ہونے سے ٹھیک پہلے پنچڈ ہولز میں داخل ہوتے ہوئے، ہر اسٹروک پر پٹی کو اس کی صحیح پوزیشن پر جسمانی طور پر دوبارہ رجسٹر کریں۔
درست کام کے لیے، پائلٹ-ٹو-ہول کلیئرنس عام طور پر 0.0005 اور 0.001 انچ کے درمیان چلتا ہے۔ یہ سخت فٹ اس بات کو یقینی بناتا ہے کہ بننے کے دوران پٹی پیچھے سے یا طول بلد میں منتقل نہیں ہوسکتی ہے۔ جب کسی سپلائر کے پرزے تعلقات کو نمایاں کرنے کے لیے متضاد سوراخ-- دکھاتے ہیں، تو پہنا ہوا یا غلط سائز کے پائلٹ اکثر مجرم ہوتے ہیں - سپلائر آڈٹ کے دوران تفتیش کے قابل معیار کا سگنل۔
کیریئر کی پٹی ڈیزائن کا تعلق براہ راست پائلٹ کی وشوسنییتا سے ہے۔ اگر کیریئر بہت تنگ ہے یا سختی کا فقدان ہے، تو یہ اسٹیشنوں کے درمیان موڑ سکتا ہے، جس کی وجہ سے وقت کے ساتھ ساتھ پائلٹ کے سوراخ لمبے ہوتے ہیں۔ انجینئرز مادی بچت کے خلاف کیریئر کی چوڑائی کو متوازن رکھتے ہیں، یہ جانتے ہوئے کہ ایک ناکام کیریئر کا مطلب ہے ناکام پیداوار کا چلنا اس سے قطع نظر کہ کاغذ پر گھونسلا کتنا ہی موثر نظر آتا ہے۔
یہ ڈیزائن کے بنیادی اصول - پٹی لے آؤٹ، اسٹیشن کی ترتیب، اور پائلٹ رجسٹریشن - تکنیکی بنیاد بناتے ہیں جو قابل سپلائرز کو اسمبلنگ ٹولنگ سے الگ کرتی ہے جسے وہ پوری طرح سے نہیں سمجھتے ہیں۔ اصل امتحان تب آتا ہے جب آپ موازنہ کرتے ہیں کہ مختلف ڈائی طریقے ان حصوں کو کس طرح سنبھالتے ہیں جو سادہ فلیٹ جیومیٹری سے آگے بڑھتے ہیں۔
پروگریسو ڈیز کا ٹرانسفر اور کمپاؤنڈ سٹیمپنگ طریقوں سے موازنہ کرنا
ہر حصہ ترقی پسند مرنے میں نہیں ہے۔ اس امتیاز کو تسلیم کرنا ایک واضح ترین سگنل ہے جو باخبر خریداروں کو ان لوگوں سے الگ کرتا ہے جو سپلائر کی تجویز کو قبول کرتے ہیں۔ اگر کوئی فروش کسی ایسے حصے کے لیے پروگریسو ڈائی میٹل اسٹیمپنگ کی سفارش کرتا ہے جو منتقلی یا کمپاؤنڈ کے عمل کے لیے بہتر ہو، تو یہ سرخ جھنڈا جلد پکڑنے کے قابل ہے۔
پروگریسو بمقابلہ منتقلی بمقابلہ کمپاؤنڈ ڈائی اسٹیمپنگ
ہر طریقہ شیٹ میٹل کو شکل دینے کے لیے ڈائی اور اسٹیمپنگ پریس کا استعمال کرتا ہے، لیکن وہ بنیادی طور پر اس بات میں مختلف ہوتے ہیں کہ مواد کیسے حرکت کرتا ہے، وہ کون سی جیومیٹریاں سنبھالتے ہیں، اور وہ کہاں معاشی معنی رکھتے ہیں۔
ترقی پسند مر جاتے ہیں۔ورک پیس کو پورے کیریئر کی پٹی سے منسلک رکھیں۔ یہ پٹی ہر ایک پریس اسٹروک کے ساتھ نئی خصوصیات کو اٹھا کر سٹیشن کے حساب سے فارورڈ سٹیشن کو فیڈ کرتی ہے۔ یہ ترقی پسند ڈیز کو اعلی-چھوٹے-سے-معتدال ہندسی پیچیدگی والے بریکٹس، ٹرمینلز، کلپس، اور کنیکٹرز کے چھوٹے-سے-حصوں کے لیے مثالی بناتا ہے جو لاکھوں کی تعداد میں تیار ہوتے ہیں۔
منتقلی مر جاتی ہے۔پہلے اسٹیشن پر پٹی سے خالی جگہ کو الگ کریں۔ مکینیکل انگلیاں یا شٹل میکانزم پھر اس خالی جگہ کو بعد کے اسٹیشنوں کے درمیان منتقل کرتے ہیں۔ چونکہ حصہ اب پٹی کی چوڑائی سے محدود نہیں ہے، اس لیے ٹرانسفر ڈائی اسٹیمپنگ بڑے اجزاء کو ہینڈل کرتی ہے اور گہرا ڈرا کرتا ہے جسے پروگریسو ڈیز ایڈجسٹ نہیں کرسکتے ہیں۔ ساختی آٹوموٹو پینلز، سلنڈرکل ہاؤسنگز، یا گہرے-کپ کے بارے میں سوچیں۔
کمپاؤنڈ مر جاتا ہے۔ایک ہی پریس اسٹروک میں متعدد کٹنگ آپریشنز - انجام دیں جیسے خالی کرنا اور چھیدنا -۔ وہ سادہ فلیٹ پرزے تیار کرنے میں مہارت رکھتے ہیں جہاں اندرونی اور بیرونی پروفائلز کے درمیان سخت ارتکاز ضروری ہے، جیسے واشر، فلیٹ رِنگز، اور برقی لیمینیشن۔ رفتار پروگریسو سٹیمپنگ سے کم ہے، لیکن خصوصیات کے درمیان جہتی درستگی فطری طور پر بہتر ہے کیونکہ سب کچھ ایک ساتھ کاٹا جاتا ہے۔
نیچے دی گئی جدول ان طریقوں کو ان معیارات پر نقش کرتی ہے جو سپلائر کی تشخیص کے دوران سب سے زیادہ اہمیت رکھتے ہیں:
| معیار | ترقی پسند مر جاتا ہے۔ | ٹرانسفر ڈیز | کمپاؤنڈ مر جاتا ہے۔ |
|---|---|---|---|
| پارٹ سائز | چھوٹے سے درمیانے (پٹی کی چوڑائی تک محدود) | درمیانے سے بڑے (کوئی پٹی کی پابندی نہیں) | چھوٹے سے درمیانے (فلیٹ پروفائلز) |
| پیداوار کے حجم کی حد | زیادہ (عام طور پر 100،000+ سالانہ) | درمیانے سے زیادہ (10,000–500،000+) | کم سے درمیانے (1,000–100,000) |
| ہندسی پیچیدگی | اعتدال پسند (ایک ہوائی جہاز میں موڑ، شکل، سوراخ) | اونچا (گہری قرعہ اندازی، کثیر-محور کی تشکیل) | کم (صرف فلیٹ کاٹنے کے آپریشن) |
| ٹولنگ لاگت | زیادہ ($10K–$200K+) | اعتدال سے اعلیٰ | کم سے اعتدال پسند |
| سائیکل کی رفتار | تیز ترین (1،200+ اسٹروک/منٹ تک) | اعتدال پسند (مکینیکل منتقلی کی رفتار کو محدود کرتا ہے) | اعتدال پسند (سنگل-اسٹروک، کم تھرو پٹ) |
آپ دیکھیں گے کہ پروگریسو ڈائی اور اسٹیمپنگ ٹرانسفر کے طریقے وسط- والیوم رینج میں اوورلیپ ہوتے ہیں۔ یہ اوورلیپ بالکل وہی ہے جہاں سپلائر کی مہارت سب سے زیادہ اہمیت رکھتی ہے - ایک تجربہ کار انجینئر اس بات کی نشاندہی کر سکتا ہے کہ کون سا طریقہ آپ کی مخصوص جیومیٹری اور سالانہ طلب کے لیے بہتر فی-اکنامکس فراہم کرتا ہے۔
حصہ جیومیٹریز جو پروگریسو ڈیز کے لیے موزوں نہیں ہیں۔
ایماندار سپلائرز آپ کو بتائیں گے کہ جب ترقی پسند ڈیز کام کے لیے غلط ٹول ہیں۔ یہاں وہ منظرنامے ہیں جہاں وہ کم پڑتے ہیں:
- مادی حدود سے زیادہ گہرا ڈرا:جب کسی حصے کی قرعہ اندازی کی گہرائی تقریباً اس کے قطر یا سب سے چھوٹی چوڑائی سے بڑھ جاتی ہے، تو پٹی اسٹیشنوں کے درمیان سالمیت برقرار نہیں رکھ سکتی۔ مواد قابل قبول حد سے زیادہ پتلا ہو جاتا ہے یا مکمل طور پر آنسو ہوتا ہے۔ ٹرانسفر ڈائی اسٹیمپنگ، جو مفت خالی جگہ کو دوبارہ گرفت اور دوبارہ بنانے کی اجازت دیتا ہے، ان جیومیٹریوں کو قابل اعتماد طریقے سے ہینڈل کرتا ہے۔
- بڑے حصے:پروگریسو ڈیز دستیاب پٹی کی چوڑائی کی وجہ سے محدود ہیں، عام طور پر پریس کی گنجائش کے لحاظ سے تقریباً 24 انچ تک بڑھ جاتی ہے۔ کنڈلی جو فراہم کر سکتی ہے اس سے بڑے حصے فارمیٹ میں فٹ نہیں ہوں گے۔
- انتہائی کم حجم:اگر سالانہ ڈیمانڈ 5,000 سے 10,000 یونٹس سے کم رہتی ہے، تو ترقی پسند ڈائی کے لیے ٹولنگ کی سرمایہ کاری شاذ و نادر ہی واپس آتی ہے۔ آسان سنگل-اسٹیشن سیٹ اپ یا کمپاؤنڈ ڈائز پیداوار کے لیے تیز، سستا راستہ پیش کرتے ہیں۔
- ایک سے زیادہ سطحوں پر آپریشن کی ضرورت کے حصے:چونکہ پٹی واقفیت کو محدود کرتی ہے، اس لیے ترقی پسند ان خصوصیات کے ساتھ جدوجہد کرتے ہیں جو ایک ہی پاس میں کسی جزو کے اوپر، نیچے اور اطراف میں بننا ضروری ہیں۔ منتقلی کے نظام، گھمانے اور خالی جگہوں کو تبدیل کرنے کی صلاحیت کے ساتھ، ملٹی-سطح کے کام کو قدرتی طور پر سنبھالتے ہیں۔
ایک سپلائر جو ہر ایپلیکیشن کے لیے پروگریسو ڈیز کو آگے بڑھاتا ہے قطع نظر اس کے کہ وہ آپ کے پروجیکٹ کی ضروریات پر اپنے آلات کے استعمال کو ترجیح دے رہا ہے۔ بہترین ڈائی اور اسٹیمپنگ پارٹنرز اس طریقہ کی تجویز کرتے ہیں جو آپ کے حصے سے مماثل ہو - چاہے اس کا مطلب ان کی بنیادی صلاحیت سے مختلف عمل ہو۔
یہ جاننا کہ کون سا طریقہ آپ کے جیومیٹری اور حجم کے مطابق ہے۔ اگلا سوال یہ ہے کہ کیا آپ کی مخصوص صنعت ضروریات - رواداری، مواد کے سرٹیفیکیشنز، یا تعمیل کے معیارات - کا اضافہ کرتی ہے جو مزید تنگ کرتی ہے کہ سپلائرز اصل میں کون سے ڈیلیور کر سکتے ہیں۔
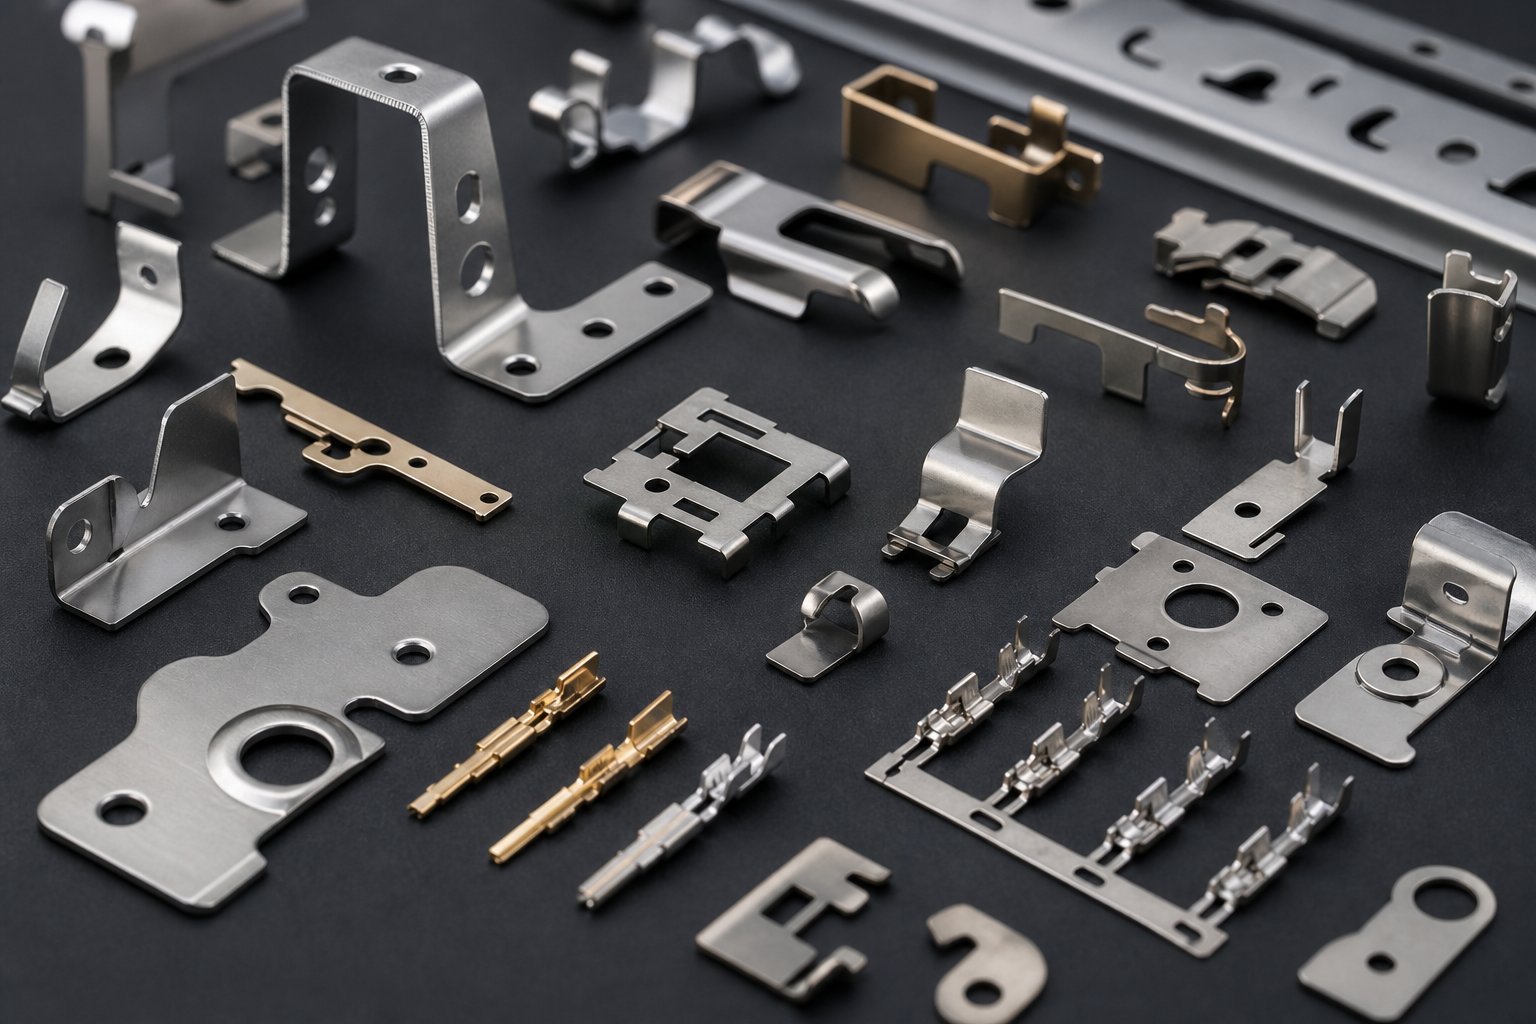
صنعتیں اور حصہ کی اقسام پروگریسو ڈائی اسٹیمپنگ کے لیے بہترین موزوں ہیں۔
صنعت-مخصوص تقاضے آپ کے سپلائر کی شارٹ لسٹ کو محدود کرنے سے زیادہ کام کرتے ہیں - وہ اس بات کا تعین کرتے ہیں کہ آیا پروگریسو ڈائی اسٹیمپنگ بھی زیربحث حصے کے لیے صحیح عمل ہے۔ جلد پکڑنے کے قابل ایک سرخ جھنڈا؟ ایک سپلائر جو اپنی ویب سائٹ پر "آٹو موٹیو، الیکٹرانکس، میڈیکل اور HVAC" کی فہرست بناتا ہے اس کی وضاحت کیے بغیر کہ ان شعبوں میں پرزوں کی کیا خصوصیات درحقیقت ترقی پسند ٹولنگ کا مطالبہ کرتی ہیں۔ ایک عام صنعت کے لیبل اور حقیقی تکنیکی فٹ کے درمیان وہ فرق ہے جہاں خریداری کی غلطی ہوتی ہے۔
ہر اس صنعت میں مشترکہ دھاگہ جہاں ترقی پسندوں کا غلبہ ہے وہ خود شعبہ نہیں ہے۔ یہ تین حصوں کی خصوصیات کا مجموعہ ہے: مستقل دہرائی جانے والی جیومیٹری، اعلیٰ سالانہ حجم (عام طور پر دسیوں ہزار سے لاکھوں یونٹ)، اور مسلسل پٹی کی تشکیل کے ساتھ ہم آہنگ مواد۔ جب آپ کا جزو تینوں خانوں کو چیک کرتا ہے، تو ترقی پسند سٹیمپنگ لاگت کی بے مثال کارکردگی فراہم کرتی ہے۔
آٹوموٹو اور ای وی اجزاء کی ضروریات
آٹوموٹو OEMs اور EV مینوفیکچررز ہر سال لاکھوں کی تعداد میں ترقی پسند مہر والے آٹوموٹیو پارٹس استعمال کرتے ہیں۔ لیکن اس عمل کے لیے بریکٹ، کنیکٹر، یا کلپ کو کیا موزوں بناتا ہے؟ یہ مخصوص خصوصیات پر آتا ہے جو ملٹی-اسٹیشن کی پٹی کی تشکیل کے ساتھ موافق ہوتی ہے:
- حجم کا جواز:ایک گاڑی کے پلیٹ فارم کو صرف ایک بریکٹ کے سالانہ 500,000 سے 2 ملین یونٹس کی ضرورت ہو سکتی ہے۔ یہ جلدیں ٹولنگ کی لاگت کو تیزی سے کم کر دیتی ہیں، اکثر مہینوں میں سرمایہ کاری کی وصولی کرتی ہیں۔
- لمبی دوڑ میں جہتی تکراری قابلیت:سٹرکچرل کلپس اور سینسر بریکٹ کو بغیر کسی بڑھے کے سائیکل کے بعد رواداری کے چکر کو برقرار رکھنا چاہیے۔ پروگریسو ڈیز، اپنے پائلٹ-رجسٹرڈ سٹرپ فیڈنگ کے ساتھ، وہ مستقل مزاجی فراہم کرتے ہیں جہاں سنگل-اسٹیشن کے طریقے مجموعی ہینڈلنگ تغیرات کو متعارف کراتے ہیں۔
- مواد کی مطابقت:آٹوموٹیو پرزے عام طور پر ہائی-کم طاقت-میلا سٹیل، جستی سٹیل، یا ایلومینیم - تمام مواد کا استعمال کرتے ہیں جو کنڈلی سے قابل اعتماد طور پر فیڈ ہوتے ہیں اور ترقی پسند سٹیمپنگ کی رفتار پر متوقع طور پر بنتے ہیں۔
- کثیر-خصوصیات کا انضمام:ایک عام EV بس بار یا بیٹری کنیکٹر کو چھیدے ہوئے سوراخوں، تشکیل شدہ ٹیبز، اور کوائنڈ رابطہ سطحوں کی ضرورت ہوتی ہے۔ پروگریسو ڈائز یہ سب کچھ ایک سے زیادہ آپریشنز کے ذریعے حصوں کو روٹ کرنے کے بجائے ایک ہی پاس میں پورا کرتا ہے۔
- حفاظتی-اہم مستقل مزاجی:سیٹ کے اجزاء، ایئر بیگ ہاؤسنگز، اور ساختی کمک کو PPAP اور IATF 16949 کے سخت تقاضوں کا سامنا ہے۔ ایک کنٹرول شدہ، خودکار ترقی پسند سائیکل میں تیار کی جانے والی اعلیٰ حجم کی مہریں فطری طور پر انسانی-متغیر معیار کے خطرے کو کم کرتی ہیں۔
EV-مخصوص ایپلی کیشنز کے لیے، زیادہ کرنٹ بوجھ والے تانبے اور ایلومینیم کے بس باروں میں burr-فری کناروں اور قطعی کراس-حصوں کی ضرورت ہوتی ہے۔ پروگریسو ڈیز مناسب طریقے سے برقرار رکھنے والے کٹنگ کناروں کے ساتھ وہ تکمیل کو پیداوار کی رفتار پر فراہم کرتا ہے جس سے مجرد مشینی معاشی طور پر مماثل نہیں ہوسکتی ہے۔
الیکٹرانکس اور میڈیکل ڈیوائس ایپلی کیشنز
مائنیچرائزیشن ان دونوں صنعتوں کو ترقی پسند سٹیمپنگ کی طرف لے جاتی ہے، اگرچہ مختلف وجوہات کی بناء پر۔
الیکٹرانکس میں، آپ ٹرمینلز، شیلڈنگ کین، کنیکٹر ہاؤسنگز، اور ہیٹ سنک - کے ساتھ کام کر رہے ہیں جو اکثر صرف چند ملی میٹر کے پار ہوتے ہیں۔ تانبے کی ترقی پسند مہریں یہاں حاوی ہیں کیونکہ تانبے اور پیتل کے مرکب پتلی گیجز میں انتہائی قابل شکل ہونے کے دوران ان اجزاء کو درکار چالکتا پیش کرتے ہیں۔ کلیدی خصوصیات جو الیکٹرانکس کے حصوں کو ترقی پسند بناتی ہیں-ڈائی امیدواروں میں شامل ہیں:
- انتہائی سخت رواداری:رابطہ موسم بہار کے ٹرمینلز کو مناسب ملاپ کی قوت کو برقرار رکھنے کے لیے نصف ڈگری کے اندر موڑنے والے زاویوں کی ضرورت ہو سکتی ہے۔ درستگی کے ساتھ ترقی پسند ڈیز ہر اسٹیشن پر 0.001 انچ کے اندر پوزیشننگ کی درستگی حاصل کرتے ہیں۔
- پتلی مادی گیجز:0.1 ملی میٹر سے 0.5 ملی میٹر کی پٹی کی موٹائی عام ہے۔ یہ گیجز انفرادی خالی ہینڈلنگ کے لیے ناقابل عمل ہیں لیکن پروگریسو ٹولنگ کے ذریعے آسانی سے کھانا کھلاتے ہیں۔
- اعلی ٹکڑا شمار:ایک سنگل کنیکٹر سیریز کو ہر سال 10 ملین ٹرمینلز کی ضرورت ہو سکتی ہے۔ صرف ترقی پسند سٹیمپنگ ان مقداروں کو معاشی طور پر فراہم کرتی ہے۔
- ریل-سے-ریل آؤٹ پٹ:بہت سے الیکٹرانک ٹرمینلز سٹیمپنگ کے بعد کیریئر کی پٹی پر رہتے ہیں، پی سی بی اسمبلی کے دوران خودکار اندراج کے لیے ریل کی شکل میں بھیجے جاتے ہیں۔
میڈیکل پروگریسو سٹیمپنگ درستگی کے تقاضوں کو شیئر کرتی ہے لیکن ریگولیٹری رکاوٹوں کا اضافہ کرتی ہے۔ جراحی کے آلات کے اجزاء، لگانے کے قابل ڈیوائس ہاؤسنگ، اور تشخیصی آلات کے پرزوں کے لیے burr-مفت کناروں، بائیو مطابقت پذیر مواد (بنیادی طور پر سٹینلیس سٹیل یا ٹائٹینیم الائے)، اور کوائل لاٹ سے تیار حصے تک مکمل ٹریس ایبلٹی کی ضرورت ہوتی ہے۔ طبی ایپلی کیشنز میں ترقی پسند ڈائی موزوں ہونے کا اشارہ کرنے والی خصوصیات میں شامل ہیں:
- Burr-فری کنارے کی ضروریات:امپلانٹ ہاؤسنگز اور سرجیکل کلپس میں تیز دھار نہیں ہو سکتے جو ٹشو کو نقصان پہنچا سکتے ہیں۔ صحیح طریقے سے ڈیزائن کیا گیا پروگریسو درست پنچ-سے-ڈائی کلیئرنس کے ساتھ ایسے کنارے تیار کرتا ہے جو ثانوی ڈیبرنگ کے بغیر میڈیکل-گریڈ سطح کی وضاحتوں کو پورا کرتا ہے۔
- لاٹ ٹریس ایبلٹی:خودکار پروگریسو سٹیمپنگ لائنیں کوائل ہیٹ نمبرز کو ٹریک کر سکتی ہیں اور انہیں مخصوص پروڈکشن رنز سے منسلک کر سکتی ہیں - FDA کی تعمیل کے لیے اہم۔
- مسلسل سطح ختم:تشخیصی اجزاء اور جراحی کے اوزار نس بندی کی مطابقت کے لیے یکساں سطحوں کا مطالبہ کرتے ہیں۔
HVAC اور صنعتی حصے
HVAC پروگریسو سٹیمپنگ اجزاء کی ایک وسیع رینج کا احاطہ کرتی ہے، چھوٹے ہیٹ ایکسچینجر کے پنکھوں سے لے کر بڑے ہاؤسنگ بریکٹ تک۔ جو چیز ان کو متحد کرتی ہے وہ جیومیٹری ہے جو پٹی کی تشکیل اور حجم کے لیے موزوں ہے جو وقف شدہ ٹولنگ کا جواز پیش کرتی ہے:
- ہیٹ ایکسچینجر کے پنکھ:یہ پتلے ایلومینیم یا تانبے کے عناصر میں انتہائی تیز رفتار - اکثر 800 یا اس سے زیادہ اسٹروک فی منٹ پر مہر لگائے جانے والے بار بار لاؤورڈ پیٹرن کی خصوصیت ہے۔ ان کی یکساں جیومیٹری اور بڑے پیمانے پر سالانہ مقدار انہیں نصابی کتابوں کی ترقی پسند ڈائی ایپلی کیشنز بناتی ہے۔
- ہاؤسنگ بریکٹ اور بڑھتے ہوئے کلپس:HVAC یونٹس کمپریسر کے بڑھنے، ڈکٹ ورک اٹیچمنٹ، اور پینل کو برقرار رکھنے کے لیے درجنوں اسٹیل بریکٹ استعمال کرتے ہیں۔ ہر بریکٹ کی قسم ایک سے زیادہ آلات کے ماڈلز میں 100,000 سے 500,000 یونٹس فی سال چل سکتی ہے۔
- موٹر لیمینیشن:HVAC بلورز میں الیکٹرک موٹر سٹیٹرز اور روٹرز الیکٹریکل اسٹیل سے پنچ شدہ اسٹیک شدہ لیمینیشن پر مشتمل ہوتے ہیں۔ پروگریسو ڈیز موٹر کی کارکردگی کے لیے درکار سخت ارتکاز کے ساتھ تیز رفتاری سے پیدا کرتی ہیں۔
- وینٹیلیشن گرل اجزاء:شیٹ میٹل میں دہرائے جانے والے سلاٹڈ پیٹرن خود کو ترقی پسند چھیدنے اور تشکیل دینے کے کاموں کو قرض دیتے ہیں۔
صنعتی ایپلی کیشنز ان خصوصیات کی عکاسی کرتی ہیں - کنویئر اجزاء، برقی انکلوژر پارٹس، اور فاسٹنر ہارڈ ویئر سبھی حجم اور جیومیٹری پروفائل کا اشتراک کرتے ہیں جو ترقی پسند اسٹیمپنگ بہترین کام کرتا ہے۔
یہ تسلیم کرنا کہ آیا آپ کے پرزے ان پروفائلز میں صحیح معنوں میں فٹ ہیں کیونکہ یہ آپ کے سپلائر کی تشخیص کے دوران پوچھے گئے سوالات کو شکل دیتا ہے۔ آپ کی صنعت میں گہرا تجربہ رکھنے والا وینڈر آپ کی درخواست کے لیے مخصوص ناکامی کے طریقوں، مادی رویوں، اور رواداری کے چیلنجوں کا حوالہ دے گا - نہ صرف ان شعبوں کی فہرست کی تلاوت کرے گا جن کی خدمت کا وہ دعویٰ کرتے ہیں۔ معیار سے متعلق آگاہی کی وہ گہرائی، اور اس کی پشت پناہی کرنے والے معائنہ کے طریقے، قابل سپلائرز اور ان لوگوں کے درمیان حقیقی فاصلے کو ظاہر کرتے ہیں جو صرف پریس سے لیس ہیں۔
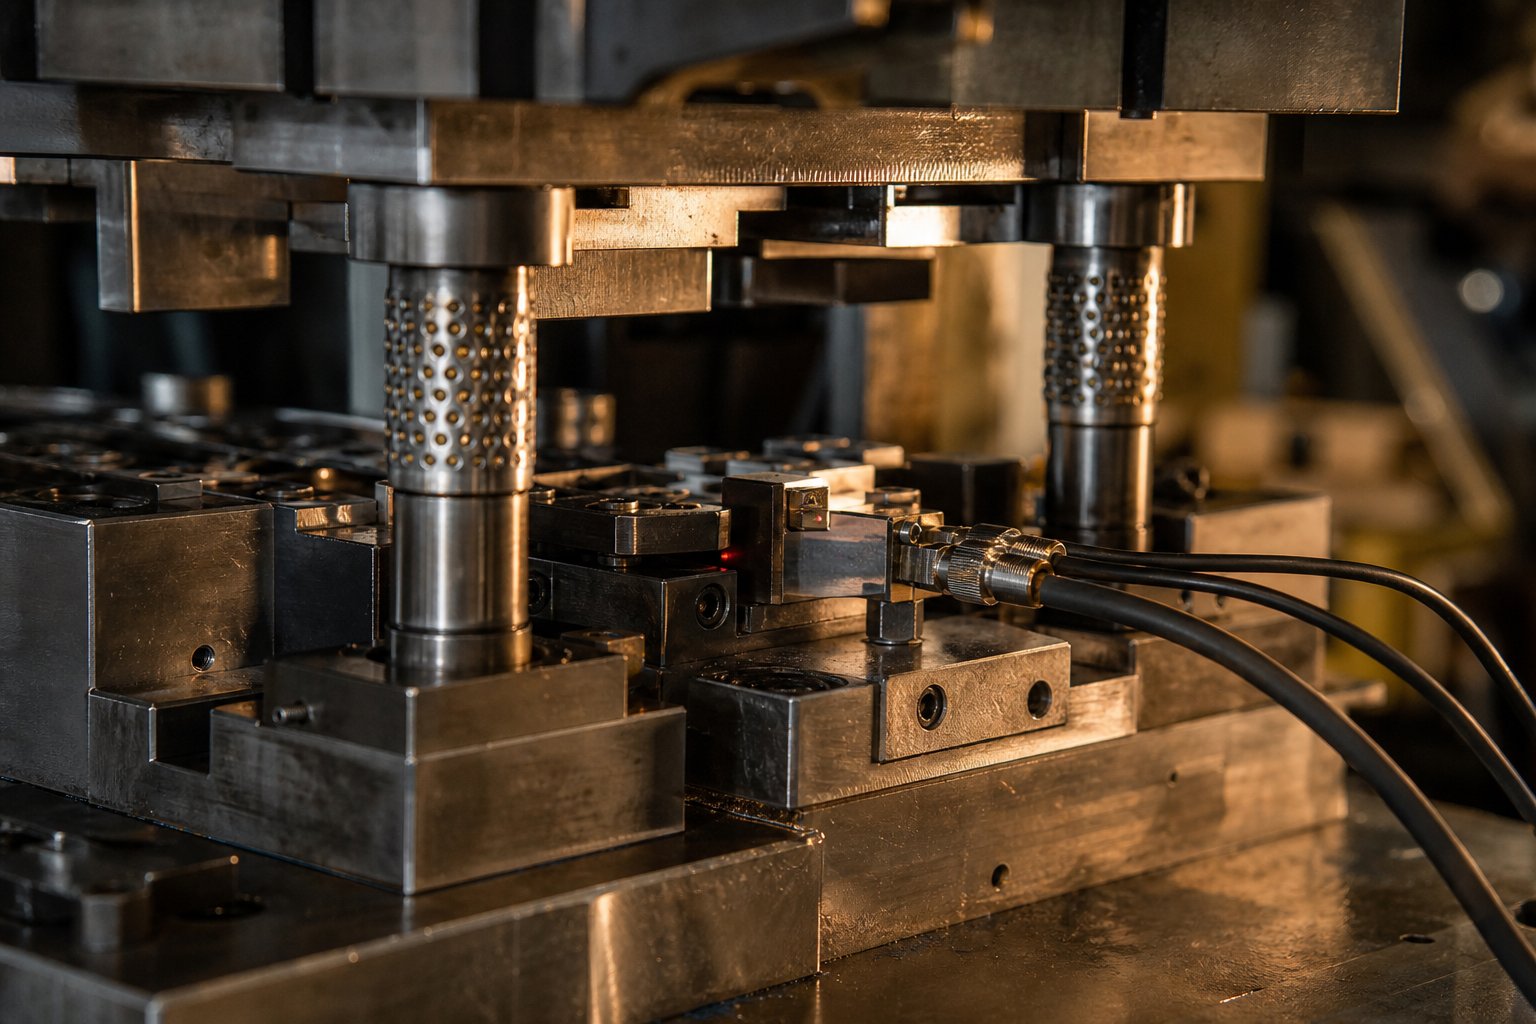
پروگریسو ڈائی سٹیمپنگ میں کوالٹی کنٹرول اور معائنہ
ایک سپلائر اپنے ہوم پیج پر ہر سرٹیفیکیشن کی فہرست بنا سکتا ہے اور پھر بھی خراب حصوں کو بھیج سکتا ہے۔ ایک قابل ترقی پسند ڈائی اسٹیمپنگ کمپنی اور ایک جو صرف پریس کی مالک ہے کے درمیان حقیقی فرق وہی ہے جو پہلے اسٹروک اور شپنگ ڈاک کے درمیان ہوتا ہے - نگرانی کے نظام، سینسنگ ٹیکنالوجی، اور ناکامی-ریسپانس پروٹوکول جو دن{3}}سے-دن کی پیداوار میں سرایت کرتے ہیں۔ جب آپ یہ سمجھتے ہیں کہ اعلی درستگی والے دھاتی سٹیمپنگ میں کوالٹی کنٹرول کیسا نظر آنا چاہیے، تو آپ ان دکانداروں کو دیکھ سکتے ہیں جو حقیقت میں اس پر عمل کر رہے ہیں بمقابلہ ری سائیکلنگ مارکیٹنگ کی زبان۔
-ڈائی سینسنگ اور حقیقی-وقت کی نگرانی میں
حادثے کی روک تھام کے طور پر-ڈائی سینسنگ کا آغاز ہوا۔ ابتدائی نظاموں نے ایک کام کیا: پریس کو بند کر دیں اس سے پہلے کہ اوپری اور نچلے مرنے والے حصے تباہ کن طور پر آپس میں ٹکرا جائیں۔ صرف اس نے مرمت کے اخراجات میں دسیوں ہزار کی بچت کی۔ لیکن ٹیکنالوجی نے ترقی کی۔ جدید ان-ڈائی سینسنگ اب ایک مسلسل کوالٹی گیٹ کے طور پر کام کرتی ہے - سلگ کھینچنے، غلط خوراک دینے کی حالت، اور پنچ پہننے جیسی بے ضابطگیوں کا پتہ لگاتا ہے۔پہلےعیب دار پرزے کبھی ڈبے تک پہنچ جاتے ہیں۔
یہ کیسے کام کرتا ہے؟ ٹولنگ میں براہ راست نصب سینسرز ہر اسٹروک پر مخصوص حالات کی نگرانی کرتے ہیں۔ سب سے عام ترتیب میں شامل ہیں:
- اسٹرائپر لیول سینسر:لوئر ڈائی مانیٹر کے کونوں پر نصب قربت کے سینسرز کہ آیا اسٹرائپر پلیٹ اپنی متوقع گہرائی تک بند ہو جاتی ہے۔ اگر کھینچا ہوا سلگ پٹی کی سطح پر اترتا ہے، تو یہ اسٹرائپر کو مکمل سفر - تک پہنچنے سے روکتا ہے اور سینسر ایک جھٹکے میں پریس کو روک دیتا ہے۔ 0.010 انچ سے پتلے مواد پر، اینالاگ سینسر اسٹرائپر کی گہرائی کو اندر تک ناپتے ہیں+/- 0.0005 انچ.
- سوراخ کی موجودگی کا پتہ لگانا:اسپرنگ بیک پروبس یا آپٹیکل سینسر اس بات کی تصدیق کرتے ہیں کہ ہر اسٹیشن پر پنچڈ ہولز موجود ہیں۔ کھوئے ہوئے سوراخ کا مطلب عام طور پر ٹوٹا ہوا پنچ ہوتا ہے - اسے فوری طور پر پکڑنا نیچے کی طرف ہونے والے نقصان اور اسکریپ کو جمع ہونے سے روکتا ہے۔
- زبردستی نگرانی:مخصوص پنچ ہولڈرز میں بنائے گئے چھوٹے بوجھ والے خلیے طاقت میں ہونے والی تبدیلیوں کا پتہ لگاتے ہیں جو سست ہونے، چپکنے، یا مادی تغیرات کی نشاندہی کرتے ہیں۔ کسی بھی اہم قوت کی تبدیلی سے یہ اشارہ ملتا ہے کہ جزوی معیار خطرے میں ہے۔
- خصوصیت کی موجودگی کی تصدیق:ڈیجیٹل سینسر اس بات کی تصدیق کرتے ہیں کہ اسمبل شدہ اجزاء - ایک دبایا ہوا نٹ، ایک پیالہ-فیڈ داخل کریں، یا ثانوی پٹی - درست پوزیشن میں ہیں۔ یہ خاص طور پر ٹولنگ میں قابل قدر ہے جو کہ-ڈائی اسمبلی آپریشنز میں شامل ہوتا ہے، جہاں غائب ہونے والے اجزاء غیر-فعال پرزے تیار کرتے ہیں۔
ایڈوانسڈ سسٹم سادہ اسٹاپ/اسٹارٹ منطق سے آگے بڑھتے ہیں۔ بند-لوپ کنفیگریشنز موڑ کے زاویوں یا مواد کی موٹائی کو حقیقی وقت میں ماپنے کے لیے اینالاگ سینسر کا استعمال کرتی ہیں، پھر سٹروک کے درمیان سٹیشنوں کی تشکیل کو ایڈجسٹ کرنے کے لیے سرووموٹرز کو حکم دیتی ہیں۔ ڈائی سیلف-پریس کو روکے بغیر درست کرتا ہے۔ کنٹرول کی یہ سطح سخت-رواداری، اعلی-مارجن اجزاء - کے لیے درستگی سے متعلق ڈائی اسٹیمپنگ میں سب سے زیادہ اہمیت رکھتی ہے اور یہ تشخیص کے دوران سپلائر کی نفاست کا ایک مضبوط اشارہ ہے۔
سپلائی کرنے والے کی سہولت کا دورہ کرتے وقت، جسمانی ثبوت تلاش کریں: پریس کنٹرولز سے ٹولنگ کو جوڑنے والے نال کنیکٹر، ملٹری-اسپیک کنیکٹر کے ساتھ سینسر جنکشن باکس، اور ایک سرشار سینسر لیب جہاں تکنیکی ماہرین مرنے سے پہلے سینسر فیلڈز کا نقشہ بناتے ہیں۔ نظر آنے والے سینسر انفراسٹرکچر کے بغیر پروگریسو سٹیمپنگ پریس چلانے والی دکانیں صرف آپریٹر کی چوکسی پر انحصار کر رہی ہیں - غیر توجہ شدہ تیز رفتار سٹیمپنگ لائنوں پر سینکڑوں اسٹروک فی منٹ چلتے ہوئے ایک خطرناک تجویز۔
عام ناکامی کے طریقے اور ان سے کیسے بچنا ہے۔
ترقی پسند موت کی ناکامیاں شاذ و نادر ہی کسی ایک تباہ کن واقعے کے طور پر آتی ہیں۔ زیادہ تر مسائل لباس کے جمع ہونے، پٹی کے عدم استحکام، اور مسلسل پیداوار کے دوران چکنا کرنے کی عدم مطابقت کے ذریعے آہستہ آہستہ پیدا ہوتے ہیں۔ ان ناکامی کے طریقوں کو سمجھنے سے آپ کو یہ اندازہ کرنے میں مدد ملتی ہے کہ آیا سپلائر کے دیکھ بھال کے طریقے فعال ہیں یا رد عمل۔
نیچے دی گئی جدول سب سے عام ترقی پسند ڈائی فیل موڈز کو ان کی بنیادی وجوہات اور روک تھام کی حکمت عملیوں کا نقشہ بناتا ہے جو ایک اچھی طرح سے چلائے جانے والے آپریشن کی جگہ پر ہونی چاہیے:
| ناکامی موڈ | روٹ کاز | روک تھام کا طریقہ |
|---|---|---|
| گڑ کی تشکیل | کٹے ہوئے کنارے، نامناسب پنچ-ڈائی کلیئرنس، ناکافی چکنا | اسٹروک-گنتی-کی بنیاد پر تیز کرنے کے نظام الاوقات، ہائی-پہننے والے اسٹیشنوں میں کاربائیڈ داخل کرنا، مناسب کلیئرنس ڈیزائن (عام طور پر فی طرف مواد کی موٹائی کا 5-10%) |
| سلگ کھینچنا | پنچ اور سکریپ کے درمیان ویکیوم، پنچ کی سطح کا لباس، ضرورت سے زیادہ اتارنے کی مزاحمت | ایئر بلو سسٹم، اسپرنگ ایجیکٹر، ویکیوم ریلیف جیومیٹری، اسٹرائپر-لیول سینسر کی نگرانی |
| ڈرا اسٹیشنوں میں مواد کو پتلا کرنا | ضرورت سے زیادہ ڈرا گہرائی، ناکافی چکنا، نامناسب خالی ہولڈر فورس | ملٹی-اسٹیج ڈرا کی ترتیب، ڈرا بیڈ آپٹیمائزیشن، پیشن گوئی ایڈجسٹمنٹ کے ساتھ زبردستی نگرانی |
| جہتی بہاؤ | پائلٹ پن پہننا، فیڈ سسٹم میں عدم مطابقت، طویل رنز کے دوران تھرمل توسیع | مقررہ وقفوں پر پائلٹ کلیئرنس معائنہ، سروو فیڈر کیلیبریشن، کنٹرول کی حدود کے ساتھ SPC ٹرینڈنگ |
| پنچ ٹوٹنا | مادی موٹائی کے لحاظ سے کم سائز کا پنچ، پٹی کی غلط ترتیب سے پس منظر کی لوڈنگ | گائیڈڈ اسٹرائپر سسٹم، مضبوط پنچ ڈیزائن، ہر اسٹروک پر پنچ ٹپ کی موجودگی کی تصدیق کرنے والے آپٹیکل سینسرز |
| غلط کھانا کھلانا | فیڈر کی رہائی کے وقت کی خرابیاں، پہنے ہوئے گائیڈ ریلز، کوائل سیٹ مکمل طور پر سیدھا نہیں ہوا۔ | فیڈ-پروگریشن سینسرز (پائلٹ کی مصروفیت کی توثیق)، گائیڈڈ اسٹرپ لفٹرز، سٹریٹنر کیلیبریشن چیکس |
غور کریں کہ یہ ناکامیاں کتنی باہم مربوط ہیں۔ پنچ پہننے سے گڑ کی اونچائی میں اضافہ ہوتا ہے، جو اتارنے کی مزاحمت کو بڑھاتا ہے، جس کی وجہ سے سلگس انخلا کے دوران چپک جاتے ہیں - ایک ہی بنیادی وجہ ایک سے زیادہ علامات کے ذریعے جھلکتی ہے۔ سپلائی کرنے والے جو اپ اسٹریم وجہ (پنچ کنڈیشن) کو ایڈریس کیے بغیر صرف نظر آنے والی علامت (burrs) کو ٹریک کرتے ہیں وہ رد عمل کی بحالی کے ایک نہ ختم ہونے والے لوپ سے لڑ رہے ہیں۔
صرف بصری معائنہ کے بجائے اصل فالج کی گنتی پر مبنی روک تھام کے تیز کرنے والے پروگرام بہترین عمل کی نمائندگی کرتے ہیں۔ سٹین لیس سٹیل کی تیز رفتار سٹیمپنگ، مثال کے طور پر، تانبے یا ایلومینیم جیسے معتدل مواد کے مقابلے زیادہ بار بار تیز کرنے کے وقفوں کا مطالبہ کرتی ہے۔ ایک فراہم کنندہ جو آپ کو آپ کے مخصوص مواد اور جیومیٹری کے لیے اپنی تیز کرنے کی حد بتا سکتا ہے نہ صرف آلات کی ملکیت کا حقیقی پروسیس کنٹرول - کا مظاہرہ کرتا ہے۔
SPC اور مہر والے حصوں کے لیے معائنہ کے طریقے
شماریاتی عمل کا کنٹرول ڈائی سینسنگ (جو فوری طور پر تباہ کن واقعات کو پکڑتا ہے) اور حتمی معائنہ (جو حقیقت کے بعد نقائص کو پکڑتا ہے) کے درمیان فرق کو ختم کرتا ہے۔ SPC پروڈکشن رن میں جہتی رجحانات کی نگرانی کرتا ہے، جب کوئی عمل کنٹرول کی حد کی طرف بڑھ رہا ہوتا ہے تو اس سے پہلے کہ پرزے حقیقت سے باہر ہو جائیں۔
ہر شفٹ میں دسیوں ہزار پارٹس تیار کرنے والے ڈائی اسٹیمپنگ پریس کے لیے، اسپاٹ-ہر سوویں حصے کی جانچ ضروری ہے لیکن ناکافی ہے۔ SPC اس نمونے میں ریاضیاتی ڈھانچہ شامل کرتا ہے۔ آپریٹرز اہم طول و عرض - سوراخ کی پوزیشنوں، موڑنے والے زاویوں، مجموعی پروفائلز - کی پیمائش کرتے ہیں اور انہیں کنٹرول چارٹ پر پلاٹ کرتے ہیں۔ ویسٹرن الیکٹرک اصولوں کے جھنڈے کے نمونے جو ایک عمل کی تبدیلی کی نشاندہی کرتے ہیں یہاں تک کہ جب انفرادی ریڈنگ برداشت کے اندر رہتی ہے۔
پیش گوئی کرنے والا SPC اسے مزید آگے لے جاتا ہے۔ ٹننج کے دستخطوں، ڈائی ٹمپریچر ریڈنگز، اور چکنا دباؤ کے ڈیٹا کو AI ماڈلز میں فیڈ کرکے، جدید سسٹمز خراب حصے کو کنویئر تک پہنچنے سے 2 سے 6 گھنٹے پہلے بہاؤ کا پتہ لگاتے ہیں۔ اس نقطہ نظر کو استعمال کرنے والے ٹائر 1 آٹوموٹو سپلائر نے اطلاع دی۔تقسیم سے متعلق سکریپ میں 54% کمی اور جھریوں کے نقائص میں 61% کمی14 ترقی پسند ڈائی لائنوں کے پار۔ اس قسم کا ڈیٹا-پر مبنی کوالٹی مینجمنٹ IATF 16949-مصدقہ آپریشنز کے لیے تیزی سے معیاری ہے۔
SPC کے علاوہ، مہر والے حصوں کے معائنہ کے طریقوں میں عام طور پر شامل ہیں:
- وژن کے نظام:ڈائی ایگزٹ پر لگائے گئے ہائی-اسپیڈ کیمرے سطح کی حالت، کنارے کے معیار اور مکمل پیداوار کی رفتار پر جہتی موافقت کی تصدیق کرتے ہیں۔ وہ کاسمیٹک نقائص اور مجموعی جہتی غلطیوں کو پکڑتے ہیں جو SPC کے نمونے لینے سے پیمائش کے وقفوں کے درمیان چھوٹ سکتی ہے۔
- نظری موازنہ:سیٹ اپ اور وقتاً فوقتاً جانچ پڑتال کے دوران استعمال کیا جاتا ہے، یہ پراجیکٹ پارٹ سلیوٹس کو برق رفتار ہندسی تصدیق کے لیے رواداری کے اوورلیز کے خلاف بناتا ہے۔
- CMM (کوآرڈینیٹ ماپنے والی مشینیں):پہلے-مضمون کے معائنہ اور متواتر آڈٹ کے دوران اہم جہتوں کے لیے اعلیٰ ترین درستگی فراہم کریں، حالانکہ وہ ان لائن پروڈکشن کے استعمال کے لیے بہت سست ہیں۔
- Go/no-go gauges:حسب ضرورت فکسچر جو پریس پر پاس/فیل فزیکل چیکس کے ذریعے اہم خصوصیات - سوراخ کے قطر، ٹیب کی اونچائی، مجموعی طور پر ہمواری - کی تصدیق کرتے ہیں۔
یہاں سرخ جھنڈا واضح ہے: ایک سپلائر جو اپنے SPC پروٹوکول کی وضاحت نہیں کر سکتا، آپ کو حالیہ رنز سے کنٹرول چارٹ نہیں دکھا سکتا، یا اس بات کی وضاحت کرتا ہے کہ ان کا سینسر انفراسٹرکچر ممکنہ طور پر جانچ کے-بعد-حقیقت کے بعد چل رہا ہے۔ یہ نقطہ نظر خرابیوں کو تلاش کرتا ہے. یہ ان کی روک تھام نہیں کرتا۔ اور اعلی صحت سے متعلق دھاتی سٹیمپنگ میں جہاں رواداری کو ہزارویں میں ماپا جاتا ہے، 50,000 ٹکڑوں کی دوڑ کے بعد نقائص کو تلاش کرنے کا مطلب ہے پوری لاٹ کو چھانٹنا یا ختم کرنا۔
کوالٹی سسٹمز آپ کو بتاتے ہیں کہ ایک سپلائر خطرے کے بارے میں کیسے سوچتا ہے۔ لیکن خریداروں کو اگلے - عملی سوالات کا سامنا کرنا پڑتا ہے کہ ٹولنگ بنانے میں کتنا وقت لگتا ہے، کون سا مواد بہترین چلتا ہے، اور کیا عمودی طور پر مربوط دکان ایک آؤٹ سورسنگ ڈائی کنسٹرکشن سے زیادہ تیزی سے ڈیلیور کرتی ہے - براہ راست پروجیکٹ کی ٹائم لائنز اور ملکیت کی کل لاگت کا تعین کرتی ہے۔
پراجیکٹ کی ٹائم لائنز اور خریداروں کے لیے مواد کے تحفظات
آپ کے پاس انتہائی نفیس کوالٹی سسٹم ہو سکتے ہیں، لیکن اس سے کوئی فرق نہیں پڑتا اگر آپ کے ٹولنگ میں توقع سے زیادہ چھ مہینے لگتے ہیں یا آپ کا منتخب کردہ مواد مینٹیننس شیڈول اکاؤنٹس سے زیادہ تیزی سے پنچ کناروں کو ختم کر دیتا ہے۔ لیڈ ٹائم اور مواد کا انتخاب وہ جگہ ہے جہاں پروکیورمنٹ ٹیمیں یا تو پراجیکٹ کے آرام دہ بفرز بناتی ہیں یا پروڈکشن پلانرز کو تاخیر کی وضاحت کرنے کے لیے خود کو جھنجوڑتی ہوئی محسوس کرتی ہیں۔
ٹولنگ لیڈ ٹائمز اور انہیں کیا چلاتا ہے۔
ایک اعلی-کوالٹی پروگریسو ڈائی کی عام طور پر ضرورت ہوتی ہے۔12 سے 20 ہفتےڈیزائن، مشین، گرمی کا علاج، پیسنا، جمع، اور کمیشن. یہ رینج موجود ہے کیونکہ پیچیدگی بہت زیادہ مختلف ہوتی ہے۔ چند سوراخوں والے فلیٹ بریکٹ کے لیے ایک سادہ 6- اسٹیشن ڈائی 10 ہفتوں کے قریب اتر سکتا ہے۔ ایک 30-اسٹیشن ڈائی جو تیار کردہ خصوصیات، سکہ بند سطحوں، اور ان ڈائی ٹیپنگ کے ساتھ ایک تنگ-ٹولرینس کنیکٹر تیار کرتا ہے، پچھلے 20 ہفتوں کو آگے بڑھا سکتا ہے - خاص طور پر اگر ٹول اسٹیل کی دستیابی یا ہیٹ ٹریٹمنٹ کی قطاریں رکاوٹیں پیدا کرتی ہیں۔
خاص طور پر ٹائم لائن کے تغیر کو کیا چلاتا ہے؟
- اسٹیشن کی تعداد:مزید اسٹیشنوں کا مطلب ہے ڈیزائن، مشین، فٹ اور ڈیبگ کرنے کے لیے مزید انفرادی اجزاء۔ ہر اسٹیشن EDM وقت، پیسنے کے پاس، اور اسمبلی کی پیچیدگی کا اضافہ کرتا ہے۔
- رواداری کے تقاضے:سخت حصے کی رواداری سخت ڈائی اجزاء کی رواداری کا مطالبہ کرتی ہے، جو پیسنے اور معائنہ کے چکر میں اضافہ کرتی ہے۔ +/- 0.025 ملی میٹر پر رکھی ہوئی خصوصیات کو +/- 0.1 ملی میٹر کے مقابلے میں نمایاں طور پر زیادہ آزمائشی تکرار کی ضرورت ہوتی ہے۔
- مواد پر مہر لگائی جا رہی ہے:سٹینلیس سٹیل یا اعلی-طاقت والے مرکبات کو چلانے والے مرنے کے لیے اکثر کاربائیڈ انسرٹس یا خصوصی کوٹنگز کی ضرورت ہوتی ہے، جس سے تعمیراتی شیڈول میں سورسنگ اور علاج کا وقت شامل ہوتا ہے۔
- منظوری کے بعد ڈیزائن میں تبدیلیاں:مشینی شروع ہونے کے بعد دیر سے-مرحلے پر نظرثانی پر دوبارہ کام میں اصل ٹول کی قیمت کے نصف تک لاگت آسکتی ہے اور ٹائم لائن میں ہفتوں کا اضافہ ہو سکتا ہے۔ سٹیل پر سرمایہ لگانے سے پہلے اپنے حصے کے ڈیزائن کو لاک کریں۔
پروڈکشن رن لیڈ ٹائم ٹولنگ بلڈ سے الگ ہے۔ ایک بار جب پروگریسو ڈائی پریس سیٹ اپ ہو جاتا ہے اور ڈائی ثابت ہو جاتی ہے، پہلے-آرٹیکل کے پرزے عام طور پر دنوں میں بھیجے جاتے ہیں۔ جاری پیداوار کا انحصار پریس کی دستیابی، کوائل سٹاک لیڈ ٹائم، اور رن کی مقدار - پر ہوتا ہے لیکن سائیکل کا وقت خود شاذ و نادر ہی رکاوٹ ہے۔ 150 سٹروک فی منٹ پر چلنے والی ڈائی فی گھنٹہ 9000 حصے پیدا کرتی ہے۔ رکاوٹ تقریبا ہمیشہ اوپر کی طرف ہوتی ہے: ٹولنگ کی تیاری، مواد کی خریداری، یا شیڈولنگ کی ترجیح۔
مواد کا انتخاب اور پیداوار پر اس کا اثر
پروگریسو سٹیمپنگ مواد ڈائی وئیر ریٹ، پروڈکشن کی رفتار، اور دیکھ بھال کے وقفوں کو براہ راست متاثر کرتا ہے۔ مواد کا انتخاب صرف اس بارے میں نہیں ہے کہ تیار شدہ حصے کو کیا کرنے کی ضرورت ہے - یہ شکل دیتا ہے کہ ڈائی سینکڑوں ہزار اسٹروک پر کیسے کارکردگی کا مظاہرہ کرتی ہے۔ یہاں یہ ہے کہ ترقی پسند ٹولنگ میں سب سے عام مواد کس طرح برتاؤ کرتا ہے:
- کاربن سٹیل (1008، 1010، 1050):ترقی پسند سٹیمپنگ کے لیے سب سے زیادہ معاف کرنے والا مواد۔ کاربن اسٹیل پروگریسو سٹیمپنگ مواد کی نرمی اور نرمی کی وجہ سے نسبتاً کم ڈائی وئیر کے ساتھ تیز رفتاری سے چلتی ہے۔ ٹولنگ ان درجات پر سب سے زیادہ دیر تک رہتی ہے، اور تیز کرنے کے وقفے سائیکلوں کے درمیان مزید بڑھ سکتے ہیں۔
- سٹینلیس سٹیل (301, 304, 316, 410):کاربن سٹیل سے زیادہ سخت اور کھرچنے والا، سٹینلیس سٹیل پروگریسو سٹیمپنگ کٹنگ سٹیشنوں پر پریمیم ٹول سٹیل (D2 یا M2) یا کاربائیڈ داخل کرنے کا مطالبہ کرتا ہے۔ دبانے کی رفتار عام طور پر ہلکے سٹیل کے مقابلے میں 20-40% گر جاتی ہے تاکہ بڑھتی ہوئی قوتوں اور حرارت کی پیداوار کو منظم کیا جا سکے۔ چکنا کرنا بہت ضروری ہے - خشک دوڑنے سے تقریباً فوراً گلنا شروع ہو جاتا ہے۔
- ایلومینیم (1100، 3003، 5052، 6061):نرم اور انتہائی قابل شکل، ایلومینیم پروگریسو سٹیمپنگ کو ٹولنگ پر تیز اور نرم بناتا ہے۔ چیلنج مواد کو سنبھالنا ہے: ایلومینیم آسانی سے کھرچتا ہے اور مناسب کوٹنگز یا چکنا کرنے کے بغیر پنچ کی سطحوں پر بنتا ہے۔ ٹنیج کی ضروریات کم ہیں، زیادہ اسٹروک کی شرح کی اجازت دیتا ہے.
- تانبا اور پیتل (C110, C260, C510):اعتدال پسند مرنے کے لباس کی خصوصیات کے ساتھ بہترین فارمیبلٹی۔ اعلی چالکتا ان کو برقی اجزاء کے لیے ضروری بناتی ہے۔ پتلا-گیج کا تانبا تیز رفتار پروگریسو ڈائی اسٹیمپنگ ایپلی کیشنز میں تیز رفتار سے چلتا ہے - اکثر چھوٹے ٹرمینلز کے لیے 400 اسٹروک فی منٹ سے زیادہ ہوتا ہے۔
- ہائی-طاقت کم-الائے اسٹیل (HSLA) اور اعلی درجے کی ہائی-طاقت کا اسٹیل (AHSS):آٹوموٹو ساختی اجزاء میں عام۔ ان مواد کو نمایاں طور پر زیادہ پریس ٹنیج کی ضرورت ہوتی ہے - بعض اوقات بھاری سٹیمپنگ ایپلی کیشنز کے طور پر اہل ہوتے ہیں - اور اپنی سختی کی وجہ سے پنچ پہننے کو تیز کرتے ہیں۔ AHSS کو سنبھالنے والے ڈائی اسٹیشنوں میں قابل قبول سروس لائف کو برقرار رکھنے کے لیے اکثر کاربائیڈ یا کوٹڈ ٹولنگ شامل ہوتی ہے۔
پریس ٹنیج مواد کی طاقت، پٹی کی چوڑائی، اور بیک وقت آپریشنز کی تعداد سے مماثل ہونا چاہیے۔ ایک چھوٹا سا پریس متضاد حصے تیار کرتا ہے کیونکہ یہ خصوصیات کو مکمل طور پر تشکیل دینے میں جدوجہد کرتا ہے۔ ایک بڑا پریس توانائی اور فرش کی جگہ کو ضائع کرتا ہے۔ پتلے تانبے کی تیز رفتار میٹل اسٹیمپنگ کے لیے صرف 25 ٹن کی ضرورت ہو سکتی ہے، جبکہ ایک سے زیادہ ڈرا اسٹیشنوں کے ساتھ ایک وسیع سٹینلیس سٹیل بریکٹ اسی پروگریسو ڈائی پریس پر 200 ٹن یا اس سے زیادہ کا مطالبہ کر سکتا ہے۔
عمودی طور پر مربوط بمقابلہ کنٹریکٹ مینوفیکچررز
جہاں آپ کا سپلائر اپنا ٹولنگ بناتا ہے وہ مواصلات کی رفتار، ٹربل شوٹنگ ریسپانسیوینس، اور پروجیکٹ کی کل ٹائم لائن کے بارے میں سب کچھ بدل دیتا ہے۔
ایک عمودی طور پر مربوط ترقی پسند ڈائی اسٹیمپنگ کمپنی ڈائی کو ڈیزائن کرتی ہے، پرزوں کو مشین بناتی ہے، ٹول کو اسمبل اور ڈیبگ کرتی ہے، اور پروڈکشن - کو ایک ہی چھت کے نیچے چلاتی ہے۔ جب آزمائش کے دوران کوئی مسئلہ سامنے آتا ہے، تو ٹول میکر پریس کے پاس جاتا ہے، مسئلے کی تشخیص کرتا ہے، اور اسی دن ڈائی میں ترمیم کرتا ہے۔ ڈیزائن کا ارادہ برقرار رہتا ہے کیونکہ انجینئرز جنہوں نے پٹی کی ترتیب تیار کی ہے وہی لوگ ہیں جو گھونسوں کو پیس رہے ہیں۔
کنٹریکٹ مینوفیکچررز، اس کے برعکس، ڈائی کنسٹرکشن کو ایک علیحدہ ٹول شاپ - کو کبھی کبھی بیرون ملک آؤٹ سورس کرتے ہیں۔ اس سے ہینڈ آف رگڑ کا تعارف ہوتا ہے۔ انجینئرنگ تبدیلیوں کو کمپنیوں کے درمیان رسمی دستاویزات کی ضرورت ہوتی ہے۔ مسائل کو ڈیبگ کرنے کا مطلب ہے ڈائی کو کسی بیرونی سہولت پر بھیجنا، ان کی قطار کا انتظار کرنا، اور یہ امید کرنا کہ تشریح آپ کے اصل ارادے سے میل کھاتی ہے۔ لیڈ ٹائم اوسطاً 4 سے 8 ہفتے طویل ہوتا ہے کیونکہ ہر تکرار مواصلاتی پرت سے گزرتی ہے جو عمودی طور پر مربوط آپریشن میں نہیں ہوتی ہے۔
تجارت-بند؟ عمودی طور پر مربوط سپلائرز اونچے اوور ہیڈ لے جاتے ہیں، جو ٹولنگ کوٹس میں ظاہر کر سکتے ہیں۔ کنٹریکٹ مینوفیکچررز بعض اوقات کم قیمت کی بیرونی دکانوں کا فائدہ اٹھاتے ہوئے کم ابتدائی قیمت پیش کرتے ہیں۔ لیکن قیمت کا یہ فائدہ اکثر تب بخارات بن جاتا ہے جب آپ توسیع شدہ ٹائم لائنز، غلط مواصلت سے دوبارہ کام کرنے کے چکروں، اور ایک کے بجائے دو وینڈر رشتوں کو سنبھالنے کی پوشیدہ لاگت پر غور کرتے ہیں۔
خریداروں کے لیے، پوچھنے والا سوال سیدھا ہے: کیا آپ اپنے گھر میں-ڈیز بناتے ہیں، اور کیا میں اپنے سہولت کے آڈٹ کے دوران ٹول روم میں چل سکتا ہوں؟ دونوں کے لیے ہاں ایک ایسے سپلائر کا اشارہ دیتی ہے جو اپنے عمل کے اختتام-سے-ختم ہونے کا مالک ہے۔ ہچکچاہٹ یا "ٹولنگ پارٹنر" کی طرف ری ڈائریکٹ ایک مختلف رسک پروفائل کا اشارہ کرتا ہے - ضروری نہیں کہ نااہل ہو، لیکن خریداری کے آرڈر کرنے سے پہلے یہ سمجھنے کے قابل ہو۔
ٹائم لائنز اور مادی انتخاب اس بات کی وضاحت کرتے ہیں کہ کیا ممکن ہے۔ اگلی پرت - اس بات کا جائزہ لے رہی ہے کہ آیا ایک سپلائر کے پاس واقعی انجینئرنگ کی گہرائی، سرٹیفیکیشنز، اور ان امکانات پر عمل کرنے کے لیے آلات موجود ہیں - جہاں خریدار کی وجہ سے مستعدی مہنگے سرپرائزز سے سمارٹ پروکیورمنٹ کو الگ کرتی ہے۔
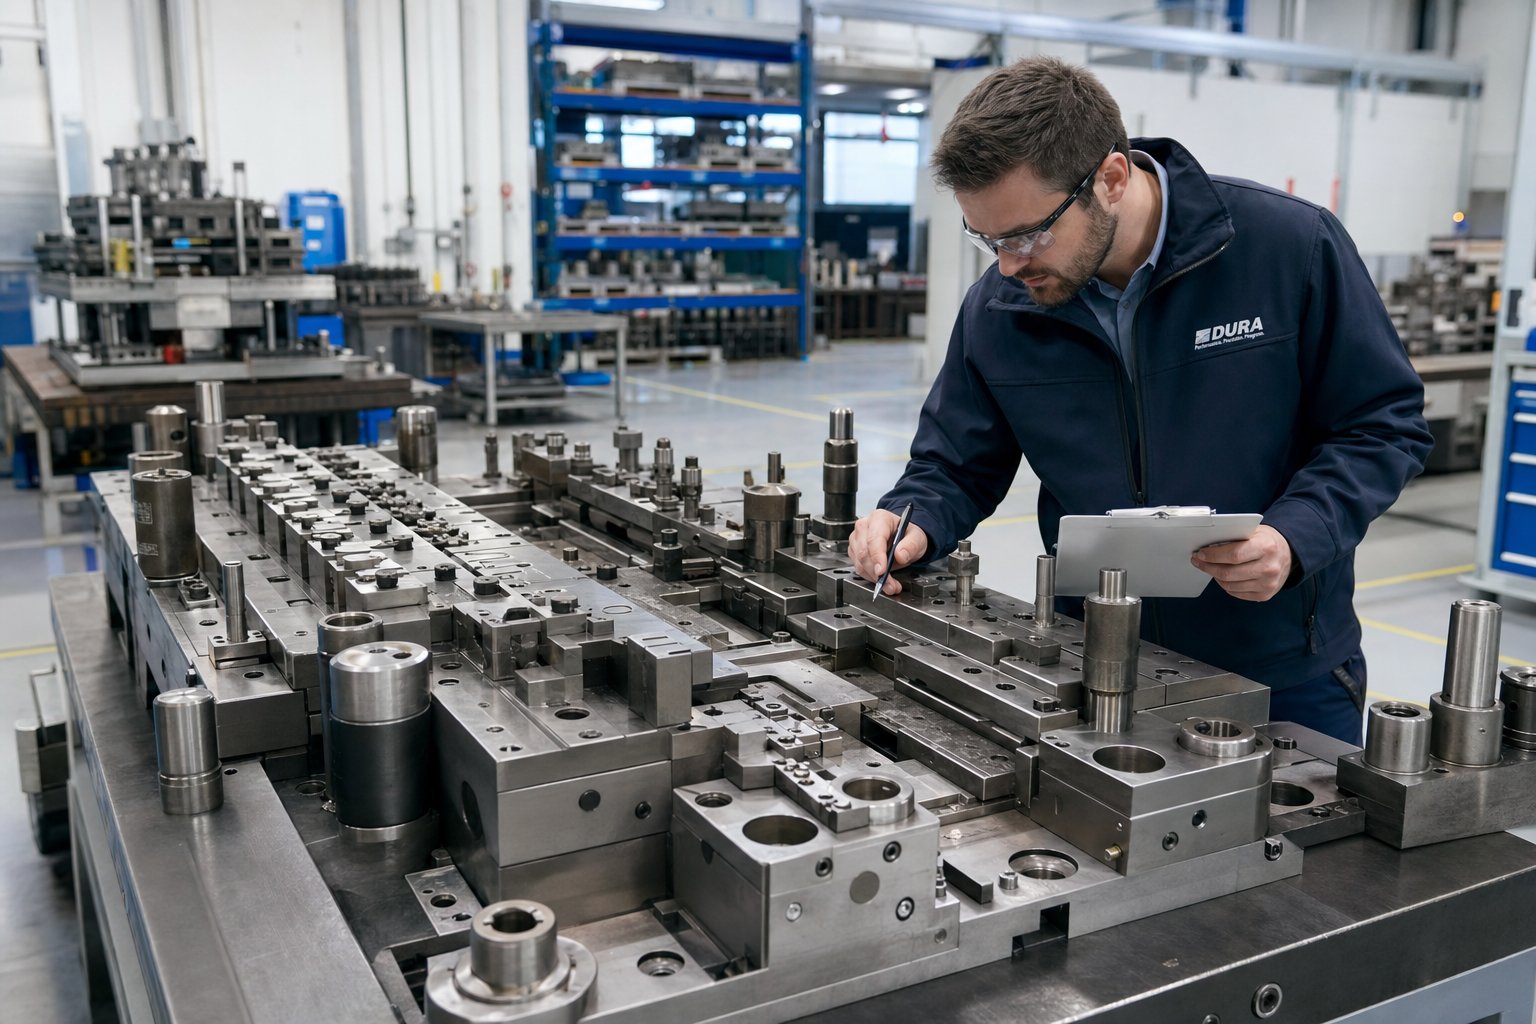
پروگریسو ڈائی اسٹیمپنگ کمپنی کا اندازہ کیسے لگایا جائے۔
یہ جاننا کہ کون سا مواد بہترین چلتا ہے اور ٹولنگ کو بنانے میں کتنا وقت لگتا ہے مفید پس منظر ہے۔ لیکن جب آپ اپنے کاروبار کے لیے مقابلہ کرنے والے ترقی پسند ڈائی مینوفیکچررز کی میز پر بیٹھے ہوتے ہیں، تو آپ کو پالش سیلز پریزنٹیشنز سے حقیقی صلاحیت کو الگ کرنے کے لیے ایک منظم فریم ورک کی ضرورت ہوتی ہے۔ ذیل میں تشخیصی معیار پروکیورمنٹ ٹیموں اور پروڈکشن انجینئرز کو کسی بھی پرچیز آرڈر پر دستخط کرنے سے پہلے فراہم کنندگان کی درجہ بندی کے لیے ایک قابل تکرار طریقہ فراہم کرتا ہے۔
سرٹیفیکیشن اور آلات جو حقیقی صلاحیت کا اشارہ دیتے ہیں۔
سرٹیفیکیشن صرف دیوار کی سجاوٹ نہیں ہیں۔ وہ اس بات کی نشاندہی کرتے ہیں کہ آیا کسی ترقی پسند سٹیمپنگ کمپنی نے مینجمنٹ سسٹم میں سرمایہ کاری کی ہے اور آپ کی صنعت کے تقاضوں پر عمل پیرا ہے۔ یہاں آپ کی سپلائی چین کی بنیاد پر کیا دیکھنا ہے:
- ISO 9001:2015- بیس لائن۔ کسی بھی اسٹیمپنگ ڈائی مینوفیکچررز کو اس کا اندازہ کرنے کے قابل ہونا چاہئے اسے کم سے کم رکھیں۔ یہ تصدیق کرتا ہے کہ دستاویزی معیار کے عمل، خطرے پر مبنی سوچ، اور کارکردگی کی جانچ کے نظام موجود ہیں۔ اگر ان میں اس کی بھی کمی ہے تو چلے جائیں۔
- IATF 16949:2016- آٹوموٹو کے لیے لازمی۔ یہ معیار ISO 9001 کے اوپر تقریباً 100 اضافی تقاضوں کا اضافہ کرتا ہے، بشمول PPAP کی تیاری، کنٹرول پلان کا طریقہ کار، اور OEM-مخصوص کسٹمر کی ضروریات کا انضمام۔ اگر آپ کسی بھی ٹائر 1 یا OEM پروگرام کے پرزے سورس کر رہے ہیں اور فراہم کنندہ کے پاس IATF سرٹیفیکیشن نہیں ہے، تو یہ سرخ پرچم کو نااہل قرار دیتا ہے۔
- AS9100 Rev D- ایرو اسپیس اور دفاع کے لیے درکار ہے۔ یہ سرٹیفیکیشن کنفیگریشن مینجمنٹ، پہلے آرٹیکل کے معائنہ کے پروٹوکولز، اور جعلی-جزوں کی روک تھام کے کنٹرول کو شامل کرتا ہے جو آٹوموٹیو معیارات کے برابر نہیں ہیں۔ یہ IATF 16949 کے ساتھ قابل تبادلہ نہیں ہے یہاں تک کہ دونوں شعبوں کی خدمت کرنے والے سپلائرز کے لیے۔
سرٹیفیکیشنز کے علاوہ، آلات کی تفصیلات سے پتہ چلتا ہے کہ آیا کوئی سپلائر آپ کے پرزے جسمانی طور پر تیار کر سکتا ہے۔ تفصیلات کے لیے پوچھیں: ٹننج کی حد دبائیں (کیا یہ آپ کے مواد اور جیومیٹری کے تقاضوں کو پورا کرتا ہے؟)، زیادہ سے زیادہ پٹی کی چوڑائی کی گنجائش، اور اسٹروک فی منٹ میں رفتار کی درجہ بندی۔ صرف ہلکے-ٹنج پریسوں والی دکان قابل اعتماد طریقے سے سٹینلیس سٹیل بریکٹ نہیں بنا سکتی، اور 60 سٹروک فی منٹ تک محدود ایک اعلی- والیوم ٹرمینل پروڈکشن کی معاشیات کے ساتھ جدوجہد کرے گی۔ حقیقی گہرائی کے ساتھ میٹل اسٹیمپنگ ڈائی مینوفیکچررز عام طور پر متعدد رفتار کی حدود میں 25 سے 300+ ٹن تک پھیلے ہوئے پریس چلاتے ہیں۔
سامان کی عمر بھی اہم ہے۔ پچھلی دہائی میں بنائے گئے پریسوں میں عام طور پر سروو- سے چلنے والی فیڈز، مربوط ٹننج مانیٹر، اور قابل پروگرام شٹ ہائٹس - کی خصوصیت ہوتی ہے یہ سبھی سخت عمل کو کنٹرول کرنے میں معاون ہیں۔ پرانے مکینیکل پریس اب بھی اچھے پرزے تیار کرتے ہیں، لیکن وہ زیادہ دستی نگرانی کا مطالبہ کرتے ہیں اور ڈیٹا آؤٹ پٹ کی کمی کے ساتھ جدید کوالٹی سسٹم پر انحصار کرتے ہیں۔
ممکنہ سپلائرز سے پوچھنے کے لیے سوالات
تشخیص کے دوران آپ جو سوالات پوچھتے ہیں وہ کسی بھی بروشر کے مقابلے میں سپلائر کی گہرائی کے بارے میں زیادہ ظاہر کرتے ہیں۔ حقیقی تجربے کے حامل پروگریسو ڈائی اسٹیمپنگ سپلائرز بغیر کسی ہچکچاہٹ کے ان کا جواب دیتے ہیں۔ وہ لوگ جو انحراف کرتے ہیں یا عام کرتے ہیں وہ خلا کی نشاندہی کر رہے ہیں بلکہ وہ چاہتے ہیں کہ آپ تحقیقات نہ کریں۔
اس چیک لسٹ کو سپلائر میٹنگز یا سہولت کے آڈٹ کے دوران استعمال کریں:
- آپ کے اسٹیشن کی عام گنتی کی حد کیا ہے؟تجربہ کار ترقی پسند ڈائی مینوفیکچررز معمول کے مطابق 15 سے 40+ اسٹیشنوں کے ساتھ ڈیز بناتے ہیں۔ ایک دکان جو 8 سے 10 سٹیشنوں پر ہوتی ہے اس میں پیچیدہ حصوں کے لیے ڈیزائن کی نفاست کی کمی ہو سکتی ہے۔
- آپ نے پروڈکشن - میں پروٹو ٹائپ نہیں، پروڈکشن میں سب سے زیادہ برداشت کیا ہے؟مخصوص نمبر تلاش کریں (مثال کے طور پر، سوراخ کی پوزیشن پر +/- 0.013 ملی میٹر)۔ "بہت تنگ" جیسے مبہم جوابات سے پتہ چلتا ہے کہ انہوں نے اسے سختی سے نہیں ماپا ہے۔
- ایک واحد ترقی پسند اسٹیمپنگ ٹول پر آپ کی سب سے طویل مسلسل پیداوار کون سی ہے؟ایک ڈائی جس نے بڑی تعمیر نو کے بغیر 20 ملین ہٹس بنائے ہیں ڈیزائن کے معیار اور دیکھ بھال کے نظم و ضبط دونوں کو ظاہر کرتا ہے۔ مختصر مدت کی تاریخیں یا تو نئی ٹولنگ یا غریب مرنے والی لمبی عمر کا مشورہ دیتی ہیں۔
- کیا آپ اپنے پروگریسو ڈائز کو -گھر میں ڈیزائن اور بناتے ہیں؟یہ وہ سوال ہے۔حقیقی ڈائی مینوفیکچررز کو اسمبلرز سے الگ کرتا ہے۔جو ٹولنگ کو آؤٹ سورس کرتے ہیں اور صرف پروڈکشن چلاتے ہیں۔ ان-گھر کے ڈیزائن کا مطلب ہے تیز تر تکرار، براہ راست جوابدہی، اور انجینئرنگ ٹیمیں جو آپ کے پروگریسو سٹیمپنگ ٹول کی ہر تفصیل کو تصور سے آزمانے کے ذریعے سمجھتی ہیں۔
- کیا آپ مجھے حالیہ پروجیکٹ سے پٹی لے آؤٹ دکھا سکتے ہیں اور اپنے مواد کے استعمال کے فیصد کی وضاحت کر سکتے ہیں؟مضبوط DFM صلاحیت کے حامل سپلائرز آپ کو گھونسلے بنانے کی حکمت عملی، سکریپ ریٹ، اور وضاحت کریں گے کہ انہوں نے لاگت میں کمی کے لیے پچ اور ویب کی چوڑائی کو کس طرح بہتر بنایا۔ اگر وہ یہ نمونہ تیار نہیں کر سکتے ہیں، تو ان کے پاس آپ کے پروجیکٹ کو بہتر بنانے کے لیے انجینئرنگ کی گہرائی کا فقدان ہے۔
- کوٹنگ کے دوران آپ کے DFM فیڈ بیک کا عمل کیسا لگتا ہے؟ایک قابل پارٹنرآپ کے ڈیزائن کو چیلنج کرتا ہے اور بہتری کی تجویز کرتا ہے۔- سخت رواداری کو جھنڈا لگانا جو فنکشن کو شامل کیے بغیر لاگت کو بڑھاتا ہے، بہتر فارمیبلٹی کے لیے مادی متبادل کی تجویز کرتا ہے، یا جیومیٹری میں تبدیلیاں تجویز کرتا ہے جو ٹولنگ کو آسان بناتا ہے۔ ایک سپلائر جو ہر ڈرائنگ کو بغیر تبصرے کے قبول کرتا ہے وہ آپ کے خطرے کا انتظام نہیں کر رہا ہے۔ وہ اسے نظر انداز کر رہے ہیں۔
- فعال پیداوار میں مرنے کے لیے آپ کا احتیاطی دیکھ بھال کا پروٹوکول کیا ہے؟اسٹروک-گنتی-کی بنیاد پر تیز کرنے کی حد اور اضافی اجزاء کی حکمت عملیوں کے لئے پوچھیں۔ اگر وہ شیڈول پر برقرار رکھنے کے بجائے ناکامی تک چلتے ہیں تو آپ کے حصے وقت کے ساتھ ساتھ خراب ہو جائیں گے۔
ایک لطیف لیکن واضح فرق: تجربہ کار ترقی پسند ڈائی مینوفیکچررز ان مسائل کے بارے میں بات کرتے ہیں جنہیں انہوں نے حل کیا ہے۔ وہ اس حصے کا حوالہ دیں گے جس کے لیے سٹیشن بنانے میں اسپرنگ بیک معاوضے کی ضرورت ہوتی ہے، یا ایسے مواد جو معیاری ٹول اسٹیل کے وقت سے پہلے ناکام ہونے کے بعد حسب ضرورت پنچ کوٹنگز کا مطالبہ کرتا ہے۔ وہ مسئلہ-حل کرنا بیانیہ - مخصوص، ڈیٹا{-کی حمایت یافتہ، اور چیلنجوں کے بارے میں ایماندارانہ - ایسی چیز ہے جس کو مارکیٹنگ پولش کی کوئی مقدار نہیں بنا سکتی۔
ایسے سپلائرز جو ڈائی بلڈنگ کو آؤٹ سورس کرتے ہیں وہ خود بخود کمتر نہیں ہوتے ہیں، لیکن تشخیص بدل جاتا ہے۔ آپ کو یہ سمجھنے کی ضرورت ہے کہ ٹولنگ کو اصل میں کون ڈیزائن کرتا ہے، انجینیئرنگ کی تبدیلیوں کو تنظیموں کے درمیان کیسے بتایا جاتا ہے، اور جب جمعہ کو صبح 2 بجے کسی مرنے والے کو ہنگامی مرمت کی ضرورت ہوتی ہے تو کیا ہوتا ہے۔ سپلائی کرنے والے کو ان کے اپنے ٹولنگ سے مزید ہٹایا جاتا ہے، ہر اصلاحی کارروائی میں اتنی ہی دیر لگتی ہے - اور زیادہ- والیوم پروڈکشن میں، ڈاؤن ٹائم ڈالر فی منٹ میں ماپا جاتا ہے۔
تکنیکی صلاحیت کی درجہ بندی کے لیے ایک واضح فریم ورک کے ساتھ، آخری مرحلہ آپ کی مخصوص پروجیکٹ کی ضروریات - حجم، مواد، رواداری، اور تعمیل کی ضروریات - کو ایک سپلائر کے فیصلے میں ترجمہ کر رہا ہے جو لاگت اور ٹائم لائن کے حقائق کے خلاف صلاحیت کو متوازن کرتا ہے۔
اپنی پروگریسو ڈائی اسٹیمپنگ کی ضروریات کے لیے صحیح پارٹنر کا انتخاب کرنا
تشخیص کے فریم ورک صرف اس وقت قدر پیدا کرتے ہیں جب وہ کسی فیصلے میں ترجمہ کرتے ہیں۔ آپ کے پاس تکنیکی علم - پروسیس میکینکس، مادی رویے، معیار کے معیارات، اور سپلائر کی اہلیت کے سوالات ہیں۔ باقی مرحلہ آپ کے مخصوص پروجیکٹ کی ضروریات کے خلاف ان معیارات سے میل کھا رہا ہے اور ایک ایسے پارٹنر سے عہد کرنا ہے جس کی ثابت شدہ صلاحیتیں آپ کے حصے کی اصل میں مانگ کے مطابق ہوں۔
آپ کی ضروریات کو صحیح فراہم کنندہ سے ملانا
کوئی بھی ترقی پسند ڈائی اسٹیمپنگ کمپنی ہر درخواست کے لیے بہترین فٹ نہیں ہے۔ تیز رفتار کاپر ٹرمینل پروڈکشن میں بہترین سپلائی کرنے والے کے پاس موٹے سٹینلیس سٹیل کے ساختی بریکٹ کے لیے ٹننج یا ٹولنگ کی مہارت کی کمی ہو سکتی ہے۔ آٹوموٹیو کے لیے IATF 16949 سے تصدیق شدہ دکان میں AS9100 رجسٹریشن نہیں ہو سکتی جس کے لیے آپ کے ایرو اسپیس پروگرام کی ضرورت ہے۔ مقصد سیدھ میں رکھنا ہے - آپ کی ضروریات کو ظاہر شدہ، قابل تصدیق قابلیت کے خلاف نقشہ بنایا گیا ہے۔
اقتباسات کی درخواست کرنے سے پہلے، فیصلہ کن عوامل کے ساتھ اپنے پروجیکٹ کی وضاحت کریں:
- سالانہ حجم اور پیداوار کی زندگی:کیا آپ ہر سال 50,000 حصوں یا 5 ملین کا ارتکاب کر رہے ہیں؟ زیادہ والیومز زیادہ پیچیدہ پروگریسو سٹیمپنگ کو مزید سخت رواداری کے لیے اضافی سٹیشنوں کے ساتھ مرنے کا جواز پیش کرتے ہیں، جبکہ معتدل والیوم کم سٹیشنوں کے ساتھ آسان ٹولنگ کے حق میں ہو سکتے ہیں۔
- مواد اور گیج:آپ کا مادی انتخاب فوری طور پر فراہم کنندہ کے میدان کو تنگ کرتا ہے۔ ہر دکان پتلا تانبے کو 400+ سٹروک فی منٹ پر نہیں چلاتی، اور ہر پریس 2.0 ملی میٹر موٹائی پر اے ایچ ایس ایس کے لیے درکار ٹننج کو ہینڈل نہیں کرتا ہے۔
- رواداری کی تنقید:معیاری تجارتی رواداری والے حصے آپ کے اختیارات کو وسیع پیمانے پر کھولتے ہیں۔ +/- 0.013 ملی میٹر تک رکھی گئی خصوصیات کے لیے ثابت شدہ SPC ڈیٹا، پریمیم ٹولنگ، اور پریس آلات کے ساتھ فراہم کنندگان کی ضرورت ہوتی ہے جو اسٹروک کے بعد BDC ریپیٹ ایبلٹی اسٹروک کو برقرار رکھنے کے قابل ہوں۔
- صنعت کی تعمیل:آٹوموٹو، میڈیکل، اور ایرو اسپیس ہر ایک سرٹیفیکیشن اور دستاویزات کی ضروریات کو نافذ کرتی ہے جو ان سپلائرز کو ختم کرتی ہے جن کے پاس کوالٹی مینجمنٹ انفراسٹرکچر کی کمی ہے۔
- عمودی انضمام کی ترجیح:اگر آپ کے پروجیکٹ کی ٹائم لائن جارحانہ ہے یا آپ کے حصے کی جیومیٹری کو تکراری کوشش کی ضرورت ہے، تو ایک ترقی پسند ڈائی مینوفیکچرر جو ایک ہی چھت کے نیچے ٹولنگ کو ڈیزائن، بناتا اور چلاتا ہے وہ مواصلاتی تاخیر کو ختم کرتا ہے جو کثیر-وینڈر انتظامات متعارف کراتے ہیں۔
- DFM مشغولیت:نئے پارٹ ڈیزائنز کے لیے، آپ ایک ایسا سپلائر چاہتے ہیں جس کی انجینئرنگ ٹیم سٹرپ لے آؤٹ آپٹیمائزیشن، مواد کے استعمال کی آراء، اور جیومیٹری کی سفارشات - کے حوالہ کے دوران فراہم کرتی ہے نہ کہ ٹولنگ کے ارتکاب کے بعد۔
پروڈکشن انجینئرز کے لیے اعلی-حجم والے دھاتی پرزہ جات جو موثر ملٹی-اسٹیشن کی تشکیل، سخت ریپیٹ ایبلٹی، اور توسیع پذیر بڑے پیمانے پر پیداوار کی ضرورت ہوتی ہے، عمودی طور پر مربوط سپلائرز مستقل طور پر کم لیڈ ٹائم اور زیادہ ذمہ دار مسئلہ حل فراہم کرتے ہیں۔ انجینئرنگ ٹیم جس نے آپ کے پروگریسو ٹول اینڈ ڈائی کو ڈیزائن کیا ہے وہی ٹیم ہے جو اسے آزمانے کے دوران ڈیبگ کرتی ہے - کوئی ترجمہ پرت نہیں، کوئی ہینڈ آف رگڑ نہیں، کوئی انگلی نہیں- الگ الگ تنظیموں کے درمیان جب کسی چیز کو ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔
اپنا پروگریسو ڈائی اسٹیمپنگ پروجیکٹ شروع کرنا
تقاضوں کو عمل میں لانے کا مطلب ہے ایسے سپلائرز کو شامل کرنا جو آپ کی ضروریات کے ساتھ نہ صرف دعویٰ - - کا مظاہرہ کر سکتے ہیں۔ تقابلی پروجیکٹس سے پٹی لے آؤٹ کی مثالیں مانگ کر شروع کریں، اسی طرح کے مواد اور حجم سے پروڈکشن ڈیٹا مانگ کر، اور شیڈولنگ کی سہولت کے لیے واک کریں جہاں آپ ان کے ٹول روم، پریس فلور، اور معیاری لیب کا خود مشاہدہ کرتے ہیں۔
گھر کے اندر- پروگریسو ڈائی ڈیزائن اور مینوفیکچرنگ کی صلاحیت کے ساتھ سپلائرز کا جائزہ لینے والی ٹیموں کے لیے،YICHEN کی پروگریسو سٹیمپنگ ڈائیوسائل یہ سمجھنے کے لیے ایک حوالہ نقطہ پیش کرتے ہیں کہ کس طرح عمودی طور پر مربوط ڈائی مینوفیکچررز اپنی پروگریسو ڈائی اسٹیمپنگ سروسز - کو ابتدائی DFM مشاورت سے اعلی-حجم پروڈکشن کے ذریعے تشکیل دیتے ہیں۔ پروگریسو اسٹیمپنگ ڈیز پر ان کی توجہ بڑے پیمانے پر پیداواری کارکردگی کے لیے موزوں ہے جو انہیں پروکیورمنٹ ٹیموں کے بینچ مارکنگ سپلائر کی صلاحیت کے لیے ایک عملی نقطہ آغاز بناتی ہے۔
آپ جو بھی سپلائر شامل کرتے ہیں، اس مضمون میں شامل سرخ جھنڈے آپ کو تشخیص کے لیے ایک منظم عینک فراہم کرتے ہیں۔ ایک پارٹنر جو آپ کے سوالات کے جوابات تفصیلات کے ساتھ دیتا ہے، آپ کو اصل پروڈکشن رنز کا ڈیٹا دکھاتا ہے، اور ایمانداری کے ساتھ آپ کو بتاتا ہے کہ جب آپ کا حصہ ان کی پروگریسو ڈائی میٹل اسٹیمپنگ سروسز کے مطابق نہیں ہے تو وہ شراکت دار ہے۔ وہ جو بغیر اہلیت کے ہر چیز کو ہاں کہتے ہیں؟ یہ وہ مہنگے سبق ہیں جن سے ہوشیار خریدار بچنا سیکھتے ہیں۔
پروگریسو ڈائی اسٹیمپنگ کمپنی کے اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اسٹیمپنگ کیا ہے اور یہ کیسے کام کرتی ہے؟
پروگریسو ڈائی اسٹیمپنگ متعدد اسٹیشنوں پر مشتمل سنگل ڈائی کے ذریعے مسلسل دھاتی پٹی کو فیڈ کرتی ہے۔ ہر اسٹیشن ایک مختلف آپریشن کرتا ہے جیسے چھیدنا، خالی کرنا، موڑنا، یا تشکیل دینا۔ ہر پریس اسٹروک کے ساتھ، پٹی ایک پچ کا فاصلہ آگے بڑھاتی ہے، اور تیار شدہ حصہ آخری اسٹیشن پر الگ ہوجاتا ہے۔ یہ عمل 25 سے لے کر 1,200 سٹروک فی منٹ کی رفتار سے اعلی-حجم کے درست پرزے تیار کرتا ہے، جس سے یہ دہرائی جانے والی جیومیٹریوں کے لیے دھات کی تشکیل کے سب سے موثر طریقوں میں سے ایک ہے۔
2. ترقی پسند ڈائی بنانے میں کتنا وقت لگتا ہے؟
ایک عام ترقی پسند ڈائی کو کمیشننگ کے ذریعے ڈیزائن سے 12 سے 20 ہفتوں کی ضرورت ہوتی ہے۔ فلیٹ بریکٹ کے لیے 6 سے 8 اسٹیشنوں کے ساتھ سادہ ڈیز میں 10 ہفتے لگ سکتے ہیں، جبکہ پیچیدہ 30- اسٹیشن ٹولز کے ساتھ سخت رواداری اور تیار کردہ خصوصیات 20 ہفتوں سے زیادہ ہو سکتی ہیں۔ ڈرائیونگ ٹائم لائن کے اہم عوامل میں اسٹیشن کی گنتی، رواداری کے تقاضے، مواد پر مہر لگائی جا رہی ہے، اور آیا سپلائر ٹولنگ اندرون خانہ بناتا ہے یا آؤٹ سورس ڈائی کنسٹرکشن۔ عمودی طور پر مربوط مینوفیکچررز جیسے YICHEN جو ترقی پسند سٹیمپنگ کو ڈیزائن اور بناتے ہیں ایک ہی چھت کے نیچے عام طور پر تیزی سے ڈیلیور کرتے ہیں کیونکہ وہ الگ الگ تنظیموں کے درمیان مواصلاتی تاخیر کو ختم کرتے ہیں۔
3. پروگریسو ڈائی اسٹیمپنگ میں کون سا مواد استعمال کیا جا سکتا ہے؟
عام مواد میں کاربن اسٹیل (1008، 1010، 1050)، سٹینلیس اسٹیل (301، 304، 316)، ایلومینیم (1100، 3003، 5052)، تانبے اور پیتل کے مرکب (C110، C260، C510)، اور اعلی{1}} تمام سٹیل ہر مواد مرنے کے لباس کی شرح، پیداوار کی رفتار، اور دیکھ بھال کے وقفوں کو مختلف طریقے سے متاثر کرتا ہے۔ کاربن اسٹیل سب سے زیادہ معاف کرنے والا ہے اور سب سے زیادہ رفتار کی اجازت دیتا ہے، جب کہ سٹینلیس سٹیل پریمیم ٹول اسٹیل اور کم پریس کی رفتار کا مطالبہ کرتا ہے۔ مواد کے انتخاب کو پیداواری معاشیات اور لمبی عمر کے ساتھ جزوی کارکردگی کی ضروریات کو متوازن کرنا چاہیے۔
4. مجھے پروگریسو ڈائی اسٹیمپنگ اوور ٹرانسفر یا کمپاؤنڈ ڈائی اسٹیمپنگ کا انتخاب کب کرنا چاہیے؟
پروگریسو ڈائی اسٹیمپنگ اس وقت مثالی ہے جب آپ کے پرزے چھوٹے سے درمیانے سائز کے ہوں، اعتدال پسند جیومیٹرک پیچیدگی کی ضرورت ہو (ایک ہی جہاز میں موڑیں، شکلیں اور سوراخ کریں) اور سالانہ حجم 100,000 یونٹس سے زیادہ کا مطالبہ کریں۔ ٹرانسفر ڈائز بڑے حصوں، گہرے-جیومیٹریوں، یا کثیر-سطح کی تشکیل کی ضرورت والے اجزاء کے لیے بہتر کام کرتی ہے۔ کمپاؤنڈ ڈائز سادہ فلیٹ حصوں کے مطابق ہے جس میں کم حجم پر سخت ارتکاز کی ضرورت ہوتی ہے۔ اگر آپ کا حصہ دستیاب پٹی کی چوڑائی سے زیادہ ہے، ضرورت اس کے قطر سے زیادہ گہری ہے، یا اس کی سالانہ مانگ 5,000 سے 10,000 ٹکڑوں سے کم ہے، تو پروگریسو ٹولنگ ممکنہ طور پر لاگت-جائز نہیں ہے۔
5. ایک پروگریسو ڈائی اسٹیمپنگ کمپنی کے پاس کیا سرٹیفیکیشن ہونا چاہیے؟
ISO 9001:2015 دستاویزی معیار کے عمل کی تصدیق کرنے والی کم از کم بیس لائن ہے۔ آٹوموٹو سپلائرز کے پاس IATF 16949:2016 ہونا ضروری ہے، جو تقریباً 100 اضافی تقاضوں کا اضافہ کرتا ہے جس میں PPAP کی تیاری اور کنٹرول پلان کے طریقہ کار شامل ہیں۔ ایرو اسپیس ایپلی کیشنز کو کنفیگریشن مینجمنٹ اور جعلی-حصے کی روک تھام کے لیے AS9100 Rev D کی ضرورت ہوتی ہے۔ سرٹیفیکیشنز کے علاوہ، آلات کی تفصیلات کا جائزہ لیں بشمول پریس ٹننج رینج، زیادہ سے زیادہ پٹی کی چوڑائی، اور اسٹروک-فی-منٹ کی درجہ بندی۔ ایک فراہم کنندہ جس سرٹیفیکیشن کا آپ کی صنعت کا مطالبہ نہیں ہے اس کی قیمتوں کے حوالے سے قطع نظر نااہل کرنے والا سرخ پرچم ہے۔


