


Precision Stamping Dies کیا ہیں اور وہ کیوں اہم ہیں۔
A صحت سے متعلق سٹیمپنگ مرتے ہیںایک حسب ضرورت-انجینئرڈ ٹول ہے جسے سٹیمپنگ پریس میں شیٹ میٹل کو کاٹنے، فارم کرنے یا شکل دینے کے لیے استعمال کیا جاتا ہے جو لاکھوں پروڈکشن سائیکلوں میں ±0.05 ملی میٹر سے زیادہ برداشت کرتے ہوئے اعلیٰ-درستگی کے پرزوں میں ہوتا ہے۔ ڈھیلے جہتی تقاضوں کے لیے ڈیزائن کیے گئے عام اسٹیمپنگ ٹولنگ کے برعکس، یہ ڈیز سخت پنچ-سے-ڈائی کلیئرنس، اعلیٰ ٹول اسٹیلز، اور جدید گائیڈنس سسٹم کا مطالبہ کرتے ہیں تاکہ پیداوار کی رفتار پر دوبارہ قابل درستگی فراہم کی جاسکے۔
ڈیفائننگ پریسجن سٹیمپنگ ڈیز
ایک ایسے آلے کا تصور کریں جو ایک ہی حصہ جیومیٹری کو دوبارہ تیار کرے، انحراف کے مائکرون کے اندر، چاہے وہ حصہ نمبر ایک یا حصہ نمبر ایک ملین پر مہر لگا رہا ہو۔ یہ بنیادی چیلنج صحت سے متعلق سٹیمپنگ ڈیز حل ہے. ڈائی دو ملن حصوں پر مشتمل ہے: ایک پنچ جو حرکت کرتا ہے اور ایک ڈائی بلاک جو ساکن رہتا ہے۔ جب شیٹ میٹل کو ان کے درمیان کھلایا جاتا ہے، تو پنچ مواد کو ایک مخصوص شکل میں شکل دینے یا کاٹنے کے لیے طاقت کا اطلاق کرتا ہے۔ جو چیز اس ٹولنگ کو معیاری سے درستگی تک بڑھاتی ہے وہ ہر سطح، کلیئرنس اور سیدھ کی خصوصیت کے پیچھے انجینئرنگ ہے۔
صحت سے متعلق ڈائی رواداری کے تقاضے عام طور پر درخواست کے لحاظ سے ±0.01 ملی میٹر سے ±0.05 ملی میٹر تک ہوتے ہیں۔ درستگی کی اس سطح کو حاصل کرنا کوئی واحد-متغیر مسئلہ نہیں ہے۔ یہ ایک سسٹمز-انجینئرنگ کا نتیجہ ہے جہاں ڈائی ڈیزائن، پریس سلیکشن، میٹریل کا انتخاب، اور دیکھ بھال کی حکمت عملی سب آپس میں ملتے ہیں۔ کسی ایک عنصر میں خامی پورے نظام کی کارکردگی کو خراب کر دیتی ہے، اس سے کوئی فرق نہیں پڑتا ہے کہ دوسرے عناصر کو کتنی ہی اچھی طرح سے انجام دیا گیا ہے۔
اعلی- والیوم سٹیمپنگ میں درستگی کیوں اہمیت رکھتی ہے۔
جب آپ سیکڑوں ہزاروں پرزے تیار کر رہے ہوتے ہیں، تو چھوٹے جہتی بڑھنے سے بھی پیچیدہ مسائل پیدا ہوتے ہیں۔ ایک پروڈکشن رن پر 0.02 ملی میٹر تک بڑھنے والا گڑ تنہائی میں بے ضرر معلوم ہو سکتا ہے، لیکن نیچے کی طرف سے یہ اسمبلی میں مداخلت، کنیکٹر کی ناکامی، یا آنے والے معائنے میں-خصوصی مسترد ہونے کا سبب بنتا ہے۔ سکریپ کے نرخ بڑھ رہے ہیں۔ لائن اسٹاپیجز ضرب۔ لاگت ان طریقوں سے بڑھتی ہے جو اصل ٹولنگ سرمایہ کاری سے کہیں زیادہ ہوتی ہے۔
ڈائی لیول پر درستگی کوئی لگژری تصریح نہیں ہے۔ یہ وہ بنیاد ہے جو پروڈکٹ کی وشوسنییتا، اسمبلی کی مستقل مزاجی، اور ڈائی کے تیار کردہ ہر حصے میں کل مینوفیکچرنگ لاگت کو جھونک دیتی ہے۔
یہی وجہ ہے کہ اعلی درستگی کی مہر لگانے والے ٹولنگ کا اندازہ صرف ڈائی لاگت سے نہیں کیا جا سکتا۔ اصل سوال یہ ہے کہ کیا ڈائی اپنی مطلوبہ پیداواری زندگی کے دوران اپنے ہدف کی رواداری کو برقرار رکھ سکتی ہے، اور یہ اس بات پر منحصر ہے کہ نظام کا ہر عنصر ایک ساتھ کتنی اچھی طرح سے کام کرتا ہے۔ ڈائی ٹائپ، میٹریل گریڈ، پریس کی صلاحیت، اور مینٹیننس پروٹوکول ہر ایک اس جواب میں اپنا کردار ادا کرتا ہے۔
درستگی بمقابلہ معیاری سٹیمپنگ مر جاتا ہے۔
تو کیا بالکل "معیاری" کے بجائے ڈائی "پریسجن" بناتا ہے؟ اس کا جواب کسی ایک تصریح یا مارکیٹنگ کا لیبل نہیں ہے۔ یہ دانستہ انجینئرنگ کے فیصلوں کا ایک سلسلہ ہے جو پورے ٹول میں مرکب کرتا ہے، مواد کے انتخاب سے لے کر سطح کی تکمیل تک ہر چیز کو سیدھ میں رکھنے والے رہنمائی کے نظام تک۔ ان فرقوں کو سمجھنے سے آپ کو دو مہنگی غلطیوں سے بچنے میں مدد ملتی ہے: زیادہ-ان حصوں کے لیے ٹولنگ کی وضاحت کرنا جن کی ضرورت نہیں ہے، یا ان حصوں کے لیے جن کی ضرورت ہے ان کے لیے -کی وضاحت کرنا۔
رواداری کی حدود اور تکرار کے معیارات
سب سے نمایاں امتیاز برداشت کی صلاحیت ہے۔ معیاری سٹیمپنگ ڈیز عام طور پر ±0.1 ملی میٹر سے ±0.5 ملی میٹر کی رواداری کی حد کے اندر کام کرتی ہے، جس میں وسیع پیمانے پر عمومی-مقصد ایپلی کیشنز جیسے بریکٹ، انکلوژرز، اور ساختی ہارڈ ویئر کا احاطہ کیا جاتا ہے۔ صحت سے متعلق سٹیمپنگ مر جاتا ہے، اس کے برعکس، سے ہدف رواداری±0.01 ملی میٹر سے ±0.05 ملی میٹر، مائیکرو- کنیکٹرز اور طبی اجزاء کے لیے کچھ انتہائی درست ایپلی کیشنز کے ساتھ جو ±0.01 ملی میٹر سے نیچے دھکیل رہے ہیں۔
لیکن یہاں وہ نزاکت ہے جو اکیلے اسٹیمپنگ ڈائی ٹولرنس موازنہ سے محروم ہے: صحیح فرق کرنے والا پریس کے پہلے حصے پر رواداری نہیں ہے۔ یہ پیداوار کے حجم سے زیادہ تکرار ہے۔ ایک معیاری ڈائی اپنے پہلے سو اسٹروک پر سخت طول و عرض کو مار سکتی ہے، صرف پہننے کے ساتھ ہی بڑھنے کے لیے۔ پریزیشن ٹولنگ کو سینکڑوں ہزاروں یا لاکھوں سائیکلوں میں اپنے ہدف کی تفصیلات کو برقرار رکھنے کے لیے انجنیئر کیا گیا ہے کیونکہ ڈائی کے ہر عنصر کو، سٹیل گریڈ سے لے کر سطح کی کوٹنگ تک، مخصوص لباس کے میکانزم کے خلاف مزاحمت کے لیے منتخب کیا جاتا ہے جو جہتی بڑھنے کا سبب بنتے ہیں۔
ڈیزائن اور پیچیدہ اختلافات کی تعمیر
سخت رواداری ڈائی کے ہر سطح پر سخت انجینئرنگ کا مطالبہ کرتی ہے۔ جب آپ درست ڈائی کلیئرنس کی ضروریات اور تعمیر کا معیاری ٹولنگ سے موازنہ کریں گے تو آپ کو کئی اہم فرق نظر آئیں گے:
- پنچ-سے-ڈائی کلیئرنس:درستگی 3-5% مواد کی موٹائی تک چھوٹی کلیئرنس کا استعمال کرتی ہے، اس کے مقابلے میں معیاری ڈائز کے لیے 8-12% یا اس سے زیادہ۔ یہ سخت گیپ صاف ستھرا کٹے ہوئے کنارے اور زیادہ مستقل حصہ کے طول و عرض پیدا کرتا ہے، لیکن یہ اعلیٰ معیار کے اجزاء کا بھی مطالبہ کرتا ہے جو بوجھ کے نیچے اس فرق کو برقرار رکھ سکتے ہیں۔
- ٹول سٹیل گریڈ:سٹینڈرڈ ڈائز اکثر عام ٹول سٹیل جیسے Cr12MoV یا بنیادی D2 ویریئنٹس استعمال کرتے ہیں۔ اعلیٰ-کارکردگی کے درجات تک درستگی ختم ہوجاتی ہے جیسےDC53، SKD11، یا پاؤڈر میٹالرجی اسٹیلجو تھرمل سائیکلنگ کے تحت اعلی سختی، لباس مزاحمت اور جہتی استحکام پیش کرتے ہیں۔
- سطح کی تکمیل:درستگی پر نازک سطحیں گراؤنڈ اور آئینے کی تکمیل کے لیے پالش کی جاتی ہیں، رگڑ کو کم کرتی ہیں-اور مواد کے چپکنے (گیلنگ) کو روکتی ہیں جو بصورت دیگر وقت کے ساتھ ساتھ جزوی معیار کو گرا دیتی ہیں۔
- رہنمائی کے نظام:سٹینڈرڈ ڈائز بنیادی گائیڈ پوسٹس اور جھاڑیوں پر بھروسہ کر سکتے ہیں۔ پریزیشن ٹولنگ میں بال بیئرنگ گائیڈ سسٹم، پریزیشن الائنمنٹ میکانزم، اور پائلٹ پن شامل ہیں جو مائیکرون کے اندر پوزیشن کی درستگی کو برقرار رکھتے ہیں، اسٹروک کے بعد سٹروک۔
- مینوفیکچرنگ کے عمل:پریسیئن ڈائز کے لیے پیچیدہ پنچ اور ڈائی پروفائلز کے لیے تار EDM کی ضرورت ہوتی ہے، ڈیٹم سطحوں کے لیے درست پیسنے، اور سخت معائنہ پروٹوکول۔ مینوفیکچرنگ کے دوران پنچ اور ڈیز کو اکثر ±0.001 ملی میٹر تک کاٹا جاتا ہے۔
یہ اختلافات آزاد اپ گریڈ نہیں ہیں۔ وہ ایک سسٹم کے طور پر کام کرتے ہیں: سخت کلیئرنس صرف اس صورت میں اپنا فائدہ فراہم کرتی ہے جب گائیڈنس سسٹم سیدھ میں رکھتا ہے، اور گائیڈنس سسٹم صرف اس صورت میں درستگی برقرار رکھتا ہے جب ٹول اسٹیل پہننے کے خلاف مزاحمت کرے۔ ایک لنک کو ہٹا دیں اور صحت سے متعلق سلسلہ ٹوٹ جاتا ہے۔
جب سٹینڈرڈ ڈائز کافی ہیں۔
صحت سے متعلق ٹولنگ ہمیشہ صحیح جواب نہیں ہوتا ہے۔ دیانت دار انجینئرنگ کا مطلب یہ ہے کہ اس بات کو تسلیم کرنا کہ جب معیاری ڈیز ایپلی کیشن کو اچھی طرح سے پیش کرتی ہے اور زیادہ خرچ کرنا سرمایہ کاری کے بجائے ضائع ہوگا۔ معیاری ٹولنگ ان حالات میں عام طور پر کافی ہے:
- فراخ رواداری کے ساتھ بڑے ساختی حصے:بریکٹ، ہاؤسنگز، اور پینل جہاں ±0.1 ملی میٹر یا ڈھیلے قابل قبول ہیں شاذ و نادر ہی درست قیمت کا جواز پیش کرتے ہیں۔
- کم- والیوم پروٹو ٹائپنگ:جب سالانہ پیداوار 20,000 حصوں سے کم ہو جاتی ہے اور ڈیزائن اب بھی بدل سکتا ہے، آسان ٹولنگ یا یہاں تک کہ تار EDM خالی جگہیں زیادہ اقتصادی معنی رکھتی ہیں۔
- غیر-اہم کاسمیٹک ایپلی کیشنز:وہ حصے جہاں فٹ اور فنکشن رواداری نہیں ہوتے ہیں-جیسے آرائشی کور یا غیر-ملن اجزاء۔
فیصلہ ٹولنگ کی سرمایہ کاری کو جزوی تقاضوں سے ملانے پر آتا ہے۔ زیادہ-پرزوں کو برداشت کرنا جن کی ضرورت نہیں ہے ڈائی مینوفیکچرنگ اور مینٹی نینس کے ہر مرحلے میں غیر ضروری لاگت کا باعث بنتی ہے۔
| طول و عرض | سٹینڈرڈ سٹیمپنگ مر جاتا ہے | پریسجن سٹیمپنگ مر جاتا ہے۔ |
|---|---|---|
| عام رواداری | ±0.1 ملی میٹر سے ±0.5 ملی میٹر | ±0.01 ملی میٹر سے ±0.05 ملی میٹر |
| ڈائی میٹریلز | عام ٹول اسٹیلز (Cr12MoV، بنیادی D2) | اعلی-کارکردگی والے اسٹیلز (DC53، SKD11، پاؤڈر میٹالرجی، کاربائیڈ انسرٹس) |
| گائیڈنس سسٹمز | معیاری گائیڈ پوسٹس اور جھاڑیاں | بال-بیئرنگ گائیڈز، درست سیدھ کا طریقہ کار، پائلٹ پن |
| سطح ختم | معیاری مشینی | صحت سے متعلق زمین اور پالش |
| پیداوار کے حجم کی مناسبیت | کم سے اعتدال پسند حجم؛ سادہ جیومیٹری | زیادہ- والیوم رنز (100،000+ سائیکل)؛ پیچیدہ، رواداری-اہم حصے |
| پنچ-سے-ڈائی کلیئرنس | مواد کی موٹائی کا 8-12٪ | مواد کی موٹائی کا 3-5٪ |
| متعلقہ لاگت | کم پیشگی سرمایہ کاری | اعلی پیشگی قیمت؛ اسکریپ میں کمی اور طویل عمری کی وجہ سے حجم پر کم فی-حصہ قیمت |
معیاری بمقابلہ درست ٹولنگ لاگت کی بات چیت اکثر پیشگی سرمایہ کاری پر طے کرتی ہے، لیکن اسے ڈائی کی زندگی کے دوران فی قابل قبول حصہ کل لاگت پر توجہ مرکوز کرنی چاہیے۔ ایک پریزین ڈائی جس کی قیمت دو گنا زیادہ ہے لیکن نصف سکریپ ریٹ کے ساتھ تین گنا زیادہ چلتی ہے اعلی-حجم، رواداری-اہم پیداوار کے لیے کہیں بہتر معاشیات فراہم کرتی ہے۔ اصل سوال یہ نہیں ہے کہ "کس ڈائی کی قیمت کم ہے" بلکہ "کون سی ڈائی میرے حصے کی ضروریات، حجم اور معیار کی توقعات سے میل کھاتی ہے۔" اور اس سوال کا اچھی طرح سے جواب دینے کے لیے یہ سمجھنے کی ضرورت ہے کہ دستیاب درستگی کی اقسام اور ان میں سے کیسے انتخاب کیا جائے۔
پریسجن سٹیمپنگ کی اقسام اور انتخاب کیسے کریں۔
صحیح ڈائی ٹائپ کا انتخاب اتنا ہی نتیجہ خیز ہے جتنا صحیح رواداری بینڈ کا انتخاب کرنا۔ یکساں درستگی کے معیار کے مطابق بنائے گئے دو ڈائز بہت مختلف نتائج دے سکتے ہیں اگر کوئی حصہ جیومیٹری، پروڈکشن والیوم یا مواد کے لیے غلط فن تعمیر ہے۔ چیلنج یہ ہے کہ اس موضوع پر زیادہ تر رہنمائی فیصلے کے فریم ورک کے اندر اختیارات کی بجائے ڈائی اقسام کو الگ تھلگ زمروں کے طور پر دیکھتی ہے۔ انجینئرنگ ڈسپلن کے ساتھ اس فیصلے تک پہنچنے کا طریقہ یہاں ہے۔
پروگریسو ڈیز فار ہائی- والیوم کمپلیکس پارٹس
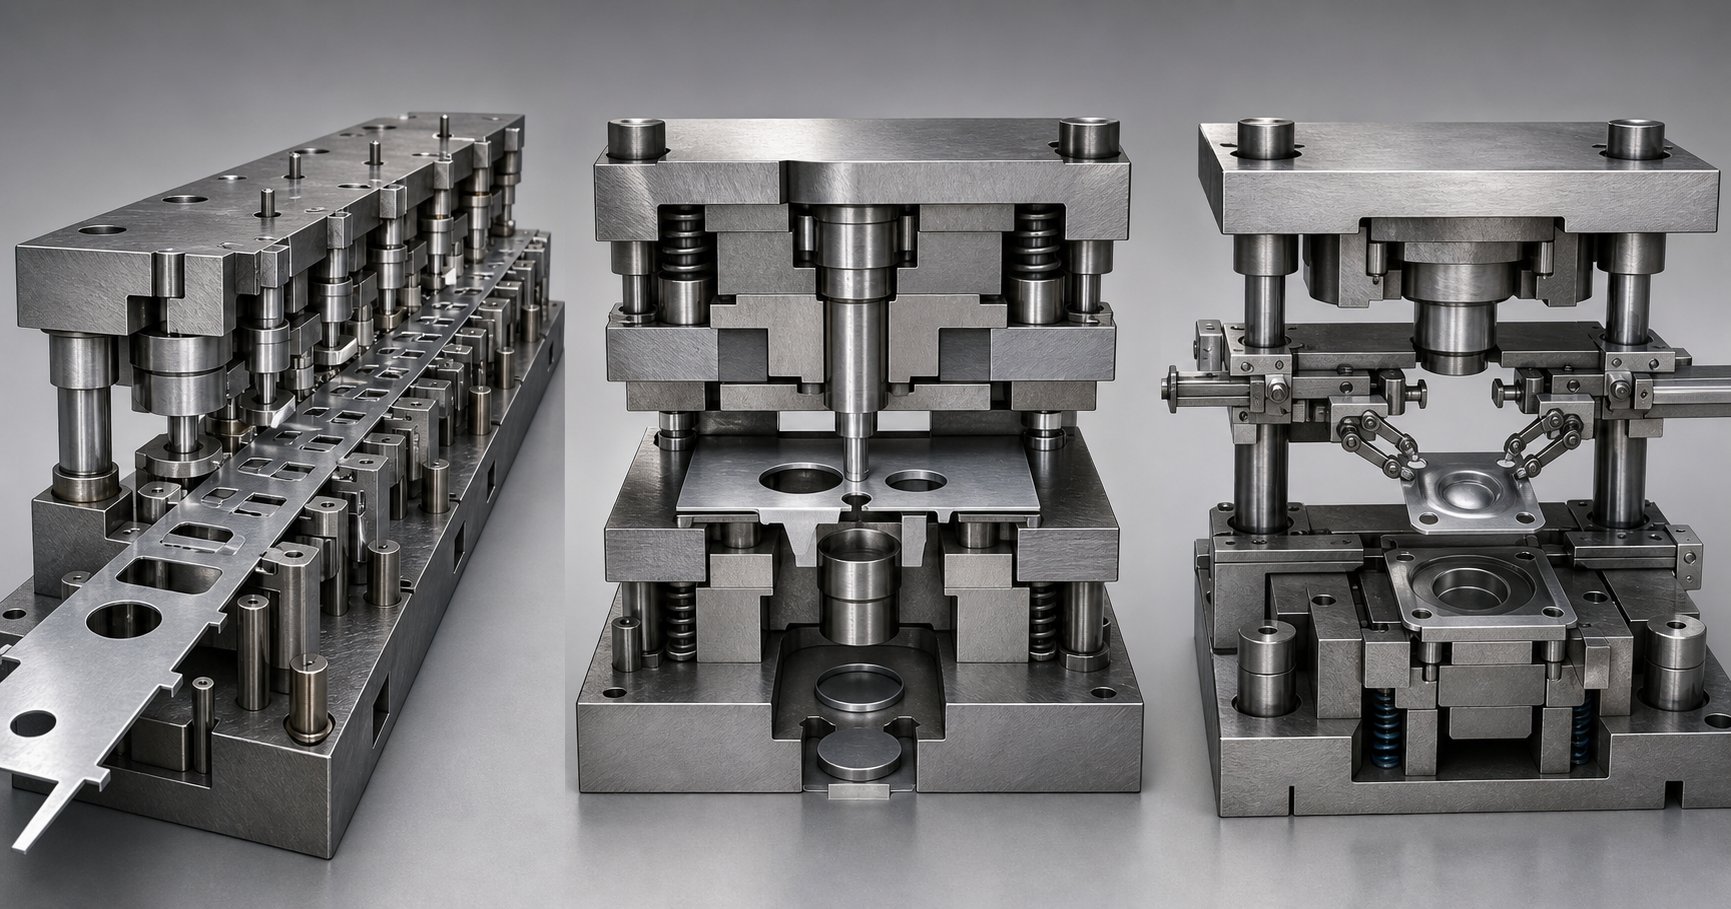
پروگریسو ڈائی ایک سٹرپ-فیڈ، ملٹی{-اسٹیشن ٹول ہے جہاں کوائل میٹریل آپریشنز کی ایک ترتیب کے ذریعے آگے بڑھتا ہے، ہر اسٹیشن ایک خصوصیت کا اضافہ کرتا ہے: ایک کٹ، ایک موڑ، ایک شکل، ایک سوراخ۔ جب تک پٹی آخری اسٹیشن تک پہنچتی ہے، تیار شدہ حصہ کیریئر کی پٹی سے الگ ہوجاتا ہے۔ یہ فن تعمیر اسے اعتدال پسند پیچیدہ حصوں کی اعلی حجم کی مہر لگانے کے لئے ترقی پسند ڈائی کے طور پر غالب انتخاب بناتا ہے۔
یہ صحت سے متعلق ایپلی کیشنز میں کیوں بہتر ہے؟ ہر اسٹیشن ایک ہی آپریشن کو ہینڈل کرتا ہے، جس کا مطلب ہے کہ پنچ-سے-کلیئرنس اور صف بندی ہر کٹ یا فارم کے لیے آزادانہ طور پر بہتر کی جا سکتی ہے۔ اسٹیشن کی ترتیب انجینئرز کو تمام خرابی کو ایک ہی اسٹروک میں مجبور کرنے کے بجائے متعدد مراحل میں فارمنگ آپریشنز کو تقسیم کرکے اسپرنگ بیک کا انتظام کرنے کی بھی اجازت دیتی ہے۔ نتیجہ تیار شدہ حصے پر سخت جہتی کنٹرول ہے، یہاں تک کہ جیومیٹریوں کے لیے بھی جنہیں ایک آپریشن میں روکنا مشکل ہو گا۔
پروگریسو ڈائی کہیں سے بھی پیدا کر سکتی ہے۔سات یا آٹھ حصے فی منٹ سے 1500 حصے فی منٹ، اور وہ اکثر صحیح طریقے سے ترتیب دینے کے بعد بغیر توجہ کے چلتے ہیں۔ HVAC اجزاء جیسے چھوٹے بریکٹ، ہیٹ ایکسچینجر کے پنکھ، اور کنیکٹر ٹرمینلز عام استعمال کی مثالیں ہیں جہاں ترقی پسند اسٹیمپنگ اعلی حجم کو دوبارہ قابلیت کے ساتھ جوڑتی ہے جس کی درستگی کا تقاضا ہے۔
ٹریڈ آف: ابتدائی ٹولنگ لاگت آسان ڈائی اقسام سے زیادہ ہے، اور ایک اسٹیشن کو پہنچنے والے نقصان کے لیے مرمت کے لیے پورے ڈائی سیٹ کو ہٹانے کی ضرورت ہوتی ہے۔ پروگریسو ڈیز کے لیے کوائل فیڈر سسٹم اور سٹرپ فیڈنگ کی اجازت دینے کے لیے ایک اوپن-پریس کی بھی ضرورت ہوتی ہے۔
ہم آہنگی-نازک حصوں کے لیے مرکب اور امتزاج ختم ہوجاتا ہے۔
جب آپ کو فلیٹنس کے لیے ایک کمپاؤنڈ ڈائی کی ضرورت ہوتی ہے-، تو فن تعمیر بنیادی طور پر بدل جاتا ہے۔ ایک کمپاؤنڈ ڈائی ایک ہی پریس اسٹروک میں متعدد کٹنگ آپریشنز انجام دیتا ہے، جس سے ایک ہٹ میں خالی جگہ تیار ہوتی ہے۔ چونکہ تمام خصوصیات کو ایک ہی ڈیٹم کی نسبت ایک ساتھ کاٹا جاتا ہے، اس لیے حصہ خصوصیات اور کم سے کم تحریف کے درمیان غیر معمولی پوزیشنی درستگی کے ساتھ ڈائی سے باہر نکلتا ہے۔
یہ کمپاؤنڈ ڈیز کو دھونے والوں، گسکیٹوں، شیموں اور کسی بھی جزو کے لیے مثالی بناتا ہے جہاں چپٹا پن اور ارتکاز ہندسی پیچیدگی سے زیادہ اہمیت رکھتا ہے۔ دیسنگل-اسٹروک اپروچ غلط ترتیب کے خطرے کو کم کرتا ہے۔آپریشن کے درمیان اور ملٹی-اسٹیشن طریقوں کے مقابلے میں کم سکریپ مواد تیار کرتا ہے۔
کمبی نیشن ڈیز ایک ہی اسٹروک کے اندر کٹنگ آپریشنز میں فارمنگ آپریشن (جیسے شیلو ڈرا یا ایمبوس) شامل کرکے اس تصور کو بڑھاتا ہے۔ وہ کمپاؤنڈ ڈائی اور پروگریسو ڈیز کے درمیان ایک درمیانی زمین پر قابض ہیں: خالص کمپاؤنڈ ڈائی سے زیادہ قابل، لیکن مکمل پروگریسو ٹول کی پیچیدگی اور لاگت کے بغیر۔
حد پیداوار کی رفتار ہے۔ کمپاؤنڈ اور کمبی نیشن ڈیز عام طور پر پروگریسو ڈیز کے مقابلے سست ہوتے ہیں اور اعتدال پسند حجم کے لیے بہتر موزوں ہوتے ہیں جہاں جزوی درستگی تھرو پٹ خدشات سے زیادہ ہوتی ہے۔
بڑے یا گہرے-منقطع حصوں کے لیے ٹرانسفر ڈیز
کچھ حصے بہت بڑے، بہت گہرے، یا سٹرپ فیڈنگ کے لیے ہندسی لحاظ سے بہت پیچیدہ ہوتے ہیں۔ ٹرانسفر ڈیز اس مسئلے کو میکانکی طور پر انفرادی خالی جگہوں کو ایک سٹیشن سے دوسرے سٹیشن تک منتقل کر کے، کسی منسلک پٹی والے کیریئر پر انحصار کرنے کی بجائے گریپر انگلیوں کے ساتھ سفری ریلوں کا استعمال کرتے ہوئے حل کرتی ہے۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی سلیکشن میں، فیصلہ کن عنصر اکثر حصہ سائز اور ڈرا گہرائی ہوتا ہے۔ ٹرانسفر سسٹم تین- محور کی حرکت کو سنبھالتے ہیں: حصے کو پکڑنے کے لیے اندر کی طرف بڑھنا، اسے عمودی طور پر اٹھانا، اسے اگلے اسٹیشن تک لے جانا، اور اسے پوزیشن میں نیچے کرنا۔ یہ لچک منتقلی کے عمل کے دوران پرزوں کو الٹنے یا گھمانے کی اجازت دیتی ہے، ایسے سلسلے کی تشکیل کو قابل بناتا ہے جو پٹی-فیڈ ٹولنگ کے ساتھ ناممکن ہوتا ہے۔
بہت بڑے حصوں کے لیے، ٹینڈم پریس لائن سیٹ اپ انفرادی ڈائیز کو ترتیب سے ترتیب دیے گئے الگ الگ پریسوں میں رکھتے ہیں۔ سروو-سے چلنے والے ٹرانسفر سسٹم کو مختلف حصوں، دبانے کی رفتار، اور اسٹروک کی لمبائی کو ایڈجسٹ کرنے کے لیے پروگرام کیا جا سکتا ہے، جس سے مخلوط-پیداواری ماحول کے لیے لچک کا اضافہ ہوتا ہے۔
ٹرانسفر ڈیز حصوں کو ایک پٹی میں ایک ساتھ نہیں باندھتے ہیں، جس سے اکثر بڑے خالی جگہوں پر مواد کی بچت ہوتی ہے۔ تاہم، انہیں پہلے اسٹیشن میں انفرادی ٹکڑوں کو کھانا کھلانے کے لیے زیادہ پیچیدہ آٹومیشن، اضافی ڈائی پروٹیکشن سینسرز، اور ایک خالی ڈیسٹاکنگ سسٹم کی ضرورت ہوتی ہے۔
سٹیمپنگ ڈائی کی صحیح قسم کا انتخاب کیسے کریں۔
ان اختیارات میں سے انتخاب کرنا کوئی واحد-متغیر فیصلہ نہیں ہے۔ فیلڈ کو منظم طریقے سے تنگ کرنے کے لیے اس ترتیب کا استعمال کریں:
- حصہ کی پیچیدگی:ایک سے زیادہ سوراخ والے سادہ فلیٹ حصے کمپاؤنڈ مرنے کی طرف اشارہ کرتے ہیں۔ ترتیب وار خصوصیات کے ساتھ اعتدال پسند پیچیدگی ترقی پسند مرنے کے حق میں ہے۔ ڈیپ ڈرا یا بڑی 3D جیومیٹری کے لیے ٹرانسفر ڈیز کی ضرورت ہوتی ہے۔
- سالانہ حجم:اعلی-حجم رنز (100،000+ حصے) ترقی پسند ڈائی انویسٹمنٹ کا جواز پیش کرتے ہیں۔ اعتدال پسند حجم کمپاؤنڈ یا کمبی نیشن ڈیز کے حق میں ہو سکتے ہیں۔ ٹرانسفر ڈائز حصے کے سائز کے لحاظ سے مختصر اور طویل دونوں طرح کے لیے موزوں ہے۔
- رواداری کے تقاضے:ہم آہنگی-اہم حصوں کو کمپاؤنڈ ڈیز سے فائدہ ہوتا ہے۔ متعدد خصوصیات میں سخت پوزیشنی رواداری ترقی پسند ڈائی اسٹیشن کی ترتیب کے ذریعے حاصل کی جاسکتی ہے۔ ٹرانسفر ڈیز کنٹرولڈ تھری-ایکسس پارٹ ہینڈلنگ کے ذریعے درستگی کو برقرار رکھتی ہے۔
- مواد کی موٹائی:باریک مواد ترقی پسند مرنے کے ذریعے اچھی طرح کھانا کھلاتا ہے۔ گاڑھا اسٹاک یا خالی جگہیں جن میں گہری ڈرائنگ کی ضرورت ہوتی ہے وہ ٹرانسفر سسٹم کے لیے بہتر امیدوار ہیں۔
- لاگت کی پابندیاں:پروگریسو ڈیز کی سب سے زیادہ پیشگی قیمت ہوتی ہے لیکن حجم کے لحاظ سے سب سے کم فی{0}}حصہ کی قیمت ہوتی ہے۔ کمپاؤنڈ ڈائز آسان جیومیٹریوں کے لیے کم ٹولنگ لاگت پیش کرتا ہے۔ ٹرانسفر ڈیز زیادہ آپریشنل اخراجات برداشت کرتی ہے لیکن بڑے حصوں پر مواد کی بچت کرتی ہے۔
کوئی ایک ڈائی قسم عالمی سطح پر برتر نہیں ہے۔ صحیح جواب ڈائی آرکیٹیکچر کے لیے حصے کی ضروریات کو پورا کرنے سے نکلتا ہے، پھر اس فن تعمیر کو اس حد تک درست کرنے کے لیے جو ایپلی کیشن کا مطالبہ کرتا ہے۔ اور وہ انجینئرنگ، ڈائی ٹائپ سے قطع نظر، اسی سوال سے شروع ہوتی ہے: اس ٹول کو کس طرح ڈیزائن اور بنایا جائے گا تاکہ اس کی پیداواری زندگی میں مائکرون کی سطح کی درستگی کو برقرار رکھا جا سکے؟
پریسجن سٹیمپنگ ڈائز کو کس طرح ڈیزائن اور بنایا جاتا ہے۔
ہر درست اسٹیمپنگ ڈائی انجینئرنگ کی رکاوٹوں کے ایک سیٹ کے طور پر شروع ہوتی ہے: حصہ جیومیٹری، مادی خصوصیات، پیداوار کا حجم، اور ایک رواداری بینڈ جس کی ٹول کی پوری سروس لائف میں خلاف ورزی نہیں کی جاسکتی ہے۔ درست اسٹیمپنگ ڈائی ڈیزائن کا عمل ان رکاوٹوں کو مراحل کی ترتیب کے ذریعے فزیکل ٹولنگ میں تبدیل کرتا ہے، ہر ایک ایسے فیصلے کرتا ہے جو یا تو سسٹم میں درستگی پیدا کرتے ہیں یا ایسی غلطی متعارف کراتے ہیں جسے بعد میں درست نہیں کیا جا سکتا۔ پہلے CAD خاکے سے حتمی توثیق شدہ پروڈکشن ٹول تک یہ عمل کس طرح سامنے آتا ہے۔
CAD ڈیزائن اور پٹی لے آؤٹ کی اصلاح
پٹی لے آؤٹ وہ جگہ ہے جہاں مادی کارکردگی اور جزوی درستگی یا تو سیدھ میں آتی ہے یا مقابلہ کرتی ہے۔ پروگریسو ڈائی میں، سٹرپ لے آؤٹ اس بات کی وضاحت کرتا ہے کہ کنڈلی کا مواد ہر سٹیشن کے ذریعے کیسے آگے بڑھتا ہے، جہاں کٹ اور شکلیں ہوتی ہیں، اور کتنا کیریئر میٹریل اس حصے کو آپریشن کے درمیان پٹی سے جوڑتا ہے۔ اسٹیمپنگ ڈائی سٹرپ لے آؤٹ کی اصلاح بنیادی طور پر ایک متوازن عمل ہے: سخت نیسٹنگ اسکریپ فیصد کو کم کرتی ہے لیکن اسٹیشنوں کو اکٹھا کر سکتی ہے، جس سے آپریشنز بنانے اور پائلٹ پن پوزیشننگ کے لیے دستیاب جگہ کو محدود کیا جا سکتا ہے۔
انجینئرز CAD سافٹ ویئر کا استعمال کرتے ہوئے گھوںسلا کے متعدد واقفیت اور پچ کی دوری کا جائزہ لیتے ہیں، اس ترتیب کی تلاش کرتے ہیں جو درست تشکیل کے لیے درکار اسٹیشن کے وقفے پر سمجھوتہ کیے بغیر مواد کے استعمال کو زیادہ سے زیادہ کرے۔ ایک ایسی ترتیب جو مواد پر 3% کی بچت کرتی ہے لیکن اسٹیشنوں کو ایک دوسرے کے بہت قریب بنانے کی قوتیں سٹرپ ڈسٹورشن متعارف کروا سکتی ہیں جو ہر حصے میں جہتی درستگی کو کم کرتی ہے۔
ڈائی کلیئرنس کے حساب کتاب پٹی لے آؤٹ کے کام کے متوازی طور پر ہوتے ہیں۔ پنچ اور ڈائی کے درمیان فرق براہ راست کنارے کے معیار، گڑبڑ کی تشکیل، اور ڈائی لمبی عمر کو متاثر کرتا ہے۔ بہت تنگ اور پنچ وقت سے پہلے زیادہ پس منظر کے دباؤ سے پہنتا ہے۔ بہت ڈھیلا اور کٹا ہوا کنارہ رول اوور اور گڑ کی اونچائی میں اضافہ کے ساتھ گر جاتا ہے۔ درست ایپلی کیشنز کے لیے، کلیئرنس کو عام طور پر مادی موٹائی کے فیصد کے طور پر شمار کیا جاتا ہے، جسے ورک پیس کی سختی اور تناؤ کی طاقت کے لیے ایڈجسٹ کیا جاتا ہے۔ ڈیزائن کے مرحلے پر اس نمبر کو صحیح طریقے سے حاصل کرنا ان مسائل کو روکتا ہے جن کو نیچے کی طرف ایڈجسٹمنٹ کی کوئی مقدار ٹھیک نہیں کر سکتی۔
CNC مشینی، وائر EDM، اور صحت سے متعلق پیسنے
ایک بار جب ڈیزائن بند ہو جاتا ہے، مینوفیکچرنگ ایک دانستہ ترتیب کی پیروی کرتی ہے جہاں ہر عمل تیار شدہ ٹول میں ایک مخصوص سطح کی درستگی کا حصہ ڈالتا ہے۔ یہ سمجھنا کہ سٹیمپنگ ڈیز کیسے تیار کی جاتی ہیں اس کا مطلب یہ سمجھنا ہے کہ یہ ترتیب کیوں اہم ہے۔
CNC مشینی ڈائی بلاکس، پنچ ہولڈرز اور ساختی اجزاء کی ابتدائی کھردری شکل کو ہینڈل کرتی ہے۔ یہ ±0.01 ملی میٹر سے ±0.02 ملی میٹر کی حد میں رواداری کے ساتھ مجموعی جیومیٹری کو قائم کرتا ہے، جو غیر-نازک سطحوں کے لیے کافی ہے لیکن ان ورکنگ کناروں کے لیے نہیں جو شیٹ کے مواد سے رابطہ کرتے ہیں۔
اسٹیمپنگ ڈائی مینوفیکچرنگ کے لیے وائر EDM جہاں CNC اپنی حدوں تک پہنچ جاتا ہے اس پر قبضہ کر لیتا ہے۔ ایک پتلی برقی چارج شدہ تار بغیر کسی مکینیکل رابطے کے سخت ٹول اسٹیل کے ذریعے کاٹتی ہے، جس سے ±0.005 ملی میٹر تک رواداری کے ساتھ پیچیدہ پنچ اور ڈائی پروفائلز تیار ہوتے ہیں۔ یہ عمل پیچیدہ شکلوں، ریڈیائی کے اندر سخت، اور کسی بھی جیومیٹری کے لیے ضروری ہے جہاں روایتی مشینی ٹول ڈیفلیکشن یا تھرمل ڈسٹورشن کو متعارف کرائے گی۔ وائر EDM مکمل طور پر سخت مواد کو بھی کاٹتا ہے، جس کا مطلب ہے کہ اجزاء کو پروفائلنگ سے پہلے ہیٹ-کا حتمی سختی تک علاج کیا جا سکتا ہے، ان جہتی تبدیلیوں کو ختم کر کے جو ہیٹ ٹریٹمنٹ دوسری صورت میں متعارف کرائے گی۔
صحت سے متعلق سطح پیسنے ترتیب کو ختم کرتا ہے۔ اہم ڈیٹم سطحیں، بند اونچائیاں، اور ملن والے چہرے مائکرون کے اندر چپٹی اور ہم آہنگی کے لیے زمینی ہیں۔ یہ سطحیں حوالہ طیاروں کے طور پر کام کرتی ہیں جن کے ساتھ دیگر تمام ڈائی اجزاء اسمبلی کے دوران سیدھ میں ہوتے ہیں۔ اگر وہ فلیٹ اور متوازی نہیں ہیں، تو چمکنے کی کوئی مقدار مسلسل نتائج نہیں دے گی۔
اسمبلی، سیدھ، اور آزمائش
انفرادی اجزاء، جن میں سے ہر ایک سخت تصریحات کے مطابق تیار کیا جاتا ہے، کو ایک مربوط نظام کے طور پر اکٹھا ہونا چاہیے۔ اسمبلی ڈائی سیٹ کے ساتھ شروع ہوتی ہے: گائیڈ پوسٹس لگائے جاتے ہیں، ڈائی بلاکس زمینی ڈیٹم سطحوں پر واقع ہوتے ہیں، اور مکے لگائے جاتے ہیں جن کی تصدیق فیلر گیجز یا آپٹیکل پیمائش سے ہوتی ہے۔
شیمنگ یہاں ایک اہم کردار ادا کرتی ہے۔ انجینئرز پنچ اور ڈائی کے درمیان کلیئرنس کو درستگی والی شیمز کو شامل کرکے یا ہٹا کر، ٹھیک-ڈیزائن کے بیان کردہ خلا کو ٹیوننگ کرتے ہوئے ایڈجسٹ کرتے ہیں۔ بال-بیئرنگ گائیڈ پوسٹس سفر کے مائیکرون کے اندر اوپری اور نچلے ڈائی ہاف کے درمیان عمودی سیدھ کو برقرار رکھتی ہیں، اس بات کو یقینی بناتے ہوئے کہ پنچ ہر اسٹروک پر بالکل اسی پوزیشن میں ڈائی اوپننگ میں داخل ہو۔
ڈائی ٹرآؤٹ اور توثیق کا عمل پھر پروڈکشن پریس یا ایک وقف شدہ ٹرآؤٹ پریس پر پروگریسو سیمپل کے ساتھ شروع ہوتا ہے۔ ابتدائی اسٹروک کم رفتار سے چلائے جاتے ہیں، ہر اسٹیشن پر جہتی پرنٹ کے مقابلے پرزوں کی پیمائش کی جاتی ہے۔ انجینئر گڑ کی اونچائی، کنارے کی حالت، جہتی درستگی، اور معیار کی تشکیل، وقت کو ایڈجسٹ کرنے، شٹ اونچائی، اور موسم بہار کے دباؤ کو ضرورت کے مطابق چیک کرتے ہیں۔
CAE سمولیشن ٹولز نے درکار جسمانی آزمائشی تکرار کی تعداد کو نمایاں طور پر کم کر دیا ہے۔ نقلی سافٹ ویئر کی تشکیل ڈائی کے بننے سے پہلے مواد کے بہاؤ، پتلا ہونے اور جھریوں کی پیش گوئی کرتا ہے۔ اسپرنگ بیک کی پیشن گوئی، جدید مادی ماڈلز کا استعمال کرتے ہوئے جیسے کہYoshida-Uemori kinematic hardening ماڈل، انجینئرز کو ڈائی جیومیٹری میں ہی لچکدار بحالی کی تلافی کرنے کی اجازت دیتا ہے۔ اسپرنگ بیک کے درست اعداد و شمار کے بغیر، تشکیل شدہ حصے برائے نام طول و عرض سے نمایاں طور پر ہٹ سکتے ہیں، ایک ایسا مسئلہ جسے حل کرنے کے لیے تاریخی طور پر جسمانی ڈائی ری ورک کے متعدد چکروں کی ضرورت ہوتی ہے۔
یہ نقلی صلاحیتیں آزمائش کو ختم نہیں کرتی ہیں، لیکن وہ اسے ہفتوں سے دنوں تک سکیڑتی ہیں۔ پہلے جسمانی نمونے پرنٹ کرنے کے قریب آتے ہیں، اور تصحیحیں چھوٹی اور زیادہ متوقع ہیں۔ اعلی درجے کی اعلی-طاقت کے اسٹیل کے ساتھ کام کرنے والی انجینئرنگ ٹیموں کے لیے، جہاں اسپرنگ بیک رویہ پیچیدہ اور غیر لکیری ہے، نقلی اختیاری نہیں ہے۔ یہ ایک کنٹرول شدہ ترقیاتی عمل اور ایک مہنگی اندازہ لگانے والے کھیل کے درمیان فرق ہے۔
اس وقت تک جب ایک درستگی سے توثیق صاف ہو جاتی ہے، ہر سطح، کلیئرنس، اور صف بندی کی خصوصیت کی تفصیلات کے خلاف تصدیق ہو چکی ہوتی ہے۔ ٹول پروڈکشن-تیار ہے۔ لیکن "پروڈکشن-تیار" کوئی مستقل حالت نہیں ہے۔ ڈائی کی کام کرنے والی سطحوں کو بنانے والے مواد اور کوٹنگز اس بات کا تعین کرتے ہیں کہ اعلی- والیوم سٹیمپنگ کی سزا دینے والی تکرار کے تحت یہ تیاری کتنی دیر تک قائم رہتی ہے۔
ڈائی میٹریلز اور کوٹنگز جو لمبی عمر کا باعث بنتی ہیں۔
ایک ڈائی جو پہلے دن توثیق سے گزرتی ہے صرف اس صورت میں قیمت فراہم کرتی ہے جب وہ اپنی پوری پیداواری زندگی میں وہی رواداری رکھتا ہو۔ درست اسٹیمپنگ ڈائی کی کام کرنے والی سطحیں لاکھوں اثرات کو برداشت کرتی ہیں، ہر ایک رگڑ، گرمی اور دبانے والا تناؤ پیدا کرتا ہے۔ یہ سطحیں اپنی جیومیٹری کو کتنی دیر تک برقرار رکھتی ہیں اس کا انحصار تقریباً دو فیصلوں پر ہوتا ہے: ڈائی کس چیز سے بنتی ہے اور کون سی کوٹنگ اس کی حفاظت کرتی ہے۔ ہائی والیوم سٹیمپنگ کے لیے ڈائی میٹریل کا انتخاب دستیاب سب سے مشکل سٹیل کو چننے کے بارے میں نہیں ہے۔ یہ مادی خصوصیات کو مخصوص ناکامی کے طریقہ کار سے ملانے کے بارے میں ہے جس کا امکان زیادہ تر مرنے کی مفید زندگی کو ختم کر سکتا ہے۔
ٹول اسٹیل کے درجات اور ان کی ایپلی کیشنز
سٹیمپنگ ڈیز کے لیے بہترین ٹول اسٹیل کون سا ہے؟ جواب کا انحصار اس بات پر ہے کہ ڈائی کیسے ناکام ہوتی ہے۔ کنارے آہستہ آہستہ پہن سکتے ہیں، بوجھ کے نیچے خراب ہو سکتے ہیں، یا بار بار اثر سے چپ ہو سکتے ہیں۔ غالب میکانزم کی شناخت مواد کے انتخاب کا نقطہ آغاز ہے۔
یہاں یہ ہے کہ کس طرح سب سے زیادہ عام درجات پیداوار کے حالات کو نقشہ بناتے ہیں:
- AISI D2 (SKD11):اونچی- والیوم کو خالی کرنے اور کاٹنے کے لیے ورک ہارس۔ D2 کا اعلیٰ کرومیم کاربائیڈ مواد کٹنگ کناروں کو غیر معمولی دیتا ہے۔مزاحمت پہننا، انہیں طویل پیداواری رنز پر جیومیٹری کو برقرار رکھنے کی اجازت دیتا ہے۔ کام کرنے کی سختی 58-60 HRC تک ہوتی ہے۔ جب ٹول لائف کھرچنے یا چپکنے والے لباس کے ذریعہ محدود ہو تو یہ اس سے بہتر ہوتا ہے، لیکن ایک بار جب کنارے چپکنا ظاہر ہوتا ہے، تو ایک سخت درجہ کی ضرورت ہوتی ہے۔
- AISI A2 (SKD12):منتخب کیا جاتا ہے جب کوئی ایک ناکامی موڈ غالب نہیں ہوتا ہے۔ A2 58-62 HRC پر پہننے کی مزاحمت اور سختی کے درمیان توازن فراہم کرتا ہے، جو اسے ترقی پسندوں کے لیے موزوں بناتا ہے جہاں ایک سے زیادہ اسٹیشن بیک وقت لوڈنگ کے مختلف حالات کا سامنا کرتے ہیں۔ فیصلہ سازی کے لیے D2 بمقابلہ A2 ٹول اسٹیل میں، A2 اس وقت جیتتا ہے جب مخلوط حالات موجود ہوں اور کنارے چپکنے کا خطرہ معتدل ہو۔
- AISI M2 (SKH51):لاگو کیا جاتا ہے جہاں پہننے اور کمپریسیو کشیدگی دونوں ناکامی میں شراکت کرتے ہیں. M2 60-65 HRC پر کام کرتا ہے اور D2 کے مقابلے میں خرابی کے خلاف بہتر مزاحمت فراہم کرتا ہے جبکہ صدمے کے خلاف مزاحمت کرنے والے درجات سے زیادہ پہننے کی مزاحمت کو برقرار رکھتا ہے۔ یہ عام طور پر ایسے پنچوں کے لیے استعمال کیا جاتا ہے جو بار بار ہائی لوڈ اسٹیمپنگ کے تحت کنارے کی مضبوطی کو برقرار رکھتے ہیں۔
- AISI S7:بار بار ہونے والے اثرات سے چِپنگ، کریکنگ، یا تھکاوٹ کے وقت انتخاب پر جانا- ٹول کی زندگی کو محدود کرتا ہے۔ 56-58 HRC پر، S7 چکراتی اثرات کے دباؤ کو جذب کرتا ہے جو زیادہ-کاربائیڈ اسٹیلز کو فریکچر کرے گا۔ ہیوی-اسٹیمپنگ اور زیادہ بوجھ والے پنچنگ اسٹیشن اس گریڈ سے زیادہ فائدہ اٹھاتے ہیں۔
کئی ملین سائیکلوں سے زیادہ والی الٹرا-اعلی-ایپلی کیشنز کے لیے، روایتی ٹول اسٹیل مناسب زندگی فراہم نہیں کر سکتے ہیں۔ پاؤڈر میٹالرجی (PM) اسٹیل جیسے CPM 10V اور Vanadis 4 Extra بہتر، زیادہ یکساں طور پر تقسیم شدہ کاربائیڈز پیش کرتے ہیں جو روایتی پگھلے ہوئے اسٹیلز کے حصول سے کہیں زیادہ سختی اور پہننے کی مزاحمت کو بہتر بناتے ہیں۔ ٹنگسٹن کاربائیڈ انسرٹس اس کو مزید آگے بڑھاتے ہیں، ایپلی کیشنز میں کناروں کو کاٹنے کے لیے انتہائی سختی فراہم کرتے ہیں جہاں PM اسٹیل بھی جلدی پہنتے ہیں، حالانکہ ان کی ٹوٹ پھوٹ کا تقاضا ہے کہ اثر لوڈنگ کے تحت فریکچر کو روکنے کے لیے محتاط ڈائی ڈیزائن کا مطالبہ کیا جائے۔
سطح کی کوٹنگز جو مرنے کی زندگی کو بڑھاتی ہیں۔
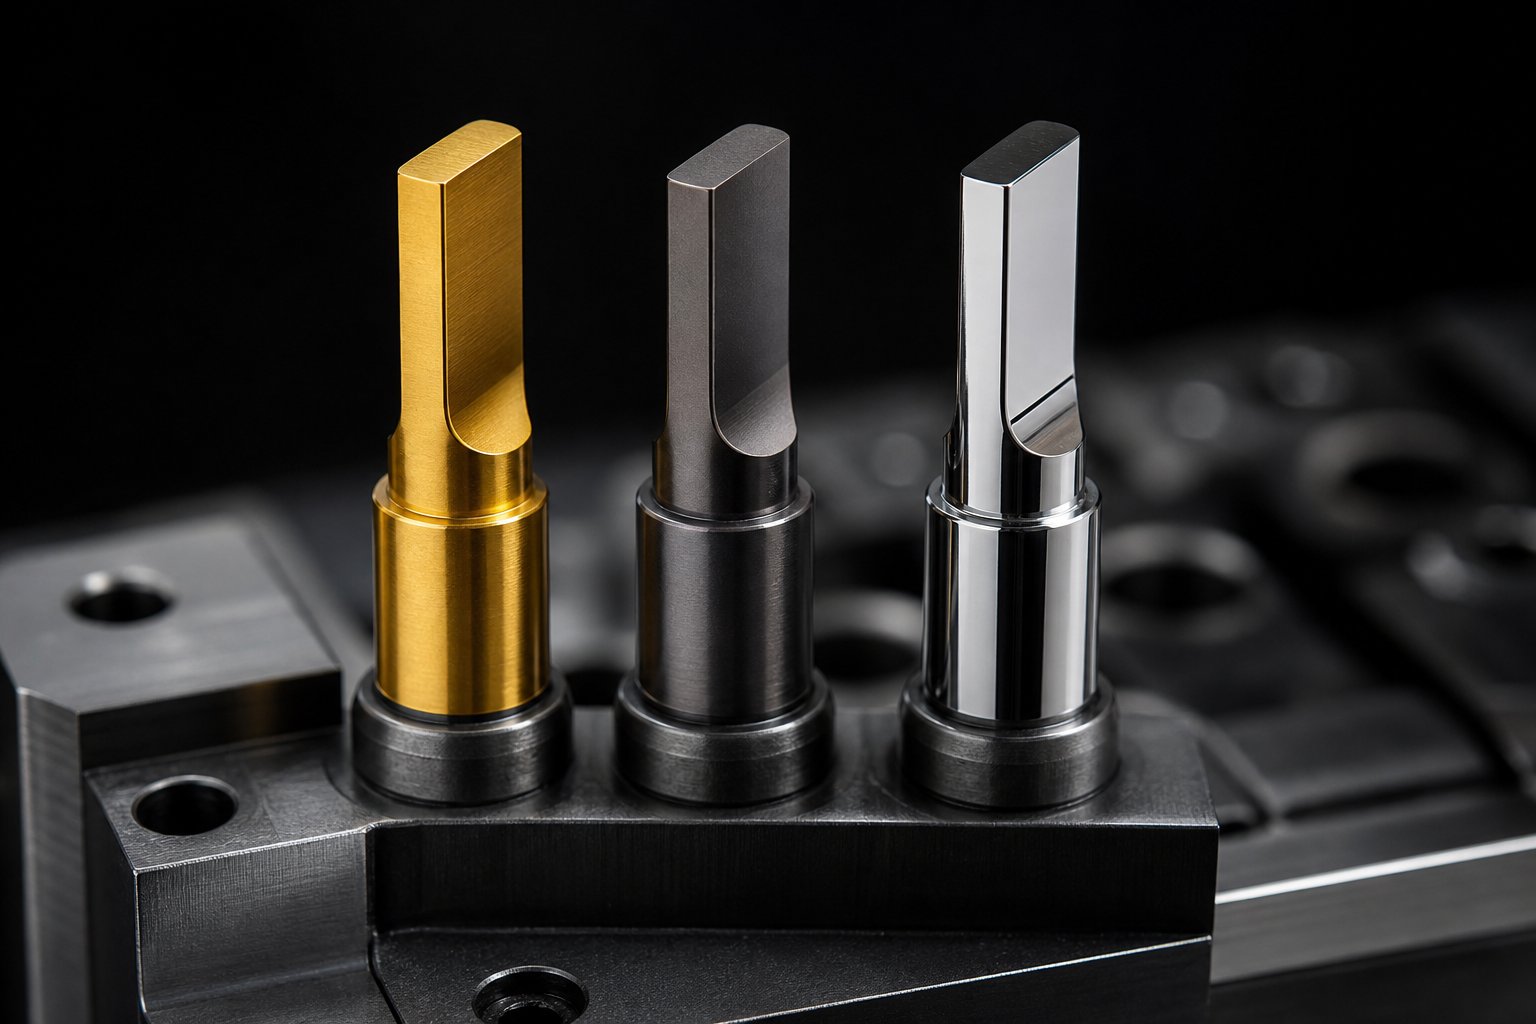
یہاں تک کہ بہترین ٹول اسٹیل سطح کے علاج سے فائدہ اٹھاتا ہے جو ڈائی پر حملہ کرنے والے مخصوص لباس کے طریقہ کار کو حل کرتا ہے۔ لباس کے خلاف مزاحمت کے لیے سٹیمپنگ ڈائی کوٹنگ کے اختیارات میں نمایاں طور پر توسیع ہوئی ہے، ہر ایک مختلف ناکامی کے موڈ کو نشانہ بناتا ہے:
- TiN (ٹائٹینیم نائٹرائڈ):ایک عمومی-مقصد PVD کوٹنگ جو سطح کی سختی کو بڑھاتی ہے اور رگڑ کو کم کرتی ہے۔ یہ کھرچنے والے لباس کے خلاف اعتدال پسند بہتری فراہم کرتا ہے اور معیاری ایپلی کیشنز کے لیے لاگت-مؤثر ہے، حالانکہ یہ مطالبہ کرنے والے ماحول میں نئی کوٹنگز کے ذریعے بہتر کارکردگی کا مظاہرہ کرتی ہے۔
- TiCN (ٹائٹینیم کاربونیٹرائڈ):بہتر کھرچنے والی لباس مزاحمت کے ساتھ TiN سے زیادہ سخت۔ TiCN ایسے مواد کے خلاف اچھی کارکردگی کا مظاہرہ کرتا ہے جو زیادہ سلائیڈنگ رگڑ پیدا کرتے ہیں، جو اسے سخت شیٹ میٹلز پر کام کرنے کے لیے موزوں بناتا ہے۔
- TiAlN (ٹائٹینیم ایلومینیم نائٹرائڈ):ایپلی کیشنز میں ایکسل جہاں چپکنے والی پہننا اور گیلنگ بنیادی ناکامی کے طریقے ہیں۔ اےمائیکرو مشین میں شائع شدہ مطالعہیہ ظاہر کیا کہ TiAlN-کوٹیڈ AISI D2 سٹیمپنگ ڈیز نے بغیر کوٹڈ ٹولز کے مقابلے میں 500% سے زیادہ عمر بھر کا فائدہ حاصل کیا، 80,000 سائیکلوں سے ایک متوقع 500,000 سائیکلوں تک ری کنڈیشننگ وقفوں کو بڑھایا۔ کوٹنگ نے رگڑ کے گتانک کو بھی 0.18 تک کم کر دیا، جو کہ ٹن پلیٹ کے رابطے پر-غیر کوٹیڈ اسٹیل کے لیے ریکارڈ کیے گئے 0.74 سے نمایاں طور پر کم ہے۔
- DLC (ہیرا-کاربن کی طرح):انتہائی کم رگڑ گتانک (اکثر 0.15 سے نیچے) اور چپکنے والے لباس کے خلاف بہترین مزاحمت۔ DLC کوٹنگز خاص طور پر ایلومینیم، تانبے، اور دیگر نرم دھاتوں پر مہر لگانے کے لیے مؤثر ہیں جو بغیر کوٹڈ ٹول کی سطحوں پر گرنے کا خطرہ رکھتے ہیں۔
- نائٹرائڈنگ:جمع شدہ کوٹنگ کے بجائے ایک پھیلاؤ کا علاج، نائٹرائڈنگ ایک سخت سطح کی تہہ بناتا ہے جو اسٹیل سبسٹریٹ میں گھس جاتی ہے۔ یہ تھکاوٹ کے خلاف مزاحمت کو بہتر بناتا ہے اور ایک علیحدہ فلم کو شامل کیے بغیر اعتدال پسند لباس سے تحفظ فراہم کرتا ہے جو انتہائی اثر کے تحت ختم ہو سکتی ہے۔
کوٹنگز کے ساتھ سٹیمپنگ ڈائی لائف کو کیسے بڑھایا جائے اس کو سمجھنا ناکامی کے موڈ کی تشخیص کے ساتھ شروع ہوتا ہے۔ کھرچنے والا لباس TiCN یا TiAlN کا مطالبہ کرتا ہے۔ چپکنے والے پہننے اور گیلنگ DLC یا TiAlN کو جواب دیتے ہیں۔ تھکاوٹ-متعلقہ سطح کے شگاف کو نائٹرائڈنگ سے فائدہ ہوتا ہے۔ غلط مسئلے پر غلط کوٹنگ لگانے سے ڈائی لائف بڑھائے بغیر پیسہ ضائع ہوتا ہے۔
ڈائی میٹریلز کو ورک پیس پراپرٹیز سے ملانا
ورک پیس خود آپ کے مادی اختیارات کو محدود کرتی ہے۔ ایک ڈائی اسٹیمپنگ نرم تانبے کے ورق کو ایک کٹنگ ہائی-طاقت والے سٹینلیس سٹیل سے بالکل مختلف مطالبات کا سامنا کرنا پڑتا ہے۔ تناؤ کی طاقت، سطح کی سختی، نرمی، اور مادی موٹائی سبھی پر اثر انداز ہوتا ہے جو ٹول اسٹیل گریڈ اور کوٹنگ کا امتزاج قابل قبول زندگی فراہم کرے گا۔
سخت ورک پیس مواد کٹنگ کناروں پر زیادہ کھرچنے والا لباس پیدا کرتا ہے، جس سے زیادہ کاربائیڈ اسٹیلز کا مطالبہ ہوتا ہے۔ نرم، زیادہ نرمی والے مواد چپکنے والے لباس اور مواد کی منتقلی (گیلنگ) کا سبب بنتے ہیں، جہاں ورک پیس میٹریل ڈائی سطح سے جڑ جاتے ہیں۔ زیادہ موٹا اسٹاک مکے پر کمپریسیو لوڈنگ کو بڑھاتا ہے، اعلی اخترتی مزاحمت کے ساتھ درجات کے حق میں۔
| ٹول اسٹیل گریڈ | کام کرنے کی سختی | تجویز کردہ ورک پیس مواد | متوقع ڈائی لائف رینج | عام ایپلی کیشنز |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | کاربن سٹیل، سٹینلیس سٹیل، بہار سٹیل | 500,000-2,000،000+ اسٹروک | ہائی-حجم خالی کرنا، طویل-رَن کٹنگ آپریشنز |
| AISI A2 | 58-62 HRC | مخلوط مواد، درمیانی-سختی کے مرکب | 300,000-1,000,000 اسٹروک | ایک سے زیادہ آپریشن کی اقسام کے ساتھ ترقی پسند مر جاتا ہے۔ |
| AISI M2 | 60-65 HRC | اعلی-طاقت والا سٹیل، کھرچنے والا مرکب | 500,000-1,500,000 اسٹروک | تیز-لوڈ مکے، تیز-اسپیڈ خالی کرنا |
| AISI S7 | 56-58 HRC | بھاری-گیج اسٹیل، موٹا اسٹاک | 200,000-800,000 اسٹروک | امپیکٹ-پرون اسٹیشن، بھاری-گیج سٹیمپنگ |
| پاؤڈر میٹالرجی (CPM 10V) | 60-63 HRC | کھرچنے والا مواد، اعلی-سلیکون اسٹیل | 2,000,000-5,000،000+ اسٹروک | انتہائی-اعلی-حجم کی پیداوار، کھرچنے والی ورک پیس |
| ٹنگسٹن کاربائیڈ | 85-92 HRA | تمام شیٹ میٹلز، خاص طور پر کھرچنے والے مرکب | 5,000,000-10,000،000+ اسٹروک | انتہائی - والیوم ایپلی کیشنز کے لیے کٹنگ انسرٹس |
ڈائی میٹریل، کوٹنگ، اور ورک پیس کے درمیان تعلق کوئی تلاش کی میز نہیں ہے جسے آپ آنکھیں بند کرکے لگاتے ہیں۔ یہ انجینئرنگ ٹریڈ آفس کا ایک مجموعہ ہے۔ سخت کوٹنگ کے ساتھ سخت اسٹیل بعض اوقات بغیر کسی سخت اسٹیل کو پیچھے چھوڑ سکتا ہے، کیونکہ کوٹنگ لباس کو سنبھالتی ہے جب کہ سبسٹریٹ اثر کو جذب کرتا ہے۔ اس امتزاج کو درست کرنا وہی ہے جو سالوں تک چلنے والی ڈیز کو مہینوں میں ناکام ہونے سے الگ کرتا ہے، اور یہی پریس اور گائیڈنس کے ذیلی نظام کو بہت اہم بناتا ہے۔ یہاں تک کہ بہترین مواد کی جوڑی بھی کم کارکردگی کا مظاہرہ کرتی ہے اگر پریس متضاد قوت فراہم کرتا ہے یا رہنمائی کا نظام پوزیشنی بہاؤ کی اجازت دیتا ہے۔
سخت رواداری کے حصول کے لیے سلیکشن اور ڈائی سب سسٹمز کو دبائیں۔
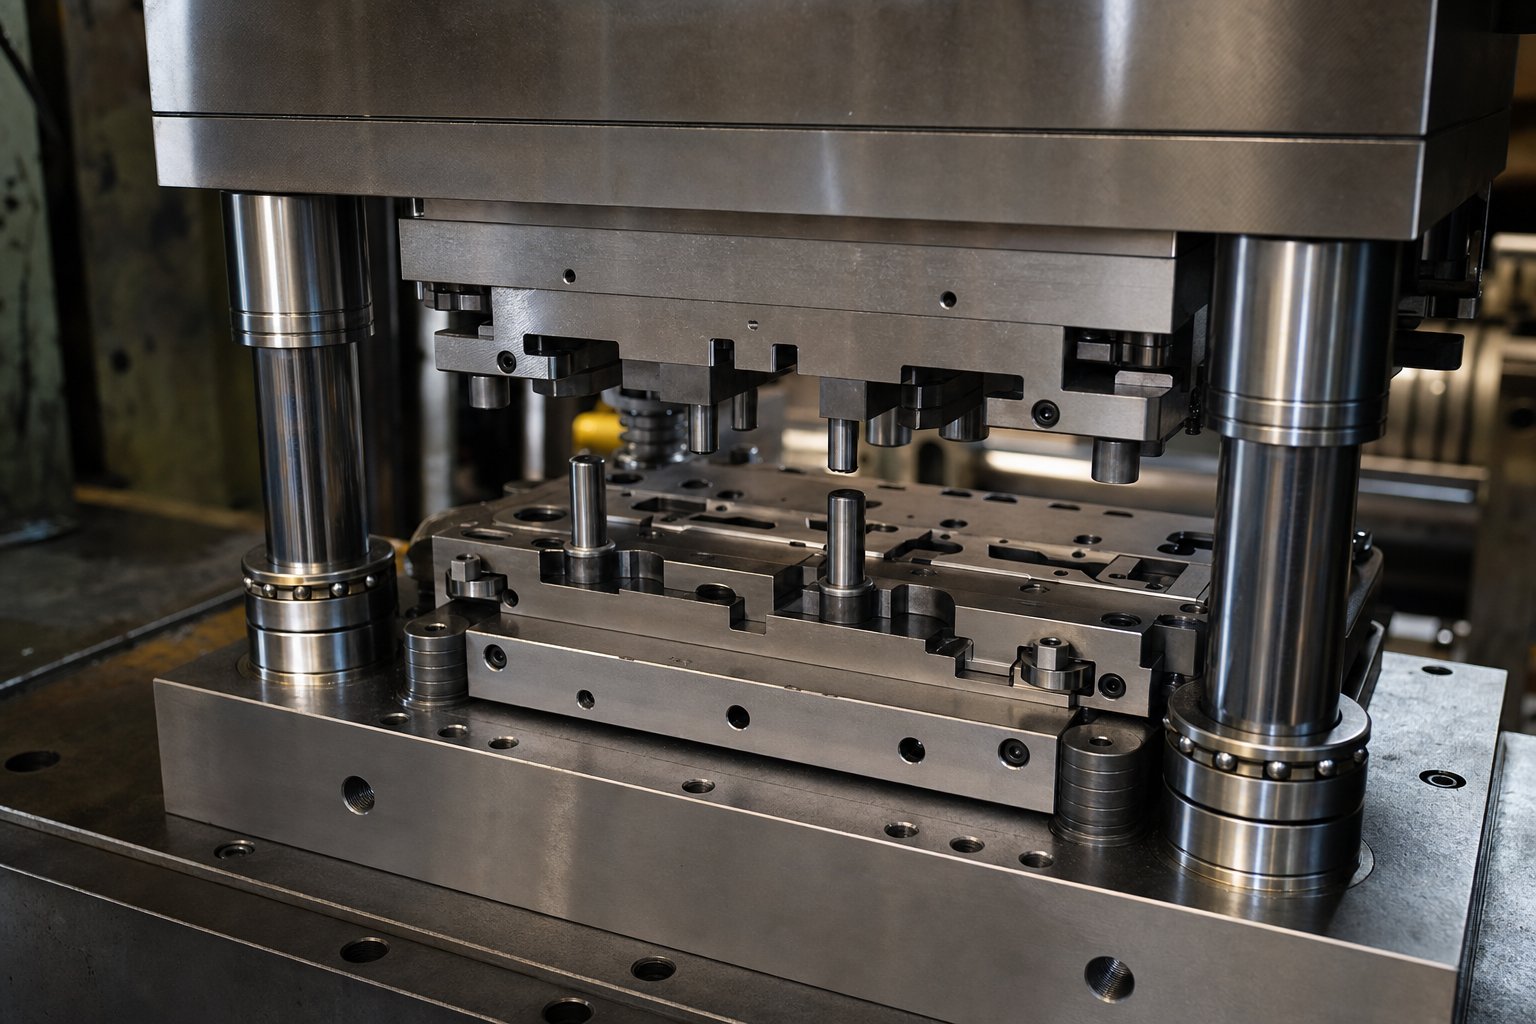
ایک درستگی صرف وہی فراہم کر سکتی ہے جس کی اس کے نیچے پریس اجازت دیتا ہے۔ ایک جیک ہیمر میں جراحی کے آلے کو نصب کرنے کا تصور کریں: اس آلے کی انجینئرنگ غیر متعلقہ ہو جاتی ہے اگر مشین فراہم کرنے والی قوت رفتار، پوزیشن اور بوجھ کو مماثل اصلاح کے ساتھ کنٹرول نہیں کر سکتی۔ سخت رواداری کی مہر لگانے کے لیے پریس کی قسم کا انتخاب سوچنے کی بات نہیں ہے۔ یہ ایک رکاوٹ ہے جو قابل حصول درستگی کی حد کی وضاحت کرتی ہے، اس سے قطع نظر کہ ڈائی خود کتنی اچھی طرح سے بنائی گئی ہے۔
مکینیکل، ہائیڈرولک اور سروو پریس کی صلاحیتیں۔
ہر پریس آرکیٹیکچر اس بات پر مختلف حدود عائد کرتا ہے کہ قوت کس حد تک ورک پیس تک پہنچتی ہے۔ ان حدود کو سمجھنے سے آپ کو پروڈکشن کے دوران مماثلتیں دریافت کرنے کی بجائے ضرورتوں کو ختم کرنے کے لیے پریس کی صلاحیت کو پورا کرنے میں مدد ملتی ہے۔
مکینیکل پریسسلائیڈ کو کرینک شافٹ یا سنکی گیئر میکانزم کے ذریعے چلائیں، جس سے فلائی وہیل کی گردشی توانائی سے طے شدہ اسٹروک پروفائل تیار ہوتا ہے۔ وہ رفتار اور مستقل مزاجی پر سبقت لے جاتے ہیں: ایک بار سیٹ ہوجانے کے بعد، وہ کم سے کم تغیر کے ساتھ سائیکل کے بعد وہی اسٹروک موشن سائیکل فراہم کرتے ہیں۔ تیز رفتار-تیز رفتار پروگریسو ڈائی آپریشنز کے لیے جہاں خالی اور چھیدنے کا غلبہ ہوتا ہے، مکینیکل پریس بہترین ریپیٹ ایبلٹی پیش کرتے ہیں۔ ان کی حد موشن پروفائل میں سختی ہے۔ باٹم ڈیڈ سینٹر (BDC) پر سلائیڈ کی رفتار جیومیٹری کے ذریعے طے کی جاتی ہے، پروگرامنگ سے نہیں۔ کارروائیوں کی تشکیل میں جہاں مواد کو بہنے کے لیے وقت درکار ہوتا ہے، وہ مقررہ رفتار جھٹکے کے ذریعے سنیپ-بن سکتی ہے، ٹننج کے الٹے اسپائکس جو ڈائی اور پریس فریم دونوں پر دباؤ ڈالتی ہے، اور لیٹرل پنچ ڈیفلیکشن جو مقام کی درستگی کو کم کرتی ہے۔
ہائیڈرولک پریسسلائیڈ کو حرکت دینے کے لیے فلوئڈ پریشر کا استعمال کریں، اسٹروک کے کسی بھی مقام پر مکمل ٹنیج فراہم کریں۔ یہ انہیں گہری ڈرائنگ کے لیے مثالی بناتا ہے، جہاں تشکیل کی گہرائی میں مسلسل قوت کا کنٹرول ضروری ہے۔ وہ BDC میں رہنے کی بھی اجازت دیتے ہیں، ایک تشکیل شدہ شکل کو ترتیب دینے کے لیے مادی وقت دیتے ہیں۔ تجارت کی رفتار ہے. ہائیڈرولک نظام مکینیکل پریس کے مقابلے میں زیادہ آہستہ چلتے ہیں اور تیل کے درجہ حرارت کی تبدیلیوں اور والو کے ردعمل کے وقفے سے پوزیشن میں معمولی تغیرات متعارف کروا سکتے ہیں، جو انتہائی-تنگ-رواداری، تیز-تیز رفتار پیداوار کے لیے ان کی مناسبیت کو محدود کرتے ہیں۔
سروو پریسصحت سے متعلق تشکیل کے لئے سب سے زیادہ قابل فن تعمیر کی نمائندگی کرتا ہے۔ درست اسٹیمپنگ کے لیے ایک سروو پریس فلائی وہیل اور کلچ کو ڈائریکٹ-ڈرائیو سروموٹر سے بدل دیتا ہے، جو آپریٹر کو سلائیڈ کی رفتار پر قابل پروگرام کنٹرول فراہم کرتا ہے اور اسٹروک کے کام کرنے والے حصے میں کہیں بھی رہتا ہے۔ آپ سلائیڈ کو اس وقت کرال کرنے کے لیے سست کر سکتے ہیں جب پنچ ورک پیس سے رابطہ کرتا ہے، جھٹکے کے ذریعے سنیپ-کو کم کر سکتا ہے اور پس منظر کے پنچ کی حرکت کو کم کر سکتا ہے جو غلط ترتیب کا سبب بنتا ہے۔ آپ ایمبوس یا پروفائل سیٹ کرنے کے لیے ایک لمحاتی رہائش کا پروگرام کر سکتے ہیں۔ آپ پینڈولم موڈ میں چل سکتے ہیں، جہاں سلائیڈ مکمل 360 ڈگری گردش کو مکمل کرنے کے بجائے اسٹروک کے صرف کام کرنے والے حصے میں چلتی ہے، اسی موٹر RPM پر پیداوار کی رفتار میں 30% یا اس سے زیادہ اضافہ کرتی ہے۔
اعلی درجے کی اعلی-طاقت کے اسٹیلز پر کام کرنے والے درست اسٹیمپنگ کے لیے، یہ قابل پروگرام حرکت اختیاری نہیں ہے۔ یہ مواد زیادہ تشکیل دینے والی توانائی کی ضرورت ہوتی ہے اور زیادہ ریورس بوجھ پیدا کرتی ہے۔ مادی رابطے کے مقام پر رفتار کو کنٹرول کرنے سے رگڑ کی تعمیر کم ہوتی ہے، قوتوں کے ذریعے سنیپ-کم ہوتی ہے، اور پنچوں پر پس منظر کے دباؤ کو محدود کرکے ڈائی لائف کو بڑھاتا ہے۔ نتیجہ تشکیل شدہ خصوصیات اور دیکھ بھال کے درمیان طویل وقفوں پر سخت جہتی کنٹرول ہے۔
ڈائی گائیڈنس اور پوزیشننگ سب سسٹمز
پریس طاقت فراہم کرتا ہے۔ ڈائی کے اندرونی ذیلی نظام کنٹرول کرتے ہیں کہ وہ قوت کہاں اترتی ہے۔ یہاں تک کہ ایک بالکل ٹیونڈ سروو پریس بھی میلا ڈائی گائیڈنس کی تلافی نہیں کر سکتا۔ جیسا کہ ڈائی ڈیزائن کے ماہر آرٹ ہیڈرک نوٹ کرتے ہیں، گائیڈ پنوں کا مقصد اوپری اور نچلے جوتوں کو درست طریقے سے تلاش کرنا ہوتا ہے تاکہ تمام ڈائی پرزنٹ درست کلیئرنس کے ساتھ انٹرفیس کریں، لیکن وہ خراب طریقے سے رکھے ہوئے پریس کو ٹھیک نہیں کرسکتے ہیں۔ دونوں نظاموں کو انجینئر کے ارادے کے مطابق کام کرنا چاہیے۔
گیند-بیئرنگ گائیڈ پوسٹسڈائی پائلٹ پن سیدھ کی درستگی کی بنیاد ہیں۔ رگڑ-اسٹائل گائیڈ پنوں کے برعکس جو ایک پتلی آئل فلم پر سوار ہوتے ہیں اور رفتار سے حرارت پیدا کرتے ہیں، بال-بیئرنگ پوسٹس ایک درست کیج میں سخت سٹیل کی گیندوں کا استعمال کرتی ہیں جس کو مینوفیکچررز "منفی سلوپ" کہتے ہیں: پن-اور-میٹ بیئرنگ بس xir0 سے بڑی اسمبلی میں ہوتی ہے۔ بور، مفت کھیل کو مکمل طور پر ختم کرنا۔ یہ صفر-کلیئرنس فٹ یقینی بناتا ہے کہ ہر اسٹروک پر اوپری اور نچلے ڈائی ہاف بالکل ایک ہی رشتہ دار پوزیشن پر واپس آجائیں، یہاں تک کہ اعلی پیداوار کی رفتار پر بھی جہاں رگڑ پن زیادہ گرم ہو جائیں گے اور جڑ جائیں گے۔
پائلٹ پنایک مختلف فنکشن کی خدمت کریں۔ جبکہ گائیڈ پوسٹس ڈائی ہاف کو ایک دوسرے کے ساتھ سیدھ میں کرتی ہیں، پائلٹ پن پٹی کے مواد کو ڈائی پر سیدھ میں کرتے ہیں۔ وہ پٹی میں پہلے سے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں اس سے پہلے کہ اس سٹیشن پر کوئی تشکیل یا کٹائی ہو، مواد کو درست رجسٹریشن میں کھینچ کر لے جاتے ہیں۔ پروگریسو ڈیز میں سینکڑوں اسٹروک فی منٹ کی رفتار سے دوڑتے ہیں، یہاں تک کہ 0.02 ملی میٹر سٹرپ مسلوکیشن کمپاؤنڈز پورے اسٹیشنوں میں،-کے-حصے پیدا کرتے ہیں۔ پائلٹ پن ہر پیشگی پر ڈائی جیومیٹری کی پٹی کو میکانکی طور پر حوالہ دے کر اس بہاؤ کو ختم کرتے ہیں۔
اسٹاک اٹھانے والےسٹروک کے درمیان پٹی کو اوپر کریں تاکہ یہ ڈائی سطحوں پر گھسیٹے بغیر آزادانہ طور پر آگے بڑھ سکے۔ یہ پٹی کی مسخ، سلگ کھینچنے، اور سطح کو پہنچنے والے نقصان کو روکتا ہے۔خاص اسٹاک لفٹر سلنڈرپروگریسو ڈائز کے لیے ڈیزائن کیا گیا ہے سائیڈ تھرسٹ جذب کرتا ہے اور سٹاک ریلوں پر براہ راست ماؤنٹ ہوتا ہے، لیٹرل لوڈنگ کے دوران بھی مسلسل لفٹ کی اونچائی کو برقرار رکھتا ہے۔
ان نظر آنے والے اجزاء کے نیچے،لچکدار نظامخاموشی سے حکومت کرتی ہے کہ کس طرح قوتیں مرنے کے اندر تقسیم ہوتی ہیں۔ اسپرنگس، یوریتھین پیڈ، اور نائٹروجن گیس سلنڈر کاؤنٹر-پریشر فراہم کرتے ہیں جو اسٹرائپرز، خالی ہولڈرز، اور پیڈ پریشر کو کنٹرول کرتے ہیں۔ موسم بہار کا نامناسب انتخاب پوزیشن کی خرابی کے سب سے عام ذرائع میں سے ایک ہے بصورت دیگر اچھی طرح سے-بلٹ ڈیز۔ ایک اسٹرائپر اسپرنگ جو بہت کمزور ہے پٹی کو غیر مساوی طور پر اٹھانے کی اجازت دیتا ہے، جھکاؤ متعارف کراتا ہے۔ سٹیمپنگ ڈیز کے لیے ایک نائٹروجن اسپرنگ سسٹم جس پر غلط چارج کیا جاتا ہے وہ متضاد خالی ہولڈر فورس فراہم کرتا ہے، جس کی وجہ سے دھات کے بہاؤ میں تغیرات پیدا ہوتے ہیں جو تشکیل شدہ حصوں میں جہتی بکھرے ہوئے کے طور پر ظاہر ہوتے ہیں۔ نائٹروجن کئی گنا، جو ایک دوسرے سے منسلک گیس چینلز کے ذریعے ایک سے زیادہ سلنڈروں کو یکجا کرتے ہیں، مکمل طور پر کمپریس ہونے پر دباؤ میں اضافے کو تقریباً 15 فیصد تک محدود کر دیتے ہیں، جو انفرادی چشموں سے زیادہ یکساں اور متوقع قوت فراہم کرتے ہیں۔
یہ اجزاء ایک ساتھ مل کر ذیلی نظاموں کو برقرار رکھنے والے درستگی-کی درجہ بندی بناتے ہیں۔ ہر ایک پوزیشن کی خرابی کے ایک مخصوص ذریعہ کو حل کرتا ہے:
- رہنمائی کا نظام(گیند-بیئرنگ گائیڈ پوسٹس، ہیل بلاکس، پہننے والی پلیٹیں): سفر کے مائکرون کے اندر اوپری اور نچلے ڈائی ہاف کے درمیان سیدھ کو برقرار رکھتا ہے، لیٹرل شفٹ کو روکتا ہے جو پنچ-سے-ڈائی کلیئرنس کو بدل دیتا ہے۔
- پوزیشننگ سسٹم(پائلٹ پن، رجسٹریشن فیچرز، ڈیٹمز کا پتہ لگانا): ہر اسٹیشن پر ورک پیس کے مواد کو ڈائی جیومیٹری کے ساتھ سیدھ میں کرتا ہے، اس بات کو یقینی بناتا ہے کہ ہر آپریشن ایک ہی پوزیشنی اصل کا حوالہ دیتا ہے۔
- لچکدار نظام(اسپرنگس، یوریتھین، نائٹروجن سلنڈرز، مینی فولڈز): کاؤنٹر-پریشر فورسز کو کنٹرول کرتا ہے جو تشکیل کے دوران، پٹی اور کشن مواد کو پکڑتی ہیں، ناہموار لوڈنگ کو روکتی ہیں جو جہتی تغیر کو متعارف کراتی ہیں۔
- فیڈ سسٹم(سرو فیڈرز، سٹاک گائیڈز، فیڈ کی لمبائی کے کنٹرول): مواد کو درست طریقے سے آگے بڑھاتا ہے، سٹرپ پچ سے مماثل دوبارہ قابل انکریمنٹ، اس بات کو یقینی بناتے ہوئے کہ ہر اسٹیشن کو صحیح پوزیشن پر مواد موصول ہو۔
- سینسنگ سسٹم(-ڈائی سینسرز، غلط فیڈ ڈیٹیکٹرز، لوڈ مانیٹر میں): اصل وقت میں پوزیشن کی خرابیوں، مواد کی بکلنگ، یا غیر معمولی قوتوں کا پتہ لگاتا ہے، پریس کو روکنا اس سے پہلے کہ غلط جگہ خراب ہو جائے یا اسکریپ پارٹس کا ایک بیچ بن جائے۔
یہ ذیلی نظام تنہائی میں کام نہیں کرتے ہیں۔ ایک فیڈ ایرر جسے سینسنگ سسٹم پکڑنے میں ناکام ہو جاتا ہے وہ ایک پوزیشنی خرابی بن جاتی ہے جسے گائیڈنس سسٹم درست نہیں کر سکتا۔ ایک پہنا ہوا نائٹروجن سلنڈر جس پر لچکدار نظام انحصار کرتا ہے، پیڈ کے متضاد دباؤ کو متعارف کراتا ہے جو تیار شدہ حصے میں جہتی بکھرنے کے طور پر ظاہر ہوتا ہے۔ درستگی ان پانچوں ذیلی نظاموں کی پیداوار ہے جو بیک وقت اپنے ڈیزائن کے ارادے کے اندر کام کر رہے ہیں، سٹروک کے بعد سٹروک، پوری پیداوار کے دوران۔
یہ باہمی انحصار اس بات کی بھی وضاحت کرتا ہے کہ وقت کے ساتھ ساتھ درستگی میں کمی کیوں آتی ہے۔ پہننے، تھکاوٹ، اور آلودگی آہستہ آہستہ ہر سب سسٹم کی کارکردگی کو ختم کرتی ہے، اور نتیجے میں معیار کا نقصان شاذ و نادر ہی اچانک ہوتا ہے۔ یہ خاموشی سے جمع ہوتا ہے جب تک کہ حصے برداشت سے باہر ہونے لگیں۔ ان ابتدائی انتباہی علامات کو پہچاننا، اور درستگی کھو جانے سے پہلے جواب دینے کا طریقہ جاننا، لاکھوں اچھے پرزے فراہم کرنے والے اور بڑھتے ہوئے اسکریپ کو پیدا کرنے والے ڈائی کے درمیان فرق ہے۔
ڈائی فیلور موڈز اور مینٹیننس جو درستگی کو محفوظ رکھتا ہے۔
درستگی راتوں رات ختم نہیں ہوتی۔ یہ ایک وقت میں ایک جھٹکے سے، پہننے کے میکانزم کے ذریعے ختم ہو جاتا ہے جو مرنے سے خود کو ظاہر ہونے والے نقصان کو ظاہر کرنے سے بہت پہلے جزوی معیار پر ٹھیک ٹھیک فنگر پرنٹ چھوڑ دیتا ہے۔ ایک گڑ جو 0.01 ملی میٹر فی دس ہزار اسٹروک بڑھتا ہے۔ ایک تشکیل شدہ طول و عرض جو پیداوار کے ایک ہفتے میں کم کنٹرول کی حد کی طرف بڑھتا ہے۔ سطح کی ایک خراش جو ہر پانچویں حصے پر ظاہر ہوتی ہے۔ یہ سگنلز آپ کو بالکل بتاتے ہیں کہ آپ کے مرنے کے اندر کیا ہو رہا ہے، اگر آپ جانتے ہیں کہ انہیں کیسے پڑھنا ہے۔
اسٹیمپنگ ڈائی فیل موڈز اور اسباب کا علاج بے ترتیب بری قسمت کے بجائے پیشین گوئی کے قابل انجینئرنگ مظاہر کے طور پر کرنا بحالی کو رد عمل کی مرمت سے فعال لائف سائیکل مینجمنٹ میں بدل دیتا ہے۔ مقصد صرف ڈائی کو چلانا نہیں ہے۔ یہ مائیکرون کی سطح کی درستگی کو محفوظ کر رہا ہے-جس میں آپ نے ڈیزائن اور تیاری کے دوران سرمایہ کاری کی ہے، ڈائی کی پوری پیداواری زندگی میں۔
عام ناکامی کے طریقوں اور بنیادی وجوہات
چار بنیادی ناکامی کے میکانزم پر حملہ کرتے ہیں پروڈکشن کے دوران درست سٹیمپنگ مر جاتی ہے۔ ہر ایک مختلف طبیعیات کی پیروی کرتا ہے، مختلف ڈائی فیچرز کو نشانہ بناتا ہے، اور پریس سے آنے والے حصوں پر ایک الگ دستخط چھوڑتا ہے۔ یہ پہچاننا کہ کون سا میکانزم فعال ہے اس بات کا تعین کرتا ہے کہ آیا صحیح ردعمل تیز کرنا، ریکوٹنگ، دوبارہ ترتیب دینا، یا متبادل ہے۔
چپکنا:چھوٹے ٹکڑے کٹے ہوئے کناروں سے ٹوٹ جاتے ہیں، عام طور پر تیز کونوں، تنگ ریڈی، یا پیچیدہ پنچ پروفائلز پر۔ اس کی بنیادی وجہ تقریباً ہمیشہ سختی اور سختی کے درمیان عدم توازن ہوتا ہے: ڈائی اسٹیل جو اس پر پڑنے والے اثرات کے بوجھ کے لیے بہت ٹوٹا پھوٹا ہوتا ہے، یا غلط ترتیب والے اسٹاک سے پس منظر کی قوتوں کا نشانہ بننے والے کنارے۔ حصوں پر، چِپنگ بے قاعدہ گڑ کے طور پر ظاہر ہوتی ہے جو کہ اونچائی اور مقام میں سٹروک سے اسٹروک تک مختلف ہوتی ہے، سادہ کناروں کے پہننے کی وجہ سے یکساں گڑ کی نشوونما کے برعکس۔ ڈائی فیل ہونے کے لیے ایک تشخیصی فریم ورک چِپنگ کی شناخت کرتا ہے کہ اسٹیمپنگ کے "چار قاتلوں" میں سے ایک مر جاتا ہے، یہ نوٹ کرتے ہوئے کہ نتیجے میں نکلنے والا کنارہ دانتوں والا یا میگنیفیکیشن کے نیچے دانتوں والا نظر آتا ہے۔
گیلنگ:جب ورک پیس کا مواد خوردبینی طور پر دباؤ کے تحت مرنے والی سطح پر ویلڈ ہوتا ہے، تو علیحدگی پر پھٹ جاتا ہے، یہ کھردرے، داغ دار پیچ اور تشکیل شدہ سطحوں پر جمع-بنتا ہے۔ گیلنگ تیزی سے تیز ہو جاتی ہے کیونکہ منتقل شدہ مواد رگڑ کو بڑھاتا ہے، جس سے زیادہ گرمی پیدا ہوتی ہے، جو زیادہ مواد کی منتقلی کو فروغ دیتی ہے۔ حصوں پر، گیلنگ خراشیں، سکور کے نشانات، اور سطح کی کھردری پیدا کرتی ہے جو آہستہ آہستہ خراب ہوتی جاتی ہے۔ یہ سب سے زیادہ عام ہے جب سٹینلیس سٹیل، ایلومینیم، یا دیگر مواد کو ٹول سٹیل سے کیمیائی تعلق کے ساتھ مہر لگاتے ہیں، خاص طور پر جب چکنا ناکافی ہو یا ڈرا کلیئرنس بہت تنگ ہو۔
تھکاوٹ کا ٹوٹنا:دہرائے جانے والے تناؤ کے چکر بالآخر ڈائی اسٹیل کی برداشت کی حد سے تجاوز کر جاتے ہیں، نیوکلیٹنگ مائیکرو-اعلی-تناؤ کی خصوصیات جیسے ریڈیائی، فلیٹ ٹرانزیشن، اور کی ویز پر کریکس۔ یہ شگاف مواد کے ذریعے آہستہ آہستہ پھیلتے ہیں یہاں تک کہ وہ اہم لمبائی تک پہنچ جاتے ہیں اور اچانک فریکچر کا سبب بنتے ہیں۔ تھکاوٹ کا مکروہ پہلو وقت ہے: ایک ڈائی 800,000 سٹروک کے لیے بے عیب طریقے سے دوڑ سکتی ہے اس سے پہلے کہ ایک شگاف جو اسٹروک 200,000 سے شروع ہوتا ہے آخر کار آخری کنارے تک پہنچ جاتا ہے۔ جزوی معیار کے اثرات وقفے وقفے سے جہتی تغیرات کے طور پر ظاہر ہوتے ہیں، شگاف سے سطح کے نشانات ملحقہ مواد کے لچکدار ہونے، یا بتدریج گڑبڑ کی نشوونما سے کوئی پیشگی انتباہ کے بغیر اچانک تباہ کن کنارے کی ناکامی۔
غلط ترتیب-حوصلہ افزائی لباس:جب گائیڈ سسٹم انحطاط پذیر ہوتے ہیں، تو اوپری اور نچلے ڈائی آدھے ہر اسٹروک پر بالکل اسی رشتہ دار پوزیشن پر نہیں ملتے ہیں۔ یہاں تک کہ 0.01 ملی میٹر لیٹرل شفٹ کا مطلب ہے کہ پنچ ڈائی اوپننگ آف-سینٹر میں داخل ہوتا ہے، کٹنگ ایج کے ایک طرف پہننے کو مرتکز کرتا ہے۔ اس سے غیر متناسب بررز، ایک طرفہ کناروں کی گول، اور ایک سمت میں ترقی پسند جہتی بڑھے پیدا ہوتے ہیں۔ یہ رگڑ کے ساتھ ڈائز-سٹائل گائیڈ پنوں یا پہننے والے گبس کے ساتھ پریس میں سب سے عام ناکامی کا موڈ ہے، اور اکثر اس کا پتہ نہیں چلتا ہے کیونکہ آپریٹرز بتدریج معیار کی تبدیلی کو عام کنارے کے لباس سے منسوب کرتے ہیں۔
روک تھام کی بحالی کی حکمت عملی
اسٹیمپنگ ڈیز کے لیے مؤثر حفاظتی دیکھ بھال ایک منظم تال کی پیروی کرتی ہے جو وقت-پروڈکشن کی بنیاد پر معائنہ کے ساتھ-متحرک ہوتی ہے۔ صرف کیلنڈر کے وقفوں پر انحصار کرنے سے اس حقیقت کو یاد کیا جاتا ہے جو شیلف پر دنوں کی بجائے اسٹروک، مادی سختی، اور آپریٹنگ حالات کی بنیاد پر ختم ہو جاتی ہے۔
طے شدہ تیز کرنے کے وقفے:ایک اسٹیمپنگ ڈائی شارپننگ شیڈول کو صوابدیدی وقت کی بجائے حقیقی اسٹروک کی گنتی سے چلایا جانا چاہئے۔ صنعتی مشق دستاویزی ہٹس-فی-خدمت کی تاریخ سے قائم کردہ سروس وقفوں سے جائزہ کو تیز کرتی ہے۔ اےپیداوار-پر مبنی PM نقطہ نظرجائزہ کو تیز کرنے، معائنہ داخل کرنے، اور متبادل پوائنٹس کو منتخب کرنے کے لیے پریس کاؤنٹ استعمال کرنے کی تجویز کرتا ہے۔ درستگی ختم ہونے کے لیے، ٹرگر کو عام طور پر قدامت پسندی کے ساتھ سیٹ کیا جاتا ہے: تیز ہونا اس وقت ہوتا ہے جب گڑ کی اونچائی 50-70% زیادہ سے زیادہ قابل اجازت تصریح کے قریب پہنچ جاتی ہے، نہ کہ جب حصے پہلے ہی برداشت سے باہر ہو جائیں۔ تمام شارپننگ مناسب کولنٹ اور فکسچر کے ساتھ ایک سرشار سطح گرائنڈر پر کی جانی چاہیے۔ دستی ہاتھ سے پیسنے والے یا غلط پیسنے والے پہیے قبل از وقت کنارے کے بگڑنے اور سخت سطحوں کو گرمی سے ہونے والے نقصان کی اہم وجوہات ہیں۔
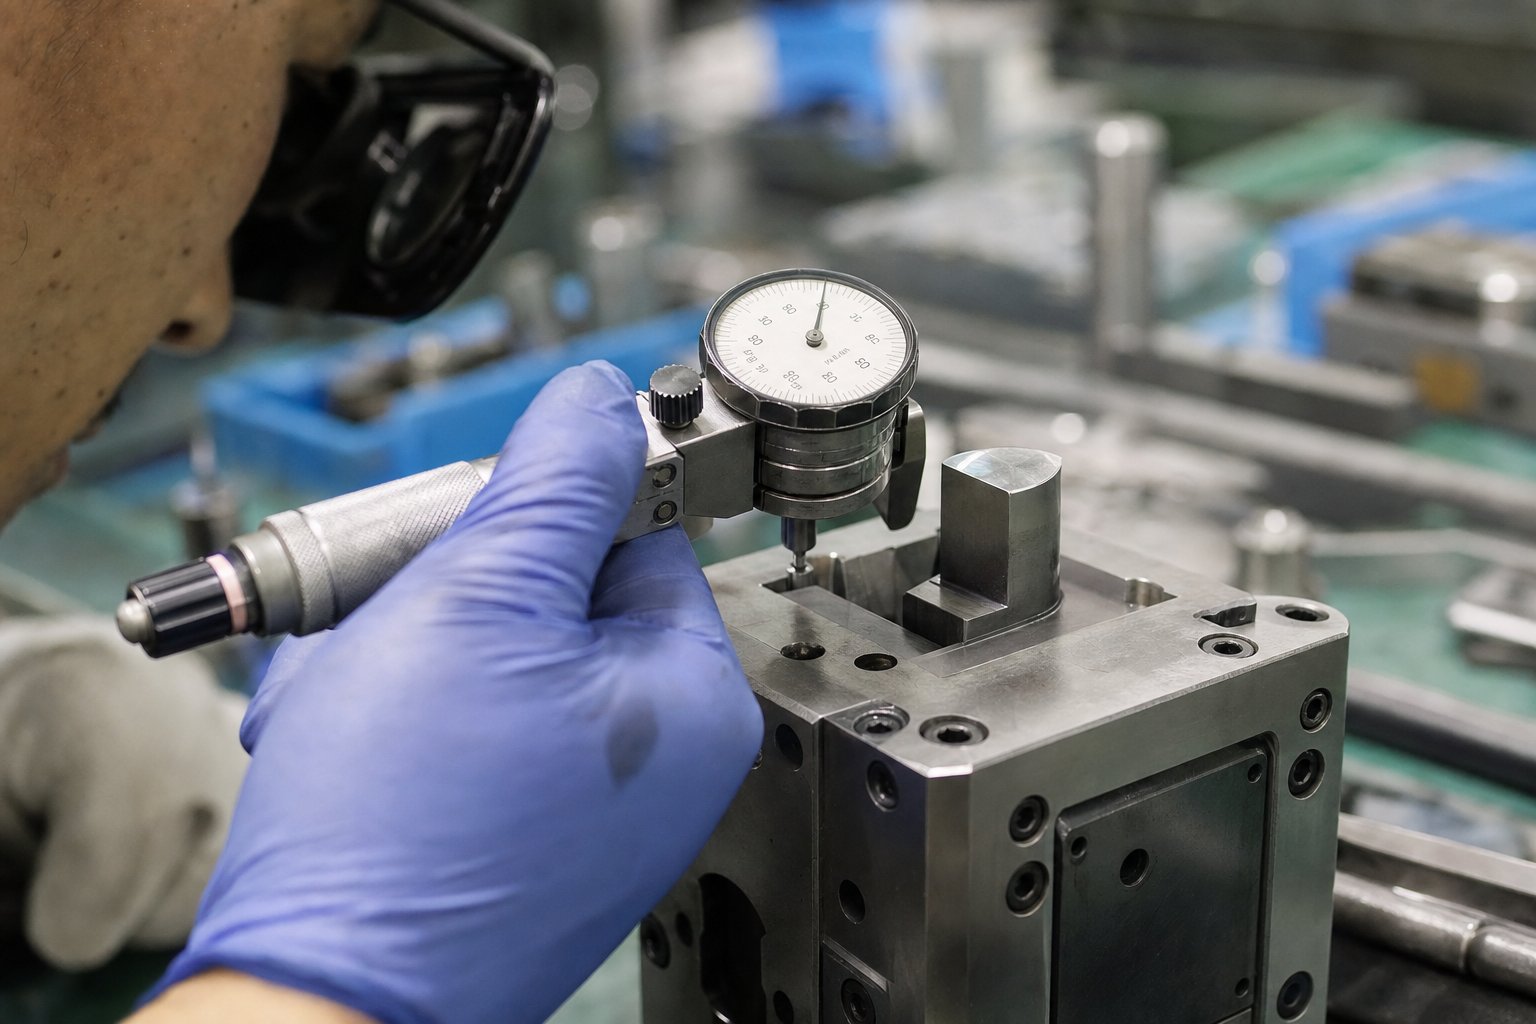
لباس کی پیمائش کے لیے معائنہ پروٹوکول:مقداری معائنہ معروضی دیکھ بھال کے فیصلوں کو اندازہ سے الگ کرتا ہے۔ پنچ قطر میں کمی، ڈائی اوپننگ انلرجمنٹ، اور ہر PM وقفہ پر کلیئرنس تبدیلیوں کی پیمائش کے لیے مائکرو میٹر اور آپٹیکل کمپریٹرز کا استعمال کریں۔ فیلر گیج کلیئرنس چیک کو اس بات کی تصدیق کرنی چاہیے کہ پنچ-سے-ڈائی گیپ ڈیوی ایشن تصریح سے 0.02 ملی میٹر سے زیادہ نہیں ہے۔ وقت کے ساتھ ان پیمائشوں کو ٹریک کریں۔ جب فالج کی گنتی کے خلاف منصوبہ بندی کی جاتی ہے تو، پہننے کے رجحانات کا اندازہ لگایا جا سکتا ہے، جس سے آپ پیداوار کے دوران معیاری الارم کا جواب دینے کے بجائے منصوبہ بند ڈاؤن ٹائم کے دوران دیکھ بھال کا شیڈول بنا سکتے ہیں۔
ان-ڈائی سینسرز کا استعمال کرتے ہوئے حالت-کی بنیاد پر دیکھ بھال:جدید درستگی میں لوڈ سینسرز، قربت کے سینسرز، اور غلط خوراک کا پتہ لگانے والے شامل ہیں جو حقیقی وقت پر کارروائی کا ڈیٹا فراہم کرتے ہیں۔ جب ٹنیج کے دستخط بدل جاتے ہیں، یا جب پٹی پوزیشننگ سینسر بڑھتی ہوئی تغیرات کا پتہ لگاتے ہیں، تو ڈائی یہ بتاتا ہے کہ کچھ بدل گیا ہے۔ حالت-کی بنیاد پر دیکھ بھال اگلے مقررہ وقفہ کا انتظار کرنے کے بجائے ان سگنلز کا جواب دیتی ہے، اسکریپ پیدا کرنے سے پہلے موسم بہار کی تھکاوٹ، گائیڈ پہننے، اور ترقی پسند غلط ترتیب جیسے مسائل کو پکڑنا۔ یہ نقطہ نظر حفاظتی اور پیشن گوئی کی دیکھ بھال کے درمیان فرق کو ختم کرتا ہے، سروس کو متحرک کرنے کے لیے تخمینوں کے بجائے حقیقی مرنے والے رویے کا استعمال کرتے ہوئے
تحقیق مسلسل ظاہر کرتی ہے کہ ایک مکمل رد عمل سے متعلق دیکھ بھال کے طریقہ کار کی لاگت ایک فعال، روک تھام کی حکمت عملی سے 25-30% زیادہ ہے۔ اضافی اخراجات ہنگامی مزدوری کے لیے دو سے تین گنا زیادہ ادائیگی، رش سے آرڈر کیے گئے اسپیئر پارٹس کے لیے 25-50% زیادہ، اور پیداوار میں رکاوٹ سے ہونے والے بہت زیادہ نقصانات کو جذب کرنے سے آتا ہے۔
ڈائی ری فربشمنٹ اور-کی-زندگی کے فیصلوں کا خاتمہ
صحت سے متعلق ڈائی لائف کو کیسے بڑھایا جائے بالآخر یہ جاننے کا سوال ہے کہ دیکھ بھال کب اصل صلاحیت کو بحال کر سکتی ہے جب کہ ڈائی بحالی سے آگے بڑھ گئی ہے۔ یہ فرق اس بات کا تعین کرتا ہے کہ آیا آپ تجدید کاری میں سرمایہ کاری کرتے ہیں یا متبادل ٹولنگ کو سورس کرنا شروع کرتے ہیں۔
ری گرائنڈنگ اور ری کوٹنگ کرتے وقت درستگی بحال کریں:اگر پہننا صرف کناروں کو کاٹنے اور سطحوں کو بنانے تک محدود ہے، اور ڈائی کی ساختی جیومیٹری، گائیڈ سسٹم، اور چڑھنے والی سطحیں تصریح کے اندر رہتی ہیں، تو ری گرائنڈنگ اور ریکوٹنگ ٹول کو تیار حالت میں واپس لے سکتے ہیں-۔ ہر ریگرینڈ پنچ چہرے سے تھوڑی مقدار میں مواد کو ہٹاتا ہے، کاٹنے کی لمبائی کو چھوٹا کرتا ہے۔ زیادہ تر درستگی کو 1-3 ملی میٹر کے ریگرائنڈ الاؤنس کے ساتھ ڈیزائن کیا گیا ہے، اس سے پہلے کہ پنچ کام کرنے کے لیے بہت چھوٹا ہو جائے، ایک سے زیادہ بحالی سائیکل فراہم کرتا ہے۔ ری گرائنڈنگ کے بعد، پی وی ڈی کوٹنگز جیسے TiAlN یا TiCN کو دوبارہ لگانے سے سطح کی سختی اور لباس مزاحمت بحال ہو جاتی ہے۔
جب موت جہتی حدوں کو پہنچ جائے:ری گرائنڈنگ سب کچھ ٹھیک نہیں کر سکتی۔ اگر گائیڈ پن بورز انڈاکار پہن چکے ہیں، اگر ڈائی بلاکس نے ساختی حصوں میں تھکاوٹ میں دراڑیں پیدا کر دی ہیں، یا اگر مجموعی ری گرائنڈنگ نے دستیاب الاؤنس استعمال کر لیا ہے، تو ڈائی اپنے اختتام-کے-لائف کو پہنچ چکی ہے۔ اس نقطہ سے آگے چلتے رہنے سے ایسے حصے پیدا ہوتے ہیں جو قابل اعتماد طریقے سے تصریح کو نہیں رکھ سکتے، اسکریپ پیدا کرتے ہیں جس کی قیمت متبادل ٹولنگ سے زیادہ ہوتی ہے۔
تجدید کاری اور تبدیلی کے درمیان فیصلے کو دیکھ بھال کے ریکارڈ اور عمل کی صلاحیت کے اعداد و شمار کے شواہد پر عمل کرنا چاہیے، نہ کہ وجدان۔ جب تصدیق شدہ دیکھ بھال کے باوجود Cpk کی قدروں کا رجحان 1.33 سے نیچے ہوتا ہے، یا جب مطلوبہ سروس کے درمیان وقفہ کم ہوتا جاتا ہے، تو ڈائی آپ کو بتاتی ہے کہ یہ اپنی زندگی کے-فیز-میں داخل ہو چکی ہے۔
ان انتباہی علامات پر نظر رکھیں کہ مرنے کی درستگی کھو رہی ہے:
- گڑ کی اونچائیوں میں اضافہ:گڑھے جو ہر تیز کرنے کے چکر کے بعد تیزی سے بڑھتے ہیں اس بات کی نشاندہی کرتے ہیں کہ ری گرائنڈنگ اب مکمل طور پر کنارے کی جیومیٹری کو بحال نہیں کر رہی ہے، یا یہ کہ کلیئرنس اس مقام سے آگے کھل گئی ہے جہاں صرف تیز کرنے سے اس کی تلافی ہو سکتی ہے۔
- Cpk کی حد سے آگے جہتی بڑھاؤ:جب دیکھ بھال اور سیٹ اپ کی تصدیق کے بعد بھی عمل کی صلاحیت کے اشاریہ جات 1.33 سے نیچے گر جاتے ہیں، تو ڈائی کی مکینیکل حالت مطلوبہ رواداری بینڈ کو مزید سپورٹ نہیں کر سکتی۔
- متضاد پٹی فیڈ:ڈائی سطحوں کی ترقی پسندی سے کھردرا ہونا، پہنے ہوئے پائلٹ ہولز، یا انحطاط پذیر گائیڈ سسٹم متغیر پٹی کی پوزیشننگ بناتے ہیں جو اسٹیشن-سے-اسٹیشن کے جہتی سکیٹر کے طور پر ظاہر ہوتا ہے۔
- پنچ چہروں پر پہننے کے مرئی نمونے:غیر مساوی لباس، غیر متناسب پولش کے نشانات، یا پنچ فلیٹوں پر گواہی کی لکیریں غلط ترتیب یا گائیڈ سسٹم کی خرابی کی نشاندہی کرتی ہیں کہ صفائی اور تیز کرنا درست نہیں ہوگا۔
ہر دیکھ بھال کے وقفے پر ان مشاہدات کو دستاویزی بنانا ڈیٹا ٹریل بناتا ہے جو زندگی کے فیصلوں کو جذباتی کی بجائے معروضی بناتا ہے۔ ایک ڈائی جس نے 20 لاکھ اسٹروک کے لیے قابل اعتماد طریقے سے کام کیا ہے وہ مناسب منصوبہ بندی کے ساتھ متبادل کا مستحق ہے، نہ کہ بحران-کی وجہ سے جب یہ آخر کار پیداوار کے دوران تباہ کن طور پر ناکام ہوجاتا ہے۔
جاننا کہ کب موت اپنی حدوں کو پہنچ چکی ہے لائف سائیکل مینجمنٹ کا ایک رخ ہے۔ دوسرا پہلو، اتنا ہی اہم، یہ جاننا ہے کہ اس کے متبادل کا ذریعہ کہاں سے لیا جائے اور اس بات کا اندازہ کیسے لگایا جائے کہ آیا کوئی سپلائر درستگی، مستقل مزاجی، اور پروڈکشن سپورٹ فراہم کر سکتا ہے جس کا اطلاق درخواست کرتا ہے۔
پریزیشن ڈائی سپلائر کا جائزہ لینے اور اسے منتخب کرنے کا طریقہ
ٹوٹی ہوئی ڈائی کو تبدیل کرنا یا ایک نیا مہر لگا ہوا جزو شروع کرنا آپ کو ایک سورسنگ فیصلے کا سامنا--کرنا پڑتا ہے جس کے طویل-میعادی نتائج ہوتے ہیں۔ ایک سپلائر جو نمونے کے حصے پر آپ کی برداشت کو متاثر کر سکتا ہے وہ ایسا نہیں ہے جو اسے ایک ملین-ٹکڑا سالانہ دوڑ میں روک سکتا ہے جب کچھ بڑھنے پر جوابی تعاون فراہم کرتا ہے۔ ان دو صلاحیتوں کے درمیان فرق ایک حقیقی ٹولنگ پارٹنر سے ٹرانزیکشنل وینڈر کو الگ کرتا ہے، اور اس فرق کو ختم کرنے کے لیے ایک منظم تشخیص کی ضرورت ہوتی ہے جو کہ اقتباس کی درخواست کرنے سے بھی آگے ہے۔
ڈائی سپلائرز کے لیے کلیدی تشخیص کا معیار
اپنی درست اسٹیمپنگ ڈائی سورسنگ چیک لسٹ کو جمع کرتے وقت، صلاحیت کی تین اقسام سب سے زیادہ اہمیت رکھتی ہیں: تکنیکی گہرائی، کوالٹی سسٹم، اور پروڈکشن سپورٹ انفراسٹرکچر۔ کسی ایک علاقے میں کمزوری بالآخر جہتی مسائل، ترسیل میں تاخیر، یا بحالی کے سر درد کے طور پر ظاہر ہوتی ہے۔
تکنیکی صلاحیتیں۔وضاحت کریں کہ ایک سپلائر اصل میں کیا بنا سکتا ہے۔ عمومیات کے بجائے وضاحتیں تلاش کریں:
- قابل حصول رواداری:پیداوار میں رواداری کے دستاویزی ثبوت طلب کریں، نہ کہ صرف وہی جو دکان کا دعویٰ ہے کہ وہ ایک نمونے پر حاصل کر سکتی ہے۔ ±0.01 ملی میٹر سے ±0.05 ملی میٹر تک ہدف بنانے والے سپلائر کو اصل پروڈکشن رنز سے Cpk ڈیٹا دکھانے کے قابل ہونا چاہیے، نہ کہ صرف پہلے-مضمون کی پیمائش۔
- گھر میں -مشیننگ کے وسائل:وائر EDM، درست سطح کی پیسنا، CNC جگ بورنگ، اور آپٹیکل پروفائل گرائنڈنگ سب کو ایک ہی چھت کے نیچے رہنا چاہیے۔ آؤٹ سورسنگ تنقیدی عمل ہینڈ آف کی مختلف حالتوں کو متعارف کراتی ہے جسے درست کام جذب نہیں کر سکتا۔ دکانیں جو اپنے تار EDM اور پیسنے والے محکموں کو برقرار رکھتی ہیں وہ تکراری فٹ پر سخت کنٹرول رکھتی ہیں-اور-سائیکلوں کو چیک کرتی ہیں جو درستگی سے مرنے والے اسمبلی کی ضرورت ہوتی ہے۔
- نقلی ٹولز:فارمنگ سمولیشن، اسپرنگ بیک کی پیشن گوئی، اور پٹی لے آؤٹ آپٹیمائزیشن سافٹ ویئر ایک ایسے سپلائر کی نشاندہی کرتا ہے جو اسٹیل کو کاٹنے سے پہلے مسائل کو ڈیجیٹل طور پر حل کرتا ہے۔ یہ صلاحیت براہ راست آزمائشی تکرار کو کم کرتی ہے اور لیڈ ٹائم کو کم کرتی ہے۔
کوالٹی سسٹمزالگ الگ دکانیں جو ان دکانوں سے حصوں کا معائنہ کرتی ہیں جو عمل کو کنٹرول کرتی ہیں۔ صحت سے متعلق ٹولنگ کے لیے فرق بہت اہمیت رکھتا ہے:
- پہلا مضمون معائنہ (FAI):ایک سخت FAI عمل اس بات کی تصدیق کرتا ہے کہ مکمل پیداوار شروع ہونے سے پہلے مینوفیکچرنگ کا عمل تمام ڈیزائن کی ضروریات کو پورا کرتے ہوئے پرزے تیار کر سکتا ہے۔ ایسے سپلائرز کی تلاش کریں جو ہر اہم خصوصیت، مادی سرٹیفیکیشنز، اور پراسیس دستاویزات کے ساتھ جہتی ڈیٹا کے ساتھ مکمل FAI رپورٹس فراہم کرتے ہیں۔ یہ توثیقی مرحلہ آپ کے پروڈکشن فلور تک پہنچنے سے پہلے جہتی، مواد، یا عمل کی خرابیوں کو پکڑتا ہے۔
- شماریاتی عمل کا کنٹرول (SPC):مینوفیکچرنگ کے دوران اور اسٹیمپڈ پارٹ پروڈکشن کے دوران SPC کو اہم ڈائی مینشنز پر چلانے والے سپلائرز نہ صرف معائنہ کی صلاحیت کا مظاہرہ کرتے ہیں بلکہ عمل سے آگاہی کا مظاہرہ کرتے ہیں۔ تقابلی ماضی کے منصوبوں سے نمونہ کنٹرول چارٹس اور Cpk دستاویزات طلب کریں۔
- سرٹیفیکیشنز:ISO 9001 سرٹیفیکیشن بنیادی معیار کے نظم و ضبط کو قائم کرتا ہے۔ آٹوموٹو ایپلی کیشنز کے لیے، IATF 16949 عام طور پر لازمی ہے۔ یہصحت سے متعلق ڈائی میکر کوالٹی سرٹیفیکیشناس بات کی تصدیق کریں کہ ایک سپلائر نہ صرف حتمی معائنہ کے نتائج کو کنٹرول کرنے کے لیے دستاویزی نظام کو برقرار رکھتا ہے۔
پیداوار کی حمایتاس بات کا تعین کرتا ہے کہ مرنے والے جہازوں کے بعد کیا ہوتا ہے۔ درستگی ٹولنگ ایک خرید نہیں ہے-اور-اثاثہ بھول جائیں:
- آزمائشی خدمات:کیا سپلائر آپ کے ٹنیج، رفتار، اور اسٹروک پروفائل سے مماثل پریسوں پر پروڈکشن-نمائندہ آزمائش چلا سکتا ہے؟ چھوٹے سائز یا غیر مماثل پریس ماسک کے مسائل کو آزمائیں جو صرف آپ کے پروڈکشن ماحول میں ظاہر ہوتے ہیں۔
- جاری دیکھ بھال کے پروگرام:کیا فراہم کنندہ طے شدہ دیکھ بھال، ری گرائنڈنگ سروسز، اور ہنگامی مرمت کی معاونت پیش کرتا ہے؟ ایک سپلائر جو ڈائی بناتا ہے اور چلا جاتا ہے آپ کو لائف سائیکل کے تمام خطرات سے دوچار کر دیتا ہے۔
- انجینئرنگ ردعمل:جب کسی ڈائی کو مادی تبدیلی یا انجینئرنگ پر نظر ثانی کے لیے ترمیم کی ضرورت ہوتی ہے تو جوابی وقت اہمیت رکھتا ہے۔ ڈیڈیکیٹڈ ڈائی انجینئرنگ اسٹاف والے سپلائرز ان دکانوں کے مقابلے میں تیزی سے ایڈجسٹ ہوتے ہیں جہاں ٹول بنانے والے ڈیزائنرز کے طور پر دوگنا ہوتے ہیں۔
پراجیکٹ کی ضروریات سے سپلائر کی صلاحیتوں کا ملاپ
ہر پروجیکٹ کو ایک ہی سپلائر پروفائل کی ضرورت نہیں ہے۔ اسٹیمپنگ ڈائی سپلائر کی تشخیص کے معیار کو آپ ترجیح دیتے ہیں آپ کے مخصوص درخواست کے پیرامیٹرز کی بنیاد پر تبدیل ہونا چاہئے۔ ہلکے اسٹیل سے ±0.1 ملی میٹر پر مہر لگا ہوا ایک بڑا ساختی بریکٹ، پانچ ملین سالانہ ٹکڑوں میں ±0.02 ملی میٹر تک رکھے گئے چھوٹے الیکٹریکل کنیکٹر ٹرمینل سے بالکل مختلف سورسنگ ڈیمانڈز پیش کرتا ہے۔
چار پروجیکٹ متغیرات کو آپ کی شارٹ لسٹ کو چلانا چاہئے:
- حصہ سائز اور جیومیٹری:سپلائرز سائز کی حدود میں مہارت پیدا کرتے ہیں۔ بڑے آٹوموٹو پینلز کے لیے موزوں ایک دکان چھوٹے، پیچیدہ اجزاء پر مرکوز دکان سے مختلف طریقے سے کام کرتی ہے۔ اپنے حصے کے لفافے کو سپلائر کے سویٹ اسپاٹ سے ملانا اس بات کو یقینی بناتا ہے کہ ان کے آلات، فکسچرنگ، اور معائنہ کی صلاحیتیں قدرتی طور پر آپ کی ضروریات کے مطابق ہوں۔
- رواداری بینڈ:سخت رواداری فراہم کرنے والوں سے اس سطح پر عمل کی قابلیت کا مظاہرہ کرنے کا مطالبہ کرتی ہے، نہ کہ صرف نظریاتی طور پر اس کے قابل سامان۔ پروڈکشن رنز سے ثبوت طلب کریں، پروٹو ٹائپ نہیں۔
- سالانہ حجم:اعلیٰ-حجم کے پروگراموں کے لیے سپلائی کرنے والوں کی ضرورت ہوتی ہے جس میں صلاحیت کی منصوبہ بندی کے نظم و ضبط، بیک اپ ٹولنگ کی حکمت عملی، اور پیداواری انفراسٹرکچر کی ضرورت ہوتی ہے تاکہ توسیعی رنز پر معیار میں کمی کے بغیر تھرو پٹ کو برقرار رکھا جا سکے۔
- مواد کی قسم:غیر ملکی مرکب، اعلی درجے کی اعلی-طاقت کے اسٹیل، یا پتلے-گیج تانبے کے مرکب ہر ایک کو منفرد تشکیل دینے والے چیلنجز پیش کرتے ہیں۔ آپ کے مخصوص ورک پیس مواد کے ساتھ تجربہ کار سپلائی کرنے والے سیکھنے-کرو کی ناکامیوں سے بچتے ہیں جس میں وقت اور ٹولنگ خرچ ہوتی ہے۔
چھوٹے، اعلی-درستگی، رواداری-اہم حصوں کے لیے ٹولنگ سورس کرنے والی انجینئرنگ ٹیموں کے لیے، ماہر فراہم کنندہ اکثر عام دکانوں سے بہتر نتائج فراہم کرتے ہیں۔ اس جگہ کے ماہرین، جیسےYICENان کے آلات، پروسیسنگ ڈیولپمنٹ، اور کوالٹی سسٹمز کو خاص طور پر سخت-برداشت کرنے والے اجزاء کی دہرائی جانے والی بڑے پیمانے پر پیداوار پر توجہ مرکوز کریں۔ اس مرکوز مہارت کا ترجمہ ان دکانوں کے مقابلے میں چھوٹے ترقیاتی چکروں، کم آزمائشی تکرار، اور زیادہ متوقع پیداواری نتائج میں ہوتا ہے جو اپنی توجہ کو پارٹ سائز اور رواداری کی کلاسوں کی ایک وسیع رینج میں پھیلاتے ہیں۔
ذیل میں تشخیص کی ترتیب ضروریات کی تعریف سے سپلائر کے انتخاب کی طرف جانے کے لیے ایک قابل تکرار فریم ورک فراہم کرتی ہے:
- رواداری اور حجم کی ضروریات کی وضاحت کریں:کسی بھی سپلائر سے رابطہ کرنے سے پہلے جہتی وضاحتیں، اہم-کے لیے-معیاری خصوصیات، سالانہ حجم، اور متوقع ڈائی لائف کو دستاویز کریں۔ مبہم تقاضے مبہم اقتباسات پیدا کرتے ہیں۔
- مظاہرے کی صلاحیت کے ساتھ شارٹ لسٹ سپلائرز:تقابلی جلدوں پر اپنے رواداری بینڈ کو حاصل کرنے کے دستاویزی ثبوت کی بنیاد پر امیدواروں کو فلٹر کریں۔ ایسے سپلائرز کو ختم کریں جن کے پاس گھر کے تار EDM، پیسنے، یا متعلقہ سمولیشن ٹولز کی کمی ہے۔
- پہلے-مضمون کے نمونوں کی درخواست کریں:شارٹ لسٹ شدہ سپلائرز کو آپ کے مخصوص مواد کا استعمال کرتے ہوئے پروڈکشن-انٹٹ ٹولنگ سے نمونے کے پرزے تیار کرنے دیں۔ جہتی موافقت، کنارے کے معیار، سطح کی تکمیل، اور نمونے کے بیچ میں مستقل مزاجی کا اندازہ کریں، نہ کہ صرف ایک ٹکڑا۔
- ایس پی سی دستاویزات کی تصدیق کریں:نمونہ چلانے سے عمل کی صلاحیت کے ڈیٹا کا جائزہ لیں۔ اہم جہتوں پر 1.33 سے اوپر کی Cpk قدریں معمول کی تبدیلی کے مارجن کے ساتھ اس کے رواداری بینڈ کے اندر مرکوز عمل کی نشاندہی کرتی ہیں۔ 1.0 سے نیچے کی قدریں ایک ایسے عمل کا اشارہ دیتی ہیں جو قابل اعتماد طریقے سے تفصیلات کو نہیں رکھ سکتی۔
- جاری سپورٹ اور دیکھ بھال کی شرائط کا اندازہ کریں:تصدیق کریں کہ ڈیلیوری کے بعد کیا ہوتا ہے۔ ری گرائنڈنگ سروسز، فالتو اجزاء کی دستیابی، انجینئرنگ میں تبدیلی کی تبدیلی، اور وارنٹی کی شرائط کا جائزہ لیں۔ بغیر کسی آفٹر مارکیٹ سپورٹ کے سپلائی کرنے والے کی طرف سے کم قیمت اکثر ٹولنگ کی زندگی پر زیادہ خرچ کرتی ہے۔
یہ منظم نقطہ نظر سبجیکٹیوٹی کو ہٹاتا ہے جو بالآخر انجینئرنگ کا فیصلہ ہے۔ قیمت اہم ہے، لیکن یہ بہت سے لوگوں کے درمیان ایک متغیر ہے۔ وہ سپلائر جو سب سے کم قیمت فراہم کرتا ہے لیکن عمل کی اہلیت کا مظاہرہ نہیں کر سکتا، مکمل FAI دستاویزات فراہم نہیں کر سکتا، یا اس کی پیداواری زندگی کے ذریعے ڈائی کو سپورٹ کرنے والا شاذ و نادر ہی کم قیمت کا انتخاب ہوتا ہے-جب پورے ٹولنگ لائف سائیکل میں ناپا جاتا ہے۔ درست اسٹیمپنگ ڈائی سپلائر کو کیسے منتخب کیا جائے یہ تصدیق شدہ صلاحیت کو دستاویزی ضروریات سے ملانے پر آتا ہے، پھر پروڈکشن والیوم کا ارتکاب کرنے سے پہلے جسمانی ثبوت کے ساتھ اس میچ کی تصدیق کرتا ہے۔
اپنی صحت سے متعلق سٹیمپنگ ڈائی حکمت عملی تیار کرنا
صحیح سپلائر کا انتخاب ایک سلسلہ کی آخری کڑی ہے جو بہت پہلے شروع ہوتی ہے۔ اس آرٹیکل میں شامل ہر فیصلہ، ڈائی ٹائپ سلیکشن سے لے کر پریس میچنگ تک میٹریل تصریح تک، ایک ہی نتیجہ میں فیڈ کرتا ہے: آیا آپ کے مہر والے حصے مسلسل اس قیمت پر تصریحات پر پورا اترتے ہیں جو کاروباری معنی رکھتی ہے۔ انجینیئرنگ ٹیمیں جو یہ حق حاصل کرتی ہیں وہ پریزین سٹیمپنگ کو سسٹم کے مسئلے کے طور پر مرتی ہیں، نہ کہ اجزاء کی خریداری کے طور پر۔
تصریح کی غلطیوں سے بچنا ہے۔
سب سے زیادہ مہنگی غلطیاں اسٹیل کو کاٹنے سے پہلے ہوتی ہیں۔ یہ عام سٹیمپنگ ڈائی ڈیزائن کی غلطیاں خاموشی سے بجٹ کو بڑھا دیتی ہیں اور کارکردگی کا کوئی فائدہ پہنچائے بغیر ڈائی لائف کو کم کرتی ہیں:
- زیادہ-برداشت نہ کرنا-اہم خصوصیات:ڈرائنگ پر ہر اعشاریہ ایک قیمت رکھتا ہے۔ جیسا کہ انڈسٹری کے انجینئرز مسلسل مشاہدہ کرتے ہیں، ایک خصوصیت پر ±0.02 ملی میٹر کی وضاحت کرتے ہوئے جو ±0.1 ملی میٹر پر بالکل کام کرتی ہے سخت ڈائی کلیئرنس، سخت ٹول اسٹیلز، اور زیادہ بار بار تیز کرنے پر مجبور کرتی ہے، یہ سب پروڈکٹ کو بہتر کیے بغیر۔ ان خصوصیات کے لیے سخت رواداری محفوظ رکھیں جو حقیقی طور پر ان کا مطالبہ کرتی ہیں۔
- پیداوار کے حجم کے لیے ڈائی میٹریل کی وضاحت کرنے کے تحت-:A2 سے بنایا گیا ڈائی جب رن لائف D2 کا مطالبہ کرتی ہے یا پاؤڈر میٹالرجی اسٹیل وقت سے پہلے پہن جائے گا، جس میں جلد از جلد تجدید کاری کی ضرورت ہوتی ہے جو سستی ٹولنگ سے لاگت کی بچت کو ختم کر دیتی ہے۔
- پریس مطابقت کو نظر انداز کرنا:پریس ٹنیج، شٹ اونچائی، بیڈ ایریا، اور سلائیڈ موشن پروفائل کی تصدیق کیے بغیر ڈائی ڈیزائن کرنا آزمائشی حیرت کا باعث بنتا ہے جس سے پیداوار میں تاخیر ہوتی ہے اور بعض اوقات ڈائی ترمیم کی ضرورت ہوتی ہے۔
- ڈیزائن کے مرحلے سے دیکھ بھال کی منصوبہ بندی کرنے میں ناکامی:ریگرائنڈ الاؤنس، قابل رسائی پہننے والے اجزاء، یا سینسر بڑھتے ہوئے پروویژنز کے بغیر ڈیزائن کیا گیا ڈیز ری ایکٹیو مینٹیننس پر مجبور کرتا ہے جس کی لاگت ایک فعال اپروچ سے 25-30% زیادہ ہوتی ہے۔
درستگی کو کھونے کے بغیر اسٹیمپنگ ڈائی کے اخراجات کو کم کرنے کا طریقہ جاننا یہاں سے شروع ہوتا ہے: ڈرائنگ کے مرحلے پر انجینئرنگ کا وقت اس بات کی نشاندہی کرنے میں گزاریں کہ کون سی رواداری اصل میں کام کرتی ہے، پھر ہر بہاو کے فیصلے کو من مانی وضاحتوں کے بجائے ان حقیقی ضروریات کے مطابق کریں۔
ایک پریسجن سٹیمپنگ حکمت عملی کی تعمیر
انجینئرنگ ٹیموں کے لیے سٹیمپنگ ڈائی حکمت عملی ایک منطقی ترتیب کی پیروی کرتی ہے جو ٹولنگ کے فیصلوں کے ساتھ جزوی تقاضوں کو ہم آہنگ کرتی ہے:
- پارٹ فنکشن کے ساتھ شروع کریں۔ شناخت کریں کہ کون سے جہتیں اسمبلی، کارکردگی، یا حفاظت کے لیے اہم ہیں، اور جو معیاری رواداری کی اجازت دیتی ہیں۔
- ڈائی ٹائپ منتخب کریں جو آپ کے جیومیٹری، حجم، اور رواداری پروفائل سے مماثل ہو: ہائی-حجم کی پیچیدگی کے لیے ترقی پسند، فلیٹنیس کے لیے کمپاؤنڈ-نازک حصوں، بڑے یا گہرے-تیار کردہ جیومیٹریوں کے لیے منتقلی۔
- متوقع رن لائف اور ورک پیس کی خصوصیات پر مبنی ڈائی میٹریل اور کوٹنگز کی وضاحت کریں، نہ کہ صرف پیشگی قیمت۔
- ڈائی کی تشکیل کے تقاضوں کے ساتھ پریس کی اہلیت کا مقابلہ کریں، خاص طور پر سلائیڈ موشن کنٹرول کو سخت-رواداری کی تشکیل کی کارروائیوں کے لیے۔
- دیکھ بھال کے پروٹوکول، تیز کرنے کے وقفے، معائنہ کے معیار، اور-زندگی کی حد-کا اختتام، مسائل کے ظاہر ہونے کے بجائے پیداوار شروع ہونے سے پہلے قائم کریں۔
پریسجن اسٹیمپنگ ڈائی پرفارمنس سسٹم کا نتیجہ ہے، جزو کی تفصیلات نہیں۔ کوئی ایک عنصر، چاہے مواد، کوٹنگ، پریس، یا دیکھ بھال کا شیڈول، تنہائی میں درستگی فراہم نہیں کرتا ہے۔ یہ مربوط فیصلوں سے ابھرتا ہے جو پورے ٹولنگ لائف سائیکل میں ایک دوسرے کو تقویت دیتے ہیں۔
درست اسٹیمپنگ ڈائی تصریح کے بہترین طریقوں پر عمل کرنے کا مطلب یہ ہے کہ یہ قبول کرنا کہ ہر فیصلہ اگلے کو محدود کرتا ہے۔ رواداری کا ہدف مادی درجے کا تعین کرتا ہے۔ میٹریل گریڈ کوٹنگ کے انتخاب کو متاثر کرتا ہے۔ کوٹنگ کی کارکردگی پریس کی حرکیات پر منحصر ہے۔ پریس کا رویہ دیکھ بھال کی فریکوئنسی کا تعین کرتا ہے۔ کسی بھی لنک کو توڑ دیں اور سسٹم کم کارکردگی کا مظاہرہ کرتا ہے اس سے قطع نظر کہ دوسرے عناصر کتنی اچھی طرح سے انجنیئر ہیں۔
انجینئرنگ ٹیموں کے لیے جو تحقیق سے فعال سورسنگ کی طرف جانے کے لیے تیار ہیں، خاص طور پر چھوٹے، رواداری-اہم حصوں کے لیے جو دوبارہ قابل بڑے پیمانے پر پیداوار کے لیے بنائے گئے ہیں،YICHEN کے درست اسٹیمپنگ ڈائی سلوشنزاوپر بیان کردہ تشخیصی فریم ورک کی بنیاد پر سپلائر کی بات چیت کے لیے ایک عملی نقطہ آغاز پیش کریں۔
Precision Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. ایک درست سٹیمپنگ ڈائی اور معیاری سٹیمپنگ ڈائی میں کیا فرق ہے؟
ایک درست اسٹیمپنگ ڈائی ±0.01 ملی میٹر سے لے کر ±0.05 ملی میٹر تک برداشت کو نشانہ بناتی ہے جس میں لاکھوں چکروں میں تکرار ہوتی ہے، جبکہ معیاری ڈائی ±0.1 ملی میٹر یا ڈھیلے پر کام کرتی ہے۔ درستگی کے لیے سخت پنچ-سے-ڈائی کلیئرنس کی ضرورت ہوتی ہے (3-مادی کی موٹائی کا 5% بمقابلہ 8-12%)، اعلی-گریڈ کے ٹول اسٹیل جیسے DC53 یا SKD11، بال بیئرنگ گائیڈ سسٹم، اور آئینے سے پالش شدہ سطحیں۔ حقیقی تفریق کرنے والا پہلے حصے پر رواداری نہیں ہے بلکہ آلے کی مکمل پیداواری زندگی میں جہتی درستگی کو برقرار رکھنے کی صلاحیت ہے۔
2. درست سٹیمپنگ کتنی دیر تک چلتی ہے؟
ڈائی لائف کا انحصار ٹول اسٹیل کے گریڈ، سطح کی کوٹنگز، ورک پیس میٹریل، اور دیکھ بھال کے نظم و ضبط پر ہے۔ AISI D2 مر جاتا ہے عام طور پر 500,000 سے 2,000 تک،000+ اسٹروک بلیننگ آپریشنز حاصل کرتا ہے۔ پاؤڈر میٹلرجی اسٹیلز جیسے CPM 10V زندگی کو 2,000,000-5,000،000+ اسٹروک تک بڑھاتے ہیں، جبکہ ٹنگسٹن کاربائیڈ انسرٹس 5,000,000-10,000،000+ اسٹروک تک پہنچ سکتے ہیں۔ کوٹنگز جیسے TiAlN لگانے سے ری کنڈیشننگ وقفوں کو 500% سے زیادہ بڑھایا جا سکتا ہے۔ ان اعداد و شمار تک مسلسل پہنچنے کے لیے مناسب احتیاطی دیکھ بھال، بشمول شیڈول کو تیز کرنا اور حالت کی نگرانی کرنا ضروری ہے۔
3. آپ پروگریسو ڈائی اور ٹرانسفر ڈائی کے درمیان کیسے انتخاب کرتے ہیں؟
فیصلہ حصے کے سائز، جیومیٹری اور حجم پر منحصر ہے۔ پروگریسو ڈائز چھوٹے سے درمیانے حصوں کے لیے اعلیٰ حجم (100،000+ سالانہ) پر اعتدال پسند پیچیدگی کے ساتھ ایکسل کرتا ہے، سخت رواداری کو مؤثر طریقے سے حاصل کرنے کے لیے سٹرپ-فیڈ ملٹی-اسٹیشن کی ترتیب کا استعمال کرتے ہوئے۔ جب سٹرپ فیڈنگ کے لیے پرزے بہت بڑے ہوں، گہرے ڈرا کی ضرورت ہو، یا اسٹیشنوں کے درمیان گھمانے کی ضرورت ہو تو ٹرانسفر ڈیز ضروری ہے۔ منتقلی کے نظام انفرادی خالی جگہوں کو گرپر انگلیوں کے ذریعے منتقل کرتے ہیں، پیچیدہ 3D جیومیٹریوں کے لیے زیادہ لچک پیش کرتے ہیں لیکن زیادہ آٹومیشن انفراسٹرکچر کی ضرورت ہوتی ہے۔
4. کون سی کوٹنگز اسٹیمپنگ ڈائی لائف کو بڑھانے کے لیے بہترین کام کرتی ہیں؟
بہترین کوٹنگ غالب ناکامی موڈ پر منحصر ہے. TiAlN چپکنے والے پہننے اور گیلنگ کے خلاف انتہائی موثر ہے، مطالعہ کے ساتھ D2 مرنے پر زندگی بھر کے فوائد 500% سے زیادہ ہوتے ہیں۔ DLC کوٹنگز انتہائی کم رگڑ (0.15 سے نیچے) فراہم کرتی ہیں اور ایلومینیم یا تانبے پر مہر لگاتے وقت گیلنگ کو روکتی ہیں۔ TiCN سخت شیٹ میٹلز کے لیے اعلی کھرچنے والی لباس مزاحمت پیش کرتا ہے۔ نائٹرائڈنگ ایک پھیلاؤ-سخت پرت کے ذریعے تھکاوٹ کے خلاف مزاحمت کو بہتر بناتا ہے جو سطح کے ٹوٹنے کے خلاف مزاحمت کرتی ہے۔ کوٹنگ کو پہننے کے مخصوص طریقہ کار سے ملانا بہت ضروری ہے، کیونکہ غلط کوٹنگ لاگت سے قطع نظر کم سے کم فائدہ فراہم کرتی ہے۔
5. درست اسٹیمپنگ ڈائی سپلائر کا انتخاب کرتے وقت آپ کو کیا دیکھنا چاہئے؟
تین جہتوں میں فراہم کنندگان کا اندازہ کریں: تکنیکی صلاحیت (پروڈکشن رن سے دستاویزی رواداری، گھر کے تار EDM اور پیسنے، سمولیشن سوفٹ ویئر)، کوالٹی سسٹمز (پہلا-مکمل جہتی نقشہ سازی کے ساتھ مضمون کا معائنہ، 1.33 سے اوپر Cpk کے ساتھ SPC ڈیٹا، ISO91 یا ISO94t پروڈکشن سپورٹ 940t60) (نمائندہ پریس، دیکھ بھال کے پروگرام، انجینئرنگ کی تبدیلی کی ردعمل پر آزمائش)۔ چھوٹے، بردباری-اہم حصوں کے لیے، YICHEN جیسے ماہرین خاص طور پر دہرائے جانے والے بڑے پیمانے پر پروڈکشن ٹولنگ پر توجہ مرکوز کرتے ہیں، جو ایسی فوکسڈ مہارت پیش کرتے ہیں جس کی عام دکانوں میں کمی ہو سکتی ہے۔ حجم کرنے سے پہلے ہمیشہ جسمانی نمونوں کے ساتھ صلاحیت کی تصدیق کریں۔


