


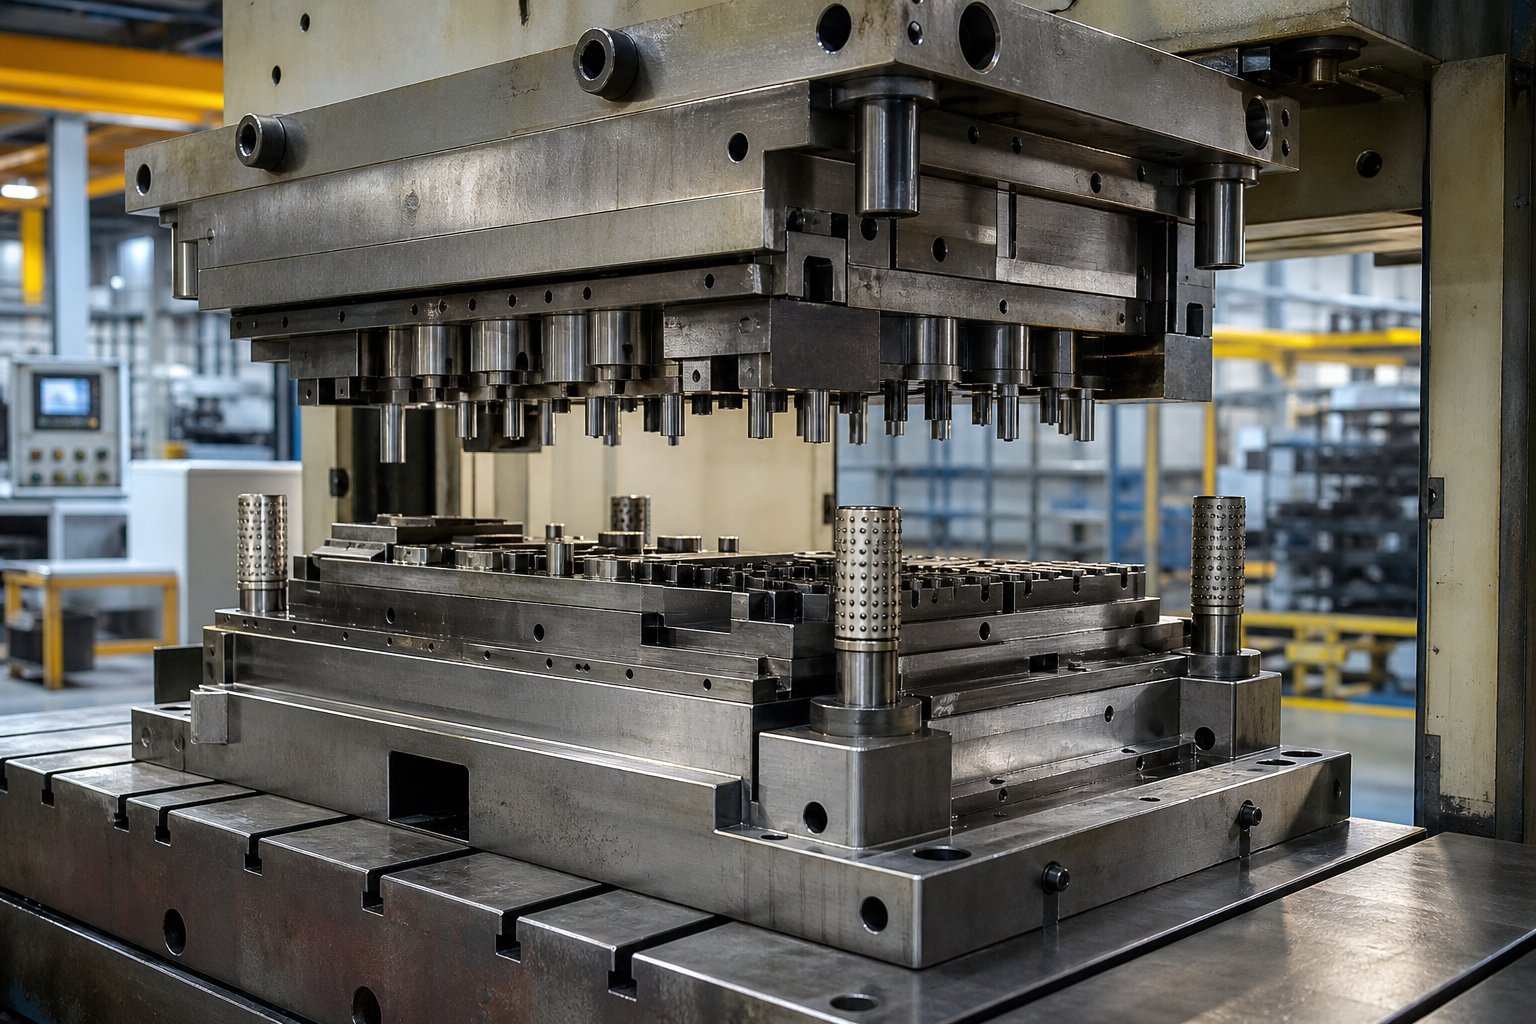
پریس سٹیمپنگ ڈائی کیا کرتا ہے اور یہ کیوں اہمیت رکھتا ہے۔
سٹیمپنگ کیا ہے، بالکل، اور ایک خصوصی ٹول ہر چیز کے مرکز میں کیوں بیٹھتا ہے؟ تصور کریں کہ اسٹیل کی فلیٹ شیٹ کو مشین میں ڈالیں اور کچھ سیکنڈ بعد ایک تیار شدہ بریکٹ، کنیکٹر، یا آٹوموٹو پینل نکالیں۔ اس تبدیلی کا ذمہ دار ٹول پریس اسٹیمپنگ ڈائی - ہے اور یہ سمجھنا کہ یہ کس طرح کام کرتا ہے جدید ہائی- والیوم مینوفیکچرنگ کے پیچھے منطق کو کھولتا ہے۔
پریس سٹیمپنگ ڈائی کی تعریف
پریس اسٹیمپنگ ڈائی ایک درست-مشینڈ ٹولنگ اسمبلی ہے جو اسٹیمپنگ پریس کے اندر نصب ہوتی ہے جو کنٹرولڈ شیئرنگ، موڑنے، ڈرائنگ اور فارمنگ آپریشنز کے ذریعے فلیٹ شیٹ میٹل کو تیار حصوں میں تبدیل کرتی ہے۔
عملی اصطلاحات میں، ایک سٹیمپنگ ڈائی اپنی مرضی کے مطابق سازوسامان ہوتا ہے جس میں اوپری اور نچلے حصوں پر مشتمل ہوتا ہے - ہر ایک میں سخت سٹیل کے اجزاء ہوتے ہیں جو خام مال کو ایک مخصوص جیومیٹری میں کاٹنے، موڑنے یا شکل دینے کے لیے بنائے گئے ہیں۔ دونوں حصے پریس کے اندر سیدھ میں ہوتے ہیں، اور جب مشین کی سلائیڈ انہیں زبردست قوت کے تحت اکٹھا کرتی ہے، تو شیٹ میٹل سٹیمپنگ کا عمل ہوتا ہے۔ رواداری اتنی ہی تنگ ہے۔0.0002 انچمعیاری ٹولنگ اور مناسب سیٹ اپ کے ساتھ قابل حصول ہیں۔
کیوں ڈائی میٹل اسٹیمپنگ کا دل ہے۔
تو اس کے ڈائی کے بغیر میٹل اسٹیمپنگ کیا ہے؟ بنیادی طور پر، صرف ایک پریس جس میں کچھ بھی مفید نہیں ہے۔ پریس قوت اور حرکت فراہم کرتا ہے، لیکن ڈائی حصہ جیومیٹری، جہتی درستگی، اور پیداواری کارکردگی کا تعین کرتی ہے۔ مہر والے اجزاء پر ہر خصوصیت - سوراخ، موڑ، ایمبوسس، تیار کردہ شکلیں - ڈائی کے ڈیزائن سے نکلتی ہے۔ ڈائی پیچیدگی کا دائرہ سادہ سنگل-اسٹیشن ٹولز سے ہوتا ہے جو ہر اسٹروک پر ایک خالی یا چھیدنے کا عمل انجام دیتے ہیں، پورے طور پر ملٹی-اسٹیشن پروگریسو سسٹم تک جو درجنوں آپریشنز کو ترتیب سے انجام دیتے ہیں جیسا کہ ایک دھاتی پٹی ٹول کے ذریعے آگے بڑھتی ہے۔
ڈیز مولڈز اور دیگر ٹولنگ سے کیسے مختلف ہوتی ہے۔
الجھن کا ایک عام نقطہ:سانچوں کے مقابلے میں کیا مر جاتا ہے۔? سٹیمپنگ ڈیفینیشن میکانیکل ڈیفارمیشن پر مرکوز ہے - دھات ٹھوس رہتی ہے اور اسے پنچ اور ڈائی کیویٹی کے درمیان طاقت سے کاٹا یا شکل دی جاتی ہے۔ اس کے برعکس انجکشن کے سانچوں کو بند گہا میں بہنے اور مضبوط ہونے کے لیے پگھلے ہوئے مواد کی ضرورت ہوتی ہے۔ سٹیمپنگ ڈیز دھاتی مواد کی حالت کو تبدیل نہیں کرتی ہیں، جس سے وہ ساخت، ٹھنڈک کی ضروریات اور سائیکل میکینکس میں بنیادی طور پر مختلف ہو جاتے ہیں۔ مینوفیکچرنگ کی وسیع تر اصطلاحات میں، "ٹولنگ" ایک چھتری کی اصطلاح ہے جس میں ڈائیز، پنچ، فکسچر، اور متعلقہ آلات کا احاطہ کیا جاتا ہے - پریس ڈائی خود اس نظام کے اندر ایک اہم جزو ہے۔
اس بنیادی سطح پر مینوفیکچرنگ میں کیا مر جاتا ہے کو سمجھنا اس بات پر گہرائی سے نظر ڈالنے کا مرحلہ طے کرتا ہے کہ مختلف ڈائی کنفیگریشنز مختلف پیداواری اہداف کو کیسے پورا کرتی ہیں - اور کیوں غلط قسم کا انتخاب آپ کا وقت، پیسہ اور جزوی معیار خرچ کر سکتا ہے۔
سٹیمپنگ ڈائز کی اقسام اور ان کی مثالی درخواستیں۔
غلط ڈائی کنفیگریشن کا انتخاب صرف کارکردگی کو کم نہیں کرتا - یہ ایک پروجیکٹ کو معاشی طور پر ناقابل عمل بنا سکتا ہے۔ اسٹیمپنگ ڈیز کی اقسام دستیاب ہیں ہر ایک انجینئرنگ کا ایک مخصوص مسئلہ حل کرتی ہے، اور صحیح انتخاب کا انحصار حجم کے اہداف، جزوی پیچیدگی، اور مادی رویے کے مرکب پر ہوتا ہے۔ یہاں یہ ہے کہ بڑے زمرے کیسے ٹوٹتے ہیں اور جب ہر ایک پریس پر اپنا مقام حاصل کرتا ہے۔
سادہ آپریشنز کے لیے سنگل-اسٹیشن مر جاتا ہے۔
سنگل-اسٹیشن ڈیز فی پریس اسٹروک ایک آپریشن کرتا ہے۔ یہ ڈیزائن، بنانے، اور برقرار رکھنے کے لیے سب سے آسان کنفیگریشن ہیں، جو انہیں کم- والیوم کے کام، پروٹو ٹائپنگ، یا ایسے حصوں کے لیے عملی بناتی ہے جن کے لیے صرف ایک عمل کی ضرورت ہوتی ہے۔ ایک بلینکنگ ڈائی شیٹ اسٹاک سے فلیٹ شکل کو کاٹتی ہے۔ چھیدنے والی ڈائی - جسے کبھی کبھی پنچنگ ڈائی کہا جاتا ہے - اندرونی سوراخ یا سلاٹ بناتا ہے۔ موڑنے، تشکیل دینے اور ڈرائنگ کرنے سے ہر ایک نئی شکل دینے والے مواد کو ہٹائے بغیر مر جاتا ہے۔
سنگل- اسٹیشن ٹولنگ کے ذریعے سنبھالے جانے والے عام آپریشنز میں شامل ہیں:
- خالی کرنا - پٹی یا شیٹ سے فلیٹ پارٹ آؤٹ لائن کاٹنا
- ورک پیس میں چھیدنا - پنچنگ سٹیمپنگ سوراخ، سلاٹ، یا نشان
- موڑنا - سیدھی لکیر کے ساتھ کونیی خصوصیات پیدا کرتا ہے۔
- تشکیل - جس سے پسلیاں، لوور، یا ایمبوسس جیسی شکلیں بنتی ہیں
- ڈرائنگ - فلیٹ اسٹاک کو کپ یا شیل کی شکل میں کھینچنا
چونکہ ہر اسٹروک صرف ایک خصوصیت پیدا کرتا ہے، پیچیدہ حصوں کے لیے متعدد ڈائز اور علیحدہ پریس سیٹ اپ - کی ضرورت ہوتی ہے جس سے زیادہ مقدار میں لیبر اور ہینڈلنگ کے اخراجات ہوتے ہیں۔
پروگریسو ڈیز فار ہائی- والیوم کمپلیکس پارٹس
جب سالانہ طلب لاکھوں یا لاکھوں تک پہنچ جاتی ہے تو ترقی پسند مرنے والوں کا کام کا گھوڑا بن جاتا ہے۔ دھات کی ایک کنڈلی ایک مسلسل پٹی میں ڈائی کے ذریعے فیڈ ہوتی ہے، ہر پریس اسٹروک کے ساتھ ایک مقررہ فاصلے (پچ) کو آگے بڑھاتی ہے۔ پٹی کے ساتھ ہر اسٹیشن پر، ایک مختلف آپریشن ہوتا ہے - کاٹنا، اسٹیمپنگ کی خصوصیات، ٹیبز کو موڑنے، یا فارمنگ ڈائیز جیومیٹری کو شامل کرنا - جب تک کہ تیار شدہ حصہ کو آخری اسٹیشن پر کیرئیر کی پٹی سے الگ نہ کیا جائے۔
یہ کنفیگریشن اعلی- والیوم پروڈکشن پر کیوں حاوی ہے؟ ورک پیس کبھی بھی آلے کو نہیں چھوڑتا ہے۔ یہ آپریشنز کے درمیان جزوی ہینڈلنگ کو ختم کرتا ہے، چھوٹے اجزاء کے لیے سائیکل کے اوقات کو ایک سیکنڈ سے کم رکھتا ہے، اور لاکھوں حصوں میں اعلیٰ تکرار کے ساتھ سخت رواداری فراہم کرتا ہے۔ ٹریڈ آف ٹولنگ لاگت اور لیڈ ٹائم - پروگریسو ڈیز انجینئر کے لیے پیچیدہ اور بنانے میں مہنگے ہوتے ہیں، اس لیے ان کو سرمایہ کاری کا جواز پیش کرنے کے لیے حجم کی ضرورت ہوتی ہے۔
خصوصی درخواستوں کے لیے ٹرانسفر اور کمپاؤنڈ ڈیز
ہر حصہ ترقی پسند ماڈل پر فٹ نہیں بیٹھتا۔ ٹرانسفر سٹیمپنگ پہلے سٹیشن پر ہر خالی جگہ کو پٹی سے الگ کرتی ہے، پھر مکینیکل انگلیاں یا روبوٹ انفرادی ٹکڑوں کو لگاتار ڈائی سٹیشنوں کے ذریعے منتقل کرتے ہیں۔ یہ نقطہ نظر بڑے حصوں، گہرے-خشک شیلوں، اور ٹیوب ایپلی کیشنز کے لیے موزوں ہے جہاں ورک پیس کیریئر کی پٹی سے منسلک نہیں رہ سکتی ہے۔ ٹرانسفر ڈیز پیچیدہ جیومیٹریوں جیسے knurls، پسلیوں، اور تھریڈنگ کے لیے ڈیزائن لچک پیش کرتی ہے، حالانکہ وہ ترقی پسند سیٹ اپ کے مقابلے میں آہستہ چلتے ہیں۔
کمپاؤنڈ ڈیز مکمل طور پر ایک مختلف راستہ اختیار کرتی ہے۔ وہ ایک اسٹیشن پر ایک ہی اسٹروک میں - خالی کرنے اور چھیدنے کے متعدد آپریشن انجام دیتے ہیں۔ نتیجہ ایک فلیٹ، جہتی طور پر درست حصہ ہے جو الگ الگ سنگل-سٹیشن ٹولز چلانے سے زیادہ تیزی سے تیار ہوتا ہے۔ کمپاؤنڈ ٹولنگ ترقی پسند ٹولنگ کے مقابلے میں کم خرچ اور تیز تر ہے، جو اسے درمیانے- سے زیادہ- والیوم کے فلیٹ حصوں کے لیے ایک عملی مڈل گراؤنڈ بناتی ہے جنہیں بنانے یا موڑنے کی ضرورت نہیں ہوتی ہے۔
پیداواری ضروریات کی بنیاد پر صحیح ڈائی ٹائپ کا انتخاب کرنا
ان ترتیبوں کے درمیان انتخاب چار متغیرات پر آتا ہے: سالانہ حجم، جزوی پیچیدگی، مادی خصوصیات، اور رواداری کی ضروریات۔ ذیل کا موازنہ ایک نظر میں فیصلے کو ترتیب دیتا ہے:
| ڈائی ٹائپ | عام حجم کی حد | متعلقہ ٹولنگ لاگت | جزوی پیچیدگی | سائیکل کی رفتار | مثالی استعمال کے معاملات |
|---|---|---|---|---|---|
| سنگل-اسٹیشن | پروٹو ٹائپ 50,000/سال تک | کم | سادہ (ایک خصوصیت) | اعتدال پسند | پروٹو ٹائپس، شارٹ رن، سادہ خالی جگہیں یا موڑیں۔ |
| کمپاؤنڈ | 50,000 سے 500،000+/سال | کم سے درمیانے درجے تک | اعتدال پسند (فلیٹ پارٹس، متعدد کٹ) | اعلی | واشر، فلیٹ ملٹی-خصوصیات کے پرزے، تنگ-ٹولرینس خالی جگہیں |
| ترقی پسند | 100,000 سے لاکھوں/سال | اعلی | اعلی (ملٹی-خصوصیت، 3D جیومیٹری) | بہت اعلی | آٹوموٹو کلپس، کنیکٹر، الیکٹرانکس بریکٹ |
| منتقلی | 50,000 سے 500،000+/سال | اعلی | اونچا (بڑا یا گہرا-کھایا ہوا) | اعتدال پسند | گولے، کپ، بڑے ساختی پینل، ٹیوب کی شکلیں۔ |
ایک سادہ بریکٹ پر اتلی ایمبوس کو ہینڈل کرنے والی ڈائی کو صرف ایک-سٹیشن سیٹ اپ کی ضرورت ہو سکتی ہے۔ آٹوموٹیو ہارنس کے لیے ایک کثیر خصوصیت والا کنیکٹر تقریباً یقینی طور پر ترقی پسند ٹولنگ کا مطالبہ کرتا ہے۔ اور ایک گہرا-اسٹینلیس سٹیل ہاؤسنگ؟ ٹرانسفر سٹیمپنگ ممکنہ طور پر واحد عملی راستہ ہے۔
ڈائی ٹائپ اسٹیج کو سیٹ کرتی ہے، لیکن یہ اندرونی اجزاء - پنچ، ڈائی پلیٹس، اسٹرائپرز، پائلٹ - ہیں جو اصل میں کام کو انجام دیتے ہیں۔ ہر پریس اسٹروک کے دوران یہ پرزے کس طرح آپس میں تعامل کرتے ہیں اس بات کا تعین کرتا ہے کہ آیا آپ کا ٹولنگ ڈیزائن کے وعدوں کی درستگی اور لمبی عمر فراہم کرتا ہے۔
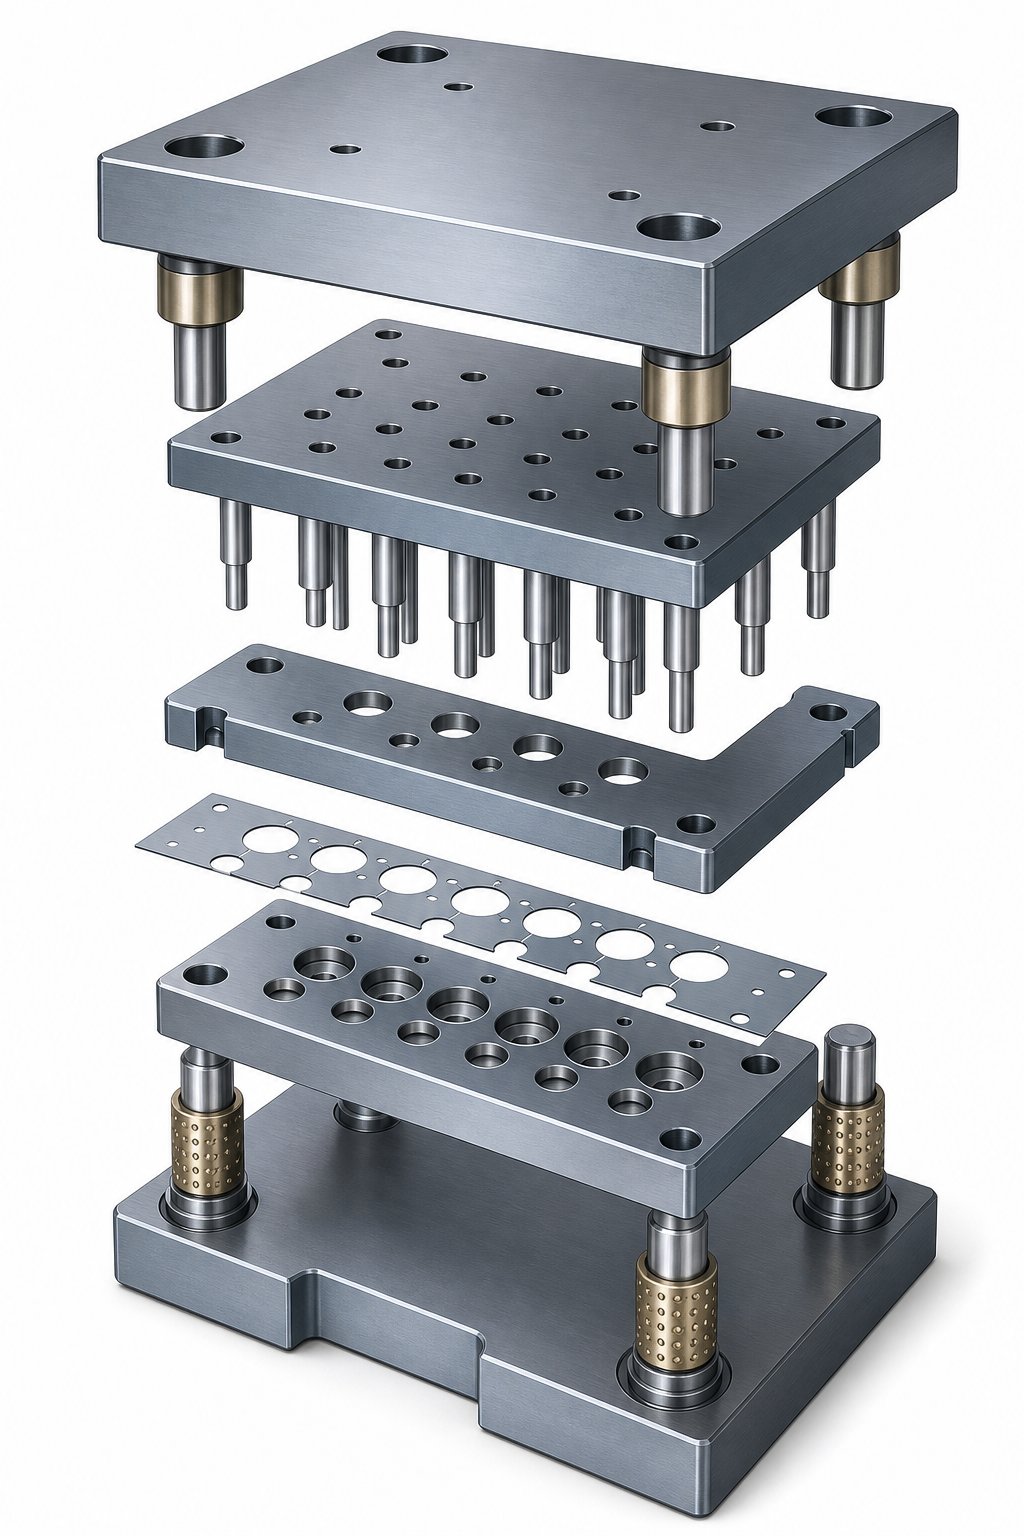
پریس سٹیمپنگ ڈائی اسمبلی کے اندر کلیدی اجزاء
ہر پریس اسٹیمپنگ ڈائی - قسم سے قطع نظر - ایک مشترکہ اناٹومی کا اشتراک کرتا ہے۔ مخصوص آپریشنز ٹول سے ٹول میں مختلف ہوتے ہیں، لیکن ساختی منطق مستقل رہتی ہے: ایک سخت فریم بالکل درست سیدھ میں زمینی کام کرنے والے اجزاء کو درست رکھتا ہے، اور وہ اجزاء شیٹ میٹل کے ساتھ سختی سے کنٹرول شدہ ترتیب میں تعامل کرتے ہیں۔ ہر سٹیمپنگ ڈائی کمپوننٹ اور اس کے کردار کو سمجھنا آپ کو ایک واضح تصویر فراہم کرتا ہے کہ فلیٹ سٹرپ ایک مکمل حصہ کیسے بنتی ہے۔
اپر اور لوئر ڈائی شوز اور گائیڈ سسٹم
ڈائی جوتے پوری اسمبلی کی ساختی ریڑھ کی ہڈی بناتے ہیں۔ ان کے بارے میں سوچیں جیسے چیسیس - باقی سب کچھ ان بھاری اسٹیل پلیٹوں پر یا اس میں بولٹ ہوتا ہے۔ اوپری جوتا پریس رام پر چڑھتا ہے، اور نچلا جوتا پریس بولسٹر پر چڑھتا ہے۔ گائیڈ پنوں اور جھاڑیوں کے ساتھ مل کر، وہ اسے بناتے ہیں جسے عام طور پر ڈائی سیٹ کہا جاتا ہے۔
گائیڈ پن اور بشنگ اوپری اور نچلے حصوں کو برداشت کے اندر 0.0001 انچ تک سخت رکھتے ہیں۔ دو اہم طرزیں موجود ہیں: رگڑ (سیدھی) پن اور بال-بیرنگ پن۔ بال-بیئرنگ گائیڈ پن پنجرے والے بیرنگ پر سوار ہوتے ہیں، جس سے ڈائی ہاف کو الگ کرنا اور دیکھ بھال کے دوران دوبارہ جمع کرنا آسان ہو جاتا ہے۔ سٹائل سے قطع نظر، یہ اجزاء ٹننج بوجھ کے نیچے پس منظر کی تبدیلی کو روکتے ہیں جو سینکڑوں ٹن تک پہنچ سکتے ہیں - حتیٰ کہ مائیکرو-سطح کی غلط ترتیب ناہموار لباس، گڑبڑ، یا ٹول کو مکمل طور پر نقصان پہنچاتی ہے۔
مناسب ڈائی سیٹ کی سختی غیر-گفتگو کے قابل ہے۔ اگر جوتے جھک جاتے ہیں یا گائیڈ سسٹم پلے تیار کرتا ہے تو نیچے کی طرف کام کرنے والے ہر جزو کو نقصان ہوتا ہے۔ اسی لیے ہائی-ٹنج ایپلی کیشنز کے لیے ڈائی سیٹ موٹے جوتے اور بڑے-قطر کی گائیڈ پوسٹس کا استعمال کرتے ہیں
پنچ پلیٹ، ڈائی پلیٹ، اور کٹنگ کلیئرنس
پنچ پلیٹ اور ڈائی پلیٹ وہیں ہیں جہاں اصل کام ہوتا ہے۔ مکے اور ڈائی مماثل جوڑوں کے طور پر کام کرتے ہیں - پریس ڈائی پنچ متعلقہ ڈائی اوپننگ میں داخل ہوتا ہے تاکہ ان کے درمیان مواد کو کترنے، موڑنے یا تشکیل دے سکے۔ پنچ پلیٹ (اوپری) پنچوں کو رکھتی ہے اور پوزیشن میں رکھتی ہے، جبکہ ڈائی پلیٹ (نیچے) میں میٹنگ کیویٹیز یا بٹن ہوتے ہیں۔
اس تعلق کے لیے اہم بات یہ ہے کہ پنچ ناک اور ڈائی اوپننگ کے درمیان فرق کو ختم کرنا - ہے۔ مناسب کلیئرنس کا انحصار مواد کی قسم اور موٹائی پر ہوتا ہے، عام طور پر زیادہ تر اسٹیلز کے لیے 5-10% مواد کی موٹائی فی سائیڈ چلتی ہے۔ کلیئرنس غلط ہونے پر کیا ہوتا ہے:
- بہت تنگ- ضرورت سے زیادہ کاٹنے والی طاقت، تیز رفتار پنچ اور ڈائی پہن، ثانوی مونڈنا جو کھردرے کنارے پیدا کرتا ہے
- بہت ڈھیلا- حصے پر بڑے گڑھے بنتے ہیں، رول اوور بڑھ جاتا ہے، اور سوراخ کا معیار گر جاتا ہے۔
- ناہموار- یک طرفہ گڑ کی تشکیل، آف-سینٹر سلگ کھینچنا، اور ٹائیٹ سائیڈ پر قبل از وقت چِپنگ
شروع سے ہی کلیئرنس حاصل کرنا ڈائی لائف کو بڑھاتا ہے اور پرزوں کو پرنٹ کی تفصیلات کے اندر مسلسل دوبارہ کام کیے بغیر رکھتا ہے۔
اسٹرائپرز، پائلٹ، اور پٹی کنٹرول اجزاء
ایک مکے کے مواد میں گھسنے کے بعد، واپسی کے اسٹروک پر کسی چیز کو پٹی کو آزاد کھینچنا پڑتا ہے۔ یہ اسٹرائپر پلیٹ کا کام ہے۔ یہ کاٹنے کے دوران شیٹ کو ڈائی سطح کے خلاف چپٹا رکھتا ہے، پھر اوپری نصف کے پیچھے ہٹتے ہی ڈائی پنچز سے مواد کو دھکیل دیتا ہے۔ اسپرنگ-لوڈ اسٹرائپرز نیچے کی طرف دباؤ بھی لگاتے ہیں جو کٹ خصوصیات کے ارد گرد مواد کی مسخ کو کم کرتا ہے۔
ترقی پسند ڈائی سیٹ میں، دو اضافی اجزاء ہر چیز کو رجسٹر میں رکھتے ہیں:
- پائلٹ- درست پن جو پٹی میں پہلے سے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں، ہر اسٹروک سے پہلے اسے بالکل درست پوزیشن میں کھینچتے ہیں۔ پائلٹس کے بغیر، مجموعی فیڈ کی خرابی سٹیشن سے سٹیشن تک جمع ہو جائے گی، حصہ کی درستگی کو برباد کر دے گی۔
- اسٹاک اٹھانے والے- اسپرنگ-لوڈڈ ریلز جو سٹروک کے درمیان پٹی کو ڈائی سطح سے اوپر اٹھاتے ہیں، جس سے وہ کٹنگ کناروں کو گھسیٹے بغیر اگلی پچ پوزیشن پر آزادانہ طور پر آگے بڑھ سکتی ہے۔
ہر پریس اسٹروک کے ذریعے اجزاء کیسے تعامل کرتے ہیں۔
چار مراحل میں پریس سائیکل کا تصور کریں:
- نقطہ نظر- اوپری جوتا نیچے اترتا ہے، گائیڈ پن جھاڑیوں کو لگاتا ہے، اور پائلٹ رجسٹریشن کو لاک کرنے کے لیے پٹی میں داخل ہوتے ہیں۔
- رابطہ کریں۔- اسٹرائپر پلیٹ مواد سے رابطہ کرتی ہے اور اسے ڈائی پلیٹ کے خلاف چپٹا کرتی ہے۔
- کام- مکے مارتے ہیں اور دھات کو قینچ دیتے ہیں، موڑتے ہیں یا بناتے ہیں۔ زیادہ سے زیادہ ٹنیج یہاں ہوتا ہے۔
- واپسی- اوپری نصف پیچھے ہٹ جاتا ہے، اسٹرائپر پٹی کو پنچوں سے دھکیلتا ہے، اور اسٹاک لفٹر پٹی کو اوپر کرتے ہیں تاکہ یہ اگلی پوزیشن پر جا سکے۔
یہ سلسلہ فی گھنٹہ سینکڑوں یا ہزاروں بار دہرایا جاتا ہے۔ ہر جزو کو اس پورے چکر کی زندگی میں اپنی رواداری کو برقرار رکھنا چاہیے - اور یہ پائیداری بہت زیادہ انحصار کرتا ہے اس مواد پر جس سے وہ اجزاء بنائے گئے ہیں۔
ڈائی میٹریل سلیکشن اور سرفیس ٹریٹمنٹ آپشنز
ڈائی کو بالکل ٹھیک ڈیزائن کیا جا سکتا ہے اور اگر یہ غلط سٹیل سے بنایا گیا ہو تو پھر بھی جلد ناکام ہو جاتا ہے۔ جیومیٹری، کلیئرنس، اور پٹی لے آؤٹ سبھی اہمیت رکھتے ہیں - لیکن آپ جو سٹیمپنگ ڈائی اسٹیل منتخب کرتے ہیں اس سے یہ طے ہوتا ہے کہ اس ٹول کو ری گرائنڈنگ، ری فربشمنٹ، یا متبادل کی ضرورت سے پہلے کتنے پرزے تیار ہوتے ہیں۔ مواد کا انتخاب وہ ہے جہاں انجینئرنگ معاشیات پر پورا اترتی ہے، اور اس کا غلط ہونا قبل از وقت ایج چپنگ، گیلنگ، یا تباہ کن کریکنگ مڈ-رن کے طور پر ظاہر ہوتا ہے۔
سٹیمپنگ ڈائی ایپلی کیشنز کے لیے ٹول اسٹیل گریڈز
زیادہ تر اسٹیل اسٹیمپنگ ڈیز کولڈ ورک ٹول اسٹیلز - مرکب دھاتوں سے بنائے جاتے ہیں جو خاص طور پر پہننے کے خلاف مزاحمت کرنے، کام کرنے والے درجہ حرارت پر سختی کو برقرار رکھنے، اور گرمی کے علاج کے بعد سخت برداشت کو برقرار رکھنے کے لیے بنائے جاتے ہیں۔ چار درجات ایپلی کیشنز کی اکثریت کا احاطہ کرتے ہیں:
D2 ٹول اسٹیلاعلی- والیوم خالی کرنے اور چھیدنے کے لیے جانا-ہے جہاں پہننے کی مزاحمت سب سے زیادہ اہمیت رکھتی ہے۔ اس کا زیادہ کاربن (1.40-1.60%) اور کرومیم (11.00-13.00%) مواد غیر معمولی کنارے کو برقرار رکھتا ہے۔مزاج کی سختی کی حد 54-61 HRC. D2 بار بار ری گرائنڈنگ کیے بغیر بار بار کاٹنے کے آپریشنز کو ہینڈل کرتا ہے، جو اسے تیز رفتاری سے کاربن اسٹیل سٹیمپنگ ایپلی کیشنز چلانے والے پروگریسو ڈائی پنچز اور ڈائی بٹنوں کے لیے مثالی بناتا ہے۔ تجارت؟ یہ دوسرے اختیارات سے کم سخت اور مشین اور پیسنا مشکل ہے۔
A2 ٹول اسٹیلایک متوازن درمیانی زمین پیش کرتا ہے۔ اعتدال پسند کاربن (0.95-1.05%) اور کرومیم (4.75-5.50%) کے ساتھ، A2 ہوا کو سخت کرنے والا ہے-گرمی کے علاج کے دوران مسخ کرنے کے لیے انتہائی مزاحم، اور اعتدال سے مشینی ہے۔ یہ 57-62 HRC کے درمیان سختی تک پہنچتا ہے اور کوائننگ، تراشنے، بڑے خالی کرنے، اور لمبے گھونسوں میں اچھی طرح سے کام کرتا ہے جہاں لباس مزاحمت اور سختی کے امتزاج کی ضرورت ہوتی ہے۔ دس لاکھ حصوں سے کم درمیانی حجم کی پیداوار کے لیے، A2 اکثر قیمت سے کارکردگی کا بہترین تناسب فراہم کرتا ہے۔
S7 ٹول اسٹیلاس جگہ کو بھرتا ہے جہاں اثر مزاحمت ٹرمپ کنارے برقرار رکھتی ہے۔ اس کا کم کاربن (0.45-0.55%) اور کرومیم (3.00-3.50%) اسے تینوں میں سب سے مشکل بناتا ہے، جس میں 48-58 HRC کام کرنے کی سختی اور بہترین جھٹکا مزاحمت ہے۔ S7 کو موڑنے والی ڈیز، فارمنگ ڈیز، کولڈ فارمنگ آپریشنز، اور کسی بھی ایپلی کیشن کے لیے ترجیح دی جاتی ہے جہاں میٹل ڈائی اچانک یا بار بار اثر والے بوجھ کو جذب کر لیتی ہے جو سخت اسٹیل کو چِپ کرتے ہیں۔
M2 ہائی-اسپیڈ سٹیلانتہائی-پہننے والے منظرناموں کے لیے تصویر میں داخل ہوتا ہے۔ اصل میں کٹنگ ٹولز کے لیے تیار کیا گیا، M2 بلند درجہ حرارت پر سختی کو برقرار رکھتا ہے اور سرد کام کے درجات سے بہتر کھرچنے والے لباس کے خلاف مزاحمت کرتا ہے۔ اس کا استعمال ڈائی پرزوں پر مہر لگانے میں کیا جاتا ہے جو کھرچنے والے شیٹ کے مواد پر کارروائی کرتے ہیں یا اس رفتار سے چلتے ہیں جہاں رگڑ حرارتی عنصر - بن جاتا ہے حالانکہ اس کی زیادہ قیمت اور کم سختی اسے مکمل ڈائی پلیٹوں کے بجائے مخصوص داخلوں تک محدود کرتی ہے۔
| سٹیل گریڈ | سختی (HRC) | مزاحمت پہنیں۔ | جفاکشی۔ | مشینی صلاحیت | عام ایپلی کیشنز |
|---|---|---|---|---|---|
| D2 | 54-61 | بہت اعلی | کم سے اعتدال پسند | مشکل | بلینکنگ مر جاتا ہے، گھونسوں کو چھیدنا، ٹرم مر جاتا ہے، slitters |
| A2 | 57-62 | اعلی | اعتدال پسند | اعتدال پسند | سکہ مر جاتا ہے، بڑی خالی جگہ مر جاتی ہے، لمبے گھونستے، تراشتے ہیں۔ |
| S7 | 48-58 | اعتدال پسند | بہت اعلی | اعتدال سے اچھا | جھکنا مرنا، تشکیل دینا، riveting کے اوزار، ٹھنڈا ہونا |
| M2 (HSS) | 60-65 | انتہائی اعلیٰ | کم | مشکل | ہائی-پہننے کے داخلے، کھرچنے والے مواد کی سٹیمپنگ، تیز-تیز رفتار آپریشن |
کاربائیڈ داخل کرتا ہے اور جب وہ لاگت کا جواز پیش کرتے ہیں۔
جب D2 یا M2 بھی ری گرائنڈز کے درمیان قابل قبول زندگی فراہم نہیں کر سکتے ہیں، تو کاربائیڈ سٹیمپنگ مر جاتی ہے - یا زیادہ واضح طور پر، اہم لباس پوائنٹس پر کاربائیڈ انسرٹ کے ساتھ مر جاتا ہے - جواب بن جاتا ہے۔ ٹنگسٹن کاربائیڈ کچھ ایپلی کیشنز میں روایتی ٹول اسٹیلز سے 500-%1000 زیادہ لباس مزاحمت پیش کرتا ہے۔ آپ کو رگڑنے والے سٹینلیس سٹیل، ہائی-طاقت والے ایڈوانس اسٹیلز، یا انتہائی-ایک ملین ہٹ سے زیادہ والی پیداوار میں کاربائیڈ انسرٹس ملیں گے جہاں مینٹیننس ڈاؤن ٹائم میں کوئی بھی کمی براہ راست منافع پر اثر انداز ہوتی ہے۔
کیچ ٹوٹنا ہے۔ کاربائیڈ کم-اثر کارروائیوں میں بہترین کارکردگی کا مظاہرہ کرتا ہے - ٹھیک خالی کرنے، اتلی ڈرائنگ، اور درست چھیدنے - جہاں بوجھ کا اندازہ لگایا جاسکتا ہے اور جھٹکا کم سے کم ہوتا ہے۔ اسے اچانک اثر کے ساتھ ایک بھاری فارمنگ ایپلی کیشن میں استعمال کریں، اور آپ کو داخل کرنے کے مکمل طور پر ٹوٹنے کا خطرہ ہے۔ لاگت دوسرا غور ہے؛ کاربائیڈ انسرٹس ٹول اسٹیل کے مساوی قیمت سے 5-10 گنا زیادہ چل سکتے ہیں، لہذا انہیں سرمایہ کاری کا جواز پیش کرنے کے لیے حجم یا مادی چیلنج کی ضرورت ہے۔
سطح کی کوٹنگز جو مرنے کی زندگی کو بڑھاتی ہیں۔
سطح کی ملمع کاری تیار شدہ ڈائی پرزوں میں ایک پتلی، سخت پرت کا اضافہ کرتی ہے - رگڑ کو کم کرتی ہے، گیلنگ کو روکتی ہے، اور بیس اسٹیل کی بلک خصوصیات کو تبدیل کیے بغیر دیکھ بھال کے درمیان وقفوں کو بڑھاتی ہے۔ سب سے عام اختیارات میں شامل ہیں:
- TiN (ٹائٹینیم نائٹرائڈ)- ایک عمومی-مقصد PVD کوٹنگ جو سطح کی سختی کو بڑھاتی ہے اور ہلکی چکنا فراہم کرتی ہے۔ اگرچہ، مکے کاٹنے پر موثر ہے۔ابتدائی تجربے نے اوزار بنانے کے لیے محدود تحفظ ظاہر کیا۔انتہائی دباؤ کے تحت.
- TiCN (ٹائٹینیم کاربونیٹرائڈ)کھرچنے والے مواد کے خلاف بہتر کارکردگی کے ساتھ، TiN کے مقابلے میں - سخت اور زیادہ لباس- مزاحم۔ اسٹیل شیٹ اسٹیمپنگ آپریشنز کے لیے ایک قدم اوپر جس میں زیادہ-طاقت والے ورک پیس شامل ہیں۔
- CrN (Chromium Nitride)- بہترین چپکنے والی اور TiN کے مقابلے میں کم اندرونی دباؤ، جس سے یہ ایپلی کیشنز بنانے کے لیے مناسب ہے-۔ کم-درجہ حرارت PVD کے ذریعے لاگو کیا جاتا ہے، یہ باریک یا سلیٹڈ ڈائی سیکشنز سے پرہیز کرتا ہے - ایک حقیقی فائدہ یہ ہے کہ ایک مینوفیکچرر نے ایپلی کیشن کے لحاظ سے زندگی میں 3x سے 10x تک بہتری لانے کی اطلاع دی۔
- DLC (ہیرا-کاربن کی طرح)- انتہائی کم رگڑ گتانک، ایلومینیم اور دیگر گیلنگ مواد بنانے کے لیے مثالی-۔ DLC کوٹنگز سٹینلیس اور ایلومینیم سٹیمپنگ میں ڈائی لائف کو 30-50% تک بڑھا سکتی ہیں جبکہ پارٹ سرفیس کو بھی بہتر بنا سکتی ہیں۔
کوٹنگ کب معنی رکھتی ہے؟ عملی نقطہ نظر یہ ہے کہ پہلے شیٹ میٹل ڈائی کو بغیر کوٹڈ آزمائیں، جیومیٹری کو بہتر بنائیں، اور پھر ثابت شدہ ڈیزائن کو کوٹ کریں۔ جیسا کہ ایک تجربہ کار ٹولنگ سپروائزر نے وضاحت کی، کوٹنگز پر پیسہ خرچ کرنے کا کوئی فائدہ نہیں صرف یہ جاننے کے لیے کہ آپ کو آزمائش کے دوران جہتی ایڈجسٹمنٹ کے لیے مواد کو پیسنے کی ضرورت ہے۔
ہیٹ ٹریٹمنٹ اور ڈائی پرفارمنس پر اس کا اثر
خام ٹول اسٹیل پیداوار کے لیے تیار نہیں ہے - اسے اپنی کام کرنے والی خصوصیات کو تیار کرنے کے لیے حرارت کے علاج کی ضرورت ہے۔ اس عمل میں تین بنیادی مراحل شامل ہیں:
- سخت کرنا (Austenitizing + Quenching)- اسٹیل کو اس کے اہم تبدیلی کے درجہ حرارت پر گرم کیا جاتا ہے اور پھر تیزی سے ٹھنڈا کیا جاتا ہے (A2 اور D2 کے لیے ہوا بجھانا، کچھ درجات کے لیے تیل بجھانا)۔ یہ ایک سخت لیکن ٹوٹنے والی مارٹینسیٹک ساخت پیدا کرتا ہے۔
- غصہ کرنا- کنٹرول شدہ درجہ حرارت پر ایک یا زیادہ ٹیمپرنگ سائیکل زیادہ تر سختی کو برقرار رکھتے ہوئے ٹوٹ پھوٹ کو کم کرتے ہیں۔ مخصوص مزاج کا درجہ حرارت حتمی توازن کا تعین کرتا ہے: زیادہ مزاج کا مطلب ہے سخت لیکن نرم؛ کم مزاج کا مطلب ہے سخت لیکن زیادہ چپ کا شکار۔
- کریوجینک علاج- ایک اختیاری قدم جو اسٹیل کو زیرو درجہ حرارت (اکثر -120C یا اس سے کم) پر ٹھنڈا کرتا ہے تاکہ برقرار رکھی ہوئی آسٹنائٹ کو مارٹینائٹ میں تبدیل کیا جا سکے، جہتی استحکام کو بہتر بنایا جائے اور ٹول کی پوری زندگی میں مزاحمت کو بہتر بنایا جا سکے۔
یہ درجات عام طور پر ہوتے ہیں۔ویکیوم بھٹیوں میں سخت-کے ذریعےصاف، ہموار سطح کے پروفائلز کو محفوظ رکھنے کے لیے - مرنے والے اجزاء کے لیے اہم ہے جہاں سطح کے نقائص تناؤ میں اضافے کا باعث بنتے ہیں۔ ہیٹ ٹریٹمنٹ کی ترتیب عام طور پر تار EDM کے ذریعے حتمی مشیننگ سے پہلے ہوتی ہے، جو تھرمل ڈسٹورشن کو متعارف کرائے بغیر سخت سٹیل کو کاٹتی ہے۔
ورک پیس کا مواد خود انتخاب کی زیادہ تر منطق چلاتا ہے۔ ہلکے کم-کاربن اسٹاک سے بنے اسٹیل کے پرزے ٹولنگ پر معاف ہوتے ہیں - معیاری A2 یا D2 اعتدال پسند سختی پر انہیں اچھی طرح سے ہینڈل کرتے ہیں۔ لیکن شیٹ کی موٹائی میں اضافہ کریں، اعلی-طاقت یا سٹینلیس درجات پر جائیں، یا جستی زنک کی تہوں جیسی کھرچنے والی کوٹنگز شامل کریں، اور میٹل ڈائی کو زندہ رہنے کے لیے سخت اسٹیل، کاربائیڈ انسرٹس، یا حفاظتی کوٹنگز کے ساتھ جواب دینا چاہیے۔ ڈائی میٹریل کو ورک پیس کے رویے سے ملانا اختیاری نہیں ہے - یہ قابل پیشن گوئی ٹول لائف اور حصے کے مستقل معیار کی بنیاد ہے۔
مواد کا انتخاب اس بات کی حد متعین کرتا ہے کہ آپ کی ٹولنگ کتنی دیر تک چل سکتی ہے۔ لیکن بہترین سٹیمپنگ ڈائی اسٹیل بھی کارکردگی نہیں دکھا سکتا اگر ڈائی اس کے پریس - سے مماثل نہ ہو اور ڈائی اور پریس کے درمیان مکینیکل تعلق ایسی رکاوٹیں عائد کرتا ہے جو پورے ڈیزائن کو تشکیل دیتے ہیں۔
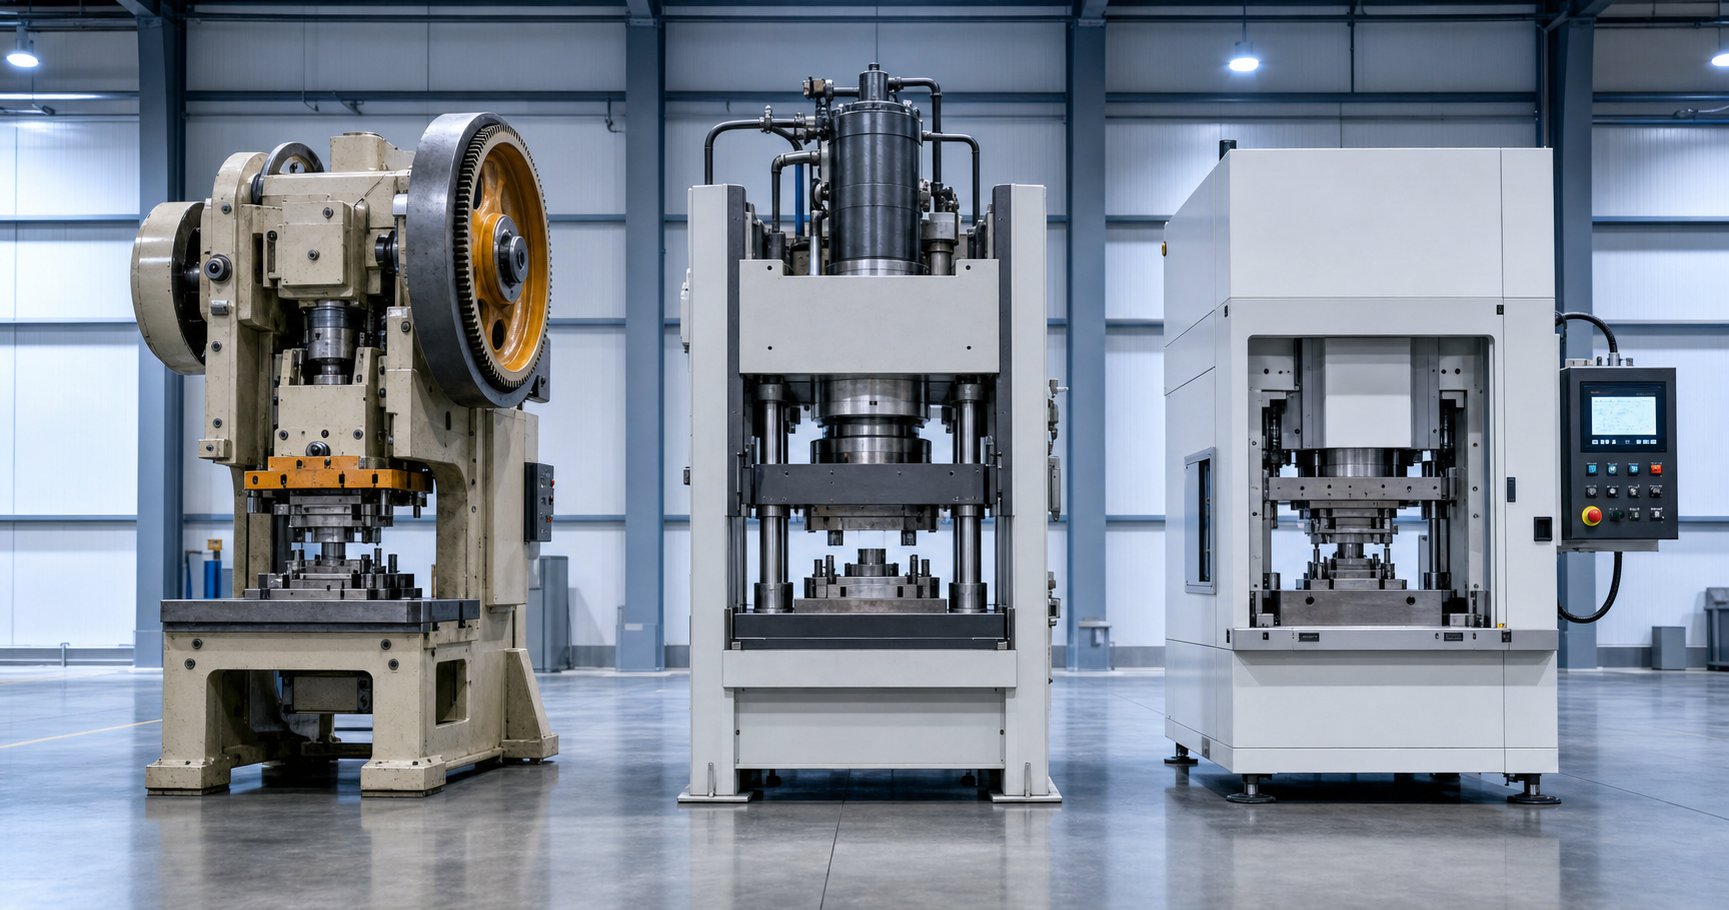
آپ کی ڈائی کی ضروریات کے مطابق دائیں پریس کو ملانا
ڈائی اسٹیمپنگ پریس صرف طاقت فراہم نہیں کرتا ہے - یہ اس بات کی وضاحت کرتا ہے کہ آپ کس قسم کی ڈائی چلا سکتے ہیں، آپ کتنی تیزی سے سائیکل چلا سکتے ہیں، اور تشکیل کے دوران مادی رویے پر آپ کا کتنا کنٹرول ہے۔ پریس اور ڈائی کے درمیان تعلق دونوں سمتوں پر جاتا ہے: پریس اس بات کو روکتا ہے کہ ڈائی کیا کر سکتی ہے، اور ڈائی یہ بتاتی ہے کہ پریس کو کیا ڈیلیور کرنا چاہیے۔ اس جوڑی کو غلط بنانے کا مطلب ہے یا تو کم سائز کا سامان جو درمیانی-اسٹروک کو روکتا ہے یا ایک بڑی سرمایہ کاری جو اپنی صلاحیت کا زیادہ تر حصہ بیکار رہتی ہے۔
مکینیکل، ہائیڈرولک اور سروو پریس کی صلاحیتیں۔
تین پریس آرکیٹیکچرز میٹل اسٹیمپنگ پر حاوی ہیں، اور ہر ایک بنیادی طور پر مختلف طریقے سے طاقت فراہم کرتا ہے۔ ان اختلافات کو سمجھنا پنچ پریس ڈائیز کو صحیح مشین سے ملانے کا نقطہ آغاز ہے۔
مکینیکل پریستوانائی کو فلائی وہیل میں ذخیرہ کریں اور اسے کرینک شافٹ یا سنکی گیئر میکانزم کے ذریعے چھوڑ دیں۔ وہ ایک مقررہ اسٹروک پاتھ میں طاقت فراہم کرتے ہیں - سلائیڈ ہر دور میں ایک ہی حرکت کے منحنی خطوط پر چلتی ہے، جس میں چوٹی ٹننج صرف نیچے کے مردہ مرکز (BDC) کے قریب دستیاب ہوتا ہے۔ یہ انہیں تیز رفتار-بلینکنگ اور اتلی بنانے کے لیے مثالی بناتا ہے جہاں اسٹروک کا کام کرنے والا حصہ چھوٹا ہوتا ہے۔ چھوٹی فریم مشینوں پر سائیکل کی شرح 1,000 سٹروک فی منٹ سے زیادہ ہو سکتی ہے، یہی وجہ ہے کہ ترقی پسند ڈیز تقریباً ہمیشہ مکینیکل پریس پر چلتی ہیں۔
ہائیڈرولک پریسطاقت پیدا کرنے کے لیے پسٹن پر کام کرنے والے دباؤ والے سیال کا استعمال کریں۔ اہم فائدہ؟ مکمل ٹنیج اسٹروک کے کسی بھی مقام پر دستیاب ہے، نہ صرف BDC کے قریب۔ آپ ریم کی رفتار کو پوزیشن سے آزادانہ طور پر بھی ایڈجسٹ کر سکتے ہیں، جس سے ہائیڈرولک پریس گہری ڈرائنگ کے لیے قدرتی طور پر موزوں ہو جاتا ہے، جہاں مواد کو مسلسل دباؤ میں آہستہ آہستہ بہنے کی ضرورت ہوتی ہے۔ ٹریڈ آف رفتار - ہائیڈرولک سسٹم سائیکل میکینیکل سے سست ہے، اور متغیر رفتار جو انہیں لچکدار بناتی ہے وہ سادہ ہائی- والیوم چھیدنے یا خالی کرنے کے لیے بھی کم کارگر بناتی ہے۔
سروو پریسفلائی وہیل اور کلچ کو ہائی-ٹارک سروموٹرز سے بدلیں جو براہ راست کرینک شافٹ کو چلاتے ہیں۔ یہ آپریٹر کو سلائیڈ کی رفتار پر مکمل قابل پروگرام کنٹرول فراہم کرتا ہے اور ورکنگ اسٹروک میں کہیں بھی رہتا ہے۔ آپ رگڑ اور گرمی کے اضافے کو کم کرنے کے لیے تشکیل کے دوران رام کو سست کر سکتے ہیں، ایمباس سیٹ کرنے کے لیے BDC پر روک سکتے ہیں، پھر ہائی تھرو پٹ کے لیے نان-کام کرنے والے حصے کے دوران تیز کر سکتے ہیں۔ سروو ٹیکنالوجی بنیادی طور پر مکینیکل پریس کی سپیڈ پوٹینشل کو ہائیڈرولک پریس ڈائی سیٹ - کی کنٹرولیبلٹی کے ساتھ ضم کرتی ہے حالانکہ زیادہ سرمایہ لاگت پر۔
| فیچر | مکینیکل پریس | ہائیڈرولک پریس | سروو پریس |
|---|---|---|---|
| زبردستی ترسیل | توانائی پر مبنی-، BDC کے قریب چوٹی | کسی بھی اسٹروک پوزیشن پر مستقل | قابل پروگرام، مکمل کنٹرول |
| رفتار | تیز ترین (مقررہ سائیکل) | سب سے سست (متغیر) | سایڈست (پینڈولم موڈ دستیاب) |
| اسٹروک کنٹرول | مقررہ راستہ اور رفتار | سایڈست رفتار، مقررہ سمت | مکمل طور پر قابل پروگرام رفتار، قیام، اور الٹ |
| فورس کنٹرول | محدود | بہترین | بہترین |
| توانائی کی کارکردگی | اعلی | زیریں | اعلی (دوبارہ پیدا کرنے والا) |
| آئیڈیل ڈائی جوڑی | ترقی پسند مرتا ہے، خالی کرنا، چھیدنا | گہری ڈرا، تشکیل، بڑے پینل | AHSS تشکیل، کثیر-موڈ پروگریسو، پیچیدہ ڈراز |
ٹنیج کی ضروریات اور ان کا حساب کتاب کیسے کریں۔
کسی بھی پریس کو منتخب کرنے سے پہلے، آپ کو یہ جاننا ہوگا کہ ڈائی کو درحقیقت کتنی طاقت کی ضرورت ہوتی ہے۔ ٹنیج کو کم سمجھیں اور پریس اسٹال کو روکتا ہے یا ٹول کو نقصان پہنچاتا ہے۔ حد سے زیادہ اندازہ لگائیں اور آپ اس صلاحیت کی ادائیگی کر رہے ہیں جو آپ کبھی استعمال نہیں کرتے ہیں۔
کٹنگ فورس کا حساب لگانے کا معیاری فارمولہ تین متغیرات کا استعمال کرتا ہے:
P=L xtx S (جہاں P=کاٹنے کی قوت، L=انچ میں کٹ کا دائرہ، t=انچ میں مواد کی موٹائی، PSI میں مواد کی S=قینچ کی طاقت)
یہ رشتہ،سٹیمپنگ انڈسٹری میں بڑے پیمانے پر استعمال کیا جاتا ہے، مماثل ڈائی انسرٹس کے خلاف پریس آپریشنز کے لیے فلیٹ-فیسڈ پنچ ڈیز پر لاگو ہوتا ہے۔ ایک سے زیادہ سٹیشنوں کے ساتھ ترقی پسند ڈائی کے لیے، آپ ہر ایک پنچ کے لیے الگ الگ قوت کا حساب لگاتے ہیں اور ان کو ایک ساتھ جوڑ کر کل فوری بوجھ - حاصل کرتے ہیں جب تک کہ وقت کے ساتھ ساتھ طاقت کو تقسیم کرنے کے لیے مکے کی لمبائی میں لڑکھڑا نہ جائے۔
مادی موٹائی میں اضافے کے ذریعے حیران کن گھونسوں کا مطلب ہے کہ کم مکے بیک وقت پٹی سے رابطہ کرتے ہیں۔ پورے اسٹروک پر مطلوبہ کل قوت وہی رہتی ہے، لیکن چوٹی کا فوری بوجھ نمایاں طور پر گر جاتا ہے۔ یہ ٹننج سپائیک کو کم کرتا ہے، وائبریشن کو کم کرتا ہے، اور ڈائی اور پریس فریم کی زندگی کو بڑھاتا ہے۔ پنچ چہروں پر قینچ کے زاویوں کا استعمال کرتے وقت، 0.5 اور 0.95 کے درمیان ایک اصلاحی عنصر کو فوری طور پر رابطے کے کم ہونے والے علاقے کے حساب سے لاگو کیا جا سکتا ہے۔
قوت کاٹنے کے علاوہ، تشکیل دینے اور ڈرائنگ کرنے کے عمل میں ان کی اپنی ٹنج کی ضروریات شامل ہوتی ہیں۔ ایک ایسی ڈائی جو ایک ترقی پسند ترتیب میں خالی، چھید، اور شکل اختیار کرتی ہے اس کے لیے تمام قوتوں کے مجموعے کی ضرورت ہوتی ہے جن پر غور کیا جاتا ہے - کے علاوہ حفاظتی مارجن، عام طور پر حسابی اقدار سے 10-20% زیادہ۔ ہمیشہ اس بات کی توثیق کریں کہ پریس کی درجہ بندی اس کل سے زیادہ ہے اس سٹروک میں کام کرنے کی اصل اونچائی پر جہاں طاقت کی چوٹی ہوتی ہے۔
جسمانی رکاوٹیں جو ڈیزائن کو شکل دیتی ہیں۔
ٹنیج واحد مماثل معیار نہیں ہے۔ پریس کے متعدد جسمانی جہتیں براہ راست اس بات کو محدود کرتی ہیں کہ آپ کس دھاتی پریس کو انسٹال اور چلا سکتے ہیں:
- اونچائی بند کریں- سلائیڈ کے چہرے اور بولسٹر سطح کے درمیان فاصلہ جب رام BDC پر ہو۔ آپ کی ڈائی کی بند اونچائی پریس کی شٹ ہائٹ ایڈجسٹمنٹ کی حد کے اندر ہونی چاہیے۔ بہت لمبا اور ڈائی مکمل طور پر بند نہیں ہوگی؛ بہت چھوٹا اور آپ ورک پیس تک نہیں پہنچ سکتے۔
- اسٹروک کی لمبائی- اس بات کا تعین کرتا ہے کہ سلائیڈ کتنی دور جاتی ہے۔ ڈیپ-ڈائیز کو لمبے سٹروک کی ضرورت ہوتی ہے تاکہ پنچ کو مکمل طور پر مواد میں اترنے اور کھینچے ہوئے خول سے صاف پیچھے ہٹ سکے۔ ہلکے کام کے لیے پروگریسو ڈیز اکثر تیز رفتاری سے چھوٹے اسٹروک کا استعمال کر سکتے ہیں۔
- بستر اور بولسٹر کے طول و عرض- نچلے ڈائی جوتے پر چڑھنے کے لیے دستیاب فزیکل فٹ پرنٹ۔ ایک بڑے ٹرانسفر ڈائی کے لیے ایک کمپیکٹ پروگریسو ٹول کے مقابلے میں ایک وسیع بیڈ کے ساتھ پریس کی ضرورت پڑ سکتی ہے جو ایک ہی پارٹ ٹنیج پیدا کرتا ہے۔
- فیڈ ونڈو- ترقی پسند کارروائیوں میں، ریٹرن اسٹروک کے دوران پٹی کو فیڈ کرنا چاہیے۔ اوپری ڈیڈ سینٹر میں سلائیڈ فیس اور ڈائی سرفیس کے درمیان پریس کے دستیاب اوپننگ کو پٹی کے علاوہ اسٹاک لفٹرز کو صاف کرنا چاہیے۔
یہ رکاوٹیں بعد کی سوچ نہیں ہیں - یہ ابتدائی تصور سے ڈائی کو شکل دیتی ہیں۔ 24-انچ اسٹروک کے ساتھ ہائیڈرولک پریس ڈائی پر کام کرنے والے ڈائی ڈیزائنر کو 400 SPM پر چلنے والے 6 انچ اسٹروک میکینیکل پریس کو نشانہ بنانے والی آزادی سے بالکل مختلف آزادی ہوتی ہے۔
رفتار بھی اہم ہے۔ پروگریسو ڈائی رننگ پنچ پریس سینکڑوں اسٹروک فی منٹ ڈیمانڈ میں مسلسل، اعلی-فریکوئنسی سائیکلنگ پر مر جاتی ہے جسے صرف مکینیکل یا سروو پریس قابل اعتماد طریقے سے فراہم کرتے ہیں۔ اس کے برعکس، ڈیپ ڈرا آپریشنز کو آہستہ کرنے کے لیے رام کی ضرورت پڑ سکتی ہے کیونکہ یہ مواد میں داخل ہوتا ہے تاکہ پھاڑنے کو روکا جا سکے - جو کہ روایتی مکینیکل پریس صرف وسط-اسٹروک نہیں کر سکتا۔ سروو پریس اجازت دے کر اسے حل کرتے ہیں۔اسٹروک کے کام کرنے والے حصے میں قابل پروگرام کم رفتارغیر کام کرنے والے سفر کے دوران تیز رفتاری کو برقرار رکھتے ہوئے، اکثر پینڈولم موڈ آپریشن کے ذریعے موثر تھرو پٹ کو 30% یا اس سے زیادہ بڑھاتا ہے۔
یہ پروگرام قابلیت خاص طور پر اعلیٰ-قوت والے اسٹیلز کے لیے متعلقہ ہے، جہاں پریس اور ڈائی کو زیادہ تشکیل دینے والے بوجھ، اسپرنگ بیک میں اضافہ، اور سخت پروسیس ونڈو کو منظم کرنے کے لیے مل کر کام کرنا چاہیے۔ سروو ٹیکنالوجی ڈائی ڈیزائنز کو قابل بناتی ہے - ڈویل-بیسڈ کوائننگ، ایک ہی اسٹروک میں ملٹی-مرحلہ سازی، اور انکولی رفتار پروفائلز - جو فکسڈ-موشن آلات پر جسمانی طور پر ناممکن ہیں۔
ڈائی میچ-کے لیے-دائیں دبائیں اس بات کو یقینی بناتا ہے کہ آپ کی ٹولنگ اپنی پوری پیداواری زندگی میں ڈیزائن کے مطابق کارکردگی دکھاتی ہے۔ لیکن ابتدائی حصے کے تصور سے ایک ثابت شدہ، پروڈکشن-ریڈی ڈائی - تک اس مقام تک پہنچنے میں ایک ملٹی-اسٹیج انجینئرنگ ورک فلو شامل ہوتا ہے جو اس بات کا تعین کرتا ہے کہ آیا کوئی ٹول دوڑتا ہوا فرش سے ٹکراتا ہے یا دوبارہ کام میں ہفتے گزارتا ہے۔
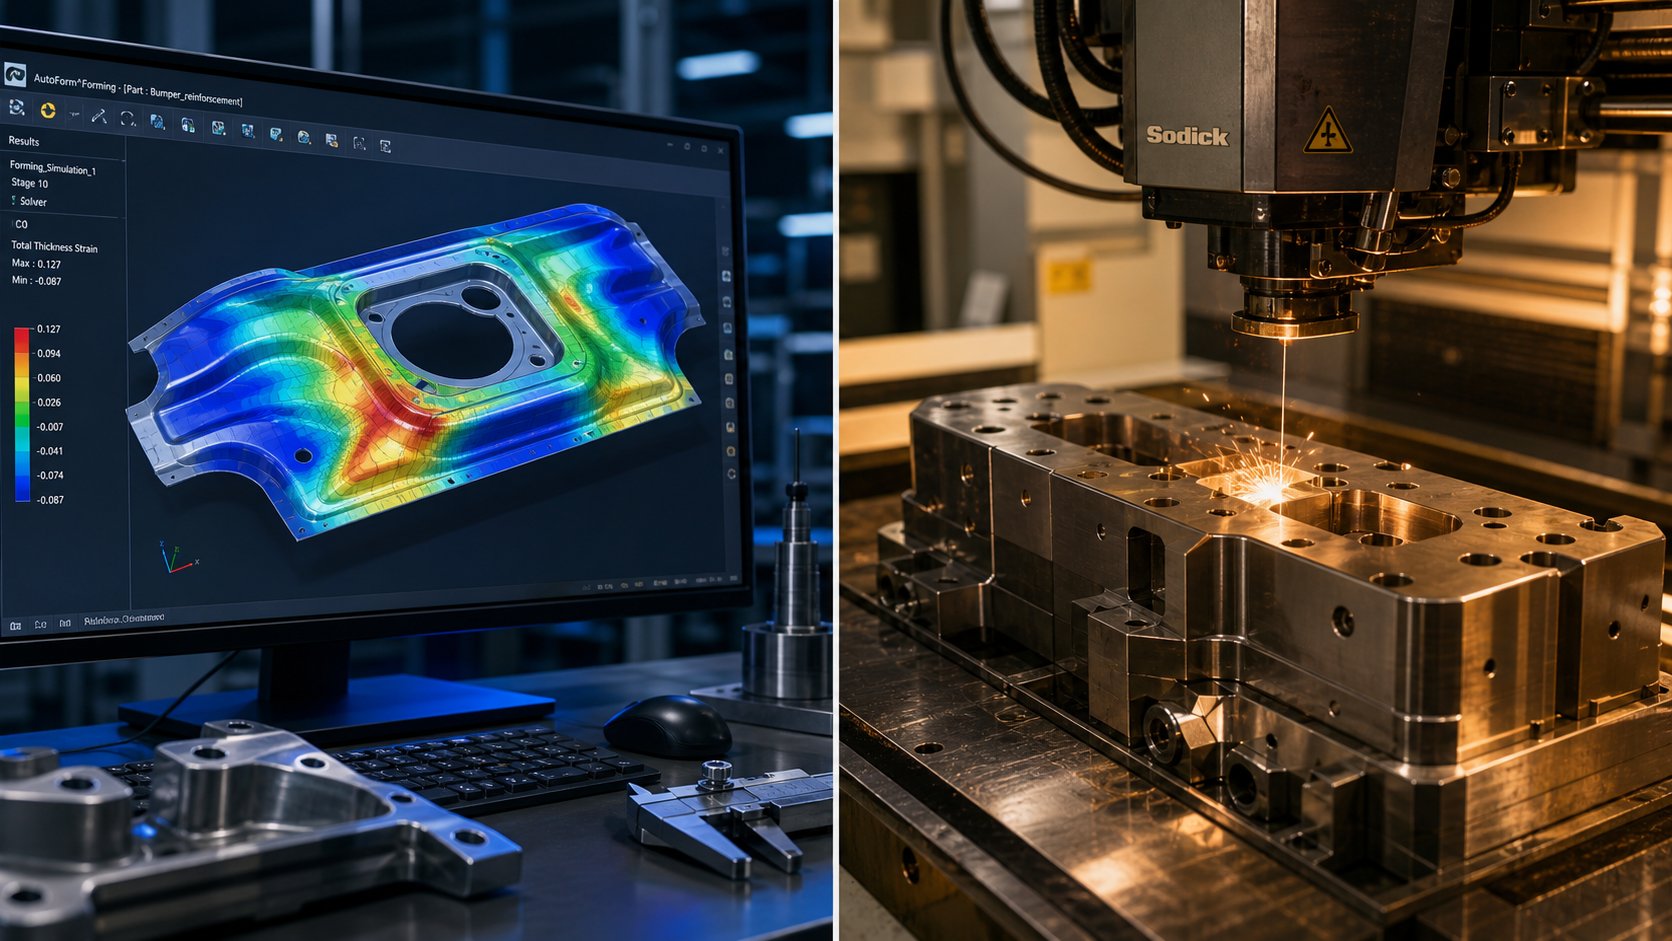
فزیبلٹی سے لے کر پہلے آرٹیکل تک ڈائی ڈیزائن ورک فلو
پریس اسٹیمپنگ ڈائی ایک قدم میں آئیڈیا سے پروڈکشن فلور تک نہیں چھلانگ لگاتی ہے۔ "ہمیں اس حصے کی ضرورت ہے" اور "ٹول اچھے پرزے چلا رہا ہے" کے درمیان ایک سٹرکچرڈ انجینئرنگ ورک فلو - ہے جو قابل بھروسہ، طویل-ٹولنگ کو ڈیز سے الگ کرتا ہے جو مہینوں دوبارہ کام میں گزارتے ہیں۔ ہر مرحلہ آخری پر بنتا ہے، اور قدموں کو چھوڑنے میں تقریباً ہمیشہ وقت کی بچت سے زیادہ خرچ ہوتا ہے۔ یہاں یہ ہے کہ مکمل اسٹیمپنگ ڈائی ڈیزائن کا عمل کیسا لگتا ہے جب اسے صحیح طریقے سے کیا جاتا ہے۔
- جزوی فزیبلٹی تجزیہ
- CAE/FEA فارمیبلٹی سمولیشن
- پٹی لے آؤٹ ڈیزائن اور اصلاح
- ڈائی اجزاء کی 3D CAD ماڈلنگ
- CAM پروگرامنگ اور ڈائی مشیننگ
- وائر EDM، پیسنے، اور ختم کرنے کے آپریشن
- اسمبلی، فٹنگ، اور اسپاٹنگ
- ٹرائل تکراری ایڈجسٹمنٹ کے ساتھ چلتا ہے۔
- پہلے-مضمون کا معائنہ اور منظوری
ہر مرحلے کا ایک خاص مقصد ہوتا ہے، اور وہ مل کر میٹل اسٹیمپنگ ڈائی ڈیزائن ڈسپلن کی نمائندگی کرتے ہیں جو ایک پارٹ ڈرائنگ کو پروڈکشن-تیار ٹولنگ میں بدل دیتا ہے۔
فزیبلٹی تجزیہ اور CAE سمولیشن
اس سے پہلے کہ کوئی بھی اسٹیل کا آرڈر دیا جائے یا کوئی بھی CAD ماڈل شروع کیا جائے، پہلا سوال آسان ہے: کیا اس حصے پر واقعی مہر لگائی جا سکتی ہے؟ فزیبلٹی کا تجزیہ مادی رویے کے خلاف حصہ جیومیٹری کا جائزہ لیتا ہے - ڈرا ڈیپتھ ریشوز، موٹائی، فیچر اسپیسنگ، اور کیا پرنٹ پر بتائی گئی رواداری کو سٹیمپنگ کے ذریعے حاصل کیا جا سکتا ہے۔
یہ قیاس آرائی نہیں ہے۔ جدید سٹیمپنگ ڈیزائن CAE (کمپیوٹر-ایڈیڈ انجینئرنگ) تخروپن پر بہت زیادہ انحصار کرتا ہے تاکہ یہ اندازہ لگایا جا سکے کہ شیٹ میٹل ڈائی کے اندر کیسے برتاؤ کرے گی۔ محدود عنصر کا تجزیہ خالی جگہ کا نمونہ بناتا ہے کیونکہ یہ پنچ سے رابطہ کرتا ہے، ڈائی ریڈی پر پھیلا ہوا ہے، اور گہاوں میں بہتا ہے۔ سافٹ ویئر کسی بھی جسمانی آلے کے موجود ہونے سے پہلے ممکنہ مسائل کی نشاندہی کرتا ہے:
- پتلا ہونا- وہ علاقے جہاں مواد محفوظ حدوں سے باہر پھیلا ہوا ہے، پیداوار کے دوران پھٹنے یا آنسوؤں کا خطرہ
- جھریاں پڑنااضافی مواد کے - زونز جو کمپریس اور بکل ہوتے ہیں، عام طور پر گہرے-کونوں یا غیر تعاون یافتہ فلینجز میں
- اسپرنگ بیک- لچکدار بحالی جو پنچ کے پیچھے ہٹنے کے بعد تشکیل شدہ خصوصیات کو "کھولنے" کا سبب بنتی ہے، حتمی حصے کے طول و عرض کو متاثر کرتی ہے
- مواد کے بہاؤ کے پیٹرن- بنانے کے دوران خالی کیسے حرکت کرتا ہے، یہ بتاتا ہے کہ کہاں ڈرا موتیوں یا بلین ہولڈر پریشر ایڈجسٹمنٹ کی ضرورت ہے۔
ان نقالی کو جلد چلانے سے مہنگی حیرتیں ختم ہوجاتی ہیں۔ سافٹ ویئر میں ڈیزائن کی تکرار میں گھنٹے لگتے ہیں۔ جسمانی آزمائش کے دوران ایک ہی دریافت کو دوبارہ کام میں ہفتوں اور ہزاروں ڈالر لگتے ہیں۔ میں تحقیق کریں۔ترقی پسند ڈائی آپٹیمائزیشناس بات کی تصدیق کرتا ہے کہ منظم، تخروپن سے چلنے والی منصوبہ بندی ڈرامائی طور پر مطلوبہ اسٹیشنوں کی تعداد کو کم کرتی ہے اور کل لاگت - خاص طور پر پیچیدہ ملٹی-فیچر حصوں کے لیے۔
پٹی لے آؤٹ ڈیزائن اور مواد کا استعمال
ترقی پسند اور کمپاؤنڈ ڈیز کے لیے، پٹی کی ترتیب دلیل کے طور پر سب سے زیادہ نتیجہ خیز ڈیزائن کا فیصلہ ہے۔ یہ اس بات کی وضاحت کرتا ہے کہ حصہ کنڈلی کی چوڑائی کے اندر کس طرح گھونسلے بناتا ہے، ہر اسٹیشن پر کیا کام ہوتا ہے، اور تیار شدہ مصنوعات کے مقابلے میں کتنا خام مال سکریپ کے طور پر ختم ہوتا ہے۔
پٹی لے آؤٹ ڈیزائن میں کئی باہم مربوط فیصلے شامل ہیں:
- گھوںسلا کی سمت بندی- کچرے کو کم کرنے کے لیے پٹی کی چوڑائی کے اندر خالی حصے کی پوزیشننگ۔ حصے کو گھمانے، باری باری قطاروں کی عکس بندی، یا پٹی کی چوڑائی میں متعدد حصوں کو چلانے سے استعمال میں 10-20% اضافہ ہو سکتا ہے۔
- پل کی چوڑائی- ملحقہ خصوصیات کے درمیان یا حصے اور پٹی کے کنارے کے درمیان رہ جانے والا مواد۔ پلوں کو اتنا چوڑا ہونا چاہیے کہ وہ پھٹے بغیر پٹی کو ڈائی کے ذریعے لے جا سکیں، لیکن مواد کو ضائع ہونے سے بچانے کے لیے اتنا تنگ ہونا چاہیے۔ عام کم از کم مواد کی موٹائی 1.0-1.5 گنا چلتی ہے۔
- اسٹیشن کی ترتیب- اس بات کا تعین کرنا کہ کون سے آپریشن پہلے ہوتے ہیں اور کون سے بعد میں۔ تمام ڈاون اسٹریم آپریشنز کے لیے رجسٹریشن قائم کرنے کے لیے پائلٹ سوراخ تقریباً ہمیشہ اسٹیشن ون پر چھید کیے جاتے ہیں۔ کاٹنا اور چھیدنا عموماً موڑنے اور بننے سے پہلے ہوتا ہے تاکہ مونڈنے کے دوران چپٹا پن برقرار رکھا جا سکے۔
- سکریپ کا انتظام- سلگ پاتھ ویز اور سکریپ کٹر پوزیشنز کو ڈیزائن کرنا تاکہ کچرا ڈائی کے اندر جمے یا جمع کیے بغیر صاف طور پر باہر نکل جائے۔
مقصد ایک بہترین ترتیب ہے جو مادی لاگت، ڈائی پیچیدگی، اور پیداوار کی رفتار کو متوازن کرتا ہے۔ کم اسٹیشنوں کے ساتھ لے آؤٹ کی تعمیر میں کم لاگت آتی ہے لیکن یہ گھونسلے کی کارکردگی کو قربان کر سکتا ہے یا فی اسٹروک بڑے پریس ٹنیج کی ضرورت ہوتی ہے۔ مزید اسٹیشن کام کو پھیلاتے ہیں لیکن ڈائی کی لمبائی اور مشینی وقت میں اضافہ کرتے ہیں۔ یہ تجارت ڈائی مینوفیکچرنگ کی معاشیات میں مرکزی حیثیت رکھتی ہے۔
CAD ماڈل سے مشینی ڈائی اجزاء تک
پٹی لے آؤٹ کے مقفل ہونے کے ساتھ، تفصیلی 3D CAD ماڈلنگ شروع ہوتی ہے۔ ہر پنچ، ڈائی بلاک، اسٹرائپر انسرٹ، پائلٹ، اور گائیڈ کا جزو بالکل درست طول و عرض - کے مطابق بنایا جاتا ہے جس میں کلیئرنس، پریس فٹ، ڈویل لوکیشنز، اور فاسٹنر پیٹرن شامل ہیں۔ CAD ماڈل تمام بہاو کے عمل کے لیے سچائی کے واحد ذریعہ کے طور پر کام کرتا ہے۔
ڈائی مشیننگ ہر ایک جزو کی جیومیٹری اور سختی کے مطابق ایک کثیر-عمل کی ترتیب کی پیروی کرتی ہے:
- CNC کی گھسائی کرنے والی- کھردری اور نیم-پہلے سے سخت یا نرم اسٹیل خالی جگہوں سے ڈائی جوتوں، پنچ پلیٹوں، اور ڈائی پلیٹوں کی تکمیل۔ ہائی-اسپیڈ ملنگ سینٹرز کونٹورڈ سطحوں اور جیب کی خصوصیات کو ہینڈل کرتے ہیں۔
- وائر EDM- سخت ٹول اسٹیل کے لیے درست ورک ہارس۔ وائر EDM پیچیدہ پنچ اور ڈائی پروفائلز کو +/-0.0001 انچ کی برداشت میں کاٹتا ہے بغیر گرمی سے متاثرہ زون کے، یہ اپنی مرضی کے مطابق دھاتی سٹیمپنگ کے لیے ضروری بناتا ہے جہاں پروفائل کی درستگی جزوی معیار کی وضاحت کرتی ہے۔
- سطح پیسنے- ملاوٹ کی سطحوں پر ہم آہنگی اور چپٹا پن قائم کرتا ہے۔ ڈائی جوتے، پنچ پلیٹیں، اور بیکنگ پلیٹیں یکساں رابطے اور لوڈ کی تقسیم کو یقینی بنانے کے لیے گراؤنڈ ہیں۔
- جگ پیسنے اور کوآرڈینیٹ پیسنے- درست طریقے سے سوراخوں اور بوروں کا پتہ لگاتا ہے جو قائم شدہ ڈیٹمز کے مطابق ہوتا ہے، اس بات کو یقینی بناتا ہے کہ گائیڈ پن بور، ڈویل ہولز، اور ڈائی بٹن جیبیں اوپری اور نچلے حصوں کے درمیان بالکل سیدھ میں ہوں۔
CAM پروگرامنگ 3D ماڈل کو مشین-پڑھنے کے قابل ٹول پاتھ میں ترجمہ کرتی ہے۔ پروگرامر کٹر کا انتخاب کرتا ہے، سٹیپ اوور فاصلوں کی وضاحت کرتا ہے، اور پروگرام زاویوں سے - فیصلوں تک پہنچتا ہے جو مشینی مرکز پر سطح کی تکمیل، سائیکل کے وقت اور آلے کی زندگی کو متاثر کرتے ہیں۔ پیچیدہ پروگریسو ڈائی اور ٹولنگ اسمبلیوں کے لیے، ایک ہی پروجیکٹ متعدد مشین پلیٹ فارمز پر سینکڑوں انفرادی CAM پروگرام تیار کر سکتا ہے۔
ٹرائل رن، ایڈجسٹمنٹ، اور پہلے-آرٹیکل کی منظوری
اسمبلی پہلی بار ڈائی سیٹ میں تمام مشینی اجزاء کو ایک ساتھ لاتی ہے۔ فٹنگ میں نیلی-ملن کی سطحوں کو داغنا، پنچ-سے-ڈائی الائنمنٹ کی تصدیق کرنا، اسٹرائپر ٹائمنگ کی جانچ کرنا، اور اس بات کی تصدیق کرنا کہ تمام حرکت پذیر اجزاء بغیر کسی مداخلت کے آزادانہ طور پر سفر کرتے ہیں۔ ٹول اصلی مواد کو دیکھنے سے پہلے اسے ڈریس ریہرسل کے طور پر سمجھیں۔
ٹرائل رن - جسے ٹرائی آؤٹ یا سیمپلنگ بھی کہا جاتا ہے - اصل پروڈکشن میٹریل کے ساتھ جمع شدہ ڈائی کو پریس میں ڈالتے ہیں۔ پہلی ہٹ شاذ و نادر ہی کامل پرزے تیار کرتی ہے۔ انجینئر اس کے لیے نمونوں کا جائزہ لیتے ہیں:
- GD&T وضاحتوں کے خلاف جہتی درستگی
- کٹ کی خصوصیات پر گڑ کی اونچائی اور کنارے کی حالت
- تشکیل شدہ خصوصیات پر اسپرنگ بیک
- سطح کا معیار، گیلنگ مارکس، یا ڈائی وٹنس لائنز
- پٹی فیڈ کی مستقل مزاجی اور پائلٹ مصروفیت
ایڈجسٹمنٹ کلیئرنس کو درست کرنے کے لیے - چمکنے، اسپرنگ بیک کی تلافی کرنے کے لیے سطحوں کی دوبارہ- پروفائلنگ، بہار- بھری ہوئی اجزاء پر ٹیویکنگ ٹائمنگ کی پیروی کرتے ہیں۔ اس تکراری سائیکل میں سادہ ٹولز کے لیے دو یا تین چکر لگ سکتے ہیں، یا پیچیدہ کسٹم میٹل سٹیمپنگ کے لیے درجن بھر تکرار سخت رواداری کے ڈھیروں اور ایک سے زیادہ تشکیل دینے والے اسٹیشنوں کے ساتھ ختم ہو جاتی ہیں۔
پہلا-مضمون معائنہ لوپ کو بند کرتا ہے۔ منظور شدہ ٹرائل رن کے حصوں کو مکمل GD&T ڈرائنگ کے خلاف CMM (Coordinate Measuring Machine) پر ماپا جاتا ہے۔ ہر طول و عرض، پوزیشن، اور پروفائل رواداری کی تصدیق اور دستاویز کی جاتی ہے۔ صرف اس صورت میں جب معائنے کی رپورٹ مطابقت کی تصدیق کرتی ہے ڈائی کمائی پروڈکشن ریلیز کرتی ہے۔
یہ اختتام-کام کے بہاؤ کو ختم کرنے کے لیے - فزیبلٹی سے لے کر پہلے آرٹیکل - کے ذریعے پیشہ ورانہ ڈائی مینوفیکچرنگ کو ان دکانوں سے الگ کرتا ہے جو صرف اسٹیل کو کاٹتی ہیں اور بہترین کی امید رکھتی ہیں۔ سپلائرز کی طرحYICENان کے عمل کو اس مکمل لائف سائیکل کے گرد ڈھانچہ بنائیں: سخت ٹولنگ کا ارتکاب کرنے سے پہلے سٹیمپنگ ڈیزائن کی توثیق کرنے کے لیے CAE سمولیشن، ڈائی مشیننگ کے لیے گھر میں مکمل- CNC اور وائر EDM کی صلاحیت، اور شپنگ سے پہلے جہتی معائنہ کے ساتھ دستاویزی ٹرائل چلتا ہے۔ اس قسم کا مربوط ورک فلو وہی ہوتا ہے جس کی مینوفیکچررز کو توقع رکھنی چاہیے جب کسٹم میٹل اسٹیمپنگ ڈیز - سورسنگ لگژری نہیں ہے، یہ ڈائی پارٹنر ہینڈلنگ پروڈکشن-نازک ٹولنگ کے لیے بنیادی اہلیت ہے۔
ایک اچھی طرح سے-ڈیزائن کے کام کا فلو ایک ٹول فراہم کرتا ہے جو پہلے دن سے ہی چلتا ہے۔ لیکن "پہلا دن" صرف ایک مرنے کی زندگی کی شروعات ہے - اور آپ اگلے مہینوں اور سالوں میں اس ٹول کو کیسے برقرار رکھتے ہیں اس بات کا تعین کرتا ہے کہ آیا آپ کے فی-حصے کی لاگت قابل قیاس رہتی ہے یا کنٹرول سے باہر ہے۔
بحالی کی حکمت عملی اور کامن ڈائی فیلور موڈز
میٹل سٹیمپنگ ڈیز بغیر وارننگ کے ناکام نہیں ہوتی۔ وہ پہلے آہستہ آہستہ - کو تنزلی کرتے ہیں، پھر تباہ کن طور پر اگر کوئی نہیں دیکھ رہا ہے۔ ایک ڈائی ٹول جو لاکھوں مسلسل پرزے فراہم کرتا ہے اور جو درمیانی-رن کو کریش کرتا ہے اس کے درمیان فرق عام طور پر اس بات پر آتا ہے کہ آیا آپ کی ٹیم ابتدائی سگنلز کو پہچانتی ہے اور ایک منظم دیکھ بھال کے منصوبے پر عمل کرتی ہے۔ رد عمل "جب یہ ٹوٹتا ہے تو اسے ٹھیک کریں" سوچ پرجوش ہے، لیکن تحقیق مستقل طور پر ظاہر کرتی ہے کہ ایک مکمل طور پر رد عمل کے نقطہ نظر کی لاگت 25-ایک فعال احتیاطی حکمت عملی سے 30% زیادہ ہے جب آپ ہنگامی مشقت، جلدی سے ترتیب دیئے گئے حصوں، اور پیداوار میں کمی کا حساب لگاتے ہیں۔
دیکھ بھال کی لاگت ہمیشہ غیر منصوبہ بند ڈاؤن ٹائم لاگت سے کم ہوتی ہے۔ موخر حفاظتی دیکھ بھال کا ہر ڈالر مستقبل کے سرمائے کی تبدیلی میں چار ڈالر کو متحرک کر سکتا ہے۔
عام مرنے کی ناکامی کے طریقوں اور بنیادی وجوہات
پروڈکشن اسٹیمپنگ میں ٹولنگ ڈائی کے مسائل کی اکثریت کے لیے پانچ فیل موڈز ہیں۔ ہر ایک کو اس کے بصری دستخط - سے پہچاننا اور اس کے پیچھے کی وجہ کو سمجھنا - تکرار کی بجائے خاتمے کی طرف پہلا قدم ہے۔
- کٹنگ ایج chipping- چھوٹے ٹوٹے ہوئے ٹکڑے پنچ یا ڈائی بٹن کے کناروں سے ٹوٹ جاتے ہیں، جس سے ایک کندہ دار پروفائل رہ جاتا ہے۔ بنیادی وجوہات میں مواد کے لیے بہت سخت کلیئرنس، شیٹ اسٹاک میں سخت شمولیت، یا ڈائی ٹولنگ اسٹیل شامل ہیں جو درخواست کے لیے اپنی سختی کی حد سے زیادہ سخت ہو گئے ہیں۔ انتباہی علامات: گڑبڑ کی متضاد اونچائی، سکریپ چٹ میں چھوٹے دھاتی ذرات، اور کٹے ہوئے کناروں پر مقامی کھردرے دھبے۔
- گیلنگ (چپکنے والا لباس)ورک پیس سے - مواد دباؤ کے تحت ڈائی سطح پر خوردبینی طور پر ویلڈ کرتا ہے، پھر پھٹ جاتا ہے، جس سے کھردرے داغ دار پیچ اور جمع-بڑھ جاتے ہیں۔ ایسا اس وقت ہوتا ہے جب چکنا ناکام ہوجاتا ہے، کوٹنگز ختم ہوجاتی ہیں، یا ٹول اور ورک پیس مواد کے درمیان کیمیائی تعلق ہے۔ انتباہی علامات: بنے ہوئے حصوں پر خروںچ، تشکیل کی قوت میں اضافہ، اور پنچ یا ڈائی ریڈی پر نظر آنے والے مواد کا جمع ہونا۔
- پہنے ہوئے گائیڈز سے غلط ترتیب- جیسا کہ گائیڈ پن اور بشنگ لاکھوں چکروں میں کھیل کو تیار کرتے ہیں، اوپری اور نچلے حصے بعد میں بدل جاتے ہیں۔ یہاں تک کہ 0.001 انچ کا بہاؤ ناہموار کلیئرنس، ایک-طرفہ بررز، اور تنگ طرف پر تیز لباس پیدا کرتا ہے۔ انتباہی علامات: گڑ جو صرف ایک طرف ظاہر ہوتا ہے، سلگ کی ناہموار شکل، اور ڈائی سیٹنگ کے دوران بڑھتی ہوئی دشواری۔
- تھکاوٹ کریکنگ- تیز کونوں، سخت ریڈیائی، یا سطح کی خامیوں پر بار بار تناؤ کے چکر آخرکار نیوکلیئٹ کریکس بن جاتے ہیں جو مسلسل لوڈنگ کے تحت ڈائی ٹولز کے ذریعے پھیلتے ہیں۔ انتباہی علامات: میگنیفیکیشن یا ڈائی پینیٹرینٹ معائنہ کے تحت نظر آنے والے ہیئر لائن فریکچر، تشکیل شدہ خصوصیات میں جہتی بڑھاؤ، اور پریس آپریشن کے دوران غیر معمولی شور۔
- پنچ ٹوٹنا- پنچ کی مکمل ناکامی، عام طور پر ضرورت سے زیادہ ٹننج، آف-سینٹر لوڈنگ، یا سلگ کھینچنے سے جہاں کٹا ہوا سلگ اوپر کی طرف جاتا ہے اور اگلے اسٹروک پر مواد کی موٹائی کو دوگنا کر دیتا ہے۔ انتباہی علامات: پریس لوڈ کرنٹ میں اضافہ، سلگس صاف طور پر نہیں گرتے، اور مکے جو معائنے کے دوران موڑنے یا سطح پر تھکاوٹ کے نشانات دکھاتے ہیں۔
ان طریقوں میں سے ہر ایک مشترکہ دھاگے کا اشتراک کرتا ہے: وہ چھوٹے شروع ہوتے ہیں اور بڑھتے ہیں۔ ایک کٹا ہوا کنارہ بڑے سائز کے بررز پیدا کرتا ہے، جو اسٹرائپر کو جام کر دیتا ہے، جو پٹی کو غلط خوراک دیتا ہے، جو اگلے سٹیشن کو زیادہ بوجھ دیتا ہے۔ اس طرح کی کاسکیڈنگ ناکامیاں ایک معمولی دیکھ بھال کے کام کو مکمل ڈائی ری بلڈ - اور غیر منصوبہ بند پیداوار بند کرنے میں بدل دیتی ہیں۔
احتیاطی دیکھ بھال کے نظام الاوقات اور معائنہ کے پوائنٹس
ساختی دیکھ بھال کے وقفے، پیداوار کے حجم اور مادی مشکل کے مطابق، ٹولنگ کو اپنی محفوظ آپریٹنگ ونڈو میں ڈیز کرتے رہتے ہیں۔ ایک عملی دیکھ بھال کی کیڈنس درجات میں ٹوٹ جاتا ہے:
- ہر شفٹ- چپس اور سلگس کو صاف کریں، چکنا کرنے والے مقامات کی جانچ کریں، اسکریپ کے راستے صاف ہونے کی تصدیق کریں، اور واضح دراڑیں یا گمشدہ اجزاء کا بصری طور پر معائنہ کریں۔
- ہفتہ وار- گائیڈ کلیئرنس اور لوکیٹر پن پہننے کی پیمائش کریں، اسٹرائپر پلیٹس اور اسپرنگس کا معائنہ کریں، اور کسی بھی جہتی بڑھے کو ریکارڈ کریں تاکہ رواداری ختم ہونے سے پہلے رجحانات دکھائی دیں۔
- ماہانہ یا فی فکسڈ اسٹروک شمار (100k-300k ہٹ)- گڑ کی اونچائی کی پیمائش کی بنیاد پر کناروں کو پیسنا یا ڈریس کٹنگ کرنا، ڈائی الائنمنٹ اور پلیٹ فلیٹنس کی تصدیق کرنا، چکنا کرنے کو ٹاپ اپ یا تبدیل کرنا، اور ڈائی پروٹیکشن سینسرز کیلیبریٹ (غلط فیڈ ڈیٹیکٹر، پارٹ-آؤٹ سینسر، اوورلوڈ مانیٹر)۔
- اہم اوور ہال (متوقع زندگی کے 70-80٪ پر)- مکمل ٹیر ڈاؤن، تمام لباس کے اجزاء کا جہتی آڈٹ، اگر ضرورت ہو تو گائیڈ پن اور بشنگ کی تبدیلی، اور اصل وضاحتوں کے خلاف دوبارہ اہلیت-۔
غیر طے شدہ دیکھ بھال کا محرک ٹوٹا ہوا ٹول نہیں ہونا چاہیے - یہ قابل پیمائش اشارے ہونا چاہیے۔ burr کی اونچائی، قینچ-بینڈ کی چوڑائی، اہم سوراخ کے قطر، اور دبائیں پاور کروز کو ٹریک کریں۔ جب SPC ڈیٹا Cp/Cpk کراسنگ کنٹرول تھریشولڈز دکھاتا ہے، تو کچھ ٹوٹنے تک پروڈکشن جاری رکھنے کے بجائے روکیں اور معائنہ کریں۔ پریس بوجھ یا توانائی فی اسٹروک میں مسلسل اضافہ بلیڈ کو کم کرنے یا بڑھنے والی رگڑ - دونوں ہی سگنلز کہ مشینی قیاس کے مطابق ختم ہو جاتی ہے۔
ری گرائنڈنگ، ری فربشمنٹ، اور تبدیلی کی منصوبہ بندی
ہر ریگرائنڈ آپ کے ڈائی ٹولز کے کام کرنے والی سطحوں سے مواد کو ہٹاتا ہے، اور ہر ٹول اسٹیل پرزنٹ میں مواد کی ایک محدود مقدار دستیاب ہوتی ہے اس سے پہلے کہ وہ اپنی فنکشنل حد تک پہنچ جائے۔ اس حقیقت کے ارد گرد منصوبہ بندی اس لاگت سے دیکھ بھال کو بدل دیتی ہے جس پر آپ ردعمل ظاہر کرتے ہیں اس قیمت میں جس پر آپ قابو رکھتے ہیں۔
ابتدائی قیمت خرید سے آگے کئی متغیرات میں ڈائی ٹول کے عوامل کے لیے ملکیت کی کل لاگت:
- ٹولنگ کی ابتدائی سرمایہ کاری- ڈیزائن، مشین، اور ڈائی کوالیفائی کرنے کے لیے پیشگی لاگت
- ری گرائنڈنگ فریکوئنسی- کتنی بار کٹنگ کناروں کو دوبارہ تیز کرنے کی ضرورت ہوتی ہے، مادی کھرچنے اور پیداوار کے حجم سے
- بڑے تجدید کاری کے درمیان شاٹس- گائیڈ کے اجزاء، چشموں، اور پہننے والی پلیٹوں سے پہلے متوقع ہٹ گنتی کو مکمل تبدیلی کی ضرورت ہے
- تبدیلی کا وقت- جب مجموعی ری گرائنڈز نے کافی مواد استعمال کر لیا ہے کہ ڈائی مزید وضاحتیں نہیں رکھ سکتی، نئے داخلوں یا مکمل دوبارہ تعمیر کی ضرورت ہوتی ہے۔
اعلی-درستیت،اچھی طرح سے-ڈیزائن کردہ ٹولنگ کی ابتدائی قیمت زیادہ ہو سکتی ہے لیکن اکثر طویل-ٹی سی او کو کم کر دیتی ہے۔تھرو پٹ میں اضافہ کرکے، سکریپ کو کم کرکے، اور دیکھ بھال کی فریکوئنسی کو کم کرکے۔ مناسب کوٹنگز کے ساتھ پریمیم ٹول اسٹیل سے بنایا گیا ڈائی ابتدائی طور پر 30% زیادہ لاگت آسکتا ہے لیکن پروگرام کی زندگی کے مقابلے میں ریگرینڈز - میکنگ فی-کے درمیان تین گنا زیادہ دیر تک چلتا ہے۔
عملی نقطہ نظر؟ ناکامی کی طرف دھکیلنے کی بجائے متوقع زندگی کے 70-80% پر حفاظتی اوور ہالز کو شیڈول کریں۔ اجزاء کے کل دستیاب مواد کے خلاف مجموعی ریگرینڈز کو ٹریک کریں۔ اور جب کوئی ٹول ڈائی اس مقام پر پہنچ جاتا ہے جہاں ہر سروس وقفہ آخری سے کم اچھے حصے حاصل کرتا ہے، تو ریاضی مسلسل مرمت کے بجائے متبادل کے حق میں ہے۔ متوقع دیکھ بھال کے اخراجات ہر بار ہنگامی سرمایہ کی درخواستوں کو مات دیتے ہیں۔
ڈائی ٹولنگ کو صحت مند رکھنے سے اس کی پیداواری زندگی میں توسیع ہوتی ہے، لیکن ڈائی کی تعمیر اور نگرانی کے لیے دستیاب ٹولز اور تکنیکیں تیار ہوتی رہتی ہیں - اور تازہ ترین پیشرفت اس بات کو تبدیل کر رہی ہے کہ ڈائی لمبی عمر اور پریس سے باہر آنے والے حصوں کی درستگی دونوں میں کیا ممکن ہے۔
سٹیمپنگ ڈائی ٹیکنالوجی میں جدید ترقی
سٹیمپنگ ٹیکنالوجی بہتر اسٹیل اور سخت مشینی رواداری سے کہیں زیادہ ترقی کر چکی ہے۔ درستگی کی تازہ ترین نسل ایمبیڈڈ الیکٹرانکس کو مربوط کرتی ہے، ایرو اسپیس سے مستعار مینوفیکچرنگ کے طریقوں سے فائدہ اٹھاتی ہے، اور کسی بھی فزیکل ٹول کی تعمیر سے پہلے کارکردگی کی پیشن گوئی کرنے کے لیے ڈیجیٹل سمولیشن پر انحصار کرتی ہے۔ یہ تحقیقی لیبز میں بیٹھے مستقبل کے تصورات نہیں ہیں - وہ اس وقت درجے کے-ایک آٹوموٹیو سپلائرز اور اعلی- والیوم الیکٹرانکس مینوفیکچررز پر سٹیمپنگ مینوفیکچرنگ کے عمل کو نئی شکل دے رہے ہیں۔
-ڈائی سینسنگ اور حقیقی-وقت کے عمل کی نگرانی میں
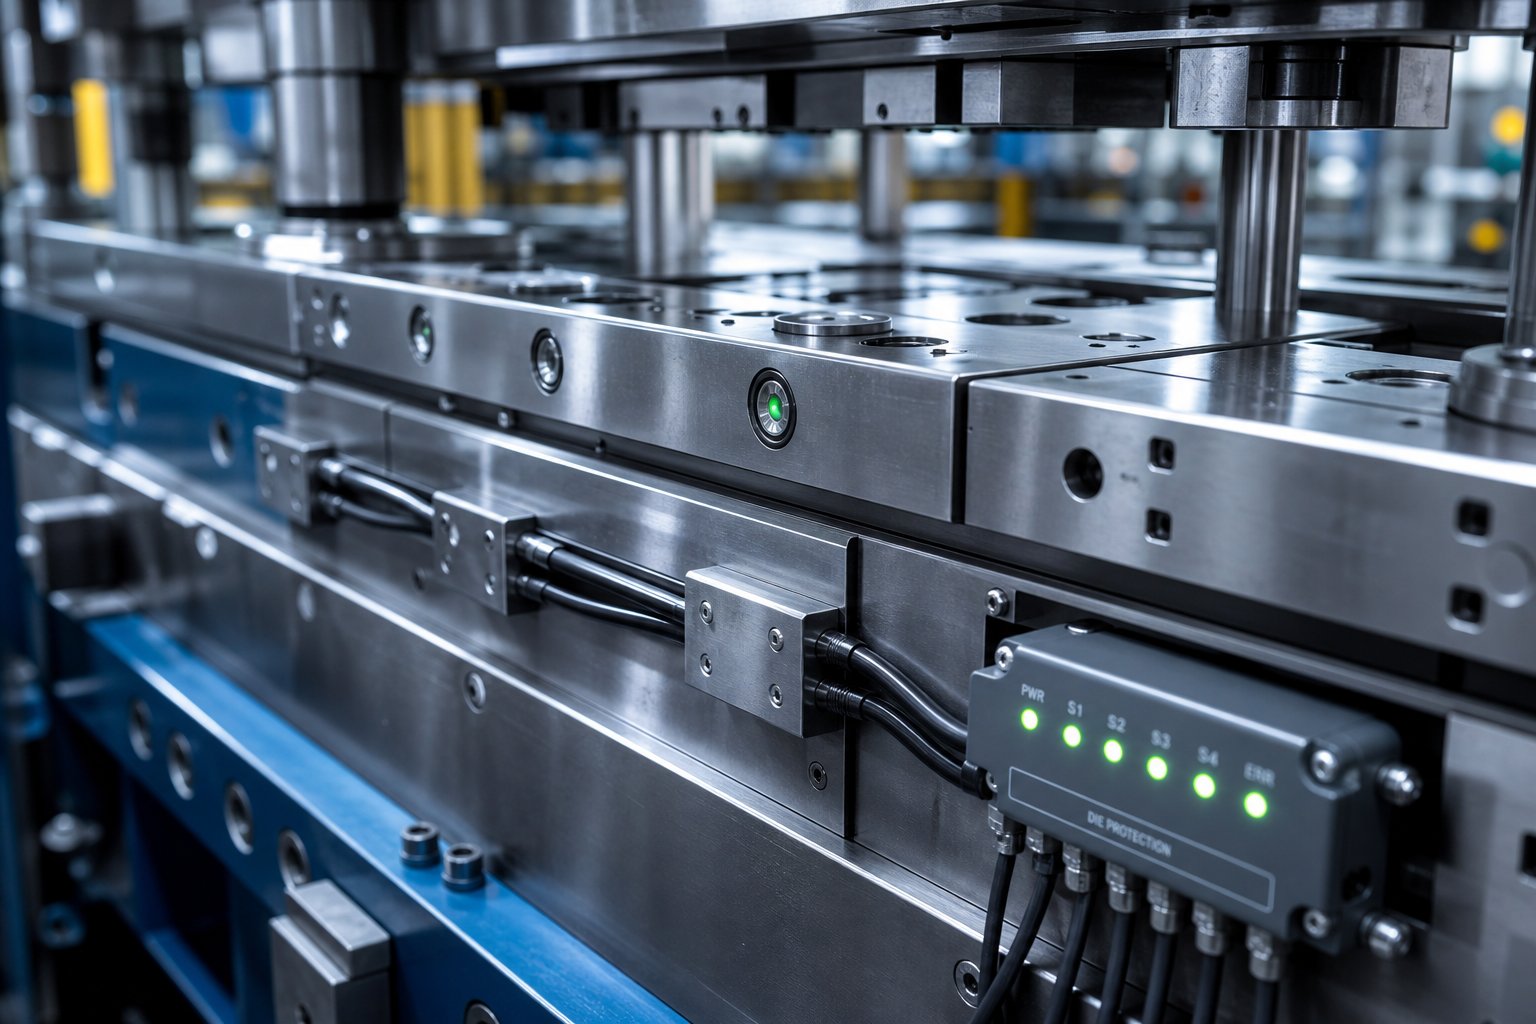
600 سٹروک فی منٹ پر ایک پروگریسو ڈائی چلانے کا تصور کریں یہ جانے بغیر کہ آیا ہر حصہ صاف طور پر نکلا ہے یا پٹی واقعی درست پچ کو آگے بڑھا رہی ہے۔ یہ حقیقت ہے-ڈائی سینسنگ - کے بغیر اور یہ تباہ کن نقصان کا ایک نسخہ ہے۔ جدید اسٹیج ٹولنگ سینسر کو ڈائی اسمبلی میں ضم کرتی ہے تاکہ ایک ہی اسٹروک سائیکل کے اندر مسائل کا پتہ لگایا جا سکے، اس سے پہلے کہ غلط خوراک $50,000 کے مرمتی بل میں بدل جائے، پریس کو بند کر دیتا ہے۔
سینسر کے زمرے جو پروڈکشن سٹیمپنگ میں سب سے زیادہ اہمیت رکھتے ہیں:
- فیڈ کی نگرانی کے لیے دلکش قربت کے سینسر- اسپرنگ کی پوزیشن کا پتہ لگائیں-فیڈ کے آخر میں-اسٹرپ کے ذریعہ اس کے آخری مقام پر بھرے ہوئے بلاک کو دھکیل دیا گیا۔ اگر پٹی مکمل طور پر آگے نہیں بڑھتی ہے، تو سینسر آؤٹ پٹ بدل جاتا ہے اور اگلے اسٹروک سے پہلے پریس رک جاتا ہے۔ایگل بینڈ مینوفیکچرنگ, ایک میگنا کوسما ڈویژن جو سالانہ 104,000 ٹن اسٹیل کی پروسیسنگ کرتا ہے، اس نقطہ نظر کو 500+ ڈیز میں غلطی کے ثبوت کے لیے ایک غیر-بیس لائن کے طور پر استعمال کرتا ہے۔
- حصہ نکالنے کے لیے عکاس فوٹو الیکٹرک سینسر- تصدیق کریں کہ اگلے اسٹروک کے بند ہونے سے پہلے تیار شدہ ٹکڑے نے ڈائی کو صاف کر دیا ہے۔ اسٹیمپنگ آئل مسٹ سے غلط سگنل ایک معروف ناکامی موڈ ہیں، اس لیے کوالیفائیڈ سینسر پروگرام تنصیب سے پہلے تیل والے ماحول میں پتہ لگانے کی قابل اعتمادی کی جانچ کرتے ہیں۔
- کیم-پوزیشن مانیٹرنگ- انڈکٹیو سینسر اس بات کی تصدیق کرتے ہیں کہ بنانے والے کیمز مکمل طور پر بڑھ چکے ہیں اور مکمل طور پر واپس آ چکے ہیں۔ ایک پھنسا کیم جو پیچھے نہیں ہٹتا ہے ایک مداخلت کی حالت پیدا کرتا ہے جو اگلے سائیکل پر کیم اور ڈائی سیکشن دونوں کو تباہ کر دیتا ہے۔
- زبردستی نگرانی (لوڈ سیلز اور سٹرین گیجز)- پورے اسٹروک کے دوران حقیقی-ٹائم ٹنج کی پیمائش کریں۔ اچانک اسپائک سلگ کھینچنے، ڈبل میٹریل، یا ٹوٹے ہوئے پنچ کا اشارہ کرتا ہے۔ ہفتوں کے دوران بتدریج اضافہ اس بات کی نشاندہی کرتا ہے کہ پیشین گوئی کرنے والے مینٹیننس ڈیٹا کو - کم ہو رہا ہے۔
- صوتی اخراج سینسر- ڈائی اجزاء میں کریک انیشیشن سے وابستہ اعلی-فریکوئنسی آواز کے دستخطوں کا پتہ لگائیں۔ یہ سینسر اپنے ابتدائی مراحل میں تھکاوٹ کی ناکامیوں کو پکڑتے ہیں، اس سے پہلے کہ کوئی شگاف ٹوٹ پھوٹ کا سبب بننے کے لیے کافی حد تک پھیل جائے۔
سینسر کا تحفظ اتنا ہی اہم ہے جتنا کہ سینسر کا انتخاب۔ مشینی چینلز سے گزرنے والی اور حفاظتی پلیٹوں سے ڈھکی ہوئی کیبلز تیز-اسپیڈ سٹیمپنگ کے کمپن اور جھٹکے سے بچ جاتی ہیں۔ تمام سینسر وائرنگ کو ایک واحد مضبوط کنیکٹر - ملٹری-طرز گول یا مستطیل - میں سنٹرلائز کرنا ڈائی تبدیلیوں کے دوران دوبارہ قابل ہک اپ کو یقینی بناتا ہے اور تار کی ڈھیلی- خرابیوں کو ختم کرتا ہے۔ اصول سیدھا ہے: ایک سینسر جو تباہ یا منقطع ہو گیا ہے وہ صفر کی قیمت فراہم کرتا ہے، اس لیے تنصیب کا نظم و ضبط ناقابل -مذاکرات ہے۔
ہائی-اسپیڈ سٹیمپنگ اور ڈائی ڈیزائن پر اس کا اثر
1,200 سٹروک فی منٹ کی رفتار سے ڈائی چلانا فزکس کو متعارف کرواتا ہے جس سے 200 SPM پر کوئی فرق نہیں پڑتا۔ اونچی رفتار پر دھاتی سٹیمپنگ مینوفیکچرنگ کا عمل ڈائی ڈیزائنز کا مطالبہ کرتا ہے جو کہ مندرجہ ذیل ہیں:
- متحرک قوتوں میں اضافہپریس سلائیڈ کی - جڑتا، سٹرپ ماس، اور ٹولنگ کے اجزاء سبھی جامد کاٹنے یا تشکیل دینے والے بوجھ سے آگے طاقت کا اضافہ کرتے ہیں۔ ڈائی جوتے اور گائیڈ سسٹمز کو ملی سیکنڈ میں ماپنے والے اثر کی شرح پر انحراف کے خلاف مزاحمت کرنے کے لیے سخت ہونا چاہیے۔
- تھرمل توسیع- پٹی اور مرنے والی سطحوں کے درمیان رگڑ گرمی پیدا کرتی ہے جو مسلسل پیداوار پر جمع ہوتی ہے۔ تیز رفتاری سے، ڈائی پرزے اہم جہتوں میں ایک انچ کے کئی ہزارویں حصے تک بڑھ سکتے ہیں، کلیئرنس کو تبدیل کر سکتے ہیں اور حصے کے معیار کو کم کر سکتے ہیں۔ تیز رفتار کام کے لیے درستگی ختم ہو جاتی ہے-اکثر کولنٹ چینلز شامل ہوتے ہیں یا ان کو تھرمل گروتھ الاؤنسز کے حساب سے ڈیزائن کیا جاتا ہے۔
- ورک پیس کی حساسیت کی شرح-- بہت سی دھاتیں اعلی تناؤ کی شرح پر مختلف طریقے سے برتاؤ کرتی ہیں۔ پیداوار کی طاقت مؤثر طریقے سے بڑھ جاتی ہے، لچک کم ہو سکتی ہے، اور اسپرنگ بیک کی خصوصیات میں تبدیلی آ سکتی ہے۔ ان اثرات کے لیے مرنے کا معاوضہ شروع سے ہی تشکیل شدہ جیومیٹری میں بنایا جانا چاہیے۔
- سلگ برقرار رکھنا اور نکالنا- تیز رفتاری سے، ویکیوم اثرات اور تیل کی سطح کا تناؤ خالی سلگس پر کام کرنے والی اہم قوتیں بن جاتی ہیں۔ اگر سلگس صاف طور پر باہر نہیں نکلتے ہیں، تو وہ ڈائی کیویٹی میں ڈھیر ہو جاتے ہیں یا پنچ - دونوں منظرناموں سے اوپر آجاتے ہیں جو ایک یا دو اسٹروک میں ٹولنگ کو نقصان پہنچاتے ہیں۔
آٹوموٹو میٹل سٹیمپنگ کا عمل ان حدود کو مسلسل دھکیلتا ہے۔ گاڑیوں کے پلیٹ فارمز کے لیے کنیکٹر، بریکٹ، اور ساختی کمک لاکھوں میں چلتی ہے، اور ہر سیکنڈ کا ہر حصہ سالانہ حجم میں سائیکل ٹائم کمپاؤنڈز سے منڈوایا جاتا ہے۔ اس مارکیٹ میں خدمات انجام دینے والے ڈائی ڈیزائنرز - ویکیوم سلگ انجیکشن، مثبت ناک آؤٹ پن، بہتر چکنا کرنے کی ڈیلیوری، اور تھرمل مینجمنٹ کی خصوصیات - میں تعمیر کرتے ہیں جو اعتدال کی رفتار پر ضروری نہیں ہوں گے۔
ڈائی کنسٹرکشن کے لیے جدید مینوفیکچرنگ کے طریقے
پرزے بنانے کے لیے استعمال ہونے والی دھات کی مہر لگانے کی تکنیکیں اتنی ہی اچھی ہیں جتنی کہ خود ڈیز بنانے کے لیے استعمال کی جانے والی تکنیک۔ مینوفیکچرنگ کے کئی جدید طریقے اس بات کی وضاحت کر رہے ہیں کہ ڈائی کنسٹرکشن میں کیا ممکن ہے:
- سخت ملنگ- سیرامک یا سی بی این کوٹیڈ اینڈ ملز کا استعمال کرتے ہوئے مکمل طور پر سخت ٹول اسٹیلز (55-65 HRC) کی CNC مشینی۔ یہ ہیٹ ٹریٹمنٹ کے بعد علیحدہ پیسنے کے آپریشنز کی ضرورت کو کم یا ختم کرتا ہے، لیڈ ٹائم کو کمپریس کرتے ہوئے سطح کی تکمیل 16 Ra سے کم ہوتی ہے۔ سخت ملنگ ان سطحوں پر پیچیدہ 3D شکلوں کو بھی قابل بناتی ہے جو پیسنا ناقابل عمل ہوں گے۔
- مائیکرو-EDM- الیکٹریکل ڈسچارج مشین کو 0.001 انچ تک چھوٹی خصوصیات پیدا کرنے کے لیے چھوٹا کیا گیا۔ الٹرا-باریک چھیدنے والے مکے، الیکٹرانکس اسٹیمپنگ کے لیے چھوٹے ڈائی بٹن، اور پیچیدہ تفصیلی خصوصیات کے لیے مفید ہے جن تک روایتی تار EDM نہیں پہنچ سکتا۔
- 5 محور CNC مشینی- کٹر کو عملی طور پر کسی بھی زاویے سے ورک پیس تک پہنچنے کی اجازت دیتا ہے، پیچیدہ انڈر کٹس، کمپاؤنڈ-زاویہ کی سطحیں، اور ایک ہی سیٹ اپ میں مجسمہ سازی کی جیومیٹری تیار کرتا ہے۔ یہ فکسچر کی تبدیلیوں اور ان کے ساتھ آنے والی مجموعی پوزیشننگ کی خرابی کو ختم کرتا ہے۔
- کنفارمل کولنگ کے لیے اضافی مینوفیکچرنگ- ڈیز بنانے کی شاید سب سے اہم ابھرتی ہوئی صلاحیت۔ روایتی ڈرل کولنگ چینلز سیدھی لائنوں کی پیروی کرتے ہیں جو شاذ و نادر ہی ڈائی سطح کے سموچ سے ملتی ہیں۔ اضافی طریقے جیسے سلیکٹیو لیزر میلٹنگ (SLM) یا لیزر میٹل ڈیپوزیشن (LMD) کولنگ چینلز بناتے ہیں جو کام کرنے والی سطح کی درست جیومیٹری کی پیروی کرتے ہیں۔اضافی طور پر تیار کردہ گرم سٹیمپنگ کی تحقیق ختم ہو جاتی ہے۔یہ ظاہر کرتا ہے کہ آپٹمائزڈ لیٹیس ڈھانچے کے ساتھ کنفارمل کولنگ چینلز ہولڈنگ ٹائم کو 45% تک کم کر سکتے ہیں جبکہ زیادہ یکساں درجہ حرارت کی تقسیم - کو براہ راست اعلی تھرو پٹ اور بہتر حصے کی خصوصیات میں ترجمہ کرتے ہیں۔
اضافی مینوفیکچرنگ جالی کے ڈھانچے کو ڈائی باڈیوں میں ضم کرنے کے امکان کو بھی متعارف کراتی ہے۔ یہ غیر محفوظ اندرونی جیومیٹریاں تھرمل ماس کو کم کرتی ہیں، جس سے ڈائی کو سائیکلوں کے درمیان تیزی سے ٹھنڈا ہونے اور مسلسل پیداوار کے دوران کم آپریٹنگ درجہ حرارت کو برقرار رکھنے کی اجازت ملتی ہے۔ ساختی سالمیت اور ٹھنڈک کی کارکردگی کے درمیان تجارت کا انتظام نقلی-ڈرائیوین آپٹیمائزیشن - جالی کی کثافت، چینل کے قطر، اور کام کرنے والی سطح سے فاصلے کو ایڈجسٹ کرنے کے ذریعے کیا جاتا ہے تاکہ اس ڈیزائن کو تلاش کیا جا سکے جو دباؤ کی حد سے تجاوز کیے بغیر بجھانے والی کارکردگی کو زیادہ سے زیادہ کرے۔
ان تمام ہارڈویئر ایڈوانسز کو زیر کرنا ڈیجیٹل جڑواں تصور ہے: ڈائی کا ایک ورچوئل ماڈل جو فزیکل ٹول کی جیومیٹری، مادی خصوصیات اور آپریٹنگ حالات کا آئینہ دار ہے۔ انجینئرز ڈیجیٹل طور پر لاکھوں پریس سائیکلوں کی نقل کرتے ہیں، پہننے کے نمونوں کی شناخت کرتے ہیں، تھرمل رویے کی پیشن گوئی کرتے ہیں، اور مہنگی جسمانی آزمائشوں کا ارتکاب کرنے سے پہلے بحالی کے وقفوں کو بہتر بناتے ہیں۔ ماڈل میں واپس آنے والے حقیقی-ٹائم سینسر ڈیٹا کے ساتھ مل کر، مینوفیکچرنگ سٹیمپنگ کا عمل تیزی سے ایک بند-لوپ سسٹم بن جاتا ہے جہاں ڈائی کا ڈیجیٹل ہم منصب حقیقی پیداواری کارکردگی کی بنیاد پر پیشین گوئیوں کو مسلسل بہتر کرتا ہے۔
یہ ٹیکنالوجیز ہر دکان تک یکساں طور پر قابل رسائی نہیں ہیں۔ اضافی سازوسامان، 5-محور پلیٹ فارمز، اور نقلی سافٹ ویئر میں سرمایہ کاری کافی ہے۔ یہ حقیقت سپلائر کے انتخاب کو مزید اہم بناتی ہے - جو صلاحیتیں آپ کا ڈائی پارٹنر میز پر لاتا ہے وہ براہ راست اس بات کا تعین کرتا ہے کہ آپ کا ٹولنگ ان میں سے کون سی پیشرفت کا فائدہ اٹھا سکتا ہے۔
کس طرح جائزہ لیں اور کسٹم سٹیمپنگ ڈائی پارٹنر کا انتخاب کریں۔
اعلی درجے کی ڈائی ٹکنالوجی صرف اس صورت میں قیمت فراہم کرتی ہے جب اس کے پیچھے فراہم کنندہ کے پاس انجینئرنگ کی گہرائی، سازوسامان اور عمل کا نظم و ضبط مستقل طور پر انجام دینے کے لیے ہو۔ کسٹم اسٹیمپنگ ڈیز کو سورس کرنا ایک سسٹم کا فیصلہ ہے - مشینی اسٹیل کے لیے سادہ خریداری آرڈر نہیں ہے۔ جن سٹیمپنگ ڈائی مینوفیکچررز کا آپ جائزہ لیتے ہیں وہ ڈرامائی طور پر مختلف ہوں گے کہ وہ اصل میں گھر میں کیا کنٹرول کرتے ہیں بمقابلہ وہ کیا آؤٹ سورس کرتے ہیں، اور یہ فرق لیڈ ٹائم سے لے کر پہلے-مضمون کے معیار تک ہر چیز کو تشکیل دیتا ہے۔
ڈائی سپلائر میں جانچنے کے لیے کلیدی صلاحیتیں۔
کوالیفائیڈ ڈائی میکرز کو ان دکانوں سے کیا الگ کرتا ہے جو صرف دھات کاٹتی ہیں؟ کسی بھی میٹل اسٹیمپنگ ڈائی مینوفیکچرر کا جائزہ لیتے وقت ان صلاحیتوں کو غیر -گفتگو کے قابل بنیادی ضروریات کے طور پر دیکھیں:
- YICEN- ایک مکمل-لائف سائیکل سٹیمپنگ ڈیز مینوفیکچرر فزیبلٹی تجزیہ، CAE سمولیشن، گھر میں-CNC مشینی اور وائر EDM، دستاویزی ٹرائل رن، اور ایک ہی چھت کے نیچے CMM معائنہ پیش کرتا ہے۔ ان کا ورک فلو ابتدائی تصور سے لے کر پیداوار کے ذریعے مکمل راستے کا احاطہ کرتا ہے
- گھر میں-CAE سمولیشن کی صلاحیت- سپلائی کرنے والے جو سٹیل کو کاٹنے سے پہلے فارمنگ سمولیشن چلاتے ہیں وہ 30-%50 تک کم کر دیتے ہیں، پتلا ہونے، جھریوں اور اسپرنگ بیک کے مسائل کو ڈیجیٹل طور پر پکڑتے ہیں۔ پوچھیں کہ سمولیشن معیاری مشق ہے یا اضافی سروس۔
- مکمل CNC مشینی اور تار EDM کی صلاحیت- ڈائی میکر ٹولز جیسے 5-محور مشینی مراکز، سخت پروفائلز کے لیے تار EDM، اور درست سطح کے گرائنڈر سبھی سائٹ پر موجود ہونے چاہئیں۔ آؤٹ سورس مشیننگ لیڈ ٹائم، کمیونیکیشن گیپس، اور ٹالرینس اسٹیکنگ کا خطرہ بڑھاتی ہے۔
- CMM آلات کے ساتھ آب و ہوا کا کنٹرول-معائنہ- درجہ حرارت میں کوآرڈینیٹ ماپنے والی مشین پر جہتی تصدیق-مستحکم ماحول ہی GD&T کی مطابقت کو قابل اعتماد طریقے سے درست کرنے کا واحد طریقہ ہے۔ حالیہ پہلے-مضمون کی رپورٹس دیکھنے کے لیے پوچھیں۔
- آزمائشی رنز کے دوران تکرار کرنے کی خواہش- ایک مستند سپلائر ایک ہٹ کے بعد مرنے کے حوالے نہیں کرتا ہے۔ وہ مواد چلاتے ہیں، نتائج کی پیمائش کرتے ہیں، ایڈجسٹ کرتے ہیں اور اس وقت تک دہراتے ہیں جب تک کہ ٹول تصریح پر پورا نہ اترے۔ یہ تکراری وابستگی وہی ہے جو اپنی مرضی کے مطابق میٹل اسٹیمپ ڈائی پارٹنرز کو اشیاء کی دکانوں سے الگ کرتی ہے۔
- صنعت-مخصوص تجربہ- آٹوموٹو، الیکٹرانکس، اور آلات پر مہر لگانے سے ہر ایک مختلف مادی چیلنجز، رواداری کے بینڈ، اور قابلیت کے معیارات (سرٹیفیکیشن جیسے ISO 9001 اور IATF 16949 ریگولیٹڈ مارکیٹوں کے لیے سگنل کی تیاری) کو مسلط کرتا ہے۔ تصدیق کریں کہ سپلائر نے آپ کے مخصوص شعبے کے لیے ٹولنگ تیار کی ہے۔
- انجینئرنگ کی شفافیت- آپ کو سٹرپ لے آؤٹ کے جائزے، نقلی رپورٹس، اور ڈیزائن-کے لیے-پورے عمل کے دوران مینوفیکچریبلٹی فیڈ بیک ملنا چاہیے، نہ کہ صرف ایک مکمل ٹول جس میں کوئی معاون دستاویز نہیں ہے۔
RFQ جمع کرانے سے پہلے پوچھے جانے والے سوالات
اس سے پہلے کہ آپ کسی بھی سٹیمپنگ ڈائی مینوفیکچررز کو ڈرائنگ بھیجیں، ان نکات پر واضح جوابات حاصل کریں:
- آپ کون سے CAD/CAM اور نقلی پلیٹ فارم استعمال کرتے ہیں، اور کیا مجھے ڈیزائن کے دوران نقلی رپورٹس موصول ہوں گی؟
- کون سے ٹول اسٹیل کے درجات اور کوٹنگز معیاری ہیں، اور کاربائیڈ کی سفارش کو کیا متحرک کرتا ہے؟
- اضافی چارجز لاگو ہونے سے پہلے کتنی آزمائشی تکرار شامل ہیں؟
- اسی طرح کی ایپلی کیشنز - اسٹروک کے لیے آپ کی دستاویزی ڈائی لائف متوقع ہے ریگرینڈز اور کل متوقع زندگی کے درمیان؟
- کیا آپ ڈیلیوری کے بعد جاری پروڈکشن سپورٹ، ری گرائنڈنگ سروسز، یا فالتو اجزاء کے پیکج فراہم کرتے ہیں؟
- آزمانے کے لیے کون سا پریس برانڈ اور وضاحتیں استعمال کی جاتی ہیں، اور کیا وہ میرے پروڈکشن آلات سے مماثل ہیں؟
ان سوالات سے پتہ چلتا ہے کہ آیا ایک سپلائر واقعی مکمل لائف سائیکل - کو پروڈکشن سپورٹ کے ذریعے فزیبلٹی سے پھیلاتا ہے - یا کیا وہ بنیادی طور پر ایک مشینی دکان ہے جو انجینئرنگ کی گہری مصروفیت کے بغیر ڈائی میکر ٹولز بناتی ہے۔ طویل-شراکت داری کی ترتیب اتنی ہی اہمیت رکھتی ہے جتنا کہ ابتدائی قیمت کی قیمت، کیونکہ کم-لاگت کسٹم ڈائی جس کے لیے مہینوں کے دوبارہ کام کی ضرورت ہوتی ہے، کسی بھی پیشگی بچت کو مٹا دیتی ہے۔
تحقیق سے آر ایف کیو کی طرف بڑھنا-تیار بات چیت
اب آپ نے احاطہ کیا ہے کہ پریس اسٹیمپنگ ڈائی کیسے کام کرتی ہے، اس کے اندر کیا ہوتا ہے، مواد اور پریس میچنگ کارکردگی کو کیسے متاثر کرتی ہے، اور کون سی دیکھ بھال اسے چلتی رہتی ہے۔ یہ علم آپ کو سیلز پچز کے بجائے مادہ پر سپلائرز کا اندازہ کرنے کے لیے ایک مضبوط پوزیشن میں رکھتا ہے۔
اگلا مرحلہ سیدھا ہے: اپنے حصے کی ڈرائنگ، حجم کے تخمینے، اور مادی وضاحتیں کسی اہل پارٹنر کے پاس لے جائیں اور فزیبلٹی بات چیت شروع کریں۔YICHEN کی سٹیمپنگ ڈائی ٹیمبالکل اسی ورک فلو کے ارد گرد تشکیل دیا گیا ہے - مینوفیکچررز کو ابتدائی-مرحلے کی تحقیق سے RFQ میں منتقل کرتے ہیں-تیار کسٹم اسٹیمپنگ ڈائی سلوشنز جس میں تخروپن، مشینی، آزمائشی رنز، اور جہتی معائنہ شامل ہیں۔ اگر آپ کے پروجیکٹ کو پروڈکشن کی ضرورت ہے-مکمل انجینئرنگ سپورٹ کی مدد سے تیار ٹولنگ، اپنی ضروریات تک پہنچیں اور فزیبلٹی بحث شروع کریں۔
Press Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. پریس سٹیمپنگ ڈائی کیا ہے اور یہ کیسے کام کرتا ہے؟
پریس سٹیمپنگ ڈائی ایک درست-مشینڈ ٹولنگ اسمبلی ہے جس میں اوپری اور نچلے حصے ہوتے ہیں جو سٹیمپنگ پریس کے اندر نصب ہوتے ہیں۔ جب پریس ریم دونوں حصوں کو ایک ساتھ زیادہ طاقت کے تحت چلاتا ہے، سخت سٹیل کے اجزاء - مکے، ڈائی پلیٹس، اور بنانے والی سطحیں - تیار شدہ حصوں میں فلیٹ شیٹ میٹل کو کاٹتے، موڑتے، کھینچتے یا شکل دیتے ہیں۔ ڈائی جزوی جیومیٹری اور جہتی درستگی کا تعین کرتی ہے، جبکہ پریس صرف قوت اور حرکت فراہم کرتا ہے۔ 0.0002 انچ تک سخت رواداری کوالٹی ٹولنگ کے ساتھ حاصل کی جاسکتی ہے۔ مینوفیکچررز کے لیے جن کو کسٹم اسٹیمپنگ ڈائی سلوشنز کی ضرورت ہوتی ہے، سپلائرز جیسے YICHEN (https://www.yichen-group.com/stamping-die/) مشینی، ٹرائل رن، اور ڈائمینشنل انسپیکشن کے ذریعے فزیبلٹی تجزیہ اور CAE سمولیشن سے مکمل ورک فلو پیش کرتے ہیں۔
2. سٹیمپنگ ڈیز کی بنیادی اقسام کیا ہیں اور ہر ایک کو کب استعمال کیا جانا چاہئے؟
پانچ بڑی قسمیں ہیں سنگل-اسٹیشن ڈیز، کمپاؤنڈ ڈیز، کمبی نیشن ڈیز، پروگریسو ڈیز، اور ٹرانسفر ڈیز۔ سنگل-اسٹیشن ڈیز فی اسٹروک اور سوٹ پروٹو ٹائپس یا کم- والیوم 50,000 حصوں سے کم سالانہ ایک آپریشن انجام دیتا ہے۔ کمپاؤنڈ ڈائی درمیانے سے زیادہ والیوم میں فلیٹ، کثیر خصوصیت والے حصوں کے لیے ایک ہی اسٹروک میں متعدد کٹنگ آپریشنز انجام دیتا ہے۔ پروگریسو ڈائز پیچیدہ ملٹی-فیچر حصوں کو بہت تیز رفتاری سے ایک سے زیادہ اسٹیشنوں کے ذریعے ایک پٹی کو آگے بڑھاتے ہوئے ہینڈل کرتا ہے - ہر سال 100,000 حصوں سے زیادہ والیوم کے لیے مثالی۔ ٹرانسفر ڈائز بڑے یا گہرے-ترکے ہوئے حصے پیش کرتے ہیں جو کیریئر کی پٹی سے منسلک نہیں رہ سکتے ہیں۔ انتخاب کا انحصار سالانہ حجم، جزوی پیچیدگی، مواد کی قسم، اور رواداری کی ضروریات پر ہوتا ہے۔
3. آپ اسٹیمپنگ ڈائی کے لیے درکار ٹنیج کا حساب کیسے لگاتے ہیں؟
معیاری کٹنگ فورس فارمولہ P=L xtx S ہے، جہاں P کاٹنے والی قوت ہے، L انچ میں کٹ کا کل دائرہ ہے، t انچ میں مادی موٹائی ہے، اور S PSI میں مواد کی قینچ کی طاقت ہے۔ ایک سے زیادہ اسٹیشنوں کے ساتھ ترقی پسند ڈیز کے لیے، ہر ایک پنچ کے لیے الگ الگ قوت کا حساب لگائیں اور ان کا مجموعی فوری بوجھ کے لیے جمع کریں۔ حیرت انگیز پنچ کی لمبائی وقت کے ساتھ رابطے کو تقسیم کرکے چوٹی کا بوجھ کم کرتی ہے۔ تشکیل اور ڈرائنگ آپریشنز کاٹنے والی قوتوں کے سب سے اوپر اپنی ٹننج کی ضروریات کو شامل کرتے ہیں۔ ہمیشہ حسابی کل سے اوپر 10-20% حفاظتی مارجن شامل کریں اور تصدیق کریں کہ پریس کی درجہ بندی اصل کام کی اونچائی پر اس قدر سے زیادہ ہے جہاں طاقت کی چوٹی ہے۔
4. کون سا ٹول سٹیل سٹیمپنگ ڈیز کے لیے بہترین ہے؟
بہترین ٹول اسٹیل ایپلی کیشن پر منحصر ہے۔ D2 (54-61 HRC) کاربن اسٹیل کے اعلی- والیوم کو خالی کرنے اور چھیدنے کے لیے غیر معمولی لباس مزاحمت پیش کرتا ہے۔ A2 (57-62 HRC) بیلنس پہننے کی مزاحمت اور سختی، اسے درمیانے- والیوم کوائننگ، ٹرمنگ، اور بڑے خالی کرنے کے لیے ورسٹائل بناتا ہے۔ S7 (48-58 HRC) موڑنے اور بنانے کے لیے زیادہ سے زیادہ سختی فراہم کرتا ہے جو اثرات کے بوجھ کو جذب کرتے ہیں۔ M2 ہائی-اسپیڈ اسٹیل (60-65 HRC) کھرچنے والے مواد کے ساتھ انتہائی پہننے والے منظرناموں کو ہینڈل کرتا ہے۔ کاربائیڈ انسرٹس ٹول اسٹیلز کے مقابلے میں 500-1000% زیادہ پہننے کی مزاحمت فراہم کرتے ہیں لیکن یہ ٹوٹنے والے اور مہنگے ہوتے ہیں، انتہائی ہائی والیوم یا کھرچنے والے مواد کی ایپلی کیشنز کے لیے بہترین محفوظ ہیں جہاں ڈاؤن ٹائم میں کمی سرمایہ کاری کا جواز پیش کرتی ہے۔
5. ناکامی کو روکنے کے لیے کتنی بار سٹیمپنگ ڈیز کو برقرار رکھا جانا چاہیے؟
ایک منظم حفاظتی دیکھ بھال کا نظام الاوقات متعدد درجات پر کام کرتا ہے: ہر شفٹ (صفائی، چکنا چیک، بصری معائنہ)، ہفتہ وار (گائیڈ کلیئرنس پیمائش، اسٹرائپر اور بہار کا معائنہ، جہتی بڑھے ہوئے ریکارڈنگ)، ماہانہ یا فی 100k-300k اسٹروک (کٹنگ ایج برگرننگ، الیکٹرونائٹ ریگرننگ، ریٹرننگ پر مبنی) کیلیبریشن)، اور متوقع ڈائی لائف کے 70-80% پر ایک بڑا اوور ہال (مکمل ٹیر ڈاؤن، ڈائمینشنل آڈٹ، گائیڈ کے اجزاء کی تبدیلی)۔ burr کی اونچائی، پریس پاور منحنی خطوط، اور SPC ڈیٹا کی نگرانی غیر طے شدہ دیکھ بھال کے لیے معروضی محرکات فراہم کرتی ہے۔ ہنگامی مشقت، رش والے حصوں، اور پیداوار کے ضائع ہونے والے وقت کے حساب سے مکمل طور پر رد عمل کا طریقہ عام طور پر فعال احتیاطی دیکھ بھال سے 25-30% زیادہ خرچ کرتا ہے۔


