


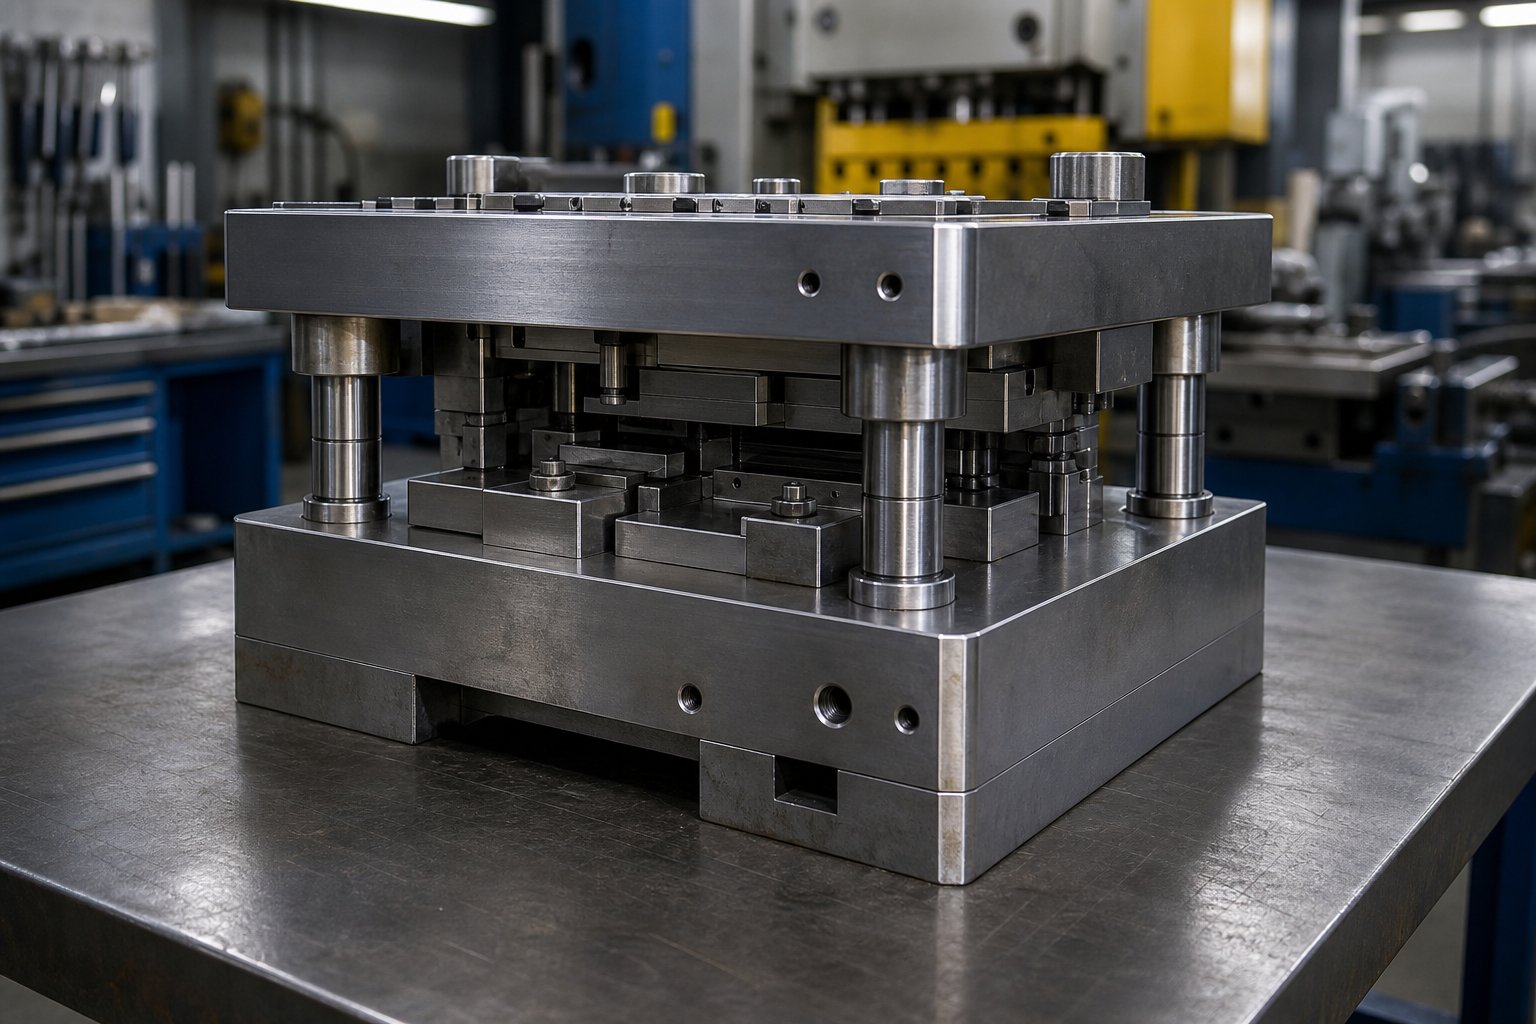
میٹل اسٹیمپنگ ڈائی سیٹ کیا ہیں اور وہ کیوں اہمیت رکھتے ہیں۔
جب سٹیمپنگ ڈائی ناکام ہو جاتی ہے تو جبلت پنچ، ڈائی بٹن یا مواد کو مورد الزام ٹھہراتی ہے۔ لیکن زیادہ تر بار بار آنے والی ناکامیاں کسی کم واضح چیز کی طرف واپس آتی ہیں: ڈائی سیٹ خود۔ اگر ہر چیز کو سیدھ میں رکھنے والے ساختی فریم ورک سے سمجھوتہ کیا جاتا ہے، ہرکاٹنا اور تشکیل دینے والا جزواس پر نصب اس غلطی کو وراثت میں ملتا ہے۔ یہ سمجھنا کہ ڈائی سیٹ اصل میں کیا ہے، اور یہ کیا نہیں ہے، آپ کے پریس آپریشنز میں روکے جانے والی ناکامیوں کو ختم کرنے کی طرف پہلا قدم ہے۔
میٹل سٹیمپنگ ڈائی سیٹ کی وضاحت کرنا
ایک میٹل اسٹیمپنگ ڈائی سیٹ اوپری اور نچلے ڈائی جوتوں، گائیڈ پنوں، اور بشنگز کی دوبارہ استعمال کے قابل ذیلی اسمبلی ہے جو پریس آپریشن کے دوران تمام کٹنگ اور بنانے والے اجزاء کو درست سیدھ میں رکھتی ہے۔ یہ مکمل سٹیمپنگ ڈائی نہیں ہے، بلکہ ساختی فاؤنڈیشن ہے جو پنچوں، ڈائی بٹنوں، اسٹرائپرز اور دیگر کام کرنے والے عناصر کے لیے بڑھتے ہوئے اور دوبارہ قابل پوزیشننگ فراہم کرتی ہے۔
یہ امتیاز آپ کی توقع سے زیادہ بار پروکیورمنٹ ٹیموں اور نئے پریس آپریٹرز کو حاصل کرتا ہے۔ مکمل سٹیمپنگ ڈائی میں ہر کام کرنے والا عنصر شامل ہوتا ہے، سٹیمپر ڈائی سے جو مواد کو کاٹ کر اسپرنگس تک بناتا ہے جو ورک پیس کو چھین لیتے ہیں۔ ڈائی سیٹ، اس کے برعکس، کنکال ہے. اسے کار کی چیسس سمجھیں: یہ نظر آنے والا کام نہیں کرتا، لیکن اس کے بغیر کچھ بھی کام نہیں کرتا۔
ڈائی ٹول کیٹلاگ سینکڑوں پنچ پروفائلز، بٹن اسٹائلز، اور بہار کی درجہ بندیوں کی فہرست بنائے گا۔ لیکن ان اجزاء میں سے کوئی بھی تصریح کے مطابق کارکردگی کا مظاہرہ نہیں کرتا جب تک کہ ان کے نیچے کا ٹول ڈائی فریم ورک لاکھوں چکروں میں ایک انچ کے ہزارویں حصے کے اندر سیدھ کو برقرار رکھتا ہے۔ یہ ڈائی سیٹ کا کام ہے۔
ڈائی سیٹ ہر سٹیمپنگ آپریشن کی بنیاد کیوں ہیں۔
سٹیمپنگ میں ہر قابل پیمائش معیار کا نتیجہ، سوراخ شدہ سوراخوں کی پوزیشنی درستگی، موڑ کے زاویوں کی یکسانیت، خالی کنارے کی حالت کی مستقل مزاجی، ہر بار بالکل ایک ہی رشتہ میں بند ہونے والے ڈائی کے اوپری اور نچلے حصوں پر منحصر ہے۔ ڈائی سیٹ اس تعلق کو تین میکانزم کے ذریعے کنٹرول کرتا ہے: سختی (ڈائی جوتے کے ذریعے فراہم کی جاتی ہے)، سیدھ (گائیڈ پن اور بشنگ کے ذریعے برقرار رکھی جاتی ہے)، اور آف-مرکزی بوجھ کے تحت استحکام۔
جب ان میں سے کوئی بھی میکانزم انحطاط پذیر ہوتا ہے تو اثرات جھڑ جاتے ہیں۔ کٹنگ کلیئرنس ناہموار ہو جاتی ہے، جس سے سوراخ کے ایک طرف گڑ بنتا ہے۔ بنانے والے مکے مادے سے ہلکے زاویے سے رابطہ کرتے ہیں، جس سے اسپرنگ بیک میں تغیر پیدا ہوتا ہے۔ انتہائی صورتوں میں، غلط ترتیب گائیڈ کی سطحوں پر گرنے یا اوپری اور نچلے ٹولنگ کے درمیان تباہ کن مداخلت، آپریٹرز کے لیے حفاظتی خطرہ اور دکان کے لیے مہنگی مرمت کا باعث بنتی ہے۔
آگے کے حصے ہر اس عنصر کو توڑ دیتے ہیں جو دھاتی سٹیمپنگ ڈائی سیٹ کو انجام دینے یا ناکام بناتا ہے: اندرونی اجزاء اور وہ کس طرح ایک سسٹم کے طور پر تعامل کرتے ہیں، نظام کی اقسام اور جب ہر ایک مناسب ہو، پوسٹ کنفیگریشنز مخصوص آپریشنز سے مماثل، ڈائی شو میٹریل ٹریڈ-آف، تصریح اور سورسنگ کے معیار، سب سے عام ناکامیوں کا ازالہ کرنا، اور دیکھ بھال کی سروس کی مشق کو بڑھانا۔ ہر سیکشن ایک مخصوص فیصلہ کن نقطہ کو نشانہ بناتا ہے جس کا سامنا ٹولنگ انجینئرز، ڈائی ڈیزائنرز، اور دیکھ بھال کرنے والی ٹیموں کو ان اہم اسمبلیوں کی تعمیر، خرید یا مرمت کرتے وقت کرنا پڑتا ہے۔
منطقی نقطہ آغاز خود ڈائی سیٹ کے اندر ہوتا ہے، جہاں جوتوں، پنوں، جھاڑیوں اور ہیل بلاکس کے درمیان تعلق ہر چیز کا تعین کرتا ہے جو اس کے بعد ہوتا ہے۔
ہر سٹیمپنگ ڈائی سیٹ کے اندر ضروری اجزاء
زیادہ تر حوالہ جاتسٹیمپنگ ڈائی اجزاءحصوں کی فہرست کی طرح پڑھیں: مختصر وضاحت کے ساتھ ناموں کی فہرست، اس بات کی کوئی وضاحت نہیں کہ وہ حصے ایک دوسرے پر کیسے منحصر ہیں۔ اس نقطہ نظر سے انجینئرز کو اندازہ ہوتا ہے کہ کب کچھ غلط ہو جاتا ہے۔ ڈائی سیٹ آزاد ٹکڑوں کا مجموعہ نہیں ہے۔ یہ ایک درست نظام ہے جہاں ہر جزو کی کارکردگی دوسروں سے اس کے تعلق سے بیان کی جاتی ہے۔ ان تعلقات کو سمجھنا وہی ہے جو مناسب طریقے سے مخصوص ڈائی سیٹ کو ایک سے الگ کرتا ہے جو دائمی معیار کے مسائل کو فراہم کرتا ہے۔
اپر اور لوئر ڈائی شوز
ڈائی جوتے مشینی اسٹیل یا ایلومینیم کی پلیٹیں ہیں جو ڈائی سیٹ کے اوپر اور نیچے بنتی ہیں۔ ہر کام کرنے والا عنصر، پنچ، ڈائی بٹن، اسٹرائپرز، پائلٹ، ان دو سطحوں میں سے کسی ایک پر براہ راست یا بالواسطہ طور پر نصب ہوتے ہیں۔ ان کا کام آسان لگتا ہے: ایک فلیٹ، سخت پلیٹ فارم مہیا کریں۔ عملی طور پر، اس میں شامل رواداری کا مطالبہ کیا جاتا ہے۔
ہموار ہونا اہمیت رکھتا ہے کیونکہ ڈائی جوتے کی سطح میں کوئی بھی انحراف براہ راست ناہموار کٹنگ کلیئرنس یا ڈائی چہرے پر متضاد تشکیل رابطے میں ترجمہ کرتا ہے۔ ایک ڈائی جوتا جو مرکز میں 0.001 انچ تک مقعر ہے درمیانی اسٹیشنوں پر سخت کلیئرنس اور کناروں پر ڈھیلے کلیئرنس والے حصے تیار کرے گا۔ نتیجہ متغیر burr کی اونچائی اور مقامی علاقوں میں تیز کارٹون پہننا ہے۔
اوپری اور نچلی ڈائی پلیٹوں کے درمیان ہم آہنگی یکساں طور پر اہم ہے۔ جیسا کہ اینکر ڈینلی نے وضاحت کی ہے، متوازی کو ہمیشہ ڈیٹم کے نسبت سے ماپا جاتا ہے، اور یہ اس بات پر حکمرانی کرتا ہے کہ دو سطحیں ایک دوسرے کے سلسلے میں کتنی اچھی طرح سے کام کرتی ہیں۔ ڈائی سیٹ میں، ڈیٹم نچلے جوتے کا بڑھتا ہوا چہرہ ہے۔ اگر اوپری جوتا تصریح کے اندر اس حوالہ کے متوازی نہیں ہے، تو پریس اسٹروک پوری ڈائی میں غیر مساوی قوت کی تقسیم فراہم کرتا ہے، جس سے مہر والے حصوں میں قبل از وقت پہننے، گیلنگ اور جہتی بڑھنے کے حالات پیدا ہوتے ہیں۔
گائیڈ پن، بشنگز، اور ہیل بلاکس
اپنی آنکھیں بند کرکے تصور کریں اور ہر بار بالکل اسی پوزیشن میں ایک باکس پر ڈھکن لگانے کی کوشش کریں۔ یہ وہی ہے جو ایک پریس رام بغیر گائیڈ سسٹم کے 200 سٹروک فی منٹ پر کرتا ہے۔ گائیڈ پن اور بشنگ اس مسئلے کو حل کرتی ہیں۔
گائیڈ پن سخت سٹیل کے خطوط ہیں، جو عام طور پر نچلے ڈائی جوتے میں دبائے جاتے ہیں۔ جیسے ہی پریس بند ہوتا ہے، ہر پن اوپری جوتے میں نصب ایک متعلقہ بشنگ میں داخل ہوتا ہے، اس سے پہلے کہ کوئی ڈائی پنچ ورک پیس سے رابطہ کرے اس سے پہلے کہ دونوں حصوں کو قطعی پس منظر کی سیدھ میں لے جائے۔ کے مطابقمیٹل فارمنگ میگزین، گائیڈ بشنگ کو جب بھی ممکن ہو ڈائی کی ورکنگ لیول پر گائیڈ پوسٹ کو شامل کرنا چاہیے، پوسٹ کو قینچ میں لوڈ کرنا (اس کی مضبوط ترین حالت) اور انحراف کو کم کرنا جو اوپری اور نچلے حصوں کے درمیان غلط ترتیب کا سبب بنے گا۔
بشنگ خود کئی مواد میں آتے ہیں. کانسی کا-پلیٹڈ اسٹیل اور ٹھوس ایلومینیم کانسی، خود چکنا کرنے والے گریفائٹ کے ساتھ یا اس کے بغیر، سادہ بیئرنگ سسٹمز کے لیے سب سے عام ہیں۔ پوسٹ-اور-بشنگ پیئر ایک چھوٹی سی رننگ کلیئرنس کے ساتھ کام کرتا ہے، عام طور پر ایک انچ کے دسویں حصے میں ماپا جاتا ہے، جو آپریشن کے دوران زیادہ سے زیادہ ممکنہ غلط ترتیب کی وضاحت کرتا ہے۔
ہیل بلاکس ایک مختلف مقصد کی خدمت کرتے ہیں۔ یہ ڈائی سیٹ کے سائیڈوں یا عقب میں لگائی جانے والی وئیر پلیٹ اسمبلیاں ہیں جو بنانے یا کاٹنے کے عمل کے دوران پیدا ہونے والے لیٹرل تھرسٹ کو جذب کرتی ہیں جو ڈائی پر مرکوز نہیں ہیں۔ جب ایک سٹیمپنگ آپریشن غیر متوازن سائیڈ بوجھ پیدا کرتا ہے، ایک باکسڈ-ہیل کی تعمیر ان قوتوں کو مکمل طور پر گائیڈ پنوں میں منتقل ہونے سے روکتی ہے۔ کچھ انجینئر اس بات کو ترجیح دیتے ہیں کہ گائیڈ پن سب سے پہلے سیدھ کو قائم کرنے کے لیے مشغول ہوں، اسٹروک کے کام کرنے والے حصے کے دوران ہیل کے بلاکس پس منظر کی قوتوں کو جذب کرتے ہیں۔ اس ترتیب کو صحیح طریقے سے کام کرنے کے لیے ہیل پلیٹ کی سطحوں کے درمیان چلنے والی کلیئرنس پن-اور-بشنگ کلیئرنس سے کم ہونی چاہیے۔ بصورت دیگر، ہیل کی پلیٹیں سنبھالنے سے پہلے گائیڈ پن بوجھ کے نیچے جھک جاتے ہیں۔
ایک نظام کے طور پر اجزاء کیسے کام کرتے ہیں۔
یہ وہ جگہ ہے جہاں سسٹم-لیول ویو اہمیت رکھتا ہے۔ ہر پریس ڈائی جزو ایک مخصوص کردار کو بھرتا ہے، لیکن وہ کردار ایک دوسرے پر منحصر ہیں:
- ڈائی جوتے سختی اور ہمواری فراہم کرتے ہیں، ہر نصب عنصر میں یکساں قوت کی تقسیم کو یقینی بناتے ہیں۔
- گائیڈ پن اور بشنگ ایک طے شدہ کلیئرنس لفافے کے اندر نیچے کی نسبت اوپری ڈائی کی لیٹرل پوزیشن کو کنٹرول کرتے ہوئے سیدھ فراہم کرتے ہیں۔
- ہیل بلاکس مرکز کے بوجھ کو جذب کرتے ہوئے-گائیڈ اسمبلیوں کو ان قوتوں سے بچاتے ہیں جو بصورت دیگر لباس کو تیز کرتی ہیں یا انحطاط کا سبب بنتی ہیں۔
کسی ایک فنکشن کو ہٹا دیں اور باقیوں کو خراب معاوضہ ملے گا۔ ایک مکمل طور پر منسلک گائیڈ سسٹم جو ایک موڑنے والے ڈائی جوتے پر لگا ہوا ہے اب بھی بوجھ کے نیچے غلط ترتیب پیدا کرتا ہے۔ پہنے ہوئے جھاڑیوں کے ساتھ سخت جوتے اب بھی پس منظر میں بڑھنے کی اجازت دیتے ہیں۔ اور غیر متناسب ساختی بوجھ کے ساتھ ڈائی پر ہیل بلاکس کے بغیر، یہاں تک کہ نئی گائیڈ پن بھی ہزاروں اسٹروک کے اندر گیلنگ مارکس تیار کریں گی۔
نیچے دی گئی جدول ہر جزو کو اس کے بنیادی فنکشن، مخصوص مواد، اور مخصوص معیار کے نتائج کے لیے نقشہ بناتا ہے جسے یہ تیار شدہ حصے میں کنٹرول کرتا ہے:
| جزو | پرائمری فنکشن | عام مواد | کوالٹی کا نتیجہ کنٹرول |
|---|---|---|---|
| اپر ڈائی شو | مکے اور اوپری ٹولنگ کے لیے سخت بڑھتے ہوئے پلیٹ فارم | A36 سٹیل، 4140 سٹیل، یا 7075 ایلومینیم | یکساں کاٹنے کی منظوری اور رابطہ قائم کرنا |
| لوئر ڈائی شو | ڈائی بٹن اور لوئر ٹولنگ کے لیے سخت بڑھتے ہوئے پلیٹ فارم | A36 سٹیل، 4140 سٹیل، یا 7075 ایلومینیم | مستقل شٹ اونچائی اور طاقت کی تقسیم |
| گائیڈ پن | اوپری اور نچلے حصوں کی پس منظر کی سیدھ | سخت مرکب سٹیل (58-62 HRC) | سوراخ شدہ سوراخوں اور تراشے ہوئے کناروں کی درستگی |
| گائیڈ بشنگس | گائیڈ پنوں کے لئے صحت سے متعلق بیئرنگ سطح | کانسی، ایلومینیم کانسی، یا گیند-بیئرنگ اسمبلی | پروڈکشن رن بھر میں صف بندی کی تکرار |
| ہیل بلاکس | آف-مرکز کے بوجھ سے لیٹرل تھرسٹ کو جذب کریں۔ | سخت ٹول اسٹیل پہننے والی پلیٹیں۔ | گائیڈ پن کے انحراف اور ناہموار لباس کی روک تھام |
یہ نظام-سطح کی تفہیم تبدیل کرتا ہے کہ آپ ناکامیوں سے کیسے رجوع کرتے ہیں۔ جب ڈائی کسی خالی حصے کے ایک طرف متضاد گڑ پیدا کرتی ہے، تو جبلت ڈائی پنچ اور بٹن پر کٹنگ کلیئرنس کو ایڈجسٹ کرنا ہے۔ لیکن اگر اس کی بنیادی وجہ 0.0005 انچ لیٹرل پلے کی اجازت دینے والی گھسا ہوا جھاڑی ہے، تو کلیئرنس کو ایڈجسٹ کرنا ایک عارضی پیچ ہے۔ ڈرامہ باقی ہے، اور مسئلہ چند ہزار ہٹ کے اندر واپس آ جاتا ہے۔ اس بات کو تسلیم کرنا کہ سٹیمپنگ ڈائی پرزنٹ ایک سسٹم کے طور پر آپس میں تعامل کرتے ہیں آپ کو اس کی علامت کی بجائے اصل ناکامی کے ماخذ کی طرف اشارہ کرتا ہے۔
گائیڈ سسٹم گہری توجہ کا مستحق ہے کیونکہ یہ ڈائی سیٹ کی کارکردگی اور لاگت میں واحد سب سے بڑا متغیر ہے۔ دو بنیادی طور پر مختلف بیئرنگ ٹیکنالوجیز، سادہ اور بال بیئرنگ، درستگی، رفتار کی صلاحیت، اور دیکھ بھال کے تقاضوں میں بہت مختلف تجارت-کی پیشکش کرتی ہیں۔
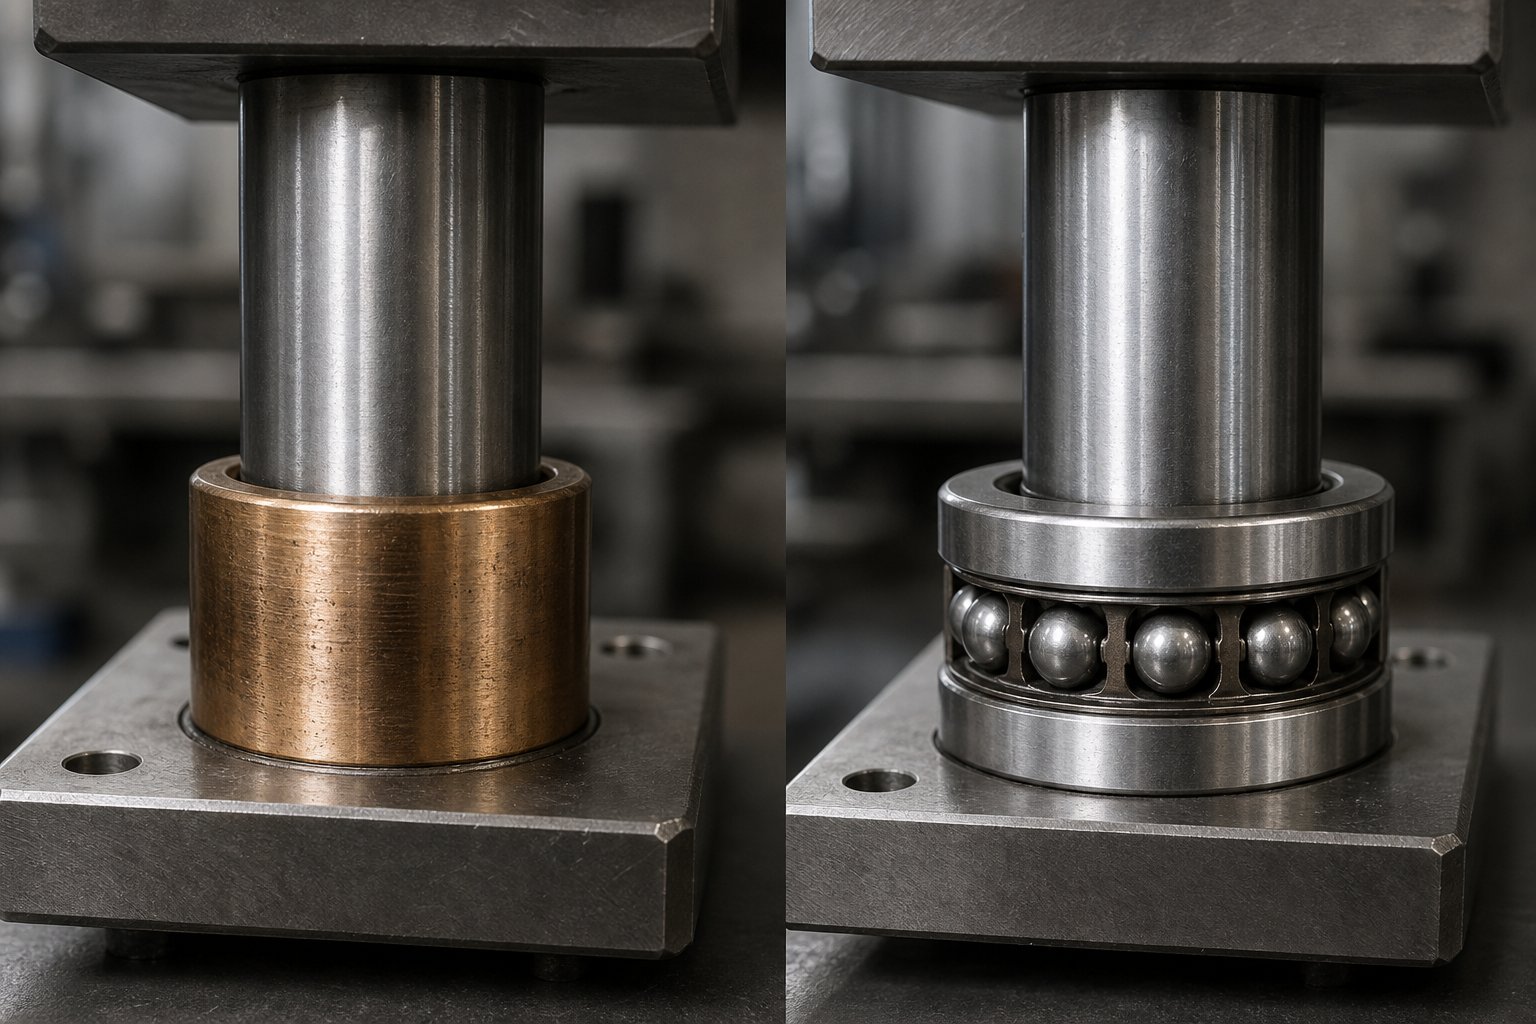
سادہ بیئرنگ بمقابلہ بال بیئرنگ گائیڈ سسٹمز کا موازنہ
گائیڈ سسٹم وہ ہے جہاں ڈائی سیٹ کی کارکردگی یا تو رکھتی ہے یا الگ ہوجاتی ہے۔ بنیادی طور پر دو مختلف ٹیکنالوجیز اس کردار کے لیے مقابلہ کرتی ہیں، اور غلط کو چننے پر ان کے درمیان قیمت کے فرق سے زیادہ لاگت آتی ہے۔ یہ آپ کو burrs، جہتی بڑھے ہوئے، غیر منصوبہ بند ڈاون ٹائم، اور پریس سے باہر آنے والے حصوں میں اعتماد کے سست کٹاؤ میں خرچ کرتا ہے۔ سادہ بیئرنگ اور بال بیئرنگ گائیڈنس کے درمیان انتخاب ایپلی کیشن پر مبنی ہے-، یہ بات نہیں کہ ایک دوسرے سے عالمی طور پر بہتر ہو۔
سادہ بیئرنگ گائیڈ پوسٹس کی وضاحت کی گئی ہے۔
ایک سادہ بیئرنگ گائیڈ سسٹم سیدھا ہے: ایک سخت سٹیل گائیڈ پن براہ راست جھاڑی کے اندر پھسلتا ہے جس میں دو سطحوں کے درمیان چلتی ہوئی ایک چھوٹی سی کلیئرنس ہوتی ہے۔ بشنگز عام طور پر کانسی کے ہوتے ہیں-پلیٹڈ اسٹیل، ٹھوس ایلومینیم کانسی، یا گریفائٹ-پیتلے ہوئے کانسی جو خود کو چکنا کرنے والی خصوصیات فراہم کرتے ہیں۔ یہ ڈیزائن دہائیوں سے اور اچھی وجہ سے پریس ڈائی سیٹ کنفیگریشن کی ریڑھ کی ہڈی رہا ہے۔
فوائد عملی ہیں۔ سادہ بیئرنگ سسٹم کی لاگت کم ہوتی ہے، ایک کمپیکٹ لفافے پر قبضہ کرتے ہیں جو سخت ڈائی لے آؤٹس میں فٹ بیٹھتا ہے، اور ایسی حالتوں کو برداشت کرتا ہے جو رولنگ عناصر کی اسمبلیوں کو تباہ کر دے-۔ ہلکی سی غلط ترتیب، ہوا سے پیدا ہونے والی گندگی سے آلودگی، ڈائی تبدیلیوں کے دوران کھردری ہینڈلنگ، یہاں تک کہ وقفے وقفے سے سائیڈ لوڈنگ آف-سینٹر فارمنگ آپریشنز - سادہ بیرنگ اس قسم کی زیادتی کو زیادہ پیش گوئی کے ساتھ جذب کرتے ہیں۔ جیسا کہ اینکر ڈینلی نے نوٹ کیا، جب بدسلوکی ظاہر ہوتی ہے تو سادہ بیئرنگ سیٹ زیادہ متوقع طور پر ناکام ہو جاتے ہیں، اور ان میں رولنگ عناصر نہیں ہوتے ہیں جو برینیل، پھیل سکتے ہیں یا ملبے سے آلودہ ہو سکتے ہیں۔
تجارتی-آفز بھی اتنے ہی واضح ہیں۔ سلائیڈنگ رگڑ زیادہ اسٹروک کی شرح پر حرارت پیدا کرتی ہے، جو پہننے کو تیز کرتی ہے اور اگر چکنا متضاد ہے تو چپک-سلپ رویے کا سبب بن سکتا ہے۔ معمولی رفتار سے چلنے والا ہائیڈرولک پریس ڈائی سیٹ کبھی بھی اس حد کا سامنا نہیں کر سکتا۔ لیکن ایک سادہ بیئرنگ سسٹم کو مکینیکل پریس پر 200-پلس سٹروک فی منٹ پر دھکیلیں، اور آپ کو گائیڈ کا بڑھتا ہوا درجہ حرارت، تیز جھاڑیوں کے لباس، اور آخر کار گیلنگ مارکس نظر آئیں گے جو یہ اشارہ کرتے ہیں کہ سسٹم اپنی آرام دہ حد سے باہر کام کر رہا ہے۔ متواتر ری-لبریکیشن غیر-گفتگو کے قابل ہے - بہت کم گالنگ کو دعوت دیتا ہے، بہت زیادہ جرمانے کو اپنی طرف متوجہ کرتا ہے جو سلائڈنگ سطحوں کے درمیان لیپنگ کمپاؤنڈ میں بدل جاتا ہے۔
بال بیئرنگ گائیڈ پوسٹ اسمبلیاں
بال بیئرنگ گائیڈ سسٹم سلائیڈنگ رابطے کو رولنگ عناصر سے بدل دیتے ہیں۔ ایک گیند کا پنجرا گائیڈ پوسٹ OD کے گرد لپیٹتا ہے، اور بیرنگ پوسٹ اور بشنگ ID کے درمیان پہلے سے بھری ہوئی حالت میں گھومتے ہیں۔ وہ پری لوڈ، عام طور پر 0.0001 سے 0.0021 انچ تککارخانہ دار کی وضاحتیں، چلانے کی کلیئرنس کو مکمل طور پر ختم کرتا ہے۔ نتیجہ صفر رگڑ، کم سے کم حرارت پیدا کرنے، اور سیدھ میں دوبارہ ہونے کی صلاحیت کے قریب ہے جو سادہ نظام پیداوار کی رفتار سے مماثل نہیں ہو سکتے۔
ایک پنچ پریس ڈائی سیٹ کے لیے تیز رفتاری سے چلنے والے کام کے لیے، بال بیئرنگ گائیڈنس اپنا پریمیم کماتی ہے۔ رگڑ میں کمی گائیڈ سسٹم کو طویل پروڈکشن رن میں تھرمل طور پر مستحکم رکھتی ہے جہاں پریس کبھی ٹھنڈا نہیں ہوتا ہے۔ صف بندی مستقل رہتی ہے چاہے آپ 100 پر ہوں یا اسی رن کے اندر 100,000 کو ماریں۔ اور چونکہ رولنگ رابطہ سلائیڈنگ کانٹیکٹ کے مقابلے میں بہت کم لباس کا ملبہ پیدا کرتا ہے، اس لیے سروس کے وقفے سادہ بیئرنگ مساوی کے مقابلے میں نمایاں طور پر بڑھتے ہیں۔
لیکن بال بیئرنگ سسٹم سخت قوانین کے ساتھ آتے ہیں۔ وہ جھٹکوں کے بوجھ کو اچھی طرح سے برداشت نہیں کرتے ہیں - ایک غلط غذا یا سلگ اسٹیک ریس ویز کو برنیل کر سکتا ہے، ایسے ڈینٹ بناتا ہے جو "نوٹ" سفر اور ترقی پسند سیدھ میں بڑھتے ہیں۔ آلودگی بھی اتنی ہی سزا ہے۔ سادہ جھاڑیوں کے برعکس جو چھوٹے ذرات کو سرایت کر سکتے ہیں، رولنگ عناصر ملبے کو بیئرنگ پاتھ میں دوبارہ تقسیم کرتے ہیں، ہر جھٹکے کے ساتھ نقصان کو تیز کرتے ہیں۔ ہیوی فارمنگ آپریشنز یا اینگولر کیم ورک سے سائیڈ لوڈنگ پوائنٹ کے رابطے میں براہ راست انفرادی بال بیرنگ میں منتقل ہوتی ہے، جس کی وجہ سے ٹریکنگ مارکس ہوتے ہیں جو گائیڈ پوسٹ OD یا بشنگ ID میں کھودتے ہیں۔
آپ کو کچھ ایپلی کیشنز میں کیج کریپ کا بھی سامنا ہوگا - ایسی حالت جہاں گیند کیج اسٹروک کے دوران اپنی ڈیزائن کردہ پوزیشن سے ہٹ جاتی ہے، جس کے نتیجے میں بیرنگ رول کرنے کی بجائے سکڈ ہوتے ہیں۔ یہ گرمی پیدا کرتا ہے، فلیٹ-اسپاٹ بیرنگ، اور پہننے کو تیز کرتا ہے۔ درستی مکینیکل ہے: ایک مثبت سٹاپ یا بمپر جو ہر اسٹروک کے نیچے پنجرے کی پوزیشن کو دوبارہ سیٹ کرتا ہے۔
سادہ اور بال بیئرنگ سسٹمز کے درمیان انتخاب
پیداوار کا حجم اور اسٹروک کی رفتار بنیادی ڈرائیور ہیں، لیکن یہ واحد عوامل نہیں ہیں۔ ایماندارانہ سوال، جیسا کہ تجربہ کار ٹول میکرز کہتے ہیں، کیا یہ ہے: آپ ڈائی سیٹ کو معاف کرنے کے لیے کیا کہہ رہے ہیں؟ شیٹ میٹل پنچ اینڈ ڈائی سیٹ ایک صاف، آب و ہوا میں-کنٹرولڈ سہولت کے لیے وقف شدہ طویل پروڈکشن رنز چلانے والی ایک ٹیکسٹ بک بال بیئرنگ ایپلی کیشن ہے۔ وہی ٹولنگ ایک دکان میں پریس کے درمیان سفر کرتی ہے جس میں فرش پر موسم سرما کی گرٹ ہوتی ہے اور چکنا کرنے کا شیڈول جو اس بات پر منحصر ہوتا ہے کہ کون پہلے - کو یاد کرتا ہے جہاں سادہ بیرنگ زندہ رہتی ہے اور بال بیرنگ تیزی سے مہنگے ہو جاتے ہیں۔
نیچے دی گئی جدول پریس ایپلی کیشنز کے لیے ڈائی سیٹ کی وضاحت کرتے وقت سب سے زیادہ اہمیت رکھنے والے معیار کے مطابق فیصلے کو تیار کرتی ہے:
| معیار | سادہ بیئرنگ سسٹم | بال بیئرنگ سسٹم |
|---|---|---|
| صحت سے متعلق کلاس | تجارتی (معیاری چلانے کی منظوری) | درستگی (پہلے سے لوڈ شدہ، صفر کلیئرنس) |
| زیادہ سے زیادہ تجویز کردہ اسٹروک ریٹ | ~150 SPM تک (درخواست-منحصر) | 300+ مناسب دیکھ بھال کے ساتھ SPM |
| بحالی کا وقفہ | ہر دوڑ کو دوبارہ- چکنا کرنا؛ جھاڑیوں کا بار بار معائنہ | مخصوص وقفوں پر تیل چکنا؛ طویل سروس کی زندگی |
| متعلقہ لاگت کا اشاریہ | 1x (بیس لائن) | سائز اور پری لوڈ کلاس کے لحاظ سے 1.5x–2.5x |
| سائیڈ لوڈ رواداری | اچھا - غلط استعمال کے تحت متوقع طور پر ناکام ہوجاتا ہے۔ | ناقص - برائنلنگ اور ٹریکنگ کو نقصان پہنچاتا ہے۔ |
| آلودگی کے خلاف مزاحمت | اعتدال پسند - چھوٹے ذرات کو سرایت کرتا ہے۔ | کم - رولنگ عناصر ملبے کو دوبارہ تقسیم کرتے ہیں۔ |
| مثالی درخواست | شارٹ-رن، پروٹو ٹائپ، بھاری شکل، گندے ماحول | اعلی-حجم پروگریسو سٹیمپنگ، سخت-رواداری خالی کرنا |
غور کریں کہ کس طرح درستگی کی کلاس براہ راست قابل حصول حصہ رواداری سے جوڑتی ہے۔ 0.0004 انچ رننگ کلیئرنس کے ساتھ ایک سادہ بیئرنگ سسٹم کا مطلب ہے کہ پریس آپریشنز کے لیے آپ کا پنچ ڈیز ہو جاتا ہے ہر اسٹروک پر اس رقم سے بعد میں بدل سکتا ہے۔ موٹے-برداشت کے لیے، یہ قابل قبول ہے۔ آٹھ اسٹیشنوں پر پلس یا مائنس 0.002 انچ کی پروگریسو ڈائی ہولڈنگ ہول-پوزیشن ٹالرینس کے لیے، وہ مجموعی پلے محدود عنصر بن جاتا ہے - اور ایک بال بیئرنگ ہائیڈرولک پریس ڈائی سیٹ صفر رننگ کلیئرنس کے ساتھ اسے مکمل طور پر ختم کر دیتا ہے۔
اصل قیمت کا موازنہ خریداری کی قیمت نہیں ہے۔ یہ گائیڈ سسٹم کو ایپلی کیشن سے مماثل نہ رکھنے کا بہاو کا نتیجہ ہے: الائنمنٹ کے مسائل کا پیچھا کرنا، وقت سے پہلے پنچوں کو تبدیل کرنا، اسٹیشن پر منتقل کرنے والے اسرار بررز کا انتظام کرنا، اور ڈاؤن ٹائم کو جذب کرنا جو دونوں سسٹمز کے درمیان اصل قیمت کے فرق کو کم کر دیتا ہے۔
گائیڈ سسٹم کی قسم درستگی اور رفتار کو کنٹرول کرتی ہے۔ لیکن ایک الگ فیصلہ، جو رسائی، خوراک کی سمت، اور بوجھ کی تقسیم کو متاثر کرتا ہے، اس بات کا تعین کرتا ہے کہ وہ گائیڈ ڈائی جوتے پر کہاں بیٹھتے ہیں۔ یہ پوسٹ کنفیگریشن سوال ہے، اور یہ اس سے زیادہ نتیجہ خیز ہے کہ زیادہ تر انجینئرز اس کا کریڈٹ دیتے ہیں۔
ڈائی سیٹ پوسٹ کنفیگریشنز اور ہر ایک کو کب استعمال کرنا ہے۔
جہاں آپ کے گائیڈ پن ڈائی جوتے پر بیٹھتے ہیں وہ کیٹلاگ ڈیفالٹ نہیں ہے جو آپ ماضی کو چھوڑ دیتے ہیں۔ پوسٹ کنفیگریشن یہ بتاتی ہے کہ کس طرح پٹی کا مواد ڈائی میں داخل ہوتا ہے، آپریٹر کی مداخلت کے لیے کون سے اطراف قابل رسائی رہتے ہیں، اور ڈائی جوتوں کا سیٹ غیر متناسب بوجھ کے نیچے انحراف کے خلاف کتنی اچھی طرح مزاحمت کرتا ہے۔ غلط انتظامات کا انتخاب کریں اور آپ کھانا کھلانے میں رکاوٹیں، دیکھ بھال کے سر درد، یا صف بندی کے مسائل پیدا کرتے ہیں جنہیں بشنگ اپ گریڈ کرنے سے حل نہیں ہوگا۔ چار معیاری ڈائی کنفیگریشنز سٹیمپنگ ایپلی کیشنز کی وسیع اکثریت کا احاطہ کرتی ہیں، ہر ایک الگ جیومیٹرک منطق کے ساتھ۔
پیچھے-پوسٹ ڈائی سیٹ اور سامنے-فیڈنگ کلیئرنس
پیچھے-پوسٹ ڈائی سیٹ سیٹ کرتا ہے دونوں گائیڈ پنوں کو ڈائی جوتے کے پچھلے کنارے کے ساتھ۔ یہ سامنے اور دونوں اطراف کو مکمل طور پر بلا روک ٹوک چھوڑ دیتا ہے - بالکل وہی جو ترقی پسند اسٹیمپنگ کا مطالبہ کرتا ہے۔ پٹی کا مواد ڈائی چہرے کے ایک طرف سے فیڈ کرتا ہے اور اپنے راستے میں کسی گائیڈ پوسٹ کا سامنا کیے بغیر دوسرے سے باہر نکل جاتا ہے۔ آپریٹرز کو پٹی تک واضح نظریں، غلط خوراک کی اصلاح کے لیے آسان رسائی، اور معاون آلات جیسے سینسر یا ہوا{5}}بلو سسٹم کے لیے جگہ ملتی ہے۔
یہ سب سے عام اسٹامپ ڈائی سیٹ کنفیگریشن ہے جو دکانوں کو چلانے والی کوائل-فیڈ پروگریسو ورک ہے۔ ڈینلی ڈائی سیٹ، شمالی امریکہ کے ٹول رومز میں سب سے زیادہ وسیع پیمانے پر بیان کیے گئے، بیک-پوسٹ انتظامات میں بالکل ٹھیک اس لیے دستیاب ہیں کیونکہ ترقی پسند اسٹیمپنگ زیادہ-حجم پروڈکشن پر حاوی ہے۔ تجارت-آف ساختی ہے: ایک کنارے پر دونوں پوسٹوں کے ساتھ، ڈائی سیٹ آگے-سے-زیادہ بوجھ کے نیچے جھولنے کے لیے کم مزاحم ہے ان ترتیبوں کے مقابلے جو گائیڈ پوائنٹس کو زیادہ وسیع پیمانے پر تقسیم کرتی ہیں۔
مرکز-پوسٹ اور ڈائیگنل-پوسٹ کنفیگریشنز
سینٹر-پوسٹ ڈائی سیٹ گائیڈ پنوں کو مخالف کناروں کے وسط پوائنٹس پر رکھتے ہیں، ایک متوازن جیومیٹری بناتے ہیں جو سیدھ کی قوتوں کو ہم آہنگی سے تقسیم کرتی ہے۔ یہ انہیں خالی کرنے اور کمپاؤنڈ آپریشنز کے لیے مناسب بناتا ہے جہاں کاٹنے والی قوتیں کم و بیش یکساں طور پر کام کرتی ہیں۔ سینٹرڈ پلیسمنٹ گھماؤ کے خلاف مزاحمت کرتی ہے اور مستقل سیدھ فراہم کرتی ہے اس سے قطع نظر کہ کام کا بوجھ کہاں مرتکز ہوتا ہے۔
ترچھی-پوسٹ سیٹ فرق کو تقسیم کرتے ہیں۔ پن ترچھے مخالف کونوں پر بیٹھتے ہیں، جو ایک کنارے کے ساتھ مناسب فیڈنگ کلیئرنس کو برقرار رکھتا ہے جبکہ بیک-پوسٹ لے آؤٹ کے مقابلے میں سختی کو بہتر بناتا ہے۔ جب آپ کو بیک-پوسٹ فراہم کرنے سے بہتر لوڈ ڈسٹری بیوشن کی ضرورت ہو لیکن چار-پوسٹ اسٹیمپنگ ڈائی سیٹ کی لاگت اور پیچیدگی کا جواز پیش نہیں کر سکتے، اخترن جگہ کا تعین عملی درمیانی بنیاد ہے۔ بہت سے اینکر ڈینلی ڈائی سیٹ بالکل اسی وجہ سے اخترن کنفیگریشن میں دستیاب ہیں - وہ درمیانے-حجم کے آپریشنز پیش کرتے ہیں جہاں نہ تو خالص رسائی ہوتی ہے اور نہ ہی خالص سختی تصریح پر حاوی ہوتی ہے۔
زیادہ سے زیادہ سختی کے لیے چار-پوسٹ ڈائی سیٹ
چار-پوسٹ کنفیگریشنز ڈائی جوتے کے ہر کونے پر ایک گائیڈ پن لگاتی ہیں۔ نتیجہ سب سے زیادہ قابل حصول سیدھ کی درستگی اور آف-مرکز یا بھاری ٹننج بوجھ سے انحراف کے خلاف زیادہ سے زیادہ مزاحمت ہے۔ بڑا کمپاؤنڈ مر جاتا ہے، ٹرانسفر مر جاتا ہے، اور کوئی بھی ایپلی کیشن جہاں اسٹیمپنگ فورسز شدید یا غیر متناسب ہوں اس انتظام سے فائدہ ہوتا ہے۔
لاگت رسائی ہے۔ چاروں کونوں پر پوسٹس کے ساتھ، سٹرپ فیڈنگ کے لیے گائیڈ پوسٹس کے ذریعے تھریڈنگ کی ضرورت ہوتی ہے، اور ڈائی انٹیریئر تک آپریٹر کی رسائی محدود ہے۔ یہ ایک قابل قبول تجارت ہے-بڑے-فارمیٹ ڈائیز کے لیے جس میں بار بار دستی مداخلت کی ضرورت نہیں ہوتی ہے اور جہاں لوڈ کے تحت ایک اعلیٰ ڈائی سیٹ کی کارکردگی سہولت سے کہیں زیادہ ہے۔ پریس ہینڈلنگ ٹرانسفر آپریشنز کے لیے چار-پوسٹ ڈائی سیٹ بنیادی طور پر 200 ٹن سے زیادہ ٹننجز پر معیاری ڈائی کنفیگریشن ہیں۔
درج ذیل فہرست ہر ترتیب کو اس کے بنیادی فائدے اور بہترین-فٹ ایپلیکیشن کے خلاف خلاصہ کرتی ہے:
- پیچھے-پوسٹ:بلا روک ٹوک سامنے اور سائیڈ تک رسائی۔ کوائل-فیڈ سٹرپ میٹریل کے ساتھ پروگریسو سٹیمپنگ کے لیے بہترین۔
- مرکز-پوسٹ:سڈول لوڈ کی تقسیم۔ بلیننگ کے لیے بہترین اور کمپاؤنڈ متوازن کاٹنے والی قوتوں کے ساتھ مر جاتا ہے۔
- ترچھی-پوسٹ:جزوی فیڈنگ کلیئرنس کے ساتھ متوازن سختی درمیانے درجے کے کام کے لیے بہترین-جس میں اعتدال پسند رسائی اور بہتر استحکام درکار ہوتا ہے۔
- چار-پوسٹ:زیادہ سے زیادہ سیدھ کی درستگی اور انحراف مزاحمت۔ بڑے کمپاؤنڈ ڈائز، ٹرانسفر ڈائز، اور ہائی-ٹنج آپریشنز کے لیے بہترین۔
انگوٹھے کا اصول: پوسٹ ترتیب کو پہلے فیڈ کی سمت سے، پھر لوڈ کی تقسیم کے دوسرے سے ملا دیں۔ رسائی فزیبلٹی کا تعین کرتی ہے۔ سختی لمبی عمر کا تعین کرتی ہے۔
پوسٹ کنفیگریشن کاسمیٹک نہیں ہے۔ یہ ایک عملی فیصلہ ہے جو گائیڈ سسٹم کی قسم، ڈائی شوز کے طول و عرض، اور آپ کی پریس فراہم کرنے والی قوتوں کے ساتھ براہ راست تعامل کرتا ہے۔ بال بیئرنگ گائیڈز کے ساتھ بیک-پوسٹ سیٹ ایک چار-پوسٹ سے مختلف جانور ہے جو سادہ بیرنگ کے ساتھ سیٹ ہے - ہر ایک مختلف پروڈکشن ریئلٹی کے لیے موزوں ہے۔ لیکن کوئی بھی کنفیگریشن اپنی صلاحیت کے مطابق کارکردگی کا مظاہرہ نہیں کرتی جب تک کہ ڈائی جوتے خود ایپلی کیشن کے ٹننج، وزن اور تھرمل ڈیمانڈ کے لیے صحیح مواد سے نہ بنائے جائیں۔
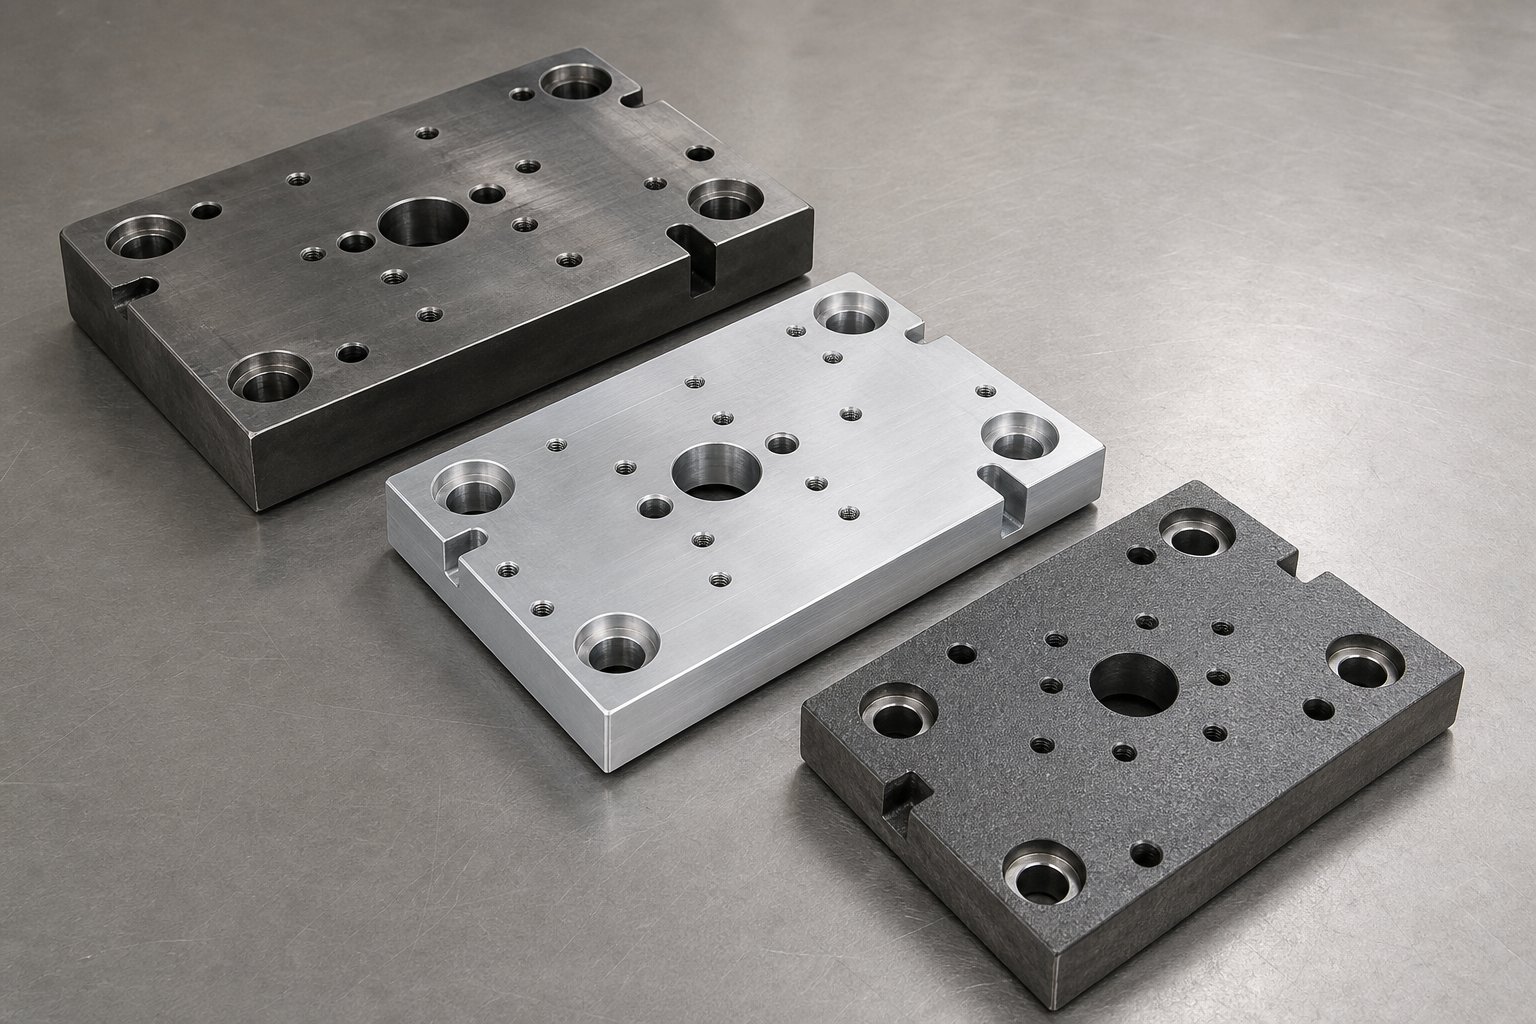
ڈائی شو میٹریلز اور ان کی پرفارمنس ٹریڈ-آفز
ڈائی سیٹ میں بہترین گائیڈ الائنمنٹ، مثالی پوسٹ کنفیگریشن، اور صحیح بیئرنگ سسٹم - ہوسکتا ہے اور پھر بھی کم کارکردگی کا مظاہرہ کرتا ہے کیونکہ جوتے خود ہی لچکدار، تپتے، یا ایپلی کیشن کے لیے بہت زیادہ وزنی ہوتے ہیں۔ ڈائی شو میٹریل وہ فیصلہ ہے جو بوجھ کے تحت سختی، طویل عرصے میں تھرمل استحکام، ڈائی تبدیلیوں کے دوران لاجسٹکس کو سنبھالنے، اور لاکھوں پریس سائیکلوں کے ذریعے طویل مدتی جہتی برقرار رکھنے پر حکمرانی کرتا ہے۔ اس کے باوجود زیادہ تر تصریحات اس بات پر غور کیے بغیر اسٹیل کے لیے ڈیفالٹ ہوتی ہیں کہ آیا یہ واقعی بہترین فٹ ہے۔ تین مادی خاندان سٹیمپنگ ایپلی کیشنز کی رینج کا احاطہ کرتے ہیں: سٹیل، ایلومینیم مرکب، اور کاسٹ آئرن۔ ہر ایک ایک مختلف مسئلہ حل کرتا ہے، اور ہر ایک اپنی اپنی رکاوٹوں کا تعارف کرتا ہے۔
اسٹیل ڈائی شوز اور ان کی طاقت کے فوائد
اسٹیل پروڈکشن میٹل ڈائی سیٹ کے لیے ڈیفالٹ ہے، اور اچھی وجہ سے۔ جب آپ کے دھاتی پریس کو زیادہ ٹنیج، ہیوی آف-سینٹر بوجھ، یا لمبے لمبے بلاتعطل پیداوار کا سامنا کرنا پڑتا ہے، تو کوئی بھی چیز مناسب طریقے سے متعین اسٹیل کے جوتے کی سختی اور موڑنے والی مزاحمت سے میل نہیں کھاتی ہے۔ سب سے عام درجات درخواست کی شدت سے ٹوٹ جاتے ہیں۔
A36 سٹرکچرل اسٹیل داخلی نقطہ - سستی، وسیع پیمانے پر دستیاب، اور مشین میں آسان ہے۔ یہ روشنی-سے-اعتدال پسند سٹیمپنگ کے لیے اچھی طرح سے کام کرتا ہے جہاں مطلق انحراف کنٹرول اہم نہیں ہے۔ لیکن A36 رولنگ اور کٹنگ سے بقایا دباؤ رکھتا ہے جو وقت کے ساتھ ساتھ جاری ہو سکتا ہے، جس کی وجہ سے جوتا مشینی کرنے کے بعد تھوڑا سا بگڑ جاتا ہے۔ اسٹیل اسٹیمپنگ ڈیز کے لیے سینکڑوں ہزاروں چکروں میں سخت متوازی رہنے کی توقع ہے، A36 سے نجات یا گریڈ میں ایک قدم بڑھنا ضروری ہو جاتا ہے۔
4140 الائے اسٹیل ایپلی کیشنز کا مطالبہ کرنے کے لیے ورک ہارس ہے۔ بجھانے اور ٹمپرنگ کے بعد، یہ A36 کے مقابلے زیادہ پیداواری طاقت اور تھکاوٹ کے خلاف مزاحمت فراہم کرتا ہے، یعنی جوتا بار بار اثر کے بوجھ سے کم جھکتا ہے اور زیادہ دیر تک اپنا چپٹا پن برقرار رکھتا ہے۔ اونچی-ٹنج کمپاؤنڈ یا پروگریسو اسٹیل ڈیز چلنے والی دکانیں اوپری اور نچلے دونوں جوتوں کے لیے معمول کے مطابق 4140 کا تعین کرتی ہیں جب ڈائی پر پیداوار کا حجم 500,000 ہٹ سے تجاوز کر جائے گا۔
تجارتی-آف وزن اور مشینی لاگت ہیں۔ ایک اسٹیل ڈائی شو کا وزن ایلومینیم کے مساوی جوتے سے تقریباً تین گنا زیادہ ہوتا ہے۔ 36 بائی 60 انچ کے جوتے کے ساتھ ایک بڑے ترقی پسند ڈائی کے لیے، جو سینکڑوں پاؤنڈ اضافی وزن میں ترجمہ کرتا ہے جو کرین کی صلاحیت کو متاثر کرتا ہے، ٹننج کو دبائیں، اور ڈائی-وقت کو تبدیل کریں۔ مشینی اسٹیل میں بھی زیادہ وقت لگتا ہے، حالانکہ جدید گھسائی کرنے والی ٹیکنالوجی سطح کی درستگی حاصل کر سکتی ہے جو ڈائی شو ایپلی کیشنز کے لیے پیسنے کے مقابلے میں ہے۔
وزن میں کمی کے لیے ایلومینیم ڈائی شوز
شیٹ میٹل ڈائی سیٹ کو ایلومینیم کے جوتوں سے کب فائدہ ہوتا ہے؟ ایسا نہیں جب پریس ٹنیج رکاوٹ - ایلومینیم کے نچلے ماڈیولس کا مطلب ہے کہ ایک ہی بوجھ کے نیچے زیادہ انحراف ہے۔ لیکن جب ڈائی ہی بھاری چیز ہوتی ہے جسے اٹھایا جاتا ہے، منتقل کیا جاتا ہے، ذخیرہ کیا جاتا ہے اور پریس میں بند کیا جاتا ہے، ایلومینیم لاجسٹک مساوات کو مکمل طور پر بدل دیتا ہے۔
اسٹیل کے جوتوں کے ساتھ ایک بڑے ترقی پسند ڈائی کا تصور کریں جس کا کل وزن 4,000 پاؤنڈ ہے۔ ان جوتوں کو ایلومینیم کے مرکب سے تبدیل کریں اور ڈائی تقریباً 2,800 پاؤنڈ تک گر جائے گی۔ وزن کی یہ بچت ہر ٹچ پوائنٹ کو متاثر کرتی ہے: چھوٹی اوور ہیڈ کرینیں، تیز ڈائی تبدیلیاں، پریس بولسٹرز پر پہننے میں کمی، اور ڈائی ٹرانسفر کے دوران آٹومیشن آلات پر کم دباؤ۔ اپنے وزن کی حد کے قریب بار بار تبدیلیاں یا آپریٹنگ پریس چلانے والے پودوں کے لیے، ایلومینیم کے جوتے لگژری کی بجائے عملی ضرورت ہیں۔
ایلومینیم کے جوتوں کی میٹل ڈائی سیٹ مارکیٹ پر دو مرکبات کا غلبہ ہے. 7075 ایلومینیم ایک اعلی{-طاقت کا آپشن ہے - بڑھاپے کے علاج کے بعد، اس کی تناؤ کی طاقت کم-کاربن اسٹیل کے قریب پہنچ جاتی ہے جبکہ ایلومینیم کے ایک-تیسرے کثافت کے فائدہ کو برقرار رکھتی ہے۔ جہتی استحکام بہترین ہے، 7075 کو شیٹ میٹل ڈیز کے لیے انتخاب بناتا ہے جس میں وقت کے ساتھ ساتھ متوازی برقرار رکھنے کی ضرورت ہوتی ہے۔ QC-7 (ایک ملکیتی کاسٹ ایلومینیم ٹول پلیٹ) فراہم کردہ بہتر چپٹی کے ساتھ اسی طرح کی طاقت پیش کرتا ہے، جوتوں کو برداشت میں لانے کے لیے درکار مشینی کو کم کرتا ہے۔
6061 ایلومینیم لاگت-مؤثر متبادل ہے۔ یہ تیزی سے مشین بناتا ہے، بغیر کسی اضافی علاج کے سنکنرن کے خلاف مزاحمت کرتا ہے، اور اس کی قیمت 7075 سے کم ہے۔ طاقت کم ہے، اس لیے 6061 ہلکے-سے-اعتدال پسند اسٹیمپنگ بوجھ کے لیے فٹ بیٹھتا ہے جہاں وزن میں کمی مطلق سختی سے زیادہ اہمیت رکھتی ہے۔ الیکٹرانک پرزوں، کنیکٹر ہاؤسنگز، اور پتلی-گیج بلیننگ کے لیے چھوٹی دھات کی تشکیل عام 6061 ایپلی کیشنز ہیں۔
ایلومینیم جھٹکا توانائی بھی اچھی طرح جذب کرتا ہے۔ جیسا کہFabricator نوٹ کرتا ہے۔, ایلومینیم جھٹکا جذب کرنے کے لیے ایک اچھی دھات ہے، جو اسے خالی کرنے کے لیے ایک عملی انتخاب بناتی ہے جہاں پر انرجی کے ذریعے سنیپ- کو پریس فریم میں منتقل کرنے کی بجائے ضائع ہونے کی ضرورت ہوتی ہے۔ ایلومینیم کو کم-کاربن اسٹیل کی نسبت زیادہ دبانے والی طاقت دینے کے لیے خصوصی مرکب شامل کیے جا سکتے ہیں، جس سے خام کثافت کے موازنہ کی تجویز سے اس کے قابل اطلاق کو بڑھایا جا سکتا ہے۔
کاسٹ آئرن اور خاص مواد کے اختیارات
کاسٹ آئرن ایک ایسی جگہ پر قبضہ کرتا ہے جو نہ تو سٹیل اور نہ ہی ایلومینیم اچھی طرح سے بھرتا ہے: کمپن ڈیمپنگ۔ ہر سٹیمپنگ پریس اسٹروک اثر انگیز توانائی پیدا کرتا ہے، اور یہ توانائی کتنی جلدی ختم ہو جاتی ہے اس سے شور کی سطح، اجزاء کی تھکاوٹ کی شرح، اور مہر والے حصوں پر سطح کی تکمیل کا معیار طے ہوتا ہے۔ کاسٹ آئرن اس کی اندرونی مائیکرو سٹرکچر کی وجہ سے یہاں بہترین ہے۔
گرے کاسٹ آئرن (میہانائٹ اور اسی طرح کے تجارتی درجات) میں فلیک گریفائٹ ہوتا ہے جو پورے آئرن میٹرکس میں تقسیم ہوتا ہے۔ یہ گریفائٹ فلیکس اندرونی رگڑ سطحوں - کے طور پر کام کرتے ہیں جب کمپن توانائی مواد سے گزرتی ہے، گریفائٹ کے بیسل طیاروں کے ساتھ نقل مکانی کی حرکت مکینیکل توانائی کو حرارت میں تبدیل کرتی ہے۔ نتیجہ یہ ہے۔نم کرنے کی صلاحیت سٹیل سے تقریباً چار گنا، یعنی کمپن کاسٹ آئرن کے جوتے میں اسٹیل کی مساوی پلیٹ کے مقابلے کہیں زیادہ تیزی سے زوال پذیر ہوتا ہے۔
ڈکٹائل آئرن (نوڈولر کاسٹ آئرن) درمیانی زمین پیش کرتا ہے۔ اس کا اسفیرائیڈل گریفائٹ ڈھانچہ اسٹیل کی نم کرنے کی صلاحیت سے تقریباً دوگنا فراہم کرتا ہے جبکہ مکینیکل خصوصیات - مضبوطی اور سختی - اسٹیل کے بہت قریب گرے آئرن حاصل کر سکتا ہے۔ دھات کی تشکیل والی ڈیز کے لیے جو اعتدال پسند بوجھ پیدا کرتی ہے لیکن کم کمپن سے فائدہ اٹھاتی ہے، لوہے کے نرم جوتے ایک لاگت-موثر حل کی نمائندگی کرتے ہیں جو ساختی سالمیت کو قربان نہیں کرتا ہے۔
منفی پہلو؟ کاسٹ آئرن مساوی سختی کے لیے سٹیل سے زیادہ بھاری ہے اور ڈالنے کے بعد آسانی سے اس میں ترمیم نہیں کی جا سکتی۔ آپ اسٹیل یا ایلومینیم کے جوتے کی طرح آسانی سے نئے بڑھتے ہوئے سوراخوں کو نہیں ملیں گے اور نہ ہی گائیڈ پن بوروں کو دوبارہ منتقل کریں گے۔ کاسٹ آئرن بھی انتہائی اوورلوڈ کے تحت خراب ہونے کے بجائے ٹوٹ جاتا ہے، جس کی وجہ سے یہ ان ایپلی کیشنز کے لیے موزوں نہیں ہوتا ہے جہاں حادثاتی طور پر ٹننج کے بڑھنے کا امکان ہوتا ہے۔ لیکن دکانوں میں درمیانے-حجم کی پیداوار کے لیے جہاں کمپن کنٹرول، شور میں کمی، اور لاگت کی روک تھام قطعی سختی سے بڑھ جاتی ہے، کاسٹ آئرن کے جوتے ایک جائز تصریح رہتے ہیں۔
ذیل میں موازنہ ہر مادی خاندان کی کارکردگی کی خصوصیات کے خلاف نقشہ بناتا ہے جو جوتوں کے انتخاب کو آگے بڑھاتی ہیں:
| جائیداد | اسٹیل (A36/4140) | ایلومینیم (7075/QC-7) | کاسٹ آئرن (گرے/ڈکٹائل) |
|---|---|---|---|
| رشتہ دار وزن | بھاری (بیس لائن) | روشنی (~1/3 سٹیل) | بھاری (اسٹیل سے موازنہ) |
| بوجھ کے تحت سختی | سب سے زیادہ | اعتدال پسند (نچلا لچکدار ماڈیولس) | اونچا (سرمئی) سے بہت اونچا (نرمانہ) |
| مشینی صلاحیت | اعتدال پسند | بہترین (تیز رفتار کاٹنے کی رفتار) | اچھا (لیکن پوسٹ-کاسٹنگ میں ترمیم کرنا مشکل) |
| متعلقہ لاگت | درمیانہ | درمیانہ-اعلی (7075) / درمیانہ (6061) | کم سے درمیانے درجے تک |
| کمپن ڈیمپنگ | کم | اعتدال پسند (اچھا جھٹکا جذب) | بہترین (گرے آئرن) / اچھا (لچکدار لوہا) |
| تجویز کردہ استعمال کیس | ہائی-ٹنج پروڈکشن سٹیمپنگ، پروگریسو اور کمپاؤنڈ ڈیز | وزن میں کمی، بار بار ڈائی تبدیلیوں، خالی آپریشنوں کے ساتھ بڑی ڈیز | درمیانی-حجم کا کام، وائبریشن-حساس آپریشنز، شور-نازک ماحول |
تمام معیارات پر کوئی ایک مواد نہیں جیتتا۔ فیصلہ آپ کی مخصوص رکاوٹوں کی طرف اشارہ کرتا ہے: ٹننج اور انحراف کی حدیں اسٹیل کی طرف اشارہ کرتی ہیں، وزن اور ہینڈلنگ لاجسٹکس ایلومینیم کے حق میں ہے، اور کمپن یا شور کے خدشات کاسٹ آئرن کو جواز بناتے ہیں۔ بہت سی دکانوں میں، ایک ہی پریس لائن کے اندر مختلف ڈائز جوتوں کا مختلف مواد استعمال کرتے ہیں جس کی بنیاد پر ہر آپریشن کی ضرورت ہوتی ہے۔
مواد کا انتخاب اس بات کی جسمانی حدود کا تعین کرتا ہے کہ ڈائی سیٹ کیا سنبھال سکتا ہے۔ لیکن اصل تصریح کا چیلنج ان تمام متغیرات - گائیڈ کی قسم، پوسٹ کنفیگریشن، اور جوتے کے مواد - کو اس مخصوص اسٹیمپنگ آپریشن سے ملانا ہے جو ڈائی انجام دے گا۔ پروگریسو، کمپاؤنڈ، اور ٹرانسفر آپریشنز میں سے ہر ایک الگ الگ مطالبات عائد کرتا ہے جو ہر ڈائی سیٹ کے فیصلے کو مختلف انداز میں تشکیل دیتے ہیں۔
پروگریسو کمپاؤنڈ اور ٹرانسفر آپریشنز سے میچنگ ڈائی سیٹ
آپ صحیح گائیڈ سسٹم، صحیح پوسٹ کنفیگریشن، اور جوتے کا صحیح مواد - بتا سکتے ہیں اور پھر بھی ایک ڈائی سیٹ کے ساتھ ختم ہو سکتے ہیں جو کم کارکردگی کا مظاہرہ کرتا ہے۔ کیسے؟ سٹیمپنگ آپریشن کی قسم کو نظر انداز کر کے جو اس بات کی وضاحت کرتا ہے کہ ان تمام متغیرات کو ایک ساتھ کام کرنے کی ضرورت ہے۔ ایک پروگریسو ڈائی اور ایک کمپاؤنڈ ڈائی اپنے ڈائی سیٹ پر بنیادی طور پر مختلف مطالبات مسلط کرتے ہیں، یہاں تک کہ جب وہ ایک جیسے مواد پر ایک جیسے ٹننجز پر مہر لگا رہے ہوں۔ منتقلی کی کارروائیوں میں مکمل طور پر ایک اور پرت شامل ہوتی ہے۔ آپریشن کی قسم صرف ڈائی سیٹ فیصلے کے لیے سیاق و سباق نہیں ہے - یہ تنظیمی اصول ہے جو طے کرتا ہے کہ کنفیگریشن، رہنمائی، اور مواد کے کون سے امتزاج دراصل کام کرتے ہیں۔
پروگریسو سٹیمپنگ کے لیے ڈائی سیٹ
پروگریسو ڈیز شیٹ میٹل کی ایک پٹی کو ترتیب کے ساتھ متعدد اسٹیشنوں کے ذریعے منتقل کرتے ہیں، ہر اسٹاپ پر ایک مختلف آپریشن کرتے ہوئے - اسٹیشن ون پر چھیدتے ہیں، اسٹیشن تین پر بنتے ہیں، اسٹیشن سات پر خالی ہوتے ہیں۔ ہر سٹیشن کا انحصار اس پٹی پر ہوتا ہے جو ڈائی سیٹ کے مقابلے میں بالکل اسی پس منظر اور طول بلد پوزیشن میں رجسٹر ہوتی ہے، ہٹ کے بعد ہٹ۔ رجسٹریشن کی یہ ضرورت وہی ہے جو شیٹ میٹل اسٹیمپنگ کے لیے ترقی پسند اسٹیمپنگ کو سب سے زیادہ مطالبہ کرنے والی ایپلی کیشن بناتی ہے جو ڈائی سیٹ کے نقطہ نظر سے مر جاتی ہے۔
ڈائی سیٹ کی جیومیٹری عمل کی جیومیٹری کی پیروی کرتی ہے۔ پروگریسو ڈائز لمبے اور تنگ ہوتے ہیں، اکثر جوتوں کی لمبائی-سے-چوڑائی کا تناسب 3:1 یا اس سے زیادہ ہوتا ہے۔ پٹی کی چوڑائی جوتے کی چوڑائی کا تعین کرتی ہے، لیکن اسٹیشنوں کی تعداد اور ان کے درمیان کی پچ جوتے کی لمبائی کو بڑھاتی ہے۔ 2 انچ پچ کے ساتھ بارہ-اسٹیشن پروگریسو ڈائی کو کم از کم 24 انچ کام کرنے کی لمبائی کی ضرورت ہوتی ہے، نیز گائیڈ پن کی جگہ اور ساختی معاونت کے لیے پہلے اور آخری اسٹیشنوں سے آگے جوتوں کے اضافی مواد کی ضرورت ہوتی ہے۔
گائیڈ وقفہ کاری کے معاملات یہاں کسی بھی دوسرے قسم کے آپریشن کے مقابلے میں زیادہ ہیں۔ ایک لمبے، تنگ جوتے کے ساتھ، گائیڈ پن فیڈ کی سمت میں بڑے پیمانے پر الگ ہوتے ہیں لیکن چوڑائی میں قریب سے فاصلہ رکھتے ہیں۔ وہ جیومیٹری پس منظر کی غلط ترتیب کے خلاف بہترین مزاحمت فراہم کرتی ہے (پنچ-ڈائی رجسٹریشن کے لیے سب سے اہم سمت) لیکن فیڈ سمت میں کونیی گردش کے لیے کم مزاحمت۔ بال بیئرنگ گائیڈ سسٹم درست طور پر پروگریسو اسٹیمپنگ کے لیے معیار ہیں کیونکہ متعدد اسٹیشنوں میں مجموعی رواداری کا اسٹیک صفر-کلیئرنس الائنمنٹ کا مطالبہ کرتا ہے۔ یہاں تک کہ 0.0004 انچ پلے کے ساتھ ایک سادہ بیئرنگ سسٹم گائیڈ پنوں سے دور اسٹیشنوں پر قابل پیمائش پوزیشن کی خرابی میں ترجمہ کرتا ہے۔
پیچھے-پوسٹ یا ڈیگنل-پوسٹ کنفیگریشن ترقی پسند ایپلی کیشنز پر حاوی ہیں کیونکہ پٹی کو ایک طرف سے داخل ہونا چاہیے اور کسی رکاوٹ کا سامنا کیے بغیر دوسری طرف سے باہر نکلنا چاہیے۔ جیسا کہ لارسن ٹول بتاتا ہے، پروگریسو ڈیز ترتیب وار اسٹیشنوں کے ذریعے کام کرتی ہے جہاں دھات کی ایک پٹی ڈائی میں داخل ہوتی ہے اور مختلف اسٹیشنوں سے گزرتی ہے، جس میں ہر ایک مخصوص آپریشن جیسا کہ کاٹنے، موڑنے، یا مکے مارتا ہے۔ وہ مسلسل پٹی فیڈنگ پاتھ فیڈ لائن میں گائیڈ پوسٹس کو ایڈجسٹ نہیں کر سکتا۔
ترقی پسند ایپلی کیشنز میں پنچ پریس ڈیز کے لیے، ڈائی سیٹ میں معاون سسٹمز کو بھی ایڈجسٹ کرنے کی ضرورت ہوتی ہے: پائلٹ پن جو ہر اسٹیشن پر پٹی کو رجسٹر کرتے ہیں، ایسے سینسرز جو غلط فیڈز کا پتہ لگاتے ہیں، اور نائٹروجن اسپرنگس یا یوریتھین اسٹرائپرز جو اسٹروک کے درمیان سٹرپ لفٹ کا انتظام کرتے ہیں۔ یہ سب ڈائی جوتے پر چڑھتے ہیں اور شٹ اونچائی کے اندر عمودی ریل اسٹیٹ پر قبضہ کرتے ہیں۔ جوتے کی موٹائی کو پریس میں دستیاب دن کی روشنی کے خلاف سختی کو متوازن رکھنا چاہیے۔
کمپاؤنڈ اور بلینکنگ آپریشنز کے لیے ڈائی سیٹ
کمپاؤنڈ ڈائی ایک مختلف نقطہ نظر اختیار کرتی ہے۔ ایک سے زیادہ اسٹیشنوں پر کارروائیوں کو پھیلانے کے بجائے، ایک کمپاؤنڈ ڈائی ایک ہی اسٹروک میں دو یا زیادہ کٹنگ آپریشنز انجام دیتا ہے - عام طور پر بیک وقت خالی کرنا اور چھیدنا۔ مکے اور ڈائی دونوں سمتوں میں کام کرتے ہیں: بلینکنگ پنچ نچلے ڈائی اوپننگ سے نیچے کی طرف دھکیلتا ہے جبکہ جوتے کے نچلے حصے میں نصب چھیدنے والے پنچ اسی لمحے ورک پیس کے ذریعے اوپر کی طرف دھکیلتے ہیں۔ یہ ایک فلیٹ، درست بلینکنگ ڈائی پارٹ تیار کرتا ہے جس میں سوراخ شدہ سوراخ خالی کنارے کے عین مطابق تعلق میں رکھے جاتے ہیں، یہ سب ایک پریس سائیکل میں ہوتا ہے۔
لوڈ پروفائل وہ ہے جو کمپاؤنڈ آپریشنز کو ڈائی سیٹ کے نقطہ نظر سے ممتاز کرتا ہے۔ چونکہ تمام کاٹنے والی قوتیں نسبتاً کمپیکٹ ایریا میں بیک وقت کام کرتی ہیں، اس لیے کل ٹنیج زیادہ ہے لیکن عام طور پر اچھی طرح سے-مرکز ہے۔ سٹیشن کی تبدیلی سے-سے-اسٹیشن کی مختلف حالتوں میں کوئی سٹرپ پروگریشن نہیں ہے، اور قوتیں اسٹروک کے دوران ڈائی فیس پر منتقل نہیں ہوتی ہیں جس طرح ڈائی بنانے سے سفری بوجھ پیدا ہوتا ہے۔
یہ مرکزی، متوازن لوڈ پروفائل بھاری-سیکشن سٹیل کے جوتوں کے ساتھ چار-پوسٹ یا سینٹر-پوسٹ ڈائی سیٹ کنفیگریشن کے حق میں ہے۔ چار-پوسٹ انتظامات اعلی فوری انحطاط کے خلاف مزاحمت کرتے ہیں جو اس وقت ہوتا ہے جب تمام مکے اور مرنے والے بیک وقت مشغول ہوجاتے ہیں۔ 4140 میں اسٹیل کے جوتے یا تناؤ سے نجات دلانے والے A36 متوازی کو برقرار رکھنے کے لیے درکار سختی فراہم کرتے ہیں جس کے تحت کافی خالی قوتیں ہو سکتی ہیں - ایک فارمنگ ڈائی کو فارمنگ پیڈ پر تقسیم کرنے کے لیے 20 ٹن درکار ہو سکتے ہیں، جب کہ اسی سائز کے کمپاؤنڈ بلینکنگ ڈائی میں 60 یا اس سے زیادہ سنگل اسٹروک ٹن کی ضرورت ہو سکتی ہے۔
کمپاؤنڈ آپریشنز کے لیے گائیڈ سسٹم کے تقاضے ترقی پسند کام کے مقابلے میں انتہائی کم ہیں۔ پریس ڈائی ایک بار بند ہوتی ہے، آپریشن کرتی ہے، اور کھل جاتی ہے - اسٹیشن سے اسٹیشن تک کوئی مجموعی غلطی نہیں ہوتی ہے۔ کمرشل پریزین کلاس میں سادہ بیئرنگ گائیڈز درمیانے- والیوم کمپاؤنڈ اسٹیمپنگ کے لیے اچھی طرح سے کام کرتے ہیں، حالانکہ دکانوں میں سخت-ٹولرینس بلیکنگ (طبی اجزاء، الیکٹرانک کنیکٹر، پریزیشن واشر) اب بھی بال بیئرنگ سسٹم سے فائدہ اٹھاتے ہیں جو کٹنگ کے نازک لمحے کے دوران کسی بھی لیٹرل پلے کو ختم کردیتے ہیں۔
کمپاؤنڈ ڈیز توانائی کے ذریعے متوازن سنیپ بھی پیدا کرتی ہے-کیونکہ کٹنگ پیری میٹرس کو ہم آہنگی سے تقسیم کیا جاتا ہے۔ یہ پیش رفت کے دوران ڈائی سیٹ کو ہلنے یا جھکنے کے لیے کم حساس بناتا ہے، لیکن کل جھٹکا توانائی زیادہ ہے۔ اچھی وائبریشن ڈیمپنگ خصوصیات والے جوتے - کاسٹ آئرن یا موٹے-سیکشن اسٹیل - گائیڈ اسمبلیوں میں ضرورت سے زیادہ تھکاوٹ لوڈنگ کو منتقل کیے بغیر اس توانائی کو منظم کرنے میں مدد کرتے ہیں۔
منتقلی ڈائی سیٹ کنڈریشنز
ٹرانسفر سٹیمپنگ بنیادی طور پر مختلف اصولوں پر کام کرتی ہے یا تو ترقی پسند یا کمپاؤنڈ کام سے۔ ایک ڈائی کے ذریعے مسلسل پٹی کھلانے کے بجائے، ٹرانسفر سسٹم انفرادی خالی جگہوں کو لینے اور انہیں ایک مشترکہ بولسٹر پر نصب علیحدہ ڈائی اسٹیشنوں کے درمیان منتقل کرنے کے لیے مکینیکل انگلیوں یا گریپرز کا استعمال کرتے ہیں۔ ہر اسٹیشن کا اپنا پریس ڈائی ہے اور - تنقیدی طور پر - اس کا اپنا ڈائی سیٹ ہے۔
یہ ایک تصریح کا چیلنج بناتا ہے جو ترقی پسند یا کمپاؤنڈ ٹولنگ میں موجود نہیں ہے: انٹر-ڈائی الائنمنٹ۔ ٹرانسفر لائن میں بننے والی ہر ڈائی کو اپنے ورک پیس کو اسی مقامی کوآرڈینیٹ سسٹم میں ہر دوسرے اسٹیشن کی طرح رجسٹر کرنا چاہیے۔ اگر ڈائی سیٹ نمبر تین کو ڈائی سیٹ نمبر دو کے مقابلے میں 0.002 انچ لیٹری طور پر منتقل کیا جاتا ہے، تو اسٹیشن تھری سے نکلنے والا حصہ اس غلطی کو ہر بعد کے آپریشن میں آگے لے جاتا ہے۔ ڈاون اسٹریم اسٹیشنوں پر گھونسے اور مرتے ہیں پھر اس حصے کے خلاف کام کرتے ہیں جو پہلے سے ہی غلط جگہ پر ہے، ہر منتقلی کے ساتھ جہتی مسائل کو بڑھاتا ہے۔
ٹرانسفر ڈائز بڑے یا پیچیدہ حصوں کو ہینڈل کرتا ہے جس کے لیے متعدد آپریشنز کی ضرورت ہوتی ہے، جہاں ایک خالی جگہ کو کاٹا جاتا ہے اور پھر مختلف اسٹیشنوں کے ذریعے تشکیل، موڑنے یا دیگر کاموں کے لیے منتقل کیا جاتا ہے۔ ہر سٹیشن آزادانہ طور پر کام کرتا ہے، جو ڈیزائنرز کو پیچیدہ شکلیں بنانے کے لیے لچک دیتا ہے لیکن مطالبہ کرتا ہے کہ ہر انفرادی ڈائی سیٹ بولسٹر پر سخت پوزیشنی درستگی حاصل کرے۔
ٹرانسفر آپریشنز کے لیے ڈائی سیٹ عام طور پر چار-پوسٹ کنفیگریشنز کا استعمال کرتے ہیں کیونکہ ہر سٹیشن اہم آف-سینٹر لوڈز - ڈیپ ڈرا، فلانگنگ، یا ٹرمنگ آپریشنز کے ساتھ ہیوی فارمنگ انجام دے سکتا ہے جو اس مرحلے پر پارٹ جیومیٹری کے لحاظ سے غیر متوقع سمتوں میں لیٹرل تھرسٹ پیدا کرتا ہے۔ چار-پوسٹ کا انتظام صرف ہیل بلاکس پر انحصار کیے بغیر ان بوجھوں کا مقابلہ کرتا ہے۔ اسٹیل کے جوتے معیاری ہیں کیونکہ انفرادی ڈائی سیٹ کو طویل پیداواری مہموں میں بار بار بھاری تشکیل دینے والے بوجھ کے تحت جہتی استحکام کو برقرار رکھنے کی ضرورت ہوتی ہے۔
کام کی منتقلی کے لیے ایک منفرد غور: کیونکہ ہر ڈائی سیٹ نسبتا compact ہے (ایک پٹی پر بارہ آپریشنز کے بجائے ایک حصے پر ایک آپریشن کو ہینڈل کرنا)، ہر اسٹیشن پر شیٹ میٹل پنچ اور ڈائی کے امتزاج کو آزادانہ طور پر بہتر بنایا جا سکتا ہے۔ اسٹیشن والا سادہ بیئرنگ گائیڈز کے ساتھ اتلی شکل والی ڈائی سیٹ استعمال کر سکتا ہے کیونکہ بوجھ اعتدال پسند ہے۔ سٹیشن فور، شدید سائیڈ لوڈنگ کے ساتھ گہرا ڈرا کرنے کے لیے، بال بیئرنگ گائیڈز اور زیادہ سے زیادہ جوتے کی موٹائی کی ضرورت ہو سکتی ہے۔ یہ فی-اسٹیشن آپٹیمائزیشن ایک عیش و آرام کی چیز ہے جس کی پروگریسو سٹیمپنگ اجازت نہیں دیتی، جہاں ایک ڈائی سیٹ کو تمام سٹیشنوں کو بیک وقت سرو کرنا چاہیے۔
مندرجہ ذیل فیصلہ ترتیب منطقی ترتیب میں آپریشن کی قسم کو ڈائی سیٹ تفصیلات سے جوڑتا ہے:
- آپریشن کی قسم کی شناخت کریں۔- ترقی پسند، مرکب، یا منتقلی - کیونکہ یہ لوڈ پروفائل، جیومیٹرک لفافے، اور رسائی کی ضروریات کا تعین کرتا ہے۔
- بوجھ کی شدت اور تقسیم کا تعین کریں۔- مرکز اور متوازن (کمپاؤنڈ)، تمام اسٹیشنوں میں تقسیم (ترقی پسند)، یا اسٹیشن (منتقلی) کے لحاظ سے متغیر۔
- پوسٹ کنفیگریشن کو منتخب کریں۔- پیچھے-پوسٹ یا ڈیگنل پروگریسو فیڈ کلیئرنس کے لیے، سینٹر-پوسٹ یا چار-پوسٹ کمپاؤنڈ لوڈ ڈسٹری بیوشن کے لیے، چار-پوسٹ ٹرانسفر ریگیڈیٹی کے لیے۔
- گائیڈ سسٹم کی وضاحت کریں۔- بال بیئرنگ ترقی پسند درستگی اور رفتار کے لیے، حجم کی بنیاد پر کمپاؤنڈ کے لیے سادہ یا بال بیئرنگ، انفرادی بوجھ کے مطالبات کی بنیاد پر منتقلی کے لیے فی- اسٹیشن کا انتخاب۔
- جوتے کا مواد منتخب کریں۔- ہائی-ٹنج کمپاؤنڈ اور ٹرانسفر اسٹیشنوں کے لیے اسٹیل، بڑے پروگریسو کے لیے ایلومینیم وزن کی کمی کے ساتھ مر جاتا ہے، کاسٹ آئرن جہاں وائبریشن ڈیمپنگ تجارت-آف کو جواز بناتی ہے۔
یہ ترتیب کام کرتی ہے کیونکہ ہر فیصلہ اگلے کو محدود کرتا ہے۔ آپ سمجھداری سے پوسٹ کنفیگریشن کا انتخاب نہیں کر سکتے یہ جانے بغیر کہ آیا پٹی کو ڈائی کے ذریعے کھانا کھلانا چاہیے۔ آپ یہ جانے بغیر گائیڈ سسٹم کی وضاحت نہیں کر سکتے کہ آیا مجموعی سٹیشن-سے-سٹیشن کی درستگی اہمیت رکھتی ہے۔ اور آپ جوتے کے مواد کو منتخب نہیں کر سکتے ہیں بغیر ٹننج، تھرمل، اور ہینڈلنگ کے تقاضوں کو سمجھے مخصوص فارمنگ ڈیز میں شامل ہیں۔
یہ جاننا کہ کون سی ڈائی سیٹ کنفیگریشن آپ کے آپریشن کی قسم کے مطابق ہے ڈیزائن-سائیڈ چیلنج ہے۔ پروکیورمنٹ-سائیڈ چیلنج بھی اتنا ہی نتیجہ خیز ہے: اس علم کو ایک تصریح میں ترجمہ کرنا جس کا ایک سپلائر درست طریقے سے حوالہ دے سکتا ہے اور صحیح طریقے سے بنا سکتا ہے۔ اس کا مطلب ہے کہ ڈائی سیٹ وینڈر کے ساتھ پہلی بات چیت سے پہلے درست طول و عرض، رواداری، اور پیداوار کے پیرامیٹرز کی وضاحت کرنا۔
دائیں ڈائی سیٹ کو کیسے منتخب کریں اور اس کی وضاحت کریں۔
یہ جاننا کہ آپ کی درخواست کے لیے ڈائی سیٹ کیسا ہونا چاہیے ایک چیز ہے۔ اس علم کو فراہم کنندہ تک اس طریقے سے پہنچانا جس سے صحیح نتیجہ نکلے مکمل طور پر کچھ اور ہے۔ ڈیزائن کے ارادے اور حصولی کے عمل کے درمیان فرق وہ جگہ ہے جہاں زیادہ تر تفصیلات کی غلطیاں رہتی ہیں۔ ایک ٹولنگ انجینئر بخوبی سمجھ سکتا ہے کہ آپریشن کے بعد کنفیگریشن اور گائیڈ سسٹم کی ضرورت ہے، لیکن اگر پرچیز آرڈر میں جہتی رکاوٹوں کا فقدان ہے جو ان انتخاب کو پریس سے جوڑتا ہے، تو ڈیلیور شدہ ڈائی سیٹ فٹ، پرفارم، یا آخری نہیں ہو سکتا۔ کسی بھی اقتباس کی درخواست کے باہر جانے سے پہلے اس فرق کو پورا کرنے کے لیے طول و عرض، رواداری، اور پیداواری پیرامیٹرز کی وضاحت کرنے کے لیے ایک نظم و ضبط کی ضرورت ہوتی ہے۔
واضح کرنے کے لیے اہم جہتیں اور رواداری
ہر ڈائی سیٹ تصریح دو حوالہ جات کی طرف واپس آتی ہے: جس پریس میں یہ چلائے گا، اور وہ حصہ جس کی تیاری میں اسے مدد کرنی چاہیے۔ یا تو کنکشن چھوٹ جاتا ہے اور آپ ایک ڈائی سیٹ خرید رہے ہیں جو تھیوری میں کام کرتا ہے لیکن عملی طور پر ناکام ہوتا ہے۔
بند اونچائی کے ساتھ شروع کریں۔ جیسا کہMetalForming میگزین کی وضاحت کرتا ہے، ڈائی شٹ اونچائی سے مراد ڈائی اسمبلی کی اس کی مکمل طور پر بند پوزیشن - میں مجموعی اونچائی ہے اور اسے ٹارگٹ پریس کی کم از کم اور زیادہ سے زیادہ ڈائی-اونچائی کی جگہ کے اندر آنا چاہیے۔ اگر ڈائی شٹ کی اونچائی دستیاب جگہ سے بڑھ جاتی ہے، تو پریس فریم پھیل جاتا ہے اور کنکشن سکیڑ جاتا ہے، جس سے ضرورت سے زیادہ ٹنیج پیدا ہوتا ہے جو ڈائی اور پریس دونوں کو نقصان پہنچاتا ہے۔ پریس شٹ اونچائی سے بولسٹر موٹائی کو گھٹا کر زیادہ سے زیادہ ڈائی اونچائی کا حساب لگائیں، پھر کم از کم ڈائی اونچائی تلاش کرنے کے لیے ریم- ایڈجسٹمنٹ کی لمبائی کو گھٹائیں۔ آپ کے ڈائی سیٹ کی بند اونچائی ان دو نمبروں کے درمیان ہونی چاہیے جس میں ایڈجسٹمنٹ کی گنجائش ہے۔
دن کی روشنی - جوتوں کے درمیان کھلی جگہ جب ڈائی پوری طرح کھلی ہو - اس بات کا تعین کرتی ہے کہ آیا آپ کے ٹولنگ ڈائز میں پٹی فیڈنگ، پارٹ ایجیکشن، اور سکریپ ہٹانے کے لیے کافی عمودی کلیئرنس ہے۔ جوتے کی موٹائی ایک مقررہ اونچائی کے اندر دن کی روشنی کے خلاف براہ راست تجارت کرتی ہے: موٹے جوتے زیادہ سختی فراہم کرتے ہیں لیکن عمودی جگہ استعمال کرتے ہیں جس کی کام کرنے والے عناصر کو ضرورت ہوتی ہے۔
گائیڈ پن کا قطر، بشنگ کلاس، اور ان کے درمیان درستگی سیدھ کی صلاحیت کی وضاحت کرتی ہے۔ بڑے پن بھاری بوجھ کے نیچے جھکاؤ کو بہتر طریقے سے روکتے ہیں، لیکن وہ جوتوں کے علاقے کو استعمال کرتے ہیں جس کی ضرورت ٹولنگ ماؤنٹ کے لیے ہو سکتی ہے۔ بشنگ کلاس - کمرشل، پریزیشن، یا سپر-پریسیژن - آپریشن کے دوران زیادہ سے زیادہ لیٹرل پلے کی اجازت دیتا ہے۔ اور اوپری اور نچلے جوتے لگانے والے چہروں کے درمیان متوازی رواداری یہ کنٹرول کرتی ہے کہ کاٹنے والی قوتیں ڈائی چہروں پر یکساں طور پر کیسے تقسیم ہوتی ہیں۔ دیANSI B94.6 معیاریڈائی سیٹ اجزاء کی رواداری کی وضاحت کرتا ہے، متوازی تقاضوں کے ساتھ عام طور پر 0.02 ملی میٹر فی 300 ملی میٹر جوتے کی لمبائی درست استعمال کے لیے۔
پیداوار کا حجم اور رفتار کے تقاضے
آپ کا متوقع پیداواری حجم یہ بتاتا ہے کہ آیا بال بیرنگ گائیڈ سسٹم کی لاگت جائز ہے یا سادہ بیرنگ کم سرمایہ کاری پر مناسب کارکردگی پیش کرتے ہیں۔ یہ کوئی مبہم گائیڈ لائن نہیں ہے - یہ ایک قابل حساب فیصلہ ہے۔
سالانہ 50,000 ہٹ سے کم رنز کے لیے، کمرشل پریزین کلاس میں سادہ بیئرنگ ڈائی سیٹ زیادہ تر ایپلی کیشنز کو بغیر ضرورت سے زیادہ پہنائے ہینڈل کرتے ہیں۔ اعتدال پسند فالج کی شرحوں پر جھاڑیوں کی تبدیلی کا وقفہ آپ کو دیکھ بھال کے اخراجات جمع ہونے سے پہلے سالوں کی خدمت فراہم کرتا ہے۔ 50,000 اور 500,000 سالانہ ہٹ کے درمیان، حساب میں تبدیلی آتی ہے: بال بیئرنگ گائیڈز مجموعی دیکھ بھال کو کم کرتے ہیں، طویل رنز کے دوران سخت برداشت کو روکتے ہیں، اور پنچ-سے-ڈائی الائنمنٹ کو مستحکم رکھتے ہیں کیونکہ تھرمل حالات توسیعی پروڈکشن سائیکل کے ذریعے تبدیل ہوتے ہیں۔
500,000 سے زیادہ ہٹس فی سال - خاص طور پر تیز-اسپیڈ پروگریسو اسٹیمپنگ - درستگی والے بال بیئرنگ سسٹم اپنے لیے کم سکریپ، طویل پنچ لائف، اور کم غیر منصوبہ بند اسٹاپس میں ادائیگی کرتے ہیں۔ فالج کی شرح کا تعلق سیدھا ہے: تیز رفتار سادہ بیئرنگ سسٹم میں زیادہ گرمی پیدا کرتی ہے، پہننے کو تیز کرتی ہے اور مؤثر دیکھ بھال کی کھڑکی کو کم کرتی ہے۔ بال بیئرنگ گائیڈز تھرمل طور پر 300-پلس اسٹروک فی منٹ پر مستحکم رہتے ہیں جہاں سادہ سسٹمز کو درمیانی دوڑ میں پھسلن کے وقفے کی ضرورت ہوتی ہے۔
ایک سادہ حجم کی حد کی طرح لگتا ہے؟ یہ اس سے زیادہ nuanced ہے. ایک حسب ضرورت میٹل اسٹیمپنگ ڈائی 100,000 سائیکل چلاتی ہے لیکن پلس-یا-مائنس 0.001-انچ ٹولرنس رکھنے کے لیے بال بیئرنگ گائیڈنس کی ضرورت پڑسکتی ہے جو کہ عام طور پر سادہ بیئرنگ رینج میں آتی ہے۔ رواداری کے تقاضے اور حجم ایک ساتھ صحیح گائیڈ سسٹم کا تعین کرتے ہیں - کوئی بھی عنصر پوری کہانی نہیں بتاتا۔
ڈائی سیٹ سپلائر کے ساتھ کام کرنا
سٹیمپنگ ڈائی مینوفیکچررز کو شامل کرنے سے پہلے، درج ذیل معلومات تیار کریں۔ ان تفصیلات کے بغیر حوالہ دینے والی گفتگو میں جانا سپلائر کو - فرض کرنے پر مجبور کرتا ہے اور مفروضے تیار شدہ ڈائی سیٹ میں غلطیاں بن جاتے ہیں۔
- پریس ماڈل اور درجہ بند ٹننج- اس بات کی تصدیق کرتا ہے کہ ڈائی سیٹ ڈیزائن پریس صلاحیت کے لفافے کے اندر رہتا ہے۔
- اونچائی کی حد بند کریں۔- کم از کم اور زیادہ سے زیادہ ڈائی اونچائی کی جگہ، بولسٹر موٹائی اور رام ایڈجسٹمنٹ کے لیے اکاؤنٹنگ۔
- بولسٹر طول و عرض اور T- سلاٹ پیٹرن- جوتے کے نشانات کی حدود اور کلیمپنگ کے طریقہ کار کا تعین کرتا ہے۔
- فیڈ کی سمت اور پٹی/خالی ہینڈلنگ کا طریقہ- پوسٹ کنفیگریشن سلیکشن کو چلاتا ہے (بیک-کوائل کے لیے پوسٹ-فیڈ پروگریسو، چار-منتقلی کے لیے پوسٹ)۔
- تخمینہ شدہ سالانہ حجم اور ہدف اسٹروک کی شرح- گائیڈ سسٹم کی کلاس اور جوتوں کے میٹریل گریڈ کا تعین کرتا ہے۔
- ضروری جزوی رواداری- مہر والے حصے کی جہتی درستگی واپس ڈائی سیٹ الائنمنٹ کی اہلیت کا پتہ دیتی ہے۔
- وزن کی پابندیاں ختم کریں۔- کرین کی گنجائش اور پریس وزن کی حدیں اسٹیل پر ایلومینیم کے جوتوں کو لازمی قرار دے سکتی ہیں۔
- ماحولیاتی حالات- گندی یا زیادہ-درجہ حرارت کی دکانیں آلودگی کے خلاف مزاحمت کے لیے بال بیرنگ سسٹم پر سادہ بیرنگ کی حمایت کر سکتی ہیں۔
معیاری ایپلی کیشنز کے لیے - سادہ خالی، سنگل-اسٹیشن فارمنگ، مختصر-رن پروٹوٹائپنگ - قائم ڈائی مینوفیکچررز سے کیٹلاگ ڈائی سیٹس کام کو متوقع قیمت اور لیڈ ٹائم پر انجام دیتے ہیں۔ آپ دستیاب اختیارات میں سے جوتے کا سائز، پوسٹ کنفیگریشن، گائیڈ سسٹم، اور مواد کا انتخاب کرتے ہیں، اور سیٹ ٹولنگ کو ماؤنٹ کرنے کے لیے تیار ہو جاتا ہے۔
جہاں معیاری اختیارات کم ہوتے ہیں وہ پیچیدہ کسٹم میٹل اسٹیمپنگ ڈیز میں ہوتا ہے جس کے لیے غیر-معیاری جوتے کی جیومیٹری، غیر معمولی گائیڈ پن پلیسمنٹ، انٹیگریٹڈ نائٹروجن مینی فولڈز، یا ڈائی سیٹس کی ضرورت ہوتی ہے۔ یہ ڈیزائن-بھاری فیصلے اس سے آگے بڑھتے ہیں جس پر ایک کیٹلاگ ایڈریس کر سکتا ہے۔ سپلائرز کی طرحYICENاپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز میں مہارت حاصل کریں جہاں انجینئرز کو ڈائی سٹرکچر، اجزاء کی تفصیلات، پنچ اور لفٹر انٹیگریشن، کلیئرنس آپٹیمائزیشن، اور میٹریل فلو - پر تعاون کی ضرورت ہوتی ہے جب کہ درخواست کی ضروریات معیاری ڈائی مینوفیکچرنگ کیٹیگریز میں صاف طور پر فٹ نہیں ہوتی ہیں۔
تصریح کا عمل بذات خود مواصلات میں ایک اپنی مرضی کے مطابق ڈائی ایکسرسائز ہے۔ آپ کی وضاحت کردہ ہر جہت ایک نتیجہ خیز انداز میں سپلائر کے ڈیزائن کی جگہ کو محدود کرتی ہے۔ ہر وہ جہت جسے آپ غیر متعینہ چھوڑ دیتے ہیں وہ فیصلہ بن جاتا ہے جو سپلائر آپ کے سیاق و سباق کے بغیر کرتا ہے۔ آپ کی تصریحات جتنی زیادہ مکمل ہوں گی، ڈیلیور شدہ ڈائی سیٹ اس طریقے سے کارکردگی کا مظاہرہ کرے گا جس طرح آپ کے ٹولنگ ڈیز کو پہلی ہٹ سے ضرورت ہوتی ہے۔
ایک کنو-مخصوص، اچھی طرح سے-بلٹ ڈائی سیٹ اتنا ہی اچھا ہے جتنا پریس میں اس کی جاری کارکردگی۔ اور یہاں تک کہ بہترین تصریحات بھی اس بتدریج انحطاط کو نہیں روک سکتیں جو ہر اسٹیمپنگ ڈائی سیٹ وقت کے ساتھ تجربہ کرتی ہے۔ جزوی معیار یا تباہ کن ناکامی - میں ظاہر ہونے سے پہلے اس انحطاط کی علامات کو جلد پہچاننا - منصوبہ بند دیکھ بھال کے اسٹاپ اور ہنگامی صورت حال کے درمیان فرق ہے جو پیداوار لائن کو بند کر دیتی ہے۔
کامن ڈائی سیٹ کے مسائل کا ازالہ کرنا
ایک ڈائی سیٹ ایک ساتھ ناکام نہیں ہوتا ہے۔ یہ چیخنے سے پہلے ہی سرگوشی کرتا ہے۔ گائیڈ پن جو ایک طرف گرتا ہے، وہ گڑ جو اسٹیشن سے دوسرے اسٹیشن منتقل ہوتا ہے، سوراخ کی پوزیشن جو آدھے ہزارویں فی شفٹ میں بڑھ جاتی ہے - یہ بے ترتیب معیار کے واقعات نہیں ہیں۔ وہ علامات ہیں جن کا سراغ لگایا جا سکتا ہے، اور ان میں سے تقریباً سبھی ڈائی سیٹ فریم ورک کی طرف اشارہ کرتے ہیں بجائے اس کے کہ اس پر نصب کام کرنے والے ٹولنگ۔ اس کے باوجود زیادہ تر دکانیں ان علامات کا علاج اسٹیمپنگ ڈائی پنچز کو ایڈجسٹ کرکے، کٹنگ کلیئرنس کو ٹویک کرکے، یا پریس پنچ ڈائیز - عارضی فکسز کو تبدیل کرکے کرتی ہیں جو اصل مسئلہ کو چھپا دیتی ہیں جب کہ یہ نیچے بگڑ جاتا ہے۔
زیادہ تر ڈائی سیٹ کے مسائل تصریح یا سیٹ اپ کی غلطیوں سے پیدا ہوتے ہیں، اجزاء کی خرابیوں سے نہیں۔ صحیح طریقے سے متعین کردہ ڈائی سیٹ جو غلط طریقے سے انسٹال، ناکافی طور پر دیکھ بھال، یا اس کے ڈیزائن کے پیرامیٹرز سے آگے چل رہا ہے، اس کے اجزاء کی مادی تھکاوٹ کی حد تک پہنچنے سے پہلے ہی ناکام ہو جائے گا۔
Misalignment اور Galling کی تشخیص کرنا
گائیڈ پنوں یا جھاڑیوں پر گرنا غلط ترتیب - کی سب سے زیادہ نظر آنے والی علامت ہے اور اکثر غلط تشخیص کی جاتی ہے۔ آپ پن کی سطح پر یا بشنگ بور کے اندر مواد کی منتقلی کے نشانات، اسکورنگ، یا داغ دار دھات دیکھیں گے۔ یہ نشانات آپ کو بتاتے ہیں کہ دو سطحیں دھات-سے-لوڈ کے نیچے دھاتی رابطہ بنا رہی ہیں، ایک سطح سے دوسری سطح تک مائیکرو-ویلڈ اور ٹیر میٹریل کے لیے کافی گرمی اور دباؤ پیدا کر رہی ہیں۔ جیسا کہ JVM مینوفیکچرنگ وضاحت کرتا ہے، یہاں تک کہ معمولی غلط ترتیب بھی اسٹیشنوں کو آسانی سے کام کرنے سے روکتی ہے، جس کی وجہ سے ناہموار لباس اور جہتی تضادات ہوتے ہیں جو پورے ڈائی سسٹم میں ڈومینو اثر پیدا کرتے ہیں۔
اس کی وجہ کیا ہے؟ تین جڑ کی حالتیں، اکیلے یا مجموعہ میں:
- پہنی ہوئی جھاڑیاں- پن اور بشنگ کے درمیان چلنے والی کلیئرنس وضاحت سے باہر کھل گئی ہے، جس سے اوپری جوتے کو پن کے مرکز میں آنے سے پہلے پیچھے سے منتقل ہونے کی اجازت ملتی ہے۔ اس شفٹ کا مطلب ہے کہ پن ہر اسٹروک پر ہلکے زاویے سے جھاڑی میں داخل ہوتا ہے، رابطے کے دباؤ کو ایک طرف مرکوز کرتا ہے۔
- منحرف ڈائی جوتے- ایک جوتا جو ٹننیج کے نیچے بار بار اثر لوڈ کرنے سے چپٹا پن کھو بیٹھا ہے، بشنگ بور کو گائیڈ پن کے محور کے متوازی سے جھکاتا ہے۔ پن اور بشنگ کو صرف بوجھ کے تحت غلط طریقے سے ترتیب دیا گیا ہے، جو جامد معائنہ کے دوران مسئلہ کو پوشیدہ بنا دیتا ہے۔
- غلط پریس ایڈجسٹمنٹ- اگر پریس ریم بولسٹر کے متوازی نہیں ہے، یا اگر ڈائی کلیمپ چڑھنے کے دوران غیر مساوی قوت کا اطلاق کرتے ہیں، تو پورا ڈائی سیٹ ایک ترچھی حالت میں کام کرتا ہے جسے کوئی اندرونی سیدھ درست نہیں کر سکتی۔
معائنہ سیدھا ہے اگر آپ جانتے ہیں کہ کیا تلاش کرنا ہے۔ ڈائی سیٹ کو پریس سے کھینچیں اور اچھی روشنی میں ہر گائیڈ پن کا جائزہ لیں۔ گیلنگ کے نشانات چمکدار، داغ دار دھبوں کے طور پر ظاہر ہوتے ہیں - عام طور پر پن کے ایک طرف، سمت کی غلط ترتیب کی نشاندہی کرتے ہیں۔ مخالف طرف سے ملنے والے نشانات کے لیے متعلقہ بشنگ بور کو چیک کریں۔ اگر دونوں پنوں پر ایک ہی گھومنے والی پوزیشن میں گیلنگ موجود ہے، تو مسئلہ ممکنہ طور پر دبانے سے متعلق ہے-(رام متوازی یا ڈائی کلیمپ کی ناہمواری)۔ اگر یہ صرف ایک پن پر یا مختلف پوزیشنوں پر ظاہر ہوتا ہے تو، جوتے کے جھکاؤ یا مقامی جھاڑیوں کے پہننے کا شبہ ہے۔
اصلاحی اقدامات تشخیص کی پیروی کرتے ہیں: پہنی ہوئی جھاڑیوں کو تبدیل کریں اور اگر ضروری ہو تو بوروں کو دوبارہ لگائیں۔ ہم آہنگی کو بحال کرنے کے لیے جوتے چڑھانے والے چہروں کو دوبارہ-پیس لیں۔ دباؤ کی تقسیم کے لیے دوبارہ-دبائیں یا ڈائی کلیمپ کو ایڈجسٹ کریں۔ سنگین صورتوں میں جہاں گیلنگ نے گائیڈ پن کی سطح کو گول کر دیا ہو، پن کو خود ہی متبادل کی ضرورت ہوتی ہے - ایک سکور شدہ پن ایک تازہ ریمڈ بور میں بھی جھاڑیوں کے لباس کو تیز کرے گا۔
قبل از وقت پہننے اور گائیڈ پن کی ناکامی
گائیڈ پنوں کو تیزی سے ختم نہیں ہونا چاہئے۔ صحیح ایپلی کیشن میں ایک مناسب طریقے سے مخصوص پن لاکھوں چکروں تک چلتا ہے۔ جب ڈائی پنچز اور گائیڈ پنز قبل از وقت پہننے - اسکورنگ، قطر میں کمی، یا سطح کی پٹنگ کو ان کی متوقع سروس لائف - سے پہلے دکھانا شروع کر دیتے ہیں تو آپریٹنگ حالات میں کچھ ڈیزائن لفافے سے تجاوز کر جاتا ہے۔
عام بنیادی وجوہات:
- ناکافی چکنا- سادہ بیئرنگ گائیڈ سسٹم پن اور بشنگ کے درمیان ایک چکنا کرنے والی فلم پر منحصر ہے۔ جب وہ فلم ٹوٹ جاتی ہے تو، رگڑ بڑھ جاتی ہے اور پہننے میں تیزی آتی ہے۔ صنعت کے اعداد و شمار سے پتہ چلتا ہے کہ چکنا ہر چیز کا علاج نہیں ہے-لیکن اس کی عدم موجودگی تباہ کن ہے - یہ ایک خستہ حال کنارے کو بحال نہیں کر سکتا یا گائیڈ پن کو دوبارہ ترتیب نہیں دے سکتا، لیکن اس کے بغیر، سلائیڈنگ سطحیں رگڑ اور حرارت پیدا کرتی ہیں جو پن اور بشنگ دونوں کو مختصر ترتیب میں تباہ کر دیتی ہیں۔
- حد سے زیادہ آف-مرکز کا بوجھ- جب اسٹیمپنگ آپریشن لیٹرل تھرسٹ تیار کرتا ہے جو کہ ہیل بلاکس جذب کرنے سے زیادہ ہوتا ہے، باقی قوت گائیڈ پنوں میں منتقل ہوجاتی ہے۔ پنوں کو بنیادی طور پر سیدھ میں لانے کے لیے ڈیزائن کیا گیا ہے، نہ کہ بوجھ کے لیے۔ مسلسل سائیڈ لوڈنگ پن کے پریس-جوتے کے ساتھ جوڑنے پر موڑنے کا دباؤ پیدا کرتی ہے، آخر کار پن کو تھکا دیتی ہے یا جھاڑی میں بیضوی پہنتی ہے۔
- غلط گائیڈ پن میٹریل گریڈ- ایک ایپلی کیشن میں 58 HRC پر سخت ہونے والا پن بھاری جھٹکے والے بوجھ کے ساتھ سطح پر چپ یا پھیل جائے گا۔ تیز رفتار ایپلی کیشن میں 45 HRC پر ایک پن بہت تیزی سے پہن جائے گا۔ مواد کا درجہ لوڈ کی قسم (اثر بمقابلہ سلائیڈنگ) اور آپریٹنگ رفتار دونوں سے مماثل ہونا چاہیے۔
- ایک سادہ بیئرنگ سسٹم کے لیے ریٹیڈ اسٹروک کی رفتار سے آگے چلنا- ہر سادہ بیئرنگ کی PV (دباؤ-رفتار) کی حد ہوتی ہے۔ اس سے تجاوز کریں اور چکنا کرنے والی فلم گر جاتی ہے، رگڑ سے پیدا ہونے والی حرارت اس کے ختم ہونے سے زیادہ تیزی سے بنتی ہے، اور پن-بشنگ انٹرفیس پہننے سے تباہی کی طرف منتقل ہوتا ہے۔ یہ کلاسک فیل موڈ ہے جب گائیڈ سسٹم کو اپ گریڈ کیے بغیر ایک پریس ڈائی پنچ آپریشن کو معتدل-اسپیڈ پریس سے تیز تر پر منتقل کیا جاتا ہے۔
جب آپ کو وقت سے پہلے پہننے کا پتہ چلتا ہے، تو صرف پن اور بشنگ کو تبدیل کرنے کے لئے تحریک کی مزاحمت کریں۔ اگر آپریٹنگ حالات تبدیل نہیں ہوئے ہیں، تو نئے اجزاء اسی ناکامی کے راستے پر چلیں گے۔ اس کے بجائے، شناخت کریں کہ کون سی بنیادی وجہ لاگو ہوتی ہے اور اس کا ازالہ کریں - چکنا کرنے کے طریقہ کار کو اپ گریڈ کریں، ہیل بلاکس کو شامل کریں یا اس کا سائز تبدیل کریں، پن کے مواد کو دوبارہ- متعین کریں، یا بال بیئرنگ گائیڈنس میں اپ گریڈ کریں اگر ایپلی کیشن آگے بڑھ گئی ہے جو سادہ بیرنگ فراہم کرسکتی ہے۔
متوازی نقصان اور جزوی معیار پر اس کا اثر
جوتوں کی متوازی نظام وقت کے ساتھ ساتھ کم ہوتی جاتی ہے۔ ہر پریس اسٹروک جوتوں میں اثر انگیز توانائی فراہم کرتا ہے، اور بار بار لوڈنگ ان کی جیومیٹری کو بتدریج بدل دیتی ہے۔ تبدیلی کی پیمائش ایک انچ کے ہزارویں حصے میں کی جاتی ہے - آنکھ سے پوشیدہ ہے، آرام دہ اور پرسکون ہینڈلنگ - کے ذریعے ناقابل شناخت ہے لیکن یہ جزوی معیار کے مسائل میں جھلس جاتی ہے جو ڈائی سیٹ سے غیر متعلق معلوم ہوتے ہیں۔
جب اوپری جوتا نچلے جوتے کے ساتھ متوازی کھو دیتا ہے، تو پنچ اور ڈائی بٹن کے درمیان چھدرن ڈائی کلیئرنس ڈائی چہرے پر ناہموار ہو جاتا ہے۔ سوراخ شدہ سوراخ کا ایک رخ سخت کلیئرنس دیکھتا ہے جب کہ مخالف سمت کھل جاتی ہے۔ سخت کلیئرنس صاف قینچ پیدا کرتی ہے لیکن پنچ پہننے کو تیز کرتی ہے۔ ڈھیلے کلیئرنس مواد کو صاف کرنے کے بجائے پھٹنے کی اجازت دیتی ہے، جس سے گڑیاں پیدا ہوتی ہیں جو ہر کٹ فیچر کے ایک طرف بتدریج بدتر ہو جاتی ہیں۔
وہاں سے اثرات مرتب ہوتے ہیں۔ غیر مساوی کلیئرنس کا مطلب ہے ناہموار کاٹنے والی قوتیں، جو بوجھ کے ذریعے غیر متناسب اسنیپ-جنریٹ کرتی ہیں جو متوازی نقصان کو مزید تیز کرتی ہیں - خود-انحطاطی دور کو مضبوط کرتی ہیں۔ فارمنگ آپریشنز مختلف طریقے سے متاثر ہوتے ہیں: ایک غیر-متوازی ڈائی سیٹ ناہموار خالی-ہولڈر کا دباؤ فراہم کرتا ہے، جس کی وجہ سے قرعہ اندازی کے ایک طرف جھریاں پڑ جاتی ہیں اور دوسری طرف پتلا ہو جاتے ہیں۔ مہر والے پرزوں میں جہتی بہاؤ دکان-فرش کی علامت بن جاتا ہے، لیکن بنیادی وجہ ڈائی جوتے میں بیٹھتی ہے، نہ کہ دھات کے پنچوں اور ڈائی پرزوں میں جو تشکیل دے رہے ہیں۔
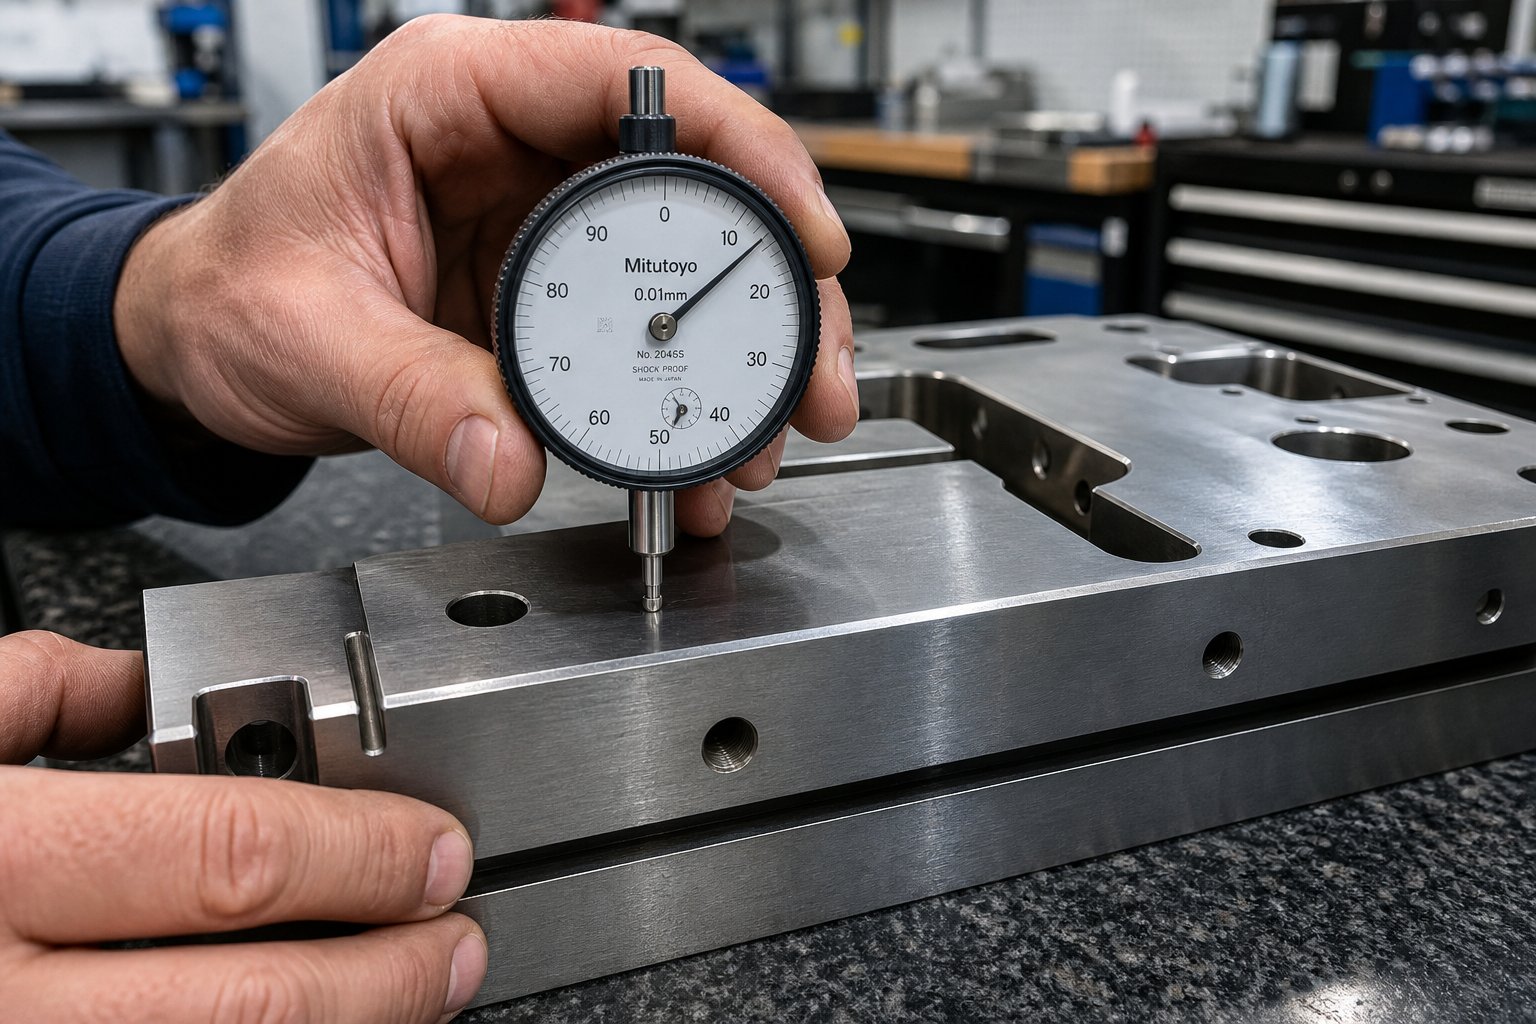
متوازی پیمائش کے لیے سطح کی پلیٹ اور ڈائل اشارے یا اونچائی گیج کی ضرورت ہوتی ہے۔ ڈائی سیٹ بند ہونے اور کوئی ورکنگ ٹولنگ انسٹال نہ ہونے کے ساتھ، جوتے کی نچلی سطح کا حوالہ دیتے ہوئے اوپری جوتے کی اوپری سطح پر اشارہ کریں۔ انحراف کو اصل تصریح - کے اندر ہونا چاہیے عام طور پر 0.0002 سے 0.0005 انچ فی انچ جوتے کی لمبائی درست اطلاق کے لیے۔ اگر یہ اس حد سے تجاوز کر جاتا ہے، تو چپٹی اور متوازی تعلق کو بحال کرنے کے لیے جوتوں کو دوبارہ پیسنے کی ضرورت ہے۔
پانچ-پوائنٹ ڈائی سیٹ ٹربل شوٹنگ چیک لسٹ
جب ڈائی سیٹ کوالٹی کے مسائل پیدا کرنا شروع کر دیتا ہے، تو ان پانچ ناکامی طریقوں سے منظم طریقے سے کام کریں۔ ہر ایک نظر آنے والی علامت کو اس کی سب سے زیادہ ممکنہ وجہ اور صحیح عمل سے جوڑتا ہے:
- علامت:گائیڈ پنوں یا جھاڑیوں پر گیلنگ کے نشانات۔وجہ:پہنی ہوئی جھاڑیوں، جوتوں کو موڑنے، یا پریس کی غلط ترتیب سے کونیی رابطہ پیدا ہوتا ہے۔عمل:جھاڑیوں کو تبدیل کریں، متوازی کو بحال کرنے کے لیے جوتوں کو دوبارہ-پیسیں، سیدھ کو مضبوط بنانے کے لیے-پریس ریم کی تصدیق کریں-اور چیک کریں کہ ڈائی کلیمپ بھی کلیمپنگ فورس کا اطلاق کرتے ہیں۔
- علامت:قبل از وقت گائیڈ پن قطر میں کمی یا سطح کی اسکورنگ۔وجہ:ناکافی چکنا، ہیل بلاک کی گنجائش سے زیادہ سائیڈ لوڈنگ، یا سادہ بیئرنگ سسٹم کی PV حد سے اوپر کام کرنا۔عمل:چکنا کرنے کا طریقہ یا وقفہ اپ گریڈ کریں، پس منظر کی قوتوں کو جذب کرنے کے لیے ہیل کے بلاکس کا سائز تبدیل کریں، یا اگر رفتار کا مطالبہ سادہ بیئرنگ کی صلاحیت سے زیادہ ہو تو بال بیئرنگ گائیڈز میں اپ گریڈ کریں۔
- علامت:چھید یا خالی خصوصیات کے ایک طرف گڑ مسلسل بھاری ہوتے ہیں۔وجہ:اوپری اور نچلے جوتوں کے درمیان ہم آہنگی کا نقصان پورے چہرے پر ناہموار کٹنگ کلیئرنس پیدا کرتا ہے۔عمل:سطح کی پلیٹ پر ڈائل اشارے کے ساتھ جوتے کی ہم آہنگی کی پیمائش کریں۔ دوبارہ-جوتے پیس لیں اگر انحراف تصریح سے زیادہ ہو۔
- علامت:پروڈکشن رن میں سوراخ کی پوزیشن یا ٹرم لوکیشن میں ترقی پسند جہتی بہاؤ۔وجہ:گائیڈ سسٹم میں تھرمل توسیع (تیز رفتار سے گرم چلنے والے سادہ بیرنگ) یا بتدریج بشنگ پہننے سے کلیئرنس لفافہ کھلتا ہے۔عمل:پیداوار کے دوران گائیڈ سسٹم کے درجہ حرارت کی نگرانی؛ اسٹروک کی شرح کو کم کریں یا تھرمل استحکام کے لیے بال بیئرنگ گائیڈز پر سوئچ کریں۔ اگر کلیئرنس تصریح سے زیادہ ہو تو جھاڑیوں کو تبدیل کریں۔
- علامت:پریس ٹنیج میں اچانک اضافہ بغیر کسی مادی تبدیلی کے درکار ہے۔وجہ:گائیڈ سسٹم میں آلودگی سے ڈائی سیٹ بائنڈنگ، سلگ جمع ہونے سے ایک پریس ڈائی پنچ اسٹیک-، یا ایک گائیڈ پن جو اپنے پریس-فٹ بور میں شفٹ ہو گیا ہے۔عمل:گائیڈ اسمبلیوں کو صاف اور معائنہ کریں، سلگ راستے صاف کریں، پن پریس-فٹ برقرار رکھنے کی تصدیق کریں، اور جوتے اور بولسٹر کے درمیان غیر ملکی مواد کی جانچ کریں۔
پیٹرن پر دھیان دیں: اس فہرست میں ہر ناکامی یا تو تصریح کی خرابی (رفتار کے لیے غلط گائیڈ سسٹم، بوجھ کے لیے کم سائز کے ہیل بلاکس) یا سیٹ اپ اور مینٹیننس گیپ (ناکافی چکنا، چھوڑے ہوئے متوازی چیک، ناہموار کلیمپنگ) کی طرف اشارہ کرتی ہے۔ اجزاء کے نقائص - اندرونی خامی کے ساتھ ایک گائیڈ پن یا -کے -سپیک بور - کے ساتھ بشنگ مقابلے کے لحاظ سے نایاب ہیں۔ اگر آپ کی دکان بار بار ڈائی سیٹ کے مسائل کا سامنا کر رہی ہے، تو خرابی کا سراغ لگانے کا راستہ تقریباً ہمیشہ اس طرف جاتا ہے کہ سیٹ کو کس طرح مخصوص، انسٹال یا برقرار رکھا گیا تھا بجائے کہ پنوں کے خراب بیچ کی طرف۔
ناکامی کے موڈ کی شناخت آپ کو بتاتی ہے کہ آج کیا غلط ہے۔ تکرار کو روکنے کے لیے دیکھ بھال اور معائنہ کے نظم و ضبط کی ضرورت ہوتی ہے جو انحطاط کو اس دہلیز تک پہنچنے سے پہلے پکڑ لیتا ہے جہاں پرزے خراب ہوتے ہیں۔ یہ نظم و ضبط - کیا چیک کرنا ہے، کتنی بار، اور کب تجدید کرنا ہے بمقابلہ تبدیل کریں - وہ دکانوں کو الگ کرتا ہے جو ڈائی سیٹ فیل ہونے پر رد عمل ظاہر کرتی ہیں جو شاذ و نادر ہی تجربہ کرتی ہیں۔
دیکھ بھال اور لائف سائیکل کے طریقے جو آپ کی سرمایہ کاری کی حفاظت کرتے ہیں۔
ٹربل شوٹنگ آپ کو بتاتی ہے کہ کیا غلط ہوا۔ دیکھ بھال اسے پہلی جگہ غلط ہونے سے روکتی ہے۔ اس کے باوجود زیادہ تر ڈائی شاپس ڈائی سیٹ کیئر کو رد عمل کے طور پر مانتی ہیں - جب گیلنگ ظاہر ہوتی ہے تو وہ جھاڑی کی جگہ لے لیتے ہیں، پرزوں کی برداشت ختم ہونے کے بعد جوتے کو دوبارہ- پیس لیتے ہیں، یا جب پرانے اسکور استعمال سے باہر ہوجاتے ہیں تو نئے گائیڈ پن کا آرڈر دیتے ہیں۔ اس ری ایکٹیو سائیکل کی لاگت ڈاؤن ٹائم، سکریپ، اور ہنگامی خریداری میں کسی منظم حفاظتی پروگرام سے کہیں زیادہ ہوتی ہے۔ پانچ سال تک چلنے والے ڈائی سیٹ اور پندرہ سال کی قابل اعتماد سروس فراہم کرنے والے سیٹ کے درمیان فرق تقریبا ہمیشہ اس بات پر آتا ہے کہ پروڈکشن رن کے درمیان کیا ہوتا ہے، ان کے دوران نہیں۔
ڈائی سیٹ کے لیے معمول کے معائنہ کا شیڈول
عملی معائنے کے لیے کئی دنوں تک پیداوار بند کرنے کی ضرورت نہیں ہے۔ یہ جاننے کی ضرورت ہے کہ کیا چیک کرنا ہے، کتنی بار، اور پیمائش کا کیا مطلب ہے۔ یہاں وہ فریم ورک ہے جو ڈائی آلات کو تصریح کے اندر کارکردگی دکھاتا رہتا ہے:
ہر پیداوار چلتی ہے (پہلے اور بعد میں):گیلنگ مارکس، سکورنگ یا رنگین ہونے کے لیے گائیڈ پنوں اور جھاڑیوں کا بصری طور پر معائنہ کریں۔ چیک کریں کہ بال بیئرنگ کیجز اپنی مناسب ریسٹ پوزیشن پر لوٹ آئیں (بال بیئرنگ سسٹم کے لیے)۔ پنوں کو صاف کریں اور دھات کی منتقلی یا سرایت شدہ ملبہ تلاش کریں۔ پن کی سطح کے ساتھ ایک انگلی چلائیں - کوئی بھی کھردری جو آپ محسوس کر سکتے ہیں وہ کھردرا پن ہے جو جھاڑیوں کے لباس کو تیز کرتا ہے۔
سہ ماہی:سطح کی پلیٹ سے حوالہ کردہ ڈائل اشارے کا استعمال کرتے ہوئے ڈائی شو کے متوازی کی پیمائش کریں۔ ریڈنگ کا موازنہ اس وقت ریکارڈ کی گئی بیس لائن پیمائش سے کریں جب ڈائی سیٹ نیا یا آخری بار ری فربش کیا گیا تھا۔ قابل قبول بڑھنے کا انحصار درستگی کے طبقے پر ہوتا ہے، لیکن ایک عام رہنما خطوط کے طور پر، جوتے کی لمبائی کے 0.0005 انچ فی فٹ سے زیادہ انحراف توجہ کی ضمانت دیتا ہے۔ مائیکرو میٹر - ٹیپر کا استعمال کرتے ہوئے کام کی لمبائی کے ساتھ متعدد پوائنٹس پر گائیڈ پن کے قطروں کو چیک کریں یا اوولٹی ناہموار لوڈنگ یا غلط ترتیب کی نشاندہی کرتی ہے جسے بصری معائنہ نہیں پکڑ سکتا۔
سالانہ (یا ہر 500,000 اسٹروک، جو بھی پہلے آئے):ڈائی اسمبلی کا مکمل جہتی معائنہ کریں۔ بشنگ بور کے قطر کی پیمائش کریں اور اصل چلانے کی کلیئرنس کا حساب لگانے کے لیے گائیڈ پن OD سے موازنہ کریں۔ بال بیئرنگ سسٹمز کے لیے، پری لوڈ کو بذریعہ احساس - چیک کریں کہ کسی بھی قابل ادراک ڈھیلے پن سے پہنے ہوئے بیرنگ یا کیج کے نقصان کی نشاندہی ہوتی ہے۔ سطح کو پہنچنے والے نقصان، بولٹ کی جگہوں پر سنکنرن کو جھنجھوڑنے، یا جہاں ٹولنگ کو بار بار بند کیا گیا ہے وہاں مقامی سطح پر ڈپریشن کے لیے جوتا چڑھانے والے چہروں کا معائنہ کریں۔ یہ سالانہ چیک اس کے مترادف ہے جو کسی بھی تجربہ کار ڈائی میکر ٹولز کو دوبارہ تعمیر - کے ذریعے کرتا ہے سوائے اس کے کہ آپ کو ان کی ضرورت سے پہلے ہی مسائل کا سامنا ہو۔
چکنا اور ذخیرہ کرنے کے بہترین طریقے
گائیڈ سسٹم کی اقسام کے درمیان چکنا کرنے کی ضروریات کافی حد تک مختلف ہیں، اور غلط چکنا کرنے والے کا استعمال تقریباً اتنا ہی برا ہے جتنا کہ کوئی بھی استعمال نہ کرنا۔
سادہ بیئرنگ سسٹم کے لیے، ہر پروڈکشن چلانے سے پہلے پنوں کو گائیڈ کرنے کے لیے کوالٹی وے آئل یا مشین آئل لگائیں۔ چکنا کرنے والی فلم کو پہلے اسٹروک سے پہلے موجود ہونا چاہیے - خشک چل رہا ہے یہاں تک کہ مختصر طور پر غیر متناسب طور پر پہننے کو تیز کرتا ہے۔ فالج کی شرح کے مطابق وقفوں پر توسیعی رنز کے دوران دوبارہ چکنا؛ تیز-اسپیڈ آپریشنز کے لیے وسط-شفٹ ایپلی کیشن کی ضرورت پڑ سکتی ہے۔ زیادہ پھسلن سے بچیں جو پٹی کے مواد یا کام کی سطحوں پر ٹپکتی ہے، جو حصوں کو آلودہ کرتی ہے اور نقائص پیدا کرنے کا سبب بن سکتی ہے۔
بال بیئرنگ گائیڈ سسٹم کے لیے، چکنائی کی سفارش نہیں کی جاتی ہے۔ چونکہ بال بیئرنگ اجزاء منفی-کلیئرنس پری لوڈ شدہ حالات میں کام کرتے ہیں، چکنائی ایسے آلودگیوں کو روکتی ہے جو رولنگ پریس فٹ میں کام کرتے ہیں، بیرنگ پر گرمی اور چپٹے دھبے پیدا کرتے ہیں۔ اس کے بجائے، 100 ڈگری F پر تقریباً 290/340 SSU کی viscosity کے ساتھ ایک ریفائنڈ معدنی تیل استعمال کریں، جس میں انتہائی-دباؤ کے اضافے اور زنگ کو روکنے والے شامل ہوں۔ اندرونی کراس کے ساتھ لیوب پن - گائیڈ پوسٹس- ڈرلڈ چکنا سوراخ - خودکار نظاموں سے منسلک ہو سکتے ہیں جو دستی مداخلت کے بغیر مخصوص وقفوں پر تیل فراہم کرتے ہیں۔
سٹوریج کے طریقے پیداوار کے دوران چکنا کرنے کی طرح اہمیت رکھتے ہیں۔ جب ڈائی سیٹ پروڈکشن مہموں کے درمیان اسٹوریج میں جاتا ہے، تو تین حالات اسے خاموشی سے تباہ کر دیتے ہیں: زنگ، وار پیج، اور آلودگی۔
- زنگ سے بچاؤ:تمام بے نقاب اسٹیل کی سطحوں کو - گائیڈ پن، بشنگ بورز، جوتوں کے چہروں کو - زنگ سے بچائیں-روکنے والے تیل یا بخارات کے سنکنرن روکنے والے (VCI) کی لپیٹ سے۔ ایک بے قابو ڈائی شاپ کے ماحول میں نمی دنوں کے اندر غیر محفوظ سخت سٹیل کی سطحوں پر حملہ کرتی ہے۔
- وار پیج کی روک تھام:ڈائی سیٹ کو مناسب ڈائی سٹوریج بیسز پر اسٹور کریں جو نچلے جوتے کو اس کے پورے نقش پر سپورٹ کرتے ہیں۔ دو تنگ ریلوں پر ذخیرہ شدہ جوتا جس کے درمیان میں غیر تعاون یافتہ اسپین ہوتا ہے وقت کے ساتھ ساتھ اپنے ہی وزن کے نیچے جھک جاتا ہے - خاص طور پر ایلومینیم کے جوتے، جو سٹیل سے زیادہ آسانی سے رینگتے ہیں۔ ذخیرہ شدہ ڈائی سیٹ کے اوپر کبھی بھی بھاری اشیاء نہ لگائیں۔
- آلودگی کنٹرول:سٹور شدہ ڈائی سیٹ کو ڈھانپیں تاکہ گرٹ، دھاتی جرمانے، اور ہوا سے چلنے والے ملبے کو گائیڈ اسمبلیوں اور بشنگ بورز میں جمع ہونے سے روکا جا سکے۔ سٹوریج سے نکالا گیا اور صاف کیے بغیر چلایا گیا اسٹاک ڈائی پہلے ہی اسٹروک پر کھرچنے والے ذرات کو براہ راست بیئرنگ پاتھ میں داخل کرتا ہے۔
ڈائی سیٹ کو کب ریفربش یا تبدیل کرنا ہے۔
ہر ڈائی سیٹ اس مقام پر پہنچ جاتا ہے جہاں صرف دیکھ بھال کارکردگی کو بحال نہیں کرسکتی ہے۔ سوال یہ ہے کہ کیا وہ حد ری فربشمنٹ یا مکمل متبادل - کا مطالبہ کرتی ہے اور کسی بھی سمت میں غلط کال کرنے سے پیسہ خرچ ہوتا ہے۔ بہت جلد تبدیل کریں اور آپ نے قابل خدمت ڈائی آلات کو چھوڑ دیا ہے۔ بہت دیر سے ری فربش کریں اور آپ ایک سیٹ میں مرمت کے ڈالرز لگا رہے ہیں جو جلد ہی دوبارہ ناکام ہو جائے گا۔
فیصلے کا فریم ورک شرط-کی بنیاد پر ہے، عمر کی نہیں-کی بنیاد پر:
تجدید کریں جب:
- بشنگ کی تبدیلی تصریح کے لیے گائیڈ کلیئرنس کو بحال کرتی ہے۔
- جوتے کی ہم آہنگی کو جوتے کی موٹائی کو سختی کے لیے درکار کم از کم سے کم کیے بغیر سطح کو پیس کر درست کیا جا سکتا ہے۔
- گائیڈ پن کی سطحیں اسکور کی جاتی ہیں لیکن پالش کرنے کے بعد پن کا قطر رواداری کے اندر رہتا ہے۔
- ہیل بلاک پہننے والی پلیٹوں کو ڈائی مشیننگ کی مجموعی سالمیت کو متاثر کیے بغیر چمکایا یا تبدیل کیا جا سکتا ہے۔
تبدیل کریں جب:
- جوتے کی ہم آہنگی پیسنے کی برداشت سے باہر ہے - یعنی چپٹا پن بحال کرنے کے لیے درکار مواد کو ہٹانا جوتے کو اس کی ساختی کم سے کم موٹائی سے کم کر دے گا۔
- گائیڈ پن کو چڑھانے والے سوراخ لمبے ہو چکے ہیں، یعنی پن کی پریس-فٹ برقرار رکھنے میں سمجھوتہ کیا گیا ہے اور پن جھاڑی کی حالت سے قطع نظر بوجھ کے نیچے شفٹ ہو سکتا ہے۔
- متعدد پچھلی تجدید کاری نے دستیاب پیسنے والے سٹاک کو استعمال کر لیا ہے، جس سے جوتے اتنے پتلے ہو گئے ہیں کہ وہ مکمل پریس ٹننج کے نیچے جھکاؤ کے خلاف مزاحمت کر سکیں۔
- ڈائی سیٹ کی اصل تصریح اب موجودہ پیداواری تقاضوں سے میل نہیں کھاتی ہے - تبدیل شدہ رواداری، زیادہ حجم، یا نئے پریس آلات جو مختلف شٹ ہائٹس یا گائیڈ کنفیگریشنز کا مطالبہ کرتے ہیں۔
یہ آخری نکتہ زور دینے کا مستحق ہے۔ جب ایک عمر رسیدہ ڈائی سیٹ کو دوبارہ انجنیئر کرنے کی ضرورت ہوتی ہے بجائے اس کے کہ نقل کی جائے - کیونکہ پیداوار کے تقاضے تیار ہو چکے ہیں، رواداری سخت ہو گئی ہے، یا اصل ڈیزائن میں موروثی حدود ہیں - اسی اسٹاک ڈائی کنفیگریشن کی کیٹلاگ کی تبدیلی اصل مسائل کو برقرار رکھ سکتی ہے۔ ان حالات کا جائزہ لینے والے انجینئرز کے لیے، سپلائرز پسند کرتے ہیں۔YICENاپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز کے ساتھ ٹولنگ انجینئرز کو سپورٹ کریں جس میں ڈائی سٹرکچر، کمپوننٹ ڈیزائن، برر کنٹرول، اور کلیئرنس آپٹیمائزیشن شامل ہیں۔ اس قسم کی انجینئرنگ سپورٹ خاص طور پر اس وقت قابل قدر بن جاتی ہے جب متبادل کا فیصلہ بھی دائمی مسائل کو ختم کرنے کا ایک موقع ہوتا ہے جو کہ مشینی اصل قیاس پر واپس آجاتی ہے اسے آگے بڑھایا جاتا ہے۔
مندرجہ ذیل مرحلہ-مرحلہ-مرحلے کی بحالی کو دوبارہ قابل عمل عمل میں یکجا کرتا ہے جسے کوئی بھی ڈائی شاپ بغیر کسی خصوصی آلات کے لاگو کر سکتی ہے جو پہلے سے فرش پر موجود ہے:
- تمام گائیڈ سطحوں کو صاف کریں۔- ہر پروڈکشن چلانے کے بعد گائیڈ پن، بشنگ، اور ہیل بلاک کے چہروں کو چکنا کرنے والے کی باقیات، دھاتی جرمانوں اور ملبے سے پاک صاف کریں۔
- نقصان کے لیے بصری طور پر معائنہ کریں۔- بال بیئرنگ سسٹمز پر گیلنگ مارکس، اسکورنگ، رنگین، یا کیج کریپ انڈیکیٹرز کو چیک کریں۔
- اہم منظوریوں کی پیمائش کریں۔کیلیبریٹڈ مائیکرو میٹر یا بور گیجز کا استعمال کرتے ہوئے سہ ماہی وقفوں پر بشنگ کلیئرنس کے لیے - گائیڈ پن-چیک کریں۔
- جوتے کے متوازی کی تصدیق کریں۔- سہ ماہی سطح کی پلیٹ پر دونوں جوتوں کے درمیان اشارہ کرتا ہے، بیس لائن پیمائش کے مقابلے اور کسی بھی بہاؤ کو دستاویز کرتا ہے۔
- چکنا فی نظام کی قسم- ہر رن سے پہلے سادہ بیئرنگ پنوں پر مناسب تیل لگائیں مینوفیکچرر-مخصوص وقفوں پر بال بیئرنگ اسمبلیوں میں ریفائنڈ منرل آئل (چکنائی نہیں) لگائیں۔
- بڑھتے ہوئے سالمیت کا معائنہ کریں۔- چیک کریں کہ گائیڈ پن ان کے پریس-فیٹ بورز میں محفوظ رہتے ہیں، کہ بڑھتے ہوئے بولٹ کو تصریح کے مطابق ٹارک کیا جاتا ہے، اور یہ کہ جوتوں میں کوئی سنکنرن نہیں ہوا ہے-انٹرفیس کو مضبوط کرنے کے لیے-۔
- دستاویز اور رجحان- تمام پیمائشوں کو ڈائی اسمبلی ہسٹری لاگ میں ریکارڈ کریں۔ ٹرینڈنگ ڈیٹا انحطاط کی شرحوں کو ظاہر کرتا ہے جو پیش گوئی کرتی ہے کہ کب تجدید کاری یا تبدیلی کی ضرورت ہوگی، ہنگامی احکامات کے بجائے منصوبہ بند خریداری کی اجازت دیتے ہیں۔
فعال دیکھ بھال کمال کے بارے میں نہیں ہے۔ یہ اس سہ ماہی میں 0.0003-انچ کی تبدیلی کو پکڑنے کے بارے میں ہے اس سے پہلے کہ یہ اگلی سہ ماہی میں 0.002 انچ کا مسئلہ بن جائے جو پرزوں کو ختم کر دیتا ہے اور پریس کو روکتا ہے۔ معائنہ کے وقت میں سرمایہ کاری ایک ایمرجنسی ڈائی سیٹ کی تبدیلی کے مقابلے میں معمولی ہے - اور پیداواری اعتماد جو یہ جاننے سے حاصل ہوتا ہے کہ آپ کے ڈائی سیٹ تفصیلات کے اندر ہیں، رن کے بعد چلتے ہیں، وہی دکانوں کو الگ کرتی ہے جو اپنے ٹولنگ کو ان دکانوں سے الگ کرتی ہیں جو ان کی ٹولنگ کی ناکامیوں کی وجہ سے منظم ہوتی ہیں۔
Metal Stamping Die Sets کے بارے میں اکثر پوچھے گئے سوالات
1. ڈائی سیٹ اور مکمل سٹیمپنگ ڈائی میں کیا فرق ہے؟
ڈائی سیٹ دوبارہ استعمال کے قابل ذیلی اسمبلی ہے جس میں اوپری اور نچلے ڈائی جوتے، گائیڈ پن، اور بشنگ شامل ہیں جو کام کرنے والے تمام عناصر کے لیے سیدھ اور چڑھائی فراہم کرتی ہے۔ مکمل سٹیمپنگ ڈائی میں اس فریم ورک میں نصب ہر چیز شامل ہوتی ہے - پنچ، ڈائی بٹن، اسٹرائپرز، اسپرنگس، اور پائلٹ۔ ڈائی سیٹ کو چیسس کے طور پر سوچیں: یہ براہ راست کاٹنے یا تشکیل نہیں دیتا ہے، لیکن ہر کام کرنے والا جزو درست پوزیشننگ کے لیے اس پر منحصر ہے۔ اپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز کو سورس کرتے وقت، YICHEN (yichen-group.com/stamping-die/) جیسے سپلائرز ایک مربوط نظام کے طور پر ڈائی سیٹ فریم ورک، پنچ انٹیگریشن، اور کلیئرنس آپٹیمائزیشن سمیت مکمل ڈائی اسٹرکچر کو انجینئر کرتے ہیں۔
2. میں اپنے ڈائی سیٹ کے لیے سادہ بیئرنگ اور بال بیئرنگ گائیڈ سسٹم کے درمیان کیسے انتخاب کروں؟
فیصلہ بنیادی طور پر پیداوار کے حجم، اسٹروک کی رفتار، اور رواداری کے تقاضوں پر منحصر ہے۔ سادہ بیئرنگ سسٹم کی لاگت کم ہوتی ہے اور آلودگی اور سائیڈ بوجھ کو بہتر طور پر برداشت کرتے ہیں، جو انہیں 150 SPM سے کم رفتار پر شارٹ رن، پروٹو ٹائپنگ اور گندے دکان کے ماحول کے لیے مثالی بناتے ہیں۔ بال بیئرنگ سسٹمز پری لوڈ کے ذریعے چلنے والی کلیئرنس کو ختم کرتے ہیں، سخت رواداری کے ساتھ اعلی- والیوم پروگریسو سٹیمپنگ کے لیے 300+ SPM پر اعلیٰ ریپیٹ ایبلٹی فراہم کرتے ہیں۔ اگر آپ کا سالانہ حجم 500,000 ہٹ سے زیادہ ہے یا آپ کے حصے کی برداشت پلس-یا-مائنس 0.002 انچ سے زیادہ ہے تو بال بیئرنگ گائیڈنس عام طور پر کم سکریپ اور طویل پنچ لائف کے ذریعے خود ادا کرتی ہے۔
3. ڈائی سیٹ گائیڈ پن پر گیلنگ کی کیا وجہ ہے اور میں اسے کیسے ٹھیک کروں؟
گالنگ گائیڈ پن کی سطحوں پر چمکدار، داغ دار دھاتی منتقلی کے نشانات کے طور پر ظاہر ہوتا ہے، جو کہ بوجھ کے نیچے دھات سے-دھات کے رابطے کی وجہ سے ہوتا ہے۔ تین جڑ کی حالتیں اس کو پیدا کرتی ہیں: پہنی ہوئی جھاڑیاں جو پن کے کونیی اندراج کی اجازت دیتی ہیں، متوازی طور پر جھاڑی والے بور کو جھکاتے ہوئے ڈائی جوتے، یا پریس کی غلط ایڈجسٹمنٹ ایک ترچھی آپریٹنگ حالت پیدا کرتی ہے۔ اسے ٹھیک کرنے کے لیے، اگر ضرورت ہو تو بوسیدہ جھاڑیوں اور ریم بورز کو تبدیل کریں، متوازی کو بحال کرنے کے لیے جوتوں کے چہروں کو دوبارہ-پیسیں، اور سیدھ کو مضبوط کرنے کے لیے ریم-پریس-کی تصدیق کریں۔ اگر گیلنگ نے پن کی سطح کو اسکور کیا ہے تو، پن کو مکمل طور پر تبدیل کریں کیونکہ اسکور کی گئی سطح فوری طور پر نئے بشنگ پہننے کو تیز کرتی ہے۔
4. مجھے پروگریسو سٹیمپنگ کے لیے کون سی ڈائی سیٹ پوسٹ کنفیگریشن استعمال کرنی چاہیے؟
پچھلی-پوسٹ یا ڈائیگنل-پوسٹ کنفیگریشنز پروگریسو سٹیمپنگ کے لیے معیاری ہیں۔ پچھلی-پوسٹ سیٹ دونوں گائیڈ پنوں کو عقب میں رکھتی ہے، جس سے سامنے اور اطراف کو ایک طرف سے دوسری طرف پٹی کھلانے کے لیے مکمل طور پر کوئی رکاوٹ نہیں ہوتی۔ اخترن-پوسٹ سیٹ ایک کنارے کے ساتھ مناسب فیڈ کلیئرنس کو برقرار رکھتے ہوئے پیچھے-پوسٹ پر بہتر سختی پیش کرتے ہیں۔ چار-پوسٹ کنفیگریشنز، زیادہ سے زیادہ سیدھ کی درستگی فراہم کرتے ہوئے، سٹرپ فیڈنگ کے راستوں کو روکتی ہیں اور کمپاؤنڈ یا ٹرانسفر ڈیز کے لیے بہتر موزوں ہیں جہاں مسلسل پٹی تک رسائی کی ضرورت نہیں ہے۔
5. ڈائی سیٹ کا کتنی بار معائنہ کیا جانا چاہیے اور کون سی پیمائش سب سے زیادہ اہمیت رکھتی ہے؟
ہر پروڈکشن رن سے پہلے اور بعد میں گیلنگ یا اسکور کرنے کے لیے گائیڈ پنوں اور جھاڑیوں کا بصری طور پر معائنہ کریں۔ سطحی پلیٹ پر ڈائل انڈیکیٹر کا استعمال کرتے ہوئے سہ ماہی میں ڈائی شو کے متوازی کی پیمائش کریں، جوتے کی لمبائی کے 0.0005 انچ فی فٹ سے زیادہ کے انحراف - سے موازنہ کرتے ہوئے اصلاحی کارروائی کی ضمانت دیتا ہے۔ مکمل جہتی معائنہ سالانہ یا ہر 500,000 اسٹروک پر کریں، پن OD کے خلاف بشنگ بور کے قطروں کو چیک کریں تاکہ اصل چلانے کی کلیئرنس کا حساب لگ سکے۔ بال بیئرنگ سسٹمز کے لیے، کسی بھی قابل دید ڈھیلے پن کے لیے پری لوڈ کو محسوس کریں۔ انحطاط کی شرح کے رجحان کے لیے تمام پیمائشوں کو دستاویز کریں اور ناکامیوں سے جزوی معیار کو متاثر کرنے سے پہلے دیکھ بھال کے وقت کی پیش گوئی کریں۔


