


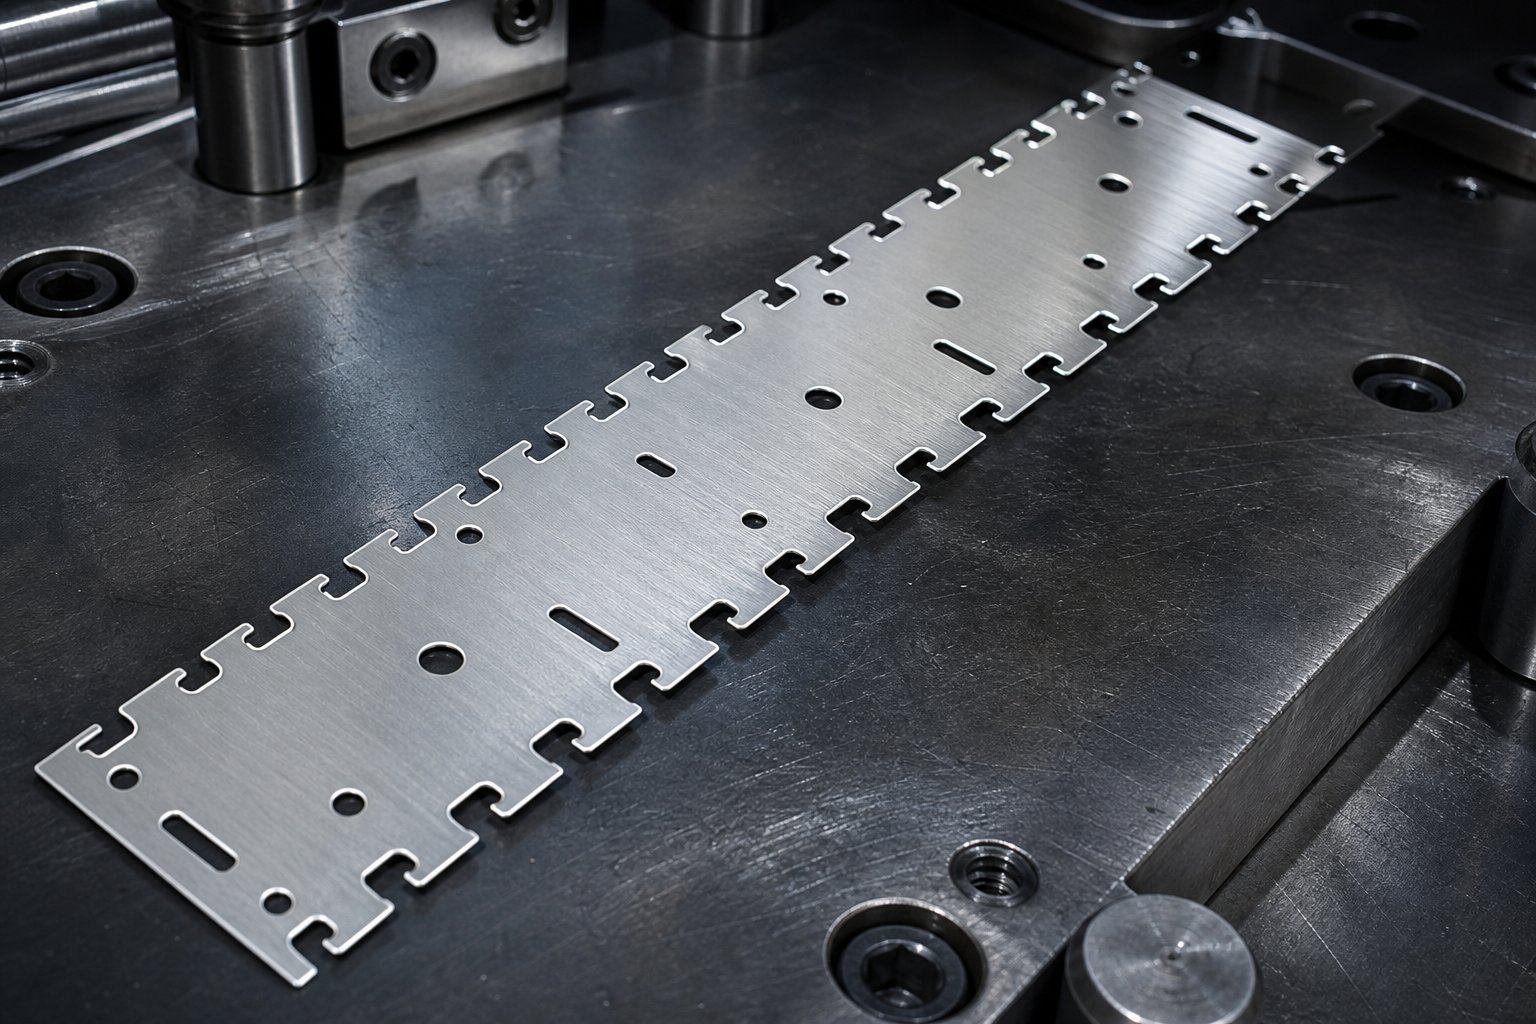
پروگریسو اسٹیمپنگ میں بائی پاس نوچز کو سمجھنا ختم ہوجاتا ہے۔
سیکڑوں سٹروک فی منٹ پر ترقی پسند ڈائی کے ذریعے دھات کی پٹی کی دوڑ کی تصویر بنائیں۔ ہر اسٹیشن پر، اس پٹی میں گھونسوں کو چھیدنا، شکل دینا، اور خصوصیات کو موڑنا۔ ان تازہ ترین خصوصیات کو اگلے اسٹیشن پر ٹولنگ سے ٹکرانے سے کیا چیز روکتی ہے؟ جواب، بہت سے معاملات میں، ایک بائی پاس نشان ہے.
پروگریسو ڈائز میں بائی پاس نوچز کیا ہیں؟
بائی پاس نوچز سٹرپ کیرئیر میں جان بوجھ کر بنائے گئے کٹ آؤٹ ہوتے ہیں جو بنائے گئے فیچرز، اٹھائے گئے حصوں، یا پھیلے ہوئے جیومیٹری کے لیے کلیئرنس بناتے ہیں کیونکہ پٹی لگاتار ڈائی اسٹیشنوں کے ذریعے آگے بڑھتی ہے۔ وہ پچ نوچز (جسے بعض اوقات فرانسیسی نوچز بھی کہا جاتا ہے) سے مختلف کردار ادا کرتے ہیں، جو بنیادی طور پر زیادہ خوراک کو روکتے ہیں اور کنارے کیمبر کو ہٹاتے ہیں۔ بائی پاس نوچز خاص طور پر مکمل کام اور ڈاؤن اسٹریم ٹولنگ کے درمیان مکینیکل مداخلت کے بغیر پٹی کو آگے بڑھنے دیتے ہیں۔
بائی پاس نوچ ایک پروگریسو اسٹیمپنگ ڈائی کے سٹرپ کیریئر میں جان بوجھ کر کھولا جاتا ہے جو ڈائی اجزاء سے رابطہ کیے بغیر ملحقہ اسٹیشنوں سے گزرنے والی یا پھیلی ہوئی خصوصیات کو اجازت دیتا ہے، جو دو کنفیگریشنز میں دستیاب ہے: منفی (مواد کو ہٹا دیا گیا) اور مثبت (بعد میں تراشنے کے لیے ٹیب کو برقرار رکھا گیا)۔
سٹیمپنگ میں بائی پاس نوچز کا مقصد ختم ہو جاتا ہے۔ایک چیز پر نیچے آتا ہے: بلاتعطل پٹی کا سفر۔ ان کے بغیر، اسٹیشن تھری پر بننے والا موڑ یا ایمبوس اسٹیشن فور پر لفٹر ریل یا ڈائی بلاک سے ٹکرا سکتا ہے، جس سے جام، ٹوٹے ہوئے ٹولنگ، یا ٹوٹے ہوئے حصے ہو سکتے ہیں۔
پٹی کی ترقی کے لیے نشان کی قسم کا انتخاب کیوں اہم ہے۔
یہ وہ جگہ ہے جہاں فیصلہ دلچسپ ہو جاتا ہے۔ شیٹ میٹل اسٹیمپنگ ڈائی میں منفی اور مثبت بائی پاس نوچز مخالف حکمت عملیوں کے ذریعے اسی کلیئرنس کے مسئلے کو حل کرتے ہیں:
- منفی نشاناتپٹی کے کنارے سے مواد کی ایک جیب کو اندر کی طرف ہٹا دیں۔ سلگ ڈائی کے ذریعے گرتی ہے، اور پٹی ایک کھلی کھڑکی کے ساتھ جاری رہتی ہے جہاں کبھی مواد موجود تھا۔
- مثبت نشاناتپٹی کے کنارے پر ایک پھیلا ہوا ٹیب چھوڑ دیں جو باہر کی طرف پھیلا ہوا ہے، ہٹانے کے بجائے نقل مکانی کے ذریعے کلیئرنس پیدا کرتا ہے۔ اس ٹیب کو بعد کے اسٹیشن پر تراش لیا جاتا ہے۔
شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کے درمیان انتخاب ہر چیز کو نیچے کی طرف متاثر کرتا ہے: سکریپ ہینڈلنگ، سٹرپ اسٹیبلٹی، پریس ٹنیج، پائلٹ رجسٹریشن کی درستگی، اور ڈائی مینٹیننس وقفہ۔ یہاں ایک غلط کال فیڈ کے مسائل، گڑبڑ کے مسائل، یا وقت سے پہلے ٹول پہننے کا سبب بن سکتی ہے جسے آزمانے والی چمک کی کوئی مقدار ٹھیک نہیں کرے گی۔
یہ گائیڈ دونوں نشان کی اقسام کو ایک ہی حوالہ میں یکجا کرتا ہے، جس میں جیومیٹری، مادی تعاملات، فورس پروفائلز، ناکامی کے طریقوں، اور انتخاب کے معیار کا احاطہ کیا جاتا ہے تاکہ آپ پہلے پنچ کے اسٹیل سے ٹکرانے سے پہلے پراعتماد ڈیزائن کا فیصلہ کر سکیں۔
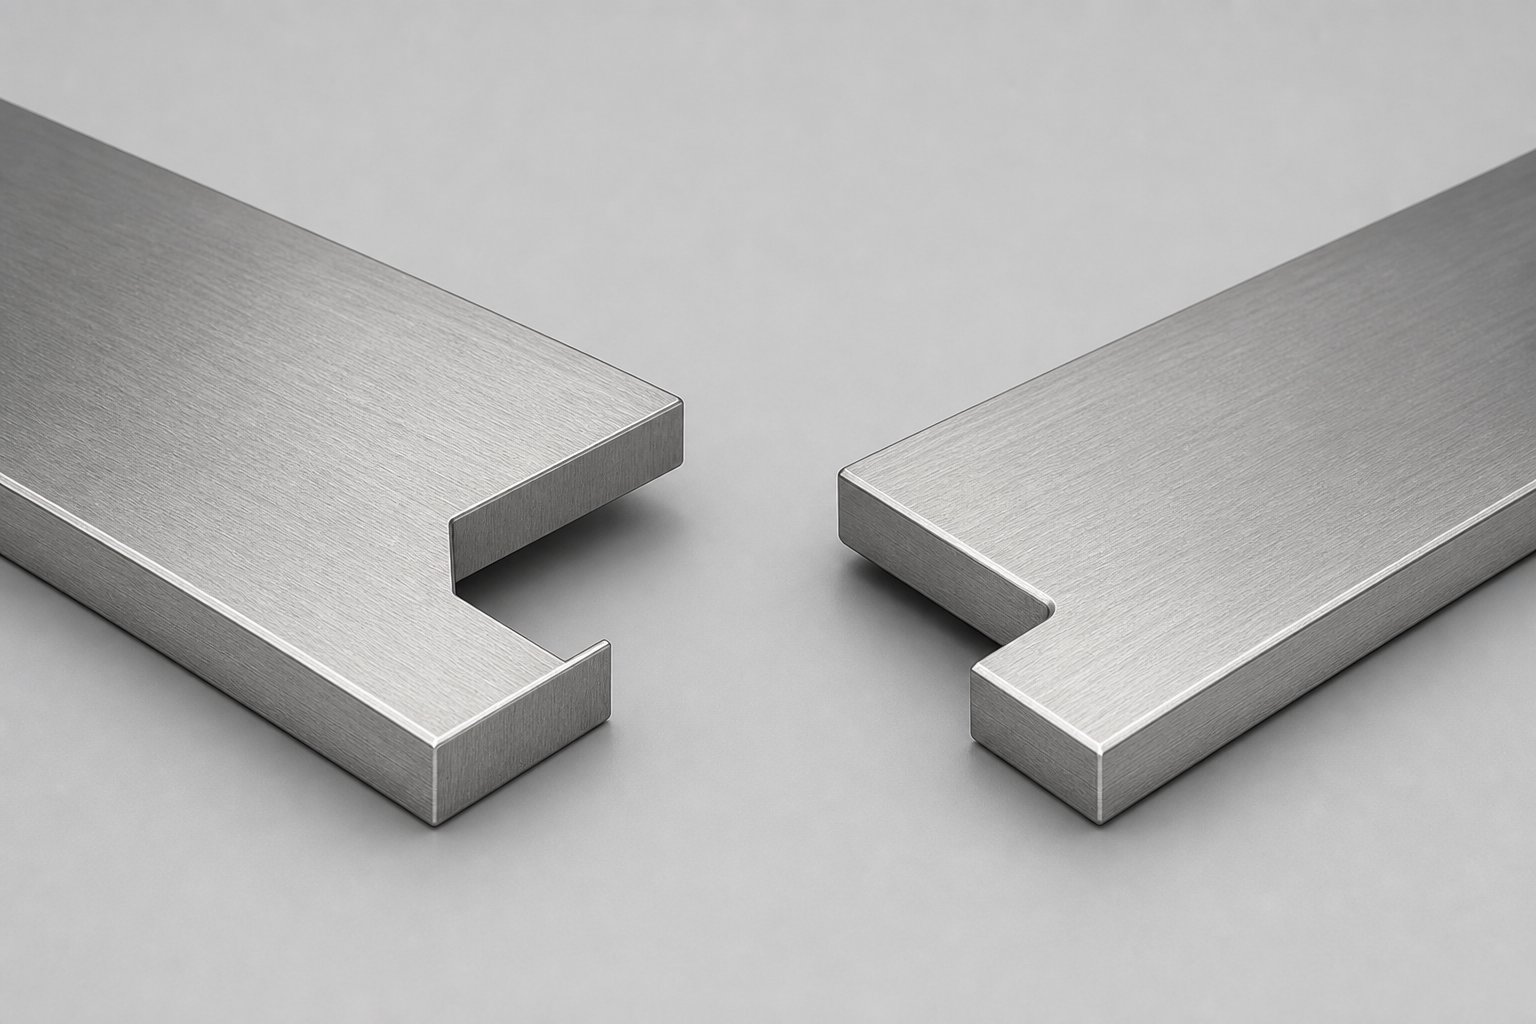
منفی اور مثبت نشان پروفائلز کی ہندسی خرابی
یہ جاننا کہ ایک نشان مواد کو ہٹاتا ہے جبکہ دوسرا ٹیب چھوڑ دیتا ہے، لیکن یہ ڈائی ڈیزائن کے لیے کافی نہیں ہے۔ آپ کو ہر جیومیٹری کی ایک واضح مقامی تصویر کی ضرورت ہے، یہ پٹی فیڈ کی سمت کے مطابق کس طرح بیٹھتی ہے، اور پنچ کہاں سفر کرتا ہے۔ یہ وضاحتیں آپ کو ایک ذہنی ماڈل فراہم کرتی ہیں جس سے آپ اپنے سامنے پرنٹ کے بغیر بھی کام کر سکتے ہیں۔
منفی نشان جیومیٹری اور مقامی واقفیت
پٹی کو نیچے دیکھنے کا تصور کریں جب یہ بائیں سے دائیں فیڈ کرتی ہے۔ ایک منفی بائی پاس نوچ ایک مستطیل یا ٹریپیزائڈل جیب ہے جو پٹی کے کنارے سے اندر کی طرف کاٹی جاتی ہے، فیڈ کی سمت کے لیے کھڑی ہوتی ہے۔ پنچ پٹی کے ذریعے عمودی طور پر نیچے آتا ہے، اور ہٹائی گئی سلگ ڈائی بلاک میں ایک مماثل سوراخ کے ذریعے نیچے کی طرف نکل جاتی ہے۔
منفی نشانوں کے لیے عام گہرائی-سے-چوڑائی کا تناسب 1:1.5 اور 1:2.5 کے درمیان آتا ہے، یعنی نشان فیڈ محور کے ساتھ اس کی چوڑائی کے 40 سے 65 فیصد تک پھیلتا ہے۔ جیب کے اگلے اور پچھلے کنارے عام طور پر ایک دوسرے کے متوازی اور پٹی کے کنارے پر کھڑے ہوتے ہیں۔ trapezoidal مختلف حالتوں میں، سائیڈ والز پر 2 سے 5 ڈگری کا ہلکا سا ڈرافٹ اینگل سلگ کے اخراج میں مدد کرتا ہے اور پنچ کے لباس کو کم کرتا ہے۔ اندرونی کونوں پر کونے کی ریڈیائی عام طور پر مادی موٹائی سے 0.5 سے 1.0 گنا تک ہوتی ہے تاکہ نشان کی جڑ میں تناؤ کو ٹوٹنے سے روکا جا سکے۔
مثبت نشان جیومیٹری اور ٹیب کنفیگریشن
ایک مثبت نشان منطق کو پلٹ دیتا ہے۔ جیب کو اندر کی طرف کاٹنے کے بجائے، ڈائی ایک ٹیب کے گرد کاٹتی ہے جو پٹی کے کنارے سے باہر کی طرف نکل جاتی ہے۔ جب آپ اوپر سے پٹی کو دیکھتے ہیں، تو آپ کو ایک زبان-شکل کا یا مستطیل پروجیکشن نظر آتا ہے جو اصل پٹی کی حد سے باہر پھیلی ہوئی ہوتی ہے، جو فیڈ سمت کے متوازی یا تھوڑا سا زاویہ پر مبنی ہوتی ہے۔
ٹیب کی چوڑائی عام طور پر مواد کی موٹائی سے 1.5 سے 3 گنا زیادہ ہوتی ہے، اور اس کی لمبائی (پٹی کے کنارے سے باہر کی طرف ناپی جاتی ہے) ملحقہ اسٹیشنوں پر مطلوبہ کلیئرنس کے لحاظ سے 3 سے 6 ملی میٹر تک ہوتی ہے۔ یہ پھیلا ہوا جیومیٹری نیچے دھارے والے ٹولنگ اجزاء کے اوپر سے یا اس کے ساتھ گزرتی ہے، جو کہ نیچے بنی ہوئی خصوصیات کے لیے کلیئرنس فراہم کرتی ہے۔ ٹیب اس وقت تک اسٹرپ کیریئر سے جڑا رہتا ہے جب تک کہ ایک مخصوص ٹرمنگ اسٹیشن اسے فلش نہ کر دے، ٹرم پنچ عمودی طور پر نیچے کی طرف سفر کرتے ہوئے بالکل معیاری سوراخ کرنے والے آپریشن کی طرح۔
دونوں اقسام کے لیے کلیدی جہتی پیرامیٹرز
بائی پاس نوچز شیٹ میٹل بنانے کا مقصد اس وقت واضح ہو جاتا ہے جب آپ ان کی جہتی خصوصیات کا ساتھ ساتھ موازنہ کرتے ہیں۔ مندرجہ ذیل جدول منفی اور مثبت بائی پاس نوچس کے لیے اہم پیرامیٹرز کو ترتیب دیتا ہے۔شیٹ میٹل بنانے کی سٹیمپنگ مر جاتی ہے۔تاکہ آپ پٹی لے آؤٹ کی منصوبہ بندی کے دوران ان کا حوالہ دے سکیں۔
| پیرامیٹر | منفی نشان | مثبت نشان |
|---|---|---|
| مواد کو ہٹانے کی سمت | پٹی کے کنارے سے اندر کی طرف | ارد گرد کی کٹس باہری ٹیب کو چھوڑ دیتی ہیں۔ |
| عام گہرائی (پٹی میں) | فیڈ کے ساتھ نشان کی چوڑائی کا 40-65% | N/A (ٹیب پروجیکٹس باہر کی طرف) |
| ٹیب/جیب کی چوڑائی (فیڈ کے ساتھ) | 1.5-2.5x گہرائی | 1.5-3x مواد کی موٹائی |
| ٹیب پروجیکشن کی لمبائی | N/A | پٹی کے کنارے سے 3-6 ملی میٹر |
| سائیڈ وال زاویہ | 0-5 ڈگری (سلگ کی رہائی کے لیے ڈرافٹ) | 0 ڈگری (سیدھی قینچ والی دیواریں) |
| کونے کا ریڈیائی | 0.5-1.0x مواد کی موٹائی | 0.25-0.5x مواد کی موٹائی |
| سلگ / سکریپ سے باہر نکلنے کی سمت | نوچ اسٹیشن پر ڈائی بلاک کے ذریعے نیچے کی طرف | بعد میں ٹرم اسٹیشن پر نیچے کی طرف |
| فیڈ سے متعلق واقفیت | فیڈ سمت کے لئے جیب سیدھا | ٹیب متوازی یا فیڈ سمت کے لیے زاویہ |
نوٹ کریں کہ کونے کے رداس کی تفصیلات دونوں اقسام کے درمیان مختلف ہیں۔ منفی نشانات بڑے ریڈئی کا مطالبہ کرتے ہیں کیونکہ پٹی کو نشان کی جڑ پر کم کراس- سیکشن پر بوجھ اٹھانا چاہیے۔ مثبت نشان والے کونوں میں ساختی خطرہ کم ہوتا ہے کیونکہ ارد گرد کی پٹی کا کنارہ اس وقت تک برقرار رہتا ہے جب تک کہ نیچے کی طرف تراشنا نہ ہو۔
یہ ہندسی تعلقات ایک گہرے سوال کا مرحلہ طے کرتے ہیں: ہر کنفیگریشن اپنی تخلیق کردہ اسکریپ کو کیسے ہینڈل کرتی ہے، اور ہائی-اسپیڈ فیڈنگ کے دوران پٹی کے استحکام کا کیا مطلب ہے؟
کس طرح نوچ کی قسم سکریپ مینجمنٹ اور سٹرپ کیریئر ڈیزائن کو متاثر کرتی ہے۔
سکریپ صرف غائب نہیں ہوتا ہے۔ ہر بائی پاس نوچ ترقی کے کسی نہ کسی وقت فضلہ پیدا کرتا ہے، اور اس سکریپ کی تخلیق کا وقت اس بات پر براہ راست اثر ڈالتا ہے کہ کھانا کھلانے کے دوران آپ کی پٹی کتنی مستحکم رہتی ہے۔ منفی اور مثبت نشانوں کے درمیان فرق بنیادی طور پر یہ سوال ہے کہ یہ فضلہ کب اور کہاں سسٹم سے نکلتا ہے۔
سکریپ فلو اور سلگ مینجمنٹ بذریعہ نشان قسم
منفی نشانات ہر ایک پریس اسٹروک پر ایک مجرد سلگ پیدا کرتے ہیں۔ یہ سلگ ڈائی بلاک میں ایک ریلیف جیب کے ذریعے نیچے کی طرف گرتی ہے اور اسے صاف طور پر باہر نکلنا چاہیے، یا تو اسکریپ چٹ میں گرنا یا بہار کے- بھرے ہوئے ایجیکٹرز سے باہر دھکیلنا۔ اگر کوئی سلگ چپک جاتا ہے یا ریباؤنڈ کرتا ہے، تو یہ اگلے اسٹروک پر پنچ چہرے اور پٹی کے درمیان ختم ہوسکتا ہے، جس سے دوہری ہٹیں، حصے پر سلگ کے نشانات، یا یہاں تک کہ پنچ کو نقصان پہنچ سکتا ہے۔ مناسب سلگ برقرار رکھنے کی حکمت عملی جیسے ویکیوم پورٹس، مثبت ناک آؤٹ، یا ٹیپرڈ ڈائی اوپننگز ہائی اسٹروک ریٹ پر ضروری ہو جاتے ہیں۔
مثبت نشانات مکمل طور پر ایک مختلف انداز اختیار کرتے ہیں۔ چونکہ ٹیب انٹرمیڈیٹ اسٹیشنوں کے ذریعے پٹی سے منسلک رہتا ہے، اس لیے کوئی سکریپ اس وقت تک نہیں بنایا جاتا جب تک کہ ایک وقف شدہ ٹرمنگ اسٹیشن اسے آگے بڑھنے کے بعد بند نہ کر دے۔ یہ موخر شدہ سکریپ حکمت عملی پٹی کے کنارے کو زیادہ دیر تک برقرار رکھتی ہے، جس سے فیڈ کے استحکام کو فائدہ ہوتا ہے۔ تجارت؟ آپ کو نوچ تخلیق پوائنٹ اور ٹرم اسٹیشن کے درمیان ہر اسٹیشن پر کلیئرنس کی منصوبہ بندی کرنے کی ضرورت ہے تاکہ پھیلا ہوا ٹیب ڈائی بلاکس، لفٹرز، یا اوپری پنچ اسمبلیوں سے نہ ٹکرائے۔ تنگ سٹیشن کی جگہ کے ساتھ پیچیدہ دھات کی تشکیل میں پیش رفت میں، کلیئرنس کی منصوبہ بندی قیمتی ڈائی رئیل اسٹیٹ کو کھا سکتی ہے۔
پٹی کیریئر کنفیگریشنز اور نوچ مطابقت
کیریئر ویب ہر چیز کو ایک ساتھ رکھتا ہے جیسے جیسے پٹی آگے بڑھتی ہے، اور اس کی ترتیب براہ راست متاثر کرتی ہے کہ کون سی نوچ قسم بہترین کام کرتی ہے۔ جیسا کہکیریئر کی پٹی کے ڈیزائن کے اصولاس بات پر زور دیں کہ، کیریئر کو اتنا مضبوط رہنا چاہیے کہ وہ کھانا کھلانے کے دوران موڑنے کے خلاف مزاحمت کر سکے اور پھر بھی حصوں کو آزادانہ طور پر اسٹیشن پر منتقل ہونے کی اجازت دے سکے۔ نوچ پلیسمنٹ یا تو اس توازن کو تقویت دیتی ہے یا کمزور کرتی ہے۔
- ایج کیریئر (سنگل-سائیڈ):قدرتی طور پر منفی نشانوں کے ساتھ جوڑتا ہے۔ چونکہ کیریئر ایک پٹی کے کنارے کے ساتھ چلتا ہے، اس لیے بائی پاس کلیئرنس کے لیے اس کنارے میں جیب کاٹنا سیدھا ہے۔ سلگ صاف طور پر باہر نکلتا ہے، اور باقی کیریئر کی چوڑائی اب بھی مناسب فیڈ طاقت فراہم کرتی ہے۔ مثبت ٹیبز گائیڈ ریلوں یا سٹاک لفٹرز کے ساتھ باہر کی طرف اور خطرے کی مداخلت کو پیش کریں گے۔
- سینٹر کیریئر:دونوں نوچ اقسام کے لیے زیادہ لچک پیش کرتا ہے۔ بائی پاس نوچز سٹرکچرل سینٹر ویب سے دور بیرونی کناروں پر بیٹھتے ہیں، لہذا کلیئرنس کی ضروریات کے مطابق یا تو منفی جیبیں یا مثبت ٹیبز کام کر سکتے ہیں۔ میٹریل آپٹیمائزیشن کی لمبائی کے لیے مٹیریل نیسٹنگ سافٹ ویئر اکثر سنٹر کیریئرز کے حق میں ہوتا ہے کیونکہ وہ کیریئر کی سالمیت کو قربان کیے بغیر سخت حصے-سے-پارٹ سپیسنگ کی اجازت دیتے ہیں۔
- ڈبل کیریئر (دونوں کنارے):عام طور پر ایک یا دونوں کناروں پر منفی نشانات استعمال کرتا ہے۔ دوہری-کیرئیر کا انتظام کافی ساختی فالتو پن فراہم کرتا ہے کہ کنارے سے مواد کو ہٹانے سے فیڈ کے استحکام سے سمجھوتہ نہیں ہوتا ہے۔ یہ کنفیگریشن ہیوی-گیج سٹاک کے لیے موزوں ہے جہاں سٹیل کا ماڈیولس لفٹر سٹیشنوں کے درمیان گھٹن کو روکنے کے لیے سخت کیریئرز کا مطالبہ کرتا ہے۔
انگوٹھے کا ایک عملی اصول: اگر آپ کے کیریئر کو مختلف اونچائیوں پر تشکیل شدہ خصوصیات کو ایڈجسٹ کرنے کے لیے اسٹیشنوں کے درمیان عمودی طور پر جھکنا ضروری ہے، تو منفی نشانات کیریئر کراس- سیکشن کو کم کر دیتے ہیں اور فلیکس پوائنٹس کو کمزور کر سکتے ہیں۔ مثبت نشانات اس کراس- سیکشن کو زیادہ دیر تک محفوظ رکھتے ہیں، جس سے وہ اسٹریچ ویب یا لوپ کیریئر ڈیزائنز کے لیے ایک محفوظ شرط بناتے ہیں جنہیں فریکچر کیے بغیر بار بار موڑنے والے چکروں کو زندہ رکھنے کی ضرورت ہوتی ہے۔
اگرچہ، پٹی کا استحکام مساوات کا صرف ایک حصہ ہے۔ مواد کی اپنی رائے ہوتی ہے کہ وہ کون سے نشان جیومیٹری کو برداشت کر سکتا ہے، اور یہ رائے زیادہ بلند ہوتی جاتی ہے جیسے جیسے پیداوار کی طاقت بڑھتی ہے۔
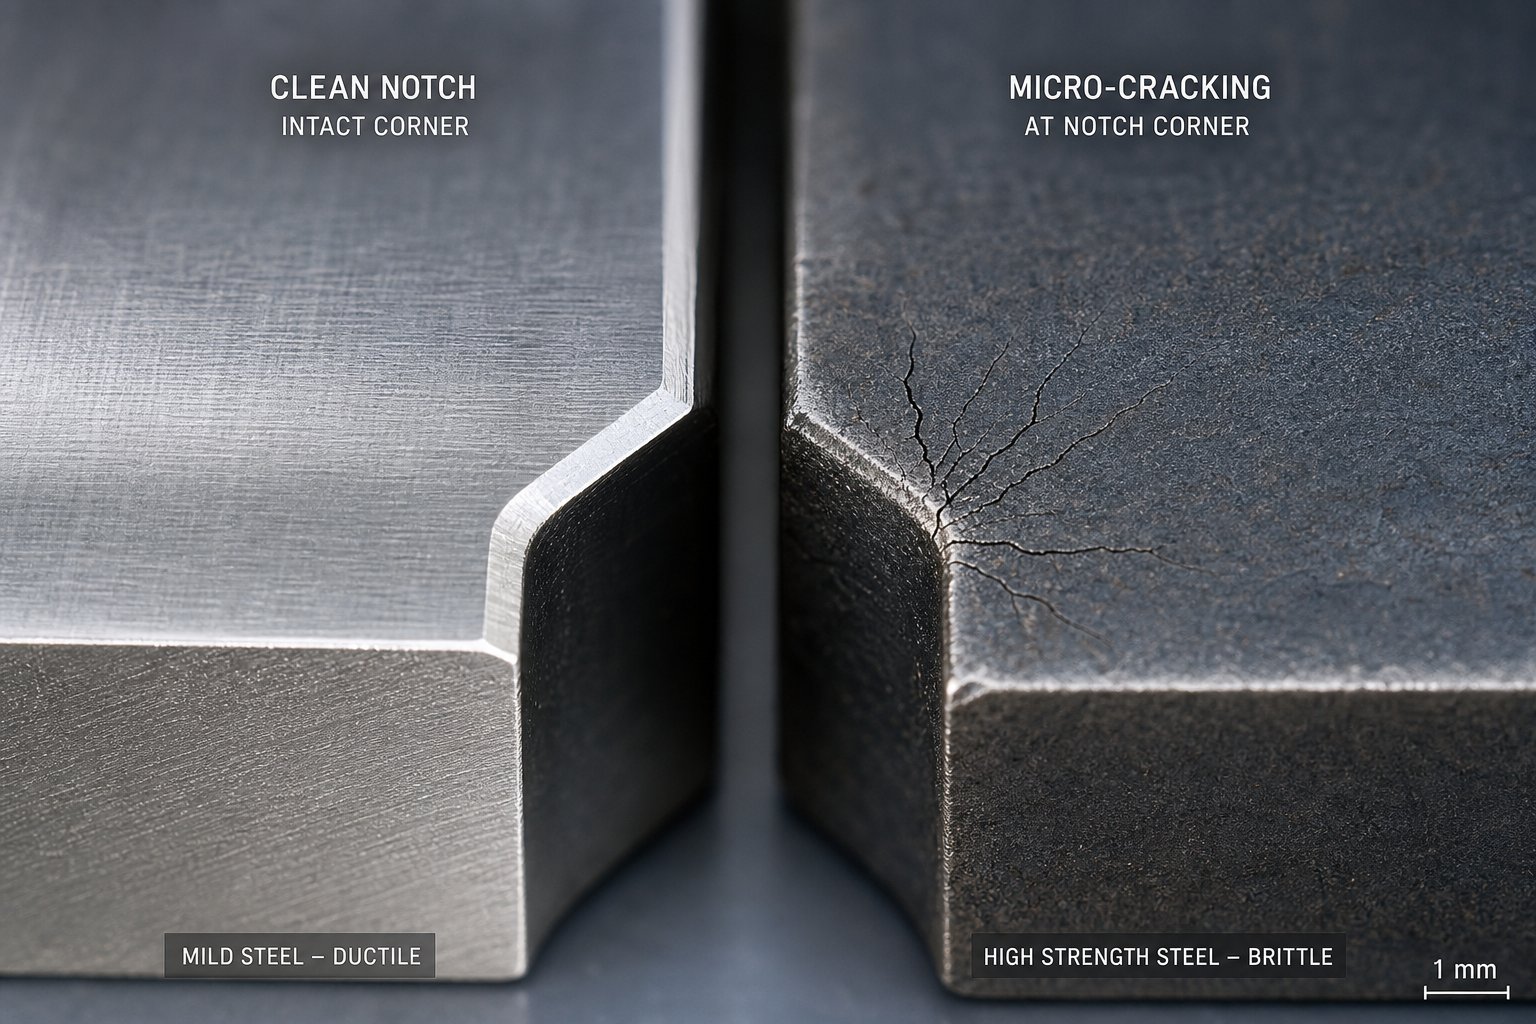
مادی خصوصیات جو نشان کی قسم کے انتخاب کو چلاتی ہیں۔
200 MPa پیداواری تناؤ پر ایک ہلکی اسٹیل کی پٹی ایک نوچ کونے میں 700 MPa سے آگے بڑھنے والے دوہرے-فیز 980 گریڈ سے بہت مختلف طریقے سے برتاؤ کرتی ہے۔ جیومیٹری جو ایک مواد میں بالکل کام کرتی ہے دوسرے میں پہلی ہٹ پر ٹوٹ سکتی ہے۔ یہ سمجھنا کہ مکینیکل خواص کس طرح نوچ تناؤ کے ارتکاز کے ساتھ تعامل کرتے ہیں وہی چیز ہے جو ایک قابل اعتماد پٹی لے آؤٹ کو اس سے الگ کرتی ہے جو ٹوٹے ہوئے کیرئیر سے بھرے سکریپ ڈبے تیار کرتی ہے۔
پیداوار کی طاقت اور نشان تناؤ کا ارتکاز
ہر نوچ گوشہ تناؤ بڑھانے والے کے طور پر کام کرتا ہے۔ جب پٹی تناؤ کے تحت آگے بڑھتی ہے، منفی نشان پر کم کراس-حصہ اندرونی رداس پر دباؤ کو مرکوز کرتا ہے۔ یہ رداس جتنا تیز ہوگا، مقامی تناؤ کا ضرب اتنا ہی زیادہ ہوگا۔ 300 MPa سے کم پیداواری طاقت والے کم-کاربن اسٹیلز کے لیے، مواد بغیر کسی شگاف کے مقامی پلاسٹک کے بہاؤ کے ذریعے اس ارتکاز کو جذب کر سکتا ہے۔ نرمی کے ذخائر اتنے بڑے ہیں کہ نشان کی جڑ قدرے خراب ہو جاتی ہے اور بوجھ کو دوبارہ تقسیم کرتی ہے۔
500 ایم پی اے سے اوپر چڑھیں اور صورتحال بدل جاتی ہے۔ AHSS گریڈز میں اسٹیل کی پیداواری طاقت لچکدار رویے اور فریکچر کے درمیان کم جگہ چھوڑتی ہے۔ کے طور پرAHSS بصیرت کے رہنما خطوطوضاحت کریں، پلاسٹک کی خرابی کے لیے تشکیل دینے والی قوتوں کو پیداواری طاقت سے زیادہ ہونا چاہیے، لیکن اعلی-طاقت کے درجات میں پیداوار اور کریکنگ کے درمیان فرق کافی حد تک کم ہو جاتا ہے۔ ایک منفی نشان والا گوشہ جو ہلکے اسٹیل میں ٹھیک کام کرتا تھا اب DP 780 یا TRIP 980 میں کریک انیشیشن سائٹ بن جاتا ہے۔ تیز نوچ کی جڑ میں تناؤ کے ارتکاز کا عنصر برائے نام پٹی کے تناؤ سے 2.5 سے 3.0x تک پہنچ سکتا ہے، جو مقامی تناؤ کو فریکچر کی حد سے آگے بڑھاتا ہے۔
مثبت نشانات اس مسئلے کا زیادہ تر حصہ ہیں۔ چونکہ پٹی کا کنارہ درمیانی اسٹیشنوں کے ذریعے برقرار رہتا ہے، اس لیے کھانا کھلانے کے دوران تناؤ کا ارتکاز کم رہتا ہے۔ ٹیب بذات خود کم سے کم بوجھ اٹھاتا ہے، اس لیے اگر اس کے بیس کونے نسبتاً تیز ہوں تو بھی وہ وہی تناؤ قوتیں نہیں دیکھ پاتے جو منفی نشان کی جڑ برداشت کرتی ہے۔
نشان کی سالمیت پر سختی کے اثرات
تناؤ سخت ہونا پیچیدگی کی ایک اور پرت کا اضافہ کرتا ہے۔ جیسا کہ خالی کرنے کے دوران نوچ کونے میں مواد خراب ہو جاتا ہے، یہ مقامی طور پر سخت ہو جاتا ہے، طاقت میں اضافہ ہوتا ہے لیکن اس زون میں بقیہ لمبائی میں کمی آتی ہے۔ n-ویلیو، یا کام کی سختی کا ایکسپوننٹ، اس بات کا تعین کرتا ہے کہ یہ مضبوطی کتنی جلدی ہوتی ہے۔ تناؤ کو سخت کرنے والے رویے پر تحقیق سے پتہ چلتا ہے کہ اعلی n-اقدار خرابی کو زیادہ یکساں طور پر تقسیم کرتے ہیں، جس سے مقامی طور پر پتلا ہونے کا رجحان کم ہوتا ہے۔
منفی نشانات کے لیے، یہ دو لمحوں میں اہمیت رکھتا ہے۔ سب سے پہلے، بلینکنگ اسٹروک کے دوران ہی، نوچ پریمیٹر کے کام پر قینچ زون سخت ہو جاتا ہے جیسے ہی پنچ آگے بڑھتا ہے۔ دوسرا، ہر بعد کے فیڈ سائیکل کے دوران، پٹی کا تناؤ پہلے سے سخت-زون کو کھینچتا ہے۔ کم لمبا اور کم n-اقداروں کے ساتھ مواد، جیسے مارٹینیٹک اسٹیل، خالی کرنے کے دوران ان کے لچکدار بجٹ کو نوچ کونے میں ختم کر دیتے ہیں اور فیڈ کے دباؤ کو ایڈجسٹ کرنے کے لیے کچھ بھی نہیں بچا ہے۔ نتیجہ ایج کریکنگ ہے جو سیکڑوں اسٹروک پر نشان کی جڑ سے اندر کی طرف پھیلتا ہے۔
مثبت نشانوں کا سامنا مختلف طریقے سے سختی سے ہوتا ہے۔ ٹیب کی تشکیل ایک کترنے والا کنارے بناتی ہے، لیکن وہ کنارے باہر کی طرف پروجیکٹ کرتا ہے جہاں اس میں کوئی فیڈ تناؤ نہیں ہوتا ہے۔ اہم کیریئر کراس- سیکشن پوری چوڑائی پر رہتا ہے اور غیر درست شکل میں رہتا ہے، تیز رفتار ترقی کی سختیوں کے لیے اپنی اصل لمبائی کی صلاحیت کو محفوظ رکھتا ہے۔
ہر نوچ کی قسم کے لیے مواد کے انتخاب کے رہنما خطوط
اسٹیل جیسی دھاتوں کا لچکدار ماڈیولس گریڈ سے قطع نظر 200-210 GPa کے ارد گرد نسبتاً مستقل رہتا ہے، یعنی اسپرنگ بیک اور نوچ پر لچکدار تناؤ کی توانائی اسٹیل کی اقسام میں یکساں برتاؤ کرتی ہے۔ جو چیز ڈرامائی طور پر تبدیل ہوتی ہے وہ یہ ہے کہ فریکچر سے پہلے ایک مادہ پلاسٹک کے تناؤ کو کتنا برداشت کرتا ہے۔ یہ حدیں نوچ ڈیزائن ایڈجسٹمنٹ کی رہنمائی کرتی ہیں:
- پیداوار کی طاقت 300 MPa سے کم ہے (ہلکا سٹیل، EDDS):دونوں نشان کی قسمیں قابل اعتماد طریقے سے کام کرتی ہیں۔ 0.5x مواد کی موٹائی جتنی چھوٹی ہے منفی نوچ کونے کا ریڈی قابل قبول ہے۔ جیومیٹری میں کسی خاص ترمیم کی ضرورت نہیں ہے۔
- پیداوار کی طاقت 300-550 MPa (HSLA، BH گریڈ):منفی نشانات قابل عمل رہتے ہیں لیکن اس کے لیے 1.0-1.5x مواد کی کم از کم موٹائی کے کونے کے ریڈیائی کی ضرورت ہوتی ہے۔ توسیعی پیداوار کے بعد کنارے کریکنگ کی نگرانی کریں۔ جب لمبائی 18 فیصد سے کم ہو جائے تو مثبت نشانات کو ترجیح دی جاتی ہے۔
- پیداوار کی طاقت 550-800 MPa (DP 590, DP 780, TRIP اسٹیل):مثبت نشانوں کی سختی سے سفارش کی جاتی ہے۔ اگر منفی نشانات ضروری ہوں تو، کونے کے ریڈیائی کو 2.0x مواد کی موٹائی تک بڑھائیں اور وسیع زونز پر تناؤ پھیلانے کے لیے ٹریپیزائڈل پروفائلز پر غور کریں۔ نشان کی جڑوں میں سختی سے شگاف شروع ہونے میں تیزی آتی ہے۔
- پیداوار کی طاقت 800 MPa (DP 980, MS 1200+, CP گریڈز):مثبت نشانات پہلے سے طے شدہ انتخاب ہیں۔ منفی نشانوں سے کیریئر کے فریکچر کا خطرہ ہوتا ہے جب تک کہ ریڈیائی مائیکرو-کریک نیوکلیشن سائٹس کو ختم کرنے کے لیے پالش نوچ سطحوں کے ساتھ 2.5x مادی موٹائی سے زیادہ نہ ہو۔ 10% سے نیچے کل طوالت پیداواری اسٹروک کی شرحوں پر منفی نشان کی بقا کا امکان نہیں بناتی ہے۔
- ایلومینیم مرکب (5xxx، 6xxx سیریز):لوئر لچکدار ماڈیولس (تقریباً 70 GPa) کا مطلب ہے نوچ کونوں پر زیادہ لچکدار اسپرنگ بیک۔ مثبت نشانات اس کو بہتر طریقے سے ہینڈل کرتے ہیں کیونکہ پٹی کے کنارے کو کم حصے پر سائیکلک فلیکس لوڈنگ کا تجربہ نہیں ہوتا ہے۔
تناؤ-تناؤ وکر پوری کہانی بیان کرتا ہے۔ جب آپ اپنے مواد کے لیے مجموعی طوالت کے خلاف پیدا ہونے والے تناؤ کی منصوبہ بندی کرتے ہیں، تو آپ اس لفافے کو دیکھ رہے ہوتے ہیں کہ نشان کی جڑ کیا زندہ رہ سکتی ہے۔ اس پلاٹ کے اوپری-بائیں کواڈرینٹ میں موجود مواد، کم طوالت کے ساتھ اعلیٰ طاقت، مثبت نشان کی حکمت عملیوں کا مطالبہ کرتے ہیں یا سطح کے ساتھ بھاری رداس شدہ منفی جیومیٹریز-ختم کرنے والے کنٹرول جو معیاری مشق سے بالاتر ہیں۔
یہ مواد-پر مبنی فیصلوں کا براہ راست اثر پریس لوڈنگ پر ہوتا ہے۔ سخت مواد زیادہ جارحانہ طور پر کاٹنے کے خلاف مزاحمت کرتا ہے، اور اب مواد کو ہٹانے کے مقابلے میں ٹیبز کو تراشنے کے درمیان انتخاب بعد میں نئی شکل دیتا ہے کہ کس طرح کاٹنے والی قوتیں ڈائی میں تقسیم ہوتی ہیں۔
ہر نوچ کی قسم کے لیے فورسز اور ڈائی لائف کنڈریشنز کاٹنا
ہر پنچ جو پٹی سے رابطہ کرتا ہے وہ آپ کے کل پریس ٹننج بجٹ کا ایک ٹکڑا کھاتا ہے۔ منفی اور مثبت بائی پاس نشانات اس بجٹ کو بنیادی طور پر مختلف طریقوں سے کھینچتے ہیں، اور یہ فرق پنچ پہننے کی شرح سے لے کر ہر چیز کو شکل دیتا ہے کہ آپ کتنی بار ریگرینڈ سائیکلوں کو شیڈول کرتے ہیں۔
منفی نشان مکے کے لیے فورس پروفائلز کاٹنا
ایک منفی نشان پنچ ہر ایک اسٹروک پر مکمل پیری میٹر شیئرنگ کرتا ہے۔ سلگ کو پٹی سے الگ کرنے کے لیے درکار پیداواری قوت معیاری خالی کرنے والے فارمولے کی پیروی کرتی ہے: کٹنگ پریمیٹر کو مادی موٹائی سے ضرب کر کے قینچ کی طاقت سے ضرب۔ 1.2 ملی میٹر کولڈ-رولڈ اسٹیل میں 8 ملی میٹر چوڑائی اور 12 ملی میٹر گہرائی میں 350 MPa شیئر طاقت کے ساتھ ایک عام منفی نشان کے لیے، جو تقریباً 3.4 kN فی نشان، فی اسٹروک، بغیر کسی استثنا کے ہر سائیکل پر کام کرتا ہے۔
جیسا کہترقی پسند ٹننج حسابضرورت ہے، آپ کو اس بوجھ کو بیک وقت ہونے والے ہر دوسرے آپریشن میں شامل کرنا چاہیے: پائلٹ ہول پنچ، پارٹ پریمیٹر کٹ، اسپرنگ اسٹرائپر پریشر، اور سٹیشن بنانے والے سبھی ایک دوسرے کے اوپر ڈھیر ہوتے ہیں۔ چار منفی بائی پاس نوچز کے ساتھ ڈائی میں، یہ اسی اسٹروک پوزیشن پر اضافی 13 سے 14 kN کا اضافہ ہوتا ہے جہاں آپ کے سب سے بھاری بلینک پنچ پہلے ہی فائر ہوتے ہیں۔ مجموعی اثر ٹنیج مارجن کو سخت کرتا ہے اور پریس کنکشن پر چوٹی لوڈنگ کو بڑھاتا ہے۔
منفی نوچ ٹولنگ پر پنچ پہننے کے پیٹرن اس مستقل پوری-کینچی مانگ کو ظاہر کرتے ہیں۔ کٹنگ کناروں کو پورے فریم کے ارد گرد یکساں کھرچنے والے لباس کا تجربہ ہوتا ہے، ان کونوں میں تیزی سے انحطاط کے ساتھ جہاں تناؤ کا ارتکاز سب سے زیادہ ہوتا ہے۔ کارنر ریڈی سیدھے کناروں سے زیادہ تیزی سے پہنتا ہے، یعنی نوچ جڑ پہلے اپنی ڈیزائن کردہ جیومیٹری کھو دیتی ہے، بالکل وہی جگہ جہاں آپ کو پٹی کی سالمیت کے لیے اس کی سب سے زیادہ ضرورت ہوتی ہے۔
مثبت نشانات کے ساتھ تقسیم شدہ فورس کی حکمت عملی
مثبت نشانوں نے اپنے کل کاٹنے کے کام کو دو الگ الگ اسٹیشنوں میں تقسیم کیا۔ ابتدائی سٹیشن پر، صرف جزوی پیرامیٹر کٹ ٹیب کا خاکہ بناتا ہے، عام طور پر ٹیب کو اس کی بنیاد سے جڑے ہوئے چھوڑتے ہوئے دو یا تین اطراف کو کترتا ہے۔ آخری ٹرم اسٹیشن بعد میں ترقی میں ٹیب کو الگ کرنے کے لیے بقیہ کٹ کو سنبھالتا ہے۔
یہ تقسیم ایک حقیقی فائدہ پیش کرتی ہے: ایک ہیوی شیئر ایونٹ کے بجائے، آپ کو ڈائی میں دو ہلکے فاصلہ ملے گا۔ ابتدائی کٹوتیاں کل قوت کا 60 فیصد استعمال کر سکتی ہیں، بقیہ 40 فیصد کو ٹرم سٹیشن ہینڈل کر سکتا ہے۔ چونکہ یہ اسٹیشن ڈائی لینتھ کے ساتھ مختلف پوزیشنوں پر بیٹھتے ہیں، اس لیے ان کی قوتیں ایک ہی پریس اینگل پر ڈھیر نہیں ہوتیں۔ ڈیزائنرز جو سٹرپ لے آؤٹ میں ٹننج کو متوازن رکھتے ہیں، جیسا کہ ترقی پسند ڈائی پرفارمنس ریسرچ میں تجویز کیا گیا ہے، اس لچک کی تعریف کرتے ہیں۔ یہ فوری طور پر چوٹی کے بوجھ کو کم کرتا ہے اور پریس کنکشن پوائنٹ کے قریب-دباؤ کے مرکز-کو برقرار رکھنے میں مدد کرتا ہے۔
مثبت نشان والے اسٹیشنوں پر پنچ پہننے کا رجحان فی جزو کم شدید ہوتا ہے کیونکہ ہر پنچ فی اسٹروک کم فریم کو کاٹتا ہے۔ ٹرم پنچ، ایک چھوٹے ٹیب کراس- سیکشن کے خلاف کام کرتا ہے، اس قوت کے ایک حصے کو سنبھالتا ہے جسے ایک مکمل منفی نوچ پنچ برداشت کرتا ہے۔
ٹنیج بجٹنگ اور ڈائی لائف امپلیکس کو دبائیں
عملی اثر دیکھ بھال کے وقفوں اور ٹولنگ لاگت میں ظاہر ہوتا ہے۔ یہاں یہ ہے کہ کلیدی آپریشنل پیرامیٹرز میں دونوں نقطہ نظر کا موازنہ کیسے ہوتا ہے:
| پیرامیٹر | منفی نشان | مثبت نشان |
|---|---|---|
| فورس فی اسٹروک (فی نشان) | مکمل فریم ہر سائیکل قینچ | دو اسٹیشنوں میں تقسیم کریں (60/40 عام) |
| چوٹی ٹننج کی شراکت | سب سے زیادہ اسٹیشن بوجھ میں براہ راست اضافہ کرتا ہے۔ | ترقی کی لمبائی میں تقسیم کرتا ہے۔ |
| پنچ پہننے کا نمونہ | یکساں پیری میٹر پہننا، کونوں پر تیز | فی پنچ ہلکا پہننا، ٹریک کرنے کے لیے دو اجزاء |
| عام ریگرینڈ وقفہ | 80,000-120,000 اسٹروک | 120,000-180,000 سٹروک فی اسٹیشن |
| پنچ مواد کی سفارش | D2 کم از کم؛ PM-M4 یا کاربائیڈ برائے AHSS | D2 زیادہ تر ایپلی کیشنز کے لیے کافی ہے۔ |
| ترجیحی کوٹنگ | TiAlN یا DLC ہائی-پہننے والے کونوں کے لیے | معتدل مطالبات کے لیے کافی TiN |
| ڈائی بلاک تناؤ کا ارتکاز | اونچا (مکمل سلگ ہر اسٹروک کے ذریعے دھکیلتا ہے) | کم فی اسٹیشن؛ ٹرم ڈائی کم سے کم بوجھ دیکھتا ہے۔ |
| پریس صلاحیت کی منصوبہ بندی پر اثر | دستیاب ٹنیج مارجن کا زیادہ استعمال کرتا ہے۔ | پیچیدہ بنانے والے اسٹیشنوں کے لیے مارجن کو محفوظ رکھتا ہے۔ |
ڈائی لائف ایکسٹینشن کے لیے، منفی نوچ پنچز کونے کے ریڈی پر خاص توجہ کے ساتھ، تمام کٹنگ سطحوں پر لاگو TiAlN یا DLC جیسی جدید کوٹنگز سے زیادہ فائدہ ہوتا ہے۔ ری گرائنڈ شیڈولنگ کو اسٹروک-گنتی وقفوں کی پیروی کرنی چاہئے بجائے انحطاط کے سگنل کے لئے burr کی اونچائی کا انتظار کرنے کے۔ ان پنچوں پر درست پروفائلز اکثر EDM وائر مشیننگ کا استعمال کرتے ہوئے تیار یا بحال کیے جاتے ہیں، جو سخت کونے کے جیومیٹریز اور سطح کی تکمیل فراہم کرتے ہیں جو قبل از وقت چپکنے کے خلاف مزاحمت کرتے ہیں۔
مثبت نشان ٹولنگ، اس کے برعکس، کم جارحانہ کوٹنگ کی حکمت عملیوں کا مطالبہ کرتی ہے کیونکہ ہر انفرادی پنچ کم مجموعی کام دیکھتا ہے۔ تجارت یہ ہے کہ آپ ایک کے بجائے دو الگ الگ پنچ سیٹ برقرار رکھیں۔ ٹوٹل ٹولنگ انوینٹری میں اضافہ ہوتا ہے، لیکن ہر ایک جزو زیادہ دیر تک چلتا ہے اور ری گرائنڈ کرنے میں کم لاگت آتی ہے۔
طاقت کے سوال کا براہ راست بہاو کا نتیجہ ہے جو ٹننج ریاضی سے آگے ہے۔ ہزاروں اسٹروک پر ان بار بار بوجھ کے تحت ایک نشان کس طرح برتاؤ کرتا ہے اس بات کا تعین کرتا ہے کہ کون سے ناکامی کے طریقے پہلے دکھائے جاتے ہیں، اور وہ ناکامیاں اس بات پر منحصر ہوتی ہیں کہ آپ نے کس نشان کی قسم کا انتخاب کیا ہے۔
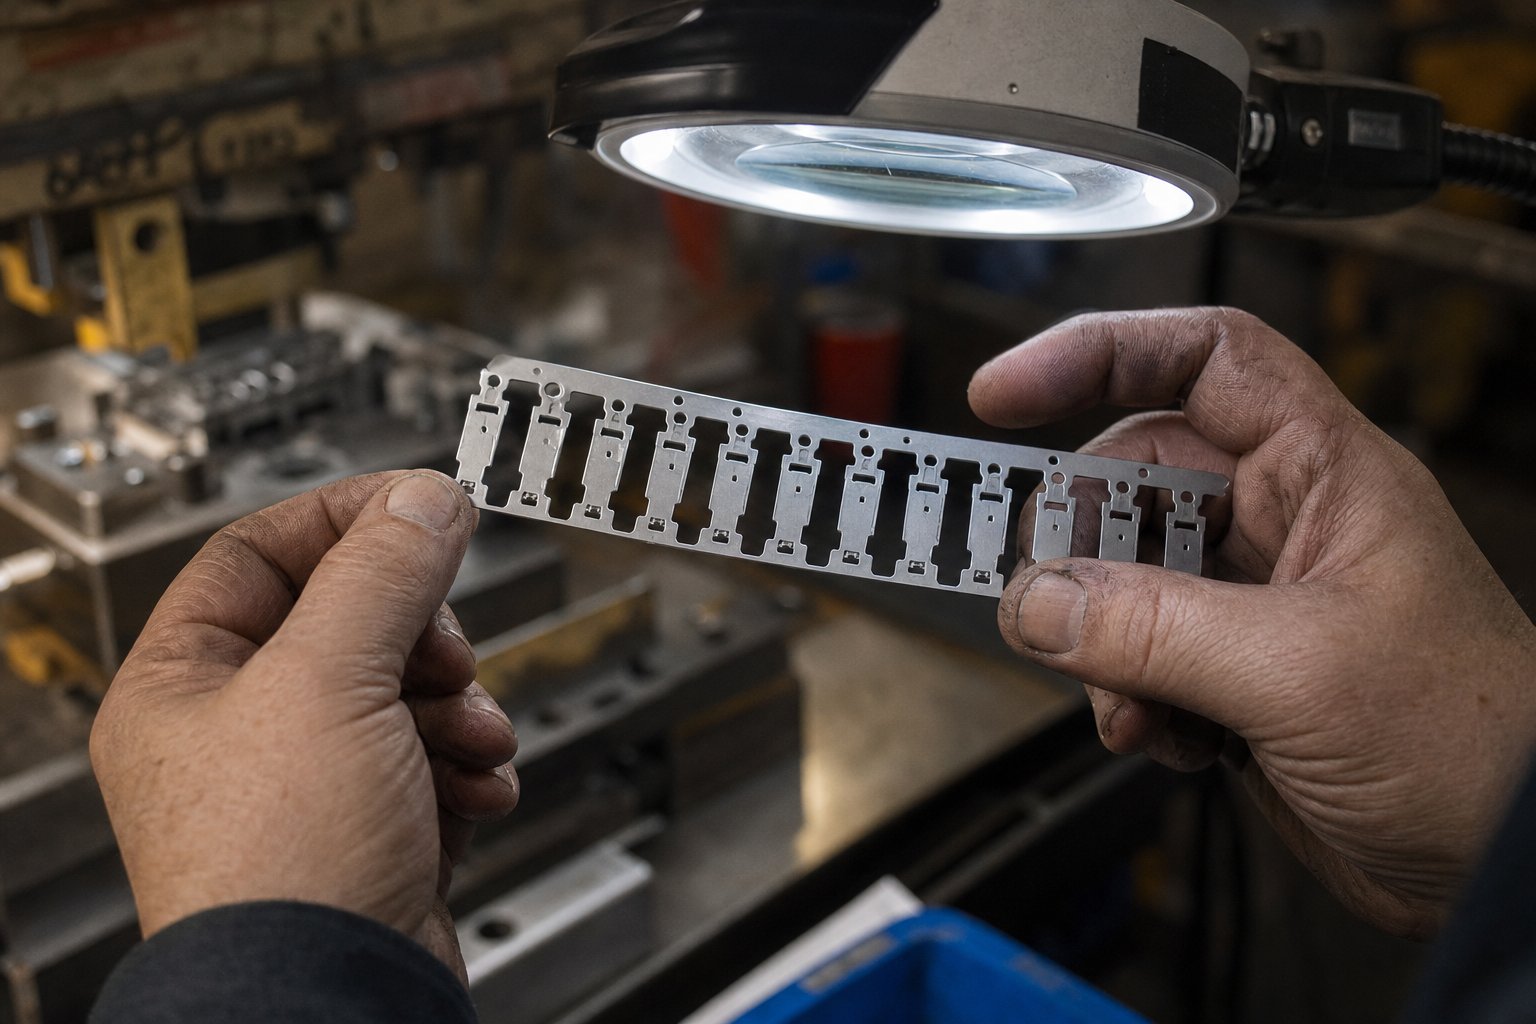
عام ناکامی کے طریقوں اور نشان کی قسم کے ذریعہ ٹربل شوٹنگ
ٹننج بجٹ اور پہننے کی پیشین گوئیاں کاغذ پر صاف نظر آتی ہیں۔ پیداوار کے دوسرے منصوبے ہیں۔ ہر بائی پاس نوچ کی قسم اپنے مخصوص انداز میں ٹوٹ جاتی ہے، اور اگر آپ علامات کو جلد نہیں پہچانتے ہیں، تو اسٹیشن تین پر ایک معمولی سی پریشانی اسٹیشن نائن کے ذریعے ایک مکمل ڈائی کریش بن جاتی ہے۔ یہ جاننا کہ کون سی ناکامیاں کس نشان جیومیٹری سے تعلق رکھتی ہیں آزمائش کے دوران آپ کے تشخیصی وقت کو آدھا کر دیتی ہے اور آپ کے رن شیڈول کو کھانے سے غیر منصوبہ بند ڈاؤن ٹائم کو روکتی ہے۔
مثبت نشان کی ناکامیاں اور سلگ پلنگ کی روک تھام
مثبت نشانوں کے لیے سب سے زیادہ خلل ڈالنے والا فیل موڈ ٹرم اسٹیشن پر سلگ کھینچنا ہے۔ جب پنچ پھیلے ہوئے ٹیب کو آزاد کر دیتا ہے، تو کٹا ہوا سلگ پنچ کے چہرے پر چپک سکتا ہے اور واپسی کے اسٹروک پر پٹی کے راستے میں واپس اوپر جا سکتا ہے۔ جیسا کہ سلگ کھینچنے والی تحقیق بتاتی ہے، سلگ اور پنچ چہرے کے درمیان پھنسی ہوا واپسی کے دوران ویکیوم سیل بناتی ہے۔ دھات پنچ کے دائرے کے ارد گرد ایلسٹومر کی طرح برتاؤ کرتی ہے، اور بھاری چکنا کرنے والے مادے صرف سگ ماہی کے عمل کو تیز کرتے ہیں۔ پٹی پر واپس لے جانے والی ایک سلگ ٹول میں ہر بہاو والے اسٹیشن کو نقصان پہنچا سکتی ہے۔
متعدد عوامل مثبت نشان تراشنے والے اسٹیشنوں کو خاص طور پر اس مسئلے کا خطرہ بناتے ہیں:
- چھوٹا ٹیب کراس- سیکشن:مثبت نشانوں سے ٹرم سلگس پتلی اور ہلکے ہوتے ہیں، جس سے وہ ویکیوم یا مقناطیسیت کے لیے پنچ چہرے کے خلاف برقرار رہنا آسان بنا دیتے ہیں۔ بڑے بلیننگ سلگس کے برعکس جن میں آزاد چھوڑنے کے لیے کافی مقدار ہوتی ہے، یہ سلیور چمٹ جاتے ہیں۔
- بڑے کاٹنے کی منظوری:جب ٹرم پنچ اور ڈائی بٹن کے درمیان کلیئرنس طویل آلے کی زندگی کے لیے فراخ دلی سے ہو، تو سلگ میٹرکس کے کھلنے سے تھوڑا چھوٹا ہو جاتا ہے۔ یہ کمپریشن فٹ کھو دیتا ہے جو اسے ڈائی بٹن میں دبائے رکھتا ہے۔
- مقناطیسی ٹولنگ:سطح کو پیسنے کے بعد، مکے بقایا مقناطیسیت کو برقرار رکھتے ہیں جو فیرس ٹیب سلگس کو اپنی طرف متوجہ کرتے ہیں۔ ری گرائنڈنگ کے بعد تمام ڈائی اجزاء کو ڈی میگنیٹائز کرنا ضروری ہے لیکن اکثر نظر انداز کیا جاتا ہے۔
روک تھام کی حکمت عملیوں میں ویکیوم کو توڑنے کے لیے ایک چھوٹے سے ہوا کے سوراخ کے ساتھ ٹرم پنچ کے چہرے کو نکالنا، اسپرنگ-لوڈ ایجیکٹر پنوں کا استعمال کرنا شامل ہے جو پنچ نکالنے کے دوران سلگ کو دھکیلتے ہیں، یا ریورس-ٹیپر ڈائی بٹن کو انسٹال کرنا جو سلگ کو کمپریشن میں رکھتے ہیں جب یہ میٹری ایکس سے گزرتا ہے۔ بہت چھوٹے ٹیبز کے لیے، ڈائی بٹن کے نیچے موجود ویکیوم یونٹ فعال طور پر سلگس کو نیچے کی طرف اور پنچ سے دور کر سکتا ہے۔
سلگ کھینچنے کے علاوہ، مثبت نشانات فیڈ کی ترقی کے دوران ٹیب موڑنے سے متاثر ہوتے ہیں۔ اگر پھیلا ہوا ٹیب پٹی کے سفر کے دوران گائیڈ ریل، لفٹر، یا ڈائی کمپوننٹ پر پکڑتا ہے، تو یہ نیچے کی طرف یا بغل میں مڑ جاتا ہے۔ ایک جھکا ہوا ٹیب اس مقام پر مؤثر پٹی کی چوڑائی کو تبدیل کرتا ہے، جس کی وجہ سے پٹی گائیڈ چینلز میں بندھ سکتی ہے یا بعد میں شفٹ ہو سکتی ہے۔ جب اگلا پائلٹ پن اپنے سوراخ میں داخل ہوتا ہے، تو پٹی اب اپنی مطلوبہ پوزیشن میں نہیں رہتی ہے، اور آپ کو غلط رجسٹریشن مل جاتی ہے جو اسٹیشن سے اسٹیشن کو مرکب کرتا ہے۔
چھوٹا ٹیب جیومیٹری ایک لطیف مسئلہ پیدا کرتا ہے۔ اگر ٹیب پروجیکشن کی لمبائی ملحقہ اسٹیشن ٹولنگ سے پہلے کافی کلیئرنس فراہم نہیں کرتی ہے، تو فیڈ کے دوران جزوی رابطہ پٹی پر پس منظر کی قوت کا اطلاق کر سکتا ہے۔ یہ قوت کسی ایک اسٹروک پر چھوٹی ہوتی ہے، لیکن ہزاروں چکروں میں یہ ایک ترقی پسند لیٹرل ڈرفٹ پیدا کرتی ہے جو لمبے پائلٹ ہولز اور آف-مرکزی حصے کی خصوصیات کے طور پر ظاہر ہوتی ہے۔
منفی نشان کی ناکامی اور پٹی کی مسخ کی وجوہات
منفی نشانات مختلف طریقے سے ناکام ہوتے ہیں کیونکہ ان کا نقصان ڈسپوزایبل ٹیب کے بجائے کیریئر میں ہی جمع ہوتا ہے۔ سب سے عام ناکامی ضرورت سے زیادہ نشان گہرائی سے پٹی کی مسخ ہے۔ جب جیب پٹی کے کنارے سے بہت زیادہ مواد کو ہٹا دیتی ہے، تو بقیہ کیریئر کراس-سیکشن بغیر جھکائے یا گردن لگائے فیڈ ٹینشن کا مقابلہ نہیں کر سکتا۔ پٹی ہر نشان کے مقام پر ایک نظر آنے والی تنگی کو تیار کرتی ہے، اور ترقی پسند اسٹیشنوں پر یہ تنگی ایک قابل پیمائش پچ-لمبائی کی خرابی میں جمع ہو جاتی ہے۔
کنارے کریکنگ زیادہ سنگین خطرہ ہے، خاص طور پر کام کے سخت یا زیادہ طاقت والے مواد میں۔ نشان کونا ہر فیڈ پلس کے دوران تناؤ کے تناؤ کو مرکوز کرتا ہے۔ ایسے مواد میں جو پہلے سے کوائل پروسیسنگ یا اپ اسٹریم بنانے والے اسٹیشنوں کے ذریعے اخترتی سختی کا شکار ہو چکے ہیں، نشان کی جڑ میں باقی ماندہ پن تقریباً ختم ہو سکتا ہے۔ دراڑیں اندرونی کونے کے رداس سے شروع ہوتی ہیں اور ہر اسٹروک سائیکل کے ساتھ کیریئر سنٹر لائن کی طرف اندر کی طرف پھیلتی ہیں۔ آپ 10,000 اچھے پرزے چلا سکتے ہیں اس سے پہلے کہ شگاف ایک اہم لمبائی تک پہنچ جائے، جس مقام پر کیریئر مکمل طور پر الگ ہو جاتا ہے اور پٹی جام ہو جاتی ہے۔
عام فیڈ تناؤ کے تحت اسٹیل کے اپنے پیداواری نقطہ کے قریب مواد سب سے زیادہ خطرے کا شکار ہیں۔ نوچ روٹ پر 2.5-3.0x کے تناؤ کے ارتکاز کے عنصر کا مجموعہ پلس فیڈ-اور ریٹرن موشن سے سائیکلک لوڈنگ ایک تھکاوٹ کا منظر نامہ تخلیق کرتا ہے۔ شگاف فی اسٹروک میں ایک چھوٹا سا اضافہ ہوتا ہے، جو ننگی آنکھ سے نظر نہیں آتا جب تک کہ کیریئر تباہ کن طور پر ناکام نہ ہو جائے۔ ٹرائی آؤٹ کے دوران باقاعدہ وقفوں پر میگنیفیکیشن کے ساتھ پٹی کے کنارے کا معائنہ کرنے سے یہ جلد پکڑ سکتا ہے۔
منفی نشانوں سے پٹی کو تنگ کرنے سے فیڈ کا مسئلہ بھی پیدا ہوتا ہے جس کی غلط تشخیص کرنا آسان ہے۔ جیسے جیسے نشان والے مقام پر کیریئر سیکشن بار بار تناؤ میں پتلا ہوتا ہے، اس مقام پر مؤثر پچ کی لمبائی قدرے بڑھ جاتی ہے۔ پٹی مقامی طور پر پھیلی ہوئی ہے، جس کا مطلب ہے کہ یہ اگلے سٹیشن پر پہنچتی ہے جو کہ بہت آگے ہے۔ پائلٹ پنوں کو پھر رجسٹریشن کو درست کرنے کے لیے پٹی کو پیچھے کی طرف کھینچنا پڑتا ہے، پائلٹ کے سوراخوں کو مسخ کرنا اور پن ناک کو غیر مساوی طور پر پہننا پڑتا ہے۔ پٹی کے تجزیہ کے طریقے اس بات کی تصدیق کرتے ہیں کہ مستقل اسٹریچ تیار کرنے والا ایک کیریئر ویب بھی کیمبر یا پچ-لمبائی میں تغیر پیدا کرے گا جو پوری پیشرفت میں جھڑکتا ہے۔
پائلٹ رجسٹریشن کے مسائل خراب نشان ڈیزائن سے
دونوں نشان کی قسمیں پائلٹ رجسٹریشن کی ناکامی کا سبب بن سکتی ہیں، لیکن مختلف میکانزم کے ذریعے۔ مثبت نشانات رجسٹریشن میں مداخلت کرتے ہیں جب ان کے ٹیبز جسمانی طور پر پائلٹ پنوں سے رابطہ کرتے ہیں یا جب ٹیب-متعلقہ لیٹرل فورسز پائلٹوں کے مشغول ہونے سے پہلے پٹی کو منتقل کرتے ہیں۔ منفی نشانات رجسٹریشن کو نقصان پہنچاتے ہیں اور کیریئر کو ان عین پوائنٹس پر کمزور کر دیتے ہیں جہاں اسے لوکیٹ-محفوظ-کام کی ترتیب کے دوران پوزیشن رکھنے کے لیے کافی سخت رہنا چاہیے جس کی بنیادی ڈائی ٹربل شوٹنگ کے اصول بیان کرتے ہیں۔
غلط نشان کا سائز ایک پیش قیاسی پیٹرن میں اسٹیشنوں کے درمیان پٹی بکلنگ کا باعث بنتا ہے۔ اگر نشان بہت زیادہ مواد (منفی) کو ہٹاتا ہے یا ٹیب بہت زیادہ ڈریگ (مثبت) بناتا ہے، تو پٹی لفٹر ریلوں کے درمیان فلیٹ پروفائل برقرار نہیں رکھ سکتی۔ یہ اوپر کی طرف یا نیچے کی طرف جھک جاتا ہے، اور جب ڈائی بکلڈ پٹی پر بند ہو جاتی ہے، تو پائلٹ پن اپنے سوراخوں میں صاف طور پر داخل نہیں ہو سکتے۔ نتیجہ جھکا ہوا پن، لمبا سوراخ، یا بدترین صورت، ایک پٹی ہے جو مکمل طور پر ترقی سے باہر نکل جاتی ہے۔
ڈائی ٹرآؤٹ کے دوران جب آپ کو فیڈ سے متعلقہ مسائل کا سامنا کرنا پڑتا ہے-، تو ایک منظم طریقہ آزمائش کے گھنٹے بچاتا ہے-اور-غلطی ایڈجسٹمنٹ۔ اس ترتیب پر عمل کریں:
- پٹی کے کنارے کی جانچ کریں:ترقی کا نمونہ کھینچیں اور میگنیفیکیشن کے تحت ہر نشان والے مقام کا معائنہ کریں۔ منفی نشان والے کونوں پر مائیکرو-شگافوں، مڑے ہوئے یا بگڑے ہوئے مثبت ٹیبز، اور رگڑ کے نشانات کا کوئی ثبوت جو فیڈ کے دوران ڈائی اجزاء کے ساتھ رابطے کی نشاندہی کرتا ہے۔
- پائلٹ سوراخ کی مسخ کی پیمائش کریں:لمبا ہونے، ایک طرف بھاری لباس کے نشانات، یا-گول حالات سے باہر-پائلٹ سوراخوں کی جانچ کریں۔ یکطرفہ نشان لگانا اس بات کی نشاندہی کرتا ہے کہ پٹی مستقل طور پر ایک ہی سمت میں-پوزیشن آ رہی ہے۔ لمبا ہونے کا مطلب ہے کہ پائلٹ زبردستی رجسٹریشن کی غلطی کو درست کر رہا ہے۔
- پچ کی لمبائی کی مختلف حالتوں کو چیک کریں:پٹی کے نمونے کے ساتھ متعدد پوزیشنوں پر لگاتار پائلٹ سوراخوں کے درمیان فاصلے کی پیمائش کریں۔ کسی بھی ترقی پذیر اضافہ یا کمی کے پوائنٹس کیرئیر کے اسٹریچنگ کے نشان والے مقامات پر، یہ ظاہر کرتا ہے کہ ان کراس-حصوں پر سٹیل کی پیداوار کا دباؤ عام خوراک کے دوران حد سے تجاوز کر رہا ہے۔
- فیڈ-ریلیز ٹائمنگ کی تصدیق کریں:تصدیق کریں کہ فیڈ رولز صرف اس وقت کھلتے ہیں جب لیڈنگ پائلٹ پن اپنے سوراخ میں اتنی گہرائی میں داخل ہو کہ پٹی بڑھنے سے روکا جا سکے، لیکن اس سے پہلے کہ پورے-قطر کا پائلٹ سیکشن مشغول ہو۔ غلط ٹائمنگ رجسٹریشن سے پہلے پٹی کو سلائیڈ کرنے کی اجازت دیتی ہے، اور نشان-کمزور کیریئرز اس حرکت کو بڑھا دیتے ہیں۔
- سلگ برقرار رکھنے کا معائنہ کریں:مثبت نوچ ٹرم اسٹیشنوں کے لیے، پنچ کے چہرے پر اسٹیک شدہ سلگس یا سلگ کے نشانات کے لیے ڈائی بٹن کو چیک کریں۔ منفی نشانات کے لیے، تصدیق کریں کہ سلگس ڈائی بلاک سے صاف طور پر باہر نکل رہے ہیں اور پٹی کے راستے میں دوبارہ نہیں آرہے ہیں۔ ڈائی بلاک کے نیچے نصب ایک انڈکٹو پروکسیمٹی سینسر سلگ ڈراپ ٹائمنگ کی تصدیق کر سکتا ہے اگر پروڈکشن چلانے کے دوران بصری معائنہ ممکن نہ ہو۔
- اسٹیشنوں کے درمیان پٹی کی ہمواری کا اندازہ کریں:نچلے مردہ مرکز میں ڈائی کھلنے کے ساتھ، لفٹر ریلوں کے درمیان پٹی بکلنگ یا سیگ کی جانچ کریں۔ اگر پٹی فلیٹ نہیں ہے تو، نوچ پلیسمنٹ لفٹر پوزیشنز کے ساتھ موافق ہو سکتی ہے، جو سب سے کمزور کیریئر کراس-حصوں پر غیر تعاون یافتہ اسپین بناتی ہے۔
- نشان جیومیٹری کے ساتھ نتائج کو جوڑیں:ڈیزائن کردہ نشان کے طول و عرض کے خلاف ناپے ہوئے ناکامیوں کا موازنہ کریں۔ اگر کریکنگ ظاہر ہوتی ہے، تو کونے کی ریڈی کو بڑھائیں۔ اگر ٹیبز موڑ رہے ہیں تو کلیئرنس شامل کریں یا پروجیکشن کی لمبائی کو کم کریں۔ اگر پٹی کھینچ رہی ہے تو، نشان کی گہرائی کو کم کریں یا مقامی طور پر کیریئر کو سخت کرنے کے لیے نشان سے ملحق ایک مضبوط ڈمپل شامل کریں۔
ان ناکامی کے طریقوں میں سے ہر ایک پٹی پر ایک دستخط چھوڑتا ہے جو آپ کو بتاتا ہے کہ کیا غلط ہوا اور کہاں۔ کلید ان دستخطوں کو پڑھنا ہے اس سے پہلے کہ وہ کاسمیٹک داغوں سے مکمل پروڈکشن اسٹاپیجز میں بڑھ جائیں۔ یہ سمجھنا بھی اتنا ہی اہم ہے کہ یہ ایک ہی نوچ جیومیٹریس کس طرح اسٹیمپنگ کے وسیع نقائص کے ساتھ تعامل کرتے ہیں، جہاں گڑ کی تشکیل، کنارے کی کریکنگ، اور پٹی کی جھریاں پٹی لے آؤٹ کے دوران کیے گئے کلیئرنس اور جیومیٹری کے فیصلوں تک واپس آتی ہیں۔
نقائص کی روک تھام کی حکمت عملی نوچ ڈیزائن کے انتخاب سے منسلک ہے۔
ناکامی کے طریقے آپ کو بتاتے ہیں کہ کیا ٹوٹا ہے۔ خرابی کی روک تھام آپ کو بتاتی ہے کہ اسے پہلی جگہ ٹوٹنے سے کیسے بچایا جائے۔ اسٹیمپنگ کے نقائص جو بائی پاس نوچز، گڑھے، دراڑیں، جھریوں اور کنارے کی لہر کو متاثر کرتے ہیں، یہ سب کلیئرنس سیٹنگز، جیومیٹری کے فیصلوں، اور پراسیس ایڈجسٹمنٹ تک واپس آتے ہیں جو پٹی لے آؤٹ اور ڈائی ٹر آؤٹ کے دوران مکمل طور پر آپ کے کنٹرول میں ہوتے ہیں۔ چال یہ سمجھنا ہے کہ کس عیب کے لیے کون سا لیور کھینچنا ہے۔
نوچ کلیئرنس آپٹیمائزیشن کے ذریعے برر کنٹرول
بائی پاس نوچس پر بر کی اونچائی اسی طبیعیات کی پیروی کرتی ہے جیسے کسی دوسرے سوراخ کرنے والے آپریشن کی، لیکن اس کے غلط ہونے کے نتائج میں اضافہ ہوتا ہے۔ کسی حصے کے دائرے پر ایک گڑ قابل قبول ہو سکتا ہے اگر یہ رواداری میں آتا ہے۔ کیریئر نوچ کنارے پر ایک گڑ پٹی کو کھانا کھلانے میں مداخلت کرتا ہے، گائیڈ ریلوں پر کیچ کرتا ہے، اور ہر ڈاون اسٹریم اسٹیشن پر ڈائی سرفیس اسکور کرسکتا ہے۔
منفی نشانوں کے لیے، اسٹیمپنگ اور پنچ-سے-ڈائی کلیئرنس میں بائی پاس نوچز برر فارمیشن کے درمیان تعلق براہ راست اور قابل قیاس ہے۔ جیسا کہMISUMI کی کلیئرنس کے رہنما خطوطوضاحت کریں، مناسب کلیئرنس کلین شیئر بنانے کے لیے ورک پیس کے اوپر اور نیچے فریکچر طیاروں کو سیدھ میں لاتا ہے۔ جب کلیئرنس بہت تنگ ہوتی ہے، تو فریکچر طیارے ایک دوسرے سے چھوٹ جاتے ہیں، جس سے ایک ثانوی شیئر زون پیدا ہوتا ہے جو سلگ سائیڈ پر ایک پتلی گڑ اور پٹی کی طرف ایک رول اوور چھوڑتا ہے۔ بہت زیادہ ڈھیلا، اور مواد کترنے کے بجائے کھینچا جاتا ہے، جس سے ایک پھٹے ہوئے کنارے کے ساتھ ایک بھاری گڑبڑ پیدا ہوتی ہے جو فیڈ بڑھنے کے دوران پکڑتا ہے۔
10-12% فی سائیڈ کی معیاری سفارش ہلکے سٹیل کے نشانوں کے لیے کام کرتی ہے، لیکن نشان جیومیٹری ایک پیچیدگی کا تعارف کراتی ہے۔ اندرونی کونوں پر جہاں دو کٹنگ کنارے ایک رداس میں ملتے ہیں، کارٹون پہننے کے نمونوں کی بنیاد پر موثر کلیئرنس تبدیل ہوتی ہے۔ کونے سیدھے کناروں سے زیادہ تیزی سے پہنتے ہیں، یعنی پہلے 50,000 اسٹروک کے اندر کونے میں آپ کی 10% کلیئرنس 13-15% تک گر جاتی ہے۔ مقامی طور پر کلیئرنس میں اضافہ خاص طور پر نشان کی جڑ پر ایک بھاری گڑ کے طور پر ظاہر ہوتا ہے، بالکل جہاں کیریئر سب سے پتلا ہوتا ہے۔
مثبت نشان والے ٹیب کو تراشنے کے لیے ابتدائی ٹیب-بنانے والے کٹس سے الگ اپنی کلیئرنس آپٹیمائزیشن کی ضرورت ہوتی ہے۔ ٹرم سٹیشن ایک چھوٹا، تنگ سلگ کاٹتا ہے جو منفی نشان کے بڑے جیب سلگ سے مختلف برتاؤ کرتا ہے۔ ٹرم اسٹیشن پر سخت کلیئرنس، تقریباً 8-10% فی سائیڈ، گڑ کی دم کو چھوڑے بغیر صاف علیحدگی کو یقینی بنانے میں مدد کرتی ہے جو اوپر کی طرف گھماؤ اور پٹی کے راستے میں رکاوٹ بن سکتی ہے۔
نوچ چوراہوں پر کریکنگ کو روکنا
جہاں ایک نشان پارٹ آؤٹ لائن سے ملتا ہے یا کسی اور کٹ فیچر کو کاٹتا ہے، آپ کو ایک سٹریس انٹرسیکشن ملتا ہے۔ ایک مقام پر متصل ہونے والے دو کترنے والے کنارے ایک ایسا زون بناتے ہیں جہاں دونوں کٹوں سے سختی اور سختی کا کام ہوتا ہے۔ اس چوراہے میں موجود مواد نے پہلے ہی کٹ سے اپنے زیادہ تر لچکدار بجٹ کا استعمال کر لیا ہے۔ جب دوسرا کٹ آتا ہے، چاہے ایک ہی اسٹیشن پر ہو یا نیچے کی طرف، یہ ایسے مواد میں دھکیل دیتا ہے جس کی لمبائی بہت کم ہوتی ہے۔
کریکنگ کا یہ خطرہ سب سے زیادہ ہوتا ہے جب:
- علامت:ہیئر لائن کی دراڑیں نشان کونوں سے جزوی خصوصیات کی طرف پھیلتی ہیں۔بنیادی وجہ:نوچ کٹ اور پارٹ پریمیٹر کٹ زمین کو ایک ساتھ بہت قریب کرتے ہیں، اسٹیل میں اس کے فریکچر کی حد سے زیادہ مجموعی پیداوار کے تناؤ کے ساتھ اوورلیپنگ کام-سخت زون بناتے ہیں۔اصلاحی اقدام:نوچ کونے اور قریب ترین حصے کے درمیان ویب کا فاصلہ کم از کم 2x میٹریل موٹائی تک بڑھائیں، یا کٹوں کو الگ الگ اسٹیشنوں پر ترتیب دیں تاکہ مواد کو مستحکم ہونے کا وقت ملے۔
- علامت:AHSS مواد میں کیرئیر کی منتقلی-سے-نیچ پر کنارے کی تقسیم۔بنیادی وجہ:کونے کا رداس مٹیریل گریڈ کے لیے بہت چھوٹا ہے، اس کراس- سیکشن پر سٹیل کی پیداوار کی حد سے زیادہ توجہ مرکوز کرتا ہے۔اصلاحی اقدام:کونے کے ریڈیائی کو 2.0-2.5x مواد کی موٹائی تک بڑھائیں اور EDM یا پیسنے سے رہ جانے والے مائیکرو نوچز کو ہٹانے کے لیے رداس کو پالش کریں۔
- علامت:پیداوار میں 5,000-10,000 سٹروک کے بعد تاخیر سے کریکنگ ظاہر ہوتی ہے۔بنیادی وجہ:کٹے ہوئے کنارے سے تھکاوٹ کا پھیلاؤ جو آزمانے کے وقت معمولی طور پر قابل قبول تھا لیکن پنچ پہننے سے گڑ کی اونچائی بڑھ جاتی ہے اور کٹی ہوئی سطح پر مائیکرو-آنسو آتے ہیں۔اصلاحی اقدام:نظر آنے والے نقائص کا انتظار کرنے کے بجائے فالج کی گنتی کی بنیاد پر ری گرائنڈ شیڈول قائم کریں۔ کونے والے ریڈی کے ڈیزائن کے ارادے سے باہر پہننے سے پہلے نوچ پنچوں کو تبدیل کریں یا دوبارہ تیز کریں۔
پٹی کی جھریاں اور فیڈ استحکام کی اصلاح
اسٹیشنوں کے درمیان پٹی کی جھریاں ایک ہندسی عدم استحکام کا مسئلہ ہے۔ جب منفی نشانات غیر متناسب طور پر مواد کو ہٹاتے ہیں، ایک کنارے سے دوسرے کنارے سے زیادہ ہٹاتے ہیں یا ناہموار وقفوں پر نشان لگاتے ہیں، تو پٹی اندرونی تناؤ کا عدم توازن پیدا کرتی ہے۔ ایک کنارہ دوسرے سے چھوٹا ہو جاتا ہے، اور پٹی لہر یا جھریوں کے پیٹرن میں جھک کر اس فرق کو دور کرتی ہے۔
غیر متوازن مواد کو ہٹانے سے کنارے کی لہر اسی اصول کی پیروی کرتی ہے جو سلٹ کوائل میں لہراتی کناروں کا سبب بنتی ہے۔ اگر آپ کی پٹی کی ترتیب صرف ایک کنارے پر منفی نشانات کا مطالبہ کرتی ہے، جبکہ مخالف کنارہ برقرار رہتا ہے، نوچ والا حصہ مؤثر طریقے سے چھوٹا ہو جاتا ہے۔ sinusoidal پیٹرن میں اوپر کی طرف یا نیچے کے علاوہ برقرار پہلو کے پاس جانے کی کوئی جگہ نہیں ہے۔ جیسا کہ نقائص سے بچاؤ کی تحقیق کی تصدیق ہوتی ہے، جھریاں بہت زیادہ مواد کے بہاؤ یا غیر متوازن دباؤ سے پیدا ہوتی ہیں، اور غیر متناسب نشان کی جگہ اس حالت کے لیے نصابی کتاب کا محرک ہے۔
اصلاحی حکمت عملی واضح درجہ بندی کی پیروی کرتی ہے:
- علامت:لفٹر ریلوں کے درمیان اوپر کی طرف پٹی کی پٹی باقاعدہ وقفوں سے نشان کے فاصلے سے ملتی ہے۔بنیادی وجہ:نشان کی گہرائی بہت زیادہ کیریئر کی چوڑائی کو ہٹاتی ہے، جس سے لفٹر سپرنگ پریشر کی مزاحمت کے لیے درکار حد سے نیچے مقامی سختی کم ہوتی ہے۔اصلاحی اقدام:نشان کی گہرائی کو 15-20% تک کم کریں اور تصدیق کریں کہ باقی کیریئر کی چوڑائی تمام نشان والے مقامات پر 1.5x مواد کی موٹائی سے زیادہ ہے۔ اگر کلیئرنس کے تقاضے گہرائی میں کمی کو روکتے ہیں، تو نشان سے ملحق ایک سخت پسلی یا ابھار شامل کریں۔
- علامت:سائنوسائیڈل کنارے کی لہر صرف ایک پٹی کی طرف۔بنیادی وجہ:غیر متناسب نشان کی جگہ نوچڈ اور غیر-سائیڈز کے درمیان غیر مساوی کنارے کی لمبائی پیدا کرتی ہے۔اصلاحی اقدام:مخالف کنارے پر امدادی نشانوں کو شامل کرکے مواد کو ہٹانے میں توازن رکھیں، چاہے وہاں بائی پاس کلیئرنس کی ضرورت نہ ہو، یا کنارے کی لمبائی کے تسلسل کو برقرار رکھنے کے لیے متاثرہ جانب مثبت نشانات پر سوئچ کریں۔
- علامت:توسیعی پیداوار کے دوران ترقی پسند پس منظر بڑھے.بنیادی وجہ:یک طرفہ نشان سے غیر مساوی کنارے کا تناؤ ہر فیڈ پلس کے دوران پٹی کو نوچ والی طرف کی طرف لے جانے کا سبب بنتا ہے۔ گائیڈ ریلز میکانکی طور پر بڑھنے کو درست کرتی ہیں، لیکن نتیجے میں رگڑ گرمی اور پہننے کو متعارف کراتی ہے۔اصلاحی اقدام:نوچ لے آؤٹ کو ہم آہنگی سے متوازن کریں، یا کنارے کے تناؤ کو برابر کرنے کے لیے مخالف طرف ایک چھوٹا پائلٹ-کنٹرولڈ نوچ شامل کریں۔ تصدیق کریں کہ فیڈ رول پریشر پٹی کی چوڑائی میں برابر ہے۔
نشان-متعلقہ نقائص کے لیے ڈائی ٹر آؤٹ ایڈجسٹمنٹ کو لائف سائیکل اپروچ پر عمل کرنا چاہیے۔ پٹی لے آؤٹ کی منصوبہ بندی کے دوران، نقالی کا استعمال کرتے ہوئے نشان کی ہم آہنگی اور ویب فاصلوں کی تصدیق کریں۔ پہلے-ٹکڑا آزمانے کے دوران، مکمل پیشرفت کے نمونے کھینچیں اور پیداوار کی مقدار چلانے سے پہلے میگنیفیکیشن کے تحت ہر نشان کا معائنہ کریں۔ پروڈکشن کے دوران، فیڈ کے مسائل کے ظاہر ہونے کا انتظار کرنے کے بجائے پنچ پہننے کے ایک اہم اشارے کے طور پر نشان والے مقامات پر بر کی اونچائی کو ٹریک کریں۔ ہر نقص کی علامت ایک اشارہ ہے، اسے جلد پکڑ لیں اور اصلاحی عمل آسان رہتا ہے۔ اسے نظر انداز کریں اور جھرن کو پٹی بکلنگ، غلط رجسٹریشن، اور بالآخر مرنے والے نقصان میں تبدیل کرنا بہت مشکل ہو جاتا ہے۔
یہ خرابی کے نمونے بالآخر ایک ڈیزائن-مرحلے کے فیصلے کی طرف چکر لگاتے ہیں: کون سی نشان کی قسم، کون سی جیومیٹری، اور کون سی کلیئرنس سیٹنگز آپ کے جزوی تقاضوں اور مادی رویے کے مخصوص امتزاج سے ملتی ہیں؟ ان عوامل کو دوبارہ قابل انتخاب انتخاب کے فریم ورک میں یکجا کرنے سے انتخاب وجدان کے بارے میں کم اور انجینئرنگ کے بارے میں زیادہ ہوتا ہے۔
بائی پاس نوچ کنفیگریشن کے لیے عملی انتخاب گائیڈ
خرابی سے بچاؤ کی حکمت عملی آپ کو مسائل کے ظاہر ہونے کے بعد ان کو ٹھیک کرنے کے لیے ٹولز فراہم کرتی ہے۔ ایک بہتر سوال: آپ ڈیزائن کے مرحلے پر ان مسائل سے کیسے بچیں گے؟ جواب ایک منظم انتخاب کے فریم ورک میں رہتا ہے جو آپ کے مخصوص ایپلیکیشن متغیرات کو ہر نشان کی قسم کی طاقتوں اور حدود کے خلاف وزن کرتا ہے۔ ہر منظر نامے میں کوئی ایک نشانی ترتیب نہیں جیتتی، لیکن فیصلہ اس وقت سیدھا ہو جاتا ہے جب آپ صحیح جیومیٹری سے صحیح عوامل سے میل کھاتے ہیں۔
نوچ قسم کے انتخاب کے لیے فیصلہ میٹرکس
پانچ بنیادی عوامل منفی اور مثبت بائی پاس نشانوں کے درمیان انتخاب کو آگے بڑھاتے ہیں۔ ہر ایک فیصلے پر مختلف کھینچا تانی کرتا ہے، اور زیادہ تر حقیقی دنیا میں-مرتا ہے، ان میں سے دو یا تین عوامل غالب رہتے ہیں جب کہ دوسرے ٹائی بریکر کے طور پر کام کرتے ہیں:
- مواد کی درجہ بندی اور مکینیکل خصوصیات:پیداوار کی طاقت اور پیداوار کے نقطہ کے درمیان تعلق اس بات کا تعین کرتا ہے کہ ایک نشان جڑ کتنی کشیدگی کو برداشت کر سکتی ہے۔ محدود طول و عرض کے ساتھ اعلی-طاقت کا مواد مثبت نشانات کی طرف زور سے دھکیلتا ہے۔ لچک کا سٹیل ماڈیولس گریڈوں میں 200-210 GPa کے ارد گرد رہتا ہے، لہذا نشان پر لچکدار رویہ مستقل ہے، لیکن پلاسٹک کا ذخیرہ بہت زیادہ مختلف ہوتا ہے۔
- حصہ جیومیٹری کی پیچیدگی:گہری قرعہ اندازی والے حصوں، بڑے ابھاروں، یا ملٹی- سطح کی تشکیل شدہ خصوصیات کو زیادہ بائی پاس کلیئرنس کی ضرورت ہوتی ہے، اکثر مثبت نشان والے ٹیبز کے حق میں ہوتے ہیں جن کا سائز پٹی کی چوڑائی کی رکاوٹوں سے آزادانہ طور پر کیا جا سکتا ہے۔
- پٹی کی چوڑائی اور کیریئر کی ترتیب:تنگ پٹیاں کیریئر کی سالمیت پر سمجھوتہ کیے بغیر منفی نشان کی گہرائی کے لیے کم جگہ چھوڑتی ہیں۔ سینٹر کیریئر کے ساتھ وسیع سٹرپس کسی بھی قسم کے لیے زیادہ آزادی پیش کرتی ہیں۔
- پیداوار کا حجم اور دیکھ بھال کی صلاحیت:10 لاکھ اسٹروک سے زیادہ والیوم-رنز ان کے بڑھے ہوئے ریگرائنڈ وقفوں کی وجہ سے مثبت نوچس کے حق میں ہیں۔ کم- والیوم کی نوکریاں جہاں ٹولنگ کی سادگی کے معاملات منفی نشانات کے حق میں ہوسکتے ہیں جن کے لیے کم اسٹیشنز کی ضرورت ہوتی ہے۔
- رجسٹریشن کی درستگی کے تقاضے:0.05 ملی میٹر سے نیچے سخت پوزیشنی رواداری والے حصوں کو کیریئر کی ضرورت ہوتی ہے جو مسلسل پچ کی لمبائی کو برقرار رکھتے ہیں۔ مثبت نشانات کیریئر کراس-سیکشن کو بہتر طور پر محفوظ رکھتے ہیں، توسیعی رنز پر سخت رجسٹریشن کی حمایت کرتے ہیں۔
مندرجہ ذیل حوالہ جدول اس مضمون میں زیر بحث تمام پیرامیٹرز میں اہم اختلافات کو مضبوط کرتا ہے۔ نئی پٹی لے آؤٹ کا جائزہ لیتے وقت اسے اپنے نقطہ آغاز کے طور پر استعمال کریں۔
| پیرامیٹر | منفی نشان | مثبت نشان |
|---|---|---|
| مواد کو ہٹانے کی سمت | پٹی کے کنارے سے اندر کی طرف؛ سلگ نیچے کی طرف نکلتا ہے۔ | ارد گرد کی کٹس باہر کی طرف-پروجیکٹنگ ٹیب کو چھوڑ دیتی ہیں۔ |
| سکریپ جنریشن ٹائمنگ | فوری طور پر، نشان اسٹیشن پر ہر اسٹروک | ڈاؤن اسٹریم ٹرم اسٹیشن پر موخر کر دیا گیا۔ |
| فیڈ کے دوران پٹی استحکام | کم کردہ کیریئر کراس- سیکشن نشان پر؛ کم سختی | مکمل کیریئر کی چوڑائی ٹرم تک محفوظ ہے؛ زیادہ سختی |
| قابل اطلاق مواد کی اقسام | ہلکے اسٹیل اور 550 MPa سے کم HSLA کے لیے بہترین پیداواری طاقت پیدا کرنے والا تناؤ | AHSS، DP، TRIP کے لیے 550 MPa سے زیادہ کی ضرورت ہے۔ ایلومینیم کے لیے ترجیح دی جاتی ہے۔ |
| مجبوری کی ضروریات | ایک اسٹیشن پر مکمل فریم قینچ؛ اعلی چوٹی ٹنیج | دو اسٹیشنوں میں تقسیم؛ فی اسٹیشن کم چوٹی کا بوجھ |
| ڈائی لائف اور ری گرائنڈ وقفہ | 80,000-120,000 سٹروک عام | 120,000-180,000 سٹروک فی اسٹیشن |
| ناکامی کے خطرے کا پروفائل | کنارے کریکنگ، کیریئر اسٹریچ، پٹی کو تنگ کرنا | ٹرم اسٹیشن پر سلگ کھینچنا، ٹیب موڑنے، کلیئرنس تنازعات |
| بہترین-فٹ کیریئر کنفیگریشن | ایج کیریئر یا ڈبل کیریئر | سینٹر کیریئر یا اسٹریچ ویب کیریئر |
| اسٹیشن کی گنتی کا اثر | سنگل اسٹیشن فی نشان (سادہ ڈائی) | دو اسٹیشن فی نشان (فارم + ٹرم) |
| سلگ / سکریپ کے انتظام کی پیچیدگی | ہر اسٹروک پر قابل اعتماد سلگ انجیکشن کی ضرورت ہوتی ہے۔ | ٹرم اسٹیشن تک کم سے کم؛ ٹرم پر معیاری سلگ کنٹرول |
درخواست کے منظرنامے منفی نشانات کے حق میں ہیں۔
جب حالات ان کے حق میں ہوتے ہیں تو منفی نشانات اپنا مقام حاصل کرتے ہیں۔ ایک تیز رفتار کنیکٹر ٹرمینل ڈائی کا تصور کریں جو 0.4 ملی میٹر فاسفر کانسی پر 1,200 سٹروک فی منٹ پر چل رہا ہے۔ مواد پتلا، نرم ہے، اور پٹی اتنی چوڑی ہے کہ کیریئر کو کمزور کیے بغیر نشان کی گہرائی کو جذب کر سکے۔ اس گیج پر سلگ کا انتظام سیدھا ہے کیونکہ چھوٹے سلگ کشش ثقل کے تحت آزادانہ طور پر گرتے ہیں۔ ڈائی میں پہلے سے ہی 30+ اسٹیشن ہیں، اس لیے مثبت ٹیبز کے لیے ٹرم اسٹیشن شامل کرنے سے ڈائی کی لمبائی پریس بیڈ کی گنجائش سے بڑھ جائے گی۔
ایسے منظرنامے جہاں منفی نشانات واضح انتخاب ہیں:
- مواد کی پیداوار کی طاقت بمقابلہ تناؤ کی طاقت کا تناسب 0.7 سے نیچے ہے (اہم لچک ریزرو کی نشاندہی کرتا ہے)
- پٹی کی چوڑائی مطلوبہ نشان گہرائی سے 4x زیادہ ہے، کافی کیریئر مواد چھوڑ کر
- پیداوار کا حجم اعتدال پسند ہے (فی ٹول لائف 500,000 سٹروک سے کم)، جس سے تھکاوٹ کے خدشات کم ہوتے ہیں
- ڈائی کی لمبائی محدود ہے اور ٹرم اسٹیشنوں کو شامل کرنا ممکن نہیں ہے۔
- ایج کیریئر ڈیزائن جہاں نوچ جیب قدرتی طور پر کیریئر جیومیٹری کے ساتھ سیدھ میں ہوتی ہے
درخواست کے منظرنامے مثبت نشانات کے حق میں ہیں۔
جب مادی خصوصیات یا درستگی کے مطالبات اسٹیشن-گننے کے جرمانے سے زیادہ ہوتے ہیں تو مثبت نشانات پہلے سے طے شدہ بن جاتے ہیں۔ DP 780 سے 1.6 ملی میٹر موٹائی پر ایک آٹوموٹو ساختی بریکٹ پر غور کریں۔ ٹینسائل ماڈیولس اسٹیل کی نمائش مستقل رہتی ہے، لیکن اس پیداواری طاقت کی سطح پر، منفی نشان والے کونے پہلے 20,000 اسٹروک کے اندر کنارے کی دراڑیں شروع کریں گے۔ اس حصے میں گہری-خریدار خصوصیات ہیں جن کے لیے ملحقہ اسٹیشنوں پر 8 ملی میٹر کلیئرنس کی ضرورت ہوتی ہے، اور بڑھتے ہوئے سوراخوں پر پوزیشنی رواداری 0.03 ملی میٹر ہے۔ مثبت نشان والے ٹیبز تمام انٹرمیڈیٹ اسٹیشنوں کے ذریعے کیریئر کی سالمیت کو محفوظ رکھتے ہیں، اسٹریچ ویب کیریئر کسی کم کراس- سیکشن پر پھٹنے کے خطرے کے بغیر لچکتا ہے، اور ٹرم اسٹیشن صاف طور پر کم سے کم طاقت کے ساتھ ٹیبز کو ہٹاتا ہے۔
ایسے منظرنامے جہاں مثبت نشانات کو ترجیح دی جاتی ہے:
- AHSS یا دیگر اعلی-طاقت کا مواد جہاں اسٹیل کی لچک کے ماڈیولس کو پلاسٹک کی محدود صلاحیت کے ساتھ جوڑا جاتا ہے۔
- گہری-ڈرا یا ملٹی-سطح کی تشکیل جس کے لیے پورے-چوڑائی کراس-حصوں کے ساتھ اسٹریچ ویب کیریئرز کی ضرورت ہوتی ہے۔
- رجسٹریشن کے تقاضے 0.05 ملی میٹر سے زیادہ طویل پیشرفت پر
- پیداوار کا حجم 10 لاکھ اسٹروک سے زیادہ ہے جہاں نمایاں کونوں پر مجموعی تھکاوٹ زندگی کو محدود کرنے والا عنصر-بن جاتی ہے
- پٹی کے کنارے سے متصل تشکیل شدہ خصوصیات کے ساتھ حصے جن کو مختلف اسٹیشنوں پر متغیر کلیئرنس کی مقدار کی ضرورت ہوتی ہے
جب سنگل ڈائی سٹرپ کو کچھ اسٹیشنوں پر بائی پاس کلیئرنس کی ضرورت ہوتی ہے جو کہ کیریئر منفی جیب کے طور پر برداشت کر سکتا ہے اس سے زیادہ ہے، لیکن دوسرے اسٹیشنوں کو صرف کم سے کم کلیئرنس کی ضرورت ہوتی ہے جو ٹرم آپریشن کا جواز نہیں بنتی، ایک ہی پیش رفت میں دونوں نوچ اقسام کا استعمال کرتے ہوئے ایک ہائبرڈ اپروچ پٹی کی سالمیت، اسٹیشن کی معیشت، اور سکریپ مینجمنٹ کا بہترین توازن فراہم کرتا ہے۔
ہائبرڈ لے آؤٹ اس سے زیادہ عام ہیں جتنا کہ بہت سے انجینئرز کو احساس ہے۔ ایک عام کیس میں ابتدائی اسٹیشنوں میں چھوٹے کلیئرنس کی ضروریات کے لیے منفی نشانات شامل ہوتے ہیں جہاں پٹی ابھی بھی پوری طاقت پر ہے، ایسے اسٹیشنوں کے قریب مثبت نشانوں پر منتقلی جہاں کیریئر پہلے ہی خالی کٹوتیوں سے کمزور ہو چکا ہے۔ کلید اس بات کو یقینی بنانا ہے کہ دونوں نشان کی قسمیں مطابقت پذیر سلگ مینجمنٹ سسٹم کا اشتراک کرتی ہیں اور یہ کہ مجموعی پٹی لے آؤٹ ہر نشان کے مقام پر مختلف کیریئر کراس-سیکشنز کے لیے اکاؤنٹس ہے۔
صحیح ترتیب کا انتخاب ایک قدم ہے۔ ڈائی بلڈ کو ریلیز کرنے سے پہلے اس انتخاب کی توثیق کرنا ایک پروڈکشن-ڈیزائن کو ایک مہنگے آزمائشی تجربے سے الگ کرتا ہے۔ پیچیدہ پٹی لے آؤٹ کے ساتھ کام کرنے والے انجینئرز کے لیے جہاں بائی پاس نوچ آپٹیمائزیشن ڈائی سٹرکچر، میٹریل فلو، اور کمپوننٹ ڈیزائن کے ساتھ ایک دوسرے کو آپس میں جوڑتی ہے، جیسے ماہرین کی جانب سے باہمی تعاون پر مبنی انجینئرنگ سپورٹYICHEN کی کسٹم اسٹیمپنگ ڈائی ٹیمتصور سے توثیق شدہ پروڈکشن ٹولنگ تک کے راستے کو تیز کر سکتا ہے۔
ڈیزائن کی توثیق چیک لسٹ اور انجینئرنگ وسائل
انتخاب کا فریم ورک آپ کو صحیح نشان کی قسم تک پہنچاتا ہے۔ جو چیز ڈائی بلڈ اور پروڈکشن کے دوران اس انتخاب کو کھولنے سے روکتی ہے وہ ایک نظم و ضبط کی توثیق کی ترتیب ہے جو اسٹیل کے کٹ جانے سے پہلے ہر مفروضے کی تصدیق کرتی ہے۔ بائی پاس نوچ ڈیزائن تنہائی میں موجود نہیں ہے۔ یہ ڈائی سٹرکچر، پنچ جیومیٹری، کیریئر آرکیٹیکچر، اور میٹریل فلو پلاننگ کے ذریعے بیک وقت تھریڈ کرتا ہے۔ ایک ٹول اور ڈائی میکر جو نشان کو بعد کی سوچ سمجھتا ہے وہ ایسے مسائل کو درست کرنے میں ہفتوں گزارے گا جن کو چیک لسٹ کے پانچ منٹ کے نظم و ضبط نے روکا ہوگا۔
قابل اعتماد بائی پاس نوچ ڈیزائن کے کلیدی اصول
ڈائی بلڈ ٹیم کو کوئی بھی پٹی لے آؤٹ جاری کرنے سے پہلے، توثیق کے ان مراحل کو ترتیب سے چلائیں۔ ہر ایک نشان ڈیزائن اور وسیع تر ڈائی سسٹم کے درمیان ایک مخصوص تعامل کی تصدیق کرتا ہے:
- کیریئر کراس-سیکشن کی مناسبیت کی تصدیق کریں:تصدیق کریں کہ ہر منفی نشان والے مقام پر کیریئر کی باقی چوڑائی 1.5x مواد کی موٹائی سے زیادہ ہے۔ مثبت نشانات کے لیے، تصدیق کریں کہ ٹرم پوائنٹ سے پہلے تمام انٹرمیڈیٹ اسٹیشنوں کے ذریعے کیریئر کی مکمل چوڑائی برقرار ہے۔
- ہر اسٹیشن پر کلیئرنس کی توثیق کریں:سٹیشن کے ذریعے پروگریشن سٹیشن سے گزریں اور تصدیق کریں کہ مثبت نشان والے ٹیبز کم از کم 1.0 ملی میٹر مارجن کے ساتھ تمام ڈائی بلاکس، لفٹرز، پنچ ہولڈرز اور اوپری ٹولنگ کو صاف کرتے ہیں۔ منفی نشانات کے لیے، تصدیق کریں کہ سلگ سے باہر نکلنے کے راستے ڈائی شو کے ذریعے بلا روک ٹوک ہیں۔
- میٹریل گریڈ کے خلاف نوچ کونے کا ریڈی چیک کریں:کراس-سیکشن فور میں شامل مواد کی پیداواری طاقت کی حد کے ساتھ اپنے ڈیزائن کردہ کونے والے ریڈیائی کا حوالہ دیں۔ اگر radii آپ کے گریڈ کے لیے تجویز کردہ کم از کم سے نیچے آ جائے، تو بنانے سے پہلے ان میں اضافہ کریں۔
- پوری پٹی میں ٹننج کا توازن:ہر پریس اینگل پوزیشن پر تمام کاٹنے والی قوتوں کو جمع کریں، بشمول نوچ پنچز۔ تصدیق کریں کہ ایک محفوظ آپریٹنگ مارجن کو برقرار رکھنے کے لیے چوٹی کا فوری بوجھ دستیاب پریس کی گنجائش کے 80% کے اندر رہتا ہے۔
- سلگ مینجمنٹ کی منصوبہ بندی:منفی نشانات کے لیے، ڈائی بلاک ریلیف کے طول و عرض، ایجیکٹر کی قسم، اور سکریپ چٹ روٹنگ کی وضاحت کریں۔ مثبت نوچ ٹرم اسٹیشنوں کے لیے، اینٹی-سلگ-کھنچنے والی خصوصیات (ویکیوم پورٹس، ایجیکٹر پن، یا ریورس-ٹیپر بٹن) کی وضاحت کریں۔
- پائلٹ رجسٹریشن کی مطابقت کی تصدیق کریں:تصدیق کریں کہ نشان والے مقامات پائلٹ پن اسٹیشنوں کے ساتھ موافق نہیں ہیں یا پائلٹ مصروفیت کے مقامات پر کیریئر کو کمزور کرتے ہیں۔ نشان کے کنارے سے قریبی پائلٹ ہول تک ویب کے فاصلے کی پیمائش کریں اور یقینی بنائیں کہ یہ 2x مواد کی موٹائی سے زیادہ ہے۔
- بوجھ کے تحت پٹی فیڈ کی نقل کریں:اگر CAE ٹولز دستیاب ہیں، تو نشان والی جگہوں پر کیریئر اسٹریچنگ، بکلنگ، یا لیٹرل ڈرفٹ کی جانچ کرنے کے لیے حقیقت پسندانہ تناؤ کی قدروں کے ساتھ فیڈ سمولیشن چلائیں۔
- دستاویز کو دوبارہ ترتیب دینے کا معیار:ہر نوچ پنچ اور ٹرم پنچ کے لیے اسٹروک-گنتی-کی بنیاد پر ری گرائنڈ وقفے قائم کریں۔ پیداوار کی نگرانی کے حوالے کے طور پر ٹرائی آؤٹ پر بیس لائن burr کی بلندیوں کو ریکارڈ کریں۔
یہ ترتیب سب سے عام ٹول کو پکڑ لیتی ہے اور اس سے پہلے کہ وہ پروڈکشن کے مسائل کا شکار ہوجائیں۔ یہاں تک کہ ایک قدم کو بھی چھوڑنا، خاص طور پر کلیئرنس کی توثیق یا ٹننج بیلنسنگ، اس گائیڈ میں پہلے زیر بحث ناکامی کے طریقوں کو مدعو کرتا ہے۔
اپنی مرضی کے مطابق سٹیمپنگ ڈائی انجینئرنگ کے وسائل
پیچیدہ پٹی لے آؤٹ جہاں بائی پاس نوچ آپٹیمائزیشن ملٹی-اسٹیشن کی تشکیل، مواد کے بہاؤ کے چیلنجز، اور سخت رجسٹریشن کے مطالبات کے ساتھ مل کر انجینرنگ کے تعاون سے اکثر فائدہ اٹھاتے ہیں۔ ایک ہنر مند ڈائی میکر ایسے تجربے پر ہاتھ- لاتا ہے جو نقلی ڈیٹا کی تکمیل کرتا ہے، خاص طور پر ہائبرڈ نوچ کنفیگریشنز یا AHSS ایپلی کیشنز کے لیے جہاں نظریاتی رہنما اصول حقیقی-عالمی تغیرات کو پورا کرتے ہیں۔
ان چیلنجوں کا سامنا کرنے والے انجینئرز کے لیے،YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنزڈائی سٹرکچر ڈیزائن، پنچ اور کمپوننٹ انجینئرنگ، بائی پاس نوچ آپٹیمائزیشن، برر کنٹرول اسٹریٹیجیز، اور میٹریل فلو پلاننگ کے مکمل دائرہ کار میں باہمی تعاون کی پیشکش کرتے ہیں۔ ان کا نقطہ نظر پٹی لے آؤٹ تصور اور تصدیق شدہ پروڈکشن ٹولنگ کے درمیان فرق کو ختم کرتا ہے، جو خاص طور پر اس وقت قیمتی ہوتا ہے جب نوچ ڈیزائن کے فیصلے لفٹر کنفیگریشنز، کلیئرنس مینجمنٹ، اور کیریئر کی سالمیت کے ساتھ ان طریقوں سے تعامل کرتے ہیں جو الگ تھلگ اصلاحات کی بجائے مربوط مسئلے کو حل کرنے کا مطالبہ کرتے ہیں۔
چاہے آپ ہائی-اسپیڈ کنیکٹر ڈائی کے لیے منفی نشانات کی وضاحت کر رہے ہوں یا AHSS ساختی حصے کے لیے انجینئرنگ پازیٹو نوچ ٹیب کلیئرنسز، اصول یکساں رہتے ہیں: ابتدائی طور پر توثیق کریں، منظم طریقے سے توثیق کریں، اور خصوصی ٹول اور ڈائی مہارت لائیں جب نوچ جیومیٹری اور ڈائی آرک لائنز کے درمیان تعاملات کا احاطہ کیا جائے۔
Stamping Dies میں Bypass Notches کے بارے میں اکثر پوچھے گئے سوالات
1. ترقی پسند ڈیز میں منفی اور مثبت بائی پاس نوچز میں کیا فرق ہے؟
منفی بائی پاس نوچز پٹی کے کنارے سے مواد کی ایک جیب کو اندر کی طرف ہٹاتے ہیں، ہر اسٹروک پر سلگ ڈائی بلاک کے ذریعے گرتی ہے۔ مثبت بائی پاس نوچز پٹی کے کنارے پر پھیلے ہوئے ٹیب کو چھوڑ دیتے ہیں جو ہٹانے کے بجائے نقل مکانی کے ذریعے کلیئرنس پیدا کرتا ہے، ٹیب کو بعد کے اسٹیشن پر تراش دیا جاتا ہے۔ ان کے درمیان انتخاب سکریپ ہینڈلنگ، پٹی کے استحکام، پریس ٹننج کی تقسیم، اور ڈائی مینٹیننس وقفوں کو متاثر کرتا ہے۔ منفی نشانات 550 MPa سے کم طاقت پیدا کرنے والے ڈکٹائل مواد کے مطابق ہوتے ہیں، جب کہ مثبت نشانات کو AHSS اور اعلی-طاقت والے اسٹیلز کے لیے ترجیح دی جاتی ہے جہاں نوچ کونوں پر تناؤ کا ارتکاز کیریئر کے ٹوٹنے کا خطرہ ہوتا ہے۔
2. پروگریسو سٹیمپنگ میں بائی پاس نوچز پچ نوچز سے کیسے مختلف ہیں؟
بائی پاس نوچز اور پچ نوچز ترقی پسند ڈائی میں مختلف کام انجام دیتے ہیں۔ پچ نوچز (جسے فرانسیسی نوچ بھی کہا جاتا ہے) بنیادی طور پر پٹی کو زیادہ خوراک دینے سے روکتا ہے اور پٹی کی درست ترقی کی لمبائی کو برقرار رکھنے کے لیے کنارے کیمبر کو ہٹاتا ہے۔ بائی پاس نوچز خاص طور پر کلیئرنس بناتے ہیں تاکہ پٹی پر بنی ہوئی یا پھیلی ہوئی خصوصیات ٹولنگ کے اجزاء سے رابطہ کیے بغیر ملحقہ ڈائی اسٹیشنوں سے گزر سکیں۔ جب کہ دونوں کو پٹی کیرئیر میں کاٹا جاتا ہے، بائی پاس نوچز کا سائز اور پوزیشن پڑوسی اسٹیشنوں پر بننے والی خصوصیات کی جیومیٹری کی بنیاد پر رکھی جاتی ہے، جب کہ پچ نوچز کو فیڈ کی درستگی کی ضروریات کی بنیاد پر سائز کیا جاتا ہے۔
3. کون سے مواد کو منفی نشانوں کی بجائے مثبت بائی پاس نشانات کی ضرورت ہوتی ہے؟
550 MPa سے زیادہ پیداوار کی طاقت کے ساتھ مواد، بشمول DP 590، DP 780، TRIP اسٹیلز، اور مارٹینیٹک گریڈز، مثبت بائی پاس نشانات کے سخت حامی ہیں۔ یہ اعلی-طاقت والے مواد میں لمبا ریزرو محدود ہوتا ہے، یعنی منفی نشان والے کونوں پر تناؤ کا ارتکاز کناروں کی دراڑیں شروع کر سکتا ہے جو سائیکلک فیڈ لوڈنگ کے دوران پھیلتا ہے۔ ایلومینیم کے مرکبات بھی مثبت نشانوں سے فائدہ اٹھاتے ہیں کیونکہ ان کے نچلے لچکدار ماڈیولس نوچ کونوں پر اعلی اسپرنگ بیک بناتے ہیں۔ ایک عمومی رہنما خطوط کے طور پر، جب کل لمبائی 18 فیصد سے کم ہو جاتی ہے، تو مثبت نشانات توسیعی پیداوار کے ذریعے کیریئر کی سالمیت کو محفوظ رکھنے کے لیے محفوظ انتخاب بن جاتے ہیں۔
4. آپ مثبت نشان ٹرم اسٹیشنوں پر سلگ کھینچنے سے کیسے روکتے ہیں؟
مثبت نوچ ٹرم اسٹیشنوں پر سلگ کھینچنا اس وقت ہوتا ہے جب کٹا ہوا ٹیب ویکیوم یا بقایا مقناطیسیت کے ذریعے پنچ کے چہرے پر قائم رہتا ہے۔ روک تھام کی حکمت عملیوں میں انخلا کے دوران ویکیوم مہر کو توڑنے کے لیے پنچ کے چہرے سے ایک چھوٹا سوراخ کرنے والا سوراخ کرنا، سپرنگ-لوڈ ایجیکٹر پن لگانا شامل ہے جو سلگس کو پنچ سے دھکیلتے ہیں، ریورس-ٹیپر ڈائی بٹن کا استعمال کرتے ہوئے جو سلگس کو کمپریشن میں پکڑتے ہیں جب وہ یونٹ کے نیچے سے گزرتے ہوئے بلاک کرتے ہیں، اور نیچے کی طرف slugs. مزید برآں، سطح پیسنے کے بعد تمام ڈائی پرزوں کو ڈی میگنیٹائز کرنا بقایا مقناطیسیت کو ختم کرتا ہے جو فیرس ٹیب سلگس کو اپنی طرف متوجہ کرتا ہے۔ پیچیدہ ٹرم اسٹیشن کنفیگریشنز پر مشتمل اپنی مرضی کے مطابق ڈائی بلڈز کے لیے، YICHEN جیسے ماہرین اپنی سٹیمپنگ ڈائی انجینئرنگ سروسز کے حصے کے طور پر مربوط سلگ مینجمنٹ حل پیش کرتے ہیں۔
5. ہائی-طاقت والے اسٹیل میں بائی پاس نوچز کے لیے تجویز کردہ کونے کا رداس کیا ہے؟
کونے کے رداس کی ضروریات کا پیمانہ مادی پیداوار کی طاقت کے ساتھ۔ 300 ایم پی اے سے کم ہلکے اسٹیل کے لیے، کونے کا ریڈی 0.5x میٹریل موٹائی تک قابل اعتماد طریقے سے کام کرتا ہے۔ 300-550 MPa کے درمیان HSLA گریڈز کو 1.0-1.5x مواد کی کم از کم موٹائی کی ضرورت ہے۔ 550-800 MPa کے DP اور TRIP اسٹیلز کو تناؤ پھیلانے کے لیے trapezoidal noch پروفائلز کے ساتھ 2.0x مواد کی موٹائی کی ضرورت ہوتی ہے۔ 800 MPa سے اوپر، radii کو مائیکرو کریک نیوکلیشن سائٹس کو ختم کرنے کے لیے پالش شدہ سطحوں کے ساتھ مواد کی موٹائی 2.5x سے زیادہ ہونی چاہیے۔ یہ تصریحات بنیادی طور پر منفی نشانوں پر لاگو ہوتی ہیں جہاں پٹی کو نشان کی جڑ پر کم کراس سیکشن میں فیڈ تناؤ کو لے جانا چاہیے۔


