


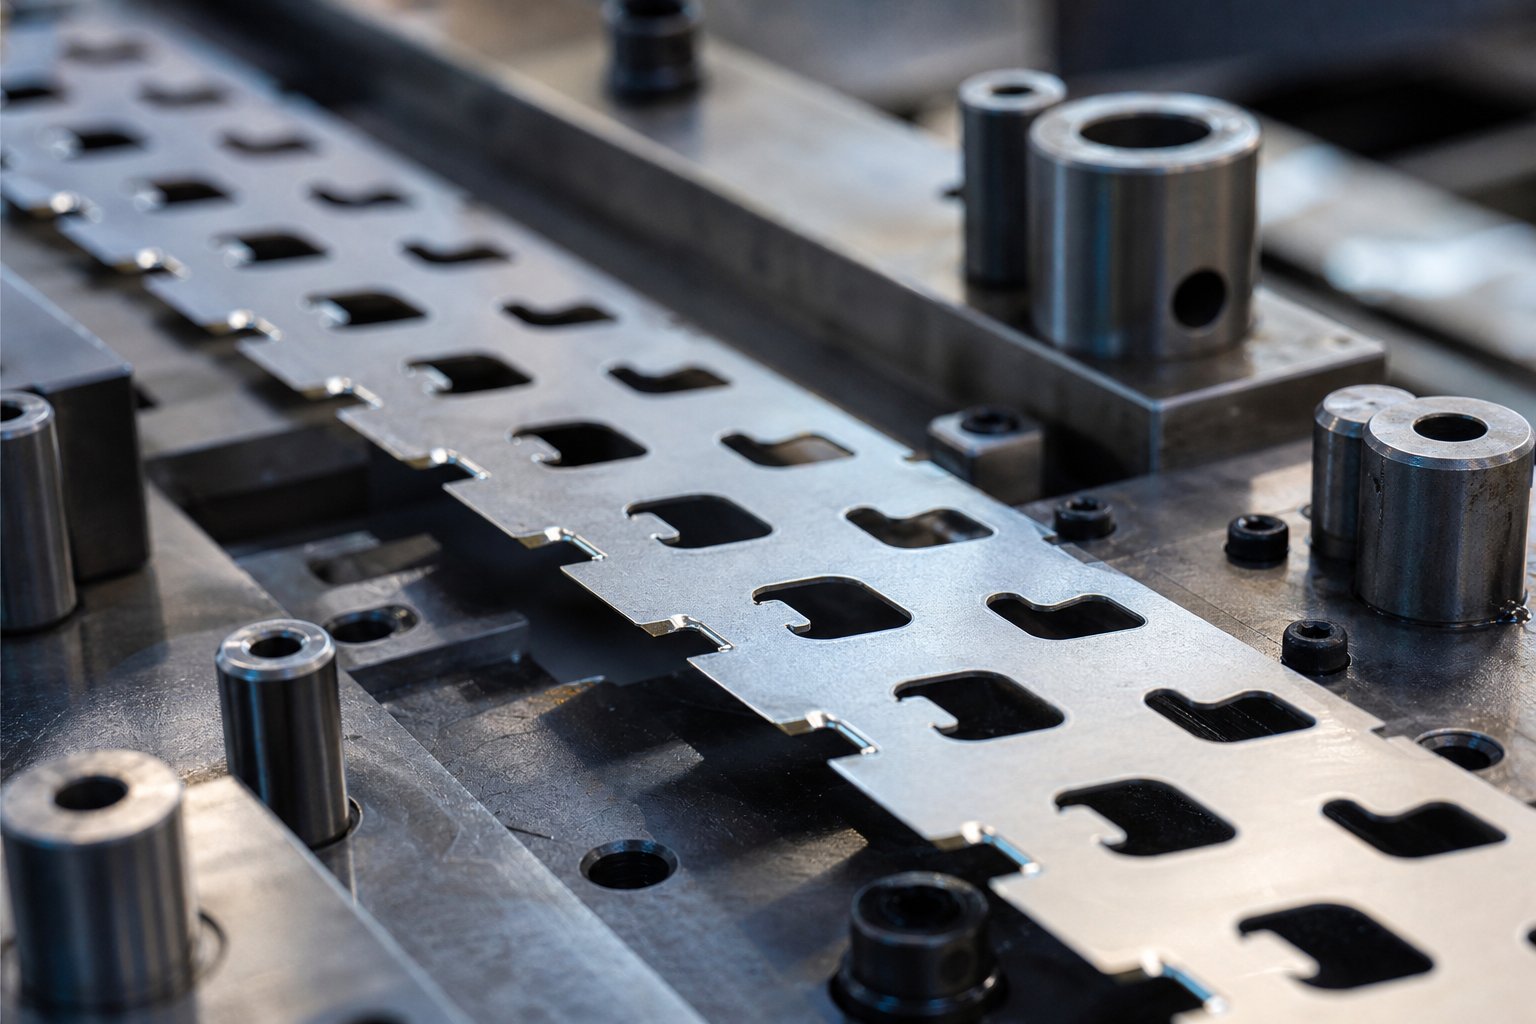
بائی پاس نوچز کیا ہیں اور وہ ڈائی ڈیزائن میں کیوں اہمیت رکھتے ہیں۔
جب آپ کسی کو پوچھتے سنتے ہیں "سٹیمپنگ کیا ہے" ترقی پسندوں کی موت کے تناظر میں، جواب ہمیشہ ایک حقیقت کی طرف گھومتا ہے: مواد کی ایک پٹی متعدد اسٹیشنوں سے گزرتی ہے، اور ایک اسٹیشن پر کٹے ہوئے یا بنائے گئے ہر فیچر کو اس کے بعد آنے والے ہر اسٹیشن سے محفوظ طریقے سے گزرنا پڑتا ہے۔ ایسا کرنے کے لیے بائی پاس نشانات موجود ہیں۔
پروگریسو ڈائی سٹرپس میں بائی پاس نوچز کیا ہیں؟
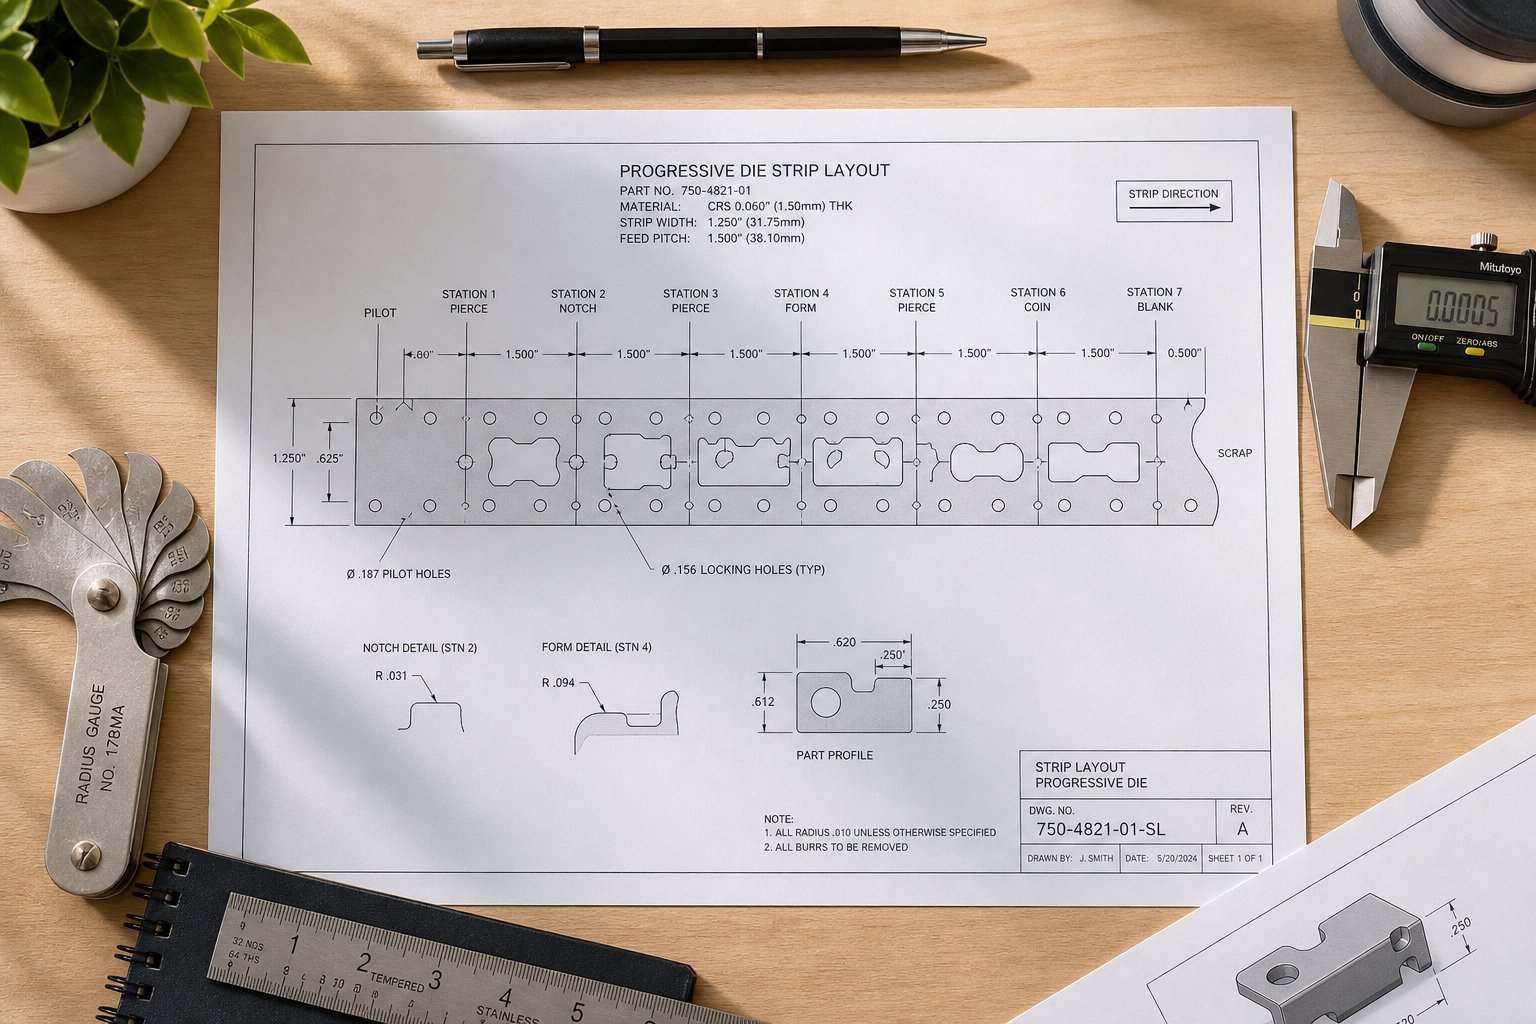
بائی پاس نوچز چھوٹے ہیں، جان بوجھ کر مواد کو ہٹایا جانا کیریئر کی پٹی کے ساتھ مخصوص مقامات پر۔ ان کا کام سیدھا ہے: پٹی کے پہلے خالی، چھیدے، یا بنے ہوئے حصوں کو ڈائی پرزوں - مکے، ڈائی بٹن، لفٹرز، اور تشکیل شدہ جیومیٹری - کو صاف کرنے کی اجازت دیں کیونکہ پٹی ایک پچ کی لمبائی کو آگے بڑھاتی ہے۔
آٹھ اسٹیشنوں کے ساتھ ایک ترقی پسند اسٹیمپنگ ڈائی کا تصور کریں۔ ہر پریس اسٹروک ایک مقررہ فاصلے سے پٹی کو آگے بڑھاتا ہے۔ اسٹیشن دو پر تخلیق کردہ فیچرز کو ٹولنگ سے ٹکرائے بغیر جسمانی طور پر اسٹیشنوں تین، چار، پانچ اور اس سے آگے گزرنا چاہیے۔ بائی پاس نشانات کلیئرنس کا راستہ بناتے ہیں جو یہ ممکن بناتا ہے۔
بائی پاس نوچ ایک پروگریسو اسٹیمپنگ ڈائی کی کیریئر سٹرپ میں ایک ریلیف کٹ آؤٹ ہے جو پہلے پروسیس شدہ فیچرز کو ڈاون اسٹریم ٹولنگ میں مداخلت کرنے سے روکتا ہے کیونکہ پٹی آگے بڑھتی ہے۔
ہر ترقی پسند مرنے کو بائی پاس نشانات کی ضرورت کیوں ہے؟
بنیادی انجینئرنگ کا استدلال مداخلت کی روک تھام پر آتا ہے۔ شیٹ میٹل اسٹیمپنگ میں، کیریئر کی پٹی - جو کہ اسٹیشن سے اسٹیشن - کے سفر کے دوران پرزوں کو ایک ساتھ رکھتی ہے اور ہر ڈائی اسٹیشن کے ذریعے صاف ستھرا کھانا کھلانے کے دوران ساختی طور پر درست رہنا چاہیے۔ بائی پاس نوچز کے بغیر، پٹی ملحقہ اسٹیشنوں پر گھونسوں یا تشکیل شدہ جیومیٹری سے ٹکرا جاتی ہے، جس سے غلط خوراک، بکلنگ، سلگ کھینچنا، یا بالکل ڈائی نقصان ہوتا ہے۔
مسئلے کی ایک سادہ اسٹیمپنگ تعریف: پٹی آگے بڑھ جاتی ہے، پہلے کام کیا گیا مواد فعال ٹولنگ کے ذریعے قبضہ کردہ جگہ میں داخل ہوتا ہے، اور کچھ ٹوٹ جاتا ہے۔ سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد اس تصادم کو شروع ہونے سے پہلے ختم کرنا ہے۔
جیسا کہدی فیبریکیٹر میں آرٹ ہیڈرک نوٹ کرتا ہے۔, پروگریسو ڈائز میں ناقص پٹی کھانا مرنے اور پریس کو پہنچنے والے نقصان، سکریپ، حفاظتی خطرات اور ڈاؤن ٹائم کا باعث بنتا ہے۔ بائی پاس نوچز ان بنیادی ڈیزائن ٹولز میں سے ایک ہیں جو ڈائی کے پروڈکشن میں چلنے سے بہت پہلے سٹرپ لے آؤٹ اسٹیج - پر ان ناکامیوں کو روکتے ہیں۔
قابل اعتماد پٹی کی ترقی کے بغیر دھاتی سٹیمپنگ کیا ہے؟ یہ سکریپ، دوبارہ کام، اور ٹوٹا ہوا ٹولنگ ہے۔ بائی پاس نوچ ڈیزائن کو شروع سے ہی حاصل کرنا مسائل کے ایک زمرے کو ختم کرتا ہے جسے حقیقت کے بعد پریس ایڈجسٹمنٹ کی کوئی مقدار ٹھیک نہیں کر سکتی۔
کیسے بائی پاس نوچز کنٹرول سٹرپ پروگریشن ان پروگریسو ڈائز
ہر ترقی پسند ڈائی ایک غیر-قابل گفت و شنید کے اصول پر کام کرتی ہے: پٹی ایک مقررہ فاصلہ - پچ - پر آگے بڑھتی ہے اور ہر خصوصیت پہلے سے کٹی ہوئی یا بنی ہوئی ہر ڈاون اسٹریم اسٹیشن سے گزرتی ہے بغیر کسی ٹکرائے۔ دیدھاتی سٹیمپنگ کے عملاس تال پر انحصار کرتا ہے۔ جب آپ اسے توڑتے ہیں تو آپ ڈائی کو توڑ دیتے ہیں۔
بائی پاس نوچز وہ طریقہ کار ہے جو اس تال کو برقرار رکھتا ہے۔ وہ عین مطابق جگہوں پر کیریئر کی پٹی سے مواد کو ہٹاتے ہیں تاکہ پہلے کام کی گئی جیومیٹری نیچے کی دھارے والی ٹولنگ کو صاف کرے۔ منطق آسان ہے، لیکن اس پر عمل درآمد کے لیے ہر اسٹیشن کے ٹولنگ لفافے کے سٹرپ کے سفری راستے کے حوالے سے محتاط تجزیہ کی ضرورت ہوتی ہے۔
پٹی فیڈ مکینکس اور اسٹیشن کلیئرنس
سٹیمپنگ کے عمل میں، کوائل فیڈر فی پریس اسٹروک پر بالکل ایک پچ فاصلے سے پٹی کو آگے بڑھاتا ہے۔ وہ پچ پٹی لے آؤٹ میں ملحقہ حصوں کے درمیان مرکز-سے-دوری ہے۔ ہر بار جب پٹی آگے کی طرف اشارہ کرتی ہے، ہر خصوصیت اپ اسٹریم - پائلٹ ہولز، خالی جگہیں، بنی ہوئی ٹیبز، تیار کردہ کپ - ایک اسٹیشن کو ایگزٹ کے قریب منتقل کرتی ہے۔
اہم نکتہ یہ ہے: اسٹیشن تھری پر بنائی گئی ایک خصوصیت اگلے پریس اسٹروک کے دوران اسٹیشن فور پر جسمانی طور پر جگہ پر قبضہ کرے گی، اس کے بعد اسٹروک پر اسٹیشن پانچ، وغیرہ۔ اگر کسی بھی ڈاون اسٹریم اسٹیشن میں ایک پنچ، ڈائی بٹن، یا لفٹر ریل ہے جو کہ اوپر کی خصوصیت کی طرح عمودی یا پس منظر والی جگہ پر قبضہ کرتی ہے، تو پٹی بغیر تصادم کے گزر نہیں سکتی۔
پٹی لے آؤٹ کی منصوبہ بندی کے دوران، ڈائی ڈیزائنر ہر اسٹیشن پر ٹولنگ لفافے کا نقشہ بناتا ہے - تین جہتی جگہ جو مکمل پریس اسٹروک کے دوران پنچ کرتی ہے، سٹیل بناتی ہے، اور پریشر پیڈز پر قبضہ کرتی ہے۔ جہاں بھی آنے والی پٹی کا مواد اس لفافے کے ساتھ اوورلیپ ہوتا ہے، ایک مداخلتی زون موجود ہوتا ہے۔ ہر مداخلتی زون ایک بائی پاس نشان کا مطالبہ کرتا ہے۔
کیریئر کی پٹی کی چوڑائی یہاں براہ راست کردار ادا کرتی ہے۔ وسیع تر کیریئر ساختی سالمیت کو قربان کیے بغیر نشان کے لیے زیادہ مواد پیش کرتے ہیں، لیکن وہ زیادہ کوائل اسٹاک استعمال کرتے ہیں۔ تنگ کیریئر اس بات کو محدود کرتے ہیں کہ پٹی کی کھانا کھلانے کی صلاحیت کو کمزور کرنے سے پہلے ایک نشان کتنا گہرا بڑھ سکتا ہے۔ ڈائی پروسیس ان رکاوٹوں کو ڈیزائن کی ترتیب میں ابتدائی طور پر متوازن کرتا ہے۔
کس طرح بائی پاس نوچز پٹی بکلنگ اور غلط خوراک کو روکتے ہیں۔
کیا ہوتا ہے جب بائی پاس کے نشانات غائب یا کم ہوتے ہیں؟ ناکامی کے طریقے تیزی سے کمپاؤنڈ ہو جاتے ہیں:
- لفٹرز کو اٹھانا۔جب مواد فیڈ کے دوران ڈاؤن اسٹریم پنچ یا ڈائی بٹن سے ٹکراتا ہے، تو پٹی اوپر کی طرف یا بغل میں دھکیل جاتی ہے۔ یہ لفٹر ریلوں سے اُٹھ جاتا ہے، ڈائی کے ذریعے اپنا گائیڈ شدہ راستہ کھو دیتا ہے۔
- اسٹیشنوں کے درمیان بکلنگ۔فیڈر پٹی کو آگے بڑھاتا ہے، لیکن پٹی رکاوٹ سے نہیں گزر سکتی۔ فیڈ لائن اور بلاکیج پوائنٹ کے درمیان میٹریل کمپریسس اور بکسے جیسا کہ آرٹ ہیڈرک نے وضاحت کی ہے۔بنانے والا, راؤنڈ لفٹر جو پٹی کو صحیح طریقے سے سپورٹ کرنے میں ناکام رہتے ہیں وہ اسے خود پر جھکنے اور فولڈ کرنے کی اجازت دیتے ہیں - ایک اثر بڑھ جاتا ہے جب بائی پاس کلیئرنس ناکافی ہو۔
- سلگ کھینچنا۔جزوی مداخلت فیڈ اسٹروک کے دوران کٹ سلگس کو اوپر کی طرف گھسیٹ سکتی ہے۔ یہ سلگس ڈائی چہرے پر ختم ہو جاتی ہیں اور بعد کے حصوں میں مہر لگ جاتی ہیں، جس سے ٹولنگ اور پروڈکٹ دونوں کو نقصان پہنچتا ہے۔
- پروگریسو فیڈ کی غلطیاں۔ایک اسٹیشن پر ایک چھوٹی سی مداخلت ایک چھوٹی سی-فیڈ بناتی ہے۔ یہ خرابی آگے لے جاتی ہے اور ہر بعد کے اسٹیشن پر مرکب ہوتی ہے، جس سے پائلٹ کے سوراخ غلط ہو جاتے ہیں، مماثلت نہ ہونے پر کٹ جاتے ہیں، اور ٹارگٹ آف-کرنے کے لیے خصوصیات بنتی ہیں۔ ٹرانسفر سٹیمپنگ آپریشنز میں، ایک ہی اصول لاگو ہوتا ہے - حصوں کو اسٹیشنوں کے درمیان ٹولنگ کو صاف کرنا چاہیے، حالانکہ ٹرانسپورٹ کا طریقہ کار مختلف ہے۔
یہ ناکامیاں شاذ و نادر ہی کسی ایک ڈرامائی حادثے کے طور پر ظاہر ہوتی ہیں۔ زیادہ کثرت سے، وہ بتدریج بڑھتے ہوئے burr، وقفے وقفے سے غلط فیڈ الارم، یا جزوی طول و عرض میں غیر واضح تغیر کے طور پر ظاہر ہوتے ہیں - مداخلت کی تمام علامات جو مناسب بائی پاس نوچ ڈیزائن سے ختم ہو جاتیں۔
پٹی لے آؤٹ کے عمل میں پلیسمنٹ کی منطق
اس بات کا تعین کرنا کہ بائی پاس کے نشانات کہاں سے تعلق رکھتے ہیں ایک ترتیب وار انجینئرنگ مشق ہے۔ آپ اسے شارٹ کٹ نہیں کر سکتے۔ فیصلے کا عمل سٹرپ لے آؤٹ سٹیشن کے ذریعے سٹیشن کے ذریعے کام کرتا ہے، آنے والے سٹرپ پروفائل کے خلاف ہر ٹولنگ جزو کو چیک کرتا ہے۔
- ہر اسٹیشن کے ٹولنگ لفافے کا نقشہ بنائیں۔ہر ڈائی اسٹیشن کے لیے، پوری 3D جگہ کو دستاویز کریں جس میں تمام پنچز، ڈائی بٹنز، فارمنگ اسٹیلز، لفٹرز، اور پریشر پیڈز پورے پریس اسٹروک کے دوران - نہ صرف نیچے کے ڈیڈ سینٹر میں ہیں۔
- ہر فیڈ پوزیشن پر پٹی پروفائل کو اوورلے کریں۔ٹریک کریں کہ کیریئر کی پٹی، اپنی تمام پہلے کٹی ہوئی اور تشکیل شدہ خصوصیات کے ساتھ، ہر اسٹیشن پر پہنچتے ہی ظاہر ہوتی ہے۔ پوری پٹی کی چوڑائی، موجودہ کٹ آؤٹ، اور کوئی بھی تشکیل شدہ جیومیٹری شامل کریں جو پٹی کے اوپر یا نیچے تک پھیلی ہوئی ہو۔
- مداخلت والے علاقوں کی شناخت کریں۔جہاں بھی آنے والی پٹی کا پروفائل اسٹیشن کے ٹولنگ لفافے کے ساتھ اوورلیپ ہوتا ہے، مداخلت زون کو نشان زد کریں۔ دونوں لیٹرل (پٹی کی چوڑائی کے پار) اور عمودی (فیڈ جہاز کے اوپر اور نیچے) تنازعات پر توجہ دیں۔
- مداخلت زون کے مطابق نشان جیومیٹری کی وضاحت کریں۔ہر شناخت شدہ تنازعہ کے لیے، کلیئرنس فراہم کرنے کے لیے ضروری مواد کو ہٹانے کی کم از کم تعین کریں۔ فیڈ رواداری، لیٹرل سٹرپ ونڈر، اور کسی بھی پریس-رفتار-متعلقہ اوور ٹریول کے حساب سے حفاظتی مارجن شامل کریں۔
- کیریئر کی پٹی کی سالمیت کی تصدیق کریں۔تمام بائی پاس نوچز رکھنے کے بعد، تصدیق کریں کہ بقیہ کیرئیر میٹریل ساختی طور پر ڈائی کے ذریعے پٹی کو بغیر بکلنگ یا ضرورت سے زیادہ انحراف کے کھلانے کے لیے کافی ہے۔
- کسی مناسب اسٹیشن کو نوچ کٹنگ تفویض کریں۔فیصلہ کریں کہ کون سا اپ اسٹریم اسٹیشن ہر بائی پاس کے نشان کو کاٹ دے گا۔ پنچنگ اسٹیمپنگ آپریشن جو نشان بناتا ہے اس سے پہلے کہ پٹی اسٹیشن تک پہنچ جائے جہاں کلیئرنس کی ضرورت ہوتی ہے - مثالی طور پر ڈائی کے پہلے یا دوسرے اسٹیشن میں۔
یہ ورک فلو لاگو ہوتا ہے چاہے آپ ایک سادہ بریکٹ کے لیے دس-اسٹیشن ڈائی ڈیزائن کر رہے ہوں یا ایک پیچیدہ آٹو موٹیو کنیکٹر کے لیے تیس-اسٹیشن ڈائی تیار کر رہے ہوں۔ سٹیمپنگ مینوفیکچرنگ کا عمل اس بات کا مطالبہ کرتا ہے کہ ہر نوچ پلیسمنٹ کے فیصلے کی توثیق پٹی کے مکمل سفری راستے کے خلاف کی جائے، نہ کہ صرف فوری ملحقہ سٹیشن کے خلاف۔
جیومیٹری صرف آدھی کہانی ہے۔ ہر نشان - مستطیل، کونیی، یا رداس - کی شکل اور سائز کا انحصار مخصوص مداخلتی پروفائل، مواد پر مہر لگایا جا رہا ہے، اور اس مقام پر کیریئر کی پٹی پر ساختی مطالبات پر منحصر ہے۔
بائی پاس نوچز کی اقسام اور ہر ایک کو کب استعمال کرنا ہے۔
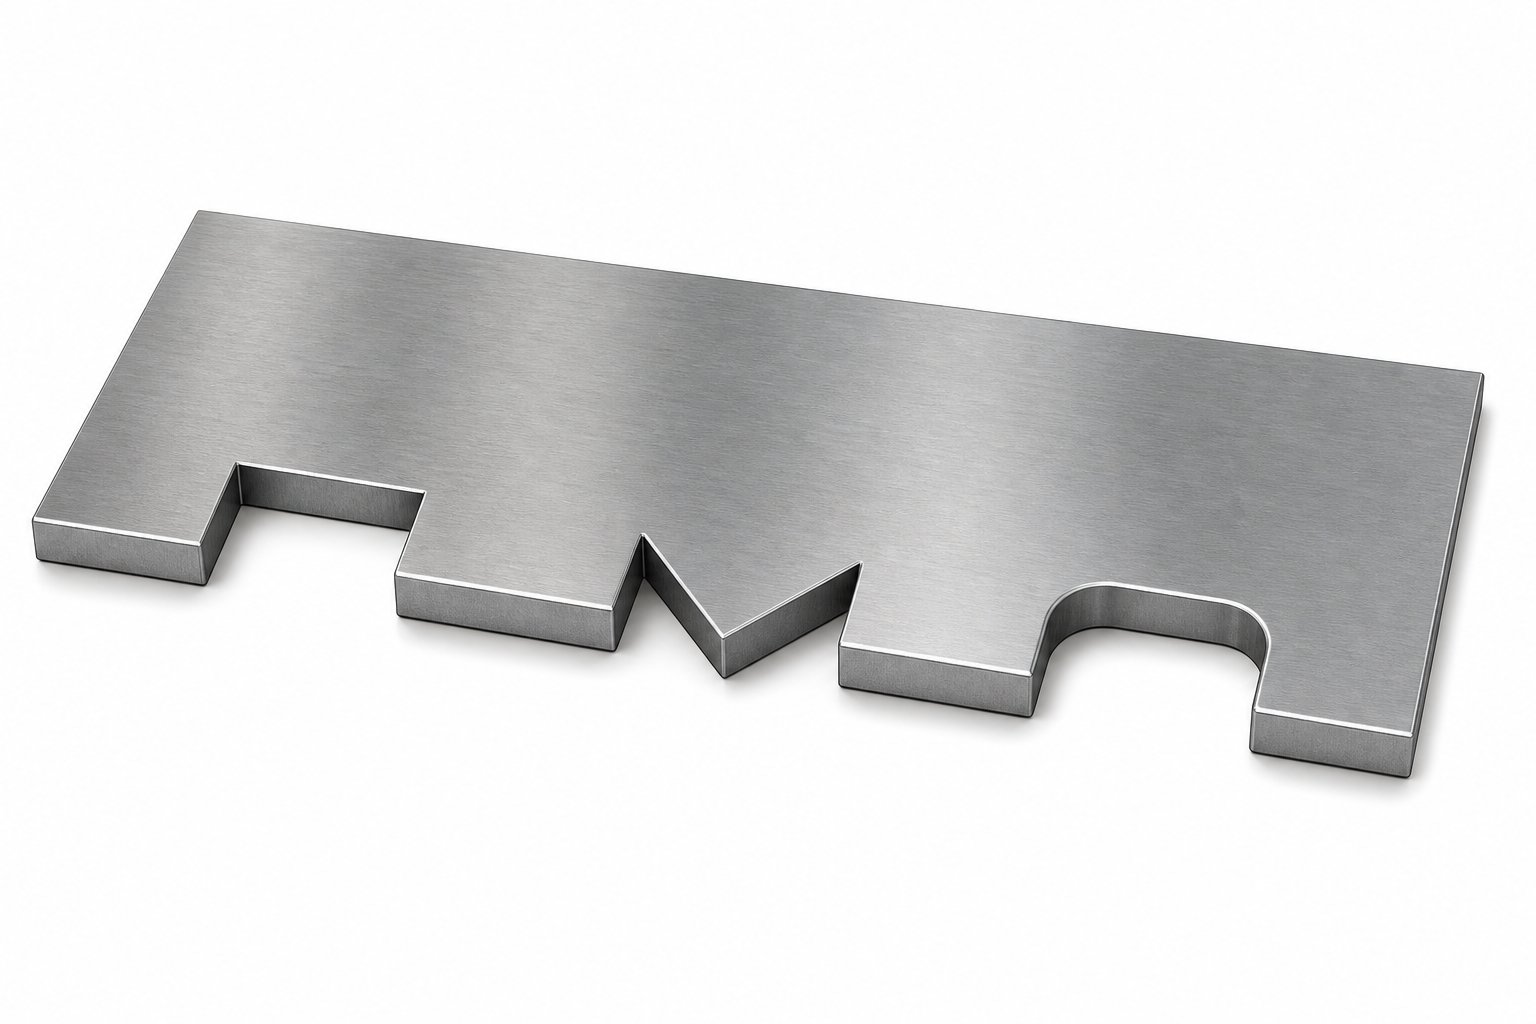
تمام مداخلت والے زون ایک جیسے نظر نہیں آتے، لہذا تمام بائی پاس نوچز بھی ایک جیسے نہیں لگنے چاہئیں۔ ہر نشان کی جیومیٹری - اس کی پروفائل، واقفیت، اور کنارے کا علاج - براہ راست سٹرپ فیڈنگ رویے، کیریئر کی پٹی کی سالمیت، اور طویل-ٹول کی زندگی کو متاثر کرتی ہے۔ پھر بھی ٹولنگ لٹریچر میں اسٹیمپنگ ڈیز کی مختلف اقسام میں سے، بائی پاس نوچ کی درجہ بندی کو شاذ و نادر ہی توجہ ملتی ہے جس کا وہ مستحق ہے۔
تین بنیادی نشان والے پروفائلز ترقی پسند ڈائی ایپلی کیشنز کی اکثریت کا احاطہ کرتے ہیں: مستطیل، کونیی (V-شکل)، اور رداس۔ اس جیومیٹری کے انتخاب کے اوپر پرتوں میں ترتیب کا فیصلہ ہے - چاہے نشان کیریئر کی پٹی کے نسبت مثبت ہو یا منفی۔ ہر مجموعہ ایک مختلف مسئلہ حل کرتا ہے۔
مستطیل بمقابلہ کونیی بائی پاس نوچ پروفائلز
مستطیل بائی پاس نوچز پٹی لے آؤٹ ڈیزائن کے ورک ہارسز ہیں۔ ان میں سیدھی، متوازی دیواریں فیڈ کی سمت کے لیے کھڑی ہوتی ہیں، جو کیریئر کی پٹی میں ایک صاف، باکس-کی شکل کا کٹ آؤٹ بناتی ہیں۔ آپ انہیں زیادہ تر سٹیمپنگ ڈائز میں پائیں گے جہاں انٹرفیس زون کا ایک سادہ، یکساں پروفائل ہوتا ہے - سوچتے ہیں کہ ایک بیلناکار پنچ یا ایک فلیٹ-چہرہ والا ڈائی بٹن ہے جس کو ایک مستقل چوڑائی میں کلیئرنس کی ضرورت ہے۔
وہ اتنے عام کیوں ہیں؟ مستطیل نشانات ڈائی اسٹیل میں مشین کے لیے سیدھے ہوتے ہیں، جہتی طور پر معائنہ کرنے میں آسان، اور ان کے کلیئرنس رویے میں پیش گوئی کی جا سکتی ہے۔ ان کو تخلیق کرنے والا پنچ ایک سادہ جیومیٹری ہے جس کو برقرار رکھنے یا دوبارہ تیز کرنے کے لیے کوئی زاویہ دار سطح نہیں ہے۔ معیاری کلیئرنس کی ضروریات کے لیے جہاں رکاوٹ کو اچھی طرح سے بیان کیا گیا ہے اور پٹی کا مواد معاف کرنے والا ہے، ایک مستطیل پروفائل کم سے کم ٹولنگ کی پیچیدگی کے ساتھ کام کرتا ہے۔
کونیی یا V-شکل کے نشان ایک مختلف مقصد کے لیے کام کرتے ہیں۔ جب مداخلت جیومیٹری دشاتمک ہوتی ہے - مثال کے طور پر، ایک تشکیل شدہ ٹیب جو فیڈ پاتھ کے نسبت ایک زاویہ پر پھیلا ہوا ہے، یا ایسی صورت حال جہاں کلیئرنس صرف کیریئر کے ایک طرف کی ضرورت ہوتی ہے - ایک زاویہ نشان ضرورت سے زیادہ مواد کو ہٹائے بغیر ہدفی ریلیف فراہم کرتا ہے۔ زاویہ دار دیواریں بھی مستطیل کٹ آؤٹ کے اچانک کونوں سے زیادہ بتدریج تناؤ تقسیم کرتی ہیں، جس سے نشان کی حد میں شگاف پڑنے کے خطرے کو کم کیا جاتا ہے۔
اس کے بارے میں اس طرح سوچیں: مستطیل نشان اس سوال کا جواب دیتے ہیں کہ "مجھے کتنی جگہ کی ضرورت ہے؟" جب کہ کونیی نشانات جواب دیتے ہیں "مجھے اس جگہ کی ضرورت کس سمت ہے؟" جب پٹی کی چوڑائی تنگ ہوتی ہے اور کیریئر کے مواد کا ہر ملی میٹر اہمیت رکھتا ہے، V-شکل والے نشان کی دشاتمک کارکردگی ساختی سالمیت کو محفوظ رکھ سکتی ہے جس سے ایک مکمل مستطیل کٹ آؤٹ سمجھوتہ کرے گا۔
مثبت اور منفی بائی پاس نوچ کنفیگریشنز
پروفائل کی شکل کے علاوہ، بائی پاس نوچز دو بنیادی کنفیگریشنز میں آتے ہیں جو یہ بتاتے ہیں کہ کیریئر کی پٹی کے مقابلے میں کلیئرنس کیسے حاصل کی جاتی ہے۔
منفی بائی پاس نوچز وہ ہیں جن کی زیادہ تر انجینئر پہلے تصویر بناتے ہیں - مواد کو کیریئر کی پٹی کے اندر سے ہٹا دیا جاتا ہے تاکہ ایک اوپننگ بنائی جا سکے جس سے ٹولنگ گزر سکے۔ یہ پٹی پہلے سے موجود کٹ آؤٹ کے ساتھ ایک اسٹیشن پر پہنچتی ہے، اور نیچے کا پنچ یا ڈائی جزو اس پر قبضہ کر لیتا ہے جو اب-پریس اسٹروک کے دوران خالی جگہ ہے۔ جب پٹی کے موجودہ فوٹ پرنٹ میں مداخلت ہوتی ہے تو منفی نشانات پہلے سے طے شدہ نقطہ نظر ہوتے ہیں۔
مثبت بائی پاس نشانات اس کے برعکس کام کرتے ہیں۔ کیریئر سے مواد کو ہٹانے کے بجائے، پٹی لے آؤٹ میں اضافی مواد - پروجیکشنز یا ٹیبز شامل ہوتے ہیں جو برائے نام خالی خاکہ - سے آگے بڑھتے ہیں خاص طور پر کیریئر کو کسی رکاوٹ کے گرد روٹ کرنے کے لیے۔ اس جگہ پر پٹی چوڑی یا مختلف شکل کی ہوتی ہے، جس سے اسے ایک ایسے راستے پر سفر کرنے کی اجازت ملتی ہے جو مداخلت والے علاقے سے مکمل طور پر گریز کرے۔
آپ کب دوسرے پر ایک کا انتخاب کرتے ہیں؟ شیٹ میٹل اسٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز ایک ہی کلیئرنس فنکشن کو پورا کرتے ہیں، لیکن ڈیزائن کے منظرنامے جو ہر ایک کے حق میں ہیں نمایاں طور پر مختلف ہیں:
- منفی نشاناتبہترین کام کریں جب مداخلت کا زون کیریئر کی پٹی کی چوڑائی کے مقابلہ میں چھوٹا ہو، اور مواد کو ہٹانے سے فیڈ کے استحکام پر سمجھوتہ نہیں ہوگا۔ وہ لاگو کرنے میں آسان ہیں اور کوئی اضافی پٹی کی چوڑائی شامل نہیں کرتے ہیں۔
- مثبت نشاناتجب مداخلت کا زون بڑا یا مرکزی طور پر واقع ہو تو ضروری ہو جاتا ہے، جس سے مواد کو ہٹانا ناقابل عمل ہو جاتا ہے بغیر کیریئر کو تباہ کئے۔ انہیں اضافی کنڈلی کی چوڑائی - بڑھتی ہوئی مواد کی قیمت - کی ضرورت ہوتی ہے لیکن کیریئر کے تسلسل کو برقرار رکھتے ہیں۔
- مواد کا استعمالاکثر فیصلے کا مشورہ دیتے ہیں۔ زیادہ-حجم کی پیداوار میں جہاں کوائل کی لاگت کا غلبہ ہوتا ہے، ڈیزائنرز پٹی کی چوڑائی کو کم سے کم رکھنے کے لیے منفی نشانات کی حمایت کرتے ہیں۔ پیچیدہ حصوں کے لیے جہاں کیریئر کی سالمیت اہم ہوتی ہے، مثبت نشان کی تشکیلات شامل کردہ مواد کا جواز پیش کرتی ہیں۔
باخبر پٹی لے آؤٹ کے فیصلے کرنے کے لیے شیٹ میٹل بنانے والی سٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز کو سمجھنا ضروری ہے۔ انتخاب کبھی بھی خالصتاً ہندسی نہیں ہوتا - یہ مادی لاگت، کیریئر کی طاقت، اور مخصوص رکاوٹ کے درمیان توازن کو ظاہر کرتا ہے جسے کلیئرنس کی ضرورت ہوتی ہے۔
تناؤ میں کمی کے لیے ریڈیوسڈ نوچ جیومیٹری
تیز اندرونی کونے تیز-اسپیڈ سٹرپ فیڈنگ کے دشمن ہیں۔ بائی پاس نوچ میں ہر اچانک کونا اسٹریس ریزر کے طور پر کام کرتا ہے - ایک نقطہ جہاں تیز رفتار فیڈ کے دوران سائیکلک لوڈنگ-اور-روکنے والی حرکت اس وقت تک مرکوز ہوتی ہے جب تک کہ مواد تھکاوٹ اور شگاف نہ پڑ جائے۔ سست پریس کی رفتار پر آزمانے کے دوران، یہ کونے بالکل ٹھیک رہتے ہیں۔ پیداوار میں 600 سٹروک فی منٹ پر، وہ فریکچر انیشیشن پوائنٹس بن جاتے ہیں۔
نوچ کونوں پر ریڈیئسڈ ٹرانزیشن اس تناؤ کو ایک بڑے علاقے پر تقسیم کرتی ہے، ڈرامائی طور پر پٹی کی تھکاوٹ کی زندگی کو رفتار سے بڑھاتی ہے۔ رداس کو بڑا ہونا ضروری نہیں ہے - یہاں تک کہ ہر اندرونی کونے میں ایک چھوٹا سا فلیٹ ناکامی سے پہلے فیڈ سائیکلوں کی تعداد کو ضرب دے سکتا ہے۔ مخصوص رداس مواد کی موٹائی، تناؤ کی طاقت، اور دبانے کی رفتار پر منحصر ہے، لیکن اصول عالمگیر ہے: بائی پاس نوچ پر کبھی بھی تیز اندرونی گوشہ نہ چھوڑیں جو پیداوار کی شرح پر چلے۔
ریڈیوزڈ جیومیٹری نوچ پنچ سے سلگ کے اخراج کو بھی بہتر بناتی ہے، نوچ کناروں پر گڑ کی تشکیل کو کم کرتی ہے، اور ان تیز کونوں کو ختم کرکے پنچ لائف کو بڑھاتی ہے جو کٹنگ ٹول پر ہی سب سے تیزی سے پہنتے ہیں۔
| نشان کی قسم | جیومیٹری | عام درخواست | تناؤ کا برتاؤ | ٹولنگ کی پیچیدگی |
|---|---|---|---|---|
| مستطیل | سیدھی متوازی دیواریں، فلیٹ نیچے | یکساں مداخلت والے علاقوں کے لیے معیاری کلیئرنس | ریڈی کے بغیر کونوں پر زیادہ تناؤ | کم - سادہ پنچ جیومیٹری |
| کونیی / V-شکل والا | زاویہ والی دیواریں ایک نقطہ یا فلیٹ میں تبدیل ہوتی ہیں۔ | دشاتمک کلیئرنس، تنگ پٹی کی چوڑائی کے حالات | زاویہ کی دیواروں کے ساتھ درمیانی - بتدریج تناؤ کی تقسیم | درمیانے - زاویہ والے پنچ چہروں کو درست پیسنے کی ضرورت ہوتی ہے۔ |
| ریڈیوسڈ | بھرے ہوئے اندرونی کونوں کے ساتھ کوئی بھی پروفائل | تیز-تیز رفتار پیداوار، تھکاوٹ-حساس مواد | کم - تناؤ مڑے ہوئے ٹرانزیشن پر تقسیم ہوا۔ | درمیانہ - رداس مستقل اور قابل معائنہ ہونا چاہیے۔ |
| مثبت ترتیب | رکاوٹ کے ارد گرد مواد کی روٹنگ شامل کی گئی۔ | بڑے مداخلت والے زون، کیریئر کی سالمیت اہم ہے۔ | کم - کوئی مواد نہیں ہٹانا کیریئر کو کمزور کرتا ہے۔ | اعلیٰ - پٹی لے آؤٹ کے لیے وسیع تر کوائل اور ترمیم شدہ خالی جگہ کی ضرورت ہوتی ہے۔ |
| منفی ترتیب | مواد کو کیریئر کی پٹی کے اندر سے ہٹا دیا گیا ہے۔ | چھوٹے سے اعتدال پسند مداخلت والے زون | متغیر - کیریئر کی چوڑائی کے لحاظ سے نشان کے سائز پر منحصر ہے۔ | کم سے درمیانے - معیاری پنچ-اور-ڈائی کٹ آؤٹ |
عملی طور پر، زیادہ تر پروڈکشن سٹیمپنگ ان طریقوں کو یکجا کرتی ہے۔ ایک ہی پٹی کی ترتیب سادہ پنچ کلیئرنس کے لیے مستطیل منفی نشانوں کا استعمال کر سکتی ہے، زاویہ دار نشانات جہاں پٹی کی چوڑائی محدود ہے، اور رفتار سے زندہ رہنے کے لیے ان سب پر کونے کونے کا استعمال کیا جا سکتا ہے۔ نشان کی قسم کوئی عالمی فیصلہ نہیں ہے - یہ ایک اسٹیشن ہے-بذریعہ-اسٹیشن، مداخلت-بذریعہ-مداخلت فیصلہ کال ہے جو مخصوص جیومیٹری کے ذریعے چلائی جاتی ہے ہر نشان کو صاف کرنا چاہیے۔
صحیح نشان والے پروفائل اور کنفیگریشن کو منتخب کرنے سے آپ کو کلیئرنس مل جاتی ہے۔ لیکن اکیلے کلیئرنس پوری تصویر نہیں ہے - ہر نشان کے طول و عرض، اس کی پوزیشن پر رواداری، اور پائلٹ ہولز اور اسٹیشن کی حدود سے اس کا تعلق اس بات کا تعین کرتا ہے کہ آیا یہ کلیئرنس دراصل لاکھوں پریس اسٹروک میں قابل اعتماد طریقے سے کام کرتی ہے۔
بائی پاس نوچ جیومیٹری اور جہتی پیرامیٹرز کی وضاحت کی گئی۔
درستگی کے بغیر کلیئرنس صرف ایک اندازہ ہے۔ ایک بائی پاس نوچ جو تقریباً صحیح جگہ پر ہے اور تقریباً صحیح سائز آزمائشی طور پر زندہ رہ سکتا ہے - لیکن رفتار پر پیداوار اندازاً سزا دیتی ہے۔ بائی پاس نوچ پر ہر جیومیٹرک پیرامیٹر انجینئرنگ کی وجہ سے موجود ہے، اور ان میں سے کسی ایک کو بھی غلط ہونے سے آپ کو فی منٹ سٹروک، سٹرپ انٹیگریٹی، یا دونوں لاگت آتی ہے۔
اسٹیمپنگ ڈائی ڈیزائن میں، بائی پاس نوچز کی جہتی تصریح ایک منطق کی پیروی کرتی ہے جو براہ راست مداخلت کے زون سے منسلک ہوتی ہے، جس مواد سے وہ کاٹتے ہیں، اور پوزیشنل سسٹم جو ہر چیز کو رجسٹریشن میں رکھتا ہے۔ یہاں یہ ہے کہ ہر پیرامیٹر کیا کنٹرول کرتا ہے اور یہ کیوں اہمیت رکھتا ہے۔
بائی پاس نوچ ڈیزائن کے لیے نازک جہتیں اور رواداری
تین بنیادی جہتیں ہر بائی پاس نشان کی وضاحت کرتی ہیں: گہرائی، چوڑائی، اور کونے کا رداس۔ ہر ایک انجینئرنگ کی مختلف رکاوٹوں کا جواب دیتا ہے، اور ہر ایک کا سائز کم ہونے پر مختلف نتیجہ ہوتا ہے۔
نشان کی گہرائیفیڈ ڈائریکشن - کے لیے کھڑا ناپا جاتا ہے کہ پٹی کے کنارے سے نوچ کتنی دور کیریئر کی پٹی میں پھیلا ہوا ہے۔ اس طول و عرض کو مداخلت والے زون کے چوڑے نقطہ کے علاوہ حفاظتی مارجن کو صاف کرنا چاہیے جو کھانا کھلانے کے دوران پس منظر کی پٹی کے گھومنے کا سبب بنتا ہے۔ اگر پٹی درمیان سے تھوڑی سی بھی ہٹ جاتی ہے-(اور یہ ہوگی)، صفر مارجن کے ساتھ ایک نشان بن جاتا ہے جو مکمل طور پر واضح نہیں ہوتا ہے۔ عام مشق زیادہ سے زیادہ ٹولنگ لفافے سے آگے مارجن کا اضافہ کرتی ہے، جس کو دبانے کی رفتار اور فیڈر کی درستگی کے لیے اسکیل کیا جاتا ہے۔ تیز پریس اور کم درست فیڈر بڑے گہرائی کے مارجن کا مطالبہ کرتے ہیں۔
تاہم، گہرائی کیریئر کی پٹی کی چوڑائی سے محدود ہے۔ میٹل اسٹیمپنگ ڈائی ڈیزائن میں، کیریئر کو بغیر بکسے یا پھٹے بغیر کھانا کھلانے کے لیے نشان لگانے کے بعد کافی کراس-سیکشنل مواد کو برقرار رکھنا چاہیے۔ ایک عام ہدایت: نشان کی گہرائی کیریئر کی پٹی کی چوڑائی کے 60-70% سے زیادہ نہیں ہونی چاہیے، حالانکہ اصل حد مواد کی موٹائی، تناؤ کی طاقت، اور پٹی کی لمبائی کے ساتھ نشانات کی تعداد پر منحصر ہے۔
نشان کی چوڑائیفیڈ سمت کے متوازی چلتا ہے۔ یہ کافی چوڑا ہونا چاہیے تاکہ رکاوٹ کسی بھی اوور ٹریول سمیت پورے فیڈ اسٹروک - کے نشان کو صاف کر دے۔ فیڈ رواداری یہاں کلیدی متغیر ہے۔ اگر فیڈر کسی بھی اسٹروک پر تھوڑی مقدار سے اوور شوٹ کرتا ہے، تو نوچ کو زیادہ سے زیادہ اوور ٹریول پر مکمل کلیئرنس فراہم کرنا ضروری ہے۔ چوڑائی کو بائی پاس کیے جانے والے ٹولنگ جزو کے فزیکل سائز کا حساب دینا بھی ضروری ہے، جس کی پیمائش فیڈ کے محور کے ساتھ کی جاتی ہے۔
ایک پنچ پر غور کریں جو فیڈ سمت کے ساتھ 8 ملی میٹر پر قبضہ کرتا ہے۔ نشان کی چوڑائی کو 8 ملی میٹر پلس فیڈ ٹالرینس کا احاطہ کرنا چاہیے (ایک بار ممکنہ اوور-فیڈ کے لیے، ایک بار ممکنہ انڈر-پچھلے اسٹروک پر فیڈ کے لیے) اور پنچ چہرے پر گڑبڑ یا ملبہ جمع ہونے کے لیے کوئی اضافی مارجن۔
کونے کا رداساندرونی نشان کی منتقلی میں تھکاوٹ کے کریکنگ کو روکتا ہے۔ جیسا کہXometry کی سٹیمپنگ ڈیزائن گائیڈنوٹ، خالی ڈیزائن کے تمام کونوں میں مواد کی موٹائی کے کم از کم نصف کا رداس شامل ہونا چاہیے۔ بائی پاس نوچز کے لیے، یہی اصول لاگو ہوتا ہے - تیز اندرونی کونے تیز-اسپیڈ فیڈنگ کے دوران چکراتی دباؤ کو مرتکز کرتے ہیں، جو کریئر کی پٹی کے ٹوٹنے تک پھیلتے ہوئے دراڑیں شروع کرتے ہیں۔ کم از کم قابل قبول رداس مواد کی موٹائی اور تناؤ کی طاقت کے ساتھ بڑھتا ہے، اور لچک کے ساتھ کم ہوتا ہے۔
کونیی واقفیتغیر-مستطیل نشان والے پروفائلز پر لاگو ہوتا ہے۔ جب ایک V-شکل کا یا زاویہ دار نشان استعمال کیا جاتا ہے، تو فیڈ کی سمت کے لحاظ سے نوچ کی دیواروں کا زاویہ فیڈ اسٹروک کے ساتھ مختلف مقامات پر موثر کلیئرنس کا تعین کرتا ہے۔ مناسب سمت بندی اس بات کو یقینی بناتی ہے کہ زیادہ سے زیادہ کلیئرنس اس لمحے کے ساتھ ملتی ہے جب رکاوٹ نشان سے گزرتی ہے۔
یہاں وہ کلیدی جیومیٹرک پیرامیٹرز ہیں جو ہر ٹولنگ انجینئر کو اپنی شیٹ میٹل اسٹیمپنگ ڈیز کے اندر بائی پاس نوچ کی وضاحتوں پر بیان کرنا چاہئے:
- گہرائی (کھانے کے لیے کھڑا):سٹرپ ونڈر کے مارجن سمیت وسیع ترین مداخلت والے زون سے گزرتے ہوئے لیٹرل کلیئرنس فراہم کرتا ہے۔
- چوڑائی (فیڈ کے متوازی):اوور ٹریول اور فیڈر ٹالرینس سمیت پورے فیڈ اسٹروک میں مکمل کلیئرنس کو یقینی بناتا ہے۔
- اندرونی کونے کا رداس:پیداوار کی رفتار پر تناؤ کی حراستی اور تھکاوٹ کے کریکنگ کو روکتا ہے۔ کم از کم نصف مواد کی موٹائی.
- کونیی واقفیت:دشاتمک کلیئرنس کو پٹی کے مقابلے میں رکاوٹ کے موشن پاتھ کے ساتھ سیدھ میں کرتا ہے۔
- گہرائی-سے-کیرئیر-چوڑائی کا تناسب:مواد کو ہٹانے کے بعد کیریئر کی پٹی کی ساختی سالمیت کو برقرار رکھتا ہے۔ مادی گریڈ کے لحاظ سے حدود مختلف ہوتی ہیں۔
- کنارے کی حالت اور سطح ختم:نوچ باؤنڈری پر burr کے سائز اور کنارے کے معیار کو کنٹرول کرتا ہے، فیڈ کے دوران سنیگ پوائنٹس کو روکتا ہے۔
پائلٹ کے سوراخوں اور اسٹیشن کی حدود سے پوزیشنی تعلقات
غلط جگہ پر بالکل جہت والا نشان کچھ نہیں کرتا۔ بائی پاس نوچز کی درستگی ہر پروگریسو ڈائی سٹرپ لے آؤٹ میں دو اینکرز کا حوالہ دیتی ہے: پائلٹ ہول سینٹرز اور اسٹیشن سینٹر لائنز۔
پائلٹ سوراخ پوری پٹی کے لیے ماسٹر ڈیٹم ہیں۔ ہر خصوصیت - خالی خالی جگہیں، تشکیل شدہ جیومیٹری، اور بائی پاس نوچز - کو پائلٹ ہول سینٹرز کے حوالے سے رکھا گیا ہے۔ یہ اہمیت رکھتا ہے کیونکہ پائلٹ پن جسمانی طور پر ہر پریس اسٹروک پر پٹی کو درست رجسٹریشن میں کھینچتا ہے۔ اگر بائی پاس نوچ پائلٹ ہول کی نسبت اپنی مطلوبہ پوزیشن سے ہٹ جاتا ہے، تو یہ اس ٹولنگ کے مقابلے میں بہتی ہے جسے صاف کرنا ہے۔
عملی طور پر، بائی پاس نشانوں پر پوزیشنی رواداری اس خصوصیت کے لیے آپ کی توقع سے زیادہ سخت ہے جو "صرف" کلیئرنس فراہم کرتی ہے۔ وجہ مارجن مینجمنٹ سے تعلق رکھتی ہے۔ اگر نشان کی گہرائی کا مارجن کامل پوزیشن کو سنبھالتے ہوئے ایک مخصوص قدر پر ڈیزائن کیا گیا ہے، اور نشان کی پوزیشن اس مارجن کے ایک حصے سے بھی مختلف ہوتی ہے، تو مؤثر کلیئرنس اسٹروک کے کچھ فیصد پر محفوظ حد سے نیچے سکڑ جاتی ہے۔
اسٹیشن- سے- اسٹیشن کی جگہ کا تعین اسی طرح کی منطق کی پیروی کرتا ہے۔ ہر بائی پاس نوچ کا واقع ہونا ضروری ہے تاکہ یہ پورے فیڈ اسٹروک میں ہدف کی رکاوٹ کو مکمل طور پر صاف کر دے۔ اس کا مطلب ہے کہ پٹی کے رکنے سے پہلے نشان کا سب سے آگے والا کنارہ (فیڈ کی سمت میں) رکاوٹ سے مکمل طور پر گزر جانا چاہیے، اور پٹی کے حرکت شروع ہونے سے پہلے پیچھے والا کنارہ رکاوٹ پر نہیں پہنچنا چاہیے۔ فیڈ-سمت کی جگہ کا تعین برائے نام پچ کے فاصلے کے علاوہ دونوں سمتوں میں زیادہ سے زیادہ فیڈ رواداری کا حساب رکھتا ہے۔
جیسا کہ میں زیر بحث آیامیٹل فارمنگ میگزین کی پٹی کا تجزیہ, غلط فیڈ-ریلیز کا وقت گرفت رول کھلنے کے بعد پٹی کو آگے یا پیچھے کی طرف سلائیڈ کرنے کا سبب بن سکتا ہے۔ اس کا مطلب ہے کہ بائی پاس نوچ کی چوڑائی میں نہ صرف مکینیکل اوور ٹریول کو ایڈجسٹ کرنا چاہیے بلکہ پائلٹ کی مصروفیت سے پہلے پوسٹ-ریلیز ڈرفٹ کی صلاحیت بھی شامل ہونی چاہیے۔ اگر نشان بہت تنگ ہے، تو یہ لمحہ بہاؤ کیریئر کے مواد کو فوری طور پر مداخلت کے علاقے میں واپس رکھتا ہے، اس سے پہلے کہ پائلٹ پن پٹی کو آخری پوزیشن میں بند کر دے۔
کمپلیکس سٹیمپنگ ڈائی پرزوں جیسے کیمز، کونیی چہروں کے ساتھ سٹیل بنانے، یا ملٹی-سطح کے پنچوں کے لیے، نشان اور رکاوٹ کے درمیان پوزیشن کا تعلق تین جہتی بن جاتا ہے۔ نشان کو لازمی طور پر جزو کے چوڑے کراس-حصے کو صاف کرنا چاہیے جس مخصوص عمودی پوزیشن پر پٹی فیڈ اسٹروک کے دوران رکھتی ہے - جس کا تعین لفٹر کی اونچائی سے ہوتا ہے، نہ کہ نیچے کے مردہ مرکز جیومیٹری سے۔ انجینئرز جو فیڈ ہوائی جہاز کی بلندی کے بجائے مکمل بند ہونے پر ڈائی کے خلاف نوچ کلیئرنس کو بائی پاس کرتے ہیں، ان نشانات کے ساتھ ختم ہوتے ہیں جو کاغذ پر کافی نظر آتے ہیں لیکن عملی طور پر مداخلت کرتے ہیں۔
یہ جہتی اور پوزیشنی پیرامیٹرز ہر بائی پاس نوچ تصریح کی مقداری ریڑھ کی ہڈی کی تشکیل کرتے ہیں۔ لیکن اکیلے نمبر اس بات کا حساب نہیں رکھتے کہ مختلف مواد کس طرح نوچ ہونے کا جواب دیتے ہیں - ایک پیرامیٹر سیٹ جو بالکل ہلکے اسٹیل میں کام کرتا ہے، نوچ کناروں پر اعلی-طاقت والا اسٹیل یا گال ایلومینیم ٹوٹ سکتا ہے۔
مواد-مخصوص بائی پاس نوچ ڈیزائن کے تحفظات
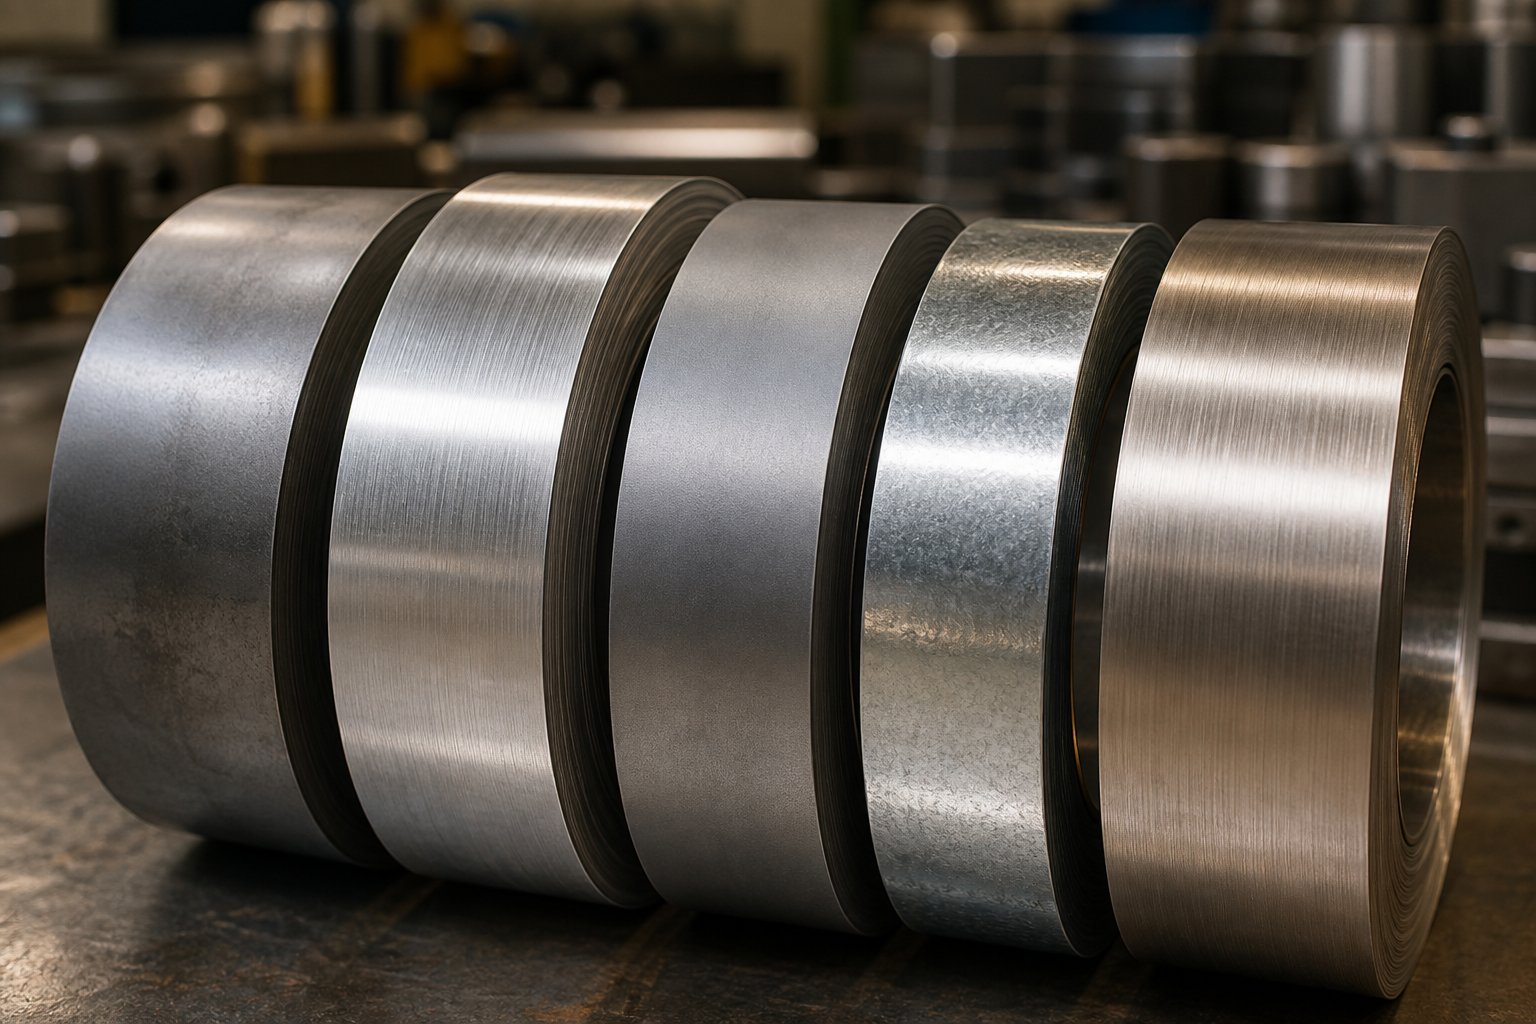
ہلکے اسٹیل کے لیے ایک نشان جس طرح سے دوہری-فیز اسٹیل یا ایلومینیم میں برتاؤ نہیں کرے گا۔ مواد کا درجہ، موٹائی، اور مکینیکل خصوصیات براہ راست تبدیل کرتی ہیں کہ کیرئیر کی پٹی کس طرح مواد کو ہٹانے کا جواب دیتی ہے - یہ کیسے کھانا کھلاتا ہے، کس طرح تھکاتا ہے، اور کٹے ہوئے کناروں کو لاکھوں سٹروکوں پر کیسے روکا جاتا ہے۔ تمام مواد کے ساتھ یکساں سلوک کرنا ٹھوس پٹی کی ترتیب کو پیداواری سر درد میں تبدیل کرنے کے تیز ترین طریقوں میں سے ایک ہے۔
ہر مواد اپنی لچک، تناؤ کی طاقت، کام-سخت کرنے والے رویے، اور سطح کی خصوصیات کا اپنا مجموعہ لاتا ہے۔ یہ خصوصیات کم از کم کونے کے ریڈیائی، گہرائی کے مارجن، کنارے کی حالت کے تقاضوں اور یہاں تک کہ نوچ ٹولنگ پر ہی سطح کی تکمیل کا حکم دیتی ہیں۔ اسٹیل شیٹ اسٹیمپنگ اور اس سے آگے کے سب سے عام مواد میں پیرامیٹرز کیسے بدلتے ہیں۔
ہلکا اسٹیل اور کولڈ رولڈ اسٹیل نوچ پیرامیٹرز
ہلکا سٹیل اور معیاری کولڈ رولڈ سٹیل سٹیمپنگ گریڈ (CRS جیسے 1008, 1010, 1018) بائی پاس نوچ ڈیزائن کے لیے سب سے زیادہ معاف کرنے والا مواد ہیں۔ اعتدال پسند تناؤ کی طاقت، اچھی نرمی، اور قابل پیشین قینچ والے رویے کے ان کے امتزاج کا مطلب یہ ہے کہ ڈیزائن کے معیاری اصول خصوصی رہائش کے بغیر کام کرتے ہیں۔
ان عام درجات میں کاربن سٹیل سٹیمپنگ کے لیے، بنیادی پیرامیٹرز صاف طور پر لاگو ہوتے ہیں:
- کم از کم اندرونی کونے کا رداس:0.5x مواد کی موٹائی۔ یہ معیاری تناسب، پوری طرح سے-انڈسٹری نوچنگ رہنما خطوط پر قائم ہے، اضافی کلیئرنس کی جگہ استعمال کرنے والے فراخ فلٹس کی ضرورت کے بغیر تناؤ کے ارتکاز کو روکتا ہے۔
- نشان گہرائی مارجن:ٹولنگ لفافے سے آگے معیاری حفاظتی مارجن کافی ہیں۔ ہلکا سٹیل جارحانہ طور پر واپس نہیں آتا، لہذا پٹی فیڈ کے دوران لفٹر ریلوں پر متوقع طور پر بیٹھ جاتی ہے۔
- کنارے کی حالت:عام burr اونچائی کے ساتھ ایک صاف قینچ قابل قبول ہے. ہلکا سٹیل ایک معیاری کترنے والے کنارے سے آسانی سے پھیل نہیں سکتا۔
- ٹولنگ سطح کا علاج:روایتی سطح کی تکمیل کے ساتھ معیاری ٹول اسٹیلز (D2, A2) خصوصی کوٹنگز کے بغیر ان درجات کو ہینڈل کرتے ہیں۔
ہلکا سٹیل بنیادی لائن کے طور پر کام کرتا ہے کیونکہ یہ پیش گوئی ہے. کام-سخت ہونے کی شرح اعتدال پسند ہے، فریکچر سے پہلے لمبا ہونا بہت اچھا ہے، اور مواد آپ کو نشان کی حدود میں نہیں لڑتا ہے۔ اگر آپ اپنی پہلی پٹی لے آؤٹ کو ڈیزائن کر رہے ہیں اور اپنی بائی پاس نوچ منطق کی توثیق کرنا چاہتے ہیں، تو ان درجات میں سٹیمپڈ سٹیل مواد-رویے کی پیچیدگیوں کو شامل کیے بغیر لے آؤٹ کی غلطیوں کو ظاہر کرے گا۔
اعلی-طاقت کا اسٹیل اور AHSS تحفظات
اعلی درجے کی اعلی-طاقت کے اسٹیلز کیلکولس کو نمایاں طور پر تبدیل کرتے ہیں۔ دوہری-فیز (DP600، DP780، DP980)، TRIP اسٹیلز، اور مارٹینسیٹک درجات جیسے مواد میں کافی زیادہ تناؤ کی طاقت ہوتی ہے لیکن لمبائی اور لچک کو کم کیا جاتا ہے۔ کیریئر کی پٹی زیادہ سختی سے برتاؤ کرتی ہے، تناؤ بڑھنے والوں پر تیزی سے تھکاوٹ کرتی ہے، اور تیز جیومیٹری کو سزا دیتی ہے جسے ہلکا سٹیل برداشت کرتا ہے۔
بائی پاس نوچ ڈیزائن میں کیا تبدیلیاں ہیں؟
کارنر ریڈی میں اضافہ ہونا چاہیے۔جہاں ہلکا سٹیل 0.5x مواد کی موٹائی کا رداس قبول کرتا ہے، وہاں AHSS نمایاں طور پر زیادہ - اکثر کم از کم 1.0x سے 1.5x موٹائی کا مطالبہ کرتا ہے۔ جیسا کہ آٹوموٹیو نوچنگ ریسرچ میں بتایا گیا ہے، AHSS کو تھکاوٹ کے چکر کے دوران حصوں کو تقسیم ہونے سے روکنے کے لیے فراخ کارنر ریڈی کی ضرورت ہوتی ہے۔ یہی اصول کیریئر سٹرپ نوچس پر لاگو ہوتا ہے: تیز اندرونی کونے جو ہلکے اسٹیل میں غیر معینہ مدت تک زندہ رہتے ہیں DP980 میں ہزاروں اسٹروک کے اندر دراڑیں شروع کر دیں گے۔
نشان کی چوڑائی کو توسیع کی ضرورت ہے۔AHSS ہر فیڈ-اور-سٹاپ سائیکل کے بعد زیادہ جارحانہ انداز میں واپس آتا ہے۔ پٹی لفٹر ریلوں پر فلیٹ کے طور پر نہیں بیٹھتی ہے، اور اس کا پوزیشنی رویہ کم متوقع ہے۔ وسیع تر بائی پاس نوچز اس گھٹی ہوئی پوزیشن کی مستقل مزاجی کی تلافی کرتے ہیں، اس بات کو یقینی بناتے ہیں کہ اس وقت بھی جب پٹی بالکل بیٹھی نہ ہو۔
کیریئر پٹی کی چوڑائی کو بڑھانے کی ضرورت ہو سکتی ہے۔چونکہ AHSS کم لچکدار ہے، اس لیے کیریئر کی پٹی ہائی-اسپیڈ فیڈنگ کی سائیکلک لوڈنگ کے تحت نشان والے مقامات پر فریکچر کا زیادہ خطرہ رکھتی ہے۔ اسی ساختی سالمیت کو برقرار رکھنے کے لیے جو ہلکا سٹیل دیے گئے کیریئر کی چوڑائی پر فراہم کرتا ہے، AHSS پٹی لے آؤٹ کو اکثر وسیع تر کیرئیر - کی ضرورت ہوتی ہے جس کا مطلب ہے زیادہ کوائل اسٹاک اور اعلیٰ مواد کی قیمت۔ یہ پٹی کی وشوسنییتا اور مواد کے استعمال کے درمیان براہ راست تجارت ہے۔
ٹولنگ پہننے میں تیزی آتی ہے۔AHSS نوچز کو پنچ کرتے وقت زیادہ جھٹکے کا بوجھ پنچ کناروں کو تیزی سے کم کرتا ہے۔ پاؤڈرڈ میٹلرجی اسٹیل یا کاربائیڈ-نوچ اسٹیشنوں کے لیے ضروری ہو جاتے ہیں جو پیداوار کے حجم میں اعلی-طاقت کے مواد کو کاٹتے ہیں۔
ایلومینیم اور سٹینلیس سٹیل کے موافقت
ایلومینیم اور سٹینلیس سٹیل ہر ایک منفرد چیلنجز پیش کرتا ہے جو ہلکے سٹیل اور یہاں تک کہ اے ایچ ایس ایس بھی پیش نہیں کرتے۔
ایلومینیمیہ سٹیل سے زیادہ نرم اور نرم ہے، جس سے ایسا لگتا ہے کہ اسے نوچ ڈیزائن کو آسان بنانا چاہیے۔ ایسا نہیں ہوتا۔ ایلومینیم سٹیمپنگ کا عمل ایک مخصوص سطح-تعامل کا مسئلہ لاتا ہے: گیلنگ۔ آکلینڈ یونیورسٹی کے سنٹر آف ایڈوانسڈ مینوفیکچرنگ اینڈ میٹریلز میں ہونے والی تحقیق نے یہ ثابت کیا کہ ایلومینیم کے ذرات سلائیڈنگ رابطے کے دوران مرنے والی سطحوں سے چپک جاتے ہیں، جس سے ورک پیس پر خراشیں پڑتی ہیں اور ٹولنگ پر چپکنے والی پہن جاتی ہے۔ بائی پاس نوچ والے مقامات پر، جہاں پٹی کا کٹا ہوا کنارہ بار بار کھانا کھلانے کے دوران ماضی کے مرنے والے اجزاء کو سلائیڈ کرتا ہے، گیلنگ ایسے ذخائر بناتی ہے جو وقت کے ساتھ ساتھ موثر کلیئرنس کو کم کرتی ہے۔
روک تھام کے لیے نشان والے علاقوں سے ملحق ڈائی پرزوں پر پالش ٹولنگ سطحوں اور اکثر سخت-کروم یا TiCN کوٹنگز کی ضرورت ہوتی ہے۔ تحقیق سے پتا چلا کہ سطح کا کھردرا پن براہ راست گیلنگ تھریشولڈ پر اثر انداز ہوتا ہے - ہموار ڈائی سطحوں (جیسے سخت-کرومڈ D6510 کاسٹ آئرن) کھردرے متبادل کے مقابلے میں نمایاں طور پر زیادہ رابطہ دباؤ پر گیلنگ کی مزاحمت کرتی ہے۔ ایلومینیم میں بائی پاس نوچ ٹولنگ کے لیے، اس کا مطلب ہے کہ نوچ کو کاٹنے والا پنچ اور کسی بھی ڈائی سرفیس جس کے خلاف نوچ والی پٹی سلائیڈ ہوتی ہے، اس کے لیے ضروری ہے کہ اسٹیل ایپلی کیشنز کی مانگ سے زیادہ باریک سطح کی تکمیل کو برقرار رکھا جائے۔
ایلومینیم کے نشانوں پر کونے کی ریڈی کو تھکاوٹ کے کریکنگ کی وجہ سے نہیں (ایلومینیم عام موٹائی میں کافی نرم ہوتا ہے) کی وجہ سے فراخ دل ہونا چاہئے بلکہ کیونکہ تیز کونے گڑبڑ اور پھاڑ پیدا کرتے ہیں جو ڈھیلے ذرات پیدا کرتے ہیں جو نیچے کی طرف گرنے کے لئے ذمہ دار ہیں۔
سٹینلیس سٹیلکام کو سخت کرنے کا چیلنج-پیش کرتا ہے۔ ہر فیڈ سائیکل پلاسٹک کے لحاظ سے کیریئر کی پٹی کو نشان کی حدود میں قدرے خراب کرتا ہے۔ ہلکے سٹیل میں، یہ معمولی اخترتی تیزی سے مستحکم ہو جاتی ہے۔ Austenitic سٹینلیس گریڈز (304, 316) میں، ہر اخترتی سائیکل نشان کے کنارے پر مقامی سختی اور ٹوٹ پھوٹ کو بڑھاتا ہے۔ سیکڑوں ہزاروں سٹروکوں کے پروڈکشن رن کے دوران، نوچ کے کنارے بتدریج اس وقت تک جھنجھوڑ جاتے ہیں جب تک کہ مائیکرو-کریکس نہ بن جائیں اور پھیل جائیں۔
سٹینلیس سٹیل کے لیے بائی پاس نوچز ڈیزائن کرنے کا مطلب ہے کہ اس مجموعی سختی کا حساب لگانا۔ بڑا radii کونوں پر سختی کی شرح کو کم کرتا ہے۔ پالش اور لیپت نوچ مکے صاف کرنے والے قینچ والے کناروں کو تیار کرتے ہیں جن کو مضبوط بنانے کے لیے کم ابتدائی نقصان ہوتا ہے۔ اور گہرائی کے مارجن کو اس حقیقت کا حساب دینا چاہئے کہ کام کے-سخت کناروں کا برتاؤ 500,000 اسٹروک پر اسٹروک 5,000 سے مختلف ہوتا ہے۔
| مواد | کم از کم کونے کا رداس | گہرائی کا مارجن | کنارے کی حالت کی ضرورت | ٹولنگ سطح کا علاج |
|---|---|---|---|---|
| ہلکا / کولڈ رولڈ اسٹیل | 0.5x موٹائی | معیاری (فیڈ رواداری + گھومنا پھرنا) | عام کترنے والا کنارے قابل قبول ہے۔ | معیاری ٹول اسٹیل (D2، A2)، روایتی ختم |
| ہائی-طاقت کا اسٹیل / اے ایچ ایس ایس | 1.0x–1.5x موٹائی | بڑھا ہوا (اسپرنگ بیک + پوزیشنی تغیر) | کم سے کم گڑبڑ، صاف فریکچر زون اہم | پی ایم ٹول اسٹیل یا کاربائیڈ؛ TiCN کوٹنگ کی سفارش کی جاتی ہے۔ |
| ایلومینیم | 0.5x–1.0x موٹائی | معیاری + گیلنگ ڈپازٹ الاؤنس | ہموار قینچ، کم سے کم ذرہ جنریشن | ہارڈ-کروم یا TiCN؛ کم Ra پر پالش |
| سٹینلیس سٹیل (Austenitic) | 1.0x–1.5x موٹائی | بڑھا ہوا (کام-سخت کرنے کی پیشرفت) | سخت ہونے والی شروعات کو کم سے کم کرنے کے لئے پالش کینچی کنارے | اعلی-سختی ٹول اسٹیل؛ TiAlN یا اسی طرح کی کوٹنگ |
ان تمام مواد میں پیٹرن یکساں ہے: جتنا زیادہ مواد سٹیل کے ہلکے رویے سے ہٹتا ہے - چاہے زیادہ طاقت، چپکنے کے رجحانات، یا کام-سختی - کے ذریعے آپ کے بائی پاس نوچ پیرامیٹرز کو اتنا ہی زیادہ قدامت پسند ہونا چاہیے۔ رداس بڑھتا ہے، مارجن بڑھتا ہے، سطح کی تکمیل کے تقاضے سخت ہوتے ہیں، اور ٹولنگ کی لاگت اسی کے مطابق بڑھ جاتی ہے۔
مواد-مخصوص پیرامیٹرز کو صحیح طریقے سے حاصل کرنے سے پٹی کی خوراک صاف رہتی ہے۔ لیکن ایک بالکل پیرامیٹرائزڈ نشان بھی مسائل کا باعث بنے گا اگر ڈیزائن میں انجینئرنگ کی کئی عام غلطیوں میں سے ایک ہے جو پروڈکشن فلورز پر بار بار ظاہر ہوتی ہے - غلطیوں سے بچنا آسان ہے جب آپ جانتے ہوں کہ کیا دیکھنا ہے۔
عام بائی پاس نشان کی غلطیاں اور ان کے پیداواری نتائج
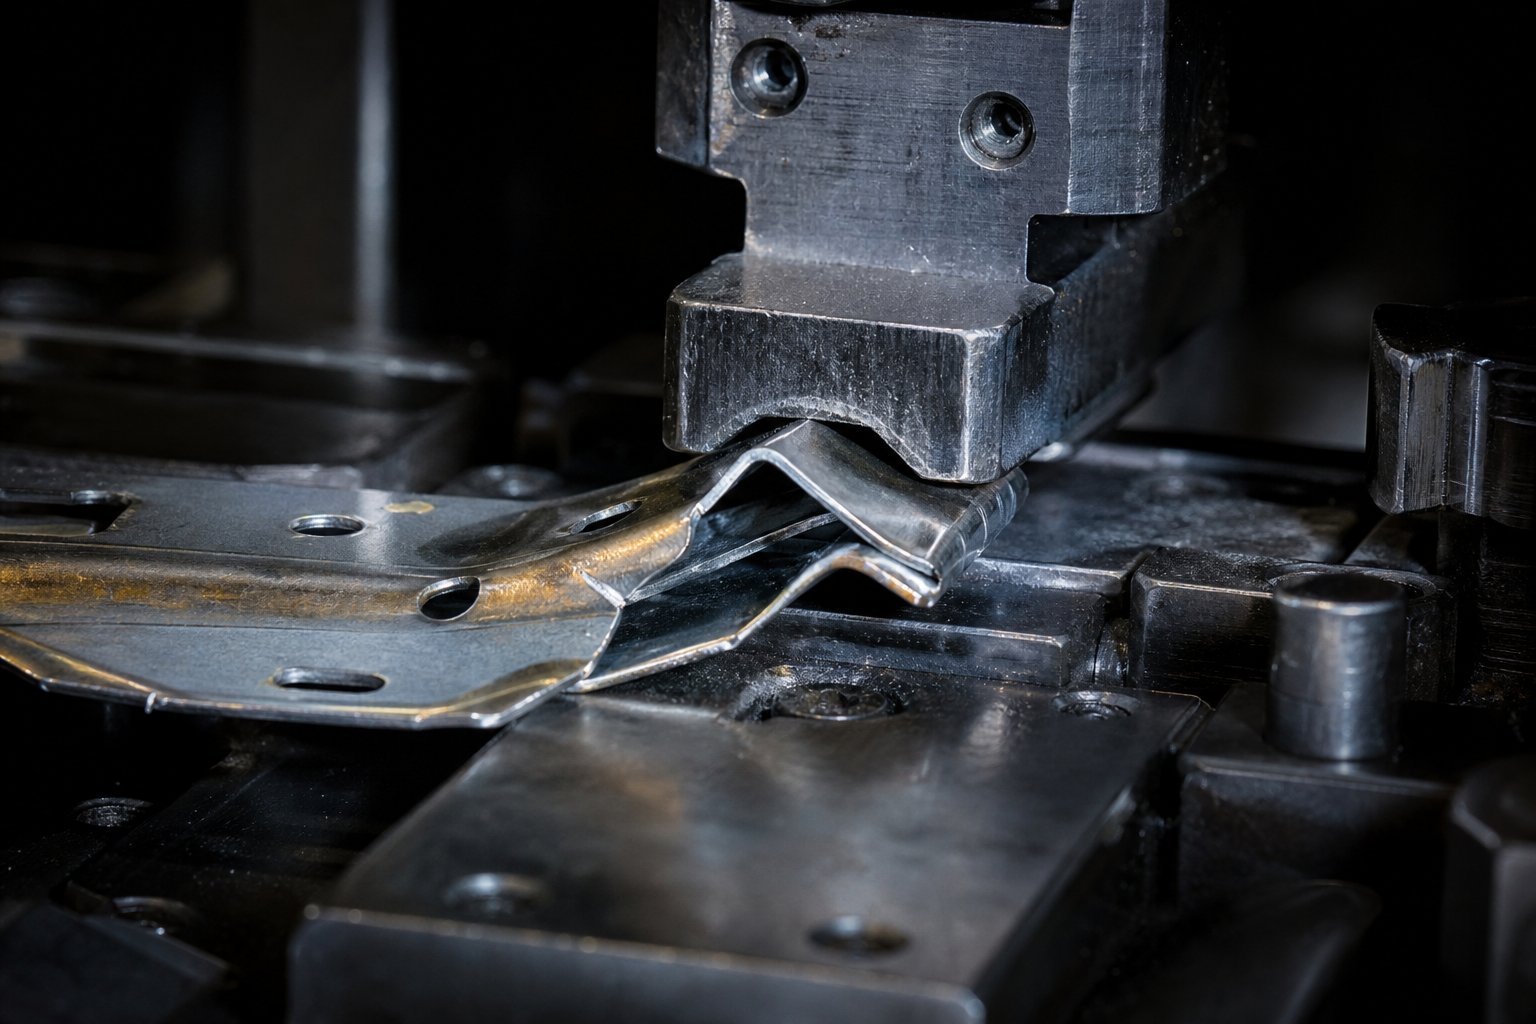
صحیح پیرامیٹرز کو جاننا اور یہ جاننا کہ جب آپ ان کو نظر انداز کرتے ہیں تو کیا غلط ہوتا ہے دو مختلف قسم کے علم ہیں۔ پہلے ڈیزائن آفس میں رہتا ہے۔ دوسرا صبح 2 بجے پروڈکشن فلور پر رہتا ہے جب پریس تیسری بار شفٹ ہونے پر غلط فیڈ الارم پر ٹرپ کرتا ہے۔ زیادہ تر بائی پاس نشان کی ناکامیاں آزمائش کے دوران خود کا اعلان نہیں کرتی ہیں۔ وہ اس وقت تک انتظار کرتے ہیں جب تک کہ پریس پروڈکشن کی رفتار پر نہ پہنچ جائے اور پٹی پہننے، تھرمل توسیع، اور مجموعی غلطی کے لیے کافی عرصے سے چل رہی ہو تاکہ ہر معمولی کلیئرنس کے فیصلے کو بے نقاب کیا جا سکے۔
نیچے دی گئی غلطیاں اسٹیمپنگ آپریشنز میں بار بار ظاہر ہوتی ہیں جو آٹوموٹیو بریکٹ سے لے کر کنیکٹرز کے لیے درست ڈائی اسٹیمپنگ ایپلی کیشنز تک ہر چیز کو تیار کرتی ہیں۔ ہر ایک ایک ہی پیٹرن کی پیروی کرتا ہے: ایک ڈیزائن کا انتخاب جو کاغذ پر قابل قبول نظر آتا ہے یا سست رفتار سے ناکامی کا طریقہ کار بناتا ہے جو صرف حقیقی پیداواری حالات میں فعال ہوتا ہے۔
کم سائز کے نشانات اور ڈائی کریش منظرنامے۔
ناکافی نشان کی گہرائی یا چوڑائی سب سے عام بائی پاس نشان کی خرابی - ہے اور سب سے مہنگی میں سے ایک ہے۔ ناکامی کا طریقہ کار دھوکہ دہی سے بتدریج ہے۔ ایک چھوٹا سا نشان فوری طور پر حادثے کا سبب نہیں بنتا۔ اس کے بجائے، یہ جزوی مداخلت پیدا کرتا ہے: فیڈ کے بڑھنے کے دوران پٹی کا کنارہ بمشکل ہی نیچے کی طرف مکے یا ڈائی بٹن سے رابطہ کرتا ہے۔ ہر اسٹروک ایک چھوٹا سا گواہی کا نشان چھوڑتا ہے، مداخلت کرنے والی سطح پر ہلکا سا گڑ بناتا ہے، اور پٹی کو بعد میں ایک ملی میٹر کے ایک حصے سے بے گھر کر دیتا ہے۔
سینکڑوں یا ہزاروں اسٹروک سے زیادہ، یہ گڑبڑ جمع بڑھتا ہے۔ پس منظر کی نقل مکانی کے مرکبات۔ پٹی چھوٹی مقدار سے شروع ہوتی ہے-میس فیڈ سینسر کو ٹرپ کرنے کے لیے بہت چھوٹی لیکن پائلٹ ہول رجسٹریشن کو کم کرنے کے لیے کافی بڑی ہوتی ہے۔ نیچے دھارے پر مہر لگانے والے حصے جہتی بڑھے - کو دکھانا شروع کرتے ہیں دیوار کا زاویہ بدل جاتا ہے، سوراخ بدل جاتا ہے، ایک کنارے کا طول و عرض برداشت سے باہر ہو جاتا ہے۔
پھر حادثہ ہوتا ہے۔ جمع شدہ پوزیشن کی خرابی ایک ٹپنگ پوائنٹ تک پہنچ جاتی ہے جہاں پٹی رکاوٹ سے آگے نہیں بڑھ سکتی۔ فیڈر دھکیلتا ہے، پٹی بکسلتی ہے، اور پریس اوپری ڈائی کو مواد کے بکسے ہوئے بڑے پیمانے پر لے جاتا ہے۔ نتیجہ: ٹوٹے ہوئے مکے، خراب ڈائی بٹن، اسٹیل بنانے والے اسٹیلز، اور الگ کرنے، معائنہ کرنے اور مرمت کرنے کے لیے گھنٹوں کا غیر منصوبہ بند وقت۔
جو چیز اس ناکامی کو خاص طور پر مایوس کن بناتی ہے وہ یہ ہے کہ ترقی پسند موت کی ناکامیاں شاذ و نادر ہی کسی ایک تباہ کن واقعے سے شروع ہوتی ہیں - وہ مجموعی لباس اور پٹی کے عدم استحکام کے ذریعے تیار ہوتی ہیں۔ ایک کم سائز کا بائی پاس نشان اس درست پیشرفت کو تیز کرتا ہے۔ ڈیزائن کے دوران درستگی سیدھی ہے: ٹولنگ لفافے سے آگے کافی گہرائی کا مارجن اور فیڈ کی برداشت سے باہر چوڑائی کا مارجن شامل کریں۔ حادثے کے بعد درست کرنا مہنگا ہے: ڈائی کی مرمت کریں، کلیئرنس کی دوبارہ تصدیق کریں، اور نوچ اسٹیشن ٹولنگ کو ممکنہ طور پر دوبارہ کام کریں۔
اعلی پیداوار کی رفتار پر تناؤ کے ارتکاز میں ناکامی۔
بائی پاس نوچز پر تیز اندرونی کونے دوسری سب سے عام غلطی ہیں، اور وہ جو سب سے زیادہ ڈرامائی پیداواری ناکامیوں کو جنم دیتی ہے۔ یہاں یہ ہے کہ وہ آزمائش سے بچ جاتے ہیں لیکن پروڈکشن رنز کو ختم کرتے ہیں: ڈائی ٹر آؤٹ کے دوران، پریس 20-40 سٹروک فی منٹ پر چلتا ہے۔ پٹی آہستہ سے کھلتی ہے، آہستہ سے گھٹتی ہے، اور نوچ کونوں پر کم سے کم چکراتی تناؤ کا تجربہ کرتی ہے۔ سب کچھ ٹھیک لگ رہا ہے۔ پٹی صاف طور پر کھلتی ہے، پرزے قیاس کے مطابق آتے ہیں، اور ڈائی کو پیداوار کے لیے منظور کر لیا جاتا ہے۔
پیداوار کی رفتار سے - 200، 400، 600 سٹروک فی منٹ - طبیعیات مکمل طور پر بدل جاتی ہے۔ ہر فیڈ سائیکل ایک سیکنڈ کے ایک حصے میں پوری پٹی ماس کو تیز اور کم کرتا ہے۔ یہ سائیکلک لوڈنگ ہر بائی پاس نوچ، ہر ایک اسٹروک کے ہر تیز اندرونی کونے پر مرکوز ہے۔ میکانزم کلاسک تھکاوٹ کی ناکامی ہے: مائیکرو-کریکس کشیدگی کے ارتکاز کے مقامات پر شروع ہوتے ہیں، ہر دور میں ایک چھوٹی سی مقدار کو پھیلاتے ہیں، اور آخر کار اہم لمبائی تک پہنچ جاتے ہیں۔ پٹی ٹوٹ جاتی ہے۔
جب پروڈکشن رن کے دوران بائی پاس نوچ پر کیریئر کی پٹی ٹوٹ جاتی ہے تو اس کے نتائج فوری طور پر جھڑ جاتے ہیں۔ پٹی کا نیچے کا حصہ - ابھی بھی جزوی طور پر مکمل شدہ دھاتی سٹیمپنگ اجزاء - سے منسلک ہے حرکت کرنا بند کر دیتا ہے۔ اپ اسٹریم والا حصہ، ابھی بھی فیڈر کے ذریعے دھکیل دیا جا رہا ہے، مرنے میں بند ہو گیا ہے۔ ٹننج مانیٹر یا غلط فیڈ سینسر کے رد عمل سے پہلے پریس ایک یا دو مزید اسٹروک چلا سکتا ہے، غلط جگہ والے مواد میں گھونسوں کو چلا سکتا ہے اور ممکنہ طور پر کاربائیڈ داخلوں کو بکھر سکتا ہے۔
تیز کونوں اور تیز رفتار اسٹیمپنگ میں کریکنگ کے درمیان تعلق اچھی طرح سے قائم ہے - تیز کونوں کے ساتھ غلط ڈائی ڈیزائن یا اچانک کراس-سیکشن تبدیلیاں تناؤ کے ارتکاز پوائنٹس بناتی ہیں جو دراڑ کا باعث بنتی ہیں۔ بائی پاس نوچ کونے اس سے مستثنیٰ نہیں ہیں۔ حل ہر اندرونی کونے پر ایک ریڈیئسڈ منتقلی ہے، جس کا سائز مادی موٹائی اور تناؤ کی طاقت کے مطابق ہے جیسا کہ اوپر جیومیٹری باب میں تفصیل سے بتایا گیا ہے۔ ڈائی بلڈ کے دوران رداس پیسنے میں تھوڑی سی سرمایہ کاری پیداوار میں تباہ کن پٹی کے فریکچر کو روکتی ہے۔
کیریئر کی پٹی کی کمزوری اور فیڈ کی عدم استحکام
چھوٹے سائز کے نشانوں سے مخالف انتہا بھی اتنی ہی خطرناک ہے: وہ نشان جو کیریئر کی پٹی کی چوڑائی کے نسبت بہت گہرے ہیں۔ جب ایک ڈیزائنر کو ایک بڑے مداخلتی زون کا سامنا کرنا پڑتا ہے اور وہ ایک جارحانہ نشان کاٹ کر جواب دیتا ہے جو زیادہ تر کیریئر کراس- سیکشن کو استعمال کرتا ہے، تو باقی مواد میں قابل اعتماد طریقے سے کھانا کھلانے کے لیے ساختی سختی کی کمی ہو سکتی ہے۔
جیسا کہ دی فیبریکیٹر نوٹ کرتا ہے، کیریئر سٹرپس جو پٹی کے وزن کو سہارا دینے کے لیے بہت کمزور ہیں انہیں آسانی سے نہیں کھلایا جا سکتا ہے، اور اگر پٹی کو آسانی سے نہیں کھلایا جا سکتا ہے، تو اس کے نتیجے میں مرنے کا حادثہ ہو سکتا ہے۔ بائی پاس نوچز جو بہت زیادہ مواد کو ہٹاتے ہیں بالکل اسی حالت کو پیدا کرتے ہیں - مقامی طور پر کمزور حصے جو لفٹر ریلوں کے درمیان جھک جاتے ہیں، تیزی سے کھانا کھلانے کے دوران دوغلے ہوتے ہیں، یا پائلٹ کی مصروفیت سے محروم ہونے کے لیے کافی دیر سے جھک جاتے ہیں۔
کیریئر کے کمزور ہونے کی علامات پہلے ٹھیک ٹھیک ہوتی ہیں۔ پائلٹ متضاد طور پر مشغول ہوتے ہیں، جس کی وجہ سے مہر والے حصے کے طول و عرض میں معمولی فرق ہوتا ہے۔ فیڈ سینسر واضح پیٹرن کے بغیر وقفے وقفے سے ٹرپ کر سکتے ہیں۔ لفٹر کے نشانات غیر متوقع مقامات پر پٹی پر ظاہر ہوتے ہیں کیونکہ فیڈ کے دوران کمزور حصے ڈائی سطحوں پر گر جاتے ہیں۔ وقت گزرنے کے ساتھ ساتھ، کمزور کیریئر والے حصے بار بار موڑنے سے تھکاوٹ میں دراڑیں پیدا کرتے ہیں، آخرکار تناؤ کے ارتکاز کی ناکامی کے طور پر وہی نتیجہ ٹوٹ جاتا ہے، لیکن بالکل مختلف بنیادی وجہ سے۔
دو اضافی غلطیاں ان بنیادی غلطیوں کو جوڑتی ہیں اور توجہ کے مستحق ہیں۔ نوچ کلیئرنس کیلکولیشنز - میں میٹریل اسپرنگ بیک کو نظر انداز کرنا خاص طور پر عام ہے جب ڈائی ڈیزائن کو ہلکے اسٹیل سے AHSS - میں منتقل کرنے کے نتیجے میں ایسے نشانات بنتے ہیں جو مناسب جامد کلیئرنس فراہم کرتے ہیں لیکن جب ہر فیڈ سائیکل کے بعد پٹی ریباؤنڈ ہوتی ہے تو ناکافی متحرک کلیئرنس ہوتی ہے۔ اور نوچز کی پوزیشننگ کرتے وقت گڑ کی سمت کا محاسبہ کرنے میں ناکام ہونا ایک ایسا منظر نامہ تخلیق کرتا ہے جہاں بائی پاس نوچز بر فارمیشن سٹیمپنگ کناروں کا سامنا ڈائی اجزاء کی طرف ہوتا ہے، فیڈ کے دوران پکڑنا اور گھسیٹنا۔ گڑ ہمیشہ کٹے ہوئے کنارے کے ایک طرف بنتے ہیں۔ اگر اس طرف رکاوٹ کا سامنا کرنا پڑتا ہے تو نشان کو صاف کرنے کے لئے ڈیزائن کیا گیا تھا، مؤثر کلیئرنس burr کی اونچائی - سے کم ہو جاتی ہے بعض اوقات مداخلت کا باعث بنتی ہے۔
یہاں ہر غلطی کا ایک فوری-حوالہ خلاصہ ہے جو اس کے پیداواری نتائج کے ساتھ جوڑا جاتا ہے:
- ناکافی نشان گہرائی:پروگریسو گڑ کی تعمیر، بتدریج پوزیشنی بڑھے، پٹی بکلنگ سے حتمی ڈائی کریش۔
- ناکافی نشان کی چوڑائی:اوورٹریول کے دوران جزوی مداخلت، وقفے وقفے سے غلط فیڈ الارم، متضاد پائلٹ رجسٹریشن۔
- تیز اندرونی کونے:پیداوار کی رفتار پر سائیکلک تھکاوٹ کریکنگ، تباہ کن پٹی کا فریکچر، متعدد ڈائی اسٹیشنوں کو جھرنا۔
- ضرورت سے زیادہ نشان گہرائی (کیرئیر کا کمزور ہونا):لفٹرز کے درمیان سٹرپ سیگ، فیڈ میں عدم استحکام، وقفے وقفے سے جہتی تغیر، حتمی تھکاوٹ فریکچر۔
- کلیئرنس میں اسپرنگ بیک کو نظر انداز کرنا:ریباؤنڈ پر متحرک مداخلت، پٹی ڈریگ میں اضافہ، ملحقہ اسٹیشنوں پر تیز پنچ پہننا۔
- غلط burr واقفیت:برر-سائیڈ فیسنگ ٹولنگ مؤثر کلیئرنس کو کم کرتی ہے، فیڈ کے دوران ڈریگ پیدا کرتی ہے، ڈائی پرزوں پر پہننے کو تیز کرتی ہے۔
- نوچ پنچ کونوں پر کوئی رداس نہیں:وقت سے پہلے پنچ کنارے کی خرابی، نشان کناروں پر بڑھتے ہوئے گڑ، خراب کنارے کے معیار سے پٹی کی تھکاوٹ کی زندگی کو کم کر دیتا ہے۔
ناکامی کی ان مہر لگانے والی مثالوں کو دیکھتے ہوئے، ایک نمونہ ابھرتا ہے: ہر غلطی میں یا تو بہت کم مواد کو ہٹانا (مداخلت پیدا کرنا)، بہت زیادہ مواد کو ہٹانا (کیرئیر کی سالمیت کو تباہ کرنا)، یا غلط جیومیٹری کے ساتھ مواد کو ہٹانا (تناؤ پیدا کرنا یا گڑبڑ پیدا کرنا) شامل ہے۔ ڈیزائن کا چیلنج درمیانی زمین کو تلاش کرنا ہے - اور وہ درمیانی زمین کی تبدیلی اس بات پر منحصر ہے کہ بائی پاس نوچ دیگر ترقی پسند ڈائی خصوصیات جیسے پائلٹ ہولز، لفٹرز، اور سکریپ مینجمنٹ سسٹمز کے ساتھ کیسے تعامل کرتا ہے۔
بائی پاس نوچز دیگر پروگریسو ڈائی فیچرز کے ساتھ کیسے ضم ہوتے ہیں۔
ایک بائی پاس نشان کبھی بھی تنہائی میں موجود نہیں ہوتا ہے۔ یہ ایک دوسرے پر منحصر خصوصیات کے نظام کے اندر بیٹھتا ہے - پائلٹ سوراخ جو پٹی کو تلاش کرتے ہیں، لفٹر جو اسے بلند کرتے ہیں، کیریئر سٹرپس جو اسے لے جاتے ہیں، اور اسکریپ مینجمنٹ کے راستے جو فضلہ کو صاف طور پر ہٹاتے ہیں. ان خصوصیات میں سے ایک کو تبدیل کریں، اور بائی پاس نوچ کی ضروریات اس کے ساتھ بدل جاتی ہیں۔ یہ باہمی ربط ہے جس کی وجہ سے دھاتی سٹیمپنگ پنچوں اور ڈائی بٹنوں کے مجموعے سے زیادہ مر جاتی ہے - وہ مربوط مکینیکل سسٹم ہیں جہاں ہر جزو ایک دوسرے کا حوالہ دیتا ہے۔
اپنے پڑوسیوں کا خیال کیے بغیر بائی پاس نشانوں کو ڈیزائن کرنا ایسے ہی ہے جیسے کسی فاؤنڈیشن کو اس کے اوپر کی عمارت کو جانے بغیر سائز دینا۔ صنعتی دھاتی سٹیمپنگ میں، جہاں ترقی پسند ڈیز تیز رفتاری سے لاکھوں سائیکل چلاتے ہیں، اس قسم کی تقسیم شدہ سوچ ایسی ڈیز پیدا کرتی ہے جو تھیوری میں کام کرتی ہے اور عملی طور پر ناکام ہوتی ہے۔
بائی پاس نوچز اور پائلٹ ہول کوآرڈینیشن
پائلٹ سوراخ پوری پٹی لے آؤٹ کی پوزیشنی ریڑھ کی ہڈی ہیں۔ پٹی پر ہر خصوصیت - خالی کھلے، تشکیل شدہ جیومیٹری، اور بائی پاس نوچز - پائلٹ ہول ڈیٹم سے اپنا مقام اخذ کرتی ہے۔ جب پائلٹ پن ہر پریس اسٹروک پر پٹی کو منسلک کرتے ہیں، تو وہ کھانے کی معمولی غلطیوں کو درست کرتے ہیں اور کسی بھی قسم کی کٹائی یا تشکیل ہونے سے پہلے ہر چیز کو قطعی سیدھ میں لے جاتے ہیں۔
اس کا مطلب ہے کہ بائی پاس نوچز کو ترتیب دیا جانا چاہیے تاکہ پائلٹ رجسٹریشن اس سے پہلے ہو جائے کہ کوئی نشان-متعلقہ مسئلہ خرابی جمع کر سکے۔ اگر اسٹیشن ون پر ایک نشان کاٹا جاتا ہے اور اسٹیشن دو تک پائلٹ ہول کو پنچ نہیں کیا جاتا ہے، تو اس پہلے اسٹروک پر فیڈ کی کوئی بھی غلطی غیر درست ہو جاتی ہے - اور نوچ اپنی مطلوبہ پوزیشن سے تھوڑا سا ہٹ جاتا ہے۔ یہ پوزیشن کی خرابی ہر بعد کے اسٹیشن کے ذریعے ہوتی ہے، ممکنہ طور پر مؤثر کلیئرنس کو کم کرتی ہے جو نشان فراہم کرنے کے لیے ڈیزائن کیا گیا تھا۔
عملی اصول: پائلٹ ہولز کو جلد سے جلد اسٹیشن پر پنچ کیا جانا چاہیے، مثالی طور پر اسی اسٹیشن پر یا اس سے پہلے کہ کوئی بائی پاس نوچ کٹنگ ہو۔ جب دونوں خصوصیات پہلے اسٹیشن میں جگہ کے لیے مقابلہ کرتی ہیں، تو پائلٹ ہول کو ترجیح دی جاتی ہے۔ جیسا کہ ترقی پسند ڈائی ڈیزائن پریکٹس میں بتایا گیا ہے، پائلٹ ہر آپریشن سے پہلے پٹی کو سیدھ میں کرتے ہیں - ان کے بغیر، کھانا کھلانے کی معمولی غلطیاں جمع ہو جاتی ہیں اور اسٹیشنوں میں رواداری بڑھ جاتی ہے۔ بائی پاس نوچ پوزیشن کی درستگی مکمل طور پر اس بات پر منحصر ہے کہ پائلٹ رجسٹریشن پہلے قائم ہو رہی ہے۔
مزید برآں، بائی پاس نوچ اور اس کے قریب ترین پائلٹ ہول کے درمیان جسمانی فاصلہ رجسٹریشن پوائنٹ پر پٹی کی مقامی سختی کو متاثر کرتا ہے۔ اگر گہرا نشان پائلٹ ہول کے ساتھ فوراً بیٹھ جاتا ہے، تو ان کے درمیان کیریئر کا مواد پائلٹ کی مصروفیت کی قوت کے تحت جھک سکتا ہے۔ یہ ایک ایسی حالت پیدا کرتا ہے جہاں پائلٹ اپنے مقام پر درست طریقے سے رجسٹر ہوتا ہے لیکن نشان - صرف ملی میٹر کے فاصلے پر کمزور مواد میں - تھوڑا سا ہٹ جاتا ہے-پوزیشن۔ تجربہ کار سٹیمپنگ ٹول اور ڈائی انجینئر نوچ کناروں اور پائلٹ ہولز کے درمیان کم از کم فاصلہ برقرار رکھتے ہیں، عام طور پر مواد کی موٹائی سے دوگنا کم نہیں۔
لفٹرز اور پٹی استحکام کے ساتھ تعامل
لفٹر پریس اسٹروک کے درمیان پٹی کو ڈائی سطح سے اوپر اٹھاتے ہیں، جس سے یہ آزادانہ طور پر اگلی پچ پوزیشن پر بڑھ سکتا ہے۔ ان کی جگہ کا تعین اس بات کا محاسبہ کرنا چاہیے کہ جہاں بائی پاس نوچز نے کیریئر مواد - کو ہٹا دیا ہے کیونکہ ایک نوچ کٹ آؤٹ کے نیچے موجود لفٹر کو سپورٹ کرنے کے لیے کچھ نہیں ہوتا ہے۔
ایک لفٹر ریل کا تصور کریں جو براہ راست گہرے منفی بائی پاس نشان کے نیچے رکھی گئی ہے۔ جب پٹی آگے بڑھتی ہے، نوچ والا حصہ اس لفٹر کے اوپر سے گزر جاتا ہے جس میں کم سے کم یا کوئی مادی رابطہ نہیں ہوتا ہے۔ پٹی اس مقام پر جھک جاتی ہے، اپنی رہنمائی شدہ بلندی کو کھو دیتی ہے۔ اگر یہ کافی حد تک جھک جاتا ہے تو، پٹی پر بننے والی خصوصیات فیڈ کے دوران ڈائی سطحوں پر گھسیٹ سکتی ہیں، جس سے خروںچ، گڑبڑ جمع ہو سکتی ہے، یا - تیز رفتاری سے - کافی رگڑ پٹی کو فیڈ کر سکتی ہے۔
ڈیزائن کوآرڈینیشن دونوں سمتوں پر کام کرتا ہے:
- لفٹر کا فاصلہ ساختی طور پر ساؤنڈ کیریئر کے حصوں سے مماثل ہونا چاہیے۔تمام بائی پاس نوچز لگانے کے بعد، فیڈ پاتھ کے ساتھ باقی ٹھوس کیریئر مواد کا نقشہ بنائیں۔ لفٹرز ان ٹھوس حصوں کے تحت ہوتے ہیں، کبھی بھی نشان کے نیچے نہیں ہوتے۔
- نوچ والے مقامات کو لفٹر سپورٹ کے لیے ایڈجسٹمنٹ کی ضرورت ہو سکتی ہے۔اگر کوئی مداخلتی زون صرف لفٹر کی دستیاب پوزیشن کے ساتھ موافق ہوتا ہے تو، ڈیزائنر کو ٹریڈ آف کا سامنا کرنا پڑتا ہے - یا تو لفٹر کو دوسری جگہ منتقل کرنا پڑتا ہے (جو پٹی کے استحکام کو کہیں اور متاثر کر سکتا ہے) یا لفٹر کے رابطے کے مقام پر ایک تنگ سپورٹ پل کو چھوڑنے کے لیے نوچ جیومیٹری میں ترمیم کریں۔
- لفٹرز کے درمیان پٹی کا وزن انحراف پیدا کرتا ہے۔لمبی-پچ بھاری کیریئر سٹرپس کے ساتھ مر جاتی ہے، لفٹرز کے درمیان کا وقفہ اس بات کا تعین کرتا ہے کہ پٹی اپنے وزن میں کتنی گھٹتی ہے۔ بائی پاس نوچز جو کیریئر کراس-سیکشن کو کم کرتے ہیں اس انحراف کو بڑھاتے ہیں۔ آٹوموٹو سٹیمپنگ کے لیے بڑی پچ کی دوری کے ساتھ مر جاتا ہے، یہ ساگ فیڈ کی اونچائی کی مستقل مزاجی کو متاثر کرنے کے لیے کافی اہم ہو سکتا ہے۔
آرٹ ہیڈرک کی طرف سے دی فیبریکیٹر میں بیان کردہ پراسیس لے آؤٹ پلاننگ اس نکتے کو تقویت دیتی ہے - کیریئر کی طاقت اس حصے کو اسٹیشن سے دوسرے اسٹیشن تک لے جانے کے لیے کافی ہونی چاہیے، بغیر بکلنگ، شدید طور پر موڑنے، یا بگڑے ہوئے۔ بائی پاس نوچ پلیسمنٹ کے فیصلے براہ راست اس بات پر اثر انداز ہوتے ہیں کہ آیا پٹی کے ساتھ ہر لفٹر اسپین پر طاقت کی حد کو برقرار رکھا جاتا ہے۔
سکریپ کی پٹی کا انتظام اور مواد کا استعمال
ہر بائی پاس نشان ایک سکریپ سلگ پیدا کرتا ہے۔ اس سلگ کو ڈائی بلاک کے ذریعے نیچے کی طرف ڈائی - سے صاف طور پر نکالا جانا چاہیے، یا بعد میں ڈائی فیس - سے بغیر جیمنگ، ری باؤنڈنگ، یا بعد کے پریس اسٹروک میں مداخلت کیے بغیر۔ سکریپ کا انتظام کوئی سوچنے کی بات نہیں ہے۔ یہ ایک ڈیزائن کی ضرورت ہے جو نشان جیومیٹری، اسٹیشن کے انتخاب، اور ڈائی شوز لے آؤٹ کو متاثر کرتی ہے۔
نوچ سکریپ مجموعی پٹی سکریپ حکمت عملی کے ساتھ کئی طریقوں سے ضم ہوتا ہے:
- سلگ نکالنے کا راستہ۔ہر نوچ پنچ کے نیچے ڈائی بلاک میں کلیئرنس ہول اتنا بڑا ہونا چاہیے کہ سلگ آزادانہ طور پر گر سکے۔ اگر سلگ دستیاب کلیئرنس اوپننگ کے لیے بہت بڑا ہے، نوچ جیومیٹری کو تبدیل کرنے کی ضرورت ہو سکتی ہے - یا ملحقہ اسٹیشنوں پر دو الگ الگ آپریشنز میں سلگ کو کاٹنے کی ضرورت پڑ سکتی ہے۔
- ڈائی جوتا متوازی جگہ کا تعین۔متوازی جو پریس بولسٹر پر ڈائی شو کو سپورٹ کرتے ہیں انہیں سکریپ ایجیکشن راستوں کے نیچے نہیں رکھا جا سکتا۔ بائی پاس نشان والے مقامات متاثر کرتے ہیں کہ متوازی کہاں جا سکتے ہیں، جس کے نتیجے میں جوتوں کی سختی متاثر ہوتی ہے۔ جیسا کہ The Fabricator's die Essentials سیریز نوٹ کرتا ہے، صرف مخصوص علاقوں میں ڈائی شو کو سپورٹ کرنے کے لیے متوازی چیزیں شامل ہوسکتی ہیں جب سکریپ کو جمع کرنے کے نظام پر آزادانہ طور پر گرنا چاہیے۔
- سکریپ ڈھلان مداخلت.خالی کرنے، چھیدنے، اور نوچ آپریشنز سے ایک سے زیادہ سکریپ اسٹریمز سبھی بیک وقت ڈائی سے باہر نکلتے ہیں۔ اگر بائی پاس نوچ سلگ اور ایک سوراخ کرنے والی سلگ ڈائی کے نیچے ایک ہی ایگزٹ زون کا اشتراک کرتے ہیں، تو وہ آپس میں ٹکرا سکتے ہیں اور - خاص طور پر تیز پیداواری رفتار پر جہاں سلگ کے اخراج کا وقت اہم ہو جاتا ہے۔
مادی استعمال اس مساوات کا دوسرا رخ ہے۔ بائی پاس نوچ ایسے مواد کو استعمال کرتے ہیں جو دوسری صورت میں تیار شدہ مصنوعات کا حصہ ہو سکتا ہے یا کم از کم کنڈلی کی چوڑائی کو کم سے کم کر سکتا ہے۔ ذہین نوچ ڈیزائن کلیئرنس فنکشن پر سمجھوتہ کیے بغیر اضافی سکریپ کو کم کرتا ہے۔ تکنیکوں میں شامل ہیں:
- کونیی نشان والے پروفائلز کا استعمال کرتے ہوئے جو اصل مداخلت شنک کے اندر سے صرف مواد کو ہٹاتے ہیں، ایک مکمل مستطیل کٹ آؤٹ کے بجائے جو ان علاقوں میں کلیئرنس فراہم کرتا ہے جہاں کسی کی ضرورت نہیں تھی۔
- بائی پاس نوچ کٹس کو ملحقہ بلیننگ آپریشنز کے ساتھ جوڑنا تاکہ ایک ہی پنچ پارٹ پروفائل اور بائی پاس کلیئرنس - دونوں کو بناتا ہے جس سے علیحدہ نوچ اسٹیشن کی ضرورت ختم ہوتی ہے اور کل سکریپ کو کم کیا جاتا ہے۔
- کم از کم مطلوبہ کلیئرنس پلس مارجن تک نشان کی گہرائی کو بہتر بنانا، مکمل-گہرائی میں کٹوتیوں کے بجائے جو مداخلت زون کے مطالبات سے زیادہ کیریئر مواد کو ہٹاتا ہے۔
اعلی-حجم میٹل اسٹیمپنگ ٹولنگ ایپلی کیشنز - میں خاص طور پر آٹوموٹو اور آلات کے شعبوں میں - یہاں تک کہ چھوٹی فی-مٹیریل سیونگ کمپاؤنڈ لاکھوں یونٹس میں لاگت میں نمایاں کمی کرتا ہے۔ ایک بائی پاس نوچ جو ہر سال 50 ملین حصوں پر چلنے والی پٹی میں ضرورت سے 2 ملی میٹر گہرا ہے پیمائش کے فضلے کی نمائندگی کرتا ہے۔ سٹیمپنگ ٹولنگ انجینئر کا کام کم از کم نشان والے لفافے کو تلاش کرنا ہے جو کلیئرنس کو پورا کرتا ہے، کیریئر کی سالمیت کو برقرار رکھتا ہے، اور سکریپ کو صاف طور پر نکالتا ہے۔
پیچیدہ پٹی لے آؤٹ چیلنجز کے ذریعے کام کرنے والے انجینئرز کے لیے جہاں بائی پاس نوچ پلیسمنٹ لفٹر کوآرڈینیشن، میٹریل فلو آپٹیمائزیشن، اور اسکریپ پاتھ پلاننگ کے ساتھ ایک دوسرے سے ملتی ہے،YICHEN کی سٹیمپنگ ڈائی انجینئرنگ ٹیمترقی پسند ڈائی ایپلی کیشنز کے لیے ڈیزائن سپورٹ پیش کرتا ہے جو ان تمام انٹرایکٹنگ فیچرز میں مربوط حل کا مطالبہ کرتا ہے۔
ان تعلقات میں سے ہر ایک - پائلٹ کوآرڈینیشن، لفٹر انٹریکشن، اور سکریپ مینجمنٹ - ظاہر کرتا ہے کہ بائی پاس نوچ ڈیزائن کیوں ایک سسٹم-سطح کی سرگرمی ہے۔ نشان خلا میں موجود نہیں ہے۔ اس کی جیومیٹری، پوزیشن، اور کاٹنے کی ترتیب پٹی لے آؤٹ میں ہر دوسرے دھاتی سٹیمپنگ ڈائی جزو کے بارے میں کیے گئے فیصلوں پر منحصر ہے۔ نشان کو درست حاصل کرنے کا مطلب ہے نظام کو درست - حاصل کرنا اور اس کے لیے یہ ایک دوسرے پر منحصر فیصلے درست ترتیب میں کرنے کے لیے ایک منظم ورک فلو کی ضرورت ہے۔
ٹولنگ انجینئرز کے لیے بائی پاس نوچ ڈیزائن کے بہترین طریقے
سسٹم-سطح کی تفہیم صرف اس صورت میں مفید ہے جب یہ دوبارہ قابل عمل کارروائی میں ترجمہ کرے۔ اب تک کا احاطہ کیا گیا ہر چیز - نشان کی قسمیں، جیومیٹری کے پیرامیٹرز، مادی موافقت، لفٹرز اور پائلٹس کے ساتھ انضمام - ایک ہی عملی سوال میں سمٹ جاتی ہے: ڈیزائن ورک فلو شروع سے آخر تک کیسا لگتا ہے؟ جواب ایک منظم ترتیب ہے جو قیاس آرائیوں کو ختم کرتا ہے اور بائی پاس نوچز تیار کرتا ہے شیٹ میٹل بنانے کے آپریشن مکمل پیداوار کی رفتار پر انحصار کر سکتے ہیں۔
مرحلہ-بذریعہ-مرحلہ بائی پاس نوچ ڈیزائن ورک فلو
چاہے آپ بارہ-اسٹیشن بریکٹ ڈائی ڈال رہے ہوں یا چالیس-اسٹیشن کنیکٹر ٹول، فیصلہ کی ترتیب اسی منطق کی پیروی کرتی ہے۔ یہاں وہ ورک فلو ہے جو دھاتی سٹیمپنگ مینوفیکچرنگ کے عمل میں مستقل طور پر قابل اعتماد نتائج پیدا کرتا ہے:
- پہلے پارٹ نیسٹنگ اور سٹیشن کی ترتیب کو مکمل کریں۔بائی پاس نشان کے فیصلے یہ جاننے پر منحصر ہوتے ہیں کہ کون سے آپریشن کن اسٹیشنوں پر ہوتے ہیں۔ نوچ ڈیزائن کو چھونے سے پہلے اپنے خالی کرنے، چھیدنے، تشکیل دینے، اور بیکار اسٹیشن اسائنمنٹس کو حتمی شکل دیں۔
- ہر اسٹیشن پر مداخلتی زون کا نقشہ بنائیں۔ہر ڈائی اسٹیشن کے لیے، آنے والی پٹی پروفائل (بشمول تمام اپ اسٹریم خصوصیات) کو پورے ٹولنگ لفافے - پنچز، ڈائی بٹن، فارمنگ اسٹیلز، اور پریشر پیڈز کو پورے پریس اسٹروک کے ذریعے اوورلے کریں، نہ صرف نیچے کے ڈیڈ سینٹر پر۔
- مداخلت زون کے مطابق نشان کی قسم منتخب کریں۔ہر رکاوٹ کی جیومیٹری، دستیاب کیریئر کی چوڑائی اور میٹریل گریڈ کی بنیاد پر مستطیل، کونیی، یا مثبت/منفی کنفیگریشنز کا انتخاب کریں۔ کونیی پروفائلز استعمال کریں جہاں پٹی کی چوڑائی تنگ ہو۔ مثبت کنفیگریشنز کا استعمال کریں جہاں کیریئر کی سالمیت مواد کو ہٹانے کو برداشت نہیں کرسکتی ہے۔
- مناسب مارجن کے ساتھ ہر نشان کو طول و عرض کریں۔وسیع ترین مداخلتی نقطہ کے علاوہ لیٹرل ونڈر مارجن کو صاف کرنے کے لیے گہرائی سیٹ کریں۔ دونوں سمتوں میں رکاوٹ کی لمبائی کے علاوہ فیڈ رواداری کا احاطہ کرنے کے لیے چوڑائی سیٹ کریں۔ مواد کی موٹائی اور ٹینسائل خصوصیات کی بنیاد پر کارنر ریڈی کا اطلاق کریں۔
- کیریئر کی پٹی کی ساختی سالمیت کی تصدیق کریں۔تمام نشانات لگانے کے بعد، تصدیق کریں کہ بقیہ کیریئر کراس-حصے لفٹر اسپین کے درمیان پٹی کے وزن کو ضرورت سے زیادہ جھکاؤ یا فلیکس کے بغیر سپورٹ کر سکتے ہیں۔ چیک کریں کہ کوئی دو ملحقہ نشانات ایک مشترکہ کمزوری پیدا نہیں کرتے جس سے انفرادی تجزیہ چھوٹ جائے گا۔
- پائلٹ ہولز اور لفٹر پوزیشنز کے ساتھ ہم آہنگی پیدا کریں۔تصدیق کریں کہ پائلٹس کو نوچ کٹ سے پہلے یا بیک وقت پنچ کیا جاتا ہے۔ تصدیق کریں کہ لفٹر ٹھوس کیریئر سیکشن کے نیچے بیٹھتے ہیں، نشان کے سوراخ کے نیچے نہیں۔
- سکریپ نکالنے کے راستوں کی توثیق کریں۔اس بات کو یقینی بنائیں کہ ہر نوچ سلگ کا ڈائی بلاک سے گزرنے کا واضح راستہ ہے بغیر ملحقہ اسکریپ اسٹریمز یا ڈائی شو کے متوازی میں مداخلت کے۔
- ڈائی پرنٹ پر دستاویز نوچ کی وضاحتیں۔پائلٹ ڈیٹم سے گہرائی، چوڑائی، رداس، پوزیشنی رواداری، اور ہر بائی پاس نشان کے لیے گڑبڑ کی سمت کو کال کریں۔ جیسا کہمیٹل فارمنگ میگزین کے ڈیزائن قوانینزور دیں، اگر اسے کرنے کی ضرورت ہے، تو اسے پرنٹ - پر ہر تفصیل کے ساتھ واضح طور پر بیان کرنے کی ضرورت ہے جس میں تشریح کی کوئی گنجائش نہیں ہے۔
یہ ترتیب کام کرتی ہے کیونکہ ہر قدم پہلے قدم سے تصدیق شدہ فیصلوں پر استوار ہوتا ہے۔ مداخلت والے علاقوں کی نقشہ سازی سے پہلے - طول و عرض کے نشانات کو چھوڑنا، یا اسٹیشن کی ترتیب کو حتمی شکل دینے سے پہلے نشان کی قسموں کا انتخاب کرنا - کو ایسے مفروضوں کو متعارف کراتے ہیں جو آزمائش کے دوران گر جاتے ہیں۔
ڈیزائن-لئے-بائی پاس نوچس پر لاگو مینوفیکچریبلٹی اصول
اچھی طرح سے-ڈیزائن کردہ بائی پاس نوچز مداخلت کو روکنے سے زیادہ کام کرتے ہیں۔ وہ براہ راست تین بہاو کے نتائج پر اثر انداز ہوتے ہیں جو مرنے کی پیداواری قدر کی وضاحت کرتے ہیں:
- بحالی کے وقفےمناسب ریڈی اور مناسب مارجن والے نشانات ملحقہ ٹولنگ پر پہننے کو کم کرتے ہیں۔ جب کوئی پٹی گھسیٹنے یا جزوی رابطے کے بغیر فیڈ کرتی ہے، تو پنچ کے کنارے زیادہ دیر تک تیز رہتے ہیں، اسٹیل کی تشکیل صاف رہتی ہے، اور ڈائی سروس اسٹاپس کے درمیان زیادہ دیر تک چلتی ہے۔ لے آؤٹ کے دوران دھاتی سٹیمپنگ ڈیزائن کے فیصلے براہ راست بحالی کی گھڑی کو سیٹ کرتے ہیں۔
- لمبی عمر مرو۔تباہ کن ناکامیاں - پٹی کا فریکچر، بکل مواد سے مرنے کے حادثے - ایسے واقعات ہیں جو ڈرامائی طور پر زندگی کو مختصر کر دیتے ہیں۔ ان واقعات کو روکنے کے لیے اوپر ہر بہترین عمل موجود ہے۔ ایک ایسی ڈائی جو کبھی کریش نہیں ہوتی ہے اس سے کہیں زیادہ طولانی ہوتی ہے جو کبھی کبھار کریش ہو جاتی ہے۔
- قابل حصول پریس رفتار۔رفتار پر پٹی کا استحکام بائی پاس نشان کے معیار کا حتمی امتحان ہے۔ ایک پٹی جو 400 سٹروک فی منٹ پر صاف ستھرا کھانا کھاتی ہے لیکن 500 پر فریکچر اس کے کمزور ترین نشان سے محدود ہے۔ مناسب radii، مناسب کیریئر کی سالمیت، اور درست جہتی مارجن وہ ہیں جو ہدف کی رفتار سے چلنے والی ڈائی کو اس سے الگ کرتے ہیں جسے واپس ڈائل کرنے کی ضرورت ہے۔ تیز رفتار-پیداوار میں اعلی درجے کی دھات کی مہر لگانے کی تکنیکیں شروع سے ہی ان تفصیلات پر منحصر ہیں۔
بائی پاس نوچز شیٹ میٹل بنانے کا مقصد اس پر آتا ہے: وہ پٹی کو آزادانہ طور پر حرکت دینے کے لیے موجود ہیں تاکہ ڈائی خود کو تباہ کیے بغیر پوری رفتار سے اپنا کام کر سکے۔ ہر پیرامیٹر، ہر رداس، ہر پوزیشنی رواداری اس واحد مقصد کو پورا کرتی ہے۔
ہر بائی پاس نوچ کا مقصد کم از کم مواد کو ہٹانا فراہم کرنا ہے جو مکمل کلیئرنس حاصل کرتا ہے، کیریئر کی سالمیت کو برقرار رکھتا ہے، اور پیداوار کی رفتار پر زندہ رہتا ہے - زیادہ کچھ نہیں، کچھ بھی کم نہیں۔
پیچیدہ پٹی لے آؤٹ چیلنجز کے لیے انجینئرنگ کے وسائل
معیاری بائی پاس نوچ رولز زیادہ تر ایپلی کیشنز کا احاطہ کرتے ہیں۔ لیکن جب پٹی لے آؤٹ میں کمپاؤنڈ بنانے کے سلسلے، ملٹی-لیول کیریئر جیومیٹریز، سخت مواد کے استعمال کے اہداف، یا AHSS گریڈز شامل ہوتے ہیں جو کسی بھی ڈیزائن شارٹ کٹ کو سزا دیتے ہیں، فیصلے مشکل ہو جاتے ہیں۔ اس سطح پر دھاتی سٹیمپنگ مینوفیکچرنگ کا عمل درجنوں سٹیشنوں میں ڈائی سٹرکچر، میٹریل فلو، اور مربوط کلیئرنس مینجمنٹ کے ساتھ خصوصی تجربے کا مطالبہ کرتا ہے۔
اسٹیمپنگ ڈیزائن کے چیلنجز کے لیے جو معیاری رہنما خطوط سے تجاوز کرتے ہیں - خاص طور پر ترقی پسند ڈیز جہاں بائی پاس نوچ پلیسمنٹ پیچیدہ لفٹر کنفیگریشنز، برر کنٹرول کے تقاضوں، اور جارحانہ مواد کے استعمال کے اہداف کے ساتھ ایک دوسرے کو کاٹتی ہے -YICHEN کے کسٹم اسٹیمپنگ ڈائی سلوشنزڈیزائن-ہیوی ایپلی کیشنز کے لیے انجینئرنگ سپورٹ فراہم کریں۔ ان کی ٹیم سٹرپ لے آؤٹ انضمام کے مکمل دائرہ کار میں کام کرتی ہے: ڈائی سٹرکچر، پرزے، پنچز، لفٹرز، کلیئرنس آپٹیمائزیشن، اور پروگریسو ڈائی بلڈز کے لیے مواد کے بہاؤ کا تجزیہ جو کہ ٹیکسٹ بک کے جوابات سے زیادہ مانگتے ہیں۔
چاہے آپ ان چیلنجوں کو اندرونی طور پر ہینڈل کریں یا کسی ماہر پارٹنر کو لائیں، اصول ایک ہی رہتا ہے: بائی پاس نوچ ڈیزائن ایک سسٹم-لیول ڈسپلن ہے۔ ورک فلو کو صحیح طریقے سے حاصل کریں، ہر فیصلے کو دستاویز کریں، ہر قدم پر توثیق کریں، اور نشانات پوشیدہ طور پر اپنا کام کریں گے - جو کہ لاکھوں پروڈکشن اسٹروک میں انہیں بالکل اسی طرح انجام دینا چاہیے۔
سٹیمپنگ ڈائی ڈیزائن میں بائی پاس نوچز کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو اسٹیمپنگ ڈائی میں بائی پاس نوچز کا کیا مقصد ہے؟
بائی پاس نوچز کیریئر کی پٹی میں دانستہ طور پر مواد کو ہٹانا ہے جو پہلے خالی، چھیدنے، یا تشکیل شدہ خصوصیات کے لیے بغیر مکے، ڈائی بٹن، یا لفٹر سے ٹکرائے بغیر نیچے کی دھارے والے ڈائی اسٹیشنوں سے گزرنے کے لیے کلیئرنس پیدا کرتی ہے۔ ان کے بغیر، پٹی بکل، غلط فیڈ، یا فعال ٹولنگ سے ٹکرا جائے گی کیونکہ یہ فی پریس اسٹروک ایک پچ کی دوری کو آگے بڑھاتی ہے۔ وہ پہلی خصوصیات میں سے ہیں جنہیں پٹی لے آؤٹ میں ڈیزائن کیا گیا ہے کیونکہ ہر آنے والا اسٹیشن مداخلت-مفت پٹی کی ترقی پر منحصر ہے۔
2. مثبت اور منفی بائی پاس نوچز میں کیا فرق ہے؟
منفی بائی پاس نوچز کیریئر کی پٹی کے اندر سے مواد کو ہٹاتے ہیں تاکہ ایک اوپننگ بنائی جا سکے جس سے ڈاون اسٹریم ٹولنگ گزرتی ہے۔ مثبت بائی پاس نوچز برائے نام خالی خاکہ سے آگے اضافی مواد شامل کرتے ہیں، موجودہ پٹی کی چوڑائی میں کاٹے بغیر کیریئر کو کسی رکاوٹ کے گرد روٹ کرتے ہیں۔ منفی نشانات چھوٹے مداخلتی زون کے مطابق ہوتے ہیں اور پٹی کی چوڑائی کو کم سے کم رکھتے ہیں، جب کہ مثبت نشانات کیریئر کی طاقت کو محفوظ رکھتے ہیں جب مداخلت کا زون محفوظ مواد کو ہٹانے کے لیے بہت بڑا ہو۔ انتخاب کیریئر کی سالمیت کی ضروریات، کنڈلی کی چوڑائی کی قیمت، اور رکاوٹ کے سائز پر منحصر ہے۔
3. آپ اس بات کا تعین کیسے کرتے ہیں کہ پٹی کے لے آؤٹ میں بائی پاس نوچ کہاں رکھنا ہے؟
جگہ کا تعین ایک ترتیب وار عمل کی پیروی کرتا ہے: پہلے ہر اسٹیشن کے پورے ٹولنگ لفافے کو پورے پریس اسٹروک کے ذریعے نقشہ بنائیں، پھر آنے والی پٹی پروفائل کو ہر فیڈ پوزیشن پر اوورلے کریں تاکہ یہ شناخت کیا جا سکے کہ مواد ٹولنگ کے ساتھ کہاں اوورلیپ ہوتا ہے۔ ہر اوورلیپ ایک مداخلتی زون ہے جس میں ایک نشان کی ضرورت ہوتی ہے۔ پٹی کے تنازعہ کے مقام تک پہنچنے سے پہلے اپ اسٹریم اسٹیشن پر نشان کو کاٹا جانا چاہیے۔ پلیسمنٹ پائلٹ ہول ڈیٹمز کا حوالہ دیتی ہے اور اسے فیڈ برداشت، لیٹرل سٹرپ ونڈر، اور اوور ٹریول کا حساب دینا چاہیے۔ لفٹر پوزیشنیں نشان والے مقامات پر بھی اثر انداز ہوتی ہیں کیونکہ لفٹرز کو سپورٹ کے لیے اپنے نیچے ٹھوس کیریئر مواد کی ضرورت ہوتی ہے۔
4. بائی پاس نوچز کو تیز کناروں کی بجائے تابکاری والے کونوں کی ضرورت کیوں ہے؟
تیز اندرونی کونے سائکلک لوڈنگ کے تحت تناؤ کے ارتکاز پوائنٹس کے طور پر کام کرتے ہیں۔ سیکڑوں اسٹروک فی منٹ پر تیز رفتار-تیز رفتار پیداوار کے دوران، ہر فیڈ سائیکل تیزی سے پٹی کو تیز اور کم کرتا ہے، ہر تیز نوچ کونے پر تناؤ کو مرکوز کرتا ہے۔ مائیکرو-کریکس ان پوائنٹس پر شروع ہوتے ہیں، ہر اسٹروک کے ساتھ پھیلتے ہیں، اور آخر کار تباہ کن پٹی کے فریکچر کا سبب بنتے ہیں۔ ریڈیوسڈ کونے ایک بڑے علاقے میں تناؤ کو تقسیم کرتے ہیں، تھکاوٹ کی زندگی کو نمایاں طور پر بڑھاتے ہیں۔ کم از کم رداس عام طور پر ہلکے اسٹیل کے لیے مواد کی موٹائی 0.5x اور زیادہ طاقت والے اسٹیل کے لیے 1.0x سے 1.5x تک ہے۔ YICHEN (yichen-group.com/stamping-die/) جیسی فرموں میں ٹولنگ انجینئرز کو پیداوار کے لیے معیاری مشق کے طور پر ہر نشان کی تفصیلات میں کارنر ریڈی کو-رفتار کی وشوسنییتا بناتا ہے۔
5. مادی قسم بائی پاس نوچ ڈیزائن کے پیرامیٹرز کو کیسے متاثر کرتی ہے؟
کیریئر کے مواد کو ہٹانے کے لیے ہر مواد مختلف طریقے سے جواب دیتا ہے۔ ہلکا سٹیل 0.5x موٹائی کونے والے ریڈی کے ساتھ معیاری پیرامیٹرز کو قبول کرتا ہے۔ ہائی-طاقت والے اسٹیلز (AHSS) بڑے ریڈیائی (1.0x-1.5x موٹائی)، اسپرنگ بیک کو ایڈجسٹ کرنے کے لیے چوڑے نشانات، اور تھکاوٹ کے فریکچر کو روکنے کے لیے ممکنہ طور پر وسیع کیریئر سٹرپس کا مطالبہ کرتے ہیں۔ ایلومینیم کو نوچ کناروں پر گیلنگ کو روکنے کے لیے پالش اور لیپت ٹولنگ کی سطحوں کی ضرورت ہوتی ہے، جب کہ سٹینلیس سٹیل نشان کی حدود پر آہستہ آہستہ کام کرتا ہے، طویل پیداواری دوڑ میں رکاوٹ کو روکنے کے لیے فراخ ریڈی اور پریمیم ایج کوالٹی کا مطالبہ کرتا ہے۔


