


سٹیمپنگ ڈائی بنانے میں کیا جاتا ہے۔
لاکھوں پریس سائیکلوں کے تحت ایک سٹیمپنگ ڈائی بنانا کوئی ایک کام نہیں ہے۔ یہ ایک دوسرے پر منحصر فیصلوں کا ایک سلسلہ ہے: اپنے حصے کا تجزیہ کرنا، مواد کا انتخاب، انجینئرنگ کلیئرنس، مشینی اجزاء، گرمی کا علاج، اسمبلنگ، اور رننگ ٹر آؤٹ۔ کسی بھی قدم کو چھوڑیں یا جلدی کریں، اور موت جلد ناکام ہوجاتی ہے۔ یہ ہدایت نامہ پورے ورک فلو سے گزرتا ہے تاکہ آپ اعتماد کے ساتھ ہر مرحلے تک پہنچ سکیں، چاہے آپ ایک-شخص کی دکان چلاتے ہیں یا مکمل ٹولنگ ڈیپارٹمنٹ کا انتظام کرتے ہیں۔
سٹیمپنگ ڈائی کیا ہے اور یہ کیسے کام کرتا ہے۔
تو عملی لحاظ سے سٹیمپنگ کیا ہے؟ اس کے آسان ترین طور پر، ایک سٹیمپنگ ڈائی پریس کے اندر نصب ایک خصوصی ٹول ہے جو کاٹنے، موڑنے یا کرنے کے لیے طاقت کا استعمال کرتا ہے۔شیٹ میٹل کو تیار شکل میں بنائیں. اوپری نصف (پنچ) نچلے نصف (ڈائی بلاک) میں اترتا ہے، اور ان کے درمیان پھنسا ہوا مواد مطلوبہ شکل اختیار کر لیتا ہے۔ یہ بنیادی مہر کی تعریف ہے۔ اگر آپ نے کبھی سوچا ہے کہ دھاتی سٹیمپنگ کیا ہے، تو دسیوں ٹن ہائیڈرولک یا مکینیکل قوت سے چلنے والے کوکی کٹر کی تصویر بنائیں، جو تیز رفتاری سے ایک جیسے پرزے تیار کرتا ہے۔
وسیع تر مینوفیکچرنگ سیاق و سباق میں مرنے والی چیزوں کو سمجھنا اس منصوبے کو ترتیب دینے میں مدد کرتا ہے۔ ڈائیز درست-مشینڈ ٹولنگ سیٹ ہیں جو کنٹرولڈ فورس کے ذریعے خام مال کو شکل دیتے ہیں۔ دھاتی سٹیمپنگ میں خاص طور پر، ڈائی اور پنچ اوپری اور نچلے دانتوں کی طرح ایک ساتھ کام کرتے ہیں: ایک دباؤ لگاتا ہے، دوسرا میچنگ گہا فراہم کرتا ہے۔
کلیدی اجزاء ہر ڈائی بلڈر کو سمجھنا چاہیے۔
کسی بھی اسٹیل کو کاٹنے سے پہلے، آپ کو یہ جاننے کی ضرورت ہے کہ ڈائی کا ہر حصہ کیا کرتا ہے اور یہ کیوں اہمیت رکھتا ہے۔ یہاں بنیادی اجزاء ہیں:
- ڈائی شو (نچلا جوتا)- بیس پلیٹ جو ڈائی بلاک کو اینکر کرتی ہے اور بوجھ کے نیچے ساختی سختی کو برقرار رکھتی ہے۔
- پنچ ہولڈر (اوپری جوتا)- پنچ کو ماؤنٹ کرتا ہے اور پریس فورس کو کاٹنے یا بننے والی سطحوں پر یکساں طور پر تقسیم کرتا ہے۔
- اسٹرائپر پلیٹ- ہر اسٹروک کے بعد شیٹ کے مواد کو پنچ سے ہٹا دیتا ہے، جام اور حصے کی خرابی کو روکتا ہے۔
- گائیڈ پن اور بشنگ- بالائی اور نچلے حصوں کے درمیان قطعی سیدھ برقرار رکھیں، عام طور پر 58 HRC یا اس سے اوپر تک سخت۔
- بہار کا نظام- کنٹرول شدہ سٹرپنگ پریشر فراہم کرتا ہے اور، ڈائیز بنانے میں، خالی-ہولڈر فورس کا اطلاق کرتا ہے۔
- بیکنگ پلیٹ- پنچ کے پیچھے بیٹھتا ہے تاکہ پنچ ہولڈر کو بار بار اثر کے تحت خراب ہونے سے روکا جا سکے۔
ہر جزو ڈائی لائف اور جزوی معیار کو متاثر کرتا ہے۔ کمزور گائیڈ پن غلط ترتیب اور وقت سے پہلے کنارے کے پہننے کا سبب بنتے ہیں۔ ایک کم سائز والی بیکنگ پلیٹ مکے کو ہولڈر میں دھکیلنے دیتی ہے، وقت کے ساتھ ساتھ ارتکاز کو برباد کرتی ہے۔
یہ گائیڈ دستی مشینی طریقوں (سرفیس گرائنڈنگ، جیگ بورنگ، مینوئل ملنگ) اور CNC- پر مبنی طریقوں (وائر EDM، CNC ملنگ، پریزیشن گرائنڈنگ) دونوں کا احاطہ کرتی ہے تاکہ مختلف آلات کی سطحوں والی دکانیں ساتھ چل سکیں۔
فیصلہ کرنا کہ کون سی ڈائی ٹائپ آپ کے پروجیکٹ سے ملتی ہے۔
ہر حصے کو ترقی پسند موت کی ضرورت نہیں ہے۔ سٹیمپنگ ڈیز کی اقسام میں سے انتخاب تین عوامل پر ہوتا ہے: حصہ جیومیٹری، پیداوار کا حجم، اور دستیاب آلات۔
A سادہ سنگل-اسٹیشن ڈائیمثال کے طور پر ایک آپریشن فی اسٹروک - خالی کرنے یا چھیدنا ہینڈل کرتا ہے۔ یہ کم-حجم 10,000 پرزوں، پروٹو ٹائپ ورک، اور دکانوں کے بغیر ملٹی-اسٹیشن پریس کی گنجائش کے تحت چلتا ہے۔ ٹولنگ کی لاگت پروگریسو ٹولنگ سے 50-70% کم ہے۔
A کمپاؤنڈ مرناایک ہی اسٹروک میں ایک سے زیادہ کاٹنے کے آپریشنز انجام دیتا ہے، جیسے کہ ایک ساتھ خالی کرنا اور چھیدنا۔ یہ فلیٹ حصوں جیسے واشر یا گسکیٹ کے لیے اچھی طرح کام کرتا ہے جہاں درستگی اہمیت رکھتی ہے لیکن جیومیٹری ایک ہی جہاز میں رہتی ہے۔
A ترقی پسند مرتے ہیںسلسلہ وار اسٹیشنوں کے ذریعے پٹی کے مواد کو فیڈ کرتا ہے، ہر ایک میں ایک خصوصیت شامل ہوتی ہے۔ یہ اعلی-میٹٹل اسٹیمپنگ - کے خیال میں آٹوموٹو بریکٹ یا لاکھوں لوگوں کے ذریعہ تیار کردہ برقی کنیکٹر کے لئے کام کا گھوڑا ہے۔ پہلے سے زیادہ قیمت، لیکن پیمانے پر فی-حصہ کی قیمت ڈرامائی طور پر کم۔
اگر آپ کا حصہ سادہ سوراخ کے نمونوں کے ساتھ چپٹا ہے اور آپ کو 10,000 سے کم ٹکڑوں کی ضرورت ہے، تو ایک اسٹیشن یا کمپاؤنڈ ڈائی سے شروع کریں۔ اگر آپ متعدد خصوصیات کے ساتھ پیداواری مقدار 100,000 سے اوپر چلا رہے ہیں، تو ترقی پسند اسٹیمپنگ ڈائی میں سرمایہ کاری کم لیبر اور تیز سائیکل اوقات کے ذریعے تیزی سے ادائیگی کرتی ہے۔
صحیح ڈائی ٹائپ ہر بہاوی فیصلے - مٹیریل گریڈ، مشینی پیچیدگی، اور دیکھ بھال کے تقاضوں کو اس انتخاب کے مطابق طے کرتی ہے۔
مرحلہ 1 اپنے حصے کا تجزیہ کریں اور صحیح ڈائی ٹائپ منتخب کریں۔
ہر ڈائی کاغذ پر ایک مکمل حصے کے طور پر شروع ہوتی ہے۔ اس سے پہلے کہ آپ خاکہ بنائیںایک واحد ڈائی جزو، آپ کو اس حصے کی ڈرائنگ کو الگ کرنے کی ضرورت ہے اور اس کی جیومیٹری، مواد، اور پیداوار کی ضروریات کو ٹولنگ اپروچ کا حکم دینے کی ضرورت ہے۔ اس تجزیہ کو غلط سمجھیں اور آپ یا تو ڈائی کو اوور بلڈ کریں گے (وقت اور پیسہ ضائع کریں گے) یا اس کو کم کریں گے (قبل از وقت ناکامی کا سبب بنیں گے)۔ دھات کی مہر لگانے کا عمل کسی بھی دوسرے مرحلے سے زیادہ محتاط پیشگی سوچ کا بدلہ دیتا ہے۔
مطلوبہ آپریشنز کی شناخت کے لیے حصہ جیومیٹری پڑھنا
پارٹ پرنٹ اٹھائیں اور ایک سادہ سا سوال پوچھیں: اس ڈائی کو شیٹ میٹل سے کیا کرنے کی ضرورت ہے؟ بیرونی شکلوں کے ساتھ فلیٹ پروفائلز خالی کرنے کا مطالبہ کرتے ہیں۔ اندرونی سوراخ اور سلاٹ چھیدنے یا چھدرن اسٹیمپنگ آپریشنز کا مطالبہ کرتے ہیں۔ فلینجز اور ٹیبز کو موڑنے کی ضرورت ہوتی ہے۔ گہرے کپ یا دیواروں کو ڈرائنگ کی ضرورت ہے۔ زیادہ تر حقیقی-دنیا کے حصے ان میں سے کئی کو یکجا کرتے ہیں، یہی وجہ ہے کہ جیومیٹری کو سمجھنا سب سے پہلے اہمیت رکھتا ہے۔
یہ ہندسی اشارے تلاش کریں:
- صرف فلیٹ بیرونی پروفائل- خالی کرنا کافی ہے۔
- سوراخ، سلاٹ، یا اندرونی کٹ آؤٹ- چھیدنے والے اسٹیشن درکار ہیں۔
- متعین ریڈی کے ساتھ جھکتا ہے۔کنٹرولڈ اسپرنگ بیک معاوضے کے ساتھ - اسٹیشن تشکیل دیتے ہیں۔
- گہرائی-سے-قطر کا تناسب 0.5 سے اوپر- ڈرائنگ آپریشنز، ممکنہ طور پر کثیر-مرحلہ۔
نیچے دی گئی جدول ڈائی پراسیس کی مشترکہ خصوصیات کا نقشہ بناتی ہے جس میں ہر ایک کی ضرورت ہوتی ہے، جیومیٹری کے تحفظات کے ساتھ جو ٹولنگ ڈیزائن کو چلاتے ہیں:
| آپریشن | حصہ کی خصوصیت | ڈائی جیومیٹری کی ضرورت |
|---|---|---|
| خالی کرنا | بیرونی سموچ / فلیٹ شکل | مماثل پنچ اور ڈائی پروفائلز پورے دائرہ کے ارد گرد یکساں کلیئرنس کے ساتھ |
| چھیدنا | سوراخ، سلاٹ، سوراخ | سوراخ کے طول و عرض سے پنچ سائز؛ ہر طرف کلیئرنس کی رقم کے لحاظ سے ڈائی اوپننگ کا سائز بڑا ہے۔ |
| جھکنا | Flanges، ٹیبز، زاویہ | V-ریڈیس مماثل کم از کم موڑ والے رداس کے ساتھ ڈائی یا وائپ ڈائی کریں (عام طور پر 1.0-1.5x مواد کی موٹائی) |
| ڈرائنگ | کپ، باڑوں، گہری شکلیں۔ | رداس کے ساتھ پنچ کھینچیں، مواد کے بہاؤ کو کنٹرول کرنے کے لیے خالی ہولڈر، گہرے حصوں کے لیے ایک سے زیادہ کمی کے مراحل |
جب ایک حصہ اس جدول میں متعدد قطاروں کی خصوصیات پر مشتمل ہوتا ہے، تو آپ یا تو کمپاؤنڈ ڈائی یا پروگریسو ڈائی - کو دیکھ رہے ہیں اور پروڈکشن والیوم آپ کو فیصلہ کرنے میں مدد کرے گا کہ کون سا۔
مٹیریل پراپرٹیز ڈائی ڈیزائن کے فیصلوں کو کیسے چلاتی ہیں۔
جیومیٹری آپ کو بتاتی ہے کہ کون سے آپریشن کرنے ہیں۔ مواد آپ کو بتاتا ہے کہ یہ آپریشن کتنے مشکل ہوں گے۔ ٹولنگ کے نقطہ نظر سے شیٹ میٹل سٹیمپنگ کے عمل پر تین خصوصیات حاوی ہیں: قینچ کی طاقت، لچک، اور موٹائی۔
قینچ کی طاقتکاٹنے کی طاقت کا تعین کرتا ہے۔ سٹینلیس سٹیل (50-55 ksi کے ارد گرد قینچ کی طاقت) ہلکے سٹیل (تقریبا 35 ksi) یا ایلومینیم (تقریبا 15-20 ksi) کے مقابلے میں نمایاں طور پر زیادہ پریس ٹنیج کا مطالبہ کرتا ہے۔ زیادہ قینچ کی طاقت ڈائی وئیر کو بھی تیز کرتی ہے، جو آپ کو سخت ٹول اسٹیل یا کاربائیڈ انسرٹس کی طرف دھکیلتی ہے۔
نرمییہ کنٹرول کرتا ہے کہ آپ مواد کو پھٹنے سے پہلے اسے کس حد تک موڑ یا کھینچ سکتے ہیں۔ کم-لچکتا مواد موڑنے والے ریڈیائی کو محدود کرتا ہے اور گہرائی کو کھینچتا ہے، جس کے نتیجے میں ایک ترقی پسند ڈائی میں اسٹیشن کی گنتی متاثر ہوتی ہے۔
چادر کی موٹائیبراہ راست آپ کی کلیئرنس کی قدروں کا تعین کرتا ہے۔ دیمعیاری سفارشزیادہ تر اسٹیلز کے لیے فی طرف مادی موٹائی کا 5-10% ہے۔ ایلومینیم جیسے نرم مواد سخت کلیئرنس کا استعمال کرتے ہیں (تقریباً 5% فی سائیڈ)، جبکہ سخت مواد یا موٹا اسٹاک 10-12% فی سائیڈ کی طرف دھکیلتا ہے۔ بہت کم کلیئرنس کاٹنے کی قوت کو بڑھاتا ہے اور پنچ پہننے کو تیز کرتا ہے۔ بہت زیادہ کلیئرنس ضرورت سے زیادہ burrs اور خراب کنارے کوالٹی پیدا کرتی ہے۔
یہاں ایک عملی حوالہ ہے کہ کس طرح موٹائی کی حدود مرنے کے عمل میں کلیئرنس کو متاثر کرتی ہیں:
- پتلا اسٹاک (0.5 ملی میٹر یا اس سے کم)- کلیئرنس رواداری اہم ہو جاتی ہے۔ یہاں تک کہ 0.01 ملی میٹر کا تغیر بھی کنارے کے نقائص کے طور پر ظاہر ہوتا ہے۔
- درمیانہ اسٹاک (0.5-3.0 ملی میٹر)- معیاری فیصد-کی بنیاد پر کلیئرنس قابل اعتماد طریقے سے کام کرتی ہے۔ سب سے زیادہ شیٹ میٹل سٹیمپنگ یہاں آتا ہے.
- موٹا اسٹاک (3.0-6.0 ملی میٹر)- کلیئرنس فیصد میں اضافہ (10-15% فی طرف) پنچ لوڈنگ کو کم کرتا ہے اور ٹول کی زندگی کو بڑھاتا ہے۔
سخت مواد - سٹینلیس، ہائی{-کم طاقت-الائے سٹیل - پر دھاتی دبانے کے عمل بھی اسٹرائپرز اور خالی ہولڈرز میں بھاری سپرنگ پریشر کا مطالبہ کرتے ہیں۔ چھوٹے سائز کے چشمے فیڈ کے دوران مواد کو اٹھانے دیتے ہیں، جس کی وجہ سے غلط خوراک ہوتی ہے اور سلگ نیچے کی طرف کھینچتے ہیں۔
پیچیدگی کو مرنے کے لئے پیداوار کے حجم سے مماثل
500-ٹکڑا پروٹوٹائپ رن اور 2-ملین- ٹکڑا سالانہ پیداواری معاہدہ بنیادی طور پر مختلف ٹولنگ حکمت عملیوں کی ضرورت ہے۔ مختصر رنز کے لیے ترقی پسند ڈائی میں زیادہ سرمایہ کاری سرمایہ کو ضائع کر دیتی ہے۔ اعلیٰ حجم کے کام کے لیے سنگل سٹیشن ڈائی میں کم سرمایہ کاری محنت اور فرش کا وقت ضائع کرتی ہے۔
ان حجم کی حدوں کو عملی رہنما کے طور پر استعمال کریں:
- 5،000 حصوں سے کم- سنگل-اسٹیشن مر جاتا ہے یا نرم ٹولنگ بھی۔ کم پیشگی قیمت، اس پیمانے پر فی-حصہ قیمت قابل قبول ہے۔
- 5,000-50,000 حصے- کمپاؤنڈ ڈیز یا سادہ پروگریسو ڈیز کم اسٹیشنوں کے ساتھ۔ اعتدال پسند ٹولنگ سرمایہ کاری لیبر کی بچت کے مقابلے میں متوازن ہے۔
- 50،000 سے اوپر حصے- سخت ٹول اسٹیل کے ساتھ مکمل ترقی پسند ڈیز۔ اس حجم پر مہر لگانے کا عمل ٹولنگ کے اخراجات کا جواز پیش کرتا ہے کیونکہ فی-حصہ کی لاگت ڈرامائی طور پر گر جاتی ہے اور سائیکل کا وقت سیکنڈوں یا سیکنڈ کے حصوں تک کم ہو جاتا ہے۔
اپنی دکان کے سامان پر بھی غور کریں۔ ایک پروگریسو ڈائی ایک پریس کے بغیر بیکار ہے جو کوائل فیڈ، پائلٹ-کی بنیاد پر انڈیکسنگ، اور کافی بستر کی لمبائی کو سپورٹ کرتی ہے۔ اگر آپ کی پریس کی گنجائش اسٹیشنوں کی تعداد کو محدود کرتی ہے، تو ٹرانسفر ڈائی سیٹ اپ اسٹیشنوں کے درمیان انفرادی حصے کو سنبھالنے کے ساتھ ملتے جلتے نتائج دے سکتا ہے۔
جیومیٹری-مادی-حجم مثلث آپ کے فیصلے کا فریم ورک ہے۔ پریمیم ٹول اسٹیلز سے بنایا گیا ملٹی-اسٹیشن پروگریسو ڈائی پر چوکور طور پر اعلی حجم پوائنٹس پر سخت مواد کا ایک پیچیدہ حصہ۔ ہلکے اسٹیل میں کم حجم میں ایک سادہ فلیٹ حصہ A2 یا حتیٰ کہ پہلے سے-سخت پلیٹ سے بنیادی بلیننگ ڈائی کا جواز پیش کرتا ہے۔ اس صف بندی کو شروع میں ہی حاصل کرنے سے دوبارہ کام، دوبارہ ڈیزائن، اور ایک بار مشینی شروع ہونے کے بعد بجٹ سے زیادہ بچت ہوتی ہے۔
مرحلہ 2 ٹول اسٹیل اور ڈائی کمپوننٹ میٹریل کا انتخاب کریں۔
جیومیٹری-مادی-مرحلہ 1 سے حجم کی سیدھ آپ کو بتاتی ہے کہ ڈائی کو کیا کرنے کی ضرورت ہے۔ مواد کا انتخاب اس بات کا تعین کرتا ہے کہ وہ اسے کب تک جاری رکھ سکتا ہے۔ مختلف ڈائی پرزوں کو مختلف تناؤ کا سامنا کرنا پڑتا ہے - کٹنگ کناروں کو کھرچنے والا لباس برداشت کرنا پڑتا ہے، سطحیں بنتی ہیں گیلنگ کے خلاف مزاحمت کرتی ہیں، اور ساختی پلیٹیں اثر کو جذب کرتی ہیں - اس لیے کوئی ایک سٹیل گریڈ ہر کردار کو پورا نہیں کرتا۔ ہر جزو کے لیے صحیح دھاتی مہر لگانے والے مواد کا انتخاب وہ جگہ ہے جہاں ڈائی لمبی عمر جیتی یا ہار جاتی ہے۔
D2، A2، اور S7 ٹول اسٹیلز کے درمیان انتخاب کرنا
تین ٹول اسٹیل گریڈ اسٹیمپنگ ڈائی ورک پر حاوی ہیں، ہر ایک مختلف ناکامی کے موڈ کے لیے موزوں ہے:
D2لمبے عرصے تک-دوڑنا ہے-بلینکنگ اور پیئرسنگ مر جاتا ہے۔ اس کا زیادہ کاربن (1.40-1.60%) اور کرومیم (11.00-13.00%) مواد وافر سخت کاربائڈز بناتا ہے جو کھرچنے والے لباس کے خلاف غیر معمولی طور پر مزاحمت کرتے ہیں۔ D2 54-61 HRC تک پہنچتا ہے اور سٹیمپڈ سٹیل کی پیداوار کو ہینڈل کرتا ہے لاکھوں میں اچھی طرح چلتا ہے۔ تجارت بند؟ یہ دوسرے آپشنز کے مقابلے میں کم سخت اور مشین اور پیسنا زیادہ مشکل ہے، اس لیے یہ شدید جھٹکے کے بوجھ سے مرنے والوں کے لیے بہترین انتخاب نہیں ہے۔
جب آپ کو متوازن کارکردگی کی ضرورت ہو - اچھی لباس مزاحمت اور معتدل سختی -A2خلا کو فٹ کرتا ہے. کم کرومیم (4.75-5.50%) اور D2 سے قدرے کم کاربن کے ساتھ، A2 حاصل کرتا ہے57-62 HRCجبکہ زیادہ مشینی رہ جاتا ہے۔ یہ کوائننگ ڈیز، ٹرمنگ ڈیز، لمبے پنچز، اور بڑی بلیننگ ڈیز کے مطابق ہے جہاں کنارے برقرار رکھنے کے ساتھ ساتھ کچھ اثر مزاحمت بھی اہمیت رکھتی ہے۔ 1,000,000 حصوں کے تحت درمیانے-حجم کی پیداوار کے لیے، A2 اکثر بہترین قیمت-سے-کارکردگی کا تناسب فراہم کرتا ہے۔
S7جھٹکا مزاحمت لاتا ہے جو نہ تو D2 اور نہ ہی A2 سے مماثل ہے۔ اس کا کم کاربن (0.45-0.55%) اور کم کرومیم (3.00-3.50%) اسے 48-58 HRC کی ورکنگ سختی پر بہترین اثر سختی فراہم کرتے ہیں۔ S7 کو بھاری خالی کرنے، ٹھنڈا ہونے، موڑنے والی موت، اور کسی ایسے آپریشن کے لیے استعمال کریں جہاں پنچ کا اچانک، زیادہ توانائی کے بوجھ کا سامنا ہو۔ یہ D2 سے زیادہ تیزی سے پہنتا ہے، لیکن یہ ایسے حالات میں چپ یا شگاف نہیں ڈالے گا جو ایک سخت سٹیل کو ٹکڑے ٹکڑے کر دے گا۔
| جائیداد | D2 | A2 | S7 |
|---|---|---|---|
| سختی کی حد (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| جفاکشی۔ | کم سے اعتدال پسند | اعتدال پسند | اعلی |
| مزاحمت پہننا | بہترین | اعلی | اعتدال پسند |
| مشینی صلاحیت | مشکل | اعتدال پسند | اچھا |
| عام ڈائی ایپلی کیشنز | لمبی دوڑ-بلینکنگ، پیئرسنگ، ٹرم ڈیز، سٹیمپنگ ڈیز | سکے بنانا، تراشنا، بڑا خالی کرنا، لمبے گھونسے۔ | بھاری خالی ہونا، ٹھنڈا ہونا، جھکنا مرنا، riveting |
ورک پیس کا مواد یہاں بھی اہمیت رکھتا ہے۔ سٹینلیس سٹیل سٹیمپنگ اور اعلی-قوت والے درجات ایسے بوجھ ڈالتے ہیں جو خود ڈائی کی سختی تک پہنچ سکتے ہیں، آپ کو D2 یا پاؤڈر میٹلرجی اسٹیل کی طرف دھکیلتے ہیں۔ ایلومینیم سٹیمپنگ، اس کے برعکس، کم لباس لیکن زیادہ گیلنگ کا خطرہ پیدا کرتی ہے، جو سطح کے علاج کو خام سختی سے زیادہ اہم بناتی ہے۔
جب کاربائیڈ داخل کرتا ہے اور کوٹنگز کی ادائیگی ہوتی ہے۔
ٹھوس ٹول اسٹیل زیادہ تر پیداواری حجم کو ہینڈل کرتا ہے، لیکن کاربائیڈ انسرٹس مخصوص حالات میں ڈائی لائف کو 500-1000% تک بڑھاتے ہیں - خاص طور پر باریک خالی کرنا، اتلی ڈرائنگ، اور کھرچنے والے مواد کی اعلی-حجم چھیدنا۔ ان کی انتہائی سختی انہیں سٹینلیس سٹیل میٹل سٹیمپنگ کے لیے مثالی بناتی ہے جہاں کھرچنے والے لباس کا غلبہ ہوتا ہے۔ کیچ ٹوٹنے والی ہے: کاربائیڈ بھاری اثر سے پھٹ جاتی ہے، اس لیے اسے آپریشن بنانے کے بجائے کم-شاک، زیادہ پہننے والے اسٹیشنوں کے لیے محفوظ رکھیں۔
کوٹنگز درمیانی راستہ پیش کرتے ہیں۔ پورے داخل کرنے والے مواد کو تبدیل کرنے کے بجائے، آپ ایک سخت، کم-رگڑ کی سطح کا اضافہ کرتے ہیں جو گیلنگ کا مقابلہ کرتی ہے اور تیز کرنے کے وقفوں کو بڑھاتی ہے۔ عام اختیارات میں شامل ہیں:
- TiN (ٹائٹینیم نائٹرائڈ)- عمومی-مقصد کوٹنگ جو رگڑ کو کم کرتی ہے اور سطح کی سختی کو بڑھاتی ہے۔ زیادہ تر مواد پر اعتدال پسند- والیوم سٹیمپنگ کے لیے اچھا ہے۔
- TiCN (ٹائٹینیم کاربونیٹرائڈ)- بہتر لباس مزاحمت کے ساتھ TiN سے زیادہ سخت؛ اعلی-حجم یا کھرچنے والے-مادی ایپلی کیشنز کے لیے موزوں ہے۔
- TiAlN (ٹائٹینیم ایلومینیم نائٹرائڈ)- بہترین گرمی مزاحمت اور پہننے کی کارکردگی؛ ایلومینیم میٹل اسٹیمپنگ اور تیز-اسپیڈ آپریشنز کے لیے موثر ہے جہاں گیلنگ بنیادی ناکامی کا موڈ ہے۔
- CrN (Chromium Nitride)- اچھی چپکنے والی مزاحمت؛ جستی اسٹیل بناتے وقت اچھی طرح کام کرتا ہے جہاں زنک کی تعمیر ایک تشویش کا باعث ہے۔
PVD (جسمانی بخارات جمع کرنے) کی درخواست کو عام طور پر ترجیح دی جاتی ہے کیونکہ یہ کم درجہ حرارت پر کام کرتی ہے، مسخ ہونے سے بچتی ہے اور سبسٹریٹ کو دوبارہ سخت کرنے کی ضرورت ہوتی ہے۔ ایکصنعت کا موازنہایک PVD-کوٹیڈ، آئن-نائٹرائیڈ ٹول دکھایا جو 1.2 ملین سے زیادہ پارٹس تیار کرتا ہے بمقابلہ صرف 50,000 ایک ہی بیس اسٹیل کے کروم{5}}پلیٹڈ ٹول کے لیے۔ یہ وہ قسم کی ROI ہے جو اعلی- والیوم اسٹیمپڈ ایلومینیم یا سٹینلیس پرزوں پر کوٹنگ کی لاگت کا جواز پیش کرتی ہے۔
ڈائی سیٹ اور ہولڈر میٹریلز کا انتخاب
ہر جزو کو پریمیم ٹول اسٹیل کی ضرورت نہیں ہے۔ ڈائی جوتے، پنچ ہولڈرز، اور ریٹینر پلیٹس ساختی کردار ادا کرتے ہیں - وہ سیدھ کو برقرار رکھتے ہیں اور مواد کو کاٹنے یا بنانے کے بجائے بوجھ تقسیم کرتے ہیں۔ ان حصوں کی حد سے زیادہ وضاحت کرنے سے ڈائی لائف کو بہتر کیے بغیر لاگت بڑھ جاتی ہے۔
ڈائی سیٹ اجزاء کے لیے عام انتخاب:
- کاسٹ آئرن (ڈیکٹائل گریڈ جیسے D4512 یا D6510)- بہترین وائبریشن ڈیمپنگ، لاگت-بڑے ڈائی جوتوں کے لیے موثر، اچھی مشینی صلاحیت۔ معیاری پریس بوجھ کے ساتھ اعتدال پسند والیوم چلانے والی ڈائز کے لیے موزوں ہے۔
- پہلے سے-سخت سٹیل (AISI 4140 یا 28-34 HRC پر مساوی)- کاسٹ آئرن سے زیادہ سختی اور بوجھ کی گنجائش۔ ترقی پسند ڈائی جوتے اور بھاری-ٹنیج ایپلی کیشنز کے لیے استعمال کریں جہاں ڈیفیکشن کنٹرول اہمیت رکھتا ہے۔
- درمیانہ-کاربن اسٹیل (AISI 1045، 30-35 HRC تک گرمی کا علاج کیا گیا)ریٹینر پلیٹوں کے لیے - معیاری انتخاب جو پنچ اور ڈائی انسرٹس کو محفوظ رکھتی ہے۔
رہنما اصول: اپنے پریمیم میٹریل بجٹ کو ان اجزاء پر خرچ کریں جو ورک پیس - پنچ، ڈائی بلاکس، اور فارمنگ انسرٹس سے رابطہ کرتے ہیں۔ مناسب طریقے سے مخصوص ساختی اسٹیل یا آئرن کے ساتھ باقی ہر چیز کی حمایت کریں جو غیر ضروری لاگت کے بغیر سختی فراہم کرتا ہے۔
ہر جزو کے لیے منتخب کردہ مواد کے ساتھ، اگلا چیلنج آپ کے ڈائی ڈیزائن کا درست انجینئرنگ کیلکولیشنز - کلیئرنس، کٹنگ فورسز، اور سٹرپ لے آؤٹ - میں ترجمہ کرنا ہے جو اس بات کو یقینی بناتا ہے کہ ڈائی بالکل وہی پرفارم کرتی ہے جیسا کہ اصلی پریس بوجھ کے تحت ارادہ کیا گیا ہے۔
مرحلہ 3 ڈائی ڈیزائن کو انجینئر کریں اور فورسز کا حساب لگائیں۔
مواد ڈائی کو اس کی جسمانی ریڑھ کی ہڈی دیتا ہے، لیکن انجینئرنگ اسے درستگی دیتی ہے۔ یہ مرحلہ آپ کے حصے کے تجزیے اور مواد کے انتخاب کو ایک ملی میٹر کے سوویں حصے میں ماپا جانے والے سخت نمبروں - کلیئرنس، ٹن کے حساب سے ٹن کی ضروریات، اور سٹیشن کے حساب سے ترتیب والے سٹیشن کی پٹی لے آؤٹ میں بدل دیتا ہے۔ سٹیمپنگ ڈائی ڈیزائن کی ریاضی کو یہیں حاصل کریں اور مشیننگ سیدھی سیدھی عمل آوری بن جاتی ہے۔ اسے غلط سمجھیں اور مہنگے ٹول اسٹیل اور مشین کے وقت کو جلانے کے بعد آپ کو آزمانے کے دوران غلطیوں کا پتہ چل جائے گا۔
آپ کے مواد اور موٹائی کے لیے ڈائی کلیئرنس کا حساب لگانا
ڈائی کلیئرنس پنچ کٹنگ ایج اور ڈائی اوپننگ ایج کے درمیان فرق ہے۔ یہ کنٹرول کرتا ہے کہ شیئرنگ کے دوران مواد کس طرح ٹوٹتا ہے: مناسب کلیئرنس شیٹ کے اوپر اور نیچے سے فریکچر طیاروں کو سیدھ میں لاتا ہے تاکہ وہ صاف طور پر ملیں، کم سے کم گڑ کے ساتھ ایک ہموار کٹ کنارے پیدا کرتے ہیں۔ بہت تنگ، اور پنچ زیادہ محنت کرتا ہے، تیزی سے پہنتا ہے، اور فریکچر ہوسکتا ہے۔ بہت ڈھیلا، اور آپ کو ضرورت سے زیادہ burrs، رول اوور، اور خراب کنارے کا معیار ملتا ہے۔
ڈائی کلیئرنس فی سائیڈ=میٹریل موٹائی × کلیئرنس فیصد۔ زیادہ تر ہلکے اسٹیل کے لیے، فی طرف 5-10% استعمال کریں۔ ایلومینیم جیسے نرم مواد میں 5-7٪ استعمال ہوتا ہے، جبکہ سٹینلیس سٹیل جیسے سخت مواد میں 10-12٪ یا اس سے زیادہ کی ضرورت ہوتی ہے۔
تصور کریں کہ آپ 1.5 ملی میٹر موٹے ہلکے سٹیل کے حصے کو خالی کر رہے ہیں۔ 8% فی سائیڈ پر، آپ کی کلیئرنس 1.5 ملی میٹر × 0.08=0.12 ملی میٹر پنچ کے ہر طرف ہے۔ اس کا مطلب ہے کہ ڈائی اوپننگ کل قطر میں پنچ سے 0.24 ملی میٹر بڑا ہے۔ اسی موٹائی کے سٹینلیس سٹیل کے حصے کے لیے، آپ 10-12% فی سائیڈ - تک بڑھ سکتے ہیں جس کی پیداوار 0.15 سے 0.18 ملی میٹر فی سائیڈ ہوتی ہے - کیونکہ سخت مواد شیئرنگ کے دوران زیادہ پس منظر کی قوتیں پیدا کرتا ہے۔
چند عملی حقیقتیں آپ کے شیٹ میٹل سٹیمپنگ ڈیزائن میں ان حسابات کو متاثر کرتی ہیں۔ پتلا اسٹاک (0.5 ملی میٹر سے کم) کلیئرنس پر سخت مطلق رواداری کا مطالبہ کرتا ہے، کیونکہ 0.01 ملی میٹر کا تغیر بھی کنارے کے نقائص کے طور پر ظاہر ہوتا ہے۔ گاڑھا اسٹاک (3.0 ملی میٹر سے اوپر) کلیئرنس سے فائدہ اٹھاتا ہے جس سے پنچ لوڈنگ کو کم کرنے کے لیے رینج کے اونچے سرے کی طرف دھکیل دیا جاتا ہے۔ اور جیسا کہ MISUMI کی انجینئرنگ گائیڈنس نوٹ کرتی ہے، جدید پریکٹس بتاتی ہے کہ 11-20% کلیئرنس ویلیو ٹولنگ کے دباؤ کو کافی حد تک کم کر سکتی ہے اور بعض ایپلی کیشنز کے لیے آپریشنل لائف کو بڑھا سکتی ہے، خاص طور پر جب ایج فنش کی ضروریات ڈائی لمبییوٹی سے کم اہم ہوں۔
طاقت کے حساب سے پریس ٹنیج کا تعین کرنا
ہر سٹیمپنگ پراجیکٹ کو اتنی طاقت کے ساتھ پریس کی ضرورت ہوتی ہے تاکہ مشین کو دبائے بغیر مواد کو صاف طور پر کتر سکے۔ پریس کی کم سائز کی گنجائش رک جانے، آلے کو نقصان پہنچانے اور پرزوں کے متضاد ہونے کا سبب بنتی ہے۔ بڑی صلاحیت کا سرمایہ ضائع کرتا ہے۔ بلیننگ اور پیئرنگ آپریشنز میں پریس سٹیمپنگ فورس کا حساب سیدھا ہے:
کٹنگ فورس (ٹن)=کٹ کا دائرہ (ان) × مواد کی موٹائی (ان) × قینچ کی طاقت (ٹن/ان²)
مثال کے طور پر، 0.060-انچ ہلکے سٹیل (قینچ کی طاقت تقریباً 25 ٹن/ان²) سے 3 انچ x 2 انچ کی پیمائش والے مستطیل حصے کو خالی کرنا اس طرح نظر آتا ہے: پیری میٹر=2(3 + 2)=10 انچ۔ فورس=10 × 0.060 × 25=15 ٹن۔ ایک اسٹیشن کے لیے کافی آسان۔
حقیقی-عالمی ڈائی اسٹیمپنگ آپریشنز پیچیدگی میں اضافہ کرتے ہیں۔ ایک ترقی پسند ڈائی فی اسٹروک - ہر چھیدنے والے پنچ، ہر خالی اسٹیشن، ہر نشان بیک وقت طاقت میں حصہ ڈالتا ہے۔ آپ کو ایک ہی اسٹروک میں تمام فعال اسٹیشنوں پر ٹننج کا مجموعہ کرنا ہوگا۔ پھر اسٹرائپر اسپرنگس، نائٹروجن سلنڈرز، اور کسی بھی تشکیل یا موڑنے والی کارروائیوں سے قوت شامل کریں۔ صنعت کی معیاری مشق مادی تغیرات، ٹول پہننے اور رگڑ کے حساب سے حسابی کل کے اوپر 15-20% حفاظتی عنصر کا اطلاق کرتی ہے۔
ان حسابات کو چلانے والی قینچ کی طاقت کی قدریں مواد کے لحاظ سے نمایاں طور پر مختلف ہوتی ہیں:
| مواد | تقریباً قینچ کی طاقت (ٹن/ان2) | رشتہ دار فورس کا مطالبہ |
|---|---|---|
| ایلومینیم (نرم) | ~11 | کم |
| پیتل (آدھا-سخت) | ~20 | اعتدال پسند |
| ہلکا سٹیل (CR/HR) | 25 – 27 | اعتدال پسند-اعلی |
| سٹینلیس سٹیل (اینیلڈ) | ~37 | اعلی |
| سٹینلیس سٹیل (آدھا-سخت) | ~50 | بہت اعلیٰ |
دیکھیں کہ کس طرح نصف-سخت سٹینلیس ایک جیسی جیومیٹری کے لیے نرم ایلومینیم کی طاقت سے تقریباً پانچ گنا زیادہ مطالبہ کرتا ہے۔ یہی وجہ ہے کہ مرحلہ 1 میں مواد کا انتخاب براہ راست پریس کیپسٹی اور میٹل اسٹیمپنگ ڈائی ڈیزائن کے فیصلوں میں جھڑپ کرتا ہے۔
پروگریسو ڈائی اسٹرپ لے آؤٹ اور اسٹیشن کی ترتیب
اعلیٰ- والیوم سٹیمپنگ ڈیزائن کے لیے، پٹی کی ترتیب وہ جگہ ہے جہاں انجینئرنگ کی تخلیقی صلاحیت پیداواری معاشیات کو پورا کرتی ہے۔ ایک پروگریسو ڈائی سٹرپ لے آؤٹ اس بات کی وضاحت کرتا ہے کہ یہ حصہ سٹیشن کے لحاظ سے سٹیشن کو کیسے تیار کرتا ہے کیونکہ کوائل ڈائی کے ذریعے فیڈ ہوتی ہے۔ اچھی ترتیب مواد کے استعمال کو زیادہ سے زیادہ کرتی ہے (75% سے اوپر کا ہدف)، کھانا کھلانے کے دوران پٹی کی سختی کو برقرار رکھتی ہے، اور اسٹیشنوں کے درمیان مداخلت سے بچنے کے لیے ترتیب کے آپریشنز۔
پٹی کی ترتیب اس بات کا بھی تعین کرتی ہے کہ آیا آپ کا ڈیزائن ایک کمپیکٹ پروگریسو سسٹم کے طور پر کام کرتا ہے یا ٹرانسفر سٹیمپنگ کی ضرورت ہوتی ہے - جہاں الگ الگ ڈائی اسٹیشنوں کے درمیان الگ الگ خالی جگہیں میکانکی طور پر منتقل ہوتی ہیں۔ منتقلی کے سیٹ اپ بڑے حصوں کے مطابق ہوتے ہیں جو عملی پٹی-چوڑائی کی حد سے زیادہ ہوتے ہیں لیکن میکانیکی پیچیدگی کا اضافہ کرتے ہیں۔
یہاں ایک مؤثر پٹی لے آؤٹ بنانے کے لیے ترتیب وار عمل ہے:
- پٹی کے حصے کو اورینٹ کریں۔- ایک سے زیادہ زاویوں اور گھوںسلا کے انتظامات کی جانچ کریں تاکہ وہ واقفیت تلاش کریں جو پٹی کی چوڑائی اور سکریپ کو کم سے کم کرے۔ کونیی گھوںسلا بے قاعدہ شکلوں کے لیے مواد کے استعمال کو نمایاں طور پر بہتر بنا سکتا ہے۔
- فیڈ کی ترقی کا تعین کریں (پچ)- اس فاصلے کا حساب لگائیں جو پٹی فی اسٹروک پر آگے بڑھتی ہے۔ یہ فیڈ سمت میں حصے کی لمبائی کے ساتھ ساتھ پل کی چوڑائی (عام طور پر 1.25 سے 1.5 گنا میٹریل موٹائی) کے برابر ہے جو پٹی کی سالمیت کے لیے حصوں کے درمیان درکار ہے۔
- اسٹیشن کی طرف سے ترتیب آپریشن- ابتدائی اسٹیشنوں میں چھیدنے اور نوچنگ، درمیانی اسٹیشنوں میں تشکیل اور موڑنے، اور آخری اسٹیشن پر آخری خالی یا کٹ آف رکھیں۔ ہر اسٹیشن کو ایسا کام کرنا چاہیے جو اپ اسٹریم میں تخلیق کردہ خصوصیات کو مسخ نہ کرے۔
- پہلے یا دوسرے اسٹیشن میں پائلٹ سوراخ رکھیں- یہ سوراخ ہر آنے والے اسٹیشن پر پائلٹ پنوں کو لگاتے ہیں، فیڈ کی معمولی غلطی کو درست کرتے ہوئے اور تمام آپریشنز میں خصوصیت کو یقینی بنانے کے لیے--خصوصیت کو یقینی بناتے ہیں۔
- کیریئر کی پٹی کو ڈیزائن کریں۔- ہر حصے کو جوڑنے والا مواد-میں-پیش رفت میں تمام سٹیشنوں کو بغیر بکسے کے دھکیلنے کے لیے اتنا مضبوط ہونا چاہیے، پھر بھی پوزیشن میں ہو تاکہ یہ تشکیل کے عمل میں مداخلت نہ کرے۔ اسٹریچ ویب کیریئرز ڈرائنگ کے دوران عمودی حصے کی نقل و حرکت کی اجازت دیتے ہیں۔
- جہاں ضرورت ہو غیر فعال اسٹیشنوں کی تصدیق کریں۔- بھاری آپریشنز کے درمیان خالی اسٹیشن داخل کریں تاکہ فی اسٹروک چوٹی ٹنیج کو کم کیا جا سکے اور پیچیدہ ٹولنگ کے لیے جسمانی جگہ فراہم کریں۔
- کل پٹی کی چوڑائی کا حساب لگائیں اور کنڈلی کی دستیابی کی تصدیق کریں۔- پٹی کی چوڑائی حصے کی چوڑائی کے علاوہ دو کنارے مارجن کے برابر ہے۔ تصدیق کریں کہ معیاری کوائل اسٹاک مطلوبہ چوڑائی اور موٹائی میں دستیاب ہے۔
CAE سمولیشن سافٹ ویئر کسی بھی سٹیل کو کاٹنے سے پہلے پورے سٹیمپنگ ڈیزائن کی توثیق کر سکتا ہے۔ جدید FEA ٹولز مواد کے بہاؤ کی نقل کرتے ہیں، پتلا ہونے اور اسپرنگ بیک کی پیشین گوئی کرتے ہیں، اور اسٹیشن کے لحاظ سے فلیگ مداخلت کے مسائل کو حل کرتے ہیں۔ یہ مجازی توثیق بہت مہنگے جسمانی آزمائش کی جگہ لے لیتی ہے-اور-غلطی جو تاریخی طور پر ترقی پسند ڈائی ڈیولپمنٹ کو متاثر کرتی ہے - ایک اہم فائدہ جب آپ کا ڈائی بجٹ پانچ یا چھ اعداد میں چلتا ہے۔
کلیئرنس کے حساب سے، ٹننج کی تصدیق، اور اسکرین پر پٹی کی ترتیب کو حتمی شکل دینے کے ساتھ، انجینئرنگ کا مرحلہ مکمل ہو گیا ہے۔ اعداد کو اب فزیکل اسٹیل - بننے کی ضرورت ہے اور اس کا مطلب مشینی مرحلے میں جانا ہے جہاں ہزارویں میں رواداری حقیقت بن جاتی ہے۔
مرحلہ 4 مشین ڈائی کے اجزاء تفصیلات کے لیے
انجینئرنگ ڈرائنگ کاغذ پر ڈائی کی وضاحت کرتی ہے۔ مشینی اسے حقیقی بناتی ہے۔ یہ مرحلہ سخت ٹول اسٹیل خالی جگہوں کو درست اجزاء میں تبدیل کرتا ہے جہاں مائکرون میں ماپا جانے والی رواداری ایک ڈائی کو الگ کرتی ہے جو ہزاروں میں ناکام ہونے والے ایک سے لاکھوں سائیکل چلاتی ہے۔ چاہے آپ کی دکان دستی سطح کے گرائنڈرز یا مکمل CNC سیل پر انحصار کرتی ہو، مشینی ترتیب ایک ہی منطق کی پیروی کرتی ہے: پہلے بڑے مواد کو ہٹائیں، جیومیٹری کو آہستہ آہستہ بہتر کریں، اور کام کرنے والی سطحوں کو آخر تک ختم کریں۔
ہر ٹول اور ڈائی میکر اس ورک فلو کو میٹل اسٹیمپنگ ٹولنگ پروڈکشن کے دل کے طور پر تسلیم کرتا ہے۔ کھردری سے حتمی تکمیل تک کی ترتیب یہ ہے:
- کھردری مشین ڈائی بلاکس اور پنچ بلینکس- بلک مواد کو ہٹا دیں، تمام اہم سطحوں پر 0.5-1.0 ملی میٹر اسٹاک کو ختم کرنے کے عمل کے لیے چھوڑ دیں۔
- تناؤ سے نجات- آخری مشینی کے دوران بگاڑ کو روکنے کے لیے رف کٹنگ (مرحلہ 5 میں شامل) کے دوران متعارف کرائے گئے اندرونی دباؤ کو تھرمل طور پر آرام کریں۔
- نیم-ختم مشین- محتاط سیٹ اپ کے ساتھ CNC ملنگ یا روایتی ملنگ کا استعمال کرتے ہوئے حتمی سائز کے 0.05-0.10 ملی میٹر کے اندر طول و عرض لائیں۔
- سختی کو نشانہ بنانے کے لیے گرمی کا علاج- حتمی پیسنے سے پہلے اجزاء کو سخت اور غصہ بنائیں (تفصیل مرحلہ 5 میں)۔
- تمام ڈیٹم سطحوں کو پیسنا ختم کریں۔- سطحی چہروں کو پیس کر متوازی اور حوالہ جات قائم کرنے کے لیے فلیٹوں کو پنچ کریں۔
- وائر EDM یا جیگ گرائنڈ پروفائلز- مائیکرون-سطح کی درستگی کے ساتھ فائنل پنچ اور ڈائی کنٹورز کو سائز میں کاٹ دیں۔
- حتمی پولش اور ڈیبر- کام کرنے والی سطحوں کو مطلوبہ Ra اقدار پر لے آئیں اور تمام تیز نان-کناروں کو توڑ دیں۔
کھردرا مشینی اور CNC ملنگ ڈائی بلاکس
کھردری مشینی بنیاد قائم کرتی ہے۔ CNC کی گنجائش والی دکانوں کے لیے، تین-ایکسس ملنگ سینٹرز بلک ہٹانے کو مؤثر طریقے سے ہینڈل کرتے ہیں - جیبوں کو باہر نکالنا، سٹیپ-ڈرلنگ ریلیف ایریاز، اور ختم ہونے کے لیے 0.5 ملی میٹر یا اس سے زیادہ کے ساتھ بیرونی شکلوں کی پروفائلنگ۔ فیڈ کی شرح یہاں جارحانہ رہتی ہے کیونکہ جہتی درستگی ابھی تک اہم نہیں ہے، لیکن آپ کو بڑے ڈائی بلاکس میں تھرمل بگاڑ کو دیکھنے کی ضرورت ہے۔ فلڈ کولنٹ اور متوازن کٹ گہرائی تناؤ کی تعمیر کو روکتی ہے جو اس حصے کو بعد میں وارد کرتی ہے۔
دستی سامان چلانے والی دکانیں روایتی ملنگ، ڈرلنگ، اور جگ بورنگ کے ذریعے ایک ہی کام کو پورا کر سکتی ہیں۔ دستی طریقوں میں زیادہ وقت لگتا ہے لیکن سنگل-اسٹیشن کے لیے قابل عمل رہتا ہے اور جہاں جیومیٹری سیدھی ہوتی ہے وہاں کمپاؤنڈ ختم ہوجاتا ہے۔ جیگ بورنگ، خاص طور پر، گائیڈ پن کے سوراخوں اور ڈویل کے مقامات کے لیے 0.01-0.02 ملی میٹر کے اندر پوزیشن کی درستگی فراہم کرتا ہے - جب CNC بورنگ دستیاب نہ ہو تو معیاری ڈائی اور من گھڑت کام کے لیے کافی ہے۔
طریقہ کار سے قطع نظر، گھسائی کرنے کے لیے کھردری مشینی درستگی عام طور پرIT11-IT13 رواداری کی حدسطح کی کھردری کے ساتھ تقریباً 5-20 مائکرو میٹر Ra یہ حتمی قیاس کے قریب کہیں نہیں ہے، لیکن یہ قریب کی خالص شکل قائم کرتا ہے جو بعد کے آپریشنز کو بہتر بناتا ہے۔
وائر EDM برائے پریسجن ڈائی پروفائلز
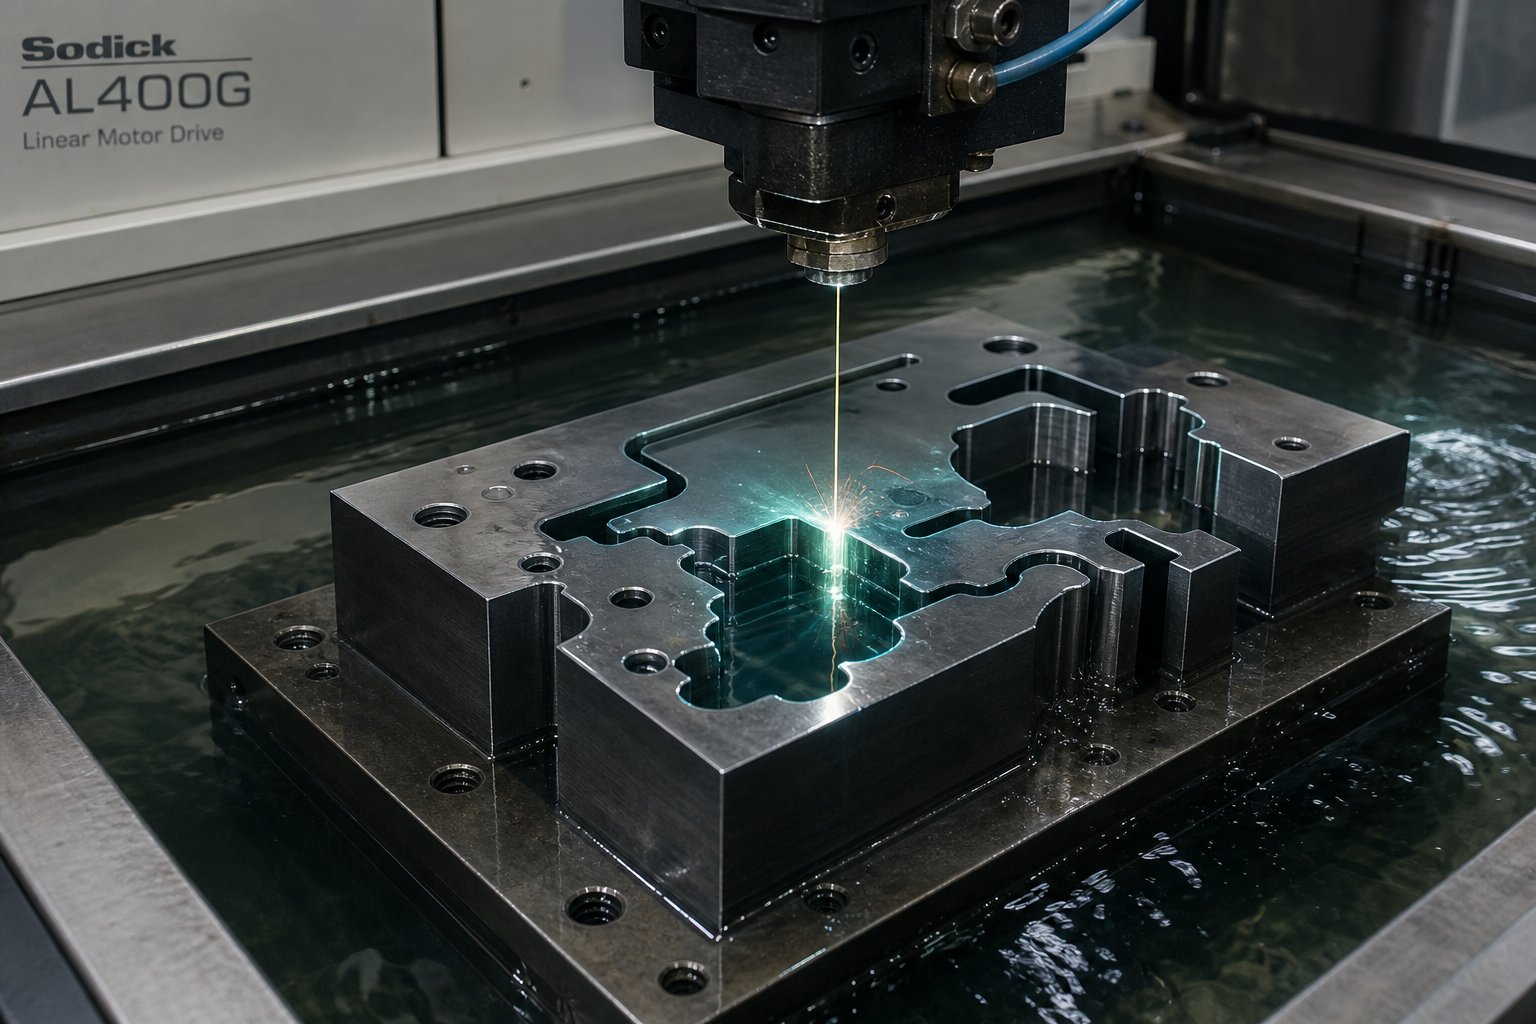
پیچیدہ پنچ اور ڈائی کونٹور - سخت ریڈیائی، پیچیدہ کٹ آؤٹ شکلیں، تیز اندرونی کونے - اکثر اس سے آگے بڑھتے ہیں جو روایتی ملنگ یا پیسنے سے حاصل ہو سکتے ہیں۔ وائر EDM اسے پیتل کی پتلی تار اور ورک پیس کے درمیان برقی ڈسچارج کا استعمال کرتے ہوئے حل کرتا ہے تاکہ میکانی رابطے کے بغیر مواد کو ختم کیا جا سکے۔ تار کبھی بھی اسٹیل کو نہیں چھوتا، جس کا مطلب ہے کہ صفر کاٹنے والی قوت، کوئی ٹول ڈیفلیکشن نہیں، اور مکمل طور پر سخت ٹول اسٹیل (60+ HRC) کو اینیلڈ اسٹاک کی طرح آسانی کے ساتھ مشین بنانے کی صلاحیت۔
ٹول سٹیمپنگ ایپلی کیشنز کے لیے، تار EDM کئی اہم فوائد فراہم کرتا ہے۔ یہ رکھتا ہے±0.002-0.01 ملی میٹر کی رواداریمشین کی صلاحیت اور سیٹ اپ پر منحصر ہے۔ اندرونی کونے کا ریڈی کٹر جیومیٹری کے بجائے صرف تار کے قطر (عام طور پر 0.1-0.3 ملی میٹر) سے محدود ہوتا ہے۔ اور چونکہ یہ عمل کوئی مکینیکل تناؤ پیدا نہیں کرتا ہے، اس لیے باریک مکے اور نازک ڈائی سیکشن کاٹنے کے دوران جہتی استحکام کو برقرار رکھتے ہیں۔
ڈائی پروفائلز کے لیے عام وائر EDM ورک فلو میں رف پاس ہوتا ہے جس کے بعد ایک یا زیادہ سکم پاس ہوتے ہیں۔ ہر سکم پاس جہتی درستگی اور سطح کی تکمیل دونوں کو بہتر بناتا ہے، حتمی پاس 0.8 مائیکرو میٹر سے کم Ra اقدار کو حاصل کرنے کے ساتھ۔ میٹل اسٹیمپنگ پروٹوٹائپ کے لیے جہاں آپ مکمل پروڈکشن ٹولنگ کرنے سے پہلے پنچ-سے-ڈائی فٹ ہونے کی توثیق کر رہے ہیں، وائر EDM راستے کو دوبارہ پروگرام کرنے، پروفائل کو ری کاٹ کرنے، اور پورے بلاک کو ختم کیے بغیر دوبارہ ٹیسٹ کرنے کی اجازت دیتا ہے۔
وہ ٹیمیں جن میں گھر کے تار EDM یا درست پیسنے کی صلاحیت-کی کمی ہوتی ہے وہ اکثر خصوصی مینوفیکچررز کے ساتھ شراکت کرتی ہیں۔ YICHEN جیسی کمپنیاں CNC مشینی اور سطح کی تکمیل کے ذریعے CAE سمولیشن کی توثیق سے مکمل مشینی ورک فلو - کا احاطہ کرنے والی خدمات انجام دینے کے لیے end-to-end die- پیش کرتی ہیں۔ ان کااپنی مرضی کے مطابق مدرانکن مر حلایک ہی چھت کے نیچے فزیبلٹی تجزیہ، درستگی سے متعلق مشینی، ٹرائل رن، اور معائنہ کو ہینڈل کریں، جو سورسنگ مینیجرز اور ٹولنگ انجینئرز کے لیے عمل کو ہموار کرتا ہے جنہیں پروڈکشن کے لیے تیار اسٹیمپنگ ٹولنگ کی ضرورت ہوتی ہے-بغیر کسی پورے دھاتی ٹول اور ڈائی شاپ کو اندرونی طور پر بنائے۔
سطح ختم کرنے کے معیارات اور جزوی معیار پر ان کا اثر
ڈائی ورکنگ چہروں پر سرفیس فنش براہ راست اسٹیمپڈ پارٹ کوالٹی میں ترجمہ کرتا ہے۔ ایک کھردرا ڈائی چہرہ ہر اسٹروک پر شیٹ میٹل کو اسکور کرتا ہے، جس سے کاسمیٹک نقائص پیدا ہوتے ہیں اور مٹیریل گیلنگ کو تیز کرتا ہے۔ ایک مناسب طریقے سے تیار شدہ سطح رگڑ کو کم کرتی ہے، تیز کرنے کے وقفوں کو بڑھاتی ہے، اور ایسے حصے تیار کرتی ہے جو معیار کے معیارات کو مسلسل پورا کرتے ہیں۔
دھاتی سٹیمپنگ ٹولنگ اجزاء کے لیے ہدف کی سطح کی کھردری اقدار:
| ڈائی اجزاء | ٹارگٹ سرفیس فنش (Ra) | کیوں یہ اہمیت رکھتا ہے۔ |
|---|---|---|
| پنچ کاٹنے والا چہرہ | 0.2 - 0.4 مائکرو میٹر | سلگ کے آسنجن کو روکتا ہے اور اتارنے کی قوت کو کم کرتا ہے۔ |
| ڈائی اوپننگ (زمین کاٹنا) | 0.2 - 0.8 مائکرو میٹر | گڑ کی تشکیل اور سلگ کے اخراج کے معیار کو کنٹرول کرتا ہے۔ |
| سطحوں کی تشکیل (موڑنے، ڈرائنگ) | 0.1 - 0.4 مائکرو میٹر | تیار شدہ پرزوں پر مٹیریل گیلنگ اور کھرچنے کو کم کرتا ہے۔ |
| گائیڈ پن اور بشنگ بورز | 0.4 - 0.8 مائکرو میٹر | ہموار ڈائی ٹریول کو یقینی بناتا ہے اور اسٹک-پھلنے سے روکتا ہے۔ |
| اسٹرائپر پلیٹ کا چہرہ | 0.8 - 1.6 مائکرو میٹر | ضرورت سے زیادہ چمکانے کی لاگت کے بغیر مادی رابطے کے لئے کافی ہے۔ |
ان اقدار کو حاصل کرنے کے لیے فلیٹ سطحوں پر آخری آپریشن کے طور پر پیسنے اور کونٹور شدہ جگہوں پر پالش یا لیپنگ کی ضرورت ہوتی ہے۔ درست سطح کی پیسنا 0.16-1.25 مائیکرو میٹر کی Ra قدروں کے ساتھ IT5-IT8 درستگی تک پہنچتی ہے - مرنے والے چہروں پر ہم آہنگی اور چپٹا پن کے لیے اسٹیمپنگ ڈائی کی ضروریات کے اندر۔
کھردری نمبروں کے علاوہ، دو جیومیٹرک رواداری اس بات کا تعین کرتی ہے کہ آیا پریس لوڈ کے تحت ڈائی صحیح طریقے سے کام کرتی ہے۔ اوپری اور نچلے ڈائی چہروں کے درمیان ہم آہنگی کو مکمل ڈائی چوڑائی میں 0.01 ملی میٹر کے اندر رکھنا چاہیے تاکہ ناہموار کلیئرنس اور ٹیپرڈ کٹوں کو روکا جا سکے۔ ڈائی شو کے چہرے کی نسبت گائیڈ پن بورز کی کھدائی اوپری اور نچلے حصوں کو سیدھا رکھتی ہے - مکمل اسٹروک کی لمبائی کے ذریعے کسی بھی کونیی خامی مرکبات کو ٹریک کرتی ہے، شٹ اونچائی پر غلط ترتیب کو بڑھاتی ہے۔
ان رواداری کی تصدیق کے لیے زمینی سطحوں پر ڈائل انڈیکیٹر سویپ اور گائیڈ پن بورز میں بار کی پیمائش-کی ضرورت ہوتی ہے۔ سی ایم ایم رسائی کے بغیر دکانیں درست گیج بلاکس، مقناطیسی بنیادوں پر ڈائل انڈیکیٹرز، اور محتاط تکنیک کا استعمال کرتے ہوئے قابل اعتماد نتائج حاصل کر سکتی ہیں۔ کلید ہیٹ ٹریٹمنٹ اور حتمی پیسنے کے بعد پیمائش کرنا ہے - یہ کبھی نہیں مانتے کہ پہلے سے-سخت ہونے والے طول و عرض تھرمل سائیکل میں کوئی تبدیلی نہیں کرتے۔
تمام اجزاء کے ساتھ مشینی، پیمائش اور پرنٹ کے خلاف تصدیق شدہ، وہ تھرمل پروسیسنگ کے لیے تیار ہیں جو خام ٹول اسٹیل کو سخت، پہننے والی مزاحم مرنے والی سطحوں میں تبدیل کر دیتی ہے جو پیداوار کے حجم کو زندہ رکھنے کے قابل ہوتی ہے۔
مرحلہ 5 زیادہ سے زیادہ سروس لائف کے لیے ہیٹ ٹریٹ ڈائی اسٹیلز
صحت سے متعلق مشینی ڈائی کو اس کی جیومیٹری دیتی ہے۔ گرمی کا علاج اسے استحکام دیتا ہے۔ دو مکے ایک جیسے طول و عرض اور ایک ہی ٹول اسٹیل گریڈ کا اشتراک کر سکتے ہیں، پھر بھی پریس لوڈ - کے تحت مکمل طور پر مختلف طریقے سے برتاؤ کرتے ہیں، ایک لاکھوں ہٹس دیرپا رہتا ہے، دوسرا چند ہفتوں میں۔ فرق مائیکرو اسٹرکچر کا ہے، اور مائیکرو اسٹرکچر مکمل طور پر اسٹیل پر لگائے جانے والے تھرمل سائیکل سے تشکیل پاتا ہے۔ اسٹیل اسٹیمپنگ ڈیز کے لیے اعلی-حجم کی پیداوار کے زندہ رہنے کی توقع ہے، ہیٹ ٹریٹمنٹ چیک باکس مرحلہ نہیں ہے۔ یہ واحد عمل ہے جو اس بات کا تعین کرتا ہے کہ آیا آپ کا سٹیمپنگ ٹول اور ڈائی انویسٹمنٹ وقت سے پہلے ادائیگی کرتا ہے یا ناکام ہوجاتا ہے۔
ہیٹ ٹریٹمنٹ کا معیار براہ راست ڈائی سروس لائف کا تعین کرتا ہے۔ درجہ حرارت کو مستحکم کرنے میں 50 ڈگری F کا انحراف یا چھوٹ جانے والی ٹیمپرنگ سائیکل آلے کی زندگی کو ڈرامائی طور پر مختصر کر سکتی ہے، قطع نظر اس سے قطع نظر کہ ڈائی کو کتنی ہی درست طریقے سے بنایا گیا تھا۔
شیٹ میٹل اسٹیمپنگ کے لیے مکمل ہیٹ ٹریٹمنٹ کی ترتیب ایک مخصوص ترتیب کی پیروی کرتی ہے، اور کسی بھی مرحلے کو چھوڑنا یا جلدی کرنا ناکامی کو دعوت دیتا ہے:
- تناؤ سے نجاتسخت ہونے سے پہلے بقایا دباؤ کو جاری کرنے کے لئے کسی نہ کسی طرح کی مشینی کے بعد۔
- پہلے سے گرم کرناآہستہ آہستہ تھرمل جھٹکا کے خطرے کو کم کرنے کے لئے.
- Austenitizeکاربائڈز کو تحلیل کرنے اور یکساں طور پر آسٹنائٹ بنانے کے لیے درست درجہ حرارت پر۔
- بجھاناسٹیل کے درجے اور حصے کے سائز کی بنیاد پر مناسب میڈیم (ہوا، گیس، تیل، یا نمک کا غسل) استعمال کرنا۔
- کریوجینک علاج(اختیاری) جہتی استحکام کے لیے برقرار رکھی ہوئی آسٹنائٹ کو تبدیل کرنا۔
- غصہ- ڈبل یا ٹرپل - کشیدگی کو کم کرنے اور بہترین سختی-سختی توازن کو تیار کرنے کے لیے۔
- حتمی پیسناتھرمل سائیکل مکمل ہونے کے بعد۔
ڈائی اسٹیلز کو درست طریقے سے سخت اور بجھانا
سخت ہونا سٹیل کے کرسٹل ڈھانچے کو نسبتاً نرم مراحل سے مارٹینائٹ - سخت، پہننے والے-مزاحم ڈھانچے میں بدل دیتا ہے جو اسٹیمپنگ ڈائی پرزوں کو لاکھوں بار کاٹ کر شیٹ میٹل بنانے دیتا ہے۔ یہ عمل پہلے سے گرم کرنے سے شروع ہوتا ہے، آسٹینیٹائزنگ کے ذریعے چلتا ہے، اور بجھانے کے ساتھ ختم ہوتا ہے۔
پہلے سے گرم کرناڈائی کی سطح اور کور کے درمیان درجہ حرارت کے میلان کو کم کرتا ہے۔ ٹول اسٹیل میں تھرمل چالکتا کم ہوتی ہے، لہذا بہت تیزی سے گرم کرنے سے اندرونی تناؤ پیدا ہوتا ہے جو ٹوٹنے یا بگاڑ کا سبب بنتا ہے۔ D2 کے لیے، معیاری پری ہیٹ رینج ہے۔1200–1250 ڈگری ایف (649–677 ڈگری)، جب تک کراس-حصہ یکساں درجہ حرارت تک نہ پہنچ جائے اس وقت تک روکا جاتا ہے۔ بھاری ڈائی بلاکس کو پتلی گھونسوں سے زیادہ برابری کا وقت درکار ہوتا ہے۔
Austenitizingالائے کاربائیڈز کو اسٹیل میٹرکس میں تحلیل کرتا ہے اور ساخت کو آسٹنائٹ میں تبدیل کرتا ہے۔ ہر گریڈ کی اپنی اہم درجہ حرارت کی کھڑکی ہوتی ہے:
- D2- 1795–1875 ڈگری ایف (980–1025 ڈگری)، 1850 ڈگری ایف کے ساتھ اکثر ایک عملی ہدف کے طور پر استعمال ہوتا ہے۔
- A2- 1750–1800 ڈگری ایف (954–982 ڈگری)، مختلف الائے بیلنس کی وجہ سے D2 سے تھوڑا کم۔
- S7- 1700–1750 ڈگری ایف (927–954 ڈگری)، سختی کو برقرار رکھنے کے لیے کم رکھا گیا۔
بھیگنے کا وقت صرف اس وقت شروع ہوتا ہے جب پورا حصہ ہدف درجہ حرارت تک پہنچ جاتا ہے - ایک عام حوالہ 45-60 منٹ فی انچ موٹائی ہے۔ بہت کم درجہ حرارت یا بہت کم لینا کاربائڈ کو غیر حل شدہ چھوڑ دیتا ہے، سختی اور لباس مزاحمت کو کم کرتا ہے۔ بہت زیادہ یا بہت لمبا ہونا اناج کو کھردرا کرنے، ضرورت سے زیادہ برقرار رکھا ہوا آسٹنائٹ، اور پھٹنے کے خطرے میں اضافہ کا سبب بنتا ہے۔
بجھانے والانرم مرحلے کی تشکیل کو دبانے کے لئے کافی تیزی سے ٹھنڈا کرکے سخت مارٹینسیٹک ڈھانچے میں تالے لگاتا ہے۔ D2 ایک ایئر-سخت کرنے والا اسٹیل ہے، یعنی کنٹرول شدہ ایئر کولنگ یا گیس پریشر بجھانے سے کم سے کم مسخ کے ساتھ مکمل سختی حاصل ہوتی ہے - پیچیدہ جیومیٹری کے ساتھ سٹیل کے اجزاء پر مہر لگانے کا ایک بڑا فائدہ۔ A2 بھی مؤثر طریقے سے ہوا-سخت ہوتا ہے۔ S7 بھاری حصوں کے لیے تیل بجھانے کا استعمال کر سکتا ہے جہاں صرف ایئر کولنگ پورے کور میں کافی سختی حاصل نہیں کرتی ہے۔
بجھانے کے بعد، ٹمپرنگ شروع ہونے سے پہلے ڈائی کا جزو تقریباً 120–150 ڈگری F (50-66 ڈگری) تک ٹھنڈا ہونا چاہیے۔ اس مرحلے پر اسٹیل انتہائی سخت لیکن خطرناک حد تک ٹوٹنے والا - تازہ مارٹینائٹ زیادہ اندرونی دباؤ میں ہے۔ راتوں رات ٹیمپرنگ میں تاخیر سے اچانک ٹوٹ پھوٹ کا خطرہ ہوتا ہے، خاص طور پر پیچیدہ ڈائی جیومیٹریوں میں۔
زیادہ سے زیادہ سختی اور سختی کے لیے ٹیمپرنگ سائیکل
ٹمپرنگ بجھائے ہوئے اسٹیل کو اہم رینج سے نیچے ایک کنٹرول شدہ درجہ حرارت پر دوبارہ گرم کرتا ہے، اندرونی دباؤ کو دور کرتا ہے اور ٹوٹنے والے کو-بجھے ہوئے مارٹینائٹ کو ایک سخت، زیادہ مستحکم ڈھانچے میں تبدیل کرتا ہے۔ ٹیمپرنگ کے بغیر، سٹیمپڈ شیٹ میٹل کی پیداوار دنوں کے اندر ڈائی کو ختم کر دے گی - کناروں کو چپ، شگاف، یا چکری پریس بوجھ کے نیچے پھیل جائے گا۔
ڈبل ٹیمپرنگ کولڈ-کام کے ڈائی اسٹیلز کے لیے معیاری مشق ہے۔ پہلا چکر بجھانے کے زیادہ تر دباؤ کو دور کرتا ہے اور مائیکرو اسٹرکچر کو مستحکم کرنا شروع کر دیتا ہے۔ چکروں کے درمیان کمرے کے درجہ حرارت پر واپس ٹھنڈا ہونا کسی بھی برقرار رکھی ہوئی آسٹنائٹ کو تازہ مارٹینائٹ میں تبدیل کرنے کی اجازت دیتا ہے، جس کے بعد دوسرا مزاج مستحکم ہو جاتا ہے۔ اہم سٹیل شیٹ سٹیمپنگ ڈیز یا جہتی استحکام کا مطالبہ کرنے والے گیجز کے لیے، ٹرپل ٹیمپرنگ اضافی انشورنس فراہم کرتی ہے۔
ٹیمپرنگ درجہ حرارت حتمی سختی اور سختی کے توازن کا تعین کرتا ہے:
| ٹیمپرنگ کی حکمت عملی | عام درجہ حرارت | متوقع سختی | کے لیے بہترین موزوں |
|---|---|---|---|
| کم-درجہ حرارت | ~400 ڈگری ایف (205 ڈگری) | 60-62 HRC | زیادہ سے زیادہ لباس مزاحمت؛ کم-اثر والی ایپلی کیشنز |
| اعلی-درجہ حرارت ڈبل مزاج | 900–960 ڈگری ایف (480–515 ڈگری) | 58–60 HRC | جہتی استحکام، تناؤ سے نجات، طویل-پروڈکشن ختم ہو جاتی ہے۔ |
زیادہ تر اسٹیمپنگ ڈائی پروڈکشن والیوم پر چلنے والے اجزاء کے لیے، 900–960 ڈگری F پر اعلی-درجہ حرارت ڈبل ٹیمپرنگ محفوظ توازن پیدا کرتا ہے۔ آپ 1-2 HRC بمقابلہ کم-درجہ حرارت کی قربانی دیتے ہیں، لیکن نمایاں طور پر بہتر جہتی استحکام اور کریکنگ ریزسٹنس حاصل کرتے ہیں - وہ خصوصیات جو اس سے کہیں زیادہ اہم ہوتی ہیں جب ڈائی کو اپنی سروس لائف پر لاکھوں ہٹ کا سامنا کرنا پڑتا ہے۔
یہ ہے عملی فائدہ: ایک انڈر-ڈائی (بہت زیادہ جارحانہ یا بہت کم مزاج) قبل از وقت پہنتی ہے کیونکہ کٹنگ کناروں میں ورک پیس سے کھرچنے کے خلاف مزاحمت کرنے کے لیے کافی سختی نہیں ہوتی ہے۔ ایک اوور-ڈائی (کم سے چھیڑ چھاڑ یا بہت ٹھنڈا ہوا) چپس اور دراڑیں کیونکہ یہ ہر پریس اسٹروک کی اثر توانائی کو جذب نہیں کر سکتی۔ مقصد یہ ہے کہ درمیان میں تنگ کھڑکی - ہے جو پہننے کے لیے کافی سخت ہے، جھٹکا جذب کرنے کے لیے کافی سخت ہے - اور مناسب مزاج یہ ہے کہ آپ وہاں مسلسل کیسے اترتے ہیں۔
جہتی مسخ کو روکنے کے لیے تناؤ سے نجات
تناؤ سے نجات اکثر-نظر انداز کیا جانے والا قدم ہے جو مہنگے دوبارہ کام کو روکتا ہے۔ کھردری مشینی ڈائی بلاک میں بقایا تناؤ کو کاٹنے والی قوتوں، حرارت پیدا کرنے اور ناہموار مواد کو ہٹانے سے متعارف کرواتی ہے۔ اگر آپ پہلے ان تناؤ کو دور کیے بغیر بلاک کو سخت کرتے ہیں، تو وہ آسٹینائٹائزنگ-بجھانے کے چکر کے دوران بے قابو ہو کر خارج ہو جاتے ہیں، جو برداشت سے باہر ہو جاتے ہیں۔ نتیجہ ایک ایسا جزو ہے جو اب فٹ نہیں رہتا ہے، اس کے بعد آپ کے مکمل ہیٹ ٹریٹمنٹ سائیکل میں سرمایہ کاری کرنے کے بعد -مشیننگ یا سکریپنگ - کی ضرورت ہوتی ہے۔
تناؤ سے نجات کا عمل کھردرے-مشین والے جزو کو ذیلی درجہ حرارت پر گرم کرتا ہے (عام طور پر زیادہ تر ٹول اسٹیلز کے لیے 1050–1200 ڈگری F / 565–650 ڈگری)، دباؤ کو یکساں طور پر آرام کرنے کے لیے کافی دیر تک رکھتا ہے، پھر بھٹی میں آہستہ آہستہ ٹھنڈا ہوتا ہے۔ کوئی بجھانے والا، کوئی مرحلہ تبدیلی نہیں - صرف تھرمل ریلیکس کو کنٹرول کرتا ہے۔ یہ حصہ جہتی طور پر مستحکم اور پیش قیاسی، کم سے کم تحریف کے ساتھ سخت ہونے کے لیے تیار ہے۔
تناؤ سے نجات کب حاصل کی جائے:
- بھاری کھردری مشینی کے بعد (خاص طور پر بڑے بلاکس سے غیر متناسب مواد کو ہٹانا)۔
- مرنے والے اجزاء پر ویلڈنگ کی مرمت کے بعد۔
- بڑے یا جغرافیائی طور پر پیچیدہ سٹیمپنگ ڈائی اجزاء کے حتمی گرمی کے علاج سے پہلے.
- سخت سطحوں پر جارحانہ پیسنے کے بعد - آخری درجہ حرارت سے نیچے 25-50 ڈگری F پر کم-درجہ حرارت تناؤ سے نجات پیسنے والی دراڑیں پھیلنے سے روکتی ہے۔
کریوجینک علاج درجہ حرارت کے سپیکٹرم کے مخالف سرے کی نمائندگی کرتا ہے۔ سخت سٹیل کو تقریباً -196 ڈگری (-321 ڈگری F) پر ٹھنڈا کرنے سے، برقرار رکھا ہوا آسٹنائٹ - ایک نرم، غیر مستحکم مرحلہ جو بجھانے کے دوران پھنس جاتا ہے - مارٹینائٹ میں بدل جاتا ہے۔ یہ وقت کے ساتھ جہتی استحکام کو بہتر بناتا ہے (سروس میں سائز میں تبدیلی کی وجہ سے کوئی سست تبدیلی نہیں) اور پہننے کی مزاحمت کو بڑھا سکتی ہے۔کریوجینک علاجدرستگی ڈائیز، پنچز، گیجز، اور سلٹنگ ٹولز کے لیے سب سے زیادہ متعلقہ ہے جہاں جہتی بہاؤ ناقابل قبول ہے۔ عام طور پر-مقصد شیٹ میٹل سٹیمپنگ ختم ہو جاتی ہے، مناسب ڈبل ٹیمپرنگ اکثر کرائیوجینک پروسیسنگ کی اضافی لاگت اور پیچیدگی کے بغیر کافی استحکام فراہم کرتی ہے۔
تھرمل سائیکل مکمل ہو جاتا ہے جب ڈائی کمپوننٹ معتدل، مستحکم، اور اپنے ہدف کی سختی - پر ابھر کر حتمی پیسنے کے پاس کے لیے تیار ہو جاتا ہے جو تمام سطحوں کو تفصیلات پر لے آتا ہے۔ ہیٹ ٹریٹمنٹ کے بعد کسی بھی پیسنے کے لیے ضروری ہے کہ لائٹ پاسز، مناسب کولنٹ، اور کنٹرول شدہ سٹاک کو ہٹایا جائے تاکہ دوبارہ گرم ہونے والے نقصان سے بچا جا سکے جو اس محتاط دھات کاری کو ختم کر دیتا ہے جس میں آپ نے ابھی سرمایہ کاری کی ہے۔
مرحلہ 6 تمام ڈائی اجزاء کو جمع اور سیدھ کریں۔
آپ کے ڈائی پرزے اب سخت، مزاج، اور حتمی جہتوں تک گرے ہوئے ہیں۔ ہر ایک تنہائی میں ایک درست حصہ ہے۔ اسمبلی وہ جگہ ہے جہاں وہ انفرادی حصے ایک کام کرنے والا نظام بن جاتے ہیں - اور جہاں لاپرواہی سے کام کرنے والے مشینی اور حرارت کے علاج کے ہر گھنٹے کو کالعدم کر سکتے ہیں جو اس سے پہلے تھا۔ ایک غلط ترتیب شدہ گائیڈ پن، غلط شٹ اونچائی، یا پہلے سے لوڈ شدہ اسپرنگ-کے نیچے صرف خراب حصے ہی پیدا نہیں کرتے۔ یہ خود ڈائی کو نقصان پہنچاتا ہے، بعض اوقات اقتصادی مرمت سے باہر۔ دھاتی سٹیمپنگ ڈیز کی مناسب اسمبلی ایک دانستہ ترتیب کی پیروی کرتی ہے جو پریس کے چلنے سے پہلے ہر مرحلے پر فٹ اور سیدھ کی تصدیق کرتی ہے۔
گائیڈ پنوں کو فٹ کرنا اور متوازی کی تصدیق کرنا
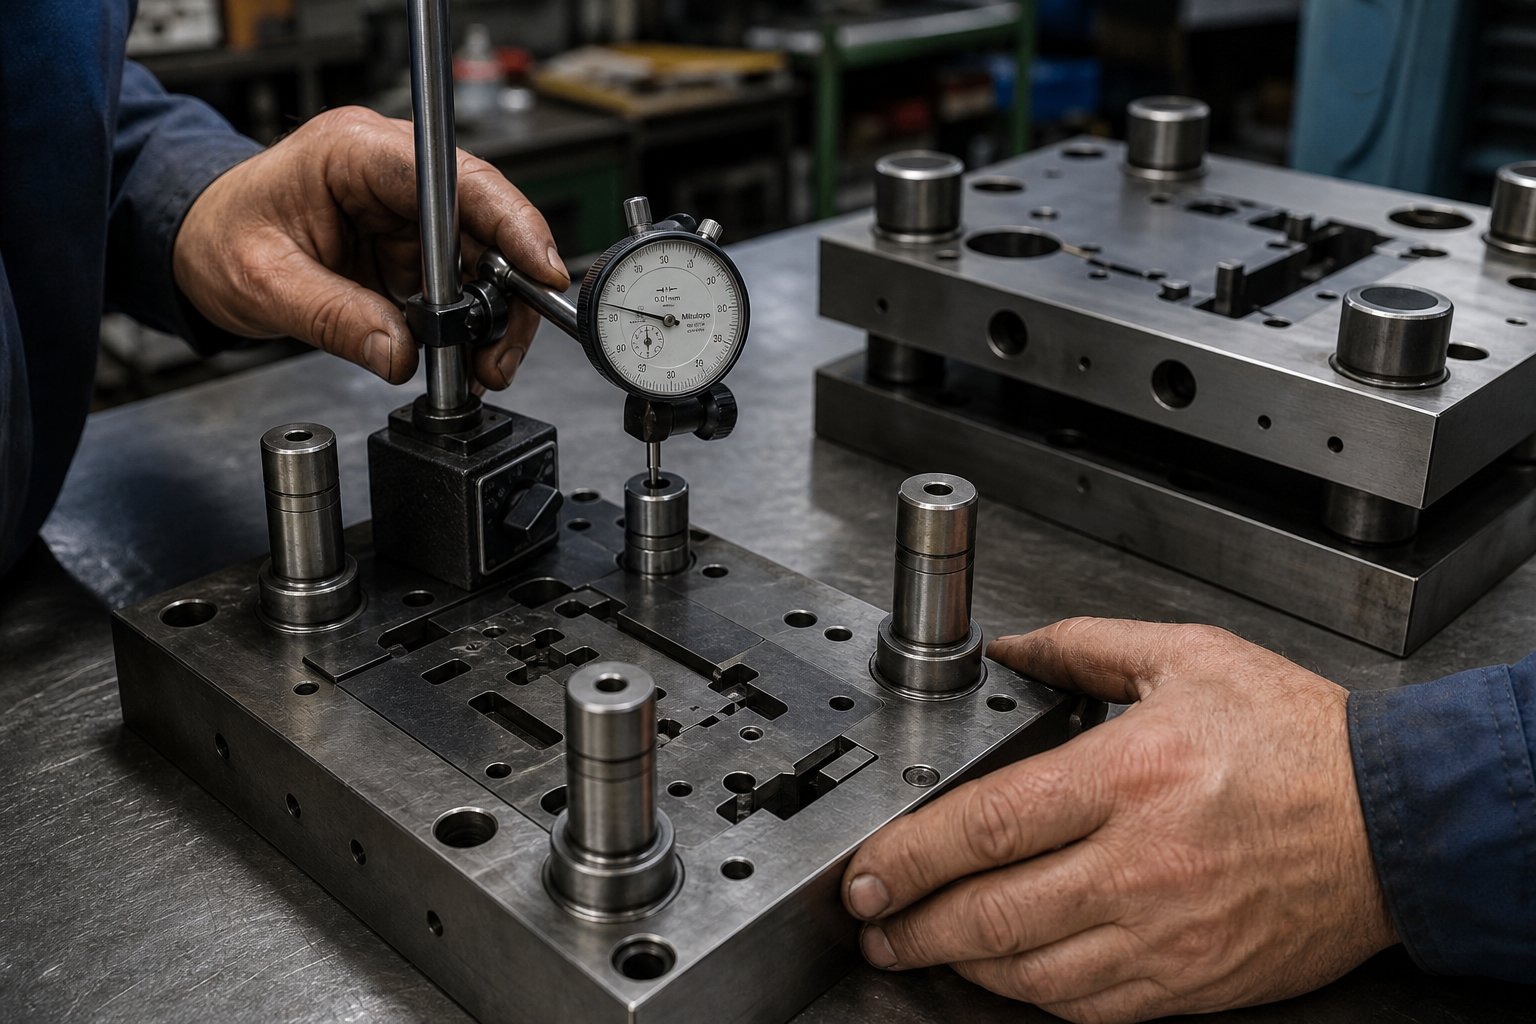
گائیڈ پن کسی بھی ڈائی اسٹیمپ کی الائنمنٹ ریڑھ کی ہڈی ہیں۔ وہ اوپری اور نچلے حصوں کو ہر اسٹروک کے ذریعے کامل رجسٹریشن میں ٹریک کرتے رہتے ہیں، پس منظر کی قوتوں کو جذب کرتے ہیں جو بصورت دیگر ڈائی اوپننگ کے مقابلے میں پنچ آف-مرکز کو دھکیل دیتے ہیں۔ ان کا درست ہونا ناقابل -مذاکرات کے قابل ہے۔
معیاری ترتیب a کا استعمال کرتی ہے۔پریس فٹ (مداخلت فٹ)ایک جوتے میں - عام طور پر نچلا - اور aسخت جھاڑیوں کے ذریعے پرچی فٹمخالف جوتے میں. پریس فٹ صفر حرکت کے ساتھ پن کو مستقل طور پر لاک کر دیتا ہے۔ جھاڑیاں بغیر لیٹرل پلے کے ہموار سائیکل چلانے کے لیے کافی کلیئرنس (عام طور پر 0.005-0.012 ملی میٹر) کے ساتھ گائیڈڈ سفر فراہم کرتی ہیں۔ تنصیب کے دوران جھاڑیوں کو ڈائی مخصوص تیل کے ساتھ ہلکے سے چکنا کریں تاکہ پہلے اسٹروک پر گرنے سے بچ سکے۔
کسی دوسرے دھاتی سٹیمپنگ اجزاء کو نصب کرنے سے پہلے، گائیڈ پن کے کھڑے ہونے کی تصدیق کریں۔ پن شافٹ کے خلاف مقناطیسی بنیاد پر ڈائل اشارے رکھیں اور اس کی پوری لمبائی کو جھاڑ دیں۔ قابل قبول رن آؤٹ کام کرنے کی لمبائی میں 0.01 ملی میٹر یا اس سے کم ہے۔ یہاں کوئی بھی زاویہ نقص اسٹروک سے ضرب کرتا ہے - ایک پن جو جوتے کی سطح پر 0.02 ملی میٹر جھکتا ہے مکمل اسٹروک ایکسٹینشن پر 0.04-0.06 ملی میٹر غلط ترتیب میں ترجمہ کرتا ہے، جو کٹنگ کناروں کو نقصان پہنچانے یا ناہموار قینچ پیدا کرنے کے لیے کافی ہے۔
پنوں کو انسٹال اور چیک کرنے کے ساتھ، اوپری جوتے کو گائیڈز پر سلائیڈ کریں۔ اسے زیرو پرسیسٹیبل سائیڈ پلے کے ساتھ آسانی سے سفر کرنا چاہیے۔ اگر بائنڈنگ ہوتی ہے تو، بشنگ بور پر گڑ کی جانچ پڑتال کریں یا گائیڈ پن سینٹرز کے درمیان ہلکی سی غلط ترتیب ہے جو جوتوں کو متوازی سے باہر کرنے پر مجبور کرتی ہے۔ اوپر والے جوتے کو کبھی بھی نیچے نہ لگائیں - بائنڈنگ کا مطلب ہے کہ کچھ غلط ہے، اور اسے دبانے سے جھاڑی اور پن دونوں کو نقصان پہنچتا ہے۔
اوپری اور نچلے جوتے کے چہروں کے درمیان ہم آہنگی سیدھ کی جانچ کو مکمل کرتی ہے۔ نچلے جوتے پر ایک درست گراؤنڈ متوازی بار رکھیں اور بند پوزیشن پر جوتے کے اوپری چہرے پر ڈائل اشارے کو جھاڑ دیں۔ انحراف 0.0005 انچ فی انچ ڈائی چوڑائی کے اندر ہونا چاہیے۔ آگے بڑھنے سے پہلے جوتے کے چہرے کی ہلکی سی لپنگ کے ساتھ یا شیم پلیسمنٹ کو ایڈجسٹ کرکے کسی بھی انحراف کو درست کریں۔
ڈائی شٹ اونچائی اور اسپرنگ پری لوڈ سیٹ کرنا
ڈائی شٹ اونچائی اسمبل شدہ ڈائی کی مکمل طور پر بند پوزیشن میں مجموعی اونچائی ہے۔ یہ طول و عرض پریس کی دستیاب ڈائی-اونچائی کی جگہ - کے اندر ہونا چاہیے جو رام کے چہرے سے نیچے کے ڈیڈ سینٹر میں بولسٹر ٹاپ تک، مائنس بولسٹر موٹائی کے فاصلے پر۔ سیدھا لگتا ہے، لیکن درمیان میں الجھنشٹ ہائٹ دبائیں اور اونچائی کو ختم کریں۔حقیقی نقصان کا سبب بنتا ہے. اگر ڈائی پریس ایڈجسٹمنٹ رینج کے لیے بہت لمبا ہے، تو فریم پھیل جاتا ہے اور کنکشن ضرورت سے زیادہ طاقت کے تحت سکڑ جاتا ہے۔ اگر یہ بہت چھوٹا ہو تو ڈائی کبھی مکمل طور پر بند نہیں ہوتی اور حصے نامکمل نکلتے ہیں۔
پنچ اور ڈائی چہروں کے درمیان نرم اسپیسر (مادی کی موٹائی پر شیم اسٹاک) کا استعمال کرتے ہوئے ڈائی کو مکمل طور پر بند کرکے شٹ اونچائی کی پیمائش کریں۔ اسٹیک کی کل اونچائی - آپ کی ڈائی شٹ اونچائی - کے نیچے رکھی گئی کسی بھی رائزر یا متوازی سمیت ہے۔ تصدیق کریں کہ یہ قدر پریس کی کم از کم اور زیادہ سے زیادہ ڈائی-اونچائی کی تفصیلات کے درمیان آتی ہے اس سے پہلے کہ کچھ بھی نیچے ہو۔
اسپرنگ پری لوڈ اگلا آتا ہے۔ چاہے آپ کوائل اسپرنگس، یوریتھین پیڈز، یا نائٹروجن گیس سلنڈر استعمال کر رہے ہوں، اصول ایک ہی ہے: اسپرنگس کو پورے اسٹروک پر اپنی مفت لمبائی کا صرف 15-25% کمپریس کرنا چاہیے۔ اس حد سے تجاوز کرنا تھکاوٹ کی ناکامی کا سبب بنتا ہے - چشموں میں شگاف پڑ جاتا ہے، گیس سلنڈر دباؤ کھو دیتے ہیں، اور یوریتھین پیڈ مستقل سیٹ لیتے ہیں۔ ہر موسم بہار کی مفت لمبائی کی پیمائش کریں، بند اونچائی پر کمپریسڈ لمبائی کا حساب لگائیں، اور تصدیق کریں کہ کمپریشن تناسب محفوظ حدود میں آتا ہے۔ اگر ایک سپرنگ شٹ کے وقت 25% سے زیادہ کمپریس کرتا ہے تو یا تو اسپرنگ بہت چھوٹا ہے یا آپ کی شٹ اونچائی کو ایڈجسٹ کرنے کی ضرورت ہے۔
پروگریسو آپریشنز چلانے والے ڈائی اسٹامپ کے لیے، اسٹرائپر پلیٹ میں غیر مساوی سپرنگ پری لوڈ سٹرپ فیڈنگ کے دوران جھکاؤ کا سبب بنتا ہے، جس سے غلط خوراک اور پائلٹ کو نقصان ہوتا ہے۔ چیک کریں کہ تمام موسم بہار کی جیبیں برابر گہرائی میں ہیں اور یہ کہ چشمے ایک ہی تصریح ہیں - مختلف سپلائرز کی طرف سے موسم بہار کے نرخوں کو ملانا ایک عام لیکن قابل گریز غلطی ہے۔
جوتے سے اسٹرائپر پلیٹ تک اسمبلی کی ترتیب
ڈائی اسمبلی منطق میں نیچے-اوپر، باہر-کی پیروی کرتی ہے۔ آپ سب سے پہلے الائنمنٹ (گائیڈ سسٹم) قائم کرتے ہیں، پھر کام کرنے والے اجزاء (ڈائی بلاک، پنچ) کو ماؤنٹ کرتے ہیں، اور آخر میں ثانوی نظام (اسٹرائپر، اسپرنگس، پائلٹ) انسٹال کرتے ہیں۔ ان مراحل سے گزرنا یا ترتیب کو چھلانگ لگانا ایسی غلطیاں متعارف کرواتا ہے جو ڈائی کی ورکنگ لائف میں گھل مل جاتی ہیں۔
سٹیمپنگ ڈیز کے لیے اسمبلی کی مکمل ترتیب یہ ہے:
- تمام اجزاء کو صاف کریں۔- سطحوں کو گریز کریں، پیکیجنگ آئل کو ہٹا دیں، اور اچھی روشنی کے تحت ہر حصے کا معائنہ کریں تاکہ دراڑیں، گڑبڑ، یا شپنگ نقصان ہو۔
- نچلے جوتے میں گائیڈ پن لگائیں۔- دبائیں ریمڈ بورز میں فٹ کریں، انڈیکیٹر کے ساتھ کھڑے ہونے کی تصدیق کریں۔
- ڈائی بلاک کو نچلے جوتے تک محفوظ کریں۔- کندھے کے بولٹ کو کراس پیٹرن میں سخت کریں تاکہ وارپنگ کو روکا جا سکے۔ تصدیق کریں کہ ڈائی چہرہ قیاس کے اندر جوتے کے متوازی ہے۔
- اوپری جوتے میں گائیڈ بشنگ لگائیں۔- گائیڈ پنوں پر ہموار سلائیڈنگ فٹ ہونے کی تصدیق کریں۔
- پنچ ہولڈر اور مکے کو اوپری جوتے پر لگائیں۔- توثیق کریں کہ ہر ایک پنچ اپنے میٹنگ ڈائی اوپننگ کے ساتھ مرتکز طور پر سیدھ میں ہوتا ہے ڈائی کو آہستہ آہستہ بند کرکے اور کلیئرنس یکسانیت کو چیک کر کے۔
- بیکنگ پلیٹ انسٹال کریں۔- پنچ ہیڈز اور اوپری جوتے کے درمیان پوزیشن جو اثر قوت کو تقسیم کرنے اور نرم جوتے کے مواد میں پنچ کے نقوش کو روکنے کے لیے۔
- اسٹرائپر پلیٹ کو چشموں کے ساتھ فٹ کریں۔- 15-25% کمپریشن رینج کے اندر اسپرنگ پری لوڈ سیٹ کریں؛ پلیٹ کے چہرے پر یکساں پٹی کے دباؤ کی تصدیق کریں۔
- پائلٹ، لوکیٹر اور فیڈ کے اجزاء انسٹال کریں۔- پروگریسو ڈیز کے لیے، یقینی بنائیں کہ پائلٹ ڈیزائن کردہ فیڈ پچ پر پٹی کے مواد کو درست طریقے سے مشغول کریں۔
- شیم اسٹاک کے ساتھ تمام کلیئرنس کی تصدیق کریں۔- سلائیڈ میٹریل-ہر ایک پنچ اور ڈائی اوپننگ کے درمیان موٹائی کی چمک بغیر کسی بائنڈنگ کے ہلکے یکساں ڈریگ کی تصدیق کرنے کے لیے۔
- ایک سست دستی سائیکل انجام دیں (ڈرائی رن)- انچ ڈائی بند مواد کے بغیر، رابطے کے لیے سننا، کھرچنا، یا اسٹروک کے کسی بھی مقام پر بائنڈنگ۔
ترقی پسند دھاتی سٹیمپنگ ڈیز کے لیے، یہ وہ جگہ بھی ہے جہاں آپ انسٹال کرتے ہیں۔بائی پاس نشاناتڈائی میں - چھوٹے ریلیف کٹس جو پٹی کو آگے بڑھانے کی اجازت دیتے ہیں یہاں تک کہ جب ایک پائلٹ پن جزوی طور پر مصروف ہو۔ شیٹ میٹل سٹیمپنگ ڈیز میں منفی اور مثبت بائی پاس نوچز ایک ہی بنیادی کام کرتے ہیں لیکن جیومیٹری میں مختلف ہوتے ہیں۔ منفی بائی پاس میں داخلے کا ایک راحت والا زاویہ ہوتا ہے جو آگے بڑھنے کے ساتھ ساتھ پٹی کو پیچھے سے دھکیلتا ہے، جبکہ مثبت بائی پاس ایک بلند گائیڈ سطح فراہم کرتا ہے۔ دونوں قسمیں فیڈ بڑھنے کے دوران پٹی بکلنگ اور پائلٹ ٹوٹ پھوٹ کو روکتی ہیں، خاص طور پر زیادہ پریس کی رفتار پر جہاں فیڈ کا وقت اہم ہو جاتا ہے۔
یہاں تک کہ محتاط ترتیب کے ساتھ، مخصوص اسمبلی کی غلطیاں دکانوں میں برقرار رہتی ہیں جو پیمائش پر تجربے پر انحصار کرتی ہیں۔ یہاں سب سے عام ناکامیاں ہیں اور ان کی وجہ کیا ہے:
- غلط طریقے سے گائیڈ پن- جھاڑیوں اور پنوں کے درمیان فالج کا سبب بنتا ہے، رگڑ کو بڑھاتا ہے جب تک کہ ڈائی درمیانی-سٹروک پر نہ باندھے۔ ترقی پذیر نقصان جھاڑی اور پن دونوں سطحوں کو تباہ کر دیتا ہے۔
- غلط شٹ اونچائی (پریس کے لئے بہت لمبا مریں)- ضرورت سے زیادہ ٹنیج پیدا کرتا ہے جو پریس فریم کو اوورلوڈ کرتا ہے، گھونسوں سے ٹوٹ جاتا ہے، اور ڈائی شو کو کریک کر سکتا ہے۔
- ناکافی اسٹرائپر سپرنگ پریشر- شیٹ میٹل کو ریٹرن اسٹروک پر پنچ سے چمٹنے، ڈائی کے ذریعے سلگس کو پیچھے کھینچنے اور بعد کے اسٹروک کو جام کرنے کی اجازت دیتا ہے۔
- ڈائی بلاک ماؤنٹنگ پر ناہموار بولٹ ٹارک- ڈائی چہرے میں ایک جھکاؤ متعارف کراتا ہے جو غیر-یکساں کلیئرنس پیدا کرتا ہے، ایک طرف ٹیپرڈ شیئر اور دوسری طرف ضرورت سے زیادہ گڑبڑ پیدا کرتا ہے۔
- لاپتہ یا غلط جگہ والی بیکنگ پلیٹ- پنچ ہیڈز کو نرم جوتے کے اسٹیل میں مشروم کرنے کی اجازت دیتا ہے، دھیرے دھیرے ارتکاز کھو دیتا ہے اور برداشت سے باہر کلیئرنس میں اضافہ ہوتا ہے۔
اگر آپ پیمائش کرتے ہیں تو ان میں سے ہر ایک خامی پہلی پروڈکشن ہٹ - سے پہلے قابل شناخت ہے۔ انڈیکیٹرز کو صاف کرنے اور شیم ڈریگ کو چیک کرنے میں صرف کیے گئے 30 منٹ مسائل کے حل کے دنوں اور متبادل اجزاء کے انتظار کے ہفتوں کو بچاتے ہیں۔
بینچ پر بیٹھا مکمل طور پر جمع شدہ ڈائی ابھی تک پیداوار کا آلہ نہیں ہے۔ یہ صرف اس کے ذریعے حقیقی مواد کو چلانے، آؤٹ پٹ کی پیمائش کرنے، اور ڈیزائن کے ارادے اور جسمانی حقیقت کے درمیان ناگزیر تضادات کو درست کرنے کے بعد ایک بن جاتا ہے۔ وہ توثیق کا عمل - die tryout - ہے جہاں اسمبلی یا تو خود کو ثابت کرتی ہے یا ظاہر کرتی ہے کہ کس چیز کو ایڈجسٹ کرنے کی ضرورت ہے۔
مرحلہ 7 ڈائی ٹر آؤٹ چلائیں اور پیداواری معیار کے لیے ایڈجسٹ کریں۔
پریس میں بیٹھا ایک مکمل طور پر جمع ڈائی ابھی تک غیر ثابت ہے۔ جب تک کہ اصلی مواد اس کے ذریعے نہیں کھلتا اور آؤٹ پٹ معائنہ سے گزرتا ہے، ٹولنگ ایک مفروضہ ہے - پیداوار کا آلہ نہیں۔ ڈائی ٹرآؤٹ اس مفروضے کو طریقہ سے جانچنے کا عمل ہے، جس کا آغاز کم-رسک ہٹ سے ہوتا ہے اور راستے میں ہر کمی کی تشخیص اور اسے درست کرتے ہوئے مکمل پیداواری حالات کی طرف بڑھتا ہے۔ آخری تاریخ کو پورا کرنے کے لئے اس مرحلے میں جلدی کرنا یہ ہے کہ دکانیں کس طرح خراب مہر والے دھاتی پرزوں کو بھیجتی ہیں یا تیسری پیداوار کے دوران ٹولنگ کو تباہ کرتی ہیں۔
آزمائش فطرت کی طرف سے تکرار ہے. ہٹ، پیمائش، ایڈجسٹ، اور دوبارہ-ہٹ کے متعدد چکروں کا منصوبہ بنائیں۔ وہ دکانیں جو آزمائش کو ایک ہی پاس کے طور پر مانتی ہیں انہیں مسلسل پیداواری ناکامیوں، ایمرجنسی ڈائی ریپیئرز، اور معیاری فرار کا سامنا کرنا پڑتا ہے جس کی قیمت محتاط توثیق کے اضافی دن سے کہیں زیادہ ہوتی ہے۔
کاغذ سے پروڈکشن میٹریل تک پہلی کامیابیاں چلانا
پہلی ہٹ کے لیے ترقی پسند نقطہ نظر مسائل کو جلد ظاہر کرتے ہوئے موت کے خطرے کو کم کرتا ہے۔ اسے ایک کنٹرول شدہ اضافہ کے طور پر سوچیں:
- پیپر ہٹ- ڈائی کو کاغذ یا گتے کی شیٹ پر دبانے کی کم رفتار پر بند کریں۔ اس تاثر سے پتہ چلتا ہے کہ آیا تمام مکے یکساں طور پر رابطہ کرتے ہیں، کیا شٹ اونچائی درست ہے، اور کیا کوئی جزو اس سے پہلے مداخلت کرتا ہے۔ کوئی دھات، ٹولنگ کے نقصان کا کوئی خطرہ نہیں۔
- نرم مواد سے ہٹ (ایلومینیم یا کاپر)- نرم، پتلی شیٹ اسٹاک پر چند اسٹروک چلائیں۔ ایلومینیم آسانی سے بگڑ جاتا ہے، اس لیے یہ سیدھ میں ہونے والے مسائل، نامکمل تشکیل، اور کلیئرنس کے مسائل کو سختی سے مکمل کاٹنے والے بوجھ کے تابع کیے بغیر ظاہر کرتا ہے۔ شیئر پیٹرن اور ہم آہنگی کے لیے نرم-مادی حصوں کو چیک کریں۔
- سست رفتار پر پیداواری مواد- فیڈ اصل پیداوار-گریڈ شیٹ کو ڈائی اسٹیمپنگ پریس میں کم رفتار پر (سنگل-اسٹروک موڈ)۔ burrs، جہتی درستگی، کنارے کی حالت، اور سطح کے نقائص کے لیے ہر دھاتی مہر والے حصے کا فوراً معائنہ کریں۔
- بھری ہوئی پٹی کے ساتھ پیداوار کی رفتار- ایک بار سست-اسپیڈ پارٹس معائنہ سے گزرتے ہیں، ٹارگٹ اسٹروک فی منٹ تک ریمپ اپ کریں۔ کچھ مسائل - غلط کھانا، سلگ کھینچنا، ہیٹ جمع ہونا - صرف پروڈکشن کیڈینس پر ظاہر ہوتے ہیں۔
جیسا کہمیٹل فارمنگ میگزین کے نوٹسمکمل طور پر تھریڈڈ پروگریسو ڈائی کا پہلا مکمل حصہ جہتی تقاضوں کے فوراً مطابق نہیں ہو سکتا۔ اسٹیمپرز کو اکثر اس سٹرپ کے ساتھ کئی حصوں کو مکمل طور پر لوڈ کرنا پڑتا ہے اس سے پہلے کہ ڈائی اچھی پیداوار پیدا کرنے میں کامیاب ہو جائے، کیونکہ ابتدائی اسٹروک پریس ریم کو ان علاقوں میں چھوڑ سکتے ہیں جن کو صحیح طریقے سے بننے کے لیے پوری پٹی کے تناؤ کی ضرورت ہوتی ہے۔
عام ڈائی کے مسائل کی نشاندہی اور ان کو درست کرنا
ہر آزمائش کچھ ظاہر کرتی ہے - سوال یہ ہے کہ کیا آپ پڑھ سکتے ہیں کہ حصے آپ کو کیا بتا رہے ہیں۔ دھاتی مہر والے حصے پر ہر نقص ڈائی میں ایک مخصوص بنیادی وجہ سے پتہ چلتا ہے، اور ہر بنیادی وجہ کا ہدف طے کیا جاتا ہے۔ یہاں سب سے عام آزمائشی نقائص ہیں جو ان کی اصلیت اور تصحیح کے مطابق بنائے گئے ہیں:
| عیب | جو آپ دیکھ رہے ہیں۔ | روٹ کاز | اصلاحی اقدام |
|---|---|---|---|
| ضرورت سے زیادہ گڑبڑ | مادی موٹائی کے 10% سے اوپر تیز کنارے کو اٹھایا | ڈائی کلیئرنس کے لیے ناکافی مکے | کٹنگ کناروں کو دوبارہ- پیسنا؛ ہر طرف کلیئرنس کی تصدیق اور ایڈجسٹ کریں؛ سیدھ چیک کریں |
| سلگ کھینچنا | سلگس چہرے پر گھونسہ لگانے کے لیے چپک گئیں، ڈائی کے ذریعے واپس کھینچ لی گئیں۔ | زمین کی ناکافی لمبائی، ناکافی ویکیوم بریک، یا تیل سکشن اثر | مرنے والی زمین کو 1.0-1.5x مادی موٹائی تک بڑھائیں؛ سلگ برقرار رکھنے کی خصوصیات شامل کریں؛ پنچ چہرے پر چکنا کم کریں |
| غیر مساوی قینچ کے نشانات | برنیش بینڈ کی چوڑائی کٹ کے دائرے کے ارد گرد مختلف ہوتی ہے۔ | پنچ-سے-مرنے کی غلط ترتیب؛ غیر-متوازی مرنے والے چہرے | گائیڈ پن کی سیدھ میں دوبارہ-چیک کریں؛ دوبارہ-متوازی کے لیے چہروں کو پیسنا بڑھتے ہوئے بولٹ ٹارک پیٹرن کی تصدیق کریں۔ |
| اسپرنگ بیک | موڑ کا زاویہ بننے کے بعد ہدف سے آگے کھلتا ہے۔ | مواد میں لچکدار بحالی؛ ڈائی جیومیٹری میں ناکافی اوور بینڈ معاوضہ | اوور بینڈ اینگل میں اضافہ کریں (عام طور پر 2-ہلکے اسٹیل کے لیے 5 ڈگری، زیادہ طاقت کے لیے) کوائننگ یا بوٹمنگ کو موڑ کے اوپری حصے میں شامل کریں۔ |
| موڑ پر کریکنگ | بیرونی موڑ کے رداس پر فریکچر | موڑ کا رداس مواد کی لچک کے لیے بہت سخت ہے۔ دانے کی سمت موڑ لائن کے متوازی | موڑ کے رداس میں اضافہ؛ خالی سمت کو گھمائیں؛ زیادہ قابل مواد گریڈ کا استعمال کریں |
| غلط فیڈ / غلط جگہ والی خصوصیات | سوراخ یا خصوصیات پوزیشن والے حصے کو-حصے میں-شفٹ کرتی ہیں۔ | پائلٹ کو نقصان، فیڈ-ریلیز کے وقت کی خرابی، یا پٹی پھسلنا | پہننے کے لئے پائلٹ کا معائنہ؛ فیڈ-ریلیز کے وقت کو ایڈجسٹ کریں تاکہ پائلٹ کے اندراج کے بعد لیکن مکمل مصروفیت سے پہلے رولرز کو کھول دیا جائے؛ ترقی کے فاصلے کی تصدیق کریں۔ |
Burrs خصوصی توجہ کے مستحق ہیں کیونکہ وہ سب سے زیادہ بار بار آزمائے جانے والے طریقے ہیں۔ صنعت کے نقائص کے تجزیے کے مطابق، burrs اس وقت بنتے ہیں جب پنچ اور ڈائی فریکچر زونز صاف طور پر نہیں ملتے ہیں یا تو غلط کلیئرنس، گھسے ہوئے کٹنگ کناروں، خراب سیدھ، یا مواد کی موٹائی کے تغیر سے۔ اگر گڑ کی اونچائی سٹاک کی موٹائی کے 10% سے زیادہ ہے، تو پیداوار شروع ہونے سے پہلے ڈائی کو مداخلت کی ضرورت ہے۔ مناسب کلیئرنس اور تیز کناروں کو برقرار رکھنا بنیادی کنٹرول ہے، اور پروڈکشن کے دوران گڑ کی اونچائی کی نگرانی کرنا اس سے پہلے کہ پرزوں کی تصریح سے باہر ہو جائے ابتدائی وارننگ فراہم کرتا ہے۔
اسپرنگ بیک تصحیح کے لیے اکثر سب سے زیادہ تکرار کی ضرورت ہوتی ہے۔ اعلی-طاقت والے مواد اور سٹینلیس سٹیل جارحانہ طور پر واپس آتے ہیں، اور معاوضے کا زاویہ ہمیشہ صرف حساب سے پیش گوئی نہیں کیا جا سکتا۔ دو سے تین ایڈجسٹمنٹ سائیکلوں کی توقع کریں - تھوڑا سا اوور بینڈ کریں، پیمائش کریں، ایڈجسٹ کریں، دوبارہ-ہٹ کریں - اس سے پہلے کہ تشکیل شدہ خصوصیات ہدف کے زاویے کو مستقل طور پر رکھیں۔
تکرار کے ذریعے حصہ کے مستقل معیار کو حاصل کرنا
ایک اچھا حصہ مرنے کی توثیق نہیں کرتا ہے۔ 30-مسلسل دھاتی سٹیمپنگ حصوں کے 30-50 پرزوں کے نمونے میں مستقل معیار اس بات کی تصدیق کرتا ہے کہ ٹولنگ مستحکم ہے۔ کیلیپرز، گیجز، یا CMM آلات کا استعمال کرتے ہوئے پارٹ پرنٹ رواداری کے خلاف آرٹیکل کے پہلے-حصوں پر اہم جہتوں کی پیمائش کریں۔ پورے دوڑ میں تغیرات کو ٹریک کریں - اگر سوراخ کی پوزیشن 30 ہٹ سے 0.05 ملی میٹر بڑھ جاتی ہے، کچھ پہنا ہوا ہے یا بدل رہا ہے، چاہے انفرادی حصے ابھی بھی معائنہ سے گزر جائیں۔
آزمائشی توثیق کے دوران اہم پیمائشیں:
- گڑ کی اونچائی- زیادہ سے زیادہ کال آؤٹ کے نیچے تصدیق کریں (اکثر 0.05-0.10 ملی میٹر درست مہر والے دھاتی حصوں کے لیے)۔
- خصوصیت-سے-فیچر کے طول و عرض- سوراخ کی جگہ، کنارے کے فاصلے، اور موڑ کے مقامات پرنٹ رواداری کے اندر رکھنے کی تصدیق کریں۔
- جھکنے والے زاویہ- مکمل لچکدار بحالی کے بعد پروٹریکٹر یا آپٹیکل کمپیریٹر سے پیمائش کریں۔
- چپٹا پن- فلر گیجز کے ساتھ سطح کی پلیٹ پر خالی حصوں کو چیک کریں۔ کنڈلی سیٹ یا بقایا تناؤ فلیٹ حصوں کو جھکا سکتا ہے۔
- سطح کی حالت- خروںچ، گیلنگ مارکس، یا ڈائی امپریشنز کا معائنہ کریں جو ٹولنگ کے رابطے کے مسائل کی نشاندہی کرتے ہیں۔
جب تمام جہتیں پورے نمونے پر چلتی ہیں تو پریس سیٹنگز - ٹنیج، شٹ اونچائی، فیڈ کی لمبائی، رفتار، اور چکنا کرنے کے سیٹ اپ کو دستاویز کریں۔ یہ ایک ہی دھاتی سٹیمپنگ مشین پر پروڈکشن اسٹارٹ اپ اور مستقبل کے ڈائی سیٹ اپ کے لیے آپ کی بنیادی لائن بن جاتے ہیں۔ پروڈکشن کے دوران ان سیٹنگز سے کوئی بھی انحراف ایک ٹربل شوٹنگ پوائنٹ ہے جب کوالٹی بڑھ جاتی ہے۔
ٹرائی آؤٹ اصل بوجھ کے تحت پریس ٹنیج کی تصدیق کرنے کا لمحہ بھی ہے۔ بہت سی دکانیں ڈائی فل تھریڈڈ - کے ساتھ اسٹاپ-بلاک لیڈ ریڈنگ کرتی ہیں اور یہ جانچتی ہیں کہ آیا تمام فعال اسٹیشنوں کی طرف سے بیک وقت پیدا ہونے والی حقیقی قوتوں کے تحت پریس گیپس یا ڈیفلیکٹ ہوتے ہیں۔ اگر پریس انحراف کرتا ہے تو، صحیح تشکیل کی گہرائی اور کٹ کے معیار کو برقرار رکھنے کے لیے رام کو تھوڑا نیچے آنا چاہیے، خاص طور پر موٹے یا زیادہ-طاقت والے دھاتی حصوں پر۔
اسٹیمپ شدہ پرزہ جات معائنہ سے گزرتے ہوئے ٹولنگ کی ترقی سے پیداوار کی تیاری تک منتقلی کو مستقل طور پر نشان زد کرتے ہیں۔ لیکن پیداوار کی تیاری ختم لائن نہیں ہے - یہ جاری دیکھ بھال کی ذمہ داری کا نقطہ آغاز ہے جو اس بات کا تعین کرتا ہے کہ آیا یہ ڈائی واقعی ان لاکھوں ہٹوں سے زندہ رہتی ہے جن کے لیے آپ نے اسے ڈیزائن کیا ہے۔
مرحلہ 8 اپنی ڈائی کو برقرار رکھیں اور جانیں کہ کب آؤٹ سورس کرنا ہے۔
آزمائش کے دوران پریس سے نکلنے والے مستقل حصے ایک فنش لائن کی طرح محسوس ہوتے ہیں۔ حقیقت میں، وہ بہت لمبی دوڑ کے آغاز کو نشان زد کرتے ہیں۔ پریمیم ٹول اسٹیل سے بنایا گیا میٹل اسٹیمپنگ ڈائی اور پریزیشن-مائیکرون ٹولرینس تک مشین سے اب بھی اسٹروک - کٹنگ کناروں کو کمزور، گائیڈ پنوں کے پہننے، اسپرنگس تھکاوٹ، اور الائنمنٹ ڈرفٹ کے ذریعے اسٹروک کو کم کرے گا۔ لاکھوں ہٹ سے بچ جانے والی ڈائی اور 200,000 پر ناکام ہونے والی ڈائی کے درمیان فرق نظم و ضبط کے تحت آتا ہے، پروڈکشن حصوں میں نقائص ظاہر ہونے سے پہلے کی جانے والی دیکھ بھال-کی جاتی ہے۔
تیز کرنے کے نظام الاوقات اور معائنہ کے وقفوں کا قیام
صرف کیلنڈر کی تاریخوں کے بجائے مؤثر دیکھ بھال کا تعلق براہ راست ہٹ شماروں سے ہے۔ فی ہفتہ 50,000 سٹروک چلانے والا ڈائی ایک سائیکلنگ 5 سے زیادہ تیز پہنتا ہے،000 - ظاہر ہے، پھر بھی بہت سی دکانیں اصل پیداوار کی شدت سے قطع نظر ہفتہ وار معائنہ کے لیے ڈیفالٹ ہیں۔ اسٹیمپنگ مینوفیکچرنگ کا عمل ثبوت-کی بنیاد پر شیڈولنگ کا بدلہ دیتا ہے: اپنے ہٹ کاؤنٹر کو ٹریک کریں، بار کے رجحانات کو لاگ ان کریں، اور ڈیٹا کو آپ کو بتانے دیں کہ سروس کب واجب الادا ہے۔
درمیانے درجے میں اپنی مرضی کے مطابق میٹل اسٹیمپنگ ڈائی کے لیے ایک عملی نقطہ آغاز-حجم کی پیداوار ہر 50,000-150,000 ہٹ پر جائزے کو تیز کر رہا ہے، مواد کی سختی اور ٹول اسٹیل گریڈ پر منحصر ہے۔ سٹینلیس سٹیل اور اعلی طاقت والے مواد کنارے کے لباس کو تیز کرتے ہیں، وقفوں کو کم کرتے ہیں۔ ایلومینیم اور پیتل جیسے نرم مواد ان کو بڑھاتے ہیں۔ معائنہ کے دوران آپ جو مشاہدہ کرتے ہیں اس کی بنیاد پر وہاں سے ایڈجسٹ کریں۔
ہر دیکھ بھال کے وقفے پر کیا معائنہ کرنا ہے وہ یہ ہے:
- کٹنگ ایج حالت- شٹ ڈاؤن سے ٹھیک پہلے کھینچے گئے نمونے کے حصوں پر گول کرنے، چپ کرنے، مائیکرو-کریکنگ، اور گڑ کی اونچائی کے لیے چیک کریں۔
- گائیڈ پن اور بشنگ پہنیں۔- ڈھیلے پن کا احساس کریں، سائیکلنگ کے دوران غیر معمولی شور کو سنیں، اور پن کی سطحوں پر اسکورنگ یا گیلنگ کے نشانات تلاش کریں۔
- موسم بہار کی تھکاوٹ- اصل قیاس کے خلاف مفت لمبائی کی پیمائش کریں۔ کسی بھی اسپرنگ کو تبدیل کریں جس نے اپنی مفت لمبائی کا 10% سے زیادہ کھو دیا ہو یا نظر آنے والے کریکنگ کو ظاہر کرتا ہو۔
- سیدھ میں اضافہ- بند پوزیشن پر اوپری اور نیچے کے ڈائی چہروں پر ڈائل اشارے کو جھاڑو؛ 0.01 ملی میٹر سے زیادہ انحراف بڑھتے ہوئے شفٹ یا گائیڈ پہننے کی نشاندہی کرتا ہے۔
- فاسٹینر سیکیورٹی- تمام ماؤنٹنگ بولٹ، ڈویل پن، اور ریٹینرز کو چیک کریں کہ چکراتی کمپن کی وجہ سے ڈھیلا پن۔
- انخلاء کے راستے سکریپ کریں۔- صاف سلگ بننا، سلیور، اور ملبہ جو ڈائی کیویٹیز اور رن کے درمیان گڑھے میں جمع ہوتا ہے۔
- چکنا ترسیل- تصدیق کریں کہ چکنا کرنے والا تمام منصوبہ بند ایپلیکیشن پوائنٹس تک بغیر کسی رکاوٹ یا خشک جگہوں کے پہنچ جاتا ہے۔
مناسب تیز کرنے کی تکنیک اتنی ہی اہمیت رکھتی ہے جتنا کہ وقت۔ اصل جیومیٹری اور کلیئرنس کے تعلق کو برقرار رکھنے کے لیے سرفیس پنچ کے چہرے کو پیس کر اور زمین کو یکساں طور پر مروا دیں۔ ایک صاف کٹنگ کنارے کو بحال کرنے کے لیے صرف کافی مواد کو ہٹا دیں - عام طور پر 0.05-0.10 ملی میٹر فی شارپننگ سائیکل۔ پیسنے کے بعد، بند کی اونچائی کو اسی مقدار سے ایڈجسٹ کریں جس کو ہٹا دیا گیا ہے تاکہ صحیح ڈائی بند ہونے کو برقرار رکھا جاسکے۔ اس ایڈجسٹمنٹ کو چھوڑنا ہر تیز کرنے کے ساتھ آہستہ آہستہ کلیئرنس کو کھولتا ہے، آخر کار وہی گڑبڑ کے مسائل پیدا ہوتے ہیں جنہیں آپ ختم کرنے کی کوشش کر رہے تھے۔
جیسا کہمیٹل فارمنگ میگزیناس بات پر زور دیتا ہے، دکانوں کو مرمت کے اخراجات سے الگ دیکھ بھال کے اخراجات کا پتہ لگانا چاہیے۔ احتیاطی دیکھ بھال مرنے کی موجودہ حالت کو محفوظ رکھتی ہے۔ مرمت پہلے سے ٹوٹی ہوئی چیز کو بحال کرتی ہے۔ جب دونوں اکٹھے ہو جاتے ہیں، تو انتظامیہ "مینٹیننس" کے بڑھے ہوئے اخراجات کو دیکھتی ہے اور ٹیم پر دباؤ ڈالتی ہے کہ وہ طے شدہ سروس - کو بالکل غلط جواب دیں۔ منصوبہ بند دیکھ بھال کی سرگرمیوں میں اضافہ ہنگامی مرمت اور پوشیدہ ڈاؤن ٹائم اخراجات میں کمی کے مساوی ہونا چاہیے۔
جب کسی مرنے کو دوبارہ کام یا تبدیلی کی ضرورت ہو تو پہچاننا
تیز کرنا اور اجزاء کی تبدیلی عام لباس کو ہینڈل کرتی ہے۔ لیکن جب وہی اسٹیشن سروس کے فوراً بعد ناکام ہوتا رہتا ہے، یا تصدیق شدہ سیٹ اپ کے چند ہزار ہٹ کے اندر جہتی بہاؤ واپس آتا ہے، تو معمول کی دیکھ بھال اپنی حد کو پہنچ جاتی ہے۔ یہ نمونے گہرے مسائل کی نشاندہی کرتے ہیں - پورے ڈائی میں کلیئرنس کی تبدیلی، جوتے میں ساختی تھکاوٹ، یا ایک بنیادی ڈیزائن کی کمی جسے پیسنے کی مقدار ٹھیک نہیں ہوگی۔
دھاتی سٹیمپنگ مینوفیکچرنگ کے عمل میں ان بڑھنے والے محرکات پر نظر رکھیں:
- تصدیق شدہ تیز کرنے اور سیدھ میں درستگی کے بعد بھی بار بار چلنے والا گڑبڑ یا جہتی بہاؤ۔
- بتدریج گول کرنے کی بجائے کٹنگ کناروں کو چِپ کرنا یا ٹوٹنا - یہ اوورلوڈ یا مادی تھکاوٹ کی نشاندہی کرتا ہے جو تیز کرنے والے پتوں سے زیادہ ہے۔
- پروڈکشن ڈائی پر سال میں دو بار سے زیادہ گائیڈ پن یا بشنگ کی تبدیلی کی ضرورت ہوتی ہے۔
- مجموعی تیز کرنے نے کافی مواد (عام طور پر 3-5 ملی میٹر کل) کو ہٹا دیا ہے جس سے اونچائی کی ایڈجسٹمنٹ کی حد ختم ہوجاتی ہے۔
- انجینئرنگ کی تبدیلیوں کی وجہ سے جزوی رواداری سخت ہو گئی ہے اور موجودہ ڈائی جیومیٹری اب نئی قیاس کو برقرار نہیں رکھ سکتی۔
جب یہ نشانیاں ظاہر ہوتی ہیں، فیصلہ دوبارہ کنڈیشنگ (پہنے ہوئے حصوں کو دوبارہ بنانا اور سیدھ کو بحال کرنا) اور مکمل تبدیلی کے درمیان ہوتا ہے۔ ری کنڈیشننگ سوٹ ختم ہو جاتے ہیں جہاں جوتے، گائیڈز اور مجموعی ڈھانچہ ٹھیک رہتا ہے لیکن کام کرنے والے اجزاء اپنی سروس کی زندگی سے تجاوز کر چکے ہیں۔ جب ساختی سالمیت سے سمجھوتہ کیا جاتا ہے، جب دوبارہ کام کی مجموعی لاگتیں نئی-تعمیری لاگت کے قریب پہنچتی ہیں، یا جب پیداواری حجم آٹوموٹیو-گریڈ کی مستقل مزاجی پر درستگی سے متعلق ڈائی اسٹیمپنگ کے قابل ٹولنگ کا مطالبہ کرتا ہے۔
پروفیشنل ڈائی میکر کے ساتھ کب شراکت کرنا ہے۔
بہت سی دکانیں گھر میں شارپننگ، بہار کی تبدیلی، اور بنیادی اجزاء کی تبدیلی کو مؤثر طریقے سے-ہینڈل کرتی ہیں۔ یہ سادہ بلینکنگ ڈیز اور اعتدال پسند پیداوار والیوم کے لیے کام کرتا ہے۔ لیکن ایک واضح حد ہے جہاں گھر میں-کی صلاحیت ختم ہو جاتی ہے اور مکمل انجینئرنگ وسائل کے ساتھ پروفیشنل میٹل سٹیمپرز بہتر راستہ بن جاتے ہیں۔
| منظر نامہ | گھر کی دیکھ بھال میں-اس کو سنبھالتا ہے۔ | پروفیشنل ڈائی میکر درکار ہے۔ |
|---|---|---|
| معیاری ٹول اسٹیل پر کنارے کو تیز کرنا | ہاں - سطح گرائنڈر اور بنیادی فکسچر کافی ہے۔ | نہیں - جب تک کہ جیومیٹری پیچیدہ نہ ہو یا تار EDM کو دوبارہ ترتیب دینے کی ضرورت ہو۔ |
| بہار اور اجزاء کی تبدیلی | جی ہاں - اسٹاک کے متبادل حصے اور معیاری اسمبلی | نہیں - جب تک کہ حسب ضرورت اجزاء کو دوبارہ -انجینئرنگ کی ضرورت نہ ہو۔ |
| پروگریسو ڈائی اسٹیشن کی تعمیر نو | ممکن ہے اگر دکان میں تار EDM اور CNC پیسنے والی ہو۔ | ہاں - جب متعدد اسٹیشنوں کو دوبارہ ڈیزائن یا CAE کی توثیق کی ضرورت ہو۔ |
| آٹوموٹو سٹیمپنگ PPAP کی ضروریات کے ساتھ ختم ہو جاتی ہے۔ | شاذ و نادر ہی - دستاویزات اور توثیق کے مطالبات زیادہ تر اندرونی دکانوں سے زیادہ ہوتے ہیں۔ | ہاں - مکمل معیار کا نظام، نقلی، اور معائنہ کی صلاحیت درکار ہے۔ |
| تبدیل شدہ حصہ جیومیٹری یا زیادہ والیوم کے لیے نیا ڈائی | نہیں - جب تک کہ دکان ایک مکمل-سروس ٹول روم نہ ہو۔ | ہاں - فزیبلٹی کا تجزیہ، ڈیزائن، مشینی، اور آزمائش سب کی ضرورت ہے۔ |
| ڈائی فیل جڑ-کاز تجزیہ جس میں CAE سمولیشن کی ضرورت ہوتی ہے۔ | نہیں - زیادہ تر دکانوں میں FEA سافٹ ویئر اور نقلی مہارت کی کمی ہے۔ | ہاں - تخروپن جسمانی معائنہ کے لیے پوشیدہ مسائل کی نشاندہی کرتا ہے۔ |
کسی بھی ممکنہ پارٹنر سے پوچھنے کے لیے ایک مفید میٹل اسٹیمپنگ ڈیز کمپنی کا جائزہ سوال: کیا وہ پروڈکشن کی توثیق کے ذریعے فزیبلٹی سے مکمل ورک فلو کا احاطہ کرتے ہیں، یا صرف مجرد مشینی اقدامات؟ فرق اس لیے اہمیت رکھتا ہے کہ ایک ڈائی جو بار بار ناکام ہو جاتی ہے اسے اکثر پورے عمل پر نظر ثانی کی ضرورت ہوتی ہے - نہ کہ صرف ایک جزو کو دوبارہ-مشین کیا جائے۔
ان ٹیموں کے لیے جنہوں نے اپنی-ہاؤس ڈائی-کی صلاحیت کو بڑھا دیا ہے یا جن کو پیداوار کی ضرورت ہے-اعلی-معاہدوں کے لیے گریڈ ٹولنگ، ایک مکمل-سروس فراہم کنندہ کے ساتھ شراکت داری ڈیزائن، مشیننگ، ہیٹ ٹریٹمنٹ، اور ٹرائی آؤٹ کے لیے علیحدہ وینڈرز کے نظم و نسق کے اوور ہیڈ کو ختم کرتی ہے۔ YICHEN، مثال کے طور پر، پیشکش کرتا ہے۔RFQ-تیار کسٹم اسٹیمپنگ ڈائی سلوشنزجس میں فزیبلٹی تجزیہ، CAE سمولیشن، درستگی کی مشیننگ، ٹرائل رن، اور حتمی معائنہ - اسی ورک فلو کا احاطہ کیا گیا ہے جو اس گائیڈ میں ایک کوالٹی سسٹم کے تحت انجام دیا گیا ہے۔ یہ مربوط طریقہ خاص طور پر آٹو موٹیو سٹیمپنگ ڈیز اور دیگر درست ایپلی کیشنز کے لیے قابل قدر ہے جہاں ٹریس ایبلٹی اور پہلے-پاس منظوری کی شرح براہ راست پروڈکشن ٹائم لائنز کو متاثر کرتی ہے۔
چاہے آپ اپنے میٹل سٹیمپنگ کو گھر میں رکھیں یا کسی ماہر کے ساتھ شراکت دار ہوں، اصول ایک ہی رہتا ہے: دیکھ بھال ہر پچھلے مرحلے میں آپ کی سرمایہ کاری کو محفوظ رکھتی ہے۔ ہٹ کی گنتی کی نگرانی کریں، منظم طریقے سے معائنہ کریں، کناروں کے ناکام ہونے سے پہلے تیز کریں، اور جب معمول کی دیکھ بھال رک جائے تو ایمانداری سے بڑھیں۔ لاکھوں ہٹ سے بچنے کے لیے بنایا گیا ڈائی صرف اس صورت میں ایسا کر سکتا ہے جب اس کے پیچھے دیکھ بھال کا پروگرام بھی اتنا ہی نظم و ضبط ہو۔
سٹیمپنگ ڈائی بنانے کے بارے میں اکثر پوچھے جانے والے سوالات
1. اسٹیمپنگ کو شروع سے مرنے میں کتنا وقت لگتا ہے؟
ایک سادہ سنگل-اسٹیشن بلینکنگ ڈائی میں عام طور پر 4-8 ہفتے لگتے ہیں ڈیزائن کے ذریعے آزمائشی، جب کہ ایک پیچیدہ پروگریسو ڈائی میں 12-20 ہفتے یا اس سے زیادہ کا وقت لگ سکتا ہے۔ ٹائم لائن کا انحصار حصہ کی پیچیدگی، مواد کے انتخاب، مشینی طریقہ (دستی بمقابلہ CNC/وائر EDM)، گرمی کے علاج کے چکر، اور مسلسل حصے کے معیار کو حاصل کرنے کے لیے ضروری آزمائشی تکرار کی تعداد پر ہوتا ہے۔ ان ہاؤس وائر EDM اور CNC کی گنجائش والی دکانیں آؤٹ سورسنگ مشینی مراحل کے مقابلے میں ٹائم لائنز کو نمایاں طور پر سکیڑ سکتی ہیں۔
2. سٹیمپنگ ڈیز کے لیے بہترین ٹول اسٹیل کیا ہے؟
کوئی واحد بہترین ٹول اسٹیل نہیں ہے - صحیح انتخاب آپریشن اور پیداوار کے حجم پر منحصر ہے۔ D2 ٹول اسٹیل (54-61 HRC) غیر معمولی لباس مزاحمت کی وجہ سے طویل-دوڑ کے خالی اور چھیدنے میں بہترین ہے۔ A2 درمیانے- والیوم ڈیز اور لمبے پنچز کے لیے سختی اور سختی کا متوازن امتزاج پیش کرتا ہے۔ S7 بھاری بلیننگ اور موڑنے والے آپریشنز کے لیے اعلی جھٹکا مزاحمت فراہم کرتا ہے۔ انتہائی اعلیٰ-حجم یا کھرچنے والے مواد کی ایپلی کیشنز کے لیے، کاربائیڈ انسرٹس مخصوص اسٹیشنوں میں ٹھوس ٹول اسٹیل کے مقابلے میں ڈائی لائف کو 500-1000% تک بڑھا سکتے ہیں۔
3. آپ شیٹ میٹل سٹیمپنگ کے لیے پنچ اور ڈائی کلیئرنس کا حساب کیسے لگاتے ہیں؟
ہر طرف ڈائی کلیئرنس مواد کی موٹائی کو کلیئرنس فیصد سے ضرب دینے کے برابر ہے۔ ہلکے سٹیل کے لیے، فی طرف 5-10% استعمال کریں۔ ایلومینیم جیسے نرم مواد کے لیے 5-7% کی ضرورت ہوتی ہے، جب کہ سخت مواد جیسے سٹینلیس سٹیل کے لیے 10-12% یا اس سے زیادہ کی ضرورت ہوتی ہے۔ مثال کے طور پر، 1.5 ملی میٹر ہلکے سٹیل کو 8 فیصد فی سائیڈ پر خالی کرنے سے ہر طرف 0.12 ملی میٹر کلیئرنس ملتی ہے، جس سے ڈائی اوپننگ مجموعی طور پر پنچ سے 0.24 ملی میٹر بڑا ہوتا ہے۔ مناسب کلیئرنس صاف فریکچر سیدھ، کم سے کم گڑبڑ، اور ٹول کی توسیعی زندگی کو یقینی بناتی ہے۔
4. مہر والے حصوں پر ضرورت سے زیادہ burrs کی کیا وجہ ہے اور آپ اسے کیسے ٹھیک کرتے ہیں؟
ضرورت سے زیادہ burrs - ابھرے ہوئے تیز دھارے جو مواد کی موٹائی کے 10% سے زیادہ ہوتے ہیں - کا نتیجہ ناکافی پنچ-سے-ڈائی کلیئرنس، پھیکے یا پھٹے ہوئے کٹنگ کناروں، یا پنچ اور ڈائی کے درمیان غلط ترتیب سے ہوتا ہے۔ اس فکس میں نفاست کو بحال کرنے کے لیے کٹنگ کناروں کو دوبارہ پیسنا، مواد کی تصریحات سے مماثل ہونے کے لیے ہر طرف کلیئرنس کی تصدیق اور ایڈجسٹ کرنا، اور گائیڈ پن کی سیدھ اور ڈائی چہرے کے متوازی کو چیک کرنا شامل ہے۔ پیداوار کے دوران burr کی اونچائی کی نگرانی ایک ابتدائی انتباہی نظام کے طور پر کام کرتا ہے جو حصوں کی تفصیلات سے باہر ہونے سے پہلے دیکھ بھال کو متحرک کرتا ہے۔
5. آپ کو گھر میں بنانے کے بجائے اسٹیمپنگ ڈائی میکنگ کو کب آؤٹ سورس کرنا چاہیے؟
آؤٹ سورس کریں جب آپ کا پروجیکٹ -گھریلو سازوسامان کی صلاحیت - سے زیادہ ہو، خاص طور پر جب آپ کے پاس پیچیدہ پروفائلز کے لیے وائر EDM کی کمی ہو، ڈیزائن کی توثیق کے لیے CAE سمولیشن کی ضرورت ہو، آٹوموٹیو-گریڈ PPAP دستاویزات کی ضرورت ہو، یا جب ترقی پسند ڈائی اسٹیشنز کو دوبارہ ڈیزائن کی ضرورت ہو۔ مکمل-سروس ڈائی میکر جیسے YICHEN ایک کوالٹی سسٹم کے تحت فزیبلٹی تجزیہ، سمولیشن، پریزیشن مشیننگ، ٹرائل رن، اور معائنہ کو ہینڈل کرتے ہیں، جس سے ملٹی-وینڈر کوآرڈینیشن کو ختم کیا جاتا ہے۔ یہ مربوط نقطہ نظر خاص طور پر اعلی-حجم کے معاہدوں کے لیے قابل قدر ہے جہاں پہلے-پاس منظوری کی شرح براہ راست پروڈکشن ٹائم لائنز کو متاثر کرتی ہے۔


