


آٹوموٹو سٹیمپنگ ڈیز کیا ہیں اور وہ کیوں اہمیت رکھتے ہیں۔
جب اسٹیل کا ایک چپٹا کنڈلی فینڈر، ساختی ریل، یا آپ کی گاڑی کے اندر گہرائی میں ایک بریکٹ بن جاتا ہے، تو تبدیلی اسٹیمپنگ پریس کے اندر ہوتی ہے، جو ایک مقصد سے بنے ہوئے آلے سے چلتی ہے-۔ یہ ٹول ڈائی ہے، اور اسے درست کرنا اس بات کا تعین کرتا ہے کہ آیا کوئی پروڈکشن پروگرام اپنی لاگت، معیار اور وقت کے اہداف کو پورا کرتا ہے۔
آٹوموٹو سٹیمپنگ کی تعریف
آٹوموٹیو سٹیمپنگ ڈائز درست-انجینئرڈ ٹول سیٹ ہوتے ہیں، جو عام طور پر سخت ٹول اسٹیل یا کاربائیڈ سے بنائے گئے-الائیز سے بنائے جاتے ہیں، جو ہائی-ٹنج پریس کے ذریعے کنٹرولڈ فورس لگا کر گاڑی کے اجزاء میں شیٹ میٹل کو کاٹتے، فارم اور شکل دیتے ہیں۔
ہر ڈائی سیٹ مماثل اوپری اور نچلے حصوں پر مشتمل ہوتا ہے جس میں پنچ، ڈائی بلاکس، اسٹرائپرز، اور گائیڈ سسٹم ہوتے ہیں جو پیداوار کی رفتار سے دوبارہ قابل دہرانے کے قابل پرزے تیار کرنے کے لیے مل کر کام کرتے ہیں۔ کے طور پرایس ایم ایاس کی وضاحت کرتا ہے، سٹیمپنگ ڈیز وہ ٹولز ہیں جو شیٹ میٹل کے پرزوں کو تشکیل دیتے اور کاٹتے ہیں، جو CAD سافٹ ویئر اور تجزیاتی پروگراموں کا استعمال کرتے ہوئے تیار کیے جاتے ہیں، پھر ہنر مند ڈائی میکرز کے ذریعے فزیکل ٹولنگ میں ترجمہ کیے جاتے ہیں۔ آٹو پارٹس مینوفیکچرنگ میں، یہ ٹولز ہر باڈی پینل کی ریڑھ کی ہڈی بناتے ہیں، ساختی کمک، اور اندرونی دھاتی اجزاء لائن سے باہر ہوتے ہیں۔
کیوں ڈائی سلیکشن مینوفیکچرنگ کی کامیابی کو آگے بڑھاتا ہے۔
ایک ایسی ڈائی کی وضاحت کرنے کا تصور کریں جو صاف ستھرا پرزہ تیار کرتا ہے لیکن آپ کے ٹاک ٹائم کے مطابق نہیں چل سکتا، یا ایسا جو تیز چلتا ہے لیکن اسکریپ ریٹ پیدا کرتا ہے جو آپ کے مارجن کو کم کرتا ہے۔ ڈائی سلیکشن تین مسابقتی دباؤ کے چوراہے پر بیٹھتا ہے:
- پیداواری لاگت- ٹولنگ کی سرمایہ کاری، دیکھ بھال کی فریکوئنسی، اور مواد کا استعمال سبھی ڈائی ٹائپ اور ڈیزائن کے انتخاب پر واپس آتے ہیں۔
- جزوی معیار- جہتی درستگی، سطح کی تکمیل، اور گڑ کا کنٹرول درست کلیئرنس، مواد کے بہاؤ کے انتظام، اور تعمیراتی معیار پر منحصر ہے۔
- سائیکل کا وقت- اسٹیشنوں کی تعداد، پریس کی رفتار کی مطابقت، اور حصہ کی منتقلی کا طریقہ براہ راست اسٹروک فی منٹ کو کنٹرول کرتا ہے۔
ایک نئے پلیٹ فارم پر آٹوموٹیو ڈیز کی وضاحت کرنے والے OEM انجینئرز کے لیے، یہ تجارت ابتدائی تصور کے مرحلے سے شکل کے پروگرام کی فزیبلٹی کو-آف کرتی ہے۔ ٹائر 1 اور ٹائر 2 ٹیموں کے لیے جو پروڈکشن کنٹریکٹس جیتنے کے لیے ڈائی اثاثوں میں سرمایہ کاری کرتی ہیں، غلط انتخاب پروگرام کی زندگی کے لیے ناموافق معاشیات کو بند کر سکتا ہے۔آٹوموٹو میٹل اسٹیمپنگ آپریشنزدونوں گروپوں کا مطالبہ ہے کہ اسٹیل کو کاٹنے سے پہلے ڈائی ٹائپ، میٹریل اور بلڈ کوالٹی پر سیدھ کریں۔
فیصلے جلدی جلدی ہو جاتے ہیں۔ حصہ جیومیٹری، سالانہ حجم، میٹریل گریڈ، اور پریس کی دستیابی سبھی آپس میں بات چیت کرتے ہیں، اور ہر ڈائی ٹائپ طاقتوں اور حدود کا ایک الگ پروفائل رکھتا ہے۔ آگے کے حصے ان اقسام کو ساتھ ساتھ توڑتے ہیں، ڈیز بنانے کے طریقہ پر چلتے ہیں، اور تکنیکی تجارت-کا نقشہ بناتے ہیں جو ایک منافع بخش اسٹیمپنگ پروگرام کو پریشان کن پروگرام سے الگ کرتے ہیں۔
آٹوموٹو سٹیمپنگ ڈائی کی اقسام کا مکمل موازنہ
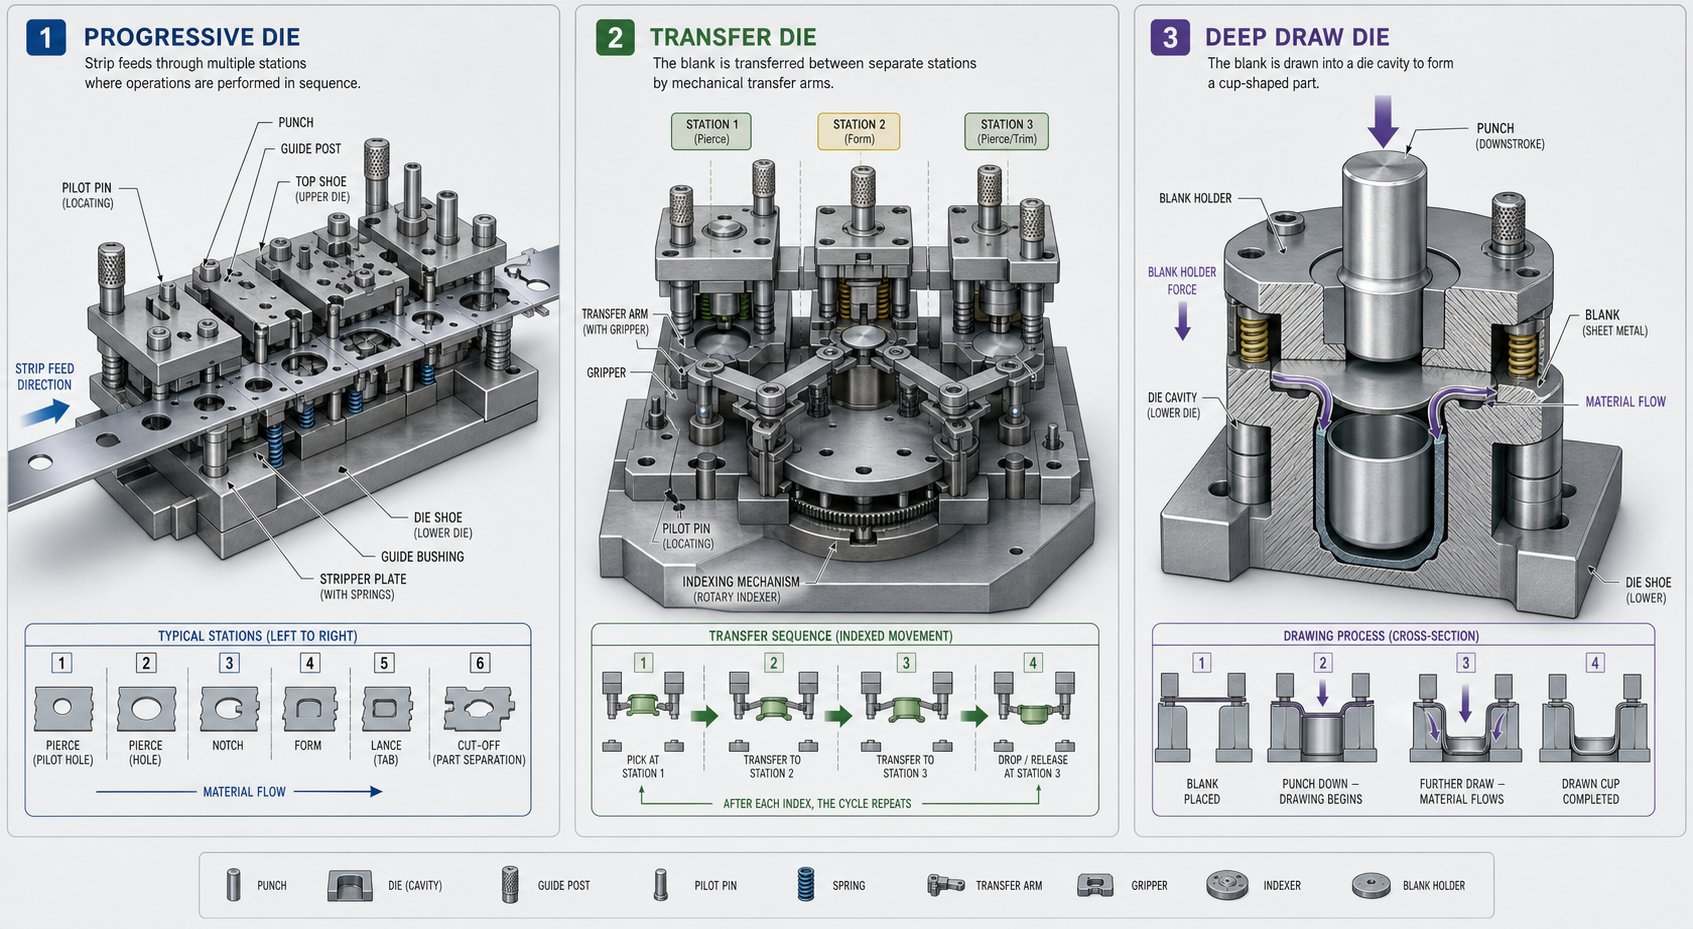
ہر ڈائی قسم ایک مختلف پیداواری مسئلہ حل کرتی ہے۔ پارٹ جیومیٹری، حجم کے اہداف، اور مادی گریڈ فیصلے کو آگے بڑھاتے ہیں، لیکن یہ سمجھنا کہ ہر کنفیگریشن حقیقت میں کیسے کام کرتی ہے، صحیح کال کرنے کی بنیاد ہے۔ ذیل میں گاڑیوں کے پروگراموں میں استعمال ہونے والی بڑی شیٹ میٹل اسٹیمپنگ ڈیز کا ایک ساتھ-بائی-سائیڈ بریک ڈاؤن ہے۔
| ڈائی ٹائپ | آپریٹنگ اصول | بہترین-موزوں آٹوموٹیو پارٹس | پیداوار کے حجم کی حد | پیچیدگی کی سطح | کلیدی حدود |
|---|---|---|---|---|---|
| ترقی پسند | دھاتی پٹی ایک ہی ڈائی سیٹ میں متعدد اسٹیشنوں کے ذریعے آگے بڑھتی ہے۔ ہر اسٹروک فی اسٹیشن ایک آپریشن مکمل کرتا ہے۔ | بریکٹ، سیٹ بیلٹ اینکرز، برقی کنیکٹر، چھوٹے ساختی کمک | زیادہ (100k+ سالانہ) | میڈیم سے ہائی | حصے کا سائز پٹی کی چوڑائی اور پریس بیڈ سے محدود؛ گہری ڈرا مشکل ہے |
| منتقلی | انفرادی خالی جگہیں خود مختار ڈائی اسٹیشنوں کے درمیان میکانکی یا روبوٹ طور پر حرکت کرتی ہیں۔ | ساختی کراس ممبران، سسپنشن بریکٹ، بڑے باڈی کمک | درمیانے درجے سے زیادہ (50k+) | اعلی | زیادہ سرمائے کی لاگت؛ ترقی پسند سے سست سائیکل کا وقت؛ آٹومیشن کے بنیادی ڈھانچے کی ضرورت ہے |
| ٹینڈم | سنگل-آپریشن پریس کا سلسلہ لائن میں ترتیب دیا گیا ہے؛ پریس کے درمیان حصہ کی منتقلی | بڑے جسم-میں-سفید پینل (دروازے، ہڈز، فینڈر) | میڈیم سے ہائی | اعلی | بڑی منزل کی جگہ؛ اہم سرمایہ کاری؛ پیچیدہ لاجسٹکس |
| کمپاؤنڈ | ایک ہی جھٹکے میں ایک سے زیادہ کٹنگ آپریشنز (بلینکنگ + پیئرسنگ) بیک وقت کیے گئے | فلیٹ پریزیشن پرزے، واشر-جیسے اجزاء، ریانفورسمنٹ پلیٹس | میڈیم سے ہائی | درمیانہ | نسبتاً فلیٹ جیومیٹری تک محدود؛ سنگل-آپریشن ڈیز سے زیادہ ٹولنگ لاگت |
| امتزاج | کاٹنے اور بنانے کے عمل کو ایک ہی جھٹکے میں ملا کر | سوراخوں، برقی ٹرمینلز، پاور ٹرین شیمز کے ساتھ تشکیل شدہ بریکٹ | میڈیم سے ہائی | میڈیم سے ہائی | پیچیدہ مرنے کی تعمیر؛ سخت دیکھ بھال کے وقفے |
| گہری ڈرا | خالی ہولڈر اور پنچ کھوکھلی یا کپ-کی شکل کی جیومیٹری بنانے کے لیے مواد کو گہا میں کھینچتے ہیں | ایندھن کے ٹینک، ساختی رہائش، باڈی پینل کے حصے، بیٹری کے انکلوژرز | میڈیم سے ہائی | اعلی | عین مطابق مواد بہاؤ کنٹرول کی ضرورت ہے؛ جھریوں اور پھٹنے کا خطرہ |
| ٹرم/پیئرس | اضافی مواد کو ہٹاتا ہے اور تشکیل مکمل ہونے کے بعد سوراخ یا سلاٹ شامل کرتا ہے۔ | تقریباً تمام مہر والے باڈی اور ساختی حصوں پر حتمی-مرحلہ پروسیسنگ | تمام جلدیں | کم سے درمیانے درجے تک | ثانوی آپریشن سائیکل کے وقت میں اضافہ کرتا ہے؛ AHSS پر کٹنگ ایجز تیزی سے پہنتے ہیں۔ |
پروگریسو اور ٹرانسفر ڈائی کنفیگریشنز
پروگریسو ڈیز دھات کی پٹی کو پورے عمل میں منسلک رکھتی ہے۔ پریس میں ایک کوائل فیڈنگ کی تصویر بنائیں: ہر اسٹروک کے ساتھ، پٹی آگے کی طرف اشارہ کرتی ہے اور ایک نیا آپریشن، چاہے کاٹنا، موڑنے، کوائننگ، یا ایمبوسنگ، ہر اسٹیشن پر بیک وقت ہوتا ہے۔ تیار شدہ حصہ صرف آخری اسٹیشن پر کیریئر کی پٹی سے الگ ہوتا ہے۔ یہ ترقی پسند اسٹیمپنگ ڈائی کو زیادہ مقدار میں تیار کیے جانے والے چھوٹے پرزوں کے لیے غیر معمولی طور پر موثر بناتا ہے، جیسے کہ بڑھتے ہوئے بریکٹ، الیکٹریکل ہاؤسنگ، اور کنیکٹر ٹرمینلز۔ درحقیقت، کاپر پروگریسو سٹیمپنگ EV بس بارز اور ہائی-کندکٹیویٹی ٹرمینلز کے لیے عام ہے جہاں سخت برداشت اور تیز رفتار تھرو پٹ دونوں اہم ہیں۔
منتقلی ایک مختلف طریقہ اختیار کرتی ہے۔ خالی جگہ کو جلد آزاد کر دیا جاتا ہے، پھر مکینیکل انگلیاں یا روبوٹک بازو اسے آزاد اسٹیشنوں کے درمیان شٹل کرتے ہیں۔ ہر سٹیشن کو ایک ہی آپریشن کے لیے بہتر بنایا جا سکتا ہے، بشمول گہری قرعہ اندازی جو کہ ترقی پسند پٹی پر ناقابل عمل ہو گی۔منتقلی کے نظامبڑے، ہندسی طور پر پیچیدہ آٹوموٹیو حصوں جیسے ساختی کراس ممبرز اور سسپنشن پرزوں کے لیے چمکتا ہے جہاں یہ حصہ صرف ترقی پسند پٹی کی رکاوٹوں کے اندر فٹ نہیں ہوتا ہے۔
ٹینڈم ڈائی لائنز اس منطق کو مزید بڑھاتی ہیں۔ ایک پریس کے اندر اسٹیشنوں کے بجائے، انفرادی پریسوں کا ایک سلسلہ ترتیب دیا جاتا ہے جس کے درمیان خودکار حصہ کی منتقلی ہوتی ہے۔ آپ کو ایسے ٹینڈم سیٹ اپ ملیں گے جو پورے-سائز باڈی-ان-میں سفید پینلز، ہڈز، اور دروازے کے باہر تیار کرتے ہیں جہاں ہر تشکیل دینے والا مرحلہ اپنے مخصوص پریس ٹنیج اور اسٹروک پروفائل کا مطالبہ کرتا ہے۔
کمپاؤنڈ، کمبی نیشن، اور ڈیپ ڈرا ڈیز
کمپاؤنڈ ڈیز ایک ہی جھٹکے میں ایک سے زیادہ کاٹنے والی کارروائیوں کو انجام دیتا ہے، سوچیں کہ بیرونی پروفائل کو خالی کرنا اور اندرونی سوراخوں کو بیک وقت چھیدنا۔ ادائیگی خصوصیات کے درمیان سخت ارتکاز ہے، جو درستگی کے فلیٹ حصوں جیسے ریانفورسمنٹ پلیٹس اور پاور ٹرین شیمز کے لیے اہمیت رکھتی ہے۔ کمپاؤنڈ ڈیز ابتدائی ٹولنگ لاگت پر زیادہ بھاری ہوتی ہے لیکن آپریشنز کے درمیان پارٹ ہینڈلنگ کو ختم کر کے حجم کے حساب سے جلد ادائیگی کریں۔
ایک ہی سٹروک میں کٹنگ اور تشکیل کو ضم کرکے امتزاج ڈیز ایک قدم آگے بڑھتا ہے۔ ایک بریکٹ جس میں سوراخ شدہ سوراخ اور تشکیل شدہ فلینج دونوں کی ضرورت ہوتی ہے وہ اسمبلی کے لیے تیار پریس سے آ سکتا ہے۔ یہ ثانوی کارروائیوں اور جزوی طور پر-ہینڈلنگ کے اخراجات کو کم کرتا ہے، حالانکہ ڈائی کنسٹرکشن اور دیکھ بھال زیادہ پیچیدہ ہو جاتی ہے۔
ڈیپ ڈرا ڈیز آٹوموٹو سٹیمپنگ میں سب سے زیادہ ڈیمانڈنگ جیومیٹری کو ہینڈل کرتی ہے۔ ایک فلیٹ خالی کو پنچ کے ذریعے ڈائی کیویٹی میں کھینچا جاتا ہے جبکہ ایک خالی ہولڈر جھریوں کو روکنے کے لیے مواد کے بہاؤ کو کنٹرول کرتا ہے۔ باڈی پینل کے حصے، ایندھن کے ٹینک، اور EV بیٹری کے انکلوژر اجزاء سبھی گہری ڈرائنگ پر انحصار کرتے ہیں۔ یہ عمل ریڈیائی، خالی ہولڈر پریشر، اور چکنا کرنے کے لیے محتاط توجہ کا مطالبہ کرتا ہے، خاص طور پر جب مینوفیکچررز ایلومینیم پینلز کی طرف بڑھتے ہیں جو ہلکے اسٹیل سے کم معاف کرنے والے ہوتے ہیں۔
ٹرم اینڈ پیئرس فنشنگ آپریشنز میں مر جاتے ہیں۔
تقریباً ہر تشکیل شدہ آٹوموٹو پارٹ کے لیے فنشنگ پاس کی ضرورت ہوتی ہے۔ ٹرم اینڈ پیئرس ڈائز ڈرائنگ آپریشنز سے بچا ہوا اضافی فلینج مواد ہٹاتا ہے، بڑھتے ہوئے سوراخوں کو شامل کرتا ہے، اور اسمبلی کی خصوصیات کے لیے سلاٹ کاٹتا ہے۔ یہ ڈیز اس عمل میں نیچے کی طرف بیٹھتے ہیں، اکثر ٹرانسفر لائن میں آخری اسٹیشن کے طور پر یا ٹینڈم سیٹ اپ میں اسٹینڈ اکیلے آپریشن کے طور پر۔
اگرچہ ٹرم اور پیئرس ڈائز تصور میں آسان ہیں، لیکن ان کے کٹنگ ایجز زیادہ پہننے کی شرح کو برداشت کرتے ہیں، خاص طور پر جب اعلیٰ-قوت والے اسٹیل کو تراشتے ہیں۔ کنارے کی کوالٹی براہ راست اس بات پر حکمرانی کرتی ہے کہ آیا کوئی حصہ جہتی معائنہ سے گزرتا ہے، اس لیے ان ڈائز کے لیے ٹول اسٹیل کا انتخاب اور دیکھ بھال کے نظام الاوقات تشکیل کے مراحل کی طرح توجہ کے مستحق ہیں۔
اپنے حصے کی جیومیٹری اور حجم کے ساتھ صحیح ڈائی ٹائپ کو ملانا پہلا فیصلہ ہے۔ اگلا چیلنج یہ سمجھنا ہے کہ کیا ہوتا ہے جب ایک سرحدی حصہ کسی بھی راستے سے جا سکتا ہے، یہ بالکل وہی ہے جہاں ترقی پسند-بمقابلہ-منتقلی تجارت-آف اہم بن جاتی ہے۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی ڈیسیژن فریم ورک
آٹوموٹو کے بہت سارے پرزے گرے زون میں آتے ہیں جہاں یا تو پروگریسو ڈائی یا ٹرانسفر ڈائی تکنیکی طور پر کام کر سکتی ہے۔ سیٹ بیلٹ کا اینکر واضح طور پر ترقی پسند علاقہ ہے، اور پورے-دروازے کا اندرونی حصہ واضح طور پر منتقلی لائن سے تعلق رکھتا ہے۔ لیکن درمیانے درجے کی گہرائی اور 200,000 سالانہ حجم کے ساتھ درمیانے-سائز کے ساختی کمک کا کیا ہوگا؟ یہیں سے حقیقی انجینئرنگ کی بحث شروع ہوتی ہے۔
جب پروگریسو مر جاتا ہے آؤٹ پرفارم ٹرانسفر مر جاتا ہے۔
ایک ترقی پسند ڈائی اینڈ اسٹیمپنگ سیٹ اپ رفتار پر جیت جاتا ہے۔ چونکہ پٹی جڑی رہتی ہے اور ہر پریس اسٹروک کے ساتھ آگے کی طرف اشارہ کرتی ہے، آپ کم سے کم حصہ کو سنبھالنے کی پیچیدگی کے ساتھ ہائی اسٹروک فی منٹ پر دوڑ سکتے ہیں۔ پورا آپریشن سنگل ڈائی سیٹ میں رہتا ہے، جس کا مطلب ہے ایک پریس، ایک سیٹ اپ، اور مسلسل ریپیٹ ایبلٹی سٹیشن ٹو سٹیشن۔
جب آپ کا حصہ نسبتاً چھوٹا ہوتا ہے، اس میں اتھلے ڈرا یا سادہ موڑ ہوتے ہیں، اور زیادہ سالانہ حجم کا مطالبہ کرتے ہیں تو پروگریسو ڈیز زیادہ مضبوط انتخاب ہوتے ہیں۔ بڑھتے ہوئے بریکٹ، برقی ٹرمینلز، اور چھوٹے ساختی کمک کے بارے میں سوچیں۔ انٹیگریٹڈ سٹیشن ڈیزائن لیبر پر انحصار کو بھی کم کرتا ہے کیونکہ کوائل فیڈر اور پریس ہینڈل پارٹ کی حرکت خود بخود ہو جاتی ہے۔ آٹوموٹیو پرزوں کے لیے پروگریسو سٹیمپنگ اپنا بہترین ROI فراہم کرتا ہے جب پرزے پٹی کی چوڑائی کے اندر رہتے ہیں اور آپریشن کے درمیان گھمانے یا ٹپنگ کی ضرورت نہیں ہوتی ہے۔
جب ٹرانسفر مر جائے تو بہتر انتخاب ہوتا ہے۔
ٹرانسفر ڈیز اپنی جگہ ایک بار حاصل کر لیتا ہے جب پارٹ سائز اس سے زیادہ ہو جاتا ہے جو پٹی لے جا سکتا ہے، یا جب جیومیٹری ایسے کاموں کا مطالبہ کرتی ہے جو کسی منسلک کیریئر پر نہیں ہو سکتے۔ گہری قرعہ اندازی، burr-ڈائریکشن کنٹرول کے لیے حصہ کی گردش، اور ملٹی-محور کی تشکیل سبھی قابل رسائی ہو جاتے ہیں کیونکہ ہر خالی جگہ اسٹیشنوں کے درمیان آزادانہ طور پر حرکت کرتی ہے۔
مواد کا استعمال ایک اور عنصر ہے جو منتقلی کی طرف جھکتا ہے۔ ایک ترقی پسند ڈائی کیریئر-اسکریپ تیار کرتا ہے جو سیدھا ری سائیکلنگ تک جاتا ہے، اور زیادہ موٹے یا زیادہ مہنگے مواد کے لیے، یہ فضلہ تیزی سے بڑھتا ہے۔ منتقلی کا نظام اجازت دیتا ہے۔گھوںسلا خالی لے آؤٹجو کہ ہر شیٹ سے مزید حصوں کو نچوڑتا ہے، جس سے اعلی-طاقت والے اسٹیل اور ایلومینیم پر لاگت کی نمایاں بچت ہوتی ہے۔ ڈائی مینٹیننس بھی آسان ہوتا ہے کیونکہ ہر سٹیشن ایک خود مختار یونٹ ہوتا ہے، جس تک رسائی اور ایڈجسٹ کرنا مضبوطی سے بھرے پروگ ڈائی سٹیشنوں کے مقابلے میں آسان ہوتا ہے۔
درمیانے-پیچیدہ حصوں کے لیے فیصلے کا معیار
جب کوئی حصہ دو نقطہ نظر کے درمیان بیٹھتا ہے، تو یہ عوامل پیمانے پر اشارہ کرتے ہیں:
- پارٹ سائز کی حد- اگر حصہ لفافہ کسی بھی سمت میں تقریباً 300-400 ملی میٹر سے زیادہ ہو تو، پٹی فیڈنگ ناقابل عمل ہو جاتی ہے اور منتقلی ممکنہ راستہ ہے۔
- گہرائی کھینچیں۔- اتلی شکلیں (25-30 ملی میٹر سے کم) ترقی پسند اسٹیشنوں میں اچھی طرح کام کرتی ہیں۔ گہرے کپ یا چینلز ٹرانسفر سیٹ اپ کے حق میں ہیں جہاں خالی ہولڈر پریشر کو فی اسٹیشن بہتر بنایا جا سکتا ہے۔
- مواد سکریپ کی شرح- مہنگا یا موٹا اسٹاک کیریئر-کچرے کی لاگت کے جرمانے کو بڑھاتا ہے، فیصلہ کو نیسٹڈ خالی جگہ کے ساتھ منتقلی کی طرف دھکیلتا ہے۔
- ٹنیج کی دستیابی کو دبائیں- ترقی پسند ڈیز تمام تشکیل دینے والی قوتوں کو ایک ہی پریس اسٹروک میں یکجا کرتی ہے۔ اگر آپ کا دستیاب پریس ٹننیج-محدود ہے، تو ٹرانسفر اسٹیشنوں میں تقسیم کی کارروائیاں بوجھ کو تقسیم کرتی ہیں۔
- ثانوی آپریشن کی ضرورت ہے۔- اگر حصے کو گھمانے، ٹپنگ، یا متعدد سمتوں سے آپریشنز کی ضرورت ہوتی ہے، تو منتقلی کا نظام ایک ترقی پسند پٹی کے اندر کیم-میکانزم کی رکاوٹوں کے بغیر لچک فراہم کرتا ہے۔
ایک تیسرا راستہ قابل غور ہے۔ بڑے باڈی پینلز جیسے دروازے، ہڈز، اور فینڈر آؤٹرز کے لیے، نہ تو کوئی ایک پروگریسو ڈائی اور نہ ہی معیاری ٹرانسفر سیٹ اپ مثالی ہے۔ ٹینڈم ڈائی لائنز ترتیب میں ترتیب دیے گئے انفرادی پریسوں کی ایک سیریز کا استعمال کرتی ہیں، ہر ایک کو تشکیل دینے یا تراشنے کے مرحلے کے لیے وقف کیا جاتا ہے، جس کے درمیان روبوٹک منتقلی ہوتی ہے۔ سرمائے کی سرمایہ کاری کافی ہے، لیکن اعلی-حجم کے بیرونی پینلز کے لیے جو سخت سطح کے-معیار کی ضرورت ہوتی ہے، بڑے OEMs میں ٹینڈم کنفیگریشن صنعت کا معیار بنی رہتی ہے۔
ان طریقوں کے درمیان انتخاب کرنے سے پروگرام کی زندگی کے لیے ٹولنگ لاگت، سائیکل کا وقت، اور سکریپ اکنامکس میں تالے پڑ جاتے ہیں۔ لیکن ڈائی ٹائپ صرف نصف مساوات ہے۔ یہ ڈائی کس طرح بنتی ہے، خام ٹول اسٹیل بلاک سے لے کر پروڈکشن-تیار ٹول ہولڈنگ مائکرون-لیول ٹولرنس تک، اس بات کی وضاحت کرتا ہے کہ آیا یہ ڈیزائن کے مطابق کارکردگی کا مظاہرہ کرتا ہے یا پہلے دن سے دیکھ بھال کا سر درد بن جاتا ہے۔
سٹیمپنگ ڈائیز کو خالی سے پروڈکشن ٹول تک کیسے بنایا جاتا ہے۔
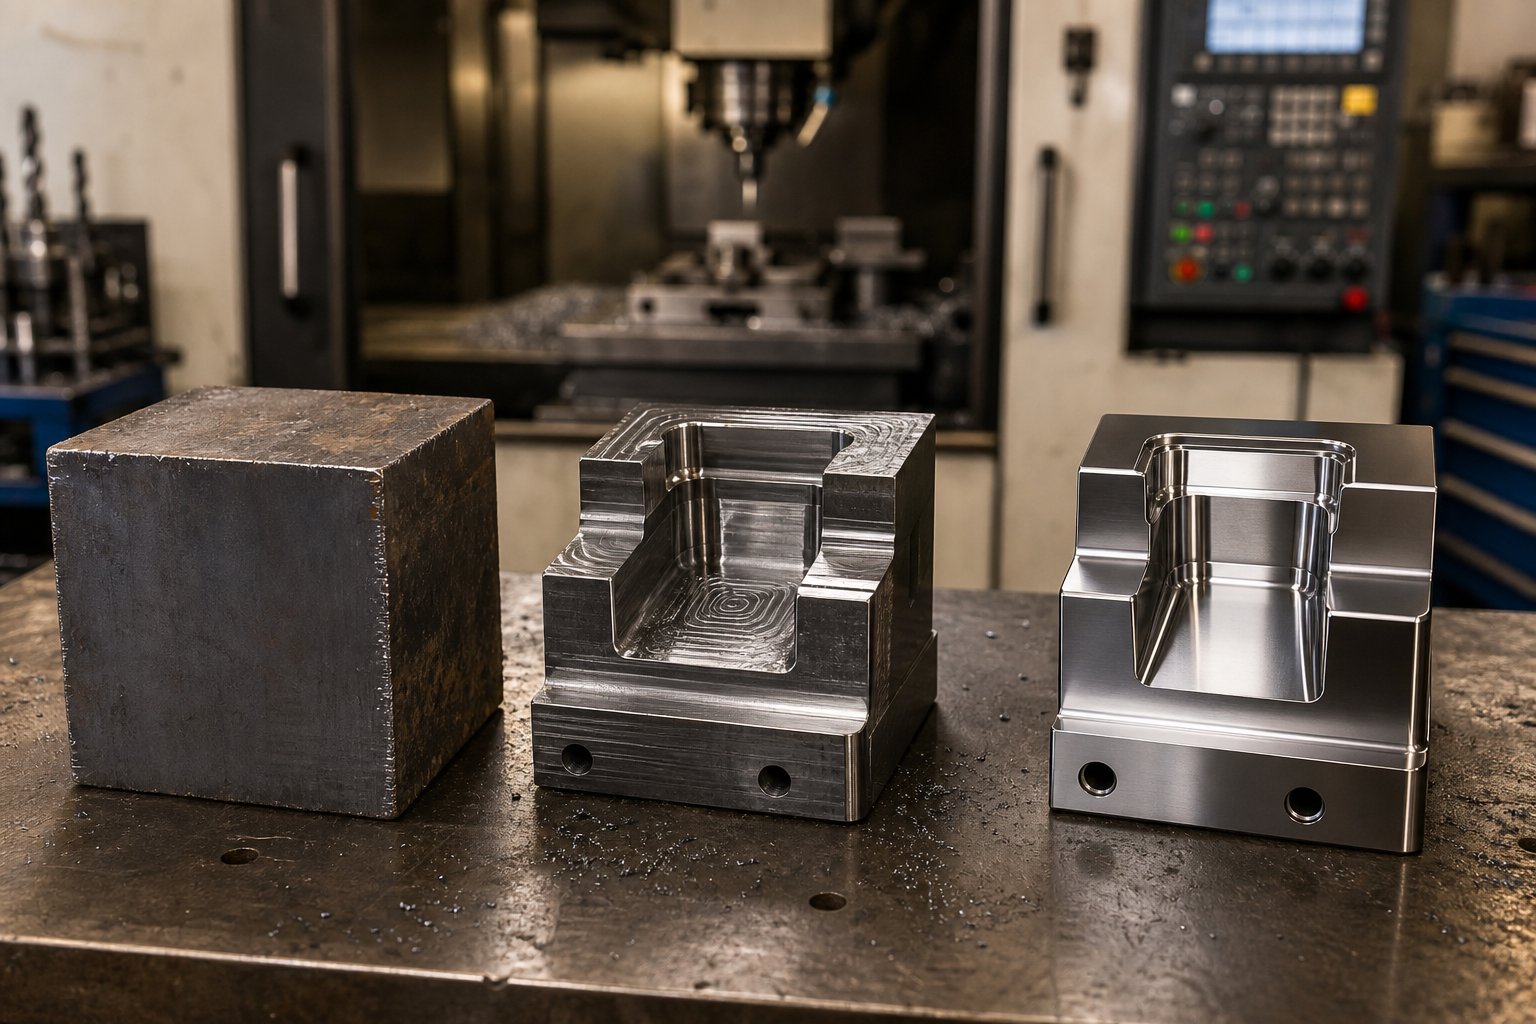
ایک سٹیمپنگ ٹول اور ڈائی سٹیل کے کھردرے بلاک کے طور پر شروع ہوتا ہے اور مائیکرون میں ماپا جانے والی رواداری رکھنے والے ایک درست آلے کے طور پر ختم ہوتا ہے۔ درمیان میں ہر قدم یا تو ٹول میں کوالٹی بناتا ہے یا ایک کمزوری متعارف کرواتا ہے جو پیداوار کے دوران سامنے آئے گی۔ یہاں یہ ہے کہ سفر کیسے کھلتا ہے۔
را بلاک سے پریسجن مشینڈ ڈائی تک
ڈائی کنسٹرکشن ایک دانستہ ترتیب کی پیروی کرتی ہے جہاں ہر مرحلہ اگلے کے لیے ورک پیس تیار کرتا ہے۔ ایک قدم چھوڑیں یا جلدی کریں، اور اس کے نتائج نیچے کی طرف بڑھتے ہیں۔ ایک عام دھاتی سٹیمپنگ ڈیز مینوفیکچرر اس عام عمل کے بہاؤ کی پیروی کرتا ہے:
- مواد کی خریداری اور اسکوائرنگ- ڈائی اجزاء کاسٹ یا جعلی خالی جگہوں کے طور پر شروع ہوتے ہیں، جو گریڈ کے لحاظ سے منتخب ہوتے ہیں اور ڈیزائن لفافے کے سائز کے ہوتے ہیں۔ مواد کو CNC مل پر مربع کیا جاتا ہے تاکہ بعد میں ہونے والی تمام مشینوں کے لیے حوالہ جاتی سطحیں قائم کی جا سکیں۔
- کھردرا CNC مشینی۔- مواد کو ہٹانے کا بڑا حصہ یہاں ہوتا ہے۔ CNC ملنگ ڈائی شو جیبوں، پنچ پروفائلز، اور کیویٹی جیومیٹریوں کو خالص شکل کے قریب-کاٹ دیتی ہے، عام طور پر فنش آپریشنز کے لیے ایک چھوٹا سا اسٹاک الاؤنس چھوڑتا ہے۔
- وائر EDM اور سنکر EDM- پیچیدہ پروفائلز، سخت اندرونی ریڈیائی، اور پیچیدہ پنچ جیومیٹریز جن تک روایتی ملنگ نہیں پہنچ سکتی، کو الیکٹریکل ڈسچارج مشیننگ کے ذریعے کاٹا جاتا ہے۔وائر EDMغیر معمولی درستگی کے ساتھ پروفائلز-کے ذریعے ہینڈل کرتا ہے، جبکہ سنکر EDM سخت مواد میں گہاوں اور 3D شکلوں کو شکل دیتا ہے۔
- گرمی کا علاج- ضروری لباس مزاحمت اور سختی کے توازن کو حاصل کرنے کے لیے کام کرنے والے اجزاء کو ان کی ہدف کی حد تک سخت کیا جاتا ہے۔
- مشینی ختم کریں۔- ہیٹ ٹریٹمنٹ کے بعد، اجزاء مکمل ہو جاتے ہیں-گراؤنڈ، سخت-ملڈ، یا جگ-گراؤنڈ سے حتمی ڈائمینشن تک۔ سطح کی پیسنے سے ڈائی پلیٹوں پر چپٹا پن حاصل ہوتا ہے، جب کہ جگ پیسنے سے بور کی نازک رواداری متاثر ہوتی ہے۔
- سطح کی تکمیل اور کوٹنگ- ایپلی کیشن پر منحصر ہے، اجزاء نائٹرائڈنگ، پی وی ڈی کوٹنگز، یا پالش حاصل کرتے ہیں تاکہ رگڑ کو کم کیا جا سکے، گیلنگ کو روکا جا سکے، اور سروس لائف کو بڑھایا جا سکے۔
- اسمبلی اور ہینڈ فٹنگ- تمام اجزاء ڈائی شو پر اکٹھے ہوتے ہیں۔ ڈائی میکرز ہینڈ- کٹنگ کناروں کو فٹ کرتے ہیں، بلیونگ کمپاؤنڈ کے ساتھ کلیئرنس کی تصدیق کرتے ہیں، اور پوری شٹ اونچائی پر مناسب سیدھ حاصل کرنے کے لیے ضرورت کے مطابق شیم کرتے ہیں۔
- آزمائش اور توثیق- جمع شدہ ڈائی ابتدائی سٹیمپنگ ٹرائلز کے لیے پریس میں جاتی ہے۔ انجینئر جزوی معیار کا جائزہ لیتے ہیں، ایڈجسٹمنٹ کی ضرورت والے علاقوں کی نشاندہی کرتے ہیں، اور پیداواری معیارات پر پورا اترنے تک ٹول کو بہتر بناتے ہیں۔
ہیٹ ٹریٹمنٹ اور سرفیس انجینئرنگ
ہیٹ ٹریٹمنٹ وہ مرحلہ ہے جو مشینی بلاک کو پہننے کے خلاف مزاحم پروڈکشن ٹول میں تبدیل کرتا ہے۔ یہ عمل ڈائی پرزوں کو نازک درجہ حرارت پر لے جاتا ہے، مائیکرو اسٹرکچر کی مکمل تبدیلی حاصل کرنے کے لیے انہیں رکھتا ہے، پھر سختی کے خلاف سختی کو متوازن کرنے کے لیے انہیں بجھاتا ہے اور غصہ پیدا کرتا ہے۔
یہ اتنا اہم کیوں ہے؟ ایک پنچ جو بہت مشکل ہے اثر لوڈنگ کے تحت چپ کر جائے گا۔ ایک بننے والی سطح جو بہت نرم ہے بار بار پریس سائیکلوں کے تحت پلاسٹک کی شکل میں بگڑ جائے گی۔ میٹھی جگہ کا انحصار اجزاء کے کام پر ہوتا ہے: کٹے ہوئے کناروں کو چوٹی کی سختی کی ضرورت ہوتی ہے، جب کہ ڈائی جوتوں کو جھٹکا جذب کرنے والی سختی-کی ضرورت ہوتی ہے۔ جیسا کہبنانے والانوٹ، ٹول اسٹیل جن میں مناسب سختی کی کمی ہوتی ہے وہ کریکنگ اور چپنگ کے ذریعے ناکام ہو جاتے ہیں، جب کہ جن میں لباس مزاحمت کی کمی ہوتی ہے وہ کٹنگ انٹرفیس پر ختم ہو جاتے ہیں۔
سطحی انجینئرنگ کارکردگی کی ایک اور پرت کا اضافہ کرتی ہے۔ ویکیوم ہیٹ ٹریٹمنٹ بغیر آکسیڈیشن کے بنیادی سختی کو محفوظ رکھتا ہے۔ نائٹرائڈنگ ایک سخت کیس بنانے کے لیے نائٹروجن کو سطح میں پھیلاتا ہے۔ PVD اور CVD کوٹنگز پتلی کاربائیڈ یا نائٹرائڈ تہوں کو جمع کرتی ہیں جو ڈرامائی طور پر رگڑ اور چپکنے والے لباس کو کم کرتی ہیں، خاص طور پر ایلومینیم یا سٹینلیس سٹیل کے پینل بنانے کے لیے اہم ہیں۔
درخواست کے ذریعہ ڈائی میٹریلز کا انتخاب کرنا
ہر ڈائی جزو کو یکساں مطالبات کا سامنا نہیں ہوتا ہے، اس لیے کمبل مواد کا انتخاب پیسہ ضائع کرتا ہے یا کارکردگی پر سمجھوتہ کرتا ہے۔ رہنما اصول مادی خصوصیات کو ان مخصوص دباؤ سے جوڑ رہا ہے جو ہر جزو کو برداشت کرتا ہے:
| ڈائی کمپوننٹ فنکشن | تجویز کردہ مواد کا زمرہ | یہ کیوں فٹ بیٹھتا ہے۔ |
|---|---|---|
| ڈائی جوتے اور ساختی پلیٹیں۔ | درمیانے کاربن اسٹیل (مثال کے طور پر، S50C یا 4140) | جھٹکا اور کمپن جذب کرتا ہے؛ ٹوٹ پھوٹ کے بغیر سخت مدد فراہم کرتا ہے۔ |
| بیکنگ اور سپورٹ پلیٹس | کولڈ ورک ٹول اسٹیل (مثال کے طور پر، D2/SKD11) | اعلی کمپریسیو طاقت مسلسل تشکیل دینے والے بوجھ کے تحت انڈینٹیشن کے خلاف مزاحمت کرتی ہے۔ |
| سطحوں اور اسٹرائپرز کی تشکیل | ترمیم شدہ کولڈ ورک یا کم-الائے ٹول اسٹیل | بار بار اثر کے دوران چپکنے کے خلاف مزاحمت کرنے کے لئے سختی کے ساتھ سختی کو متوازن کرتا ہے۔ |
| گھونسوں اور داخلوں کو کاٹنا | ہائی-اسپیڈ سٹیل (جیسے، M2/SKH9) | پیداوار کی رفتار پر رگڑ گرمی کے تحت کنارے کی سالمیت کو برقرار رکھتا ہے۔ |
| اعلی-پہننے والے کٹنگ ایجز (AHSS یا لمبی-رن) | کاربائیڈ انسرٹس یا پاؤڈر میٹل ٹول اسٹیل | زیادہ سے زیادہ کھرچنے والی لباس مزاحمت کا مطالبہ کرنے والے مواد یا انتہائی حجم کے لیے |
کاربائیڈ اسٹیمپنگ مر جاتی ہے، اور خاص طور پر ترقی پسند کاربائیڈ اسٹیمپنگ تیز رفتار سے چلتی ہے-، ٹنگسٹن کاربائیڈ انسرٹس کا استعمال کٹنگ اسٹیشنوں پر کریں جہاں کھرچنے والا لباس سب سے زیادہ شدید ہوتا ہے۔ یہ انسرٹس ڈرامائی طور پر تیز کرنے کے وقفوں کو بڑھاتے ہیں، لیکن یہ ٹوٹنے والے ہوتے ہیں، اس لیے وہ اثر کو جذب کرنے والی سطحیں بنانے کے بجائے کناروں کو کاٹنے کے لیے محفوظ ہیں۔
فیصلہ کا درخت سیدھا ہے: پیداوار کا حجم، سٹیمپ شدہ مواد کی سختی، اور اجزاء کا فنکشن صحیح مواد کی طرف اشارہ کرنے کے لیے اکٹھا ہوتا ہے۔ کم-حجم نرم-اسٹیل کے پرزے کاربائیڈ کا جواز نہیں بناتے۔ اعلی-حجم AHSS پروگرام اس کے بغیر زندہ نہیں رہ سکتے۔
ڈائی بلٹ اور لمبی عمر کے لیے منتخب کردہ مواد کے ساتھ، اگلی کارکردگی کا متغیر جیومیٹری ہے، خاص طور پر پنچ اور ڈائی کے درمیان کلیئرنس جو اس بات کا تعین کرتی ہے کہ کٹے ہوئے کنارے صاف ہیں یا پھٹے ہوئے ہیں، اور آیا ٹول لائف توقعات پر پورا اترتی ہے یا کم ہوتی ہے۔
ڈائی کلیئرنس اور میٹریل فلو کے بنیادی اصول
آپ بہترین ٹول اسٹیل سے ڈائی بنا سکتے ہیں، اسے مائکرون- سطح کی درستگی پر مشین بنا سکتے ہیں، اور دستیاب بہترین سطح کی کوٹنگز لگا سکتے ہیں۔ لیکن اگر پنچ اور ڈائی کے درمیان کلیئرنس آپ کے مواد کے لیے غلط ہے، تو آپ burrs، وقت سے پہلے ٹول پہننے، اور پہلی ہٹ سے جہتی بڑھے کا مقابلہ کریں گے۔ کلیئرنس اچھی وجہ سے ڈائی ڈیزائن میں سب سے زیادہ تلاش کیے جانے والے تکنیکی سوالوں میں سے ایک ہے: یہ واحد متغیر ہے جو میٹریل سائنس کو ہر مہر والے حصے پر معیار کو جوڑتا ہے۔
مختلف مواد کے لیے ڈائی کلیئرنس کا حساب لگانا
ڈائی کلیئرنس پنچ کے کٹنگ ایج اور ڈائی اوپننگ کے متعلقہ کنارے کے درمیان کا فاصلہ ہے، جسے ہر طرف مواد کی موٹائی کے فیصد کے طور پر ظاہر کیا جاتا ہے۔ اگر آپ 1.0 ملی میٹر آٹوموبائل شیٹ میٹل کو ہر طرف 10% کلیئرنس پر سٹیمپ کر رہے ہیں، تو پنچ اور ڈائی کے درمیان فرق پنچ کے ہر طرف 0.10 ملی میٹر ہے۔
آسان لگتا ہے، لیکن یہاں بہت سی دکانیں مصیبت میں پڑ جاتی ہیں۔ دیوسیع پیمانے پر استعمال کیا جاتا ہے 10٪ اصولاس دور میں قائم کیا گیا تھا جب گاڑیاں بنیادی طور پر کم-کاربن اسٹیل سے بنتی تھیں۔ یہ کمبل قدر ہلکے اسٹیل کے لیے اچھی طرح کام کرتی ہے، جس سے کٹے ہوئے کنارے پر متوقع ایک-تیسرا شیئر، دو-فریکچر پروفائل تیار ہوتا ہے۔ لیکن جدید آٹوموٹیو پروگرام ڈوئل-فیز 980 سے لے کر 6000 سیریز کے ایلومینیم تک ہر چیز پر مہر لگاتے ہیں، اور یہ مواد قینچ کے نیچے بہت مختلف طریقے سے برتاؤ کرتے ہیں۔
بنیادی اصول سیدھا ہے: سخت، زیادہ-طاقت والے مواد کو عام طور پر زیادہ کلیئرنس کی ضرورت ہوتی ہے کیونکہ ان کی پیداوار کی طاقت ان کی حتمی تناؤ کی طاقت کے قریب ہوتی ہے۔ فریکچر سے پہلے پلاسٹک کی بہت کم خرابی ہوتی ہے، لہذا مواد کو صاف طور پر فریکچر کرنے کے لیے مزید جگہ کی ضرورت ہوتی ہے۔ نرم، زیادہ نرمی والے مواد سخت کلیئرنس کو برداشت کرتے ہیں کیونکہ وہ ٹوٹنے سے پہلے زیادہ خرابی (چمکدار جلے ہوئے زون) سے گزرتے ہیں۔
| مواد کا زمرہ | عام مثالیں | عمومی کلیئرنس کی حد (% فی طرف) | کٹ ایج رویہ |
|---|---|---|---|
| کم-کاربن / ہلکا سٹیل | DC04, SPCC, 1008/1010 | ~10% | متوازن قینچ اور فریکچر زون؛ درست کلیئرنس پر کنارے صاف کریں۔ |
| AHSS (DP، TRIP، CP گریڈز) | DP590, DP780, DP980, TRIP780 | ~12-20% | کم سے کم برنش زون؛ فریکچر-غالب کنارے؛ اعلی کاٹنے والی قوتیں |
| ایلومینیم کے مرکب | 5xxx، 6xxx سیریز | ~8-12% | اگر کلیئرنس ضرورت سے زیادہ ہو تو گڑ بننے اور کنارے پھٹنے کا خطرہ |
| سٹینلیس سٹیل | 304, 316, 430 | ~12-16% | کٹے ہوئے کنارے پر کام تیزی سے سخت ہو جاتا ہے۔ اعلی اتارنے والی قوتیں |
| اعلی-طاقت کم-الائے (HSLA) | ایچ ایس ایل اے 340، 420، 550 | ~11-15% | ہلکے سٹیل سے فریکچر سے پہلے کم اخترتی؛ اعتدال پسند جھٹکا بوجھ |
یہ حدود صنعت کی عمومی رہنمائی کی نمائندگی کرتی ہیں۔ آپ کے مخصوص الائے گریڈ، شیٹ کی موٹائی، اور ٹولنگ کی حالت کے مطابق درست اقدار کی توثیق کی جانی چاہیے۔ جیسا کہMISUMI کا انجینئرنگ حوالہنوٹ، کچھ جدید ٹولنگ ریسرچ سے پتہ چلتا ہے کہ 11-20% کی کلیئرنس ٹولنگ کے دباؤ کو کافی حد تک کم کر سکتی ہے اور آپریشنل زندگی کو بڑھا سکتی ہے، خاص طور پر دھاتی سٹیمپنگ آٹوموٹیو ایپلی کیشنز کے لیے جس میں اعلیٰ طاقت کے درجات شامل ہیں۔
جب کلیئرنس غلط ہو تو کیا ہوتا ہے؟ نتائج دونوں سمتوں میں چلتے ہیں:
- ناکافی کلیئرنس- کاٹنے والی قوتیں تیز ہوتی ہیں، جھٹکے کا بوجھ بڑھتا ہے، اور وقت سے پہلے چپ یا ٹوٹ جاتا ہے۔ اتارنے والی قوتیں چڑھتی ہیں کیونکہ مواد مکے سے چمٹ جاتا ہے۔ AHSS کے چلتے ہوئے سٹیل سٹیمپنگ ڈیز پر، سخت کلیئرنس نسبتاً کم اسٹروک کے بعد تباہ کن پنچ کی ناکامی کا سبب بن سکتی ہے۔
- ضرورت سے زیادہ کلیئرنس- مواد صاف طور پر فریکچر نہیں ہوتا ہے۔ آپ کو حصے کے کنارے پر بڑے burrs نظر آئیں گے، پنچ سائیڈ پر بڑھتے ہوئے-اور جہتی درستگی کو نقصان پہنچے گا۔ پرزے معائنہ میں ناکام ہو جاتے ہیں، اور ثانوی ڈیبرنگ آپریشن آپ کے سائیکل کے وقت اور لاگت کو کھاتے ہیں۔
ٹیک وے: کلیئرنس کوئی سیٹ نہیں ہے-اور-قدر بھول جائیں۔ آپ کے آٹو موٹیو سٹیمپنگ پریس میں ہر میٹریل گریڈ اپنے حساب کا مطالبہ کرتا ہے، اور پرانا 10% قاعدہ صرف مرکبات کے ایک خاندان کا احاطہ کرتا ہے۔
ڈیپ ڈرا آپریشنز میں مواد کے بہاؤ کو کنٹرول کرنا
کلیئرنس کٹنگ آپریشنز کو کنٹرول کرتی ہے۔ لیکن تشکیل، خاص طور پر گہری ڈرائنگ، ایک بالکل مختلف چیلنج پیش کرتی ہے: یہ کنٹرول کرنا کہ ڈائی کیویٹی میں کتنا مواد بہتا ہے اور کس شرح سے۔ بہت زیادہ بہاؤ فلینج یا سائیڈ والز میں جھریوں کا سبب بنتا ہے۔ بہت کم بہاؤ مواد کو اس کی حدود سے آگے بڑھاتا ہے، جس سے پتلا ہونا اور بالآخر پھٹ جاتا ہے۔
آٹوموٹو پینل پر اس توازن کو منظم کرنے کے لیے تین میکانزم مل کر کام کرتے ہیں:
خالی ہولڈرز (بائنڈر)خالی ہولڈر شیٹ کے دائرے کو کلیمپ کرتا ہے جبکہ پنچ مواد کو گہا میں کھینچتا ہے۔ یہ جو قوت لاگو ہوتی ہے، جسے بلینک ہولڈر فورس (BHF) کہا جاتا ہے، ڈرا-ان کو کنٹرول کرنے کے لیے بنیادی لیور ہے۔ جیسا کہاوہائیو اسٹیٹ یونیورسٹی کے مرکز برائے صحت سے متعلق تشکیل کی تحقیقوضاحت کرتا ہے، پنچ اسٹروک کے دوران BHF وکر اس بات کا تعین کرتا ہے کہ آیا آپ کو شیکن-مفت، آنسو-فری حصہ ملتا ہے۔ بہت کم، اور اضافی مواد جھریاں بن جاتا ہے۔ بہت زیادہ، اور خالی جگہ گہا میں نہیں جا سکتی، جس کی وجہ سے پنچ ناک کے رداس میں فریکچر ہوتا ہے۔
موتیوں کی مالا کھینچیں۔بائنڈر کی سطح میں مشینی یہ ابھری ہوئی پٹیاں یکساں طور پر زیادہ خالی ہولڈر پریشر کی ضرورت کے بغیر خالی جگہ پر روکی قوت کو بڑھاتی ہیں۔ ڈراؤ بیڈز شیٹ کو موڑنے اور جھکنے پر مجبور کرتے ہیں کیونکہ یہ ان سے گزرتی ہے، توانائی کو جذب کرتی ہے اور ہدف والے علاقوں میں ڈرا- کو کم کرتی ہے۔ آٹوموٹو باڈی پینلز پر جہاں مادے کا بہاؤ پارٹ پریمیٹر کے ارد گرد ڈرامائی طور پر مختلف ہوتا ہے، ڈائی ٹر آؤٹ کے دوران ڈرا بیڈ جیومیٹری اور پوزیشننگ کو زون کے لحاظ سے ٹیون کیا جاتا ہے۔
نائٹروجن اسپرنگس اور ہائیڈرولک کشن۔خالی ہولڈر کے پیچھے قوت کا ذریعہ اہمیت رکھتا ہے۔ ڈائی میں بنائے گئے نائٹروجن سلنڈرز قوت فراہم کرتے ہیں جو فالج کے ساتھ 10-20% تک بڑھ جاتے ہیں، جو قرعہ اندازی کے گہرے ہوتے ہی ترقی پسند مزاحمت فراہم کرتے ہیں۔ جدید پریس پر CNC ہائیڈرولک کشن اور بھی بہتر کنٹرول پیش کرتے ہیں، پروگرام کے قابل پروفائل میں پورے اسٹروک میں خالی ہولڈر فورس مختلف ہوتی ہے۔ یہ لچک بعض اوقات مکمل طور پر ڈرا موتیوں کی ضرورت کو ختم کر سکتی ہے، اور اسٹروک کے اختتام کے قریب BHF کو بڑھانا حصے کی دیواروں میں تناؤ کو شامل کرکے اسپرنگ بیک کو کم کرنے میں مدد کرتا ہے۔
پیچیدہ آٹوموبائل شیٹ میٹل پینلز جیسے دروازے کے اندرونی حصے یا کوارٹر پینلز کے لیے، خالی ہولڈر فورس، ڈرا بیڈ کنفیگریشن، اور چکنا کرنے کے درمیان تعامل اس بات کا تعین کرتا ہے کہ آیا آپ پینل کے معیار کے معیار کو پورا کرتے ہیں یا اسپلٹس اور جھریوں کا پیچھا کرنے کی کوشش میں ہفتے گزارتے ہیں۔ جدید سی این سی کشن سسٹمز اس عمل کو تیز کرتے ہیں جس سے ہٹ کے درمیان پروفائل ایڈجسٹمنٹ کو فعال بنا کر-فزیکل ڈائی ترمیم کی ضرورت ہوتی ہے۔
یہ مادی بہاؤ کے اصول اور بھی زیادہ اہم ہو جاتے ہیں کیونکہ صنعت اعلیٰ-طاقت والے اسٹیل اور ایلومینیم کی طرف منتقل ہوتی ہے، ایسے مواد جس میں کھڑکیوں کی شکل تنگ ہوتی ہے جہاں شیکن اور آنسو کے درمیان حاشیہ کافی سکڑ جاتا ہے۔
کس طرح جدید مواد ڈائی ڈیزائن کو نئی شکل دے رہے ہیں۔
تنگ بنانے والی کھڑکیاں کہانی کا صرف ایک حصہ ہیں۔ ہلکے، مضبوط گاڑیوں کے فن تعمیر کی طرف تبدیلی بنیادی طور پر اس چیز کو تبدیل کر رہی ہے جس کی پریس شاپ میں ہر مرنے سے توقع کی جاتی ہے۔ اعلی درجے کے اعلی-طاقت والے اسٹیل ٹنیج کی حد کو آگے بڑھاتے ہیں اور کٹنگ کناروں کو چباتے ہیں۔ اگر کوٹنگز درست نہ ہوں تو ایلومینیم کے گلے بننے والی سطحوں پر پڑ جاتے ہیں۔ اور کثیر-مادی جسمانی ڈھانچے ڈائی لچک کا مطالبہ کرتے ہیں جو ایک دہائی پہلے موجود نہیں تھا۔ بڑے پیمانے پر آٹوموٹو میٹل سٹیمپنگ پارٹس تیار کرنے والی ٹیموں کے لیے، یہ مادی رجحانات نظریاتی نہیں ہیں۔ وہ ہر روز ٹولنگ بجٹ، دیکھ بھال کے وقفے، اور عمل کے استحکام کا حکم دیتے ہیں۔
ڈائی انجینئرنگ پر اے ایچ ایس ایس اور اس کے مطالبات
جب ایک OEM ساختی ریل کے لیے DP780 یا DP980 کی وضاحت کرتا ہے، تو ڈائی انجینئر کو نتائج کی ایک زنجیر وراثت میں ملتی ہے۔ اعلی پیداوار کی طاقت کا مطلب ہے اعلی تشکیل دینے والی قوتیں، جس کا مطلب ہے زیادہ پریس ٹنیج۔ کٹنگ کناروں کو ڈرامائی طور پر زیادہ کھرچنے والا لباس برداشت کرنا پڑتا ہے کیونکہ AHSS کم سے کم پلاسٹک کی اخترتی کے ساتھ فریکچر ہوتا ہے، قینچ انٹرفیس پر تناؤ کو مرکوز کرتا ہے۔ اور اسپرنگ بیک، بننے کے بعد لچکدار بحالی کافی حد تک بڑھ جاتی ہے۔
دیاے ایچ ایس ایس انسائٹس نالج بیساس کو واضح طور پر بیان کرتا ہے: اسپرنگ بیک کی وسعت ایک فعل ہے جیسا کہ-تشکیل شدہ بہاؤ کے دباؤ کا، جو اخترتی کے دوران کام کی سختی کے ساتھ ابتدائی پیداوار کی طاقت کو جوڑتا ہے۔ دونوں قدریں ہلکے یا روایتی HSLA اسٹیلز کے مقابلے AHSS گریڈز میں زیادہ ہیں۔ دیے گئے حصے کی شکل اور موٹائی کے لیے، DP اسٹیل چینل HSLA 350 میں اسی جیومیٹری سے زیادہ کھلے گا، یہاں تک کہ جب تناؤ کی تقسیم تقریباً ایک جیسی ہو۔ تناؤ کے فرق جہتی انحراف کو آگے بڑھاتے ہیں۔
تین اسپرنگ بیک موڈز AHSS حصوں کو سب سے زیادہ متاثر کرتے ہیں: بینڈ ریڈی پر کونیی تبدیلی، ڈائی ریڈی پر موڑنے سے سائیڈ وال کرل-اور غیر متوازن کراس سیکشنز میں غیر متوازن بقایا تناؤ سے موڑ۔ ہر ایک مخصوص ڈائی جیومیٹری معاوضے کا مطالبہ کرتا ہے، جو اکثر کسی بھی اسٹیل کو کاٹنے سے پہلے تخروپن کے ذریعے شمار کیا جاتا ہے۔
AHSS گریڈز کے لیے ڈائی ڈیزائن میں ترمیم کی ضرورت ہے:
- پریس ٹنج کی صلاحیت میں اضافہ- بنانے اور کاٹنے والی قوتیں ہلکے اسٹیل کے مساوی سے 50-100% زیادہ ہو سکتی ہیں، جس کے لیے بڑے پریس یا دوبارہ تقسیم شدہ اسٹیشن لوڈنگ کی ضرورت ہوتی ہے۔
- وسیع تر ڈائی کلیئرنس- کٹنگ کلیئرنس روایتی 10% فی سائیڈ سے 12-20% تک بڑھ جاتی ہے تاکہ پنچ چپنگ کو روکا جا سکے اور ٹول اسٹیل پر جھٹکے کے بوجھ کو کم کیا جا سکے۔
- ڈائی جیومیٹری میں اسپرنگ بیک کا معاوضہ- اوور-مڑنے، اوور-کراؤننگ، اور ترمیم شدہ ڈرا ریڈی کو ٹول کی سطحوں میں بنایا گیا ہے تاکہ حصہ برائے نام طول و عرض پر واپس آجائے۔
- اپ گریڈ شدہ کٹنگ داخل- کاربائیڈ یا پاؤڈرڈ-میٹل ٹول اسٹیل روایتی D2 کو ٹرم اور پیئرس اسٹیشنوں پر بدل دیتے ہیں تاکہ اونچے-مضبوط کناروں سے کھرچنے والے لباس کا مقابلہ کیا جاسکے۔
- اعلی خالی ہولڈر فورسز- تشکیل کے دوران دیوار کے تناؤ میں اضافہ اسپرنگ بیک کو کم کرتا ہے، لیکن اس کے لیے مضبوط نائٹروجن اسپرنگس یا ہائیڈرولک کشن سسٹم کی ضرورت ہوتی ہے۔
- سخت پروسیسنگ ونڈوز- خالی موٹائی، چکنا کرنے کی تقسیم، اور پرزوں کی قیاس سے باہر ہونے سے پہلے مرنے کی حالت میں تغیر کے لیے کم رواداری۔
ایلومینیم باڈی پینلز اور ڈائی کوٹنگ سلوشنز
ایلومینیم وزن کو بچاتا ہے، مساوی پینل ایریا کے لیے اسٹیل سے تقریباً 40% ہلکا، لیکن یہ موت کی سزا اس طرح دیتا ہے جیسے اسٹیل کبھی نہیں کرتا۔ بنیادی مجرم گیلنگ ہے: تشکیل کے دوران ایلومینیم کی آکسائیڈ کی تہہ ٹوٹ جاتی ہے، اور بے نقاب دھات دباؤ کے تحت ٹول اسٹیل کی سطحوں پر قائم رہتی ہے۔ بغیر نشان کے چھوڑ دیا، گیلنگ گانٹھوں میں بن جاتی ہے جو ہر بعد کے پینل کو اسکور کرتی ہے، اسکریپ پیدا کرتی ہے اور غیر منصوبہ بند ڈائی مینٹیننس کی ضرورت ہوتی ہے۔
ایلومینیم مختلف زاویے سے اسپرنگ بیک چیلنجز بھی پیش کرتا ہے۔ اس کا لچکدار ماڈیولس اسٹیل کا تقریباً ایک-تہائی ہے (تقریباً 70 GPa بمقابلہ 210 GPa)، جس کا مطلب ہے کہ مساوی بہاؤ کے تناؤ کی سطحوں کے لیے لچکدار بحالی تین گنا ہے۔ ڈائی جیومیٹریوں کو حتمی حصے کے طول و عرض کو رکھنے کے لیے اور بھی زیادہ جارحانہ معاوضے کی ضرورت ہوتی ہے، اور اس پورے عمل میں اس کم سختی کے لیے نقالی کی تشکیل ضروری ہے۔
ایلومینیم پینلز کے لیے ڈائی ڈیزائن میں ترمیم کی ضرورت ہے:
- PVD یا CVD سخت کوٹنگز بنانے والی سطحوں پر- ٹائٹینیم ایلومینیم نائٹرائڈ (TiAlN)، کرومیم نائٹرائڈ (CrN)، یا ڈائمنڈ-جیسے کاربن (DLC) کوٹنگز ڈرامائی طور پر چپکنے والے لباس اور گیلنگ کے رجحان کو کم کرتی ہیں۔
- آئینہ-پالش شدہ ڈائی سطحیں۔- Ra 0.2 µm سے نیچے سطح کی کھردری رگڑ پوائنٹس کو کم کرتی ہے جہاں ایلومینیم آسنجن شروع کر سکتا ہے۔
- خصوصی چکنا کرنے والے مادے- خشک-فلم چکنا کرنے والے مادے یا ایلومینیم-مخصوص بنانے والے تیل معیاری سٹیمپنگ چکنا کرنے والے مادوں کی جگہ لے لیتے ہیں جو اس میں شامل سطح کے دباؤ کے تحت ٹوٹ جاتے ہیں۔
- ترمیم شدہ ڈرا ریڈی- بڑے پنچ اور ڈائی ریڈی مقامی رابطے کے دباؤ کو کم کرتے ہیں اور ہائی-تناؤ والے علاقوں میں گیلنگ شروع ہونے کا خطرہ۔
- سپرنگ بیک اوور-معاوضہ- مساوی-طاقت کے اسٹیل کے مقابلے میں معاوضہ جیومیٹری کا تین گنا، مشیننگ سے پہلے نقلی کے ذریعے تصدیق شدہ۔
- بار بار کوٹنگ ری-درخواست کا شیڈول- دوبارہ-پالش کرنے اور دوبارہ-کوٹنگ بنانے والی سطحوں کو گیلنگ سے پہلے دیکھ بھال کے وقفوں کا منصوبہ پینل کے معیار کو گرا دیتا ہے۔
اپنی مرضی کے مطابق آٹوموٹیو میٹل اسٹیمپنگ آپریشنز جو ایلومینیم کلوزرز (ہڈز، ڈیکلڈز، فینڈرز) کوٹنگ ٹیکنالوجی اور سطح کی دیکھ بھال میں بہت زیادہ سرمایہ کاری کرتے ہیں۔ پیشگی ٹولنگ کی لاگت زیادہ ہے، لیکن متبادل، بار بار غیر منصوبہ بند شٹ ڈاؤن گیلڈ ڈائی سرفیس کی مرمت کے لیے، پروڈکشن رن میں کہیں زیادہ مہنگا ہے۔
ملٹی-مٹیریل آرکیٹیکچرز اور ڈائی لچک
جدید گاڑیوں کے پلیٹ فارمز شاذ و نادر ہی کسی ایک مواد کا عہد کرتے ہیں۔ ایک عام باڈی-ان-سفید رنگ میں دبایا جا سکتا ہے-B-ستونوں میں سخت بوران اسٹیل، ساختی ریلوں میں DP980، بندوں میں 5000-سیریز ایلومینیم، اور غیر ساختی بریک میں ہلکا اسٹیل۔ ہر مواد ٹولنگ سے اپنی کلیئرنس، ٹنیج، اور سطح کے علاج کا مطالبہ کرتا ہے۔
ان مخلوط فن تعمیر کی حمایت کرنے والے آٹو میٹل اسٹیمپنگ آپریشنز کے لیے، چیلنج ٹولنگ بجٹ کو بیلوننگ کیے بغیر ڈائی لچک کو برقرار رکھنا ہے۔ کچھ حکمت عملی جو اس کو حل کرتی ہیں:
- ماڈیولر ڈائی انسرٹس- قابل تبادلہ کٹنگ اور فارمنگ انسرٹس سنگل ڈائی جوتے کو ہر ایک الائے سے مماثل اجزاء کو تبدیل کرکے مختلف میٹریل گریڈ چلانے کی اجازت دیتے ہیں۔
- سایڈست خالی ہولڈر سسٹم- قابل پروگرام فورس پروفائلز کے ساتھ CNC کشن کو مادی تبدیلیوں کے درمیان فزیکل ڈائی ترمیم کے بغیر دوبارہ ترتیب دیا جا سکتا ہے۔
- کثیر-مادی عمل کا علم- ڈائی انجینئرز جو AHSS اسپرنگ بیک رویے اور ایلومینیم گیلنگ کی روک تھام دونوں کو سمجھتے ہیں وہ ٹولنگ ڈیزائن کر سکتے ہیں جو پلیٹ فارم کے لائف سائیکل میں منصوبہ بند مادی تبدیلیوں کو ایڈجسٹ کرتا ہے۔
پروگریسو اسٹیمپنگ کاپر اور EV برقی اجزاء کے لیے دیگر اعلی-کندکٹیویٹی مرکب مرکب میں ایک اور مادی خاندان کا اضافہ کرتے ہیں۔ تانبے کی نرمی سخت کلیئرنس پر گڑ کے چیلنجز پیدا کرتی ہے، جب کہ اس کی تھرمل چالکتا گرمی کو سٹیل کے مقابلے میں مختلف طریقے سے ختم کرتی ہے، جس سے چکنا کرنے والے کے رویے پر اثر پڑتا ہے اور ہائی اسٹروک ریٹ پر درجہ حرارت پنچ ہوتا ہے۔ آٹوموٹو اجزاء کے لیے دھاتی مہریں اب ایک ایسے مادی سپیکٹرم پر محیط ہیں جو بیس سال پہلے کسی ایک سہولت میں تصور بھی نہیں کیا جا سکتا تھا۔
یہ وہ جگہ ہے جہاں انڈسٹری 4.0 ٹکنالوجی اپنا کام کرتی ہے۔ جب متعدد مادی خاندانوں میں ڈائی پہننے کی رفتار غیر متوقع طور پر بڑھ جاتی ہے، تو روایتی وقت-کی بنیاد پر دیکھ بھال کے نظام الاوقات کم پڑ جاتے ہیں۔ جدید حل سینسنگ کو براہ راست ڈائی میں ضم کرتے ہیں:
- ڈائی لوڈ سینسرز میں-- ڈائی میں ایمبیڈڈ پیزو الیکٹرک سینسرز زبردست دستخطی تبدیلیوں کا پتہ لگاتے ہیں جو ریئل ٹائم میں لباس کی ترقی، مواد کی عدم مطابقت، یا چکنا خرابی کی نشاندہی کرتے ہیں۔
- پیشن گوئی الگورتھم کے ساتھ اسٹروک کاؤنٹرز- مقررہ وقفوں پر دیکھ بھال کا نظام الاوقات بنانے کے بجائے، الگورتھم اسٹروک کی گنتی کو میٹریل گریڈ، پریس کی رفتار، اور تاریخی پہننے کے نمونوں کے ساتھ جوڑتے ہیں تاکہ بہترین سروس ونڈوز کی پیشن گوئی کی جا سکے۔
- معیار کی نگرانی کے عمل میں-ڈائی کے اندر - قربت کے سینسرز اور لیزر پیمائش کے نظام پیداوار کی رفتار سے حصے کے طول و عرض کی تصدیق کرتے ہیں، اس سے پہلے کہ ناقص آٹوموٹیو میٹل اسٹیمپڈ پرزے اگلے آپریشن تک پہنچ جائیں۔
- درجہ حرارت کی نگرانی- سطحوں کی تشکیل میں تھرموکوپل صفیں ہیٹ بلڈ اپ کو ٹریک کرتی ہیں جو ایلومینیم پر گیلنگ کو تیز کرتی ہے یا لیپت انسرٹس پر کوٹنگ خرابی کو تیز کرتی ہے، سطح کے معیار کے گرنے سے پہلے الرٹس کو متحرک کرتی ہے۔
یہ سینسر-سے چلنے والے نقطہ نظر ڈائی مینٹیننس کو رد عمل سے پیشین گوئی میں تبدیل کرتے ہیں، جو خاص طور پر اس وقت قیمتی ہوتا ہے جب ایک ہی شفٹ میں ایک ہی پریس لائن AHSS ساختی حصوں اور ایلومینیم کے بند ہونے کے درمیان گھومتی ہے۔ ڈیٹا اگلے پروگرام کے لیے ڈائی ڈیزائن میں بھی فیڈ کرتا ہے، پیداواری حقیقت اور انجینئرنگ کے مفروضوں کے درمیان لوپ کو بند کرتا ہے۔
ایڈوانسڈ میٹریلز ڈائی انجینئرنگ کے عمل کے ہر مرحلے سے، سطح کے علاج اور جاری دیکھ بھال کے ذریعے ابتدائی جیومیٹری معاوضے سے زیادہ مانگتے ہیں۔ لیکن ٹولنگ بذات خود اتنا ہی اچھا ہے جتنا کہ نقلی کام جو مشینی شروع ہونے سے پہلے اس کی توثیق کرتا ہے، ایک ایسا موضوع جہاں ورچوئل ٹر آؤٹ ٹیکنالوجی نے ڈائی ڈویلپمنٹ کی معاشیات کو ڈرامائی طور پر تبدیل کر دیا ہے۔
ماڈرن ڈائی انجینئرنگ میں تخروپن اور ورچوئل ٹرائی آؤٹ
ایک آٹو موٹیو سٹیمپنگ ڈائی کو ڈیزائن کی ریلیز سے لے کر پروڈکشن کی منظوری تک 20 یا اس سے زیادہ ہفتے لگ سکتے ہیں۔ اس ٹائم لائن کا ایک اہم حصہ تاریخی طور پر جسمانی آزمائش میں چلا گیا: ڈائی کو پریس میں لوڈ کرنا، پرزے چلانا، انحراف کی پیمائش کرنا، تصحیحات کو پیسنا، اور اس وقت تک دہرانا جب تک کہ حصہ قیاس پر پورا نہ اتر جائے۔ ہر لوپ پر پریس ٹائم، مواد اور ہنر مند لیبر کی لاگت آتی ہے۔ کسی بھی ٹول اسٹیل کے مشینی ہونے سے پہلے سافٹ ویئر ہفتوں میں مسائل کو پکڑ کر سمولیشن کی تشکیل اس مساوات کو پلٹ دیتی ہے۔
تشکیل تخروپن اور اسپرنگ بیک پیشن گوئی
2,000 ٹن پریس کے بجائے اسکرین پر اپنی پہلی پریس ہٹ چلانے کا تصور کریں۔ یہ جدید تشکیل سازی کی بنیادی قدر ہے۔ سافٹ ویئر پیکجز یہ ماڈل بنانے کے لیے محدود عنصری تجزیہ (FEA) کا استعمال کرتے ہیں کہ شیٹ میٹل کس طرح پنچ اور ڈائی رابطے کے تحت خراب ہوتی ہے، یہ پیشین گوئی کرتے ہیں کہ سٹروک سائیکل کے ہر موڑ پر مواد کیا کرے گا۔ پروگریسو سٹیمپنگ ڈائی ڈیزائن کے لیے، اس کا مطلب ہے کہ پٹی لے آؤٹ کو حتمی شکل دینے سے پہلے ہر سٹیشن کی تشکیل میں شراکت کا جائزہ لینا۔
AutoForm's ProgSim جیسے ٹولز، جو ترقی پسند-ڈائی ڈیزائنرز کے لیے حسب ضرورت حل کرنے والی ٹیکنالوجی کا استعمال کرتے ہیں، ورچوئل ٹر آؤٹ پریس کے طور پر کام کرتے ہیں۔ وہ فارمیبلٹی کے نتائج فراہم کرتے ہیں جن میں اسپرنگ بیک کی پیشن گوئی، خودکار خالی ترقی، اور ٹننج کے تخمینے شامل ہیں، یہ سب اصل ڈائی ڈیزائن مکمل ہونے سے پہلے۔ سیٹ اپ اور سمولیشن کا وقت چھوٹی ڈیز کے لیے منٹوں سے لے کر بڑے کے لیے چند گھنٹوں تک ہو سکتا ہے، جسمانی آزمائش کا ایک حصہ۔
اسپرنگ بیک کی پیشن گوئی کسی بھی آٹوموٹو اسٹیمپنگ ڈائی فارمنگ اے ایچ ایس ایس یا ایلومینیم کے لیے خاص طور پر اہم ہے۔ تخروپن اس بات کا حساب لگاتا ہے کہ پنچ کے پیچھے ہٹنے کے بعد کتنی لچکدار بحالی ہوتی ہے، پھر انجینئرز ورچوئل معاوضہ کا اطلاق کرتے ہیں، ڈائی سرفیسز میں ترمیم کرتے ہیں تاکہ حصہ برائے نام طول و عرض پر واپس آجائے۔ اس قدم کے بغیر، آپ جہتی انحراف کو صرف لاکھوں ڈالر مالیت کے ٹول اسٹیل کو غلط جیومیٹری میں مشینی کرنے کے بعد ہی دریافت کریں گے۔
یہاں یہ ہے کہ انجینئرز ایک عام سمولیشن رن سے کیا اندازہ لگاتے ہیں:
- حد خاکوں کی تشکیل (FLD)- مواد کی ناکامی کے لفافے کے خلاف حصے کے ہر مقام پر تناؤ کی حالت کا نقشہ بنائیں، ان علاقوں کو نشان زد کریں جو تقسیم یا گردن کے خطرے میں ہیں۔
- مواد کو پتلا کرنے کے نقشے- پورے حصے میں شیٹ کی موٹائی میں فیصد کمی دکھاتا ہے، ان علاقوں کی نشاندہی کرتا ہے جہاں مواد محفوظ حدوں سے باہر پھیلا ہوا ہے۔
- جھریوں کے اشارے- فلینج اور سائیڈ والز میں کمپریسیو عدم استحکام کا پتہ لگاتا ہے جو سطح کے نقائص یا اسمبلی میں مداخلت پیدا کرے گا۔
- اسپرنگ بیک کی نقل مکانی کے میدان- ہر نوڈ پر لچکدار بحالی کی شدت اور سمت کا تعین کریں، ڈائی سطحوں کے لیے معاوضے کے جیومیٹری کی رہنمائی کریں۔
- ٹننج اور پیڈ فورس کے تخمینے کی تشکیل- پریس کے انتخاب اور نائٹروجن اسپرنگ سائزنگ کو مطلع کرتے ہوئے ہر مرحلے پر درکار پریس لوڈ اور خالی ہولڈر فورس کی پیش گوئی کریں۔
- پیٹرن میں- ڈراؤ- ٹریک کریں کہ خالی کے ہر کنارے سے ڈائی کیوٹی میں کتنا مواد بہتا ہے، ڈرا بیڈ کی جگہ اور خالی سائز کی توثیق کرتے ہوئے۔
جیسا کہFraunhofer IWU سے تحقیقظاہر کرتا ہے، حتیٰ کہ خود پریس کا لچکدار انحراف، جو اکثر ٹول-پریس سسٹم میں کل انحطاط کے 80% کے لیے ذمہ دار ہوتا ہے، مشین کی کلیمپنگ سطحوں کی کم FE نمائندگی کا استعمال کرتے ہوئے ماڈل بنایا جا سکتا ہے۔ وفاداری کی اس سطح کا مطلب ہے کہ نقلی نتائج اب حقیقی-دنیا کی حدود کے حالات کے لیے ذمہ دار ہیں جنہیں سافٹ ویئر کی پچھلی نسلوں نے محض نظر انداز کیا تھا۔
ورچوئل ٹراؤٹ بمقابلہ فزیکل ٹراؤٹ
جسمانی آزمائش مکمل طور پر ختم نہیں ہو رہی ہے۔ آپ کو اب بھی سطح کے معیار کی توثیق کرنے، کوٹنگ کی کارکردگی کی تصدیق کرنے، اور پروڈکشن-اسپیڈ ٹرائلز چلانے کی ضرورت ہے۔ لیکن جسمانی آزمائش کا کردار مسئلہ کے حل سے-تصدیق کی طرف منتقل ہو گیا ہے۔ بھاری تشخیصی کام، تقسیم تلاش کرنا، جھریوں کو حل کرنا، اسپرنگ بیک کو ٹیوننگ کرنا، اب عملی طور پر ہوتا ہے۔
اس کے برعکس بالکل واضح ہے۔ ایک پیچیدہ باڈی پینل کے لیے روایتی ٹرائی آؤٹ لوپ میں 8 سے 12 جسمانی تکرار کی ضرورت ہو سکتی ہے، ہر ایک پریس ٹائم، ٹرائل بلینکس، اور ٹول میکر کے اوقات پیسنے اور چمکانے کے لیے۔ ورچوئل ٹرآؤٹ اسے 2 یا 3 فزیکل لوپس تک سکیڑ سکتا ہے جو بنیادی اصلاح کے بجائے ٹھیک-ٹیوننگ پر مرکوز ہے۔ Fraunhofer IWU مطالعہ سے پتہ چلتا ہے کہ ورچوئل اسپاٹنگ پیٹرن، جو حقیقی تشکیل والے بوجھ کے تحت ڈائی سطحوں کے درمیان دباؤ کی تقسیم کو نقل کرتے ہیں، صرف ایک مکینیکل ری ورک لوپ کے بعد فزیکل اسپاٹنگ کے نتائج کے ساتھ بہترین تعلق رکھتے ہیں۔
یہ وقت کی بچت سے بالاتر ہے۔ ہر جسمانی آزمائشی تکرار خطرے کو متعارف کراتی ہے: ایک علاقے میں پیسنے والی اصلاح دباؤ کی تقسیم کو کہیں اور منتقل کرتی ہے، اور ٹول میکر جھرن کو ایڈجسٹ کرنے کا پیچھا کرتا ہے۔ ورچوئل سمولیشن آپ کو تنہائی میں تصحیحات کی جانچ کرنے، ان کے نظام-کے وسیع اثرات کو سمجھنے، اور ایک ایسے ڈائی کے ساتھ پریس تک پہنچنے دیتا ہے جس کو دوبارہ ایجاد کرنے کی بجائے اصلاح کی ضرورت ہے۔
آٹوموٹیو انڈسٹریز کے لیے دھات کی مہر لگانے کے لیے، جہاں ڈائی ڈیولپمنٹ ٹائم لائنز گاڑیوں کے لانچ کے نظام الاوقات کو براہ راست متاثر کرتی ہیں، معاشی معاملہ مجبور ہے۔ سمولیشن میں فرنٹ لوڈنگ کا معیار لیڈ ٹائم کو کم کرتا ہے، ٹول بنانے کے بعد انجینئرنگ کی مہنگی تبدیلیوں کو کم کرتا ہے، اور پروگرام کا زیادہ متوقع وقت فراہم کرتا ہے۔
مکمل ڈائی لائف سائیکل، تصور سے لے کر پیداوار تک اور زندگی کے حتمی اختتام-سے، متعدد مراحل پر نقلی فوائد:
- تصور اور فزیبلٹی- ایک-مرحلہ حل کرنے والے مجوزہ حصے جیومیٹری پر منٹوں کے اندر تیزی سے فارمیبلٹی چیک فراہم کرتے ہیں، تفصیلی ڈیزائن شروع ہونے سے پہلے ناممکن شکلوں کو جھنڈا لگاتے ہیں۔
- تفصیلی ڈائی ڈیزائن- انکریمنٹل سمولیشن مکمل مادی ماڈلز کے ساتھ پٹی لے آؤٹ، اسٹیشن کی ترتیب، ڈرا بیڈ پلیسمنٹ، اور خالی ترقی کی توثیق کرتا ہے۔
- اسپرنگ بیک معاوضہ- تکراری ورچوئل معاوضہ ڈائی سطحوں کو بہتر کرتا ہے جب تک کہ پیش گوئی شدہ حصہ جیومیٹری رواداری بینڈ کے اندر نہ آجائے۔
- ڈائی بلڈ اینڈ مشیننگ- تخروپن-ماخوذ معاوضہ جیومیٹری براہ راست CNC ٹول کے راستوں میں فیڈ کرتی ہے، پریس ڈیفلیکشن ماڈل کے ساتھ کراؤننگ تصحیحات کی اطلاع دیتے ہیں۔
- جسمانی آزمائش- کو توثیق اور ٹھیک-بنیادی مسئلے کے بجائے ٹیوننگ-حل کرنے، شیڈول سے ہفتوں کو کم کر دیا گیا۔
- پیداوار کی حمایتجب جاری مینوفیکچرنگ کے دوران پروسیس ڈرفٹ واقع ہوتا ہے تو - تخروپن کی بنیادی لائنیں خرابیوں کا سراغ لگانے کا حوالہ بن جاتی ہیں۔
- بحالی اور تجدید کاریپلیٹ فارم کے تازہ ہونے پر - پہنی ہوئی ڈائی سرفیسز کو اپ ڈیٹ شدہ میٹریل ماڈلز یا نظر ثانی شدہ پارٹ جیومیٹری کے خلاف دوبارہ جانچا جا سکتا ہے۔
تخروپن ٹول میکر کی مہارت کی جگہ نہیں لیتا۔ یہ طبیعیات میں مرئیت فراہم کر کے اس کو وسعت دیتا ہے جسے کوئی بھی تجربہ ننگی آنکھ سے نہیں دیکھ سکتا۔ نتیجہ: ڈیز جو پیداواری اہداف کو تیزی سے نشانہ بناتی ہے، ترقی کرنے میں کم لاگت آتی ہے، اور پہلے منظور شدہ ہٹ کے بعد سے زیادہ مستقل حصہ کوالٹی فراہم کرتی ہے۔
انجینئرنگ کی یہ تمام کوششیں، مواد کا انتخاب، کلیئرنس کا حساب، نقلی-توثیق شدہ ڈائی جیومیٹری، بالآخر ایک مقصد پورا کرتی ہے: گاڑیوں کے نظام کی مخصوص ضروریات کو پورا کرنے والے پرزے تیار کرنا۔ ساختی، چیسس، انٹیریئر، اور پاور ٹرین ایپلی کیشنز کی شکلوں میں یہ ضروریات کس طرح مختلف ہوتی ہیں جو کہ ڈائی کنفیگریشنز اور عمل کی حکمت عملیوں کو عملی طور پر تعینات کیا جاتا ہے۔
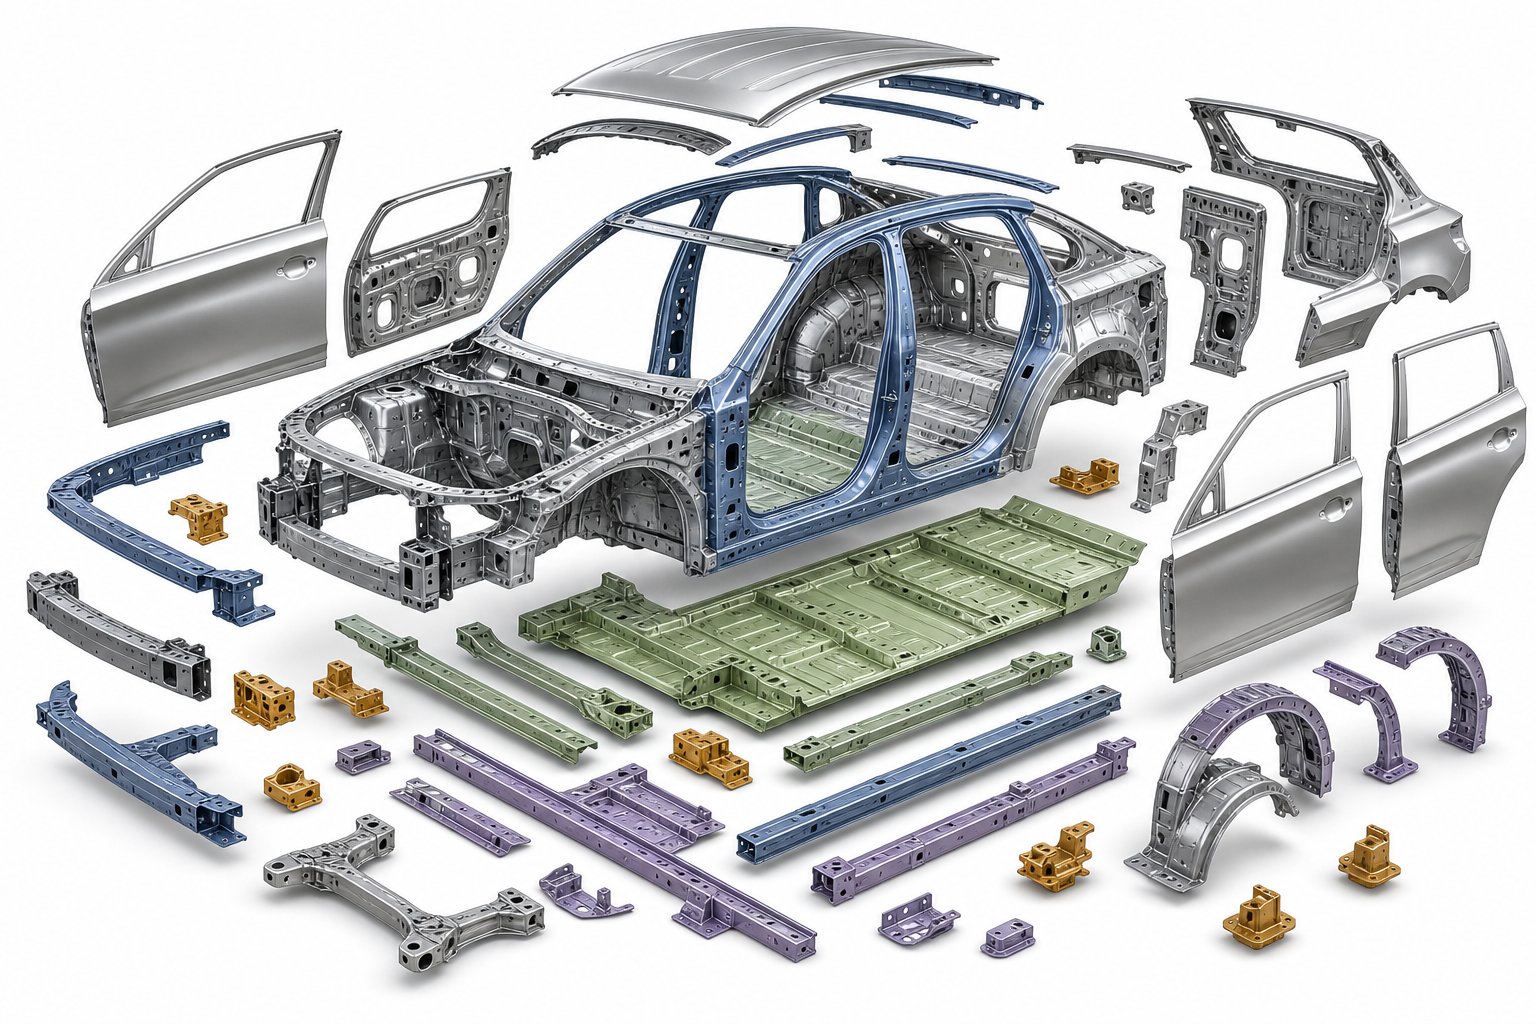
تمام گاڑیوں کے سسٹمز پر اسٹیمپنگ ڈائی ایپلی کیشنز
گاڑی میں ہر مہر والا حصہ اس لیے موجود ہوتا ہے کیونکہ ایک مخصوص فنکشن اس کا مطالبہ کرتا ہے: کریش انرجی کو جذب کرنا، سسپنشن بوجھ کو سہارا دینا، دروازے کے گہا کو مضبوط کرنا، یا ٹرانسمیشن کے جزو کو رکھنا۔ وہ فعل مادّہ کو حکم دیتا ہے، اور مادّہ مرنے کا حکم دیتا ہے۔ جب آپ اس زنجیر کو تیار گاڑی سے پیچھے کی طرف ٹریس کرتے ہیں، تو واضح نمونے سامنے آتے ہیں کہ ڈائی ٹائپ گاڑیوں کے نظام کو کس طرح نقشہ بناتی ہیں۔ ان نمونوں کو سمجھنے سے انجینئرنگ اور پرچیزنگ ٹیموں کو ٹولنگ کی وضاحت کرنے میں مدد ملتی ہے جو کہ ایک-سائز-تمام اپروچ کے مطابق ہونے کے بجائے ہر ایک حصے کی اصل کارکردگی کے تقاضوں سے ہم آہنگ ہو۔
ساختی اور باڈی-ان-وائٹ اسٹیمپنگ ایپلی کیشنز
باڈی-ان-سفید (BIW) کسی بھی گاڑی پر آٹوموٹو سٹیمپنگ حصوں کی سب سے بڑی ارتکاز کی نمائندگی کرتا ہے۔ یہ اجزاء مسافروں کے کمپارٹمنٹ جیومیٹری کی وضاحت کرتے ہیں، کریش انرجی پاتھ کا انتظام کرتے ہیں، اور بندش، شیشے اور اندرونی نظام کے لیے بڑھتے ہوئے سطحیں فراہم کرتے ہیں۔ یہاں اسٹیمپنگ کے چیلنجز اہم ہیں: بڑے پینل والے علاقے، سخت سطح-کلاس اے کی سطحوں کے لیے معیار کے معیار، اور کریش کارکردگی کے لیے تیزی سے جارحانہ مواد کے درجات۔
بیرونی باڈی پینل جیسے دروازے، ہڈز، اور فینڈرز ٹینڈم پریس لائنوں میں کام کرنے والے ڈیپ ڈرا ڈیز کا مطالبہ کرتے ہیں۔ ترجیح سطح کی کوالٹی ہے، لہذا ڈائی سرفیسز کو آئینے کی تکمیل کے لیے پالش کیا جاتا ہے، مارکنگ کو روکنے کے لیے لیپت کیا جاتا ہے، اور سخت نظام الاوقات پر برقرار رکھا جاتا ہے۔ اندرونی پینل اور ساختی کمک سطح کے سخت حالات کو برداشت کرتے ہیں لیکن سخت جہتی کنٹرول کی ضرورت ہوتی ہے کیونکہ وہ ویلڈ-فلنج جیومیٹری کی وضاحت کرتے ہیں جو جسم کو ایک ساتھ رکھتا ہے۔
ساختی ریل، کراس ممبرز، اور ستونوں کی کمک تیزی سے پریس-سخت بوران اسٹیل یا DP980 جیسے AHSS گریڈ کا استعمال کرتی ہے۔ ان آٹوموٹیو میٹل سٹیمپنگز کو بوران اجزاء کے لیے گرم بنانے والی لائنوں یا ٹھنڈے-بنائے گئے AHSS کے لیے بھاری-ٹنج ٹرانسفر پریس کی ضرورت ہوتی ہے۔ ڈائی ڈیزائن کو انتہائی سپرنگ بیک معاوضے اور تیزی سے کٹنگ-کا حساب دینا چاہیے، جس سے ٹرم سٹیشنوں پر کاربائیڈ داخل کرنا ضروری ہے۔
BIW ڈومین میں ڈائی کٹنگ کا استعمال کرنے والے آٹوموٹیو پرزوں میں عملی طور پر ہر انفورسمنٹ پلیٹ، ستون کا اندرونی حصہ اور سرنگ کا حصہ شامل ہوتا ہے۔ ٹرم اور پیئرس آپریشنز سوراخ کے نمونوں، فلینج پروفائلز، اور ملن کی سطحوں کو حتمی شکل دیتے ہیں جب بنیادی تشکیل کے مراحل حصے کی 3D جیومیٹری مکمل کر لیتے ہیں۔
چیسس، داخلہ، اور ٹرک کے اجزاء کی مہر لگانا
چیسس اور معطلی کے اجزاء تھکاوٹ کی لوڈنگ اور سنکنرن کی نمائش کے تحت کام کرتے ہیں، جو مواد کے انتخاب کو HSLA اسٹیلز اور گرم-ڈپڈ جستی گریڈ کی طرف لے جاتا ہے۔ کنٹرول آرم بریکٹ، سب فریم ریانفورسمنٹس، اور اسپرنگ سیٹیں عام دھاتی سٹیمپنگ کار پارٹس ہیں جو ٹرانسفر ڈائی لائنز پر تیار کیے جاتے ہیں جہاں اعتدال پسند ڈرا ڈیپتھس اور ایک سے زیادہ چھیدنے کے آپریشن ترتیب وار اسٹیشنوں پر ہوتے ہیں۔
اندرونی دھاتی کمک، تھنک سیٹ فریم، انسٹرومنٹ پینل کراس-کار بیم، اور ڈور اینٹی انٹروژن بارز، پیکیجنگ کی رکاوٹوں کے ساتھ ساختی فنکشن کو یکجا کرتے ہیں۔ ان میں سے بہت سے حصے پروگریسو ڈیز کے مطابق ہوتے ہیں کیونکہ ان کی جیومیٹری پٹی-کی چوڑائی کی حدود میں رہتی ہے اور سالانہ حجم زیادہ چلتا ہے۔ اندرونی نظاموں کے لیے کار کے پرزوں پر مہر لگانے میں اکثر امتزاج ڈیز شامل ہوتا ہے جو ثانوی آپریشنز اور حصہ-ہینڈلنگ کے اخراجات کو کم کرنے کے لیے ایک ہی اسٹروک میں چھیدنے اور بننے کو ضم کر دیتا ہے۔
ٹرک-مخصوص ساختی ارکان ڈائی انجینئرنگ کو مکمل طور پر ایک مختلف سمت میں دھکیلتے ہیں۔ فریم ریل، کراس میمبرز، اور پانچویں-وہیل ماؤنٹنگ پلیٹیں موٹی-گیج ہائی-طاقت کا اسٹیل (اکثر 4-8 ملی میٹر) کا استعمال کرتی ہیں، جس میں بڑے پیمانے پر پریس ٹنیج اور ڈائی کنسٹرکشن کافی مضبوط ہوتی ہے تاکہ موٹی مواد پیدا ہونے والے اثر لوڈنگ سے بچ سکے۔ ٹرانسفر ڈیز یا ڈیڈیکیٹڈ سنگل- اسٹیشن پریس ان پرزوں کو ہینڈل کرتے ہیں، ڈائی جوتے اور بیک اپ پلیٹیں اس سے کہیں زیادہ ہیں جو مسافر گاڑیوں کے ٹولنگ کی ضرورت ہوتی ہے۔
پاور ٹرین ہاؤسنگز اور کور، بشمول ٹرانسمیشن کیسز، ڈیفرینشل کور، اور EV موٹر ہاؤسنگ، ویلڈڈ سیون کے بغیر کھوکھلی جیومیٹریز بنانے کے لیے ڈیپ ڈرا ڈیز پر انحصار کرتے ہیں۔ مواد کے انتخاب میں وزن کی بچت کے لیے ایلومینیم مرکبات اور لاگت کے اہداف کے لیے سٹیمپڈ اسٹیل شامل ہیں، ہر ایک مختلف ڈائی سطح کے علاج اور کلیئرنس کنفیگریشنز کا مطالبہ کرتا ہے جیسا کہ پہلے حصوں میں زیر بحث آیا ہے۔
مندرجہ ذیل جدول ان تعلقات کو منظم طریقے سے نقشہ بناتا ہے:
| گاڑی کا نظام | عام حصے | عام مواد | ترجیحی ڈائی ٹائپ | کلیدی ڈیزائن کے تحفظات |
|---|---|---|---|---|
| باڈی-ان-سفید (بیرونی پینل) | دروازے، ہڈز، فینڈرز، چھت کے پینل | ہلکا سٹیل، ایلومینیم 5xxx/6xxx | گہری ڈرا کے ساتھ ٹینڈم لائن مر جاتی ہے۔ | کلاس A سطح کا معیار؛ ایلومینیم پر گیلنگ کی روک تھام؛ بڑے پریس بستر |
| باڈی-ان-سفید (ساختی) | ستون، ریل، سرنگ کی کمک | AHSS (DP780-DP980)، دبانے سے سخت بوران سٹیل | منتقلی کی موت گرم بنانے والی لائنیں | اسپرنگ بیک معاوضہ؛ کاربائیڈ ٹرم داخل؛ اعلی ٹنیج |
| چیسس اور معطلی۔ | بازو بریکٹ، ذیلی فریم حصوں، موسم بہار کی نشستوں کو کنٹرول کریں۔ | HSLA سٹیل، جستی سٹیل | منتقلی مر جاتی ہے۔ | تھکاوٹ مزاحمت؛ سنکنرن تحفظ؛ اعتدال پسند ڈرا گہرائی |
| اندرونی کمک | سیٹ کے فریم، IP بیم، دروازے کے خلاف-داخلی بار | ایچ ایس ایل اے اسٹیل، ہلکا اسٹیل، ڈی پی اسٹیل | ترقی پسند مرتا ہے؛ مجموعہ مر جاتا ہے | سخت پیکیجنگ؛ اعلی حجم؛ ایک سے زیادہ چھید کی خصوصیات |
| پاور ٹرین ہاؤسنگز | ٹرانسمیشن کور، موٹر ہاؤسنگ، تفریق کور | ایلومینیم کے مرکب، گہرا-اسٹیل ڈرا | ڈیپ ڈرا مر جاتا ہے۔ | سگ ماہی کی سطح چپٹی؛ دیوار کی یکسانیت؛ چکنا کرنے والا انتظام |
| ٹرک ساختی | فریم ریل، کراس میمبرز، پانچویں-وہیل پلیٹیں۔ | موٹی-گیج HSLA (4-8 ملی میٹر) | منتقلی کی موت سنگل-سٹیشن ہیوی پریس | انتہائی ٹنج؛ مضبوط ڈائی جوتے؛ موٹی-اسٹاک کلیئرنس |
| الیکٹریکل اور کنیکٹر | بس بارز، ٹرمینلز، بیٹری آپس میں جڑے ہوئے ہیں۔ | تانبا، پیتل، نکل کے مرکب | ترقی پسند مر جاتے ہیں۔ | سخت رواداری؛ burr کنٹرول؛ تیز رفتار- پیداوار |
غور کریں کہ سلسلہ کس طرح ایک سمت میں بہتا ہے: فنکشن مواد کی وضاحت کرتا ہے، مواد تشکیل دینے والے رویے کی وضاحت کرتا ہے، اور طرز عمل کی تشکیل ڈائی ٹائپ کا حکم دیتی ہے۔ کریش-نازک B-ستون کی مضبوطی ترقی پسند ڈائی کا استعمال نہیں کر سکتی کیونکہ مواد (دبائیں-سخت سٹیل) گرم بننے کا مطالبہ کرتا ہے۔ ایک اعلی- والیوم سیٹ بریکٹ ایک ٹینڈم لائن کا جواز نہیں بنا سکتا کیونکہ معاشیات اس کی حمایت نہیں کرتی ہے۔ جدول میں ہر جوڑا انجینئرنگ منطق کی عکاسی کرتا ہے، نہ کہ من مانی تفویض۔
پیچیدگی کی اس سطح پر کار کے پرزوں کی تیاری کا مطلب ہے کہ انجینئرنگ ٹیموں کو تنہائی میں ٹولنگ کی وضاحت کرنے کے بجائے مجموعی طور پر اسٹیمپنگ سلوشنز کا جائزہ لینا چاہیے۔ ڈائی ٹائپ، پریس کنفیگریشن، میٹریل گریڈ، اور ثانوی آپریشنز سبھی آپس میں تعامل کرتے ہیں، اور دوسرے کے ذریعے ایک غلط جھڑپ حاصل کرتے ہیں۔ ان ٹیموں کے لیے جو اس بات کی کھوج کر رہی ہیں کہ یہ تعامل حقیقی پروڈکشن پروگراموں میں کیسے ہوتے ہیں،YICHEN کی آٹوموٹو کیس اسٹڈیزآٹوموٹو ایپلی کیشنز کے لیے ساختی، اندرونی، چیسس، اور ٹرک-متعلقہ دھاتی اسٹیمپنگ پر محیط عمل کی مثالیں پیش کرتے ہیں، اصل پیداواری نتائج کے خلاف ڈائی اسٹریٹیجیز کو بینچ مارک کرتے وقت ایک مفید حوالہ نقطہ فراہم کرتے ہیں۔
ڈائی ایپلی کیشنز کو گاڑیوں کے سسٹم میں میپ کرنا واضح کرتا ہے کہ آپ کو کیا ضرورت ہے۔ اگلا سوال یہ ہے کہ اسے کون بناتا ہے، اور کیا ڈائی پارٹنر کو الگ کرتا ہے جو پروڈکشن کے لیے تیار ٹولنگ فراہم کرتا ہے-جو سر درد فراہم کرتا ہے۔
صحیح سٹیمپنگ ڈائی انجینئرنگ پارٹنر کا انتخاب کرنا
یہ جاننا کہ کون سی ڈائی ٹائپ آپ کے حصے میں فٹ بیٹھتی ہے اور اسے کیسے بنایا جانا چاہئے صرف آدھی جنگ ہے۔ دوسرا نصف ایک ایسے پارٹنر کو تلاش کر رہا ہے جو حقیقت میں عمل کر سکے، ٹولنگ فراہم کر سکے جو ڈیزائن کے مطابق، شیڈول کے مطابق، اور پورے پروڈکشن لائف سائیکل میں بجٹ کے اندر ہو۔ معیار اور لانچ کے وقت پر مقابلہ کرنے والی آٹو موٹیو سٹیمپنگ کمپنیوں کے لیے، ایک قابل ڈائی پارٹنر اور ایک نابالغ شراکت دار کے درمیان فرق پی پی اے پی کی منظوری کی ٹائم لائنز سے لے کر پیداوار میں سالوں تک PPM کی شرحوں کی وارنٹی تک ہر میٹرک میں ظاہر ہوتا ہے۔
ڈائی پارٹنر میں جانچنے کے لیے اہم صلاحیتیں۔
تمام آٹوموٹو میٹل اسٹیمپنگ کمپنیاں ایک جیسی گہرائی پیش نہیں کرتی ہیں۔ کچھ ڈیزائن میں ایکسل لیکن آؤٹ سورس مشینی. دوسرے زبردست پریس چلاتے ہیں لیکن نقلی مہارت کی کمی ہے۔ تشخیصی چیلنج اس بات کی نشاندہی کر رہا ہے کہ آپ کے مخصوص پروگرام کے لیے کون سی صلاحیتیں سب سے زیادہ اہمیت رکھتی ہیں اور اس بات کی تصدیق کر رہی ہے کہ اہم اقدامات کو ذیلی کنٹریکٹ کرنے کے بجائے ایک سپلائر اصل میں ان کا مالک ہے۔
پروگرام کی کامیابی پر ان معیارات کو سب سے زیادہ سے لے کر سب سے کم اثر کی درجہ بندی کریں:
- ان-ہاؤس ڈائی ڈیزائن اور فارمنگ سمولیشن- ایک فراہم کنندہ جو اندرونی طور پر نقلی شکلیں چلاتا ہے، اسٹیل کو کاٹنے سے پہلے اسپرنگ بیک، پتلا ہونے اور مواد کے بہاؤ کی پیشن گوئی کرتا ہے، اس سے ہفتوں پہلے مسائل کا سامنا کرتا ہے جو صارف کے فراہم کردہ ڈیٹا پر انحصار کرتا ہے- یا مکمل طور پر تخروپن کو چھوڑ دیتا ہے۔ جیسا کہسینٹر لائن انجینئرنگ سے کیس اسٹڈیزیہ ظاہر کرتے ہیں کہ فراہم کنندگان کوٹیشن کے دوران "گیٹ فرم-گو" بنانے والے تخروپن کا استعمال کرتے ہوئے زیادہ درست خالی تخمینے فراہم کرتے ہیں، مواد کا بہتر استعمال کرتے ہیں، اور ایسے مر جاتے ہیں جن کے لیے کم جسمانی آزمائش کی ضرورت ہوتی ہے۔
- گھر میں-مشیننگ اور آزمانے کی صلاحیت- تصدیق کریں کہ سپلائر CNC ملز (بشمول 5-محور)، وائر EDM، اور آپ کے ٹنیج کی حد کو ڈھانپنے والے ٹرائی آؤٹ پریس کا مالک ہے۔ آؤٹ سورس ٹول روم لیڈ ٹائم رسک میں اضافہ کرتے ہیں اور جوابدہی کو کم کرتے ہیں۔ پروگریسیو ڈائی مینوفیکچررز جو اپنے ٹول رومز کو برقرار رکھتے ہیں وہ انجینئرنگ کی تبدیلیوں کو تیزی سے نافذ کر سکتے ہیں اور تھرڈ پارٹی تاخیر کے بغیر پروڈکشن کی حالت میں مرتے رہتے ہیں۔
- AHSS اور ایلومینیم میں مواد کی مہارت- خاص طور پر ڈوئل-فیز اسٹیل، دبائیں-سخت بوران، اور ایلومینیم بند کرنے والے پینلز کے تجربے کے بارے میں پوچھیں۔ ہر مادی خاندان کو کلیئرنس کی مختلف حکمت عملیوں، کوٹنگ سسٹمز، اور اسپرنگ بیک معاوضے کے طریقوں کی ضرورت ہوتی ہے۔ AHSS یا ایلومینیم کے تجربے پر بغیر ہاتھ-کا پارٹنر آپ کے ٹولنگ بجٹ پر سیکھے گا۔
- OEM کوالٹی سسٹم سرٹیفیکیشن اور پی پی اے پی کی صلاحیت- سپلائر کی سٹیمپنگ اور ٹولنگ اسکوپ میں IATF 16949 سرٹیفیکیشن آٹوموٹو پروگراموں کے لیے بنیادی لائن ہے۔ صرف ISO 9001 میں آٹوموٹیو-مخصوص PPAP اور APQP کے تقاضے شامل نہیں ہیں۔ تصدیق کریں کہ سپلائر بیلونڈ پرنٹس، ڈائمینشنل رپورٹس، کنٹرول پلانز، FMEAs، Gage R&R اسٹڈیز، اور صلاحیت کا مطالعہ اس سطح پر فراہم کرسکتا ہے جس کی آپ کے OEM کسٹمر کی توقع ہے۔
- ڈائی مینٹیننس پروگرام اور پروڈکشن ریمپ سپورٹ- ایک ڈائی پارٹنر کی نوکری PPAP کی منظوری پر ختم نہیں ہوتی۔ احتیاطی دیکھ بھال کے نظام الاوقات، اضافی داخل کرنے کی انوینٹریز، اور تیزی سے-ردعمل کی مرمت کی صلاحیت اس بات کا تعین کرتی ہے کہ آیا آپ کا ٹولنگ حجم میں معیار کو برقرار رکھتا ہے یا آگ بجھانے کی مشق میں تنزلی کرتا ہے۔ دستاویزی دیکھ بھال کے لاگز، سائٹ پر-سائٹ ڈائی اسٹوریج کی شرائط، اور انجینئرنگ میں تبدیلی کے انتظام کے عمل کی تصدیق کریں۔
- ویلیو-اضافی خدمات اور عمودی انضمام- ایک ہی چھت کے نیچے ثانوی آپریشنز جیسے ویلڈنگ، فنشنگ، سب-اسمبلی، اور کسٹم پیکیجنگ کی پیشکش کرنے والے سپلائر ہینڈ آف کے خطرے کو کم کرتے ہیں اور لیڈ ٹائم کو کم کرتے ہیں۔ ترقی پسند ڈائی اسٹیمپنگ سپلائرز کے لیے، مربوط خدمات کا مطلب ہے کم خریداری کے آرڈر اور بھیجے گئے اسمبلیوں کے ذریعے خام کنڈلی سے جوابدہی کا ایک نقطہ۔
ایک وزنی سکور کارڈ معروضی طور پر موازنہ کرنے میں مدد کرتا ہے۔ اپنے پروگرام کی ترجیحات کی بنیاد پر ہر ایک معیار کو ایک وزن تفویض کریں، شارٹ لسٹ کردہ سپلائرز کو ہر کسوٹی پر 1 سے 5 تک اسکور کریں، اور صرف رشتے کی تاریخ پر انحصار کرنے کے بجائے ریاضی کو مضبوط ترین امیدوار بننے دیں۔
پیداواری حکمت عملی کے ساتھ ڈائی انویسٹمنٹ کو سیدھ میں لانا
ڈائی ٹولنگ ایک سرمایہ دارانہ اثاثہ ہے جس کی عمر لاکھوں اسٹروک میں ماپا جاتا ہے۔ آپ کے منتخب کردہ پارٹنر کو نہ صرف آج کی پیداوار کے حجم کے ساتھ بلکہ آپ کے ریمپ کی رفتار، انجینئرنگ کی ممکنہ تبدیلیوں، اور پروگرام سے باہر نکلنے کی حکمت عملی کے-اختتام کے ساتھ ہم آہنگ ہونے کی ضرورت ہے۔
چند سوالات جو اسٹریٹجک ڈائی پارٹنرز کو لین دین کی دکانوں سے الگ کرتے ہیں:
- کیا وہ پیمانے کر سکتے ہیں؟- اگر لانچ کے بعد آپ کا سالانہ حجم دوگنا ہو جاتا ہے، تو کیا سپلائی کرنے والے کا پریس فلیٹ اور پروڈکشن سیل کا ڈھانچہ نئی ٹولنگ یا توسیع شدہ ڈاؤن ٹائم کے بغیر اسے ایڈجسٹ کرتا ہے؟ آٹوموٹیو میٹل اسٹیمپنگ سروسز کا جائزہ موجودہ صلاحیت اور گروتھ ہیڈ روم دونوں پر ہونا چاہیے۔
- وہ انجینئرنگ کی تبدیلیوں کو کیسے ہینڈل کرتے ہیں؟- دیر سے-اسٹیج ڈیزائن پر نظر ثانی آٹوموٹو پروگراموں میں ایک حقیقت ہے۔ گھر میں ٹولنگ کی اہلیت کے ساتھ ایک سپلائر ای سی او کو تیزی سے لاگو کر سکتا ہے اور بیرونی ڈائی شاپس پر منحصر ایک سے کم خطرہ کے ساتھ۔
- ڈائی ملکیت اور اسٹوریج کی شرائط کیا ہیں؟- تحریری طور پر تصدیق کریں کہ پروگرام کے آخر میں ٹولنگ کا مالک کون ہے، غیر فعال ڈیز کے لیے سٹوریج کی پالیسی کیا ہے، اور کیا سپلائر پروگرام کے مکمل لائف سائیکل کے لیے دیکھ بھال سمیت تعاون کا عہد کرتا ہے۔ مبہم اصطلاحات اس وقت تنازعات پیدا کرتی ہیں جب حجم تبدیل ہوتا ہے یا پروگرام غروب ہوتا ہے۔
- کیا وہ ابتدائی DFM تعاون میں مشغول ہیں؟- بہترین آٹو پارٹس مینوفیکچرر پارٹنرز اقتباس سے پہلے ڈرائنگ کا جائزہ لیتے ہیں، جھنڈا برداشت کرنے والے اسٹیک-خطرات کو بڑھاتے ہیں، اور جیومیٹری کی اصلاح کی تجویز کرتے ہیں جو پارٹ فنکشن پر سمجھوتہ کیے بغیر فارمیبلٹی کو بہتر بناتے ہیں۔ وہ پروگرام جو پہلے DFM ان پٹ کو مدعو کرتے ہیں وہ مہنگی دیر سے-اسٹیج ٹولنگ تبدیلیوں سے گریز کرتے ہیں۔
کار کے پرزہ جات بنانے والے امیدواروں کا جائزہ لینے والی ٹیموں کے لیے ری شورنگ یا قریبی سیاق و سباق میں، اسمبلی پلانٹ کی قربت لیڈ ٹائم ایکسپوزر کو کم کرتی ہے اور صرف-وقت میں-ڈیلیوری کی ضروریات کو پورا کرتی ہے۔ چونکہ حصولی کی حکمت عملی تیزی سے سپلائی چین کی لچک کو ترجیح دیتی ہے، عمودی طور پر مربوط آپریشنز کے ساتھ گھریلو یا علاقائی ڈائی پارٹنرز تقسیم شدہ ملٹی-ملکی ٹولنگ پروگراموں کے مقابلے میں زیادہ مرئیت اور تیزی سے مسئلہ حل فراہم کرتے ہیں۔ امریکہ اور دیگر قائم شدہ خطوں میں آٹوموٹو پارٹس بنانے والے بہت سے ادارے اب یونٹ لاگت کے ساتھ ردعمل اور آپریشنل کنٹرول پر مقابلہ کرتے ہیں۔
اس تشخیص کے دوران تلاش کرنے کے قابل ایک وسیلہ ہے۔YICHEN کا آٹو موٹیو انڈسٹری کا صفحہ، جو ساختی، اندرونی، چیسس، اور ٹرک کے اجزاء کے لیے ٹائر-2 پروگراموں کے ذریعے OEM پر محیط سٹیمپنگ اور شیٹ میٹل فیبریکیشن کیس اسٹڈیز فراہم کرتا ہے۔ گاڑیوں کے متعدد سسٹمز اور سپلائی چین ٹائرز میں ان کی کوریج انہیں ایک ایسے پارٹنر کی تلاش میں ٹیموں کے لیے ایک متعلقہ آپشن بناتی ہے جو پروڈکشن سپورٹ کے ذریعے ڈائی ڈیزائن سے لے کر آٹو موٹیو میٹل سٹیمپنگ سروسز کے مکمل دائرہ کار کو سمجھتی ہو۔
بالآخر، صحیح ڈائی انجینئرنگ پارٹنر صرف وہی نہیں ہے جس کے پاس سب سے کم اقتباس ہو۔ یہ وہ ہے جس کی صلاحیتیں، کوالٹی سسٹم، اور پروڈکشن سپورٹ ماڈل آپ کے پروگرام کے رسک پروفائل، حجم کی رفتار، اور مادی پیچیدگی سے ہم آہنگ ہیں۔ ان معیارات کو وسیع پیمانے پر لاگو کریں، سائٹ کے آڈٹ اور حوالہ جات کے ذریعے دعووں کی تصدیق کریں، اور دستاویزی کارکردگی کے اعداد و شمار کو، وعدوں کی بجائے، اپنے سورسنگ کے فیصلے کو آگے بڑھانے دیں۔
Automotive Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. آٹوموٹیو سٹیمپنگ میں پروگریسو ڈیز اور ٹرانسفر ڈیز میں کیا فرق ہے؟
پروگریسو ڈیز دھات کی پٹی کو منسلک رکھتی ہے کیونکہ یہ ایک ہی ڈائی سیٹ میں متعدد اسٹیشنوں کے ذریعے آگے بڑھتی ہے، جس سے وہ چھوٹے، بڑے- والیوم حصوں جیسے بریکٹ اور کنیکٹرز کے لیے مثالی ہوتے ہیں۔ ٹرانسفر ڈیز خالی خالی جگہ کو جلد کاٹ کر مکینیکل انگلیوں یا روبوٹ کا استعمال کرتے ہوئے اسے آزاد اسٹیشنوں کے درمیان منتقل کرتا ہے، جو بڑے، جیومیٹریکل طور پر پیچیدہ حصوں جیسے ساختی کراس ممبرز اور سسپنشن بریکٹ کے لیے موزوں ہے۔ انتخاب حصے کے سائز، ڈرا گہرائی، مواد کے سکریپ کے اہداف، اور سالانہ حجم کی ضروریات پر منحصر ہے۔
2. آپ مختلف شیٹ میٹل مواد کے لیے ڈائی کلیئرنس کا حساب کیسے لگاتے ہیں؟
ڈائی کلیئرنس کو ہر طرف مادی موٹائی کے فیصد کے طور پر ظاہر کیا جاتا ہے۔ ہلکا سٹیل عام طور پر تقریباً 10% کلیئرنس کا استعمال کرتا ہے، جب کہ اعلیٰ درجے کے ہائی-طاقت کے اسٹیلز (AHSS) کو 12-20% کی ضرورت ہوتی ہے کیونکہ ان کی زیادہ پیداوار کی طاقت اور فریکچر غالب کاٹنے والے رویے کی وجہ سے۔ ایلومینیم کے مرکب کو عام طور پر 8-12٪ کی ضرورت ہوتی ہے، اور سٹینلیس سٹیل 12-16٪ کی حد میں آتا ہے۔ غلط کلیئرنس کا استعمال وقت سے پہلے ٹول پہننے، ضرورت سے زیادہ burrs، یا جہتی غلطی کا باعث بنتا ہے، اس لیے ہر میٹریل گریڈ اپنی توثیق شدہ کلیئرنس قدر کا مطالبہ کرتا ہے۔
3. اعلی درجے کے ہائی-طاقت کے اسٹیل (AHSS) پر مہر لگانے کے لیے ڈیزائن میں کن تبدیلیوں کی ضرورت ہے؟
DP780 اور DP980 جیسے AHSS گریڈز میں کئی ڈائی ترمیمات کی ضرورت ہوتی ہے: پریس ٹنیج میں اضافہ (50-ہلکے اسٹیل سے 100% زیادہ)، پنچ چپنگ کو روکنے کے لیے وسیع تر کٹنگ کلیئرنس، ڈائی جیومیٹری میں بنایا گیا اسپرنگ بیک معاوضہ، کاربائیڈ یا پاؤڈر میٹل انسرٹ کے لیے، ٹرائیمسٹریس وئیر کے لیے ہائیر اسٹیشن وئیر سخت عمل کنٹرول ونڈوز. تشکیل کے بعد ان مواد کی نمائش میں نمایاں طور پر زیادہ لچکدار بحالی کی پیشن گوئی کرنے اور اس کی تلافی کے لیے تشکیل سازی ضروری ہو جاتی ہے۔
4. آٹوموٹو سٹیمپنگ ڈائی بنانے میں کتنا وقت لگتا ہے؟
ایک عام آٹو موٹیو سٹیمپنگ ڈائی کو ڈیزائن کی ریلیز سے لے کر پروڈکشن کی منظوری تک 20 یا اس سے زیادہ ہفتے لگتے ہیں۔ اس ٹائم لائن میں CNC مشینی، EDM آپریشنز، ہیٹ ٹریٹمنٹ، سطح کی تکمیل، اسمبلی، اور جسمانی آزمائش شامل ہے۔ جدید فارمنگ سمولیشن ٹکنالوجی اسٹیل کو کاٹنے سے پہلے عملی طور پر فارمیبلٹی کے مسائل کو پکڑ کر آزمائشی مرحلے کو نمایاں طور پر کم کرتی ہے، جس سے پہلے 8-12 جسمانی تکرار کو 2-3 تصدیقی لوپ کی ضرورت تھی جو بنیادی مسئلہ حل کرنے کی بجائے فائن ٹیوننگ پر مرکوز تھی۔
5. آٹوموٹیو اسٹیمپنگ ڈائی سپلائر کا انتخاب کرتے وقت آپ کو کیا دیکھنا چاہیے؟
ہاؤس ڈائی ڈیزائن اور فارمنگ سمولیشن کی صلاحیت، ملکیتی CNC مشینی اور ٹرائی آؤٹ پریس، AHSS اور ایلومینیم مواد کے ساتھ ثابت شدہ تجربہ، مکمل PPAP صلاحیت کے ساتھ IATF 16949 سرٹیفیکیشن، اور دستاویزی ڈائی مینٹیننس پروگرام کے ساتھ سپلائرز کو ترجیح دیں۔ اپنے حجم کی رفتار کے ساتھ پیمائش کرنے کی ان کی صلاحیت کا اندازہ کریں، انجینئرنگ کی تبدیلیوں کو تیزی سے سنبھالیں، اور مینوفیکچریبلٹی تعاون کے لیے ابتدائی ڈیزائن-فراہم کریں۔ YICHEN جیسے شراکت دار جو ٹائیر-2 پروگراموں کے ذریعے OEM بھر میں مربوط سٹیمپنگ اور شیٹ میٹل فیبریکیشن پیش کرتے ہیں پروڈکشن سپورٹ کے ذریعے ٹولنگ سے واحد ذریعہ جوابدہی فراہم کرتے ہیں۔


