


ہاٹ اسٹیمپنگ ڈیز کیا ہیں اور وہ کیوں اہم ہیں۔
جب آپ تلاش کرتے ہیں "گرم سٹیمپنگ مر جاتا ہے"آپ مینوفیکچرنگ کی دو بالکل مختلف دنیاوں کو دیکھ رہے ہوں گے۔ ایک میں 900 ڈگری سیلسیس پر آٹوموٹو اسٹیل کو کچلنا شامل ہے۔ دوسرے میں ایک لگژری پرفیوم باکس پر سونے کے نازک ورق کو دبانا شامل ہے۔ ایک ہی اصطلاح، بالکل مختلف ٹولنگ۔ سورسنگ کے دوران ان کو الجھن میں ڈالنے سے انجن کو ہزاروں ہفتے کا وقت لگ سکتا ہے۔
ہاٹ اسٹیمپنگ ڈیفائنڈ ہے۔
ان کے بنیادی حصے میں، ہاٹ اسٹیمپنگ ڈائیز درست-انجینئرڈ ٹولز ہیں جو گرمی، دباؤ اور شکل کے امتزاج کو ورک پیس میں منتقل کرتے ہیں۔ ڈائی خام مال اور تیار مصنوعات کے درمیان انٹرفیس کے طور پر کام کرتی ہے، یہ کنٹرول کرتی ہے کہ تھرمل انرجی اور مکینیکل فورس کس طرح سبسٹریٹ کے ساتھ تعامل کرتے ہیں۔ چاہے وہ سبسٹریٹ بوران اسٹیل کا خالی ہو جو کار کے B-ستون کے لیے مقصود ہو یا پریمیم پیکیجنگ پر ہولوگرافک فوائل کی ایک شیٹ لینڈنگ، بنیادی اصول ایک ہی رہتا ہے: ایک شکل والا آلہ ہدف کے مواد کو مستقل طور پر تبدیل کرنے کے لیے کنٹرول شدہ حرارت اور دباؤ کا اطلاق کرتا ہے۔
فرق پیمانے، درجہ حرارت، مواد اور مقصد میں ہے۔ ہر ہاٹ اسٹیمپ کی قسم مکمل طور پر مختلف ڈائی میٹریلز، کولنگ اسٹریٹجیز، اور مینٹیننس پروٹوکولز کا مطالبہ کرتی ہے۔ یہ سمجھنا کہ آپ کس زمرے میں کام کر رہے ہیں، ڈائی لائف کو بڑھانے اور قبل از وقت ناکامی سے بچنے کی طرف پہلا قدم ہے۔
پریس ہارڈننگ ڈائز بمقابلہ فوائل سٹیمپنگ ڈیز
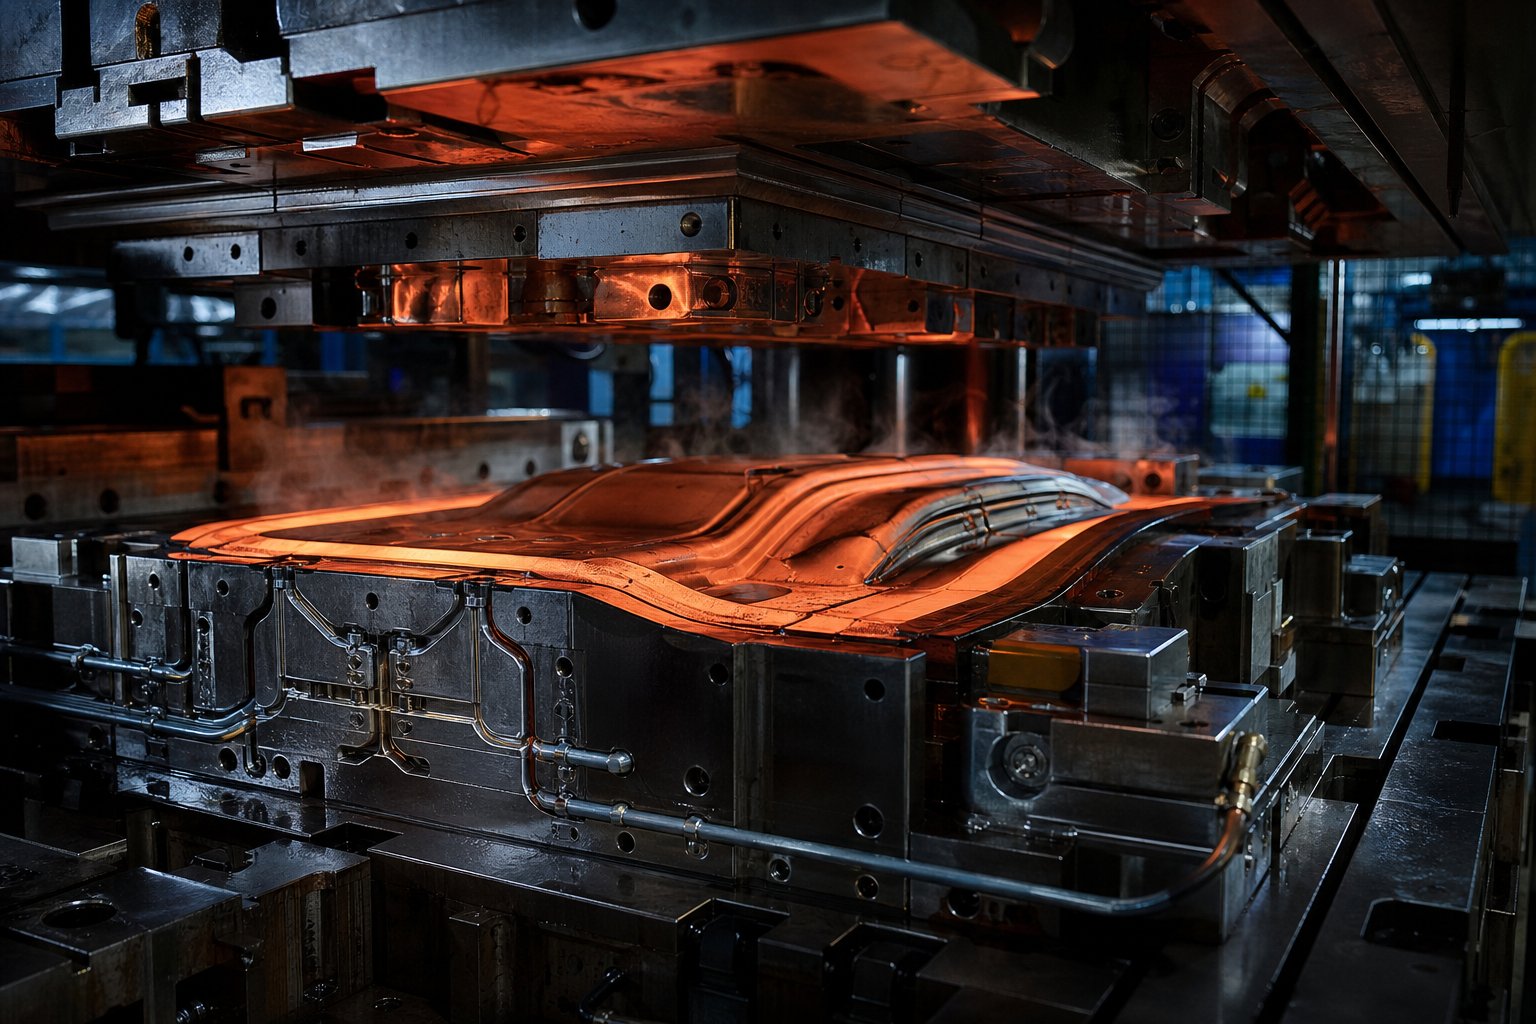
پریس ہارڈننگ سٹیمپنگ ڈائز آٹوموٹو اور ساختی میٹلفارمنگ اسپیس میں کام کرتی ہے۔ وہ 900-950 ڈگری سیلسیس تک گرم کیے گئے سٹیل کے خالی خالی جگہیں حاصل کرتے ہیں، بیک وقت انہیں پیچیدہ شکلوں میں بناتے ہیں، اور انہیں مکمل طور پر حاصل کرنے کے لیے 27 ڈگری فی سیکنڈ سے زیادہ ٹھنڈک کی شرح پر بجھاتے ہیں۔1500 ایم پی اے کے ارد گرد تناؤ کی طاقت کے ساتھ مارٹینسیٹک مائکرو اسٹرکچر. یہ ڈائیز بڑے پیمانے پر ہیں، واٹر-ٹھنڈا ٹول اسٹیل اسمبلیاں جو ہر پیداواری دور میں انتہائی تھرمل سائیکلنگ کو برداشت کرتی ہیں۔
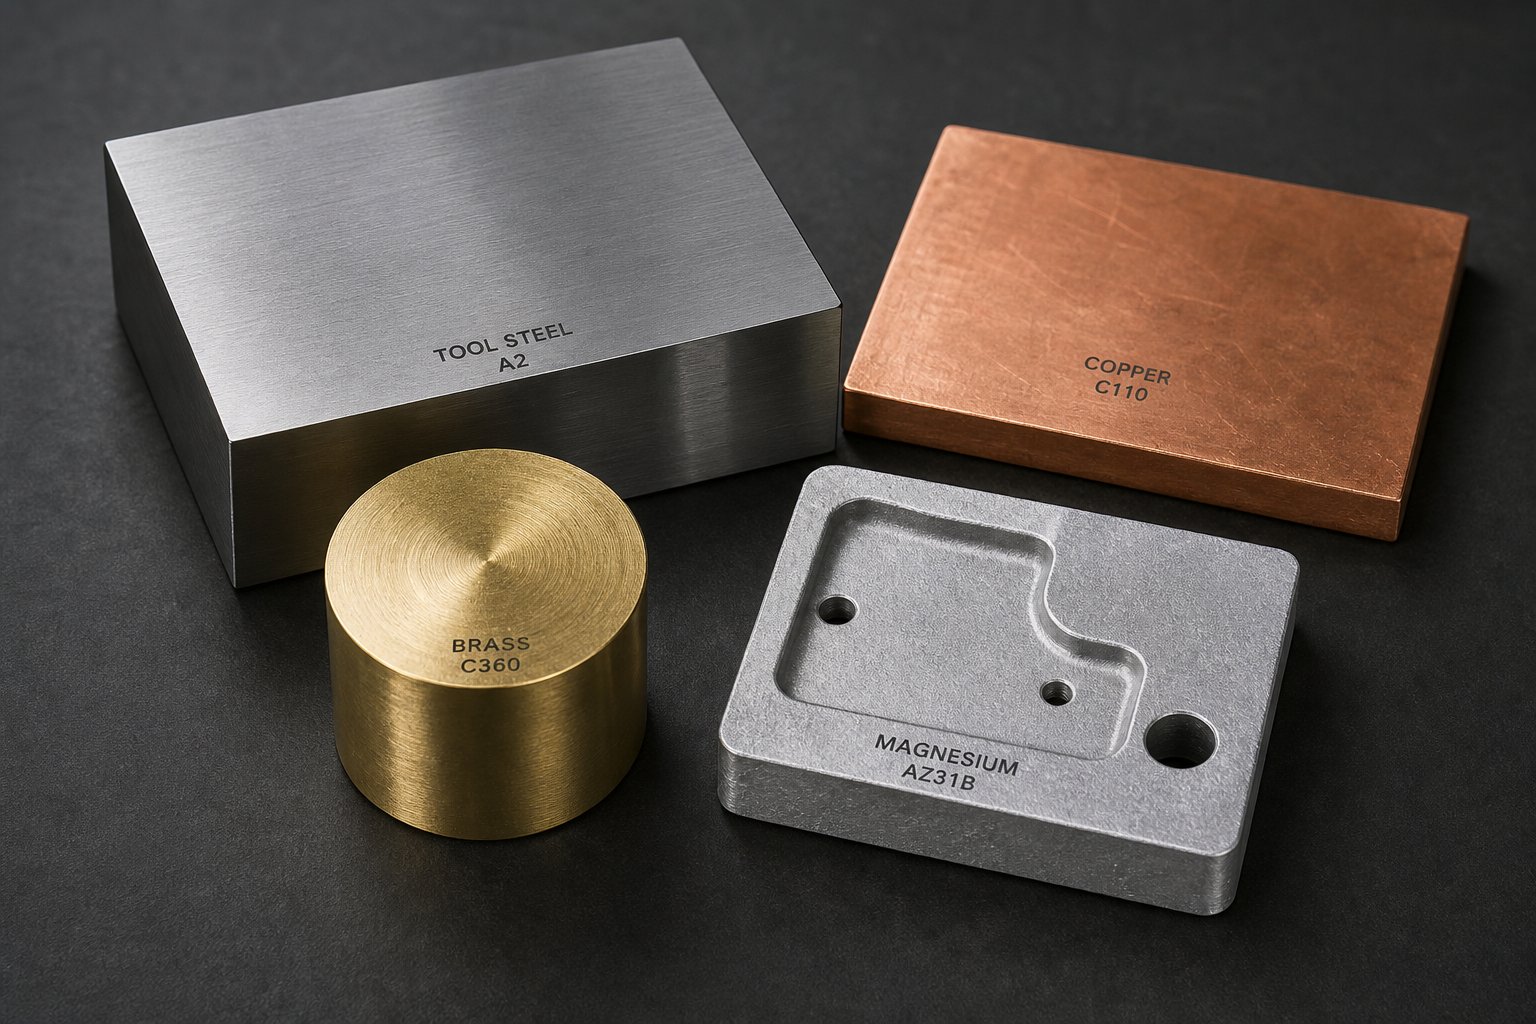
اس کے برعکس، فوائل سٹیمپنگ بہت کم درجہ حرارت پر کام کرتی ہے، عام طور پر 100 اور 200 ڈگری سیلسیس کے درمیان۔ وہ فوائل کیریئر پر چپکنے والی پرت کو چالو کرنے کے لیے گرم ڈائی کا استعمال کرتے ہیں، دھاتی یا روغن والے ڈیزائن کو کاغذ، پلاسٹک، چمڑے یا دیگر ذیلی ذخیروں پر منتقل کرتے ہیں۔ ڈائی خود عام طور پر سخت ٹول اسٹیل کی بجائے تانبے، پیتل یا میگنیشیم سے بنتی ہے۔
یہاں ان دو ہاٹ اسٹیمپنگ قسموں کو الگ کرنے کا ایک فوری موازنہ ہے:
- آپریٹنگ درجہ حرارت: پریس سختی کے لیے 900-950 ڈگری سیلسیس بمقابلہ فوائل سٹیمپنگ کے لیے 100-200 ڈگری سیلسیس
- ڈائی میٹریل: H11/H13 ٹول اسٹیل بمقابلہ تانبا، پیتل، یا میگنیشیم
- ورک پیس: بوران اسٹیل شیٹ میٹل (0.5-2.0 ملی میٹر موٹی) بمقابلہ فوائل کیریئر رابطہ کرنے والا کاغذ، پلاسٹک یا چمڑا
- بنیادی فنکشن: ساختی تشکیل پلس میٹالرجیکل بجھانا بمقابلہ آرائشی سطح کا نشان
- کولنگ سسٹم: تیز گرمی نکالنے کے لیے اندرونی پانی کے چینلز بمقابلہ غیر فعال یا کم سے کم کولنگ
- ڈائی پیچیدگی: کنفارمل کولنگ کے ساتھ بڑی ملٹی-ٹن اسمبلیاں بمقابلہ چھوٹی اینچڈ یا کندہ شدہ پلیٹیں
- عام ڈائی لائف: دسیوں ہزار پریس سائیکل بمقابلہ کوالٹی کاپر یا پیتل کے دس لاکھ سے زیادہ نقوش
سورسنگ کے لیے امتیاز کیوں اہمیت رکھتا ہے۔
تصور کریں کہ "ہاٹ اسٹیمپنگ ڈیز" کے لیے آر ایف کیو ایک ایسے سپلائر کو بھیجیں جو آرائشی فوائل ٹولنگ میں مہارت رکھتا ہو جب آپ کو حقیقت میں آٹوموٹیو باڈی-ان-پروگرام کے لیے پریس ہارڈننگ ڈیز کی ضرورت ہو۔ حوالہ دینے والے انجینئر کو مکمل طور پر مختلف معلومات کی ضرورت ہوگی: خالی میٹریل گریڈ، کولنگ ریٹ کے اہداف، پارٹ جیومیٹری ڈیٹا، اور پروڈکشن والیوم۔ اس کے برعکس، لگژری پیکیجنگ کو نشان زد کرنے کے لیے کاپر ہاٹ اسٹیمپ ڈائی کی درخواست وصول کرنے والا آٹوموٹو ٹول میکر ممکنہ طور پر آپ کو مکمل طور پر رد یا ری ڈائریکٹ کر دے گا۔
یہ الجھن فرضی نہیں ہے۔ یہ باقاعدگی سے ہوتا ہے کیونکہ دونوں صنعتیں الگ الگ انجینئرنگ ماحولیاتی نظام میں کام کرتے ہوئے ایک جیسی اصطلاحات استعمال کرتی ہیں۔ مواد، ڈیزائن کے طریقہ کار، ناکامی کے طریقے، اور دیکھ بھال کی حکمت عملی اس قدر ڈرامائی طور پر مختلف ہیں کہ کسی بھی ٹولنگ کا کام شروع ہونے سے پہلے ہی غلط سپلائر کی قسم کو سورس کرنا خریداری کے چکروں کو ضائع کر دیتا ہے۔
یہ مضمون ایک متحد حوالہ کے طور پر کام کرتا ہے، جس میں پریس سختی اور آرائشی ایپلی کیشنز دونوں کا احاطہ کیا گیا ہے تاکہ آپ بالکل شناخت کر سکیں کہ آپ کے پروجیکٹ پر کون سا زمرہ لاگو ہوتا ہے، یہ سمجھ سکتے ہیں کہ ہر سیاق و سباق میں ناکامی کیسے ہوتی ہے، اور پہلے دن سے لائف سائیکل ایکسٹینشن کی صحیح حکمت عملیوں کا اطلاق کریں۔ آگے کے حصے عمل کے کام کے بہاؤ، مواد کے انتخاب، کولنگ ڈیزائن، اور اسٹیمپنگ ڈیز کی دونوں جہانوں کے لیے دیکھ بھال کے طریقوں کو توڑتے ہیں۔
ہاٹ سٹیمپنگ کا عمل مرحلہ وار کیسے کام کرتا ہے۔
ڈائی بذات خود ایک بڑی پروڈکشن چین میں صرف ایک اسٹیشن ہے، لیکن یہ وہ اسٹیشن ہے جہاں سب کچھ یا تو اکٹھا ہوجاتا ہے یا الگ ہوجاتا ہے۔ مکمل ورک فلو کو سمجھنے سے پتہ چلتا ہے کہ ڈائی ڈیزائن کے فیصلوں میں اتنا وزن کیوں ہوتا ہے اور عام طور پر وقت سے پہلے ناکامی کہاں ہوتی ہے۔
گرم خالی جگہ سے تشکیل شدہ حصے تک
پریس سختی کے عمل میں، ایک فلیٹ سٹیل خالی، عام طور پر 22MnB5 بوران سٹیل، ایک رولر چولہا کی بھٹی میں داخل ہوتا ہے اور 900 ڈگری سیلسیس سے زیادہ گرم ہوتا ہے۔ اس درجہ حرارت پر، سٹیل ایک مکمل طور پر مستند مائیکرو سٹرکچر میں تبدیل ہو جاتا ہے، جو بننے کے لیے کافی نرم ہوتا ہے لیکن سخت ہونے کے لیے تیار ہوتا ہے۔ دیفرنس سے پریس تک منتقلی میں تقریباً 6 سے 10 سیکنڈ لگتے ہیں۔، جس کے دوران خالی جگہ 700 ڈگری سیلسیس تک ٹھنڈا ہو سکتی ہے۔
یہ وہ جگہ ہے جہاں ہاٹ اسٹیمپنگ ٹول سینٹر اسٹیج لیتا ہے۔ ڈائی پر خالی زمینیں، پریس بند ہو جاتا ہے، اور دو چیزیں بیک وقت ہوتی ہیں: سٹیل اپنی آخری جیومیٹری میں بنتا ہے اور پانی کی ٹھنڈی سطحوں سے بجھ جاتا ہے۔ خالی جگہ کے 420 ڈگری سیلسیس سے نیچے گرنے سے پہلے فارمنگ مکمل کر لینی چاہیے۔ اگر بجھانے کی شرح 27 ڈگری سیلسیس فی سیکنڈ سے زیادہ ہے، تو یہ حصہ تقریباً 100 فیصد مارٹینائٹ حاصل کرتا ہے، جس سے 1500 MPa کے لگ بھگ تناؤ کی طاقت حاصل ہوتی ہے۔ مواد کی موٹائی کے لحاظ سے 10 اور 20 سیکنڈ کے درمیان اس سٹیمپنگ گرم عمل کے لئے عام سائیکل کے اوقات۔
بجھانے کے بعد، پریس کھل جاتا ہے اور سخت حصہ نکالا جاتا ہے۔ ڈائی نے ایک دوہرا کردار ادا کیا ہے جسے لائن میں کوئی دوسرا جزو نقل نہیں کر سکتا: اس نے اس حصے کو شکل دی اور اتنی تیزی سے گرمی نکالی کہ مارٹینیٹک مائکرو اسٹرکچر میں بند ہو جائے۔ یہ دوہرا فنکشن بالکل وہی ہے جو وقت کے ساتھ ساتھ تھرمل تھکاوٹ کا شکار ہوجاتا ہے۔
ورق اور مارکنگ کے عمل میں کیسے فرق ہے۔
آرائشی ہیٹ اسٹیمپ ورک فلوبالکل مختلف پیمانے پر کام کرتا ہے۔ ایک گرم مری، جو عام طور پر تانبے یا پیتل سے بنتی ہے، 100 اور 200 ڈگری سیلسیس کے درمیان درجہ حرارت پر لایا جاتا ہے۔ ایک فوائل کیریئر ڈائی فیس اور سبسٹریٹ کے درمیان رکھا جاتا ہے، جو کاغذ، گتے، چمڑے یا پلاسٹک کا ہو سکتا ہے۔ جب ہاٹ اسٹیمپ ٹول نیچے دباتا ہے، تو حرارت ورق پر چپکنے والی پرت کو چالو کرتی ہے، دھاتی یا روغن والے ڈیزائن کو سطح سے جوڑتی ہے۔
رہنے کے اوقات مختصر ہوتے ہیں، اکثر دو سیکنڈ سے کم ہوتے ہیں، اور دباؤ کو آٹوموٹو بنانے سے کہیں کم رینج میں ماپا جاتا ہے۔ یہاں کے اہم متغیرات ڈائی چہرے پر درجہ حرارت کی مستقل مزاجی، حتیٰ کہ دباؤ کی تقسیم، اور قطعی سیدھ ہیں۔ کوئی بھی تغیر پریس سختی میں نظر آنے والے ساختی نقائص کی بجائے نامکمل ورق کی منتقلی یا دھندلے کنارے پیدا کرتا ہے۔
ڈائی ڈیزائن کے ذریعے کنٹرول شدہ کریٹیکل پروسیس پیرامیٹرز
دونوں ایپلی کیشنز میں، ڈائی ایک غیر فعال ٹول نہیں ہے۔ یہ فعال طور پر نتائج کو کنٹرول کرتا ہے۔ ڈائی جیومیٹری مواد کے بہاؤ اور رابطہ کے علاقے کا تعین کرتی ہے۔ تھرمل ماس یہ بتاتا ہے کہ ڈائی کتنی جلدی گرمی جذب کرتی ہے یا فراہم کرتی ہے۔ رابطہ دباؤ ڈائی اور ورک پیس کے درمیان یکساں مشغولیت کو یقینی بناتا ہے۔
ڈائی ڈیزائن کے دوران کیا جانے والا ہر فیصلہ، چینل کی پلیسمنٹ سے لے کر سطح کی تکمیل تک، ہر بہاو کوالٹی میٹرک بشمول سائیکل کا وقت، جہتی درستگی، مائیکرو سٹرکچر کی مستقل مزاجی، اور آخر کار، خود ہی لمبی عمر کا باعث بنتا ہے۔
پریس سختی کے لیے، ہاٹ اسٹیمپنگ ٹول میں ناقص تھرمل انتظام ناہموار بجھانے کی شرح پیدا کرتا ہے۔ کچھ زون بہت دھیرے دھیرے ٹھنڈے ہوتے ہیں، مارٹینائٹ کی بجائے بینائٹ یا فیرائٹ پیدا کرتے ہیں۔ دوسرے بہت جلدی ٹھنڈا ہو جاتے ہیں، بقایا تناؤ پیدا کرتے ہیں جو اسپرنگ بیک کا سبب بنتے ہیں۔ آرائشی ایپلی کیشنز کے لیے، ڈائی چہرے پر غیر مساوی تھرمل تقسیم گرم دھبے پیدا کرتی ہے جو کچھ علاقوں میں چپکنے والی کو ختم کرنے کے ساتھ ساتھ دوسروں کو غیر منسلک چھوڑ دیتی ہے۔
یہ تھرمل اور مکینیکل تعاملات کی وجہ سے ڈائی میٹریل کا انتخاب اور کولنگ چینل کا ڈیزائن اتنی زیادہ اہمیت رکھتا ہے۔ ڈائی وہ جگہ ہے جہاں عمل کا ارادہ جسمانی حقیقت بن جاتا ہے، اور جہاں زیادہ تر ناکامی کے طریقے بالآخر شروع ہوتے ہیں۔
ڈائی میٹریلز اور اسٹیل گریڈ سلیکشن کا موازنہ
ڈائی انجینئرنگ میں میٹریل کا انتخاب واحد سب سے زیادہ نتیجہ خیز فیصلہ ہے۔ یہ تھرمل کارکردگی، لباس مزاحمت، اور بالآخر، ناکامی کے ناگزیر ہونے سے پہلے مرنے والے کتنے چکروں کو برداشت کر سکتا ہے، کے لیے حد مقرر کرتا ہے۔ اپنی درخواست کے لیے غلط گریڈ کا انتخاب کریں اور آپ پہلے دن سے فزکس سے لڑ رہے ہیں۔ صحیح کو منتخب کریں اور آپ کے پاس ایک بنیاد ہے جو کولنگ ڈیزائن، سطح کا علاج، اور دیکھ بھال تیار کر سکتی ہے۔
پریس ہارڈیننگ ڈائز کے لیے ٹول اسٹیل گریڈز
پریس سختی سے مرنے والے بار بار تھرمل جھٹکے برداشت کرتے ہیں کیونکہ ہر چکر میں 900 ڈگری خالی جگہیں ان کی سطحوں سے رابطہ کرتی ہیں۔ ٹول اسٹیل کو بلند درجہ حرارت پر سختی برقرار رکھنا چاہیے، تھرمل تھکاوٹ کے کریکنگ کے خلاف مزاحمت کرنی چاہیے، ٹھنڈک کے چینلز میں حرارت کو موثر طریقے سے چلانا چاہیے، اور تباہ کن فریکچر کے بغیر اثر کو جذب کرنا چاہیے۔ تین درجات اس جگہ پر حاوی ہیں: H11، H13، اور DIEVAR۔
H13 (AISI H13, DIN 1.2344) دہائیوں سے صنعت کا کام کرنے والا ہے۔ یہ ٹھوس گرم سختی، چارپی وی-نوچ ٹیسٹنگ پر تقریباً 15-20 جولز پر معقول سختی، اور تقریباً تھرمل چالکتا پیش کرتا ہے۔24 W/mK. اعتدال پسند پروڈکشن والیوم اور معیاری حصہ جیومیٹریز کے لیے، H13 قابل اعتماد کارکردگی اس قیمت پر فراہم کرتا ہے جسے زیادہ تر پروگرام جذب کر سکتے ہیں۔ اس کی حدود انتہائی حالات میں ظاہر ہوتی ہیں: تنگ ریڈی کے ساتھ پیچیدہ جیومیٹریاں، 100,000 حصوں سے زیادہ سائیکل کی تعداد، یا جارحانہ ٹھنڈک کے تقاضے جو تھرمل تناؤ کو بڑھاتے ہیں۔
H11 (DIN 1.2343) H13 سے ملتی جلتی ساخت کا اشتراک کرتا ہے لیکن قدرے کم وینیڈیم مواد کے ساتھ۔ یہ گرمی کے علاج کے کچھ حالات میں اسے معمولی طور پر بہتر سختی فراہم کرتا ہے، جس سے یہ یورپی ٹول سازی میں زیادہ مکینیکل بوجھ کے ساتھ مرنے والوں کے لیے ایک ترجیحی انتخاب بن جاتا ہے۔ H13 کے مقابلے میں ٹریڈ آف پہننے کی مزاحمت قدرے کم ہے۔ عملی طور پر، H11 اور H13 اکثر معیاری پریس سخت کرنے والی ایپلی کیشنز کے لیے قابل تبادلہ ہوتے ہیں، حتمی انتخاب علاقائی دستیابی اور ٹول میکر کی ہیٹ ٹریٹمنٹ کی مہارت پر منحصر ہوتا ہے۔
DIEVAR ایک بنیادی طور پر مختلف مرکب فلسفہ کی نمائندگی کرتا ہے۔ الیکٹرو سلیگ ریمیلٹنگ (ESR) کے ذریعے تیار کیا گیا، یہ تقریباً-صفر شمولیت اور یکساں کاربائیڈ تقسیم کو حاصل کرتا ہے جو معیاری H13 میں عام طور پر اناج کی حد کی بارش کو ختم کرتا ہے۔ نتائج قابل پیمائش ہیں: اثر کی سختی 25 Joules (عام طور پر 30-40 J) سے زیادہ، 30 W/mK کے ارد گرد تھرمل چالکتا، اور بلند آپریٹنگ درجہ حرارت پر نمایاں طور پر بہتر مزاج کی مزاحمت۔ اس اعلی چالکتا کا براہ راست خالی جگہ سے تیز رفتار حرارت نکالنے میں ترجمہ ہوتا ہے، جس کا مطلب ہے کہ سائیکل کا چھوٹا وقت یا زیادہ یکساں بجھانا، اس بات پر منحصر ہے کہ آپ اس کا استحصال کیسے کرتے ہیں۔
DIEVAR کی قیمت-فی-کلوگرام H13 سے کافی حد تک بڑھ گئی ہے۔ لیکن یہاں وہ حساب ہے جو اہمیت رکھتا ہے: اگر 50,000 سائیکلوں کے بعد H13 کے کریکس سے بنائی گئی اپنی مرضی کے مطابق میٹل اسٹیمپنگ ڈائی جبکہ ایک DIEVAR ڈائی 100,000 سائیکلوں کو دیکھ بھال کے طویل وقفوں کے ساتھ چلاتا ہے، تو ملکیت کی کل لاگت پریمیم مواد کے حق میں ہے۔ یہ خاص طور پر بڑے، پیچیدہ مرنے والوں کے لیے درست ہے جہاں ایک ہی تباہ کن ناکامی کا مطلب ہے ہفتوں کا وقت اور چھ-فگر تبدیل کرنے کے اخراجات۔
انتخاب کا معیار تین عوامل پر آتا ہے:
- پیداوار کا حجم: 50,000 حصوں سے نیچے، H13 اکثر کافی ہوتا ہے۔ اس حد سے اوپر، DIEVAR کی تھکاوٹ کی مزاحمت منافع کی ادائیگی کرتی ہے۔
- حصہ کی پیچیدگی: سخت ریڈیائی، گہری ڈرا، اور متغیر موٹائی والے حصے تناؤ کی ارتکاز پیدا کرتے ہیں جہاں DIEVAR کی اعلیٰ سختی شگاف شروع ہونے سے روکتی ہے۔
- کولنگ کے تقاضے: جب ڈائی سطح کے قریب جارحانہ کولنگ چینل کی جگہ کا تعین کرنے کی ضرورت ہوتی ہے، تو DIEVAR کی isotropic خصوصیات چینلز کے درمیان دراڑ کے خطرے کو کم کرتی ہیں۔
فوائل اور لوگو سٹیمپنگ کے لیے غیر-فیرس ڈائی میٹریل
آرائشی سٹیمپنگ ڈیز بہت کم درجہ حرارت اور دباؤ پر کام کرتی ہے، جس سے مواد کی وسیع رینج کا دروازہ کھلتا ہے۔ ہر ایک مخصوص ذیلی جگہوں اور پیداواری منظرناموں کے لیے الگ الگ فوائد رکھتا ہے۔
ایک کاپر سٹیمپنگ ڈائی فوائل ٹرانسفر ایپلی کیشنز کے لیے پریمیم انتخاب ہے۔ تانبے کی تھرمل چالکتا، تقریباً 385 W/mK، عام ڈائی میٹریل میں بے مثال ہے۔ اس کا مطلب ہے غیر معمولی طور پر یہاں تک کہ ڈائی چہرے پر گرمی کی تقسیم، جو صفر ٹھنڈے دھبوں کے ساتھ مسلسل ورق چپکنے میں ترجمہ کرتی ہے۔ کاپر عمدہ تفصیلات کو خوبصورتی سے دوبارہ تیار کرتا ہے اور خاص طور پر پلاسٹک اور لیپت کاغذات پر اچھی طرح سے کام کرتا ہے جہاں درجہ حرارت کا درست کنٹرول سبسٹریٹ کو پہنچنے والے نقصان کو روکتا ہے۔ منفی پہلو یہ ہے کہ تانبا نسبتاً نرم ہے، اس لیے یہ زیادہ پیداوار والی مقدار میں تیزی سے پہنتا ہے۔
گرم پیتل کا ڈاک ٹکٹ درمیانے-سے-زیادہ حجم کے آرائشی کام کے لیے پائیداری اور تھرمل کارکردگی کے درمیان بہترین توازن پیش کرتا ہے۔ پیتل تھرمل چالکتا میں تقریباً 109 W/mK تک پہنچتا ہے، جو تانبے سے کم ہے لیکن پھر بھی بہترین ہے۔ اس کا اصل فائدہ مکینیکل سختی ہے۔ پیتل کا ایک گرم ڈاک ٹکٹ سیکڑوں ہزاروں نقوش پر اپنی برتری کی تعریف رکھتا ہے، جس سے یہ چمڑے کی اشیاء، پلاسٹک، کاغذی مصنوعات اور لکڑی کی اشیاء کے لیے مواد تک پہنچ جاتا ہے۔ پروڈکشن والیوم کو چلانے والے آپریشنز کے لیے جو تانبے کو وقت سے پہلے ختم کر دیتے ہیں، پیتل ایک طویل عمر میں مستقل معیار فراہم کرتا ہے۔
میگنیشیم ڈیز مکمل طور پر ایک مختلف مقصد کی تکمیل کرتا ہے۔ وہ پیدا کرنے کے لیے سستے، ہلکے وزن میں، اور تیار کرنے میں جلدی ہیں، جو انھیں مختصر رنز، پروٹو ٹائپنگ، اور ایپلی کیشنز کے لیے مثالی بناتے ہیں جہاں ڈائی کو محدود مہم کے لیے استعمال کیا جا سکتا ہے۔ میگنیشیم گریٹنگ کارڈز، بک بائنڈنگز، لیبلز، ربنز، اور اشتہاری خصوصیات پر سبقت لے جاتا ہے جہاں رن کی لمبائی سینکڑوں ہزار کی بجائے ہزاروں میں ناپی جاتی ہے۔ تفصیل سے تولید قابل قبول ہے لیکن بہت عمدہ آرٹ ورک کے لیے تانبے یا پیتل سے میل نہیں کھاتا۔
ایلومینیم سٹیمپنگ ڈیز ایک درمیانی زمین پر قابض ہے۔ وہ پیتل سے بہتر تھرمل چالکتا (تقریباً 205 W/mK)، سٹیل سے ہلکا وزن، اور معقول پائیداری پیش کرتے ہیں۔ ایلومینیم بڑے ڈائی چہروں کے لیے اچھی طرح کام کرتا ہے جہاں وزن میں کمی کی اہمیت ہوتی ہے اور ان سبسٹریٹس کے لیے جو گرمی کی منتقلی کی قدرے مختلف خصوصیات کو اچھی طرح سے جواب دیتے ہیں۔
سلیکون ڈیز فاسد یا منحنی ذیلی جگہوں کے لیے ایک بہترین آپشن کی نمائندگی کرتا ہے۔ وہ غیر فلیٹ سطحوں کے مطابق ہوتے ہیں، جو انہیں بیلناکار اشیاء یا بناوٹ والے مواد کو نشان زد کرنے کے لیے موزوں بناتے ہیں۔ تاہم، ان میں میٹل ڈیز کی درستگی کی تعریف کی کمی ہے اور پیداواری حالات میں جلدی پہن جاتی ہے۔
مواد کے انتخاب کے فیصلے کا فریم ورک
صحیح مواد کے انتخاب کے لیے آپریٹنگ حالات، پیداوار کے تقاضوں، اور ایک دوسرے کے خلاف بجٹ کی رکاوٹوں میں توازن کی ضرورت ہوتی ہے۔ مندرجہ ذیل جدول تمام بڑے ڈائی میٹریل کو ایک ہی حوالہ میں اکٹھا کرتا ہے، جس میں پریس سختی اور آرائشی ایپلی کیشنز دونوں کا احاطہ کیا گیا ہے۔
| مواد | زیادہ سے زیادہ آپریٹنگ درجہ حرارت | تھرمل چالکتا | عام درخواست | متعلقہ لاگت | متوقع ڈائی لائف |
|---|---|---|---|---|---|
| H13 ٹول اسٹیل | 600+ ڈگری سینٹی گریڈ | ~24 W/mK | پریس سخت، معیاری آٹوموٹو | درمیانہ | 50,000-100,000 سائیکل |
| H11 ٹول اسٹیل | 600+ ڈگری سینٹی گریڈ | ~24 W/mK | دبائیں سخت، ہائی-لوڈ ایپلی کیشنز | درمیانہ | 50,000-100,000 سائیکل |
| DIEVAR (ESR) | 600+ ڈگری سینٹی گریڈ | ~30 W/mK | ہائی- والیوم پریس سخت، پیچیدہ جیومیٹری | اعلی | 100,000-200،000+ سائیکل |
| تانبا | ~200 ڈگری سینٹی گریڈ | ~385 W/mK | ٹھیک تفصیل ورق سٹیمپنگ، پلاسٹک، لیپت کاغذ | متوسط-اعلی | 50,000-250,000 نقوش |
| پیتل | ~200 ڈگری سینٹی گریڈ | ~109 W/mK | درمیانی-ہائی والیوم فوائل سٹیمپنگ، چمڑا، کاغذ | درمیانہ | 250,000-1,000،000+ نقوش |
| میگنیشیم | ~180 ڈگری سینٹی گریڈ | ~156 W/mK | مختصر رنز، پروٹو ٹائپس، بک بائنڈنگز، لیبلز | کم | 5,000-50,000 نقوش |
| ایلومینیم | ~200 ڈگری سینٹی گریڈ | ~205 W/mK | درمیانے درجے کے رنز، بڑے ڈائی چہرے، ہلکے وزن کی ضروریات | کم-درمیانی | 25,000-100,000 نقوش |
| سلیکون | ~180 ڈگری سینٹی گریڈ | کم | خمیدہ سطحیں، فاسد سبسٹریٹس | کم | 1,000-10,000 نقوش |
اس موازنہ سے چند رہنما اصول ابھرتے ہیں۔ کسی بھی حسب ضرورت میٹل اسٹیمپنگ ڈائی کے لیے جس کا مقصد پریس کو سخت کرنا ہے، فیصلہ بنیادی طور پر H13 اور DIEVAR کے درمیان ہوتا ہے، جس میں ٹپنگ پوائنٹ پیداواری حجم اور جزوی پیچیدگی ہے۔ آرائشی ایپلی کیشنز کے لیے، فیصلہ کا درخت مختلف طریقے سے تقسیم ہوتا ہے: زیادہ سے زیادہ تفصیل اور تھرمل یکسانیت کے لیے تانبا، لمبی دوڑ پر لمبی عمر کے لیے پیتل، لاگت کے لیے میگنیشیم-موثر مختصر مہمات، اور ایلومینیم سٹیمپنگ اس وقت ختم ہو جاتا ہے جب وزن یا ڈائی سائز ایک رکاوٹ بن جاتا ہے۔
یہ بات ذہن میں رکھیں کہ صرف مادی انتخاب ہی زندگی کا تعین نہیں کرتا۔ دنیا کا بہترین ٹول اسٹیل اب بھی وقت سے پہلے ناکام ہوجاتا ہے اگر کولنگ چینلز ناقص روٹ کیے جاتے ہیں یا سطح کے علاج کو نظرانداز کیا جاتا ہے۔ مواد کارکردگی کی اوپری حد متعین کرتا ہے۔ ڈائی کے ڈیزائن اور دیکھ بھال کے پروگرام میں باقی سب کچھ اس بات کا تعین کرتا ہے کہ آپ حقیقت میں اس حد کے کتنے قریب ہیں۔
گرم سٹیمپنگ کے لیے کولنگ چینل ڈیزائن کا طریقہ کار
مواد چھت کا تعین کرتا ہے، لیکن کولنگ چینل کا ڈیزائن اس بات کا تعین کرتا ہے کہ آیا ڈائی واقعی اس تک پہنچتی ہے۔ آپ دستیاب بہترین DIEVAR اسٹیل سے پریس ہارڈننگ ڈائی بنا سکتے ہیں اور پھر بھی اسے وقت سے پہلے ناکام ہوتے دیکھ سکتے ہیں اگر اندرونی کولنگ آرکیٹیکچر گرمی کو یکساں طور پر نہیں نکال سکتا۔ یہ وہ جگہ ہے جہاں ہاٹ اسٹیمپ ٹولنگ زندہ رہتی ہے یا مر جاتی ہے، اکثر لفظی طور پر، تھرمل تھکاوٹ کے دراڑ کے ذریعے جو ناقص رکھے ہوئے چینلز اور کام کرنے والی سطح کے درمیان پیدا ہوتے ہیں۔
روایتی ڈرل شدہ چینلز بمقابلہ کنفارمل کولنگ
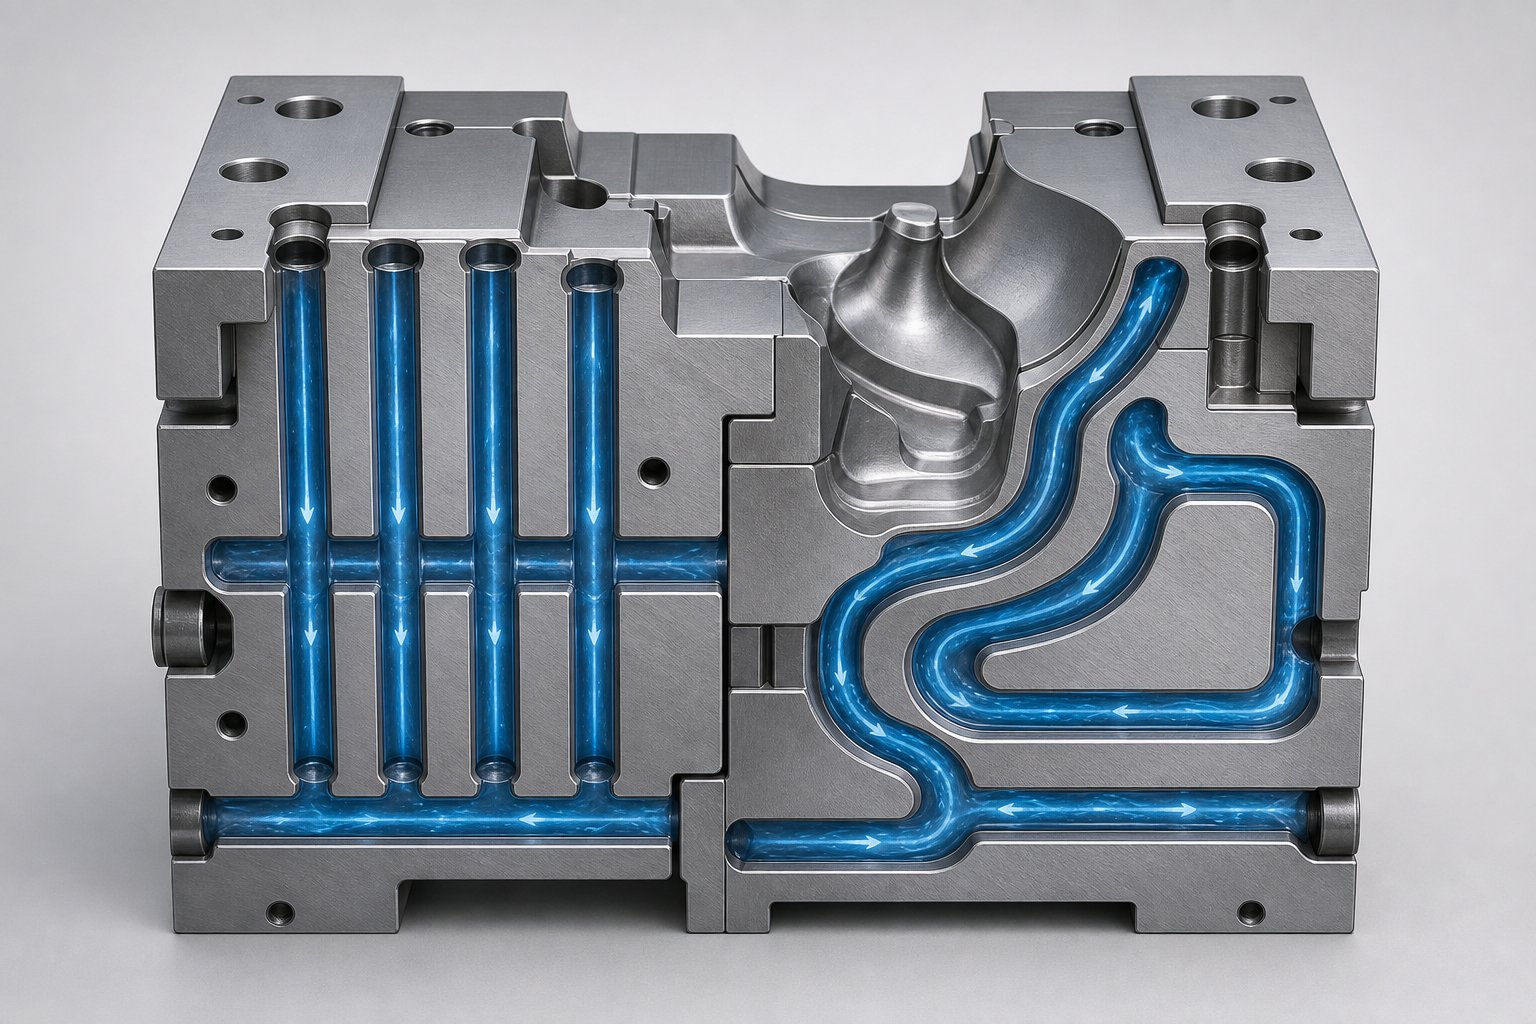
اسٹیمپنگ ٹول اینڈ ڈائی میں ٹھنڈا کرنے کا روایتی طریقہ بندوق-ڈرل شدہ سیدھے چینلز پر انحصار کرتا ہے۔ ایک گہرا-سوراخ ڈرل ڈائی بلاک کے ذریعے لکیری حصّے بناتا ہے، اور کراس-کنکشن انہیں ایک سرکٹ سے جوڑتا ہے۔ یہ طریقہ سستی ہے، اچھی طرح سے-سمجھا جاتا ہے، اور اس پر عمل درآمد تیز ہے۔ ٹول میکر ایک دوسرے کو کاٹتے ہوئے سوراخوں کی مشق کرتا ہے، غیر استعمال شدہ سروں کو پلگ کرتا ہے، اور فعال راستوں کو پانی کے کئی گنا سے جوڑتا ہے۔ نسبتاً فلیٹ یا آہستہ سے خم دار جیومیٹری والے حصوں کے لیے، سیدھے چینلز زیادہ جدید متبادلات کی قیمت کے ایک حصے پر مناسب ٹھنڈک فراہم کرتے ہیں۔
حد ہندسی ہے۔ سیدھی لکیریں خمیدہ سطحوں کی پیروی نہیں کر سکتیں۔ جب پارٹ جیومیٹری میں ڈیپ ڈرا، سخت ریڈی، یا متغیر کراس-سیکشنز شامل ہوتے ہیں، تو ڈرل شدہ چینل اور ڈائی کی ورکنگ سطح کے درمیان فاصلہ نمایاں طور پر مختلف ہوتا ہے۔ کچھ علاقے ٹھنڈے پانی کے قریب بیٹھتے ہیں اور تیزی سے بجھتے ہیں۔ دوسرے بہت دور ہیں، گرم جگہیں بناتے ہیں جہاں گرمی رہتی ہے۔ اےہاٹ اسٹیمپنگ ٹول کولنگ پر کیس اسٹڈییہ ظاہر کیا کہ تمام کام کرنے والے علاقوں میں سطح کے درجہ حرارت کو 200 ڈگری سیلسیس سے نیچے رکھنے کے لیے چینل کی پوزیشن اور قطر کی تکراری ایڈجسٹمنٹ کی ضرورت تھی، یہاں تک کہ نسبتاً سیدھی بیم جیومیٹری کے لیے بھی۔
کنفارمل کولنگ چینلز مستقل گہرائی میں ڈائی سطح کے سموچ کی پیروی کرکے اس مسئلے کو حل کرتے ہیں۔ کام کرنے والے چہرے سے یکساں فاصلہ برقرار رکھنے کے لیے چینلز وکر، زاویہ، اور تین جہتوں میں لوپ کرتے ہیں۔ ان کی تیاری کے لیے یا تو اضافی طریقوں کی ضرورت ہوتی ہے جیسے سلیکٹیو لیزر پگھلنا یا سیگمنٹڈ ڈائی اپروچ جہاں انفرادی حصوں کو چینل کے نالیوں کے ساتھ مل کر اسمبل کیا جاتا ہے۔ تحقیق سے ثابت ہوا ہے کہ روایتی ڈرل شدہ سرکٹس کے مقابلے روایتی چینلز پروڈکشن سائیکل کے وقت کو 25 فیصد تک کم کر سکتے ہیں، جبکہ ٹول کی سطح پر زیادہ درجہ حرارت کی تقسیم بھی پیدا کرتے ہیں۔
تجارت کی قیمت ہے۔ کنفارمل چینلز کے ساتھ اضافی طور پر تیار کردہ ڈائی انسرٹس بڑے-اسٹیمپنگ مولڈز کے لیے مہنگے رہتے ہیں، اور زیادہ تر میٹل پرنٹنگ سسٹمز کی بلڈ والیوم انسرٹ سائز کو محدود کرتی ہے۔ بہت سے دھاتی اسٹیمپنگ ٹول اور ڈائی ایپلی کیشنز کے لیے ایک عملی درمیانی زمین سیگمنٹڈ اپروچ ہے: ڈائی کو حصوں میں تقسیم کریں، مل کولنگ پاتھز کو میٹنگ چہروں میں تقسیم کریں، پھر اسمبلی کو بولٹ یا ڈوول کریں۔ یہ اضافی مینوفیکچرنگ کی پوری لاگت سے گریز کرتے ہوئے گن ڈرلنگ سے زیادہ ڈیزائن کی آزادی دیتا ہے۔
ڈیزائن کے پیرامیٹرز جو کارکردگی کو آگے بڑھاتے ہیں۔
چینل کی قسم سے قطع نظر، چار پیرامیٹرز کولنگ کی تاثیر کو کنٹرول کرتے ہیں: قطر، وقفہ کاری، گہرائی-سے-سطح کی دوری، اور بہاؤ کی شرح۔ یہ ایک دوسرے کے ساتھ ان طریقوں سے تعامل کرتے ہیں جو محتاط توازن کا مطالبہ کرتے ہیں۔ چینلز کو سطح کے قریب لائیں اور آپ گرمی کے اخراج کو بہتر بناتے ہیں، لیکن آپ چینل اور ڈائی فیس کے درمیان ساختی سٹیل کو بھی کم کرتے ہیں، جس سے تھرمل تھکاوٹ کے ٹوٹنے کا خطرہ بڑھ جاتا ہے۔ چینلز کو چوڑا کریں اور آپ پانی کی مقدار کو زیادہ منتقل کرتے ہیں، لیکن آپ ڈائی باڈی کو کمزور کر دیتے ہیں اور اس بات کو محدود کرتے ہیں کہ ملحقہ چینلز کو کتنا قریب رکھا جا سکتا ہے۔
تجربہ کار ٹول بنانے والے ڈیزائن کے قواعد کے ایک سیٹ پر عمل کرتے ہیں جو ساختی استحکام کے خلاف تھرمل کارکردگی کو متوازن رکھتے ہیں:
- چینل کا قطر عام طور پر 8 سے 12 ملی میٹر تک ہوتا ہے آٹو موٹیو پریس ہارڈیننگ ڈائی، ڈائی سائز سے چھوٹا اور دستیاب کولنٹ فلو کے لیے۔
- مناسب درجہ حرارت کی یکسانیت کو حاصل کرتے ہوئے ساختی سالمیت کو برقرار رکھنے کے لیے ملحقہ چینلز کے درمیان فاصلہ 3D اور 5D (چینل کے قطر کا تین سے پانچ گنا) کے درمیان ہونا چاہیے۔
- ڈائی سطح سے چینل سینٹر لائن تک گہرائی عام طور پر 2D اور 3D کے درمیان ہوتی ہے۔ قریبی جگہ ٹھنڈک کو بہتر بناتی ہے لیکن سطح اور چینل کی دیوار کے درمیان کریکنگ کو تیز کرتی ہے۔
- ہنگامہ خیز بہاؤ کو یقینی بنانے کے لیے تمام چینلز میں کولنٹ کے بہاؤ کی رفتار 1 m/s سے زیادہ ہونی چاہیے، جو لیمینر حالات کے مقابلے میں گرمی کی منتقلی کو ڈرامائی طور پر بہتر بناتا ہے۔
- متوازی چینل کے سرکٹس کو متوازن ہونا چاہیے تاکہ کوئی ایک راستہ اپنے پڑوسیوں کے مقابلے میں نمایاں طور پر زیادہ یا کم بہاؤ نہ لے، مقامی گرم مقامات کو غیر مساوی ٹھنڈک سے روکے۔
- بجھانے کے بعد زیادہ سے زیادہ قابل اجازت سطح کا درجہ حرارت 200 ڈگری سیلسیس سے نیچے رہنا چاہیے تاکہ مکمل مارٹینیٹک تبدیلی کے لیے کافی بجھانے کی شرح کو یقینی بنایا جا سکے۔
سے یہ رہنما خطوطروایتی کولنگ چینل کی تحقیقاور پیداوار کی مشق نقطہ آغاز کی نمائندگی کرتی ہے۔ حتمی پیرامیٹرز کی توثیق تھرمل سمولیشن کے ذریعے کی جاتی ہے اور مثالی طور پر، ٹرائی آؤٹ رنز کے دوران تھرموگرافک پیمائش سے تصدیق کی جاتی ہے۔
سائیکل کے وقت اور حصے کے معیار پر اثر
کولنگ چینل کی جگہ کا تعین براہ راست بجھانے کی شرح کی یکسانیت کو کنٹرول کرتا ہے، اور بجھانے کی شرح کی یکسانیت اس بات کا تعین کرتی ہے کہ آیا تیار شدہ حصہ پوری طرح سے یکساں میکانکی خصوصیات حاصل کرتا ہے۔ جب مرنے کی سطح کے تمام علاقے ہدف کے درجہ حرارت کی حد کے اندر بیٹھتے ہیں، تو خالی کا ہر علاقہ 27 K/s سے زیادہ کی شرح سے ٹھنڈا ہوتا ہے، اور نتیجے میں مائیکرو اسٹرکچر یکساں طور پر مارٹینسٹک ہوتا ہے۔ توثیق شدہ ہاٹ اسٹیمپنگ ٹول کولنگ سسٹمز کے پیداواری اعداد و شمار اس بات کی تصدیق کرتے ہیں کہ مناسب طریقے سے ڈیزائن کیے گئے چینلز 400 سے 550 HV رینج میں مسلسل Vickers کی سختی کے ساتھ حصے اور 1300 اور 1650 MPa کے درمیان تناؤ کی طاقت فراہم کرتے ہیں۔
ناقص کولنگ ڈیزائن اس کے برعکس پیدا کرتا ہے۔ گرم مقامات، وہ علاقے جہاں مرنے کی سطح 200 ڈگری سیلسیس سے زیادہ ہے، بہت آہستہ سے بجھتی ہے۔ ان علاقوں میں خالی جگہ مارٹینائٹ کی بجائے بینائٹ یا فیرائٹ بن سکتی ہے، جس سے متضاد سختی کے ساتھ نرم دھبے بن سکتے ہیں۔ یہ نرم زون ننگی آنکھ سے نظر نہیں آتے لیکن لیزر ٹرمنگ کے بعد جہتی عدم استحکام کے طور پر ظاہر ہوتے ہیں، یا اس سے بھی بدتر، کریش کارکردگی میں ساختی کمزوری کے طور پر۔ اسپرنگ بیک میں اضافہ ہوتا ہے کیونکہ حصہ غیر مساوی طور پر سکڑتا ہے کیونکہ مختلف علاقوں میں مختلف شرحوں پر ٹھنڈا ہوتا ہے، بقایا دباؤ میں بند ہوجاتا ہے جو اس حصے کو تراشنے یا جمع کرنے پر جاری ہوتا ہے۔
سائیکل کا وقت بھی براہ راست متاثر ہوتا ہے۔ اگر کولنگ سسٹم کافی تیزی سے گرمی نہیں نکال سکتا، تو پریس کو بجھانے کو مکمل کرنے کے لیے اسٹروک کے نیچے زیادہ دیر تک رہنا چاہیے۔ رہنے کے وقت کا ہر اضافی سیکنڈ تھرو پٹ کو کم کرتا ہے اور فی حصہ لاگت میں اضافہ کرتا ہے۔ اس کے برعکس، یکساں درجہ حرارت کی تقسیم کے ساتھ ایک اچھی طرح سے ڈیزائن کیا گیا چینل سسٹم میٹالرجیکل اہداف کو پورا کرتے ہوئے، پریس لائن سے زیادہ سے زیادہ پیداواری صلاحیت کو حاصل کرتے ہوئے کم سے کم وقت بجھانے کی اجازت دیتا ہے۔
اچھے کولنگ ڈیزائن اور ایک بہترین ڈیزائن کے درمیان فرق اکثر تخروپن پر آتا ہے، جو بالکل وہی جگہ ہے جہاں ڈائی انجینئرنگ کے طریقہ کار کی اگلی پرت اٹھتی ہے۔
سطح کے علاج اور حفاظتی ملعمع کاری کی وضاحت
کولنگ چینلز بڑی مقدار میں گرمی نکالنے کا انتظام کرتے ہیں، لیکن ڈائی سطح خود ہی ہر بننے والے چکر کا اثر برداشت کرتی ہے۔ یہ انتہائی درجہ حرارت پر آکسائیڈ-اسکیل خالی جگہوں سے رابطہ کرتا ہے، سلائیڈنگ رگڑ کو برداشت کرتا ہے کیونکہ گرم سٹیمپنگ دھات اس کے چہرے پر بہتی ہے، اور ہر بار جب کوئی نیا حصہ داخل ہوتا ہے تو تھرمل جھٹکا جذب کرتا ہے۔ سطح کے تحفظ کے بغیر، یہاں تک کہ پریمیم ٹول اسٹیل بھی ان کی بنیادی مادّی خصوصیات سے کہیں زیادہ جلد خراب، شگاف اور تنزلی کا شکار ہو جاتے ہیں۔ سطح کے علاج اور کوٹنگز رابطہ زون کو سخت کر کے، رگڑ کو کم کر کے، اور لباس کو تیز کرنے والے کیمیائی رد عمل کو مسدود کر کے ڈائی لائف کو بڑھاتے ہیں۔
نائٹرائڈنگ اور لمبی عمر میں اس کا کردار
نائٹرائڈنگ ایک بازی پر مبنی سختی کا عمل ہے جو نسبتاً کم درجہ حرارت پر، عام طور پر تقریباً 950 ڈگری فارن ہائیٹ (510 ڈگری سیلسیس) پر نائٹروجن ایٹموں کو مرنے کی سطح میں داخل کرتا ہے۔ کوٹنگز کے برعکس جو سبسٹریٹ کے اوپر بیٹھتی ہیں، نائٹرائڈنگ سٹیل کے اندر ہی میٹالرجیکل بانڈ بناتی ہے۔ نائٹروجن مرکب عناصر جیسے کرومیم، وینڈیم، اور مولبڈینم کے ساتھ رد عمل ظاہر کرتا ہے جو پہلے سے ٹول اسٹیل میں موجود ہیں، جو براہ راست سطح کی تہہ کے اندر سخت نائٹرائڈ مرکبات جیسے CrN بناتا ہے۔ نتیجہ ایک سخت صورت ہے جو سطح کی سختی میں 58 HRC سے زیادہ ہے بغیر کسی پیمائشی جہتی تبدیلی کے۔
دو بنیادی طریقے غالب ہیں۔ گیس نائٹرائڈنگ ایک امونیا سے بھرپور ماحول کا استعمال کرتی ہے-کنٹرول شدہ درجہ حرارت پر رہنے کے اوقات میں۔ پلازما نائٹرائڈنگ، جسے آئن نائٹرائڈنگ بھی کہا جاتا ہے، نائٹروجن کے پھیلاؤ کو تیز کرنے کے لیے نائٹروجن-کم-دباؤ والے ماحول میں ایک چمکدار مادہ کا استعمال کرتا ہے۔ پلازما نائٹرائڈنگ میں، ڈائی کمپوننٹ اور فرنس کی دیوار کے درمیان لگائی جانے والی ایک وولٹیج اس حصے کے ارد گرد زیادہ آئنائزیشن پیدا کرتی ہے، جس سے فعال نائٹروجن کی سطح پر گیس کے طریقوں کی اجازت سے زیادہ مؤثر طریقے سے بمباری ہوتی ہے۔
عام کیس کی گہرائی 0.0006 انچ (15 مائکرون) سے لے کر 0.0035 انچ (تقریباً 90 مائیکرون) تک ہوتی ہے، یہ درخواست کی ضروریات اور دوبارہ علاج سے پہلے مطلوبہ سروس وقفہ پر منحصر ہے۔ پلازما نائٹرائڈنگ کے ساتھ علاج کیے جانے والے H-13 سٹیمپ ڈیز پر تحقیق نے یہ ظاہر کیا کہ سطح کی سختی 589 HV سے بڑھ کر1130 ایچ وی، مؤثر طریقے سے سبسٹریٹ کی سختی کو دوگنا کرنا۔ یہ سخت تہہ براہ راست آکسائیڈ اسکیل کی وجہ سے چپکنے والے لباس کا مقابلہ کرتی ہے جو پریس سختی کے دوران گرم خالی جگہوں پر بنتی ہے۔ جب ایک 900 ڈگری بوران سٹیل خالی ڈائی سے رابطہ کرتا ہے، تو اس کی سطح کی آکسائیڈ پرت باریک کھرچنے والی گرٹ کی طرح کام کرتی ہے۔ نائٹرائیڈ کیس اس رگڑنے کے خلاف علاج نہ کیے جانے والے ٹول اسٹیل سے کہیں زیادہ بہتر مزاحمت کرتا ہے، جس سے مادی نقصان کو کم کیا جاتا ہے جو بالآخر ڈائی جیومیٹری کو کم کر دیتا ہے۔
ایک اہم غور: نائٹرائڈنگ موجودہ سطح کے حالات کو محفوظ رکھتی ہے۔ ایک اچھی طرح سے-تیار شدہ دھاتی سٹیمپ ڈائی سطح اس کے جیومیٹری کو برقرار رکھتے ہوئے اس عمل سے ابھرتی ہے، لیکن پہلے سے موجود خرابیاں جیسے ناقص ریڈی یا ٹول کے نشانات بھی محفوظ رہتے ہیں۔ نائٹرائڈنگ سے پہلے سطح کی تیاری اتنی ہی اہمیت رکھتی ہے جتنا کہ خود علاج۔
انتہائی حالات کے لیے PVD اور CVD کوٹنگز
جہاں نائٹرائڈنگ سبسٹریٹ کو اندر سے تبدیل کرتی ہے، وہاں جسمانی بخارات جمع (PVD) اور کیمیائی بخارات جمع (CVD) ڈائی سطح کے اوپر الگ الگ کوٹنگ کی تہوں کو شامل کرتے ہیں۔ یہ پتلی-فلم کوٹنگز، عام طور پر 1 اور 5 مائکرون کے درمیان موٹی، ٹول اسٹیل اور مخالف ماحول کے درمیان ایک رکاوٹ فراہم کرتی ہیں۔ وہ رگڑ کو کم کرتے ہیں، آکسیکرن کے خلاف مزاحمت کرتے ہیں، اور تھرمل تھکاوٹ کے کریکنگ کے خلاف حفاظت کرتے ہیں جو سائکلک تھرمل لوڈنگ کے تحت پھیلتا ہے۔
ہاٹ فارمنگ ایپلی کیشنز میں سٹیمپ ڈیز کے لیے سب سے عام PVD کوٹنگز میں شامل ہیں:
- CrN (کرومیم نائٹرائڈ): 0.5 کے ارد گرد رگڑ کے کم گتانک کے ساتھ کیمیائی اور حرارت کی مزاحمت فراہم کرتا ہے، اچھی آکسیڈیشن مزاحمت، اور موٹائی عام طور پر 1 سے 4 مائکرون تک ہوتی ہے۔ CrN تقریباً 700 ڈگری سیلسیس پر آکسائڈائز ہوتا ہے، جو اسے اعتدال پسند-درجہ حرارت کی ایپلی کیشنز کے لیے موزوں بناتا ہے لیکن مکمل پریس سختی کے حالات میں محدود ہوتا ہے۔
- TiAlN (ٹائٹینیم ایلومینیم نائٹرائڈ): اعلی درجہ حرارت پر حفاظتی Al2O3 پرت بنانے کے لیے ایلومینیم کو شامل کرتا ہے، جو کوٹنگ میں آکسیجن کے مزید پھیلاؤ کو روکتا ہے۔ آکسیڈیشن شروع ہونے سے پہلے AlTiN-کی بنیاد پر ملمع تقریباً 900 ڈگری سیلسیس تک مستحکم رہتی ہے، جس سے وہ پریس سخت کرنے والے ماحول کے لیے بہتر طور پر موزوں ہوتی ہیں۔
- AlCrN (ایلومینیم کرومیم نائٹرائڈ): مستحکم آکسائڈ تہوں کو تشکیل دے کر بلند درجہ حرارت پر بہترین آکسیکرن مزاحمت پیش کرتا ہے۔ صنعتی آزمائشوں سے پتہ چلتا ہے کہ AlCrN{1}}کی بنیاد پر کوٹنگز فراہم کرتی ہیں۔10-9 mm3N-1m-1 رینج میں پہننے کے نرخ، بغیر کوٹڈ ٹول اسٹیل کی سطحوں سے بہتر شدت کے آرڈرز۔
پی وی ڈی کے عمل نسبتاً کم درجہ حرارت پر، تقریباً 350 سے 450 ڈگری سیلسیس پر کام کرتے ہیں، جس کا مطلب ہے کہ وہ تیار شدہ ڈائی کو کم سے کم مسخ کرتے ہیں۔ یہ ابتدائی کوٹنگ کے ختم ہونے کے بعد دوبارہ کوٹنگ کو عملی بنا دیتا ہے۔ ریکوٹنگ کا ایک عام وقفہ پیداوار کے حجم اور تشکیل کے عمل کی شدت پر منحصر ہوتا ہے، لیکن بہت سی دکانیں پریس ہارڈننگ اسٹیمپ ڈیز کے لیے ہر 20,000 سے 50,000 سائیکلوں پر اتارنے اور دوبارہ کوٹنگ کرنے کا ارادہ رکھتی ہیں۔
CVD کوٹنگز، اس کے برعکس، بہت زیادہ درجہ حرارت پر جمع، تقریباً 1925 ڈگری فارن ہائیٹ (1050 ڈگری سیلسیس)۔ پروسیسنگ کا یہ بلند درجہ حرارت سبسٹریٹ کی سختی اور طول و عرض کو متاثر کر سکتا ہے، بنیادی طور پر CVD کو ان ایپلی کیشنز تک محدود کر سکتا ہے جہاں ڈائی کوٹنگ کے بعد مکمل دوبارہ-ہیٹ ٹریٹمنٹ سے گزرنا پڑتا ہے۔ فائدہ اعلی آسنجن اور موٹے، زیادہ پیچیدہ کوٹنگ آرکیٹیکچرز کو جمع کرنے کی صلاحیت ہے جسے PVD نقل نہیں کر سکتا۔
ایک طاقتور نقطہ نظر ڈوپلیکس علاج میں دونوں طریقوں کو یکجا کرتا ہے: پلازما نائٹرائڈنگ کے بعد PVD کوٹنگ۔ نائٹرائیڈ پرت نرم سبسٹریٹ اور سخت لیکن پتلی PVD فلم کے درمیان ایک سخت، درمیانی سپورٹ زون فراہم کرتی ہے۔ تحقیق سے پتہ چلتا ہے کہ H-13 اسٹیل پر یہ ڈوپلیکس نقطہ نظر بغیر علاج کیے جانے والے H-13 سے پانچ سے چھ گنا زیادہ سختی کی قدر پیدا کرتا ہے اور تنہا نائٹرائڈنگ سے دو سے تین گنا زیادہ مزاحمت پہنتا ہے۔ پلازما نائٹرائڈ کی تہہ سبسٹریٹ اور کوٹنگ کے درمیان تناؤ کے میلان کو کم کرتی ہے، جو تھرمل سائیکلنگ کے حالات کے تحت چپکنے اور بوجھ برداشت کرنے کی صلاحیت کو نمایاں طور پر بہتر بناتی ہے جو کہ گرم سٹیمپنگ دھات کی تشکیل کو مسلط کرتی ہے۔
اپنی درخواست کے لیے صحیح علاج کا انتخاب
کسی مخصوص دھاتی سٹیمپ ڈائی ایپلی کیشن سے سطح کے علاج کو ملانے کے لیے چار متغیرات کا وزن ہونا ضروری ہے: ڈائی میٹریل، آپریٹنگ ٹمپریچر، پروڈکشن کا حجم، اور بننے والا سبسٹریٹ۔
میٹالرجیکل اصول ڈرائیونگ کا انتخاب سیدھا ہے۔ 900 ڈگری سیلسیس سے زیادہ درجہ حرارت پر، گرم خالی جگہوں پر آکسائڈ پیمانہ تیزی سے بنتا ہے۔ یہ پیمانہ سخت، کھرچنے والا، اور کیمیائی طور پر رد عمل والا ہے۔ ہر بننے والا اسٹروک ڈائی سطح پر پیمانے کو گھسیٹتا ہے، جس سے چپکنے والی اور کھرچنے والی دونوں چیزیں بیک وقت پیدا ہوتی ہیں۔ سطح کے علاج کو دونوں میکانزم پر توجہ دینا چاہئے: سختی رگڑنے کے خلاف مزاحمت کرتی ہے، جبکہ کم-رگڑ کوٹنگز چپکنے والے مواد کی منتقلی کو کم کرتی ہے۔
آسٹینیٹائزڈ خالی جگہوں کے ساتھ براہ راست رابطے میں کام کرنے والی پریس سختی کے لیے، سطح کے علاج کی تھرمل حد فیصلہ کن عنصر بن جاتی ہے۔ اکیلے CrN پوری-درجہ حرارت پریس سختی سے زندہ نہیں رہ سکتا ہے کیونکہ اس کی آکسیڈیشن کی حد 700 ڈگری سیلسیس خالی رابطے کے درجہ حرارت سے نیچے آتی ہے۔ AlTiN یا AlCrN کوٹنگز اس حد کو 900 ڈگری سیلسیس تک دھکیلتی ہیں، کام کی حد کو ڈھانپتی ہیں۔ ڈوپلیکس ٹریٹمنٹس (نائٹرائڈنگ پلس PVD) بہترین مجموعی کارکردگی پیش کرتے ہیں کیونکہ وہ متعدد پیمانے پر حفاظت کرتے ہیں: نائٹرائیڈ زون سبسٹریٹ سپورٹ اور کریک ریزسٹنس کو سنبھالتا ہے جبکہ PVD پرت سطح کی رگڑ اور آکسیڈیشن کا انتظام کرتی ہے۔
100 سے 200 ڈگری سیلسیس پر کام کرنے والے آرائشی ڈاک ٹکٹ کے لیے، حساب مکمل طور پر بدل جاتا ہے۔ تھرمل تھکاوٹ بنیادی تشویش نہیں ہے۔ اس کے بجائے، فوائل کیریئرز، کاغذی ریشوں، یا پلاسٹک کے ذیلی ذخیروں کے ساتھ بار بار رابطے سے پہننے سے دھیرے دھیرے تیز کناروں کو گول کر دیتے ہیں اور تفصیل کو کم کر دیتے ہیں۔ ہارڈ کروم چڑھانا روایتی جواب تھا، لیکن بہت سے آپریشنز نائٹرائڈنگ یا پتلی PVD فلموں کی طرف دیکھ بھال کے درمیان طویل وقفوں کے لیے منتقل ہو رہے ہیں۔
مندرجہ ذیل جدول انتخاب کے اہم پیرامیٹرز میں دستیاب علاج کے اختیارات کا موازنہ کرتا ہے:
| علاج کی قسم | طریقہ | زیادہ سے زیادہ سروس کا درجہ | عام موٹائی/گہرائی | متوقع زندگی میں بہتری | لاگت کا درجہ | کے لیے بہترین |
|---|---|---|---|---|---|---|
| گیس نائٹرائڈنگ | بازی | ~500 ڈگری سینٹی گریڈ (سبسٹریٹ-محدود) | 15-90 مائکرون کیس کی گہرائی | 2x پہننے والی زندگی بمقابلہ علاج نہ کیا گیا۔ | کم-درمیانی | جنرل ڈائی سخت، اعتدال پسند پیداوار والیوم |
| پلازما نائٹرائڈنگ | بازی (آئن بمباری) | ~500 ڈگری سینٹی گریڈ (سبسٹریٹ-محدود) | 50-200 مائکرون کیس کی گہرائی | 2-3x پہننے والی زندگی بمقابلہ علاج نہ کیا گیا۔ | درمیانہ | درستگی مر جاتی ہے جس میں صفر مسخ، منتخب علاج کی ضرورت ہوتی ہے۔ |
| پی وی ڈی سی آر این | جسمانی بخارات کا ذخیرہ | ~ 700 ڈگری سینٹی گریڈ | 1-4 مائکرون | 3-5x پہننے والی زندگی بمقابلہ علاج نہ کیا گیا۔ | درمیانہ | معتدل-ٹمپنگ، ڈائی کاسٹنگ، کم-رگڑ کی ضروریات |
| PVD TiAlN/AlTiN | جسمانی بخارات کا ذخیرہ | ~900 ڈگری سینٹی گریڈ | 2-4 مائکرون | 4-6x پہننے والی زندگی بمقابلہ علاج نہ کیا گیا۔ | متوسط-اعلی | دبائیں سخت، اعلی-درجہ حرارت بننا |
| PVD AlCrN | جسمانی بخارات کا ذخیرہ | ~900 ڈگری سینٹی گریڈ | 2-5 مائکرون | 5-8x پہننے والی زندگی بمقابلہ علاج نہ کیا گیا۔ | اعلی | شدید پریس سخت، زیادہ سے زیادہ آکسیکرن مزاحمت |
| ڈوپلیکس (PN + PVD) | نائٹرائڈنگ کے بعد PVD | ~900 ڈگری سینٹی گریڈ | 50-200 مائکرون PN + 2-4 مائکرون PVD | 6-10x پہننے والی زندگی بمقابلہ علاج نہ کیا گیا۔ | اعلی | ہائی- والیوم پریس سخت، زیادہ سے زیادہ ڈائی لمبی عمر |
| سی وی ڈی | کیمیائی بخارات کا ذخیرہ | ~1000+ ڈگری سینٹی گریڈ | 5-15 مائکرون | 5-8x پہننے والی زندگی بمقابلہ علاج نہ کیا گیا۔ | اعلی | انتہائی حالات، مر جاتے ہیں جو دوبارہ-گرمی کے علاج کی اجازت دیتے ہیں۔ |
پیداوار کا حجم معاشی حساب کو چلاتا ہے۔ 10,000 سائیکل چلانے والی ڈائی ڈوپلیکس علاج کی لاگت کا جواز نہیں بن سکتی، اور ایک سادہ نائٹرائڈنگ پاس مناسب تحفظ فراہم کرتا ہے۔ ایک ڈائی سے 150,000 پرزے تیار ہونے کی توقع ہے، تاہم، تقریباً یقینی طور پر AlTiN یا AlCrN کوٹنگ میں نائٹرائیڈ بیس پر ہونے والی پیشگی سرمایہ کاری سے فائدہ ہوتا ہے، کیونکہ ہر ریکوٹنگ سائیکل کی قیمت قبل از وقت مرنے کے متبادل سے کہیں کم ہوتی ہے۔
ورک پیس کے ساتھ رابطے سے پہلے سطح کا علاج دفاع کی آخری لائن ہے۔ لیکن صرف دفاع ناکامی کو نہیں روک سکتا۔ یہ سمجھنا کہ موت کس طرح وقت کے ساتھ ساتھ انحطاط پذیر ہوتی ہے، ہر ناکامی کے موڈ کے ابتدائی دستخطوں کو پہچاننا، اور صحیح وقفے پر دیکھ بھال کے صحیح عمل کے ساتھ جواب دینا ہی آخر کار ایک ایسی ڈائی کو الگ کرتا ہے جو اپنی پوری صلاحیت کو جلد ناکام ہونے والے سے الگ کرتا ہے۔
آٹوموٹو سے فیشن تک تمام صنعتوں میں درخواستیں۔
ڈائی میٹریل، ٹھنڈک کی حکمت عملی، اور سطحی علاج صرف اس تناظر میں اہمیت رکھتے ہیں کہ ڈائی اصل میں کیا پیدا کرتی ہے۔ ہاٹ اسٹیمپنگ ڈیز کے لیے ایپلی کیشنز کی رینج کریش-گاڑی کے اہم ڈھانچے سے لے کر چمڑے کے ہینڈ بیگ پر سونے کے ورق کے نازک مونوگرام تک کئی کلو گرام تک پھیلی ہوئی ہے۔ ہر صنعت ڈائی پریزین، تھرمل کنٹرول، اور پائیداری کے ایک الگ امتزاج کا مطالبہ کرتی ہے، اور ان ایپلی کیشنز کو سمجھنا-مخصوص تقاضوں کو سمجھنے میں مدد کرتا ہے کہ کیوں ایک شعبے میں ناکامی کے مخصوص موڈز غالب ہوتے ہیں لیکن دوسرے میں بمشکل رجسٹر ہوتے ہیں۔
آٹوموٹو ساختی اجزاء
پریس ہارڈننگ ڈائز جدید گاڑیوں میں مضبوط ترین ساختی اجزاء پیدا کرتی ہے۔ بی ان اجزاء کو کریش کے دوران کیبن میں دخل اندازی کے خلاف مزاحمت کرنی چاہیے جب کہ ممکنہ حد تک کم وزن ہو، ایک دوہری مانگ جو صرف دبانے کی سختی کو پیداواری پیمانے پر پورا کرتی ہے۔
اس خلا میں ایک ابھرتا ہوا ارتقاء Tailored Tempering ہے، جسے جزوی پریس سختی بھی کہا جاتا ہے۔ پورے حصے کو یکساں طور پر بجھانے کے بجائے، SoftZone ٹولز میں موصلیت کی پلیٹوں کے ذریعے الگ کیے گئے دو یا زیادہ الگ ڈائی زونز ہوتے ہیں۔ ایک حصہ پانی کا ہے-مکمل طور پر مارٹینسیٹک، اعلی-طاقت والا مواد تیار کرنے کے لیے ٹھنڈا کیا جاتا ہے۔ دوسرے کو فعال طور پر تقریباً 550 ڈگری سیلسیس تک گرم کیا جاتا ہے، جس سے اس خطے میں خالی جگہ کو آہستہ آہستہ ٹھنڈا ہونے اور اعلیٰ لچک کو برقرار رکھنے کی اجازت ملتی ہے۔ نتیجہ ایک ایسا حصہ ہے جس میں مداخلت کے خلاف مزاحمت کے لیے سخت زونز کے ساتھ نرم زونز کے ساتھ کنٹرول شدہ اخترتی کے ذریعے کریش انرجی کو جذب کرنے کے لیے انجنیئر کیا گیا ہے۔ یہ نقطہ نظر الگ الگ شیٹ مواد کو ایک ساتھ ویلڈ کرنے کی ضرورت کو ختم کرتا ہے، ایک ہی تشکیل کے مرحلے میں قطعی طور پر موزوں میکانکی خصوصیات کے ساتھ یک سنگی اجزاء تیار کرتا ہے۔
ڈائی انجینئرز کے لیے، ٹیلرڈ ٹیمپرنگ اضافی پیچیدگی متعارف کراتی ہے۔ ڈائی کو بیک وقت دو مسابقتی تھرمل رجیم کا انتظام کرنا چاہیے، جو گرم اور ٹھنڈے زون کے درمیان حد میں تھرمل گریڈینٹ کو تیز کرتا ہے۔ یہ گریڈیئنٹس موصلیت کے انٹرفیس پر تھکاوٹ کے کریکنگ کو تیز کرتے ہیں، جس سے مواد کے انتخاب اور ٹھنڈک کے ڈیزائن کو اور بھی اہم بنا دیا جاتا ہے۔
پیکیجنگ، فیشن، اور صارفین کے سامان
ہاٹ اسٹیمپنگ کا آرائشی پہلو ان صنعتوں کی خدمت کرتا ہے جہاں بصری اثرات اور برانڈ پرسیپشن خریداری کے فیصلوں کو آگے بڑھاتے ہیں۔ ہاٹ اسٹیمپ فوائل ایپلی کیشن عام پیکیجنگ کو پریمیم شیلف کی موجودگی میں بدل دیتی ہے۔ لگژری پرفیوم باکسز، وائن لیبلز، کاسمیٹک کمپیکٹس، اور اعلیٰ-چاکلیٹ پیکیجنگ سب کچھ درستگی کے ساتھ سبسٹریٹس پر دھاتی یا ہولوگرافک ورق کو دبانے والی گرم مرغی پر انحصار کرتے ہیں۔
فیشن کے لیے ہاٹ اسٹیمپنگ اس کو چمڑے کے سامان، ہینڈ بیگ، بیلٹ، بٹوے، اور جوتوں کے لوازمات تک بڑھاتا ہے۔ یہاں، ڈائی ڈیٹیل کی ضروریات میں تبدیلی۔ چمڑے کے کلچ پر ایک ہاٹ اسٹامپ لوگو کو سبسٹریٹ کو جھلسائے بغیر ذیلی-ملی میٹر ریزولوشن پر عمدہ سیرف فونٹس اور پیچیدہ برانڈ مارکس کو دوبارہ تیار کرنا چاہیے۔ ڈائی سرفیس کا فنش اس لیے اہم ہو جاتا ہے کہ کسی بھی ٹولنگ کی خرابی براہ راست کسی پروڈکٹ پر نظر آنے والے عیب کے طور پر منتقل ہوتی ہے جس کا صارفین بازو کی لمبائی سے معائنہ کرتے ہیں۔
سبسٹریٹ مطابقت مرنے کے درجہ حرارت اور رہائش کے وقت کے انتخاب کو کنٹرول کرتی ہے۔ کاغذ اور گتے قدرے زیادہ درجہ حرارت اور طویل رابطے کو برداشت کرتے ہیں۔ پلاسٹک پگھلنے یا وارپنگ سے بچنے کے لیے عین مطابق تھرمل کنٹرول کا مطالبہ کرتا ہے۔ سطح کے ریشوں کو جلائے بغیر صاف ورق کی آسنجن حاصل کرنے کے لیے چمڑے کو محتاط توازن کی ضرورت ہوتی ہے۔ ٹیکسٹائل، سب سے زیادہ چیلنجنگ سبسٹریٹ، کو بے ترتیب بنائی بناوٹ میں دباؤ کی تقسیم کی بھی ضرورت ہوتی ہے۔ ہر مواد کی جوڑی مخصوص ڈائی ٹمپریچر سیٹنگز کا مطالبہ کرتی ہے، اور فیشن ایپلی کیشنز کے لیے ہاٹ اسٹیمپنگ کے لیے اکثر اپنی مرضی کے مطابق ٹیسٹنگ کی ضرورت ہوتی ہے اس سے پہلے کہ پروڈکشن ان پیرامیٹرز میں ڈائل ہو جائے۔
الیکٹرانکس اور صنعتی مارکنگ
آٹوموٹو ڈھانچے اور عیش و آرام کی اشیاء کے علاوہ، گرم سٹیمپنگ ڈیز ایک وسیع صنعتی نشان کاری کا کردار ادا کرتی ہے۔ الیکٹرانک ڈیوائس بنانے والے ان کا استعمال برانڈ لوگو، سرٹیفیکیشن مارکس، اور آرائشی فنشز کو پلاسٹک ہاؤسنگز اور انکلوژرز پر لگانے کے لیے کرتے ہیں۔ آلات کے مینوفیکچررز سیریل نمبرز اور ریگولیٹری علامتوں کو دھاتی چیسس پر نشان زد کرتے ہیں۔ میڈیکل ڈیوائس کمپنیاں پولیمر ہاؤسنگز پر لاٹ کوڈ اسٹیمپ کرتی ہیں جہاں سیاہی-پر مبنی طریقے آلودگی یا خراب چپکنے کا خطرہ رکھتے ہیں۔
پلاسٹک ہاؤسنگز کے لیے ایک ہاٹ اسٹامپ کو ہزاروں یونٹس میں بغیر سبسٹریٹ کی خرابی کے مستقل نتائج فراہم کرنا چاہیے۔ کنزیومر الیکٹرانکس کیسنگز اکثر پتلی ہوتی ہیں-دیوار اور حرارت-حساس، یعنی صاف ورق کی منتقلی کو حاصل کرنے اور سطح کو پہنچنے والے نقصان کے درمیان ڈائی ٹمپریچر ونڈو تنگ ہو سکتی ہے۔ پلاسٹک ایپلی کیشنز کے لیے صنعتی ہاٹ اسٹامپ بھی رجسٹریشن کی سخت درستگی کا مطالبہ کرتا ہے، کیونکہ لوگو اور نشانات کو ہاؤسنگ پر مولڈ فیچرز کے ساتھ بالکل سیدھ میں لانا چاہیے۔
ان میں سے ہر ایک صنعت میں مخصوص تقاضے ہوتے ہیں جو ڈائی ڈیزائن اور دیکھ بھال کی منصوبہ بندی کو تشکیل دیتے ہیں:
- رجسٹریشن کی درستگی: الیکٹرانکس مارکنگ کے لیے اکثر 0.1 ملی میٹر کے اندر جگہ کا تعین کرنے کی ضرورت ہوتی ہے تاکہ مولڈ فیچرز کے ساتھ سیدھ میں ہو، سخت فکسچرنگ اور درست ڈائی الائنمنٹ سسٹم کا حکم دیتے ہیں۔
- سبسٹریٹ کی حساسیت: پتلی-دیواروں والے پلاسٹک اور لیپت کاغذوں میں تنگ تھرمل رواداری کی کھڑکیاں ہوتی ہیں، جن کی ضرورت ہوتی ہے غیر معمولی سطح کے درجہ حرارت کے ساتھ مرنا۔
- پیداوار کی رفتار: پیکیجنگ لائنیں 100+ امپریشن فی منٹ پر چل سکتی ہیں، ڈیمانڈنگ ڈیز جو تیز رفتار سائیکلنگ میں بغیر کسی کمی کے تھرمل استحکام کو برقرار رکھتی ہیں۔
- تفصیلی ریزولیوشن: فیشن اور لگژری ایپلی کیشنز کو گرم اسٹامپ لوگو کے لیے ذیلی{-ملی میٹر ایج ڈیفینیشن کی ضرورت ہوتی ہے، آئینے کے ساتھ تانبے یا پیتل کی مرر-پالش سطحوں کو پسند کرتے ہیں۔
- پائیداری کی توقعات: ہر سال لاکھوں سائیکل چلانے والی صنعتی مارکنگ لائنوں کو ڈیز کی ضرورت ہوتی ہے جو کنارے کی گول کرنے کے خلاف مزاحمت کرتی ہیں اور توسیعی مہموں پر مستقل تاثر کی گہرائی کو برقرار رکھتی ہیں۔
جو چیز ان تمام ایپلی کیشنز کو جوڑتی ہے وہ ایک مشترکہ حقیقت ہے: ڈائی کو مستقل طور پر کارکردگی کا مظاہرہ کرنا چاہیے، سائیکل کے بعد سائیکل، ایسے حالات میں جو فعال طور پر اسے نیچا دکھانے کے لیے کام کرتے ہیں۔ چاہے تھرمل تھکاوٹ پریس ہارڈننگ ڈائی کو کریک کرتی ہے یا کنارے پہننے سے فوائل اسٹیمپنگ ڈائی کی باریک تفصیل ہوتی ہے، بنیادی وجہ اس بات کی نشاندہی کرتی ہے کہ ڈائی کو اس کے مخصوص تھرمل اور مکینیکل ماحول کے لیے کتنی اچھی طرح سے ڈیزائن کیا گیا تھا۔ پیداوار کے مسائل بننے سے پہلے ان تعاملات کی پیشن گوئی کرنا بالکل وہی ہے جو ڈائی انجینئرنگ میں نقلی کے بڑھتے ہوئے کردار کو آگے بڑھاتا ہے۔
ڈائی ڈیزائن میں CAE سمولیشن اور تھرمل مینجمنٹ
جسمانی آزمائش ہی اس بات کی تصدیق کرنے کا واحد طریقہ ہوا کرتی تھی کہ آیا ہاٹ پریس اسٹیمپ ڈائی حسب منشا پرفارم کرے گی۔ انجینئرز نے ٹول بنایا، آزمائشی حصے چلائے، گرم مقامات یا کریکنگ دریافت کی، پھر اسٹیل میں ترمیم کی اور دوبارہ کوشش کی۔ ہر تکرار میں ہفتوں اور دسیوں ہزار ڈالر خرچ ہوتے ہیں۔ کمپیوٹر کی مدد سے -انجینئرنگ سمولیشن نے اس کیلکولس کو بنیادی طور پر تبدیل کر دیا ہے جس سے انجینئرز کو کسی بھی سٹیل کاٹنے سے پہلے، ڈیجیٹل طور پر ناکامی کے خطرات کی نشاندہی کر سکتے ہیں۔
کولنگ چینل پلیسمنٹ کے لیے تھرمل سمولیشن
محدود عنصر کا تجزیہ گرم خالی اور ڈائی باڈی کے درمیان حرارت کی منتقلی کا ماڈل بناتا ہے، متعدد مسلسل پریس سائیکلوں کے بعد ہر سطح پر درجہ حرارت کی تقسیم کا نقشہ بناتا ہے۔ نقلی تکراری ہے: یہ تھرمل اسٹیمپنگ سائیکل کو بار بار چلاتا ہے جب تک کہ ڈائی ایک مستحکم- حالت تک نہ پہنچ جائے جہاں پے درپے چکروں کے درمیان درجہ حرارت کا فرق ایک کنورجنسی حد سے نیچے آجاتا ہے، عام طور پر تکرار کے درمیان تقریباً 2 ڈگری سیلسیس۔
یہ نقطہ نظر بالکل ظاہر کرتا ہے کہ کسی ایک چینل کو ڈرل کرنے سے پہلے گرم مقامات کہاں تیار ہوں گے۔ ایک دستاویزی کیس میں جس میں آٹوموٹو ڈور بیم کی موت شامل ہے، محققین نے دو-مرحلے کی نقلی ورک فلو کا استعمال کیا۔ پہلے مرحلے میں چینل کے انتظامات اور قطروں کو منتخب کرنے کے لیے پہلے سے-سمولیشن سافٹ ویئر کی تشکیل میں تقریباً تھرمو مکینیکل تجزیہ کیا گیا۔ دوسرے مرحلے نے 3D ڈائی ماڈل پر مکمل کپلڈ تھرمل-فلو CFD تجزیہ کیا، جس میں ٹول سٹیل کے ذریعے حرارت کی ترسیل اور چینلز کے ذریعے کولنٹ کے بہاؤ دونوں کو ایک ساتھ حل کیا گیا۔ نتیجہ نے اس بات کی تصدیق کی کہ زیادہ سے زیادہ سطح کا درجہ حرارت تمام کام کرنے والے علاقوں میں 200 ڈگری سیلسیس سے نیچے رہا، زیادہ تر سطحیں 120 سے 150 ڈگری کی حد میں گر رہی ہیں۔ فزیکل ٹول پر تھرموویژن کیمرے کی پیمائش نے بعد میں ان پیشین گوئیوں کی نقلی اقدار کے 10 ڈگری سیلسیس کے اندر تصدیق کی۔
جو چیز اس طریقہ کار کو طاقتور بناتی ہے وہ پہلے-مرحلے کے تجزیہ کی رفتار ہے۔ ڈائی اینڈ پنچ کے لیے تخمینی تھرمل ماڈل کی تیاری اور چلانے میں تقریباً 8 گھنٹے لگتے ہیں، جس سے انجینئرز کو متعدد چینل کنفیگریشنز کو تیزی سے جانچنے کی اجازت ملتی ہے۔ مکمل CFD تجزیہ، جبکہ کہیں زیادہ درست ہے، تقریباً 80 گھنٹے فی ڈائی اور پنچ کے امتزاج کی ضرورت ہوتی ہے اور اس میں اہم کمپیوٹیشنل وسائل استعمال ہوتے ہیں۔ عملی ورک فلو دونوں کو یکجا کرتا ہے: پہلے مرحلے میں چینل کی ترتیب پر تیزی سے تکرار، پھر دوسرے مرحلے میں حتمی ڈیزائن کی تفصیلی توثیق۔
تخروپن کی تشکیل اور جیومیٹری کی اصلاح
تھرمل سمولیشن ٹھنڈک کو ایڈریس کرتا ہے، لیکن ڈائی کو بھی صحیح طریقے سے حصہ بنانا چاہیے۔ کریش-بننا اور گہرا ڈرائنگ سمیولیشن اس بات کا اندازہ لگاتا ہے کہ کس طرح مواد ڈائی سطحوں پر بہتا ہے، جہاں پتلا ہونا محفوظ حدوں سے تجاوز کرتا ہے، اور پریس کھلنے کے بعد حصہ کتنا سپرنگ بیک دکھائے گا۔ یہ پیشین گوئیاں ڈائی جیومیٹری کے معاوضے، ڈائی سطح میں ایڈجسٹمنٹ کو براہ راست مطلع کرتی ہیں جو آلے کی شکل کو پہلے سے-مسخ کر دیتی ہیں تاکہ اسپرنگ حصہ اپنی معمولی جہتوں پر اتر جائے۔
حکمت عملی ایک منظم ترتیب کی پیروی کرتی ہے جسے نقلی پریکٹیشنرز نے بطور بیان کیا ہے۔پیمائش، تخفیف، کنٹرول، اور معاوضہ. سب سے پہلے، نقلی اسپرنگ بیک کی متوقع شدت اور قسم کی پیمائش کرتا ہے، چاہے یہ موڑ، چپٹا، سائیڈ-وال کرل، یا آئل کیننگ کے طور پر ظاہر ہو۔ اس کے بعد، کوائننگ ریڈی یا آئرننگ فلینجز جیسے عمل میں تبدیلیاں بدترین بگاڑ کو کم کرتی ہیں۔ آخر میں، ڈائی سطحوں کو معاوضے کے ویکٹر ملتے ہیں جو پہلے سے-ان کو پیشین گوئی کی گئی اسپرنگ بیک سمت کے مخالف موڑ دیتے ہیں۔
یہ لوپ تکراری ہے۔ ہر جیومیٹری کی اصلاح مواد کے بہاؤ کو تبدیل کرتی ہے، جو تناؤ کی تقسیم کو تبدیل کرتی ہے، جو اسپرنگ بیک کو تبدیل کرتی ہے۔ CAE-پر مبنی ترقی عام طور پر روایتی ڈیزائن کے مقابلے میں جسمانی آزمائشی تکرار کو 30 سے 50 فیصد تک کم کرتی ہے-تعمیر-فکس اپروچز۔ اعلی درجے کے اعلی-طاقت کے اسٹیل اور اسٹیمپ ہاٹ اسٹیمپنگ کے عمل کے لیے، جہاں ونڈو بنانے کا عمل تنگ ہوتا ہے اور اسپرنگ بیک زیادہ شدید ہوتا ہے، نقلی اختیاری نہیں ہے۔ یہ مواد پہلے مجازی توثیق کے بغیر قابل اعتماد طریقے سے نہیں بن سکتے۔
عمل-پیرامیٹر تعلقات
ڈائی ڈیزائن کے انتخاب تنہائی میں کام نہیں کرتے ہیں۔ چینل کی جگہ کا تعین بجھانے کی شرح کو متاثر کرتا ہے، جو سائیکل کے وقت کو متاثر کرتا ہے۔ سائیکل کا وقت اگلے اسٹروک کے آغاز پر سطح کے درجہ حرارت کو متاثر کرتا ہے، جو تھرمل تھکاوٹ کے جمع ہونے کو متاثر کرتا ہے۔ جیومیٹری کی تشکیل رابطے کے دباؤ کی تقسیم کو متاثر کرتی ہے، جو کہ مقامی حرارت کی منتقلی کو متاثر کرتی ہے، جو یکسانیت کو بجھانے کے لیے واپس گردش کرتی ہے۔ ہر پیرامیٹر ایک دوسرے سے جڑتا ہے۔
تنہائی میں ایک پیرامیٹر کو بہتر بنانا، چاہے سائیکل کا وقت ہو، حصے کا معیار ہو، یا آلے کی لمبی عمر، دوسرے دو پر اس کے اثرات کا حساب لگائے بغیر لامحالہ ایک ایسی موت پیدا کرتی ہے جو پہلے ناکام ہو جاتی ہے، آہستہ چلتی ہے، یا عیب دار حصے بناتی ہے۔
تخروپن ان تجارتوں کو پیداواری مسائل میں تبدیل ہونے سے پہلے ہی دکھائی دیتی ہے۔ انجینئرز جانچ سکتے ہیں کہ آیا سائیکل کے وقت میں 1-سیکنڈ کی کمی کسی بھی ڈائی زون کو اس کی تھرمل تھکاوٹ کی حد سے اوپر لے جاتی ہے۔ وہ اس بات کی تصدیق کر سکتے ہیں کہ آیا جیومیٹری کا معاوضہ جو جہتی درستگی کو بہتر بناتا ہے ایک تناؤ کا ارتکاز بھی پیدا کرتا ہے جو آلے کی زندگی کو مختصر کرتا ہے۔ یہ آپس میں جڑا ہوا منظر ڈائی انجینئرنگ کو ترتیب وار فیصلے سے تبدیل کرتا ہے-سسٹم کی سطح کی اصلاح میں۔
ادائیگی انفرادی مرنے کی کارکردگی سے باہر ہوتی ہے۔ کم فزیکل ٹر آؤٹ لوپس کا مطلب ہے تیز تر وقت-پیداوار میں-۔ زیادہ درست فرسٹ- شاٹ ٹولز کا مطلب ہے لانچ کے دوران کم دوبارہ کام اور کم ایمرجنسی ڈائی مرمت۔ اور ہر فیصلے کی پشت پناہی کرنے والے سمیولیشن ڈیٹا کے ساتھ ڈیزائن کیا گیا ڈائی پیداواری زندگی کو اس کی زیادہ سے زیادہ صلاحیت کے قریب سے شروع کرتا ہے، جس سے دیکھ بھال کرنے والی ٹیموں کو ایک صحت مند بنیاد ملتی ہے جہاں سے ناگزیر انحطاط کا انتظام کیا جا سکتا ہے۔
دیکھ بھال، ناکامی کے طریقوں، اور ڈائی لائف سائیکل مینجمنٹ
تخروپن اور سمارٹ ڈیزائن ڈائی کو بہترین ممکنہ نقطہ آغاز فراہم کرتے ہیں، لیکن ہر آلے کی پیداوار میں داخل ہونے کے لمحے سے ہی انحطاط ہو جاتا ہے۔ اپنی ڈیزائن کردہ سروس لائف تک پہنچنے والے مرنے اور متوقع عمر کے 25 فیصد پر تباہ کن طور پر ناکام ہونے والے ڈائی کے درمیان فرق تقریباً ہمیشہ اس بات پر آتا ہے کہ پریس اسٹروک کے درمیان کیا ہوتا ہے: کئے گئے معائنے، انتباہی علامات کو تسلیم کیا گیا، اور چھوٹے مسائل سے پہلے کئے گئے دیکھ بھال کے فیصلے مہنگی ناکامیوں میں شامل ہو جاتے ہیں۔
احتیاطی دیکھ بھال کے نظام الاوقات اور معائنہ کے پوائنٹس
ہاٹ اسٹیمپنگ ڈیز کے لیے احتیاطی دیکھ بھال ایک طے شدہ کام ہے جو عام لباس کو سکریپ، ڈاؤن ٹائم، یا ڈائی ڈیمیج بننے سے پہلے کنٹرول کرتا ہے۔ یہاں اہم فرق اہم ہے:بحالی حالت کو برقرار رکھتی ہے، جبکہ مرمت پہلے سے ٹوٹی ہوئی چیز کو بحال کرتی ہے۔. جب دکانیں ان دونوں کو آپس میں جوڑتی ہیں، تو وہ روکنے کے بجائے آگ بجھاتی ہیں، اور ہنگامی مرمت کے پوشیدہ اخراجات، بشمول معیاری سپل، تیز ترسیل، بیکار پریس ٹائم، اور ڈیبگنگ، اس سے کہیں زیادہ جمع ہو جاتے ہیں جو منصوبہ بند دیکھ بھال پر لاگت آئے گی۔
پریس ہارڈننگ ڈیز کے لیے، چار اہم نظاموں پر معمول کی دیکھ بھال کے مراکز:
- کولنگ چینل فلشنگ: پیمانہ اور معدنی ذخائر ہر پیداواری تبدیلی کے ساتھ واٹر چینلز کے اندر بنتے ہیں۔ بغیر نشان کے چھوڑے گئے، یہ ذخائر بہاؤ کو محدود کرتے ہیں، مقامی طور پر گرم جگہیں بناتے ہیں، اور تھرمل تھکاوٹ کے کریکنگ کو تیز کرتے ہیں جسے روکنے کے لیے ڈیزائن کیا گیا تھا۔ کمزور ایسڈ سالوینٹس یا ہائی پریشر والے پانی کے ساتھ باقاعدگی سے فلشنگ مکمل بہاؤ کی صلاحیت کو برقرار رکھتی ہے۔ فلش کرنے کے بعد، چینلز کو ہوا میں-کمپریسڈ ہوا سے خشک کیا جانا چاہیے اور اگر ڈائی کسی بھی مدت کے لیے آف لائن رہے گی تو اسے تیل پر مبنی حفاظتی تہہ کے ساتھ لیپت-کرنا چاہیے۔
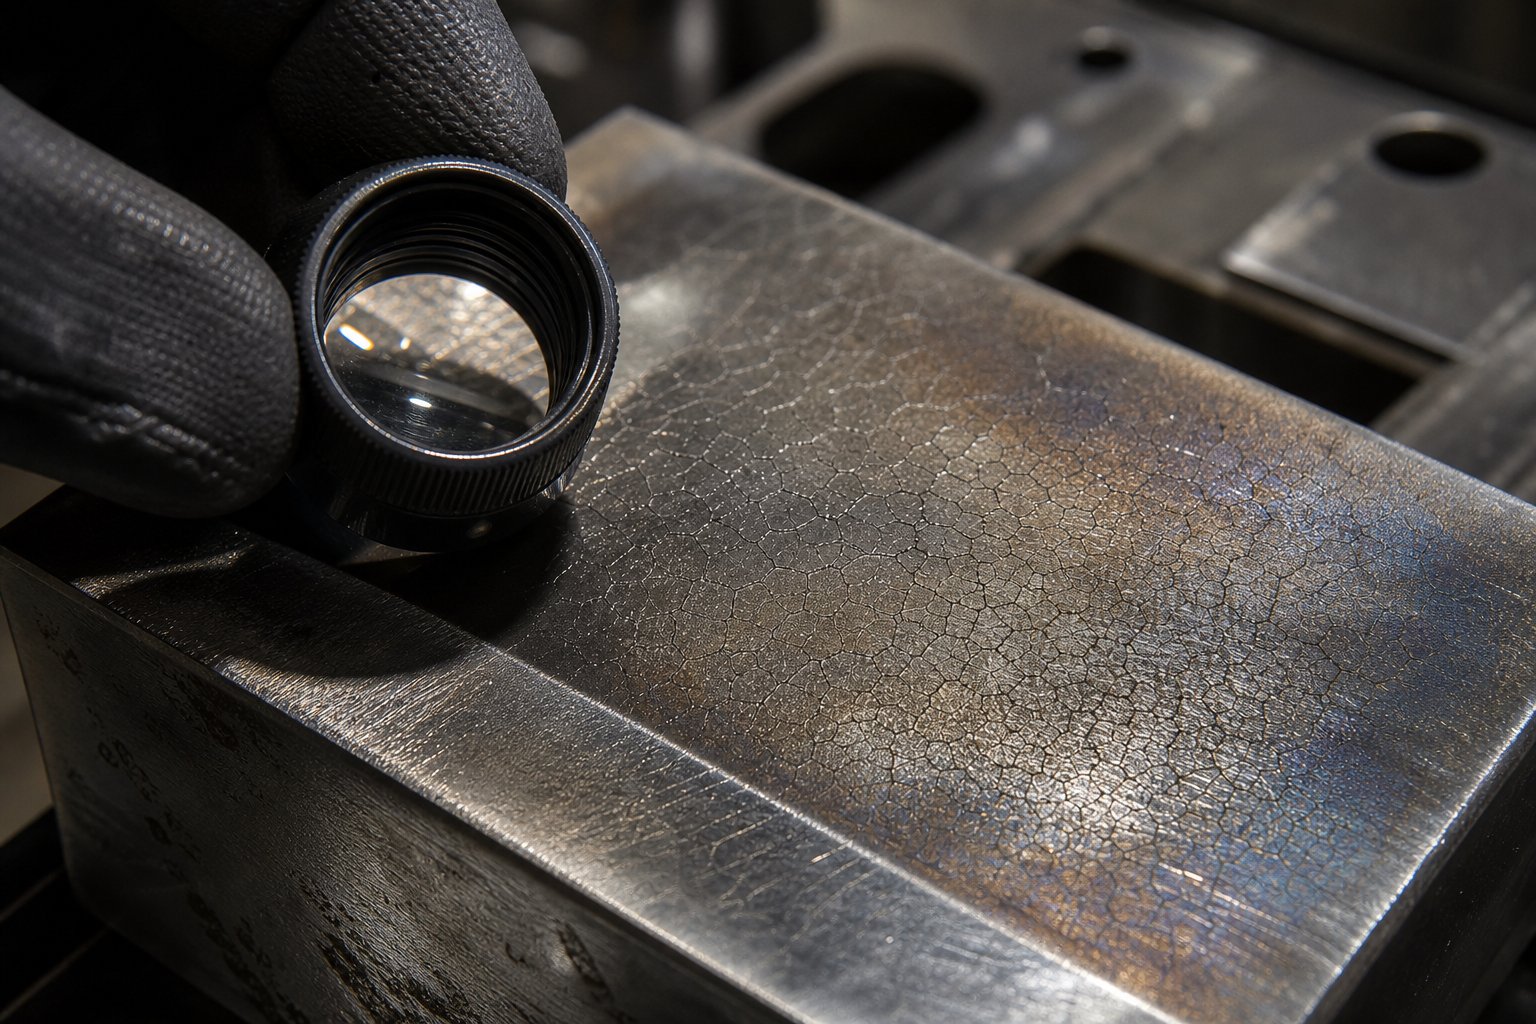
- تھرمل تھکاوٹ کے کریکنگ کے لیے سطح کا معائنہ: بننے والی سطحوں کی بصری اور جہتی جانچ سے گرمی کی جانچ کی ابتدائی علامات ظاہر ہوتی ہیں، سطح کے دراڑوں کا ٹھیک نیٹ ورک جو بالآخر ساختی ناکامیوں میں پھیلتا ہے۔ ڈائی ریڈی، کولنگ چینل کی دیواروں کے قریب علاقے، اور سب سے زیادہ رابطہ دباؤ والے زون ترجیحی توجہ کے مستحق ہیں۔
- اہم تشکیل دینے والی سطحوں کی جہتی تصدیق: جیسے جیسے تھرمل سائیکلنگ جمع ہوتی ہے، ڈائی سطحیں پلاسٹک کی ٹھیک ٹھیک خرابی یا مقامی مواد کے نقصان سے گزر سکتی ہیں جو جزوی طول و عرض کو برداشت سے باہر منتقل کرتی ہے۔ بیس لائن ڈیٹا کے خلاف باقاعدگی سے پیمائش اس سے پہلے کہ حصہ مسترد ہونے کی حد تک پہنچ جائے بڑھے کو پکڑتی ہے۔
- چکنا اور پانی کے نظام کی جانچ: تصدیق کریں کہ تمام کولنٹ کنکشنز، فلو سینسرز، اور ڈسٹری بیوشن کئی گنا ہر چینل سرکٹ کو مستقل حجم فراہم کرتے ہیں۔ متوازی چینلز کے درمیان غیر متوازن بہاؤ اسی درجہ حرارت کی غیر-یکسانیت پیدا کرتا ہے جو کہ ناقص ابتدائی ڈیزائن میں ہوتا ہے۔
آرائشی ایپلی کیشنز میں استعمال ہونے والے گرم فوائل اسٹیمپنگ ڈیز اور پرنٹنگ ڈیز کے لیے، دیکھ بھال کی ترجیحات کنارے کی نفاست کی تصدیق، ڈائی چہرے کی صفائی، اور درجہ حرارت کنٹرولر کیلیبریشن کی طرف بڑھ جاتی ہیں۔ فوائل سٹیمپنگ ڈیز چپکنے والی باقیات، سبسٹریٹ ریشوں، اور آکسیڈیشن مصنوعات کو اپنی کام کرنے والی سطحوں پر جمع کرتی ہے۔ یہ ذخائر تاثر کے معیار کو بتدریج گراتے ہیں، جس سے رنز کے درمیان مناسب سالوینٹس کے ساتھ باقاعدگی سے صفائی ضروری ہو جاتی ہے۔
پیداوار کا حجم معائنہ کے وقفوں کا حکم دیتا ہے۔ 500 حصے فی شفٹ چلانے والی پریس سختی روزانہ سطح کی جانچ اور ہفتہ وار چینل کی تصدیق کا مطالبہ کرتی ہے۔ فی دن 50,000 نقوش پیدا کرنے والی فوائل اسٹیمپنگ ڈائی کو ہر شفٹ کے بعد صفائی کی ضرورت پڑ سکتی ہے لیکن ہفتہ وار صرف جہتی جانچ پڑتال کی جاتی ہے۔ صحیح شیڈول صوابدیدی کیلنڈر وقفوں کے بجائے اصل لباس کے ثبوت اور فالج کی گنتی کی پیروی کرتا ہے۔ جیسا کہ انڈسٹری پریکٹیشنرز تجویز کرتے ہیں، بیس لائن پیمائش جیسے کہ ڈاؤن ٹائم فریکوئنسی، پہلے-حصے کی صلاحیت، اور تھرو پٹ تغیرات کے ارد گرد تعمیراتی دیکھ بھال اندازے سے زیادہ قابل اعتماد وقفے پیدا کرتی ہے۔
عام ناکامی کے طریقے اور جڑ کی شناخت
ہاٹ اسٹیمپنگ ڈیز قابل قیاس پیٹرن میں ناکام ہوجاتی ہے، اور ہر پیٹرن خصوصیت کے دستخط چھوڑتا ہے جو جڑ کی طرف اشارہ کرتا ہے۔ ان دستخطوں کو جلد پہچاننا ہی ایک شیڈول مینٹیننس اسٹاپ کو ہنگامی پریس شٹ ڈاؤن سے الگ کرتا ہے۔
A ہاٹ-اسٹیمپنگ ڈائی انسرٹ کا 2025 کی ناکامی کا تجزیہآٹوموبائل A-ستون کی تیاری کے لیے استعمال کیا جاتا ہے جس نے ناکامی کے سب سے خطرناک میکانزم میں سے ایک کا مظاہرہ کیا۔ ڈائی، 4Cr5Mo2V اسٹیل (H13-کلاس کے برابر) سے بنی، صرف 50,000 سائیکلوں کے بعد ٹوٹ گئی، جو اس کی متوقع 200,000-سائیکل سروس لائف کا صرف 25 فیصد ہے۔ بنیادی وجہ کولنگ چینلز میں تناؤ کی وجہ سے سنکنرن تھا۔ جب ڈائی چینل کے تحفظ کے بغیر تقریباً ایک ماہ تک آف لائن بیٹھی رہی تو نمی نے اندرونی دیواروں کو خراب کر دیا۔ اس کے بعد کی پیداوار کے دوران، چکری مکینیکل اور تھرمل دباؤ اس خستہ حال سطح کے ساتھ مل کر دراڑیں شروع کر دیتے ہیں جو چینل کی دیواروں سے کام کرنے والی سطح کی طرف پھیلتی ہیں۔ تحقیق نے اس بات کی تصدیق کی کہ 90 فیصد سے زیادہ ناکام ہاٹ اسٹیمپنگ ڈیز کولنگ چینل کی اندرونی دیواروں سے ٹوٹنا شروع کر دیتی ہیں۔
یہ تلاش ایک حقیقت کی نشاندہی کرتی ہے جس کو بہت سی دکانیں نظر انداز کرتی ہیں: ناکامی اکثر ان علاقوں میں شروع ہوتی ہے جنہیں آپ معمول کے بصری معائنہ کے دوران نہیں دیکھ سکتے۔ پریس سختی میں ناکامی کے سب سے خطرناک طریقوں میں شامل ہیں:
- تھرمل تھکاوٹ کریکنگ: سطح کی عمدہ دراڑیں (گرمی کی جانچ) جو بار بار حرارتی اور ٹھنڈک کے چکروں سے تیار ہوتی ہیں۔ دستخط: اتلی شگافوں کا نیٹ ورک جو ڈائی ریڈی اور ہائی-رابطے والے علاقوں پر میگنیفیکیشن کے تحت نظر آتا ہے، وقت کے ساتھ ساتھ انفرادی کریکس کی طرف بڑھتا ہے۔
- تناؤ-حوصلہ افزائی شدہ سنکنرن کریکنگ: کولنگ چینل کی اندرونی دیواروں سے پیدا ہونے والی دراڑیں جہاں بقایا تناؤ کا تناؤ اور سنکنرن نمی باہمی تعامل کرتے ہیں۔ دستخط: ڈائی باڈی سے پانی کا اخراج، ٹھنڈک کی کارکردگی کا غیر واضح نقصان، یا کام کرنے والی سطح پر چینل کے مقامات کے قریب نظر آنے والی دراڑیں۔
- آکسائڈ پیمانے سے چپکنے والا لباس: گرم خالی کی آکسائڈ پرت سے ڈائی سطح پر مواد کی منتقلی، اس کے بعد کے حصوں کو سکور کرنے والے ذخائر کی تعمیر۔ دستخط: سطح کی ترقی پسندی کا کھردرا ہونا، مرنے والے چہروں پر مواد کا جمع ہونا، بنے ہوئے حصوں پر کھرچنا۔
- مواد کے بہاؤ کے مقامات پر کٹاؤ: مقامی مواد کا نقصان جہاں گرم اسٹیل زیادہ رابطے کے دباؤ کے تحت ڈائی سطحوں پر بہتا ہے، خاص طور پر ڈرا ریڈی اور انٹری پوائنٹس پر۔ دستخط: مواد کے بہاؤ کے راستوں کے ساتھ مرنے کی سطح پر نظر آنے والے نالیوں یا چینلز کو پہنا جاتا ہے، ان جگہوں پر حصہ پتلا ہوتا ہے۔
- اوور لوڈنگ سے گراس فریکچر: ڈائی باڈی کے ذریعے تباہ کن کریکنگ جس کی وجہ ضرورت سے زیادہ پریس ٹنیج، غلط ترتیب، یا سپورٹ کی کمی ہے۔ دستخط: اچانک، بڑے-پیمانے کے شگاف کے ساتھ اکثر سنائی دینے والی ناکامی، پریس ٹننج اسپائک، یا مرئی ڈائی ڈسپلیسمنٹ ہوتی ہے۔
- پلاسٹک کی خرابی: بار بار اعلی درجہ حرارت کی مکینیکل لوڈنگ کے تحت ڈائی سطح کی مستقل شکل میں تبدیلی۔ دستخط: بتدریج جہتی بڑھے حصوں میں بغیر کسی کریکنگ کے، مرنے والی سطحیں جو کمپریشن کے نشانات دکھاتی ہیں یا رابطے کے مقامات پر بڑھتی ہیں۔
فوائل سٹیمپنگ ڈیز اور پرنٹنگ ڈیز کے لیے، ناکامی کے طریقے کم ڈرامائی ہوتے ہیں لیکن معیار کے لیے اتنے ہی نتیجہ خیز ہوتے ہیں۔ مجموعی نقوش سے کناروں کی گول بندی ٹھیک تفصیل کو کم کرتی ہے۔ چپکنے والی باقیات سے سطح کا گڑھا ورق کی منتقلی میں خلا پیدا کرتا ہے۔ غیر مساوی حرارت سے تھرمل بگاڑ چہرے کو مسخ کرتا ہے، جس سے پورے ڈیزائن میں تاثر کی گہرائی متضاد ہوتی ہے۔
A-پِلر ڈائی پر تحقیق نے ایک میٹالرجیکل انحطاط کے طریقہ کار کا بھی انکشاف کیا جو دیگر تمام ناکامیوں کو ملا دیتا ہے۔ سروس کے دوران، کاربائیڈز آہستہ آہستہ ٹول اسٹیل میں اناج کی حدود پر تیز اور موٹے ہو جاتے ہیں، جو اناج کے درمیان بانڈ کو کمزور کرتے ہیں۔ کولنگ چینلز کے قریب امپیکٹ انرجی بنیادی مواد کی سختی کے صرف 15 سے 39 فیصد تک گر گئی، یعنی چینلز کے قریب سٹیل ڈائی کے بلک میٹریل سے نمایاں طور پر زیادہ ٹوٹنے والا ہو گیا تھا۔ یہ جھنجھٹ کریکنگ کو شروع کرنے میں آسان اور تیزی سے پھیلتی ہے، کسی بھی اضافی تناؤ کے ارتکاز کے لیے مرنے کی برداشت کو مؤثر طریقے سے کم کرتی ہے۔
ری فربشمنٹ بمقابلہ تبدیلی کے فیصلے کا معیار
جب معائنہ انحطاط کو ظاہر کرتا ہے، تو سوال یہ بنتا ہے کہ تجدید کاری کی جائے یا تبدیل کی جائے۔ یہ بنیادی طور پر ایک اقتصادی فیصلہ ہے، لیکن ایک ایسا فیصلہ جس کا حساب صرف فوری مرمت کے انوائس سے زیادہ ہونا چاہیے۔
پریس ہارڈننگ ڈائز کے لیے تجدید کاری کے اختیارات میں دوبارہ-نائٹرائڈنگ پہنی ہوئی سطحیں، دوبارہ-مشیننگ بنانے والے علاقے شامل ہیں جو پلاسٹک کی خرابی سے گزر چکے ہیں، مقامی کریکنگ کے لیے ویلڈنگ کی مرمت، اور PVD-علاج شدہ سطحوں کو سٹرپنگ اور ریکوٹنگ کرنا۔ ہر ایک ڈائی کو ایک فعال حالت میں بحال کرتا ہے، لیکن کوئی بھی اسے دن میں-ایک شرط پر واپس نہیں کرتا ہے۔ ویلڈڈ زونز میں عام طور پر پیرنٹ میٹریل سے کم سختی ہوتی ہے۔ دوبارہ-مشینڈ سطحیں ڈائی جیومیٹری کو تھوڑا سا تبدیل کرتی ہیں۔ ری-نائٹرائیڈ پرتیں اصل علاج سے گہرائی یا یکسانیت میں مختلف ہو سکتی ہیں۔
صحیح فریم ورک لاگت-فی-حصہ کا تجزیہ استعمال کرتا ہے جو چار عوامل کو پکڑتا ہے:
- مجموعی دیکھ بھال کی لاگت: اس ڈائی کے لیے تمام پیشگی دیکھ بھال اور تجدید کاری پر کل اخراجات، بشمول مواد، مزدوری، اور کوئی بھی معاہدہ شدہ خدمات۔
- ڈاؤن ٹائم لاگت: ہر مینٹیننس ایونٹ کے دوران بیکار وقت کو دبائیں، ضائع شدہ پیداوار کی فی گھنٹہ لاگت سے ضرب۔ ہنگامی مرمت عام طور پر منصوبہ بند دیکھ بھال کے ڈاؤن ٹائم لاگت سے 3 سے 5 گنا زیادہ ہوتی ہے کیونکہ وہ چلنے والی پیداوار میں خلل ڈالتے ہیں۔
- معیار کا انحطاط: اگر تجدید شدہ ڈیز اعلی سکریپ ریٹ، وسیع جہتی تغیر، یا زیادہ دوبارہ کام کے ساتھ پرزے تیار کرتی ہے، تو ان اخراجات کو فی حصہ تیار کیا جانا چاہیے۔
- باقی پیداواری زندگی: تجدید شدہ مرنے والے کتنے اضافی حصے اگلی مداخلت سے پہلے پیدا کر سکتے ہیں؟ اگر ہر تجدید کاری کا چکر اگلی مرمت سے پہلے کم حصے حاصل کرتا ہے، تو رفتار واضح ہے۔
ایک عملی فیصلہ کی حد: جب مجموعی دیکھ بھال اور مرمت کی لاگت نئی ڈائی لاگت کے 50 سے 60 فیصد سے زیادہ ہوتی ہے، اور ہر ایک لگاتار ری فربشمنٹ اگلی ناکامی سے پہلے کم حصے فراہم کرتی ہے، متبادل معاشی طور پر صحیح انتخاب بن جاتا ہے۔ A-ستون کی ناکامی کا مطالعہ اس نکتے کو تقویت دیتا ہے۔ ایک ڈائی جو روکے جانے والے سنکنرن کی وجہ سے اس کی متوقع زندگی کے 25 فیصد پر ٹوٹ جاتی ہے اسے ممکنہ طور پر ویلڈیڈ کیا جا سکتا ہے اور اسے دوبارہ سروس میں لایا جا سکتا ہے، لیکن کولنگ چینلز کے قریب اناج کی باؤنڈری کی بنیادی رکاوٹ باقی ہے۔ تناؤ سے نجات کے اینیلنگ اور چینل کی دوبارہ کنڈیشنگ کے بغیر، مرمت شدہ ڈائی اسی طرح کی ٹائم لائن پر دوبارہ ناکام ہونے کا امکان ہے۔
گرم فوائل سٹیمپنگ مرنے کے لیے، کیلکولس آسان ہے کیونکہ ٹولنگ کی لاگت کم ہے۔ ایک پہنا ہوا تانبا یا پیتل ڈائی جو اب باریک تفصیلات کو صاف طور پر دوبارہ نہیں بناتا ہے اسے دوبارہ-کندہ کاری یا دوبارہ اینچنگ کی کوشش کرنے کے بجائے سیدھا بدلنا ہمیشہ زیادہ کفایتی ہوتا ہے، کیونکہ دوبارہ کام کی مزدوری کی لاگت اکثر تازہ مواد سے تیار کردہ نئی ڈائی کی لاگت کے قریب ہوتی ہے۔
A-پِلر ڈائی اسٹڈی کے پیچھے محققین نے چار مخصوص احتیاطیں تجویز کی ہیں جو کسی بھی پریس سخت کرنے والے آلے پر وسیع پیمانے پر لاگو ہوتی ہیں جو اسٹوریج میں داخل ہوتے ہیں یا ڈاون ٹائم میں توسیع کرتے ہیں: کمزور ایسڈ سالوینٹس یا ہائی-دباؤ والے پانی کے ساتھ صاف چینلز، کمپریسڈ ہوا کے ساتھ ہوا-خشک کریں، اندرونی سطحوں کو تیل کے ساتھ کوٹ کریں اور تناؤ کو کم کریں پروڈکشن سائیکلنگ کے دوران جمع ہونے والی سندچیوتی کثافت۔ ان اقدامات پر متبادل مرنے کا ایک حصہ لاگت آتا ہے لیکن دو عوامل، سنکنرن اور جھنجھلاہٹ، جو کہ سب سے زیادہ عام قبل از وقت ناکامیوں کے ذمہ دار ہیں، کو براہ راست حل کرتے ہیں۔
ہر مرنے پر دیکھ بھال کی تاریخ کا سراغ لگانا، بشمول ہٹ کاؤنٹ، معائنہ کے نتائج، اور اٹھائے گئے مرمتی اقدامات، ان فیصلوں کو گٹ احساسات سے ڈیٹا- پر مبنی انتخاب میں تبدیل کرتا ہے۔ جب ریکارڈ ناکامی کی تعدد کو تیز کرتا ہے یا ہر تجدید کاری سے کم ہوتی واپسی دکھاتا ہے، تو جواب واضح ہو جاتا ہے اس سے پہلے کہ ڈائی اسے بدترین ممکنہ طریقے سے واضح کر دے: وسط-پیداوار۔
سورسنگ انجینئرڈ کسٹم ہاٹ اسٹیمپنگ ڈیز
یہ جاننا کہ مرنے والے کیوں ناکام ہوتے ہیں اور ان کی زندگی کو کس طرح بڑھانا ہے صرف اس صورت میں اہمیت رکھتا ہے جب ڈائی کو پہلے جگہ پر بنایا گیا ہو۔ ایک ناقص سورس شدہ ٹول، جو غلط اسٹیل گریڈ سے بنایا گیا ہے، کم سائز کے کولنگ چینلز کے ساتھ، یا مناسب نقلی توثیق کے بغیر، اس کا لائف سائیکل پہلے سے ہی سمجھوتہ کرنا شروع کر دیتا ہے۔ صنعتی خریداروں کے لیے، سپلائر کے انتخاب کا عمل وہ ہے جہاں پہلے پروڈکشن اسٹروک سے پہلے ہی لمبی عمر شروع ہو جاتی ہے یا کمزور ہو جاتی ہے۔
کسٹم ڈائی سپلائر میں کیا جانچنا ہے۔
ہر دکان کی تشہیر کرنے والی کسٹم اسٹیمپنگ ڈیز میں پریس ہارڈننگ ٹولنگ یا پریزیشن فوائل اسٹیمپنگ ڈیلیور کرنے کی گہرائی نہیں ہوتی جس پر اس مضمون میں بات کی گئی معیار کی سطح پر ہوتی ہے۔ ایک قابل سپلائر اور ایک پرخطر کے درمیان فرق اکثر ان صلاحیتوں میں ظاہر ہوتا ہے جو قیمت کے اقتباس پر نظر نہیں آتی ہیں لیکن پروڈکشن ریمپ کے دوران واضح ہوتی ہیں-۔
عمودی طور پر مربوط سپلائرز، جو ڈیزائن، مشیننگ، ہیٹ ٹریٹمنٹ، اور ایک ہی چھت کے نیچے اسمبلی کو کنٹرول کرتے ہیں، ہم آہنگی کے خطرے کو کم کرتے ہیں اور علیحدہ وینڈرز کے درمیان ہینڈ آف کو ختم کرکے کوالٹی کنٹرول کو بہتر بناتے ہیں۔ جب کولنگ چینلز کو ڈیزائن کرنے والی ٹیم ان کو مشین بھی بناتی ہے اور تیار شدہ ڈائی پر بہاؤ کی شرحوں کی توثیق کرتی ہے، تو احتساب مرکزی رہتا ہے اور مسائل پہلے ہی پکڑے جاتے ہیں۔
ہاٹ اسٹامپ ڈائی میکر کو اہل بناتے وقت خریداروں کو جانچنے کے کلیدی معیارات یہ ہیں:
- ان-گھر کے ڈیزائن اور نقلی صلاحیت: کیا سپلائر سٹیل کو کاٹنے سے پہلے چینل کی جگہ کا تعین اور جیومیٹری معاوضہ کی توثیق کرنے کے لیے تھرمل FEA اور فارمنگ سمولیشن چلا سکتا ہے؟
- میٹریل سورسنگ کی شفافیت: کیا سپلائر مل سرٹیفیکیشن کے ساتھ سٹیل کے قطعی درجات بتاتا ہے، یا بغیر ٹریس ایبلٹی کے صرف "ٹول اسٹیل" کا حوالہ دیتا ہے؟
- مشینی صلاحیت: کیا وہ پیچیدہ ڈائی جیومیٹریوں کے لیے گہرے- سوراخ کی سوراخ کرنے، 5 محور CNC اور EDM کے لیے لیس ہیں؟ کیا وہ ڈائی سائز کو سنبھال سکتے ہیں جن کی آپ کی درخواست کی ضرورت ہے؟
- ہیٹ ٹریٹمنٹ کنٹرول: کیا وہ دستاویزی درجہ حرارت کی یکسانیت کے سروے کے ساتھ گھر کے خلا یا ماحول کی بھٹیوں میں کام کرتے ہیں، یا تیسرے فریق کو آؤٹ سورس کرتے ہیں؟
- سطح کے علاج کی شراکتیں: کیا وہ تصدیق شدہ عمل کے پیرامیٹرز کے ساتھ اہل فراہم کنندگان کے ذریعے نائٹرائڈنگ اور پی وی ڈی کوٹنگ کو مربوط کر سکتے ہیں؟
- کوالٹی سرٹیفیکیشن: آئی ایس او 9001 بیس لائن کے طور پر؛ IATF 16949 آٹوموٹو پریس ہارڈیننگ ٹولنگ کے لیے جہاں PPAP دستاویزات درکار ہیں۔
- لیڈ ٹائم کے وعدے: حقیقت پسندانہ ٹائم لائنز جن کی حمایت صلاحیت کی منصوبہ بندی سے ہوتی ہے، پر امید وعدے نہیں جو پیداوار شروع ہونے کے بعد پھسل جاتے ہیں۔
- مینٹیننس سپورٹ: کیا وہ لائف ٹائم ٹولنگ مینٹیننس، ری فربشمنٹ سروسز، اور طویل-چلنے والے پروگراموں کے لیے اسپیئر پارٹ انوینٹری پیش کرتے ہیں؟
ایک سپلائر جو ان ڈبوں کو چیک کرتا ہے وہ یہ سمجھتا ہے کہ اپنی مرضی کے مطابق میٹل اسٹیمپ ڈائی صرف مشینی اسٹیل کا ایک بلاک نہیں ہے۔ یہ ایک انجنیئرڈ تھرمل سسٹم ہے جس کو دسیوں یا سیکڑوں ہزاروں چکروں میں قابل اعتماد کارکردگی کا مظاہرہ کرنا چاہیے۔ بہترین سٹیمپنگ کمپنیاں معیار کو چیک باکس کے بجائے ثقافتی بنیاد کے طور پر مانتی ہیں، ڈیزائن کے مرحلے میں ابتدائی طور پر مشغول ہو جاتی ہیں اور پروڈکشن فلور تک پہنچنے سے پہلے ہی مسائل کو فعال طور پر حل کرتی ہیں۔
تجاویز کی درخواست کرنا اور صلاحیتوں کا موازنہ کرنا
کسٹم اسٹیمپنگ کے لیے RFQ عمل اس وقت بہترین کام کرتا ہے جب خریدار مکمل تکنیکی سیاق و سباق فراہم کرتے ہیں۔ مبہم درخواستیں مبہم اقتباسات پیدا کرتی ہیں، اور صفحہ پر سب سے سستا نمبر شاذ و نادر ہی ملکیت کی حقیقی قیمت کی عکاسی کرتا ہے جب دیکھ بھال، ڈاؤن ٹائم، اور معیار کے نقصانات کو شامل کیا جاتا ہے۔
اپنے RFQ پیکج کی تیاری کرتے وقت، شامل کریں:
- حصہ جیومیٹری کا 3D CAD ڈیٹا (STEP یا IGES فارمیٹ)
- ورک پیس کے لیے مواد کی تفصیلات (گریڈ، موٹائی، کوٹنگ اگر قابل اطلاق ہو)
- سالانہ پیداوار کا حجم اور متوقع ڈائی لائف ٹارگٹ
- سائیکل کے وقت کے تقاضے یا رکاوٹیں۔
- معیار کی وضاحتیں بشمول جہتی رواداری، سطح کی تکمیل، اور میٹالرجیکل اہداف (سختی، پریس سختی کے لیے مائیکرو اسٹرکچر)
- آرائشی ایپلی کیشنز کے لیے کوئی سبسٹریٹ یا فوائل کیریئر کی تفصیلات بشمول رجسٹریشن رواداری
سپلائرز کے درمیان تجاویز کا موازنہ کرتے وقت، یونٹ کی قیمت سے آگے دیکھیں۔ اس بات کا اندازہ کریں کہ آیا اقتباس میں نقلی توثیق، دستاویزی ڈیٹا کے ساتھ پہلے-مضمون کا معائنہ، اور ہیٹ ٹریٹمنٹ پیرامیٹرز کے ساتھ واضح طور پر متعین اسٹیل کے درجات شامل ہیں۔ سرخ جھنڈوں میں سپلائی کرنے والے شامل ہیں جو مخصوص ٹول اسٹیل کا نام نہیں بتا سکتے جس کا وہ استعمال کرنا چاہتے ہیں، وہ لوگ جو پریس ہارڈننگ کے لیے تھرمل سمولیشن کو چھوڑ دیتے ہیں، یا وہ جو غیر حقیقی طور پر مختصر لیڈ ٹائم کا حوالہ دیتے ہیں بغیر یہ بتائے کہ وہ کیسے حاصل کریں گے۔
پیداوار کا حجم اور جزوی پیچیدگی سپلائر کے انتخاب کو نمایاں طور پر متاثر کرتی ہے۔ اعلی- والیوم آٹوموٹیو پروگرامز ثابت شدہ پریس سختی کے تجربے، نقلی انفراسٹرکچر، اور PPAP صلاحیت کے ساتھ سپلائرز کا مطالبہ کرتے ہیں۔ آرائشی کام یا صنعتی مارکنگ ایپلی کیشنز کو مختصر طور پر چلانے کے لیے ہاٹ اسٹامپ اسٹیمپنگ کو اپنی مرضی کے مطابق لچک کو ترجیح دی جا سکتی ہے، جہاں ایک سپلائر ٹیسٹ رنز کے لیے فوری طور پر تانبے یا پیتل کی ڈیز تیار کر سکتا ہے اور بھاری اوور ہیڈ کے بغیر ڈیزائن پر اعادہ کر سکتا ہے۔ فوائل کیریئرز کو سورس کرنے والے خریداروں کے لیے بھی، نوٹ کریں کہ ہاٹ اسٹیمپنگ فوائل مینوفیکچررز عام طور پر ڈائی میکرز سے علیحدہ وینڈرز کے طور پر کام کرتے ہیں، حالانکہ کچھ مکمل-سروس سپلائرز دونوں کے ساتھ تعلقات برقرار رکھتے ہیں۔
انجینئرڈ سٹیمپنگ ٹولنگ کے ساتھ شروع کرنا
تحقیق سے عمل کی طرف جانے کے لیے تیار خریداروں کے لیے، سپلائر کے میدان کو تنگ کرنے کا آغاز ان شراکت داروں کی شناخت سے ہوتا ہے جو اوپر زیر بحث مربوط صلاحیتوں کا مظاہرہ کرتے ہیں۔ ایک مضبوط نقطہ آغاز ہے۔YICHEN کی اپنی مرضی کے مطابق سٹیمپنگ ڈائیپیشکش، جو صنعتی خریداروں کو انجینئرڈ میٹل-فورمنگ ٹولنگ حل فراہم کرتی ہے جس میں ہاٹ اسٹیمپنگ، ڈائی اسٹیمپنگ، اور متعلقہ عمل شامل ہیں۔ ڈائی مینوفیکچرنگ کے لیے ان کا عمودی طور پر مربوط طریقہ یہاں بیان کردہ اہلیت کے معیار کے مطابق ہے، جس سے وہ سورسنگ سائیکل کے ابتدائی دور میں ان کا جائزہ لینے کے قابل سپلائر بن جاتے ہیں۔
کسی ایک سپلائر سے ہٹ کر، سورسنگ کے فیصلے کو اس مضمون میں شامل ہر چیز کی عکاسی کرنی چاہیے: آپ کے تھرمل ماحول سے مماثل مواد کا انتخاب، تخروپن کے ذریعے توثیق شدہ کولنگ ڈیزائن، آپ کے پروڈکشن کے حجم کے لیے موزوں سطح کے علاج، اور ایک بحالی کا فریم ورک جو وقت کے ساتھ ساتھ سرمایہ کاری کی حفاظت کرتا ہے۔ ایک قابل پارٹنر سے حاصل کردہ ڈائی، جو صحیح اسٹیل کے ساتھ بنایا گیا ہے، مؤثر طریقے سے ٹھنڈا کیا گیا ہے، اور فعال طور پر برقرار رکھا گیا ہے، وہ ہے جو اس کے ایک حصے میں ناکام ہونے کے بجائے اپنی پوری ڈیزائن شدہ عمر تک پہنچ جاتا ہے۔ یہی فرق ہے میٹل اسٹیمپنگ ڈیز فار سیل اور انجنیئرڈ ٹولنگ کے درمیان جو دیر تک بنتی ہے۔
Hot Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. پریس ہارڈننگ ڈائز اور فوائل اسٹیمپنگ ڈیز میں کیا فرق ہے؟
پریس ہارڈننگ ڈائی 900-950 ڈگری سیلسیس پر کام کرتی ہے، واٹر کولڈ H11/H13 ٹول اسٹیل کا استعمال کرتے ہوئے آٹوموٹیو اسٹیل کے خالی حصوں کو الٹرا-ہائی-طاقت والے اجزاء میں بناتی اور بجھاتی ہے۔ فوائل اسٹیمپنگ ڈیز 100-200 ڈگری سیلسیس پر کام کرتی ہے، آرائشی دھاتی یا روغن والے ورق کو تانبے، پیتل، یا میگنیشیم ڈیز کا استعمال کرتے ہوئے کاغذ، چمڑے، یا پلاسٹک جیسے سبسٹریٹس پر منتقل کرتی ہے۔ دونوں اصطلاحات کا اشتراک کرتے ہیں لیکن مواد، پیمانے، کولنگ کی ضروریات، اور دیکھ بھال کے پروٹوکول میں مکمل طور پر مختلف ہیں۔
2. ہاٹ اسٹیمپنگ عام طور پر تبدیل کرنے سے پہلے کتنی دیر تک چلتی ہے؟
ڈائی لائف مواد اور اطلاق کے لحاظ سے نمایاں طور پر مختلف ہوتی ہے۔ H13 ٹول اسٹیل سے بنی پریس ہارڈننگ ڈائز عام طور پر 50,000-100,000 سائیکلوں تک چلتی ہے، جبکہ پریمیم DIEVAR اسٹیل اسے 100,000-200،000+ سائیکلوں تک بڑھا سکتا ہے۔ آرائشی ایپلی کیشنز کے لیے، پیتل کی ڈیز 1,000,000 سے زیادہ نقوش حاصل کر سکتی ہے، تانبے کی ڈیز 50,000-250,000 نقوش تک پہنچ جاتی ہے، اور میگنیشیم ڈیز 5,000-50,000 نقوش تک محدود ہیں۔ ٹھنڈا کرنے کا مناسب ڈیزائن، سطح کے علاج جیسے ڈوپلیکس نائٹرائڈنگ پلس پی وی ڈی کوٹنگز، اور احتیاطی دیکھ بھال سبھی ان بالائی حدود تک پہنچنے میں اہم کردار ادا کرتے ہیں۔
3. ہاٹ اسٹیمپنگ ڈیز میں قبل از وقت ناکامی کا کیا سبب بنتا ہے؟
سب سے عام وجہ تناؤ ہے-کولنگ چینل کی اندرونی دیواروں سے پیدا ہونے والی سنکنرن کریکنگ، پریس سختی میں 90 فیصد سے زیادہ ناکامیوں کا سبب بنتی ہے۔ دیگر ناکامی کے طریقوں میں بار بار حرارتی اور ٹھنڈک کے چکروں سے تھرمل تھکاوٹ کا ٹوٹنا، گرم خالی جگہوں پر آکسائیڈ پیمانے سے چپکنے والا لباس، مواد کے بہاؤ کے مقامات پر کٹاؤ، اور مسلسل اعلی درجہ حرارت لوڈنگ کے تحت پلاسٹک کی خرابی شامل ہیں۔ مطالعات سے پتہ چلتا ہے کہ چینل کے تحفظ کے بغیر آف لائن رہ جانے والے مرنے والے افراد خاص طور پر کمزور ہوتے ہیں، کیونکہ نمی اندرونی دیواروں کو خراب کرتی ہے اور چکراتی دباؤ کے ساتھ مل کر دراڑیں شروع کر دیتی ہے۔
4. کنفارمل کولنگ چینلز کیا ہیں اور وہ کب سرمایہ کاری کے قابل ہیں؟
کنفارمل کولنگ چینلز ڈائی سطح کے سموچ کو مسلسل گہرائی میں فالو کرتے ہیں، روایتی سیدھے-ڈرل شدہ چینلز کے برعکس جو لکیری راستوں تک محدود ہوتے ہیں۔ وہ اضافی طریقوں جیسے سلیکٹیو لیزر پگھلنے یا سیگمنٹڈ ڈائی کنسٹرکشن کے ذریعے تیار کیے جاتے ہیں۔ تحقیق سے پتہ چلتا ہے کہ کنفارمل چینلز سائیکل کے وقت کو 25 فیصد تک کم کر سکتے ہیں اور زیادہ یکساں درجہ حرارت کی تقسیم پیدا کر سکتے ہیں۔ وہ گہری ڈرا یا سخت ریڈی کے ساتھ پیچیدہ پارٹ جیومیٹریوں کے لیے سرمایہ کاری کے قابل ہیں جہاں روایتی ڈرلنگ مسلسل سطح-سے-چینل کی دوری کو برقرار نہیں رکھ سکتی، اور اعلی-حجم کے پروگراموں کے لیے جہاں سائیکل کے وقت کی بچت زیادہ ٹولنگ لاگت کو پورا کرتی ہے۔
5. میں گرم سٹیمپنگ ڈائی کے لیے سطح کے صحیح علاج کا انتخاب کیسے کروں؟
انتخاب آپریٹنگ درجہ حرارت، پیداوار کے حجم، اور سبسٹریٹ پر منحصر ہے۔ 900 ڈگری سیلسیس سے اوپر خالی جگہوں سے رابطہ کرنے سے پریس سختی کے لیے، AlTiN یا AlCrN PVD کوٹنگز کام کرنے والے درجہ حرارت پر آکسیڈیشن مزاحمت فراہم کرتی ہیں۔ PVD کے ساتھ پلازما نائٹرائڈنگ کو ملانے والے ڈوپلیکس علاج بہترین لمبی عمر پیش کرتے ہیں، بغیر علاج کیے جانے والے اسٹیل کے مقابلے میں 6-10x پہننے والی زندگی میں بہتری فراہم کرتے ہیں۔ اعتدال پسند-درجہ حرارت کی ایپلی کیشنز کے لیے، CrN کوٹنگز 700 ڈگری سیلسیس سے کم کام کرتی ہیں۔ کم-حجم کے پروگراموں کو صرف 2x زندگی کی بہتری پر نائٹرائڈنگ کی ضرورت پڑ سکتی ہے۔ جب پیداوار 50,000 سائیکل سے زیادہ ہو جاتی ہے تو اقتصادی ٹپنگ پوائنٹ پریمیم کوٹنگز کے حق میں ہوتا ہے، کیونکہ ریکوٹنگ کی لاگت قبل از وقت مرنے کے متبادل سے کہیں کم ہوتی ہے۔ YICHEN (https://www.yichen-group.com/stamping-die/) جیسے سپلائرز مخصوص درخواست کے پیرامیٹرز کی بنیاد پر علاج کے بہترین انتخاب کے بارے میں مشورہ دے سکتے ہیں۔


