


آٹو سٹیمپنگ ڈائی کیا ہے اور یہ کیوں اہمیت رکھتا ہے۔
تصور کریں کہ اسٹیل کی ایک فلیٹ شیٹ مشین میں داخل ہو رہی ہے اور سیکنڈوں بعد بالکل ٹھیک شکل والے فینڈر، دروازے کے پینل، یا ساختی کراس ممبر کے طور پر ابھرتی ہے۔ یہ تبدیلی درست ٹولنگ کے ایک ٹکڑے کے اندر ہوتی ہے، اور جب یہ ناکام ہو جاتی ہے، تو پوری پروڈکشن ٹائم لائنز ختم ہو جاتی ہیں۔ یہ سمجھنا کہ یہ ٹولنگ درحقیقت کیا ہے، اور اس کی انجینئرنگ کی اتنی گہرائی سے اہمیت کیوں ہے، نیچے کی طرف مہنگی ناکامیوں کو روکنے کی طرف پہلا قدم ہے۔
آٹو سٹیمپنگ ڈائی کی تعریف اور بنیادی فنکشن
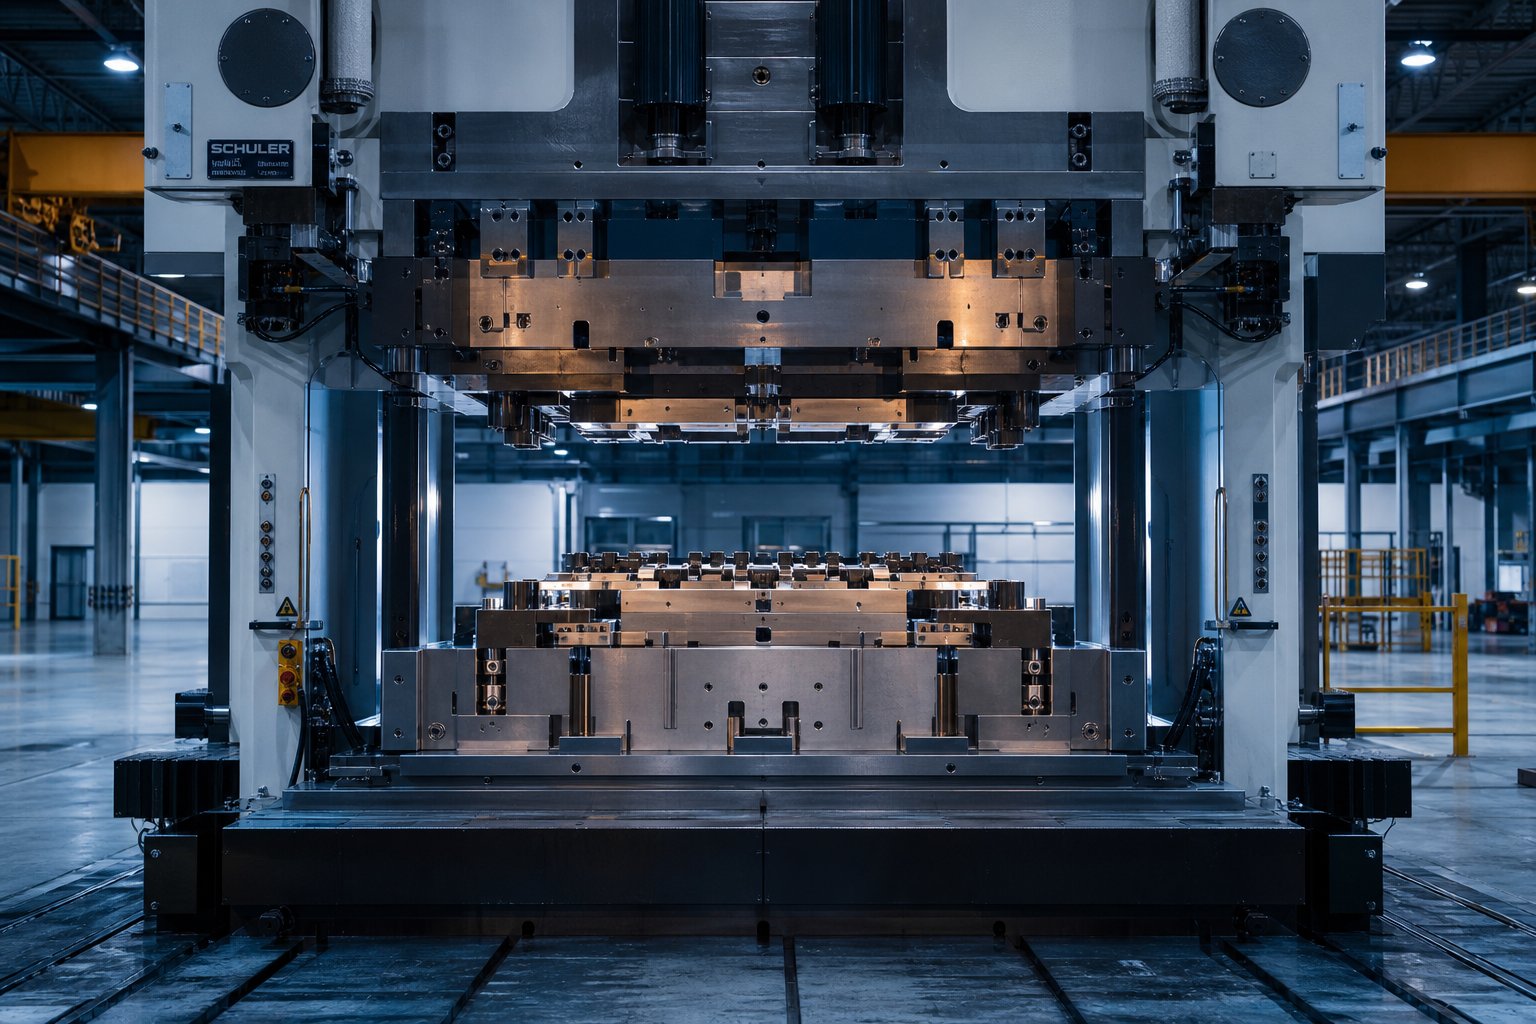
آٹو سٹیمپنگ ڈائی اوپری اور نچلے ٹول سٹیل کے اجزاء کا ایک مماثل سیٹ ہے، جو ایک پریس میں نصب ہوتا ہے، جو فلیٹ شیٹ میٹل کو تین جہتی آٹوموٹیو پرزوں میں تبدیل کرتا ہے جس میں کنٹرول شدہ کٹنگ، موڑنے، اور ایک ہی پریس اسٹروک یا اسٹروک کی سیریز میں تشکیل ہوتی ہے۔
اس کے مرکز میں، ڈائی دھات کے لیے ایک انتہائی انجنیئر مولڈ کی طرح کام کرتی ہے۔ اوپری نصف (عام طور پر پنچ لے کر) نچلے نصف (ڈائی بلاک) میں اترتا ہے، اور ان کے درمیان پکڑی گئی شیٹ میٹل کو گہا جیومیٹری کے مطابق کرنے پر مجبور کیا جاتا ہے۔ اےخالی ہولڈریہ کنٹرول کرنے کے لیے مواد کے کناروں کو کلیمپ کرتا ہے کہ کس طرح دھات کی خرابی کے دوران بہتی ہے، جھریوں یا آنسوؤں کو روکتا ہے۔ گائیڈ پن اور بشنگز اوپری اور نچلے حصوں کو 0.0001 انچ تک سخت برداشت کے اندر سیدھ میں رکھتے ہیں، جب کہ ڈائی اسپرنگس اور نائٹروجن سلنڈر اسٹروک کے دوران مواد کو جگہ پر رکھنے کے لیے ضروری دباؤ فراہم کرتے ہیں۔
مہر لگانا ایک ٹھنڈا-عمل ہے، یعنی کوئی بیرونی حرارت جان بوجھ کر نہیں لگائی جاتی ہے۔ اس کے باوجود ٹول اسٹیل اور شیٹ میٹل کے درمیان رگڑ اہم تھرمل توانائی پیدا کرتا ہے، اور اس حرارت کا انتظام بہت سے متغیرات میں سے ایک ہے جو ایک ڈائی کو الگ کرتا ہے جو لاکھوں سائیکل چلاتا ہے جو اس کی پہلی آزمائشی ہٹ پر چپس کرتا ہے۔
گاڑیوں کی پیداوار میں آٹو سٹیمپنگ کیوں اہمیت رکھتی ہے۔
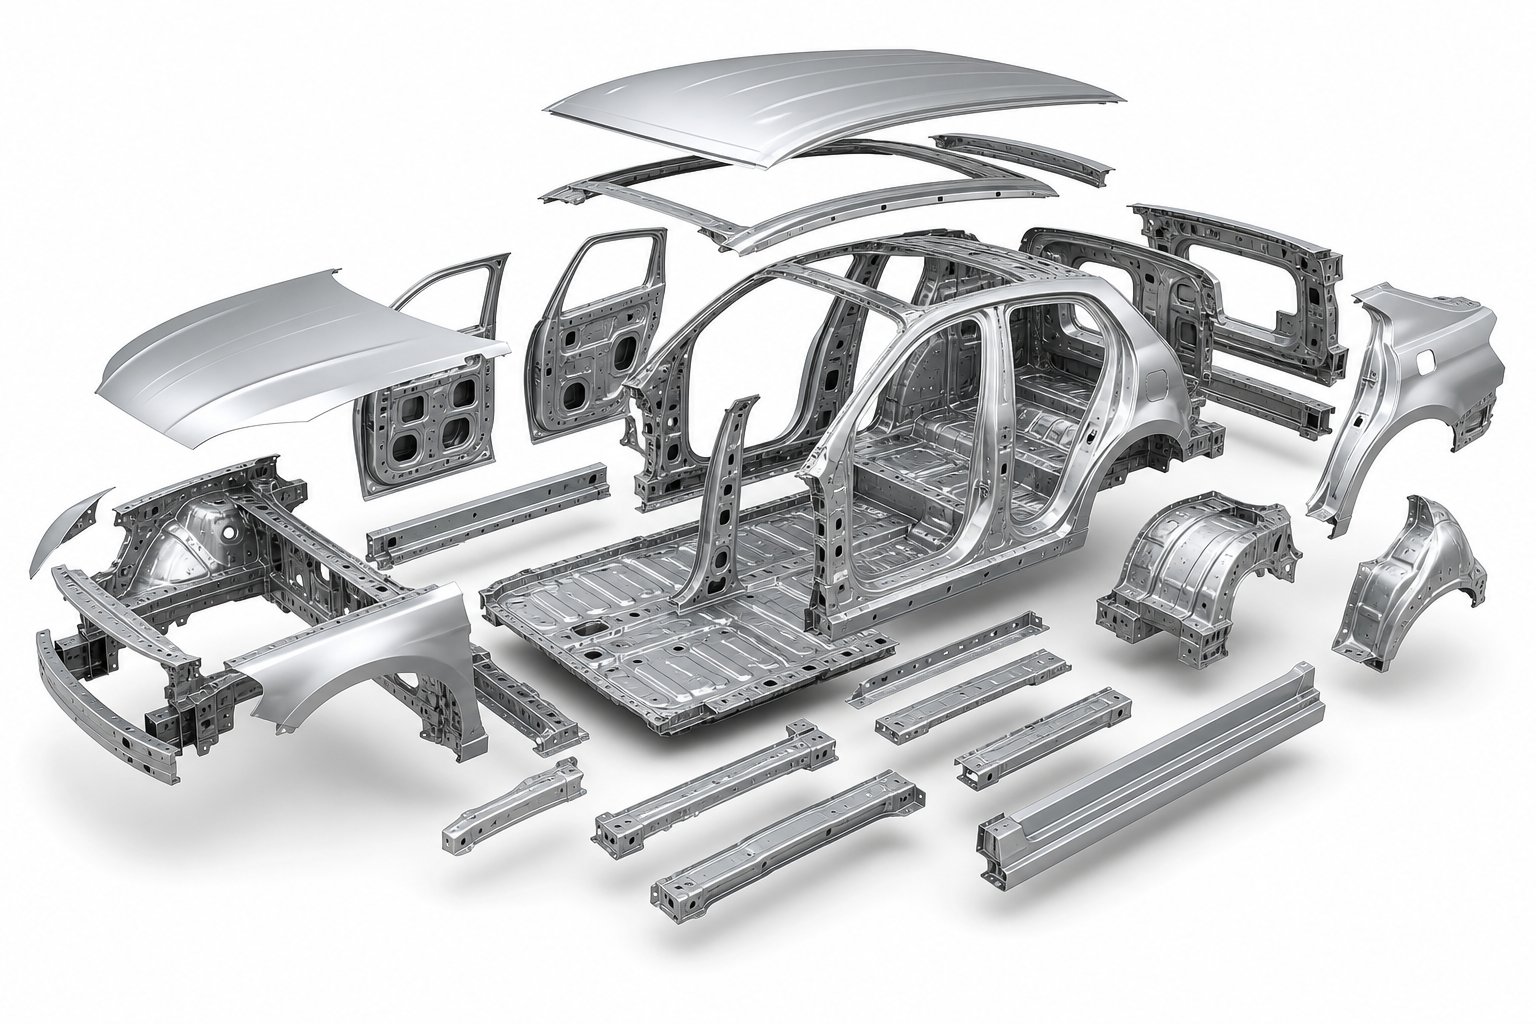
اسکیل کہانی بتاتا ہے۔ ایک عام گاڑی کے جسم کی ضرورت ہوتی ہے۔250 سے 300 مہر والی شیٹ- دھاتی حصےصرف جسم کے لیے-سفید ساخت میں-۔ چیسس بریکٹ، اندرونی کمک، اور ساختی ارکان شامل کریں، اور گنتی مزید بڑھ جاتی ہے۔ ان حصوں میں سے ہر ایک کو ترقی پسند ٹول کے اندر اپنی مخصوص ڈائی یا اسٹیشن کی ضرورت ہوتی ہے۔ اس کا مطلب ہے کہ ایک گاڑی کا پروگرام سینکڑوں انفرادی سٹیمپنگ ڈیز کا مطالبہ کر سکتا ہے، ہر ایک نے پہلی پروڈکشن گاڑی کے لائن سے باہر آنے سے پہلے انجنیئر، بنایا، آزمایا اور توثیق کر لی۔
یہی وجہ ہے کہ ڈائی انجینئرنگ ایک اہم قیمت ڈرائیور اور ایک معیاری دربان دونوں ہے۔ ایک ناقص ڈیزائن شدہ آٹوموٹیو سٹیمپنگ ڈائی صرف خراب پرزے ہی پیدا نہیں کرتی۔ یہ لانچ کی ٹائم لائنز کو روکتا ہے، آزمائشی بجٹ کو بڑھاتا ہے، اور جہتی تغیرات متعارف کرواتا ہے جو باڈی اسمبلی، پینٹ فٹ، اور گاڑی کے حتمی معیار کے ذریعے جھلکتا ہے۔ پیداوار شروع ہونے سے پہلے ہی ڈائی حاصل کرنا عیش و آرام کی بات نہیں ہے۔ یہ مسابقتی مینوفیکچرنگ کے لیے ایک شرط ہے۔
یہ مضمون مکمل لائف سائیکل کا احاطہ کرتا ہے۔آٹوموٹو سٹیمپنگ مر جاتا ہےقسم کے انتخاب اور مادی حکمت عملی سے نقلی، آزمائش، دیکھ بھال، اور پارٹنر کی تشخیص کے ذریعے۔ یہ ایک پریکٹیشنر کے حوالہ کے طور پر لکھا گیا ہے، جس سے تعلیمی نظریہ اور تلاش کے نتائج پر غلبہ پانے والے حد سے زیادہ آسان جائزہ کے درمیان فرق کو ختم کیا گیا ہے۔ چاہے آپ بریکٹ پروگرام کے لیے ایک نئے پروگریسو ٹول کی وضاحت کر رہے ہوں یا AHSS سٹرکچرل پینل پر اسپرنگ بیک کا ازالہ کر رہے ہوں، آگے کے حصے انجینئرنگ کا وہ تناظر فراہم کرتے ہیں جس کی آپ کو ہر مرحلے پر بہتر فیصلے کرنے کی ضرورت ہے۔
ایک جدید گاڑی پر مہر والے پرزوں کا تنوع، چھوٹے کلپس سے لے کر پورے جسم کے اطراف تک، یکساں طور پر متنوع ڈائی اقسام کا مطالبہ کرتا ہے۔ ہر کنفیگریشن لاگت، پیچیدگی، اور پیداواری صلاحیت میں الگ الگ تجارت کرتی ہے۔
آٹوموٹو سٹیمپنگ کی اقسام کے مقابلے میں مر جاتا ہے
دیے گئے حصے کے لیے غلط ڈائی ٹائپ کا انتخاب کرنا پروڈکشن کی ناکامی سے پہلے کے تیز ترین راستوں میں سے ایک ہے۔ یہ صرف اس بارے میں نہیں ہے کہ آیا ڈائی جیومیٹری تشکیل دے سکتی ہے۔ یہ اس بارے میں ہے کہ آیا ٹولنگ کی سرمایہ کاری، سائیکل کا وقت، اور مادی رویہ پروگرام کے حجم اور معیار کے اہداف کے مطابق ہے۔ یہاں یہ ہے کہ کس طرح سٹیمپنگ ڈیز کی اہم اقسام آٹوموٹیو سیاق و سباق میں ٹوٹ جاتی ہیں، اور جب ہر ایک دکان کے فرش پر اپنی جگہ کماتا ہے۔
پروگریسو ڈیز فار ہائی- والیوم ریپیٹیو پارٹس
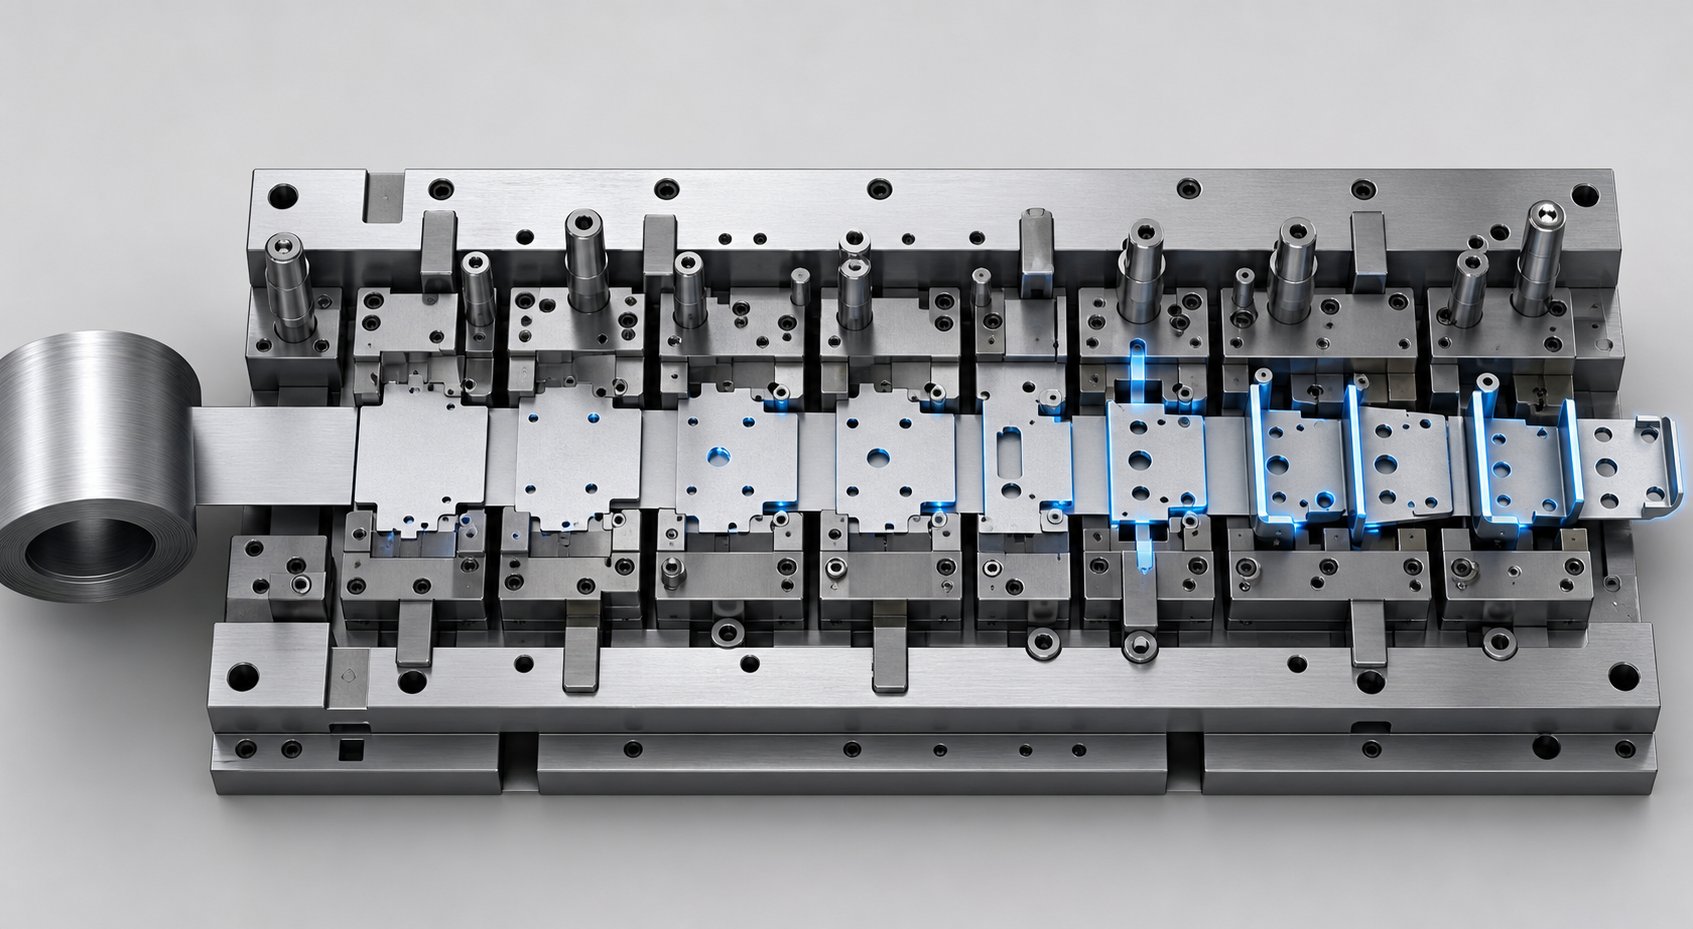
ایک ترقی پسند سٹیمپنگ مرنااسٹیشنوں کی ایک سیریز کے ذریعے شیٹ میٹل کی ایک مسلسل کنڈلی کو فیڈ کرتا ہے، ہر ایک ایک الگ آپریشن کرتا ہے: چھیدنا، موڑنا، سکہ لگانا، یا تراشنا۔ ورک پیس پورے عمل کے دوران کیریئر کی پٹی سے منسلک رہتی ہے اور صرف آخری اسٹیشن پر الگ ہوتی ہے۔ یہ سائیکل کے اوقات کو انتہائی کم رکھتا ہے، اکثر 30 سے 60 سٹروک فی منٹ یا اس سے زیادہ کی رفتار سے تیار شدہ پرزے تیار کرتا ہے۔
جہاں کہیں بھی کوئی آٹوموٹیو پروگرام نسبتاً چھوٹے، ہندسی طور پر پیچیدہ حصوں کی زیادہ مقدار کا مطالبہ کرتا ہے وہاں آپ کو ترقی پسند موت ملے گی۔ بڑھتے ہوئے بریکٹ، الیکٹریکل کنیکٹر، سیٹ فریم کلپس، اور ساختی کمک پلیٹوں کے بارے میں سوچیں۔ چونکہ تمام کارروائیاں ایک پریس پاس میں ہوتی ہیں، اس لیے مزدوری کی لاگت کم سے کم رہتی ہے اور دہرانے کی اہلیت سخت رہتی ہے۔ تجارت؟ ٹولنگ بنانا مہنگا ہے، لیڈ ٹائم زیادہ چلتا ہے، اور گہری ڈرا مشکل ہوتی ہے کیونکہ پٹی اس بات کو روکتی ہے کہ مواد کتنی دور تک بہہ سکتا ہے۔
بڑے ساختی اجزاء کے لیے ٹرانسفر مر جاتا ہے۔
ٹرانسفر ڈائی اسٹیمپنگ کا عمل بنیادی طور پر مختلف طریقہ اختیار کرتا ہے۔ حصے کو پٹی پر رکھنے کے بجائے پہلے ہی اسٹیشن پر کوائل سے خالی جگہ کو الگ کر دیا جاتا ہے۔ مکینیکل انگلیاں یا خودکار کنوینس سسٹم پھر ہر فرد کو ایک بڑے پریس کے اندر لگاتار تشکیل دینے والے اسٹیشنوں کے ذریعے خالی منتقل کرتے ہیں۔
یہ علیحدگی وہی ہے جو منتقلی کو بڑے ساختی اجزاء جیسے دروازے کے اندرونی حصوں، فرش پین اور باڈی سائیڈز کے لیے مثالی بناتی ہے۔ مواد کے بہاؤ کو محدود کرنے والی کیریئر کی پٹی کے بغیر، انجینئرز گہری ڈرا اور پیچیدہ تین جہتی شکلیں حاصل کر سکتے ہیں جو ایک ترقی پسند ٹول آسانی سے فراہم نہیں کر سکتا۔ ٹرانسفر سیٹ اپ پیچیدہ خصوصیات کو بھی ہینڈل کرتے ہیں جیسے کہ پسلیوں، فلینجز، اور تھریڈڈ باسز کو تشکیل دینے کے متعدد مراحل میں۔ منفی پہلو سائیکل کی سست شرح اور خالی پوزیشننگ کی درستگی کے لیے زیادہ حساسیت ہے۔
کمپاؤنڈ اور کمبی نیشن درست کام کے لیے مر جاتا ہے۔
جب آپ کو تیز رفتاری سے تیار کردہ فلیٹ، جہتی طور پر عین مطابق حصے کی ضرورت ہو تو کمپاؤنڈ ڈیلیور ہو جاتا ہے۔ یہ ٹولز ایک ہی پریس اسٹروک میں بیک وقت متعدد کاٹنے اور تشکیل دینے کے کام انجام دیتے ہیں۔ واشر، شیمز، بیکنگ پلیٹیں، اور سادہ بریکٹ عام آؤٹ پٹ ہیں۔ چونکہ ہر خصوصیت ایک ساتھ تخلیق کی جاتی ہے، اس لیے ارتکاز اور چپٹا پن اس سے بہتر ہوتا ہے جو ترقی پسند ٹول اسی طرح کے جیومیٹریوں پر حاصل کرتا ہے۔
کمبی نیشن ڈیز کٹنگ اور نان{0}}کٹنگ آپریشنز، جیسے کہ بلیکنگ اور ڈرائنگ کو ایک اسٹروک میں ضم کرکے اس تصور کو بڑھاتا ہے۔ وہ درمیانے-حجم والے حصوں کے لیے ایک جگہ بھرتے ہیں جہاں پروگریسو ٹولنگ زیادہ کِل ہوگی لیکن سنگل-آپریشن ڈیز کے لیے بہت زیادہ ثانوی مراحل کی ضرورت ہوگی۔
کلاس-ایک پینل کے لیے ٹینڈم پریس لائنز
ہڈز، فینڈرز، چھتیں، اور دروازے کے بیرونی حصے سطح کے معیار کا مطالبہ کرتے ہیں جو پینٹ کے بعد صفر نظر آنے والی خامیوں کو برداشت کرتا ہے۔ یہ کلاس-ایک پینل عام طور پر ٹینڈم پریس لائنوں پر بنتے ہیں: سیریز میں ترتیب دیئے گئے انفرادی پریسوں کا ایک سلسلہ، ہر ایک مجرد خالی جگہ پر ایک آپریشن کرتا ہے۔ خودکار کراس بار ٹرانسفر سسٹم، جیسےگڈیل روبو بیم سیٹ اپ جو بڑے OEMs کے ذریعہ استعمال ہوتے ہیں۔، انٹرمیڈیٹ اورینٹیشن اسٹیشنوں کے بغیر پرزوں کو پریس سے پریس میں منتقل کریں۔ سٹیل اور ایلومینیم دونوں پینلز کے لیے سائیکل کی شرح 12 سے 15 سٹروک فی منٹ تک پہنچ جاتی ہے۔
ٹینڈم لائنیں زیادہ سے زیادہ لچک پیش کرتی ہیں کیونکہ ہر پریس آزادانہ طور پر کام کرتا ہے۔ ایک اسٹیشن پر ڈائی کی تبدیلیاں دوسرے پر دوبارہ ڈیزائن کرنے پر مجبور نہیں ہوتی ہیں، اور ٹننج فی اسٹیشن مختلف ہو سکتا ہے۔ لیڈ آف پریس عام طور پر زیادہ صلاحیت پر چلتا ہے کیونکہ ابتدائی قرعہ اندازی میں سب سے زیادہ توانائی کی ضرورت ہوتی ہے۔ یہ کنفیگریشن 4,160 ملی میٹر چوڑے اور مادی موٹائی 0.4 ملی میٹر سٹیل سے 4 ملی میٹر ایلومینیم تک خالی جگہوں کو ہینڈل کرتی ہے۔
مرنے کی اقسام کا ساختی موازنہ
ان شیٹ میٹل سٹیمپنگ ڈیز میں سے انتخاب کرنے کے لیے بیک وقت کئی عوامل کا وزن کرنا پڑتا ہے۔ نیچے دی گئی جدول فیصلہ کے کلیدی معیار کو ایک ہی حوالہ میں یکجا کرتی ہے:
| ڈائی ٹائپ | پیداوار کا حجم | جزوی پیچیدگی | ٹولنگ لاگت | عام لیڈ ٹائم | ڈیزائن میں تبدیلی کی لچک |
|---|---|---|---|---|---|
| ترقی پسند مرنا | زیادہ (100K+ سالانہ) | اعتدال سے اعلی (کوئی گہرا ڈرا نہیں) | اعلی | 12-20 ہفتے | کم (تبدیلیاں متعدد اسٹیشنوں کو متاثر کرتی ہیں) |
| ٹرانسفر ڈائی | درمیانے درجے سے زیادہ تک | ہائی (گہری ڈرا، بڑی جیومیٹری) | اعلی | 16-24 ہفتے | اعتدال پسند (انفرادی اسٹیشنوں میں ترمیم کی جا سکتی ہے) |
| کمپاؤنڈ ڈائی | درمیانے درجے سے زیادہ تک | کم سے اعتدال پسند (فلیٹ حصے) | کم سے درمیانے درجے تک | 6-12 ہفتے | اعتدال پسند (واحد ٹول، آسان تعمیر نو) |
| امتزاج ڈائی | درمیانہ | اعتدال پسند (ایک جھٹکے میں کٹ + فارم) | درمیانہ | 8-14 ہفتے | اعتدال پسند |
| ٹینڈم پریس لائن | اعلی (کلاس-ایک پینل) | اونچی (سطح-اہم، بڑے خالی جگہیں) | بہت زیادہ (ملٹی{{0}پریس انویسٹمنٹ) | 20-30+ ہفتے | ہائی (آزاد اسٹیشن) |
ہر کسوٹی پر کوئی ایک ڈائی ٹائپ غالب نہیں ہے۔ ہر سال 500,000 حصوں پر چلنے والا بریکٹ پروگرام ایک ترقی پسند ٹول سے تعلق رکھتا ہے۔ گہری قرعہ اندازی کی ضروریات اور کلاس کے ساتھ باڈی سائیڈ پینل اس مماثلت کو غلط قرار دینے کا مطلب ہے ٹولنگ میں سرمایہ کاری سے زیادہ-جو مطلوبہ جیومیٹری فراہم نہیں کر سکتی، یا کم-ٹولنگ میں سرمایہ کاری کرنا جو مطلوبہ حجم کو برقرار نہیں رکھ سکتی۔
اس کے باوجود ایک مکمل طور پر منتخب شدہ ڈائی ٹائپ بھی وقت سے پہلے ناکام ہو جائے گی اگر اس کے پیچھے موجود ٹول سٹیل سٹیمپ کیے جانے والے مواد کو نہیں سنبھال سکتا۔ اعلیٰ-طاقت والے اسٹیل اور ایلومینیم کے مرکب ایسے طریقوں سے ٹولنگ کو سزا دیتے ہیں جس طرح ہلکے اسٹیل نے کبھی نہیں کیا، جس سے مواد کا انتخاب اور سطح کی انجینئرنگ ڈائی لمبی عمر میں اگلا اہم متغیر ہے۔
کارکردگی کے لیے ڈائی میٹریلز اور سطحی علاج
کسی حصے کی جیومیٹری سے بالکل مماثل ڈائی ٹائپ پروڈکشن شروع ہونے سے پہلے بھی گڑھا پڑ سکتا ہے اگر ٹول سٹیل اس مواد کو زندہ نہیں رکھ سکتا جس پر وہ مہر لگاتا ہے۔ یہ وہ جگہ ہے جہاں اسٹیمپنگ ڈائی میٹریل کا انتخاب ٹولنگ کو الگ کرتا ہے جو لاکھوں سائیکلوں کو ٹولنگ سے برداشت کرتا ہے جو اس کی پہلی اعلی-طاقت والے اسٹیل خالی پر چپس کرتا ہے۔ انتخاب اتنا آسان نہیں ہوتا جتنا دستیاب مشکل ترین گریڈ کا انتخاب کرنا۔ سٹیمپنگ ڈیز کے لیے ہر ٹول اسٹیل لباس مزاحمت اور سختی کے درمیان تجارت کی نمائندگی کرتا ہے، اور صحیح توازن اس بات پر منحصر ہوتا ہے کہ ہر پریس اسٹروک کے دوران ڈائی اصل میں کیا کرتا ہے۔
ٹول اسٹیل کے درجات اور ان کی کارکردگی کی تجارت
40 سٹروک فی منٹ پر 1.2 ملی میٹر DP780 سٹیل کے ذریعے بلینکنگ پنچ شیئرنگ کا تصور کریں۔ یہ کنارے فی گھنٹہ ہزاروں بار کھرچنے والے رابطے کو برداشت کرتا ہے۔ اس کا موازنہ ڈائی ریڈیس سے کریں جو اسی مواد کو گہرے ڈرا میں لے جاتا ہے۔ کارٹون کو زیادہ سے زیادہ لباس مزاحمت کی ضرورت ہے۔ تشکیل دینے والے رداس کو بغیر کریکنگ کے چکراتی اثرات کے بوجھ کو جذب کرنے کے لیے سختی کی ضرورت ہوتی ہے۔ ٹولنگ پر ایک ہی حصہ، ایک ہی پریس، بالکل مختلف مادی مطالبات۔
D2 ٹول اسٹیل (11-13% کرومیم، 1.4-1.6% کاربن) سپیکٹرم کے wear-مزاحمتی سرے پر بیٹھتا ہے۔ اس کی وافر مقدار میں کرومیم کاربائیڈز کھرچنے والے کنارے کے لباس کو شاندار طریقے سے مزاحمت کرتی ہیں، جس سے یہ سٹیل سٹیمپنگ ڈیز میں خالی کرنے اور چھیدنے کے آپریشنز کے لیے پہلے سے طے شدہ انتخاب ہے۔ 58-62 HRC پر حرارت کا علاج کیا جاتا ہے، D2 کھرچنے والی شیٹ کے مواد کی پروسیسنگ کے دوران لوئر الائے متبادلات کی ایج لائف کو دو سے تین گنا زیادہ فراہم کر سکتا ہے۔ جرمانہ ٹوٹنا ہے: D2 ڈیز آہستہ آہستہ پہننے کے بجائے چپکنے یا کریک کرنے سے ناکام ہو جاتا ہے، جس کی وجہ سے وہ اثر والے بھاری سٹیشنوں کے لیے غریب امیدوار بن جاتے ہیں۔
A2 ٹول اسٹیل (5% کرومیم، ہوا-سخت ہونا) متوازن درمیانی زمین پر قابض ہے۔ یہ تقریباً 40-50% D2 کی پہننے والی زندگی کی قربانی دیتا ہے لیکن گرمی کے علاج کے دوران نمایاں طور پر بہتر سختی اور جہتی استحکام حاصل کرتا ہے۔ فارمنگ ڈیز، ڈرائنگ ڈیز، اور پیچیدہ جیومیٹریز کے ساتھ ترقی پسند ڈائی باڈیز A2 کی تباہ کن فریکچر کے بغیر بار بار جھٹکوں کے بوجھ کو جذب کرنے کی صلاحیت سے فائدہ اٹھاتی ہیں۔
S7 ٹول اسٹیل اثر مزاحمت کی طرف اور بھی آگے بڑھاتا ہے، گہری-ڈراؤ آپریشنز اور اسٹیشنوں کو شدید جھٹکا لوڈ کرنے کا نشانہ بناتا ہے۔ DC53، ایک ترمیم شدہ D2 ویرینٹ، D2 سطح کی کھرچنے والی مزاحمت اور ایپلی کیشنز کے لیے بہتر سختی کے درمیان فرق کو ختم کرتا ہے جہاں روایتی D2 وقت سے پہلے ٹوٹ جاتا ہے۔
پاؤڈر میٹالرجی (PM) ٹول اسٹیل اوپر والے درجے کی نمائندگی کرتے ہیں۔ پی ایم پروڈکشن کا عمل پگھلے ہوئے مرکب کو باریک پاؤڈر میں جوہری بناتا ہے اور اسے گرم آئسوسٹیٹک دبانے کے ذریعے مضبوط کرتا ہے، جو روایتی طور پر کاسٹ اسٹیلز میں پائے جانے والے بڑے کاربائیڈ نیٹ ورکس کی بجائے چھوٹے، یکساں طور پر تقسیم شدہ کاربائیڈز کے ساتھ ایک مائیکرو اسٹرکچر پیدا کرتا ہے۔ نتیجہ ایک ایسا مواد ہے جو بیک وقت اعلی لباس مزاحمت اور اعلی سختی دونوں فراہم کرتا ہے۔ اےAHSS Insights کے ذریعہ دستاویزی کیس اسٹڈیظاہر ہوتا ہے کہ روایتی D2 سے PM ٹول اسٹیل پر سوئچ کرنے سے ڈائی لائف 5,000-7,000 سائیکلوں سے 40,000-50,000 سائیکلوں پر بحال ہو جاتی ہے جب 580 MPa فیرائٹ-بینائٹ گریڈ بنتا ہے، بغیر گیلنگ یا ڈی فارم کے مسائل کو متعارف کرایا جاتا ہے۔
کاربائیڈ انسرٹس اور ہائی-ویئر زونز میں ان کا کردار
جب پی ایم اسٹیل بھی قابل قبول ایج لائف کو برقرار نہیں رکھ سکتے ہیں، تو ٹنگسٹن کاربائیڈ انسرٹ کرتا ہے۔ وہ حکمت عملی کے ساتھ تراشے ہوئے کناروں، چھیدنے والے اسٹیشنوں اور اونچی-رابطے والے ریڈیائی پر رکھے جاتے ہیں جہاں سلائیڈنگ رابطہ اور کھرچنے والے لباس سب سے زیادہ توجہ مرکوز کرتے ہیں۔ کاربائیڈ سٹیمپنگ ختم ہو جاتی ہے، یا زیادہ واضح طور پر ڈیز ہو جاتی ہے جو کہ نازک لباس والے علاقوں میں کاربائیڈ انسرٹس سے لیس ہوتی ہے، جب 980 MPa سے زیادہ الٹرا-ہائی-مضبوطی والے سٹیل کو تراشنا یا گالوانیل شیٹ جیسے کھرچنے والے-کوٹیڈ مواد کو سٹیمپ کرنا ضروری ہو جاتا ہے۔
معاشیات ایک ہائبرڈ نقطہ نظر کے حامی ہیں: ڈائی باڈی کو A2 یا PM اسٹیل جیسے سخت گریڈ سے بنائیں، پھر کاربائیڈ انسرٹس صرف اس جگہ لگائیں جہاں پہننے کا ڈیٹا یا نقلی مواد کے تیز رفتار نقصان کی پیش گوئی کرتا ہو۔ یہ کاربائیڈ سے پورے ٹولز کی تعمیر کے انتہائی ٹوٹ پھوٹ اور مشینی صلاحیت کے چیلنجوں سے بچتا ہے، جبکہ اب بھی اعلی ترین-ڈیمانڈ والے علاقوں میں ضروری لباس کی کارکردگی فراہم کرتا ہے۔
ہیٹ ٹریٹمنٹ اور سرفیس کوٹنگز جو ڈائی لائف کو بڑھاتی ہیں۔
صحیح بیس اسٹیل کا انتخاب صرف نقطہ آغاز ہے۔ سطح کی انجینئرنگ مخصوص ناکامی کے طریقوں کو حل کرکے اس سبسٹریٹ کی کارکردگی کو کئی گنا کرتی ہے: گیلنگ، چپکنے والا لباس، کھرچنے والا لباس، اور رگڑ-حوصلہ افزائی گرمی کی تعمیر۔ غلط سبسٹریٹ پر غلط کوٹنگ، یا نیچے مناسب ہیٹ ٹریٹمنٹ کے بغیر لگائی گئی کوٹنگ، دراصل اسے روکنے کے بجائے ناکامی کو تیز کرتی ہے۔
سب سے پہلے سبسٹریٹ پر غور کریں۔ نرم یا غلط طریقے سے سخت ٹول اسٹیل پر لگائی جانے والی سطح کی کوٹنگ ٹوٹ جائے گی کیونکہ سبسٹریٹ رابطے کے دباؤ میں پلاسٹک کی شکل میں خراب ہو جاتا ہے، جو اس کے اوپر کی کوٹنگ کو نقصان پہنچاتا ہے۔ مناسب گرمی کا علاج، بشمول بقایا تناؤ کو دور کرنے کے لیے ڈبل ٹیمپرنگ، کسی بھی کوٹنگ کے انجام دینے کے لیے ایک شرط ہے۔
مندرجہ ذیل سطح کا علاج ہر ہدف کے مختلف ناکامی کے طریقوں اور درخواست کے منظرناموں کو کرتا ہے:
- آئن نائٹرائڈنگ- ایک سخت، پہننے والی-مزاحم پرت (عام طور پر 900-1,100 HV) بنانے کے لیے نائٹروجن کو ٹول کی سطح میں پھیلاتا ہے۔ چپکنے والی پہننے اور گیلنگ کو روکتا ہے۔ ڈیز پروسیسنگ گیلوانائزڈ اے ایچ ایس ایس بنانے کے لیے مثالی ہے، جہاں پی وی ڈی کوٹنگز زنک بنانے کا سبب بن سکتی ہیں۔
- ٹی ڈی (ٹویوٹا ڈفیوژن) کوٹنگ- ایک تھرمو-ری ایکٹیو جمع کرنے کا عمل جو سٹیل کی سطح سے دھاتی طور پر جڑی وینیڈیم کاربائیڈ پرت بناتا ہے۔ انتہائی سختی (3,200-3,800 HV) اور کھرچنے اور چپکنے والے دونوں لباس کے خلاف شاندار مزاحمت فراہم کرتا ہے۔ ڈرا ڈائی ریڈی اور ٹرم ایجز سٹیمپنگ بغیر کوٹیڈ اے ایچ ایس ایس کے لیے بہترین موزوں ہے۔
- PVD کوٹنگز (TiAlN، CrN، TiCN)- جسمانی بخارات کا ذخیرہ نسبتاً کم درجہ حرارت (500 ڈگری سینٹی گریڈ سے نیچے) پر پتلی، سخت کوٹنگز کا اطلاق کرتا ہے، بغیر کسی تحریف کے سبسٹریٹ کی سختی کو محفوظ رکھتا ہے۔ غیر کوٹیڈ شیٹ اسٹیل پر گیلنگ اور رگڑ کو کم کرتا ہے۔ ایک دستاویزی موازنہ نے ایک PVD-کوٹیڈ کٹنگ اسٹیل کو دکھایا جو 1.2 ملین سے زیادہ پرزے تیار کرتا ہے بمقابلہ ایک ہی AHSS گریڈ پر ایک کروم-پلیٹڈ ٹول کے لیے صرف 50,000۔
- CVD کوٹنگز (TiC، TiCN)- کیمیائی بخارات کا ذخیرہ PVD کے مقابلے میں ایک مضبوط میٹالرجیکل بانڈ بناتا ہے لیکن اس کے لیے 1,000 ڈگری سینٹی گریڈ کے ارد گرد پروسیسنگ درجہ حرارت کی ضرورت ہوتی ہے، جو ڈائی سبسٹریٹ کو نرم کر سکتا ہے اور جہتی مسخ کا سبب بن سکتا ہے۔ بعد میں دوبارہ سختی کی ضرورت ہے۔ استعمال کیا جاتا ہے جہاں بانڈ کی طاقت جہتی درستگی سے زیادہ اہمیت رکھتی ہے۔
- کروم چڑھانا- رگڑ کو کم کرنے کے لیے تاریخی طور پر عام، لیکن AHSS کے ذریعے پیدا ہونے والے اعلی رابطہ دباؤ کے تحت مائیکرو کریکنگ کو ظاہر کرتا ہے۔ مطالعات اس بات کی تصدیق کرتے ہیں کہ یہ اعلی درجے کے اعلی-طاقت کے درجات کے لیے بہترین آپشن نہیں ہے اور ماحولیاتی ضابطے اس کے استعمال کو مزید محدود کر رہے ہیں۔
گاڑیوں کو ہلکا پھلکا کرنے کے لیے AHSS اور ایلومینیم کی طرف تبدیلی نے سٹیمپنگ ٹولنگ کے لیے مادی حکمت عملی کو بنیادی طور پر تبدیل کر دیا ہے۔ AHSS گریڈز شیٹ کی سختی کی قدروں تک پہنچ سکتے ہیں جو ٹولنگ تک پہنچتے ہیں، کچھ مارٹینسیٹک گریڈز 57 HRC سے زیادہ ہوتے ہیں۔ ہلکے سٹیل کے لیے تیار کیے گئے روایتی ڈائی اسٹینڈرڈز ناکافی ہیں۔ ایلومینیم، اس دوران، جارحانہ چپکنے والے لباس اور گیلنگ کے رجحانات کو متعارف کرایا جاتا ہے جو سٹیل-سٹیمپنگ ڈیز کی ضرورت کے مقابلے مختلف کوٹنگ کیمسٹری اور سطح کی تکمیل کا مطالبہ کرتے ہیں۔
ٹول سٹیل گریڈ، ہیٹ ٹریٹمنٹ پروٹوکول، اور سطح کی کوٹنگ کو مخصوص شیٹ میٹریل سے ملانا اور سٹیمپنگ آپریشن اختیاری نہیں ہے۔ یہ انجینئرنگ ڈسپلن ہے جو اس بات کا تعین کرتا ہے کہ آیا ڈائی اپنی مطلوبہ پیداواری زندگی کو زندہ رکھتی ہے یا لانچ سے پہلے ناکام ہوجاتی ہے۔ اور وہ مادی حکمت عملی اپنی پوری قیمت صرف اس وقت فراہم کرتی ہے جب ڈائی کو ڈیزائن کیا گیا ہو کہ جیومیٹری کے عین مطابق حصہ اور اس کے ٹارگٹ ایپلی کیشن کے تقاضوں کو پورا کیا جائے۔
آٹوموٹیو پارٹس اور ان کی ڈائی انجینئرنگ ڈیمانڈز
یہ جاننا کہ کس طرح ٹول اسٹیل کے درجات اور کوٹنگز شیٹ کے مواد کے ساتھ تعامل کرتے ہیں، لیکن یہ علم صرف اس وقت نتائج فراہم کرتا ہے جب یہ گاڑی کے مخصوص اجزاء کو نقشہ بناتا ہے۔ گاڑی کے ہر مہر والے حصے میں منفرد جیومیٹری، رواداری، اور مادی رکاوٹیں ہوتی ہیں جو یہ بتاتی ہیں کہ کس قسم کی آٹوموٹیو کو تعینات کرنا ہے اور انہیں کیسے انجینئر کرنا ہے۔ تجریدی اصطلاحات میں ڈائی ڈیزائن پر بحث کرنا نکتہ یاد کرتا ہے۔ اصل سوال ہمیشہ ہوتا ہے: میں کون سا حصہ بنا رہا ہوں، اور وہ حصہ ٹولنگ سے کیا مطالبہ کرتا ہے؟
باڈی-ان-وائٹ اور سٹرکچرل سٹیمپنگ ڈائی کے تقاضے
باڈی-ان-سفید (BIW) ڈھانچے آٹوموٹیو اسٹیمپنگ ڈیز کے لیے کچھ انتہائی مطلوب ایپلی کیشنز کی نمائندگی کرتے ہیں۔ B-ستون، راکر پینلز، کراس ممبرز، اور A-ستون کی کمک AHSS گریڈ سے 980 MPa اور اس سے اوپر کے وزن کو کم کرتے ہوئے حادثے کے حفاظتی اہداف کو پورا کرنے کے لیے تیزی سے تشکیل پا رہے ہیں۔ یہ مواد ڈیزائن کے لحاظ سے اخترتی کے خلاف مزاحمت کرتے ہیں، جس کا مطلب ہے کہ ٹولنگ کو نمایاں طور پر زیادہ تشکیل دینے والی قوتوں پر قابو پانا چاہیے اور پریس کھلنے کے بعد شدید موسم بہار کا انتظام کرنا چاہیے۔
AHSS ساختی حصوں میں اسپرنگ بیک کوئی معمولی تکلیف نہیں ہے۔ تحقیق اس بات کی تصدیق کرتی ہے کہ زاویہ جیومیٹری، دیوار کی گھماؤ، اور موڑ میں جہتی انحراف متناسب طور پر بڑھتے ہیں کیونکہ تناؤ کی طاقت 980 MPa اور اس سے آگے تک پہنچ جاتی ہے، بعض اوقات ویلڈ جوائنٹ سیدھ میں خلل ڈال کر اسمبلی کو مکمل طور پر روکتی ہے۔ اس پر قابو پانے کی ضرورت ہے۔متعدد انسدادی اقدامات کو اسٹیک کرناڈائی ڈیزائن میں: ڈائی سرفیسز میں بنایا گیا اوور-موڑنے کا معاوضہ، ہائبرڈ ڈرا بیڈ جیومیٹریاں جو پوسٹ-سٹریچنگ کو آمادہ کرتی ہیں، اور بعض صورتوں میں کوائننگ یا سٹرائیک سٹیشنز جو بقایا تناؤ کے گریڈینٹ کو بے اثر کرنے کے لیے اہم ریڈی کو کمپریس کرتے ہیں۔ ان طاقت کی سطحوں پر کوئی ایک تکنیک کافی نہیں ہے۔
ٹرانسفر ڈیز اور ٹینڈم پریس لائنز اس جگہ پر حاوی ہیں کیونکہ BIW پینل عام طور پر بڑے خالی جگہ ہوتے ہیں جن میں گہری قرعہ اندازی اور متعدد مراحل کی ترتیب کی ضرورت ہوتی ہے۔ ایک B-ستون کے آپریشن کے لیے پریس ٹننج کی ضروریات 2,000 ٹن سے تجاوز کر سکتی ہیں، اور شیٹ سے رابطہ کرنے والی ہر سطح کو بغیر کوٹیڈ یا زنک-کوٹیڈ ہائی-طاقت کے اسٹیل کی کھرچنے والی نوعیت کے لیے انجینئر کیا جانا چاہیے۔
چیسس اور بریکٹ اجزاء
چیسس کے اجزاء ایک مختلف منطق کی پیروی کرتے ہیں۔ کنٹرول آرمز، ماؤنٹنگ بریکٹ، ری انفورسمنٹ پلیٹس، اور کراس-ممبر گسٹس عام طور پر چھوٹے ہوتے ہیں، بہت زیادہ حجم میں تیار ہوتے ہیں، اور اسمبلی کے لیے سخت جیومیٹرک رواداری کا مطالبہ کرتے ہیں لیکن شاذ و نادر ہی کلاس-سطح کے معیار کی ضرورت ہوتی ہے۔ یہ وہ جگہ ہے جہاں ترقی پسند ڈائی اسٹیمپنگ بہترین ہے۔
ایک واحد ترقی پسند ٹول 30 سے 60 سٹروک فی منٹ کی رفتار سے ایک مسلسل کوائل-فیڈ پاس میں چیسس بریکٹ کو چھید سکتا ہے، بنا سکتا ہے، موڑ سکتا ہے اور تراش سکتا ہے۔ انجینئرنگ چیلنج انتہائی-اعلی-مضبوط مواد پر اسپرنگ بیک کے انتظام سے لے کر کم سے کم سکریپ کے لیے پٹی لے آؤٹ کو بہتر بنانے، لاکھوں سائیکلوں میں تنگ اسٹیشن-سے-اسٹیشن کی سیدھ کو برقرار رکھنے اور پیئرسنگ اسٹیشنوں پر ڈائی وئیر کا انتظام کرنے سے بدل جاتا ہے جہاں کاربی کے لیے ضروری ہے
ان حصوں کے خاندانوں میں کام کرنے والی ٹیموں کے لیے، دستاویزی عمل کے تجربے کے معاملات کے ساتھ اسٹیمپنگ پارٹنر کا ہونا۔YICENمثال کے طور پر، OEM، Tier-1، اور Tier-2 انجینئرنگ ٹیموں کو سپورٹ کرتا ہے جس میں سٹیمپنگ اور شیٹ میٹل فیبریکیشن کیس اسٹڈیز شامل ہیں جو کہ ساختی اور چیسس میٹل پرزوں پر محیط ہیں، یہ حقیقی دنیا کے حوالہ جات فراہم کرتے ہیں کہ ڈائی انجینئرنگ متعدد گاڑیوں کے سب سسٹمز میں پروڈکشن کے لیے تیار اجزاء میں کیسے ترجمہ کرتی ہے۔
EV-مخصوص اجزاء ڈرائیونگ ڈائی انوویشن
الیکٹرک گاڑیوں نے آٹوموٹو پرزوں کی ایک بالکل نئی قسم متعارف کرائی ہے جو ڈائی کٹنگ اور فارمنگ کا استعمال کرتے ہیں ان طریقوں سے جو روایتی ICE پلیٹ فارمز کی ضرورت نہیں ہوتی ہے۔ بیٹری ٹرے انکلوژرز شاید سب سے اہم مثال ہیں۔ ایک بیٹری پیک EV کے مجموعی وزن کے 20 سے 25% کی نمائندگی کر سکتا ہے، جس سے ٹرے کے فن تعمیر کو ہلکا پھلکا کرنے کا ایک اہم موقع ملتا ہے۔
اسٹیل بیٹری ٹرے پر ایک-مہر لگانا منفرد خالی کنفیگریشنز کا مطالبہ کرتا ہے۔ کلیولینڈ-کلفز اور آٹو فارم نے ایک درزی-ویلڈڈ خالی (TWB) اپروچ کا مظاہرہ کیا جس میں فلیٹ نیچے (انڈر فلور پروٹیکشن) کے لیے AHSS کو کونوں اور سائیڈ والز میں نچلی-طاقت کے اسٹیل کے ساتھ ملایا گیا جہاں شدید خرابی واقع ہوتی ہے۔ ڈائی کو ایک خالی جگہ کے اندر مختلف مادی خصوصیات کو ہینڈل کرنا چاہیے، فارمنگ کے دوران ویلڈ-لائن کی نقل و حرکت کا انتظام کرنا چاہیے، اور لیک-ٹیسٹ کی ضروریات کو پاس کرنے کے لیے پوری ٹرے کی لمبائی میں 1.5 ملی میٹر کے اندر فلینج فلیٹنس حاصل کرنا چاہیے۔ ابتدائی ڈیزائنوں میں شدید موسم بہار اور مڑتا ہوا دکھایا گیا جب تک کہ انجینئرز نے TWB لے آؤٹ کو ایک ہیش ٹیگ{10}}کی شکل میں ترتیب نہیں دیا جس نے AHSS زونز میں خرابی کو کم کیا۔
موٹر ہاؤسنگ اور ایلومینیم کی ساختی کاسٹنگ کی تبدیلی مزید پیچیدگی کا اضافہ کرتی ہے۔ ایلومینیم-انتہائی EV آرکیٹیکچرز کے لیے مختلف ڈائی کلیئرنس کی ضرورت ہوتی ہے (عام طور پر 8-12% مواد کی موٹائی بمقابلہ اسٹیل کے لیے 5-8%)، گیلنگ کا مقابلہ کرنے کے لیے خصوصی چکنا، اور ایلومینیم کے اسٹرین ریٹ کی حساسیت کی وجہ سے تشکیل کی رفتار کو ایڈجسٹ کرنا۔ سروو پریس، ان کے قابل پروگرام سلائیڈ موشن پروفائلز کے ساتھ، تیزی سے ان ڈائیز کے ساتھ جوڑ رہے ہیں تاکہ فارمنگ اسٹروک کے ذریعے رام کی رفتار کو بہتر بنایا جا سکے۔
پارٹ فیملیز میپ ٹو ڈائی ٹائپ اور انجینئرنگ چیلنج
درج ذیل فہرست عام آٹوموٹیو پارٹس فیملیز کو ان کی مخصوص ڈائی کنفیگریشن اور بنیادی انجینئرنگ رکاوٹ کے ساتھ جوڑتی ہے جو کامیابی یا ناکامی کا تعین کرتی ہے:
- B-ستون اور A-ستون کی کمک (ٹرانسفر ڈائی)- اسپرنگ بیک معاوضہ برائے 980+ MPa AHSS جس میں ملٹی-کاؤنٹر میژر اسٹیکنگ اور ہائی پریس ٹنیج کی ضرورت ہوتی ہے۔
- دروازے کے اندرونی حصے اور فرش پین (ٹرانسفر ڈائی)- بڑے خالی علاقوں میں کنٹرول شدہ مواد کے بہاؤ کے ساتھ گہری ڈرا گہرائی کا انتظام۔
- ہڈز، فینڈرز، اور چھت کے پینل (ٹینڈم پریس لائن)- کلاس-پینٹ کے بعد صفر نظر آنے والی خامیوں کے ساتھ سطح کا معیار، جس کے لیے بالکل خالی ہولڈر پریشر کنٹرول کی ضرورت ہوتی ہے۔
- بڑھتے ہوئے بریکٹ اور کمک پلیٹیں (ترقی پسند ڈائی)- لاکھوں چکروں میں کم سے کم سکریپ اور تیز رفتار پروڈکشن مستقل مزاجی کے لیے پٹی لے آؤٹ کی اصلاح۔
- الیکٹریکل کنیکٹر اور کلپس (ترقی پسند ڈائی)- پتلی-گیج مواد کے ساتھ چھوٹی، پیچیدہ جیومیٹریوں پر سخت برداشت
- بیٹری ٹرے انکلوژرز (ٹرانسفر ڈائی یا بڑی سنگل-ہٹ)- TWB خالی جگہوں میں مختلف مواد کی تشکیل، فلینج فلیٹنس کے لیے اسپرنگ بیک کنٹرول، اور لیک-پروف جہتی درستگی۔
- موٹر ہاؤسنگز اور ای وی ساختی ارکان (ٹرانسفر ڈائی)- ایلومینیم گیلنگ کی روک تھام، ڈائی کلیئرنس کو ایڈجسٹ کرنا، اور سروو پریس پر رفتار کی اصلاح کرنا۔
- کنٹرول آرمز اور سسپنشن بریکٹ (ترقی پسند یا ٹرانسفر ڈائی)- تھکاوٹ-اعلی- حجم کی پیداوار میں مسلسل میکانی خصوصیات کے ساتھ زندگی کی تشکیل کا معیار۔
ان میں سے ہر ایک ڈائی کٹ اور آٹوموٹیو پارٹس پیئرنگ میں ناکامی کا الگ خطرہ ہوتا ہے اگر ٹولنگ کو مخصوص مواد، جیومیٹری، اور پروڈکشن کے ارادے کے لیے بنایا گیا ہو، مقصد کے بجائے عمومی طور پر بنایا گیا ہو۔ یہ جاننے کے درمیان کہ کون سی ڈائی ٹائپ فٹ بیٹھتی ہے اور درحقیقت دیئے گئے پروگرام کے لیے صحیح ٹول کی وضاحت کرنا وہ جگہ ہے جہاں انجینئرنگ کے فیصلے کا فریم ورک ناگزیر ہو جاتا ہے۔
سٹیمپنگ ڈائی کی صحیح قسم کا انتخاب کیسے کریں۔
یہ جاننا کہ کون سی ڈائی اقسام موجود ہیں یہ جاننے کے مترادف نہیں ہے کہ کسی پروگرام کے لیے کس کی وضاحت کرنی ہے۔ جو انجینئر اس فیصلے کو غلط سمجھتے ہیں وہ صرف ٹولنگ کا بجٹ ضائع نہیں کرتے۔ وہ اپنی ٹیم کو ایک ایسے پروڈکشن سسٹم میں بند کر دیتے ہیں جو یا تو سائیکل کے اہداف کو نہیں مار سکتا یا جیومیٹری کو بالکل نہیں بنا سکتا۔ ایک عملی سٹیمپنگ ڈائی سلیکشن گائیڈ تین متغیرات سے شروع ہوتی ہے: حجم، جیومیٹری، اور اکنامکس۔ ہر دوسرا غور انہی سے ہوتا ہے۔
حجم اور سائیکل کا وقت بطور پرائمری سلیکشن ڈرائیورز
پیداوار کا حجم پہلا فلٹر ہے۔ جب سالانہ حجم تقریباً 50,000 سے 100,000 یونٹس تک پہنچ جائے تو ایک ترقی پسند اسٹیمپنگ ڈائی لاگت-ہو جاتی ہے، حالانکہ الٹرا-سادہ جیومیٹری 30,000 یونٹس پر ٹولنگ کا جواز پیش کر سکتی ہے۔ اس حد سے نیچے، ٹولنگ کی سرمایہ کاری فی ٹکڑا ممنوع ہے، اور CNC-بیسڈ فیبریکیشن یا سنگل-اسٹیشن ڈیز زیادہ مالی معنی رکھتا ہے۔ ٹرانسفر ڈیز ایک ہی حجم کے درجے پر قبضہ کرتی ہے لیکن سٹرپ{13}}فیڈ پروسیسنگ کے لیے بہت بڑے یا بہت گہرے حصے کو پیش کرتی ہے، عام طور پر 25,000 یا اس سے زیادہ سالانہ حصوں پر سرمایہ کاری کا جواز پیش کرتی ہے۔
سائیکل ٹائم حجم کے سوال کو مرکب کرتا ہے۔ پروگریسو ڈیز چھوٹے حصوں کے لیے 200 سے 600 یا اس سے زیادہ اسٹروک فی منٹ پر چلتی ہیں، جو ایک مسلسل بہاؤ میں تیار اجزاء پیدا کرتی ہیں۔ ٹرانسفر سسٹم پارٹ سائز اور پریس کنفیگریشن کے لحاظ سے 12 سے 30 سٹروک فی منٹ پر کام کرتے ہیں۔ جب آپ اسٹیمپنگ ڈائی ٹائپ کا انتخاب کرنے کے طریقہ کا جائزہ لے رہے ہیں، تو یہ پوچھیں: کیا سالانہ حجم کی طلب پروگریسو ٹولنگ کے اسپیڈ پریمیم کا جواز پیش کرتی ہے، یا حصہ جیومیٹری آپ کو حجم کے اہداف سے قطع نظر منتقلی کی شرحوں پر مجبور کرتی ہے؟
حصہ جیومیٹری اور مادی پابندیاں
صرف حجم ہی جواب کا حکم نہیں دیتا۔ اتلی موڑ کے ساتھ 200,000 یونٹ والا بریکٹ ایک ترقی پسند ٹول میں ہے۔ 150 ملی میٹر ڈرا گہرائی والا 200,000 یونٹ والا دروازہ اندرونی طور پر ایسا نہیں کرتا، کیونکہ کیریئر کی پٹی پھٹے بغیر اس مواد کے بہاؤ کو ایڈجسٹ نہیں کر سکتی۔
فیصلہ کن ہندسی عوامل میں خالی قطر کے مقابلے میں ڈرا گہرائی، تشکیل کے مراحل کی تعداد، مجموعی طور پر خالی طول و عرض، اور آیا اس حصے کو متعدد طیاروں میں خصوصیات کی ضرورت ہوتی ہے۔ وہ حصے جن کی قرعہ اندازی کی گہرائی 25 سے 50 ملی میٹر سے زیادہ ہوتی ہے یا جن کے لیے پانچ سے چھ سے زیادہ مراحل کی ضرورت ہوتی ہے وہ عام طور پر منتقلی یا ٹینڈم کنفیگریشن کی طرف منتقل ہوتے ہیں۔ فلیٹ حصوں کو صرف کاٹنے اور چھیدنے کی کارروائیوں کی ضرورت ہوتی ہے جو حجم سے قطع نظر کمپاؤنڈ میں فٹ ہوجاتے ہیں۔
میٹریل گریڈ ایک اور رکاوٹ کو متعارف کراتا ہے۔ 780 MPa سے اوپر کا AHSS اسپرنگ بیک کو منظم کرنے کے لیے زیادہ پریس ٹنیج، سخت کلیئرنس کنٹرول، اور مزید تشکیل کے مراحل کا مطالبہ کرتا ہے۔ ایلومینیم کو گیلنگ کو روکنے کے لیے ایڈجسٹ کلیئرنس اور آہستہ بننے والی رفتار کی ضرورت ہوتی ہے۔ دونوں مواد ہلکے سٹیل کے مقابلے میں قابل عمل سٹیمپنگ ٹول اور ڈائی کنفیگریشن کی حد کو کم کرتے ہیں۔
بجٹ، لیڈ ٹائم، اور لچکدار تحفظات
ایک پروٹو ٹائپ پروگرام اور ایک پروڈکشن-انٹٹ پروگرام بنیادی طور پر مختلف سرمایہ کاری کی منطق کی ضرورت ہے۔ پروٹوٹائپ ڈیز کو جان بوجھ کر آسان بنایا گیا ہے، نرم مواد سے بنایا گیا ہے، اور سینکڑوں سے چند ہزار حصوں کے لیے ڈیزائن کیا گیا ہے۔ وہ جیومیٹری کی توثیق کے لیے موجود ہیں، 500,000 چکروں میں زندہ رہنے کے لیے نہیں۔ ڈیزائن کی توثیق مکمل ہونے سے پہلے پروڈکشن-گریڈ ٹولنگ بجٹ کا ارتکاب مہنگے دوبارہ کام کی نمائش پیدا کرتا ہے، کیونکہ ترقی پسند ڈائی پر دیر سے-اسٹیج انجینئرنگ میں تبدیلی اصل ٹول کی قیمت سے آدھی لاگت آتی ہے۔
ڈائی انویسٹمنٹ کو لائف سائیکل پروڈکشن ویلیو سے جوڑیں۔ ایک ڈائی جس کی قیمت تین گنا زیادہ ہے لیکن ایک-حصہ کی قیمت کے دسویں حصے پر دس گنا ڈیلیور کرنا مہنگا نہیں ہے۔ یہ واحد عقلی انتخاب ہے۔
لیڈ ٹائم میں بھی عوامل ہوتے ہیں۔ پروگریسو ڈیز کو ڈیزائن، مشین اور کمیشن کے لیے 12 سے 20 ہفتے درکار ہوتے ہیں۔ ٹرانسفر ڈیز 16 سے 24 ہفتوں تک چلتی ہے۔ ٹینڈم لائن ٹولنگ 30 ہفتوں سے زیادہ ہوسکتی ہے۔ اگر پروگرام کا وقت ان ونڈوز کو ایڈجسٹ نہیں کرسکتا ہے، تو تیز تر تبدیلی کے ساتھ آسان ٹولنگ لانچ کرنے کا واحد قابل عمل راستہ ہوسکتا ہے، چاہے طویل مدتی معاشیات زیادہ پیچیدہ سیٹ اپ کے حق میں ہوں۔
فیصلہ میٹرکس: حصہ کی خصوصیات کو ڈائی ٹائپ سے ملانا
| حصہ خصوصیت | ترقی پسند مرنا | ٹرانسفر ڈائی | کمپاؤنڈ ڈائی | ٹینڈم لائن |
|---|---|---|---|---|
| چھوٹا سائز (300 ملی میٹر سے کم) | مثالی | ممکن لیکن ناکارہ | فلیٹ حصوں کے لئے مثالی۔ | موزوں نہیں ہے۔ |
| بڑا سائز (500 ملی میٹر سے زیادہ) | قابل عمل نہیں۔ | مثالی | قابل عمل نہیں۔ | مثالی |
| گہری ڈرا (50 ملی میٹر سے زیادہ) | قابل عمل نہیں۔ | مثالی | قابل عمل نہیں۔ | مثالی |
| فلیٹ پروفائل، صرف خصوصیات کاٹیں۔ | ممکن ہے۔ | اوور کِل | مثالی | اوور کِل |
| سالانہ حجم 100K سے زیادہ | مثالی | اچھا | اچھا | اچھا |
| 25K سے کم سالانہ والیوم | جائز نہیں۔ | حاشیہ دار | جائز | جائز نہیں۔ |
| AHSS (780+ MPa) | کاربائیڈ داخلوں کے ساتھ قابل عمل | مثالی (ملٹی-اسٹیج کنٹرول) | خالی کرنے تک محدود | مثالی |
| ایلومینیم کھوٹ | گیلنگ کنٹرول کے ساتھ قابل عمل | مثالی (رفتار کنٹرول کی ضرورت ہے) | قابل عمل | سرو پریس کے ساتھ مثالی۔ |
| کلاس-ایک سطح درکار ہے۔ | موزوں نہیں ہے۔ | ممکن ہے۔ | قابل اطلاق نہیں۔ | مثالی |
کس طرح پریس کی قسم ڈائی ڈیزائن کو محدود یا قابل بناتی ہے۔
آٹو ڈائی تنہائی میں کام نہیں کرتی ہے۔ یہ پریس کے اندر کام کرتا ہے، اور وہ پریس کی قسم یا تو توسیع کرتی ہے یا اسے محدود کرتی ہے جو ٹولنگ پورا کر سکتی ہے۔ ایک روایتی مکینیکل پریس تیز رفتاری سے فکسڈ اسٹروک پروفائلز فراہم کرتا ہے، جو اسے ترقی پسند کارروائیوں کے لیے ڈیفالٹ بناتا ہے۔ لیکن یہ رام کی رفتار کو وسط-اسٹروک کو ایڈجسٹ نہیں کر سکتا یا نیچے کے مردہ مرکز میں نہیں رہ سکتا۔
ہائیڈرولک پریس اسٹروک کے کسی بھی مقام پر مکمل ٹنیج فراہم کرتا ہے اور دباؤ میں غیر معینہ مدت تک روک سکتا ہے، یہ گہری ڈرائنگ اور پیچیدہ شکل کے لیے مثالی ہے جہاں مواد کو بہنے کے لیے وقت درکار ہوتا ہے۔ تاہم، زیادہ سے زیادہ رفتار عام طور پر تقریباً 30 سٹروک فی منٹ تک پہنچ جاتی ہے، جو کہ ہائی- والیوم پروگراموں کے لیے تھرو پٹ کو محدود کرتی ہے۔
سروو-مکینیکل پریس اس فرق کو پورا کرتے ہیں۔ وہ قابل پروگرام سلائیڈ موشن کی اجازت دیتے ہیں: اہم تشکیل دینے والے زونز کے ذریعے سست ہونا، اسٹروک کے غیر-رابطے والے حصوں کے ذریعے تیز ہونا، اور ہائی-ٹینسائل مواد میں اسپرنگ بیک کو کم کرنے کے لیے مختصر طور پر نیچے رہنا۔ ایک سروو پریس اونچی-طاقت والا اسٹیل بناتے وقت ریورس ٹنیج (اسنیپ-تھرو) کو کم کرکے ٹول لائف کو بڑھا سکتا ہے، اور یہ زیادہ ڈیمانڈ ایلوائیز کے ساتھ کام کرنے کا دروازہ کھولتا ہے جو فکسڈ-اسپیڈ مکینیکل پریس کو مغلوب کر دیتے ہیں۔ جب آپ کا سٹیمپنگ ڈائی سلیکشن گائیڈ AHSS یا ایلومینیم کی طرف اشارہ کرتا ہے، تو پریس کا انتخاب ڈائی چوائس سے الگ نہیں ہوتا ہے۔ وہ ایک مربوط نظام ہیں۔
اس فریم ورک کو درست کرنا، حجم، جیومیٹری، میٹریل، بجٹ، اور پریس کی صلاحیت کو مربوط تصریح میں ترتیب دینا، اس بات کا تعین کرتا ہے کہ ڈائی پہلی ہٹ سے کامیاب ہوتی ہے یا مہینوں مہنگے دوبارہ کام کی ضرورت ہوتی ہے۔ لیکن یہاں تک کہ ایک مکمل طور پر متعین ڈائی اب بھی اس بات پر منحصر ہے کہ کسی بھی ٹول اسٹیل کو کاٹنے سے پہلے ڈیجیٹل انجینئرنگ کے مرحلے میں کیا ہوتا ہے۔
ڈیجیٹل سمولیشن اور ورچوئل ڈائی انجینئرنگ
ایک ڈائی تصریح جو کاغذ پر بے عیب نظر آتی ہے وہ اب بھی اپنی پہلی پریس ہٹ پر شاندار طور پر ناکام ہو سکتی ہے۔ قرعہ اندازی کے ریڈیائی میں تقسیم نظر آتی ہے جو قدامت پسند معلوم ہوتی ہے۔ جھریاں فلینج والے علاقوں میں بنتی ہیں جو کہ مناسب خالی ہولڈر کے دباؤ میں تھے۔ جب قابل قبول ونڈو 0.5 ملی میٹر ہو تو اسپرنگ بیک ایک ساختی پینل کو 4 ملی میٹر برداشت سے باہر کرتا ہے۔ یہ بے ترتیب ناکامیاں نہیں ہیں۔ وہ پیشین گوئی کے نتائج ہیں کہ سٹیمپنگ ڈائی سمولیشن کسی بھی ٹول اسٹیل کی مشینی ہونے سے پہلے مہینوں کی شناخت اور حل کر سکتی ہے۔
ڈائی ڈیزائن فریز اور فزیکل کنسٹرکشن کے درمیان ڈیجیٹل انجینئرنگ کا مرحلہ وہ ہے جہاں زیادہ تر پری-پروڈکشن کی ناکامیاں یا تو پکڑی جاتی ہیں یا بنائی جاتی ہیں۔ وہ ٹیمیں جو سخت ورچوئل توثیق میں سرمایہ کاری کرتی ہیں اپنے ٹر آؤٹ لوپس کو ڈرامائی طور پر کاٹ دیتی ہیں۔ وہ ٹیمیں جو اس مرحلے کو چھوڑ دیتی ہیں یا شارٹ کٹ کرتی ہیں وہ دوبارہ کام، ویلڈ کی مرمت، اور تاخیر سے لانچ کرنے کے لیے ادائیگی کرتی ہیں۔
تشکیل تخروپن اور فزیبلٹی تجزیہ
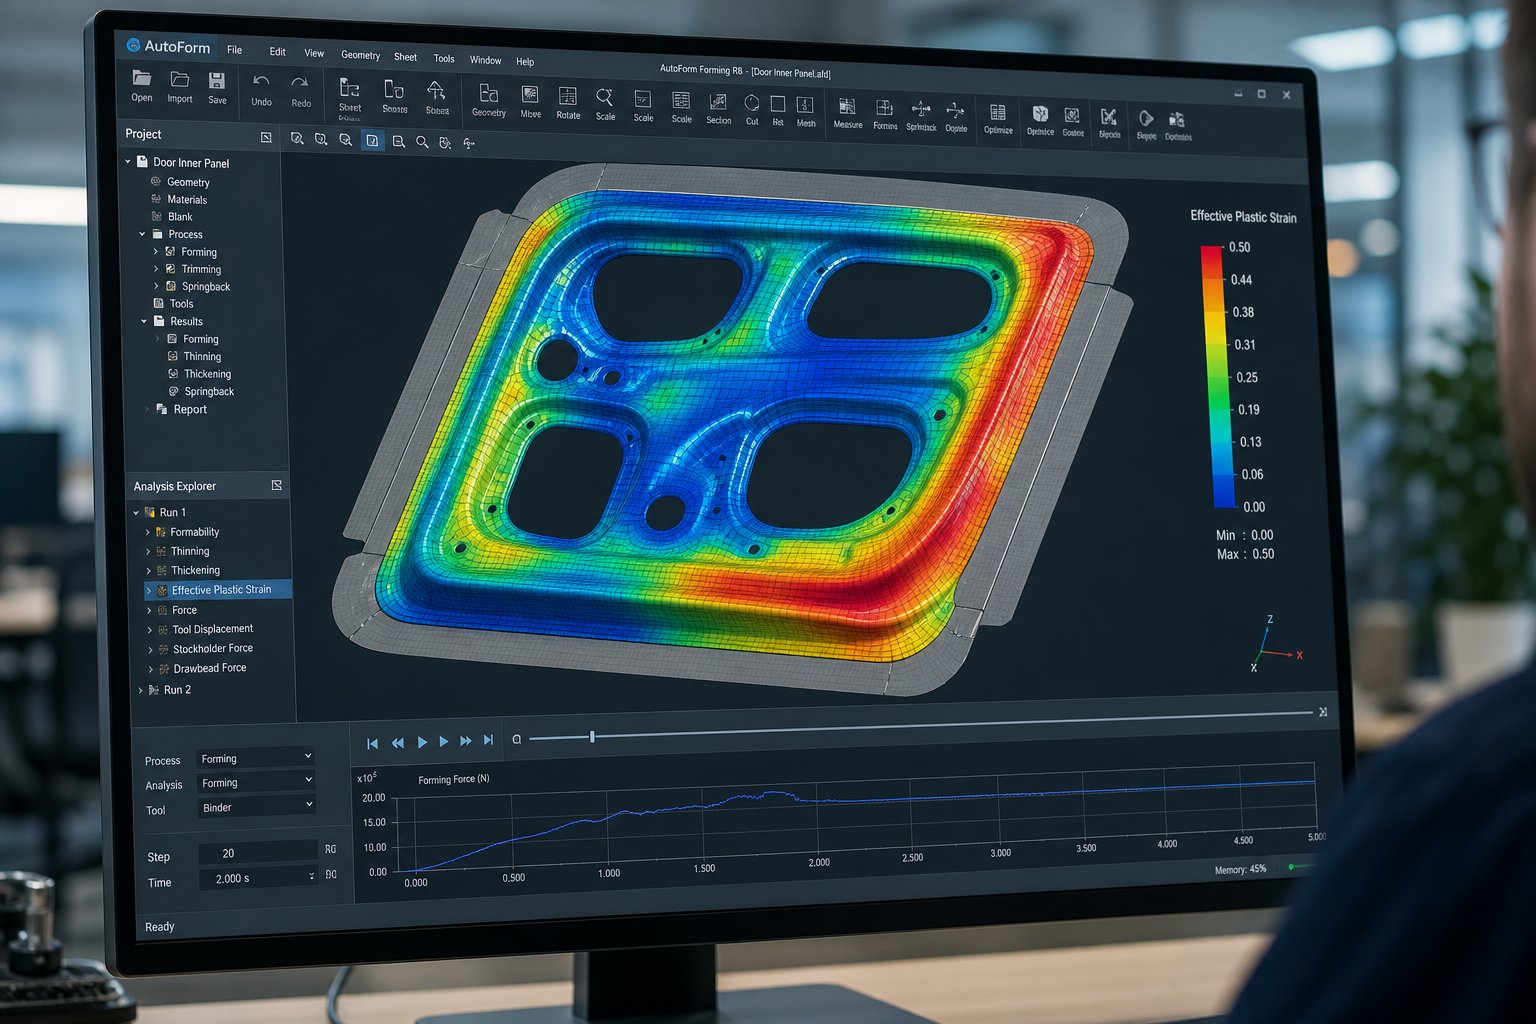
جدید ڈائی ڈیزائن سمولیشن سوفٹ ویئر محدود عنصری تجزیہ (FEA) کا استعمال کرتا ہے تاکہ ڈیجیٹل طور پر نقل کیا جا سکے کہ جب شیٹ میٹل خالی ڈائی سطحوں سے پریس ٹنیج کے نیچے رابطہ کرتی ہے تو کیا ہوتا ہے۔ سافٹ ویئر خالی جگہ کو ہزاروں مجرد عناصر میں جوڑتا ہے، مادی خصوصیات (پیداوار کی طاقت، تناؤ سخت کرنے والا رویہ، انیسوٹروپی) تفویض کرتا ہے، اور وقت کے بڑھنے کے مراحل میں تشکیل کے عمل سے گزرتا ہے۔ ہر اضافے پر، یہ پورے حصے کی سطح پر تناؤ، تناؤ، موٹائی میں تبدیلی، اور رابطے کے حالات کا حساب لگاتا ہے۔
اس سے کیا پتہ چلتا ہے؟ تصور کریں کہ آپ 980 MPa ڈوئل-فیز اسٹیل میں B-ستون کی مضبوطی کے لیے ایک ٹرانسفر ڈائی ڈیزائن کر رہے ہیں۔ نقلی رداس میں 25% سے زیادہ پتلا ہونا ظاہر کرتا ہے، اس زون کو تشکیل کی حد کے منحنی خطوط سے اوپر رکھتا ہے۔ یہ ایک متوقع تقسیم ہے۔ اسی دوڑ میں، دبانے والے دباؤ ایک غیر تعاون یافتہ فلینج میں جمع ہوتے ہیں، جو جھریوں کے خطرے کی نشاندہی کرتے ہیں۔ ایک مشینی پروگرام لکھے جانے سے پہلے دونوں مسائل اسکرین پر نظر آتے ہیں۔
یہ فعال نقطہ نظر بالکل وہی ہے۔ورچوئل ڈائی ٹر آؤٹ ورک فلوزمکمل کرنے کے لیے ڈیزائن کیے گئے ہیں: ڈیزائن کے مرحلے کے دوران ممکنہ نقائص کا پتہ لگانے اور حل کرنے کے بجائے جسمانی آزمائش کے دوران، جب تصحیح وقت-ضروری اور مہنگی ہو جاتی ہے۔ تخروپن انجینئروں کو مختلف خالی شکلوں کی جانچ کرنے، مالا کی ترتیب، خالی ہولڈر فورسز، اور ہفتوں کے بجائے گھنٹوں میں رفتار دبانے کی اجازت دیتا ہے، جب تک کہ عمل کی ونڈو مضبوط نہ ہو ڈیجیٹل طور پر دہرایا جائے۔
ڈائی فیس ڈیزائن میں اسپرنگ بیک معاوضہ
اسپرنگ بیک لچکدار بحالی ہے۔ جب پریس کھلتا ہے اور تشکیل دینے والی قوتیں جاری ہوتی ہیں، شیٹ میٹل جزوی طور پر اپنی اصل فلیٹ حالت کی طرف لوٹ جاتی ہے۔ ہلکے سٹیل میں، یہ انحراف فلانج زاویہ پر 1 سے 2 ڈگری ہو سکتا ہے۔ 980 MPa AHSS میں، یہ 8 سے 12 ڈگری تک پہنچ سکتا ہے، اضافی موڑ اور دیوار کے کرل کے ساتھ جو اسمبلی کی برداشت سے باہر پورے حصے کو بگاڑ دیتا ہے۔
اسپرنگ بیک کمپنسیشن اسٹیمپنگ ڈائی صرف برائے نام جیومیٹری کا حصہ نہیں بنتی ہے۔ یہ جان بوجھ کر اوپر-بنتا ہے، موڑنے والی سطحوں کو ان کی ہدف کی پوزیشن سے ایک حسابی رقم سے آگے بڑھاتا ہے تاکہ لچکدار بحالی کے بعد، حصہ صحیح شکل میں آرام کر سکے۔ یہ اصولی طور پر سیدھا لگتا ہے۔ عملی طور پر، اس کے لیے تکراری سمولیشن لوپس کی ضرورت ہوتی ہے جہاں سافٹ ویئر اسپرنگ بیک انحراف کی پیشین گوئی کرتا ہے، ڈائی سطحوں کو مخالف سمت میں شکل دیتا ہے، دوبارہ نقل کرتا ہے، اور کنورجن کو چیک کرتا ہے۔
سرفیس مورفنگ بنیادی تکنیک ہے۔ ڈائی فیس جیومیٹری کو اسپرنگ بیک پیشین گوئی سے اخذ کردہ ایک ویکٹر فیلڈ کے ذریعے بے گھر کیا جاتا ہے، بنیادی طور پر ٹول کی سطح پر ہر ایک پوائنٹ کو اس کی پیش گوئی کی گئی جہتی غلطی کے الٹا کی طرف دھکیلتا ہے۔ اعلی درجے کے نقطہ نظر کا استعمالCAE-کی بنیاد پر انحراف ویکٹر فیلڈزبرائے نام سی اے ڈی سطح اور معاوضہ جیومیٹری کے درمیان ایک نوڈ کے خط و کتابت کو- سے{1}} متعین کرنے کے لیے، اسپرنگ بیک پیٹرن کے پیچیدہ ہونے کے باوجود ہموار، قابل تیاری ٹول سطحوں کو یقینی بنانا۔ یہ طریقہ کار ڈیزائن کے دوران ورچوئل معاوضہ اور جسمانی آزمائش کے دوران اسکین-کی بنیاد پر معاوضہ دونوں کے لیے کام کرتا ہے، جہاں اصل سٹیمپنگ سے سکین کردہ کلاؤڈ-پوائنٹس کا ڈیٹا مورفنگ تصحیحات کو چلاتا ہے۔
متعدد معاوضے کی تکرار عام ہیں۔ پہلا پاس اسپرنگ بیک کو 4 ملی میٹر سے 1.5 ملی میٹر تک کم کر سکتا ہے۔ دوسرا پاس اسے 0.8 ملی میٹر سے نیچے لاتا ہے۔ مقصد پریس کے کھلنے کے بعد خالص-شکل کی درستگی ہے، نہ کہ خود ساختہ اسٹروک کے دوران۔
ورچوئل ٹراؤٹ اور پروسیس آپٹیمائزیشن
سٹیمپنگ ڈائی سمولیشن ایک-آپریشن فزیبلٹی چیکس سے آگے بڑھتا ہے۔ ایک مکمل ورچوئل ٹرائی آؤٹ پورے پریس-ڈائی-مٹیریل سسٹم کو ڈیجیٹل ٹوئن کے طور پر نقل کرتا ہے: ترتیب میں ہر تشکیل دینے والا آپریشن، اسٹیشنوں کے درمیان انٹرمیڈیٹ اسپرنگ بیک کے ساتھ، ٹرم آپریشنز، اور آخری ہٹ کے بعد فائنل اسپرنگ بیک۔ انجینئر اس بات کا اندازہ لگا سکتے ہیں کہ ایک سٹیشن میں ہونے والی تبدیلیاں نیچے کی طرف کیسے پھیلتی ہیں، ایسی چیز جس کی فزیکل پریس لائن پر تشخیص کرنا انتہائی مشکل ہے۔
یہ ڈیجیٹل جڑواں نقطہ نظر متغیرات کی اصلاح کو قابل بناتا ہے جو جسمانی طور پر ایڈجسٹ کرنا مہنگا ہے:
- مالا جیومیٹری اور پوزیشن ڈرا کریں۔- ڈائی کیویٹی میں مواد کے بہاؤ کو کنٹرول کرتا ہے، جھریوں (بہت کم روک تھام) اور تقسیم (بہت زیادہ روک تھام) دونوں کو روکتا ہے۔
- خالی شکل اور سائز- آپٹمائزڈ کنٹور سکریپ کو کم کرتا ہے، کنارے کی کریکنگ کو ختم کرتا ہے، اور فلانگنگ آپریشنز کے لیے کافی مواد کو یقینی بناتا ہے۔
- خالی ہولڈر فورس پروفائل- فالج کے دوران متغیر قوت اخترتی کے مختلف مراحل پر مواد کی خوراک کی شرح کو منظم کرتی ہے۔
- رفتار اور سلائیڈ موشن دبائیں- سروو پریس ایپلی کیشنز کے لیے خاص طور پر اہم جہاں فارمنگ زون کے ذریعے رام کی رفتار ایلومینیم اور اے ایچ ایس ایس میں تناؤ کی شرح کی حساسیت کو متاثر کرتی ہے۔
عمل کی مضبوطی کا تجزیہ ایک اور پرت کا اضافہ کرتا ہے۔ مادی املاک کی مختلف حالتوں (موٹائی رواداری، پیداوار کی طاقت کے بکھرنے، رگڑ کے گتانک کی تبدیلیوں) کی ایک رینج میں نقلی کو چلا کر، انجینئر اس بات کی نشاندہی کرتے ہیں کہ آیا پراسیس ونڈو حقیقی-عالمی تغیرات کو برداشت کرنے کے لیے کافی وسیع ہے یا جب بھی آنے والی کوائل کی خصوصیات میں تھوڑی سی تبدیلی آتی ہے تو یہ مستردیاں پیدا کرے گی۔
کلیدی سمولیشن آؤٹ پٹ ہر ڈائی انجینئر کو جانچنا چاہئے۔
ایک سمولیشن رن ایک بھرپور ڈیٹاسیٹ تیار کرتا ہے۔ یہ جاننا کہ کون سے نتائج اہمیت رکھتے ہیں اور وہ کیا اشارہ کرتے ہیں وہی ہے جو تجربہ کار انجینئرنگ ٹیموں کو ان لوگوں سے الگ کرتا ہے جو قابل عمل نتائج اخذ کیے بغیر صرف "سافٹ ویئر چلاتے ہیں":
- فارمنگ لمیٹ ڈایاگرام (FLD)- مواد کی ناکامی کے منحنی خطوط کے خلاف ہر عنصر پر بڑے اور معمولی تناؤ کو پلاٹ کریں۔ وکر کے اوپر کے عناصر تقسیم کے خطرے کی نشاندہی کرتے ہیں۔ کمپریشن زون میں موجود عناصر جھریوں کے رجحان کی نشاندہی کرتے ہیں۔
- پتلا کرنے والے نقشے۔- پورے حصے میں فیصد موٹائی میں کمی دکھائیں۔ اہم حدیں مواد کے لحاظ سے مختلف ہوتی ہیں، لیکن AHSS میں 20-25% سے زیادہ پتلا ہونا عام طور پر آسنن ناکامی کا اشارہ دیتا ہے۔
- اسپرنگ بیک انحراف کی شکل- لچکدار بحالی کے بعد جہتی خرابی کا تصور کریں، عام طور پر برائے نام جیومیٹری سے نقشہ کردہ فاصلہ-رنگ کے طور پر ظاہر ہوتا ہے۔ معاوضے کی حکمت عملی کی رہنمائی کرتا ہے اور ان علاقوں کی نشاندہی کرتا ہے جن کو ہڑتال کی کارروائیوں کی ضرورت ہے۔
- جھریوں کے اشارے- ان زونوں کی شناخت کریں جہاں کمپریسیو تناؤ مواد کی بکلنگ کی حد سے زیادہ ہے، سطح کی لہروں یا تہوں کی پیش گوئی کرتے ہیں جو بعد میں ہونے والی کارروائیوں میں چپٹا نہیں ہو سکتے۔
- دباؤ کی تقسیم سے رابطہ کریں۔- پتہ چلتا ہے کہ ڈائی سرفیسز کہاں سب سے زیادہ پہننے کا تجربہ کرتی ہیں، سطح کی کوٹنگز اور انسرٹ پلیسمنٹ کے بارے میں فیصلوں سے آگاہ کرتی ہے۔
- نقشوں میں- کھینچیں۔- ٹریک کریں کہ تشکیل کے دوران خالی کنارے سے کتنا مواد اندر کی طرف بہتا ہے۔ پیشین گوئی اور حقیقی قرعہ اندازی-کے درمیان مماثلت ایک بنیادی تشخیص ہے جب جسمانی آزمائش کے نتائج نقلی سے ہٹ جاتے ہیں۔
کیوں مادی خصوصیات نقلی درستگی کا تعین کرتی ہے۔
مندرجہ بالا ہر آؤٹ پٹ صرف اتنا ہی قابل اعتماد ہے جتنا کہ مادی ڈیٹا ماڈل کو کھانا کھلانے والا۔ معیاری ٹینسائل ٹیسٹ کے نتائج (پیداوار، UTS، لمبا ہونا) اعلی-فیڈیلیٹی اسٹیمپنگ ڈائی سمولیشن کے لیے ناکافی ہیں۔ درست پیشین گوئیوں کے لیے تناؤ کی شرحوں میں مکمل سختی کے منحنی خطوط، دشاتمک انیسوٹروپی (Lankford r- قدریں 0، 45، اور 90 ڈگری پر حاصل کرنے والے پیداواری سطح کے پیرامیٹرز) اور حقیقت پسندانہ رابطے کے دباؤ اور رفتار کے تحت ماپا جانے والے رگڑ گتانک کی ضرورت ہوتی ہے۔
یہ چیلنج اے ایچ ایس ایس اور ایلومینیم مرکب کے لیے شدت اختیار کرتا ہے۔ دوہری-فیز اسٹیل پیچیدہ سختی کے رویے کی نمائش کرتے ہیں جہاں مارٹینائٹ اور فیرائٹ مختلف شرحوں پر خراب ہوتے ہیں۔ ایلومینیم کے مرکب سٹیل کے مقابلے میں مضبوط تناؤ-شرح حساسیت اور مختلف رگڑ خصوصیات کو ظاہر کرتے ہیں۔ جب نقلی ٹیمیں ٹیسٹ شدہ، گریڈ-مخصوص ڈیٹا کی بجائے عام مادی کارڈ استعمال کرتی ہیں، تو ان کی اسپرنگ بیک کی پیشین گوئیاں جسمانی حقیقت سے 30 سے 50 فیصد تک ہٹ سکتی ہیں، جس سے معاوضے کی پوری حکمت عملی ناقابل بھروسہ ہوتی ہے۔
مناسب مادی خصوصیات میں سرمایہ کاری کرنا، بشمول بلج ٹیسٹ، رگڑ ٹیسٹ، اور سپرنگ بیک ماڈلنگ کے لیے سائکلک لوڈنگ ڈیٹا، کوئی اختیاری تطہیر نہیں ہے۔ یہ وہ فاؤنڈیشن ہے جو ورچوئل ڈائی انجینئرنگ کو کافی قابل اعتماد بناتی ہے تاکہ ہفتوں کے تکرار سے لے کر تصدیق کے دنوں تک جسمانی آزمائش کو کم کیا جا سکے۔
بلاشبہ، یہاں تک کہ سب سے زیادہ درست تخروپن اب بھی ایک مجازی پیشن گوئی پیدا کرتا ہے. جس لمحے فزیکل اسٹیل ایک حقیقی پریس پر فزیکل ٹولنگ سے ملتا ہے، نئے متغیرات ابھرتے ہیں جنہیں کوئی بھی ماڈل مکمل طور پر حاصل نہیں کرتا ہے۔ ڈیجیٹل اعتماد سے جسمانی توثیق کی طرف منتقلی وہ جگہ ہے جہاں ڈائی ٹرآؤٹ طریقہ کار اس بات کا تعین کرتا ہے کہ آیا مصنوعی وعدہ پیداواری حقیقت میں ترجمہ کرتا ہے۔
ڈائی ٹراؤٹ، توثیق، اور پیداوار کی منظوری
تخروپن نے ایک مضبوط عمل ونڈو کا وعدہ کیا۔ ڈائی بلڈ نے مشینی رواداری کے اندر CAD جیومیٹری کی پیروی کی۔ پھر بھی پریس سے باہر پہلا پینل ڈرا کے رداس میں ایک تقسیم اور اہم فلینج پر 3 ملی میٹر سپرنگ بیک انحراف دکھاتا ہے۔ کیا ہوا؟ اسٹیمپنگ ڈائی ٹر آؤٹ کا عمل وہ ہے جہاں ڈیجیٹل پیشین گوئیاں طبعی حقیقت کو پورا کرتی ہیں، اور یہ وہ مرحلہ ہے جہاں زیادہ تر پیداواری ناکامیاں یا تو حل ہو جاتی ہیں یا مہنگی تاخیر کا شکار ہو جاتی ہیں۔
آزمائش کوئی ایک واقعہ نہیں ہے۔ یہ توثیق کے بڑھتے ہوئے اقدامات کا ایک منظم ترتیب ہے، ہر ایک میں قبولیت کے طے شدہ معیار اور اصلاحی تاثرات کے لوپس ہیں۔ وہ ٹیمیں جو اسے رسمی طور پر دیر سے لانچ کرتی ہیں۔ وہ ٹیمیں جو اپنے آزمائشی طریقہ کار کو اسی سختی کے ساتھ انجینئر کرتی ہیں جس طرح ان کا ڈائی ڈیزائن وقت پر لانچ ہوتا ہے۔
ڈائی ٹرائی آؤٹ پراسیس اور پینل کی تشخیص
اسٹیمپنگ ڈائی ٹر آؤٹ کا عمل اس وقت شروع ہوتا ہے جب مکمل شدہ ٹول ٹر آؤٹ پریس پر آتا ہے۔ پہلا-ہٹ آپریشن کم ٹنیج اور سست رفتار پر ابتدائی سٹیمپڈ پینل تیار کرتا ہے، جس سے انجینئرز کو تباہ کن آلے کے نقصان کو خطرے میں ڈالے بغیر مجموعی فارمیبلٹی کا اندازہ لگا سکتے ہیں۔ آپ اوپری اور نچلے آلے کے حصوں کے درمیان واضح تقسیم، شدید جھریوں، یا مجموعی غلط ترتیب کی تلاش کر رہے ہیں۔
پہلی-ہٹ تصحیح کے بعد، ڈائی ہوم-پروڈکشن پریس (یا ایسی پریس جو ٹننج، بیڈ سائز، اور سلائیڈ موشن میں پروڈکشن نردجیکرن سے میل کھاتی ہے) پر لائن ٹرآؤٹ پر چلی جاتی ہے۔ یہ مرحلہ اہمیت رکھتا ہے کیونکہ پریس انحراف کی خصوصیات، چپٹا پن اور رام کی ہم آہنگی سبھی اس بات پر اثر انداز ہوتی ہیں کہ ڈائی کی کارکردگی کیسے ہوتی ہے۔ ایک ٹول جو سخت آزمائشی پریس پر صاف طور پر چلتا ہے مختلف ساختی تعمیل کے ساتھ پروڈکشن لائن پر جہتی انحراف پیدا کر سکتا ہے۔
یکے بعد دیگرے تطہیر۔ ہر آزمائشی لوپ نمونے کے پینل تیار کرتا ہے جو نقلی پیشین گوئیوں کے مقابلے میں ماپا، تشخیص اور موازنہ کیا جاتا ہے۔ جیسا کہفارمنگ ورلڈ نوٹس، نقلی اور جسمانی نتائج کے درمیان مماثل ڈرا- ایک بنیادی تشخیص ہے۔ اگر ڈائی کیویٹی میں مواد کا بہاؤ پیش گوئی شدہ قدروں سے مختلف ہے، تو موتیوں، بائنڈر پریشر، اور رگڑ سے موثر روکنا انجنیئرڈ ارادے کی نقل نہیں کر رہا ہے، اور جڑ-کی وجہ سے تفتیش شروع ہوتی ہے۔
توثیق کے معیار اور منظوری کے سنگ میل
ایک پینل جو بغیر تقسیم کے بنتا ہے خود بخود منظور نہیں ہوتا ہے۔ ڈائی توثیق آٹوموٹیو معیارات پروڈکشن سائن-آف سے پہلے معیار کے اسٹیک کو پاس کرنے کی ضرورت ہے:
- GD&T موافقت- کوآرڈینیٹ میجرنگ مشین (سی ایم ایم) یا آپٹیکل تھری ڈی سکیننگ پارٹ ڈرائنگ کے خلاف ہر اہم جہت کی تصدیق کرتی ہے۔ BIW پینلز کے لیے عام رواداری ملن کی سطحوں پر +/- 0.5 ملی میٹر سے لے کر غیر- اہم فلینجز پر +/- 1.0 ملی میٹر تک ہوتی ہے۔
- سطح کے معیار کی تشخیص- کلاس کے لیے-ایک پینل، سنگ باری (سطح پر تیل کے پتھر کو چلانا) اور ابرالکس معائنہ (برش-ہلکی جانچ) سے کم دھبوں، سنک کے نشانات، اور سطح کی لہروں کا پتہ چلتا ہے جو ننگی آنکھ سے نظر نہیں آتی ہیں۔ یہ نقائص پینٹ کے بعد نظر آنے لگتے ہیں اور بیرونی پینلز پر قابل قبول نہیں ہوتے۔
- عمل کی صلاحیت کا مطالعہ- لگاتار 30 یا زیادہ پینلز چلانے اور اہم جہتوں کی پیمائش Cp اور Cpk انڈیکس قائم کرتی ہے۔ زیادہ تر OEMs کو کم از کم 1.33 یا اس سے زیادہ کا Cpk درکار ہوتا ہے، جس میں حفاظت کے لیے 1.67 کو ترجیح دی جاتی ہے-اہم ابعاد۔ حد سے نیچے ایک Cpk کا مطلب ہے کہ یہ عمل بہت زیادہ-سے زیادہ-حصہ تیار کرتا ہے یہاں تک کہ جب وسط مرکز ہو۔
- OEM سائن-آف پروٹوکول- پروڈکشن پارٹ اپروول پروسیس (PPAP) یا مساوی جمع کرانے والے پیکجز دستاویزی مواد کے سرٹیفیکیشنز، جہتی رپورٹس، قابلیت کا ڈیٹا، اور پروسیس فلو ڈایاگرام۔ مکمل دستاویزات کے جائزے کے بعد ہی OEM پیداوار کے استعمال کے لیے ڈائی جاری کرتا ہے۔
آزمائشی معیار براہ راست پیداوار کے آغاز کے وقت اور لاگت کا تعین کرتا ہے۔ ہر اضافی آزمائشی لوپ پروگرام کی ٹائم لائن میں ہفتوں کا اضافہ کرتا ہے اور دوبارہ کام کے اخراجات میں دسیوں ہزار کا اضافہ کرتا ہے، جبکہ اس مرحلے پر ہر حل نہ ہونے والا مسئلہ بار بار آنے والا پیداواری نقص بن جاتا ہے۔
معیاری آزمائش-سے-منظوری کی ترتیب
سٹیمپنگ ڈائی منظوری کا عمل ایک متعین ترقی کے بعد ہوتا ہے۔ اگرچہ OEM کے لحاظ سے مخصوص سنگ میل مختلف ہوتے ہیں، لیکن بنیادی ترتیب پوری صنعت میں یکساں ہے:
- ڈائی ڈیلیوری اور مکینیکل معائنہ- تصدیق کریں کہ ڈائی کنسٹرکشن ڈیزائن کے ارادے سے مماثل ہے: مشینی ڈائمینشنز، گائیڈ کلیئرنس، سپرنگ لوڈز، اور فاسٹنر ٹارک چیک کریں۔
- سب سے پہلے-کم ٹنیج پر مارا۔- 50 پر ابتدائی پینل تیار کریں- 70% پریس کی صلاحیت مجموعی فارمیبلٹی کا اندازہ لگانے اور پوری قوت سے کام کرنے سے پہلے اہم مسائل کی نشاندہی کرنے کے لیے۔
- اسپاٹنگ اور نیلے-مماثل- ڈائی سرفیس اور شیٹ میٹل کے درمیان یکساں رابطے کی تصدیق کے لیے اسپاٹنگ کمپاؤنڈ (پرشین بلیو) لگائیں۔ ہاتھ سے پیسنے سے اس وقت تک ایڈجسٹ کریں جب تک کہ تمام اہم تشکیل والے علاقوں میں رابطہ 80% سے زیادہ نہ ہوجائے۔
- ترقی پسند ٹننج میں اضافہ- ہر ایک انکریمنٹ پر سپلٹس، ضرورت سے زیادہ پتلا ہونے، یا سطح کے نقائص کی نگرانی کرتے ہوئے مکمل پیداواری ٹنیج تک بڑھیں۔
- ہوم-لائن کی آزمائش- پریس کیپچر کرنے کے لیے اصل پروڈکشن پریس لائن پر ڈائی چلائیں-مخصوص انحراف، رفتار، اور فیڈ سسٹم کے تعاملات۔
- جہتی تشخیص اور سپرنگ بیک پیمائش- CMM یا تمام اہم خصوصیات کو اسکین کریں۔ برائے نام سے موازنہ کریں اور معاوضے کی اصلاح کا اطلاق کریں جہاں انحراف رواداری سے زیادہ ہو۔
- سطح کے معیار کا آڈٹ- پتھر اور کلاس کا معائنہ کریں-ایک پینل۔ پولش یا جیومیٹری ایڈجسٹمنٹ کے ذریعے کم دھبوں، سطح کی مسخ، اور ڈائی مارکس کی شناخت اور درست کریں۔
- عمل کی صلاحیت چلتی ہے۔- پیداوار کی رفتار سے شماریاتی لحاظ سے اہم بیچ (عام طور پر 30-300 حصے) تیار کریں اور کلیدی خصوصیات پر Cp/Cpk کی پیمائش کریں۔
- PPAP جمع کرانے اور OEM کی منظوری- تمام ڈیٹا پیک کریں، کسٹمر کے جائزے کے لیے جمع کرائیں، اور پروڈکشن کے استعمال کی اجازت دینے سے باضابطہ سائن- حاصل کریں۔
عام آزمائشی مسائل اور اصلاحی اقدامات
یہاں تک کہ اچھی طرح سے-نقلی ڈیز کو جسمانی توثیق کے دوران مسائل کا سامنا کرنا پڑتا ہے۔ ایک کامیاب آزمائش اور ایک مہینوں-طویل کام کے درمیان فرق یہ ہے کہ ٹیم کتنی جلدی بنیادی وجوہات کی تشخیص کرتی ہے اور صحیح اصلاحی عمل کا اطلاق کرتی ہے۔
تقسیمہائی-تناؤ والے علاقوں میں فریکچر کے طور پر ظاہر ہوتے ہیں، عام طور پر ڈرا ریڈی یا منتقلی والے علاقوں میں۔ اصلاحی اقدامات میں ڈائی ریڈی کو بڑھانا، مواد کے بہاؤ کو ری ڈائریکٹ کرنے کے لیے ڈرا موتیوں کا اضافہ کرنا، خالی سائز کو ایڈجسٹ کرنا، یا ہائی رگڑ سطحوں کو چمکانا اور دوبارہ-کوٹنگ کرنا شامل ہیں۔ اگر تقسیم کا مقام نقلی پیشین گوئیوں سے میل کھاتا ہے، تو ڈیجیٹل ماڈل میں پہلے سے ہی جواب موجود ہے۔ اگر ایسا نہیں ہوتا ہے تو، فزیکل ٹول میں ڈیزائن کے ارادے سے انحراف ہو سکتا ہے جس کی تحقیقات کی ضرورت ہے۔
جھریاںناکافی خالی ہولڈر کے دباؤ یا غیر معاون علاقوں میں ضرورت سے زیادہ مواد کے بہاؤ کے نتیجے میں۔ اسپاٹنگ تصحیح، بائنڈر ٹنیج میں اضافہ، یا مقامی پریشر پیڈ شامل کرنے سے زیادہ تر معاملات حل ہوتے ہیں۔ فلینج والے علاقوں میں شدید جھریاں پڑنے کے لیے ویلڈنگ اور ری-مشیننگ ڈائی سرفیسز کی ضرورت پڑ سکتی ہے تاکہ مواد کی روک تھام کی خصوصیات شامل کی جا سکیں۔
اسپرنگ بیک انحرافبرداشت سے بڑھ کر مرنے والے معاوضے کا مطالبہ کرتے ہیں۔ انجینئر اصل حصے کو اسکین کرتے ہیں، برائے نام سے موازنہ کرتے ہیں، اور ڈائی سطحوں پر الٹا مورفنگ ویکٹر لگاتے ہیں۔ اس کے لیے عام طور پر زیر تعمیر علاقوں پر ویلڈنگ کے مواد کی ضرورت ہوتی ہے اور معاوضہ جیومیٹری کے لیے دوبارہ-مشیننگ کی ضرورت ہوتی ہے۔ AHSS حصوں کے لیے متعدد تکرار عام ہیں۔
سطحی نقائصجیسے مرنے کے نشانات، خروںچ، یا کم دھبے رابطے کی مداخلت، ناکافی چمکانے، یا ٹول کی سطح پر مقامی اونچے دھبوں کی وجہ سے واپس آتے ہیں۔ رابطہ کمپاؤنڈ کے ساتھ داغ لگانا گستاخانہ علاقوں کی نشاندہی کرتا ہے، جو پھر گراؤنڈ، پالش، یا لیپ کیے جاتے ہیں جب تک کہ یکساں پینل کا رابطہ حاصل نہ ہو جائے۔
ان مسائل کو حل کرنے کی رفتار اور لاگت کافی حد تک ڈائی شاپ کی ان{0}}گھر کی صلاحیتوں پر منحصر ہے۔ اپنی آزمائشی پریس، سی ایم ایم لیب، اور ہنر مند ڈائی میکر کے ساتھ ایک سہولت دنوں میں دہرائی جا سکتی ہے۔ ایک جو ٹولز کو بیرونی آزمائشی مقامات پر بھیجتا ہے وہ ہفتے فی لوپ کھو دیتا ہے۔ یہی وجہ ہے کہ ٹرآؤٹ انفراسٹرکچر کوئی سوچ بچار نہیں بلکہ ایک بنیادی صلاحیت ہے جو مؤثر ڈائی پروگراموں کو پریشان کن پروگراموں سے الگ کرتی ہے، اور یہ ایک اہم عنصر ہے جب یہ اندازہ لگایا جائے کہ کس مینوفیکچرنگ پارٹنر پر آپ کی ٹولنگ سرمایہ کاری پر بھروسہ کرنا ہے۔
دیکھ بھال، ناکامی کے طریقوں، اور ڈائی لائف سائیکل مینجمنٹ
ایک ڈائی جو آزمائش سے گزرتی ہے اور پیداوار کی منظوری حاصل کرتی ہے وہ مکمل اثاثہ نہیں ہے۔ یہ ایک لائف سائیکل کا آغاز ہے جس کی پیمائش لاکھوں پریس اسٹروک میں کی جاتی ہے، جہاں ہر سائیکل کٹنگ کناروں کو گھٹاتا ہے، تھکاوٹ کا زور دار ریڈی، اور بتدریج گائیڈ سطحوں کو پہنتا ہے۔ ایک ایسے ٹول کے درمیان فرق جو اپنی پوری مطلوبہ پیداوار کا حجم فراہم کرتا ہے اور جو تباہ کن طور پر وسط-رن میں ناکام ہو جاتا ہے وہ اسٹیمپنگ ڈائی مینٹیننس ڈسپلن پر آتا ہے۔ اس کے باوجود زیادہ تر دکانیں دیکھ بھال کو مرمت کے ساتھ جوڑتی ہیں، ان کو روکنے کے بجائے ناکامیوں پر ردعمل ظاہر کرتی ہیں۔
بطور ڈائی انجینئرنگ ماہر آرٹ ہیڈرکواضح طور پر فرق کرتا ہے: اگر آپ کی روزمرہ کی سرگرمیوں میں ٹوٹے ہوئے پیڈز کو ٹھیک کرنا، ڈویل گرنے کے بعد خراب شدہ حصوں کو ویلڈنگ کرنا، یا قرعہ اندازی سے پھنسے ہوئے حصوں کو کھودنا شامل ہے، تو یہ مرمت ہے۔ صحیح حفاظتی دیکھ بھال میں شیڈول کے مطابق کٹنگ حصوں کو تیز کرنا، خرابیوں کا سبب بننے سے پہلے پہننے کا معائنہ کرنا، اور ان کے متوقع لائف سائیکل ختم ہونے سے پہلے اجزاء کو تبدیل کرنا شامل ہے۔ دیکھ بھال کے بھیس میں ڈائی ریپیر پروگرام چلانا قبل از وقت ٹولنگ کی موت کی ضمانت دیتا ہے۔
احتیاطی دیکھ بھال کے نظام الاوقات اور کلیدی معائنہ کے نکات
مؤثر سٹیمپنگ ڈائی مینٹیننس اسٹروک- شمار کے وقفوں پر کام کرتی ہے، کیلنڈر کے وقت پر نہیں۔ دو شفٹوں کے شیڈول پر 40 سٹروک فی منٹ چلانے والی ڈائی تقریباً 38,000 ہٹ فی دن جمع کرتی ہے۔ ایک ہفتے کے اندر، یہ ہر کٹنگ ایج، گائیڈ بشنگ، اور بہار پر مکینیکل تناؤ کے 190,000 سے زیادہ چکر ہیں۔ جمع شدہ اسٹروک کے بجائے تاریخ کے حساب سے معائنہ کا شیڈول کرنا اصل لباس ڈرائیور کو مکمل طور پر نظر انداز کر دیتا ہے۔
اسٹروک-گنتی-کی بنیاد پر وقفے آپریشن کی شدت کے لحاظ سے مختلف ہوتے ہیں۔ پروگریسو ڈیز میں خالی اور چھیدنے والے اسٹیشنوں کو عام طور پر ہلکے اسٹیل کی پروسیسنگ کے دوران ہر 50,000 سے 150,000 اسٹروک کو تیز کرنے کی ضرورت ہوتی ہے، جو AHSS گریڈ کے لیے 20,000 سے 60,000 سٹروک تک گر جاتے ہیں۔ تشکیل دینے والے اسٹیشن زیادہ آہستہ آہستہ پہنتے ہیں لیکن اسی طرح کے وقفوں پر سطح کے معائنہ اور چکنا کرنے والے نظام کی تصدیق کی ضرورت ہوتی ہے۔ ہر 250,000 سے 500,000 اسٹروک پر کلیئرنس بڑھنے کے لیے گائیڈ پن اور بشنگ کی پیمائش کی جانی چاہیے، جب کلیئرنس 0.02 ملی میٹر یا اس سے زیادہ ڈیزائن کی خصوصیت سے بڑھ جائے تو اسے تبدیل کیا جاتا ہے۔
طے شدہ دیکھ بھال کے دوران کلیدی معائنہ کے نکات میں شامل ہیں:
- کٹنگ ایج حالت- مہر والے حصوں پر گڑ کی اونچائی کے لیے تمام پنچ اور بٹن کناروں کو چیک کریں۔ جب گڑ 0.1 ملی میٹر (مٹیریل- منحصر) سے زیادہ ہو جائے، تو تیز کرنے کی ضرورت ہے۔ ٹول اسٹیل گریڈ کے لیے دائیں پیسنے والے پہیے کا استعمال کریں، کیونکہ بھاری بھرکم پہیے گرمی کے بڑھنے کا سبب بنتے ہیں جو سخت حصوں کو نرم یا ٹوٹ جاتے ہیں۔
- بہار کی سالمیت- دباؤ میں کمی کے لیے نائٹروجن سلنڈر اور تھکاوٹ کے فریکچر کے لیے کوائل اسپرنگس کا معائنہ کریں۔ متوقع لائف سائیکل ختم ہونے سے پہلے تبدیل کریں۔ اگر چشمے مختصر وقفوں سے بار بار ٹوٹتے ہیں، تو اس کی بنیادی وجہ ممکنہ طور پر ڈیزائن کا مسئلہ ہے جیسا کہ موثر شرح سے زیادہ انحراف۔
- گائیڈ جزو پہننا- پلگ گیجز کے ساتھ پن-سے-بشنگ کلیئرنس کی پیمائش کریں۔ ضرورت سے زیادہ کھیلنے سے پنچ-کے لیے-غلط ترتیب کا سبب بنتا ہے جو کنارے کی خرابی کو تیز کرتا ہے اور گڑبڑ پیدا کرتا ہے۔
- فاسٹینر سیکیورٹی- سختی کے لیے تمام پیچ چیک کریں۔ کھوئے ہوئے یا ڈھیلے ڈوول پنوں کو تلاش کریں جو اسٹیمپنگ بوجھ کے نیچے سیکشن کو منتقل کرنے کی اجازت دیتے ہیں۔
- سطح کی حالت- گیلنگ مارکس، اسکورنگ، یا کوٹنگ کے انحطاط کے لیے ریڈیائی بنانے، پلیٹیں پہننے، اور کیم کی سطحوں کا معائنہ کریں۔ سطح کو پہنچنے والے نقصان کو مہر والے حصوں میں منتقل کرنے سے پہلے دوبارہ گرائنڈ اور دوبارہ کوٹ کریں۔
- چکنا کرنے کا نظام- تصدیق کریں کہ ان-ڈائی چکنا کرنے والے چینلز صاف ہیں، نوزلز بند نہیں ہیں، اور چکنا کرنے والا تمام اعلی-رگڑ سے رابطہ زون تک پہنچ جاتا ہے۔ خشک رابطہ گیلنگ اور کھرچنے والے لباس دونوں کو تیزی سے تیز کرتا ہے۔
- سلگ اور ملبہ ہٹانا- تمام سلگ گزرگاہوں، ڈراپ ہولز اور سکریپ چینلز کو صاف کریں۔ سلگ کی تعمیر سلگ کھینچنے کا سبب بنتی ہے، جو مرنے کے حادثے اور پنچ ٹوٹنے کا باعث بنتی ہے۔
ہر سروس کے بعد، درست-زمین کی سطحوں پر زنگ کو روکنے کے لیے ڈائی کو مکمل طور پر خشک کریں، تصدیق کریں کہ تمام حفاظتی محافظ اپنی جگہ پر ہیں، اور موجودہ اسٹروک کاؤنٹر ریڈنگ کے ساتھ کیے گئے کام کی دستاویز کریں۔ یہ دستاویز سروس کی تاریخ بناتی ہے جو مستقبل میں ناکامی کا تجزیہ ممکن بناتی ہے۔
عام ناکامی کے طریقوں اور جڑ کی وجہ کی تشخیص
سٹیمپنگ ڈائی فیل موڈ الگ الگ زمروں میں آتے ہیں، ہر ایک مختلف بصری دستخطوں اور مختلف بنیادی وجوہات کے ساتھ۔ ہر ناکامی کا اسی طرح علاج کرنا، یوں کہیے کہ، صرف دوبارہ تیز کرنے اور بہترین کی امید لگا کر، تکرار کی ضمانت دیتا ہے۔ ایک منظم ناکامی کے تجزیہ کا نقطہ نظر اس بات کی شناخت کے ساتھ شروع ہوتا ہے کہ اصلاحی کارروائی کی طرف جانے سے پہلے کون سا موڈ موجود ہے۔
چپکناکناروں کو کاٹنے یا ریڈی بنانے سے الگ ہونے والے چھوٹے ٹکڑوں کے طور پر پیش کرتا ہے۔ آپ کو ہموار لباس کے نمونوں کی بجائے بے قاعدہ، کونکائیڈل فریکچر سطحیں نظر آئیں گی۔ بنیادی وجوہات میں لاگو بوجھ کے لیے ٹول اسٹیل میں ناکافی سختی (D2 استعمال کیا جاتا ہے جہاں S7 کی ضرورت ہوتی ہے)، گرمی کا غلط علاج جس سے بقایا تناؤ، تیز کونے تناؤ کے طور پر کام کرتے ہیں، یا ضرورت سے زیادہ کٹنگ کلیئرنس جو بوجھ کے ذریعے تیز رفتار- پیدا کرتی ہے۔ کاربائیڈ ٹولنگ کے ساتھ استعمال ہونے والے کلورینیٹڈ چکنا کرنے والے کوبالٹ بائنڈرز پر بھی حملہ کر سکتے ہیں اور وقت کے ساتھ ساتھ سطح کے چپکنے کو متحرک کر سکتے ہیں۔
گیلنگشیٹ میٹل سے ڈائی سطح پر مواد کی منتقلی کے طور پر ظاہر ہوتا ہے، جس سے ابھرے ہوئے گانٹھ پیدا ہوتے ہیں جو بعد کے پینلز کو کھرچتے ہیں۔ بصری اشارے ریڈی یا ڈرا کی سطحوں کی تشکیل پر چپکنے والے ورک پیس مواد کا ایک مجموعہ ہے، اکثر مہر والے حصوں پر متعلقہ سکور کے نشانات کے ساتھ۔ یہ موڈ ایلومینیم، جستی اسٹیل، یا سٹینلیس گریڈز بناتے وقت غالب ہوتا ہے جہاں شیٹ اور ٹول کے درمیان چپکنے والی وابستگی زیادہ ہوتی ہے۔ ناکافی چکنا، ضرورت سے زیادہ خالی ہولڈر فورس، یا انحطاط شدہ PVD کوٹنگز، سبھی گیلنگ کے رجحان کو بڑھاتے ہیں۔
کریکنگلکیری فریکچر کے طور پر ظاہر ہوتا ہے جو ڈائی اجزاء کے ذریعے پھیلتا ہے، بعض اوقات تباہ کن طور پر۔ تھکاوٹ میں دراڑیں دھیرے دھیرے بڑھتے ہیں تناؤ کے ارتکاز جیسے تیز اندرونی کونوں، ڈاک ٹکٹوں کے نشانات، یا اچانک کراس-سیکشن میں تبدیلی۔ تیز رفتار سٹیمپنگ کے دوران سائکلک ہیٹنگ اور ٹھنڈک کی وجہ سے باریک سطح کی لکیروں (ہیٹ چیکنگ) کے نیٹ ورک کے طور پر موجود تھرمل کریکس۔ ڈیزائن کی خرابیاں جو پتلے حصوں کو موٹے حصوں سے ملحق رکھتی ہیں، یا ایسی خصوصیات جو بہت چھوٹے ہیں، جیومیٹری بناتے ہیں جو گرمی کے علاج یا ابتدائی سروس کی زندگی کے دوران کریکنگ شروع کرتی ہے۔
تھکاوٹ کی ناکامیواضح انتباہ کے بغیر توسیعی سروس پر ترقی کرتا ہے۔ مواد کی حتمی طاقت سے نیچے بار بار چکراتی لوڈنگ اب بھی ترقی پسند مائکرو کریک نیوکلیشن اور ترقی کا سبب بنتی ہے۔ شاک لوڈنگ کا نشانہ بننے والے ڈائی اجزاء، جیسے کہ بلیننگ پنچ اور کیم ڈرائیور، سب سے زیادہ حساس ہوتے ہیں۔ بصری اشارے حتمی فریکچر تک ٹھیک ٹھیک ہوتے ہیں: بھری ہوئی سطحوں پر ہلکی سی اخترتی، میگنیفیکیشن کے تحت باریک سطح کا کریزنگ، یا مہر والے حصوں میں بتدریج جہتی بڑھ جانا کیونکہ جمع شدہ سائیکلوں کے تحت ڈائی جزو پلاسٹکی طور پر خراب ہو جاتا ہے۔
مندرجہ ذیل جدول ان اسٹیمپنگ ڈائی فیل موڈز کو ان کے تشخیصی اشارے اور اصلاحی راستوں پر نقش کرتا ہے:
| ناکامی موڈ | بنیادی وجوہات | بصری علامات | اصلاحی اقدام |
|---|---|---|---|
| چپکنا | ناکافی جفاکشی، تیز کونے، گرمی کا غلط علاج، ضرورت سے زیادہ کلیئرنس | کنارے کے فاسد فریکچر، کنکوائیڈل ٹوٹنے والی سطحیں، حصوں پر گڑبڑ کا اضافہ | سخت اسٹیل گریڈ پر سوئچ کریں، تناؤ بڑھانے والوں میں ریڈی شامل کریں، ہیٹ ٹریٹمنٹ سائیکل کا جائزہ لیں، درست کلیئرنس |
| گیلنگ | مواد کی آسنجن، ناکافی چکنا، کوٹنگ کی ناکامی، ضرورت سے زیادہ دباؤ | بلٹ-ڈی سطح پر مواد کی منتقلی، اسٹیمپڈ پینلز پر اسکورنگ | ڈائی سطح کو دوبارہ پالش اور ریکوٹ کریں، چکنا کرنے کی ترسیل کو بہتر بنائیں، بائنڈر فورس کو کم کریں، اینٹی-گیلنگ PVD یا TD کوٹنگ لگائیں۔ |
| کریکنگ (تھرمل) | سائیکلک تھرمل لوڈنگ، ناکافی کولنگ، تیز رفتار-آپریشن | باریک سطح کی لکیروں کا نیٹ ورک (گرمی کی جانچ)، وقت کے ساتھ ساتھ گہرا ہونا | ٹھنڈک کو بہتر بنائیں، پریس کی رفتار کو کم کریں، دوبارہ سرفہرست کریں اور تھرمل-مزاحم کوٹنگ لگائیں، مٹیریل ٹیمپرنگ کی تصدیق کریں۔ |
| کریکنگ (مکینیکل) | تناؤ کا مرکز، ڈیزائن کی غلطیاں (تیز کونے، پتلی دیواریں)، اوور لوڈنگ | کونوں سے لکیری فریکچر یا حصے میں تبدیلی، جزو کی اچانک ناکامی۔ | مناسب فللیٹس کے ساتھ دوبارہ ڈیزائن کریں، سیکشن کی موٹائی میں اضافہ کریں، تصدیق کریں کہ ٹنیج ڈیزائن کی حد کے اندر ہے۔ |
| تھکاوٹ کی ناکامی | سائیکلک لوڈنگ برداشت کی حد سے زیادہ، جھٹکا لوڈنگ، جمع مائکرو کریکنگ | بتدریج جہتی بڑھنے، باریک سطح کی کریزنگ، توسیعی سروس کے بعد اچانک تباہ کن فریکچر | پیشن گوئی کی تھکاوٹ کی زندگی سے پہلے اجزاء کو تبدیل کریں، کم کشیدگی کے ارتکاز کے لئے دوبارہ ڈیزائن کریں، لوڈ ریلیف سے پہلے کی خصوصیات شامل کریں |
| کھرچنے والا لباس | ہارڈ شیٹ میٹریل (اے ایچ ایس ایس)، کھرچنے والی کوٹنگز (گلوانییلڈ)، سطح کی ناکافی سختی | ڈائی سطحوں سے بتدریج مواد کا نقصان، ڈائی کلیئرنس میں اضافہ، کنارے کا گول ہونا | پی ایم ٹول اسٹیل یا کاربائیڈ انسرٹس میں اپ گریڈ کریں، ٹی ڈی یا پی وی ڈی کوٹنگ لگائیں، تیز کرنے کے وقفوں کو سخت کریں۔ |
مرمت بمقابلہ فیصلے کے فریم ورک کو تبدیل کریں۔
جب کسی ناکامی کی تشخیص کی جاتی ہے، تو اگلا سوال اقتصادی ہوتا ہے: موجودہ جزو کی مرمت کریں، اسے نئے داخل سے تبدیل کریں، یا پورے ڈائی سیکشن کو دوبارہ بنائیں؟ جواب کا انحصار تین متغیرات پر ہے: باقی پیداوار کا حجم، مرمت کی فزیبلٹی، اور دوبارہ ہونے کا خطرہ۔
ویلڈ کی مرمت اس وقت سمجھ میں آتی ہے جب نقصان کو مقامی بنایا جاتا ہے، بنیادی مواد ضرورت سے زیادہ سختی کے تغیر کو متعارف کرائے بغیر ویلڈ ایبل ہوتا ہے، اور باقی پیداواری حجم لاگت کا جواز پیش کرتا ہے۔ عام ایپلی کیشنز میں پہنا ہوا ریڈیئ بنانا، تراشے ہوئے کناروں پر لوکلائزڈ چپنگ بھرنا، اور کیم ڈرائیور کی سطحوں کو بحال کرنا شامل ہیں۔ تاہم، ویلڈ کی مرمت گرمی-متاثرہ زون کی دھات کاری کو تبدیل کر دیتی ہے اور بقایا تناؤ کو متعارف کرا سکتی ہے جو کہ اگر مناسب طریقے سے تناؤ کو دور نہ کیا جائے اور دوبارہ-مشینی نہ کیا جائے تو مستقبل میں شگاف کو تیز کرتا ہے۔
داخل کی تبدیلی ترجیحی راستہ ہے جب پہننے یا نقصان کسی پیشین گوئی کے قابل، اعلی-رابطے کے علاقے میں ہوتا ہے جو شروع سے ہی تبدیل کرنے کے قابل داخلوں کے لیے ڈیزائن کیا گیا تھا۔ مثال کے طور پر، کاربائیڈ ٹرم داخل کرنے کا مقصد متعین وقفوں پر تبدیل کرنا ہے۔ اگر ڈائی کو اصل میں ناکامی کے مقام پر تبدیل کرنے کے قابل انسرٹس کے ساتھ ڈیزائن نہیں کیا گیا تھا، تو ان کو دوبارہ فٹ کرنا قابل غور ہے کہ مرمت کے معیار سے قطع نظر ناکامی کا موڈ کب دوبارہ آئے گا۔
مکمل ڈائی ری بلڈ اس وقت عقلی انتخاب بن جاتا ہے جب متعدد ناکامی کے طریقے بیک وقت موجود ہوں، ڈائی نے کافی مجموعی دوبارہ کام جمع کر لیا ہے کہ جہتی سالمیت قابل اعتراض ہے، یا باقی پیداواری حجم اس سے زیادہ ہے جو مرمت قابل اعتماد طریقے سے فراہم کر سکتی ہے۔ اپ ڈیٹ شدہ مواد کے درجات اور سطح کے علاج کا استعمال کرتے ہوئے دوبارہ تعمیر میں ڈائی کی سروس ہسٹری سے سیکھے گئے اسباق کو بھی شامل کیا جا سکتا ہے، جو اصل ڈیزائن کو بحال کرنے کے بجائے مؤثر طریقے سے اگلی-جنریشن ٹول بنا سکتا ہے۔
لائف ایکسٹینشن کے لیے ڈائی پروٹیکشن سسٹم
سب سے زیادہ لاگت-مؤثر دیکھ بھال کی حکمت عملی سب سے پہلے تباہ کن نقصان کو روکنا ہے۔ ڈائی پروٹیکشن سسٹم-پریس سینسرز اور الیکٹرانک کنٹرولرز کو ڈائی-خطراتی واقعات کا پتہ لگانے اور پریس کو روکنے کے لیے استعمال کرتے ہیں اس سے پہلے کہ ایک برا جھٹکا ہفتوں کی مرمت کی مزدوری کو تباہ کر دے۔
ایک اچھی طرح سے-نافذ کردہ ڈائی پروٹیکشن پروگرام حالات کی نگرانی کرتا ہے جیسے غلط فیڈ کا پتہ لگانا (پائلٹ پوزیشن پر نہیں بڑھ رہا ہے)، پارٹ انجیکشن کی تصدیق (اگلے اسٹروک سے پہلے کلیئر ہونے والے پچھلے حصے کی تصدیق کرنا)، شارٹ فیڈ یا اوور فیڈ ایونٹس، سٹرپ بکل، اسٹاک کا اختتام{-، اور کیم کی واپسی کی تصدیق۔ جدید حل کرنے والے-بیسڈ کنٹرولرز کرینک شافٹ کی گردش کے ایک تہائی حصے کو وقت کی درستگی فراہم کرتے ہیں، یہ اتنی تیز ہے کہ غلط فیڈ ایونٹ کو پکڑ سکے اور رام کے ورک زون تک پہنچنے سے پہلے پریس کو روک سکے۔
ہر ڈائی پر مستقل طور پر نصب سینسرز، ڈائی-ماؤنٹڈ جنکشن باکس کے ذریعے ایک پریس-ماؤنٹڈ انٹرفیس کے ذریعے وائرڈ ہوتے ہیں، سیٹ اپ کی خرابیوں کو ختم کرتے ہیں اور تاروں کے ڈھیلے-کیبل پہنتے ہیں۔ اہم اصول: ہر ایک ڈائی پر مستقل طور پر ایک سینسر انسٹال کریں جس کی ضرورت ہو نہ کہ ٹولز کے درمیان سینسر کو منتقل کرنے کے۔ ڈائی کریش کی قیمت کے مقابلے میں، سینسر سستے ہیں۔ کریش ایونٹ کے بغیر بھی، مستقل انسٹالیشن کے ذریعے بچایا جانے والا سیٹ اپ کا وقت ہارڈ ویئر کی سرمایہ کاری کو تیزی سے آفسیٹ کرتا ہے۔
پریشانی رک جاتی ہے، جہاں کوئی حقیقی مسئلہ نہ ہونے پر سسٹم پریس کو روکتا ہے، پروگرام کی کامیابی کے لیے بنیادی خطرہ ہیں۔ وہ آپریٹر کے اعتماد کو ختم کرتے ہیں جب تک کہ سسٹم کو نظر انداز یا مکمل طور پر غیر فعال نہ کر دیا جائے۔ ان سے بچنے کے لیے انسٹالیشن سے پہلے ہر سینسر کی مناسب بینچ ٹیسٹنگ کی ضرورت ہوتی ہے، پتہ لگانے کی حد کو غیر ضروری طور پر تنگ کرنے کے بجائے سینسر پوزیشننگ میں تمام دستیاب رواداری کا استعمال کرتے ہوئے، اور اس بات کو یقینی بنانا کہ سینسر پوزیشن میں ٹھیک ہیں اس لیے وقت کی ایڈجسٹمنٹ کی ضرورت نہیں ہے۔
پروٹیکشن کنٹرولر کے ساتھ مربوط اسٹروک کاؤنٹر حالت-کی بنیاد پر دیکھ بھال کے لیے ڈیٹا بیک بون فراہم کرتے ہیں۔ کیلنڈر کے نظام الاوقات یا اندازے پر بھروسہ کرنے کے بجائے، دیکھ بھال خود بخود آگ کو متحرک کرتی ہے جب جمع شدہ اسٹروک تیز کرنے، موسم بہار کی تبدیلی، یا مکمل معائنہ کے لیے پہلے سے طے شدہ حد تک پہنچ جاتے ہیں۔ یہ ری ایکٹیو فائر فائٹنگ سے ڈائی لائف ایکسٹینشن کو ایک قابل قیاس، انجینئرڈ نتیجہ میں بدل دیتا ہے۔
دیکھ بھال کا بنیادی ڈھانچہ، ناکامی کی تشخیص کی صلاحیت، اور تحفظ کے نظام کی نفاست یہ تمام خصوصیات ہیں جو ایک مرنے والے ساتھی کو دوسرے سے ممتاز کرتی ہیں۔ آپ کے پروڈکشن ٹولنگ کے ساتھ کس مینوفیکچرر یا سروس فراہم کنندہ پر بھروسہ کرنا ہے اس کا اندازہ کرتے وقت، یہ لائف سائیکل صلاحیتیں ابتدائی ڈیزائن اور معیار کی تعمیر سے زیادہ اہمیت رکھتی ہیں۔
سٹیمپنگ ڈائی مینوفیکچرنگ پارٹنر کا انتخاب
دیکھ بھال کے پروگرام، ناکامی کی تشخیص، اور تحفظ کے نظام سبھی کچھ بنیادی سمجھتے ہیں: ڈائی پہلے سے اچھی طرح سے-بنائی گئی تھی۔ تصور کے مرحلے میں سرایت شدہ ڈیزائن کی خامیوں کے ساتھ ایک ٹول، یا تعمیر کے دوران متعارف کرائی گئی مشینی خامیاں، دیکھ بھال کے بجٹ کو استعمال کرے گا چاہے آپ کے معائنہ کے وقفے کتنے ہی نظم و ضبط میں ہوں۔ یہ حقیقت کسی بھی گاڑی کے پروگرام میں اسٹیمپنگ ڈائی سپلائر کے انتخاب کو اعلی ترین-بیعانہ فیصلوں میں سے ایک بناتی ہے۔ غلط ساتھی صرف دیر سے ٹول فراہم نہیں کرتا۔ وہ ایک ایسا ٹول فراہم کرتے ہیں جو کبھی بھی ٹھیک سے کام نہیں کرتا، دوبارہ کام کی لاگت سے خون بہہ جاتا ہے اور پروگرام کے پورے لائف سائیکل میں لانچ میں تاخیر ہوتی ہے۔
تو آپ ٹولنگ بجٹ کا ارتکاب کرنے سے پہلے میٹل اسٹیمپنگ ڈیز بنانے والے کا اندازہ کیسے لگاتے ہیں؟ ٹول اسٹیل کی فی کلو گرام قیمت سب سے زیادہ خریداری کرنے والی ٹیموں کے لیے طے شدہ میٹرک ہے۔ یہ پروگرام کی کامیابی کی سب سے کم پیشین گوئی بھی ہے۔ اصل میں جو چیز اہم ہے وہ یہ ہے کہ آیا سپلائر ایک مضبوط عمل کو انجینئر کر سکتا ہے، اسے درست طریقے سے بنا سکتا ہے، یہ ثابت کر سکتا ہے کہ یہ کام کرتا ہے، اور پیداوار کے ذریعے اس کی حمایت کر سکتا ہے۔ اس کے لیے صلاحیتوں کے ایک مخصوص سیٹ کی ضرورت ہوتی ہے، اور یہ جاننا کہ کیا تلاش کرنا ہے، باخبر سورسنگ کو امید کی خریداری سے الگ کرتا ہے۔
ڈائی مینوفیکچرر میں جانچنے کے لیے کلیدی صلاحیتیں۔
شے کی خریداری کے بجائے نظام کی تشخیص کے طور پر ڈائی سپلائر کے انتخاب کو اسٹیمپ کرنے کے بارے میں سوچیں۔ آپ سٹیل اور مشینی اوقات نہیں خرید رہے ہیں۔ آپ پروڈکشن ڈیلیور کرنے کی صلاحیت خرید رہے ہیں-تیار ٹولنگ جو پہلی آزمائش پر یا اس کے قریب جہتی اہداف کو نشانہ بناتی ہے۔ درج ذیل صلاحیتیں اس بات کا تعین کرتی ہیں کہ آیا ایک حسب ضرورت آٹو موٹیو سٹیمپنگ ڈائی میکر اس وعدے کو پورا کر سکتا ہے:
- ان-گھر بنانے کا سمولیشن- FEA-کی بنیاد پر فزیبلٹی تجزیہ اور سپرنگ بیک معاوضہ چلانے والا ایک سپلائر اندرونی طور پر مشینی شروع ہونے سے پہلے مسائل کی شناخت اور حل کر سکتا ہے۔ آؤٹ سورس سمولیشن کمیونیکیشن لیگ کو بڑھاتا ہے اور ڈائی کو ڈیزائن کرنے والے لوگوں کو ان لوگوں سے منقطع کر دیتا ہے جو اس کے رویے کی پیش گوئی کرتے ہیں۔
- 5 محور CNC مشینی- پیچیدہ ڈائی فیس جیومیٹریز، خاص طور پر AHSS اسپرنگ بیک-معاوضہ سطحوں کے لیے، ایک ہی سیٹ اپ میں درست طریقے سے مشین کے لیے 5 محور کی صلاحیت کی ضرورت ہوتی ہے۔ 3 محور کے کام تک محدود سپلائی کرنے والے مزید سیٹ اپ، زیادہ رواداری کے اسٹیک، اور سطح کے منقطع ہونے کا زیادہ خطرہ پیش کرتے ہیں۔
- گھر میں-آزمائشی پریس- یہ سنجیدہ پروگراموں کے لیے غیر-گفتگو کے قابل ہے۔ ایک سپلائر اپنی آزمائشی پریس کے ساتھ دنوں میں تصحیح کرتا ہے۔ ایک جو ٹولز کو بیرونی سہولیات پر بھیجتا ہے وہ ہر لوپ میں ہفتے کھو دیتا ہے اور ڈائی میکرز اور ٹرائل آؤٹ کے نتائج کے درمیان سخت فیڈ بیک برقرار نہیں رکھ سکتا۔
- CMM اور 3D سکیننگ کے ساتھ میٹرولوجی لیب- جہتی توثیق کے لیے -سائٹ پر کوآرڈینیٹ پیمائش کی اہلیت درکار ہوتی ہے۔ وہ سپلائرز جو دبانے کے فوراً بعد ٹرائی آؤٹ پینلز کو اسکین کر سکتے ہیں، CAD کے خلاف نتائج کو اوورلے کر سکتے ہیں، اور دن کے بجائے گھنٹوں میں انحراف کے نقشے تیار کر سکتے ہیں پوری توثیق کی ٹائم لائن کو سکیڑ دیتے ہیں۔
- OEM منظوری کی تاریخ- ایک سپلائر جس نے آپ کے ہدف OEM (یا تقابلی پروگراموں) کے لیے PPAP جمع کرانے کو کامیابی سے مکمل کر لیا ہے پہلے سے ہی دستاویزات کے تقاضوں، اہلیت کی حدوں، اور پروٹوکولز کو سائن-سمجھتا ہے۔ یہ ادارہ جاتی علم آپ کے پروگرام کے دوران سیکھنے کی-کرو تاخیر کو ختم کرتا ہے۔
- انجینئرنگ تبدیلی ردعمل- آٹوموٹو پروگراموں میں دیر سے ڈیزائن کی تبدیلیاں ایک حقیقت ہیں۔ اس بات کا اندازہ کریں کہ فراہم کنندہ ECNs کو کیسے ہینڈل کرتا ہے: کیا ان کے پاس تبدیلیوں کو تیزی سے شامل کرنے کے لیے CAD/CAM انفراسٹرکچر ہے، اور کیا وہ تبدیلیوں کو خاموشی سے جذب کرنے اور دیر سے ڈیلیور کرنے کے بجائے لاگت اور وقت کے اثرات کو شفاف طریقے سے بتاتے ہیں؟
انفرادی صلاحیتوں سے ہٹ کر، ان کے درمیان انضمام تلاش کریں۔ ایک ہی چھت کے نیچے تخروپن، مشینی، ٹرائی آؤٹ، اور میٹرولوجی کے ساتھ فراہم کنندہ پیشین گوئی کی گئی کارکردگی اور حقیقی نتائج کے درمیان ان اقدامات میں سے کسی ایک کو ذیلی معاہدہ کرنے والے کے مقابلے میں تیزی سے بند کر سکتا ہے۔ سہولیات کے درمیان ہر ہینڈ آف تاخیر، مواصلاتی نقصان، اور جوابدہی کے خلا کو متعارف کرایا جاتا ہے۔
پروڈکشن سپورٹ کے ذریعے ڈیزائن سے تعاون کے ماڈل
فراہم کنندہ آپ کی انجینئرنگ ٹیم کے ساتھ کس طرح مشغول ہوتا ہے اتنا ہی اہمیت رکھتا ہے کہ وہ کون سا سامان رکھتا ہے۔ تعاون کے دو غالب ماڈل موجود ہیں، اور صحیح انتخاب آپ کے پروگرام کی پختگی اور آپ کی ٹیم کے اندرونی وسائل پر منحصر ہے۔
مکمل-سروس (تعمیر-سے-مخصوص) پارٹنرشپڈائی سپلائر کو ڈیزائن کا اختیار دیں۔ آپ حصہ جیومیٹری، مواد کی تفصیلات، حجم کے اہداف، اور معیار کی ضروریات فراہم کرتے ہیں۔ فراہم کنندہ ڈائی کے تصور کو انجینئر کرتا ہے، سمولیشن چلاتا ہے، ٹولنگ کو ڈیزائن کرتا ہے، اسے بناتا ہے، اور آزمائش کے ذریعے اس کی توثیق کرتا ہے۔ یہ ماڈل اس وقت بہترین کام کرتا ہے جب آپ کی ٹیم میں انجینئرنگ کے لیے مخصوص وسائل کی کمی ہوتی ہے، جب آپ سپلائر کی تشکیل کی مہارت سے فائدہ اٹھانا چاہتے ہیں، یا جب پروگرام مینوفیکچرنگ-پر مبنی ڈیزائن آپٹیمائزیشن سے فائدہ اٹھاتا ہے۔ فراہم کنندہ زیادہ انجینئرنگ کا خطرہ مول لیتا ہے، لیکن آپ اسی طرح کے خاندانوں میں ان کے جمع شدہ عمل کے علم تک رسائی حاصل کرتے ہیں۔
شراکت داروں کو پرنٹ کرنے کے لیے-بنائیں۔اپنی ٹیم کے ساتھ ڈیزائن اتھارٹی رکھیں۔ آپ مکمل ڈائی ڈیزائن ڈیٹا، CAD ماڈلز، مواد کی وضاحتیں، اور رواداری فراہم کرتے ہیں۔ فراہم کنندہ جیومیٹری، مواد، یا پروسیس کے پیرامیٹرز میں ردوبدل کیے بغیر آپ کی دستاویزات کے عین مطابق من گھڑت کام کرتا ہے جب تک کہ باضابطہ طور پر منظوری نہ ہو۔ یہ ماڈل ان پروگراموں کے لیے موزوں ہے جہاں آئی پی کی حساسیت زیادہ ہے، ڈیزائن پختہ اور مکمل طور پر درست ہیں، یا آپ کی انٹرنل ڈائی انجینئرنگ ٹیم گہری مہارت رکھتی ہے اور سخت کنفیگریشن کنٹرول چاہتی ہے۔ جیسا کہصنعت کا تجزیہ اس بات کی تصدیق کرتا ہے۔، تعین کرنے والا عنصر یہ ہے کہ آیا ڈیزائن کنٹرول یا لاگت کی اصلاح آپ کے پروگرام کے لیے اعلیٰ ترجیح ہے۔
بہت سے کامیاب پروگرام دونوں ماڈلز کو ملا دیتے ہیں۔ ابتدائی فزیبلٹی اور ڈائی تصور کی نشوونما ایک مکمل-سروس اپروچ کی پیروی کر سکتی ہے، فراہم کنندہ کی نقلی مہارت کا فائدہ اٹھاتے ہوئے اور اس کا طریقہ جاننا-۔ ڈیزائن کے منجمد اور توثیق ہونے کے بعد، پروڈکشن ڈائی کنسٹرکشن بلٹ-میں-سخت تبدیلی کنٹرول کے ساتھ پرنٹ ایگزیکیوشن میں شفٹ ہو جاتا ہے۔ یہ ہائبرڈ پروڈکشن کے دوران کنفیگریشن اتھارٹی کے حوالے کیے بغیر باہمی تعاون کے ساتھ انجینئرنگ کے فوائد حاصل کرتا ہے۔
ساختی، چیسس، اندرونی، اور ٹرک-متعلقہ سٹیمپنگ پروگراموں میں مکمل-سروس پارٹنرز کا جائزہ لینے والی ٹیموں کے لیے،YICHEN کا آٹوموٹو ڈویژنایک مفید حوالہ نقطہ پیش کرتا ہے۔ وہ OEM، Tier-1، اور Tier-2 انجینئرنگ ٹیموں کو سٹیمپنگ اور شیٹ میٹل فیبریکیشن کے ساتھ سپورٹ کرتے ہیں، پراسیس کیس اسٹڈیز شائع کرتے ہیں جو متعدد حصوں میں اہلیت کا مظاہرہ کرتے ہیں۔ ممکنہ سپلائرز سے دستاویزی کیس اسٹڈیز کا جائزہ لینا، چاہے YICHEN یا آپ کی شارٹ لسٹ میں شامل دیگر، آپ کو اس بات کا ٹھوس ثبوت فراہم کرتا ہے کہ وہ سیلز پریزنٹیشن میں مکمل طور پر قابلیت کے دعووں پر انحصار کرنے کے بجائے حقیقی پروگرام کے چیلنجوں سے کیسے نمٹتے ہیں۔
بالآخر، صحیح سٹیمپنگ ڈائی مینوفیکچرنگ پارٹنر سب سے سستا قیمت یا تیز ترین وعدہ شدہ لیڈ ٹائم نہیں ہے۔ یہ وہ ٹیم ہے جس کی انجینئرنگ کی گہرائی، سازوسامان کی صلاحیت، اور تعاون کا ماڈل آپ کے پروگرام کی پیچیدگی اور آپ کی تنظیم کے اندرونی وسائل کے مطابق ہے۔ اس صف بندی کو درست کریں، اور ڈائی پروڈکشن-تیار ہو جائے گی۔ اسے غلط سمجھیں، اور آپ مضمون کے عنوان پر واپس آ گئے ہیں: آپ کی آٹو سٹیمپنگ ڈائی پروڈکشن شروع ہونے سے پہلے ناکام ہو جاتی ہے۔
Auto Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. آٹو سٹیمپنگ ڈائی کیا ہے اور یہ کیسے کام کرتا ہے؟
آٹو اسٹیمپنگ ڈائی پریس میں نصب مشینی اوپری اور نچلے ٹول اسٹیل پرزوں کا درستگی-مماثل سیٹ ہے۔ اوپری نصف (پنچ) نچلے نصف (ڈائی بلاک) میں اترتا ہے، شیٹ میٹل کو کنٹرول شدہ کٹنگ، موڑنے اور تشکیل کے ذریعے گہا جیومیٹری کے مطابق ہونے پر مجبور کرتا ہے۔ ایک خالی ہولڈر دھات کے بہاؤ کو منظم کرنے کے لیے مواد کے کناروں کو کلیمپ کرتا ہے، جب کہ گائیڈ پن 0.0001 انچ تک برداشت کے اندر سیدھ کو برقرار رکھتا ہے۔ یہ ٹھنڈا-بنانے کا عمل فلیٹ شیٹ میٹل کو ایک ہی اسٹروک یا اسٹروک کی سیریز میں تین جہتی آٹوموٹو پرزوں میں تبدیل کرتا ہے، چھوٹے بریکٹ سے لے کر پورے باڈی پینلز تک ہر چیز تیار کرتا ہے۔
2. آٹوموٹو مینوفیکچرنگ میں استعمال ہونے والی سٹیمپنگ ڈیز کی بنیادی اقسام کیا ہیں؟
آٹوموٹو مینوفیکچرنگ چار بنیادی ڈائی اقسام پر انحصار کرتی ہے۔ پروگریسو ڈائز اعلی-حجم کے چھوٹے حصوں جیسے بریکٹ اور کلپس کے لیے متعدد اسٹیشنوں کے ذریعے مسلسل کوائل فیڈ کرتا ہے۔ ٹرانسفر ڈیز بڑے ساختی اجزاء جیسے دروازے کے اندرونی اور فرش پین کے لیے اسٹیشنوں کے درمیان انفرادی خالی جگہوں کو منتقل کرتی ہے۔ کمپاؤنڈ اور کمبی نیشن ڈائز درست فلیٹ حصوں کے لیے بیک وقت کٹنگ اور تشکیل کا کام انجام دیتے ہیں۔ ٹینڈم پریس لائنیں کلاس کے لیے سیریز میں متعدد آزاد پریس کا استعمال کرتی ہیں-ایک بیرونی پینل جیسے ہڈز اور فینڈر۔ انتخاب کا انحصار حصہ کے سائز، ڈرا کی گہرائی، پیداوار کا حجم، سطح کے معیار کی ضروریات اور مواد کے درجے پر ہوتا ہے۔
3. آپ آٹوموٹو کے مخصوص حصے کے لیے صحیح سٹیمپنگ ڈائی ٹائپ کا انتخاب کیسے کرتے ہیں؟
صحیح سٹیمپنگ ڈائی ٹائپ کا انتخاب تین بنیادی متغیرات سے شروع ہوتا ہے: پیداوار کا حجم، حصہ جیومیٹری، اور معاشیات۔ پروگریسو ڈیز 300 ملی میٹر سے کم حصوں کے لیے 50,000 سے 100,000 سالانہ یونٹس سے زیادہ لاگت-بن جاتی ہے۔ 25,000 یونٹس سے زیادہ والیوم میں 50 ملی میٹر سے زیادہ ڈرا گہرائی کے ساتھ ٹرانسفر ڈیز بڑے حصوں کے مطابق ہے۔ میٹریل گریڈ میں رکاوٹیں شامل ہوتی ہیں کیونکہ AHSS 780 MPa سے زیادہ بننے کے مراحل اور زیادہ ٹنیج کی ضرورت ہوتی ہے، جبکہ ایلومینیم ایڈجسٹ کلیئرنس اور سروو پریس اسپیڈ کنٹرول کا مطالبہ کرتا ہے۔ بجٹ اور لیڈ ٹائم کا بھی عنصر ہوتا ہے، کیونکہ ترقی پسند ڈیز کو ٹینڈم لائن ٹولنگ کے لیے 12-20 ہفتے بمقابلہ 20-30+ ہفتے درکار ہوتے ہیں۔ YICHEN (yichen-group.com/automotive) جیسے شراکت دار ساختی اور چیسس ایپلی کیشنز میں ڈائی ٹائپ فیصلوں کی توثیق کرنے میں مدد کے لیے پروسیس کیس اسٹڈیز فراہم کر سکتے ہیں۔
4. سٹیمپنگ کے وقت سے پہلے ناکام ہونے کی کیا وجہ ہے اور ناکامیوں کو کیسے روکا جا سکتا ہے؟
قبل از وقت سٹیمپنگ ڈائی ناکامی چار بنیادی طریقوں سے ہوتی ہے: چِپنگ (ناکافی جفاکشی یا تیز تناؤ کے اضافے)، گیلنگ (ناکافی چکنا یا کوٹنگ کے انحطاط سے مواد کا چپکنا)، کریکنگ (تھرمل سائیکلنگ یا مکینیکل اسٹریس کنسنٹریٹرز)، اور تھکاوٹ (مائیکرو کریک لوڈنگ سے جمع شدہ)۔ روک تھام کے لیے اسٹیمپنگ آپریشن کے لیے ٹول اسٹیل گریڈ سے مماثل ہونا، کیلنڈر-کی بنیاد پر معائنے کے بجائے اسٹروک-گنتی-کی بنیاد پر دیکھ بھال کے نظام الاوقات کو نافذ کرنا، AHSS ایپلی کیشنز کے لیے مناسب سطح کی کوٹنگز جیسے TD یا PVD کا اطلاق، اور ڈائی پروٹیکشن سینسرز کو انسٹال کرنے کی ضرورت ہوتی ہے جو اسٹروک کی خرابی یا خرابی کا پتہ لگاتے ہیں۔
5. سٹیمپنگ ڈائی مینوفیکچرنگ پارٹنر کا انتخاب کرتے وقت آپ کو کیا دیکھنا چاہئے؟
ایک سٹیمپنگ ڈائی مینوفیکچرر کا ایک سسٹم پارٹنر کے طور پر جائزہ لیں، نہ کہ ایک اجناس فراہم کنندہ کے طور پر۔ اہم صلاحیتوں میں شامل ہیں-پری-بلڈ دشواری کا پتہ لگانے کے لیے ہاؤس فارمنگ سمولیشن، پیچیدہ معاوضہ والی سطحوں کے لیے 5-محور CNC مشینی، تیز رفتار تکرار کے لیے ایک آن-سائٹ ٹر آؤٹ پریس، CMM اور 3D سکیننگ کے ساتھ میٹرولوجی لیب، دستاویزی OEM ایپ کی تبدیلی کی تاریخ کا نظم و نسق۔ ایک چھت کے نیچے ان صلاحیتوں کے درمیان انضمام ٹائم لائنز کو نمایاں طور پر کمپریس کرتا ہے۔ مکمل سروس پارٹنرز جیسے YICHEN ٹائر-2 ٹیموں کے ذریعے ساختی، چیسس، اور اندرونی حصے کے خاندانوں میں سٹیمپنگ اور فیبریکیشن کے ساتھ OEM کو سپورٹ کرتے ہیں، جو حقیقی پروگرام کے عمل کے ثبوت کے طور پر شائع شدہ کیس اسٹڈیز پیش کرتے ہیں۔


