


سٹیمپنگ ڈائی سٹوریج ریکنگ سسٹم کیا ہیں؟
تصور کریں۔15,000 پاؤنڈ وزنی ایک ترقی پسند مری۔پیلیٹائزڈ صارفین کے سامان کے لئے ڈیزائن کردہ شیلف پر بیٹھنا۔ یہ مماثلت بالکل اسی لیے ہے کہ پریس ٹولنگ کے لیے ایک خصوصی اسٹوریج کیٹیگری موجود ہے۔
سٹیمپنگ ڈائی سٹوریج ریکنگ سسٹم بھاری-ڈیوٹی والے صنعتی ریکنگ ڈھانچے ہیں جو خاص طور پر چند سو پاؤنڈز سے لے کر دسیوں ہزار پاؤنڈ فی شیلف لیول تک سٹیمپنگ ڈیز کو منظم، تحفظ اور محفوظ رسائی فراہم کرنے کے لیے بنائے گئے ہیں۔
یکساں طور پر تقسیم شدہ کارٹن بوجھ کے لیے بنائے گئے عام گودام شیلفنگ کے برعکس، یہ سسٹم مضبوط اسٹیل کے فریم، وسیع شیلف اسپین، اور رسائی-دوستانہ ڈیزائنوں جیسے پل-آؤٹ دراز یا فورک لفٹ-مطابق خلیجوں کا استعمال کرتے ہیں۔ ان کا مقصد سیدھا ہے: مہنگی ٹولنگ کو محفوظ، منظم، اور اگلی پریس رن کے لیے تیار رکھیں۔
کیا چیز ڈائی سٹوریج ریکنگ کو ایک خصوصی زمرہ بناتی ہے۔
معیاری کمرشل ریکنگ یکساں، ہلکے وزن کے بوجھ کو پوری شیلف کی سطح پر پھیلاتی ہے۔ سٹیمپنگ ڈیز مخالف چیلنج پیش کرتی ہے۔ وہ بڑے پیمانے پر وزن کو کمپیکٹ، فاسد قدموں کے نشانات میں مرکوز کرتے ہیں۔ ایک ہیوی ڈیوٹی ڈائی سٹوریج ریک سسٹم اس کے لیے موٹا سٹیل ڈیک، قریب بیم اسپیسنگ، اور ساختی ممبران کا سائز ہے جو کہ تقسیم شدہ پیلیٹ وزن کے بجائے مرکوز پوائنٹ بوجھ کے لیے ہے۔ لوڈ کی گنجائش عام طور پر 1,500 سے 15,000 پاؤنڈ فی لیول تک ہوتی ہے، جس میں شیلف ایریاز اور اونچائیاں ہر سہولت کی ٹولنگ انوینٹری سے مماثل ہوتی ہیں۔
کسے سرشار سٹیمپنگ ڈائی ریکنگ کی ضرورت ہے۔
ایک سے زیادہ ڈائی سیٹ کے ساتھ سٹیمپنگ پریس چلانے والا کوئی بھی آپریشن پریس ڈائیز کے لیے خصوصی ریکنگ سے فائدہ اٹھاتا ہے۔ سب سے عام ماحول میں آٹوموٹیو سٹیمپنگ پلانٹس شامل ہیں جو روزانہ درجنوں ڈائز کو سائیکل چلاتے ہیں، آلات بنانے والے پروگریسو اور ٹرانسفر ڈیز کا انتظام کرتے ہیں، اور ایرو اسپیس شاپس پریزیشن ٹولنگ کو اسٹور کرتے ہیں جو رنز کے درمیان محتاط تحفظ کا مطالبہ کرتے ہیں۔ ٹول اینڈ ڈائی شاپس، میٹل فیبریکیٹر، اور پلاسٹک انجیکشن مولڈنگ کی سہولیات بھی بھاری سانچوں کو رکھنے کے لیے ان سسٹمز پر انحصار کرتی ہیں اور فرش کی ضرورت سے زیادہ جگہ استعمال کیے بغیر قابل رسائی ہے۔
یہ گائیڈ ٹولنگ مینیجرز، مینٹیننس ٹیموں اور سٹیمپنگ ڈائی آرگنائزیشن سلوشنز کا جائزہ لینے والے سہولت پلانرز کے لیے ایک وینڈر-غیر جانبدار وسیلہ کے طور پر کام کرتا ہے۔ آگے کے حصے یہ بتاتے ہیں کہ کیوں عام ریک ڈائی بوجھ کے نیچے ناکام ہو جاتے ہیں، ریکنگ کی ہر بڑی قسم کا موازنہ کریں، اور صحیح نظام کو منتخب کرنے کے لیے ایک عملی فریم ورک فراہم کریں۔
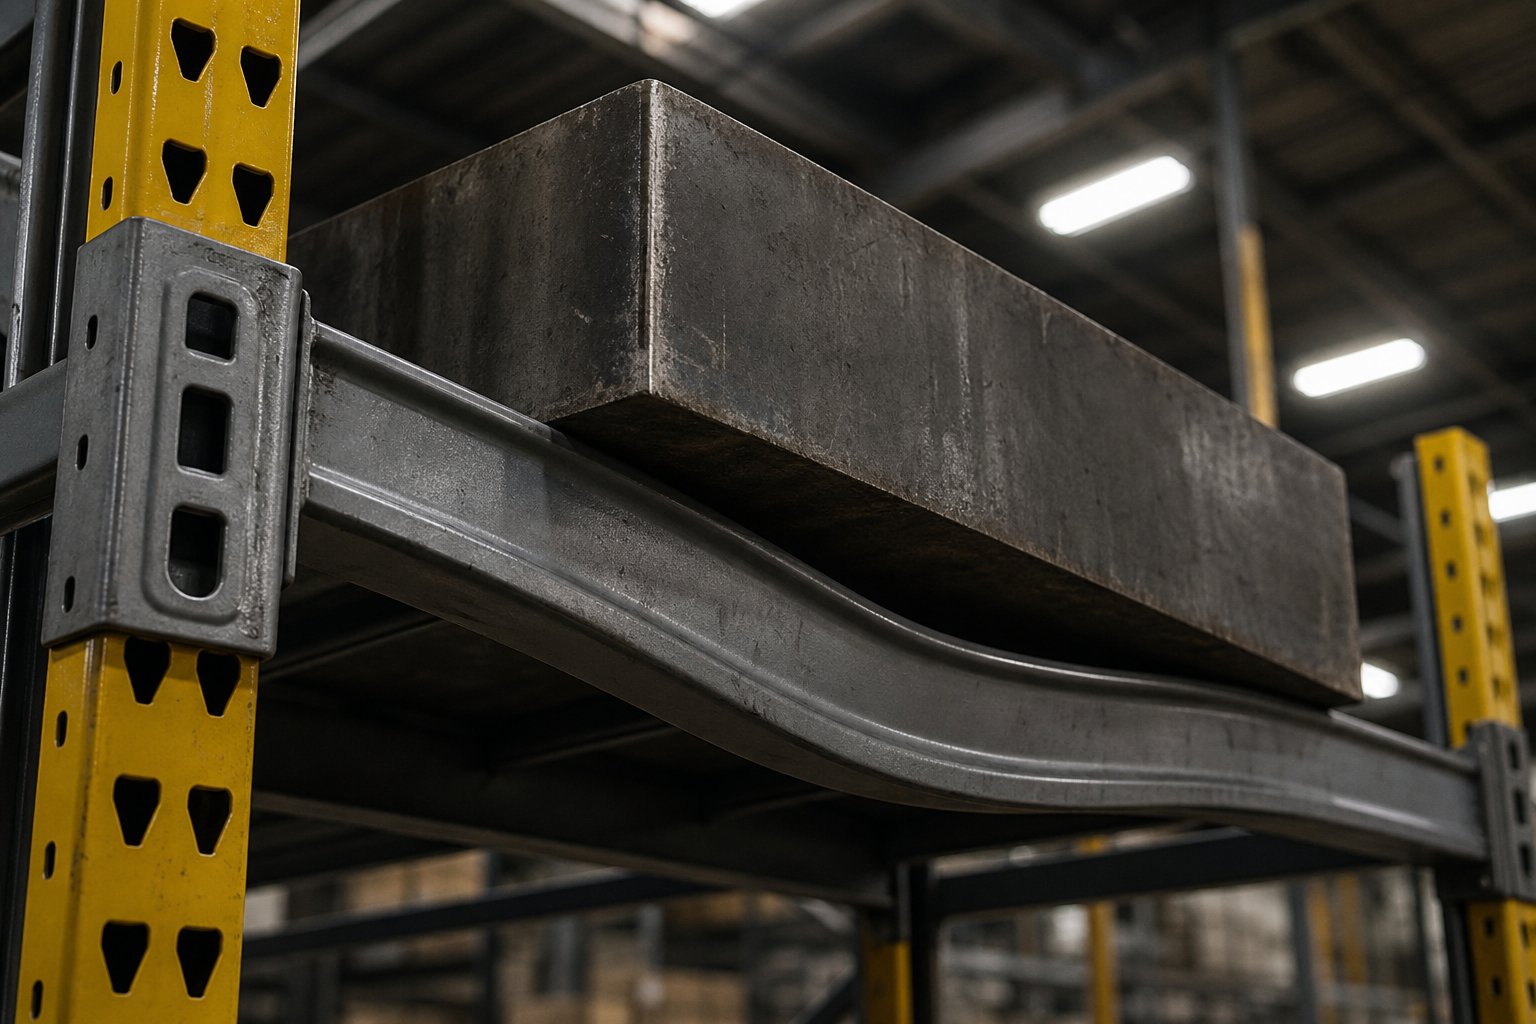
ہیوی ڈائی اسٹوریج کے لیے معیاری پیلیٹ ریک کیوں ناکام ہوتے ہیں۔
ایک عام سوال ٹولنگ مینیجرز منصوبہ بندی کے عمل کے شروع میں پوچھتے ہیں: کیا پیلیٹ ریکنگ ہولڈ سٹیمپنگ ختم ہو سکتی ہے؟ تکنیکی طور پر، ایک بیم خام وزن کی حمایت کر سکتا ہے. لیکن صرف وزن اس بات کا تعین نہیں کرتا کہ آیا ریک محفوظ ہے یا موزوں ہے۔ اصل مسئلہ یہ ہے کہ وہ وزن فولاد تک کیسے پہنچتا ہے۔
معیاری سلیکٹیو پیلیٹ ریکنگ کو ایک بنیادی مفروضے کے ارد گرد بنایا گیا ہے: بوجھ ہے۔یکساں طور پر تقسیمسائیڈ سے-سائیڈ تک-اور سامنے-سے-پیچھے تک پوری بیم کی سطح پر۔ پیلیٹائزڈ کارٹن، لپیٹے ہوئے سامان، اور کراس-اسٹیک شدہ کیس اس مفروضے کو پورا کرتے ہیں۔ دو تنگ ریلوں پر بیٹھ کر 5,000 پاؤنڈ کی سٹیمپنگ ڈائی نہیں ہوتی۔ یہ ڈائی مخصوص رابطے کے مقامات پر مرکوز پوائنٹ بوجھ پیدا کرتا ہے، جس سے ریک کو ہینڈل کرنے کے لیے ڈیزائن کیا گیا تھا اس سے بنیادی طور پر مختلف تناؤ پروفائل تیار کرتا ہے۔
ڈائی لوڈ کے تحت معیاری پیلیٹ ریکنگ کے ساختی خطرات
انجینئرنگ کا فرق موڑنے کے لمحے تک آتا ہے۔ جب وزن یکساں طور پر پھیلتا ہے، تو بیم کا تناؤ متوقع طور پر دورانیے کے ساتھ تقسیم ہوتا ہے۔ جب ایک کمپیکٹ ڈائی شہتیر کے وسط میں یا دو تنگ رابطہ پٹیوں پر ہزاروں پاؤنڈز کو مرکوز کرتی ہے، تو زیادہ سے زیادہ موڑنے کا لمحہ ان مقامات پر ڈرامائی طور پر بڑھتا ہے۔ کے مطابقریک مینوفیکچررز انسٹی ٹیوٹ (RMI)صرف یکساں طور پر تقسیم شدہ بوجھ کے لیے ڈیزائن کردہ ریک کے اندر ایک پوائنٹ لوڈ رکھنا بیم کی حد سے زیادہ انحطاط اور ممکنہ ناکامی کا سبب بن سکتا ہے۔ ANSI MH16.1 اسٹینڈرڈ بیم کے انحراف کو افقی بیم کی لمبائی کے L/180 تک محدود کرتا ہے، لیکن یہ درجہ بندی تقسیم شدہ لوڈنگ کو فرض کرتی ہے۔ مرتکز ڈائی ماس اس حد سے تجاوز کر سکتا ہے یہاں تک کہ جب کل وزن ریک کی پوسٹ کی گئی گنجائش کے اندر ہو۔
اس کے بارے میں اس طرح سوچیں: دو 5,000-پاؤنڈ بوجھ ایک ہی بیم پر بالکل مختلف طریقے سے برتاؤ کر سکتے ہیں۔ پیلیٹ کی سطح کے 48 مربع فٹ پر پھیلا ہوا ایک ہلکا، حتیٰ کہ دباؤ پیدا کرتا ہے۔ دوسرا 24 انچ چوڑے ڈائی جوتے پر آرام کرتا ہے اسی قوت کو ایک تنگ بینڈ میں مرکوز کرتا ہے، جس سے مقامی تناؤ میں اضافہ ہوتا ہے۔ بیم صرف کل وزن کی پرواہ نہیں کرتا ہے۔ یہ اس بات کی پرواہ کرتا ہے کہ یہ وزن کہاں اور کیسے اترتا ہے۔
عام ناکامی کے منظرنامے اور ان کے نتائج
بھاری ڈائی بوجھ کے تحت پیلیٹ ریک کی ناکامی ہمیشہ پہلے دن تباہ کن طور پر نہیں ہوتی ہے۔ زیادہ کثرت سے، آپ کو ترقی پسند انحطاط نظر آئے گا جو وقت کے ساتھ ساتھ اس وقت تک مرکب ہوتا ہے جب تک کہ کچھ نہ ہو۔ یہاں ناکامی کے مخصوص طریقے ہیں جو معیاری شیلفنگ پر ذخیرہ کرنے کو ایک سنگین خطرہ بناتے ہیں:
- شہتیر کا انحراف محفوظ حدود سے باہر:مرتکز پوائنٹ بوجھ کی وجہ سے شہتیر رابطہ زون میں جھک جاتے ہیں، L/180 انحراف کے معیار سے تجاوز کرتے ہیں اور ایک جھرنے والا ساختی خطرہ پیدا کرتے ہیں۔ ڈائی ہٹانے کے بعد بھی مستقل طور پر بگڑے ہوئے بیم بوجھ-برداشت کرنے کی سالمیت کھو دیتے ہیں۔
- بیم پر ویلڈ کی تھکاوٹ-سے-سیدھا کنکشن:بار بار لوڈنگ اور ان لوڈنگ سائیکل بھاری ڈائیز اسٹریس کنیکٹر ویلڈز کے ساتھ ان کی ڈیزائن کی تھکاوٹ کی زندگی سے آگے نکل جاتے ہیں، خاص طور پر جب بیم کنیکٹر غیر مساوی لوڈنگ کے تحت ایک مرئی V-شکل میں بدل جاتے ہیں۔
- ناکافی ڈیک سپورٹ:وائر میش ڈیکنگ یا اسٹیل کے پتلے پینل جو تقسیم شدہ پیلیٹ بوجھ کے لیے درجہ بندی کیے گئے ہیں، تنگ ڈائی فٹ کے نیچے پنکچر یا گر سکتے ہیں۔ جیسا کہ RMI نوٹ کرتا ہے، ڈیکنگ ڈیزائن میں اس پر رکھے گئے مخصوص قسم کے بوجھ اور پیلیٹ کو ایڈجسٹ کرنا چاہیے۔
- تنگ فاصلہ سے فورک لفٹ کا نقصان:معیاری ریک پر ذخیرہ شدہ ڈائز کو اکثر تنگ گلیارے کی ترتیب کی ضرورت ہوتی ہے جو فورک لفٹ کلیئرنس کو غیر محفوظ مارجن تک پہنچاتی ہے، جس سے اپرائٹس اور بریسنگ کے ساتھ تصادم کی فریکوئنسی بڑھتی ہے۔ورک سیف گائیڈ لائنزاس بات پر زور دیں کہ تباہ شدہ اپرائٹس پورے ریکنگ ڈھانچے کو سنجیدگی سے سمجھوتہ کر سکتی ہیں۔
- نامناسب جھولوں سے سطح کو پہنچنے والا نقصان:بغیر مقصد کے-بنائی گئی سپورٹ سطحیں، ڈائی شٹ ہائٹس شفٹ، درستگی-زمین کی سطحیں سٹیل کے ننگے کناروں سے رابطہ کرتی ہیں، اور ٹولنگ الائنمنٹ کا سامنا کرنا پڑتا ہے۔ ہر نکالنے اور واپسی کے چکر میں کناروں کو کاٹنے یا گائیڈ پن کو خراب کرنے کا خطرہ ہوتا ہے۔
حفاظتی خطرات مالی خطرات کو بڑھا دیتے ہیں۔ آپ اسٹیمپنگ ڈائی سٹوریج کے حفاظتی خطرات سے نمٹ رہے ہیں جس میں اہلکاروں پر ریک کا گر جانا، ڈیفلیکیٹ شیلف سے ڈائی نکالنے کے دوران کچلنے والی چوٹیں، اور ٹپ-ایونٹس کے بارے میں بتانا جب سب سے زیادہ-زیادہ سے زیادہ ڈائی بوجھ ریک کے مرکز ثقل کو منتقل کر دیتے ہیں۔ جھکے ہوئے شہتیر سے پھسلتے ہوئے ایک واحد ترقی پسند مرنا ایک ایسی سہولت میں ممکنہ طور پر مہلک واقعے کی نمائندگی کرتا ہے جہاں کارکن قریب ہی کام کرتے ہیں۔
فلور اسٹیکنگ، دوسرا عام شارٹ کٹ، اپنے مسائل متعارف کرواتا ہے: محدود رسائی جس میں مسلسل تبدیلی کی ضرورت ہوتی ہے، ڈائی{0}}آن-ڈائی کنٹیکٹ سے سطح کو پہنچنے والے نقصان، غیر منظم انوینٹری جو پریس کی تبدیلی کے اوقات کو بڑھاتی ہے، اور فلور اسپیس کی بہت زیادہ کھپت جو پروڈکشن کی خدمت کر سکتی ہے۔
بنیادی ٹیک وے آسان ہے۔ معیاری ریکنگ کو تقسیم شدہ گودام کے بوجھ کے ارد گرد ڈیزائن کیا گیا ہے۔ اسٹیمپنگ ڈیز مرتکز عوام کو فراہم کرتی ہے جو ان ڈیزائنوں میں بنائے گئے ہر مفروضے کی خلاف ورزی کرتی ہے۔ سوال یہ نہیں ہے کہ آیا ریک تکنیکی طور پر وزن رکھ سکتا ہے۔ یہ ہے کہ آیا ریک اس وزن کو محفوظ طریقے سے، ان مخصوص رابطہ پوائنٹس پر، ہزاروں بوجھ سائیکلوں میں، بغیر کسی ترقی پسند ساختی ناکامی کے روک سکتا ہے۔ زیادہ تر معیاری نظاموں کے لیے، ایماندارانہ جواب نہیں ہے۔
ڈائی سٹوریج کے مقابلے ریکنگ سسٹم کی اقسام
معیاری ریکنگ کے ساتھ ساختی مسائل ایک واضح فالو اپ کو بڑھاتے ہیں-: اصل میں کون سے سسٹم کام کرتے ہیں؟ جواب آپ کے ڈائی انوینٹری پروفائل، رسائی کی فریکوئنسی، اور دستیاب منزل کی جگہ پر منحصر ہے۔ ریکنگ کے پانچ بڑے زمرے ڈائی اسٹوریج ریک کی اقسام کے مقابلے پر حاوی ہیں، ہر ایک وزن اور رسائی کے چیلنج کو مختلف طریقے سے حل کرتا ہے۔
رول-آؤٹ دراز اور سلائیڈ-آؤٹ شیلف سسٹم
رول-آؤٹ دراز ڈائی اسٹوریج ریک اعلی-فریکوئنسی سٹیمپنگ آپریشنز کا ہارس ہیں۔ ہر شیلف ہیوی-ڈیوٹی والے لکیری بیرنگ یا رولر ٹریکس پر کام کرتی ہے، کرینوں، لہرانے، یا فورک لفٹوں کو مکمل اوور ہیڈ تک رسائی فراہم کرنے کے لیے باہر کی طرف پھسلتی ہے۔ آپ ریک بے کے اندر گہرائی سے خطرناک افقی کھینچنے کی کوشش کرنے کے بجائے عمودی طور پر لوڈ اور ان لوڈ کرتے ہیں۔
ان سسٹمز کی صلاحیتیں عام طور پر معیاری یونٹس کے لیے 4,000 پاؤنڈ فی شیلف سے لے کر موٹرائزڈ مولڈ اسٹوریج کنفیگریشنز کے لیے 15,000 پاؤنڈ فی شیلف تک ہوتی ہیں۔ ایکسٹینشن کی رینجز بھی مختلف ہوتی ہیں: مینوئل اور ہینڈ-کرینک ماڈل عام طور پر 100% شیلف ایکسٹینشن پیش کرتے ہیں، جب کہ بھاری موٹر یونٹس انتہائی بوجھ کے تحت ساختی استحکام کو برقرار رکھنے کے لیے تقریباً 75% ایکسٹینشن فراہم کرتے ہیں۔ اختیاری حفاظتی انٹرلاک ایک سے زیادہ دراز کو بیک وقت کھلنے سے روکتے ہیں، کشش ثقل کے منتقل شدہ مرکز سے ٹپ-کو ختم کرتے ہیں۔
یہ سسٹم ان سہولیات میں سبقت لے جاتے ہیں جن کا سائیکل روزانہ مرتا ہے۔ ٹریڈ آف لاگت فی پوزیشن اور عمودی جگہ ہے جو دراز کے سفر کی منظوری کو ایڈجسٹ کرنے کے لیے لیول کے درمیان استعمال ہوتی ہے۔
کینٹیلیور اور چوڑا-سپان I-بیم کنفیگریشنز
اسٹیمپنگ ڈائز کے لیے کینٹیلیور ریکنگ کھلے-فرنٹ آرمز کا استعمال کرتی ہے جو ایک کالم لائن سے پھیلتی ہے، جس سے سامنے اور اطراف سے بلا روک ٹوک رسائی ہوتی ہے۔ خلیجوں کے درمیان کوئی عمودی سیڑھیاں نہیں ہیں جو فورک لفٹ کی جگہ میں مداخلت کرتی ہیں۔ یہ ڈیزائن بڑے سائز کے ڈائز کو ہینڈل کرتا ہے جو معیاری شیلف کی چوڑائی سے زیادہ ہے، اور بازو کی ایڈجسٹ ہونے والی اونچائی عمودی جگہ کو ضائع کیے بغیر مختلف شٹ ہائٹس کے ٹولنگ کو ایڈجسٹ کرتی ہے۔
حد؟ کینٹیلیور بازو کالم کنکشن پر لمحہ مزاحمت پر انحصار کرتے ہیں۔ انتہائی بھاری مرنے والوں کے لیے، لیور بازو بیس پر نمایاں موڑنے کا تناؤ پیدا کرتا ہے، جس کے لیے مضبوط کالم اینکرنگ اور وسیع بیس فٹ پرنٹس کی ضرورت ہوتی ہے۔ کینٹیلیور درمیانے-وزن کے لیے بہترین کام کرتا ہے (تقریباً 2,000 سے 8,000 پاؤنڈ فی بازو) جہاں پس منظر تک رسائی اور لچکدار بازو کا فاصلہ خام بوجھ کی صلاحیت کی ضروریات سے زیادہ ہے۔
وسیع-اسپین I-بیم ڈائی ریکنگ سسٹم کینٹیلیور لچک اور زیادہ سے زیادہ بوجھ کی گنجائش کے درمیان خلا کو پُر کرتے ہیں۔ یہ ساختی I-بیم شیلفوں کا استعمال کرتے ہیں جو بھاری-گیج کالموں کے درمیان پھیلے ہوئے ہیں، اکثر چوڑائی 72 سے 120 انچ تک ہوتی ہے۔ I-بیم پروفائل ہائی سیکشن ماڈیولس فراہم کرتا ہے، یعنی شیلف متمرکز پوائنٹ بوجھ کے باوجود بھی انحراف کے خلاف مزاحمت کرتا ہے۔ شیلف ڈیزائن میں ضم شدہ فورک انٹری بارز فورک لفٹ سلائیڈ کو کرین تک رسائی کے بغیر آن اور آف ہونے دیتے ہیں۔ مکسڈ ڈائی انوینٹریز اور فورک لفٹ{11}}کی بنیاد پر مواد کی ہینڈلنگ والی سہولیات اکثر اس کنفیگریشن پر اترتی ہیں۔
عمودی اسٹوریج اور فرش-لیول ڈائی بیسز
عمودی ڈائی سٹوریج ٹاور سلوشنز ایک کمپیکٹ عمودی فوٹ پرنٹ کے اندر اسٹیک شدہ کمپارٹمنٹس میں ڈیز کو ذخیرہ کرنے کے لیے خودکار لفٹ میکانزم کا استعمال کرتے ہیں۔ ایک ہی ٹاور فرش کی جگہ میں درجن بھر یا اس سے زیادہ ڈیز رکھ سکتا ہے جس پر دو روایتی ریک بےز قابض ہوں گے۔ رسائی بے ترتیب کے بجائے ترتیب وار ہے: سسٹم لفٹ پلیٹ فارم کے ذریعے ایک وقت میں ایک مرنے کو بازیافت کرتا ہے۔ یہ ٹاورز کو نچلی-فریکوئنسی ڈیز یا آرکائیو شدہ ٹولنگ کے لیے مثالی بناتا ہے جسے فوری رسائی کی ضرورت نہیں ہے لیکن پھر بھی اسے منظم، محفوظ اسٹوریج کی ضرورت ہوتی ہے۔
فلور-لیول ڈائی بیسز پیچیدگی کے سپیکٹرم کے مخالف سرے پر بیٹھتے ہیں۔ یہ بنیادی طور پر زمینی سطح پر مضبوط اسٹیل پلیٹ فارم ہیں، بعض اوقات کم-پروفائل رولرس کے ساتھ یا سلائیڈنگ کے لیے ٹریک پوزیشن میں آ جاتے ہیں۔ انہیں عمودی ڈھانچہ، کرین کی منظوری اور کم سے کم تنصیب کی ضرورت نہیں ہے۔ تجارت واضح ہے: فرش کے اڈے بڑے پیمانے پر مربع فوٹیج استعمال کرتے ہیں۔ وہ بہت ہیوی ڈیز (15,000 پاؤنڈ سے اوپر) کے لیے معنی رکھتے ہیں جہاں بلند ریک پوزیشنوں پر اٹھانا ناقابل قبول خطرہ متعارف کرایا جاتا ہے، یا کم چھت کی کلیئرنس والی سہولیات میں جو کثیر-لیول اسٹوریج کو روکتی ہے۔
| قسم | رسائی کا طریقہ | عام لوڈ کی گنجائش فی لیول | فوٹ پرنٹ کی کارکردگی | کے لیے بہترین |
|---|---|---|---|---|
| رول-دراز | اوور ہیڈ کرین/ہائیسٹ رسائی کے ساتھ شیلف کو سلائیڈ-کریں۔ | 4،000 - 15,000 پونڈ | اعلی (مکمل رسائی کے ساتھ عمودی اسٹیکنگ) | ہائی-فریکوئنسی ڈائی تبدیلیاں، بریک ٹولنگ دبائیں۔ |
| کینٹیلیور | کھولیں-فرنٹ فورک لفٹ یا کرین کی جگہ کا تعین | 2،000 - 8,000 پونڈ فی بازو | اعتدال پسند (چوڑے گلیارے کی ضرورت ہے) | بڑے ڈائی، متغیر ڈائی مینشنز |
| چوڑا-سپان I-بیم | فورک لفٹ سلائیڈ-فورک انٹری بارز کے ذریعے آن | 5،000 - 20،000+ پونڈ | اونچی (متعدد-سطح، گھنے خلیج فاصلہ) | مخلوط ڈائی انوینٹریز، فورک لفٹ-کی بنیاد پر آپریشن |
| عمودی اسٹوریج ٹاور | خودکار لفٹ کی بازیافت | 2,000 - 10,000 lbs فی پوزیشن | بہت اونچی (کم سے کم منزل کی جگہ) | کم-فریکوئنسی ڈیز، آرکائیو شدہ ٹولنگ، جگہ-محدود سہولیات |
| فلور-لیول ڈائی بیس | فورک لفٹ براہ راست پلیسمنٹ یا رولر سلائیڈ | 15،000+ پونڈ | کم (سنگل-سطح، بڑے قدموں کے نشان) | انتہائی بھاری مر جاتا ہے، کم چھت کی کلیئرنس |
ہر نظام کی قسم وزن، رسائی کی رفتار، اور جگہ کے ایک مخصوص چوراہے کو ایڈریس کرتی ہے۔ صحیح انتخاب شاذ و نادر ہی اکیلے ایک متغیر پر آتا ہے۔ یہ اس بات پر منحصر ہے کہ آپ کا وزن کس طرح مرتا ہے، آپ کی سب سے زیادہ تبدیل شدہ مر جاتی ہے، اور آپ کی سہولت کی رکاوٹیں آپس میں ملتی ہیں۔ یہ تعامل ساختی انجینئرنگ کے اصولوں کو سمجھنے کے ساتھ شروع ہوتا ہے جو اس بات کا تعین کرتے ہیں کہ آیا دیا گیا ریک ڈیزائن آپ کے مخصوص لوڈ پروفائل کو محفوظ طریقے سے سنبھال سکتا ہے۔
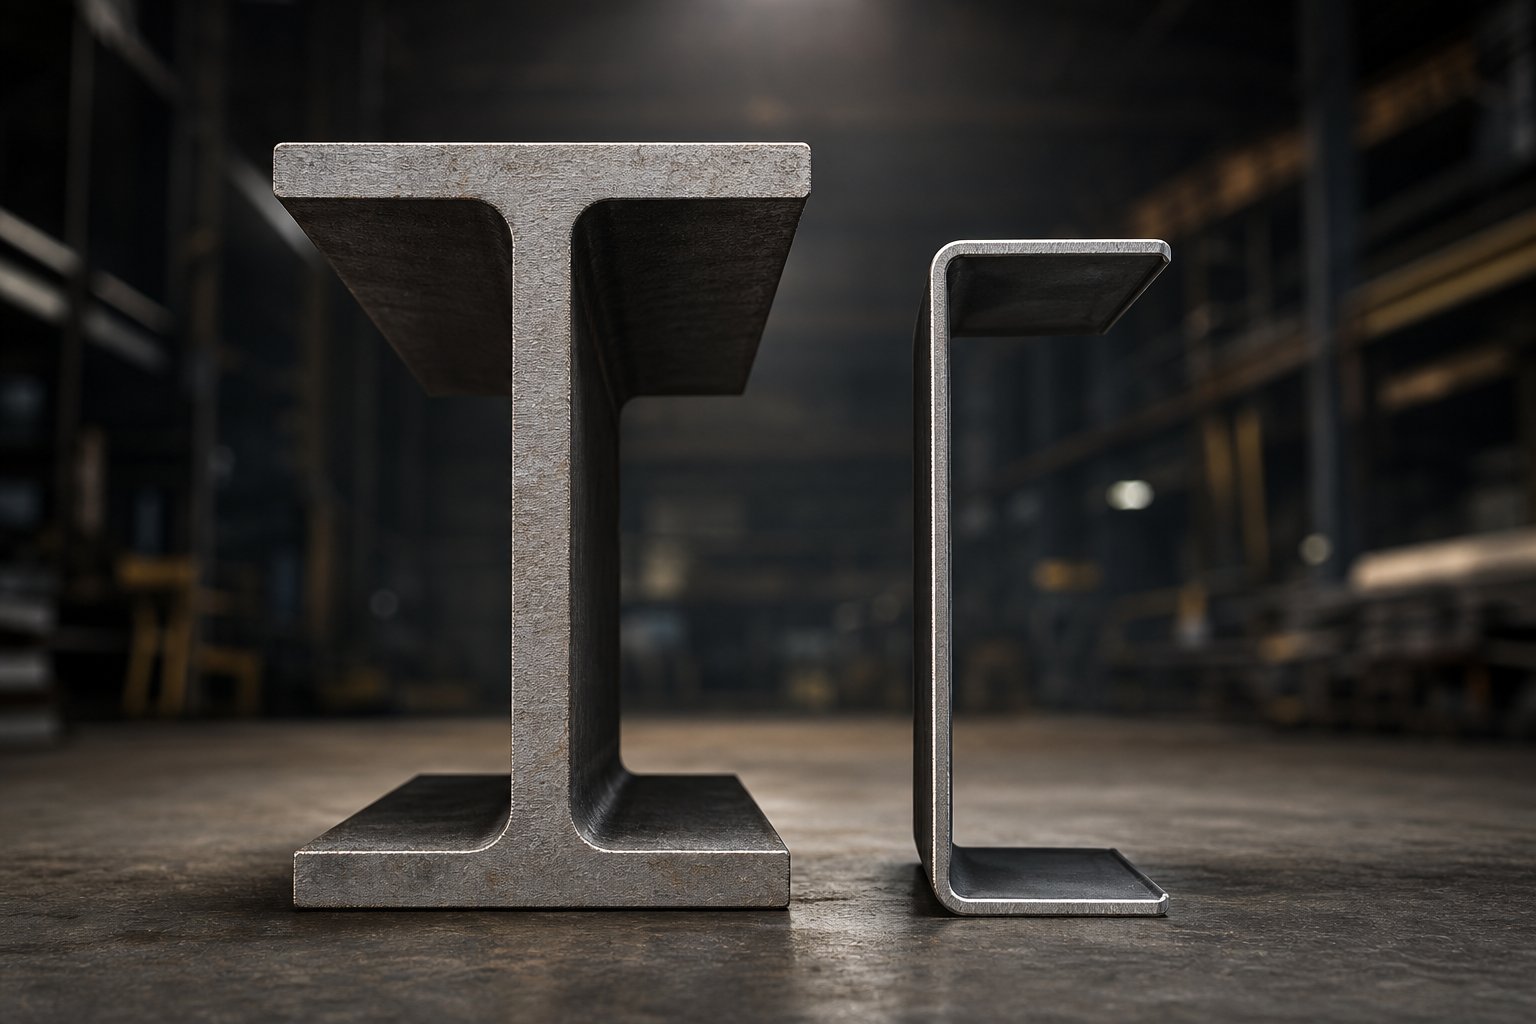
ہیوی-ڈیوٹی ڈائی ریکنگ کے پیچھے سٹرکچرل انجینئرنگ
بہت سے ریکنگ سپلائرز I-بیم کی تعمیر کو سیلنگ پوائنٹ کے طور پر ذکر کرتے ہیں۔ بہت کم وضاحت کرتے ہیں کہ ڈائی اسٹوریج کے لئے یہ اصل میں کیوں اہمیت رکھتا ہے۔ فرق مارکیٹنگ کی زبان نہیں ہے۔ یہ ایک قابل پیمائش انجینئرنگ فائدہ ہے جس کی جڑیں اس بات پر ہیں کہ کس طرح سٹیل کے کراس-حصوں کو مرتکز بوجھ کے نیچے موڑنے کی مزاحمت ہوتی ہے۔
میں-بیم بمقابلہ رول-لوڈ کے تحت اسٹیل کی کارکردگی کو تشکیل دیا
رول-بنایا ریکنگ فلیٹ اسٹیل شیٹ کو رولرس کی ایک سیریز کے ذریعے فیڈ کرکے تیار کیا جاتا ہے جو اسے C-چینلز، ہیٹ سیکشنز، یا باکس پروفائلز میں شکل دیتے ہیں۔ یہ عمل تیز، لاگت-مؤثر ہے، اور عام گودام کے لیے مثالی ہلکے وزن والے اجزاء تیار کرتا ہے۔ جیسا کہپیٹرسن پوپ نوٹ کرتے ہیں۔, رول-فارم ریک انسٹال کرنے، ایڈجسٹ کرنے اور دوبارہ ترتیب دینے میں آسان ہیں، جو انہیں ان سہولیات کے لیے قدرتی طور پر موزوں بناتے ہیں جہاں SKU پروفائلز باقاعدگی سے شفٹ ہوتے ہیں اور بوجھ ہلکے سے اعتدال پسند ہوتے ہیں۔
سٹرکچرل ریکنگ ہاٹ-رولڈ، لو-گیج اسٹیل کا استعمال کرتی ہے جسے جگہ پر تراشنے کے بجائے ایک ساتھ بولٹ کیا جاتا ہے۔ نتیجہ بھاری، دوبارہ ترتیب دینا مشکل، لیکن دباؤ کے تحت بنیادی طور پر مضبوط ہے۔ ساختی نظام تقریباً 20-30% زیادہ بوجھ کی گنجائش فراہم کرتے ہیں جو کہ تقابلی رول کے مقابلے میں-زیادہ ہے، اور ان کا موٹا سٹیل وقت کے ساتھ انحطاط کے خلاف مزاحمت کرتا ہے، جس سے شہتیر کے گھٹنے اور سیدھے نقصان کو روکتا ہے جو زیادہ بوجھ والے ماحول میں جمع ہوتا ہے۔
ڈائی سٹوریج کے لیے، ان دو طریقوں کے درمیان فرق ڈرامائی طور پر وسیع ہو جاتا ہے۔ یہاں کیوں ہے: اہم کارکردگی میٹرک صرف خام وزن کی گنجائش نہیں ہے۔ یہ سیکشن ماڈیولس ہے، جیومیٹرک خاصیت جو اس بات کا تعین کرتی ہے کہ ایک شہتیر کسی خاص مقام پر کتنی اچھی طرح سے موڑنے کے خلاف مزاحمت کرتا ہے۔
سٹیمپنگ ڈیز سے مرکوز پوائنٹ لوڈز کے لیے ہائی سیکشن ماڈیولس والے ساختی اراکین کی ضرورت ہوتی ہے، نہ کہ تقسیم شدہ لوڈ پروفائلز جن کے ارد گرد معیاری پیلیٹ ریکنگ ڈیزائن کی گئی ہو۔ ایک شہتیر کی انحطاط کے ترازو کے خلاف مزاحمت اس کی جڑتا کے لمحے کے ساتھ، اور I-بیم پروفائلز مواد کو فلینجز پر مرکوز کرتے ہیں جہاں موڑنے کا دباؤ سب سے زیادہ ہوتا ہے، جو رول-بنائے گئے چینلز یا ٹیوبوں کے مقابلے میں فی پاؤنڈ سٹیل کی اعلی سختی فراہم کرتا ہے۔
ایک جیسے وزن کے دو شہتیروں کا تصور کریں۔ ایک ایک رول-بنایا ہوا C-چینل ہے جس میں مواد اس کے پروفائل کے ارد گرد نسبتاً یکساں طور پر تقسیم ہوتا ہے۔ دوسرا ایک گرم-رولڈ I-بیم ہے جس کے اوپر اور نیچے کے چوڑے فلینجز ایک پتلے جالے سے الگ ہیں۔ درمیانی وقفے پر مرتکز ڈائی لوڈ کے تحت، I-بیم نمایاں طور پر کم انحراف کرتا ہے کیونکہ اس کا مواد غیر جانبدار محور سے دور بیٹھتا ہے، جس سے جمود کے لمحے میں اضافہ ہوتا ہے۔ اس جیومیٹرک فائدہ کا مطلب ہے کہ ڈائی اسٹوریج ریک کے لیے I-بیم کی تعمیر کم مواد، کم انحراف، اور وسیع حفاظتی مارجن کے ساتھ ایک ہی پوائنٹ بوجھ کو سنبھال سکتی ہے۔
کنکشن پوائنٹس پر ویلڈ کی سالمیت اسی طرح کی منطق کی پیروی کرتی ہے۔ رول-فارم سسٹم عام طور پر ٹیب-اور-سلاٹ کنیکٹرز یا ٹیئر ڈراپ کلپس کا استعمال کرتے ہیں جو مکے سے سیدھے سوراخوں میں جڑ جاتے ہیں۔ یہ کنکشن تقسیم شدہ بوجھ کے تحت اچھی طرح سے کام کرتے ہیں لیکن جب ہیوی پوائنٹ لوڈنگ کا نشانہ بنتے ہیں تو چھوٹے رابطہ پیچ پر دباؤ ڈالتے ہیں۔ ساختی بولڈ کنکشن، اس کے برعکس، بڑی بیئرنگ سطحوں پر منسلک قوتوں کو تقسیم کرتے ہیں۔ بولٹ کو خود ہی مخصوص پری لوڈ ویلیوز پر ٹارک کیا جا سکتا ہے، اور کنکشن کو گسٹ پلیٹوں یا اسٹیفنرز کے ساتھ انجنیئر کیا جا سکتا ہے جہاں بھاری شیلف بوجھ سے لمحہ بہ لمحہ قوتیں کالموں میں منتقل ہوتی ہیں۔
کالم گیج اور کراس-بریسنگ فریم کے استحکام کی تصویر کو مکمل کرتے ہیں۔ ہیوی ڈیوٹی ریکنگ سٹرکچرل انجینئرنگ کے لیے کالموں کی ضرورت ہوتی ہے جو ایک سے زیادہ ڈائی-لدی شیلف کے مشترکہ محوری بوجھ کے نیچے بکلنگ کے خلاف مزاحمت کر سکیں، نیز ڈائی ایکسٹرکشن سے لیٹرل فورسز (10,000-پاؤنڈ ڈائی آف ایک رول پر سلائیڈنگ-بلڈ شیلف پر نمایاں کوالمز کی طاقت سے باہر ہوتی ہے۔ فریم کی گہرائی کی سمت میں ترچھی کراس-بریکنگ ریکنگ کو روکتی ہے، جب کہ کالم کے جوڑوں کے درمیان افقی اسٹرٹس سسٹم کے مربع کو غیر متناسب لوڈنگ کے تحت رکھتے ہیں۔ باریک-گیج رول-بنائے ہوئے کالم، یہاں تک کہ کراس-بریسنگ کے ساتھ، ایک ہی مجموعی ڈائی ویٹ کے تحت بھاری گیج کے ساختی کالموں سے بہت جلد اپنی بکلنگ کی حد تک پہنچ جاتے ہیں۔
PE-مصدقہ انجینئرڈ سسٹمز بمقابلہ کسٹم فیبریکیشن
تمام ہیوی-ڈیوٹی ڈائی ریکنگ ایک ہی عمل کے ذریعے نہیں بنتی ہے۔ تین الگ الگ زمرے مارکیٹ کی خدمت کرتے ہیں، ہر ایک مختلف آپریشنل پروفائلز کے لیے موزوں ہے:
- PE-مصدقہ انجینئرڈ ریکنگ سسٹم:یہ لائسنس یافتہ پروفیشنل انجینئرز کے ذریعہ ڈیزائن کیے گئے ہیں، آپ کے ڈائی ویٹ اور سہولت کے حالات کے لیے مخصوص ساختی حسابات کے ساتھ تجزیہ کیے گئے ہیں، اور پی ای مہر کے ساتھ مہر لگا دی گئی ہے۔ وہ ANSI/RMI MH16.1 معیارات پر پورا اترتے ہیں، دستاویزی لوڈ ریٹنگز شامل کرتے ہیں، اور بلڈنگ کوڈ اور پرمٹ کی ضروریات کو پورا کرتے ہیں۔ PE-مصدقہ انجنیئرڈ ڈائی ریکنگ سسٹم مناسب انتخاب ہیں جب بھی مقامی بلڈنگ کوڈز کو بھاری اسٹوریج کی تنصیبات کے لیے ساختی حسابات کی ضرورت ہوتی ہے، جب سیسمک ڈیزائن لازمی ہوتا ہے، یا جب آپ کی سہولت کے انشورنس کیریئر کو دستاویزی انجینئرنگ کی ضرورت ہوتی ہے۔
- معیاری تجارتی بھاری-ڈیوٹی ریکنگ:معیاری جانچ کی بنیاد پر شائع شدہ لوڈ چارٹس کے ساتھ تیار کردہ مصنوعات فروخت کی جاتی ہیں۔ یہ سسٹم اس وقت کام کرتے ہیں جب آپ کا ڈائی ویٹ مینوفیکچرر کے ٹیسٹ شدہ پیرامیٹرز کے اندر آتا ہے اور آپ کی انسٹالیشن کی شرائط (منزل کی گنجائش، سیسمک زون، چھت کی اونچائی) کیٹلاگ کے مفروضوں کے مطابق ہوتی ہیں۔ ان کی قیمت حسب ضرورت -انجینئرڈ سلوشنز سے کم ہے اور تیزی سے بھیجتے ہیں، لیکن آپ کو یہ تصدیق کرنے کی ذمہ داری وراثت میں ملتی ہے کہ آپ کے مخصوص بوجھ شائع شدہ درجہ بندیوں سے مماثل ہیں۔
- اپنی مرضی کے مطابق-ویلڈڈ من گھڑت حل:مقامی فیبریکیشن شاپس کے ذریعہ ایک سہولت کے عین مطابق تصریحات کے مطابق بنایا گیا ہے۔ یہ لاگت-سادہ، کم-لیول ڈائی بیسز یا منفرد کنفیگریشنز کے لیے مؤثر ہو سکتے ہیں جن کا کوئی کیٹلاگ پروڈکٹ ایڈریس نہیں ہے۔ خطرہ انجینئرنگ دستاویزات کی کمی ہے: پی ای کے جائزے کے بغیر، ڈائی ریک کے لیے بوجھ کی صلاحیت انجینئرنگ مکمل طور پر فیبریکیٹر کے تجربے اور فیصلے پر انحصار کرتی ہے۔ انجینئرنگ کے حساب کے بغیر ویلڈیڈ ریک برسوں تک برقرار رہ سکتا ہے یا جب کوئی بھاری ڈائی انوینٹری میں داخل ہوتا ہے تو یہ پوشیدہ ناکامی کی حد تک پہنچ سکتا ہے۔
ان زمروں کے درمیان فیصلہ اکثر ذمہ داری اور بوجھ کی شدت پر آتا ہے۔ ڈائی انوینٹریز کے لیے جہاں انفرادی شیلف کا بوجھ 5,000 پاؤنڈ سے زیادہ ہے، PE-تصدیق شدہ نظام ساختی اعتماد اور دستاویزی تعمیل دونوں فراہم کرتے ہیں۔ معتدل اونچائیوں پر ذخیرہ شدہ ہلکی ٹولنگ کے لیے، شائع شدہ لوڈ چارٹس کے ساتھ معیاری تجارتی بھاری-ڈیوٹی ریکنگ کم قیمت پر مناسب کارکردگی فراہم کرتی ہے۔ جہاں جیومیٹری غیر معمولی ہوتی ہے وہاں حسب ضرورت فیبریکیشن خلا کو پُر کرتی ہے، لیکن اس میں ابھی بھی انجینئرنگ کا جائزہ شامل ہونا چاہیے جب بوجھ کافی ہو۔
ساخت کے پیچھے اسٹیل کو سمجھنا مساوات کا ایک رخ ہے۔ دوسرا پہلو، یکساں طور پر اہم، اس بات کو یقینی بنا رہا ہے کہ آپ جو بھی نظام منتخب کرتے ہیں وہ حفاظتی کوڈز اور معائنہ کے معیارات پر پورا اترتا ہے جو بڑے پیمانے پر صنعتی اسٹوریج کو کنٹرول کرتے ہیں۔
ڈائی سٹوریج کے لیے حفاظتی تعمیل اور OSHA کے معیارات
ایک 12,000 پاؤنڈ پروگریسو ڈائی ذخیرہ شدہ تین درجے اونچے ایسے نتائج پیدا کرتی ہے کہ اگر معاون ڈھانچہ ناکام ہوجاتا ہے تو کوئی معیاری گودام بوجھ کبھی نہیں ہوگا۔ اس کے باوجود بھاری ڈائی ریکنگ کے لیے حفاظتی تعمیل سٹیمپنگ انڈسٹری میں سب سے زیادہ نظرانداز کیے جانے والے موضوعات میں سے ایک ہے۔ کوئی بھی مدمقابل اس پر خاطر خواہ توجہ نہیں دیتا، اور بہت سی سہولیات دستاویزی لوڈ ریٹنگز، مناسب اینکرنگ، یا طے شدہ معائنہ کے بغیر ریکنگ سسٹم چلاتی ہیں۔
یہاں آپ کو جاننے کی ضرورت ہے: OSHA کوئی اسٹینڈ اکیلا ضابطہ شائع نہیں کرتا ہے جو خاص طور پر ڈائی سٹوریج ریک کو کنٹرول کرتا ہے۔ اس کے بجائے، نفاذ پر انحصار کرتا ہے۔جنرل ڈیوٹی شق(OSH ایکٹ کا سیکشن 5(a)(1)) صنعت کے متفقہ معیارات کے ساتھ مل کر۔ اس کا مطلب ہے کہ آپ کی ذمہ داریاں حقیقی ہیں، یہاں تک کہ اگر کوئی ایک ضابطہ نام کے ساتھ "ڈائی اسٹوریج" کی ہجے نہیں کرتا ہے۔
بھاری صنعتی ریکنگ کے لیے OSHA کے تقاضے
OSHA جنرل ڈیوٹی شق کا استعمال آجروں کو ریک سے متعلقہ خطرات کے لیے حوالہ دینے کے لیے کرتا ہے{0}} بشمول صلاحیت کے نشانات، ناکافی اینکرنگ، اور اوور لوڈنگ۔ جیسا کہجے جے کیلر کے حفاظتی وسائلوضاحت کریں، یہاں تک کہ ریک کے ٹوٹنے کے بغیر بھی، ایسے سسٹمز جو ڈوب جاتے ہیں یا اوور لوڈنگ کے ثبوت دکھاتے ہیں ان کو حادثات تصور کیا جا سکتا ہے جو کہ ہونے کا انتظار کر رہے ہیں۔ OSHA معائنہ کے دوران ANSI/MH 16.1 (صنعتی اسٹیل سٹوریج ریک کا ڈیزائن، جانچ، اور استعمال) کا حوالہ دیتا ہے، جس میں اینکرنگ، لوڈ ریٹنگ، لوڈ کنفیگریشن، معائنہ، اور دیکھ بھال کا احاطہ کیا گیا ہے۔
سٹیمپنگ ڈائی سٹوریج کے لیے، لوڈ ریٹنگ کے تقاضے زیادہ اہمیت رکھتے ہیں۔ یکساں طور پر تقسیم شدہ لوڈنگ کی بنیاد پر ایک ریک میں 10,000 پاؤنڈ فی شیلف لیول کی شائع شدہ گنجائش ہو سکتی ہے۔ اسی شیلف پر مرتکز فوٹ پرنٹ کے ساتھ 10,000 پاؤنڈ ڈائی رکھیں، اور اصل ساختی طلب مخصوص پوائنٹس پر درجہ بندی سے زیادہ ہو سکتی ہے۔ فرض شدہ صلاحیت اور اصل مرتکز بوجھ کے رویے کے درمیان یہ فرق وہیں ہے جہاں OSHA حوالہ جات اور ساختی ناکامیوں کی ابتدا ہوتی ہے۔ انجنیئرڈ لوڈ ریٹنگز جو آپ کے مخصوص ڈائی ویٹ اور رابطے کے نشانات کا حساب رکھتی ہیں وہ واحد قابل دفاع طریقہ ہے۔
ڈائی اسٹوریج کے لیے اضافی OSHA-متعلقہ تقاضوں میں شامل ہیں:
- گلیارے کی منظوری:OSHA کے گودام کے رہنما خطوط مستقل راستوں کے لیے نشان زدہ حدود اور سامان کو سنبھالنے کے لیے کافی کلیئرنس کی ضرورت ہے۔ فورک لفٹ یا اوور ہیڈ کرین کے ذریعے حاصل ہونے والی ڈیز کو عام پیلیٹ اسٹوریج کے مقابلے وسیع تر منظوری کی ضرورت ہوتی ہے۔
- اوور ہیڈ سپرنکلر کلیئرنس:ضابطہ 1910.159(c)(10) ذخیرہ شدہ مواد اور اوور ہیڈ سپرنکلر کے درمیان کم از کم 18 انچ عمودی کلیئرنس کو لازمی قرار دیتا ہے۔ اونچے ریک میں لمبے ڈائی اسٹیک آسانی سے اس حد کی خلاف ورزی کر سکتے ہیں۔
- ملازمین کی تربیت:ڈیز نکالنے اور رکھنے والے کارکنوں کو لوڈ کی درجہ بندی، جگہ کا مناسب طریقہ کار، اور نقصان کی اطلاع دینے کی ذمہ داریوں کو سمجھنا چاہیے۔ OSHA تربیت یافتہ آپریٹرز کی توقع رکھتا ہے، نہ کہ قابلیت کے مفروضوں سے۔
زلزلہ ڈیزائن اور ریک معائنہ پروٹوکول
ہیوی ڈائی ریکنگ کے لیے سیسمک اینکرنگ خصوصی توجہ کا مستحق ہے کیونکہ ذخیرہ شدہ ماس زلزلے کے خطرے کو تیزی سے بڑھا دیتا ہے۔ چار سطحوں پر 60,000 پاؤنڈ ٹولنگ رکھنے والا ریک یہاں تک کہ اعتدال پسند زمینی حرکت کے دوران بہت زیادہ پس منظر کی قوتیں پیدا کرتا ہے۔ایس جے ایف کی اینکرنگ گائیڈ لائنزنوٹ کریں کہ سیسمک ڈیزائن کیٹیگری C یا اس سے زیادہ کی سہولیات کے لیے عام طور پر فی کالم دو اینکرز، بڑے قطر کے فاسٹنرز، ایمبیڈمنٹ کی گہرائی میں اضافہ، اور ممکنہ طور پر مضبوط سلیب یا انجینئرڈ فوٹنگز کی ضرورت ہوتی ہے۔
کنکریٹ سلیب خود اکثر کمزور لنک بن جاتا ہے۔ تنصیب سے پہلے، سلیب کی موٹائی، کمپریسیو طاقت (PSI)، موجودہ کریکنگ، اور ریبار پلیسمنٹ کا جائزہ لیں۔ اگر سلیب زلزلے کی طلب کے تحت لنگر کے بوجھ کو سہارا نہیں دے سکتا، تو ریک میں ہیوی-گیج اسٹیل کی کوئی مقدار ناکامی کو نہیں روک سکتی۔
ڈائی سٹوریج ریکنگ کے لیے معائنہ پروٹوکول عام گودام کے نظاموں سے زیادہ بار بار اور زیادہ سخت ہونے چاہئیں۔ سخت کوارٹرز میں کام کرنے والے بھاری سامان کے ذریعے ڈیز کو لوڈ اور ان لوڈ کیا جاتا ہے۔ فورک لفٹ ٹائن سٹرائیکس، آف-سینٹر ڈائی پلیسمنٹ، اور بار بار بھاری سائیکلنگ تمام وقت کے ساتھ ساختی سالمیت کو گرا دیتی ہے۔ تباہ شدہ ریک سیکشنز کو فوری طور پر الگ تھلگ کیا جانا چاہیے اور مستند اہلکاروں کے ذریعے ان کا جائزہ لیا جانا چاہیے جو کہ مینوفیکچرر-منظور شدہ مرمت کے اجزاء استعمال کرتے ہیں، کبھی بھی اصلاحی اصلاحات نہیں۔
اس ترجیحی ڈائی اسٹوریج ریک سیفٹی انسپیکشن چیک لسٹ کو اپنی سہولت کے لیے بنیادی لائن کے طور پر استعمال کریں:
- لوڈ درجہ بندی کی توثیق:تصدیق کریں کہ پوسٹ کردہ لوڈ کی صلاحیتیں اصل مرتکز ڈائی بوجھ کی عکاسی کرتی ہیں، تقسیم شدہ پیلیٹ مفروضوں کی نہیں۔ دوبارہ گنتی کریں کہ آیا انسٹالیشن کے بعد سے ڈائی وزن میں اضافہ ہوا ہے۔
- سیسمک اینکرنگ کی تصدیق:تصدیق کریں کہ ہر کالم بیس پلیٹ آپ کے سیسمک ڈیزائن کے زمرے کے لیے درست ٹارک ویلیوز اور سرایت کی گہرائی پر منظور شدہ فاسٹنرز کے ساتھ لنگر انداز ہے۔
- گلیارے کی منظوری کی توثیق:ماہانہ سامان کی ضروریات کے خلاف اصل کلیئرنس کی پیمائش کریں، خاص طور پر لے آؤٹ میں تبدیلی یا نئے ڈائی اضافے کے بعد۔
- ریک کو پہنچنے والے نقصان کے معائنہ کا شیڈول:ہائی-ٹریفک ڈائی اسٹوریج والے علاقوں میں ہفتہ وار بصری معائنہ کریں۔ جھکے ہوئے کالموں، بگڑے ہوئے بیم کنیکٹرز، پھٹے ہوئے ویلڈز، اور کراس-بریسنگ کو تلاش کریں۔ سہ ماہی جامع ساختی آڈٹ انجام دیں۔
- آپریٹر ٹریننگ فریکوئنسی:کم از کم سالانہ تمام ڈائی ہینڈلنگ اہلکاروں کو دوبارہ تربیت دیں اور جب بھی نئی ریکنگ کنفیگریشنز، ہیوی ڈیز، یا میٹریل ہینڈلنگ کے مختلف آلات متعارف کرائے جائیں۔
ڈائی سٹوریج سیفٹی کے لیے اہم ذہنیت کی تبدیلی یہ ہے: آپ صارفین کے سامان کو ذخیرہ نہیں کر رہے ہیں جہاں ناکامی کا مطلب نقصان شدہ انوینٹری ہے۔ آپ مرتکز لوگوں کو ذخیرہ کر رہے ہیں جو مار سکتے ہیں۔ لوڈ ریٹنگ، اینکرنگ، اور معائنہ کی فریکوئنسی کے بارے میں ہر فیصلے کو اس حقیقت کی عکاسی کرنی چاہیے۔ تعمیل کاغذی کارروائی نہیں ہے۔ یہ کنٹرولڈ آپریشنز اور تباہ کن ناکامی کے درمیان فرق ہے۔
حفاظتی معیارات اس بات کی وضاحت کرتے ہیں کہ آپ کی ریکنگ کو کیا برداشت کرنا چاہیے۔ اگلا غور یہ ہے کہ ریکنگ اس کے ارد گرد کے فزیکل انفراسٹرکچر میں کیسے فٹ بیٹھتی ہے، کرین کلیئرنس اوور ہیڈ سے لے کر نیچے فرش سلیب کی گنجائش تک۔
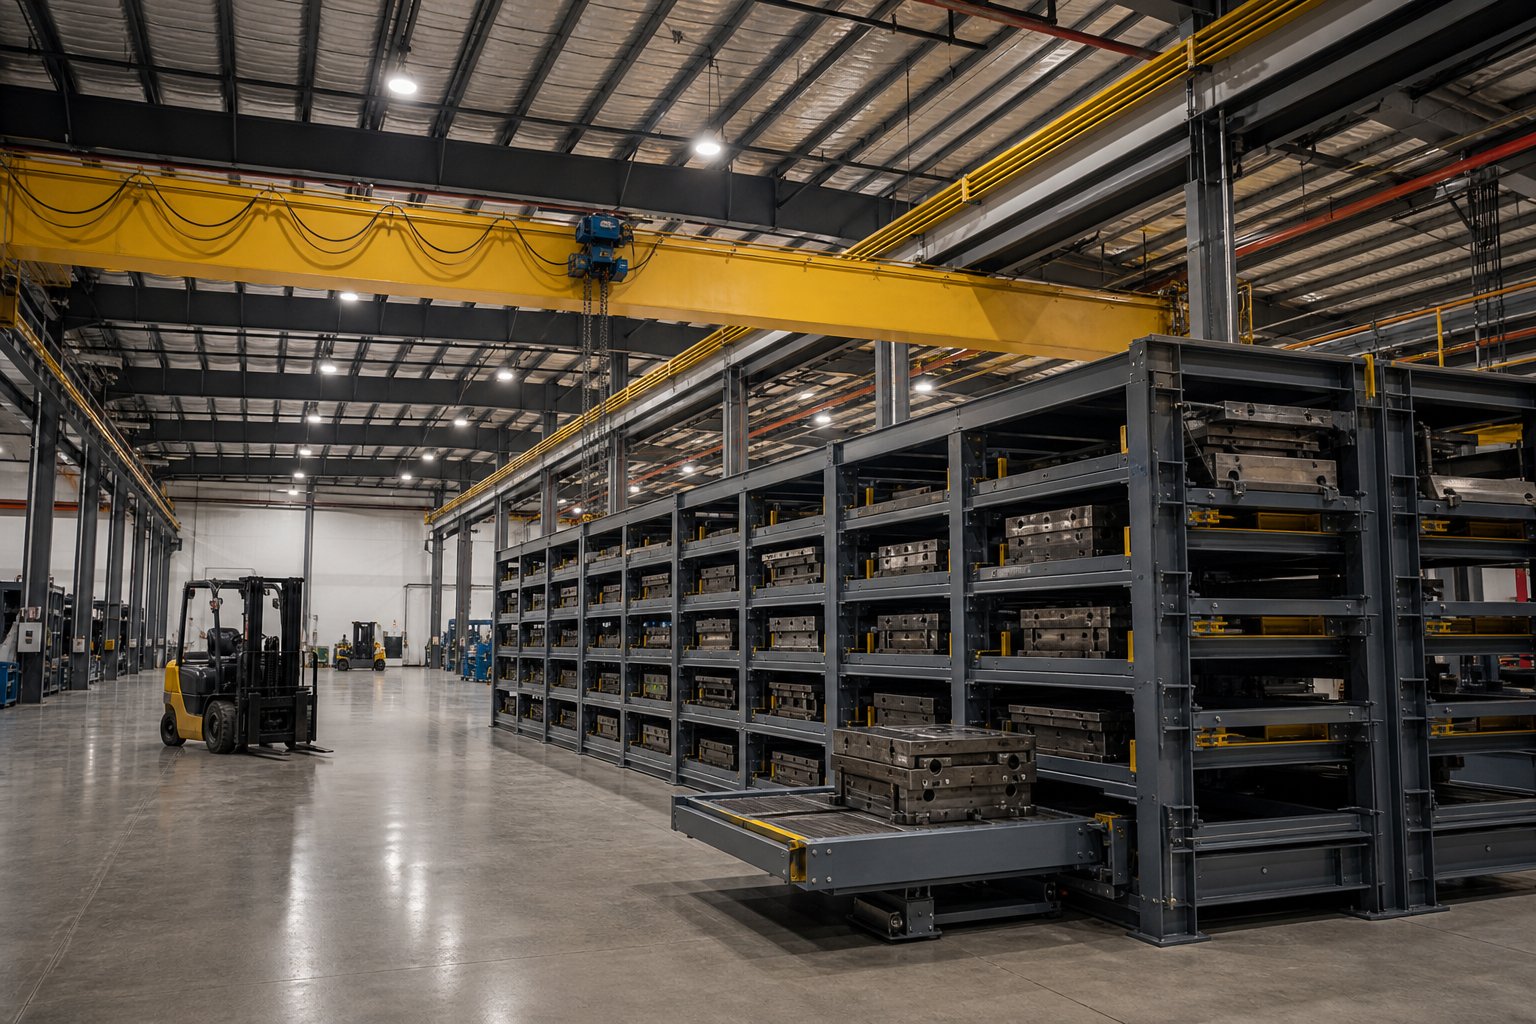
میٹریل ہینڈلنگ اور سہولت لے آؤٹ کے ساتھ ریکنگ کو مربوط کرنا
اگر آپ کی کرین اوپری شیلف تک نہیں پہنچ سکتی یا آپ کی فورک لفٹ گلیارے میں نہیں مڑ سکتی ہے تو آپ کے سب سے بھاری مرنے کے لیے درجہ بندی کردہ ریکنگ سسٹم کا کوئی مطلب نہیں ہے۔ ڈائی ریکنگ کے لیے میٹریل ہینڈلنگ انضمام وہ جگہ ہے جہاں ساختی صلاحیت آپریشنل حقیقت کو پورا کرتی ہے۔ ریک تنہائی میں موجود نہیں ہے۔ یہ کرینوں، فورک لفٹوں، فرش سلیبوں، اور ٹریفک کے نمونوں کے سہولت کے ماحولیاتی نظام کے اندر موجود ہے جس پر سب کو مل کر کام کرنا چاہیے۔
کرین تک رسائی اور اوور ہیڈ کلیئرنس کی ضروریات
اوورہیڈ برج کرینیں ملٹی-سطح کے ریک سے ڈائز کو لوڈ کرنے اور اتارنے کا بنیادی طریقہ ہیں، خاص طور پر دراز کے نظاموں کو رول-جہاں شیلف باہر کی طرف پھیلی ہوئی ہے اور ڈائی عمودی طور پر اٹھتی ہے۔ وہ عمودی لفٹ کا راستہ ہر ریک بے کے اوپر بلا روک ٹوک کلیئرنس کا مطالبہ کرتا ہے۔ فیOSHA 1910.179(b)(6)، کرین اور کسی بھی رکاوٹ کے درمیان کم از کم 3 انچ اوور ہیڈ اور 2 انچ لیٹرل کلیئرنس کو برقرار رکھا جانا چاہیے۔ عملی طور پر، ڈائی ریک کرین تک رسائی کی کلیئرنس کی ضروریات اس ریگولیٹری کم از کم سے کہیں زیادہ ہیں۔ آپ کو ہک بلاک کے لیے کافی اونچائی، دھاندلی، اپنی اٹھائی ہوئی پوزیشن میں خود ڈائی، اور سب سے اوپر ریک کی سطح سے اوپر محفوظ مینیوورنگ مارجن کی ضرورت ہے۔
ریاضی پر غور کریں: اگر آپ کا سب سے اونچا ریک لیول 10 فٹ پر بیٹھتا ہے، اور جو ڈائی نکالی جا رہی ہے وہ 18 انچ لمبا ہے جس میں 24 انچ دھاندلی اور اس کے اوپر ہک بلاک ہے، تو آپ کے کرین کے ہک کو کم از کم 13.5 فٹ بغیر رکاوٹ والی عمودی جگہ کی ضرورت ہے۔ اسپرنکلر، لائٹنگ، HVAC ڈکٹ ورک، اور سٹرکچرل بیم کے لیے کلیئرنس شامل کریں، اور بہت سی سہولیات سے پتہ چلتا ہے کہ ان کے اوور ہیڈ ماحول ریک کی اونچائی کو فرش کی جگہ سے زیادہ محدود کرتے ہیں۔
شیلف کلیئرنس کو رول آؤٹ-ایک اور جہت کا اضافہ کرتا ہے۔ جب ایک دراز پوری طرح پھیلتا ہے، تو ڈائی کو دونوں طرف سے ریک کے فریم کو صاف کرنا چاہیے اور سامنے کا اوور ہینگ ملحقہ گلیاروں یا کرین کے نقطہ نظر کے راستوں میں مداخلت نہیں کرنا چاہیے۔ موٹرائزڈ ہیوی-ڈیوٹی دراز جو 75% تک پھیلے ہوئے ہیں ابھی بھی کرین کے اپروچ اینگل اور سلنگ اسپریڈ کے لیے منصوبہ بندی کی ضرورت ہے۔
فورک لفٹ گلیارے کی منصوبہ بندی اور فرش لوڈ کرنے کی صلاحیت
ڈائی سٹوریج ریکنگ کے لیے فورک لفٹ کے گلیارے کی چوڑائی آپ کے ٹولنگ کو سنبھالنے والے آلات کی کلاس پر منحصر ہے۔ دیمعیاری فارمولہسیدھا ہے: دائیں زاویہ اسٹیک طول و عرض کے علاوہ بوجھ کی لمبائی اور کلیئرنس۔ ایک عام 5,000 پاؤنڈ کاؤنٹر بیلنس فورک لفٹ 48 انچ کی ڈائی کو سنبھالنے کے لیے تقریباً 12 سے 13 فٹ گلیارے کی چوڑائی کی ضرورت ہوتی ہے۔ ریچ ٹرک اسے 8 سے 10 فٹ تک کم کرتے ہیں، لیکن زیادہ تر ڈائی ہینڈلنگ میں بھاری کاؤنٹر بیلنس یا مخصوص ٹرک شامل ہوتے ہیں جن میں گودام کے معیاری آلات سے زیادہ موڑ والے ریڈی ہوتے ہیں۔
مرنے سے ایک پیچیدگی پیدا ہوتی ہے جو پیلیٹ نہیں کرتے ہیں: لوڈ کے فاسد طول و عرض۔ فورک لفٹ پر 96 انچ لمبا پروگریسو ڈائی ایک معیاری 48 انچ پیلیٹ کے مقابلے گلیارے کی چوڑائی کے حساب کتاب کو نمایاں طور پر تبدیل کرتا ہے۔ آپ اپنے سب سے طویل مرنے کی بنیاد پر حساب لگانا چاہیں گے، نہ کہ آپ کی اوسط کی، تاکہ ایسے گلیاروں کو بنانے سے بچ سکیں جو زیادہ تر ٹولنگ کے لیے کام کریں لیکن آپ کے سب سے بڑے سیٹوں کو پھنسائیں۔
بھاری ڈائی ریک کے لیے فلور لوڈ کی گنجائش باقی تمام چیزوں کے نیچے چھپی ہوئی رکاوٹ ہے۔ جیسا کہسسکو-ایگل کے انجینئرنگ وسائلاس بات پر زور دیں کہ کنکریٹ سلیب اور مٹی کے ذیلی گریڈ دونوں کو مشترکہ ریک اور ڈائی ویٹ کو سہارا دینا چاہیے۔ 4 گودام کے عام سلیب 4 سے 8 انچ موٹے ہوتے ہیں، لیکن صرف موٹائی ہی صلاحیت کا تعین نہیں کرتی ہے۔ کنکریٹ کمپریسیو طاقت (PSI)، ریبار اسپیسنگ، جوائنٹ لوکیشنز، اور سب گریڈ کمپیکشن اس بات کا سبب بنتے ہیں کہ آیا آپ کا فرش محفوظ طریقے سے انسٹالیشن کو لے جا سکتا ہے۔
کسی بھی ریکنگ سسٹم کی وضاحت کرنے سے پہلے، سہولت کی یہ کلیدی پیمائشیں جمع کریں:
- فرش سلیب کی موٹائی، کمک کی قسم، اور کمپریسیو طاقت (PSI)
- اوور ہیڈ رکاوٹ کی اونچائی (کرین رن وے، اسپرنکلر، لائٹنگ، ڈکٹ ورک، ساختی ارکان)
- ریک کے چہرے سے قریب ترین مخالف رکاوٹ تک گلیارے کی چوڑائی دستیاب ہے۔
- کالم میں وقفہ کاری اور مطلوبہ ریک مقامات سے قربت
- سٹوریج ایریا میں اور باہر ڈائی ٹرانسپورٹ کے لیے دروازے کھولنے کے طول و عرض
- ریک کے مجوزہ مقام سے پریس لائنز اور سٹیجنگ ایریاز کا فاصلہ
ڈائی سٹوریج کی سہولت کے لے آؤٹ پلاننگ کو ریکنگ اور پریس کے درمیان سفر کے راستے کو کم سے کم کرنا چاہیے جو ڈائی سرو کرتے ہیں۔ نقل و حمل کے فاصلے کا ہر اضافی فٹ تبدیلیوں میں وقت کا اضافہ کرتا ہے، پیداواری علاقوں میں فورک لفٹ ٹریفک کو بڑھاتا ہے، اور نقصان سے نمٹنے کے امکانات کو بڑھاتا ہے۔ پوزیشن ہائی-فریکوئنسی ان کی تفویض کردہ پریس لائنوں کے قریب ترین مر جاتی ہے، ایک مخصوص سٹیجنگ ایریا کے ساتھ جہاں اگلی ڈائی کو پہلے سے-پوزیشن کیا جا سکتا ہے اور تبدیلی کی ونڈو کھلنے سے پہلے معائنہ کیا جا سکتا ہے۔ کم-فریکوئنسی یا آرکائیو شدہ ڈیز زیادہ دور دراز مقامات پر قبضہ کر سکتے ہیں جہاں بازیافت کے طویل وقت قابل قبول ہیں۔
ٹریفک کا بہاؤ اتنا ہی اہمیت رکھتا ہے جتنا قربت۔ ایک طرفہ گلیارے پیٹرن لوڈ اور ان لوڈ شدہ فورک لفٹوں کے درمیان تنازعات سے روکتے ہیں-۔ سٹوریج ایریا کے اندر اور باہر جانے والے راستے الگ کریں پیداواری ٹریفک کو بغیر کسی رکاوٹ کے آگے بڑھتے رہتے ہیں۔ جب کرین اور فورک لفٹ کے راستے اوورلیپ ہوتے ہیں، تو واضح آپریشنل طریقہ کار اور جسمانی علیحدگی بیک وقت آپریشن کے خطرے کو کم کرتی ہے جس سے پنچ پوائنٹس بنتے ہیں۔
ریکنگ سپلائر سے رابطہ کرنے سے پہلے ان فزیکل پیرامیٹرز کو دستاویزی شکل دینے سے پروجیکٹ میں تاخیر کا سب سے عام ذریعہ ختم ہو جاتا ہے: وسط -تنصیب کا پتہ لگانا کہ فرش بوجھ کو نہیں سنبھال سکتا، کرین اوپر کی سطح تک نہیں پہنچ سکتی، یا آپ کے فرش پر پہلے سے موجود آلات کے لیے گلیارے بہت تنگ ہیں۔ یہ دستاویزات براہ راست آپریشنل سوال میں بھی شامل ہوتی ہیں جو ہر ٹولنگ مینیجر بالآخر پوچھتا ہے: مناسب ڈائی اسٹوریج دراصل پریس کی تبدیلی کے وقت کو کیسے کم کرتا ہے؟
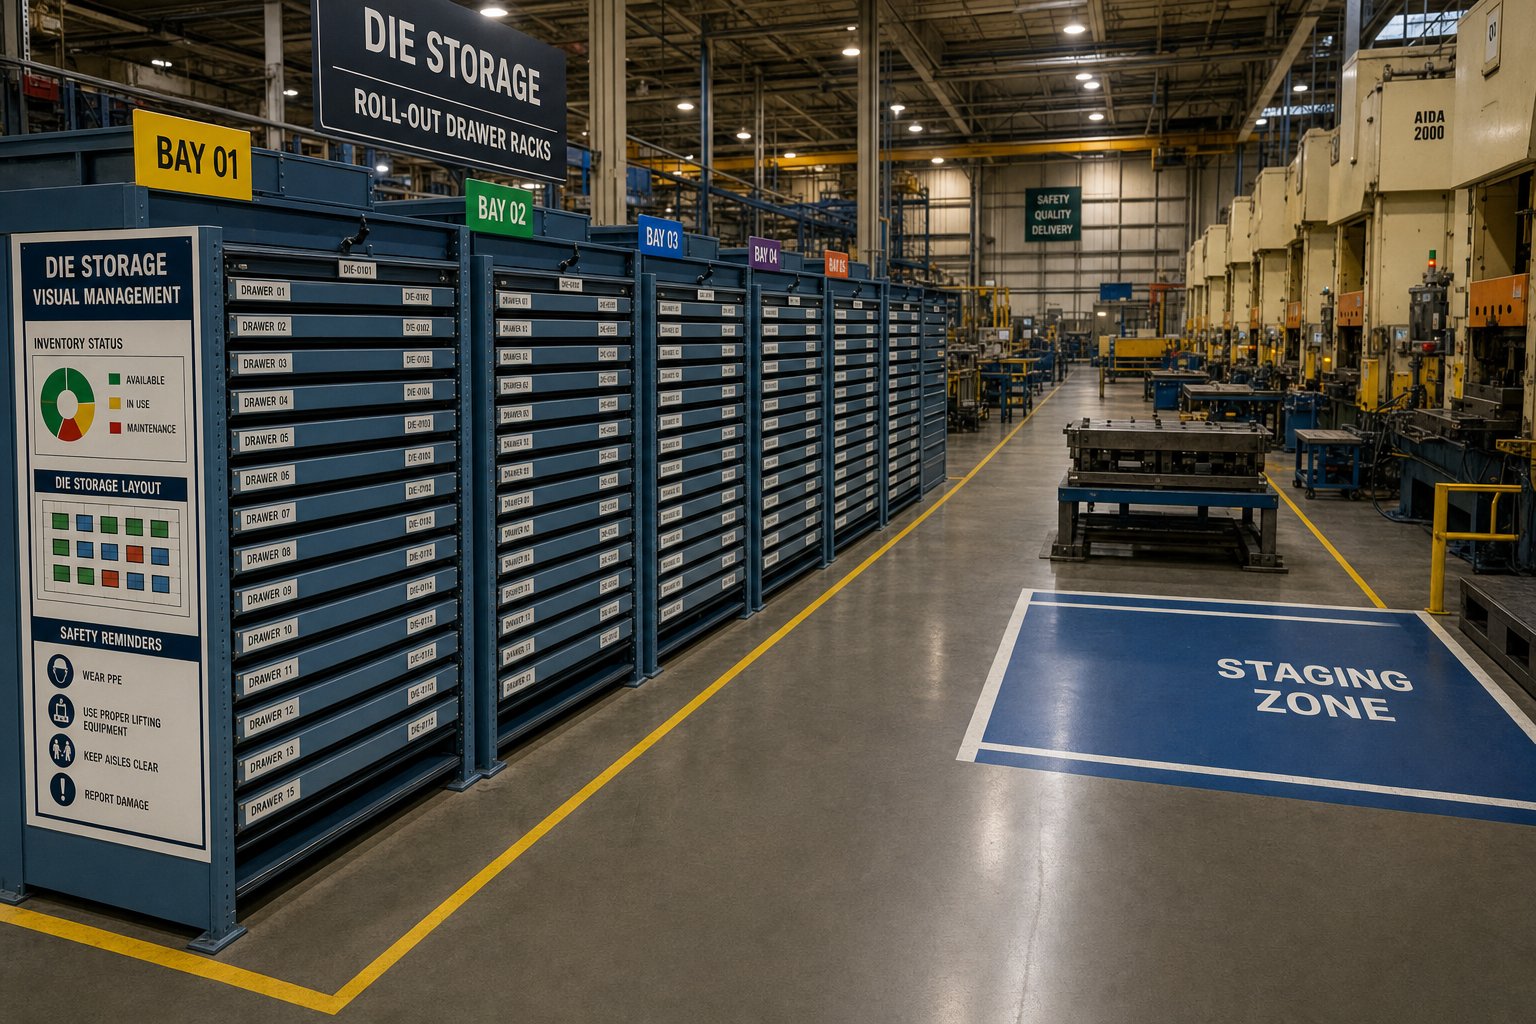
ڈائی سٹوریج آرگنائزیشن اور پریس چینج اوور کی کارکردگی
ڈائی چینج کے دوران ہر منٹ ایک پریس بیکار بیٹھنے پر پیسہ خرچ ہوتا ہے۔ نہ صرف کھوئے ہوئے آؤٹ پٹ میں، بلکہ نیچے کی دھارے کے نظام الاوقات میں خلل، اوور ٹائم لیبر، اور مسڈ ڈیلیوری ونڈوز میں۔ زیادہ تر آپریشنز جس چیز کو نظر انداز کرتے ہیں وہ یہ ہے کہ اس بیکار وقت کا کتنا حصہ پریس سے نہیں بلکہ واپس اسٹوریج ایریا سے نکلتا ہے جہاں اگلی موت تیار اور انتظار کرنی چاہیے۔
ایس ایم ای ڈی پریس چینج اوور کے لیے ڈائی سٹوریج دبلی پتلی طریقہ کار کا حصہ نہیں ہے۔ یہ اس کے بنیادی اصول کا براہ راست اطلاق ہے: اندرونی سیٹ اپ کی سرگرمیوں کو بیرونی سرگرمیوں میں تبدیل کرنا۔ اگر آپ کی ٹیم اگلی ڈائی کو تلاش، معائنہ اور اسٹیج نہیں کر سکتی جب کہ پریس ابھی بھی موجودہ کام چلا رہا ہے، تو آپ کی تبدیلی کی گھڑی کسی کے بولسٹر پلیٹ کو چھونے سے بہت پہلے شروع ہو جاتی ہے۔
ڈائی آرگنائزیشن پریس چینج اوور کو کیسے تیز کرتی ہے۔
دیSMED طریقہ کارشیگیو شنگو کے ذریعہ تیار کردہ تبدیلی کو چار مراحل میں تقسیم کرتا ہے: اندرونی اور بیرونی سرگرمیوں کو الگ کرنا، اندرونی کو بیرونی میں تبدیل کرنا، تمام کارروائیوں کو ہموار کرنا، اور نئے طریقہ کار کو معیاری بنانا۔ مناسب ڈائی ریکنگ پہلے دو مراحل کو براہ راست قابل بناتی ہے۔ جب ڈیز کو ایک سٹرکچرڈ ریکنگ سسٹم کے اندر وقف شدہ، لیبل والی پوزیشنوں میں منظم کیا جاتا ہے، تو تلاش-اور-ریٹریو فیز ایک بیرونی سرگرمی بن جاتی ہے جو اس وقت ہوتی ہے جب پریس اپنا موجودہ رن مکمل کر لیتا ہے۔
غور کریں کہ منظم اسٹوریج کے بغیر کیا ہوتا ہے۔ ایک فورک لفٹ آپریٹر تبدیلی کا سگنل حاصل کرتا ہے، فرش-اسٹیکڈ ڈائی ایریا کی طرف جاتا ہے، بصری طور پر ملتے جلتے سیٹوں کے درمیان صحیح ٹول کی شناخت کرنے میں وقت گزارتا ہے، ممکنہ طور پر ضرورت کے مطابق دوسرے ڈائز کو منتقل کرتا ہے، پھر اسے پریس تک پہنچاتا ہے۔ یہ ترتیب اصل مکینیکل تبدیلی شروع ہونے سے پہلے 20 سے 45 منٹ تک لگ سکتی ہے۔ ایک اچھی طرح سے-منظم ریکنگ سسٹم کے ساتھ، آپریٹر ایک معلوم بے اور پوزیشن نمبر پر جاتا ہے، ڈائی کو ایک ہی پل میں نکالتا ہے، اور اسے پریس کے ساتھ لگاتا ہے۔ یہ بازیافت 5 سے 10 منٹ تک گر جاتی ہے۔
یہاں یہ ہے کہ ڈائی ریکنگ پورے ورک فلو میں تبدیلی کے وقت کو کیسے کم کرتی ہے:
- تلاش کے وقت کو ختم کرتا ہے:واضح لیبلنگ اور ڈیجیٹل انوینٹری ٹریکنگ کے ساتھ تفویض کردہ ریک پوزیشنز کا مطلب ہے کہ آپریٹرز کبھی بھی ٹولنگ کا شکار نہیں کرتے ہیں۔ تبدیلی شروع ہونے سے پہلے اگلے مرنے کا مقام معلوم ہو جاتا ہے۔
- متوازی اسٹیجنگ کی حمایت کرتا ہے:دراز کے نظاموں اور مخصوص سٹیجنگ ایریاز کو رول آؤٹ-کرنے سے ٹیموں کو آنے والی ڈائی کو پہلے سے-پوزیشن کرنے اور پریس اپنے موجودہ پروڈکشن کو مکمل کرنے کے دوران اس کا بصری طور پر معائنہ کرنے دیتا ہے۔
- نقل و حمل کے نقصان کو کم کرتا ہے:انجنیئرڈ شیلفوں پر مناسب اونچائیوں پر ذخیرہ شدہ ڈائز بغیر کسی نقصان کے اور سیدھ میں نکلتے ہیں۔ پریس پر چپے ہوئے کٹنگ ایج یا جھکے ہوئے گائیڈ پن کو دریافت کرنے میں کوئی وقت ضائع نہیں ہوتا ہے۔
- قابل پیشن گوئی کام کے بہاؤ کو فعال کرتا ہے:جب ہر مرنے والا ایک مستقل مقام پر رہتا ہے، تبدیلی کے طریقہ کار کو معیاری کام کی ہدایات کے ساتھ معیاری بنایا جا سکتا ہے جس پر کوئی بھی تربیت یافتہ آپریٹر یکساں طور پر عمل کر سکتا ہے۔
- سپیڈ ڈائی ریٹرن:تبدیلی کے بعد، باہر جانے والا ڈائی کسی عارضی منزل کی جگہ پر اترنے کے بجائے فوری طور پر اپنی مقررہ پوزیشن پر واپس آجاتا ہے جہاں اس کی رسائی روکتی ہے یا بھول جاتی ہے۔
بصری انتظام ان فوائد کو تقویت دیتا ہے۔ ڈائی لوازمات کے لیے شیڈو بورڈز، پریس لائن کے ذریعے رنگین-کوڈ شدہ ریک زونز، اور اسٹیٹس انڈیکیٹرز (تیار، دیکھ بھال کی ضرورت ہے، پیداوار میں) اسٹوریج ایریا کو ہولڈنگ ایریا کے بجائے ایک معلوماتی نظام میں بدل دیتے ہیں۔ کے طور پر5S طریقہ کاراس بات پر زور دیتا ہے، ایک اچھی-منظم کام کا ماحول غیر-قدر-اضافی حرکت اور فیصلہ سازی-کو ختم کر کے تیزی سے تبدیلی کی سہولت فراہم کرتا ہے۔
سٹوریج کے حالات جو ڈائی سروس لائف کو بڑھاتے ہیں۔
تبدیلی کی رفتار ایک فائدہ ہے۔ ڈائی لمبی عمر دوسری ہے، اور دونوں جڑے ہوئے ہیں۔ ایک ڈائی جو سٹوریج میں کم ہو جاتی ہے اسے غیر منصوبہ بند دیکھ بھال کی ضرورت ہوتی ہے، جس سے پروڈکشن شیڈولنگ میں خلل پڑتا ہے اور چینج اوور ونڈوز میں توسیع ہوتی ہے۔ ڈائی لائف کو بڑھانے کے لیے مناسب ڈائی اسٹوریج کوئی ثانوی غور نہیں ہے۔ یہ پریس اپ ٹائم میں براہ راست تعاون کرنے والا ہے۔
غلط طریقے سے ذخیرہ شدہ مرنے کو وقت کے ساتھ قابل پیمائش نقصان کا سامنا کرنا پڑتا ہے۔ ایک بھاری پروگریسو ڈائی اس کی مکمل بنیاد کے بجائے دو تنگ سپورٹ پوائنٹس پر آرام کرنے سے غیر تعاون یافتہ اسپین میں تناؤ کا ارتکاز پیدا ہوتا ہے۔ ہفتوں یا مہینوں میں، یہ مسلسل لوڈنگ ٹھیک ٹھیک وارپنگ کا سبب بن سکتی ہے، خاص طور پر لمبے، پتلے جوتوں میں۔ درستگی-زمین کی سطحوں نے غیر محفوظ رابطے کے ننگے سٹیل شیلف چھوڑے ہیں، جمع ہونے والے خروںچ اور سنکنرن جو جزوی معیار کو متاثر کرتے ہیں جب ڈائی پیداوار پر واپس آتی ہے۔ حفاظتی کور کے بغیر دکان کے ماحول کے سامنے آنے والی گائیڈ پن اور جھاڑیاں آلودگیوں کو اپنی طرف متوجہ کرتی ہیں جو اگلی پریس رن کے دوران پہننے کو تیز کرتی ہیں۔
سٹیمپنگ ڈائی مینٹیننس اور اسٹوریج کے بہترین طریقے ایک سسٹم کے طور پر مل کر کام کرتے ہیں۔ منظم ریکنگ شرط پر مبنی دیکھ بھال کو عملی بناتی ہے کیونکہ ہر ڈائی کا ایک معلوم مقام اور قابل رسائی معائنہ کی پوزیشن ہوتی ہے۔ دیکھ بھال کرنے والی ٹیمیں فرش کے بے ترتیب ڈھیروں سے ڈیز کو کھینچے یا زیادہ بھیڑ والی خلیجوں پر تشریف لے جانے کے بغیر بصری جانچ اور حفاظتی کام کا شیڈول بنا سکتی ہیں۔ یہ پیش گوئی اس قسم کی فعال دیکھ بھال کی ثقافت کی حمایت کرتی ہے۔صنعت کی رہنمائی کی سفارش کرتا ہے۔: سٹوریج سے پریس تک ڈائی کے سفر کے ہر قدم کا جائزہ لے کر ایسے حالات کی نشاندہی کرنا جو ٹولنگ کو خطرے میں ڈالتی ہیں۔
ماحولیاتی کنٹرول بھی ایک کردار ادا کرتا ہے۔ وقف شدہ ریکنگ پوزیشنیں سنکنرن-روکنے والے طریقوں کو شامل کر سکتی ہیں: شیلف کی سطحوں پر حفاظتی کوٹنگز، بند خلیجوں میں ڈیسیکینٹ پیک، یا درست ٹولنگ کے لیے آب و ہوا کے کنٹرول والے زون-۔ لوڈنگ ڈاکس کے قریب کھلی منزل کے علاقوں میں ذخیرہ شدہ مرنے والوں کو درجہ حرارت کے جھولوں، نمی کی نمائش، اور ہوائی آلودگیوں کا سامنا کرنا پڑتا ہے جو پیداواری چکروں کے درمیان سطح کے انحطاط کو تیز کرتے ہیں۔
ڈائی لمبی عمر بالآخر کنسرٹ میں کام کرنے والے دو عوامل پر منحصر ہے: مینوفیکچرنگ کوالٹی اور اسٹوریج کے حالات۔ مضبوط تعمیر، قابل رسائی لباس کے اجزاء، اور مستحکم جہتی کارکردگی کے ساتھ برقرار رکھنے کی صلاحیت کو ذہن میں رکھتے ہوئے، پائیدار خصوصیات میں تعمیر کردہ خصوصیات کو محفوظ رکھنے کے لیے ابھی بھی رنز کے درمیان مناسب تعاون کی ضرورت ہے۔ مینوفیکچررز پسند کرتے ہیں۔YICENطویل سروس لائف اور مستحکم پیداواری کارکردگی پر توجہ دینے کے ساتھ ان کی سٹیمپنگ ڈیز ہو جاتی ہے، یعنی ڈیز ڈیزائن کی گئی پائیداری کے ساتھ آتی ہیں۔ مناسب اسٹوریج اس انجینئرنگ کی سرمایہ کاری کی تکمیل کرتا ہے جس میں سیدھ کو برقرار رکھا جاتا ہے، سطح کو پہنچنے والے نقصان کو روکا جاتا ہے، اور اس بات کو یقینی بنایا جاتا ہے کہ ڈائی اسی حالت میں پریس پر واپس آئے جس نے مینوفیکچرر کے فرش کو چھوڑا تھا۔
لنک سیدھا ہے: ایک کنواں-ایک کنواں ڈیزائن کردہ اسٹوریج سسٹم کے ساتھ جوڑا بنایا گیا ایک مربوط ٹولنگ مینجمنٹ حکمت عملی بناتا ہے۔ ڈائی کی انجینئرنگ اسے پیداواری دباؤ کے تحت کارکردگی کا مظاہرہ کرتی رہتی ہے۔ ریکنگ سسٹم اسے اپنی زندگی کے 80% یا اس سے زیادہ کے دوران محفوظ رکھتا ہے جو اگلی دوڑ کے انتظار میں گزارتا ہے۔ اس مساوات کے آدھے حصے کو توڑ دیں، اور زندگی کم ہو جاتی ہے، دیکھ بھال کے اخراجات بڑھ جاتے ہیں، اور تبدیلی کی کھڑکیاں پھیل جاتی ہیں کیونکہ ٹیمیں اس نقصان سے نمٹتی ہیں جو مناسب ذخیرہ کرنے سے روکا جاتا۔
یہ آپریشنل فوائد، تیزی سے تبدیلیاں اور طویل المیعاد زندگی، تبھی عمل میں آتی ہے جب ریکنگ سسٹم آپ کے مخصوص ٹولنگ پروفائل سے میل کھاتا ہے۔ متغیرات جو صحیح فٹ کا تعین کرتے ہیں وہ ساختی صلاحیت سے آگے رسائی کی فریکوئنسی، ڈائی ڈائمینشنز، اور وقت کے ساتھ ساتھ آپ کی انوینٹری کیسے تیار ہو گی کے سوالات میں جاتے ہیں۔
اپنے مرنے کے لیے صحیح ریکنگ سسٹم کا انتخاب کیسے کریں۔
ریکنگ سسٹم کا انتخاب اس وقت زبردست محسوس ہوتا ہے جب آپ اختیارات کے کیٹلاگ کو دیکھتے ہیں، ہر ایک زیادہ سے زیادہ صلاحیت اور بہترین رسائی کا وعدہ کرتا ہے۔ حقیقت نظر آنے سے کہیں زیادہ آسان ہے۔ صحیح نظام خود کو ظاہر کرتا ہے جب آپ پہلے خریداری کی خصوصیات کے بجائے ترتیب میں اپنے آپریشنل متغیرات کے ذریعے کام کرتے ہیں۔
اس کے بارے میں سوچیں کہ آپ کی سہولت کی رکاوٹوں کے ارد گرد بنایا گیا سٹیمپنگ ڈائی ریک سلیکشن گائیڈ ہے، نہ کہ کسی سپلائر کی مصنوعات کی لائن۔ ہر فیصلہ ان مٹھی بھر قابل پیمائش آدانوں سے ہوتا ہے جن تک آپ کو پہلے سے ہی رسائی حاصل ہے۔
ریکنگ سلیکشن کے لیے تشخیص کے متغیرات
کسی بھی سپلائر سے رابطہ کرنے سے پہلے، وہ ڈیٹا اکٹھا کریں جو فیصلے کو آگے بڑھاتا ہے۔ اس قدم کو چھوڑنا واحد سب سے عام وجہ ہے کہ سہولیات ریکنگ کے ساتھ ختم ہوتی ہیں جو کچھ لوگوں کے لیے کام کرتی ہیں لیکن دوسروں کے لیے ناکام ہوتی ہیں۔ یہاں آپ کی ڈائی اسٹوریج ریک خریدار چیک لسٹ ہے:
- آپ کی موجودہ اور متوقع انوینٹری میں زیادہ سے زیادہ انفرادی ڈائی ویٹ
- آپ کے سب سے بڑے اور چھوٹے سیٹوں کے لیے ڈائی فٹ پرنٹ کے طول و عرض (لمبائی، چوڑائی اور شٹ اونچائی)
- فی ڈائی تک رسائی کی فریکوئنسی: اسٹوریج اور پریس کے درمیان ہر ٹول سائیکل کتنی بار ہوتا ہے؟
- دستیاب منزل کی جگہ جو ڈائی سٹوریج کے لیے وقف ہے، بشمول مستقبل میں توسیع کا علاقہ
- واضح چھت کی اونچائی مائنس اوور ہیڈ رکاوٹیں (کرین، اسپرنکلر، ڈکٹ ورک)
- ہاتھ پر مٹیریل ہینڈلنگ کا سامان: فورک لفٹ کلاس، کرین کی گنجائش، اور دھاندلی
- فرش سلیب کی گنجائش اور حالت (موٹائی، PSI درجہ بندی، کمک کی قسم)
- بجٹ کی حد بشمول انسٹالیشن، اینکرنگ، اور کوئی بھی مطلوبہ PE انجینئرنگ
وزن اور رسائی کی فریکوئنسی آپ کے بنیادی چھانٹنے والے متغیرات ہیں۔ ایک 2,000 پاؤنڈ کی ڈائی فی ہفتہ تین بار تبدیل کی گئی ریکنگ کی ضروریات 14,000 پاؤنڈ پروگریسو ڈائی فی سال دو بار کھینچنے سے بالکل مختلف ہیں۔ اپنی انوینٹری کو رسائی کے درجات، یومیہ پروڈکشن ڈیز، ہفتہ وار گردشوں، اور محفوظ شدہ ٹولنگ میں گروپ کریں، اور آپ فوری طور پر دیکھیں گے کہ کوئی ایک ریکنگ قسم تینوں کو بہترین طریقے سے کام نہیں کرتی ہے۔
ریکنگ کی قسم کو آپ کے آپریشنل پروفائل سے ملانا
ڈائی سٹوریج ریکنگ سسٹم کا انتخاب کیسے کریں یہ آپ کے غالب آپریشنل منظر نامے کو اس کے لیے بنائے گئے سسٹم سے ملانے کے لیے آتا ہے۔ نیچے دی گئی جدول تجویز کردہ کنفیگریشنز کے لیے عام انوینٹری پروفائلز کا نقشہ بناتی ہے:
| آپریشنل منظر نامہ | تجویز کردہ ریکنگ کی قسم | استدلال |
|---|---|---|
| ہائی-فریکوئنسی چھوٹی ڈیز (5,000 پونڈ سے کم، روزانہ کی تبدیلیاں) | رول-دراز سسٹمز | مکمل اوور ہیڈ تک رسائی تیزی سے کرین نکالنے کے قابل بناتی ہے۔ دراز ہر ڈائی کو فوری بازیافت کے لیے ایک وقف شدہ، لیبل والی پوزیشن میں رکھتے ہیں۔ عمودی اسٹیکنگ مصروف ٹول رومز میں فرش کی جگہ کو زیادہ سے زیادہ کرتی ہے۔ |
| کبھی کبھار ہیوی پروگریسو ڈیز (8,000-20,000+ پونڈ، ماہانہ یا اس سے کم) | چوڑا-اسپین I-بیم ریک یا فرش-لیول ڈائی بیس | ہیوی پروگریسو ڈیز کے لیے ڈائی اسٹوریج ریکنگ زیادہ سے زیادہ ساختی صلاحیت کا مطالبہ کرتی ہے۔ I-بیم شیلف بغیر کسی جھکاؤ کے مرتکز بوجھ کو سنبھالتی ہیں۔ فرش-سطح کی بنیادیں بھاری ترین ٹولنگ کے لیے اٹھانے کے خطرے کو ختم کرتی ہیں جہاں چھت کی کلیئرنس یا کرین کی گنجائش عمودی اسٹوریج کو محدود کرتی ہے۔ |
| مخلوط انوینٹری (مختلف وزن، مختلف تعدد) | مجموعہ: رول-آؤٹ دراز + چوڑا-سپان I-بیم بے | مخلوط ڈائی انوینٹریز کے لیے بہترین ریکنگ سسٹم ہائی-روٹیشن لائٹ ویٹ ڈائیز کے لیے I-بیم بےز کے لیے بھاری، کم بار بار ٹولنگ کے لیے جوڑے دراز سسٹم۔ یہ انجینئرنگ لائٹ ڈائی پوزیشنوں سے زیادہ-یا انڈر-بلڈنگ بھاری پوزیشنوں سے بچتا ہے۔ |
| متغیر طول و عرض کے ساتھ بڑے سائز کا مر جاتا ہے۔ | کینٹیلیور ریکنگ | کھلا-سامنے کا ڈیزائن عمودی سیدھی مداخلت کے بغیر فاسد قدموں کے نشانات کو ایڈجسٹ کرتا ہے۔ ڈائی پروفائلز کو تبدیل کرنے کے ساتھ سایڈست بازو کی اونچائیوں کا فلیکس۔ رول-کینٹیلیور بھاری بنڈلوں کے لیے اوور ہیڈ کرین تک رسائی کا اضافہ کرتا ہے۔ |
| اعتدال پسند ڈائی ویٹ کے ساتھ جگہ-کی محدود سہولیات | عمودی اسٹوریج ٹاورز | عمودی ہوائی جہاز میں کم سے کم فرش فوٹ پرنٹ اسٹورز متعدد مر جاتے ہیں۔ خودکار بازیافت ترتیب وار رسائی کی حد کی تلافی کرتی ہے۔ مثالی جب فرش کی جگہ پابند رکاوٹ ہو۔ |
نوٹ کریں کہ بجٹ جان بوجھ کر تشخیص کی ترتیب میں آخری ہے۔ بجٹ کے ساتھ شروع کرنے سے کم سائز کے نظاموں کی طرف جاتا ہے جو قبل از وقت متبادل یا غیر محفوظ کام کی ضرورت ہوتی ہے۔ وزن، فریکوئنسی اور جگہ کے ساتھ شروع کرنا ایک مناسب دائرہ کار کے نظام کی طرف لے جاتا ہے جہاں بجٹ ایک سوال بن جاتا ہے کہ کون سا مناسب آپشن آپ کے مالیاتی ونڈو میں فٹ بیٹھتا ہے، نہ کہ حفاظت اور کام سے سمجھوتہ کیا جائے۔
فیصلے کے چند اصول ایج کیسز کو آسان بناتے ہیں۔ اگر آپ کے 60% سے زیادہ مرنے والوں کا وزن 5,000 پاؤنڈ سے کم ہے اور بار بار تبدیل ہوتے ہیں، تو رول آؤٹ دراز کو آپ کے لے آؤٹ کو اینکر کرنا چاہیے۔ اگر آپ کی سب سے بھاری موت آپ کے اوپری ریک کی سطح پر آپ کی کرین کی گنجائش سے زیادہ ہے، تو وہ ڈیز فرش-لیول بیسز پر ہوتی ہیں، اس سے قطع نظر اسپیس پینلٹی۔ اگر پوری انوینٹری میں آپ کے ڈائی مینشنز میں 50% سے زیادہ فرق ہوتا ہے، تو فکسڈ-چوڑائی والی شیلفنگ جگہ کو ضائع کردے گی، اور کینٹیلیور یا ایڈجسٹ I{10}بیم کنفیگریشنز اپنا پریمیم کمائیں گی۔
ایک ایسا عنصر جو ریکنگ سپلائر کی بات چیت میں شاذ و نادر ہی ظاہر ہوتا ہے لیکن اسٹوریج سسٹم کی تفصیلات کو براہ راست متاثر کرتا ہے: خود ڈائی۔ معیاری بنیاد کے طول و عرض، مربوط فورک جیبوں، اور جوتے میں لفٹنگ کے انتظامات کے ساتھ ڈیزائن کیا گیا ڈائز ریکنگ کے انتخاب کو زیادہ سیدھا بناتا ہے۔ آپ عجیب جیومیٹری کے ارد گرد ڈیزائن نہیں کر رہے ہیں یا فاسد شکلوں کے لیے سپورٹ کریڈلز کو بہتر نہیں بنا رہے ہیں۔
ٹولنگ مینیجرز ڈائی مینوفیکچررز کے ساتھ شراکت سے فائدہ اٹھاتے ہیں جو ڈیزائن کے مرحلے کے دوران مکمل لائف سائیکل، بشمول اسٹوریج اور ہینڈلنگ کی ضروریات پر غور کرتے ہیں۔YICEN'sبرقرار رکھنے اور مستحکم پیداواری کارکردگی پر انجینئرنگ کی توجہ کا مطلب ہے کہ ان کی ڈیز کو عملی ہینڈلنگ کو ذہن میں رکھتے ہوئے ڈیزائن کیا گیا ہے: مستقل بنیاد کے نشانات، قابل رسائی لفٹ پوائنٹس، اور مضبوط تعمیر جو بار بار ریکنگ اور بازیافت کے چکروں کی میکانکی حقیقتوں کو برداشت کرتی ہے۔ جب آپ کی ڈیز اسٹوریج کے ساتھ پہنچتی ہے-انجینئرڈ دوستانہ جیومیٹری، صحیح ریکنگ سسٹم کی وضاحت کرنا ڈیزائن کی نگرانی کے لیے معاوضہ دینے کی بجائے صلاحیت اور رسائی کے طریقہ کار کا معاملہ بن جاتا ہے۔
سلیکشن کا عمل اس میں شامل ہے: اپنے متغیرات کو دستاویز کریں، وزن اور فریکوئنسی کے لحاظ سے اپنے ڈائی کو گروپ کریں، ہر گروپ کو اس پروفائل کے لیے انجنیئر کردہ ریکنگ ٹائپ سے میچ کریں، کنفیگریشن کو سپورٹ کرنے والی سہولت کی رکاوٹوں کی تصدیق کریں، اور اپنے ڈائی سپلائر ڈیزائن ٹولنگ کی تصدیق کریں جو معیاری اسٹوریج فریم ورک کے اندر کام کرتا ہے۔ اس ترتیب کی پیروی کریں، اور آپ جو سسٹم انسٹال کریں گے وہ آج کی انوینٹری اور بھاری، زیادہ پیچیدہ ٹولنگ آپ کے آپریشن کو لامحالہ اگلا حاصل کرے گا۔
Stamping Die Storage Racking Systems کے بارے میں اکثر پوچھے گئے سوالات
1. کیا معیاری پیلیٹ ریکنگ محفوظ طریقے سے اسٹیمپنگ کو روک سکتی ہے؟
معیاری پیلیٹ ریکنگ کو یکساں طور پر تقسیم کیے جانے والے بوجھ کے لیے بنایا گیا ہے، نہ کہ ان مرتکز پوائنٹ بوجھ کے لیے جو سٹیمپنگ ڈیز بناتے ہیں۔ ایک 5,000-پاؤنڈ ڈائی ایک تنگ فٹ پرنٹ پر آرام کرنے سے مقامی طور پر موڑنے کا تناؤ پیدا ہوتا ہے جو شہتیر کی محفوظ انحراف کی حد سے تجاوز کر سکتا ہے، یہاں تک کہ جب کل وزن ریک کی پوسٹ کی گئی گنجائش کے اندر ظاہر ہو۔ یہ مماثلت ترقی پسند بیم کے انحراف، کنیکٹرز پر ویلڈ کی تھکاوٹ، اور ممکنہ گرنے کا باعث بنتی ہے۔ مقصد-بلٹ ڈائی اسٹوریج ریکنگ میں I-beam کی تعمیر اور مضبوط ڈیکوں کا استعمال ہوتا ہے جو خاص طور پر مرکوز بھاری بوجھ کے لیے ڈیزائن کیا گیا ہے۔
2. ریکنگ سسٹم کی کون سی اقسام اسٹیمپنگ ڈائی اسٹوریج کے لیے بہترین کام کرتی ہیں؟
پانچ بڑی اقسام مختلف آپریشنل ضروریات کو پورا کرتی ہیں۔ رول-دراز سسٹمز (4,000-15,000 پونڈ فی شیلف) مکمل اوور ہیڈ کرین تک رسائی کے ساتھ ہائی-فریکوئنسی ڈائی تبدیلیوں کے مطابق۔ کینٹیلیور ریک متغیر طول و عرض کے ساتھ بڑے سائز کو ہینڈل کرتے ہیں۔ وسیع-اسپین I-بیم ریک رسائی پر فورک لفٹ سلائیڈ-کا استعمال کرتے ہوئے مخلوط انوینٹری کے لیے 5,000-20,{12}} lbs کی حمایت کرتے ہیں۔ عمودی اسٹوریج ٹاورز کم فریکوئنسی ٹولنگ کے لیے فرش کی جگہ کو زیادہ سے زیادہ بناتے ہیں۔ فلور لیول ڈائی بیسز 15,000 پونڈ سے اوپر کے انتہائی ہیوی ڈیز کو ایڈجسٹ کرتے ہیں جہاں بلند اسٹوریج ناقابل قبول خطرہ متعارف کراتی ہے۔ صحیح انتخاب کا انحصار آپ کے وزن کی حد، رسائی کی فریکوئنسی، اور سہولت کی رکاوٹوں پر ہے۔
3. مناسب ڈائی اسٹوریج پریس کی تبدیلی کے وقت کو کیسے کم کرتا ہے؟
آرگنائزڈ ڈائی ریکنگ SMED طریقہ کار کی براہ راست حمایت کرتی ہے جس سے ڈائی سرچ اور بازیافت کو اندرونی سیٹ اپ سرگرمی سے خارجی سرگرمی میں تبدیل کیا جاتا ہے جب کہ پریس ابھی بھی چل رہا ہے۔ سٹرکچرڈ ریکنگ والی سہولیات عام طور پر تلاش کے وقت کو ختم کر کے، متوازی سٹیجنگ کو فعال کر کے، اور ٹرانسپورٹ کو پہنچنے والے نقصان کو روک کر جو پریس میں تاخیر کا سبب بنتی ہیں، ڈائی بازیافت کو 20-45 منٹ سے کم کر کے 5-10 منٹ کر دیتی ہیں۔ واضح لیبلنگ کے ساتھ تفویض کردہ ریک پوزیشنز آپریٹرز کو فرش پر اسٹیکڈ ڈیز کے ذریعے شکار کرنے کے بجائے براہ راست کسی معلوم مقام پر جانے دیتے ہیں۔
4. ہیوی ڈائی اسٹوریج ریکنگ پر OSHA کی کون سی ضروریات لاگو ہوتی ہیں؟
OSHA جنرل ڈیوٹی کلاز کے ذریعے ڈائی سٹوریج کی حفاظت کو نافذ کرتا ہے اور معائنہ کے دوران ANSI/MH16.1 معیارات کا حوالہ دیتا ہے۔ کلیدی تقاضوں میں پوسٹ شدہ لوڈ کی صلاحیتیں شامل ہیں جو اصل مرتکز ڈائی بوجھ کی عکاسی کرتی ہیں، صحیح ٹارک اور سرایت کی گہرائی میں منظور شدہ فاسٹنرز کے ساتھ زلزلہ کی اینکرنگ، سازوسامان کو سنبھالنے کے لیے مناسب گلیوں کی کلیئرنس، 18-انچ کی کم از کم سپرنکلر کلیئرنس، اور دستاویزی آپریٹر ٹریننگ شامل ہیں۔ سہولیات کو زیادہ ٹریفک والے علاقوں میں ہفتہ وار بصری معائنہ اور سہ ماہی جامع ڈھانچہ جاتی آڈٹ کرنے چاہئیں، جس میں ریک کے کسی بھی خراب حصے کو فوری طور پر الگ کر دیا جائے۔
5. میں اپنی سہولت کے لیے صحیح ڈائی اسٹوریج ریکنگ سسٹم کا انتخاب کیسے کروں؟
اپنے آپریشنل متغیرات کو دستاویزی شکل دے کر شروع کریں: زیادہ سے زیادہ ڈائی ویٹ، ڈائی فٹ پرنٹ ڈائمینشنز، فی ٹول تک رسائی کی فریکوئنسی، دستیاب فلور اسپیس، چھت کی اونچائی، میٹریل ہینڈلنگ کا سامان، فرش سلیب کی گنجائش اور بجٹ۔ گروپ رسائی کے درجات - روزانہ پیداوار، ہفتہ وار گردش، اور محفوظ شدہ ٹولنگ میں مر جاتا ہے۔ ہر درجے کو ریکنگ کی مناسب قسم سے جوڑیں: بار بار ہلکے وزن کے ڈائز کے لیے رول آؤٹ دراز، I-بیم ریک یا بھاری بھرکم ٹولنگ کے لیے فرش بیس، اور مخلوط انوینٹریز کے لیے مجموعہ نظام۔ تصدیق کریں کہ سہولت کی رکاوٹیں حتمی شکل دینے سے پہلے کنفیگریشن کی حمایت کرتی ہیں۔ YICHEN جیسے ڈائی مینوفیکچررز کے ساتھ کام کرنا جو معیاری بنیادوں اور مربوط ہینڈلنگ پروویژنز کے ساتھ ٹولنگ ڈیزائن کرتے ہیں تفصیلات کے عمل کو آسان بناتے ہیں۔


