


اسٹیمپنگ ڈائی ریپلیسمنٹ پارٹس کیا ہیں اور وہ کیوں اہمیت رکھتے ہیں۔
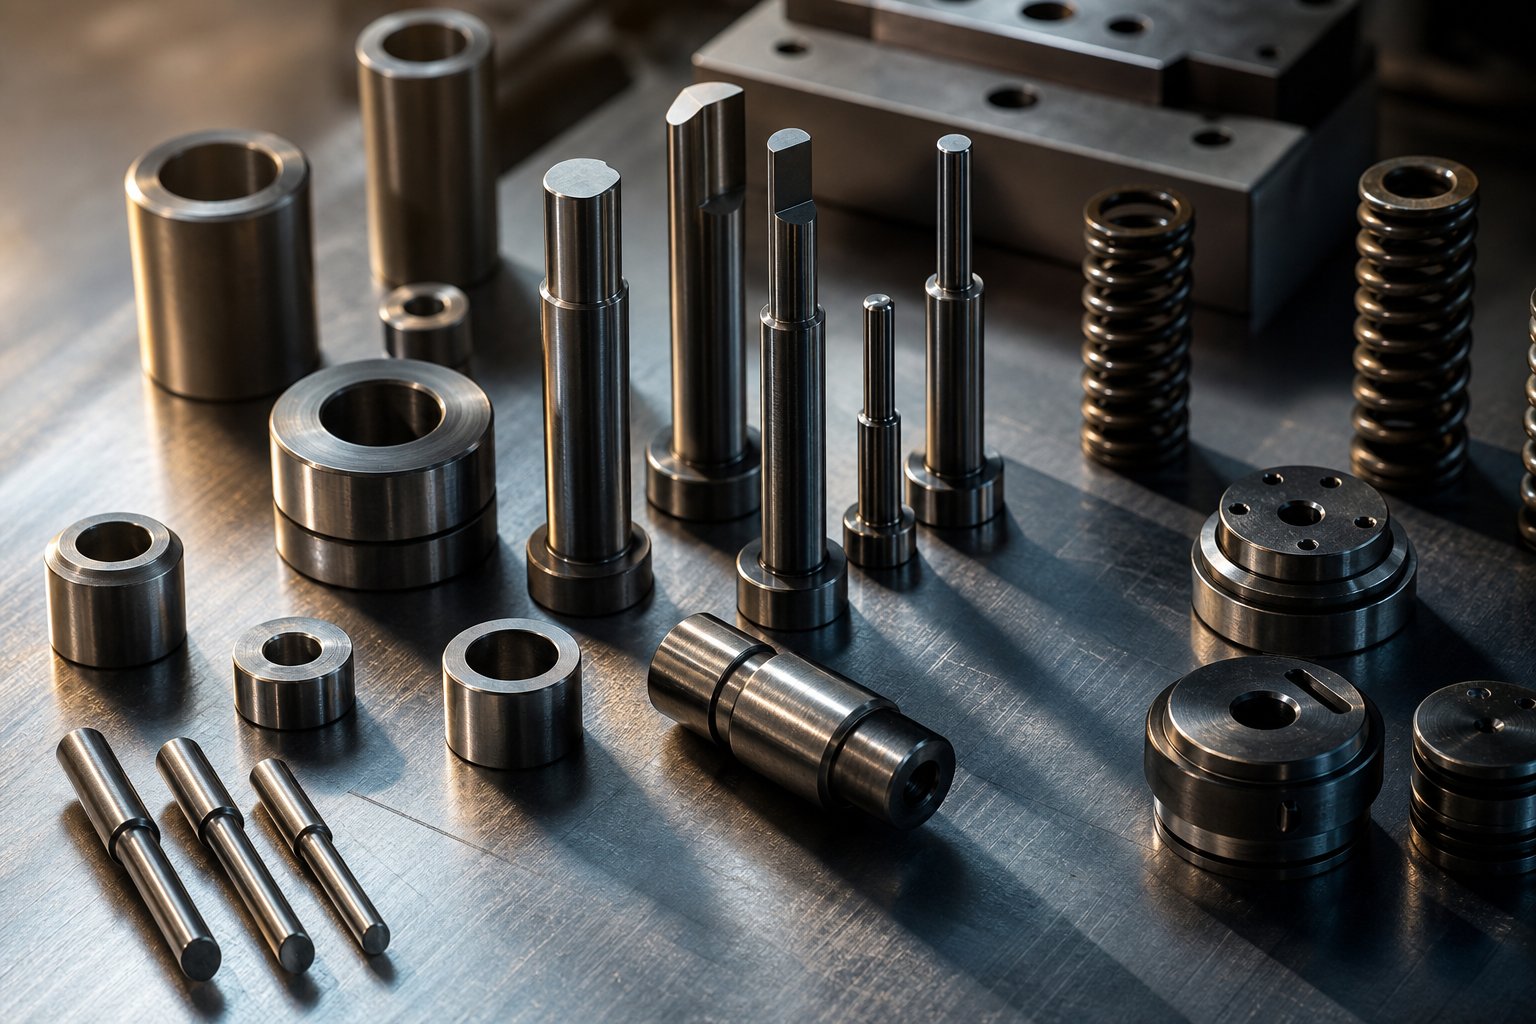
اسٹیمپنگ ڈائی متبادل حصوںڈائی اسمبلی - پنچز، ڈائی بٹن، گائیڈ پن، بشنگ، اسپرنگس، اور اسٹرائپر پلیٹس - کے اندر پہننے والے انفرادی اجزاء ہیں جو جزوی معیار کو برقرار رکھنے اور پیداوار کو جاری رکھنے کے لیے وقتاً فوقتاً تبدیلی کی ضرورت ہوتی ہے۔ ڈائی جوتے اور ساختی بنیاد کے برعکس جو آلے کی مستقل بنیاد بناتے ہیں، یہ اجزاء مہر لگانے کے عمل کے بار بار ہونے والے دباؤ کو جذب کرنے اور وقت کے ساتھ ساتھ انحطاط کے لیے ڈیزائن کیے گئے ہیں۔
یہ گائیڈ جنرل ڈائی ایجوکیشن اور پرزہ جات کیٹلاگ کے درمیان فرق کو ختم کرتا ہے۔ آپ یہ سیکھیں گے کہ لباس کی علامات کو کیسے پڑھا جائے، ناکام ہونے والے اجزا کی تشخیص کیسے کی جائے، درست تبدیلیوں کی وضاحت کی جائے، اور انہیں اعتماد کے ساتھ کیسے بنایا جائے۔
سٹیمپنگ ڈائی ریپلیسمنٹ پارٹس کی تعریف کرنا
متبادل حصے کو ساختی ڈائی جزو سے کیا الگ کرتا ہے؟ یہ مطلوبہ خدمت زندگی پر آتا ہے۔ ساختی عناصر - اوپری اور نچلے ڈائی جوتے، بولسٹر پلیٹس، اور ڈائی سیٹ فریم - ٹول کے مکمل لائف سائیکل کو برقرار رکھنے کے لیے انجنیئر کیے گئے ہیں۔ انہیں شاذ و نادر ہی متبادل کی ضرورت ہوتی ہے جب تک کہ تباہ کن نقصان نہ ہو۔ دوسری طرف، متبادل حصے، کام کرنے والے عناصر ہیں جو براہ راست پٹی کے مواد سے رابطہ کرتے ہیں یا اسمبلی کے اندر فورسز کو منظم کرتے ہیں. پنچ، ڈائی بٹن، اسپرنگس، ریٹینرز، اور گائیڈ بشنگ - اجزاء کے بارے میں سوچیں جو پریس کے ہر اسٹروک پر بار بار اثر، رگڑ اور تھکاوٹ کا نشانہ بنتے ہیں۔
بدلنے والے پرزے استعمال کی جانے والی چیزیں ہیں جنہیں پہننے کے لیے انجنیئر کیا گیا ہے تاکہ ڈائی شو اور ساختی عناصر ایسا نہ کریں۔
ایک منظم تبدیلی کا نقطہ نظر کیوں اہمیت رکھتا ہے۔
جب ڈائی پارٹس کو تبدیل کرنے کی ضرورت ہوتی ہے اور تبدیلی رد عمل کے ساتھ ہوتی ہے - جب پنچ ٹوٹ جاتا ہے-دوڑتا ہے یا جھاڑی پکڑ لیتی ہے - لاگت تیزی سے بڑھ جاتی ہے۔ ایک غیر منصوبہ بند رکنے کا مطلب صرف ایک نیا جزو نہیں ہے۔ اس کا مطلب ہے بیکار پریس ٹائم، ڈائی کو کھینچنے اور دوبارہ ترتیب دینے کے لیے لیبر کا سیٹ اپ، ناکامی کے پکڑے جانے سے پہلے تیار کیے گئے عیب دار حصوں سے اسکریپ، اور عمل کو دوبارہ درست کرنے کے لیے معیار-لیب کے اوقات۔ کے مطابقمیٹل فارمنگ میگزین، ایک بار جب آپ کھوئے ہوئے پیداوار، اوور ہیڈ، اور ڈاون اسٹریم لیبر کا عنصر کرتے ہیں تو غیر منصوبہ بند ڈائی مینٹیننس پر منصوبہ بند دیکھ بھال سے چار گنا زیادہ لاگت آسکتی ہے۔
ایک منظم نقطہ نظر اس مساوات کو پلٹ دیتا ہے۔ یہ سمجھ کر کہ کون سے اسٹیمپنگ ڈائی وئیر پرزوں کی کمی متوقع طور پر ہوتی ہے اور ان کی حالت کو ہٹ شمار کے مقابلے میں ٹریک کرتے ہوئے، آپ اپنے شیڈول کے پرزوں کو تبدیل کرتے ہیں - پریس کے نہیں۔
کامن سٹیمپنگ ڈائی وئیر پارٹس بذریعہ فنکشن
ہر ڈائی اسمبلی میں درجنوں انفرادی اجزاء ہوتے ہیں، لیکن یہ سب ایک ہی شرح پر یا ایک جیسی وجوہات کی بنا پر نہیں پہنتے۔ انہیں فنکشن - کے ذریعہ منظم کرنا اسٹیمپنگ سائیکل کے دوران وہ کیا کردار ادا کرتے ہیں - دیکھ بھال کرنے والی ٹیموں کو یہ شناخت کرنے کا ایک تیز راستہ فراہم کرتا ہے کہ کون سا حصہ تنزلی کا شکار ہے اور کیوں۔ ذیل کے زمرے کام کے لحاظ سے عام سٹیمپنگ ڈائی وئیر پارٹس کے مکمل دائرہ کار کا احاطہ کرتے ہیں، کٹنگ کناروں سے لے کر بیرنگ سطحوں تک جو لیٹرل بوجھ کو جذب کرتے ہیں۔
کاٹنے اور چھیدنے والے اجزاء
یہ کسی بھی blanking یا کے workhorses ہیںترقی پسند مرتے ہیں. وہ ہر جھٹکے پر پٹی کے مواد سے براہ راست رابطہ کرتے ہیں، جس کا مطلب ہے کہ وہ سب سے زیادہ مقامی تناؤ اور اسمبلی میں پہننے کی تیز ترین شرح کا تجربہ کرتے ہیں۔
- گھونسے۔- سخت ٹول اسٹیل پن یا شکل والے پروفائلز جو سوراخ، سلاٹ، یا خصوصیات بنانے کے لیے پٹی کے مواد میں گھس جاتے ہیں۔ وہ ہر ہٹ پر مکمل شیئر فورس جذب کرتے ہیں اور زیادہ تر ڈائیوں میں اکثر تبدیل کیے جانے والے اجزاء ہوتے ہیں۔
- ڈائی بٹن- ملاوٹ کے سوراخ جو پنچ وصول کرتے ہیں۔ پنچ اور ڈائی بٹن کے درمیان مناسب کلیئرنس کنارے کے معیار کا تعین کرتا ہے۔ اسٹیمپنگ ڈائی پنچ اور ڈائی بٹن کی تبدیلی اکثر درست کلیئرنس کو بحال کرنے کے لیے مماثل سیٹ کے طور پر کی جاتی ہے۔
- پائلٹ- درست پن جو پہلے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں تاکہ اگلے اسٹیشن کے کٹنے سے پہلے پٹی کو درست پوزیشن پر رجسٹر کیا جا سکے۔ وہ بار بار اندراج کی قوتوں اور پٹی گھسیٹنے کو برداشت کرتے ہیں، جس سے وہ ٹپ پہننے اور موڑنے کے لیے حساس ہوتے ہیں۔
- اسٹیل کو تراشیں۔- بنے ہوئے حصوں پر تراشنے کے عمل میں استعمال ہونے والے کونٹورڈ کٹنگ ایجز۔ ان کے پیچیدہ پروفائلز ری گرائنڈنگ کو سادہ پنچ دوبارہ تیز کرنے سے زیادہ شامل کرتے ہیں۔
جب کوئی کاٹنے والا جزو سست یا چپس ہو جاتا ہے، تو آپ کو مہر والے حصے پر گڑھے کی اونچائی بڑھتے ہوئے نظر آئے گی - سب سے پہلے دکھائی دینے والے کوالٹی سگنلز میں سے ایک تبدیلی قریب آ رہی ہے۔
رہنمائی اور صف بندی کے اجزاء
ایک پروگریسو ڈائی چلانے کا تصور کریں جہاں اوپری اور نچلے حصے یہاں تک کہ 0.001 انچ سیدھ سے باہر نکل جاتے ہیں۔ اچانک، ہر پنچ-سے-بٹن کلیئرنس شفٹ ہو جاتا ہے، گڑ ایک طرف ظاہر ہوتا ہے، اور ٹول لائف ڈرامائی طور پر گر جاتی ہے۔ رہنمائی کرنے والے اجزاء اس منظر کو روکتے ہیں۔
- گائیڈ پن (گائیڈ پوسٹس)- درستگی-گراؤنڈ بیلناکار پن، عام طور پر 60+ HRC پر سخت ہوتے ہیں، جو اوپری اور نچلے ڈائی جوتے کا پتہ لگاتے ہیں تاکہ تمام نصب اجزاء صحیح طریقے سے انٹرفیس کریں۔ جیسا کہبنانے والانوٹ، گائیڈ پن 0.0001 انچ کے اندر گراؤنڈ ہوتے ہیں اور رگڑ-بیرنگ یا بال-بیرنگ اسٹائل میں دستیاب ہوتے ہیں۔
- جھاڑیوں کی رہنمائی کریں۔- درستگی-گراؤنڈ آستینیں جو گائیڈ پن حاصل کرتی ہیں۔ بال-بیئرنگ بشنگز میں ایلومینیم کی گیند کا کیج ہوتا ہے، جب کہ رگڑ کی جھاڑیوں کو اکثر ایلومینیم-کانسی اور گریفائٹ پلگ کے ساتھ لائن کیا جاتا ہے تاکہ لباس کو کم کیا جا سکے۔
- ہیل بلاکس- اوپری اور نچلے جوتوں پر نصب اسٹیل بلاکس جو غیر متوازن پس منظر کی قوتوں کو جذب کرتے ہیں۔ وہ گائیڈ پنوں کی تکمیل کرتے ہیں جب سٹیمپنگ آپریشنز شدید ایک-دشاتمک سائیڈ تھرسٹ پیدا کرتے ہیں۔
- کیپر بارز- ریل کو برقرار رکھنا جو اسٹرائپر انسرٹس، مکے، یا ڈائی سیکشن کو پوزیشن میں رکھتے ہیں۔ وہ بوجھ کے تحت کام کرنے والے اجزاء کی پس منظر کی نقل و حرکت کو روکتے ہیں۔
ڈائز کے لیے گائیڈ پن اور بشنگ کی تبدیلی اکثر ملن کی سطحوں کے درمیان پیمائش کے قابل کھیل سے شروع ہوتی ہے - ایک ایسی حالت جو سٹیشنوں میں متضاد برر پیٹرن یا ترقی پسند خصوصیت کی غلط رجسٹریشن کے طور پر ظاہر ہوتی ہے۔
اتارنے اور مواد کے کنٹرول کے اجزاء
پٹی کے ذریعے پنچ کینچی کے بعد، کسی چیز کو پٹی کو پنچ سے کھینچنا پڑتا ہے اور اگلی فیڈ ایڈوانس کے لیے مواد کو کنٹرول میں رکھنا پڑتا ہے۔ یہ ڈائی اسٹرائپر پلیٹ کے اجزاء اور ان سے وابستہ ہارڈ ویئر پر مہر لگانے کا کام ہے۔
- اسٹرائپر پلیٹیں۔- فلیٹ یا کونٹورڈ پلیٹیں جو کاٹنے کے دوران پٹی کے مواد پر دباتی ہیں اور پھر اسے پنچوں سے اتار دیتی ہیں جیسے ہی رام پیچھے ہٹتا ہے۔ وہ بہتر درستگی کے لیے کٹنگ پوائنٹ کے قریب گھونسوں کی رہنمائی بھی کرتے ہیں۔
- لفٹر (لفٹر پن)- بہار-لوڈڈ پن یا ریل جو سٹروک کے درمیان ڈائی چہرے سے پٹی کو اٹھاتے ہیں، اور اسے اگلے اسٹیشن تک آزادانہ طور پر آگے بڑھنے کی اجازت دیتے ہیں۔
- چشمے- نائٹروجن گیس اسپرنگس، ڈائی اسپرنگس (رنگ-لوڈ ریٹنگ کے ذریعے کوڈ شدہ)، اور کوائل اسپرنگس جو سٹرپنگ فورس، پریشر پیڈ پری لوڈ، اور لفٹر ریٹرن فراہم کرتے ہیں۔ موسم بہار کی تھکاوٹ بتدریج ہوتی ہے، جب تک کہ پٹی پر قابو پانے کے مسائل ظاہر نہ ہوں تب تک اسے یاد کرنا آسان ہوجاتا ہے۔
- پریشر پیڈ- بہار-بیکڈ یا ہائیڈرولک طور پر معاون پلیٹیں جو دھات کے بہاؤ کو کنٹرول کرنے اور جھریوں کو روکنے کے لیے ڈرائنگ یا فارمنگ آپریشن کے دوران مواد کو کلیمپ کرتی ہیں۔
یہ اجزاء شاذ و نادر ہی تباہ کن طور پر ناکام ہوجاتے ہیں۔ اس کے بجائے، وہ آہستہ آہستہ قوت کھو دیتے ہیں - اسپرنگس سیگ، لفٹر پن کندھے پر پہنتے ہیں، اور اسٹرائپر پلیٹیں بار بار اثر سے کنکشی پیدا کرتی ہیں۔ نتیجہ ٹھیک ٹھیک ہے: غلط خوراک، پٹی اٹھانا، یا غیر متضاد حصہ نکالنا جو ہفتوں میں خراب ہوتا ہے۔
پہننے اور برداشت کرنے والے اجزاء
ہر متبادل حصہ پٹی پر "فعال" کام نہیں کرتا ہے۔ کچھ صرف رگڑ کو جذب کرنے اور زیادہ مہنگے اجزاء کو وقت سے پہلے انحطاط سے روکنے کے لیے موجود ہیں۔
- پلیٹیں پہنیں۔- سخت سٹیل کی پلیٹیں گائیڈ بلاکس، ہیل بلاکس، یا کسی بھی جگہ دو ڈائی سرفیس ایک دوسرے کے خلاف پھسلتی ہیں۔ وہ قربانی کی سطحیں ہیں جنہیں نیچے کے ساختی بلاک کو دوبارہ بنانے کے بجائے سستے طریقے سے تبدیل کرنے کے لیے ڈیزائن کیا گیا ہے۔
- Gibs- درست لباس والی پٹیاں جو سلائیڈنگ ڈائی سیکشنز (مثلاً کیم ڈرائیورز اور کیم سلائیڈز) کے درمیان صف بندی کو برقرار رکھتی ہیں۔ وہ تھرمل توسیع کی تلافی کرتے ہیں اور پس منظر کے زور کو جذب کرتے ہیں۔
- بیکنگ پلیٹیں۔- سخت پلیٹیں گھونسوں کے پیچھے یا پنچ ریٹینر اور ڈائی شو کے درمیان لگائی جاتی ہیں تاکہ اثر قوت کو تقسیم کیا جا سکے اور پنچ ہیڈ کو جوتے کے نرم مواد میں داخل ہونے سے روکا جا سکے۔
یہ پرزے انفرادی طور پر سستے ہیں، لیکن ان کو نظر انداز کرنا مہنگے نقصان کا باعث بنتا ہے - ایک پہنی ہوئی بیکنگ پلیٹ پنچ ہیڈز کو مشروم کی طرف لے جاتی ہے، ایک انحطاط شدہ گِب کیم سلائیڈ کو بڑھنے دیتا ہے، اور اچانک آپ ایسے اجزاء کو تبدیل کر رہے ہیں جو برسوں طویل ہونا چاہیے تھے۔
فوری-ریفرنس ٹیبل: ڈائی کمپوننٹ فیلور موڈز
نیچے دی گئی جدول ہر جزو کے زمرے کو اسکین ایبل حوالہ میں یکجا کرتی ہے۔ ٹولز کا معائنہ کرتے وقت یا متبادل حصے کی انوینٹری بناتے وقت اسے ڈائی کمپوننٹ فیل موڈز ریفرنس کے طور پر استعمال کریں۔
| اجزاء کا نام | فنکشن | عام مواد | عام ناکامی موڈ |
|---|---|---|---|
| گھونسے۔ | پیئرس یا خالی پٹی کا مواد | D2، M2، کاربائیڈ |
|
| ڈائی بٹن | پنچ وصول کریں، کٹ پروفائل کی وضاحت کریں۔ | D2، M2، کاربائیڈ |
|
| پائلٹ | اسٹیشنوں کے درمیان پٹی کی پوزیشن رجسٹر کریں۔ | M2، HSS، کاربائیڈ-ٹپڈ |
|
| گائیڈ پن | اوپری اور نچلے ڈائی جوتے سیدھ میں رکھیں | سخت ٹول اسٹیل (60+ HRC) |
|
| گائیڈ Bushings | گائیڈ پن وصول کریں، رگڑ کو کم کریں۔ | سخت سٹیل، ایلومینیم-کانسی لائنر |
|
| ہیل بلاکس | لیٹرل تھرسٹ فورسز کو جذب کریں۔ | سخت پہننے والی پلیٹوں کے ساتھ ٹول اسٹیل |
|
| اسٹرائپر پلیٹس | گھونسوں، گائیڈ مکے سے مواد اتاریں۔ | A2، D2 ٹول اسٹیل |
|
| چشمے | سٹرپنگ فورس، پیڈ پری لوڈ، لفٹر ریٹرن فراہم کریں۔ | کروم-سلیکون، نائٹروجن گیس |
|
| لفٹرز | فیڈ ایڈوانس کے لیے پٹی بڑھائیں۔ | ٹول سٹیل، سخت تجاویز |
|
| پلیٹیں پہنیں۔ | سلائیڈ رگڑ کو جذب کرنے والی قربانی کی سطح | سخت ٹول سٹیل، کانسی |
|
| بیکنگ پلیٹس | پنچ اثر تقسیم کریں، مرنے والے جوتے کی حفاظت کریں۔ | سخت ٹول اسٹیل (48-52 HRC) |
|
جدول میں ہر ناکامی کا موڈ پریس - burr تبدیلیوں، جہتی تبدیلیوں، یا مواد کو سنبھالنے کے مسائل پر الگ الگ علامات پیدا کرتا ہے۔ ان علامات کو پہچاننا اور انہیں صحیح جز کی طرف ٹریس کرنا وہ جگہ ہے جہاں سے تشخیص کا آغاز ہوتا ہے، اور پروڈکشن فلور کے مشاہدے سے لے کر مخصوص حصے کی ناکامی تک نقشہ سازی بالکل وہی ہے جو رد عمل سے چلنے والی فائر فائٹنگ کو منصوبہ بند دیکھ بھال سے الگ کرتی ہے۔
اسٹیمپنگ ڈائی ٹربل شوٹنگ بذریعہ علامت
آپ پریس پر کھڑے ہیں، اور کچھ بند ہے۔ پرزے پچھلے ہفتے سے مختلف نظر آتے ہیں - ہو سکتا ہے کہ ایک کنارے پر گڑبڑ ہو رہی ہو، یا سوراخ کے مقامات قیاس سے ہٹ رہے ہوں۔ چیلنج یہ نہیں جاننا ہے کہ ایک جزو پہنا ہوا ہے۔ یہ پتہ چل رہا ہے کہ کون سا ہے۔ اسٹیمپنگ ڈائی وئیر اشارے اور علامات شاذ و نادر ہی واضح لیبل کے ساتھ خود کا اعلان کرتے ہیں۔ وہ تیار شدہ حصوں پر معیاری انحراف کے طور پر ظاہر ہوتے ہیں، اور آپ کا کام ان انحرافات کو ماخذ کی طرف پیچھے پڑھنا ہے۔
ذیل کے حصے عام ناکامی کے اشاروں کو منظم کرتے ہیں جس طرح سے آپ ان کا سامنا کرتے ہیں - جو آپ حصہ پر یا پریس - پر دیکھتے ہیں اور ہر علامت کو ممکنہ طور پر تبدیل کرنے کی ضرورت والے جزو سے نقشہ بناتے ہیں۔
گڑ کی تشکیل اور کنارے کوالٹی انحطاط
Burr کی ترقی واحد سب سے عام ابتدائی انتباہ ہے کہ کاٹنے والے اجزاء زندگی کے اختتام کے قریب ہیں۔ لیکن تمام burrs ایک ہی بنیادی وجہ کی طرف اشارہ نہیں کرتے ہیں۔ گڑ کا مقام، مستقل مزاجی اور اونچائی آپ کو بتاتی ہے کہ کہاں دیکھنا ہے۔
- تمام خصوصیات پر یکساں burr اضافہ- ڈائی کے پار عام پنچ کنارے کی طرف اشارہ کرتا ہے۔ تمام کٹنگ پنچ بیک وقت اپنے تیز کرنے یا بدلنے کے وقفے کے قریب پہنچ رہے ہیں، اکثر اس وجہ سے کہ وہ ایک ہی ٹول اسٹیل گریڈ کا اشتراک کرتے ہیں اور انہیں مساوی ہٹ گنتی کا تجربہ ہوا ہے۔
- ایک خصوصیت کے صرف ایک طرف Burr- ناہموار پنچ-سے-ڈائی کلیئرنس کی نشاندہی کرتا ہے، عام طور پر گائیڈ پن پہننے یا بشنگ پلے کی وجہ سے ہوتا ہے جو اوپری ڈائی کو تھوڑا سا شفٹ کرنے دیتا ہے۔ تنگ-کلیئرنس سائیڈ صاف قینچ پیدا کرتی ہے۔ کھلی طرف آنسو اور ایک گڑ چھوڑ دیتا ہے.
- وقفے وقفے سے گڑبڑ جو ظاہر ہوتی ہے اور غائب ہوجاتی ہے۔- اکثر اسٹرائپر سسٹم میں موسم بہار کی تھکاوٹ سے منسلک ہوتا ہے۔ جیسا کہ سٹرپنگ فورس کمزور ہوتی ہے، کٹنگ کے دوران پٹی مضبوطی سے نہیں پکڑی جاتی، جس سے مائیکرو-حرکت ہوتی ہے جس سے کنارے کا متضاد معیار پیدا ہوتا ہے۔
- سلگ گڑ کے ساتھ کھینچنا- جب سلگس مکے کے چہرے پر چپک جاتی ہیں اور واپس مرنے میں لے جاتی ہیں، تو وہ بعد میں آنے والی ہٹ پر ثانوی گڑبڑ یا گواہی کے نشان بناتے ہیں۔ یہ حالت پنچ پہننے کے بڑھتے ہوئے ویکیوم آسنجن، ڈائی بٹن کے کنارے کی خرابی، یا ڈائی اوپننگ میں سلگ کی ناکافی برقراری کی طرف اشارہ کرتی ہے۔
ڈائی پنچ پہننے کی وجہ سے گڑ کی تشکیل عام طور پر ٹھیک ٹھیک - انچ کے چند ہزارویں حصے سے شروع ہوتی ہے - اور ایک بار کٹنگ ایج گول ایک اہم حد سے گزرنے کے بعد تیز ہوجاتی ہے۔ اسے جلد پکڑنے کا مطلب ہے مکمل پنچ بدلنے کی بجائے ایک سادہ دوبارہ تیز کرنا۔
جہتی بہاؤ اور غلط ترتیب کی علامات
جب حصے جہتی جانچ میں ناکام ہونے لگتے ہیں، تو جبلت اکثر کٹنگ جیومیٹری کو مورد الزام ٹھہراتی ہے۔ لیکن پہنے ہوئے گائیڈ پنوں، انحطاط پذیر پائلٹس، یا ڈھیلے جھاڑیوں سے جہتی بہاؤ اصل پنچ یا بٹن کی جہتی تبدیلی سے کہیں زیادہ عام ہے۔ یہاں یہ بتانے کا طریقہ بتایا گیا ہے کہ پیمائش کے ظاہر ہونے کی بنیاد پر ڈائی پرزوں کو کب تبدیل کرنے کی ضرورت ہے۔
- سوراخ- سے- سوراخ کے فاصلے کا فرق وقت کے ساتھ بڑھتا جا رہا ہے۔- پائلٹ پن ٹپ پہننے کے لیے پوائنٹس۔ جیسا کہ پائلٹ کا قطر بار بار کی پٹی کی مصروفیت سے سکڑتا ہے، پٹی کو اسٹیشنوں کے درمیان منتقل ہونے کی زیادہ آزادی ہوتی ہے، اور خصوصیت-سے-فیچر کے فاصلے آہستہ آہستہ بڑھتے ہیں۔
- تمام خصوصیات ایک سمت میں بدل رہی ہیں۔- گائیڈ پن یا بشنگ پہننے کی تجویز کرتا ہے جو اوپری ڈائی کو ایک طرف کے حق میں جانے دیتا ہے۔ اوپری ٹولنگ کی طرف سے کٹی ہوئی ہر خصوصیت پٹی کے کنارے کی نسبت ایک ہی سمت میں ایک ساتھ منتقل ہوتی ہے۔
- مسلسل غلط رجسٹریشن جو اسٹیشن-سے-اسٹیشن کو خراب کرتی ہے۔- ترقی پسند ڈائی میں، یہ پیٹرن مجموعی پائلٹ پہننے کا اشارہ کرتا ہے۔ ہر سٹیشن کا پائلٹ ایک چھوٹی پوزیشن کی خرابی کا اضافہ کرتا ہے، اور آخری سٹیشن کے ذریعے جمع شدہ بہاؤ برداشت سے بڑھ جاتا ہے۔ پہنی ہوئی پائلٹ سطحیں اکثر نقائص کے بصری طور پر واضح ہونے سے بہت پہلے مجموعی جہتی بہاؤ کا سبب بنتی ہیں۔
- متضاد یا متغیر زاویوں کی تشکیل- پہنے ہوئے ہیل بلاکس یا کیم گِبس کے نتیجے میں ہو سکتا ہے جو تشکیل دینے والے اسٹیل کو پوزیشن پر فائز ہونے کے بجائے بوجھ کے نیچے جھکنے دیتے ہیں۔ جب متحرک قوتیں بڑھ جاتی ہیں تو عام طور پر عدم مطابقت زیادہ پریس کی رفتار پر بڑھ جاتی ہے۔
کلیدی امتیاز: اگر تمام خصوصیات یکساں طور پر ایک ساتھ بدلتی ہیں، تو ڈائی-سطح کی سیدھ (گائیڈ پن، بشنگ، ہیل بلاکس) کو دیکھیں۔ اگر خصوصیات ایک دوسرے کی نسبت بڑھ جاتی ہیں، تو اسٹیشن-لیول رجسٹریشن (پائلٹ، لوکیٹر، انفرادی داخل کی پوزیشننگ) کو دیکھیں۔
مواد کو سنبھالنے میں ناکامیاں
پٹی کنٹرول کے مسائل کوالٹی کے نقائص سے مختلف محسوس ہوتے ہیں - وہ عمل میں خلل ڈالتے ہیں بجائے اس کے کہ جزوی طول و عرض کو گھٹا دیتے ہیں۔ غلط فیڈز پریس کو روکتے ہیں۔ پٹی لفٹنگ ٹولنگ کو نقصان پہنچاتی ہے۔ انجیکشن فیل ہونے سے ڈائی جام ہو جاتی ہے۔ یہ علامات براہ راست سٹرپنگ اور مادی کنٹرول کے اجزاء پر نقشہ کرتی ہیں جو پچھلے حصے میں شامل ہیں۔
- اسٹیشنوں کے درمیان پٹی اٹھانا- لفٹر پن کندھے کے پہننے سے اونچائی کھو چکے ہیں، یا لفٹر اسپرنگس اس قوت سے نیچے جھک گئے ہیں جو پٹی کو ڈائی چہرے کے اوپر صاف طور پر بلند کرنے کے لیے درکار تھی۔ پٹی ڈائی سطحوں پر گھسیٹتی ہے اور یا تو غلط غذا دیتی ہے یا اسٹیل بنانے پر پکڑتی ہے۔
- غلط فیڈ یا مختصر-فیڈ الارم- جب فیڈر درست طریقے سے آگے بڑھتا ہے لیکن پٹی صحیح پوزیشن پر نہیں آتی ہے، پہنے ہوئے پائلٹ غلطی کا پتہ لگانے کے لیے کافی گہرائی سے کام نہیں کر رہے ہوتے ہیں، یا اسٹرائپر پلیٹ پہننے کی وجہ سے پٹی کو آگے بڑھنے کی بجائے بکسوا ہوتا ہے۔ پریشر پیڈ کا انحطاط ناہموار کلیمپنگ فورس لگا کر پٹی کی نقل و حرکت کو بھی روک سکتا ہے۔
- وہ حصے جو مرنے سے صاف نہیں نکل رہے ہیں۔- شیڈر اسپرنگ تھکاوٹ، ملبے کے جمع ہونے سے لفٹر پن بائنڈنگ، یا پہنا ہوا ایجیکٹر پن ٹپس جو اس حصے سے اب مربع طور پر رابطہ نہیں کرتے ہیں۔ پروگریسو ڈیز میں چھوٹے کنیکٹر اجزاء پیدا ہوتے ہیں، یہاں تک کہ معمولی اخراج کی عدم مطابقت بھی پرزوں کو ڈائی کیویٹی میں ڈھیر کرنے اور جھرن کو نقصان پہنچانے کا سبب بن سکتی ہے۔
- پٹی وائبریشن یا تیز رفتاری سے سنائی دینے والی لہر- اسٹرائپر پلیٹ پہننے سے غیر مساوی اتارنے کا دباؤ، یا انحطاط شدہ پٹی سپورٹ ڈھانچے (فلوٹنگ پن، گائیڈ ریل) جو تیزی سے فیڈ سائیکل کے دوران مواد کو مزید مستحکم نہیں کرتے ہیں۔
کس طرح پریس پیرامیٹرز ان پیٹرنز کو تیز کرتے ہیں۔
اوپر دی گئی ہر علامت کی ایک ٹائم لائن ہوتی ہے - اور وہ ٹائم لائن دو پریس آپریشن متغیرات کی بنیاد پر مختصر یا لمبا ہوتی ہے: ٹننج اور اسٹروک ریٹ۔ زیادہ پریس ٹنیج ہر کٹنگ اور بنانے والے اجزاء پر فی سائیکل کی چوٹی کی قوت کو بڑھاتا ہے۔ ڈائی کی ٹنیج ریٹنگ کے اوپری سرے پر دوڑنا پنچوں، ڈائی بٹنوں، اور خاص طور پر اسپرنگس کی سروس لائف کو کم کرتا ہے، جو زیادہ پری لوڈ کے تحت تیزی سے تھکاوٹ کا شکار ہوتے ہیں۔
فالج کی شرح اثر کو مختلف طریقے سے مرکب کرتی ہے۔ تیز رفتار پیداوار رگڑ کے ذریعے زیادہ حرارت پیدا کرتی ہے، چکنا کرنے والی فلم کی موٹائی کو کم کرتی ہے، اور گائیڈ سسٹم پر متحرک لوڈنگ کو بڑھاتی ہے۔ 400 سٹروک فی منٹ کی رفتار سے چلنے والی ڈائی 200 SPM - پر ایک ہی ڈائی کے مقابلے میں گائیڈ بشنگز اور پائلٹ ٹپس پہنتی ہے، نہ صرف دوہری ہٹ کی وجہ سے، بلکہ اس وجہ سے کہ ہر انفرادی اسٹروک میں چکنا کرنے والے مادوں کی بھرپائی کے لیے زیادہ جڑی قوت اور کم بحالی کا وقت ہوتا ہے۔
ہٹ شمار کے ساتھ دونوں پیرامیٹرز کو ٹریک کرنے سے آپ کو صرف سائیکل کی گنتی کے مقابلے میں اصل اجزاء کے لباس کی زیادہ درست تصویر ملتی ہے۔ 500,000 ہٹ پر دو مرنے والے بہت مختلف حالت میں ہوسکتے ہیں اگر ایک ہلکے اسٹیل میں 60 SPM پر بھاگتا ہے اور دوسرا سٹینلیس میں 350 SPM پر بھاگتا ہے۔
جب متعدد علامات اوورلیپ ہو جائیں تو سٹیمپنگ ڈائی کمپوننٹ فیلور کی تشخیص کیسے کریں۔
ایک وقت میں علامات شاذ و نادر ہی ظاہر ہوتی ہیں۔ آپ معائنہ کے لیے ڈائی کھینچتے ہیں اور اسٹیشن تھری پر بڑھتے ہوئے گڑھے، اسٹیشن سات پر ایک جہتی بہاؤ، اور پوری دوڑ میں وقفے وقفے سے غلط فیڈ الارم ہوتے ہیں۔ تین علامات، ممکنہ طور پر چھ یا زیادہ امیدوار اجزاء۔ ہر چیز کو تبدیل کرنا مہنگا اور غیر ضروری ہے۔ پہلے غلط حصے کو تبدیل کرنے سے وقت ضائع ہوتا ہے اور اصل مسئلہ ادھورا رہ جاتا ہے۔ آپ کو اصل ناکامی کے ماخذ کو الگ کرنے کے لیے ایک منظم طریقہ کی ضرورت ہے - ایک پروگریسو ڈائی انسپیکشن سیکونس جو فیلڈ کو منظم طریقے سے تنگ کرتا ہے۔
پروگریسو ڈیز کے لیے منظم معائنہ کی ترتیب
جب ایک سے زیادہ اسٹیشن ایک ساتھ مسائل دکھاتے ہیں، تو سب سے زیادہ دکھائی دینے والی علامت کے ساتھ شروع کرنے کی خواہش کے خلاف مزاحمت کریں۔ اس کے بجائے، ایک منطقی ترتیب میں ڈائی کے ذریعے کام کریں جو اسٹیشن کے مخصوص اجزاء کی چھان بین کرنے سے پہلے مشترکہ بنیادی وجوہات کو ختم کرتا ہے۔
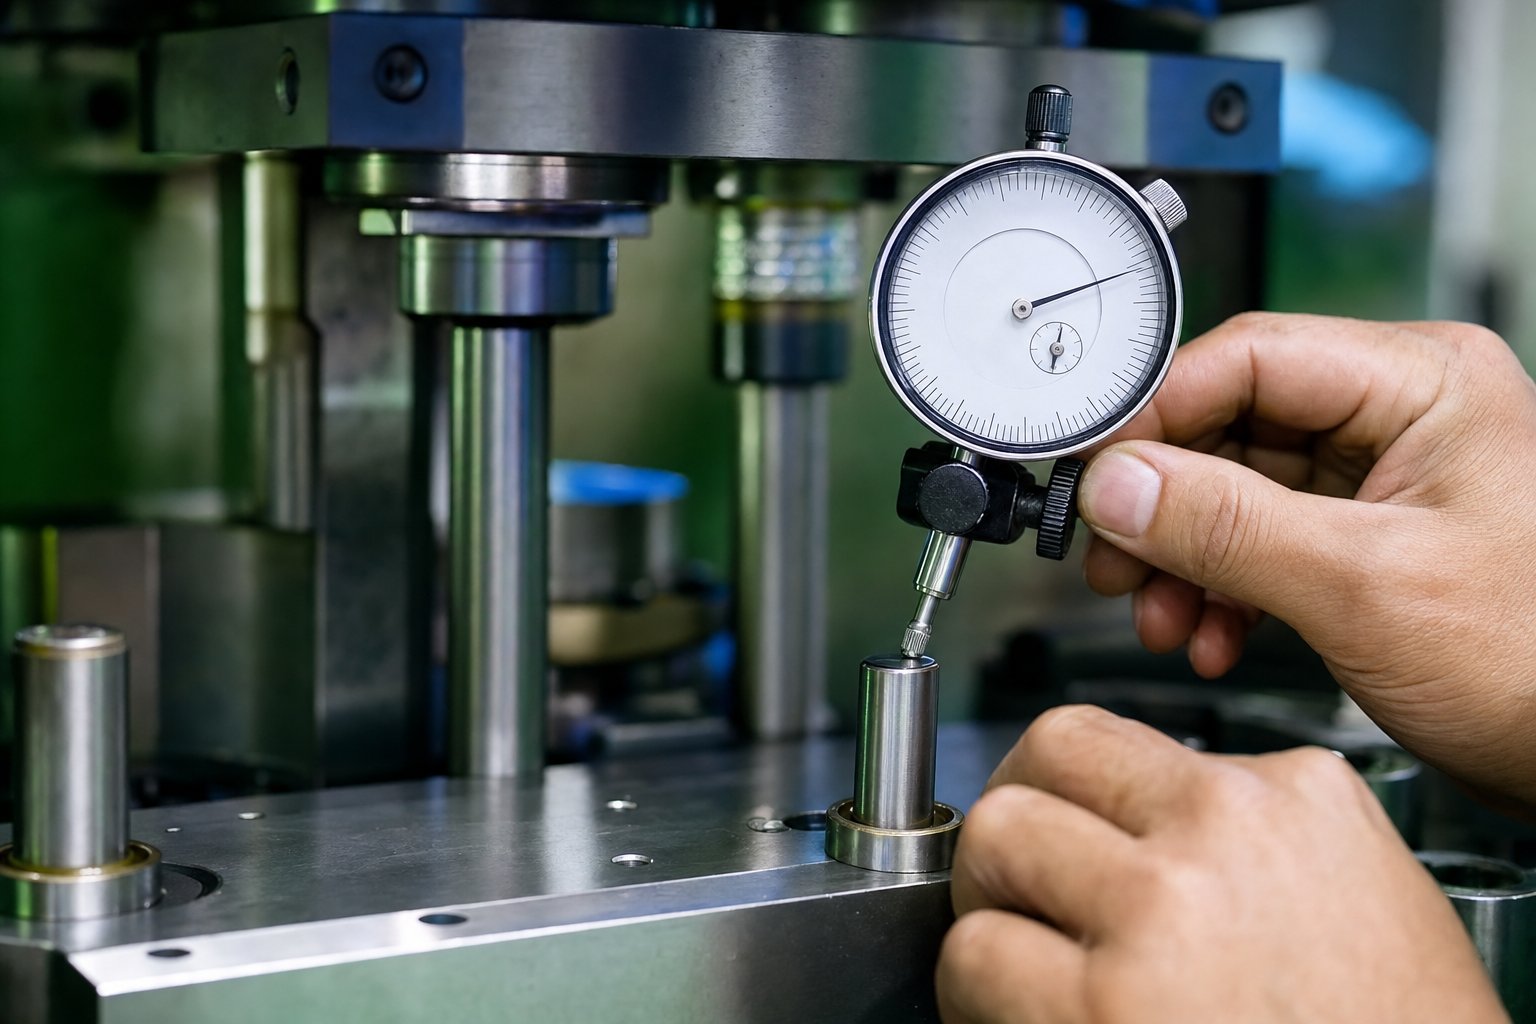
- پہلے ڈائی-سطح کی سیدھ چیک کریں۔ڈائل انڈیکیٹر سے بشنگ کلیئرنس-سے-گائیڈ پن کی پیمائش کریں۔ اگر پلے تصریح سے زیادہ ہے (عام طور پر 0.0005 انچ سے زیادہ برائے نام سے زیادہ)، ڈائی میں ہر اسٹیشن متاثر ہوتا ہے۔ یہ واحد تلاش burrs، جہتی بڑھے، اور ایک ہی وقت میں متضاد تشکیل کی وضاحت کر سکتی ہے۔
- پہلے پائلٹ اسٹیشن پر پٹی کی رجسٹریشن کا معائنہ کریں۔پائلٹ پن کے قطر اور منگنی کی گہرائی کی تصدیق کریں۔ اگر پائلٹس کا سائز کم ہے، تمام نیچے کی خصوصیات مجموعی پوزیشن کی خرابی دکھائے گی - جو کہ ایک سے زیادہ اسٹیشن کی ناکامیوں کی طرح لگتا ہے اصل میں ایک بنیادی وجہ ہے جو آگے بڑھ رہی ہے۔
- علامات کے مقام کے لحاظ سے انفرادی اسٹیشنوں کو الگ کریں۔صرف اس بات کی تصدیق کرنے کے بعد کہ ڈائی-سطح کی سیدھ اور پٹی کی رجسٹریشن مخصوص کے اندر ہے آپ کو اسٹیشن-مخصوص کاٹنے والے اجزاء، فارم اسٹیل، یا اسٹرائپرز کی جانچ کرنی چاہیے۔
- بہار کی قوتوں اور لفٹر کی اونچائیوں کی تصدیق کریں۔ڈائی مینٹیننس ریکارڈ کے خلاف تمام اسٹرائپر اور پریشر پیڈ اسپرنگس پر مفت لمبائی کی پیمائش کریں۔ گہرائی کے مائکرو میٹر کے ساتھ لفٹر پن کی اونچائیوں کو چیک کریں۔ جبری انحطاط مجموعی ہے اور اکثر ایک ہی وقت میں متعدد اسٹیشنوں کو متاثر کرتا ہے بغیر کسی واضح سنگل پوائنٹ کی ناکامی کے۔
- ڈائی مینٹیننس لاگ کے خلاف دستاویزی نتائج۔پیمائش شدہ اقدار کو ریکارڈ کریں، نہ کہ صرف پاس/فیل تشخیص۔ یہ پیمائشیں اگلے معائنہ کے وقفہ کے لیے بنیادی لائن بن جاتی ہیں۔
بنیادی وجہ کی تصدیق کیے بغیر ایک علامت-ملحقہ جزو کو تبدیل کرنا دہرانے کی ناکامیوں کا باعث بنتا ہے - اور دوبارہ ڈاؤن ٹائم۔ ہمیشہ اس بات کی توثیق کریں کہ آپ جس جزو کو تبدیل کر رہے ہیں اس نے درحقیقت وہ خرابی پیدا کی ہے جسے آپ درست کر رہے ہیں۔
اجزاء کی تشخیص کی تصدیق کے لیے پیداواری ڈیٹا کا استعمال
جسمانی معائنہ آپ کو بتاتا ہے کہ کیا پہنا ہے۔ پروڈکشن ڈیٹا آپ کو بتاتا ہے کہ اس نے کب پہننا شروع کیا اور یہ کتنی تیزی سے آگے بڑھ رہا ہے - سیاق و سباق کے بارے میں آپ کو تشخیص کی تصدیق کرنے اور متبادل کے صحیح وقت کا تعین کرنے کی ضرورت ہے۔
ہٹ کاؤنٹرز نقطہ آغاز ہیں۔ ہر ڈائی میں ایک مجموعی اسٹروک کاؤنٹر اور ایک وقفہ کاؤنٹر ہونا چاہئے جو ہر مینٹیننس ایونٹ میں دوبارہ سیٹ ہوتا ہے۔ آخری ریکارڈ شدہ تبدیلی یا ہر جزو کو دوبارہ تیز کرنے کے مقابلے میں موجودہ ہٹ کاؤنٹ کا موازنہ کر کے، آپ فوری طور پر شناخت کر سکتے ہیں کہ کون سے پرزے اپنی متوقع سروس لائف سے زیادہ ہو گئے ہیں اور کن کا مارجن ابھی باقی ہے۔
SPC ڈیٹا ایک دوسری تصدیقی پرت کا اضافہ کرتا ہے۔ جب کوئی پروسیس انتساب - کہتے ہیں، ایک اہم سوراخ کا قطر - تصریح کے اندر رہتے ہوئے بھی کنٹرول کی حد کی طرف رجحان کرنا شروع کر دیتا ہے، وہ ڈرفٹ پیٹرن اسکریپ کے واقع ہونے سے پہلے ایک جزو کی ناکامی کا اشارہ کرتا ہے۔ جیسا کہ شماریاتی عمل کے کنٹرول کا طریقہ کار قائم ہوتا ہے، کنٹرول چارٹ پر "کنٹرول سے باہر" جانے والا عمل اکثر اب بھی قابل قبول حصے پیدا کرتا ہے لیکن اشارہ کرتا ہے۔پیداوار کی خرابیوں کی پیروی کرنے سے پہلے احتیاطی دیکھ بھال کی ضرورت ہے۔. بڑھنے کی شرح کا سراغ لگانا، نہ صرف یہ کہ آیا پرزے گزر جاتے ہیں یا ناکام ہوتے ہیں، آپ کو منصوبہ بند ونڈو کے دوران متبادل کے شیڈول کے لیے وقت فراہم کرتا ہے۔
سکریپ ٹریکنگ ریکارڈز تصویر کو مکمل کرتے ہیں۔ ایک سٹیشن پر اسکریپ میں اچانک اضافہ، ہٹ کاؤنٹ سنگ میل کے ساتھ منسلک، جزو کی تشخیص کی تصدیق کرتا ہے۔ بتدریج سکریپ میں اضافہ ایک سے زیادہ اسٹیشنوں پر پھیلتا ہے جس سے مرنے-لیول الائنمنٹ مسئلہ یا نظامی موسم بہار کی تھکاوٹ کا امکان زیادہ ہوتا ہے۔
تنقیدی بمقابلہ غیر-کریٹیکل پارٹ ٹرائیج
بجٹ اور شیڈول کی رکاوٹیں حقیقی ہیں۔ جب معائنہ کئی اجزاء کو ظاہر کرتا ہے جن پر بیک وقت توجہ کی ضرورت ہوتی ہے، ڈائی ریپلیسمنٹ پارٹ ٹرائیج کی ترجیح اس بات کا تعین کرتی ہے کہ اب کیا بدلا جائے گا بمقابلہ اگلی شیڈول مینٹیننس ونڈو تک کیا انتظار کیا جاسکتا ہے۔
| ترجیحی سطح | حالت | ایکشن |
|---|---|---|
| فوری طور پر تبدیل کریں۔ | جزو سکریپ تیار کر رہا ہے یا ملحقہ ٹولنگ کو نقصان پہنچانے کا خطرہ لاحق ہے (مثال کے طور پر، ایک چِپڈ پنچ جو ڈائی بٹن کو نقصان پہنچا سکتا ہے) | اگلی پروڈکشن چلانے سے پہلے آرڈر اور انسٹال کریں۔ |
| اگلی پی ایم ونڈو پر تبدیل کریں۔ | اجزاء حد کی طرف بڑھتے ہوئے پیمائشی لباس کو ظاہر کرتا ہے لیکن پھر بھی موافق حصے تیار کرتا ہے (مثال کے طور پر، 0.0003 انچ اضافی کلیئرنس کے ساتھ گائیڈ بشنگ) | متبادل حصے کو اسٹیج کریں، اگلے منصوبہ بند اسٹاپ پر انسٹال کریں۔ |
| نگرانی اور دوبارہ تشخیص | جزو ابتدائی لباس کے اشارے دکھاتا ہے لیکن پیداوار کا ڈیٹا مستحکم پیداوار کی تصدیق کرتا ہے (مثال کے طور پر، اسپرنگس ریٹیڈ فری لمبائی کے 90% پر بغیر پٹی کنٹرول کے مسائل کے) | موجودہ پیمائش کو ریکارڈ کریں، ہٹ کاؤنٹ ریویو پوائنٹ سیٹ کریں، اگلے معائنے پر دوبارہ جائزہ لیں۔ |
ٹریج کے لیے کلیدی سوال: کیا اس جزو کی موجودہ حالت سے زیادہ مہنگی چیز کو نقصان پہنچنے کا خطرہ ہے؟ ایک پہنی ہوئی بیکنگ پلیٹ جو انڈینٹ کرنا شروع کر رہی ہے اس کی قیمت - کو تبدیل کرنے کے لیے چند ڈالرز لگتی ہے لیکن اگر اسے چھوڑ دیا جائے تو یہ پنچ ہیڈز مشروم کی اجازت دیتا ہے، اور اچانک آپ بیکنگ پلیٹ اور پنچوں کا پورا سیٹ دونوں کو تبدیل کر رہے ہیں۔ ان تبدیلیوں کو ترجیح دیں جو ثانوی نقصان سے اعلی-قیمت والے اجزاء کی حفاظت کریں۔
ڈائی مینٹیننس ٹریکنگ سسٹم ان فیصلوں کی حمایت کرتے ہیں نہ صرف یہ ریکارڈ کر کے کہ کیا تبدیل کیا گیا تھا، بلکہ ہٹانے کے وقت حصہ کس حالت میں تھا۔ وقت گزرنے کے ساتھ، وہ ریکارڈز مخصوص لائف سائیکل منحنی خطوط-بناتے ہیں جو آپ کو بتاتے ہیں کہ آیا کسی خاص اسٹیشن میں ایک خاص پنچ مسلسل 800,000 ہٹ تک رہتا ہے یا 1.2 ملین - ڈیٹا جو قیاس آرائی سے پیشین گوئی میں بدل جاتا ہے۔
تصدیق شدہ تشخیص اور ایک ترجیحی متبادل فہرست ہاتھ میں رکھتے ہوئے، اگلا فیصلہ مواد کا انتخاب بنتا ہے - جس میں صحیح ٹول اسٹیل گریڈ، سختی، اور تصریحات کا انتخاب کیا جائے تاکہ اصل جزو کی سروس لائف سے مماثل ہو یا اس سے زیادہ ہو۔
سٹیمپنگ ڈائی پارٹس کے لیے ٹول اسٹیل کے درجات اور سختی کی تفصیلات
یہ جاننا کہ کون سا جزو تبدیل کرنا ہے صرف آدھا کام ہے۔ اس متبادل کے لیے غلط میٹریل گریڈ یا سختی کی وضاحت کرنا ایک منصوبہ بند دیکھ بھال کے ایونٹ کو دوبارہ ناکامی میں بدل دیتا ہے۔ کامل جیومیٹری کے لیے ایک متبادل پنچ مشین کیا گیا ہے لیکن گرمی-غلط سختی کے ساتھ کچھ دنوں میں چپ ہوجائے گی۔ اکانومی گریڈ سے بنایا گیا ڈائی بٹن جب ایپلی کیشن پریمیم پہننے کی مزاحمت کا مطالبہ کرے گا تو متوقع وقفہ سے بہت پہلے ہی burrs تیار کرنا شروع کر دے گا۔
اسٹیمپنگ ڈائی ریپلیسمنٹ پارٹس کے لیے مواد کے انتخاب کے لیے بیک وقت تین متغیرات کو ملانے کی ضرورت ہوتی ہے: ورک پیس کا مواد جس پر مہر لگائی جا رہی ہے، پروڈکشن والیوم جس پر حصے کا زندہ رہنا چاہیے، اور اس مخصوص جزو پر کام کرنے والا غالب لباس میکانزم۔ تینوں کو ٹھیک کریں، اور آپ OEM سروس کی زندگی سے تجاوز کر سکتے ہیں۔ ایک یاد آیا، اور آپ شیڈول سے پہلے ڈائی کو دوبارہ کھینچ رہے ہیں۔
متبادل پنچوں اور ڈائی بٹنوں کے لیے ٹول اسٹیل گریڈ
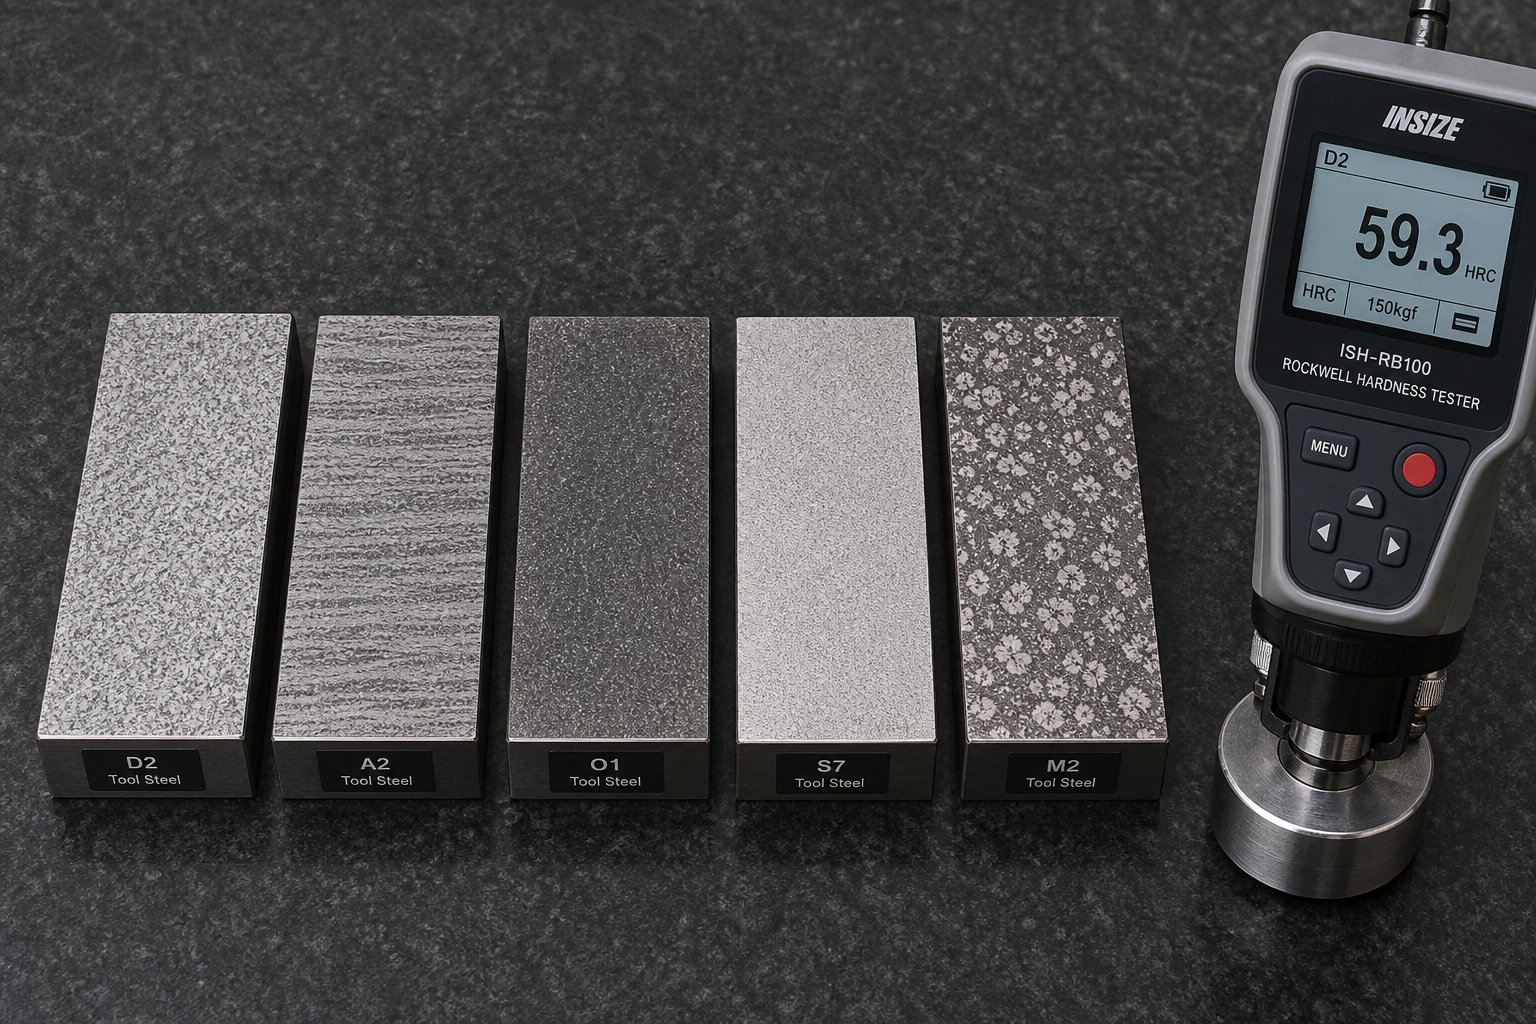
پانچ مادی خاندان متبادل کاٹنے والے اجزاء کی اکثریت کا احاطہ کرتے ہیں۔ ہر ایک ایک مخصوص جگہ پر قبضہ کرتا ہے جس کی وضاحت اس کی سختی، سختی، اور لباس مزاحمت کے توازن سے ہوتی ہے۔
- A2 (ہوا-سخت ہونا)- عمومی-مقصد بیس لائن۔ A2 ہلکے اسٹیل میں شارٹ-سے-میڈیم پروڈکشن کے لیے اچھی سختی اور مناسب لباس مزاحمت پیش کرتا ہے۔ یہ سخت درجات کے مقابلے میں معمولی غلط ترتیب کو بہتر طور پر برداشت کرتا ہے کیونکہ اس کا مائیکرو اسٹرکچر تباہ کن چپنگ کے بغیر اثر کو جذب کرتا ہے۔ 58-60 HRC تک سخت، یہ اعتدال پسند حجم کو سنبھالتا ہے لیکن کھرچنے والے مواد پر نسبتا تیزی سے پہنتا ہے۔
- D2 (ہائی-کاربن، ہائی-کرومیم)- اعلی- والیوم کٹنگ آپریشنز کا ہارس۔ D2 تقریباً 12% کرومیم پر مشتمل ہے اور بڑے کرومیم کاربائیڈز بناتا ہے جو A2 کے مقابلے میں نمایاں طور پر بہتر کھرچنے والے لباس کے خلاف مزاحمت کرتا ہے۔ عام سختی 58-62 HRC پر بیٹھتی ہے۔ ٹریڈ آف سختی کو کم کرتا ہے - D2 کا بلاکی کاربائیڈ ڈھانچہ اسے بھاری کمپن یا لیٹرل لوڈنگ کے تحت چپکنے اور پھیلنے کا خطرہ بناتا ہے۔
- M2 (ہائی-اسپیڈ سٹیل)- جب تیز رفتار-آپریشن سے گرمی بڑھنے سے کنارے کی سالمیت کو خطرہ ہوتا ہے، M2 اپنی سختی کو D2 یا A2 سے بہتر درجہ حرارت پر رکھتا ہے۔ اس کی باریک، زیادہ یکساں طور پر تقسیم شدہ کاربائیڈز اسنیپ کو ہینڈل کرتی ہیں-بھاری بلیننگ کے جھٹکے کے ذریعے مضبوط کنارے برقرار رکھتے ہوئے۔ اعلی اسٹروک کی شرح پر چلنے والے ترقی پسندوں کے لیے یہ ترجیحی اپ گریڈ ہے۔
- S7 (شاک-مزاحم)- ٹول اسٹیل فیملی میں سب سے مشکل آپشن، خالص کھرچنے والی مزاحمت کے بجائے اثر لوڈنگ کے لیے موزوں ہے۔ S7 کو سخت کر کے 54-56 HRC پر موٹا مواد، بھاری نوچنگ، یا آپریشنز شامل ہیں جہاں پنچ اہم پس منظر کی طاقت کا تجربہ کرتا ہے۔ یہ D2 تک کوئی کنارہ نہیں رکھے گا، لیکن یہ صدمے کی زد میں بھی نہیں آئے گا۔
- ٹنگسٹن کاربائیڈ- جب درخواست میں کوئی اور چیز باقی نہ رہے۔ کاربائیڈ انتہائی سختی پیش کرتا ہے (عام طور پر 88-92 HRA) اور لباس مزاحمت کو کھرچنے والے مواد جیسے سٹینلیس سٹیل یا سلکان الیکٹریکل اسٹیل پر لاکھوں ہٹ میں ماپا جاتا ہے۔ لاگت کافی زیادہ ہے اور مواد ٹوٹنے والا ہے - کسی بھی غلط ترتیب یا پس منظر کے انحراف سے بتدریج پہننے کے بجائے تباہ کن فریکچر کا خطرہ ہوتا ہے۔
ڈائی ریپلیسمنٹ پنچز کے لیے D2 بمقابلہ M2 کا فیصلہ ایک سیدھے سادے سوال پر آتا ہے: کیا غالب ناکامی موڈ ایج رگڑ سے پہنا جاتا ہے، یا اثر اور گرمی سے ایج چپنگ؟ D2 خالص رگڑ مزاحمت پر جیتتا ہے۔ M2 جھٹکا برداشت کرنے اور رفتار سے تھرمل استحکام پر جیتتا ہے۔
ڈائی پرزوں کے لیے سختی کی وضاحتوں کے لیے، کاٹنے والے عناصر عام طور پر 58-62 HRC رینج میں کام کرتے ہیں تاکہ بار بار کینچی لوڈنگ کے تحت تیز کناروں کو برقرار رکھا جا سکے۔ ساختی لباس کے پرزے - بیکنگ پلیٹیں، پہننے والی پلیٹیں، ہیل بلاک انسرٹس - نیچے چلتے ہیں، عام طور پر 48-52 HRC، جہاں زیادہ سے زیادہ سختی سطح کی سختی سے زیادہ اہمیت رکھتی ہے۔ کی طرف سے میٹالرجیکل تحقیق کے طور پرجارج وینڈر ووورٹتصدیق کرتا ہے، ٹولز اور ڈیز کے لیے استعمال ہونے والے اسٹیلز عام طور پر 58 سے 68 HRC پر استعمال ہوتے ہیں، اور سختی اور سختی کے درمیان محتاط توازن قبل از وقت ناکامی سے بچنے کے لیے اہم ہے۔
ورک پیس کا مواد اور حجم گریڈ کے انتخاب کو کیسے متاثر کرتے ہیں۔
آپ 20-گیج کولڈ رولڈ اسٹیل میں 0.060 انچ سٹینلیس میں ہر سال 50000 ہٹس چلانے والے ڈائی کے لیے ایک ہی متبادل پنچ کی وضاحت نہیں کریں گے۔ ورک پیس کے مواد کی خصوصیات اور کل پیداوار کی طلب دونوں صحیح گریڈ کے انتخاب کو آگے بڑھاتے ہیں۔
مواد کی موٹائی اور تناؤ کی طاقتقوت کا تعین کریں کہ ہر ایک جزو فی اسٹروک جذب کرتا ہے۔ زیادہ ٹینسائل طاقت پر موٹے مواد کا مطلب ہے کٹنگ ایج پر زیادہ شیئر فورس اور پنچ سائیڈ وال پر زیادہ سٹرپنگ فورس۔ 0.125 انچ کے لیے ایک متبادل پنچ۔ 80 ksi ٹینسائل پر HSLA اسٹیل کو ڈرامائی طور پر ایک کٹنگ 0.030 انچ سے زیادہ سختی کی ضرورت ہوتی ہے۔ 45 ksi - پر ہلکے اسٹیل چاہے جیومیٹری ایک جیسی ہو۔ زیادہ طاقت والے ایپلی کیشنز میں، S7 یا M2 اکثر D2 کو پیچھے چھوڑ دیتے ہیں کیونکہ جھٹکا لوڈنگ D2 کا ٹوٹنے والا کاربائیڈ نیٹ ورک برداشت کرنے سے زیادہ ہے۔
سالانہ پیداوار کا حجماس بات کی وضاحت کرتا ہے کہ اگلے تبدیلی سے پہلے بدلنے والے حصے کو کتنے چکروں میں زندہ رہنا چاہیے۔ کم- والیوم ٹولنگ (سالانہ 100,000 ہٹ سے کم) کے لیے، A2 سب سے کم قیمت پر مناسب زندگی فراہم کرتا ہے۔ درمیانی- والیوم ایپلی کیشنز (100,000 سے 1 ملین ہٹس) D2 اور M2 کا ڈومین ہیں، جہاں ان کی اعلی لباس مزاحمت قیمت کے پریمیم کا جواز پیش کرتی ہے۔ 1 ملین سالانہ ہٹ سے زیادہ-حجم کی پیداوار - خاص طور پر کھرچنے والے مواد میں - وہ جگہ ہے جہاں کاربائیڈ بمقابلہ ٹول اسٹیل اسٹیمپنگ ڈیز ایک حقیقی معاشی موازنہ بن جاتا ہے۔ کاربائیڈ کی قیمت فی پرزہ تین سے پانچ گنا زیادہ ہے لیکن یہ سروس لائف سے دس گنا یا اس سے زیادہ ڈیلیور کر سکتی ہے، جس سے یہ ڈیمانڈنگ ایپلی کیشنز میں سستی-بنتی ہے۔
ورک پیس مواد کی چپکنے والیایک ایسا عنصر ہے جسے نظر انداز کرنا آسان ہے۔ نرم، چپچپا مواد جیسے ایلومینیم اور تانبے کے مرکب آلات کو رگڑنے کے ذریعے نہیں پہنتے ہیں -ٹھنڈا-چپکنے والے لباس (گیلنگ) کے ذریعے پنچ کی سطح پر ویلڈ. ان ایپلی کیشنز میں، صرف زیادہ سے زیادہ سختی سے مسئلہ حل نہیں ہوتا۔ D2 سے کاربائیڈ میں اپ گریڈ کرنے سے زیادہ پالش سطح کی تکمیل اور مناسب کوٹنگ کا معاملہ۔
تبدیلی کے اجزاء کے لیے گرمی کے علاج کے تقاضے
صحیح ٹول اسٹیل گریڈ سے طول و عرض کو درست کرنے کے لیے مشینی متبادل حصہ اب بھی وقت سے پہلے ناکام ہو جائے گا اگر ہیٹ ٹریٹمنٹ کو صحیح طریقے سے انجام نہیں دیا گیا ہے۔ جیسا کہ ناکامی کے تجزیے کے ادب میں بتایا گیا ہے، غیر مناسب حرارت-علاج کے طریقہ کار ٹول اور ڈائی فیل ہونے کا واحد سب سے بڑا ذریعہ ہیں - چاہے بعد میں پروسیسنگ کے دوران ہو یا سروس میں۔ ہر گریڈ میں ایک تنگ تجویز کردہ درجہ حرارت، بجھانے کا طریقہ، اور ٹیمپرنگ پروٹوکول ہوتا ہے۔ ان پیرامیٹرز سے انحراف مائکرو اسٹرکچر کو ان طریقوں سے تبدیل کرتا ہے جو سختی یا سختی سے سمجھوتہ کرتے ہیں۔
کے ذریعے-سختی بمقابلہ کیس-سختی:کاٹنے والے اجزاء (مکے، ڈائی بٹن، ٹرم اسٹیل) کے لیے سطح سے کور تک یکساں سختی-سخت - کی ضرورت ہوتی ہے۔ یہ اس بات کو یقینی بناتا ہے کہ جیسے ہی جزو کو دوبارہ تیز کیا جاتا ہے یا جیسے جیسے سطح کا مواد ختم ہو جاتا ہے، بے نقاب ذیلی سطح اسی کاٹنے کی صلاحیت کو برقرار رکھتی ہے۔ کیس-سخت ہونا، جو ایک نرم کور پر ایک سخت بیرونی خول بناتا ہے، گائیڈ پن اور بشنگ جیسے اجزاء پر لاگو ہوتا ہے جہاں سطح کے پہننے کی مزاحمت اہمیت رکھتی ہے لیکن بنیادی کو موڑنے والے بوجھ کے خلاف مزاحمت کرنے کے لیے سختی کی ضرورت ہوتی ہے۔
جب متبادل جزو کے ذریعے-سخت ہو جاتا ہے لیکن بنیادی سختی کی وضاحت کیے بغیر صرف سطح کی سختی کی وضاحت کرتا ہے، تو آپ کو ایک ایسا حصہ ملنے کا خطرہ ہوتا ہے جو باہر کی طرف سے نامکمل طور پر سخت - تھا، بیچ میں نرم۔ بوجھ کے تحت، نرم کور خراب ہو جاتا ہے، سخت خول ٹوٹ جاتا ہے، اور حصہ توقع سے بہت پہلے ناکام ہو جاتا ہے۔ متبادل حصے کے آرڈرز پر ہمیشہ سطح کی سختی اور کم از کم بنیادی سختی دونوں کی وضاحت کریں۔
متبادل حصوں میں گرمی کے علاج کی عام ناکامیوں میں شامل ہیں:
- -ٹیپرنگ کے تحت- مائیکرو اسٹرکچر میں ضرورت سے زیادہ برقرار رکھا ہوا آسٹنائٹ چھوڑ دیتا ہے۔ یہ حصہ ڈیلیوری پر کافی مشکل لگتا ہے لیکن جہتی طور پر سروس میں تبدیلیاں آتی ہیں کیونکہ برقرار رکھی ہوئی آسٹنائٹ آہستہ آہستہ تبدیل ہوتی ہے، جس سے غیر متوقع ترقی یا بگاڑ پیدا ہوتا ہے۔
- اوور-آسٹینیٹائزنگ- بہت زیادہ کاربن کو تحلیل کرتا ہے، ایک موٹے اناج کا ڈھانچہ بناتا ہے جو ہدف کی سختی کے نمبر حاصل کرنے کے باوجود آسانی سے چپک جاتا ہے۔
- ڈیکاربرائزیشن- گرمی کے علاج کے دوران سطح پر کاربن کا نقصان ایک نرم جلد بناتا ہے جو تیزی سے پہنتی ہے۔ تیار شدہ حصے پر سختی پڑھنے کو درست طریقے سے چیک کیا جاسکتا ہے اگر ڈیکاربرائزڈ پرت کے نیچے ماپا جاتا ہے، مسئلہ کو اس وقت تک ماسک کرتا ہے جب تک کہ حصہ سروس میں نہ آجائے۔
- ناکافی تناؤ سے نجات- جیومیٹرک ٹرانزیشنز (کی ویز، سٹیپ ڈائی میٹرز، تیز کونے) پر بجھانے والے ارتکاز سے بقایا تناؤ، سروس لوڈنگ کے دوران دراڑیں شروع کر دیتے ہیں۔
پیچیدہ لگتا ہے؟ عملی فائدہ یہ ہے: متبادل پرزوں کو سورس کرتے وقت، اس بات کی تصدیق کریں کہ آپ کا سپلائر مکمل ہیٹ ٹریٹمنٹ سائیکل - کو دستاویز کرتا ہے نہ کہ حتمی سختی۔ 60 HRC دکھانے والا سرٹیفکیٹ ناکافی ہے اگر آپ یہ نہیں جانتے ہیں کہ آیا اس حصے کا مزاج ٹھیک تھا، کیا بنیادی سختی تصریحات پر پورا اترتی ہے، اور کیا پروسیسنگ کے دوران سطح کی کیمسٹری محفوظ تھی۔
متبادل حصوں کے لیے ٹول اسٹیل گریڈ کا موازنہ
| گریڈ | عام استعمال | سختی کی حد (HRC) | سختی کی درجہ بندی | بہترین درخواست کا منظر نامہ |
|---|---|---|---|---|
| A2 | عمومی-مقصد پنچ اور ڈائی سیکشن | 58-60 | اعلی | ہلکے اسٹیل میں شارٹ-سے-میڈیم رنز؛ پس منظر کی لوڈنگ یا معمولی غلط ترتیب کے خطرے کے ساتھ ایپلی کیشنز |
| D2 | ہائی- والیوم کٹنگ پنچ اور ڈائی بٹن | 58-62 | اعتدال پسند | کاربن سٹیل اور HSLA میں طویل پیداوار چلتا ہے؛ اچھی سیدھ کے ساتھ خالص کھرچنے والا لباس ماحول |
| M2 | تیز رفتار-پنچنگ، ترقی پسند ڈائی اسٹیشن | 60-65 | اعتدال پسند-اعلی | ہائی فالج کی شرح جہاں گرمی کی تعمیر دوسرے درجات کو کم کرتی ہے۔ جھٹکے کے ذریعے سنیپ-کے ساتھ موٹا مواد |
| S7 | نوچنگ مکے، بھاری-اثر بنانے والے اوزار | 54-56 | بہت اعلی | موٹی مواد کی کٹائی، شدید پس منظر کی طاقت کے ساتھ آپریشنز، ایسی ایپلی کیشنز جہاں چِپنگ کا خطرہ زیادہ ہوتا ہے |
| ٹنگسٹن کاربائیڈ | انتہائی-حجم چھیدنے والے مکے اور ڈائی بٹن | 88-92 HRA | کم | سٹینلیس، سلکان سٹیل، یا دیگر انتہائی کھرچنے والی شیٹ میں ملٹی-ملین ہٹ پروڈکشن؛ بہترین ڈائی سیدھ کی ضرورت ہے۔ |
صحیح درجہ اور حرارت کے علاج کا انتخاب کرنے سے متبادل حصوں کو انجام دینے کے لیے بنیاد ملتی ہے۔ لیکن بنیادی مواد صرف نقطہ آغاز ہے - سطح کے علاج اور گرمی کے علاج کے بعد لاگو کوٹنگ سروس کی زندگی کو مزید آگے بڑھا سکتے ہیں، خاص طور پر ایسی ایپلی کیشنز میں جہاں رگڑ، چپکنے، یا درجہ حرارت کی مزاحمت محدود عوامل بن جاتے ہیں۔
ڈائی ریپلیسمنٹ پارٹس کے لیے بہترین کوٹنگز
ایک مناسب طریقے سے منتخب کردہ ٹول اسٹیل گریڈ اور ہیٹ ٹریٹمنٹ کسی بھی متبادل جزو کے لیے کارکردگی کا فرش طے کرتا ہے۔ لیکن بہت سی ایپلی کیشنز میں، بنیادی مواد ہی محدود کرنے والا عنصر نہیں ہے - رگڑ، چپکنے، اور کٹنگ ایج پر تھرمل انحطاط اس بات کا تعین کرتا ہے کہ یہ حصہ اصل میں کتنی دیر تک پیداوار میں رہتا ہے۔ سطح کی ملمع کاری ان ناکامی کے میکانزم کو بالکل ٹھیک کرتی ہے، جس میں ایک پتلی لیکن قابل ذکر حد تک سخت رکاوٹ شامل ہوتی ہے جو پہننے کی شرح کو کم کرتی ہے، مواد کو اٹھانے سے روکتی ہے، اور مقامی حرارت کے خلاف مزاحمت کرتی ہے جو غیر کوٹیڈ ٹول اسٹیل کی سطحوں کو کم کرتی ہے۔
ڈائی متبادل پرزوں پر مہر لگانے کے لیے، کوٹنگز جزو کو دوبارہ ڈیزائن کیے بغیر یا نمایاں طور پر زیادہ مہنگے بنیادی مواد میں اپ گریڈ کیے بغیر سروس کے وقفوں کو بڑھانے کا ایک عملی طریقہ پیش کرتی ہیں۔ کلید مخصوص ورک پیس مواد اور پہننے کے طریقہ کار سے صحیح کوٹنگ کا مماثل ہے - بے مماثلت بہت کم فائدہ دیتی ہے اور کوٹنگ کی سرمایہ کاری کو ضائع کرتی ہے۔
عام کوٹنگ کے اختیارات اور ان کی کارکردگی کے فوائد
چار کوٹنگ فیملیز سٹیمپنگ ڈائی ایپلی کیشنز کی اکثریت کا احاطہ کرتی ہیں۔ ہر ایک سختی، تھرمل مزاحمت، اور رگڑ میں کمی کا ایک الگ مجموعہ فراہم کرتا ہے جو مخصوص ناکامی کے طریقوں کو نشانہ بناتا ہے۔
- TiN (ٹائٹینیم نائٹرائڈ)- سب سے زیادہ وسیع پیمانے پر پہچانی جانے والی PVD کوٹنگ، جس کی شناخت اس کے سنہری رنگ سے ہوتی ہے۔ ڈائی پنچز کو اسٹیمپ کرنے کے لیے TiN کوٹنگ بامعنی سختی میں اضافہ (تقریباً 2,300 HV) فراہم کرتی ہے اور بغیر کوٹڈ ٹول اسٹیل کے مقابلے میں رگڑ کو کم کرتی ہے۔ یہ عام طور پر معتدل پیداوار والیوم میں ہلکے اور کاربن اسٹیلز کی کٹنگ-اچھی کارکردگی کا مظاہرہ کرتا ہے۔ تاہم، تقریباً 600 ڈگری سینٹی گریڈ کے اس کے آکسیڈیشن درجہ حرارت کی حد کا مطلب یہ ہے کہ یہ تیز رفتار کارروائیوں میں نسبتاً تیزی سے کم ہو جاتا ہے جہاں انتہائی درجہ حرارت بڑھتا ہے۔
- TiCN (ٹائٹینیم کاربونیٹرائڈ)- سختی (تقریباً 3,000 HV) اور لباس مزاحمت دونوں میں TiN سے ایک قدم اوپر۔ کاربن کا اضافہ چکنا پن کو بہتر بناتا ہے اور TiCN کو خاص طور پر سٹینلیس سٹیل اور دیگر کاموں-سخت کرنے والے مرکبات کو کاٹنے کے لیے موثر بناتا ہے جہاں پنچ-سے-انٹرفیس پر رگڑ نمایاں حرارت پیدا کرتا ہے۔MISUMI کی TiCN-کی بنیاد پر کوٹنگز کی جانچہائی-ٹینسائل اسٹیل ایپلی کیشنز نے مضبوط کارکردگی کی تصدیق کی، حالانکہ راک ویل امپریشن ٹیسٹ کی سطح پر انتہائی خرابی کے بوجھ کے تحت آسنجن چیلنجز نمودار ہوئے۔
- AlTiN (ایلومینیم ٹائٹینیم نائٹرائڈ)- اعلی-درجہ حرارت کے استحکام کے لیے انجنیئر۔ AlTiN آپریشن کے دوران سطح پر ایک ایلومینیم آکسائڈ کی تہہ بناتا ہے جو تھرمل رکاوٹ کے طور پر کام کرتا ہے، جس سے اسے 900 ڈگری سینٹی گریڈ تک درجہ حرارت پر کارکردگی برقرار رکھنے کی اجازت ملتی ہے۔ یہ اعلی-اسپیڈ پروگریسو ڈیز کے لیے ترجیحی انتخاب بناتا ہے جو بلند اسٹروک ریٹ پر چلتے ہیں جہاں کٹنگ ایج ٹمپریچر یا TiC TiN کو گرا دیتا ہے۔ اس کی سختی (تقریباً 3,300 HV) طویل-چلنے والی ایپلی کیشنز میں بھی رگڑنے کی اعلیٰ مزاحمت فراہم کرتی ہے۔
- DLC (ہیرا-کاربن کی طرح)- ایک بنیادی طور پر مختلف کوٹنگ کیٹیگری جو خالص طور پر کھرچنے والے لباس کے بجائے چپکنے کے مسائل کو حل کرنے کے لیے ڈیزائن کیا گیا ہے۔ DLC کوٹنگز رگڑ کے انتہائی کم گتانک (0.05-0.1 تک کم) کی نمائش کرتی ہیں اور، تنقیدی طور پر، نرم، چپچپا ورک پیس مواد سے مواد اٹھانے کے خلاف مزاحمت کرتی ہیں۔ جیسا کہدی فیبریکیٹر کے ذریعہ دستاویزی فیلڈ ٹرائلزدکھایا گیا، CrN + DLC کوٹنگز 6000 سیریز کے ایلومینیم کی پروسیسنگ ٹرم انسرٹس پر لگائی گئی چپکنے کو مکمل طور پر ختم کر دیا - اور ٹول نے ایلومینیم فائن کے ساتھ 800,000 سے زیادہ پرزے تیار کیے جنہیں آسانی سے کپڑے سے صاف کیا جا سکتا تھا۔ ڈیز میں ایلومینیم گیلنگ کو روکنے کے لیے ڈی ایل سی کوٹنگ اب آٹوموٹو سٹیمپنگ میں معیاری طریقہ ہے جہاں ایلومینیم باڈی پینلز بڑے پیمانے پر پھیل چکے ہیں۔
ایک اہم نکتہ: تمام DLC کوٹنگز برابر نہیں ہیں۔ CrN انڈر لیئر کے ساتھ ملٹی لیئرڈ ڈیزائنز ایلومینیم بناتے وقت WC-C (ٹنگسٹن کاربائیڈ/کاربن) بیس والے ڈیزائنوں کو نمایاں طور پر پیچھے چھوڑ دیتے ہیں۔ Fabricator کی تحقیق سے پتہ چلتا ہے کہ WC-C + DLC کوٹنگز صرف چند ہزار حصوں کے بعد ایلومینیم کے مرکب سے کھرچنے والے پہننے کی وجہ سے بہت زیادہ دباؤ میں ناکام ہو گئیں، جب کہ CrN + DLC مجموعہ نے انہی حالات کا مقابلہ کیا اور چپکنے اور کھرچنے دونوں سے کہیں زیادہ مؤثر طریقے سے مزاحمت کی۔
کوٹنگ کی کارکردگی کا موازنہ
| کوٹنگ | سختی (HV) | زیادہ سے زیادہ آپریٹنگ درجہ حرارت | رگڑ عدد | بہترین ایپلی کیشن |
|---|---|---|---|---|
| TiN | ~2,300 | 600 ڈگری | 0.4-0.5 | ہلکے اسٹیل میں عمومی-مقصد کاٹنا؛ اعتدال پسند حجم؛ لاگت-مؤثر بنیادی بہتری |
| TiCN | ~3,000 | 750 ڈگری | 0.3-0.4 | سٹینلیس سٹیل اور اعلی-طاقت والا سٹیل کٹنگ؛ اہم رگڑ گرمی پیدا کرنے والے آپریشن |
| AlTiN | ~3,300 | 900 ڈگری | 0.3-0.4 | تیز رفتار ترقی پسند مرتا ہے؛ ہائی اسٹروک کی شرح؛ بلند درجہ حرارت پر کھرچنے والا مواد |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 ڈگری | 0.05-0.1 | ایلومینیم اور تانبے کے مرکب سٹیمپنگ؛ اینٹی-گیلنگ ایپلی کیشنز؛ پھسلن کے بغیر تراشنا اور چھیدنا |
| Al-Cr (RW قسم) | ~3,100 | 1,000 ڈگری + | 0.3-0.4 | الٹرا-ہائی-ٹینسائل اسٹیل؛ موٹی پلیٹ سٹیمپنگ؛ کٹنگ کنارے پر انتہائی درجہ حرارت |
ٹریڈ آف پیٹرن پر غور کریں: تھرمل مزاحمت (AlTiN، Al-Cr) کے لیے موزوں کوٹنگز DLC کی انتہائی-کم رگڑ پیش نہیں کرتی ہیں، جب کہ DLC کی درجہ حرارت کی حد اسے 350 ڈگری سینٹی گریڈ سے کم ایپلی کیشنز تک محدود کرتی ہے۔ صحیح طریقے سے انتخاب کرنے کا مطلب یہ ہے کہ آیا آپ کا بدلا ہوا ہیٹ وئیر پارٹ ہے یا نہیں چپکنے والے مواد کی تعمیر - پھر کوٹنگ کا انتخاب کرنا جو اس مخصوص میکانزم کو نشانہ بناتا ہے۔
جب ملعمع کاری اپنی لاگت کا جواز پیش کرتی ہے۔
جیومیٹری اور کوٹنگ کی قسم پر منحصر، متبادل پنچ یا ڈائی بٹن کو کوٹنگ کرنے سے جزو کی قیمت میں عام طور پر 20-40% کا اضافہ ہوتا ہے۔ اس پریمیم کو سروس کے توسیعی وقفوں، کم سکریپ، یا کم غیر منصوبہ بند اسٹاپس کے ذریعے خود ادائیگی کرنے کی ضرورت ہے۔ یہاں یہ ہے کہ اسٹیمپنگ ڈائی پرزوں کو کب کوٹ کرنا ہے - اور جب سرمایہ کاری کا کوئی مطلب نہیں ہے۔
پیداوار کے حجم کی حد:دیکھ بھال کے چکروں کے درمیان 50,000 ہٹ سے کم چلنے والے مرنے والوں کے لیے، کوٹنگ سے زندگی میں اضافہ اضافی لاگت اور لیڈ ٹائم کو پورا نہیں کر سکتا۔ 200,000 ہٹس فی سروس وقفہ - سے زیادہ خاص طور پر کھرچنے والے مواد میں - کوٹنگز معمول کے مطابق دوگنا یا تین گنا اجزاء کی زندگی، لاگت-فی-کیلکولیشن کو سختی سے سازگار بناتے ہیں۔ 590 MPa ہائی-ٹینسائل اسٹیل پر MISUMI کے پنچنگ ٹیسٹوں نے ظاہر کیا کہ بغیر کوٹڈ اور معیاری-کوٹڈ پنچز 50,000-70,000 شاٹس پر ناکام ہوتے ہیں جبکہ ایڈوانس Al-Cr (RW) لیپت مکے استعمال کے قابل حالت میں رہتے ہیں، صرف 010 منٹ یا 01 منٹ کی سطح کے ساتھ۔
ورک پیس مواد کھرچنا:اعلیٰ-طاقت کے اسٹیل، سٹینلیس الائے، سلیکون الیکٹریکل اسٹیل، اور ایلومینیم کے الائے جس میں سلیکون مواد زیادہ ہے، سبھی مختلف میکانزم کے ذریعے پہننے کو تیز کرتے ہیں۔ اگر ان مواد میں ٹارگٹ ہٹ گنتی سے پہلے آپ کے بغیر کوٹ شدہ متبادل پرزے مسلسل ناکام ہو جاتے ہیں، تو کوٹنگ تقریباً یقینی طور پر جائز ہے۔
ہدف کی بحالی کے وقفے:جب ڈائی کا شیڈولڈ پی ایم سائیکل 500,000 ہٹ ہوتا ہے لیکن بغیر کوٹڈ پنچز 300,000 پر ختم ہوجاتے ہیں، تو آپ ایک جزو کے لیے ڈائی آف-شیڈیول کو کھینچ رہے ہیں۔ 600,000 ہٹ تک پہنچنے کے لیے اس پنچ کو کوٹنگ مکمل PM سائیکل کے ساتھ اس کے متبادل کو سیدھ میں لاتی ہے، جس سے درمیانی-رن کی رکاوٹ کو مکمل طور پر ختم کر دیا جاتا ہے۔
متبادل حصے کو کوٹنگ کرنا بنیادی مواد کے گریڈ کو اپ گریڈ کرنے سے زیادہ لاگت-موثر ہو سکتا ہے۔ AlTiN کوٹنگ والا D2 پنچ اکثر قیمت کے ایک حصے پر بغیر کوٹڈ کاربائیڈ پنچ کو پیچھے چھوڑ دیتا ہے جبکہ کاربائیڈ کی کمی کی سختی کو برقرار رکھتے ہوئے
ایک عام غلطی: کوٹنگز کو ان اجزاء پر لگانا جو ناکام ہو جاتے ہیں اس وجہ سے کہ کوٹنگ کا ازالہ نہیں ہو سکتا۔ ایک پنچ جو لیٹرل اوورلوڈ سے ٹوٹ جاتا ہے اس کے لیے سخت بیس میٹریل (S7) یا ڈائی الائنمنٹ درستی کی ضرورت ہوتی ہے - سطح کی سخت کوٹنگ کی نہیں۔ کوٹنگز بتدریج پہننے اور چپکنے سے روکتی ہیں۔ وہ امپیکٹ اوورلوڈ، غلط ترتیب، یا غلط کلیئرنس سیٹنگز کی تلافی نہیں کرتے ہیں۔
عملی فیصلہ بنیادی وجہ پر آتا ہے۔ اگر آپ کے متبادل پرزے کھرچنے، گرمی، یا مادی چپکنے کی وجہ سے بہت تیزی سے ختم ہو رہے ہیں، تو صحیح کوٹنگ کم سے کم اضافی لاگت کے ساتھ OEM بیس لائن سے گزر کر ان کی زندگی کو بڑھا دیتی ہے۔ اگر وہ ٹوٹ رہے ہیں یا چِپ کر رہے ہیں، تو حل بنیادی مواد کے گریڈ اور ڈائی سیٹ اپ - علاقے میں رہتا ہے جہاں مرمت-بمقابلہ-تبدیل-بمقابلہ-فیصلہ کا فریم ورک دوبارہ تعمیر کرنا زیادہ متعلقہ رہنما بن جاتا ہے۔
اسٹیمپنگ ڈائی ریپیئر بمقابلہ تبدیلی کا فیصلہ
آپ نے ناکام ہونے والے جزو کی نشاندہی کی ہے، بنیادی وجہ کی تصدیق کی ہے، اور صحیح مواد کا درجہ اور کوٹنگ کا انتخاب کیا ہے۔ لیکن ایک فیصلہ اب بھی باقی ہے: کیا نئے حصے میں تبادلہ کرنا درست اقدام ہے، یا کیا صورتحال موجودہ جزو - کو دوبارہ ترتیب دینے یا پورے ڈائی سیکشن کو ختم کرنے اور دوبارہ تعمیر کرنے کا مطالبہ کرتی ہے؟ اسٹیمپنگ ڈائی ریپیر بمقابلہ تبدیلی کا فیصلہ ہمیشہ سیدھا نہیں ہوتا ہے، خاص طور پر جب ایک سے زیادہ اجزاء بیک وقت مختلف شدت کی سطحوں پر لباس کو ظاہر کرتے ہیں۔
نیچے دیا گیا فریم ورک آپ کو اس انتخاب کو ڈائی کنڈیشن سے مماثل مداخلت کرنے میں مدد کرتا ہے جو غیر ضروری خطرے کو متعارف کرائے بغیر بہترین قیمت-فی-حصہ کا نتیجہ فراہم کرتا ہے۔
جب انفرادی حصے کی تبدیلی کافی ہے۔
الگ تھلگ اجزاء کی تبدیلی صحیح کال ہے جب ناکامی موجود ہو - ایک ہی پنچ چپ ہو گیا ہو، ایک ڈائی بٹن کلیئرنس سے باہر کھل گیا ہو، یا اسپرنگس کا ایک سیٹ ماضی کی تصریح کو ختم کر چکا ہو۔ انفرادی تبدیلی کام کرتی ہے جب یہ شرائط درست رہیں:
- سنگل-پوائنٹ پہننا جس میں کوئی جھڑپ نہ ہو۔پہنے ہوئے جزو نے ملحقہ کسی بھی چیز کو خراب نہیں کیا ہے۔ ڈائی بٹن کو نقصان پہنچانے سے پہلے پکڑا جانے والا پھیکا پنچ اکیلے ہی تبدیل کیا جا سکتا ہے۔ ایک پنچ جس نے بٹن کو توڑا اور اسکور کیا دونوں کو تبدیل کرنے کی ضرورت ہے۔
- ڈائی شوز اور ریٹینرز کی ساختی سالمیت برقرار ہے۔گائیڈ پن کے بورز ختم نہیں ہوئے ہیں، پنچ جیبیں نہیں بڑھی ہیں، اور بڑھتی ہوئی سطحیں ہموار اور غیر نقصان شدہ رہتی ہیں۔
- متبادل حصہ اصل تصریح کے لیے حاصل کیا جا سکتا ہے۔جہتی رواداری، مواد کا درجہ، سختی، اور کوٹنگ سبھی ملحقہ اجزاء میں ترمیم کیے بغیر مماثل یا بہتر کی جا سکتی ہیں۔
- پیداوار کا ڈیٹا اس بات کی تصدیق کرتا ہے کہ ناکامی الگ تھلگ ہے۔ہٹ کاؤنٹر کے ریکارڈ سے پتہ چلتا ہے کہ صرف یہ جزو اپنی متوقع زندگی سے تجاوز کر گیا ہے - پڑوسی حصوں میں ابھی بھی سروس مارجن باقی ہے۔
زیادہ تر روٹین ڈائی مینٹیننس اس زمرے میں آتا ہے۔ ایک اچھی طرح سے-منظم پروگریسو ڈائی اپنی زندگی بھر میں درجنوں انفرادی متبادل پرزوں کو استعمال کر سکتی ہے جب کہ ڈائی ڈھانچہ بذات خود مکمل طور پر قابل خدمت رہتا ہے۔
جب مرمت یا ری کنڈیشننگ زیادہ سمجھ میں آتی ہے۔
ڈائی کمپوننٹ ری کنڈیشننگ بمقابلہ تبدیلی متعلقہ موازنہ بن جاتا ہے جب کسی جزو میں پہنا جاتا ہے جو مکمل ہٹائے اور دوبارہ تیار کیے بغیر درست ہوتا ہے۔ ری کنڈیشننگ موجودہ حصے کی جیومیٹری کو محفوظ رکھتی ہے اور مناسب - اہم ہوتی ہے جب جزو اپنی مرضی کے مطابق-ڈائی اسمبلی میں فٹ ہوجاتا ہے اور ایک نئے حصے کو اسی انٹرفیس کو حاصل کرنے کے لیے اضافی ہاتھ-کام کی ضرورت ہوتی ہے۔
ری کنڈیشننگ عام طور پر مناسب ہے جب:
- کٹنگ کناروں کو دوبارہ تیز کیا جا سکتا ہے۔کٹنگ پروفائل کو بحال کرنے کے لیے پنچ اور ڈائی بٹن یکساں کنارہ پہننے کے ساتھ (کوئی چیپنگ یا کریکنگ نہیں) سطحی-گراؤنڈ ہو سکتے ہیں۔ ہر ریگرینڈ مواد کو ہٹاتا ہے، لہذا اجزاء کی زیادہ سے زیادہ قابل اجازت شارٹنگ کے خلاف مجموعی اسٹاک ہٹانے کا پتہ لگائیں۔
- بوسیدہ سطحوں کو بیس جیومیٹری سے سمجھوتہ کیے بغیر دوبارہ بنایا جا سکتا ہے۔ویلڈ بنانے اور دوبارہ بنانے، کروم ریپلیٹنگ، یا تھرمل سپرے جیسی تکنیک پہنی ہوئی گائیڈ سطحوں، ہیل بلاک کے چہروں، یا ڈائی کیویٹی والز کو اصل جہت - پر بحال کر سکتی ہے بشرطیکہ بیس سٹیل نے پہننے والے زون کے نیچے تھکاوٹ والی دراڑیں پیدا نہ کی ہوں۔
- ری کنڈیشننگ کی لاگت متبادل سے کافی کم ہے۔جیسا کہ کارور روبویلڈ کا ڈائی ری جنریشن تجزیہ نوٹ کرتا ہے، مرمت عام طور پر ایک نئے اجزاء کی تیاری کے مقابلے میں 40-60% کم مہنگی ہوتی ہے، جس میں کم ٹرناراؤنڈ ٹائم ڈاؤن ٹائم کے اخراجات کو بھی کم کرتا ہے۔
- اجزاء کا بنیادی مواد اور میٹالرجیکل سالمیت مستحکم رہتی ہے۔اگر غیر-تباہ کن معائنہ (مقناطیسی ذرہ، الٹراسونک، یا ڈائی پینیٹرینٹ) سے سطح کے کریکنگ یا تھرمل تھکاوٹ سے مواد کے نرم ہونے کا پتہ چلتا ہے، تو سطح کو دوبارہ ترتیب دینے سے بنیادی مسئلہ حل نہیں ہوگا۔
ایک اہم احتیاط: دوبارہ کنڈیشنگ صرف اس وقت کام کرتی ہے جبنقصان کی صحیح وجہ کی نشاندہی کی گئی ہے۔. سیدھ کو درست کیے بغیر غلط ترتیب - کی وجہ سے چِپ ہونے والے پنچ کو ری گرائنڈ کرنا - کو پہلے سے کم ہٹ میں ایک اور چِپڈ پنچ بناتا ہے۔
جب مکمل تعمیر نو واحد قابل عمل راستہ ہے۔
یہ جاننا کہ سٹیمپنگ ڈائی کو کب دوبارہ بنانا ہے آپ کو پرزوں کو ایک ایسے ڈھانچے میں تبدیل کرنے کے چکر سے بچاتا ہے جو انہیں مزید قیاس پر نہیں رکھ سکتا۔ دوبارہ تعمیر کا مطلب ہے ڈائی سیکشن - کو دوبارہ تیار کرنا جیبوں کو دوبارہ بنانا، گائیڈ پن کے سوراخوں کو دوبارہ بنانا، ریٹینرز کو تبدیل کرنا، اور بنیادی طور پر ساختی بنیاد کو بحال کرنا جس میں انفرادی اجزاء شامل ہوتے ہیں۔
دوبارہ تعمیر کے اشارے میں شامل ہیں:
- ایک ہی ڈائی سیکشن میں متعدد اجزاء بار بار شیڈول سے پہلے ناکام ہو رہے ہیں۔اگر آپ ایک ہی پنچ کو ہر 200,000 ہٹوں پر تبدیل کر رہے ہیں جب یہ 800,000 تک رہنا چاہیے، مسئلہ پنچ - کا نہیں ہے یہ جیب، سیدھ، یا ساختی جیومیٹری کا ہے جو اس پنچ کو تھامے ہوئے ہے۔
- گائیڈ پن بور یا بشنگ سیٹیں دوبارہ تیار کرنے کی برداشت سے باہر پہنی ہوئی ہیں۔جب ڈائی جوتا خود ہی جہتی سالمیت کھو دیتا ہے، کوئی متبادل جھاڑی مناسب سیدھ کو بحال نہیں کر سکتی۔
- مجموعی ری گرائنڈنگ نے کاٹنے والے اجزاء کو فنکشنل حدود سے باہر کر دیا ہے۔ایک بار جب پنچوں کو ان کے زیادہ سے زیادہ اسٹیک اپ الاؤنس-کے بعد دوبارہ تیز کر دیا جاتا ہے، تو ڈائی کی اونچائی اور وقت کے تعلقات وسیع نظام سے سمجھوتہ کر رہے ہیں-۔
- ڈائی شو یا ریٹینر پلیٹوں میں تھرمل تھکاوٹ یا تناؤ کی کریکنگ۔ساختی عناصر میں پھیلنے والی سطح کی دراڑوں کو جزو-سطح کی مداخلت - کے ذریعے حل نہیں کیا جا سکتا ہے پھٹے ہوئے ڈھانچے کو تبدیل کیا جانا چاہیے۔
- ڈائی ڈیزائن موجودہ پیداواری ضروریات کے مطابق پرانا ہے۔اگر ڈائی کی تعمیر کے بعد سے مادی تصریحات، جزوی رواداری، یا پیداواری حجم کافی حد تک بدل گئے ہیں، تو جدید ترین انجینئرنگ کے ساتھ دوبارہ تعمیر کرنا نئے اجزاء کو فرسودہ ڈیزائن میں مجبور کرنے سے زیادہ موثر ہے۔
اسٹیمپنگ ڈائی ری بلڈ انڈیکیٹرز اور لاگت اکثر ٹیموں کو حیران کرتی ہے جو سالوں سے انفرادی تبدیلیوں کا انتظام کر رہی ہیں۔ ایک مکمل تعمیر نو عام طور پر نئی ڈائی لاگت کا 50-%70 چلاتی ہے لیکن ایک تازہ لائف سائیکل کے ساتھ ایک ٹول فراہم کرتی ہے - جھڑپوں کی ناکامیوں کے جمع ہونے والے خطرے کو ختم کرتی ہے جو جزوی معیار پر اعتماد کو ختم کرتی ہے۔
فیصلے کا موازنہ: بدلیں بمقابلہ ری کنڈیشن بمقابلہ دوبارہ تعمیر
| مداخلت کی قسم | عام اشارے | متعلقہ لاگت | ڈاؤن ٹائم اثر | رسک لیول |
|---|---|---|---|---|
| انفرادی حصے کی تبدیلی | زندگی کے اختتام پر واحد جزو؛ کوئی ملحقہ نقصان نہیں؛ ساختی سالمیت برقرار ہے۔ | کم (ایک جزو لاگت + انسٹال لیبر) | کم سے کم - اکثر طے شدہ PM ونڈو کے اندر مکمل ہوتا ہے۔ | کم، فراہم کردہ بنیادی وجہ کی تصدیق کی گئی ہے اور تفصیلات درست ہیں۔ |
| مرمت / دوبارہ ترتیب دینا | درست سطح کے لباس؛ باقی مارجن کو دوبارہ تیز کرنا؛ بنیادی مواد میٹالرجیکل طور پر آواز | اعتدال پسند (نئے اجزاء کی لاگت کا 40-60%) | کم سے اعتدال پسند - اس بات پر منحصر ہے کہ دوبارہ کام گھر میں کیا گیا ہے یا باہر بھیجا گیا ہے۔ | اعتدال پسند - نامناسب ری کنڈیشننگ بقایا تناؤ یا جہتی غلطی کو متعارف کروا سکتی ہے۔ |
| مکمل ڈائی ری بلڈ | بار بار قبل از وقت ناکامیاں؛ ساختی اخترتی؛ مجموعی ریگرینڈ کی حد سے تجاوز ڈیزائن متروک | زیادہ (نئی مرنے کی لاگت کا 50-70%) | اہم - عام طور پر ہفتوں میں ماپا جاتا ہے بشمول انجینئرنگ، مشینی، اور آزمائش | کم اشاعت-تکمیل (تازہ لائف سائیکل)، لیکن تعمیر نو کی مدت کے دوران اعلی موقع کی قیمت |
عام تفصیلات کی غلطیاں جو قبل از وقت دوبارہ-مداخلت پر مجبور کرتی ہیں۔
یہاں تک کہ جب آپ درست مرمت-یا-تبدیل کرنے کا فیصلہ کرتے ہیں، تب بھی تبدیلی کے عمل کے دوران تصریحات کی غلطیاں نتائج کو نقصان پہنچا سکتی ہیں اور آپ کو اسی مسئلے کے ساتھ پریس میں واپس لا سکتی ہیں۔ ان اکثر غلطیوں پر نظر رکھیں:
- سختی کے سیاق و سباق کے بغیر سختی کی وضاحت کرنا۔جب ایپلیکیشن لیٹرل شاک بوجھ پیدا کرتی ہے تو 62 HRC پر متبادل پنچ کا آرڈر دینا چپنگ کا باعث بنتا ہے۔ اچھی وجہ سے اصل 58 HRC ہو سکتا ہے۔
- ڈائی اسمبلی میں فٹ رواداری کو نظر انداز کرنا۔بور کے قطر کو درست کرنے کے لیے متبادل ڈائی بٹن کو گراؤنڈ کیا جاتا ہے لیکن غلط دبانے سے-فٹ OD ریٹینر میں ٹھیک سے نہیں بیٹھتا ہے - یہ بوجھ کے نیچے شفٹ ہو جاتا ہے اور مؤثر کلیئرنس کو تبدیل کرتا ہے۔
- ملن کے حصے کا معائنہ کیے بغیر پہنے ہوئے جزو کو تبدیل کرنا۔پہنی ہوئی جھاڑیوں میں نصب ایک نیا گائیڈ پن اب بھی غلط ترتیب پیدا کرتا ہے۔ ملاوٹ کے اجزاء کا ہمیشہ ایک ساتھ جائزہ لینا چاہیے۔
- کوٹنگ کی تفصیلات سے مماثل ہونے میں ناکام۔اگر اصل جزو کوٹ کیا گیا تھا اور متبادل بغیر کوٹ کے آتا ہے، تو سروس لائف توقعات سے کم ہو جائے گی قطع نظر اس کے کہ بنیادی مواد کے صحیح انتخاب کے۔
ان غلطیوں میں سے ہر ایک مشترکہ دھاگے کا اشتراک کرتی ہے: نامکمل تفصیلات۔ جس جزو کو آرڈر کیا جاتا ہے اسے سروس کے لیے تیار پہنچنے کے لیے ہر اہم جہت، مواد کی کال آؤٹ، سختی کی حد، سطح کی تکمیل، اور کوٹنگ کی ضرورت کو لے جانے کی ضرورت ہوتی ہے۔ اس مکمل تصریح کو کیسے بنایا جائے - اور ان اجزاء کو کہاں سے ماخذ کیا جائے جو اسے قابل اعتماد طریقے سے پورا کرتے ہوں - تشخیص سے صحیح طریقے سے کام کرنے والی ڈائی کی طرف جانے کا عملی اگلا مرحلہ ہے۔
درست طریقے سے ڈائی ریپلیسمنٹ پارٹس کی سٹیمپنگ اور سورس کی وضاحت کیسے کریں۔
آپ نے اصل وجہ کی تصدیق کی ہے، مرمت پر متبادل کا فیصلہ کیا ہے، اور صحیح میٹریل گریڈ اور کوٹنگ کا انتخاب کیا ہے۔ اجزاء کی تعریف آپ کے سر میں ہے - لیکن فراہم کنندہ آپ کے سر کے اندر نہیں رہتا ہے۔ ایک متبادل پارٹ آرڈر جو غلط پہنچتا ہے پیداوار میں اتنی ہی مؤثر طریقے سے تاخیر کرتا ہے جتنا کہ آرڈر نہ دینا۔ نامکمل وضاحتیں ایسے حصے تیار کرتی ہیں جو شیلف پر دائیں نظر آتے ہیں لیکن انسٹالیشن میں ناکام ہو جاتے ہیں کیونکہ درخواست میں ایک اہم جہت، سختی کا کال آؤٹ، یا سطح کی تکمیل کی تفصیل غائب تھی۔
اپنی تشخیص کو پروکیورمنٹ میں ترجمہ کرنا-تیار تصریح ہے جہاں بہت ساری دیکھ بھال کرنے والی ٹیمیں وقت ضائع کرتی ہیں۔ آپ کو کس چیز کی ضرورت ہے یہ جاننے اور اس سے رابطہ کرنے کے درمیان فرق ایک سپلائر کے لیے اسے درست طریقے سے تیار کرنے کے لیے کافی حد تک متبادل کام کے فلو میں سب سے کم تخمینہ قدم ہے۔
تشخیص کو مکمل حصے کی تفصیلات میں ترجمہ کرنا
ہر متبادل پارٹ آرڈر - چاہے وہ سنگل پنچ ہو یا گائیڈ بشنگ کا مکمل سیٹ - کے لیے ایک ہی بنیادی معلوماتی پیکیج کی ضرورت ہوتی ہے۔ کسی بھی عنصر کی کمی محسوس ہوتی ہے اور آپ اندازہ لگانے کے لیے فراہم کنندہ پر انحصار کر رہے ہوتے ہیں، جس سے اس خطرے کا تعارف ہوتا ہے جس پر آپ قابو نہیں رکھتے۔
کسی بھی متبادل حصے کی درخواست میں شامل کرنے کے لیے تفصیلات کی تفصیلات کی مکمل چیک لسٹ یہ ہے:
- جہتی رواداری- مجموعی لمبائی، ورکنگ ڈائی میٹر یا پروفائل، ہیڈ ڈائی میٹر، اور تمام اہم انٹرفیس۔ اجزاء کو کاٹنے کے لیے، کٹے ہوئے پروفائل کو اس سخت ترین رواداری کے لیے متعین کریں جو ڈائی کے لیے درکار ہے۔ گائیڈ اجزاء کے لیے، بور ID دونوں شامل کریں اور -fit OD دبائیں۔ سٹیمپنگ میں معیاری چھیدنے کی رواداری ہلکے سٹیل کے لیے +/-0.002 انچ اور سٹینلیس کے لیے +/-0.0025 انچ تک چلتی ہے، اس لیے ڈائی ریپلیسمنٹ پرزوں کے لیے رواداری کے تقاضے واضح ہونے چاہئیں - یہ نہ سمجھیں کہ کوئی سپلائر آپ کی مطلوبہ درستگی کے لیے ڈیفالٹ کرے گا۔
- مواد کا درجہ- "ٹول اسٹیل" یا "ہائی-اسپیڈ اسٹیل" جیسے عمومی وضاحت کنندگان کی بجائے درست ٹول اسٹیل گریڈ (D2, M2, A2, S7, کاربائیڈ) کی وضاحت کریں۔ اگر درخواست مساوی درجات کی اجازت دیتی ہے، تو قابل قبول متبادل واضح طور پر بیان کریں۔
- سختی کی تفصیلات- سطح کی سختی کی حد (مثلاً، 58-62 HRC) اور جہاں قابل اطلاق ہو کم از کم بنیادی سختی دونوں شامل کریں۔ کیس کے سخت اجزاء کے لیے، کیس کی گہرائی بھی۔
- حرارت کے علاج کی دستاویزات کی ضروریات- ہیٹ ٹریٹمنٹ سرٹیفیکیشن کی درخواست کریں جس میں درجہ حرارت کو درست کرنے، بجھانے کا طریقہ، ٹیمپرنگ سائیکل، اور حتمی پیمائش کی گئی سختی شامل ہو۔ یہ آپ کی تصدیق ہے کہ عمل کو درست طریقے سے انجام دیا گیا تھا۔
- سطح ختم- اہم سطحوں کے لیے Ra قدریں متعین کریں، خاص طور پر پنچ سائیڈ والز اور ڈائی بٹن بورز جہاں تکمیل براہ راست پٹی کے مواد کے بہاؤ اور سلگ برقرار رکھنے کو متاثر کرتی ہے۔
- کوٹنگ کی قسم اور موٹائی- اگر اصل حصہ کوٹنگ کیا گیا تھا، تو وہی کوٹنگ یا منظور شدہ اپ گریڈ کی وضاحت کریں۔ کوٹنگ کی موٹائی کی رواداری کو شامل کریں اگر جزو کسی تنگ جیب یا بور میں فٹ بیٹھتا ہے جہاں مائکرون کا اضافہ ہوتا ہے۔
- ہندسی حوالہ جات- ڈیٹم حوالہ جات، کونیی واقفیت کے نشانات، اور کلیدی خصوصیات فراہم کریں جو اس بات کو یقینی بناتے ہیں کہ حصہ درست گردشی پوزیشن میں انسٹال ہو۔ ایک گول ڈائی بٹن جس میں نان-سمیٹرک بور پروفائل ہوتا ہے اسے اورینٹیشن انڈیکیٹر کی ضرورت ہوتی ہے۔
- حصہ نمبر اور مرنے کی شناخت- کراس-ڈائی مینٹیننس ریکارڈز کا حوالہ تاکہ مینوفیکچرنگ کے دوران سوال پیدا ہونے پر سپلائر جزو کو اس کی درخواست کی سرگزشت میں واپس لے سکے۔
بہت کی طرح لگتا ہے؟ غور کریں کہ اس کے بغیر کیا ہوتا ہے۔ ایک متبادل ڈائی بٹن کا آرڈر دیا گیا ہے جس کا آرڈر صرف بور ڈائمینشن اور میٹریل کال آؤٹ کے ساتھ درست ID - پر آتا ہے لیکن پریس-فٹ OD 0.0003 انچ کا ہے. انڈر سائز کیونکہ سپلائر نے آپ کی بجائے اپنی معیاری رواداری کا استعمال کیا۔ یہ انٹرفیس فٹ کے بجائے سلپ فٹ کے ساتھ ریٹینر میں گرتا ہے، کٹنگ بوجھ کے نیچے شفٹ ہوجاتا ہے، اور آپ کی کلیئرنس فوری طور پر غلط ہے۔ خریداری کے آرڈر پر ایک لاپتہ لائن، دو ہفتے بعد ایک غیر ضروری ڈائی پل۔
متبادل حصے کے معیار کے درجات کا جائزہ لینا
تمام متبادل اجزاء ایک ہی معیار پر تیار نہیں کیے جاتے ہیں، اور فرق صرف قیمت سے زیادہ اہمیت رکھتا ہے۔ OEM بمقابلہ آفٹر مارکیٹ ڈائی متبادل اجزاء - اور آفٹرمارکیٹ - کے اندر درجات کو سمجھنا آپ کو سورسنگ کے فیصلوں کو درخواست کی تنقید سے ملانے میں مدد کرتا ہے۔
OEM مساوی حصےاصل ڈائی بلڈر کی تصریح کے مطابق تیار کیے جاتے ہیں، اکثر ڈائی بلڈر خود یا ایک مستند ذیلی ٹھیکیدار اصلی پرنٹس کا استعمال کرتے ہوئے کرتے ہیں۔ وہ جہتی، مادی، اور کارکردگی کی برابری کی ضمانت دیتے ہیں جس کو وہ تبدیل کرتے ہیں۔ ٹریڈ آف لاگت اور لیڈ ٹائم ہے - OEM- مساوی پرزے عام طور پر سب سے زیادہ قیمت رکھتے ہیں اور اگر انہیں آرڈر کرنے کے لیے بنایا گیا ہے تو ہفتوں کا لیڈ ٹائم درکار ہو سکتا ہے۔
پریمیم آفٹر مارکیٹ حصےمخصوص ٹولنگ اجزاء کے مینوفیکچررز سے آتے ہیں جو کسی مخصوص ڈائی بلڈر کے ملکیتی پرنٹس کے بجائے صنعت کے لیے معیاری وضاحتیں-پیدا کرتے ہیں۔ یہ مینوفیکچررز اکثر معیاری پنچ اور ڈائی بٹن جیومیٹریوں، گائیڈ پنوں اور جھاڑیوں کی وسیع انوینٹری کو برقرار رکھتے ہیں۔ معیار OEM کے برابر یا اس سے زیادہ ہو سکتا ہے جب سپلائر سخت پروسیس کنٹرولز، پریمیم خام مال کی سورسنگ، اور دستاویزی ہیٹ ٹریٹمنٹ میں سرمایہ کاری کرتا ہے۔ فائدہ تیز تر دستیابی اور معیاری جیومیٹری کے لیے کم قیمت ہے۔
معیشت کے متبادل کے اختیاراتسب سے کم قیمت پوائنٹ کو نشانہ بنائیں۔ وہ بنیادی جہتی تقاضوں کو پورا کرتے ہیں لیکن کم کنٹرول شدہ میٹریل سورسنگ، کم سے کم ہیٹ ٹریٹمنٹ دستاویزات، اور وسیع تر رواداری بینڈ استعمال کر سکتے ہیں۔ معیاری کمپریشن اسپرنگس یا سادہ بیکنگ پلیٹس جیسے اہم لباس والے حصوں کے لیے، اکانومی اجزاء بالکل مناسب ہو سکتے ہیں۔ درست کاٹنے والے اجزاء کے لیے جہاں سختی کی یکسانیت اور جہتی درستگی براہ راست جزوی معیار کو متاثر کرتی ہے، بچت اکثر مختصر سروس لائف اور زیادہ بار بار تبدیلیوں میں بخارات بن جاتی ہے۔
عملی اصول: ناکامی کے نتیجے میں معیار کے درجے کو میچ کریں۔ 400 SPM پر چلنے والے اعلی-پریسیئن کنیکٹر ڈائی میں ایک پائلٹ پن OEM-مساوی یا پریمیم آفٹر مارکیٹ معیار کا مطالبہ کرتا ہے - قبل از وقت ناکامی کی قیمت ایک سستے حصے سے فی یونٹ بچت سے کہیں زیادہ ہے۔ کم- والیوم بریکٹ ڈائی میں لفٹر اسپرنگ معیشت کے اجزاء کو بغیر کسی خطرے کے چلا سکتا ہے۔
پرزوں کی تبدیلی کے لیے کسٹم ڈائی مینوفیکچررز کے ساتھ کام کرنا
اسٹیمپنگ ڈائی پارٹ سورسنگ کے بہترین طریق کار ایک ایسے نقطہ نظر کی طرف اشارہ کرتے ہیں جو اوپر بیان کی گئی ہر چیز کو آسان بناتا ہے: مینوفیکچرر سے متبادل اجزاء کی سورسنگ جس نے اصل میں ڈائی کو انجینئر کیا تھا۔ جب ڈائی بلڈر نے مینٹین ایبلٹی کے ساتھ ٹول کو ترجیح کے طور پر ڈیزائن کیا، تو انہوں نے آپ کے لیے تصریح کا مسئلہ پہلے ہی حل کر دیا ہے۔ ہر متبادل حصے میں دستاویزی طول و عرض، مواد کے درجات، ہیٹ ٹریٹمنٹ پروٹوکول، اور کوٹنگ کی وضاحتیں ہیں جو اصل انجینئرنگ کے عمل کے دوران حاصل کی گئی ہیں۔
مینوفیکچررز پسند کرتے ہیں۔YICENڈیزائن ڈیلیوری ایبل انجینئرنگ میں شامل متبادل حصے کی رسائی اور تفصیلات کی دستاویزات کے ساتھ مر جاتا ہے۔ جب کوئی جزو آخرکار پہنتا ہے تو، مکمل تفصیلات پہلے سے موجود ہوتی ہیں - آپ کسی پہنے ہوئے حصے سے انجینئرنگ کے طول و عرض کو ریورس نہیں کر رہے ہیں یا میٹریل گریڈز کا اندازہ نہیں لگا رہے ہیں۔ اپنی مرضی کے مطابق ڈائی مینوفیکچرر کے متبادل حصے کی سورسنگ کے لیے یہ نقطہ نظر خریداری کے عمل میں ناکامی کے سب سے عام موڈ کو ختم کرتا ہے: نامکمل یا غلط وضاحتیں جس کی وجہ سے ایسے حصے ہوتے ہیں جو توقع کے مطابق کارکردگی نہیں دکھاتے ہیں۔
دستاویزات کے علاوہ، اپنی مرضی کے مینوفیکچررز جو برقرار رکھنے کو ترجیح دیتے ہیں وہ ڈیزائن کے انتخاب کرتے ہیں جو مستقبل کے متبادل کو آسان بناتے ہیں:
- معیاری اجزاء کے انٹرفیس- عام پنچ ہیڈ کنفیگریشنز، معیاری بشنگ پریس-فٹ ڈائمینشنز، اور ماڈیولر انسرٹ ماؤنٹنگ کا استعمال کرتے ہوئے تاکہ ضرورت پڑنے پر متعدد اہل سپلائرز سے متبادل پرزے حاصل کیے جا سکیں۔
- قابل رسائی اجزاء کی تنصیب- برقرار رکھنے کے نظام کو ڈیزائن کرنا جو غیر متعلقہ ڈائی سیکشنز کو الگ کیے بغیر انفرادی اجزاء کی تبدیلی کی اجازت دیتا ہے۔
- مواد اور سختی کا سراغ لگانا- اجزاء فراہم کرنا-لیول دستاویزات جو ڈائی مینٹیننس ریکارڈز کے ساتھ سفر کرتی ہیں، اس بات کو یقینی بناتے ہوئے کہ ابتدائی ڈائی ڈیلیوری کے برسوں بعد درست تفصیلات دستیاب ہوں۔
- متبادل فیصلوں کے لیے انجینئرنگ سپورٹ- اصل ڈیزائن کے ارادے اور حفاظتی مارجن کے بارے میں ان کے علم کی بنیاد پر، اس بارے میں رہنمائی پیش کرنا کہ جب کسی جزو کو تبدیل کیا جائے بمقابلہ دوبارہ ترتیب دیا جائے۔
یہ وہ جگہ ہے جہاں اسٹیمپنگ ڈائی متبادل حصوں کی وضاحت کرنے کا طریقہ نمایاں طور پر آسان ہوجاتا ہے۔ ہر بار جب کوئی جزو پہنتا ہے تو شروع سے ایک تفصیلات بنانے کے بجائے، آپ ایک موجودہ انجینئرنگ پیکیج کا حوالہ دے رہے ہیں جو اس وقت بنایا گیا تھا جب ڈائی نیا تھا اور ہر جہت برائے نام تھی۔ نتیجہ بدلنے والے پرزہ جات ہیں جو پرانے نمونے سے اندازہ لگانے کے بجائے اصل ڈیزائن کے ارادے سے مماثل اعتماد کے ساتھ نصب کرنے کے لیے تیار ہوتے ہیں -۔
چاہے آپ اصل ڈائی بلڈر، ایک پریمیم آفٹر مارکیٹ سپلائر، یا دونوں کے امتزاج سے ماخذ لیں، اہم مستقل تفصیلات کی تکمیل ہے۔ ہر تفصیل جو آپ پہلے سے حاصل کرتے ہیں - رواداری، درجہ، سختی، تکمیل، کوٹنگ، واقفیت - ایک کم متغیر ہے جو آپ کے خریداری کے آرڈر اور اس لمحے کے درمیان غلط ہو سکتا ہے جب وہ حصہ پریس میں اپنی پہلی ہٹ لیتا ہے۔
ڈائی ریپلیسمنٹ پارٹ انسٹالیشن کی تصدیق اور لائف سائیکل ٹریکنگ
ورک بینچ پر بیٹھا ہوا صحیح طریقے سے متعین متبادل حصہ فنش لائن نہیں ہے - یہ شروعاتی لائن ہے۔ جزو کو اب بھی یہ ثابت کرنے کی ضرورت ہے کہ یہ ڈائی اسمبلی میں فٹ بیٹھتا ہے، مناسب کلیئرنس کو برقرار رکھتا ہے، اور پہلی ہٹ سے موافق پرزے تیار کرتا ہے۔ پوسٹ کو چھوڑنا-انسٹالیشن کی توثیق یہ ہے کہ کس طرح دکانیں پریس میں ڈالنے کے تیس منٹ بعد ڈائی کو باہر نکال دیتی ہیں، یہ معلوم کرنے کے بعد کہ ایک نئی گائیڈ بشنگ 0.0002 انچ ہے۔ تنگ یا متبادل پنچ اپنے پڑوسیوں پر فخر کرتا ہے نصف ہزار۔
توثیق بیس لائن ڈیٹا بھی بناتی ہے جو آپ کے اگلے متبادل کو بہتر بناتی ہے۔ ہر پیمائش جو آپ انسٹالیشن پر ریکارڈ کرتے ہیں وہ مستقبل کے لباس کی تشخیص کے لیے ایک حوالہ نقطہ بن جاتی ہے - وہ ابتدائی شرط جس کے ساتھ تمام بعد کے معائنہ کا موازنہ کیا جاتا ہے۔
تنصیب سے پہلے اور بعد میں جہتی تصدیق
اسٹیمپنگ ڈائی کمپوننٹ فٹ کی تصدیق کرنے کا طریقہ ایک منطقی ترتیب کی پیروی کرتا ہے: تصدیق کریں کہ حصہ بینچ پر موجود قیاس سے مماثل ہے، تصدیق کریں کہ یہ ڈائی میں صحیح طریقے سے انٹرفیس ہے، اور تصدیق کریں کہ یہ پریس پر قابل قبول آؤٹ پٹ دیتا ہے۔ ہر قدم غلطی کے مختلف زمرے کو پکڑتا ہے۔
- تصریح کے خلاف بینچ کا معائنہ۔اس سے پہلے کہ حصہ ڈائی کے قریب کہیں بھی جائے، خریداری کے آرڈر کی تفصیلات کے خلاف اہم جہتوں کی تصدیق کریں۔ کیلیبریٹڈ مائیکرو میٹر یا آپٹیکل کمپیریٹر کے ساتھ ورکنگ ڈائی میٹر یا پروفائل کی پیمائش کریں۔ متعدد مقامات پر پورٹیبل راک ویل ٹیسٹر کے ساتھ سختی کی جانچ کریں۔ اگر Ra کی وضاحت کی گئی ہے تو بصری طور پر یا پروفائلومیٹر کے ساتھ سطح کی تکمیل کی تصدیق کریں۔ کسی بھی چیز کو برداشت سے باہر مسترد کر دیں اس سے پہلے کہ وہ انسٹالیشن لیبر استعمال کرے۔
- ڈائی اسمبلی میں فٹ چیک کریں۔جزو کو انسٹال کریں اور انٹرفیس کے طول و عرض کی تصدیق کریں۔ دبائیں-فٹ اجزاء (ڈائی بٹن، بشنگ) کے لیے، بیٹھنے کی گہرائی اور گھومنے والی سمت کی تصدیق کریں۔ اجزاء کو کاٹنے کے لیے، چیک کریں کہ پنچ-ٹو-فیلر گیجز یا پن گیجز کا استعمال کرتے ہوئے پروفائل کے ارد گرد ایک سے زیادہ پوائنٹس پر پنچ کلیئرنس تفصیلات کے اندر ہے۔ تصدیق کریں کہ گائیڈ پن بِنڈنگ یا ضرورت سے زیادہ کھیلے بغیر جھاڑیوں کے ذریعے آزادانہ طور پر سفر کرتے ہیں۔
- جامد بوجھ کے تحت سیدھ کی توثیق۔ڈائی کو بغیر مواد کے انچ کی رفتار سے پریس پر آہستہ آہستہ بند کریں۔ تصدیق کریں کہ مکے بغیر کسی رابطے کے ڈائی اوپننگ میں داخل ہوتے ہیں، سٹرائپرز سیٹ ڈائی چہرے کے خلاف فلیٹ ہوتے ہیں، اور کیم سسٹم اپنے ڈیزائن کردہ ٹائمنگ پوائنٹ پر مشغول ہوتے ہیں۔ اس مرحلے پر کوئی مداخلت ایک جہتی غلطی یا تنصیب کی غلطی کی نشاندہی کرتی ہے - مواد کو چلانے سے پہلے اسے درست کریں۔
- پیداوار کی شرائط کے تحت پہلا-مضمون معائنہ۔ایک چھوٹا نمونہ - عام طور پر پانچ سے بیس حصوں - کو پیداوار کی رفتار سے چلائیں اور مکمل جہتی تفصیلات کے خلاف ان کا معائنہ کریں۔ ڈائی پارٹس کے لیے پوسٹ- انسٹالیشن انسپکشن اس وقت تک مکمل نہیں ہوتا جب تک کہ اصل اسٹیمپ شدہ آؤٹ پٹ اس بات کی تصدیق نہ کر دے کہ متبادل جزو موافق نتائج فراہم کرتا ہے۔ burr کی اونچائی، سوراخ کے طول و عرض، خصوصیت کے مقامات، اور کنٹرول کی حدود کے خلاف سطح کی حالت چیک کریں۔
- تمام پیمائشوں کو نئی بیس لائن کے طور پر ریکارڈ کریں۔دستاویز کی منظوری، الائنمنٹ ریڈنگ، اور ڈائی مینٹیننس ریکارڈ میں پہلے-مضمون کے طول و عرض۔ یہ قدریں جزو کی ابتدائی حالت کو صفر ہٹ - پر ظاہر کرتی ہیں جس حوالہ سے آپ ہر بعد کے معائنہ میں موازنہ کریں گے۔
یہ ترتیب ناکامی کے تین الگ الگ زمروں کو پکڑتی ہے: متبادل حصے میں ہی مینوفیکچرنگ کی خرابیاں (مرحلہ 1)، انسٹالیشن کی خرابیاں کہ یہ ڈائی کے ساتھ کیسے انٹرفیس کرتا ہے (مرحلہ 2-3)، اور فنکشنل غلطیاں جو صرف اسٹیمپنگ کی اصل حالتوں میں ظاہر ہوتی ہیں (مرحلہ 4)۔ کسی بھی قدم کو چھوڑنا ایک خلا چھوڑ دیتا ہے جہاں مسائل اس وقت تک چھپ جاتے ہیں جب تک کہ وہ پہلے سے ہی اسکریپ تیار نہ کر لیں یا ملحقہ ٹولنگ کو نقصان نہ پہنچا دیں۔
جاری ٹریکنگ کے لیے بیس لائن میٹرکس کا قیام
ڈائی کمپوننٹ لائف سائیکل ڈیٹا کا سراغ لگانا ایک رد عمل والے واقعہ سے متبادل کو ایک قابل قیاس، بجٹ کے قابل دیکھ بھال کی سرگرمی میں بدل دیتا ہے۔ انسٹالیشن - اور اس کے بعد ہر معائنہ کے وقت آپ جو معلومات حاصل کرتے ہیں - ڈیٹا سیٹ بناتا ہے جو آپ کو بالکل بتاتا ہے کہ ہر جزو کو اگلی توجہ کی ضرورت کب ہوگی۔
ہر متبادل ایونٹ میں ان بنیادی ڈیٹا پوائنٹس کے ساتھ شروع کریں:
- انسٹالیشن پر گنتی کو دبائیں۔نیا جزو داخل ہونے پر ڈائی کی مجموعی اسٹروک کاؤنٹر ریڈنگ کو ریکارڈ کریں۔ یہ مستقبل کے لائف سائیکل کے تمام حسابات کے لیے ڈینومینیٹر بن جاتا ہے۔
- اجزاء کی تفصیلات کی تفصیلات۔لاگ میٹریل گریڈ، سختی، کوٹنگ کی قسم، اور سپلائر۔ جب مختلف سپلائرز کے دو ایک جیسے مکے مختلف سروس لائف فراہم کرتے ہیں، تو یہ ڈیٹا اس کی وجہ بتاتا ہے۔
- ہٹائے گئے اجزاء کی حالت۔نوٹ کریں کہ اسے - ماپا لباس، چپنگ، ٹوٹنا، یا ہٹ کاؤنٹ تھریشولڈ کی بنیاد پر فعال متبادل کیوں تبدیل کیا گیا تھا۔ یہ اس مخصوص ڈائی اسٹیشن کے لیے فیل موڈ ہسٹری بناتا ہے۔
- مانیٹرنگ وقفہ۔تاریخی ڈیٹا یا مینوفیکچرر کی سفارش کی بنیاد پر اگلا معائنہ پوائنٹ سیٹ کریں۔ اگر اس اسٹیشن کے پچھلے اجزاء 600,000 ہٹس تک رہے ہیں، تو پہننے کی ترقی کو پکڑنے کے لیے پہلا معائنہ 400,000 پر شیڈول کریں جب کہ حصہ ابھی بھی قابل استعمال ہے۔
متعدد متبادل سائیکلوں پر، یہ ڈیٹا جزو-مخصوص لائف سائیکل منحنی خطوط تیار کرتا ہے۔ آپ دیکھیں گے کہ اسٹیشن فور کا پائلٹ سپلائر سے قطع نظر مسلسل 750,000 ہٹ تک پہننے کی حد تک پہنچ جاتا ہے، جبکہ اسٹیشن سیون کا پنچ TiCN کوٹنگ کے ساتھ 1.2 ملین ہٹ تک رہتا ہے لیکن اس کے بغیر صرف 500,000۔ یہ پیٹرن ججمنٹ کالز سے ٹرائیج کے فیصلوں کو ڈیٹا میں تبدیل کرتے ہیں-پیش گوئی سے چلنے والے - اور وہ آپ کی مدد کرتے ہیںبامعنی KPI بینچ مارکس سیٹ کریں۔جیسے کہ مجموعی طور پر صرف ڈائی کے بجائے انفرادی ڈائی اجزاء کے لیے MTBF کے اہداف۔
سٹرکچرڈ ٹریکنگ سسٹم کا استعمال کرنے والے پودے - چاہے CMMS پلیٹ فارم ہو، ڈائی مینٹیننس ڈیٹا بیس، یا یہاں تک کہ اچھی طرح سے-منظم اسپریڈ شیٹس - مسلسل پیمائش کے قابل فوائد کی اطلاع دیتے ہیں۔ Oxmaint کی مینوفیکچرنگ ریسرچ کے مطابق، سٹرکچرڈ PM پروگرام چھ ماہ کے اندر غیر منصوبہ بند ڈاؤن ٹائم کو 30-45% تک کم کر دیتے ہیں اور مناسب صف بندی اور نگرانی کے ڈسپلن کے ذریعے ٹول لائف کو 50% تک بڑھا دیتے ہیں۔ ٹریکنگ ان فوائد کو براہ راست تخلیق نہیں کرتی ہے - یہ وقت کی درستگی کو قابل بناتا ہے جو منصوبہ بند تبدیلی کو ممکن بناتا ہے۔
منظم ٹریکنگ ایک رد عمل کی ایمرجنسی سے متبادل کو منصوبہ بند دیکھ بھال میں بدل دیتی ہے۔ آج آپ جو ڈیٹا اکٹھا کرتے ہیں اس کا تعین کرتا ہے کہ اگلے سال کا بجٹ پیشین گوئی ہے یا اندازہ۔
مستحکم پیداواری کارکردگی کو ترجیح دینے والے مینوفیکچررز کے ساتھ کام کرنا اس پورے توثیق اور ٹریکنگ کے عمل کو آسان بناتا ہے۔ جب متبادل اجزاء کو دستاویزی تصریحات، کنٹرول شدہ میٹریل سورسنگ، اور تصدیق شدہ ہیٹ ٹریٹمنٹ - کے ساتھ اصل ڈیزائن کے ارادے - کے مطابق بنایا جاتا ہے تو تصدیقی مراحل مسائل کی تشخیص کے بجائے درست ہونے کی تصدیق کرتے ہیں۔ مینوفیکچررز پسند کرتے ہیں۔YICENاپنی مرضی کے مطابق سٹیمپنگ ڈائی مینوفیکچرنگ کو انجینئرنگ کی توجہ کے ساتھ مینٹینیبلٹی پر جوڑیں، جس کا مطلب ہے کہ متبادل پرزے جہتی درستگی اور میٹالرجیکل مستقل مزاجی کے ساتھ آتے ہیں جو پہلے-مضمون کے معائنے کو ٹربل شوٹنگ کی مشق کے بجائے تصدیقی قدم بناتے ہیں۔ نتیجہ کم وقت کی توثیق اور زیادہ وقت کی پیداوار ہے.
اسٹیمپنگ ڈائی بدلنے والے پرزے ہمیشہ استعمال کے قابل ہوں گے - وہ پہننے کے لیے ڈیزائن کیے گئے ہیں تاکہ آپ کا ڈائی ڈھانچہ ایسا نہ ہو۔ لیکن آپ کس طرح اس لباس کی تصدیق، ٹریک اور منصوبہ بندی کرتے ہیں اس بات کا تعین کرتا ہے کہ تبدیلی ایک کنٹرول شدہ دیکھ بھال کی سرگرمی ہے یا غیر منصوبہ بند پیداواری ایمرجنسی ہے۔ تنصیب کے وقت تصدیق کی عادت بنائیں، ہر ٹچ پوائنٹ پر ڈیٹا کیپچر کریں، اور لائف سائیکل منحنی خطوط کو اپنے فیصلوں کی رہنمائی کرنے دیں۔ پریس چلتا رہتا ہے، اور آپ پہننے سے آگے رہتے ہیں۔
Stamping Die Replacement Parts کے بارے میں اکثر پوچھے گئے سوالات
1. سٹیمپنگ ڈائی میں سب سے زیادہ تبدیل کیے جانے والے پرزے کون سے ہیں؟
سب سے زیادہ کثرت سے تبدیل کیے جانے والے اسٹیمپنگ ڈائی پرزے پنچ، ڈائی بٹن، گائیڈ پن، گائیڈ بشنگ، اسپرنگس، پائلٹ اور اسٹرائپر پلیٹس ہیں۔ یہ حصے براہ راست پٹی کے مواد سے رابطہ کرتے ہیں یا ہر پریس اسٹروک کے دوران اندرونی قوتوں کو منظم کرتے ہیں، جس کی وجہ سے وہ ڈائی جوتے جیسے ساختی عناصر سے زیادہ تیزی سے پہنتے ہیں۔ پنچ اور ڈائی بٹن اس فہرست میں سرفہرست ہیں کیونکہ وہ ہر ہٹ پر مکمل شیئر فورس جذب کرتے ہیں، جب کہ تھکاوٹ والی سائیکلنگ کے ذریعے اسپرنگس بتدریج تنزلی کا شکار ہوتے ہیں۔ YICHEN جیسے مینوفیکچررز کے ساتھ کام کرنا جو ڈیزائن ڈیز مینٹینیبلٹی کو ذہن میں رکھتے ہوئے اس بات کو یقینی بناتا ہے کہ یہ اعلی-پہننے والے اجزاء قابل رسائی ہیں اور ہموار تبدیلی کے لیے مکمل طور پر دستاویزی ہیں۔
2. آپ کیسے جانتے ہیں کہ جب مہر لگانے والے ڈائی پرزوں کو تبدیل کرنے کی ضرورت ہے؟
کلیدی اشاریوں میں سٹیمپڈ پرزوں پر گڑ کی اونچائی میں اضافہ، کوالٹی چیک کے دوران پائے جانے والے ڈائمینشنل ڈرفٹ، غلط فیڈ الارم، سٹیشنوں کے درمیان سٹرپ لفٹنگ، اور غیر متضاد حصے کا اخراج شامل ہیں۔ تمام خصوصیات میں یکساں burr کی نشوونما عام پنچ ڈل ہونے کا اشارہ دیتی ہے، جبکہ ایک طرفہ burrs گائیڈ پن یا بشنگ پہننے کی طرف اشارہ کرتے ہیں جو غلط ترتیب کا باعث بنتے ہیں۔ سوراخ-سے-ہول کے فاصلے کا فرق اکثر پہنے ہوئے پائلٹ پنوں سے ملتا ہے۔ SPC ڈیٹا اور سکریپ ٹریکنگ ریکارڈز کے ساتھ ہٹ شماروں کی نگرانی اس بات کی تصدیق کرنے میں مدد کرتی ہے کہ کون سا مخصوص جزو تنزلی کا شکار ہے اور اسے کب تبدیل کیا جانا چاہیے۔
3. متبادل ڈائی پنچز کے لیے مجھے اسٹیل کا کون سا ٹول استعمال کرنا چاہیے؟
صحیح گریڈ کا انحصار آپ کے ورک پیس کے مواد، پیداواری حجم، اور غالب ناکامی کے موڈ پر ہوتا ہے۔ A2 اچھی سختی کے ساتھ ہلکے اسٹیل میں شارٹ-سے-میڈیم رن سوٹ کرتا ہے۔ D2 اپنی 58-62 HRC سختی کی حد کے ساتھ اعلی- والیوم ابریسیو وئیر ایپلی کیشنز میں بہتر ہے۔ M2 ہائی اسٹروک ریٹ اور ہیٹ بلڈ اپ کو D2 سے بہتر ہینڈل کرتا ہے۔ 54-56 HRC پر S7 موٹے مواد اور بھاری اثرات کے لیے مثالی ہے جہاں چپنگ کا خطرہ پہننے کے خدشات سے زیادہ ہے۔ ٹنگسٹن کاربائیڈ کھرچنے والے مواد جیسے سٹینلیس سٹیل پر لاکھوں ہٹ دیتی ہے لیکن اس کی ٹوٹ پھوٹ کی وجہ سے اسے بہترین ڈائی الائنمنٹ کی ضرورت ہوتی ہے۔
4. کیا مجھے پہنا ہوا سٹیمپنگ ڈائی جزو مرمت یا تبدیل کرنا چاہئے؟
انفرادی متبادل کا انتخاب کریں جب ناکامی کو ایک جزو سے الگ کر دیا جائے جس میں کوئی جھڑپ نہ ہو اور ڈائی ڈھانچہ برقرار رہے۔ ری گرائنڈنگ یا ریپلیٹنگ کے ذریعے دوبارہ کنڈیشنگ کرنا اس وقت معنی رکھتا ہے جب سطح کے درست لباس موجود ہوں اور نئی مینوفیکچرنگ سے 40-60% کم لاگت آئے۔ جب متعدد اجزاء وقت سے پہلے اور بار بار ناکام ہو جاتے ہیں، گائیڈ پن بورز برداشت سے باہر ہو چکے ہوتے ہیں، یا مجموعی ری گرائنڈنگ فنکشنل حدود سے تجاوز کر جاتی ہے تو مکمل ڈائی ری بلڈنگ ضروری ہو جاتی ہے۔ فیصلہ کن عنصر یہ ہے کہ آیا اجزا کی موجودہ حالت سے کوئی زیادہ مہنگی چیز کو نقصان پہنچنے کا خطرہ ہے اگر اسے بغیر پتہ چھوڑ دیا جائے۔
5. کوٹنگز اسٹیمپنگ ڈائی متبادل حصوں کی زندگی کو کیسے بڑھاتی ہیں؟
سطح کی کوٹنگز جیسے TiN، TiCN، AlTiN، اور DLC ایک سخت رکاوٹ کا اضافہ کرتی ہیں جو رگڑ کو کم کرتی ہے، مواد کے چپکنے کو روکتی ہے، اور کٹنگ کناروں پر تھرمل انحطاط کے خلاف مزاحمت کرتی ہے۔ TiCN سٹینلیس سٹیل کاٹنے کے لیے اچھی طرح کام کرتا ہے، AlTiN 900 ڈگری سینٹی گریڈ تک ہائی-اسپیڈ آپریشنز کو ہینڈل کرتا ہے، اور CrN انڈر لیئر کے ساتھ DLC 0.05 تک کم رگڑ کے گتانک کے ساتھ ایلومینیم گیلنگ کو ختم کرتا ہے۔ کوٹنگز عام طور پر اجزاء کی لاگت میں 20-40% کا اضافہ کرتی ہیں لیکن 200,000 ہٹس فی وقفہ سے زیادہ کھرچنے والی ایپلی کیشنز میں سروس لائف کو دوگنا یا تین گنا کر سکتی ہیں، اکثر انہیں بیس میٹریل گریڈ کو اپ گریڈ کرنے سے زیادہ سرمایہ کاری مؤثر بناتی ہے۔


