

اسٹیمپنگ ڈائی پنچز کیا ہیں اور وہ کیوں اہمیت رکھتے ہیں۔
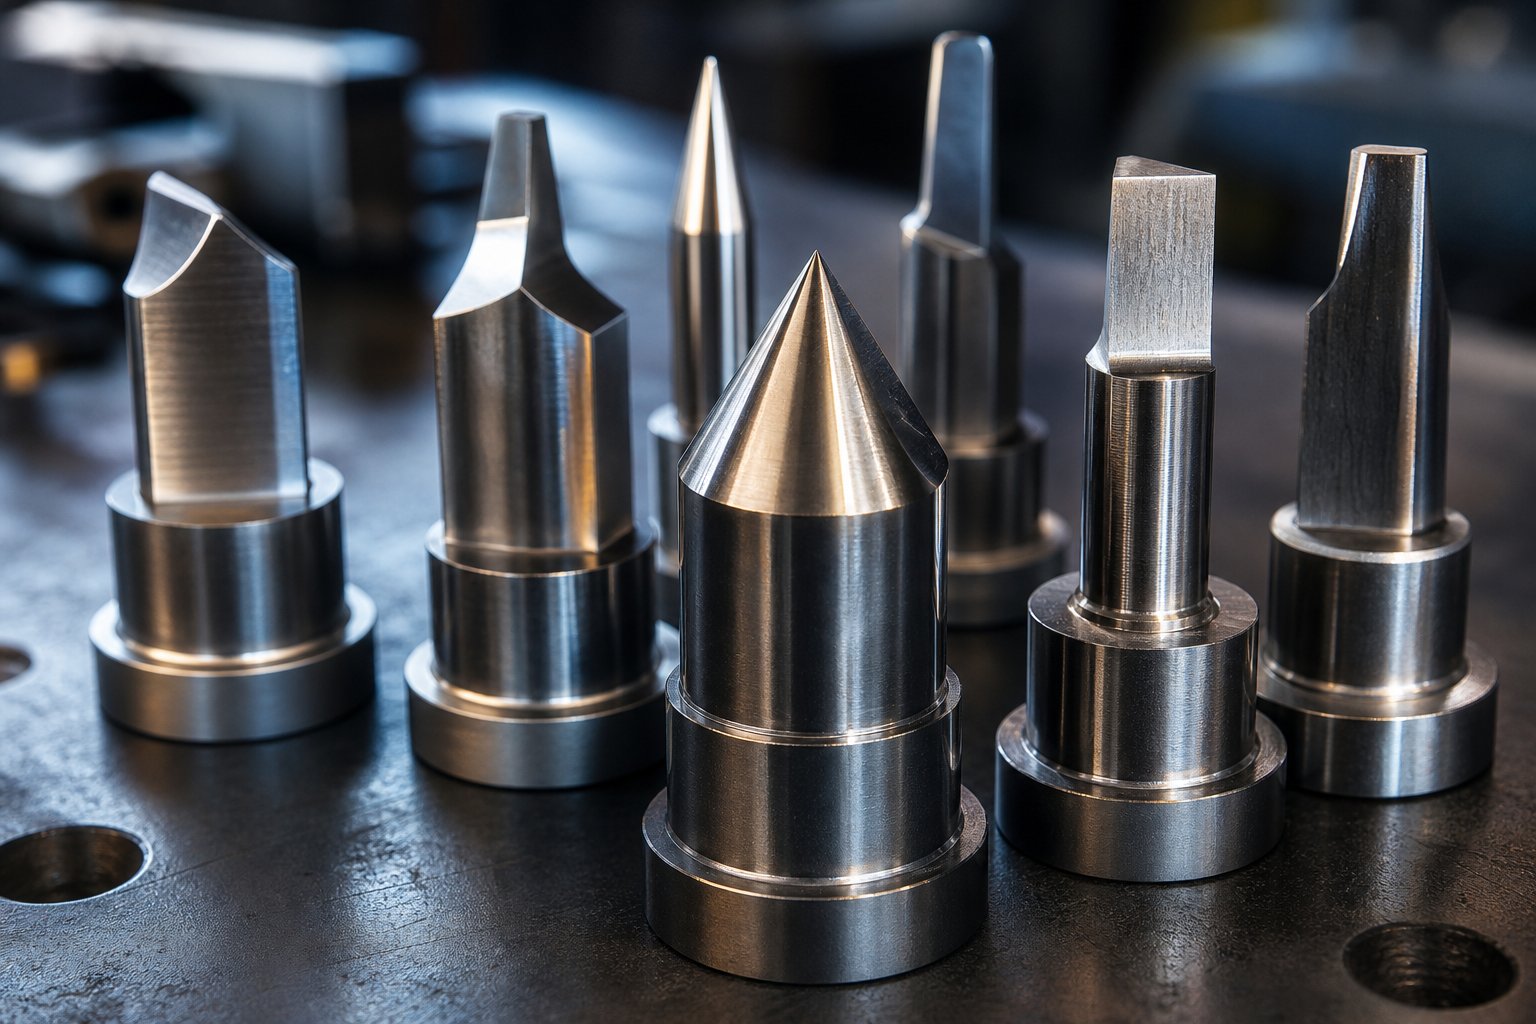
مہر لگانا ڈائی مکےسٹیل کے سخت ٹولز ہیں جو پریس آپریشنز کے دوران شیٹ میٹل سے جسمانی طور پر رابطہ اور تبدیلی کرتے ہیں۔ پنچ کو پنچ اور ڈائی سیٹ کے مردانہ جزو کے طور پر سوچیں: یہ ایک مماثل مادہ اوپننگ (ڈائی بلاک) میں اترتا ہے تاکہ مواد کو ایک مکمل شکل میں کترنے، تشکیل دینے یا جگہ جگہ بنا سکے۔ مہر والے حصے میں ہر سوراخ، نشان، اور سموچ ایک ڈائی پنچ کے کٹنگ کنارے سے شروع ہوتا ہے جو ٹننج کے نیچے اپنا کام کرتا ہے۔
مکے ایک بڑے نظام کا صرف ایک ٹکڑا ہیں۔ اسٹرائپرز شیٹ کو چپٹا رکھتے ہیں اور پیچھے ہٹنے کے دوران اسے پنچ سے کھینچتے ہیں۔ پائلٹ سٹیشن سے سٹیشن تک قطعی طور پر پٹی کا پتہ لگاتے ہیں۔ لفٹر اسٹروک کے درمیان مواد کو اٹھاتے ہیں تاکہ یہ آگے بڑھ سکے۔ ان سٹیمپنگ ڈائی پرزوں میں سے ہر ایک معاون کردار ادا کرتا ہے، لیکن پنچ خود مادی تبدیلی کا بنیادی کام کرتا ہے۔
ایک سٹیمپنگ ڈائی پنچ دراصل کیا کرتا ہے۔
جب پریس رام پنچ کو نیچے کی طرف چلاتا ہے، تو کٹنگ ایج شیٹ کی اوپری سطح پر فریکچر شروع کرتی ہے۔ اس کے ساتھ ہی، ڈائی بلاک کا کنارہ نیچے سے مماثل فریکچر شروع کرتا ہے۔ درست کلیئرنس کے ساتھ، یہ دونوں فریکچر لائنیں درمیان میں ملتی ہیں، جس سے کم سے کم گڑ کے ساتھ صاف علیحدگی پیدا ہوتی ہے۔ نتیجہ تین-زون کٹ ایج ہے: سب سے اوپر ایک ہلکا سا رول اوور، ایک ہموار جلی ہوئی بینڈ جہاں مونڈنا واقع ہوا، اور ایک کھردرا فریکچر زون جہاں باقی موٹائی میں شگاف پھیلتا ہے۔ یہ شیئرنگ میکانزم وہی ہے جو دھاتی سٹیمپنگ کو دوبارہ قابل معیار کے ساتھ فی گھنٹہ ہزاروں حصوں کی پیداوار میں اتنا موثر بناتا ہے۔
جہاں مکے ڈائی اسمبلی کے اندر فٹ ہوتے ہیں۔
یہ سمجھنے کے لیے کہ پنچ کس طرح کام کرتا ہے، آپ یہ دیکھنا چاہیں گے کہ یہ میٹل ڈائی اسمبلی کے اندر کہاں رہتا ہے۔ یہاں اوپر سے نیچے تک اہم اجزاء ہیں:
- اوپر والا جوتا- اوپر والی پلیٹ جو پریس ریم پر چڑھتی ہے اور تمام اوپری-آدھی ٹولنگ رکھتی ہے
- پنچ پلیٹ (رٹینر)- ایک دوسرے کے مقابلے میں مقررہ پوزیشن میں ڈائی پنچ رکھتا ہے۔
- پنچ- کام کرنے والا ٹول جو شیٹ میٹل سے رابطہ کرتا ہے۔
- اسٹریپر- مادے کو چپٹا کرتا ہے اور رجوع کے دوران اسے مکے سے اتار دیتا ہے۔
- ڈائی بلاک- میں ملاپ کے سوراخ ہوتے ہیں جو مخالف کٹنگ ایج فراہم کرتے ہیں۔
- نچلا جوتا- نیچے کی پلیٹ جو پریس بولسٹر کو بولٹ کرتی ہے۔
ڈائی جوتے پوری اسمبلی کے لیے ساختی سختی فراہم کرتے ہیں، اور اس سطح پر کوئی بھی انحطاط یا غلط صف بندی براہ راست پنچ کی کارکردگی کو متاثر کرتی ہے۔ اسمبلی اور کٹنگ ٹول کے درمیان یہ تعلق بالکل اسی وجہ سے ہے کہ پنچ کوالٹی ہر چیز کو نیچے کی طرف لے جاتی ہے: جزوی جہتی درستگی، کنارے کی حالت، گڑبڑ کی اونچائی، اور آخر کار اس سے پہلے کہ ٹول کو توجہ دینے کی ضرورت ہے آپ کو کتنی ہٹس ملیں۔ ایک پہنا ہوا یا ناقص ڈیزائن شدہ پنچ صرف خراب حصے نہیں بناتا ہے۔ یہ ہر ملحقہ اجزاء پر پہننے کو تیز کرتا ہے اور آپ کے پروڈکشن اپ ٹائم میں کھاتا ہے۔
آگے کے حصے ہر متغیر کو توڑتے ہیں جو یہ تعین کرتا ہے کہ آیا آپ کے مکے ختم ہوتے ہیں یا جلدی ناکام ہوتے ہیں، جس کی شروعات پنچ کی اقسام کی مکمل رینج اور ان کی مخصوص ملازمتوں سے ہوتی ہے۔
فنکشن کے لحاظ سے پنچ کی اقسام کی مکمل درجہ بندی
ہر پنچ ایک جیسا کام نہیں کرتا۔ ایک چھیدنے والا پنچ جو بریکٹ میں بولٹ کے سوراخ بناتا ہے اور اس میں کوئی بھی چیز مشترک نہیں ہے جو کہ مواد کو سخت برداشت کرنے کے لیے دباتا ہے۔ یہ جاننا کہ آپ کا آپریشن کس زمرے میں آتا ہے ایپلیکیشن کے لیے صحیح میٹل پنچ ٹول کو منتخب کرنے کی طرف پہلا قدم ہے، اور یہ براہ راست اس بات پر اثر انداز ہوتا ہے کہ یہ ٹول کتنی دیر تک پیداوار میں رہے گا۔
مواد کی علیحدگی کے لیے مکے کاٹنا
مکے کاٹنے کا ایک مقصد ہے: مواد کو الگ کرنا۔ فرق اس بات پر آتا ہے کہ آپ کیا رکھتے ہیں، کیا رد کرتے ہیں، اور حصہ کے کنارے کی نسبت کٹ کہاں ہوتی ہے۔
- چھیدنے والے گھونسے۔شیٹ کے ذریعے مکمل طور پر سلگ چلا کر سوراخ بنائیں۔ سوراخ شدہ شیٹ مصنوعات ہے؛ سلگ سکریپ ہے. یہ پروگریسو ڈیز میں سب سے عام میٹل ہول پنچ آپریشن ہے، جو فاسٹنر کلیئرنس ہولز سے لے کر وینٹیلیشن پیٹرن تک ہر چیز کو سنبھالتا ہے۔
- خالی گھونسے۔ایک ہی جھٹکے میں تیار شدہ حصے کے پورے بیرونی پروفائل کو کاٹ دیں۔ یہاں سلگ مصنوعات بن جاتی ہے اور باقی پٹی فضلہ ہے۔ خالی کرنا سوراخ کرنے سے زیادہ ٹنیج کا مطالبہ کرتا ہے کیونکہ کٹ کا دائرہ عام طور پر بہت بڑا ہوتا ہے۔
- نوچنگ مکےپٹی یا حصے کے کنارے سے مواد کو ہٹا دیں۔ چونکہ کاٹنا صرف ایک طرف ہوتا ہے، یہ مکے غیر متوازن پس منظر کی قوتوں کا تجربہ کرتے ہیں اور اکثر مدد کے لیے ہیل بلاک کی ضرورت ہوتی ہے۔
- لانسنگ مکےجزوی کٹائیں جو ٹیبز یا لوور بناتی ہیں بغیر مواد کو مکمل طور پر الگ کیے منسلک کنارہ ڈائی اوپننگ پر جھک جاتا ہے، اس لیے پنچ جیومیٹری ایک قینچ والے زاویے کو تشکیل دینے والے رداس کے ساتھ جوڑتی ہے۔
- مکے تراشناپہلے سے بنے ہوئے یا تیار کردہ حصوں سے اضافی فلینج مواد کو ہٹا دیں، شکل کو حتمی طول و عرض تک صاف کریں۔
فورس پروفائل ان اقسام میں نمایاں طور پر مختلف ہے۔ ایک خالی پنچ بیک وقت پورے کٹ کے دائرے کو جوڑتا ہے، جس سے ایک ہی لمحے میں چوٹی کا ٹنیج پیدا ہوتا ہے۔ ایک لانسنگ پنچ، اس کے برعکس، دھیرے دھیرے کینچی اور موڑتا ہے، زیادہ اسٹروک پر بوجھ تقسیم کرتا ہے۔ یہ فرق اسٹیل گریڈ، قینچ کے زاویوں اور پریس کی صلاحیت کے ارد گرد پنچ ٹولنگ کے فیصلوں پر اثر انداز ہوتے ہیں۔
تشکیل اور صف بندی کے لیے نان-مکے کاٹنا
دھات کے لئے ہر پنچر اصل میں نہیں کاٹتا ہے۔ کچھ مکے مواد کو شکل دیتے ہیں یا اسے بہاو کے کاموں کے لیے تلاش کرتے ہیں۔
پائلٹ مکے مارتا ہے۔پٹی میں پہلے سے-موجودہ سوراخوں کو داخل کریں تاکہ ہر ایک درست پنچ اسٹیشن پر کٹنگ شروع ہونے سے پہلے اسے ٹھیک ٹھیک سیدھ میں لایا جائے۔ ان میں ٹیپرڈ یا ریڈیوسڈ ناک ہوتے ہیں اور داخلے کے دوران چپکنے سے بچنے کے لیے عام طور پر تھوڑا سا نیچے (لوکیٹنگ ہول سے تقریباً 0.001 انچ چھوٹا) گراؤنڈ ہوتے ہیں۔
مکوں کی تشکیلمکمل علیحدگی کے بغیر مواد کو موڑنا، کھینچنا یا ابھارنا۔ ان کی کام کرنے والی سطحیں تیز- کناروں کی بجائے کونٹور ہوتی ہیں، اور وہ فریکچر میکینکس کے بجائے کنٹرول شدہ مواد کے بہاؤ پر انحصار کرتے ہیں۔
مکے لگاناموٹائی یا سطح کی تفصیل پر سخت رواداری حاصل کرتے ہوئے، ایک عین گہا میں مواد کو سکیڑنے کے لیے انتہائی مقامی دباؤ کا اطلاق کریں۔ چونکہ مواد مکمل طور پر محدود ہے، اسی رابطے کے علاقے کے لیے کوائننگ فورسز معیاری تشکیل والے بوجھ سے پانچ سے دس گنا زیادہ ہو سکتی ہیں۔
| پنچ کی قسم | پرائمری فنکشن | عام جیومیٹری | عام ایپلی کیشنز |
|---|---|---|---|
| چھیدنا | سوراخ بنائیں (سلگ فضلہ ہے) | گول، لمبا، یا فلیٹ یا کترنے والے چہرے کے ساتھ شکل | فاسٹینر ہولز، وینٹ پیٹرن، الیکٹریکل ناک آؤٹ |
| خالی کرنا | تیار شدہ حصے کی خاکہ کو کاٹ دیں (سلگ پروڈکٹ ہے) | کونٹورڈ پروفائل مماثل حصہ فریم | واشر، لیمینیشن، بریکٹ |
| نوچنگ | پٹی کے کنارے سے مواد کو ہٹا دیں۔ | لیٹرل سپورٹ کے لیے ہیل کے ساتھ سائیڈ والا-کھولیں۔ | ٹیب ریلیف، کارنر کٹ آؤٹ، پٹی کی ترقی |
| لانسنگ | ٹیبز یا لوور بنانے کے لیے جزوی کٹ | جڑے ہوئے کنارے پر قینچ زاویہ پلس تشکیل رداس | لوور، ہیٹ-سنک کے پنکھے، لاکنگ ٹیبز |
| تراشنا | تشکیل شدہ حصوں سے اضافی مواد کو ہٹا دیں۔ | آخری ٹرم لائن سے ملنے کے لیے کونٹور کیا گیا۔ | تیار کردہ کپ فلانجز، بریکٹ کے کنارے بنے ہوئے ہیں۔ |
| پائلٹ | اسٹیشن کی درستگی کے لیے پٹی تلاش کریں۔ | ٹیپرڈ یا گولی-ناک، تھوڑا سا چھوٹا | ہر اسٹیشن پر پروگریسو ڈائی الائنمنٹ |
| تشکیل | علیحدگی کے بغیر موڑنا، کھینچنا یا ابھارنا | کونٹورڈ ورکنگ سطح، فراخ ریڈی | چینل موڑ، اتلی ڈرا، ابھرے ہوئے لوگو |
| سکہ بندی | سخت رواداری کے لیے مواد کو کمپریس کریں۔ | چپٹا یا کندہ چہرہ، بھاری کراس- سیکشن | موٹائی کنٹرول، ٹھیک تفصیل، اثر سطحوں |
خاص اور کمپاؤنڈ پنچ ڈیزائن
جب ایک اسٹیشن کو ایک سے زیادہ آپریشن کرنے کی ضرورت ہوتی ہے،کمپاؤنڈ پنچ ڈیزائنایک ہی ٹول میں متعدد افعال کو یکجا کریں۔ ایک بہترین مثال: ایک پریس اسٹروک میں اندرونی سوراخوں کو بیک وقت چھیدتے ہوئے بیرونی کونٹور کو خالی کرنا۔ یہ نقطہ نظر خصوصیات کے درمیان غیر معمولی پوزیشنی درستگی فراہم کرتا ہے کیونکہ دونوں کٹ ایک ہی بندش میں ہوتے ہیں، لیکن یہ بوجھ کو مرکوز کرتا ہے اور مضبوط کراس-حصوں کے لیے دستیاب جگہ کو محدود کرتا ہے۔
کمپاؤنڈ کنفیگریشنز کے علاوہ، آپ کو ہیڈ لیس بمقابلہ ہیڈ لیس ڈیزائنز کا سامنا کرنا پڑے گا۔ سر والے مکے انہیں پنچ پلیٹ میں برقرار رکھنے کے لیے کندھے یا فلینج کا استعمال کرتے ہیں، جس سے متبادل سیدھا ہوتا ہے۔ بغیر سر کے پنچوں کو بیکنگ پلیٹ یا بال-لاک ریٹینر کے ذریعے محفوظ کیا جاتا ہے، جس سے گھنے سوراخ کے نمونوں کے ساتھ ڈائز میں سخت وقفہ ہوتا ہے۔ قدم والے پنچ ایک ہی ہٹ میں کثیر-قطر کے سوراخ پیدا کرتے ہیں، جس میں ہر قطر کی زمین ٹول باڈی کے ساتھ مختلف لمبائی میں ہوتی ہے۔ وہ ثانوی کارروائیوں کی ضرورت کو کم کرتے ہیں لیکن اقدامات کے درمیان ارتکاز کو برقرار رکھنے کے لیے عین مطابق پیسنے کی ضرورت ہوتی ہے۔
پنچ اور فلیئر جیسے آپریشنز، جہاں ایک سوراخ کو چھیدا جاتا ہے اور پھر اس کے بعد کے اسٹیشن میں باہر کی طرف پھیلایا جاتا ہے، ایک معیاری شیٹ میٹل پنچ کو ایک وقف شدہ فلیرنگ ٹول کے ساتھ نیچے کی طرف جوڑنے پر انحصار کرتے ہیں۔ یہ سمجھنا کہ ہر اسٹیشن پر کس پنچ کیٹیگری کا اطلاق ہوتا ہے پریس فلور پر مسائل کے ظاہر ہونے سے پہلے آپ کو صحیح جیومیٹری، مواد اور کوٹنگ کی وضاحت کرنے میں مدد ملتی ہے۔
جیومیٹری وہ ہے جو ایک ایسے پنچ کو الگ کرتی ہے جو وقت سے پہلے پہننے والے یا معمولی حصے پیدا کرنے والے سے موثر طریقے سے چلتی ہے۔ اگلا حصہ بالکل اس بات کو توڑتا ہے کہ کس طرح پوائنٹ اسٹائلز، شیئر اینگلز، اور بیک ٹیپر مائیکروسکوپک سطح پر کاٹنے والی قوتوں اور کنارے کے معیار کو متاثر کرتے ہیں۔
پنچ جیومیٹری جو فورس اور کٹ کوالٹی کو کنٹرول کرتی ہے۔
ایک ہی سٹیل سے بنے دو مکے، ایک ہی رفتار سے چلتے ہیں، ایک ہی پریس میں بے حد مختلف نتائج دے سکتے ہیں۔ فرق جیومیٹری کا ہے۔ پنچ کے چہرے کی شکل، اس میں زمین کا زاویہ، اور اس کے کٹے ہوئے کنارے کے پیچھے کی راحت اس بات کا تعین کرتی ہے کہ پریس کو دھات میں سوراخ کرنے کے لیے کتنی طاقت کی ضرورت ہے، نتیجے میں نکلنے والا کنارہ کتنا صاف نظر آتا ہے، اور ٹول کو دوبارہ تیز کرنے سے پہلے کتنی ہٹیں زندہ رہتی ہیں۔
پوائنٹ اسٹائلز اور کاٹنے والی قوت پر ان کا اثر
تصور کریں کہ فلیٹ کوکی کٹر کو آٹے کے ذریعے دبانے کے مقابلے میں اسے جھکاؤ تاکہ ایک طرف پہلے کاٹ لے۔ یہی اصول لاگو ہوتا ہے جب پریس ڈائی پنچ شیٹ میٹل سے رابطہ کرتا ہے۔ پنچ چہرے کی جیومیٹری اس بات کو کنٹرول کرتی ہے کہ فالج کے دوران کسی بھی لمحے میں کتنا مواد کٹنگ ایج کو شامل کرتا ہے۔
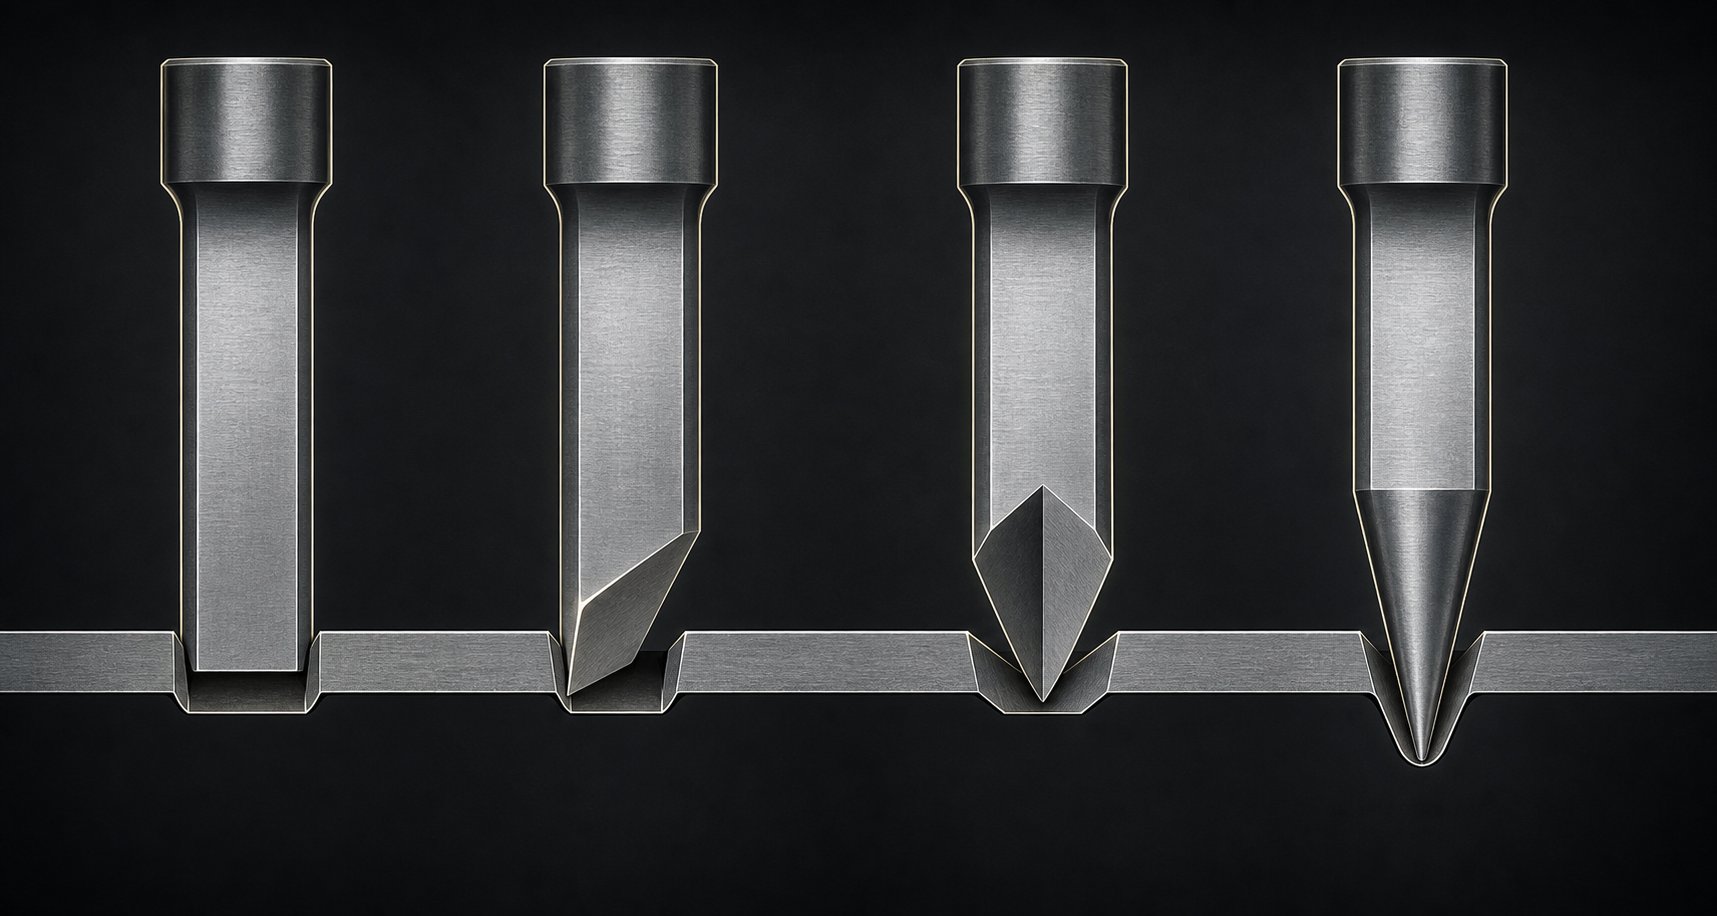
فلیٹ-چہرے پر گھونسے۔ایک ساتھ پورے کٹ فریم کو مشغول کریں۔ تمام شیئرنگ ایک ہی لمحے میں ہوتی ہے، جس سے سب سے زیادہ چوٹی کا ٹنیج پیدا ہوتا ہے بلکہ صاف ترین، سب سے زیادہ ہم آہنگ سوراخ بھی۔ یہ کسی بھی شیٹ میٹل پنچ ہول آپریشن کے لیے بنیادی لائن ہے۔
سنگل-قینچ (بیولڈ) مکےچہرے کو زاویہ دیں تاکہ ایک طرف شیٹ سے پہلے رابطہ کرے اور کٹ پورے قطر میں آگے بڑھے۔ ڈی پی اور اے ایچ ایس ایس گریڈز پر تحقیق سے پتہ چلتا ہے کہ 3 اور 6 ڈگری کے درمیان بیولنگ اینگل ہو سکتا ہےزیادہ سے زیادہ چھیدنے والی قوت کو 50 فیصد سے زیادہ کم کریں. تجارت-آف ایک ہلکا سا لیٹرل تھرسٹ ہے جسے اسٹرائپر یا گائیڈ سسٹم کے ذریعے جذب کیا جانا چاہیے۔
ڈبل-شیئر (چھت-ٹاپ) مکےمرکز کے ساتھ ایک چوٹی نمایاں کریں، لہذا کٹ درمیان سے شروع ہوتی ہے اور بیک وقت دونوں سمتوں میں باہر کی طرف پھیل جاتی ہے۔ 1400 ایم پی اے ٹینسائل طاقت کے ساتھ مارٹینسیٹک اسٹیل پر کیے گئے مطالعے نے چپٹے چہرے کے مقابلے میں پنچنگ فورس میں 80% تک کمی ظاہر کی ہے، ساتھ ہی ریورس ٹنیج کے ذریعے سنیپ-میں بھی نمایاں کمی واقع ہوئی ہے۔ چونکہ پس منظر کی قوتیں رج کے دونوں طرف توازن رکھتی ہیں، اس لیے آلے پر کم سے کم سائیڈ تھرسٹ ہوتا ہے۔
سرگوشی-پوائنٹ (مخروطی) گھونسے۔ایک ہیکس پنچ ناک کی طرح پروفائل میں ایک ٹیپرڈ ٹِپ کا استعمال کریں، ایک ہی نقطہ پر رابطہ شروع کرنے اور کٹے ہوئے کو آہستہ آہستہ باہر کی طرف پھیلائیں۔ وہ پتلے مواد میں سب سے پرسکون آپریشن تیار کرتے ہیں اور ڈرامائی طور پر جھٹکے کے ذریعے سنیپ-کو کم کرتے ہیں، انہیں تیز-اسپیڈ ایپلی کیشنز میں کارآمد بناتے ہیں جہاں شور اور دباو کی تھکاوٹ اہمیت رکھتی ہے۔
بنیادی اصول مطابقت رکھتا ہے: قینچ کے زاویے سٹروک کے لمبے حصے پر ٹنیج کو دوبارہ تقسیم کرتے ہیں۔ چوٹی کی طاقت گرتی ہے، لیکن کل کام اسی طرح رہتا ہے کیونکہ پریس علیحدگی مکمل ہونے سے پہلے مزید سفر کرتا ہے۔
| پوائنٹ اسٹائل | فورس میں کمی بمقابلہ فلیٹ | کے لیے بہترین | تجارتی بند- |
|---|---|---|---|
| چپٹا-چہرہ | کوئی نہیں (بیس لائن) | سڈول سوراخ، زیادہ سے زیادہ کنارے کی یکسانیت | سب سے اونچی چوٹی ٹنیج، سب سے زیادہ جھٹکا- |
| سنگل-قینچ (بیول) | ~50% یا اس سے زیادہ | عام چھیدنا، AHSS گریڈز، فورس-محدود پریس | لیٹرل تھرسٹ، سوراخ کے ارد گرد تھوڑا سا ناہموار جلنا |
| ڈبل-قینچ (چھت-اوپر) | 80% تک | زیادہ-طاقت والا مواد، جھٹکا-حساس مر جاتا ہے۔ | زیادہ پیچیدہ پیسنے، رج پر پنچ ٹپ پہن |
| سرگوشی-پوائنٹ (مخروطی) | ترقی پسند، ٹیپر زاویہ کے ساتھ مختلف ہوتی ہے۔ | پتلا مواد، تیز-اسپیڈ سٹیمپنگ، شور میں کمی | غیر-یکساں کٹا ہوا پروفائل، چھوٹے سوراخ قطروں تک محدود |
زمین کی لمبائی اور بیک ٹیپر کی وضاحت کی گئی۔
کسی بھی دھاتی ڈائی پنچ کے کٹنگ کنارے کے نیچے، دو خصوصیات یہ کنٹرول کرتی ہیں کہ ابتدائی کٹ کے بعد ٹول سلگ اور پٹی کے ساتھ کیسے تعامل کرتا ہے: لینڈ اور بیک ٹیپر۔
زمینکٹنگ ایج کے فوراً پیچھے سیدھا، بیلناکار حصہ ہے۔ یہ علیحدگی کے دوران اور اس کے فوراً بعد سلگ کے ساتھ مکمل رابطہ برقرار رکھتا ہے۔ ایک لمبی زمین سلگ کو مضبوطی سے پکڑتی ہے، اسے پیچھے ہٹنے پر پنچ کے ساتھ پیچھے کی طرف کھینچنے سے روکتی ہے۔ بہت زیادہ زمین، اگرچہ، پٹی کے خلاف رگڑ کو بڑھاتی ہے کیونکہ یہ ہر اسٹروک پر مکے سے گزرتی ہے۔ عام رہنمائی زمین کی لمبائی کو مادی موٹائی سے 1 سے 3 گنا تک رکھتی ہے، جس میں پتلا مواد نچلے سرے کی طرف بڑھتا ہے۔
بیک ٹیپرزمین کے پیچھے ایک ہلکا سا ریلیف گراؤنڈ ہے، جو آپ کے سرے سے ہٹتے ہی پنچ کے قطر کو کم کرتا ہے۔ یہ ٹیپر، عام طور پر 0.25 سے 1 ڈگری فی سائیڈ پنچ کی مجموعی لمبائی کے لحاظ سے، پنچ باڈی اور سوراخ والی دیوار کے درمیان کلیئرنس پیدا کرتا ہے۔ یہ رگڑ کی گرمی کو کم کرتا ہے، اتارنے کی قوت کو کم کرتا ہے، اور دھات کے لیے ڈائی پنچوں پر گیلنگ کو کم کرتا ہے جو ایلومینیم یا سٹینلیس سٹیل جیسے نرم یا چپچپا ورک پیس چلاتے ہیں۔
تیز رفتار کارروائیوں میں، پنچ انٹری کو کم سے کم (0.015 سے 0.030 انچ) تک رکھنا مثالی ہے کیونکہ یہ زمین کے رابطے کے وقت کو محدود کرتا ہے اور سلگ-کھنچنے کے خطرے کو کم کرتا ہے۔ ہیکس پنچ جیومیٹریز اپنے کثیر جہتی پروفائلز کے ساتھ خاص طور پر درست بیک-ٹیپر کنٹرول سے فائدہ اٹھاتے ہیں، کیونکہ فلیٹ چہروں پر کوئی بھی رگڑ چپکنے والے لباس کو تیز کرتا ہے۔
جیومیٹری جزوی معیار سے کیسے جوڑتی ہے۔
پنچ چہرے پر جیومیٹری کا ہر فیصلہ تیار شدہ حصے پر ظاہر ہوتا ہے۔ یہاں یہ ہے کہ وہ کنکشن کیسے چلتے ہیں:
- گڑ کی اونچائی- ایک تیز، اچھی طرح سے-درست کلیئرنس کے ساتھ برقرار رکھا ہوا کم سے کم گڑبڑ پیدا کرتا ہے۔ کترنے والے-چہرے کے مکے درحقیقت کنارے کی لچک کو بہتر بنا سکتے ہیں۔ دوہری-فیز اسٹیلز پر تحقیق سے پتا چلا ہے کہ آپٹمائزڈ بیول کٹس نے روایتی فلیٹ پنچنگ کے مقابلے میں سوراخ کی توسیع کے تناسب میں 60% سے زیادہ بہتری پیدا کی ہے، جو ایک صاف ستھرا، زیادہ قابل شکل کنارے کی نشاندہی کرتی ہے۔
- سوراخ کی سلنڈریٹی- فلیٹ-چہرے کے پنچ اوپر سے نیچے تک سب سے زیادہ یکساں سوراخ کا قطر پیدا کرتے ہیں کیونکہ پورا دائرہ ایک ہی وقت میں کترتا ہے۔ اگر کلیئرنسز کو اچھی طرح سے کنٹرول نہیں کیا جاتا ہے تو سنگل-قینچی ڈیزائنز ہلکی سی اوولٹی متعارف کروا سکتے ہیں-کیونکہ پروگریسو کٹ مواد کو مکمل علیحدگی سے پہلے منتقل کرنے کی اجازت دیتا ہے۔
- ایج رول اوور- رول اوور کی گہرائی بڑی کلیئرنس اور جارحانہ شیئر اینگلز کے ساتھ بڑھتی ہے۔ ایک بیولڈ پنچ جو پہلے ایک طرف سے رابطہ کرتا ہے غیر متناسب رول اوور بنا سکتا ہے۔ ایسی ایپلی کیشنز کے لیے جہاں رول اوور کو کم سے کم کیا جانا چاہیے، فلیٹ-چہرہ یا بہت ہی اتلے قینچ والے زاویوں کو سخت کلیئرنس کے ساتھ ملا کر بہتر راستہ ہے۔
مثالی شیئرڈ ایج ایک یکساں برنیش زون دکھاتا ہے جو بغیر کسی ثانوی قینچ یا خالی جگہ کے صاف فریکچر زون میں آسانی سے منتقل ہوتا ہے۔ وہاں پہنچنے کے لیے جیومیٹری، کلیئرنس، اور مواد کو ایک نظام کے طور پر مل کر کام کرنے کی ضرورت ہوتی ہے۔ پنچ چہرہ اس بات کا تعین کرتا ہے کہ کٹ کیسا لگتا ہے، لیکن جس سٹیل سے یہ بنایا گیا ہے اس سے یہ طے ہوتا ہے کہ جیومیٹری کتنی دیر تک پیداواری بوجھ کے نیچے اپنے کنارے کو برقرار رکھتی ہے۔
بہترین زندگی کے لیے پنچ مواد اور حرارت کا علاج
ایک بالکل گراؤنڈ کٹنگ ایج صرف اس صورت میں اہمیت رکھتی ہے جب اس کے پیچھے کا اسٹیل اس جیومیٹری کو بار بار اثر میں رکھ سکے۔ پریس کا ہر اسٹروک پنچ کو دبانے والے جھٹکے، رگڑ کی گرمی، اور ورک پیس کے ساتھ کھرچنے والے رابطے سے مشروط کرتا ہے۔ اسٹیل کا درجہ اور اس کا حرارت کیسے علاج کیا جاتا ہے-اس بات کا تعین کرتا ہے کہ آیا وہ کنارے 50,000 ہٹ تک رہتا ہے یا 500,000۔ یہیں سے زیادہ تر وقت سے پہلے پہننے کے مسائل درحقیقت شروع ہوتے ہیں، کٹنگ چہرے سے نہیں بلکہ خود اسٹیل پنچ ٹول کے میٹالرجیکل ڈھانچے کے اندر۔
کامن پنچ ٹول اسٹیل اور ان کی خصوصیات
اسٹیمپنگ ڈائی اسٹیل کا انتخاب دو مسابقتی خصوصیات کو متوازن کرنے پر آتا ہے: سختی (جو پہننے کے خلاف مزاحمت کرتی ہے) اور سختی (جو فریکچر کے خلاف مزاحمت کرتی ہے)۔ سختی اور پنچ چپس کی طرف بہت دور دھکیلیں۔ سختی اور کنارے کو بہت جلد ختم کرنے کی حمایت کریں۔ ہر گریڈ اس سپیکٹرم پر ایک مختلف مقام رکھتا ہے۔
D2سردی کا گھوڑا ہے-کام سٹیمپنگ مر جاتا ہے۔ ہائی کاربن (1.40-1.60%) اور ہائی کرومیم (11.00-13.00%) کے ساتھ، یہ بہترین کھرچنے والی لباس مزاحمت اور ہلکی سنکنرن مزاحمت فراہم کرتا ہے۔D2 54 اور 61 HRC کے درمیان مزاج کی سختی کی حد تک پہنچ جاتا ہے۔اور عام طور پر بلیننگ ڈیز، سٹیمپنگ ڈیز، پنچز، اور ٹرم ڈیز کے لیے استعمال ہوتا ہے۔ جھٹکا-مزاحمتی درجات کے مقابلے میں تجارت-کم سختی ہے، جس سے اگر کلیئرنس بہت سخت ہو تو زیادہ-مضبوطی والے مواد کو کاٹتے وقت اسے چپکنے کا خطرہ ہوتا ہے۔
A2ہوا بھی سخت ہوتی ہے-لیکن اس میں کم کرومیم (4.75-5.50%) اور D2 سے تھوڑا کم کاربن ہوتا ہے۔ یہ 57 اور 62 HRC کے درمیان مقبول سختی کی حدیں حاصل کرتا ہے جبکہ بہتر سختی اور پیسنے کی صلاحیت پیش کرتا ہے۔ A2 لمبے گھونسوں، کوائننگ ڈیز، اور ایسی ایپلی کیشنز کے لیے اچھی طرح کام کرتا ہے جہاں جھٹکوں کے بوجھ کے لیے اسٹیل کی ضرورت ہوتی ہے جو کریکنگ کے بغیر اثر کو جذب کرتا ہے۔
S7سپیکٹرم کے سخت سرے پر بیٹھتا ہے۔ اس کا کم کاربن مواد (0.45-0.55%) اور کم کرومیم (3.00-3.50%) 48-58 HRC کی ورکنگ سختی کے ساتھ بہترین اثر اور صدمے کے خلاف مزاحمت فراہم کرتا ہے۔ جب ایک سخت پنچ بھاری بلیننگ یا نوچنگ آپریشنز میں چپکتا رہتا ہے، S7 اکثر جواب ہوتا ہے۔ یہ فریکچر کے بغیر بار بار اعلی توانائی کے اثرات سے بچنے کی صلاحیت کے لئے کچھ لباس مزاحمت کی قربانی دیتا ہے۔
M2ایک تیز رفتار-اسٹیل ہے جو بلند درجہ حرارت پر سختی کو برقرار رکھتا ہے۔ یہ تیز رفتار-تیز رفتار پروگریسو ڈائی آپریشنز کے مطابق ہے جہاں رگڑ والی حرارت ٹول کے ختم ہونے سے زیادہ تیزی سے بنتی ہے۔ M2 اسٹیل پنچ اپنے کنارے کو پکڑے ہوئے ہیں جہاں روایتی ٹھنڈے-کام کے اسٹیل نرم ہوجاتے ہیں۔
CPM-10Vاور دیگر پاؤڈر میٹالرجی (PM) گریڈز پریمیم اینڈ کی نمائندگی کرتے ہیں۔ پی ایم پروسیسنگ ایک مائیکرو سٹرکچر تیار کرتی ہے جس میں چھوٹے دھاتی کاربائیڈ ذرات سٹیل میٹرکس میں یکساں طور پر منتشر ہوتے ہیں، انتہائی لباس مزاحمت اور معقول سختی دونوں فراہم کرتے ہیں۔ ان اسٹیلز کی قیمت کافی زیادہ ہے لیکن اکثر شیٹ میٹل اسٹیمپنگ میں کفایتی ثابت ہوتی ہے جو کھرچنے والے یا زیادہ طاقت والے ورک پیس کو چلاتے ہیں کیونکہ یہ تیز کرنے کے درمیان وقفے کو ڈرامائی طور پر بڑھا دیتے ہیں۔
| سٹیل گریڈ | سختی کی حد (HRC) | بہترین ایپلی کیشن | متعلقہ لاگت |
|---|---|---|---|
| D2 | 54-61 | عام سٹیمپنگ، خالی کرنا، ہلکے سٹیل کا چھیدنا | کم-اعتدال پسند |
| A2 | 57-62 | لمبے مکے، سکہ، اعتدال پسند جھٹکا بوجھ | کم-اعتدال پسند |
| S7 | 48-58 | ہیوی بلینکنگ، نوچنگ، ہائی-امپیکٹ آپریشنز | اعتدال پسند |
| M2 | 60-65 | تیز-اسپیڈ سٹیمپنگ، بلند درجہ حرارت کے حالات | اعتدال پسند-اعلی |
| CPM-10V (PM) | 58-64 | کھرچنے والا مواد، AHSS، انتہائی پہننے کے حالات | اعلی |
گرمی کا علاج اور پنچ زندگی پر اس کا اثر
اسٹیل کا پنچ اتنا ہی اچھا ہے جتنا اس کا گرمی کا علاج۔ آپ مثالی درجے کی وضاحت کر سکتے ہیں اور پھر بھی جلد ناکامی حاصل کر سکتے ہیں اگر سختی، غصہ، یا تناؤ سے نجات غلط طریقے سے کی جاتی ہے۔ سٹیمپنگ کا عمل بیک وقت دبانے والی طاقت اور سختی پر بہت زیادہ مطالبہ کرتا ہے، اوران خصوصیات کو کنٹرول کرنے سے سروس میں ٹول اسٹیل کی کارکردگی پر براہ راست اثر پڑتا ہے۔.
بنیادی ترتیب اس طرح نظر آتی ہے:
- سخت کرنا (آسٹیٹائزنگ اور بجھانا)- پنچ کو ایک نازک درجہ حرارت پر گرم کیا جاتا ہے جہاں کرسٹل کا ڈھانچہ آسٹنائٹ میں تبدیل ہو جاتا ہے، پھر اتنی تیزی سے ٹھنڈا ہو کر مارٹینائٹ بناتا ہے، سخت مرحلہ جو پہننے کے خلاف مزاحمت فراہم کرتا ہے۔ ہوا-سخت کرنے والے درجات جیسے D2 اور A2 کو ساکن ہوا یا غیر فعال گیس میں بجھایا جاتا ہے، جو تیل بجھانے کے مقابلے میں مسخ کو کم کرتا ہے۔
- ٹیمپرنگ (ڈبل یا ٹرپل ڈرا)- بجھانے کے بعد، پنچ کو کم درجہ حرارت پر دوبارہ گرم کیا جاتا ہے (عام طور پر گریڈ کے لحاظ سے 400-1000 ڈگری فارن ہائیٹ) اور پکڑ کر ٹھنڈا کیا جاتا ہے۔ یہ عمل دو یا تین بار دہرایا جاتا ہے۔ ہر غصہ کا چکر اندرونی تناؤ کو دور کرتا ہے اور ٹوٹنے والی آسٹینائٹ کو مستحکم مارٹینائٹ میں تبدیل کرتا ہے، ضرورت سے زیادہ سختی کی قربانی کے بغیر جہتی استحکام کو بہتر بناتا ہے۔ عمومی بہترین مشق سب سے زیادہ ٹمپیرنگ درجہ حرارت استعمال کرنے کی تجویز کرتی ہے جو اب بھی ہدف کی سختی فراہم کرتا ہے۔
- کریوجینک علاج- روایتی ہیٹ ٹریٹمنٹ کے بعد، کچھ سخت مکے تقریباً مائنس 300 ڈگری فارن ہائیٹ پر گہری کریوجینک پروسیسنگ سے گزرتے ہیں۔ یہ قدم برقرار رکھی ہوئی آسٹنائٹ کو تبدیل کرتا ہے جو ابتدائی بجھانے سے بچ گیا تھا۔ فیرس دھاتوں میں گرمی کے علاج کے بعد 40 فیصد تک بقایا آسٹنائٹ شامل ہوسکتی ہے، اور کرائیوجینک پروسیسنگ مارٹینائٹ میں تبدیلی کو مکمل کرکے اسے 1 فیصد تک کم کرسکتی ہے۔ نتیجہ ایک گھنے، زیادہ یکساں اناج کا ڈھانچہ ہے جس میں پہننے کی بہتر مزاحمت اور ٹول کی سروس لائف پر بہتر جہتی استحکام ہے۔
کریوجینک علاج مناسب گرمی کے علاج کا متبادل نہیں ہے۔ یہ آخری مرحلہ ہے جو بجھانے کی شروعات کو مکمل کرتا ہے۔ٹول لائف میں 50 سے 500 فیصد کے درمیان حاصل ہونے کی اطلاع ملی ہے۔اگرچہ ہر ایپلیکیشن منفرد ہوتی ہے اور نتائج کا انحصار اجزاء کی ساخت اور پہلے کی حرارت-علاج کے معیار پر ہوتا ہے۔ علاج مستقل ہے اور دوبارہ تیز ہونے سے بچتا ہے، کیونکہ یہ صرف سطح کے بجائے مواد کے ذریعے ساخت کو مکمل طور پر تبدیل کرتا ہے۔
اسٹیل کو ورک پیس کے مواد سے ملانا
آپ جس ورک پیس کو کاٹ رہے ہیں وہ آپ کے اسٹیل سلیکشن کو چلانا چاہیے۔ یہاں عملی منطق ہے:
- نرم، غیر-کھرچنے والی ورک پیس (ایلومینیم، تانبا، پیتل)- یہ مواد نسبتاً کم کاٹنے والی قوتیں اور کم سے کم کھرچنے والا لباس پیدا کرتے ہیں۔ معیاری D2 یا A2 سٹیل کے مکے اچھے کام کرتے ہیں۔ بنیادی تشویش چپکنے والے لباس (گیلنگ) کی طرف منتقل ہوتی ہے، جسے سخت اسٹیل کے بجائے سطحی علاج کے ذریعے بہتر طریقے سے حل کیا جاتا ہے۔
- ہلکا سٹیل اور کم-کاربن گریڈ- D2 58-60 HRC پر زیادہ تر پروڈکشن والیوم کے لیے قابل اعتماد طریقے سے ہینڈل کرتا ہے۔ یہ پہننے کی زندگی اور معیشت کو دوبارہ تیز کرنے کا ایک اچھا توازن فراہم کرتا ہے۔
- سٹینلیس سٹیل اور ہائی-طاقت کم-الائے (HSLA) گریڈ- اعلی کاٹنے والی قوتیں اور کھرچنے والی ورک پیس کی سطحیں کنارے کے لباس کو تیز کرتی ہیں۔ پی ایم گریڈ جیسے CPM-10V یا کاربائیڈ-ٹپڈ ڈیزائن قابل قبول ٹول لائف کو برقرار رکھنے کے لیے ضروری لباس مزاحمت فراہم کرتے ہیں۔ زیادہ طاقت والے شیٹ میٹریل چِپنگ، کریکنگ اور کھرچنے والے لباس کے ذریعے قبل از وقت ناکامیوں کو فروغ دیتے ہیں، جو سختی کو سختی کی طرح اہم بناتے ہیں۔
- اعلی درجے کی اعلی-طاقت کے اسٹیل (AHSS، دوہری-فیز، مارٹینیٹک)- یہ پریمیم پی ایم اسٹیلز کا مطالبہ کرتے ہیں، جو اکثر پی وی ڈی کوٹنگز کے ساتھ جوڑا جاتا ہے۔ کچھ AHSS درجات کی تناؤ کی طاقت ان پر کام کرنے والے ٹول اسٹیلز کے قریب پہنچتی ہے، جو روایتی D2 کو قبل از وقت چپکنے کا خطرہ بناتی ہے۔
انگوٹھے کا ایک مفید اصول: ایک اسٹیل پنچ ٹول کا انتخاب کریں جو پہلے اپلیکیشن کے لیے آپ کی سختی کی ضروریات کو پورا کرے، پھر سطح کی ملمع کاری یا علاج کے ساتھ لباس مزاحمت کو بہتر بنائے۔ پہننے سے شروع ہو کر-مزاحمتی پہلو اور سختی کی قربانی عام طور پر بتدریج، متوقع پہننے کے بجائے تباہ کن چپنگ کی طرف لے جاتی ہے۔
اسٹیل کا انتخاب اور گرمی کا علاج بنیاد قائم کرتا ہے۔ لیکن ایک ضرب ہے جو بنیادی مواد کو تبدیل کیے بغیر آلے کی زندگی کو نمایاں طور پر آگے بڑھا سکتا ہے، اور وہ ہے سطح کی کوٹنگز اور ٹریٹمنٹس جب پنچ کو مکمل طور پر سخت اور سائز کے مطابق بنایا جاتا ہے۔
سطح کی کوٹنگز اور علاج جو پنچ پہننے کی زندگی کو بڑھاتے ہیں۔
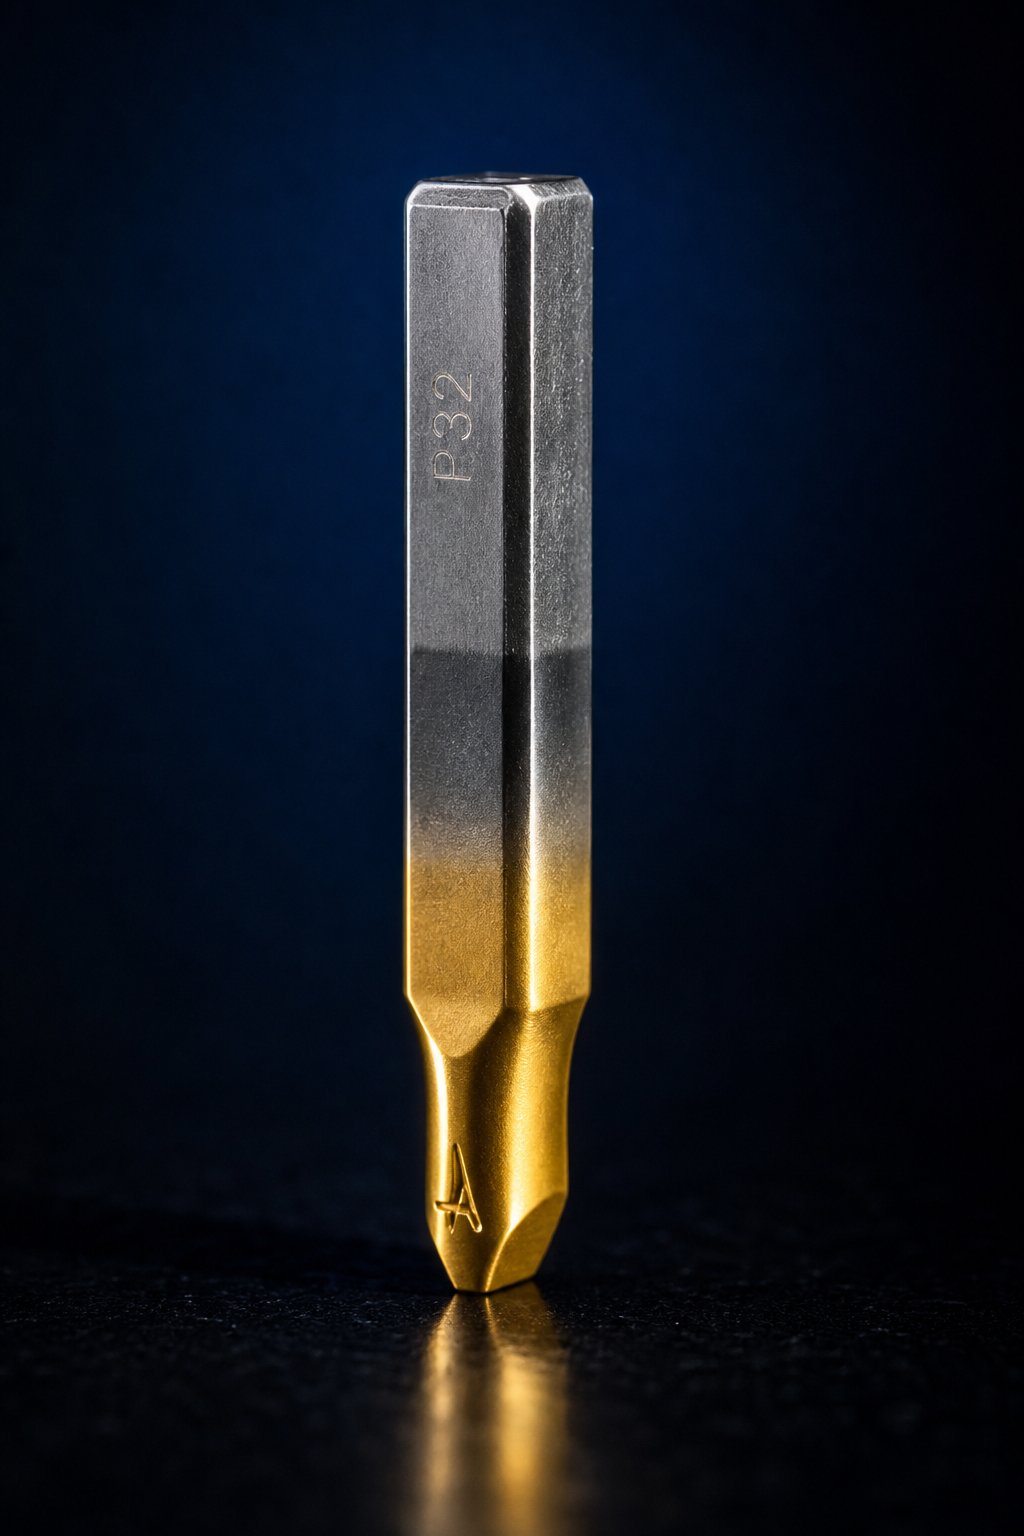
درست اسٹیل اور گرمی کا علاج پنچ کو اس کی ساختی ریڑھ کی ہڈی دیتا ہے۔ کوٹنگز سب سے اوپر پرتوں والے بکتر ہیں۔ وہ فٹ اور کلیئرنس کا تعین کرنے والے پنچ کے طول و عرض میں ردوبدل کیے بغیر رگڑ کو کم کرتے ہیں، مواد کو اٹھانے کے خلاف مزاحمت کرتے ہیں، اور آہستہ کھرچنے والے پہنتے ہیں۔ لیکن یہاں ایک اہم نکتہ ہے: کوٹنگز اچھے ٹولنگ کے فیصلوں میں کئی گنا اضافہ کرتی ہیں۔ وہ ایسے پنچ کو نہیں بچا سکتے جو غلط سٹیل سے بنایا گیا ہو، گرمی-کا غلط علاج کیا گیا ہو، یا خراب کلیئرنس کے ساتھ چلایا گیا ہو۔ جب بنیاد ٹھوس ہوتی ہے، تاہم، صحیح کوٹنگ ڈائی ٹولنگ کی زندگی کو قابل احترام سے غیر معمولی کی طرف دھکیل سکتی ہے۔ ایکدستاویزی کیس10,000 حصوں سے 250,000 پرزوں تک کودتے ہوئے ایک کمپاؤنڈ پنچ دکھایا گیا ہے جس میں ایک بہترین ملٹی لیئر کوٹنگ اور خشک چکنا کرنے والی فلم ہے۔
گھونسوں کے لیے جسمانی بخارات جمع کرنے والی کوٹنگز
PVD درست پنچ پریس ٹولنگ کے لیے کوٹنگ کا غالب عمل ہے کیونکہ یہ نسبتاً کم درجہ حرارت پر، عام طور پر 900 ڈگری فارن ہائیٹ سے نیچے جمع ہوتا ہے۔ یہ زیادہ تر ٹول اسٹیلز کی ٹیمپرنگ رینج کے تحت اچھی طرح سے رہتا ہے، لہذا کوٹنگ سائیکل کے دوران سختی کا کوئی نقصان یا جہتی بگاڑ نہیں ہوتا ہے۔
سب سے عام PVD کمپوزیشن ہر ایک مخصوص لباس کی حالت کو نشانہ بناتی ہے:
- ٹائٹینیم نائٹرائڈ (TiN)- عمومی-مقصد ورک ہارس اپنے مخصوص سنہری رنگ کے ساتھ۔ 2,400 HV کے ارد گرد سختی اچھی کھرچنے والی مزاحمت اور کم رگڑ، ہلکے اسٹیل اور تانبے کے کھوٹ کے استعمال کی وسیع رینج کے لیے موزوں ہے۔
- ٹائٹینیم کاربونیٹرائڈ (TiCN)- تقریباً 3,200 HV پر ایک قدم اوپر۔ شامل کاربن کھرچنے والے مواد کے خلاف بہتر کارکردگی اور زیادہ گیلنگ مزاحمت فراہم کرتا ہے۔ بہتر آسنجن کے لیے اکثر ملٹی لیئر TiN/TiCN اسٹیک کے طور پر لاگو کیا جاتا ہے۔
- ایلومینیم کرومیم نائٹرائڈ (AlCrN)- بلند درجہ حرارت پر اعلیٰ آکسیکرن مزاحمت۔ اعلی اسٹروک ریٹ پر چلنے والے ٹولنگ پنچز کے لیے مثالی ہے جہاں رگڑ کی گرمی بنتی ہے، یا سٹینلیس سٹیل پر مہر لگانے والی ایپلی کیشنز کے لیے جہاں کٹ کے دوران سطح کا درجہ حرارت بڑھ جاتا ہے۔
- ٹائٹینیم ایلومینیم نائٹرائڈ (TiAlN)- اچھی تھرمل استحکام کے ساتھ سختی تقریباً 3,200 HV۔ ڈرائی اسٹیمپنگ یا تیز رفتار-آپریشنز کے لیے موزوں ہے جہاں چکنا ترسیل متضاد ہے۔ AlTiN پر اس کا لچکدار فائدہ دھاتی ایپلی کیشنز کے لیے-انتہائی پنچ ٹول بنانے سے فائدہ اٹھا سکتا ہے۔
کوٹنگ کی موٹائی عام طور پر 1 اور 5 مائکرو میٹر کے درمیان ہوتی ہے۔ مناسب تحفظ فراہم کرنے کے لیے سٹیمپنگ ایپلی کیشنز کے لیے کم از کم تجویز کردہ موٹائی 4 سے 5 مائکرو میٹر ہے۔ لیکن موٹا خود بخود بہتر نہیں ہے۔ PVD کوٹنگز اعلیٰ اندرونی دبانے والے دباؤ کو لے کر آتی ہیں، اور اگر پرت بہت موٹی ہو جاتی ہے، تو وہ دباؤ بانڈ کی طاقت سے زیادہ ہو سکتے ہیں اور ڈیلامینیشن کا سبب بن سکتے ہیں۔ ضرورت سے زیادہ موٹائی کٹنگ کناروں کو بھی گول کر دیتی ہے، جس سے نفاست کو کم کیا جاتا ہے جو صنعتی سوراخ کے پنچ یا کسی بھی درست سوراخ کرنے والے آلے پر کٹ کے معیار کی وضاحت کرتا ہے۔ ملٹی لیئر کوٹنگ آرکیٹیکچرز مائیکرو کریکس کو روکنے اور تناؤ کو تقسیم کرنے کے لیے سخت اور نرم پرتوں کو تبدیل کرکے اس تجارت کو-منظم کرنے میں مدد کرتے ہیں۔
نائٹرائڈنگ اور دیگر بازی کے علاج
جہاں پی وی ڈی سطح کے اوپر ایک مجرد فلم کا اضافہ کرتا ہے، نائٹرائڈنگ خود ہی سطح کو تبدیل کرتی ہے۔ اس عمل میں، نائٹروجن تقریباً 950 ڈگری فارن ہائیٹ پر سٹیل میں پھیل جاتی ہے، جو مواد میں پہلے سے موجود مرکب عناصر کے ساتھ سخت نائٹرائڈ مرکبات بناتی ہے۔ نتیجہ ہے a0.0006 سے 0.0035 انچ تک کیس کی گہرائی کے ساتھ میٹالرجیکل بانڈدرخواست پر منحصر ہے، سطح کی سختی 58 HRC سے زیادہ پیدا کرتی ہے۔
مہر لگانے کے لیے یہ کیوں ضروری ہے؟ نائٹرائڈنگ میں کوئی قابل پیمائش جہتی تعمیر شامل نہیں ہے۔ سخت-ٹولرینس ٹولنگ پنچوں کے لیے جہاں کوٹنگ کی موٹائی کے چند مائکرون بھی پریس-فٹ ریٹینر میں فٹ ہونے کو متاثر کر سکتے ہیں، نائٹرائڈنگ پنچ کے قطر کو تبدیل کیے بغیر لباس مزاحمت فراہم کرتی ہے۔ یہ تمام بے نقاب سطحوں کے ساتھ یکساں سلوک بھی کرتا ہے، بشمول اندرونی خصوصیات اور ریسیسز جن تک PVD کی لائن-نظر کا عمل نہیں پہنچ سکتا۔
تجارت-آف یہ ہے کہ نائٹرائڈنگ کی سختی کی گہرائی، جب کہ متاثر کن ہے، PVD فلموں کی انتہائی سطح کی سختی سے مماثل نہیں ہوسکتی ہے۔ اس کے بارے میں اس طرح سوچیں: نائٹرائڈنگ ایک گہری، سخت حفاظتی تہہ فراہم کرتی ہے جو تھکاوٹ کے خلاف مزاحمت کرتی ہے اور آہستہ آہستہ پہنتی ہے، جبکہ PVD ایک پتلا، انتہائی سخت خول فراہم کرتا ہے جو فوری رابطے کی سطح پر کھرچنے اور چپکنے کے خلاف بہتر ہوتا ہے۔ ہلکے اسٹیل میں زیادہ مقدار میں چلنے والے صنعتی سوراخ پنچر کے لیے، اکیلے نائٹرائڈنگ کافی ہو سکتی ہے۔ کھرچنے یا گھسنے والے-پرون مواد کے لیے، PVD کوٹنگز یا امتزاج کا طریقہ بہتر نتائج فراہم کرتا ہے۔
فیلور موڈ کی بنیاد پر کوٹنگز کا انتخاب
کوٹنگ کے انتخاب کے لیے سب سے ذہین نقطہ نظر اس بات کی شناخت کے ساتھ شروع ہوتا ہے کہ پنچ اصل میں کیسے ناکام ہو رہا ہے۔ مختلف لباس میکانزم مختلف کوٹنگ کی خصوصیات کا جواب دیتے ہیں:
- چپکنے والا لباس (گیلنگ)- ورک پیس سے مواد منتقل ہوتا ہے اور پنچ چہرے پر بنتا ہے۔ TiCN یا AlCrN کو ان کے کم رگڑ اور زیادہ سختی کے لیے منتخب کریں جو مواد اٹھانے کے خلاف مزاحمت کرتے ہیں۔
- کھرچنے والا لباس- کٹنگ کنارہ سخت ورک پیس کی سطحوں یا کھرچنے والی شمولیتوں کے رابطے سے آہستہ آہستہ گول ہو جاتا ہے۔ TiN یا TiAlN سطح کی سختی فراہم کرتے ہیں جو مواد کو میکانکی طور پر ہٹانے کے خلاف مزاحمت کے لیے درکار ہے۔
- نرم مواد پر بلٹ- کنارہ- ایلومینیم، تانبا، اور نرم اسٹیلز ٹولنگ کی سطحوں پر داغدار ہوتے ہیں۔ اس کی ہموار، کم-رگڑ کی سطح کے ساتھ پالش شدہ TiN کوٹنگ نیوکلیشن سائٹس کو روکتی ہے جہاں سے مواد اٹھانا شروع ہوتا ہے۔
- اعلی-درجہ حرارت کی ایپلی کیشنز- تیز رفتار فالج کی شرح یا موٹی، زیادہ-طاقت والی ورک پیس رگڑ والی حرارت پیدا کرتی ہے جو روایتی کوٹنگز کو خراب کرتی ہے۔ AlCrN اپنی خصوصیات کو درجہ حرارت پر برقرار رکھتا ہے جہاں TiN آکسائڈائز ہونا شروع ہوتا ہے۔
دہرانے کے قابل ایک احتیاط: کوٹنگز علامات کو دور کرتی ہیں۔ اگر انڈسٹریل ہول پنچ اس لیے گر رہا ہے کیونکہ کلیئرنس بہت تنگ ہے یا پریس میں الائنمنٹ کے مسائل ہیں، کوئی کوٹنگ اسے مستقل طور پر حل نہیں کرے گی۔ کوٹنگ وقت خریدتی ہے، لیکن بنیادی وجہ آخر کار سطح کے بہترین علاج کو بھی مغلوب کر دے گی۔ پہلے سسٹم کو ٹھیک کریں، پھر کوٹنگز کو بڑھنے دیں جو اچھی پریکٹس پہلے ہی فراہم کرتی ہے۔
کوٹنگز پنچ کی سطح کی حفاظت کرتی ہیں، لیکن وہ ڈائی میں واحد سب سے زیادہ بااثر جیومیٹرک متغیر کی تلافی نہیں کر سکتیں: پنچ اور ڈائی اوپننگ کے درمیان کلیئرنس گیپ۔ یہ رشتہ طے کرتا ہے کہ فریکچر میکینکس آپ کے حق میں کام کرتا ہے یا اس کے خلاف۔
ورک پیس مواد کے ذریعہ پنچ اور ڈائی کلیئرنس
آپ بہترین اسٹیل کا اندازہ لگا سکتے ہیں، ایک پریمیم کوٹنگ لگا سکتے ہیں، اور بے عیب کٹنگ ایج کو پیس سکتے ہیں، لیکن اگر آپ کے پنچ اور ڈائی اوپننگ کے درمیان فاصلہ غلط ہے تو اس سے کوئی فرق نہیں پڑتا۔ کلیئرنس واحد متغیر ہے جو کنٹرول کرتا ہے کہ آیا اوپری اور نچلے کٹنگ کناروں سے فریکچر لائنیں شیٹ کے بیچ میں صاف ملتی ہیں یا ایک دوسرے کو مکمل طور پر کھو دیتی ہیں۔ اسے درست کریں اور آپ قابل قیاس ٹول پہن کے ساتھ صاف حصے تیار کرتے ہیں۔ اسے غلط سمجھیں اور آپ ہر اسٹروک پر burrs، chipping، slug pulling، اور premature edge breakdown سے لڑ رہے ہیں۔
کلیئرنس کس طرح مونڈنے کے طریقہ کار کو متاثر کرتی ہے۔
کلیئرنس کی تعریف پنچ کے کٹنگ ایج اور ڈائی اوپننگ کے متعلقہ کنارے کے درمیان فی سائیڈ گیپ کے طور پر کی جاتی ہے۔ جب آپ "10٪ کلیئرنس" سنتے ہیں تو اس کا مطلب ہے کہ ہر طرف کا فرق ورک پیس کی موٹائی کے 10٪ کے برابر ہے۔ یہ کل فرق نہیں ہے۔ یہ آزادانہ طور پر ہر کنارے پر ماپا جاتا ہے.
جب کلیئرنس درست ہو تو، مونڈنے کا طریقہ کار کٹے ہوئے کنارے پر ایک متوقع تین-زون فریکچر پیدا کرتا ہے:
- رول اوور- پنچ-انٹری سائیڈ پر ہلکی سی گولی جہاں کاٹ شروع ہونے سے پہلے مواد پلاسٹک کی شکل میں بگڑ جاتا ہے۔
- جلنا (قینچ زون)- ہموار، چمکدار بینڈ جہاں پنچ اور ڈائی ایجز مواد کو فعال طور پر کترتے ہیں۔ یہ کٹے ہوئے چہرے کا صاف ترین حصہ ہے۔
- فریکچر (بریک زون)- زیادہ کھردرا، دھندلا-ختم شدہ علاقہ جہاں پنچ ایج اور ڈائی ایج سے پھیلنے والی شگافیں مل جاتی ہیں اور بقیہ مواد الگ ہوجاتا ہے۔
مناسب طریقے سے سیٹ پنچ اور ڈائی پریس میں، اوپر کی سطح پر پنچ کے ذریعے شروع ہونے والی فریکچر لائنز اور نیچے کی سطح پر ڈائی ایک دوسرے کی طرف تکمیلی زاویوں پر پھیلتی ہیں۔ وہ درمیان میں ملتے ہیں، کم سے کم ثانوی نقصان کے ساتھ صاف علیحدگی پیدا کرتے ہیں۔ مثالی ظہور، جیسا کہ دستاویز میں درج ہے۔اے ایچ ایس ایس ریسرچ، فریکچر زون میں ایک ہموار، یکساں منتقلی کے ساتھ یکساں برنیش زون دکھاتا ہے اور کوئی خالی جگہ یا ثانوی قینچ کے نشانات نہیں ہیں۔
جب کلیئرنس بہت تنگ ہوتی ہے، تو وہ فریکچر لائنیں ایک دوسرے سے چھوٹ جاتی ہیں۔ ان کے درمیان کا مواد دوسری شیئرنگ ایونٹ سے گزرتا ہے، جس سے ثانوی قینچ کے نشانات، مائیکرو کریکس اور کھردرا، خراب کنارہ پیدا ہوتا ہے۔ سخت کلیئرنس بھی ڈرامائی طور پر چادر کو پنچ سے اتارنے کے لیے درکار قوت کو بڑھاتا ہے، کھرچنے والے لباس کو تیز کرتا ہے، اور سلگ کھینچنے کو پیدا کر سکتا ہے جہاں پیچھے ہٹنے پر سلگ پنچ کے چہرے سے چپک جاتی ہے۔
جب کلیئرنس بہت ڈھیلی ہوتی ہے، تو فریکچر شروع ہونے سے پہلے مواد ضرورت سے زیادہ جھک جاتا ہے۔ آپ کو بڑا رول اوور، بڑے سائز کے گڑ، ناقص سوراخ کا سلنڈریٹی، اور ایک فریکچر زون ملتا ہے جو کٹے ہوئے چہرے پر حاوی ہوتا ہے۔ یہ حصہ جہتی طور پر قیاس سے باہر ہو سکتا ہے، اور نیچے کی طرف بننے والی کارروائیوں میں کنارے کی لچک کو کم کیا جا سکتا ہے کیونکہ درست شکل والا زون مواد کی گہرائی تک پھیلا ہوا ہے۔
مواد-مخصوص کلیئرنس کے رہنما خطوط
مختلف ورک پیس کا مواد مختلف طریقوں سے ٹوٹ جاتا ہے۔ نرم، زیادہ نرمی والی دھاتیں سخت کلیئرنس کو برداشت کرتی ہیں کیونکہ وہ وقت سے پہلے ٹوٹنے کے بجائے پلاسٹک سے بگڑ جاتی ہیں۔ سخت، زیادہ-طاقت والی دھاتوں کو زیادہ جگہ کی ضرورت ہوتی ہے کیونکہ ان کا فریکچر پہلے شروع ہوتا ہے اور زیادہ جارحانہ طور پر پھیلتا ہے۔ نیچے دی گئی جدول معیاری شیٹ میٹل پنچ اور ڈائی سیٹ کے لیے ابتدائی-پوائنٹ کلیئرنس اقدار فراہم کرتی ہے۔ یہ فی-سائیڈ ویلیوز ہیں جو مادی موٹائی کے فیصد کے طور پر ظاہر کی گئی ہیں۔
| مواد | تجویز کردہ کلیئرنس (فی طرف موٹائی کا٪) | نوٹس |
|---|---|---|
| ہلکا سٹیل | 5-8% | معیاری بیس لائن؛ پتلی گیجز کے لیے کم سرے، موٹے اسٹاک کے لیے اونچا |
| سٹینلیس سٹیل | 6-10% | کام کی-سختی کی شرح ضرورت سے زیادہ ٹول پہننے سے بچنے کے لیے مزید کلیئرنس کا مطالبہ کرتی ہے۔ |
| ایلومینیم | 3-5% | نرم اور لچکدار؛ تنگ کلیئرنس کم رول اوور کے ساتھ کلینر ایج دیتا ہے۔ |
| تانبا/پیتل | 3-6% | ایلومینیم کی طرح؛ پنچ چہرے پر مارنے کا خطرہ بنیادی تشویش ہے۔ |
| ہائی-طاقت والا سٹیل (HSLA, AHSS) | 8-12% | زیادہ طاقت کے لیے کلیئرنس میں اضافہ کی ضرورت ہوتی ہے۔ کچھ AHSS گریڈز 14-16% سے فائدہ اٹھاتے ہیں |
یہ قدریں نقطہ آغاز ہیں، مطلق نہیں۔ اصل کلیئرنس کا انحصار متعدد تعامل کرنے والے عوامل پر ہوتا ہے: مواد کی موٹائی، مطلوبہ کنارے کا معیار، جزوی رواداری کے تقاضے، اور پنچ جیومیٹری۔ 0.5 ملی میٹر ایلومینیم شیٹ کو چلانے والا میٹل پنچ اینڈ ڈائی 3.0 ملی میٹر موٹائی پر اسی مرکب سے مختلف کلیئرنس فیصد استعمال کرے گا۔ ایک ہی گریڈ کے اندر موٹے مواد کو عام طور پر حد کے اونچے سرے کی طرف کلیئرنس فیصد کی ضرورت ہوتی ہے۔
اعلیٰ-طاقت والے اسٹیلز کے لیے، انگوٹھے کا پرانا اصول کہ "10% ہر چیز کے لیے کام کرتا ہے" بس نہیں ہوتا۔ پیچیدہ فیز اسٹیلز پر تحقیق سے پتہ چلتا ہے کہ کلیئرنس کو 10% سے 15% تک بڑھانے سے سوراخ کی توسیع کی کارکردگی میں نمایاں بہتری آئی ہے، جو کہ صاف ستھرا، زیادہ نرمی کی طرف اشارہ کرتا ہے۔ تاہم، زیادہ سے زیادہ حد سے آگے بڑھنے سے کم ہونے والی واپسی ملتی ہے اور حقیقت میں کنارے کے معیار کو کم کر سکتا ہے۔ سویٹ اسپاٹ گریڈ کے لحاظ سے مختلف ہوتا ہے، اس لیے ہائیڈرولک پریس یا مکینیکل پریس کے لیے اپنے مخصوص مواد اور پنچ اینڈ ڈائی سیٹ کے ساتھ جانچ کرنا سرمایہ کاری کے قابل ہے۔
کلیئرنس اور پنچ لائف سے اس کا تعلق
کلیئرنس صرف جزوی معیار کو متاثر نہیں کرتی ہے۔ یہ براہ راست اس بات کا تعین کرتا ہے کہ آپ کی دھات کتنی تیزی سے مکے مارتی ہے اور ختم ہوجاتی ہے۔
ناکافی کلیئرنس پنچ کو ہر اسٹروک پر زیادہ محنت کرنے پر مجبور کرتی ہے۔ مواد طویل عرصے تک علیحدگی کی مزاحمت کرتا ہے، اتارنے والی قوتیں چڑھتی ہیں، اور کٹنگ ایج فی سائیکل زیادہ کھرچنے والے رابطے کو برداشت کرتی ہے۔ تحقیق اس بات کی تصدیق کرتی ہے کہ چھوٹی کٹنگ کلیئرنس کے لیے زیادہ پنچنگ فورسز کی ضرورت ہوتی ہے اور یہ رگڑنے سے زیادہ پنچ پہننے کا سبب بنتی ہے۔ انتہائی صورتوں میں، پنچ باڈی پر پس منظر کا کمپریشن کٹنگ کنارے پر تھکاوٹ یا چپکنے کا سبب بن سکتا ہے، خاص طور پر اعلی-مضبوطی والے مواد پر جہاں تنگ خلا پنچ کے دائرے میں موڑنے کے دباؤ کو پیدا کرتا ہے۔
اضافی کلیئرنس ٹولنگ پر مکینیکل دباؤ کو کم کرتی ہے۔ پنچ کم رگڑ کے ساتھ داخل ہوتا ہے اور باہر نکلتا ہے، اور اتارنے والی قوت کے قطرے پڑتے ہیں۔ یہ ٹول لائف کے لیے جیت کی طرح لگتا ہے، اور یہ ہے، لیکن یہ جزوی معیار کی قیمت پر آتا ہے۔ بڑے burrs، زیادہ رول اوور، اور کم کنارے کی نرمی کا مطلب ہے کہ آپ وقفوں کو دوبارہ تیز کرنے پر بچا سکتے ہیں لیکن سکریپ کی شرحوں اور ثانوی ڈیبرنگ آپریشنز سے محروم ہو سکتے ہیں۔ خالص لاگت اکثر زیادہ ہوتی ہے۔
یہاں وہ ہے جسے بہت ساری دکانیں نظر انداز کرتی ہیں: کلیئرنس صرف پرنٹ پر ایک نمبر نہیں ہے۔ یہ ایک متحرک حالت ہے جو بوجھ کے تحت بدل جاتی ہے۔ یہاں تک کہ ایک بالکل گراؤنڈ شیٹ میٹل پنچ اور ڈائی سیٹ بھی اپنی مطلوبہ کلیئرنس کھو دیتا ہے اگر پریس اینڈ ڈائی سسٹم نے گِبس، ڈیفلیکٹنگ بولسٹرز، یا گائیڈ پن کو غلط طریقے سے جوڑ دیا ہے۔ مضبوط مواد کو کترنے کے لیے درکار زیادہ بوجھ ڈیز اور پروسیسنگ کے آلات کا اضافی انحراف پیدا کرتے ہیں، جو سسٹم کے ورکنگ بوجھ کے تحت ہونے کے بعد ایک مستحکم حالت کے تحت ماپا جانے والی کلیئرنس کو ممکنہ طور پر تبدیل کر دیتا ہے۔ ایک پریس جو ہلکے سٹیل کے لیے 40 ٹن پر منسلک تھی وہ AHSS پر 80 ٹن پر کافی حد تک شفٹ ہو سکتی ہے تاکہ آپ کے کلیئرنس سیٹ اپ کو مکمل طور پر باطل کر سکے۔
اس کا مطلب ہے کہ درست کلیئرنس کو برقرار رکھنا ایک جاری نظم و ضبط ہے، نہ کہ ایک وقتی سیٹ اپ کا کام۔ وقتاً فوقتاً پریس الائنمنٹ کی جانچ پڑتال، گائیڈ کے اجزاء پر پہننے کی پیمائش، اور پیداواری حالات کے تحت کٹے ہوئے کنارے کی ظاہری شکل کی نگرانی یہ سب کچھ اس بات کی طرف اشارہ کرتے ہیں کہ آیا آپ کی کلیئرنس وہیں ہے جہاں آپ نے اسے سیٹ کیا ہے۔ جب کنارے کا معیار بڑھنا شروع ہو جاتا ہے، تو بنیادی وجہ اکثر پنچ ختم ہونا نہیں ہوتا ہے۔ یہ پریس اور ڈائی الائنمنٹ ہے جو اس کے نیچے منتقل ہو رہی ہے، خاموشی سے کلیئرنس کو تبدیل کر رہی ہے جس پر باقی سب کچھ منحصر ہے۔
کلیئرنس انحطاط اور سیدھ میں اضافہ اکثر پنچ کی ناکامی کے بھیس میں ظاہر ہوتا ہے۔ چِپنگ جو ایک مادی مسئلہ کی طرح نظر آتی ہے، گیلنگ جو کہ کوٹنگ کے مسئلے کی طرح نظر آتی ہے، یا ٹوٹ پھوٹ جو ڈیزائن کی خرابی کی طرح نظر آتی ہے، یہ سب کلیئرنس کے مسئلے کی طرف واپس آ سکتے ہیں جو ہزاروں ہٹ سے بتدریج تیار ہوا۔ اصل وجہ کو علامت سے الگ کرنا وہی ہے جو ری ایکٹیو ڈائی مینٹیننس کو لمبی عمر کو پنچ کرنے کے لیے منظم طریقے سے الگ کرتا ہے۔
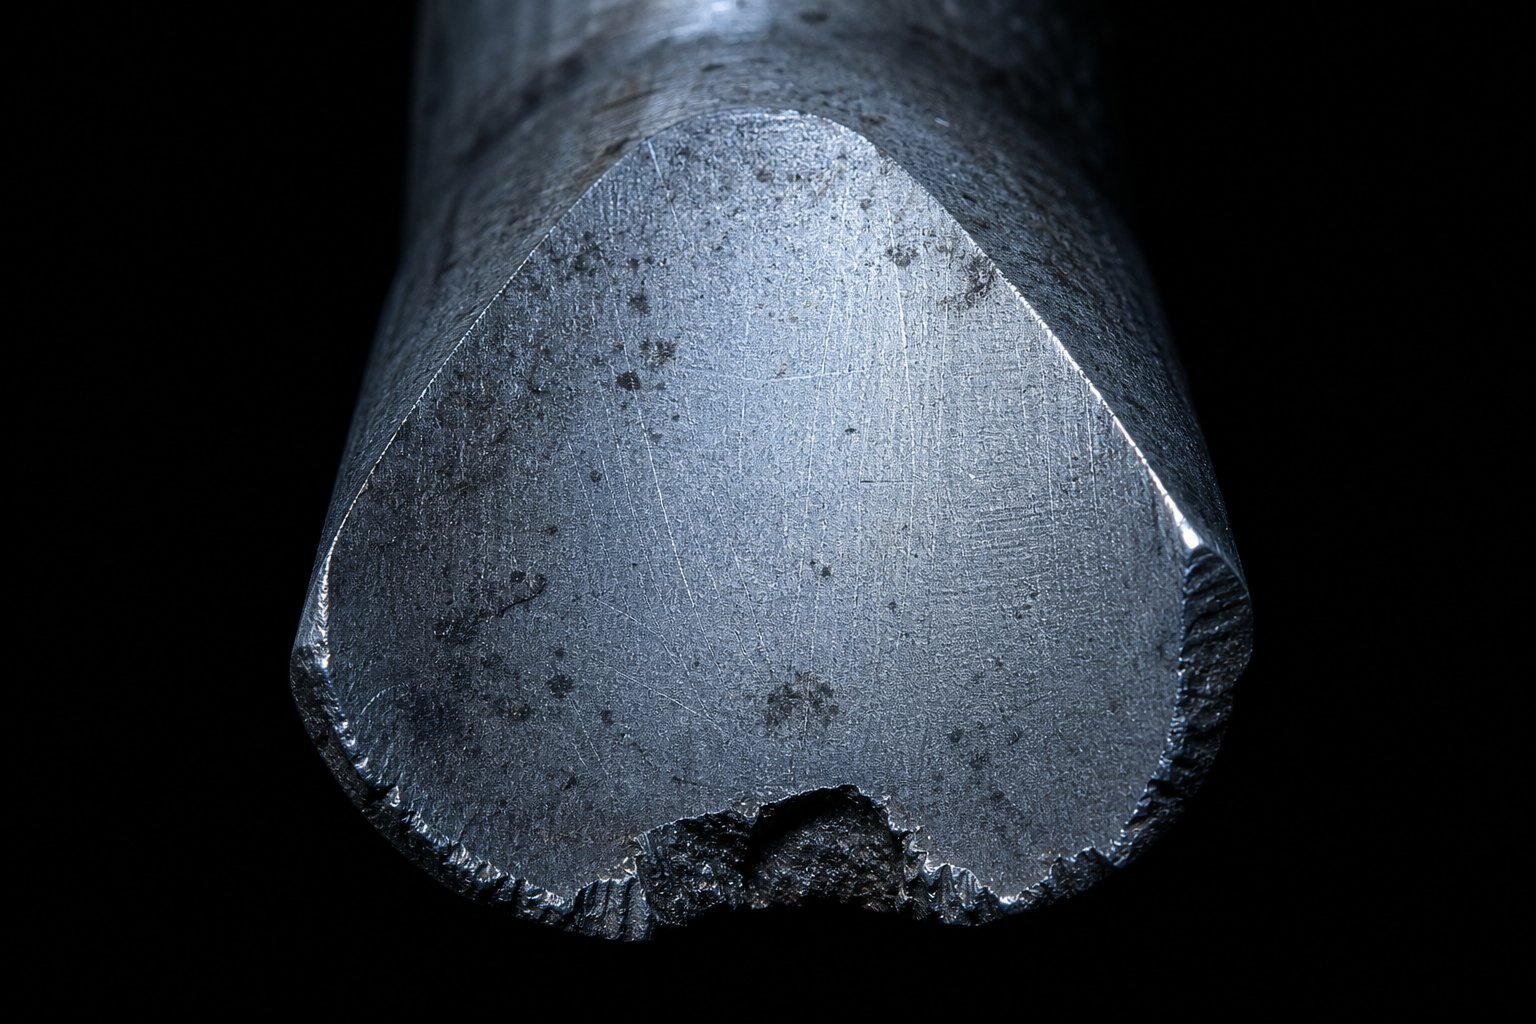
پنچ ناکامی کے طریقوں اور جڑ کا تجزیہ
ایک پنچ جو کام کرنا چھوڑ دیتا ہے شاذ و نادر ہی آپ کو ایک واحد، واضح وجہ دیتا ہے۔ ڈائی پل کے دوران آپ کو جو کٹا ہوا کنارہ ملتا ہے وہ غلط اسٹیل، سخت کلیئرنس، غلط طریقے سے منسلک پریس، یا تینوں ہزاروں چکروں میں ایک ساتھ کام کرنے کی وجہ سے ہوسکتا ہے۔ سب سے زیادہ نظر آنے والی علامت پر چھلانگ لگانا اور مزید تحقیق کیے بغیر ٹول کو تبدیل کرنا اس بات کی ضمانت دیتا ہے کہ متبادل بھی اسی طرح ناکام ہو جائے گا۔ ٹولنگ انجینئرز کو جس چیز کی ضرورت ہوتی ہے وہ ایک منظم تشخیصی نقطہ نظر ہے جو پنچ پر جو کچھ وہ دیکھتے ہیں اس سے جوڑتا ہے کہ اس کی اصل وجہ کیا ہے۔
کامن پنچ فیلور موڈز
دھاتی پنچ مشین پر آپ کا سامنا ہر ناکامی ان زمروں میں سے ایک میں آتا ہے۔ یہ پہچاننا کہ کون سا موڈ موجود ہے آپ کی بنیادی وجہ کی تحقیقات کو فوری طور پر کم کر دیتا ہے:
- چپکنا- کٹے ہوئے کنارے کے ساتھ چھوٹے فریکچر، اکثر ہلال کے ہوتے ہیں-۔ یہ سب سے عام ابتدائی-مرحلے کی ناکامی ہے جس میں پنچ پریس ڈائیز زیادہ-مضبوط مواد چلاتے ہیں۔ یہ اشارہ کرتا ہے کہ کارٹون میں بوجھ کے لیے کافی سختی نہیں ہے، یا یہ کہ غلط ترتیب فریم کے ایک حصے پر تناؤ کو مرکوز کر رہی ہے۔ پنچ اور ڈائی کے درمیان غلط ترتیب غیر متناسب لوڈنگ پیدا کرتی ہے جو اوورلوڈ سائیڈ پر چپنگ چلاتی ہے۔
- گیلنگ- ورک پیس مواد چپکنے والے لباس کے ذریعے پنچ کی سطح پر منتقل اور بانڈ کرتا ہے۔ آپ کو پنچ کے چہرے اور زمین پر تعمیر، اسکورنگ، یا کھردرے پیچ نظر آئیں گے۔ سٹینلیس سٹیل اور ایلومینیم پر مہر لگاتے وقت گیلنگ خاص طور پر جارحانہ ہوتی ہے، جہاں بال کٹوانے کے دوران ورک پیس کی آکسائیڈ کی تہہ ٹوٹ جاتی ہے اور تازہ، رد عمل والی دھات کو ظاہر کرتی ہے جو دباؤ میں آلے کی سطح پر ویلڈ ہوتی ہے۔
- ٹوٹنا- تباہ کن فریکچر جہاں پنچ ٹوٹتا ہے، عام طور پر کراس-سیکشنل ٹرانزیشن پر یا ضرورت سے زیادہ غیر تعاون یافتہ لمبائی کے مقام پر۔ دبانے والی ناکامی پنچ کے پورے کام کے اختتام کو توڑ سکتی ہے جب اس کا سامنا اس کی صلاحیت سے زیادہ سخت یا موٹا مواد ہوتا ہے، یا جب پنچ اور ڈائی مکمل طور پر غلط طریقے سے منسلک ہوتے ہیں۔
- کھرچنے والا لباس- ورک پیس میں سخت ذرات یا شیٹ کی سطح میں کھرچنے والی شمولیت کی وجہ سے کٹنگ ایج کا بتدریج، یکساں گول ہونا۔ چپنگ کے برعکس، کھرچنے والا لباس پیش گوئی کے مطابق ترقی کرتا ہے اور وقتاً فوقتاً کنارے کے معائنے کے ذریعے اس کا پتہ لگایا جا سکتا ہے۔ یہ HSLA یا لیپت اسٹیلز کو درمیانی رفتار سے چلانے والی دھاتی چھدرن مشین پر غالب ناکامی کا موڈ ہے۔
- مشرومنگ- پنچ ہیڈ بیکنگ پلیٹ یا ریٹینر کے خلاف بار بار اثر سے باہر کی طرف بگڑ جاتا ہے اور پھیل جاتا ہے۔ ایسا تب ہوتا ہے جب پنچ پوری طرح سے نہیں بیٹھا ہوتا، جب بیکنگ پلیٹ بہت نرم ہو، یا جبجوڑنے والی نٹ ڈھیلی ہو جاتی ہے اور ناہموار تنے کے رابطے کی اجازت دیتی ہے۔. کھمبے والا سر ریٹینر میں جام کر سکتا ہے اور پنچ ہٹانے کو مشکل یا خطرناک بنا سکتا ہے۔
- سلگ کھینچنا- سلگ پیچھے ہٹنے کے دوران پنچ کے چہرے پر چپک جاتی ہے اور ٹول کے ساتھ بیک اپ پر سوار ہوتی ہے۔ اگلے اسٹروک پر، سلگ پنچ اور پٹی کے درمیان داخل ہو جاتا ہے، جس سے دوہری-موٹائی کا نشانہ بنتا ہے جو ڈائی کو نقصان پہنچا سکتا ہے، اگلے حصے کو ڈینٹ کر سکتا ہے، یا پنچ کو ہی کریک کر سکتا ہے۔ زمین کی ناکافی لمبائی، کمزور ویکیوم-بریک خصوصیات، یا مقناطیسی ٹولنگ معمول کے مجرم ہیں۔
روٹ کاز کی تشخیص کا فریم ورک
جب آپ ڈائی سے خراب مکے کھینچتے ہیں، تو نظر آنے والی ناکامی آپ کو بتاتی ہے کہ کیا ہوا ہے۔ نیچے دی گئی جدول اس مشاہدے کا نقشہ بناتی ہے کہ ایسا کیوں ہوا اور کون سی اصلاحی کارروائی دراصل علامت کو تبدیل کرنے کے بجائے مسئلہ کو ٹھیک کرتی ہے۔ یہ فریم ورک لاگو ہوتا ہے چاہے آپ سنگل-اسٹیشن پنچ پریس چلا رہے ہوں یا پنچنگ پریس لائن میں ہائی-اسپیڈ پروگریسو ڈائی چلا رہے ہوں۔
| ناکامی موڈ | بنیادی وجوہات | اصلاحی اقدامات |
|---|---|---|
| چپکنا | ورک پیس کی طاقت کے لئے ناکافی سختی؛ ثانوی قینچ کی وجہ سے تنگ کلیئرنس؛ گھونسہ گرمی کا غلط علاج جس کی وجہ سے آسٹنائٹ ٹوٹنے والا برقرار رہتا ہے۔ | سخت سٹیل گریڈ (A2 یا S7) پر سوئچ کریں؛ تجویز کردہ حد تک کلیئرنس میں اضافہ؛ اشارے کے ساتھ سیدھ کی تصدیق کریں؛ دوبارہ-غصہ کریں یا مناسب طریقے سے ہیٹ- ٹریٹ شدہ پنچ سے تبدیل کریں۔ |
| گیلنگ | پنچ-ورک پیس انٹرفیس پر چکنا کرنے کی کمی؛ پنچ کی سطح بہت کھردری؛ رد عمل والی ورک پیس مواد (سٹینلیس، ایلومینیم)؛ اضافی گرمی پیدا کرنے والی ناکافی کلیئرنس | TiCN یا AlCrN کوٹنگ لگائیں؛ پولش کارٹون زمین کے علاقے؛ چکنا ترسیل کو بہتر بنانے؛ رگڑ گرمی کی تعمیر کو کم کرنے کے لیے کلیئرنس میں اضافہ کریں۔ |
| ٹوٹنا | ضرورت سے زیادہ غیر تعاون یافتہ پنچ کی لمبائی (لمبائی-سے-قطر کا تناسب بہت زیادہ) غلط مواد سے اوور لوڈنگ یا ڈبل-ہٹ؛ مکمل غلط ترتیب؛ سختی بہت زیادہ ہے بغیر کسی سختی کے | گائیڈڈ اسٹرائپر کے ساتھ غیر تعاون یافتہ لمبائی کو کم کریں۔ ٹن کی صلاحیت کی تصدیق کریں؛ پنچ کو دوبارہ ترتیب دیں اور مرتکز طور پر مریں؛ بھاری ایپلی کیشنز کے لیے جھٹکا-مزاحم اسٹیل منتخب کریں۔ |
| کھرچنے والا لباس | ورک پیس پنچ کی سطح سے زیادہ سخت یا زیادہ کھرچنے والا؛ پنچ چلانے والے کھرچنے والے اسٹاک پر کوئی کوٹنگ نہیں؛ تیز کرنے کے وقفوں کے درمیان ضرورت سے زیادہ ہٹ | پی ایم اسٹیل گریڈ میں اپ گریڈ کریں یا پی وی ڈی کوٹنگ شامل کریں۔ تیز کرنے کے وقفوں کو کم کریں؛ تصدیق کریں کہ ورک پیس کی سختی اصل ٹول کی تفصیلات سے میل کھاتی ہے۔ |
| مشرومنگ | پنچ مکمل طور پر برقرار رکھنے والے میں نہیں بیٹھا ہے۔ بیکنگ پلیٹ پنچ ہیڈ سے زیادہ نرم؛ ڈھیلا کپلنگ یا فاسٹنر اثر سائیکلنگ کی اجازت دیتا ہے؛ سر کی سختی بہت کم ہے | مکمل بیٹھنے کی گہرائی کی تصدیق کریں؛ سخت بیکنگ پلیٹ میچنگ یا پنچ ہیڈ کی سختی سے زیادہ استعمال کریں۔ جوڑے کے نٹ کو باقاعدگی سے سخت اور معائنہ کریں۔ |
| سلگ کھینچنا | زمین کی لمبائی مادی موٹائی کے لیے بہت کم ہے۔ کوئی ویکیوم نہیں-بریک فیچر (اسپرنگ پن، ایئر بلاسٹ)؛ پیسنے کے بعد مقناطیسی کارٹون؛ سکشن اثر پیدا تنگ کلیئرنس | زمین کو 1-3x مادی موٹائی تک بڑھائیں؛ چہرے کو پنچ کرنے کے لیے ایجیکٹر پن یا ایئر بلاسٹ شامل کریں۔ ہر تیز کرنے کے بعد ڈی میگنیٹائز؛ اگر رواداری کے اندر ہو تو تھوڑا سا کھولیں۔ |
نوٹ کریں کہ ناکامی کے کئی موڈز اوور لیپنگ جڑوں کا اشتراک کرتے ہیں۔ چِپنگ، گیلنگ، اور سلگ کھینچنے میں سخت کلیئرنس ظاہر ہوتا ہے۔ غلط ترتیب سے چپکنا، ٹوٹنا اور ناہموار لباس ہوتا ہے۔ اس کا مطلب ہے کہ پریس یا ڈائی سیٹ اپ میں ایک بنیادی مسئلہ اکثر بیک وقت متعدد علامات پیدا کرتا ہے۔ اگر آپ کو ایک ہی ڈائی میں ایک گھونسہ پر چٹخنا اور ملحقہ ایک پر مارتے ہوئے نظر آتے ہیں، تو ان کو الگ الگ مسائل نہ سمجھیں۔ مشترکہ بنیادی وجہ کو تلاش کریں، جو اکثر دبانے والی الائنمنٹ یا کلیئرنس ڈرفٹ پورے ٹول کو متاثر کرتی ہے۔
کس طرح پنچ ڈیزائن معیار کے نقائص کو روکتا ہے۔
پنچ کی حالت صرف دیکھ بھال کی تشویش نہیں ہے۔ یہ ایک کوالٹی کنٹرول متغیر ہے جو تیار شدہ حصوں پر براہ راست ظاہر ہوتا ہے۔ پنچ کے چہرے پر ہر نقص کی مہر لگے ہوئے جزو پر اسی طرح کی خرابی ہوتی ہے:
- پہنا کٹنگ کناروںپنچ کی تخلیق کردہ ہر سوراخ یا سموچ پر burr کی اونچائی میں اضافہ کریں۔ جیسا کہFabricator نوٹ کرتا ہے۔، جب مکے والے کنارے پر ایک واضح طور پر بڑا رول اوور ظاہر ہوتا ہے، یہ تیز کرنے کا وقت ہے۔ قابل قبول حدوں سے اوپر بررز اسمبلی میں مداخلت، پارٹ ہینڈلنگ کے دوران حفاظتی خطرات، اور ڈاون اسٹریم ویلڈنگ یا پلیٹنگ آپریشنز میں ناکامی پیدا کرتے ہیں۔
- چپکے گھونسے۔متضاد سوراخ سائز پیدا. کناروں کا گمشدہ مواد ایک مقامی علاقہ بناتا ہے جہاں مونڈنے کا عمل صحیح طریقے سے شروع نہیں ہوتا ہے، جس کی وجہ سے سوراخ جیومیٹری اور ناہموار کنارے پروفائلز ہوتے ہیں۔ پرزے ابتدائی معائنہ پاس کر سکتے ہیں لیکن جب فاسٹنر فٹ ہو جاتا ہے تو اسمبلی میں مسائل پیدا ہوتے ہیں۔
- گیلڈ مکےکھردری اندرونی سطحوں اور مٹیریل سمیرنگ کے ساتھ سوراخ پیدا کریں۔ پنچ فیس پر بنایا ہوا مواد مؤثر طریقے سے پنچ کے قطر اور جیومیٹری کو ہر اسٹروک کے ساتھ تبدیل کرتا ہے، جس سے ترقی پسند معیار کا بہاؤ پیدا ہوتا ہے جسے باقاعدہ معائنہ کے بغیر پکڑنا مشکل ہوتا ہے۔
- سلگ کھینچناجب کیری سلگ اگلے حصے میں دبایا جاتا ہے تو شیٹ کی سطح پر ڈینٹ بناتا ہے۔ یہ مرنے والے چہرے کو بھی نقصان پہنچا سکتا ہے اور ایک ترقی پسند ٹول میں متعدد اسٹیشنوں پر جھرنے کی ناکامی کا سبب بن سکتا ہے۔
پنچ کنڈیشن اور پارٹ کوالٹی کے درمیان یہ تعلق یہی وجہ ہے کہ مانیٹرنگ مشین پنچ اسٹیشن پر ہونی چاہیے، نہ کہ صرف حتمی معائنہ پر۔ جب تک کہ معیار کی خرابی لائن کے آخر تک پہنچ جاتی ہے، سینکڑوں یا ہزاروں غیر موافق پرزے پہلے سے ہی بن میں ہو سکتے ہیں۔ اعلیٰ-حجم پروڈکشن پر چلنے والے پنچ پریسوں سے سب سے زیادہ فائدہ ہوتا ہے-عمل کی نگرانی کے طریقوں سے: گڑ کی اونچائی کے رجحانات سے باخبر رہنا، دوہرے-شیئر کے نشانات کے لیے سلگس کا معائنہ کرنا، اور سوراخ کے قطر کے نمونوں کو باقاعدہ وقفوں سے ماپنا۔ جب وہ اشارے بدلتے ہیں، تو پنچ آپ کو بتا رہا ہے کہ کچھ بدل گیا ہے، چاہے وہ پہننے، سیدھ میں آنے، یا کلیئرنس بڑھنے کا ہو۔
تباہ کن خرابی کا انتظار کرنے کے بجائے ناکامی کے طریقوں کو جلد پکڑنا معاشیات کو بھی بدل دیتا ہے۔ کنارے پہننے کی پہلی علامت پر دوبارہ تیز کیا گیا ایک پنچ فی پیسنے کے چند ہزارواں مواد کھو دیتا ہے اور جلدی سے سروس پر واپس آجاتا ہے۔ تباہی کی طرف مکے لگانے سے کام کی پوری لمبائی ختم ہوجاتی ہے اور راستے میں ملحقہ ڈائی پرزوں کو نقصان پہنچ سکتا ہے۔ اگلا حصہ بالکل اس بات کا احاطہ کرتا ہے کہ ناکامی کے طریقوں کو تباہ کن مرحلے تک پہنچنے سے روکنے کے لیے کب اور کیسے دوبارہ تیز کرنا، معائنہ کرنا اور مکوں کو تبدیل کرنا ہے۔
گھونسوں اور مرنے والوں کے لیے دیکھ بھال اور دوبارہ تیز کرنے کے بہترین طریقے
ایک گھونسہ ایک جھٹکے میں تیز سے ٹوٹنے تک نہیں جاتا۔ یہ بتدریج انحطاط پذیر ہوتا ہے، اور "ابھی تک صاف کرنے" اور "اسکریپ تیار کرنے" کے درمیان کی کھڑکی ہے جہاں دیکھ بھال خود ہی ادا کرتی ہے۔ مسئلہ یہ ہے کہ زیادہ تر دکانیں بہت دیر سے دوبارہ تیز ہوتی ہیں۔ وہ اس وقت تک انتظار کرتے ہیں جب تک کہ burrs واضح نہ ہو جائیں، پرزے معائنہ میں ناکام ہو رہے ہوں، یا پریس کی آواز مختلف ہو۔ اس وقت تک، کنارے آسان-بازیابی کے مرحلے سے گزر چکا ہے، اور ہر ریگرینڈ اس سے کہیں زیادہ مواد کو ہٹا دیتا ہے جتنا اسے ہونا چاہیے۔
گھونسوں کو کب اور کیسے دوبارہ تیز کرنا ہے۔
دوبارہ تیز کرنے کا محرک تباہ کن ناکامی نہیں ہے۔ یہ آپ کے مہر والے حصوں پر burr کی اونچائی میں پہلا قابل پیمائش اضافہ ہے۔ میٹ 0.01-انچ (0.25 ملی میٹر) کے رداس میں کٹنگ کناروں کے پہننے پر تیز کرنے کی تجویز کرتا ہے۔ اس وقت، ہلکا ٹچ اپ کم سے کم مادی نقصان کے ساتھ کنارے کو بحال کرتا ہے۔ بار بار ہلکی پیسنے سے مسلسل غیر معمولی بھاری پیسنے کی کارکردگی بہتر ہوتی ہے کیونکہ وہ کٹنگ جیومیٹری کو اس کے ڈیزائن کردہ پروفائل کے قریب رکھتے ہیں اور آلے کی زندگی میں مجموعی مواد کو ہٹانے کو کم کرتے ہیں۔
دوبارہ تیز کرنے کا طریقہ کار خود سیدھا ہے لیکن نظم و ضبط کا مطالبہ کرتا ہے:
- سطح گرائنڈر کے مقناطیسی چک پر V-بلاک میں پنچ کو چوکور طریقے سے کلیمپ کریں۔
- صرف ہٹا دیں۔0.001 سے 0.002 انچ (0.03 سے 0.05 ملی میٹر) فی پاس، تیز ہونے تک دہرائیں۔ فی سیشن کل ہٹانا عام طور پر 0.005 سے 0.010 انچ ہوتا ہے۔
- وٹریفائیڈ بانڈ ایلومینیم آکسائیڈ وہیل، سختی کی حد D سے J، اناج کا سائز 46 سے 60 استعمال کریں۔
- ٹھنڈک کو فراخدلی سے لگائیں اور رابطے کے نقطہ کے قریب جتنا عملی ہو۔ زیادہ گرمی سختی کو واپس کھینچتی ہے اور سطح پر دراڑیں پیدا کر سکتی ہے جو پوشیدہ لیکن ساختی طور پر تباہ کن ہیں۔ پیسنے کے بعد سیاہ رنگت اس نقصان کی نشاندہی کرتی ہے جو سطح سے باہر پھیلی ہوئی ہے، اور آلے کو دوبارہ استعمال کرنے کی بجائے تبدیل کرنا چاہیے۔
- پیسنے کے بعد، 0.001 سے 0.002-انچ کا رداس چھوڑنے کے لیے کٹنگ کناروں کو تیل کے پتھر سے ہلکے سے پتھر کریں۔ یہ چھوٹا سا رداس کنارے پر تناؤ کو تقسیم کرتا ہے اور فلکنگ کو کم کرتا ہے جس کی وجہ سے تازہ زمینی شیٹ میٹل پنچوں پر تیزی سے ری ڈولنگ ہوتی ہے۔
- کارٹون کو ڈی میگنیٹائز کریں اور اسے سروس یا اسٹوریج پر واپس کرنے سے پہلے سنکنرن کو روکنے کے لیے ہلکا تیل کا کوٹ لگائیں۔
کل ری شارپننگ الاؤنس اصل پنچ کی لمبائی اور زمین کی کھپت پر منحصر ہے۔ ایک بار جمع شدہ پیسنے سے ڈیزائن کی گئی زمین کی لمبائی کے برابر یا اس سے زیادہ مواد کو ہٹا دیا جاتا ہے، پنچ مزید سلگس کو صحیح طریقے سے برقرار نہیں رکھ سکتا اور اسے ریٹائر ہونا ضروری ہے۔ ایک عام شیٹ میٹل پنچ ٹول کے لیے جس کی زمین 1 سے 3 گنا میٹریل موٹائی ہے، اس کا مطلب ہے کہ ہر گرائنڈ سیشن کو ٹریک کرنا اور مجموعی طور پر ہٹانے کو ریکارڈ کرنا۔
معائنہ اور تبدیلی کا معیار
دوبارہ تیز کرنا دھاتی چھدرن کے اوزار کو خدمت میں رکھتا ہے، لیکن یہ انہیں لافانی نہیں بناتا۔ اچھی طرح سے برقرار رکھنے والا پنچ-ہو سکتا ہے۔تبدیل کرنے سے پہلے 15 سے 20 بار ریگراؤنڈ کریں۔، لیکن ہر سائیکل کی تصدیق واضح قبولیت کے معیار کے خلاف ہونی چاہیے۔ یہاں یہ ہے کہ ہر ریگرینڈ کے بعد، اور پروڈکشن رن کے دوران باقاعدہ وقفوں پر کیا چیک کرنا ہے:
- کنارے کی حالت- اضافہ کے تحت معائنہ کریں (10x کم از کم)۔ مائیکرو چپس، غیر مساوی لباس کے پیٹرن، یا پیسنے والے جلنے کے نشانات تلاش کریں جو زیر زمین نقصان کی نشاندہی کرتے ہیں۔
- قطر کی پیمائش- ایک go/no-گو گیج یا مائیکرو میٹر استعمال کریں اس بات کی تصدیق کرنے کے لیے کہ پنچ اب بھی برداشت کے اندر آتا ہے۔ اگر پیسنے کا سیٹ اپ بالکل مربع نہیں ہے تو مجموعی ری گرائنڈنگ مؤثر قطر کو ٹھیک طریقے سے کم کر سکتی ہے۔
- لمبائی کی تصدیق- مجموعی لمبائی کی پیمائش کریں اور اصل قیاس مائنس دستاویزی پیسنے کی تاریخ سے موازنہ کریں۔ لمبائی شٹ اونچائی کا تعین کرتی ہے اور ترقی پسند ڈیز میں وقت کو متاثر کرتی ہے جہاں پنچ پن اور دیگر اجزاء عین پوزیشن پر تعامل کرتے ہیں۔
- سطح ختم- زمین اور چہرہ ہموار اور اسکورنگ یا چپکنے والے نشانوں سے پاک ہونا چاہیے۔ کھردری سطحیں گیلنگ اور سلگ کھینچنے کو فروغ دیتی ہیں۔
- سر کی حالت- بیکنگ پلیٹ کے خلاف بار بار اثر سے کھمبنگ، دراڑیں، یا خرابی کی جانچ کریں۔
جب ان میں سے کوئی بھی شرط لاگو ہو تو پنچ کو تبدیل کریں: جمع شدہ پیسنے سے زمین کی پوری لمبائی ختم ہو جاتی ہے، چپنگ فوری کنارے والے علاقے سے باہر پنچ باڈی میں پھیل جاتی ہے، قطر سوراخ کی وضاحت کے لیے برداشت بینڈ سے باہر آتا ہے، یا سر کو نقصان پہنچانے والے میں مناسب بیٹھنے سے روکتا ہے۔ "بس چند اور ہٹ" کے لیے بارڈر لائن ٹول کو بچانے کی کوشش نہ کریں۔ ایک ناکام پنچ جو ڈائی میں ٹوٹ جاتا ہے اس کی قیمت ایک منصوبہ بند متبادل سے کہیں زیادہ ڈاؤن ٹائم اور کولیٹرل نقصان میں ہوتی ہے۔
اسٹوریج اور ہینڈلنگ کے طریقے
زیادہ تر دکانوں کے ادراک سے کہیں زیادہ وقت مرنے کے باہر گزارا جاتا ہے۔ ایک گرا ہوا پنچ تقریبا یقینی طور پر کٹنگ کنارے پر نقصان پہنچا ہے، یہاں تک کہ اگر ڈنگ کھلی آنکھ سے نظر نہیں آتا ہے۔ لاپرواہ اسٹوریج جہاں ٹولز ایک دوسرے سے رابطہ کرتے ہیں وہ ایج نککس بناتا ہے جو بوجھ کے نیچے چپکنا شروع کرتے ہیں۔
جھاگ، روئی، یا موم کے ساتھ انفرادی حفاظتی ٹیوبوں میں مکے محفوظ کریں۔درستگی-زمین کے کناروں کو برقرار رکھنے کے لیے۔ کٹنگ کو کبھی بھی اسٹور نہ کریں جہاں ٹول کا وزن اس کی تیز ترین خصوصیت پر منحصر ہو۔ ہر ٹیوب یا سلاٹ پر پنچ کی شناخت، موجودہ قطر، اور دوبارہ گنتی کے ساتھ لیبل لگائیں تاکہ انوینٹری سے ٹول نکالنے والے کو معلوم ہو کہ وہ کس چیز کے ساتھ کام کر رہے ہیں۔
ایک سے زیادہ سائز اور جیومیٹریز کے ساتھ مکمل ڈائی پنچ ٹول سیٹ چلانے والی دکانوں کے لیے، منظم اسٹوریج ہاؤس کیپنگ نہیں ہے۔ یہ کوالٹی اشورینس ہے۔ غلط سٹیشن میں نصب ایک غلط لیبل والا پنچ کلیئرنس کے مسائل، جہتی غلطیاں، اور پہلی ہٹ پر ممکنہ ڈائی نقصان پیدا کرتا ہے۔ اپنے سٹوریج سسٹم کو ایک سادہ لاگ کے ساتھ جوڑیں جو ہر ٹول کو نئے سے لے کر ریٹائرمنٹ تک ہر ریگرینڈ سے ٹریک کرتا ہے۔
دیکھ بھال انفرادی پنچوں کو کارکردگی کا مظاہرہ کرتی رہتی ہے۔ لیکن وسیع تر سوال، ایک مخصوص ایپلی کیشن کے لیے پنچ کی قسم، مواد، جیومیٹری، اور کوٹنگ کے صحیح امتزاج کو منتخب کرنا، یہ طے کرتا ہے کہ آیا آپ کے دیکھ بھال کے وقفوں کو دسیوں ہزار ہٹ یا سیکڑوں ہزاروں میں ماپا جاتا ہے۔
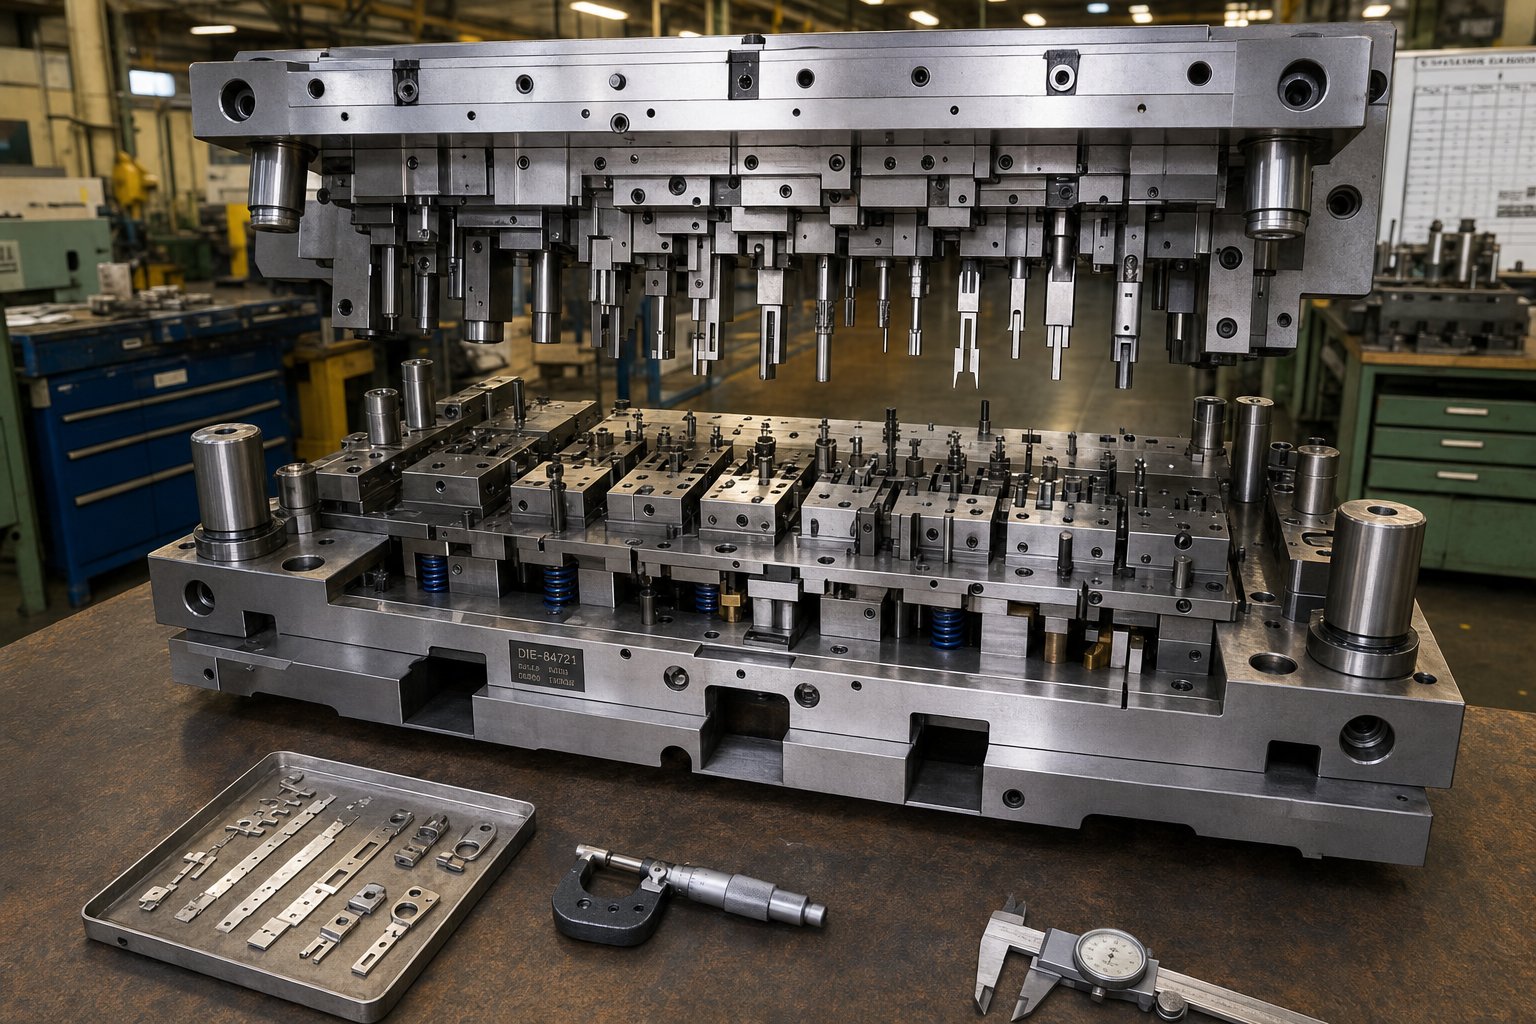
اپنی میٹل اسٹیمپنگ ڈائی ایپلیکیشن کے لیے صحیح پنچ کا انتخاب کرنا
اس مضمون کا ہر حصہ ایک ہی نتیجے کی طرف اشارہ کرتا ہے: پنچ کی کارکردگی کسی ایک متغیر سے کنٹرول نہیں ہوتی۔ سٹیل گریڈ اہمیت رکھتا ہے، لیکن جیومیٹری سے الگ تھلگ نہیں۔ کوٹنگز زندگی کو بڑھاتے ہیں، لیکن اگر کلیئرنس غلط ہو تو نہیں۔ دیکھ بھال معیار کو محفوظ رکھتی ہے، لیکن اگر اصل ڈیزائن ورک پیس کے لیے ناقص میچ تھا۔ قبل از وقت پہننے کا اصل حل ایک منظم انتخابی عمل ہے جو ڈائی پریس پر پہلی ہٹ آنے سے پہلے ترتیب کے ساتھ ان تمام عوامل کو اکٹھا کرتا ہے۔
پنچ کے انتخاب کے لیے فیصلہ متغیر
کسی نئے پنچ کی وضاحت کرتے وقت یا کم کارکردگی کا مظاہرہ کرنے والے کو ٹربل شوٹ کرتے وقت، ترتیب سے ان متغیرات کے ذریعے کام کریں۔ ہر قدم میدان کو تنگ کرتا ہے اور پچھلے فیصلے پر استوار کرتا ہے:
- آپریشن کی قسم کی شناخت کریں۔کیا پنچ کاٹنا (چھیدنا، خالی کرنا، نشان لگانا) یا تشکیل (جھکنا، ڈرائنگ، کوائننگ) ہے؟ کٹنگ آپریشنز تیز کناروں اور پہننے والے-مزاحم اسٹیل کی ضرورت ہوتی ہے۔ تشکیل کے آپریشنز سختی اور سطح کی تکمیل کو ترجیح دیتے ہیں۔
- ورک پیس کے مواد اور موٹائی کو نمایاں کریں۔0.5 ملی میٹر پر نرم ایلومینیم اور 1.5 ملی میٹر پر 1400 MPa مارٹینسٹک سٹیل دھاتی سٹیمپنگ ٹول پر بالکل مختلف مطالبات عائد کرتا ہے۔ مواد کی طاقت اور کھرچنے والی کم از کم سٹیل کے درجے کا تعین کرتی ہے اور آیا کوٹنگ لازمی ہے یا اختیاری۔
- مطلوبہ کلیئرنس کا تعین کریں۔پچھلے حصوں کے مواد-مخصوص رہنما خطوط کو نقطہ آغاز کے طور پر استعمال کریں۔ جزوی رواداری، مطلوبہ کنارے کا معیار، اور پریس کی سختی کا عنصر۔ سوراخ کے سائز پر سخت رواداری سخت کلیئرنس کی طرف دھکیلتی ہے لیکن آلے کے دباؤ کو بڑھاتی ہے۔
- پنچ میٹریل گریڈ کو منتخب کریں۔پہلے سختی کی ضروریات کو پورا کریں، پھر لباس مزاحمت شامل کریں۔ عام کام کے لیے D2، جھٹکے کے لیے S7، کھرچنے والی یا زیادہ طاقت والی چادروں کے لیے PM گریڈ۔ ورک پیس کو سٹیل کا حکم دینے دیں، اکیلے بجٹ پر نہیں۔
- طاقت اور معیار کی ضروریات کی بنیاد پر جیومیٹری اور پوائنٹ اسٹائل کا انتخاب کریں۔ہم آہنگی کے لیے فلیٹ-چہرہ-اہم سوراخ۔ سنگل-قینچ یا چھت-فورس-محدود پریس یا زیادہ-طاقت والے مواد کے لیے۔ مواد کی موٹائی اور سلگ-ریٹینشن ضروریات کی بنیاد پر زمین کی لمبائی اور بیک ٹیپر سیٹ کریں۔
- متوقع ناکامی کے موڈ کی بنیاد پر کوٹنگ کا اندازہ کریں۔اگر بنیادی خطرہ بڑھ رہا ہے تو، TiCN یا AlCrN کا انتخاب کریں۔ اگر کھرچنے والے لباس کا غلبہ ہے، TiN یا TiAlN۔ اگر کوئی واحد ناکامی موڈ غالب نہیں ہے، تو 4-5 مائیکرو میٹرز پر ایک عمومی-مقصد TiN ایک ساؤنڈ بیس لائن ہے۔
یہ ترتیب کام کرتی ہے چاہے آپ سادہ پریس مشین ڈائی کے لیے معیاری کیٹلاگ پنچ کی وضاحت کر رہے ہوں یا کسی پیچیدہ پروگریسو ٹول کے لیے اپنی مرضی کے مطابق ڈائی پنچ کی انجینئرنگ کر رہے ہوں۔ منطق وہی رہتی ہے۔ کیا تبدیلیاں ہر جواب کی پیچیدگی ہے۔
کسٹم سٹیمپنگ ڈائی ماہرین کے ساتھ کام کرنا
معیاری کیٹلاگ پنچ پیداواری کام کا ایک بڑا حصہ سنبھالتے ہیں۔ لیکن جب جیومیٹریاں پیچیدہ ہو جاتی ہیں، رواداری معیاری رینج سے نیچے تنگ ہو جاتی ہے، یا ورک پیس مواد اعلی درجے کی اعلی-طاقت والے علاقے میں دھکیلتا ہے،-شیلف ٹولز اپنی حدوں کو چھوتے ہیں۔ یہی وہ جگہ ہے جہاں اپنی مرضی کے مطابق دھات کی مہر لگانے والے ماہرین ضروری ہو جاتے ہیں۔
ایک قابل ٹولنگ پارٹنر کو پارٹس فراہم کرنے والے سے کیا الگ کرتا ہے؟ ان صلاحیتوں کو تلاش کریں:
- سسٹم-سطح کی مہارت- نہ صرف پنچ بلکہ پورے ڈائی سٹرکچر کو ڈیزائن کرنے کی صلاحیت: کلیئرنس، میٹریل فلو، سٹریپنگ فورسز، اور برر کنٹرول ایک مربوط نظام کے طور پر۔
- مکمل لائف سائیکل سپورٹ- پیداوار کی اصلاح اور دیکھ بھال کی سفارشات کے ذریعے ابتدائی ڈیزائن سے رہنمائی، نہ صرف ایک مکمل جزو کی فراہمی۔
- مواد اور عمل کا علم- اپنے آپریشن میں مخصوص ورک پیس مواد اور پیداواری حجم کے ساتھ تجربہ کریں، بشمول غیر معیاری پروفائلز کے لیے اپنی مرضی کے مطابق ڈائی کٹ پنچ حل۔
ان انجینئرز کے لیے جنہوں نے اس مضمون میں تکنیکی مواد کے ذریعے کام کیا ہے اور عمل درآمد کے لیے ایک پارٹنر کی ضرورت ہے،YICENپنچ ڈیزائن، ڈائی سٹرکچر، کلیئرنس آپٹیمائزیشن، اور میٹریل فلو کو ڈھکنے والے کسٹم اسٹیمپنگ ڈائی سلوشنز پیش کرتا ہے۔ ان کا انجینئرنگ-پہلا نقطہ نظر الگ تھلگ اجزاء کے بجائے پورے نظام پر توجہ دیتا ہے، جو بالکل وہی ذہنیت ہے جس کی طرف یہ مضمون تعمیر کر رہا ہے۔
پنچ اور ڈائی مینوفیکچررز جو نتائج فراہم کرتے ہیں اور جو صرف آرڈر بھرتے ہیں ان کے درمیان اہم فرق یہ ہے کہ آیا وہ پنچ کو اسٹینڈ لون حصے کے طور پر مانتے ہیں یا ایسے نظام میں ایک عنصر کے طور پر جس کو ایک ساتھ انجام دینا چاہیے۔ بہترین شراکت دار آپ کے مفروضوں کو چیلنج کرتے ہیں، آپ کے کلیئرنس کے انتخاب کی توثیق کرتے ہیں، اور اسی طرح کی ایپلی کیشنز سے ان کے فیلڈ ڈیٹا کی بنیاد پر اسٹیل اور کوٹنگ کے امتزاج کی سفارش کرتے ہیں۔
یہ سب ایک ساتھ ڈالنا
اگر ایک اصول ہے جو اس مضمون کے ہر حصے کو جوڑتا ہے تو وہ یہ ہے:
پنچ کی کارکردگی ایک نظام کا نتیجہ ہے۔ مواد، جیومیٹری، کلیئرنس، کوٹنگ، پریس کی حالت، اور دیکھ بھال کے طریقے مسلسل تعامل کرتے ہیں۔ دوسرے کو نظر انداز کرتے ہوئے ایک متغیر کو بہتر بنانے سے بہترین منافع کم ہوتا ہے اور بدترین ناکامی تیز ہوتی ہے۔ قبل از وقت پہننے کا اصل حل کبھی بھی ایک تبدیلی نہیں ہے۔ اس سے پورا نظام درست ہو رہا ہے۔
چاہے آپ ایک سادہ سنگل-اسٹیشن ڈائی پریس چلا رہے ہوں یا 30-اسٹیشن پروگریسو ٹول، فزکس تبدیل نہیں ہوتی۔ پنچ مواد میں داخل ہوتا ہے، فریکچر شروع ہوتا ہے، اور ہر چیز جو آپ نے اوپر کی طرف متعین کی ہے اس کا تعین کرتا ہے کہ آیا وہ فریکچر صاف حصہ پیدا کرتا ہے یا معیار کا مسئلہ۔ متغیرات کے ذریعے منظم طریقے سے کام کریں، ماہرین کے ساتھ شراکت کریں جب ایپلی کیشن اس کا مطالبہ کرے، اور پنچ کی دیکھ بھال کو خرابی کے ردعمل کے بجائے معیار کے کام کے طور پر سمجھیں۔ اس طرح اسٹیمپنگ ڈائی پنچز بہت تیزی سے پہننا بند کر دیتے ہیں اور آپ کے پروڈکشن شیڈول کے لیے درکار آلے کی زندگی کی فراہمی شروع کر دیتے ہیں۔
Stamping Die Punches کے بارے میں اکثر پوچھے گئے سوالات
1. کیا وجہ ہے کہ اسٹیمپنگ ڈائی پنچ وقت سے پہلے ختم ہو جاتے ہیں؟
وقت سے پہلے پنچ پہننا عام طور پر کسی ایک وجہ کے بجائے متعدد تعامل کرنے والے عوامل سے ہوتا ہے۔ سب سے زیادہ عام شراکت داروں میں غلط پنچ-سے-ڈائی کلیئرنس (خاص طور پر بہت سخت)، ورک پیس کے مواد کے لیے غیر مماثل ٹول اسٹیل، خراب ہیٹ ٹریٹمنٹ جس سے آسٹنائٹ ٹوٹ جاتا ہے، پریس کی غلط ترتیب جو ناہموار لوڈنگ پیدا کرتی ہے، اور دوبارہ تیز کرنے کے چکروں کے درمیان بہت لمبا انتظار۔ پنچ پہننے کے لیے ایک سسٹم-لیول اپروچ کی ضرورت ہوتی ہے جو مواد کے انتخاب، جیومیٹری، کلیئرنس، کوٹنگ، اور پریس کنڈیشن کا ایک ساتھ جائزہ لے۔ YICHEN جیسے کسٹم اسٹیمپنگ ڈائی ماہرین انجینئرز کو ان متغیرات کو ایک مربوط نظام کے طور پر بہتر بنانے میں مدد کر سکتے ہیں بجائے اس کے کہ ہر ایک کو الگ تھلگ کر دیں۔
2. میں اپنے پنچ اور ڈائی سیٹ کے لیے صحیح کلیئرنس کا انتخاب کیسے کروں؟
کلیئرنس کا انتخاب بنیادی طور پر ورک پیس کے مواد اور موٹائی پر منحصر ہے۔ ان فی-سائیڈ گائیڈ لائنز کے ساتھ شروع کریں: مادی موٹائی کے 5-8% پر ہلکا سٹیل، 6-10% پر سٹینلیس سٹیل، 3-5% پر ایلومینیم، 3-6% پر تانبا اور پیتل، اور 8-12% پر اعلی طاقت والے سٹیل۔ یہ ابتدائی نکات ہیں جنہیں جزوی رواداری کی ضروریات، مطلوبہ کنارے کے معیار، اور پریس کی سختی کی بنیاد پر ایڈجسٹ کیا جانا چاہیے۔ یاد رکھیں کہ کلیئرنس بوجھ کے تحت متحرک ہے۔ پریس ڈیفلیکشن، پہنا ہوا گبس، اور غلط طریقے سے منسلک گائیڈ پن سب آپ کی مؤثر کلیئرنس کو اس چیز سے تبدیل کر سکتے ہیں جو جامد طور پر ماپا گیا تھا، خاص طور پر جب اعلی ٹننجز پر AHSS گریڈوں پر مہر لگاتے ہیں۔
3. ڈائی پنچوں پر مہر لگانے کے لیے بہترین ٹول اسٹیل کیا ہے؟
کوئی واحد بہترین اسٹیل نہیں ہے کیونکہ صحیح انتخاب آپ کے ورک پیس کے مواد اور آپریشن کی قسم پر منحصر ہے۔ D2 54-61 HRC پر ہلکے سٹیل سٹیمپنگ کے لیے عام-مقصد کا کام کا ہارس ہے۔ A2 طویل گھونسوں اور اعتدال پسند جھٹکوں کے بوجھ کے لیے بہتر سختی پیش کرتا ہے۔ S7 بھاری خالی جگہ کو ہینڈل کرتا ہے جہاں اثر مزاحمت سب سے زیادہ اہمیت رکھتی ہے۔ M2 ہائی-اسپیڈ سٹیل ہائی-اسپیڈ آپریشنز کے لیے موزوں ہے جو رگڑ والی حرارت پیدا کرتا ہے۔ CPM-10V اور دیگر پاؤڈر میٹالرجی گریڈ کھرچنے والے یا اعلیٰ طاقت والے اسٹیل کے لیے انتہائی لباس مزاحمت فراہم کرتے ہیں۔ کلیدی اصول یہ ہے کہ پہلے سختی کے تقاضوں کو پورا کیا جائے، پھر کوٹنگز یا سطح کے علاج کے ذریعے لباس مزاحمت شامل کریں۔
4. کتنی بار سٹیمپنگ ڈائی پنچز کو دوبارہ تیز کیا جانا چاہئے؟
کٹنگ کناروں کو 0.01-انچ (0.25 ملی میٹر) کے رداس میں پہننے پر دوبارہ تیز کریں، جو عام طور پر مہر والے حصوں پر گڑ کی اونچائی میں پہلے قابل پیمائش اضافہ کے طور پر ظاہر ہوتا ہے۔ نظر آنے والے نقصان یا تباہ کن ناکامی کا انتظار نہ کریں۔ دوبارہ تیز کرنے کے دوران، گرمی کے نقصان کو روکنے کے لیے فراخ کولنٹ کے ساتھ صرف 0.001 سے 0.002 انچ فی پیسنے والے پاس کو ہٹا دیں۔ ایک اچھی طرح سے برقرار رکھنے والے پنچ کو تبدیل کرنے سے پہلے 15 سے 20 بار ریگراؤنڈ کیا جا سکتا ہے۔ مجموعی مواد کو ہٹانے کا سراغ لگائیں اور جب مکمل پیسنا ڈیزائن کی گئی زمین کی لمبائی سے زیادہ ہوجائے تو پنچ کو ریٹائر کریں، کیونکہ یہ اس مقام سے آگے سلگس کو صحیح طریقے سے برقرار نہیں رکھ سکتا ہے۔
5. کیا پی وی ڈی کوٹنگز اصل میں اسٹیمپنگ ڈیز میں پنچ لائف بڑھاتے ہیں؟
ہاں، لیکن صرف اس صورت میں جب ٹولنگ کے بنیادی اصول درست ہوں۔ PVD کوٹنگز جیسے TiN، TiCN، AlCrN، اور TiAlN رگڑ کو کم کرتے ہیں، مواد کو اٹھانے کے خلاف مزاحمت کرتے ہیں، اور آہستہ کھرچنے والے لباس کو کم کرتے ہیں۔ دستاویزی کیسز بہتر کوٹنگز کے ساتھ 10,000 سے 250,000 حصوں میں بہتری دکھاتے ہیں۔ تاہم، کوٹنگز برے فیصلوں کی تلافی کرنے کے بجائے اچھے فیصلوں کو بڑھاتے ہیں۔ اگر کلیئرنس غلط ہے، سیدھ بند ہے، یا بیس اسٹیل نامناسب ہے، کوٹنگز صرف عارضی ریلیف فراہم کرتی ہیں۔ غالب ناکامی کے موڈ کی بنیاد پر کوٹنگز کا انتخاب کریں: گیلنگ کے لیے TiCN یا AlCrN، کھرچنے والے لباس کے لیے TiN یا TiAlN، اور نرم- مواد کی تعمیر کے لیے پالش شدہ TiN۔


