

پروگریسو اسٹیمپنگ کیا ہیں اور ان کی اہمیت کیوں ہے۔
ایک ایسے آلے کا تصور کریں جو ایک منٹ میں سینکڑوں بار ایک مسلسل حرکت میں دھات کے تیار شدہ حصے کو گھونستا، موڑتا، بناتا اور کاٹتا ہے۔ یہ بالکل وہی ہے جو ایک ترقی پسند اسٹیمپنگ ڈائی کرتا ہے۔ پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے جنہیں سخت رواداری کے ساتھ آؤٹ پٹ کو پیمانہ کرنے کا کام سونپا گیا ہے، اس ٹولنگ سسٹم کو اندر سے سمجھنا ایک ہموار لانچ اور مہنگے ٹرائل-اور-غلطی کے درمیان فرق ہے۔
پروگریسو سٹیمپنگ ڈائی کیا ہے؟
ایک پروگریسو سٹیمپنگ ڈائی ایک درست ٹول ہے جو سٹیمپنگ پریس میں نصب کیا جاتا ہے جو ایک دھاتی پٹی کو ترتیب وار سٹیشنوں کی ایک سیریز کے ذریعے منتقل کرتا ہے، ہر ایک پریس اسٹروک پر ایک مخصوص کٹنگ یا فارمنگ آپریشن انجام دیتا ہے، جب تک کہ حتمی سٹیشن پر ایک مکمل حصہ الگ نہ ہو جائے۔
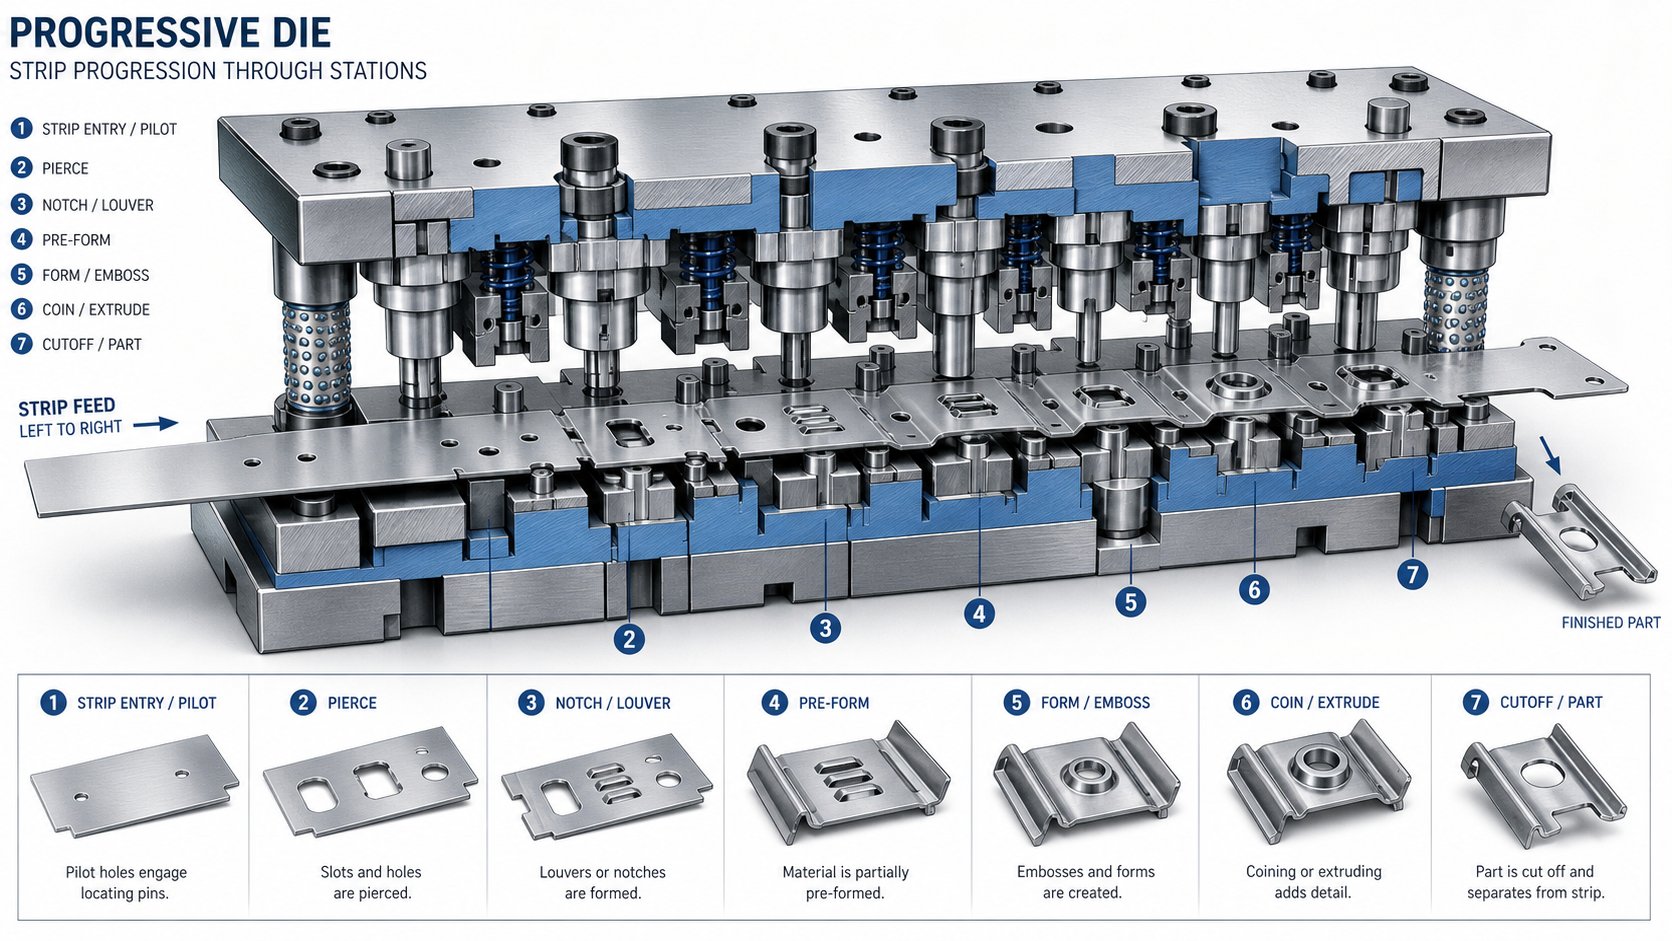
توعملی لحاظ سے ترقی پسند مرنا کیا ہے؟? یہ ایک خود پر مشتمل پیداواری نظام ہے-۔ شیٹ میٹل کی ایک کنڈلی پریس میں داخل ہوتی ہے، اور ایک سروو فیڈر ہر اسٹروک کے ساتھ پٹی کو ایک مقررہ فاصلے سے آگے بڑھاتا ہے، جسے پچ کہتے ہیں۔ ہر سٹیشن پر پٹی کو ایک مختلف آپریشن کا سامنا کرنا پڑتا ہے: چھیدنا، موڑنا، کوائننگ، ایمبوسنگ، یا تراشنا۔ یہ حصہ پورے کیریئر کی پٹی سے منسلک رہتا ہے، جب تک کہ حتمی کٹ آف اسے جاری نہیں کرتا ہے، سیدھ کو برقرار رکھتا ہے۔ ایک اسٹروک اندر، ایک مکمل جزو باہر، مسلسل۔
آپ کو کبھی کبھی شاپ-فلور ٹیمیں اسے پروگ ڈائی کہتے ہوئے سنیں گی۔ شارٹ ہینڈ سے قطع نظر، بنیادی اصول ایک ہی ہے: متعدد آپریشنز کو ایک خودکار سائیکل میں اکٹھا کیا جاتا ہے جو قدموں کے درمیان جزوی ہینڈلنگ کو ختم کرتا ہے۔
کیوں پروگریسو ڈیز کا غلبہ زیادہ-حجم پروڈکشن
پروگریسو سٹیمپنگ ایک ایسا امتزاج فراہم کرتی ہے جس سے مماثلت کے لیے دوسرے طریقے جدوجہد کرتے ہیں: رفتار، دہرانے کی صلاحیت، اور پیمانے پر کم فی یونٹ لاگت۔ پریس جو پروگریسو ڈائز چلاتے ہیں کہیں سے بھی کام کرتے ہیں۔25 سے 200 سے زیادہ اسٹروک فی منٹ، یعنی ایک مکمل حصہ ایک سیکنڈ کے ہر حصے کو گراتا ہے۔ چونکہ ہر اسٹیشن زمینی ہے اور مائیکرو میٹر- سطح کی درستگی کے لیے سخت ہے، اس لیے جہتی مستقل مزاجی دستی مداخلت کے بغیر لاکھوں چکروں میں برقرار رہتی ہے۔
لاگت کا جائزہ لینے والی پروکیورمنٹ ٹیموں کے لیے، ریاضی سیدھا ہے۔ ٹولنگ کی سرمایہ کاری بہت زیادہ ہے، لیکن ہر اضافی حصے کی معمولی لاگت خام مال اور پریس ٹائم سے تھوڑی زیادہ رہ جاتی ہے۔ 50,000 یونٹس سے زیادہ سالانہ والیوم پر، پروگریسو ڈیز معمول کے مطابق فی-حصہ کی لاگت میں CNC فیبریکیشن کے طریقوں کے مقابلے میں 30 سے 80 فیصد تک کٹ جاتی ہے۔ معاشی منطق یہی ہے کہ آٹوموٹیو کنیکٹر، الیکٹرانک شیلڈنگ پرزے، اور HVAC بریکٹ بہت زیادہ ترقی پسند سٹیمپنگ آپریشنز سے آتے ہیں۔
تاہم، کارکردگی کے فوائد کا انحصار مکمل طور پر اس بات پر ہے کہ ڈائی کے اندر کیا ہوتا ہے۔ پٹی کی ترتیب، اسٹیشن کی ترتیب، اور تشکیل کی حکمت عملی اس بات کا تعین کرتی ہے کہ آیا کوئی ٹول لاکھوں ہٹ کے لیے چلتا ہے یا مسلسل مداخلت کا مطالبہ کرتا ہے۔ انجینئرنگ کی گہرائی وہ جگہ ہے جہاں یہ ٹولنگ کی قسم اپنی حقیقی پیچیدگی کو ظاہر کرتی ہے۔
پروگریسو ڈائی اسٹیمپنگ کا عمل کیسے کام کرتا ہے۔
پٹی لے آؤٹ اور اسٹیشن کی ترتیب کاغذ پر سیدھی سی لگتی ہے، لیکن عملی طور پرترقی پسند ڈائی اسٹیمپنگ کا عملایک مضبوط کوریوگرافی نظام ہے جہاں تین مشینیں ایک کے طور پر کام کرتی ہیں: کوائل فیڈر، پریس، اور ڈائی خود۔ یہ سمجھنا کہ وہ کس طرح اسٹروک کی سطح پر تعامل کرتے ہیں یہ ظاہر کرتا ہے کہ یہ ڈائی پروسیس کسی بھی ملٹی-متبادل سے زیادہ تیزی سے تیار حصے کیوں تیار کرتا ہے۔
سٹرپ فیڈنگ اور پروگریشن میکینکس
سب کچھ uncoiler سے شروع ہوتا ہے۔ فلیٹ شیٹ میٹل کا ایک کنڈلی، جو عام طور پر 0.1 ملی میٹر سے 6 ملی میٹر تک موٹی ہوتی ہے، ایک سیدھا کرنے والے میں کھولتا ہے جو کنڈلی کو ہٹاتا ہے- سیٹ گھماؤ۔ وہاں سے، ایک سروو یا ایئر فیڈر پٹی کو پکڑتا ہے اور اسے ہر پریس اسٹروک کے ساتھ ایک درست، دہرائے جانے والا فاصلہ طے کرتا ہے۔ وہ فاصلہ پچ ہے، اور یہ ڈائی کے اندر اسٹیشنوں کے درمیان وقفہ کاری سے بالکل مساوی ہے۔
یہاں درستگی اہم ہے۔ اگر فیڈ کی لمبائی ملی میٹر کے ایک حصّے سے بھی بڑھ جاتی ہے، تو ہر نیچے کی دھارے والے اسٹیشن کو غلط طریقے سے ترتیب دیا جاتا ہے۔ اسی لیے پائلٹ پن، اوپری ڈائی میں نصب سخت بیلناکار خطوط، ہر اسٹروک کے آغاز پر پٹی میں پہلے سے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں۔ کسی بھی قسم کی کٹائی یا تشکیل شروع ہونے سے پہلے وہ جسمانی طور پر پٹی کو درست رجسٹریشن میں کھینچ لیتے ہیں۔ پائلٹس کے بارے میں سوچیں کہ سسٹم کی پوزیشنل ری سیٹ ہے، ہر ایک چکر میں فیڈ کے کسی بھی معمولی تغیر کو درست کرتے ہیں۔
خالی سے مکمل حصے تک اسٹیشن کی ترتیب
ڈائی کے اندر، اسٹیشنوں کو ایک لکیری ترتیب میں ترتیب دیا گیا ہے۔ ترقی پسند سٹیمپنگ پریس کے بند ہونے پر ہر سٹیشن پٹی پر ایک یا دو آپریشن کرتا ہے۔ حصہ جیومیٹری بتدریج ترقی کرتی ہے، اسٹیشن بہ اسٹیشن، جبکہ تنگ ٹیبز یا مواد کے جالوں کے ذریعے کیریئر کی پٹی سے منسلک رہتا ہے۔
ایک عام ترقی پسند مہر لگانے کا عمل اس ترتیب کی پیروی کرتا ہے:
- تمام بعد کے اسٹیشنوں کے لیے رجسٹریشن قائم کرنے کے لیے کیریئر کی پٹی میں پائلٹ کے سوراخ کیے جاتے ہیں۔
- اندرونی خصوصیات جیسے سلاٹ، سوراخ، اور نشانیاں چھید یا خالی ہیں۔
- موڑنے، سکہ بندی، یا ڈرائنگ جیسے کاموں کی تشکیل بتدریج حصہ جیومیٹری کو شکل دیتی ہے۔
- اضافی ٹرمنگ یا سٹرائیک آپریشن طول و عرض کو بہتر بناتے ہیں اور بقایا تناؤ کو دور کرتے ہیں۔
- حتمی کٹ آف اسٹیشن تیار شدہ حصے کو کیریئر کی پٹی سے الگ کرتا ہے، اور یہ مکمل جزو کے طور پر ڈائی سے باہر نکلتا ہے۔
اسٹیشنوں کے درمیان، جزوی طور پر بنا ہوا حصہ کیریئر کی پٹی پر اس طرح سوار ہوتا ہے جیسے کنویئر پر مسافر۔ یہ روبوٹک پک-اور-جگہ ہینڈلنگ کو ختم کرتا ہے اور سائیکل کے اوقات کو سیکنڈ کے بجائے سیکنڈ کے حصوں میں ناپا جاتا ہے۔
اسٹروک سائیکل اور ٹائمنگ کو دبائیں۔
سٹیمپنگ پریس ڈائی کے ساتھ کنسرٹ میں کیسے کام کرتا ہے؟ پریس رام نیچے اترتا ہے، اوپری ڈائی کو لوئر ڈائی پر بند کرتا ہے اور ایک ہی جھٹکے میں ہر اسٹیشن کے آپریشن کو ایک ساتھ انجام دیتا ہے۔ جیسے ہی رام پیچھے ہٹتا ہے، فیڈر پٹی کو ایک پچ کی لمبائی میں آگے بڑھاتا ہے، اور لفٹر پن پٹی کو نچلی سطح سے تھوڑا اوپر اٹھاتے ہیں تاکہ یہ آزادانہ طور پر سفر کر سکے۔ مینڈھا دوبارہ نیچے آتا ہے، اور سائیکل دہرایا جاتا ہے۔
200 سٹروک فی منٹ پر پروگریسو ٹولنگ چلانے والا ڈائی اسٹیمپنگ پریس اس پورے سلسلے کو مکمل کرتا ہے، فیڈ، رجسٹر، فارم، ریٹریکٹ، 300 ملی سیکنڈ میں۔ اس رفتار سے، فیڈر کی ٹائمنگ ونڈو دسیوں ملی سیکنڈ میں ماپا جاتا ہے، اور ڈائی کی اسٹرائپر پلیٹ کو اگلی پیشگی سے پہلے پٹی کو صاف کرنا چاہیے۔ سسٹم کا ہر جزو پریس کرینک شافٹ روٹیشن کے ساتھ ہم آہنگ ہوتا ہے، جس سے ترقی پسند ڈائی اسٹیمپنگ مجرد واقعات کی ایک سیریز کی طرح کم ہوتی ہے اور ایک مسلسل میکانکی تال کی طرح۔
تاہم، یہ تال صرف اسی وقت قائم رہتا ہے جب ڈائی کے اندر موجود انفرادی اجزاء لاکھوں بار بار ہونے والے اثرات کے تحت برقرار رہتے ہیں۔ پنچ جیومیٹری، ڈائی کلیئرنس، اور اجزاء کی سطح پر مواد کا انتخاب اس بات کا تعین کرتا ہے کہ آیا ٹول اس کیڈنس کو برقرار رکھتا ہے یا اسکریپ تیار کرنا شروع کر دیتا ہے۔
ایک ترقی پسند مرنے کے اندر اہم اجزاء
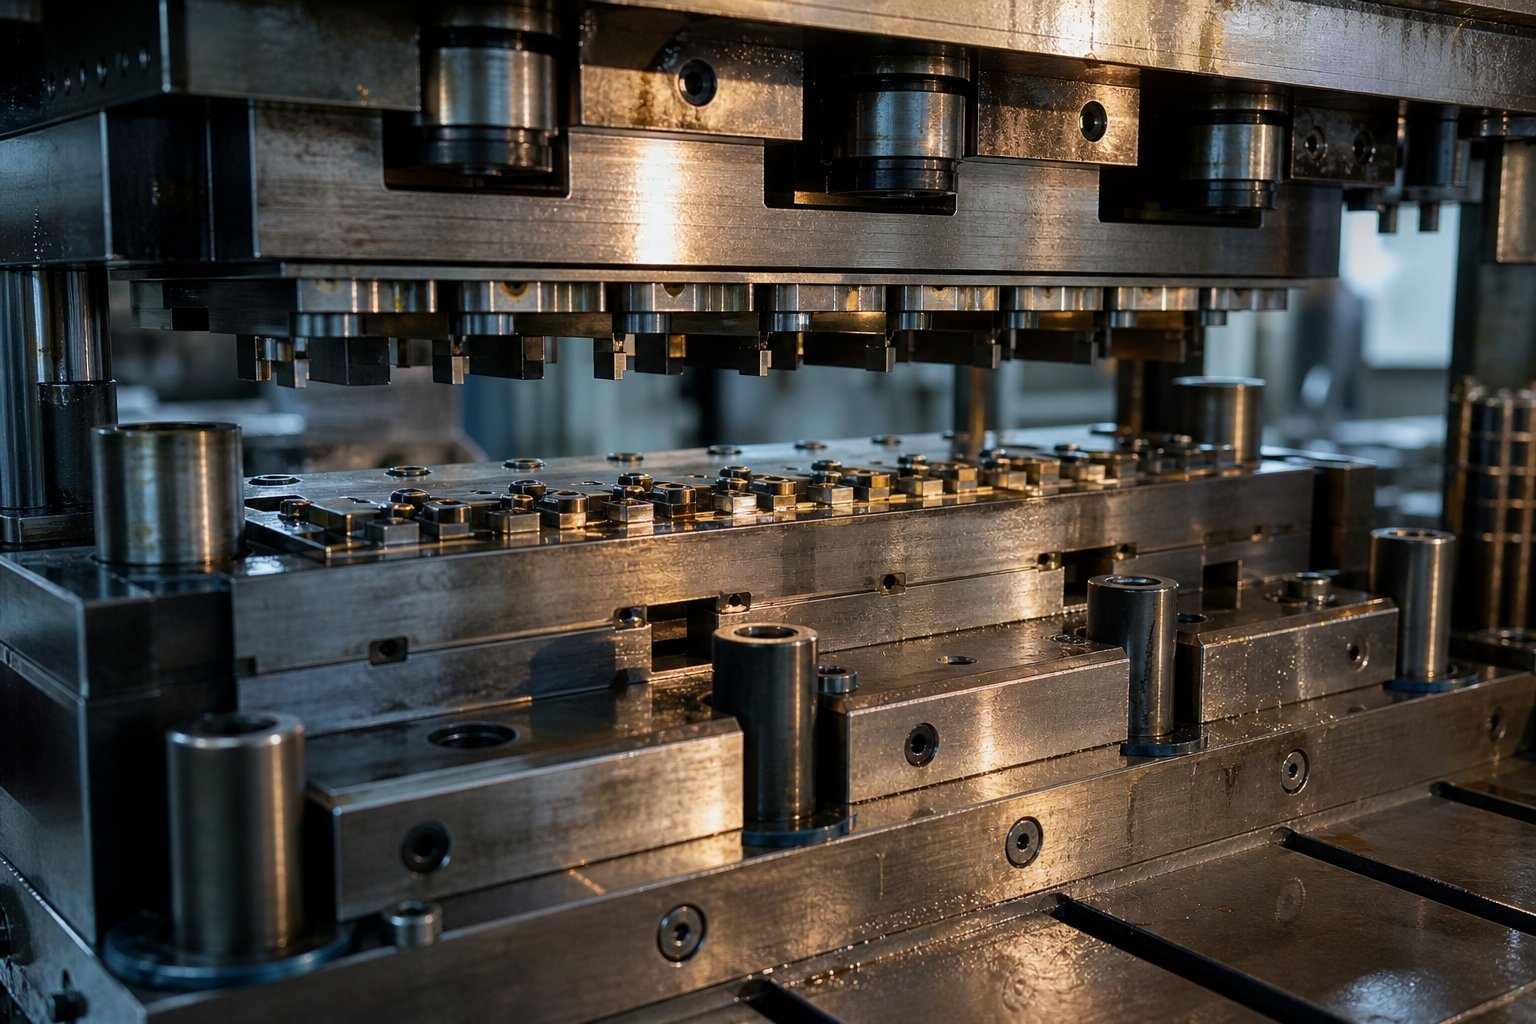
پنچ جیومیٹری اور ڈائی کلیئرنس تال کو مستحکم رکھتے ہیں، لیکن وہ حصے کیا ہیں، اور وہ ایک ساتھ کیسے فٹ ہوتے ہیں؟ ایک پروگریسو اسٹیمپنگ ڈائی ایک سنگل بلاک نہیں ہے۔ یہ عین مطابق-گراؤنڈ اسٹیمپنگ ڈائی پرزوں کا ایک اسمبلی ہے، ہر ایک مخصوص کام کے ساتھ، انتہائی بار بار بوجھ کے تحت کنسرٹ میں کام کرتا ہے۔ جب آپ سمجھتے ہیں کہ ہر ایک ٹکڑا کیا کرتا ہے، تو خرابیوں کا سراغ لگانا اندازہ لگانے کے بجائے منطقی ہو جاتا ہے۔
اپر ڈائی اسمبلی کے اجزاء
ڈائی کا اوپری نصف پریس رام پر چڑھتا ہے اور وہ قوت فراہم کرتا ہے جو پٹی کو کاٹتا اور بناتا ہے۔ اس کے اہم عناصر میں شامل ہیں:
- پنچ پلیٹ (رٹینر):ایک سخت سٹیل پلیٹ جو تمام ٹولنگ پنچوں کو درست پوزیشن میں رکھتی ہے۔ ہر پنچ اس سوراخ کی جیومیٹری یا اس سے پیدا ہونے والی شکل سے ملنے کے لیے گراؤنڈ ہوتا ہے، اور ریٹینر انہیں جگہ پر بند کر دیتا ہے تاکہ وہ بوجھ کے نیچے گھوم نہ سکیں یا منتقل نہ ہو سکیں۔
- بیکنگ پلیٹ:پنچ پلیٹ اور اوپری ڈائی شو کے درمیان رکھی ہوئی، یہ سخت پلیٹ پریس کی بار بار اثر کرنے والی طاقت کے ذریعے سخت داخلوں کو نرم ڈائی شو میں جانے سے روکتی ہے۔
- اسٹرائپر پلیٹ:یہ جزو پٹی کے مواد کو ڈائی بلاک کے خلاف دباتا ہے جیسے ہی پریس بند ہوتا ہے۔ اتنا ہی اہم، یہ اپ اسٹروک کے دوران مکے سے مواد کو ہٹا دیتا ہے۔ اس کے بغیر، پٹی پیچھے ہٹنے پر دھاتی چھدرن کے ٹولز سے چمٹ جائے گی، اوپری ڈائی میں کھینچے گی اور فوری نقصان کا سبب بنے گی۔
- پائلٹ:گولی-ناک پن جو پٹی میں پہلے سے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں تاکہ کسی بھی آپریشن کے فائر ہونے سے پہلے اسے حتمی سیدھ میں طے کیا جا سکے۔ وہ ہر اسٹروک پر معمولی فیڈ کی غلطیاں درست کرتے ہیں۔
لوئر ڈائی اسمبلی اجزاء
نچلا نصف پریس بولسٹر پر بیٹھتا ہے اور اوپر سے کاٹنے اور تشکیل دینے والی قوتوں کو حاصل کرتا ہے۔ اس کے بنیادی عناصر میں شامل ہیں:
- ڈائی بلاک (ڈائی چیس):مرکزی باڈی جہاں کاٹنا اور شکل بنانا مشینی یا داخل کیا جاتا ہے۔ زیادہ- والیوم اسٹیل اسٹیمپنگ ڈیز میں، ڈائی بلاک پریمیم ٹول اسٹیل یا کاربائیڈ سے بنائے جانے والے انسرٹس کو تبدیل کرتا ہے، جو پورے بلاک کو دوبارہ تعمیر کیے بغیر مقامی مرمت کی اجازت دیتا ہے۔
- ڈائی بٹن:ڈائی بلاک میں دبائے جانے والے سخت بیلناکار انسرٹس جو ہر پنچ کے لیے مخالف کٹنگ ایج فراہم کرتے ہیں۔ ایک پنچ ناک اور اس کے ملن بٹن کے درمیان کلیئرنس، عام طور پر مواد کی موٹائی کا 5 سے 10 فیصد، کٹے ہوئے کنارے کے معیار کو کنٹرول کرتا ہے۔
- سٹیمپنگ ڈائی لفٹرز:اسپرنگ-لوڈ پن یا ریل جو ہر اسٹروک کے بعد پٹی کو ڈائی سطح سے تھوڑا اوپر اٹھاتے ہیں۔ یہ کلیئرنس فیڈر کو کٹنگ کناروں پر گھسیٹے بغیر پٹی کو آزادانہ طور پر آگے بڑھنے دیتا ہے، لباس کو کم کرتا ہے اور تیز رفتاری سے غلط-فیڈ کو روکتا ہے۔
- سٹاپ بلاکس:درستگی-گراؤنڈ بلاکس جو پریس میں ڈائی کی شٹ اونچائی کو سیٹ کرتے ہیں۔ تکنیکی ماہرین اس بات کی تصدیق کے لیے اسٹاپ بلاک پر گراؤنڈ سلاٹ میں ٹانکا لگاتے ہیں کہ سیٹ اپ کے دوران پنچ اور فارم مناسب گہرائی تک پہنچ جاتے ہیں۔
رہنمائی اور رجسٹریشن کے نظام
ایک انچ کے ہزارویں حصے میں کلیئرنس کے ساتھ 200 سٹروک فی منٹ پر اوپری اور نچلے حصوں کو ایک ساتھ بند کرنے کا تصور کریں۔ رہنمائی کے نظام اسے ممکن بناتے ہیں:
- گائیڈ پن اور بشنگ:ایک ڈائی جوتے پر لگے ہوئے سخت پن دوسرے پر عین مطابق جھاڑیاں لگاتے ہیں، اوپری اور نچلے حصوں کو 0.0001 انچ کی برداشت کے اندر سیدھ میں لاتے ہیں۔ بال-بیئرنگ گائیڈ پن، جو پنجرے والے بیرنگ پر سوار ہوتے ہیں، اپنی ہموار مصروفیت اور آسانی سے ڈائی سیپریشن کے لیے صنعت کا معیار بن چکے ہیں۔
- ڈائی جوتے (ڈائی سیٹ):اوپری اور زیریں فاؤنڈیشن پلیٹیں جو ہر دوسرے جزو کو پوزیشن میں رکھتی ہیں۔ وہ انحراف قوتوں کو جذب کرتے ہیں اور پریس کو ایک سخت بڑھتے ہوئے انٹرفیس فراہم کرتے ہیں۔
- ڈائی اسپرنگس:ہائی-فورس کمپریشن اسپرنگس، یا تو مکینیکل کوائل یا نائٹروجن گیس، جو اسٹروک سائیکل کے دوران اتارنے، ہولڈنگ اور پارٹ ایجیکشن کے افعال کے لیے کنٹرولڈ پریشر فراہم کرتے ہیں۔
نیچے دی گئی جدول ان سٹیمپنگ ڈائی اجزاء، ان کے افعال، اور عام مواد کے انتخاب کو ایک فوری-حوالہ کی شکل میں یکجا کرتی ہے:
| جزو | فنکشن | عام مواد |
|---|---|---|
| جوتے مرو | فاؤنڈیشن پلیٹیں جو دوسرے تمام اجزاء کو ماؤنٹ کرتی ہیں اور سیدھ کو برقرار رکھتی ہیں۔ | ہلکا سٹیل یا ڈکٹائل آئرن |
| گائیڈ پن اور بشنگ | اوپری اور نچلے ڈائی ہاف کو ہزار کے دسویں حصے میں سیدھ کریں۔ | سخت مصر دات سٹیل؛ ایلومینیم گیند کے پنجرے |
| پنچ پلیٹ (رٹینر) | تمام ٹولنگ مکے رکھتا ہے اور پوزیشن رکھتا ہے۔ | A-2 یا D-2 ٹول اسٹیل |
| بیکنگ پلیٹ | ڈائی شو کو پنچ اثر قوتوں سے بچاتا ہے۔ | A-2 سخت ٹول اسٹیل |
| اسٹرائپر پلیٹ | پٹی کے مواد کو کلیمپ کرتا ہے اور پیچھے ہٹنے پر اسے گھونسوں سے اتار دیتا ہے۔ | A-2 ٹول اسٹیل یا ہلکا اسٹیل (گائیڈڈ ٹائپ) |
| ٹولنگ مکے | پٹی کے مواد کو کاٹیں، چھیدیں یا بنائیں | D-2، M-2، CPM، یا کاربائیڈ |
| ڈائی بلاک / داخل کرنا | مخالف کٹنگ کناروں اور تشکیل کی شکل فراہم کریں۔ | D-2، M-2، CPM، یا کاربائیڈ داخل کرتا ہے۔ |
| ڈائی بٹن | مکے سے بدلنے کے قابل کٹنگ کنارہ- | -سخت مصر دات اسٹیل یا کاربائیڈ کے ذریعے |
| پائلٹ | ہر اسٹروک پر پٹی کو درست پوزیشن میں رجسٹر کریں۔ | سخت ٹول سٹیل، پالش ناک |
| اسپرنگس (مکینیکل / نائٹروجن) | سٹرپنگ فورس فراہم کریں، دبائو کو دبائیں-اور حصہ نکالیں۔ | کروم-سلیکون وائر یا نائٹروجن گیس سلنڈر |
| لفٹرز | اسٹروک کے درمیان مفت پیش قدمی کے لیے ڈائی سرفیس کو اٹھائیں | موسم بہار کی واپسی کے ساتھ سخت ٹول اسٹیل |
| بلاکس کو روکیں۔ | شٹ اونچائی سیٹ کریں اور سیٹ اپ کے دوران پریس کی گہرائی کی تصدیق کریں۔ | سخت ٹول سٹیل، صحت سے متعلق زمین |
ان حصوں میں سے ہر ایک کو لاکھوں پریس سائیکلوں میں جہتی سالمیت کا حامل ہونا چاہئے۔ جب ایک گھونسہ برداشت سے باہر ہو جاتا ہے یا ایک لفٹر سپرنگ تھکاوٹ کا شکار ہو جاتا ہے تو پورا نظام درہم برہم ہو جاتا ہے۔ یہ باہمی انحصار اسی وجہ سے ہے کہ اجزاء کی سطح پر مواد کے انتخاب اور ڈیزائن کی حکمت عملی کا وزن اتنا ہی ہوتا ہے جتنا کہ مجموعی پٹی کی ترتیب، ایک ایسا تعلق جو خاص طور پر ڈائی ڈیزائن کے مرحلے کے دوران واضح ہو جاتا ہے۔
تصور سے توثیق تک پروگریسو ڈائی ڈیزائن
جسمانی سطح پر اجزاء کا باہمی انحصار ایک چیز ہے۔ کسی بھی اسٹیل کو کاٹنے سے پہلے ان تمام پرزوں کو ایک ساتھ کام کرنے کے لیے حاصل کرنا؟ یہ وہ جگہ ہے جہاں ترقی پسند ڈائی ڈیزائن یا تو مہینوں کی پیداوار کے سر درد کو بچاتا ہے یا انہیں تخلیق کرتا ہے۔ ایک اچھی طرح سے-اسٹیمپنگ ڈائی ڈیزائن کا آغاز CAD جیومیٹری سے نہیں ہوتا بلکہ اس بات کی مکمل تفہیم کے ساتھ ہوتا ہے کہ تیار شدہ حصے کو کیا کرنا چاہیے، کتنے کی ضرورت ہے، اور مواد میں کیا رکاوٹیں عائد ہوتی ہیں۔
ڈیزائن ان پٹ اور کسٹمر کی ضروریات
ایک عام میٹل اسٹیمپنگ ڈائی ڈیزائن پروجیکٹ اس وقت شروع ہوتا ہے جب کوئی صارف پارٹ پرنٹ بھیجتا ہے، عام طور پر 3D CAD ماڈل کے ساتھ ہوتا ہے۔ لیکن صرف یہ ڈرائنگ ڈائی ڈیزائنر کو شروع کرنے کے لیے کافی نہیں دیتی۔ کسی بھی پٹی کے لے آؤٹ کا کام ہونے سے پہلے، ڈیزائنر کو پیداوار کے سیاق و سباق کی مکمل تصویر جمع کرنے کی ضرورت ہے۔ ابتدائی طور پر ایک اہم ان پٹ سے محروم رہو، اور پورے ٹول تصور کو نیچے کی طرف دوبارہ کام کرنے کی ضرورت ہو سکتی ہے۔
پروگریسو ٹولنگ ڈیولپمنٹ شروع ہونے سے پہلے ضروری ڈیزائن کے اہم ان پٹ یہاں ہیں:
- حصہ جیومیٹری: 2D ڈرائنگ اور 3D ٹھوس ماڈل جس میں مکمل GD&T کال آؤٹس تمام اہم جہتوں اور ڈیٹم حوالہ جات کی وضاحت کرتے ہیں۔
- مواد کی تفصیلات: مرکب کی قسم، مزاج، موٹائی، اور مکینیکل خصوصیات بشمول تناؤ کی طاقت، پیداوار کی طاقت، لمبائی، اور n- قدر۔
- سالانہ حجم کے تقاضے: متوقع مقداریں فی سال، لاٹ سائزز، اور پروگرام کی متوقع زندگی، جو ڈائی کنسٹرکشن کلاس اور مادی انتخاب کو براہ راست متاثر کرتی ہے۔
- رواداری کے تقاضے: کون سی خصوصیات اہم ہیں--فنکشن (CTF) اور جو معیاری تجارتی رواداری رکھتی ہیں، کیونکہ سخت چشمی اضافی اسٹیشنوں یا کوائننگ آپریشنز کا مطالبہ کرتی ہے۔
- ثانوی کارروائیاں: کوئی بھی پوسٹ-مہر لگانے کے عمل جیسے پلیٹنگ، ہیٹ ٹریٹنگ، ویلڈنگ، یا اسمبلی جو گڑ کی سمت، سطح کی تکمیل، یا جہتی استحکام پر پابندیاں عائد کرتی ہے۔
- پریس اور فیڈر کی دستیابی: اگر گاہک کے پاس پریس لائن موجود ہے، تو اس کی ٹنج کی گنجائش، بستر کا سائز، اسٹروک کی لمبائی، اور فیڈر کی قسم شروع سے ہی ڈائی لفافے کو محدود کرتی ہے۔
جیسا کہ MetalForming میگزین نوٹ کرتا ہے، بہت کم تکنیکی تفصیلات کے ساتھ شیٹ میٹل کی وضاحت کرنا کارکردگی کے مسائل کا باعث بن سکتا ہے۔ مفروضہ مادی خصوصیات کے ارد گرد ڈیزائن کیا گیا ڈائی اس وقت سکریپ پیدا کر سکتا ہے جب اصل پیداواری کنڈلی مختلف سختی یا لمبا اقدار کے ساتھ پہنچتی ہے۔ ڈائی، ایک لحاظ سے، یہ بتاتی ہے کہ اسے صحیح طریقے سے چلانے کے لیے کس مواد کی ضرورت ہے۔
پٹی لے آؤٹ کو بہتر بنانے کی حکمت عملی
ان پٹس بند ہونے کے ساتھ، ڈیزائنر ترقی پسند اسٹیمپنگ ڈائی ڈیزائن میں واحد سب سے زیادہ نتیجہ خیز فیصلے کی طرف بڑھتا ہے: پٹی لے آؤٹ۔ یہ بلیو پرنٹ ہے جو اس بات کی وضاحت کرتا ہے کہ فلیٹ پٹی کس طرح ایک مکمل حصے میں تبدیل ہوتی ہے، اسٹیشن بہ اسٹیشن۔ یہ مواد کے استعمال، ڈائی سائز، اسٹیشن کی گنتی، طاقت کی تقسیم، اور بالآخر فی-حصہ لاگت کا تعین کرتا ہے۔
ایک پٹی لے آؤٹ وضاحت کرتا ہے:
- پٹی کی فیڈ سمت اور اناج کی سمت سے متعلق جزوی واقفیت
- اسٹیشنوں کے درمیان فاصلہ طے کریں۔
- کیریئر کی قسم، چوڑائی، اور منسلک پوائنٹس
- پہلے پیئرس سے فائنل کٹ آف تک آپریشن کی ترتیب
- سکریپ کنکال جیومیٹری اور مواد کی پیداوار کا فیصد
سیدھا لگتا ہے؟ عملی طور پر، ہر متغیر دوسرے کے خلاف تجارت کرتا ہے۔ اہم موڑ کو دانوں کی سمت میں کھڑا کرنے کے لیے حصے کو گھمانے سے فارمیبلٹی بہتر ہوتی ہے لیکن پٹی کی چوڑائی اور سکریپ بڑھ سکتی ہے۔ ایک چھوٹی پچ ڈائی لینتھ اور پریس بیڈ کی ضروریات کو کم کرتی ہے لیکن اسٹیشنوں کو ایک ساتھ کمپریس کرتی ہے، پنچ کی طاقت اور دیکھ بھال تک رسائی کو محدود کرتی ہے۔ تجربہ کار ڈیزائنرز سیمپل اسٹیمپنگ ٹرائلز کے دوران اکثر سٹرپ لے آؤٹ پر کئی بار نظر ثانی کرتے ہیں، کھانا کھلانے کے مسائل، زبردستی عدم توازن، اور اناج کی سمت کے مسائل کو سامنے لاتے ہیں جو صرف اصل پریس حالات میں ظاہر ہوتے ہیں۔
اسٹیشن کی گنتی کا تعین پٹی کی ترتیب کے مطابق ہوتا ہے۔ ڈیزائنر کاموں کو ترتیب دیتا ہے تاکہ چھیدنا اور نوچنگ جلد ہو جائے جب کہ مواد چپٹا رہتا ہے، بعد میں بننے کے دوران خصوصیات کو مسخ کرنے سے روکتا ہے۔ پروفائل کی شکل اختیار کرنے کے بعد موڑنے اور ڈرائنگ اسٹیشن آتے ہیں۔ بیکار اسٹیشن، جہاں کوئی آپریشن نہیں ہوتا ہے، بھاری تشکیل دینے والے اسٹیشنوں کے درمیان طاقت کی تقسیم کو منظم کرنے اور ڈائی میں ساختی مدد فراہم کرنے کے لیے داخل کیے جاتے ہیں۔ ایک 12-اسٹیشن پروگریسو سٹیمپنگ ٹول ایک معتدل پیچیدہ حصے کے لیے غیر معمولی نہیں ہے، اور پیچیدہ جیومیٹریاں گنتی کو 20 سے آگے بڑھا سکتی ہیں۔
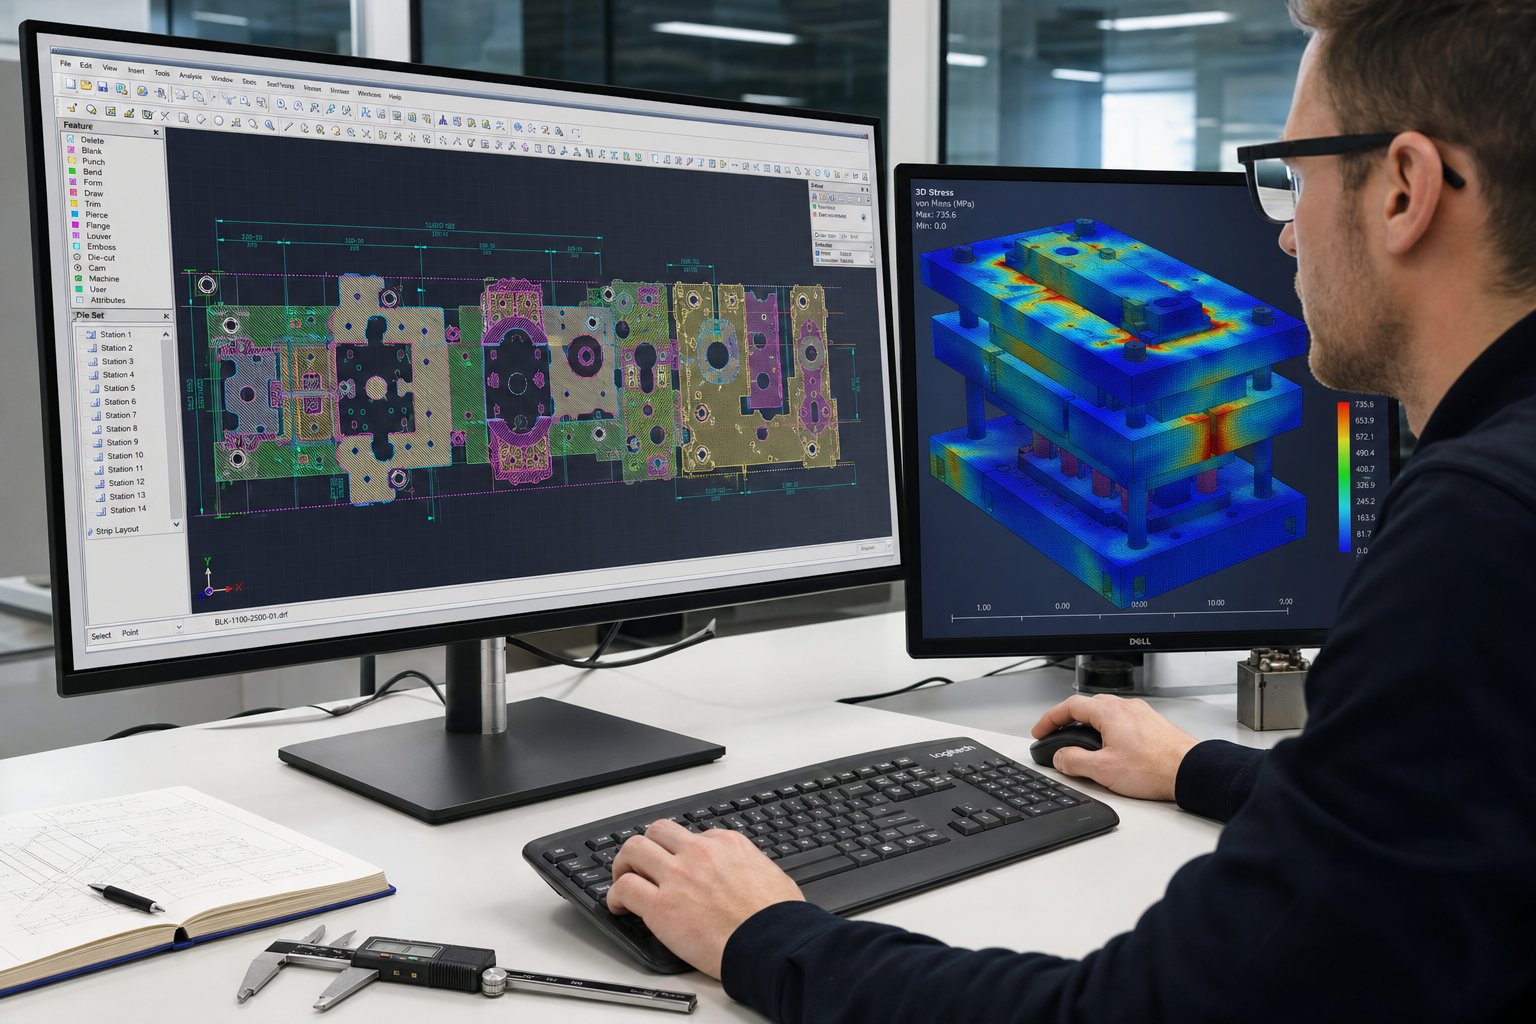
تخروپن-کی بنیاد پر ڈیزائن کی توثیق
جدید ترقی پسند ڈائی ڈیزائن سافٹ ویئر کے موجود ہونے سے پہلے، ٹول بنانے والوں نے ڈائی بنائی، آزمائشی حصے چلائے، مسائل کی نشاندہی کی، ٹول میں ترمیم کی، اور نتائج کے مطابق ہونے تک دہرایا گیا۔ اس چکر میں ہفتوں اور دسیوں ہزار ڈالر دوبارہ کام میں لگ سکتے ہیں۔ آج، تخروپن نے اس تکراری لوپ کو ڈیجیٹل اسپیس میں کمپریس کر دیا ہے۔
فائنائٹ ایلیمینٹ اینالیسس (ایف ای اے) ٹولز ماڈل میٹریل فلو، پتلا ہونا، جھریاں، اور اسپرنگ بیک ہر فارمنگ اسٹیشن پر اس سے پہلے کہ ٹول اسٹیل کے ایک بلاک کو مشین بنایا جائے۔ انجینئرز عملی طور پر پٹی کی ترتیب کے متعدد تغیرات کی جانچ کرتے ہیں، اسپرنگ بیک کی تلافی کے لیے موڑ کے زاویوں کو ایڈجسٹ کرتے ہیں یا قابل قبول حد سے زیادہ پتلا ہونے سے بچنے کے لیے ڈرا کی گہرائیوں میں ترمیم کرتے ہیں۔ نتیجہ ایک توثیق شدہ ڈیزائن ہے جو کم جسمانی پروٹو ٹائپس کے ساتھ تیزی سے پیداواری تیاری تک پہنچتا ہے۔
ٹننج کا حساب ایک اور شعبہ ہے جہاں نقلی منافع ادا کرتا ہے۔ ہر سٹیشن کی کٹنگ اور تشکیل دینے والی قوتوں کا مجموعہ منتخب پریس کی صلاحیت سے کم ہونا چاہیے، جو نیچے کے مردہ مرکز کے اوپر کام کی اونچائی کے لیے فیکٹر کیا جاتا ہے جہاں مکینیکل فائدہ کم ہوتا ہے۔ گہرے بننے والے اسٹیشنوں کے لیے، کام کرنے والی توانائی، نہ صرف چوٹی کا ٹنیج، محدود کرنے والا عنصر بن جاتا ہے۔ تخروپن ان رکاوٹوں کو جلد پکڑ لیتا ہے، اس بات کو یقینی بناتا ہے کہ ترقی پسند ٹولنگ وعدے کیے جانے سے پہلے پریس لائن سے میل کھاتی ہے۔
CAD/CAM پیرامیٹرک ماڈلنگ، FEA فارمنگ سمولیشن، اور ڈیجیٹل موشن اسٹڈیز کے امتزاج نے ترقیاتی ٹائم لائنز کو نمایاں طور پر کم کر دیا ہے۔ جس چیز کو ایک بار تین یا چار جسمانی آزمائشی تکرار کی ضرورت ہوتی ہے اسے اکثر ایک میں حل کیا جا سکتا ہے، پیداوار میں ہفتوں کے وقفے کو--کاٹ کر اور سخت ہونے کے بعد مہنگی ڈائی ترمیم کو ختم کر کے۔
پھر بھی سب سے بہتر سمولیشن ماڈل بھی مثالی ان پٹ پر کام کرتا ہے۔ حقیقی-دنیا کے مادی تغیرات، پریس ڈفلیکشن، اور چکنا کرنے کے حالات متغیرات کو متعارف کراتے ہیں جو صرف پوری پیداوار کی رفتار سے ابھرتے ہیں، یہی وجہ ہے کہ ورک پیس اور ڈائی اجزاء دونوں کے لیے مواد کا انتخاب طویل مدتی ٹول کی کارکردگی میں اتنا فیصلہ کن کردار ادا کرتا ہے-۔
پروگریسو سٹیمپنگ اور ٹول اسٹیل سلیکشن میں مواد
نقلی ماڈلز مثالی مادی خصوصیات پر چلتے ہیں، لیکن پریس لائن پر آنے والی کنڈلیوں میں سختی، لمبائی، اور سطح کی حالت میں حقیقی-عالمی تغیر ہوتا ہے۔ یہ اختلافات ڈائی پرفارمنس کے ہر پہلو سے پھیلتے ہیں۔ آپ ورک پیس کے لیے جو پروگریسو سٹیمپنگ میٹریل منتخب کرتے ہیں اس سے یہ طے ہوتا ہے کہ ڈائی کو کتنے اسٹیشنوں کی ضرورت ہے، پریس کتنی تیزی سے سائیکل چلا سکتا ہے، اور دیکھ بھال سے پہلے ٹولنگ کے اجزاء کتنی دیر تک زندہ رہتے ہیں۔
عام ورک پیس مواد اور ان کی مہر لگانے کی خصوصیات
پروگریسو میٹل اسٹیمپنگ مرکب دھاتوں کی ایک وسیع رینج کو ہینڈل کرتی ہے، ہر ایک فارمیبلٹی، طاقت اور کھرچنے کا ایک الگ مرکب لاتا ہے۔ اونچی لمبائی والا مواد آسانی سے جھک جاتا ہے لیکن آلے کی سطحوں کے خلاف گر سکتا ہے۔ ایک سخت مصر دات صاف طور پر کاٹتا ہے لیکن ٹننج کی طلب کو بڑھاتا ہے اور پنچ پہننے کو تیز کرتا ہے۔ ڈائی لائف ٹریڈ-آف کے حساب سے ورک پیس کو ایپلی کیشن سے ملانا ایک متوازن عمل ہے جس کا سامنا ہر انجینئر کو ہوتا ہے۔
یہاں یہ ہے کہ سب سے عام ترقی پسند سٹیمپنگ مواد کا موازنہ کیسے کیا جاتا ہے:
| ورک پیس کا مواد | فارمیبلٹی ریٹنگ | عام ایپلی کیشنز | مرو پہن کے تحفظات |
|---|---|---|---|
| کاربن اسٹیل (CRS، SPCC) | عمدہ سے عمدہ | بریکٹ، ہاؤسنگ، ساختی کلپس، آٹوموٹو فاسٹنر | اعتدال پسند لباس؛ گرم-رولڈ قسموں پر کھرچنے والا آکسائیڈ پیمانہ پنچ لائف کو کم کرتا ہے۔ |
| سٹینلیس سٹیل (301, 304, 316) | اعتدال پسند | میڈیکل انکلوژرز، فوڈ-پراسیسنگ کے اجزاء، سمندری ہارڈویئر | تیز گیلنگ کا رجحان اور کام-سخت ہونا رگڑ کو بڑھاتا ہے اور چپکنے والے لباس کو تیز کرتا ہے |
| ایلومینیم (1100، 3003، 5052) | بہترین | ہیٹ سنکس، ای وی انکلوژرز، ہلکے وزن کے ساختی حصے | پنچ چہروں پر نرم مواد بنتا ہے۔ پالش ٹولنگ اور بار بار صفائی کی ضرورت ہے |
| پیتل (C260, C270) | بہترین | الیکٹریکل ٹرمینلز، آرائشی ہارڈویئر، پلمبنگ کی متعلقہ اشیاء | کم پہننے کی شرح؛ زنک کا مواد قدرتی چکناہٹ فراہم کرتا ہے، آلے کے وقفوں کو بڑھاتا ہے۔ |
| کاپر (C110, C102) | بہت اچھا | بس بار، کنیکٹر، آر ایف شیلڈنگ | ہلکی کھرچنے والی لیکن زیادہ نرمی سلگ-کھینچنے کا سبب بنتی ہے اگر کلیئرنس بہت تنگ ہو |
کاربن اسٹیل پروگریسو اسٹیمپنگ لاگت-حساس، زیادہ-حجم کے پرزوں کے لیے ورک ہارس بنی ہوئی ہے۔ کولڈ-رولڈ کاربن اسٹیل ایک ہموار سطح، اچھی فارمیبلٹی، اور کم خام مال کی قیمت پیش کرتا ہے، جو اسے بریکٹ، کلپس اور ساختی اجزاء کے لیے پہلے سے طے شدہ انتخاب بناتا ہے۔ سٹینلیس سٹیل پروگریسو سٹیمپنگ ڈائی سے زیادہ کا مطالبہ کرتی ہے: زیادہ ٹننج، سخت چکنا کنٹرول، اور ٹول اسٹیلز جو چپکنے والی-پہننے کی مزاحمت کے لیے درجہ بند ہیں۔ ڈائی ڈیزائنرز سٹینلیس گریڈز بناتے وقت اکثر بیکار اسٹیشنوں کو شامل کرتے ہیں تاکہ قوتوں کو تقسیم کیا جا سکے اور پٹی میں تناؤ کو کم کیا جا سکے۔
ایلومینیم پروگریسو سٹیمپنگ زیادہ پریس کی رفتار سے چلتی ہے کیونکہ کاٹنے کی قوتیں کم ہوتی ہیں، لیکن اس نرمی کی وجہ سے مواد پنچ کی سطحوں پر لگ جاتا ہے، ایک ایسی حالت جسے گیلنگ کہتے ہیں۔ پروگریسو اسٹیمپنگ کاپر اسی طرح کا چیلنج پیش کرتا ہے: مواد کی اعلی لچک کا مطلب ہے کہ اگر پنچ-سے-ڈائی کلیئرنس کو بہتر نہیں بنایا گیا ہے تو سلگس کو ڈائی کے ذریعے واپس کھینچا جا سکتا ہے۔ پیتل کی ترقی پسند سٹیمپنگ، اس کے برعکس، معاف کرنے والا ہوتا ہے۔ پیتل میں زنک کا مواد ہلکے چکنا کرنے والے کے طور پر کام کرتا ہے، ٹول انٹرفیس پر رگڑ کو کم کرتا ہے اور تیز کرنے کے درمیان وقفوں کو بڑھاتا ہے۔
ڈائی اجزاء کے لیے ٹول اسٹیل کا انتخاب
ورک پیس یہ بتاتا ہے کہ مرنے والے کو کیا برداشت کرنا چاہئے۔ معتدل رفتار سے ہلکے کاربن اسٹیل پر مہر لگاتے وقت، روایتی ٹول اسٹیل جیسے D2 (ایک اعلی-کرومیم، ہائی-کاربن کولڈ ورک اسٹیل) مناسب قیمت پر قابل قبول زندگی فراہم کرتے ہیں۔ D2 لباس مزاحمت اور مشینی صلاحیت کا اچھا توازن فراہم کرتا ہے، یہی وجہ ہے کہ یہ کئی دہائیوں سے ایک معیاری ہے۔
سخت یا زیادہ کھرچنے والے ورک پیس مساوات کو تبدیل کرتے ہیں۔ سٹینلیس سٹیل کا کام-سخت کرنے والا رویہ کٹنگ-سختی کو ڈائی کے قریب دھکیل سکتا ہے، جو چپکنے اور تھکاوٹ کے ٹوٹنے کو تیز کرتا ہے۔ ان صورتوں میں،پاؤڈر میٹالرجی (PM) ٹول اسٹیلباریک، زیادہ یکساں طور پر تقسیم شدہ کاربائیڈز پیش کرتے ہیں جو روایتی انگوٹ-کاسٹ گریڈ کے مقابلے سختی اور پہننے کی مزاحمت دونوں کو بہتر بناتے ہیں۔ PM اسٹیلز جیسے CPM 10V یا Vanadis 4 Extra رگڑنے والے لباس کے خلاف مزاحمت کرتے ہیں بغیر تیز رفتاری سے بچنے کے لیے درکار اثر قوت کی قربانی کے۔
سٹیل پروگریسو سٹیمپنگ کے لیے انتہائی والیوم میں یا اعلیٰ-طاقت والی شیٹ کے ساتھ، کاربائیڈ انسرٹس سب سے زیادہ-پہننے والے اسٹیشنوں پر عملی ہو جاتے ہیں، عام طور پر چھیدنے اور کٹ آف۔ ٹنگسٹن کاربائیڈ 90 HRA سے زیادہ سختی پیش کرتا ہے اور کھرچنے والی ایپلی کیشنز میں روایتی ٹول اسٹیل کو پانچ سے دس گنا پیچھے چھوڑ سکتا ہے۔ تجارت-بند ٹوٹنے والی ہے: کاربائڈ داخل کرنے کے لیے سخت ڈائی کنسٹرکشن کی ضرورت ہوتی ہے اور یہ غلط ترتیب یا آف-سینٹر لوڈنگ کو برداشت نہیں کر سکتا۔
سطح کے علاج سے تحفظ کی ایک اور پرت شامل ہوتی ہے۔ PVD کوٹنگز جیسے TiAlN یا CrN رگڑ کو کم کرتے ہیں اور گیلنگ کے خلاف مزاحمت کرتے ہیں، خاص طور پر جب جستی یا سٹینلیس مواد بناتے ہیں۔ آئن نائٹرائڈنگ جہتی مسخ کے بغیر سبسٹریٹ کی سطح کو سخت کرتا ہے، جس سے ایک سخت کیس بنتا ہے جو اس کے اوپر کوٹنگ کو سہارا دیتا ہے۔ نائٹرائیڈ سبسٹریٹ پلس پی وی ڈی کوٹنگ کا امتزاج دستاویزی پیداواری منظرناموں میں ٹول لائف کو 50,000 حصوں سے 1.2 ملین حصوں تک بڑھاتا دکھایا گیا ہے۔
بالآخر، ٹول اسٹیل کا انتخاب ایک اقتصادی فیصلہ ہے جو انجینئرنگ کے سب سے اوپر ہوتا ہے۔ کاربائیڈ ڈالنے کی لاگت پہلے سے زیادہ ہوتی ہے لیکن مرنے والے کی زندگی کے دوران دیکھ بھال کی فریکوئنسی اور سکریپ کی شرحوں کو کم کر دیتی ہے۔ ملکیت کے حساب کتاب کی وہ کل لاگت، ڈاؤن ٹائم اور متبادل اخراجات کے مقابلے میں ٹول میٹریل انویسٹمنٹ کو متوازن کرنا، جب ڈائی ڈیزائن بینچ سے پروڈکشن فلور پر منتقل ہو جاتی ہے تو مرکزی بن جاتی ہے۔
پروگریسو ڈیز بمقابلہ کمپاؤنڈ ڈیز بمقابلہ ٹرانسفر ڈیز
ٹول سٹیل اکنامکس اور ملکیت کی کل لاگت صرف کہانی کا حصہ بتاتی ہے۔ اس سے پہلے کہ ان فیصلوں کو عملی جامہ پہنایا جائے، ایک اور بنیادی سوال پورے منصوبے کو تشکیل دیتا ہے: کس قسم کی ڈائی اس حصے میں فٹ بیٹھتی ہے؟ ترقی پسندوں کی موت ہمیشہ جواب نہیں ہوتی۔ جیومیٹری، حجم، اور تشکیل کی پیچیدگی پر منحصر ہے، کمپاؤنڈ ڈائی یا ٹرانسفر ڈائی کم خطرے میں بہتر نتائج دے سکتی ہے۔ اسٹیمپنگ کی اقسام کو سمجھنا اور ان کے انتخاب کے معیار کو سمجھنا ٹولنگ کی سرمایہ کاری اور پیداواری حقیقت کے درمیان مہنگی مماثلت کو روکتا ہے۔
پروگریسو ڈیز فار ملٹی-اسٹیشن سیکوینشل فارمنگ
پروگریسو ڈائی اسٹیمپنگ اس وقت بہتر ہوتی ہے جب آپ کو اعتدال پسند پیچیدگی کے ساتھ چھوٹے سے درمیانے سائز کے پرزوں کی زیادہ مقدار کی ضرورت ہوتی ہے۔ پٹی پورے عمل کے دوران جڑی رہتی ہے، ہر اسٹیشن پر پوزیشن کی درستگی کو برقرار رکھتی ہے۔ یہ مسلسل رجسٹریشن ہی اس نقطہ نظر کو تیز رفتاری سے دوبارہ قابل بناتا ہے۔
ترقی پسند ٹولنگ کے ساتھ ڈائی اسٹیمپنگ کہاں سب سے زیادہ معنی رکھتی ہے؟ آٹوموٹیو کنیکٹر شیلز، بریکٹ اسمبلیز، یا شیلڈنگ اجزاء، وہ حصے جو چھیدنے، موڑنے، اور ایک ہی چکر میں تراشنے کو یکجا کرتے ہیں۔ 50,000 یونٹس سے اوپر کی سالانہ جلدیں عام طور پر پیشگی ٹولنگ سرمایہ کاری کا جواز پیش کرتی ہیں، اور کئی لاکھ سے زیادہ مقدار میں، فی-حصہ کی لاگت کو کسی دوسرے طریقے سے شکست دینا مشکل ہو جاتا ہے۔
تجارت-بند لچک ہے۔ چونکہ حصے کیریئر کی پٹی سے جڑے رہتے ہیں، اس لیے پٹی کے تناؤ کی وجہ سے گہری قرعہ اندازی محدود ہوتی ہے، اور کثیر جہتی تشکیل مشکل ہو جاتی ہے۔ اگر کسی حصے کو اسٹیشنوں کے درمیان گھومنے یا زاویوں کی تشکیل کی ضرورت ہوتی ہے جسے پٹی کنکشن جسمانی طور پر روکتا ہے، ترقی پسند ڈیز دیوار سے ٹکراتی ہے۔
سنگل-اسٹیشن بیک وقت آپریشنز کے لیے کمپاؤنڈ مر جاتا ہے۔
کمپاؤنڈ ڈائی اسٹیمپنگ بنیادی طور پر مختلف طریقہ اختیار کرتی ہے۔ ایک سے زیادہ اسٹیشنوں پر کارروائیوں کو ترتیب دینے کے بجائے، یہ تمام کٹنگ آپریشنز ایک ہی اسٹیشن پر ایک پریس اسٹروک میں مکمل کرتا ہے۔ پنچ اور ڈائی مواد کے دونوں اطراف سے بیک وقت کام کرتے ہیں، ایک ہی ہٹ میں مکمل خالی جگہ پیدا کرتے ہیں۔
یہ کمپاؤنڈ کو فلیٹ حصوں کے لیے مثالی بناتا ہے جو اعلی جہتی درستگی، تھنک واشرز، گسکیٹ، شیمز اور سادہ خالی اجزاء کا مطالبہ کرتے ہیں۔ چونکہ تمام خصوصیات کو ایک ہی جھٹکے میں کاٹ دیا گیا ہے، اس لیے کوئی مجموعی رواداری اسٹیک نہیں ہے چپٹا پن اور ارتکاز اسی جیومیٹری پر جو ترقی پسند ڈائی حاصل کرتا ہے اس سے بہتر ہوتا ہے۔
حد؟ کمپاؤنڈ ڈیز موڑنے یا ڈرائنگ جیسے فارمنگ آپریشن نہیں کر سکتا۔ وہ کٹنگ اور کوائننگ کو سنبھالتے ہیں، لیکن کسی بھی تین پیداوار کی رفتار بھی ترقی پسند ٹولنگ سے نیچے آتی ہے کیونکہ حصوں کو عام طور پر مسلسل پٹی کی ترقی کے بجائے انفرادی خالی خوراک کی ضرورت ہوتی ہے۔ سادہ فلیٹ حصوں کے درمیانی حجم کے لیے جہاں درستگی رفتار سے زیادہ اہمیت رکھتی ہے، کمپاؤنڈ ڈیز کم ٹولنگ لاگت پر مضبوط قیمت فراہم کرتا ہے۔
بڑے یا پیچیدہ جیومیٹریوں کے لیے ٹرانسفر ڈیز
ٹرانسفر ڈائی اسٹیمپنگ عمل کے شروع میں ورک پیس کو پٹی سے الگ کر دیتی ہے۔ ایک مکینیکل ٹرانسفر سسٹم، جو ریلوں، انگلیوں، یا روبوٹک بازوؤں پر مشتمل ہوتا ہے، جسمانی طور پر آزاد حصے کو اسٹیشن سے دوسرے اسٹیشن تک منتقل کرتا ہے۔ ہر اسٹیشن بغیر کسی پٹی کی رکاوٹ کے آزادانہ طور پر کام کرتا ہے۔
وہ آزادی جو ممکن ہے اسے بدل دیتی ہے۔ گہری ڈرائنگ، ملٹی-ڈائریکشنل فارمنگ، اسٹیشنوں کے درمیان جزوی گردش، اور آپریشنز جن کے لیے ورک پیس تک مکمل رسائی کی ضرورت ہوتی ہے، سبھی ممکن ہو جاتے ہیں۔ ٹرانسفر پریس ٹولنگ بڑے حصوں کو ہینڈل کرتی ہے جو صرف ایک تنگ کیریئر پٹی سے منسلک نہیں رہ سکتے ہیں، اجزاء جیسے آٹوموٹو ساختی پینل، گہرے-تیار شدہ مکانات، اور پیچیدہ بنی ہوئی دیواریں۔
جیسا کہ MetalForming میگزین نوٹ کرتا ہے، ٹرانسفر ڈیز سٹرپ-پروگریشن کی رکاوٹ کو مکمل طور پر ختم کر دیتی ہے، مزید مضبوط فارم اور ٹرم پنچز کو فعال کرتی ہے جو ڈائی لائف اور سروس ایبلٹی کو بہتر بناتی ہے۔ مواد کے استعمال میں اکثر بہتری آتی ہے، کیونکہ خالی جگہوں کو پٹی لے آؤٹ کی اجازت سے زیادہ مؤثر طریقے سے بنایا جا سکتا ہے۔ تجارت-سائیکل کی رفتار اور لاگت ہے: منتقلی کے نظام میں مکینیکل پیچیدگی، ہم آہنگی کے تقاضے، اور سٹرپ-فیڈ پروگریسو آپریشنز کے مقابلے میں زیادہ دیکھ بھال کا اضافہ ہوتا ہے۔
نیچے دی گئی جدول تینوں قسم کی سٹیمپنگ ڈیز کو فیصلے کے معیار کے ساتھ ساتھ رکھتا ہے جو پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے سب سے زیادہ اہمیت رکھتے ہیں جو سٹیمپنگ ٹول اور ڈائی آپشنز کا جائزہ لیتے ہیں:
| انتخاب کا معیار | ترقی پسند مرنا | کمپاؤنڈ ڈائی | ٹرانسفر ڈائی |
|---|---|---|---|
| مثالی حصہ سائز | چھوٹے سے درمیانے درجے تک | چھوٹے سے درمیانے (صرف فلیٹ) | درمیانے سے بڑے |
| سالانہ حجم کی حد | 50،000+ یونٹس (قیمت-200,000 سے اوپر بہتر) | 5,000 سے 100,000 یونٹس | 10،000+ اکائیاں (جز کی پیچیدگی کے لحاظ سے جائز) |
| رواداری کی مخصوص حد | +/-0.025 ملی میٹر سے +/-0.10 ملی میٹر | +/-0.01 ملی میٹر سے +/-0.05 ملی میٹر | +/-0.05 ملی میٹر سے +/-0.15 ملی میٹر |
| متعلقہ ٹولنگ لاگت | ہائی (ملٹی-اسٹیشن کی تعمیر) | کم سے اعتدال پسند (سنگل اسٹیشن) | ہائی (ڈائی سیٹ پلس ٹرانسفر سسٹم) |
| سائیکل کی رفتار | بہت زیادہ (100-400+ SPM) | اعتدال پسند (60-150 SPM) | اعتدال پسند (15-80 SPM) |
| تشکیل کی صلاحیت | پیئرس، موڑ، سکہ، اتلی ڈرا | پیئرس، خالی، سکہ (کوئی تشکیل نہیں) | مکمل رینج بشمول گہری ڈرا اور گردش |
| بہترین-استعمال کا منظرنامہ | کثیر-مرحلہ خصوصیات کے ساتھ اعلی-حجم کے درست حصے | فلیٹ خالی جگہوں کو سخت جہتی کنٹرول کی ضرورت ہے۔ | بڑے یا ہندسی طور پر پیچیدہ حصے جن کی غیر محدود تشکیل کی ضرورت ہوتی ہے۔ |
اس موازنہ سے انتخاب کا ایک عملی اصول ابھرتا ہے۔ جوں جوں حجم بڑھتا ہے، ترقی پسند معاشی فاتح بن جاتے ہیں۔ جیسے جیسے حصے کی پیچیدگی بڑھتی ہے، ٹرانسفر ڈائی اسٹیمپنگ فائدہ حاصل کرتی ہے۔ اور جب سادگی ڈیزائن پر حاوی ہو جاتی ہے، تو کمپاؤنڈ ڈائی سٹیمپنگ ٹولنگ کی سرمایہ کاری کے ایک حصے پر درستگی فراہم کرتی ہے۔
حقیقی-دنیا کا فیصلہ شاذ و نادر ہی سیاہ اور سفید ہوتا ہے۔ کچھ سٹیمپرز ہائبرڈ اپروچ چلاتے ہیں: ایک پروگریسو ڈائی ابتدائی خالی کرنے اور چھیدنے کے مراحل کو سنبھالتا ہے، پھر ایک ٹرانسفر سسٹم اس حصے کو سٹیشن بنانے کے ذریعے منتقل کرتا ہے جس کے لیے پٹی-مفت رسائی کی ضرورت ہوتی ہے۔ ڈیز اور سٹیمپنگ کے عمل کو تخلیقی طور پر ملایا جا سکتا ہے جب حصہ اس کا مطالبہ کرتا ہے۔
اس سے قطع نظر کہ ڈائی اور سٹیمپنگ کا طریقہ ایپلی کیشن میں فٹ بیٹھتا ہے، تینوں میں ایک چیلنج مستقل رہتا ہے: پیداوار کی رفتار پر جزوی معیار کو برقرار رکھنا۔ پریس سائیکل جتنی تیز ہوگی، آپریٹرز کو بہاؤ کو پکڑنے میں اتنا ہی کم وقت پڑے گا، اور خودکار نگرانی اتنی ہی اہم ہو جائے گی۔
پروگریسو سٹیمپنگ میں کوالٹی کنٹرول اور مانیٹرنگ
200 یا اس سے زیادہ اسٹروک فی منٹ پر چلنے والا ایک پروگریسو ڈائی پریس ہر 300 ملی سیکنڈ میں ایک مکمل حصہ تیار کرتا ہے۔ اس رفتار سے، ایک بھی ناقابل شناخت غلط خوراک یا پہنا ہوا پنچ ایک منٹ کے اندر سینکڑوں عیب دار حصوں کو پیدا کر سکتا ہے۔ دستی معائنہ صرف جاری نہیں رہ سکتا۔ تیز رفتار پروگریسو ڈائی اسٹیمپنگ خودکار کوالٹی سسٹم کا مطالبہ کرتی ہے جو ریئل ٹائم میں پروسیس ڈرفٹ کا پتہ لگاتے ہیں، نقصان کے مرکبات سے پہلے پریس کو بند کرتے ہیں، اور مسلسل بہتری کے لیے ڈیٹا فراہم کرتے ہیں۔
-ڈائی سینسنگ اور حقیقی-وقت کی نگرانی میں
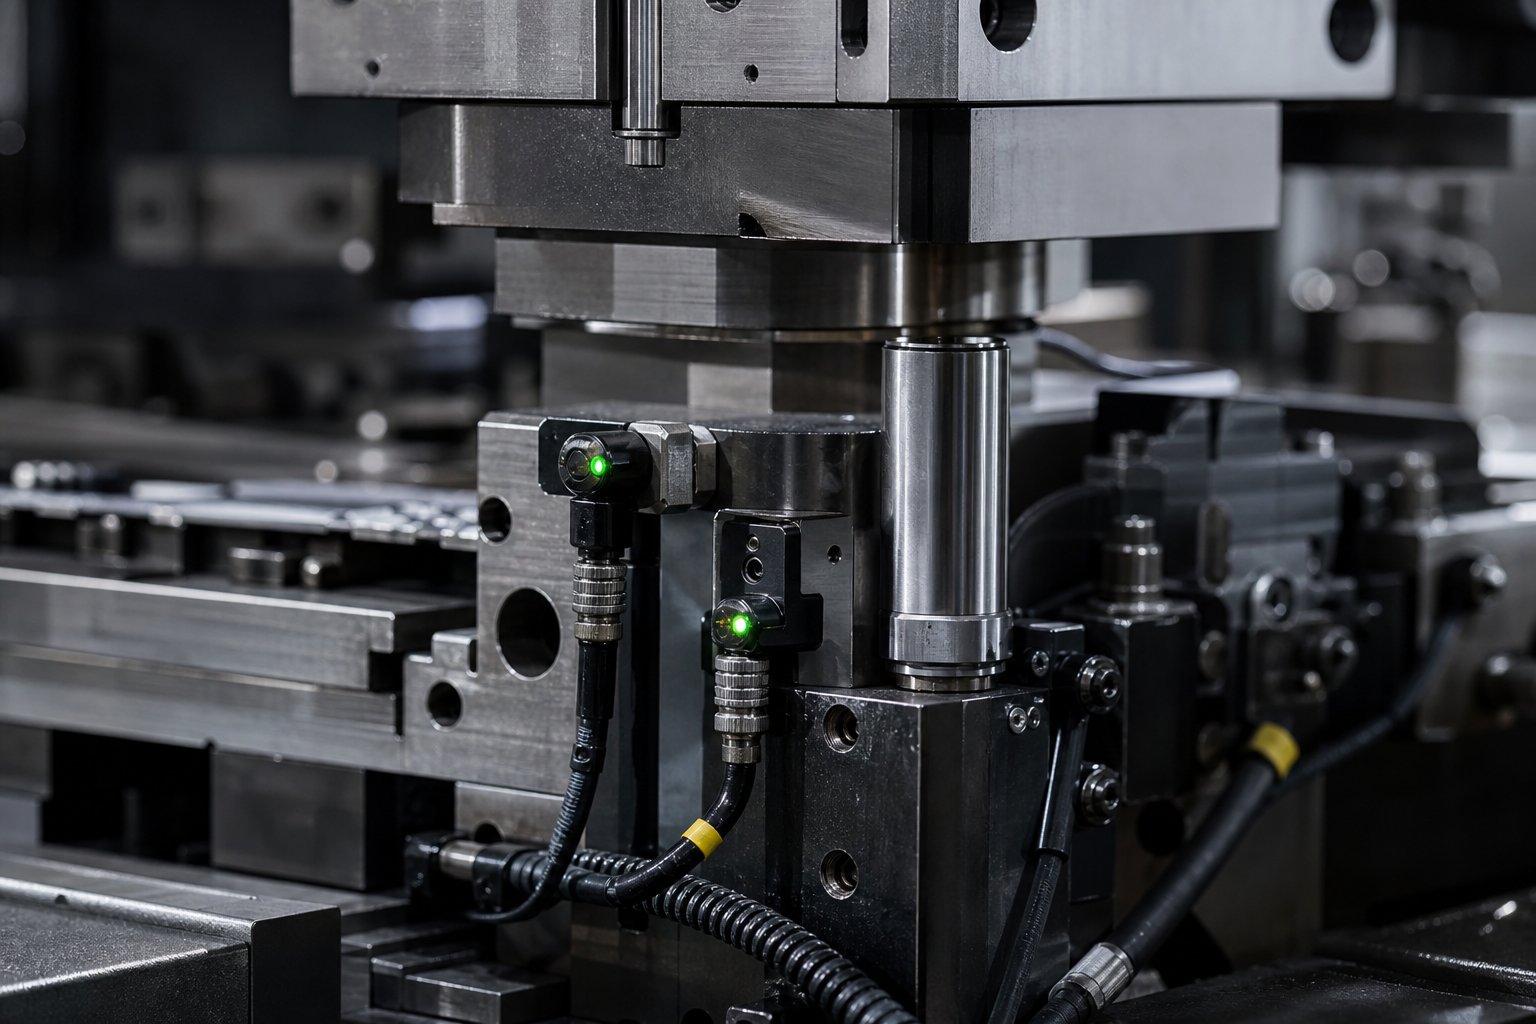
مسائل کو پکڑنے کے لیے سب سے مؤثر جگہ خود ڈائی کے اندر ہے، جہاں کارروائی ہوتی ہے۔ ڈائی سینسرز ٹولنگ اور مواد کے درمیان رابطے کے مقام پر حالات کی نگرانی کرتے ہیں، ایک ہی اسٹروک سائیکل میں اسامانیتاوں کو نشان زد کرتے ہیں۔ جدید ڈائی پروٹیکشن کنٹرولرز ریزولور-بیسڈ ٹائمنگ سگنلز کا استعمال کرتے ہیں جو کرینک شافٹ گھماؤ کے ایک تہائی ڈگری کے لیے درست ہوتے ہیں، جو 10 ملی سیکنڈ سے بھی کم وقت تک چلنے والے واقعات کا پتہ لگانے کے قابل بناتے ہیں۔
پروگریسو سٹیمپنگ مشین میں استعمال ہونے والی عام سینسرز کی اقسام اور ان کے افعال میں شامل ہیں:
- لوڈ سینسر (سٹرین گیج یا ڈائی پلگ):ہر سٹیشن پر یا پریس کالموں میں سٹیمپنگ فورس کی پیمائش کریں۔ اچانک لوڈ اسپائک سلگ پل، ڈبل میٹریل، یا ڈائی کمپوننٹ فریکچر کا اشارہ کرتا ہے۔
- غلط فیڈ سینسر (قربت یا فوٹو الیکٹرک):تصدیق کریں کہ پریس بند ہونے سے پہلے سٹیمپنگ فیڈ نے پٹی کو درست پچ کا فاصلہ بڑھا دیا ہے۔ اگر پٹی چھوٹی یا لمبی ہے، تو کنٹرولر پریس کو روکتا ہے اس سے پہلے کہ پائلٹ غلط طریقے سے مواد کو دوبارہ رجسٹر کرنے کی کوشش کریں-۔
- پارٹ آؤٹ-سینسر (فوٹو الیکٹرک یا قربت):تصدیق کریں کہ تیار شدہ پرزے اور اسکریپ سلگ مکمل طور پر ڈائی سے نکل چکے ہیں۔ ایک حصہ جو سینسر کے سامنے چپک جاتا ہے وہ جام کی نشاندہی کرتا ہے جو اگلے اسٹروک پر ڈائی کریش کا سبب بنتا ہے۔
- سلگ سینسر (ڈائی بٹن کے نیچے قربت):کھینچی ہوئی سلگس کا پتہ لگائیں جو ڈائی اوپننگ کے ذریعے واپس اوپر کھینچے گئے ہیں۔ پٹی اور پنچ چہرے کے درمیان پھنسے ہوئے سلگ ٹول کو فوری نقصان پہنچاتے ہیں۔
- اسٹرائپر پوزیشن سینسرز (ایڈی کرنٹ پروبس):نگرانی کریں کہ آیا اسپرنگ اسٹرائپرز اپنی صحیح اونچائی پر واپس آتے ہیں۔ ایک جھکنے والا سٹرائپر ٹوٹے ہوئے چشمے یا پابند حالت کی نشاندہی کرتا ہے۔
- مواد بکسوا سینسر:فیڈر اور ڈائی انٹری کے درمیان پٹی بکلنگ کا پتہ لگائیں، جو فیڈ کے مسئلے یا کوائل لوپ کے مسئلے کی نشاندہی کرتا ہے جو ڈائی میں پھیل جائے گا۔
ایک اچھی طرح سے-نافذ کردہ ڈائی پروٹیکشن پروگرام تمام ڈائی-ماؤنٹڈ سینسرز کو انفرادی ڈھیلے تاروں کے بجائے ایک سنگل جنکشن باکس اور ماسٹر کیبل کے ذریعے جوڑتا ہے۔ یہ نقطہ نظر سیٹ اپ کے دوران وائرنگ کی خرابیوں کو ختم کرتا ہے اور کیبل کے کام کو روکتا ہے-بار بار کوائلنگ اور ڈھیلے سینسر لیڈز کو کھولنے کی وجہ سے سختی کی ناکامیوں سے۔
سٹیمپ شدہ حصوں کے لیے شماریاتی عمل کا کنٹرول
سینسر شدید ناکامیوں کو پکڑتے ہیں، لیکن بتدریج بڑھے ہوئے کا کیا ہوگا؟ یہ وہ جگہ ہے جہاں شماریاتی عمل کو کنٹرول کرتا ہے۔ ڈائی اسٹیمپنگ مشین کا ہر اسٹروک قابل پیمائش قوت پیدا کرتا ہے، اوراس بوجھ میں تغیرات جہتی تبدیلیوں کے ساتھ براہ راست تعلق رکھتے ہیں۔مہر والے حصے میں۔
جدید لوڈ مانیٹر پروڈکشن رن میں ہر ہٹ کے لیے قوت کی قدریں ذخیرہ کرتے ہیں، حتیٰ کہ پریس کی رفتار 1,000 سٹروک فی منٹ سے زیادہ ہو۔ یہ ڈیٹا X-بار اور سگما کنٹرول چارٹس کو حقیقی وقت میں فیڈ کرتا ہے۔ اوپری اور زیریں کنٹرول کی حدیں نمونے کے اوسط سے جمع یا مائنس تین معیاری انحراف پر سیٹ کی جاتی ہیں، اس لیے سسٹم پریس کو صرف اس وقت روکتا ہے جب عمل حقیقی طور پر اعداد و شمار کے کنٹرول سے باہر نکل جاتا ہے بجائے اس کے کہ عام ہٹ-سے-ہٹ تغیر پر رد عمل ظاہر کرے۔
میں شائع ہونے والی تحقیقجرنل آف مینوفیکچرنگ اینڈ میٹریلز پروسیسنگسٹیمپنگ فورس اور پارٹ جیومیٹری، خاص طور پر موڑنے والے زاویہ اور مجموعی چوڑائی کے درمیان مضبوط غیر-لکیری تعلق کی تصدیق کرتا ہے۔ اس کا مطلب ہے کہ بوجھ کی نگرانی جہتی پیمائش کے لیے ایک پراکسی کے طور پر کام کر سکتی ہے، اس سے پہلے کہ پرزوں کو ورک پیس کے ساتھ جسمانی رابطے کی ضرورت کے بغیر پریس چھوڑنے سے پہلے معیار کے بڑھنے کو پکڑنا۔
جہتی معائنہ کے طریقے
ڈائی سینسنگ میں-اور ایس پی سی حقیقی-وقت کی نگرانی کو ہینڈل کرتے ہیں، لیکن نگرانی کے نظام کی توثیق کے لیے وقتاً فوقتاً جہتی تصدیق ضروری ہے۔ ترقی پسند مہر والے حصوں کے لیے عام معائنہ کے طریقوں میں GD&T کی توثیق کے لیے کوآرڈینیٹ میجرنگ مشینیں (سی ایم ایمز)، پروفائل چیک کے لیے آپٹیکل کمپریٹرز، اور 100 فیصد رفتار سے سطح کے معائنے کے لیے ایگزٹ کنویرز میں مربوط ویژن سسٹم شامل ہیں۔
ان طریقوں کے درمیان تعامل ایک تہہ دار معیار کا نظام بناتا ہے۔ ان-ڈائی سینسرز حادثے سے فوری بچاؤ فراہم کرتے ہیں۔ ایس پی سی چارٹس رن کے دوران عمل کی صلاحیت کو ٹریک کرتے ہیں۔ اور جہتی معائنہ اس بات کی تصدیق کرتا ہے کہ اعداد و شمار کے اشارے اصل حصے کے طول و عرض سے مربوط ہوتے ہیں۔ ایک ساتھ مل کر، وہ ایک ترقی پسند ڈائی پریس کو کم سے کم انسانی مداخلت کے ساتھ لاکھوں مطابقت پذیر پرزے تیار کرنے دیتے ہیں۔
بڑھے کو جلد پکڑنا جزوی معیار کی حفاظت سے زیادہ کرتا ہے۔ یہ براہ راست ڈائی لائف کو بڑھاتا ہے اور اس جھرنے سے ہونے والے نقصان کو روکتا ہے جو اس وقت ہوتا ہے جب ایک پہنا ہوا یا ٹوٹا ہوا جزو ہزاروں اسٹروک کے لیے ناقابل شناخت ہوجاتا ہے۔ مانیٹرنگ ڈسپلن اور ٹولنگ کی لمبی عمر کے درمیان یہ تعلق ترقی پسندوں کے لیے دیکھ بھال کی پوری حکمت عملی کو تشکیل دیتا ہے۔
ڈائی مینٹیننس پریکٹسز اور ملکیت کی کل لاگت
جلدی پکڑنے کے عمل کے بڑھنے سے حصوں اور ٹولنگ دونوں کی حفاظت ہوتی ہے، لیکن نگرانی کا بہترین نظام بھی لباس کو مکمل طور پر ختم نہیں کر سکتا۔ ہر پریس اسٹروک کٹنگ کناروں سے مائکروسکوپک مواد کو ہٹاتا ہے، چشموں کو دباتا ہے، اور گائیڈ سطحوں کو لوڈ کرتا ہے۔ سیکڑوں ہزاروں چکروں سے زیادہ، یہ مجموعی انحطاط اس بات کا تعین کرتا ہے کہ آیا ایک اسٹیمپنگ ڈائی سیٹ قابل پیشن گوئی کارکردگی فراہم کرتا ہے یا غیر منصوبہ بند وقت میں اسپرلز۔ اسٹیمپنگ ڈائی مینٹیننس ایک رد عمل کی مرمت کی سرگرمی نہیں ہے۔ یہ ایک منصوبہ بند، قابل پیمائش نظم و ضبط ہے جو آلے کی زندگی پر آپ کی فی حصہ لاگت کو براہ راست کنٹرول کرتا ہے۔
احتیاطی دیکھ بھال کے نظام الاوقات اور معائنہ کے پوائنٹس
ایک بہترین-کلاس مینٹیننس پروگرام-ایک اصول کے ساتھ شروع ہوتا ہے: ٹول کے ہر شعبے کی شناخت کریں، پیمائش کریں اور اس کا اندازہ لگائیں جو وقت کے ساتھ ساتھ گرے گا۔ جیسا کہبنانے والانوٹ، سب سے زیادہ عام نگرانی یہ فرض کر رہی ہے کہ پہننے کے کچھ حصے جزوی معیار کو متاثر نہیں کرتے ہیں، پھر جب ہٹ کی تعداد دوڑ سے دوسرے دوڑ میں متضاد ہو جاتی ہے تو حیران ہونا۔
پروگریسو ڈائی ٹولنگ کے لیے مؤثر حفاظتی دیکھ بھال کیلنڈر کے وقت کے بجائے اسٹروک کی گنتی سے منسلک دستاویزی شیڈول کی پیروی کرتی ہے۔ کلیدی چوکیوں اور لباس کے اشارے میں شامل ہیں:
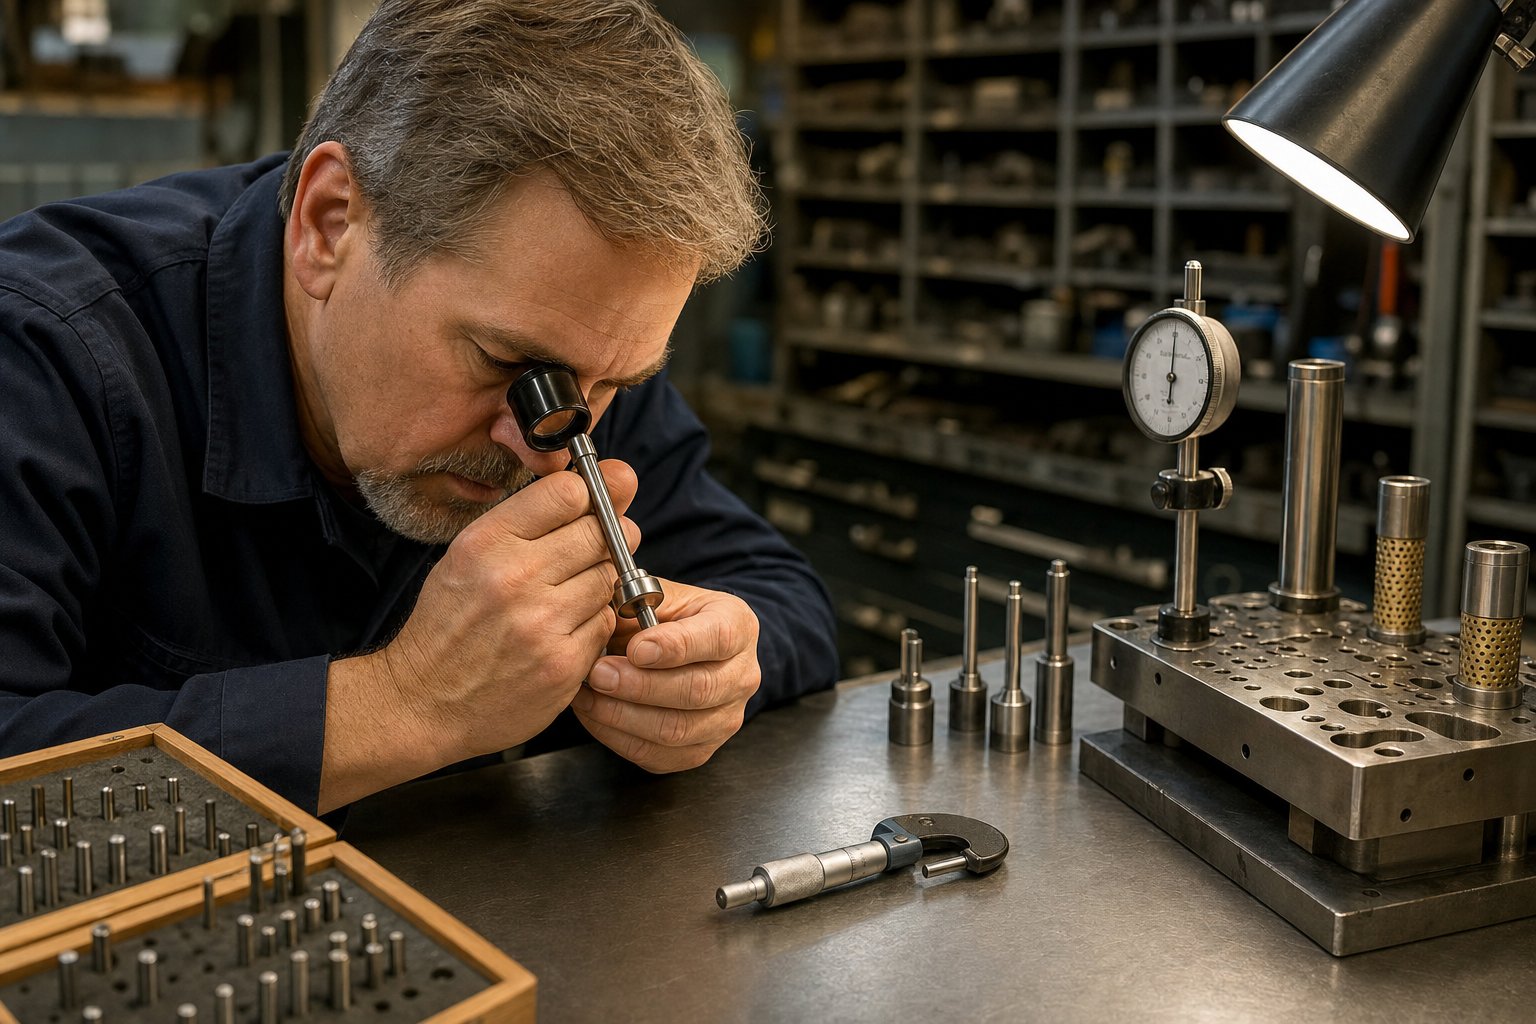
- کٹنگ ایج نفاست: میگنیفیکیشن کے تحت تمام چھیدنے اور خالی کرنے والے پنچوں کا معائنہ کریں۔ مقررہ وقفوں پر نمونے کے حصوں پر گڑ کی اونچائی کی پیمائش کریں۔ مخصوص حد سے آگے بڑھنا بصری شکل سے قطع نظر تیز ہونے کو متحرک کرتا ہے۔
- پائلٹ کی حالت: قطر کے لباس اور ناک کا پروفائل چیک کریں۔ پہنے ہوئے پائلٹ سٹرپ پوزیشننگ ڈرفٹ کی اجازت دیتے ہیں جو تمام ڈاون اسٹریم سٹیشنوں میں مل جاتی ہے۔
- فارم پنچ اور جیومیٹری داخل کریں: پرنٹ رواداری کے خلاف تشکیل دینے والی سطحوں کی پیمائش کریں۔ یہاں تک کہ ایسا پہننا جو کاسمیٹک لگتا ہے موڑ کے زاویوں کو تبدیل کر سکتا ہے یا گہرائیوں کو ابھار سکتا ہے۔
- لفٹر اور اسپرنگ فنکشن: لوڈ ٹیسٹر کے ساتھ سپرنگ فورس کی تصدیق کریں۔ تھکے ہوئے چشمے پٹی کی لفٹ کی اونچائی کو کم کرتے ہیں، جس کی وجہ سے گھسیٹنے کے نشانات ہوتے ہیں اور تیز رفتاری سے کھانا کھلانے کے واقعات ہوتے ہیں۔
- گائیڈ پن اور بشنگ کلیئرنس: اوپری اور نچلے حصے کے درمیان لیٹرل پلے کی پیمائش کریں۔ پہنے ہوئے گائیڈز پنچ-کو-گمراہ کرنے کی اجازت دیتے ہیں جو کنارے کی چٹائی کو تیز کرتا ہے۔
- اسٹرائپر پلیٹ کی ہمواری اور ہم آہنگی: ناہموار لباس کی جانچ کریں جو پٹی کی چوڑائی میں متضاد اتارنے کا دباؤ پیدا کرتا ہے۔
- اسکریپ انخلاء کے راستے: سلگ کی تعمیر کو صاف کریں اور تصدیق کریں کہ انجیکشن چینلز بلا روک ٹوک ہیں۔ پھنسے ہوئے سلگس فوری طور پر مرنے والے نقصان کا سبب بنتے ہیں۔
دستاویزات بھی اتنی ہی اہم ہیں۔ ہر سروس ٹیکنیشن کو ایک ہی معائنہ کے طریقہ کار پر عمل کرنا چاہیے، یکساں طول و عرض کی پیمائش کرنا چاہیے، اور نتائج کو مسلسل ریکارڈ کرنا چاہیے۔ اس معیاری کاری کے بغیر، آپ اپنے دیکھ بھال کے ڈیٹا پر SPC لاگو نہیں کر سکتے یا اگلی سروس کی ضرورت کب پیش آئے گی۔
ری گرائنڈنگ وقفے اور اجزاء کی تبدیلی
ری گرائنڈنگ ایک پروگریسو ٹول اینڈ ڈائی پر سب سے زیادہ بار بار دیکھ بھال کی کارروائی ہے۔ ہر تیز کرنے کا چکر صاف قینچ کے کناروں کو بحال کرنے کے لیے پنچ چہروں اور ڈائی بٹن کی سطحوں کو کاٹنے سے، عام طور پر 0.05 سے 0.15 ملی میٹر مواد کی ایک کنٹرول شدہ مقدار کو ہٹاتا ہے۔ وقفہ کافی حد تک ورک پیس کے مواد پر منحصر ہے: تیز رفتار سٹینلیس سٹیل سٹیمپنگ کے لیے ہر 50,000 سے 100,000 ہٹس کو ری گرائنڈ کرنے کی ضرورت پڑ سکتی ہے، جبکہ نرم پیتل یا تانبے کے مرکب خدمات کے درمیان 300,000 ہٹ یا اس سے زیادہ دوڑ سکتے ہیں۔
burrs کے بصری طور پر واضح ہونے تک انتظار کرنا ایک عام غلطی ہے۔ اس وقت تک، کاٹنے کا بوجھ بڑھ چکا ہے، اتارنے والی قوتیں بڑھ چکی ہیں، اور سلگ-کھنچنے کا خطرہ بڑھ گیا ہے۔ زیادہ تر درست اسٹیمپرز صرف آپریٹر کے فیصلے کی بجائے حقیقی اسٹروک کی گنتی اور گڑ کی اونچائی کی پیمائش کی بنیاد پر تیز کرنے کے نظام الاوقات قائم کرتے ہیں۔
ہر ری گرائنڈنگ سائیکل پنچ کو چھوٹا کرتا ہے۔ ری گرائنڈز کی ایک متعین تعداد کے بعد، پنچ کی لمبائی اس کے کم سے کم فنکشنل جہت سے نیچے آ جاتی ہے اور اسے تبدیل کرنا ضروری ہے۔ پروگریسو کاربائیڈ سٹیمپنگ ڈیز ان متبادل وقفوں کو نمایاں طور پر بڑھا دیتی ہے۔ ہائی-پیئرنگ سٹیشنوں پر کاربائیڈ انسرٹس روایتی D2 ٹول اسٹیل کو پانچ سے دس گنا پیچھے چھوڑ سکتے ہیں، جو تیز کرنے کی فریکوئنسی اور ڈائی کی پروڈکشن لائف کے دوران تبدیلیوں کی کل تعداد دونوں کو کم کر دیتا ہے۔
پنچوں کے علاوہ اجزاء کی تبدیلی میں اسپرنگس، پائلٹ، گائیڈ بشنگ، اور لفٹر اسمبلیاں شامل ہیں۔ ایک دستاویزی دیکھ بھال کا نظام ہر قابل استعمال کے لئے سائیکل شماروں کو ٹریک کرتا ہے اور اس کے بعد کی بجائے ناکامی سے پہلے متبادل کا شیڈول کرتا ہے۔ مقصد صفر غیر منصوبہ بند اسٹاپس ہے۔
وہ عوامل جو مرنے کی عمر کا تعین کرتے ہیں۔
ترقی پسند کو کب تک مرنا چاہیے؟ اس کا جواب ایک ناقص دیکھ بھال والے ٹول پر 200,000 ہٹ سے لے کر 10 ملین سے زیادہ تک ہے جو نظم و ضبط کے ساتھ سروس حاصل کرتا ہے۔ ان نمبروں کے درمیان فرق مٹھی بھر قابل کنٹرول عوامل پر آتا ہے:
- ورک پیس مواد کی سختی:سخت یا زیادہ کھرچنے والی شیٹ مواد کنارے کے لباس کو تیز کرتی ہے اور ہر جزو پر اثر بوجھ کو بڑھاتی ہے۔ ہلکے کاربن اسٹیل کے مقابلے اعلی درجے کے اعلی-طاقت والے اسٹیل سروس کے وقفوں کو مختصر کرتے ہیں۔
- چکنا کرنے کی حکمت عملی:مسلسل، مناسب طریقے سے لگائی جانے والی چکنا رگڑ، گرمی کے بڑھنے اور گیلنگ کو کم کرتی ہے۔ مقامی خشک رابطہ زون، خاص طور پر گہرے سوراخ کرنے والے اسٹیشنوں کے ارد گرد، تیز لباس کا سبب بنتے ہیں یہاں تک کہ جب مجموعی پھسلن کا نظام فعال نظر آتا ہے۔
- رفتار دبائیں:تیز سائیکلنگ فی یونٹ وقت میں زیادہ حرارت پیدا کرتی ہے اور گائیڈز، سٹرائپرز اور کٹنگ کناروں پر متحرک قوتوں کو بڑھاتی ہے۔ تیز رفتار زیادہ بار بار معائنہ کا مطالبہ کرتی ہے اور اکثر پریمیم ٹول اسٹیل یا کوٹنگز کا جواز پیش کرتی ہے۔
- پٹی رہنمائی کی درستگی:پہنے ہوئے گائیڈ ریل یا انحطاط شدہ پائلٹ سسٹمز پس منظر کی پٹی کو حرکت دینے کی اجازت دیتے ہیں اس طرف-مکے لوڈ ہوتے ہیں، غیر مساوی لباس اور وقت سے پہلے چپنگ پیدا کرتے ہیں۔
- ڈائی کنسٹرکشن کلاس:ایک کلاس A ڈائی جو طویل مدتی ترقی پسند اسٹیمپنگ کے لیے بنائی گئی ہے، شروع سے ہی اہم اسٹیشنوں پر سخت انسرٹس، بال-بیئرنگ گائیڈز اور کاربائیڈ کا استعمال کرتی ہے۔ کلاس سی پروٹوٹائپ ڈائی نرم مواد اور آسان تعمیرات کا استعمال کرتی ہے، جس سے ابتدائی لاگت کم ہوتی ہے لیکن ریٹائرمنٹ سے پہلے کل کامیابیاں بہت کم ہوتی ہیں۔
جب ڈائی اپنی معاشی سروس کی زندگی کے اختتام کو پہنچ جاتی ہے، تو فیصلہ دوبارہ تعمیر یا تبدیل ہوجاتا ہے۔ دوبارہ تعمیر اس وقت جائز ہے جب ڈائی جوتے اور مجموعی ڈھانچہ سخت رہے، گائیڈ سسٹم قابل بازیافت ہوں، اور صرف لوکلائزڈ سٹیشن ہی درست نہ ہوں۔ ایک مکمل دوبارہ تعمیر نئے سٹیمپنگ ڈائی سیٹ کی لاگت کے 40 سے 60 فیصد پر پیداواری صلاحیت کو بحال کر سکتی ہے۔ تبدیلی اس وقت بہتر سرمایہ کاری بن جاتی ہے جب متعدد اسٹیشنوں کی سیدھ ختم ہو جاتی ہے، ڈائی شو مستقل طور پر ہٹ جاتا ہے، یا پروڈکٹ ڈیزائن میں تبدیلیوں نے موجودہ پٹی لے آؤٹ کو متروک کر دیا ہوتا ہے۔
پروگریسو ڈائی ٹولنگ کے لیے ملکیت کی کل لاگت انوائس پر قیمت خرید نہیں ہے۔ یہ ہے کہ ابتدائی سرمایہ کاری کے علاوہ ہر ری گرائنڈنگ سائیکل، ہر متبادل کارٹون، غیر منصوبہ بند ڈاؤن ٹائم کا ہر گھنٹہ، اور ہر اسکریپ شدہ حصے کو جو ایک ٹول کے ذریعہ تیار کیا گیا ہے سپلائرز کی طرحYICENاس لائف سائیکل کے نقطہ نظر کو ڈائی ڈیزائن سے لے کر اعلی- والیوم کی پیداوار اور جاری دیکھ بھال کی منصوبہ بندی کے ذریعے مدد کرتے ہوئے، ٹیموں کو صرف سامنے والے نمبر کو بہتر بنانے کے بجائے اس کل لاگت کو کنٹرول کرنے میں مدد فراہم کریں۔
نظم و ضبط کی دیکھ بھال طویل مدتی ترقی پسند اسٹیمپنگ کی معاشیات کو تبدیل کرتی ہے۔ ایک ڈائی جو مستقل، دستاویزی سروس حاصل کرتی ہے پیش گوئی کے مطابق چلتی ہے، موافق پرزے تیار کرتی ہے، اور اپنی مکمل ڈیزائن لائف تک پہنچ جاتی ہے۔ یہ پیشین گوئی بھی وہی ہے جو ایک اچھی طرح سے-منظم شدہ ڈائی پروگرام کو اس سے الگ کرتی ہے جو رد عمل کی مرمت کے درمیان ہوتا ہے، اور یہ نئے ٹولنگ کو سورس کرتے وقت تشخیص کا ایک کلیدی معیار بن جاتا ہے۔
اعلیٰ-حجم کی پیداوار کے لیے پروگریسو سٹیمپنگ ڈیز کا ذریعہ کیسے بنایا جائے۔
متوقع ڈائی پرفارمنس کا انحصار نظم و ضبط کی دیکھ بھال پر ہوتا ہے، لیکن یہ اس سے بھی پہلے شروع ہوتا ہے، اس آلے کو پہلی جگہ بنانے کے لیے صحیح پروگریسو ڈائی مینوفیکچررز کو منتخب کرنے کے ساتھ۔ ڈائی سورسنگ کا فیصلہ ہر بہاو کے نتائج کو شکل دیتا ہے: جزوی معیار، دیکھ بھال کا بوجھ، پیداوار اپ ٹائم، اور پروگرام کی کل لاگت۔ پروگریسو ڈائی اسٹیمپنگ سروسز کا جائزہ لینے والی پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے، چیلنج حقیقی انجینئرنگ کی صلاحیت کو پالش شدہ سیلز ڈیک سے الگ کرنا ہے۔
ڈائی سپلائرز کے لیے کلیدی تشخیص کا معیار
ہر ترقی پسند سٹیمپنگ کمپنی اعلی-حجم کے پروگرام کی مکمل گنجائش کی حمایت نہیں کر سکتی۔ کچھ پروٹو ٹائپ-کلاس ٹولنگ میں مہارت رکھتے ہیں۔ دوسروں کے پاس نقلی وسائل کی کمی ہے یا ڈیلیوری کے بعد ڈائی سروس نہیں کر سکتے۔ درج ذیل معیار قابل شراکت داروں کو ان سے الگ کرتے ہیں جو نیچے کی طرف مسائل پیدا کریں گے۔
- ڈیزائن انجینئرنگ کی صلاحیت:کیا فراہم کنندہ گھر میں مکمل پٹی لے آؤٹ کی اصلاح، اسٹیشن کی ترتیب، اور ٹننج تجزیہ کر سکتا ہے؟ آؤٹ سورس ڈیزائن مواصلاتی خلاء پیدا کرتا ہے اور تکرار کو کم کرتا ہے۔
- نقلی صلاحیتیں:کیا بلڈر سٹیل کو کاٹنے سے پہلے ڈیزائن کی توثیق کرنے کے لیے FEA فارمنگ سمولیشن اور موشن اسٹڈیز کا استعمال کرتا ہے؟ یہ براہ راست آزمائشی تکرار اور وقت کو-پیداوار میں-کم کر دیتا ہے۔
- مواد کی حد:اس بات کا اندازہ کریں کہ آیا فراہم کنندہ نے آپ کے مخصوص مرکب کے ساتھ تجربہ دستاویز کیا ہے۔ کاربن اسٹیل میں تجربہ کار بلڈر کے پاس سٹینلیس یا زیادہ طاقت والے مواد کے لیے ضروری ٹولنگ کی حکمت عملیوں کی کمی ہو سکتی ہے۔
- رواداری کی ضمانت:پوچھیں کہ سپلائر کس طرح جہتی موافقت کی توثیق کرتا ہے۔ قابل پروگریسو ڈائی میٹل اسٹیمپنگ سروسز Cpk اہداف اور SPC ڈیٹا کا حوالہ دیں گی پروڈکشن رنز سے، نہ صرف پرنٹ رواداری کا۔
- بحالی کی حمایت:ایک ڈائی جو سالوں تک چلتی ہے اسے ایک ایسے پارٹنر کی ضرورت ہوتی ہے جو مکمل پروڈکشن لائف سائیکل کے دوران ری گرائنڈنگ، اجزاء کی تبدیلی، اور انجینئرنگ کی تبدیلیوں کی حمایت کرتا ہو۔
- توسیع پذیری:کیا سپلائر آپ کے متوقع حجم کو سنبھال سکتا ہے؟ OEM پروگریسو سٹیمپنگ پروگرام اکثر پائلٹ مقداروں سے لے کر سالانہ لاکھوں حصوں تک پیمانہ کرتے ہیں، اور ڈائی بلڈر کو پہلے دن سے ہی اس رفتار کے لیے ڈیزائن کرنا چاہیے۔
جیسا کہ Eigen Engineering پر زور دیتا ہے، ایک سپلائر کا ٹریک ریکارڈ جس میں ٹولنگ کی لمبی عمر اور فروخت کے بعد ردعمل-کا حوالہ دیا گیا قیمت سے زیادہ اہمیت رکھتا ہے۔ گھر میں-مقدمہ اور توثیق کی سہولیات ایک مضبوط اشارہ ہیں کہ بلڈر شپنگ سے پہلے حقیقت پسندانہ حالات میں ٹولنگ کو ثابت کرتا ہے۔
پیداوار کے تقاضوں سے ڈائی صلاحیتوں کو ملانا
تشخیص کا معیار ایک فریم ورک فراہم کرتا ہے، لیکن اصل فیصلہ فٹ ہونے پر آتا ہے۔ ایک ترقی پسند ڈائی میٹل اسٹیمپنگ پارٹنر کو آپ کے مخصوص پروڈکشن سیاق و سباق کے مطابق ہونا چاہیے: جزوی پیچیدگی، سالانہ حجم، صنعت کی ضروریات، اور معیاری دستاویزات کی توقعات۔
میڈیکل ڈیوائس پروگریسو سٹیمپنگ، مثال کے طور پر، ٹریس ایبلٹی، توثیق شدہ عمل، اور دستاویزات کی سختی کا مطالبہ کرتی ہے جو کہ بہت سے عام مقصد کے سٹیمپرز فراہم نہیں کر سکتے۔ ریگولیٹڈ ماحول کے لیے سورس کرنے والی پروکیورمنٹ ٹیموں کو اس بات کی تصدیق کرنی چاہیے کہ سپلائر ISO-مصدقہ کوالٹی سسٹم کے تحت کام کرتا ہے اور اسے میڈیکل پروگریسو اسٹیمپنگ پروگراموں کی حمایت کرنے کا براہ راست تجربہ ہے جہاں لاٹ کنٹرول اور آڈٹ کی تیاری بنیادی توقعات ہیں۔
اعلی-کمرشل اور آٹوموٹو ایپلی کیشنز کے لیے، ترجیح سائیکل کی رفتار، مواد کے استعمال، اور طویل-لاگت کے استحکام کی طرف بدل جاتی ہے۔ سپلائرز کی طرحYICENقابل توسیع بڑے پیمانے پر پیداوار کے ذریعے پروگریسو ڈائی ڈیزائن سے مکمل لائف سائیکل کی حمایت کریں، پروڈکشن انجینئرز کو ایک واحد-ذریعہ پارٹنرشپ پیش کرتے ہیں جس میں ملٹی-اسٹیشن ٹولنگ، سخت ریپیٹیبلٹی ضروریات، اور وینڈرز کو سوئچ کیے بغیر والیوم ریمپ کا احاطہ کیا جاتا ہے-پروگرام۔
آپ جو بھی ترقی پسند ڈائی اسٹیمپنگ سروسز کا جائزہ لیتے ہیں، اسی طرح کے حجم اور پیچیدگی والے پروگراموں سے حوالہ جات کی درخواست کریں۔ اگر ممکن ہو تو سہولت کا دورہ کریں۔ ان کے آلات کا معائنہ کریں، ان کے معیاری ورک فلو کا مشاہدہ کریں، اور پوچھیں کہ وہ توثیق کے بعد انجینئرنگ کی تبدیلیوں کو کیسے ہینڈل کرتے ہیں۔ جوابات سے پتہ چلتا ہے کہ آیا ایک سپلائر ایک طویل-مدت کا اثاثہ ہوگا یا مختصر-مریض کا سر درد، اور اعلی-حجم پروگریسو ڈائی میٹل اسٹیمپنگ میں، ڈائی کے پیدا کردہ ہر حصے میں امتیازی مرکبات ہیں۔
Progressive Stamping Dies کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو سٹیمپنگ ڈائی کیا ہے اور یہ کیسے کام کرتی ہے؟
ایک پروگریسو اسٹیمپنگ ڈائی ایک سٹیمپنگ پریس میں نصب ایک درست ٹول ہے جو ایک ہی پریس اسٹروک سائیکل میں متعدد ترتیب والے اسٹیشنوں کے ذریعے دھات کی پٹی کو آگے بڑھاتا ہے۔ ہر سٹیشن ایک مخصوص آپریشن کرتا ہے جیسے چھیدنا، موڑنا، سکے بنانا، یا تراشنا۔ پٹی پورے عمل کے دوران ایک کیریئر سے منسلک رہتی ہے، اور ایک مکمل حصہ فائنل کٹ آف اسٹیشن پر الگ ہوجاتا ہے۔ سروو فیڈر ہر اسٹروک کو ایک مقررہ پچ کے فاصلے سے پٹی کو آگے بڑھاتے ہیں، جبکہ پائلٹ پن کسی بھی آپریشن کے شروع ہونے سے پہلے درست رجسٹریشن کو یقینی بناتے ہیں۔ یہ لاکھوں چکروں میں مستقل جہتی درستگی کے ساتھ 100 سے 400+ اسٹروک فی منٹ کی پیداواری شرحوں کی اجازت دیتا ہے۔
2. پروگریسو ڈائی اور ٹرانسفر ڈائی میں کیا فرق ہے؟
پروگریسو ڈیز تمام اسٹیشنوں میں ورک پیس کو کیریئر کی پٹی سے منسلک رکھتی ہے، جس سے وہ بہت تیز رفتار (100-400+ SPM) پر چھوٹے سے درمیانے حصوں کے لیے مثالی بن جاتے ہیں۔ ٹرانسفر ڈیز خالی جگہ کو پٹی سے جلد الگ کرتا ہے اور اسٹیشنوں کے درمیان خالی حصے کو منتقل کرنے کے لیے مکینیکل انگلیوں یا روبوٹک بازوؤں کا استعمال کریں۔ یہ ٹرانسفر ڈیز کو غیر محدود تشکیل دینے کی صلاحیت فراہم کرتا ہے جس میں گہری قرعہ اندازی اور جزوی گردش شامل ہے، جس سے وہ بڑے یا ہندسی طور پر پیچیدہ حصوں کے لیے بہتر طور پر موزوں ہوتے ہیں۔ تاہم، ٹرانسفر ڈیز سائیکل آہستہ (15-80 SPM) اور زیادہ میکانکی پیچیدگی کا حامل ہے۔ پروگریسو ڈائز حجم کے حساب سے رفتار اور فی پارٹ لاگت پر جیت جاتا ہے، جبکہ ٹرانسفر ڈیز پیچیدہ جیومیٹریوں کے لیے لچک پیدا کرنے پر جیت جاتی ہے۔
3. ایک ترقی پسند مہر کتنی دیر تک چلتی ہے؟
ڈائی لائف اسپین ایک ناقص دیکھ بھال والے ٹول پر 200,000 ہٹ سے لے کر 10 ملین سے زیادہ ہٹس تک ہوتی ہے جو نظم و ضبط سے بچاؤ کی دیکھ بھال حاصل کرتا ہے۔ لمبی عمر کو متاثر کرنے والے اہم عوامل میں ورک پیس کے مواد کی سختی، چکنا کرنے کی حکمت عملی، پریس کی رفتار، پٹی کی رہنمائی کی درستگی، اور ڈائی کنسٹرکشن کلاس شامل ہیں۔ کلاس اے ڈیز طویل-پروڈکشن چلانے کے لیے بنائی گئی ہے جو اہم اسٹیشنوں پر سخت داخلوں، بال-بیئرنگ گائیڈز اور کاربائیڈ کا استعمال کرتی ہے۔ طے شدہ اسٹروک پر باقاعدگی سے ری گرائنڈنگ-گنے کے وقفے، بروقت اجزاء کی تبدیلی، اور مناسب چکنا یہ سب قابل استعمال زندگی کو نمایاں طور پر بڑھاتے ہیں۔ اونچے پہننے والے اسٹیشنوں پر کاربائیڈ داخل کرنا روایتی D2 ٹول اسٹیل کو پانچ سے دس گنا تک پیچھے چھوڑ سکتا ہے۔
4. پروگریسو سٹیمپنگ ڈیز کے ساتھ کن مواد پر کارروائی کی جا سکتی ہے؟
پروگریسو ڈیز دھاتوں کی ایک وسیع رینج کو سنبھالتے ہیں جن میں کاربن سٹیل، سٹینلیس سٹیل (301, 304, 316)، ایلومینیم (1100, 3003, 5052)، پیتل (C260, C270) اور تانبا (C110, C102) شامل ہیں۔ ہر مواد منفرد چیلنج پیش کرتا ہے۔ کاربن اسٹیل اچھی فارمیبلٹی اور کم لاگت پیش کرتا ہے لیکن گرم-رولڈ ویریئنٹس ابراساو آکسائیڈ پیمانہ رکھتے ہیں۔ سٹینلیس سٹیل کا کام-آل کی سطحوں کے خلاف سخت اور گل جاتا ہے۔ ایلومینیم تیز رفتاری سے چلتا ہے لیکن چہروں پر کارٹون لگاتا ہے۔ پیتل قدرتی زنک چکنا کرنے کی وجہ سے بخشنے والا ہے۔ ٹول اسٹیل کا انتخاب، سطح کی کوٹنگز، اور چکنا کرنے کی حکمت عملیوں کو ڈائی لائف اور جزوی معیار کو بہتر بنانے کے لیے مخصوص ورک پیس مواد کی بنیاد پر ایڈجسٹ کیا جاتا ہے۔
5. ترقی پسند ڈائی سپلائر کو سورس کرتے وقت مجھے کیا دیکھنا چاہیے؟
چھ بنیادی معیارات پر سپلائرز کا اندازہ کریں: پٹی لے آؤٹ کی اصلاح اور ٹننج تجزیہ کے لیے گھر کے ڈیزائن انجینئرنگ کی صلاحیت میں-، سٹیل کو کاٹنے سے پہلے ڈیزائن کی توثیق کرنے کے لیے FEA سمولیشن کی صلاحیتیں، آپ کے مخصوص الائے اور میٹریل رینج کے ساتھ دستاویزی تجربہ، Cpk کی طرف سے حمایت یافتہ رواداری کی ضمانتیں، SPC کے جاری اہداف اور SPC ریپلیسنگ سپورٹ سمیت اہم ڈیٹا کو تبدیل کرنا۔ حجم ریمپ کو پائلٹ مقداروں سے سالانہ لاکھوں حصوں تک ہینڈل کرنے کی اسکیل ایبلٹی۔ اسی طرح کی پیچیدگی والے پروگراموں سے حوالہ جات کی درخواست کریں، آلات اور معیاری ورک فلو کا معائنہ کرنے کے لیے سہولت پر جائیں، اور تصدیق کریں کہ وہ توثیق کے بعد انجینئرنگ کی تبدیلیوں کی حمایت کر سکتے ہیں۔ YICHEN جیسے سپلائرز ڈائی ڈیزائن سے مکمل-لائف سائیکل پارٹنرشپ کی پیشکش کرتے ہیں جو کہ اعلی- والیوم پروڈکشن اور مینٹیننس پلاننگ کے ذریعے۔


