


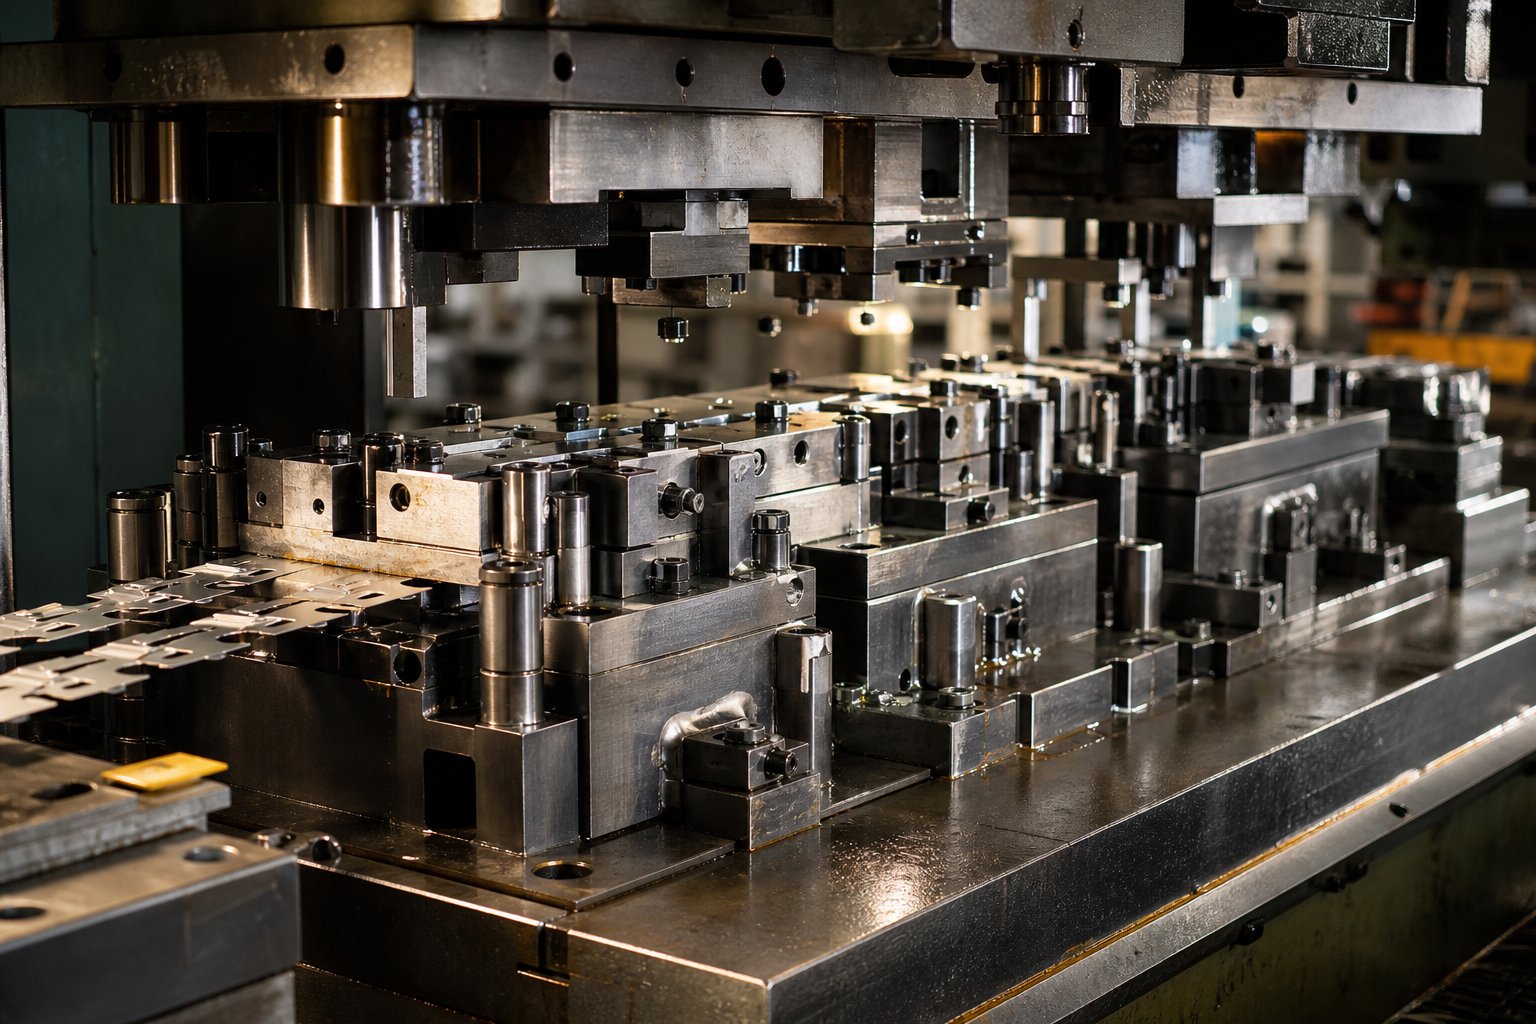
پروگریسو سٹیمپنگ ڈائی ڈیزائن کیا ہے؟
توترقی پسند مرنا کیا ہے؟بالکل؟ پروگریسو ڈائی ایک واحد ٹول ہے جس میں ترتیب سے ترتیب دیے گئے متعدد اسٹیشن ہوتے ہیں، ہر ایک دھات کی پٹی پر ایک مخصوص فارمنگ آپریشن-چھیدنے، خالی کرنے، موڑنے، کوائننگ، یا تراشنے- کو انجام دیتا ہے کیونکہ یہ فی پریس اسٹروک میں ایک پچ لمبائی کو آگے بڑھاتا ہے۔ پٹی ایک کنڈلی سے کھلتی ہے، اسٹیشنوں سے گزرتی ہے، اور ایک تیار شدہ حصہ آخری اسٹیشن پر نکلتا ہے۔ پروگریسو اسٹیمپنگ ڈائی ڈیزائن انجینئرنگ کا وہ ڈسپلن ہے جو اس اسٹیشن کی ترتیب، پٹی کی ترتیب، اور ٹولنگ جیومیٹری کی منصوبہ بندی پر مرکوز ہے لہذا ہر آپریشن کٹ آف ہونے تک پٹی سے ورک پیس کو ہٹائے بغیر آخری حد تک بناتا ہے۔
ایک ایسے حصے کا تصور کریں جس کو چھ سوراخ کرنے کی ضرورت ہے، دو موڑ بنے ہوئے ہیں، اور ایک بیرونی پروفائل تراشنا ہے۔ اس حصے کو الگ الگ مشینوں میں سنبھالنے کے بجائے، ایک پروگریسو ڈائی اس سب کو ایک مسلسل پریس سائیکل میں ہینڈل کرتا ہے۔ یہ پٹی خام مال اور جزوی کیریئر دونوں کے طور پر کام کرتی ہے، جو دستی منتقلی کو ختم کرتی ہے اور سائیکل کے اوقات کو مختصر رکھتی ہے۔
پروگریسو سٹیمپنگ ڈائی ڈیزائن کی تعریف کرنا
اس کے بنیادی طور پر، ترقی پسند ڈائی ڈیزائن ترتیب کے مسئلے کو حل کرتا ہے: آپ کس طرح تیار شدہ حصے کو الگ الگ بنانے کے مراحل میں توڑتے ہیں، ان مراحل کو تمام اسٹیشنوں پر ترتیب دیتے ہیں، اور پٹی کو ہر جگہ مستحکم رکھتے ہیں؟ ہر اسٹیشن ایک کام کرتا ہے-یا متعلقہ ملازمتوں کا ایک چھوٹا گروپ-جب کہ پٹی آگے کی طرف اشارہ کرتی ہے۔ ورک پیس اس وقت تک کیریئر سے منسلک رہتی ہے جب تک کہ آخری اسٹیشن اسے الگ نہ کر دے۔ یہ نقطہ نظر ترقی پسند ڈائی اسٹیمپنگ کو اس رفتار سے پیچیدہ جیومیٹریاں تیار کرنے کی اجازت دیتا ہے جس کا واحد-آپریشن ٹولنگ آسانی سے مماثل نہیں ہوسکتا ہے۔
پروگریسو ڈیز کمپاؤنڈ اور ٹرانسفر ڈیز سے کیسے مختلف ہوتی ہے۔
سٹیمپنگ پروگرام کی منصوبہ بندی کرتے وقت انجینئرز اکثر تین قسموں کا وزن کرتے ہیں۔ فرق اس بات پر آتا ہے کہ ورک پیس کس طرح عمل سے گزرتا ہے اور ہر طریقہ پیچیدگی کی کس سطح کو سپورٹ کرتا ہے۔
| معیار | ترقی پسند مرنا | کمپاؤنڈ ڈائی | ٹرانسفر ڈائی |
|---|---|---|---|
| آپریشنز فی اسٹروک | ایک آپریشن فی اسٹیشن، ایک سے زیادہ اسٹیشن فی اسٹروک | ایک اسٹیشن پر ایک ہی اسٹروک میں متعدد آپریشن | فی اسٹیشن ایک آپریشن، حصہ میکانکی طور پر منتقل کیا گیا۔ |
| جزوی پیچیدگی | اعتدال سے اونچائی (چھیدنا، موڑنے، تشکیل، ڈرائنگ) | کم سے اعتدال پسند (فلیٹ پارٹس، سنگل-پلین کٹس) | ہائی (گہری ڈرا، بڑی شکلیں، پیچیدہ 3D شکلیں) |
| پیداوار کی رفتار | اعلی-مسلسل کوائل فیڈ، کم سے کم ہینڈلنگ | اعتدال پسند-ایک ہی اسٹروک لیکن بڑے حصوں پر آہستہ خارج کرنا | اعتدال پسند-مکینیکل ٹرانسفر سائیکل کے وقت کو بڑھاتا ہے۔ |
| عام حجم کی مناسبیت | درمیانے سے بہت زیادہ والیوم | کم سے درمیانی حجم | درمیانے سے زیادہ والیوم |
کمپاؤنڈ ڈائی اسٹیمپنگ تمام کٹنگ آپریشنز کو ایک ہی پریس اسٹروک میں انجام دیتی ہے، جس سے یہ آسان فلیٹ حصوں جیسے واشر یا الیکٹریکل لیمینیشن کے لیے کارگر ہوتی ہے۔ دوسری طرف، ٹرانسفر ڈیز، سٹرپ سے خالی جگہ کو جلد الگ کریں اور مکینیکل انگلیوں کا استعمال کرتے ہوئے اسے آزاد سٹیشنوں کے درمیان منتقل کریں-جب گہری ڈرائنگ یا بڑے حصے کا سائز پٹی کیری کو ناقابل عمل بنا دیتا ہے۔
کیوں پروگریسو ڈائی ڈیزائن اعلی- والیوم پروڈکشن کے لیے اہمیت رکھتا ہے۔
ترقی پسند ڈائی ٹولنگ کا معاشی معاملہ سیدھا ہے: آپ اسکیل پر ڈرامائی طور پر کم فی-حصہ لاگت کے لئے اعلی پیشگی ٹول لاگت کی تجارت کرتے ہیں۔ چونکہ ایک ہی ڈائی سیٹ کے اندر متعدد آپریشنز ہوتے ہیں، اس لیے آپ مشینوں کے درمیان پارٹ ہینڈلنگ کو ختم کرتے ہیں، لیبر کو کم کرتے ہیں، اور انوینٹری میں-کام کو کم کرتے ہیں-۔ تکرار کی اہلیت سخت رہتی ہے کیونکہ ہر حصہ کنٹرول پریس حالات میں ایک جیسی اسٹیشن کی ترتیب کی پیروی کرتا ہے۔
لاکھوں یا لاکھوں میں سالانہ حجم کو نشانہ بنانے والے پروڈکشن انجینئرز کے لیے، پروگریسو ڈائی اسٹیمپنگ اکثر کم ترین کل لاگت کے راستے کی نمائندگی کرتی ہے-خاص طور پر جب جزوی ڈیزائن مستحکم ہو اور ثانوی کارروائیوں کو مکمل طور پر اس عمل سے باہر نکالا جا سکتا ہے۔
یہ لاگت کا فائدہ، اگرچہ، صرف اس وقت حاصل ہوتا ہے جب حصہ جیومیٹری حقیقت میں عمل کے مطابق ہو۔ ہر شکل استحکام کو کھوئے بغیر دس اسٹیشنوں سے ایک پٹی پر سوار نہیں ہوسکتی ہے-اور یہ تشخیص وہ ہے جہاں زیادہ تر ڈیزائن پروجیکٹ یا تو رفتار حاصل کرتے ہیں یا رک جاتے ہیں۔
حصہ جیومیٹری تجزیہ اور DFM فزیبلٹی
ہرسٹیمپنگ ڈائی ڈیزائن پروجیکٹجزوی پرنٹ کے ساتھ شروع ہوتا ہے-اور اس پرنٹ پر جیومیٹری آپ کو بتاتی ہے کہ ایک ترقی پسند نقطہ نظر اڑ جائے گا یا ناکام ہوگا۔ انجینئر صرف شکل اور اندازہ نہیں دیکھتے۔ وہ اس بات کا تعین کرنے کے لیے ڈیزائن کے لیے مینوفیکچریبلٹی کے معیار کے ایک منظم سیٹ کا اطلاق کرتے ہیں کہ آیا یہ حصہ ایک پٹی پر رہ سکتا ہے، اسٹیشنوں پر صحیح طریقے سے تشکیل دے سکتا ہے، اور مہنگے ثانوی کام کی ضرورت کے بغیر رواداری کو برقرار رکھ سکتا ہے۔
پروگریسو ڈائی مناسبیت کے لیے پارٹ جیومیٹری کا جائزہ لینا
جب آپ سب سے پہلے پروگریسو ڈائی مناسبیت کے لیے پرنٹ کا جائزہ لیتے ہیں، تو آپ مٹھی بھر اہم سوالات پوچھ رہے ہوتے ہیں۔ کیا یہ حصہ استحکام کو کھونے کے بغیر تمام تشکیل کے مراحل میں کیریئر کی پٹی سے منسلک رہ سکتا ہے؟ کیا ڈائی سیکشنز میں ساختی سالمیت کو برقرار رکھنے کے لیے خصوصیات کے درمیان کافی مواد موجود ہے؟ کیا رواداری کو اس سے بڑھ کر کسی چیز کی ضرورت ہے جو-ڈائی آپریشنز میں حاصل کر سکتے ہیں؟
مخصوص DFM معیار اس تشخیص کی رہنمائی کرتا ہے۔ سوراخ کا قطر کم از کم ایک بار مادی موٹائی کا ہونا چاہیے، اور مسخ کو روکنے کے لیے سوراخوں کو کسی بھی کنارے یا تشکیل شدہ خصوصیت سے کم از کم دو گنا مادی موٹائی کا ہونا چاہیے۔ اندرونی موڑ ریڈی کو کریکنگ سے بچنے کے لیے مواد کی موٹائی کے برابر یا اس سے زیادہ ہونے کی ضرورت ہے۔ ہم آہنگی اہمیت رکھتی ہے کیونکہ متوازن حصے پٹی کے ذریعے زیادہ متوقع طور پر ٹریک کرتے ہیں۔ گہرائی کھینچیں-سے-قطر کا تناسب یہ طے کرتا ہے کہ آیا کوئی فارم ایک ہی اسٹیشن میں ہوسکتا ہے یا اسے اسٹیج کرنے کی ضرورت ہے۔ اور موڑنے والے محوروں کے نسبت دانے کی سمت کی سمت فریکچر کے خطرے کو براہ راست متاثر کرتی ہے-رڑھنے والی سمت کے لیے کھڑے موڑ بہترین کارکردگی کا مظاہرہ کرتے ہیں۔
فیچر کمپلیکسیٹی ڈرائیو اسٹیشن کا شمار کیسے کرتی ہے۔
یہ وہ جگہ ہے جہاں میٹل اسٹیمپنگ ڈائی ڈیزائن دلچسپ ہو جاتا ہے۔ آپ کی طرف سے ہر الگ خصوصیت-ہر سوراخ، موڑ، شکل، نشان، یا کٹ آف-ممکنہ طور پر اس کے اپنے اسٹیشن کی ضرورت ہوتی ہے۔ لیکن یہ کوئی آسان نہیں ہے-سے-ایک رشتہ۔
مثال کے طور پر، قریبی-قریب سوراخ ہمیشہ ایک ہی اسٹیشن میں پنچ نہیں کیے جا سکتے۔ اگر دو سوراخ ایک دوسرے کے بہت قریب بیٹھتے ہیں، تو دونوں کو بیک وقت مکے لگانے سے ان کے درمیان ڈائی سیکشن کمزور ہو جاتا ہے اور سلگ کھینچنے یا مکے کے انحراف کا خطرہ ہوتا ہے۔ انہیں دو اسٹیشنوں میں الگ کرنے سے ساختی مسئلہ حل ہوجاتا ہے۔ اسی طرح، چھیدے ہوئے سوراخ سے متصل موڑ کو ترتیب کی دیکھ بھال کی ضرورت ہوتی ہے: آپ پہلے چھیدتے ہیں، پھر بعد میں کسی اسٹیشن میں جھکتے ہیں، کیونکہ تازہ چھید والے سوراخ کے قریب موڑنا سوراخ کی جیومیٹری کو بگاڑ دیتا ہے۔
پیچیدہ حصوں کے لیے، تجربہ کار انجینئر اکثر ایک یا دو میں ڈیزائن کرتے ہیں۔اندھے اسٹیشنوں-مستقبل میں ترمیم کے لیے خالی جگہیں محفوظ ہیں اگر آزمائش کے دوران حصہ جہتی طور پر درست نہیں ہوتا ہے۔ یہ ایک عملی حفاظتی اقدام ہے جو ایک مکمل سٹیمپنگ ڈائی کے مہنگے دوبارہ کام سے گریز کرتا ہے۔
فزیبلٹی ریڈ فلیگ اور ڈیزائن میں ترمیم
ہر حصے کا تعلق ترقی پسند اسٹیمپنگ ڈائی میں نہیں ہے۔ جیومیٹری کی کچھ خصوصیات جلد از جلد پریشانی کا اشارہ دیتی ہیں، اور کسی ڈیزائن پر عمل کرنے سے پہلے انہیں پکڑنے سے وقت اور لاگت کی خاصی بچت ہوتی ہے۔ ان عام سرخ جھنڈوں کو دیکھیں:
- گہرائی سے مادی فارمیبلٹی کی حدوں سے تجاوز کرتا ہے-جب گہرائی کھینچتا ہے-سے-قطر کا تناسب اس سے آگے بڑھ جاتا ہے جو سنگل یا اسٹیجڈ اسٹیشن حاصل کرسکتے ہیں، ٹرانسفر ڈائی اکثر زیادہ مستحکم انتخاب بن جاتا ہے۔
- انتہائی سخت رواداری جو-مرنے کی صلاحیت سے زیادہ ہے، ثانوی پیسنے، مشینی، یا معائنہ کی کارروائیوں کو مجبور کرتی ہے جو رفتار کے فائدہ کی نفی کرتی ہے۔
- غیر متناسب خصوصیات پٹی پر غیر متوازن پس منظر کی قوتیں پیدا کرتی ہیں، جس کے نتیجے میں پٹی گھومتی ہے اور اسٹیشنوں پر ترقی پسند غلط رجسٹریشن ہوتی ہے۔
- اسٹیشن کی کثافت کو محدود کرنے والا موٹا مواد-بھاری گیج اسٹاک بڑے پنچ-سے-ڈائی کلیئرنس، بڑے ڈائی سیکشنز، اور زیادہ ٹنیج کا مطالبہ کرتا ہے، جو سٹیشنوں کو جسمانی طور پر الگ کرتا ہے اور ڈائی کی لمبائی میں اضافہ کرتا ہے۔
- پٹی کی چوڑائی کے لحاظ سے بڑے حصے کا سائز، متعدد تشکیلی مراحل کے ذریعے کیریئر کی برقراری کو غیر مستحکم بناتا ہے۔
جب آپ ان مسائل کو دیکھتے ہیں، تو صحیح اقدام ہمیشہ ترقی پسند تصور کو ترک کرنا نہیں ہے۔ اکثر، جزوی ڈیزائن میں ترمیم کی تجویز کرنا-ایک امدادی نشان شامل کرنا، غیر-نازک رواداری میں نرمی کرنا، خصوصیت کے مقام کو آدھا ملی میٹر تک ایڈجسٹ کرنا-ایک سرحدی حصے کو مکمل طور پر ترقی پسند-ڈائی فرینڈلی میں بدل دیتا ہے۔ بہترین سٹیمپنگ پروگرام DFM کو ایک طرفہ ہینڈ آف کے بجائے پارٹ ڈیزائنر اور ڈائی انجینئر کے درمیان ایک باہمی تعاون کے طور پر دیکھتے ہیں۔
بلاشبہ، فزیبلٹی کی تصدیق صرف پہلا سنگ میل ہے۔ انجینئرنگ کا حقیقی چیلنج اس وقت شروع ہوتا ہے جب آپ اس جیومیٹری کو ایک پٹی لے آؤٹ میں ترجمہ کرتے ہیں-یہ فیصلہ کرتے ہوئے کہ مواد کس طرح بہہ رہا ہے، ہر آپریشن کہاں اترتا ہے، اور اسٹیشنوں کی ترتیب کس طرح ایک ساتھ مل کر ایک مکمل حصہ بناتی ہے اور اس سے پہلے کیا ہوا ہے۔
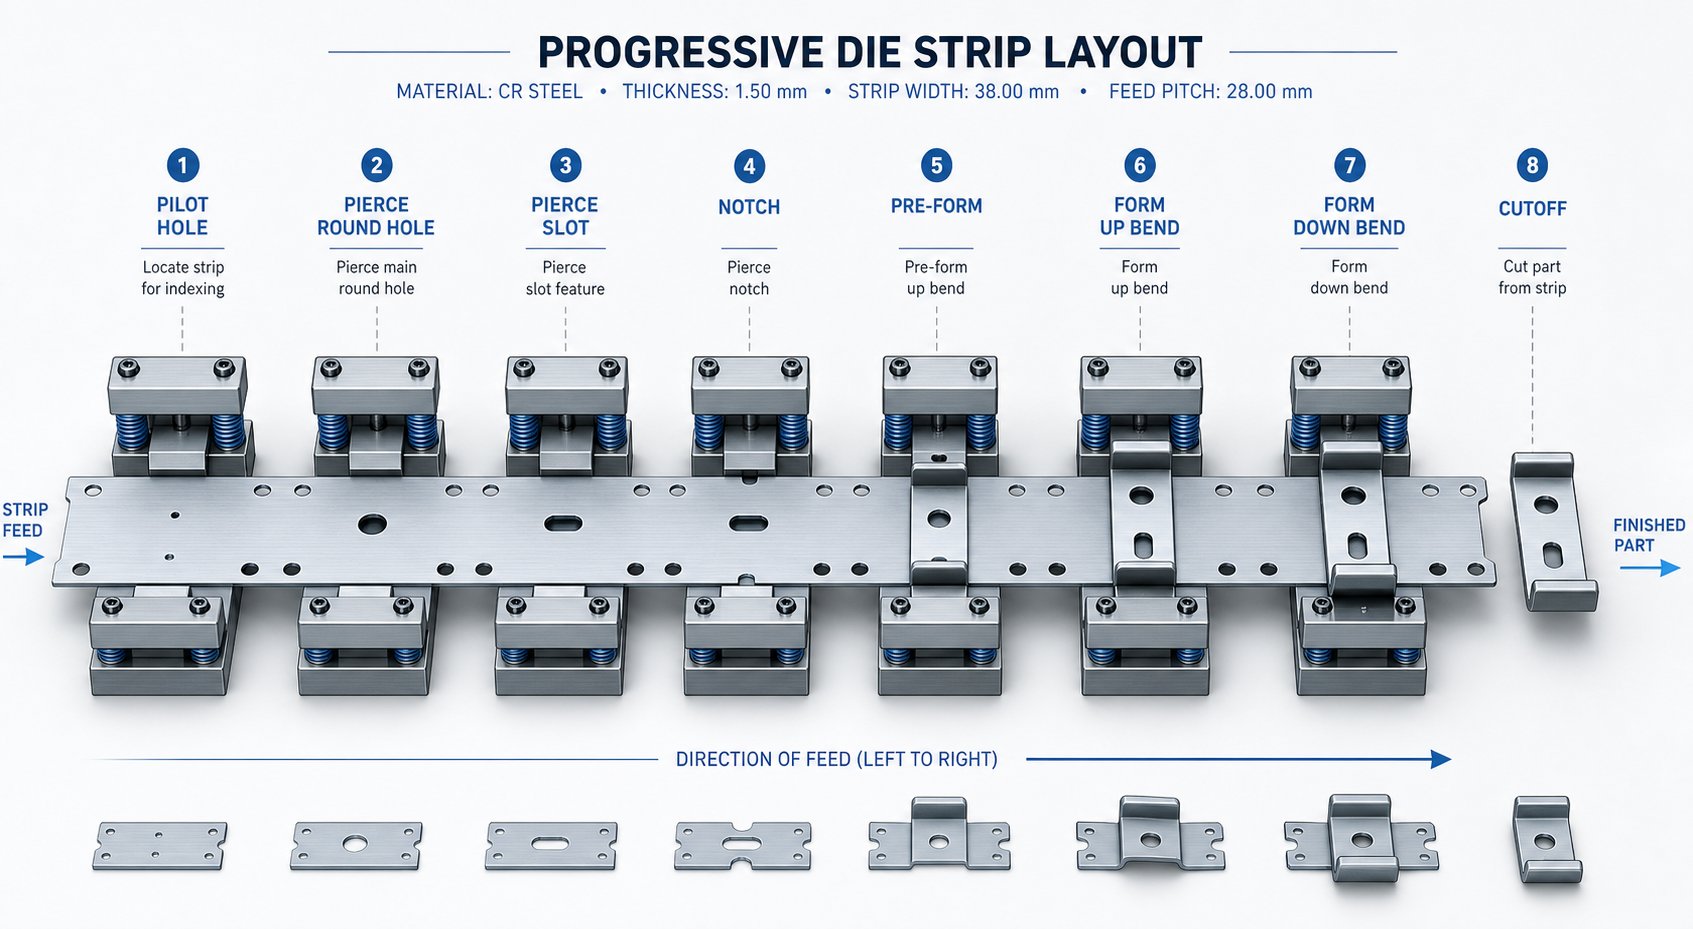
پٹی لے آؤٹ کی ترقی اور اسٹیشن کی ترتیب
پٹی لے آؤٹ وہ جگہ ہے جہاں ایک ترقی پسند ڈائی اسٹیمپنگ کا عمل یا تو اکٹھا ہوتا ہے یا الگ ہوجاتا ہے۔ یہ وہ ماسٹر پلان ہے جو اس بات کی وضاحت کرتا ہے کہ کس طرح کچے کوائل کا سٹاک تیار حصوں میں تبدیل ہوتا ہے-اسٹیشن بہ سٹیشن، سٹروک بہ سٹروک۔ ڈائی سائز، پریس سلیکشن، مواد کی قیمت، اور جہتی درستگی کے بارے میں ہر فیصلہ براہ راست اس ایک دستاویز سے آتا ہے۔ اسے درست کریں، اور آپ کے پاس ایک مستحکم، تیز رفتار-پروڈکشن سسٹم ہے۔ اسے غلط سمجھیں، اور آپ تعمیر کے ہر بہاو والے مرحلے میں مسائل کا پیچھا کریں گے۔
پٹی لے آؤٹ کے بنیادی اصول اور مواد کا استعمال
تین نمبر سب سے بنیادی سطح پر پٹی کے لے آؤٹ کی وضاحت کرتے ہیں: پٹی کی چوڑائی، پچ (فاصلہ فی اسٹروک کے آگے بڑھتا ہے)، اور مواد کے استعمال کا فیصد۔ انجینئرز فیڈ ڈائریکشن میں حصے کی زیادہ سے زیادہ جہت، نیز ایک یا دونوں طرف کیریئر میٹریل، نیز حصے کے کنارے اور پٹی کے کنارے کے درمیان پل کی کم از کم چوڑائی شامل کرکے پٹی کی چوڑائی کا تعین کرتے ہیں۔ اےعام اصولپل کی کم از کم موٹائی کو 1.25 سے 1.5 گنا مواد کی موٹائی پر سیٹ کرتا ہے- مواد کو محفوظ رکھنے کے لیے کافی پتلا، اتنا موٹا ہے کہ اسکریپ کو مروڑنے اور ڈائی کو جام ہونے سے روک سکے۔
پچ کا حساب اسی طرح کیا جاتا ہے: فیڈ سمت میں حصے کی لمبائی کے علاوہ لگاتار حصوں کے درمیان پل۔ اچھی طرح سے ڈیزائن کردہ پروگریسو ڈائی ٹولنگ کا ہدف 75% سے زیادہ مواد کا استعمال ہے، یعنی کوائل کا ایک چوتھائی سے بھی کم حصہ سکریپ بن جاتا ہے۔ اس ہدف کو حاصل کرنے کا مطلب اکثر اینگولر نیسٹنگ، ملٹی{- قطار کی ترتیب کا جائزہ لینا، یا خالی پروفائلز کے درمیان خلا کو بند کرنے کے لیے پٹی پر حصے کی سمت بندی کرنا ہے۔
اناج کی سمت ایک اور رکاوٹ کا اضافہ کرتی ہے۔ دھاتی پٹی کی رولنگ سمت ہوتی ہے، اور دانے کے متوازی موڑ پر ٹوٹنے کا زیادہ خطرہ ہوتا ہے۔ جہاں بھی ممکن ہو، لے آؤٹ اہم موڑ کے محوروں کو دانوں کی سمت کی طرف کھڑا کرتا ہے۔ جب ایک حصہ متعدد سمتوں میں موڑتا ہے، تو آپ اناج کی موافقت کے لیے انتہائی شدید موڑ یا سخت ترین رداس کو ترجیح دیتے ہیں۔
اسٹیشن کی ترتیب منطق اور آپریشن آرڈر
آپریشن کی ترتیب اتنی اہمیت کیوں رکھتی ہے؟ کیونکہ غلط ترتیب میں دھات کی تشکیل سابق سٹیشنوں میں مکمل ہونے والی خصوصیات کو بگاڑ دیتی ہے۔ ایک درست سوراخ کو پنچ کرنے کا تصور کریں اور پھر فلینج کو اس کے بالکل ساتھ موڑیں-موڑ مواد کو پھیلاتا ہے اور اس سوراخ کو گول سے باہر نکال دیتا ہے۔ کارروائیوں کو صحیح طریقے سے ترتیب دیں (پہلے چھیدیں، پھر نیچے کی طرف موڑیں)، اور آپ مسخ سے مکمل طور پر بچتے ہیں۔
پروگریسو ڈیز میں کثیر خصوصیت والے حصے کے لیے ایک عام اسٹیشن ترتیب اس منطق کی پیروی کرتی ہے:
- پائلٹ ہولز اور کیریئر نوچز-پہلے اسٹروک سے رجسٹریشن اور سٹرپ ٹریکنگ قائم کرتے ہیں
- اندرونی چھیدنے-تمام سوراخوں اور سلاٹوں کو پنچ کریں جب کہ پٹی ابھی بھی چپٹی ہے، اس سے پہلے کہ کوئی بھی تشکیل آس پاس کے مواد کو بگاڑ دے
- لانس اور فارم آپریشنز-جزوی کٹ جو ٹیب یا لوور بناتے ہیں، اس کے بعد ابتدائی موڑیں
- ڈرائنگ آپریشنز-گہری شکلیں جو مواد کو کھینچتی ہیں، اگر گہرائی کی ضرورت ہو تو ایک سے زیادہ اسٹیشنوں پر اسٹیج کیا جاتا ہے۔
- آخری ٹرم اور کٹ آف-بڑے آخری آپریشن کے طور پر تیار شدہ حصے کو کیریئر سے الگ کریں
کٹ آف ہمیشہ آخری ہوتا ہے کیونکہ کیریئر کی پٹی کو جسمانی طور پر ہر پچھلے اسٹیشن کے ذریعے اس حصے کو پکڑنا چاہیے۔ پائلٹ ہولز پہلے آتے ہیں کیونکہ اس کے بعد کا ہر اسٹیشن پٹی کو درست طریقے سے رجسٹر کرنے کے لیے پائلٹوں پر انحصار کرتا ہے۔ یہ صوابدیدی نہیں ہے-یہ انجینئرنگ کی منطق ہے جو اسٹیج ٹولنگ کے آٹھ، دس، یا بیس اسٹیشنوں پر بھی پوزیشنی رواداری کو مضبوط رکھتی ہے۔
پٹی کے اس پار فورسز کو متوازن کرنا
یہاں ایک عنصر ہے جسے بہت سے انجینئر ترتیب کی ترقی کے دوران نظر انداز کرتے ہیں: قوت توازن۔ ہر چھیدنے والا پنچ، ہر تشکیل دینے والا اسٹیشن، اور ہر خالی آپریشن پٹی کی چوڑائی میں ایک مخصوص جگہ پر قوت پیدا کرتا ہے۔ اگر وہ قوتیں ایک طرف مرتکز ہوتی ہیں، تو پریس سلائیڈ ٹپس بعد میں-غیر مساوی لباس، پنچ کی غلط ترتیب، اور تیز رفتاری کے انحطاط کا باعث بنتی ہے۔
میٹل فارمنگ میگزیناسے "ٹپنگ لمحے" کے مسئلے کے طور پر بیان کرتا ہے: آپ ہر اسٹیشن کی قوت کا حساب لگاتے ہیں اور اسے پریس سینٹر لائن سے اس کے فاصلے سے ضرب دیتے ہیں۔ ان لمحات کا مجموعہ صفر تک پہنچنا چاہیے۔ جب ایسا نہیں ہوتا ہے تو، ڈائی ڈیزائنر پریس سلائیڈ کی نسبت پٹی لے آؤٹ کو آف-مرکز میں منتقل کر سکتا ہے، یا طاقت کی چوٹیوں کو لڑکھڑانے اور عدم توازن کو کم کرنے کے لیے پنچوں کو منتخب کرنے کے لیے شیئر اینگل لگا سکتا ہے۔
غیر متناسب حصے اس کو خاص طور پر مشکل بناتے ہیں۔ ایک طرف کلسٹرڈ خصوصیات کے ساتھ ایک حصہ قدرتی طور پر غیر متوازن کاٹنے والی قوتیں پیدا کرتا ہے۔ حلوں میں پٹی کی سنٹرلائن (ایک دوہری-قطار الٹی لے آؤٹ پر عکس والے دو حصوں کو چلانا)، لائٹ سائیڈ پر ایکولائزیشن پنچ کے ساتھ ڈمی اسٹیشنوں کو شامل کرنا، یا ایک دوسرے کے مقابل بھاری-کاٹ آپریشنز کو حکمت عملی سے ترتیب دینا شامل ہیں۔ مقصد ہمیشہ ایک ہی ہوتا ہے: پس منظر کی قوتوں کو متوازن رکھیں تاکہ پٹی سیدھی ہو اور ڈائی وقت سے پہلے پہننے کے بغیر چل سکے۔
سٹرپ لے آؤٹ لاک کے ساتھ-اسٹیشنوں کو ترتیب دیا گیا، مواد کے استعمال کو بہتر بنایا گیا، قوتیں متوازن-اگلا اہم متغیر یہ ہے کہ ڈائی خود مواد کے ساتھ کیسے تعامل کرتی ہے۔ مختلف مرکبات بنیادی طور پر مختلف کلیئرنس، دباؤ، اور معاوضے کی حکمت عملیوں کا مطالبہ کرتے ہیں جو ٹولنگ کو اندر سے نئی شکل دیتے ہیں۔
ڈائی کلیئرنس اور میٹریل-مخصوص ڈیزائن ایڈجسٹمنٹ
ایک مکمل ترتیب والی پٹی لے آؤٹ کا کوئی مطلب نہیں ہے اگر آپ جس مواد کو کاٹ رہے ہیں اس کے لیے پنچ-ٹو-کلیئرنس غلط ہے۔ کلیئرنس-پنچ کے کٹنگ ایج اور ڈائی بٹن کے کٹنگ ایج کے درمیان کا فاصلہ، جس کا اظہار فی سائیڈ اسٹاک موٹائی کے فیصد کے طور پر کیا جاتا ہے-کنٹرول کرتا ہے کنارے کے معیار، ٹول لائف، اور یہاں تک کہ چاہے سلگس ڈائی میں رہیں یا ویکیوم میں رہیں-مکرانے والے پن تک بیک اپ رہیں۔ پھر بھی کلیئرنس ایک عالمگیر نمبر نہیں ہے۔ یہ ڈائی سطح پر بیٹھے ہوئے کھوٹ کی بنیاد پر نمایاں طور پر تبدیل ہوتا ہے۔
ڈائی کلیئرنس سلیکشن اور ایج کوالٹی پر اس کا اثر
جب ایک پنچ مواد میں داخل ہوتا ہے، تو یہ چاقو کی طرح صاف نہیں کٹتا۔ یہ پنچ ایج اور ڈائی ایج دونوں سے فریکچر شروع کرتا ہے۔ درست کلیئرنس اس بات کو یقینی بناتا ہے کہ وہ فریکچر لائنیں درمیان میں ملتی ہیں، جس سے کلین شیئر بینڈ اور کم سے کم گڑبڑ کے ساتھ پارٹ ایج تیار ہوتا ہے۔ بہت سخت، اور آپ کو ثانوی کٹائی حاصل ہوتی ہے-دوہری-کٹ ظاہری-کے ساتھ ساتھ ڈرامائی طور پر زیادہ پنچ فورسز اور تیز ٹول پہننے کے ساتھ۔ بہت زیادہ ڈھیلا، اور حصے کے کنارے پر ضرورت سے زیادہ رول اوور اور گڑ بن جاتے ہیں، نیز سلگ پنچ کے ساتھ جھک سکتا ہے اور پیچھے کو کھینچ سکتا ہے۔
صنعت کا عمومی اصول ہر طرف مواد کی موٹائی کے تقریباً 10% سے شروع ہوتا ہے، لیکن تحقیق سے پتہ چلتا ہے کہ بعض مواد کے لیے 11-20% تک بڑھنے سے کنارے کے معیار کو معنی خیز طور پر گرائے بغیر ٹولنگ کی زندگی میں نمایاں طور پر توسیع ہوتی ہے۔ اصل جواب مواد کی قسم اور سختی پر منحصر ہے۔ یہاں یہ ہے کہ تجربہ کار میٹل اسٹیمپنگ ڈائی انجینئرز عام طور پر بتاتے ہیں:
| ورک پیس کا مواد | کلیئرنس فی سائیڈ (نرم/ اینیلڈ) | کلیئرنس فی سائیڈ (سخت/ محنت-سخت) |
|---|---|---|
| ایلومینیم | 10% | 20% |
| پیتل/ کاپر | 6% | 15% |
| ہلکا سٹیل (کم-کاربن) | 10% | 12% |
| سٹینلیس سٹیل | 15% | 20% |
| ہائی-طاقت کا اسٹیل (HSLA/AHSS) | 18% | 20%+ |
رینج پر توجہ دیں۔ ایلومینیم پروگریسو سٹیمپنگ ایپلی کیشنز نرم مزاج میں سخت کلیئرنس کے ساتھ دور ہو سکتی ہیں کیونکہ ایلومینیم کم کینچی کے دباؤ میں صاف طور پر ٹوٹ جاتا ہے۔ پیتل کی پروگریسو سٹیمپنگ اور پروگریسو سٹیمپنگ تانبے کے پرزے کسی بھی عام مواد کی سخت ترین کلیئرنس کا استعمال کرتے ہیں-اینیلڈ حالات میں 6% فی سائیڈ سے کم-کیونکہ تانبے کے مرکب کم سے کم فریکچر کے پھیلاؤ کے ساتھ قینچتے ہیں اور بہترین کنارہ ختم کرتے ہیں۔ کاربن سٹیل پروگریسو سٹیمپنگ درمیانی زمین میں بیٹھتی ہے، جبکہ سٹینلیس اور اعلی-قوت کے درجات اپنی اعلیٰ کٹنگ مزاحمت کو منظم کرنے کے لیے سپیکٹرم کے چوڑے سرے کی طرف دھکیلتے ہیں۔
کلیئرنس کے انتخاب کا ایک نظر انداز نتیجہ: سلگ برقرار رکھنا۔ سخت کلیئرنس ایک سلگ بناتا ہے جو ڈائی بٹن میں آسانی سے فٹ بیٹھتا ہے، جو درحقیقت اسے جگہ پر رکھنے میں مدد کرتا ہے۔ کلیئرنس کو کھولیں، اور سلگس جیب میں ڈھیلے بیٹھتے ہیں، جس سے یہ خطرہ بڑھ جاتا ہے کہ وہ پنچ کے چہرے پر واپس چلیں گے۔ ڈیزائنرز اس کا مقابلہ سلگ برقرار رکھنے کی خصوصیات-ڈائی بٹن کی دیواروں یا کٹنگ سطح کے نیچے ویکیوم چینلز میں کونیی ریلیف کے ساتھ کرتے ہیں۔
سٹینلیس سٹیل اور اعلی-طاقت کے مرکب کے لیے ڈیزائننگ
سٹینلیس سٹیل پروگریسو سٹیمپنگ انجینئرنگ کے چیلنجز کا ایک الگ سیٹ پیش کرتا ہے جو ڈائی کے ہر پہلو سے متاثر ہوتا ہے۔ مادی کام-بنانے کے دوران تیزی سے سخت ہو جاتا ہے، یعنی ہر ایک لگاتار ہٹ بگڑے ہوئے علاقے کے ارد گرد زون کی طاقت کو قدرے بڑھاتا ہے۔ پنچ فورس 40-60% مساوی-موٹائی ہلکے اسٹیل سے زیادہ چلتی ہے۔ ٹول پہننے کی رفتار تیز ہوتی ہے-خاص طور پر چھیدنے والے پنچوں پر جو کام کے سخت کنارے والے زون سے بار بار رابطہ کرتے ہیں۔
سٹینلیس اور اے ایچ ایس ایس گریڈز میں ترقی پسند دھاتی سٹیمپنگ کے لیے ڈیزائن کے انسداد کے اقدامات میں شامل ہیں:
- کاٹنے کی قوت کو کم کرنے اور گیلنگ میں تاخیر کے لیے ڈائی کلیئرنس میں اضافہ (15-20%+ فی طرف)
- کام سے بڑھی ہوئی سٹرپنگ فورس کے خلاف مثبت پٹی کنٹرول کو یقینی بنانے کے لیے بھاری اسٹرائپر سپرنگ پریشر-مکے کو پکڑنے والے سخت مواد
- کاربائیڈ یا PM ٹول اسٹیل کے داخلے پنچوں اور ڈائی بٹنوں کے لیے ہائی-پہننے والے اسٹیشنوں میں، روایتی D2 کی جگہ لے کر جہاں پروڈکشن والیوم لاگت کا جواز پیش کرتے ہیں۔
- سٹینلیس ایپلی کیشنز میں چپکنے والے لباس اور گیلنگ کو کم کرنے کے لیے پنچوں پر سرفیس کوٹنگز (TiN، TiCN، یا AlCrN)
- سٹیشن کی کثافت میں کمی-اسپیسنگ سٹیشنز کے علاوہ بڑے ڈائی سیکشنز کو ایڈجسٹ کرنے کے لیے اور بھاری بیک اپ پلیٹوں کی ضرورت ہے جو زیادہ کاٹنے والی قوتوں کے خلاف مزاحمت کرنے کے لیے درکار ہیں
خالص اثر؟ 304 سٹینلیس سٹیل کے لیے ڈیزائن کیا گیا ایک پروگریسو ڈائی جسمانی طور پر بڑا ہو گا، زیادہ ٹن وزن کی ضرورت ہو گی، اور ہلکے سٹیل میں اسی حصے جیومیٹری کے لیے بنائے گئے ایک سے زیادہ بار بار دیکھ بھال کا مطالبہ کرے گا۔ یہ معمولی ایڈجسٹمنٹ نہیں ہیں-یہ بنیادی طور پر ڈائی کو نئی شکل دیتے ہیں۔
مواد کے لحاظ سے سپرنگ بیک معاوضہ کی حکمت عملی
ہر دھات جہاں ٹھہرتی ہے اس سے تھوڑا آگے جھک جاتی ہے۔ جب پنچ پیچھے ہٹتا ہے، تو ورک پیس واپس اپنی اصل فلیٹ حالت کی طرف بڑھتا ہے جس کی مقدار لچکدار ماڈیولس اور پیداواری طاقت کے تناسب سے طے ہوتی ہے۔ اعلی-مضبوطی والے مواد زیادہ واپس آتے ہیں کیونکہ ان کی سختی کی نسبت زیادہ پیداوار کی طاقت ہوتی ہے۔ ایلومینیم اسپرنگ مطلق شرائط میں کم واپس آتا ہے لیکن مشکل ہے کیونکہ اس کے نچلے ماڈیولس کا مطلب ہے کہ ایلسٹک ریکوری فی صد مصر کے غصے میں غیر متوقع ہو سکتا ہے۔
انجینئر تین بنیادی حکمت عملیوں کا استعمال کرتے ہوئے معاوضہ دیتے ہیں:
- اوور بینڈنگ-ٹارگٹ اینگل سے آگے موڑنے کے لیے پنچ جیومیٹری کو ڈیزائن کرنا تاکہ حصہ برائے نام پر واپس آ جائے۔ اعلی طاقت والے اسٹیل میں 90-ڈگری موڑ کی ضرورت والے حصے کے لیے الائے کے ناپے گئے اسپرنگ بیک پر منحصر ہو کر 87 یا 85 ڈگری پر پنچ گراؤنڈ کی ضرورت پڑ سکتی ہے۔
- باٹمنگ (بینڈ زون کا نقشہ بنانا)-موڑی کے اوپری حصے پر اس کی پوری موٹائی کے ذریعے پلاسٹک کی شکل میں مواد کو درست کرنے کے لیے کافی ٹنیج لگانا، جس سے لچکدار بحالی کی تہہ ختم ہو جاتی ہے۔ یہ کاربن اسٹیل پروگریسو سٹیمپنگ کے لیے اچھی طرح کام کرتا ہے لیکن اس کے لیے نمایاں طور پر زیادہ پریس فورس کی ضرورت ہوتی ہے۔
- متعدد اسٹیشنوں پر موڑتے ہوئے قدم-دو یا تین انکریمنٹ میں 90-ڈگری موڑ لیتے ہوئے، ہر مرحلہ قدرے زیادہ جھکاؤ کے ساتھ۔ یہ تشکیل دینے والے تناؤ کو تقسیم کرتا ہے اور اعلی کام کی شرح کے ساتھ مواد میں زیادہ متوقع نتائج پیدا کرتا ہے۔
ہلکے اسٹیل اور پیتل کے لیے، تجرباتی معاوضے کے اصول جو کئی دہائیوں سے دکان کے-فرش کے تجربے میں جمع ہوتے ہیں عام طور پر درست نتائج دیتے ہیں۔ آپ 1-3 ڈگری کو زیادہ موڑتے ہیں اور آپ قریب ہیں۔ لیکن سٹینلیس سٹیل، AHSS گریڈز، اور اعلی-طاقت والے ایلومینیم مرکبات کے لیے، وہ اصول ٹوٹ جاتے ہیں۔ اسپرنگ بیک مادی لاٹ تغیرات کے لیے غیر خطی اور حساس ہو جاتا ہے۔ یہ وہ جگہ ہے جہاں سمولیشن سافٹ ویئر بنانے سے اس کے کیپ-FEA-کی بنیاد پر ماڈلز حاصل ہوتے ہیں جو کہ ہینڈ بک کے تخمینے کی بجائے حقیقی تناؤ کے منحنی خطوط پر مبنی اسپرنگ بیک کی پیش گوئی کرتے ہیں۔
عملی راستہ: مواد کا انتخاب صرف یہ تبدیل نہیں کرتا ہے کہ آپ سروس سینٹر سے کس مرکب کا آرڈر دیتے ہیں۔ یہ کلیئرنس، پریس ٹنیج، ٹول میٹریل، موڑ معاوضہ، اور دیکھ بھال کے وقفوں کو پوری ڈائی میں تبدیل کرتا ہے۔ اور یہ مادی اثر و رسوخ کاٹنے اور تشکیل دینے سے آگے بڑھتا ہے-یہ براہ راست اثر انداز ہوتا ہے کہ کس طرح پٹی کو لے جانے، رہنمائی اور ایک اسٹیشن سے دوسرے اسٹیشن تک رجسٹر کیا جاتا ہے۔
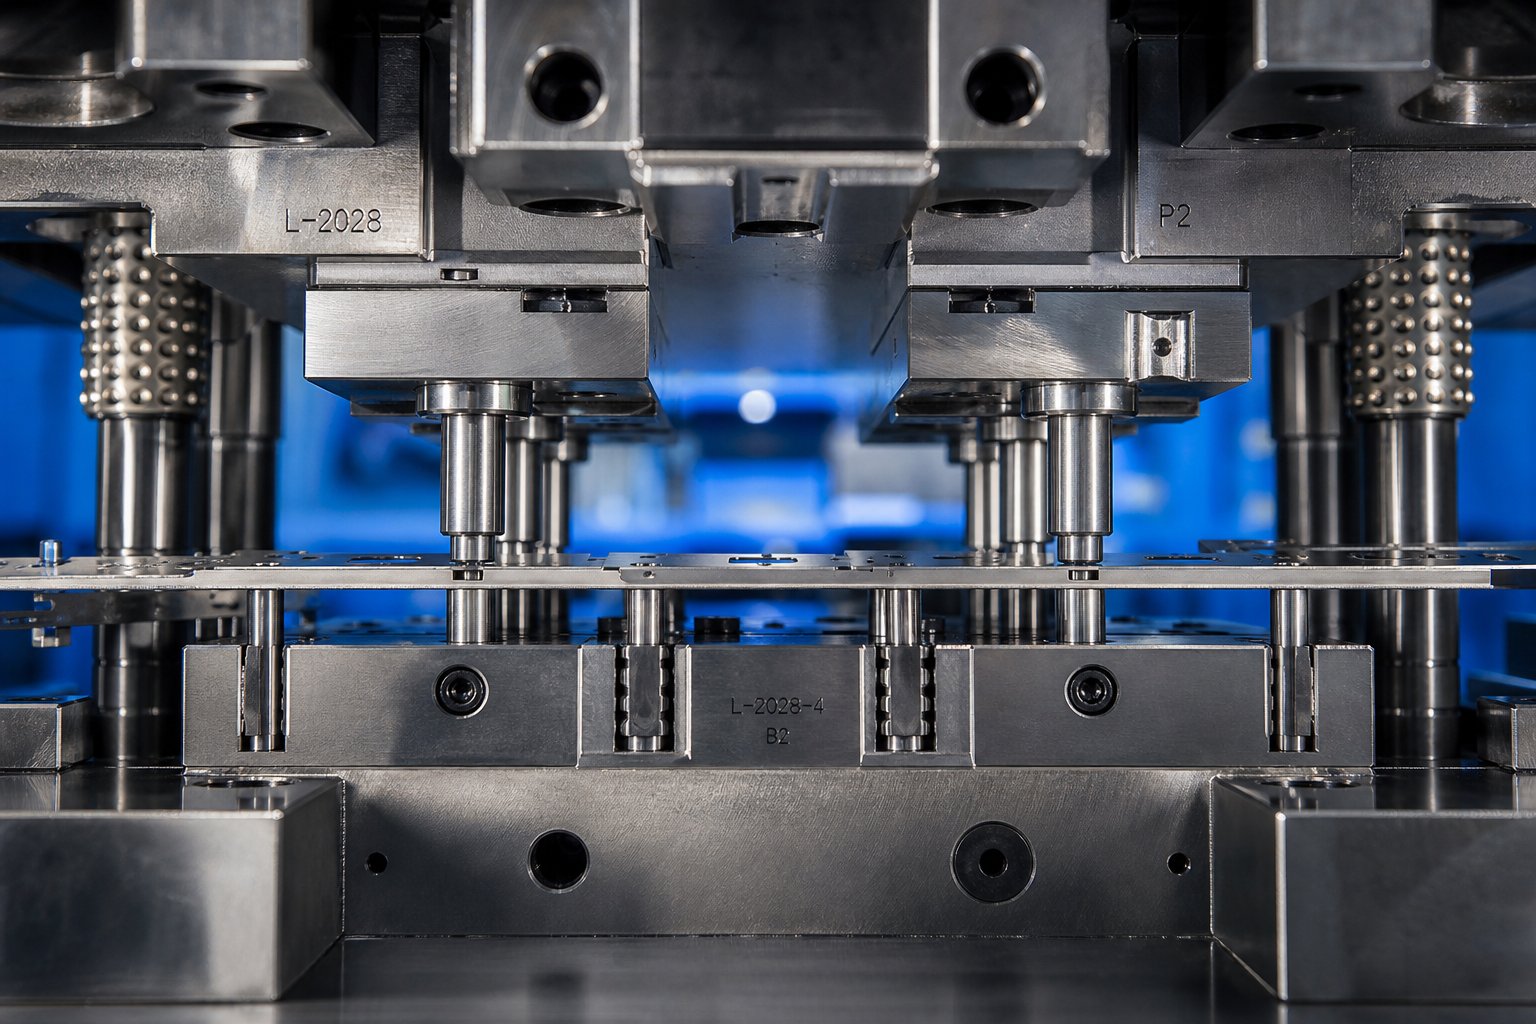
کیریئر ڈیزائن اور پائلٹ پلیسمنٹ کی حکمت عملی
سٹرپ کیریئرز اور پائلٹ پنوں کو شاذ و نادر ہی وہ توجہ ملتی ہے جس کے وہ پروگریسو ڈائی ڈسکشنز کے حقدار ہوتے ہیں-پھر بھی یہ دو عناصر اس بات کا تعین کرتے ہیں کہ آیا ایک سٹیمپنگ ڈائی سیٹ رواداری کے اندر پرزے تیار کرتا ہے یا باکس فل کے ذریعے سکریپ پیدا کرتا ہے۔ کیریئر ہر تشکیل کے مرحلے کے ذریعے حصہ رکھتا ہے. پائلٹ اسے ہر اسٹیشن پر مائکرون-سطح کی درستگی کے ساتھ رکھتے ہیں۔ ایک ساتھ مل کر، وہ غیر مرئی انفراسٹرکچر بناتے ہیں جو پروگریسو سٹیمپنگ ڈیز کو بلنٹ فورس ٹولز کی بجائے درست آلات کے طور پر کام کرتا ہے۔
پٹی کیریئر کی اقسام اور انتخاب کا معیار
کیریئر پٹی کے مواد کا وہ حصہ ہے جو ہر ترقی پذیر حصے کو کوائل سے جوڑتا ہے جب یہ ڈائی سے گزرتا ہے۔ یہ قربانی ہے-کٹ آف کے بعد اسکریپ کے طور پر ضائع کر دیا جاتا ہے-لیکن اس کا ڈیزائن ہر سٹیشن پر پٹی کے استحکام، مواد کے استعمال اور تشکیل کی آزادی کو کنٹرول کرتا ہے۔ تین بنیادی کنفیگریشنز ترقی پسند سٹیمپنگ ٹول ایپلی کیشنز کی اکثریت کا احاطہ کرتی ہیں:
A مرکز کیریئرپٹی کے وسط میں مواد کا ایک جال چلاتا ہے، جس کے دونوں اطراف میں جزوی خصوصیات بنتی ہیں۔ اےسنگل-سائیڈ کیریئرپٹی کے ایک کنارے پر حصے کو مواد سے جوڑتا ہے، باقی تین اطراف کو کاٹنے اور بنانے کے لیے قابل رسائی چھوڑ دیتا ہے۔ اےدوہری (ڈبل-سائیڈ) کیریئردونوں پٹی کناروں پر مواد کو برقرار رکھتا ہے، ان کے درمیان حصہ کو معطل کرتا ہے.
ہر قسم مختلف حصے جیومیٹریوں اور عمل کے تقاضوں کے مطابق ہے۔ انتخاب کا انحصار اس بات پر ہوتا ہے کہ حصہ کیسا لگتا ہے، اسے بنانے کی کتنی ضرورت ہے، اور قوتیں پٹی کی چوڑائی میں کیسے تقسیم ہوتی ہیں۔
| معیار | سینٹر کیریئر | سنگل-سائیڈ کیریئر | دوہری (ڈبل-سائیڈ) کیریئر |
|---|---|---|---|
| مواد کا استعمال | اعتدال پسند-مرکز ویب چوڑائی کا اضافہ کرتا ہے۔ | کھلی سائیڈ پر اعلی-کم سے کم سکریپ | زیریں-دونوں کناروں پر محفوظ مواد |
| پٹی استحکام | سڈول حصوں کے لئے اچھا ہے | نچلا-غیر متوازن اٹیچمنٹ لیٹرل پل بناتا ہے۔ | بہترین-متوازن سپورٹ موڑ اور کیمبر کے خلاف مزاحمت کرتی ہے۔ |
| غیر متناسب حصوں کے لیے موزوں | محدود-آئینے والے یا ہم آہنگ جیومیٹری کے ساتھ بہترین کام کرتا ہے۔ | اچھا-حصہ ایک طرف سے آزادانہ طور پر لٹکتا ہے۔ | بہترین-متوازن گرفت غیر متناسب قوتوں کی تلافی کرتی ہے۔ |
| عام ایپلی کیشنز | ہموار فلیٹ حصے، برقی رابطے، سادہ بریکٹ | چھوٹے کنیکٹر، ٹرمینلز، تین اطراف پر بننے والے حصے | بڑے حصے، گہرے-خولے، بھاری شکل، چوڑے خالی جگہ |
آپ کیسے انتخاب کرتے ہیں؟ حصہ جیومیٹری اور کٹ آف کی ضروریات کے ساتھ شروع کریں۔ متوسط شکل کے ساتھ ہم آہنگی والے حصے اکثر قدرتی طور پر سینٹر کیریئرز کے ساتھ جوڑتے ہیں-ویب متوازن مدد فراہم کرتا ہے اور پٹی سے باخبر رہنے کو آسان بناتا ہے۔ لیکن جب کسی حصے کو گہرے بنانے یا ڈرائنگ کی ضرورت ہوتی ہے، aاسٹریچ ویب کیریئرمسلسل حصوں کے درمیان پچ کے فاصلے کو پریشان کیے بغیر دھات کو آزادانہ طور پر بہنے کی اجازت دینے کے لیے ترتیب ضروری ہو جاتی ہے۔ دوہری کیریئرز یہاں بہترین ہیں کیونکہ وہ پٹی کے دونوں اطراف لنگر انداز ہوتے ہیں، شدید کیمبر کو روکتے ہیں اور اسے موڑ دیتے ہیں کہ بھاری یک طرفہ تشکیل بصورت دیگر متعارف کرائے گی۔
سنگل-سائیڈ کیریئرز مادی رسائی کو زیادہ سے زیادہ بناتے ہیں لیکن ایک تجارتی بندش کے ساتھ آتے ہیں: غیر متناسب اٹیچمنٹ غیر مساوی سٹرپنگ قوتیں پیدا کرتا ہے جو پٹی کو ایک طرف کھینچ سکتی ہے۔ شیٹ میٹل اسٹیمپنگ ڈائی میں 200+ سٹروک فی منٹ پر چلتی ہے، یہاں تک کہ ہلکے لیٹرل ڈرفٹ مرکبات بھی تیزی سے۔ سنگل سائیڈ کیریئرز استعمال کرنے والے انجینئر اس رجحان کا مقابلہ کرنے کے لیے عام طور پر ثانوی گائیڈ ریل یا مستحکم خصوصیات شامل کرتے ہیں۔
کیریئر کی طاقت بھی اہمیت رکھتی ہے۔ سٹیمپنگ ڈائی ڈیزائن اتھارٹیز کے مطابق، ویب کو تمام سٹیشنوں پر فیڈنگ فورس کا مقابلہ کرنا چاہیے، بغیر بکلنگ یا پھاڑ کر-تقریباً 10% کل پٹی کے وزن کو ترقی کی تعداد سے ضرب دیا جاتا ہے۔ کیریئر کے طول و عرض کے لیے کوئی آفاقی فارمولہ موجود نہیں ہے، اس لیے تجربہ کار ڈیزائنرز ویب کی چوڑائی اور جیومیٹری سیٹ کرنے کے لیے مواد کی قسم، موٹائی، اور تشکیل کے عمل کی شدت پر انحصار کرتے ہیں۔
اسٹیشن کی درستگی کے لیے پائلٹ پن پلیسمنٹ کی حکمت عملی
پائلٹ اوپری ڈائی میں لگے ہوئے گراؤنڈ اسٹیل کے پن ہوتے ہیں جو کسی دوسرے ٹول سے مواد کو منسلک کرنے سے پہلے پٹی میں پہلے سے-پنچ شدہ سوراخ میں اترتے ہیں۔ ان کا کام آسان ہے لیکن اہم ہے: پٹی کو زبردستی X-Y پوزیشن پر پنچنگ یا فارمنگ شروع ہونے سے پہلے۔ ان کے بغیر، فیڈ-رول کی غلطی ایک اسٹیشن سے دوسرے اسٹیشن تک جمع ہوتی رہے گی جب تک کہ پوزیشن کی خرابیاں جزوی رواداری سے تجاوز نہ کر جائیں۔
اس کے بارے میں اس طرح سوچیں-فیڈر موٹے پوزیشننگ فراہم کرتا ہے، پٹی کو ایک تخمینی مقام تک بڑھاتا ہے۔ پائلٹ اس کے بعد ہر پریس اسٹروک کے ساتھ جسمانی طور پر پٹی کو اس کی حقیقی نظریاتی پوزیشن میں دھکیلتے ہوئے عمدہ اصلاح کرتے ہیں۔ یہ "موٹے-پھر-ٹھیک" سائیکل ہر اسٹیشن پر پوزیشن کی خرابی کو دوبارہ ترتیب دیتا ہے، جس طرح پروگریسو اسٹیمپنگ ڈیز دس یا اس سے زیادہ ترتیب وار کارروائیوں میں +/-0.05 ملی میٹر یا اس سے بہتر کی رواداری کو برقرار رکھتی ہے۔
مؤثر پائلٹ تعیناتی انجینئرنگ کے کئی اصولوں کی پیروی کرتی ہے:
- تعدد:زیادہ سے زیادہ درستگی کے لیے ہر اسٹیشن پر پائلٹ لگائیں۔ لمبے مرنے پر جہاں لاگت ایک تشویش کا باعث ہے، ہر دوسرا اسٹیشن غیر-اہم درمیانی آپریشنز-کے لیے قابل قبول ہے لیکن تمام فارمنگ اور فائنل ٹرم اسٹیشنوں کو وقف پائلٹس کی ضرورت ہوتی ہے۔
- وقفہ کاری:جیومیٹری کی اجازت کے مطابق پائلٹ پنوں کو پٹی کی چوڑائی میں ایک دوسرے سے الگ رکھیں۔ وسیع وقفہ کاری زیادہ زاویہ کنٹرول فراہم کرتی ہے، پٹی کی گردش (یاو) کو روکتی ہے جو بند-فاصلے والے پائلٹ پتہ نہیں لگا سکتے یا درست نہیں کر سکتے۔
- تشکیل کا اپ اسٹریم:پائلٹوں کو اس سے پہلے کہ کوئی تشکیل دینے والا ٹول مواد سے رابطہ کرے پٹی کو جوڑنا چاہیے۔ تشکیل کے آپریشنز پائلٹ سوراخ کو بگاڑ سکتے ہیں اگر وہ بہت قریب ہوتے ہیں، لہذا اہم پائلٹوں کو اوپر کی طرف (فیڈ سمت میں) بھاری موڑ، ڈرا، یا ایمبوسس تلاش کریں جو رجسٹریشن کے سوراخوں کو خراب کر سکتے ہیں۔
- مصروفیت کی ترتیب:پائلٹ ٹپ سب سے پہلے پٹی میں داخل ہوتا ہے، اس کے بعد پتہ لگانے والا قطر۔پائلٹ کے کھوجنے والے قطر کے مشغول ہونے سے پہلے فیڈ رولز کو پٹی کو چھوڑنا چاہیے۔-ورنہ فیڈر پائلٹ سے لڑتا ہے، پن کو موڑتا ہے، سوراخ کو لمبا کرتا ہے، اور وقت کے ساتھ درستگی کو کم کرتا ہے۔
پائلٹ کا سائز بھی اتنا ہی اہم ہے۔ پائلٹ قطر اور پائلٹ ہول کے درمیان کلیئرنس عام طور پر 0.0005 سے 0.001 انچ تک چلتا ہے، یہ مواد کی موٹائی اور پٹی کی سختی پر منحصر ہے۔ سخت کلیئرنس پوزیشن کی درستگی کو بہتر بناتا ہے لیکن اگر پٹی بالکل فلیٹ نہ ہو تو پابند ہونے کا خطرہ بڑھ جاتا ہے۔ موٹا مواد سخت پائلٹ فٹ کو برداشت کرتا ہے کیونکہ پٹی خرابی کے خلاف مزاحمت کرتی ہے۔ منگنی کے دوران پائلٹ ہول کے گرد ڈمپلنگ سے بچنے کے لیے پتلی ورقوں کو قدرے زیادہ کلیئرنس کی ضرورت ہوتی ہے۔
ٹولرنس اسٹیک کا انتظام کرنا{{0}اپ اکروس اسٹیشنز
متعدد سٹیشنوں کے ساتھ کسی بھی سٹیمپنگ ڈائی سیٹ کا بنیادی چیلنج یہ ہے: ہر آپریشن چھوٹے پوزیشنی انحراف کے امکانات کو متعارف کراتا ہے۔ اسٹیشن 3 میں ایک سوراخ شدہ سوراخ برائے نام سے 0.02 ملی میٹر بیٹھ سکتا ہے۔ اسٹیشن 7 میں ایک موڑ ایک اور 0.01 ملی میٹر شفٹ کا اضافہ کرتا ہے۔ اسٹیشن 12 تک، وہ خرابیاں اس وقت تک-اس وقت تک جمع ہو سکتی ہیں جب تک کہ ڈائی کا رجسٹریشن سسٹم فعال طور پر سلسلہ کو توڑ نہ دے۔
پائلٹ ہر مصروفیت کے مقام پر پٹی کو مطلق پوزیشن پر دوبارہ ترتیب دے کر اسے پورا کرتے ہیں۔ فیڈ-رول مکینیکل پلے، پٹی کی تھرمل توسیع، اور بننے کے بعد لچکدار اسپرنگ بیک کی مجموعی غلطی ہر بار پائلٹ پن سیٹوں پر صفر ہو جاتی ہے۔ یہی وجہ ہے کہ پروگریسو ڈیز میں خصوصیت-سے-+/-0.05 سے +/-0.10 ملی میٹر کی خصوصیت برداشت کر سکتی ہے یہاں تک کہ پندرہ یا اس سے زیادہ اسٹیشنوں کی ضرورت والے حصوں میں بھی - غلطی کو کبھی بھی ایک پچ انکریمنٹ سے زیادہ مرکب ہونے کا موقع نہیں ملتا ہے۔
متعدد عوامل اس بات کا تعین کرتے ہیں کہ وہ قابل حصول رواداری حقیقت میں کتنی سخت ہوتی ہے:
- پائلٹ-سے-ہول کلیئرنس:پائلٹ اور سوراخ کے درمیان کلیئرنس کے ایک انچ کا ہر ہزارواں حصہ ممکنہ پٹی کی نقل مکانی کی نمائندگی کرتا ہے۔ 0.001 انچ کی کلیئرنس کا مطلب ہے کہ پٹی اس اسٹیشن پر 0.001 انچ قطر کے زون کے اندر کہیں بھی بیٹھ سکتی ہے۔ اس اسٹیشن میں بننے والی خصوصیات اس غیر یقینی صورتحال کو ورثے میں ملتی ہیں۔
- پائلٹ سے فیچر تک کا فاصلہ:جتنی دور ایک تشکیل شدہ خصوصیت قریب ترین پائلٹ سے بیٹھتی ہے، زیادہ زاویہ کی خرابی پوزیشنی انحراف کو بڑھا دیتی ہے۔ 0.01-ڈگری پٹی گردش کی خرابی کے ساتھ پائلٹ کی طرف سے 50 ملی میٹر کی خصوصیت تقریباً 0.009 ملی میٹر-چھوٹی، لیکن اس وقت معنی خیز ہوتی ہے جب رواداری سخت ہو۔
- پٹی کی موٹائی اور سختی:موٹی پٹیاں پائلٹ پوائنٹس کے درمیان انحطاط کے خلاف مزاحمت کرتی ہیں، ڈائی چوڑائی میں سیدھا پن برقرار رکھتی ہیں۔ پتلی ورق کا سٹاک سپورٹ کے درمیان جھک سکتا ہے یا لہرا سکتا ہے، جس سے درمیانی مدت کی خصوصیات کو پائلٹ شدہ کناروں کی نسبت منتقل ہو سکتا ہے۔
- رفتار پر تھرمل اثرات:تیز رفتار ترقی پسند ڈائی اسٹیمپنگ رگڑ والی حرارت پیدا کرتی ہے جو سٹیشنوں کے درمیان بتدریج پٹی کو پھیلاتی ہے۔ فی منٹ 400+ اسٹروک پر چلنے والی لانگ ڈائی پر، چند مائکرون فی پچ کی تھرمل نمو قابل پیمائش پوزیشنی بڑھے-کا اضافہ کرتی ہے جو پائلٹ کی اصلاح خود بخود ہینڈل کرتی ہے لیکن ڈیزائنرز کو پائلٹ ہول سائزنگ میں اس کا حساب دینا چاہیے۔
عملی ڈیزائن کی رہنما خطوط: اگر ایک ہی حصے پر دو فیچرز کا آپس میں گہرا تعلق ہونا چاہیے، تو انہیں ایک ہی اسٹیشن میں یا ملحقہ اسٹیشنوں میں ایک ہی پائلٹ جوڑے کا اشتراک کریں۔ دور دراز کے اسٹیشنوں میں سختی سے رواداری والی خصوصیات کو پھیلانا متغیرات کو ضرب دیتا ہے جو ہر قدم پر پائلٹوں کے درست کرنے کے باوجود بھی غلطی- متعارف کرا سکتے ہیں۔
کیریئر ڈیزائن اور پائلٹنگ کی حکمت عملی مل کر پٹی کنٹرول کی ریڑھ کی ہڈی بنتی ہے۔ لیکن ایک بار جب ان سٹیمپنگ ڈائی اجزاء کی وضاحت ہو جاتی ہے، تو ایک مختلف سوال ابھرتا ہے: کیا پریس کے پاس ان تمام سٹیشنوں کو بیک وقت چلانے کی صلاحیت ہے؟ پوری طرح سے بھری ہوئی پروگریسو ڈائی میں کل قوت طلب کا حساب لگانا-اور اسے دائیں پریس سے ملانا-اگلی انجینئرنگ رکاوٹ ہے جو قابل تعمیر تصور کو پروڈکشن-تیار ٹول سے الگ کرتی ہے۔
ٹننج کیلکولیشنز اور پریس سلیکشن
آپ کے پاس ایک بے عیب پٹی کی ترتیب، کامل کلیئرنس، اور مثالی پائلٹ پلیسمنٹ ہو سکتی ہے-لیکن اگر ترقی پسند سٹیمپنگ پریس ان تمام اسٹیشنوں کو بیک وقت چلانے کے لیے کافی طاقت فراہم نہیں کر سکتا، تو اس سے کوئی فرق نہیں پڑتا۔ ٹننج کیلکولیشن وہ جگہ ہے جہاں ڈائی ڈیزائن جسمانی حقیقت کو پورا کرتا ہے، اور اس کو کم کرنا جام، ٹوٹے ہوئے گھونسوں، اور رکی ہوئی پیداوار کو دبانے کے تیز ترین راستوں میں سے ایک ہے۔
فی اسٹیشن کاٹنے اور تشکیل دینے والی قوتوں کا حساب لگانا
ترقی پسند موت میں ہر اسٹیشن آزادانہ طور پر طاقت کا مطالبہ کرتا ہے۔ سوراخ کرنے والے اسٹیشن کو اپنے سوراخوں کو کترنے کے لیے کافی ٹنیج کی ضرورت ہوتی ہے۔ موڑنے والے سٹیشن کو پلاسٹک سے مواد کو درست کرنے کے لیے طاقت کی ضرورت ہوتی ہے۔ ایک ڈرائنگ اسٹیشن کو شیل کی دیواروں کو پھیلانے کے لیے طاقت کی ضرورت ہوتی ہے۔ آپ آپریشن کی قسم سے مماثل فارمولوں کا استعمال کرتے ہوئے ہر ایک کا الگ سے حساب لگاتے ہیں۔
خالی کرنے اور چھیدنے کے لیے-کوئی بھی آپریشن جو مواد کو کترتا ہے-بنیادی فارمولا سیدھا ہے:
کٹنگ فورس (ٹن)=کٹ کا دائرہ (انچ) x مواد کی موٹائی (انچ) x شیئر کی طاقت (ٹن/ان²)
0.060 انچ ہلکے سٹیل میں 2 انچ قطر کے سوراخ کے لیے (قینچ کی طاقت ~25 ٹن/ان²)، یعنی: (2 x 3.1416) x 0.060 x 25=9.4 ٹن۔ اس منطق کو اسٹیشن میں ہر سوراخ شدہ خصوصیت میں ضرب دیں، اور آپ کے پاس اسٹیشن کا کٹنگ بوجھ ہے۔
تشکیل کے عمل ایک مختلف خاصیت کا استعمال کرتے ہیں۔ ڈرائنگ اور موڑنے سے مواد کو قینچ کی بجائے تناؤ میں ڈالا جاتا ہے، لہذاحساب کتاب الٹیمیٹ ٹینسائل سٹرینتھ (UTS) کا متبادل ہےقینچ کی طاقت کے لئے. موڑنے والے اسٹیشن کی قوت کا انحصار موڑ کی لمبائی، مواد کی موٹائی، ڈائی اوپننگ چوڑائی، اور مواد کی تناؤ کی خصوصیات پر ہوتا ہے۔ ہر اسٹیشن کا اپنا حساب ہوتا ہے-کوئی شارٹ کٹ نہیں، کوئی اوسط نہیں۔
کل پریس ٹنیج اور حفاظتی عوامل
یہ وہ تفصیل ہے جو بہت سے انجینئرز یاد کرتے ہیں: ایک پروگریسو ڈائی پریس کے لیے کل مطلوبہ ٹنیج تمام اسٹیشن فورسز کا مجموعہ ہے جو ایک ہی پریس اسٹروک میں ہوتا ہے-نہ صرف سب سے بھاری اسٹیشن۔ ہر پنچ، ہر شکل، ہر بہار، اور ہر پیڈ نیچے کے مردہ مرکز میں بیک وقت طاقت کا استعمال کرتا ہے۔ آپ کو ان سب کا حساب دینا ہوگا:
- چھیدنے والی قوتیں-اس اسٹروک میں تمام سوراخوں، سلاٹس اور نشانوں کو چھوتی ہیں
- بلیننگ فورسز-کیرئیر نوچز، ٹرم آپریشنز، اور فائنل کٹ آف
- موڑنے والی قوتیں-تمام تشکیل دینے والے اسٹیشن اسٹروک کے دوران مصروف ہیں۔
- ڈرائنگ فورسز-کپ یا شیل بنانے کے علاوہ خالی ہولڈر پیڈ پریشر
- سکہ سازی کی قوتیں
- اسٹرائپر اسپرنگ پریشر-اسٹروک کے دوران کمپریس کرنے والے تمام اسٹرپر اسپرنگس اور نائٹروجن سلنڈرز کی مجموعی قوت
- لفٹر پن پریشر-اسپرنگ-لوڈ پن جو اسٹروک کے درمیان پٹی کو بلند کرتے ہیں
- سٹروک سائیکل کے دوران کارفرما کیم فورس-کسی بھی طرف-کارروائی کا طریقہ کار
ہر چیز کو جمع کریں، پھر حسابی کل سے 20-30% زیادہ حفاظتی عنصر شامل کریں۔ یہ مارجن کوائل لاٹوں کے درمیان مادی خصوصیات کے تغیرات، تیز کرنے کے چکروں کے درمیان ترقی پسند پنچ ڈلنگ، اور بلیننگ کے دوران ہونے والی قوت کے ذریعے متحرک سنیپ-کا احاطہ کرتا ہے۔ اسنیپ-کے ذریعے-توانائی کی اچانک ریلیز جب پنچ مواد کے ذریعے ٹوٹ جاتا ہے- تسلسل لوڈنگ پیدا کرتا ہے جو کہ جامد کاٹنے والی قوت سے لمحہ بہ لمحہ بڑھ جاتا ہے۔ نظریاتی کم از کم کے بہت قریب سائز کا پریس اسے ہر اسٹروک کے نچلے حصے میں ایک جھٹکا دینے والے جھٹکے کے طور پر محسوس کرے گا، بیئرنگ پہننے کو تیز کرے گا اور ڈائی لائف کو کم کرے گا۔
ٹنیج سے آگے سلیکشن کے معیار کو دبائیں
اکیلے ٹنیج کی صلاحیت کام کے لیے ترقی پسند سٹیمپنگ مشین کو اہل نہیں بناتی ہے۔ متعدد مکینیکل پیرامیٹرز کو بھی ڈائی کی جسمانی ضروریات کے مطابق ہونا چاہیے:
- بستر کا سائز:پریس بیڈ میں ڈائی فٹ پرنٹ کو کلیمپنگ کے لیے جگہ کے ساتھ ہونا چاہیے۔ ایک ڈائی اسٹیمپنگ پریس جس کی درجہ بندی مناسب ٹنیج پر کی گئی ہے لیکن ایک چھوٹے سائز کے بیڈ کے ساتھ ایک چھوٹے رقبے پر بوجھ مرتکز ہوتا ہے، جس کی وجہ سے مقامی انحراف ہوتا ہے جو جزوی معیار کو گرا دیتا ہے۔
- بند اونچائی:نیچے کے مردہ مرکز میں سلائیڈ کے چہرے اور بستر کی سطح کے درمیان فاصلہ ڈائی کی بند اونچائی سے زیادہ ہونا چاہیے۔ سیٹ اپ کے دوران شٹ اونچائی کو بہت سخت رکھیں اور آپ کو ڈائی کچلنے کا خطرہ ہے۔ بہت ڈھیلے اور بننے والے اسٹیشن مکمل نیچے تک نہیں پہنچ پائیں گے۔
- اسٹروک کی لمبائی:ڈائی میں گہری قرعہ اندازی یا سب سے زیادہ شکل کے لیے کافی ہونا چاہیے، نیز پٹی اٹھانے والوں کے لیے کھانا کھلانے کے لیے مواد کو بلند کرنے کے لیے کلیئرنس۔
- رفتار کی درجہ بندی:ہائی-حجم پروگریسو ڈائی آپریشنز 200 سے 600+ سٹروک فی منٹ پر چلتے ہیں۔ پروگریسو ڈائی پریس کو بیرنگ، کلچ یا بریک میں تھرمل تعمیر کیے بغیر اس رفتار سے مسلسل سائیکل چلانے کے لیے درجہ بندی کرنی چاہیے۔ وقفے وقفے سے ڈیوٹی کے لیے ڈیزائن کیا گیا پریس زیادہ گرم ہو جائے گا اور مسلسل تیز رفتار-پیداوار کے تحت جہتی استحکام کھو دے گا۔
توانائی ٹننج کا اکثر-نظر انداز ساتھی ہے۔ ایک پریس میں کافی چوٹی کی طاقت ہو سکتی ہے لیکن فلائی وہیل کی توانائی اس قوت کو سٹروک کے کام کرنے والے حصے کے ذریعے برقرار رکھنے کے لیے ناکافی ہو سکتی ہے ناکافی توانائی نیچے کے مردہ مرکز میں پریس جام کی ایک عام وجہ ہے، جہاں فلائی وہیل کام کو مکمل کرنے کے لیے درکار رفتار سے کم ہو جاتا ہے۔ اپنے ٹارگٹ اسٹروک فی منٹ پر ہمیشہ ٹنیج اور دستیاب توانائی دونوں کی توثیق کریں۔
پروڈکشن لفافے میں دبائیں سلیکشن لاک-رفتار، قوت، اور جسمانی کام کی جگہ۔ لیکن اس لفافے کے اندر، یہ خود ڈائی اجزاء ہیں جو اس بات کا تعین کرتے ہیں کہ مینٹیننس رک جانے کے درمیان ٹول کتنی دیر تک چلتا ہے۔ مکے، ڈائی بٹن، اور پہننے والی پلیٹوں کے لیے منتخب کردہ مواد یہ بتاتے ہیں کہ آیا آپ ہر 50,000 ہٹ کو تیز کر رہے ہیں یا دس لاکھ سے زیادہ چل رہے ہیں۔
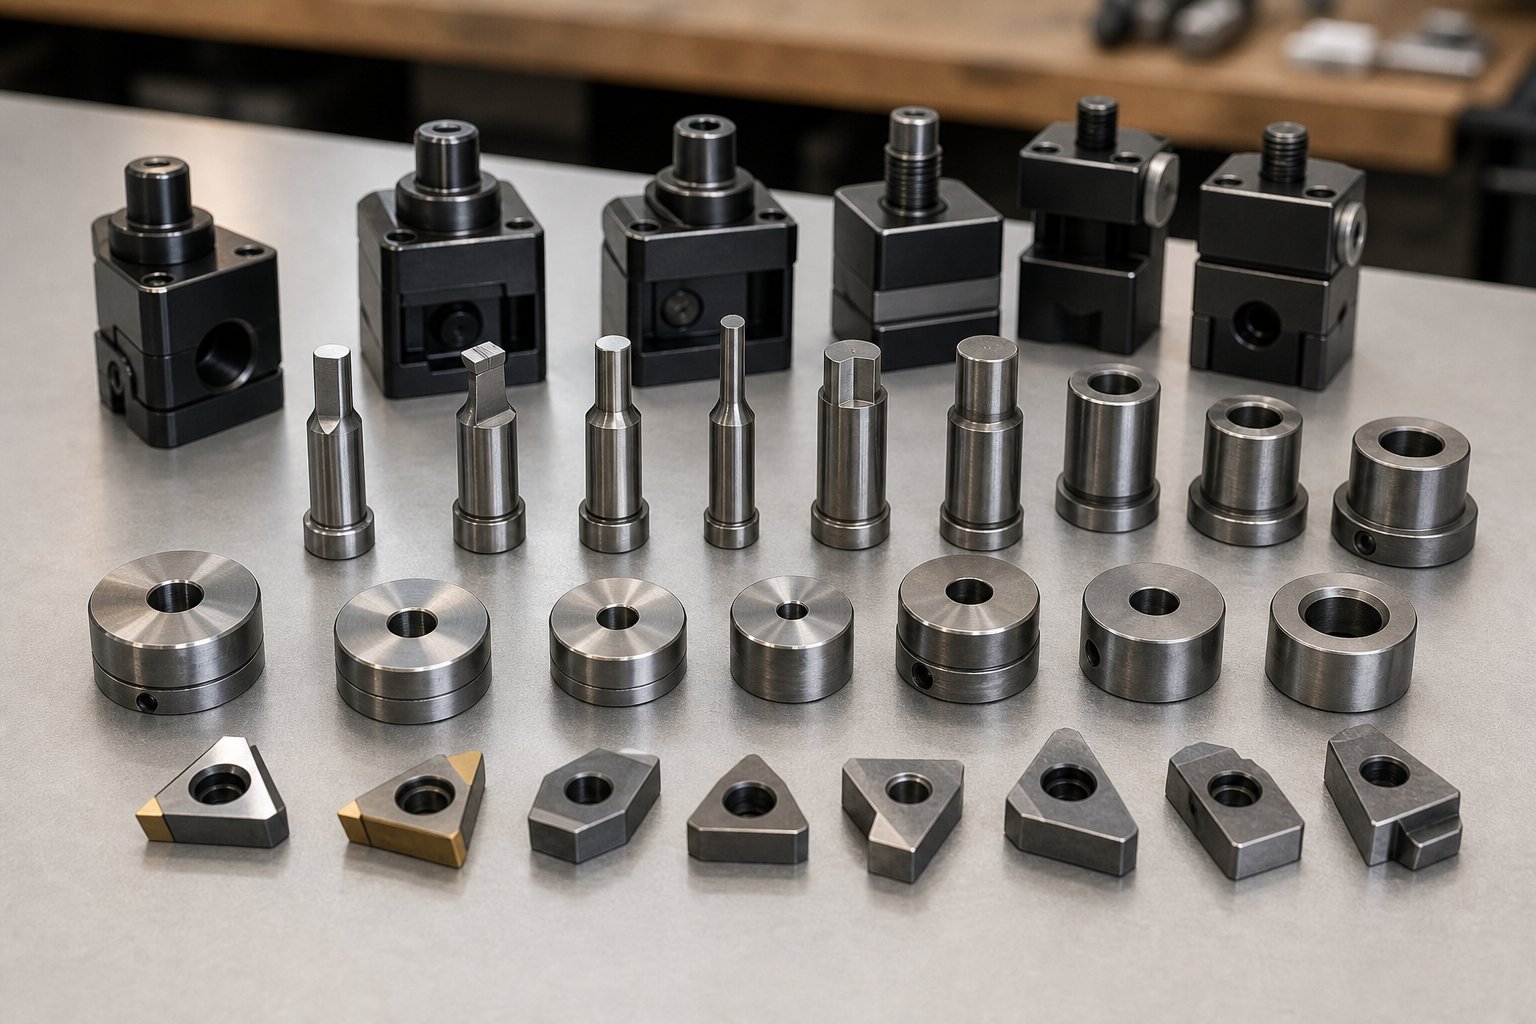
ڈائی میٹریل سلیکشن اور مینٹیننس پلاننگ
ایک ترقی پسند ٹول اور ڈائی صرف اتنا ہی پائیدار ہے جتنا اس کے اندر موجود مواد۔ آپ ہر اسٹیشن کی ترتیب کو بہتر بنا سکتے ہیں اور ہر کلیئرنس کے حساب کو کیل لگا سکتے ہیں، لیکن اگر پنچ اور ڈائی بٹن غلط سٹیل گریڈ سے بنائے گئے ہیں، تو آپ ڈائی کو بہت زیادہ تیز کرنے کے لیے کھینچ رہے ہوں گے-یا اس سے بھی بدتر، دوڑ کے درمیان میں پھٹے ہوئے داخلوں کی جگہ لے رہے ہیں۔ سٹیمپنگ ڈائی سٹیل کا انتخاب وہ فیصلہ ہے جو آپ کے ڈیزائن کے ارادے کو حقیقی پیداوار کی لمبی عمر میں تبدیل کرتا ہے، جس کی پیمائش سروس کے وقفوں کے درمیان ہٹ میں کی جاتی ہے۔
پروگریسو ڈائی اجزاء کے لیے ٹول اسٹیل گریڈ
ڈائی ٹولنگ ڈیزائن میں ہر جزو کے مواد کو اس کے غالب ناکامی کے موڈ سے ملانا شامل ہے۔ کیا رگڑنے سے پنچ آہستہ آہستہ ختم ہو جائے گا؟ کیا یہ بار بار اثر کے تحت چپ کرے گا؟ کیا یہ مسلسل کمپریسیو بوجھ کے تحت خراب ہو جائے گا؟ جواب اس بات کا تعین کرتا ہے کہ اس اسٹیشن میں کون سا گریڈ ہے۔
یہاں عملی درجہ بندی ہے، عام-مقصد سے لے کر انتہائی-ڈیوٹی تک:
| ٹول اسٹیل گریڈ | کام کرنے کی سختی | بنیادی طاقت | بہترین ایپلی کیشن |
|---|---|---|---|
| A2 (1.2363 / SKD12) | 58-62 HRC | متوازن جفاکشی اور لباس مزاحمت | معتدل-عام کام جہاں کسی ایک ناکامی کا موڈ غالب نہیں ہوتا ہے۔ |
| D2 (1.2379 / SKD11) | 58-60 HRC | اعلی کھرچنے والی لباس مزاحمت | ہائی- والیوم کو خالی کرنا اور چھیدنا جہاں کنارے کو برقرار رکھنا ضروری ہے۔ |
| M2 (1.3343 / SKH51) | 60-65 HRC | اعلی کمپریسیو طاقت کے ساتھ مزاحمت پہنیں۔ | بلند پیداوار کی رفتار پر بھاری بوجھ کے نیچے مکے |
| M4 ہائی-اسپیڈ اسٹیل | 62-66 HRC | wrought سٹیل میں زیادہ سے زیادہ لباس مزاحمت | کھرچنے والے یا لیپت مواد کو تیز رفتار-چھیدنا |
| کاربائیڈ (ٹنگسٹن کاربائیڈ) | 88-92 HRA | انتہائی سختی اور پہننے والی زندگی | الٹرا-اعلی-حجم کی پیداوار یا کھرچنے والا مواد جیسے سلکان سٹیل |
اس کو قیمت-بمقابلہ-زندگی کی تجارت سمجھیں۔A2 ایک متوازن حل فراہم کرتا ہے۔جب لباس، اخترتی، اور اثر سبھی کسی ایک میکانزم کے واضح طور پر غلبہ کے بغیر آلے کے انحطاط میں حصہ ڈالتے ہیں۔ یہ اعتدال پسند پروڈکشن والیوم چلانے والے ڈائز کے لیے ایک ٹھوس ڈیفالٹ ہے جہاں متعدد اسٹیشنوں کو لوڈنگ کے مخلوط حالات کا سامنا ہے۔
D2 اس میں قدم رکھتا ہے جب پیداوار کا حجم بڑھتا ہے اور کنارے کا لباس محدود کرنے والا عنصر بن جاتا ہے۔ اس کا اعلیٰ کرومیم کاربائیڈ مواد لمبے عرصے تک کناروں کو تیز کرتا رہتا ہے-لیکن ایک بار چپکنے یا کریکنگ ظاہر ہونے کے بعد، D2 کی کم سختی کا مطلب ہے کہ اب وقت آگیا ہے کہ کچھ زیادہ اثر کرنے والی چیز میں تبدیل ہو جائیں-جیسے S7، یا M2 تک جائیں جہاں پہننے اور کمپریسیو لوڈ کی ناکامی میں دونوں حصہ ڈالتے ہیں۔
M2 اور M4 ہائی-اسپیڈ اسٹیلز نے تیار شدہ سٹیمپنگ ڈائی اسٹیل ایپلی کیشنز کے اوپری درجے پر قبضہ کیا ہے۔ وہ بار بار کمپریسو لوڈنگ کے تحت کنارے کی جیومیٹری کو برقرار رکھتے ہیں جو D2 کو خراب کردے گا، جس سے وہ تیز رفتار-اسٹروک فی منٹ پر چلنے والے پنچوں کے لیے مثالی ہیں۔ ٹریڈ آف مشینی قابلیت ہے-ان درجات کو پیسنا زیادہ مشکل ہے اور مستقل نتائج حاصل کرنے کے لیے زیادہ احتیاط سے ہیٹ ٹریٹمنٹ کی ضرورت ہوتی ہے۔
جب کاربائیڈ انسرٹس ان کی لاگت کا جواز پیش کرتے ہیں۔
پروگریسو کاربائیڈ اسٹیمپنگ ڈیز پائیداری کی سیڑھی کے اوپری حصے کی نمائندگی کرتی ہے-اور قیمت کی فہرست میں سب سے اوپر۔ کاربائیڈ پنچ یا ڈائی بٹن کی قیمت اس کے D2 کے برابر سے 5 سے 10 گنا زیادہ ہو سکتی ہے۔ تو یہ سرمایہ کاری کب معنی رکھتی ہے؟
اقتصادی کراس اوور تین عوامل پر منحصر ہے:
- پیداوار کا حجم:جب سالانہ حجم 5-10 ملین ہٹ سے تجاوز کر جاتا ہے، تو کاربائیڈ کی شارپننگ (اکثر ٹول اسٹیل سے 10x لمبی) کے درمیان طویل زندگی، کل ڈاؤن ٹائم لاگت کو کافی حد تک کم کر دیتی ہے تاکہ اعلیٰ پیشگی سرمایہ کاری کو پورا کیا جا سکے۔
- ورک پیس مواد:کھرچنے والے مواد جیسے سلکان اسٹیل لیمینیشن، سٹینلیس سٹیل، اور لیپت پٹی اسٹاک ٹول اسٹیل کے لباس کو ڈرامائی طور پر تیز کرتے ہیں۔ کاربائیڈ اس کھرچنے کے خلاف زیادہ مؤثر طریقے سے مزاحمت کرتی ہے، کنارے کی حالت کو برقرار رکھتی ہے جہاں D2 کو ہر 50,000-100,000 ہٹ کے بعد دوبارہ تیز کرنے کی ضرورت ہوگی۔
- رواداری کی حساسیت:سخت جہتی تقاضوں کے ساتھ پرزے کاربائیڈ کے جہتی استحکام سے فائدہ اٹھاتے ہیں-کم پہننے کا مطلب ہے دیکھ بھال کے چکروں کے درمیان کم بہاؤ، جس کا مطلب ہے کہ توسیعی دوڑ کے دوران رواداری والے حصے-میں سے کم-
ایک اہم انتباہ: کاربائیڈ ٹوٹنے والا ہے۔ یہ خوبصورتی سے پہننے کے خلاف مزاحمت کرتا ہے لیکن اثر یا پس منظر کی لوڈنگ کے تحت دراڑیں پڑ جاتی ہیں۔ جیسا کہ ترقی پسند ڈائی ڈیزائن ماہرین نوٹ کرتے ہیں، "کاربائیڈ کنکریٹ کی طرح ہے اور اس کے پہننے سے پہلے ہی بکھر جائے گی۔" اس کا مطلب یہ ہے کہ کاربائیڈ اچھی طرح سے-گائیڈڈ پنچوں اور کم سے کم لیٹرل فورس کے ساتھ اسٹیشنوں کو چھیدنے اور خالی کرنے میں بہترین کام کرتا ہے-نہ کہ ان اسٹیشنوں کی تشکیل میں جہاں آف-محور کا بوجھ عام ہو۔ ڈیزائنرز کو مناسب پنچ گائیڈنس کی لمبائی کو یقینی بنانا چاہیے اور کسی بھی غلط ترتیب کو ختم کرنا چاہیے جو کاربائیڈ انسرٹ کو لوڈ کر سکتا ہے-۔
بحالی کے وقفے اور خدمت کے لیے ڈیزائن
اسٹیمپنگ ڈائی مینٹیننس صرف ایک شیڈول پر تیز کرنے کے بارے میں نہیں ہے-یہ اس بارے میں ہے کہ ڈائی کو پہلی جگہ پر سروس کرنے کے لیے کس طرح ڈیزائن کیا گیا تھا۔ ایک ڈائی جس میں ایک پہنے ہوئے پنچ کو تبدیل کرنے کے لیے مکمل جدا کرنے کی ضرورت ہوتی ہے، اس کی لاگت ڈاؤن ٹائم میں ماڈیولر رسائی کے لیے بنائے گئے ایک سے کہیں زیادہ ہوتی ہے۔
کلیدی ڈیزائن-کے لیے-خدمت کے اصولوں میں شامل ہیں:
- سیکشن شدہ داخلات:ڈائی بٹنوں کو توڑنا اور اسٹیل کو یک سنگی پلیٹوں کی بجائے انفرادی حصوں میں کاٹنا۔ جب ایک کٹنگ ایج پہنتا ہے، تو آپ اس داخل کو اکیلے تبدیل کرتے ہیں-نہ کہ پورے ڈائی سیکشن کو۔
- پنچ ہولڈرز کو فوری-تبدیل کریں:برقرار رکھنے کے نظام جو ملحقہ ٹولنگ کو پریشان کیے بغیر انفرادی گھونسوں کو ہٹانے اور تبدیل کرنے کی اجازت دیتے ہیں۔ بال-لاک یا ویج-لاک ہولڈرز اسے ایک گھنٹے کے بجائے پانچ-منٹ کا آپریشن بناتے ہیں-دوبارہ تعمیر۔
- ہیل بلاک ڈیزائن:درست ہیل بلاکس اور گائیڈ کیز جو اوپری اور نچلے ڈائی ہاف کو دوبارہ جوڑنے کے دوران بالکل درست سیدھ میں لانے پر مجبور کرتی ہیں، جس سے انسانی غلطی کے خطرے کو ختم کر دیا جاتا ہے جس کی وجہ سے پنچ-دیکھنے کے بعد غلط طریقے سے مر جاتا ہے۔
- دستاویزی شیم اسٹیک:شیمنگ کی زیادہ سے زیادہ حدیں ڈائی اسمبلی ڈرائنگ پر نوٹ کی گئی ہیں، زیادہ سے زیادہ چمکنے سے روکتے ہیں-جو اسٹرائپرز یا دیگر اجزاء کے ساتھ پنچ مداخلت کا سبب بن سکتے ہیں۔
تجربہ کار ترقی پسند ڈائی سپلائرز جیسےYICENاس دیکھ بھال کی رسائی کو براہ راست تصور کے مرحلے سے ان کے ڈائی ڈیزائنز میں انجینئر کریں جب ڈائی کو اس طرح ڈیزائن کیا جاتا ہے کہ پریس آپریٹر یا ٹول روم ٹیکنیشن خصوصی مہارت کے بغیر لباس کے اجزاء کو تبدیل کر سکے، تو آپ افرادی قوت کے تغیرات سے قطع نظر پروڈکشن اپ ٹائم کی حفاظت کرتے ہیں۔
اسٹیمپنگ ڈائی مینٹیننس کی عملی حقیقت یہ ہے: D2 انسرٹس کے ساتھ ہر سال 10 لاکھ اسٹروک چلانے والے ڈائی کو ہر 150,000-250,000 ہٹ پر تیز کرنے کی ضرورت پڑ سکتی ہے۔ اہم اسٹیشنوں کو کاربائیڈ میں اپ گریڈ کریں، اور یہ وقفہ 1,000 تک بڑھتا ہے،000+ ہٹ۔ لیکن تیز رفتار تعدد صرف ایک متغیر ہے۔ ڈیزائن میں اس بات کا بھی حساب ہونا چاہیے کہ آپ ڈائی کو ایک بار کھینچنے کے بعد کتنی جلدی پریس میں واپس لا سکتے ہیں- اور یہ رفتار سوچے سمجھے ماڈیولر تعمیر سے آتی ہے، اکیلے بہتر سٹیل سے نہیں۔
مواد کا انتخاب اور خدماتی منصوبہ بندی اس بات کا تعین کرتی ہے کہ ڈائی کتنی دیر تک چلتی ہے اور کتنی تیزی سے ٹھیک ہوتی ہے۔ لیکن بہترین مواد بھی ڈیزائن-مرحلے کی نگرانی کے لیے معاوضہ نہیں دے سکتا جو دائمی ناکامی کے نمونوں-غلط فیڈز، سلگ کھینچنے، پنچ ٹوٹنے، اور اسٹیشن کی غلط ترتیب کے مسائل پیدا کرتے ہیں جو بار بار ہوتے رہتے ہیں اس سے کوئی فرق نہیں پڑتا ہے کہ آپ اجزاء کو کتنی ہی بار تیز یا تبدیل کرتے ہیں۔
عام ڈیزائن کی ناکامیاں اور جڑوں کی روک تھام
زیادہ تر ٹربل شوٹنگ گائیڈز اس بات پر توجہ مرکوز کرتے ہیں کہ پروگریسو ڈائی پروڈکشن میں ناکام ہونے کے بعد کیا کرنا ہے۔ یہ پیچھے کی طرف ہے۔ دائمی ترقی پسند ڈائی اسٹیمپنگ کے مسائل کی اکثریت-غلط خوراک، سلگ کھینچنا، پنچ ٹوٹنا، جہتی بڑھے-کا پتہ ڈیزائن کے مرحلے کے دوران کیے گئے فیصلوں سے لگایا جا سکتا ہے، ڈائی کے پریس کو دیکھنے سے بہت پہلے۔ ٹول بننے کے بعد ان کو ٹھیک کرنے کا مطلب ہے مہنگا دوبارہ کام، پیداوار میں تاخیر، اور زندگی سے سمجھوتہ کرنا۔ ڈیزائن کے دوران ان کی روک تھام تقریباً کچھ بھی نہیں ہے۔
اگر آپ کا ڈائی رن کے بعد اسی فیل موڈ پر غلط فائرنگ کرتا رہتا ہے، تو اس کی بنیادی وجہ شاید پہننا یا آپریٹر کی غلطی نہیں ہے۔ یہ ایک ڈیزائن گیپ ہے جسے تیز کرنے یا ایڈجسٹمنٹ کی کوئی مقدار ختم نہیں کرے گی۔
غلط خوراک اور پٹی کی ترقی کی ناکامیاں
ایک غلط خوراک-جہاں پٹی پریس سائیکل سے پہلے درست پچ کی دوری کو آگے بڑھانے میں ناکام رہتی ہے-ٹول اور ڈائی اسٹیمپنگ میں سب سے عام پروڈکشن رکاوٹوں میں سے ایک ہے۔ جب ایسا ہوتا ہے، مکے غلط جگہ پر لگتے ہیں، پائلٹ مرکز سے باہر-مشغول ہوجاتے ہیں، اور اس کے نتیجے میں حصے سکریپ ہوجاتے ہیں۔ اس سے بھی بدتر بات یہ ہے کہ ایک شدید غلط خوراک ڈائی بٹنوں میں گھونسوں کو کریش کر سکتی ہے، جس سے ایک ہی جھٹکے میں ٹولنگ کو ہزاروں ڈالر کا نقصان ہو سکتا ہے۔
غلط خوراک کی کیا وجہ ہے؟ عام طور پر چار میں سے ایک ڈیزائن-مرحلے کی نگرانی:
- پائلٹ کی مصروفیت کی ناکافی لمبائی:اگر پائلٹ پنوں کو کاٹنے یا بنانے سے پہلے پٹی میں کافی دور نہیں اترتے ہیں تو مواد سے رابطہ کریں، جب آپریشن شروع ہوتا ہے تو پٹی مکمل طور پر رجسٹر نہیں ہوتی ہے۔ یہ حل طویل پائلٹ ٹپ مصروفیت کو ڈیزائن کر رہا ہے-عام طور پر 1.5x مواد کی موٹائی کم از کم-اور اس بات کی تصدیق کر رہا ہے کہ فیڈ ریلیز کا وقت پائلٹوں کو دوسرے ٹولنگ مصروفیات سے پہلے مکمل طور پر بیٹھنے کی اجازت دیتا ہے۔
- غیر متناسب کارروائیوں سے ضرورت سے زیادہ پٹی کیمبر:جب پٹی کے ایک طرف سے بڑی مقدار میں مواد ہٹا دیا جاتا ہے،اندرونی کنڈلی کا دباؤ غیر مساوی طور پر جاری ہوتا ہے۔جس کی وجہ سے کیریئر پیچھے سے جھک جاتا ہے۔ ہزاروں چکروں کے دوران، یہ ترقی پسند کیمبر گائیڈز اور پائلٹوں کے خلاف پٹی کھینچتا ہے، جس سے فیڈ مزاحمت پیدا ہوتی ہے اور بالآخر غلط خوراک ملتی ہے۔ ڈیزائن کے انسداد کے اقدامات میں مخالف سمت میں توازن ٹرم آپریشنز کو شامل کرنا یا دوہری کیریئر کنفیگریشن پر سوئچ کرنا شامل ہے جو تناؤ کو ہم آہنگی سے تقسیم کرتا ہے۔
- لفٹر کی اونچائی ناکافی:پریس اسٹروک کے درمیان، سپرنگ-لوڈ لفٹر پن پٹی کو ڈائی سطح سے اوپر اٹھاتے ہیں تاکہ یہ آزادانہ طور پر آگے بڑھ سکے۔ اگر لفٹر کی اونچائی بہت کم ہے، خصوصیات بنتی ہیں یا نیچے کی طرف-مڑی ہوئی ٹیبز فیڈنگ کے دوران ڈائی چہرے پر گھسیٹتی ہیں۔ پٹی ہچکچاتی ہے، فیڈر اپنی ٹائمنگ ونڈو کو اوور شوٹ کرتا ہے، اور اگلا اسٹروک پٹی کو پوزیشن سے باہر کر دیتا ہے۔ ڈیزائنرز کو لفٹر کی اونچائی کا حساب ڈائی میں سب سے گہری نیچے کی شکل کے علاوہ کلیئرنس مارجن-کی بنیاد پر کرنا چاہیے نہ کہ صرف مادی موٹائی۔
- فیڈ کی لمبائی پریس فیڈ کی درستگی سے زیادہ ہے:پچ کی لمبی دوری سروو یا ایئر فیڈر کی مکینیکل غلطی کو بڑھا دیتی ہے۔ ایک فیڈر جس کی درجہ بندی +/-0.05 ملی میٹر درستگی ہے وہ 50 ملی میٹر پچ بمقابلہ 25 ملی میٹر پچ پر دوگنا مطلق غلطی پیدا کرتی ہے۔ جب ڈیزائن طویل ترقی کی دوری کا مطالبہ کرتا ہے، تو زیادہ سٹیشن کی گنتی کے ساتھ چھوٹی فیڈز اکثر زیادہ مستحکم نتائج پیدا کرتی ہیں جو کہ جارحانہ پچ کی لمبائی والے کم سٹیشنوں کی نسبت زیادہ مستحکم ہوتی ہیں۔
ان مسائل میں سے ہر ایک کو مناسب ڈیزائن کی توجہ کے ساتھ روکا جا سکتا ہے۔ عام دھاگہ؟ یہ سب اس بات کا اندازہ لگانے سے پیدا ہوتا ہے کہ پٹی کس طرح پروڈکشن کی رفتار پر متحرک طور پر برتاؤ کرتی ہے-کوئی ایسی چیز جو CAD میں یا سست-اسپیڈ ٹرائی آؤٹ کے دوران اچھی لگتی ہے لیکن فی منٹ 200+ اسٹروک پر تیزی سے گرتی ہے۔
سلگ پلنگ اور پنچ ٹوٹنے سے بچاؤ
سلگ کھینچنا دھوکہ دہی سے تباہ کن ہے۔ ایک کھینچی ہوئی سلگ-پنچ کی گئی-اسکریپ کی ڈسک جو پیچھے ہٹنے والے پنچ پر قائم رہتی ہے اور دوبارہ-پٹی میں داخل ہوتی ہے-ایک پریس اسٹروک میں ہر ڈاؤن اسٹریم اسٹیشن کو نقصان پہنچا سکتی ہے۔ یہ حصوں کی سطحوں، دراڑوں کو بنانے والے مکے، اور کٹے ہوئے کناروں کے درمیان جام کرتا ہے۔ تیز رفتار پروگریسو ڈائی اسٹیمپنگ میں جو 300+ SPM پر چلتی ہے، آپریٹر کے لیے رد عمل ظاہر کرنے کا وقت نہیں ہوتا ہے اس سے پہلے کہ نقصان پورے ڈائی میں پھیل جائے۔
سلگس کیوں کھینچتے ہیں؟ بنیادی وجہ ویکیوم ہے۔ جب ایک پنچ مواد کے ذریعے کینچی کرتا ہے، تو سلگ کپ تھوڑا سا چپک جاتا ہے، جو مقعر سلگ چہرے اور فلیٹ پنچ چہرے کے درمیان ہوا کو پھنستا ہے۔ واپسی کے دوران، یہ مہر بند جیب سکشن بناتی ہے جو ڈائی بٹن سے سلگ کو باہر نکال دیتی ہے۔ بھاری چکنا کرنے والے مادے سگ ماہی کے اثر کو بڑھاتے ہیں، اور بڑی کٹنگ کلیئرنس ڈائی اوپننگ-سے تھوڑی چھوٹی سلگس پیدا کرتی ہے جو مداخلت کے فٹ کو ختم کرتی ہے جو کہ دوسری صورت میں انہیں برقرار رکھتی ہے۔
ڈیزائن-مرحلے کے انسداد کے اقدامات جو سلگ کو شروع ہونے سے پہلے کھینچنے سے روکتے ہیں:
- ڈائی بٹنوں میں سلگ ریٹینشن جیومیٹری:ڈائی بٹن کی دیواروں میں چھوٹے زاویہ دار سلاٹوں یا باربس کو مشین کرنے سے سلگ کے دائرے پر گڑھے بن جاتے ہیں جو اسے جگہ پر پھیر دیتے ہیں۔ ایک ریورس-ٹیپر ڈائی بٹن-جہاں بور باہر نکلنے کی طرف تھوڑا سا تنگ ہوتا ہے-کمپریشن میں سلگس رکھتا ہے۔ صرف 0.0005 سے 0.001 انچ ٹیپر کی ضرورت ہے۔ ضرورت سے زیادہ ٹیپر بٹن کو تقسیم کر سکتا ہے۔
- پنچوں میں ایئر وینٹ چینلز:پنچ کے بیچ میں سوراخ کیا گیا ایک چھوٹا سا سوراخ ویکیوم سیل کو توڑتے ہوئے انخلا کے دوران پھنسی ہوا کو باہر نکلنے دیتا ہے۔ یہ سادہ ترمیم بڑے گھونسوں پر سکشن میکانزم کو مکمل طور پر ختم کر دیتی ہے۔
- مناسب کلیئرنس تناسب:سخت کلیئرنس سلگس تیار کرتی ہے جو دبانے والے-ڈائی بٹن میں فٹ ہوجاتے ہیں، جسمانی طور پر انہیں اپنی جگہ پر مقفل کردیتے ہیں۔ جب ڈائی ڈیزائن کو کنارے کے معیار یا آلے کی زندگی کی وجوہات کی بنا پر بڑی منظوری کی ضرورت ہوتی ہے، تو سلگ برقرار رکھنے کی خصوصیات اختیاری کے بجائے لازمی ہو جاتی ہیں۔
- پنچ چہرے میں ترمیم:تھوڑا سا گنبد، کراس-نالی، یا پنچ چہرے پر قدم رکھنے سے فلیٹ سیل میں خلل پڑتا ہے جو خلا پیدا کرتا ہے۔ اسپرنگ-بڑے گھونسوں کے اندر بھری ہوئی ایجیکٹر پنز واپسی کے دوران چہرے سے سلگس کو جسمانی طور پر دھکیل دیتی ہیں۔
پنچ ٹوٹنے کے ڈیزائن کا اپنا سیٹ ہے-مرحلے کی بنیادی وجوہات۔ سب سے عام: چھوٹے سائز کے پنچ کراس-سیکشنز۔ سٹرپنگ فورس کے خلاف پنچ کی مزاحمت اس کے کراس-سیکشنل ایریا اور لمبائی پر منحصر ہے۔ لمبے، پتلے مکے-جن کی لمبائی-سے-قطر کا تناسب 8:1 سے زیادہ ہے-اس سٹرپنگ بوجھ کے نیچے جھکنے کے لیے انتہائی خطرناک ہوتے ہیں جو اس وقت ہوتا ہے جب مادہ واپسی کے دوران پنچ کو پکڑ لیتا ہے۔ مناسب پنچ گائیڈنس کی لمبائی ڈیزائن کرنا (اسٹرائپر پلیٹ کے اندر تعاون یافتہ) اور لمبائی-سے قطر کے تناسب کو اہم حد سے نیچے رکھنا اس ناکامی کے موڈ کو مکمل طور پر روکتا ہے۔
غلط ترتیب سے لیٹرل لوڈنگ ایک اور پنچ قاتل ہے۔ اگر پنچ مکمل طور پر مرتکز طور پر ڈائی بٹن میں داخل نہیں ہوتا ہے، تو سائیڈ فورسز تیار ہوتی ہیں جو چھوٹے-قطر کے مکے یا چپ کاربائیڈ داخل کرتی ہیں۔ ڈیزائن فکس مناسب گائیڈ پن کی مصروفیت اور اسٹرائپر پلیٹ گائیڈنس کی درستگی کو یقینی بنا رہا ہے-جن کی روک تھام سستی ہے لیکن حقیقت کے بعد تشخیص کرنا مہنگا ہے۔
اسٹیشن کی غلط ترتیب اور مجموعی خرابی۔
جب ترقی پسند ڈائی اسٹیمپنگ بتدریج جہتی بڑھے ہوئے یا متضاد فیچر پوزیشنز کو ظاہر کرتی ہے، تو اس کی بنیادی وجہ اکثر اسٹیشن کی غلط ترتیب ہوتی ہے{0}}ایک ایسی حالت جہاں اوپری اور نچلے ڈائی ہاف بوجھ کے تحت کامل رجسٹریشن کو برقرار نہیں رکھتے۔ یہ جامد ہو سکتا ہے (ڈائی کو تھوڑا سا دور بنایا گیا تھا) یا متحرک (ہر اسٹروک کے دوران ڈائی انحراف کرتی ہے اور اسپرنگس واپس آتی ہے، ڈیفلیکشن پیٹرن کے ساتھ جیسے اجزاء پہنتے ہیں)۔
ڈیزائن-مرحلے سے بچاؤ کے اقدامات جو غلط ترتیب کو کنٹرول کرتے ہیں:
- مناسب گائیڈ پن کا سائز اور جگہ کا تعین:گائیڈ پنوں کا سائز اس کل لیٹرل فورس کے لیے ہونا چاہیے جس کی وہ مزاحمت کریں گے، نہ کہ صرف معیاری کیٹلاگ کے سائز کے مطابق۔ انہیں اتنا ہی دور رکھیں جہاں تک ڈائی جیومیٹری اجازت دیتی ہے-وسیع فاصلہ کونیی غلط ترتیب کو ایک دوسرے کے قریب رکھے ہوئے بڑے پنوں سے زیادہ مؤثر طریقے سے مزاحمت کرتا ہے۔
- مناسب ڈائی سیٹ کی سختی:جوتے کی موٹائی ٹنج اور اسپین سے مماثل ہونی چاہیے۔ باریک جوتے بوجھ کے نیچے جھک جاتے ہیں، جس کی وجہ سے بیرونی اسٹیشن سینٹر اسٹیشنوں کی نسبت منتقل ہوجاتے ہیں۔ انگوٹھے کا اصول: جوتوں کی کم از کم موٹائی 1.5 گنا طویل ترین غیر تعاون یافتہ اسپین کے برابر ہے جسے 6 سے تقسیم کیا جاتا ہے لیکن FEA کی توثیق کمپلیکس ڈیز کے قوانین سے زیادہ قابل اعتماد ہے۔
- تیز رفتار آپریشنز کے لیے تھرمل ایکسپینشن الاؤنسز:فی منٹ 400+ اسٹروک پر، رگڑ ہیٹنگ ڈائی اجزاء کو مختلف طریقے سے پھیلاتی ہے۔ سٹیل تقریباً 12 مائیکرون فی میٹر فی ڈگری سیلسیس پھیلتا ہے۔ ایک 600 ملی میٹر لمبا ڈائی رننگ ہاٹ 30-50 مائکرون اپنی لمبائی میں بڑھ سکتا ہے- بیرونی اسٹیشن کی سیدھ کو برداشت سے باہر منتقل کرنے کے لیے کافی ہے۔ اہم ڈیٹم پوائنٹس پر سخت رجسٹریشن کو برقرار رکھتے ہوئے ڈیزائنرز اسے غیر اہم مقام کی خصوصیات میں معمولی کلیئرنس کے ساتھ ایڈجسٹ کرتے ہیں۔
- دوبارہ قابل ڈائی الائنمنٹ کے لیے بیک اپ کلیدی پوزیشننگ:ڈائی سیکشنز اور جوتوں کے درمیان پریزیشن گراؤنڈ کیز اجزاء کو اسمبلی کے دوران بالکل درست پوزیشن پر مجبور کرتی ہیں۔ جب ڈائی کو دیکھ بھال کے لیے کھینچ کر دوبارہ جوڑ دیا جاتا ہے، تو یہ کلیدیں دوبارہ ترتیب دینے میں انسانی غلطی کے امکان کو ختم کرتی ہیں-ہر تعمیر نو وہی رجسٹریشن کرتی ہے جو اصل اسمبلی کی تھی۔
جدید ترقی پسند ڈائی ڈیزائن سافٹ ویئر مکمل پروڈکشن بوجھ کے تحت ڈائی ڈیفلیکشن کی FEA سمولیشن کو قابل بناتا ہے، اس بات کا اندازہ لگاتا ہے کہ سٹیل کے ایک بلاک کو کاٹنے سے پہلے ڈائی ڈھانچہ کہاں اور کتنا جھک جائے گا۔ یہ صلاحیت آزمائشی دریافت سے غلط ترتیب کو ڈیزائن-فیز کیلکولیشن میں بدل دیتی ہے۔ انجینئرز سختی والی پسلیاں شامل کر سکتے ہیں، نازک علاقوں میں جوتے کی موٹائی میں اضافہ کر سکتے ہیں، یا CAD ماڈل میں پیش گوئی شدہ انحطاط کا مقابلہ کرنے کے لیے گائیڈ پنوں کو منتقل کر سکتے ہیں-، صفر مادی لاگت پر۔
CAD/CAE توثیق کے ورک فلو پورے پریس اسٹروک کی تقلید کرتے ہوئے ان مسائل کو جلد پکڑ لیتے ہیں: پنچ فورسز، اسٹرائپر مصروفیت، بوجھ بنانا، اور ڈائی سٹرکچر پر ان کا مشترکہ اثر۔ ترقی پسند ڈائی ڈیزائن سافٹ ویئر اسٹیشنوں کو جھنڈا لگاتا ہے جہاں انحراف صارف کی متعین حد سے بڑھ جاتا ہے-، ڈیزائنرز کو ٹولنگ کنسٹرکشن کا ارتکاب کرنے سے پہلے اعادہ کرنے کی اجازت دیتا ہے۔ یہ نقلی طریقہ کار -روایتی "اسے بنائیں، اسے آزمائیں، اسے ٹھیک کریں" کے چکر سے ایک بنیادی تبدیلی کی نمائندگی کرتا ہے جس میں آزمائشی وقت کے ہفتوں اور دوبارہ کام میں ہزاروں خرچ ہوتے ہیں۔
ڈیزائن کے مرحلے پر ناکامیوں کو روکنا سب سے زیادہ قیمت-موثر معیار کی حکمت عملی دستیاب ہے۔ لیکن یہاں تک کہ ایک بالکل ڈیزائن شدہ ڈائی کو بھی ایک سپلائر کے ذریعہ تیار کرنے کی ضرورت ہے جس میں اس ڈیزائن کو مکمل درستگی کے ساتھ انجام دینے کی صلاحیت ہو-اور ایک ٹیم کے ذریعہ اس کی دیکھ بھال کی جائے جو ہر خصوصیت کے پیچھے انجینئرنگ کے ارادے کو سمجھتی ہو۔ ڈیزائن کے معیار اور فراہم کنندہ کی صلاحیت کے درمیان وہ تعلق ہے جو بالآخر اس بات کا تعین کرتا ہے کہ آیا ایک ترقی پسند ڈائی پروگرام لاکھوں چکروں میں مستقل حصوں کو فراہم کرتا ہے یا دیکھ بھال کے دائمی مسئلے میں انحطاط پذیر ہوتا ہے۔
بڑے پیمانے پر پیداوار کے لیے ایک پروگریسو ڈائی پارٹنر کا انتخاب
ترقی پسند مرنا اتنا ہی اچھا ہے جتنا کہ اسے بنانے والی دکان۔ آپ ہر کلیئرنس کی وضاحت کر سکتے ہیں، ہر سٹیشن کو بالکل ترتیب دے سکتے ہیں، اور مثالی ٹول اسٹیلز کا انتخاب کر سکتے ہیں-لیکن اگر سپلائر کے پاس اس ڈیزائن کو مکمل وفاداری کے ساتھ انجام دینے کے لیے درست آلات، مادی علم، یا عمل کے نظم و ضبط کا فقدان ہے، تو آپ ان مسائل کا پیچھا کرنے میں مہینوں گزاریں گے جن کا وجود کبھی نہیں ہونا چاہیے۔ پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے جو پروگریسو اسٹیمپنگ ڈیز سورس کرتے ہیں، سپلائر کا انتخاب خریداری کا فیصلہ نہیں ہے۔ یہ ایک انجینئرنگ فیصلہ ہے جس میں جزوی معیار، پروڈکشن اپ ٹائم، اور پروگرام کی کل لاگت کے براہ راست نتائج ہوتے ہیں۔
پروگریسو ڈائی سپلائر میں کیا اندازہ کیا جائے۔
تمام ترقی پسند ڈائی مینوفیکچررز ایک ہی صلاحیت کی سطح پر کام نہیں کرتے ہیں، اور ایک پالش ویب سائٹ دکان کے فرش پر درستگی کی ضمانت نہیں دیتی ہے۔ جب آپ پروگریسو ڈائی میٹل اسٹیمپنگ سروسز کے لیے ممکنہ شراکت داروں کا جائزہ لے رہے ہیں، تو اس معیار پر توجہ مرکوز کریں جو سطحی-سطح کی اسناد کے بجائے حقیقی تکنیکی گہرائی کو ظاہر کرتے ہیں:
- گھر کے ڈیزائن اور نقلی صلاحیت میں-:کیا فراہم کنندہ FEA-کی بنیاد پر فارمنگ سمولیشن اور سٹرپ لے آؤٹ آپٹیمائزیشن کو اندرونی طور پر چلاتا ہے، یا وہ ڈیزائن کو آؤٹ سورس کرتا ہے اور کسی اور کے ماڈل کے لیے محض مشین؟ وہ دکانیں جو مکمل ڈیزائن کی مالک ہیں-سائیکل بنانے کے لیے-مشکلات کو تیزی سے پکڑتی ہیں اور آزمائش کے دوران زیادہ مؤثر طریقے سے اعادہ کرتی ہیں۔
- ٹول اسٹیل سورسنگ اور ہیٹ ٹریٹمنٹ کنٹرول:پوچھیں کہ وہ D2، M2، اور کاربائیڈ انسرٹس کا ذریعہ کہاں سے لیتے ہیں، اور آیا گرمی کا علاج گھر میں کیا جاتا ہے یا ذیلی معاہدہ۔ غیر مطابقت پذیر گرمی کا علاج وقت سے پہلے پنچ کی ناکامی کی ایک اہم وجہ ہے-سپلائر جو اس عمل کو براہ راست کنٹرول کرتے ہیں زیادہ قابل اعتماد ٹولنگ تیار کرتے ہیں۔
- آزمائشی پریس کی دستیابی:ایک وقف شدہ آزمائشی پریس سپلائر کو شپنگ سے پہلے حقیقی حالات میں ڈائی پرفارمنس کی توثیق کرنے کی اجازت دیتا ہے۔ ایک کے بغیر، آپ ایک غیر ثابت شدہ ٹول کو قبول کر رہے ہیں اور اپنی سہولت پر تمام آزمائشی خطرات کو جذب کر رہے ہیں۔
- ہدف مواد کی اقسام کے ساتھ تجربہ:ہلکے سٹیل سٹیمپنگ میں سپلائی کرنے والا ماہر سٹینلیس سٹیل یا اعلی-مضبوط مرکبات کے ساتھ جدوجہد کر سکتا ہے جو مختلف کلیئرنس، کوٹنگز اور زبردستی حساب کتاب کا مطالبہ کرتے ہیں۔ ڈیز کی مثالیں پوچھیں جو انہوں نے آپ کے مخصوص مواد اور گیج رینج میں بنائے ہیں۔
- ISO سرٹیفیکیشن کی حیثیت:ISO 9001 سرٹیفیکیشن دستاویزی معیار کے نظام کی نشاندہی کرتا ہے۔ آٹوموٹو پروگراموں کے لیے، IATF 16949 تعمیل سگنلز کی صلاحیت PPAP- سطح کی دستاویزات اور عمل کے کنٹرول کے لیے۔
- ڈیزائن کی تکرار کے دوران مواصلاتی ردعمل:پروگریسو ڈائی پروگراموں میں سٹیل کی کٹنگ شروع ہونے سے پہلے ڈیزائن کے متعدد جائزے اور انجینئرنگ میں تبدیلیاں شامل ہوتی ہیں۔ ایک فراہم کنندہ جو DFM سوال کا جواب دینے میں ایک ہفتہ لیتا ہے آپ کو پروگرام کی مکمل ٹائم لائن پر مہینوں کی لاگت آئے گی۔
یہ معیار صحت سے متعلق ڈائی اور سٹیمپنگ کے ماہرین کو عام ملازمت کی دکانوں سے الگ کرتے ہیں۔ تمام چھ جہتوں میں مضبوط سپلائر صرف مشینی اجزاء فراہم کرنے اور ان کے کام کرنے کی امید کرنے کے بجائے ڈائی پرفارمنس کی ملکیت لے سکتا ہے۔
ڈائی ڈیزائن کی پیچیدگی کو سپلائر کی اہلیت سے ملانا
پروگریسو ڈیز ایک بہت بڑی پیچیدگی کی حد پر محیط ہے۔ دو چھیدنے والے آپریشنز اور کٹ آف کے ساتھ ایک سادہ 4-سٹیشن بلینکنگ ڈائی، ڈراز، فارمز، ان ڈائی ٹیپنگ، اور سلیکٹیو ہارڈننگ کے ساتھ 20-اسٹیشن کمپاؤنڈ پروگریسو سے بنیادی طور پر مختلف انجینئرنگ چیلنج ہے۔ پیچیدگی کی صحیح سطح کو صحیح سپلائر سے ملانا زیادہ ادائیگی اور کم کارکردگی دونوں کو روکتا ہے۔
سادہ پروگریسو ڈیز-جو فلیٹ بلیننگ، بنیادی چھیدنے، اور سیدھے سادے موڑ کو سنبھالتے ہیں-ڈیز اور سٹیمپنگ سپلائرز کی ایک وسیع رینج کے ذریعے قابلیت کے ساتھ بنایا جا سکتا ہے۔ مطلوبہ اوزار سازی کی مہارت قابل رسائی ہے، اور آزمائشی سائیکل عام طور پر مختصر ہوتے ہیں۔ لیکن جیسے جیسے اسٹیشنوں کی تعداد بڑھتی جاتی ہے، تشکیلی کارروائیاں بڑھ جاتی ہیں، اور رواداری کے مطالبات سخت ہوتے جاتے ہیں، میدان تنگ ہوتا جاتا ہے۔ کمپلیکس ڈیز کے لیے ایسے سپلائرز کی ضرورت ہوتی ہے جن میں گہرے فارمنگ سمولیشن کا تجربہ ہوتا ہے، کمپیوٹیشنل طور پر اسپرنگ بیک کی پیش گوئی کرنے اور اس کی تلافی کرنے کی صلاحیت، اور کوٹنگز کو منتخب کرنے اور گریڈز داخل کرنے کے لیے میٹالرجیکل علم کی ضرورت ہوتی ہے جو ہر اسٹیشن کے مخصوص لباس پروفائل سے مماثل ہوں۔
صنعت کا عمودی تجربہ اتنا ہی اہمیت رکھتا ہے جتنا کہ عمومی صلاحیت۔ کئی دہائیوں کے آٹو موٹیو پروگریسو ڈائی میٹل اسٹیمپنگ کا تجربہ رکھنے والا ایک سپلائر PPAP کی ضروریات، GD&T کال آؤٹس، اور پیداوار کی توثیق کی کیڈنس کو سمجھتا ہے جس کا ٹائر 1 پروگرامز مانگتے ہیں۔ الیکٹرانکس کنیکٹرز پر توجہ مرکوز کرنے والا سپلائر مائیکرو-سٹیمپنگ، پتلی-فائل میٹریل، اور الٹرا-ٹائٹ پچ کنٹرول میں مہارت لاتا ہے۔ میڈیکل ڈیوائس ٹولنگ کے لیے ٹریس ایبلٹی دستاویزات اور سطح کے ختم ہونے والے معیارات کی ضرورت ہوتی ہے جسے عام صنعتی سپلائرز برقرار نہیں رکھ سکتے ہیں۔ ترقی پسند ڈائی اسٹیمپنگ سروسز کا جائزہ لیتے وقت، خاص طور پر ان پروگراموں کے بارے میں پوچھیں جو انہوں نے آپ کی صنعت میں فراہم کیے ہیں-نہ صرف ایک جیسے حصے جیومیٹریز، بلکہ اسی طرح کے معیار کے نظام اور دستاویزات کے تقاضوں کے بارے میں۔
لمبا-چلائیں پیداوار کی تیاری اور اسکیل ایبلٹی
یہاں ہے جہاں بہت سارے سورسنگ فیصلے غلط ہو جاتے ہیں: خریدار اس بات کا جائزہ لیتا ہے کہ آیا سپلائر ڈائی بنا سکتا ہے، لیکن یہ نہیں کہ ڈائی خود طویل-پیداوار کے قابل عمل ہونے کے لیے ڈیزائن کی گئی ہے۔ ایک ترقی پسند اسٹیمپنگ ڈائی کا مقصد ملٹی-سال، ملٹی-ملین-ہٹ سروس کو اچھے سٹیل اور سخت کلیئرنس سے زیادہ کی ضرورت ہے۔ اسے پہلے دن سے اسکیل ایبلٹی کے لیے انجنیئر کرنے کی ضرورت ہے۔
ڈائی ڈیزائن میں اسکیل ایبلٹی کیسی نظر آتی ہے؟ اسپیئر کمپوننٹ سیٹس-ڈپلیکیٹ پنچ، ڈائی بٹن، اور وئیر پلیٹس کو اصل تعمیر کے ساتھ تیار کیا گیا ہے تاکہ تبدیلیاں دوبارہ مشینی کے بغیر جہتی طور پر ایک جیسی ہوں۔ دیکھ بھال کے دستاویزی طریقہ کار جن کی کوئی بھی اہل ٹول روم پیروی کر سکتا ہے، نہ صرف اصل بلڈر۔ ٹرائی آؤٹ کے دوران ریکارڈ شدہ پروسیس پیرامیٹرز کی توثیق-زیادہ سے زیادہ پریس اسپیڈ، فیڈ سیٹنگ، چکنا کرنے کی قسم، اور نائٹروجن سپرنگ پریشر-تاکہ ڈیولپمنٹ سائیکل کو دہرائے بغیر ڈائی کو دوسری جگہ یا نقل کیا جا سکے۔
پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے جو اعلی- حجم کے پروگریسو اسٹیمپنگ پروگراموں کو سورس کرتے ہیں، یہ اسکیل ایبلٹی خصوصیات پانچ سال تک قابل اعتماد طریقے سے چلنے والی ڈائی کو الگ کرتی ہیں جو بارہ ماہ کے بعد دیکھ بھال کا دائمی بوجھ بن جاتا ہے۔
YICENپروگریسو سٹیمپنگ ڈیز حاصل کرنے والی ٹیموں کے لیے ایک مضبوط آپشن ہے جو اعلی-حجم کے دھاتی پرزوں کے لیے ہے جس کے لیے موثر ملٹی-اسٹیشن کی تشکیل، سخت ریپیٹ ایبلٹی، اور توسیع پذیر بڑے پیمانے پر پیداوار کی ضرورت ہوتی ہے-سروسیبلٹی میں بلٹ-کے ساتھ طویل عرصے کے لیے ڈیلیور کردہ ڈیلیورنگ پرفارمنس اور دستاویزی پروسیسنگ پلاننگ میں توسیع کے لیے پروڈکشن پلاننگ کے تمام اہم پیرامیٹرز کی حمایت کرتے ہیں۔
اس سے قطع نظر کہ آپ کس سپلائر کو منتخب کرتے ہیں وسیع اصول رکھتا ہے: پروگریسو ڈائی سورسنگ کو سسٹمز کے فیصلے کے طور پر سمجھیں۔ بہترین نتائج ان شراکت داروں سے نکلتے ہیں جو سمجھتے ہیں کہ ڈائی بنانا صرف شروعات ہے-لاکھوں پروڈکشن سائیکلوں کے ذریعے اس کی حمایت کرنا دراصل پروگرام کی کامیابی کا تعین کرتا ہے۔ پوچھیں کہ وہ دیکھ بھال تک رسائی کے لیے کس طرح ڈیزائن کرتے ہیں، وہ کس اسپیئر پارٹس کی حکمت عملی تجویز کرتے ہیں، اور وہ پروسیس ونڈو کو کیسے دستاویز کرتے ہیں۔ ان سوالات سے پتہ چلتا ہے کہ آیا ایک سپلائر ڈیلیور شدہ ٹولنگ یا ڈیلیور شدہ پیداواری صلاحیت کے حوالے سے سوچتا ہے۔
پروگریسو اسٹیمپنگ اپنی پوری اقتصادی قدر صرف اسی وقت فراہم کرتی ہے جب ڈیزائن کا معیار، مادی مہارت، اور سپلائر کی تکمیل پورے پروگرام کے لائف سائیکل میں سیدھ میں ہو۔ جو انجینئر پھنس جاتے ہیں ان کے پاس عام طور پر علم کی کمی نہیں ہوتی ہے-ان کے پاس ایک منظم فریم ورک کا فقدان ہوتا ہے جو جزو جیومیٹری کے فیصلوں کو لے آؤٹ منطق کو مادی انتخاب سے سپلائر کی صلاحیت سے جوڑتا ہے۔ اس فریم ورک سٹیشن کو بذریعہ سٹیشن لاگو کریں، اور جو ایک ناممکن پیچیدہ انجینئرنگ چیلنج کی طرح لگتا ہے وہ اچھی طرح سے متعین، قابل حل مسائل کا ایک سلسلہ بن جاتا ہے۔
پروگریسو سٹیمپنگ ڈائی ڈیزائن کے عمومی سوالنامہ
1. پروگریسو ڈائی اور کمپاؤنڈ ڈائی میں کیا فرق ہے؟
ایک پروگریسو ڈائی میں ترتیب سے ترتیب دیئے گئے متعدد سٹیشن ہوتے ہیں، ہر سٹیشن پر ایک آپریشن انجام دیتے ہیں کیونکہ ہر اسٹروک کے ساتھ پریس کے ذریعے دھات کی پٹی آگے بڑھتی ہے۔ ایک کمپاؤنڈ ڈائی ایک اسٹیشن پر ایک ہی اسٹروک میں تمام کاٹنے کے عمل کو بیک وقت انجام دیتا ہے۔ پروگریسو ڈائز پیچیدہ حصوں کو چھیدنے، موڑنے اور تیز رفتاری سے بننے کے ساتھ ہینڈل کرتے ہیں، جبکہ کمپاؤنڈ ڈائی آسان فلیٹ حصوں جیسے واشر یا لیمینیشن کے لیے بہترین کام کرتی ہے جہاں تمام خصوصیات کو ایک ہی جہاز میں کاٹا جا سکتا ہے۔ پروگریسو ڈائی درمیانے درجے سے لے کر بہت زیادہ پروڈکشن والیوم کے مطابق ہوتی ہے، جب کہ کمپاؤنڈ ڈیز عام طور پر کم پیچیدہ جیومیٹری کے ساتھ کم حجم کے لیے زیادہ اقتصادی ہوتے ہیں۔
2. آپ ترقی پسند ڈائی میں مطلوبہ اسٹیشنوں کی تعداد کا تعین کیسے کرتے ہیں؟
اسٹیشن کی گنتی جزوی خصوصیت کی پیچیدگی، رواداری کی ضروریات، اور ترتیب کی رکاوٹوں پر منحصر ہے۔ ہر ایک الگ آپریشن-سوراخ، موڑ، فارم، نشان، اور کٹ آف-ممکنہ طور پر اس کے اپنے اسٹیشن کی ضرورت ہوتی ہے۔ بند-قربت کے سوراخ جو ڈائی سیکشنز کو کمزور کرتے ہیں ان کو تمام اسٹیشنوں میں الگ کرنا چاہیے۔ چھیدے ہوئے سوراخوں سے ملحق موڑ کو مسخ کو روکنے کے لیے ترتیب وار علیحدگی کی ضرورت ہوتی ہے۔ تجربہ کار انجینئرز بھی آزمائش کے دوران مستقبل میں ترمیم کے لیے خالی ذخائر کے طور پر ایک یا دو نابینا اسٹیشنوں کو شامل کرتے ہیں۔ عام اصول یہ ہے کہ سخت رواداری کے ساتھ زیادہ پیچیدہ جیومیٹری تشکیلاتی دباؤ کو تقسیم کرنے اور جہتی درستگی کو برقرار رکھنے کے لیے مزید اسٹیشنوں کا مطالبہ کرتی ہے۔
3. مجھے سٹینلیس سٹیل پروگریسو سٹیمپنگ کے لیے کون سی ڈائی کلیئرنس استعمال کرنی چاہیے؟
سٹینلیس سٹیل پروگریسو سٹیمپنگ کے لیے، تجویز کردہ ڈائی کلیئرنس نرم یا اینیل شدہ حالات کے لیے مواد کی موٹائی کے 15% سے لے کر کام-سخت مواد کے لیے 20% یا اس سے زیادہ ہے۔ یہ ہلکے اسٹیل (10-12%) سے نمایاں طور پر چوڑا ہے کیونکہ سٹینلیس سٹیل کی زیادہ قینچ کی مزاحمت اور کام کو سخت کرنے والا رویہ کاٹنے والی قوتوں اور تاخیر سے گیلنگ کو منظم کرنے کے لیے زیادہ کلیئرنس کا مطالبہ کرتا ہے۔ سٹینلیس میں سخت کلیئرنس ٹول پہننے کو تیز کرتی ہے اور پنچ کی سطحوں پر چپکنے والی جمع ہونے کا خطرہ بڑھاتی ہے۔ کاربائیڈ انسرٹس یا لیپت پنچز (TiN، AlCrN) کے ساتھ وسیع کلیئرنس جوڑنا سٹینلیس ایپلی کیشنز میں ٹول لائف کو مزید بڑھاتا ہے۔
4. آپ پروگریسو ڈائی کے لیے کل پریس ٹنیج کا حساب کیسے لگاتے ہیں؟
کل پریس ٹنیج ایک ہی پریس اسٹروک میں بیک وقت ہونے والی تمام قوتوں کے مجموعے کے ساتھ ساتھ 20-30% حفاظتی عنصر کے برابر ہے۔ ہر سٹیشن کا آزادانہ طور پر حساب لگائیں: کٹنگ فورس فارمولہ پیریمیٹر x موٹائی x قینچ کی طاقت کا استعمال کرتی ہے، جب کہ تشکیل دینے والی قوتیں تناؤ کی طاقت-کی بنیاد پر کیلکولیشن کا استعمال کرتی ہیں۔ تمام چھیدنے، خالی کرنے، موڑنے، ڈرائنگ، کوائننگ، اسٹرائپر سپرنگ پریشر، اور لفٹر پن قوتوں کو ایک ساتھ شامل کریں۔ حفاظتی مارجن کوائل لاٹ، پروگریسو پنچ ڈلنگ، اور خالی کرنے کے دوران متحرک اسنیپ تھرو فورسز کے درمیان مادی تغیرات کا سبب بنتا ہے۔ ہمیشہ اپنے ٹارگٹ اسٹروک فی منٹ پر ٹنیج کی صلاحیت اور دستیاب فلائی وہیل توانائی دونوں کی توثیق کریں۔
5. بڑے پیمانے پر پیداوار کے لیے پروگریسو ڈائی سپلائر کا انتخاب کرتے وقت مجھے کیا دیکھنا چاہیے؟
فراہم کنندگان کا چھ اہم معیاروں پر جائزہ لیں: گھر کے ڈیزائن اور FEA سمولیشن کی اہلیت میں-، کنٹرولڈ ہیٹ ٹریٹمنٹ کے ساتھ ٹول اسٹیل سورسنگ، سرشار ٹراؤٹ پریس کی دستیابی، آپ کے مخصوص مواد کی اقسام اور گیجز کے ساتھ ثابت شدہ تجربہ، دستاویزی معیار کے نظام کے لیے ISO یا IATF سرٹیفیکیشن، اور ڈیزائن کے دوران جوابی مواصلات۔ YICHEN جیسے سپلائی کرنے والے جو دیکھ بھال تک رسائی اور اسکیل ایبلٹی کو اپنی ترقی پسندی میں انجینئر کرتے ہیں تصور کے مرحلے سے بہتر طویل-پیداواری نتائج فراہم کرتے ہیں۔ اس بات کا بھی جائزہ لیں کہ آیا وہ فالتو اجزاء کے سیٹ، دستاویزی دیکھ بھال کے طریقہ کار، اور توثیق شدہ عمل کے پیرامیٹرز فراہم کرتے ہیں جو ترقیاتی دوروں کو دہرائے بغیر کثیر-سال کی پیداوار کی حمایت کرتے ہیں۔


