


ہول سیل مینوفیکچرنگ میں پروگریسو ڈائی اسٹیمپنگ کو سمجھنا
جب آپ ہزاروں یا لاکھوں ایک جیسے دھاتی پرزوں کو سورس کر رہے ہوتے ہیں، تو آپ جو مینوفیکچرنگ طریقہ منتخب کرتے ہیں وہ آپ کے فی-حصے کی لاگت، لیڈ ٹائم، اور کوالٹی فلور کا تعین کرتا ہے۔پروگریسو ڈائی اینڈ سٹیمپنگ ہول سیلپیداواری نقطہ نظر ہے جو اعلی- والیوم میٹل پارٹس مینوفیکچرنگ پر حاوی ہے، پھر بھی بہت سی پروکیورمنٹ ٹیمیں یہ سمجھے بغیر معاہدوں پر بات چیت کرتی ہیں کہ یہ عمل کیسے کام کرتا ہے یا اس کی لاگت کیوں آتی ہے۔
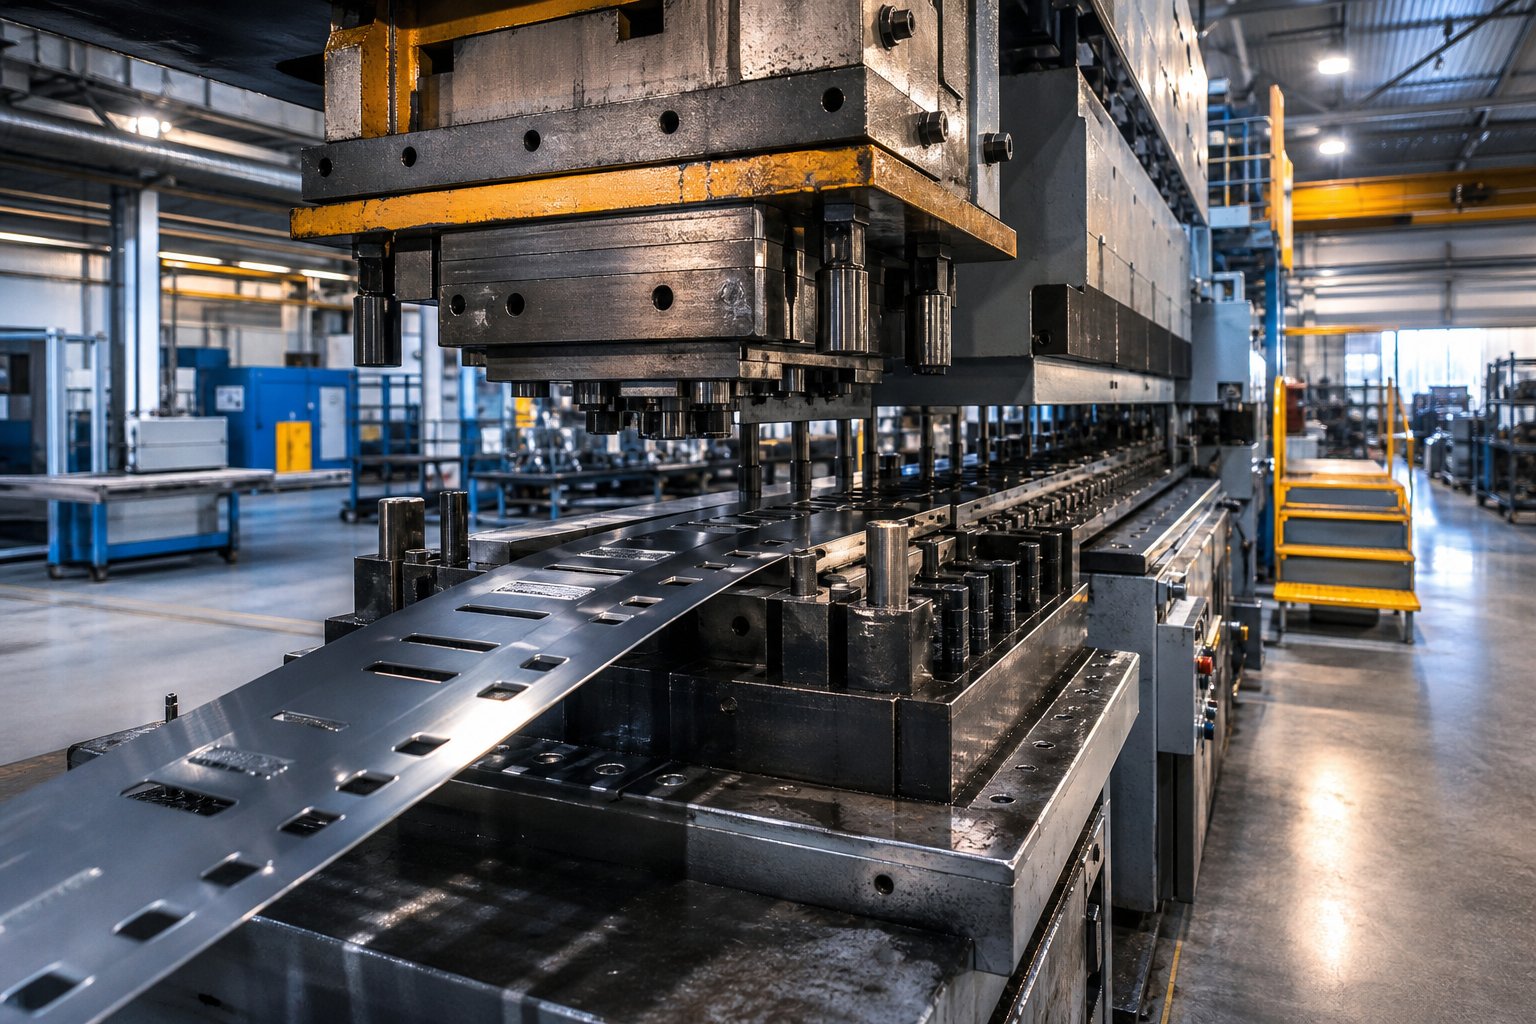
پروگریسو ڈائی اسٹیمپنگ دھات کی تشکیل کا ایک عمل ہے جہاں ایک ہی ڈائی کے اندر اسٹیشنوں کی ایک سیریز کے ذریعے مواد کی ایک مسلسل پٹی آگے بڑھتی ہے، ہر اسٹیشن ایک الگ آپریشن کرتا ہے جیسے کاٹنا، موڑنا، یا تشکیل دینا، جب تک کہ مکمل حصہ آخری مرحلے پر الگ نہ ہوجائے۔
ہول سیل پیمانے پر پروگریسو ڈائی اسٹیمپنگ کا کیا مطلب ہے۔
جو چیز ترقی پسند دھاتی سٹیمپنگ کو دوسرے طریقوں سے الگ کرتی ہے وہ ہے اس کی متعدد تشکیلی کارروائیوں کو ایک بلاتعطل، خودکار سائیکل میں جوڑنے کی صلاحیت۔ پریس کا ایک ہی اسٹروک ایک مکمل حصہ تیار کرتا ہے، اور پریس عام طور پر 25 سے 200 سٹروک فی منٹ تک کہیں بھی چلتے ہیں۔ ہول سیل والیوم میں، یہ کم سے کم لیبر مداخلت کے ساتھ سنگل پروگ ڈائی سیٹ اپ سے ہر سال لاکھوں حصوں میں ترجمہ ہوتا ہے۔
اس کا موازنہ سنگل-ڈائی اسٹیمپنگ سے کریں، جہاں ہر آپریشن کے لیے الگ ٹول اور الگ ہینڈلنگ مرحلہ درکار ہوتا ہے۔ یا ڈائی اسٹیمپنگ کو منتقل کریں، جہاں پرزے جسمانی طور پر اسٹیشنوں کے درمیان منتقل ہوتے ہیں۔ پروگریسو ڈیز پورے عمل کے دوران پٹی کو برقرار رکھتی ہے، آپریشن کے درمیان جزوی ہینڈلنگ کو ختم کرتی ہے اور سائیکل کے وقت کو ڈرامائی طور پر کم کرتی ہے۔ وہ میکانکی کارکردگی وہی ہے جو ترقی پسند ڈیز کو پیمانے پر آرڈر کرنے والے خریداروں کے لیے پہلے سے طے شدہ انتخاب بناتی ہے۔
تھوک خریداروں کو عمل خواندگی کی ضرورت کیوں ہے۔
یہ جانے بغیر کہ آیا 8-اسٹیشن ڈائی آپ کے پارٹ جیومیٹری کے لیے اوور کِل ہے، یا آپ کا مادی انتخاب ڈائی کی سروس لائف کو آدھا کر دے گا یا نہیں، ٹولنگ کوٹ پر بات چیت کا تصور کریں۔ یہ مہنگے بلائنڈ سپاٹ ہیں۔ خریدار جو ترقی پسند ڈائی ڈیزائن، مادی رویے، اور پیداواری معاشیات کے بنیادی اصولوں کو سمجھتے ہیں وہ مستقل طور پر تیز سورسنگ فیصلے کرتے ہیں اور اس پیچیدگی کی ادائیگی سے گریز کرتے ہیں جس کی انہیں ضرورت نہیں ہے۔
اس گائیڈ میں مکمل فیصلہ سازی کے سفر کا احاطہ کیا گیا ہے، جس میں پروگریسو ڈائز میکانکی طور پر کیسے کام کرتی ہے، سٹرپ لے آؤٹ اکنامکس اور مواد کے انتخاب کے ذریعے، سپلائر کی تشخیص کے فریم ورک اور معیار کی تصدیق کے تقاضوں تک۔ مقصد سیدھا ہے: فزیبلٹی کا اندازہ لگانے کے لیے آپ کو عمل کی خواندگی فراہم کریں، ذہانت سے اقتباسات کو چیلنج کریں، اور اعتماد کے ساتھ پیداواری تعلقات کا نظم کریں۔
پروگریسو ڈائی سٹیمپنگ کا عمل مرحلہ وار کیسے کام کرتا ہے۔
یہ جاننا کہ ترقی پسند ڈیز متعدد آپریشنز کو ایک چکر میں یکجا کرتی ہے تصوراتی سطح پر مفید ہے، لیکن اصل سورسنگ فائدہ یہ سمجھنے سے حاصل ہوتا ہے کہ دھات ٹول کے ذریعے کیسے حرکت کرتی ہے۔ جب آپ پروگریسو ڈائی اسٹیمپنگ کے عمل کو میکانکی طور پر دیکھ سکتے ہیں، تو آپ اسٹیشن کی گنتی، چیلنج سائیکل ٹائم کلیمز، اور سپلائی کرنے والے کی تجویز کردہ پٹی لے آؤٹ میں ناکاریوں کی نشاندہی کرنے کے لیے لیس ہوتے ہیں۔
کس طرح پٹی اسٹاک ایک سے زیادہ اسٹیشنوں کے ذریعے حرکت کرتا ہے۔
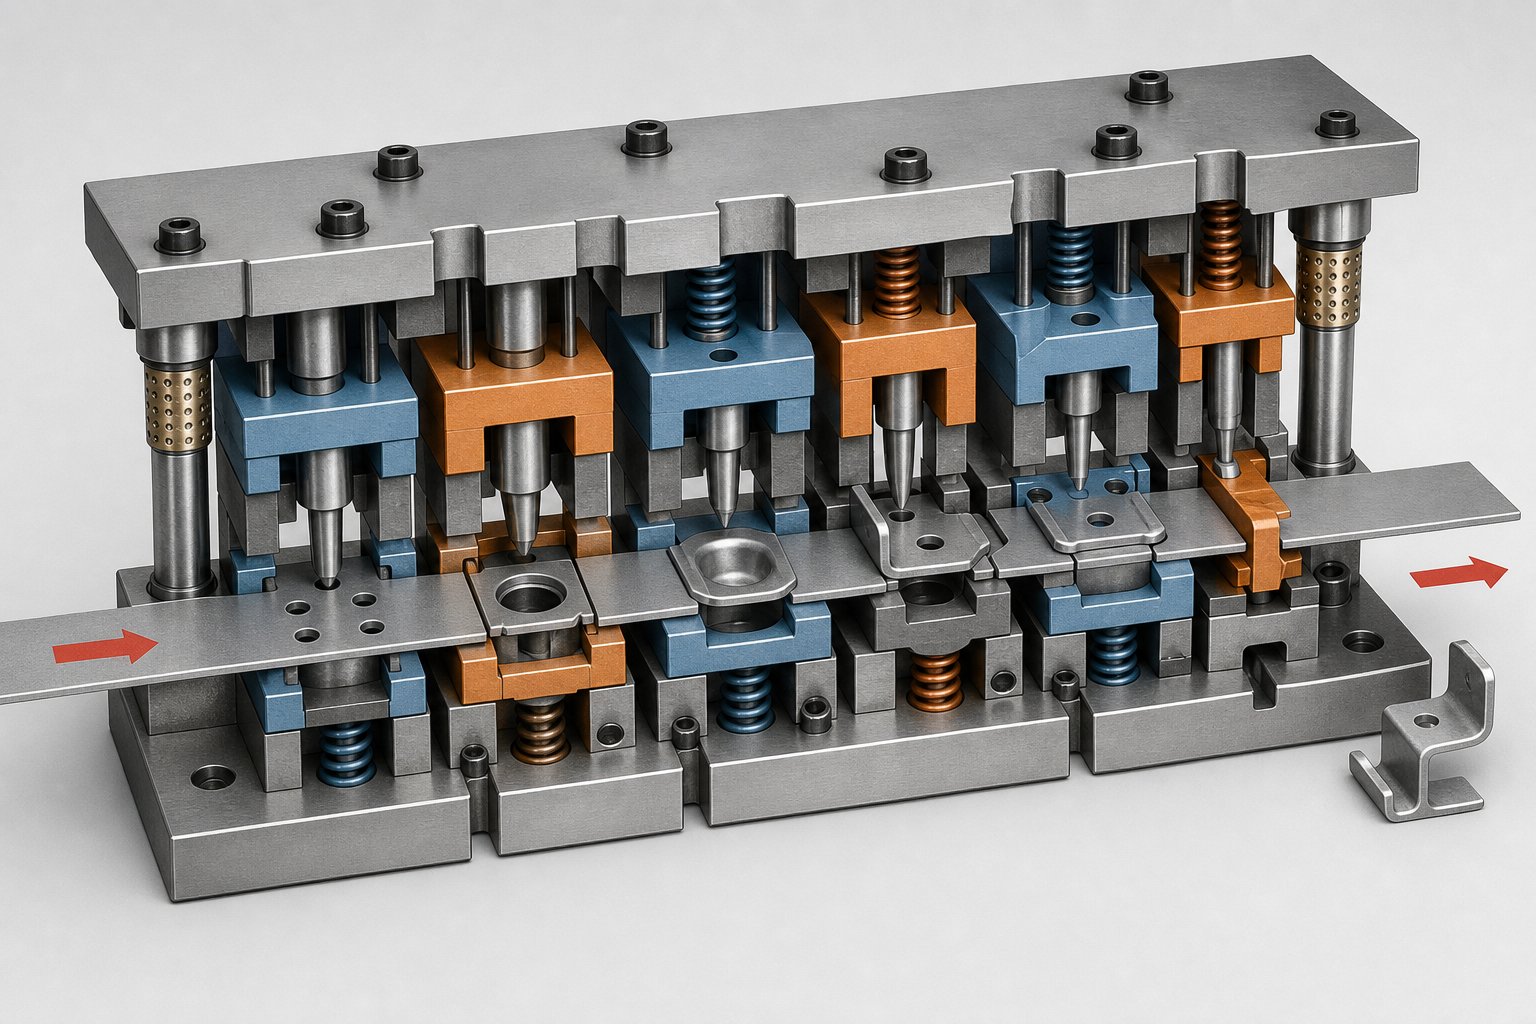
یہ عمل انکوائلر پر نصب فلیٹ میٹل سٹرپ اسٹاک کی کوائل سے شروع ہوتا ہے۔ ایک سیدھا کرنے والا مواد سے کسی بھی گھماؤ کو ہٹاتا ہے، اور ایک سروو یا نیومیٹک فیڈر پٹی کو آگے بڑھاتا ہےترقی پسند سٹیمپنگ مر جاتے ہیںایک عین مطابق، دہرانے والے فاصلے پر جسے پچ کہتے ہیں۔ جب بھی پریس ریم سائیکل کرتا ہے، پٹی بالکل ایک پچ کی لمبائی کے حساب سے آگے کی طرف اشارہ کرتی ہے، ہر اسٹیشن پر بیک وقت تازہ مواد کی پوزیشننگ کرتی ہے۔
یہاں کلیدی تصور ہے: پٹی اس وقت تک ڈائی کو نہیں چھوڑتی جب تک کہ آخری حصہ آزاد نہ ہو جائے۔ ایک کیریئر کی پٹی، ہر جزوی طور پر بنے ہوئے حصے کو جوڑنے والے مواد کا ڈھانچہ، ہر چیز کو سیدھ میں رکھتا ہے جب یہ ترقی پسند سٹیمپنگ مشین سے گزرتا ہے۔ پائلٹ پن ہر اسٹیشن پر پہلے سے-پنچڈ ہولز میں گرتے ہیں تاکہ ریم کے بند ہونے سے پہلے پٹی کو ذیلی-ہزارویں درستگی کے ساتھ رجسٹر کیا جا سکے۔ یہ رجسٹریشن سسٹم وہ ہے جو تیز رفتار پروگریسو ڈائی اسٹیمپنگ کو 200 سے 600 اسٹروک فی منٹ پر بھی سخت رواداری برقرار رکھنے کی اجازت دیتا ہے۔
پروگریسو ڈائی میں بنیادی آپریشنز کیے گئے۔
ڈائی کے اندر ہر اسٹیشن پٹی پر ایک یا زیادہ مخصوص آپریشن کرتا ہے۔ جبکہ صحیح ترتیب جزوی جیومیٹری پر منحصر ہے، ایک عام ترقی پسند ڈائی میٹل اسٹیمپنگ سائیکل اس ترتیب کی پیروی کرتا ہے:
- پائلٹ سوراخ چھدرن- پہلا اسٹیشن چھوٹے سوراخوں کو چھیدتا ہے جو مکمل طور پر ڈاؤن اسٹریم اسٹیشنوں پر پٹی کے اندراج کے لیے استعمال ہوتا ہے۔
- خالی کرنا اور چھیدنا- اندرونی خصوصیات جیسے سوراخ، سلاٹ، اور کٹ آؤٹ پنچڈ ہیں۔ یہاں سے ہٹایا جانے والا مواد ڈائی کے نیچے نکالے جانے والے اسکریپ سلگس بن جاتا ہے۔
- تشکیل اور موڑنے- فارم پنچ والے اسٹیشن زاویہ، پسلیاں، لوور، یا ابھرے ہوئے فیچرز بنا کر پٹی کو کاٹے بغیر پلاسٹک کی شکل بناتے ہیں۔
- سکہ بندی- جہاں سخت جہتی کنٹرول یا مخصوص سطح کی تکمیل کی ضرورت ہوتی ہے، کوائننگ اسٹیشنز عین مطابق علاقوں پر ہائی کمپریسیو فورس کا اطلاق کرتے ہیں۔
- کٹ آف یا علیحدگی- فائنل سٹیشن تیار شدہ حصے کو کیریئر کی پٹی سے الگ کر دیتا ہے، اور مکمل جزو کو پروگریسو مشین ڈائی سے ایک بن یا کنویئر میں نکال دیا جاتا ہے۔
یہ تمام کارروائیاں ایک ہی پریس اسٹروک کے دوران پٹی کے مختلف حصوں میں بیک وقت ہوتی ہیں۔ لہٰذا جب اسٹیشن ون تازہ مواد میں پائلٹ ہولز کو پنچ کر رہا ہے، تو اسٹیشن فائیو ایک تیار شدہ حصے کو الگ کر رہا ہے جو پہلے ڈائی فور اسٹروک میں داخل ہوا تھا۔
تھوک خریداروں کے لیے، یہ سمجھ براہ راست عملی قدر رکھتی ہے۔ جب کوئی سپلائر کسی ایسے حصے کے لیے 12-اسٹیشن ڈائی کا حوالہ دیتا ہے جو ہندسی طور پر آسان معلوم ہوتا ہے، تو آپ پوچھ سکتے ہیں کہ کون سے آپریشن ان اسٹیشنوں پر قابض ہیں اور کیا کسی کو ملایا جا سکتا ہے۔ اس کے برعکس، اگر کوئی اقتباس ایک پیچیدہ جیومیٹری کے لیے بہت کم اسٹیشن تجویز کرتا ہے، تو آپ ٹول کے لیے سرمایہ لگانے سے پہلے ٹول کی ناکامی یا معیار کے مسائل کے خطرے کو پہچان لیں گے۔
ہر اسٹیشن پر کیا ہوتا ہے اور ٹولنگ کی تعمیر میں جو لاگت آتی ہے اس کے درمیان تعلق براہ راست پٹی لے آؤٹ ڈیزائن کی معاشیات میں لے جاتا ہے، جہاں پچ کا فاصلہ، سکریپ کا تناسب، اور اسٹیشن کی گنتی آپ کی فی-حصہ کی قیمت کا تعین کرنے کے لیے آپس میں ملتی ہے۔
پٹی لے آؤٹ اور ڈائی ڈیزائن کے اصول جو تھوک قیمتوں کو متاثر کرتے ہیں۔
ترقی پسند ڈائی میں ہر اسٹیشن پر انجینئر، مشین اور سختی کے لیے پیسے خرچ ہوتے ہیں۔ پچ کے فاصلے کا ہر ملی میٹر خام مال استعمال کرتا ہے۔ یہ دو متغیرات، اسٹیشن کی گنتی اور پٹی لے آؤٹ جیومیٹری، آپ کے ہول سیل اسٹیمپنگ پروگرام کی کل معاشیات کی وضاحت کرنے کے لیے تعامل کرتے ہیں۔ یہ سمجھنا کہ وہ کس طرح ایک ساتھ کام کرتے ہیں آپ کو ٹولنگ کوٹس کا جائزہ لینے اور فی-حصہ قیمت پر بات چیت کرتے وقت فائدہ حاصل ہوتا ہے۔
اسٹیشن کاؤنٹ ٹولنگ کی سرمایہ کاری اور حصہ کی لاگت کو کیسے چلاتا ہے۔
پروگریسو اسٹیمپنگ ڈائی ڈیزائن میں اسٹیشن کی گنتی کو بنیادی لاگت کے ضرب کے طور پر سوچیں۔ ہر سٹیشن کو پنچوں، ڈائی انسرٹس، اور بیکنگ پلیٹوں کے اپنے سیٹ کی ضرورت ہوتی ہے، تمام درستگی-ٹول اسٹیل سے گراؤنڈ یا، کھرچنے والے مواد کے لیے، پروگریسو کاربائیڈ سٹیمپنگ مر جاتی ہے۔ 6-اسٹیشن ڈائی کی قیمت 3-اسٹیشن ڈائی سے دوگنا نہیں ہوتی۔ مشترکہ اجزاء جیسے ڈائی شوز، گائیڈ سسٹم، اور سٹرپ لفٹرز کی وجہ سے رشتہ 1.5x سے 1.8x کے قریب ہے۔ لیکن اسٹیشن کی تعداد بڑھنے کے ساتھ ہی لاگت اب بھی معنی خیز ہے۔
یہ ہے تھوک خریداروں کو اندرونی بنانے کی ضرورت ہے: مزید اسٹیشن ٹولنگ کی سرمایہ کاری کو بڑھاتے ہیں لیکن تیز سائیکل اوقات کو فعال کرکے اور ثانوی کارروائیوں کو کم کرکے حجم کے لحاظ سے فی-حصہ لاگت کو کم کرسکتے ہیں۔ بہت کم اسٹیشن پہلے سے خرچ کو کم کرتے ہیں لیکن پریس کی سست رفتار یا اضافی پوسٹ -اسٹیمپنگ کے کام کی ضرورت پڑسکتی ہے جس سے یونٹ کی بچت ختم ہوجاتی ہے۔
آپ کے سالانہ حجم کے لحاظ سے معافی کی ریاضی ڈرامائی طور پر بدل جاتی ہے۔ ایک $150,000 ڈائی 100,000 سے زیادہ پرزہ جات میں فی ٹکڑا $1.50 کا اضافہ ہوتا ہے۔ اسی سرمایہ کاری کو 2,000,000 حصوں میں پھیلائیں اور ٹولنگ کا تعاون $0.075 تک گر جائے گا۔ یہی وجہ ہے کہ اسٹیل اسٹیمپنگ کے ساتھ تعمیر شدہ ترقی پسند ڈیز اور سخت ٹول اسٹیل انسرٹس کو لاکھوں چکروں میں زندہ رہنے کے لیے ڈیزائن کیا گیا ہے۔ ڈائی جتنی دیر تک چلتی ہے، اس کا فی{11} بوجھ اتنا ہی کم ہوتا جاتا ہے۔
| اسٹیشن کا شمار | متعلقہ ٹولنگ لاگت | فی-حصہ کی قیمت 50K یونٹس پر | فی-حصہ کی قیمت 500K یونٹس پر | فی-حصہ کی قیمت 2M یونٹس پر |
|---|---|---|---|---|
| 4-6 اسٹیشن | $25K - $60K | $0.50 - $1.20 ٹولنگ کا تعاون | $0.05 - $0.12 | $0.013 - $0.03 |
| 8-12 اسٹیشن | $60K - $150K | $1.20 - $3.00 ٹولنگ کا تعاون | $0.12 - $0.30 | $0.03 - $0.075 |
| 14-20+ اسٹیشن | $150K - $350K | $3.00 - $7.00 ٹولنگ کا تعاون | $0.30 - $0.70 | $0.075 - $0.175 |
پیٹرن واضح ہے: پیچیدہ ٹولنگ صرف اس وقت معاشی معنی رکھتی ہے جب حجم اتنا زیادہ ہو کہ سرمایہ کاری کو کم کر سکے۔ سالانہ 50,000 حصوں کا آرڈر دینے والے خریداروں کو یہ سوال کرنا چاہئے کہ آیا 16-اسٹیشن ڈائی واقعی ضروری ہے، جب کہ 2 ملین پارٹس پر خریدار اضافی اسٹیشنوں کا جواز پیش کر سکتے ہیں جو ایک سیکنڈ آف سائیکل کے حصے کو منڈواتے ہیں۔
تھوک والیوم کے لیے پٹی لے آؤٹ کی اصلاح
پٹی لے آؤٹ وہ جگہ ہے جہاں مادی لاگت کا فیصلہ کیا جاتا ہے، اور مواد عام طور پر تھوک والیوم پر کل حصہ لاگت کے 40% سے 60% کی نمائندگی کرتا ہے۔ لے آؤٹ تین چیزوں کا تعین کرتا ہے: پچ کا فاصلہ (فی اسٹروک کی پٹی کتنی دور ہوتی ہے)، پٹی کی چوڑائی، اور سکریپ فیصد۔
پچ کا فاصلہ فیڈ سمت کے علاوہ پل میں حصے کی لمبائی کا مجموعہ ہے، مواد کا پتلا جالا جو لگاتار حصوں کو الگ کرتا ہے۔ انجینئرنگ کا ایک عام اصول پل کی موٹائی کو 1.25 سے 1.5 گنا میٹریل موٹائی پر سیٹ کرتا ہے۔ غیر اہم لگتا ہے، لیکن 300 سٹروک فی منٹ پر ایک ملین-پارٹ رن سے زیادہ، ہر اضافی ملی میٹر پچ کا ترجمہ سینکڑوں کلو گرام اضافی خام مال میں ہوتا ہے۔
کیریئر پٹی کا ڈیزائن بھی فضلہ کو متاثر کرتا ہے۔ ایک ٹھوس کیریئر فلیٹ حصوں کے لیے زیادہ سے زیادہ استحکام فراہم کرتا ہے جس میں صرف کاٹنے اور سادہ موڑ کی ضرورت ہوتی ہے۔ ایک اسٹریچ ویب کیریئر، جس میں امدادی کٹوتیوں کے ساتھ انجنیئر کیا گیا ہے جو لچک کی اجازت دیتا ہے، ان حصوں کے لیے ضروری ہے جن کی تشکیل یا ڈرائنگ آپریشنز ہوتے ہیں۔ کیریئر کو اتنا مضبوط ہونا چاہیے کہ وہ حصہ کو بغیر بکلنگ کے تمام سٹیشنوں کے ذریعے لے جا سکے، لیکن اس کے باوجود یہ اتنا کم ہے کہ کنکال کے اسکریپ پر مواد کو ضائع ہونے سے بچا سکے۔
اچھی طرح سے-آپٹمائزڈ لے آؤٹس 75% سے زیادہ مواد کے استعمال کو ہدف بناتے ہیں۔ وہ تکنیکیں جو استعمال کو بلند کرتی ہیں ان میں شامل ہیں:
- کونیی گھونسلا- پٹی پر جھکاؤ والے حصوں کو اس طرح فاسد جیومیٹریاں آپس میں مل جاتی ہیں جیسے پہیلی کے ٹکڑوں، حصوں کے درمیان مردہ جگہ کو کم کرتے ہیں۔
- متعدد-لے آؤٹ- پٹی کی چوڑائی پر ہر اسٹروک پر دو یا زیادہ حصوں پر مہر لگانا، جو مواد کے استعمال کو بہتر بناتا ہے اور دبانے کے وقت کو دوگنا کیے بغیر تھرو پٹ کو دوگنا کرتا ہے۔
- سکریپ کی بحالی- سوراخ کرنے والی کارروائیوں سے سلگ کی شکلیں ڈیزائن کرنا جو چھوٹے ثانوی حصوں کے طور پر کام کر سکتے ہیں، فضلہ کو مصنوعات میں تبدیل کر سکتے ہیں۔
تھوک خریداروں کے لیے، عملی فائدہ یہ ہے: سپلائر کی پٹی لے آؤٹ کی تجویز کا جائزہ لیتے وقت، تخمینہ شدہ مواد کے استعمال کا فیصد اور اسکریپ کا وزن فی ہزار حصوں کے لیے پوچھیں۔ یہ نمبر براہ راست آپ کے حوالہ کردہ ٹکڑے کی قیمت کو متاثر کرتے ہیں۔ ایک ترتیب 65% استعمال پر چل رہی ہے بمقابلہ 80% تک آپٹمائزڈ کا مطلب ہے کہ آپ ہر ایک حصے پر 15% زیادہ خام مال کے لیے ادائیگی کر رہے ہیں، جو آپ کے پورے آرڈر والیوم میں شامل ہے۔
اسٹیشن کی گنتی، ٹولنگ ایمورٹائزیشن، اور پٹی کی کارکردگی کے درمیان ان تعلقات کو سمجھنے والے خریدار صرف قیمت پر قیمتوں کو قبول نہیں کرتے ہیں۔ وہ صحیح سوالات پوچھتے ہیں، پہچانتے ہیں کہ ان کے حجم کے لیے ٹولنگ کب ختم ہو چکی ہے-، اور شناخت کرتے ہیں کہ لے آؤٹ کی اصلاح ان کے پروگرام سے بامعنی لاگت کہاں کم کر سکتی ہے۔ یہ علم خاص طور پر قیمتی ہو جاتا ہے جب اس بات کا جائزہ لیا جائے کہ مختلف مادّے ان ہی تشکیل کے حالات میں کس طرح برتاؤ کرتے ہیں اور اس کا مرنے کی لمبی عمر اور پروجیکٹ کی کل لاگت کا کیا مطلب ہے۔
پروگریسو سٹیمپنگ میں استعمال ہونے والا مواد اور تھوک آرڈرز پر ان کا اثر
پٹی لے آؤٹ اور اسٹیشن کی گنتی اس بات کی وضاحت کرتی ہے کہ آپ کی ڈائی کتنی موثر طریقے سے چلتی ہے، لیکن اس ڈائی کے ذریعے مواد کو فیڈ کرنا اس بات کا تعین کرتا ہے کہ ٹولنگ کتنی دیر تک چلتی ہے، پریس کتنی تیزی سے سائیکل چلا سکتا ہے، اور آپ کی اصل قیمت ایک کثیر-سالہ پروڈکشن پروگرام میں کیسی نظر آتی ہے۔ ترقی پسند سٹیمپنگ مواد کا انتخاب صرف ڈیزائن انجینئرنگ کا فیصلہ نہیں ہے۔ یہ ایک تجارتی ہے جو ٹولنگ کوٹس، دیکھ بھال کے نظام الاوقات، اور حجم کے لحاظ سے فی-حصہ کی قیمتوں کے ذریعے پھیلتا ہے۔
مادی خصوصیات جو ڈائی ڈیزائن کے فیصلوں کو متاثر کرتی ہیں۔
ہر مادّہ ترقی پسند ڈائی کے اندر کاٹنے، موڑنے اور قوتیں بنانے کے لیے مختلف طریقے سے جواب دیتا ہے۔ ہول سیل خریداروں کے لیے دو خصوصیات سب سے زیادہ اہمیت رکھتی ہیں: فارمیبلٹی اور سختی۔ فارمیبلٹی یہ بتاتی ہے کہ کس قدر جارحانہ طریقے سے مواد کو بغیر کسی شگاف یا پھٹے ہوئے شکل دی جا سکتی ہے۔ سختی اس بات کا تعین کرتی ہے کہ یہ درست ٹول اسٹیل کی سطحوں کو کتنی جلدی نیچے پہنتا ہے جو آپ کے حصوں کو ان کی جہتی درستگی فراہم کرتا ہے۔
تانبے جیسا نرم، نرم مواد آسانی سے بنتا ہے اور کم سے کم ٹول پہنتا ہے، جس کا مطلب ہے ڈائی مینٹیننس اور کم لائف سائیکل اخراجات کے درمیان طویل وقفہ۔ سٹینلیس سٹیل جیسے سخت مواد کو زیادہ پریس ٹنیج کی ضرورت ہوتی ہے، یہ پنچ اور ڈائی انسرٹس پر تیزی سے پہننے کا سبب بنتا ہے، اور اکثر اہم سٹیشنوں پر ترقی پسند کاربائیڈ سٹیمپنگ ڈیز کا مطالبہ کرتا ہے تاکہ لمبی دوڑ میں کنارے کے معیار کو برقرار رکھا جا سکے۔ یہ تجریدی انجینئرنگ کی تفصیلات نہیں ہیں۔ وہ براہ راست آپ کے حوالہ کردہ دیکھ بھال کے وقفوں، اضافی داخل کرنے کے اخراجات، اور آخر کار پیمانے پر آپ کی فی-حصہ کی قیمت کو متاثر کرتے ہیں۔
موٹائی بھی ایک کردار ادا کرتی ہے۔ زیادہ تر ترقی پسند سٹیمپنگ 0.005" (0.127 ملی میٹر) اور 0.250" (6.35 ملی میٹر) موٹی کے درمیان مواد کے ساتھ مؤثر طریقے سے کام کرتی ہے۔ پتلی گیجز کم طاقت کے ساتھ بنتی ہیں لیکن کھانا کھلانے کے دوران جھریوں اور پٹی بکلنگ کا شکار ہوتی ہیں۔ موٹا اسٹاک زیادہ ٹنیج پریس کا مطالبہ کرتا ہے اور ٹول پہننے کو تیز کرتا ہے۔ آپ کے مادی قیاس کو فنکشنل ضروریات کو متوازن کرنے کی ضرورت ہے جو عمل معاشی طور پر سنبھالتا ہے۔
درخواست کے تقاضوں سے مماثل مواد کا انتخاب
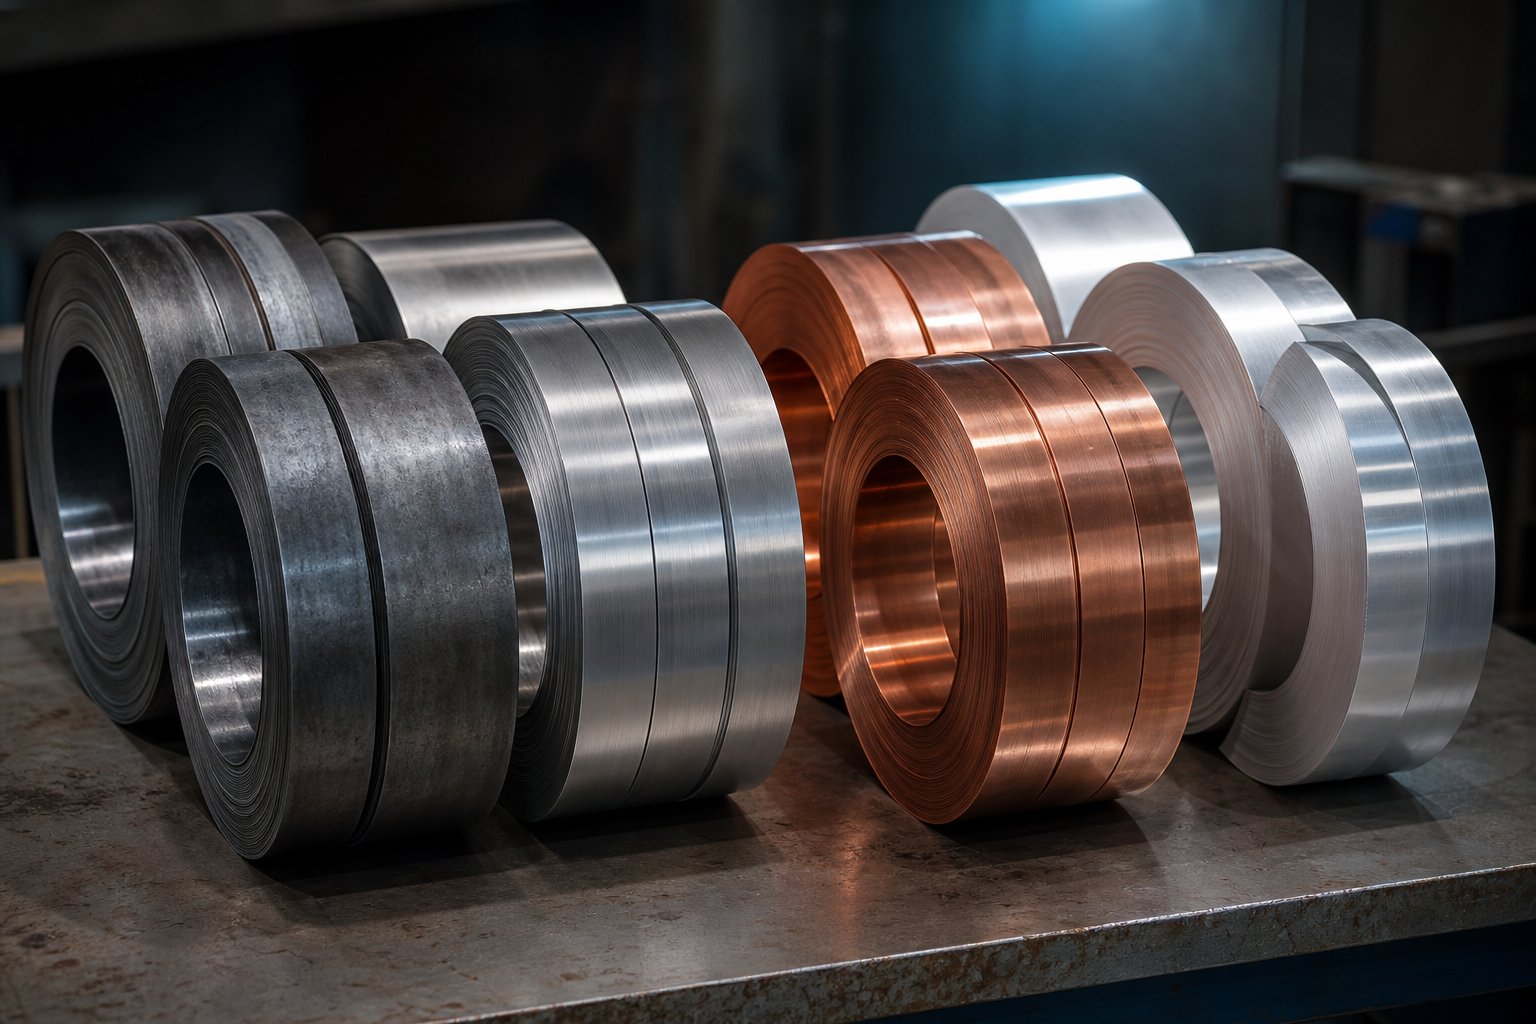
ہر مادی خاندان لاگت، کارکردگی، اور پیداواری صلاحیت کا ایک الگ پروفائل لاتا ہے۔ یہ ہے کہ کس طرح چار بنیادی خاندان ہول سیل پروگریسو سٹیمپنگ پروگراموں کا موازنہ کرتے ہیں:
| مواد | عام ایپلی کیشنز | فارمیبلٹی ریٹنگ | ٹول پہننے کا اثر | متعلقہ مواد کی قیمت |
|---|---|---|---|---|
| کاربن اسٹیل (CRS/HRS) | بریکٹ، ساختی اجزاء، آٹوموٹو کلپس، انکلوژرز | بہترین | کم سے اعتدال پسند | کم (بیس لائن) |
| سٹینلیس سٹیل (300/400 سیریز) | طبی آلات، فوڈ پروسیسنگ، HVAC اجزاء، سنکنرن-اہم حصے | اچھا (ہائی اسپرنگ بیک) | اعلی کاربائیڈ داخل کرنے کی ضرورت ہے۔ | 3x - 5x کاربن اسٹیل |
| تانبا اور پیتل | الیکٹریکل کنیکٹر، ٹرمینلز، بس بار، تھرمل کنڈکٹر | بہترین | کم | 4x - 7x کاربن اسٹیل |
| ایلومینیم (5052, 6061, 1100) | ہلکے وزن کے انکلوژرز، ہیٹ سنکس، ای وی پرزے، کنزیومر الیکٹرانکس | بہت اچھا | کم سے اعتدال پسند (جلنے کا خطرہ) | 2x - 3x کاربن اسٹیل |
کاربن سٹیل ترقی پسند سٹیمپنگہول سیل خریداروں کے لیے ورک ہارس کا انتخاب ہے جنہیں سب سے کم مادی قیمت پر ساختی طاقت کی ضرورت ہے۔ کولڈ-رولڈ گریڈز بہترین سطح کی تکمیل اور کوائل کے بالکل اندر سخت موٹائی کی رواداری پیش کرتے ہیں، جب کہ گرم-رولڈ اسٹاک غیر-کاسمیٹک ساختی حصوں کے لیے کام کرتا ہے جہاں معمولی پیمانہ قابل قبول ہوتا ہے۔ کاربن اسٹیل کے پیش قیاسی تشکیل دینے والے رویے کا مطلب ہے کم ڈائی ایڈجسٹمنٹ اور طویل پروڈکشن رنز میں زیادہ مستقل حصے۔
سٹینلیس سٹیل پروگریسو سٹیمپنگپیچیدگی متعارف کراتا ہے۔ مادی کام-بنانے کے دوران تیزی سے سخت ہو جاتا ہے، یعنی ہر موڑ یا ڈرا ارد گرد کے علاقے کو اگلے آپریشن کے لیے سخت اور زیادہ مزاحم بنا دیتا ہے۔ ڈائی ڈیزائنرز اس کے لیے تشکیل دینے والے اسٹیشنوں کو ایک دوسرے سے دور رکھ کر یا اینیلنگ کے مراحل کو شامل کرتے ہیں۔ اعلیٰ پریس فورسز بھاری ڈائی کنسٹرکشن اور زیادہ بار بار تیز کرنے کے چکروں کا بھی مطالبہ کرتی ہیں، جس سے آپ کی دیکھ بھال کی لاگت فی ملین حصوں میں بڑھ جاتی ہے۔
کاپر پروگریسو سٹیمپنگاور پیتل کے مرکب الیکٹریکل اور تھرمل ایپلی کیشنز کے لیے جانے- ہیں۔ ان کی بہترین لچک اور کم کام-سخت ہونے کی شرح انہیں پیچیدہ ملٹی-اسٹیشن کی تشکیل کے دوران معاف کر دیتی ہے۔ تجارت-کی خام مال کی قیمت ہے؛ تانبے کی قیمتوں میں اتار چڑھاؤ کا مطلب ہے کہ تھوک خریدار اکثر اشیاء کی قیمتوں میں اضافے کی شقوں کو طویل مدتی معاہدوں میں تبدیل کرتے ہیں تاکہ اجناس کے جھولوں سے بچ سکیں۔
ایلومینیم پروگریسو سٹیمپنگآٹوموٹو، ای وی، اور کنزیومر الیکٹرانکس ایپلی کیشنز میں ہلکے وزن کے اجزاء کی بڑھتی ہوئی مانگ کو پورا کرتا ہے۔ ایلومینیم اعتدال پسند پریس کی رفتار پر اچھی طرح سے بنتا ہے، لیکن اس کا شکار ہونے کا خطرہ ہوتا ہے، جہاں مواد کی منتقلی اور ڈائی سطحوں پر جمع ہوتا ہے۔ سپلائرز پنچ اور ڈائی انسرٹس پر خصوصی کوٹنگز، مناسب چکنا، اور بعض اوقات کروم یا ڈی ایل سی (ہیرے-جیسے کاربن) کی سطح کے علاج کے ساتھ اس کا مقابلہ کرتے ہیں۔ خریداروں کو اس بات کی تصدیق کرنی چاہیے کہ ان کے سپلائر کے پاس ایلومینیم کی لمبی رن میں گیلنگ کا انتظام کرنے کا تجربہ ہے، نہ کہ صرف صلاحیت بنانے کا۔
پروکیورمنٹ ٹیموں کے لیے ایک اہم نکتہ: اپنی صحیح مواد کی تفصیلات کو جلد بتائیں، بشمول مرکب، مزاج، موٹائی برداشت، اور سطح کی تکمیل کی ضروریات۔ 0.032" CRS کے لیے ڈیزائن کیا گیا ڈائی صحیح طریقے سے کارکردگی کا مظاہرہ نہیں کرے گا اگر پروڈکشن معاہدے کے آدھے راستے میں 0.036" سٹینلیس پر منتقل ہو جاتی ہے۔ ٹولنگ کی تعمیر کے بعد مادی تبدیلیاں تقریبا ہمیشہ ڈائی ری ورک چارجز کو متحرک کرتی ہیں، بعض اوقات آپ کی ٹائم لائن میں ہفتوں اور آپ کے پروجیکٹ کی لاگت میں ہزاروں کا اضافہ ہوتا ہے۔ ڈائی ڈیزائن شروع ہونے سے پہلے میٹریل اسپیکس کو لاک کرنا نیچے کی طرف مہنگی نظرثانی سے بچنے کے آسان ترین طریقوں میں سے ایک ہے۔
مادی رویے کے ساتھ ٹول لائف اور تشکیل کی حدود کی وضاحت کرتے ہوئے، فطری سوال یہ بن جاتا ہے کہ جب آپ کے حصے کی جیومیٹری، حجم کی سطح، یا رواداری کے تقاضے اس سے آگے بڑھ جاتے ہیں جس سے ایک معیاری ترقی پسند ڈائی موثر طریقے سے ہینڈل کرتا ہے تو کس طرح ترقی پسند اسٹیمپنگ متبادل طریقوں سے مقابلہ کرتی ہے۔
متبادل تھوک طریقوں کے مقابلے پروگریسو ڈائی سٹیمپنگ
ہر دھاتی حصہ ترقی پسند ڈائی میں نہیں ہے۔ کچھ جیومیٹریوں کے لیے ایک پٹی سے زیادہ گہری قرعہ اندازی کی ضرورت ہوتی ہے-جو مربوط عمل کو ایڈجسٹ کر سکتا ہے۔ کچھ جلدیں ٹولنگ کی سرمایہ کاری کا جواز پیش نہیں کرتی ہیں۔ اور کچھ رواداری کے تقاضے خصوصی آلات کا مطالبہ کرتے ہیں جو روایتی ترقی پسند سٹیمپنگ اور فیبریکیشن سیٹ اپ آسانی سے فراہم نہیں کرسکتے ہیں۔ یہ جاننا کہ ترقی پسند ڈائی اسٹیمپنگ کہاں بہتر ہے اور کہاں وہ آپ کو غلط عمل میں سرمایہ لگانے سے نہیں بچاتی ہے۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی ہول سیل پروڈکشن کے لیے
تھوک خریداروں کے لیے الجھن کا سب سے عام نقطہ پروگریسو اور ٹرانسفر ڈائی اسٹیمپنگ کے درمیان حد ہے۔ دونوں ملٹی-اسٹیشن ٹولنگ کا استعمال کرتے ہیں اور دونوں ہی اعلی حجم کو ہینڈل کرتے ہیں، لیکن وہ ایک بنیادی نکتہ پر الگ ہو جاتے ہیں: یہ حصہ ڈائی کے ذریعے کیسے چلتا ہے۔
پروگریسو ڈائی میٹل اسٹیمپنگ میں، یہ حصہ پورے تشکیل کے سلسلے میں کیریئر کی پٹی سے منسلک رہتا ہے۔ یہ کنکشن سائیکل کے اوقات کو انتہائی تیز رکھتا ہے، اکثر 100 سے 600+ سٹروک فی منٹ، کیونکہ اسٹیشنوں کے درمیان کوئی میکانیکل ہینڈ آف نہیں ہوتا ہے۔ تجارتی بند- جیومیٹرک حد ہے۔ وہ پرزے جن کو ڈیپ ڈرا، بڑے تھری-ڈائمینشنل فارمز، یا ورک پیس کے ہر طرف آپریشنز کی ضرورت ہوتی ہے وہ پٹی سے جڑے نہیں رہ سکتے۔
ٹرانسفر ڈائی اسٹیمپنگ اس کا حل پٹی سے خالی جگہ کو جلد الگ کرکے اور میکانکی طور پر اسے اسٹیشنوں کے درمیان منتقل کرکے حل کرتی ہے۔ اس سے گہرائیوں کی تشکیل، زیادہ پیچیدہ شکلیں جیسے ٹیوبیں یا گولے، اور آپریشنز جن کے لیے حصے کے دونوں اطراف تک رسائی کی ضرورت ہوتی ہے۔ جرمانہ رفتار ہے۔ ٹرانسفر پریس عام طور پر 10 سے 40 سٹروک فی منٹ پر چلتے ہیں، اور مکینیکل ٹرانسفر سسٹم ٹولنگ کی پیچیدگی اور دیکھ بھال کے تقاضوں میں اضافہ کرتا ہے۔ بڑے حصوں کے لیے جن کے لیے گہری قرعہ اندازی کی ضرورت ہوتی ہے، سست تھرو پٹ کے باوجود منتقلی زیادہ عملی انتخاب ہے۔
جب کمپاؤنڈ ڈیز یا فائن بلیننگ بہتر متبادل ہیں۔
کمپاؤنڈ ڈیز بغیر کسی ترتیب والے اسٹیشنوں کے ایک ہی اسٹروک میں متعدد کٹنگ آپریشن انجام دیتے ہیں۔ وہ ترقی پسند سیٹ اپ کے مقابلے میں کم مہنگے ٹولنگ کے ساتھ تیز رفتاری سے فلیٹ پرزے جیسے واشر، شیمز اور سادہ خالی جگہ تیار کرتے ہیں۔ اگر آپ کا حصہ جیومیٹری بنیادی طور پر دو-جہتی ہے بغیر کسی موڑنے یا تشکیل کے، ایک کمپاؤنڈ ڈائی کم ٹولنگ لاگت فراہم کرتا ہے اور معتدل جلدوں پر موازنہ فی-حصہ معاشیات فراہم کرتا ہے۔ حد واضح ہے: جس لمحے آپ کے ڈیزائن کو موڑ، فارم، یا ایک کثیر-مرحلہ ترتیب کی ضرورت ہے، کمپاؤنڈ ڈیز مدد نہیں کر سکتا۔
ٹھیک خالی کرنا عین مطابق سپیکٹرم کے مخالف سرے پر قابض ہے۔ یہ +/-0.02 سے 0.05 ملی میٹر رینج میں مکمل طور پر کٹے ہوئے، ہموار کناروں اور رواداری کے ساتھ پرزے تیار کرنے کے لیے خصوصی ٹرپل-ایکشن پریس کا استعمال کرتا ہے۔ گیئرز، سپروکٹس، سیٹ بیلٹ میکانزم، اور بریک سسٹم کے اجزاء عام استعمال ہیں۔ فی حصہ لاگت خصوصی سازوسامان اور سست سائیکل کے اوقات کی وجہ سے ترقی پسند درستگی دھاتی سٹیمپنگ سے نمایاں طور پر زیادہ چلتی ہے، لیکن یہ ثانوی پیسنے اور ڈیبرنگ آپریشنز کو ختم کر دیتا ہے جو دوسری صورت میں مساوی کنارے کے معیار کو حاصل کرنے کے لیے درکار ہوں گے۔
ذیل میں موازنہ کی جدول ہر طریقہ کو فیصلہ کن عوامل کے خلاف نقشہ بناتا ہے جو تھوک پیمانے پر سب سے زیادہ اہمیت رکھتے ہیں:
| طریقہ | بہترین-فٹ پارٹ پیچیدگی | والیوم سویٹ اسپاٹ | قابل حصول رواداری | متعلقہ ٹولنگ لاگت | پیمانے پر فی-حصہ کی قیمت |
|---|---|---|---|---|---|
| ترقی پسند مرنا | فلیٹ سے اعتدال کی تشکیل؛ جھکنا، چھیدنا، اتلی ڈرا | 100K - 10M+ سالانہ | +/-0.05 - 0.10 ملی میٹر | زیادہ ($25K - $350K) | اعلی حجم پر سب سے کم |
| ٹرانسفر ڈائی | گہری ڈرا، بڑی 3D شکلیں، ٹیوبیں، گولے۔ | 50K - 1M+ سالانہ | +/-0.05 - 0.15 ملی میٹر | زیادہ ($40K - $300K) | اعتدال پسند؛ سست سائیکل اوقات |
| کمپاؤنڈ ڈائی | صرف فلیٹ حصے؛ واشر، خالی جگہ، سادہ کٹ آؤٹ | 10K - 500K سالانہ | +/-0.05 - 0.10 ملی میٹر | کم سے اعتدال پسند ($8K - $40K) | سادہ جیومیٹری کے لیے کم |
| فائن بلینکنگ | صحت سے متعلق فلیٹ حصوں کو ہموار کناروں اور سخت رواداری کی ضرورت ہے۔ | 50K - 500K+ سالانہ | +/-0.02 - 0.05 ملی میٹر | بہت زیادہ ($50K - $200K+) | اعلی؛ ثانوی آپریشن آفسیٹ کرتا ہے۔ |
| گہری ڈرا | بیلناکار، باکس-کی شکل کی، یا گہرائی سے جڑی ہوئی شکلیں۔ | 25K - 500K سالانہ | +/-0.10 - 0.25 ملی میٹر | اعتدال پسند ($15K - $100K) | اعتدال پسند؛ مواد-منحصر |
جو نمونہ ابھرتا ہے وہ سیدھا ہے۔ جب حصہ جیومیٹری نسبتاً فلیٹ رہتی ہے یا اس میں اعتدال پسندی شامل ہوتی ہے، اور جب سالانہ حجم چھ یا سات اعداد میں دھکیلتا ہے تو پروگریسو ڈائی اسٹیمپنگ کا غلبہ ہوتا ہے۔ جب گہرائی یا تین جہتی پیچیدگی ایک پٹی- سے منسلک عمل کی اجازت دیتا ہے تو منتقلی ختم ہوجاتی ہے۔ کمپاؤنڈ ڈیز کم سرمایہ کاری پر آسان ترین جیومیٹری پیش کرتا ہے۔ ٹھیک خالی کرنا اس کے پریمیم کا جواز پیش کرتا ہے جب کنارے کے معیار یا رواداری کے تقاضے بصورت دیگر مہنگی سیکنڈری مشیننگ کا مطالبہ کریں گے۔
ہول سیل خریداروں کے لیے، عملی فیصلے کا فریم ورک تین سوالوں پر آتا ہے: کیا میرا حصہ بنانے کے دوران کیریئر کی پٹی سے منسلک رہ سکتا ہے؟ کیا مجھے کٹے ہوئے کناروں پر +/-0.05 ملی میٹر سے زیادہ برداشت کی ضرورت ہے؟ اور کیا میرا سالانہ حجم ٹولنگ ٹائر کا جواز پیش کرتا ہے جو ہر طریقہ کا مطالبہ کرتا ہے؟ ان کا ایمانداری سے جواب دینا، اکثر ایک قابل ڈائی میٹل سٹیمپنگ سپلائر کے تعاون سے، غلط عمل میں زیادہ سرمایہ کاری کو روکتا ہے اور آپ کو اس طریقہ کی طرف اشارہ کرتا ہے جو آپ کے مخصوص پروگرام کے لیے بہترین کل معاشیات فراہم کرتا ہے۔
صحیح عمل کے زمرے کا انتخاب پہلا بڑا فیصلہ ہے۔ دوسرا، یکساں طور پر نتیجہ خیز، اسے انجام دینے کے لیے صحیح سپلائر کا انتخاب کرنا ہے، جس کے لیے صلاحیتوں، انضمام کی گہرائی، اور آپریشنل ساکھ کا جائزہ لینے کی ضرورت ہوتی ہے جس طرح زیادہ تر RFQ عمل کو نظر انداز کرتے ہیں۔
تھوک پروگریسو سٹیمپنگ سپلائر کا اندازہ کیسے لگائیں اور منتخب کریں۔
آپ نے اپنے پروگرام کے لیے صحیح عمل اور مواد کی نشاندہی کی ہے۔ ٹولنگ اکنامکس آپ کے حجم کے درجے پر معنی رکھتی ہے۔ لیکن اس سے کوئی فرق نہیں پڑتا ہے اگر آپ کے پروجیکٹ کو انجام دینے والے ترقی پسند ڈائی مینوفیکچرر کے پاس مستقل ڈیلیور کرنے کی صلاحیت، کمیونیکیشن ڈسپلن، یا معیاری انفراسٹرکچر کا فقدان ہے۔ سپلائر کا انتخاب وہ ہوتا ہے جہاں ہول سیل اسٹیمپنگ پروگرام یا تو طویل-ٹرم ویلیو میں مقفل ہوتے ہیں یا ایک سست، مہنگی سلائیڈ کا آغاز ختم ہونے والی ڈیڈ لائنز، ڈائمینشنل ڈرفٹ، اور انگلی-ٹولنگ کی ملکیت پر اشارہ کرتے ہیں۔
چیلنج یہ ہے کہ زیادہ تر آر ایف کیو عمل تقریباً مکمل طور پر حوالہ کردہ قیمت پر مرکوز ہیں۔ قیمت اہم ہے، لیکن یہ پیچھے رہنے کا اشارہ ہے۔ وہ عوامل جو حقیقت میں پروگرام کی کامیابی کی پیشین گوئی کرتے ہیں، DFM ردعمل، پریس فلیٹ ڈیپتھ، اور ان-ہاؤس ٹولنگ کنٹرول جیسی چیزیں، معیاری بولی کے مقابلے والی اسپریڈشیٹ پر شاذ و نادر ہی ظاہر ہوتی ہیں۔ ترقی پسند ڈائی اسٹیمپنگ فراہم کنندگان کو ان معیارات پر جانچنے کے لیے ایک منظم فریم ورک ہے جو حقیقی-دنیا کے نتائج کا تعین کرتے ہیں۔
ایک سپلائر کو منتخب کرنے سے پہلے پوچھنے کے لیے اہم سوالات
کسی بھی ترقی پسند سٹیمپنگ کمپنی کو شارٹ لسٹ کرنے سے پہلے، آپ کو ان سوالات کے جوابات درکار ہوتے ہیں جو صرف سیلز پولش کے بجائے آپریشنل گہرائی کو ظاہر کرتے ہیں۔ یہ معمولی پوچھ گچھ نہیں ہیں؛ ہر ایک اعلی-حجم پروگریسو ڈائی اسٹیمپنگ سروسز میں ایک مخصوص خطرے کے عنصر کا نقشہ بناتا ہے:
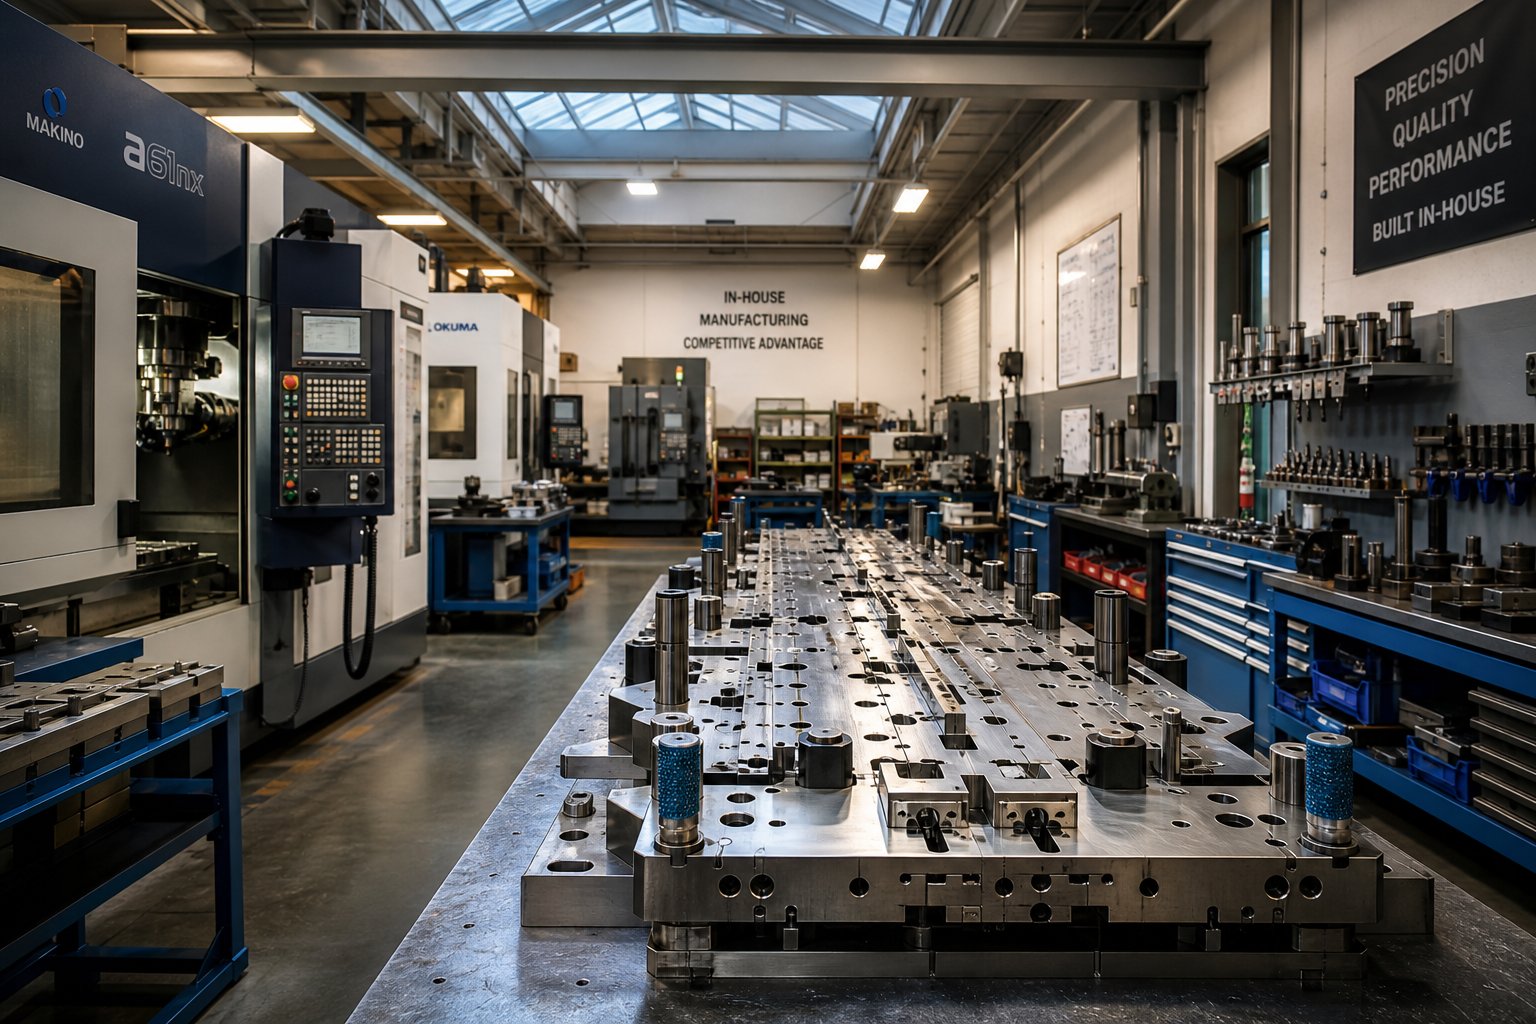
- ان-ہاؤس ڈائی ڈیزائن اور بنانے کی صلاحیت- کیا سپلائر ڈیزائن، انجینئر، اور فیبریکیٹ پروگریسو اندرونی طور پر مر جاتا ہے، یا وہ فریق ثالث کی دکانوں کو ٹولنگ آؤٹ سورس کرتے ہیں؟ -گھر کے ٹول رومز تیز تر انجینئرنگ تبدیلیاں، سخت جوابدہی، اور چھوٹے ڈیبگ سائیکل فراہم کرتے ہیں۔ سپلائی کرنے والے جو ٹولنگ کو آؤٹ سورس کرتے ہیں وہ لیڈ ٹائم رسک میں اضافہ کرتے ہیں اور جب ٹرائل کے دوران مسائل پیدا ہوتے ہیں تو جوابدہی کے خلا پیدا کرتے ہیں۔ انڈسٹری فریم ورک اس بات کی تصدیق کرنے کی سفارش کرتے ہیں کہ سپلائر مکمل طور پر کنٹریکٹ لیبر پر انحصار کرنے کے بجائے ڈیڈیکیٹڈ ڈائی ڈیزائنرز اور ٹول میکرز کو ملازمت دیتا ہے۔
- ٹننج کی حد اور پٹی کی چوڑائی کی صلاحیت کو دبائیں- سپلائر کے پریس فلیٹ کو اپنے حصے کی قوت کی ضروریات اور پٹی کے طول و عرض سے ملائیں۔ 45-ٹن پریس چلانے والا سپلائر آپ کے 200-ٹن حصے کی خدمت نہیں کر سکتا، اور 12 انچ کی زیادہ سے زیادہ چوڑائی آپ کے 16 انچ کے لے آؤٹ کو ایڈجسٹ نہیں کرے گی۔ مکمل پریس شیڈول کے لیے پوچھیں، نہ صرف عمارت کی سب سے بڑی مشین۔
- حوالہ کے دوران ڈی ایف ایم کی رائے- پروگریسو ڈائی مینوفیکچررز جو ڈیزائن فراہم کرتے ہیں-مینوفیکچریبلٹی ان پٹ کے لیے-پروگرام دینے سے پہلے انجینئرنگ کی گہرائی کا مظاہرہ کرتے ہیں۔ اگر کوئی فراہم کنندہ آپ کی ڈرائنگ کو فارمیبلٹی کے خطرات، رواداری کے اسٹیک- اپس، یا مواد کے بہاؤ کے خدشات پر بغیر کسی تاثرات کے حوالہ دیتا ہے، تو یہ خاموشی ایک سرخ پرچم ہے۔ یہ عام طور پر اشارہ کرتا ہے کہ وہ ان مسائل کو ٹولنگ کی تعمیر کے بعد دریافت کریں گے، جب اصلاح پر 10 گنا زیادہ لاگت آئے گی۔
- ٹولنگ کی ملکیت اور اسٹوریج کی شرائط- پروگرام کے آخر میں ڈائی کا مالک کون ہے؟ غیر فعال ٹولنگ کے لیے اسٹوریج کی شرائط کیا ہیں؟ کیا فراہم کنندہ پروگرام کی زندگی بھر دیکھ بھال کا عہد کرے گا؟ دیکھ بھال کی متعین ذمہ داریوں کے بغیر مبہم "زندگی بھر کی مدد" کی زبان تنازعات کو جنم دیتی ہے جب حجم بدل جاتا ہے یا پروگرام ختم ہوجاتا ہے۔ آرڈر دینے سے پہلے ملکیت، دیکھ بھال اور منتقلی کی شرائط تحریری طور پر حاصل کریں۔
- ایس پی سی کی صلاحیت کے ساتھ دستاویزی معیار کا نظام- اعلی-حجم پروگریسو سٹیمپنگ فی گھنٹہ ہزاروں حصے تیار کرتی ہے۔ شماریاتی عمل کے کنٹرول کے بغیر فعال طور پر اہم جہتوں کی نگرانی کرتے ہوئے، بڑھے ہوئے کا پتہ نہیں چلتا جب تک کہ آپ کو -سے باہر کے-حصوں کی کھیپ موصول نہ ہو۔ موجودہ پروڈکشن سے نمونہ SPC چارٹ طلب کریں، نہ صرف معیاری دستی پی ڈی ایف۔
- توسیع پذیری اور فالتو پن- اگر آپ کی مانگ بڑھ جاتی ہے تو کیا سپلائر ریمپ والیوم کر سکتا ہے؟ کیا ان کے پاس بیک اپ پریس کی گنجائش ہے، یا کیا ایک مشین کی خرابی آپ کی پوری سپلائی کو روکتی ہے؟ میٹل سٹیمپنگ ڈائی مینوفیکچررز جو ہول سیل پروگرام پیش کرتے ہیں انہیں ہنگامی منصوبہ بندی کا مظاہرہ کرنا چاہیے، نہ کہ صرف اعلیٰ صلاحیت کے دعووں کا۔
عمودی انضمام اور ثانوی آپریشنز کا جائزہ لینا
ایک مہر والا حصہ شاذ و نادر ہی ایک مکمل حصہ ہوتا ہے۔ زیادہ تر ہول سیل اجزاء کو آپ کی پروڈکشن لائن تک پہنچنے سے پہلے ڈیبرنگ، ہیٹ ٹریٹمنٹ، پلیٹنگ یا اسمبلی کی ضرورت ہوتی ہے۔ ہر بار جب کوئی حصہ ثانوی کارروائیوں کے لیے علیحدہ وینڈر کو بھیجتا ہے، آپ ٹرانزٹ ٹائم، نقصان کے خطرے سے نمٹنے، ری-فکسچرنگ سے جہتی تغیر، اور اپنی پروکیورمنٹ ٹیم پر کوآرڈینیشن بوجھ شامل کرتے ہیں۔
عمودی طور پر مربوط سپلائرز جو ایک ہی چھت کے نیچے سٹیمپنگ، فنشنگ اور اسمبلی کا کام انجام دیتے ہیں ان ہینڈ آف کو ایک واحد خریداری آرڈر اور احتساب کے ایک نقطے میں سمیٹتے ہیں۔ پروگریسو ڈائی اسٹیمپنگ سروسز کا جائزہ لیتے وقت، خاص طور پر پوچھیں کہ کون سے ثانوی آپریشنز گھر بمقابلہ ذیلی کنٹریکٹ کیے جاتے ہیں:
- ڈیبرنگ اور ایج کنڈیشنگ- ٹمبل، کمپن، یا درست ڈیبرنگ بغیر کسی علیحدہ سپلائر کے تیز کناروں کو ختم کرتی ہے۔
- سطح کا علاج اور چڑھانا- سائٹ پر کی جانے والی زنک، نکل، ٹن، یا انوڈائزنگ- دنوں یا ہفتوں تک لیڈ ٹائم کو کم کرتی ہے۔
- گرمی کا علاج- اندرونی طور پر کی جانے والی سختی، غصہ، یا تناؤ سے نجات تیسرے فریق تھرمل پروسیسنگ کے معیار کے خطرے سے گریز کرتی ہے۔
- ذیلی-اسمبلی اور پیکیجنگ- فاسٹنرز داخل کرنا، ذیلی-اجزاء، یا گاہک میں پیکیجنگ-مخصوص کنفیگریشنز وینڈرز کو شامل کیے بغیر قدر میں اضافہ کرتی ہیں۔
پروکیورمنٹ ٹیموں کے لیے جو سپلائرز کا جائزہ لیتے ہیں جو ڈائی ڈیزائن کی مہارت کو توسیع پذیر بڑے پیمانے پر پیداوار کے ساتھ جوڑتے ہیں،YICHEN کی ترقی پسند اسٹیمپنگ مر گئی۔صلاحیتیں انٹیگریٹڈ ماڈل کو واضح کرتی ہیں: ان-ہاؤس ڈائی انجینئرنگ میں اعلی-حجم ملٹی-اسٹیشن بنانے اور دہرانے کے سخت اہداف کے ساتھ جوڑا بنایا گیا، یہ سب ایک ہی مینوفیکچرنگ آپریشن کے اندر منظم ہوتے ہیں۔ مختلف ترقی پسند ڈائی مینوفیکچررز اپنی خدمات کی پیشکشوں کو کس طرح تشکیل دیتے ہیں اس کا موازنہ کرتے وقت اس قسم کا عمودی انضمام بینچ مارکنگ کے قابل ہے۔
جب آپ حقیقی لینڈڈ لاگت کا حساب لگاتے ہیں تو انضمام بمقابلہ فریگمینٹیشن کے مجموعی لاگت کا اثر واضح ہو جاتا ہے۔ ایک سپلائر جو فی حصہ $0.02 کم کا حوالہ دیتا ہے لیکن پلیٹنگ، ہیٹ ٹریٹمنٹ، اور پیکیجنگ کے لیے تین بیرونی وینڈرز کی ضرورت ہوتی ہے جب آپ شپنگ، ہر ہینڈ آف پر معائنہ، اور خریداری کے اوقات میں ایک سے زیادہ خریداری کے آرڈرز کے انتظام میں خرچ کرتے ہیں تو اکثر زیادہ مہنگا پڑ جاتا ہے۔ ہمیشہ پروگرام کی کل لاگت کا موازنہ کریں، نہ صرف سٹیمپنگ لائن آئٹم کا۔
سپلائر کی صلاحیت "کون" سوال کا جواب دیتی ہے۔ لیکن یہاں تک کہ سب سے زیادہ قابل پارٹنر کو بھی محافظوں کی ضرورت ہوتی ہے، اور یہیں سے معیار کے سرٹیفیکیشنز، رواداری کے معیارات، اور معائنہ کے پروٹوکول قابل پیمائش حدود قائم کرتے ہیں جو آپ کے ہول سیل پروگرام کو لاکھوں چکروں میں ٹریک پر رکھتے ہیں۔
تھوک مہر لگانے کے آرڈرز کے معیار کے معیارات اور سرٹیفیکیشن
صحیح پریس کے ساتھ ایک قابل فراہم کنندہ اور گھر میں -ٹولنگ کو اب بھی قابل پیمائش معیار کے فریم ورک کی ضرورت ہے۔ ایک کے بغیر، آپ کو یقین ہے کہ صرف ساکھ کی بنیاد پر لاکھوں حصے صحیح نکلیں گے۔ سرٹیفیکیشنز، رواداری کے معاہدے، اور معائنہ پروٹوکول وہ محافظ ہیں جو ہر کھیپ میں قابلیت کو مستقل، دستاویزی نتائج میں ترجمہ کرتے ہیں۔
سرٹیفیکیشن جو سگنل سپلائر کی وشوسنییتا
تمام معیار کے سرٹیفیکیشن ہر خریدار کے لیے مساوی وزن نہیں رکھتے۔ متعلقہ معیار کا انحصار آپ کی آخری مارکیٹ، آپ کے گاہک کی آڈٹ کی ضروریات، اور آپ کی تیار شدہ مصنوعات میں داخل ہونے والے ریگولیٹری ماحول پر ہے۔ یہاں یہ ہے کہ بڑے سرٹیفیکیشن کس طرح صنعت کی ضروریات کو پورا کرتے ہیں:
- ISO 9001:2015- کسی بھی سنگین ترقی پسند سٹیمپنگ آپریشن کے لیے بنیادی معیار کے انتظام کا نظام۔ یہ تصدیق کرتا ہے کہ فراہم کنندہ کے پاس دستاویزی عمل، اندرونی آڈیٹنگ، اصلاحی کارروائی کے نظام، اور انتظامی جائزہ لینے کے چکر ہیں۔ اگر کسی سپلائر کے پاس ISO 9001 کی کمی ہے، تو اسے صنعت سے قطع نظر ہول سیل والیوم کے لیے نااہلی کے فرق کے طور پر سمجھیں۔
- آئی اے ٹی ایف 16949- آٹوموٹیو پرزوں کی پروگریسو سٹیمپنگ کے لیے درکار ہے۔ یہ معیار ISO 9001 پر آٹو موٹیو-مخصوص تقاضوں کے ساتھ بناتا ہے جس میں APQP (ایڈوانسڈ پروڈکٹ کوالٹی پلاننگ)، PPAP، کنٹرول پلانز، اور FMEA (فیلور موڈ اور ایفیکٹس اینالیسس) شامل ہیں۔ آٹوموٹیو ڈیز اور سٹیمپنگ سیفٹی بنانے والے سپلائرز کو اس سرٹیفیکیشن کی ضرورت ہوتی ہے جیسے بریکٹ، کنیکٹر، یا سیٹ میکانزم جیسے اہم حصوں کو ٹائر 1 پروگراموں پر بولی لگانے کے لیے بھی۔
- آئی ایس او 13485- میڈیکل پروگریسو سٹیمپنگ کے لیے کوالٹی مینجمنٹ کا معیار۔ یہ طبی آلات کے لیے مخصوص ٹریس ایبلٹی، رسک مینجمنٹ، اور ڈیزائن کنٹرولز کو ایڈریس کرتا ہے۔ اگر آپ کے مہر والے حصے جراحی کے آلات، امپلانٹیبل آلات، یا منشیات کی ترسیل کے نظام میں جاتے ہیں، تو آپ کے سپلائر کو اس معیار کی تعمیل کا مظاہرہ کرنا چاہیے۔
- آئی ایس او 14001- پائیداری مینڈیٹ کے ساتھ OEM ترقی پسند اسٹیمپنگ خریداروں کے ذریعہ ماحولیاتی انتظام کی سند کی تیزی سے ضرورت ہے۔ براہ راست معیار سے متعلق نہیں-بلکہ بڑے کارپوریشنز میں ترجیحی سپلائر کی فہرست کے لیے اکثر شرط ہے۔
- ITAR/EAR تعمیل- دفاعی اور ایرو اسپیس سٹیمپنگ کے لیے متعلقہ جہاں کنٹرول شدہ تکنیکی ڈیٹا کو محفوظ کیا جانا چاہیے۔ معیار کا سرٹیفیکیشن نہیں بلکہ ایک ریگولیٹری تقاضہ جو آپ کے سپلائر پول کو محدود کرتا ہے۔
- UL/CSA کی پہچان- الیکٹریکل اور الیکٹرانک پرزوں کے لیے جہاں مہر والے حصے رابطے، ٹرمینلز، یا شیلڈنگ کے طور پر کام کرتے ہیں۔ hvac پروگریسو اسٹیمپنگ اجزاء یا برقی انکلوژرز تیار کرنے والے سپلائرز کو اکثر اپنے پیداواری عمل پر UL فہرست کی ضرورت ہوتی ہے۔
سرٹیفیکیشن کے علاوہ، پوچھیں کہ کیا سپلائر نے آپ کی صنعت میں دیگر صارفین کے لیے PPAP پیکجز مکمل کر لیے ہیں۔ اےپیداواری حصہ کی منظوری کا عملپیکیج میں عام طور پر جہتی نتائج، مادی سرٹیفیکیشنز، پروسیس فلو ڈایاگرام، کنٹرول پلانز، اور قابلیت کے مطالعہ شامل ہوتے ہیں۔ وہ سپلائرز جو معمول کے مطابق لیول 3 پی پی اے پی کی گذارشات تیار کرتے ہیں وہ دستاویزی نظم و ضبط کا مظاہرہ کرتے ہیں جس پر تھوک خریدار آنے والے معیار کی یقین دہانی کے لیے انحصار کرتے ہیں۔
تھوک حصوں کے لیے رواداری اور معائنہ کے معیارات
پروگریسو سٹیمپنگ زیادہ تر خصوصیات پر +/-0.05 سے +/-0.10 ملی میٹر کی عمومی رواداری کو حاصل کرتی ہے، جب ڈائی ڈیزائن اور پریس مانیٹرنگ اس کی حمایت کرتے ہیں تو اہم جہتوں پر +/-0.005 ملی میٹر تک سخت پوزیشنی رواداری حاصل کی جاسکتی ہے۔ یہ نمبر متاثر کن لگتے ہیں، لیکن یہاں خریداروں کی باریک بینی کی کمی محسوس ہوتی ہے: آپ کے بیان کردہ ہر برداشت کی قیمت منسلک ہوتی ہے۔
سخت رواداری کے لیے سخت ٹول اسٹیل یا کاربائیڈ داخل کرنے، ڈائی فیبریکیشن کے دوران زیادہ درست تار-EDM مشیننگ، پریس کی قریب سے نگرانی، اور زیادہ بار بار معائنہ کے نمونے لینے کی ضرورت ہوتی ہے۔ +/-0.025 ملی میٹر پر برداشت کرنے والے طول و عرض کو ایک وقف شدہ کوائننگ اسٹیشن کی ضرورت ہو سکتی ہے جو +/-0.10 ملی میٹر کال آؤٹ نہیں کرے گا۔ اس ایک اسٹیشن کا اضافہ ٹولنگ لاگت میں $15,000 سے $30,000 کا اضافہ کرسکتا ہے۔ اسے کئی حد سے زیادہ برداشت کرنے والی خصوصیات میں ضرب دیں اور آپ نے اپنی ڈائی انویسٹمنٹ کو 20% یا اس سے زیادہ بڑھا دیا ہے تاکہ آپ کی درخواست کو درحقیقت ضرورت نہ ہو۔
عملی اصول: صرف ان جہتوں پر سخت رواداری کی وضاحت کریں جو کام کرنے، اسمبلی فٹ ہونے، یا بہاو کے عمل کی ضروریات کے لیے اہم ہیں۔ باقی سب کچھ معیاری ترقی پسند سٹیمپنگ رواداری کا حامل ہونا چاہئے۔ آپ کے فراہم کنندہ کے DFM جائزہ کو کسی بھی کال-کو نشان زد کرنا چاہیے جو ان کی عملی اہمیت کے لحاظ سے غیر متناسب ٹولنگ لاگت کو چلاتے ہیں۔
اعلی-حجم کے لیے، شماریاتی عمل کا کنٹرول لاکھوں چکروں میں مستقل مزاجی کو یقینی بنانے کا بنیادی ٹول بن جاتا ہے۔ SPC کنٹرول چارٹس کا استعمال کرتے ہوئے وقت کے ساتھ ساتھ اہم جہتوں کا پتہ لگاتا ہے، اس سے پہلے کہ پرزے حقیقت میں برداشت سے باہر ہو جائیں، بڑھے ہوئے یا رجحانات کا پتہ لگاتے ہیں۔ مؤثر SPC پروگراموں میں نمونے لینے کے متعین وقفے، اہم خصوصیات کے لیے 1.33 یا اس سے زیادہ کے Cpk اہداف، اور عمل کی صلاحیت کم ہونے پر خودکار الرٹس شامل ہیں۔ خریداروں کو چاہیے کہ وہ Cpk ڈیٹا کی باقاعدہ کوالٹی رپورٹس میں درخواست کریں نہ کہ مکمل طور پر پاس/فیل معائنہ کے نتائج پر انحصار کریں۔
کسی بھی قابل اعتماد OEM پروگریسو اسٹیمپنگ سپلائر سے آپ کو جس معائنہ کی دستاویزات کی توقع کرنی چاہئے ان میں شامل ہیں:
- پہلی آرٹیکل انسپکشن رپورٹس (FAIR) پروگرام کے آغاز پر اور کسی بھی تبدیلی کے بعد
- اہم-سے-معیار کے طول و عرض پر-ایس پی سی چارٹس کے عمل میں
- مواد کے سرٹیفیکیشن ہر پروڈکشن لاٹ کے لیے قابل شناخت ہیں۔
- ناپے گئے اقدار کے ساتھ حتمی معائنہ کی رپورٹیں، نہ صرف موافقت کے بیانات
- پیمائش کے نظام کی مناسبیت کی تصدیق کرنے والے گیج آر اینڈ آر اسٹڈیز
Hvac پروگریسو میٹل اسٹیمپنگ آرڈرز، مثال کے طور پر، ہو سکتا ہے کہ اسی معائنہ کی سختی کی ضرورت نہ ہو جیسا کہ آٹوموٹیو ڈیز کی حفاظت کے لیے مقرر ہے-اہم اسمبلیوں، لیکن اس سے بھی کم-خطرے والے ایپلی کیشنز کو دستاویزی ثبوت سے فائدہ ہوتا ہے کہ یہ عمل مستحکم اور دہرایا جا سکتا ہے۔ آپ کی اسمبلی لائن تک پہنچنے والے معیار کے فرار کی لاگت کے مقابلے میں- سے زیادہ معائنہ کی لاگت معمولی ہے۔
"اچھا" کیسا لگتا ہے اس کی وضاحت کرنے والے کوالٹی سسٹمز کے ساتھ، باقی متغیرات وقت اور پیسہ ہیں: پوری ٹولنگ-میں-پیداواری پائپ لائن میں کتنا وقت لگتا ہے، آرڈر کی کم از کم مقدار کتنی لگتی ہے، اور جب آپ حجم کو پیمانہ کرتے ہیں یا گھریلو بمقابلہ بیرونی سورسنگ آپشن کا وزن کرتے ہیں تو فی-حصہ معاشیات کیسے بدلتے ہیں۔
ہول سیل پروگریسو سٹیمپنگ کے لیے لیڈ ٹائمز اور لاگت کی معاشیات
کوالٹی فریم ورک آپ کو بتاتے ہیں کہ قابل قبول کیسا لگتا ہے۔ لیکن دو سوالات پروکیورمنٹ ٹیموں کو فراہم کرنے والے آڈٹ کے مکمل ہونے کے بعد رات کو تیار رہتے ہیں: ہم کتنی جلدی پرزے حاصل کر سکتے ہیں؟ اور جب ہر لائن آئٹم لیجر سے ٹکرا جاتا ہے تو فی ٹکڑا اصل قیمت کیا ہے؟ جوابات اس بات پر منحصر ہیں کہ آپ ٹولنگ-سے-پروڈکشن پائپ لائن میں کہاں ہیں، آپ کے حجم کم از کم آرڈر کی حد کے مقابلے میں کس طرح جمع ہوتے ہیں، اور آیا آپ مقامی طور پر یا بیرون ملک سورس کر رہے ہیں۔
پروڈکشن ڈیلیوری کے ذریعے ڈائی ڈیزائن سے مخصوص لیڈ ٹائمز
ہول سیل پروگریسو سٹیمپنگ پروگرام اس ہفتے پرزے تیار کرنا شروع نہیں کرتا جس ہفتے آپ خریداری کے آرڈر پر دستخط کرتے ہیں۔ ابتدائی ڈائی تصور سے لے کر مستحکم، مکمل-ریٹ پروڈکشن تک کی ٹائم لائن عام طور پر 14 سے 28 ہفتوں پر محیط ہوتی ہے، بعض اوقات سخت رواداری کے ساتھ پیچیدہ ٹولنگ کے لیے طویل ہوتی ہے۔ ہر مرحلے کی اپنی مدت کی حد ہوتی ہے اور اگر ان پٹ دیر سے آتے ہیں یا ڈیزائن کی سطح کے وسط-سٹریم میں تبدیلی آتی ہے تو اس میں تاخیر کا اپنا خطرہ ہوتا ہے۔
| مرحلہ | عام دورانیہ | کلیدی سرگرمیاں | عام تاخیر کے محرکات |
|---|---|---|---|
| ڈائی ڈیزائن اینڈ انجینئرنگ | 3 - 6 ہفتے | پٹی لے آؤٹ، 3D ماڈلنگ، DFM جائزہ، تخروپن، ڈیزائن کی منظوری | نامکمل حصہ ڈیٹا، دیر سے مادی تفصیلات کے فیصلے، جائزہ لینے کے بعد ڈیزائن پر نظرثانی |
| ٹولنگ فیبریکیشن | 8 - 14 ہفتے | CNC مشینی، تار EDM، گرمی کا علاج، پیسنے، اسمبلی | خاص اسٹیل لیڈ ٹائمز، پیچیدہ جیومیٹری جس میں اضافی اسٹیشنوں کی ضرورت ہوتی ہے۔ |
| ڈائی ٹراؤٹ اور سیمپلنگ | 1 - 3 ہفتے | پہلے-آف نمونے، جہتی تصدیق، ڈائی ایڈجسٹمنٹ، PPAP تیاری | رواداری کی خصوصیات میں سے-سے باہر-ڈائی ری ورک، مادی رویے کے انحراف کی ضرورت ہوتی ہے |
| نمونہ کی منظوری | 1 - 3 ہفتے | گاہک کا جہتی جائزہ، FAIR منظوری، PPAP جمع کرانا اور سائن-آف | داخلی منظوری کی رکاوٹیں، اضافی صلاحیت کے ڈیٹا کی درخواستیں۔ |
| پروڈکشن ریمپ-اوپر | 1 - 2 ہفتے | شرح کی توثیق، SPC بیس لائن اسٹیبلشمنٹ، پیکیجنگ اور لاجسٹکس کی تصدیق | پریس شیڈولنگ تنازعات، حجم میں مواد کی فراہمی کے مسائل |
ٹولنگ فیبریکیشن مرحلہ ٹائم لائن پر حاوی ہے۔ ایک اعلی-کوالٹی پروگریسو ڈائی کی عام طور پر ضرورت ہوتی ہے۔12 سے 20 ہفتےڈیزائن، مشین، گرمی کا علاج، پیسنا، جمع، اور کمیشن. ڈیزائن کی منظوری کے دوران ضائع ہونے والے وقت کو بحال کرنے کے لیے اس مرحلے میں جلدی کرنا تقریباً ہمیشہ ہی الٹا فائر کرتا ہے۔ فیبریکیشن کے دوران کٹے ہوئے کونے، چاہے گرمی کے علاج میں بھگونے کے اوقات میں ہوں یا پیسنے کی درستگی میں، وقت سے پہلے پہننے، جہتی بڑھے ہوئے، یا مکمل طور پر ٹول کی ناکامی کے طور پر ظاہر ہوتے ہیں جب پیداوار پوری رفتار سے چلنا شروع ہوجاتی ہے۔
آپ کی ٹائم لائن میں واحد سب سے بڑا قابل کنٹرول خطرہ؟ دیر سے ڈیزائن تبدیلیاں. ڈائی اسٹیل کو کچلنے کے بعد درخواست کی گئی ترمیم پر دوبارہ کام میں ٹولنگ کی اصل قیمت کے 30% سے 50% تک لاگت آسکتی ہے اور اس میں 4 سے 8 ہفتوں کی تاخیر ہو سکتی ہے۔ ڈائی فیبریکیشن شروع ہونے سے پہلے اپنے حصے کے ڈیزائن، مواد کی تفصیلات اور رواداری کی اسکیم کو لاک کرنا صرف ایک اچھا عمل نہیں ہے۔ یہ آپ کے پاس سب سے مؤثر شیڈول تحفظ ہے۔
MOQ کی حد اور لاگت-فی-حصہ اقتصادیات والیوم پر
پروگریسو ڈائی میٹل اسٹیمپنگ سروسز میں آرڈر کی کم از کم مقدار قیمتوں کے تعین کی اسپریڈشیٹ سے حاصل کردہ صوابدیدی نمبر نہیں ہیں۔ ان کی جڑیں معافی کی ریاضی میں ہیں جو پورے عمل کو معاشی طور پر عقلی بناتی ہے۔ ہر ترقی پسند ڈائی کافی سرمایہ کاری کی نمائندگی کرتی ہے، عام طور پر $25,000 سے $350,000 اسٹیشن کی گنتی اور پیچیدگی کے لحاظ سے۔ وہ سرمایہ کاری صرف مسابقتی فی-حصہ قیمت فراہم کرتی ہے جب کافی اکائیوں میں پھیل جاتی ہے۔
زیادہ تر سٹیمپنگ ڈائی سپلائرز MOQ کی حدیں اس نقطہ کی بنیاد پر طے کرتے ہیں جہاں ٹولنگ ایمورٹائزیشن کل حصہ لاگت کے قابل برداشت فیصد سے نیچے گر جاتی ہے۔ $60,000 مرنے کے لیے، معاشیات کی تبدیلی کا طریقہ یہ ہے:
- 10،000 حصے- ٹولنگ $6.00 فی حصہ کا اضافہ کرتی ہے۔ اس والیوم میں، طویل-چلنے والی پروگریسو سٹیمپنگ لیزر کٹنگ یا CNC برج چھدرن پر کوئی اقتصادی فائدہ نہیں دیتی ہے۔
- 50،000 حصے- ٹولنگ کا حصہ گر کر $1.20 فی حصہ رہ گیا ہے۔ کم مادی لاگت کے ساتھ سادہ جیومیٹریوں کے لیے بارڈر لائن قابل عمل ہے۔
- 250,000 حصے- ٹولنگ صرف $0.24 فی حصہ کا اضافہ کرتی ہے۔ پروگریسو سٹیمپنگ کی رفتار کا فائدہ بامعنی بچت پیدا کرنا شروع کر دیتا ہے۔
- 1,000،000+ حصے- ٹولنگ کا تعاون $0.06 یا اس سے کم پر آتا ہے۔ اس درجے پر، فی-حصہ کی لاگت خام مال اور پریس ٹائم کا غلبہ ہے، اور ترقی پسند سٹیمپنگ اس کی سب سے کم ممکنہ اکنامکس فراہم کرتی ہے۔
خریدار ان معاشیات کو بہتر بنانے کے لیے حکمت عملی کے ساتھ آرڈرز تشکیل دے سکتے ہیں۔ 12 سے 24 مہینوں کی ڈیمانڈ پر مشتمل بلینکٹ خریداری کے آرڈرز، طے شدہ ریلیز کے ساتھ، آپ کو انفرادی خریداری کے آرڈرز کے بجائے پورے پروگرام والیوم میں ٹولنگ کو بڑھاوا دینے دیتا ہے۔ یہ نقطہ نظر آپ کے میٹل اسٹیمپنگ ڈائی مینوفیکچرر کو پروڈکشن پلاننگ کی بہتر نمائش بھی دیتا ہے، جو اکثر ترجیحی شیڈولنگ اور ریلیز پر زیادہ مستقل لیڈ ٹائم میں ترجمہ کرتا ہے۔
ایک اور لیور: ٹکڑوں کی قیمت سے الگ الگ ٹولنگ امورٹائزیشن کی شرائط پر بات چیت کریں۔ کچھ سپلائرز ٹولنگ لاگت کو فی-حصہ کے اقتباس میں باندھتے ہیں، جو حقیقی معاشیات کو دھندلا دیتا ہے اور بولیوں کا موازنہ کرنا مشکل بنا دیتا ہے۔ ہر بولی لگانے والے سے آئٹمائزڈ ٹولنگ اور پیس-قیمت کی قیمتوں کی درخواست کرنا شفافیت کو مجبور کرتا ہے اور آپ کو یہ جانچنے دیتا ہے کہ کون سا سپلائر بہتر طویل مدتی قیمت پیش کرتا ہے-جیسے جیسے حجم بڑھتا ہے۔
پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے جو مکمل ٹولنگ-سے-پروڈکشن پائپ لائن کا انتظام کرتی ہے، ایک ایسے قائم کارخانہ دار کے ساتھ کام کرنا جو ڈائی انجینئرنگ اور ہائی-ہاؤس میں ہائی- والیوم سٹیمپنگ دونوں کو کنٹرول کرتا ہے، ہر مرحلے پر ہینڈ آف کے خطرے کو کم کرتا ہے۔YICHEN کی ترقی پسند اسٹیمپنگ مر گئی۔آپریشن اس مربوط ماڈل کی مثال دیتا ہے، ڈائی ڈیزائن، فیبریکیشن، اور توسیع پذیر بڑے پیمانے پر پیداوار کو ایک ہی چھت کے نیچے یکجا کر کے سخت ریپیٹیبلٹی کو برقرار رکھنے اور ٹائم لائنز کو کمپریس کرتا ہے جب ٹولنگ اور پروڈکشن کو الگ الگ دکانداروں میں تقسیم کیا جاتا ہے۔
گھریلو بمقابلہ اوورسیز سورسنگ: مکمل لاگت والی تصویر
بیرون ملک مقیم اسٹیمپنگ ڈائی سپلائی کرنے والے کی طرف سے حوالہ کردہ قیمت گھریلو بولی سے ڈرامائی طور پر کم لگ سکتی ہے۔ چینی دھاتی سٹیمپنگ کوٹس، مثال کے طور پر، اکثر چلتے ہیں۔30-ٹولنگ کے لیے 50% کم اور فی ٹکڑا قیمت کے لیے 60-80% کممغربی مساوات کے مقابلے میں۔ وہ نمبر حقیقی ہیں، لیکن وہ آپ کی زمین کی قیمت کی نمائندگی نہیں کرتے ہیں۔
تصور کریں کہ آپ ایک گھریلو سپلائر کا موازنہ کر رہے ہیں جو $0.18 فی حصہ کا حوالہ دیتے ہوئے ایک غیر ملکی سپلائر سے $0.07 پر ہے۔ خلا بہت بڑا لگتا ہے۔ پھر آپ ان اخراجات کی تہہ لگانا شروع کر دیتے ہیں جو بیرون ملک مقیم اقتباس عام طور پر چھوڑ دیتے ہیں:
- سمندری مال برداری اور کسٹم ڈیوٹی- بین الاقوامی سطح پر مہر والے دھاتی حصوں کی ترسیل میں حصہ کے وزن، پیکیجنگ کی کثافت، اور کنٹینر کے استعمال کے لحاظ سے فی ٹکڑا $0.03 سے $0.08 کا اضافہ ہوتا ہے۔ HTS کی درجہ بندی اور موجودہ تجارتی پالیسی کے لحاظ سے چینی دھات کی درآمدات پر محصولات میں مزید 7.5% سے 25% کا اضافہ ہو سکتا ہے۔
- توسیعی لیڈ اوقات- بین الاقوامی شپنگ، کسٹم کلیئرنس، اور پورٹ میں تاخیر ڈیلیوری کی ٹائم لائنز کو 8 سے 12 ہفتوں تک یا پیداوار کی تکمیل کے بعد تک بڑھا دیتی ہے۔ یہ وقفہ آپ کو کام کرنے والے سرمائے اور گودام کی جگہ کو باندھ کر، بڑا حفاظتی اسٹاک لے جانے پر مجبور کرتا ہے۔
- معیار کا خطرہ اور مسترد کرنے کے اخراجات- فاصلہ معائنہ کو پیچیدہ بناتا ہے۔ پہنچنے پر دریافت ہونے والے ناقص پرزوں کو کسی اور مکمل شپنگ سائیکل کے بغیر فوری طور پر تبدیل نہیں کیا جا سکتا۔ کوالٹی فرار کی قیمت، بشمول چھانٹی، دوبارہ کام، لائن-ایونٹس، اور ہنگامی تبدیلیوں کے لیے ایئر فریٹ، کسی ایک واقعے میں مہینوں کی فی-بچت کو مٹا سکتی ہے۔
- مواصلاتی رگڑ- ٹائم زون کے فرق اور زبان کی رکاوٹیں مسئلے کا سست حل۔ ایک جہتی سوال جسے گھریلو سپلائر کے ساتھ حل کرنے میں 30 منٹ لگتے ہیں اسے غیر ملکی پارٹنر کے ساتھ غیر مطابقت پذیر ای میل چینز کے ذریعے 2 سے 3 دن لگ سکتے ہیں۔ ایک کثیر-سالہ پروگرام میں، جو رگڑ کو بامعنی شیڈول ڈریگ میں لے جاتا ہے۔
- IP تحفظ- ٹولنگ ڈیزائنز اور ملکیتی حصے جیومیٹریز کو کچھ بیرون ملک دائرہ اختیار میں کمزور دانشورانہ املاک کے نفاذ کا سامنا کرنا پڑتا ہے۔ اگر آپ کے مہر والے اجزاء مسابقتی طور پر حساس ہیں، تو یہ خطرہ واضح معاہدے کی تخفیف کا مستحق ہے، بشمول غیر- افشاء کرنے والے معاہدے، وطن واپسی کی شرائط کے ساتھ مالکانہ ملکیت کی شقیں، اور ڈائی ڈرائنگ تک محدود رسائی۔
اوورسیز سورسنگ سے حقیقت پسندانہ بچت، ایک بار جب تمام پوشیدہ اخراجات شامل ہو جاتے ہیں، عام طور پر 15-کل بچت 60-80% کے بجائے %30 تک محدود ہو جاتی ہے جو کہ خام ٹکڑا-قیمت کا موازنہ بتاتی ہے۔ کچھ اعلیٰ حجم، لاگت کے لحاظ سے حساس پروگراموں کے لیے، وہ مارجن اب بھی اوورسیز سورسنگ کا جواز پیش کرتا ہے۔ دوسروں کے لیے، خاص طور پر جن کے لیے سخت ڈیلیوری ونڈوز، بار بار انجینئرنگ میں تبدیلیاں، یا سخت IP کنٹرولز کی ضرورت ہوتی ہے، گھریلو ترقی پسند ڈائی میٹل اسٹیمپنگ سروسز زیادہ قیمتوں کے قیمتوں کے باوجود بہتر کل قیمت فراہم کرتی ہیں۔
ذہین ہول سیل خریدار کسی ایک سورسنگ حکمت عملی سے ڈیفالٹ نہیں ہوتے ہیں۔ وہ ہر پروگرام کا انفرادی طور پر جائزہ لیتے ہیں، وزن کا حجم، جزوی تنقید، ترسیل کی لچک کے تقاضے، اور زمین کی کل لاگت۔ کچھ تقسیم پروڈکشن، ابتدائی ٹولنگ اور پہلے-مضمون کی توثیق کو رفتار اور IP کنٹرول کے لیے ملکی سطح پر رکھتے ہوئے، پھر اعلیٰ-حجم مستحکم-ریاست منتقلی ایک اہل بیرون ملک پارٹنر کے پاس چلتی ہے ایک بار جب یہ عمل بند ہوجاتا ہے۔ دوسرے دوہری-ذریعہ حکمت عملی کو برقرار رکھتے ہیں، ایک گھریلو سپلائر کو بین الاقوامی سپلائی چین میں رکاوٹوں سے بچاؤ کے لیے بیک اپ کے طور پر اہل رکھتے ہیں۔
آپ جو بھی راستہ منتخب کرتے ہیں، اس گائیڈ میں شامل اصول یکساں طور پر لاگو ہوتے ہیں: اپنے عمل کو سمجھیں، اپنی ضروریات کو درست طریقے سے بیان کریں، کوٹ شیٹ سے آگے سپلائر کی اہلیت کی تصدیق کریں، اور ہمیشہ صرف اسٹیمپنگ لائن آئٹم پر فکس کرنے کے بجائے کل پروگرام لاگت کا حساب لگائیں۔ پروگریسو ڈائی اینڈ اسٹیمپنگ ہول سیل پروگرام ان خریداروں کو انعام دیتے ہیں جو پروسیس لٹریسی میں پہلے سے سرمایہ کاری کرتے ہیں۔ یہ علم آپ کے پروگرام کی زندگی کے لیے ہر ٹولنگ فیصلے، ہر سپلائر گفت و شنید، اور ہر پروڈکشن ریلیز میں شامل ہوتا ہے۔
پروگریسو ڈائی اینڈ سٹیمپنگ ہول سیل کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اسٹیمپنگ کیا ہے اور یہ ہول سیل آرڈرز کے لیے کیسے کام کرتی ہے؟
پروگریسو ڈائی اسٹیمپنگ ایک ہی ڈائی کے اندر اسٹیشنوں کی ایک سیریز کے ذریعے ایک مسلسل دھاتی پٹی کو فیڈ کرتی ہے، جس میں ہر اسٹیشن چھیدنے، موڑنے یا تشکیل دینے جیسے مخصوص آپریشن کو انجام دیتا ہے۔ پٹی فی پریس اسٹروک پر ایک پچ کی لمبائی کو آگے بڑھاتی ہے، اور تمام اسٹیشن بیک وقت کام کرتے ہیں، ہر سائیکل کے ساتھ ایک مکمل حصہ تیار کرتے ہیں۔ تھوک پیمانے پر، پریس 100 سے 600+ سٹروک فی منٹ چلاتے ہیں، جس سے کم سے کم محنت کے ساتھ ہر سال لاکھوں ایک جیسے حصوں کی پیداوار ممکن ہوتی ہے۔ یہ اسے 100,000 یونٹس سے زیادہ سالانہ والیوم پر فلیٹ یا اعتدال سے بنے حصوں کے لیے سب سے زیادہ لاگت والا{5}}مؤثر طریقہ بناتا ہے۔
2. پروگریسو ڈائی ٹولنگ کی قیمت کتنی ہے اور قیمت پر کیا اثر پڑتا ہے؟
پروگریسو ڈائی ٹولنگ عام طور پر سادہ 4-6 اسٹیشن ڈیز کے لیے $25,000 سے لے کر پیچیدہ 20+ اسٹیشن کنفیگریشنز کے لیے $350,000 یا اس سے زیادہ تک ہوتی ہے۔ بنیادی لاگت کے ڈرائیورز ہیں اسٹیشن کی گنتی، مواد کی سختی جس میں کاربائیڈ داخل کرنے کی ضرورت ہوتی ہے، درست تار کا مطالبہ کرنے والی برداشت کی سختی-EDM کام، اور پٹی کی چوڑائی۔ ٹولنگ کی لاگت اقتصادی طور پر قابل عمل ہو جاتی ہے جب زیادہ مقداروں میں معاف کیا جاتا ہے۔ مثال کے طور پر، ایک $60,000 ڈائی 50,000 یونٹس پر فی حصہ $1.20 کا اضافہ کرتی ہے لیکن 1,000,000 یونٹس پر صرف $0.06۔ YICHEN جیسے سپلائرز مربوط ڈائی ڈیزائن اور فیبریکیشن پیش کرتے ہیں جو پورے ٹولنگ کے عمل کو گھر میں رکھ کر انجینئرنگ کے اخراجات کو ہموار کر سکتے ہیں۔
3. پروگریسو ڈائی اسٹیمپنگ میں کون سا مواد استعمال کیا جا سکتا ہے؟
ترقی پسند سٹیمپنگ کے لیے چار بنیادی مادی خاندان کاربن سٹیل، سٹینلیس سٹیل، تانبے کے مرکب اور ایلومینیم ہیں۔ کاربن سٹیل ساختی اجزاء کے لیے سب سے کم قیمت اور بہترین فارمیبلٹی پیش کرتا ہے۔ سٹینلیس سٹیل اہم ایپلی کیشنز کو سنکنرن کے لیے موزوں کرتا ہے لیکن یہ ٹول کے تیزی سے پہننے کا سبب بنتا ہے اور کاربائیڈ داخل کرنے کی ضرورت ہوتی ہے۔ کاپر اور پیتل بہترین لچک کے ساتھ برقی اور تھرمل ایپلی کیشنز میں ایکسل۔ ایلومینیم ہلکا پھلکا ایپلی کیشنز پیش کرتا ہے لیکن گیلنگ کو روکنے کے لیے خاص کوٹنگز کی ضرورت ہوتی ہے۔ زیادہ تر ترقی پسند سٹیمپنگ مواد کی موٹائی کو 0.005 انچ سے 0.250 انچ تک ہینڈل کرتی ہے، ہر مواد کے ساتھ مخصوص ڈائی ڈیزائن کے تحفظات کی ضرورت ہوتی ہے جو ٹولنگ کی لمبی عمر اور فی-حصہ کی قیمت کو متاثر کرتی ہے۔
4. ترقی پسند سٹیمپنگ سپلائر سے پرزے حاصل کرنے میں کتنا وقت لگتا ہے؟
پروڈکشن ڈیلیوری کے ذریعے ڈائی ڈیزائن سے مکمل ٹائم لائن عام طور پر 14 سے 28 ہفتوں پر محیط ہوتی ہے۔ ڈائی ڈیزائن اور انجینئرنگ میں 3 سے 6 ہفتے لگتے ہیں، ٹولنگ فیبریکیشن میں 8 سے 14 ہفتے لگتے ہیں، ڈائی ٹر آؤٹ اور سیمپلنگ میں 1 سے 3 ہفتے کا اضافہ ہوتا ہے، کسٹمر کے نمونے کی منظوری میں مزید 1 سے 3 ہفتے لگتے ہیں، اور پروڈکشن ریمپ{11}}اپ میں 1 سے 2 ہفتے لگتے ہیں۔ سب سے بڑا شیڈول کا خطرہ من گھڑت کام شروع ہونے کے بعد دیر سے ڈیزائن میں تبدیلی ہے، جس میں 4 سے 8 ہفتے اور 30-50% اضافی ٹولنگ لاگت شامل ہو سکتی ہے۔ عمودی طور پر مربوط مینوفیکچررز کے ساتھ کام کرنا جو ڈائی انجینئرنگ اور پروڈکشن دونوں کو ایک ہی چھت کے نیچے کنٹرول کرتے ہیں مراحل کے درمیان ہینڈ آف میں تاخیر کو کم کرنے میں مدد کرتا ہے۔
5. کیا مجھے مقامی طور پر یا بیرون ملک ترقی پسند مہر لگانا چاہیے؟
اوورسیز سپلائرز 30-50% کم ٹولنگ لاگت اور 60-% کم قیمتوں کا حوالہ دے سکتے ہیں، لیکن سمندری مال برداری، کسٹم ڈیوٹی، توسیعی لیڈ ٹائم، بڑے حفاظتی اسٹاک کی ضروریات، کوالٹی رسک، اور کمیونیکیشن کے حساب سے حقیقت پسندانہ بچت 15-30% تک محدود ہو جاتی ہے۔ ڈومیسٹک سورسنگ تیزی سے ڈیلیوری، آسان انجینئرنگ تبدیلیاں، مضبوط IP تحفظ، اور کم معیار سے فرار کا خطرہ فراہم کرتی ہے۔ بہترین نقطہ نظر آپ کے مخصوص پروگرام پر منحصر ہے: مستحکم ڈیزائن کے ساتھ اعلی حجم، لاگت کے لحاظ سے حساس حصے بیرون ملک پیداوار کا جواز پیش کر سکتے ہیں، جب کہ پروگرام جن میں بار بار تبدیلیاں، سخت ڈیلیوری ونڈوز، یا IP حساسیت کی ضرورت ہوتی ہے وہ اکثر مقامی طور پر بہتر کل قیمت حاصل کرتے ہیں۔


