


ایک پروگریسو ڈائی اسٹیمپنگ پریس دراصل کیا کرتا ہے۔
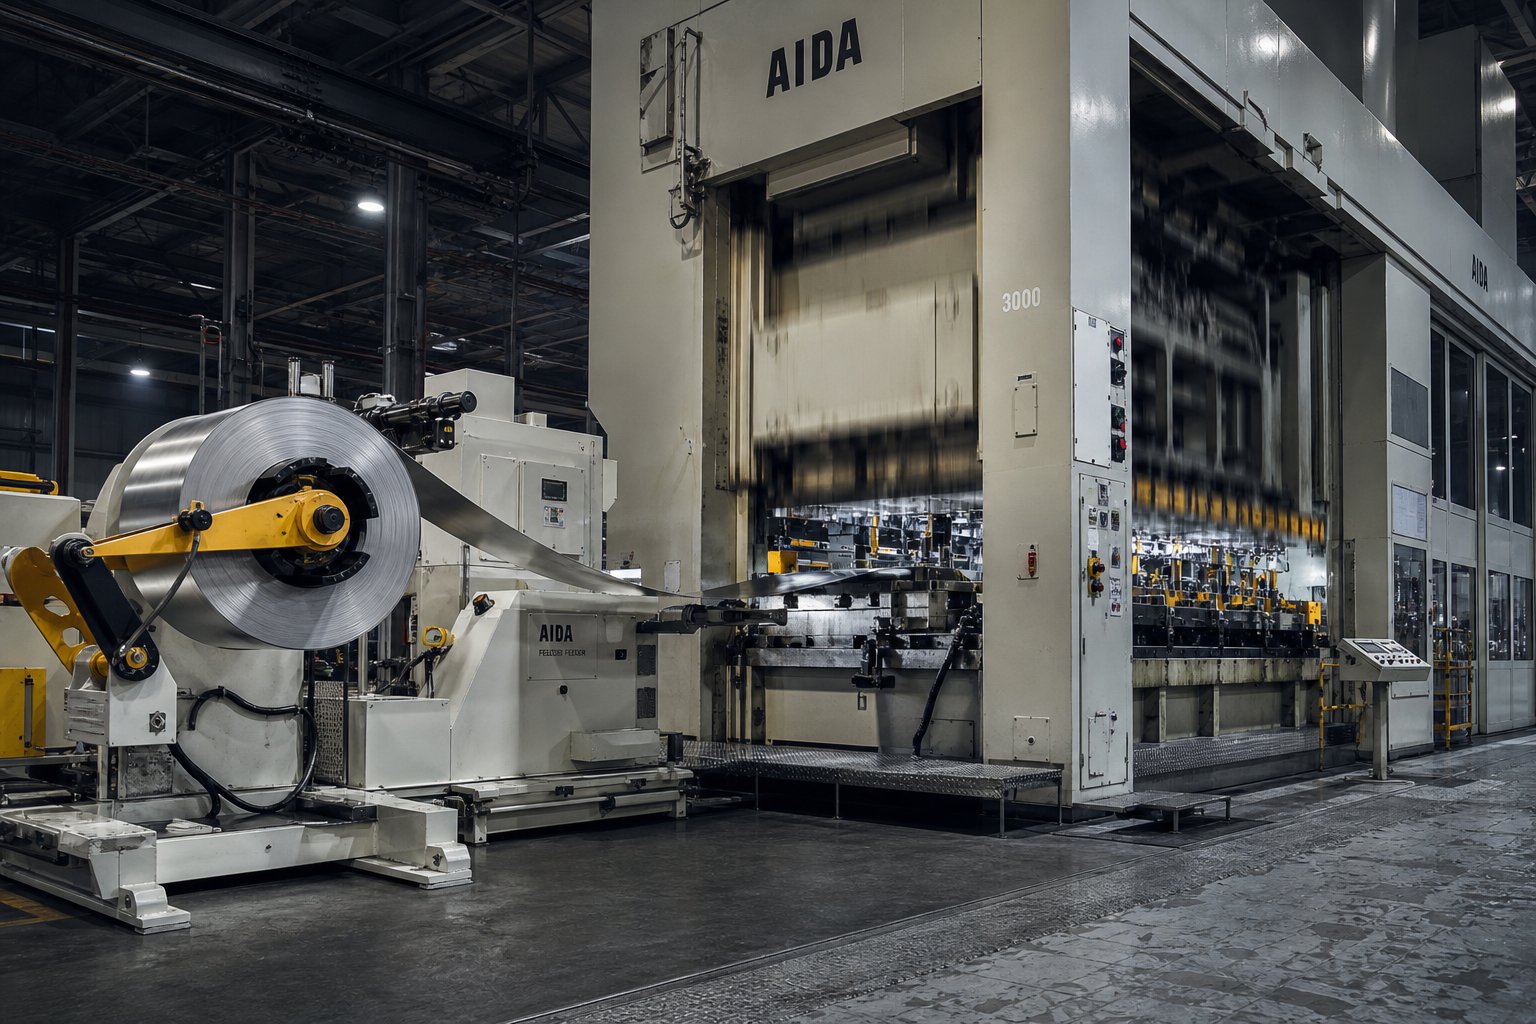
جب تم سنو گے"ترقی پسند ڈائی اسٹیمپنگ پریس"یہ ایک ہی مشین کی تصویر کشی کرنے والا ہے جو دھات کو سلم کر رہی ہے۔ حقیقت زیادہ واضح ہے۔ یہ صرف ایک پریس نہیں ہے۔ یہ ایک مربوط نظام ہے: ایک اسٹیمپنگ پریس، ایک درستگی-انجینئرڈ پروگریسو ڈائی، ایک کوائل فیڈ لائن، اور ایک کنٹرول پیکج جو تمام لاک سٹیپ میں کام کر رہے ہیں تاکہ فلیٹ پروڈکشن پرزوں کو فلیٹ پرزوں میں تبدیل کیا جا سکے۔
پروگریسو ڈائی اسٹیمپنگ پریس کی تعریف
تو ترقی پسند ڈائی کیا ہے، اور اس کا اس کے اندر بیٹھے پریس سے کیا تعلق ہے؟ پروگریسو ڈائی ایک خصوصی ملٹی-اسٹیشن ٹول ہے جسے سٹیمپنگ پریس میں نصب کیا جاتا ہے۔ ایک دھاتی کوائل کی پٹی ڈائی میں داخل ہوتی ہے اور ہر پریس اسٹروک کے ساتھ اسٹیشنوں کی ترتیب سے آگے بڑھتی ہے۔ ہر اسٹیشن ایک مخصوص آپریشن کرتا ہے، چاہے وہ خالی کرنا، چھیدنا، موڑنا، تشکیل دینا، یا سکے بنانا۔ جب تک پٹی آخری اسٹیشن تک پہنچتی ہے، ایک مکمل حصہ کیریئر کی پٹی سے الگ ہو جاتا ہے اور استعمال کے لیے تیار ہو جاتا ہے۔
پروگریسو ڈائی اسٹیمپنگ پریس ایک مربوط پروڈکشن سسٹم ہے جس میں ایک درست اسٹیمپنگ پریس، ایک ملٹی-اسٹیشن پروگریسو ڈائی، ایک سروو-سے چلنے والی کوائل فیڈ، اور ہم وقت ساز کنٹرولز کو ایک ہی مسلسل آپریشن میں فلیٹ میٹل سٹرپ کو تیار شدہ حصوں میں تبدیل کیا جاتا ہے۔
ایک عام اسٹیمپنگ پریس کے برعکس جو سنگل-ہٹ ڈائی یا کمپاؤنڈ ٹولز چلا سکتا ہے، پروگریسو ڈائی اسٹیمپنگ کے لیے بنایا گیا پریس تین چیزوں کا مطالبہ کرتا ہے جو اسے الگ کرتی ہیں: فالج کے بعد درست سلائیڈ موشن ریپیٹ ایبلٹی اسٹروک، مسلسل شٹ اونچائی کنٹرول تاکہ ہر اسٹیشن درست گہرائی پر پٹی کو منسلک کرے، اور اس طرح ہر سٹیشن سے پہلے درست مطابقت پذیری کو درست طریقے سے درست کیا جائے۔ آگ ان عناصر میں سے کسی ایک کو بھی ہٹا دیں، اور برداشت ختم ہو جاتی ہے، کریش ہو جاتی ہے، یا حصے غلط نکلتے ہیں۔
پریس، ڈائی، اور فیڈ ایک ساتھ کیسے کام کرتے ہیں۔
تصور کریں کہ آپ سسٹم کو چلتے ہوئے دیکھ رہے ہیں۔ ترقی پسند سیٹ اپ میں سٹیمپنگ پریس کیسے کام کرتا ہے یہ یہاں ہے:
- کوائل ڈیکوائلر سے کھولتی ہے، کوائل سیٹ کو ہٹانے کے لیے سٹریٹینر سے گزرتی ہے، اور سروو رول فیڈر میں داخل ہوتی ہے۔
- فیڈر ایک مقررہ فاصلے سے پٹی کو آگے بڑھاتا ہے، جسے فیڈ پچ کہا جاتا ہے، پریس اسٹروک سائیکل کے عین مطابق وقت پر ہوتا ہے۔
- ڈائی میں پائلٹ پن پٹی میں پہلے سے چھیدے ہوئے سوراخوں کو منسلک کرتے ہیں، فیڈ کی کسی بھی معمولی غلطی کو درست کرتے ہوئے اور ورکنگ اسٹیشنوں کے مشغول ہونے سے پہلے پٹی کی پوزیشن کو لاک کر دیتے ہیں۔
- پریس رام نیچے آتا ہے، اور ہر اسٹیشن پٹی کے مختلف حصوں پر بیک وقت اپنا آپریشن کرتا ہے۔
- رام پیچھے ہٹتا ہے، لفٹر نچلی ڈائی تفصیلات سے صاف پٹی کو اوپر کرتے ہیں، اور فیڈر اگلے اسٹروک کے لیے پٹی کو ایک اور پچ آگے بڑھاتا ہے۔
ہر جزو دوسرے پر منحصر ہے۔ پریس قوت اور تحریک کا پروفائل فراہم کرتا ہے۔ ڈائی اس بات کی وضاحت کرتا ہے کہ ہر اسٹیشن پر دھات کے ساتھ کیا ہوتا ہے۔ فیڈ سسٹم ترقی کی درستگی کو کنٹرول کرتا ہے۔ اور کنٹرول پیکج انہیں آپس میں جوڑتا ہے، ٹنیج کی نگرانی کرتا ہے، فیڈ کی پوزیشن کی تصدیق کرتا ہے، اور اگر سینسر غلط فیڈ یا پٹی بکسوا کا پتہ لگاتا ہے تو پریس کو فوری طور پر روکتا ہے۔ پروگریسو ڈائی اسٹیمپنگ کامیاب ہو جاتی ہے کیونکہ یہ عناصر ایک اکائی کے طور پر کام کرتے ہیں، نہ کہ الگ الگ مشینوں کے طور پر جو سوچنے پر اکٹھے ہوتے ہیں۔
یہ نظام-سطح کے تناظر میں اہمیت رکھتا ہے کیونکہ تنہائی میں کسی ایک جزو کو سائز دینے یا اس کی وضاحت کرنے سے مماثلت نہیں ہوتی ہے۔ پریس کی انحراف کی خصوصیات کو سمجھے بغیر ڈیزائن کیا گیا ڈائی غیر مساوی طور پر پہنا جائے گا۔ پٹی کی چوڑائی اور مواد کی سختی پر غور کیے بغیر منتخب کردہ فیڈ سسٹم پوزیشن کی خرابیوں کو متعارف کرائے گا۔ پریس فریم کی قسم، ڈرائیو میکانزم، اور ٹننج کی درجہ بندی سبھی ڈائی اور مادی ڈیمانڈ سے براہ راست بہہ جاتے ہیں، بالکل وہی جگہ جہاں پریس کا انتخاب دلچسپ ہونا شروع ہوتا ہے۔
پریس فریم کی اقسام اور ڈرائیو میکانزم کا موازنہ
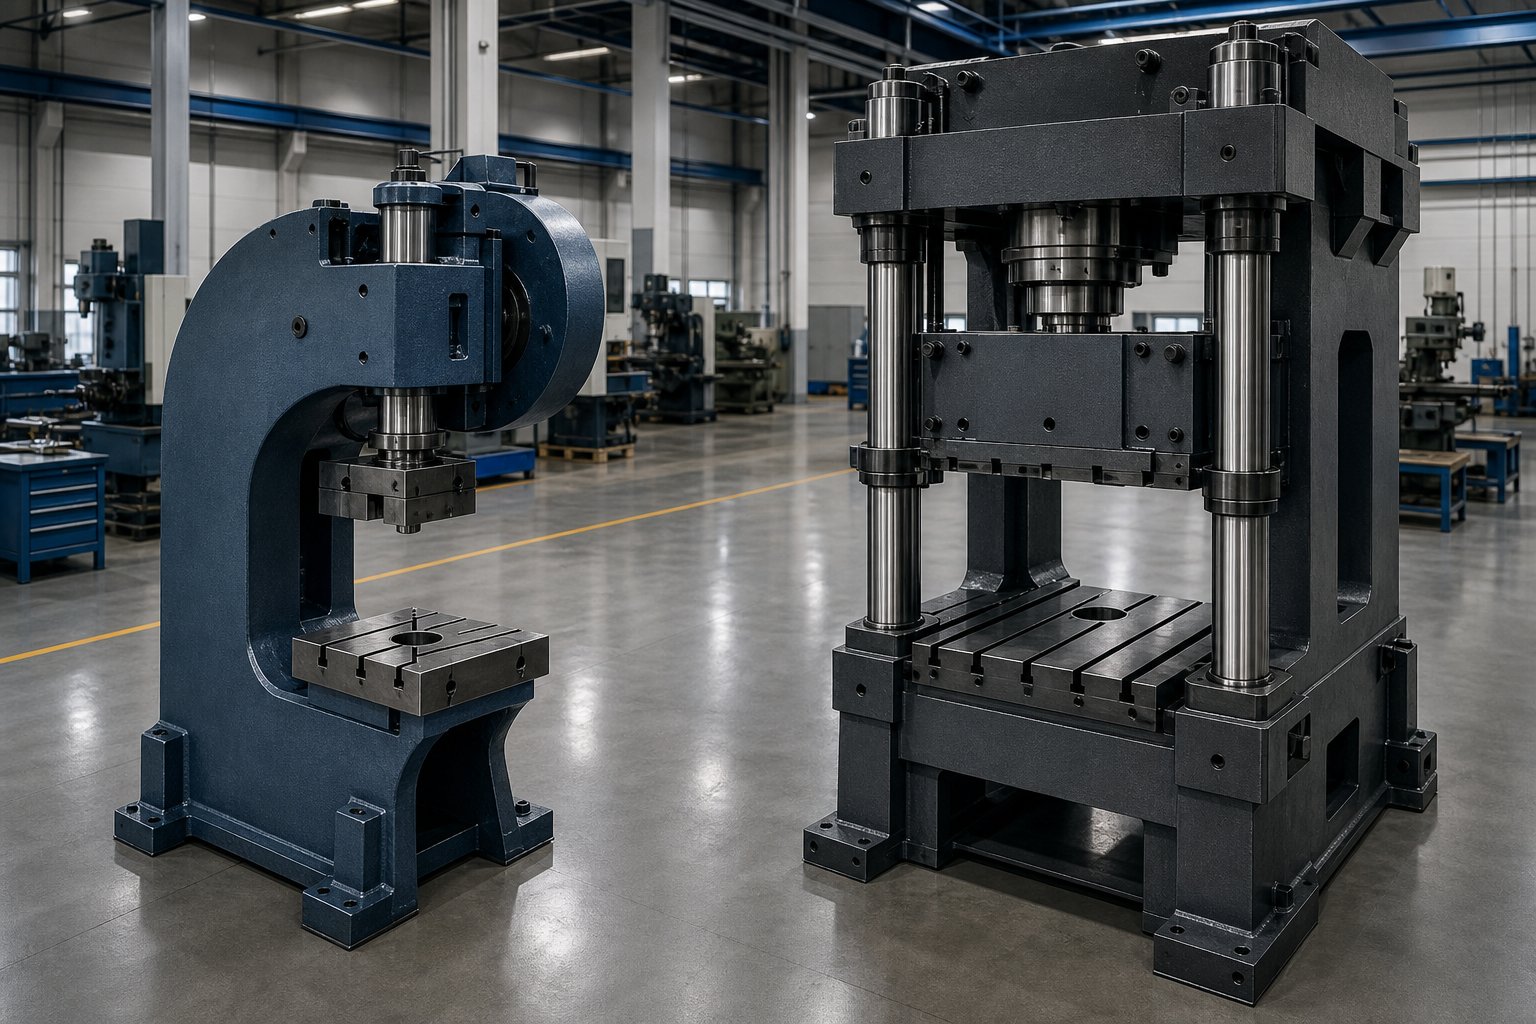
وہ فریم جس میں آپ کی ترقی پسندی کی موت ہے۔اس بات کا تعین کرتا ہے کہ آپ کتنے انحراف سے لڑیں گے، آپ کتنی تیزی سے دوڑ سکتے ہیں، اور آپ کی ٹولنگ کتنی دیر تک چلتی ہے۔ غلط فریم کی قسم یا ڈرائیو سسٹم کا انتخاب کریں، اور آپ اس موت کی زندگی کے لیے رواداری کے مسائل کا پیچھا کریں گے۔ دو فریم فن تعمیر ترقی پسند سٹیمپنگ پریس کے منظر نامے پر حاوی ہیں، اور تین ڈرائیو میکانزم ان کے اندر کام کرنے کے لیے مقابلہ کرتے ہیں۔
C-فریم بمقابلہ سیدھا-سائیڈ پریس فریم
AC-فریم (یا گیپ-فریم) پریس ڈائی ایریا کے تین اطراف کھلی رسائی فراہم کرتا ہے، جس سے ہلکے ترقی پسند کام کے لیے یہ کمپیکٹ اور لاگت-مؤثر ہوتا ہے۔ آپ کو عام طور پر یہ 35 سے 250 ٹن رینج میں ملیں گے جو کم اسٹیشنوں کے ساتھ چھوٹے پروگریسو ڈائز چلا رہے ہیں۔ تجارت؟ وہ کھلا "C" ڈھانچہبوجھ کے نیچے کونیی طور پر موڑتا ہے۔، یعنی سلائیڈ تھوڑا سا جھک سکتی ہے جیسے جیسے ٹنیج بڑھتا ہے۔ سادہ چھیدنے اور خالی کرنے والے ترقی پسندوں کے لیے، یہ قابل انتظام ہے۔ ایک وسیع ڈائی میں سخت-برداشت کے لیے، یہ ایک مسئلہ بن جاتا ہے۔
سیدھے-سائیڈ پریس اس کونیی انحراف کو ختم کرتے ہیں جس کے عمودی کالم دونوں اطراف کے تاج کو سہارا دیتے ہیں۔ جیومیٹری سلائیڈ کے راستے کو مقفل کر دیتی ہے، اسے بولسٹر کے متوازی رکھتے ہوئے اس بات سے قطع نظر کہ بوجھ کہاں مرتکز ہو۔ پروگریسو ڈائی پریس ایپلی کیشنز کے لیے جو 10، 20، یا یہاں تک کہ 30+ اسٹیشنوں پر مستقل جزوی معیار کا مطالبہ کرتے ہیں، یہ سختی ناقابل -گفتگو کے قابل ہے۔
ساختی فرق سب سے زیادہ واضح طور پر ظاہر ہوتا ہے کہ کس طرح ہر فریم آف-سینٹر لوڈنگ کو ہینڈل کرتا ہے۔ ترقی پسند شاذ و نادر ہی طاقت کو یکساں طور پر تقسیم کرتے ہیں۔ تشکیل دینے والے اسٹیشنوں کو چھیدنے والے اسٹیشنوں سے زیادہ سخت مارا جاتا ہے، اور وہ اکثر ڈائی کے پچھلے حصے کی طرف کلسٹر ہوتے ہیں۔ ایک سیدھا-سائیڈ فریم جس میں وسیع کنکشن اسپیسنگ ہے کنکشن پوائنٹس کے درمیان زیادہ تر بوجھ رکھتا ہے، جو سلائیڈ کو جھکانے کی کوشش کرنے والی کینٹیلیورڈ فورسز کو کم کرتا ہے۔
| معیار | C-فریم (گیپ فریم) | سیدھا-سائیڈ |
|---|---|---|
| ٹنیج رینج | 35 - 250 ٹن عام | 150 - 3،000+ ٹن |
| انحراف سلوک | بوجھ کے نیچے کونیی انحراف؛ کھلے فریم فلیکس | کم سے کم انحراف؛ عمودی کالم ٹپنگ کے خلاف مزاحمت کرتے ہیں۔ |
| بستر کا سائز | چھوٹا؛ مرنے کی لمبائی کو محدود کرتا ہے۔ | بڑا بستر اور بولسٹر کے طول و عرض دستیاب ہیں۔ |
| پروگریسو ڈائی ایپلی کیشنز | چھوٹے پرزے، کم اسٹیشن، ہلکا-گیج مواد | ملٹی- اسٹیشن مر جاتا ہے، سخت برداشت، بھاری شکل |
| رفتار کی صلاحیت | ہائی سپیڈ ویریئنٹس کے لیے 600+ SPM تک | 300+ SPM معیار تک؛ ہائی-اسپیڈ متغیرات زیادہ |
| معطلی پوائنٹس | سنگل-پوائنٹ | 2 پوائنٹ یا 4 پوائنٹ |
| آف-سینٹر لوڈ ریزسٹنس | محدود | اعلیٰ، خاص طور پر 4 نکاتی ڈیزائن |
جب ایک پروگریسو سٹیمپنگ مشین کو بستر کی لمبائی 1.5 میٹر سے زیادہ بائیں-سے-دائیں کی ضرورت ہوتی ہے، تو مینوفیکچررز عام طور پر دو-پوائنٹ کنکشن ڈیزائن پر چلے جاتے ہیں۔ ایک بار جب ڈائی 2 میٹر آگے-سے-پیچھے تک پھیل جائے تو چار-پوائنٹ پریس عملی انتخاب بن جاتا ہے۔ وہ چار سسپنشن پوائنٹس فارمنگ بوجھ کو زیادہ یکساں طور پر تقسیم کرتے ہیں اور ان ٹورسنل قوتوں کے خلاف مزاحمت کرتے ہیں جو ملٹی{10}}اسٹیشن پروگریسو ڈیز اپنے ورکنگ لفافے میں پیدا کرتی ہیں۔
مکینیکل، سروو، اور ہائیڈرولک ڈرائیو سسٹم
ڈرائیو میکانزم اس بات کا تعین کرتا ہے کہ سلائیڈ اپنے اسٹروک کے ذریعے کیسے حرکت کرتی ہے، اور اس موشن پروفائل کے براہ راست نتائج ہوتے ہیں کہ آپ کی ترقی پسند ڈائی رفتار سے کیا کر سکتی ہے۔
روایتی مکینیکل ڈرائیوزفلائی وہیل کو گھمانے والی الیکٹرک موٹر کا استعمال کریں، جو توانائی کو کلچ کے ذریعے کرینک شافٹ یا سنکی گیئر سسٹم میں منتقل کرتی ہے۔ سلائیڈ ایک مقررہ سائنوسائیڈل حرکت کی پیروی کرتی ہے: یہ وسط-اسٹروک کے ذریعے تیز ہوتی ہے اور نیچے کے مردہ مرکز کے قریب سست ہوجاتی ہے۔ یہ ثابت ہے، ترقی پسند کام کے لیے قابل اعتماد ٹیکنالوجی۔ ڈائریکٹ-ڈرائیو مکینیکل سسٹم کے ساتھ ڈائی اسٹیمپنگ مشین سب سے زیادہ رفتار اور سب سے کم توانائی کا نقصان پیش کرتی ہے، جب کہ گیئرڈ ویریئنٹس گہرے فارمنگ آپریشنز کے لیے زیادہ ٹارک فراہم کرتے ہیں۔ تیز رفتار مکینیکل پریس چھوٹے-پیچ پروگریسو کام کے لیے 1,000 سٹروک فی منٹ سے زیادہ ہو سکتے ہیں۔
ایک خصوصی متغیر قابل توجہ لنک موشن پریس ہے، جو سلائیڈ کی رفتار کے منحنی خطوط کو تبدیل کرنے کے لیے ٹوگل-لنک میکانزم کا استعمال کرتا ہے۔ معیاری کرینک کی سڈول حرکت کے بجائے، لنک موشن پریس تیز رفتار واپسی کی رفتار کو برقرار رکھتے ہوئے نیچے کے مردہ مرکز کے قریب ایک سست اپروچ رفتار پیدا کرتا ہے۔ اس سے سائیکل کی مجموعی شرح کو قربان کیے بغیر تشکیل کے لیے زیادہ وقت ملتا ہے، جس سے یہ ترقی پسند ڈیز کے لیے مقبول ہوتا ہے جو اعتدال پسند ڈرائنگ آپریشنز کے ساتھ چھیدنے کو جوڑتا ہے۔
ہائیڈرولک ڈرائیوزاسٹروک کے کسی بھی مقام پر مکمل ٹنیج فراہم کریں، نہ صرف نیچے کے قریب۔ پروگریسو ڈیز کے لیے جن میں گہرے-ڈرا اسٹیشن شامل ہوتے ہیں جن کے لیے ایک لمبی ورکنگ ونڈو کے ذریعے ابتدائی اور مستقل طور پر طاقت کی ضرورت ہوتی ہے، ہائیڈرولک پریس ایک جگہ کو بھر دیتے ہیں۔ حد؟ سائیکل کی رفتار۔ ہائیڈرولک نظام مکینیکل متبادل کے مقابلے میں نمایاں طور پر سست ہیں، لہذا وہ ترقی پسند ایپلی کیشنز کے لیے محفوظ ہیں جہاں ڈرا کی گہرائی رفتار کی ضروریات سے زیادہ ہے۔
کیوں سروو پریس تبدیل کرتا ہے جو پروگریسو ڈیز حاصل کرسکتا ہے۔
سروو-مکینیکل پریس دہائیوں میں ترقی پسند ڈائی پریس ٹیکنالوجی میں سب سے اہم ارتقاء کی نمائندگی کرتے ہیں۔ وہ فلائی وہیل-کلچ-بریک اسمبلی کو ہائی-ٹارک سروو موٹرز سے بدل دیتے ہیں جو براہ راست کرینک شافٹ کو چلاتے ہیں۔ نتیجہ: ہر اسٹروک کے اندر مکمل طور پر قابل پروگرام سلائیڈ موشن۔
عملی طور پر اس کا کیا مطلب ہے؟ نازک چھیدنے والے اسٹیشنوں اور جارحانہ تشکیل دینے والے اسٹیشنوں کے ساتھ ترقی پسند مرنے پر غور کریں۔ روایتی مکینیکل پریس پر، ہر سٹیشن ایک ہی رفتار کا وکر دیکھتا ہے۔ ایک سروو پریس آپ کو اپروچ کے دوران تیزی سے آگے بڑھنے کے لیے سلائیڈ کو پروگرام کرنے دیتا ہے، بہتر مواد کے بہاؤ اور اسپرنگ بیک کو کم کرنے کے لیے فارمنگ زون کے ذریعے سست ہو جاتا ہے، پھر واپسی کے اسٹروک پر دوبارہ تیز ہو جاتا ہے۔پیداوار کی پیداوار دوگنی ہو سکتی ہے۔جب ترقی پسند چل رہا ہے تو آدھے-موشن پروفائلز کے ساتھ مر جاتے ہیں جو سلائیڈ کے غیر ضروری سفر کو ختم کرتے ہیں۔
سروو ٹیکنالوجی موشن پروفائلز کو بھی قابل بناتی ہے جو پہلے ناممکن تھے:
- آدھی حرکتاتلی ترقی پسند کام کے لیے اسٹروک کی لمبائی کو کم کرتا ہے، ڈرامائی طور پر SPM میں اضافہ کرتا ہے۔
- مفت حرکت (سکانا)ڈائی اسٹیشنز کو شامل کیے بغیر اسپرنگ بیک کو کم یا ختم کرتے ہوئے، ایک ہی چکر کے اندر نیچے کے مردہ مرکز میں مواد کو متعدد بار مارتا ہے۔
- وائبریشن موشنپروگریسو ڈیز کے اندر گہری ڈرائنگ کی حمایت کرتا ہے، ممکنہ طور پر تشکیل دینے والے اسٹیشنوں کی تعداد کو کم کرتا ہے۔
ڈرائیو کی قسم سے قطع نظر تیز رفتار پر متحرک توازن اہم ہو جاتا ہے۔ جیسے جیسے فالج کی شرح بڑھ جاتی ہے، سلائیڈ کا ایک دوسرے سے بڑھنے والا ماس کمپن پیدا کرتا ہے جو فیڈ کی درستگی کو متاثر کر سکتا ہے اور لباس کو تیز کر سکتا ہے۔ ہائی-اسپیڈ پروگریسو سٹیمپنگ مشینیں کاؤنٹر بیلنس سسٹم کو شامل کرتی ہیں، یا تو مکینیکل یا نیومیٹک، جو ان جڑی قوتوں کو پورا کرتی ہیں اور پریس کو بلند SPM پر درستگی برقرار رکھنے کی اجازت دیتی ہیں۔
فریم کی قسم اور ڈرائیو سسٹم کے درمیان انتخاب تنہائی میں نہیں کیا جاتا ہے۔ یہ ڈائی کے مطالبات سے براہ راست بہتا ہے: کتنے اسٹیشن، تشکیل کتنا پیچیدہ، تیار شدہ حصے کو کن رواداری کی ضرورت ہے، اور کون سے پیداواری حجم سرمایہ کاری کا جواز پیش کرتے ہیں۔ وہ مرنے کی ضروریات، بدلے میں، اس مواد کا پتہ لگاتے ہیں جس پر مہر لگائی جاتی ہے اور وہ قوتیں جو ہر اسٹیشن کو پیدا کرنا ہوتی ہیں۔
پروگریسو ڈائی ڈیزائن کے بنیادی اصول جو پریس کی ضروریات کو آگے بڑھاتے ہیں۔
پروگریسو اسٹیمپنگ ڈائی ڈیزائن ڈرائنگ پر کیے گئے ہر فیصلے کا براہ راست پریس تفصیلات میں ترجمہ ہوتا ہے۔ زیادہ اسٹیشنوں کا مطلب ایک طویل بستر ہے۔ کمپلیکس بنانے والے اسٹیشنوں کا مطلب ہے زیادہ ٹن وزن۔ سخت پائلٹس کا مطلب ہے زیادہ درست فیڈ سسٹم۔ ڈائی اس پریس سے آزادانہ طور پر موجود نہیں ہے جو اسے چلاتا ہے۔ یہ بتاتا ہے کہ اس پریس کو کیا ڈیلیور کرنا چاہیے۔
اسٹیشن لے آؤٹ کی ترتیب اور آپریشن آرڈر
جب انجینئرز ایک پروگریسو سٹیمپنگ ڈائی لگاتے ہیں، تو عمل کی ترتیب مادی رویے میں جڑی منطق کی پیروی کرتی ہے۔ آپ عام طور پر پہلے سوراخ کرتے ہیں اور نشان لگاتے ہیں جب کہ پٹی ابھی بھی چپٹی اور مستحکم ہے۔ دھات کے بہاؤ کی اجازت دینے کے لیے ارد گرد کے مواد کو تراشے جانے کے بعد تشکیل اور موڑنا بعد میں آتا ہے۔ آخری اسٹیشن تیار شدہ حصے کو کیریئر کی پٹی سے الگ کرتا ہے۔
نمائندہ پروگ ڈائی کے لیے اسٹیشن کی مخصوص ترتیب یہ ہے:
- پنچ پائلٹ سوراخ اور اندرونی خصوصیات (چھیدنا، نشان لگانا)
- ریلیف سلاٹس کو کاٹیں اور بعد میں بننے کے لیے مفت مواد کے لیے آؤٹ لائن سیکشنز بنائیں
- موڑنے، ڈرائنگ، یا ایمبوسنگ آپریشنز انجام دیں۔
- جہتی درستگی کے لیے کوائننگ یا تشکیل شامل کریں۔
- تیار شدہ حصے کو کیریئر کی پٹی سے کاٹ دیں یا الگ کریں۔
یہ من مانی نہیں ہے۔ بننے سے پہلے چھیدنا سوراخ کی مسخ کو روکتا ہے۔ تالان پروڈکٹس نوٹ کرتے ہیں کہ بعض اوقات تشکیل کے بعد چھیدنا ضروری ہوتا ہے جب مخصوص خصوصیات پر رواداری کے تقاضے پوسٹ-پوزیشن کو برقرار رکھنے کا واحد راستہ بناتے ہیں۔ ڈائی انسرٹس کے لیے ساختی طاقت فراہم کرنے یا خصوصی میکانزم کے لیے جگہ کی اجازت دینے کے لیے پیچیدہ آپریشنز کے درمیان خالی اسٹیشن بھی ظاہر ہو سکتے ہیں۔
پریس سلیکشن کے لیے اسٹیشن کا شمار کیوں ہوتا ہے؟ ہر اسٹیشن ڈائی میں لمبائی کا اضافہ کرتا ہے۔ ایک 12-اسٹیشن پروگریسو ڈائی ٹولنگ سیٹ اپ کو ایک بولسٹر اور بیڈ کی ضرورت ہوتی ہے جو اس فٹ پرنٹ کو کمرہ کے ساتھ ایڈجسٹ کرے۔ ہر فعال اسٹیشن مجموعی ٹننج بوجھ میں بھی حصہ ڈالتا ہے۔ نچلے مردہ مرکز میں بیک وقت زیادہ اسٹیشنوں کو ٹکرانے کا مطلب ہے کہ پریس کو قابل قبول حد سے آگے ہٹے بغیر ان تمام چوٹی کی قوتوں کا مجموعہ ہینڈل کرنا چاہیے۔
پٹی لے آؤٹ اور کیریئر پٹی ڈیزائن
پٹی لے آؤٹ ترقی پسند اسٹیمپنگ ڈائی ڈیزائن کی بنیاد ہے۔ یہ مواد پر جزوی واقفیت، اسٹیشنوں کے درمیان فاصلہ، مواد کا استعمال، اور کیریئر کنفیگریشن کا تعین کرتا ہے جو کھانا کھلانے کے دوران ہر چیز کو ایک ساتھ رکھتا ہے۔
دو اہم جہتیں پٹی کی وضاحت کرتی ہیں: چوڑائی اور پچ۔ پٹی کی چوڑائی خالی حصے، ایک یا دونوں کناروں پر کیریئر مواد، اور ملحقہ حصوں کے درمیان کسی بھی سکریپ پل کو گھیرے ہوئے ہے۔ پچ وہ فاصلہ ہے جو پٹی فی اسٹروک میں آگے بڑھتی ہے، اور یہ براہ راست فیڈ کی لمبائی کا تعین کرتی ہے جو آپ کے سروو رول فیڈر کو ہر سائیکل کے ساتھ فراہم کرنا چاہیے۔
کیریئر پٹی کا ڈیزائن حصہ جیومیٹری اور تشکیل کی ضروریات کی بنیاد پر مختلف ہوتا ہے:
- ایج کیریئرز (واحد یا دو طرفہ)پٹی کے ایک یا دونوں اطراف کے ساتھ چلائیں. ایک دو طرفہ کیریئر اعلی استحکام اور پوزیشن کی درستگی پیش کرتا ہے، خاص طور پر 0.2 ملی میٹر سے کم پتلی مواد کے لیے۔ سنگل-ایک کنارے پر موڑنے والے پرزوں کو سوٹ کرتا ہے۔
- سینٹر کیریئرزپٹی کے وسط سے گزریں، دونوں اطراف کے حصوں کو جوڑیں۔ یہ سڈول موڑنے والے پرزوں کے لیے اچھی طرح کام کرتے ہیں اور ایج کیریئرز کے مقابلے میں سکریپ کو کم کرتے ہیں۔
- اسٹریچ ویب کیریئرزلچکدار ٹیبز شامل کریں جو انفرادی حصوں کو ملحقہ پیشرفت کو پریشان کیے بغیر فارمنگ اور ڈرائنگ اسٹیشن کے ذریعے عمودی طور پر منتقل کرنے کی اجازت دیتے ہیں۔
A ٹھوس کیریئربنیادی کاٹنے اور موڑنے کے لیے کام کرتا ہے جہاں پٹی پوری طرح چپٹی رہتی ہے۔ لیکن جب پروگریسو سٹیمپنگ ڈیز میں متعدد سٹیشنوں پر گہرائی سے تشکیل یا ڈرائنگ شامل ہوتی ہے، تو کیریئر کو ملحقہ حصوں کو توڑے یا پوزیشن سے باہر نکالے بغیر جھکنا چاہیے۔ ایک ناقص ڈیزائن کردہ کیریئر ٹول کی مکمل ناکامی کا سبب بن سکتا ہے، اس لیے انجینئرز اکثر ٹول اسٹیل کا ارتکاب کرنے سے پہلے تخروپن سافٹ ویئر یا دستی ویکس-کاٹنے کی تکنیک کے ذریعے ڈیزائن کی توثیق کرتے ہیں۔
پٹی لے آؤٹ کی منصوبہ بندی میں مواد کا استعمال ایک مستقل دباؤ ہے۔ حصوں کو جھکانا، گھوںسلا خالی جگہیں، یا تنگ کیریئرز کا انتخاب استعمال کو 65% سے 75% یا اس سے زیادہ کی طرف دھکیل سکتا ہے۔ لیکن حاصل کردہ ہر فیصد پوائنٹ کو کھانا کھلانے کے دوران پٹی کے استحکام اور نتیجے میں پروگ ڈائی کی مینوفیکچریبلٹی کے خلاف تولا جانا چاہیے۔
پوزیشنی درستگی کے لیے پائلٹ پلیسمنٹ
پائلٹ وہ ہوتے ہیں جو ترقی پسند ڈیز کو لاکھوں چکروں میں درست پرزے تیار کرتے رہتے ہیں۔ ان کے بغیر، فیڈ کی معمولی غلطیاں ایک اسٹیشن سے دوسرے اسٹیشن تک جمع ہوتی ہیں، اور پوزیشن کے بڑھنے سے رواداری ختم ہوجاتی ہے۔
معیاری نقطہ نظر: پہلے اسٹیشن پر پائلٹ ہولز کو پنچ کریں، پھر دوسرے اسٹیشن سے شروع ہونے والی پائلٹ پنوں کو لگائیں۔ یہ پن پہلے سے چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں اس سے پہلے کہ کام کرنے والے پنچ پٹی سے رابطہ کریں، فیڈ سسٹم سے کسی بھی بقایا پوزیشننگ کی غلطی کو درست کرتے ہوئے۔ طویل ترقی پسند مرنے کے لیے، پائلٹوں کو عام طور پر ہر دو سے تین اسٹیشنوں پر رکھا جاتا ہے تاکہ مجموعی غلطی کو پٹی کی لمبائی میں تعمیر ہونے سے روکا جا سکے۔
پائلٹ سوراخ کی جگہ کا تعین ایک عملی سوال اٹھاتا ہے۔ کیا آپ کو اس حصے کے اپنے سوراخوں کو پائلٹ حوالہ جات کے طور پر استعمال کرنا چاہیے، یا کیریئر میں وقف شدہ سوراخوں کو پنچ کرنا چاہیے؟ پارٹ ہولز استعمال کرنے سے مواد کی بچت ہوتی ہے لیکن ان خصوصیات کو لمبا کرنے کا خطرہ ہوتا ہے جن کو سخت رواداری کی ضرورت ہوتی ہے۔ کیریئر سکریپ ایریا پر وقف شدہ پائلٹ ہولز قدرے چوڑی پٹی کی قیمت پر حصہ کی سالمیت کو محفوظ رکھتے ہیں۔
آپ کی پائلٹ مصروفیت کی درستگی براہ راست فیڈ سسٹم کی ضروریات سے منسلک ہے۔ سخت پائلٹ-سے-ہول کلیئرنس کا تقاضا ہے کہ فیڈ سسٹم ہر اسٹروک پر ایک تنگ پوزیشنل ونڈو کے اندر پٹی فراہم کرے۔ اگر آپ کے پروگریسو ڈیز کو 15 یا اس سے زیادہ اسٹیشنوں پر +/-0.05 ملی میٹر سے کم پوزیشن کی درستگی کی ضرورت ہے، تو فیڈ سسٹم اور پائلٹ حکمت عملی کو ایک مماثل جوڑے کے طور پر انجنیئر کیا جانا چاہیے، آزادانہ طور پر متعین نہیں کیا گیا ہے۔
پٹی کی چوڑائی، پچ کا فاصلہ، اسٹیشن کی گنتی، اور کیریئر ٹائپ کریں تمام جھرن کو پریس کی وضاحتوں میں۔ ایک وسیع پٹی کو وسیع فیڈ کھولنے کی ضرورت ہے۔ تیز رفتاری پر لمبی پچ تیز رفتار فیڈ ایکسلریشن کا مطالبہ کرتی ہے۔ مزید اسٹیشنوں کو زیادہ بستر کی لمبائی کی ضرورت ہے۔ اور ان تمام اسٹیشنوں پر پیدا ہونے والی قوتیں، ایک ساتھ پٹی کو مار کر، اس بات کا تعین کرتی ہیں کہ آیا 200-ٹن یا 400-ٹن پریس اس ڈائی کے نیچے ہے۔ وہ طاقت کے حساب کتاب ان کے اپنے محتاط تجزیے کے مستحق ہیں۔
کس طرح مادی خصوصیات پریس اور ڈائی پرفارمنس کو متاثر کرتی ہیں۔
پٹی کی چوڑائی، پچ، اور اسٹیشن کی گنتی آپ کو بتاتی ہے کہ پریس کو کتنا بڑا ہونا چاہیے۔ لیکن اس ڈائی سے گزرنے والا مواد آپ کو بتاتا ہے کہ پریس کو کتنی سختی سے ٹکرانے کی ضرورت ہے، یہ کتنی تیزی سے سائیکل کر سکتا ہے، اور اس حصے کے صحیح نکلنے سے پہلے آپ کو کتنے سٹیشنوں کی ضرورت ہوگی۔ صرف ڈائی جیومیٹری کی بنیاد پر ایک پریس کا انتخاب کریں اور آپ ٹنیج کو کم سمجھیں گے، ٹول پہننے کو تیز کریں گے، یا ایسے پرزے تیار کریں گے جو ڈائی چھوڑنے کے وقت برداشت سے باہر ہوجائیں۔
کس طرح تناؤ کی طاقت اور موٹائی ٹنیج کو متاثر کرتی ہے۔
ہر ترقی پسند دھاتی سٹیمپنگ آپریشن ایک بنیادی تعلق کے ساتھ شروع ہوتا ہے: دھاتی ترازو کو کاٹنے، بنانے یا کھینچنے کے لیے درکار قوت مادی موٹائی اور اس کی اخترتی کے خلاف مزاحمت دونوں کے ساتھ۔ خالی کرنے اور چھیدنے کے لیے، فارمولہ سیدھا سیدھا ہے: دائرہ کو موٹائی سے ضرب کر کے قینچ کی طاقت سے ضرب۔ ڈرائنگ اور تشکیل کے لیے،حتمی تناؤ کی طاقت قینچ کی طاقت کی جگہ لے لیتی ہے۔کیونکہ مواد کترنے کی بجائے تناؤ میں ہے۔
غور کریں کہ عملی طور پر اس کا کیا مطلب ہے۔ ایک 1.0 ملی میٹر کم-کاربن اسٹیل کی پٹی جس کی قینچی کی طاقت تقریباً 25 ٹن/ان² ہوتی ہے، کو 1.0 ملی میٹر سٹینلیس سٹیل کی پٹی 40+ ٹن/ان² کے مقابلے میں بہت کم چھیدنے والی قوت کی ضرورت ہوتی ہے۔ دونوں کو ایک ہی 12-اسٹیشن پروگریسو ڈائی لے آؤٹ کے ذریعے چلائیں اور سٹینلیس ورژن ایک جیسی جیومیٹری کے لیے تقریباً 60% زیادہ پریس ٹنیج کا مطالبہ کرتا ہے۔ یہ فرق ہر ایک فعال سٹیشن میں ایک ساتھ نچلے مردہ مرکز پر ٹکرا جاتا ہے۔
موٹائی اثر کو بڑھا دیتی ہے۔ میٹریل گیج کو 0.5 ملی میٹر سے 1.0 ملی میٹر تک دگنا کرنا مطلوبہ قوت کو صرف دوگنا نہیں کرتا ہے۔ یہ کاٹنے کے عمل کے لیے قینچ کے رقبے کو دگنا کرتا ہے اور آپریشنز بنانے کے لیے موڑنے کے لمحے کو بڑھاتا ہے۔ 1.5 سے 3.0 ملی میٹر رینج میں اعلی-طاقت کے اسٹیلز ٹنیج کی ضروریات کو اس علاقے میں دھکیل سکتے ہیں جہاں مناسب توانائی کے ذخائر کے ساتھ صرف سیدھے-سائیڈ پریس ہی بی ڈی سی میں جام کیے بغیر بوجھ کو سنبھال سکتے ہیں۔
یہی وجہ ہے کہ ترقی پسند مہر لگانے والے مواد کو ڈیزائن کے عمل میں ابتدائی طور پر بیان کیا جانا چاہیے۔ مواد کا انتخاب ٹننج کے حسابات میں جھڑپ کرتا ہے، جو پریس سلیکشن میں جھڑپ کرتا ہے، جو پورے پروڈکشن سیل کے لیے سرمایہ کاری کا تعین کرتا ہے۔
ایک سے زیادہ تشکیل دینے والے اسٹیشنوں پر سختی سے کام کریں۔
یہ وہ جگہ ہے جہاں ایک سٹیشن بنانے کے مقابلے میں ترقی پسند سٹیمپنگ مشکل ہو جاتی ہے۔ جب دھات پلاسٹک سے خراب ہو جاتی ہے، تو یہ سخت اور کم لچکدار ہو جاتا ہے۔ یہ سخت محنت ہے، اور یہ ترقی پسند موت میں ہر تشکیل دینے والے اسٹیشن پر ہوتا ہے۔ سٹیشن 8 میں داخل ہونے والی پٹی وہی مواد نہیں ہے جو سٹیشن 1 میں داخل ہوا ہے۔ اسے چھید دیا گیا ہے، جھکا ہوا ہے، جزوی طور پر کھینچا گیا ہے، اور ہر اخترتی نے اس کی پیداوار کی طاقت کو بڑھا دیا ہے جبکہ اس کی باقی ماندہ شکل کو کم کر دیا ہے۔
یہ پریس اینڈ ڈائی ڈیزائن کے لیے کیوں اہمیت رکھتا ہے؟ ہر یکے بعد دیگرے بننے والے اسٹیشن کو سخت مواد کا سامنا کرنا پڑتا ہے جس کی تشکیل کے لیے زیادہ قوت درکار ہوتی ہے۔ انجینئرز کو سٹیشن-بذریعہ-اسٹیشن ٹنیج کا حساب لگاتے وقت اس مجموعی سختی کا حساب دینا چاہئے۔ اس کو کم سمجھیں، اور آپ کے حتمی تشکیل دینے والے اسٹیشن یا تو مواد کو کریک کرتے ہیں یا اس سے زیادہ طاقت کا مطالبہ کرتے ہیں جتنا پریس اس وقت فالج کے وقت فراہم کر سکتا ہے۔
مختلف مرکبات بار بار ہونے والی اخترتی پر بہت مختلف جواب دیتے ہیں:
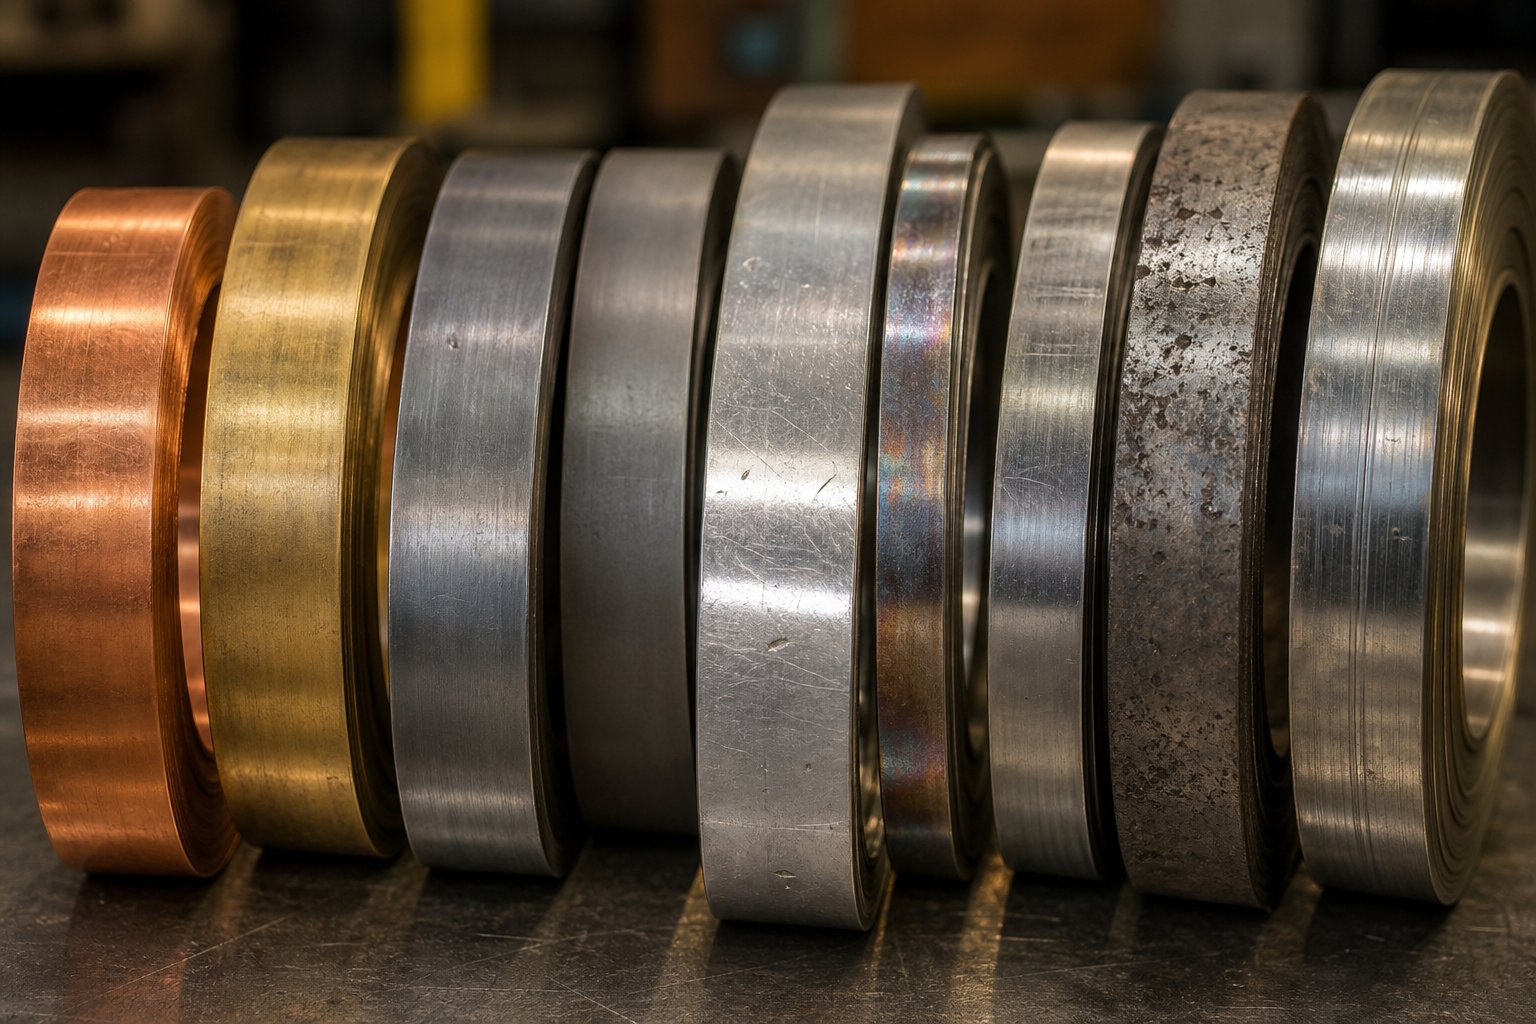
- کم-کاربن اسٹیلکام-اعتدال سے سخت ہوتا ہے اور ایک سے زیادہ فارمنگ ہٹس میں معقول لچک کو برقرار رکھتا ہے، جس سے یہ کاربن اسٹیل پروگریسو سٹیمپنگ ایپلی کیشنز میں معافی بخشتا ہے۔
- سٹینلیس سٹیل (خاص طور پر آسٹینیٹک گریڈ جیسے 304 اور 316)کام-جارحانہ طور پر سخت ہوتا ہے۔ اہم ٹھنڈے کام کے بعد اس کی پیداوار کی طاقت تقریباً دوگنی ہو سکتی ہے، اور سطح کے سخت ہونے کے ساتھ ساتھ گیلنگ کا رجحان بڑھ جاتا ہے، جس کے لیے خصوصی کوٹنگز کی ضرورت ہوتی ہے یا پھسلن کے عمل میں-حکمت عملیوں کی ضرورت ہوتی ہے۔
- تانبا اور پیتلمعتدل شرحوں پر سختی سے-کام کریں لیکن نسبتاً کم ٹینسائل طاقت کے ساتھ شروع کریں، اس لیے وہ اپنی حد تک پہنچنے سے پہلے مزید اسٹیشنوں کے ذریعے قابل بنتے رہتے ہیں۔
- اعلی-طاقت کے اسٹیل (HSLA، دوہری-فیز)محدود نرمی کے ساتھ شروع کریں اور تیزی سے سخت ہو جائیں، یعنی انجینئرز کو زیادہ سٹیشنوں پر کم کام فی ہٹ کے ساتھ اخترتی کو احتیاط سے تقسیم کرنا چاہیے۔
چیلنج کرنے والے مرکب دھاتوں کے لیے، ترقی پسند ڈیز بعض اوقات درمیانی تناؤ-ریلیف خصوصیات کو شامل کرتے ہیں یا مجموعی تناؤ کو محفوظ حدود میں رکھنے کے لیے فی قدم کم سے کم اخترتی کے ساتھ اسٹیجڈ ری ڈرا کا استعمال کرتے ہیں۔ متبادل کریکنگ ہے، جس کا مطلب ہے سکریپ، ڈاؤن ٹائم، اور ڈائی مرمت۔
اسپرنگ بیک سلوک اور اسٹیشن معاوضہ
جب پریس رام پیچھے ہٹتا ہے تو ہر مڑی ہوئی یا تشکیل شدہ خصوصیت اپنی اصل فلیٹ شکل کی طرف واپس آنا چاہتی ہے۔ اسپرنگ بیک کی ڈگری مواد کے درمیان ڈرامائی طور پر مختلف ہوتی ہے، اور یہ براہ راست اس بات کا تعین کرتا ہے کہ اسٹیشنوں کو کس طرح ڈیزائن کیا جانا چاہیے۔
کم-کاربن اسٹیل معمولی طور پر واپس آتا ہے، شاید ایک عام موڑ پر 1 سے 3 ڈگری۔ آپ قدرے زیادہ موڑنے سے اس کی تلافی کر سکتے ہیں، اور حصہ قیاس میں آرام کرتا ہے۔ ایلومینیم کے مرکب زیادہ واپس آتے ہیں، عام طور پر 3 سے 5 ڈگری، کیونکہ ان کے کم لچکدار ماڈیولس پیداوار کی طاقت کے مقابلے میں ہوتے ہیں۔ اعلی-طاقت والے اسٹیل بدترین مجرم ہیں، جن میں اسپرنگ بیک زاویہ 5 سے 10 ڈگری یا اس سے زیادہ موڑ کے رداس اور مواد کے درجے پر منحصر ہوتا ہے۔
پروگریسو ڈائی میں، اسپرنگ بیک معاوضہ ٹولنگ لیول پر ہوتا ہے۔ انجینئرز حسابی اوور بینڈ زاویوں کے ساتھ مکے اور ڈائی کیویٹیز کو ڈیزائن کرتے ہیں تاکہ حصہ ہدف جیومیٹری میں آرام کرے۔ نقلی-طریقہ کار، جیسا کہ میں بیان کیا گیا ہے۔فارمنگ ورلڈ کی جانب سے اسپرنگ بیک کے بہترین طریقےکسی بھی ٹول اسٹیل کو کاٹنے سے پہلے درکار درست معاوضے کا تعین کرنے کے لیے پیش گوئی کرنے والی ماڈلنگ کا استعمال کریں۔ اس غلط ہونے کا مطلب ہے کہ حصے برداشت سے باہر ہو جاتے ہیں، اور ٹھیک کرنے کے لیے اکثر ڈائی انسرٹس کو دوبارہ کاٹنے کی ضرورت ہوتی ہے۔
پروگریسو سٹیمپنگ ایلومینیم اکیلے سپرنگ بیک سے آگے ایک منفرد چیلنج پیش کرتا ہے۔ گیلنگ کی طرف ایلومینیم کے رجحان کا مطلب ہے کہ ڈائی سرفیسز کو آئینے کی تکمیل کے لیے پالش کیا جانا چاہیے، چکنا کرنے کو احتیاط سے کنٹرول کیا جانا چاہیے، اور سطح کے اسکورنگ کو روکنے کے لیے اکثر پریس کی رفتار کو کم کرنے کی ضرورت ہوتی ہے۔ ہائی اسپرنگ بیک، کم فارمیبلٹی کی حد، اور گیلنگ حساسیت کے امتزاج کا مطلب ہے کہ ایلومینیم پروگریسو ڈیز کو عام طور پر وہی جیومیٹری حاصل کرنے کے لیے زیادہ اسٹیشنوں کی ضرورت ہوتی ہے جو اسٹیل کم ہٹ میں پیدا کر سکتا ہے۔
| مادی خاندان | عام موٹائی کی حد | رشتہ دار ٹنیج کی ضرورت | فارمیبلٹی ریٹنگ | کلیدی پریس اور ڈائی کنڈریشنز |
|---|---|---|---|---|
| کم-کاربن اسٹیل (1008، 1010) | 0.3 - 3.0 ملی میٹر | بیس لائن (1x) | اعلی | اعتدال پسند موسم بہار؛ معیاری ڈائی کلیئرنس؛ ملٹی-اسٹیشن بنانے کے لیے سب سے زیادہ بخشنے والا |
| سٹینلیس سٹیل (304, 316L) | 0.2 - 2.5 ملی میٹر | 1.5x - 1.8x | اعتدال پسند | جارحانہ کام سخت؛ گیلنگ کے لیے لیپت ٹولنگ کی ضرورت ہوتی ہے۔ فی اسٹیشن زیادہ ٹن |
| ایلومینیم مرکبات (5052, 6061) | 0.3 - 3.0 ملی میٹر | 0.5x - 0.7x | کم سے اعتدال پسند | ہائی اسپرنگ بیک؛ گیلنگ کا خطرہ؛ کم رفتار؛ پالش ڈائی سطحوں کی ضرورت ہے۔ |
| تانبا اور پیتل (C110, C260) | 0.1 - 2.0 ملی میٹر | 0.6x - 0.8x | اعلی | کم تناؤ کی طاقت؛ burr-کا شکار تیز ٹولنگ اور خصوصی چکنا کرنے والے مادوں کی ضرورت ہوتی ہے۔ |
| ہائی-طاقت کا اسٹیل (HSLA, DP600) | 0.5 - 3.0 ملی میٹر | 2.0x - 3.0x | کم | انتہائی ٹنج؛ تیز ٹول پہننا؛ فی اسٹیشن محدود تشکیل؛ مضبوط پریس فریم کی ضرورت ہے |
جدول ایک چیز کو واضح کرتا ہے: مواد کا انتخاب صرف ڈیزائن کا فیصلہ نہیں ہے۔ یہ پریس سائز کرنے کا فیصلہ ہے، ٹول لائف کا فیصلہ ہے، اور پیداوار کی رفتار کا فیصلہ سب کو ایک میں لپیٹ دیا گیا ہے۔ کاربن اسٹیل کے لیے آرام دہ درجہ بندی کرنے والا ایک پروگریسو ڈائی اسٹیمپنگ پریس خطرناک حد تک اسٹین لیس یا زیادہ طاقت والے اسٹیل میں اسی حصے جیومیٹری کے لیے چھوٹا ہوسکتا ہے۔ اور اسی حصے کا ایلومینیم ورژن، جب کہ کم طاقت کی ضرورت ہوتی ہے، سطحی نقائص سے بچنے اور طول و عرض رکھنے کے لیے زیادہ اسٹیشنز اور سست سائیکل ریٹ کی ضرورت پڑسکتی ہے۔
یہ مادی طرز عمل براہ راست اس بات پر توجہ دیتے ہیں کہ آپ کس طرح کل پریس ٹنج کا حساب لگاتے ہیں۔ ہر اسٹیشن کی قوت کی ضرورت کا انحصار صرف جیومیٹری پر نہیں ہوتا بلکہ اس بات پر بھی ہوتا ہے کہ وہ مخصوص مرکب کس طرح اپنے کام کے دوران کٹنے، موڑنے اور بننے کے لیے جواب دیتا ہے-
پروگریسو ڈائز کے لیے ٹننج کیلکولیشن اور پریس سائزنگ
مادی خصوصیات آپ کو بتاتی ہیں کہ ہر سٹیشن کتنی مشکل سے ٹکراتی ہے۔ لیکن انفرادی قوتوں کو جاننا کافی نہیں ہے۔ آپ کو ان کا خلاصہ کرنے کی ضرورت ہے، ڈائی میں بیک وقت ہونے والی ہر چیز کا حساب کتاب کرنا ہوگا، اور پھر اس کل کو صحیح پریس تفصیلات کے ساتھ ملانا ہوگا۔ اس حساب کو 15 سے 20 فیصد تک بھی غلط سمجھیں اور آپ یا تو نیچے کے ڈیڈ سینٹر میں پریس کو جام کر دیں گے یا شیڈول سے کئی سال پہلے ہی ختم کر دیں گے۔ یہ وہ جگہ ہے جہاں ترقی پسند ڈائی میٹل اسٹیمپنگ انجینئرنگ کے تصور سے سرمایہ کاری کے فیصلے کی طرف جاتی ہے۔
اسٹیشن-بذریعہ-اسٹیشن فورس کیلکولیشن کا طریقہ
عمل پٹی لے آؤٹ سے شروع ہوتا ہے۔ ہر سٹیشن جو مواد پر کام کرتا ہے ایک قابل پیمائش قوت پیدا کرتا ہے، اور آپ کو ان کو یکجا کرنے سے پہلے انفرادی طور پر ہر ایک کا حساب لگانا ہوگا۔ یہاں یہ ہے کہ ہر آپریشن کی قسم کے لئے ریاضی کیسے کام کرتا ہے:
خالی کرنا اور چھیدنا:یہ مونڈنے والے آپریشن ہیں۔ فارمولا سیدھا ہے:
مطلوبہ ٹنیج=پیرامیٹر (انچ) x مواد کی موٹائی (انچ) x قینچ کی طاقت (ٹن/ان²)
تصور کریں کہ آپ 0.5-انچ قطر کے سوراخ کو 0.060 انچ کے ہلکے سٹیل میں چھید رہے ہیں جس کی طاقت 25 ٹن/انچ ہے۔ فریم 1.57 انچ ہے، لہذا اس ایک پنچ کے لیے چھیدنے والی قوت 1.57 x 0.060 x 25=2.36 ٹن کے برابر ہے۔ چھ سوراخوں والا اسٹیشن؟ اس کے مطابق ضرب لگائیں۔ 10 چھیدنے والے اسٹیشنوں کے ساتھ ایک پروگریسو اسٹیمپنگ ڈائی ہر ایک میں اسی طرح کا بوجھ ہوتا ہے تیزی سے اضافہ ہوتا ہے۔
موڑنا اور تشکیل دینا:موڑنے کے لیے طاقت کا حساب موڑ کی لمبائی، مواد کی موٹائی، ڈائی اوپننگ چوڑائی، اور مواد کی تناؤ کی طاقت پر منحصر ہے۔ V-موڑنے، مسح کرنے، اور ہوا کا موڑنے والا ہر ایک مختلف فارمولوں کی پیروی کرتا ہے، لیکن وہ تمام موٹائی مربع اور مادی طاقت کے ساتھ پیمانہ کرتے ہیں۔ مزید پیچیدہ جیومیٹریوں جیسے ایمبوسنگ یا رببنگ کے لیے تجرباتی ڈیٹا یا نقلی-بنیاد تخمینوں کی ضرورت ہوتی ہے۔
ڈرائنگ:ڈرا اسٹیشنوں کے لیے، حتمی ٹینسائل طاقت حساب میں قینچ کی طاقت کی جگہ لے لیتی ہے کیونکہ شیل کی دیواریں تناؤ میں ہوتی ہیں۔ فارمولا بن جاتا ہے: دائرہ x موٹائی x حتمی تناؤ کی طاقت۔ کمی کا تناسب ڈرا کریں اور خالی ہولڈر پریشر کل میں اضافہ کریں۔ 30% کمی پر ایک اتلی کپ ڈرا 45% کمی پر گہری قرعہ اندازی سے مختلف طریقے سے برتاؤ کرتا ہے، قوت کی شدت میں اور جہاں یہ قوت اسٹروک کے اندر لاگو ہوتی ہے۔
بنیادی تشکیلی کارروائیوں کے علاوہ، آپ کو ایسی قوتوں پر قبضہ کرنے کی ضرورت ہے جن کو نظر انداز کرنا آسان ہے:
- اسپرنگ اسٹرائپر پریشر (ڈائی چہرے کے خلاف پٹی کو فلیٹ رکھنے والی قوت)
- پٹی لفٹر پن فورسز
- سٹیشنوں کی تشکیل میں نائٹروجن پریشر پیڈ قوتیں
- کیم-سائیڈ ایکشنز
- سکریپ کٹر کیریئر کٹ آف اسٹیشنوں پر لوڈ ہوتا ہے۔
- ڈرا اسٹیشنوں میں خالی ہولڈر پیڈ
جیسا کہ سٹیمپنگ کے ماہر ڈینس کیٹیل نوٹ کرتے ہیں، آپ کو ہر ایک سٹیشن کے لیے لوڈ ریکارڈ کرنا چاہیے، بشمول سکیلیٹن اسکریپ، ویب کیریئر، پائلٹ ہول پنچنگ، اور فائنل ویب سکریپ کٹنگ۔ ان میں سے کسی کو بھی یاد کریں اور آپ کی کل حقیقت کو کم سمجھتا ہے۔ پیچیدہ سٹیمپنگ 15 یا اس سے زیادہ پیش رفت کے ساتھ مرنے کے لیے، ایک رنگ-کوڈڈ پٹی لے آؤٹ اس بات کو یقینی بنانے میں مدد کرتا ہے کہ کوئی چیز دراڑ سے نہ پھسل جائے۔
بیک وقت چوٹی کے بوجھ کا خلاصہ
یہ وہ اہم نکتہ ہے جو کم تجربہ کار انجینئرز کو ٹرپ کرتا ہے: ہر اسٹیشن پریس اسٹروک میں ایک ہی لمحے میں اپنی چوٹی کی طاقت کو نہیں مارتا۔ چھیدنے والے اسٹیشن کٹ کے اوائل میں عروج پر ہوتے ہیں، جس لمحے پنچ ٹوٹ جاتا ہے۔ جیومیٹری کے لحاظ سے سٹیشنز کی تشکیل مختلف مقامات پر ہوتی ہے۔ ڈرا اسٹیشنز آہستہ آہستہ قوت بناتے ہیں اور نیچے کے مردہ مرکز سے پہلے اچھی طرح چوٹی کر سکتے ہیں۔
قدامت پسند نقطہ نظر، اور محفوظ ایک، تمام اسٹیشنوں سے چوٹی کی قوتوں کو جمع کرتا ہے جیسے کہ وہ بیک وقت واقع ہوتے ہیں۔ عملی طور پر، کٹنگ پنچوں پر کترنے سے حیرت انگیز پنچ کی لمبائی کرینک گردش کی چند ڈگریوں پر بوجھ کو پھیلا سکتی ہے، جس سے فوری چوٹی کم ہو جاتی ہے۔ لیکن پریس سائزنگ کے مقاصد کے لیے، آپ بدترین صورت کا حساب لگاتے ہیں: ہر اسٹیشن پر ایک ہی وقت میں زیادہ سے زیادہ لوڈ ہوتا ہے۔
ایک بار جب آپ کے پاس یہ رقم ہو جائے تو، حفاظتی مارجن لگائیں۔ جنرل انجینئرنگ کی مشق عام طور پر حسابی کل سے 20 سے 30 فیصد کا اضافہ کرتی ہے۔ یہ حاشیہ کئی حقیقی-عالمی متغیرات کے لیے حساب کرتا ہے:
- آلے کے پہننے سے وقت کے ساتھ ساتھ کاٹنے والی قوتوں میں اضافہ ہوتا ہے (تیز گھونسوں کو تیز گھونسوں سے زیادہ طاقت کی ضرورت ہوتی ہے)
- کنڈلی سے کنڈلی تک مواد کی خاصیت کا تغیر
- تیز رفتار آپریشن کے دوران مادی طاقت پر درجہ حرارت کے اثرات
- پٹی ہینڈلنگ اور رہنمائی سے بے حساب ثانوی قوتیں۔
85 ٹن کیلکولیٹڈ پیک لوڈ کے لیے ڈیزائن کیا گیا ایک سٹیمپنگ ڈائی کم از کم 105 سے 110 ٹن کے لیے ریٹیڈ پریس میں چلنا چاہیے۔ اس کا مقصد عام پیداوار کے دوران تقریباً 60 سے 75 فیصد پریس کی صلاحیت پر کام کرنا ہے۔ 80 فیصد سے اوپر کی صلاحیت سے مسلسل دوڑنا بیرنگ پہننے، فریم کی تھکاوٹ، اور گِبنگ بگاڑ کو تیز کرتا ہے جبکہ عمل میں تغیر کے لیے دستیاب ونڈو کو کم کرتا ہے۔
مماثل پریس نردجیکرن سے مرنے کی ضروریات
ٹنیج ہیڈ لائن نمبر ہے، لیکن یہ صرف اس تصریح سے بہت دور ہے جو اس بات کا تعین کرتا ہے کہ آیا کوئی پریس آپ کے ڈائی کے مطابق ہے۔ یہاں وہ چیز ہے جو لوگوں کو چوکس کر دیتی ہے: پریس کی صحیح ٹنیج ریٹنگ ہو سکتی ہے لیکن پھر بھی فالج کی پوزیشن، توانائی کی حدود، یا جہتی مماثلت کی وجہ سے کام کے لیے غلط ہو سکتا ہے۔
ٹننج کی درجہ بندی بمقابلہ اسٹروک پوزیشن۔ایک مکینیکل پریس اسے فراہم کرتا ہے۔نیچے مردہ مرکز (BDC) کے اوپر ایک مخصوص فاصلے پر درجہ بندی شدہ ٹننج. 45 ٹن سے کم-غیر گیئرڈ پریس کی شرح عام طور پر BDC سے 1/32 انچ ہوتی ہے۔ بڑے گیئرڈ پریس BDC سے 1/16 سے 3/16 انچ پر پوری صلاحیت فراہم کرتے ہیں۔ اگر آپ کا ڈائی اسٹیمپنگ آپریشن سٹروک میں اس مقام سے زیادہ بلندی پر طاقت کا مطالبہ کرتا ہے جہاں پریس کی درجہ بندی کی گئی ہے، تو ہو سکتا ہے آپ کے پاس وہ ٹنیج نہ ہو جو آپ کے خیال میں آپ کے پاس ہے۔ ڈراؤ آپریشنز جن کے لیے طویل کام کرنے والی کھڑکی پر مستقل قوت کی ضرورت ہوتی ہے خاص طور پر اس مماثلت کے لیے حساس ہوتے ہیں۔
توانائی بمقابلہ ٹنیج۔یہ امتیاز تجربہ کار ٹیموں تک بھی پہنچ جاتا ہے۔ آپ کے پاس کافی ٹنیج لیکن ناکافی توانائی کے ساتھ پریس ہو سکتا ہے، جو BDC میں پریس جام کی ایک عام وجہ ہے۔ توانائی کو فلائی وہیل میں ذخیرہ کیا جاتا ہے اور اسٹروک کے کام کرنے والے حصے کے دوران جاری کیا جاتا ہے۔ اگر مطلوبہ کام ایک مقررہ رفتار پر فلائی وہیل کی دستیاب توانائی سے زیادہ ہے، تو موٹر اسٹروک اور پریس اسٹالز کے درمیان کافی توانائی بحال نہیں کر سکتی۔ توانائی کی ضروریات کا حساب لگانا (ہر اسٹیشن پر کام کرنے والے فاصلے سے ضرب) ٹنج کے حساب کے بعد ضروری دوسرا مرحلہ ہے۔
ٹنج اور توانائی کے علاوہ، انجینئرز کو پریس اور ڈائی کے درمیان مطابقت کی تصدیق کے لیے جہتی اور کارکردگی کے پیرامیٹرز کے مکمل سیٹ کا جائزہ لینا چاہیے:
- بند اونچائی:بی ڈی سی میں بولسٹر سطح سے سلائیڈ چہرے تک کا فاصلہ، زیادہ سے زیادہ اوپر کی پوزیشن پر ایڈجسٹمنٹ کے ساتھ۔ ڈائی اسٹیک کی کل اونچائی کو ایڈجسٹ کرنا ضروری ہے (لوئر ڈائی + اپر ڈائی + کوئی بیکنگ پلیٹس)۔
- سلائیڈ ایڈجسٹمنٹ کی حد:جزوی طول و عرض میں ڈائل کرنے کے لیے شٹ اونچائی کی ٹھیک-ٹیوننگ کی اجازت دیتا ہے۔ عام طور پر درمیانے درجے کے دبانے پر 3 سے 6 انچ۔ ناکافی ایڈجسٹمنٹ سیٹ اپ کی لچک کو ختم کرتی ہے۔
- اسٹروک کی لمبائی:پٹی اٹھانے اور کھانا کھلانے کے لیے زیادہ سے زیادہ حصے کی گہرائی کے علاوہ کلیئرنس سے زیادہ ہونا چاہیے۔ 25 ملی میٹر ڈرا گہرائی والے حصے کو لفٹرز کو صاف کرنے اور فیڈ بڑھنے کی اجازت دینے کے لیے 75+ ملی میٹر اسٹروک کی ضرورت ہو سکتی ہے۔
- بستر اور بولسٹر کے طول و عرض:کلیمپس، سکریپ چوٹس، اور فیڈ گائیڈز کے لیے کلیئرنس کے ساتھ ڈائی فٹ پرنٹ کو ایڈجسٹ کرنا چاہیے۔ معیاری پریکٹس کی ضرورت ہوتی ہے کہ ڈائی کو بیڈ ایریا کے دو تہائی حصے کے اندر لوڈ کیا جائے تاکہ انحراف کی مناسب تقسیم ہو۔
- بولسٹر ہول پیٹرن:ٹی- سلاٹ یا ٹیپ شدہ سوراخ والے مقامات کو ڈائی کلیمپنگ کی ضروریات کے مطابق ہونا چاہیے۔
- اسٹروک فی منٹ (SPM):سالانہ طلب اور دستیاب رن ٹائم کی بنیاد پر پیداواری حجم کے اہداف کو پورا کرنا ضروری ہے۔ 60 SPM پر 1,000 حصے فی گھنٹہ پیدا کرنے والے ڈائی کو فیڈ ٹائم کو ایڈجسٹ کرنے اور ڈاؤن ٹائم کے لیے مارجن فراہم کرنے کے لیے 100+ SPM کے قابل پریس کی ضرورت ہو سکتی ہے۔
- فیڈ ونڈو (دستیاب ڈگری):کرینک کی گردش کا وہ حصہ جس کے دوران پٹی آگے بڑھ سکتی ہے۔ زیادہ رفتار پر طویل فیڈ کی لمبائی کے لیے ایک وسیع فیڈ ونڈو کی ضرورت ہوتی ہے، جو براہ راست قابل حصول SPM کو محدود کرتی ہے۔
- سلائیڈ متوازی اور تکرار کی اہلیت:پروگریسو ڈائی اسٹیمپنگ کے لیے جس میں +/-0.05 ملی میٹر سے کم برداشت کی ضرورت ہوتی ہے، پریس کو فالج کے بعد فالج کے بوجھ کے نیچے مائکرو میٹر کے اندر ہم آہنگی برقرار رکھنا چاہیے۔
ایک نکتہ جس پر زور دینا ضروری ہے: پریس ٹنیج کو اوور سائز کرنا انڈر سائزنگ سے ہمیشہ بہتر ہوتا ہے۔ صلاحیت کے قریب چلنے والا کم سائز کا پریس مسائل کا ایک جھڑپ پیدا کرتا ہے۔ بیرنگ تیزی سے پہنتے ہیں۔ فریم کا انحراف بڑھتا ہے، ڈائی کلیئرنس کو تبدیل کرتا ہے اور پنچ پہننے کو تیز کرتا ہے۔ توانائی کی حدود رفتار کی پابندیوں کا سبب بنتی ہیں جو پیداواری صلاحیت کو ختم کرتی ہیں۔ ڈائی لائف ڈراپ کرتی ہے کیونکہ پورا نظام تناؤ کے تحت کام کرتا ہے اسے برقرار رکھنے کے لیے ڈیزائن نہیں کیا گیا تھا۔
60 فیصد صلاحیت پر چلنے والا پریس، اس کے برعکس، کم انحراف کرتا ہے، کم حرارت پیدا کرتا ہے، سخت سلائیڈ متوازی کو برقرار رکھتا ہے، اور آپ کو میٹریل تغیرات یا مستقبل میں ہونے والی تبدیلیوں کے لیے ہیڈ روم فراہم کرتا ہے جو اسٹیشنوں کو شامل کرتے ہیں۔ 150-ٹن اور 200-ٹن پریس کے درمیان سرمائے کی لاگت کا فرق قبل از وقت مرنے کی دوبارہ گنتی، غیر منصوبہ بند ڈاؤن ٹائم، اور پریس کی مختصر مدت کی مجموعی لاگت کے مقابلے میں معمولی ہے جو صلاحیت کے کھردرے کنارے پر کام کرنے سے آتی ہے۔
لے جانے والا؟ قدامت پسندی سے حساب لگائیں، فراخدلی سے مارجن کا اضافہ کریں، اور پریس ریٹنگ کریو کے مقابلے میں ٹننج اور توانائی کی ضروریات دونوں کی توثیق کریں اصل کام کی اونچائی پر جو آپ کا مطالبہ ہے۔ یہ حسابات آپ کی سرمایہ کاری کے لیے منزل طے کرتے ہیں، لیکن وہ ابھی تک اس بات کا حساب نہیں رکھتے ہیں کہ آپ اصل میں کتنی تیزی سے سسٹم چلا سکتے ہیں۔ پیداوار کی رفتار اس کی اپنی رکاوٹوں کو متعارف کراتی ہے جو اوپر کی ہر چیز کے ساتھ تعامل کرتی ہے۔
اسٹروک ریٹ بمقابلہ پارٹ کمپلیکسیٹی ٹریڈ آفس
آپ نے ٹننج اور توانائی کے لیے پریس کا صحیح سائز کیا ہے۔ ڈائی بولسٹر پر فٹ بیٹھتی ہے۔ مواد کی وضاحت کی گئی ہے۔ سب کچھ کاغذ پر پڑتا ہے۔ لیکن یہاں وہ سوال ہے جو اس ٹول کی زندگی کے لیے آپ کی فی-حصہ قیمت کا تعین کرتا ہے: آپ اسے کتنی تیزی سے چلا سکتے ہیں؟ پروگریسو ڈائی اسٹیمپنگ کا عمل بالآخر سائیکل کے سب سے سست لنک کے ذریعے چلتا ہے، اور یہ لنک جزوی جیومیٹری، پٹی کے رویے، اور آپ کے موشن پروفائل کو کتنی ذہانت سے ترتیب دیا گیا ہے اس پر منحصر ہوتا ہے۔
زیادہ سے زیادہ فالج کی شرح کا تعین کیا کرتا ہے۔
اسٹروک فی منٹ کوئی واحد نمبر نہیں ہے جسے آپ کسی مخصوص شیٹ پر دیکھتے ہیں اور ہمیشہ کے لیے چلاتے ہیں۔ یہ متعدد مسابقتی جسمانی رکاوٹوں کا نتیجہ ہے، اور سب سے سخت آپ کی پوری لائن کی حد مقرر کرتا ہے۔ تیز رفتار ترقی پسند ڈائی اسٹیمپنگ میں قابل حصول رفتار کو کیا محدود کرتا ہے:
- فی اسٹروک فیڈ لمبائی.سلائیڈ کے ورک زون تک پہنچنے سے پہلے پٹی کو پوری پچ کی دوری کو آگے بڑھانا چاہیے، سست ہونا چاہیے، اور پوزیشن میں آ جانا چاہیے۔ لمبی پچ کا مطلب ہے زیادہ لکیری سفر فی سائیکل، جس کے لیے یا تو فیڈ کی تیز رفتاری کی ضرورت ہوتی ہے یا فی منٹ کم اسٹروک۔ فیڈ آلات کی رفتار کو SPM میں تبدیل کرنے کے لیے، آلات کی لکیری صلاحیت (انچ فی سیکنڈ میں) کو ترقی کے فاصلے سے تقسیم کریں۔
- حصہ لفٹ اونچائی.ہر اسٹروک کے بعد، لفٹر نچلی ڈائی تفصیلات سے صاف پٹی کو اوپر کرتے ہیں تاکہ یہ آزادانہ طور پر آگے بڑھ سکے۔ گہری شکلوں یا لمبے ڈائی فیچرز کو زیادہ لفٹ کی ضرورت ہوتی ہے، جوکرینک گردش کی زیادہ ڈگری استعمال کرتا ہے۔پٹی کو صاف کرنے اور دوبارہ آباد کرنے کے لیے۔ زیادہ اسٹیشنوں پر فارمنگ تقسیم کرکے لفٹ کی اونچائی کو کم کرنا رفتار کی صلاحیت کو بڑھانے کا ایک مؤثر ترین طریقہ ہے۔
- کیریئر کی پٹی کی طاقت۔تیز رفتاری پر، پٹی تیز رفتاری اور سستی کے دوران اہم جڑی بوجھ کا تجربہ کرتی ہے۔ ایک کمزور کیریئر بکل، کھینچ سکتا ہے، یا گر سکتا ہے، غلط خوراک کا سبب بن سکتا ہے۔ پیشرفت کے درمیان محدود کنکشن کے علاقے والے حصوں کو ہائی-اسپیڈ فیڈنگ کی متحرک قوتوں کو سپورٹ کرنے کے لیے کیریئر کو دوبارہ ڈیزائن کرنے کی ضرورت ہو سکتی ہے۔
- مواد کی اخترتی کی شرح کی حساسیت۔جب تیز رفتاری پر بنتے ہیں تو کچھ مرکب مختلف طریقے سے برتاؤ کرتے ہیں۔ سٹرین-ریٹ کے اثرات تشکیل دینے والی قوتوں کو بڑھا سکتے ہیں یا فریکچر کے رویے کو تبدیل کر سکتے ہیں، اس بات کو محدود کرتے ہوئے کہ مواد کو شگاف کیے بغیر تشکیل دینے والے اسٹیشن کتنی تیزی سے کام کر سکتے ہیں۔
- سینسر کے جوابی وقت میں-۔مس فیڈ ڈیٹیکٹر، پارٹ آؤٹ سینسرز، اور ٹننج مانیٹر سبھی کو پریس کنٹرول کو پڑھنے اور سگنل دینے کے لیے وقت درکار ہوتا ہے۔ اگر سینسر رسپانس ٹائم اسٹروک کے درمیان دستیاب ونڈو سے زیادہ ہو جاتا ہے، تو آپ کو یا تو سست کرنا چاہیے یا غیر محفوظ چلنے کے خطرے کو قبول کرنا چاہیے۔
تعلق واضح ہے: مختصر ترقی، اتلی خصوصیات، اور مضبوط کیریئرز کے ساتھ آسان حصے بہت زیادہ SPM پر چل سکتے ہیں۔ گہرے فارموں کے ساتھ پیچیدہ جیومیٹریاں، لمبی فیڈ کی لمبائی، اور نازک کیریئرز شرح کو کم کرنے پر مجبور کرتے ہیں۔ ایک چھوٹا الیکٹریکل کنیکٹر تیز رفتار مکینیکل پریس پر 800 سے 1,200 SPM پر چل سکتا ہے، جب کہ ایک ہی ٹننج فریم پر ایک سے زیادہ موڑ اور 75 ملی میٹر پچ کے ساتھ ایک آٹوموٹو بریکٹ 60 سے 80 SPM پر اوپر آ سکتا ہے۔
پیچیدہ حصوں کے لیے سروو پریس اسپیڈ پروفائلنگ
روایتی مکینیکل پریس ایک حرکت کا منحنی خطوط پیش کرتے ہیں: کرینک جیومیٹری کے ذریعہ طے شدہ سائنوسائیڈل راستہ۔ اسٹروک کا ہر حصہ کرینک اینگل سے طے شدہ رفتار سے حرکت کرتا ہے، اور آپ پورے چکر کو سست کیے بغیر تشکیل کے ذریعے سست نہیں ہو سکتے۔ سروو پریس اس رکاوٹ کو مکمل طور پر توڑ دیتے ہیں۔
قابل پروگرام سلائیڈ موشن کے ساتھ، آپ زیادہ سے زیادہ رفتار پر سٹروک کے اپروچ کو چلا سکتے ہیں اور اسٹروک کے حصوں کو واپس کر سکتے ہیں جبکہ فارمنگ زون کے ذریعے سست ہو کر جہاں مواد کے بہاؤ کو وقت درکار ہوتا ہے۔ اس کا مطلب ہے کہ ایک ترقی پسند سٹیمپنگ کا عمل جو میکینیکل پریس پر 40 SPM پر زیادہ سے زیادہ ہو جائے گا (کیونکہ تشکیل دینے والے سٹیشنوں کو وقت کی ضرورت ہوتی ہے) ایک سروو پریس پر 60 یا 70 SPM حاصل کر سکتا ہے۔ بنانے کی رفتار مادی حدود کے اندر رہتی ہے جب کہ اسٹروک کے نان-کام کرنے والے حصے اتنی تیزی سے چلتے ہیں جتنی ڈرائیو اجازت دیتی ہے۔
سروو ٹیکنالوجی مخصوص موشن موڈز پیش کرتی ہے جو مختلف منظرناموں کے لیے رفتار کے فوائد کو غیر مقفل کرتی ہے۔
- پینڈولم موڈمکمل 360 ڈگری کے بجائے جزوی گردش کا استعمال کرتا ہے، کم ترقی پسند کام کے لیے برباد کرینک سفر کو ختم کرتا ہے۔ جیسا کہموشن پروفائل ریسرچ شوز، پینڈولم جتنا چھوٹا ہوگا پیداوار کی شرح اتنی ہی زیادہ ہوگی، لیکن یہ فیڈ ونڈو کو بھی دباتا ہے، تیز فیڈ آلات کا مطالبہ کرتا ہے۔
- اسٹروک کے ذریعے متغیر رفتارایک اہم ڈرا اسٹیشن کے ذریعے سلائیڈ کو زیادہ سے زیادہ رفتار کے 10% پر رینگنے کی اجازت دیتا ہے جب کہ واپسی کو پوری رفتار سے چلاتے ہوئے، مجموعی سائیکل کے وقت کی قربانی کے بغیر جزوی معیار کو برقرار رکھا جاتا ہے۔
- متعدد-ہٹ پروفائلزایک ہی پریس سائیکل کے اندر نیچے ڈیڈ سینٹر پر دو یا تین کنٹرولڈ سٹرائیکس فراہم کریں، ڈائی اسٹیشنز کو شامل کیے بغیر یا لائن کو سست کیے بغیر سپرنگ بیک کو کم کریں۔
سروو پریس آپٹیمائزیشن سے انگوٹھے کا ایک عملی اصول: پروگرام شدہ زیادہ سے زیادہ 90% یا اس سے زیادہ پر حقیقی پیداوار کی شرح کا مقصد۔ اگر آپ اس حد سے نمایاں طور پر نیچے چل رہے ہیں، تو موشن پروفائل کو صرف پریس کی رفتار کو کم کرنے کے بجائے دوبارہ ڈیزائن کرنے کی ضرورت ہے۔ فیڈ اینگل ٹیوننگ، رائزر اونچائی میں کمی، اور ونڈو کو کم سے کم بنانا یہ سب لیور ہیں جو سست شرح کو قبول کرنے سے پہلے کھینچ سکتے ہیں۔ طویل مدتی ترقی پسند سٹیمپنگ پروگرام پروفائل آپٹیمائزیشن میں وقت کی سرمایہ کاری کا جواز پیش کرتے ہیں کیونکہ 10% SPM بھی لاکھوں چکروں میں لاگت کی اہم بچت میں مرکبات حاصل کرتا ہے۔
SMED اصولوں کے ساتھ ڈائی چینج اوور آپٹیمائزیشن
پیداوار کے دوران رفتار صرف آدھی کہانی بتاتی ہے۔ ایک ہی پریس کے ذریعے ایک سے زیادہ پارٹ نمبر چلانے والی دکانوں کے لیے، ڈیز کے درمیان تبدیلی کا وقت براہ راست آلات کی مجموعی تاثیر کو ختم کر دیتا ہے۔ 500 حصے فی منٹ بنانے والی پریس کا کوئی مطلب نہیں اگر یہ ڈائی تبدیلیوں کے درمیان چار گھنٹے تک بیکار رہے۔
یہ وہ جگہ ہے۔SMED (سنگل{{0} منٹ ایکسچینج آف ڈائز)اصول ترقی پسند معاشیات کو تبدیل کرتے ہیں۔ نام کے باوجود، SMED تبدیلی کے اوقات کو لفظی طور پر ایک منٹ کی بجائے دس منٹ سے کم کا ہدف دیتا ہے۔ طریقہ کار سیٹ اپ کے کاموں کو بیرونی سرگرمیوں میں الگ کرتا ہے (جب پریس اب بھی پچھلا کام چلا رہا ہو) اور اندرونی سرگرمیاں (صرف پریس کے بند ہونے سے ہی ممکن ہے)، پھر منظم طریقے سے اندرونی کاموں کو بیرونی کاموں میں تبدیل کرتا ہے۔
پروگریسو ڈائی اسٹیمپنگ کے لیے، عملی SMED نفاذ میں شامل ہیں:
- معیاری بند اونچائیاںڈائی سیٹوں کے درمیان تاکہ پریس ایڈجسٹمنٹ ملازمتوں کے درمیان تبدیل نہ ہو۔
- بولسٹر سسٹمز کو فوری-تبدیل کریں۔رولنگ یا ہائیڈرولک ڈائی کارٹس کے ساتھ جو پریس کے باہر اگلی ڈائی کو پہلے سے-اسٹیج کرتے ہیں اور اسے ایک منٹ سے بھی کم وقت میں پوزیشن میں سلائیڈ کر دیتے ہیں۔
- متحد کلیمپنگ سسٹممعیاری سلاٹ مقامات کے ساتھ ہائیڈرولک یا نیومیٹک کلیمپ کا استعمال کرتے ہوئے، دستی بولٹ کو ختم کرنا-اپ
- پری-اسٹیجڈ کوائل اور فیڈ سیٹ اپلہذا پریس بند ہونے سے پہلے نیا مواد تھریڈڈ اور تیار ہے۔
- بصری انتظام اور کام کی جگہ کی تنظیماس بات کو یقینی بنانا کہ ہر ٹول، شیم، اور کنیکٹر کو تلاش کیے بغیر ایک مخصوص مقام تک رسائی حاصل ہو۔
پیداوار کا اثر قابل پیمائش ہے۔ 2-گھنٹوں کی تبدیلی سے 10-منٹ کی تبدیلی میں تبدیل ہونے والی دکان فی ڈائی تبدیلی کے نتیجے میں تقریباً 110 منٹ کا نتیجہ خیز رن ٹائم حاصل کرتی ہے۔ فی شفٹ میں تین تبدیلیاں، جو کہ روزانہ پرزوں کی پیداوار کے پانچ اضافی گھنٹے سے زیادہ ہے۔ اعلیٰ حجم والے پروگراموں کے لیے، یہ فی حصہ لاگت کو براہ راست کم کرتا ہے کیونکہ پریس سیٹ اپ کا انتظار کرنے کے بجائے اپنے دستیاب گھنٹوں میں سے زیادہ حصہ بنانے میں صرف کرتا ہے۔
SMED بغیر کسی جرمانے کے چھوٹے بیچ رنز کو بھی قابل بناتا ہے۔ روایتی طویل-تبدیلی کی دکانیں اکثر سوئچنگ ڈیز کے خلاف مزاحمت کرتی ہیں، جس کی وجہ سے زیادہ پیداوار اور اضافی انوینٹری ہوتی ہے۔ تیز رفتار تبدیلی اسے درست طریقے سے چلانے کے قابل بناتی ہے، جب اس کی ضرورت ہو، ترقی پسند ڈائی پروڈکشن کو دبلی پتلی مینوفیکچرنگ کے بہاؤ کے ساتھ سیدھ میں لاتے ہوئے۔
رفتار کی اصلاح، چاہے موشن پروفائلنگ کے ذریعے ہو یا تبدیلی میں کمی، بالآخر اس بات پر منحصر ہے کہ پریس اپنے ارد گرد کی ہر چیز کے ساتھ کتنی اچھی طرح سے بات چیت کرتا ہے۔ فیڈ سسٹم کو سب-ملی سیکنڈ کی درستگی کے ساتھ سپیڈ کمانڈز کا جواب دینا چاہیے۔ سینسر کو دستیاب رد عمل ونڈو کے اندر مسائل کا پتہ لگانا چاہیے۔ اور تیز رفتار سائیکل ریٹ میں سرمایہ کاری کا جواز پیش کرنے کے لیے پورے سیل کو مسلسل انسانی مداخلت کے بغیر کام کرنا چاہیے۔
آٹومیشن انٹیگریشن اور جدید فیڈ سسٹم
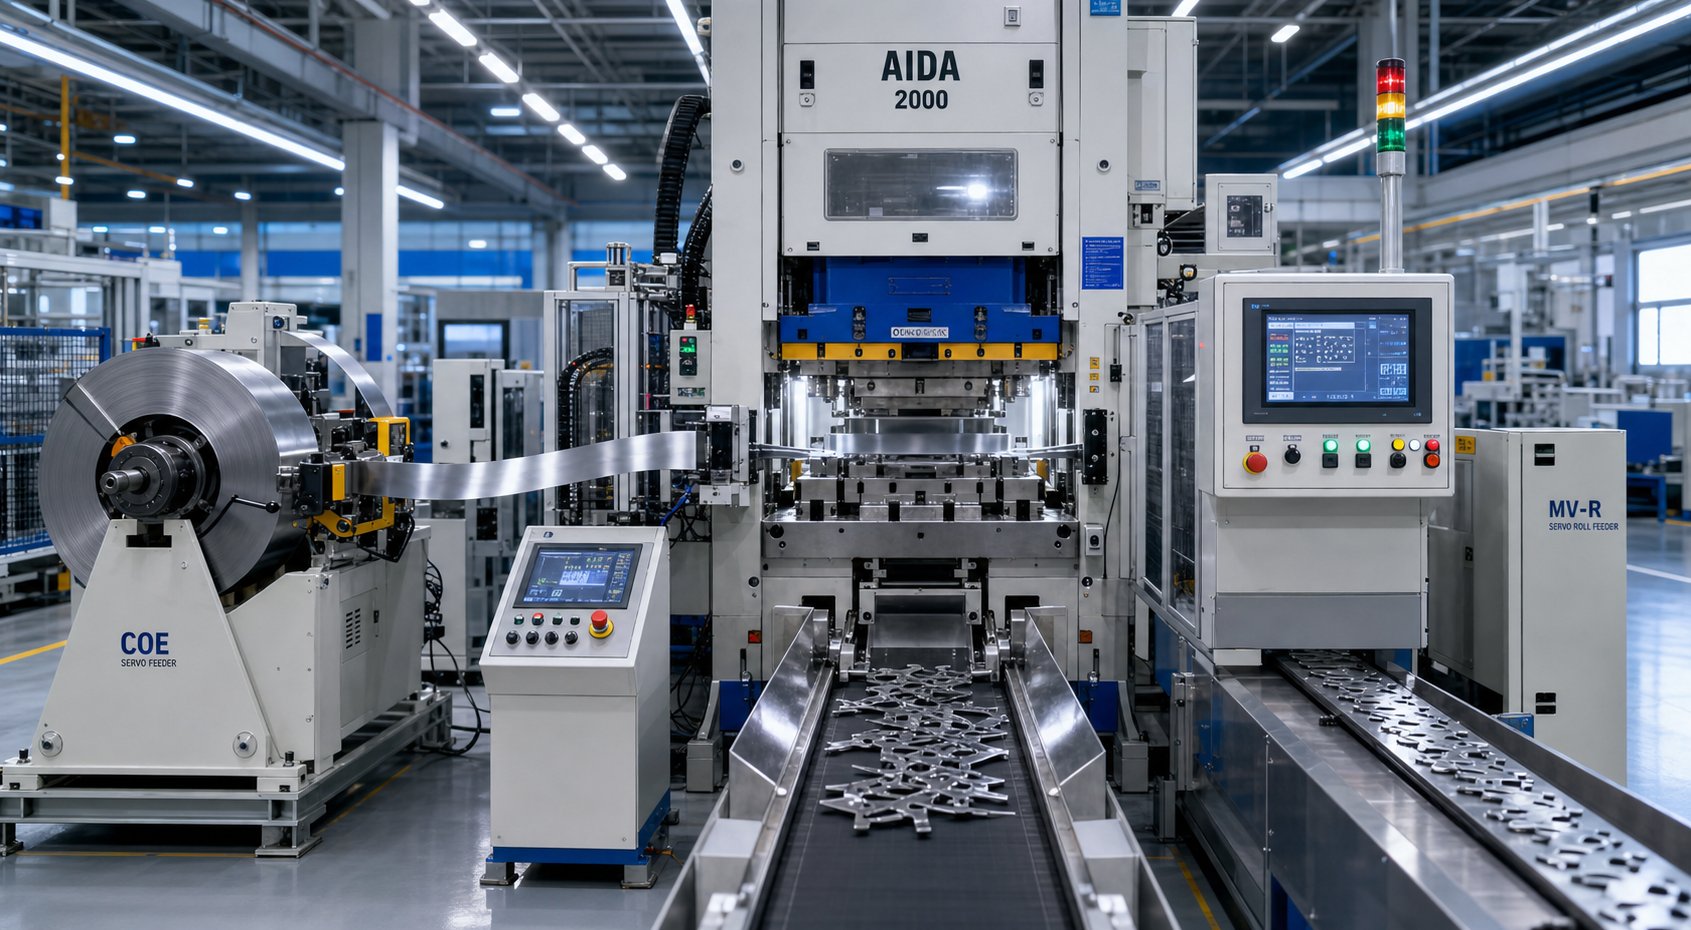
ایک پروگریسو ڈائی اسٹیمپنگ پریس 400 اسٹروک فی منٹ کی رفتار سے ہٹ کے درمیان تقریباً 150 ملی سیکنڈ چھوڑ دیتا ہے۔ اس ونڈو میں، پٹی کو آگے بڑھنا چاہیے، پوزیشن میں آ جانا چاہیے، اور ہر سینسر کو اس بات کی تصدیق کرنی چاہیے کہ سسٹم اگلے اسٹروک کے لیے محفوظ ہے۔ کوئی انسان اس کی نگرانی نہیں کر سکتا۔ پریس کو اپنے بارے میں سوچنے کی ضرورت ہے، اور یہ ایک پرتوں والے آٹومیشن آرکیٹیکچر کے ذریعے ایسا کرتا ہے جو ایک اسٹینڈ اکیلی مشین کو ایک پروڈکشن سیل میں تبدیل کرتا ہے جو روشنی کو چلانے کے قابل ہو-۔
سروو فیڈ سسٹمز اور فیڈ کی درستگی
اسٹیمپنگ فیڈ سسٹم لائن کا سب سے اہم پیریفیرل ہے۔ اس کا کام آسان لگتا ہے: رفتار کے تغیر یا مادی رویے سے قطع نظر، قطعی طور پر پروگرام شدہ پچ کے فاصلے، ہر ایک اسٹروک سے پٹی کو آگے بڑھائیں۔ عملی طور پر، پیداواری شرحوں پر اعادہ کی قابلیت کو حاصل کرنا درست انجینئرنگ کا مطالبہ کرتا ہے۔
تین فیڈ ٹیکنالوجیز پروگریسو ڈائی ایپلی کیشنز پیش کرتی ہیں:
- سروو رول فیڈزسروو-موٹر-سے چلنے والے رولر استعمال کریں جو پٹی کو کلیمپ کرتے ہیں اور اسے پروگرام شدہ فاصلے پر آگے بڑھاتے ہیں۔ وہ بہترین درستگی پیش کرتے ہیں (عام طور پر +/-0.025 ملی میٹر یا اس سے بہتر)، تیز ترین سرعت، اور وسیع ترین ایڈجسٹمنٹ کی حد۔ زیادہ تر جدید ترقی پسند ڈائی لائنیں ان کا استعمال کرتی ہیں۔
- ایئر فیڈگریپر جبڑے اسمبلی کو آگے بڑھانے کے لیے نیومیٹک سلنڈر استعمال کریں۔ وہ سادہ، سستے، اور اعتدال کی رفتار سے کم فیڈ کی لمبائی کے لیے موزوں ہیں۔ درستگی سروو سسٹمز سے کم ہے۔
- گریپر فیڈز (مکینیکل)ترقی کے مقررہ فاصلوں کے لیے کیم-سے چلنے والے میکانزم کا استعمال کریں۔ سرشار تیز رفتار- ایپلی کیشنز کے لیے تیز اور قابل بھروسہ، لیکن جب تبدیلی کے لیے مختلف فیڈ طوالت کی ضرورت ہوتی ہے تو اس میں لچک نہیں ہوتی۔
فیڈ کی درستگی صرف میکانزم کے بارے میں نہیں ہے۔ فیڈ-ریلیز کا وقت ایک اہم کردار ادا کرتا ہے۔ جہاں پریس اسٹروک میں فیڈ رولز کلوز اس بات کا تعین کرتا ہے کہ آیا ڈائی اور فیڈر کے درمیان اضافی مواد پھنس گیا ہے۔ اگر اسٹیمپنگ ڈائی لفٹرز ابھی بھی پٹی کو اوپر کر رہے ہوتے ہوئے رول نیچے کے ڈیڈ سینٹر پر بند ہو جاتا ہے، تو اس لفٹ کے دوران جو اضافی مواد کھینچا جاتا ہے وہ زیادہ خوراک کی حالت پیدا کرتا ہے۔ نتیجہ؟ ضرورت سے زیادہ لمبی پیش رفت، پائلٹ نقصان، اور سکریپ. اس ٹریپ کو روکنے کے لیے فیڈ-سے-ڈائی فاصلہ، لفٹر کے سفر کی اونچائی اور دبانے کی رفتار کے لیے بند ہونے کا درست وقت بتاتا ہے۔
رول پریشر برابر اہمیت رکھتا ہے۔ بہت کم دباؤ پھسلن اور مختصر فیڈ کا سبب بنتا ہے، خاص طور پر موٹے مواد کے ساتھ جس کو تیز کرنے کے لیے زیادہ طاقت کی ضرورت ہوتی ہے۔ بہت زیادہ دباؤ فیڈ رول کو موڑ دیتا ہے، جس سے چوڑی کنڈلیوں میں کنارے کی لہر پیدا ہوتی ہے یا تنگ اسٹاک میں کیمبر۔ جدید سروو فیڈ کنٹرولرز خود بخود معاوضہ دیتے ہیں جب سینسر ڈیٹا آپریٹر کی مداخلت کے بغیر ریئل ٹائم میں ترقی کی لمبائی کو ایڈجسٹ کرتے ہوئے پٹی گھومنے یا موٹائی کے تغیر کی نشاندہی کرتا ہے۔
ڈائی سینسنگ اور ڈائی پروٹیکشن میں-
ڈائی پروٹیکشن کے بغیر خودکار اسٹیمپنگ سیل چلانا ہائی وے کی رفتار سے بریک لگائے بغیر گاڑی چلانے جیسا ہے۔ آخر کار، کچھ غلط ہو جاتا ہے، اور سینسر کے بغیر پریس کو ایک جھٹکے کے ایک حصے میں روکنے کے لیے، ایک غلط خوراک ٹولنگ پنچ، ڈائی انسرٹس، اور پریس کے اجزاء میں ہزاروں ڈالر کو تباہ کر سکتی ہے۔
ایک جامع ڈائی پروٹیکشن سسٹم بیک وقت متعدد ناکامی کے طریقوں کی نگرانی کرتا ہے:
- غلط خوراک کا پتہ لگانا:سینسر اس بات کی تصدیق کرتے ہیں کہ پریس فائر ہونے سے پہلے پٹی درست پوزیشن پر آگئی ہے۔ پتہ لگانے والی ونڈو کو آپ کے فیڈر کی اصل دہرانے کے قابل ہونا چاہیے۔ جیسا کہڈائی پروٹیکشن ماہرین نوٹ کریں۔، اگر آپ کا فیڈر +/-0.005 انچ رکھتا ہے لیکن سینسر +/-0.003 انچ پر ٹرگر کرنے کے لیے سیٹ ہیں، تو پریشانی کے اسٹاپ آپ کے آپریشن کو متاثر کریں گے۔
- پٹی بکسوا کا پتہ لگانا:مسلسل نگرانی کرنے والے سینسر اس بات کی تصدیق کرتے ہیں کہ پٹی فیڈر اور ڈائی انٹرنس کے درمیان چپٹی ہے۔ ڈائی میں داخل ہونے والی ایک بکسوا پٹی کا مطلب ہے ایک ڈبل-موٹی ہٹ جو مکے مار سکتی ہے یا پریس فریم کو بہار دے سکتی ہے۔
- پتہ لگانے سے باہر حصہ-:فوٹو الیکٹرک یا قربت کے سینسر اس بات کی تصدیق کرتے ہیں کہ ہر تیار شدہ حصہ اگلے اسٹروک سے پہلے ڈائی سے نکل چکا ہے۔ پھنسے ہوئے حصے کا مطلب ہے ڈبل ہٹ، جو ڈائی سیکشن کو تباہ کرنے کے تیز ترین طریقوں میں سے ایک ہے۔
- ٹننج کی نگرانی:پریس کنکشنز میں لوڈ سیلز سٹروک کے ذریعے سٹروک فورس کے دستخطوں کو ٹریک کرتے ہیں۔ اچانک بڑھنا سلگ پل، ٹوٹا ہوا پنچ، یا غلط خوراک کی نشاندہی کرتا ہے۔ ایک بتدریج اوپر کی طرف رجحان کا اشارہ ٹول پہنتا ہے جسے ناکام ہونے سے پہلے توجہ دینے کی ضرورت ہوتی ہے۔
- اسٹاک کا پتہ لگانے کا--اختتام:سینسر اس بات کا پتہ لگاتے ہیں کہ کنڈلی کب ختم ہونے والی ہے، پٹی کی دم کے فعال اسٹیشنوں تک پہنچنے سے پہلے پریس کو روکنا۔
جدید حل کرنے والے-کی بنیاد پر کنٹرولرز کافی درست ہیں تاکہ کرینک شافٹ گردش کی ایک تہائی ڈگری کے اندر سینسر سگنلز کی نگرانی کر سکیں۔ یہ اہمیت رکھتا ہے کیونکہ کچھ حرکتیں، جیسے کہ فوٹو الیکٹرک سینسر کے پاس سے ہوا کا نکلا ہوا حصہ، پریس کی رفتار سے قطع نظر 10 ملی سیکنڈ سے بھی کم رہتا ہے۔ بہترین-پریکٹس اپروچ ڈائی-ماؤنٹڈ سینسرز کو انفرادی تاروں کے بجائے سنگل جنکشن باکس اور ماسٹر کیبل کے ذریعے جوڑتا ہے، سیٹ اپ کے دوران کنکشن کی خرابیوں کو ختم کرتا ہے اور کیبل کے کام کو سختی سے روکتا ہے-بار بار کوائلنگ اور ان کوائلنگ سے ناکامی کو روکتا ہے۔
سکریپ ہٹانا اور غیر حاضر آپریشن
ہر چھیدنے والا اسٹیشن اور کٹ آف آپریشن سکریپ پیدا کرتا ہے: سوراخوں سے سلگس، خالی ہونے سے کنکال کو تراشنا، اور آخری علیحدگی سے کیریئر کے جالے۔ اگر اس میں سے کوئی بھی مواد قابل اعتماد طریقے سے ڈائی سے باہر نہیں نکلتا ہے، تو یہ جمع ہوجاتا ہے، اگلے اسٹروک میں مداخلت کرتا ہے، اور کریش کا سبب بنتا ہے۔ سلگ مینجمنٹ وہ ہے جو ایک ڈائی کو الگ کرتا ہے جو بغیر کسی توجہ کے چلتی ہے جس کے پاس ایئر ہوز کے ساتھ کھڑے آپریٹر کی ضرورت ہوتی ہے۔
سکریپ ہٹانے کی حکمت عملیوں میں شامل ہیں:
- کشش ثقل کی کمی:سلگس ڈائی اوپننگ کے ذریعے بولسٹر کے نیچے گٹھلیوں میں گرتی ہیں۔ قابل اعتماد طریقے سے کام کرتا ہے جب سوراخ جیومیٹری اور ڈائی کلیئرنس صاف علیحدگی کی اجازت دیتے ہیں۔
- مثبت ہوا اڑانا:وقت پر ہونے والے ہوائی دھماکوں سے ان حصوں یا سلگوں کو باہر نکالا جاتا ہے جو آزادانہ طور پر نہیں گرتے ہیں۔ اوپر کی طرف-سامنے والے گہاوں یا افقی اخراج کے راستوں کے لیے ضروری ہے۔
- ویکیوم سسٹم:سلگس کو پنچ چہروں سے دور کھینچیں، سلگ کھینچنے سے روکتے ہوئے (جہاں ایک سلگ پنچ سے چمٹ جاتا ہے اور اگلے اسٹروک پر دوبارہ-ڈائی میں داخل ہوتا ہے)۔ خاص طور پر پتلی مواد کے لیے جہاں سطح کا تناؤ آلے کی سطحوں کے خلاف سلگ رکھتا ہے۔
- مکینیکل ایجیکٹر:اسپرنگ-لوڈڈ یا کیم-سے چلنے والی پنیں ہر اسٹروک پر تیار شدہ پرزوں کو مثبت طور پر دھکیلتی ہیں یا ڈائی کو صاف کرتی ہیں۔
خود ڈائی سے آگے، ایک مکمل طور پر خودکار پروگریسو ڈائی اسٹیمپنگ سیل پیداواری مرئیت کے لیے پلانٹ کی سطح کے نظاموں کے ساتھ مربوط ہوتا ہے۔ پارٹ کاؤنٹر اہداف کے خلاف آؤٹ پٹ کو ٹریک کرتے ہیں۔ SPC ڈیٹا اکٹھا کرنا حقیقی وقت کے عمل کے کنٹرول کے لیے وقفوں پر اہم جہتوں کو حاصل کرتا ہے۔ ٹنیج دستخطی ڈیٹا پیشن گوئی کی دیکھ بھال کے الگورتھم کو فیڈ کرتا ہے جو جھنڈا ٹول سکریپ پیدا کرنے سے پہلے پہنتا ہے۔ اور OPC-UA یا اس سے ملتے جلتے پروٹوکول کے ذریعے کنیکٹیویٹی پیداوار کی نگرانی کرنے والے ڈیش بورڈز کو پلانٹ نیٹ ورک پر کہیں سے بھی پریس اسٹیٹس، OEE میٹرکس، اور الارم ہسٹری ظاہر کرنے دیتی ہے۔
جدید خودکار سیل کے لیے مکمل اجزاء کی فہرست یہ ہے:
- سروو-خودکار پچ معاوضہ کے ساتھ چلنے والی کوائل فیڈ
- پاورڈ پنچ رولز کے ساتھ کوائل سٹریٹنر
- حل کرنے والے-کی بنیاد پر ٹائمنگ کے ساتھ ڈائی پروٹیکشن کنٹرولر
- فی اسٹروک دستخطی تجزیہ کے ساتھ ٹننج مانیٹر
- غلط خوراک، بکسوا، اور سینسر صف سے باہر-حصہ
- خودکار چکنا کرنے کا نظام (رولر یا سپرے)
- سکریپ کنویئر یا ویکیوم جمع کرنے کا نظام
- پارٹ کنویئر یا بن-چھانٹنے کا نظام
- ایس پی سی گیجنگ اسٹیشن (ان لائن یا سیمپلنگ)
- نیٹ ورک-دور سے نگرانی کی صلاحیت کے ساتھ مربوط HMI
جب یہ تمام عناصر مل کر کام کرتے ہیں تو نتیجہ ایک سیل ہوتا ہے جو حقیقی روشنیوں کو ختم کرنے کے آپریشن کو سپورٹ کرتا ہے-، انسانی مداخلت کے بغیر پوری کنڈلی کے ذریعے چلتا ہے، صرف اس وقت رکتا ہے جب سینسر کسی بے ضابطگی کا پتہ لگاتے ہیں یا کنڈلی ختم ہوجاتی ہے۔ آٹومیشن صرف تھرو پٹ میں اضافہ نہیں کرتا ہے۔ یہ ٹولنگ کی سرمایہ کاری کی حفاظت کرتا ہے، معیار کی مستقل مزاجی کو برقرار رکھتا ہے، اور عمل کو مسلسل بہتر بنانے کے لیے درکار ڈیٹا تیار کرتا ہے۔
انضمام کی اس سطح سے ایک فطری سوال پیدا ہوتا ہے۔ ان تمام صلاحیتوں کے ساتھ، پروگریسو ڈائی اسٹیمپنگ دوسرے طریقوں جیسے ٹرانسفر ڈیز، کمپاؤنڈ ٹولز، یا ملٹی سلائیڈ مشینوں سے کیسے موازنہ کرتی ہے؟ جواب آپ کے حصے جیومیٹری، حجم کی ضروریات، اور رواداری کے تقاضوں پر منحصر ہے۔
ترقی پسند بمقابلہ منتقلی بمقابلہ کمپاؤنڈ سٹیمپنگ کے طریقے
جزوی جیومیٹری، سالانہ حجم، اور رواداری کی تفصیلات صرف اس بات کا تعین نہیں کرتی ہیں کہ آپ پریس کو کس طرح سائز دیتے ہیں۔ وہ اس بات کا تعین کرتے ہیں کہ آیا ترقی پسند مرنا بھی صحیح طریقہ ہے۔ انجینئرز جو ہر پروجیکٹ کے لیے پروگریسو ٹولنگ کو ڈیفالٹ کرتے ہیں جب ٹرانسفر ڈائی، کمپاؤنڈ ٹول، یا ملٹی سلائیڈ مشین ایپلی کیشن کو بہتر طریقے سے پیش کرے گی تو وہ رقم میز پر چھوڑ دیتے ہیں۔ اس کے برعکس، کسی ایسے حصے کے لیے ایک آسان طریقہ کا انتخاب کرنا جس کو حقیقی طور پر ترقی پسند صلاحیت کی ضرورت ہوتی ہے، رکاوٹیں اور معیاری سر درد پیدا کرتا ہے جو پیداوار کے سالوں میں مل جاتا ہے۔
یہاں یہ ہے کہ کس طرح مہر لگانے کے پانچ بڑے طریقے ایک دوسرے کے خلاف کھڑے ہوتے ہیں، اور جب ہر ایک فرش پر اپنا مقام حاصل کرتا ہے۔
پروگریسو بمقابلہ ٹرانسفر ڈائی اسٹیمپنگ
دونوں طریقے ایک سے زیادہ اسٹیشنوں کا استعمال کرتے ہوئے جزوی خصوصیات کو ترتیب سے تیار کرتے ہیں، لیکن ان میں بنیادی طور پر فرق ہے کہ ورک پیس ان اسٹیشنوں کے درمیان کس طرح حرکت کرتا ہے۔ ایک پروگریسو ڈائی میں، یہ حصہ پورے عمل کے دوران کیریئر کی پٹی سے جڑا رہتا ہے، آخری اسٹیشن پر کٹ آف ہونے تک ہر پریس اسٹروک کے ساتھ آگے بڑھتا ہے۔ ٹرانسفر ڈائی اسٹیمپنگ میں، اس حصے کو جلد ہی پٹی سے الگ کیا جاتا ہے (یا پری-کاٹ خالی کے طور پر شروع ہوتا ہے) اور میکانکی طور پر گریپرز، انگلیوں، یا روبوٹک بازوؤں کا استعمال کرتے ہوئے آزاد ڈائی اسٹیشنوں کے درمیان منتقل کیا جاتا ہے۔
یہ فرق باقی سب کچھ چلاتا ہے۔ پروگریسو ڈائیز چھوٹے-سے-مصدقہ حصوں پر ایکسل کرتی ہے جہاں جیومیٹری ورک پیس کو کیریئر سے منسلک رہنے دیتی ہے۔ الیکٹریکل کنیکٹرز، بریکٹ، کلپس اور ٹرمینلز کے بارے میں سوچیں۔ یہ پٹی خودکار اشاریہ سازی فراہم کرتی ہے، اسٹیشنوں کے درمیان جزوی ہینڈلنگ کو ختم کرتی ہے، اور بہت تیز رفتاری کو قابل بناتی ہے کیونکہ کسی بھی چیز کو مفت حصہ لینے اور منتقل کرنے کی ضرورت نہیں ہے۔
ٹرانسفر پریس ٹولنگ اس وقت ضروری ہو جاتی ہے جب پرزے کوائل سٹاک سے فیڈ کرنے کے لیے بہت بڑے ہوتے ہیں، گہری قرعہ اندازی کی ضرورت ہوتی ہے جو کیریئر سٹرپس کو سپورٹ کر سکتے ہیں، یا متعدد زاویوں سے آپریشنز کا مطالبہ کرتے ہیں جو کہ منسلک پٹی کے ساتھ ناممکن ہو گا۔ بڑے آٹوموٹیو باڈی پینلز، گہرے-کپ، اور ساختی اجزاء عموماً نظام کی منتقلی کی طرف جاتے ہیں۔ تجارت؟ سست سائیکل کے اوقات اور زیادہ پیچیدہ مواد کی ہینڈلنگ. ٹرانسفر ڈائی اسٹیمپنگ عام طور پر 15 سے 40 سٹروک فی منٹ پر چلتی ہے جبکہ ترقی پسند کام کے ساتھ سینکڑوں ایس پی ایم کے مقابلے میں۔
لاگت کے نقطہ نظر سے، ٹرانسفر ٹولنگ فی اسٹیشن کم مہنگی ہو سکتی ہے کیونکہ ہر ڈائی ایک بلاک میں ضم ہونے کے بجائے خود مختار ہے۔ لیکن ٹرانسفر پریس ٹولنگ کے لیے مکینیکل ٹرانسفر سسٹم میں ہی اضافی سرمایہ کاری کی ضرورت ہوتی ہے، اور سست رفتاری اور ہینڈلنگ میں اضافے کی وجہ سے فی-حصہ کی قیمت مساوی حجم پر زیادہ ہوتی ہے۔
کمپاؤنڈ اور فائن بلینکنگ متبادل
ہر حصے کو ترتیب وار اسٹیشنوں کی ضرورت نہیں ہے۔ کمپاؤنڈ ڈائی اسٹیمپنگ ایک ہی پریس اسٹروک میں متعدد کٹنگ آپریشنز کرتی ہے، جس سے ایک ہیٹ میں فلیٹ پارٹ تیار ہوتا ہے۔ ڈائی بیک وقت بیرونی پروفائل کو خالی کر دیتی ہے اور اندرونی سوراخوں کو چھیدتی ہے، جس سے پرزے بہترین چپٹی اور مرتکز ہوتے ہیں کیونکہ تمام خصوصیات ایک دوسرے کے مقابلے میں ایک ہی حرکت میں کٹ جاتی ہیں۔
حد؟ کمپاؤنڈ ڈائز صرف فلیٹ جیومیٹری کو ہینڈل کرتا ہے۔ کوئی موڑنے، کوئی تشکیل، کوئی ڈرائنگ نہیں۔ وہ واشرز، فلیٹ ٹرمینل بلینکس، سادہ گسکیٹ، اور کسی بھی حصے کے لیے مثالی ہیں جو مکمل طور پر اس کے کٹ پروفائل کے ذریعے بیان کیے گئے ہیں۔ ان ایپلی کیشنز کے لیے، کمپاؤنڈ ڈائی اسٹیمپنگ کم ٹولنگ لاگت پر ترقی پسند طریقوں (کیونکہ آپریشنز کے درمیان کوئی سٹرپ ایڈوانسمنٹ نہیں ہے) سے بہتر چپٹا پن فراہم کرتی ہے۔ لیکن جلدوں کو وقف شدہ ڈائی کا جواز پیش کرنا چاہئے، اور پیچیدگی تیزی سے ختم ہوجاتی ہے۔
فور سلائیڈ اور ملٹی سلائیڈ مشینیں مکمل طور پر ایک مختلف طریقہ اختیار کرتی ہیں۔ عمودی پریس فورس کے بجائے، وہ بیک وقت متعدد سمتوں سے تار یا تنگ پٹی کو موڑنے، بنانے اور کاٹنے کے لیے چار یا زیادہ افقی ٹول سلائیڈز کا استعمال کرتے ہیں۔ نتیجہ پیچیدہ تین جہتی حصوں، خاص طور پر اسپرنگس، کلپس، اور چھوٹے بریکٹ ہیں، جو کم سے کم ٹولنگ لاگت کے ساتھ تیز رفتاری سے تیار ہوتے ہیں۔ میڈیکل ڈیوائس پروگریسو اسٹیمپنگ والیوم میں درست رابطوں اور EMI شیلڈز کو ہینڈل کرتی ہے، لیکن 50 ملی میٹر سے کم مائیکرو-تشکیل شدہ کلپس اور تار-کی بنیاد پر اجزاء کے لیے، ملٹی سلائیڈ مشینیں اکثر وہی جیومیٹری تیز اور سستی پیدا کرتی ہیں۔
ٹھیک خالی جگہ ایک خاص جگہ پر قبضہ کرتی ہے۔ یہ ایک ٹرپل-ایکشن پریس کے ساتھ انتہائی سخت پنچ-کا استعمال کرتا ہے-ڈائی کلیئرنس اور ایک V-رنگ امنگمنٹ پلیٹ جو کاٹنے کے دوران مواد کو لاک کر دیتی ہے۔ نتیجہ ہے aہموار، فریکچر-مکمل مواد کی موٹائی پر مفت کنارے، کچھ روایتی بلیننگ ثانوی مشینی کے بغیر حاصل نہیں کرسکتا۔ گیئرز، اسپراکیٹس، سیٹ بیلٹ کے اجزاء، اور بریک سسٹم کے پرزے عام طور پر ٹھیک خالی جگہ استعمال کرتے ہیں جب کنارے کا معیار اور جہتی درستگی سائیکل کی رفتار سے زیادہ اہمیت رکھتی ہے۔
اپنی درخواست کے لیے مہر لگانے کا صحیح طریقہ منتخب کرنا
فیصلے کا فریم ورک پانچ متغیرات پر ابلتا ہے۔ ہر ایک کے خلاف اپنے حصے کا مقابلہ کریں، اور صحیح طریقہ عام طور پر واضح ہو جاتا ہے:
- حصہ سائز اور جیومیٹری:چھوٹے-سے-مڑھنے والے حصے اور شکل کے ساتھ ترقی پسند ڈیز۔ منتقلی کے لیے بڑے یا گہرائی سے کھینچے گئے حصے کا راستہ۔ فلیٹ-صرف پروفائلز موزوں کمپاؤنڈ ڈیز۔ پیچیدہ 3D تار یا تنگ-پٹی موڑ ملٹی سلائیڈ کے حق میں ہے۔
- پیداوار کا حجم:پروگریسو سٹیمپنگ سالانہ 50,000 سے زیادہ حصوں پر غلبہ رکھتی ہے جہاں ٹولنگ ایمورٹائزیشن فی-حصہ کی قیمت کم کرتی ہے۔ کمپاؤنڈ اور ملٹی سلائیڈ کم والیوم لاگت-کو مؤثر طریقے سے پیش کرتے ہیں۔ ٹھیک خالی کرنا اس کے ٹولنگ کے اخراجات کو درستگی کے اجزاء کی زیادہ مقدار میں جواز فراہم کرتا ہے۔
- رواداری کے تقاضے:کٹ فیچرز پر فائن بلیننگ +/-0.025 ملی میٹر حاصل کرتا ہے۔ پروگریسو ڈیز +/-0.05 سے +/-0.10 ملی میٹر کی تشکیل شدہ خصوصیات میں ہوتی ہے۔ ٹرانسفر ٹولنگ اسی طرح کی رواداری حاصل کرتی ہے لیکن بڑے حصے کے لفافوں کے ساتھ۔
- مواد کی قسم اور موٹائی:زیادہ موٹا اسٹاک (3 ملی میٹر سے اوپر) اور اعلی-طاقت کا مواد فی اسٹیشن زیادہ ٹنیج کی ضروریات کی وجہ سے ٹرانسفر سسٹم کے حق میں ہے۔ باریک مواد (0.1 سے 1.0 ملی میٹر) ترقی پسند یا ملٹی سلائیڈ سیٹ اپ میں مؤثر طریقے سے چلتے ہیں۔
- بجٹ اور ٹائم لائن:پروگریسو ڈائی ٹولنگ کی لاگت کمپاؤنڈ یا ملٹی سلائیڈ ٹولنگ سے زیادہ ہوتی ہے لیکن حجم کے لحاظ سے سب سے کم فی{0}حصہ قیمت فراہم کرتی ہے۔ ٹرانسفر ٹولنگ کی سرمایہ کاری ترقی پسند سے موازنہ ہے لیکن پریس اور آٹومیشن کے اضافی اخراجات اٹھاتے ہیں۔
| طریقہ | دبائیں قسم | مثالی حجم کی حد | پارٹ سائز رینج | قابل حصول رواداری | ٹولنگ لاگت | حجم پر فی-حصہ کی قیمت |
|---|---|---|---|---|---|---|
| ترقی پسند مرنا | مکینیکل یا سروو، C-فریم یا سیدھا-سائیڈ | 50،000 - ملین/سال | چھوٹے سے درمیانے (~300 ملی میٹر تک) | +/-0.05 سے +/-0.10 ملی میٹر | اعلی | بہت کم |
| ٹرانسفر ڈائی | ٹرانسفر سسٹم کے ساتھ سیدھا-سائیڈ مکینیکل یا سروو | 10،000 - 500,000/سال | درمیانے سے بڑے (1،000+ ملی میٹر تک) | +/-0.05 سے +/-0.15 ملی میٹر | اعلی | کم سے اعتدال پسند |
| کمپاؤنڈ ڈائی | مکینیکل، C-فریم یا سیدھا-سائیڈ | 5،000 - 500,000/سال | چھوٹے سے درمیانے، صرف فلیٹ | +/-0.025 سے +/-0.05 ملی میٹر | درمیانہ | کم |
| فور سلائیڈ / ملٹی سلائیڈ | سرشار ملٹی سلائیڈ مشین | 10،000 - ملین/سال | چھوٹا (50 ملی میٹر سے کم عام) | +/-0.05 سے +/-0.10 ملی میٹر | کم سے درمیانے درجے تک | بہت کم |
| فائن بلینکنگ | ٹرپل-ایکشن ہائیڈرولک یا مکینیکل فائن-خالی پریس | 25،000 - ملین/سال | چھوٹے سے درمیانے، فلیٹ یا قریب-فلیٹ | +/-0.025 ملی میٹر یا اس سے بہتر | بہت اعلیٰ | اعتدال پسند |
عملی طور پر، انتخاب اکثر صنعت کے اطلاق کے نمونوں کا نقشہ بناتا ہے۔ آٹوموٹیو پرزے پروگریسو سٹیمپنگ اعلی-حجم بریکٹ، کنیکٹر، ٹرمینل سٹرپس، اور ٹرانسمیشن پرزوں کی پیداوار پر حاوی ہے جہاں سالانہ مقدار لاکھوں تک پہنچ جاتی ہے اور فی-حصے کی لاگت کی حساسیت انتہائی ہے۔ یہ پرزے عام طور پر اتنے چھوٹے ہوتے ہیں کہ وہ کیریئر کی پٹی پر رہ سکتے ہیں، اتنے پیچیدہ ہوتے ہیں کہ 8 سے 20+ اسٹیشنوں کی ضرورت ہوتی ہے، اور ایسے حجم میں تیار ہوتے ہیں جو مہینوں میں ٹولنگ کے اخراجات کو کم کر دیتے ہیں۔
میڈیکل ڈیوائس پروگریسو اسٹیمپنگ ایک مختلف پروفائل پیش کرتی ہے: درست رابطے، RF شیلڈز، کنیکٹر پن، اور امپلانٹ ذیلی-اجزاء جہاں جہتی درستگی اور سطح کی تکمیل حجم کے برابر ہے۔ یہ ایپلی کیشنز سخت پائلٹس، ٹھیک-پچ ایڈوانسمنٹ کا مطالبہ کرتی ہیں، اور اکثر صاف-کمرے-مطابق پروسیسنگ کی ضرورت ہوتی ہے، لیکن بنیادی ترقی پسند نقطہ نظر مثالی رہتا ہے کیونکہ پرزے چھوٹے، ہندسی طور پر پیچیدہ، اور مسلسل اعلیٰ حجم میں درکار ہوتے ہیں۔
منتقلی کے طریقوں کا دعویٰ ہے کہ علاقہ ترقی پسندوں تک نہیں پہنچ سکتا: بڑے ساختی سٹیمپنگ، گہرے-ہاؤسنگ، اور پرزے جن کو متعدد نقطہ نظر کے زاویوں سے آپریشن کی ضرورت ہوتی ہے۔ کمپاؤنڈ ڈائی اسٹیمپنگ سادہ فلیٹ حصوں کے خلا کو پُر کرتی ہے جہاں ایک-اسٹروک پروڈکشن لاگت اور معیار دونوں پر ملٹی-اسٹیشن کی ترقی کو پیچھے چھوڑ دیتی ہے۔
صحیح طریقہ ہمیشہ ایک یا دوسرا نہیں ہوتا ہے۔ کچھ پروڈکشن سیل ثانوی گہری-ڈراؤ آپریشنز کے لیے ابتدائی خالی کرنے اور ٹرانسفر سسٹم کے ساتھ تشکیل دینے کے لیے پروگریسو ڈیز کو یکجا کرتے ہیں۔ اوپر دیا گیا فیصلہ کا فریم ورک آپ کو نقطہ آغاز فراہم کرتا ہے، لیکن اصل جواب آپ کے مخصوص حصے جیومیٹری، حجم کی پیشن گوئی، اور ہر ایک نقطہ نظر کی صلاحیتوں اور معاشیات کے خلاف معیار کے تقاضوں کو ملانے سے آتا ہے۔ ایک بار جب یہ انتخاب کر لیا جاتا ہے، سوال بدل جاتا ہے کہ آپ کے پروگرام کی ضرورت کو کس طریقہ سے فراہم کنندہ ٹولنگ اور پیداواری صلاحیت فراہم کر سکتا ہے۔
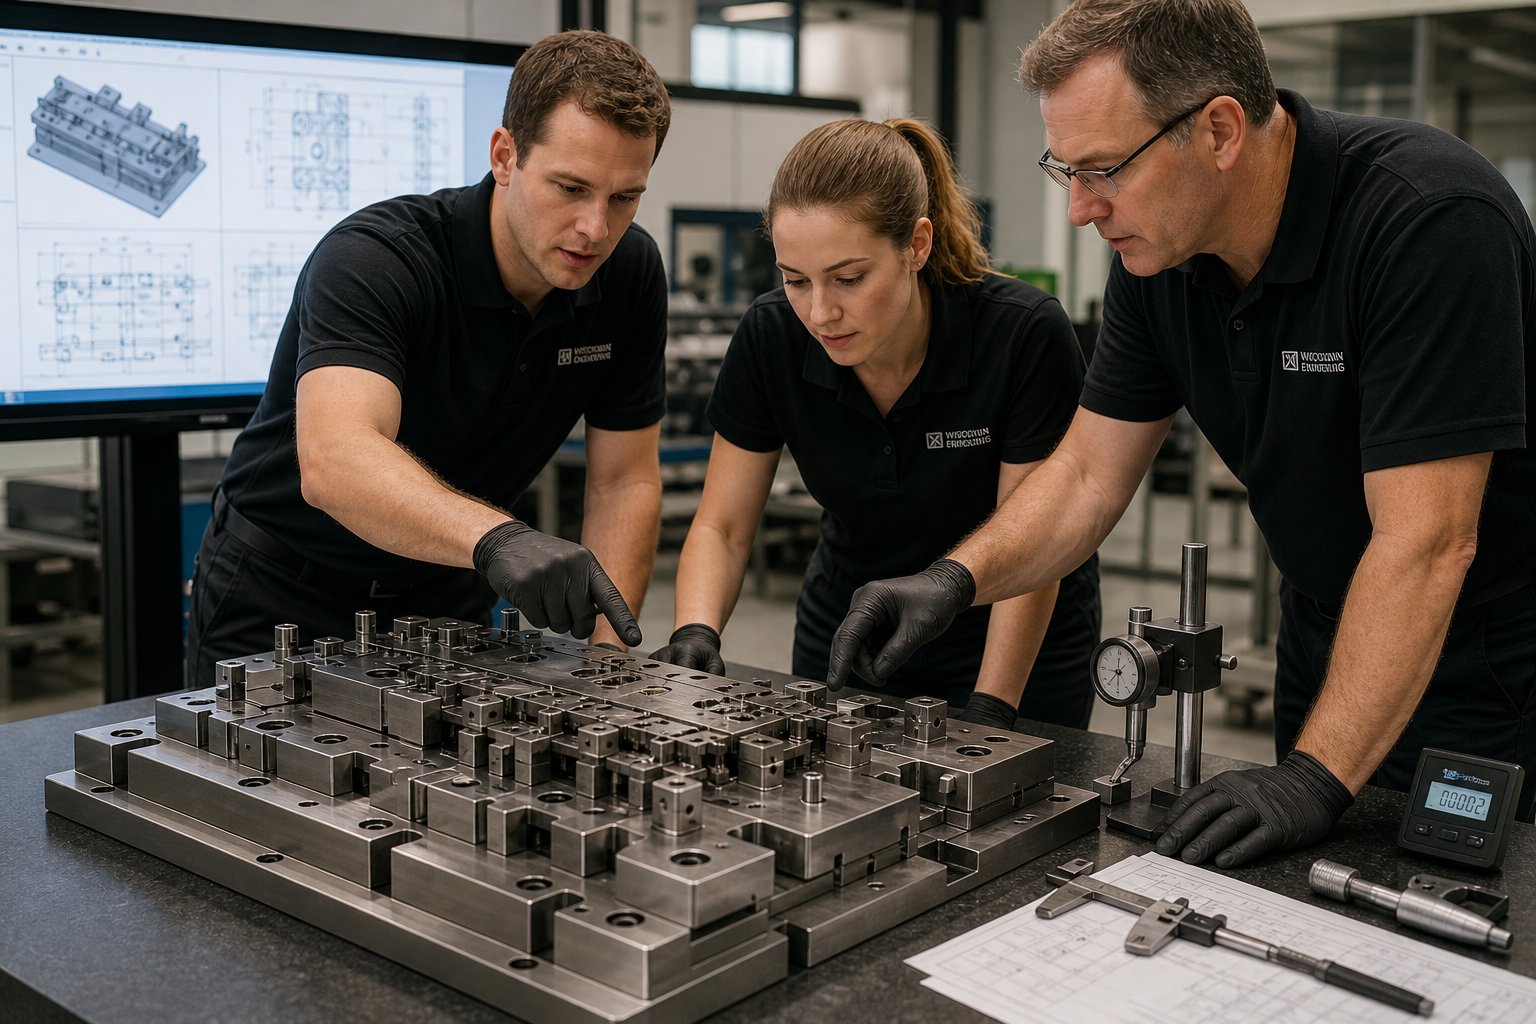
توسیع پذیر پیداوار کے لیے سورسنگ پروگریسو سٹیمپنگ مر جاتی ہے۔
اسٹیمپنگ کا صحیح طریقہ اور پریس کنفیگریشن کا انتخاب صرف نصف مساوات ہے۔ باقی آدھا؟ یہ فیصلہ کرنا کہ آیا اس صلاحیت کو گھر میں لانا ہے یا کسی ترقی پسند اسٹیمپنگ کمپنی کے ساتھ شراکت داری کرنا ہے جس کے پاس پہلے ہی دن سے کارکردگی کا مظاہرہ کرنے والے ٹولنگ کی فراہمی کے لیے انجینئرنگ کی گہرائی، پیداواری صلاحیت اور معیاری انفراسٹرکچر موجود ہے۔ یہ فیصلہ آپ کی لاگت کے ڈھانچے، ٹائم لائن کی لچک، اور سالوں کے لیے آپریشنل خطرے کو تشکیل دیتا ہے۔
ڈائی سپلائر کے ساتھ ایک پریس بمقابلہ پارٹنر میں کب سرمایہ کاری کریں۔
ترقی پسند ڈائی اسٹیمپنگ پریس کا مالک ہونا مخصوص حالات میں معنی رکھتا ہے: متعدد پروگراموں میں لاکھوں حصوں سے زیادہ سالانہ حجم، ڈائی کو برقرار رکھنے اور عمل کو بہتر بنانے کے لیے اندرونی انجینئرنگ کی مہارت، اور سرمائے کی دستیابی جو دیگر ترقی کے اقدامات کے لیے نقد بہاؤ کو دباؤ نہیں ڈالتی ہے۔ اگر آپ تینوں معیارات پر پورا اترتے ہیں، تو پریس کی ملکیت شیڈولنگ، معیار اور فی-حصہ کی قیمت پر زیادہ سے زیادہ کنٹرول فراہم کرتی ہے۔
زیادہ تر کمپنیاں تینوں کو پورا نہیں کرتی ہیں۔ اور اسی جگہ ریاضی دلچسپ ہو جاتا ہے۔
ایک جامع ROI تجزیہ پریس کی خریداری کی قیمت سے زیادہ کا ہونا ضروری ہے۔ جیسا کہبے سورس گلوبل کا مینوفیکچرنگ فیصلے کا فریم ورکخاکہ، ملکیت کی حقیقی قیمت میں سرمائے کا سامان، جائیداد اور دیکھ بھال کے اخراجات، سرمائے کی لاگت (بشمول سود کی ادائیگی)، انوینٹری مینجمنٹ اوور ہیڈ، آپریشن کے لیے عملہ اور کوالٹی ایشورنس، اور نظام کو مسابقتی رکھنے کے لیے درکار تکنیکی مہارت شامل ہے۔ کنٹریکٹ مینوفیکچرنگ کم مدت کے دوران مقررہ لاگت کو اٹھائے بغیر مانگ کے اتار چڑھاو کی بنیاد پر پیداوار کو اوپر یا نیچے کرنے میں لچک پیش کرتی ہے۔
ان ٹیموں کے لیے جو سالانہ 500,000 سے کم پرزے تیار کرتی ہیں محدود پارٹس نمبروں میں، ایک پروگریسو ٹول اور ڈائی سپلائر کے ساتھ شراکت داری عام طور پر بہتر معاشیات فراہم کرتی ہے۔ آپ سرمایہ کاری سے بچتے ہیں، خصوصی پریس آپریٹرز اور ڈائی مینٹیننس ٹیکنیشنز کی ضرورت کو ختم کرتے ہیں، اور انجینئرنگ کے وسائل تک رسائی حاصل کرتے ہیں جنہیں اندرونی طور پر تعمیر کرنے میں برسوں لگتے ہیں۔ ٹریڈ آف کم شیڈولنگ کنٹرول اور آپ کے سپلائر کی صلاحیت اور ترجیحات پر انحصار ہے۔
اعلیٰ-حجم کی پیداوار کے لیے پروگریسو ڈائی سپلائرز کا جائزہ لینا
پروگریسو ڈائی مینوفیکچرر کا انتخاب ایک پروڈکشن ٹیم کے ذریعہ کیے جانے والے سب سے زیادہ نتیجہ خیز سورسنگ فیصلوں میں سے ہے۔ آپ کے ٹولنگ پارٹنر کا معیار، درستگی، اور مستقل مزاجی براہ راست جزوی معیار، ملکیت کی کل لاگت، اور طویل-مقابلہ کو متاثر کرتی ہے۔ ایگین انجینئرنگ کا ایک تفصیلی جائزہ فریم ورک آٹھ کلیدی معیارات کی نشاندہی کرتا ہے جو قابل سپلائرز کو خطرناک سے الگ کرتے ہیں۔
آپ کی پروکیورمنٹ ٹیم کو کیا اندازہ لگانا چاہیے:
- انجینئرنگ اور ڈیزائن کی صلاحیت:کیا فراہم کنندہ آپ کے حصے جیومیٹری، مواد کی وضاحتیں، اور حجم کے اہداف سے اپنی مرضی کے مطابق پروگریسو ڈائی ڈیزائن تیار کر سکتا ہے؟ گھر میں{0}} CAD/CAM، تجزیہ کی تشکیل کے لیے FEA سمولیشن، اور سٹرپ لے آؤٹ آپٹیمائزیشن کی مہارت تلاش کریں۔
- مواد کی مہارت:کیا فراہم کنندہ یہ سمجھتا ہے کہ مختلف مرکبات ایک سے زیادہ تشکیل دینے والے اسٹیشنوں میں کس طرح برتاؤ کرتے ہیں؟ کام-سختی کا معاوضہ، اسپرنگ بیک پیشین گوئی، اور گیلنگ سے بچاؤ سبھی کے لیے مواد-مخصوص علم کی ضرورت ہوتی ہے۔
- کوالٹی سسٹم اور میٹرولوجی:تصدیق کریں کہ سپلائر ہر مرحلے پر رواداری کی توثیق کرنے کے لیے CMM معائنہ، نظری پیمائش، اور SPC دستاویزات کا استعمال کرتا ہے۔ ISO 9001 جیسے سرٹیفیکیشن ایک بنیادی لائن قائم کرتے ہیں، لیکن معائنہ کی صلاحیت دیوار پر موجود سرٹیفکیٹ سے زیادہ اہمیت رکھتی ہے۔
- گھر میں - ٹرائل اور توثیق کی سہولیات:ٹرائی آؤٹ پریس کے ساتھ ایک سپلائر ثابت کر سکتا ہے کہ ڈائی آپ کے فرش پر بھیجنے سے پہلے کام کرتی ہے۔ یہ آپ کی سہولت پر ہفتوں کی ڈیبگنگ کو ختم کرتا ہے اور اس بات کی تصدیق کرتا ہے کہ حقیقت پسندانہ آپریٹنگ حالات میں پیداواری اہداف حاصل کیے جا سکتے ہیں۔
- پیداواری صلاحیت اور لیڈ ٹائم وشوسنییتا:اس بات کا اندازہ لگائیں کہ آیا سپلائر معیار پر سمجھوتہ کیے بغیر آپ کی ٹائم لائن پر پورا اتر سکتا ہے۔ ڈیلیوری کے وعدوں پر ماضی کی کارکردگی آپ کو حوالہ کے مرحلے کے دوران وعدوں سے زیادہ بتاتی ہے۔
- ڈائی مینٹیننس اور فروخت کے بعد-سپورٹ:ترقی پسند ڈیز پہنتے ہیں۔ مکے پھیکے، داخل ہونے سے تھکاوٹ پیدا ہوتی ہے، اور لاکھوں چکروں میں کلیئرنس کھل جاتی ہے۔ ایک سپلائر جو جاری دیکھ بھال کی معاونت، اضافی اجزاء کی فراہمی، اور خرابیوں کا سراغ لگانے میں مدد فراہم کرتا ہے آپ کے اپ ٹائم کی حفاظت کرتا ہے۔
- توسیع پذیری اور لچک:آپ کے حجم بدل جائیں گے۔ ایک ترقی پسند ڈائی مینوفیکچررز پارٹنر جو پائلٹ مقداروں سے لے کر بڑے پیمانے پر پیداوار تک پیمانہ بنا سکتا ہے، اور ٹولنگ کو انجینئرنگ کی تبدیلیوں کے مطابق ڈھال سکتا ہے، مقررہ صلاحیتوں سے کہیں زیادہ طویل مدتی قدر فراہم کرتا ہے۔
- تکنیکی مہارت:CNC اور وائر EDM آلات کے معیار، ڈیجیٹل سمولیشن ٹولز، اور مینوفیکچرنگ کے جدید طریقے اپنانے کی خواہش کا اندازہ کریں جو ڈائی ایکوریسی کو بہتر بناتے ہیں اور لیڈ ٹائم کو کم کرتے ہیں۔
پروگریسو اسٹیمپنگ ڈیز کو سورس کرنے والی ٹیموں کے لیے جن کے لیے موثر ملٹی-اسٹیشن کی تشکیل، سخت ریپیٹیبلٹی، اور قابل توسیع بڑے پیمانے پر پیداوار کی ضرورت ہوتی ہے، جیسے سپلائرزYICENخاص طور پر پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کی مدد کرنے پر توجہ مرکوز کریں تاکہ ڈیزائن کے ارادے اور حجم-ریڈی ٹولنگ کے درمیان فرق کو پر کیا جاسکے۔ ان کی ترقی پسند ڈائی اسٹیمپنگ سروسز انجینئرنگ سپورٹ اور پروڈکشن اسکیل ایبلٹی کے امتزاج پر زور دیتی ہیں جس کی زیادہ-حجم پروگراموں کی ضرورت ہوتی ہے۔
پروٹو ٹائپ سے بڑے پیمانے پر پیداوار تک اسکیلنگ
پہلے-مضمون کے نمونوں سے مکمل-ریٹ پروڈکشن تک کا راستہ ایک چھلانگ نہیں ہے۔ یہ ایک مرحلہ وار ترقی ہے جہاں ہر مرحلہ اگلے کی توثیق کرتا ہے۔ ڈیزائن منجمد ہونے سے پہلے بڑے پیمانے پر پروڈکشن ٹولنگ کی طرف دوڑنا، جیسا کہMakerStage اسکیلنگ روڈ میپپر زور دیتا ہے، ہارڈویئر مینوفیکچرنگ میں سب سے مہنگی غلطیوں میں سے ایک ہے۔ پیداوار کے مرحلے پر مولڈ پر نظرثانی کی لاگت 30 سے 50 فیصد اصل ٹولنگ کے علاوہ ہفتوں کی تاخیر ہے۔
ترقی پسند ڈائی اسٹیمپنگ کے لیے، اسکیلنگ کی ترتیب عام طور پر اس پیٹرن کی پیروی کرتی ہے:
- پروٹوٹائپ کی توثیق (1-50 حصے):CNC مشینی یا تار -EDM نمونے حصہ جیومیٹری اور فٹ ہونے کی تصدیق کرتے ہیں۔ ابھی تک کوئی ڈائی انویسٹمنٹ نہیں ہوئی۔ یہ مرحلہ جواب دیتا ہے کہ آیا ٹولنگ کرنے سے پہلے ڈیزائن درست ہے۔
- پائلٹ ٹولنگ (50-5000 حصے):ایک آسان پروگریسو ڈائی، بعض اوقات کم اسٹیشنوں یا نرم ٹول اسٹیل کے ساتھ، فنکشنل ٹیسٹنگ، اسمبلی کی توثیق، اور کسٹمر کی ابتدائی اہلیت کے لیے پرزے تیار کرتی ہے۔ اس مرحلے پر ڈیزائن کی تبدیلیاں اب بھی سستی ہیں۔
- پروڈکشن ٹولنگ (5،000+ حصے):مکمل طور پر سخت، پروڈکشن-انٹینٹ پروگریسو ڈیز ٹارگٹ پریس، میٹریل، اور سائیکل ریٹ کے لیے ڈیزائن کیا گیا ہے۔ اس وقت ڈیزائن کو منجمد کرنا ضروری ہے۔ انجینئرنگ تبدیلیوں کا مطلب ہے ڈائی انسرٹس کو دوبارہ کاٹنا یا اسٹیشنوں کو دوبارہ بنانا۔
مراحل کے درمیان آگے بڑھنے کا اہم محرک صرف حجم نہیں ہے۔ یہ ڈیزائن استحکام ہے. اگر آپ رواداری کی توثیق ہونے سے پہلے پروڈکشن ٹولنگ کا آرڈر دینے کی کوشش کرتے ہیں اور ڈیزائن فنکشنل ٹیسٹنگ سے بچ گیا ہے تو ایک ترقی پسند ڈائی اسٹیمپنگ فراہم کنندہ جس کے ساتھ شراکت کے قابل ہے۔ یہ پش بیک آپ کی سرمایہ کاری کی حفاظت کرتا ہے۔
طویل مدتی پروگراموں کے لیے ترقی پسند ڈائی مینوفیکچررز کا جائزہ لیتے وقت، خاص طور پر ان کے پروٹو ٹائپ-سے-پروڈکشن ورک فلو کے بارے میں پوچھیں۔ کیا وہ نرم ٹولنگ سے نمونے کے پرزے تیار کر سکتے ہیں، آپ کے پرنٹ کے خلاف طول و عرض کی توثیق کر سکتے ہیں، آزمائشی نتائج کی بنیاد پر سٹیشن ڈیزائن پر اعادہ کر سکتے ہیں، اور پھر سخت پیداوار میں منتقلی شروع کیے بغیر ختم ہو جاتی ہے؟ یہ تسلسل ترجمے کی ان غلطیوں کو ختم کرتا ہے جو اس وقت ہوتی ہیں جب پروٹو ٹائپ اور پروڈکشن ٹولنگ مختلف ذرائع سے انجینئرنگ کی مختلف تشریحات کے ساتھ آتی ہے۔
پروگریسو ڈائی پروگرام کے لیے ملکیت کی کل لاگت ابتدائی ٹولنگ اقتباس سے کہیں زیادہ ہے۔ ڈائی مینٹیننس وقفوں میں فیکٹر، متوقع ریگرینڈ فریکوئنسی، فالتو پنچ اور انسرٹ لاگت، کل اسٹروک میں ڈائی لائف کا تخمینہ، اور جب منگل کو صبح 2 بجے کسی چیز پر توجہ دینے کی ضرورت ہو تو سپلائر کی ردعمل۔ ایک ترقی پسند اسٹیمپنگ کمپنی جو 10 فیصد کم پیشگی حوالہ دیتی ہے لیکن آپ کی مدد نہیں کر سکتی جب ایک فارمنگ انسرٹ کریکس مڈ-رن آپ کو پروگرام کی زندگی میں اس پارٹنر کے مقابلے میں کہیں زیادہ خرچ کرے گی جو طویل مدتی اعتبار کے لیے قیمت-دیتا ہے اور جوابدہ سروس کے ساتھ اس کی حمایت کرتا ہے۔
پروگریسو ڈائی اسٹیمپنگ پریس کے اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اور ٹرانسفر ڈائی میں کیا فرق ہے؟
ایک پروگریسو ڈائی ورک پیس کو تمام اسٹیشنوں میں کیریئر کی پٹی سے منسلک رکھتی ہے، اسے ہر پریس اسٹروک کے ساتھ حتمی کٹ آف تک آگے بڑھاتی ہے۔ ٹرانسفر ڈائی اس حصے کو جلد الگ کر دیتی ہے اور اسے آزاد سٹیشنوں کے درمیان منتقل کرنے کے لیے مکینیکل گریپرز یا روبوٹک بازو استعمال کرتی ہے۔ پروگریسو ڈیز تیزی سے چلتی ہیں (سینکڑوں SPM) اور چھوٹے-سے-میڈیم پرزٹس کے مطابق ہوتی ہیں، جبکہ ٹرانسفر ڈائز بڑے پرزوں، ڈیپ ڈراز، اور ملٹی-زاویہ آپریشنز کو سست رفتار (15-40 SPM) سے ہینڈل کرتی ہے۔ پروگریسو ٹولنگ کی لاگت پہلے سے زیادہ ہوتی ہے لیکن رفتار کے فوائد اور ختم شدہ حصے کی ہینڈلنگ کی وجہ سے زیادہ مقدار میں کم فی حصہ لاگت فراہم کرتی ہے۔
2. آپ پروگریسو ڈائی اسٹیمپنگ پریس کے لیے درکار ٹننج کا حساب کیسے لگاتے ہیں؟
ہر سٹیشن کے لیے انفرادی طور پر قوت کا حساب لگائیں: خالی کرنے اور چھیدنے کے استعمال کے دائرہ کو موٹائی سے ضرب کر کے قینچ کی طاقت سے ضرب۔ موڑنے میں مادی خصوصیات اور جیومیٹری استعمال ہوتی ہے۔ ڈرائنگ حتمی ٹینسائل طاقت کا استعمال کرتی ہے۔ پھر نیچے کے مردہ مرکز میں بیک وقت مصروفیت کو فرض کرتے ہوئے تمام چوٹی کی قوتوں کو جمع کریں۔ ٹول پہننے، مادی تغیرات، اور درجہ حرارت کے اثرات کے حساب سے 20-30% حفاظتی مارجن شامل کریں۔ اس بات کی بھی تصدیق کریں کہ پریس میں کافی توانائی (فلائی وہیل کی گنجائش) ہے اور یہ کہ اس کی ٹننج ریٹنگ کام کرنے کی اصل اونچائی پر لاگو ہوتی ہے جس کی آپ کی ضرورت ہے۔ لمبی عمر کے لیے پریس کی صلاحیت کے 60-75% پر کام کرنا بہترین عمل ہے۔
3. پروگریسو ڈائی اسٹیمپنگ کے لیے کون سا مواد بہترین کام کرتا ہے؟
کم-کاربن اسٹیل (1008, 1010) اعتدال پسند کام کی سختی اور متوقع اسپرنگ بیک کی وجہ سے ترقی پسند اسٹیمپنگ کے لئے سب سے زیادہ بخشنے والا مواد ہے۔ تانبا اور پیتل کم ٹنیج کی ضروریات پر اعلی فارمیبلٹی پیش کرتے ہیں۔ سٹینلیس سٹیل اچھی طرح کام کرتا ہے لیکن 1.5-1.8x زیادہ ٹنیج کا مطالبہ کرتا ہے اور گیلنگ کو روکنے کے لیے کوٹڈ ٹولنگ کی ضرورت ہوتی ہے۔ ایلومینیم کو ہائی اسپرنگ بیک کی وجہ سے پالش ڈائی سرفیسز، کنٹرولڈ چکنا اور اکثر زیادہ سٹیشن بنانے کی ضرورت ہوتی ہے۔ اعلی-طاقت والے اسٹیلز (HSLA، dual-phase) کو سب سے زیادہ ٹنیج (2-3x بیس لائن) اور محتاط اسٹیشن ڈسٹری بیوشن کی ضرورت ہوتی ہے تاکہ محدود لچک سے کریکنگ سے بچا جا سکے۔
4. پیچیدہ پروگریسو ڈائی ورک کے لیے سروو پریس کو ترجیح کیوں دی جاتی ہے؟
سروو پریس فکسڈ فلائی وہیل-کلچ-بریک اسمبلی کو قابل پروگرام سروو موٹرز سے بدل دیتے ہیں جو ہر اسٹروک کے اندر سلائیڈ کی متغیر رفتار کی اجازت دیتے ہیں۔ اس کا مطلب ہے کہ اپروچ اور واپسی پر تیز دوڑتے ہوئے آپ بہتر مواد کے بہاؤ اور اسپرنگ بیک کو کم کرنے کے لیے زون بنانے کے ذریعے سست کر سکتے ہیں۔ عملی فوائد میں آدھے-موشن پروفائلز کے ساتھ آؤٹ پٹ کو دوگنا کرنا، BDC پر ملٹی-ہٹ پروفائلز کے ساتھ اسپرنگ بیک کو ختم کرنا، اور وائبریشن موشن کا استعمال کرتے ہوئے پروگریسو ڈیز کے اندر گہری ڈرائنگ کو فعال کرنا شامل ہے۔ سروو ٹکنالوجی پیچیدہ حصوں کو مواد کی تشکیل کی حد سے تجاوز کیے بغیر اعلیٰ موثر SPM پر چلنے دیتی ہے، براہ راست فی-حصہ کی لاگت کو کم کرتی ہے۔
5. پروگریسو ڈائی اسٹیمپنگ کے لیے آپ C-فریم اور سیدھے-سائیڈ پریس کے درمیان کیسے انتخاب کرتے ہیں؟
C-فریم پریس (35-250 ٹن) کم اسٹیشنوں اور پتلے مواد کے ساتھ ہلکے ترقی پسند کام کے لیے موزوں ہے۔ وہ کھلی تین-سائیڈ تک رسائی اور کم قیمت پیش کرتے ہیں لیکن بوجھ کے نیچے کونیی طور پر جھک جاتے ہیں، جو برداشت کی صلاحیت کو محدود کرتا ہے۔ سیدھے-سائیڈ پریس (150-3،000+ ٹن) دونوں طرف عمودی کالموں کے ساتھ کونیی انحراف کو ختم کرتے ہیں، بوجھ کی تقسیم سے قطع نظر سلائیڈ کے متوازی کو برقرار رکھتے ہیں۔ 8-10 اسٹیشنوں سے زیادہ ترقی پسند مرنے والوں کے لیے، جس میں +/-0.05 ملی میٹر سے کم برداشت کی ضرورت ہوتی ہے، یا 1.5 ملی میٹر موٹائی سے اوپر کا مواد، 2-پوائنٹ یا 4-پوائنٹ سسپنشن کے ساتھ سیدھے سائیڈ فریم تمام سٹیشنوں میں حصے کے معیار کے لیے درکار سختی فراہم کرتے ہیں۔


