


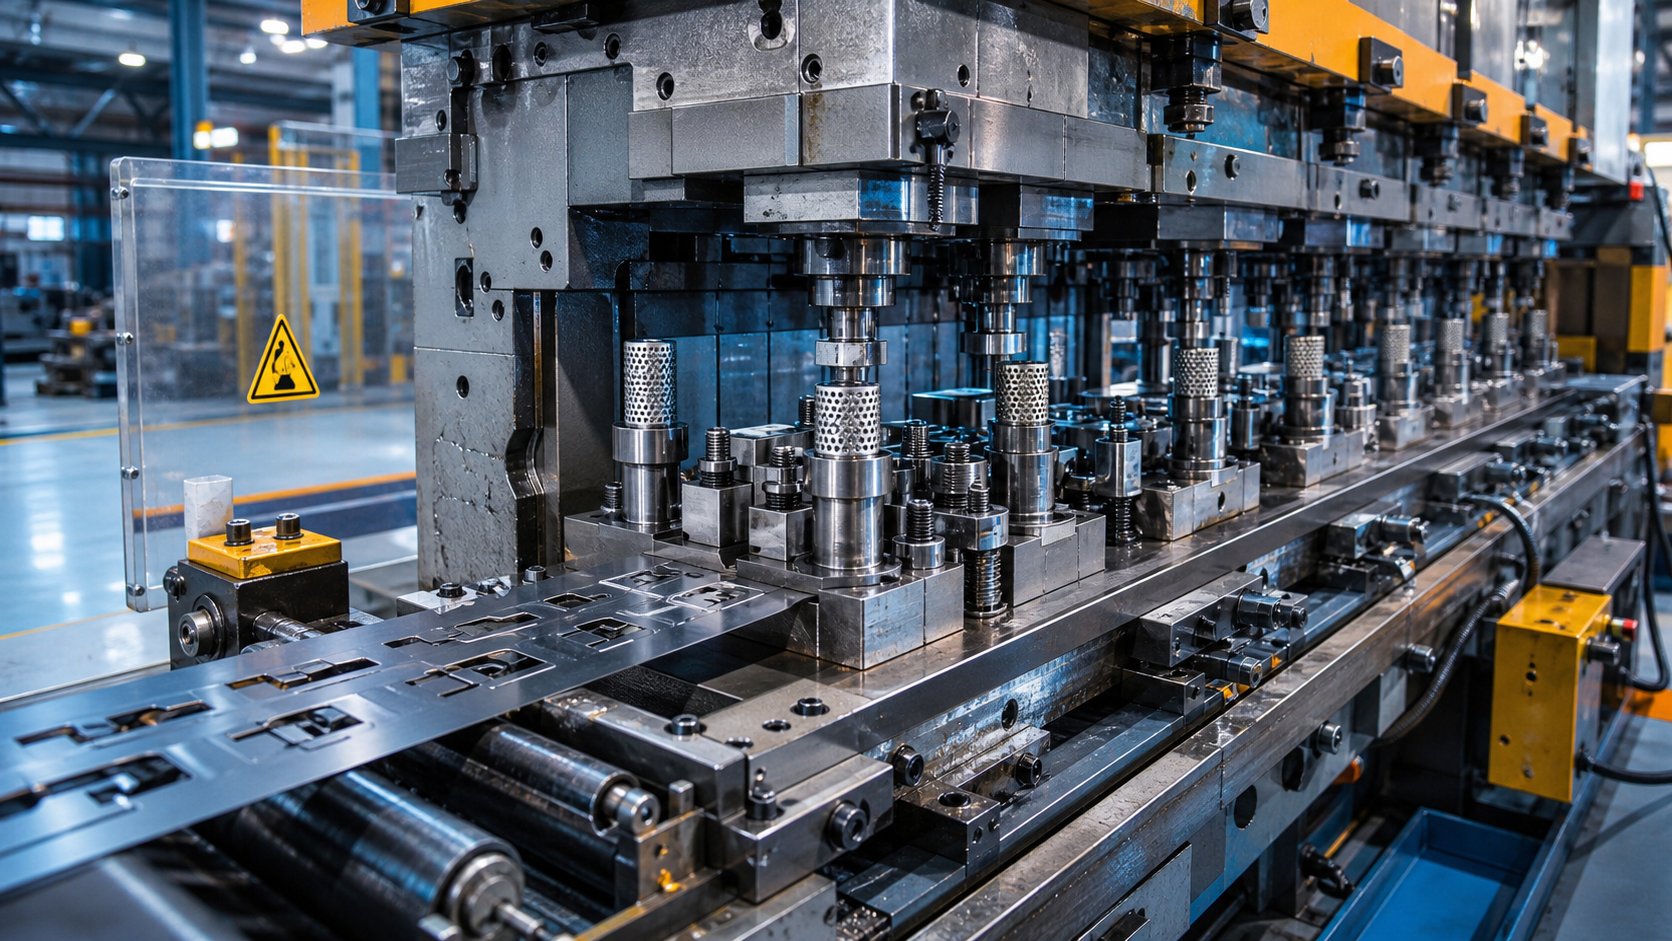
پروگریسو ڈائی اسٹیمپنگ کا کیا مطلب ہے اعلی-حجم کی پیداوار
آپ پیمانے پر دھات کے پرزے سورس کر رہے ہیں۔ ہوسکتا ہے کہ یہ ہر ماہ ہزاروں بریکٹس، یا سالانہ لاکھوں برقی رابطے ہوں۔ کسی وقت، ہر پروکیورمنٹ انجینئر ایک ہی سوال پر اترتا ہے: کون ساترقی پسند ڈائی اسٹیمپنگ مینوفیکچررزاصل میں میرے منصوبے کی ضرورت کو فراہم کر سکتا ہے؟
اس سے پہلے کہ آپ اقتباسات کی درخواست کرنا شروع کریں، آپ کو اس بات کی ٹھوس سمجھ کی ضرورت ہے کہ یہ عمل کیا ہے، یہ کیسے کام کرتا ہے، اور یہ کیوں اعلی-میٹل پارٹس کی پیداوار پر حاوی ہے۔ یہ فاؤنڈیشن ممکنہ سپلائرز کے ساتھ آپ کی ہر بات چیت کو شکل دیتی ہے اور آپ کو ان قابل شراکت داروں کو دکانوں سے الگ کرنے میں مدد دیتی ہے جو صرف پریس کے مالک ہیں۔
پروگریسو ڈائی اسٹیمپنگ کیا ہے؟
پروگریسو ڈائی اسٹیمپنگ ایک دھاتی تشکیل کا عمل ہے جس میں ایک ہی ڈائی سیٹ کے اندر سلسلہ وار ورک سٹیشنوں کے سلسلے کے ذریعے مواد کی ایک مسلسل پٹی آگے بڑھتی ہے، ہر پریس اسٹروک اس وقت تک مختلف آپریشن کرتا ہے جب تک کہ مکمل حصہ تیار نہ ہو جائے اور پٹی سے الگ ہو جائے۔
ایک سٹیمپنگ پریس میں دھاتی کنڈلی کھلانے کا تصور کریں۔ ہر اسٹروک کے ساتھ، پٹی ایک درست اضافہ کے ساتھ آگے بڑھتی ہے، جسے ڈائی پچ کہا جاتا ہے۔ ہر اسٹیشن جس سے گزرتا ہے وہ ایک مخصوص کام انجام دیتا ہے: سوراخ کو ٹھونسنا، موڑ بنانا، سکہ بند خصوصیت شامل کرنا، یا اضافی مواد کو تراشنا۔ جب تک پٹی آخری سٹیشن پر پہنچتی ہے، مکمل حصہ خالی ہو جاتا ہے۔ ایک اسٹروک، ایک مکمل جزو، فی منٹ سینکڑوں بار دہرایا جاتا ہے۔
اصطلاح "ترقی پسند" اس بڑھتی ہوئی تبدیلی سے مراد ہے۔ ایک پروگریسو ڈائی بنیادی طور پر ایک حسب ضرورت انجینئرڈ ٹول ہے جو اس بات کو مضبوط کرتا ہے کہ بصورت دیگر ایک خودکار آپریشن میں متعدد مشینوں، متعدد سیٹ اپس، اور متعدد ہینڈلنگ اقدامات کی ضرورت ہوگی۔ دھات کی پٹی اس کے اپنے کنویئر کے طور پر کام کرتی ہے، ہر حصے کو انسانی مداخلت کے بغیر ایک اسٹیشن سے دوسرے اسٹیشن تک-لے جاتی ہے۔
مینوفیکچررز حجم کی پیداوار کے لیے پروگریسو ڈائز کیوں استعمال کرتے ہیں۔
پروگریسو سٹیمپنگ پروڈکشن لائنز میں اپنا مقام حاصل کرتی ہے کیونکہ یہ بیک وقت تین مسائل حل کرتی ہے: رفتار، مستقل مزاجی، اور لاگت فی یونٹ۔ پریس پر کام کر رہے ہیں۔25 سے 200 سٹروک فی منٹ یا اس سے زیادہتیار شدہ پرزوں کو ان شرحوں پر آؤٹ پٹ کر سکتا ہے جس سے چھوٹے-سے-درمیانے-سائز کے اجزاء کے لیے کوئی دوسرا طریقہ نہیں ملتا۔
ہر اسٹروک ایک جیسے نتائج پیدا کرتا ہے کیونکہ ایک ہی مکے اور مرنے والی سطحیں ایک ہی ترتیب میں، ایک ہی حالات میں مواد کو شکل دیتی ہیں۔ یہ اس مجموعی تغیر کو ختم کرتا ہے جو الگ الگ مشینوں کے درمیان پرزوں کی منتقلی کے وقت پیدا ہوتا ہے۔ نتیجہ سخت رواداری، یکساں خصوصیات، اور لاکھوں سائیکلوں پر محیط پروڈکشن رنز میں کم سے کم سکریپ ہے۔
آٹوموٹو، الیکٹرانکس، HVAC، لائٹنگ، اور اشیائے خوردونوش جیسی صنعتیں بریکٹ، کنیکٹر، فاسٹنرز، رابطوں اور رہائش کے لیے اس عمل پر انحصار کرتی ہیں۔ یہ وہ حصے ہیں جہاں جہتی مستقل مزاجی اختیاری نہیں ہے اور جہاں فی- اکنامکس پیمانے پر اہمیت رکھتا ہے۔
اس سطح پر ترقی پسند ڈائی اسٹیمپنگ کو سمجھنا علمی نہیں ہے۔ یہ وہ عینک ہے جس کے ذریعے آپ اندازہ لگاتے ہیں کہ آیا کسی مینوفیکچرر کی انجینئرنگ کی گہرائی، پریس کی صلاحیتیں، اور ٹولنگ کی مہارت آپ کے حصے کی پیچیدگی سے ملتی ہے۔ عمل کی تفصیلات براہ راست ان سوالات سے آگاہ کرتی ہیں جن سے آپ کو پوچھنا چاہئے اور جن سرخ جھنڈوں کے لئے آپ کو دیکھنا چاہئے۔
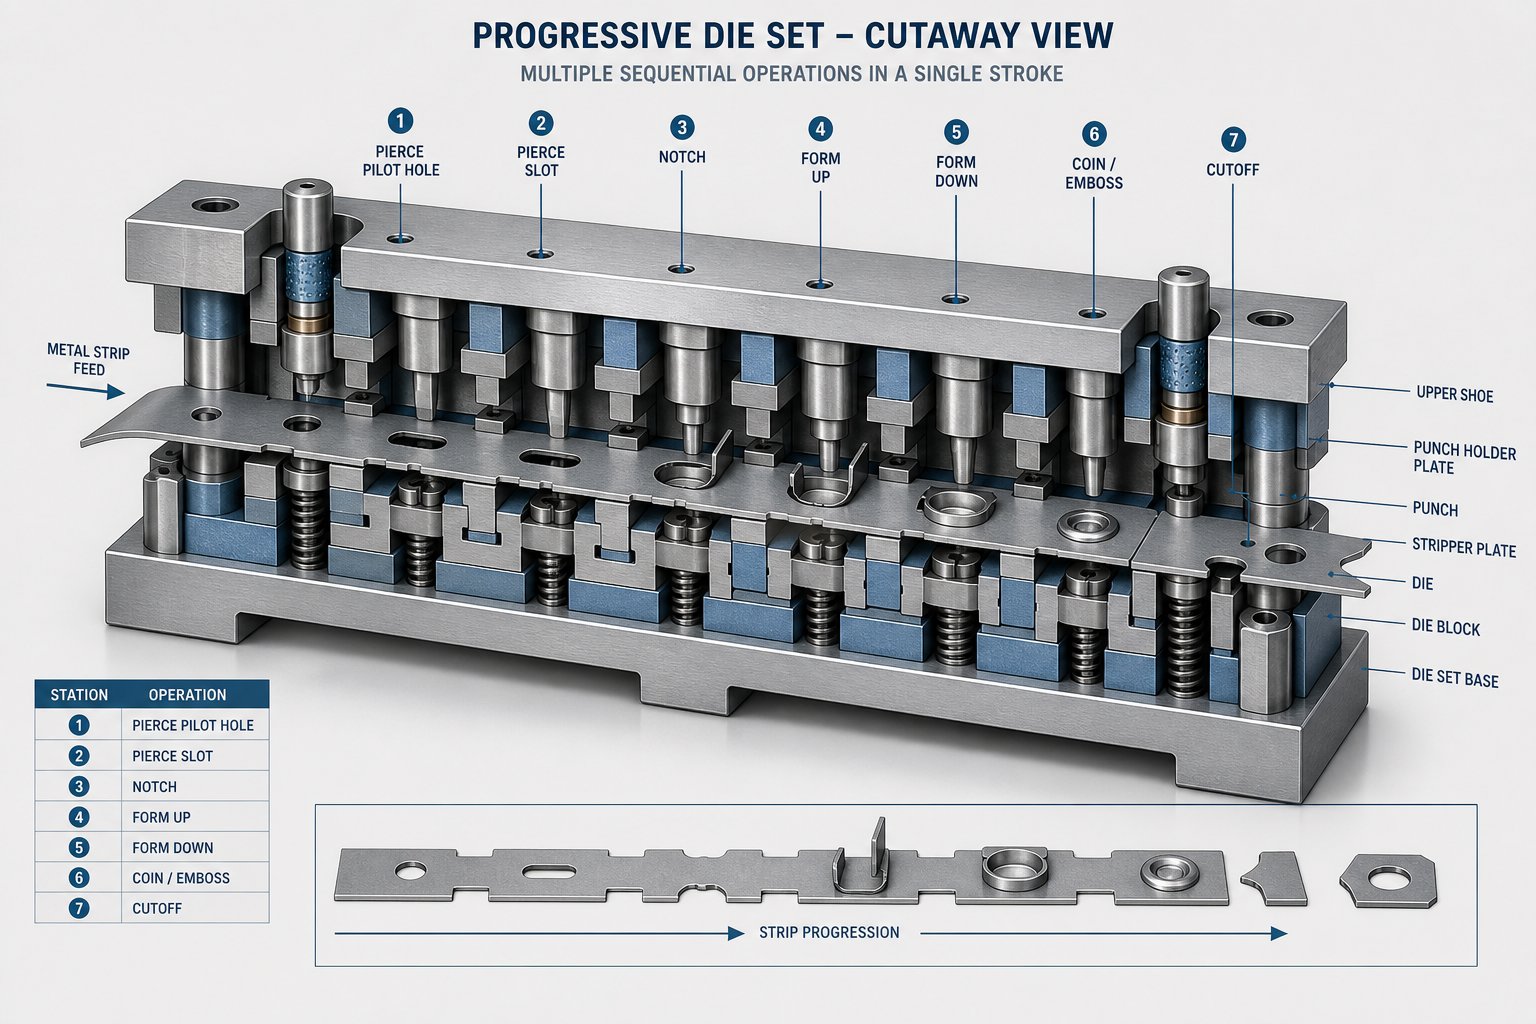
پروگریسو ڈائی سٹیمپنگ کا عمل مرحلہ وار کیسے کام کرتا ہے۔
یہ جاننا کہ ایک پٹی اسٹیشنوں سے گزرتی ہے ایک چیز ہے۔ یہ سمجھنا کہ ہر اسٹیشن پر اصل میں کیا ہوتا ہے، اور ترتیب کیوں اہمیت رکھتی ہے، آپ کو یہ جانچنے کے لیے ایک تیز لینس فراہم کرتا ہے کہ آیاکارخانہ دار کی ترقی پسند ڈائی ٹولنگآپ کے حصے کی پیچیدگی سے میل کھاتا ہے۔
اسٹیج-بذریعہ-پروگریسو ڈائی آپریشنز کا اسٹیج بریک ڈاؤن
پروگریسو اسٹیمپنگ ڈائی میں ہر اسٹیشن ایک مخصوص آپریشن کرتا ہے جو اوپر کی طرف کیے گئے کام پر استوار ہوتا ہے۔ ایک قدم کو چھوڑیں، ترتیب کو دوبارہ ترتیب دیں، یا کسی بھی موقع پر کلیئرنس کا غلط حساب لگائیں، اور تیار شدہ حصہ ناکام ہوجاتا ہے۔ یہ ہے کہ یہ عمل خام کنڈلی سے مکمل جزو تک کیسے ظاہر ہوتا ہے:
- کھانا کھلانا اور کھولنا- شیٹ میٹل کی ایک کنڈلی ایک انکوائلر پر چڑھتی ہے اور پریس اسٹروک کے ساتھ مطابقت پذیر عین وقفوں پر پروگریسو سٹیمپنگ پریس میں فیڈ ہوتی ہے۔ رول فیڈر یا سروو فیڈر ایک انچ کے ہزارویں حصے کے اندر پٹی کی ترقی (جسے پچ کے نام سے جانا جاتا ہے) کو کنٹرول کرتے ہیں، اس بات کو یقینی بناتے ہوئے کہ ہر اسٹیشن بالکل صحیح پوزیشن میں مواد وصول کرے۔
- چھیدنا- پہلے بننے والے اسٹیشن عام طور پر پائلٹ ہولز اور فنکشنل سوراخوں کو پنچ کرتے ہیں۔ پائلٹ ہولز ہر بہاوے اسٹیشن کے لیے سیدھ کے حوالے کے طور پر کام کرتے ہیں، جب کہ فنکشنل ہولز مکمل جیومیٹری کا حصہ بن جاتے ہیں۔ چھیدنا جلد ہوتا ہے کیونکہ بننے سے پہلے مواد کو ہٹانا سوراخ کے کناروں کے گرد بگاڑ کو روکتا ہے۔
- خالی کرنا- پٹی کے کچھ حصوں کو اس حصے کی بیرونی پروفائل کی وضاحت کرنے یا اندرونی خصوصیات بنانے کے لیے کاٹ دیا جاتا ہے۔ خالی کرنے والے اسٹیشنز ٹیبز کو چھوڑتے ہوئے آؤٹ لائن کو جزوی طور پر کاٹ سکتے ہیں جو ڈائی کے ذریعے مسلسل نقل و حمل کے لیے کیریئر کی پٹی سے اس حصے کو منسلک رکھتے ہیں۔
- تشکیل- موڑنے، ڈرائنگ، اور فلانگنگ آپریشن فلیٹ خالی کو تین جہتی جیومیٹری میں شکل دیتے ہیں۔ تشکیل دینے والے اسٹیشن دھات کو پلاسٹک کی شکل میں بگاڑنے کے لیے کنٹرولڈ قوت کا استعمال کرتے ہیں، زاویہ، چینل، پسلیاں یا شکلیں بناتے ہیں۔ مادی تناؤ کو بتدریج منظم کرنے کے لیے یہ سلسلہ سادہ موڑ سے زیادہ پیچیدہ شکلوں میں منتقل ہوتا ہے۔
- سکہ بندی- ہائی-دباؤ کمپریشن مخصوص خصوصیات کو بہتر کرتا ہے، سطحوں کو چپٹا کرتا ہے، ریڈی کو تیز کرتا ہے، یا تفصیلات کو ابھارتا ہے جس کے لیے معیاری تشکیل کے حصول کے مقابلے میں سخت جہتی کنٹرول کی ضرورت ہوتی ہے۔ سکے بنانے کے بعد رکھا جاتا ہے کیونکہ یہ جیومیٹری کو ٹھیک-ٹیون کرتا ہے جو پہلے ہی بنیادی شکل اختیار کر چکی ہے۔
- کٹ آف- آخری اسٹیشن کیریئر کی پٹی سے مکمل حصے کو الگ کرتا ہے۔ تیار شدہ جزو مفت گرتا ہے، اکثر ڈبے میں یا کنویئر پر، جبکہ باقی کنکال کی پٹی ری سائیکلنگ کے لیے نکل جاتی ہے۔
غور کریں کہ کس طرح ہر مرحلہ اس سے پہلے والے کے درست عمل پر منحصر ہے۔ اسٹیشن ٹو میں پائلٹ سوراخ ہر بعد کے آپریشن کی رہنمائی کرتے ہیں۔ تشکیل اس مواد پر انحصار کرتی ہے جسے صحیح طریقے سے خالی کیا گیا تھا۔ کوائننگ فرض کرتا ہے کہ اس کے نیچے موڑ جیومیٹری پہلے سے ہی قیاس کے اندر ہے۔ یہ کاسکیڈنگ انحصار بالکل اسی وجہ سے ہے کہ ترقی پسند اسٹیمپنگ ڈائی کے پیچھے انجینئرنگ صرف پیداوار کے دوران ہی نہیں بلکہ ڈیزائن کے مرحلے پر درستگی کا مطالبہ کرتی ہے۔
ملٹی-اسٹیشن کی تشکیل جزوی پیچیدگی کو کیسے حاصل کرتی ہے۔
ڈائی میں اسٹیشنوں کی تعداد براہ راست جزوی پیچیدگی کی عکاسی کرتی ہے۔ دو سوراخوں کے ساتھ ایک سادہ فلیٹ بریکٹ میں صرف چار یا پانچ اسٹیشنوں کی ضرورت ہو سکتی ہے۔ تین ہر اضافی اسٹیشن ٹولنگ کی لاگت میں اضافہ کرتا ہے، ڈائی کی لمبائی میں اضافہ کرتا ہے، اور مناسب بیڈ سائز اور ٹنیج کے ساتھ ایک بڑے ڈائی اسٹیمپنگ پریس کا مطالبہ کرتا ہے۔
سٹیشن کے ڈیزائن میں بھی اسپیڈ ٹائیز کو دبائیں 200 پلس سٹروک فی منٹ پر تیز رفتار سٹیمپنگ کے لیے بنائے گئے ڈائی کو تیز رفتار سٹرپ ایڈوانسمنٹ، اسکریپ کو موثر طریقے سے ہٹانے، اور کم سے کم رہنے کے وقت کے لیے انجنیئر اسٹیشنوں کی ضرورت ہے۔ کم، آسان اسٹیشن تیز رفتار سائیکل ریٹ کی حمایت کرتے ہیں۔ گہری قرعہ اندازی یا بھاری سکے کے ساتھ زیادہ پیچیدہ اسٹیشنوں کے لیے پریس کو سست کرنے کی ضرورت پڑسکتی ہے، قوت بنانے کے لیے تجارتی رفتار۔
جب آپ کسی مینوفیکچرر کا جائزہ لے رہے ہوں، تو پوچھیں کہ ان کے عام ڈیز کتنے اسٹیشنوں پر چلتے ہیں اور وہ آپ کے جیسے حصوں کے لیے کیا پریس رفتار حاصل کرتے ہیں۔ پیچیدہ جیومیٹریز کے لیے 15- اسٹیشن ٹولز کو 100+ سٹروک فی منٹ پر ڈیزائن کرنے والی دکان آرام دہ اور پرسکون ہے جو ایک رننگ سکس- اسٹیشن سے مختلف انجینئرنگ ٹائر پر کام کرتی ہے جو فلیٹ خالی جگہوں پر مر جاتی ہے۔ یہ فرق براہ راست اس بات پر اثر انداز ہوتا ہے کہ آیا وہ آپ کے حصے کی پیچیدگی کو بغیر کسی مہنگی آزمائش کے-اور-آل کی تیاری کے دوران سنبھال سکتے ہیں۔
اسٹیشن کی گنتی، پریس کی صلاحیت، اور قابل حصول حصہ جیومیٹری کے درمیان تعلق بھی آپ کے ٹولنگ کی سرمایہ کاری کو تشکیل دیتا ہے۔ مزید اسٹیشنوں کا مطلب ہے کہ اعلیٰ پیشگی ڈائی لاگت، لیکن وہ ان کاموں کو مضبوط کرنے کی صلاحیت کو غیر مقفل کرتے ہیں جن کے لیے دوسری صورت میں ثانوی عمل، علیحدہ مشینوں اور اضافی ہینڈلنگ کی ضرورت ہوگی۔ حجم کے لحاظ سے معاشیات کی تبدیلی، جس سے ایک فطری سوال پیدا ہوتا ہے: یہ سرمایہ کاری اصل میں کس پیداواری مقدار پر ادا کرتی ہے؟
جب پروگریسو ڈائی اسٹیمپنگ آپ کے پروجیکٹ کے لیے صحیح انتخاب ہے۔
ترقی پسند مرنے والوں کے لیے اوزار بنانا سستا نہیں ہے۔ اس سے پہلے کہ کسی ایک پروڈکشن کا حصہ پریس سے باہر ہو جائے، آپ ایک اہم سرمایہ خرچ کو دیکھ رہے ہیں۔ لہذا اصل سوال یہ نہیں ہے کہ عمل کام کرتا ہے یا نہیں، یہ ہے کہ آیا آپ کے حجم آسان متبادل جیسے کمپاؤنڈ ڈیز، ٹرانسفر ڈیز، یا سنگل-ہٹ اسٹیمپنگ پر سرمایہ کاری کا جواز پیش کرتے ہیں۔
حجم کی حدیں جہاں پروگریسو ڈیز دوسرے طریقوں کو مات دیتا ہے۔
پروگریسو میٹل اسٹیمپنگ لاگت کے ایک الگ وکر کی پیروی کرتی ہے۔ آگے بڑھنے کی رفتار بہت تیز ہے، لیکن حجم بڑھنے کے ساتھ ساتھ فی-حصہ کی قیمت تیزی سے کم ہو جاتی ہے۔ ترقی پسند ڈیز کے لیے معاشی قابل عمل عام طور پر تقریباً 50,000 سے 100,000 یونٹس فی سال شروع ہوتا ہے، حالانکہ انتہائی-سادہ جیومیٹری 30,000 سے 50,000 یونٹس پر سرمایہ کاری کا جواز پیش کر سکتی ہے۔ ان حدوں کے نیچے، ٹولنگ کی کم لاگت والے طریقے، جیسے CNC لیزر کٹنگ یا سنگل-اسٹیمپنگ، اکثر زیادہ مالی معنی رکھتے ہیں۔
اس کے برعکس ٹرانسفر سٹیمپنگ کے ساتھ، جو درمیانے-سے-اعلی حجم (تقریباً 25,000 یونٹس اور اس سے اوپر) کے لیے موزوں ہے لیکن بڑے یا گہرے-مختلف حصوں کو پیش کرتا ہے جو کیریئر کی پٹی سے منسلک نہیں رہ سکتے۔ کمپاؤنڈ ڈیز ایک درمیانی زمین پر قابض ہے: ٹولنگ کی اعتدال پسند لاگت، فلیٹ حصوں کے لیے زیادہ درستگی، لیکن سادہ جیومیٹری اور چھوٹے رنز تک محدود۔ سنگل-ہٹ اسٹیمپنگ کی لاگت کم سے کم ہوتی ہے لیکن اس میں زیادہ لیبر اور ہینڈلنگ کے اخراجات ہوتے ہیں جو مقدار کے ساتھ لکیری پیمانے پر ہوتے ہیں۔
سیکڑوں ہزاروں یا لاکھوں حصوں پر محیط طویل مدتی ترقی پسند سٹیمپنگ پروگراموں کے لیے، فی یونٹ ٹولنگ کی لاگت نہ ہونے کے برابر ہو جاتی ہے۔ یہی وہ جگہ ہے جہاں معاشیات مجبور ہو جاتے ہیں: خام مال اور پریس ٹائم فی-حصہ کی لاگت پر حاوی ہوتے ہیں، اور اعلیٰ حجم کی مہریں اس رفتار سے چلتی ہیں اور کوئی دوسرا طریقہ چھوٹے-سے-جزوں کے لیے مماثل نہیں ہو سکتا۔
ٹولنگ انویسٹمنٹ بمقابلہ فی-پارٹ اکنامکس کو سمجھنا
یہاں یہ ہے کہ کس طرح ترقی پسند ڈیز کا موازنہ تمام جہتوں میں متبادل طریقوں سے ہوتا ہے جو خریداروں کے لیے سب سے زیادہ اہمیت رکھتے ہیں:
| عامل | ترقی پسند مرنا | ٹرانسفر ڈائی | کمپاؤنڈ ڈائی | سنگل-ہٹ سٹیمپنگ |
|---|---|---|---|---|
| ٹولنگ / سیٹ اپ لاگت | بہت اعلی | اعلی | اعتدال پسند | کم |
| فی-حصہ کی قیمت (کم والیوم) | بہت اعلی | اعلی | اعتدال پسند | کم سے اعتدال پسند |
| فی-حصہ کی قیمت (زیادہ حجم) | بہت کم | کم | اعتدال پسند | اعلی |
| حصہ پیچیدہ صلاحیت | اعلی (ملٹی-خصوصیت، 3D جیومیٹری) | اونچا (بڑے یا گہرے-دکھائے ہوئے حصے) | کم (فلیٹ، سنگل-ہوائی جہاز) | کم (فی اسٹروک ایک آپریشن) |
| پیداوار کی رفتار | بہت تیز (200-600+ SPM) | اعتدال پسند | اعتدال سے تیز | سست |
| مثالی سالانہ حجم | 50،000+ یونٹس | 25،000+ یونٹس | 5,000-50,000 یونٹس | 1-10,000 یونٹس |
پیٹرن واضح ہے: ترقی پسند ڈیز زیادہ سرمائے کا مطالبہ کرتے ہیں لیکن آپ کو اسکیل پر سب سے کم فی{0}}حصہ لاگت اور تیز ترین سائیکل اوقات کے ساتھ انعام دیتے ہیں۔ ٹرانسفر ڈیز بڑے اجزاء کے لیے اسی طرح کی پیچیدگی سے نمٹنے کی پیشکش کرتی ہے لیکن آہستہ چلتی ہے۔ کمپاؤنڈ ڈائی اعتدال پسند مقدار میں درست فلیٹ حصوں کے لیے اچھی طرح کام کرتی ہے۔ سنگل-ہٹ آپریشن چیزوں کو آسان اور مختصر رنز کے لیے سستی رکھتے ہیں لیکن جب حجم بڑھتا ہے تو مہنگا ہو جاتا ہے۔
جب آپ ممکنہ سپلائرز کو مشغول کرتے ہیں، تو ایک بریک ایون تجزیہ کی درخواست کریں جو یہ ظاہر کرے کہ آپ کے متوقع حجم کے مقابلے میں ترقی پسند ٹولنگ اپنے آپ کو کہاں ادا کرتی ہے۔ ایک قابل مینوفیکچرر آپ کے لیے اس کا نمونہ بنائے گا، آپ کی سالانہ مقدار، متوقع آلے کی زندگی، اور کسی بھی ثانوی کارروائیوں میں فیکٹرنگ کرے گا۔ اگر تعداد آپ کے پیداواری افق کے اندر نہیں گزرتی ہے، تو ایک مختلف طریقہ آپ کی بہتر خدمت کر سکتا ہے، اور ایک قابل اعتماد دکان آپ کو یہ بتائے گی۔
تاہم، اکیلے حجم فیصلے کو طے نہیں کرتا ہے۔ آپ جس مواد پر مہر لگا رہے ہیں اور جس رواداری کی آپ کو ضرورت ہے وہ بھی ڈائی ڈیزائن اور کل لاگت دونوں کو شکل دیتا ہے، اور ہر مینوفیکچرر ہر مواد کو یکساں طور پر ہینڈل نہیں کرتا ہے۔
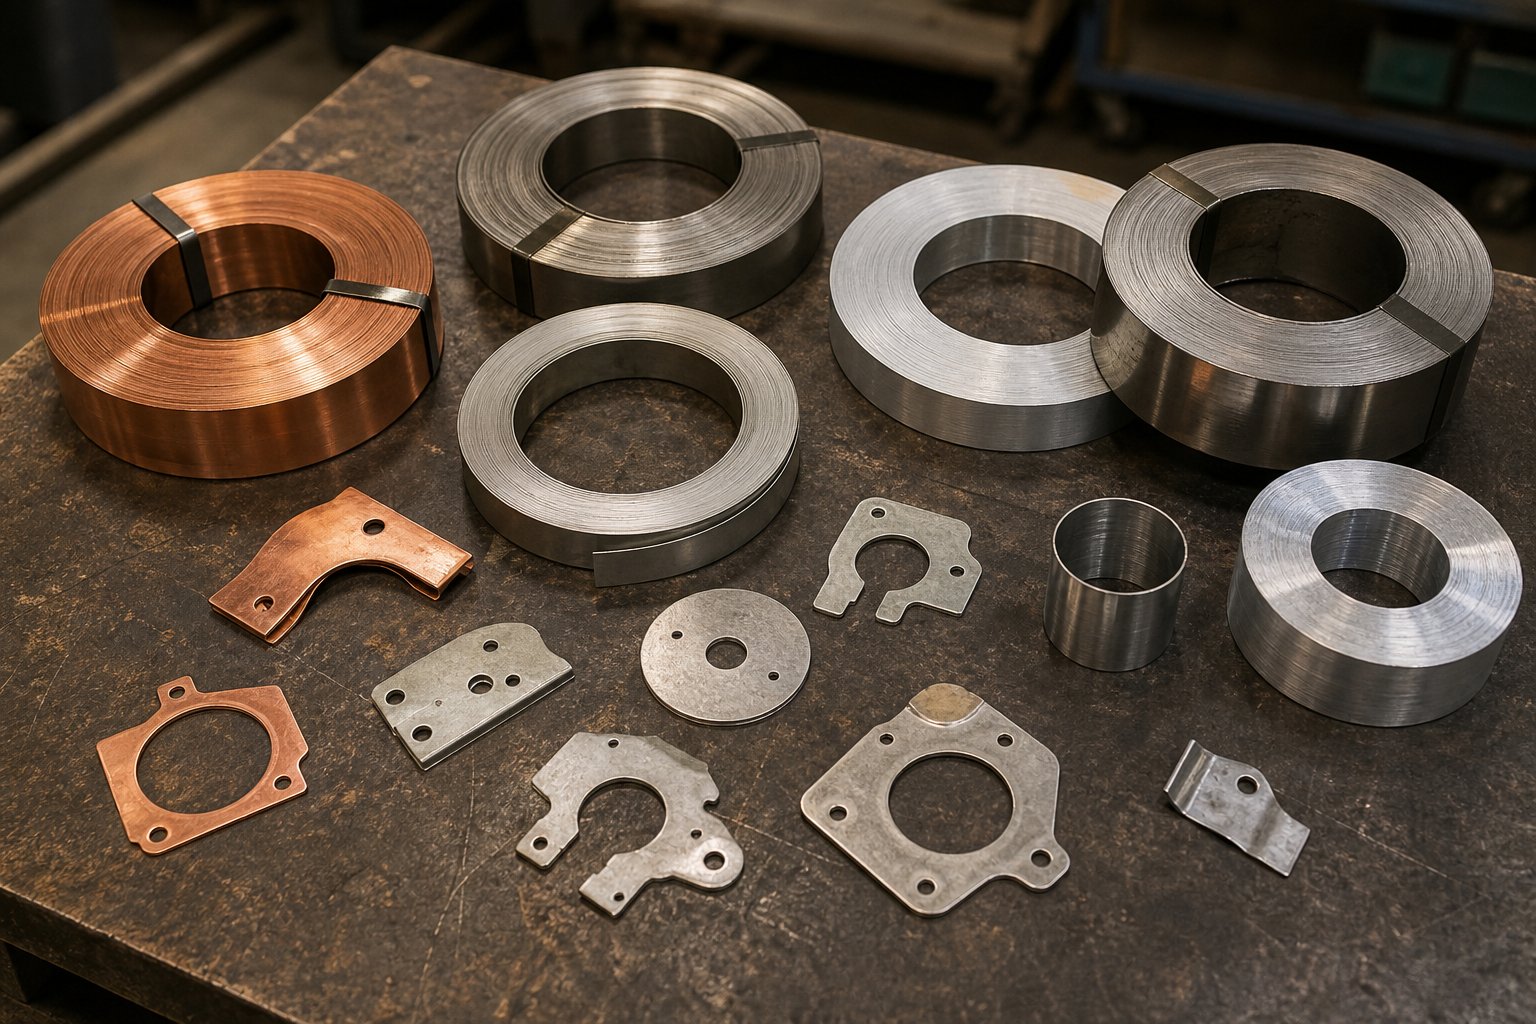
پروگریسو ڈائی اسٹیمپنگ میں مواد اور رواداری
آپ کے مواد کا انتخاب صرف اس بات کا تعین نہیں کرتا کہ تیار شدہ حصہ کیسا لگتا ہے۔ یہ بنیادی طور پر شکل دیتا ہے کہ ڈائی کو کس طرح ڈیزائن کیا گیا ہے، پریس کتنی تیزی سے چل سکتا ہے، ٹولنگ کتنی جلدی پہنتی ہے، اور کون سی رواداری حقیقت پسندانہ طور پر حاصل کی جا سکتی ہے۔ ایک جیسی جیومیٹری والے دو حصے لیکن مختلف سبسٹریٹس کے لیے بالکل مختلف اسٹیشن کنفیگریشنز، پنچ میٹریل اور پریس سیٹنگز کی ضرورت پڑ سکتی ہے۔ یہی وجہ ہے کہ آپ کو کبھی بھی RFQ جمع کروانے سے پہلے ترقی پسند مہر لگانے والے مواد پر سنجیدگی سے توجہ دی جاتی ہے۔
کس طرح مادی خصوصیات ڈائی ڈیزائن اور نتائج کو متاثر کرتی ہیں۔
ہر دھات سٹیمپنگ کے عمل میں سختی، لچک، تناؤ کی طاقت، اور اسپرنگ بیک رویے کا ایک منفرد امتزاج لاتی ہے۔ یہ خصوصیات یہ بتاتی ہیں کہ ڈائی کتنی جارحانہ طریقے سے پٹی بنا سکتی ہے، کتنے اسٹیشنوں کی ضرورت ہے، اور دیکھ بھال یا تبدیلی سے پہلے ٹولنگ کتنی دیر تک چلتی ہے۔
اسپرنگ بیک پر غور کریں: جب کوئی دھات مڑی ہوئی ہوتی ہے، تو یہ جزوی طور پر اپنی اصلی شکل کی طرف لوٹ جاتی ہے ایک بار جب تشکیل دینے والی قوت جاری ہوتی ہے۔ زیادہ پیداوار کی طاقت کے ساتھ سخت مواد زیادہ واپس آتا ہے۔ ڈائی انجینئرز زیادہ موڑنے، کوائننگ سٹیشنوں کو شامل کرنے، یا ریڈی کی تشکیل کو ایڈجسٹ کر کے معاوضہ دیتے ہیں۔ مثال کے طور پر سٹینلیس سٹیل پروگریسو سٹیمپنگ کا تجربہ کرنے والا ایک صنعت کار جانتا ہے کہ 300-سیریز سٹین لیس کو ہلکے کاربن سٹیل کے مقابلے میں نمایاں طور پر زیادہ سپرنگ بیک معاوضے کی ضرورت ہوتی ہے، جو اکثر سٹیشنز اور ڈائی میں پیچیدگی کا اضافہ کرتا ہے۔
نرمی بھی اتنی ہی اہمیت رکھتی ہے۔ تانبے اور ایلومینیم جیسی انتہائی لچکدار دھاتیں بغیر کسی شگاف کے جارحانہ شکل کو برداشت کرتی ہیں، یعنی کم درمیانی اسٹیشن اور ہلکے ریڈیائی۔ سخت مواد جیسے اسپرنگ اسٹیل یا ورک-سخت سٹینلیس کو فریکچر سے بچنے کے لیے ایک سے زیادہ مراحل میں ترقی پسندی کی ضرورت ہوتی ہے، جس کا ترجمہ طویل مرنے اور زیادہ ٹولنگ سرمایہ کاری میں ہوتا ہے۔
ٹول پہننا مادی انتخاب کا ایک اور براہ راست نتیجہ ہے۔ کھرچنے والے یا اعلی-طاقت والے ذیلی ذخائر پنچ اور ڈائی انسرٹ ڈیگریڈیشن کو تیز کرتے ہیں۔ کاربن سٹیل پروگریسو سٹیمپنگ رن ٹولنگ پر سٹینلیس یا ہائی-طاقت کم-الائے (HSLA) اسٹیل کی نسبت ہلکی ہوتی ہے، جس کا مطلب ہے تیز کرنے کے چکروں کے درمیان طویل وقفے اور وقت کے ساتھ دیکھ بھال کے کم اخراجات۔
| مواد | کلیدی خصوصیات | طرز عمل کی تشکیل | عام ایپلی کیشنز |
|---|---|---|---|
| کاربن اسٹیل (کم سے درمیانے) | اعلی طاقت، اچھی لچک، لاگت-موثر | اعتدال پسند اسپرنگ بیک، بنانے میں آسان، کم ٹول پہننا | بریکٹ، ساختی حصے، آٹوموٹو اجزاء، فاسٹنر |
| سٹینلیس سٹیل (300/400 سیریز) | سنکنرن مزاحم، زیادہ سختی، کام-جلد سخت ہو جاتا ہے۔ | ہائی اسپرنگ بیک، زیادہ بنانے والے اسٹیشنوں کی ضرورت ہوتی ہے، ٹول پہننے کو تیز کرتا ہے۔ | طبی آلات، فوڈ پروسیسنگ، میرین ہارڈویئر، پلمبنگ |
| تانبا | بہترین چالکتا، بہت نرم، نرم | کم سے کم اسپرنگ بیک، آسانی سے فارم، کم ٹول پہننا | برقی رابطے، بس بار، کنیکٹر، ہیٹ ایکسچینجر |
| ایلومینیم (1100، 3003، 5052) | ہلکا پھلکا، اچھی فارمیبلٹی، سنکنرن مزاحم | کم-سے-اعتدال پسند اسپرنگ بیک، مناسب چکنا کرنے کے بغیر جلدی ہونے کا خطرہ | انکلوژرز، ہیٹ سنکس، EMI شیلڈز، ہلکے وزن کے ساختی حصے |
| پیتل (C260, C360) | اچھی مشینی صلاحیت، اعتدال پسند طاقت، آرائشی ختم | کم اسپرنگ بیک، بہترین فارمیبلٹی، کم سے کم ٹول پہننا | ٹرمینلز، کنیکٹر، آرائشی ہارڈویئر، والوز |
| بیریلیم کاپر | زیادہ تھکاوٹ کی طاقت، کنڈکٹیو، غیر-چنگاری | اعتدال پسند موسم بہار، محتاط ترتیب ترتیب کی ضرورت ہے | چشمے، ایرو اسپیس اجزاء، ہائی-تناؤ والے برقی رابطے |
نوٹ کریں کہ کس طرح ترقی پسند سٹیمپنگ مواد ٹولنگ کے نقطہ نظر سے قابل تبادلہ نہیں ہوتے ہیں۔ اگر آپ سٹینلیس سٹیل کے درمیانی دھارے پر سوئچ کرتے ہیں تو کاپر پروگریسو سٹیمپنگ کے لیے ڈیزائن کیا گیا ڈائی صحیح طریقے سے پرفارم نہیں کرے گا۔ کلیئرنس، پنچ جیومیٹری، چکنا کرنے کے تقاضے، اور اسٹیشن کی گنتی سبھی مواد-مخصوص ہیں۔ یہی وجہ ہے کہ آپ کو ممکنہ سپلائرز کے ساتھ بات چیت میں ابتدائی طور پر اپنے سبسٹریٹ کے انتخاب پر بات کرنی چاہیے۔
مختلف مواد اور پیچیدگیوں میں رواداری کی صلاحیتیں۔
پروگریسو ڈیز کے ذریعے اعلی درستگی والے دھاتی سٹیمپنگ سخت جہتی کنٹرول حاصل کر سکتی ہے، لیکن قابل حصول رواداری کا انحصار تعامل کرنے والے عوامل کے جال پر ہوتا ہے۔ مادی سلوک اس ویب کے مرکز میں بیٹھتا ہے۔
عام اصطلاحات میں، پروگریسو ڈائی اسٹیمپنگ زیادہ تر خصوصیات کے لیے پلس یا مائنس 0.001 سے 0.005 انچ کی حد میں رواداری رکھتی ہے، کچھ آپریشنز جیسے چھیدنے سے اور بھی سخت کنٹرول حاصل ہوتا ہے۔ لیکن وہ نمبر کئی متغیرات کی بنیاد پر بدلتے ہیں:
- مواد کی موٹائی- پتلا اسٹاک قوتیں بنانے کے لیے زیادہ حساس ہوتا ہے اور زیادہ آسانی سے بگاڑ دیتا ہے، ممکنہ طور پر رواداری کے بینڈ کو وسیع کرتا ہے۔
- مواد کی سختی اور اسپرنگ بیک- اعلی اسپرنگ بیک موڑ پر کونیی رواداری کو برقرار رکھنا مشکل بناتا ہے۔ ہر موڑ تھوڑا سا مختلف ہو سکتا ہے جب تک کہ ڈائی ٹھیک ٹھیک معاوضہ نہ دے دے۔
- حصہ جیومیٹری کی پیچیدگی- ایک سے زیادہ موڑ، گہری شکلوں، یا کناروں کے قریب خصوصیات والے حصے فلیٹ، سادہ اجزاء سے زیادہ تغیرات جمع کرتے ہیں۔
- اسٹیشن کی گنتی اور مرنے کی حالت- مزید اسٹیشنز زیادہ مجموعی پوزیشننگ کی خرابی پیش کرتے ہیں، حالانکہ اچھی طرح سے-پائلٹ سسٹمز اسے کم سے کم کرتے ہیں۔ لمبے رن پر ٹول پہننے سے برداشت بتدریج ڈھیلی ہو جاتی ہے جب تک کہ دیکھ بھال نفاست کو بحال نہ کرے۔
- پریس کی مستقل مزاجی- اسٹروک-سے-پریس ریم کی اسٹروک ریپیٹ ایبلٹی جہتی مستقل مزاجی کو براہ راست متاثر کرتی ہے۔ سروو-سے چلنے والی پریسیں عام طور پر تحمل-حساس کام کے لیے مکینیکل پریس سے بہتر کارکردگی کا مظاہرہ کرتی ہیں۔
ایلومینیم پروگریسو سٹیمپنگ، مثال کے طور پر، سخت فلیٹ رواداری کو برقرار رکھ سکتی ہے لیکن سطح پر گیلنگ کا خطرہ ہے جو چکنا یا ڈائی کوٹنگز کا صحیح طریقے سے انتظام نہ ہونے کی صورت میں فنش کوالٹی کو متاثر کرتا ہے۔ سٹینلیس سٹیل پروگریسو سٹیمپنگ چھید کی خصوصیات میں بہترین جہتی استحکام حاصل کرتی ہے لیکن جارحانہ اسپرنگ بیک اور کام کی سختی کی وجہ سے زاویوں کو موڑنے پر محتاط توجہ کی ضرورت ہوتی ہے۔
عملی راستہ؟ یہ نہ سمجھیں کہ آپ کی ڈرائنگ پر چھپی ہوئی رواداری آپ کے منتخب کردہ مواد میں خود بخود حاصل ہو سکتی ہے۔ مینوفیکچررز کا جائزہ لیتے وقت، پوچھیں کہ وہ آپ کے مخصوص ذیلی ذخیرے کے لیے رواداری کے انتظام کو کیسے ہینڈل کرتے ہیں۔ آپ کے مواد میں گہرا تجربہ رکھنے والی دکان اس بات کی وضاحت کرے گی کہ وہ کس طرح اسپرنگ بیک کی تلافی کرتے ہیں، ٹول پہننے کے نظام الاوقات کا انتظام کرتے ہیں، اور پروڈکشن رنز میں جہتی استحکام کی توثیق کرتے ہیں۔ ایک جس میں اس تجربے کی کمی ہے وہ جارحانہ انداز میں حوالہ دے سکتا ہے لیکن پروڈکشن ریمپ پر آنے کے بعد قیاس کو برقرار رکھنے کے لیے جدوجہد کر سکتا ہے۔
مواد کی مہارت ایک صنعت کار کی گہرائی کا ایک اشارہ ہے۔ سرٹیفیکیشنز اور پروسیس کنٹرولز آپ کو اس بارے میں مزید بتاتے ہیں کہ آیا ان کے کوالٹی سسٹم مستقل طور پر ڈیلیور کر سکتے ہیں، خاص طور پر ریگولیٹڈ صنعتوں میں جہاں ٹریس ایبلٹی اور ریپیٹ ایبلٹی صرف ترجیحات نہیں بلکہ تقاضے ہیں۔
صنعتی سرٹیفیکیشنز جو مینوفیکچرر کوالٹی کا اشارہ دیتے ہیں۔
ایک سپلائر کے ہوم پیج پر ایک سرٹیفیکیشن لوگو یقین دلاتا ہے۔ لیکن یہ اصل میں آپ کو آپ کے پرزوں کو مستقل طور پر، سراغ لگانے کے ساتھ، اور لاکھوں چکروں میں مخصوص انداز میں تیار کرنے کی ان کی صلاحیت کے بارے میں کیا بتاتا ہے؟ سٹیمپنگ ڈائی مینوفیکچررز کا جائزہ لینے والے خریداروں کے لیے، سرٹیفیکیشن ٹرافی نہیں ہیں۔ وہ دستاویزی پروسیس کنٹرول سسٹمز کے ثبوت ہیں جن کا آزادانہ طور پر آڈٹ اور تصدیق کی گئی ہے۔
تمام سرٹیفیکیشن ہر درخواست کے لیے یکساں وزن نہیں رکھتے۔ آپ کے پروجیکٹ کے لیے جس چیز کی ضرورت ہوتی ہے اس کا انحصار آپ کی صنعت، آپ کے استعمال کے ماحول، اور آپ کے پرزے داخل ہونے والے ریگولیٹری لینڈ سکیپ پر ہوتا ہے۔
کلیدی سرٹیفیکیشنز ہر خریدار کو تصدیق کرنی چاہیے۔
یہاں یہ ہے کہ ہر بڑے سرٹیفیکیشن کا احاطہ کیا جاتا ہے اور کون سے شعبے اس کا مطالبہ کرتے ہیں:
- ISO 9001- بنیادی معیار کے انتظام کے نظام کا معیار۔ یہ پروڈکشن کنٹرول، اصلاحی اقدامات، اندرونی آڈٹ، اور مسلسل بہتری کے لیے دستاویزی عمل قائم کرتا ہے۔ کوئی بھی ترقی پسند ڈائی اسٹیمپنگ فراہم کنندہ جس پر آپ غور کرتے ہیں اسے اسے کم سے کم رکھنا چاہیے۔ یہ فضیلت کی ضمانت نہیں دیتا، لیکن اس کی غیر موجودگی بنیادی عمل کے نظم و ضبط کی کمی کا اشارہ دیتی ہے۔
- آئی اے ٹی ایف 16949- ISO 9001 کے اوپر بنایا گیا آٹوموٹو-عیب کی روک تھام، تغیرات میں کمی، اور سپلائی چین میں فضلہ کے خاتمے کے لیے مخصوص تقاضوں کے ساتھ۔ اگر آپ آٹوموٹیو پرزوں کی پروگریسو اسٹیمپنگ کا ذریعہ بنا رہے ہیں، تو یہ سرٹیفیکیشن ناقابلِ -گفتگو کے قابل ہے۔ اس کے لیے سپلائی کرنے والوں کو عمل کی صلاحیت کے مطالعے، کنٹرول پلانز، اور جدید پروڈکٹ کوالٹی پلاننگ (APQP) کا مظاہرہ کرنے کی ضرورت ہوتی ہے۔
- AS9100- ایرو اسپیس کے مساوی، کنفیگریشن مینجمنٹ، رسک مینجمنٹ، پروڈکٹ کی حفاظت، اور جعلی حصے کی روک تھام کے لیے تقاضے شامل کرنا۔ ایرو اسپیس سپلائی چینز مکمل مواد کا پتہ لگانے اور پہلے-مضمون کے معائنہ کی رپورٹس کا مطالبہ کرتی ہیں۔ AS9100 کے بغیر صنعت کار زیادہ تر ایرو اسپیس پروگراموں میں حصہ نہیں لے سکتا۔
- آئی ایس او 13485- طبی آلات کے لیے کوالٹی مینجمنٹ کا معیار۔ صارفین کی اطمینان اور مسلسل بہتری پر ISO 9001 کی توجہ کے برعکس،ISO 13485 ریگولیٹری تعمیل اور رسک مینجمنٹ پر زور دیتا ہے۔طبی آلات کی حفاظت اور تاثیر کو یقینی بنانے کے لیے۔ اس کے لیے بہتر ٹریس ایبلٹی، آلودگی پر قابو پانے، شکایت سے نمٹنے کے عمل، اور ریکارڈ برقرار رکھنے کے طویل عرصے کی ضرورت ہے۔ میڈیکل پروگریسو سٹیمپنگ پرزوں کو حاصل کرنے والے خریداروں کے لیے، یہ سرٹیفیکیشن یہ ظاہر کرتا ہے کہ مینوفیکچرر FDA، EU MDR، اور دیگر عالمی ریگولیٹری فریم ورک کے ساتھ منسلک کنٹرول کے تحت کام کرتا ہے۔
آپ دیکھیں گے کہ یہ سرٹیفیکیشن ایک دوسرے پر بنتے ہیں۔ IATF 16949 رکھنے والا ایک صنعت کار پہلے سے ہی ISO 9001 کی بنیاد رکھتا ہے۔ ISO 13485 سے تصدیق شدہ ایک نے میڈیکل ڈیوائس رسک مینجمنٹ کے لیے اس فریم ورک کو ڈھال لیا ہے۔ تہہ بندی اہمیت رکھتی ہے کیونکہ یہ صنعت کے مخصوص ناکامی کے نتائج کے لیے تیار کردہ گہرے پراسیس کنٹرولز کی عکاسی کرتا ہے۔
ریگولیٹڈ انڈسٹریز کے لیے پی پی اے پی اور عمل کی توثیق کا معاملہ کیوں؟
سرٹیفیکیشن سسٹم کی وضاحت کرتا ہے۔ PPAP، پیداواری حصہ کی منظوری کا عمل، آؤٹ پٹ کی توثیق کرتا ہے۔ اصل میں کی طرف سے تیارآٹوموٹو انڈسٹری ایکشن گروپ (AIAG)PPAP ایک معیاری طریقہ کار ہے جو اس بات کو یقینی بناتا ہے کہ سپلائی کرنے والے کے پرزے بڑے پیمانے پر پیداوار شروع ہونے سے پہلے انجینئرنگ کی تمام تصریحات کو پورا کرتے ہیں۔ اس کے لیے دستاویزی ثبوت درکار ہوتے ہیں جن میں پروسیس فلو ڈایاگرام، صلاحیت کے مطالعہ (CpK تجزیہ)، پیمائش کے نظام کا تجزیہ، کنٹرول پلانز، اور مادی سرٹیفیکیشن شامل ہیں۔
یہ آپ کے لیے کیوں اہمیت رکھتا ہے؟ کیونکہ PPAP ثبوت کا بوجھ کارخانہ دار پر منتقل کرتا ہے۔ انہیں اعداد و شمار کے ساتھ یہ ظاہر کرنا چاہیے کہ ان کا عمل کسی ایک پروڈکشن یونٹ کے بحری جہاز سے پہلے بار بار مطابقت پذیر پرزے تیار کرتا ہے۔ آٹوموٹیو اجزاء پروگریسو سٹیمپنگ اور ایرو اسپیس ایپلی کیشنز کے لیے، PPAP لیول 3 یا اس سے زیادہ معیاری ہے۔ میڈیکل ڈیوائس پروگراموں کو ڈیزائن ہسٹری فائلز کے تحت مساوی تصدیقی دستاویزات کی ضرورت پڑسکتی ہے۔
عملی فائدہ خطرے میں کمی ہے۔ ایک مینوفیکچرر جو معمول کے مطابق پی پی اے پی کی گذارشات کو مکمل کرتا ہے اس کے پاس پروسیس ڈرفٹ کو پکڑنے، ٹولنگ کی تبدیلیوں کی توثیق کرنے، اور کسی بھی غیر موافقت پذیر حصے کو اس کی اصل وجہ تک ٹریس کرنے کا بنیادی ڈھانچہ ہوتا ہے۔ ایک جو درخواست پر پی پی اے پی پیکج تیار نہیں کرسکتا ہے اس میں شماریاتی عمل کے کنٹرول اور دستاویزات کی سختی کا فقدان ہے جو صنعتوں کی مانگ کو منظم کرتا ہے۔
ایک اور عنصر ہے جسے خریدار اکثر نظر انداز کرتے ہیں: عمودی انضمام۔ ان ہاؤس ٹولنگ ڈیزائن، وائر EDM، اور CNC گرائنڈنگ کے ساتھ ایک سٹیمپنگ ڈائی مینوفیکچرر ہر متغیر کو کنٹرول کرتا ہے جو ایک کوالٹی سسٹم کے تحت جزوی معیار کو متاثر کرتا ہے۔ جب ٹولنگ کو ایک علیحدہ دکان پر آؤٹ سورس کیا جاتا ہے، تو ٹریس ایبلٹی گیپس ابھرتے ہیں۔ ڈائی ترمیمات تصدیق شدہ QMS سے باہر ہوتی ہیں، معائنہ کے معیارات مختلف ہو سکتے ہیں، اور تکرار کے چکر سست ہو جاتے ہیں۔ اس کا مطلب یہ نہیں ہے کہ آؤٹ سورس ٹولنگ ہمیشہ مشکل ہوتی ہے، لیکن اس کا مطلب یہ ہے کہ آپ کو یہ پوچھنا چاہیے کہ ڈیز کہاں سے بنتی ہیں اور کیا یہ عمل اسی آڈٹ شدہ معیار کی چھتری کے اندر آتا ہے جس طرح پروڈکشن ہوتا ہے۔
سرٹیفیکیشنز اور پی پی اے پی کی تیاری آپ کو آپ کے سپلائر کی شارٹ لسٹ کے لیے ایک قابل اعتماد فلٹر فراہم کرتی ہے۔ وہ آپ کو بتاتے ہیں کہ کون سے مینوفیکچررز آپ کی درخواست کے لیے مطلوبہ دستاویزات، ٹریس ایبلٹی، اور پراسیس ڈسپلن کے ساتھ کام کرتے ہیں۔ لیکن اکیلے سرٹیفیکیشن سے یہ ظاہر نہیں ہوتا کہ آیا دکان میں صحیح پریس، صحیح انجینئرنگ کی گہرائی، یا آپ کے مخصوص پروجیکٹ کے لیے صحیح صلاحیت ہے۔ اس تشخیص کے لیے مکمل طور پر مختلف سوالات کی ضرورت ہوتی ہے۔
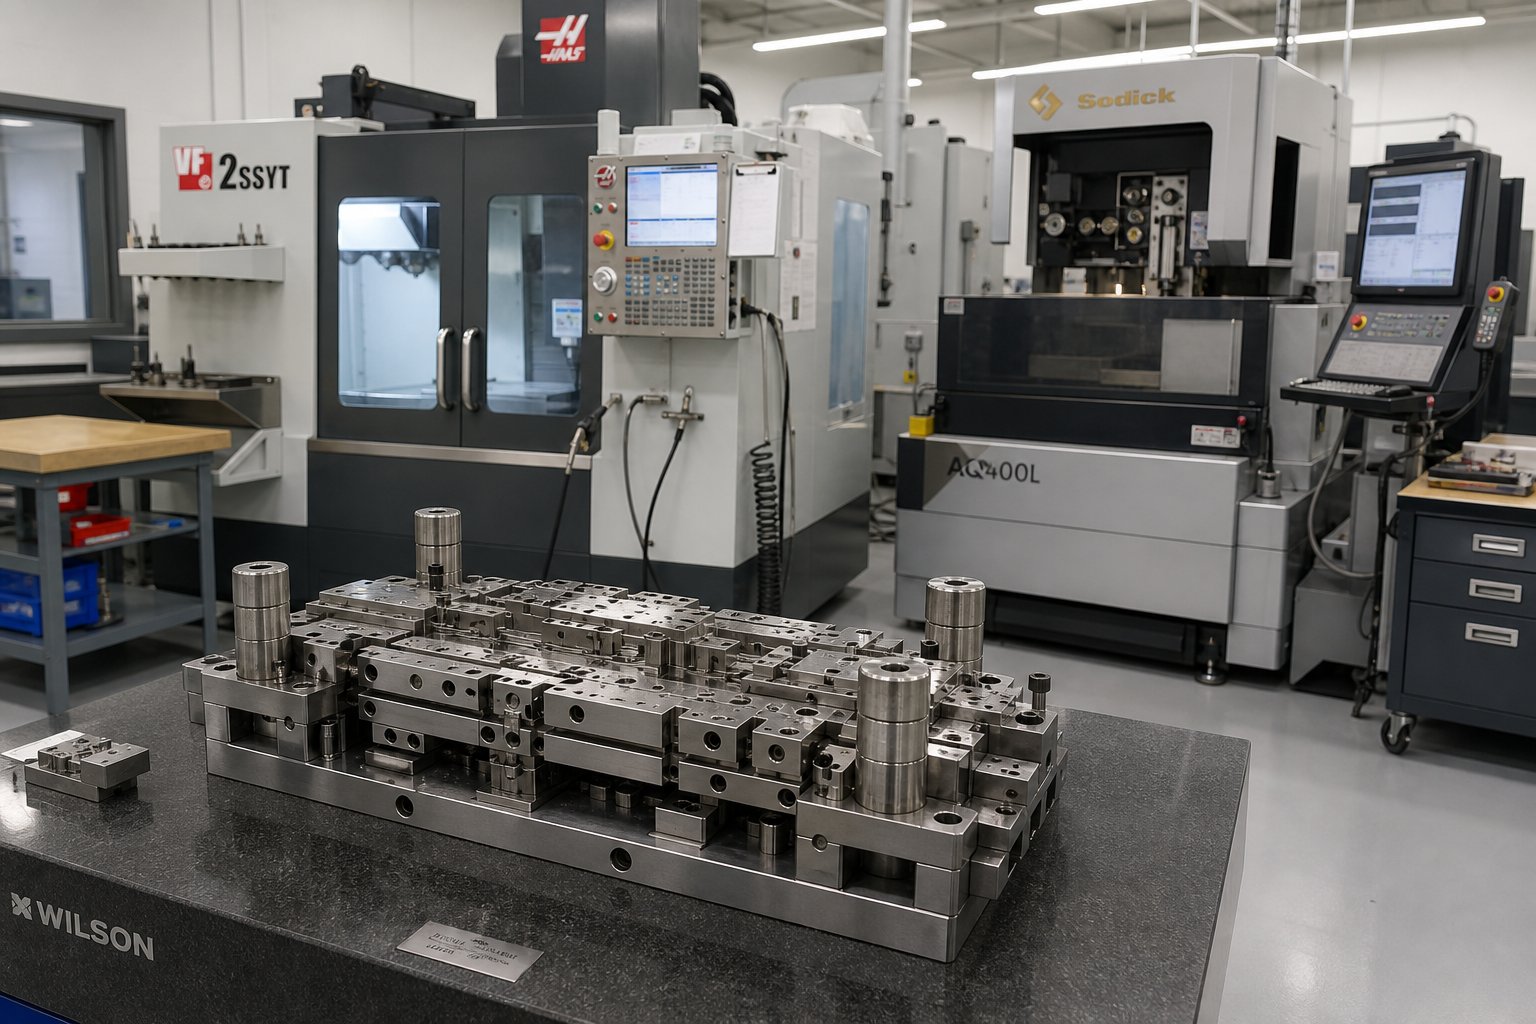
صحیح پروگریسو ڈائی اسٹیمپنگ مینوفیکچرر کا اندازہ اور انتخاب کیسے کریں۔
آپ نے تصدیق کی ہے کہ پروگریسو ڈائی اسٹیمپنگ آپ کے پروجیکٹ کے حجم، مواد اور رواداری کے تقاضوں کے مطابق ہے۔ آپ نے ممکنہ سپلائرز کو ان سرٹیفیکیشنز کے مطابق فلٹر کیا ہے جو آپ کی صنعت کا مطالبہ کرتی ہیں۔ اگلا چیلنج مشکل ہے: یہ معلوم کرنا کہ کون سے ترقی پسند ڈائی مینوفیکچرر کے پاس واقعی انجینئرنگ کی گہرائی، سازوسامان اور آپ کے پرزوں کو بڑے پیمانے پر قابل اعتماد طریقے سے پہنچانے کی صلاحیت ہے۔
اکیلے قیمت آپ کو یہ نہیں بتائے گی۔ نہ ہی ایک پالش ویب سائٹ کرے گا. جو چیز ایک قابل پارٹنر کو ایک خطرناک شرط سے الگ کرتی ہے وہ قابل تصدیق تکنیکی معیار اور بات چیت کے شروع میں پوچھے گئے صحیح سوالات پر آتی ہے۔
مینوفیکچرر کی صلاحیت کا جائزہ لینے کے لیے ضروری معیار
اسے اپنی واجب الادا- مستعدی چیک لسٹ سمجھیں۔ ہر معیار اس بارے میں کچھ ظاہر کرتا ہے کہ آیا کوئی سپلائر آپ کے حصے کی پیچیدگی، حجم، اور معیار کے تقاضوں کو بغیر کسی مہنگے سرپرائز کے درمیان-پروگرام پورا کر سکتا ہے:
- گھر میں-ترقی پسند ٹول اور ڈائی کی قابلیت- کیا مینوفیکچرر ڈیزائن اور بلڈ اندرونی طور پر تار EDM، CNC مشینی، اور سطح پیسنے کا استعمال کرتے ہوئے مر جاتا ہے؟ عمودی طور پر مربوط ٹولنگ کا مطلب ہے تیز تر تکرار سائیکل، ڈائی پرزوں پر سخت کوالٹی کنٹرول، اور ترمیم میں تیزی سے تبدیلی۔ جب ٹولنگ ایڈجسٹمنٹ ایک ہی چھت کے نیچے ہوتی ہے، تو آپ الگ الگ ٹول شاپس کے درمیان کمیونیکیشن گیپس اور شیڈولنگ میں تاخیر کو ختم کرتے ہیں۔
- ٹننج کی حد اور اسٹروک کی رفتار کو دبائیں- پریس کی صلاحیت اس بات کا تعین کرتی ہے کہ کس حصے کے سائز، مواد کی موٹائی، اور فارمنگ فورسز دکان کو ایڈجسٹ کر سکتی ہے۔ 45 سے 400+ ٹن تک پریس چلانے والا مینوفیکچرر نازک کنیکٹر ٹرمینلز سے لے کر بھاری ساختی بریکٹ تک ہر چیز کا احاطہ کرتا ہے۔ اسٹروک کی رفتار (اسٹروک فی منٹ) آپ کو تھرو پٹ پوٹینشل کے بارے میں بتاتی ہے اور آیا ان کا سامان آپ کے حجم کے اہداف سے میل کھاتا ہے۔
- مواد-مخصوص تجربہ- تمام دکانیں تمام ذیلی اشیاء کو یکساں طور پر نہیں سنبھالتی ہیں۔ اپنے مواد میں پروڈکشن رنز کی مثالیں طلب کریں۔ سٹینلیس سٹیل میں تجربہ کار مینوفیکچرر ڈائی ڈیزائن کے مرحلے پر تانبے یا ایلومینیم میں مہارت رکھنے والے سے مختلف برتاؤ کرتا ہے۔ مواد سے واقفیت براہ راست کم ٹولنگ نظرثانی اور سخت پہلے-پاس کی پیداوار میں ترجمہ کرتی ہے۔
- انجینئرنگ سپورٹ اور ڈی ایف ایم تعاون- بہترین ترقی پسند ڈائی مینوفیکچررز انجینئرنگ پارٹنرز کے طور پر کام کرتے ہیں، نہ کہ صرف دکاندار۔ ایسے سپلائرز کو تلاش کریں جو ٹولنگ شروع ہونے سے پہلے ڈیزائن برائے مینوفیکچریبلٹی کا جائزہ پیش کرتے ہیں۔ ابتدائی-مرحلہ DFM تعاون اسکریپ کو کم کر سکتا ہے، ٹولنگ کو ہموار کر سکتا ہے، اور پیداوار شروع ہونے سے پہلے حصے کی کارکردگی کو بہتر بنا سکتا ہے۔
- ثانوی آپریشنز اور فنشنگ- کیا وہ گھر میں یا منظم شراکت داروں کے ذریعے پلیٹنگ، ہیٹ ٹریٹمنٹ، ٹیپنگ، ویلڈنگ، یا اسمبلی کو سنبھال سکتے ہیں؟ پروگریسو ڈائی میٹل اسٹیمپنگ کی خدمات جو پریس سے آگے بڑھی ہیں آپ کی سپلائی چین کی پیچیدگی کو کم کرتی ہیں اور لیڈ ٹائم کو کم کرتی ہیں۔
- پروڈکشن اسکیل ایبلٹی کے ذریعے پروٹو ٹائپنگ- ایک مینوفیکچرر جو ابتدائی پروٹو ٹائپ ٹولنگ کو سپورٹ کرنے کی صلاحیت رکھتا ہے اور پھر سخت پروڈکشن ڈیز میں منتقل ہو جاتا ہے، آپ کو پورے پروگرام لائف سائیکل میں، توثیق سے لے کر اعلی-حجم تک چلتا ہے۔
مینوفیکچررز جن کے گھر میں - پروگریسو ڈائی ڈیزائن کی صلاحیت ہے، جیسےYICEN, تکرار سائیکل کو کم کر سکتا ہے کیونکہ ٹولنگ ڈیزائن، مشینی، تعمیر، اور توثیق سب ایک آپریشن کے اندر ہوتے ہیں۔ پروڈکشن انجینئرز کے لیے جو سخت ریپیٹیبلٹی اور توسیع پذیر بڑے پیمانے پر پیداوار کے خواہاں ہیں، وہ مربوط طریقہ ہینڈ آف میں تاخیر اور غلط بات چیت کو ختم کرتا ہے جو عام طور پر ملٹی-وینڈر ٹولنگ کے انتظامات کو متاثر کرتے ہیں۔
سپلائر سے وابستگی سے پہلے پوچھنے کے لیے سوالات
ایک قابل دکان بغیر کسی ہچکچاہٹ کے ان کا جواب دے گی۔ مبہم یا انحراف جوابات خود ایک ڈیٹا پوائنٹ ہیں:
- ڈائی ڈیزائن کی منظوری سے لے کر پہلے آرٹیکل کی تیاری تک آپ کا عام لیڈ ٹائم کیا ہے؟
- آپ عام طور پر کتنے سٹیشنوں کو ڈیزائن کرتے ہیں جن پرزوں کی جیومیٹری اور میٹریل میری طرح ہے؟
- کیا آپ گھر میں تمام پروگریسو ٹولنگ کے مالک ہیں اور اسے برقرار رکھتے ہیں-، یا کوئی حصہ آؤٹ سورس ہے؟
- کیا آپ پی پی اے پی دستاویزات اس سطح پر فراہم کر سکتے ہیں جس کی میری صنعت کو ضرورت ہے؟
- کون سی پریس ٹنیج اور رفتار میرے حصے کو چلائے گی، اور آپ کی موجودہ صلاحیت کا استعمال کیا ہے؟
- کیا آپ ڈائی ڈیزائن کو حتمی شکل دینے سے پہلے DFM فیڈ بیک پیش کرتے ہیں، اور کیا آپ کی انجینئرنگ ٹیم کوٹنگ میں شامل ہے؟
- آپ آلے کی دیکھ بھال، تیز کرنے کے نظام الاوقات، اور لمبے پروڈکشن رنز کے اضافی اجزاء کو کیسے سنبھالتے ہیں؟
یہ سوالات مخصوصیت پر مجبور کرتے ہیں۔ آپ تیزی سے ترقی پسند ڈائی اسٹیمپنگ سروسز کو ممتاز کر لیں گے جو انجینئرنگ میں حقیقی طور پر سرمایہ کاری کرتے ہیں ان سے جو صرف بروکر ٹولنگ اور پریس ٹائم کرتے ہیں۔
سرخ جھنڈے جو ممکنہ معیار یا ترسیل کے مسائل کی نشاندہی کرتے ہیں۔
تشخیص کے دوران ان انتباہی علامات کو دیکھیں۔ کوئی بھی ایک گہری تفتیش کی ضمانت دیتا ہے۔ متعدد جھنڈے ایک ساتھ تجویز کرتے ہیں کہ آپ کو آگے بڑھنا چاہئے:
- گھر میں کوئی ٹولنگ نہیں-- اگر کوئی سپلائر تمام ڈائی کنسٹرکشن کو آؤٹ سورس کرتا ہے، تو وہ آپ کے پروگرام میں سب سے اہم متغیر پر براہ راست کنٹرول نہیں رکھتا ہے۔ ترامیم میں زیادہ وقت لگتا ہے، معیار کی نگرانی تمام تنظیموں میں تقسیم ہوتی ہے، اور احتساب کو دھندلا دیتا ہے۔
- عمل کی اہلیت کا ڈیٹا شیئر کرنے میں ہچکچاہٹ- ایک مینوفیکچرر جو اپنے عمل میں پراعتماد ہے آسانی سے CpK ڈیٹا، SPC چارٹ، یا نمونہ معائنہ رپورٹس فراہم کرے گا۔ یہاں مزاحمت اکثر عدم مطابقت کو چھپا دیتی ہے۔
- اپنے حصے جیومیٹری کا تفصیل سے جائزہ لیے بغیر حوالہ دینا- درست ترقی پسند ڈائی کوٹنگ کے لیے آپ کے CAD ڈیٹا، رواداری، اور مادی تفصیلات کا مکمل جائزہ لینے کی ضرورت ہے۔ کم سے کم معلومات پر مبنی ایک تیز اقتباس عام طور پر بعد میں آرڈرز کو تبدیل کرنے کا باعث بنتا ہے۔
- کوئی واضح DFM فیڈ بیک لوپ نہیں ہے۔- اگر سپلائر آپ کی ڈرائنگ کو بغیر کسی بہتری کی تجویز کیے یا ممکنہ تشکیل دینے والے چیلنجوں کو جھنڈا لگائے قبول کرتا ہے، تو ان کی انجینئرنگ کی مصروفیت کم ہے۔
- صلاحیت اور لیڈ ٹائم کے بارے میں مبہم جوابات- مینوفیکچررز آپ کے آرڈر کو قبول کر سکتے ہیں یا اس کے قریب آپ کے آرڈر کو شیڈول کے مطابق ڈیلیور کرنے کے لیے جدوجہد کر سکتے ہیں۔ موجودہ مشین کے استعمال کے بارے میں پوچھیں اور پوچھیں کہ وہ کس طرح مانگ کے اتار چڑھاو کو ہینڈل کرتے ہیں۔
تشخیص صرف ایک ایسے سپلائر کو تلاش کرنے کے بارے میں نہیں ہے جو آپ کا حصہ بنا سکے۔ یہ ایک ترقی پسند ڈائی مینوفیکچرر کی شناخت کے بارے میں ہے جس کا بنیادی ڈھانچہ، انجینئرنگ کلچر، اور کوالٹی سسٹم آپ کے پروگرام کے تقاضوں کے مطابق اس کی مکمل پروڈکشن لائف کے دوران ہیں۔ سب سے سستا اقتباس شاذ و نادر ہی سب سے کم کل لاگت کی نمائندگی کرتا ہے، ایک حقیقت جو تکلیف دہ طور پر واضح ہو جاتی ہے جب ٹولنگ ریویژن، ڈیلیوری سلپس، اور کوالٹی ایسکیپ کمپاؤنڈ ہونے لگتے ہیں۔
پروگریسو ڈائی اسٹیمپنگ پارٹنر کا انتخاب کرتے وقت عام غلطیاں
یہ جاننا کہ سپلائر میں کیا تلاش کرنا ہے نصف مساوات ہے۔ دوسرا نصف ان غلطیوں کو تسلیم کر رہا ہے جو خاموشی سے اخراجات کو بڑھاتے ہیں، ٹائم لائنز کو پٹڑی سے اتار دیتے ہیں، اور مہنگے کورس کی اصلاح کو مہینوں ایک پروگرام میں مجبور کرتے ہیں۔ یہ غلطیاں تمام صنعتوں میں بار بار ظاہر ہوتی ہیں، اور زیادہ تر ایک مشترکہ جڑ کا اشتراک کرتی ہیں: نامکمل معلومات یا غلط جگہ پر ترجیحات پر کیے گئے فیصلے۔
غلطیاں جو مہنگی ٹولنگ ری ورک کا باعث بنتی ہیں۔
پروگرام کی کل لاگت پر اثرات کی شدت کے لحاظ سے درج ذیل نقصانات درج ہیں۔ ہر ایک نیچے کی طرف مرکب کرتا ہے، لہذا انہیں جلد پکڑنے سے منافع ملتا ہے:
- سپلائی کرنے والے کا انتخاب مکمل طور پر اقتباس کی قیمت پر مبنی ہے۔- سب سے کم اقتباس اکثر کم سے کم انجینئرنگ سرمایہ کاری کو ظاہر کرتا ہے۔ جب ترقی پسند اسٹیمپنگ ڈائی ڈیزائن میں شروع میں سختی کی کمی ہوتی ہے، تو یہ خلا بعد میں ٹولنگ ریویژن، ڈائمینشنل ڈرفٹ، اور پروڈکشن اسٹاپیجز کے طور پر ظاہر ہوتا ہے۔ پروگریسو ڈائی ڈیزائن میں انجینئرنگ کے فیصلے کل پیداواری لاگت کا 80% تک کا حکم دے سکتے ہیں، جس کا مطلب ہے ایک سودے بازی کی قیمت جو DFM تجزیہ میں کمی پروگرام کی زندگی میں تقریباً ہمیشہ زیادہ خرچ کرتی ہے۔
- مینوفیکچریبلٹی تعاون کے لیے ڈیزائن کو چھوڑنا- آپ کے سٹیمپنگ پارٹنر کے ان پٹ کے بغیر حصہ جیومیٹری کو حتمی شکل دینے سے ایسے مسائل بند ہو جاتے ہیں جنہیں ترقی پسند ٹولنگ آسانی سے حل نہیں کر سکتی۔ غیر-اہم خصوصیات پر حد سے زیادہ سخت رواداری، موڑنے والی جیومیٹریاں جو مواد کی دانے کی سمت سے لڑتی ہیں، یا کناروں کو بنانے کے لیے بہت قریب سوراخ کرنے والی جگہیں تمام اضافی ڈائی اسٹیشنز، سست دبانے کی رفتار، اور اعلی سکریپ ریٹ پر مجبور کرتی ہیں۔ ابتدائی DFM ورکشاپس ٹول اسٹیل کو کاٹنے سے پہلے ان مسائل کو حل کر کے ہفتوں کی تاخیر اور ہزاروں ڈالر کی بچت کرتی ہیں۔
- ٹولنگ لیڈ ٹائم کو کم سمجھنا- 10 یا اس سے زیادہ اسٹیشنوں کے ساتھ پیچیدہ ترقی پسند اسٹیمپنگ ڈیز، ڈیزائن، مشیننگ، اسمبلی اور ٹرائی آؤٹ کے لیے 12 سے 20 ہفتے درکار ہیں۔ خریدار جو فرض کرتے ہیں کہ ٹولنگ آدھے وقت میں پہنچ جاتی ہے وہ مینوفیکچررز پر شارٹ کٹ توثیق کے لیے دباؤ ڈالتے ہیں، جس سے پیداوار میں معیار کے مسائل پیدا ہوتے ہیں۔
- مادی سرٹیفیکیشنز اور ٹیسٹنگ رپورٹس کی تصدیق کرنے میں ناکامی- ایک سپلائر جو مل سرٹیفیکیشن، مکینیکل ٹیسٹ کے نتائج، یا میٹریل ٹریس ایبلٹی دستاویزات پیش نہیں کر سکتا ہے وہ گریڈز کو تبدیل کر رہا ہے یا غیر تصدیق شدہ اسٹاک پر انحصار کر سکتا ہے۔ یہ ریگولیٹڈ صنعتوں میں تعمیل کا خطرہ پیدا کرتا ہے اور غیر متوقع طور پر طرز عمل کو تبدیل کر سکتا ہے۔
- ثانوی آپریشن کی صلاحیتوں کو نظر انداز کرنا- اگر آپ کے حصے کو ٹیپنگ، پلیٹنگ، یا ہیٹ ٹریٹمنٹ کی ضرورت ہے، اور آپ کا سٹیمپنگ فراہم کنندہ بغیر کسی نگرانی کے یہ سب آؤٹ سورس کرتا ہے، تو آپ نے کوالٹی گیپس اور لیڈ ٹائم کی غیر یقینی صورتحال متعارف کرائی ہے جو اس وقت تک ظاہر نہیں ہوگی جب تک کہ پرزے نامکمل یا مخصوص نہیں پہنچ جاتے۔
- آپ کے مطلوبہ حجم کے لیے پیداواری صلاحیت کی تصدیق نہیں کرنا- 90% استعمال پر چلنے والی دکان آپ کا آرڈر قبول کر سکتی ہے لیکن آپ کی ڈیلیوری ونڈوز کو پورا کرنے کے لیے بینڈوڈتھ کی کمی ہے۔ صلاحیت کے ہیڈ روم کے بارے میں براہ راست پوچھیں اور وہ کس طرح مانگ میں اضافے کا انتظام کرتے ہیں۔
- نمونہ رنز یا پائلٹ پروڈکشن کو چھوڑنا- کسی کنٹرول شدہ پائلٹ رن کے بغیر ٹول ٹرآؤٹ سے براہ راست مکمل-ریٹ پروڈکشن کی طرف بڑھنے سے آپ کو جہتی بہاؤ، سطح کے مسائل، یا ہزاروں حصوں کی ترسیل سے پہلے عدم استحکام کو پکڑنے کا آخری موقع ختم ہو جاتا ہے۔
نظر انداز کیے گئے عوامل جو ملکیت کی کل لاگت کو متاثر کرتے ہیں۔
تمام سات غلطیوں کا پیٹرن ایک جیسا ہے: پوشیدہ لاگت کو نظر انداز کرتے ہوئے مرئی لاگت کے لیے بہتر بنانا۔ اسٹیمپ شدہ اجزاء کے لیے ملکیت کی کل لاگت فی حصہ نظر آنے والی قیمت سے کہیں زیادہ ہے، جس میں ٹولنگ کی دیکھ بھال، اسکریپ کو ٹھکانے لگانے، دوبارہ کام کرنے والے لیبر، ڈیلیوری میں تاخیر، اور معیاری فرار جو آپ کی اسمبلی لائن یا آپ کے گاہک تک پہنچتی ہے۔
ایک پروگریسو اسٹیمپنگ ڈائی ڈیزائن جس کی لاگت 15% زیادہ ہے لیکن یہ ٹولنگ کی دو نظرثانی کو ختم کرتا ہے، اسکریپ کو نصف تک کم کر دیتا ہے، اور پہلے دن سے مستحکم پرزے فراہم کرتا ہے بجٹ کے متبادل سے کم کل لاگت کی نمائندگی کرتا ہے جو تین ماہ کی انجینئرنگ تبدیلیوں کے ذریعے جلتا ہے۔ خریدار جو اپنے فیصلے کو ٹکڑوں کی قیمت کے بجائے TCO کے ارد گرد مرتب کرتے ہیں وہ مستقل طور پر زیادہ قابل شراکت داروں اور ہموار پیداوار کے آغاز پر اترتے ہیں۔
ٹیک وے یہ نہیں ہے کہ لاگت سے کوئی فرق نہیں پڑتا ہے۔ یہ ہے کہ لاگت سیاق و سباق کی ضرورت ہے. آپ کی تشخیص کا فریم ورک، سرٹیفیکیشن چیک لسٹ، اور تکنیکی سوالات سبھی ایک سورسنگ فیصلے میں شامل ہوتے ہیں جو آپ کے ترقی پسند ٹولنگ کے مکمل لائف سائیکل اور اس کے تیار کردہ حصوں کے لیے اکاؤنٹس ہیں۔ اس وضاحت کے ساتھ، آپ کام کرنے کے لیے تیار ہیں۔
صحیح مینوفیکچرنگ پارٹنر کی طرف اگلا قدم اٹھانا
آپ نے اس عمل کو نقشہ بنایا ہے، معاشیات کو سمجھا ہے، آپ کی صنعت کے تقاضوں کے سرٹیفیکیشن کی نشاندہی کی ہے، اور قابل سپلائرز کو خطرناک سے الگ کرنے کے لیے ایک فریم ورک بنایا ہے۔ باقی مرحلہ عمل درآمد ہے: اس علم کو ایک منظم سورسنگ ایکشن پلان میں تبدیل کرنا جو آپ کے پروجیکٹ کو تشخیص سے لے کر پیداوار کی طرف لے جاتا ہے-تیار عزم۔
اپنے مینوفیکچرر کی شارٹ لسٹ بنانا
ایک ساتھ ایک درجن سپلائرز کو اپنا RFQ بھیجنے کے جذبے کی مزاحمت کریں۔ تین سے پانچ میٹل اسٹیمپنگ ڈائی مینوفیکچررز کی ٹارگٹڈ شارٹ لسٹ، جو آپ کے تکنیکی اور معیار کے معیار کے مطابق پہلے سے- ہے، انکوائریوں کے وسیع سپرے سے بہتر نتائج دیتی ہے۔ آپ کو انجینئرنگ کے بارے میں زیادہ سوچ سمجھ کر فیڈ بیک، تفصیلی اقتباسات پر تیزی سے تبدیلی، اور اس بارے میں واضح اشارے ملیں گے کہ کون سی دکانیں حقیقی طور پر آپ کے پروگرام کو وسیع نیٹ کاسٹ کرنے والوں کے مقابلے میں چاہتی ہیں۔
امیدواروں کو اس بات کی تصدیق کر کے فلٹر کریں کہ ان کے پاس آپ کی درخواست کے لیے درکار سرٹیفیکیشن ہیں، ٹننج میں پریس چلائیں اور آپ کے حصے کی ضرورت کی رفتار کی حد، اور آپ کے مواد کے ساتھ دستاویزی تجربہ ہے۔ پھر ان لوگوں کو ترجیح دیں جو ہاؤس ٹولنگ اور DFM تعاون میں پیش کرتے ہیں، کیونکہ یہ صلاحیتیں براہ راست تکرار کے وقت اور پروگرام کے خطرے کو کم کرتی ہیں۔
پیداوار کی طرف اگلے اقدامات-تیار سورسنگ
اس چیک لسٹ کو یہاں سے آگے اپنی کارروائی کی ترتیب کے طور پر استعمال کریں:
- حجم کے جواز کی توثیق کریں۔- تصدیق کریں کہ آپ کی متوقع سالانہ مقداریں بریک ایون کی حد کو عبور کرتی ہیں جہاں پروگریسو ڈائی ٹولنگ متبادل سے کم فی-حصہ لاگت فراہم کرتی ہے۔ اگر آپ 50,000 یونٹس سے کم ہیں، تو دوبارہ دیکھیں کہ آیا کوئی آسان طریقہ آپ کو بہتر بناتا ہے۔
- مقفل مواد اور رواداری چشمی- سپلائرز کو شامل کرنے سے پہلے اپنے سبسٹریٹ، موٹائی، اور اہم جہتوں کو حتمی شکل دیں۔ یہاں ابہام مبہم اقتباسات پیدا کرتا ہے اور بعد میں گمراہی کو دعوت دیتا ہے۔
- مطلوبہ سرٹیفیکیشن کی شناخت کریں۔- اپنی صنعت کے ریگولیٹری ماحول کو مناسب معیار کے معیار (ISO 9001 بیس لائن، آٹوموٹیو کے لیے IATF 16949، ایرو اسپیس کے لیے AS9100، میڈیکل کے لیے ISO 13485) سے ملائیں۔ کسی بھی سپلائر کو ختم کریں جس میں آپ کی کمی ہے۔
- ایک معیار-ویٹڈ شارٹ لسٹ بنائیں- امیدواروں کو تشخیص کے فریم ورک کے خلاف اسکور کریں: گھر میں-ہاؤس ٹولنگ، پریس کی صلاحیت، مواد کا تجربہ، DFM سپورٹ، سیکنڈری آپریشنز، اور صلاحیت کا ہیڈ روم۔
- ارتکاب کرنے سے پہلے DFM جائزہ لینے کی درخواست کریں۔- اپنا CAD ڈیٹا شیئر کریں اور شارٹ لسٹ شدہ سپلائرز سے مینوفیکچریبلٹی فیڈ بیک کے لیے پوچھیں۔ ان کے DFM جواب کا معیار آپ کو کسی بھی بروشر سے زیادہ انجینئرنگ کی گہرائی کے بارے میں بتاتا ہے۔
- پائلٹ پروڈکشن رن کی ضرورت ہے۔- مکمل-ریٹ پروڈکشن کی اجازت دینے سے پہلے، جہتی تصدیق اور پراسیس کی اہلیت کے ڈیٹا کے ساتھ چلائے جانے والے کنٹرولڈ نمونے پر اصرار کریں۔ پیمانے سے پہلے یہ آپ کی آخری چوکی ہے۔
پروکیورمنٹ ٹیموں اور پروڈکشن انجینئرز کے لیے پروگریسو اسٹیمپنگ کے لیے اعلی-میٹل پرزوں کی موت ہوتی ہے جس کے لیے ملٹی-اسٹیشن کی تشکیل اور سخت ریپیٹیبلٹی کی ضرورت ہوتی ہے، ایک ترقی پسند اسٹیمپنگ کمپنی جس میں ڈائی ڈیزائن سے مربوط صلاحیتوں کے ساتھ توسیع پذیر بڑے پیمانے پر پروڈکشن پورے عمل کو ہموار کرتی ہے۔ مینوفیکچررز پسند کرتے ہیں۔YICENایک آپریشن کے تحت تیز رفتار پروگریسو ڈائی اسٹیمپنگ ٹولنگ ڈیولپمنٹ اور والیوم پروڈکشن کا احاطہ کرتے ہوئے اس اختتام-سے-اختتام کی پیشکش کریں۔ اوپر بیان کردہ معیار-کی بنیاد پر تشخیص کے ذریعے شناخت کردہ دیگر اہل سپلائرز کے ساتھ ان پر غور کریں۔
مقصد سب سے سستا اقتباس تلاش کرنا نہیں ہے۔ یہ ترقی پسند ڈائی میٹل اسٹیمپنگ پارٹنر کو تلاش کرنا ہے جس کا انجینئرنگ کلچر، معیاری انفراسٹرکچر، اور پیداواری صلاحیت آپ کے پروگرام کے مکمل لائف سائیکل کے مطابق ہے۔ مشکل سوالات جلد پوچھیں، ڈیٹا کے ساتھ دعووں کی تصدیق کریں، اور اپنے تشخیصی فریم ورک کو فلٹرنگ کرنے دیں۔ صحیح کارخانہ دار اس جانچ کا خیرمقدم کرے گا کیونکہ ان کی صلاحیتیں اس کے تحت واضح طور پر بولتی ہیں۔
Progressive Die Stamping Manufacturers کے بارے میں اکثر پوچھے گئے سوالات
1. لاگت سے مؤثر ہونے کے لیے پروگریسو ڈائی اسٹیمپنگ کے لیے کم از کم آرڈر والیوم کیا ہے؟
پروگریسو ڈائی اسٹیمپنگ عام طور پر 50,000 سے 100,000 یونٹس یا اس سے زیادہ سالانہ والیوم پر معاشی طور پر قابل عمل بن جاتی ہے۔ اس حد سے نیچے، آسان طریقے جیسے سنگل-ہٹ اسٹیمپنگ یا CNC لیزر کٹنگ اکثر فی-حصہ معاشیات بہتر فراہم کرتے ہیں کیونکہ ان کے لیے کم پیشگی ٹولنگ سرمایہ کاری کی ضرورت ہوتی ہے۔ الٹرا-سادہ پارٹ جیومیٹریز کے لیے، کچھ مینوفیکچررز 30,000 سے 50,000 یونٹس پر پروگریسو ٹولنگ کا جواز پیش کر سکتے ہیں۔ کلید آپ کے سپلائر سے ایک بریک ایون تجزیہ کی درخواست کر رہی ہے جو متوقع حجم، متوقع ٹول لائف، اور کسی بھی ثانوی کارروائیوں کو اس بات کا تعین کرنے کے لیے کہ آپ کے مخصوص پروجیکٹ کے لیے سرمایہ کاری سے ادائیگی کہاں ہوتی ہے۔
2. پروگریسو سٹیمپنگ ڈائی بنانے میں کتنا وقت لگتا ہے؟
10 یا اس سے زیادہ اسٹیشنوں کے ساتھ پیچیدہ ترقی پسند اسٹیمپنگ کو ڈیزائن، مشینی، اسمبلی اور ٹرائی آؤٹ کے لیے عام طور پر 12 سے 20 ہفتے درکار ہوتے ہیں۔ کم اسٹیشنوں کے ساتھ آسان مرنے کی رفتار تیزی سے آسکتی ہے، لیکن توثیق کے مرحلے میں جلدی کرنے سے پیداوار میں معیار کے مسائل پیدا ہوتے ہیں۔ گھر میں ٹولنگ کی صلاحیتوں والے مینوفیکچررز، بشمول وائر EDM، CNC مشیننگ، اور سطح پیسنا، اکثر اوقات ان دکانوں کے مقابلے میں ٹائم لائنز کو سکیڑ سکتے ہیں جو ڈائی کنسٹرکشن کو آؤٹ سورس کرتی ہیں۔ YICHEN جیسی کمپنیاں جو ایک ہی چھت کے نیچے پروڈکشن کے ذریعے ڈائی ڈیزائن کو ہینڈل کرتی ہیں، الگ الگ ٹول شاپس کے درمیان ہینڈ آف میں تاخیر کو ختم کرتی ہیں، جس سے کل لیڈ ٹائم میں ہفتوں کی کمی ہو سکتی ہے۔
3. ایک پروگریسو ڈائی اسٹیمپنگ بنانے والے کے پاس کیا سرٹیفیکیشن ہونا چاہیے؟
مطلوبہ سرٹیفیکیشن آپ کی صنعت پر منحصر ہے۔ ISO 9001 بنیادی معیار کے انتظام کے معیار کے طور پر کام کرتا ہے جو ہر سپلائر کو رکھنا چاہیے۔ آٹوموٹو ایپلی کیشنز کو IATF 16949 کی ضرورت ہوتی ہے، جس میں خرابی کی روک تھام اور سپلائی چین کنٹرول شامل ہوتے ہیں۔ ایرو اسپیس پروگرام کنفیگریشن مینجمنٹ اور جعلی حصے کی روک تھام کے لیے AS9100 کا مطالبہ کرتے ہیں۔ طبی آلات کے اجزاء کو ریگولیٹری تعمیل اور رسک مینجمنٹ کے لیے ISO 13485 کی ضرورت ہے۔ سرٹیفیکیشنز کے علاوہ، اس بات کی تصدیق کریں کہ سپلائرز PPAP (پروڈکشن پارٹ اپروول پروسیس) دستاویزات تیار کر سکتے ہیں، جو ڈیٹا-کا حمایت یافتہ ثبوت فراہم کرتا ہے کہ ان کا عمل بڑے پیمانے پر پیداوار شروع ہونے سے پہلے بار بار موافق حصوں کو فراہم کرتا ہے۔
4. پروگریسو ڈائی اسٹیمپنگ میں کون سا مواد استعمال کیا جا سکتا ہے؟
عام مواد میں کاربن سٹیل، سٹینلیس سٹیل (300 اور 400 سیریز)، تانبا، ایلومینیم، پیتل، اور بیریلیم کاپر شامل ہیں۔ سٹیمپنگ کے دوران سختی، نرمی اور اسپرنگ بیک میں فرق کی وجہ سے ہر مواد مختلف طریقے سے برتاؤ کرتا ہے۔ مثال کے طور پر، تانبا کم سے کم ٹول پہننے کے ساتھ آسانی سے بنتا ہے، جو اسے برقی رابطوں کے لیے مثالی بناتا ہے، جب کہ سٹینلیس سٹیل کو زیادہ سٹیشن بنانے کی ضرورت ہوتی ہے اور کام کی سختی کی وجہ سے ٹول کے لباس کو تیز کرتا ہے۔ تمام مینوفیکچررز تمام مواد کو یکساں طور پر ہینڈل نہیں کرتے ہیں، لہذا تصدیق کریں کہ آپ کے ممکنہ سپلائر نے ٹولنگ کا ارتکاب کرنے سے پہلے آپ کے مخصوص سبسٹریٹ کے ساتھ پیداوار کے تجربے کو دستاویز کیا ہے۔
5. میں پروگریسو ڈائی اسٹیمپنگ اور ٹرانسفر ڈائی اسٹیمپنگ کے درمیان کیسے انتخاب کروں؟
انتخاب حصہ سائز، جیومیٹری، اور حجم پر منحصر ہے. پروگریسو ڈائی اسٹیمپنگ چھوٹے-سے-درمیانے اجزاء کے لیے پیچیدہ ملٹی-فیچر جیومیٹری کے لیے بہت زیادہ حجم (50,000+ سالانہ) کے ساتھ، 200 سے 600+ اسٹروک فی منٹ کی رفتار سے چلتی ہے۔ منتقلی ڈائی اسٹیمپنگ سوٹ بڑے یا گہرے-پرزے جو کیریئر کی پٹی سے منسلک نہیں رہ سکتے ہیں، عام طور پر 25،{11}} یونٹس فی سال لیکن سست سائیکل کی شرح پر۔ پروگریسو ڈیز تمام آپریشنز کو ایک مسلسل پٹی-فیڈ پروسیس میں یکجا کرتی ہے، جبکہ ٹرانسفر ڈائز مکینیکل انگلیوں کا استعمال کرتے ہوئے الگ الگ اسٹیشنوں کے درمیان انفرادی خالی جگہوں کو منتقل کرتی ہے۔ اگر آپ کا حصہ کسی پٹی پر فٹ بیٹھتا ہے اور حجم زیادہ ہے، تو پروگریسو ڈیز کم فی{15}حصہ قیمت اور تیز تر تھرو پٹ فراہم کرتی ہے۔


