

ٹرک مینوفیکچرنگ کے لیے پروگریسو ڈائی اسٹیمپنگ کا کیا مطلب ہے۔
جب آپ کو ایک ٹرک پلیٹ فارم کے لیے لاکھوں ساختی طور پر یکساں بریکٹ، کلپس، اور بڑھتے ہوئے ہارڈویئر کی ضرورت ہوتی ہے، تو آپ جو مینوفیکچرنگ طریقہ منتخب کرتے ہیں وہ آپ کی فی-حصہ کی قیمت اور آپ کے معیار کی منزل دونوں کا تعین کرتا ہے۔پروگریسو ڈائی اسٹیمپنگان اجزاء کے لیے غالب پیداواری حکمت عملی بن گئی ہے، اور یہ سمجھنا کیوں شروع ہوتا ہے اس عمل کو سمجھنے سے۔
ٹرک مینوفیکچرنگ سیاق و سباق میں پروگریسو ڈائی اسٹیمپنگ کی تعریف کرنا
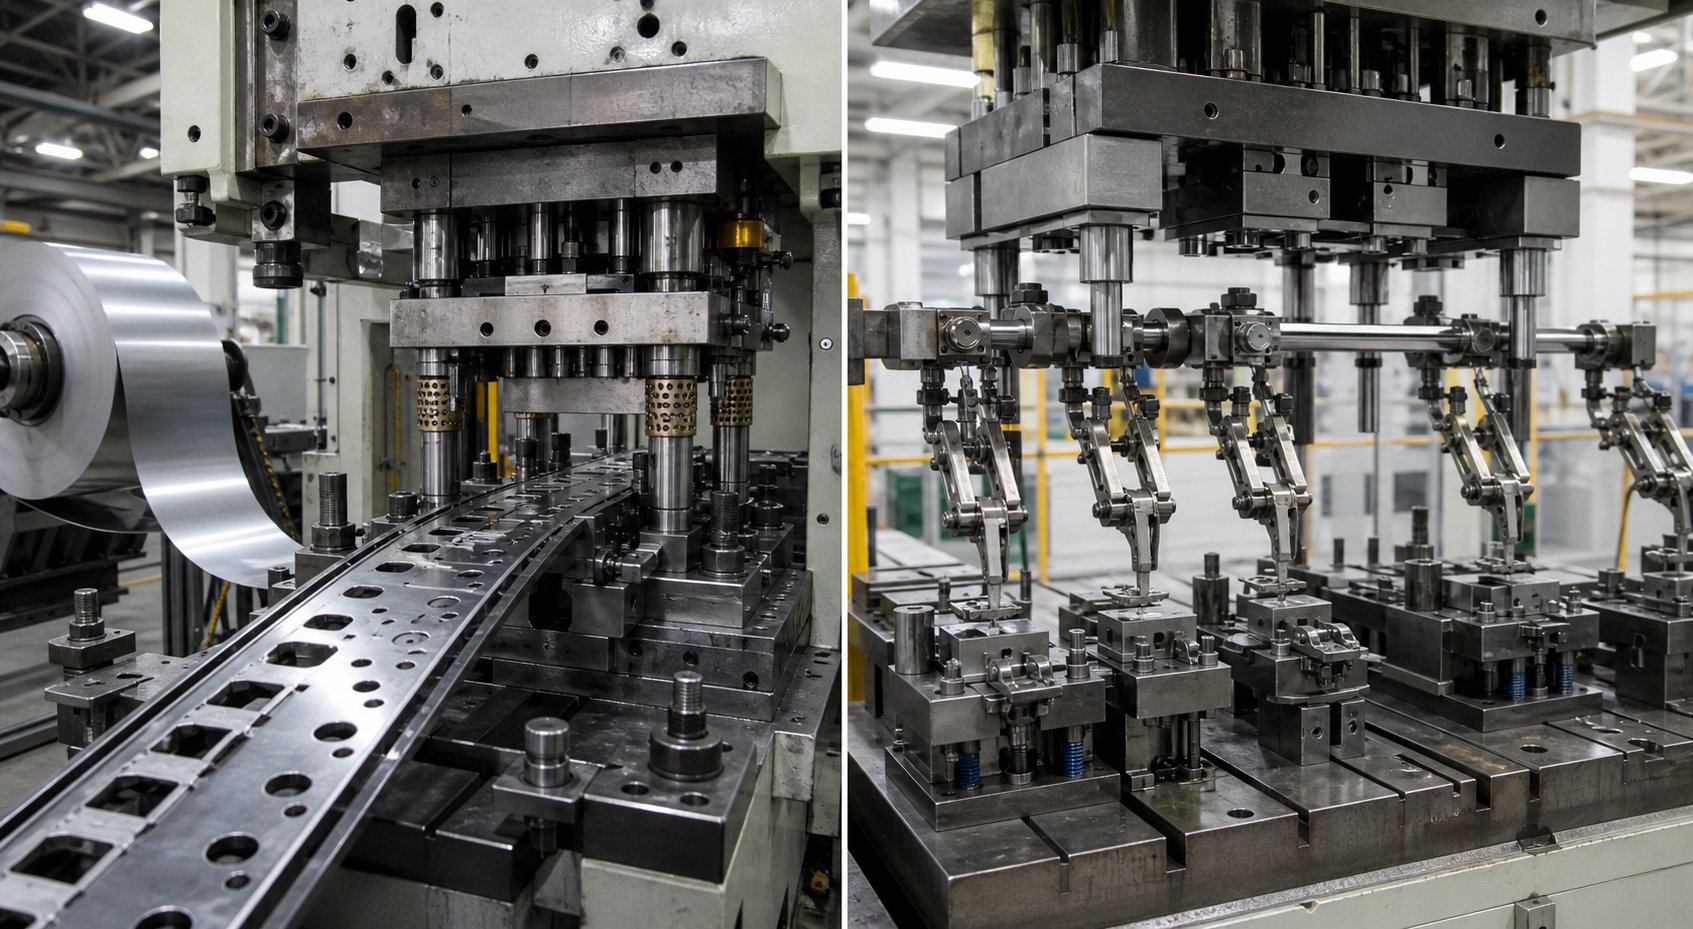
پروگریسو ڈائی اسٹیمپنگ ایک اعلی- والیوم میٹل بنانے کا عمل ہے جس میں دھات کی ایک مسلسل پٹی ایک ہی ڈائی کے ذریعے فیڈ ہوتی ہے جس میں ایک سے زیادہ اسٹیشن ہوتے ہیں، ہر ایک ایک الگ آپریشن - چھیدنے، بنانے، موڑنے یا کاٹنے - کو انجام دیتا ہے تاکہ پریس کے ہر اسٹروک کے ساتھ ٹرک کا ایک مکمل جزو تیار ہو۔
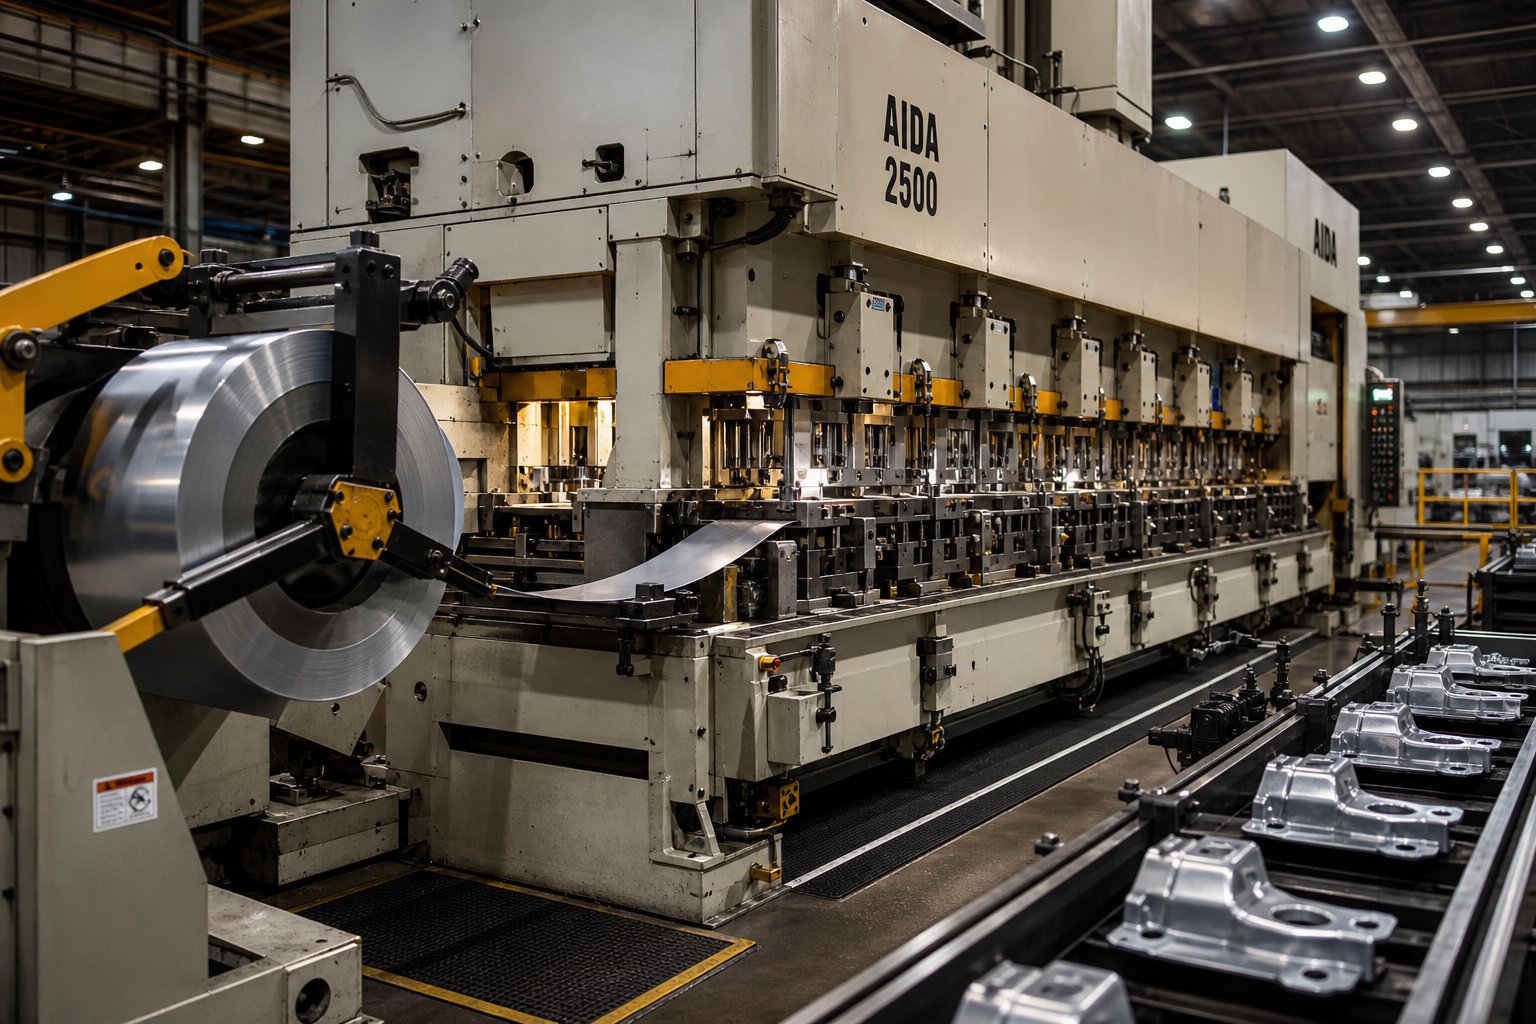
تو عملی لحاظ سے ترقی پسند مرنا کیا ہے؟ تصور کریں کہ اعلی-طاقت والے اسٹیل کی کوائل کو ڈیکوائلر پر لدا ہوا ہے، ایک لیولر کے ذریعے سیدھا کیا گیا ہے، اور ایک مقررہ پچ کے فاصلے پر پریس میں کھلایا گیا ہے۔ ہر پریس اسٹروک کے ساتھ، پٹی ایک اسٹیشن کو آگے بڑھاتی ہے۔ ایک اسٹیشن پائلٹ کے سوراخوں کو چھید سکتا ہے۔ اسٹیشن دو ایک فلینج بناتا ہے۔ سٹیشن تین سکے ایک بڑھتی ہوئی سطح. آخری اسٹیشن مکمل حصے کو کیریئر کی پٹی سے الگ کرتا ہے۔ حصہ کی پیچیدگی کے لحاظ سے 25 سے 300 سے زیادہ سٹروک فی منٹ کی رفتار سے پوری ترتیب، جگہ بدلنے یا آپریٹر کی مداخلت کے بغیر، مسلسل ہوتی ہے۔
خاص طور پر ٹرک کے پرزوں کے لیے، پروگریسو میٹل اسٹیمپنگ میٹریل گیجز (عام طور پر 1.0 ملی میٹر سے 6.0 ملی میٹر)، جیومیٹرک پیچیدگی (کمپاؤنڈ موڑ، ایک سے زیادہ سوراخ کے پیٹرن) اور سالانہ حجم (اکثر 50,000 سے کئی ملین ٹکڑے) کو ہینڈل کرتی ہے جو اس شعبے کی وضاحت کرتی ہے۔ پروگریسو ڈائی میٹل اسٹیمپنگ خاص طور پر مناسب ہے-سٹرکچرل بریکٹس، کراس-ممبر کمک، کیب کلپس، اور ایگزاسٹ ہینگرز جو ٹرک پلیٹ فارم زیادہ مقدار میں استعمال کرتے ہیں۔
کیوں ٹرک OEM دوسرے طریقوں پر پروگریسو ڈیز پر انحصار کرتے ہیں۔
ٹرک OEMs، Tier-1، اور Tier-2 کے سپلائرز ایک سیدھی سی وجہ کے لیے متبادل بنانے کے طریقوں پر پروگریسو ڈیز کا انتخاب کرتے ہیں: ایک بار ٹولنگ کی توثیق ہو جانے کے بعد، یہ عمل کم سے کم لیبر لاگت پر ایک جیسے حصے فراہم کرتا ہے، فالج کے بعد فالج۔ ایک واحد پریس آپریٹر ایک پروگ ڈائی کی نگرانی کر سکتا ہے جو فی گھنٹہ ہزاروں تیار اجزاء تیار کرتا ہے۔ کئی ملین سائیکلوں کے پروڈکشن رن میں مستقل مزاجی ڈاون اسٹریم ری ورک اور فٹ اپ کے مسائل کو ختم کرتی ہے جو کم دہرائے جانے والے طریقوں سے دوچار ہوتے ہیں۔
پروگریسو اسٹیمپنگ اس بات کو بھی مضبوط کرتی ہے کہ بصورت دیگر متعدد الگ الگ آپریشنز - پنچنگ، موڑنے، فارمنگ، ٹرمنگ - کو ڈائی کے ذریعے ایک مسلسل گزرنے میں کیا جائے گا۔ کم ہینڈلنگ اقدامات کا مطلب ہے کم خرابی کا خطرہ اور تیز تر تھرو پٹ، دونوں ہی اس وقت اہم ہیں جب آپ ٹرک اسمبلی لائن کو فیڈ کر رہے ہوتے ہیں جو صرف-وقت کی ترسیل میں-مضبوط ترتیب پر چل رہے ہوتے ہیں۔
یہ مضمون خریداروں اور ڈیزائن انجینئرز کے لیے ایک انجینئرنگ-مرکزی وسیلہ کے طور پر کام کرتا ہے جو اس بات کا جائزہ لے رہا ہے کہ آیا پروگریسو ڈائی اسٹیمپنگ ان کے ٹرک پروگرام کے تقاضوں کے مطابق ہے۔ آگے کے حصے مرحلہ وار-درجہ-عمل، مثالی حصہ کے امیدوار، مواد کا انتخاب، ڈیزائن-کے لیے-پیداواری اصولوں، عمل کا موازنہ، لاگت کا تجزیہ، اور سپلائر کی اہلیت کے معیار - ہر چیز سے گزرتے ہیں جو ایک باخبر ٹولنگ فیصلہ کرنے کے لیے درکار ہے۔
پروگریسو ڈائی پروسیس ٹرک کے اجزاء کو مرحلہ وار کیسے تیار کرتا ہے۔
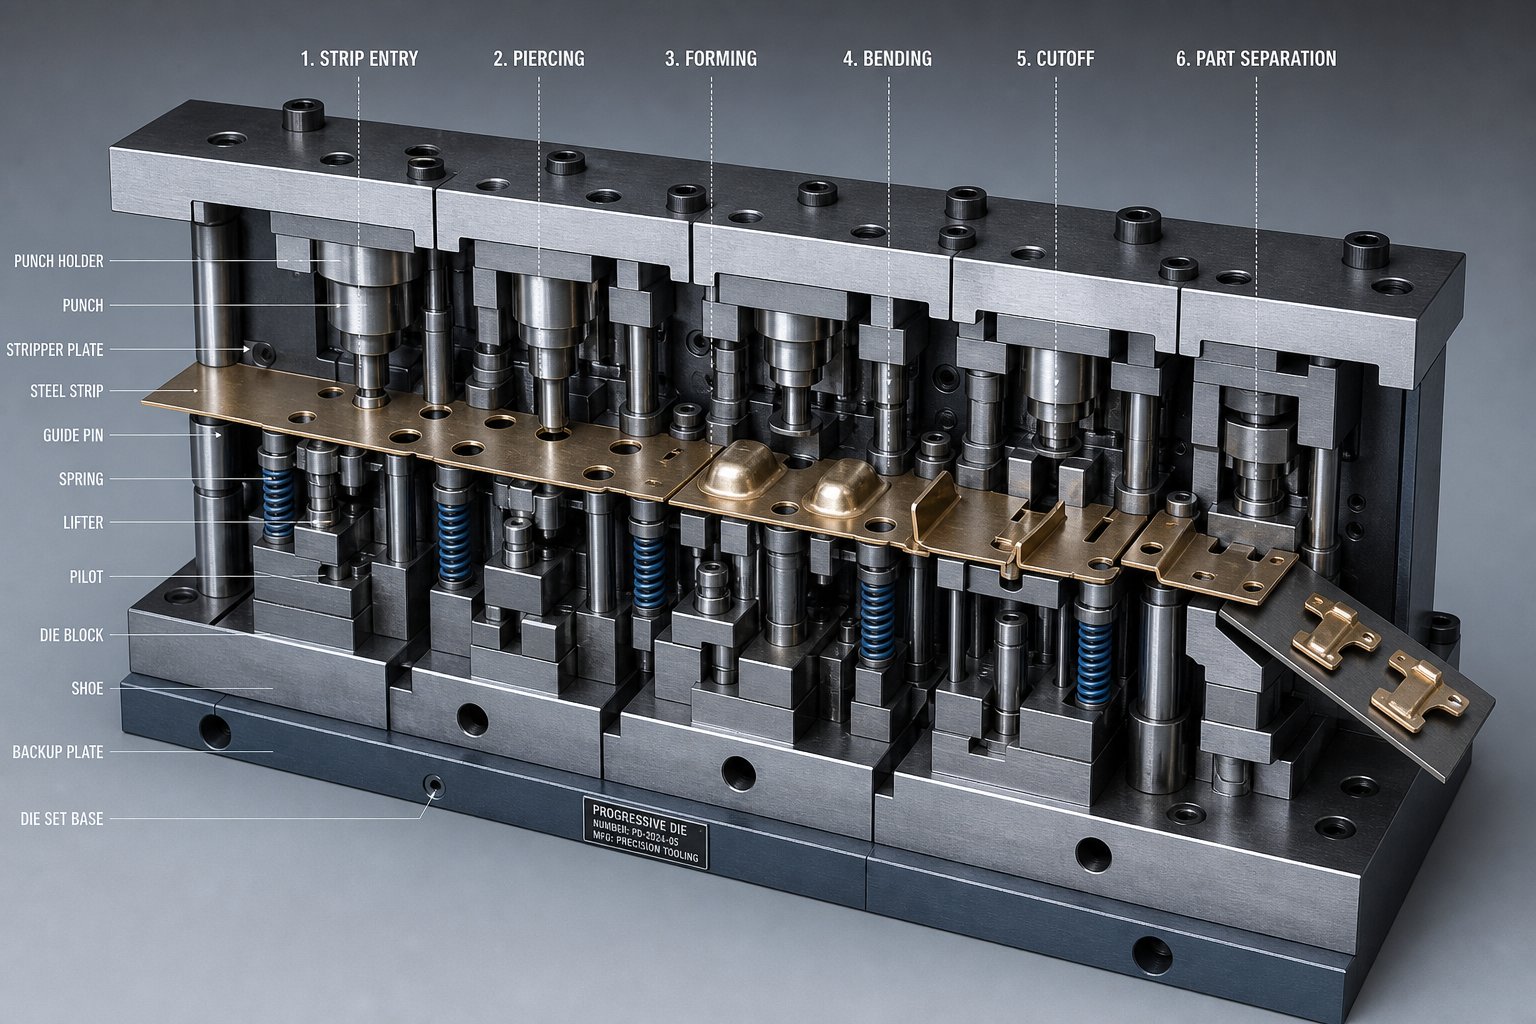
سٹیل کی ایک چپٹی کنڈلی پریس کے ایک سرے میں داخل ہوتی ہے، اور ایک تیار شدہ ٹرک بریکٹ دوسرے سے باہر نکلتا ہے - لیکن ان دو پوائنٹس کے درمیان کیا ہوتا ہے اس بات کا تعین کرتا ہے کہ آیا آپ کو قابل اعتماد ساختی جزو ملے یا ردیوں سے بھرا ایک سکریپ بن۔ دیترقی پسند ڈائی اسٹیمپنگ کا عملاسٹیشن کی کارروائیوں کی ایک قطعی ترتیب میں ٹوٹ جاتا ہے، ہر ایک عمارت آخری پر۔
ہیوی-گیج کنڈلیوں کے لیے سٹرپ فیڈنگ اور مواد کو سیدھا کرنا
ٹرک کے پرزے عام طور پر 1.0 ملی میٹر سے 6.0 ملی میٹر موٹائی کی حد میں مواد کا استعمال کرتے ہیں - زیادہ تر صارفین کے الیکٹرانکس یا آلات سٹیمپنگ سے زیادہ بھاری۔ اس اضافی گیج کا مطلب ہے کہ کنڈلی سمیٹنے سے اہم اندرونی دباؤ رکھتی ہے۔ اس سے پہلے کہ پٹی پہلے ڈائی اسٹیشن تک پہنچ جائے، یہ ایک ڈیکوائلر اور ایک درست لیولر سے گزرتی ہے جو کوائل سیٹ، کراسبو، اور کنارے کی لہر کو ہٹاتی ہے۔ ایک سروو رول فیڈر پھر ہر پریس اسٹروک کے ساتھ ایک مقررہ پچ فاصلے پر پٹی کو آگے بڑھاتا ہے، اسے آگے کی کارروائیوں کے لیے ایک انچ کے ہزارویں حصے کے اندر رکھتا ہے۔
بھاری-گیج ٹرک کے مواد کے لیے، فیڈ کی درستگی غیر-گفتگو کے قابل ہے۔ یہاں تک کہ ایک سے زیادہ اسٹیشنوں پر ہلکی سی غلط ترتیب والے مرکبات، تیار شدہ حصے پر-ٹالرینس ہولز اور غلط سیلائنڈ موڑ پیدا کرتے ہیں۔
چھیدنے، تشکیل دینے، اور کٹ آف اسٹیشنوں کی وضاحت
پروگریسو اسٹیمپنگ ڈائی سے گزرتے ہوئے فریم ریل بریکٹ کی تصویر بنائیں۔ یہاں اسٹیشن کی مخصوص ترتیب ہے جو فلیٹ پٹی کو تیار ٹرک کے جزو میں تبدیل کرتی ہے:
- پائلٹ ہول چھیدنا- پہلا اسٹیشن درست پائلٹ سوراخوں کو پنچ کرتا ہے جو ہر بعد کے اسٹیشن پر پٹی کو رجسٹر کرتا ہے۔ یہ سوراخ پورے حصے کے لیے پوزیشنی حوالہ ہیں۔
- چھیدنے اور نشان لگانے کی خصوصیت- بڑھتے ہوئے بولٹ کے سوراخ، سلاٹ پیٹرن، اور کنارے کے نشانات کاٹے جاتے ہیں۔ کیب ماؤنٹنگ کلپ کے لیے، اس میں دو بولٹ کلیئرنس سوراخ اور ایک تار-روٹنگ سلاٹ شامل ہو سکتا ہے۔
- تشکیل اور موڑنے- پٹی اپنے فنکشنل جیومیٹری میں جھکی ہوئی ہے۔ ایک فریم ریل بریکٹ میں ملحقہ کراس ممبر کو صاف کرنے کے لیے 90-ڈگری فلینج اور ثانوی آفسیٹ موڑ کی ضرورت ہو سکتی ہے۔
- سکے بنانا یا ابھارنا- ہائی-دباؤ والے اسٹیشنز نازک سطحوں کو بہتر بناتے ہیں۔ سسپنشن ماؤنٹنگ پلیٹ پر بیئرنگ سطح کو بنانے سے، مثال کے طور پر، ہموار ہونے کی رواداری حاصل ہوتی ہے جو سادہ موڑنے سے نہیں ہو سکتی۔
- کٹ آف اور علیحدگی- آخری اسٹیشن کیریئر کی پٹی سے تیار شدہ حصے کو الگ کرتا ہے۔ مکمل بریکٹ کنویئر پر یا ڈبے میں گر جاتا ہے، اور باقی ماندہ کنکال کی پٹی دوبارہ قابل استعمال سکریپ کے طور پر باہر نکل جاتی ہے۔
ہر اسٹیشن فی پریس اسٹروک پر ایک فیچر سیٹ شامل کرتا ہے۔ ایک سادہ ایگزاسٹ ہینگر کو صرف چار سٹیشنوں کی ضرورت ہو سکتی ہے، جب کہ کمپاؤنڈ اینگل اور متعدد سوراخ کے نمونوں کے ساتھ ایک پیچیدہ کراس-ممبران کی مضبوطی کے لیے دس یا اس سے زیادہ کی ضرورت ہو سکتی ہے۔ زیادہ سٹیشنوں کا مطلب ہے ایک طویل ڈائی اور زیادہ ٹولنگ لاگت - لیکن ان کا مطلب نیچے کی طرف کم سیکنڈری آپریشنز بھی ہیں۔
ٹرک کے پرزہ جات کے لیے ٹنیج اور فیڈ ریٹ پر غور کریں۔
ٹرک کے اجزاء کے لیے ترقی پسند مہر لگانے کا عمل ہلکے-گیج کے کام سے زیادہ پریس فورس کا مطالبہ کرتا ہے۔ 4.0 ملی میٹر یا اس سے اوپر والے اسٹیل کو چھیدنے اور بنانے کے لیے 200 سے 600 ٹن کی درجہ بندی والے پروگریسو ڈائی پریس کی ضرورت پڑ سکتی ہے، یہ پٹی کی چوڑائی اور فی اسٹروک بیک وقت آپریشنز کی تعداد پر منحصر ہے۔ بھاری-گیج ٹرک بریکٹ چلانے والا ڈائی اسٹیمپنگ پریس عام طور پر 25 سے 80 اسٹروک فی منٹ - تیز-اسپیڈ الیکٹرانکس اسٹیمپنگ سے آہستہ چلتا ہے، لیکن پھر بھی فی گھنٹہ سیکڑوں سے ہزاروں تیار پارٹس تیار کرتا ہے۔
فیڈ ریٹ، اسٹیشن کی گنتی، اور پریس ٹنیج ایک دوسرے پر منحصر متغیر ہیں۔ حصے کی پیچیدگی میں اضافہ (جھکنا یا سخت برداشت) کا مطلب اکثر اسٹیشنوں کو شامل کرنا ہوتا ہے، جو ڈائی کو لمبا کرتا ہے اور اس کے لیے بڑے بیڈ کے ساتھ پریس کی ضرورت پڑسکتی ہے۔ پروگریسو سٹیمپنگ پریس کو ٹول کی کل بنانے والی قوت اور فزیکل فٹ پرنٹ دونوں کو ایڈجسٹ کرنا چاہیے۔
یہ مکینیکل حقیقتیں یہ تشکیل دیتی ہیں کہ کون سے ٹرک کے پرزے اس عمل کے لیے مضبوط امیدوار ہیں - اور کون سے اس کی عملی حدود سے آگے بڑھتے ہیں۔
ٹرک کے پرزے جو پروگریسو ڈائی اسٹیمپنگ کے لیے مثالی امیدوار ہیں۔
ٹرک کا ہر دھاتی حصہ ترقی پسندی میں نہیں ہوتا۔ یہ عمل اس وقت بہتر ہوتا ہے جب حصہ جیومیٹری فلیٹ یا اتلی رہتی ہے-ڈرا، سوراخ کے نمونے دوبارہ قابل دہرائے جا سکتے ہیں، مواد کی موٹائی کوائل-فیڈنگ رینج کے اندر بیٹھتی ہے، اور ٹولنگ کی سرمایہ کاری کا جواز پیش کرنے کے لیے سالانہ مانگ کافی زیادہ ہوتی ہے۔ یہ جاننا کہ کون سے پرزے فٹ ہیں - اور کون سے نہیں - ایک ہوشیار ٹولنگ فیصلے کو ایک مہنگی غلطی سے الگ کرتا ہے۔
ساختی بریکٹ اور بڑھتے ہوئے پلیٹیں۔
ساختی اجزاء وہ ہیں جہاں ترقی پسند ڈائی اسٹیمپڈ بریکٹ واضح ترین ROI فراہم کرتے ہیں۔ یہ حصے مشترک خصلتوں کا اشتراک کرتے ہیں: اعتدال پسند پیچیدگی، مسلسل سوراخ کے نمونے، اور حجم جو اکثر سالانہ سینکڑوں ہزار تک پہنچ جاتے ہیں۔ زیادہ والیوم سٹیمپنگ ٹولنگ کے اخراجات کو جائز قرار دیتی ہے کیونکہ ڈائی کے چلنے کے بعد فی-پیس لاگت ڈرامائی طور پر گر جاتی ہے۔
- فریم ریل بریکٹ- فلینگ کناروں اور دو سے چار بولٹ سوراخ کے ساتھ فلیٹ پروفائلز۔ جیومیٹری عام طور پر اعتدال پسند گہرائی کے ساتھ ایک ہوائی جہاز کا موڑ ہوتا ہے، جس سے پٹی سیدھی ہو جاتی ہے۔
- کراس-ممبر کمک- اتھلے چینل کے حصے جن میں مقررہ وقفوں پر چھید لگے ہوئے سوراخ ہیں۔ ان کے سڈول پروفائلز سٹیشنوں کی تشکیل کے ذریعے پٹی کو متوازن رکھتے ہیں۔
- معطلی بڑھتے ہوئے پلیٹیں۔- موٹی-گیج فلیٹ پلیٹیں (3.0 ملی میٹر سے 5.0 ملی میٹر) سکہ دار بیئرنگ سطحوں اور درست بولٹ پیٹرن کے ساتھ۔ کم سے کم تشکیل اسٹیشن کی گنتی کو بھاری گیج پر بھی کم رکھتا ہے۔
ان میں سے ہر ایک پرزہ پوری ڈائی کے دوران کیریئر کی پٹی پر مستحکم رہتا ہے کیونکہ تشکیل شدہ خصوصیات پٹی کی چوڑائی کے نسبت کم ہوتی ہیں۔ یہی استحکام انہیں آٹوموٹیو سٹیمپنگ ڈائی لے آؤٹ کے لیے قدرتی طور پر فٹ کرتا ہے۔
الیکٹریکل کنیکٹر اور کیب ہارڈ ویئر
چھوٹے، ہلکے-گیج ٹرک کے اجزاء اتنے ہی مضبوط امیدوار ہوتے ہیں - کبھی کبھی اس سے بھی بہتر ہوتے ہیں، کیونکہ ان کا پتلا مواد تیز دبانے کی رفتار اور لمبی زندگی کی اجازت دیتا ہے۔
- الیکٹریکل کنیکٹر ہاؤسنگز- باریک-گیج (0.8 ملی میٹر سے 1.5 ملی میٹر) حصے جس میں متعدد چھوٹے چھیدوں، ٹیبوں، اور اتلی باکس کی شکلیں ہیں۔ ان کی دہرائی جانے والی جیومیٹری اور انتہائی اعلیٰ سالانہ حجم (اکثر دس لاکھ سے زیادہ) انہیں نصابی کتاب میں ترقی پسند ڈائی سٹیمپنگ بنا دیتے ہیں۔
- ٹیکسی بڑھتے ہوئے کلپس- موسم بہار کی خصوصیات اور برقرار رکھنے والے ٹیبز کے ساتھ چھوٹے بنائے گئے کلپس۔ سادہ موڑ کے سلسلے اسٹیشن کی گنتی کو چار اور چھ کے درمیان رکھتے ہیں۔
- دروازے کے قبضے کی کمک- فلیٹ-ٹو-زاویہ پروفائلز جن میں کاؤنٹر سنک یا کلیئرنس سوراخ ہیں۔ اعتدال پسند موٹائی اور سیدھا موڑنے والا سوٹ سنگل-پاس پروگریسو پروڈکشن۔
یہ آٹوموٹیو پرزہ جات پروگریسو سٹیمپنگ پروڈکٹ اکثر 150 سے 300 سٹروک فی منٹ کی رفتار سے چلتے ہیں، جو کہ کسی بھی متبادل عمل سے مساوی معیار پر مل سکتے ہیں اس سے زیادہ تیزی سے تیار شدہ پرزے فراہم کرتے ہیں۔
چیسس کلپس، ہینگرز، اور کمک کے حصے
ایک ٹرک کا انڈر باڈی درجنوں چھوٹے اٹیچمنٹ اور سپورٹ پارٹس استعمال کرتا ہے، ہر ایک کو جلدوں میں ترتیب دیا جاتا ہے جو ترقی پسند ٹولنگ کو درست ثابت کرنا آسان بناتا ہے:
- ایگزاسٹ ہینگرزایک ہی موڑ اور ربڑ کے الگ تھلگ سوراخ کے ساتھ - تار-فارم یا سٹیمپڈ دھاتی ہکس۔ چار-اسٹیشن ڈیز ان کو تیز رفتاری سے ہینڈل کرتے ہیں۔
- بریک لائن کلپس اور فیول لائن ریٹینرزپتلی پٹی سے بننے والے اسپرنگ بازو کے ساتھ پروفائلز کو - سنیپ- فٹ کریں۔ بغیر کسی گہری ڈرا کے دہرائی جانے والی شکلیں۔
- اندرونی فاسٹنر کلپسریٹینرز میں - پش-اور جے-کلپس کیب ٹرم اٹیچمنٹ میں استعمال ہوتے ہیں۔ ان کے چھوٹے پاؤں کے نشان کا مطلب ہے کہ ایک سے زیادہ حصے پٹی کی چوڑائی میں بیک وقت گھونسلے بنا سکتے ہیں۔
آپ کو مندرجہ بالا ہر زمرے میں ایک نمونہ نظر آئے گا: حصے نسبتاً فلیٹ رہتے ہیں، تمام تشکیل کے مراحل میں کیریئر سٹرپ سپورٹ کو برقرار رکھتے ہیں، اور ٹولنگ کی لاگت کو تیزی سے کم کرنے کے لیے سالانہ والیوم پر چلتے ہیں۔
وہ حصے جو ترقی پسند مرنے میں شامل نہیں ہیں۔
حدود کے بارے میں ایمانداری بہتر ٹولنگ فیصلے بناتی ہے۔ کچھ ٹرک اجزاء اس سے آگے بڑھتے ہیں جو ترقی پسند اسٹیمپنگ اچھی طرح سے سنبھالتا ہے:
- گہری-فیول ٹینک یا ذخائر کھینچیں۔- ڈرا کی گہرائی اس سے زیادہ ہے جو کیریئر کی پٹی پھٹے بغیر سہارا دے سکتی ہے۔
- بڑے فریم ریلز یا مکمل کراس-ممبر- حصہ کے طول و عرض عملی پٹی کی چوڑائی کی حد سے زیادہ ہیں (عام طور پر 600 ملی میٹر سے 800 ملی میٹر زیادہ سے زیادہ، پریس کی گنجائش کے لحاظ سے)۔
- کم- والیوم خاص ٹرک کے پرزے- 30,000 سے 50,000 یونٹس سے کم کی سالانہ طلب شاذ و نادر ہی ٹولنگ سرمایہ کاری کا جواز پیش کرتی ہے جبترقی پسند ڈائی ٹولنگ $30,000 سے لے کر $250,000 تک ہوسکتی ہے۔.
- ایسے حصے جن کے لیے بار بار ڈیزائن پر نظر ثانی کی ضرورت ہوتی ہے۔- ڈائی کنسٹرکشن کے بعد جیومیٹری کی تبدیلیوں پر دوبارہ کام میں اصل ٹول کی قیمت تقریباً نصف ہو سکتی ہے۔
تقسیم کی لکیر واضح ہے: اگر حصہ کسی پٹی پر فٹ بیٹھتا ہے، تشکیل کے دوران مستحکم رہتا ہے، اور کافی حجم میں چلتا ہے، تو ترقی پسند اسٹیمپنگ ممکنہ طور پر آپ کا سب سے کم لاگت والا راستہ ہے۔ اگر نہیں۔
ٹرک پارٹ پروگریسو ڈیز کے لیے مواد کا انتخاب اور موٹائی کی حدود
آپ جس مواد پر مہر لگاتے ہیں وہ ہر چیز کا تعین کرتا ہے نیچے کی طرف - پریس ٹننج کی ضروریات، ڈائی کلیئرنس کے طول و عرض، دیکھ بھال کے نظام الاوقات، اور بالآخر، کثیر-ملین-سائیکل پروڈکشن رن پر جزوی معیار۔ ٹرک ایپلی کیشنز کے لیے صحیح پروگریسو سٹیمپنگ میٹریل کا انتخاب محض طاقت کا سوال نہیں ہے۔ یہ ایک فارمیبلٹی، پہننے، اور کل- لاگت کا سوال ہے جو پہلے دن سے ٹولنگ ڈیزائن کو شکل دیتا ہے۔
ساختی ٹرک کے پرزوں کے لیے اعلی-طاقت اور دوہری-فیز اسٹیل
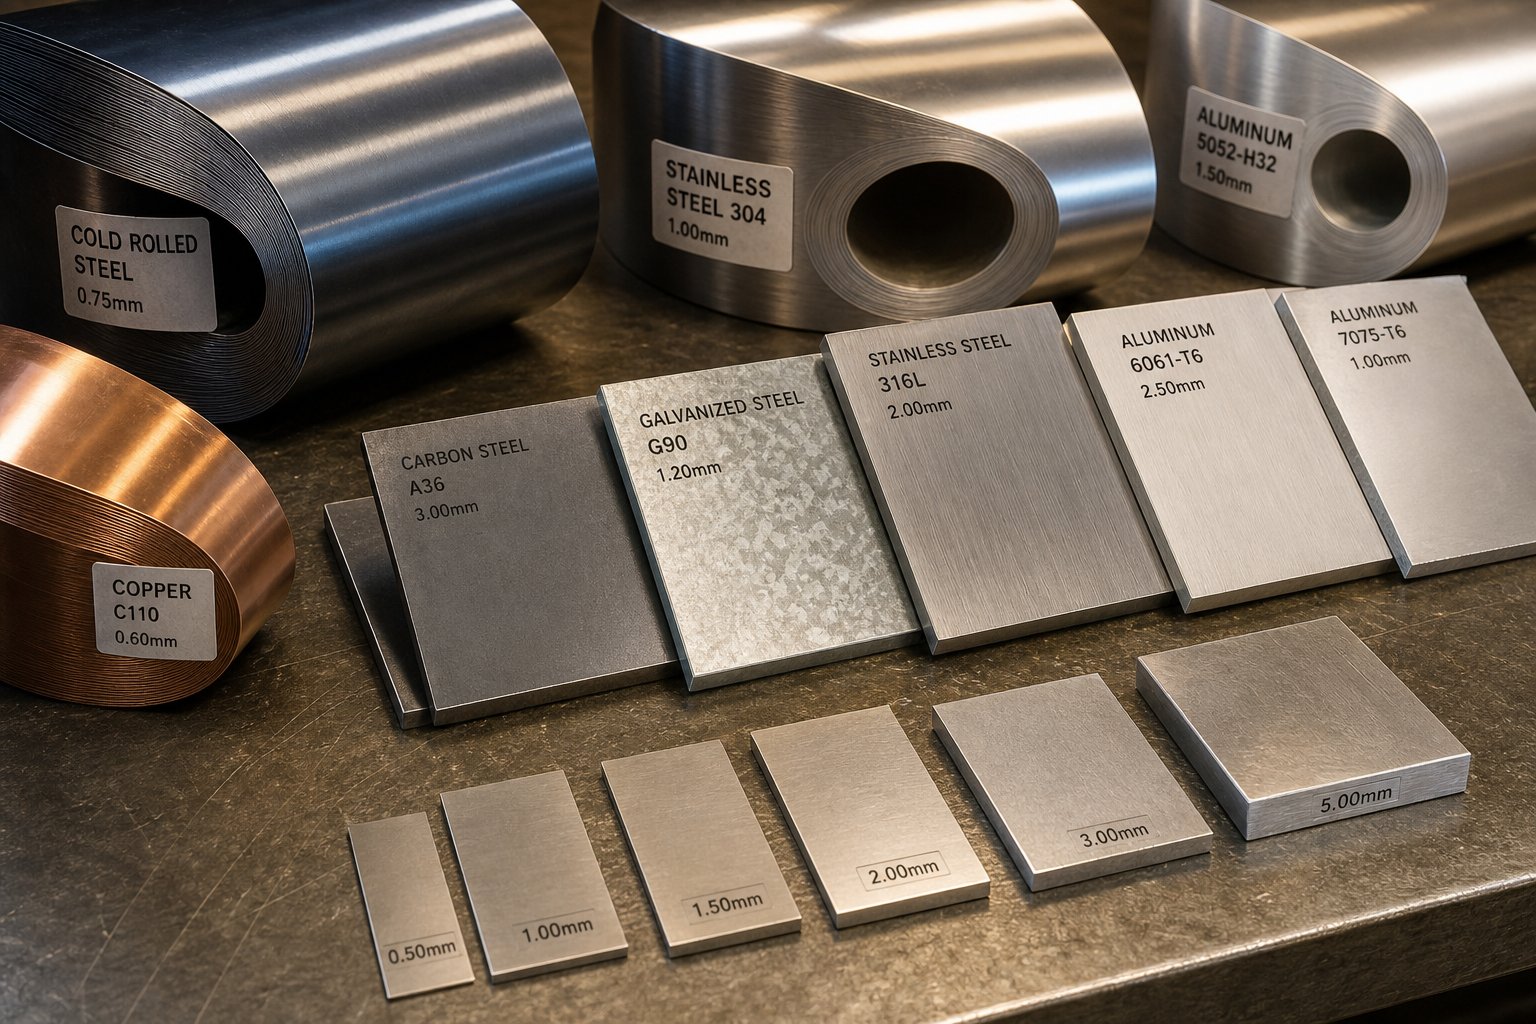
زیادہ تر ساختی ٹرک بریکٹ اور کمک SAE J2340 کے تحت متعین اعلی-کم طاقت-الائے (HSLA) سٹیل کے درجات پر انحصار کرتے ہیں۔ گریڈز جیسے 340X (340 MPa کم از کم پیداوار) اور 420X (420 MPa کم از کم پیداوار) وہ طاقت پیش کرتے ہیں-جو وزن میں بہتری کے ٹرک OEMs کو-ضرورت ہے جبکہ ترقی پسند ڈیز میں قابل عمل رہتے ہیں۔ ان درجات کے ساتھ اسٹیل پروگریسو سٹیمپنگ کے لیے اسپرنگ بیک - موڑنے کے بعد مواد کی لچکدار بحالی پر محتاط توجہ کی ضرورت ہوتی ہے۔ HSLA اسٹیلز ہلکے اسٹیل کے مقابلے میں نمایاں طور پر واپس آتے ہیں، اکثر ڈائی جیومیٹری میں براہ راست بنائے جانے والے 2 سے 4 ڈگری اوور بینڈ معاوضے کی ضرورت ہوتی ہے۔
کریش کے لیے-کریٹیکل بریکٹس - سوچیں کیب ماؤنٹنگ ڈھانچہ یا B-ستون کی مضبوطی - دوہری-فیز (DP) اسٹیل جیسے DP590 اور DP780 گفتگو میں داخل ہوں۔ یہ درجات ایک نرم فیرائٹ میٹرکس کو سخت مارٹینائٹ جزیروں کے ساتھ جوڑتے ہیں، جو 590 MPa سے اوپر کی تناؤ کی طاقت فراہم کرتے ہیں جبکہ معتدل موڑنے کے لیے کافی لمبائی کو برقرار رکھتے ہیں۔ تجارت-بند ہے؟ اعلی تشکیل دینے والی قوتیں، تیز پنچ پہننے، اور جھٹکے کے ذریعے بڑھتی ہوئی سنیپ-جو مرنے والے اجزاء کو چِپ کر سکتے ہیں۔ جیسا کہFabricator نوٹ کرتا ہے۔, مواد جتنا سخت ہوگا، اتنا ہی کم اصل مونڈنا واقع ہوتا ہے اور یہ جتنا زیادہ "ٹوٹتا ہے"، ڈائی اور پریس دونوں کے ذریعے ریورس شاک لوڈنگ میں اضافہ ہوتا ہے۔
جستی (GI) اور galvannealed (GA) شیٹس انڈر باڈی اور فریم کے اجزاء کے لیے سنکنرن تحفظ کا اضافہ کرتی ہیں۔ کاربن اسٹیل پروگریسو اسٹیمپنگ میں زنک کی کوٹنگ مختلف طریقے سے برتاؤ کرتی ہے: جستی کوٹنگز زیادہ سخت ہوتی ہیں اور بننے کے دوران پاؤڈرنگ کا زیادہ خطرہ ہوتی ہیں، جب کہ جستی کوٹنگز نرم ہوتی ہیں لیکن مرنے والی سطحوں کے خلاف گال ہوسکتی ہیں۔ کوٹنگ کو پہنچنے والے نقصان کو روکنے کے لیے دونوں کو مخصوص چکنا کرنے والے مادوں اور ڈائی سرفیس فنش کے سخت کنٹرول کی ضرورت ہوتی ہے۔
پروگریسو سٹیمپنگ کے لیے ایلومینیم اور ہلکے وزن کے مرکب
وزن میں کمی کے مینڈیٹ ایلومینیم پروگریسو سٹیمپنگ کو ٹرک ایپلی کیشنز میں دھکیل رہے ہیں جو روایتی طور پر صرف اسٹیل-تھے۔ الائے جیسے 5052-H32 (215 MPa کی پیداوار، بہترین فارمیبلٹی) ٹیکسی ہارڈ ویئر اور اندرونی بریکٹ کے مطابق ہے، جب کہ 6061-T6 (275 MPa پیداوار) ساختی کرداروں کو ہینڈل کرتا ہے جہاں اعلی طاقت تشکیل کی دشواری کا جواز پیش کرتی ہے۔
ایلومینیم سٹیل کے مقابلے میں ترقی پسند ڈائی میں بنیادی طور پر مختلف برتاؤ کرتا ہے۔ یہ تیزی سے کام کرتا ہے-، یعنی ہر یکے بعد دیگرے بننے والے اسٹیشن کو بتدریج سخت مواد کا سامنا کرنا پڑتا ہے۔ یہ مناسب چکنا یا ڈائی کوٹنگز کے بغیر ٹول اسٹیل کی سطحوں کے خلاف بھی جارحانہ انداز میں گرتا ہے۔ خشک-فلم چکنا کرنے والے مادے اور پی وی ڈی کوٹنگز جیسے ڈائی سرفیسز پر TiN یا CrN ایلومینیم رنز کے لیے معیاری مشق ہیں۔ ایلومینیم میں اسپرنگ بیک عام طور پر مساوی-گیج ہلکے اسٹیل سے 1.5 سے 2 گنا زیادہ ہوتا ہے، جو زیادہ جارحانہ اوور بینڈ اینگلز اور بعض اوقات اضافی ریسٹرائیک اسٹیشنز کا مطالبہ کرتا ہے۔
کس طرح مادی خصوصیات مرنے کے پہننے اور دیکھ بھال کو متاثر کرتی ہیں۔
ٹولنگ انسرٹس کے لیے آپ جس سٹیمپنگ ڈائی اسٹیل کا انتخاب کرتے ہیں اسے کام کے مواد کی کھرچنے اور تشکیل کے مطالبات سے مماثل ہونا چاہیے۔ سخت شیٹ کا مواد تیزی سے مر جاتا ہے، دیکھ بھال کے وقفوں کو کم کرتا ہے، اور ملکیت کی کل لاگت میں اضافہ کرتا ہے۔ یہاں یہ ہے کہ عام ٹرک-پارٹ میٹریل کا موازنہ ان تمام خصوصیات میں کیا جاتا ہے جو ترقی پسند ڈائی پرفارمنس کے لیے سب سے زیادہ اہمیت رکھتی ہیں:
| مواد | پیداوار کی طاقت (MPa) | فارمیبلٹی ریٹنگ | اسپرنگ بیک کا رجحان | تجویز کردہ ڈائی اسٹیل |
|---|---|---|---|---|
| ہلکا سٹیل (SAE 1008/1010) | 170–210 | بہترین | کم | D2 یا A2 ٹول اسٹیل |
| HSLA 340X (SAE J2340) | 340–400 | اچھا | اعتدال پسند | TiCN کوٹنگ کے ساتھ D2 |
| HSLA 420X (SAE J2340) | 420–480 | اعتدال پسند | اعتدال پسند-اعلی | M2 یا PM ٹول اسٹیل |
| دوہری-فیز DP590 | 340–590 (ٹینسل) | اعتدال پسند | اعلی | پی ایم ٹول اسٹیل (سی پی ایم 10 وی) |
| دوہری-فیز DP780 | 450–780 (ٹینسل) | کم-اعتدال پسند | بہت اعلیٰ | پہننے کے مقامات پر کاربائیڈ داخل کرتا ہے۔ |
| Galvannealed (GA) اسٹیل | بنیاد کے لحاظ سے مختلف ہوتی ہے۔ | اچھا (کوٹنگ پاؤڈر) | فی بیس گریڈ | پالش شدہ D2، کم-رگڑ کوٹنگ |
| ایلومینیم 5052-H32 | 195–215 | بہترین | اعتدال پسند-اعلی | D2 TiN/CrN PVD کوٹنگ کے ساتھ |
| ایلومینیم 6061-T6 | 275–310 | اعتدال پسند | اعلی | کاربائیڈ یا سیرامک-کوٹیڈ انسرٹس |
موٹائی ٹننج سلیکشن کو متناسب طور پر دباتی ہے۔ 1.5 ملی میٹر HSLA بریکٹ کے لیے تمام فعال اسٹیشنوں پر 150 ٹن کی ضرورت ہو سکتی ہے، جبکہ 4.0 ملی میٹر گیج میں ایک ہی جیومیٹری 400 ٹن یا اس سے زیادہ کا مطالبہ کر سکتی ہے۔ ڈائی کلیئرنس - پنچ اور ڈائی اوپننگ کے درمیان فرق - بھی موٹائی کے ساتھ پیمانہ ہوتا ہے۔ سٹیل سٹیمپنگ ڈیز کے لیے عام کلیئرنس ہر طرف مواد کی موٹائی کے 6% سے 10% تک چلتا ہے۔ ضرورت سے زیادہ گڑبڑ کو روکنے کے لیے ایلومینیم کو سخت کلیئرنس (تقریباً 5% سے 8%) کی ضرورت ہوتی ہے۔
دائیں سٹیمپنگ ڈائی سٹیل پیئرنگ، چکنا کرنے کی حکمت عملی، اور پریس کی صلاحیت کے ساتھ میٹریل گریڈ کو ملانا ہی ایک ڈائی کو الگ کرتا ہے جو 50,000 سائیکلوں پر چپس پنچ کرنے والے ڈائی کو بغیر دوبارہ کام کے دس لاکھ ہٹ چلاتا ہے۔ یہ مادی طرز عمل ڈیزائن کے اصولوں کا حکم بھی دیتے ہیں جب انجینئرز کو جز جیومیٹری - کی رکاوٹوں کی وضاحت کرتے وقت عمل کرنے کے قابل DFM رہنما خطوط میں ترجمہ کرنا چاہیے۔
پروگریسو ڈائی ٹرک کے پرزوں میں تیاری کے لیے ڈیزائن
مادی خصوصیات حدود کا تعین کرتی ہیں، لیکن جزوی جیومیٹری اس بات کا تعین کرتی ہے کہ آیا ایک ترقی پسند ڈائی ڈیزائن حقیقت میں کام کرتا ہے - یا قابل اعادہ تکرار پر ٹولنگ بجٹ کے ذریعے جلتا ہے۔ ڈیزائن برائے مینوفیکچریبلٹی (DFM) وہ جگہ ہے جہاں ٹرک کے حصے کے انجینئرز اور سٹیمپنگ کے ماہرین اس بات پر سیدھ میں رہتے ہیں کہ دھات ایک ترقی پسند سٹیمپنگ ٹول کے اندر جسمانی طور پر کیا کر سکتی ہے۔ اسے جلد از جلد حاصل کریں، اور آپ PPAP ٹائم لائنز کو مختصر کریں، ڈائی ٹر آؤٹ سائیکل کو کم کریں، اور مہنگے "build-test-fix" لوپ سے بچیں جو پروڈکشن کے آغاز میں تاخیر کرتا ہے۔
ڈی ایف ایم مرحلے کے دوران انجینئرنگ کے فیصلےکل پیداواری لاگت کا 80٪ تک کا حکم. اس کا مطلب ہے کہ آپ اپنے CAD ماڈل میں جس جیومیٹری کو منجمد کرتے ہیں اس کا فی-حصہ معاشیات پر کسی سپلائر کے ساتھ کسی بھی بہاو والے مذاکرات سے زیادہ اثر ہوتا ہے۔
موڑ Radii اور ٹرک کے لیے گہرائی کی حدیں کھینچیں-گیج مواد
2.0 ملی میٹر سے 6.0 ملی میٹر رینج میں ٹرک بریکٹ ایسی حدوں کو دھکا دیتے ہیں جن کا سامنا صارفین کے پتلے حصوں کا کبھی نہیں ہوتا ہے۔ موڑ کے لیے پروگریسو سٹیمپنگ ڈائی ڈیزائن کا بنیادی اصول: اندرونی موڑ کا رداس مادی موٹائی کے برابر یا اس سے زیادہ ہونا چاہیے (R سے زیادہ یا T کے برابر)۔ HSLA یا ڈوئل-فیز اسٹیلز میں اس حد سے نیچے گریں اور آپ کو مائیکرو-بینڈ کے اوپری حصے میں کریک ہونے، سروس میں تناؤ کے ارتکاز میں ناکامی، اور وقت سے پہلے پنچ پہننے کا خطرہ ہے۔
ڈرا گہرائی ایک مشکل رکاوٹ پیش کرتی ہے۔ پروگریسو ڈائی کے اندر، یہ حصہ تمام تشکیل دینے والے اسٹیشنوں میں کیریئر کی پٹی سے منسلک رہتا ہے۔ گہری کھینچتا ہے اور کیریئر کنکشن کو پتلا کرتا ہے، آخر میں انہیں پھاڑ دیتا ہے. ٹرک-گیج اسٹیلز کے لیے، پروگریسو ڈائی ٹولنگ کے اندر عملی ڈرا کی گہرائی قرعہ اندازی کی خصوصیت کی پٹی کی چوڑائی سے تقریباً 1.0 سے 1.5 گنا زیادہ ہوتی ہے۔ کسی بھی چیز کی گہرائی میں عام طور پر ٹرانسفر ڈائی یا علیحدہ خالی ہولڈر - کے ساتھ ایک وقف ڈرا اسٹیشن کی ضرورت ہوتی ہے جس میں لاگت اور پیچیدگی شامل ہوتی ہے۔
یہ ہیں بنیادی DFM قواعد جو ٹرک پارٹ انجینئرز کو ایک ترقی پسند اسٹیمپنگ ٹول کے لیے جیومیٹری کی وضاحت کرتے وقت عمل کرنا چاہیے:
- کم از کم موڑ کا رداس:R HSLA اسٹیلز کے لیے 1.0T سے زیادہ یا اس کے برابر؛ R کریکنگ کو روکنے کے لیے دوہری-فیز گریڈز (DP590 اور اس سے اوپر) کے لیے 1.5T سے زیادہ یا اس کے برابر۔
- سوراخ-سے-کنارے کا فاصلہ:کسی بھی سوراخ کے مرکز سے قریب ترین کنارے یا تشکیل شدہ خصوصیت تک کم از کم 2.0T۔ قریب جگہ کا تعین موڑنے کے دوران سوراخ کی جیومیٹری کو بگاڑ دیتا ہے۔
- سوراخ کا قطر کم از کم:گول سوراخ کے لیے کم از کم 1.0T۔ چھوٹے چھیدنے کے لیے مخصوص مکے کی ضرورت ہوتی ہے جس میں دیکھ بھال کے چھوٹے وقفے ہوتے ہیں۔
- گہرائی کی حد ڈرا:جب ممکن ہو تو تشکیل شدہ گہرائی کو خصوصیت کی چوڑائی سے 1.5 گنا نیچے رکھیں۔ اس سے تجاوز کرنے سے کیریئر کی پٹی پھاڑنا اور حصہ مسخ ہونے کا خطرہ ہے۔
- اناج کی سمت واقفیت:تشکیل شدہ کناروں پر فریکچر کے خطرے کو کم کرنے کے لیے کوائل کی رولنگ سمت کے لیے کھڑے موڑ کی وضاحت کریں۔
- فلیٹ-سے-فارم ٹرانزیشن:موڑنے والے چوراہوں پر مناسب امدادی نشانات شامل کریں تاکہ مواد کے گچھے اور پھٹنے سے بچا جا سکے۔
پٹی لے آؤٹ کی اصلاح اور کیریئر ڈیزائن
کیریئر کی پٹی ہر پروگریسو ٹول اور ڈائی آپریشن کی ریڑھ کی ہڈی ہوتی ہے - یہ جسمانی طور پر ہر حصے کو تمام فارمنگ اسٹیشنوں کے ذریعے اگلے حصے سے جوڑتی ہے۔ بھاری-گیج ٹرک کے پرزوں کے لیے، کیریئر ڈیزائن ہلکے-گیج کے کام سے زیادہ توجہ کا مطالبہ کرتا ہے کیونکہ موٹا مواد اسٹیشنوں کے درمیان اونچائی کے فرق کو ایڈجسٹ کرنے کے لیے درکار لچک کے خلاف مزاحمت کرتا ہے۔
دو بنیادی کیریئر کی قسمیں مختلف مقاصد کو پورا کرتی ہیں۔ اےٹھوس کیریئربنیادی کاٹنے اور موڑنے والے حصوں کے لیے کام کرتا ہے جہاں پوری پٹی پورے اسٹروک کے دوران چپٹی رہتی ہے۔ ایک اسٹریچ ویب کیریئر گہرے بننے یا ابھارنے والے حصوں کے مطابق ہے، جس سے دھات کو ترقی کے درمیان پچ کے فاصلے کو تبدیل کیے بغیر آزادانہ طور پر بہنے دیتا ہے۔ درمیانی قرعہ اندازی کی گہرائیوں والے ٹرک بریکٹس کے لیے، اسٹریچ کیرئیر پوزیشن کی خرابیوں کو روکتے ہیں جو بصورت دیگر متعدد اسٹیشنوں پر جمع ہو جائیں گی۔
پائلٹ ہول پلیسمنٹ کا تعلق براہ راست کیریئر کی وشوسنییتا سے ہے۔ پائلٹس کو پٹی - کے مستحکم، بے ساختہ حصوں میں رکھا جانا چاہیے، عام طور پر پارٹ باؤنڈری کے اندر کی بجائے کیریئر ویب کے اندر۔ یہ اس بات کو یقینی بناتا ہے کہ رجسٹریشن کی درستگی مستقل رہتی ہے یہاں تک کہ آپریشنز کی تشکیل میں ایسی قوتیں لاگو ہوتی ہیں جو پٹی کو بعد میں منتقل کر سکتی ہیں۔
پٹی کی چوڑائی کی اصلاح مواد کی قیمت اور پریس سلیکشن دونوں کو متاثر کرتی ہے۔ وسیع سٹرپس بڑے ٹرک بریکٹ کو ایڈجسٹ کرتی ہیں لیکن بڑے بیڈ کے طول و عرض کے ساتھ پریس کی مانگ ہوتی ہے۔ جہاں ممکن ہو، پٹی کی چوڑائی میں دو چھوٹے حصوں کو گھوںسلا کرنے سے مواد کے استعمال میں بہتری آتی ہے اور اعلی- والیوم پروگراموں میں اسکریپ فیصد - براہ راست لاگت کا لیور کم ہوتا ہے۔
جیومیٹری آسان بنانے کے ذریعے اسٹیشن کی تعداد کو کم کرنا
پروگریسو ڈائی میں ہر اضافی اسٹیشن ٹولنگ کی لاگت کو بڑھاتا ہے، ڈائی کو لمبا کرتا ہے، اور اس کے لیے بڑے پریس کی ضرورت پڑ سکتی ہے۔ میٹل اسٹیمپنگ ڈائی ڈیزائن جو پارٹ فنکشن کی قربانی کے بغیر اسٹیشن کی گنتی کو کم کرتا ہے جہاں DFM اپنی سب سے بڑی ادائیگی فراہم کرتا ہے۔
عملی حکمت عملیوں میں شامل ہیں:
- چھیدنے کے عمل کو یکجا کریں:گروپ سوراخ جو ایک ہی جہاز کو ایک ہی اسٹیشن میں ایک سے زیادہ ہٹ میں پھیلانے کے بجائے بانٹتے ہیں۔
- سٹیشنوں کو شامل کرنے والی کاسمیٹک خصوصیات کو ختم کریں:ابھرے ہوئے لوگو یا آرائشی موتیوں کی مالا جن کے لیے وقف شدہ سکےنگ اسٹیشنز کی ضرورت ہوتی ہے وہ غیر دکھائی دینے والے ساختی حصوں پر ٹولنگ لاگت کا جواز نہیں بن سکتے۔
- مرکب زاویوں کو آسان بنائیں:مختلف طیاروں میں تین الگ الگ موڑنے والے زاویوں کے ساتھ ایک بریکٹ کو تین تشکیل دینے والے اسٹیشنوں کی ضرورت ہوتی ہے۔ مشترکہ ہوائی جہاز میں دو موڑ پر دوبارہ ڈیزائن کرنے سے ایک مکمل اسٹیشن بچ جاتا ہے۔
- ڈائی سیکنڈری آپریشنز-میں ضم کریں:ڈائی ٹیپنگ یا ہارڈویئر داخل کرنے سے-ڈاؤن اسٹریم اسمبلی کے مراحل ختم ہو جاتے ہیں اور کل لیڈ ٹائم کو 30% تک کم کر سکتے ہیں، حالانکہ یہ ڈائی میں ایک سٹیشن کا اضافہ کر دیتا ہے۔
جیومیٹری کی یہ تجارت-بالکل اسی وجہ سے ہے کہ OEM ڈیزائن انجینئرز اور ترقی پسند ٹول اور ڈائی ماہرین کے درمیان ابتدائی تعاون کوٹیشن کے لیے منجمد ڈیزائن کے حوالے کرنے سے بہتر نتائج پیدا کرتا ہے۔ مہر لگانے والے فراہم کنندگان جو جیومیٹری کے لاک ہونے سے پہلے ڈی ایف ایم فیڈ بیک - میں لے کر آتے ہیں - سخت سٹیل کے کٹ جانے کے بعد مہنگے ٹول ریویژن سے بچنے میں مدد کرتے ہیں۔ ایک مثال کے طور پر،YICENآٹوموٹو OEM، Tier-1، اور Tier-2 انجینئرنگ ٹیموں کو سٹیمپنگ پروسیس کیس اسٹڈیز اور ساختی، چیسس، اور ٹرک سے متعلقہ دھاتی پرزوں کے لیے DFM فیڈ بیک کے ساتھ سپورٹ کرتا ہے، یہ واضح کرتا ہے کہ کس طرح ڈیزائن کے مرحلے کے دوران سپلائر سائیڈ انجینئرنگ ان پٹ تصور سے ڈائی ڈیزائننگ اسٹیمپ تک کا راستہ چھوٹا کرتا ہے۔
گہرا سبق: ایک پروگریسو ڈائی ایک درست-سخت ٹول ہے۔ دیر سے-مرحلے کے ڈیزائن میں تبدیلیاں دوبارہ کام میں اصل ٹولنگ کی سرمایہ کاری کا تقریباً نصف خرچ کر سکتی ہیں۔ سیمولیشن، ڈی ایف ایم ریویو، اور باہمی جیومیٹری ریفائنمنٹ - کے ذریعے انجینئرنگ کے وقت کی پہلے سے سرمایہ کاری - ایک پروڈکشن رن کے دوران کئی گنا زیادہ ادائیگی کرتی ہے۔ وہ ٹولنگ سرمایہ کاری، اور اس کا جواز پیش کرنے کے لیے درکار حجم، بالکل وہی ہے جو آگے کی لاگت کا تجزیہ تفصیل سے بیان کرتا ہے۔
پروگریسو ڈائی اسٹیمپنگ بمقابلہ ٹرانسفر ڈیز اور متبادل طریقے
صحیح تشکیل کے عمل کا انتخاب کسی پسندیدہ - کو منتخب کرنے کے بارے میں نہیں ہے یہ عمل کی اہلیت کو حصوں کی ضروریات سے ملانے کے بارے میں ہے۔ ایک پروگریسو ڈائی اور اسٹیمپنگ سیٹ اپ جو ٹیکسی پر چڑھنے والے کلپ پر سب سے کم لاگت فراہم کرتا ہے، گہری قرعہ اندازی کے ساتھ بڑے کراس-ممبر شیل کے لیے مکمل طور پر غلط انتخاب ہو سکتا ہے۔ ٹرک OEM کے خریداروں اور ڈیزائن انجینئرز کو یہ فیصلہ کرنے کے لیے ایک واضح فریم ورک کی ضرورت ہے کہ کون سا طریقہ کس حصے میں فٹ بیٹھتا ہے، بغیر ٹولنگ میں یا کم-جیومیٹری پر سرمایہ کاری کیے بغیر۔
پروگریسو ڈائی بمقابلہ ٹرانسفر ڈائی برائے ٹرک بریکٹ
ٹرک انجینئرز کا سب سے عام موازنہ ترقی پسند ڈائی بمقابلہ ٹرانسفر ڈائی اسٹیمپنگ ہے۔ دونوں سخت اسٹیل ٹولنگ اور ہائی-ٹنج پریس کا استعمال کرتے ہیں، لیکن وہ مختلف مسائل حل کرتے ہیں۔
پروگریسو ڈیز تمام فارمنگ اسٹیشنوں کے ذریعے کیریئر کی پٹی کے ساتھ اس حصے کو منسلک رکھتی ہے۔ یہ رکاوٹ اس حصے کے سائز کو محدود کرتی ہے جو پٹی کی چوڑائی (عام طور پر 600 ملی میٹر سے کم) کے اندر فٹ بیٹھتی ہے اور گہرائی کو کم رکھتی ہے۔ لیکن ادائیگی رفتار ہے - کوئی مکینیکل ٹرانسفر میکانزم کا مطلب ہے تیز سائیکل کے اوقات اور برقرار رکھنے کے لیے کم حرکت پذیر حصے۔
ٹرانسفر ڈیز پہلے پٹی سے ایک خالی جگہ کاٹتا ہے، پھر اسے مکینیکل گرپرز یا شٹل سسٹم کا استعمال کرتے ہوئے اسٹیشنوں کے درمیان آزادانہ طور پر منتقل کریں۔ یہ بڑے خالی جگہوں، گہرے ڈرا، اور زیادہ پیچیدہ تھری-جہتی تشکیل کی اجازت دیتا ہے۔ ٹرانسفر ڈائی مواد کے استعمال کو بھی کم کرتی ہے کیونکہ یہ کیریئر ویب کو ختم کر دیتا ہے، ہر سائیکل پر مواد کی لاگت کو بچاتا ہے۔ تجارت-بند؟ سست تھرو پٹ، زیادہ ٹولنگ کی پیچیدگی، اور پروڈکشن رنز کے درمیان سیٹ اپ کا طویل وقت۔
خاص طور پر ٹرک بریکٹ کے لیے: اگر حصہ کسی پٹی پر فٹ بیٹھتا ہے، اسے اعتدال پسند شکل کی ضرورت ہوتی ہے، اور سالانہ 100,000 ٹکڑوں سے زیادہ چلتا ہے، تو پروگریسو سٹیمپنگ فی-حصہ کی قیمت پر جیت جاتی ہے۔ اگر بریکٹ پٹی کی چوڑائی کی حد سے زیادہ ہے یا خصوصیت کی چوڑائی کے 1.5 گنا سے زیادہ گہرائیوں کو کھینچنے کی ضرورت ہے، تو حجم سے قطع نظر منتقلی ضروری ہو جاتی ہے۔
جب CNC مشینی یا کمپاؤنڈ مر جاتا ہے تو زیادہ احساس پیدا ہوتا ہے۔
ہر ٹرک کا حصہ ہرگز اسٹیمپنگ ڈائی کی ضمانت نہیں دیتا ہے۔ ٹولنگ ڈالرز کا ارتکاب کرنے سے پہلے دو متبادل تشخیص کے مستحق ہیں۔
کمپاؤنڈ ڈائی اسٹیمپنگ ایک ہی پریس اسٹروک میں متعدد کٹنگ آپریشنز - خالی اور چھیدنے - کو مکمل کرتی ہے۔ یہ بہترین جہتی درستگی اور سخت رواداری کے ساتھ فلیٹ حصے تیار کرتا ہے جو ترقی پسند طریقوں سے کٹے ہوئے کناروں پر حاصل کیا جا سکتا ہے۔ سادہ فلیٹ واشرز، شیمز، یا گسکیٹ کیریئرز کے لیے جنہیں بغیر کسی تشکیل کے صرف خالی کرنے اور سوراخ کرنے کی ضرورت ہوتی ہے، کمپاؤنڈ ڈائی کم ٹولنگ لاگت پر درستگی فراہم کرتی ہے۔ حد واضح ہے: کمپاؤنڈ ڈیز موڑ نہیں سکتا، تشکیل نہیں دے سکتا یا ڈرا نہیں سکتا۔ وہ صرف دو جہتی جیومیٹری کو ہینڈل کرتے ہیں۔
CNC مشینی تصویر میں اس وقت داخل ہوتی ہے جب سالانہ حجم کسی بھی ڈائی اسٹیمپنگ سرمایہ کاری کا جواز پیش کرنے کے لیے بہت کم ہوتا ہے۔ پروٹوٹائپ بریکٹ، کم- والیوم اسپیشلٹی ٹرک کی مختلف قسمیں جو ہر سال 5,000 سے کم پارٹس تیار کرتی ہیں، یا مشینی خصوصیات پر ±0.05 ملی میٹر سے کم رواداری کی ضرورت والے حصے سبھی CNC کی طرف اشارہ کرتے ہیں۔ فی-حصہ کی قیمت زیادہ ہے، لیکن ٹولنگ لیڈ ٹائم اور مکمل ڈیزائن لچک نہیں ہے۔ ٹرک پروگراموں کے لیے جو اب بھی جیومیٹری پر اعادہ کرتے ہیں، مشینی اس وقت تک وقت خریدتی ہے جب تک کہ ڈیزائن منجمد نہیں ہو جاتا اور حجم ڈیز اور سٹیمپنگ ٹولنگ کو جواز بناتا ہے۔
حجم، سائز اور جیومیٹری پر مبنی فیصلہ میٹرکس
جب آپ سپلائر کی تجاویز کا جائزہ لے رہے ہوں یا نئے ٹرک پلیٹ فارم کے لیے عمل کے راستوں کے درمیان انتخاب کر رہے ہوں، تو فیصلہ پانچ متغیرات پر آتا ہے۔ یہاں یہ ہے کہ کس طرح ترقی پسند، منتقلی، کمپاؤنڈ، اور CNC کے طریقے ان معیارات میں موازنہ کرتے ہیں جو سب سے اہم ہیں:
| معیار | ترقی پسند مرنا | ٹرانسفر ڈائی | کمپاؤنڈ ڈائی | CNC مشینی |
|---|---|---|---|---|
| پارٹ سائز رینج | چھوٹے سے درمیانے (~600 ملی میٹر تک) | درمیانے سے بڑے (1,200 ملی میٹر+ تک) | چھوٹے سے درمیانے (صرف فلیٹ) | کوئی بھی سائز (فکسچر-محدود) |
| مواد کی موٹائی | 0.5 ملی میٹر سے 6.0 ملی میٹر | 0.8 ملی میٹر سے 12.0 ملی میٹر | 0.3 ملی میٹر سے 6.0 ملی میٹر | کوئی بھی (پلیٹ یا شیٹ) |
| مثالی سالانہ حجم | 100,000 سے 5,000،000+ | 25,000 سے 500,000 | 10,000 سے 500,000 | 1 سے 10،000 |
| پیمانے پر فی-حصہ کی قیمت | سب سے کم | کم-اعتدال پسند | کم (صرف فلیٹ حصے) | سب سے زیادہ |
| ٹولنگ لیڈ ٹائم | 12 سے 20 ہفتے | 14 سے 24 ہفتے | 8 سے 14 ہفتے | کوئی نہیں (صرف پروگرامنگ) |
| جیومیٹرک پیچیدگی | اعتدال پسند (جھکنا، اتلی شکلیں، چھیدنا) | ہائی (گہری ڈرا، بڑی شکلیں، پیچیدہ 3D) | کم (صرف فلیٹ خالی اور چھیدنا) | بہت زیادہ (کوئی مشینی جیومیٹری) |
اس موازنہ سے چند نمونے سامنے آتے ہیں۔ پروگریسو ڈائی اسٹیمپنگ اعلی-حجم، چھوٹی-سے-درمیانی حصے کی جگہ کا مالک ہے جہاں فی-حصہ کی قیمت سب سے زیادہ اہمیت رکھتی ہے۔ جہاں ترقی پسند اپنے سائز اور گہرائی کی حدوں سے ٹکرا جاتا ہے وہاں منتقلی ختم ہوجاتی ہے۔ کمپاؤنڈ ڈائی اسٹیمپنگ فلیٹ پریزیشن حصوں کے لیے ایک جگہ بھرتی ہے جہاں بنانا غیر ضروری ہوتا ہے۔ اور CNC مشینی کم-حجم سیفٹی والو کے طور پر کام کرتی ہے - فی ٹکڑا مہنگا، لیکن سخت ٹولنگ کے لیے کوئی عزم نہیں۔
زیادہ تر ٹرک پروگراموں کے لیے، جواب ایک عمل نہیں بلکہ ایک پورٹ فولیو ہے۔ فریم ریل بریکٹ اور ٹیکسی کلپس پروگریسو ڈیز میں چلتے ہیں۔ بڑے ساختی گولے منتقلی پریس پر جاتے ہیں۔ پروٹو ٹائپ اور پری-پیداوار کی مقداریں CNC پر شروع ہوتی ہیں جب تک کہ والیوم اسٹیمپنگ ڈائی انویسٹمنٹ کا جواز پیش نہ کریں۔ یہ جاننا کہ ہر طریقہ کہاں ٹوٹتا ہے - اور کہاں ٹوٹ جاتا ہے - ایک ٹولنگ بجٹ بنانے کی بنیاد ہے جو ٹرک پلیٹ فارم کی پوری زندگی میں قائم رہتا ہے۔
ٹولنگ انویسٹمنٹ اور پروڈکشن والیوم بریک-یہاں تک کہ تجزیہ
یہ جاننا کہ کون سا عمل آپ کے حصے میں فٹ بیٹھتا ہے نصف مساوات ہے۔ دوسرا نصف یہ جان رہا ہے کہ نمبرز آپ کے حق میں کب کام کرتے ہیں۔ پروگریسو ڈائی ٹولنگ ایک اہم پیشگی سرمایہ کاری کی نمائندگی کرتی ہے، لیکن صحیح حجم پروفائل کے ساتھ ٹرک پروگراموں کے لیے، یہ پروگرام کی زندگی کے دوران سب سے کم قابل حصول فی-لاگت فراہم کرتا ہے۔ کلید یہ سمجھنا ہے کہ آپ کا وقفہ کہاں بیٹھتا ہے اور کون سے عوامل اسے اوپر یا نیچے دھکیلتے ہیں۔
ٹولنگ ایمورٹائزیشن اور بریک-حتیٰ کہ حجم کی حد
ٹرک کے پرزوں کے لیے پروگریسو ڈائی ٹولنگ عام طور پر آسان ٹولز کے لیے $10,000 سے لے کر پیچیدہ ملٹی-اسٹیشن ڈیز کے لیے $350,000 تک ہوتی ہے، جس میں زیادہ تر درمیانی-پیچیدگی والے ٹرک بریکٹ $15,000 سے $60,000 کی حد میں آتے ہیں۔ وہ ریاضی جو طویل عرصے تک دھات کی مہر لگانے کو مجبور کرتی ہے سیدھی سیدھی ہے: 30,000 حصوں میں پھیلی ہوئی $30,000 ڈائی آپ کی لاگت میں فی ٹکڑا $1.00 کا اضافہ کرتی ہے۔ اسی ڈائی کو 300,000 حصوں میں پھیلائیں اور ٹولنگ کا تعاون $0.10 تک گر گیا۔ ایک ملین سائیکلوں پر، یہ بنیادی طور پر نہ ہونے کے برابر ہے۔
ٹرک پروگراموں کے لیے، وقفہ-حتمی حد جہاں ترقی پسند ڈائی اسٹیمپنگ سروسز لیزر کٹنگ یا پریس بریک بنانے سے زیادہ لاگت-ہوتی ہیں، عام طور پر 10,000 اور 50,000 سالانہ یونٹس کے درمیان ہوتی ہیں، جو جزوی پیچیدگی اور متبادل عمل کی لاگت پر منحصر ہے۔ 200,000 یا اس سے زیادہ ٹکڑے فی سال چلانے والے اعلی-کلاس 8 کے اجزاء ٹولنگ کو اتنی تیزی سے امرٹائز کرتے ہیں کہ فی-حصہ معاشیات کا کسی دوسرے طریقے سے مقابلہ کرنا مشکل ہے۔ 5,000 یونٹس سے کم سالانہ تیار کرنے والے خصوصی ٹرک کی مختلف قسمیں شاذ و نادر ہی سرمایہ کاری کا جواز پیش کرتی ہیں جب تک کہ پرزے متعدد گاڑیوں کے پلیٹ فارمز پر منتقل نہ ہوں۔
کئی عوامل اثر انداز ہوتے ہیں جہاں آپ کا مخصوص وقفہ-بھی پڑتا ہے:
- اسٹیشن کی تعداد:ہر اضافی اسٹیشن مشینی اوقات، ڈائی میٹریل، اور آزمائشی پیچیدگی کا اضافہ کرتا ہے۔ 6-اسٹیشن ڈائی کی لاگت $20,000 ہو سکتی ہے۔ ایک ہی حصہ والے خاندان کے لیے 14-اسٹیشن ڈائی $60,000 سے زیادہ ہو سکتی ہے۔
- مواد کا درجہ:HSLA یا دوہری-فیز اسٹیلز پر مہر لگانے کے لیے پریمیم ڈائی اسٹیلز (PM گریڈز، کاربائیڈ انسرٹس) کی ضرورت ہوتی ہے جو ہلکے-اسٹیل ٹولنگ کے مقابلے ٹولنگ کی لاگت کو 20% سے 40% تک بڑھاتے ہیں۔
- رواداری کے تقاضے:سخت پوزیشنی رواداری کے لیے ڈائی پرزوں کی زیادہ درست مشینی اور طویل آزمائشی توثیق کی ضرورت ہوتی ہے، جس سے ابتدائی لاگت اور لیڈ ٹائم دونوں میں اضافہ ہوتا ہے۔
- متوقع موت کی زندگی:500,000 ہٹ کے لیے ڈیزائن کیا گیا ایک ٹول 5 ملین کے لیے بنائے گئے ایک سے مختلف تعمیرات کا استعمال کرتا ہے۔ طویل-لائف ٹولنگ کی لاگت پہلے سے زیادہ ہوتی ہے لیکن درمیانی-پروگرام کی دوبارہ تعمیر سے گریز کرتا ہے۔
- کثیر-حصہ مر جاتا ہے:ہر اسٹروک کے دو یا دو سے زیادہ حصوں کو گھوںسلا کرنے سے ٹولنگ لاگت کو متناسب طور پر بڑھائے بغیر پیداوار میں کئی گنا اضافہ ہوتا ہے، چھوٹے اجزاء کے لیے وقفے-یہاں تک کہ معاشیات میں بھی بہتری آتی ہے۔
ان-ڈائی سیکنڈری آپریشنز جو اسمبلی کے اخراجات کو کم کرتے ہیں۔
ٹولنگ انویسٹمنٹ تنہائی میں موجود نہیں ہے - یہ زمین کی کل لاگت کا مقابلہ کرتی ہے، نہ کہ صرف اسٹیمپنگ آپریشن۔ ترقی پسند اسٹیمپنگ اور فیبریکیشن پروگراموں کے لیے سب سے مضبوط معاشی دلیلوں میں سے ایک ثانوی کارروائیوں کو ڈائی کے اندر براہ راست مربوط کرنے کی صلاحیت ہے۔ جب آپ ڈاؤن اسٹریم ہینڈلنگ کو ختم کرتے ہیں، تو آپ نیچے کی دھارے کی مزدوری کی لاگت کو ختم کرتے ہیں۔
ان-ڈائی آپریشنز جو عام طور پر ٹرک پارٹ پروگریسو ڈائیز میں شامل ہوتے ہیں ان میں شامل ہیں:
- ڈائی ٹیپنگ میں-:دھاگوں کو ایک مخصوص اسٹیشن پر براہ راست کاٹا یا بنایا جاتا ہے، ایک علیحدہ ٹیپنگ آپریشن کو ہٹاتا ہے جس کے لیے بصورت دیگر فکسچرنگ اور ایک اضافی آپریٹر کی ضرورت ہوگی۔
- ہارڈ ویئر کا اندراج:سٹیمپنگ سائیکل کے دوران PEM کلینچ نٹ، سٹڈ، یا تھریڈڈ انسرٹس کو اس حصے میں دبایا جاتا ہے۔ حصہ بولٹ اپ اسمبلی کے لیے تیار ڈائی سے باہر نکلتا ہے۔
- ڈائی ویلڈنگ میں-:ریزسٹنس اسپاٹ ویلڈنگ یا پروجیکشن ویلڈنگ پریس لائن کو چھوڑے بغیر ثانوی اجزاء (گری دار میوے، بریکٹ، سٹڈ) کو منسلک کرتی ہے۔
- رابطہ سینسنگ اور پیمائش:ان-ڈائی سینسرز ریئل ٹائم میں اہم جہتوں کی تصدیق کرتے ہیں، مشتبہ حصوں کو سپلائی چین میں داخل ہونے سے پہلے ان کا رخ موڑ دیتے ہیں۔
ان میں سے ہر ایک اضافہ ٹولنگ کی پیچیدگی اور پیشگی لاگت کو بڑھاتا ہے، لیکن ادائیگی آپ کے اسمبلی ڈاک تک پہنچنے کا ایک مکمل حصہ ہے - کم ٹچ پوائنٹس، کم معیاری فرار، اور کم کل لیبر فی ٹکڑا۔ سیکڑوں ہزاروں سائیکل چلانے والے تیز رفتار پروگریسو ڈائی اسٹیمپنگ پروگراموں کے لیے، یہاں تک کہ کچھ سینٹس فی حصہ بچا کر ہینڈلنگ کمپاؤنڈز کو کافی سالانہ بچت میں بدلتے ہیں۔
پٹی کا استعمال اور سکریپ کی شرح کی اصلاح
طویل مدتی ترقی پسند اسٹیمپنگ میں مواد کی لاگت اکثر واحد سب سے بڑا متغیر خرچ ہوتا ہے، لہذا اسکریپ مینجمنٹ فی-حصہ اقتصادیات کو براہ راست متاثر کرتی ہے۔ پروگریسو ڈائی میٹل سٹیمپنگ سروسز فراہم کرنے والے ہر میٹر کوائل سے زیادہ سے زیادہ قیمت نکالنے کے لیے پٹی لے آؤٹ کو بہتر بناتے ہیں۔
پٹی کا استعمال - خریدے گئے مواد کا فیصد جو سکریپ بن - کے بجائے تیار شدہ حصوں میں ختم ہوتا ہے عام طور پر حصہ جیومیٹری کے لحاظ سے 60% سے 85% تک ہوتا ہے۔ سمارٹ نیسٹنگ، پرزوں کے درمیان ویب کی چوڑائی کو کم سے کم کرنا، اور کیریئر کے ڈیزائن جو ممکن حد تک کم مواد کا استعمال کرتے ہیں تمام استعمال کو زیادہ دھکیلتے ہیں۔ سالانہ 200 ٹن HSLA اسٹیل استعمال کرنے والے پروگرام پر مواد کے استعمال میں 5% بہتری 10 ٹن اجتناب شدہ مواد کی خریداری - ایک حقیقی بجٹ لائن آئٹم میں ترجمہ کرتی ہے۔
ڈائی مینٹیننس لائف سائیکل کے اخراجات سرمایہ کاری کی کل تصویر سے باہر ہیں۔صنعت کا تخمینہ ڈائی کی اصل قیمت کے 5% سے 10% پر سالانہ دیکھ بھال کرتا ہے, معمول کو تیز کرنا، چمکانا، پنچ بدلنا، اور وقتاً فوقتاً معائنہ کرنا۔ دیکھ بھال کو نظر انداز کرنا گڑ کی تشکیل، جہتی بہاؤ، اور بالآخر تباہ کن مرنے کی ناکامی کا باعث بنتا ہے - یہ سب کچھ طے شدہ دیکھ بھال سے کہیں زیادہ مہنگا ہے۔ ایک اچھی طرح سے-برقرار پروگریسو ڈائی لاکھوں چکروں تک چلتی ہے، جو اسے ٹرک پارٹ سپلائی چین میں سب سے طویل-زندہ سرمائے کے اثاثوں میں سے ایک بناتی ہے۔
معاشیات واضح طور پر ایک سمت میں اشارہ کرتی ہے: ایک بار جب سالانہ حجم وقفے سے-بھی تجاوز کر جاتا ہے، ترقی پسند ڈائی اسٹیمپنگ لاگت کی کارکردگی فراہم کرتی ہے جو کہ من گھڑت، مشینی، اور یہاں تک کہ ٹرانسفر پریسنگ چھوٹے-سے-ٹرک کے پرزہ جات سے مماثل نہیں ہو سکتی۔ لیکن معیار کے بغیر لاگت ایک غلط معیشت ہے - اور معیار کے نظام، رواداری، اور فراہم کنندہ کی قابلیت جو آپ کی پیداواری سرمایہ کاری کی حفاظت کرتی ہے، اتنی ہی سخت جانچ کے مستحق ہیں۔
معیار کے معیارات اور صحیح ٹرک پارٹ سٹیمپنگ پارٹنر کا انتخاب
ایک پروگریسو ڈائی انڈسٹری میں سب سے کم فی-حصہ لاگت فراہم کر سکتی ہے - لیکن صرف اس صورت میں جب ہر وہ حصہ جو بحری جہازوں کی حقیقت پر پورا اترتا ہو۔ ٹرک کے اجزاء میں کوالٹی کی ناکامی کے نتائج برآمد ہوتے ہیں جو کہ سکریپ کی لاگت سے بہت آگے جاتے ہیں: فیلڈ ریکالز، اسمبلی لائن شٹ ڈاؤن، اور پلیٹ فارم ایوارڈز سے محروم۔ یہی وجہ ہے کہ ٹرک OEMs اپنے ترقی پسند ڈائی اسٹیمپنگ سپلائرز کو مینوفیکچرنگ میں کوالٹی مینجمنٹ کے کچھ انتہائی سخت معیارات پر قائم رکھتے ہیں۔ یہ سمجھنا کہ ان معیارات کی کیا ضرورت ہے - اور یہ جاننا کہ اسٹیمپنگ ڈائی سپلائر کو ان کے خلاف کیسے جانچنا ہے - آپ کے پروگرام کو لانچ میں تاخیر اور پیداوار سے بچنے سے بچاتا ہے۔
ٹرک پارٹ سپلائرز کے لیے IATF 16949 اور PPAP کے تقاضے
IATF 16949:2016 بنیادی معیار کا سرٹیفیکیشن ہے جس کی ٹرک OEMs اور Tier-1 سپلائرز پیداوار کے کام پر کسی بھی ترقی پسند ڈائی مینوفیکچرر کی بولی سے توقع کرتے ہیں۔ یہ ISO 9001 پر بناتا ہے لیکن خرابی کی روک تھام، اعلی درجے کی مصنوعات کے معیار کی منصوبہ بندی (APQP)، اور پروڈکشن پارٹ اپروول (PPAP) کے لیے آٹوموٹو کے لیے مخصوص تقاضے شامل کرتا ہے۔ کے ساتھدنیا بھر میں 65,000 سے زیادہ مصدقہ سپلائرز, IATF 16949 کوئی فرق نہیں ہے - یہ ایک گیٹ ہے۔ صرف ISO 9001 رکھنے والے سپلائرز کے پاس عام طور پر دستاویزی PPAP صلاحیت، FMEA ڈسپلن، اور SPC انفراسٹرکچر کی کمی ہوتی ہے جس کی ٹرک پروگراموں کو ضرورت ہوتی ہے۔
PPAP جمع کرانے کی سطحیں اس بات کی وضاحت کرتی ہیں کہ ایک سپلائر پیداوار کی منظوری سے پہلے کتنی دستاویزات فراہم کرتا ہے۔ ٹرک OEMs کو عام طور پر لیول 3 جمع کرانے کی ضرورت ہوتی ہے، جس میں جہتی رپورٹس، مواد کے سرٹیفیکیشنز، پروسیس فلو ڈایاگرام، کنٹرول پلانز، Gage R&R اسٹڈیز، اور قابلیت کے اشاریے (Cpk) اہم خصوصیات کے لیے شامل ہیں۔ ایک مستند سٹیمپنگ ڈائی سپلائر ان پیکجوں کو تیزی سے اور مکمل طور پر فراہم کرتا ہے PPAP دستاویزات میں تاخیر براہ راست تاخیر سے شروع ہونے والی پیداوار میں ترجمہ کرتی ہے۔
پروگریسو ڈائی اسٹیمپنگ میں قابل حصول جہتی رواداری
ترقی پسند ڈائی رننگ ٹرک-گیج HSLA سٹیل سے آپ اصل میں کس درستگی کی توقع کر سکتے ہیں؟ اہم خصوصیات کے لیے، پریسیزن ڈائی اور سٹیمپنگ آپریشنز معمول کے مطابق چھیدے ہوئے سوراخوں پر ±0.05 ملی میٹر اور کنٹرولڈ پریس حالات میں تشکیل شدہ طول و عرض کو پکڑتے ہیں۔ 30 ملی میٹر سے 120 ملی میٹر کی حد میں بڑی خصوصیات عام طور پر ±0.10 ملی میٹر سے ±0.15 ملی میٹر تک حاصل کرتی ہیں، جو ISO 2768-1 عمدہ طبقے کی رواداری کے ساتھ مطابقت رکھتی ہے۔ یہ تعداد ایک مناسب طریقے سے برقرار رکھی گئی دھاتی سٹیمپنگ ڈائی، مستقل مادی خصوصیات، اور ایس پی سی کی نگرانی والی پیداوار کو فرض کرتی ہے۔
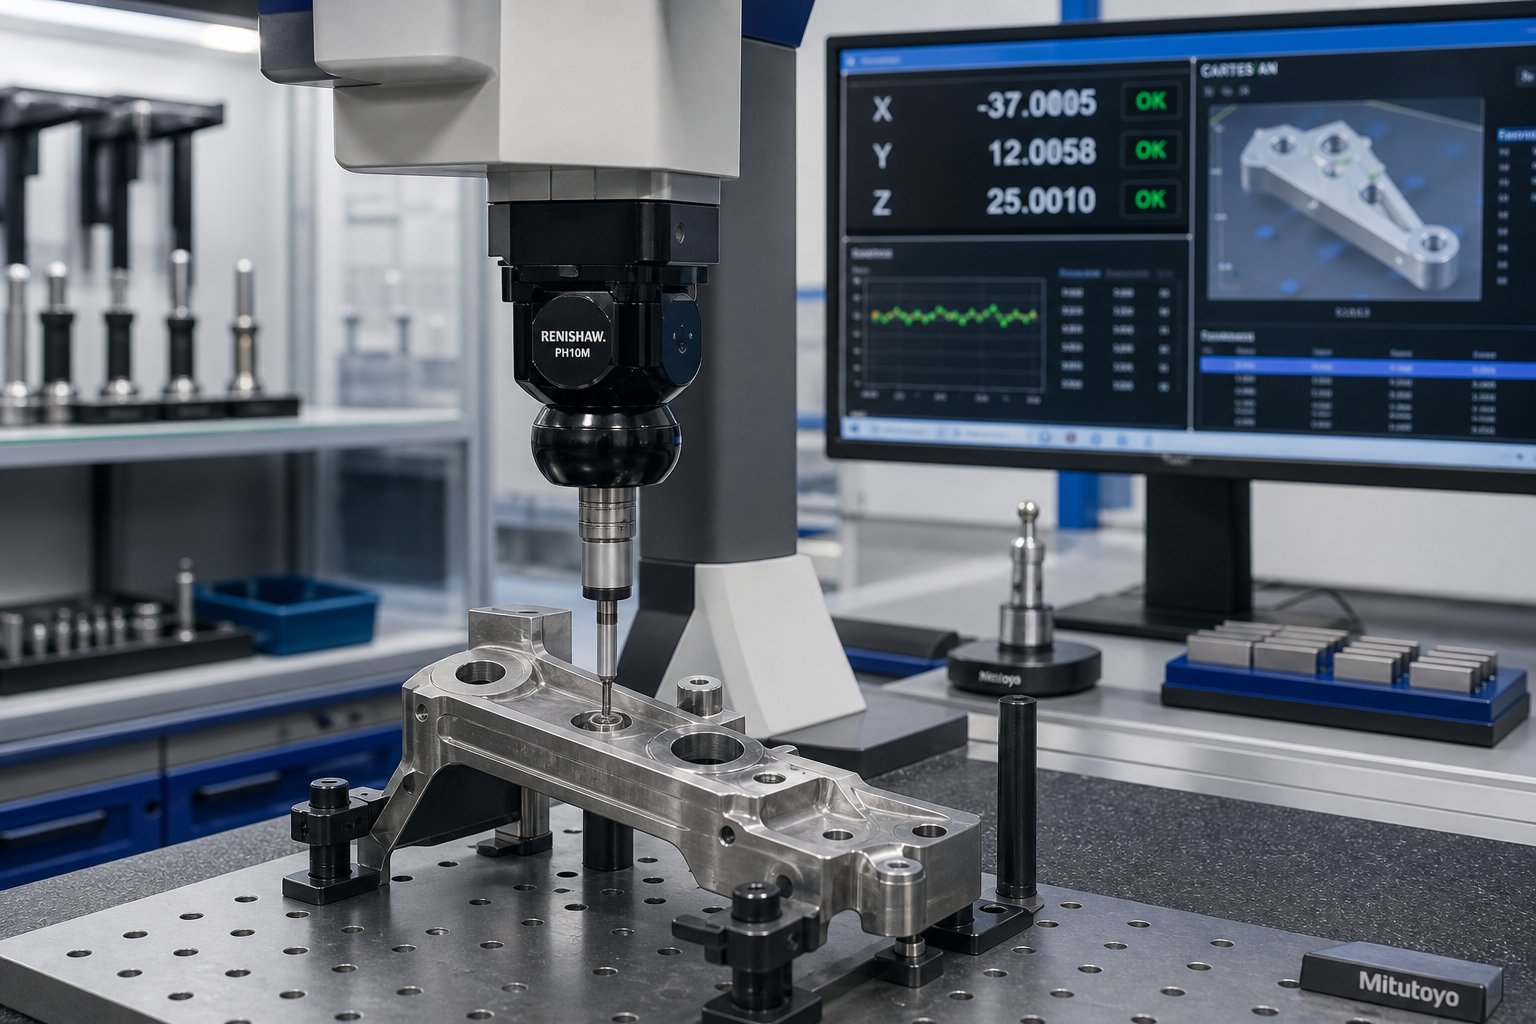
ایک ملین-سائیکل رن میں ان رواداری کو برقرار رکھنا وہ جگہ ہے جہاں کوالٹی سسٹم اپنی قیمت کماتے ہیں۔ اہم جہتوں پر شماریاتی عمل کنٹرول (SPC) چارٹ حصوں کی برداشت چھوڑنے سے پہلے بڑھنے کا پتہ لگاتے ہیں۔ میں-ڈائی سینسرز ہر اسٹروک پر پریس فورس کے دستخطوں کی نگرانی کرتے ہیں، ہزاروں عیب دار پرزوں کے جمع ہونے کے بجائے سیکنڈوں میں ٹوٹے ہوئے پنچ، غلط فیڈ، مواد کی موٹائی میں فرق - کو پکڑتے ہیں۔ پریس آؤٹ فیڈ پر تیز رفتار وژن کا معائنہ 100% جہتی تصدیق کرتا ہے، مشتبہ حصوں کو شپنگ کنٹینر تک پہنچنے سے پہلے مسترد کر دیتا ہے۔
طویل مدتی رواداری کی کارکردگی میں اسٹیمپنگ ڈائی مینٹیننس اکثر-نظر انداز متغیر ہوتا ہے۔ کٹے ہوئے کناروں کی خستہ حالی، سطحوں کی ساخت بنتی ہے، اور کلیئرنس سیکڑوں ہزاروں چکروں میں بتدریج کھل جاتی ہے۔ طویل-مدت کے استعمال کے لیے تیار کردہ پروگریسو ڈیز ان کی سروس لائف پر لاکھوں پرزے تیار کر سکتے ہیں - لیکن صرف طے شدہ احتیاطی دیکھ بھال کے ساتھ جس میں ایج ری گرائنڈنگ، اسپرنگ ریپلیسمنٹ، اور کلیئرنس کی توثیق متعین اسٹروک پر-گنتی وقفوں سے ہوتی ہے۔
ٹرک پروگراموں کے لیے سٹیمپنگ سپلائر کی صلاحیتوں کا جائزہ
جب آپ ٹرک پلیٹ فارم ایوارڈ کے لیے ترقی پسند ڈائی مینوفیکچررز کا موازنہ کر رہے ہوتے ہیں، تو سرٹیفیکیشن صرف نقطہ آغاز ہوتے ہیں۔ گہری تشخیص لین دین کی دکانوں کو حقیقی انجینئرنگ شراکت داروں سے الگ کرتی ہے۔ یہاں ایک سپلائر کی جانچ پڑتال کی فہرست ہے جو ٹرک OEM پروکیورمنٹ اور انجینئرنگ ٹیمیں اہلیت کے دوران حوالہ دے سکتی ہیں:
- معیار کے سرٹیفیکیشن:تصدیق کریں کہ IATF 16949 دائرہ کار سٹیمپنگ، ٹولنگ، اور آپ کے پروگرام سے متعلقہ کسی بھی اسمبلی آپریشن کا احاطہ کرتا ہے۔ تصدیق کریں کہ سرٹیفکیٹ موجودہ ہیں اور آڈٹ کے نتائج بند ہیں۔
- PPAP ٹریک ریکارڈ:پہلے آٹوموٹیو پروگراموں سے نمونہ PPAP پیکجز کی درخواست کریں۔ مکمل ہونے، جہتی رپورٹ کی وضاحت، اور تبدیلی کی رفتار کا اندازہ لگائیں۔
- پریس فلیٹ اور ٹننج رینج:پریس کی دستیاب صلاحیت کو اپنے حصے کی مواد کی موٹائی، پٹی کی چوڑائی اور تشکیل کی ضروریات سے ملائیں۔ تصدیق کریں کہ سپلائر بڑی ٹولنگ تبدیلیوں کے بغیر حجم کو پیمانہ کرسکتا ہے۔
- گھر میں - ٹولنگ کی اہلیت:اس بات کی توثیق کریں کہ سپلائر اندرونی طور پر ڈیزائن، بناتا اور دیکھ بھال کرتا ہے۔ آؤٹ سورس ٹول روم لیڈ ٹائم رسک کو بڑھاتے ہیں، جوابدہی کو کم کرتے ہیں، اور انجینئرنگ میں سست تبدیلیاں کرتے ہیں۔
- مواد کی مہارت:اپنے مخصوص میٹریل گریڈ - HSLA، دوہری-فیز، جستی، یا ایلومینیم کے ساتھ تجربے کا اندازہ کریں۔ اسی طرح کے مواد پر دستاویزی صلاحیت کے مطالعے کے لیے پوچھیں۔
- SPC اور معائنہ کا بنیادی ڈھانچہ:پریس لائنز، CMM یا مساوی جہتی آلات، اور اعلی- والیوم کے لیے لائن ویژن سسٹمز پر فعال SPC نگرانی کی تصدیق کریں۔
- انجینئرنگ سپورٹ گہرائی:اس بات کا اندازہ لگائیں کہ آیا فراہم کنندہ DFM فیڈ بیک فراہم کرتا ہے، تخروپن کی تشکیل، اور وقف پروگرام انجینئرنگ رابطے - فراہم کرتا ہے نہ کہ صرف حوالہ اور پیداوار۔ سپلائرز کی طرحYICEN، جو OEM، Tier-1، اور Tier-2 ٹیموں کو سٹیمپنگ، فیبریکیشن، اور ساختی، چیسس اور ٹرک سے متعلقہ دھاتی حصوں کے کیس اسٹڈیز کے ساتھ سپورٹ کرتا ہے، اس قسم کی انجینئرنگ پارٹنرشپ کی مثال دیتا ہے جو لانچ کے دوران پروگرام کے خطرے کو کم کرتا ہے۔
- روک تھام کی بحالی کی دستاویزات:فعال پروگراموں کے لیے ڈائی مینٹیننس لاگز کا جائزہ لیں۔ مسلسل ریکارڈز فعال معیار کی ثقافت کی نشاندہی کرتے ہیں۔ گمشدہ ریکارڈز رد عمل کی آگ-فائٹنگ کا اشارہ دیتے ہیں۔
- خرابی کی شرح کی تاریخ:حصہ خاندان کے ذریعہ دستاویزی پی پی ایم ڈیٹا کی درخواست کریں۔ روک تھام-کی بنیاد پر آٹو موٹیو سٹیمپنگ آپریشنز عام طور پر 50 سے 200 PPM خرابی کی شرح حاصل کرتے ہیں۔
ان معیارات پر ایک وزنی اسکور کارڈ - وزن کی ٹولنگ کی صلاحیت اور درستگی کے لیے بہت زیادہ برداشت کی کارکردگی-ٹرک کے اہم پرزے - حصولی ٹیموں کو شارٹ لسٹ شدہ ترقی پسند ڈائی مینوفیکچررز کا موازنہ کرنے کے لیے ایک معروضی بنیاد فراہم کرتا ہے۔ سب سے مضبوط امیدوار پیداوار شروع ہونے سے پہلے DFM پر تعاون کرنے کے لیے تصدیق شدہ معیار کے نظام،-ہاؤس ٹولنگ کنٹرول، مواد-کی تشکیل کی مخصوص مہارت، اور انجینئرنگ کی گہرائی کو یکجا کرتے ہیں۔ یہ مجموعہ ہے جو ٹرک پلیٹ فارم کے پورے لائف سائیکل میں لاگت کو کم اور معیار کو بلند رکھتا ہے۔
Progressive Die Stamping for Truck Parts کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اسٹیمپنگ کے لیے کس قسم کے ٹرک کے پرزے بہترین ہیں؟
وہ حصے جو ترقی پسندی میں بہترین کام کرتے ہیں وہ مخصوص خصوصیات کا اشتراک کرتے ہیں: فلیٹ یا اتلی-ڈراؤ پروفائلز، دوبارہ قابل سوراخ کے نمونے، 0.5 ملی میٹر اور 6.0 ملی میٹر کے درمیان مواد کی موٹائی، اور سالانہ حجم 50,000 یونٹس سے زیادہ۔ عام مثالوں میں فریم ریل بریکٹ، کراس-ممبر کمک، کیب ماؤنٹنگ کلپس، ایگزاسٹ ہینگرز، الیکٹریکل کنیکٹر ہاؤسنگ، سسپنشن ماؤنٹنگ پلیٹس، اور اندرونی فاسٹنر کلپس شامل ہیں۔ وہ حصے جو ناقص امیدوار ہیں ان میں گہری-ڈیپ فیول ٹینک، 600 ملی میٹر کی پٹی کی چوڑائی سے زیادہ سائز کے فریم ریل، اور کم- والیوم خاص اجزاء شامل ہیں جہاں ٹولنگ کی لاگت کو مؤثر طریقے سے کم نہیں کیا جا سکتا۔
2. ٹرک کے اجزاء کے لیے پروگریسو ڈائی ٹولنگ کی قیمت کتنی ہے؟
ٹرک کے پرزوں کے لیے پروگریسو ڈائی ٹولنگ عام طور پر سادہ ٹولز کے لیے $10,000 سے لے کر پیچیدہ ملٹی-اسٹیشن ڈیز کے لیے $350,000 تک ہوتی ہے۔ زیادہ تر درمیانی-پیچیدگی والے ٹرک بریکٹ $15,000 سے $60,000 کی حد میں آتے ہیں۔ لاگت کا انحصار اسٹیشن کی گنتی، میٹریل گریڈ (HSLA اور ڈوئل-فیز اسٹیلز کو پریمیم ڈائی اسٹیلز کی ضرورت ہوتی ہے)، رواداری کے تقاضے، متوقع ڈائی لائف، اور آیا ڈائی سیکنڈری آپریشنز جیسے ٹیپنگ یا ہارڈویئر انسرشن شامل ہیں۔ سالانہ دیکھ بھال اصل ٹول کی قیمت میں تقریباً 5% سے 10% کا اضافہ کرتی ہے۔ بریک-متبادل طریقوں کے مقابلے میں عام طور پر 10,000 اور 50,000 سالانہ یونٹس کے درمیان ہوتا ہے۔
3. پروگریسو ڈائی اسٹیمپنگ اور ٹرانسفر ڈائی اسٹیمپنگ میں کیا فرق ہے؟
پروگریسو ڈیز حصے کو تمام تشکیل دینے والے اسٹیشنوں کے ذریعے کیریئر کی پٹی سے منسلک رکھتی ہے، حصے کے سائز کو تقریباً 600 ملی میٹر تک محدود کرتی ہے اور گہرائی کو اتلی شکلوں تک کھینچتی ہے۔ وہ تیز دوڑتے ہیں اور اعلی-حجم چھوٹے-سے لے کر-درمیانے حصوں کے مطابق ہوتے ہیں۔ ٹرانسفر ڈیز پہلے خالی جگہ کو کاٹتا ہے اور اسے مکینیکل گریپرز کے ساتھ اسٹیشنوں کے درمیان منتقل کرتا ہے، جس سے بڑے خالی جگہوں (1,200 ملی میٹر+ تک)، گہرے ڈرا، اور پیچیدہ 3D کی تشکیل ہوتی ہے۔ ٹرانسفر ڈیز کیریئر ویب کو ختم کرکے مادی فضلہ کو بھی کم کرتی ہے۔ پروگریسو ڈیز کو ترجیح دی جاتی ہے جب سائز کی حد کے اندر حصوں کے لیے سالانہ حجم 100,000 یونٹس سے زیادہ ہو۔ ٹرانسفر ڈائز بڑے یا گہرے-جزوں کو ہینڈل کرتا ہے جہاں پروگریسو ٹولنگ جسمانی طور پر کیریئر کی پٹی کی سالمیت کو برقرار نہیں رکھ سکتی۔
4. ٹرک کے پرزوں کے لیے پروگریسو ڈائی اسٹیمپنگ میں کون سا مواد استعمال کیا جا سکتا ہے؟
عام مواد میں ہلکا سٹیل (SAE 1008/1010)، HSLA گریڈز جیسے 340X اور 420X فی SAE J2340، ڈوئل-فیز اسٹیلز (DP590, DP780) کریش-کریٹیکل بریکٹس، جستی اور گیلونائزڈ اور شیٹسمین گیلونیس کے لیے الائے (5052-H32, 6061-T6) وزن میں کمی کے لیے۔ ڈائی میں ہر مواد مختلف طریقے سے برتاؤ کرتا ہے: HSLA اسٹیلز کو 2 سے 4 ڈگری اسپرنگ بیک معاوضے کی ضرورت ہوتی ہے، دوہری فیز گریڈ پنچ پہننے کو تیز کرتے ہیں، ایلومینیم گیلز بغیر کوٹڈ ٹول کی سطحوں کے خلاف، اور galvannealed کوٹنگز بننے کے دوران پاؤڈر ہوتے ہیں۔ مواد کا انتخاب پریس ٹنیج، ڈائی کلیئرنس، چکنا کرنے کی حکمت عملی، اور دیکھ بھال کے وقفوں کو براہ راست متاثر کرتا ہے۔
5. ایک پروگریسو ڈائی اسٹیمپنگ سپلائر کے پاس ٹرک کے پرزہ جات کے لیے کون سے معیار کے سرٹیفیکیشنز ہونے چاہئیں؟
IATF 16949:2016 بنیادی لائن سرٹیفیکیشن ٹرک ہے جس کی OEM توقع کرتے ہیں، جس میں نقائص کی روک تھام، APQP، اور PPAP کی اہلیت شامل ہے۔ سپلائرز کو لیول 3 PPAP جمع کرانے کے تجربے کا مظاہرہ کرنا چاہیے جس میں ڈائمینشنل رپورٹس، میٹریل سرٹیفیکیشنز، پروسیس فلو ڈایاگرام، کنٹرول پلانز، اور Cpk ڈیٹا شامل ہیں۔ سرٹیفیکیشن سے آگے، ایس پی سی مانیٹرنگ انفراسٹرکچر، سی ایم ایم اور ان-لائن ویژن انسپیکشن سسٹمز، ان-ہاؤس ٹولنگ ڈیزائن اور دیکھ بھال کی صلاحیت، اور دستاویزی پی پی ایم کی خرابی کی شرح (روک تھام-کی بنیاد پر آپریشنز عام طور پر 50 سے 200 پی پی ایم حاصل کرتے ہیں) کا جائزہ لیں۔ YICHEN جیسے سپلائرز جو پروسیس کیس اسٹڈیز کے ساتھ OEM اور Tier-1 ٹیموں کے لیے انجینئرنگ سپورٹ پیش کرتے ہیں وہ پارٹنرشپ ماڈل کی نمائندگی کرتے ہیں جو لانچ کے دوران پروگرام کے خطرے کو کم کرتا ہے۔


