


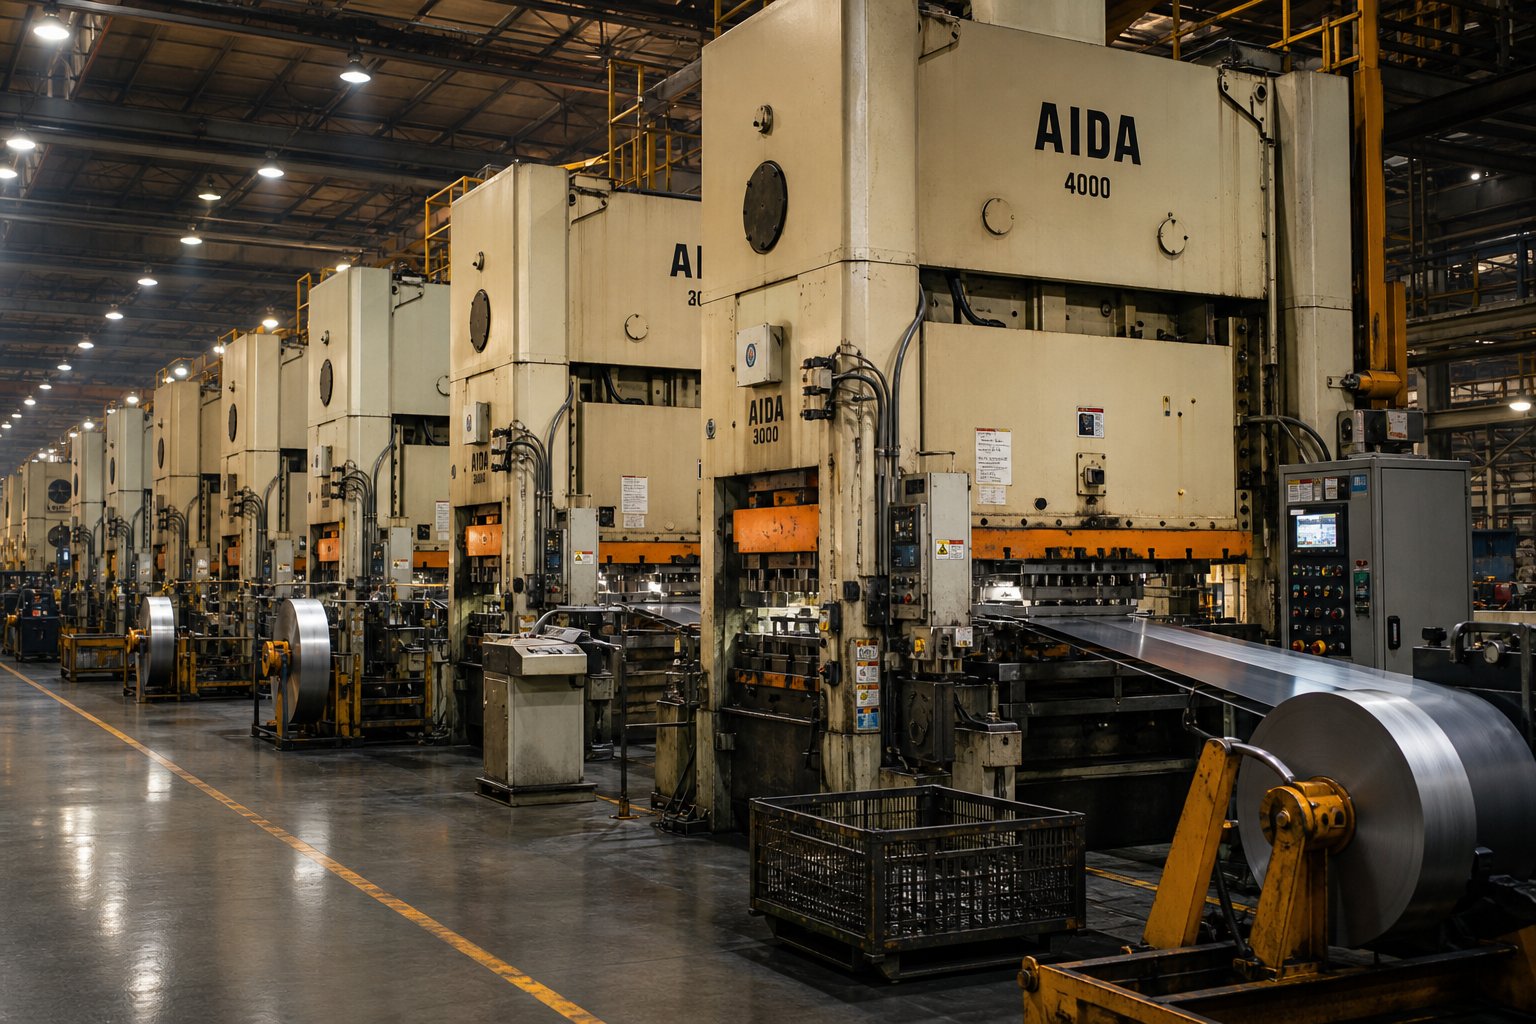
ہول سیل پیمانے پر پروگریسو ڈائی میٹل سٹیمپنگ کیا ہے؟
جب آپ دھاتی پرزوں کی مہر لگاتے ہیں تو اس پرچیز آرڈر کے دوسرے سرے پر موجود فیکٹری ایسی دنیا میں چلتی ہے جسے آپ کبھی نہیں دیکھ سکتے۔ وہ اسٹروک فی منٹ، پٹی لے آؤٹ، اور ڈائی اسٹیشنز میں بولتے ہیں۔ آپ یونٹ لاگت، لیڈ ٹائم، اور معیار کے چشموں میں بات کرتے ہیں۔ اس فرق کے درمیان کیا aترقی پسند ڈائی میٹل سٹیمپنگ ہول سیل فیکٹریجانتی ہے اور جو پروکیورمنٹ ٹیمیں عام طور پر سمجھتی ہیں وہ ہے جہاں مہنگی غلطیاں ہوتی ہیں۔
یہ مضمون اس فرق کو ختم کرتا ہے۔ یہ خریداروں، انجینئرز، اور سورسنگ کے پیشہ ور افراد کے لیے بنایا گیا ہے جو کسی بھی سپلائر کے ظاہر کرنے کے لیے انتخاب کرنے کے بجائے باخبر فیصلے کرنا چاہتے ہیں۔
پروگریسو ڈائی میٹل اسٹیمپنگ کا اصل مطلب کیا ہے۔
ایک مشین میں دھات کے چپٹے ربن کو کھلانے کا تصور کریں اور ہر ایک پریس اسٹروک کے ساتھ دوسری طرف سے ایک مکمل، پیچیدہ حصہ حاصل کریں۔ یہ اس کی آسان ترین شکل میں ترقی پسند ڈائی میٹل اسٹیمپنگ ہے۔
یہاں یہ ہے کہ یہ کیسے کام کرتا ہے: دھات کی ایک مسلسل پٹی، عام طور پر ایک کنڈلی سے چھلنی ہوتی ہے، ایک واحد ڈائی ٹول کے ذریعے آگے بڑھتی ہے جس میں ترتیب سے ترتیب دیئے گئے متعدد اسٹیشن ہوتے ہیں۔ ہر سٹیشن ایک مخصوص آپریشن انجام دیتا ہے، جیسے سوراخ پر مکے مارنا، فلینج کو موڑنا، یا اضافی مواد کو تراشنا۔ پٹی ہر پریس سائیکل کے ساتھ ایک مقررہ فاصلے کو آگے بڑھاتی ہے، جسے پچ کہتے ہیں۔ جب دھات فائنل سٹیشن پر پہنچتی ہے، ایک مکمل حصہ کیریئر کی پٹی سے الگ ہو جاتا ہے، استعمال یا ثانوی پروسیسنگ کے لیے تیار ہوتا ہے۔
پروگریسو ڈائی ایک ایسا واحد ٹول ہے جس میں متعدد ترتیب وار اسٹیشن ہوتے ہیں جو ایک مسلسل پریس سائیکل میں فلیٹ میٹل کی پٹی کو ایک مکمل حصے میں تبدیل کرتا ہے، جس سے ہر اسٹروک کے ساتھ ایک مکمل جزو تیار ہوتا ہے۔
"ترقی پسند" کی اصطلاح بالکل بیان کرتی ہے کہ کیا ہوتا ہے: دھات ڈائی، سٹیشن بہ سٹیشن، ہر ایک قدم کی عمارت پچھلے ایک پر ترقی کرتی ہے۔ انڈسٹری شارٹ ہینڈ اکثر اس کا حوالہ پروگ ڈائی سیٹ اپ کے طور پر دیتا ہے، اور ترقی پسند ڈائی اینڈ اسٹیمپنگ کے وسیع تر ڈسپلن کی جڑیں ایک صدی پر محیط ہیں، جو جدید ٹولنگ میٹریل، سروو-سے چلنے والے پریس، اور ڈیجیٹل کوالٹی سسٹمز کے ذریعے بہتر ہیں۔
ہول سیل فیکٹریاں جاب شاپس سے مختلف کیوں چلتی ہیں۔
تمام دھاتی سٹیمپنگ آپریشن اسی طرح کام نہیں کرتے ہیں۔ جاب شاپ بنیادی طور پر-آپریشن کو ترتیب دینے کے لیے-اپنی مرضی کے مطابق، پیچیدہ، متنوع ورک فلو کے ساتھ ایک-حصہ ہے جو پروجیکٹ سے پروجیکٹ میں تبدیل ہوتا ہے۔ ہول سیل پروگریسو میٹل سٹیمپنگ فیکٹریاں، اس کے برعکس، ایک بنیادی طور پر مختلف ماڈل کے ارد گرد بنائی گئی ہیں: وقف شدہ ٹولنگ، اعلی- والیوم پروڈکشن رنز، اور لاگت کے ڈھانچے جو پیمانے پر انعام دیتے ہیں۔
حصولی کے لیے امتیاز اہمیت رکھتا ہے۔ ایک ہول سیل فیکٹری ترقی پسند ڈائی ٹولنگ میں بہت زیادہ سرمایہ کاری کرتی ہے جسے لاکھوں سائیکل چلانے کے لیے ڈیزائن کیا گیا ہے۔ وہ پیشگی سرمایہ، جو آسان ٹولز کے لیے $10,000 سے لے کر $250,000 یا اس سے زیادہ پیچیدہ ملٹی-اسٹیشن ڈیز کے لیے ہو سکتا ہے، کل پیداوار کے حجم میں ختم ہو جاتا ہے۔ 25,000 حصوں پر، $25,000 پروگریسو ڈائی فی ٹکڑا $1.00 کا اضافہ کرتی ہے۔ 250,000 حصوں پر، یہ ایک پیسہ کا اضافہ کرتا ہے۔ یہ معافی کی منطق اس بارے میں ہر چیز کو چلاتی ہے کہ کس طرح تھوک فیکٹریاں آرڈرز کو اقتباس، شیڈول، اور ترجیح دیتی ہیں۔
جاب شاپس مشین سیٹ اپ پر اہم وقت صرف کرتی ہیں کیونکہ ہر آرڈر مختلف ہوتا ہے۔ ہول سیل اسٹیمپنگ آپریشنز طویل، بلاتعطل پیداواری مہم چلا کر تبدیلی کو کم سے کم کرتے ہیں جہاں پریس فی گھنٹہ ہزاروں ایک جیسے حصے تیار کرتے ہیں۔ ان کے ورک فلو پیچیدہ اور متغیر کے بجائے معیاری اور لکیری ہیں۔ سازوسامان، عملہ، معیار کے نظام، اور فرش لے آؤٹ سبھی اس اعلی-حجم، اعلی-دوہرائی جانے والی سمت کی عکاسی کرتے ہیں۔
آر ایف کیو جاری کرنے سے پہلے اس آپریشنل فرق کو سمجھنا آپ کو بہتر سوالات پوچھنے، اقتباسات کی درست تشریح کرنے، اور کم از کم آرڈر کی مقدار، ٹولنگ کی ملکیت، اور لیڈ ٹائم کے بارے میں غلط توقعات سے بچنے میں مدد کرتا ہے۔ پیروی کرنے والے حصے بالکل اس بات کو توڑ دیتے ہیں کہ اس ترقی پسند مرنے کے اندر کیا ہوتا ہے، لہذا آپ قیاس آرائی کے بجائے علم کی حیثیت سے سپلائرز کا اندازہ لگا سکتے ہیں۔
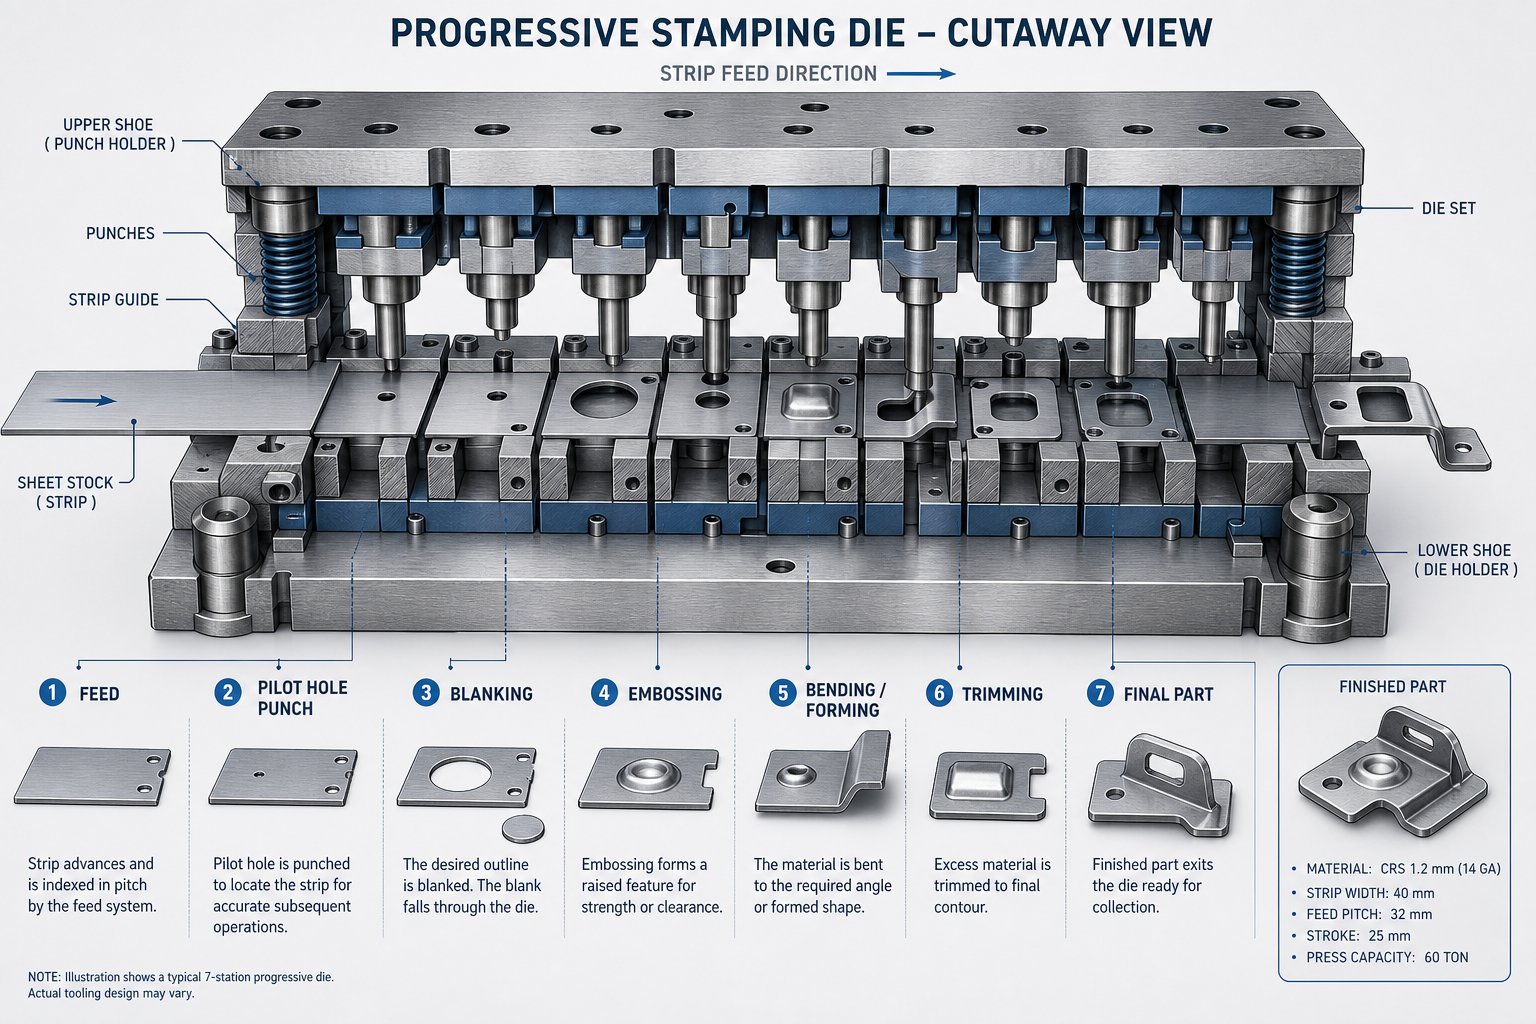
پروگریسو ڈائی اسٹیمپنگ کا عمل کیسے کام کرتا ہے۔
آپ بنیادی تصور جانتے ہیں: دھات کی پٹی اندر جاتی ہے، تیار شدہ حصہ باہر آتا ہے۔ لیکن اصل میں ان دو نکات کے درمیان کیا ہوتا ہے؟ سٹیشن کی سطح پر پروگریسو ڈائی اسٹیمپنگ کے عمل کو سمجھنا آپ کو ایک اہم فائدہ دیتا ہے جب کسی فیکٹری کو تفصیلات بتاتے ہیں۔ آپ کو معلوم ہو جائے گا کہ کون سے آپریشنز کون سی خصوصیات پیدا کرتے ہیں، اور زیادہ اہم بات یہ ہے کہ آپ اس وقت پہچان لیں گے جب کوئی سپلائر پیچیدگی کا حوالہ دے رہا ہے جس کی آپ کے حصے کو درحقیقت ضرورت نہیں ہے۔
اسٹیشن-بذریعہ- پروگریسو ڈائی آپریشنز کا اسٹیشن بریک ڈاؤن
ایک انکوائلر پر نصب دھاتی کنڈلی کی تصویر بنائیں۔ پٹی کسی بھی گھماؤ کو دور کرنے کے لیے سٹریٹینر کے ذریعے فیڈ کرتی ہے، پھر ایک سروو فیڈر اسے ہر پریس اسٹروک کے ساتھ ایک درست، مقررہ فاصلے کے ذریعے پروگریسو سٹیمپنگ مشین میں لے جاتا ہے۔ پائلٹ پن پہلے سے-پنچ شدہ سوراخوں میں گر جاتے ہیں تاکہ پٹی کو کسی بھی قسم کی کٹائی یا تشکیل شروع ہونے سے پہلے درست پوزیشن میں بند کیا جا سکے۔ رجسٹریشن کا یہ مرحلہ وہ ہے جو ترقی پسند اسٹیمپنگ ڈائی کو لاکھوں چکروں میں دوبارہ قابل برداشت رواداری رکھنے کی اجازت دیتا ہے۔
ڈائی کے اندر، آپریشن جان بوجھ کر ترتیب سے ہوتے ہیں۔ ہر اسٹیشن اس پر بناتا ہے جو پچھلے نے بنایا تھا۔ یہاں عام ترتیب ہے:
- چھیدنا- مکے اسٹیل-فلیٹ پٹی میں سوراخ، سلاٹ، یا سوراخ بناتے ہیں۔ یہ خصوصیات اکثر بعد کے اسٹیشنوں کے لیے پائلٹ مقامات کے طور پر کام کرتی ہیں اور مکمل حصے میں فعال سوراخ کے طور پر۔ اگر آپ کے اجزاء کو بڑھتے ہوئے سوراخ یا وینٹیلیشن سلاٹ کی ضرورت ہے، تو یہیں سے وہ نکلتے ہیں۔
- بلینکنگ/نوچنگ- حصہ کا بیرونی پروفائل شکل اختیار کرنا شروع کر دیتا ہے کیونکہ مواد کو پٹی کے کناروں سے کاٹ دیا جاتا ہے۔ نوچنگ حصے کی حد کے ساتھ حصوں کو ہٹاتا ہے جبکہ اسے باقی اسٹیشنوں کے ذریعے نقل و حمل کے لیے کیریئر کی پٹی سے منسلک رکھتا ہے۔
- تشکیل- تین جہتی شکلیں یہاں ابھرتی ہیں۔ پسلیاں، چینلز، ابھری ہوئی خصوصیات، یا کھینچے ہوئے حصوں کو مواد میں دبایا جاتا ہے۔ یہ وہ جگہ ہے جہاں فلیٹ دھات گہرائی اور سموچ کے ساتھ ساختی جزو بننا شروع کرتی ہے۔
- جھکنا- ٹیبز، فلینجز، کلپس، اور زاویہ کی خصوصیات حسابی موڑ لائنوں کے ساتھ مواد کو تہہ کرکے بنائی جاتی ہیں۔ اس مرحلے پر اسپرنگ بیک معاوضہ پروگریسو اسٹیمپنگ ڈائی ڈیزائن میں بنایا گیا ہے، جس میں ٹولنگ جان بوجھ کر-لچکدار مادّے کی بحالی کے لیے موڑ جاتی ہے۔
- سکہ بندی- لوکلائزڈ کمپریشن جہتی درستگی کو بہتر بناتا ہے یا سطح کی عمدہ تفصیلات تخلیق کرتا ہے۔ جب آپ کی ڈرائنگ کسی علاقے میں سختی سے کنٹرول شدہ موٹائی یا سطح کی مخصوص ساخت کا مطالبہ کرتی ہے، تو کوائننگ اسٹیشن اس سطح کی درستگی فراہم کرتے ہیں۔
- ٹرمنگ/کٹ آف- آخری اسٹیشن مکمل حصے کو کیریئر کی پٹی سے الگ کرتا ہے۔ اضافی مواد کو تراش لیا جاتا ہے، اور تیار شدہ ٹکڑا معائنے کے لیے کلیکشن بن یا کنویئر میں گر جاتا ہے۔
ہر حصے کو تمام چھ آپریشن اقسام کی ضرورت نہیں ہے۔ ایک سادہ فلیٹ بریکٹ میں صرف چھیدنے، نشان لگانے اور کٹ آف کی ضرورت ہو سکتی ہے۔ ایک پیچیدہ آٹوموٹیو کنیکٹر دس یا اس سے زیادہ اسٹیشنوں کا مطالبہ کر سکتا ہے جس میں متعدد بنانے اور موڑنے والے مراحل کو ملایا جائے۔ پروگریسو مشین ڈائی کو خاص طور پر آپ کے پارٹ جیومیٹری کے ارد گرد ڈیزائن کیا گیا ہے، یہی وجہ ہے کہ کوٹنگ کے مرحلے کے دوران تفصیلی پرنٹس بہت اہمیت رکھتے ہیں۔
پروکیورمنٹ کے لیے معاملات کو سمجھنا کیوں ضروری ہے۔
جب آپ سمجھتے ہیں کہ ہر اسٹیشن کیا کرتا ہے، تو آپ فیکٹری کی زبان بول سکتے ہیں۔ آپ تسلیم کریں گے کہ تین الگ الگ موڑنے والے زاویوں والے حصے کو کم از کم تین تشکیل دینے والے اسٹیشنوں کی ضرورت ہوتی ہے، یہ انتہائی سخت سوراخ-پوزیشن ٹولرینس کے لیے مخصوص کیلیبریشن مراحل کی ضرورت ہوتی ہے، اور یہ کہ ایک ابھرے ہوئے لوگو کو شامل کرنے کا مطلب ہے ٹول میں ایک کوائننگ اسٹیشن شامل کرنا۔
یہ علم براہ راست لاگت کی بات چیت کو متاثر کرتا ہے۔ ڈائی میں شامل ہر سٹیشن ٹولنگ کی سرمایہ کاری اور ڈائی کی مجموعی لمبائی کو بڑھاتا ہے۔ اس کے برعکس، خصوصیات کو مستحکم کرنا یا غیر-تنقیدی رواداری کو آرام دینا اسٹیشنوں کو مکمل طور پر ہٹا سکتا ہے۔ خریدار جو ان تعلقات کو سمجھتے ہیں وہ زیادہ مؤثر طریقے سے گفت و شنید کرتے ہیں کیونکہ وہ سمجھتے ہیں کہ ٹولنگ کی سطح پر قیمتوں کا تعین کیا ہوتا ہے، نہ کہ صرف فی-حصہ کی سطح پر۔
تیز رفتار ترقی پسند ڈائی اسٹیمپنگان معاشیات کو بڑھاتا ہے۔ جب ایک پریس 200 سے 1,500 اسٹروک فی منٹ پر چلتا ہے، یہاں تک کہ لاکھوں حصوں میں پٹی لے آؤٹ یا اسٹیشن کی گنتی کے کمپاؤنڈ میں چھوٹی ناکاریاں بھی۔ اچھی طرح سے ڈیزائن کیا گیا پٹی لے آؤٹ مواد کے استعمال کو زیادہ سے زیادہ کرتا ہے، عام طور پر حصہ جیومیٹری کے لحاظ سے 75 سے 85 فیصد استعمال کو نشانہ بناتا ہے، اور ناہموار لباس کو روکنے کے لیے ڈائی بھر میں متوازن قوتوں کو یقینی بناتا ہے۔
تاہم، ان اسٹیشنوں کے ذریعے کھانا کھلانے والا مواد غیر فعال شریک نہیں ہے۔ مختلف دھاتیں ہر آپریشن کی قسم کے تحت مختلف طریقے سے برتاؤ کرتی ہیں، اور یہ رویہ ڈائی ڈیزائن کے فیصلوں، ٹولنگ کی لاگت، اور آخر کار جو آپ فی حصہ ادا کرتے ہیں اسے براہ راست شکل دیتا ہے۔
مواد کا انتخاب اور ڈائی پرفارمنس پر اس کا اثر
دھات کی پٹی صرف خام مال نہیں ہے۔ یہ ایک فعال متغیر ہے جو اس بات کا تعین کرتا ہے کہ آپ کی ٹولنگ کتنی دیر تک چلتی ہے، پریس کتنی تیزی سے چل سکتا ہے، اور پیداواری مہم کے اختتام پر آپ کی فی{1}حصہ قیمت کیسی نظر آتی ہے۔ ایک جیسی جیومیٹری والے دو حصے لیکن مختلف ترقی پسند سٹیمپنگ مواد ٹولنگ انویسٹمنٹ اور مینٹیننس فریکوئنسی میں ڈرامائی طور پر مختلف ہو سکتے ہیں۔ یہ فرق ہول سیل والیوم میں براہ راست آپ کی نچلی لائن پر جاتا ہے۔
جب آپ اپنی ڈرائنگ پر کسی مواد کی وضاحت کرتے ہیں، تو آپ واضح طور پر ڈائی کلیئرنس، پنچ پہننے کی شرح، چکنا کرنے کی ضروریات، اور پریس ٹنیج کو بھی واضح کر رہے ہوتے ہیں۔ ان کنکشنز کو سمجھنے سے آپ کو مہنگے مرکب دھاتوں کی زیادہ سے زیادہ-تعین کرنے سے بچنے میں مدد ملتی ہے جہاں وہ غیر ضروری ہیں اور سستے ذیلی ذخائر کی وضاحت-جو ٹولنگ کو تباہ کر دیں گے یا اسکریپ تیار کریں گے۔
عام مواد اور ڈائی ڈیزائن پر ان کا اثر
ہول سیل پیمانے پر ترقی پسند ڈائی اسٹیمپنگ پر چار مادی خاندانوں کا غلبہ ہے۔ ہر ایک فارمیبلٹی، طاقت، اور ٹولنگ کے تعامل کا ایک الگ امتزاج لاتا ہے جو شکل دیتا ہے کہ ڈائی کو کیسے بنایا گیا ہے۔
کاربن اسٹیل- یہ اعلی- والیوم سٹیمپنگ کا ہارس ہے۔ کاربن اسٹیل پروگریسو اسٹیمپنگ کو کاٹنے اور تشکیل دینے کے عمل کے تحت مواد کے متوقع رویے سے فائدہ ہوتا ہے۔ کم-کاربن کے درجات (1008, 1010, 1018) بہترین فارمیبلٹی پیش کرتے ہیں، یعنی وہ جھک جاتے ہیں اور بغیر کسی شگاف کے کھینچتے ہیں۔ وہ معیاری کلیئرنس پر صاف قینچ والے کنارے بھی تیار کرتے ہیں، تقریباً 10 فیصد مواد کی موٹائی ہر طرف۔ ٹولنگ پہننا اعتدال پسند ہے، اور ڈائی مینٹیننس کے وقفے طویل رہتے ہیں۔ پلیٹنگ یا کوٹنگ کے بغیر تجارت-محدود سنکنرن مزاحمت ہے، لیکن ساختی بریکٹ، چیسس اجزاء، اور ہارڈ ویئر کے لیے، کاربن اسٹیل بہترین قیمت-سے-کارکردگی کا تناسب فراہم کرتا ہے۔
سٹینلیس سٹیل- سٹینلیس سٹیل پروگریسو سٹیمپنگ اعلی طاقت اور کام-سخت کرنے والا رویہ متعارف کراتا ہے جو ٹولنگ سے زیادہ مانگتا ہے۔ 304 اور 316 جیسے Austenitic درجات سنکنرن مزاحمت اور ایک پرکشش تکمیل پیش کرتے ہیں، لیکن انہیں مساوی موٹائی والے کاربن اسٹیل سے 15 سے 20 فیصد زیادہ کٹنگ فورس کی ضرورت ہوتی ہے۔ تشکیل دینے والے اسٹیشنوں پر سختی سے کام کرنے سے پنچ پہننے میں تیزی آتی ہے اور اگر چکنا ناکافی ہے تو وہ پھسلنے کا سبب بن سکتا ہے۔ ڈائی کلیئرنس کو عام طور پر تھوڑا سا بڑھنے کی ضرورت ہوتی ہے، اور قابل قبول سروس لائف کو برقرار رکھنے کے لیے ٹولنگ اسٹیلز کو ہائی{10}ویئر گریڈز یا ٹائٹینیم نائٹرائڈ کے ساتھ لیپت کیا جانا چاہیے۔ نتیجہ زیادہ ٹولنگ لاگت اور زیادہ بار بار تیز کرنے کے وقفے ہے۔
تانبے کے مرکب- کاپر پروگریسو سٹیمپنگ ذیلی ذخائر کی ایک رینج کا احاطہ کرتی ہے جس میں خالص تانبا (C110)، پیتل (C260، C270)، اور فاسفر کانسی (C510، C521) شامل ہیں۔ یہ مواد برقی اور تھرمل چالکتا ایپلی کیشنز میں بہترین ہیں۔ خالص تانبا انتہائی نرم اور نرم ہوتا ہے، جو بنانے کے لیے مثالی لگتا ہے لیکن چیلنجز پیدا کرتا ہے: اگر کلیئرنس بہت سخت ہو تو یہ مکے سے چپک جاتا ہے اور گڑ پیدا کرتا ہے۔ پیتل اپنی خود کو چکنا کرنے والی خصوصیات کی وجہ سے بہتر مشینی صلاحیت اور طویل آلے کی زندگی پیش کرتا ہے۔ فاسفر کانسی سخت اور تیز ہے، جس کے لیے اضافی اوور بینڈ معاوضے کی ضرورت ہوتی ہے۔ مجموعی طور پر، تانبے کے مرکب اسٹیل کے مقابلے میں کم ٹولنگ پہننے کا سبب بنتے ہیں، لیکن ان کے خام مال کی زیادہ قیمت اس فائدہ میں سے کچھ کو پورا کرتی ہے۔
ایلومینیم- ایلومینیم پروگریسو سٹیمپنگ کی اپیلیں کہیں بھی وزن میں کمی کا معاملہ کرتی ہیں۔ 5052 اور 6061 جیسے مرکبات HVAC، الیکٹرانکس انکلوژرز، اور آٹوموٹو ہیٹ شیلڈز میں عام ہیں۔ ایلومینیم نرم اور انتہائی قابل شکل ہے، لیکن یہ ٹولنگ کی سطحوں پر بلٹ-بڑھا ہوا کنارہ پیدا کرتا ہے، جس کے لیے پنچ چہروں پر بار بار صفائی یا خصوصی کوٹنگز کی ضرورت ہوتی ہے۔ یہ آسانی سے خراشیں بھی کرتا ہے، اس لیے ڈائی پالش اور ہینڈلنگ پروٹوکول کو سخت ہونا چاہیے۔ کٹنگ کلیئرنس کاربن اسٹیل سے تھوڑی کم چلتی ہے، عام طور پر تقریباً 8 فیصد موٹائی، تاکہ ان نرم سبسٹریٹس پر گڑ کی تشکیل کو کم سے کم کیا جا سکے۔
مواد کی موٹائی اور گریڈ تھوک قیمتوں کو کیسے متاثر کرتے ہیں۔
قیمتوں کی حقیقت یہ ہے کہ بہت سے خریدار یاد کرتے ہیں: سخت، مضبوط مواد کی قیمت صرف فی پاؤنڈ زیادہ نہیں ہوتی۔ مہر لگانے کے عمل کے ہر مرحلے پر ان کی قیمت زیادہ ہوتی ہے۔ ایک اعلی-طاقت کا درجہ پریس ٹنیج کی ضروریات کو بڑھاتا ہے، مرنے کے لباس کو تیز کرتا ہے، کلیئرنس رواداری کو سخت کرتا ہے، اور دیکھ بھال کے چکروں کو مختصر کرتا ہے۔ ان عوامل میں سے ہر ایک لاگت میں اضافہ کرتا ہے جو ایک طویل پیداواری دوڑ میں مرکبات کو شامل کرتا ہے۔
ایک عملی مثال کے طور پر ڈائی کلیئرنس پر غور کریں۔ روایتی "10 فیصد موٹائی" کا اصول کم-کاربن اسٹیل کے لیے اچھا کام کرتا ہے۔ لیکن جیسا کہمیٹل فارمنگ میگزیننوٹ، اس قاعدے کو عالمی سطح پر ہر مادی قسم پر لاگو کرنا سب سے عام مہر لگانے کی غلطیوں میں سے ایک ہے۔ اعلی-طاقت والے اسٹیل کی پیداواری قوتیں ان کی تناؤ کی طاقت کے بہت قریب ہوتی ہیں، یعنی فریکچر سے پہلے بہت کم اخترتی ہوتی ہے۔ یہ کاٹنے کی حرکیات کو مکمل طور پر تبدیل کر دیتا ہے، جس کے لیے ایڈجسٹ کلیئرنس، تبدیل شدہ پنچ جیومیٹریز، اور بعض اوقات جھٹکے کے بوجھ کو سنبھالنے کے لیے قینچ کے زاویوں کو پنچ کے چہروں میں گرا دیا جاتا ہے۔
موٹے گیجز ان اثرات کو بڑھاتے ہیں۔ ایک 3mm سٹینلیس سٹیل کا حصہ اسی حصے کے 0.8mm ورژن کے مقابلے میں نمایاں طور پر زیادہ پریس فورس، ڈائی پرزوں کی سخت سیدھ، اور بھاری-ڈیوٹی گائیڈ سسٹم کا مطالبہ کرتا ہے۔ جب ایک ہول سیل فیکٹری مختلف گیجز میں سٹیل پروگریسو سٹیمپنگ کا حوالہ دیتی ہے، تو آپ کو اکثر موٹائی کی مخصوص حدوں پر غیر لکیری قیمتوں میں چھلانگ نظر آئے گی کیونکہ سٹیمپنگ آپریشن خود ان پوائنٹس کے اوپر بنیادی طور پر مختلف ہو جاتا ہے۔
| مواد کی قسم | فارمیبلٹی ریٹنگ | عام ایپلی کیشنز | ٹولنگ وئیر فیکٹر | متعلقہ لاگت کا اثر |
|---|---|---|---|---|
| کم-کاربن اسٹیل (1008-1018) | اعلی | بریکٹ، ساختی اجزاء، ہارڈویئر، آٹوموٹو پینل | کم سے اعتدال پسند | سب سے کم بیس لائن |
| سٹینلیس سٹیل (304, 316) | اعتدال پسند | طبی آلات، کھانے کا سامان، سمندری ہارڈویئر، آرائشی ٹرم | اعلی | 1.5x - 2.5x بیس لائن |
| تانبا/پیتل (C110, C260) | اعلی | الیکٹریکل کنیکٹر، ٹرمینلز، ہیٹ ایکسچینجرز، بس بار | کم | 2x - 3x بیس لائن (مادی-چلایا گیا) |
| فاسفر کانسی (C510) | اعتدال پسند | اسپرنگس، سوئچ اجزاء، اثر عناصر | اعتدال پسند | 3x - 4x بیس لائن (مادی-چلایا گیا) |
| ایلومینیم (5052, 6061) | اعلی | HVAC اجزاء، دیواریں، ہیٹ شیلڈز، ہلکے وزن والے بریکٹ | کم (تعمیر کے خطرے کے ساتھ) | 1.2x - 1.8x بیس لائن |
"متعلقہ لاگت کا اثر" کالم صرف خام مال کی قیمت نہیں بلکہ حجم کے لحاظ سے کل فی{0}}حصہ معاشیات کی عکاسی کرتا ہے۔ اس میں ٹولنگ پہننے، دیکھ بھال کی فریکوئنسی، پریس کی رفتار کی حدود، اور ہر سبسٹریٹ کے لیے مخصوص سکریپ کی شرح شامل ہے۔ ایک ایسا مواد جو فی کلوگرام سستا لگتا ہے اگر یہ ٹولنگ کو تباہ کرتا ہے یا دبانے کی رفتار کو کم کرنے پر مجبور کرتا ہے تو فی تیار شدہ حصے کی قیمت زیادہ ہو سکتی ہے۔
پروکیورمنٹ ٹیموں کے لیے، عملی راستہ یہ ہے: تصریحات کو لاک کرنے سے پہلے ہمیشہ اپنی فیکٹری سے مواد کے انتخاب پر بات کریں۔ تھوڑا سا گریڈ ایڈجسٹمنٹ، جیسے 304 کے لیے 430 سٹینلیس کو تبدیل کرنا جب سنکنرن کے تقاضے اس کی اجازت دیتے ہیں، معنی خیز طور پر ٹولنگ پہننے کو کم کر سکتے ہیں اور پارٹ فنکشن پر سمجھوتہ کیے بغیر ڈائی لائف کو بڑھا سکتے ہیں۔ اس قسم کی اصلاح صرف اس وقت ہوتی ہے جب خریدار یہ سمجھیں کہ کیوں ہول سیل اسٹیمپنگ اقتباس میں ہر قیمت کی لکیر میں مادی انتخاب کی لہر دوڑ جاتی ہے۔
تاہم، مادی لاگت قیمتوں کی مساوات کی صرف ایک پرت ہے۔ ہول سیل والیوم پر ملکیت کی کل لاگت میں ٹولنگ ایمورٹائزیشن، مینٹیننس شیڈولز، سکریپ ریٹ، اور والیوم-ٹیئیر بریک پوائنٹس شامل ہیں جنہیں کئی پروکیورمنٹ ٹیمیں اقتباس پر کبھی ٹوٹتے نہیں دیکھتی ہیں۔
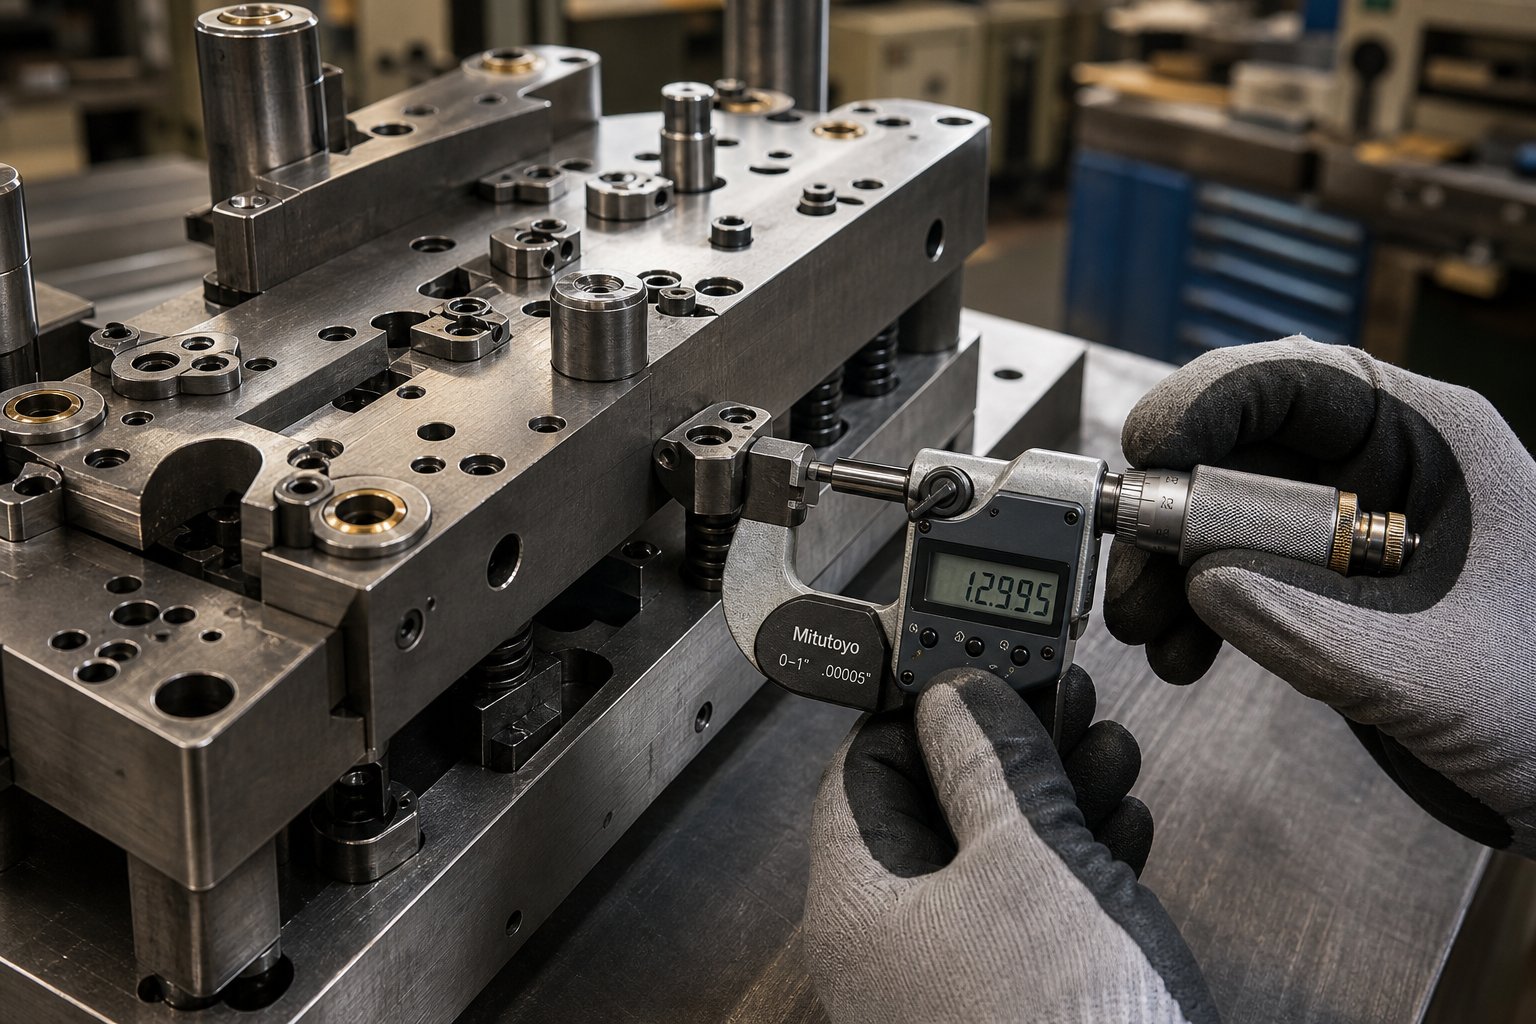
تھوک قیمتوں اور لاگت کے ڈھانچے کو سمجھنا
زیادہ تر سپلائر کوٹس یونٹ کی قیمت اور ٹولنگ لائن آئٹم دکھاتے ہیں۔ یہ پانی کی لائن کے اوپر سے ایک آئس برگ کو دیکھنے کے مترادف ہے۔ ہول سیل والیوم پر پروگریسو ڈائی اسٹیمپنگ کی اصل معاشیات نیچے کی تہوں میں رہتی ہیں: ایمورٹائزیشن کروز، اسٹروک-گنے لائف سائیکل، والیوم بریک پوائنٹس، اور بار بار آنے والے اخراجات جو کبھی بھی خریداری کے آرڈر پر ایک لائن کے طور پر ظاہر نہیں ہوتے ہیں۔ فیکٹریاں ان حرکیات کو بدیہی طور پر سمجھتی ہیں۔ خریدار جو نہیں کرتے اندھے مذاکرات کر رہے ہیں.
ٹولنگ انویسٹمنٹ اور ایمورٹائزیشن زیادہ پروڈکشن رنز
ترقی پسند مرنا ایک سرمائے کا اثاثہ ہے، نہ کہ صرف ایک خرچ۔ اس کی لاگت، کہیں بھی $30,000 سے $250,000 تک اسٹیشن کی گنتی، مواد کی قسم، اور رواداری کے تقاضوں پر منحصر ہے، ہر اس حصے میں پھیل جاتی ہے جو یہ اپنی کام کی زندگی میں پیدا کرتا ہے۔ یہ ریاضی اس بارے میں سب کچھ بدل دیتا ہے کہ آپ فی-حصہ کی قیمت کا اندازہ کیسے لگاتے ہیں۔
ایک سیدھی سی مثال پر غور کریں۔ آٹوموٹیو بریکٹ کے لیے 12-اسٹیشن پروگریسو ڈائی کی قیمت $80,000 ہے۔ اگر آپ کے پروگرام کا کل حجم 200,000 ٹکڑے ہے تو ٹولنگ ہر حصے میں $0.40 کا حصہ ڈالتی ہے۔ 2,000,000 ٹکڑوں پر، یہ $0.04 تک گر جاتا ہے۔ ڈائی خود نہیں بدلی لیکن معاشیات دس کے عنصر سے بدل گئی۔
مرنے کی متوقع عمر یہاں اہم متغیر ہے۔ روایتی ٹول اسٹیل جیسے D2 یا A2 سے تیار کردہ سٹیل سٹیمپنگ ڈیز عام طور پر 500,000 سے 1,000,000 سٹروک فراہم کرتی ہے اس سے پہلے کہ اسے تیز کرنے یا اجزاء کی تبدیلی کی ضرورت ہو۔ پروگریسو کاربائیڈ اسٹیمپنگ مر جاتی ہے، جو اونچی-پہننے والے اسٹیشنوں پر ٹنگسٹن کاربائیڈ انسرٹس کا استعمال کرتی ہے، اس اعداد و شمار کو 2,000,000 سٹروک یا اس سے آگے لے جاتی ہے۔ کاربائیڈ ٹولنگ کی ابتدائی لاگت 30 سے 50 فیصد زیادہ ہے، لیکن ایک کثیر-سالہ پروڈکشن پروگرام میں، دیکھ بھال کی کم بندش اور تجدید کاری کے درمیان طویل وقفہ اکثر اسے فی حصہ تیار کردہ سستا اختیار بنا دیتا ہے۔
طویل عرصے سے چلنے والی فیکٹریاں-ترقی پسند سٹیمپنگ پروگرام چلاتی ہیں ان دیکھ بھال کے چکروں کو اپنے پیداواری نظام الاوقات میں پلان کرتی ہیں۔ ہر تیز کرنے والے ایونٹ پر پیسہ خرچ ہوتا ہے (عام طور پر $2,000 سے $8,000 ڈائی پیچیدگی پر منحصر ہوتا ہے) اور کٹنگ سطحوں سے تھوڑی مقدار میں مواد کو ہٹاتا ہے، جس کا مطلب ہے کہ متبادل کے ضروری ہونے سے پہلے ہر ڈائی میں مکمل ری فربشمنٹ کی ایک محدود تعداد ہوتی ہے۔ وہ خریدار جو متوقع ڈائی لائف اور مینٹیننس کیڈنس کے بارے میں پوچھے بغیر صرف اپ فرنٹ ٹولنگ کوٹس کا موازنہ کرتے ہیں ان کے پاس لاگت کا ایک بڑا ڈرائیور نہیں ہے۔
حجم کے درجات اور فی-حصہ لاگت کی حرکیات
تھوک فیکٹریوں کی قیمتوں کا ڈھانچہ حجم کے درجات کے ارد گرد ہے کیونکہ ان کی اندرونی لاگت کا ڈھانچہ غیر خطی ہے۔ سیٹ اپ کا وقت، پہلے-مضمون کا معائنہ، اور پروڈکشن شیڈولنگ ایک مقررہ اوور ہیڈ بناتے ہیں جو کل مقدار میں تقسیم ہو جاتا ہے۔ یہی وجہ ہے کہ بعض بریک پوائنٹس پر فی-حصہ کی قیمت میں تیزی سے کمی آتی ہے، اکثر 50,000، 100,000، اور 500,000 یونٹس سالانہ۔
کم از کم آرڈر کی مقدار اسی وجہ سے موجود ہے۔ 500 حصوں کے لیے پروگریسو ڈیز چلانا کوئی معاشی معنی نہیں رکھتا جب سیٹ اپ، کوائل تھریڈنگ، پہلے-پیس کی تصدیق، اور ٹیر ڈاون خود پروڈکشن کے چلنے سے زیادہ وقت اور لاگت خرچ کرتا ہے۔ ہول سیل فیکٹریوں میں MOQs عام طور پر 10,000 سے 50,000 ٹکڑوں سے شروع ہوتے ہیں، اس نقطہ کی عکاسی کرتے ہیں جہاں پریس رن ٹائم تیاری کے مقررہ اخراجات پر غالب ہوتا ہے۔
لیکن آپ کے اقتباس پر فی-حصہ کی قیمت اب بھی ملکیت کی کل قیمت کو حاصل نہیں کرتی ہے۔ سپلائی کرنے والوں کا موازنہ کرتے وقت زیادہ تر پروکیورمنٹ ٹیمیں اس کو نظر انداز کرتی ہیں:
- ٹولنگ کی دیکھ بھال اور دوبارہ تیز کرنا- بار بار آنے والے اخراجات جو عمر بڑھنے کے ساتھ ساتھ بڑھتے ہیں، عام طور پر $2,000 سے $8,000 فی سائیکل
- حجم پر سکریپ کی شرح- یہاں تک کہ 1,000,000 حصوں پر 2% سکریپ کی شرح کا مطلب ہے مواد اور پریس ٹائم کی 20,000 اکائیاں ضائع
- حصہ سے باہر مادی فضلہ- کیریئر کی پٹی، سلگ میٹریل، اور کنارے ٹرم جسے آپ کے مواد کے استعمال کی شرح نے حاصل نہیں کیا
- خام کنڈلی اسٹاک پر ان باؤنڈ فریٹ- سٹیل اور تانبے کے کنڈلی بھاری ہیں، اور ان کی ترسیل کی قیمت شاذ و نادر ہی فی-پیس کوٹس میں ظاہر ہوتی ہے
- آؤٹ باؤنڈ شپنگ اور پیکیجنگ- بلک حصوں کو حسب ضرورت ڈننج، ڈیوائیڈرز، یا اینٹی-سنکنرن پیکیجنگ کی ضرورت ہوتی ہے جو فی ٹکڑا $0.02 سے $0.15 کا اضافہ کرتی ہے۔
- معیار کو مسترد کرنے اور چھانٹنے کے اخراجات- جب نقائص ختم ہو جاتے ہیں، تو کنٹینمنٹ اور دوبارہ کام کرنے کی مزدوری اکثر خود پرزوں کی قیمت سے زیادہ ہو جاتی ہے۔
- پروڈکشن رنز کے درمیان ڈائی اسٹوریج- بڑے ترقی پسند مرنے والوں کو آب و ہوا کی ضرورت ہوتی ہے-کنٹرولڈ اسٹوریج، اور کچھ فیکٹریاں مہمات کے درمیان اس کے لیے چارج کرتی ہیں
- انجینئرنگ کی تبدیلی کے اخراجات- موجودہ ڈائی مڈ میں ترمیم کرنا-پروگرام کی اصل ٹولنگ قیمت کا 20 سے 50 فیصد خرچ ہو سکتا ہے
A لاگت کے فارمولے میں حقیقت پسندانہ تمام-بنیادی یونٹ قیمت کے علاوہ سیٹ اپ چارجز کو مقدار سے تقسیم کیا جاتا ہے، نیز شپنگ فی یونٹ، ٹیرف کی نمائش، اور پوسٹ-پروڈکشن ایڈ-جیسے پلیٹنگ یا پیکیجنگ۔ جب آپ دو فیکٹریوں کا موازنہ کرتے ہیں جو مختلف یونٹ کی قیمتوں پر پروگریسو ڈیز کا حوالہ دیتے ہیں، تو کم تعداد ہمیشہ کم لاگت نہیں ہوتی۔ معاہدے میں شامل سالانہ ڈائی مینٹیننس کے ساتھ فی حصہ $0.12 کا حوالہ دینے والا سپلائر دیکھ بھال، سکریپ کی تبدیلی، اور تیز رفتار شپنگ کے بل الگ سے بل کے ساتھ $0.08 کے حوالے سے بہتر معاشیات فراہم کر سکتا ہے۔
پروکیورمنٹ پروفیشنلز کے لیے، قابل عمل قدم ایک یونٹ کی قیمت کو قبول کرنے کے بجائے کل لاگت کے ٹوٹنے کی درخواست کر رہا ہے۔ پوچھیں کہ ٹولنگ ایمورٹائزیشن کا حساب کیسے لگایا جاتا ہے، فیکٹری ری فربشمنٹ سے پہلے کس ڈائی لائف کی گارنٹی دیتی ہے، اور کون سے بار بار آنے والے اخراجات حوالہ کردہ نمبر سے باہر ہوتے ہیں۔ یہ شفافیت ہی ہے جو ایک باخبر تھوک شراکت داری کو لین دین کے تعلق سے الگ کرتی ہے جہاں ہر انوائس کے ساتھ سرپرائز آتے ہیں۔
اگر پرزے فیلڈ میں ناکام ہو جائیں تو قیمت کا یقیناً کوئی مطلب نہیں ہے۔ ان نمبروں کے پیچھے کارخانہ اتنا ہی اہمیت رکھتا ہے جتنا خود نمبروں کا، جو ایک مشکل سوال پیدا کرتا ہے: آپ اصل میں اس بات کا اندازہ کیسے لگاتے ہیں کہ آیا کوئی سپلائر اپنے اقتباس کو مسلسل، آرڈر کے بعد آرڈر دے سکتا ہے؟
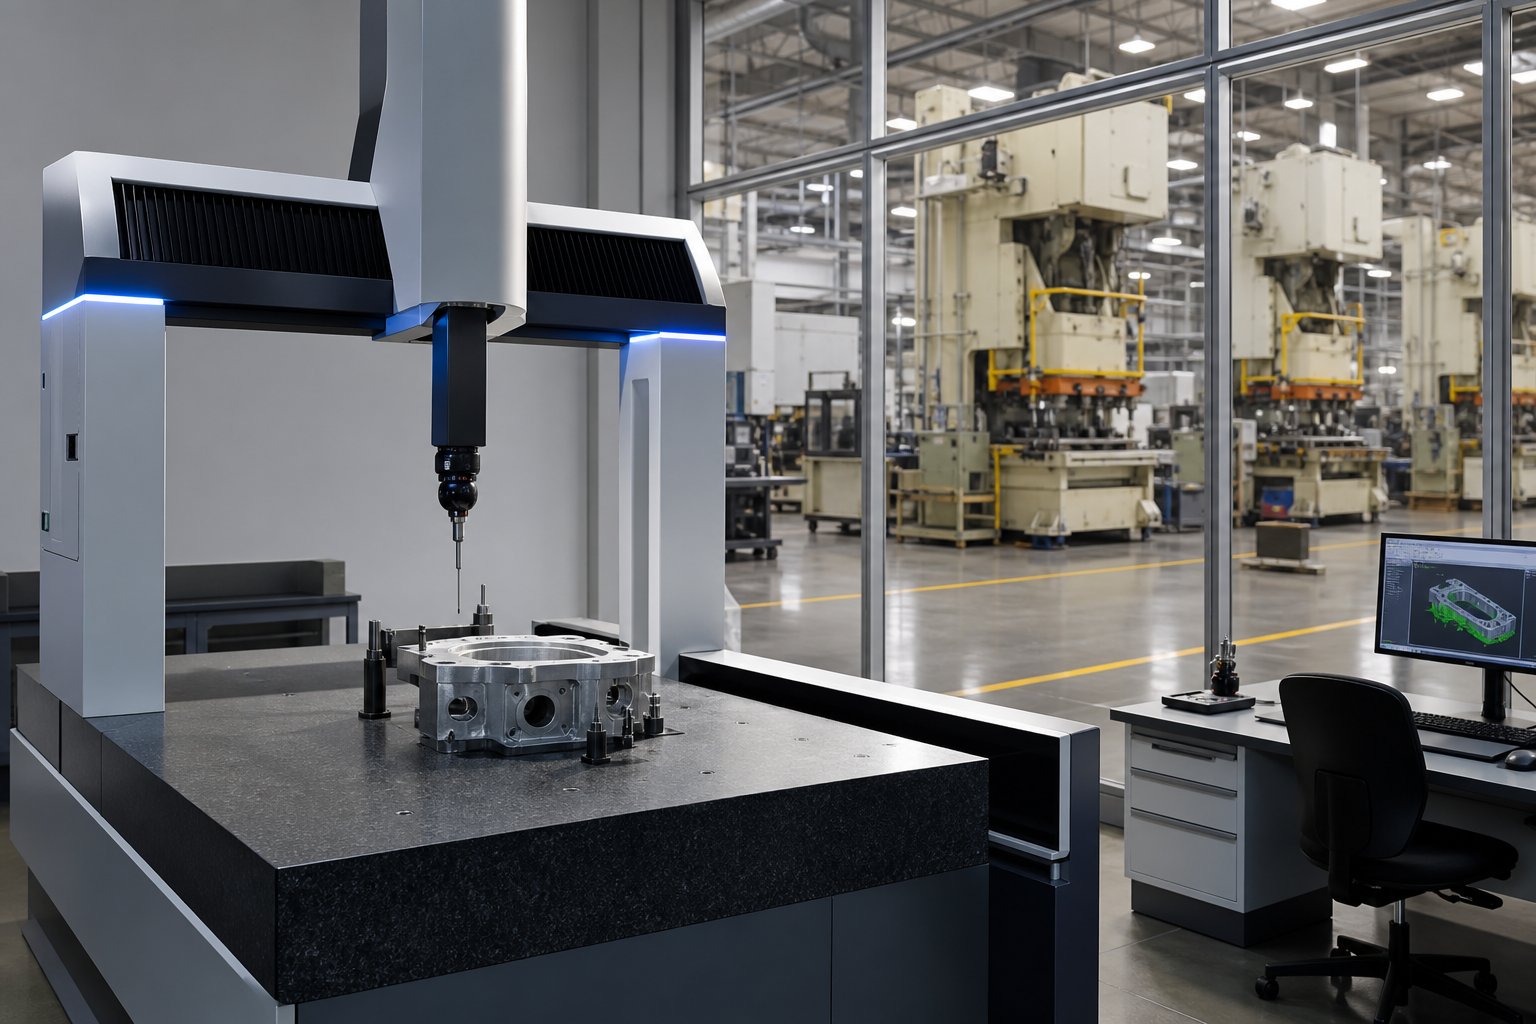
پروگریسو ڈائی اسٹیمپنگ ہول سیل فیکٹری کا اندازہ کیسے لگایا جائے۔
ایک چمکدار ویب سائٹ اور ایک مسابقتی اقتباس آپ کو اس بارے میں تقریباً کچھ نہیں بتاتا کہ آیا ایک سٹیمپنگ ڈائی فیکٹری حقیقت میں ایک ملین-پارٹ رن میں برداشت کر سکتی ہے۔ اصل سگنل اس سے آتا ہے کہ سپلائر پردے کے پیچھے کون سے نظام چلاتا ہے، کون سا سامان فرش کو بھرتا ہے، اور جب آپ مخصوص، غیر آرام دہ سوالات پوچھتے ہیں تو وہ کیسے جواب دیتے ہیں۔ زیادہ تر پروکیورمنٹ ٹیمیں صرف قیمت اور لیڈ ٹائم پر ترقی پسند ڈائی مینوفیکچررز کا جائزہ لیتی ہیں۔ یہ نقطہ نظر اس وقت تک کام کرتا ہے جب تک کہ آپ کی تیسری کھیپ جہتی بہاؤ کے ساتھ نہ آجائے جسے کسی نے نہیں پکڑا کیونکہ کوئی بھی پیمائش نہیں کر رہا تھا۔
اس کے بعد قابل ہول سیل پارٹنرز کو فیکٹریوں سے الگ کرنے کا ایک فریم ورک ہے جو کاغذ پر تو اچھے لگتے ہیں لیکن پیمانے پر مسلسل ڈیلیور کرنے کے لیے بنیادی ڈھانچے کی کمی ہے۔
سرٹیفیکیشن جو حقیقی کوالٹی سسٹم کا اشارہ دیتے ہیں۔
ہر سٹیمپنگ ڈائی سپلائر اپنے ہوم پیج پر سرٹیفیکیشن کی فہرست دیتا ہے۔ بہت کم خریدار سمجھتے ہیں کہ وہ سرٹیفیکیشن اصل میں روزانہ کیا نافذ کرتے ہیں۔ یہاں یہ ہے کہ بڑے معیارات کا مطلب عملی طور پر ہے، نہ صرف اصولی طور پر۔
ISO 9001:2015بیس لائن ہے. یہ اس بات کی تصدیق کرتا ہے کہ ایک ترقی پسند سٹیمپنگ کمپنی کے پاس دستاویزی عمل، اندرونی آڈٹ کے طریقہ کار، کیلیبریٹڈ آلات، تربیت یافتہ عملہ، اور اصلاحی کارروائی کا نظام ہے۔ جس چیز کی ضرورت نہیں ہے وہ ہے شماریاتی عمل کا کنٹرول، پیداواری حصے کی رسمی منظوری، یا کسی ساختی خرابی سے بچاؤ کا طریقہ کار۔ اس کو ثبوت کے طور پر سوچیں کہ فیکٹری میں کوالٹی مینجمنٹ سسٹم ہے۔ یہ آپ کو نہیں بتاتا کہ وہ نظام خاص طور پر اعلی- والیوم سٹیمپنگ کے لیے کتنا سخت ہے۔
IATF 16949:2016وہ جگہ ہے جہاں حقیقی عمل کا نظم و ضبط رہتا ہے۔ ISO 9001 کے اوپر بنایا گیا، یہ آٹوموٹیو-مخصوص معیاری مینڈیٹ APQP، PPAP، FMEA، SPC، اور MSA کو بنیادی کوالٹی ٹولز کے طور پر دیتا ہے۔ IATF 16949 کے حامل دھاتی سٹیمپنگ ڈائی مینوفیکچرر کو ہر پارٹ نمبر کے لیے کنٹرول پلانز کو برقرار رکھنا چاہیے، اہم جہتوں پر شماریاتی عمل کا کنٹرول چلانا چاہیے، پروڈکشن شروع ہونے سے پہلے ناکامی کے موڈ کا تجزیہ کرنا چاہیے، اور شپنگ سے پہلے پروڈکشن پارٹ کی منظوری کے رسمی پیکجز جمع کرانا چاہیے۔ نگرانی کے آڈٹ ہر 6 سے 12 ماہ بعد ہوتے ہیں، اور غیر اعلانیہ آڈٹ ممکن ہیں۔ یہ معیار آٹوموٹو سپلائی چینز کے لیے اختیاری نہیں ہے، لیکن اس کی سختی کسی بھی صنعت میں خریداروں کو فائدہ پہنچاتی ہے جو حجم میں دوبارہ قابل درستگی کا مطالبہ کرتی ہے۔
آئی ایس او 14001ماحولیاتی انتظام سے خطاب کرتا ہے۔ اگرچہ جزوی معیار سے کم براہ راست منسلک ہے، یہ آپریشنل پختگی کا اشارہ کرتا ہے۔ ایک فیکٹری جو ایک مصدقہ نظام کے تحت فضلہ کی ندیوں، توانائی کے استعمال، اور کیمیائی ہینڈلنگ کا انتظام کرتی ہے، مجموعی طور پر سخت کارروائیوں کو چلاتی ہے۔ یہ ان خریداروں کے لیے بھی اہمیت رکھتا ہے جن کی تنظیمیں سپلائی چین کی پائیداری کی پیمائش کو ٹریک کرتی ہیں۔
تصدیق کا اہم مرحلہ جسے زیادہ تر ٹیمیں چھوڑ دیتی ہیں: تصدیق کریں کہ سرٹیفیکیشن کا دائرہ واضح طور پر پروڈکشن سائٹ پر سٹیمپنگ اور ٹولنگ کا احاطہ کرتا ہے جہاں آپ کے پرزے بنائے جائیں گے۔ ایک کمپنی ایک جگہ پر اسمبلی آپریشنز کے لیے IATF 16949 رکھ سکتی ہے جبکہ دوسری جگہ غیر تصدیق شدہ سٹیمپنگ پریس چلا سکتی ہے۔ اصل سرٹیفکیٹ کی درخواست کریں، سائٹ کا پتہ چیک کریں، اورIATF 16949 فہرستوں کی تصدیق کریں۔IATF نگرانی کے ڈیٹا بیس کے ذریعے۔
فیکٹری آڈٹ کے سوالات اور سرخ جھنڈے
سرٹیفیکیشنز آپ کو شارٹ لسٹ میں لے جاتے ہیں۔ آڈٹ کے سوالات اس بات کا تعین کرتے ہیں کہ کون اس پر قائم رہتا ہے۔ جب آپ ترقی پسند ڈائی مینوفیکچررز کا دورہ کرتے ہیں یا دور سے جائزہ لیتے ہیں، تو یہ وہ مخصوص سوالات ہیں جو آپریشنل صلاحیت کو ظاہر کرتے ہیں:
- ایس پی سی کا نفاذ:کنٹرول چارٹس کے ساتھ آپ کن اہم جہتوں کو ٹریک کرتے ہیں، اور جب پیمائش کنٹرول کی حدود سے باہر ہوتی ہے تو آپ کا ردعمل کا منصوبہ کیا ہوتا ہے؟
- پی پی اے پی کی صلاحیت:کیا آپ کسی پیشگی پروگرام سے نمونہ پی پی اے پی پیکج فراہم کر سکتے ہیں، بشمول بیلونڈ ڈرائنگ، ڈائمینشنل رپورٹس، پروسیس فلو ڈایاگرام، اور سی پی کے اسٹڈیز؟
- پہلا-مضمون معائنہ:آپ FAI کے لیے کون سا سامان استعمال کرتے ہیں، اور کیا آپ ہر پروڈکشن رن سے پہلے-آف اور آخری- نمونے اپنے پاس رکھتے ہیں؟
- پریس فلیٹ اور ٹننج رینج:آپ کا سب سے چھوٹا اور سب سے بڑا دستیاب پریس ٹنیج کیا ہے، اور کتنے پریس ایک ساتھ چل سکتے ہیں؟
- پیداواری صلاحیت اور نظام الاوقات:آپ کی موجودہ صلاحیت کا استعمال کیا ہے، اور آپ موجودہ پروگراموں کو ہٹائے بغیر ڈیمانڈ اسپائکس یا رش آرڈرز کو کیسے سنبھالتے ہیں؟
- ٹولنگ کی ملکیت اور دیکھ بھال:کیا آپ گھر میں ڈیزائن، تعمیر اور دیکھ بھال -کرتے ہیں؟ آپ کا احتیاطی دیکھ بھال کا شیڈول کیا ہے، اور کیا آپ حالیہ ڈائی مینٹیننس لاگز کا اشتراک کر سکتے ہیں؟
- مواد کا پتہ لگانے کی صلاحیت:کیا آپ کسی تیار شدہ حصے کو مخصوص کوائل لاٹ پر واپس ٹریس کر سکتے ہیں، دبائیں، اور مریں کہ یہ آیا ہے؟
- انجینئرنگ تبدیلی کا عمل:ایک عام ڈائی ترمیم میں کتنا وقت لگتا ہے، اور گاہک کی قیمت کون برداشت کرتا ہے-بمقابلہ عمل-بہتری کی تبدیلی؟
سہولت میٹرکس ان جوابات میں سیاق و سباق کو شامل کرتی ہیں۔ اےساختی سائٹ کا آڈٹکسٹمر بیس، ٹول روم کے عملے کی سطح، فعال ڈائی مینٹیننس لاگز، اور آیا فرش پر ایس پی سی چارٹ حقیقی-وقت کا ڈیٹا یا پچھلی سہ ماہی سے دھول بھرے پرنٹ آؤٹس کے حوالے سے پریس کی گنتی کا جائزہ لیں۔ اکیلے مربع فوٹیج کا مطلب بہت کم ہے، لیکن آلات کی کثافت، منظم مواد کے بہاؤ، اور نظر آنے والے 5S نظم و ضبط کے ساتھ جوڑا مربع فوٹیج آپ کو بتاتی ہے کہ یہ جگہ کتنی مؤثر طریقے سے پرزے تیار کرتی ہے۔
آپریشن کے سال زندہ رہنے اور جمع شدہ عمل کے علم کی نشاندہی کرتے ہیں، لیکن صرف اس صورت میں جب دوبارہ سرمایہ کاری کے ثبوت کے ساتھ مل جائے۔ ٹول روم میں بغیر CNC وائر EDM کے 30 سال پرانی پریس چلانے والی 30-سال-پرانی فیکٹری ایک جیسی نہیں ہے جو مسلسل جدید ہوتی رہی ہے۔
اتنا ہی اہم یہ جاننا ہے کہ آپ کو کس چیز سے دور جانا چاہئے۔ یہ سرخ جھنڈے ہیں جو اس بات کی نشاندہی کرتے ہیں کہ سٹیمپنگ ڈائی سپلائر ہول سیل پروڈکشن کو قابل اعتماد طریقے سے سپورٹ نہیں کر سکتا:
- سرٹیفیکیشن کا دعویٰ ہے کہ متروک ISO/TS 16949 معیار کا حوالہ دیتے ہیں، جسے 2016 میں تبدیل کیا گیا تھا اور اب یہ درست نہیں ہے۔
- سابقہ پروگراموں سے نمونہ PPAP دستاویزات فراہم کرنے میں ناکامی یا عدم دلچسپی
- پروڈکشن آپریٹرز کو تفویض کردہ معائنہ کی ذمہ داریوں کے ساتھ، کوئی سرشار کوالٹی انجینئر نہیں ہے۔
- آؤٹ سورس ٹولنگ ڈیزائن اور ڈائی مینٹیننس، جو لیڈ ٹائم رسک کو بڑھاتا ہے اور ٹول کی کارکردگی کے لیے جوابدہی کو کم کرتا ہے۔
- مرنے کی متوقع عمر، دیکھ بھال کے وقفوں، یا تیز ہونے کے درمیان فالج کی گنتی کے بارے میں مبہم جوابات
- جہتی تصدیق کے لیے سائٹ پر کوئی CMM یا آپٹیکل پیمائش کا سامان-نہیں ہے۔
- سرٹیفکیٹ کا دائرہ جو واضح طور پر دھات کی مہر لگانے کا ذکر نہیں کرتا ہے یا پیداواری سہولت سے مختلف جسمانی پتہ دکھاتا ہے
- کسٹمر آڈٹ کے خلاف مزاحمت یا اصرار کہ صرف سرٹیفیکیشن سائٹ کے دورے کی ضرورت کو ختم کرتا ہے۔
- آنے والے مواد کی تصدیق کے لیے کوئی دستاویزی عمل نہیں، مکمل طور پر آزاد چیک کے بغیر مل سرٹیفیکیشن پر انحصار کرنا
ایک قابل ہول سیل پارٹنر ان سوالات کا خیرمقدم کرتا ہے کیونکہ ان کے سسٹم پہلے ہی جوابات تیار کر چکے ہیں۔ مزاحمت یا مبہم ردعمل خود تشخیصی ہیں۔ وہ فیکٹری جو اپنے SPC طریقہ کار کو واضح طور پر بیان نہیں کر سکتی یا درخواست پر دیکھ بھال کا لاگ تیار نہیں کر سکتی ہے وہ آپ کو کچھ اہم بتا رہی ہے کہ جب آپ نہیں دیکھ رہے ہیں تو یہ کیسے کام کرتی ہے۔
تاہم، تشخیص کا معیار اس بات پر منحصر ہوتا ہے کہ آپ کے پرزے کس صنعت میں کام کرتے ہیں۔ ایچ وی اے سی یونٹ کے لیے مقرر کردہ بریکٹ کو کسی قابل امپلانٹیبل میڈیکل ڈیوائس میں جانے والے کنیکٹر کے مقابلے میں مختلف دستاویزات، رواداری اور ٹریس ایبلٹی کے تقاضوں کا سامنا کرنا پڑتا ہے، اور آپ کے سپلائر کی جانچ کے عمل کو ان اختلافات کو ظاہر کرنے کی ضرورت ہے۔
انڈسٹری ایپلی کیشنز اور تفصیلات کے فرق
ایسی رواداری جو ایک صنعت کو مطمئن کرتی ہے دوسری صنعت کے ایک حصے کو نااہل کر سکتی ہے۔ وہی ترقی پسند ڈائی اسٹیمپنگ فیکٹری ایئر ہینڈلنگ یونٹس کے لیے بریکٹ اور سرجیکل آلات کے لیے کانٹیکٹ اسپرنگس تیار کر سکتی ہے، لیکن ان دو آرڈرز کے پیچھے دستاویزات کا پیکج، معائنہ کی فریکوئنسی، اور مادی ٹریس ایبلٹی کے تقاضے ایک جیسے نظر نہیں آتے۔ وہ خریدار جو اپنے تمام اسٹیمپ شدہ اجزاء پر ایک ہی تصریح کے سانچے کو لاگو کرتے ہیں یا تو اس سے زیادہ-کی وضاحت کرتے ہیں (وہ درستگی کے لیے ادائیگی کرتے ہیں جس کی انہیں ضرورت نہیں ہوتی ہے) یا اس کے نیچے-تخصیص کرتے ہیں (تعمیل کا خطرہ نیچے کی طرف بنانا)۔
یہ جاننا کہ آپ کے پرزے کہاں ختم ہوتے ہیں اس بات کا تعین کرتا ہے کہ آپ کو اپنے سپلائر سے کیا مطالبہ کرنا چاہیے۔ یہاں یہ ہے کہ ضروریات کس طرح مختلف شعبوں میں مختلف ہوتی ہیں جو سب سے زیادہ ترقی پسند ڈائی اسٹیمپڈ اجزاء استعمال کرتے ہیں۔
آٹوموٹو اور HVAC ایپلی کیشنز
آٹوموٹیو پرزوں کی پروگریسو سٹیمپنگ ہول سیل پروگریسو ڈائی آپریشنز کے لیے سب سے بڑی سنگل مارکیٹ کی نمائندگی کرتی ہے۔ ساختی بریکٹ، سیٹ فریم کے اجزاء، الیکٹریکل کنیکٹر، سینسر ہاؤسنگ، بس بار، اور انڈر باڈی کلپس کے بارے میں سوچیں۔ یہ حصے مشترکہ خصوصیات کا اشتراک کرتے ہیں: اعتدال پسند پیچیدگی، سخت لیکن قابل حصول رواداری، اور بہت زیادہ سالانہ حجم جو کہ کئی سال کے پروگراموں میں چلنے والے وقف آٹوموٹیو ڈیز کا جواز پیش کرتے ہیں۔
آٹوموٹیو سٹیمپنگ کے لیے رواداری کی توقعات عام طور پر اہم جہتوں پر +/-0.05 سے +/-0.10 ملی میٹر کی حد میں ہوتی ہیں، جس میں حفاظتی اہمیت کے طور پر درجہ بندی کی گئی کسی خصوصیت کے لیے Cpk 1.67 یا اس سے زیادہ کی ضرورت ہوتی ہے۔ یہ Cpk کی ضرورت اختیاری نہیں ہے۔ اس کا مطلب ہے کہ عمل کو مرکز اور اتنا قابل ہونا چاہیے کہ 3.4 سے کم نقائص فی ملین مواقع سے باہر نکلیں۔ آٹوموٹو OEMs اور ٹائر 1 سپلائرز کی خدمت کرنے والی فیکٹریوں کو PPAP پیکج کے حصے کے طور پر جمع کرائے گئے ابتدائی پروسیس اسٹڈیز کے ذریعے اس صلاحیت کا مظاہرہ کرنا چاہیے۔
اس شعبے کے لیے IATF 16949 سرٹیفیکیشن مؤثر طریقے سے لازمی ہے۔ یہ ٹول بنانے سے پہلے APQP کی منصوبہ بندی، ہر پیداواری عمل کے لیے PFMEA، رنز کے دوران اہم جہتوں پر SPC کی نگرانی، اور پہلی کھیپ سے پہلے رسمی PPAP جمع کرانے کو نافذ کرتا ہے۔ ایک عام پروگریسو ڈائی اسٹیمپنگ PPAP کو ٹول کِک-سے لے کر منظور شدہ پارٹ جمع کرانے کے وارنٹ تک 8 سے 12 ہفتے لگتے ہیں۔ اگر آپ کا سپلائر آپ کو ان بنیادی ٹولز کے ذریعے روانی سے نہیں چلا سکتا ہے، تو وہ آٹوموٹیو کے کام کے لیے تیار نہیں ہیں قطع نظر اس کے کہ ان کا اقتباس کیا ہے۔
HVAC پروگریسو میٹل اسٹیمپنگ عمل کی صلاحیت کے لحاظ سے آٹوموٹو کے ساتھ نمایاں طور پر اوورلیپ ہوتی ہے لیکن دستاویزات کی شدت میں مختلف ہوتی ہے۔ بریکٹ، ماؤنٹنگ پلیٹس، فین موٹر ہاؤسنگ، ہیٹ ایکسچینجر کے پنکھ، اور ڈکٹ ورک کنیکٹرز HVAC پروگریسو سٹیمپنگ ایپلی کیشنز ہیں۔ حجم زیادہ چلتا ہے، مواد کاربن اسٹیل اور ایلومینیم کی طرف ہوتا ہے، اور رواداری عام طور پر زیادہ آرام دہ ہوتی ہے، اکثر +/-0.10 سے +/-0.25 ملی میٹر غیر اہم خصوصیات کے لیے۔ آئی ایس او 9001 سرٹیفیکیشن عام طور پر یہاں IATF 16949 کے بجائے کافی ہے، حالانکہ کچھ بڑے HVAC OEMs حفاظت سے متعلقہ اجزاء جیسے گیس والو ہاؤسنگ کے لیے آٹوموٹیو طرز کے معیار کے تقاضوں کو اپنا رہے ہیں۔
دونوں شعبوں میں خریداری کرنے والے خریداروں کے لیے عملی فرق: آٹوموٹیو پروگرام ہر کھیپ کے ساتھ پہلے سے بھاری دستاویزات اور جاری SPC رپورٹنگ کا مطالبہ کرتے ہیں۔ HVAC پروگرام عام طور پر مکمل PPAP سختی کی ضرورت کے بغیر معائنہ رپورٹس اور مادی سرٹیفیکیشن قبول کرتے ہیں۔ HVAC حصوں کے لیے آٹوموٹیو-سطح کی دستاویزات کی وضاحت کرنے سے قیمت میں اضافہ کیے بغیر لاگت میں اضافہ ہوتا ہے۔ آٹوموٹو پرزوں کے لیے HVAC-سطح کی دستاویزات کی وضاحت کرنا آڈٹ میں ناکامی اور ممکنہ لائن بند ہونے کا سبب بنتا ہے۔
الیکٹرانکس اور میڈیکل ڈیوائس کی ضروریات
الیکٹرانکس سٹیمپنگ گفتگو کو ساختی طاقت سے جہتی درستگی اور مادی چالکتا کی طرف لے جاتی ہے۔ ٹرمینلز، شیلڈنگ کین، کنیکٹر ہاؤسنگ، لیڈ فریم، اور EMI گسکیٹ +/-0.025 سے +/-0.05 ملی میٹر کی حد میں رواداری کا مطالبہ کرتے ہیں۔ پرزے چھوٹے، پتلے ہوتے ہیں (اکثر 0.1 سے 0.5 ملی میٹر مواد کی موٹائی)، اور اکثر تانبے کے مرکب سے بنائے جاتے ہیں جنہیں خاص طور پر ان کی برقی خصوصیات کے لیے منتخب کیا جاتا ہے۔ فاسفر کانسی رابطہ عناصر کے لیے موسم بہار کی خصوصیات فراہم کرتا ہے۔ بیریلیم کاپر ہائی سائیکل ایپلی کیشنز میں تھکاوٹ کے خلاف مزاحمت فراہم کرتا ہے۔ پیتل عام مقصد کے ٹرمینلز کے لیے کام کرتا ہے۔
الیکٹرونکس سٹیمپنگ کے معیار کی دستاویزات گاہک کے لحاظ سے مختلف ہوتی ہیں۔ کنزیومر الیکٹرانکس خریدار معیاری جہتی رپورٹس کے ساتھ ISO 9001 قبول کر سکتے ہیں۔ ٹیلی کمیونیکیشنز اور ڈیفنس الیکٹرانکس اکثر آٹوموٹیو سختی کے قریب پہنچ جاتے ہیں، جس کے لیے کنٹیکٹ اسپیسنگ اور سپرنگ فورس کی خصوصیات جیسی اہم خصوصیات پر کنٹرول پلانز اور SPC ڈیٹا کی ضرورت ہوتی ہے۔
میڈیکل پروگریسو سٹیمپنگ کسی بھی شعبے کا سب سے زیادہ دستاویزی بوجھ متعارف کراتی ہے۔آئی ایس او 13485طبی آلات کے اجزاء کے لیے کوالٹی مینجمنٹ سسٹم کو کنٹرول کرتا ہے اور مینوفیکچررز سے خام مال سے لے کر حتمی تقسیم تک ہر پیداواری مرحلے تک مکمل ٹریس ایبلٹی برقرار رکھنے کی ضرورت ہوتی ہے۔ اس کا مطلب ہے کہ آپ کے سٹیمپنگ فراہم کنندہ کو یہ معلوم کرنا چاہیے کہ کون سے مخصوص کوائل نے پرزوں کا کون سا بیچ تیار کیا، کس پریس پر، کون سا ڈائی استعمال کیا، کس کے ذریعے معائنہ کیا گیا، اور پیمائش کے کیا نتائج برآمد ہوئے۔
مادی پابندیاں کافی سخت ہوتی ہیں۔ جراحی کے آلات اور امپلانٹیبل ڈیوائس کے اجزاء کے لیے بائیو کمپیٹیبل الائیز کی ضرورت ہوتی ہے، عام طور پر 316L یا 17-4 PH سٹینلیس سٹیل، جس میں مل میں مکمل مواد کی سرٹیفیکیشنز موجود ہوتی ہیں۔ FDA کا منفرد ڈیوائس آئیڈینٹیفکیشن سسٹم اور EU میڈیکل ڈیوائس ریگولیشن مزید ٹریس ایبلٹی مینڈیٹس کا اضافہ کرتا ہے جو اجزاء فراہم کرنے والوں تک پہنچتا ہے۔ طبی صارفین کی خدمت کرنے والی ایک ترقی پسند ڈائی فیکٹری کو ڈیزائن کی تاریخ کی فائلوں، تصدیق شدہ عملوں، اور CAPA سسٹمز کو برقرار رکھنا چاہیے جو ریگولیٹری جانچ کو پورا کرتے ہیں۔
میڈیکل سٹیمپنگ کے لیے رواداری اطلاق کے لحاظ سے وسیع پیمانے پر مختلف ہوتی ہے۔ جراحی کے آلات کے اجزاء کو نازک انٹرفیس پر +/-0.01 سے +/-0.025 ملی میٹر کی ضرورت ہو سکتی ہے، ٹھیک خالی جگہ کے قریب پہنچ کر۔ تشخیصی آلات کی رہائش +/-0.05 ملی میٹر برداشت کر سکتی ہے۔ دوسرے شعبوں سے اہم فرق صرف برداشت کا بینڈ ہی نہیں ہے بلکہ عمل کی صلاحیت کو ثابت کرنے والی دستاویزات: تصدیق شدہ پیمائش کے نظام، دستاویزی صلاحیت کے مطالعہ، اور آلے کی پوری مارکیٹ کی زندگی کے لیے برقرار رکھنے والے لاٹ لیول کے معائنہ کے ریکارڈ۔
| صنعتی شعبہ | رواداری کی مخصوص حد | مطلوبہ سرٹیفیکیشن | عام مواد | حجم کی خصوصیات |
|---|---|---|---|---|
| آٹوموٹو | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (لازمی) | کاربن اسٹیل، اعلی-طاقت والا اسٹیل، کنیکٹرز کے لیے تانبے کے مرکب | 100K سے ملٹی-ملین سالانہ؛ کثیر-سالہ پروگرام |
| HVAC | +/-0.10 سے +/-0.25 ملی میٹر | ISO 9001 (معیاری)؛ IATF 16949 (حفاظتی حصوں کے لیے ابھرتا ہوا) | کاربن سٹیل، ایلومینیم، جستی سٹیل | 50K سے 500K+ سالانہ؛ موسمی طلب کے چکر |
| الیکٹرانکس | +/-0.025 سے +/-0.05 ملی میٹر | آئی ایس او 9001؛ کسٹمر-مخصوص ضروریات مختلف ہوتی ہیں۔ | تانبا، پیتل، فاسفر کانسی، بیریلیم کاپر | 100K سے لاکھوں تک؛ مختصر پروڈکٹ لائف سائیکل |
| طبی آلات | +/-0.01 سے +/-0.05 ملی میٹر | ISO 13485 (لازمی)؛ FDA/EU MDR تعمیل | 316L سٹینلیس، 17-4 PH، ٹائٹینیم، بایو کمپیٹیبل مرکبات | 10K سے 500K؛ طویل قابلیت سائیکل |
مندرجہ بالا جدول ایک ایسے نمونے کو نمایاں کرتا ہے جو سورسنگ فیصلوں کے لیے اہمیت رکھتا ہے: جیسے جیسے آپ HVAC سے میڈیکل کی طرف بڑھتے ہیں، رواداری کے بینڈ سخت ہوتے جاتے ہیں، دستاویزات کا بوجھ بڑھ جاتا ہے، اور اہلیت کی ٹائم لائنز لمبی ہوتی ہیں۔ ایک فیکٹری جو اعلی-حجم HVAC بریکٹس سے بہتر ہوتی ہے وہ خود بخود میڈیکل پروگریسو سٹیمپنگ کے لیے لیس نہیں ہوتی ہے۔ اس کے برعکس بھی درست ہے: اشیاء کے HVAC حصوں کے لیے میڈیکل-گریڈ دستاویزات کی شرحوں کی ادائیگی نتائج کو بہتر کیے بغیر بجٹ کو ضائع کرتی ہے۔
تمام شعبوں میں اسٹیمپ شدہ اجزاء کے مخلوط پورٹ فولیو کا انتظام کرنے والے خریداروں کے لیے، سب سے زیادہ موثر طریقہ ہر حصے کو ایک ایسے سپلائر سے ملانا ہے جس کے سرٹیفیکیشن کی گنجائش، پیمائش کی اہلیت، اور دستاویزی نظام اس مخصوص استعمال کی ضرورت کے مطابق ہیں۔ تشخیص کے دوران صحیح سوالات پوچھنا، پھر ان جوابات کو سیکٹر-یہاں بیان کردہ مخصوص مطالبات کے ساتھ جوڑنا، انجینئرنگ اور تعمیل دونوں سے زیادہ-فرقوں کو روکتا ہے۔
تفصیلات کی سیدھ، تاہم، صرف اس کا احاطہ کرتی ہے جو حصہ ہونے کی ضرورت ہے۔ اس کے مرنے کے بعد کیا ہوتا ہے، پلاٹنگ کے ذریعے گڑ کو ہٹانے سے لے کر فائنل اسمبلی تک، اس بات کا تعین کرتا ہے کہ آیا وہ حصہ آپ کے سرے پر اضافی ہینڈلنگ کے بغیر آپ کی پروڈکشن لائن کے لیے تیار ہے یا نہیں۔
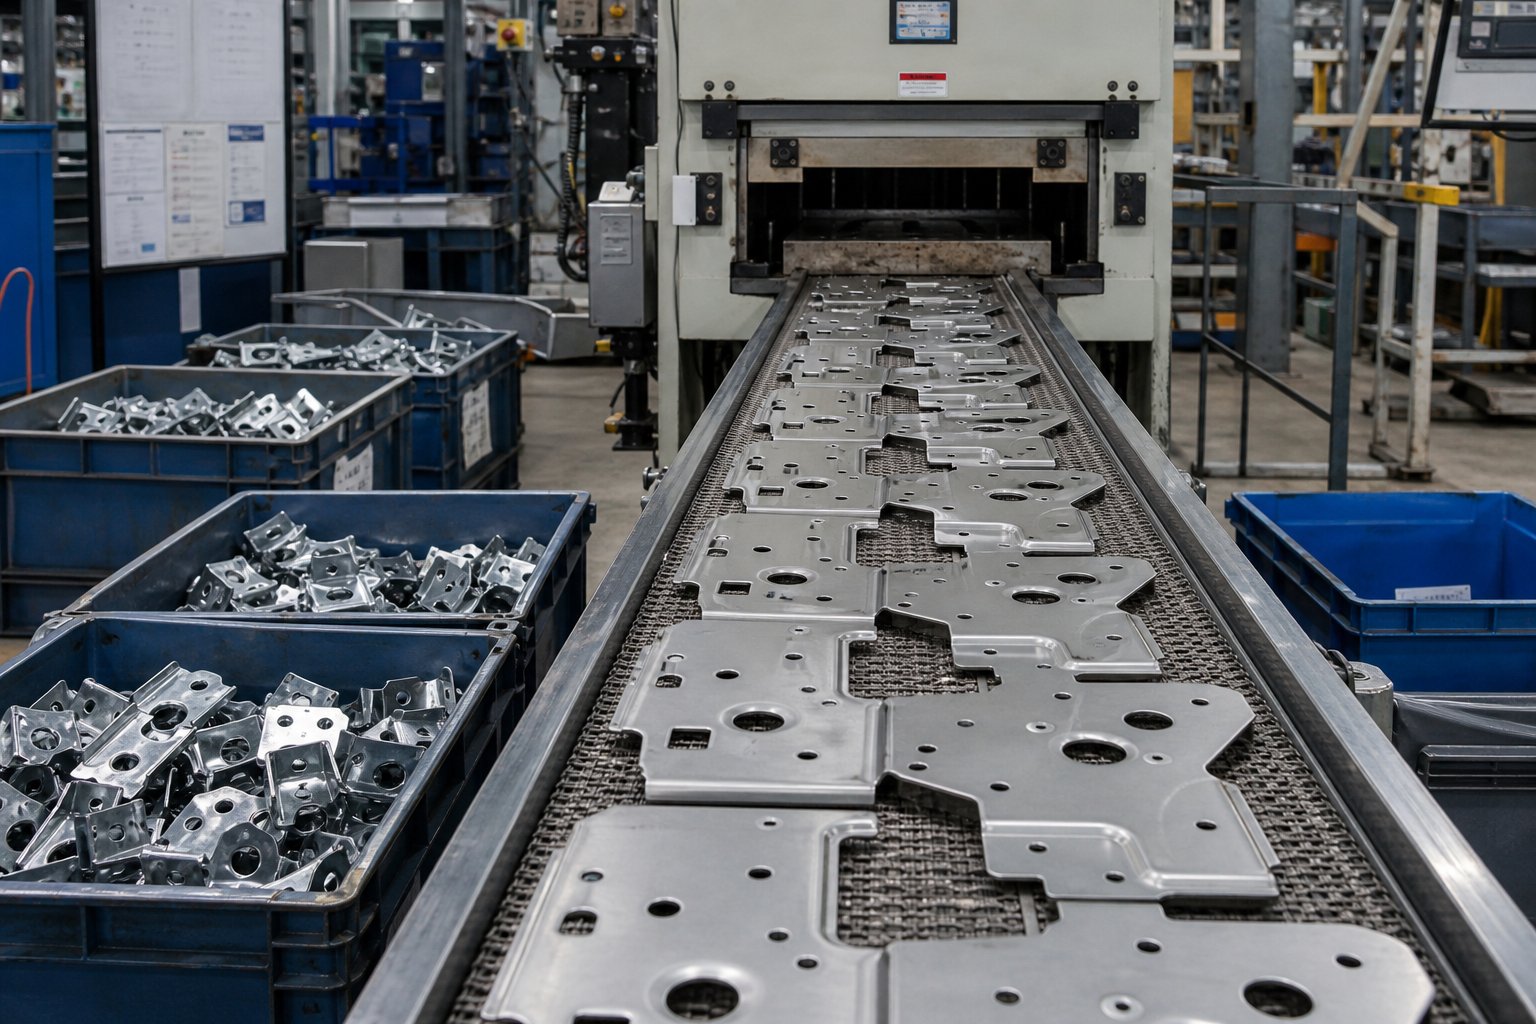
تھوک پیداوار میں کوالٹی کنٹرول اور سیکنڈری آپریشنز
ایک مہر والا حصہ جو پہلے ٹکڑے پر درست طریقے سے پیمائش کرتا ہے اس بات کی ضمانت نہیں دیتا کہ ملینواں حصہ ایک جیسا ہوگا۔ طویل پروڈکشن مہمات ایسے متغیرات کو متعارف کراتی ہیں جن کا کبھی سامنا نہیں ہوتا: بتدریج پنچ پہننا جو سوراخ کے قطر کو مائکرون فی ہزار اسٹروک کے حساب سے بدلتا ہے، چکنا کرنے والے کی خرابی جو سٹیشنوں پر گیلنگ کا سبب بنتی ہے، کوائل-سے-کوائل کے مواد کی مختلف حالتیں جو اسپرنگ بیک کے رویے کو ٹھیک طریقے سے تبدیل کرتی ہیں۔ پروگریسو پریزین میٹل سٹیمپنگ مانیٹرنگ سسٹمز کا مطالبہ کرتی ہے جو ان ڈھیروں کو سکریپ پیدا کرنے سے پہلے پکڑتے ہیں، بعد میں نہیں۔
بہت ساری پروکیورمنٹ ٹیموں کی طرف سے یکساں طور پر نظر انداز کیا جاتا ہے جو حصہ کے مرنے کے بعد ہوتا ہے۔ پلیٹنگ، ہیٹ ٹریٹنگ، ڈیبرنگ، اور ذیلی-اسمبلی کے مراحل تیسرے فریقوں کو آؤٹ سورس کرنے پر لیڈ ٹائم میں دن یا ہفتوں کا اضافہ کر سکتے ہیں۔ ایک ہول سیل فیکٹری جو ان کارروائیوں کو ایک چھت کے نیچے ہینڈل کرتی ہے ٹائم لائنز کو کمپریس کرتی ہے اور کچھ غلط ہونے پر دکانداروں کے درمیان انگلی-کی نشاندہی کو ختم کر دیتی ہے۔
پہلے آرٹیکل سے بڑے پیمانے پر پیداوار تک کوالٹی مانیٹرنگ
تھوک پیمانے پر معیار کوئی حتمی معائنہ گیٹ نہیں ہے۔ یہ ایک مسلسل فیڈ بیک لوپ ہے جو پہلے مضمون سے شروع ہوتا ہے اور بھیجے گئے آخری ٹکڑے تک بلا تعطل چلتا ہے۔ یہاں یہ ہے کہ کس طرح قابل پروگریسو سٹیمپنگ اور فیبریکیشن آپریشنز کا ڈھانچہ جو لوپ کرتا ہے۔
پہلا-مضمون معائنہ (FAI)بیس لائن قائم کرتا ہے۔ مکمل پروڈکشن رن شروع ہونے سے پہلے، فیکٹری ایک چھوٹا سا بیچ تیار کرتی ہے، عام طور پر 30 سے 50 ٹکڑے، کنٹرول پلان کے خلاف ہر اہم جہت کی پیمائش کرتی ہے، اور نتائج کو دستاویز کرتی ہے۔ یہ ڈیٹا سیٹ تصدیق کرتا ہے کہ ڈائی، پریس، میٹریل، اور سیٹ اپ پیرامیٹرز مل کر تصریح کے اندر پرزے تیار کرتے ہیں۔ کسی بھی جہتی مسائل کو اس مرحلے پر درست کیا جاتا ہے، جہاں ایڈجسٹمنٹ کی لاگت کم سے کم ہوتی ہے۔
شماریاتی عمل کنٹرول (SPC)پھر بڑے پیمانے پر پیداوار کے دوران لے جاتا ہے. ہر حصے کا معائنہ کرنے کے بجائے، جو 400 سٹروک فی منٹ پر ناممکن ہے، آپریٹرز مقررہ وقفوں پر نمونے لیتے ہیں اور کنٹرول چارٹس پر پلاٹ کی پیمائش کرتے ہیں۔ یہ چارٹس اوسط قدر اور وقت کے ساتھ ساتھ اہم جہتوں کے پھیلاؤ دونوں کو ٹریک کرتے ہیں۔ ایس پی سی کی طاقت پیٹرن کی شناخت میں ہے: سوراخ کے قطر میں بتدریج اوپر کی طرف بڑھنے کا رجحان اس سے پہلے کہ پرزے برداشت سے باہر ہو جائیں، پنچ پہننے کا اشارہ کرتا ہے۔ کنڈلی کی تبدیلی کے بعد موڑ کے زاویہ میں اچانک تبدیلی مادی تغیرات کو ظاہر کرتی ہے جس کو معاوضے کی ضرورت ہوتی ہے۔ترقی پسند اسٹیمپنگ فورس کی نگرانی میں تحقیقاس بات کی تصدیق کرتا ہے کہ سٹیمپنگ فورس اور پارٹ جیومیٹری کے درمیان تعلق براہ راست اور قابل پیمائش ہے، جس سے حقیقی- ٹائم فورس ڈیٹا کو جہتی موافقت کے لیے ایک قابل اعتماد پراکسی بناتا ہے۔
حقیقی-وقت کے عمل کی نگرانیدستی نمونے لینے سے آگے ایک اور پرت شامل کرتا ہے۔ جدید ترقی پسند ڈائی میٹل سٹیمپنگ سروسز لوڈ سینسرز کو پریس کالموں میں ضم کرتی ہیں جو ہر ایک اسٹروک پر سٹیمپنگ فورس کی پیمائش کرتی ہیں۔ جب زبردستی دستخط قائم کردہ بنیادی خطوط سے ہٹ جاتے ہیں، تو نظام بے ضابطگی کو جھنڈا دیتا ہے۔ ٹنیج میں اضافہ غلط خوراک کی نشاندہی کر سکتا ہے، جہاں پٹی صحیح پچ کو آگے نہیں بڑھاتی ہے اور ڈائی دوہری موٹائی میں گھونسنے کی کوشش کر رہی ہے۔ ہزاروں سائیکل سگنلز میں بتدریج قوت میں اضافہ کٹنگ ڈائنامکس کو تبدیل کرتے ہوئے مر جاتا ہے۔ یہ سینسر سے چلنے والے نظام-اس قابل بناتے ہیں جسے انڈسٹری خود مختار معیار کی نگرانی کہتی ہے: پریس خود آپریٹرز کو خراب پرزے جمع ہونے سے پہلے مسائل سے آگاہ کرتا ہے۔
ڈائی وئیر ٹریکنگ خاص توجہ کا مستحق ہے کیونکہ یہ طویل-پروڈکشن میں جہتی بڑھنے کا واحد سب سے بڑا ذریعہ ہے۔ کٹے ہوئے کنارے آہستہ آہستہ مدھم ہوتے جاتے ہیں، اور جیسا کہ وہ کرتے ہیں، گڑ کی اونچائی بڑھ جاتی ہے، سوراخ کا قطر تھوڑا سا کھلتا ہے، اور قینچ کی سطحیں کھردری ہو جاتی ہیں۔ تھوک فیکٹریاں اس کا انتظام کیلنڈر کے وقت کی بجائے فالج کی گنتی کی بنیاد پر طے شدہ دیکھ بھال کے وقفوں کے ذریعے کرتی ہیں۔ ایک عام دیکھ بھال کا محرک مادی سختی اور ڈائی کنسٹرکشن کے لحاظ سے ہر 200,000 سے 500,000 سٹروک ہو سکتا ہے۔ دیکھ بھال کے واقعات کے درمیان، SPC ڈیٹا اس بات کی تصدیق کرتا ہے کہ آیا ڈائی قابل قبول لباس کی حدود میں رہتی ہے۔
Burring خاص طور پر اپنے کنٹرول پروٹوکول کی ضمانت دیتا ہے۔ زیادہ-حجم کی پیداوار چھوٹے مسائل کو بڑھا دیتی ہے: ایک گڑ جس کی پیمائش پہلی شفٹ میں 0.05 ملی میٹر ہوتی ہے وہ تیسری شفٹ کے ذریعے 0.15 ملی میٹر تک بڑھ سکتی ہے کیونکہ پنچ کناروں کے گرنے سے۔ کنٹرول پلانز ہر ایک خصوصیت کے لیے زیادہ سے زیادہ قابل اجازت burr کی اونچائی کی وضاحت کرتے ہیں، اور معائنہ کی فریکوئنسی بڑھ جاتی ہے کیونکہ ڈائی اس کے دیکھ بھال کے وقفے کے قریب آتی ہے۔ الیکٹریکل یا میڈیکل ایپلی کیشنز کے لیے تیار کردہ درست دھاتی سٹیمپنگز کے لیے، burr کی اونچائی کی حد 0.05 ملی میٹر تک سخت ہو سکتی ہے، جس کے لیے زیادہ جارحانہ نگرانی اور مختصر تیز کرنے کے چکر کی ضرورت ہوتی ہے۔
غلط خوراک کا پتہ لگانے سے نگرانی کی تصویر ختم ہوجاتی ہے۔ جب پٹی صحیح طریقے سے آگے بڑھنے میں ناکام ہو جاتی ہے، تو ڈائی غلط جگہ پر خصوصیات کو پنچ کرتی ہے، جس سے سکریپ پیدا ہوتا ہے اور ممکنہ طور پر نقصان دہ ٹولنگ ہوتی ہے۔ سینسر سسٹم پائلٹ پن انگیجمنٹ فورس یا سٹرپ پوزیشن کا متوقع اقدار کے خلاف موازنہ کر کے ایک ہی اسٹروک کے اندر غلط فیڈز کا پتہ لگاتے ہیں، اگلے سائیکل سے مسئلہ کو پیچیدہ کرنے سے پہلے پریس کو روک کر۔ 600 سٹروک فی منٹ پر، ایک-سیکنڈ کا پتہ لگانے میں تاخیر کا مطلب ایک کے بجائے 10 خراب حصے ہو سکتے ہیں۔
ثانوی آپریشنز اور ان-ہاؤس انٹیگریشن
ایک مہر والا حصہ شاذ و نادر ہی ایک مکمل حصہ ہوتا ہے۔ زیادہ تر اجزاء کو اسمبلی کے لیے تیار ہونے سے پہلے کم از کم ایک پوسٹ-اسٹیمپنگ آپریشن کی ضرورت ہوتی ہے۔ جب یہ کارروائیاں پریس کی طرح ایک ہی چھت کے نیچے ہوتی ہیں، تو آپ کو کم لیڈ ٹائم، آسان لاجسٹکس، اور واضح جوابدہی حاصل ہوتی ہے۔ جب وہ آؤٹ سورس ہوتے ہیں، تو آپ کو شیڈولنگ کی غیر یقینی صورتحال اور اضافی شپنگ سائیکل حاصل ہوتے ہیں۔
یہاں سب سے عام ثانوی کارروائیاں ہیں اور انضمام کیوں اہم ہے:
ڈیبرنگ اور سطح کی تکمیل- تقریباً تمام مہر والے حصے کاٹنے کے عمل سے کچھ گڑبڑ رکھتے ہیں۔ ٹمبل ڈیبرنگ، وائبریٹری فنشنگ، یا بیلٹ سینڈنگ تیز کناروں کو ہٹاتی ہے اور سطحوں کو کوٹنگ کے لیے تیار کرتی ہے۔ جب گھر میں ہینڈل کیا جاتا ہے-، تو پرزے گھنٹوں میں پریس سے ڈیبرنگ میں منتقل ہو جاتے ہیں۔ آؤٹ سورسنگ کم از کم 3 سے 7 دن کی نقل و حمل اور قطار کے وقت کا اضافہ کرتی ہے۔
چڑھانا اور کوٹنگ- زنک چڑھانا، نکل چڑھانا، ٹن چڑھانا، پاؤڈر کوٹنگ، اور ای-کوٹنگ سبھی مہر والے حصوں کو سنکنرن سے بچاتے ہیں یا سطح کی مخصوص خصوصیات فراہم کرتے ہیں۔ گھر میں کوٹنگ کی صلاحیت کے ساتھ ایک مربوط ٹرنکی آپریشن اسٹیمپڈ پارٹ پروگراموں میں لیڈ ٹائم تغیر کے سب سے عام ذریعہ کو ختم کرتا ہے۔ بیرونی پلیٹنگ فروش اپنے اپنے نظام الاوقات پر کام کرتے ہیں، متعدد صارفین کے بیچ پارٹس ایک ساتھ لیتے ہیں، اور ہینڈلنگ متعارف کراتے ہیں جو نازک خصوصیات کو نقصان پہنچا سکتے ہیں۔ ان-گھر میں چڑھانا سٹیمپنگ فیکٹری کو ریک ڈیزائن، غسل کیمسٹری، اور عمل کی ترتیب پر براہ راست کنٹرول فراہم کرتا ہے۔
گرمی کا علاج- کاربن اسٹیل کے پرزے جن کے لیے مخصوص سختی کی حدود کی ضرورت ہوتی ہے، موسم بہار کے مزاج کے اجزا جن کو تناؤ سے نجات کی ضرورت ہوتی ہے، یا سٹینلیس اسٹیل کے پرزے جن کو غیر فعال کرنے کی ضرورت ہوتی ہے وہ سبھی سائٹ کی تھرمل پروسیسنگ سے فائدہ اٹھاتے ہیں۔ جہتی استحکام میں تالے بنانے کے بعد حرارت کا علاج اور موڑنے کے عمل سے بقایا دباؤ کو ہٹاتا ہے۔ آؤٹ سورس ہونے پر، پرزے ہیٹ ٹریٹر تک جاتے ہیں، قطار میں بیٹھتے ہیں، غیر متعلقہ کام کے ساتھ بیچ کی بھٹیوں میں کارروائی کرتے ہیں، اور دنوں بعد واپس آتے ہیں۔ ہیٹ ٹریٹمنٹ کے بعد ڈائمینشنل چیک کو دہرایا جانا چاہیے کیونکہ تھرمل سائیکلنگ وارپنگ کا سبب بن سکتی ہے، یعنی اس قدم کو آؤٹ سورس کرنا معائنہ کی کوشش کو دوگنا کر دیتا ہے۔
اسمبلی اور ذیلی-اسمبلی- کچھ پروگریسو ڈائی آپریشنز فاسٹنر داخل کرنے، ویلڈنگ، ریوٹنگ، یا اجزاء کی اسمبلی کو براہ راست-ڈائی میں یا فوری طور پر نیچے کی طرف مربوط کرتے ہیں۔ میں-ڈائی آپریشنز جیسے نٹ داخل کرنے یا کانٹیکٹ ویلڈنگ اس وقت ہوتے ہیں جب حصہ ابھی بھی پٹی میں لگا ہوا ہوتا ہے، اس بات کی ضمانت دیتا ہے کہ پوسٹ-پروسیس اسمبلی آسانی سے مماثل نہیں ہو سکتی۔ ڈائون اسٹریم اسمبلی سیل براہ راست پریس سے کھلائے گئے انٹر-سہولت شپنگ کو ختم کرتے ہیں اور{7}}پروگریس انوینٹری میں-کام کو کم کرتے ہیں۔
انضمام کی لاگت کا اثر سیدھا ہے: ہر آؤٹ سورس آپریشن میں ٹرانسپورٹ کی لاگت، قطار کا وقت، نقصان کے خطرے سے نمٹنے، اور مواصلات کی ایک تہہ شامل ہوتی ہے جہاں نقائص کا پتہ نہیں چل سکتا۔ انٹیگریٹڈ سیکنڈری آپریشنز کے ساتھ پروگریسو ڈائی میٹل اسٹیمپنگ خدمات پیش کرنے والی فیکٹری عام طور پر 15 سے 30 فیصد کم لیڈ ٹائم فراہم کرتی ہے جو آؤٹ سورسز کو ختم کرتی ہے، بس ٹرانزٹ دنوں اور وینڈر شیڈولنگ انحصار کو ٹائم لائن سے ہٹا کر۔
پروکیورمنٹ ٹیموں کے لیے، سپلائر کی تشخیص کے دوران عملی سوال صرف یہ نہیں ہے کہ آیا فیکٹری پرزوں پر اچھی طرح سے مہر لگاتی ہے، بلکہ کیا یہ انہیں مکمل ڈیلیور کر سکتی ہے۔ ایک کوالٹی سسٹم کے تحت کوائل اسٹاک سے لے کر پلیٹڈ، ڈیبرڈ، اور اسمبل شدہ اجزاء کے ذریعے ہر چیز کو ہینڈل کرنے والا سپلائر آپ کو جوابدہی کا ایک نقطہ اور انتظام کرنے کے لیے ایک ٹائم لائن فراہم کرتا ہے۔ تھوک کے حجم میں یہ استحکام بہت زیادہ اہمیت رکھتا ہے، جہاں کسی بھی تاخیر سے باہر کے پروسیسر پر قطار میں کھڑے ہزاروں یونٹس میں کئی گنا اضافہ ہوتا ہے۔
کوالٹی سسٹم اور ثانوی صلاحیتیں آپ کو بتاتی ہیں کہ فیکٹری کیا کر سکتی ہے۔ باقی سوال یہ ہے کہ کیا آپ کے حجم کی رفتار، مواد کی پیچیدگی، اور ٹائم لائن کی توقعات کے پیش نظر، آپ کے مخصوص پروڈکشن پروگرام کے لیے وہ فیکٹری صحیح طویل مدتی شراکت دار ہے یا نہیں۔
اپنی پیداواری ضروریات کے لیے تھوک فیکٹری پارٹنر کا انتخاب کرنا
آپ کے پاس تشخیص کا معیار ہے۔ آپ لاگت کے ڈھانچے، مادی حرکیات، کوالٹی سسٹم، اور ایک ہی چھت کے نیچے ثانوی آپریشنز کو سمجھتے ہیں۔ باقی چیلنج اس سارے علم کو ایک ایسے فیصلے کی طرف کھینچ رہا ہے جو آپ کی مخصوص پیداواری حقیقت سے میل کھاتا ہے۔ ترقی پسند ڈائی مینوفیکچرر کا انتخاب تجریدی اصطلاحات میں "بہترین" فیکٹری تلاش کرنے کے بارے میں نہیں ہے۔ یہ آپ کے حجم کی رفتار، جزوی پیچیدگی، اور سپلائی چین کی رکاوٹوں کے لیے صحیح فٹ تلاش کرنے کے بارے میں ہے۔
اپنے پروڈکشن پارٹنر کے انتخاب کے لیے فیصلہ سازی کا فریم ورک
ہر سورسنگ کا فیصلہ پانچ متغیرات کے چوراہے پر بیٹھتا ہے۔ اپنے پروگرام کی ترجیحات کے مطابق ان کا وزن کریں، اور آپ ترقی پسند ڈائی اسٹیمپنگ سپلائرز کے شعبے کو دو یا تین تک محدود کر دیں گے جو حقیقی طور پر آپ کی ضروریات کے مطابق ہیں۔
حجم کی ضروریات- آپ کی سالانہ مقدار اس بات کا تعین کرتی ہے کہ آیا آپ کو لمبے عرصے کے لیے بہتر بنانے والی فیکٹری کی ضرورت ہے-پروگریسو سٹیمپنگ یا درمیانی-حجم کی لچک کے ساتھ آرام دہ۔ سالانہ 2,000,000 حصوں کی کھپت کرنے والے پروگرام کو ایک پارٹنر کی ضرورت ہوتی ہے جس میں متعدد ہائی-ٹنج پریس، خودکار کوائل ہینڈلنگ، اور بلاتعطل سپلائی کی ضمانت کے لیے شیڈولنگ گہرائی ہو۔ 50,000 ٹکڑوں کے سالانہ پروگرام کے لیے ایک سپلائر کی ضرورت ہوتی ہے جو آپ کے آرڈر کو بڑے گاہکوں کے پیچھے دفن کیے بغیر چھوٹی مہمات چلانے کے لیے تیار ہو۔ براہ راست پوچھیں: میرا حجم آپ کے عام آرڈر کے سائز کے مقابلے میں کہاں بیٹھتا ہے؟
مواد کی پیچیدگی- اگر آپ کے پرزے معیاری کم-کاربن اسٹیل استعمال کرتے ہیں، تو تقریباً کوئی بھی قابل فیکٹری انہیں سنبھال سکتی ہے۔ لیکن اگر آپ فاسفر کانسی کو سخت اسپرنگ-فورس کی ضروریات کے ساتھ یا بائیو کمپیٹیبلٹی ٹریس ایبلٹی کے ساتھ 17-4 PH سٹینلیس بتا رہے ہیں، تو فیلڈ تیزی سے تنگ ہو جاتی ہے۔ اپنے مواد کو کسی ایسے سپلائر سے جوڑیں جس کے دستاویزی تجربے کے ساتھ وہ سبسٹریٹ پروگریسو ٹولنگ میں چل رہا ہے، نہ کہ یہ کہے کہ "ہم اسے آزما سکتے ہیں۔"
رواداری کی ضرورت ہے۔- HVAC بریکٹس چلانے والی فیکٹری میں سارا دن +/-0.15 ملی میٹر کی پیمائش کا انفراسٹرکچر یا ڈائی مینٹیننس ڈسپلن نہیں ہو سکتا ہے تاکہ الیکٹرانکس کانٹیکٹ اسپرنگ پر +/-0.025 ملی میٹر ہو سکے۔ تصدیق کریں کہ اسی طرح کی خصوصیات پر فراہم کنندہ کی ظاہر کردہ Cpk اقدار آپ کی ڈرائنگ کے مطالبات کے مطابق ہیں۔
ثانوی آپریشنز- اگر آپ کے پرزوں کو استعمال کے قابل ہونے سے پہلے پلیٹنگ، ہیٹ ٹریٹمنٹ، یا اسمبلی کی ضرورت ہو، تو مربوط پوسٹ کے ساتھ ایک سپلائر-پروسیسنگ شیڈولنگ کے خطرے اور ٹرانزٹ کو پہنچنے والے نقصان کو ختم کرتا ہے۔ اگر آپ کے پرزے بطور مہر- بھیجے جاتے ہیں، تو یہ عنصر کم وزن رکھتا ہے۔
جغرافیائی تحفظات- قربت مال برداری کی لاگت، لیڈ ٹائم لچک، اور سائٹ وزٹ یا آڈٹ کرنے کی آپ کی صلاحیت کو متاثر کرتی ہے۔ گھریلو سورسنگ مختصر لاجسٹکس چینز اور آسان IP تحفظ فراہم کرتی ہے۔ آف شور سورسنگ فی-حصہ کم قیمت پیش کر سکتی ہے لیکن ٹیرف ایکسپوژر، طویل سمندری ٹرانزٹ، اور ٹائم زونز میں مواصلاتی پیچیدگی کا تعارف کراتی ہے۔ نہ ہی عالمی طور پر بہتر ہے۔ صحیح انتخاب کا انحصار سپلائی چین کی تبدیلی کے لیے آپ کی رواداری اور آپ کی زمینی لاگت کے کل حساب پر ہے۔
ایک منظم تشخیصی نقطہ نظر ممکنہ سپلائرز کو ان جہتوں میں اسکور کرتا ہے بجائے اس کے کہ جو بھی کم ترین اقتباس واپس کرتا ہے اسے ڈیفالٹ کرنے کے بجائے۔ وہ فیکٹریاں جو مضبوط تخصیص اور ڈیزائن کی صلاحیتوں کا مظاہرہ کرتی ہیں، ان میں-گھریلو آزمائش اور توثیق کی سہولیات، اور توسیع پذیر پروڈکشن سسٹم کثیر-سال کے OEM پروگریسو سٹیمپنگ پروگراموں میں قابل اعتماد کارکردگی کا مظاہرہ کرتے ہیں جہاں مستقل مزاجی ابتدائی قیمت سے زیادہ اہمیت رکھتی ہے۔
اعتماد کے ساتھ تھوک پارٹنرشپ شروع کرنا
تصور کریں کہ آپ نے ایک ایسے سپلائر کی شناخت کی ہے جو صحیح خانوں کو چیک کرتا ہے۔ ابتدائی گفتگو سے مستحکم-ریاست کی پیداوار کا راستہ دراصل کیسا لگتا ہے؟ ترقی پسند ڈائی اسٹیمپنگ سروسز کی مصروفیت کا لائف سائیکل ایک پیشین گوئی ترتیب کی پیروی کرتا ہے، اور اسے پہلے سے سمجھنا آپ کو حقیقت پسندانہ ٹائم لائنز کی منصوبہ بندی کرنے اور حیرت سے بچنے میں مدد کرتا ہے۔
- ابتدائی انکوائری اور فزیبلٹی کا جائزہ- آپ 2D ڈرائنگ یا 3D CAD ماڈل فراہم کرتے ہیں، مواد، سالانہ حجم، اور رواداری کے تقاضے بتاتے ہیں۔ فیکٹری مینوفیکچریبلٹی کا اندازہ لگاتی ہے، اسٹیمپنگ میں بہتری کے لیے ممکنہ ڈیزائن-کی نشاندہی کرتی ہے-اور یہ تعین کرتی ہے کہ آیا آپ کا حصہ جیومیٹری متبادل طریقوں کے مقابلے ترقی پسند ٹولنگ کے مطابق ہے۔
- کوٹیشن اور ٹولنگ کی تجویز- فراہم کنندہ ایک تفصیلی اقتباس واپس کرتا ہے جس میں ڈائی لاگت، فی-حصہ کی قیمت آپ کے مخصوص والیوم ٹائرز، متوقع ڈائی لائف، اور ٹول کی تعمیر کے لیے لیڈ ٹائم شامل ہوتی ہے۔ یہ وہ جگہ ہے جہاں آپ پہلے والے حصوں سے ملکیت کے فریم ورک کی کل لاگت کا اطلاق کرتے ہیں: دیکھ بھال کے وقفوں کے بارے میں پوچھیں، اسکریپ مفروضوں، اور کیا شامل ہے بمقابلہ خارج کیا گیا ہے۔
- تیاری کے لیے ڈیزائن (DFM) تعاون- دونوں طرف کے انجینئرز سٹرپ لے آؤٹ کو بہتر بنانے کے لیے پارٹ جیومیٹری کو بہتر کرتے ہیں، جہاں ممکن ہو اسٹیشن کی گنتی کو کم کرتے ہیں، اور کسی بھی ایسی خصوصیت کو حل کرتے ہیں جو ٹولنگ کا خطرہ پیدا کرتے ہیں۔ یہ قدم ٹولنگ لاگت پر 10 سے 30 فیصد بچا سکتا ہے اگر آپ معمولی ڈیزائن ایڈجسٹمنٹ کے لیے کھلے ہیں جو جزوی فنکشن کو متاثر نہیں کرتے ہیں۔
- ٹولنگ ڈیزائن اور تعمیر- ڈائی کو CAD میں انجینئر کیا گیا ہے، کنٹرول پلان کے خلاف جائزہ لیا گیا ہے، اور تیار کیا گیا ہے۔ ایک پیچیدہ ملٹی-اسٹیشن پروگریسو ڈائی کے لیے، اس مرحلے میں عام طور پر اسٹیشن کی گنتی اور مواد کے لحاظ سے 6 سے 12 ہفتے لگتے ہیں۔ میٹل اسٹیمپنگ ڈائی مینوفیکچررز جس میں گھر کے اندر-ٹول روم ہیں اس ٹائم لائن کو براہ راست کنٹرول کرتے ہیں۔ وہ آؤٹ سورسنگ ڈائی کنسٹرکشن وینڈر کوآرڈینیشن کا خطرہ بڑھاتے ہیں۔
- ٹول ٹرائل اور پہلے-مضمون کی منظوری- مکمل ڈائی پروڈکشن پریس پر آزمائشی نمونے چلاتی ہے۔ پہلے-مضمون کا معائنہ ڈرائنگ کے خلاف تمام اہم جہتوں کی تصدیق کرتا ہے۔ ایڈجسٹمنٹ کیے جاتے ہیں، ضرورت پڑنے پر دوبارہ آزمائشی نمونے تیار کیے جاتے ہیں، اور آپ کے سائن-آف کے لیے ایک رسمی منظوری پیکج (آٹو موٹیو کے لیے PPAP، یا دیگر شعبوں کے لیے مساوی دستاویزات) جمع کرایا جاتا ہے۔
- پائلٹ پروڈکشن چلائیں۔- ایک محدود پروڈکشن بیچ، اکثر 1,000 سے 5,000 ٹکڑے، آزمائشی رفتار کے بجائے پروڈکشن کی رفتار پر عمل کے استحکام کی توثیق کرتا ہے۔ اس رن سے SPC ڈیٹا Cpk کی اقدار کی تصدیق کرتا ہے اور جاری نگرانی کے لیے بیس لائن کنٹرول چارٹ قائم کرتا ہے۔
- بڑے پیمانے پر پیداوار اور جاری فراہمی- منظوری کے محفوظ ہونے کے ساتھ، فیکٹری آپ کے پروگرام کو باقاعدہ پیداواری مہموں میں شیڈول کرتی ہے۔ جاری معیار کی رپورٹنگ، متفقہ شیڈول کے مطابق ڈائی مینٹیننس، اور وقتاً فوقتاً دوبارہ{2}}قابلیت پروگرام کو وقت کے ساتھ انحطاط کے بغیر چلاتی رہتی ہے۔
یہ لائف سائیکل لاگو ہوتا ہے چاہے آپ کا پروگرام 50,000 ٹکڑے سالانہ چلاتا ہو یا 5,000,000۔ فرق ٹولنگ انویسٹمنٹ کا پیمانہ، بیک اپ ڈیز کی تعداد، اور شیڈولنگ فریکوئنسی ہے۔ اعلیٰ-حجم کے پروگراموں کے لیے، کچھ خریدار کمیشن ڈپلیکیٹ ڈیز فرنٹ کرتے ہیں تاکہ مینٹیننس سائیکلوں کے دوران پیداوار بلاتعطل جاری رہے۔
اس لائف سائیکل کے ارد گرد تشکیل شدہ فیکٹری کی ٹھوس مثال کے طور پر،YICHEN کی پروگریسو سٹیمپنگ ڈائیسروس ہر مرحلے میں پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کی مدد کرتی ہے، قابل توسیع بڑے پیمانے پر پیداوار کے ذریعے فزیبلٹی اسیسمنٹ سے۔ ان کا فوکس ملٹی-اسٹیشن کی تشکیل پر سخت تکراری قابلیت کے ساتھ پہلے سیکشنز میں بیان کردہ تشخیصی معیار کے مطابق ہے: ان-ہاؤس ٹولنگ کی اہلیت، اعلی-حجم پروگریسو ڈائی انفراسٹرکچر، اور تھوک پیمانے پر OEM پروگریسو سٹیمپنگ پروگراموں کو پیش کرنے کے ارد گرد بنایا گیا عمل۔
آپ جو بھی سپلائر منتخب کرتے ہیں، شراکت داری DFM اور آزمائشی مراحل کے دوران مواصلات کے معیار کی بنیاد پر کامیاب یا ناکام ہوتی ہے۔ وہ کارخانے جو اشتراکی انجینئرنگ میں پیشگی وقت لگاتے ہیں، آپ کے استعمال کے بارے میں سوالات پوچھتے ہیں-ایپلی کیشن استعمال کرتے ہیں، مواد کے متبادل تجویز کرتے ہیں، اور غیر ضروری لاگت کو بڑھانے والی رواداری کی خصوصیات کو جھنجھوڑتے ہیں، ہموار پیداوار اور کم سرپرائز فراہم کرتے ہیں۔ ایک اقتباس صرف ایک عدد ہے۔ اس کے پیچھے تعلق اس بات کا تعین کرتا ہے کہ آیا یہ نمبر آپ کے پروگرام کی پوری پیداواری زندگی میں درست ہے۔
پروگریسو ڈائی میٹل سٹیمپنگ ہول سیل فیکٹریوں کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اسٹیمپنگ ہول سیل فیکٹری اور جاب شاپ میں کیا فرق ہے؟
ایک ہول سیل فیکٹری لاکھوں سائیکلوں کے لیے تیار کردہ سرشار پروگریسو ٹولنگ میں سرمایہ کاری کرتی ہے، جس سے اس لاگت کو زیادہ-پروڈکشن چلتی ہے۔ جاب شاپس حسب ضرورت، کم-آڈرز کو بار بار مشین کی تبدیلی کے ساتھ ہینڈل کرتی ہیں۔ ہول سیل آپریشنز سیکڑوں یا ہزاروں سٹروک فی منٹ پر طویل، بلاتعطل مہم چلاتے ہیں، ایک بار کم از کم آرڈر کی مقدار، عام طور پر 10,000 سے 50,000 ٹکڑوں کی تکمیل کے بعد نمایاں طور پر کم فی-حصہ کی قیمت فراہم کرتے ہیں۔ ان کے سازوسامان، عملہ، اور معیار کے نظام سبھی مختلف منصوبوں میں لچک کے بجائے پیمانے پر دہرانے کے لیے موزوں ہیں۔
2. پروگریسو ڈائی ٹولنگ کی قیمت کتنی ہے، اور اسے کس طرح معاف کیا جاتا ہے؟
پروگریسو ڈائی ٹولنگ کی حد آسان ٹولز کے لیے $30,000 سے لے کر پیچیدہ ملٹی-اسٹیشن ڈیز کے لیے $250,000 سے زیادہ ہے۔ لاگت کو کل پیداوار کے حجم میں بڑھایا جاتا ہے۔ مثال کے طور پر، 200,000 پرزے تیار کرنے والی $80,000 ڈائی فی ٹکڑا $0.40 کا اضافہ کرتی ہے، لیکن 2,000,000 حصوں پر یہ $0.04 تک گر جاتی ہے۔ ڈائی لائف کا انحصار تعمیر پر ہے: روایتی ٹول اسٹیل مینٹیننس سے پہلے 500,000 سے 1,000,000 اسٹروک تک مر جاتا ہے، جب کہ کاربائیڈ{21}}انسرٹ ڈائی 2,000,000 اسٹروک سے زیادہ ہوتی ہے۔ خریداروں کو حقیقی طویل مدتی اکنامکس کو سمجھنے کے لیے متوقع ڈائی لائف، دیکھ بھال کے وقفوں، اور دوبارہ تیز کرنے والے اخراجات کے بارے میں پوچھنا چاہیے۔
3. ایک پروگریسو ڈائی اسٹیمپنگ ہول سیل فیکٹری کے پاس کیا سرٹیفیکیشن ہونا چاہیے؟
ISO 9001 بیس لائن ہے، دستاویزی عمل اور کیلیبریٹڈ آلات کی تصدیق کرتا ہے۔ IATF 16949 آٹوموٹو سپلائی چینز کے لیے لازمی ہے اور SPC، PPAP، اور FMEA جیسے سخت ٹولز کو نافذ کرتا ہے۔ ISO 13485 میڈیکل ڈیوائس کے اجزاء کے مینوفیکچررز پر لاگو ہوتا ہے، جس کے لیے مکمل لاٹ ٹریس ایبلٹی کی ضرورت ہوتی ہے۔ سرٹیفیکیشنز کی توثیق کرتے وقت، تصدیق کریں کہ دائرہ کار واضح طور پر مخصوص پروڈکشن سائٹ پر دھاتی سٹیمپنگ کا احاطہ کرتا ہے جہاں آپ کے پرزے بنائے جائیں گے۔ صرف سپلائر کے دعووں پر انحصار کرنے کے بجائے سرکاری نگرانی کے ڈیٹا بیس کے ذریعے IATF کی فہرستیں چیک کریں۔
4. میں تھوک پروگریسو ڈائی اسٹیمپڈ پرزوں کی ملکیت کی کل لاگت کا حساب کیسے لگا سکتا ہوں؟
کل لاگت یونٹ کی قیمت سے آگے بڑھی ہوئی ہے۔ ٹولنگ مینٹیننس اور ری شارپننگ کا عنصر ($2,000 سے $8,000 فی سائیکل)، حجم کے حساب سے سکریپ کی شرح، کیریئر سٹرپ ویسٹ، ان باؤنڈ کوائل فریٹ، آؤٹ باؤنڈ پیکیجنگ ($0.02 سے $0.15 فی ٹکڑا)، کوالٹی ریجیکشن اور چھانٹی لیبر، ڈائی سٹوریج اور ٹول کی اصل قیمت میں 5 فیصد انجن کی قیمت میں 5 فیصد تبدیلی) مینٹیننس کے ساتھ ایک اعلی یونٹ قیمت کا حوالہ دینے والا سپلائر کم قیمت والے ایک سے بہتر کل اقتصادیات فراہم کر سکتا ہے جو ان اشیاء کو الگ سے بل دیتا ہے۔
5. اعلی- والیوم پروگریسو ڈائی اسٹیمپنگ کے لیے کون سا مواد بہترین کام کرتا ہے؟
کم-کاربن اسٹیل (1008-1018) بہترین قیمت-سے-اعلی فارمیبلٹی اور اعتدال پسند ٹولنگ پہننے کے ساتھ کارکردگی کا تناسب پیش کرتا ہے، جو بریکٹ اور ساختی حصوں کے لیے مثالی ہے۔ سٹینلیس سٹیل (304, 316) سنکنرن مزاحمت فراہم کرتا ہے لیکن کاٹنے کی قوت کو 15 سے 20 فیصد تک بڑھاتا ہے اور ٹول پہننے کو تیز کرتا ہے۔ تانبے کے مرکب الیکٹریکل ایپلی کیشنز کے مطابق کم ٹولنگ پہننے کے ساتھ لیکن زیادہ مادی لاگت کے ساتھ۔ ایلومینیم ہلکے وزن والے اجزاء کے لیے کام کرتا ہے لیکن ٹولنگ کی سطحوں پر بلٹ-بڑھتا ہے۔ مواد کا انتخاب ڈائی کلیئرنس، پریس ٹنیج، مینٹیننس سائیکل، اور بالآخر حجم کے حساب سے فی حصہ لاگت کو براہ راست متاثر کرتا ہے۔


