


میرین ہارڈ ویئر کے لیے پروگریسو ڈائی میٹل اسٹیمپنگ کا کیا مطلب ہے۔
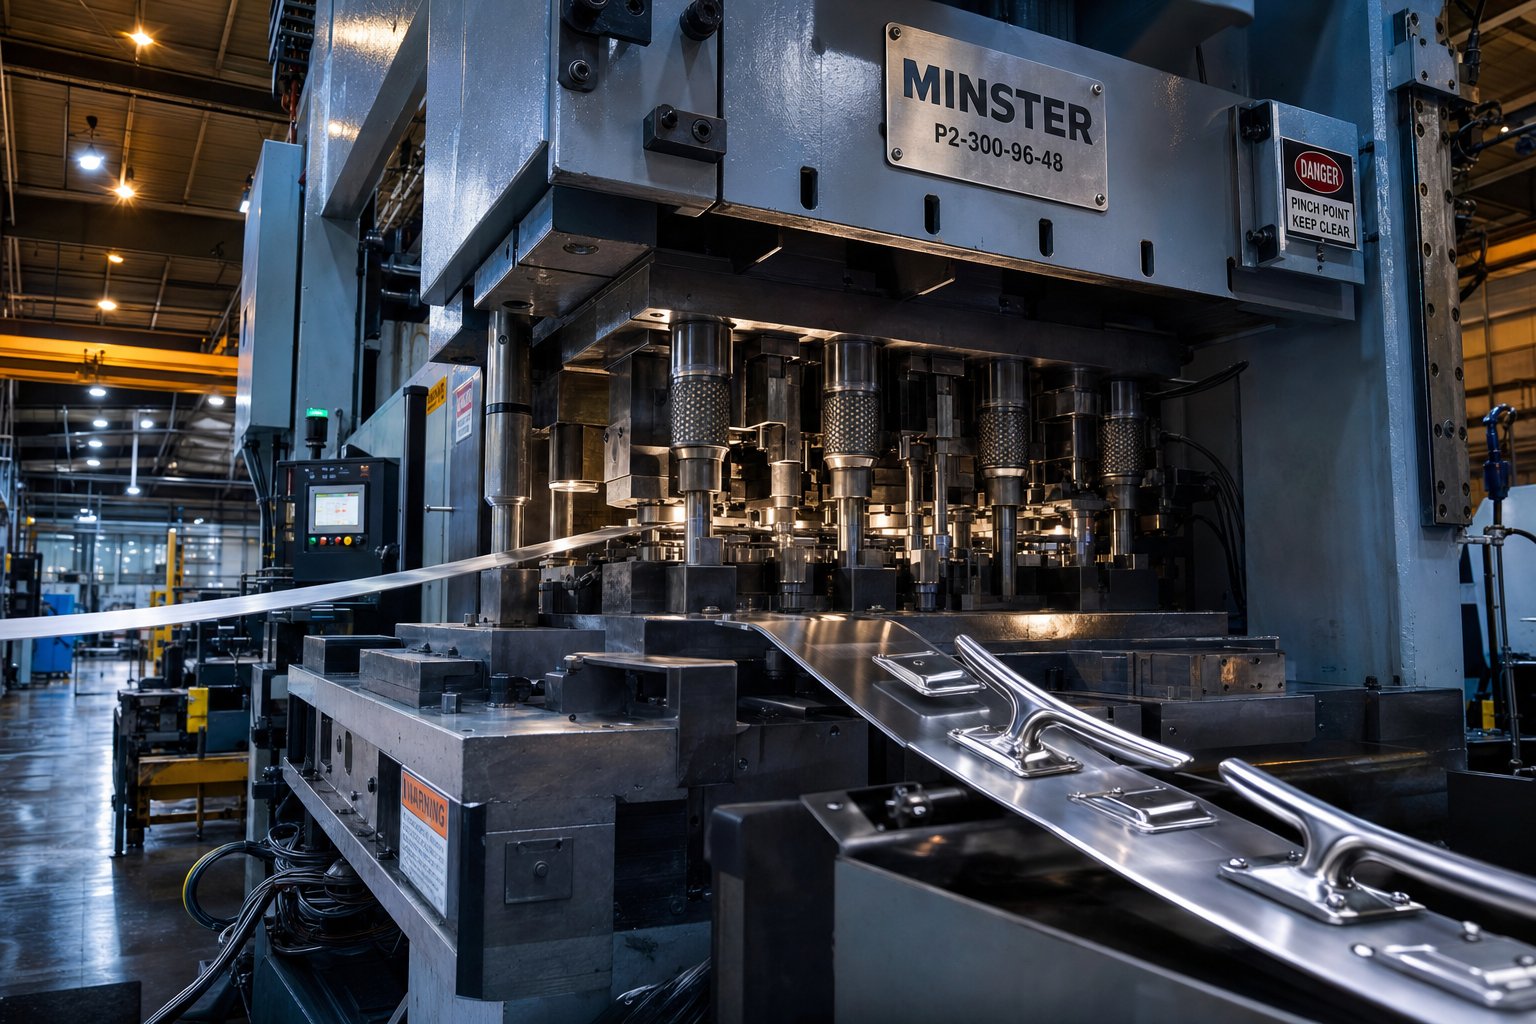
ایک پریس میں سنکنرن-مزاحم سٹینلیس سٹیل کی مسلسل پٹی کھلانے اور دوسرے سرے سے ایک مکمل ڈیک صاف کرنے کا تصور کریں، جس کی شکل، چھید، اور ایک سیکنڈ کے اندر تراشی ہوئی ہو۔ یہ کام پر ترقی پسند ڈائی میٹل اسٹیمپنگ ہے۔ یہ ان گنت سمندری ہارڈویئر اجزاء کے پیچھے مینوفیکچرنگ ریڑھ کی ہڈی ہے جسے نمک کے اسپرے، متحرک بوجھ، اور یووی کی نمائش کے سالوں سے بغیر کسی ایک جہتی سمجھوتہ کے زندہ رہنے کی ضرورت ہے۔
پروگریسو ڈائی میٹل اسٹیمپنگ ایک دھاتی کام کرنے کا عمل ہے جس میں دھات کی ایک پٹی ترتیب وار ڈائی اسٹیشنوں کی ایک سیریز کے ذریعے آگے بڑھتی ہے، ہر ایک ایک مسلسل پریس سائیکل میں ایک مکمل حصہ تیار کرنے کے لیے ایک مخصوص آپریشن کرتا ہے جیسے خالی کرنا، چھیدنا، موڑنا، تشکیل دینا، یا کوائن کرنا۔
سمندری ہارڈویئر کے لیے، یہ عمل صرف موثر نہیں ہے۔ یہ ضروری ہے۔ سمندر میں استعمال ہونے والے مرکب دھاتیں، سوچتے ہیں کہ 316 سٹینلیس سٹیل، بحری پیتل، اور میرین-گریڈ ایلومینیم، ٹولنگ کی درستگی کا مطالبہ کرتے ہیں جو ان کے منفرد تشکیل دینے والے طرز عمل کی تلافی کرتے ہیں۔ اور خود ساختی کلیٹس سے لے کر فلش-ماؤنٹ ہنگس تک کے پرزے، ہزاروں یا لاکھوں کی پیداوار کے درمیان سخت رواداری کو برقرار رکھنا چاہیے۔
کس طرح پروگریسو ڈائی اسٹیمپنگ اسٹیشن کے لحاظ سے کام کرتا ہے۔
توترقی پسند مرنا کیا ہے؟بالکل؟ ایک واحد ڈائی سیٹ کی تصویر بنائیں جس میں 4 سے 20 انفرادی اسٹیشنوں کو ترتیب سے ترتیب دیا گیا ہو۔ شیٹ میٹل کی ایک کنڈلی پریس میں داخل ہوتی ہے، اور ہر اسٹروک کے ساتھ، پٹی ایک اسٹیشن کو آگے بڑھاتی ہے۔ یہ حصہ پوری پیشرفت کے دوران کیریئر کی پٹی سے منسلک رہتا ہے، جو اسے سیدھ میں رکھتا ہے اور آپریشنز کے درمیان دستی ہینڈلنگ کی ضرورت کو ختم کرتا ہے۔
ہر اسٹیشن ایک کام انجام دیتا ہے: پہلا سیدھ کے لیے پائلٹ سوراخوں کو پنچ کر سکتا ہے، اگلا بیرونی پروفائل کو خالی کرتا ہے، تیسرا فلینج کو موڑتا ہے، وغیرہ۔ فائنل سٹیشن کے ذریعے، تیار شدہ جزو کو کیریئر کی پٹی سے آزاد کر دیا جاتا ہے، تکمیل یا اسمبلی کے لیے تیار ہے۔ پروگریسو ڈائی اسٹیمپنگ کے عمل کو آسان الفاظ میں بیان کیا گیا ہے: ایک پریس اسٹروک ایک مکمل حصے کے برابر ہوتا ہے، ہر خصوصیت کو قطعی ترتیب میں تشکیل دیا جاتا ہے۔
میرین ہارڈ ویئر صحت سے متعلق اس سطح کا کیوں مطالبہ کرتا ہے۔
سمندری اجزاء آرائشی نہیں ہیں۔ وہ حفاظتی-انتہائی اہم ہیں۔ ایک ریلنگ سٹینچین بیس جو یونٹوں کے درمیان آدھے ملی میٹر سے مختلف ہوتی ہے ایک تناؤ کی ارتکاز کو متعارف کراتی ہے جسے کھارے پانی کی سنکنرن تلاش کرے گا اور اس کا استحصال کرے گا۔ متضاد سوراخ کے وقفے کے ساتھ ایک بڑھتا ہوا بریکٹ بولڈ ہول فٹنگز کے ذریعے- سیدھ میں نہیں آئے گا۔
پروگریسو ڈائی اسٹیمپنگ ہر ایک حصے میں جہتی مستقل مزاجی فراہم کرتی ہے کیونکہ یہ عمل آپریٹر پر منحصر تغیر کو مکمل طور پر ہٹاتا ہے۔ یہ مواد کی ہینڈلنگ کو بھی کم کرتا ہے، جو مرکب دھاتوں پر سطح کی آلودگی کو کم کرتا ہے جہاں غیر فعال آکسائڈ پرت سنکنرن کے دفاع کی پہلی لائن ہے۔ اور چونکہ ایک ڈائی سیٹ کے اندر ایک سے زیادہ آپریشنز ہوتے ہیں، اس لیے ثانوی مشینی مراحل کو کم یا ختم کر دیا جاتا ہے، جس کی وجہ سے حصہ کی لاگت کا اندازہ لگایا جا سکتا ہے۔
یہ مضمون پروگریسو ڈائی اسٹیمپنگ اور میرین ہارڈویئر انجینئرنگ کے مکمل تقاطع کا احاطہ کرتا ہے، مواد کے انتخاب اور ڈائی ڈیزائن سے لے کر پیداواری معاشیات اور پوسٹ-اسٹیمپنگ فنشنگ کے ذریعے۔ مقصد: سمندری ہارڈویئر ڈیزائنرز اور پروکیورمنٹ ٹیموں کو تکنیکی گہرائی سے لیس کریں جو اس عمل کو مؤثر طریقے سے فائدہ اٹھانے کے لیے درکار ہے۔ یہ گفتگو ایک اہم سوال کے ساتھ شروع ہوتی ہے، سی این سی مشیننگ، کاسٹنگ، یا نمکین پانی کی خدمت کے لیے مقرر کردہ حصوں کے لیے سنگل ہٹ طریقے کیوں منتخب کریں؟
کیوں پروگریسو ڈائی اسٹیمپنگ سمندری حصوں کے متبادل کو بہتر بناتی ہے۔
میرین ہارڈویئر مینوفیکچررز کے پاس اختیارات ہیں۔ CNC مشینی بلٹ سے پیچیدہ جیومیٹریوں کو کاٹ سکتی ہے۔ سرمایہ کاری کاسٹنگ نامیاتی شکلوں کو اچھی طرح سے سنبھالتی ہے۔ سنگل-ہٹ سٹیمپنگ سادہ فلیٹ خالی جگہوں کے لیے کام کرتی ہے۔ تو کیوں کشتی بنانے والے اور سمندری لوازمات والے OEMs اپنے پروڈکشن ہارڈ ویئر کے لیے ترقی پسند ڈائی میٹل اسٹیمپنگ سروسز پر تیزی سے انحصار کرتے ہیں؟ اس کا جواب تین ستونوں پر آتا ہے جو سمندر میں کسی بھی دوسرے آپریٹنگ ماحول کے مقابلے میں زیادہ اہمیت رکھتے ہیں: دہرانے کی صلاحیت، حجم میں لاگت کی کارکردگی، اور سنکنرن-مزاحم مرکب کے ساتھ مستقل مزاجی بنانا۔
میرین ایپلی کیشنز میں تکرار اور حفاظت
ایک سٹینلیس سٹیل کلیٹ پر غور کریں جو پیشانی پر نصب ہے۔ یہ سنکنرن کھارے پانی کے ماحول میں، دن بہ دن، موسم کے بعد موسم میں ڈاکنگ لائنوں سے متحرک بوجھ برداشت کرتا ہے۔ اگر جہتی تغیرات اکائیوں کے درمیان رینگتے ہیں، تو کچھ کلیٹس قدرے مختلف مقامات پر تناؤ کے ارتکاز کو لے جائیں گے، اور شگاف ان تضادات کا فائدہ اٹھائے گا۔
پروگریسو ڈائی اسٹیمپنگ بمقابلہ CNC مشیننگ اس پر منحصر ہے: CNC ٹول پہننے کے معاوضے اور آپریٹر پروگرامنگ پر انحصار کرتا ہے، جس میں باریک حصّہ-سے-لانگ رن پر بڑھنے کا تعارف ہوتا ہے۔ پروگریسو ڈائی ٹولنگ، اس کے برعکس، ہر ایک حصے کو ایک جیسی میکانکی حرکات کے ذریعے تیار کرتی ہے جو سخت اسٹیل اسٹیشنوں کے زیر انتظام ہے۔ کوئی آپریٹر- منحصر تغیر نہیں ہے۔ ہر کلیٹ، قبضہ، اور ڈیک فٹنگ پہلے کی طرح ہی جہتوں کے ساتھ ابھرتی ہے، چاہے آپ پارٹ نمبر 100 کھینچ رہے ہوں یا پارٹ نمبر 100,000۔ متحرک بوجھ والے اہم سمندری اجزاء کی حفاظت کے لیے، اس قسم کا مستقل معیار اور درستگی کوئی عیش و عشرت نہیں ہے۔ یہ ایک ساختی ضرورت ہے۔
میرین OEM حجم میں لاگت کی کارکردگی
پروگریسو ڈائی ٹولنگ کے لیے نمایاں سرمایہ کاری کی ضرورت ہوتی ہے۔ آپ ادائیگی کر رہے ہیں۔ملٹی-اسٹیشن ڈائی انجینئرنگ, سخت ٹول سٹیل، اور ایک واحد پروڈکشن حصہ بحری جہاز سے پہلے پیسنے کی صحت سے متعلق. تو ادائیگی کہاں ہے؟
یہ امرتائزیشن میں ہے۔ ایک بار ڈائی بن جانے کے بعد، ہر پریس اسٹروک کم سے کم لیبر ان پٹ کے ساتھ سیکنڈوں میں ایک مکمل حصہ تیار کرتا ہے۔ کشتی بنانے والوں کے لیے پیداواری مقدار میں بریکٹ، لیچز، یا ماؤنٹنگ پلیٹس چلاتے ہیں، وہ ہزاروں یا لاکھوں ایک جیسے پرزے ٹولنگ کی لاگت کو کم کرتے ہیں۔ فی-حصہ کی قیمتوں میں CNC مشینی کے مقابلے ڈرامائی طور پر کمی آتی ہے، جو کہ حجم سے قطع نظر مشین کا وقت فی یونٹ چارج کرتی ہے۔ سنگل-ہٹ سٹیمپنگ پہلے سے سستی لگتی ہے، لیکن اس کے لیے ایک فلیٹ خالی سے زیادہ کسی بھی چیز کے لیے متعدد ڈائز اور انٹر-آپریشن ہینڈلنگ کی ضرورت ہوتی ہے، جس سے پوشیدہ لیبر اور معیار کا خطرہ شامل ہوتا ہے۔ پروگریسو ڈائی اسٹیمپنگ سروسز ہر چیز کو ایک مسلسل پریس سائیکل میں یکجا کرتی ہیں، اور یہ استحکام وہ جگہ ہے جہاں سمندری OEMs کو اپنا مارجن ملتا ہے۔
سنکنرن-مزاحم مرکب کے ساتھ مستقل مزاجی بنانا
یہ وہ جگہ ہے جہاں موازنہ تکنیکی ہو جاتا ہے۔ میرین-گریڈ الائے ٹولنگ پریشر میں ہلکے سٹیل کی طرح برتاؤ نہیں کرتے ہیں. 316 سٹینلیس سٹیل کا کام-جارحانہ طور پر سخت ہو جاتا ہے، یعنی جیسے جیسے آپ اسے بناتے ہیں یہ سخت ہو جاتا ہے۔ بحریہ کے پیتل میں موسم بہار کی مختلف خصوصیات ہیں جو اناج کی سمت کے ساتھ مختلف ہوتی ہیں۔ یہ مواد سنگل-اسٹیشن آپریشنز میں غیر متوقع طور پر پیچھے ہٹ جاتے ہیں۔
پروگریسو ڈیز ہر سٹیشن کو ٹیوننگ کرکے اس کو حل کرتے ہیں تاکہ تشکیل کی ترتیب میں اس مخصوص مقام پر مواد کے رویے کی تلافی کی جاسکے۔ موڑنے والے اسٹیشن کو سٹینلیس سٹیل کے اسپرنگ بیک کا مقابلہ کرنے کے لیے 3 سے 5 ڈگری سے زیادہ موڑنے والے معاوضے کے ساتھ ڈیزائن کیا جا سکتا ہے، اور چونکہ یہ پٹی ایک مقررہ ترتیب میں اسٹیشنوں سے گزرتی ہے، اس لیے یہ معاوضہ ہر حصے پر یکساں طور پر لاگو ہوتا ہے۔ نتیجہ پوری پیداوار کے دوران سخت رواداری کے اندر جہتی درستگی ہے، یہاں تک کہ ایسے مرکبات کے ساتھ جو کم کنٹرول شدہ تشکیل کے طریقوں کو چیلنج کریں گے۔
جب آپ نمکین پانی کے لیے ہارڈ ویئر تیار کر رہے ہوتے ہیں تو یہ تینوں فوائد مل جاتے ہیں۔ لیکن دہرانے کی صلاحیت اور لاگت کی کارکردگی کا مطلب بہت کم ہے اگر غلط مرکب پہلی جگہ میں داخل ہوتا ہے۔ میرین ہارڈویئر انجینئرز کے لیے اگلا اہم فیصلہ مواد کا انتخاب ہے، اور ہر مصرعہ خاندان ترقی پسند ڈائی کے لیے اسٹیمپبلٹی چیلنجز کا اپنا سیٹ لاتا ہے۔
میرین-گریڈ میٹریلز اور ان کی پروگریسو ڈائی سٹیمپبلٹی
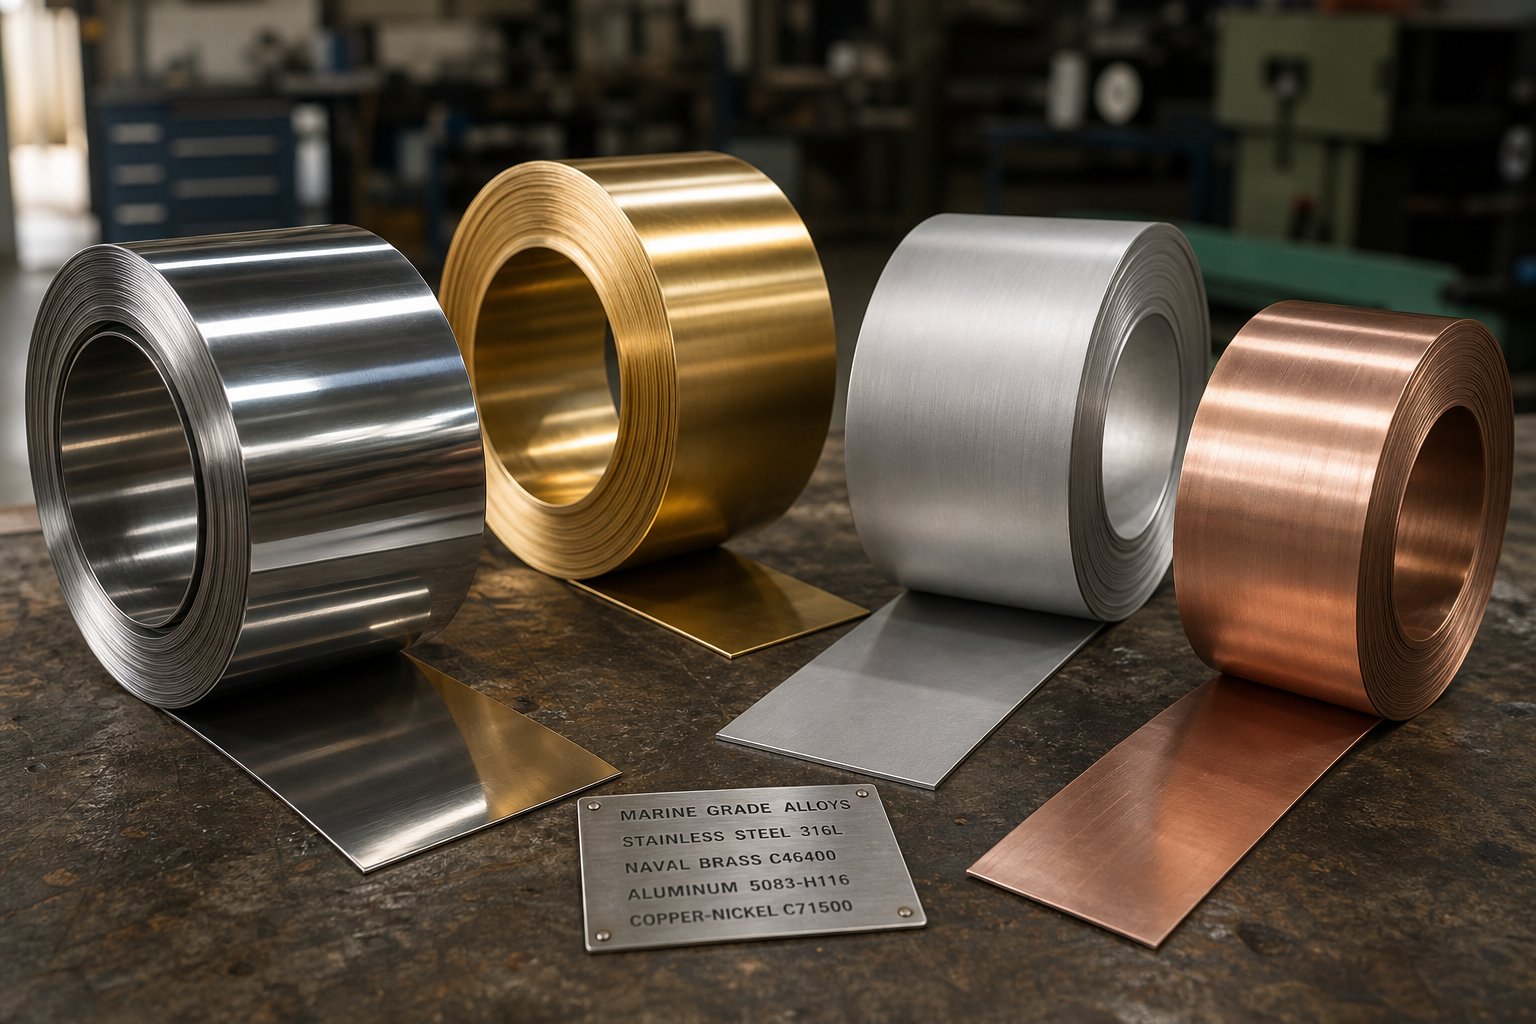
ہر سمندری ہارڈویئر پروگرام ایک ہی سوال سے شروع ہوتا ہے: کون سا مرکب کئی دہائیوں تک کھارے پانی کی نمائش سے زندہ رہ سکتا ہے جب کہ پیداوار کی رفتار پر اب بھی قابل عمل ہے؟ جواب درخواست پر منحصر ہے، لیکن اس انتخاب کے اسٹیمپنگ مضمرات وہیں ہیں جہاں زیادہ تر ڈیزائن ٹیمیں ٹرپ ہو جاتی ہیں۔ میرین-گریڈ الائےز پروگریسو ڈائی آپریشنز کے تحت ہلکے اسٹیل سے بہت مختلف برتاؤ کرتے ہیں۔ کام-سخت کرنے کی شرح بڑھ جاتی ہے، ٹننج کی ضروریات بڑھ جاتی ہیں، اور اسپرنگ بیک موڑنے والے زاویوں کو پھینک دیتا ہے اگر ڈائی کو اس کے ذریعے چلنے والے مخصوص مواد کے لیے انجنیئر نہیں کیا گیا ہے۔
یہاں یہ ہے کہ سمندری ہارڈویئر میں استعمال ہونے والے پرائمری الائے فیملیز جب ایک ملٹی-اسٹیشن پروگریسو ڈائی کے ذریعے کھلائے جاتے ہیں تو کس طرح کارکردگی کا مظاہرہ کرتے ہیں۔
زیادہ سے زیادہ کلورائد مزاحمت کے لیے سٹینلیس سٹیل 316 اور 316L
جب انجینئرز میرین گریڈ سٹینلیس سٹیل سٹیمپنگ کی وضاحت کرتے ہیں، تو ان کا مطلب تقریباً ہمیشہ 316 یا اس کا کم-کاربن ویرینٹ 316L ہوتا ہے۔ ان درجات میں شامل مولیبڈینم کلورائد کے لیے اعلیٰ مزاحمت فراہم کرتا ہے-انڈیوسڈ پٹنگ اور کریائس سنکنرن، جو انہیں براہ راست کھارے پانی کے رابطے میں کسی بھی ہارڈ ویئر کے لیے ڈیفالٹ بناتا ہے۔ لیکن یہ سنکنرن مزاحمت حقیقی تشکیل دینے والے چیلنجوں کے ساتھ آتی ہے۔
316 جیسے Austenitic سٹینلیس سٹیل خرابی کے دوران جارحانہ کام-کی نمائش کرتے ہیں۔ جیسے جیسے دھات ترقی پسند ڈائی اسٹیشنوں سے گزرتی ہے، ہر تشکیل دینے والا عمل مواد کی سختی کو بڑھاتا ہے، یعنی بعد کے اسٹیشنوں کو اسی اخترتی کو حاصل کرنے کے لیے تیزی سے زیادہ ٹنیج کی ضرورت ہوتی ہے۔ ایک 2 ملی میٹر بریکٹ جو ہلکے سٹیل میں 100 ٹن پریس پر چلتا ہے، سٹینلیس میں اسی جیومیٹری کے لیے آسانی سے 200 ٹن کی ضرورت پڑ سکتی ہے۔ ٹننج میں اضافہ پریس سلیکشن، سٹیشن کی جگہ اور مجموعی طور پر ڈائی آرکیٹیکچر کا حکم دیتا ہے۔
اسپرنگ بیک بھی اتنا ہی مطالبہ کر رہا ہے۔ سٹینلیس سٹیل کی اعلی پیداوار کی طاقت کا مطلب ہے کہ دھات ہر موڑ کے بعد اپنی فلیٹ حالت میں واپس آنے کی کوشش کرتی ہے۔ ٹولنگ انجینئر عام طور پر مشین پنچ-اور-ڈائی اینگلز کو 93 ڈگری تک لے جاتے ہیں جب سخت 90-ڈگری رواداری رکھتے ہیں، مواد کو وضاحت میں آرام کرنے پر مجبور کرتے ہیں۔ ایک ترقی پسند پٹی میں، یہ معاوضہ ہر موڑنے والے اسٹیشن پر عین مطابق ہونا چاہیے، کیونکہ کوئی بھی مجموعی غلطی باقی پیش رفت کے ذریعے مرکب ہوتی ہے۔
اسٹیشن کا فاصلہ بھی اہمیت رکھتا ہے۔ چونکہ 316 کام-اتنی تیزی سے سخت ہو جاتا ہے، فارمنگ سٹیشنوں کو پٹی میں ایک دوسرے کے بہت قریب رکھنا قبل از وقت فریکچر کا سبب بن سکتا ہے۔ ڈائی ڈیزائنرز اکثر ہیوی فارمنگ آپریشنز کے درمیان بیکار اسٹیشنوں کو شامل کرتے ہیں، جس سے پٹی کو ساختی سانس لینے کا کمرہ ملتا ہے اور کیریئر کو مکمل ترقی کے دوران برقرار رکھا جاتا ہے۔
گیلنگ سٹینلیس سٹیل پروگریسو سٹیمپنگ کے لیے مخصوص ایک اور تشویش پیش کرتا ہے۔ مواد کی کرومیم آکسائیڈ کی تہہ کو ڈائی رداس میں زیادہ رگڑ کے تحت چھین لیا جا سکتا ہے، جس سے ورک پیس اور ٹول سٹیل کے درمیان سرد- ویلڈنگ ہوتی ہے۔ اس کو کم کرنے کے لیے PVD-کوٹیڈ ٹولنگ (جیسے TiCN یا AlTiN) اور انتہائی-پریشر چکنا کرنے والے مادوں کی ضرورت ہوتی ہے جو آسٹینیٹک درجات کے لیے تیار کیے جاتے ہیں۔ ان اقدامات کے بغیر، بحالی کے وقفے ڈرامائی طور پر سکڑ جاتے ہیں۔
بحری پیتل اور کانسی کے مرکب روایتی میرین فٹنگز کے لیے
ہر سمندری فٹنگ سٹینلیس سٹیل کا مطالبہ نہیں کرتی ہے۔ کشتی کے روایتی ہارڈ ویئر، آرائشی سامان، ٹرن بکس، اور پروپیلر شافٹ کے اجزاء ایک صدی سے زیادہ عرصے سے تانبے پر مبنی مرکب دھاتوں پر انحصار کرتے رہے ہیں۔ ان میں،C46400 بحری پیتلکھارے پانی کی سنکنرن مزاحمت، اعتدال پسند طاقت، اور بہترین فارمیبلٹی کے امتزاج کے لیے نمایاں ہے۔
سٹیل پروگریسو سٹیمپنگ موازنے کے نقطہ نظر سے، بحری پیتل مرنے میں کہیں زیادہ بخشنے والا ہے۔ یہ آسٹینیٹک سٹینلیس کے مقابلے میں سست رفتار سے کام کرتا ہے-، کافی حد تک کم پریس ٹنیج کی ضرورت ہوتی ہے، اور ایک ہی فریکچرنگ خطرے کے بغیر پیچیدہ شکلوں میں بہتا ہے۔ اس کی قدرتی گیلنگ مزاحمت کا مطلب یہ بھی ہے کہ ٹولنگ پہننا کم جارحانہ ہے، ڈائی مینٹیننس وقفوں کو بڑھاتا ہے۔ آرائشی فٹنگ، فاسٹنرز، یا والو کے اجزاء تیار کرنے والے میرین ہارڈویئر پروگراموں کے لیے، C46400 فارمیبلٹی اور سنکنرن کارکردگی کا ایک پرکشش توازن پیش کرتا ہے۔
کانسی کے مرکب، تاہم، زیادہ پیچیدگی متعارف کراتے ہیں. فاسفر کانسی اور ایلومینیم کانسی کے درجات بحری پیتل کے مقابلے میں سخت اور کم لچکدار ہوتے ہیں، جس سے تنگ-ریڈیس موڑ پریشانی کا باعث بنتے ہیں۔ کانسی کے پرزے بنانے والے پروگریسو ڈائی اسٹیشنوں کو کناروں کے ٹوٹنے سے بچنے کے لیے عام طور پر 1.5 سے 2 گنا مواد کی موٹائی کے لیے فراخ موڑ والے ریڈیائی کی ضرورت ہوتی ہے۔ کانسی کے ساتھ گہرے ڈرائنگ آپریشنز میں بھی محتاط خالی-ہولڈر پریشر ٹیوننگ کی ضرورت ہوتی ہے تاکہ فلینجز پر جھریوں کو روکا جا سکے۔
میرین-گریڈ ایلومینیم اور کاپر-نکل مرکب
ہلکے برتنوں اور ایندھن کی کارکردگی کے لیے دباؤ نے اسے اپنانے میں اضافہ کیا ہے۔5000-سیریز میرین گریڈ ایلومینیمہارڈ ویئر ایپلی کیشنز میں. 5052 اور 5083 جیسے مرکب دھاتیں سنکنرن کے خلاف مزاحمت کے لیے میگنیشیم اور کرومیم پر مشتمل ہیں، اور وہ اسٹیمپڈ بریکٹس، ماؤنٹنگ پلیٹس، اور ہلکے وزن کے ڈیک فٹنگز کے لیے اچھی طرح کام کرتے ہیں۔
پروگریسو ڈیز کو سٹینلیس سٹیل کے مقابلے ایلومینیم کی نچلی لمبائی کی حد کو ایڈجسٹ کرنا چاہیے۔ آپ دیکھیں گے کہ جارحانہ ڈرائنگ یا اسٹریچنگ کے تحت 5000-سیریز کے مرکب جلد ٹوٹ جاتے ہیں، لہذا ڈائی ڈیزائن کم گہرائیوں اور وسیع موڑ والے ریڈی کو پسند کرتے ہیں۔ الٹا: ایلومینیم کو نمایاں طور پر کم پریس ٹنیج کی ضرورت ہوتی ہے، تیز رفتار اسٹروک ریٹ اور زیادہ تھرو پٹ کی اجازت دیتا ہے۔ اسٹیشن کا فاصلہ سخت ہوسکتا ہے کیونکہ کام-سخت ہونا کم شدید ہوتا ہے۔ ٹریڈ آف یہ ہے کہ پٹی کی ترقی کے دوران ایلومینیم کی نرم سطح زیادہ آسانی سے کھرچتی ہے، جس کے لیے احتیاط سے ڈائی پالش اور چکنا کرنے والے مادے کے انتخاب کی ضرورت ہوتی ہے۔
تانبے کے-نکل کے مرکب، خاص طور پر 90/10 (C70600) اور 70/30 (C71500)، سمندری پانی کے پائپوں کے اجزاء میں، ہل کی متعلقہ اشیاء، اور ہیٹ ایکسچینجر ہارڈویئر کے ذریعے ایک خصوصی مقام فراہم کرتے ہیں۔ یہ مرکبات بہتے ہوئے سمندری پانی میں بائیوفاؤلنگ اور کٹاؤ-کے خلاف شاندار مزاحمت پیش کرتے ہیں۔ ان کی فارمیبلٹی بحری پیتل اور سٹینلیس سٹیل کے درمیان آتی ہے، جس میں اعتدال پسند کام-سخت اور مناسب ٹننج کی ضروریات ہوتی ہیں۔ تانبے کے ساتھ پروگریسو ڈائی آپریشنز گہری ڈرائنگ کے بجائے اتلی شکلوں اور خالی کرنے-کے لیے بہترین کام کرتے ہیں۔
| الائے فیملی | عام میرین ایپلی کیشنز | فارمیبلٹی ریٹنگ | سنکنرن مزاحمت کی کلاس | پروگریسو ڈائی کنڈریشنز |
|---|---|---|---|---|
| 316/316L سٹینلیس سٹیل | کلیٹس، قلابے، ریلنگ بیس، بڑھتے ہوئے بریکٹ، ڈیک کی متعلقہ اشیاء | اعتدال پسند | بہترین (کلورائڈ/پٹنگ) | زیادہ ٹنیج، جارحانہ اسپرنگ بیک، PVD-کوٹیڈ ٹولنگ اور EP چکنا کرنے والے مادے، اسٹیشن کی وسیع جگہ کی ضرورت ہوتی ہے |
| C46400 نیول پیتل | آرائشی سامان، ٹرن بکس، فاسٹنر، والو تنوں، پروپیلر ہارڈویئر | بہترین | اچھا (کھرا پانی) | کم ٹننج، آہستہ کام-سخت ہونا، قدرتی گیلنگ مزاحمت، توسیع شدہ ڈائی لائف |
| فاسفر/ایلومینیم کانسی | بیرنگ، بشنگ، ہیوی-ڈیوٹی میرین فاسٹنر | میلہ | عمدہ سے عمدہ | فراخ موڑ ریڈی (1.5-2T)، محدود گہری ڈرا کی صلاحیت، محتاط خالی ہولڈر ٹیوننگ کی ضرورت ہے۔ |
| 5000-سیریز ایلومینیم (5052, 5083) | ہلکے وزن کے بریکٹ، بڑھتے ہوئے پلیٹیں، ڈیک ہارڈ ویئر، ٹرم اجزاء | اچھا | اچھا (ماحول/سپلیش زون) | کم ٹننج، تیز رفتار اسٹروک کی شرح، محدود لمبائی کی پابندیاں ڈرا گہرائی، کھرچنے والی سطح- |
| تانبا-نکل 90/10، 70/30 | ہل کی متعلقہ اشیاء، پائپ فلینجز، سمندری پانی کے نظام کے اجزاء کے ذریعے | اعتدال سے اچھا | بہترین (بہنے والا سمندری پانی، بایو فولنگ) | اعتدال پسند ٹننج، خالی کرنے کے لیے موزوں-بھاری پیش رفت، محدود گہری قرعہ اندازی |
اسمبلڈ میرین ہارڈ ویئر میں Galvanic مطابقت
سٹیمپبلٹی کے لیے صحیح مرکب کا انتخاب کرنا صرف نصف مساوات ہے۔ جب مصر کے مختلف خاندانوں کے مہر والے حصے ایک جمع شدہ میرین فٹنگ میں ایک دوسرے سے رابطہ کرتے ہیں، تو گالوانک سنکنرن ایک حقیقی خطرہ بن جاتا ہے۔ ایلومینیم گالوانک پیمانے پر انتہائی فعال ہے اور جب کھارے پانی کے الیکٹرولائٹ میں تانبے پر مبنی مرکب دھاتوں یا سٹینلیس سٹیل کے ساتھ براہ راست رابطے میں ہوتا ہے تو یہ تیزی سے خراب ہو جاتا ہے۔ سٹینلیس سٹیل اور کانسی جستی طور پر ایک دوسرے کے قریب ہیں لیکن پھر بھی اہم ایپلی کیشنز میں تنہائی کی ضرورت ہوتی ہے۔
میرین ہارڈویئر انجینئرز کے لیے جو ترقی پسند ڈائی اسٹیمپڈ اجزاء کی وضاحت کرتے ہیں، اس کا مطلب یہ ہے کہ مواد کے انتخاب کے دوران اسمبلی کے مکمل سیاق و سباق پر غور کریں۔ اگر ایک سٹیمپ شدہ ایلومینیم بریکٹ ہل فٹنگ کے ذریعے کسی سٹینلیس سٹیل کے خلاف -ماؤنٹ ہوتا ہے، تو انسٹالیشن میں ایک موصلی رکاوٹ یا قربانی کی انوڈ حکمت عملی تیار کی جانی چاہیے۔ ڈائی ڈیزائنر اس کو کنٹرول نہیں کرتا ہے، لیکن ہارڈ ویئر ڈیزائنر کو سٹیمپنگ کے لیے الائے کو لاک کرنے سے پہلے اس کا حساب دینا چاہیے۔
مواد کا انتخاب ایک ترقی پسند ڈائی پروگرام میں ہر چیز کو نیچے کی طرف شکل دیتا ہے، پریس کے ٹنیج سے لے کر ٹولنگ پر کوٹنگ تک ہر اسٹیشن کی جیومیٹری تک۔ اور وہ سٹیشن جیومیٹریاں، بدلے میں، اس بات کی وضاحت کرتی ہیں کہ کون سے سمندری ہارڈویئر کیٹیگریز کو ترقی پسند ڈائی میں تیار کیا جا سکتا ہے اور جو متبادل طریقوں کا مطالبہ کرتے ہیں۔
پروگریسو ڈائی اسٹیمپنگ کے ذریعہ تیار کردہ میرین ہارڈ ویئر کے اجزاء
کون سے سمندری حصے درحقیقت ترقی پسند موت سے نکلتے ہیں؟ جواب زیادہ تر لوگوں کے احساس سے زیادہ برتن کا احاطہ کرتا ہے۔ ریلنگ سسٹم کو ایک ساتھ رکھنے والے ساختی ہارڈویئر سے لے کر کیبن پینلز کے پیچھے تاروں کو محفوظ کرنے والے چھوٹے کلپ فاسٹنرز تک، ترقی پسند ڈائی اسٹیمپنگ کشتی کے تقریباً ہر نظام کو چھوتی ہے۔ کلیدی فرق حجم اور جیومیٹرک پیچیدگی ہے۔ اگر ایک سمندری دھات کی مہر لگانے والے حصے کو ترتیب میں بنائے جانے والے متعدد خصوصیات کی ضرورت ہوتی ہے اور سالانہ چند ہزار سے زیادہ مقدار میں جہاز بھیجتے ہیں، تو یہ ترقی پسند ٹولنگ کا امیدوار ہے۔
یہاں یہ ہے کہ کس طرح اہم سمندری ہارڈویئر کیٹیگریز پیچیدگی اور ڈائی ضروریات پر مہر لگا کر ٹوٹ جاتی ہیں۔
ساختی میرین ہارڈ ویئر اور لوڈ-بیئرنگ فٹنگ
اس ہارڈ ویئر کے بارے میں سوچیں جو لوگوں کو ڈیک پر محفوظ رکھتا ہے: کلیٹس جو ڈاکنگ شاک بوجھ کو جذب کرتے ہیں، چاکس جو بغیر کسی چافنگ کے مورنگ لائنوں کی رہنمائی کرتے ہیں، فیئرلیڈز جو رننگ رگنگ کو ری ڈائریکٹ کرتے ہیں، ڈیک کے ذریعے بولٹ ہوئے ریلنگ سٹینچین بیسز، اور ان سب کو ایک ساتھ باندھتے ہوئے ان گنت بڑھتے ہوئے بریکٹ۔ یہ حصے ایک عام خصلت کا اشتراک کرتے ہیں۔ وہ سنکنرن ماحول میں متحرک بوجھ برداشت کرتے ہیں، اس لیے انہیں تیار کردہ ہر یونٹ میں مکینیکل طاقت اور جہتی درستگی دونوں کی ضرورت ہوتی ہے۔
سٹیمپنگ کے نقطہ نظر سے، ساختی میرین فٹنگز خالی اور گہری ڈرائنگ کو بھاری میٹریل گیجز کے ساتھ جوڑتی ہیں، عام طور پر 2mm سے 4mm سٹینلیس سٹیل۔ ایک کلیٹ ہارن، مثال کے طور پر، محفوظ بوجھ-بیئرنگ تھریشولڈز سے نیچے مواد کو پتلا کیے بغیر ایک فلیٹ پٹی سے اپنا 3D پروفائل تیار کرنے کے لیے متعدد اسٹیشنوں میں ترقی پسندی کی ضرورت ہوتی ہے۔ اسٹینچیئن بیسز سخت پوزیشن کی رواداری کے ساتھ خالی بڑھتے ہوئے سوراخوں کا مطالبہ کرتے ہیں کیونکہ انہیں مختلف کشتیوں کے ماڈلز میں پہلے سے ڈرل شدہ ڈیک پیٹرن کے ساتھ سیدھ میں رکھنا ضروری ہے۔
اس زمرے کے ساتھ چیلنج پریس ٹنیج ہے۔ 3mm 316 سٹین لیس پروفائل کو خالی کرنے کے لیے عام شیٹ میٹل کے کام کے مقابلے فی لکیری انچ کٹ کے لیے کافی زیادہ قوت درکار ہوتی ہے، اور انہی ڈائی کمپاؤنڈز میں ڈیپ ڈرائنگ سٹیشنز شامل کرنا جو ضرورت کو پورا کرتے ہیں۔ ڈائی ڈیزائنرز کسی بھی ایک اسٹروک پوزیشن پر پریس کو اوور لوڈ کرنے سے بچنے کے لیے اسٹیشن کو احتیاط سے بیلنس کرتے ہیں۔
بندش اور آرٹیکلیشن ہارڈ ویئر
پروڈکشن بوٹ پر کوئی بھی ہیچ، لاکر ڈور، یا انجن کا کمپارٹمنٹ کھولیں اور آپ کو قلابے، لیچز، کنڈیاں اور کیچ ملیں گے، یہ سب نمک کے اسپرے سنکنرن کے خلاف مزاحمت کرتے ہوئے جہاز کی سروس لائف پر ہزاروں بار چکر لگاتے ہیں۔ اس زمرے کے لیے میرین ہارڈ ویئر کی متعلقہ اشیاء کی سٹیمپنگ وہ جگہ ہے جہاں ترقی پسند ڈائی ٹکنالوجی اپنی انتہائی خوبصورت کارکردگی کو ظاہر کرتی ہے۔
ایک سٹینلیس سٹیل کے قبضے کی پتی کا تصور کریں۔ اسے کاؤنٹر سنک اسکرو سوراخوں کے ساتھ ایک چپٹی چڑھنے والی سطح کی ضرورت ہے، ایک کنارے کے ساتھ ایک نوکل بیرل لپٹا ہوا ہے، اور شاید کھلی رگڑ کو پکڑنے کے لیے پتی میں دبانے والی ایک خصوصیت کی ضرورت ہے۔ ایک روایتی مینوفیکچرنگ اپروچ میں، آپ فلیٹ کو خالی کریں گے، سوراخوں کو مشین کریں گے، پھر ایک علیحدہ فارمنگ آپریشن میں انگلی کو رول کریں گے۔ تین سیٹ اپ، تین ہینڈلنگ کے مراحل، جہتی بڑھے ہوئے تین مواقع۔
ایک ترقی پسند ڈائی ان تمام کارروائیوں کو پٹی کی ترقی میں ضم کرتا ہے۔ ابتدائی اسٹیشن خالی اور بڑھتے ہوئے سوراخوں کو چھیدتے ہیں۔ درمیانی-پروگریشن سٹیشن بتدریج نوکل بیرل کو گھماتے ہیں، سٹینلیس کے بیرونی ریشے کو ٹوٹنے سے بچنے کے لیے اسے دو یا تین بڑھتے ہوئے مراحل میں گھماتے ہیں۔ حتمی اسٹیشن ڈیٹنٹ کی خصوصیت کو تیار کرتے ہیں اور کیریئر کی پٹی سے تیار شدہ قبضے کی پتی کو توڑ دیتے ہیں۔ نتیجہ ایک پریس سائیکل میں ایک مکمل قبضہ جزو ہے، جس میں ہر ایک ٹکڑے پر نوکل جیومیٹری ایک جیسی ہوتی ہے۔
پورتھول فریم اور پورٹ لائٹ بیزلز ایک اور آرٹیکولیشن-ملحقہ زمرے کی نمائندگی کرتے ہیں۔ ان کے لیے کنڈلی بلیننگ کی ضرورت ہوتی ہے جس کے بعد اتلی ڈرائنگ یا فلانگنگ ہونٹ بنانے کے لیے جو گسکیٹ کے مواد کے خلاف بیٹھتا ہے۔ جب فریم کا قطر پریس بیڈ کے طول و عرض کے اندر رہتا ہے تو پروگریسو ڈائی اس جیومیٹری کو مؤثر طریقے سے ہینڈل کرتے ہیں۔
ڈیک کی متعلقہ اشیاء اور باندھنے والے اجزاء
یہ زمرہ سمندری صنعت میں ترقی پسند ڈائی اسٹیمپڈ بریکٹ اور اجزاء کی سب سے زیادہ مقدار کی نمائندگی کرتا ہے۔ ڈیک فٹنگز اور فاسٹنرز برتن پر ہر جگہ استعمال ہوتے ہیں، ہل کے ڈھانچے کے نظام سے لے کر اندرونی کیبنٹری تک برقی پینل لگانے تک۔ ان کا مشترکہ دھاگہ نسبتاً آسان جیومیٹری ہے جو بہت زیادہ مقدار میں تیار کیا جاتا ہے، جو انہیں تیز رفتار ترقی پسند ڈائی رن کے لیے مثالی امیدوار بناتا ہے۔
عام میرین ڈیک فٹنگ اور فاسٹنر فیملیز میں شامل ہیں:
- پیڈ آنکھیں- اٹیچمنٹ لوپ بنانے کے لیے خالی کرنا، چھیدنا، اور ڈرائنگ کرنا؛ اکثر لوڈ-بیئرنگ سطح ختم کرنے کے لیے تیار کیا جاتا ہے۔
- بیکنگ پلیٹیں۔- ایک سے زیادہ سوراخ کے نمونوں کے ساتھ خالی کرنا اور چھیدنا؛ کم سے کم تشکیل، اعلی جہتی درستگی کی ضرورت ہے۔
- ہل فلینج کے ذریعے-- کنڈلی خالی کرنا، کالر کی گہرائی بنانے کے لیے ڈرائنگ، بولٹ دائروں کے لیے چھیدنا
- کلپ فاسٹنر اور اسپرنگ کلپس- خالی کرنا، موڑنا، اور ہیمنگ مکمل شکل میں بہار کا تناؤ پیدا کرنے کے لیے
- کیبل اور پائپ بڑھتے ہوئے بریکٹU-چینل یا سیڈل پروفائلز بنانے کے لیے - خالی کرنا، چھیدنا، کمپاؤنڈ موڑنا
- برقی بڑھتے ہوئے پلیٹیں۔- خالی کرنا، چھیدنے والی صفیں، پسلیوں کو سخت کرنے کے لیے ہلکا ابھارنا
- کابینہ اور جوائنری بریکٹ- خالی کرنا، کثیر- محور موڑنا، آرائشی کناروں کے لیے کوائننگ
پروگریسو ڈائی اسٹیمپڈ بریکٹس سمندری پیداوار کے حجم پر حاوی ہیں کیونکہ ایک جہاز کو اس کے ہول سسٹمز، اندرونی جوائنری، اور برقی بنیادی ڈھانچے میں سیکڑوں بریکٹ مختلف حالتوں کی ضرورت پڑ سکتی ہے۔ یہاں تک کہ جب ہر ایک متغیر کی اپنی مخصوص ڈائی ہوتی ہے، سمندری OEM حجم میں فی-حصہ معاشیات من گھڑت یا مشینی متبادلات پر ترقی پسند ٹولنگ کو واضح انتخاب بناتی ہے۔
جو چیز ان باندھنے والے اجزاء کو خاص طور پر اچھی طرح سے-پروگریسو سٹیمپنگ کے لیے موزوں بناتی ہے وہ ہے ان کی تکراری جیومیٹری اور اہم سوراخ-پوزیشن کی درستگی کا مجموعہ۔ بولٹ ہولز کے ساتھ بیکنگ پلیٹ 0.3 ملی میٹر آف-پیٹرن ڈیک ہارڈ ویئر کے ساتھ سیدھ میں نہیں آئے گی جس کی یہ حمایت کرتا ہے۔ پروگریسو ڈیز اسٹروک کے بعد پوزیشن کی درستگی کا اسٹروک رکھتے ہیں کیونکہ پائلٹ پن ہر اسٹیشن پر پٹی کو دوبارہ-رجسٹر کرتے ہیں، جس سے مجموعی پوزیشننگ کی خرابی ختم ہوتی ہے۔
ان اجزاء میں سے ہر ایک زمرہ خود ڈائی پر مختلف مطالبات رکھتا ہے۔ ساختی ہارڈویئر ٹنیج کی حد کو آگے بڑھاتا ہے۔ آرٹیکلیشن ہارڈویئر کو تخلیقی اسٹیشن کی ترتیب کی ضرورت ہوتی ہے۔ ڈیک کی متعلقہ اشیاء رفتار اور پوزیشن کی درستگی کا مطالبہ کرتی ہیں۔ ان مختلف مطالبات کا مطلب ہے کہ ڈائی ڈیزائن فلسفہ کو استعمال کے ماحول کے لحاظ سے تبدیل ہونا چاہیے، اور میرین سروس ڈیزائن کی رکاوٹوں کا ایک سیٹ متعارف کراتی ہے جن کا سامنا عام سٹیمپنگ سے کبھی نہیں ہوتا۔
ڈائی ڈیزائن کے تحفظات سمندری ماحول کے لیے منفرد ہیں۔
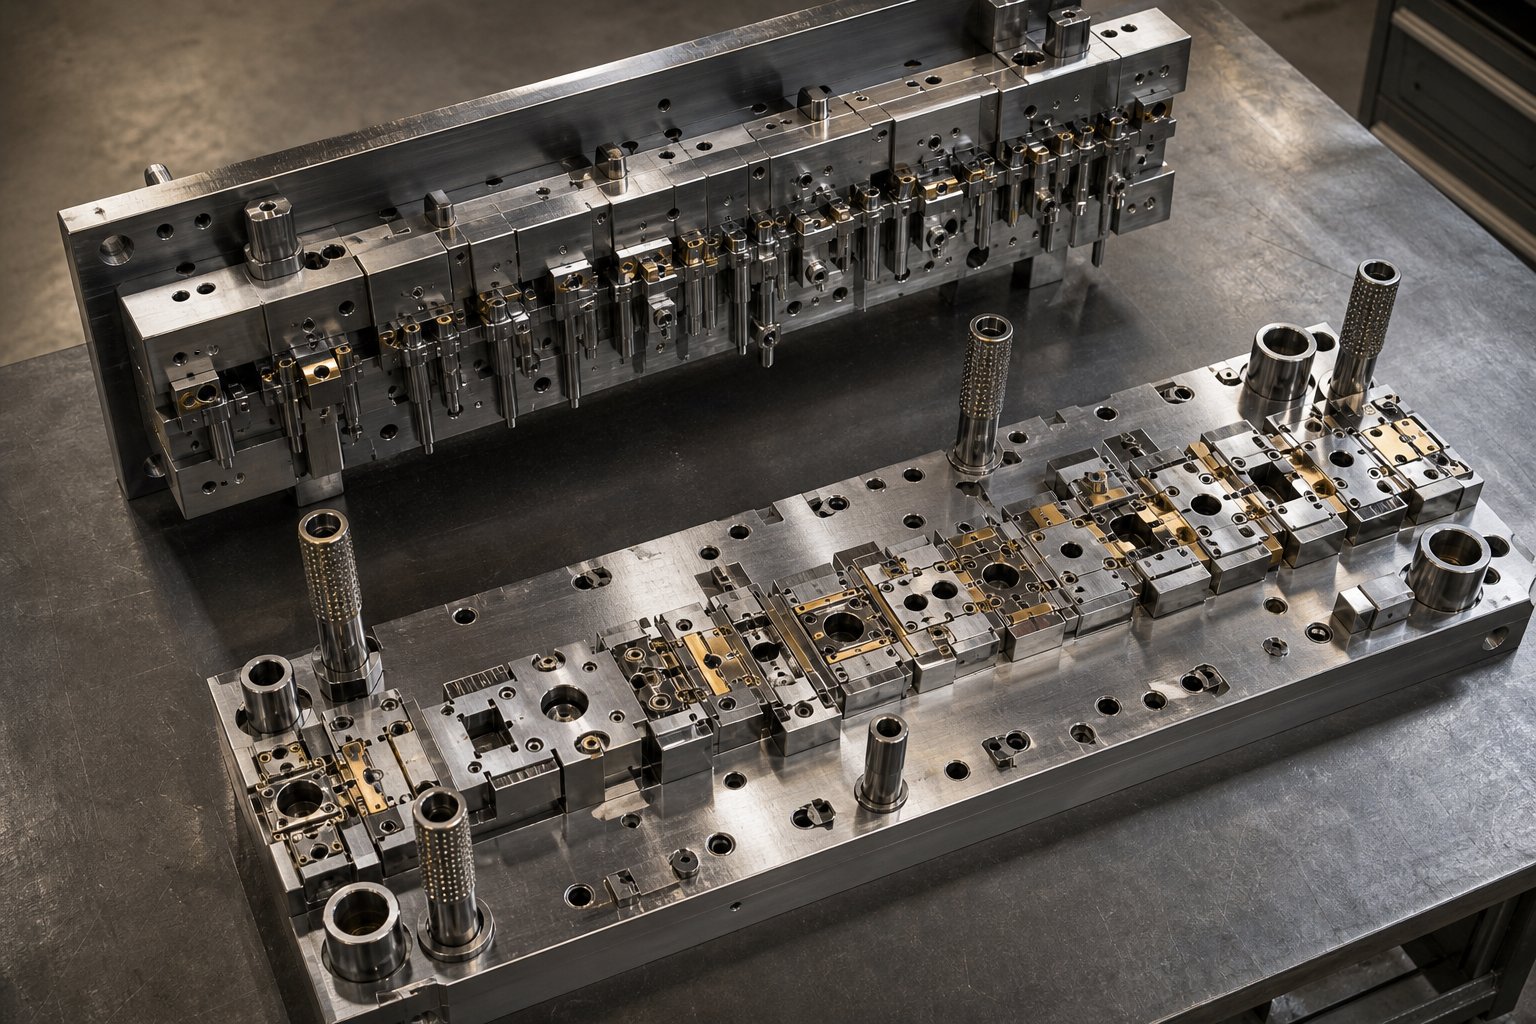
آٹوموٹو بریکٹ یا الیکٹرانک انکلوژرز کے لیے بنایا گیا ایک پروگریسو ڈائی اسے میرین ہارڈ ویئر کے لیے نہیں کاٹ دے گا۔ ٹولنگ کاغذ پر یکساں نظر آ سکتی ہے، ایک ہی ملٹی-اسٹیشن کی ترتیب، ایک جیسی خالی جگہ اور فارمنگ آپریشنز، لیکن ہر سٹیشن کے پیچھے ڈیزائن کا فلسفہ ہونا چاہیے کہ اس حصے کے پریس چھوڑنے کے بعد کیا ہوتا ہے۔ نمک کا چھڑکاؤ، کھڑا پانی، لہروں کی کارروائی سے سائیکلک لوڈنگ، اور کشتی کے مالکان سے جمالیاتی توقعات سبھی مخصوص ڈائی انجینئرنگ کے انتخاب کا حکم دیتے ہیں جن کا سامنا عام سٹیمپنگ شاپس کو شاذ و نادر ہی ہوتا ہے۔
میرین ہارڈویئر کے لیے پروگریسو ڈائی ٹولنگ ڈیزائن اس کی اپنی خاطر پیچیدگیوں کو شامل کرنے کے بارے میں نہیں ہے۔ یہ سنکنرن کے آغاز کو روکنے، ماخذ پر سطح کے معیار کو کنٹرول کرنے، اور سمندری ایپلی کیشنز کی ضرورت والے بھاری گیجز کا انتظام کرنے کے بارے میں ہے۔ ان تقاضوں میں سے ہر ایک نئی شکل دیتا ہے کہ ڈائی اسٹیشنوں کو کس طرح ترتیب دیا جاتا ہے، فاصلہ رکھا جاتا ہے، اور برقرار رکھا جاتا ہے۔
سنکنرن کی روک تھام کے لیے رداس اور کنارے کا ڈیزائن
یہ ایک ایسا منظر ہے جو ہر جگہ گودیوں پر چلتا ہے: ایک سٹیمپڈ سٹینلیس فٹنگ دو موسموں کے اندر زنگ کی لکیریں تیار کرتی ہے، اس لیے نہیں کہ کھوٹ غلط تھا، بلکہ اس لیے کہ ڈائی نے ایک تیز اندرونی کونا چھوڑ دیا تھادرار سنکنرنابتدائی سائٹ. نمکین پانی میں، میکانزم جارحانہ ہے. کلورائیڈ آئن تنگ دراڑوں میں منتقل ہو جاتے ہیں، آکسیجن کے استعمال کے ساتھ ہی مقامی pH گر جاتا ہے، اور ایک بار جب غیر فعال کرومیم آکسائیڈ کی تہہ ٹوٹ جاتی ہے، حملہ خود کو برقرار رکھنے والا-بن جاتا ہے۔
ترقی پسند کاربائیڈ اسٹیمپنگ مرین پروگراموں کی خدمت کرتے ہوئے مر جاتی ہے، اس کا مطلب ہے کہ ہر کٹے ہوئے کنارے اور تشکیل شدہ رداس کو سنکنرن کو قدم جمانے سے انکار کرنے کے لیے ڈیزائن کیا جانا چاہیے۔ خاص طور پر:
- فراخ اندرونی ریڈیائی- جہاں عام سٹیمپنگ مواد کی موٹائی (1T) کے برابر موڑ کا رداس قبول کر سکتی ہے، میرین ڈائی ڈیزائن اکثر 1.5T سے 2T کم از کم بتاتے ہیں۔ یہ تنگ کریوس جیومیٹری کو ختم کرتا ہے جو موڑ کی منتقلی پر جمود والے الیکٹرولائٹ کو پھنستا ہے۔
- کناروں کے علاج کے لئے سٹیشنوں کو سنوارنا- کٹے ہوئے کناروں کو ان کی-خالی حالت میں چھوڑنے کے بجائے (جس میں ہمیشہ فریکچر زون اور ممکنہ مائکرو-برز ہوتے ہیں)، میرین ڈائی پروگریشنز میں وقف شدہ کوائننگ یا استری کرنے والے اسٹیشن شامل ہوتے ہیں جو کٹے ہوئے کنارے کو سکیڑتے ہیں، مائیکرو-کریکس کو بند کرتے ہیں اور سائیڈ کو ہموار کرتے ہیں۔
- کنٹرول شدہ ڈائی کلیئرنس- سخت پنچ-سے-ڈائی کلیئرنس (عام طور پر سٹینلیس کے لیے مواد کی موٹائی کا 5-8%) کم فریکچر کے ساتھ کلینر شیئر زون پیدا کرتا ہے، جس سے کھردرے کنارے والے حصے کو کم کیا جاتا ہے جہاں سنکنرن شروع ہو سکتی ہے۔
سنکنرن انجینئرنگ کا اصول سیدھا ہے: جنکشن پوائنٹس کو ہر ممکن حد تک کھلا رکھیں اور دراڑوں میں ڈیزائن کرنے سے گریز کریں-۔ ترقی پسند ڈائی اصطلاحات میں، اس کا ترجمہ اسٹیشن کی ترتیب میں ہوتا ہے جو دیگر صنعتوں کو برداشت کرنے والی ہندسی کمزوریوں کو فعال طور پر دور کرتا ہے۔
ڈائی ڈیزائن میں سطح کی تکمیل کی ضروریات
آپ دیکھیں گے کہ پروڈکشن بوٹ پر میرین ہارڈ ویئر میں اکثر آئینہ پالش یا باریک دشاتمک برش ختم ہوتا ہے۔ یہ صرف کاسمیٹک نہیں ہے۔ ہموار سطحیں کھردری سطحوں کے مقابلے میں نمک کے کرسٹل کے چپکنے کی بہتر مزاحمت کرتی ہیں، پانی تیزی سے بہاتی ہیں، اور برتن کی سروس لائف کو برقرار رکھنا آسان ہے۔ سٹیمپنگ ڈائیز مینوفیکچرنگ کے لیے اہم نکتہ یہ ہے کہ پارٹ کی سطح کی تکمیل کا تعین بڑی حد تک ڈائی سطح سے ہوتا ہے۔ ڈائی چہرے کی ہر خامی براہ راست مہر والے جزو میں منتقل ہوتی ہے۔
میرین-گریڈ پروگریسو ڈائز کے لیے، اس کا مطلب ہے کہ فارمنگ اور کوائننگ اسٹیشنوں پر پالش کاربائیڈ انسرٹس کے ساتھ کام کرنا۔ ٹنگسٹن کاربائیڈ ٹولنگ کے اجزاء کو Ra 0.005 جتنی باریک سطح کی تکمیل تک درست طریقے سے پالش کیا جا سکتا ہے، ڈائمنڈ پیسٹ پروگریشن تکنیکوں کا استعمال کرتے ہوئے جو میٹالوگرافک سینڈ پیپر کے مراحل کے ذریعے کھردری پیسنے سے لے کر آخری آئینہ پالش تک جاتی ہیں۔ ان تکمیلی سطحوں پر، مہر والا حصہ سطح کے معیار کے ساتھ ابھرتا ہے جس کے لیے کم سے کم پوسٹ-اسٹیمپنگ پالش کی ضرورت ہوتی ہے۔
ڈائی مینٹیننس کے وقفے سمندری کام کے لیے کافی سخت ہوتے ہیں۔ جہاں آٹوموٹیو سٹیمپنگ ڈائی دوبارہ-پالش کرنے کے درمیان 500,000 سٹروک چلا سکتی ہے، میرین ہارڈویئر مرر تیار کرتا ہے-مٹیریل اور چکنا کرنے کی حکمت عملی کے لحاظ سے اکثر ہر 50,000 سے 100,000 اسٹروک پر سطح کی دیکھ بھال کی ضرورت ہوتی ہے۔ ڈائی چہرے پر کوئی بھی اسکورنگ یا گیلنگ فوری طور پر تیار شدہ میرین فٹنگ پر خرابی کی لکیر کے طور پر ظاہر ہوتی ہے۔
پالش ڈائی سطحیں پٹی کی ترقی کے دوران رگڑ کو بھی کم کرتی ہیں، جو 316 سٹین لیس جیسے سخت بنانے والے مرکب-کا کام چلانے کے دوران اہمیت رکھتی ہے۔ کم رگڑ کا مطلب ہے ڈائی-ورک پیس انٹرفیس پر کم گرمی پیدا کرنا، گیلنگ کا کم خطرہ، اور سٹیشنوں کی تشکیل میں زیادہ مستقل مواد کا بہاؤ۔ یہ ایک جمالیاتی ضرورت کے طور پر بھیس میں ایک فعال فائدہ ہے۔
مواد کی موٹائی اور اسٹیشن لوڈ بیلنسنگ
سمندری ہارڈویئر کنزیومر الیکٹرانکس سٹیمپنگ یا پتلے گیج آٹوموٹیو پینلز سے مختلف وزن والے طبقے میں رہتا ہے۔ ڈیک کلیٹس، سٹینچین بیسز، اور ساختی بریکٹ معمول کے مطابق 1.5 ملی میٹر سے 4 ملی میٹر سٹینلیس سٹیل کا مطالبہ کرتے ہیں، بعض اوقات بھاری ڈیوٹی کمرشل برتن کی متعلقہ اشیاء کے لیے موٹا ہوتا ہے۔ وہ بھاری گیج بنیادی طور پر ڈائی انجینئرنگ مساوات کو تبدیل کرتا ہے۔
ہر اسٹیشن کے لیے ٹننج کا حساب ایک براہ راست تعلق کی پیروی کرتا ہے:قینچ کی طاقت سے ضرب مادی موٹائی سے ضربخالی کرنے والی قوت دیتا ہے، اور تشکیل دینے والے آپریشنز حتمی تناؤ کی طاقت اور اخترتی جیومیٹری کی بنیاد پر مزید بوجھ ڈالتے ہیں۔ جب آپ مواد کی موٹائی کو دوگنا کرتے ہیں، تو آپ ترقی میں ہر کٹنگ اور تشکیل دینے والے اسٹیشن پر مطلوبہ ٹنیج کو تقریباً دوگنا کرتے ہیں۔ 3 ملی میٹر 316 سٹین لیس بنانے والا 12 سٹیشن ڈائی آسانی سے 200 سے 400 ٹن کل پریس گنجائش کا مطالبہ کر سکتا ہے، اس کے مقابلے میں 1 ملی میٹر ہلکے سٹیل میں اسی جیومیٹری کے لیے 60 سے 80 ٹن۔
یہ ٹننج اضافہ تین بہاو ڈیزائن چیلنجز پیدا کرتا ہے:
- پٹی ایڈوانسمنٹ فورس- بھاری پٹی کا اسٹاک کھانا کھلانے کے خلاف مزاحمت کرتا ہے۔ پائلٹ پنوں کو ہر اسٹیشن پر مثبت انداز میں مشغول ہونا چاہیے، اور فیڈ میکانزم کو زیادہ موٹے مواد کو درست طریقے سے آگے بڑھانے کے لیے زیادہ گرفت کی ضرورت ہوتی ہے۔ ڈائی ڈیزائنرز اکثر سمندری گیجز کے لیے بڑے پائلٹ قطر اور گہرائی کی گہرائیوں کی وضاحت کرتے ہیں۔
- اسٹیشن کا فاصلہ- موٹے مواد کو اسٹیشنوں کے درمیان زیادہ جگہ کی ضرورت ہوتی ہے تاکہ ملحقہ تشکیل شدہ بوجھ سے پٹی کی مسخ کو روکا جا سکے۔ تمام فعال اسٹیشنوں کی مشترکہ لیٹرل فورسز کے تحت ساختی سالمیت کو برقرار رکھنے کے لیے کیریئر کی پٹی کو جوڑنے والے اسٹیشن کافی چوڑے ہونے چاہئیں۔
- دبائیں انحراف کا انتظام- غیر مساوی ریم کے انحراف کو روکنے کے لیے کل ڈائی ٹنیج پریس بیڈ پر متوازن ہونا چاہیے۔ کچھ تشکیل دینے والے اسٹیشنوں پر مرین بھاری بوجھ کے ساتھ مرین کے مرنے کے لیے، ڈیزائنرز لوڈ کی تقسیم کو برابر کرنے کے لیے ڈائی سینٹر لائن کو پریس سینٹرلائن کی نسبت تبدیل کرتے ہیں۔
سمندری ہارڈویئر سے منفرد طور پر متعلقہ ایک ڈائی فیچر ڈرین ہول پیئرنگ ہے۔ نصب شدہ میرین فٹنگ اکثر جیبوں یا رسیسوں میں کھڑے پانی کو پھنساتی ہے، سنکنرن کو تیز کرتی ہے اور حیاتیاتی نمو کو فروغ دیتی ہے۔ چھوٹے رونے والے سوراخ، عام طور پر 3 ملی میٹر سے 5 ملی میٹر قطر، ان علاقوں سے پانی کو آزادانہ طور پر نکلنے دیتے ہیں۔ ترقی پسند ڈائی میں، ڈرین ہول چھیدنے والے اسٹیشن کو شامل کرنا معمولی بات ہے۔ یہ ترقی میں صرف ایک اور کارٹون ہے۔ لیکن ڈائی ڈیزائن کے مرحلے پر سوراخ کے صحیح قطر، پوزیشن، اور کنارے کے معیار کی وضاحت کرنا سنکنرن کے مسئلے کو روکتا ہے جس کے لیے بصورت دیگر انسٹالیشن ڈرلنگ کی ضرورت ہو گی، جو کہیں زیادہ مہنگا اور کم درست حل ہے۔
یہ سمندری-مخصوص ڈائی ڈیزائن کی رکاوٹیں، فراخ ریڈی، پالش شدہ سطحیں، بھاری گیج کی رہائش، اور مربوط نکاسی آب کی خصوصیات، ایک حصہ چلنے سے پہلے ٹولنگ کو شکل دیتی ہیں۔ وہ اس بات پر بھی اثر انداز ہوتے ہیں کہ کون سی سٹیمپنگ کارروائیوں کو پیشرفت میں ترتیب دیا جاتا ہے، اور یہ کارروائیاں ان مخصوص جیومیٹریوں کے ساتھ کس طرح نقشہ کرتی ہیں جن کی سمندری حصوں کی ضرورت ہوتی ہے۔
کلیدی اسٹیمپنگ آپریشنز میرین پارٹ جیومیٹریز سے مماثل ہیں۔
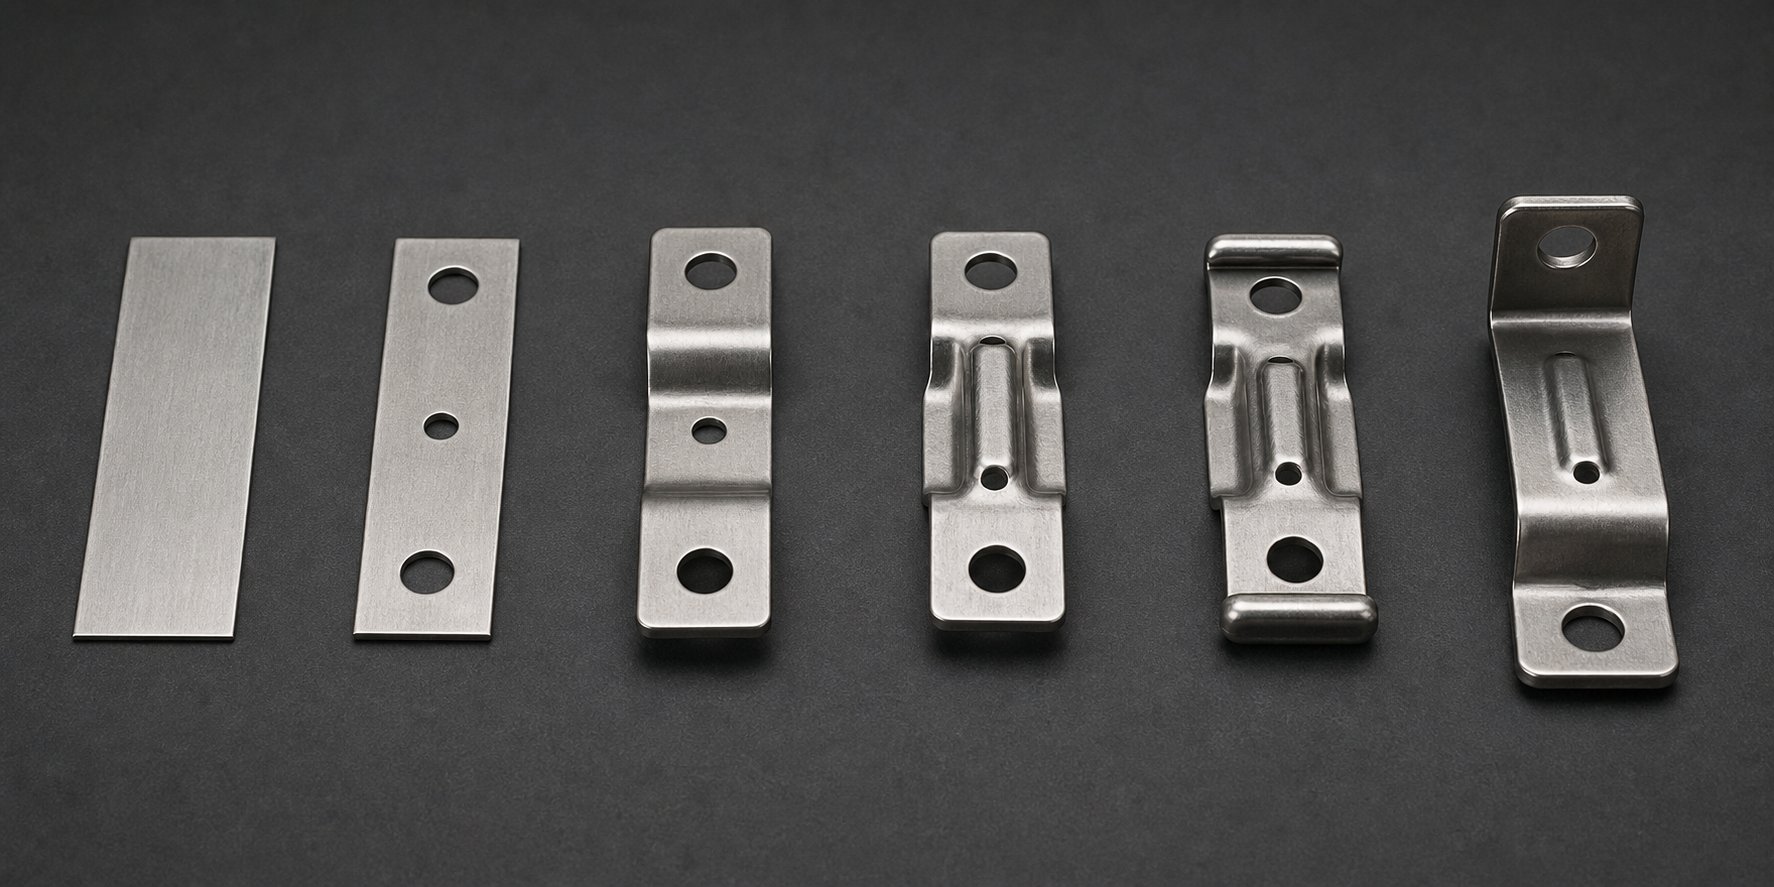
جنرک سٹیمپنگ ان کاموں کی فہرست بناتا ہے جیسے خالی کرنا، چھیدنا، اور موڑنا گویا وہ خلا میں موجود ہیں۔ لیکن میرین راڈ ہولڈر کی جیومیٹری ایک فلیٹ برقی ٹرمینل کے مقابلے میں بہت مختلف پروگریسو ڈائی فارمنگ آپریشنز کا مطالبہ کرتی ہے۔ پیشرفت میں ہر آپریشن کو تیار شدہ سمندری جزو کی ایک مخصوص فنکشنل ضرورت کے مطابق نقشہ بنایا جانا چاہیے: ساختی سختی، پانی کی نکاسی، بڑھتے ہوئے درستگی، یا بوجھ کی تقسیم۔ یہ نقشہ سازی وہ ہے جو سمندری درست حصوں کے لیے دھات کی مہر بندی کو کموڈٹی اسٹیمپنگ کے کام سے الگ کرتی ہے۔
یہاں یہ ہے کہ بنیادی اسٹیمپنگ آپریشنز اصلی سمندری ہارڈویئر جیومیٹریوں میں کیسے ترجمہ ہوتے ہیں، اور ترتیب کیوں اتنی ہی اہمیت رکھتی ہے جتنا کہ خود انفرادی آپریشنز۔
میرین جیومیٹری کے لیے تشکیل اور ڈرائنگ آپریشنز
میرین ہارڈویئر تین جہتی شکلوں کی وسیع رینج پر پھیلا ہوا ہے، فلیٹ بریکٹ پر اتلی سختی کی خصوصیات سے لے کر فلش-ماؤنٹ فٹنگز میں مکمل طور پر بند کپ کی شکلوں تک۔ پروگریسو ڈائی فارمنگ آپریشنز اس سپیکٹرم کو ایک سے زیادہ سٹیشنوں میں تقسیم کر کے اس سپیکٹرم کو ہینڈل کرتے ہیں، ہر ایک مادّے پر زیادہ دباؤ ڈالے بغیر شکل میں اضافے کا باعث بنتا ہے۔
گہری ڈرائنگ کپ-کی شکل کی میرین فٹنگ کے لیے ورک ہارس آپریشن ہے۔ راڈ ہولڈرز، ریسیسڈ فلش پل، اور کیبل پاس-سب کے لیے دھات کو فلیٹ خالی سے سلنڈر یا ٹیپرڈ جیب میں بہنے کی ضرورت ہوتی ہے۔ جیسا کہ گہرے ڈرائنگ کے عمل کی تحقیق میں بتایا گیا ہے، جب ڈرائنگ کی گہرائی تقریباً آدھے حصے کے قطر سے زیادہ ہو جاتی ہے، تو پھاڑ کو روکنے کے لیے متعدد پروگریسو ڈرا اسٹیشنز ضروری ہو جاتے ہیں۔ 316 سٹین لیس میں میرین راڈ ہولڈرز کے لیے، اس کا مطلب عام طور پر تین سے چار انکریمنٹل ڈرا اسٹیشنز ہوتے ہیں جن میں انٹر-اسٹیج اینیلنگ پر غور کیا جاتا ہے، کیونکہ میٹریل ورک-ہر ڈرا میں کمی کے درمیان سخت ہوتا ہے۔
اتلی ڈرائنگ مکمل طور پر ایک مختلف سمندری مقصد کو پورا کرتی ہے۔ فلیٹ ساختی خطوط وحدانی ابھری ہوئی پسلیوں یا اپنی سطح پر چلنے والے اتلی کھینچے ہوئے چینلز سے نمایاں سختی حاصل کرتے ہیں۔ 1mm-گہری پسلی کو 2mm کے سٹینلیس بریکٹ میں دبانے سے مادی وزن کو شامل کیے بغیر موڑنے کی مزاحمت کو 30% یا اس سے زیادہ بڑھایا جا سکتا ہے۔ پروگریسو ڈائز ان سختی کی خصوصیات کو سنگل-اسٹیشن ایمبوس آپریشنز کے طور پر مربوط کرتا ہے جو بنیادی خالی اور چھیدنے کے مراحل کے بعد پوزیشن میں ہوتے ہیں۔
پیچیدہ 3D شکلیں جیسے کلیٹ ہارنز ترقی پسند شکل کو اپنی حدود تک دھکیلتے ہیں۔ ہارن پروفائل ایک کمپاؤنڈ جیومیٹری میں بیس سے اوپر اور باہر کی طرف مڑتا ہے جو کہ ایک ہی فارمنگ اسٹروک میں حاصل نہیں کیا جا سکتا۔ اس کے بجائے، ترقی پسند ڈائی اسٹیمپنگ تین یا چار اسٹیشنوں پر ہارن کی شکل کو تیار کرتی ہے: ایک ابتدائی اتلی شکل بنیادی گھماؤ کو متعین کرتی ہے، دوسرا اسٹیشن پروفائل کو گہرا کرتا ہے، تیسرا ٹپ جیومیٹری کو بہتر کرتا ہے، اور ایک آخری اسٹیشن رابطے کی سطح پر سکہ کرتا ہے جہاں گودی کی لکیریں ہوں گی۔ ہر اسٹیشن وہیں اٹھاتا ہے جہاں آخری رکا تھا، کیریئر کی پٹی پوری طرح سے سیدھ کو برقرار رکھتی ہے۔
میرین لے آؤٹ کے لیے خالی اور چھیدنے کی ترتیب
خالی کرنا پٹی سے سمندری حصے کے بیرونی پروفائل کو کاٹ دیتا ہے۔ چھیدنے سے اندرونی خصوصیات جیسے بڑھتے ہوئے سوراخ، ڈرین سلاٹس، اور لائٹننگ کٹ آؤٹ ہوتے ہیں۔ دونوں کارروائیاں سیدھی لگتی ہیں، لیکن سمندری ہارڈویئر دو پیچیدہ عوامل متعارف کراتا ہے: مہنگے الائے کنڈلی اور ملٹی-ہول ماؤنٹنگ پیٹرن جو قطعی درستگی کا مطالبہ کرتے ہیں۔
نیسٹنگ کی حکمت عملی مواد کی لاگت کو براہ راست متاثر کرتی ہے۔ میرین-گریڈ 316 سٹینلیس کوائل اسٹاک کی قیمت ہلکے اسٹیل کے مقابلے فی پاؤنڈ نمایاں طور پر زیادہ ہے، اس لیے مواد کے استعمال کا ہر فیصد پوائنٹ اہمیت رکھتا ہے۔ ڈائی ڈیزائنرز اعلی درجے کے نیسٹنگ الگورتھم کا استعمال کرتے ہیں جو حصوں کے درمیان ویب کی چوڑائی کو کم کرنے کے لیے پٹی کے اندر پارٹ پروفائلز کو گھومتے اور آئینہ دیتے ہیں۔ ٹارگٹ ویب سپیسنگ کو مواد کی موٹائی سے تقریباً 1.2 گنا تک کم کر رہا ہے جہاں ساختی طور پر ممکن ہو، مواد کو بازیافت کرنا جو بصورت دیگر مہنگا سکریپ بن جائے گا۔ سڈول سمندری حصوں جیسے بیکنگ پلیٹس یا گول فلینجز کے لیے، پٹی میں ملحقہ حصوں کے درمیان عام-لائن کاٹنا مواد کے استعمال کو 85% سے اوپر لے جا سکتا ہے۔
سمندری بڑھتے ہوئے فلینجز کے چھیدنے کے نمونوں کو زیادہ تر صنعتی سٹیمپنگ سے زیادہ سخت پوزیشنی کنٹرول کی ضرورت ہوتی ہے۔ چھ-بولٹ دائرے کے ساتھ ایک تھرو-ہل فلینج کو ہر سوراخ کو صحیح پوزیشن کے 0.05 ملی میٹر کے اندر رکھنا چاہئے تاکہ یہ مختلف برتن بنانے والوں میں معیاری بولٹ پیٹرن کے ساتھ مل سکے۔ پروگریسو ڈیز ہر اسٹیشن پر پائلٹ پن رجسٹریشن کے ذریعے یہ حاصل کرتے ہیں۔ پائلٹ ہولز، جو پہلے ہی سٹیشن پر پنچ ہوتے ہیں، وہ ڈیٹام حوالہ بن جاتے ہیں جس سے ہر بعد میں چھیدنے اور تشکیل دینے والے آپریشن کے اشاریہ جات بنتے ہیں۔ مجموعی غلطی جسمانی طور پر ناممکن ہے کیونکہ ہر پریس اسٹروک سے پہلے سٹرپ ری-سخت پائلٹ پنوں کے خلاف رجسٹر ہوتی ہے۔
ایسے حصوں کے لیے جن کے لیے بڑے خالی پروفائلز اور باریک چھید کی تفصیلات دونوں کی ضرورت ہوتی ہے، اسٹیشن کی ترتیب ایک سوچی سمجھی منطق کی پیروی کرتی ہے: چھوٹی خصوصیات کو پہلے چھیدیں جب کہ پٹی ابھی بھی فلیٹ اور مکمل طور پر سہارا ہو، پھر بڑے بلیننگ کٹس اور فارمنگ آپریشنز انجام دیں جو آس پاس کے مواد کو بگاڑ سکتے ہیں۔ یہ نقطہ نظر تیار شدہ سمندری جزو میں سوراخ کی درستگی کو محفوظ رکھتا ہے۔
ساختی سالمیت کے لیے موڑنے اور ہیمنگ
موڑنا فلیٹ خالی پروفائلز کو تین جہتی ساختی شکلوں میں تبدیل کرتا ہے۔ ہیمنگ ایک کنارے کو واپس اپنے اوپر جوڑتا ہے تاکہ اسٹریس پوائنٹس پر مواد کی موٹائی کو دوگنا کر سکے۔ دونوں آپریشنز سمندری ہارڈویئر کے لیے مرکزی حیثیت رکھتے ہیں جہاں طاقت-سے-وزن کا تناسب اہمیت رکھتا ہے اور بولڈ اسمبلیوں کو لہر کی کارروائی سے چکراتی تھکاوٹ کا مقابلہ کرنا چاہیے۔
ہیمڈ کنارے خاص طور پر سمندری ایپلی کیشنز میں قابل قدر ہیں۔ جیسا کہ شیٹ میٹل ہیمنگ کے اصول بیان کرتے ہیں، تیز بے نقاب سطحوں کو ختم کرتے ہوئے ایک کنارے کو اپنے اوپر تہہ کرنے سے اسے تقویت ملتی ہے۔ سمندری ریلنگ بریکٹ پر، ایک ہیمڈ ٹاپ کنارہ موٹی اسٹارٹنگ گیج کی ضرورت کے بغیر سب سے زیادہ موڑنے والے تناؤ کے مقام پر موثر مواد کی موٹائی کو دوگنا کردیتا ہے۔ یہ تیز کٹے ہوئے کنارے کو بھی ہٹاتا ہے جو بصورت دیگر سنکنرن شروع کرنے کی جگہ اور ڈیک ہارڈویئر پر حفاظتی خطرہ بن جائے گا۔ پروگریسو ڈیز دو مرحلوں میں ہیمز بناتی ہے: ایک پری- موڑ اسٹیشن کنارے کو تقریباً 145 ڈگری پر جوڑ دیتا ہے، پھر بند ہونے والا اسٹیشن اسے بنیادی مواد کے خلاف چپٹا کرتا ہے۔
کمپاؤنڈ موڑ باکس-سیکشن پروفائلز بناتے ہیں جو پتلی شیٹ اسٹاک سے غیر معمولی سختی فراہم کرتے ہیں۔ یو میرین ریلنگ بریکٹ اور ساختی سپورٹ اس تکنیک کا استعمال ڈیک پر نصب ہارڈ ویئر پر وزن کو قابل انتظام رکھنے کے ساتھ ساتھ زیادہ بھاری ٹھوس حصے کی سختی کو حاصل کرنے کے لیے کرتے ہیں۔
یہ سمجھنا کہ ہر آپریشن کس طرح ایک مخصوص سمندری کام کو انجام دیتا ہے مقصد کے ساتھ پوری پیشرفت کو ترتیب دینا ممکن بناتا ہے۔ ایک عام میرین ماؤنٹنگ بریکٹ پر غور کریں جس کے لیے ساختی سختی، عین بڑھتے ہوئے سوراخ، سنکنرن-مزاحم کناروں اور نالی کی خصوصیت کی ضرورت ہوتی ہے۔ یہ ہے کہ ایک 8-اسٹیشن پروگریسو ڈائی اس حصے کو فلیٹ پٹی سے کیسے بناتا ہے:
- اسٹیشن 1: پائلٹ پیئرس- درست پائلٹ سوراخوں کو پنچ کرتا ہے جو ہر آنے والے اسٹیشن پر پٹی کو رجسٹر کرتے ہیں، تمام جہتی خصوصیات کے لیے ڈیٹم قائم کرتے ہیں۔
- اسٹیشن 2: نشان- پٹی کے کناروں سے مواد کو ہٹاتا ہے تاکہ بریکٹ کی بیرونی پروفائل کی حدود کو متعین کیا جا سکے اور آنے والے موڑوں کے لیے کلیئرنس بنایا جا سکے۔
- اسٹیشن 3: پہلا موڑ- سٹینلیس سٹیل کے اسپرنگ بیک کے لیے موڑ کے معاوضے کے ساتھ 90 ڈگری پر بنیادی ساختی فلینج بناتا ہے-، بریکٹ کا عمودی بڑھتا ہوا چہرہ بناتا ہے۔
- اسٹیشن 4: دوسرا موڑ- ثانوی واپسی کا فلینج بناتا ہے جو باکس-سیکشن کی سختی فراہم کرتا ہے اور افقی بڑھتے ہوئے سطح کو تخلیق کرتا ہے۔
- اسٹیشن 5: ایمبس- سخت ہونے والی پسلیوں کو بریکٹ کے چپٹے چہرے میں دباتا ہے، بغیر کسی اضافی مواد یا وزن کے موڑنے کی مزاحمت کو بڑھاتا ہے۔
- اسٹیشن 6: ڈرین ہول پیئرس- جیب والے علاقوں میں چھوٹے سوراخ (3-5 ملی میٹر) گھونستے ہیں جو بصورت دیگر کھڑے پانی کو پھنس سکتے ہیں اور نصب شدہ ہارڈ ویئر پر کریوس سنکنرن کو تیز کرتے ہیں۔
- اسٹیشن 7: ہیم- بے نقاب کناروں کو دو-مرحلے کی بندش میں واپس اپنے اوپر جوڑتا ہے، تناؤ کے مقامات پر کنارے کی موٹائی کو دوگنا کرتا ہے اور تیز کترنے والی سطحوں کو ختم کرتا ہے۔
- اسٹیشن 8: کٹ آف- کلین شیئر کے ساتھ کیرئیر کی پٹی سے تیار شدہ بریکٹ کو الگ کرتا ہے، مکمل ہونے والا حصہ تیار کرتا ہے جو کام کو مکمل کرنے کے لیے تیار ہے۔
ہر اسٹیشن اس وجہ سے موجود ہے جو براہ راست بریکٹ کی میرین سروس لائف سے منسلک ہے۔ ایمبوس لچکدار-کی وجہ سے تھکاوٹ کے کریکنگ کو روکتا ہے۔ ڈرین کے سوراخ پھنسے ہوئے کھارے پانی سے سنکنرن کو روکتے ہیں۔ ہیم ان کناروں کو مضبوط کرتا ہے جنہیں کشتی کے مالکان ہارڈ ویئر کے معائنے کے دوران پکڑ لیں گے۔ اس پیشرفت میں کچھ بھی صوابدیدی نہیں ہے۔
سمندری ضروریات سے مماثل کارروائیوں کا مجموعی اثر ایک ایسا حصہ ہے جس سے پریس کو کم سے کم ثانوی کام کی ضرورت پڑتی ہے۔ لیکن "کم سے کم" کا مطلب "کوئی نہیں" نہیں ہے۔ ڈائی انجینئرنگ کے اس درجے کے کتنے حصوں کا جواز پیش کرتے ہیں، اور جب آسان طریقے زیادہ مالی معنی رکھتے ہیں، اس بات کا تعین کرتا ہے کہ کون سے سمندری ہارڈویئر پروگرام ترقی پسند ٹولنگ سے تعلق رکھتے ہیں اور کون سے نہیں۔
میرین ہارڈویئر مینوفیکچررز کے لیے پروڈکشن والیوم اکنامکس
اگر آپ کو صرف 500 حصوں کی ضرورت ہو تو ایک ترقی پسند ڈائی جو 200 سٹروک فی منٹ پر بے عیب سمندری بریکٹ تیار کرتی ہے، بیکار ہے۔ ٹولنگ کی سرمایہ کاری صرف اس وقت معنی رکھتی ہے جب پیداوار کا حجم اتنا زیادہ ہو کہ اس پیشگی لاگت کو ہر تیار شدہ ٹکڑے کے نہ ہونے کے برابر حصے میں بڑھایا جائے۔ میرین ہارڈویئر پروگراموں کے لیے، یہ سمجھنا کہ یہ وقفہ کہاں-پڑتا ہے، اور جب آپ اسے عبور کر لیتے ہیں تو کیا پوشیدہ اخراجات غائب ہوتے ہیں، منافع بخش پیداواری فیصلوں کو مہنگی غلطیوں سے الگ کرتا ہے۔
حجم کی حدیں جہاں پروگریسو ڈیز لاگت-موثر ہو جاتی ہیں۔
پروگریسو ڈائی ٹولنگ ایک اہم سرمائے کے عزم کی نمائندگی کرتی ہے۔ جزوی پیچیدگی، اسٹیشنوں کی تعداد، اور مواد کی قسم پر منحصر ہے، ترقی پسند ڈائی مینوفیکچررز کی طرف سے ٹولنگ کی لاگت عام طور پر آسان ٹولز کے لیے $10,000 سے لے کر پیچیدہ ملٹی-اسٹیشن ڈیز کے لیے $350,000 تک ہوتی ہے۔ میرین ہارڈویئر اس کو مرکب بناتا ہے کیونکہ سنکنرن-مزاحم مرکبات جیسے 316 سٹین لیس ایکسلریٹ ٹولنگ وئیر، اکثر کاربائیڈ انسرٹس اور مخصوص کوٹنگز کی ضرورت ہوتی ہے جو اس حد کے اونچے سرے کی طرف ڈائی لاگت کو آگے بڑھاتے ہیں۔
تو ریاضی کب کام کرتا ہے؟ حجم کے بڑھنے کے ساتھ ہی فی حصہ پروگریسو ڈائی اسٹیمپنگ کی لاگت ڈرامائی طور پر کم ہو جاتی ہے کیونکہ ٹولنگ ایک مقررہ وقت کا خرچ ہوتا ہے-جو ہر ایک یونٹ میں پھیلتا ہے۔ ایک $50,000 ڈائی 5,000 حصوں پر فی ٹکڑا $10 کا اضافہ کرتا ہے لیکن 500,000 حصوں پر صرف $0.10۔ صنعت کے معیارات بتاتے ہیں کہ اعتدال پسند پیچیدگی والے حصوں کے لیے سالانہ تقریباً 50,000 سے 100,000 یونٹس شروع کرتے ہوئے ترقی پسند سٹیمپنگ اقتصادی طور پر قابل عمل ہو جاتی ہے۔ سادہ سمندری ہارڈویئر جیسے فلیٹ بیکنگ پلیٹس یا کلپ فاسٹنرز کم والیوم میں ٹولنگ کا جواز پیش کر سکتے ہیں، بعض اوقات 25,000 سے 30,000 ٹکڑوں، کیونکہ کم ڈائی اسٹیشنوں کا مطلب کم قیمت ہے۔
اس کا موازنہ CNC مشینی سے کریں، جس میں ٹولنگ کی لاگت صفر ہے لیکن ہر ایک یونٹ پر مشین کا وقت چارج ہوتا ہے۔ کم حجم پر، CNC جیت جاتا ہے۔ لیکن اس کی لاگت کا وکر لکیری ہے: 50,000 ویں حصے کی لاگت بالکل پہلے جیسی ہے۔ پروگریسو سٹیمپنگ کا وکر اس کے برعکس ہے۔ ابتدائی ٹولنگ اسپائک کے بعد، فی حصہ معمولی لاگت صرف خام مال اور پریس ٹائم تک پہنچ جاتی ہے۔ پروڈکشن بوٹ لائنوں میں معیاری ہارڈ ویئر چلانے والے سمندری OEM کے لیے، وہ کراس اوور پوائنٹ تیزی سے پہنچ جاتا ہے۔
فی-حصہ کی قیمت سے زیادہ ملکیت کی کل لاگت
صرف ٹکڑوں کی قیمت پر توجہ مرکوز کرنے سے محرومی ہوتی ہے جہاں ترقی پسند ڈائی اسٹیمپنگ سمندری پروگراموں کے لیے اپنی گہری بچت فراہم کرتی ہے۔ حقیقی معاشی فائدہ کئی عوامل پر مشتمل ہے جو شاذ و نادر ہی کسی ایک لائن آئٹم پر ظاہر ہوتے ہیں:
- ثانوی کارروائیوں میں کمی- ایک کنواں-ڈیزائن کردہ پیش رفت موڑنے، ہیمنگ، ایمبوسنگ، اور ڈرین ہول چھیدنے کو ایک پریس سائیکل میں ضم کرتی ہے۔ علیحدہ بہاؤ سیٹ اپ سے ختم ہونے والا ہر آپریشن پیداوار کے بہاؤ سے لیبر، ہینڈلنگ اور قطار کے وقت کو ہٹاتا ہے۔
- آپٹمائزڈ نیسٹنگ کے ساتھ سکریپ کی شرح کم کریں۔- مہنگی میرین الائے کنڈلیوں کے لیے تیار کردہ پروگریسو سٹرپ لے آؤٹ، مادی استعمال کو زیادہ سے زیادہ بناتے ہیں، کم کارگر فیبریکیشن طریقوں کے مقابلے میں ہر کوائل پر لاگت کی وصولی کرتے ہیں۔
- انٹر آپریشن ہینڈلنگ کا خاتمہ-- حصے پہلے اسٹیشن سے آخری تک کیریئر کی پٹی پر رہتے ہیں۔ مشینوں کے درمیان بیٹھنے کے عمل میں-کام کا کوئی ڈبہ نہیں۔ ثانوی فکسچر میں دستی لوڈنگ نہیں ہے۔ کم ہینڈلنگ کا مطلب ہے کہ مرکب دھاتوں پر کم سطح پر خروںچ جہاں تکمیل کے معیار کی اہمیت ہوتی ہے۔
- معائنہ کے بوجھ کو کم کرنے والے مستقل معیار- جب ہر حصہ جہتی طور پر ایک جیسا ہوتا ہے، شماریاتی عمل کا کنٹرول سیدھا ہو جاتا ہے۔ پہلے-مضمون کی منظوری کے علاوہ وقفہ وقفہ سے SPC چیکس 100% معائنہ کی جگہ لے لیتے ہیں جس کی من گھڑت یا دستی طور پر بنائے گئے سمندری حصوں کی اکثر ضرورت ہوتی ہے۔
حجم کے ساتھ یہ بچت کمپاؤنڈ. سالانہ 200,000 یونٹ چلانے والا میرین بریکٹ پروگرام فی حصہ سیکنڈری ہینڈلنگ کے 30 سیکنڈ بچا سکتا ہے۔ یہ 1,667 مزدوری کے اوقات ہیں، جو صرف کمی کو ہینڈل کرنے پر ڈائی انویسٹمنٹ کا جواز پیش کرنے کے لیے کافی ہیں۔
| حجم کا درجہ | پیداوار کا طریقہ | متعلقہ ٹولنگ لاگت | فی-حصہ لاگت کا رجحان | عام لیڈ ٹائم |
|---|---|---|---|---|
| پروٹوٹائپ (1-100 یونٹس) | CNC مشینی یا لیزر کٹنگ | کسی سے بھی کم نہیں۔ | زیادہ (مقررہ فی یونٹ) | دن سے 2 ہفتے |
| کم- والیوم (100-10,000 یونٹس) | CNC مشینی، برج چھدرن، یا سنگل-ہٹ سٹیمپنگ | کم سے اعتدال پسند | اعتدال پسند (حجم کے ساتھ لکیری) | 2-4 ہفتے |
| وسط- والیوم (10,000-100,000 یونٹس) | پروگریسو ڈائی سٹیمپنگ یا ٹرانسفر سٹیمپنگ | زیادہ | کم (حجم کے ساتھ تیزی سے گرتا ہے) | ٹولنگ کے لیے 12-20 ہفتے، پھر دن فی پروڈکشن چلتا ہے۔ |
| اعلی-حجم (100،000+ یونٹس) | پروگریسو ڈائی اسٹیمپنگ | زیادہ (پیمانے پر فی حصہ نہ ہونے کے برابر) | بہت کم (مواد + پریس ٹائم) | ٹولنگ کے لیے 12-20 ہفتے، اس کے بعد مسلسل پیداوار |
میرین ہارڈویئر مینوفیکچررز کے لیے اہم راستہ: ترقی پسند ڈائی اکنامکس ریوارڈ کمٹمنٹ۔ پروڈکشن پروگرام جتنا لمبا چلتا ہے اور جتنی زیادہ اکائیاں اس کی پیداوار ہوتی ہے، اتنی ہی ابتدائی ٹولنگ سرمایہ کاری فی-حصہ کی بچت کے مقابلے میں اہمیت نہیں رکھتی۔ ایک تجربہ کار کے ساتھ کام کرناترقی پسند ڈائی کارخانہ دارYICHEN کی طرح ابتدائی ڈیزائن کے مرحلے میں پروڈکشن انجینئرز کو سرمایہ لگانے سے پہلے ان حجم کی معاشیات کا جائزہ لینے میں مدد کرتا ہے، اس بات کو یقینی بناتا ہے کہ ڈائی انویسٹمنٹ متوقع پروڈکشن رنز کے ساتھ ہم آہنگ ہو اور یہ کہ ملٹی-سٹیشن بنانے کی ضروریات ہدف میرین ہارڈویئر والیوم کے لیے موزوں ہوں۔
بلاشبہ، ایک حصہ جس پر مہر لگانے کے لیے پیسے خرچ ہوتے ہیں لیکن کھارے پانی کی نمائش کے دو موسموں میں ناکام ہو جاتے ہیں، منفی قدر فراہم کرتا ہے۔ معاشیات صرف اس وقت برقرار رہتی ہے جب مہر شدہ جزو اس کے خدمت کے ماحول سے بچ جاتا ہے۔ اس پائیداری کا بہت زیادہ انحصار اس بات پر ہوتا ہے کہ اس حصے کے پریس چھوڑنے کے بعد کیا ہوتا ہے: پوسٹ-اسٹیمپنگ فنشنگ کے عمل جو کہ ایک قریبی-جال-شکل اسٹیمپنگ کو سمندری-گریڈ کے جزو میں تبدیل کرتے ہیں جو سالٹ اسپرے کی نمائش کے سالوں کو گزرنے کے قابل ہے۔
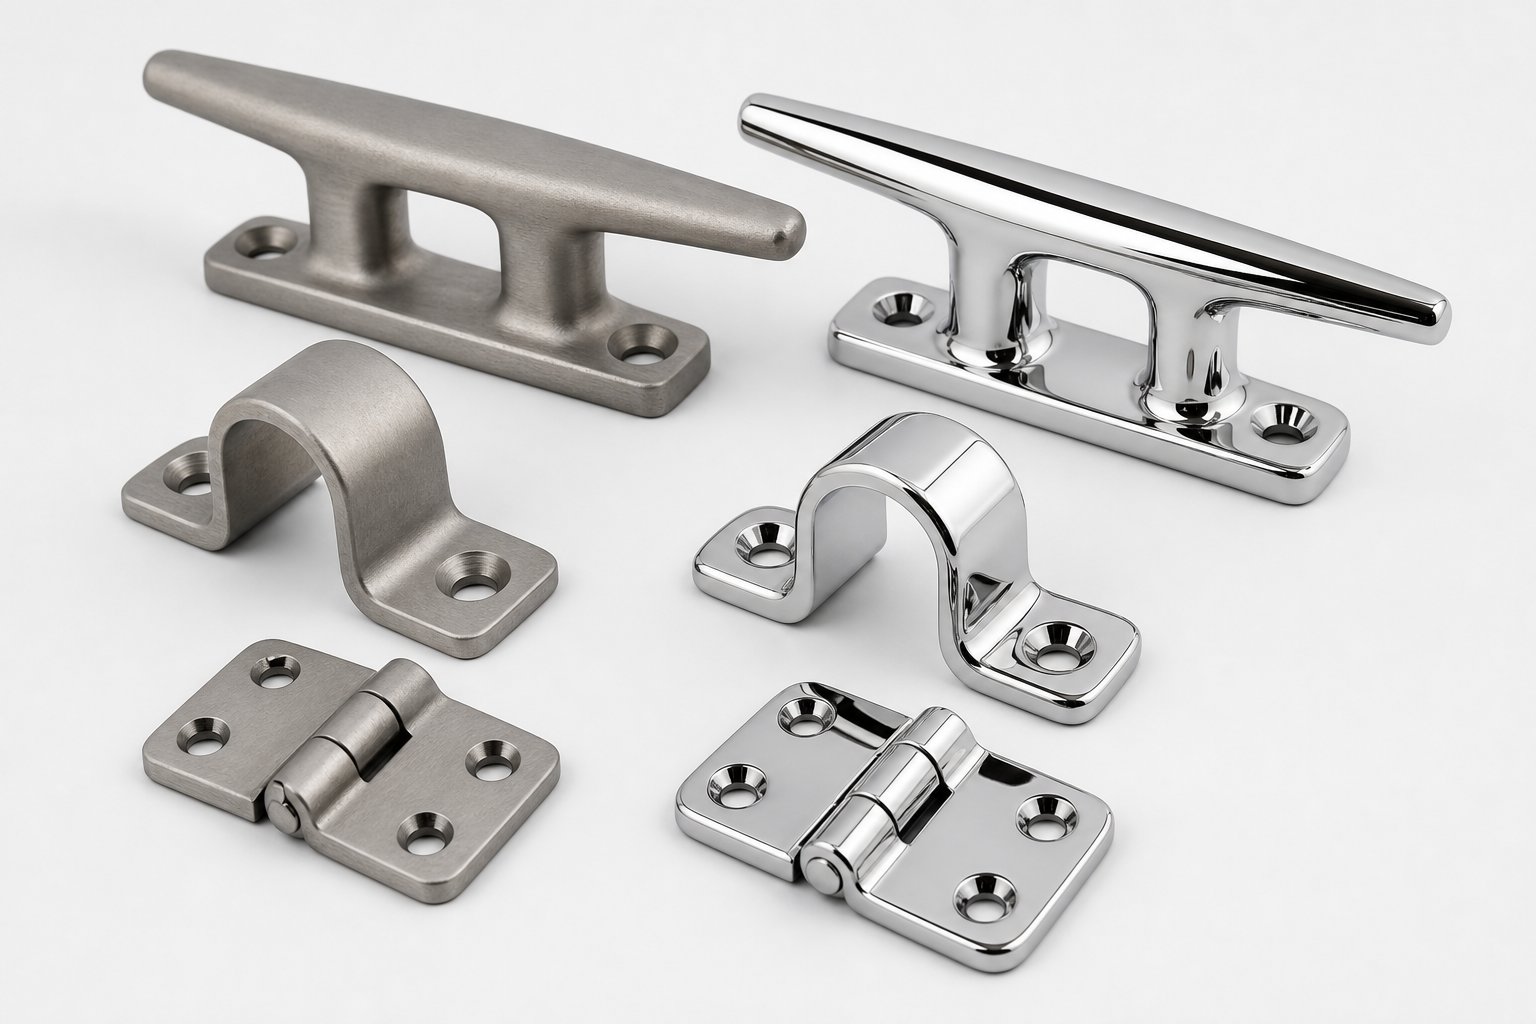
کھارے پانی کی پائیداری کے لیے-مہر لگانے کے ختم کرنے کے عمل کو پوسٹ کریں۔
ایک ترقی پسند ڈائی جہتی طور پر مکمل حصہ فراہم کرتی ہے، لیکن جہتی مکملیت سمندری تیاری جیسی نہیں ہے۔ اسٹیمپنگ کا عمل سطح کے حالات کو متعارف کرواتا ہے جن کا کھارا پانی فائدہ اٹھائے گا: ٹولنگ کے رابطے سے منتقل ہونے والا مفت لوہا، کترنے والے کناروں پر مائیکرو-اور باقی ماندہ تناؤ جو کہ غیر فعال آکسائیڈ پرت سے سمجھوتہ کرتے ہیں۔ اسٹیمپنگ کے بعد سمندری ہارڈویئر کی سطح کو ختم کرنا کاسمیٹک پالش کا کام نہیں ہے۔ یہ پندرہ سال تک چلنے والی فٹنگ اور دو موسموں میں زنگ کے داغ کو ظاہر کرنے والی فٹنگ کے درمیان فرق ہے۔
مکمل کرنے کی حکمت عملی بنیادی مرکب، سمندری ماحول کی شدت اور آخری صارف کی بصری توقعات پر منحصر ہے۔ سٹینلیس حصوں کو ان کی غیر فعال پرت کو بحال کرنے کی ضرورت ہے۔ ایلومینیم حصوں کو رکاوٹ تحفظ کی ضرورت ہے. اور ہر تصریح کو کافی واضح طور پر بتانا ضروری ہے کہ آپ کے پروگریسو ڈائی اسٹیمپنگ سپلائرز اور فنشنگ وینڈرز پروڈکشن رنز میں یکساں نتائج فراہم کریں۔
سٹینلیس میرین پارٹس کے لیے Passivation اور Electropolishing
سٹینلیس سٹیل کا ہر حصہ جو ترقی پسند ڈائی سے گزرتا ہے وہ لوہے کی مفت آلودگی کو اٹھاتا ہے۔ یہ ناگزیر ہے۔ ٹول اسٹیل پنچ، فارمنگ انسرٹس، اور یہاں تک کہ پریس بیڈ مائکروسکوپک لوہے کے ذرات کو خالی کرنے، موڑنے اور کوائننگ آپریشن کے دوران ورک پیس کی سطح پر منتقل کرتا ہے۔ وہ لوہے کے ذخائر انوڈک سائٹس بن جاتے ہیں جہاں سنکنرن ترجیحی طور پر کلورائڈ سے بھرپور ماحول میں شروع ہوتا ہے-۔ علاج نہ کیے جانے پر، ایک 316 سٹینلیس کلیٹ چائے-کی رنگین زنگ کی لکیریں پیدا کرے گا، جو کہ بنیادی مواد کی خرابی سے نہیں، بلکہ اس کی سطح پر آکسیڈائز ہونے والے لوہے کے ذرّات سے جڑے ہوئے ہیں۔
Passivation اس کو حل کرتا ہے۔ عمل سیدھا ہے: سٹیمپ والے حصے کو سائٹرک ایسڈ یا نائٹرک ایسڈ غسل میں ڈوبیں جو بیس سٹینلیس سٹیل پر حملہ کیے بغیر مفت لوہے کو گھل دیتا ہے۔ جو چیز باقی رہ جاتی ہے وہ ایک سطح ہے جس میں کرومیم سے زیادہ-سے-لوہے کا تناسب بنیادی ملاوٹ سے ہے، جو ایک گھنے، یکساں کرومیم آکسائیڈ پرت کی تشکیل کو فروغ دیتا ہے۔ 304 یا 316 گریڈوں میں سمندری اجزاء کے لیے دھاتی سٹیمپنگ کے لیے، پاسیویشن ضروری کم از کم پوسٹ-مہر لگانے کا علاج ہے، اختیاری اپ گریڈ نہیں۔ کوئی بھی اسٹیمپڈ سٹینلیس میرین ہارڈویئر بغیر کسی حرکت کے بھیج دیا گیا ہے، فعال طور پر، نامکمل ہے۔
الیکٹرو پولشنگ مزید آگے بڑھتی ہے۔ یہ الیکٹرو کیمیکل عمل 0.0001 سے 0.001 انچ سطح کی دھات کو ایک الیکٹرولائٹک غسل میں انوڈ بنا کر ہٹاتا ہے۔ دھات مائیکرو-چوٹیوں اور اونچے مقامات سے ترجیحی طور پر گھل جاتی ہے، سطح کو ہموار کرتی ہے اور آلودہ پرت کو مکمل طور پر ہٹا دیتی ہے۔ نتیجہ ایک ایسا حصہ ہے جو ہندسی طور پر ہموار، میٹالرجی طور پر صاف اور سطح پر کرومیم سے بھرپور ہے یا تو کسی نامکمل یا غیر فعال حصے کے مقابلے میں۔ پریمیم میرین فٹنگز کے لیے، سوچیں کہ ہیلم ہارڈ ویئر، دکھائی دینے والے T-سب سے اوپر کے اجزاء، یا نمکین پانی کے مسلسل رابطے میں کوئی بھی چیز، الیکٹرو پولشنگ زیادہ سے زیادہ سنکنرن مزاحمت اور ایک روشن، مستقل ظاہری شکل دونوں فراہم کرتی ہے جسے اکیلے پاسیویشن حاصل نہیں کر سکتا۔
آپ کو ایک بمقابلہ دوسرے کی وضاحت کب کرنی چاہئے؟ ان عوامل پر غور کریں:
| عامل | بے حسی | الیکٹرو پالش کرنا |
|---|---|---|
| عمل کی قسم | کیمیائی علاج (تیزاب غسل) | الیکٹرو کیمیکل دھات کو ہٹانا |
| جو اسے ہٹاتا ہے۔ | صرف سطحی آلودگی، کوئی بنیادی دھات نہیں۔ | 0.0001-0.001 انچ بیس میٹل کے علاوہ آلودگی والے |
| سطح ختم نتیجہ | غیر فعال پرت بحال؛ ظاہری شکل غیر تبدیل شدہ | ہموار، روشن سطح؛ بہتر غیر فعال پرت |
| سنکنرن مزاحمت کا فائدہ | اہم بمقابلہ غیر فعال سطح | اکیلے جوش سے زیادہ |
| لاگت کا اثر | کم سے اعتدال پسند | اعتدال سے اعلیٰ |
| کے لیے بہترین | معیاری سمندری سٹینلیس ہارڈ ویئر (حصوں کی اکثریت) | پریمیم بے نقاب ہارڈ ویئر، پیچیدہ جیومیٹریز، زیادہ سے زیادہ نمکین پانی کی کارکردگی |
ایک اہم انتباہ: کوئی بھی عمل غلط سٹینلیس گریڈ کی وضاحت کرنے کی تلافی نہیں کرتا ہے۔ براہ راست نمکین پانی کی خدمت میں الیکٹرو پولشڈ 304 اب بھی مناسب طریقے سے غیر فعال 316 کو کم کرے گا، کیونکہ سطح کا علاج مولیبڈینم فراہم کرنے والے کلورائڈ مزاحمت کو تبدیل کرنے کے بجائے بنیادی مرکب فراہم کرتا ہے اسے بڑھاتا ہے۔
کوٹنگ سسٹمز برائے غیر-اسٹینلیس میرین ہارڈ ویئر
ہر مہر والا سمندری حصہ سٹینلیس سٹیل نہیں ہوتا۔ ایلومینیم بریکٹ، کاربن اسٹیل فاسٹنرز، اور ہلکے اسٹیل کے ساختی اجزاء سبھی کو کھارے پانی کی نمائش سے بچنے کے لیے بیریئر کوٹنگز کی ضرورت ہوتی ہے۔ کوٹنگ سسٹم کو اسٹیمپ شدہ سطح کے ساتھ قابل اعتماد طور پر جوڑنا چاہیے، سمندری ماحول کے تھرمل سائیکلنگ اور یووی نمائش کو برداشت کرنا چاہیے، اور مطلوبہ سروس لائف کے لیے نمک کے اسپرے کے خلاف کافی مزاحمت فراہم کرنا چاہیے۔
پاؤڈر کوٹنگسٹیمپڈ سٹیل اور ایلومینیم میرین ہارڈویئر کے لیے غالب انتخاب ہے۔ الیکٹرو سٹیٹیکل طور پر لگایا جانے والا خشک پاؤڈر 350-400 ڈگری فارن ہائیٹ پر عام طور پر ایک مسلسل پولیمر فلم میں ٹھیک ہو جاتا ہے۔2-4 ملی میٹر (50-100 مائکرو میٹر) موٹی. پہلے سے تیار شدہ اسٹیل پر مناسب طریقے سے لاگو کیا جاتا ہے، پاؤڈر کوٹنگ 1,000 یا اس سے زیادہ گھنٹے نمک کے سپرے کی مزاحمت فی ASTM B117 حاصل کرتی ہے۔ یہ کسی بھی RAL رنگ میں دستیاب ہے، گیلے پینٹ سے بہتر چپنگ اور UV انحطاط کے خلاف مزاحمت کرتا ہے، اور درخواست کے دوران کوئی VOC اخراج پیدا نہیں کرتا ہے۔ اسٹیمپڈ میرین بریکٹس اور ماؤنٹنگ پلیٹس کے لیے جہاں ظاہری شکل اہمیت رکھتی ہے لیکن مکمل سٹینلیس لاگت کا جواز نہیں ہے، کاربن اسٹیل پر پاؤڈر کوٹنگ لاگت کا تناسب-سے-بہترین کارکردگی پیش کرتی ہے۔
انوڈائزنگسٹیمپڈ ایلومینیم میرین فٹنگز کے لیے معیاری فنشنگ ٹریٹمنٹ ہے۔ الیکٹرو کیمیکل عمل حصے کی سطح پر ایک سخت ایلومینیم آکسائیڈ پرت کو اگاتا ہے، جس سے سنکنرن مزاحمت اور سطح کی سختی دونوں میں نمایاں بہتری آتی ہے۔ ٹائپ II انوڈائزنگ (0.3-1.0 ملی موٹائی) زیادہ تر سمندری ایلومینیم ہارڈ ویئر کے لیے موزوں ہے اور رنگنے کو قبول کرتا ہے۔ ٹائپ III ہارڈ کوٹ انوڈائزنگ (1.0-3.0 mil) اعلی استعمال کی ایپلی کیشنز جیسے کلیٹ انسرٹس یا ٹریک فٹنگس کے لیے پہننے اور سنکنرن کی بہتر کارکردگی فراہم کرتا ہے۔ ترقی پسند ڈائی اسٹیمپڈ ایلومینیم حصوں کے لیے، آگاہ رہیں کہ انوڈائزنگ جہتی موٹائی میں اضافہ کرتی ہے۔ قسم III تقریباً 50% باہر کی طرف بڑھتا ہے، لہٰذا کوٹنگ کے بعد حتمی جہت کو مارنے کے لیے سخت رواداری والی خصوصیات کو تھوڑا سا چھوٹا سا مہر لگانے کی ضرورت پڑ سکتی ہے۔
زنک-نکل چڑھانامیرین فاسٹنر مارکیٹ میں کام کرتا ہے۔ اسٹیمپڈ کاربن اسٹیل کلپ فاسٹنرز، اسپرنگ نٹ، اور کیج نٹ جو بلج یا انجن کے ڈبے کے لیے تیار کیے گئے ہیں، زنک-نکل کے قربانی کے تحفظ اور نمک کے درمیانی اسپرے مزاحمت سے فائدہ اٹھاتے ہیں۔ معیاری زنک پلیٹنگ فی ASTM B633 کرومیٹ کی تبدیلی کے ساتھ 96 سے 240 گھنٹے تک نمک کے اسپرے سے تحفظ فراہم کرتی ہے جو کہ موٹائی اور بعد کے-علاج پر منحصر ہوتی ہے، جب کہ زنک-نکل الائے پلاٹنگ زیادہ جارحانہ سمندری علاقوں میں فاسٹنرز کے لیے نمایاں حد تک زیادہ ہوتی ہے۔
اپنے سٹیمپنگ وینڈر کے لیے تکمیلی ضروریات کی وضاحت کرنا
یہ وہ جگہ ہے جہاں بہت سے سمندری ہارڈویئر پروگراموں کو رگڑ کا سامنا کرنا پڑتا ہے: انجینئرنگ ٹیم جانتی ہے کہ اس حصے کو "سنکنرن تحفظ" کی ضرورت ہے لیکن اس ضرورت کو مبہم الفاظ میں بتاتی ہے جس سے دکاندار کو اندازہ لگانا چھوڑ دیا جاتا ہے۔ ایک تصریح جس میں "سٹیمپنگ کے بعد غیر فعال" پڑھا جاتا ہے وینڈر کو تیزاب کی کیمسٹری، وسرجن کے وقت، قبولیت کے معیار، یا کارکردگی کی توقع کے بارے میں کچھ نہیں بتاتا ہے۔ نتیجہ پیداواری لاٹوں اور بالآخر فیلڈ کی ناکامیوں کے درمیان عدم مطابقت ہے۔
میرین ہارڈویئر ڈیزائنرز کو تسلیم شدہ ٹیسٹ کے معیارات سے منسلک مقدار کے قابل پیرامیٹرز کا استعمال کرتے ہوئے تکمیل کی ضروریات سے آگاہ کرنا چاہیے۔ASTM B117غیر جانبدار نمک کے اسپرے ٹیسٹنگ کے لیے اپریٹس، نمک کے محلول کا ارتکاز (5% NaCl)، چیمبر کا درجہ حرارت (35 ڈگری سیلسیس) اور دھند کی کثافت کی وضاحت کرتا ہے، جو وہ آفاقی فریم ورک فراہم کرتا ہے جس پر پروڈکٹ-مخصوص سنکنرن کی ضروریات بنتی ہیں۔ جب آپ "کم از کم 500 گھنٹے ASTM B117 بغیر کسی سرخ زنگ کے" بتاتے ہیں، تو سپلائی چین میں ہر فنشنگ وینڈر بالکل سمجھتا ہے کہ کیا متوقع ہے اور اس کی تصدیق کیسے کی جائے گی۔
سمندری مہر والے اجزاء کے لیے ایک مکمل فنش تفصیلات پیکج میں شامل ہونا چاہیے:
- بنیادی مادی حالت- اس بات کی وضاحت کریں کہ آیا حصہ مکمل ہونے پر آیا ہے جیسا کہ-اسٹیمپڈ حالت میں، ٹمبل-ڈیبرڈ، یا پہلے سے-صاف کیا گیا ہے۔ سٹیمپنگ چکنا کرنے والے مادوں سے سطح کی آلودگی کوٹنگ کے آسنجن کو متاثر کرتی ہے۔
- سطح کی تیاری کا طریقہ- صفائی اور پہلے سے-علاج کے عمل کی وضاحت کریں: الکلائن واش، فاسفیٹ کنورژن کوٹنگ، کرومیٹ پری ٹریٹمنٹ، یا مکینیکل ابریشن (بیڈ بلاسٹ گرٹ اور میش کی تفصیلات)۔
- کوٹنگ کی قسم اور موٹائی- پیمائش کے قابل موٹائی کی حدود کے ساتھ مخصوص فنش سسٹم کو کال کریں۔ مثال: "پاؤڈر کوٹ، پولیسٹر TGIC، RAL 9005، 2.5-3.5 mil DFT" یا "Passivation per ASTM A967، citric acid کا طریقہ۔"
- سالٹ سپرے ٹیسٹ کے اوقات اور قبولیت کا معیار- مطلوبہ کم از کم ASTM B117 گھنٹے بیان کریں اور اس کی وضاحت کریں کہ ناکامی کیا ہوتی ہے: سرخ زنگ، سفید زنگ، چھالے، ASTM D610 کے مطابق corroded علاقے کا فیصد، یا سکریب مارکس سے کوٹنگ ڈیلامینیشن۔
- سطح کی کھردری کے اہداف- ان حصوں کے لیے جن کے لیے مخصوص جمالیاتی تکمیل کی ضرورت ہوتی ہے، Ra قدریں بیان کریں۔ آئینہ-فائنش میرین فٹنگز کے لیے عام طور پر Ra 4-8 مائیکرو انچ (0.1-0.2 مائکرو میٹر) کی ضرورت ہوتی ہے جو الیکٹرو پولشنگ کے ذریعے حاصل کیا جا سکتا ہے۔ ساٹن فنش ہارڈ ویئر کا ہدف Ra16-63 مائیکرو انچز (0.4-1.6 مائیکرو میٹر) ہے۔
- معائنہ کے معیار اور نمونے لینے کا منصوبہ- معائنہ کا طریقہ (بصری، نمک کے سپرے کوپن ٹیسٹنگ، ASTM D3359 کے مطابق آسنجن پل ٹیسٹنگ) اور لاٹ سیمپلنگ فریکوئنسی کی وضاحت کریں۔
اس سطح کی تفصیل فراہم کرنے سے آپ کے ڈیزائن کے ارادے اور تیار شدہ مصنوعات کے درمیان ابہام ختم ہو جاتا ہے۔ یہ ترقی پسند ڈائی اسٹیمپنگ فراہم کنندگان کو اپنے ڈائی ڈیزائن کے فیصلوں میں جلد از جلد تکمیل کی ضروریات کو شامل کرنے کی اجازت دیتا ہے، بجائے اس کے کہ پوسٹ-اسٹیمپنگ کو دریافت کریں کہ سطح کی حالت کوٹنگ آسنجن کی شرائط کو پورا نہیں کرتی ہے۔
ان-ڈائی آپریشنز جو فنشنگ لاگت کو کم کرتے ہیں۔
اسمارٹ ڈائی ڈیزائن کام کو فنشنگ لائن سے واپس پریس میں منتقل کر سکتا ہے، جس سے پوسٹ-اسٹیمپنگ کی کل لاگت کم ہوتی ہے۔ متعدد ڈائی آپریشنز سمندری تکمیل کے لیے اسٹیمپ شدہ حصے کی تیاری کو براہ راست بہتر بناتے ہیں:
کوائننگ اسٹیشنزکترنے والے کناروں کو سکیڑیں اور مائیکرو-بوروں کو چپٹا کریں جو بصورت دیگر گزرنے یا کوٹنگ سے پہلے ٹمبل ڈیبرنگ کی ضرورت ہوگی۔ ایک سکہ دار کنارہ مکمل غسل کے لیے ایک ہموار، بند سطح پیش کرتا ہے، کوریج کی یکسانیت کو بہتر بناتا ہے اور دراڑوں کے جیومیٹری کو ختم کرتا ہے جہاں کوٹنگز کے نیچے سنکنرن چھپ جاتا ہے۔
جلانے والے اسٹیشندباؤ کے تحت حصے کی سطح کو استری کرنے کے لیے پالش ٹول اسٹیل کا استعمال کریں، سطح کی کھردری کو کم کریں اور آپریشنز کے ذریعے بچ جانے والی مائیکرو-پوروسٹی کو بند کریں۔ برنشنگ اسٹیشن سے باہر نکلنے والے حصوں کو الیکٹرو پولش کرنے سے پہلے کم مکینیکل پالش کی ضرورت ہوتی ہے، فنشنگ ڈیپارٹمنٹ میں وقت اور استعمال کی اشیاء کی بچت ہوتی ہے۔
پالش ڈائی داخل کرتا ہے۔حتمی تشکیل دینے والے اسٹیشنوں پر اپنے آئینے کی سطح کو براہ راست مہر والے حصے میں منتقل کرتے ہیں۔ جب ڈائی چہرہ Ra 4 مائیکرو انچ یا اس سے زیادہ باریک ہوتا ہے، تو مہر لگی ہوئی سطح حتمی کاسمیٹک تصریح کے قریب ابھرتی ہے، جس میں پاسیویشن یا الیکٹرو پولشنگ سے پہلے وسیع مکینیکل پالش کی بجائے صرف کیمیائی علاج کی ضرورت ہوتی ہے۔
ان میں سے ہر ایک-ڈائی اسٹریٹیجیز میں تھوڑا سا زیادہ ٹولنگ لاگت کا سودا کرتا ہے جس میں نمایاں طور پر کم فی-حصہ ختم کرنے کے اخراجات ہوتے ہیں۔ اعلیٰ-حجم والے سمندری پروگراموں پر، ریاضی ہر بار فنش کوالٹی بنانے کے حق میں ہے۔ تیار شدہ حصہ، غیر فعال اور لیپت اور تنصیب کے لیے تیار، صرف اتنا ہی اچھا ہے جتنا پیداواری نظام جس نے اسے بنایا ہے۔ اور اس نظام کا معیار صحیح مینوفیکچرنگ پارٹنر کے انتخاب پر منحصر ہے، جس کی صلاحیتیں کھارے پانی کی خدمت کے لیے فنشنگ کے ذریعے اسٹیمپنگ کے ذریعے ڈائی ڈیزائن سے لے کر مکمل سلسلہ تک پھیلی ہوئی ہیں۔
میرین پروگراموں کے لیے صحیح پروگریسو ڈائی اسٹیمپنگ پارٹنر کا حصول
ایک اسٹیمپنگ شاپ جو HVAC ڈکٹ ورک کے لیے ہلکے اسٹیل بریکٹ چلاتی ہے میرین ہارڈ ویئر کے لیے ترقی پسند ڈائی اسٹیمپنگ پارٹنر جیسی نہیں ہے۔ پریس ایک جیسی ہو سکتی ہے۔ پٹی فیڈر اسی طرح کام کرتا ہے۔ لیکن سخت رواداری پر سنکنرن مزاحم مرکب بنانے کے لیے ضروری ادارہ جاتی علم، طویل پیداوار کے دوران پالش شدہ ڈائی سطحوں کو برقرار رکھنے، اور کھارے پانی کی تکمیل کے لیے تیار پرزے فراہم کرنے کے لیے درکار ہے وہ چیز ہے جسے آپ یا تو برسوں کے سمندری پروگرام کے تجربے میں بناتے ہیں یا آپ کے پاس بالکل بھی نہیں ہے۔
غلط وینڈر کا انتخاب کرنے کا مطلب صرف دیر سے ڈیلیوری نہیں ہے۔ اس کا مطلب ہے وہ حصے جو مرنے میں گر جاتے ہیں، کناروں سے جو تنصیب کے بعد شگاف کو شروع کرتے ہیں، یا جہتی بڑھے جو تین ماہ تک پیداواری عمل میں آتے ہیں جب ٹولنگ اپنے معاوضے کی کھڑکی سے گزر جاتی ہے۔ تشخیص کا عمل اسی انجینئرنگ سختی کا مستحق ہے جیسا کہ حصہ ڈیزائن خود۔
میرین اسٹیمپنگ پارٹنر میں تشخیص کرنے کی اہم صلاحیتیں۔
ہر ترقی پسند اسٹیمپنگ آپریشن میں سمندری-گریڈ کے کام کو سنبھالنے کے لیے مصر کا تجربہ، پریس کی صلاحیت، یا معیاری انفراسٹرکچر نہیں ہوتا ہے۔ جب آپ ممکنہ دکانداروں کا جائزہ لے رہے ہوتے ہیں، تو مقصد ان دکانوں کو الگ کرنا ہوتا ہے جو حقیقی طور پر سنکنرن-مزاحم الائے سٹیمپنگ کو ان سے الگ کر سکتے ہیں جو آپ کے پروگرام کے بجٹ پر سیکھیں گے۔
جیسا کہ تجربہ کار ترقی پسند اسٹیمپنگ ڈائی مینوفیکچررز کی طرف سے صنعت کی رہنمائی تجویز کرتی ہے، کمپنی کی ویب سائٹ سے آگے بڑھ کر اور براہ راست، قابلیت-مخصوص سوالات پوچھنا ہی یہ ظاہر کرتا ہے کہ آیا کوئی دکان واقعی ڈیلیور کر سکتی ہے۔ سمندری پروگراموں کے لیے خاص طور پر، ڈائی اور اسٹیمپنگ چیلنجز کی مختلف قسمیں، ہیوی-گیج 316 سٹینلیس فارمنگ سے لے کر آئینہ-کاربائیڈ ٹولنگ مینٹیننس کو ختم کرنے تک، ایک ایسے وینڈر کا مطالبہ کرتی ہے جس کی صلاحیتیں آپ کے مرکب، حجم، اور تکمیل کی ضروریات کے ساتھ ایک ساتھ ہم آہنگ ہوں۔
ممکنہ شراکت داروں کی اسکریننگ کرتے وقت اس چیک لسٹ کا استعمال کریں:
- سنکنرن-مزاحم مصر کا تجربہ- کیا دکان میں پروگریسو ٹولنگ میں 316/316L سٹینلیس، نیول براس، یا میرین ایلومینیم چلائی گئی ہے؟ مخصوص مثالیں طلب کریں، نہ صرف مواد کی فہرست۔ انہوں نے ان پروگراموں پر کام-سختی، گیلنگ، اور اسپرنگ بیک کو کیسے ہینڈل کیا؟
- ان-ہاؤس ڈائی ڈیزائن اور نقلی صلاحیت- کیا وہ سٹیل کو کاٹنے سے پہلے سٹیشن کی ترتیب کو درست کرنے کے لیے فارمنگ سمولیشن (FEA یا سٹرپ پروگریشن ماڈلنگ) کر سکتے ہیں؟ ان-گھر کے ڈیزائن کا مطلب ہے تیز تر تکرار جب سمندری حصے جیومیٹری کو ایڈجسٹمنٹ کی ضرورت ہوتی ہے۔
- ٹننج رینج دبائیں- 2-4 ملی میٹر سٹینلیس میں میرین ہارڈ ویئر عام شیٹ میٹل کے کام سے کافی زیادہ ٹنیج کا مطالبہ کرتا ہے۔ تصدیق کریں کہ دکان کے پریس آپ کے مواد کی موٹائی کو تمام تشکیل دینے والے اسٹیشنوں میں صلاحیت کی حد تک پہنچائے بغیر سنبھال سکتے ہیں۔
- ان-گھر کی دیکھ بھال اور دوبارہ تعمیر- سمندری مرکبات کے لیے پروگریسو ڈیز ہلکے اسٹیل چلانے والوں سے زیادہ تیزی سے پہنتے ہیں۔ ایک دکان جو گھر میں ٹولنگ کو برقرار رکھتی ہے-وہ پہننے سے متعلقہ معیار کے بڑھنے کا جواب ہفتوں کے بجائے گھنٹوں میں دے سکتی ہے۔ حفاظتی دیکھ بھال کے نظام الاوقات اور میرین-فِنِش ڈیز کے لیے چمکانے کے وقفوں کے بارے میں پوچھیں۔
- ثانوی آپریشن کی صلاحیت- کیا وینڈر ڈیبرنگ، پاسیویشن، الیکٹرو پولشنگ، یا کوٹنگ ان-گھر میں پیش کرتا ہے، یا اس نے دستاویزی معیار کے معاہدوں کے ساتھ مکمل شراکت داری قائم کی ہے؟ سٹیمپنگ اور فنشنگ کے درمیان کم ہینڈ آف، سطح کے معیار کو کم خطرہ۔
- کوالٹی سرٹیفیکیشن اور عمل کا کنٹرول- ISO 9001 ایک بنیادی لائن ہے۔ حفاظت کے لیے-اہم سمندری ہارڈویئر، ایس پی سی کے نفاذ کے بارے میں پوچھیں، ان-عمل کے معائنہ کی فریکوئنسی، پہلے-مضمون کے معائنہ کے پروٹوکول، اور کوائل سرٹیفکیٹ سے لے کر تیار شدہ حصے تک مواد کا پتہ لگائیں۔
- پروٹو ٹائپ-سے-پروڈکشن اسکیل ایبلٹی- کیا وہ بوٹ بلڈر کی اہلیت کے لیے ابتدائی نمونے کی دوڑ کی حمایت کر سکتے ہیں، پھر دوبارہ ٹولنگ کے بغیر مکمل پروڈکشن والیوم تک پیمانہ-کر سکتے ہیں؟ کچھ دکاندار اس سپیکٹرم کے ایک سرے پر سبقت لے جاتے ہیں لیکن دوسرے سرے پر جدوجہد کرتے ہیں۔
پروڈکشن انجینئرز اور پروکیورمنٹ ٹیموں کے لیے جو اعلی- والیوم پروگریسو سٹیمپنگ کی تلاش میں ہیں، سخت ریپیٹ ایبلٹی اور توسیع پذیر بڑے پیمانے پر پروڈکشن کی صلاحیت کے ساتھ مر جاتے ہیں، مینوفیکچررز جیسےYICENملٹی-سٹیشن بنانے کی مہارت پیش کرتا ہے جو سمندری ہارڈویئر پروگراموں کے لیے موزوں ہے جس کے لیے موثر ڈائی سلوشنز کی ضرورت ہوتی ہے۔ پیچیدہ، اعلی- والیوم میٹل پارٹس کے لیے پروگریسو ڈائی ٹولنگ پر ان کی توجہ انہیں علاقائی سپلائرز کے ساتھ تشخیص کرنے کے لیے ایک متعلقہ سورسنگ آپشن بناتی ہے، خاص طور پر جب آپ کا پروگرام توسیعی پروڈکشن رنز میں مسلسل آؤٹ پٹ کا مطالبہ کرتا ہے۔
میرین ہارڈ ویئر کی ضروریات کو مؤثر طریقے سے کیسے بتایا جائے
یہاں تک کہ سب سے زیادہ قابل سٹیمپنگ پارٹنر بھی وہ ڈیلیور نہیں کر سکتا جو آپ واضح طور پر بیان نہیں کرتے ہیں۔ سمندری ہارڈویئر پروگرام مینوفیکچرنگ کے مرحلے کے مقابلے میں مواصلاتی مرحلے پر زیادہ کثرت سے ناکام ہو جاتے ہیں۔ ایک مبہم RFQ جس میں "سٹینلیس سٹیل بریکٹ، سمندری استعمال" کی فہرست دی گئی ہے، اہم فیصلوں کو وینڈر کی تشریح پر چھوڑ دیتا ہے، اور ان کے پہلے سے طے شدہ مفروضے آپ کی سنکنرن کارکردگی کی توقعات سے میل نہیں کھا سکتے۔
آپ جو تصریحاتی پیکیج فراہم کرتے ہیں اس میں آپ کے پروگریسو ڈائی اسٹیمپنگ پارٹنر کو درست طریقے سے حوالہ دینے، ٹولنگ کو صحیح طریقے سے ڈیزائن کرنے، اور پہلی جمع کرانے پر آپ کی اہلیت کی جانچ میں پاس ہونے والے حصے فراہم کرنے کے لیے درکار ہر چیز فراہم کرنی چاہیے۔ شامل کریں:
- میرین-گریڈ کے عہدہ کے ساتھ میٹریل کال آؤٹ- قطعی مرکب کی وضاحت کریں (316L فی ASTM A240، C46400 بحری پیتل فی ASTM B171، 5052-H32 ایلومینیم فی ASTM B209)، مزاج کی حالت، اور تحمل کے ساتھ موٹائی۔
- نمک سپرے کی ضروریات کے ساتھ تفصیلات کو ختم کریں۔- پوسٹ کو بیان کریں-اسٹیمپنگ ٹریٹمنٹ (پاسیویشن فی ASTM A967 سائٹرک طریقہ، الیکٹرو پولش، ASTM B117 گھنٹے کے ساتھ پاؤڈر کوٹ)، قبولیت کے معیار، اور Ra اقدار میں سطح کی کھردری کے اہداف۔
- لوڈ ریٹنگز اور حفاظتی عوامل- اگر حصہ بوجھ ہے-، تو ورکنگ بوجھ کی حد اور حفاظتی عنصر کے بارے میں بتائیں جو آپ کے ڈیزائن پر لاگو ہوتا ہے۔ یہ وینڈر کے مواد کی موٹائی کی توثیق اور شدت کی حدوں کو تشکیل دینے سے آگاہ کرتا ہے۔
- GD&T کے ساتھ جہتی رواداری- جیومیٹرک ڈائمینشننگ اور ٹولرنسنگ کال آؤٹس کے ساتھ 2D ڈرائنگ فراہم کریں، نہ کہ صرف برائے نام ڈائمینشنز۔ اہم-سے-فنکشن کی خصوصیات (ماؤنٹنگ ہول پوزیشنز، میٹنگ سطح کی ہمواری) کو نمایاں کریں جن کو عمومی پروفائل رواداری سے زیادہ سخت کنٹرول کی ضرورت ہوتی ہے۔
- سالانہ حجم کے تخمینے اور پروگرام کی مدت- دیانت دار حجم کی پیشین گوئیاں وینڈر کو مناسب طریقے سے سائز ٹولنگ کرنے کی اجازت دیتی ہیں۔ ہر سال 100,000 پرزوں کے لیے ڈیزائن کیا گیا ڈائی مختلف تعمیراتی معیارات رکھتا ہے جس کی توقع ہے کہ اس کی زندگی میں 2 ملین کی پیداوار ہوگی۔
- اسمبلی سیاق و سباق اور galvanic تحفظات- شناخت کریں کہ مہر والا حصہ حتمی اسمبلی میں کن مواد سے رابطہ کرے گا۔ اگر ایک سٹیمپ شدہ ایلومینیم بریکٹ کسی سٹینلیس تھرو-ہل پر چڑھتا ہے، تو وینڈر کو یہ جاننے کی ضرورت ہوتی ہے کہ وہ الگ تھلگ خصوصیات یا کوٹنگ کی مطابقت کے بارے میں مشورہ دے سکیں۔
اس سطح کی تفصیل پیشگی فراہم کرنے سے دو چیزیں حاصل ہوتی ہیں۔ یہ درست اقتباس کو قابل بناتا ہے، جس کا مطلب ہے کہ ٹولنگ کے ارتکاب کے بعد کم لاگت کی حیرت ہوتی ہے۔ اور یہ قابل قبول قبولیت کے معیار کو قائم کرتا ہے جس پر دونوں فریق پیداوار شروع ہونے سے پہلے متفق ہوتے ہیں، جو کہ سمندری ہارڈویئر پروگراموں کو درمیان میں-پڑی سے اتارنے والے موضوعی معیار کے تنازعات کو ختم کرتا ہے۔
میرین ہارڈویئر کے لیے صحیح پروگریسو ڈائی اسٹیمپنگ پارٹنر صرف سب سے کم بولی لگانے والا یا سب سے بڑی پریس والی دکان نہیں ہے۔ یہ وہ فروش ہے جس کا مصر دات کا تجربہ، ٹولنگ کی صلاحیت، کوالٹی سسٹم، اور کمیونیکیشن کی شفافیت نمکین پانی کی خدمت کے مخصوص مطالبات کے مطابق ہے۔ جب مواد کا انتخاب، ڈائی ڈیزائن، پروڈکشن اکنامکس، فنشنگ پروسیس، اور وینڈر کی صلاحیت سب ایک ہی میرین ہارڈویئر پروگرام کے گرد جمع ہوتے ہیں، تو نتیجہ وہ اجزاء ہوتے ہیں جو مرنے سے گودی تک قابل اعتماد طریقے سے سفر کرتے ہیں اور جہاز کی زندگی کے لیے کارکردگی کا مظاہرہ کرتے ہیں۔
میرین ہارڈ ویئر کے لیے پروگریسو ڈائی میٹل سٹیمپنگ کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اسٹیمپنگ میرین ہارڈویئر کے لیے کون سا مواد بہترین ہے؟
316 اور 316L سٹینلیس سٹیل ان کے بہترین کلورائڈ اور پٹنگ مزاحمت کی وجہ سے سب سے عام انتخاب ہیں۔ بحری پیتل (C46400) آرائشی فٹنگز اور فاسٹنرز کے لیے بہتر کام کرتا ہے کیونکہ اس کی اعلیٰ وضعداری اور کم ٹولنگ پہننے کی وجہ سے سمندری ایلومینیم کے سوٹ ہلکے وزن والے بریکٹ اور ڈیک ہارڈ ویئر. 5000-جبکہ تانبے کے-نکل کے مرکب (90/10, 70/30) سمندر میں بہترین طریقے سے کام کرتے ہیں۔ ہر الائے کو ٹننج، اسپرنگ بیک معاوضہ، اور اسٹیشن کے وقفہ کاری کے لیے مخصوص ڈائی ایڈجسٹمنٹ کی ضرورت ہوتی ہے تاکہ مسلسل سمندری-گریڈ کے پرزے تیار کیے جا سکیں۔
2. مجھے میرین ہارڈویئر کے لیے پروگریسو ڈائی ٹولنگ کا جواز پیش کرنے کے لیے کتنے حصوں کی ضرورت ہے؟
پروگریسو ڈائی اسٹیمپنگ عام طور پر اعتدال پسند پیچیدہ سمندری حصوں کے لیے 50,000 سے 100,000 یونٹس کی سالانہ حجم پر لاگت-مؤثر ہو جاتی ہے۔ آسان اجزاء جیسے فلیٹ بیکنگ پلیٹس یا کلپ فاسٹنرز کم ڈائی اسٹیشنز کی وجہ سے 25,000 سے 30,000 ٹکڑوں پر ٹولنگ کا جواز پیش کر سکتے ہیں۔ اہم عنصر امرٹائزیشن ہے: $50,000 ڈائی 5,000 یونٹس پر فی حصہ $10 کا اضافہ کرتی ہے لیکن 500,000 یونٹس پر صرف $0.10۔ YICHEN جیسے تجربہ کار ترقی پسند ڈائی مینوفیکچرر کے ساتھ کام کرنے سے انجینئرز کو ٹولنگ کیپیٹل کرنے سے پہلے ان وقفوں-کو معاشیات کا جائزہ لینے میں مدد ملتی ہے۔
3. ترقی پسند ڈائی اسٹیمپنگ کے بعد میرین ہارڈویئر کو غیر فعال ہونے کی ضرورت کیوں ہے؟
سٹیمپنگ کے دوران، ٹول سٹیل پنچ اور فارمنگ انسرٹس مائکروسکوپک فری لوہے کے ذرات کو سٹینلیس سٹیل کی سطحوں پر منتقل کرتے ہیں۔ کھارے پانی کے ماحول میں، یہ لوہے کے ذخائر انوڈک سائٹس بن جاتے ہیں جہاں سنکنرن شروع ہوتا ہے، جس سے اعلی-گریڈ 316 سٹینلیس پر بھی زنگ لگ جاتا ہے۔ Passivation سائٹرک یا نائٹرک ایسڈ کا استعمال کرتا ہے تاکہ ایمبیڈڈ آئرن کو پگھلائے بغیر بنیادی مرکب پر حملہ کیا جائے، کرومیم- سے بھرپور غیر فعال آکسائیڈ پرت کو بحال کیا جائے۔ غیر فعال ہونے کے بغیر، سٹیمپڈ سٹینلیس میرین ہارڈویئر فعال طور پر نامکمل ہے اور سروس میں قبل از وقت سنکنرن دکھائے گا۔
4. ترقی پسند ڈائی ڈیزائن سمندری حصوں پر سنکنرن کو کیسے روکتا ہے؟
میرین-مخصوص ڈائی ڈیزائن ٹولنگ میں براہ راست کئی مخالف-سنکنرن حکمت عملیوں کو شامل کرتا ہے۔ فراخ اندرونی ریڈیائی (1.5T سے 2T کم از کم) سخت دراڑوں کو ختم کرتی ہے جہاں کلورائد آئن مرکوز ہوتے ہیں۔ کوائننگ اسٹیشن مائیکرو-بررز اور فریکچر زونز کو بند کرنے کے لیے کٹے ہوئے کناروں کو سکیڑتے ہیں جو شگاف کو شروع کرتے ہیں۔ سخت پنچ-سے-ڈائی کلیئرنس (5-8% مواد کی موٹائی) کم کھردرے کنارے والے حصے کے ساتھ کلینر کٹ پیدا کرتا ہے۔ ڈرین ہول چھیدنے والے اسٹیشنوں میں ویپ ہولز شامل ہوتے ہیں جو نصب شدہ فٹنگز پر کھڑے پانی کو جمع ہونے سے روکتے ہیں۔ یہ خصوصیات مہنگے پوسٹ اسٹیمپنگ آپریشنز کے ذریعے حل کرنے کے بجائے ڈائی پروگریشن میں شامل ہیں۔
5. سمندری حصوں کے لیے پروگریسو ڈائی اسٹیمپنگ وینڈر کا انتخاب کرتے وقت مجھے کیا دیکھنا چاہیے؟
سنکنرن کے خلاف مزاحمت کرنے والے کھوٹ کے تجربے (خاص طور پر 316 سٹینلیس، نیول براس، یا پروگریسو ٹولنگ میں میرین ایلومینیم) پر دکانداروں کا اندازہ کریں وقفے، ثانوی آپریشن کی صلاحیت یا قائم شدہ فنشنگ پارٹنرشپ، ایس پی سی کے نفاذ کے ساتھ ISO 9001 سرٹیفیکیشن، اور پروٹو ٹائپ-سے-پروڈکشن اسکیل ایبلٹی۔ YICHEN جیسے مینوفیکچررز جو ملٹی-اسٹیشن پروگریسو سٹیمپنگ میں مہارت رکھتے ہیں وہ اعلی- والیوم پروڈکشن کے لیے مر جاتے ہیں وہ سخت ریپیٹ ایبلٹی اور اسکیل ایبل آؤٹ پٹ پیش کرتے ہیں جس کی میرین ہارڈویئر پروگرامز مانگتے ہیں۔


