


کیا چیز پروگریسو ڈائی میٹل اسٹیمپنگ کو پروفیشنل گریڈ بناتی ہے۔
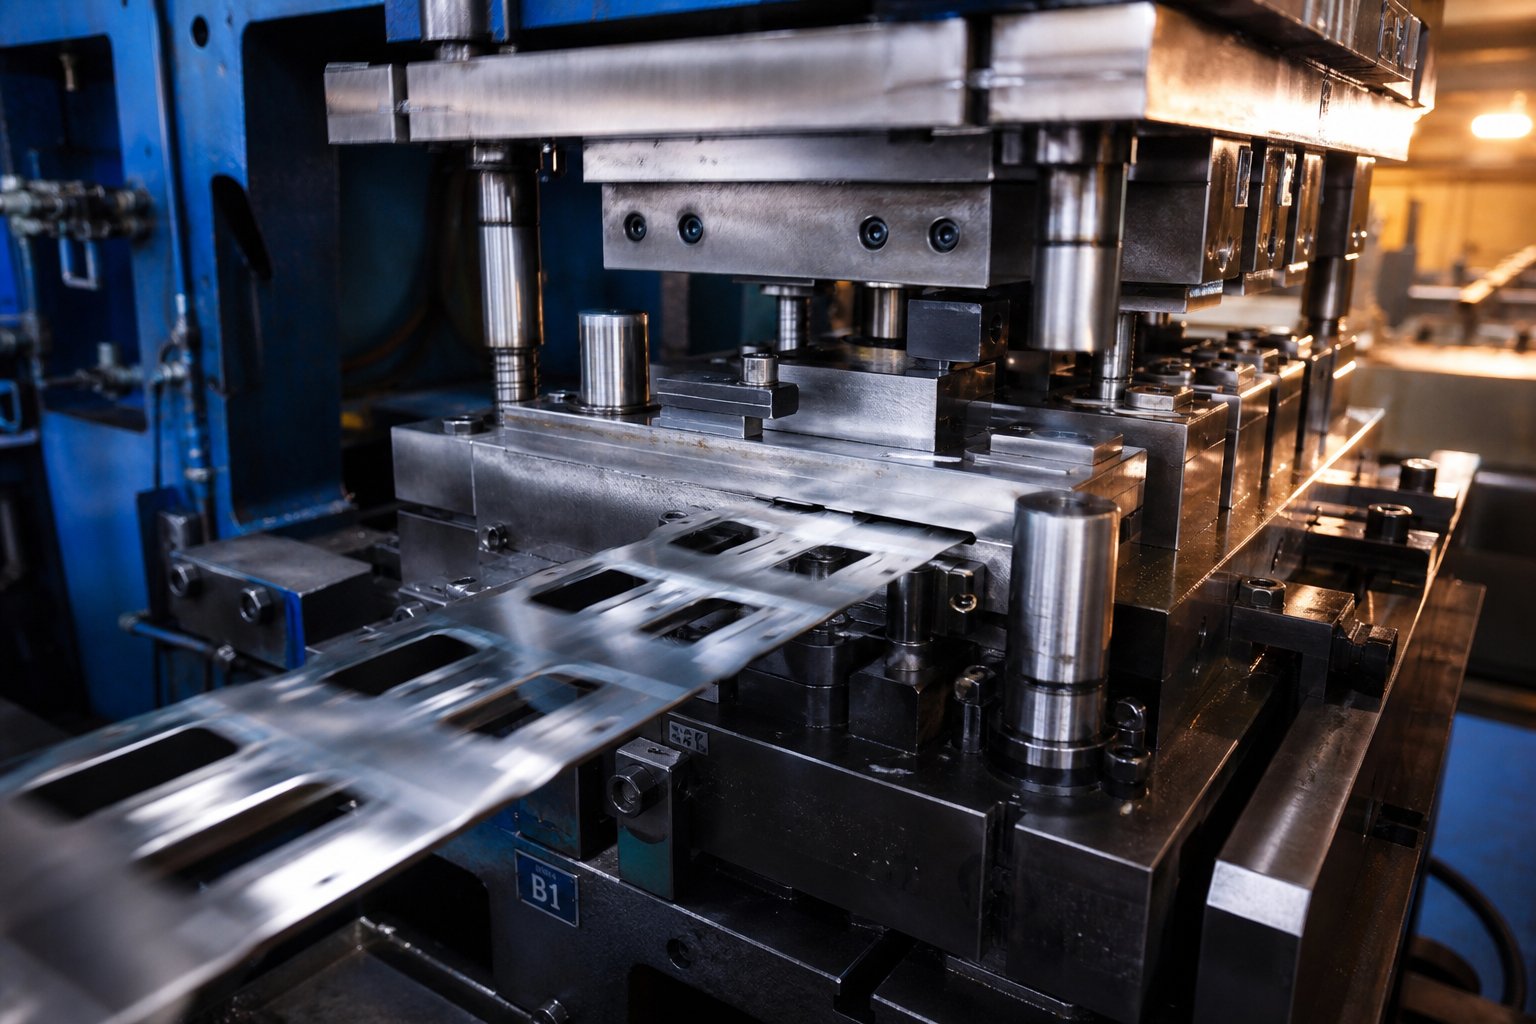
جب پروڈکشن انجینئرز بتاتے ہیں۔ترقی پسند ڈائی میٹل اسٹیمپنگایک اعلی-حجم کے پروگرام کے لیے، وہ محض ایک فارمنگ طریقہ منتخب نہیں کر رہے ہیں۔ وہ ایک ایسے مینوفیکچرنگ سسٹم کا عہد کر رہے ہیں جہاں سٹرپ میٹریل ایک ہی سٹیمپنگ ڈائی کے اندر ترتیب وار سٹیشنوں کے ذریعے آگے بڑھتا ہے، ہر پریس اسٹروک کے ساتھ بیک وقت ہر سٹیشن پر الگ الگ آپریشن کرتا ہے۔ اصطلاح "ترقی پسند" سے مراد اس بڑھتی ہوئی ترقی ہے: حصہ جیومیٹری بتدریج بنتی ہے، اسٹیشن بہ اسٹیشن، جب تک کہ ایک مکمل جزو حتمی کٹ آف پر کیریئر کی پٹی سے الگ نہ ہوجائے۔
پروفیشنل پروگریسو ڈائی میٹل اسٹیمپنگ ایک اعلی- والیوم شیٹ میٹل بنانے کا عمل ہے جس میں ایک مسلسل پٹی ایک درستگی کے ذریعے فیڈ ہوتی ہے-انجینئرڈ، ملٹی-اسٹیشن ڈائی سیٹ، ہر پریس اسٹروک کے ساتھ پٹی کو آگے بڑھاتا ہے اور بیک وقت آپریشنز انجام دیتا ہے (چھیدنا، پرزہ جات بنانے، پرزہ جات کو ختم کرنے کی شرح میں چھیدنا، تیار کرنا) دستاویزی عمل کے کنٹرول کے تحت فی منٹ سٹروک۔
پیشہ ورانہ سطح پر پروگریسو ڈائی میٹل اسٹیمپنگ کی تعریف کرنا
بنیادی سطح پر، پریس اور پروگریسو ڈائی والی کوئی بھی دکان پرزوں پر مہر لگا سکتی ہے۔ پیشہ ورانہ-گریڈ آپریشنز، تاہم، پریس کے ارد گرد کیا ہوتا ہے اس کی تعریف کی جاتی ہے۔ آپ کو لاکھوں چکروں میں +/-0.05 ملی میٹر یا اس سے زیادہ سخت ہونے والی رواداری میں فرق نظر آئے گا، ملٹی-ملین اسٹروک لائف ایکسپیننسی کے لیے پریمیم ٹول اسٹیلز سے تیار کردہ پروگریسو ڈیز میں، اور ریئل ٹائم عمل کی نگرانی میں جو اسکریپ پیدا کرنے سے پہلے انحراف کو پکڑتا ہے۔ یہ اختیاری اپ گریڈ نہیں ہیں۔ وہ آٹوموٹو، ایرو اسپیس، اور الیکٹرانکس پروگراموں کے لیے بنیادی ضروریات ہیں جہاں ایک ہی ناقص حصہ لائن شٹ ڈاؤن میں جھڑ سکتا ہے۔
کیا چیز پیشہ ورانہ کارروائیوں کو جنرل سٹیمپنگ سے الگ کرتی ہے۔
کموڈٹی اسٹیمپنگ شاپ اور پروفیشنل پروگریسو سٹیمپنگ آپریشن کے درمیان فرق چار ستونوں پر آتا ہے:
- سخت رواداریدرستگی-گراؤنڈ ٹولنگ اجزاء اور کنٹرول پریس پیرامیٹرز کے ذریعے برقرار رکھا جاتا ہے۔
- انجینئرڈ ڈائی لمبی عمرمناسب مواد کے انتخاب، گرمی کے علاج، اور کوٹنگ کی حکمت عملی کے ذریعے حاصل کیا گیا ہے۔
- دستاویزی عمل کا کنٹرولبشمول SPC مانیٹرنگ، ان- ڈائی سینسرز، اور ٹریس ایبل معائنہ کے ریکارڈ۔
- تصدیق شدہ کوالٹی سسٹمجیسا کہ IATF 16949 یا ISO 9001 جو ساختی اصلاحی عمل اور مسلسل بہتری کو نافذ کرتا ہے۔
ایک پیشہ ور ترقی پسند میٹل اسٹیمپنگ پارٹنر معیار کو ایک ثقافتی بنیاد سمجھتا ہے نہ کہ لائن چیک پوائنٹ کے اختتام-کے۔ ان کی انجینئرنگ ٹیمیں پارٹ ڈیزائن کے دوران مشغول رہتی ہیں، کسی بھی سٹیل کو کاٹنے سے پہلے جیومیٹری کو آپٹمائزڈ سٹیشن لے آؤٹ میں ترجمہ کرتی ہیں۔ وہ اپ اسٹریم شمولیت وہی ہے جو ایک حقیقی مینوفیکچرنگ پارٹنر کو اس دکان سے الگ کرتی ہے جو پرنٹ کرنے کے لیے پرزے چلاتی ہے۔
تفریق کو سمجھنا اہم ہے، لیکن اصل گہرائی اس بات میں ہے کہ یہ عمل خود کیسے ظاہر ہوتا ہے، جس لمحے سے سٹرپ اسٹاک ڈائی میں داخل ہوتا ہے اس لمحے تک ایک مکمل حصہ کلیکشن بن میں گر جاتا ہے۔
پروگریسو ڈائی سٹیمپنگ کا عمل مرحلہ وار کیسے کام کرتا ہے۔
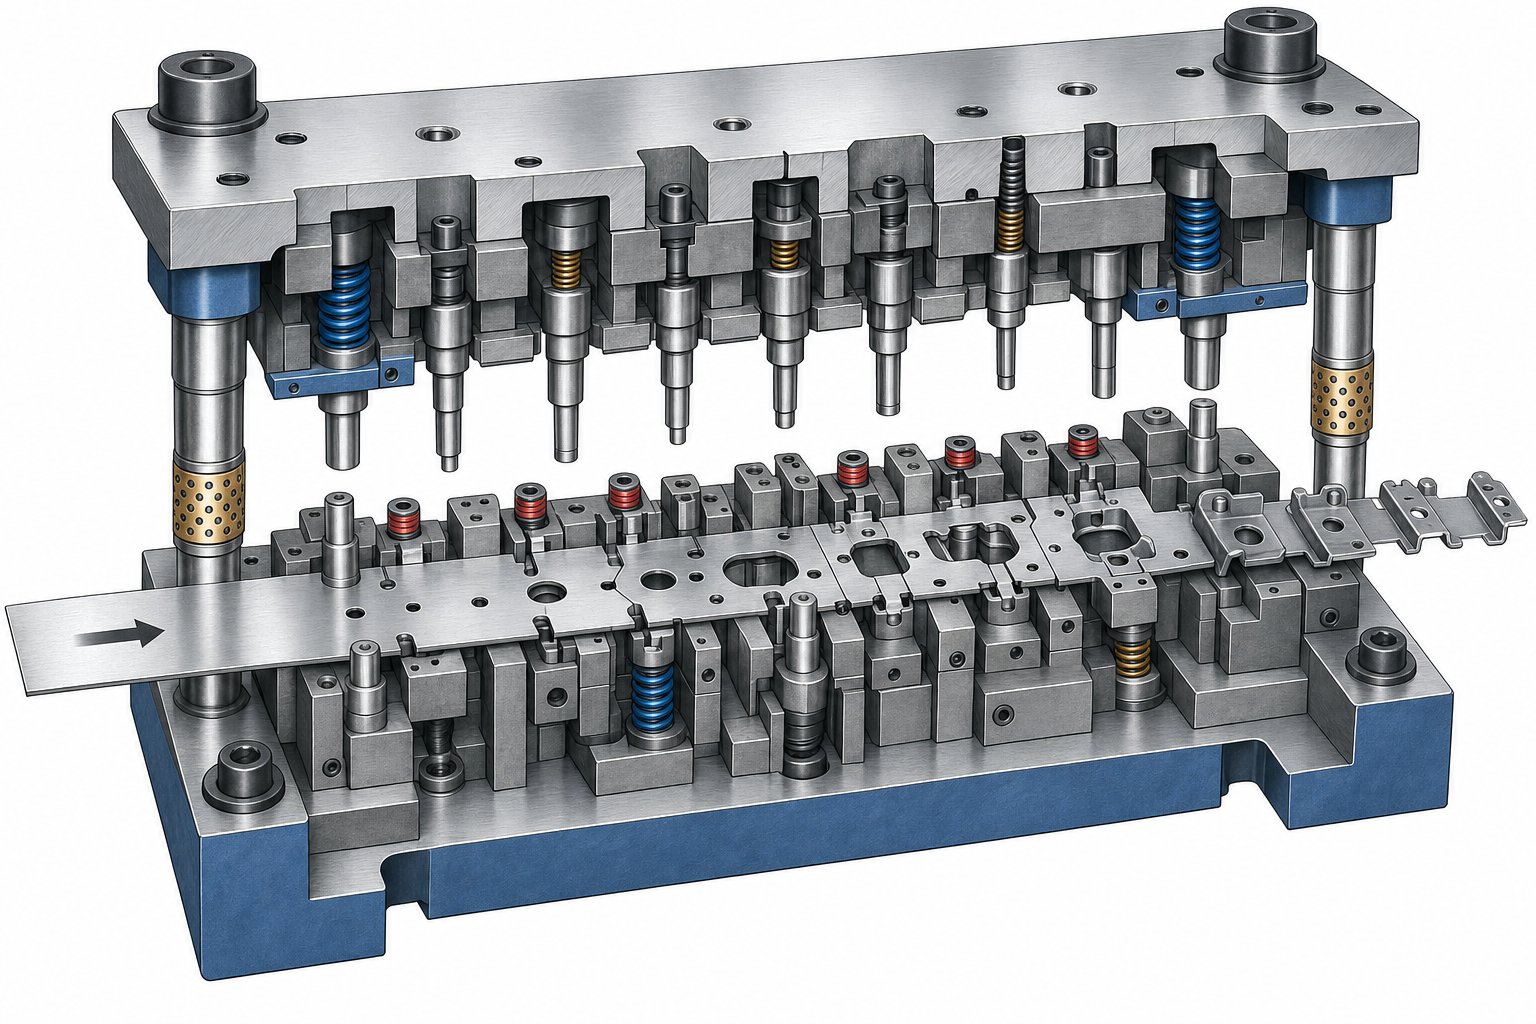
ترقی پسند اسٹیمپنگ ڈائی سے گرنے والا ایک مکمل حصہ تقریباً آسان لگتا ہے، لیکن اس آؤٹ پٹ کے پیچھے ایک سیکنڈ کے مختلف حصوں میں ہونے والے میکانکی واقعات کا ایک مضبوطی سے مربوط سلسلہ ہے۔ دیترقی پسند ڈائی اسٹیمپنگ کا عملپریس سائیکل سے پہلے اچھی طرح سے شروع ہوتا ہے. یہ انکوائلر سے شروع ہوتا ہے، سیدھا کرنے اور چکنا کرنے والے نظاموں سے گزرتا ہے، اور ہر اسٹیشن کو فی گھنٹہ ہزاروں سٹروکوں میں سیدھ میں رکھنے کے لیے درست خوراک اور رجسٹریشن میکانکس پر انحصار کرتا ہے۔
سٹرپ فیڈنگ اور پائلٹ رجسٹریشن میکینکس
شیٹ میٹل کے ایک مسلسل ربن کا تصور کریں، عام طور پر 0.1 ملی میٹر سے 6 ملی میٹر موٹی، کوائل سے کھولتے ہوئے، کوائل سیٹ کو ہٹانے کے لیے سٹریٹنر سے گزرتے ہوئے، اور سروو فیڈر میں داخل ہوتے ہیں۔ فیڈر ایک مقررہ فاصلے سے پٹی کو آگے بڑھاتا ہے جسے فیڈ پچ کہتے ہیں، جو ڈائی میں اسٹیشنوں کے درمیان وقفہ کے برابر ہوتا ہے۔ یہ پچ بالکل درست ہونا چاہیے۔ یہاں تک کہ ایک انچ مرکبات کے چند ہزارویں حصے کا انحراف تمام اسٹیشنوں پر ہوتا ہے اور-میں سے-حصہ تیار کرتا ہے۔
صرف کھانا کھلانا 200 سے 1,500 اسٹروک فی منٹ کی تیز رفتار میٹل اسٹیمپنگ ریٹ پر پوزیشننگ کی درستگی کی ضمانت نہیں دے سکتا۔ اسی جگہ پر پائلٹ پن آتے ہیں۔ ابتدائی اسٹیشن پٹی میں مخصوص پائلٹ سوراخوں کو چھیدتے ہیں۔ جیسے ہی بعد کے اسٹروک پر ڈائی بند ہو جاتی ہے، مخروطی یا گولی-کی شکل کے پائلٹ ان سوراخوں میں داخل ہوتے ہیں اور کسی بھی قسم کی کٹائی یا تشکیل ہونے سے پہلے پٹی کو درست سیدھ میں لے جاتے ہیں۔ انڈسٹری انجینئرنگ گائیڈنس کے مطابق، پائلٹ-سے-ہول کلیئرنس عام طور پر درست کام کے لیے 0.0005 سے 0.001 انچ تک چلتا ہے، جو پٹی کو بگاڑنے کے بغیر فیڈر کی بقایا غلطی کو درست کرنے کے لیے کافی سخت ہے۔
فیڈ-رول ٹائمنگ اتنا ہی اہم ہے جتنا کہ پچ کی درستگی۔ پائلٹوں کے مشغول ہونے سے پہلے رولز کو پٹی چھوڑنی چاہیے اور ڈائی کھلنے کے بعد ہی دوبارہ گرفت-کرنی چاہیے۔ اگر فیڈ بہت جلد بند ہو جائے، خاص طور پر نیچے کے مردہ مرکز کے قریب،ڈائی اور فیڈر کے درمیان پھنسا ہوا موادجب پائلٹ باہر نکلتے ہیں تو پٹی کو آگے بڑھا سکتے ہیں، ضرورت سے زیادہ لمبی پیشرفت پیدا کرتے ہیں جو فیڈ-لمبائی کی غلطیوں کے طور پر ظاہر ہوتی ہیں۔
ملٹی-سٹیشن کی تشکیل پارٹ جیومیٹری کیسے بناتی ہے۔
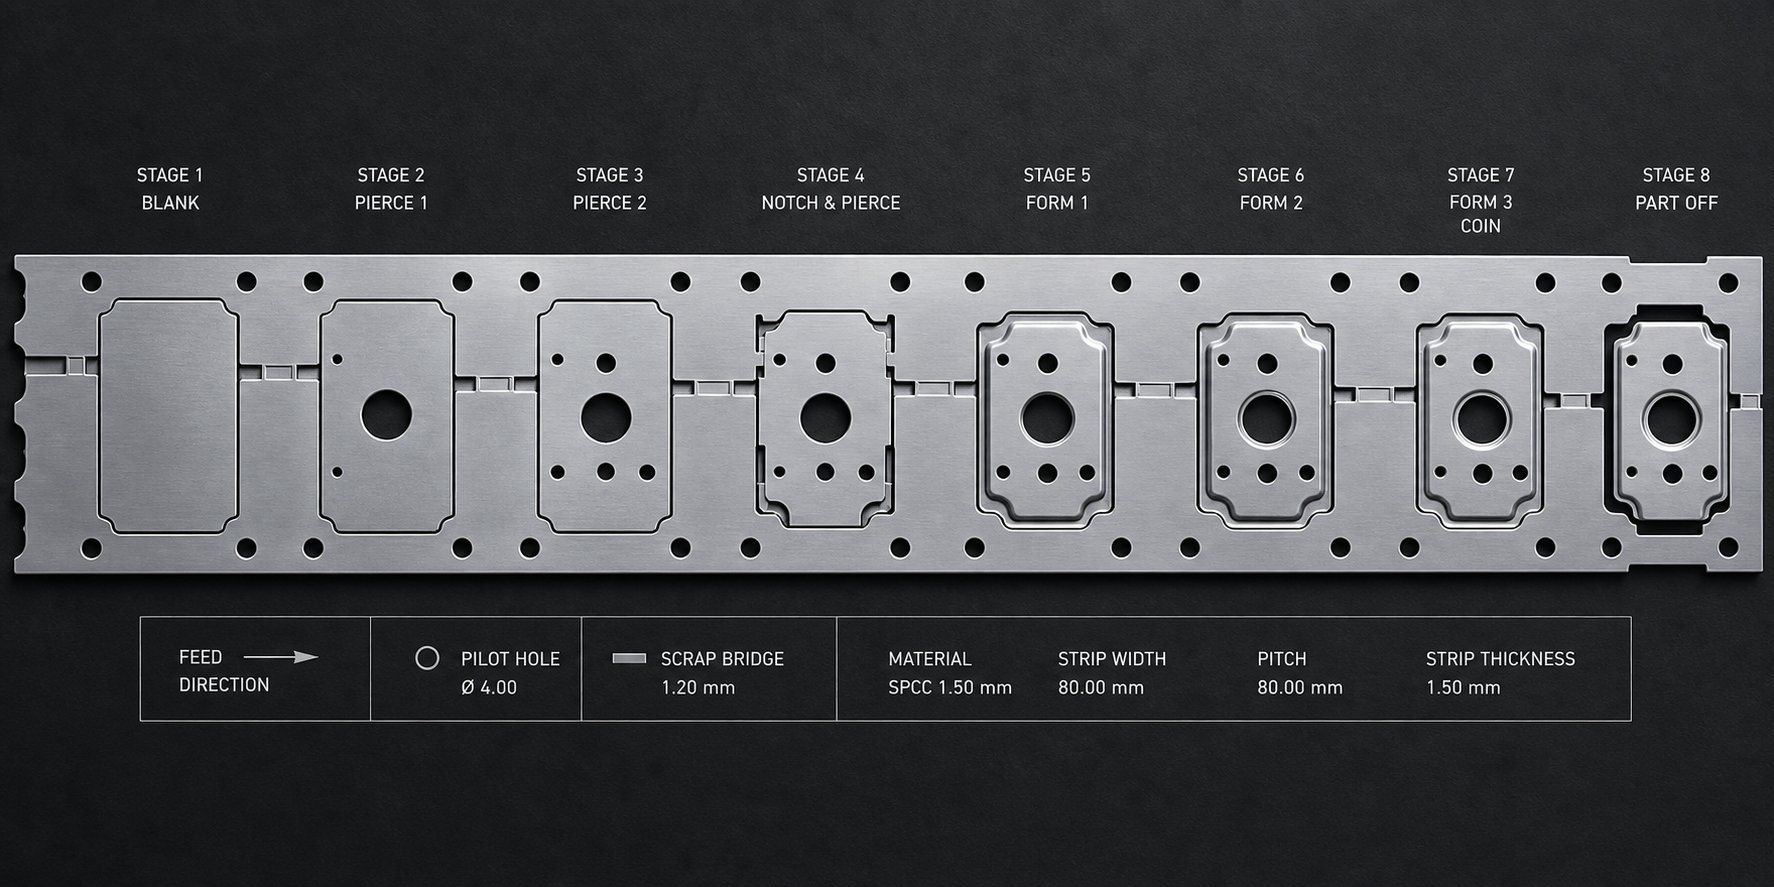
پروگریسو سٹیمپنگ ڈائی میں ہر سٹیشن پٹی پر ایک یا زیادہ مخصوص آپریشن کرتا ہے۔ پیچیدہ تین جہتی جیومیٹریاں کبھی بھی ایک ہٹ میں نہیں بنتی ہیں۔ اس کے بجائے، وہ بتدریج ترقی کرتے ہیں، جب تک کہ حصہ مکمل نہ ہو جائے ہر سٹیشن کی خصوصیات شامل ہوتی ہیں۔ اس کو پرت کے لحاظ سے ایک جزو کی تہہ بنانے کے طور پر سوچیں، سوائے ہر پرت مادی جمع کے بجائے ایک الگ مکینیکل آپریشن ہے۔
پیشہ ورانہ پروگریسو ڈائی اور اسٹیمپنگ سیٹ اپ میں اسٹیشن کے آپریشنز کی مخصوص ترتیب یہ ہے:
- پائلٹ ہول چھیدنا- درست پوزیشننگ کے لیے ڈاؤن اسٹریم اسٹیشنوں کے ذریعے استعمال ہونے والی رجسٹریشن کی خصوصیات بناتا ہے۔
- خالی کرنا اور چھیدنا- اندرونی سوراخوں، سلاٹس اور جزوی پروفائلز کو کاٹتا ہے۔ پٹی کے استحکام کو برقرار رکھنے کے لیے بھاری کٹنگ جلد تقسیم کی جاتی ہے۔
- لانسنگ اور تشکیل- ٹیبز، لوورز، یا عبوری خصوصیات کو جزوی طور پر کاٹتا اور موڑتا ہے جو پٹی کو گہرا بنانے کے لیے تیار کرتے ہیں۔
- ڈرائنگ اور تشکیل- تین جہتی شکلیں بناتا ہے-جیسے کپ، پسلیاں، ایمبوسس، یا کنٹورڈ سطحیں کنٹرول شدہ مواد کے بہاؤ کے ذریعے۔
- کوائننگ اور انشانکن- سخت جہتی کنٹرول حاصل کرنے کے لیے مواد کو مقامی طور پر کمپریس کرتا ہے، سطحوں کو چپٹا کرتا ہے، یا ریڈی کو اس سے زیادہ تیز کرتا ہے جو ہوا کی تشکیل کی اجازت دیتا ہے۔
- تراشنا- تشکیل کے دوران متعارف کرائے گئے اضافی مواد کو ہٹاتا ہے یا پارٹ پیمیٹر کے ارد گرد کیریئر کنکشن کو ختم کرتا ہے۔
- حتمی کٹ آف- مکمل حصے کو نکالنے یا جمع کرنے کے لیے کیریئر کی پٹی سے الگ کرتا ہے۔
اسٹیشن کی ترتیب صوابدیدی نہیں ہے۔ پروفیشنل ڈائی ڈیزائنرز ہیوی کٹنگ آپریشنز ابتدائی طور پر کرتے ہیں، بڑے فارمنگ آپریشن درمیان میں ہوتے ہیں جہاں کیریئر اب بھی مدد فراہم کرتا ہے، اور کٹ آف سے بالکل پہلے انشانکن حتمی جہتوں میں بند کر دیتا ہے۔ یہ نقطہ نظر پریس اسٹروک میں ٹننج چوٹیوں کا انتظام کرتا ہے اور پٹی کی مسخ کو روکتا ہے جو بعد کے اسٹیشنوں کے ذریعے جمع ہوتا ہے۔
پریس اسٹروک تسلسل اور پٹی ایڈوانس کوآرڈینیشن
پورے ترقی پسند سٹیمپنگ کے عمل کو پریس اسٹروک سائیکل سے ہم آہنگ کیا جاتا ہے۔ ڈاؤن اسٹروک کے دوران، اوپری ڈائی نیچے آتی ہے، پائلٹ مصروف ہوتے ہیں، اور ہر اسٹیشن بیک وقت اپنا آپریشن کرتا ہے۔ نیچے کے مردہ مرکز میں، اس چکر کے لیے تمام تر کٹائی اور تشکیل مکمل ہو جاتی ہے۔ اپ اسٹروک پر، اسٹرائپر پلیٹ پٹی کو تھامے ہوئے ہے جب کہ مکے نکالے جاتے ہیں، سٹاک لفٹرز نچلے ڈائی فیچرز سے صاف پٹی کو اوپر کرتے ہیں، اور فیڈ سسٹم مواد کو ایک پچ سے آگے بڑھاتا ہے۔
پریس اسٹروک اور سٹرپ ایڈوانس کے درمیان یہ تعلق ہے جو تیز رفتار میٹل اسٹیمپنگ کو ممکن بناتا ہے۔ ہر چکر میں، پٹی بالکل ایک پچ سے آگے بڑھتی ہے۔ ہر اسٹیشن ایک ہی وقت میں پٹی کے مختلف حصے پر کارروائی کرتا ہے۔ نتیجہ حتمی اسٹیشن پر فی اسٹروک پر ایک مکمل حصہ ہے، قطع نظر اس کے کہ اس حصے کو کتنے درمیانی آپریشنز کی ضرورت ہے۔ 400 سٹروک فی منٹ پر چلنے والا 12 سٹیشن ڈائی فی منٹ 400 مکمل پارٹس تیار کرتا ہے، تمام 12 آپریشن سیریز کے بجائے متوازی طور پر ہوتے ہیں۔
پٹی لفٹ کی اونچائی اس کوآرڈینیشن میں اہم کردار ادا کرتی ہے۔ پٹی کو آگے بڑھنے سے پہلے پائلٹوں اور تشکیل شدہ خصوصیات کو صاف کرنے کے لیے کافی بڑھنا چاہیے، لیکن ضرورت سے زیادہ لفٹ کمپن اور بکلنگ متعارف کراتی ہے جو پریس کی رفتار کو محدود کرتی ہے۔ لفٹ کی اونچائی، فیڈ ٹائمنگ، اور اسٹروک کی شرح کو متوازن کرنا وہ جگہ ہے جہاں پروگریسو ڈائی اسٹیمپنگ کا عمل ٹیکسٹ بک تھیوری سے اپلائیڈ انجینئرنگ میں منتقل ہوتا ہے، اور جہاں پیشہ ورانہ کارروائیاں خود کو ان دکانوں سے ممتاز کرتی ہیں جو ان کی توثیق شدہ رفتار کی کھڑکیوں سے آگے چلتی ہیں۔
کھانا کھلانے، پائلٹنگ، اور اسٹروک کوآرڈینیشن کے میکانکس بتاتے ہیں کہ پرزے مرنے سے کیسے گزرتے ہیں۔ لیکن اس عمل کے پیچھے ذہانت خود ڈائی میں رہتی ہے، خاص طور پر ٹولنگ میٹریلز، سٹیشن لے آؤٹ، اور ڈیزائن کے فیصلوں میں جو یہ طے کرتے ہیں کہ ڈائی 500,000 سٹروک کے لیے برداشت کرے گی یا 5 ملین۔
پروگریسو ڈائی ڈیزائن اور ٹولنگ کے بنیادی اصول
ایک ترقی پسند ڈائی صرف اتنا ہی قابل ہے جتنا فیصلے اس کے ڈیزائن میں سرایت کرتے ہیں۔ ٹولنگ میٹریل، اسٹیشن کی گنتی، ترتیب ترتیب، اور زبردستی تقسیم سبھی ایک ہی اسٹروک کے چلنے سے پہلے بند ہو جاتے ہیں۔ پیشہ ورانہ ترقی پسند ڈائی ڈیزائن طویل عرصے تک زندہ رہنے والی، دہرائی جانے والی ٹولنگ کو ڈیز سے الگ کرتا ہے جو ابتدائی طور پر تنزلی کا باعث بنتا ہے اور غیر منصوبہ بند دیکھ بھال اور اسکریپ کے ذریعے پیسہ کماتا ہے۔
ٹولنگ میٹریلز اور ڈائی لائف ایکسپیکٹنسی
پنچوں، ڈائی انسرٹس، اور اجزاء کی تشکیل کے لیے منتخب کردہ سٹیل گریڈ براہ راست کنٹرول کرتا ہے کہ ڈائی کو تیز کرنے یا تبدیل کرنے کی ضرورت سے پہلے کتنے حصے پیدا ہو سکتے ہیں۔ سخت مواد زیادہ دیر تک پہننے کے خلاف مزاحمت کرتا ہے، لیکن ان کی قیمت بھی زیادہ ہوتی ہے اور یہ صدمے کے بوجھ میں ٹوٹنے والے ہو سکتے ہیں۔ صحیح پروگریسو ڈائی ٹولنگ میٹریل کو منتخب کرنے کا مطلب ہے سختی، لاگت اور اسٹیمپڈ میٹریل کے مخصوص مطالبات کے خلاف لباس کی مزاحمت کو متوازن کرنا۔
یہاں یہ ہے کہ کس طرح سب سے عام ٹولنگ مواد عملی طور پر موازنہ کرتے ہیں:
| ٹولنگ میٹریل | سختی (HRC) | مزاحمت پہنیں۔ | جفاکشی۔ | عام ڈائی لائف (اسٹروک) | بہترین ایپلی کیشن |
|---|---|---|---|---|---|
| D2 ٹول اسٹیل | 58-62 | اعلی | اعتدال پسند | 1-3 ملین | ہلکے اسٹیل اور ایلومینیم کو عام چھیدنا اور خالی کرنا |
| M2 ہائی-اسپیڈ اسٹیل | 60-65 | بہت اعلی | اعتدال پسند-اعلی | 3-5 ملین | تیز رفتاری سے چھیدنے والا، کھرچنے والا مواد جیسے سٹینلیس سٹیل |
| کاربائیڈ (ٹنگسٹن کاربائیڈ) | 70-75+ | بہترین | کم | 5-20+ ملین | اعلی-حجم والے پروگرام جن میں کم سے کم ریگرینڈ کے ساتھ زیادہ سے زیادہ ڈائی لائف کی ضرورت ہوتی ہے۔ |
D2 ایک مناسب قیمت پر ترقی پسند ٹول اور ڈائی ایپلی کیشنز کی وسیع رینج کا احاطہ کرتا ہے۔ جب دبانے کی رفتار بڑھ جاتی ہے یا نچلے-گریڈ کے اسٹیلز کو چبانے والے سخت مرکب دھاتوں پر مہر لگاتے ہیں تو M2 اس میں قدم رکھتا ہے۔ کاربائیڈ کے داخلے لاکھوں کی تعداد میں زندگی کو دھکیل دیتے ہیں، لیکن انہیں محتاط پریس الائنمنٹ اور جھٹکا-مفت آپریشن کی ضرورت ہوتی ہے کیونکہ کاربائیڈ فریکچر کی بجائے حد سے زیادہ آف-سینٹر بوجھ کے تحت خراب ہوتی ہے۔
پروفیشنل ڈائی بلڈرز رگڑ کو کم کرنے، سٹینلیس سٹیل کے پرزوں پر گیلنگ میں تاخیر، اور تیز کرنے کے چکروں کے درمیان وقفہ بڑھانے کے لیے سطحی علاج جیسے TiN یا TiCN کوٹنگز کا بھی اطلاق کرتے ہیں۔
کمپلیکس حصوں کے لیے اسٹیشن لے آؤٹ کی منصوبہ بندی
تکمیل شدہ حصے جیومیٹری کو ایک بہترین اسٹیشن لے آؤٹ میں ترجمہ کرنا وہ جگہ ہے جہاں اسٹیمپنگ ڈائی ڈیزائن مکینیکل انجینئرنگ سے لاگو مسئلہ-حل میں منتقل ہوتا ہے۔ تجربہ کار مینوفیکچررز پسند کرتے ہیں۔YICENاس مرحلے تک ہر فیچر کی نقشہ سازی کرکے، مواد کی تحریف کو کم سے کم کرنے والی ترتیب کی نشاندہی کرکے، اور پریس اسٹروک پر یکساں طور پر کاٹنے اور تشکیل دینے والی قوتوں کو تقسیم کرکے۔
اسٹیشن لے آؤٹ کی منصوبہ بندی ایک منظم طریقہ کار کی پیروی کرتی ہے:
- حصہ جیومیٹری کے ذریعہ درکار تمام چھیدنے، تشکیل دینے اور تراشنے کے عمل کی شناخت کریں۔
- ترتیب کے آپریشنز اس لیے بھاری کٹنگ فلیٹ میٹریل پر جلد ہوتی ہے اور تشکیل درمیانی دھارے میں ہوتی ہے جبکہ کیریئر اب بھی استحکام فراہم کرتا ہے۔
- مشترکہ اسٹیشنوں میں ہم آہنگ آپریشنز کو گروپ کریں جہاں ٹنیج اور مقامی کلیئرنس کی اجازت ہو۔
- بیکار (نابینا) اسٹیشنوں کو بھاری تشکیل کے مراحل کے درمیان داخل کریں تاکہ پٹی میں نرمی پیدا ہو اور مستقبل کے ڈیزائن میں ترمیم کے لیے گنجائش فراہم کی جا سکے۔
- اس بات کی توثیق کریں کہ تمام فعال اسٹیشنوں میں کل ٹنیج 15-20% کے حفاظتی مارجن کے ساتھ پریس کی گنجائش کے اندر رہتا ہے۔
ناقص منصوبہ بندی والے لے آؤٹ طاقت کے اسپائکس بناتے ہیں جو پریس ریم کو ہٹاتے ہیں، ڈائی کے ایک طرف پہننے کو تیز کرتے ہیں، اور جہتی تغیرات متعارف کراتے ہیں۔ ایک اچھی طرح سے- ترتیب وار ترقی پسند اسٹیمپنگ ڈائی ڈیزائن بوجھ کو ہم آہنگی سے تقسیم کرتا ہے اور ہر اسٹیشن کے ذریعے پٹی کو سیدھا رکھتا ہے۔
پیداواری اہداف کے ساتھ ڈائی کمپلیکسیٹی کو متوازن کرنا
زیادہ سٹیشنوں کا مطلب زیادہ صلاحیت ہے، لیکن ان کا مطلب ایک وسیع ڈائی، ایک بڑا پریس بیڈ، اور زیادہ ٹولنگ لاگت بھی ہے۔ پروفیشنل ڈائی ڈیزائنرز سٹیشن کی گنتی کو پٹی کی چوڑائی کے مقابلے میں وزن کرتے ہیں، جس سے مواد کی فی حصہ لاگت آتی ہے، اور پریس ٹنیج کی ضرورت ہوتی ہے، جو پروڈکشن فلور پر مشین کے اختیارات کو محدود کرتی ہے۔
ایک 16-اسٹیشن ڈائی جو 200 ٹن کے پریس میں فٹ بیٹھتی ہے اکثر 22-اسٹیشن ڈائی کے مقابلے میں ایک بہتر اقتصادی انتخاب ہوتا ہے جس میں 400 ٹن پریس کی ضرورت ہوتی ہے، یہاں تک کہ اگر مؤخر الذکر مزید کاموں کو مضبوط کرتا ہے۔ فیصلہ سالانہ حجم، دستیاب پریس گنجائش، اور مرنے والے کی متوقع زندگی پر ملکیت کی کل لاگت پر آتا ہے۔
یہ وہ جگہ ہے جہاں پروگریسو سٹیمپنگ ڈائی ڈیزائن پارٹ ڈیزائنرز، ڈائی انجینئرز، اور پروڈکشن پلانرز کے درمیان باہمی تعاون کی مشق بن جاتی ہے۔ YICEN'sترقی پسند سٹیمپنگ مر جاتے ہیںترقی کا عمل، مثال کے طور پر، انجینئرنگ ڈیز پر توجہ مرکوز کرتا ہے جو قابل توسیع پروڈکشن انفراسٹرکچر کے اندر فٹ ہونے کے دوران ریپیٹ ایبلٹی اہداف کو نشانہ بناتا ہے، جس سے پروکیورمنٹ ٹیموں کو پروٹو ٹائپ کی توثیق سے لے کر بڑے پیمانے پر پیداوار تک ایک واضح راستہ ملتا ہے۔
ڈائی کی پرفارمنس سیلنگ میں ٹولنگ میٹریل اور اسٹیشن لے آؤٹ لاک۔ لیکن یہاں تک کہ انتہائی درست طریقے سے انجنیئر شدہ ڈائی بھی ناقص مواد کے انتخاب یا اپ اسٹریم کی ناکارہ پٹی لے آؤٹ کی تلافی نہیں کر سکتی، یہ وہ جگہ ہے جہاں کیریئر ڈیزائن اور گھوںسلا کی حکمت عملی اختیار کرتی ہے۔
مواد کا انتخاب اور پٹی لے آؤٹ کی اصلاح
خام مال عام طور پر مہر والے حصے کی کل لاگت کا 40-60% ہوتا ہے۔ اس کا مطلب ہے کہ پٹی لے آؤٹ ڈیزائن اور مواد کے انتخاب کے دوران کیے گئے فیصلے اس عمل میں تقریباً کسی دوسرے عنصر کے مقابلے میں فی-حصہ معاشیات پر زیادہ اثر ڈالتے ہیں۔ ایک اچھی طرح سے تیار کردہ ترتیب ہر کنڈلی سے زیادہ سے زیادہ حصوں کو نچوڑ لیتی ہے، جب کہ صحیح مواد کا انتخاب ان حصوں کو ٹوٹنے، جھریوں یا ضرورت سے زیادہ اسپرنگ بیک کے بغیر صاف طور پر تشکیل دیتا ہے۔
کیریئر سٹرپ ڈیزائن اور نیسٹنگ آپٹیمائزیشن
کیریئر کی پٹی کنکال کی ریڑھ کی ہڈی ہے جو جزوی طور پر بنے ہوئے حصوں کو ایک ساتھ رکھتی ہے جب وہ ڈائی کے ذریعے آگے بڑھتے ہیں۔ یہ تیار شدہ مصنوعات نہیں ہے، لہذا کیریئر مواد کا ہر مربع ملی میٹر سکریپ بن جاتا ہے۔ اسے ہر ممکن حد تک پتلا اور تنگ ڈیزائن کرنا، جب کہ اب بھی تمام سٹیشنوں میں بغیر بکسے کے پٹی کو دھکیلنے کے لیے کافی طاقت برقرار رکھنا، ایک متوازن عمل ہے جو براہ راست مواد کے استعمال کو متاثر کرتا ہے۔
کیریئر کی دو اقسام مختلف پروگریسو سٹیمپنگ ایپلی کیشنز پیش کرتی ہیں:
- ٹھوس کیریئرزبنیادی کاٹنے اور موڑنے کے آپریشنز کے لیے کام کریں جہاں پورے پریس اسٹروک میں پٹی چپٹی رہتی ہے۔ وہ زیادہ سے زیادہ سختی پیش کرتے ہیں لیکن اسٹیشنوں کے درمیان عمودی حصے کی نقل و حرکت کو ایڈجسٹ نہیں کرسکتے ہیں۔
- اسٹریچ ویب کیریئرزاسٹریٹجک کٹس یا لوپس شامل کریں جو کیریئر کو عمودی اور افقی طور پر موڑنے کی اجازت دیتے ہیں۔ یہ ان پرزوں کے لیے ضروری ہیں جن کے لیے گہری ڈرائنگ، ایمبوسنگ، یا ملٹی-اسٹیپ فارمنگ کی ضرورت ہوتی ہے جہاں پرزوں کے درمیان پچ کو مسخ کیے بغیر مواد کو اندر کی طرف بہنا چاہیے۔
ایک ناقص ڈیزائن کردہ کیریئر ٹول کی مکمل ناکامی کا سبب بن سکتا ہے۔ اگر اٹیچمنٹ ویب بہت تنگ ہے، تو یہ بننے کے دوران آنسو بہاتی ہے۔ اگر یہ ڈیپ-ڈر ایپلیکیشن کے لیے بہت سخت ہے، تو یہ پٹی کی پچ کو لاک کر دیتا ہے اور نیچے کی طرف غلط رجسٹریشن کا سبب بنتا ہے۔ پروفیشنل ڈائی انجینئرز نقلی سافٹ ویئر کا استعمال کرتے ہوئے کیریئر کی خرابی کی پیشن گوئی کرتے ہیں اور اس بات کی توثیق کرتے ہیں کہ فلیکس ویب مواد کی فریکچر کی حد سے گزرے بغیر عمودی سفر کو ایڈجسٹ کرنے کے لیے لائن کی کافی لمبائی فراہم کرتا ہے۔
نیسٹنگ کی حکمت عملی اس بات کا تعین کرتی ہے کہ کچرے کو کم سے کم کرنے کے لیے پرزوں کو کس طرح اورینٹ کیا جاتا ہے اور پٹی پر رکھا جاتا ہے۔ ترقی پسند مہر لگانے والے مواد کے لیے، عام طریقوں میں شامل ہیں:
- سنگل-قطار لے آؤٹ- سادہ اور قابل قیاس، سڈول حصوں کے لیے بہترین لیکن اکثر مواد کا کم استعمال۔
- کونیی یا گھومنے والا گھونسلا- ایک دوسرے کے قریب فٹ ہونے کے لیے حصوں کو ایک زاویے پر جھکاتا ہے، جیسے پہیلی کے ٹکڑے۔ یہ بے ترتیب شکل والے جیومیٹریوں کے لیے پٹی کی چوڑائی کو نمایاں طور پر کم کر سکتا ہے۔
- کثیر-قطار ترتیب- فی پریس اسٹروک کے ساتھ ساتھ دو یا زیادہ حصوں پر مہر لگاتا ہے، تھرو پٹ کو بڑھاتا ہے اور جب جزوی جہت اجازت دیتا ہے تو استعمال کو بہتر بناتا ہے۔
کے لئے صنعت بینچ مارکترقی پسند ڈائی آپریشنز میں مواد کا استعمالکم از کم 75 فیصد ہے۔ اس ہدف تک پہنچنے کے لیے پل کی چوڑائی کی محتاط اصلاح کی ضرورت ہوتی ہے، مواد کے چھوٹے حصے ملحقہ حصوں اور حصوں اور پٹی کے کنارے کے درمیان رہ جاتے ہیں۔ ایک عام اصول پل کی کم از کم موٹائی کو مواد کی موٹائی سے 1.25 سے 1.5 گنا مقرر کرتا ہے۔ 1.5 ملی میٹر کی پٹی کے لیے، جو کہ تقریباً 1.9 سے 2.25 ملی میٹر کے پل میں ترجمہ کرتی ہے، جو کہ اسکریپ کو مروڑنے اور ڈائی کو جام کرنے سے روکنے کے لیے کافی ہے۔
پٹی کی چوڑائی کی اصلاح براہ راست فی-حصہ لاگت سے منسلک ہے۔ ایک تنگ پٹی کا مطلب ہے کہ فی سائیکل کم خام مال استعمال کیا جاتا ہے، لیکن اس کا مطلب کیریئر کی طاقت اور کنارے کے استحکام پر سخت مارجن بھی ہے۔ فیڈ پچ، جو کہ وہ فاصلہ ہے جو پٹی فی اسٹروک آگے بڑھتی ہے، پٹی کی چوڑائی کے ساتھ مل کر فی حصہ استعمال ہونے والے مواد کے مستطیل علاقے کی وضاحت کرتی ہے۔ ساختی سالمیت اور فارمیبلٹی کو برقرار رکھتے ہوئے کسی بھی جہت کو کم کرنا مواد کی لاگت کو متناسب طور پر کم کرتا ہے۔
پروگریسو سٹیمپنگ کے لیے دھات کی اقسام اور موٹائی کی حدود
ترقی پسند ڈائی میں ہر دھات اچھی طرح سے نہیں چلتی۔ یہ عمل ایسے مواد کا مطالبہ کرتا ہے جو بار بار موڑنے، چھیدنے، اور ایک سے زیادہ سٹیشنوں پر ٹوٹنے یا فریکچر کے مقام تک سخت ہونے کے بغیر کام کرنے-کا مقابلہ کر سکے۔ فارمیبلٹی، سطح کی سختی، اور اسپرنگ بیک رویہ سبھی اس بات پر اثرانداز ہوتے ہیں کہ آیا کوئی دیا ہوا کھوٹ تیز رفتار-میٹل سٹیمپنگ کے لیے اچھا امیدوار ہے۔
یہاں یہ ہے کہ کس طرح سب سے عام ترقی پسند مہر لگانے والے مواد کا عملی صفات میں موازنہ کیا جاتا ہے:
| مواد کا زمرہ | فارمیبلٹی ریٹنگ | عام موٹائی کی حد | عام ایپلی کیشنز | خصوصی ٹولنگ کے تحفظات |
|---|---|---|---|---|
| کم-کاربن اسٹیل (C1008-C1010) | بہترین | 0.2 - 4.0 ملی میٹر | بریکٹ، چیسس کے اجزاء، ساختی معاونت، برقی دیواریں۔ | معیاری D2 ٹولنگ اچھی کارکردگی کا مظاہرہ کرتی ہے۔ کم سے کم گالنگ تشویش |
| سٹینلیس سٹیل (301, 304, 316) | اعتدال پسند-اچھا | 0.1 - 3.0 ملی میٹر | طبی آلات، کھانے کا سامان، الیکٹرانک شیلڈنگ، سنکنرن-مزاحم ہارڈ ویئر | اعلی کام-سخت کرنے کی شرح M2 یا کاربائیڈ ٹولنگ کا مطالبہ کرتی ہے۔ TiN کوٹنگز گیلنگ کو کم کرتی ہیں۔ |
| تانبے کے مرکب (C110, C194, C260 پیتل) | اچھا-بہت اچھا | 0.1 - 2.5 ملی میٹر | الیکٹریکل ٹرمینلز، کنیکٹر، ہیٹ سنکس، آر ایف شیلڈنگ | نرم مواد گھونسوں پر گڑبڑ پیدا کر سکتا ہے۔ بار بار سلگ صاف کرنے کی ضرورت ہے |
| پیتل (C260, C270) | بہترین | 0.1 - 2.0 ملی میٹر | پلمبنگ کی متعلقہ اشیاء، آرائشی ہارڈویئر، برقی رابطے، آلات کے اجزاء | کم اسپرنگ بیک کے ساتھ بہترین فارمیبلٹی؛ زیادہ تر ایپلی کیشنز کے لیے معیاری ٹولنگ کافی ہے۔ |
| ایلومینیم مرکبات (1100، 3003، 5052) | اچھا-بہت اچھا | 0.2 - 3.5 ملی میٹر | ہیٹ سنکس، آٹوموٹو پینل، الیکٹرانک ہاؤسنگ، ایرو اسپیس بریکٹ | ٹولنگ پر چپکنے والی تعمیر کے لیے پالش ڈائی سرفیسز یا مخصوص کوٹنگز کی ضرورت ہوتی ہے۔ نرم مرکب دھاتوں کو ڈائی کلیئرنس کے لیے وسیع تر پنچ--کی ضرورت ہوتی ہے۔ |
کاربن اسٹیل پروگریسو اسٹیمپنگ اعلی-حجم ساختی پروگراموں پر حاوی ہے کیونکہ مواد سستا ہے، اندازے کے مطابق بنتا ہے، اور خصوصی چکنا کرنے والے مادوں کے بغیر تیز رفتاری سے چلتا ہے۔ C1008 اور C1010 جیسے گریڈ پیچیدہ موڑ اور قرعہ اندازی کے لیے درکار لچک پیش کرتے ہیں جبکہ ملٹی-اسٹیشن ڈیز کے ذریعے کیریئر کی سالمیت کو برقرار رکھنے کے لیے کافی سخت رہتے ہیں۔
کاپر پروگریسو سٹیمپنگ اور براس پروگریسو سٹیمپنگ الیکٹریکل اور الیکٹرانکس کے شعبوں میں معیاری ہیں۔ یہ مرکبات بہترین چالکتا کو اچھی شکل سازی کے ساتھ جوڑتے ہیں، انہیں ٹرمینلز، بس بارز، اور بہار کے رابطوں کے لیے مثالی بناتے ہیں۔ خاص طور پر پیتل بہت کم اسپرنگ بیک پیش کرتا ہے، جو ٹولنگ کو آسان بناتا ہے اور سخت کونیی رواداری والے حصوں کے لیے اسٹیشن کی گنتی کو کم کرتا ہے۔
ایلومینیم پروگریسو سٹیمپنگ منفرد چیلنجز پیش کرتی ہے۔ دھات کی نرمی اسے ٹولنگ کی سطحوں پر قائم رہنے کا سبب بنتی ہے، ایسے ذخائر بنتے ہیں جو تیار شدہ حصوں پر سطحی نقائص پیدا کرتے ہیں۔ پیشہ ورانہ کارروائیاں اس کا مقابلہ انتہائی پالش شدہ پنچ اور ڈائی سطحوں، خصوصی چکنا کرنے والے مادوں، اور بعض اوقات اجزاء کی تشکیل پر کرومیم یا DLC کوٹنگز سے کرتی ہیں۔ ان تحفظات کے باوجود، ایلومینیم آٹوموٹیو اور الیکٹرانکس ایپلی کیشنز میں ہلکے وزن والے اجزاء کے انتخاب کے لیے جانا باقی ہے جہاں وزن کی بچت اضافی ٹولنگ کی توجہ کا جواز پیش کرتی ہے۔
سٹینلیس سٹیل ترقی پسند سٹیمپنگ مواد کے مطالبہ کے اختتام پر بیٹھتا ہے. اس کے اعلیٰ کام-سخت ہونے کی شرح کا مطلب ہے کہ مادّی کی طاقت تشکیل کے دوران نمایاں طور پر بڑھ جاتی ہے، جو پنچ پہننے کو تیز کرتی ہے اور سٹرپنگ فورسز کو بڑھاتی ہے۔ کامیاب سٹینلیس پروگرام پریمیم ٹولنگ اسٹیلز (M2 یا کاربائیڈ)، درست پنچ-سے-ڈائی کلیئرنس، اور ہائی اسٹروک ریٹ پر ہیٹ جنریشن کو منظم کرنے کے لیے جارحانہ چکنا کرنے کی حکمت عملیوں پر انحصار کرتے ہیں۔
صحیح مواد کا انتخاب نصف مساوات ہے۔ دوسرا نصف ایسے حصوں کو ڈیزائن کر رہا ہے جو ترقی پسند تشکیل کی جسمانی حدود کا احترام کرتے ہیں، جہاں فیچر پلیسمنٹ، موڑ ریڈی، اور جہتی تناسب اس بات کا تعین کرتے ہیں کہ آیا ڈائی پریشانی سے آزاد ہے یا ہر اسٹیشن پر جیومیٹری سے لڑتا ہے۔
پروگریسو سٹیمپنگ میں مینوفیکچریبلٹی گائیڈ لائنز کے لیے ڈیزائن
ہر وہ خصوصیت جو آپ پارٹ ماڈل پر کھینچتے ہیں آخر کار ایک ڈائی میں ایک اسٹیشن بن جاتا ہے، ایک پنچ جو پہنتا ہے، یا ایک تشکیلاتی آپریشن جو پریس میں ٹننج کا اضافہ کرتا ہے۔ پروگریسو اسٹیمپنگ میں مینوفیکچریبلٹی کے لیے ڈیزائن کا مطلب ہے اپنے حصے کی جیومیٹری کو انجینئر کرنا تاکہ ڈائی اسے غیر ملکی ٹولنگ، ضرورت سے زیادہ اسٹیشنوں، یا مسلسل دیکھ بھال کی مداخلتوں کی ضرورت کے بغیر تیز رفتاری سے تیار کر سکے۔ مندرجہ ذیل اصول مادی سائنس اور دھاتی سٹیمپنگ ڈائی ڈیزائن کے تجربے کو قابل عمل رکاوٹوں میں ترجمہ کرتے ہیں جو آپ CAD مرحلے پر لاگو کر سکتے ہیں، ٹولنگ لاگت کا تخمینہ شروع ہونے سے پہلے۔
پروگریسو ڈائی پارٹس کے لیے اہم جہتی اصول
سوراخ، سلاٹ، اور کٹ آؤٹ ان پہلی خصوصیات میں سے ہیں جو ایک پروگریسو سٹیمپنگ ٹول میں بنتے ہیں، عام طور پر ابتدائی چھیدنے والے اسٹیشنوں پر۔ مواد کی موٹائی کے لحاظ سے ان کا سائز اور جگہ اس بات کا تعین کرتی ہے کہ آیا مکے لاکھوں چکروں میں زندہ رہتے ہیں یا وقت سے پہلے فریکچر ہوتے ہیں۔ کم سے کم سائز کے اصولوں کی خلاف ورزی کریں، اور آپ نازک، کم سائز والے سٹیمپنگ ڈائی پرزوں کے استعمال پر مجبور کرتے ہیں جو دیکھ بھال کی لاگت کو بڑھاتے ہیں اور سکریپ کی شرح میں اضافہ کرتے ہیں۔
یہاں وہ بنیادی جہتی اصول ہیں جن کا اطلاق پیشہ ورانہ ڈائی انجینئرز حصہ کی فزیبلٹی کا جائزہ لیتے وقت کرتے ہیں:
- کم از کم سوراخ قطر:کم سے کم 1.0x مواد کی موٹائی کم سے کم کاربن اسٹیل اور پیتل جیسی نمی والی دھاتوں کے لیے۔ ہائی-ٹینسائل مواد جیسے کہ سٹینلیس سٹیل کے لیے، پنچ ٹوٹنے سے بچنے کے لیے مواد کی موٹائی کو 2.0x تک بڑھائیں۔
- کم از کم سلاٹ چوڑائی:کم از کم 1.5x مواد کی موٹائی۔ تنگ سلاٹس کے لیے خصوصی ہائی-اسپیڈ اسٹیل یا کاربائیڈ پنچ کی ضرورت ہوتی ہے، جس سے ٹولنگ کی لاگت میں نمایاں اضافہ ہوتا ہے۔
- سوراخوں کے درمیان کم از کم فاصلہ:کم از کم 2.0x مواد کی موٹائی کنارے-سے-کنارے تک۔ قریبی وقفہ کاری کی وجہ سے خصوصیات کے درمیان ویب کو چھیدنے کے دوران خراب یا پھٹ جاتا ہے۔
- سوراخ سے کنارے تک کم از کم فاصلہ:کم از کم 2.0x مواد کی موٹائی۔ حصے کے کنارے کے قریب خصوصیات باہر کی طرف بلجنگ پیدا کرتی ہیں جو خالی پروفائل کو بگاڑ دیتی ہیں۔
- سوراخ سے موڑنے والی لائن تک کم از کم فاصلہ:کم از کم 2.0x مواد کی موٹائی کے علاوہ 2.5 ملی میٹر قطر سے کم خصوصیات کے لیے موڑ کا رداس۔ بڑی خصوصیات کے لیے، 2.5x مواد کی موٹائی کے علاوہ موڑ کے رداس کو بڑھائیں تاکہ تشکیل کے دوران کھینچنے یا مسخ ہونے سے بچ سکے۔
- کم از کم فلینج اونچائی:کم از کم 2.5x مواد کی موٹائی کے علاوہ موڑ کا رداس۔ چھوٹے فلینجز میں موڑنے کے دوران پنچ کو پکڑنے کے لیے کافی مواد کی کمی ہوتی ہے، جس سے متضاد زاویے پیدا ہوتے ہیں۔
- کم از کم ٹیب اور نشان کی چوڑائی:کم از کم 1.5x مواد کی موٹائی تنگ گھونسوں پر ضرورت سے زیادہ طاقت کے ارتکاز سے بچنے کے لیے۔
- کٹ آؤٹ پر اندرونی کونے کا ریڈی:کم از کم 0.5x مواد کی موٹائی۔ تیز اندرونی کونے ڈائی اور اس حصے میں تناؤ پیدا کرنے والے کے طور پر کام کرتے ہیں، ڈائی لائف کو کم کرتے ہیں اور کریک انیشیشن پوائنٹس بناتے ہیں۔
یہ اقدار اہداف کی نہیں، عملی کم از کم نمائندگی کرتی ہیں۔ ان دہلیز کے اوپر ڈیزائن کرنے سے اسٹیج ٹولنگ کو مزید سانس لینے کا کمرہ ملتا ہے، تیز کرنے کے وقفے بڑھ جاتے ہیں، اور طویل پروڈکشن رنز کے دوران پنچ کی ناکامی کا امکان کم ہوجاتا ہے۔ جب آپ کا حصہ جیومیٹری بیک وقت ان میں سے کئی حدود کے خلاف دھکیلتا ہے تو، ڈائی بلڈر سے توقع کریں کہ وہ اسٹیشن شامل کرے گا یا جیومیٹری میں ترمیم کی سفارش کرے گا۔
موڑ کا رداس اور اناج کی سمت کے تحفظات
موڑنے کی کارروائیاں عام طور پر ایک پروگریسو ڈائی میں، چھیدنے کے بعد اور حتمی کٹ آف سے پہلے درمیانی-سے{1}}دیر کے اسٹیشنوں پر ہوتی ہیں۔ اندرونی موڑ کا رداس جو آپ بتاتے ہیں اس سے یہ کنٹرول ہوتا ہے کہ آیا مواد پنچ ناک کے گرد آسانی سے بہتا ہے یا بیرونی فائبر پر دراڑیں پڑتی ہیں۔ غلط سمت میں غلط مواد پر ایک رداس بہت سخت، اور حصہ موڑ کی لکیر پر تقسیم ہو جاتا ہے۔
اندرونی موڑ کے رداس کے لیے ایک محفوظ نقطہ آغاز کم سے کم-کاربن اسٹیل اور ایلومینیم 3003 جیسے ڈکٹائل الائےز کے لیے 1.0x مادی موٹائی ہے۔ زیادہ-طاقت والے مواد جیسے کہ سٹینلیس سٹیل 304 یا اسپرنگ-ٹیمپپر کاپر کے لیے، اس کم سے کم مواد کی موٹائی کو 1.0x تک بڑھا دیں۔ کسی بھی مواد پر 1.0x موٹائی سے نیچے جانے سے کریکنگ کا خطرہ لاحق ہوتا ہے جو وقت کے ساتھ ساتھ ڈائی پہننے اور پنچ ریڈی کے تیز ہونے کے ساتھ خراب ہو جاتا ہے۔
اناج کی سمت بھی اتنی ہی اہم ہے۔ مل پروسیسنگ کے دوران شیٹ میٹل کی رولنگ سمت قائم ہوتی ہے، اور اس کی لچک اس بات پر منحصر ہوتی ہے کہ آیا آپ اس دانے کے ساتھ جھکتے ہیں یا اس کے خلاف۔ اناج کی سمت پر کھڑے موڑ زیادہ مضبوط ہوتے ہیں اور اس کے متوازی موڑ کے مقابلے میں کریکنگ کا خطرہ کم ہوتا ہے۔ ایسے حصوں کے لیے جن کے لیے متعدد سمتوں میں موڑ کی ضرورت ہوتی ہے، پٹی پر خالی جگہ کو اورینٹ کریں تاکہ سب سے زیادہ نازک یا سخت موڑ دانے پر کھڑا ہو۔
جب کوئی حصہ دونوں سمتوں میں جھکنے کا مطالبہ کرتا ہے، تو خالی کو 45 ڈگری پر رولنگ سمت میں زاویہ دینا ایک سمجھوتہ پیش کرتا ہے جو دونوں موڑ کے محوروں پر زیادہ یکساں طور پر تناؤ کو تقسیم کرتا ہے۔ ذہن میں رکھیں کہ زاویہ دار گھونسلا پٹی کی چوڑائی اور مواد کی کھپت کو بڑھاتا ہے، اس لیے لاگت کی تجارت ہوتی ہے۔ اپنی انجینئرنگ ڈرائنگ پر اناج کی سمت کے تقاضوں کو کال کریں، خاص طور پر سخت یا زیادہ طاقت والے مرکب کے حصوں کے لیے جہاں کریکنگ کا خطرہ بڑھ جاتا ہے۔
اسپرنگ بیک، موڑنے کے بعد دھات کی اپنی اصل شکل کو جزوی طور پر بحال کرنے کا رجحان بھی اناج کی سمت اور مادی طاقت کے ساتھ مختلف ہوتا ہے۔ پروفیشنل شیٹ میٹل اسٹیمپنگ ڈائی پروگرام پنچ اینگل کو زیادہ- موڑ کر یا ایک کوائننگ اسٹیشن جوڑ کر جو موڑ کو مستقل طور پر سیٹ کرتا ہے اسپرنگ بیک کی تلافی کرتے ہیں۔ آپ کی ڈرائنگ پر اجازت شدہ کونیی رواداری کی وضاحت کرنا (عام طور پر معیاری موڑ کے لیے +/- 1 ڈگری) ڈائی ڈیزائنر کو یہ تعین کرنے میں مدد کرتا ہے کہ آیا سادہ ہوا موڑنے کے لیے کافی ہے یا ایک وقف شدہ کیلیبریشن اسٹیشن کی ضرورت ہے۔
فیچر پلیسمنٹ کے قواعد جو ڈائی کی پیچیدگی کو کم کرتے ہیں۔
آپ کی طرف سے ہر خصوصیت کو ایک مخصوص سٹیمپنگ ڈائی جزو سے تشکیل دیا جانا چاہئے: ایک پنچ، ایک فارمنگ انسرٹ، ایک کیم میکانزم، یا ایک مجموعہ۔ وہ خصوصیات جو ایک دوسرے کے ساتھ بہت قریب ہیں، ان کی چوڑائی کے لحاظ سے بہت گہری ہیں، یا میکانکی طور پر عجیب جگہوں پر رکھی ہوئی ہیں، ڈائی ڈیزائنر کو اسٹیشنوں کو شامل کرنے، نازک ٹولنگ کا استعمال کرنے، یا ڈائی کے باہر ثانوی آپریشنز متعارف کرانے پر مجبور کرتی ہیں۔ یہ سب لاگت میں اضافہ کرتے ہیں۔
تقرری کے چند اصول ڈائی پیچیدگی کو قابو میں رکھتے ہیں:
- موڑ سے براہ راست ملحق خصوصیات سے بچیں.موڑنے والی لائن کی 2x مادی موٹائی کے اندر رکھے ہوئے سوراخ یا ابھاریں بننے کے دوران بگڑ جائیں گے۔ یا تو خصوصیت کو الگ کرنے کے لیے ریلیف کٹ شامل کریں یا اسے موڑ سے مزید منتقل کریں۔
- جب ممکن ہو تشکیل شدہ خصوصیات کو یک طرفہ رکھیں۔دونوں سمتوں میں موڑ والے حصوں (اُوپر اور نیچے کی پٹی کی نسبت) کے لیے اسٹاک لفٹر، پٹی کے سفر کے لیے اضافی کلیئرنس، اور بعض اوقات کیم-سے چلنے والی ٹولنگ کی ضرورت ہوتی ہے۔ تمام شکلوں کو ایک سمت میں ڈیزائن کرنا ترقی پسند سٹیمپنگ ٹول کو آسان بناتا ہے اور پریس کی تیز رفتار کی اجازت دیتا ہے۔
- الگ الگ تشکیل کی گہرائیوں کی تعداد کو کم سے کم کریں۔ہر منفرد قرعہ اندازی کی گہرائی یا ایمبوس اونچائی کو اس کے اپنے اسٹیشن کی ضرورت ہو سکتی ہے۔ متعدد خصوصیات میں گہرائی کو معیاری بنانا ڈائی ڈیزائنر کو آپریشنز کو کم اسٹیشنوں میں یکجا کرنے دیتا ہے۔
- مفت کناروں پر موڑ ریلیف نوچز شامل کریں۔جب ایک موڑ مسلسل سطح پر چلنے کے بجائے ایک کنارے پر ختم ہوتا ہے، تو منتقلی کے وقت مواد کے گچھے اور آنسو نکلتے ہیں۔ ایک ریلیف نوچ کم از کم 2x میٹریل موٹائی چوڑا اور موڑ کے رداس کی لمبائی کو بڑھانا نیز مادی موٹائی پھٹنے سے روکتی ہے اور گڑ-کے نشانات کو ختم کرتی ہے۔
- بہت تنگ اندازوں یا گہری تنگ سلاٹوں سے بچیں۔4:1 (لمبائی سے چوڑائی) سے زیادہ پہلو کے تناسب والی خصوصیات باریک، نازک ڈائی پنچ بناتی ہیں جو تیزی سے پہنتے ہیں اور بدلنا مہنگا ہوتا ہے۔
- سخت رواداری کی خصوصیات- کو ایک ہی اسٹیشن میں یکجا کریں۔جب دو جہتوں کو ایک دوسرے سے قطعی تعلق میں رکھنا ضروری ہے، تو انہیں ڈیزائن کریں تاکہ انہیں ایک ہی پریس ہٹ میں کاٹا یا بنایا جا سکے۔ اسٹیشنوں میں متعلقہ خصوصیات کو تقسیم کرنے سے پٹی رجسٹریشن رواداری سے مجموعی پوزیشننگ کی خرابی کا تعارف ہوتا ہے۔
پیچیدہ لگتا ہے؟ یہ ہو سکتا ہے، لیکن بنیادی منطق سیدھی سی ہے: اوپر کا ہر قاعدہ یا تو ڈائی کی حفاظت کرتا ہے (نازک ٹولنگ سے گریز کرتے ہوئے) یا اس حصے کی (خرابی، کریکنگ، یا برداشت کے نقصان کو روک کر)۔ ابتدائی ڈیزائن کے دوران ان رہنما خطوط کو لاگو کرنے سے ایک بار ڈائی بلڈ جاری ہونے کے بعد مہنگے نظرثانی کے لوپ ختم ہو جاتے ہیں۔
یہاں تک کہ بہترین-ڈیزائن کردہ جیومیٹری بھی، تاہم، صرف اس صورت میں مخصوص رہتی ہے جب پیداواری عمل حقیقی وقت میں انحراف کو پکڑتا ہے۔ یہ حقیقت جزوی ڈیزائن سے کوالٹی کنٹرول سسٹمز کی طرف توجہ مرکوز کرتی ہے جو ہر اسٹروک کی نگرانی کرتے ہیں، بے ضابطگیوں کا پتہ لگاتے ہیں، اور ناقص حصوں کو نیچے کی طرف اسمبلی تک پہنچنے سے روکتے ہیں۔
پروگریسو ڈائی آپریشنز میں کوالٹی کنٹرول اور خرابی کی روک تھام
400 سٹروک فی منٹ پر چلنے والی ایک ترقی پسند ڈائی ہر سیکنڈ میں تقریباً سات حصے پیدا کرتی ہے۔ اس رفتار سے، ایک انسانی آپریٹر بصری طور پر ہر ٹکڑے کا معائنہ نہیں کر سکتا۔ اعلی درستگی والے دھاتی سٹیمپنگ میں کوالٹی کنٹرول ٹولنگ میں براہ راست سرایت شدہ خودکار سینسنگ سسٹمز پر انحصار کرتا ہے، شماریاتی طریقے جو مسترد کرنے کی حد تک پہنچنے سے پہلے ہی عمل میں بہہ جاتے ہیں، اور ساختی معائنہ پروٹوکول جو ہر پروڈکشن رن کے آغاز پر صلاحیت کی توثیق کرتے ہیں۔
-ڈائی سینسنگ اور حقیقی-وقت کی نگرانی میں
ان- میں ڈائی سینسنگ حادثے کی روک تھام کے طور پر شروع ہوئی، اس سے پہلے کہ پریس کو روکنا غلط پٹی یا کھینچی ہوئی سلگ نے مہنگی ٹولنگ کو تباہ کر دیا۔ پیشہ ورانہ صحت سے متعلق ڈائی اسٹیمپنگ آپریشنز نے اس ٹیکنالوجی کو ایک میں تیار کیا ہے۔کثیر-ٹیرڈ کوالٹی سسٹمجو نقائص کا پتہ لگاتا ہے، خرابیوں پر پیداوار کو روکتا ہے، اور بند{0}}لوپ کنفیگریشنز میں، حصوں کو برداشت میں رکھنے کے لیے اسٹروک کے درمیان خود کار طریقے سے سٹیشنوں کی تشکیل کو ایڈجسٹ کرتا ہے۔
دھاتی سٹیمپنگ ڈائی کے اندر استعمال ہونے والے سب سے زیادہ عام سینسر زمرے میں شامل ہیں:
- اسٹرائپر لیول کے سینسر- لوئر ڈائی کے کونوں پر نصب قربت کے سینسر ہر اسٹروک پر اسٹرائپر پلیٹ کی بند ہونے والی گہرائی کی نگرانی کرتے ہیں۔ اگر پٹی پر کھینچی ہوئی سلگ، ٹوٹی ہوئی پنچ ٹپ، یا ملبہ بیٹھ جائے تو پلیٹ اپنے سفر کی مکمل گہرائی تک نہیں پہنچ سکتی۔ پریس بے ضابطگی کا پتہ لگانے کے ایک ہی جھٹکے میں رک جاتا ہے، عام طور پر 1.5x پٹی کی موٹائی کے طور پر چھوٹے انحراف کا پتہ لگانے کے لیے کیلیبریٹ کیا جاتا ہے۔
- غلط خوراک کا پتہ لگانے والے سینسر- اس بات کی تصدیق کرنے کے لیے پوزیشن میں ہے کہ ڈائی بند ہونے سے پہلے پٹی نے درست پچ کو آگے بڑھایا ہے۔ اگر فیڈ سسٹم مختصر-فیڈ یا دوگنا-فیڈ کرتا ہے، تو پائلٹس کے غلط پوزیشن والے مواد کو رجسٹر کرنے کی کوشش کرنے سے پہلے سینسر خرابی پیدا کرتا ہے۔
- موجودگی کے سینسر کو پنچ کریں۔- آپٹیکل یا قربت کے سینسرز جو چھوٹے، ٹوٹ پھوٹ کی توثیق کرتے ہیں-پنچز برقرار رہتے ہیں۔ گمشدہ پنچ ٹِپ کا مطلب ہے حصے میں سوراخ غائب ہونا، ایک ایسا نقص جو حادثے کا سبب نہیں بن سکتا لیکن غیر موافق پروگریسو ڈائی اسٹیمپنگ پیدا کرے گا جو کہ اگر پتہ نہ چل سکے تو نیچے کی طرف نکل جاتا ہے۔
- ڈائی لوڈ سیلز میں-- چھوٹے قوت کے سینسر جو مخصوص پنچ ہولڈرز یا فارمنگ اسٹیشنوں میں بنائے گئے ہیں۔ وہ طاقت کی تبدیلیوں کا پتہ لگاتے ہیں جو سست ہونے، چپکنے، یا مواد کی موٹائی میں فرق کی نشاندہی کرتی ہیں، خاص طور پر سکے بنانے یا اسکورنگ کے آپریشنز میں مفید ہے جہاں طاقت کا براہ راست جزوی معیار سے تعلق ہوتا ہے۔
- اینالاگ موڑ-اینگل سینسرز- ایک ڈگری کے مختلف حصوں میں تشکیل شدہ زاویوں کی پیمائش کریں۔ بند-لوپ سسٹمز میں، سرووموٹرز سٹروک کے درمیان بننے والے ویجز کو ایڈجسٹ کرتے ہیں تاکہ کونیی بڑھے ہوئے کو خود بخود درست کیا جا سکے، ان کا پتہ لگانے کے بجائے خراب حصوں کو روکتے ہیں۔
ایک سرشار سینسر ٹیکنیشن، عام طور پر ایک تجربہ کار ٹول میکر، سینسر کے انتخاب، تنصیب اور انشانکن کا انتظام کرتا ہے۔ پیشہ ورانہ دکانیں سینسر لیبز میں سرمایہ کاری کرتی ہیں جہاں تکنیکی ماہرین تینوں محوروں پر سینسر کے شعبوں کا نقشہ بنا سکتے ہیں، مرنے سے پہلے ہی موثر حدود کی منصوبہ بندی کرتے ہیں۔ یہ پیشگی توثیق آزمائش کے دوران پریس کے اہم وقت کو بچاتی ہے۔
سٹیمپ شدہ حصے کی مستقل مزاجی کے لیے SPC طریقے
ڈائی سینسرز میں-تباہ کن واقعات اور مجموعی نقائص پکڑتے ہیں۔ شماریاتی عمل کا کنٹرول (SPC) باریک، دھیمی تبدیلیوں کو پکڑتا ہے جو پنچ پہننے کے ساتھ ہی ہزاروں اسٹروک میں رینگتی ہے، مادی خصوصیات کنڈلی-سے-کوائل میں مختلف ہوتی ہیں، یا درجہ حرارت کی تبدیلیوں کے ساتھ دباؤ کے حالات بڑھتے ہیں۔
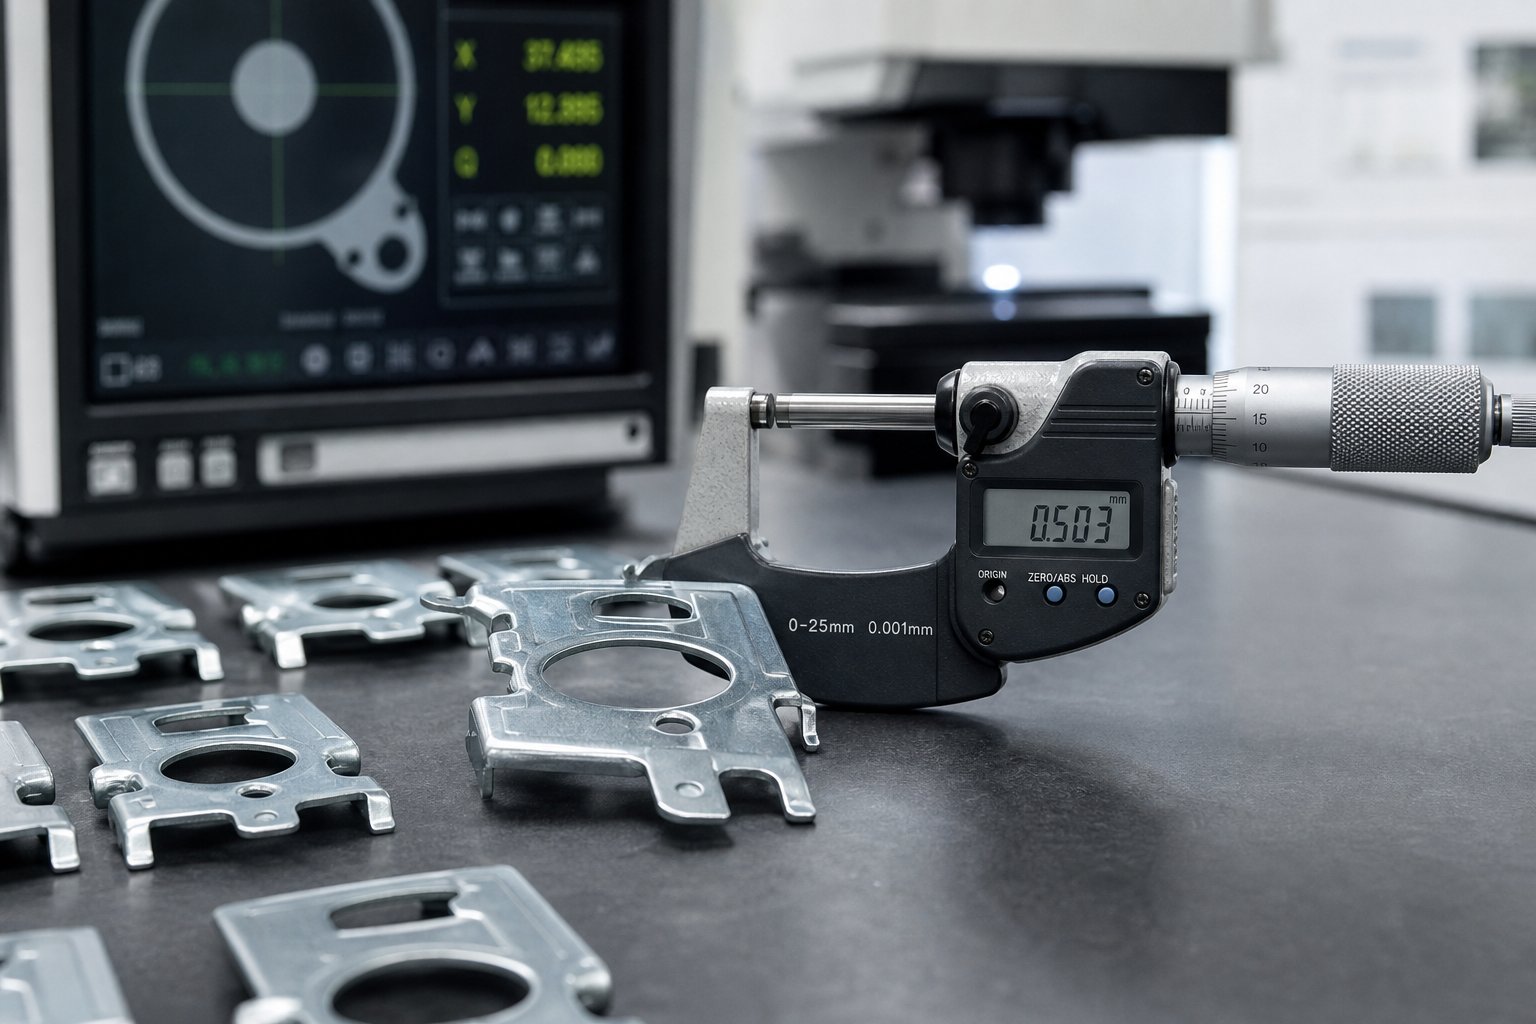
پروفیشنل پریزیشن ڈائی اور اسٹیمپنگ آپریشنز متعین وقفوں پر پرزوں کے نمونے لے کر، ان کی پیمائش کرنے والے آلات (سی ایم ایم، آپٹیکل کمپریٹرز، مائیکرو میٹر)، اور نتائج کو کنٹرول چارٹس پر ترتیب دے کر اہم جہتوں پر SPC کا اطلاق کرتے ہیں۔ کلیدی میٹرکس Cp اور Cpk ہیں:
- سی پیاس بات کی پیمائش کرتا ہے کہ کیا عمل پھیلاؤ رواداری کی کھڑکی کے اندر فٹ بیٹھتا ہے، مرکز ہونے سے قطع نظر۔ 1.33 کے Cp کا مطلب ہے کہ یہ عمل دستیاب رواداری بینڈ کا 75% استعمال کرتا ہے۔
- سی پی کےپیمائش کرتا ہے کہ عمل اس ونڈو کے اندر کس حد تک مرکز میں ہے۔ زیادہ تر آٹوموٹو اور الیکٹرانکس پروگراموں کے لیے کم از کم 1.33 Cpk کی ضرورت ہوتی ہے، جس میں ایرو اسپیس اور طبی ایپلی کیشنز اکثر 1.67 یا اس سے زیادہ کا مطالبہ کرتے ہیں۔
جب Cpk ہدف سے نیچے گرتا ہے، تو اس کی بنیادی وجہ کی نشاندہی کی جانی چاہیے۔ کیا وسط کی تبدیلی (ٹول پہننے سے طول و عرض کو ایک سمت میں منتقل ہوتا ہے)؟ یا کیا پھیلاؤ بڑھ رہا ہے (مادی کی عدم مطابقت یا ڈھیلے پریس گیبس کی وجہ سے تغیر بڑھ رہا ہے)؟ کنٹرول چارٹ پیٹرن کو ظاہر کرتے ہیں، اور اصلاحی عمل مندرجہ ذیل ہے: کنارے کی جیومیٹری کو بحال کرنے کے لیے ایک پنچ کو ری گرائنڈ کرنا، خالی ہولڈر کے دباؤ کو ایڈجسٹ کرنا، یا ایک سخت-ٹولرینس کوائل لاٹ پر سوئچ کرنا۔
پہلا-مضمون معائنہ (FAI) پورے SPC سسٹم کو اینکر کرتا ہے۔ مکمل پروڈکشن شروع ہونے سے پہلے، معیاری ٹولنگ، میٹریل، اور پریس پیرامیٹرز کے ساتھ تیار کردہ ایک یا زیادہ پرزے ڈرائنگ کے ہر طول و عرض کے خلاف مکمل طور پر ماپا جاتے ہیں۔ نتیجے میں FAI رپورٹ اس بات کی توثیق کرتی ہے کہ حجم کی پیداوار شروع ہونے سے پہلے یہ عمل قابل اور مستحکم ہے۔ FAI کو ڈائی مینٹیننس، مادی تبدیلیوں، پریس تبدیلیوں، یا کسی بھی عمل میں ترمیم کے بعد دہرایا جاتا ہے جو جہتی پیداوار کو متاثر کر سکتا ہے۔
عام نقائص اور جڑوں کا تجزیہ
یہاں تک کہ سینسر اور ایس پی سی کی جگہ پر، نقائص اب بھی پائے جاتے ہیں۔ پیشہ ورانہ کارروائیوں میں فرق یہ ہے کہ ان کی کتنی جلدی شناخت کی جاتی ہے اور کس طرح منظم طریقے سے بنیادی وجہ کا پتہ لگایا جاتا ہے۔ اسٹیمپنگ کے تجربہ کار انجینئر تسلیم کرتے ہیں کہ زیادہ تر نقائص کی متعدد ممکنہ وجوہات ہوتی ہیں، اور درست کرنے کے لیے صرف ڈائی کو مورد الزام ٹھہرانے کے بجائے مواد، ٹولنگ، اور پریس متغیرات کے درمیان تعامل کو سمجھنے کی ضرورت ہوتی ہے۔
| عیب | ممکنہ وجوہات | اصلاحی اقدامات |
|---|---|---|
| کٹے ہوئے کناروں پر ضرورت سے زیادہ گڑبڑ | پھٹے ہوئے یا چھٹے ہوئے پنچ کناروں؛ ضرورت سے زیادہ پنچ-سے{1}}ڈائی کلیئرنس؛ سست کاٹنے والے اسٹیل | تیز گھونسوں اور مر جاتا ہے؛ درست کلیئرنس کی تصدیق اور بحال کریں (عام طور پر 5-10% مواد کی موٹائی فی طرف)؛ پہنے ہوئے داخلوں کو تبدیل کریں۔ |
| موڑ لائنوں پر تقسیم | موڑ رداس مواد کے لئے بہت تنگ؛ اناج کی سمت کے متوازی موڑنے؛ مواد مخصوص سختی سے زیادہ ہے | موڑ کے رداس میں اضافہ؛ اناج کی نسبت خالی سمت کو گھمائیں؛ قیاس کے خلاف آنے والی مادی خصوصیات کی تصدیق کریں۔ |
| تشکیل شدہ علاقوں میں جھریاں پڑنا | ناکافی خالی ہولڈر دباؤ؛ کمپریشن زون میں ضرورت سے زیادہ مواد؛ غیر مناسب ڈرا مالا جیومیٹری | ہولڈ-ڈاؤن فورس میں اضافہ کریں؛ خالی سائز یا شکل کو ایڈجسٹ کریں؛ مواد کے بہاؤ کو کنٹرول کرنے کے لیے ڈرا بیڈ پروفائل میں ترمیم کریں۔ |
| غلط اندراج (خصوصیات مقام سے باہر) | فیڈ کی لمبائی کی خرابی؛ پہنے ہوئے یا چھوٹے سائز کے پائلٹ پن؛ فیڈ کی رہائی کا غلط وقت؛ اپ اسٹریم بننے سے پائلٹ ہول کی مسخ | فیڈ کی لمبائی کی بحالی؛ پہنے ہوئے پائلٹوں کو تبدیل کرنا؛ فیڈ کی رہائی کے وقت کو ایڈجسٹ کریں تاکہ پائلٹوں کے مشغول ہونے سے پہلے مواد مفت ہو۔ پائلٹ سوراخوں کو زون بنانے سے دور منتقل کریں۔ |
| سطح کے ڈینٹ یا نشانات | پٹی پر پھنسے ہوئے سلگس؛ مرنے میں ملبہ؛ ڈائی کیویٹیز میں سلگ جمع ہونا؛ کھردری ٹولنگ سطحیں۔ | سلگ برقرار رکھنے کو بہتر بنائیں (ویکیوم یا مثبت ناک آؤٹ شامل کریں)؛ مرنے کی صفائی کی فریکوئنسی میں اضافہ؛ پولش بنانے والی سطحیں؛ پھنسے ہوئے ملبے کا پتہ لگانے کے لیے اسٹرائپر-لیول کے سینسر شامل کریں۔ |
| جہتی بڑھے اوور رن | ترقی پسند پنچ پہن؛ ڈائی اجزاء کی تھرمل توسیع؛ کنڈلی کے اندر مادی جائیداد کی تبدیلی | SPC رجحانات کی بنیاد پر تیز کرنے کے وقفے قائم کریں۔ پیداوار کے حصوں کی پیمائش کرنے سے پہلے تھرمل استحکام کی اجازت دیں؛ آنے والے مواد کی وضاحتیں سخت کریں |
| اسپرنگ بیک برداشت سے زیادہ | ناکافی اوور موڑ کا معاوضہ- مادی پیداوار کی طاقت برائے نام سے زیادہ؛ پہنا تشکیل کارٹون رداس | موڑنے والے زاویہ سے زیادہ-بڑھائیں؛ کوائننگ یا ریسٹرائیک سٹیشن شامل کریں۔ مواد کے سرٹیفیکیشن کی تصدیق؛ پرنٹ کرنے کے لئے پنچ ناک کے رداس کو بحال کریں۔ |
ان تمام نقائص کا نمونہ واضح ہے: پیشہ ورانہ کارروائیاں ان کو حقیقت کے بعد چھانٹنے کے بجائے کنٹرولڈ ان پٹ (تیز ٹولنگ، درست کلیئرنس، تصدیق شدہ مواد) کے ذریعے روکتی ہیں۔ ڈائی سینسنگ میں- شدید ناکامیوں کو پکڑتا ہے۔ SPC بتدریج بڑھے ہوئے کو پکڑتا ہے۔ اور FAI حجم کی پیداوار شروع ہونے سے پہلے بیس لائن کی تصدیق کرتا ہے۔
نقائص کو روکنا معیار کی حفاظت کرتا ہے، لیکن یہ اقتصادیات کی بھی حفاظت کرتا ہے۔ ہر سکریپ حصہ ضائع شدہ مواد، ضائع شدہ پریس ٹائم، اور ممکنہ بہاو میں رکاوٹ کی نمائندگی کرتا ہے۔ معیاری نظم و ضبط اور پیداواری لاگت کے درمیان یہ تعلق بالکل اسی لیے ہے کہ ترقی پسند ڈائی آپریشنز کے مالی ڈھانچے کو سمجھنا اتنا ہی اہم ہے جتنا کہ تکنیکی عمل کو سمجھنا۔
لاگت کے ڈرائیور اور پیداوار والیوم اکنامکس
کسی بھی ڈائی اسٹیمپنگ پروگرام میں ٹولنگ انویسٹمنٹ واحد سب سے بڑا مالیاتی فیصلہ ہے۔ ایک پروگریسو ڈائی کی لاگت ایک سیدھی بریکٹ ٹول کے لیے $15,000 سے لے کر ایک پیچیدہ ملٹی-اسٹیشن ڈائی کے لیے کاربائیڈ انسرٹس اور ڈائی سینسنگ میں-$100,000 سے زیادہ تک ہو سکتی ہے۔ یہ رینج بہت زیادہ ہے، اور یہ سمجھنا کہ اس سے کیا فائدہ ہوتا ہے انجینئرز اور پروکیورمنٹ ٹیموں کو صرف سب سے کم قیمت کا پیچھا کرنے کے بجائے باخبر خریداری کے فیصلے کرنے میں مدد ملتی ہے۔
پروگریسو ڈائی ٹولنگ لاگت کو کیا چلاتا ہے۔
جب آپ کو ٹولنگ کا تخمینہ موصول ہوتا ہے جو زیادہ لگتا ہے، یا ایسا لگتا ہے جو مشکوک طور پر کم لگتا ہے، تو ان متغیرات کی تعداد کا پتہ لگائیں جو اصل میں ڈائی پرائس کا تعین کرتے ہیں۔ جیسا کہانڈسٹری ٹولنگ ماہر آرٹ ہیڈرک نوٹ کرتا ہے۔, ایک ہی حصے کا حوالہ دینے والی دکانوں کے درمیان لاگت میں 50% سے زیادہ کا فرق عام ہے، اور اختلاف تقریباً ہمیشہ اس فرق کی طرف اشارہ کرتا ہے کہ ہر دکان صرف گھنٹے کے نرخوں میں فرق کے بجائے اس حصے کو کیسے پروسس کرتی ہے۔
یہاں وہ بنیادی عوامل ہیں جو ترقی پسند ڈائی لاگت کو اوپر یا نیچے کرتے ہیں:
- اسٹیشنوں کی تعداد:ہر اسٹیشن پنچز، ڈائی انسرٹس، سٹرائپرز، اور درستگی-گراؤنڈ اجزاء شامل کرتا ہے۔ 10-اسٹیشن ڈائی کی لاگت 6-اسٹیشن ڈائی کے مقابلے میں 40-60% زیادہ ہو سکتی ہے صرف اضافی مشینی اجزاء اور اسمبلی لیبر کی وجہ سے۔
- ڈائی مواد کا انتخاب:اہم لباس کے مقامات پر D2 ٹول اسٹیل کی بجائے کاربائیڈ داخل کرنے سے ٹولنگ لاگت میں 20-30% اضافہ ہوسکتا ہے، لیکن ڈائی لائف 5-10x تک بڑھ جاتی ہے۔ فیصلہ کل حجم کے تخمینوں پر منحصر ہے۔
- جزوی پیچیدگی اور رواداری:گہری قرعہ اندازی، متعدد موڑ کی سمتوں، یا سخت پوزیشنی رواداری (+/-0.05 ملی میٹر سے نیچے) والے حصوں کے لیے مزید اسٹیشنز، ڈائی پرزوں پر سخت مشینی، اور طویل آزمائشی سائیکل کی ضرورت ہوتی ہے۔ سخت-برداشت کرنے والے پرزے ٹولنگ کی لاگت میں اضافہ کرتے ہیں کیونکہ وہ معیاری تار-EDM پروفائلز کے بجائے عین مطابق گراؤنڈ اور جگ-بور اجزاء کا مطالبہ کرتے ہیں۔
- پٹی کی چوڑائی اور پریس ٹننج:ایک وسیع ڈائی ایک بڑے ڈائی سیٹ، بھاری جوتوں کی پلیٹوں، اور بڑے بستر کے ساتھ ایک پریس کا مطالبہ کرتی ہے۔ یہ عوامل مادی لاگت اور ڈائی بلڈ کے دوران چارج کیے جانے والے گھنٹہ وار مشینی نرخوں میں اضافہ کرتے ہیں۔
- ثانوی آپریشنز کو ختم کر دیا گیا:ڈائی جس میں ٹیپنگ، ہارڈویئر داخل کرنا، یا ڈائی پیمائش اسٹیشنوں میں-زیادہ لاگت آتی ہے لیکن نیچے کی طرف لیبر کو ہٹاتا ہے۔ کاروباری معاملہ اس بات پر منحصر ہے کہ آیا ثانوی لاگت کی بچت پروگرام کی زندگی بھر میں اضافی ٹولنگ سرمایہ کاری سے زیادہ ہے۔
- وینڈر کی صلاحیتیں اور مقام:ڈائی ڈیزائنرز اور ٹول میکرز کے لیے لیبر ریٹس علاقے کے لحاظ سے مختلف ہوتی ہیں۔ زیادہ اہم بات یہ ہے کہ آپ کے مخصوص حصے کے زمرے میں تجربہ کرنے والی دکان اس کو کم اسٹیشنوں میں پروسیس کر سکتی ہے کیونکہ وہ شروع سے انجینئرنگ کے بجائے ماضی کے حلوں پر روشنی ڈالتی ہے۔
حصہ بنانے کے لیے استعمال ہونے والا عمل، یعنی اسٹیشنوں کی تعداد اور ان کی ترتیب، اقتباسات کے درمیان سب سے بڑا واحد عنصر ڈرائیونگ لاگت کا فرق ہے۔ ایک دکان 5 انچ کی پچ کے ساتھ 10 سٹیشن پروگریسو ڈائی کا حوالہ دے سکتی ہے جبکہ دوسری دکان وسیع پچ کے ساتھ 15 سٹیشنوں کا حوالہ دے سکتی ہے۔ پروسیسنگ کے طریقہ کار میں یہ فرق قیمتوں میں نمایاں فرق پیدا کرتا ہے یہاں تک کہ جب دونوں دکانیں ایک جیسے فی گھنٹہ کی شرحیں وصول کرتی ہیں۔
حجم کی حد اور طریقہ موازنہ اقتصادیات
پروگریسو ڈیز میں اعلیٰ پیشگی سرمایہ کاری ہوتی ہے لیکن حجم کے لحاظ سے کم ترین فی-حصہ قیمت فراہم کرتی ہے۔ ہر پروڈکشن انجینئر کو جس سوال کا سامنا کرنا پڑتا ہے وہ یہ ہے کہ: کس سالانہ مقدار میں ترقی پسند مرنا آسان متبادل کے مقابلے میں صحیح معاشی انتخاب بن جاتا ہے؟
جواب جزوی پیچیدگی پر منحصر ہے، لیکن صنعت کی مشق پر مبنی عمومی حجم کی حدیں اس طرح نظر آتی ہیں:
- سنگل- اسٹیشن مر گیا:10,000 حصوں سے کم سالانہ والیوم کے لیے بہترین۔ کم ٹولنگ سرمایہ کاری ($3,000-$15,000)، لیکن ہر آپریشن کے لیے علیحدہ پریس ہٹ، علیحدہ ہینڈلنگ، اور اکثر دستی لوڈنگ کی ضرورت ہوتی ہے۔ مزدوری اور سائیکل کے وقت کی وجہ سے فی حصہ لاگت زیادہ رہتی ہے۔
- کمپاؤنڈ ڈائی اسٹیمپنگ:سالانہ 5,000 سے 75,000 حصوں کے لیے موزوں ہے جب جیومیٹری نسبتاً فلیٹ ہو (ایک ہی جہاز میں چھیدنا اور خالی کرنا)۔ سادہ شکلوں کے لیے اچھی فی پارٹ اکنامکس کے ساتھ اعتدال پسند ٹولنگ لاگت ($8,000-$30,000)، لیکن ان حصوں تک محدود ہے جن کو بنانے یا موڑنے کی ضرورت نہیں ہے۔
- منتقلی کی موت:سالانہ 25,000 سے 500,000 حصوں کے لیے مثالی، خاص طور پر بڑے یا گہرے-جزے جو کیریئر کی پٹی کو برقرار نہیں رکھ سکتے۔ ٹولنگ لاگت ($30,000-$150,000+) ترقی پسند ڈیز سے موازنہ ہے، لیکن سائیکل کی شرحیں سست ہیں کیونکہ مکینیکل ٹرانسفر سسٹم مسلسل پٹی کو آگے بڑھانے کے بجائے انفرادی خالی جگہوں کو اسٹیشنوں کے درمیان منتقل کرتے ہیں۔
- ترقی پسندوں کی موت:سالانہ 50,000 حصوں سے زیادہ طویل مدتی ترقی پسند اسٹیمپنگ پروگراموں کے لیے سب سے زیادہ کفایتی، لاگت کا فائدہ تیزی سے 100,000 یونٹس سے بڑھ رہا ہے۔ ٹولنگ انویسٹمنٹ ($15,000-$100,000+) زیادہ ہے، لیکن سائیکل کی شرح 200-1,500 سٹروک فی منٹ ڈرائیو فی پارٹ لاگت لیبر اور مشین کے وقت کے لیے ایک فیصد کے حصے تک۔
کراس اوور پوائنٹ جہاں ترقی پسند ٹولنگ جیتتی ہے طے نہیں ہے۔ ایک سادہ بریکٹ کے لیے جو 6- اسٹیشن ڈائی میں 600 SPM پر چل سکتا ہے، سنگل اسٹیشن کے طریقوں کے خلاف بریک ایون 30,000 حصوں پر ہوسکتا ہے۔ ایک پیچیدہ کنیکٹر کے لیے جس میں 18 اسٹیشنوں اور کاربائیڈ ٹولنگ کی ضرورت ہوتی ہے، ہو سکتا ہے بریک ایون 150,000 یونٹس تک نہ پہنچے۔
جو چیز اہمیت رکھتی ہے وہ ملکیت کی کل قیمت ہے، نہ صرف خریداری کے آرڈر پر مرنے کی قیمت۔ ایک $40,000 پروگریسو ڈائی جو پانچ سالوں میں 500,000 پرزے تیار کرتی ہے اس میں فی حصہ صرف $0.08 کا اضافہ ہوتا ہے۔amortized ٹولنگ کی لاگت. وہی حصہ $12,000 سنگل-سٹیشن ڈائی پر 400 کے بجائے 10 پارٹس فی منٹ پر چلتا ہے، پریس کے وقت اور محنت میں کئی گنا زیادہ لاگت آئے گی، حالانکہ ڈائی خود سستی تھی۔
سمارٹ پروکیورمنٹ ٹیمیں ڈیز اور اسٹیمپنگ پروگراموں کا اندازہ ٹولنگ لاگت کے علاوہ پیس پرائس پر کرتی ہیں، نہ کہ صرف ٹولنگ لاگت پر۔ وہ دیکھ بھال کے ذخائر کو بھی اہمیت دیتے ہیں، عام طور پر سالانہ ٹولنگ لاگت کا 2-5%، جو تیز کرنے، اجزاء کی تبدیلی، اور حتمی تجدید کاری کا احاطہ کرتا ہے۔ ایک اچھی طرح سے بنایا ہوا ڈائی جو کئی ملین سائیکلوں پر زیادہ حجم کی مہریں تیار کرتا ہے اکثر اپنی سرمایہ کاری کو کئی گنا زیادہ واپس کرتا ہے جب پوری لاگت کی تصویر کا حساب لگایا جاتا ہے۔
فی-حصہ معاشیات حجم کے ساتھ بہتر ہوتی ہے، لیکن صرف اس صورت میں جب ڈائی پیداوار میں رہتی ہے-ان لاکھوں اسٹروک کے درمیان۔ یہ حقیقت دیکھ بھال کی حکمت عملی کو صرف ایک تکنیکی تشویش نہیں بلکہ ایک مالیاتی حکمت عملی بناتی ہے، جو لاگت کے ماڈل سے براہ راست جڑی ہوئی ہے جس نے ٹولنگ کی سرمایہ کاری کو پہلے جگہ پر جائز قرار دیا۔
پروگریسو ڈائی مینٹیننس اور لائف سائیکل مینجمنٹ
ایک ترقی پسند ڈائی جس کی تعمیر میں $60,000 لاگت آتی ہے لاکھوں چکروں میں $0.08-فی-حصہ معاشیات فراہم کر سکتی ہے، لیکن صرف اس صورت میں جب اس کے کٹنے والے کنارے تیز رہیں، اس کی تشکیل کرنے والی سطحیں چمکدار رہیں، اور اس کی سیدھ کے طریقہ کار قیاس کے اندر رہیں۔ اسٹیمپنگ ڈائی مینٹیننس کوئی صوابدیدی سرگرمی نہیں ہے جسے آپ شیڈول کرتے ہیں جب پرزے خراب نظر آنے لگتے ہیں۔ یہ ایک منصوبہ بند، ڈیٹا پر مبنی نظم و ضبط ہے جو پہلی پیداوار سے لے کر آخری تک معیار اور تھرو پٹ دونوں کی حفاظت کرتا ہے۔
احتیاطی دیکھ بھال کے نظام الاوقات اور تیز کرنے کے وقفے
پیشہ ورانہ آپریشنز کیلنڈر کی تاریخوں کے بجائے فالج کی گنتی کی بنیاد پر PM وقفہ قائم کرتے ہیں۔ 300,000 حصوں پر ماہانہ چلنے والا سٹیمپنگ ڈائی سیٹ ایک ہی ٹول کے مقابلے میں بنیادی طور پر مختلف شرح پر لباس جمع کرتا ہے جو سہ ماہی 30,000 حصوں پر چلتا ہے۔ اسٹروک- پر مبنی شیڈولنگ اس بات کو یقینی بناتی ہے کہ پروڈکشن فریکوئنسی سے قطع نظر ہر سروس صحیح وقت پر ہو۔
جیسا کہمہر لگانے کے ماہر تھامس وکا زور دیتے ہیں۔, بہترین-ان-کلاس مینٹیننس کا آغاز ٹول کے ہر اس شعبے کی نشاندہی کرنے سے ہوتا ہے جو وقت کے ساتھ ساتھ کم ہوتا ہے، پھر ہر ایک کی خدمت کے لیے ایک مستقل طریقہ کار کو دستاویز کرتا ہے۔ مقصد پیشین گوئی ہے: فی سروس وقفہ سے مسلسل ہٹ، ٹول سے دور حصے کا مستقل معیار، اور کم سے کم غیر منصوبہ بند ٹائم ٹائم۔
اہم دیکھ بھال کی سرگرمیاں اور ان کے عام تعدد کے محرکات میں شامل ہیں:
- پنچ اور ڈائی تیز کرنا:ہر 50,000-150,000 اسٹروک مواد کی سختی اور سٹیمپنگ ڈائی اسٹیل گریڈ پر منحصر ہے۔ حصوں پر گڑ کی اونچائی (عام طور پر مواد کی موٹائی کے 10٪ سے زیادہ) اشارہ کرتا ہے کہ وقفہ پہنچ گیا ہے۔ ایک معیاری ریگرینڈ 0.05-0.10 ملی میٹر فی سروس کو ہٹاتا ہے۔
- پائلٹ پن معائنہ اور تبدیلی:ہر 100,000-250,000 اسٹروک۔ پہنے ہوئے پائلٹ پٹی کی غلط رجسٹریشن کی اجازت دیتے ہیں جو تمام اسٹیشنوں پر مشتمل ہوتی ہے۔ تبدیل کریں جب قطر 0.01 ملی میٹر یا اس سے زیادہ برائے نام سے کم ہو۔
- موسم بہار کا معائنہ اور تبدیلی:ہر 200,000-500,000 اسٹروک، یا فوری طور پر جب مفت-لمبائی کی پیمائش اصل کے 90% سے نیچے آجائے۔ تھکے ہوئے چشمے اتارنے کی قوت کو کم کرتے ہیں اور سلگ کھینچنے کا خطرہ بڑھاتے ہیں۔
- فارم پنچ اور ڈائی داخل معائنہ:ہر 100,000-300,000 اسٹروک۔ پالش بنانے والی سطحوں پر مائیکرو خراشیں پیدا ہوتی ہیں جو حصوں میں منتقل ہوتی ہیں۔ میگنیفیکیشن کے تحت بصری معائنہ سے پتہ چلتا ہے کہ جب دوبارہ پالش کرنے یا تبدیل کرنے کی ضرورت ہوتی ہے۔
- لفٹر اور گائیڈ کے اجزاء کی جانچ:ہر PM سائیکل۔ پہنا ہوا لفٹر ناہموار پٹی کی بلندی کا باعث بنتا ہے، جس کی وجہ سے فیڈ کی خرابیاں ہوتی ہیں اور تیز رفتاری سے پائلٹ کو نقصان ہوتا ہے۔
- مکمل ڈائی الائنمنٹ کی توثیق:ہر 500,000-1,000,000 اسٹروک، یا کسی پریس کریش ایونٹ کے بعد۔ ڈائی شو کے متوازی، گائیڈ پن کلیئرنس، اور شٹ اونچائی کی جانچ کرنا اس بات کی تصدیق کرتا ہے کہ سٹیمپنگ ڈائی سیٹ اپنی اصل درستگی کو برقرار رکھتا ہے۔
تیز کرنے کے دوران آپ کتنا مواد ہٹاتے ہیں اتنا ہی اہم ہے جتنا آپ تیز کرتے وقت۔ ویکا نے زور دیا کہ دستاویزی، مستقل طریقہ کار ضروری ہیں۔ اگر ایک ٹیکنیشن 0.05 ملی میٹر ہٹاتا ہے اور دوسرا 0.15 ملی میٹر ہٹاتا ہے، تو زندگی کو تیز کرنا مختلف خدمات کے درمیان مختلف ہوتا ہے، جس سے ہٹ-فی- وقفہ غیر متوقع اور پیچیدہ اجزاء کی تبدیلی کی منصوبہ بندی ہوتی ہے۔
اجزاء پہننے کے پیٹرن اور تبدیلی کی منصوبہ بندی
ترقی پسند ڈائی میں ہر جزو ایک ہی شرح پر نہیں پہنتا۔ کٹنگ سٹیشنز سٹیشنوں کی تشکیل کے مقابلے میں تیزی سے تنزلی کا شکار ہوتے ہیں کیونکہ قینچ کی قوتیں تنگ کناروں پر مرکوز ہوتی ہیں۔ پروگریسو کاربائیڈ سٹیمپنگ ڈیز ان وقفوں کو ڈرامائی طور پر بڑھا دیتی ہے، لیکن کاربائیڈ ٹولنگ کو بھی آخر کار خدمت کی ضرورت ہوتی ہے، خاص طور پر چھیدنے والے اسٹیشنوں پر جہاں سٹینلیس سٹیل جیسے کھرچنے والے مواد کنارے کی خرابی کو تیز کرتے ہیں۔
اسٹیل اسٹیمپنگ ڈیز میں پہننے کے پیٹرن پیش گوئی کے درجہ بندی کی پیروی کرتے ہیں:
- چھوٹے چھیدنے والے مکے سب سے زیادہ تیزی سے پہنتے ہیں کیونکہ کم سے کم کراس- سیکشنل ایریا پر زیادہ قینچ والے دباؤ کی وجہ سے۔
- بلینکنگ پنچ اور ڈائی بٹن اگلا پہنتے ہیں، کل کٹنگ پریمیٹر اور مواد کی موٹائی سے چلتے ہیں۔
- مکے بنانے سے زیادہ آہستہ آہستہ تنزلی ہوتی ہے لیکن سطح کی کھردری ظاہر ہوتی ہے جو کاسمیٹک نقائص کے طور پر حصوں میں منتقل ہوتی ہے۔
- گائیڈ پن اور بشنگ دھیرے دھیرے پہنتے ہیں اور اکثر اس وقت تک کسی کا دھیان نہیں جاتے جب تک کہ سیدھ سے متعلقہ معیار کے مسائل ظاہر نہ ہوں۔
پیشہ ورانہ کارروائیاں طے شدہ PM ونڈوز کے دوران انسٹال کرنے کے لیے تیار اعلی-پہننے والی اشیاء کے لیے اضافی اجزاء کو برقرار رکھتی ہیں۔ یہ نقطہ نظر متبادل حصوں کے انتظار میں تاخیر کو ختم کرتا ہے اور منصوبہ بند دیکھ بھال کی کھڑکیوں کے اندر ڈائی ڈاؤن ٹائم رکھتا ہے۔ جیسا کہ تجربہ کار ٹول میکرز تجویز کرتے ہیں، ہر پروڈکشن رن سے آخری حصہ اور اختتامی پٹی کو محفوظ کرنا، اگلے سروس ٹیکنیشن کو بند ہونے پر ٹول کی حالت کا براہ راست بصری ثبوت فراہم کرتا ہے۔
مجموعی پیسنے کے نقصان کا سراغ لگانا بھی اتنا ہی اہم ہے۔ ہر ریگرینڈ ایک پنچ کو مختصر کرتا ہے۔ ایک بار جب ایک پنچ کو اس کے قابل اجازت اسٹیک-پر تیز کر دیا جائے (عام طور پر تمام سروسز میں 2-3 ملی میٹر کل ہٹانا)، اسے مکمل طور پر تبدیل کرنا ضروری ہے۔ زیادہ سے زیادہ قابل اجازت نقصان کے مقابلے میں ہر پیسنے کی رقم کو لاگ کرنا آپ کو بالکل ٹھیک بتاتا ہے کہ متبادل اجزاء کب آرڈر کرنے ہیں، رد عمل کی حیرت کو منصوبہ بند خریداری کے واقعات میں بدل دیتے ہیں۔
معاشیات سیدھی سادی ہیں: ایک اچھی طرح سے-مستقل معیار فراہم کرنے والی ڈائی کی قیمت اس کی درجہ بندی شدہ زندگی میں کسی نظرانداز شدہ ڈائی کے مقابلے میں بہت کم ہے جو اسکریپ پیدا کرتی ہے، غیر منصوبہ بند پریس کو روکنے پر مجبور کرتی ہے، اور پریمیم لیبر ریٹ پر ہنگامی مرمت کی ضرورت ہوتی ہے۔ سٹیمپنگ ڈائی مینٹیننس اوور ہیڈ نہیں ہے۔ یہ فی-حصہ لاگت کے ماڈل کا براہ راست تعاون کنندہ ہے جس نے ٹولنگ کی سرمایہ کاری کا جواز پیش کیا۔
دیکھ بھال موجودہ ٹولنگ کو نتیجہ خیز رکھتی ہے، لیکن یہ آپ کو یہ نہیں بتا سکتا کہ آیا اس ٹولنگ کے پیچھے کی دکان میں آپ کے اگلے پروگرام کو سپورٹ کرنے کے لیے انجینئرنگ کی گہرائی، پریس کی گنجائش، اور معیاری انفراسٹرکچر موجود ہے۔ اس تشخیص کے لیے مکمل طور پر مختلف معیارات کی ضرورت ہوتی ہے۔
ایک پیشہ ور پروگریسو ڈائی اسٹیمپنگ پارٹنر کا انتخاب
اچھی طرح سے برقرار رکھا ہوا ڈائی صرف اتنا ہی قابل اعتماد ہے جتنا اسے چلانے والا آپریشن۔ دکان کی انجینئرنگ کی گہرائی، پریس انفراسٹرکچر، اور کوالٹی کلچر اس بات کا تعین کرتا ہے کہ آیا آپ کا پروگرام ٹارگٹ لاگت پر مستقل حصوں کی فراہمی کرتا ہے یا تاخیر اور مسترد ہونے کا بار بار ذریعہ بنتا ہے۔ ترقی پسند ڈائی مینوفیکچررز کا جائزہ لینے کے لیے ماضی کے مارکیٹنگ کے دعووں اور تکنیکی تفصیلات کو دیکھنے کی ضرورت ہوتی ہے جو قابل شراکت داروں کو کموڈٹی وینڈرز سے الگ کرتے ہیں۔
ڈائی اسٹیمپنگ پارٹنرز کے لیے کلیدی اہلیت کا معیار
جب آپ ترقی پسند ڈائی اسٹیمپنگ سپلائرز سے اقتباسات کی درخواست کرتے ہیں، تو ہر جواب سخت رواداری اور معیار کے عزم کا دعوی کرے گا۔ فرق تفصیلات میں ظاہر ہوتا ہے۔ پروگریسو ڈائی اسٹیمپنگ سروسز کے ممکنہ فراہم کنندگان کا معروضی طور پر موازنہ کرنے کے لیے درج ذیل چیک لسٹ کا استعمال کریں:
- ان-ہاؤس ڈائی ڈیزائن اور نقلی صلاحیت:کیا سپلائی کرنے والا انجینئر CAD/CAM اور FEA سمولیشن کا استعمال کرتے ہوئے اپنی ٹولنگ کرتا ہے، یا وہ ڈائی ڈیزائن کو آؤٹ سورس کرتا ہے؟ ان-گھر کے ڈیزائن کا مطلب ہے تیز تر تکرار، ڈیزائن کے ارادے اور پیداواری حقیقت کے درمیان سخت انضمام، اور مسائل پیدا ہونے پر جوابدہی کا ایک نقطہ۔
- ٹننج کی حد اور بستر کا سائز دبائیں:تصدیق کریں کہ وہ پریس چلاتے ہیں جو کم از کم 20% صلاحیت کے مارجن کے ساتھ آپ کے حصے کے ٹنیج اور پٹی کی چوڑائی کی ضروریات سے مماثل ہیں۔ آپ کی ڈائی کو 90% پریس کی صلاحیت پر چلانے والے سپلائر کے پاس عمل میں تغیر کے لیے کوئی ہیڈ روم نہیں ہے۔
- مواد کو سنبھالنے کے نظام:آپ کے مواد کی قسم، موٹائی اور کوائل کے وزن کے لیے کوائل ہینڈلنگ (ڈیکوائلرز، سٹریٹینرز، سروو فیڈرز) کی درجہ بندی ہونی چاہیے۔ پوچھیں کہ آیا وہ سروو فیڈ چلاتے ہیں یا مکینیکل رولز، اور کیا ان کے پاس آپ کے مرکب کے لیے چکنا کرنے کا نظام موزوں ہے۔
- کوالٹی سرٹیفیکیشن:ISO 9001 ایک بنیادی لائن ہے۔ آٹوموٹو پروگراموں کو عام طور پر IATF 16949 کی ضرورت ہوتی ہے۔ سرٹیفیکیشن اس بات کی تصدیق کرتا ہے کہ سسٹمز کو دستاویزی اور آڈٹ کیا جاتا ہے، نہ کہ صرف دعوی کیا جاتا ہے۔
- پروٹو ٹائپنگ اور پائلٹ رن سپورٹ:کیا وہ مکمل پروڈکشن ٹولنگ کا ارتکاب کرنے سے پہلے توثیق کے لیے نمونے کے پرزے تیار کر سکتے ہیں؟ فراہم کنندگان T0/T1 ٹرائی آؤٹ کے ساتھ پیش کر رہے ہیں۔CPK کی توثیقپائلٹ رنز کے دوران انجینئرنگ کی سختی کا مظاہرہ کرتے ہیں جو پیداوار کے آغاز کے دوران خطرے کو کم کرتا ہے۔
- پیداواری توسیع پذیری:اس بات کا اندازہ کریں کہ آیا وہ پریس کو تبدیل کیے بغیر، ڈائی سیٹ اپ کو تبدیل کیے، یا اوور فلو کو ذیلی کنٹریکٹ کیے بغیر پائلٹ مقدار سے سالانہ لاکھوں حصوں تک پیمانہ کر سکتے ہیں۔ اسکیل ایبلٹی گیپس کوالٹی میں خلل پیدا کرتے ہیں۔
- بحالی کا بنیادی ڈھانچہ:ان کے ٹول روم کی صلاحیتوں، سامان کو تیز کرنے، فالتو اجزاء کی انوینٹری کے طریقوں، اور ڈائی ہسٹری دستاویزات کے بارے میں پوچھیں۔ ایک سپلائر جو مجموعی طور پر پیسنے کے نقصان کو ٹریک کرتا ہے اور اعلی-پہننے والی اشیاء کے لیے اسپیئرز کو برقرار رکھتا ہے وہ آپ کی ڈائی کو تیار حالت میں رکھے گا-۔
- تکنیکی مواصلات:وہ تجاویز کیسے پیش کرتے ہیں؟ ایک تفصیلی اقتباس جس میں اسٹیشن کی گنتی، ٹولنگ میٹریل، متوقع ڈائی لائف، اور تجویز کردہ دیکھ بھال کے وقفے انجینئرنگ کی گہرائی کا اشارہ دیتے ہیں۔ کم سے کم وضاحت کے ساتھ یکمشت قیمت ایک شے کے نقطہ نظر کا اشارہ دیتی ہے۔
انجینئرنگ کی گہرائی اور پروڈکشن اسکیل ایبلٹی کا اندازہ لگانا
ترقی پسند ڈائی مینوفیکچرر کی صلاحیت کا سب سے زیادہ ظاہر کرنے والا اشارے یہ ہے کہ وہ حوالہ کے مرحلے کے دوران آپ کے حصے جیومیٹری کا کیا جواب دیتے ہیں۔ تجربہ کار میٹل اسٹیمپنگ ڈائی مینوفیکچررز پسند کرتے ہیں۔YICENاقتباس کو حتمی شکل دینے سے پہلے آپ کے حصے کی ڈرائنگ کا جائزہ لے گا، چیلنجوں کی تشکیل کی نشاندہی کرے گا، DFM میں بہتری تجویز کرے گا، اور سٹرپ لے آؤٹ کا تصور پیش کرے گا۔ وہ پارٹ لفافے کے طول و عرض کی بنیاد پر قیمتوں کا تعین کرنے کے بجائے پارٹ جیومیٹری کو آپٹمائزڈ اسٹیشن کی ترتیب میں ترجمہ کرتے ہیں۔
اس کا موازنہ کسی اجناس کی دکان سے کریں جو سالانہ حجم، رواداری کی ترجیحات، یا مواد کے درجے کے بارے میں سوال کیے بغیر قیمت واپس کرتی ہے۔ کوٹنگ کے دوران تکنیکی مکالمے کی عدم موجودگی تقریباً ہمیشہ پیداوار کے دوران مسائل کی پیش گوئی کرتی ہے۔
پروگریسو ڈائی میٹل اسٹیمپنگ سروسز کا جائزہ لیتے وقت، قابلیت کے عمل کے دوران یہ نوک دار سوالات پوچھیں:
- آپ کتنے اسٹیشن تجویز کرتے ہیں، اور وہ تعداد کم یا زیادہ کیوں ہے؟
- آپ ہر اسٹیشن پر کون سا ٹولنگ میٹریل استعمال کریں گے، اور آپ کس ڈائی لائف کی ضمانت دیتے ہیں؟
- پروڈکشن لانچ کے وقت آپ کا عام سی پی کے کیا ہے، اور آپ اسے پوری دوڑ میں کیسے برقرار رکھتے ہیں؟
- کیا آپ اسی طرح کے حصے کی پیچیدگی اور حجم والے پروگراموں سے حوالہ جات فراہم کر سکتے ہیں؟
سپلائی کرنے والے جو اسٹیل کے درجات، اسٹروک-کاؤنٹ گارنٹی، اور SPC طریقہ کار کا حوالہ دیتے ہوئے وضاحت کے ساتھ ان سوالات کا جواب دیتے ہیں، پیشہ ورانہ سطح پر کام کر رہے ہیں۔YICHEN کی ترقی پسند اسٹیمپنگ مر گئی۔پروگرامز، مثال کے طور پر، خاص طور پر اعلی-حجم والے پرزوں پر توجہ مرکوز کرتے ہیں جن کے لیے موثر ملٹی-اسٹیشن کی تشکیل اور سخت ریپیٹ ایبلٹی کی ضرورت ہوتی ہے، شروع سے ہی قابل توسیع بڑے پیمانے پر پیداوار کے لیے انجنیئر کردہ ٹولنگ کے ساتھ۔
صحیح پارٹنر صرف ڈائی بنا کر جہاز نہیں بھیجتا۔ وہ ڈیزائن، توثیق، لانچ، اور جاری پروڈکشن سپورٹ کے ذریعے تکنیکی وسائل کے طور پر مشغول ہوتے ہیں۔ وہ تعاونی ماڈل، جہاں اسٹیمپنگ ڈائی مینوفیکچررز انجنیئرنگ کے وقت کو نیچے کی طرف سے مسائل کو روکنے کے لیے پیشگی سرمایہ کاری کرتے ہیں، ملکیت کی سب سے کم قیمت اور آپ کے پروگرام کی زندگی میں سب سے زیادہ متوقع پیداواری نتائج فراہم کرتا ہے۔
Progressive Die Metal Stamping کے بارے میں اکثر پوچھے گئے سوالات
1. پروگریسو ڈائی اسٹیمپنگ اور ٹرانسفر ڈائی اسٹیمپنگ میں کیا فرق ہے؟
پروگریسو ڈائی اسٹیمپنگ ایک ہی ڈائی کے اندر ایک سے زیادہ اسٹیشنوں کے ذریعے مسلسل پٹی کو آگے بڑھاتی ہے، جس سے فی پریس اسٹروک 1,500 اسٹروک فی منٹ کی رفتار سے ایک مکمل حصہ تیار ہوتا ہے۔ ٹرانسفر ڈائی اسٹیمپنگ الگ الگ ڈائی اسٹیشنوں کے درمیان انفرادی خالی جگہوں کو منتقل کرنے کے لیے مکینیکل سسٹمز کا استعمال کرتی ہے، جس سے یہ بڑے یا گہرے-کھوئے گئے حصوں کے لیے بہتر ہے جو کیریئر کی پٹی کو برقرار نہیں رکھ سکتے۔ پروگریسو ڈیز چھوٹی جیومیٹریوں کے ساتھ سالانہ 50,000 حصوں سے اوپر والیوم پر ایکسل کرتی ہے، جبکہ ٹرانسفر ڈیز وسط- والیوم پروگرامز (25,000-500,000 حصے) پیش کرتی ہے جس میں پیچیدہ تین جہتی تشکیل شامل ہوتی ہے جو کیریئر کی پٹی کی حدود سے تجاوز کرتی ہے۔
2. دیکھ بھال کی ضرورت سے پہلے ایک پروگریسو ڈائی کتنے حصے پیدا کر سکتا ہے؟
دیکھ بھال کے وقفوں کا انحصار ٹولنگ میٹریل اور سٹیمپڈ دھات کی قسم پر ہوتا ہے۔ D2 ٹول اسٹیل پنچز کو عام طور پر ہر 50,000-150,000 اسٹروک کو تیز کرنے کی ضرورت ہوتی ہے، M2 ہائی اسپیڈ اسٹیل اسے زیادہ رینج تک پھیلاتا ہے، اور کاربائیڈ انسرٹس سروس سے پہلے 5-20 ملین اسٹروک چلا سکتے ہیں۔ گڑ کی اونچائی مادی موٹائی کے 10% سے زیادہ ہونا بنیادی اشارہ ہے کہ تیز ہونا ہے۔ پیشہ ورانہ آپریشنز کیلنڈر کی تاریخوں کے بجائے فالج کی گنتی کے حساب سے تمام احتیاطی دیکھ بھال کا شیڈول بناتے ہیں، اجزاء کی تبدیلی کے وقت کی درست پیشین گوئی کرنے کے لیے مجموعی پیسنے کے نقصان کو ٹریک کرتے ہیں۔
3. پروگریسو ڈائی اسٹیمپنگ کے لیے کون سا مواد بہترین کام کرتا ہے؟
کم-کاربن اسٹیل (C1008-C1010) بہترین فارمیبلٹی، کم قیمت، اور معیاری D2 ٹولنگ کے ساتھ مطابقت کی وجہ سے سب سے زیادہ استعمال ہونے والا مواد ہے۔ تانبے اور پیتل کے مرکب الیکٹریکل اور الیکٹرانکس ایپلی کیشنز کی خدمت کرتے ہیں جہاں چالکتا اہمیت رکھتا ہے۔ ایلومینیم کے مرکب ہلکے وزن کے اجزاء کے مطابق ہوتے ہیں لیکن چپکنے والی تعمیر کو روکنے کے لیے پالش ٹولنگ اور خصوصی کوٹنگز کی ضرورت ہوتی ہے۔ سٹین لیس سٹیل سب سے زیادہ مانگتا ہے، جس کے لیے پریمیم M2 یا کاربائیڈ ٹولنگ اور جارحانہ چکنا کرنے کی ضرورت ہوتی ہے کیونکہ اس کی زیادہ محنت کی شرح ہوتی ہے۔ عام موٹائی کی رینج 0.1 ملی میٹر سے 6 ملی میٹر تک ہوتی ہے جو مرکب پر منحصر ہوتی ہے۔
4. کم از کم پیداوار کا حجم کیا ہے جو پروگریسو ڈائی ٹولنگ کا جواز پیش کرتا ہے؟
پروگریسو ڈیز عام طور پر سالانہ 50,000 حصوں سے اوپر اقتصادی طور پر فائدہ مند ہو جاتی ہیں، لاگت کا فائدہ تیزی سے بڑھ کر 100,000 یونٹس سے زیادہ ہو جاتا ہے۔ قطعی کراس اوور پوائنٹ جزوی پیچیدگی کے ساتھ مختلف ہوتا ہے۔ 6-اسٹیشن ڈائی میں ایک سادہ بریکٹ 30,000 حصوں پر بھی ٹوٹ سکتا ہے، جب کہ ایک پیچیدہ کنیکٹر جس میں 18 اسٹیشنوں اور کاربائیڈ ٹولنگ کی ضرورت ہوتی ہے وہ 150,000 یونٹس تک سرمایہ کاری کا جواز نہیں بن سکتا۔ ملکیت کی کل لاگت، بشمول امرٹائزڈ ٹولنگ، فی پارٹ پریس ٹائم، اور سالانہ 2-5% کے مینٹیننس ریزرو، صرف ڈائی پرائس کے بجائے حقیقی بریک ایون کا تعین کرتی ہے۔
5. آپ ایک قابل اعتماد ترقی پسند ڈائی اسٹیمپنگ سپلائر کا انتخاب کیسے کرتے ہیں؟
CAD/CAM اور FEA سمولیشن کے ساتھ ان{0}}ہاؤس ڈائی ڈیزائن کی اہلیت پر سپلائرز کا اندازہ کریں، 20% مارجن کے ساتھ آپ کی ضروریات سے مماثل پریس ٹننج رینج، کوالٹی سرٹیفیکیشن (آئی ایس او 9001 کم از کم، آٹوموٹیو کے لیے IATF 16949)، اور Cpkvalid کے ساتھ پائلٹ رن سپورٹ۔ قابلیت کا سب سے مضبوط اشارے یہ ہے کہ ایک سپلائر حوالہ کے دوران کس طرح جواب دیتا ہے۔ شراکت دار جیسے YICHEN (yichen-group.com) حصہ جیومیٹری کا جائزہ لیتے ہیں، DFM میں بہتری تجویز کرتے ہیں، اور قیمتوں کو حتمی شکل دینے سے پہلے پٹی لے آؤٹ کے تصورات پیش کرتے ہیں۔ وہ سپلائرز جو تکنیکی سوالات کے بغیر حوالہ جات واپس کرتے ہیں عام طور پر پیچیدہ پروگراموں کے لیے درکار انجینئرنگ کی گہرائی کی کمی ہوتی ہے۔


