


پروگریسو اسٹیمپنگ میں بائی پاس نوچز کیا کرتے ہیں۔
جب آپ پروڈکشن کی رفتار سے پروگریسو ڈائی چلاتے ہیں، تو ہر اسٹروک کو بالکل صحیح جگہ پر اترنا چاہیے۔ ایک پٹی جو ایک انچ کے چند ہزارویں حصے میں بھی بہتی ہے وہ سکریپ پیدا کرتی ہے، ٹولنگ کو نقصان پہنچاتی ہے اور پریس کو بند کر دیتی ہے۔ بائی پاس نوچز اس نتیجہ کے خلاف بنیادی مکینیکل تحفظات میں سے ایک ہیں، پھر بھی ان پر زیادہ تر ڈائی ڈیزائن مباحثوں میں پائلٹوں یا خودکار فیڈ سسٹم کے مقابلے میں بہت کم توجہ دی جاتی ہے۔
یہ گائیڈ احاطہ کرتا ہے۔شیٹ میٹل سٹیمپنگ میں منفی اور مثبت بائی پاس نوچز مر جاتے ہیں۔مکمل تفصیل میں، بنیادی میکانکس سے لے کر انتخاب کے معیار، مادی اثرات، ناکامی کے طریقوں، اور ڈیزائن کے قواعد تک۔ چاہے آپ انہیں پچ نوچز، فرانسیسی نوچز، یا بائی پاس اسٹاپس کہیں، مثبت بمقابلہ منفی جیومیٹری کو منتخب کرنے کے پیچھے اصول اس بات کا تعین کرتے ہیں کہ آپ کا اسٹیمپنگ ڈائی سیٹ لاکھوں چکروں میں کتنی قابل اعتماد کارکردگی کا مظاہرہ کرتا ہے۔
پروگریسو ڈائز میں بائی پاس نوچز کیا ہیں؟
بائی پاس نوچز جان بوجھ کر جیومیٹرک خصوصیات ہیں جو کیریئر کی پٹی میں کاٹ دی جاتی ہیں یا بنائی جاتی ہیں جو ڈائی کے اندر متعلقہ اجزاء کے ساتھ مشغول ہوتی ہیں۔ ان کا مقصد جسمانی طور پر پٹی کی ترقی کو کنٹرول کرنا، ضرورت سے زیادہ خوراک کو روکنا اور اس بات کو یقینی بنانا ہے کہ ہر سٹیشن کو صحیح پوزیشن پر ورک پیس ملے۔
دس-اسٹیشن پروگریسو ڈائی کے ذریعے آگے بڑھنے والی پٹی کا تصور کریں۔ خودکار فیڈر اسے فی اسٹروک ایک پچ آگے بڑھاتا ہے۔ بائی پاس نوچ، چاہے پٹی پر چھوڑا ہوا ٹیب ہو یا پٹی کے کنارے میں کٹا ہوا جیب، ڈائی میں میٹنگ بلاک یا کندھے سے ملتا ہے۔ وہ مکینیکل رابطہ ایک مشکل اسٹاپ پیدا کرتا ہے، ایک جسمانی حد جس سے پٹی گزر نہیں سکتی، فیڈر اوور شوٹ یا آپریٹر کی غلطی سے قطع نظر۔
وہ پائلٹ سوراخ سے کیسے مختلف ہیں؟ پائلٹ گول پن ہوتے ہیں جو فیڈ کے اسٹروک کو مکمل کرنے کے بعد پٹی کی پوزیشن کو ٹھیک کرنے کے لیے پہلے سے-چھیدے ہوئے سوراخوں میں داخل ہوتے ہیں۔ وہ رجسٹریشن کی چھوٹی غلطیوں کو درست کرتے ہیں۔ بائی پاس نوچز، اس کے برعکس، پائلٹوں کے مشغول ہونے سے پہلے مجموعی ضرورت سے زیادہ خوراک کو روکتے ہیں۔ ایک پائلٹ پن جس کا سائز ہے۔0.0005 سے 0.001 انچ کلیئرنساس پٹی کی تلافی نہیں کر سکتا جس میں آدھی پچ سے زیادہ شاٹ ہو گیا ہو۔ یہ بائی پاس نشان کا کام ہے: پٹی کے سفری فاصلے کی سخت مکینیکل رکاوٹ۔
پٹی کے اندراج کے لیے بائی پاس نوچز کیوں اہم ہیں۔
ناقص پٹی رجسٹریشن تیزی سے جھرنا۔ غلط طریقے سے پائلٹ ہولز کو لمبا کرتا ہے، جو نیچے کی دھارے والے اسٹیشنوں پر رجسٹریشن کو مزید کم کرتا ہے۔ پرزے برداشت سے باہر ہو جاتے ہیں۔ رابطے کے مواد کو غلط جگہ پر مکے مارتا ہے، ناہموار سائیڈ بوجھ پیدا کرتا ہے جو کناروں کو چپ کر دیتا ہے یا مکمل طور پر مکے لگاتا ہے۔ سنگین صورتوں میں، ایک ہی اوور فیڈ واقعہ پورے ڈائی سیکشن کو کریش کر سکتا ہے، جس کے نتیجے میں مرمت کے اخراجات مہینوں کے مواد کی بچت کو کم کر دیتے ہیں۔
سٹیمپنگ ڈیز میں بائی پاس نوچز کا مقصد ضرورت سے زیادہ خوراک کی روک تھام سے باہر ہے۔ جیسا کہ ڈائی ڈیزائن کے ماہر آرٹ ہیڈرک ان نے نوٹ کیا ہے۔بنانے والا، پچ نوچز سلٹ کوائل اسٹاک سے ایج کیمبر کو بھی ہٹا دیتے ہیں، ایک صاف حوالہ کنارہ بناتے ہیں جو پٹی کو گائیڈز کے ذریعے آسانی سے کھانا کھلانے کی اجازت دیتا ہے۔ اس سیدھے کنارے کے بغیر، کیمبرڈ میٹریل اسٹاک گائیڈز کے ساتھ جکڑا جاتا ہے، جس کی وجہ سے جدید سروو فیڈرز کے ساتھ بھی فیڈ کی لمبائی میں کمی واقع ہوتی ہے۔
بائی پاس نوچز جسمانی طور پر پٹی کے سفر کو روکتے ہیں تاکہ ہر سٹیشن کو فیڈر کی درستگی، کنڈلی کی حالت، یا آپریٹر کی مہارت کی سطح سے آزاد، صحیح پوزیشن میں ورک پیس ملے۔
قابل اعتماد پیش رفت کے لیے تین نظام مل کر کام کرتے ہیں: خودکار فیڈر برائے نام ترقی فراہم کرتا ہے، بائی پاس نوچز زیادہ سے زیادہ سفری حدود کو نافذ کرتے ہیں اور کیمبر کو ہٹاتے ہیں، اور پائلٹ پن حتمی درستگی رجسٹریشن فراہم کرتے ہیں۔ کسی ایک عنصر کو ہٹانے سے خطرہ دوسرے پر منتقل ہو جاتا ہے۔ جب یہ تینوں کوآرڈینیشن میں کام کرتے ہیں تو، سٹیمپنگ ڈائی سیٹ طویل پروڈکشن رن میں ریپیٹبلٹی کو برقرار رکھتا ہے، یہاں تک کہ سیٹ اپ کے دوران بھی جب زیادہ تر ڈائی کریش واقع ہوتے ہیں۔
ہر ڈائی ڈیزائنر کے لیے اہم سوال یہ نہیں ہے کہ بائی پاس نوچز استعمال کریں، بلکہ کس قسم کا استعمال کرنا ہے۔ یہ فیصلہ اس بات پر منحصر ہے کہ آیا آپ مواد کو پٹی پر چھوڑتے ہیں (مثبت) یا اسے ہٹاتے ہیں (منفی)، اور ہر جیومیٹری پٹی کی چوڑائی، پیداوار کی رفتار، اور مادی رویے کے لحاظ سے الگ الگ فوائد رکھتی ہے۔
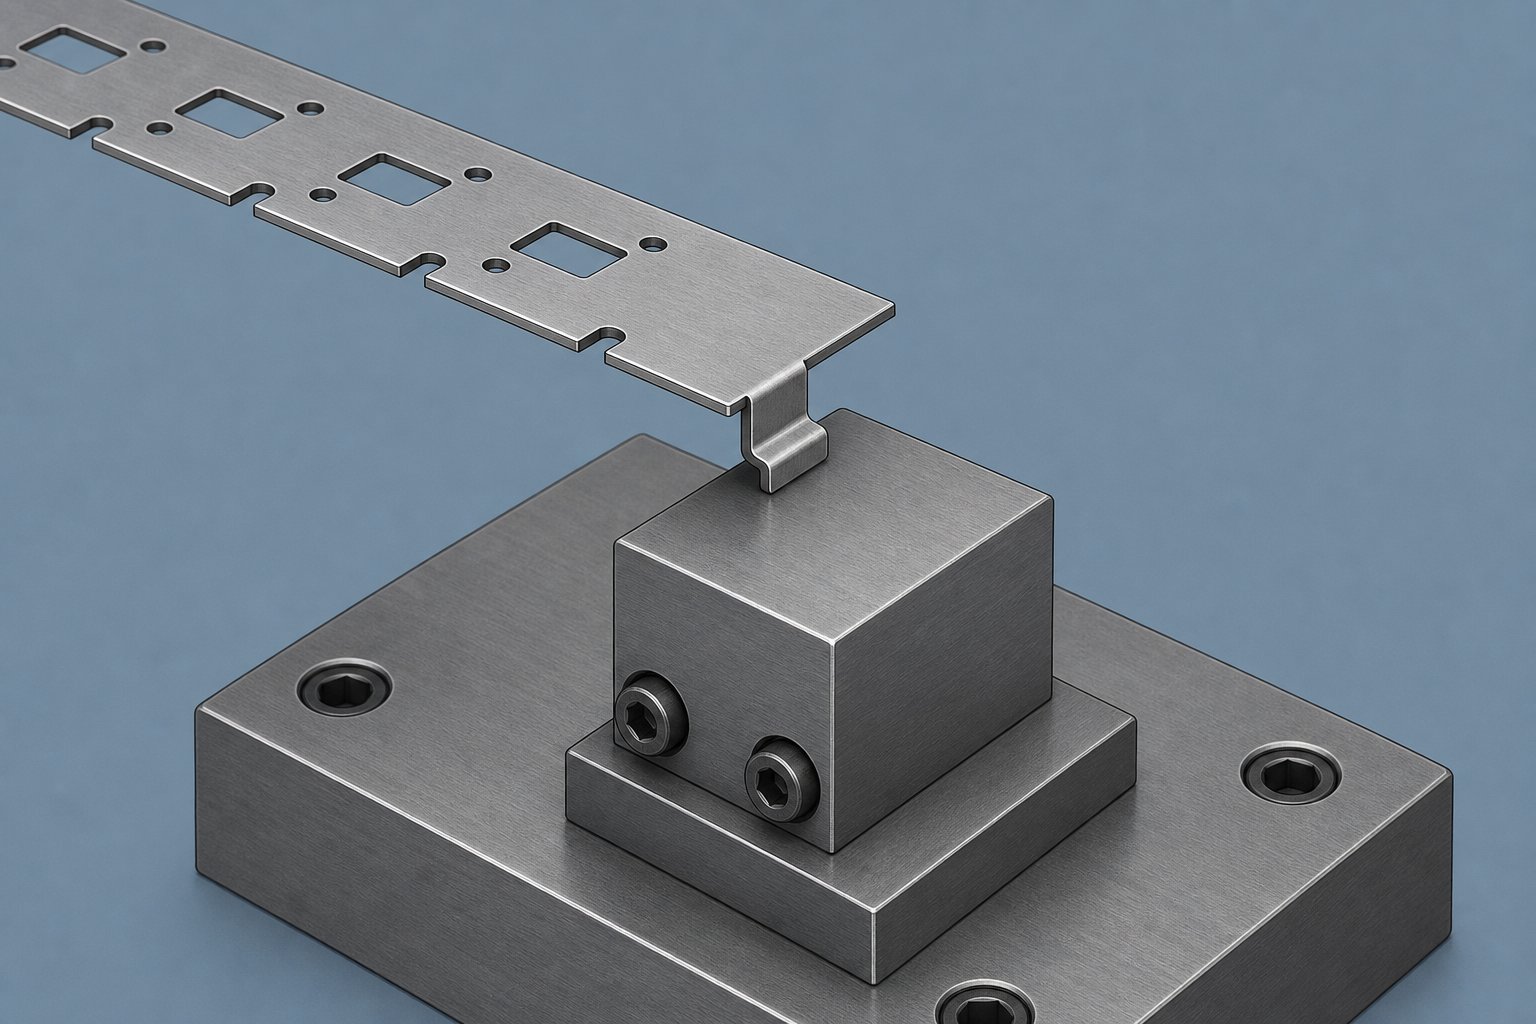
مثبت بائی پاس نوچز کیسے کام کرتے ہیں اور انہیں کب استعمال کرنا ہے۔
پٹی پر مواد کو کاٹنے کے بجائے اسے چھوڑنا کسی خصوصیت کے لیے متضاد لگ سکتا ہے جس کا مقصد ترقی کو کنٹرول کرنا ہے۔ پھر بھی یہ بالکل وہی ہے جو ایک مثبت بائی پاس نوچ کرتا ہے، اور اس کے پیچھے جیومیٹری کئی مسائل کو حل کرتی ہے جو روایتی سلگ-پیدا کرنے والے نشانات متعارف کراتے ہیں۔
کس طرح مثبت بائی پاس نوچز کنٹرول پٹی کی ترقی
ایک مثبت بائی پاس نوچ کیریئر کی پٹی کے ایک چھوٹے سے حصے کو لانس کرکے اور اسے نیچے کی طرف (یا کبھی کبھار اوپر کی طرف) بنا کر ایک ٹیب تیار کرنے کے لیے بنایا جاتا ہے جو پٹی کے جہاز سے باہر نکلتا ہے۔ ایک مستطیل زبان کی تصویر بنائیں، عام طور پر 3 سے 6 ملی میٹر چوڑی اور پٹی کی سطح کے نیچے مواد کی موٹائی سے 1 سے 1.5 گنا زیادہ پیش کرتے ہوئے، فیڈ کی سمت کی طرف کھڑا ہو۔ ٹیب ایک سرے پر کیریئر کے ساتھ منسلک رہتا ہے، پٹی کے کنارے کے ساتھ ایک کینٹیلیورڈ فلینج بناتا ہے۔
فیڈ ایڈوانسمنٹ کے دوران، یہ تشکیل شدہ ٹیب اس وقت تک پٹی کے ساتھ آگے کی طرف سفر کرتا ہے جب تک کہ یہ نچلے ڈائی شو میں لگے ہوئے سخت اسٹاپ بلاک یا کندھے سے رابطہ نہ کرے۔ وہ جسمانی تصادم پٹی کی حرکت کو بالکل درست پچ کے فاصلے پر روکتا ہے۔ جیومیٹری خود-محدود ہے: ٹیب سٹاپ بلاک سے گزر نہیں سکتا، اس لیے ضرورت سے زیادہ خوراک میکانکی طور پر ناممکن ہو جاتی ہے قطع نظر اس سے کہ فیڈر کتنی ہی طاقت کا اطلاق کرے۔
مواد کو باہر نکالنے کے بجائے منسلک کیوں چھوڑ دیں؟ جواب میں وشوسنییتا اور پٹی کی سالمیت دونوں شامل ہیں۔ ایک لانس والا-اور-بنایا ہوا ٹیب کوئی سلگ نہیں بناتا ہے۔ سکریپ کا کوئی چھوٹا ٹکڑا نہیں ہے جسے ڈائی اوپننگ کے ذریعے باہر نکلنے کی ضرورت ہے، واپسی کے اسٹروک پر ڈائی کیویٹی میں سلگ واپس کھینچے جانے کا کوئی خطرہ نہیں ہے۔ پنچنگ اسٹیمپنگ آپریشنز میں سلگ کھینچنے کے سر درد سے واقف ہر کسی کے لیے، یہ فائدہ ہی اس نقطہ نظر کا جواز پیش کرتا ہے۔
ٹیب کی کونیی واقفیت بھی اہم ہے۔ زیادہ تر مثبت بائی پاس نوچز پٹی کی سطح پر 90 ڈگری پر بنتے ہیں، لیکن 80 سے 85 ڈگری کی معمولی کونیی ایڈجسٹمنٹ سٹاپ بلاک کے خلاف ویڈنگ ایکشن بنا سکتی ہے۔ یہ ہولڈنگ فورس کو بڑھاتا ہے اور موٹے مواد پر فیڈ کنٹرول کو بہتر بناتا ہے جہاں پٹی کی رفتار زیادہ ہوتی ہے۔
مثبت نوچ ڈیزائنز کے لیے عام ایپلی کیشنز
شیٹ میٹل میں مثبت بائی پاس نشاناتمخصوص منظرناموں میں ایکسل کی تشکیل جہاں پٹی کی سالمیت اور سکریپ مینجمنٹ کو ترجیح دی جاتی ہے۔ ایک تنگ کیریئر کی پٹی پر غور کریں، 25 ملی میٹر چوڑی، ایک چھوٹا کنیکٹر حصہ کھلانے پر غور کریں۔ کنارے سے روایتی نشان کو کاٹنا پہلے سے کم سے کم کیریئر سے کراس-سیکشنل ایریا کو ہٹا دیتا ہے۔ وہ کھویا ہوا مواد پٹی کو بالکل اس مقام پر کمزور کر دیتا ہے جہاں فیڈ فورسز توجہ مرکوز کرتی ہیں، تیز رفتار آپریشن کے دوران بکلنگ یا پھاڑنے کی دعوت دیتی ہے۔
ایک لانس-اور-فارم نوچ اس سے مکمل طور پر گریز کرتا ہے۔ مواد کیریئر میں رہتا ہے. کراس-سیکشنل طاقت برقرار ہے۔ تشکیل شدہ فلینج دراصل مقامی طور پر پٹی کو سخت کرتا ہے، جو لفٹر ریلوں کے ذریعے ہموار خوراک فراہم کرنے میں مدد کرتا ہے، یہ فائدہ ایک طرفہ کیریئر لے آؤٹ کے ساتھ کام کرنے والے ڈائی ڈیزائن پریکٹیشنرز کے ذریعہ نوٹ کیا گیا ہے۔
شیٹ میٹل کی تشکیل میں بائی پاس نوچز کا مقصد سکریپ اکنامکس تک بھی پھیلا ہوا ہے۔ ڈائی سے پیدا ہونے والی ہر سلگ مادی فضلہ کے حساب کتاب میں اضافہ کرتی ہے۔ اعلی-حجم کی پیداوار میں جہاں مادی لاگت جزوی قیمتوں پر حاوی ہوتی ہے، یہاں تک کہ ہر پیشرفت سے ایک چھوٹی سی سلگ کو ختم کرنا ایک ملین-اسٹروک رن سے قابل پیمائش بچت میں ضرب لگاتا ہے۔
- سلگ مینجمنٹ کی ضرورت نہیں ہے۔- سلگ کھینچنے کے خطرے کو ختم کرتا ہے اور ڈائی میں سلگ کلیئرنس چینلز کی ضرورت کو دور کرتا ہے
- کیریئر کراس-سیکشن کو محفوظ رکھتا ہے۔- تنگ پٹیوں کے لیے اہم ہے جہاں مواد کو ہٹانا فیڈ کے استحکام سے سمجھوتہ کرے گا۔
- پٹی کو مقامی طور پر سخت کرتا ہے۔- تشکیل شدہ فلینج نشان کے مقام پر سختی کا اضافہ کرتا ہے، لفٹر ریلوں کے ذریعے ہموار سفر میں مدد کرتا ہے
- سکریپ فی ترقی کو کم کرتا ہے۔- پٹی سے کوئی مواد نہیں ہٹایا جاتا ہے، لاگت-حساس ملازمتوں پر مواد کے استعمال کو بہتر بنانا
- نشان اسٹیشن پر آسان ڈائی کنسٹرکشن- ایک لانس پنچ اور فارمنگ سیکشن سلگ کلیئرنس ہول کے ساتھ پنچ کے ذریعے مکمل کٹ-کی جگہ لے لیتا ہے
مثبت ڈیزائن میں رکاوٹیں ہوتی ہیں۔ تشکیل شدہ ٹیب کو لفٹر میکانزم کو صاف کرنا چاہیے کیونکہ اسٹروک کے درمیان پٹی اٹھتی ہے۔ تیز-رفتار 600 سٹروک فی منٹ سے اوپر چلتی ہے، نیچے کی طرف-پروجیکٹنگ ٹیب لفٹر ریلوں کو پکڑ سکتا ہے یا پٹی کی بلندی کے وقت میں مداخلت کر سکتا ہے۔ مداخلت کے یہ خطرات کچھ ایپلیکیشنز کو متبادل کی طرف دھکیلتے ہیں: ایک منفی نشان جیومیٹری بنانے کے لیے مواد کو مکمل طور پر ہٹانا جو مخالف سمت سے ڈائی کو مشغول کرتا ہے۔
منفی بائی پاس نشانات کیسے کام کرتے ہیں اور ان کی طاقت
جب پٹی کے نیچے ایک تشکیل شدہ ٹیب تیز رفتاری سے کلیئرنس کے مسائل پیدا کرتا ہے، تو حل جیومیٹری کو مکمل طور پر پلٹ دیتا ہے۔ پٹی پر مواد چھوڑنے کے بجائے، ایک منفی بائی پاس نوچ پٹی کے کنارے سے ایک چھوٹا سا حصہ ہٹاتا ہے، ایک جیب بناتا ہے جو ڈائی میں بنے ہوئے سخت پروجیکشن کو شامل کرتا ہے۔ پٹی بذات خود باطل کو اٹھاتی ہے۔ ڈائی اسٹاپ لے جاتی ہے۔
منفی بائی پاس نشانات اور مواد کو ہٹانے کی میکانکس
کیریئر کی پٹی کے ایک یا دونوں کناروں سے ایک چھوٹے مستطیل یا ٹریپیزائڈل حصے کو ٹھونس کر ایک منفی بائی پاس نوچ تیار کیا جاتا ہے۔ اس آپریشن کے لیے استعمال ہونے والے سٹیمپنگ ڈائی پنچ عموماً تنگ ہوتے ہیں، جن کی چوڑائی 3 سے 8 ملی میٹر تک ہوتی ہے اور کیریئر کی چوڑائی اور مواد کی موٹائی کے لحاظ سے پٹی کے کنارے میں 2 سے 5 ملی میٹر تک گھس جاتی ہے۔ کاٹنے کی کارروائی کسی بھی بلیننگ آپریشن کی طرح ہی شیئرنگ میکینکس کی پیروی کرتی ہے: پنچ ایک میٹنگ ڈائی اوپننگ میں اترتا ہے، مواد ایک قینچ-اور-بریک ترتیب سے ٹوٹ جاتا ہے، اور ایک سلگ پٹی سے الگ ہو جاتا ہے۔
وہ سلگ توجہ کا متقاضی ہے۔ ایک نوچ سلگ عام طور پر ایک پتلی سلیور ہوتی ہے، بعض اوقات اس کی تنگ ترین جہت میں مادی موٹائی سے دو گنا زیادہ چھوٹی ہوتی ہے۔ اتنے چھوٹے ٹکڑے کو قابل اعتماد طریقے سے بہانا ایک معروف چیلنج ہے۔ ڈائی اوپننگ کے نیچے سلگ کلیئرنس ہول کو سلگ اسٹیکنگ کو روکنے کے لیے، عام طور پر 0.5 سے 1 ڈگری فی سائیڈ، مناسب ڈرافٹ اینگل فراہم کرنا چاہیے۔ موسم بہار کے ذریعے ویکیوم اسسٹ یا مثبت سلگ نکالنا-لوڈ ککرز تیز-اسپیڈ ایپلی کیشنز پر ضروری ہو جاتا ہے جہاں صرف کشش ثقل کافی تیزی سے سلگ کو صاف نہیں کر سکتی۔
ایک بار نوچ کی جیب کٹ جانے کے بعد، یہ پٹی کے ساتھ اس وقت تک آگے بڑھتی ہے جب تک کہ یہ ایک سخت کلیدی بلاک تک نہ پہنچ جائے، جو ڈائی شو میں نصب ایک درست-گراؤنڈ اسٹیل پروجیکشن ہے۔ کلیدی بلاک نوچ کی جیب میں داخل ہوتا ہے، اور نشان کی پچھلی دیوار کلیدی بلاک کے چہرے سے رابطہ کرتی ہے، درست پچ کے فاصلے پر آگے کی پٹی کے سفر کو روکتی ہے۔ یہاں جیومیٹری اہمیت رکھتی ہے: نشان کی گہرائی کلیدی بلاک پروجیکشن سے 0.3 سے 0.5 ملی میٹر تک ہونی چاہیے تاکہ بغیر کسی بائنڈنگ کے صاف مشغولیت کی اجازت دی جا سکے، جبکہ نشان کی چوڑائی کو طویل پیداواری دوڑ کے دوران نظام کی فیڈ رواداری کے علاوہ پٹی کی تھرمل توسیع کا حساب دینا چاہیے۔
نوچ کے سرکردہ کنارے پر کونیی ریلیف، عام طور پر 3 سے 5 ڈگری، پٹی کو بغیر پکڑے فیڈ ایڈوانسمنٹ کے دوران کلیدی بلاک پر سوار ہونے کی اجازت دیتا ہے۔ پچھلا کنارہ مربع یا تھوڑا سا انڈر کٹ رہتا ہے، مثبت اسٹاپ چہرہ بناتا ہے جو پٹی کی حرکت کو روکتا ہے۔ کلیدی بلاک سائیڈز اور نوچ والز کے درمیان کلیئرنس عام طور پر 0.05 سے 0.10 ملی میٹر فی سائیڈ تک چلتی ہے، پس منظر کے بہاؤ کو روکنے کے لیے کافی تنگ لیکن بائنڈنگ سے بچنے کے لیے کافی ڈھیلی ہوتی ہے کیونکہ بائی پاس نوچز burr فارمیشن سٹیمپنگ ریزیڈیو لمبے رن پر مصروفیت کی سطحوں پر جمع ہو جاتی ہے۔
نشان جیومیٹری اور گڑ کی اونچائی کے درمیان تعلق براہ راست ہے۔ ایک مدھم نوچ پنچ اندراج کی طرف ایک رول اوور اور کٹ کے ڈائی سائیڈ پر ایک واضح گڑ پیدا کرتا ہے۔ یہ گڑبڑ نشان جیب میں پروجیکٹ کرتا ہے، مؤثر طریقے سے اس کی فعال گہرائی کو کم کرتا ہے۔ ہزاروں اسٹروک سے زیادہ، پروگریسو برر بلڈ اپ کلیدی بلاک کو مکمل طور پر بیٹھنے سے روک سکتا ہے، رجسٹریشن کی درستگی کو کم کرتا ہے۔ مناسب پنچ-سے-ڈائی کلیئرنس کو برقرار رکھنا، عام طور پر ہلکے اسٹیل کے لیے مواد کی موٹائی کا 5 سے 10 فیصد فی سائیڈ، burrs کو قابل قبول حدود میں رکھتا ہے اور دیکھ بھال کے وقفوں کو بڑھاتا ہے۔
جہاں منفی نوچ ڈیزائن بہترین کارکردگی کا مظاہرہ کرتے ہیں۔
منفی نشانات پٹی کے کنارے پر قبضہ کرتے ہیں بجائے اس کے کہ پٹی کے جہاز کے نیچے پیش کریں۔ کچھ نہیں نکلتا۔ پٹی چپٹی رہتی ہے، جس کا مطلب ہے کہ لفٹر ریل، ایئر بلو-آف سسٹم، اور پٹی کا پتہ لگانے والے سینسر بغیر کسی مداخلت کے کام کرتے ہیں۔ 600 سٹروک فی منٹ سے زیادہ چلنے والے مرنے والوں کے لیے، یہ فلیٹ پروفائل ضروری ہو جاتا ہے۔
ایک وسیع کیریئر پٹی کا تصور کریں، 75 ملی میٹر یا اس سے زیادہ، ایک بڑے آٹوموٹو بریکٹ کو کھانا کھلانا۔ نوچ جیبوں کے لیے ہر کنارے سے 4 ملی میٹر ہٹانے سے کیریئر کے بوجھ-بیئرنگ کراس سیکشن کو بمشکل متاثر ہوتا ہے۔ کلیدی بلاکس کے ساتھ مثبت مکینیکل مشغولیت کے ذریعے جارحانہ فیڈ کنٹرول حاصل کرتے ہوئے پٹی ساختی سالمیت کو برقرار رکھتی ہے۔ ہٹا دیا گیا مواد ایک وقفہ پیدا کرتا ہے جس میں ڈائی کا پروجیکشن داخل ہوتا ہے، بنیادی طور پر سٹاپ جیومیٹری کو پٹی کے بجائے ٹولنگ میں بناتا ہے۔
یہ نقطہ نظر ایک زیادہ فیصلہ کن اسٹاپ ایکشن بھی فراہم کرتا ہے۔ مشینی جیب میں داخل ہونے والا ایک کلیدی بلاک نشان کی دیوار پر پورے چہرے کے رابطے کے ساتھ مشغول ہوتا ہے، ایک کندھے سے ٹکرانے والے ایک ٹیب سے زیادہ بڑے علاقے میں فیڈ گرفتاری فورسز کو تقسیم کرتا ہے۔ یہ تقسیم شدہ رابطہ تیز رفتاری سے بھاری پٹی کے اچانک کم ہونے کے دوران اخترتی کو بہتر طور پر مزاحمت کرتا ہے۔
- فلیٹ پٹی پروفائل- لفٹرز، سینسر، یا ہائی-اسپیڈ سٹرپ ٹرانسپورٹ میکانزم میں مداخلت کرنے کے لیے کوئی پروجیکٹنگ ٹیب نہیں
- جارحانہ فیڈ گرفتاری- کلیدی بلاک اور نشان والی دیوار کے درمیان مکمل چہرہ رابطہ رکنے والی قوتوں کو تقسیم کرتا ہے، مقامی اخترتی کو کم کرتا ہے
- کنارے کیمبر کو ہٹاتا ہے۔- کٹنگ ایکشن فاسد کٹے ہوئے کناروں کو تراشتی ہے، اسٹاک گائیڈز کے لیے ایک صاف حوالہ سطح پیدا کرتی ہے
- دوہری-نشان رجسٹریشن- پٹی کے دونوں کناروں پر نشانات کاٹنا اور جوڑے والے کلیدی بلاکس کا استعمال سٹیمپنگ پنچنگ آپریشنز کے دوران لیٹرل سٹرپ شفٹ کو روکتا ہے۔
- ہائی-اسپیڈ آٹومیشن کے ساتھ ہم آہنگ- بلند اسٹروک ریٹ پر پکڑنے، موڑنے یا تھکاوٹ کے لیے کوئی خصوصیت نہیں بنائی گئی
- سب سے پہلے-ہٹ سٹاپ کی صلاحیت- نوچ اسٹاپ ابتدائی ڈائی سیٹ اپ کے دوران ایک اہم-ایج لوکیٹر کے طور پر کام کرتا ہے، جو اسٹارٹ اپ پر آدھے-ہٹ یا ڈھیلے سکریپ کے خطرے کو کم کرتا ہے۔
تجارت-واضح ہے: منفی نشانات پٹی والے مواد کو استعمال کرتے ہیں، سلگس پیدا کرتے ہیں جن کا نظم ہونا ضروری ہے، اور ایسے کٹنگ ایجز متعارف کروائے جاتے ہیں جو وقت کے ساتھ پہنتے ہیں۔ وسیع تر پٹیوں کے لیے جہاں وہ جرمانے قابل انتظام رہتے ہیں، اس ڈیزائن کی وشوسنییتا اور رفتار کی مطابقت اسے اعلی-حجم پروگریسو ڈائی آپریشنز میں غالب انتخاب بناتی ہے۔ سوال یہ نہیں ہے کہ کون سی قسم عالمگیر طور پر بہتر ہے، بلکہ یہ ہے کہ آپ کی مخصوص ایپلی کیشن میں کون سی رکاوٹیں عائد ہوتی ہیں، ایک فیصلہ جو واضح ہو جاتا ہے جب دونوں جیومیٹریوں کو ساتھ ساتھ رکھا جائے۔
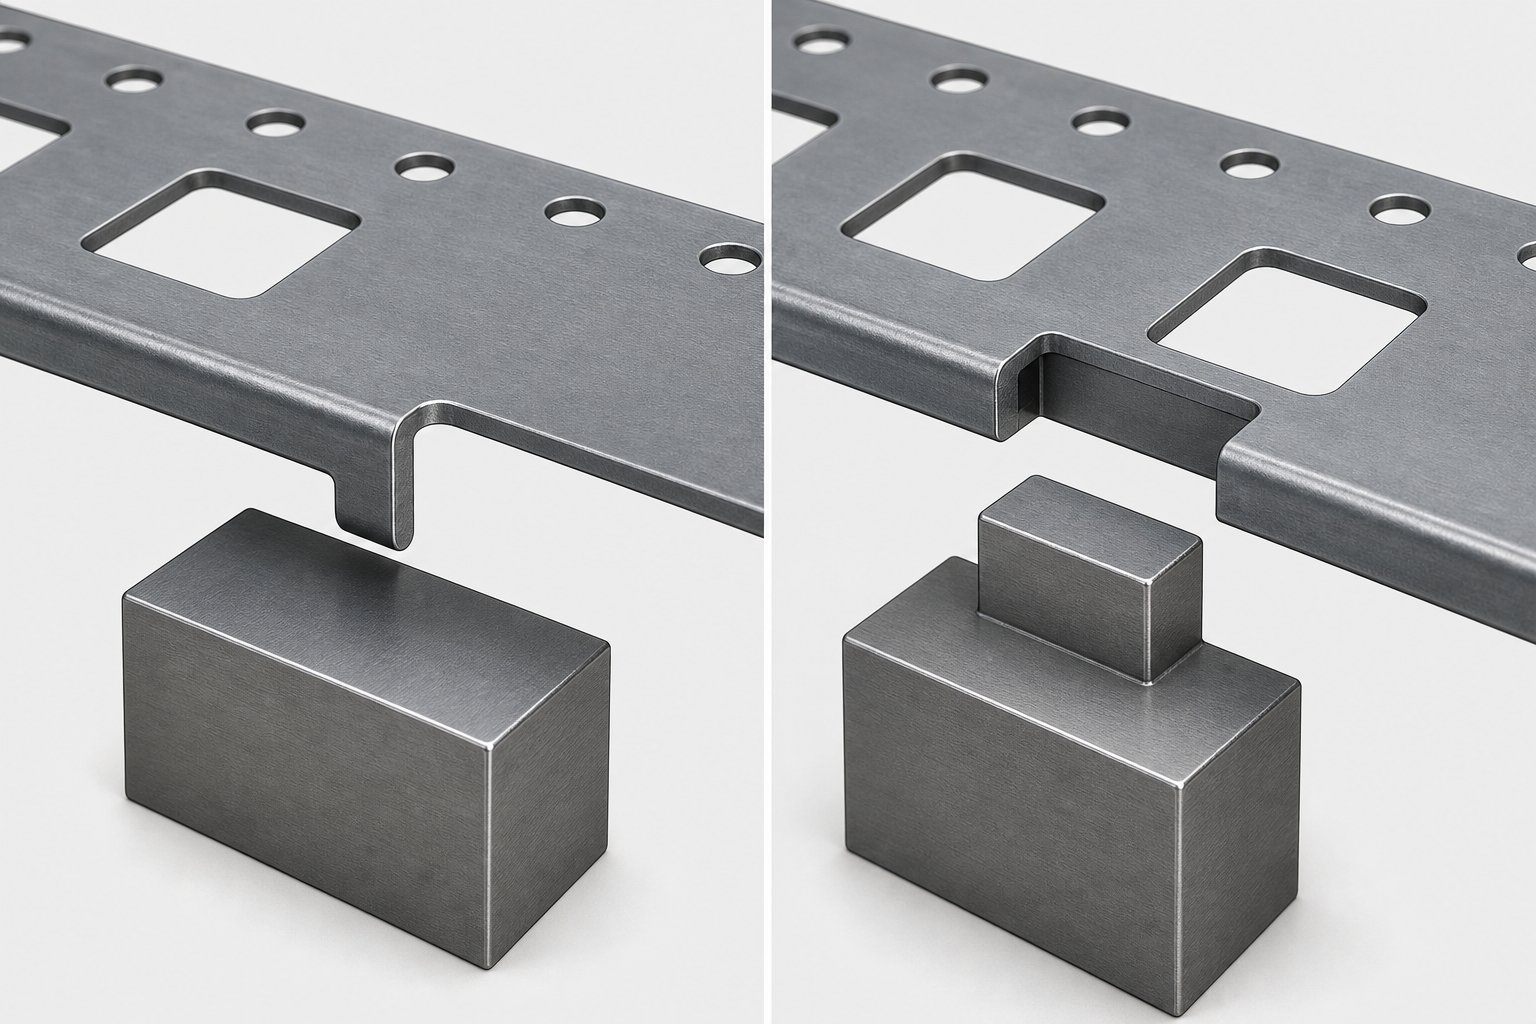
مثبت بمقابلہ منفی بائی پاس نوچز سلیکشن گائیڈ
دونوں نشان جیومیٹریوں کو ساتھ ساتھ رکھنے سے پتہ چلتا ہے کہ ان کے درمیان انتخاب شاذ و نادر ہی ہوتا ہے کہ ایک دوسرے سے بہتر ہے۔ یہ نشان کے ڈیزائن کو پٹی کی چوڑائی، پیداوار کی رفتار، مادی رویے، اور سکریپ ہینڈلنگ کی رکاوٹوں کے مخصوص امتزاج سے ملانے کے بارے میں ہے۔ نیچے دی گئی جدول مکینیکل اور آپریشنل فرق کو ایک واحد حوالہ میں یکجا کرتی ہے جسے آپ ٹول اور ڈائی اسٹیمپنگ ڈیزائن کے جائزوں کے دوران استعمال کر سکتے ہیں۔
مثبت بمقابلہ منفی بائی پاس نشانات کا موازنہ
| ڈیزائن کا طول و عرض | مثبت بائی پاس نوچ | منفی بائی پاس نوچ |
|---|---|---|
| عمل کا طریقہ کار | پٹی کے نیچے بنی ہوئی لینسڈ ٹیب ڈائی میں اسٹاپ بلاک سے رابطہ کرتی ہے۔ | پٹی کے کنارے میں کٹ جیب کو ڈائی سے کلیدی بلاک پروجیکشن ملتا ہے۔ |
| مواد کو ہٹانا | کیریئر کی پٹی کے ساتھ کوئی - مواد منسلک نہیں رہتا ہے۔ | ہاں - پٹی کے کنارے سے ایک سلگ کاٹا جاتا ہے۔ |
| پٹی طاقت اثر | کم سے کم - کیریئر کراس سیکشن محفوظ ہے؛ تشکیل شدہ ٹیب پر مقامی سختی بڑھ جاتی ہے۔ | اعتدال پسند - کراس سیکشن ہر نشان کے مقام پر کٹ کی گہرائی سے کم ہوتا ہے۔ |
| سلگ مینجمنٹ | کوئی ضرورت نہیں۔ | سلگ کلیئرنس ہولز، ڈرافٹ اینگلز، اور ممکنہ ویکیوم یا ککر انجیکشن کی ضرورت ہے |
| عام پٹی کی چوڑائی کی حد | تنگ سے درمیانی سٹرپس (50 ملی میٹر سے کم) جہاں مواد کو ہٹانے سے کیریئر کی سالمیت پر سمجھوتہ ہو جائے گا۔ | درمیانے سے چوڑے سٹرپس (40 ملی میٹر اور اس سے اوپر) جہاں کنارے ہٹانے کا کم سے کم ساختی اثر ہوتا ہے |
| رفتار کی مطابقت | کم سے اعتدال پسند رفتار (عام طور پر 600 SPM سے کم)؛ ٹیب میں مداخلت کا خطرہ رفتار کے ساتھ بڑھتا ہے۔ | اعتدال سے تیز رفتار (600+ SPM)؛ فلیٹ پٹی پروفائل لفٹر اور سینسر کی مداخلت سے گریز کرتی ہے۔ |
| گڑبڑ کا خطرہ | کم - لانس کٹ ایک کنارے پر ایک کنٹرول شدہ فریکچر پیدا کرتا ہے۔ کوئی سلگ ایگزٹ burr نہیں ہے۔ | زیادہ - شیئرنگ ایکشن کٹ کے ڈائی سائیڈ پر گڑ بناتا ہے جو وقت کے ساتھ ساتھ فنکشنل نوچ گہرائی کو کم کر سکتا ہے۔ |
| ایج کیمبر کی اصلاح | کوئی - کنارے کے مواد کو نہیں ہٹاتا ہے، لہذا کوائل سلٹنگ سے کیمبر باقی رہتا ہے۔ | ہاں - کٹنگ ایکشن فاسد کناروں کو تراشتا ہے، اسٹاک ریلوں کے ذریعے پٹی کی رہنمائی کو بہتر بناتا ہے |
| عام ناکامی کے طریقے | ضرورت سے زیادہ فیڈ فورس سے ٹیب موڑنے یا مونڈنا؛ لفٹرز کے ساتھ ٹیب کی مداخلت؛ لانس جڑ میں ترقی پسند تھکاوٹ کریکنگ | سلگ کھینچنا جو نشان کی جیب کو بھرتا ہے۔ burr کی تعمیر کلیدی بلاک مشغولیت کی روک تھام؛ کام کی سختی سے نشان کنارے کریکنگ |
اس جدول میں متعدد تفریق کرنے والے حتمی ڈیزائن کے فیصلے پر زیادہ اثر ڈالتے ہیں۔ پٹی کی چوڑائی اکثر پہلا فلٹر ہوتا ہے۔ جب آپ 30 ملی میٹر سے زیادہ تنگ کیریئر کے ساتھ کام کر رہے ہوتے ہیں، تو منفی نشان کے لیے کنارے سے 3 سے 4 ملی میٹر تک ہٹانے سے کراس سیکشن کا ایک بامعنی فیصد استعمال ہوتا ہے۔ خوراک کی قوتیں کم جگہ پر توجہ مرکوز کرتی ہیں، اور تھکاوٹ کا ٹوٹنا حقیقی پیداوار کا خطرہ بن جاتا ہے۔ مواد کو جگہ پر رکھ کر ایک مثبت نشان اس کو مکمل طور پر پس پشت ڈال دیتا ہے۔
رفتار دوسرا اہم فلٹر ہے۔ 600 سٹروک فی منٹ سے زیادہ تیز رفتار میٹل بنانے کے آپریشنز فلیٹ سٹرپ پروفائل کا مطالبہ کرتے ہیں۔ لفٹر ٹریول کا ہر ملی سیکنڈ شمار ہوتا ہے، اور پٹی کے نیچے پیش کرنے والا ٹیب اس طرح سے پکڑ سکتا ہے، موڑ سکتا ہے، یا تھکاوٹ کو اس طرح سے جو کہ بلند فالج کی شرح پر تیزی سے کمپاؤنڈ کرتا ہے۔ منفی نشان ہر چیز کو فلش رکھتے ہیں، یہی وجہ ہے کہ وہ آٹوموٹیو اور کنیکٹر سٹیمپنگ لائنوں پر غالب رہتے ہیں جہاں سائیکل کے اوقات ایک سیکنڈ کے حصوں میں ماپا جاتا ہے۔
سکریپ ہینڈلنگ تیسرا فرق ہے جو اکثر توازن کو بتاتا ہے۔ منفی نشان ہر اسٹروک پر سلگ پیدا کرتا ہے۔ ایک ملین سے زیادہ-سائیکل پروڈکشن چلتی ہے، وہ چھوٹے چھوٹے سلورز جمع ہوتے ہیں۔ اگر سلگ کلیئرنس سسٹم مختصراً بھی ناکام ہوجاتا ہے تو، سلگس ڈائی اوپننگ میں اسٹیک ہوجاتی ہیں، کلیدی بلاک کی مصروفیت کو روکتی ہیں، اور غلط فیڈز کو متحرک کرتی ہیں۔ بہترین سلگ مینجمنٹ ڈسپلن والی دکانیں اس جرمانے کو آسانی سے جذب کر لیتی ہیں۔ کم سے کم ڈائی مینٹیننس وقفوں کے ساتھ دبلی پتلی چلنے والی دکانیں مثبت نشانات کو زیادہ بخشنے والی لگ سکتی ہیں۔
ایج کیمبر، سلٹ کوائل اسٹاک کے ساتھ ایک بار بار سر درد، ایک اور غور کا اضافہ کرتا ہے۔ شیٹ میٹل بنانے والے سٹیمپنگ میں منفی بائی پاس نوچز موروثی طور پر پٹی کے کنارے کو تراشتے ہیں، کوائل سلٹنگ کے دوران متعارف کرائے گئے کیمبر کو ہٹاتے ہیں۔ مثبت نشانات ایسی کوئی تصحیح پیش نہیں کرتے ہیں، لہذا اگر آپ کا آنے والا مواد متضاد کناروں کے ساتھ آتا ہے، تو آپ کو ایک علیحدہ ٹرم اسٹیشن شامل کرنے یا کیمبر کے متعارف کردہ فیڈ عدم استحکام کو قبول کرنے کی ضرورت پڑسکتی ہے۔
ڈائی ڈیزائنرز کے لیے انتخابی معیار کی چیک لسٹ
تمام عوامل کو بیک وقت وزن کرنے کے بجائے، تجربہ کار ٹول اور ڈائی اسٹیمپنگ انجینئر ترتیب وار فیصلے کے عمل کے ذریعے کام کرتے ہیں۔ ہر معیار یا تو ایک آپشن کو ختم کرتا ہے یا فیلڈ کو تنگ کرتا ہے۔ اس چیک لسٹ کو پٹی لے آؤٹ کے جائزے کے دوران استعمال کریں تاکہ صحیح نشان جیومیٹری کو منظم طریقے سے حاصل کیا جا سکے۔
- پٹی کی چوڑائی اور کیریئر کراس سیکشن- حصہ جیومیٹری نیسٹ ہونے کے بعد دستیاب کیریئر کی چوڑائی کی پیمائش کریں۔ اگر کیریئر ہر طرف منصوبہ بند نشان کی گہرائی سے دو گنا کم ہے، تو مثبت نشان ساختی سالمیت کو محفوظ رکھتا ہے۔ کافی مواد کے ساتھ وسیع تر کیریئر منفی نشانوں کے ذریعے مطلوبہ ہٹانے کو برداشت کر سکتے ہیں۔
- مواد کی قسم اور موٹائی- سخت مواد منفی نوچ کٹ پر زیادہ گڑبڑ پیدا کرتا ہے، کلیدی بلاک پہننے کو تیز کرتا ہے۔ 0.5 ملی میٹر سے نیچے کا پتلا مواد مثبت ڈیزائن میں بنے ٹیبز پر پھٹ جانے کا خطرہ ہے۔ نشان کی قسم کو اس بات سے جوڑیں۔
- پیداوار کی رفتار- اگر آپ کا ہدف 500 سے 600 اسٹروک فی منٹ سے زیادہ ہے، تو ان کے فلیٹ پروفائل کے لیے منفی نشانات کی طرف تعصب۔ اس حد کے نیچے، یا تو قسم قابل اعتماد طریقے سے کارکردگی کا مظاہرہ کرتی ہے فراہم کردہ لفٹر ٹائمنگ کسی بھی ٹیب پروجیکشن کو ایڈجسٹ کرتی ہے۔
- حصہ جیومیٹری کی پابندیاں- چیک کریں کہ آیا تشکیل شدہ خصوصیات، ڈرا اسٹیشن، یا کیم سے چلنے والے آپریشن- پٹی کنارے کے قریب نشان کے مقام سے متصادم ہیں۔ مثبت ٹیبز پٹی کے نیچے پروجیکٹ کرتے ہیں اور نچلے ڈائی اجزاء میں مداخلت کرسکتے ہیں۔ منفی جیبیں پٹی کے جہاز کے اندر بیٹھتی ہیں لیکن کنارے کی جائیداد کا استعمال کرتی ہیں جن کی تشکیل کردہ خصوصیات کی ضرورت ہوسکتی ہے۔
- سکریپ ہینڈلنگ کی ضروریات- اپنی سلگ مینجمنٹ کی صلاحیت کا اندازہ لگائیں۔ اگر ڈائی بغیر توجہ کے چلتی ہے یا آپریٹر کی کم سے کم مداخلت کے ساتھ، ایک سلگ-مفت مثبت نشان ایک ناکامی کے موڈ کو کم کرتا ہے۔ اگر دوسرے خالی کرنے والے اسٹیشنوں کے لیے مضبوط سلگ کلیئرنس سسٹم پہلے سے موجود ہے، تو کچرے کے بہاؤ میں نشان سلگس کو شامل کرنا معمولی بات ہے۔
- آلے کی دیکھ بھال کے تحفظات- مثبت نوچ اسٹاپس فکسڈ بلاکس ہیں جن میں کوئی کٹنگ کنارہ دوبارہ تیز نہیں ہوتا ہے۔ گڑ بڑھنے کے ساتھ ہی منفی نشان کے پنچوں کو وقتاً فوقتاً ری گرائنڈنگ کی ضرورت ہوتی ہے۔ فیصلے میں اپنے منصوبہ بند دیکھ بھال کے وقفوں کو فیکٹر کریں۔ تیز کرنے کے درمیان طویل وقفے مثبت ڈیزائن کے حق میں ہیں۔ مختصر، نظم و ضبط کے وقفے بغیر کسی مسئلے کے منفی جیومیٹریوں کی حمایت کرتے ہیں۔
ترتیب میں ان چھ معیارات کے ذریعے کام کرنے سے قیاس آرائی ختم ہوجاتی ہے۔ بہت سے معاملات میں، پہلے دو فلٹر اکیلے ایک جیومیٹری کی طرف واضح طور پر اشارہ کرتے ہیں۔ جب جواب تمام چھ کے بعد بھی مبہم رہتا ہے، تو آپ ممکنہ طور پر ایک ایسے زون میں ہوں گے جہاں یا تو قسم کے کام اور ثانوی ترجیحات جیسے ڈیزائنر سے واقفیت، دکان کے معیاری طریقوں، یا کسٹمر کی تفصیلات اختیار کرلیں۔
تاہم، جو چیز نہ تو چیک لسٹ آئٹم اور نہ ہی موازنہ ٹیبل کیپچر کرتی ہے، وہ یہ ہے کہ پائلٹ، اسٹیشن کے وقفہ کاری، اور لفٹر جیومیٹری کے لحاظ سے منتخب کردہ نشان کو کس طرح سائز اور پوزیشن میں رکھنا ہے۔ جب آپ مثبت یا منفی کو چن لیتے ہیں تو مکینیکل اصول طے پا جاتا ہے۔ جہتی عمل درآمد، جہاں نشان بیٹھتا ہے، یہ کتنی گہرائی میں کٹتا ہے، اور اسے کس طرح کی منظوری کی ضرورت ہے، اس بات کا تعین کرتا ہے کہ آیا یہ اصول قابل اعتماد پیداوار یا مستقل غلط خوراک کے مسائل میں ترجمہ کرتا ہے۔
بائی پاس نوچ سائزنگ اور پلیسمنٹ کے لیے ڈیزائن گائیڈ لائنز
صحیح نشان کی قسم کا انتخاب آدھی جنگ ہے۔ دوسرا نصف طول و عرض اور اس کی پوزیشننگ کر رہا ہے تاکہ پٹی قابل اعتماد طریقے سے رک جائے، اسٹروک کے بعد جھٹکے، فیڈ کو زیادہ محدود کیے بغیر یا ساختی مواد کے کیریئر کو بھوکے مارے بغیر۔ سائز سازی کے یہ اصول ڈیزائن کے ارادے کو دکان-فرش کی حقیقت میں ترجمہ کرتے ہیں۔
نشان گہرائی اور چوڑائی کے لیے انگوٹھے کے اصول
نشان کی گہرائی پن ڈاؤن کرنے والی پہلی جہت ہے، اور یہ براہ راست کیریئر کی چوڑائی کے ساتھ پیمانہ کرتی ہے۔ بہت زیادہ ہٹا دیں اور پٹی فیڈ فورس کے تحت بکسوا. بہت کم ہٹائیں اور کلیدی بلاک کی مصروفیت اتنی کم ہوجاتی ہے کہ burr buildup یا تھرمل ایکسپینشن چند ہزار اسٹروک کے اندر اسٹاپ کو شکست دے دیتا ہے۔
منفی بائی پاس نوچز کے لیے، ایک عام نقطہ آغاز ہر طرف پٹی کی چوڑائی کا 15 سے 25 فیصد ہے۔ ایک 60 ملی میٹر چوڑا کیریئر، مثال کے طور پر، مستحکم خوراک کے لیے کافی کراس سیکشن کو برقرار رکھتے ہوئے ہر کنارے سے 9 سے 15 ملی میٹر نوچ جیبوں کو کاٹتا ہے۔ تنگ پٹیاں زیادہ قدامت پسند فیصد کا مطالبہ کرتی ہیں۔ کل پٹی کی چوڑائی کے 30 ملی میٹر سے کم، آپ عام طور پر ایک مثبت لانس-اور{10}}فارم ڈیزائن کے ساتھ بہتر ہوتے ہیں جو مواد کو مکمل طور پر ہٹانے سے گریز کرتا ہے۔
نشان کی چوڑائی، فیڈ کی سمت میں ماپا جاتا ہے، آپ کے سسٹم کی فیڈ رواداری کے علاوہ پیداوار کے دوران پٹی کی تھرمل نمو کے لیے ایک چھوٹا مارجن کو ایڈجسٹ کرنا چاہیے۔ 0.05 ملی میٹر کے اندر پچ کی درستگی فراہم کرنے والا ایک عام سروو فیڈر کلیدی بلاک کے طول و عرض کے علاوہ 0.15 سے 0.25 ملی میٹر کل چوڑائی کی اجازت دیتا ہے۔ اس سے زیادہ سخت، اور کلیدی بلاک جیب میں بندھے ہوئے ہیں۔ وسیع تر، اور گرفتاری سے پہلے پٹی اوور شوٹ ہو جاتی ہے۔
نوچ جیب کے اندر کارنر ریڈی توجہ کا مستحق ہے۔ تیز اندرونی کونے تناؤ بڑھانے کے طور پر کام کرتے ہیں۔ یہاں تک کہ نوچ کونوں پر 0.3 سے 0.5 ملی میٹر کا ایک معمولی رداس بھی تھکاوٹ کو پھٹنے سے روکتا ہے جو بصورت دیگر لاکھوں فیڈ کے اثرات کے بعد شروع ہوتا ہے۔ کلیدی بلاکس کے لیے استعمال ہونے والے سخت ٹول اسٹیل پر، ایک مماثل فلیٹ رابطے کے تناؤ کو زیادہ یکساں طور پر تقسیم کرتا ہے۔
ان قطعی اندرونی جیومیٹریوں کو حاصل کرنا، خاص طور پر کلیدی بلاکس اور ڈائی انسرٹس پر، جہاں EDM وائر کاٹنا ناگزیر ثابت ہوتا ہے۔ ایک ہنر مند ٹول اور ڈائی میکر کلیدی بلاک پروفائلز کو پلس یا مائنس 0.0005 انچ کی برداشت کے ساتھ پروگرام کر سکتا ہے، جس سے اندرونی کونے کا ریڈی 0.050 ملی میٹر تک چھوٹا ہوتا ہے اور کنٹرول رفتار پر باریک تار کے ساتھ۔ چونکہ EDM تار گرمی کے علاج کے بعد کٹ جاتا ہے، کلیدی بلاک سخت ہونے سے بگاڑ کے بغیر جہتی استحکام کو برقرار رکھتا ہے، یہ ایک اہم فائدہ ہے جب منگنی جیومیٹری کو لاکھوں چکروں میں مستقل رہنا چاہیے۔ EDM تار کے ذریعے لگائی جانے والی 0.25 سے 0.5 ڈگری کی ٹیپر ریلیف بھی کام کرنے والے چہرے پر مصروفیت کے طول و عرض کو تبدیل کیے بغیر کلیدی بلاکس کو دوبارہ گراؤنڈ کرنے کی اجازت دیتی ہے۔
اسٹیشن کی جگہ اور پائلٹس سے متعلق جگہ کا تعین
جہاں نشان پٹی کی لمبائی کے ساتھ بیٹھتا ہے اس پر اثر پڑتا ہے کہ یہ پائلٹوں، لفٹرز اور فیڈ سسٹم کے ساتھ کیسے تعامل کرتا ہے۔ ایک عام نقطہ نظر ایک یا دو پروگریسو ڈائی اسٹیشن پر نوچ- کٹنگ اسٹیشن رکھتا ہے، تاکہ ہر آنے والا اسٹیشن فیڈ کی رکاوٹ اور نشان کی فراہم کردہ کیمبر اصلاح سے فائدہ اٹھائے۔
نشان کی پوزیشن اور پائلٹ مقام کے درمیان تعلق ترتیب وار ہے، بے کار نہیں۔ پائلٹ عام طور پر سٹیشن دو یا تین پر پٹی کو لگاتے ہیں، اس کے بعد کہ نشان پہلے سے ہی زیادہ خوراک کو محدود کر چکا ہے۔ MetalForming میگزین کی تفصیلات کے مطابق، فیڈ رول کو پٹی کو چھوڑنا چاہیے اس سے پہلے کہ پائلٹ کا پتہ لگانے والے قطر پائلٹ کے سوراخوں میں داخل ہوں۔ بائی پاس نوچ موٹے اسٹاپ فراہم کرتا ہے جو پائلٹ کیپچر رینج کے اندر پٹی حاصل کرتا ہے، اور پھر پائلٹ حتمی درستگی کا اندراج فراہم کرتا ہے، اکثر آخری 0.05 سے 0.10 ملی میٹر پوزیشن کی خرابی کو درست کرتا ہے۔
اسٹیشن کی جگہ کا تعین کرتا ہے کہ کلیدی بلاک یا رکنے سے پہلے نوچ جیب یا ٹیب کتنی دور تک سفر کرتا ہے۔ نشان کو کاٹا جانا چاہیے تاکہ اس کا پچھلا کنارہ منگنی کے مقام سے بالکل ایک پچ کے فاصلے پر سیدھ میں ہو۔ یہاں پر کوئی بھی خرابی تمام اسٹیشنوں پر مشتمل ہے۔ اگر نوچ کٹ سچی پچ سے 0.02 ملی میٹر دور ہے، تو یہ خرابی ہر ڈاون اسٹریم اسٹیشن کے ذریعے پھیلتی ہے، جس سے رجسٹریشن میں ترقی پسندی پیدا ہوتی ہے جسے اکیلے پائلٹ پوری طرح درست نہیں کرسکتے ہیں۔
لفٹر تعامل ایک اور رکاوٹ کا اضافہ کرتا ہے۔ اسپرنگ-لوڈ لفٹر ریلوں کے ساتھ ڈائی پر، پٹی اسٹروک کے درمیان ڈائی سطح سے اوپر اٹھتی ہے تاکہ فیڈ کو آگے بڑھایا جا سکے۔ پٹی کے نیچے پیش کرنے والے مثبت بائی پاس ٹیب کو لفٹر ریل کو پوری لفٹ اونچائی پر صاف کرنا چاہیے۔ اگر ٹیب پکڑتا ہے، تو پٹی آگے نہیں بڑھ سکتی، اور اگلا اسٹروک ڈبل-ہٹ پیدا کرتا ہے۔ منفی نشانوں کے لیے، لفٹرز کے پٹی کو اٹھانے سے پہلے کلیدی بلاک کو پٹی کے جہاز کے نیچے سے مکمل طور پر پیچھے ہٹنا چاہیے، یا نوچ والی دیوار بلاک کے کنارے کو پکڑتی ہے اور منگنی کی جیب میں ایک ثانوی چپ کاٹ دیتی ہے۔
- پہلے یا دوسرے اسٹیشن میں نشانات کاٹ دیں۔بنانے یا خالی کرنے کی کارروائیوں کو نیچے کی طرف شروع کرنے سے پہلے فیڈ کنٹرول قائم کرنا
- پچ کے عین ضرب پر نشان-سے-پائلٹ وقفہ کو برقرار رکھیںتاکہ دونوں نظام ایک ہی ترقی کی بنیاد کا حوالہ دیتے ہیں۔
- لفٹر کے سفر سے متعلق کلیدی بلاک کی اونچائی کی تصدیق کریں۔اس بات کی تصدیق کرنے کے لیے کہ بلاک لفٹ کے مرحلے کے دوران پٹی کو صاف کرتا ہے اور صرف فیڈ گرفتاری کے دوران مشغول ہوتا ہے۔
- سٹاک گائیڈ ریلوں سے کم از کم 1 ملی میٹر کے حساب سے آف سیٹ کریں۔نشان کے کنارے اور گائیڈ چینل کی دیواروں کے درمیان مداخلت کو روکنے کے لیے
- دونوں پٹیوں کے کناروں پر دوہری نشانیاں متوازی طور پر رکھیںجب لیٹرل کنٹرول اہم ہوتا ہے، خاص طور پر چوڑی پٹیوں پر جو سٹیمپنگ کے دوران سائیڈ شفٹ کا شکار ہوتے ہیں۔
- فیڈ-ریلیز سگنلز کے ساتھ نوچ ٹائمنگ کو مربوط کریں۔لہذا فیڈر اس سے پہلے کھل جاتا ہے کہ پٹی کلیدی بلاک سے رابطہ کرے، موٹر کو مکینیکل اسٹاپ سے لڑنے سے روکتا ہے۔
جب پائلٹ اور بائی پاس دونوں نشانات ایک ساتھ استعمال کیے جاتے ہیں، تو آلے اور ڈائی ڈیزائن کو یقینی بنانا چاہیے کہ پائلٹ نشان سے لڑے نہیں۔ اگر نشان پٹی کو صحیح پوزیشن سے 0.05 ملی میٹر چھوٹا پکڑتا ہے اور پائلٹ اسے آگے گھسیٹتا ہے، نوچ کی دیوار ہر اسٹروک پر کلیدی بلاک کے خلاف قینچ کے دباؤ کا تجربہ کرتی ہے۔ وقت گزرنے کے ساتھ، اس بار بار لوڈنگ نشان کے کنارے کو تھکا دیتی ہے۔ حل یہ ہے کہ نشان کا سائز کیا جائے تاکہ یہ پٹی کو پائلٹ کیپچر ونڈو سے تھوڑا سا آگے روکے، پائلٹ کو پٹی کو آگے بڑھانے کے بجائے اسے واپس آخری پوزیشن میں کھینچنے دیتا ہے۔ یہ ٹھیک ٹھیک سمتاتی تعصب، ڈائی کنسٹرکشن کے دوران نوچ کٹ لوکیشن میں بنایا گیا، تنازعات کو ختم کرتا ہے اور نشان اور پائلٹ کی زندگی دونوں کو بڑھاتا ہے۔
ایسے پروجیکٹس کے لیے جہاں پٹی جیومیٹری، رفتار کے تقاضے، یا مادی رویہ ان رہنما خطوط کو اپنی حدوں تک لے جاتا ہے، ایک تجربہ کار ڈائی انجینئرنگ پارٹنر کے ساتھ کام کرنا پریس میں مہنگی آزمائش-اور-غلطی کو روک سکتا ہے۔ پر ٹیمیںYICENاپنی مرضی کے مطابق اسٹیمپنگ ڈائی سلوشنز میں مہارت حاصل کریں جو بائی پاس نوچز، لفٹر سسٹمز، اور کلیدی بلاکس اور پنچ جیسے درست اجزاء کے درمیان تعامل کو حل کرتے ہیں، خاص طور پر پیچیدہ لے آؤٹ پر جہاں انگوٹھے کے معیاری اصولوں کو پروجیکٹ کی مخصوص توثیق کی ضرورت ہوتی ہے۔
نشان جیومیٹری اور جگہ کا تعین درست کرنا بالآخر مکینیکل رکاوٹوں کو مربوط کرنے کا معاملہ ہے۔ لیکن یہ رکاوٹیں اس بات پر منحصر ہوتی ہیں کہ آپ ڈائی کے ذریعے کون سا مواد کھا رہے ہیں۔ ایک نشان جو 1.0 ملی میٹر ٹھنڈے-رولڈ اسٹیل میں بے عیب کارکردگی کا مظاہرہ کرتا ہے جب ایک ہی ڈائی 0.5 ملی میٹر فاسفر کانسی چلاتا ہے تو وہ ٹوٹ سکتا ہے، بگڑ سکتا ہے، یا مشغولیت کھو سکتا ہے، یہ حقیقت مکمل طور پر اس فرق سے کارفرما ہے کہ مواد کس طرح بائی پاس نوچز نافذ کرنے والی قوتوں کا جواب دیتا ہے۔
مادی خصوصیات جو بائی پاس نوچ ڈیزائن کے فیصلوں کو چلاتی ہیں۔
ایک بائی پاس نشان صرف ایک ہندسی خصوصیت نہیں ہے۔ یہ ایک مکینیکل انٹرفیس ہے جس میں بار بار اثر لوڈنگ، قینچ کے دباؤ، اور ہر بار جب پٹی کلیدی بلاک یا رکنے کے خلاف پکڑتی ہے تو چکراتی خرابی کا نشانہ بنتی ہے۔ یہ انٹرفیس کس طرح پرفارم کرتا ہے اس پر مکمل طور پر انحصار کرتا ہے کہ پٹی کس چیز سے بنی ہے۔ ایک جیسی موٹائی اور پٹی کی چوڑائی والے دو مواد اپنی پیداوار کی طاقت، سختی کے رویے، اور لچک کی بنیاد پر بالکل مختلف نشان کے ڈیزائن کا مطالبہ کر سکتے ہیں۔
کس طرح مادی خصوصیات نشان کی کارکردگی کو متاثر کرتی ہیں۔
پیداوار کی طاقت کے ساتھ شروع کریں۔ انجینئرڈ سٹیمپنگ مواد کی پیداواری طاقت سے زیادہ قوتیں بنانے کی وجہ سے پلاسٹک کی اخترتی کا نتیجہ ہے، جیسا کہمیٹل فارمنگ میگزینوضاحت کرتا ہے ایک ہی اصول نشان کی مصروفیت کو کنٹرول کرتا ہے۔ جب ایک پٹی تیز رفتاری سے کلیدی بلاک سے رابطہ کرتی ہے، نوچ والی دیوار ایک مرتکز دبانے والے بوجھ کا تجربہ کرتی ہے۔ زیادہ پیداوار کی طاقت کے ساتھ مواد اس رابطہ نقطہ پر اخترتی کے خلاف مزاحمت کرتے ہیں، طویل پیداوار کے دوران نشان جیومیٹری کو برقرار رکھتے ہیں۔ اینیلڈ کاپر یا ایلومینیم جیسے نرم مرکبات بتدریج بگڑتے ہیں، جب تک کہ منگنی کی گہرائی ختم نہ ہو جائے ہر اسٹروک پر نوچ والی دیوار ہلکی سی بڑھتی رہتی ہے۔
اسٹیل کی پیداواری طاقت مختلف درجات میں ڈرامائی طور پر مختلف ہوتی ہے۔ 250 MPa پر ایک ہلکا سٹیل 600 MPa پر دوہری-فیز سٹیل کے مقابلے میں ایک نوچ انگیجمنٹ پوائنٹ پر بہت مختلف برتاؤ کرتا ہے۔ اعلیٰ-طاقت والا مواد تیز نوچ کناروں کو برقرار رکھتا ہے لیکن اس کے ساتھ ساتھ کلیدی بلاک میں زیادہ اثر والی قوتوں کو منتقل کرتا ہے، جو پٹی کے بجائے ڈائی کمپوننٹ پر پہننے کو تیز کرتا ہے۔ آپ بنیادی طور پر اس بات کا انتخاب کر رہے ہیں کہ پہننے کی جگہ کہاں ہوتی ہے: بدلی جانے والی پٹی کی خصوصیت پر یا ایسے ڈائی کمپوننٹ پر جس کے لیے سروس کے لیے مینٹیننس ڈاؤن ٹائم کی ضرورت ہوتی ہے۔
پٹی کے مواد کا لچکدار ماڈیولس اس بات کا تعین کرتا ہے کہ کٹنگ آپریشن کے بعد نوچ کو کتنا سپرنگ بیک آتا ہے۔ اعلی لچکدار ماڈیولس کے ساتھ مواد، جیسے تقریباً 200 GPa پر سٹیل، نوچ پنچ کے پیچھے ہٹنے کے بعد کم واپس آتے ہیں، نوچ جیب کو اس کے مطلوبہ جیومیٹری کے قریب چھوڑ دیتے ہیں۔ ایلومینیم، 70 GPa کے ارد گرد ایک لچکدار ماڈیولس کے ساتھ، ایسا لگتا ہے کہ اسے کم سختی کی وجہ سے کم واپس آنا چاہیے، لیکن اس کی کم پیداوار والے اسٹیل کی خصوصیات کا مطلب ہے کہ یہ پلاسٹک کی خرابی میں پہلے داخل ہوتا ہے، جس کے نتیجے میں لچکدار بحالی اور مستقل سیٹ کا مختلف توازن ہوتا ہے۔ عملی اثر یہ ہے کہ نوچ پنچ جیومیٹری کو ہر مادی خاندان کے لیے ایک ہی حتمی نشان کے طول و عرض کو حاصل کرنے کے لیے مختلف طریقے سے معاوضہ دیا جانا چاہیے۔
سٹرین سختی اور کام کی سختی ایک وقت- منحصر متغیر متعارف کراتی ہے جسے جامد مادی خصوصیات حاصل نہیں کر سکتیں۔ جب بھی پٹی کلیدی بلاک سے رابطہ کرتی ہے، نوچ والی دیوار مقامی پلاسٹک کی اخترتی کا تجربہ کرتی ہے۔ یہ اخترتی رابطہ زون میں مواد کو مضبوط کرتی ہے۔ ہزاروں چکروں کے دوران، نشان کا کنارہ ارد گرد کے کیریئر مواد سے آہستہ آہستہ سخت اور زیادہ ٹوٹنے والا ہوتا جاتا ہے۔ روایتی ہائی-طاقت کم-الائے اسٹیلز کے لیے، یہ مضبوطی حاصل شدہ حالت سے 20 فیصد زیادہ ہو سکتی ہے-۔ اعلی درجے کے اعلی-طاقت کے درجات جیسے دوہری-فیز اسٹیلز کے لیے، موٹے حساب سے پتہ چلتا ہے کہ فلیٹ شیٹ کی خصوصیات کے مقابلے میں چند فیصد تناؤ بھی مقامی طاقت کو 50 فیصد تک بڑھا سکتا ہے۔
یہ مقامی سختی بالآخر کریکنگ کا سبب بنتی ہے۔ نشان کا کنارہ، جو اب کام کی سختی سے ٹوٹنے والا ہے، خراب ہونے کی بجائے اگلے اثر کے بوجھ کے تحت ٹوٹ جاتا ہے۔ چھوٹے چپس ٹوٹ جاتے ہیں، ڈائی کو آلودہ کرتے ہیں اور منگنی کے معیار کو کم کرتے ہیں۔ معتدل اسٹیلز کے لیے 30 فیصد سے زیادہ بلندی کی قدروں کے ساتھ مواد، اس ناکامی کے مقام تک پہنچنے سے پہلے مزید چکروں کو برداشت کرتے ہیں کیونکہ وہ اپنی لچک کو ختم کیے بغیر بار بار ہونے والی اخترتی کو جذب کر سکتے ہیں۔ کم-لگانے والے مواد جیسے اسپرنگ اسٹیل یا مکمل طور پر سخت سٹینلیس گریڈ کریکنگ تھریشولڈ پر بہت جلد پہنچ جاتے ہیں، یا تو زیادہ بار بار نشان-اسٹیشن کو تبدیل کرنے یا مثبت نوچ ڈیزائن پر سوئچ کرنے کا مطالبہ کرتے ہیں جو بڑے ٹیب ایریا پر فیڈ گرفتاری قوتوں کو تقسیم کرتے ہیں۔
نوچ ڈیزائن کو مکمل پروڈکشن کے دوران مواد کے تناؤ-سخت ہونے والے رویے کا حساب دینا چاہیے، نہ کہ صرف اس کی-مکانی خصوصیات کو حاصل کیا گیا ہے، کیونکہ نوچ انگیجمنٹ زون ہر فیڈ سائیکل کے ساتھ بتدریج مضبوط ہوتا ہے اور اُبھرتا ہے۔
موٹائی اور پٹی کی چوڑائی کی ایڈجسٹمنٹ
مواد کی موٹائی براہ راست کم از کم نشان مشغولیت کی گہرائی کا تعین کرتی ہے۔ ایک کلیدی بلاک کو نوچ جیب میں اتنی گہرائی سے ڈالنا چاہیے کہ فیڈ کے دوران پٹی کو اس پر سوار ہونے سے روکا جا سکے۔ 0.5 ملی میٹر سے کم پتلے مواد کے لیے، اس کا مطلب ہے کہ پٹی کی موٹائی کے نسبت کلیدی بلاک کی اونچائی ایک اہم تناسب بن جاتی ہے۔ بہت اتلی، اور پٹی بلاک کے اوپر جھک جاتی ہے۔ بہت گہرا، اور بلاک نوچ جیب کے نیچے سے رابطہ کرتا ہے، ایک ثانوی شیئرنگ ایکشن بناتا ہے جو دونوں اجزاء کو نقصان پہنچاتا ہے۔
موٹا مواد، 2.0 ملی میٹر سے اوپر، فیڈ کی ترقی کے دوران کافی زیادہ رفتار پیدا کرتا ہے۔ حرکی توانائی جو نشان کو ہر اسٹروک اسکیل پر کمیت اور رفتار دونوں کے ساتھ جذب کرنا چاہیے۔ اعتدال پسند فیڈ کی رفتار پر ایک 2.5 ملی میٹر کی پٹی اسی رفتار سے 0.8 ملی میٹر کی پٹی کے مقابلے میں کافی زیادہ قوت کے ساتھ کلیدی بلاک کو مارتی ہے۔ بڑے رابطے والے علاقوں کے ساتھ گہرے نشانات اس قوت کو تقسیم کرتے ہیں، لیکن گہری کٹوتیاں زیادہ کیریئر مواد کو بھی ہٹا دیتی ہیں۔
پٹی کی چوڑائی اس بات کی حد کا تعین کرتی ہے کہ منفی نشان کتنی گہرائی میں محفوظ طریقے سے جا سکتا ہے۔ جیسا کہکیریئر کی پٹی کے ڈیزائن کے اصولحکم دیتے ہیں، کیریئر کو اتنا مضبوط رہنا چاہیے کہ وہ کھانا کھلانے کے دوران موڑنے کے خلاف مزاحمت کر سکے۔ 40 ملی میٹر کی پٹی کے ہر کنارے سے 25 فیصد ہٹانے سے 20 ملی میٹر کیریئر کراس سیکشن نکل جاتا ہے۔ ایک اعلی-طاقت والے سٹیل پر، یہ کافی ہو سکتا ہے۔ ایک نرم ایلومینیم کھوٹ پر ایک تہائی پیداوار کی طاقت کے ساتھ، فیڈ فورس کے تحت ایک ہی جیومیٹری بکسل ہوتی ہے۔ آپ کو مادی طاقت کے ساتھ نشان کی گہرائی کو الٹا پیمانہ کرنے کی ضرورت ہے: معتدل مرکبات کم نشانات حاصل کرتے ہیں اور بروٹ انگیجمنٹ گہرائی کے مقابلے میں کلیدی بلاک جیومیٹری پر زیادہ انحصار کرتے ہیں۔
اعلی-طاقت والے اسٹیلز اپنا ایڈجسٹمنٹ پیش کرتے ہیں۔ ان درجات سے ایک نشان کترنے کے لیے درکار قوتیں بھاری گھونسوں، زیادہ مضبوط ڈائی سیکشنز، اور سخت کلیئرنس کا مطالبہ کرتی ہیں تاکہ ان مواد کو پیدا ہونے والے واضح گڑ کا انتظام کیا جا سکے۔ تانبے کے مرکب اور ایلومینیم کم طاقت کے ساتھ صاف طور پر کاٹتے ہیں لیکن منگنی کے مقام پر خراب ہوجاتے ہیں۔ ہر مادی خاندان نوچ ڈیزائن کو ایک مختلف سمت میں آگے بڑھاتا ہے، اور واحد عالمگیر اصول یہ ہے کہ کوئی ایک جیومیٹری ان سب میں ترمیم کے بغیر کام نہیں کرتی ہے۔
یہ مواد-پر مبنی طرز عمل صرف ابتدائی ڈیزائن کو متاثر نہیں کرتے ہیں۔ وہ پیشن گوئی کرتے ہیں کہ وقت کے ساتھ نشان کس طرح کم ہو جائے گا، کون سے ناکامی کے طریقے پہلے ظاہر ہوں گے، اور کتنی کثرت سے دیکھ بھال کی ضرورت ہے۔ مادی خصوصیات اور ناکامی کے نمونوں کے درمیان یہ پیش گوئی کرنے والا تعلق بالکل وہی ہے جو ڈائی کے پہلے ہی سکریپ تیار کرنے کے بعد فعال نشان کی دیکھ بھال کو رد عمل سے متعلق خرابیوں کا ازالہ کرنے سے الگ کرتا ہے۔
فیلور موڈز اور ٹربل شوٹنگ بائی پاس نوچ کے مسائل
ایک بائی پاس نوچ جو اسٹروک ایک لاکھ پر بالکل کام کرتا ہے پانچ لاکھ اسٹروک سے مکمل طور پر ناکام ہو سکتا ہے۔ انحطاط بتدریج ہوتا ہے، جو اوپر بیان کیے گئے اسی مادی طرز عمل سے ہوتا ہے: منگنی کی سطحوں پر مقامی تناؤ سخت، ترقی پسند گڑ جمع ہونا، اور چکراتی اثرات کی قوتیں جو پٹی اور مرنے والے اجزاء دونوں کو تھکا دیتی ہیں۔ اسکریپ کا ڈھیر لگنا شروع ہونے سے پہلے یہ پہچاننا کہ کیا ناکام ہو رہا ہے اور یہ کیوں ناکام ہو رہا ہے ان دکانوں کو الگ کر دیتا ہے جو ری ایکٹیو فائر فائٹنگ میں پھنسے لوگوں سے اپ ٹائم برقرار رکھتی ہیں۔
ہر نشان کی قسم کے لیے عام ناکامی کے طریقے
منفی اور مثبت بائی پاس نشانات بنیادی طور پر مختلف طریقوں سے ناکام ہو جاتے ہیں کیونکہ ان کی میکانکس مختلف ہوتی ہیں۔ ایک منفی نشان کٹی ہوئی جیب اور پروجیکٹنگ کلیدی بلاک پر انحصار کرتا ہے۔ ایک مثبت نشان ایک تشکیل شدہ ٹیب اور ایک مقررہ اسٹاپ پر انحصار کرتا ہے۔ ہر جیومیٹری اپنے لباس کے نمونوں کو متعارف کراتی ہے، اور ہر ایک مختلف تشخیصی نقطہ نظر کا مطالبہ کرتا ہے۔
منفی نشانوں کے لیے، سب سے زیادہ خلل ڈالنے والی ناکامی سلگ کھینچنا ہے۔ پٹی کے کنارے سے کٹا ہوا چھوٹا سا سلور واپسی کے دوران پنچ کے چہرے سے چپک جاتا ہے اور واپس ڈائی میں لے جایا جاتا ہے۔ یہ سلگ بالآخر نیچے کی طرف اسٹیشن پر نوچ جیب کے اندر جمع ہوجاتا ہے، کلیدی بلاک کو جزوی طور پر یا مکمل طور پر داخل ہونے سے روکتا ہے۔ پٹی بغیر گرفتاری کے گزر جاتی ہے، اور اگلی ہٹ غلط جگہ پر اتر جاتی ہے۔پروگریسو ڈائی ٹربل شوٹنگ ڈیٹااس بات کی تصدیق کرتا ہے کہ پنچ اور سلگ کے درمیان ویکیوم اثرات، ناکافی کلیئرنس یا پہننے والے انجیکشن سسٹم کے ساتھ مل کر، بنیادی ڈرائیور ہیں۔ اسپرنگ ایجیکٹرز، ایئر بلو-آف، اور مناسب سلگ کلیئرنس ڈرافٹ خطرے کو کم کرتے ہیں، لیکن انحطاطی سطح کے فنش کے ساتھ پہنے ہوئے مکے جڑ کا محرک بنتے ہیں۔
برر بلڈ اپ سست-برن فیل موڈ ہے۔ ہر اسٹروک نوچ کٹ کے ڈائی سائیڈ پر ایک چھوٹا سا گڑ پیدا کرتا ہے۔ یہ burr جیب میں پروجیکٹ کرتا ہے، مؤثر طریقے سے فنکشنل مصروفیت کی گہرائی کو چند مائکرون فی ہزار اسٹروک سے کم کرتا ہے۔ آخر کار کلیدی بلاک پوری طرح سے نہیں بیٹھ سکتا، اور سٹاپ ناقابل اعتبار ہو جاتا ہے۔ وہ مواد جو پہلے سے تشکیل دینے کے عمل کے دوران سخت محنت کر رہے ہیں، یا 500 MPa سے زیادہ طاقت والے درجات کی پیداوار تناؤ کو بڑھاتے ہیں، لمبے گڑ پیدا کرتے ہیں اور اس انحطاط کو تیز کرتے ہیں۔
لمبے پروڈکشن رن پر نوچ ایج کریکنگ ظاہر ہوتی ہے، خاص طور پر ایسے مواد میں جس میں سختی کا خطرہ ہوتا ہے۔ نوچ دیوار کے خلاف کلیدی بلاک کا بار بار اثر آہستہ آہستہ اس زون کو سخت اور جھنجھوڑ دیتا ہے۔ ایک بار جب مقامی لچک ختم ہو جاتی ہے، مائیکرو-کریکس شروع ہو جاتے ہیں اور پھیلتے ہیں۔ چپس نشان کے کنارے سے آزاد ہو کر ڈائی کیویٹی کو آلودہ کرتی ہے اور مصروفیت کے معیار کو مزید خراب کرتی ہے۔
مثبت نشانات کے لیے، غالب ناکامی ٹیب موڑنے یا مونڈنا ہے۔ جب پٹی کے مومینٹم سے لگائی جانے والی پیداواری قوت ٹیب کی مزاحمت سے زیادہ ہو جاتی ہے، تو ٹیب پٹی کو روکنے کے بجائے آگے کی طرف بگڑ جاتی ہے۔ ایسا اس وقت ہوتا ہے جب فیڈ کی رفتار مادی موٹائی کی نسبت بہت زیادہ ہوتی ہے، یا جب لینس کی جڑ میں تھکاوٹ والی دراڑیں پیدا ہوتی ہیں جو ٹیب کے اٹیچمنٹ پوائنٹ کو کمزور کر دیتی ہیں۔ ایک بار جب ایک ٹیب تھوڑا سا بھی جھک جاتا ہے، تو یہ صحیح زاویہ پر سٹاپ بلاک سے رابطہ نہیں کرتا، اور اس کے بعد آنے والا ہر اسٹروک اخترتی کو مرکب کرتا ہے۔
لفٹرز کے ساتھ ٹیب کی مداخلت ایک سیٹ اپ-متعلقہ ناکامی ہے۔ اگر لفٹر ریل کی اونچائی ٹیب پروجیکشن گہرائی کے ساتھ ہم آہنگ نہیں ہے، تو پٹی کی بلندی کے دوران ٹیب ریل پر کیچ کرتا ہے۔ پٹی آزادانہ طور پر آگے نہیں بڑھ سکتی، اور اگلا فیڈ اسٹروک فیڈر اور رکاوٹ کے نقطہ کے درمیان مواد کو باندھ دیتا ہے۔ بار بار ہونے والے اثرات سے ترقی پسند ٹیب کی خرابی بھی مصروفیت کے وقت کو تبدیل کرتی ہے: جیسے جیسے ٹیب اپنے رابطے کے چہرے پر ہوتا ہے، مؤثر سٹاپ پوزیشن اخترتی کی مقدار سے آگے بڑھ جاتی ہے، ایک چھوٹی لیکن مجموعی رجسٹریشن کی غلطی کا تعارف۔
| نشان کی قسم | ناکامی موڈ | علامات | روٹ کاز | اصلاحی اقدام |
|---|---|---|---|---|
| منفی | سلگ نشان کی جیب میں کھینچ رہا ہے۔ | وقفے وقفے سے زیادہ کھانا؛ حصے جہتی طور پر طویل؛ بے ترتیب غلط فیڈ الارم | پنچ پہننے سے سلگ کی آسنجن بڑھتی ہے۔ ناکافی سلگ کلیئرنس ڈرافٹ؛ کوئی ویکیوم ریلیف نہیں | نوچ پنچ کو دوبارہ تیز کریں یا تبدیل کریں؛ اسپرنگ ایجیکٹر یا ایئر بلاسٹ شامل کریں۔ ڈائی اوپننگ ڈرافٹ کو 1 ڈگری فی سائیڈ تک بڑھائیں۔ |
| منفی | مصروفیت کی گہرائی کو کم کرنے والا برر بلڈ اپ | حصوں پر بتدریج جہتی بڑھے؛ اہم بلاک کے نشانات پٹی پر ہلکے ہوتے جا رہے ہیں۔ شفٹ پر غلط فیڈ فریکوئنسی میں اضافہ | پنچ-سے-ڈائی کلیئرنس قیاس سے باہر پہنا جاتا ہے۔ مادی پیداوار کا دباؤ اصل ڈیزائن سے زیادہ فرض کیا گیا ہے۔ کوئی شیڈول ری گرائنڈنگ نہیں ہے۔ | پنچ کو بحال کریں-سے-ڈائی کلیئرنس کو 5-فی طرف مواد کی موٹائی کا 10%؛ اسٹروک-کاؤنٹ پر مبنی تیز کرنے کا شیڈول لاگو کریں۔ |
| منفی | نشان کنارے کریکنگ | ڈائی گہا میں دھاتی چپس؛ پٹی پر نظر آنے والی فاسد نشان والی دیوار؛ رجسٹریشن کا اچانک نقصان | لمبے لمبے رنز کے دوران منگنی زون میں سختی تیز اندرونی کونے جو تناؤ کے مرکز کے طور پر کام کرتے ہیں۔ ٹوٹنے والے مواد کے درجات | نشان جیومیٹری میں 0.3-0.5 ملی میٹر کارنر ریڈی شامل کریں۔ کلیئرنس کو بہتر بنا کر کلیدی بلاک مشغولیت کی قوت کو کم کریں۔ مادی تبدیلی یا کم دیکھ بھال کے وقفوں پر غور کریں۔ |
| منفی | کلیدی بلاک پہننا | وقت کے ساتھ مصروفیت کی گہرائی میں کمی پوزیشن بہتی روکنا؛ کلیدی بلاک کا چہرہ گول ہو رہا ہے یا گولی مار رہا ہے۔ | پٹی کے مواد کی نسبت ناکافی کلیدی بلاک کی سختی؛ منگنی کی سطح پر ناکافی چکنا؛ اثر قوتیں ڈیزائن کے مفروضوں سے زیادہ ہیں۔ | کلیدی بلاک کو کاربائیڈ سے تبدیل کریں-ٹپڈ انسرٹ؛ منگنی کے چہرے پر TiN کوٹنگ لگائیں؛ تصدیق کریں کہ فیڈ کی رفتار ڈیزائن کے پیرامیٹرز کے اندر ہے۔ |
| مثبت | ٹیب موڑنے یا مونڈنا | پٹی زیادہ کھانا کھلانا؛ باہر نکلنے والی پٹی پر نظر آنے والے بگڑے ہوئے ٹیبز؛ متضاد حصے کی لمبائی | فیڈ فورس ٹیب کی مزاحمت سے زیادہ ہے۔ لانس کی جڑ میں تھکاوٹ کی دراڑیں؛ مواد کی موٹائی underspec | ٹیب کی چوڑائی یا موٹائی میں اضافہ؛ فیڈ کی رفتار کو کم کریں؛ پہننے کے لیے لانس پنچ کا معائنہ کریں جو ٹیب کی جڑ کو پتلا کرتا ہے۔ |
| مثبت | لفٹرز کے ساتھ ٹیب کی مداخلت | سٹروک کے درمیان پٹی جامنگ؛ فیڈر اور ڈائی کے درمیان بکلنگ؛ پٹی کی بلندی کے دوران قابل سماعت آواز | لفٹر ریل کی اونچائی ٹیب پروجیکشن کے ساتھ مربوط نہیں ہے۔ ٹیب اوور-ڈیزائن کی گہرائی سے آگے بنتا ہے۔ | لفٹر کی اونچائی کو ٹیب کو صاف کرنے کے لیے کم از کم 0.5 ملی میٹر ایڈجسٹ کریں۔ پرنٹ کے خلاف تشکیل کی گہرائی کی تصدیق کریں؛ ری ٹائم لفٹر ایکٹیویشن اگر سایڈست ہو۔ |
| مثبت | پروگریسو ٹیب کی اخترتی | حصے آہستہ آہستہ جہتی طور پر منتقل ہوتے ہیں؛ پروڈکشن رن پر آگے بڑھتے ہوئے پوزیشن کو روکنا؛ ٹیب کا چہرہ کھلتا ہوا دکھا رہا ہے۔ | ٹیب مواد کے مقامی پیداوار کے دباؤ سے زیادہ بار بار اثر؛ کام کا سخت زون ٹوٹنے والا اور تیز ہوتا جا رہا ہے۔ | ٹیب کی خرابی کو کم کرنے کے لیے اسٹاپ بلاک کے چہرے کو سخت کریں۔ اگر اجازت ہو تو بھاری-گیج کی پٹی پر غور کریں۔ معائنہ کے وقفوں کو کم کریں۔ |
خرابی کا سراغ لگانا پٹی کی غلط خوراک اور بکلنگ
ڈائی آپریٹرز شاذ و نادر ہی خود کو ناکام ہوتے دیکھتے ہیں۔ وہ جو دیکھتے ہیں وہ نیچے کی دھارے کے نتائج ہیں: حصے جو متضاد طور پر پیمائش کرتے ہیں، سٹیشنوں کے درمیان بکھرنے والی پٹیاں، اور مکے جو شیڈول سے پہلے ختم ہو جاتے ہیں۔ ان علامات کو نشان کے نظام سے جوڑنا تشخیصی چیلنج ہے۔
غیر متضاد حصے کے طول و عرض، خاص طور پر جب پروڈکشن رن کے دوران حصے کی لمبائی چھوٹی مقدار کے لحاظ سے مختلف ہوتی ہے، عام طور پر انحطاط شدہ نشان کی مصروفیت کی وجہ سے رجسٹریشن بڑھنے کی نشاندہی کرتی ہے۔ کلیدی بلاک اب پٹی کو مکمل طور پر گرفتار نہیں کر رہا ہے، اس لیے ہر ہٹ تھوڑی آگے یا برائے نام پوزیشن سے کم ہے۔ مکمل طور پر جزوی طول و عرض پر بھروسہ کرنے کے بجائے، نوچ انگیجمنٹ پوائنٹ پر پٹی کی پچ کی پیمائش کرنا، اس بات کو الگ کرتا ہے کہ آیا رجسٹریشن کی خرابی نشان سے شروع ہوتی ہے یا نیچے کی طرف بننے والے اسٹیشن پر۔ کچھ اعلی- والیوم آپریشنز کلیدی بلاک کے قریب ایک انڈکٹو پروکسیمٹی سینسر کو مربوط کرتے ہیں تاکہ یہ معلوم کیا جا سکے کہ آیا ہر اسٹروک پر سٹاپ کے خلاف پٹی پوری طرح سے بیٹھ گئی ہے، اگر منگنی ناکام ہو جاتی ہے تو پریس ہالٹ کو متحرک کرتی ہے۔
اسٹیشنوں کے درمیان پٹی بکلنگ ایک سے زیادہ-فیڈ کی محدود حالت کی طرف اشارہ کرتی ہے۔ یہ اس وقت ہوتا ہے جب بائی پاس نوچ فیڈر کے اسٹروک کو ختم کرنے سے پہلے پٹی کو گرفتار کر لیتا ہے، ڈائی اور فیڈ یونٹ کے درمیان مواد پھنس جاتا ہے۔ جیسا کہپیٹر Ulintz MetalForming میں وضاحت کرتا ہےجب ڈائی کھلتی ہے اور لفٹر پٹی کو اٹھاتے ہیں تو اضافی مواد پھنس جاتا ہے اور بکل ہوجاتا ہے۔ روٹ فکس نشان کی مصروفیت کو ڈھیلا کرنا نہیں ہے بلکہ فیڈر کی ریلیز کو دوبارہ ٹائم کرنا ہے تاکہ یہ پٹی کے اسٹاپ سے رابطہ کرنے سے پہلے کھل جائے۔ نیومیٹک فیڈ سسٹمز کو دبانے کی رفتار کے لحاظ سے 35 سے 45 ملی سیکنڈ کے وقفے کے معاوضے کی ضرورت ہو سکتی ہے، تاکہ اس سے زیادہ محدود حالت کو روکا جا سکے۔
بار بار ہونے والی غلط-ہٹوں سے قبل از وقت ٹول کا پہننا ایک قابل قیاس سلسلہ کی پیروی کرتا ہے: انحطاط شدہ نشان کی مصروفیت پٹی کو تھوڑا سا نیچے اترنے کی اجازت دیتی ہے-اس طرح غلط جگہوں پر رابطہ مواد کو ٹھونس دیتا ہے، غیر مساوی سائیڈ بوجھ پیدا کرتا ہے۔ یہ سائیڈ بوجھ بیک وقت متعدد اسٹیشنوں پر ایج چپنگ اور گائیڈ پہننے کو تیز کرتے ہیں۔ اگر آپ کو ایک ساتھ کئی اسٹیشنوں پر تیز رفتار پنچ پہننے کا پتہ چلتا ہے، تو کامن ڈینومینیٹر تقریباً ہمیشہ اپ اسٹریم میں رجسٹریشن کا مسئلہ ہوتا ہے، اور بائی پاس نوچ سسٹم تفتیش کے لیے پہلی جگہ ہے۔
نشان کے نظام کے اجزاء کے معائنہ کے وقفوں کو صرف بصری تشخیص کے بجائے اسٹروک کی گنتی سے چلایا جانا چاہئے۔ منفی جیومیٹری تیار کرنے والے نوچ پنچوں کو عام طور پر ہر 200,000 سے 500,000 اسٹروک پر جانچ کی ضرورت ہوتی ہے، یہ مواد کی سختی اور کلیئرنس کی شرائط پر منحصر ہے۔ کلیدی بلاکس کو ایک ہی وقفوں پر چہرے کے پہننے اور گیلنگ کے لئے چیک کیا جانا چاہئے، جب منگنی کی گہرائی برائے نام سے 15 سے 20 فیصد تک کم ہو جاتی ہے تو اسے تبدیل کیا جاتا ہے۔ مثبت نشان والے نظاموں کے لیے، ہر 100,000 اسٹروک پر پٹی کے نمونوں پر ماپا جانے والا ٹیب پروجیکشن گہرائی رجسٹریشن ڈرفٹ میں شامل ہونے سے پہلے ترقی پسند خرابی کو پکڑتی ہے۔ پٹی آمد کی پوزیشن کو مانیٹر کرنے کے لیے نصب ایک انڈکٹو پروکسیمٹی سینسر دستی نمونے کی جانچ کی ضرورت کے بغیر مسلسل، حقیقی وقت میں فیڈ بیک فراہم کرتا ہے، خاص طور پر ان لائنوں پر قیمتی ہے جو توسیع شدہ شفٹوں پر چلتی ہیں۔
ناکامی کے ان نمونوں اور ان کی اصلاحی کارروائیوں کی دستاویز کرنا ہر ایک کے لیے مخصوص دیکھ بھال کے علم کی بنیاد بناتا ہے۔ وقت گزرنے کے ساتھ، اس ڈیٹا سے پتہ چلتا ہے کہ آیا کوئی خاص نشان ڈیزائن ایپلی کیشن سے اچھی طرح سے-مماثل ہے یا آیا جیومیٹری کی بنیادی تبدیلی، مثبت سے منفی یا اس کے برعکس، ان کے ماخذ پر بار بار آنے والی ناکامیوں کو ختم کر دے گی۔ یہ فیصلہ سٹرپ لے آؤٹ اور مواد کے استعمال کی تصویر میں واپس آ جاتا ہے، جہاں نشان کی قسم اور جگہ کا تعین نہ صرف رجسٹریشن کی وشوسنییتا بلکہ کل لاگت فی حصہ پر اثر انداز ہوتا ہے۔
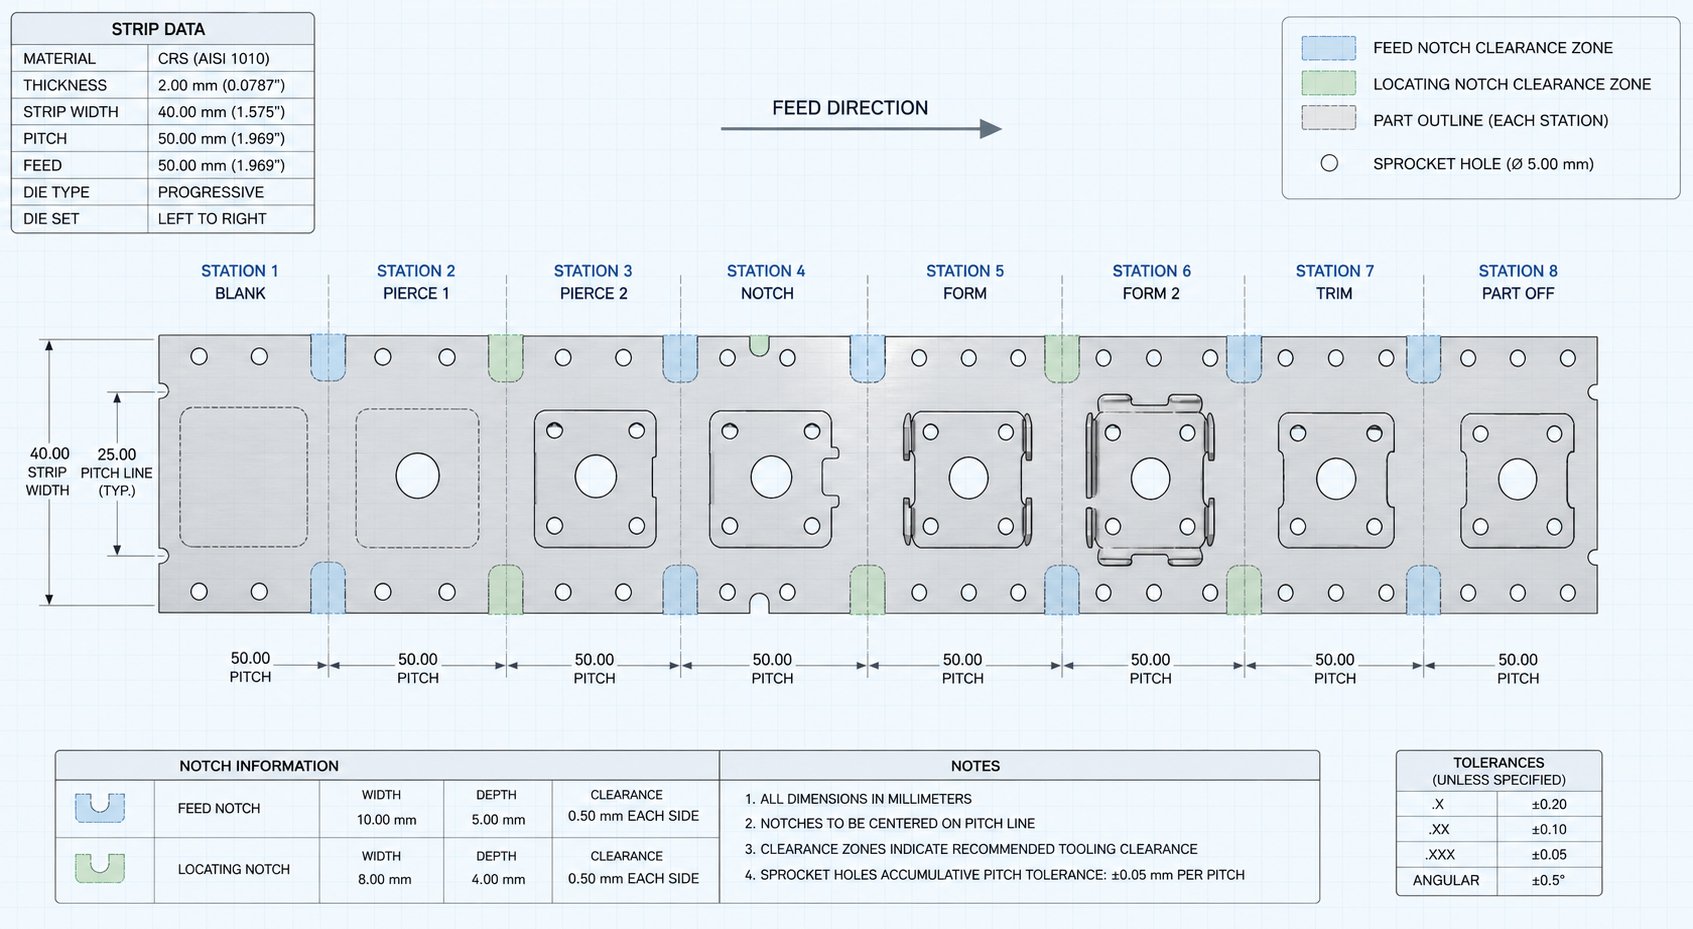
پٹی لے آؤٹ آپٹیمائزیشن اور کسٹم ڈائی انجینئرنگ سپورٹ
فیلور موڈ ڈیٹا براہ راست پٹی لے آؤٹ کے فیصلوں میں فیڈ کرتا ہے کیونکہ ہر نشان جیومیٹری جگہ استعمال کرتی ہے، چاہے جسمانی طور پر مواد کو ہٹانے کے ذریعے ہو یا فنکشنل طور پر ٹیبز کے لیے کنارے کی منظوری کے ذریعے۔ وہ استعمال شدہ جگہ اسی پٹی ریل اسٹیٹ کے لیے جزوی جیومیٹری کے ساتھ مقابلہ کرتی ہے، جس سے نشان ڈیزائن کو مادی استعمال اور قیمت-فی-حصے کے حساب سے الگ نہیں کیا جا سکتا۔
پٹی لے آؤٹ اور مواد کے استعمال پر بائی پاس نوچ کا اثر
ریاضی پر غور کریں۔ 60 ملی میٹر کیریئر پر ہر پٹی کے کنارے سے 4 ملی میٹر کاٹنے والا منفی بائی پاس نوچ کل چوڑائی کا 8 ملی میٹر استعمال کرتا ہے جو دوسری صورت میں حصے کے گھونسلے میں حصہ ڈال سکتا ہے۔ 500,000 ترقی دینے والے کوائل سے زیادہ، وہ 8 ملی میٹر خام مال کی اہم قیمت میں ترجمہ کرتے ہیں، خاص طور پر بیریلیم کاپر یا سٹینلیس گریڈ جیسے مہنگے مرکب پر جہاں قیمت فی کلو گرام ہر ملی میٹر کو شمار کرتی ہے۔
مثبت نشانات اس چوڑائی کے جرمانے سے گریز کرتے ہیں لیکن ایک مختلف رکاوٹ پیش کرتے ہیں۔ پٹی کے جہاز کے نیچے بنائے گئے ٹیب پروجیکٹس، جس کا مطلب ہے کہ ڈائی میکر کو نچلے جوتے میں عمودی کلیئرنس کا حساب دینا چاہیے۔ اس کلیئرنس کی ضرورت اس بات کو محدود کر سکتی ہے کہ اسٹیشنوں کو کس قدر سختی سے فاصلہ رکھا جاتا ہے، کبھی کبھار لمبی پچ کو مجبور کرنا اور فی کنڈلی کی لمبائی کے حصوں کی تعداد کو کم کرنا۔ لاگت میں-حساس زیادہ-حجم چلتا ہے، یہاں تک کہ 2 ملی میٹر پچ اضافہ فی پروگریشن کمپاؤنڈ لاکھوں اسٹروک میں ہوتا ہے۔
مادی اصلاح کی لمبائی کے لیے جدید مٹیریل نیسٹنگ سافٹ ویئر کسی بھی اسٹیل کو کاٹنے سے پہلے ان تجارت-کی توثیق کرتا ہے۔ پٹی لے آؤٹ پلیٹ فارمز کیریئر کی طاقت کے تقاضوں کے خلاف نوچ جیومیٹری کا نمونہ بناتے ہیں، یہ جانچتے ہوئے کہ آیا باقی کراس سیکشن بغیر بکسنگ کے فیڈ فورسز کا مقابلہ کر سکتا ہے۔ جیسا کہپٹی لے آؤٹ ڈیزائن کے اصولتصدیق کریں، صنعت کم از کم 75 فیصد مواد کے استعمال کا ہدف رکھتی ہے، اور نشان کا ڈیزائن براہ راست اس بات پر اثر انداز ہوتا ہے کہ آیا وہ بینچ مارک دیئے گئے حصے جیومیٹری کے لیے قابل حصول ہے۔
نقلی ٹولز یہ بھی پیش گوئی کرتے ہیں کہ کس طرح نشان کی جگہ خالی گھونسلے کے ساتھ تعامل کرتی ہے۔ ایک زاویہ-پاس لے آؤٹ جو سخت پیکنگ کے لیے حصوں کو جھکاتا ہے، پٹی کے کنارے کے قریب حصے کی خصوصیات میں مداخلت سے بچنے کے لیے بہترین نشان والے مقام کو منتقل کر سکتا ہے۔ ان تعاملات کو دستی طور پر حل کرنا مشکل ہے، یہی وجہ ہے کہ CAD-کی بنیاد پر توثیق معیاری مشق بن گئی ہے۔ انجینئرز سافٹ ویئر کے ماحول میں نشان کی گہرائی، پوزیشن اور ٹائپ کے ذریعے اعادہ کرتے ہیں، ٹولنگ کا ارتکاب کرنے سے پہلے ہر کنفیگریشن میں مواد کے استعمال کے فیصد کا موازنہ کرتے ہیں۔
توثیق کا ورک فلو عام طور پر اس ترتیب کی پیروی کرتا ہے: پارٹ جیومیٹری اور نیسٹنگ اورینٹیشن کی وضاحت کریں، کیریئر کی چوڑائی اور پل کے طول و عرض قائم کریں، تجویز کردہ مقامات پر نشان کی خصوصیات رکھیں، ہر نوچ پوائنٹ پر کیریئر کراس سیکشن پر ایک ساختی چیک چلائیں، اور اس بات کی تصدیق کریں کہ کلیدی بلاک یا سٹاپ بلاک پوزیشن سٹیشن کی تشکیل کے ساتھ متصادم نہیں ہیں۔ سافٹ ویئر کسی بھی کنفیگریشن کو جھنڈا لگاتا ہے جہاں کیریئر کا تناؤ قابل اجازت حد سے تجاوز کرتا ہے، ڈیزائنر کو نشان کی گہرائی کو کم کرنے، پٹی کو چوڑا کرنے، یا منفی سے مثبت نشان کے ڈیزائن میں تبدیل کرنے کا اشارہ کرتا ہے جو مواد کو محفوظ رکھتا ہے۔
کمپلیکس نوچ ڈیزائنز کے لیے کسٹم ڈائی سلوشنز کے ساتھ کام کرنا
معیاری ڈیزائن کے اصول زیادہ تر ایپلی کیشنز کو صاف ستھرا ہینڈل کرتے ہیں۔ چیلنج اس وقت آتا ہے جب جزوی جیومیٹری، مادی رویے، یا رفتار کے تقاضے منفی اور مثبت بائی پاس نوچز شیٹ میٹل اسٹیمپنگ کو اس علاقے میں دھکیل دیتے ہیں جہاں انگوٹھے کے اصول ایک دوسرے سے متصادم ہوتے ہیں۔ 800 SPM پر تیز رفتار-پر ایک تنگ پٹی کو، مثال کے طور پر، منفی نشان کے فلیٹ پروفائل کی ضرورت ہوتی ہے لیکن کنارے والے مواد کو نہیں چھوڑ سکتا۔ ایک موٹا اونچا-طاقت والا سٹیل گہری مصروفیت کا مطالبہ کرتا ہے لیکن اثر قوتیں پیدا کرتا ہے جو معیاری کلیدی بلاکس کو ہفتوں کے اندر توڑ دیتا ہے۔
یہ ایج کیسز خصوصی ڈائی انجینئرنگ سپورٹ سے مستفید ہوتے ہیں۔ پر ٹیمیںYICENکسٹم اسٹیمپنگ ڈائی سلوشنز پر ٹولنگ انجینئرز کے ساتھ کام کریں جو بالکل ان ڈیزائن تنازعات کو حل کرتے ہیں، ڈائی سٹرکچر، پنچ اور لفٹر انٹیگریشن، بائی پاس نوچ آپٹیمائزیشن، برر کنٹرول، اور میٹریل فلو میں مہارت لاتے ہیں ان پروجیکٹس میں جہاں معیاری اپروچ کم ہوتے ہیں۔
- متضاد پٹی کی چوڑائی اور رفتار کی ضروریات- جب ایپلیکیشن ایک تنگ کیریئر اور ہائی-اسپیڈ فلیٹ-پروفائل فیڈنگ دونوں کا مطالبہ کرتی ہے، جس کے لیے ہائبرڈ نوچ جیومیٹری یا متبادل رجسٹریشن کی حکمت عملی کی ضرورت ہوتی ہے۔
- جارحانہ مادی خصوصیات- اعلی-طاقت یا کام-سخت کرنے والے مرکب جو کلیدی بلاک پہننے یا کریک نوچ کناروں کو معیاری دیکھ بھال کے وقفوں کے اندر تیز کرتے ہیں، جس کے لیے خصوصی کوٹنگز، کاربائیڈ انسرٹس، یا جیومیٹری میں ترمیم کی ضرورت ہوتی ہے۔
- کثیر-قطار یا پیچیدہ گھوںسلا لے آؤٹ- پٹی کنفیگریشنز جہاں نوچ پلیسمنٹ کو رجسٹریشن سے سمجھوتہ کیے بغیر متعدد پارٹ آؤٹ لائنز، ڈرا اسٹیشنز، اور کیم سے چلنے والے آپریشنز-کے ارد گرد نیویگیٹ کرنا ضروری ہے
- سخت مواد کے استعمال کے اہداف- پروجیکٹس جہاں مادی لاگت ڈیزائن کو آگے بڑھاتی ہے اور نشان گہرائی کے ہر ملی میٹر کو نقلی کے ذریعے توثیق شدہ کیریئر کی طاقت کے حسابات کے خلاف جائز ہونا چاہیے
- توسیع شدہ غیر توجہ شدہ پیداوار چلتا ہے۔- مر جاتا ہے جس کے لیے مینٹیننس، ڈیمانڈنگ نوچ اور کلیدی بلاک ڈیزائن کے درمیان سیکڑوں ہزار اسٹروک میں رجسٹریشن کی قابل اعتمادی کو برقرار رکھنا ضروری ہے
مقصد ڈائی ڈیزائنر کے فیصلے کو تبدیل کرنا نہیں ہے بلکہ اس کو ایپلیکیشن-مخصوص انجینئرنگ کے ساتھ بڑھانا ہے جب کوئی پروجیکٹ عام رہنما خطوط فراہم کر سکتا ہے۔ چاہے اس حل میں جیومیٹری کی تبدیلی، ڈائی پرزوں کے لیے میٹریل اپ گریڈ، یا نشان اور پائلٹ کوآرڈینیشن کی حکمت عملی پر مکمل نظر ثانی شامل ہو، تجربہ کار ڈائی میکر وسائل تک رسائی ڈیزائن کے تصور سے درست پروڈکشن ٹولنگ تک کا راستہ چھوٹا کر دیتی ہے۔
Stamping Dies میں Bypass Notches کے بارے میں اکثر پوچھے گئے سوالات
1. ترقی پسند ڈیز میں مثبت اور منفی بائی پاس نوچز میں کیا فرق ہے؟
ایک مثبت بائی پاس نوچ نیچے کی طرف ایک ٹیب بنا کر پٹی پر مواد کو چھوڑ دیتا ہے جو ڈائی میں اسٹاپ بلاک سے رابطہ کرتا ہے۔ ایک منفی بائی پاس نوچ پٹی کے کنارے سے مواد کو ہٹاتا ہے، ایک جیب بناتا ہے جو ڈائی سے ایک سخت کلیدی بلاک پروجیکشن حاصل کرتا ہے۔ مثبت قسم کوئی سلگ نہیں بناتی اور کیریئر کراس-سیکشن کی مضبوطی کو محفوظ رکھتی ہے، جو اسے تنگ پٹیوں کے لیے مثالی بناتی ہے۔ منفی قسم ایک فلیٹ سٹرپ پروفائل بناتی ہے جو 600 سٹروک فی منٹ سے زیادہ تیز رفتار کارروائیوں کے لیے موزوں ہوتی ہے لیکن اس کے لیے سلگ مینجمنٹ کی ضرورت ہوتی ہے اور ہر نشان والے مقام پر کیریئر کی چوڑائی کو کم کرتی ہے۔
2. بائی پاس نوچز پروگریسو سٹیمپنگ ڈیز میں پائلٹ ہولز سے کیسے مختلف ہیں؟
بائی پاس نوچز اور پائلٹ ہولز ترتیب وار تعلق میں رجسٹریشن کے مختلف کام انجام دیتے ہیں۔ بائی پاس نوچز ایک سخت مکینیکل اسٹاپ فراہم کرتے ہیں جو پٹی کو زیادہ سے زیادہ خوراک دینے سے روکتا ہے، فیڈر کے رویے سے قطع نظر سفر کے زیادہ سے زیادہ فاصلے کو محدود کرتا ہے۔ پائلٹ ہولز، اس کے برعکس، عین مطابق پن حاصل کرتے ہیں جو فیڈ اسٹروک مکمل ہونے کے بعد پٹی کی پوزیشن کو ٹھیک-ٹیون کرتے ہیں، عام طور پر آخری 0.05 سے 0.10 ملی میٹر پوزیشن کی خرابی کو درست کرتے ہیں۔ پائلٹ اس پٹی کی تلافی نہیں کر سکتے جس میں آدھی پچ سے زیادہ شاٹ ہو، یہی وجہ ہے کہ بائی پاس نوچز موٹے رکاوٹ کے طور پر کام کرتے ہیں جبکہ پائلٹ حتمی درستگی فراہم کرتے ہیں۔
3. مجھے منفی کے بجائے مثبت بائی پاس نوچز کب استعمال کرنا چاہئیں؟
جب آپ کی کیریئر کی پٹی تنگ ہو (30-50 ملی میٹر سے کم) مثبت بائی پاس نوچز بہتر انتخاب ہوتے ہیں اور کنارے کے مواد کو ہٹانے سے ساختی سالمیت پر سمجھوتہ ہوتا ہے، جب آپریٹر کی کم سے کم مداخلت یا دیکھ بھال کے نظام الاوقات کی وجہ سے سلگ مینجمنٹ ایک تشویش کا باعث ہو، جب پیداوار کی رفتار 600 سے نیچے رہتی ہے جب اسٹروک فی منٹ سے ہٹایا جاتا ہے اور مواد کو ہٹا دیا جاتا ہے۔ پٹی وہ ایسے مواد پر بھی اچھی طرح کام کرتے ہیں جو سلگ کھینچنے کا خطرہ رکھتے ہیں، جہاں سلگ کو مکمل طور پر ختم کرنے سے عمل سے ایک عام ناکامی موڈ ہٹ جاتا ہے۔
4. سٹیمپنگ ڈیز میں بائی پاس نوچ کی ناکامی کی کیا وجہ ہے اور آپ انہیں کیسے ٹھیک کرتے ہیں؟
منفی نشانوں کے لیے، سب سے زیادہ عام ناکامیوں میں سلگ کھینچنا شامل ہے جو کلیدی بلاک کی مصروفیت کو روکتا ہے، burr کی تعمیر جو وقت کے ساتھ ساتھ فنکشنل نشان کی گہرائی کو کم کرتی ہے، اور طویل رنز پر کام کی سختی سے نوچ ایج کریکنگ۔ مثبت نشانات کے لیے، ضرورت سے زیادہ فیڈ فورس سے ٹیب کا موڑنا اور لفٹر ریلوں کے ساتھ ٹیب کی مداخلت بنیادی مسائل ہیں۔ اصلاحی اقدامات میں سٹروک پر نوچ پنچوں کو دوبارہ تیز کرنا-کاؤنٹ شیڈول (ہر 200,000-500,000 اسٹروک)، 5-10% میٹریل موٹائی فی سائیڈ پر مناسب پنچ-کی کلیئرنس کو برقرار رکھنا، کارنر ریڈی کو شامل کرنا، کونر ریڈی کو شامل کرنا، کنسنٹ ٹیب کو روکنا گہرائی
5. پروگریسو ڈیز میں مادی خصوصیات بائی پاس نوچ ڈیزائن کو کیسے متاثر کرتی ہیں؟
مواد کی پیداوار کی طاقت، تناؤ-سخت کرنے کا رجحان، لمبائی، اور موٹائی سبھی نشان جیومیٹری کے فیصلوں پر اثر انداز ہوتے ہیں۔ زیادہ پیداواری طاقت والے مواد نوچ ایج کی شکل کو زیادہ دیر تک برقرار رکھتے ہیں لیکن زیادہ اثر والی قوتوں کو کلیدی بلاکس میں منتقل کرتے ہیں، ڈائی کمپوننٹ پہننے کو تیز کرتے ہیں۔ کام-سخت کرنے والے مواد دھیرے دھیرے نشان منگنی والے علاقے میں جھنجھوڑتے ہیں، آخر کار کنارے کے ٹوٹنے کا سبب بنتے ہیں۔ کم-لگانے والا مواد جلد ناکامی تک پہنچ جاتا ہے اور اس کے لیے مثبت نشان والے ڈیزائن کی ضرورت پڑ سکتی ہے جو بڑے ٹیب والے علاقوں پر قوتیں تقسیم کرتے ہیں۔ موٹے مواد کو زیادہ سے زیادہ سواری کو روکنے کے لیے گہری مصروفیت کی ضرورت ہوتی ہے، جب کہ ایلومینیم جیسے نرم مرکب کو رابطے کے مقام پر خرابی کی تلافی کے لیے سخت کلیدی بلاک رواداری کے ساتھ ہلکے نشانات کی ضرورت ہوتی ہے۔


